


Mi az az automatikus bélyegző szerszám és miért számít
Képzeljen el egy lapos acéllemezt, amely belép a gépbe, és másodpercekkel később tökéletes alakú sárvédőként, ajtólapként vagy szerkezeti kereszttartóként jelenik meg. Ez az átalakítás egyetlen darab precíziós szerszámon belül történik, és ha meghiúsul, a teljes gyártási idővonal összeomlik. Az első lépés a költséges meghibásodások megelőzése felé, ha megértjük, hogy valójában mi is ez a szerszám, és miért olyan fontos a tervezése.
Az automatikus bélyegző szerszám meghatározása és alapvető funkciója
Az automatikus bélyegző szerszám felső és alsó szerszámacél alkatrészek egybe illesztett, présbe szerelt készlete, amely a lapos fémlemezeket háromdimenziós autóalkatrészekké alakítja át ellenőrzött vágással, hajlítással és alakítással egyetlen préslökettel vagy ütések sorozatával.
Lényegében a szerszám úgy működik, mint egy magasan megtervezett fémforma. A felső (jellemzően a lyukasztót hordozó) fele leereszkedik az alsó félbe (a szerszámblokkba), és a közéjük ragadt fémlemez kénytelen alkalmazkodni az üreg geometriájához. Aüres tartórögzíti az anyag széleit, hogy szabályozza a fém áramlását a deformáció során, megelőzve a ráncokat vagy szakadásokat. A vezetőcsapok és perselyek a felső és az alsó felét 0,0001 hüvelykes tűréshatáron belül igazítják egymáshoz, míg a vágórugók és a nitrogénhengerek biztosítják a szükséges nyomást az anyag megtartásához a löket során.
A bélyegzés hidegalakítási művelet,{0}}ami azt jelenti, hogy nem alkalmaznak külső hőt szándékosan. A szerszámacél és a fémlemez közötti súrlódás azonban jelentős hőenergiát termel, és ennek a hőnek a kezelése egyike a sok olyan változónak, amely elválasztja a több millió ciklust futtató szerszámot az első próbaütéskor széttörő szerszámtól.
Miért számítanak az automatikus bélyegzések a járműgyártásban?
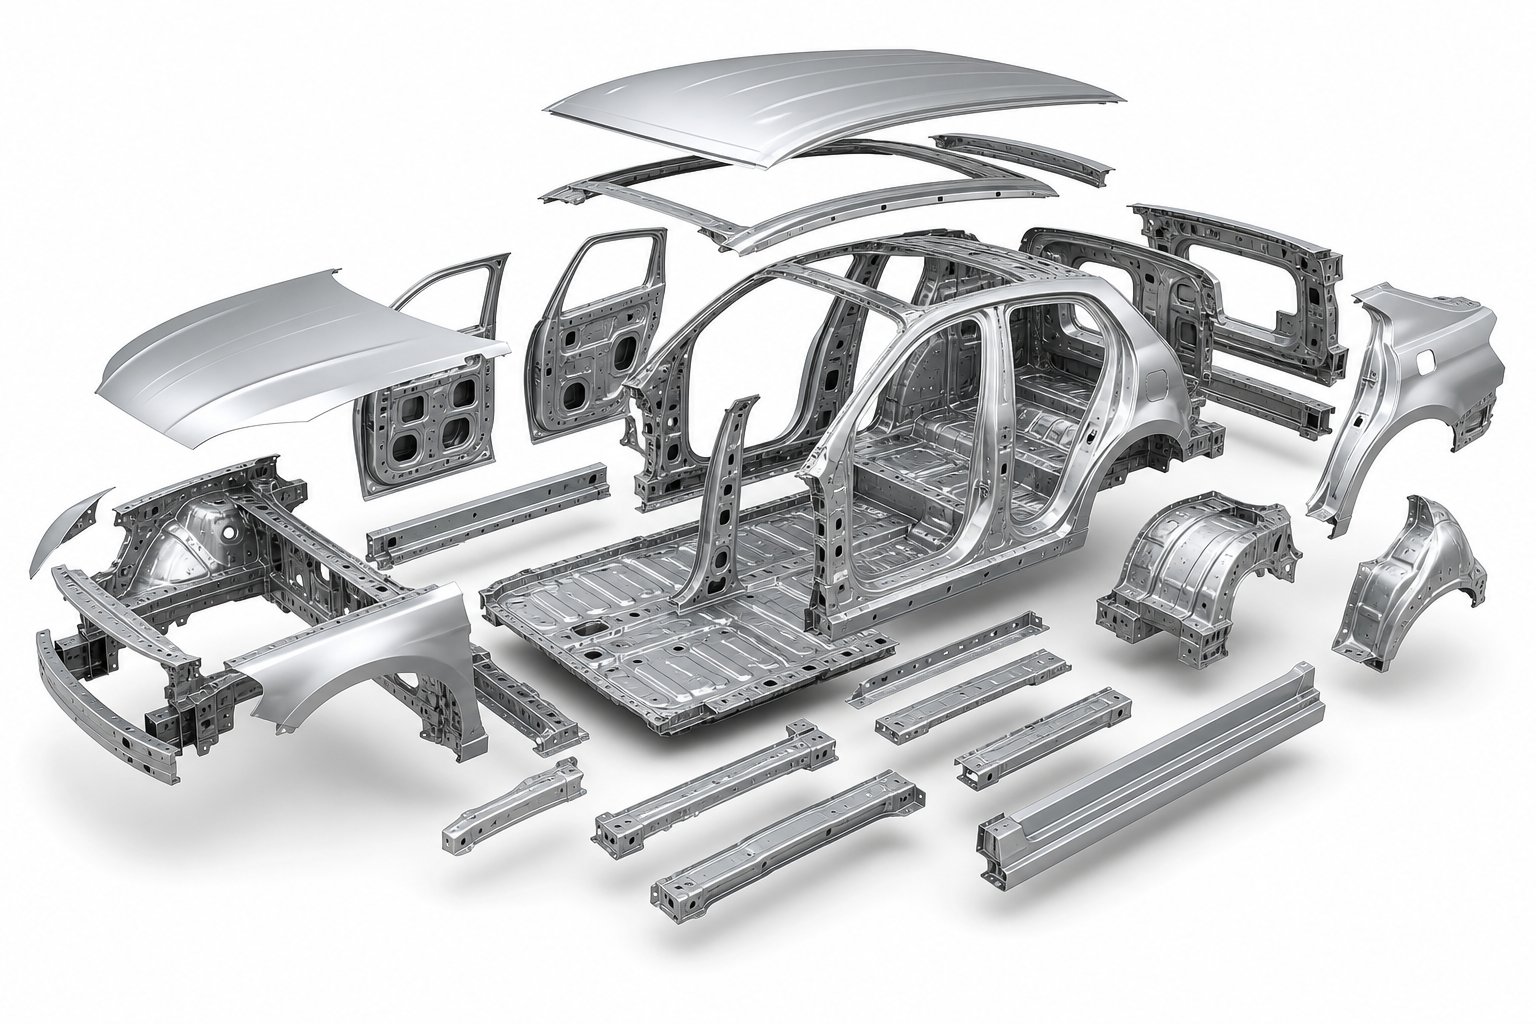
A skála elmeséli a történetet. Egy tipikus jármű karosszéria megköveteli250-300 bélyeges fémlemez-alkatrészekcsak a testnek-fehér szerkezetben-. Adja hozzá az alváz konzolokat, a belső megerősítéseket és a szerkezeti elemeket, és a szám tovább emelkedik. Ezeknek a részeknek mindegyikéhez külön szerszám vagy állomás kell egy progresszív szerszámon belül. Ez azt jelenti, hogy egyetlen járműprogram több száz egyedi bélyegző szerszámot igényelhet, mindegyiket megtervezték, megépítették, kipróbálták és validálták, mielőtt az első sorozatgyártású jármű legurulna a sorról.
Ez az oka annak, hogy a vágószerszám-gyártás kritikus költséghajtó és minőségi kapuőr. Egy rosszul megtervezett autóipari bélyegzőszerszám nem csak rossz alkatrészeket termel. Leállítja az indítási ütemterveket, megnöveli a próbaköltségkereteket, és bevezeti a méretváltoztatást, amely a karosszéria összeszerelésén, a fényezésen és a jármű végső minőségén keresztül változik. Közvetlenül a gyártás megkezdése előtt megszerezni a kockát nem luxus. Ez a versenyképes gyártás előfeltétele.
Ez a cikk a teljes életciklusát fedi leautóipari bélyegző szerszámok, a típusválasztástól és az anyagstratégiától a szimuláción, kipróbáláson, karbantartáson és partnerértékelésen át. Gyakorló referenciának készült, áthidalva a szakadékot az akadémiai elmélet és a túlzottan leegyszerűsített áttekintések között, amelyek uralják a keresési eredményeket. Akár egy új progresszív eszközt ad meg egy konzolprogramhoz, akár egy AHSS szerkezeti panelen futó rugózási hibaelhárítást, az előttünk álló szakaszok megadják azt a mérnöki kontextust, amelyre minden szakaszban jobb döntéseket kell hoznia.
A modern járművek bélyegzett alkatrészeinek sokfélesége, az apró kapcsoktól a teljes karosszériaoldalakig, ugyanolyan változatos matricatípusokat követel meg. Mindegyik konfiguráció külön kompromisszumot tartalmaz a költségek, a bonyolultság és a gyártási kapacitás tekintetében.
Az autóipari bélyegző szerszámok típusai összehasonlítva
Egy adott alkatrészhez nem megfelelő szerszámtípus kiválasztása az egyik leggyorsabb út a gyártás előtti kudarchoz-. Nem csak arról van szó, hogy egy matrica képes-e kialakítani a geometriát. Arról van szó, hogy a szerszámberuházás, a ciklusidő és az anyagok viselkedése összhangban van-e a program mennyiségi és minőségi céljaival. Íme, hogyan bomlanak le a bélyegzőszerszámok fő típusai az autóipari kontextusban, és amikor mindegyik elnyeri a helyét a műhelyben.
Progresszív szerszámok nagy mennyiségben{0}} ismétlődő alkatrészekhez
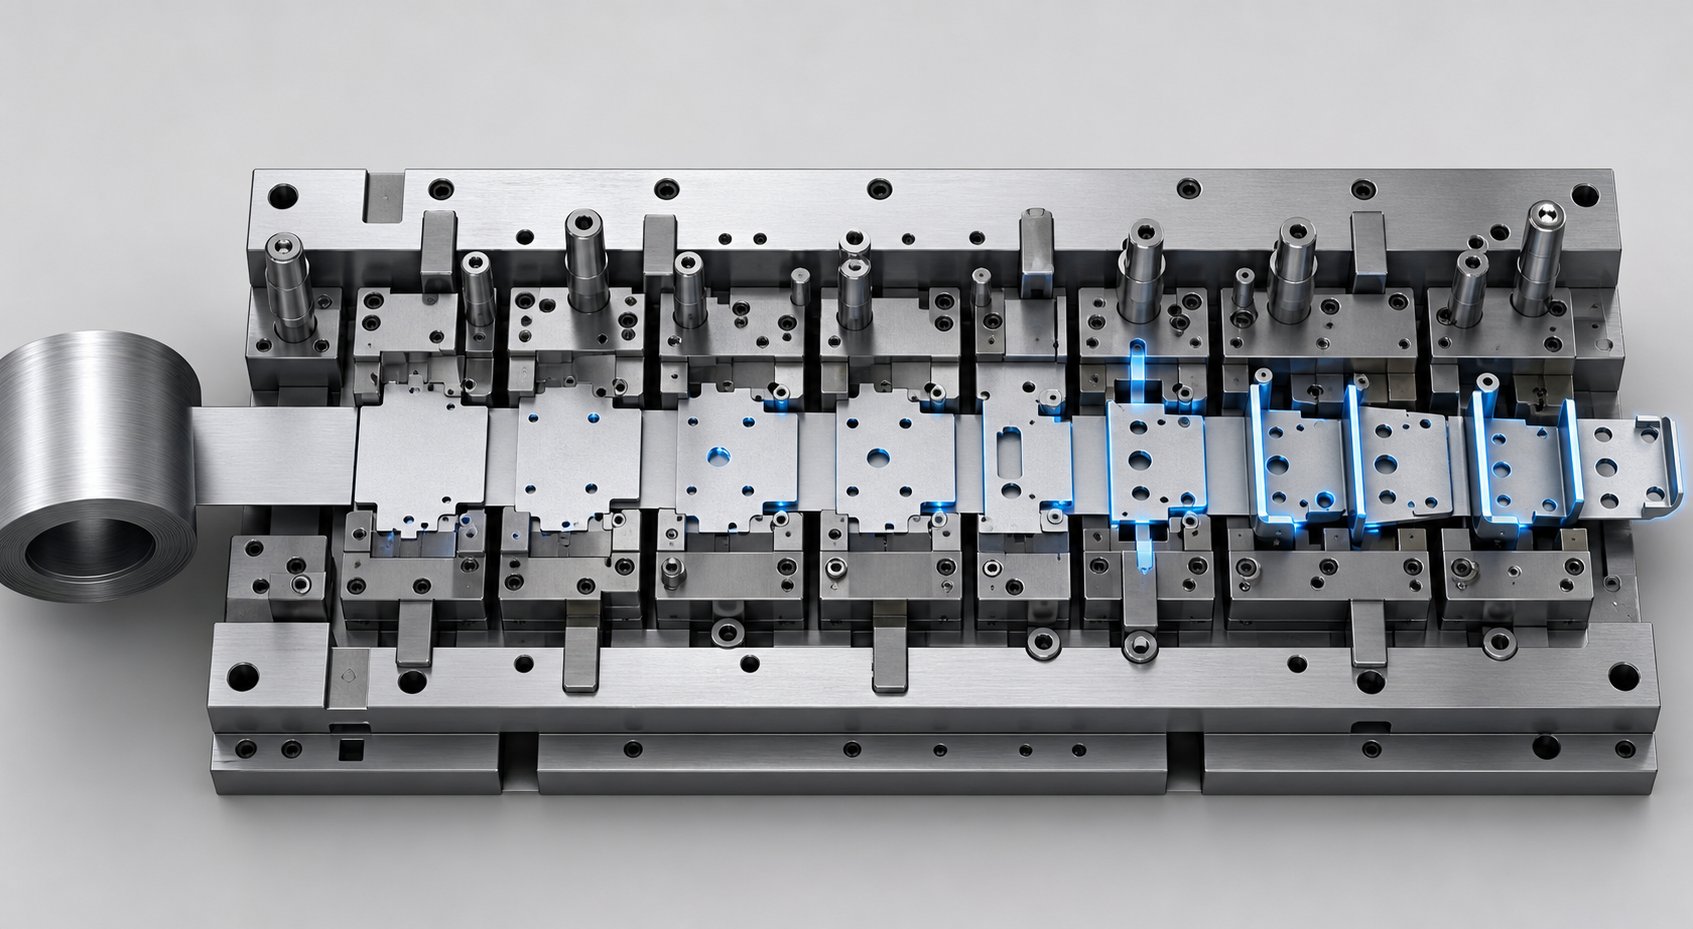
Progresszív bélyegző szerszámfolyamatos fémlemeztekercset vezet át egy sor állomáson, amelyek mindegyike külön-külön műveletet hajt végre: átszúrás, hajlítás, vágás vagy vágás. A munkadarab az egész folyamat során a hordozószalaghoz rögzítve marad, és csak a végső állomáson válik le. Ez rendkívül alacsonyan tartja a ciklusidőket, és gyakran percenként 30-60 lökettel vagy magasabb sebességgel állítja elő a kész alkatrészeket.
Progresszív matricákat mindenhol talál, ahol egy autóipari program nagy mennyiségű, viszonylag kicsi, geometriailag összetett alkatrészt igényel. Gondoljon a tartókonzolokra, elektromos csatlakozókra, üléskeret kapcsokra és szerkezeti megerősítő lemezekre. Mivel minden művelet egyetlen nyomólépésben történik, a munkaerőköltségek minimálisak és az ismételhetőség szűkös marad. A kompromisszum? A szerszámok gyártása költséges, az átfutási idő hosszabb, és a mélyhúzás nehézkes, mivel a szalag korlátozza az anyag áramlását.
Transzfer szerszámok nagy szerkezeti alkatrészekhez
Az átviteli szerszámbélyegzési folyamat alapvetően más megközelítést alkalmaz. Ahelyett, hogy az alkatrészt szalagon tartanák, a nyersdarabot a legelső állomáson leválasztják a tekercsről. Ezután mechanikus ujjak vagy automatizált szállítórendszerek mozgatják az egyes nyersdarabokat az egymást követő alakítóállomásokon, egyetlen nagy présben.
Ez az elválasztás teszi ideálissá a transzfer szerszámokat olyan nagy szerkezeti elemekhez, mint az ajtók belső részei, a padlólemezek és a karosszéria oldalai. Az anyagáramlást korlátozó hordozószalag nélkül a mérnökök olyan mély húzásokat és összetett háromdimenziós alakzatokat érhetnek el, amelyeket egy progresszív szerszám egyszerűen nem képes megvalósítani. Az átviteli beállítások bonyolult funkciókat is kezelnek, mint például bordák, karimák és menetes kiemelkedések több alakítási szakaszon keresztül. Hátránya a lassabb ciklussebesség és a nagyobb érzékenység a vak pozicionálási pontosságára.
Összetett és kombinált matricák a precíziós munkához
Ha lapos, méretpontos, nagy sebességgel gyártott alkatrészre van szüksége, az összetett szerszámokat szállítják. Ezek a szerszámok több vágási és alakítási műveletet hajtanak végre egyidejűleg egyetlen préslökettel. Az alátétek, alátétek, alátétlemezek és egyszerű konzolok tipikus kimenetek. Mivel minden elem egyszerre jön létre, a koncentrikusság és a laposság általában jobb, mint amit egy progresszív szerszám elérhet hasonló geometriákon.
A kombinált matricák kiterjesztik ezt a koncepciót azáltal, hogy egy vonással egyesítik a vágási és nem{0}}vágási műveleteket, mint például a kivágás és a rajzolás. Olyan rést töltenek be a közepes-térfogatú alkatrészek számára, ahol a progresszív szerszámozás túlzott mértékű lenne, de az egyszeri-műveletekhez túl sok másodlagos lépésre lenne szükség.
Tandem nyomósorok az -A osztályú panelekhez
A motorháztetők, a sárvédők, a tetők és az ajtók külső felületei olyan felületi minőséget igényelnek, amely a festés után nulla látható tökéletlenséget tolerál. Ezeket az -A osztályú paneleket jellemzően tandem préssorokon alakítják ki: sorba rendezett egyedi prések sorozata, amelyek mindegyike egy-egy műveletet hajt végre egy különálló nyersdarabon. Automatikus keresztrúd-átviteli rendszerek, mint plA nagy OEM-ek által használt Gudel roboBeam beállítások, mozgassa az alkatrészeket présről présre közbenső orientációs állomások nélkül. A ciklus sebessége eléri a 12-15 löketet percenként mind acél, mind alumínium paneleknél.
A tandem vonalak maximális rugalmasságot kínálnak, mivel minden présgép önállóan működik. Az egyik állomáson a szerszámcsere nem kényszeríti ki az újratervezést a többinél, és a tonnatartalom állomásonként változtatható. A levezető prés általában nagyobb kapacitással működik, mivel a kezdeti húzás igényli a legtöbb energiát. Ez a konfiguráció 4160 mm széles nyersdarabokat és 0,4 mm acéltól 4 mm alumíniumig terjedő anyagvastagságot képes kezelni.
A szerszámtípusok strukturált összehasonlítása
A fémlemez sajtolószerszámok közötti választáshoz több tényező egyidejű mérlegelése szükséges. Az alábbi táblázat egyetlen hivatkozásba foglalja össze a legfontosabb döntési kritériumokat:
| Die Type | Gyártási mennyiség | Alkatrész összetettsége | Szerszámköltség | Tipikus átfutási idő | Tervezési változtatási rugalmasság |
|---|---|---|---|---|---|
| Progresszív Die | Magas (évente 100 000+) | Közepestől magasig (nincs mélyhúzás) | Magas | 12-20 hét | Alacsony (a változások több állomást érintenek) |
| Transzfer Die | Közepestől magasig | Magas (mély rajzolás, nagy geometria) | Magas | 16-24 hét | Mérsékelt (az egyes állomások módosíthatók) |
| Összetett Die | Közepestől magasig | Alacsony vagy közepes (lapos részek) | Alacsonytól közepesig | 6-12 hét | Mérsékelt (egyszeres eszköz, egyszerűbb újraépítés) |
| Kombinált Die | Közepes | Mérsékelt (vágás + formázás egy mozdulattal) | Közepes | 8-14 hét | Mérsékelt |
| Tandem Press Line | Magas (-A osztályú panelek) | Magas (felületi -kritikus, nagy üres) | Nagyon magas (többsajtós{0}}befektetés) | 20-30+ hét | Magas (független állomások) |
Egyetlen matricatípus sem dominál minden kritérium mellett. Az évi 500 000 alkatrészt futtató konzolprogram egy progresszív eszközhöz tartozik. A mélyhúzási követelményekkel és az -A osztályú felületi követelményekkel rendelkező karosszériaoldali panel a transzferprés vagy tandem vonalhoz tartozik. Ha ezt az egyezést rosszul értelmezi, az azt jelenti, hogy túlzottan-invesztálunk olyan szerszámokba, amelyek nem tudják biztosítani a kívánt geometriát, vagy alul-invesztálunk olyan szerszámokba, amelyek nem tudják fenntartani a szükséges mennyiséget.
Még egy tökéletesen kiválasztott szerszámtípus is idő előtt meghibásodik, ha a mögötte lévő szerszámacél nem tudja kezelni a sajtolt anyagot. A fejlett, nagyszilárdságú-acélok és alumíniumötvözetek olyan módon büntetik a szerszámozást, ahogy az enyhe acél soha nem tette, így az anyagválasztás és a felületkezelés a következő kritikus változó a szerszám hosszú élettartamában.
Anyagok és felületkezelések a teljesítmény érdekében
Az alkatrész geometriájához tökéletesen illeszkedő szerszámtípus még a gyártás megkezdése előtt is kráterezhet, ha a szerszámacél nem képes túlélni az általa bélyegzett anyagot. A sajtolószerszám anyagválasztása itt választja el a több millió cikluson át tartó szerszámot az első nagyszilárdságú acéldarabon forgácsoló szerszámoktól. A választás soha nem olyan egyszerű, mint a legnehezebb elérhető fokozat kiválasztása. Minden sajtolószerszám-acél kompromisszumot jelent a kopásállóság és a szívósság között, és a megfelelő egyensúly attól függ, hogy a szerszám ténylegesen mit csinál az egyes préslöketek során.
Szerszámacél minőségek és teljesítményük kompromisszumai
Képzeljen el egy lyukasztót, amely percenként 40 ütéssel nyírja az 1,2 mm-es DP780-as acélt. Ez az él óránként több ezer alkalommal viseli el a koptató érintkezést. Hasonlítsa össze ezt a formázási sugárral, amely ugyanazt az anyagot egy mélyhúzásba vezeti. A lyukasztónak maximális kopásállóságra van szüksége. Az alakítási sugárnak szívósságra van szüksége, hogy repedés nélkül elnyelje a ciklikus ütési terheléseket. Ugyanaz alkatrész, ugyanaz a prés, teljesen más anyagigény a szerszámokkal szemben.
A D2 szerszámacél (11-13% króm, 1,4-1,6% szén) a spektrum kopásálló-végén helyezkedik el. Bőséges króm-karbidjai kiválóan ellenállnak a kopásálló élkopásnak, így ez az alapértelmezett választás az acél sajtolószerszámok kivágási és szúrási műveleteihez. Az 58-62 HRC-ig hőkezelt D2 két-háromszoros élélettartamot biztosít az alacsonyabb ötvözetű alternatívákhoz képest a csiszolólemezek feldolgozásakor. A büntetés a ridegség: a D2 szerszámok töredezettség vagy repedés következtében tönkremennek, nem pedig fokozatosan kopnak, ami miatt rossz jelöltek az ütésálló alakító állomásokra.
Az A2-es szerszámacél (5% króm, légkeményedés{2}}) a kiegyensúlyozott középutat foglalja el. A D2 élettartamának nagyjából 40-50%-át feláldozza, de lényegesen jobb szívósságot és méretstabilitást ér el a hőkezelés során. Az összetett geometriájú alakító szerszámok, húzószerszámok és progresszív szerszámtestek előnyei az A2 azon képességéből, hogy katasztrofális törés nélkül képesek elnyelni az ismétlődő lökésterheléseket.
Az S7 szerszámacél még tovább tolja az ütésállóságot, mély{1}}húzási műveleteket és erős lökésterhelésnek kitett állomásokat szolgálva ki. A DC53, egy módosított D2 változat, áthidalja a rést a D2 szintű kopásállóság és a jobb szívósság között olyan alkalmazásoknál, ahol a hagyományos D2 idő előtt megreped.
A porkohászati (PM) szerszámacélok jelentik a legfelső szintet. A PM gyártási folyamata az olvadt ötvözetet finom porrá porlasztja, és forró izosztatikus préseléssel megszilárdítja, így a hagyományos öntött acélok nagy keményfém hálózatai helyett kis, egyenletes eloszlású karbidokból álló mikrostruktúrát eredményez. Az eredmény egy olyan anyag, amely egyszerre nyújt nagy kopásállóságot és nagy szívósságot. Aaz AHSS Insights által dokumentált esettanulmánykimutatta, hogy a hagyományos D2-ről a PM szerszámacélra való áttérés 5000 -7000 ciklusról 40 000-50 000 ciklusra állította vissza a szerszám élettartamát 580 MPa-os ferrit-bainit minőség kialakítása során anélkül, hogy epedési vagy deformációs problémákat okozott volna.
A keményfém lapkák és szerepük a nagy{0}}kopású zónákban
Ha még a PM-acélok sem képesek elfogadható élélettartamot fenntartani, a volfrám-karbid lapkák lépnek be. Ezek a lapkák nem teljes szerszámelemek. Stratégiailag a szegélyek szélein, a lyukasztóállomásokon és a magas érintkezési sugarakon helyezkednek el, ahol a csúszó érintkezés és a kopás a legintenzívebben koncentrálódik. A keményfém sajtolószerszámok, pontosabban a kritikus kopási zónákban keményfém betéttel ellátott matricák elengedhetetlenek 980 MPa feletti ultra-nagyszilárdságú-acélok vágásakor vagy koptató-bevonatú anyagok, például horganyzott lemezek sajtolásánál.
A közgazdaságtan a hibrid megközelítést részesíti előnyben: építse meg a matrica testét szívós minőségből, például A2-es vagy PM-es acélból, majd csak ott szerelje be a keményfém lapkákat, ahol a kopási adatok vagy a szimulációk előrejelzik a gyorsított anyagveszteséget. Ezzel elkerülhető a rendkívül ridegség és megmunkálhatósági kihívás, amely a teljes szerszámok keményfémből történő megépítésével járó kihívásokat jelenti, miközben továbbra is biztosítja a szükséges kopási teljesítményt a legmagasabb-igényű zónákban.
Hőkezelés és felületi bevonatok, amelyek meghosszabbítják az élettartamot
A megfelelő alapacél kiválasztása csak a kiindulópont. A felületkezelés megsokszorozza az adott hordozó teljesítményét azáltal, hogy kezeli az adott meghibásodási módokat: epedés, ragasztókopás, kopás és súrlódás{1}}indukált hőfelhalmozódás. A nem megfelelő aljzatra vagy megfelelő hőkezelés nélkül felvitt bevonat valójában inkább felgyorsítja a meghibásodást, mintsem megakadályozza azt.
Először vegye figyelembe az aljzatot. A puha vagy nem megfelelően edzett szerszámacélra felvitt felületi bevonat megreped, mert az aljzat érintkezési nyomás hatására plasztikusan deformálódik, aláássa a felette lévő bevonatot. A megfelelő hőkezelés, beleértve a kettős temperálást a maradék feszültség enyhítésére, minden bevonat működésének előfeltétele.
A következő felületkezelések mindegyike különböző meghibásodási módokat és alkalmazási forgatókönyveket céloz meg:
- Ionnitridálás- Nitrogént diffundál a szerszám felületébe, hogy kemény, kopásálló-réteget hozzon létre (általában 900-1100 HV). Megakadályozza a ragasztókopást és a pattanást. Ideális horganyzott AHSS megmunkálásához, ahol a PVD bevonatok cinklerakódást okozhatnak.
- TD (Toyota Diffusion) bevonat- Termo-reaktív leválasztási folyamat, amely vanádium-karbid réteget képez, amely metallurgikusan kötődik az acél felületéhez. Rendkívüli keménységet (3200-3800 HV) és kiemelkedő ellenállást biztosít a kopás- és ragasztókopással szemben. A legalkalmasabb a bevonat nélküli AHSS húzószerszám sugaraihoz és élek levágásához.
- PVD bevonatok (TiAlN, CrN, TiCN)- A fizikai gőzleválasztással vékony, kemény bevonatokat viszünk fel viszonylag alacsony hőmérsékleten (500 °C alatt), megőrizve az aljzat keménységét torzulás nélkül. Csökkenti a súrlódást és a súrlódást bevonat nélküli acéllemezeken. Egy dokumentált összehasonlítás azt mutatta, hogy egy PVD-bevonatú forgácsolóacél több mint 1,2 millió alkatrészt gyárt, míg egy krómozott{8} szerszám mindössze 50 000 alkatrészt gyárt ugyanabban az AHSS minőségben.
- CVD bevonatok (TiC, TiCN)- A kémiai gőzleválasztás erősebb kohászati kötést hoz létre, mint a PVD, de 1000 °C körüli feldolgozási hőmérsékletet igényel, ami meglágyíthatja a szerszám szubsztrátumát, és mérettorzulást okozhat. Utólagos újrakeményítést igényel. Ott használatos, ahol a kötési szilárdság fontosabb, mint a méretpontosság.
- Krómozás- Történelmileg gyakori a súrlódás csökkentésére, de az AHSS által generált nagy érintkezési nyomás hatására mikrorepedéseket mutat. Tanulmányok megerősítik, hogy nem a legjobb megoldás a haladó, nagy szilárdságú{2}} osztályokhoz, és a környezetvédelmi előírások tovább korlátozzák a használatát.
Az AHSS és az alumínium felé való elmozdulás a járművek könnyűsúlyozásánál alapvetően megváltoztatta a sajtolószerszámok anyagstratégiáját. Az AHSS minőségek elérhetik a lemezkeménységi értékeket, amelyek megközelítik magát a szerszámot, néhány martenzites minőség pedig meghaladja az 57 HRC-t. A lágyacélhoz kidolgozott hagyományos szerszámszabványok egyszerűen nem elegendőek. Az alumínium eközben agresszív ragasztókopást és sápadtsági hajlamot vezet be, amely más bevonatkémiát és felületkezelést igényel, mint az acél{4}}bélyegzőszerszámok.
A szerszámacél minőségének, a hőkezelési protokollnak és a felületi bevonatnak az adott lapanyaghoz és a bélyegzési művelethez való hozzáigazítása nem kötelező. A mérnöki tudomány határozza meg, hogy a kocka túléli-e a tervezett gyártási élettartamot, vagy meghibásodik-e az indítás előtt. És ez az anyagstratégia csak akkor nyújtja teljes értékét, ha a szerszámot úgy tervezték, hogy megfeleljen a célalkalmazásának pontos alkatrészgeometriájának és formázási igényeinek.
Gépjárműalkatrészek és azok tervezési igényei
Alapvető fontosságú annak ismerete, hogy a szerszámacél minőségei és bevonatai hogyan hatnak egymásra a lemezanyaggal, de ez a tudás csak akkor hoz eredményt, ha az adott járműalkatrészekhez igazodik. Az autón lévő minden bélyegzett alkatrész egyedi geometriát, tűréshatárt és anyagi korlátokat hordoz, amelyek megszabják, hogy milyen típusú autóipari matricákat kell telepíteni, és hogyan kell megtervezni azokat. A matrica tervezésének absztrakt kifejezésekkel való megvitatása eltéveszti a lényeget. Az igazi kérdés mindig az: milyen alkatrészt készítek, és mit követel ez a rész a szerszámoktól?
A fehér{0}}testre és a szerkezeti bélyegzésre vonatkozó követelmények
A karosszéria-fehérben (BIW) szerkezetek az autóipari bélyegzőszerszámok legigényesebb alkalmazásai közé tartoznak. A B-oszlopok, lengőpanelek, kereszttartók és az A-oszlop-erősítések egyre gyakrabban készülnek 980 MPa és afeletti AHSS-minőségekből, hogy megfeleljenek az ütközésbiztonsági céloknak, miközben csökkentik a súlyt. Ezek az anyagok tervezésüknél fogva ellenállnak a deformációnak, ami azt jelenti, hogy a szerszámoknak lényegesen nagyobb alakító erőket kell leküzdeniük, és a prés nyitása után erős visszarugózással kell bírniuk.
Az AHSS szerkezeti részek rugózása nem jelent kisebb kényelmetlenséget. A kutatások megerősítik, hogy a szöggeometriában, a falgörbületben és a csavarodásban tapasztalható méreteltérések arányosan nőnek, ha a szakítószilárdság eléri a 980 MPa-t és azt meghaladó mértékben, és néha teljesen megakadályozza az összeszerelést a hegesztési kötések összehangolásának megzavarásával. Ennek ellenőrzése megkövetelitöbb ellenintézkedés egymásra halmozásaa szerszám kialakításába: a szerszámfelületekbe épített túl-hajlítási kompenzáció, hibrid húzóperem-geometriák, amelyek utólagos-nyújtást indukálnak, és bizonyos esetekben a kritikus sugarakat összenyomó vagy visszaütő állomások a maradék feszültségi gradiensek semlegesítésére. Ezeken az erőszinteken egyetlen technika sem elegendő.
Ezt a teret az átvivő szerszámok és a tandem nyomósorok uralják, mivel a BIW panelek jellemzően nagy méretű nyersdarabok, amelyek mélyhúzást és több{0}}lépcsős formázási szekvenciát igényelnek. A préselési tonnatartalom meghaladhatja a 2000 tonnát egyetlen B-oszlopos művelethez, és minden, a lemezzel érintkező szerszámfelületet úgy kell megtervezni, hogy a bevonat nélküli vagy horganyzott, nagyszilárdságú acél{5}}dörzsölő hatású legyen.
Alváz és tartóelemek
Az alváz alkatrészei más logikát követnek. A vezérlőkarok, a rögzítőkonzolok, a merevítőlapok és a kereszttartók{1}} jellemzően kisebbek, nagyon nagy mennyiségben készülnek, és szűk geometriai tűréseket igényelnek az összeszereléshez, de ritkán igényelnek -A osztályú felületminőséget. Ez az a hely, ahol a progresszív présbélyegzés jeleskedik.
Egyetlen progresszív szerszám képes átszúrni, formálni, meghajlítani és levágni az alváz konzolját egyetlen folyamatos tekercsben{0}}adagolt menetben 30-60 löket/perc sebességgel. A mérnöki kihívás az ultra-nagyszilárdságú-anyagon végzett rugózás kezelésétől a szalagok elrendezésének optimalizálására a minimális selejt érdekében, az állomások-–-szoros összehangolása több millió cikluson keresztül, valamint a szerszámkopás kezelése az átszúróállomásokon, ahol keményfém lapkák szükségesek a csiszolóacélokhoz{{8}.
Az ilyen részcsaládokon dolgozó csapatok számára fontos, hogy dokumentált folyamattapasztalattal rendelkező bélyegzőpartner legyen.YICHENpéldául támogatja az OEM, Tier-1 és Tier-2 mérnöki csapatokat bélyegzési és fémlemezgyártási esettanulmányokkal, amelyek a szerkezeti és alvázfém alkatrészekre terjednek ki, valós referenciákat biztosítva arra vonatkozóan, hogy a stancolási tervezés hogyan válik gyártásra kész alkatrészekké több járműalrendszerben.
EV-Speciális alkatrészek, amelyek ösztönzik az innovációt
Az elektromos járművek az autóalkatrészek egy teljesen új kategóriáját vezették be, amelyek a hagyományos ICE-platformok által soha nem igényelt stancolást és formázást alkalmaznak. Az akkumulátortartó burkolatok talán a legjelentősebb példa. Egy akkumulátorcsomag az elektromos járművek teljes tömegének 20-25%-át képviselheti, így a tálca architektúrája kritikus könnyítési lehetőség.
Az egy{0}}acél akkumulátortálca bélyegzéséhez egyedi üres konfigurációkra van szükség. A Cleveland-Cliffs és az AutoForm egy testre szabott-hegesztett üres (TWB) megközelítést mutatott be, amely az AHSS-t a lapos aljzathoz (padló alatti védelem) kombinálja a kisebb -szilárdságú acéllal a sarkokban és oldalfalakban, ahol súlyos deformáció lép fel. A szerszámnak kezelnie kell az eltérő anyagtulajdonságokat egyetlen nyersdarabon belül, kezelnie kell a hegesztési vonal mozgását az alakítás során, és el kell érnie a karima 1,5 mm-es síkságát a tálca teljes hosszában, hogy megfeleljen a szivárgási -teszt követelményeinek. A kezdeti tervek komoly visszafutást és csavarodást mutattak, amíg a mérnökök a TWB elrendezést hashtag{10}alakú konfigurációvá optimalizálták, amely minimálisra csökkentette az AHSS-zónák deformációját.
A motorházak és az alumínium szerkezeti öntvények cseréje tovább bonyolítja a bonyolultságot. Az alumínium-intenzív EV-architektúrák eltérő szerszámhézagot igényelnek (általában az anyagvastagság 8-12%-a, szemben az acél 5-8%-ával), speciális kenést igényelnek az epedés leküzdésére, valamint beállított alakítási sebességet, mivel az alumínium alakváltozási érzékenysége eltér az acélétól. A programozható csúszóprofillal rendelkező szervoprések egyre gyakrabban párosulnak ezekkel a szerszámokkal, hogy optimalizálják a nyomószár sebességét az alakító löket során.
Alkatrészcsaládok, amelyek a kockatípushoz és a mérnöki kihívásokhoz igazodnak
Az alábbi lista a gyakori autóalkatrész-családokat párosítja a tipikus szerszám-konfigurációjukkal és a sikert vagy kudarcot meghatározó elsődleges műszaki akadályokkal:
- B-oszlopok és A-oszlop-erősítések (átadó szerszám)- Springback kompenzáció az 980+ MPa AHSS-hez, amely több-ellenintézkedést és nagy préselési űrt igényel.
- Ajtóbelsők és padlólemezek (transzfer matrica)- Mélyhúzási mélységkezelés szabályozott anyagáramlással a nagy üres területeken.
- Motorháztetők, sárvédők és tetőpanelek (tandem préssor)- Osztály-Felületi minőség, a festés után nulla látható hibával, amely precíz nyersdarabtartó nyomásszabályozást igényel.
- Rögzítőkonzolok és erősítő lemezek (progresszív szerszám)- A szalagelrendezés optimalizálása a minimális selejt és a nagy-sebességű gyártási konzisztencia érdekében több millió cikluson keresztül.
- Elektromos csatlakozók és kapcsok (progresszív szerszám)- Szigorú tűrés kis, összetett geometriákon vékony-méretű anyagokkal, amelyek hajlamosak sorjaképződésre.
- Akkumulátor tálca burkolatok (transzfer matrica vagy nagy egy{0}}ütés)- Különböző anyagok kialakulása a TWB nyersdarabokban, rugózás szabályozása a karima laposságának érdekében, és szivárgásmentes-méretpontosság.
- Motorházak és EV szerkezeti elemek (transzfer matrica)- Alumínium kopásgátló, beállított szerszámhézagok és alakítási sebesség optimalizálása szervopréseken.
- Vezérlőkarok és felfüggesztési konzolok (progresszív vagy transzfer szerszám)- Fáradtság-életformáló minőség állandó mechanikai tulajdonságokkal a nagy-mennyiségű gyártás során.
A fröccsöntött és az autóipari alkatrész-párosítások mindegyike külön meghibásodási kockázattal jár, ha a szerszámokat általánosan tervezték, nem pedig az adott anyaghoz, geometriához és gyártási célhoz{0}}építve. A mérnöki döntési keretek nélkülözhetetlenné válnak a szakadék aközött, hogy tudjuk, melyik szerszámtípus illik, és hogy ténylegesen meghatározzuk a megfelelő eszközt egy adott programhoz.
Hogyan válasszuk ki a megfelelő bélyegzőszerszám típust
Az, hogy tudjuk, hogy melyik típus létezik, nem egyenlő azzal, hogy tudjuk, melyiket kell megadni egy adott programhoz. Azok a mérnökök, akik ezt a döntést rosszul fogadják, nem csak a szerszámköltségvetést pazarolják. Bezárják csapatukat egy olyan termelési rendszerbe, amely vagy nem tudja elérni a cikluscélokat, vagy egyáltalán nem tudja kialakítani a geometriát. A praktikus sajtolószerszám-választási útmutató három változóval kezdődik: térfogat, geometria és gazdaságosság. Minden más szempont ezekből fakad.
A hangerő és a ciklusidő elsődleges kiválasztási illesztőprogramok
A termelési mennyiség az első szűrő. A progresszív sajtolószerszám akkor válik költséghatékonyabbá-, ha az éves mennyiség eléri az 50 000-100 000 egységet, bár az ultra-egyszerű geometriák indokolják a 30 000 darabos szerszámozást. E küszöbérték alatt a darabonkénti szerszámberuházás túl magas, és a CNC{10}}alapú gyártás vagy az egy{11}állomásos szerszámok pénzügyi szempontból ésszerűbbek. Az átviteli szerszámok hasonló mennyiségi szintet foglalnak el, de túl nagy vagy túl mélyre húzott alkatrészeket szolgálnak ki a szalagadagolású feldolgozáshoz, ami általában indokolja a 25 000 vagy több éves alkatrész befektetését.
A ciklusidő összetettebbé teszi a térfogatkérdést. A progresszív matricák percenként 200-600 vagy több lökettel működnek kis alkatrészekhez, és folyamatos áramlásban állítják elő a kész alkatrészeket. Az átviteli rendszerek percenként 12-30 lökettel működnek az alkatrész méretétől és a prés konfigurációjától függően. Amikor azt értékeli, hogyan válasszuk ki a sajtolószerszám típusát, kérdezze meg a következőt: az éves mennyiségi igény indokolja-e a progresszív szerszámozás sebességprémiumát, vagy az alkatrészgeometria kényszeríti Önt az átviteli sebességre, függetlenül a mennyiségi céloktól?
Alkatrészgeometria és anyagkorlátozások
A hangerő önmagában nem határozza meg a választ. A 200 000 egységből álló, sekély hajlítású konzol egy progresszív szerszámhoz tartozik. Egy 200 000 darabos, 150 mm-es húzási mélységű ajtóbelső nem, mert a tartószalag nem tudja szakadás nélkül befogadni ezt az anyagáramlást.
A döntő geometriai tényezők közé tartozik a nyersdarab átmérőjéhez viszonyított húzási mélység, a szükséges alakítási lépések száma, a nyersdarabok teljes mérete, valamint az, hogy az alkatrésznek szüksége van-e több síkon lévő jellemzőkre. Azok az alkatrészek, amelyek húzási mélysége meghaladja a 25–50 mm-t, vagy amelyeknek több mint 5–6 alakítási szakasza van, általában átviteli vagy tandem konfigurációk felé vándorolnak. A csak vágási és szúrási műveleteket igénylő lapos részek térfogattól függetlenül illeszkednek az összetett szerszámokhoz.
Az anyagminőség egy másik megszorítást vezet be. A 780 MPa feletti AHSS nagyobb préselési tonnát, szigorúbb hézagszabályozást és több alakítási fokozatot igényel a visszarugózáshoz. Az alumíniumhoz beállított hézagok és lassabb alakítási sebességek szükségesek, hogy megakadályozzák a pattanást. Mindkét anyag leszűkíti az életképes sajtolószerszámok és matricák konfigurációit a lágyacélhoz képest.
Költségvetés, átfutási idő és rugalmassági szempontok
A prototípusprogram és a termelési{0}}intent program alapvetően eltérő befektetési logikát igényel. A prototípus szerszámokat szándékosan leegyszerűsítették, lágyabb anyagokból építik, és több száz-néhányezer alkatrészre tervezték. Azért léteznek, hogy érvényesítsék a geometriát, nem pedig azért, hogy túléljenek 500 000 ciklust. Ha a gyártási-minőségű szerszámköltségvetést még a tervellenőrzés befejezése előtt leköti, költséges utómunkálati expozíciót eredményez, mivel a progresszív szerszámon a kései{7}}szakaszban végzett mérnöki változtatás az eredeti szerszám árának felébe kerülhet.
Párosítsa a beruházást az életciklus termelési értékével. Nem drága az a matrica, amely háromszor többe kerül, de tízszer akkora mennyiséget szállít, ha a darabár egytizede{1}}. Ez az egyetlen racionális választás.
Az átfutási idő is szerepet játszik. A progresszív szerszámok tervezése, megmunkálása és üzembe helyezése 12-20 hétig tart. Az átviteli szerszámok 16-24 hétig futnak. A tandem vonali szerszámozás meghaladhatja a 30 hetet. Ha a programidőzítés nem képes befogadni ezeket az ablakokat, az egyszerűbb szerszámok gyorsabb átfutási idővel az egyetlen járható út az indításhoz, még akkor is, ha a hosszú távú gazdaságosság a bonyolultabb beállításokat részesíti előnyben.
Döntési mátrix: Az alkatrész jellemzőinek megfeleltetése a szerszám típusával
| Alkatrész jellemző | Progresszív Die | Transzfer Die | Összetett Die | Tandem vonal |
|---|---|---|---|---|
| Kis méret (300 mm alatt) | Ideál | Lehetséges, de nem hatékony | Ideális lapos részekhez | Nem alkalmas |
| Nagy méret (500 mm felett) | Nem kivitelezhető | Ideál | Nem kivitelezhető | Ideál |
| Mélyhúzás (50 mm felett) | Nem kivitelezhető | Ideál | Nem kivitelezhető | Ideál |
| Lapos profil, csak vágási jellemzők | Lehetséges | Overkill | Ideál | Overkill |
| Éves mennyiség 100K felett | Ideál | Jó | Jó | Jó |
| Éves mennyiség 25K alatt | Nem indokolt | Marginális | Indokolt | Nem indokolt |
| AHSS (780+ MPa) | Életképes keményfém betétekkel | Ideális (több{0}}lépcsős vezérlés) | Kiürítésre korlátozódik | Ideál |
| Alumínium ötvözet | Életképes zúzós vezérlőkkel | Ideális (sebességszabályozás szükséges) | Életképes | Ideális szervo présekkel |
| Osztály-Egy felület szükséges | Nem alkalmas | Lehetséges | Nem alkalmazható | Ideál |
Hogyan korlátozza vagy engedélyezi a sajtó típusa a dizájnt
Az automatikus szerszám nem működik elszigetelten. A présgépen belül működik, és ez a préstípus vagy kiterjeszti, vagy korlátozza a szerszámok teljesítményét. A hagyományos mechanikus présgépek nagy sebességgel fix löketprofilokat biztosítanak, így ez az alapértelmezett a progresszív műveleteknél. De nem tudja beállítani a nyomószár sebességét a löket közepén-, és nem maradhat az alsó holtpontban.
A hidraulikus prés a löket bármely pontján teljes tonnát biztosít, és korlátlan ideig bírja a nyomást, így ideális mélyhúzáshoz és összetett alakításhoz, ahol az anyagnak időre van szüksége az áramláshoz. A maximális sebesség azonban általában 30 löket/perc körül van, ami korlátozza a nagy-hangerős programok átvitelét.
A szervo{0}}mechanikus prések áthidalják ezt a rést. Lehetővé teszik a programozható csúszó mozgást: lassítást a kritikus alakítási zónákon, gyorsítást a löket nem -érintős részein, és rövid ideig az alján való tartózkodást a nagy szakítószilárdságú anyagok visszarugózásának csökkentése érdekében. A szervoprés meghosszabbíthatja a szerszám élettartamát azáltal, hogy csökkenti a fordított tonnát (átpattanó{5}}a nagyszilárdságú acél alakításakor), és megnyitja az ajtót a nagyobb igénybevételű ötvözetekkel való munka előtt, amelyek túlterhelnék a fix-sebességű mechanikus préseket. Ha a sajtolószerszám-kiválasztási útmutató az AHSS vagy az alumínium felé mutat, a présválasztás nem különül el a szerszámválasztástól. Ezek egy összekapcsolt rendszer.
Ennek a keretnek a helyes kialakítása, a térfogat, a geometria, az anyag, a költségvetés és a préselési képesség koherens specifikációba való igazítása határozza meg, hogy a szerszám sikeres lesz-e az első találattól, vagy hónapokig tartó költséges utómunkát igényel. De még egy tökéletesen meghatározott szerszám is attól függ, hogy mi történik a digitális tervezési fázisban, mielőtt bármilyen szerszámacélt vágnának.
Digitális szimuláció és virtuális kockamérnökség
A papíron hibátlannak tűnő matrica specifikációja az első préseléskor még látványosan megbukhat. A konzervatívnak tűnő húzási sugarakban hasadások jelennek meg. Ráncok képződnek azokon a karimákon, amelyek állítólag megfelelő nyomás alatt voltak. A rugós visszahúzás 4 mm-rel kinyomja a szerkezeti panelt a tűréshatáron kívül, ha az elfogadható ablak 0,5 mm. Ezek nem véletlenszerű hibák. Megjósolható eredményekről van szó, amelyeket a sajtolószerszám-szimuláció képes azonosítani és megoldani hónapokkal a szerszámacél megmunkálása előtt.
A szerszámtervezés lefagyása és a fizikai konstrukció közötti digitális tervezési szakasz az, ahol a legtöbb gyártás előtti{0}}hibát vagy észlelik vagy előállítják. Azok a csapatok, amelyek a szigorú virtuális érvényesítésbe fektetnek be, drámaian levágták a próbaköröket. Azok a csapatok, amelyek kihagyják vagy leírják ezt a fázist, utómunkálatokkal, hegesztési javításokkal és késleltetett indításokkal fizetnek.
Alakítási szimuláció és megvalósíthatósági elemzés
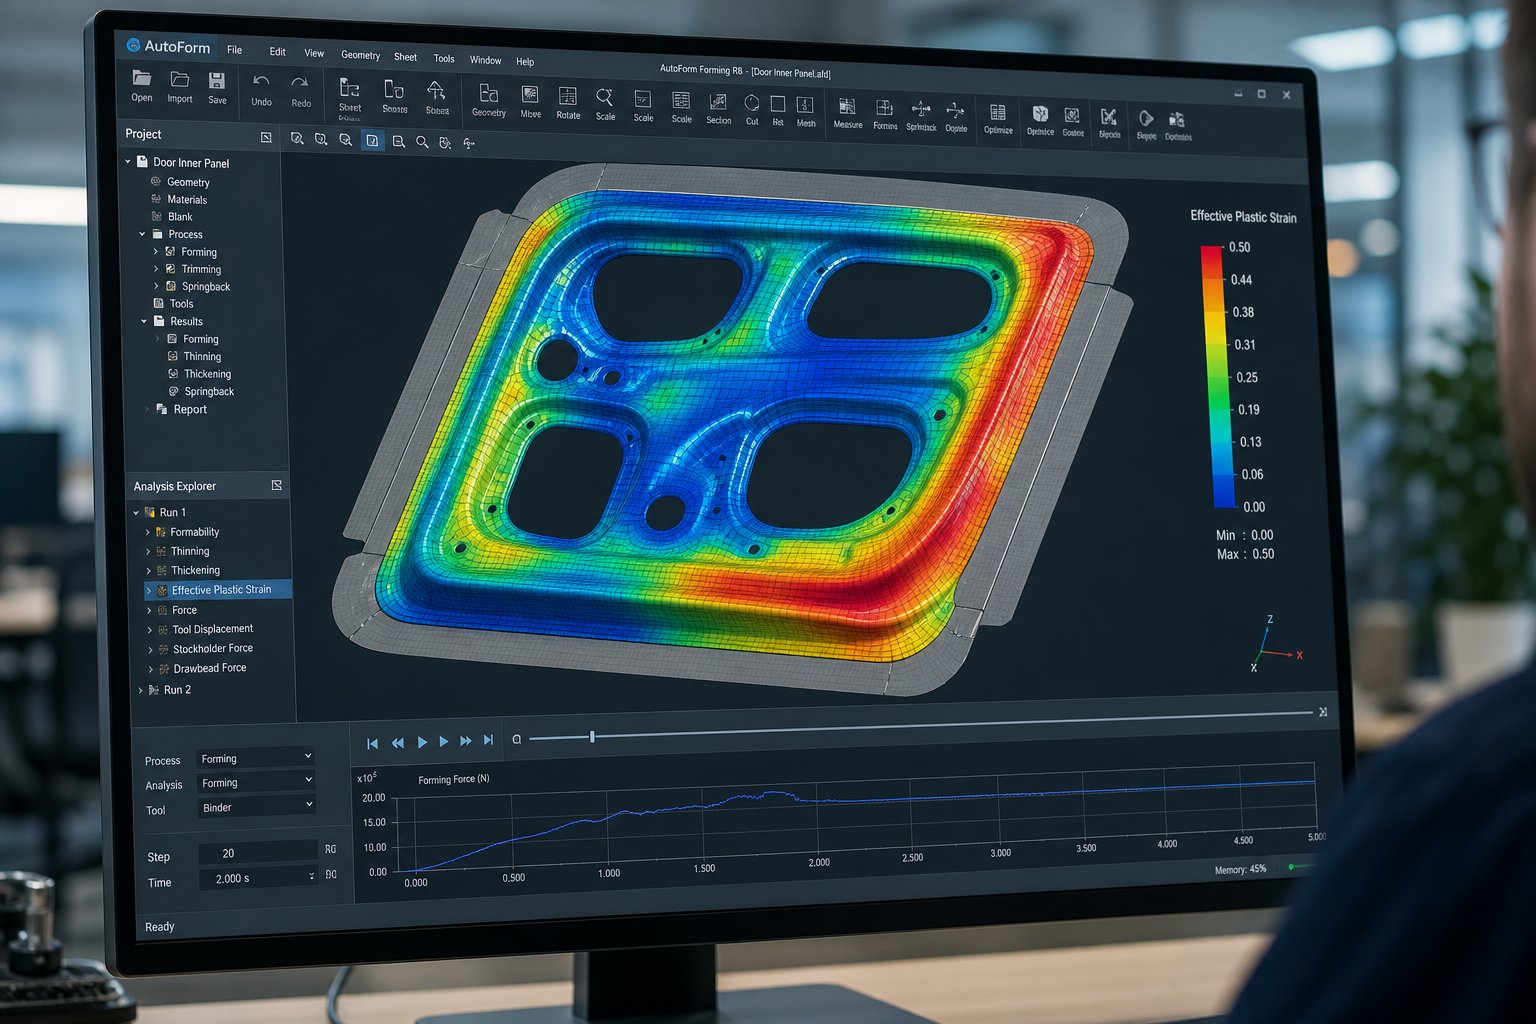
A modern szerszámtervező szimulációs szoftver végeselem-elemzést (FEA) használ, hogy digitálisan lemásolja azt, ami akkor történik, amikor egy lemezdarab érintkezik a sajtolószerszám felületeivel, nyomás alatt. A szoftver több ezer különálló elemre fűzi a nyersdarabot, hozzárendeli az anyagtulajdonságokat (folyószilárdság, húzószilárdság, anizotrópia), és növekményes időbeli lépésekben halad végig az alakítási folyamaton. Minden lépésnél kiszámítja a feszültséget, alakváltozást, vastagságváltozást és érintkezési viszonyokat a teljes alkatrészfelületen.
Mit árul el ez? Képzelje el, hogy egy B-oszlop-erősítéshez tervez egy transzfer szerszámot 980 MPa-os, kétfázisú-acélból. A szimuláció 25%-ot meghaladó elvékonyodást mutat egy átmeneti sugáron, ami a zónát a kialakulási határgörbe fölé helyezi. Ez egy előre jelzett szakadás. Ugyanebben a futásban a nyomófeszültségek felhalmozódnak egy támaszték nélküli karimában, jelezve a ráncok kialakulásának kockázatát. Mindkét probléma látható a képernyőn, mielőtt egyetlen megmunkáló programot írna.
Ez a proaktív megközelítés pontosan azvirtuális die próba munkafolyamatokcélja: a lehetséges hibák észlelése és megoldása a tervezési szakaszban, nem pedig a fizikai próba során, amikor a javítások időigényessé és költségessé válnak. A szimuláció lehetővé teszi a mérnökök számára, hogy teszteljék a különböző nyersdarabokat, rajzolják a peremkonfigurációkat, a nyersdarab-tartó erőket és a préselési sebességet órákban, nem pedig hetek alatt, digitálisan iterálva, amíg a folyamatablak robusztussá nem válik.
Rugós kompenzáció a Die Face Design területén
Springback rugalmas helyreállítás. Amikor a prés kinyílik és az alakító erők felszabadulnak, a fémlemez részben visszaugrik eredeti lapos állapotába. Enyhe acél esetén ez az eltérés 1-2 fok lehet a karima szögében. A 980 MPa AHSS-ben elérheti a 8-12 fokot, további csavarodás és falgörbülés mellett, amely az összeszerelési tűréshatáron túl az egész alkatrészt torzítja.
A visszarugózási kompenzációs bélyegzőszerszám nem egyszerűen a névleges geometria részét képezi. Szándékosan átformál-a felületeket a célhelyzetükön túl kiszámított mértékben, így a rugalmas helyreállítás után az alkatrész a megfelelő alakra ellazul. Ez elvileg egyenesen hangzik. A gyakorlatban iteratív szimulációs hurkokat igényel, ahol a szoftver megjósolja a rugózási eltérést, a szerszám felületeit az ellenkező irányba alakítja, újra-szimulál és ellenőrzi a konvergenciát.
A felületi morfizálás az alapvető technika. A szerszám felületének geometriáját a visszarugózási előrejelzésből származó vektormező elmozdítja, lényegében a szerszám felületének minden egyes pontját a megjósolt mérethibájuk inverzével tolja el. Fejlett megközelítések használataCAE-alapú eltérési vektormezőka névleges CAD-felület és a kompenzált geometria közötti egy-az-csomópont-megfelelés meghatározásához, biztosítva a sima, legyártható szerszámfelületeket, még akkor is, ha a visszarugózási minták összetettek. Ez a módszer a tervezés során a virtuális kompenzációra és a pásztázáson{3}}alapú kompenzációra is működik a fizikai próba során, ahol a tényleges bélyegzésekből származó szkennelt -pontfelhő-adatok hajtják végre a morfológiai korrekciókat.
A többszörös kompenzációs iteráció jellemző. Az első lépés a visszarugózást 4 mm-ről 1,5 mm-re csökkentheti. Egy második lépéssel 0,8 mm alá csökken. A cél a nettó-formapontosság a prés nyitása után, nem pedig maga a formázás során.
Virtuális próba és folyamatoptimalizálás
A bélyegzőszerszám-szimuláció túlmutat az egyszeri{0}}művelet megvalósíthatósági ellenőrzésén. A teljes virtuális próba az egész nyomó-kocka-anyagrendszert digitális ikerként reprodukálja: minden formázási műveletet egymás után, közbenső visszaugrással az állomások között, trimmelési műveletekkel és az utolsó találat utáni utolsó visszaugrással. A mérnökök ki tudják értékelni, hogy az egyik állomáson bekövetkezett változások hogyan terjednek tovább a folyásirányban, amit rendkívül nehéz diagnosztizálni egy fizikai préssoron.
Ez a digitális iker-megközelítés lehetővé teszi azon változók optimalizálását, amelyek fizikai beállítása költséges:
- Rajzolja meg a gyöngy geometriáját és helyzetét- Szabályozza az anyag áramlását a szerszám üregébe, megelőzve a ráncokat (túl kevés visszatartás) és a repedéseket (túl sok visszatartás).
- Üres forma és méret- Az optimalizált kontúr csökkenti a selejt mennyiségét, kiküszöböli a peremrepedéseket, és elegendő anyagot biztosít a peremezési műveletekhez.
- Üres tartó erőprofil- A löket alatti változó erő szabályozza az anyag előtolási sebességét a deformáció különböző szakaszaiban.
- Nyomja meg a sebességet és a csúszó mozgást- Különösen kritikus a szervopréselési alkalmazásoknál, ahol a nyomószár formázózónán áthaladó sebessége befolyásolja az alakváltozási sebesség érzékenységét alumíniumban és AHSS-ben.
A folyamat robusztusságának elemzése egy újabb réteget ad hozzá. A szimulációt az anyagtulajdonság-változatok széles skáláján (vastagságtűrés, folyáshatár szórás, súrlódási együttható változások) lefuttatva a mérnökök megállapítják, hogy a folyamatablak elég széles-e ahhoz, hogy elviselje a valós{1}}ingadozást, vagy a bejövő tekercs tulajdonságai kismértékben eltolódása esetén selejteket produkál.
A legfontosabb szimulációs kimenetek minden vágómérnöknek értékelnie kell
Egyetlen szimulációs futtatás gazdag adatkészletet generál. Az, hogy tudjuk, mely kimenetek számítanak, és mit jeleznek, az különbözteti meg a tapasztalt mérnöki csapatokat azoktól, akik egyszerűen „futtatják a szoftvert”, anélkül, hogy gyakorlati következtetéseket vonnának le:
- Határdiagramok kialakítása (FLD)- Ábrázolja minden elemnél a nagyobb és kisebb feszültséget az anyag tönkremeneteli görbéje alapján. A görbe feletti elemek megosztott kockázatot jeleznek. A kompressziós zónában lévő elemek ráncosodási hajlamot jeleznek.
- Vékonyodó térképek- Százalékos vastagságcsökkenés megjelenítése az alkatrészen. A kritikus küszöbértékek anyagonként változnak, de az AHSS-ben 20-25% feletti elvékonyodás jellemzően a küszöbön álló meghibásodást jelzi.
- Rugós eltérési kontúrok- Vizualizálja a mérethibát a rugalmas helyreállítás után, amely általában a névleges geometriától való szín-távolságként jelenik meg. Irányítja a kompenzációs stratégiát, és azonosítja azokat a területeket, ahol szükség van a sztrájkokra.
- Ráncjelzők- Azonosítsa azokat a zónákat, ahol a nyomófeszültség meghaladja az anyag kihajlási küszöbét, előre jelezve a felszíni hullámokat vagy a ráncokat, amelyek nem ellaposodnak a következő műveleteknél.
- Érintkezési nyomáseloszlás- Megmutatja, hogy hol éri a legnagyobb kopásterhelést a szerszámfelületek, ami megalapozza a felületbevonatokkal és a lapkák elhelyezésével kapcsolatos döntéseket.
- Rajzolj-a térképeken- Kövesse nyomon, hogy mennyi anyag áramlik befelé az üres éltől az alakítás során. Az előre jelzett és a tényleges behúzás közötti eltérés-elsődleges diagnosztika, amikor a fizikai próba eredményei eltérnek a szimulációtól.
Miért határozza meg az anyagjellemzés a szimuláció pontosságát?
Minden fent felsorolt kimenet csak annyira megbízható, amennyire a modellt tápláló anyagadat. A szabványos szakítóvizsgálati eredmények (hozam, UTS, nyúlás) nem elegendőek a nagy-hűségű bélyegzőszerszám-szimulációhoz. A pontos előrejelzésekhez teljes keményedési görbék szükségesek az alakváltozási sebességeken, az irányanizotrópiát rögzítő felületi paraméterek (Lankford r-értékek 0, 45 és 90 fokban), valamint reális érintkezési nyomások és sebességek mellett mért súrlódási együtthatók.
Ez a kihívás az AHSS és az alumíniumötvözetek esetében fokozódik. A kétfázisú acélok összetett keményedési viselkedést mutatnak, ahol a martenzit és a ferrit eltérő sebességgel deformálódik. Az alumíniumötvözetek erős alakváltozási sebesség-érzékenységgel és eltérő súrlódási jellemzőkkel rendelkeznek, mint az acélé. Amikor a szimulációs csapatok általános anyagkártyákat használnak a tesztelt,{5}}osztályspecifikus adatok helyett, a visszafutási előrejelzéseik 30-50%-kal eltérhetnek a fizikai valóságtól, ami megbízhatatlanná teszi a teljes kompenzációs stratégiát.
A megfelelő anyagjellemzésbe való befektetés, beleértve a kidudorodási teszteket, a súrlódási teszteket és a ciklikus terhelési adatokat a rugós visszacsatolás modellezéséhez, nem kötelező finomítás. Ez az az alap, amely elég megbízhatóvá teszi a virtuális szerszámtervezést ahhoz, hogy a fizikai kipróbálást a hetekig tartó iterációról több napos megerősítésre csökkentse.
Természetesen még a legpontosabb szimuláció is virtuális előrejelzést ad. Abban a pillanatban, amikor a fizikai acél találkozik a fizikai szerszámokkal egy valódi présgépen, új változók jelennek meg, amelyeket egyetlen modell sem képes tökéletesen rögzíteni. Ez az átmenet a digitális megbízhatóságról a fizikai validációra az az, ahol a „die tryout” módszertan határozza meg, hogy a szimulált ígéret termelési valósággá válik-e.
Die Próba, érvényesítés és gyártási jóváhagyás
A szimuláció robusztus folyamatablakot ígért. A szerszám felépítése a CAD geometriát követte a megmunkálási tűréshatárokon belül. Mégis, a prés első panelje a húzási sugárnál hasadást és 3 mm-es rugós eltérést mutat a kritikus karimán. Mi történt? A sajtolószerszám kipróbálási folyamata az a szakasz, ahol a digitális előrejelzések találkoznak a fizikai valósággal, és ez az a fázis, ahol a legtöbb gyártás előtti-hiba megoldódik, vagy költséges késésekbe torkollik.
A próba nem egyetlen esemény. Ez egy fokozódó érvényesítési lépések strukturált sorozata, amelyek mindegyike meghatározott elfogadási feltételekkel és korrekciós visszacsatolási hurokkal rendelkezik. Azok a csapatok, amelyek ezt formalitásként kezelik, későn indulnak. Azok a csapatok, amelyek kipróbálási módszereiket ugyanolyan szigorúsággal dolgozzák ki, mint a szerszámtervezésüket, időben elindulnak.
Die próbafolyamat és panelértékelés
A sajtolószerszám próbafolyamata abban a pillanatban kezdődik, amikor az elkészült szerszám megérkezik a próbaprésbe. Az első-leütési művelet csökkentett tonnával és lassú sebességgel állítja elő a kezdeti bélyegzett panelt, lehetővé téve a mérnökök számára a durva alakíthatóság felmérését a szerszám katasztrofális károsodásának kockázata nélkül. Nyilvánvaló hasadásokat, erős gyűrődést vagy durva eltolódást keres a felső és az alsó szerszámfelek között.
Az első -találatkorrekciót követően a kocka az otthoni-sorpróbára kerül a gyártási présgépen (vagy egy olyan présgépen, amely megfelel a gyártási specifikációknak mennyiségben, ágyméretben és csúszómozgásban). Ez a lépés azért fontos, mert a prés elhajlási jellemzői, a támasz lapossága és a nyomószár párhuzamossága mind befolyásolja a szerszám teljesítményét. Egy merev próbaprésen tisztán működő szerszám méreteltéréseket produkálhat a gyártósoron, eltérő szerkezeti megfelelőséggel.
Az egymást követő finomítások következnek. Minden próbahurok mintapaneleket hoz létre, amelyeket mérnek, értékelnek, és összehasonlítanak a szimulációs előrejelzésekkel. MintFormingWorld jegyzetek, a szimuláció és a fizikai eredmények közötti egyezés-az elsődleges diagnosztika. Ha az anyagáramlás a szerszámüregbe eltér az előre jelzett értékektől, a gyöngyök, a kötőanyag nyomása és a súrlódás hatékony visszaszorítása nem replikálja a tervezett szándékot, és az okok kivizsgálása ott kezdődik.
Érvényesítési kritériumok és jóváhagyási mérföldkövek
A felosztások nélkül létrejövő paneleket a rendszer nem hagyja jóvá automatikusan. Az autóipari szabványok ellenőrzése megköveteli egy halom kritérium teljesítését a gyártás leállítása előtt:{1}}
- GD&T megfelelőség- A koordináta mérőgép (CMM) vagy az optikai 3D szkennelés minden kritikus méretet az alkatrészrajz alapján ellenőriz. A BIW-panelek tipikus tűréshatárai +/- 0.5 mm-től az illeszkedő felületeken a +/- 1.0 mm-ig a nem kritikus karimákig terjednek.
- Felületi minőség értékelése- Az-A osztályú panelek esetében a megkövezés (olajkő átfuttatása a felületen) és az Abralux vizsgálat (kefés-fényvizsgálat) szabad szemmel láthatatlan alacsony foltokat, süllyedésnyomokat és felületi hullámosságot tár fel. Ezek a hibák a festés után válnak láthatóvá, és nem elfogadhatók a külső paneleken.
- Folyamatképesség-tanulmányok- 30 vagy több egymást követő panel futtatása és a kritikus dimenziók mérése létrehozza a Cp és Cpk indexeket. A legtöbb OEM-nek legalább 1,33-as vagy magasabb Cpk-t kell megkövetelnie, a biztonsági -kritikus méreteknél pedig az 1,67-et részesítik előnyben. A küszöbérték alatti Cpk azt jelenti, hogy a folyamat túl sok-a-speciális alkatrészt állít elő, még akkor is, ha az átlag középen van.
- OEM kijelentkezési{0}}protokollok- A gyártási rész jóváhagyási folyamata (PPAP) vagy azzal egyenértékű benyújtási csomagok dokumentálják az anyagtanúsítványokat, a méretjelentéseket, a képességadatokat és a folyamatábrákot. Az OEM csak a dokumentáció teljes áttekintése után bocsátja ki a szerszámot gyártási használatra.
A próba minősége közvetlenül meghatározza a gyártás beindításának idejét és költségét. Minden további próbakör hetekkel növeli a program idővonalát, és több tízezres átdolgozási költséget jelent, miközben minden ebben a szakaszban megoldatlan probléma visszatérő gyártási hibává válik.
Normál próba-a-jóváhagyási sorrend
A bélyegzőszerszám jóváhagyási folyamata meghatározott folyamatot követ. Míg az egyes mérföldkövek OEM-enként változnak, az alapvető sorrend az iparágban egységes:
- A szerszám szállítása és mechanikai ellenőrzése- Ellenőrizze, hogy a szerszám felépítése megfelel-e a tervezési szándéknak: ellenőrizze a megmunkálási méreteket, a vezetőhézagokat, a rugóterheléseket és a rögzítőelemek nyomatékát.
- Első-találat csökkentett tonnatartalommal- Készítsen kezdeti paneleket 50-70%-os préselési kapacitással, hogy felmérje a durva alakíthatóságot, és azonosítsa a főbb problémákat a teljes erőkifejtés előtt.
- Pettyesség és kék{0}}egyezés- Vigyen fel foltot (poroszkék) a szerszám felületei és a fémlemez közötti egyenletes érintkezés ellenőrzésére. Állítsa be kézi köszörüléssel, amíg az érintkezés meghaladja a 80%-ot az összes kritikus formázási területen.
- Progresszív űrtartalom-növekedés- Növelje a teljes termelési mennyiséget, miközben minden lépésnél figyeli a hasadásokat, a túlzott elvékonyodást vagy a felületi hibákat.
- Otthoni{0}}próba- Futtassa a szerszámot a tényleges gyártósoron, hogy rögzítse a prés-specifikus elhajlást, sebességet és az adagolórendszer interakcióit.
- Méretkiértékelés és visszarugózási mérés- CMM vagy minden kritikus funkció vizsgálata. Hasonlítsa össze a névleges értékkel, és alkalmazzon kompenzációs korrekciókat, ha az eltérések meghaladják a tűréshatárt.
- Felületi minőségi audit- Kövesd meg és vizsgáld meg az -A osztályú paneleket. Azonosítsa és korrigálja az alacsony foltokat, a felületi torzulásokat és a szerszámnyomokat polírozás vagy geometria beállításával.
- Folyamatképesség futtatása- Készítsen statisztikailag szignifikáns tételt (általában 30-300 alkatrészt) gyártási sebességgel, és mérje meg a Cp/Cpk-t a legfontosabb jellemzők alapján.
- PPAP benyújtása és az OEM jóváhagyása- Csomagolja be az összes adatot, küldje be vásárlói ellenőrzésre, és szerezzen hivatalos aláírást-, amely engedélyezi a gyártási felhasználást.
Gyakori kipróbálási problémák és korrekciós intézkedések
Még a jól{0}}szimulált szerszámok is problémákba ütköznek a fizikai ellenőrzés során. A különbség a sikeres próba és a hónapos-újradolgozási spirál között az, hogy a csapat milyen gyorsan diagnosztizálja a kiváltó okokat és alkalmazza a megfelelő korrekciós intézkedéseket.
Hasíttörésként jelennek meg a nagy{0}}feszültségű zónákban, jellemzően a húzási sugarakon vagy az átmeneti területeken. A korrekciós intézkedések közé tartozik a szerszám sugarainak növelése, húzógyöngyök hozzáadása az anyagáramlás átirányításához, a nyersdarab méretének beállítása, vagy a nagy súrlódású felületek polírozása és újra-bevonata. Ha a felosztott hely megegyezik a szimulációs előrejelzésekkel, akkor a digitális modell már tartalmazza a választ. Ha nem, akkor a fizikai eszköznek lehetnek eltérései a tervezési szándéktól, amelyek vizsgálatot igényelnek.
Ráncokelégtelen nyersdarabtartó nyomás vagy túlzott anyagáramlás a nem alátámasztott területekre. A foltosodás korrekciója, a kötőanyag mennyiségének növelése vagy a helyi nyomópárnák hozzáadása megoldja a legtöbb esetet. A karimák erős gyűrődése esetén a szerszámfelületek hegesztése és újra{2}}megmunkálása szükségessé teheti az anyagvisszatartó funkciók hozzáadásához.
Rugós eltérésa tolerancia túllépése megköveteli a halálos kárpótlást. A mérnökök letapogatják a tényleges alkatrészt, összehasonlítják a névlegessel, és inverz morfológiai vektorokat alkalmaznak a szerszám felületére. Ez általában hegesztést igényel az alul-formázott területekre, és újra-megmunkálást a kiegyenlített geometriára. Az AHSS alkatrészeknél gyakori a többszörös iteráció.
Felületi hibákpéldául a szerszámnyomok, karcolások vagy alacsony foltok érintkezési zavarokra, elégtelen polírozásra vagy helyi magas foltokra vezethetők vissza a szerszám felületén. Az érintkező keverékkel végzett foltozás azonosítja a sértő területeket, amelyeket ezután csiszolnak, políroznak vagy lelapolnak, amíg egyenletes panelérintkezést nem érnek el.
A problémák megoldásának sebessége és költsége nagymértékben függ a vágóműhely házon belüli képességeitől-. A saját próbapréssel, CMM-laborral és szakképzett szerszámkészítőkkel rendelkező létesítmény napok alatt ismétlődik. Az, amelyik eszközöket szállít külső próbahelyekre, heteket veszít ciklusonként. Ez az oka annak, hogy a próbainfrastruktúra nem egy utólagos gondolat, hanem egy alapvető képesség, amely elválasztja a hatékony szerszámprogramokat a problémás programoktól, és kritikus tényező annak értékelésekor, hogy melyik gyártó partnerre bízza a szerszámberuházást.
Karbantartás, meghibásodási módok és a szerszám életciklus-kezelése
Az a kocka, amely átmegy a próbán, és megkapja a gyártási jóváhagyást, nem számít kész eszköznek. Ez egy milliónyi préslöketben mérhető életciklus kezdete, ahol minden ciklus rontja a vágóéleket, kifárasztja a feszített sugarakat, és fokozatosan koptatja a vezetőfelületeket. A különbség a teljes tervezett gyártási mennyiséget szállító és a katasztrofálisan meghibásodott szerszámok között a szerszám karbantartási fegyelmének bélyegzésében rejlik. A legtöbb üzlet azonban összekeveri a karbantartást a javítással, és a meghibásodásokra reagál, nem pedig megelőzi azokat.
Mint vágógép-szakértő, Art Hedrickvilágosan megkülönbözteti: ha a napi tevékenységei közé tartozik a törött betétek rögzítése, a sérült részek hegesztése a tiplik kiesése után, vagy a beragadt részek kiásása egy húzószerszámból, akkor ez javítás. Az igazi megelőző karbantartás magában foglalja a vágási szakaszok ütemezett megélezését, a kopás ellenőrzését, mielőtt az meghibásodást okozna, és az alkatrészek cseréjét, mielőtt várható élettartamuk lejárna. A karbantartásnak álcázott szerszámjavítási program futtatása garantálja a szerszámok idő előtti halálát.
Megelőző karbantartási ütemtervek és legfontosabb ellenőrzési pontok
A hatékony bélyegzőszerszám-karbantartás a löket{0}}számlálási időközönként működik, nem a naptári időn. Egy kétműszakos ütemezésben percenként 40 ütést hajtó kocka nagyjából 38 000 találatot gyűjt naponta. Egy héten belül ez több mint 190 000 mechanikai igénybevételi ciklus minden vágóélen, vezetőperselyen és rugóban. Az ellenőrzések dátum szerinti ütemezése a halmozott löketek helyett teljes mértékben figyelmen kívül hagyja a tényleges kopást.
A löketszám-szám-alapú intervallumok a művelet súlyosságától függően változnak. A progresszív sajtolószerszámok simító- és lyukasztóállomásait enyhe acél megmunkálásakor általában 50 000-150 000 ütésenként kell élezni, ami 20 000-60 000 ütésre csökken az AHSS minőségeknél. A formázó állomások fokozatosan kopnak, de hasonló időközönként szükséges a felület- és a kenési rendszer ellenőrzése. A vezetőcsapok és perselyek hézagnövekedését 250 000–500 000 löketenként kell mérni, és a csere akkor indul el, ha a hézag legalább 0,02 mm-rel meghaladja a tervezett specifikációt.
A tervezett karbantartás során a legfontosabb ellenőrzési pontok a következők:
- Élvonalbeli állapot- Ellenőrizze az összes lyukasztó- és gombélen a sorja magasságát a bélyegzett részeken. Ha a sorja meghaladja a 0,1 mm-t (anyagfüggő), az élezés késik. A szerszámacél minőségének megfelelő csiszolókorongot használjon, mivel a terhelt korongok hőfelhalmozódást okoznak, ami meglágyítja vagy megreped az edzett szakaszokat.
- Rugós integritás- Vizsgálja meg a nitrogénpalackok nyomásveszteségét és a tekercsrugók kifáradási törését. Cserélje ki a várható életciklus lejárta előtt. Ha a rugók rövid időközönként ismételten eltörnek, a kiváltó ok valószínűleg tervezési probléma, például túlzott elhajlás az effektív sebesség felett.
- Irányítsd az alkatrészek kopását- Mérje meg a csapok- és a-persely hézagát dugómérőkkel. A túlzott holtjáték az ütések-elhalásához{5}}elcsúszását okozza, ami felgyorsítja az élek letörését és sorja keletkezését.
- Rögzítőelem biztonsága- Ellenőrizze az összes csavar meghúzását. Keresse meg a hiányzó vagy meglazult tiplikcsapokat, amelyek lehetővé teszik a szakaszok eltolását bélyegzési terhelés alatt.
- Felületi állapot- Vizsgálja meg a formázási sugarakat, a kopólemezeket és a bütykös felületeket, nem kopott-e foltosodás, horzsolás vagy a bevonat károsodása. Köszörülje meg és vigye fel újra, mielőtt a felületi sérülés átmenne a nyomott részekre.
- Kenőrendszer- Győződjön meg arról, hogy a szerszámban lévő kenési csatornák-tiszták, a fúvókák nincsenek eltömődve, és a kenőanyag eléri az összes nagy-súrlódású érintkezési zónát. A száraz érintkezés exponenciálisan felgyorsítja a koptató és koptató kopást.
- Csigák és törmelék eltávolítása- Tisztítsa meg az összes csigajáratot, ejtőnyílást és hulladékcsatornát. A csigák felhalmozódása a csiga húzását okozza, ami a szerszámok összeomlásához és az ütések töréséhez vezet.
Minden szerviz után teljesen szárítsa meg a szerszámot, hogy megakadályozza a rozsdásodást a precíziós{0}}talajfelületeken, ellenőrizze, hogy minden biztonsági burkolat a helyén van-e, és dokumentálja az elvégzett munkát az aktuális löketszámláló leolvasásával. Ez a dokumentáció összeállítja a szervizelőzményeket, amelyek lehetővé teszik a jövőbeni hibák elemzését.
Gyakori hibamódok és a kiváltó ok diagnózisa
A bélyegzőszerszám-meghibásodási módok különböző kategóriákba sorolhatók, amelyek mindegyike eltérő vizuális aláírással és különböző kiváltó okokkal rendelkezik. Ha minden kudarcot ugyanúgy kezelünk, mondjuk egyszerűen újraélesedve és a legjobbat remélve, az garantálja a megismétlődést. A strukturált hibaelemzési megközelítés azzal kezdődik, hogy azonosítja, hogy melyik mód van jelen, mielőtt a javító intézkedésre ugorna.
Forgácsolásvágóélektől leszakadó vagy sugarakat képező apró töredékek formájában jelenik meg. Inkább szabálytalan, konchoidális törésfelületeket fog látni, mint sima kopási mintákat. A fő okok közé tartozik a szerszámacél elégtelen szívóssága az alkalmazott terheléshez (D2 használat, ahol S7 szükséges), a nem megfelelő hőkezelés, amely maradékfeszültséget hagy maga után, az éles sarkok feszültségemelőként működnek, vagy a túlzott vágási távolság, amely nagy áttörési terhelést okoz. A keményfém szerszámokhoz használt klórozott kenőanyagok a kobaltkötő anyagokat is megtámadhatják, és idővel felületi forgácsolást válthatnak ki.
BosszantóA fémlemezről a szerszám felületére történő anyagátvitelként jelenik meg, magas csomókat hozva létre, amelyek megkarcolják a következő paneleket. A vizuális jelző a rátapadt munkadarab anyagának felhalmozódása a formázási sugarakon vagy a húzófelületeken, gyakran a bélyegzett részeken megfelelő karcolásokkal. Ez a mód dominál alumínium, horganyzott acél vagy rozsdamentes minőségek alakításakor, ahol nagy a ragasztó affinitás a lemez és a szerszám között. A nem megfelelő kenés, a túlzott üres tartóerő vagy a leromlott PVD-bevonatok mind felerősítik a sápadtságot.
Reccsenéslineáris törésekben nyilvánul meg, amelyek a szerszám alkatrészein keresztül terjednek, néha katasztrofálisan. A kifáradási repedések fokozatosan nőnek az olyan feszültségkoncentrátorok miatt, mint az éles belső sarkok, bélyegnyomok vagy hirtelen keresztmetszet-változások. A termikus repedések finom felületi vonalak hálózataként jelennek meg (hőellenőrzés), amelyeket a ciklikus felfűtés és hűtés okoz a nagy-sebességű bélyegzés során. Azok a tervezési hibák, amelyek vékony szakaszokat helyeznek a vastag szakaszok mellé, vagy a túl kicsi szeleteket tartalmazó elemek olyan geometriát hoznak létre, amely repedést okoz a hőkezelés vagy a korai élettartam során.
Fáradtsági kudarckiterjesztett szolgáltatáson keresztül fejlődik nyilvánvaló figyelmeztetés nélkül. Az anyag végső szilárdsága alatti ismételt ciklikus terhelés továbbra is progresszív mikrorepedések gócképződését és növekedését okozza. A lökésterhelésnek kitett szerszámelemek, mint például a lyukasztók és a bütykös meghajtók, a leginkább érzékenyek. A vizuális jelzések egészen a végső törésig finomak: enyhe deformáció a terhelt felületeken, finom felületi repedés nagyításkor, vagy fokozatos méretbeli eltolódás a bélyegzett részeken, ahogy a szerszám alkatrésze plasztikusan deformálódik a halmozott ciklusok alatt.
A következő táblázat leképezi ezeket a bélyegzőszerszám-meghibásodási módokat a diagnosztikai jelzéseikre és a korrekciós útvonalakra:
| Hiba mód | Kiváltó okok | Vizuális tünetek | Javító intézkedés |
|---|---|---|---|
| Forgácsolás | Nem megfelelő szívósság, éles sarkok, nem megfelelő hőkezelés, túlzott hézag | Szabálytalan éltörések, konchoidos leszakadó felületek, sorjanövekedés az alkatrészeken | Váltson szívósabb acélminőségre, adjon hozzá sugarakat a feszültségemelőkhöz, tekintse át a hőkezelési ciklust, javítsa a hézagot |
| Bosszantó | Anyagtapadás, nem megfelelő kenés, bevonathiba, túlzott nyomás | Beépített-anyagátvitel a szerszám felületén, karcolás a bélyegzett paneleken | Polírozza újra és vonja be a szerszám felületét, javítsa a kenés leadását, csökkentse a kötőerőt, hordjon fel -kopásgátló PVD vagy TD bevonatot |
| Repedés (termikus) | Ciklikus termikus terhelés, elégtelen hűtés, nagy{0}}sebességű működés | Finom felületi vonalak hálózata (hőellenőrzés), idővel progresszív mélyítés | Javítsa a hűtést, csökkentse a préselési sebességet, vigye fel újra a felületet és hordjon fel hőálló -bevonatot, ellenőrizze az anyag temperálását |
| Repedés (mechanikus) | Feszültségkoncentrátorok, tervezési hibák (éles sarkok, vékony falak), túlterhelés | Lineáris törések sarkokból vagy szelvényváltásokból, hirtelen alkatrészek meghibásodása | Újratervezés megfelelő filézéssel, növelje a szelvény vastagságát, ellenőrizze, hogy a tonnatartalom a tervezési határon belül van |
| Fáradtsági kudarc | Ciklikus terhelés túllépi az állóképességi határt, sokkterhelés, felhalmozódott mikrorepedés | Fokozatos méretsodródás, finom felületi repedés, hirtelen katasztrofális törés hosszabb üzemidő után | Cserélje ki az alkatrészt a kifáradás várható élettartama előtt, tervezze újra a stresszkoncentráció csökkentése érdekében, adjon hozzá elő-terhelésmentesítő funkciókat |
| Csiszoló kopás | Kemény lemezanyag (AHSS), koptató bevonatok (horganyzott), nem megfelelő felületi keménység | Fokozatos anyagveszteség a szerszámfelületekről, növekvő szerszámhézag, élek lekerekítése | Frissítsen PM szerszámacél vagy keményfém lapkákra, vigyen fel TD vagy PVD bevonatot, húzza meg az élezési intervallumokat |
Határozati keret javítása vagy cseréje
Amikor meghibásodást diagnosztizálnak, a következő kérdés gazdaságos: megjavítani a meglévő alkatrészt, kicserélni egy új betétre, vagy újjáépíteni a teljes szerszámrészt? A válasz három változótól függ: a fennmaradó termelési mennyiségtől, a javítás megvalósíthatóságától és az ismétlődés kockázatától.
A hegesztési javításnak akkor van értelme, ha a sérülés lokalizált, az alapanyag túlzott keménységváltozás nélkül hegeszthető, és a fennmaradó gyártási mennyiség indokolja a költségeket. A tipikus alkalmazások közé tartozik a kopott alakítási sugarak felépítése, a szegélyélek lokalizált forgácsolása és a bütykös meghajtó felületeinek helyreállítása. A hegesztési varratok javítása azonban megváltoztatja a hővel érintett zónák kohászatát, és visszamaradó feszültséget okozhat, amely felgyorsítja a jövőbeni repedést, ha a feszültséget nem-mentesítik és újra{4}}munkálják.
A betétcsere az előnyben részesített út, amikor a kopás vagy sérülés egy előre látható, magas{0}}érintkezési zónában történik, amelyet kezdettől fogva cserélhető betétekre terveztek. A keményfém díszbetéteket például meghatározott időközönként cserélni kell. Ha a szerszámot eredetileg nem cserélhető betétekkel tervezték a meghibásodás helyén, érdemes megfontolni ezek utólagos felszerelését, amikor a meghibásodási mód a javítás minőségétől függetlenül megismétlődik.
A teljes szerszám-újraépítés akkor válik a racionális választássá, ha egyszerre több meghibásodási mód van jelen, a matrica elég halmozott utómunkálatokat halmozott fel ahhoz, hogy a méretek integritása megkérdőjelezhető legyen, vagy a fennmaradó gyártási mennyiség meghaladja a javítások által megbízhatóan teljesíthető mennyiséget. A frissített anyagminőségek és felületkezelések használatával végzett újjáépítés a szerszám szerviztörténetéből levont tanulságokat is beépítheti, hatékonyan létrehozva egy következő generációs eszközt, nem pedig az eredeti kialakítást.
Die Protection Systems for Life Extended
A legköltséghatékonyabb{0}}karbantartási stratégia elsősorban a katasztrofális károk megelőzése. A vágószerszám-védelmi rendszerek nyomós{2}érzékelőket és elektronikus vezérlőket használnak a halált-fenyegető események észlelésére, és leállítják a préselést, mielőtt egyetlen rossz ütés tönkreteszi a hetekig tartó javítási munkát.
Egy jól -megvalósított vágószerszám-védelmi program figyeli az olyan körülményeket, mint például az adagolási hiba észlelése (a szalag nem halad a pilóta pozícióba), az alkatrész kilökésének ellenőrzése (az előző rész törlésének megerősítése a következő löket előtt), a rövid előtolás vagy túlhúzás eseményei, a szalagcsatolás, a készlet-vége- és a bütyök visszatérésének megerősítése. A modern rezolver-alapú vezérlők a főtengely forgási fokának egy-harmadáig terjedő időzítési pontosságot biztosítanak, elég gyorsan ahhoz, hogy észleljék az elakadást, és leállítsák a prést, mielőtt a nyomószár elérné a munkazónát.
Az egyes szerszámokra állandóan telepített érzékelők, amelyek a szerszámmal -szerelt csatlakozódobozon keresztül a prés-szerelt interfészhez vannak kötve, kiküszöbölik a beállítási hibákat és a kábelkopást, amelyek a meglazult-vezetékek megközelítését okozzák. A kritikus elv: ahelyett, hogy az érzékelőket a szerszámok között mozgatná, helyezzen el állandóan egy érzékelőt minden olyan szerszámra, amelyiknek szüksége van rá. A kockaösszeomlás költségeihez képest az érzékelők olcsók. Az állandó telepítéssel megtakarított beállítási idő még összeomlás nélkül is gyorsan ellensúlyozza a hardverbefektetést.
A program sikerének elsődleges veszélye a zavaró leállások, ahol a rendszer leállítja a sajtót, ha nincs valódi probléma. Addig rontják a kezelő bizalmát, amíg a rendszert figyelmen kívül hagyják vagy teljesen letiltják. Ezek elkerülése megköveteli minden érzékelő megfelelő próbapadi tesztelését a telepítés előtt, az érzékelési küszöbök szükségtelenül szigorú beállítása helyett az érzékelő pozicionálásának összes rendelkezésre álló tűrésének felhasználását, valamint annak biztosítását, hogy az érzékelők a helyükön legyenek rögzítve, így nincs szükség a futási idő-módosítására.
A védelmi vezérlővel integrált löketszámlálók biztosítják az adat gerincét az állapot{0}}alapú karbantartáshoz. Ahelyett, hogy a naptári ütemezésekre vagy a találgatásokra hagyatkozna, a karbantartás automatikusan tüzet indít, amikor az összesített löketek elérik az élezés, a rugócsere vagy a teljes ellenőrzés előre meghatározott küszöbét. Ez a szerszám élettartamának meghosszabbítását a reaktív tűzoltásból kiszámítható, tervezett eredménnyel változtatja meg.
A karbantartási infrastruktúra, a hibadiagnosztikai képesség és a védelmi rendszer kifinomultsága mind olyan tulajdonságok, amelyek megkülönböztetik az egyik szerszámot a másiktól. Amikor azt értékeljük, hogy melyik gyártóra vagy szolgáltatóra bízza a termelési eszközeit, ezek az életciklus-képességek éppolyan fontosak, mint a kezdeti tervezés és gyártás minősége.
Bélyegzőszerszám-gyártó partner kiválasztása
A karbantartási programok, a hibadiagnosztika és a védelmi rendszerek mind valami alapvető dolgot feltételeznek: a szerszámot eleve jól megépítették-. A tervezési hibákkal vagy az építés során fellépő megmunkálási hibákkal rendelkező szerszámok karbantartási költségkeretet emésztenek fel, függetlenül attól, hogy milyen fegyelmezettek az ellenőrzési időközök. Ez a valóság teszi a bélyegzőszerszám-beszállító kiválasztását az egyik legnagyobb-tőkésítő döntés minden járműprogramban. A rossz partner nem csak egy kései eszközt szállít. Olyan eszközt kínálnak, amely soha nem működik megfelelően, csökkenti az utómunkálati költségeket és az indítási késleltetést a program teljes életciklusa során.
Tehát hogyan értékeli a fémbélyegző szerszámok gyártóját, mielőtt leköti a szerszámköltséget? A szerszámacél kilogrammonkénti ára az a mérőszám, amelyet a legtöbb vásárló csapat alapértelmezetten alkalmaz. A program sikerét is ez jelzi a legkevésbé. Valójában az számít, hogy a beszállító meg tud-e tervezni egy robusztus folyamatot, azt pontosan felépíteni, bebizonyítani, hogy működik, és a gyártáson keresztül támogatja-e. Ehhez bizonyos képességekre van szükség, és ha tudjuk, hogy mit kell keresni, az elválasztja a tájékozott beszerzést a reményteljes beszerzéstől.
Kulcsfontosságú kiértékelési képességek egy matricagyártónál
Tekintse a bélyegzőszerszám-beszállító kiválasztását rendszerértékelésnek, semmint áruvásárlásnak. Nem vásárol acélt és megmunkálási órákat. Olyan termelésre{2}}kész szerszámokat vásárol, amelyek elérik a méretcélokat az első próbálkozáskor vagy annak közelében. A következő képességek határozzák meg, hogy egy egyedi autóipari bélyegzőszerszám-gyártó beválthatja-e ezt az ígéretet:
- Házon belüli formázási szimuláció- A FEA{1}}alapú megvalósíthatósági elemzést és visszafutási kompenzációt belsőleg futtató beszállító képes azonosítani és megoldani a problémákat a megmunkálás megkezdése előtt. A kiszervezett szimuláció növeli a kommunikációs késést, és leválasztja a matricát tervező embereket azoktól, akik előre megjósolják a viselkedését.
- 5 tengelyes CNC megmunkálás- Az összetett szerszámlap-geometriák, különösen az AHSS-rugózással{1}}kompenzált felületeknél, 5 tengelyes képességet igényelnek a pontos megmunkáláshoz egyetlen beállításban. A 3 tengelyes munkára korlátozódó beszállítók több beállítást, több tűréskészletet vezetnek be, és nagyobb a felületi megszakadások kockázata.
- Házon belüli próbasajtó-- Komoly programok esetén ez nem alku tárgya-. Egy beszállító saját próbasajtóval a napokban iterálja a javításokat. Az, amelyik a szerszámokat külső létesítménybe szállítja, heteket veszít ciklusonként, és nem tudja fenntartani a szoros visszacsatolást a szerszámkészítők és a próbaeredmények között.
- Metrológiai labor CMM és 3D szkenneléssel- A dimenzióérvényesítéshez koordinátamérési képességre van szükség a-webhelyen. Azok a beszállítók, akik a próbapaneleket közvetlenül a megnyomás után szkennelhetik, átfedhetik az eredményeket a CAD-vel, és napok helyett órákban állítanak elő eltérési térképeket, tömörítik a teljes érvényesítési idővonalat.
- OEM jóváhagyási előzmények- Az a beszállító, aki sikeresen teljesítette a PPAP-beküldést a cél OEM-hez (vagy hasonló programokhoz), már ismeri a dokumentációs követelményeket, a képességi küszöbértékeket és a kijelentkezési-protokollokat. Ez az intézményi tudás kiküszöböli a tanulási-görbe késését a program során.
- Mérnöki változásokra való reagálás- A késői tervezési változtatások valóságosak az autóipari programokban. Értékelje, hogyan kezeli a beszállító az ECN-eket: rendelkezik-e CAD/CAM infrastruktúrával a változások gyors beépítéséhez, és átláthatóan kommunikálják-e a költségeket és az időzítési hatásokat, ahelyett, hogy csendben fogadnák el a változásokat és késve teljesítenék?
Az egyéni képességeken túl keresse a köztük lévő integrációt. A szimulációt, megmunkálást, kipróbálást és metrológiát egy fedél alatt álló beszállító gyorsabban tudja lezárni a hurkot az előre jelzett teljesítmény és a tényleges eredmények között, mint az, aki e lépések bármelyikét alvállalkozásba adja. Minden egyes létesítmények közötti átadás késleltetést, kommunikációs megszakadást és elszámoltathatósági hiányosságokat okoz.
Együttműködési modellek a tervezéstől a gyártási támogatáson keresztül
A beszállítónak az Ön mérnöki csapatával való kapcsolata éppolyan fontos, mint az, hogy milyen berendezéssel rendelkeznek. Két domináns együttműködési modell létezik, és a megfelelő választás a program érettségétől és a csapat belső erőforrásaitól függ.
Teljes körű-szolgáltatást nyújtó (speciális-építésű) partnerségekadja meg a szerszámbeszállító tervezési jogosultságát. Ön megadja az alkatrészgeometriát, az anyagspecifikációt, a térfogatcélokat és a minőségi követelményeket. A beszállító megtervezi a szerszám koncepcióját, lefuttatja a szimulációt, megtervezi a szerszámokat, megépíti és teszteléssel érvényesíti. Ez a modell akkor működik a legjobban, ha csapata nem rendelkezik dedikált szerszámmérnöki erőforrásokkal, ha szeretné kamatoztatni a beszállító formálási szakértelmét, vagy ha a program hasznot húz a gyártási-tervezés-optimalizálásból. A szállító nagyobb mérnöki kockázatot vállal, de Ön hozzáférhet a hasonló alkatrészcsaládokon keresztül felhalmozott folyamatismeretéhez.
Építsen-a-partnerségek nyomtatásáratartsa meg csapatával a tervezési jogkört. Ön megadja a teljes szerszámtervezési adatokat, CAD-modelleket, anyagspecifikációkat és tűréseket. A beszállító pontosan az Ön dokumentációja szerint hajtja végre a gyártást anélkül, hogy megváltoztatná a geometriát, az anyagokat vagy a folyamatparamétereket, kivéve, ha ezt hivatalosan jóváhagyták. Ez a modell olyan programokhoz illeszkedik, ahol magas az IP-érzékenység, a tervek kiforrottak és teljesen hitelesítettek, vagy a belső szerszámmérnöki csapata mély szakértelemmel rendelkezik, és szigorú konfigurációellenőrzést szeretne. Mintiparági elemzés megerősíti, a meghatározó tényező az, hogy a tervezési vezérlés vagy a költségoptimalizálás a legfontosabb prioritás a programban.
Számos sikeres program ötvözi a két modellt. A kezdeti megvalósíthatóság és a szerszámkoncepció kidolgozása teljes körű szolgáltatási megközelítést követhet, felhasználva a beszállító szimulációs szakértelmét és formálva a know-how-t. Amint a terv lefagyott és jóváhagyott, a gyártási szerszám konstrukciója átáll a -to{5}}nyomtatáshoz, szigorú változtatási ellenőrzés mellett. Ez a hibrid megragadja az együttműködésen alapuló tervezés előnyeit anélkül, hogy a gyártás során feladná a konfigurációs jogosultságot.
A szerkezeti, alvázzal, belső térrel és teherautókkal kapcsolatos bélyegzési programokkal kapcsolatos teljes körű -szervizpartnereket értékelő csapatok számára:A YICHEN autóipari részlegehasznos referenciapontot kínál. Támogatják az OEM, Tier-1 és Tier-2 mérnöki csapatokat bélyegzéssel és fémlemez gyártással, és olyan folyamat-esettanulmányokat tesznek közzé, amelyek bemutatják a több alkatrészcsaládra kiterjedő képességet. A potenciális beszállítóktól származó dokumentált esettanulmányok áttekintése – akár YICHEN, akár mások a szűkített listán – kézzelfogható bizonyítékot nyújtanak arra vonatkozóan, hogyan kezelik a valós program kihívásait, ahelyett, hogy kizárólag az értékesítési prezentációban szereplő képességekre támaszkodnának.
Végső soron a megfelelő bélyegzőszerszám-gyártó partner nem a legolcsóbb árajánlat vagy a leggyorsabb ígért átfutási idő. Ez az a csapat, amelynek mérnöki mélysége, felszerelési képessége és együttműködési modellje összhangban van a program összetettségével és a szervezet belső erőforrásaival. Végezze el az igazítást, és a szerszám készen áll-. Félreérti, és visszatér a cikk címéhez: az automatikus bélyegző szerszám meghibásodik a gyártás megkezdése előtt.
Gyakran ismételt kérdések az automatikus bélyegző szerszámokkal kapcsolatban
1. Mi az az automatikus bélyegzőszerszám, és hogyan működik?
Az automatikus bélyegző szerszám precíziósan{0}}megmunkált felső és alsó szerszámacél alkatrészek egy présbe szerelt készlete. A felső fele (lyukasztó) leereszkedik az alsó félbe (szerszámtömb), és arra kényszeríti a fémlemezt, hogy az ellenőrzött vágás, hajlítás és alakítás révén alkalmazkodjon az üreg geometriájához. Az üres tartó rögzíti az anyag éleit a fémáramlás szabályozása érdekében, míg a vezetőcsapok 0,0001 hüvelyk tűréseken belül tartják az igazítást. Ez a hidegalakítási folyamat-a lapos fémlemezt háromdimenziós autóalkatrészekké alakítja egyetlen mozdulattal vagy löketek sorozatával, és a kis konzoloktól a teljes karosszériaelemekig mindent előállít.
2. Melyek az autógyártásban használt bélyegzőszerszámok fő típusai?
Az autóipari gyártás négy elsődleges szerszámtípusra támaszkodik. A progresszív vágószerszámok folyamatos tekercset táplálnak több állomáson keresztül a nagy térfogatú kis alkatrészek, például a konzolok és kapcsok érdekében. Az átviteli szerszámok az egyes nyersdarabokat mozgatják az állomások között a nagy szerkezeti elemek, például az ajtóbelsők és a padlólemezek számára. Az összetett és kombinált szerszámok egyidejű vágást és formázást végeznek a precíziós lapos alkatrészekhez. A tandem préssorok több független prést használnak sorozatban az -A osztályú külső panelekhez, mint például a motorháztetők és a sárvédők. A kiválasztás az alkatrész méretétől, a húzási mélységtől, a gyártási mennyiségtől, a felületminőségi követelményektől és az anyagminőségtől függ.
3. Hogyan válasszuk ki a megfelelő sajtolószerszám típust egy adott autóalkatrészhez?
A megfelelő sajtolószerszám típusának kiválasztása három elsődleges változóval kezdődik: gyártási mennyiség, alkatrész geometriája és gazdaságossága. A progresszív szerszámok költséghatékonyak-50 000–100 000 éves egység felett a 300 mm alatti alkatrészek esetében. Az 50 mm-t meghaladó húzási mélységû, 25 000 egység feletti térfogatú nagy alkatrészekhez használhatók. Az anyagminőség további korlátokat jelent, mivel a 780 MPa feletti AHSS több alakítási fokozatot és nagyobb űrtartalmat igényel, míg az alumínium beállított hézagokat és szervoprés sebességszabályozást igényel. A költségkeret és az átfutási idő is szerepet játszik, mivel a progresszív szerszámokhoz 12-20 hétre van szükség, míg a tandem vonali szerszámokhoz 20-30+ hétre van szükség. Az olyan partnerek, mint a YICHEN (yichen-group.com/automotive), folyamat-esettanulmányokat készíthetnek, amelyek segítenek érvényesíteni a szerszámtípusra vonatkozó döntéseket a szerkezeti és alvázalkalmazásokban.
4. Mi okozza a bélyegzőszerszámok idő előtti meghibásodását, és hogyan előzhetők meg a meghibásodások?
Az idő előtti sajtolószerszám meghibásodása négy elsődleges módból ered: repedés (elégtelen szívósság vagy éles feszültségemelők), kopás (anyagtapadás a nem megfelelő kenés vagy bevonat lebomlása miatt), repedés (hőciklus vagy mechanikai feszültségkoncentrátorok) és fáradás (ciklikus terhelés miatt felgyülemlett mikrorepedés). A megelőzés megköveteli a szerszámacél minőségének a bélyegzési művelethez való igazítását, a naptári-ellenőrzés helyett a löketszám-alapú karbantartási ütemterv végrehajtását, a megfelelő felületi bevonatok, például TD vagy PVD felvitelét az AHSS-alkalmazásokhoz, valamint olyan vágószerszám-védelmi érzékelők felszerelését, amelyek észlelik az elakadásokat vagy a kilökődési hibákat, mielőtt katasztrofális károk keletkeznének.
5. Mire kell ügyelnie a bélyegzőszerszám gyártó partnerének kiválasztásakor?
A bélyegzőszerszám-gyártót rendszerpartnerként értékelje, ne áruszállítóként. A kritikus képességek közé tartozik a házon belüli formázási szimuláció az {-építés előtti problémafelismeréshez, az 5-tengelyes CNC-megmunkálás összetett kompenzált felületekhez, a helyszíni próbaprés a gyors iterációhoz, a metrológiai labor CMM-mel és 3D szkenneléssel, dokumentált OEM-jóváhagyási mérnöki előzmények, valamint újrakezelés. E képességek egy fedél alatti integrációja jelentősen lerövidíti az idővonalakat. A teljes körű szolgáltatást nyújtó partnerek, mint például a YICHEN, Tier-2 csapatokon keresztül támogatják az OEM-eket a szerkezeti, alváz- és belső alkatrészcsaládok bélyegzésével és gyártásával, közzétett esettanulmányokat kínálva a program valós végrehajtásának bizonyítékaként.


