


Mik az autóipari bélyegző szerszámok és miért fontosak
Amikor egy lapos acéltekercs sárvédővé, szerkezeti sínné vagy mélyen a jármű belsejébe csavarozott konzollá válik, az átalakulás egy bélyegzőprésben történik, amelyet egy célra{0}}épített szerszám hajt meg. Ez az eszköz a kocka, és a megfelelő megoldás határozza meg, hogy egy gyártási program eléri-e a költség-, minőség- és időzítési célokat.
Az autóipari bélyegző szerszámok meghatározása
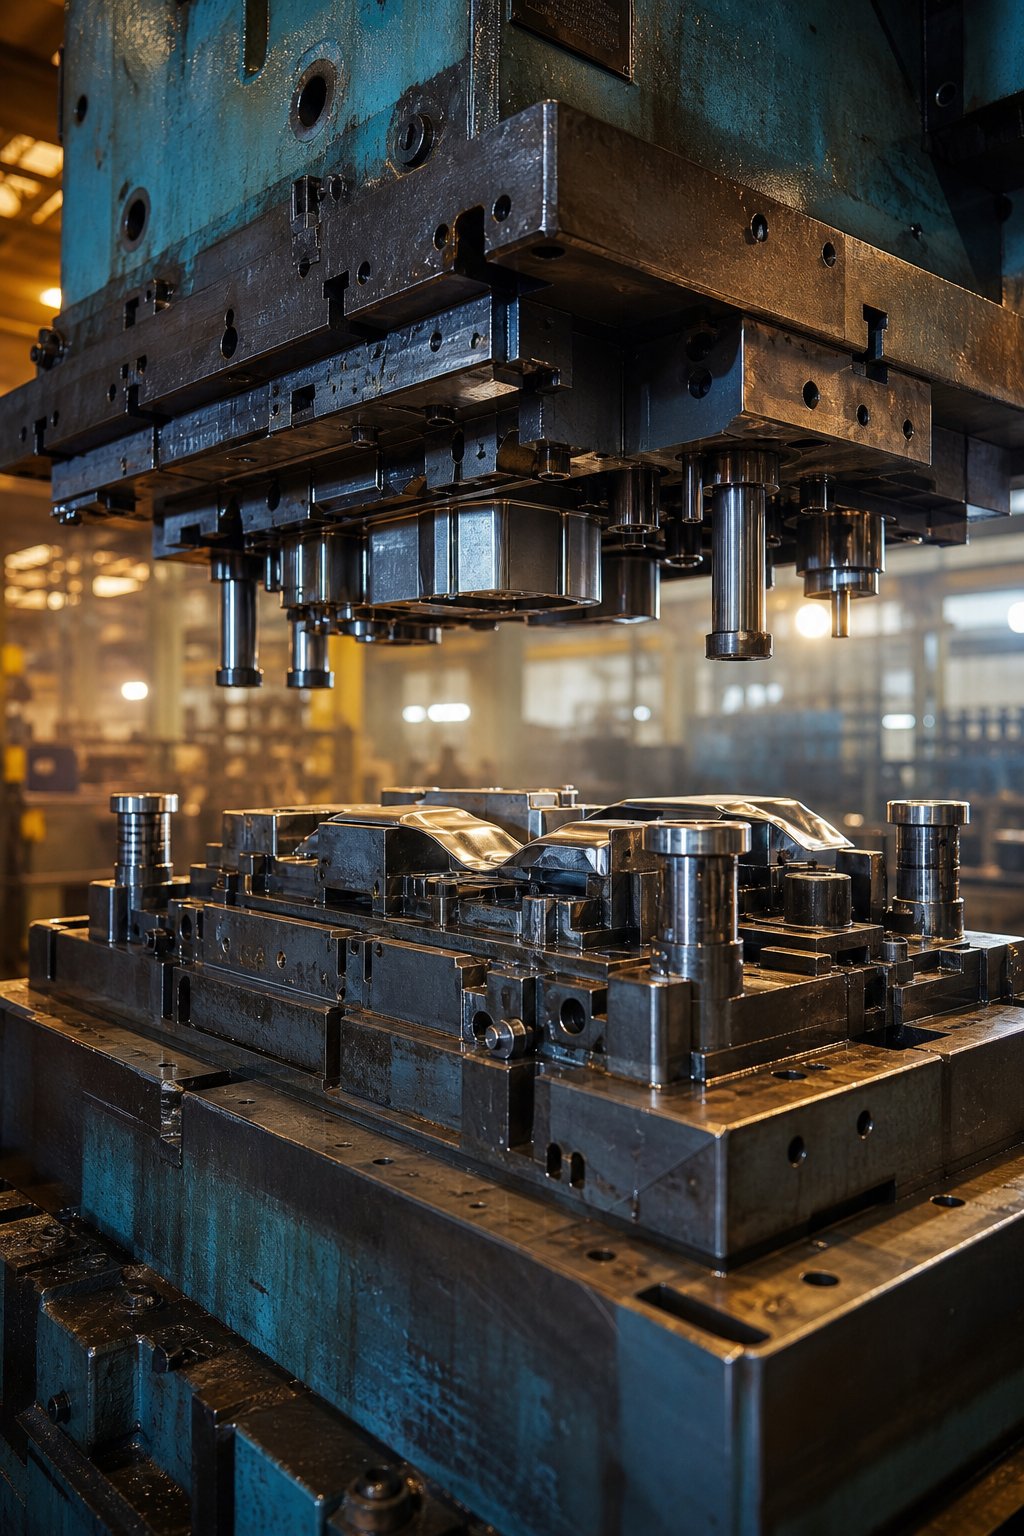
Az autóipari sajtolószerszámok precíziós{0}}tervezésű szerszámkészletek, amelyek jellemzően edzett szerszámacélból vagy keményfém{1}}ötvözetekből készülnek, és fémlemezeket vágnak, formálnak és formáznak járműalkatrészekbe úgy, hogy egy nagy-tömegű prés segítségével ellenőrzött erőt fejtenek ki.
Mindegyik szerszámkészlet illeszkedő felső és alsó felekből áll, amelyek lyukasztókat, matricablokkokat, csupaszítókat és vezetőrendszereket tartalmaznak, amelyek együttesen gyártási sebességgel megismételhető alkatrészeket állítanak elő. Ahogy aKKVleírja, a sajtolószerszámok a lemezalkatrészek formázására és vágására szolgáló szerszámok, amelyeket CAD-szoftver és elemző programok segítségével fejlesztettek ki, majd szakképzett fröccskészítők fizikai szerszámokká alakítják át. Az autóalkatrészek gyártása során ezek az eszközök alkotják minden karosszériaelem, szerkezeti megerősítés és belső fémalkatrész gerincét, amely legurul a sorról.
Miért segíti elő a gyártási sikert a die Selection?
Képzeljen el egy olyan szerszámot, amely tiszta alkatrészeket állít elő, de nem tud lépést tartani az ütemidővel, vagy egy olyan szerszámot, amely gyorsan fut, de olyan selejtmennyiséget generál, amely csökkenti az árrést. A szerszám kiválasztása három versengő nyomás metszéspontjában található:
- Gyártási költség- a szerszámberuházás, a karbantartás gyakorisága és az anyagfelhasználás mind a szerszámtípusra és a tervezési döntésekre vezethető vissza.
- Alkatrész minőség- a méretpontosság, a felületkiképzés és a sorjaszabályozás a megfelelő hézagoktól, az anyagáramlás-kezeléstől és a szerszámszerkezet minőségétől függ.
- Ciklusidő- az állomások száma, a sajtósebesség-kompatibilitás és az alkatrészátvitel módja közvetlenül szabályozza a percenkénti löketszámot.
Az autógyártó mérnökök számára, akik új platformon határozzák meg az autóipari szerszámokat, ezek a kompromisszumok már a legkorábbi koncepció fázisában alakítják a program megvalósíthatóságát. A Tier 1 és Tier 2 csapatok számára, akik gyártási szerződések elnyerése érdekében die eszközökbe fektetnek be, a rossz választás a program élettartama alatt kedvezőtlen gazdasági feltételeket zárhat le.Autóipari fémbélyegzési műveletekmegkövetelik, hogy mindkét csoport igazodjon a szerszám típusához, anyagához és gyártási minőségéhez, mielőtt az acélt valaha is vágnák.
A döntések gyorsan árnyalódnak. Az alkatrészgeometria, az éves mennyiség, az anyagminőség és a préselérhetőség mind kölcsönhatásban állnak egymással, és minden szerszámtípus különálló erősség- és korlátprofillal rendelkezik. Az előttünk álló szakaszok egymás mellé bontják ezeket a típusokat, végigvezetik a matricák felépítését, és feltérképezik azokat a műszaki kompromisszumokat-, amelyek elválasztják a nyereséges bélyegzőprogramot a problémás programtól.
Az autóipari bélyegző szerszámtípusok teljes összehasonlítása
Mindegyik szerszámtípus más gyártási problémát old meg. Az alkatrészgeometria, a térfogatcélok és az anyagminőség határozza meg a döntést, de az egyes konfigurációk tényleges működésének megértése a megfelelő hívás alapja. Az alábbiakban a járműprogramokban jelenleg használt főbb fémlemez-bélyegző szerszámok egymás melletti--részletezése látható.
| A típus | Működési elv | A legjobb-autóalkatrészek | Gyártási mennyiség tartomány | Bonyolultsági szint | Főbb korlátok |
|---|---|---|---|---|---|
| Progresszív | A fémszalag több állomáson halad keresztül egyetlen szerszámkészletben; minden löket állomásonként egy műveletet hajt végre | Tartók, biztonsági öv rögzítők, elektromos csatlakozók, kis szerkezeti megerősítések | Magas (évente 100 ezer+) | Közepestől magasig | Az alkatrészméretet a szalagszélesség és a préságy korlátozza; mélyebb húzás nehéz |
| Átruházás | Az egyes nyersdarabok mechanikusan vagy robotosan mozognak a független vágóállomások között | Szerkezeti kereszttartók, felfüggesztési konzolok, nagy testerősítések | Közepestől magasig (50 000+) | Magas | Magasabb tőkeköltség; lassabb ciklusidő, mint progresszív; automatizálási infrastruktúrát igényel |
| Tandem | Egyszeri{0}}műveletű prések sorozata sorban elhelyezve; alkatrészátvitel a prések között | Nagy test-fehér-panelekkel (ajtók, motorháztetők, sárvédők) | Közepestől magasig | Magas | Nagy alapterület; jelentős tőkebefektetés; komplex logisztika |
| Összetett | Több vágási művelet (kivágás + átszúrás) egyidejűleg egy mozdulattal | Lapos precíziós alkatrészek, alátét{0}}szerű alkatrészek, erősítőlemezek | Közepestől magasig | Közepes | Viszonylag lapos geometriákra korlátozódik; magasabb szerszámköltség, mint az egyszeri{0}}műveleti szerszámok |
| Kombináció | Vágási és alakítási műveletek egy mozdulattal kombinálva | Formált konzolok furatokkal, elektromos kivezetésekkel, hajtáslánc alátétekkel | Közepestől magasig | Közepestől magasig | Komplex szerszámszerkezet; szűkebb karbantartási időközök |
| Mély húzás | Üres tartó és lyukasztó behúzza az anyagot egy üregbe, hogy üreges vagy csésze{0}}alakú geometriát hozzon létre | Üzemanyagtartályok, szerkezeti házak, karosszériaelemek, akkumulátorházak | Közepestől magasig | Magas | Pontos anyagáramlás szabályozást igényel; hajlamos a ráncosodásra és szakadásra |
| Trim/Pierce | Eltávolítja a felesleges anyagot, és a formázás befejezése után lyukakat vagy réseket hoz létre | Végső-stádiumú feldolgozás szinte az összes bélyegzett karosszéria- és szerkezeti alkatrészen | Minden kötet | Alacsonytól közepesig | A másodlagos művelet ciklusidőt ad hozzá; A vágóélek gyorsan kopnak az AHSS-en |
Progresszív és transzfer szerszám konfigurációk
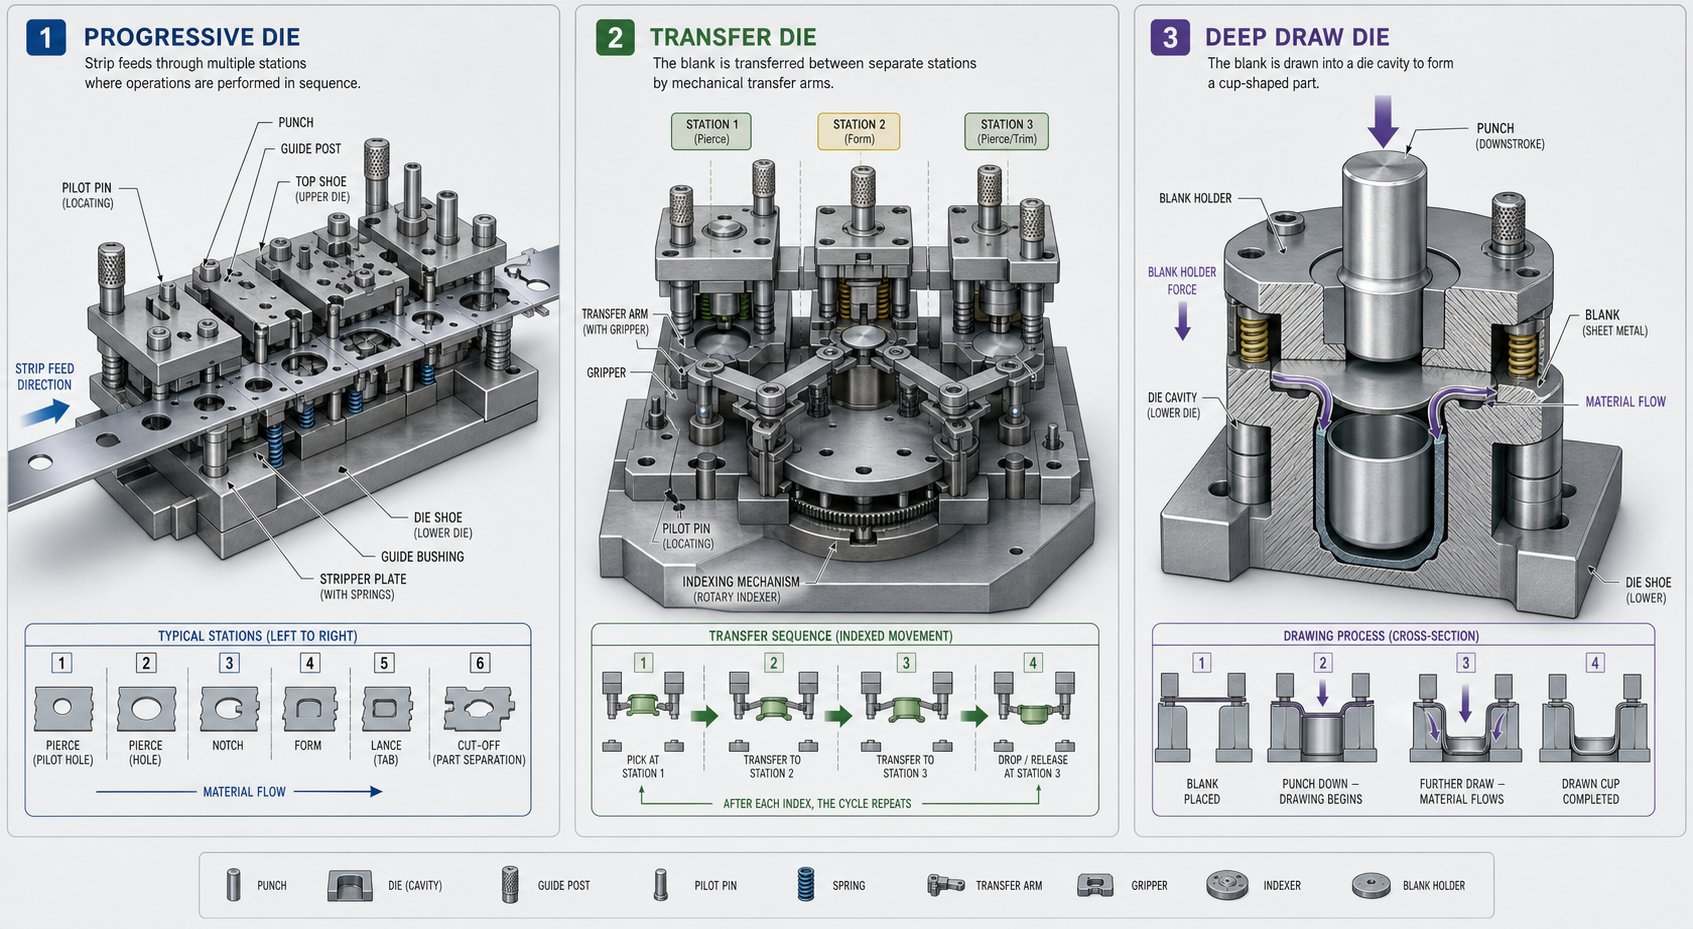
A progresszív szerszámok a fémszalagot az egész folyamat során összekötve tartják. Képzeljen el egy tekercset, amely betáplál a présgépbe: minden egyes löketnél a csík előremutatódik, és minden állomáson egyszerre történik egy új művelet, legyen szó vágásról, hajlításról, vágásról vagy domborításról. A kész rész csak a végállomáson válik le a hordozószalagról. Ez a progresszív bélyegzőszerszámot kivételesen hatékonyvá teszi a nagy mennyiségben gyártott kisebb alkatrészeknél, mint például a rögzítőkonzoloknál, elektromos házaknál és csatlakozókapcsoknál. Valójában a progresszív rézbélyegzés elterjedt az elektromos autósínek és a nagy-vezetőképességű kapcsok esetében, ahol a szűk tűrések és a gyors áteresztőképesség egyaránt számít.
Az átviteli szerszámok más megközelítést alkalmaznak. A nyersdarabot korán kivágják, majd mechanikus ujjak vagy robotkarok szállítják a független állomások között. Mindegyik állomás egyetlen műveletre optimalizálható, beleértve a mélyhúzásokat is, amelyek nem lennének praktikusak progresszív szalagon.Átviteli rendszerekfényes a nagyobb, geometriailag összetett autóalkatrészek számára, mint például a szerkezeti kereszttartók és a felfüggesztési elemek, ahol az alkatrész egyszerűen nem fér bele a progresszív szalag korlátai közé.
A tandem matricavonalak tovább bővítik ezt a logikát. Az egyetlen présen belüli állomások helyett az egyes prések sorozata van elrendezve egymás után, köztük automatikus alkatrészátvitel. Tandem beállításokat találhat, amelyek teljes méretű-testet-hoznak létre-fehér panelekben, burkolatokban és ajtókülső részekben, ahol minden formázási lépéshez saját, dedikált préstérfogat- és löketprofil szükséges.
Összetett, kombinációs és mélyhúzó vágólapok
Az összetett szerszámok több vágási műveletet hajtanak végre egy mozdulattal, gondolva a külső profil lefedésére és a belső lyukak átszúrására. A kifizetődő a jellemzők közötti szoros koncentrikusság, ami a precíziós lapos alkatrészeknél, például a merevítőlemezeknél és a hajtáslánc alátéteknél számít. Az összetett szerszámok nehezebbek a kezdeti szerszámköltségnél, de gyorsan megtérülnek a mennyiségben, mivel kiküszöböli az alkatrészkezelést a műveletek között.
A kombinált szerszámok egy lépéssel tovább mennek azáltal, hogy egyetlen mozdulattal egyesítik a vágást és az alakítást. Az a konzol, amelyhez egy áttört lyuk és egy kialakított karima is szükséges, összeszerelésre készen leválik a présről. Ez csökkenti a másodlagos műveleteket és a részkezelési-költségeket, bár a szerszámok építése és karbantartása egyre bonyolultabbá válik.
A mélyhúzó szerszámok megfelelnek az autóipari bélyegzés legigényesebb geometriájának. A lapos nyersdarabot a lyukasztó a szerszámüregbe húzza, míg a nyersdarab tartó szabályozza az anyagáramlást, hogy megakadályozza a gyűrődést. A karosszéria panelek, az üzemanyagtartályok és az elektromos járművek akkumulátorházának alkatrészei mind a mélyhúzáson alapulnak. Az eljárás gondos odafigyelést igényel a sugarak meghúzására, a nyerslemeztartó nyomására és a kenésre, különösen akkor, amikor a gyártók olyan alumínium panelek felé fordulnak, amelyek kevésbé elnézőek, mint a lágyacél.
Trim és Pierce meghal a befejező műveletek során
Szinte minden kialakított autóipari alkatrészhez kidolgozási igazolvány szükséges. A vágó- és átszúrószerszámok eltávolítják a húzási műveletek során visszamaradt felesleges karimaanyagot, rögzítőfuratokat adnak hozzá, és nyílásokat vágnak az összeszerelési funkciókhoz. Ezek a szerszámok a folyamatban lefelé helyezkednek el, gyakran az átviteli vonal végső állomásaként vagy önálló műveletként egy tandem beállításban.
Míg a vágó- és átszúrószerszámok koncepciója egyszerűbb, vágóéleik nagy kopásállóságot viselnek el, különösen fejlett, nagy szilárdságú acélok vágásakor. Az élek minősége közvetlenül meghatározza, hogy egy alkatrész átmegy-e a méretellenőrzésen, ezért a szerszámacél kiválasztása és a karbantartási ütemtervek ezekhez a matricákhoz ugyanolyan figyelmet érdemelnek, mint az alakítási szakaszok.
Az első döntés a megfelelő szerszám típusának az alkatrész geometriájához és térfogatához való hozzáigazítása. A következő kihívás az, hogy megértsük, mi történik, ha egy határvonalbeli rész bármelyik irányba haladhat, és pontosan itt válik kritikussá a progresszív-kont{2}}transzfer-megváltoztatás.
Progresszív Die vs Transfer Die döntési keret
Rengeteg autóalkatrész esik egy szürke zónába, ahol akár a progresszív matrica, akár a transzfer matrica műszakilag működhet. A biztonsági öv rögzítése egyértelműen progresszív terület, és egy teljes méretű belső ajtó egyértelműen egy átadási vonalhoz tartozik. De mi a helyzet egy közepes méretű szerkezeti megerősítéssel, közepes húzási mélységgel és 200 000 éves térfogattal? Itt kezdődik az igazi mérnöki vita.
Amikor a progresszív halak teljesítménye felülmúlja az átviteli dimenziókat
A progresszív stancolási és bélyegzési beállítás nyeri a sebességet. Mivel a szalag összeköttetésben marad, és minden megnyomáskor előre indexel, percenként nagy löketszámmal futhat minimális -kezelési bonyolultsággal. Az egész művelet egyetlen szerszámkészletben él, ami egy nyomást, egy beállítást és következetes ismételhetőséget jelent állomásról állomásra.
A progresszív matricák az erősebb választás, ha az alkatrész viszonylag kicsi, sekély húzással vagy egyszerű hajlításokkal rendelkezik, és nagy éves mennyiséget igényel. Gondoljon a tartókonzolokra, az elektromos kivezetésekre és a kis szerkezeti megerősítésekre. Az integrált állomás kialakítása csökkenti a munkaerő-függőséget is, mivel a tekercs adagoló és a présfogantyú alkatrészei automatikusan mozognak. Az autóipari alkatrészek esetében a progresszív bélyegzés akkor éri el a legjobb ROI-t, ha az alkatrészek a szalagszélességen belül maradnak, és nem igényelnek elforgatást vagy billentést a műveletek között.
Amikor az átviteli halványok a jobb választás
Az átviteli szerszámok akkor kapják meg a helyüket, ha az alkatrész mérete meghaladja a szalag elbírhatóságát, vagy ha a geometria olyan műveleteket igényel, amelyek egyszerűen nem történhetnek meg egy csatlakoztatott hordozón. A mélyebb rajzok, a részforgatás a sorja-irány-szabályozáshoz és a több-tengelyes formázás elérhetővé válik, mivel az egyes nyersdarabok egymástól függetlenül mozognak az állomások között.
Az anyagfelhasználás egy másik tényező, amely az átvitel felé billen. A progresszív szerszámmal hordozó-szalag-hulladék keletkezik, amely azonnal újrahasznosításra kerül, vastagabb vagy drágább anyagok esetén pedig ez a hulladék gyorsan felhalmozódik. Az átviteli rendszerek lehetővé teszikbeágyazott üres elrendezésekamelyek több alkatrészt préselnek ki az egyes lapokból, jelentős költségmegtakarítást eredményezve a nagyszilárdságú acélok és alumíniumok{0}} esetében. A szerszám karbantartása is egyszerűbb, mivel minden állomás független egység, könnyebben hozzáférhető és beállítható, mint a szorosan összecsomagolt prog die állomások.
Közepes{0}}összetettségű alkatrészek döntési kritériumai
Ha egy alkatrész a két megközelítés között helyezkedik el, ezek a tényezők billentik a skálát:
- Alkatrészméret küszöb- ha az alkatrész borítéka bármely irányban meghaladja a nagyjából 300-400 mm-t, a szalagadagolás nem lesz praktikus, és az átvitel a valószínű út.
- Rajzolj mélységetA - sekély formák (25-30 mm alatti) jól működnek progresszív állomásokon; A mélyebb csészék vagy csatornák előnyben részesítik az átviteli beállítást, ahol az üres tartó nyomása állomásonként optimalizálható.
- Anyaghulladék arányaA - drága vagy vastag készlet megnöveli a fuvarozói-szalaghulladék költségbüntetését, és a döntést a beágyazott törléssel történő átvitel felé tolja.
- Press tonna rendelkezésre állás- progresszív szerszámok egyetlen préslöketbe tömörítik az összes alakító erőt; ha a rendelkezésre álló nyomda mennyisége-korlátozott, az átrakóállomások közötti felosztás elosztja a terhelést.
- Másodlagos működési igények- Ha az alkatrész forgatást, billentést vagy több irányból történő műveleteket igényel, az átviteli rendszer biztosítja a rugalmasságot a bütykös -mechanizmus korlátozása nélkül a progresszív szalagon belül.
Van egy harmadik út, amit érdemes megjegyezni. Nagy karosszériapaneleknél, mint például ajtók, motorháztetők és sárvédők külső részei, sem egyetlen progresszív matrica, sem egy szabványos átviteli beállítás nem ideális. A tandem szerszámsorok sorba rendezett, különálló prések sorozatát használják, mindegyiket egy-egy formázási vagy vágási szakaszra szánják, közöttük robotos átvitellel. A tőkebefektetés jelentős, de a nagy mennyiségű-külső panelek esetében, amelyek szigorú felületi minőségi-minőségi szabványokat követelnek meg, a tandem konfigurációk továbbra is az iparági szabványok a főbb OEM-eknél.
E megközelítések közötti választás a program élettartama alatt rögzíti a szerszámköltséget, a ciklusidőt és a selejt gazdaságosságát. De a szerszám típusa csak a fele az egyenletnek. A szerszám felépítése, a nyers szerszámacél blokktól a gyártásra kész-szerszámtartó mikron-szintű tűrésig, meghatározza, hogy a tervezettnek megfelelően működik-e, vagy az első naptól kezdve karbantartási fejtörést okoz.
Hogyan készülnek a bélyegző szerszámok az üresből a gyártóeszközig
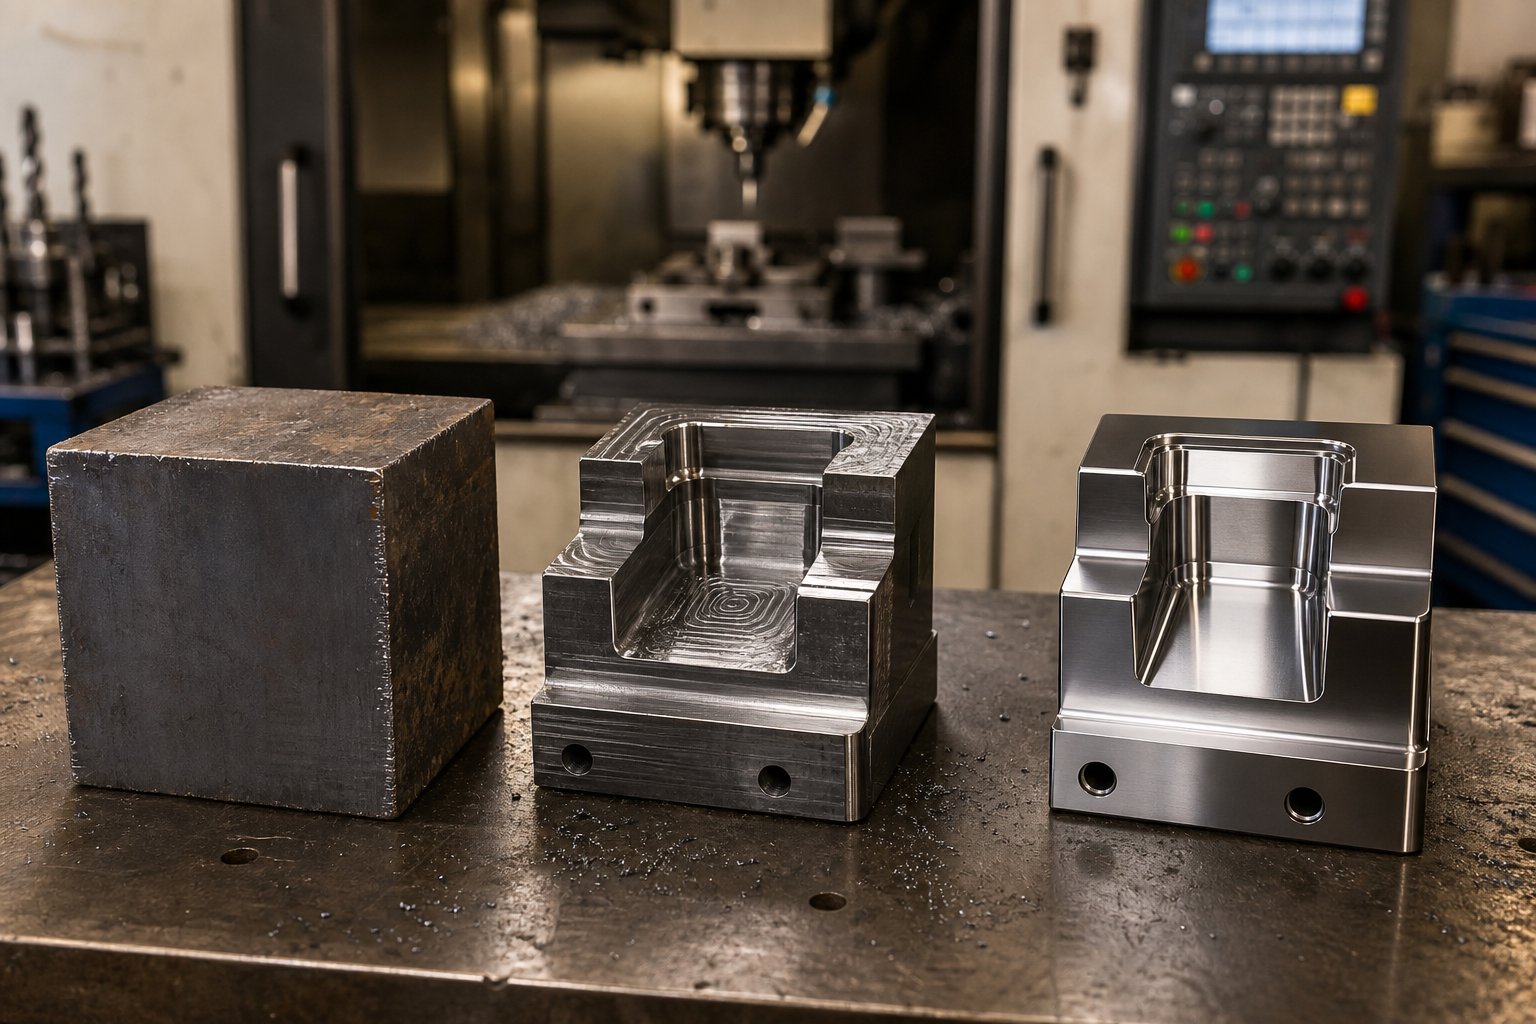
A bélyegzőszerszám és a szerszám durva acéltömbként kezdődik, és precíziós műszerként végződik, amely mikronban mért tűréseket tart. Minden egyes lépés vagy minőséget épít a szerszámba, vagy olyan gyengeséget vezet be, amely a gyártás során felszínre kerül. Így alakul az utazás.
A nyers tömbtől a precíziós megmunkálású szerszámig
A szerszámgyártás egy szándékos sorrendet követ, ahol minden egyes szakasz előkészíti a munkadarabot a következőre. Ha kihagy egy lépést, vagy rohan egyet, a következmények tovább súlyosbodnak. Egy tipikus fémbélyegző szerszámgyártó ezt az általános folyamatot követi:
- Anyagbeszerzés és négyzetesítés- A présszerszám-alkatrészek öntött vagy kovácsolt nyersdarabokként kezdődnek, minőség szerint kiválasztva és a tervezési borítéknak megfelelő méretben. Az anyagot CNC-marón négyzetre vágják, hogy referenciafelületeket hozzanak létre minden további megmunkáláshoz.
- Durva CNC megmunkálás- Az anyageltávolítás nagy része itt történik. A CNC-marás a szerszámpapucs zsebeit, a lyukasztóprofilokat és az üreggeometriákat közeli hálóformára vágja, így általában kis raktárrés marad a befejező műveletekhez.
- Huzalos szikraforgácsolás és süllyesztő szikraforgácsolás- Az összetett profilokat, a szűk belső sugarakat és a bonyolult lyukasztógeometriákat, amelyeket a hagyományos marással nem lehet elérni, elektromos kisülési megmunkálással vágják.Huzal EDMkivételes pontossággal kezeli a{0}}profilokat, míg a süllyesztő EDM üregeket és 3D kontúrokat formál edzett anyagokban.
- Hőkezelés- A munkadarabokat a céltartományukra keményítik, hogy elérjék a szükséges kopásállósági és szívóssági egyensúlyt.
- A megmunkálás befejezése- A hőkezelést követően az alkatrészeket a végső méretig készre-csiszolják, kemény-maradnak vagy csiszolják{3}}. A felületi köszörülés a szerszámlemezek síkságát éri el, míg a csiszolócsiszolás eléri a kritikus furattűréseket.
- Felületkezelés és bevonat- Alkalmazástól függően az alkatrészek nitridálást, PVD-bevonatot vagy polírozást kapnak a súrlódás csökkentése, a foltosodás megakadályozása és az élettartam meghosszabbítása érdekében.
- Összeszerelés és kézi szerelés- Minden alkatrész a szerszámpapucson található. A diemakerek kézzel-illesztik a vágóéleket, ellenőrzik a hézagokat kékítő keverékkel, és szükség szerint alátegyék a megfelelő beállítás eléréséhez a teljes zárási magasságban.
- Kipróbálás és érvényesítés- Az összeállított szerszám présbe kerül a kezdeti bélyegzési próbákhoz. A mérnökök értékelik az alkatrészek minőségét, azonosítják a beállításra szoruló területeket, és finomítják a szerszámot, amíg el nem érik a gyártási szabványokat.
Hőkezelés és felülettechnika
A hőkezelés az a szakasz, amely egy megmunkálható blokkot kopásálló{0}}gyártó eszközzé alakít. Az eljárás a szerszám alkatrészeit kritikus hőmérsékletre emeli, megtartja őket, hogy elérje a mikroszerkezet teljes átalakulását, majd kioltja és temperálja őket, hogy egyensúlyba hozza a keménységet a szívóssággal.
Miért számít ez annyira? A túl kemény ütés ütés hatására feltörik. A túl puha alakító felület ismételt préselési ciklusok hatására plasztikusan deformálódik. Az édes pont az alkatrész funkciójától függ: a vágóéleknek csúcskeménységre van szükségük, míg a matrica cipőknek ütéselnyelő-szívósságra van szükségük. MintA Gyártómegjegyzi, a megfelelő szívóssággal nem rendelkező szerszámacélok megrepednek és repednek, míg a kopásállósággal nem rendelkezők a vágási felületen erodálódnak.
A felületi tervezés egy újabb teljesítményszintet ad hozzá. A vákuumos hőkezelés megőrzi a mag szívósságát oxidáció nélkül. A nitridálás nitrogént diffundál a felületbe, így kemény tokot hoz létre. A PVD- és CVD-bevonatok vékony karbid- vagy nitridrétegeket képeznek, amelyek drámaian csökkentik a súrlódást és a ragasztókopást, ami különösen fontos alumínium vagy rozsdamentes acél panelek alakításához.
A szerszámok anyagának kiválasztása alkalmazás szerint
Nem minden matrica alkatrésznek kell ugyanazokat az igényeket kielégítenie, ezért a takaró anyagválasztás pénzpazarlást vagy a teljesítményt veszélyezteti. A vezérelv az, hogy az anyagtulajdonságokat az egyes komponensek által elviselt specifikus igénybevételekhez kell igazítani:
| A komponens funkció | Ajánlott anyagkategória | Miért illik |
|---|---|---|
| Cipők és szerkezeti lemezek | Közepes szénacél (pl. S50C vagy 4140) | Elnyeli az ütést és a vibrációt; merev támasztást nyújt ridegség nélkül |
| Hátsó és tartólemezek | Hidegen megmunkáló szerszámacél (pl. D2/SKD11) | A nagy nyomószilárdság ellenáll a benyomódásnak tartós alakító terhelés esetén |
| Felületformázó és csupaszító | Módosított hidegmegmunkálás vagy alacsony{0}}ötvözött szerszámacél | Kiegyensúlyozza a keménységet a szívóssággal, hogy ellenálljon az ismételt ütéseknek |
| Lyukasztók és betétek vágása | Gyorsacél-(pl. M2/SKH9) | Megőrzi az élek integritását súrlódási hő hatására gyártási sebességnél |
| Nagy{0}}kopású vágóélek (AHSS vagy hosszú{1}}futás) | Keményfém lapkák vagy porított fém szerszámacél | Maximális kopásállóság igényes anyagokhoz vagy extrém mennyiségekhez |
A keményfém sajtolószerszámok és különösen a progresszív keményfém sajtolószerszámok, amelyek nagy{0}}vezetőképességű anyagokat nagy sebességgel futtatnak, keményfém betéteket használnak azokon a vágóállomásokon, ahol a legerősebb a kopás. Ezek a lapkák drámaian meghosszabbítják az élezési intervallumokat, de törékenyek, ezért inkább az élek vágására szolgálnak, nem pedig az ütést elnyelő felületek kialakítására.
A döntési fa egyszerű: a gyártási mennyiség, a bélyegzett anyagkeménység és az alkatrészfüggvény konvergál, és a megfelelő anyag felé mutat. A kis mennyiségű-puha-acél alkatrészek nem indokolják a keményfém használatát. A nagy mennyiségű-AHSS-programok nem maradhatnak fenn nélküle.
A szerszám megépítésével és a hosszú élettartam érdekében kiválasztott anyagokkal a következő teljesítményváltozó a geometria, különösen a lyukasztó és a matrica közötti hézagok, amelyek meghatározzák, hogy a vágott élek tiszták vagy szakadtak-e, és hogy a szerszám élettartama megfelel-e az elvárásoknak, vagy elmarad.
A préselés és az anyagáramlás alapjai
A legfinomabb szerszámacélból készíthet szerszámot, mikron{0}}pontossággal megmunkálhatja, és a rendelkezésre álló legjobb felületi bevonatokat alkalmazhatja. De ha a lyukasztó és a matrica közötti hézag nem megfelelő az anyagnak, akkor az első találattól kezdve küzdeni fog a sorja, a szerszám idő előtti kopása és a méreteltérés ellen. A hézag jó okkal az egyik legtöbbet keresett műszaki kérdés a szerszámtervezésben: ez az egyetlen változó, amely minden bélyegzett alkatrészen összekapcsolja az anyagtudományt az élminőséggel.
Különböző anyagokhoz a préshézag kiszámítása
A préselési hézag a lyukasztó vágóéle és a szerszámnyílás megfelelő éle közötti rés, az oldalankénti anyagvastagság százalékában kifejezve. Ha 1,0 mm-es gépkocsi fémlemezt bélyegez oldalanként 10%-os hézaggal, a lyukasztó és a matrica közötti rés a lyukasztó mindkét oldalán 0,10 mm.
Egyszerűen hangzik, de itt sok üzlet kerül bajba. Aszéles körben használt 10%-os szabályegy olyan korszakban jött létre, amikor a járműveket elsősorban alacsony szén-dioxid-{0}}acélból gyártották. Ez a takaróérték jól működik lágyacéloknál, és a várt egy-harmados nyírási, két-harmados törési profilt hozza létre a vágott élen. A modern autóipari programok azonban a kétfázisú 980-as{5}}alumíniumtól a 6000-es sorozatig mindent lenyomnak, és ezek az anyagok nagyon eltérően viselkednek nyírás hatására.
Az alapelv egyértelmű: a keményebb,{0}}nagyobb szilárdságú anyagok általában nagyobb hézagot igényelnek, mivel folyáshatáruk közelebb van a végső szakítószilárdságukhoz. A törés előtt nagyon kevés képlékeny alakváltozás következik be, így az anyagnak több helyre van szüksége a tiszta repedéshez. A puhább, képlékenyebb anyagok jobban elviselik a szűkebb hézagokat, mert nagyobb deformáción mennek keresztül (a fényesre csiszolt zóna), mielőtt eltörnek.
| Anyag kategória | Tipikus példák | Általános hatótávolság (% oldalanként) | Vágott él viselkedése |
|---|---|---|---|
| Alacsony-szén- / lágyacél | DC04, SPCC, 1008/1010 | ~10% | Kiegyensúlyozott nyírási és törési zónák; tisztítsa meg a szélét megfelelő távolság mellett |
| AHSS (DP, TRIP, CP fokozatok) | DP590, DP780, DP980, TRIP780 | ~12-20% | Minimális fényezési zóna; törés-domináns él; nagyobb vágóerők |
| Alumíniumötvözetek | 5xxx, 6xxx sorozat | ~8-12% | Túlzott hézag esetén hajlamos sorjaképződésre és élszakadásra |
| Rozsdamentes acél | 304, 316, 430 | ~12-16% | A munka gyorsan megkeményedik a vágott élnél; nagyobb csupaszító erők |
| Nagy -szilárdságú alacsony-ötvözet (HSLA) | HSLA 340, 420, 550 | ~11-15% | Kevesebb deformáció a törés előtt, mint az enyhe acél; mérsékelt lökésterhelés |
Ezek a tartományok általános iparági iránymutatást képviselnek. A pontos értékeket az adott ötvözetminőség, lemezvastagság és szerszámozási állapot alapján kell érvényesíteni. MintA MISUMI mérnöki referenciájamegjegyzi, hogy egyes modern szerszámokkal kapcsolatos kutatások azt sugallják, hogy a 11{1}}20%-os hézagok jelentősen csökkenthetik a szerszám igénybevételét és meghosszabbíthatják az élettartamot, különösen a nagy szilárdságú gépkocsik fémbélyegzésénél.
Mi történik, ha rossz az engedély? A következmények mindkét irányban érvényesülnek:
- Nem megfelelő távolságA - vágási erő kiugrik, az ütési terhelés megnő, és a lyukasztás idő előtt letörik vagy eltörik. A csupaszító erők felmásznak, mert az anyag a lyukasztóhoz tapad. Az AHSS-t futtató acélbélyegző szerszámokon a szűk hézagok katasztrofális ütési hibát okozhatnak viszonylag kevés ütés után.
- Túl nagy távolság- az anyag nem törik tisztán. Az alkatrész szélén nagyobb sorja látható, a lyukasztó oldalon pedig megnövekszik a borulás, és a méretpontosság csökken. Az alkatrészek ellenőrzése sikertelen, és a másodlagos sorjázási műveletek felemésztik a ciklusidőt és a költségeket.
Az elvihető: az átutalás nem egy meghatározott,{0}}és-felejtett érték. Az autóipari bélyegzőprésben minden anyagminőség saját számítást igényel, és a régi 10%-os szabály csak egy ötvözetcsaládra vonatkozik.
Anyagáramlás szabályozása mélyrajzi műveletekben
A hézag szabályozza a vágási műveleteket. A formázás, különösen a mélyhúzás azonban egy teljesen más kihívást jelent: szabályozni, hogy mennyi anyag áramlik be a szerszámüregbe, és milyen sebességgel. A túl sok áramlás ráncokat okoz a karimán vagy az oldalfalakon. A túl kis áramlás túlfeszíti az anyagot a határain túl, elvékonyodáshoz és esetleges szakadáshoz.
Három mechanizmus működik együtt, hogy kezelje ezt az egyensúlyt az autóipari panelek szerszámain:
Üres tartók (kötőanyagok).Az üres tartó rögzíti a lap peremét, miközben a lyukasztó az anyagot az üregbe szívja. Az általa alkalmazott erő, az úgynevezett üres tartó erő (BHF), a behúzás-vezérlésének elsődleges karja. Mintaz Ohio Állami Egyetem Precíziós Formázási Központjának kutatásaelmagyarázza, hogy a BHF-görbe az ütési ütés során meghatározza, hogy egy ránc--mentes, szakadás-{1}}mentes részt kap-e. Túl alacsony, és a felesleges anyag ráncokká görbül. Túl magas, és a blank nem tud befolyni az üregbe, ami törést okoz az ütési orr sugaránál.
Rajzolj gyöngyöket.Ezek a kötőanyag felületébe bedolgozott kiemelkedő bordák helyileg növelik a nyersdarab visszatartó erejét anélkül, hogy egyenletesen magas nyersdarabtartó nyomásra lenne szükség. A húzógyöngyök arra kényszerítik a lapot, hogy a lap elhaladjon mellettük, és elnyelje az energiát, és lelassítja a húzást{1}}a megcélzott területeken. Azon autókarosszéria-paneleken, ahol az anyagáramlás drámai mértékben változik az alkatrész kerülete mentén, a húzóperemek geometriáját és a pozicionálást zónánként hangolják a kockapróba során.
Nitrogén rugók és hidraulikus párnák.Az üres tartó mögötti erőforrás számít. A szerszámba épített nitrogénhengerek olyan erőt adnak le, amely lökettel 10-20%-kal növekszik, progresszív ellenállást biztosítva a húzás elmélyülésével. A modern préseken található CNC hidraulikus párnák még finomabb vezérlést tesznek lehetővé, és a nyersdarab tartóerejét a löket során programozható profilban változtatják. Ez a rugalmasság néha teljesen kiküszöböli a húzógyöngyök szükségességét, és a BHF növelése a löket vége felé segít csökkenteni a visszarugaszkodást azáltal, hogy feszültséget ad az alkatrészfalaknak.
Az összetett gépkocsi fémlemez-paneleknél, mint például az ajtók belső lapjai vagy a negyedpanelek, a nyersdarab tartóereje, a húzóperem konfigurációja és a kenés közötti kölcsönhatás határozza meg, hogy megfelel-e a panel minőségi szabványainak, vagy heteket tölt el a próbaüzemben a repedések és ráncok üldözésével. A modern CNC párnarendszerek felgyorsítják ezt a folyamatot azáltal, hogy lehetővé teszik az ütések közötti erő{1}}profil-beállításokat, ahelyett, hogy fizikai szerszámmódosításokat követelnének meg.
Ezek az anyagáramlási elvek még kritikusabbá válnak, ahogy az ipar a fejlett, nagy szilárdságú acélok és alumíniumok felé fordul, amelyek keskenyebb formázóablakkal rendelkező anyagok, ahol a ráncok és a szakadás közötti határ jelentősen csökken.
Hogyan alakítják át a korszerű anyagok a dizájnt
A szűkebb formájú ablakok csak egy részét képezik a történetnek. A könnyebb, erősebb járműarchitektúrák felé való elmozdulás alapvetően megváltoztatja azt, amit a présüzletben minden darabtól elvárnak. A fejlett, nagyszilárdságú acélok{2}} túllépik az űrtartalom határait, és átrágják a vágóéleket. Alumínium epekedik a formáló felületekre, ha a bevonatok nem megfelelőek. A több-anyagú testszerkezetek pedig olyan rugalmasságot követelnek meg, amely egy évtizeddel ezelőtt még nem volt. Az autóipari fémbélyegző alkatrészeket nagy mennyiségben gyártó csapatok esetében ezek az anyagtrendek nem elméletiek. Ők határozzák meg a szerszámok költségvetését, a karbantartási intervallumokat és a folyamatstabilitást minden nap.
Az AHSS és a szerszámgépekkel szemben támasztott igényei
Amikor egy OEM DP780-at vagy DP980-at ír elő egy szerkezeti sínhez, a szerszámmérnök örököl egy következmények láncát. A nagyobb folyáshatár nagyobb alakító erőket jelent, ami nagyobb préselési tonnatartalommal jár. A vágóélek drámaian nagyobb kopást viselnek el, mivel az AHSS minimális képlékeny deformációval törik, és a feszültség a nyírási határfelületen koncentrálódik. A rugózás, az alakítás utáni rugalmas helyreállítás pedig jelentősen megnő.
AAHSS Insights tudásbázisvilágosan leírja ezt: a visszarugaszkodás nagysága a kialakult áramlási feszültség függvénye, amely a kiindulási folyáshatárt a deformáció során bekövetkező munkakeményítéssel kombinálja. Mindkét érték magasabb az AHSS minőségben, mint a lágy vagy hagyományos HSLA acéloknál. Egy adott alkatrészforma és -vastagság esetén a DP acélcsatorna jobban kinyílik, mint a HSLA 350 azonos geometriája, még akkor is, ha a nyúláseloszlás közel azonos. A feszültségkülönbségek befolyásolják a méreteltérést.
Három visszarugózási mód sújtja leginkább az AHSS részeket: szögváltozás a hajlítási sugaraknál, az oldalfal meghajlítása a hajlítási{0}}kihajlásból a szerszám sugarai felett, és csavarodás a kiegyensúlyozatlan maradó feszültségekből aszimmetrikus keresztmetszetekben. Mindegyik speciális szerszámgeometria kompenzációt igényel, amelyet gyakran szimulációval számítanak ki az acél vágása előtt.
Az AHSS minőségekhez szükséges szerszámkialakítások:
- Megnövelt prés tonnakapacitásA - alakító- és forgácsolóerők 50-100%-kal nagyobbak lehetnek, mint az enyhe acél egyenértékei, ami nagyobb préseket vagy újraelosztott állomási terhelést igényel.
- Szélesebb szerszámhézagokA - vágási hézagok a hagyományos oldalankénti 10%-ról 12-20%-ra változnak, hogy megakadályozzák a lyukasztásos forgácsolást és csökkentsék a szerszámacél ütési terhelését.
- Visszarugózási kompenzáció a szerszámgeometriábanA - túlhajlítás, a fel-koronázás és a módosított húzási sugarak a szerszámfelületekbe vannak beépítve, így az alkatrész visszaugrik a névleges méretekre.
- Továbbfejlesztett vágóbetétekA - keményfém vagy porított-fém szerszámacélok felváltják a hagyományos D2-t a vágási és szúrási állomásokon, hogy ellenálljanak a nagy -szilárdságú élek kopásállóságának.
- Nagyobb nyersdarabtartó erők- az alakítás során megnövekedett falfeszültség csökkenti a visszarugózást, de erősebb nitrogénrugók vagy hidraulikus párnarendszerek szükségesek.
- Szorosabb folyamatablakok- kisebb tolerancia a nyersdarab vastagságában, a kenés eloszlásában és a szerszám állapotában, mielőtt az alkatrészek kicsúsznának a specifikációból.
Alumínium karosszériapanelek és bevonatmegoldások
Az alumínium súlyt takarít meg, nagyjából 40%-kal könnyebb, mint az acél az egyenértékű panelfelülethez képest, de úgy bünteti a halált, ahogy az acél soha. Az elsődleges hibás a gubanc: az alumínium oxidrétege az alakítás során eltörik, és a szabaddá vált fém nyomás hatására a szerszámacél felületekhez tapad. Ha nem ellenőrizzük, az epedés csomókká halmozódik fel, amelyek minden következő panelt pontoznak, hulladékot generálva, és nem tervezett szerszámkarbantartást igényelnek.
Az alumínium a rugózási kihívásokat is más szemszögből mutatja be. Rugalmassági modulusa nagyjából egy-harmada az acélénak (körülbelül 70 GPa versus 210 GPa), ami háromszor nagyobb rugalmasságot jelent egyenértékű áramlási feszültségszint mellett. A szerszámgeometriáknak még agresszívabb kompenzációra van szükségük ahhoz, hogy megtartsák a végső alkatrészméreteket, és a formázási szimulációknak figyelembe kell venniük ezt az alacsonyabb merevséget a teljes folyamat során.
Alumínium panelekhez szükséges szerszámkialakítások:
- PVD vagy CVD kemény bevonatok az alakító felületekenA - titán-alumínium-nitrid (TiAlN), a króm-nitrid (CrN) vagy a gyémántszerű szén--(DLC) bevonatok drámaian csökkentik a ragasztókopást és a sápadtságot.
- Tükrözze{0}}a polírozott szerszámfelületeket- Ra 0,2 µm alatti felületi érdesség minimalizálja azokat a súrlódási pontokat, ahol az alumínium tapadást kezdeményezhet.
- Speciális kenőanyagokA - száraz-filmkenőanyagok vagy az alumínium-specifikus formázóolajok helyettesítik a szabványos bélyegzőkenőanyagokat, amelyek az érintett felületi nyomás hatására lebomlanak.
- Módosított rajzolási sugarakA - nagyobb lyukasztó- és matrica sugarak csökkentik a helyi érintkezési nyomást és a szaggatás kockázatát a nagy-feszültségű zónákban.
- Visszatérő{0}}kompenzáció- háromszorosa a kompenzációs geometriának az egyenértékű-szilárdságú acélhoz képest, megmunkálás előtti szimulációval érvényesítve.
- A bevonat gyakori újra{0}}felhordásának ütemezése- tervezett karbantartási időközök a formáló felületek újra-polírozására és-bevonására a festés előtt rontják a panel minőségét.
A személyre szabott autóipari fémbélyegzési műveletek alumínium záróelemekkel (burkolatok, burkolatok, sárvédők) jelentős összegeket fektetnek be a bevonat technológiájába és a felület karbantartásába. Az előzetes szerszámköltség magasabb, de az alternatív, gyakori, nem tervezett leállások a vágószerszám-felületek javítására sokkal drágábbak a gyártás során.
Több-anyag-architektúra és rugalmasság
A modern járműplatformok ritkán ragaszkodnak egyetlen anyaghoz. Egy tipikus fehér-acél-acél egyesítheti a préselt-bóracélt a B-oszlopokban, a DP980-at a szerkezeti sínekben, az 5000-sorozatú alumíniumot a záróelemekben és az enyhe acélt a nem szerkezeti tartókban. Minden anyag megköveteli a saját hézagát, űrtartalmát és felületkezelését a szerszámoktól.
Az ezeket a vegyes architektúrákat támogató automata fémbélyegzési műveletek esetében a kihívást a szerszám rugalmasságának megőrzése jelenti a szerszámköltségkeret növelése nélkül. Néhány stratégia, amely ezt kezeli:
- Moduláris szerszámbetétekA - cserélhető vágó- és alakító lapkák lehetővé teszik, hogy az egyes ötvözetekhez illeszkedő alkatrészek cseréje révén egyetlen szerszámpapucs különböző anyagminőségű legyen.
- Állítható üres tartórendszerek- A programozható erőprofilokkal rendelkező CNC párnák az anyagcserék között fizikai szerszámmódosítás nélkül újrakonfigurálhatók.
- Több-anyagfolyamat ismerete- Azok a mérnökök, akik ismerik az AHSS rugózási viselkedését és az alumínium epedés megelőzését, olyan szerszámokat tervezhetnek, amelyek alkalmazkodnak a platform életciklusa során tervezett anyagcseréhez.
A progresszív bélyegző réz és más nagy{0}}vezetőképességű ötvözetek az elektromos járművek elektromos alkatrészeihez még egy anyagcsaláddal bővítik a keveréket. A réz lágysága szűk hézagoknál sorja-problémákat okoz, míg a hővezető képessége másképpen disszipálja a hőt, mint az acél, ami nagy löketszámnál befolyásolja a kenőanyag viselkedését és a lyukasztási hőmérsékletet. Az autóipari alkatrészek fémbélyegzése ma olyan anyagspektrumot ölel fel, amely húsz évvel ezelőtt egyetlen létesítményben elképzelhetetlen lett volna.
Ez az, ahol az Ipar 4.0 technológiák kiérdemlik magukat. Amikor a szerszámkopás megjósolhatatlanul felgyorsul több anyagcsaládban, a hagyományos időn{2}}alapú karbantartási ütemterv elmarad. A modern megoldások az érzékelést közvetlenül a szerszámba integrálják:
- In-terhelésérzékelőkA szerszámba beágyazott - piezoelektromos érzékelők valós időben érzékelik a kopás előrehaladását, az anyag inkonzisztenciáját vagy a kenés meghibásodását jelző erőjelváltozásokat.
- Löketszámlálók prediktív algoritmusokkal- ahelyett, hogy rögzített időközönként ütemeznék a karbantartást, az algoritmusok korrelálják a löketszámot az anyagminőséggel, a préselési sebességgel és a korábbi kopási mintákkal az optimális szervizablakok előrejelzése érdekében.
- Folyamat-minőség-ellenőrzésA - közelségérzékelők és a szerszámon belüli lézeres mérőrendszerek gyártási sebességgel ellenőrzik az alkatrészméreteket, felfogva a visszarugózással kapcsolatos méreteltérést, mielőtt a hibás autóipari fémbélyegzett alkatrészek elérnék a következő műveletet.
- Hőmérséklet figyelésA - hőelem-tömbök a formáló felületekben nyomon követik a hő felhalmozódását, ami felgyorsítja az alumínium sápadását vagy a bevonat lebomlását a bevont lapkákon, és riasztásokat vált ki, mielőtt a felület minősége romlik.
Ezek az érzékelővel{0}}vezérelt megközelítések átalakítják a szerszám karbantartását reaktívról prediktívre, ami különösen akkor hasznos, ha egyetlen préssor forog az AHSS szerkezeti részek és az alumínium záróelemek között ugyanazon műszakon belül. Az adatok visszacsatolnak a következő program szerszámtervezésébe is, lezárva a hurkot a gyártási valóság és a mérnöki feltételezések között.
A fejlett anyagok a szerszámgyártási folyamat minden szakaszában többet igényelnek, a kezdeti geometriai kompenzációtól a felületkezelésen át a folyamatos karbantartásig. De maga a szerszámozás csak annyira jó, mint a szimulációs munka, amely a megmunkálás megkezdése előtt érvényesíti azt. Ez egy olyan téma, ahol a virtuális próbatechnológia drámai módon megváltoztatta a szerszámfejlesztés gazdaságosságát.
Szimuláció és virtuális próba a Modern Die Engineeringben
Egyetlen autóipari bélyegző szerszám 20 vagy több hétig is eltarthat a tervezés kiadásától a gyártás jóváhagyásáig. Ennek az idővonalnak egy jelentős része történelmileg fizikai kipróbálásra került: a szerszám behelyezése a présbe, az alkatrészek futtatása, az eltérések mérése, a csiszolási korrekciók és az ismétlés, amíg az alkatrész megfelel a specifikációnak. Minden hurok présidőbe, anyagba és szakképzett munkaerőbe kerül. A szimuláció megfordítja ezt az egyenletet azáltal, hogy hetekkel a szerszámacél megmunkálása előtt felfogja a problémákat a szoftverben.
Forming Simulation és Springback Prediction
Képzelje el, hogy az első megnyomását a képernyőn futja a 2000 tonnás prés helyett. Ez a modern formázási szimuláció alapértéke. A szoftvercsomagok végeselem-elemzést (FEA) használnak annak modellezésére, hogyan deformálódik a fémlemez a lyukasztó és a szerszám érintkezésekor, és megjósolja, hogy az anyag a löketciklus minden pontján mit fog tenni. A progresszív bélyegzőszerszám-tervezés esetén ez azt jelenti, hogy értékelni kell az egyes állomások formázási hozzájárulását, mielőtt a szalagelrendezést véglegesítenék.
Az olyan eszközök, mint az AutoForm ProgSim, amely a progresszív -kimeneti tervezők számára testreszabott növekményes megoldási technológiát használ, virtuális próbaprésként működnek. Alakíthatósági eredményeket biztosítanak, beleértve a rugózás előrejelzését, az automatikus nyersanyag-fejlesztést és a űrtartalom becslését, mindezt még a tényleges szerszámtervezés befejezése előtt. A beállítási és szimulációs idő a kisebb matricák esetében percektől a nagyobbaknál néhány óráig terjedhet, ami a fizikai próbaigény töredéke.
A rugózás előrejelzése különösen kritikus minden AHSS-t vagy alumíniumot formázó autóipari sajtolószerszám esetében. A szimuláció kiszámítja, hogy a lyukasztó visszahúzódása után mennyi rugalmas visszaállás következik be, majd a mérnökök virtuális kompenzációt alkalmaznak, módosítva a szerszámfelületeket, így az alkatrész visszaugrik a névleges méretekre. E lépés nélkül csak több százezer dollár értékű szerszámacél rossz geometriájú megmunkálása után fedezné fel a méreteltérést.
A mérnökök a következőket értékelik egy tipikus szimulációs futtatásból:
- Határérték diagramok kialakítása (FLD)- az alkatrész minden pontján leképezi a nyúlási állapotot az anyag tönkremenetelének burkolóanyagához viszonyítva, megjelölve azokat a területeket, amelyeknél fennáll a széthasadás vagy elvékonyodás veszélye.
- Anyagritkítási térképekA - százalékos csökkenést mutat a lap vastagságában az alkatrészen, azonosítva azokat a területeket, ahol az anyag a biztonságos határokon túlnyúlik.
- Ráncjelzők- észleli a karimák és oldalfalak összenyomódási instabilitását, amely felületi hibákat vagy összeszerelési interferenciát okozna.
- Springback eltolási mezők- számszerűsítse a rugalmas helyreállítás mértékét és irányát minden csomópontnál, irányítva a szerszámfelületek kompenzációs geometriáját.
- Az űrtartalom és a betéterő becslések kialakítása- megjósolja az egyes szakaszokban szükséges présterhelést és a nyersdarab tartóerejét, amely tájékoztatja a présválasztást és a nitrogénrugó méretezését.
- Rajzolj{0}}mintákat- nyomon követi, hogy mennyi anyag áramlik a szerszámüregbe a nyersdarab minden széléről, ellenőrizve a húzógyöngy elhelyezését és a nyersdarab méretét.
Mintkutatás a Fraunhofer IWU-tólbizonyítja, hogy még magának a présnek a rugalmas elhajlása is, amely gyakran a szerszám -présrendszer teljes elhajlásának körülbelül 80%-áért felelős, modellezhető a gép szorítófelületeinek csökkentett FE-ábrázolásával. Ez a hűségszint azt jelenti, hogy a szimulációs eredmények immár a valós világ-peremfeltételeit veszik figyelembe, amelyeket a szoftverek korábbi generációi egyszerűen figyelmen kívül hagytak.
Virtuális próba vs fizikai próba
A fizikai próba nem múlik el teljesen. Még mindig ellenőriznie kell a felület minőségét, meg kell erősítenie a bevonat teljesítményét, és le kell futtatnia a gyártási-sebességpróbákat. A fizikai kipróbálás szerepe azonban a problémamegoldásról- az ellenőrzésre tolódott. A nehéz diagnosztikai munka, a hasadások felkutatása, a ráncok feloldása, a rugózás hangolása most már virtuálisan megtörténik.
A kontraszt éles. Az összetett karosszériaelemek hagyományos próbaköre 8-12 fizikai iterációt igényelhet, amelyek mindegyike préselési időt, próbadarabokat és szerszámkészítő órákat igényel a köszörüléshez és az alátétezéshez. A virtuális próba 2 vagy 3 fizikai hurokra tömörítheti, amelyek a finomhangolásra, nem pedig az alapvető korrekcióra összpontosítanak. A Fraunhofer IWU tanulmány kimutatta, hogy a virtuális foltmintázatok, amelyek a nyomáseloszlást szimulálják a szerszámfelületek között valós alakító terhelés mellett, már egyetlen mechanikai utómunka után kiválóan korreláltak a fizikai foltozási eredményekkel.
Ez az időmegtakarításon túl is számít. Minden fizikai próba iteráció kockázatot rejt magában: az egyik területen végzett csiszolási korrekció a nyomáseloszlást máshová tolja el, a szerszámgyártó pedig lépcsőzetes beállításokat hajt végre. A virtuális szimuláció lehetővé teszi a korrekciók elkülönített tesztelését, a rendszerre kiterjedő hatások megértését,{2}}és a nyomdagéphez való eljutást egy olyan szerszámmal, amely nem újbóli feltalálást, hanem finomítást igényel.
Az autóiparban alkalmazott fémbélyegzés esetében, ahol a szerszámok fejlesztési ütemezése közvetlenül befolyásolja a járművek indításának ütemezését, a gazdasági érv meggyőző. A szimuláció első-betöltése csökkenti az átfutási időt, csökkenti a költséges mérnöki változtatásokat a szerszámkészítés után, és kiszámíthatóbb programidőzítést biztosít.
A szerszám teljes életciklusa, a koncepciótól a gyártásig és az életciklus{0}}végéig, a több szakaszban végzett szimuláció előnyeit élvezi:
- Koncepció és megvalósíthatóságAz - one{1}}step solvers gyors alakíthatósági ellenőrzést biztosít a javasolt alkatrészgeometrián perceken belül, megjelölve a lehetetlen alakzatokat a részletes tervezés megkezdése előtt.
- Részletes szerszámkialakításA - növekményes szimuláció teljes anyagmodellekkel ellenőrzi a csíkelrendezéseket, az állomássorrendet, a rajzgyöngyök elhelyezését és a nyersdarabok fejlesztését.
- Springback kompenzáció- iteratív virtuális kompenzáció addig finomítja a szerszámfelületeket, amíg az előre jelzett alkatrészgeometria a tűréssávok közé nem esik.
- Die építés és megmunkálásA - szimuláció-a származtatott kompenzációs geometriát közvetlenül a CNC-szerszámpályákba táplálja, és a préselhajlási modellek tájékoztatják a koronázási korrekciókat.
- Fizikai próba- az ellenőrzésre és a finomhangolásra-csökkentett, nem pedig az alapvető probléma-megoldására, heteket levágva az ütemtervből.
- Gyártási támogatásA - szimulációs alapvonalak a hibaelhárítás referenciapontjává válnak, ha a folyamatban lévő gyártás során a folyamat eltolódása következik be.
- Karbantartás és felújításA - kopott szerszámfelületek újra-értékelhetők a frissített anyagmodellek vagy a felülvizsgált alkatrészgeometria alapján, amikor a platformok frissülnek.
A szimuláció nem helyettesíti a szerszámkészítő szakértelmét. Felerősíti azáltal, hogy olyan láthatóságot biztosít a fizika számára, amelyet szabad szemmel semmilyen tapasztalat nem láthat. Az eredmény: olyan szerszámok, amelyek gyorsabban érik el a gyártási célokat, olcsóbbak a fejlesztésük, és egyenletesebb alkatrészminőséget biztosítanak az első jóváhagyott találattól kezdve.
Mindezek a mérnöki erőfeszítések, az anyagválasztás, a hézag számítások, a szimuláció{0}}ellenőrzött szerszámgeometria végső soron egy célt szolgál: olyan alkatrészeket állítanak elő, amelyek megfelelnek a jármű meghatározott rendszerkövetelményeinek. Hogyan változnak ezek a követelmények a szerkezeti, alváz-, belső- és hajtáslánc-alkalmazások formái között, amelyek a gyakorlatban alkalmazott szerszámkonfigurációkat és folyamatstratégiákat alkalmazzák.
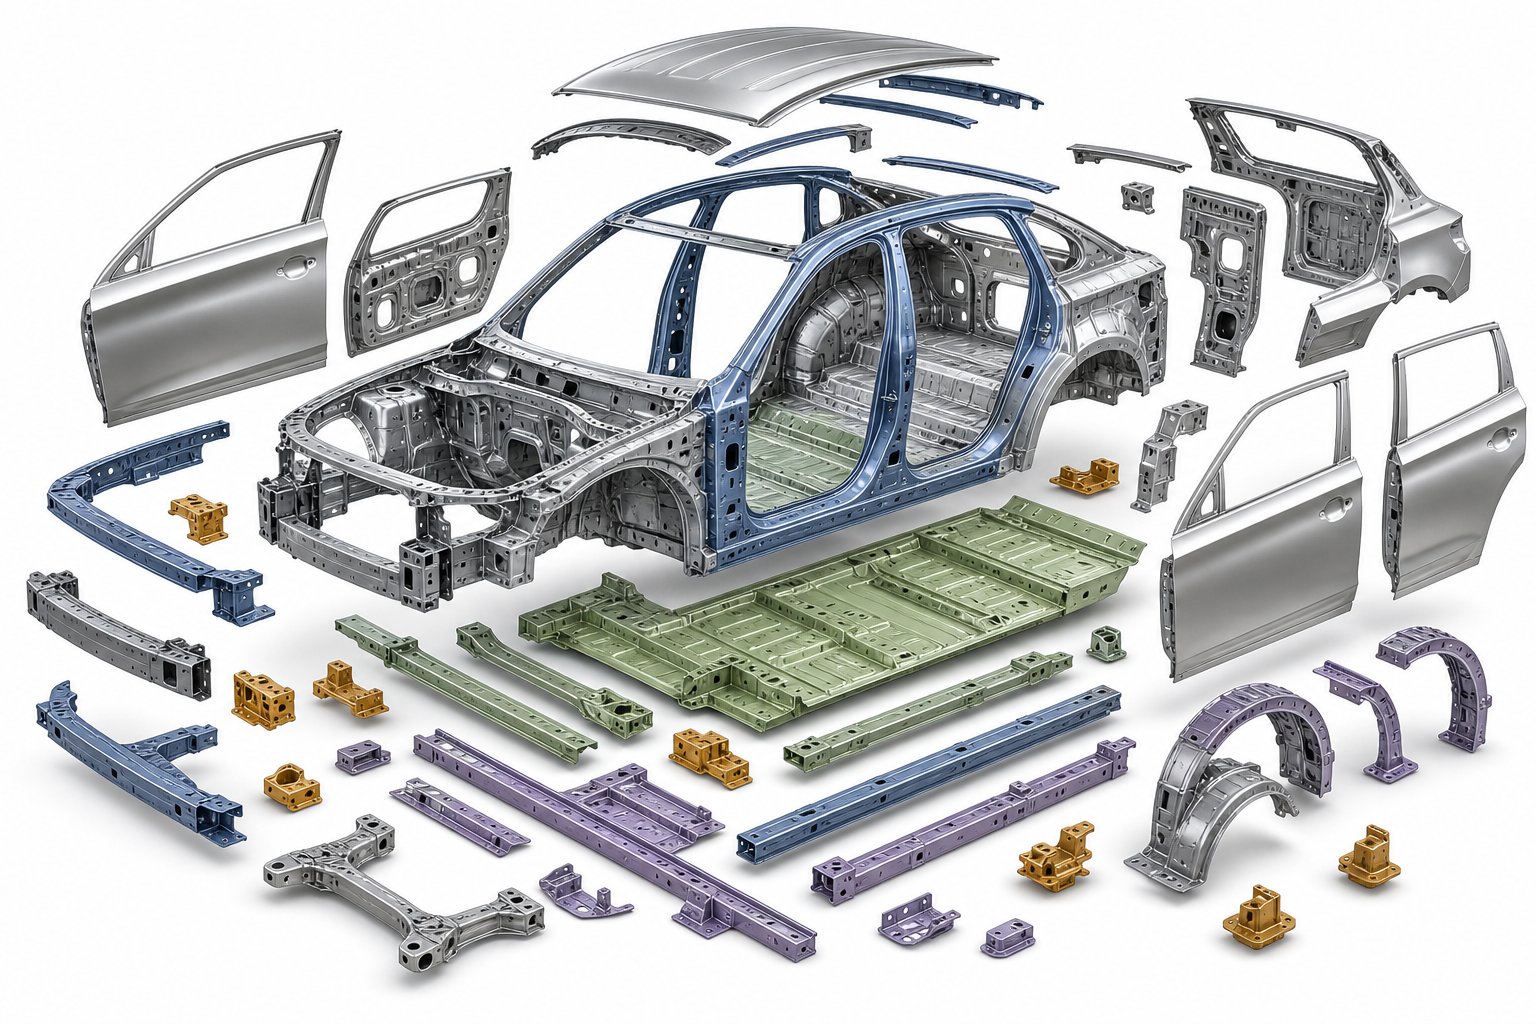
Bélyegzőszerszám-alkalmazások járműrendszerekben
A járműben minden bélyegzett alkatrész azért létezik, mert egy adott funkció megkövetelte: ütközési energia elnyelése, felfüggesztési terhelések támogatása, ajtóüreg megerősítése vagy sebességváltó-alkatrészek elhelyezése. Ez a funkció határozza meg az anyagot, az anyag pedig a szerszámot. Ha ezt a láncot visszafelé követi a kész járműtől, világos minták jelennek meg a szerszámtípusok és a járműrendszerek közötti kapcsolatában. Ezeknek a mintáknak a megértése segít a mérnöki és beszerzési csapatoknak abban, hogy olyan szerszámokat határozzanak meg, amelyek igazodnak az egyes alkatrészek tényleges teljesítménykövetelményeihez, ahelyett, hogy alapértelmezés szerint egy-méret-mindenre{5}}megfelelő megközelítést alkalmaznának.
Szerkezeti és test-fehér bélyegző{1}}alkalmazások
A karosszéria-fehérben- (BIW) az autóipari bélyegzőalkatrészek legnagyobb koncentrációját jelenti bármely járműben. Ezek az alkatrészek határozzák meg az utastér geometriáját, kezelik az ütközési energia útvonalait, és rögzítési felületeket biztosítanak a záróelemekhez, az üvegekhez és a belső rendszerekhez. A bélyegzéssel kapcsolatos kihívások itt jelentősek: nagy panelfelületek, szűk felületű-minőségi szabványok az A osztályú felületekre, valamint az egyre agresszívabb anyagminőség az ütközési teljesítmény érdekében.
A külső karosszériaelemek, mint az ajtók, motorháztetők és sárvédők, mélyhúzó szerszámokat igényelnek, amelyek tandem préssorokban működnek. A felület minősége az elsődleges, ezért a szerszámfelületeket tükörfényesre polírozzák, bevonják a jelölések elkerülése érdekében, és szigorú ütemterv szerint karbantartják. A belső panelek és a szerkezeti megerősítések elviselik a durvább felületi viszonyokat, de szigorúbb méretszabályozást igényelnek, mivel ezek határozzák meg a testet összetartó hegesztési -perem geometriáját.
A szerkezeti sínek, kereszttartók és oszloperősítések egyre gyakrabban használnak préselt{0}}bóracélt vagy AHSS-minőséget, például a DP980-at. Ezek az autóipari fémbélyegzések melegalakító sorokat igényelnek a bór-alkatrészekhez, vagy nehéz-tömeg-átvivő préseket a hidegen alakított AHSS-hez. A szerszám kialakításának figyelembe kell vennie az extrém rugózás kompenzációt és a gyors vágóél-kopást, így a keményfém lapkák nélkülözhetetlenek a vágóállomásokon.
A BIW tartományban fröccsöntést alkalmazó autóipari alkatrészek gyakorlatilag minden merevítőlemezt, oszlop belső és alagútelemet tartalmaznak. A vágási és szúrási műveletek véglegesítik a furatmintákat, a karimaprofilokat és az illeszkedő felületeket, miután az elsődleges alakítási lépések befejezték az alkatrész 3D geometriáját.
Alváz-, belső- és teherautó-alkatrészek bélyegzése
Az alváz és a felfüggesztés alkatrészei fáradásos terhelés és korrózió hatására működnek, ami a HSLA acélok és a tűzihorganyzott{0}}minőségek felé tereli az anyagválasztást. A vezérlőkarok konzoljai, a segédkeret-erősítések és a rugós ülések tipikus fémbélyegző autóalkatrészek, amelyeket átadó szerszámsorokon gyártanak, ahol mérsékelt húzási mélységek és többszörös átszúrási műveletek történnek egymás utáni állomásokon.
A belső fém megerősítések, az üléskeretek, a műszerfal kereszt-az autó gerendái és az ajtók-behatolásgátló rudak kombinálják a szerkezeti funkciót a csomagolási korlátokkal. Ezen alkatrészek közül sok illeszkedik a progresszív szerszámokhoz, mivel geometriájuk a sávszélesség határain belül marad, és az éves mennyiségek magasak. Az autóalkatrészek belső rendszerekhez való bélyegzése gyakran olyan kombinációs szerszámokat foglal magában, amelyek egyetlen mozdulattal egyesítik a szúrást és az alakítást, hogy csökkentsék a másodlagos műveleteket és az alkatrészkezelési költségeket.
A teherautó--specifikus szerkezeti elemek teljesen más irányba tolják a szerszámtervezést. A vázsínek, a kereszttartók és az ötödik{2}}kerékrögzítő lemezek vastag-nagy-szilárdságú (gyakran 4-8 mm-es) acélt használnak, ami masszív préselési terhelést igényel, és a matrica szerkezete elég robusztus ahhoz, hogy túlélje a vastag anyag okozta ütési terhelést. Az átviteli szerszámok vagy a különálló egy-állomásos prések kezelik ezeket az alkatrészeket, a szerszámpapucsokkal és a támasztólemezekkel, amelyek mérete jóval meghaladja a személygépjármű-szerszámok méretét.
Az erőátviteli rendszerek házai és burkolatai, beleértve a sebességváltóházat, a differenciálmű fedelét és az elektromos motorházat, mélyhúzó szerszámokra támaszkodnak, hogy üreges geometriákat hozzanak létre hegesztett varratok nélkül. Az anyagválasztás a súlycsökkentés érdekében alumíniumötvözeteket és költségcélú sajtolt acélt foglal magában, amelyek mindegyike más-más szerszámfelület-kezelést és hézag-konfigurációt igényel, amint azt a korábbi szakaszokban tárgyaltuk.
Az alábbi táblázat ezeket a kapcsolatokat szisztematikusan leképezi:
| Járműrendszer | Tipikus alkatrészek | Közös anyagok | Előnyben részesített szerszámtípus | Főbb tervezési szempontok |
|---|---|---|---|---|
| Test-fehér-(külső panelek) | Ajtók, motorháztetők, sárvédők, tetőlemezek | Lágyacél, alumínium 5xxx/6xxx | Tandem vonal mélyhúzó matricákkal | A osztályú felületi minőség; epedés megakadályozása alumíniumon; nagy préságyak |
| Test-fehér-(szerkezeti) | Oszlopok, sínek, alagút megerősítések | AHSS (DP780-DP980), préseléssel edzett bóracél | Transzfer szerszámok; melegalakító vonalak | Visszarugózási kompenzáció; keményfém díszítőbetétek; nagy tonnatartalom |
| Alváz és felfüggesztés | Vezérlőkar konzolok, segédváz alkatrészek, rugós ülések | HSLA acél, horganyzott acél | Transzfer meghal | Fáradtságállóság; korrózióvédelem; mérsékelt húzási mélység |
| Belső megerősítések | Üléskeretek, IP gerendák, ajtók{0}}behatolásgátló rudak | HSLA acél, lágyacél, DP acélok | Progresszív meghal; kombináció meghal | szoros csomagolás; nagy hangerő; többszörös átszúrási jellemzők |
| Erőátviteli házak | Sebességváltó burkolatok, motorházak, differenciálmű burkolatok | Alumíniumötvözetek,{0}}mélyhúzású acél | Deep draw meghal | A tömítőfelület síksága; fal egyenletessége; kenőanyag kezelése |
| Teherautó szerkezeti | Keretsínek, kereszttartók, ötödik-keréktárcsák | Vastag{0}}szélességű HSLA (4-8 mm) | Transzfer szerszámok; egy-állomásos nehézprések | Extrém űrtartalom; robusztus matricacipők; vastag{0}}készletek |
| Elektromos és csatlakozók | Gyári sínek, sorkapcsok, akkumulátor csatlakozók | Réz, sárgaréz, nikkelötvözetek | Progresszív meghal | Szigorú tűréshatárok; sorja szabályozása; nagy{0}}sebességű gyártás |
Figyelje meg, hogyan folyik a lánc egy irányba: a funkció határozza meg az anyagot, az anyag határozza meg az alakítási viselkedést, és a formázási viselkedés határozza meg a szerszám típusát. Az ütköző-kritikus B-oszlop-megerősítés nem alkalmazhat progresszív matricát, mert az anyag (sajtolt-edzett acél) melegalakítást igényel. A nagy-térfogatú üléskonzol nem indokolhatja a tandem vonalat, mert a gazdaságosság nem támogatja. A táblázatban szereplő minden párosítás egy mérnöki logikát tükröz, nem egy önkényes hozzárendelést.
Az autóalkatrészek gyártása ezen a bonyolultsági szinten azt jelenti, hogy a mérnöki csapatoknak holisztikusan kell értékelniük a bélyegzési megoldásokat, ahelyett, hogy a szerszámokat elkülönítve határoznák meg. A szerszám típusa, a prés konfigurációja, az anyagminőség és a másodlagos műveletek kölcsönhatásba lépnek egymással, és az egyik rossz áthalad a többien. Azoknak a csapatoknak, akik azt vizsgálják, hogyan zajlanak ezek az interakciók a valódi gyártási programokban,A YICHEN autóipari esettanulmányaifolyamatpéldákat kínálnak a szerkezeti, belső, alváz- és teherautó-{0}}a teherautó-alkalmazásokhoz kapcsolódó fémbélyegzésekre vonatkozóan, hasznos hivatkozási alapot biztosítva a szerszámstratégiák és a tényleges gyártási eredmények összehasonlításához.
A szerszámalkalmazások járműrendszerekhez való hozzárendelése egyértelművé teszi, mire van szüksége. A következő kérdés az, hogy ki építi meg, és mi különbözteti meg a gyártásra{1}}kész szerszámokat szállító szerszámpartnert a fejfájást okozó partnertől.
A megfelelő bélyegzőszerszám-mérnöki partner kiválasztása
Csak a csata fele, ha tudjuk, melyik szerszámtípus illik az Ön számára, és hogyan kell felépíteni. A másik fele egy olyan partner megtalálása, aki ténylegesen végre tudja hajtani, és olyan szerszámokat szállít, amelyek a tervezettnek megfelelően, ütemterv szerint és a költségvetésen belül teljesítenek a gyártás teljes életciklusa alatt. A minőségben és a piacra dobás időzítésében versengő autóipari bélyegző cégeknél a megfelelő szerszámpartner és az alulképzett partner közötti különbség minden mutatóban megjelenik, a PPAP-jóváhagyási határidőktől a gyártásig eltelt évek garanciális PPM-arányáig.
Kritikus képességek az értékeléshez egy Die Partnerben
Nem minden autóipari fémbélyegző cég kínál azonos mélységet. Vannak, akik a tervezésben jeleskednek, de kiszervezik a megmunkálást. Mások nagyszerű préseket futtatnak, de hiányzik a szimulációs szakértelem. Az értékelési kihívás abban rejlik, hogy azonosítsa, mely képességek számítanak leginkább az Ön konkrét programjában, és annak ellenőrzése, hogy a szállító tulajdonában vannak-e azok, ahelyett, hogy a kritikus lépések alvállalkozásba adna.
A program sikerére gyakorolt hatást a legmagasabbtól a legalacsonyabbig rangsorolja:
- Házon belüli szerszámtervezés és formázás szimuláció- Az a beszállító, amely belső formázási szimulációkat futtat, előrejelezve a visszarugaszkodást, a vékonyítást és az anyagáramlást az acél vágása előtt, hetekkel korábban észleli a problémákat, mint az a szállító, amely az ügyfél által megadott adatokra támaszkodik, vagy teljesen kihagyja a szimulációt. Mintesettanulmányok a Centerline EngineeringtőlA beszállítók a formázási szimulációt „azonnal az induláskor” használó beszállítók az ajánlattétel során pontosabb üres becsléseket, optimalizált anyagfelhasználást és kevesebb fizikai próba iterációt igénylő szerszámot adnak.
- Házon belüli megmunkálási és kipróbálási kapacitás- Ellenőrizze, hogy a beszállító rendelkezik-e az Ön mennyiségi tartományát lefedő CNC-marókkal (beleértve az 5-tengelyt), huzalos szikraforgácsológéppel és próbaprésekkel. A kiszervezett eszközszobák növelik az átfutási idő kockázatát és csökkentik az elszámoltathatóságot. A progresszív szerszámgyártók, akik saját szerszámterüket tartják fenn, gyorsabban hajthatják végre a mérnöki változtatásokat, és harmadik fél késedelme nélkül tarthatják gyártási állapotban a szerszámokat.
- Anyagszakértelem AHSS és alumínium területén- Konkrétan érdeklődjön a kettős-fázisú acélok, a prés-edzett bór és az alumínium zárópanelek terén szerzett tapasztalatairól. Minden anyagcsalád más-más ürítési stratégiát, bevonatrendszert és rugózás kompenzációs megközelítést igényel. Az AHSS-ben vagy alumíniumban tapasztalattal nem rendelkező partnerek megtanulják az Ön szerszámköltségkeretét.
- OEM minőségbiztosítási rendszer tanúsítása és PPAP képesség- Az autóipari programok alapja az IATF 16949 tanúsítvány a szállító bélyegzési és szerszámozási területén. Az ISO 9001 önmagában nem tartalmazza az autóipari -specifikus PPAP és APQP követelményeket. Győződjön meg arról, hogy a szállító képes léggömbnyomatokat, méretjelentéseket, vezérlési terveket, FMEA-kat, Gage R&R tanulmányokat és képességtanulmányokat az OEM-ügyfele által elvárt szinten szállítani.
- Szerszámkarbantartási programok és termelési rámpatámogatás- Egy partner munkája nem ér véget a PPAP jóváhagyásával. A megelőző karbantartási ütemterv, a tartalék lapkakészletek és a gyors-javítási képesség meghatározza, hogy a szerszámok mennyisége megőrzi-e a minőséget, vagy tűzoltási gyakorlattá válik. Erősítse meg a dokumentált karbantartási naplókat, a -helyszíni szerszám tárolási feltételeit és a mérnöki változáskezelési folyamatokat.
- Értéknövelt-szolgáltatások és vertikális integráció- Azok a beszállítók, akik másodlagos műveleteket, például hegesztést, kikészítést, rész--összeszerelést és egyedi csomagolást kínálnak egy fedél alatt, csökkentik az átadás kockázatát és csökkentik az átfutási időt. A progresszív présbélyegző beszállítói számára az integrált szolgáltatások kevesebb beszerzési rendelést és egyetlen elszámoltathatóságot jelentenek a nyers tekercstől a szállított szerelvényekig.
A súlyozott eredménymutató segít objektíven felépíteni az összehasonlítást. Rendeljen minden kritériumhoz súlyt a program prioritásai alapján, a listán szereplő beszállítókat értékelje 1-től 5-ig minden feltételre, és hagyja, hogy a matematika a legerősebb jelöltet tárja fel ahelyett, hogy csak a kapcsolattörténetre hagyatkozna.
A befektetések összehangolása a termelési stratégiával
A présszerszámozás olyan tőkeeszköz, amelynek élettartama millió löketekben mérhető. A kiválasztott partnernek nemcsak a mai termelési mennyiségekhez kell igazodnia, hanem az Ön felfutási pályájához, a lehetséges mérnöki változtatásokhoz és a programból való kilépési-végi-stratégiához.
Néhány kérdés, amely elválasztja a stratégiai partnereket a tranzakciós üzletektől:
- Mérhetőek?- Ha az éves mennyiség megduplázódik a bevezetést követően, a beszállító présflottája és gyártócella-struktúrája ezt alkalmazza új szerszámok vagy hosszabb állásidő nélkül? Az autóipari fémbélyegzési szolgáltatásokat mind a jelenlegi kapacitás, mind a növekedési mozgástér alapján értékelni kell.
- Hogyan kezelik a mérnöki változtatásokat?- A késői-stádiumú tervezési átdolgozások valóságnak számítanak az autóipari programokban. Egy saját -szerszámozási képességgel rendelkező beszállító gyorsabban és kisebb kockázattal tudja megvalósítani az ECO-kat, mint a külső sajtolóműhelyektől függő szállító.
- Mik a kocka tulajdonosi és tárolási feltételei?- Írásban erősítse meg, hogy a program végén kié a szerszám, mi az inaktív szerszámok tárolási szabályzata, és hogy a szállító vállalja-e a támogatást, beleértve a karbantartást a program teljes életciklusára vonatkozóan. A homályos kifejezések vitákat szülnek, amikor a kötetek eltolódnak vagy a programok leállnak.
- Részt vesznek a korai DFM együttműködésben?- A legjobb autóalkatrész-gyártó partnerek az idézés előtt áttekintik a rajzokat, megjelölik a tűréshatárokat-, és olyan geometriai finomításokat javasolnak, amelyek javítják az alakíthatóságot az alkatrészfunkciók veszélyeztetése nélkül. Azok a programok, amelyek korábban meghívják a DFM-bevitelt, elkerülik a költséges, késői-stádiumú eszközmódosításokat.
Az autóalkatrész-gyártó jelölteket reshoring vagy nearshoring kontextusban értékelő csapatok számára az összeszerelő üzem közelsége csökkenti az átfutási időt, és támogatja az időben történő szállításra vonatkozó követelményeket. Mivel a beszerzési stratégiák egyre inkább előtérbe helyezik az ellátási lánc ellenálló képességét, a vertikálisan integrált műveletekkel rendelkező hazai vagy regionális partnerek nagyobb láthatóságot és gyorsabb problémamegoldást biztosítanak, mint az elosztott, több országra kiterjedő szerszámprogramok. Az USA-ban és más bevált régiókban számos autóalkatrész-gyártó versenyez a fajlagos költség mellett a reakcióképesség és a működési irányítás terén.
Az értékelés során érdemes megvizsgálni az egyik forrástA YICHEN autóipari oldala, amely a sajtolási és fémlemezgyártási esettanulmányokat tartalmazza, amelyek az OEM-t Tier-2 programokon át felölelik szerkezeti, belső, alváz- és teherautó-alkatrészekhez. Több járműrendszerre és ellátási láncra kiterjedő lefedettségük releváns lehetőséget kínál azoknak a csapatoknak, akik olyan partnert keresnek, aki megérti az autóipari fémbélyegzési szolgáltatások teljes körét, a szerszámtervezéstől a gyártástámogatásig.
Végső soron nem csak az a megfelelő szerszámmérnök partner, akinek a legalacsonyabb ára van. Ez az, akinek képességei, minőségi rendszerei és gyártástámogatási modellje összhangban van a program kockázati profiljával, mennyiségi pályájával és anyagi összetettségével. Alkalmazza ezeket a kritériumokat széles körben, ellenőrizze az állításokat helyszíni auditok és referenciaellenőrzések segítségével, és hagyja, hogy a dokumentált teljesítményadatok vezéreljék a beszerzési döntést, ne az ígéretek.
Gyakran ismételt kérdések az autóipari bélyegző szerszámokkal kapcsolatban
1. Mi a különbség a progresszív matricák és a transzfer szerszámok között az autóipari bélyegzésben?
A progresszív matricák összekötve tartják a fémszalagot, miközben több állomáson halad át egyetlen szerszámkészletben, így ideálisak kisebb,{0}}nagy térfogatú alkatrészekhez, például konzolokhoz és csatlakozókhoz. Az átviteli szerszámok korán levágják a nyersdarabot, és mechanikus ujjak vagy robotok segítségével mozgatják a független állomások között, ami illeszkedik a nagyobb, geometriailag összetett részekhez, mint például a szerkezeti kereszttartókhoz és a felfüggesztési konzolokhoz. A választás az alkatrészmérettől, a húzási mélységtől, az anyaghulladék-céloktól és az éves mennyiségi követelményektől függ.
2. Hogyan számítja ki a különböző fémlemez-anyagokhoz a préselési hézagot?
A préselési hézagot az oldalankénti anyagvastagság százalékában fejezzük ki. A lágyacélok általában 10% körüli hézagot használnak, míg a fejlett, nagy -szilárdságú acélok (AHSS) 12-20% -ot igényelnek a nagyobb folyáshatár és a törést meghatározó vágási viselkedés miatt. Az alumíniumötvözetek általában 8-12%, a rozsdamentes acél pedig a 12-16% tartományba esik. A helytelen hézag használata a szerszám idő előtti kopásához, túlzott sorjákhoz vagy méretpontatlansághoz vezet, ezért minden anyagminőség megköveteli a saját hitelesített hézagértékét.
3. Milyen változtatásokra van szükség a szerszám kialakításában a fejlett nagyszilárdságú acél (AHSS) bélyegzéséhez?
A DP780-hoz és a DP980-hoz hasonló AHSS-minőségek többféle szerszámmódosítást igényelnek: megnövelt préselési tonnatartalom (50{3}}100%-kal nagyobb, mint az enyhe acélnál), szélesebb vágási hézagok a lyukasztásos forgácsolás megelőzésére, a szerszámgeometriájába beépített rugós kompenzáció, keményfém vagy porított fém lapkák a trimmelési állomásokon a kopásállóság szabályozása érdekében, nagyobb blanktartó tartó. A formázási szimuláció elengedhetetlen ahhoz, hogy előre jelezzék és kompenzálják az ezeknél az anyagoknál tapasztalható lényegesen nagyobb rugalmassági visszanyerést az alakítás után.
4. Mennyi ideig tart egy autóipari bélyegzőszerszám megépítése?
Egy tipikus autóipari bélyegző szerszám 20 vagy több hétig tart a tervezés kiadásától a gyártás jóváhagyásáig. Ez az ütemterv lefedi a CNC megmunkálást, az EDM műveleteket, a hőkezelést, a felületkezelést, az összeszerelést és a fizikai kipróbálást. A modern formázási szimulációs technológia jelentősen lerövidíti a próba fázist azáltal, hogy gyakorlatilag az acél vágása előtt észleli az alakíthatósági problémákat, és a korábban 8-12 fizikai iterációt 2-3 ellenőrző hurokra tömöríti, amelyek az alapvető problémamegoldás helyett a finomhangolásra összpontosítottak.
5. Mire kell ügyelnie, amikor autóipari bélyegzőszerszám-szállítót választ?
A beszállítók előnyben részesítik a-házon belüli szerszámtervezési és -formázási szimulációs képességet, a saját tulajdonú CNC-megmunkáló- és próbapréseket, az AHSS- és alumíniumanyagok terén bizonyított tapasztalatokat, az IATF 16949-es tanúsítványt teljes PPAP-képességgel, valamint a dokumentált szerszámkarbantartási programokat. Értékelje, hogy képesek-e skálázni az Ön mennyiségi pályájával, gyorsan kezelni a mérnöki változtatásokat, és korai tervezést- kell készíteni a gyártási együttműködéshez-. Az olyan partnerek, mint a YICHEN, amelyek integrált bélyegzést és fémlemezgyártást kínálnak az OEM-ek között a Tier{7}}2 programokon keresztül, egyetlen forrásból származó elszámoltathatóságot biztosítanak a szerszámozástól a gyártási támogatásig.


