


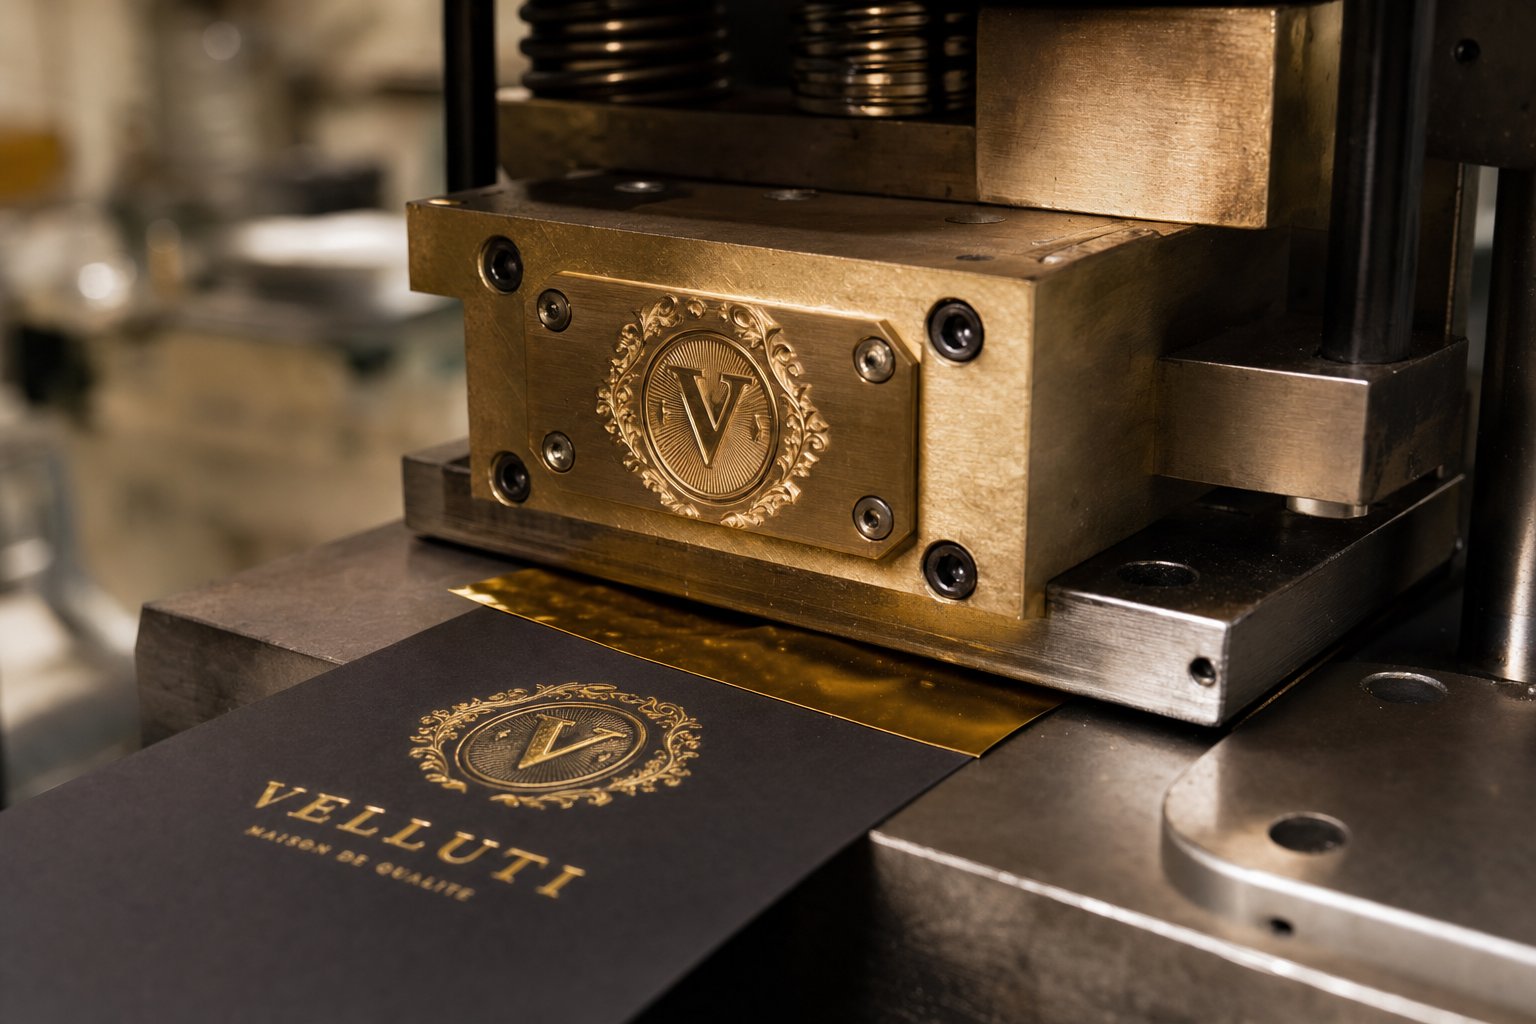
Mik azok az egyedi melegbélyegző szerszámok és miért fontosak
Képzelje el, hogy felvesz egy luxus parfümdobozt, és végighúzza az ujjait egy tökéletesen ropogós, fémes arany logón. Ez a felület nem tintából vagy festékből származott. Egyedi melegsajtoló szerszámból származott, amelyet precíz hő és nyomás mellett fóliához préseltek. Legyen szó bőr naplók márkázásáról, élelmiszer-csomagolások díszítéséről vagy esküvői meghívók személyre szabásáról, a kocka az az eszköz, amely megismételhetővé teszi a varázslatot, benyomásról benyomásra.
Az egyedi melegbélyegző szerszám egy megmunkált vagy vegyileg maratott fémlemez, amelyet az Ön pontos tervezése szerint alakítottak ki, és amely szabályozott hő és nyomás segítségével fémfóliát visz át, vagy emelt és süllyesztett lenyomatokat hoz létre a hordozón.
Ez a meghatározás egyértelműnek hangzik, de sok döntést rejt. A felhasznált fém, a maratási módszer, az alkotás részletezettsége és a hordozó, amelyet meg akar jelölni minden formára, amelyre valójában szüksége van. Az, hogy a kezdetektől fogva ezeket a döntéseket választja, az választja el az éles, következetes eredményeket az elpazarolt anyagoktól és a frusztráló próbafutásoktól.
Mi az egyedi melegbélyegző szerszám?
A lényegébenforró bélyegző matricaegyszerű mechanizmuson keresztül működik. A szerszám présbe van szerelve és melegítve. Egy forró bélyegzőfólia csík van a fűtött szerszámlap és a termék felülete között. Amikor a prés összeakad, a hő és a nyomás kombinációja aktiválja a ragasztóréteget a fólián, és csak a megemelkedett tervezési területet viszi át az aljzatra. A szerszám tehermentesített részei soha nem érintkeznek a fóliával, így az átvitt kép tiszta és pontos lesz.
Az egyedi bélyegzőszerszámok különböznek a készlettípusú készletektől, mivel az Ön konkrét műalkotásai köré épülnek, legyen szó céglogóról, dekoratív szegélyről vagy bonyolult feliratokról. Ez azt jelenti, hogy a szerszám méretei, a maratási mélység és az anyag mind az Ön alkalmazásához igazodnak, nem pedig a polcról. Az eredmény a márkaépítés egységessége, amelyet egyszerűen nem lehet elérni általános szerszámokkal.
A legtöbb szerszám rézből, sárgarézből vagy magnéziumból készül, bár az acél és az alumínium különleges szerepet tölt be. Mindegyik anyag kompromisszumot -hoz a tartósság, a hőátadás, a részletek felbontása és a költségek terén. A jól-megmunkált réz- vagy sárgaréz matrica ellenálltöbb mint egymillió megjelenítésmegfelelő gondossággal, így a testreszabás befektetés helyett költség.
Ki használ egyedi melegbélyegző szerszámokat
Egy gyári padlót képzelhet el, ha a melegsajtolásra gondol, de a közönség ennél sokkal szélesebb. Három különálló csoport támaszkodik ezekre a matricákra, és mindegyik más-más prioritást hoz az asztalra:
- Hobbisták és kézművesek- Kézi vagy asztali prések esetén általában megfizethető szerszámokra van szükségük rövid futásokhoz. A kézi présen lévő fóliabélyegzővel párosított magnézium szerszám gyakran elegendő bőráruk, üdvözlőlapok vagy kézzel készített könyvek személyre szabásához.
- Kis{0}}írószer- és bőráru--készítők- A hangerő mérsékelt, de a márka konzisztenciája számít. Ezeknek a vásárlóknak olyan matricákra van szükségük, amelyek finom részleteket tárolnak több száz vagy több ezer megjelenítésen anélkül, hogy leromlanak. A réz itt gyakori választás, mert egyensúlyban tartja a költségeket a hosszú élettartammal.
- Könnyű{0}}ipari csomagolási műveletek- A gyorsaság, az ismételhetőség és a tartósság befolyásolja a döntéseket. A sárgaréz vagy acél matricák nagy mennyiségű-lefutást is képesek kezelni olyan anyagokon, mint a kartonpapír, címkék és műanyagok, ahol a szerszámnak a kép károsodása nélkül kell eltolni a másik után.
Az ezekben a szegmensekben elfoglalt pozíciója közvetlenül befolyásolja, hogy melyik szerszámanyag, gyártási módszer és szállító van értelme a projektnek. Egy kézművesnek, aki néhány száz dollárt költ magnézium szerszámra, egészen más gondok vannak, mint egy csomagolási menedzsernek, aki több millió ciklusra tervezett sárgaréz szerszámokba fektet be.
Az első lépés annak megértése, hogy hol vagy. A következő kritikus döntés a megfelelő szerszámanyag kiválasztása, mivel ez az egyetlen választás mindenre hatással van a részletek élességétől a hosszú távú megjelenítésenkénti költségig-.
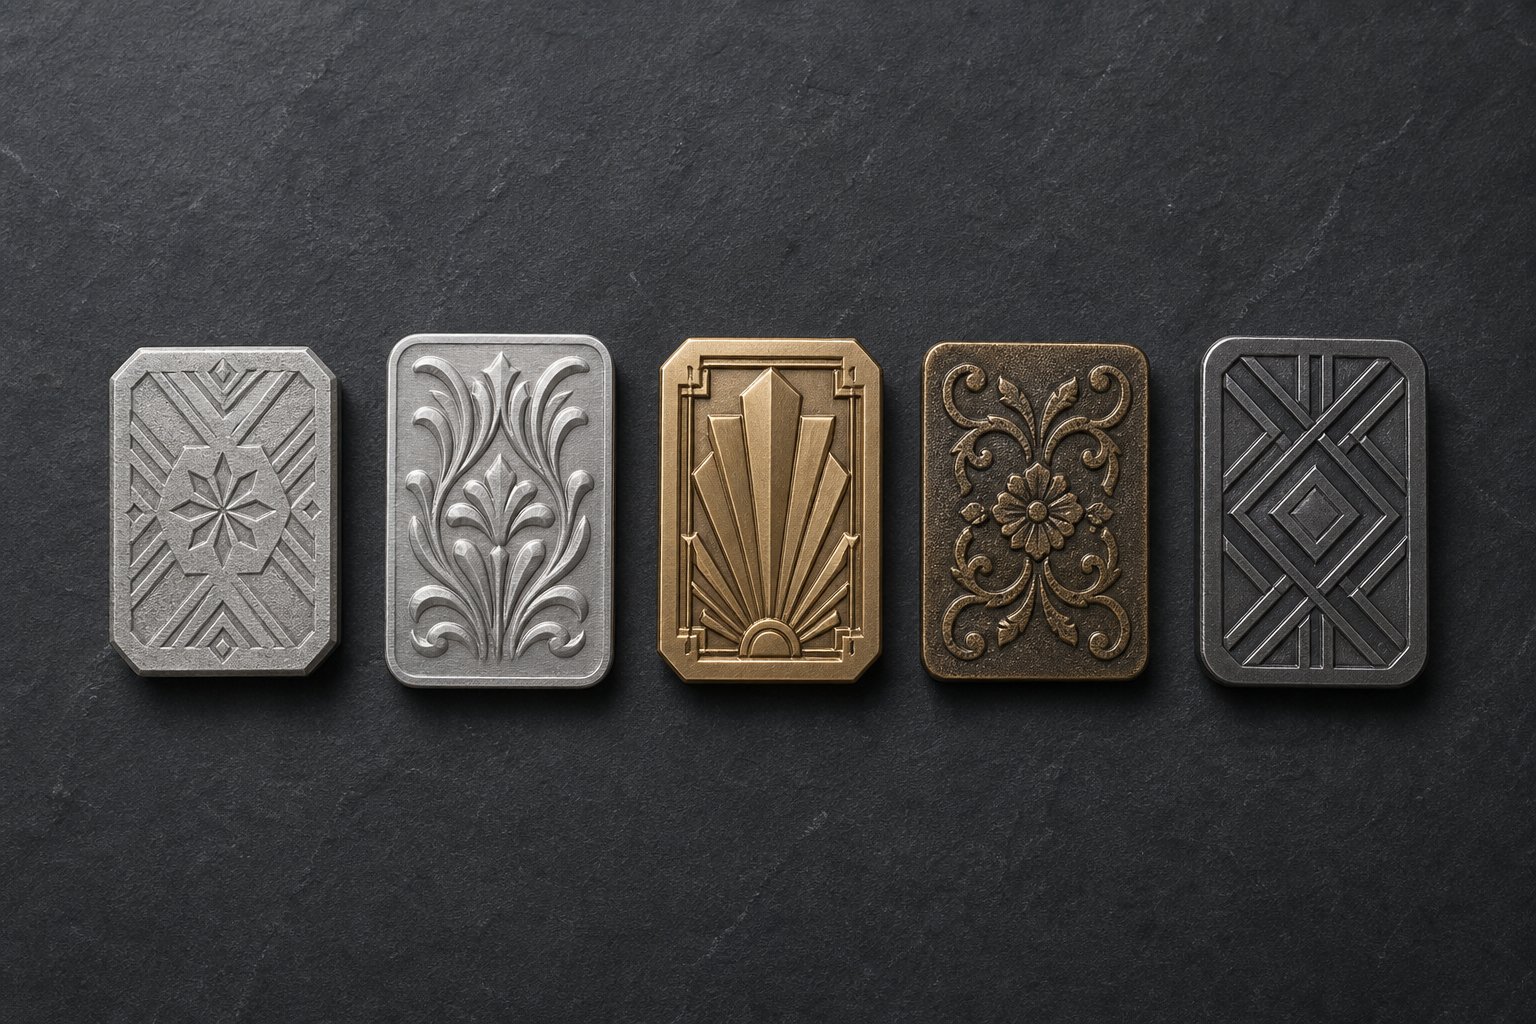
Anyagok összehasonlítása a magnéziumtól az acélig
A szerszámanyag nem csak egy sor tétel az idézeten. Meghatározza, hogy hány lenyomatot kap a minőség romlása előtt, milyen finom lehet a műalkotás, és mennyi hőt ad át a szerszám az egyes hordozókra. A rossz fém kiválasztása azt jelenti, hogy túlköltesz a tartósságra, amire nincs szükséged, vagy azt jelenti, hogy figyeled, ahogy a szerszám elhasználódik -futás közben. Íme, az egyes opciók valójában mit nyújtanak.
Magnézium matricák rövid futáshoz és finom részletekhez
Ha a költségkeret fontosabb, mint a hosszú élettartam, a magnézium a megfelelő-. Ez a legolcsóbb stancolási anyag, és tisztán marat, ami azt jelenti, hogy a finom-vonalas grafikák és a kis szövegek jól reprodukálódnak. A magnézium hatékonyan továbbítja a hőt, és többféle vastagságban kapható, így alkalmassá teszi a melegbélyegzésre, dombornyomásra, dombornyomásra és még magasnyomásos munkákra is.
Az átváltás-? A magnézium viszonylag lágy fém. Rövid futás közben nem domborodik ki olyan láthatóan, hanem nyomja a nagy-volumenre, és gyorsabban észleli a képromlást, mint a réz vagy a sárgaréz esetében. Gondoljon a magnéziumra, mint a megfelelő eszközre néhány ezer lenyomat alatti projektekhez, új tervek prototípusainak elkészítéséhez vagy egyedi, egyedi sajtolószerszámokhoz, ahol a lemez cseréje olcsóbb, mint keményebb fémekbe való befektetés.
A közelmúltban végzett gyártási fejlesztések kibővítették a magnézium kínálatát, így szinte minden alkalmazásra alkalmassá vált, kivéve a legbonyolultabb többszintű{0}}terveket és az extrém-időtartamú futtatásokat. Egyedi öntött dombornyomásos pulttal párosítva a magnézium matrica továbbra is éles lenyomatokat tud adni, miközben megvédi a szerszám felületét az idő előtti kopástól.
Közepes és nagy térfogatú réz- és sárgaréz matricák
Ha a futás hossza eléri a több tízezret, vagy borotva{0}}éles részletre van szüksége, amely a benyomást a másik után tartja meg, a réz és a sárgaréz belép a beszélgetésbe.
Egy réz sajtoló szerszámfotomaratott, és kiváló hővisszanyerésben, ami folyamatos fóliaátvitelt eredményez hosszú préselési folyamatok során. A réz kivételes keménysége azt jelenti, hogy sokkal jobban ellenáll a lyukasztásnak és a bevágásnak, mint a magnézium. A bevonatos papírtól a műanyagig sokféle hordozót kezel, és kiváló választás egyedi fémbélyegző szerszámokhoz, ahol a részleteknek és a tartósságnak együtt kell élniük. Az Universal Engraving szerint a megfelelően karbantartott réz matricák több mint egymillió lenyomást bírnak ki.
Brass egy lépéssel tovább viszi a dolgokat. A kiváló megmunkálhatóságáról, szilárdságáról és hőtartásáról ismert sárgaréz a legszűkebb tűréshatárig gravírozható. Ez az előnyben részesített anyag a több-szintű kombinált matricákhoz, amelyek egy menetben fóliáznak és domborítanak. A sárgaréz matricákat gyakran választják prémium csomagoláshoz, ahol a valósághű mélység, a bonyolult textúrák és a hosszú távú konzisztencia indokolja a magasabb előzetes költséget. A rézhez hasonlóan a több mint millió lenyomattal rendelkező sárgaréz matricák is alapfelszereltségnek számítanak a neves gyártóktól.
Úgy hangzik, mint a réz és a sárgaréz átfedés? Megteszik, de itt van egy hasznos ökölszabály. Válassza a rezet, ha finom részletekre van szüksége lapos sajtolási alkalmazásokhoz, valamivel alacsonyabb áron. Válassza a sárgarézt, ha a munkához gravírozott mélységhatások, több-szintű szerszámok vagy az abszolút leghosszabb élettartam szükséges.
Acél és alumínium szerszámok speciális alkalmazásokhoz
Az acél a tartósság legvégén van. A csiszolófelületeken milliónyi lenyomattal végzett műveleteknél az acél matricák ellenállnak a kopásnak, amely végül még a sárgaréz esetében is károsodhat. A költség és az átfutási idő lényegesen magasabb, így az acélnak csak akkor van értelme, ha a térfogat- és hordozóigény indokolja a beruházást.
Az alumínium sajtolószerszámok az ellenkező rést foglalják el. A könnyű és olcsóbb alumínium alacsony-hőmérsékletű forgatókönyvekben vagy olyan alkalmazásokban működik, ahol a szerszám súlya korlátot jelent, mint például bizonyos forgó elrendezések vagy hordozható prések. Az alumínium nem tartja vissza olyan agresszíven a hőt, mint a réz vagy a sárgaréz, ami előnyt jelenthet a hőre érzékeny felületeken, például a vékony műanyagokon. Lágysága azonban korlátozza mind a részletfelbontást, mind az élettartamot a keményebb fémekhez képest.
| Anyag | Ideális gyártási mennyiség | Részletezési képesség | Relatív költség | Az alapfelület alkalmassága |
|---|---|---|---|---|
| Magnézium | Rövid futások (5000 alatt) | Finom vonalvezetés, kis szöveg | Legalacsonyabb | Papír, kartonpapír, bőr, néhány műanyag |
| Réz | Közepestől magasig (5,000 - 1,000,000+) | Kiválóan finom részletek, ellenáll a pattanásnak | Mérsékelt | Papír, karton, címkék, műanyagok, vinil |
| Sárgaréz | Magastól nagyon magasig (50,000 - 1,000,000+) | Kiváló gravírozott mélység, több{0}}szintű kialakítás | Magasabb | Prémium csomagolás, kartondobozok, címkék, bőr |
| Acél | Extrém mennyiség (millió) | Jó, megmunkálási módszerrel korlátozott | Legmagasabb | Csiszoló felületek, ipari csomagolás |
| Alumínium | Rövid futások, alacsony{0}}hőmérsékletű alkalmazások | Mérsékelt, a lágyság korlátozza | Alacsony vagy közepes | Vékony műanyagok,{0}}hőérzékeny fóliák |
A táblázat minden sora valódi kompromisszumot{0}} képvisel a költségek, a hosszú élettartam és a képességek között. Egy ötven bőr könyvjelzőt futtató kézművesnek nincs szüksége sárgarézre. Egy negyedévente félmillió dobozt bélyegző kozmetikai márka nem akar magnéziumot. Igazítsa az anyagot a tényleges gyártási valósághoz, és a kocka gyorsan megtérül.
Az anyagválasztás rögzíti a költségeket és az élettartamot, de nem árulja el a teljes történetet. A szerszám fizikai formája, legyen az lapos, hengeres vagy többszintű, meghatározza, hogy hogyan illeszkedik a présgéphez, és milyen befejező hatásokat érhet el egyetlen lépésben.
A melegbélyegző szerszámok típusai és azok használata
A réz és a sárgaréz matrica egyaránt lenyűgöző fólialenyomatokat eredményezhet, de rossz formátumban rögzíti őket, és a gyártósor leáll. A szerszám anyaga meghatározza a hosszú élettartamot. A matrica típusa határozza meg, hogy a szerszám fizikailag hogyan kölcsönhatásba lép a présgéppel, a hordozó előtolási módszerével és az egyetlen ciklusban elérhető befejező hatásokkal. A három elsődleges forróbélyegzőtípus szinte minden alkalmazást lefed, a kézi-magasnyomtatástól a nagy-sebességű csomagolósorokig.
Lapos matricák szabványos préselési alkalmazásokhoz
A lapos matricák a leggyakoribb konfigurációk, és ennek jó oka van. Képzeljen el egy téglalap alakú fémlemezt, amelybe bele van maratva vagy gravírozva az Ön terve, és közvetlenül egy fűtött lemezre van rögzítve. A prés függőlegesen zár, a matrica érintkezik a fóliával és a hordozóval, és a lenyomat egy tiszta mozdulattal átkerül.
Ez a melegbélyegzőszerszám-formátum íves{0}}adagoló présekhez, kagylóprésekhez és kézi kézi présekhez egyaránt használható. Ha egyes papírlapokat, kartonlapokat, könyvborítókat vagy bőrdarabokat bélyegez, amelyeket egyesével tölt be, akkor szinte biztos, hogy a lapos matrica a kiindulási pont. A felépítés egyszerű: a vágólemez a nyomólapon lévő tartóhoz vagy mágneses alaphoz van rögzítve, és a rögzítési vezetők minden hordozót ugyanarra a helyre helyeznek, hogy egyenletes elhelyezést biztosítsanak a teljes futás során.
A lapos matricák a keskeny szövedékes síkágyas állomásokon is működnek, ahol a folyamatos anyagszalag egy pillanatra megáll, miközben a szerszám lenyomódik. Ez a hibrid megközelítés a lapos szerszámozás pontosságát nyújtja, valamivel nagyobb áteresztőképességgel, mint a tiszta lap{1}}előtolásnál. A legtöbb kis-üzleti és közepes méretű{4}}műveletnél a lapos fóliás bélyegzőszerszámok az egyszerű egy-színű logóktól a részletes több-soros szövegekig mindent megtesznek anélkül, hogy speciális sajtóberendezésre lenne szükség.
Görgős szerszámok és rotációs dombornyomás a folyamatos gyártáshoz
Ha a szubsztrátum folytonos szalagként fut, nem pedig különálló lapokként, a lapos szerszámok szűk keresztmetszetekké válnak. Minden benyomás megköveteli, hogy a háló leálljon, a matrica megnyomja, és a háló ismét előrehaladjon. A forgószerszámok teljesen megszüntetik ezt a szünetet.
A hengeres matrica hengeres szerszám, vagy tömör gravírozott henger, vagy egy tüske köré tekert rugalmas szerszámlemez. Ahogy a szalag áthalad a présen, a henger az anyag sebességével szinkronban forog, folyamatosan hőt és nyomást fejt ki. Nincs start{2}}stop ciklus, ami drámaian magasabb óránkénti teljesítményt jelent. A címkéket, flexibilis fóliákat vagy kartondobozokat nagy méretben bélyegző csomagolósorok szinte kizárólag erre a formátumra támaszkodnak.
A rotációs dombornyomás továbbviszi a koncepciót azáltal, hogy méretbeli domborítást ad a folyamatos folyamathoz. A fólia áthelyezése helyett a hengeres matrica textúrát vagy kiemelkedő mintákat nyom az aljzatba, ahogy halad. Ez gyakori a nagy-mennyiségű kozmetikai csomagolásokon, italcímkéken és ajándékcsomagolásokon, ahol a tapintható hatások érzékelhető értéket adnak anélkül, hogy lassítanák a sort.
A forgószerszámmal való kompromisszum-költség és összetettség. A hengeres matricák pontos átmérőszámítást igényelnek, amely illeszkedik a terv ismétlési hosszához, és szigorúbb gyártási tűréseket követelnek meg, mint a lapos lemezek. Szüksége lesz egy forgó állomásokkal felszerelt présgépre is. A több százezres vagy milliós futásoknál azonban az egységenkénti költség-előny jelentős.
Kombinált és több{0}}szintű vágólapok
Mi a teendő, ha egyszerre szeretne fémes fóliás felületet és formázott, háromdimenziós dombornyomott hatást-, de nem szeretné két külön meneten keresztül vezetni az aljzatot? A kombinált matricák megoldják ezt a problémát azáltal, hogy egyetlen eszközbe integrálják a fóliaátvitelt és a dombornyomó domborművet.
Ezek a többszintű szerszámok jellemzően sárgarézből vannak gravírozva, ami azt a megmunkálhatóságot biztosítja, amely több mélységi szint egy lemezbe vágásához szükséges. A szerszámtranszfer fólia legmagasabb pontjai, míg a mélyebb faragott részek az aljzatot az alatta lévő ellenszerszámba nyomják, megemelkedett vagy süllyesztett domborzatot hozva létre. Az eredmény egy kész darab, amely fémes ragyogással ragadja meg a fényt, és dimenziós textúrájával érintésre hív, mindezt egyetlen préselési ciklusban.
A kombinált szerszámozás csökkenti a beállítási időt, kiküszöböli a regisztrációs problémákat a különálló fólia- és dombornyomtatások között, és csökkenti a{0}}darabonkénti gyártási költséget közepes és nagy volumenű futtatások esetén. A kezdeti szerszámberuházás magasabb, mint egy szabványos lapos lemez esetében, de a későbbi megtakarítások és a minőségi előnyök általában indokolják a prémium márkajelzési alkalmazásokhoz.
Nem biztos benne, hogy melyik típus illik a projektjéhez? Íme egy gyors döntési keret:
- Válassz egy lapos matricátAmikor egyes lapokat vagy darabokat adagol, futtassa kézi nyomógépen vagy lap{0}}adagoló gépen, és egyszerű fóliaátvitelre vagy egy-szintű dombornyomó szerszámokra van szüksége a mérsékelt mennyiséghez.
- Válasszon görgős szerszámotAmikor a szubsztrátum hálós{0}}adagolású, a gyártási sebesség folyamatos működést igényel, és a tervnek rögzített ismétlési hossza van, amely alkalmas a forgószerszámokhoz.
- Válasszon egy kombinációs kockaHa a késztermék fóliát és méretbeli domborítást is igényel, ki akarja hagyni a második menetet, és a térfogata indokolja a többszintű gravírozás magasabb szerszámköltségét.
A megfelelő szerszámtípus kiválasztása rögzíti a préskompatibilitást és a gyártási sebesség mennyezetét. De még a tökéletes szerszámformátum is gyengébb lesz, ha a grafikai fájl nincs megfelelően előkészítve a választott gyártási módszerhez. A képernyőn megjelenő tervfájltól a kezében lévő kész szerszámig specifikus fájlkövetelmények, megmunkálási döntések és ellenőrző lépések szükségesek, amelyek megérdemlik a gondos áttekintést.
Az egyéni szerszámtervezés-a-gyártás munkafolyamata
A grafikája remekül néz ki a képernyőn. A digitális fájlt és a kész forróbélyegző szerszámdarabot azonban egy sor döntés választja el, amelyek közvetlenül befolyásolják a minőséget, a költségeket és az átfutási időt. A legtöbb beszállító ezt az információt több oldalra tördeli, vagy eltemeti az e-mail-váltásba, miután Ön már leadta a rendelést. Itt van a teljes sorozat egy helyen, így pontosan tudja, mire számíthat, mielőtt elkötelezi magát.
Az alkotás előkészítésének és fájlkövetelményeinek
Minden egyedi kocka vektoros grafikával kezdődik. Az olyan formátumok, mint az AI, az EPS vagy a nagy-felbontású PDF körvonalas betűtípusokkal, tiszta, méretezhető geometriát adnak a szerszámkészítőnek a munkavégzéshez. A raszterképek, képernyőképek vagy alacsony-felbontású JPEG-ek nem vágják ki, mert a gyártási folyamathoz matematikailag pontos útvonalakra van szükség, nem pedig pixelrácsokra.
A fájlformátumon túl a tervezésnek tiszteletben kell tartania a bélyegzés fizikai valóságát.A tapasztalt szerszámgyártók hangsúlyozzákhogy az eredeti vektorgrafikáknak legalább 600 dpi felbontásúnak kell lenniük, éles vonalakkal és egyértelműen meghatározott karakterekkel. A minimális sorvastagság számít, mert a vékony vonalvezetések és a karakterek közötti szűk térköz kitöltheti vagy összenyomódhat a forró bélyegzés intenzív nyomása alatt. A zárt számlálóval ellátott betűk, mint például a, e, R, B és D, különösen sérülékenyek.
A műalkotások összetettsége szintén növeli a költségeket. Az egyszerű, egyszintű{1}}logók kisebb maratási mélységet és egyszerű szerszámozást igényelnek. A több-szintű kialakítások faragott domborművel, változó mélységgel vagy finom féltónusú szitákkal több megmunkálási időt és szigorúbb tűréseket igényelnek, ami megnöveli a kész nyomószerszámok árát és gyártási idejét is.
Gyártási módszerek és átfutási idők
Három elsődleges módszer teszi a jóváhagyott műalkotást fizikai matricává, és mindegyik a legjobban párosul a konkrét anyagokkal és részletkövetelményekkel:
- Vegyi maratás (fotó{0}}maratás)- Sav-alapú eljárás, amely eltávolítja a fémet a design körül, így a megemelt dombormű megmarad. Ez a legköltséghatékonyabb-módszer, és jól működik az egy-szintű grafikával rendelkező magnézium- és rézmatricáknál. Tisztán kezeli a finom részleteket, de menetenként egy domborítási magasságra korlátozódik.
- CNC megmunkálás (gravírozás)- Egy számítógéppel-vezérelt vágó közvetlenül sárgarézbe vagy acélba faragja a mintát. A CNC-gravírozás több domborzati szintet, függőleges oldalfalakat és összetett kontúrokat tesz lehetővé, amelyeket kémiai maratással nem lehet elérni. Nagyon megismételhető eredményeket produkál szerszámról szerszámra, így ideális a precíziós melegbélyegző kliségyártáshoz és a több-szintű kombinációs szerszámokhoz.
- Lézergravírozás- A legalkalmasabb a kisebb méretű szerszámok finom részleteihez vagy olyan jelölési alkalmazásokhoz, ahol kis mélység elfogadható. A lézer gyorsasági előnyöket kínál az egyszerű grafikákhoz, de nem éri el a CNC mélységi képességét a faragott dombornyomó szerszámokhoz.
Az átfutási idők módszertől és összetettségtől függően változnak. Egy egyszerű, fotó{1}}matricás magnézium matrica három-öt munkanapon belül kiszállításra kerülhet. Egy CNC-gravírozott sárgaréz kombinációs szerszám több tehermentesítési szinttel két-három hetet is igénybe vehet, a gyártó várakozási sorától és proofolási követelményeitől függően.
Ellenőrzés, jóváhagyás és kézbesítés
A jó hírű beszállítók nem szállítanak ki matricát anélkül, hogy megerősítenék, hogy megfelel-e az elvárásoknak. A próbanyomat általában egy digitális próbanyomatot tartalmaz, amely bemutatja a szerszám elrendezését, a méreteket és a domborzati specifikációkat. Összetett vagy nagy értékű{2}}szerszámok esetén egyes gyártók próbaütéseket hajtanak végre a mintahordozókon, így a teljes gyártás jóváhagyása előtt értékelni tudja a tényleges fóliaátvitelt és a lenyomatmélységet.
Ez az utolsó ellenőrző pontod. Szinte semmibe sem kerül egy térközprobléma vagy egy fordított elem elkapása a próba szakaszban. A matrica megszilárdítása és kiszállítása után elkapni azt jelenti, hogy újra kell kezdeni.
Íme a teljes sorozat az elejétől a végéig:
- Küldjön be vektorgrafikát AI, EPS vagy vázolt PDF formátumban, az összes tervezési specifikáció figyelembevételével.
- A beszállító felülvizsgálja az alkotásokat a bélyegzhetőség, a vonalvastagság-problémák, a távolsági kockázatok vagy a bonyolultsági problémák szempontjából.
- Erősítse meg a szerszám anyagát, a domborítási mélységet és a gyártási módszert a térfogat és az alapfelület igényei alapján.
- Kapjon digitális bizonyítékot vagy műszaki rajzot az elrendezés jóváhagyásához.
- A szerszámot kémiai maratással, CNC megmunkálással vagy lézergravírozással állítják elő.
- A próbaütéseket mintaanyagon hajtják végre (összetett vagy prémium matricákhoz).
- A kész szerszám végleges jóváhagyása, befejezése és szállítása a szerelési specifikációkkal együtt.
Minden lépés az előzőre épül, ezért a legtöbb időt és pénzt takaríthat meg, ha a grafikát közvetlenül az előtérbe helyezi. Egy tiszta fájl megfelelő vonalvastagsággal és reális részletezési elvárásokkal napokig meghosszabbíthatja az átfutási időt, és kiküszöbölheti a költséges átdolgozási ciklusokat.
A szerszámmal a kezében a következő kihívás a megfelelő hőmérséklet, nyomás és tartózkodási idő tárcsázása az adott hordozóhoz, mert a tökéletesen elkészített szerszámnak még mindig a megfelelő paraméterekre van szüksége ahhoz, hogy hibátlan benyomást keltsen.
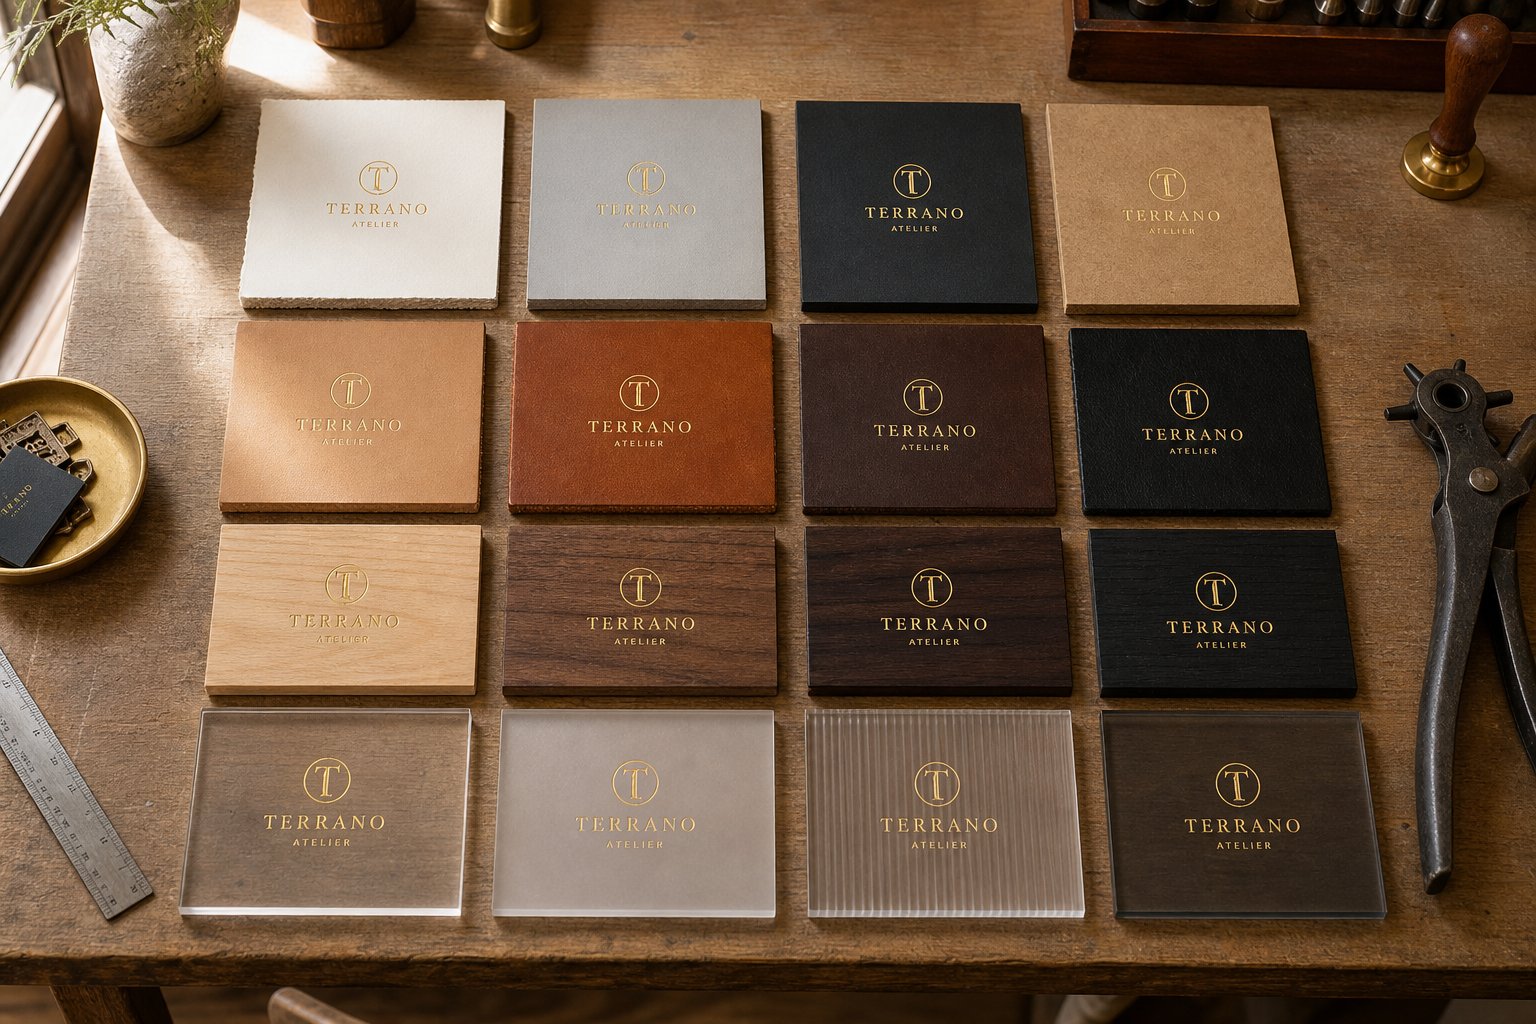
Szubsztrát-Speciális hőmérsékleti és nyomási irányelvek
Megfelelő szerszámanyagod van. A megfelelő szerszámtípust választotta ki a présgéphez. De ez nem számít, ha nem megfelelő hőmérsékleten hőbélyegzi az aljzatot, vagy túl nagy nyomást alkalmaz. Ugyanaz a sárgaréz matrica, amely hibátlan fóliát készít bevont kartonpapírra, megperzselheti a bőrt vagy meghajlíthatja a műanyag fóliát, ha nem állítja be a paramétereket. Minden hordozónak megvan a maga édes pontja, a hőmérséklet, a nyomás és a tartózkodási idő kombinációja, amely tiszta, tartós eredményt biztosít.
Tekintsd úgy, mint a melegbélyegzés "arany háromszögét". Állítsa be mindhárom oldalát, és a fólia az első lépésnél tisztán kioldódik. Ha akár egyet is elhibáz, akkor a tapadási hibákat, az aljzat sérülését vagy a foltos fedést elhárítja.
Papír és kartonkészlet beállítások
A papír a legmegbocsátóbb hordozó a forró bélyegzéshez, de ennek a megbocsátásnak vannak határai. A cél a fóliaragasztó aktiválása a szálak összezúzása vagy a felület felperzselése nélkül. A könnyebb papírkészletek, például a 80 g/m2-es másolópapírok általában túl vékonyak a megbízható eredményekhez, és hajlamosak ráncosodni bármilyen valós nyomás hatására. A szabványos, 180 g/m2-nél nagyobb tömegű kartonpapír az, ahol az egyenletes minőség kezdődik.
Kartonkészlethez és csomagolókartonhoz,ipari folyamatadatok130-150 Celsius-fok hőmérsékleti ablakot, 200-300 kg/négyzetcentiméter közötti mérsékelt nyomást és 0,5-1,0 másodperces rövid tartózkodási időt ajánl. A fényes felületű bevonatos művészi papírnak valamivel magasabb, 140-160 Celsius fok körüli paraméterekre van szüksége, mert a bevonóréteg további akadályt képez a fóliaragasztó és a papírszálak között.
A papírra vonatkozó legfontosabb szabályok: tartsa rövid ideig a várakozási időt, hogy elkerülje a zúzódást{0}}, használjon enyhe vagy mérsékelt nyomást, és tesztelje le a papírhulladékot, mielőtt gyártásba kezd. Még a kis, 10 fokos hőmérséklet-ingadozások is élesről maszatosra változtathatják az eredményeket.
Bőr- és fabélyegzési paraméterek
A bőr és a fa másképp viselkedik, mint a papír, mert elnyelik a hőt, nem pedig egyszerűen vezetik azt. Magasabb hőmérsékletre, hosszabb tartózkodási időre van szüksége, és gyakran többszöri enyhe megnyomásra, nem pedig egy erős ütésre.
Növényi-cserzett bőr esetén jól működik a 120 és 140 Celsius-fok közötti melegpréselési beállítás, 200–300 kg/négyzetcentiméter nyomás és 1,0–2,0 másodperces tartózkodási idő. A vastagabb bőröknél szükség lehet a tartózkodási tartomány felső végére, hogy biztosítsák a teljes fólia átvitelt a szemcsés textúrába. Egy kritikus tényező, amelyet sok kezdő figyelmen kívül hagy: a bőr nedvességtartalma. A műszaki irányelvek előírják, hogy a bőrnek száraznak és 14 százalék alatti nedvességtartalomnak kell lennie a bélyegzés előtt. Ha a felületet olajjal vagy viasszal kezelték, először ezeket a bevonatokat kell eltávolítani, különben a fólia egyszerűen nem fog megtapadni.
A fa hasonló mintát követ. A sima festett vagy tömített fafelületek jól reagálnak 140-160 Celsius fokra, mérsékelt nyomással és rövid tartózkodási idővel. A határozott erezetű természetes fa nagyobb kihívást jelent. Az egyenetlen felület azt jelenti, hogy egyes területek teljes nyomást kapnak, míg mások nem, gyakran többszöri áthaladás szükséges az elfogadható lefedettséghez.
Műanyagok és szintetikus anyagok
A műanyagoknál a hibahatár drámaian csökken. Minden műanyag hőbélyeg egy keskeny hőmérsékleti ablakban található. Túl alacsony, és a fólia nem tapad. Túl magas, és az aljzat megvetemedik, megolvad vagy felületi torzulást hoz létre, ami tönkreteszi a készterméket.
A kemény PVC, az egyik könnyebben bélyegzhető műanyag, 120-130 Celsius-fokon, viszonylag kis, 150-200 kg/négyzetcentiméter nyomás mellett működik. A PET-fólia még alacsonyabb hőt igényel, körülbelül 110-130 Celsius fokot, és a minimális tartózkodási idő 0,3-0,8 másodperc. Az igazi baj az alacsony felületi energiájú műanyagoknál kezdődik, mint a PP és PE. Ezek az anyagok csak akkor tartják meg megbízhatóan a fóliát, ha előzetesen korona- vagy lángkezelést kapnak, hogy a felületi energiát 38 din per centiméter fölé emeljék. Ennek a lépésnek a kihagyása az első számú oka a fólia leválásának hetekkel a gyártás után.
A fólia kémiájának az adott műanyag típushoz való hozzáigazítása ugyanolyan fontos, mint a hőmérséklet. A PVC-hez készült fólia kiszámíthatatlanul viselkedik ABS-en vagy akrilon. A gyártási mennyiségek futtatása előtt mindig ellenőrizze a fóliaszállító hordozóanyag-kompatibilitási táblázatát.
| Aljzat típusa | Hőmérséklet tartomány ( fok ) | Nyomás (kg/cm²) | Tartózkodási idő (másodperc) |
|---|---|---|---|
| Normál karton (180 g+) | 130 - 150 | 200 - 300 | 0.5 - 1.0 |
| Bevont művészi papír | 140 - 160 | 250 - 350 | 0.8 - 1.2 |
| Növényi-cserzett bőr | 120 - 140 | 200 - 300 | 1.0 - 2.0 |
| PU szintetikus bőr | 110 - 130 | 150 - 200 | 0.5 - 1.0 |
| Festett/zárt fa | 140 - 160 | 200 - 300 | 0.5 - 1.0 |
| PVC (kemény) | 120 - 130 | 150 - 200 | 0.5 - 1.0 |
| PET film | 110 - 130 | 100 - 150 | 0.3 - 0.8 |
| PP (koronával kezelt) | 100 - 120 | 100 - 150 | 0.5 - 1.0 |
Ezek az értékek több évtizedes ipari folyamatadatokból származó kiindulási referenciapontokat jelentenek. Kezdje a mintavételt az egyes tartományok középértékénél, majd kis lépésekben állítsa be: 10 Celsius fok, 50 kg nyomás vagy 0,2 másodperces várakozási idő beállításonként. Ugyanaz a matrica és fólia kombináció akár 30 százalékos paramétereltolást is igényelhet a különböző hordozók között, ezért soha ne feltételezzük, hogy a kartonpapíron működő beállítások közvetlenül a bőrre vagy a műanyagra kerülnek át.
Ezeknek a paramétereknek a tárcsázása részben tudomány, részben pedig gyakorlati{0}}kísérletezés. Ám amikor a lenyomatok a helyes beállítások ellenére még mindig egyenetlenek, vagy ha a fólia nem tapad meg, bárhogy is próbálkozik, a probléma gyakran egészen máshol van: a szerszámos rögzítésben, a gyártásban vagy magában a berendezésben. E tünetek gyors felismerése órákat takarít meg a rossz változó üldözésétől.
Alapvető Die-terminológia, amelyet minden vásárlónak tudnia kell
Olvastad már a matrica gyártójának adatlapját, és úgy érezted, hogy fordítóra van szükséged? Az olyan kifejezések, mint a „dombormű”, „ferdeszög” és „típusmagasság”, idézőjelekben és műszaki rajzokban dobálóznak, mintha már mindenki tudná, mit jelentenek. A valóság az, hogy a legtöbb-első vásárló nem, és ez a tudáshiány félreértést, helytelen rendeléseket és kidobott pénzt eredményez. Néhány alapvető kifejezés elsajátítása egyenrangúvá teszi a szállítójával, és segít feltenni a megfelelő kérdéseket a gyártás megkezdése előtt.
A kulcsfontosságú anatómiai kifejezések magyarázata
Ha megnézi bármely egyedi melegbélyegző szerszám keresztmetszetét-, különálló zónákat fog látni, amelyek mindegyike mechanikai célt szolgál. Íme, hogyan hívják ezeket a zónákat, és mit csinálnak:
- Megkönnyebbülés- A kocka megemelt része, ahol a műalkotása található. Ez az egyetlen terület, amely érintkezik a fóliával és a hordozóval a bélyegzés során. Az iparági szabványok jellemzően a finom vagy kis karaktereket 0,035 hüvelykes domborműre, a nagyobb grafikai elemeket 0,065 hüvelykesre, a következetesen merész grafikákat pedig egy mélyebbre, 0,120 hüvelykesre helyezik. A választott magasság befolyásolja a fólia átviteli pontosságát és a szerszám azon képességét, hogy ellenálljon az ismételt nyomásciklusoknak.
- Váll- A dombormű felülete és a szerszám süllyesztett háttere közötti szögletes átmenet. A jól -formázott váll oldalról támasztja meg a megemelt alkotást, megakadályozva a törést a sajtolónyomás hatására. Tekintsd úgy, mint egy szerkezeti alapra, amely megakadályozza, hogy a finom részletek kipattanjanak hosszú futás közben.
- Ferde- Kúpos él a tervezési terület kerülete körül. A ferdék lehetővé teszik a fólia tiszta leválasztását a kép határán. Megfelelő ferdítés nélkül a fólia elszakadhat vagy kiszakadhat a tervezett tervezési szélen, és homályos körvonalakat hagyhat az éles szegélyek helyett.
- Marás mélysége- A mérés a domborzati felület tetejétől lefelé a legalacsonyabb bemélyedésig. A mélyebb maratás nagyobb távolságot biztosít a nyomtatási felület és a nem{2}}nyomtató háttér között, ami megakadályozza a fólia nem kívánt érintkezését azokon a területeken, amelyeknek üresen kell maradniuk. A sekély maratási mélységek „betöltését” kockáztatják a részletes grafikákon.
- Típus magasság- A matrica teljes vastagsága az alapjától a dombormű tetejéig. Ez a mérés meghatározza, hogy a szerszám hogyan illeszkedik a présgépbe, és hogy a megfelelő bélyegzési síkban éri-e el a hordozót. A szabványos típusmagasságok présgyártónként változnak, ezért rendelés előtt mindig ellenőrizze ezt a specifikációt.
A maratási mélység közvetlenül szabályozza a bélyegzés minőségét és a fólia tapadását. Túl sekély, és a háttérben lévő területek felszedik a nem kívánt fóliát. A túl mély és finom karakterek elveszítik a szerkezeti támaszt, és nyomás hatására összeomlanak.
Észre fogja venni, hogy ezek a kifejezések összefüggenek egymással. A dombormű magassága befolyásolja, hogy mekkora maratási mélységre van szüksége. A vállszög befolyásolja, hogy a finom részletek mennyire túlélik a nagy nyomású-futásokat. A ferde minőség határozza meg az élek ropogósságát. Ha beszélhet ezen a nyelven a beszállítójával, akkor a beérkező dolgok passzív elfogadása helyett a projekt által megkövetelt szerszámgeometria aktív megadása felé halad.
Dombornyomás vs. dombornyomás vs. fóliabélyegzés
Ez a három kifejezés nagyobb zavart okoz az első{0}}vásárlók körében, mint bármely más téma a rendelési sorrendben. Hangzásuk hasonló, sokszor ugyanazt a berendezést használják, sőt egy nyomómozdulattal kombinálhatók is. De egyértelműen eltérő eredményeket adnak a készterméken.
Domborításegy illeszkedő férfi és női matricakészletet (vagy szerszámot és számlálót) használ, hogy hátulról felfelé tolja az aljzatot, ami megemelt, háromdimenziós hatást hoz létre a felületen. A dombornyomó szerszám tapintható textúrát hoz létre, amelyet ujjbegyeivel is érezhet. A vak domborításban nincs fólia. A vizuális hatás teljes egészében abból adódik, hogy a fény megragadja a megemelt kontúrokat. Ez a technika akkor működik a legjobban, ha egyszerű, merész mintákat készítünk olyan alapfelületeken, amelyek elég rugalmasak ahhoz, hogy szakadás nélkül megnyúljanak, például nehéz kartonpapíron vagy bőrön.
Debossingaz inverz. Egy dombornyomó szerszám lefelé nyomja a mintát az aljzat felületébe, süllyesztett benyomást keltve. Csak egyetlen szerszámra van szükség, mivel maga a hordozó deformálódik az üregbe. A mélynyomtatás népszerű a bőrárukon, a keményfedeles könyveken és a vastag papírokon, ahol a behúzott textúra visszafogott, prémium érzetet kölcsönöz.
Fólia bélyegzésvékony fémes, pigmentált vagy holografikus fóliát visz át az alapfelületre hő és nyomás segítségével. Az aljzat sík marad. A vizuális hatás inkább magából a fóliaanyagból, semmint bármilyen méretváltozásból származik. A fóliabélyegzés színt, fényvisszaverő képességet és kontrasztot ad anélkül, hogy megváltoztatná a termék fizikai formáját.
Itt válik érdekessé: a dombornyomást és a fóliabélyegzést gyakran egyetlen műveletben kombinálják több-szintű kombinált matricák használatával. A szerszám egyszerre viszi át a fóliát a megemelt területekre, miközben méretbeli domborművet nyom az aljzatba. Ez a bejegyzett kombinációs megközelítés vizuális ragyogást és tapintási mélységet is biztosít egy lépésben, kiküszöbölve a két külön művelet végrehajtásával járó igazítási kihívásokat.
Ha a beszállítóval való kapcsolatfelvétel előtt tudja, hogy valójában melyik hatást szeretné, megspórolja a felülvizsgálati ciklusokat, és megelőzi azt a gyakori hibát, hogy dombornyomó szerszámot rendel, amikor lapos fólialemezre volt szüksége, vagy fordítva. Legyen konkrét a kérésében: mondja azt, hogy "vak deboss", ha süllyesztett lenyomatot szeretne fólia nélkül, "csak fóliabélyegző", ha lapos fémes transzfert szeretne, vagy "regisztrált fólia és dombornyomás", ha kombinált hatást szeretne.
E kifejezések folyékonysága többet tesz annál, mint hogy egy telefonhívás során tájékozottnak tűnjön. Közvetlenül csökkenti a félreértés esélyét, ami ahhoz vezet, hogy egy használhatatlan kocka megjelenik az ajtóban. És ha valami elromlik egy gyártási folyamat során, ugyanaz a szókészlet válik elengedhetetlenné a probléma diagnosztizálásához, a beszállítónak való pontos leírásához, valamint a megfelelő javítás azonosításához anélkül, hogy a próba{2}}és-hibaciklusokon át kellene égetni.
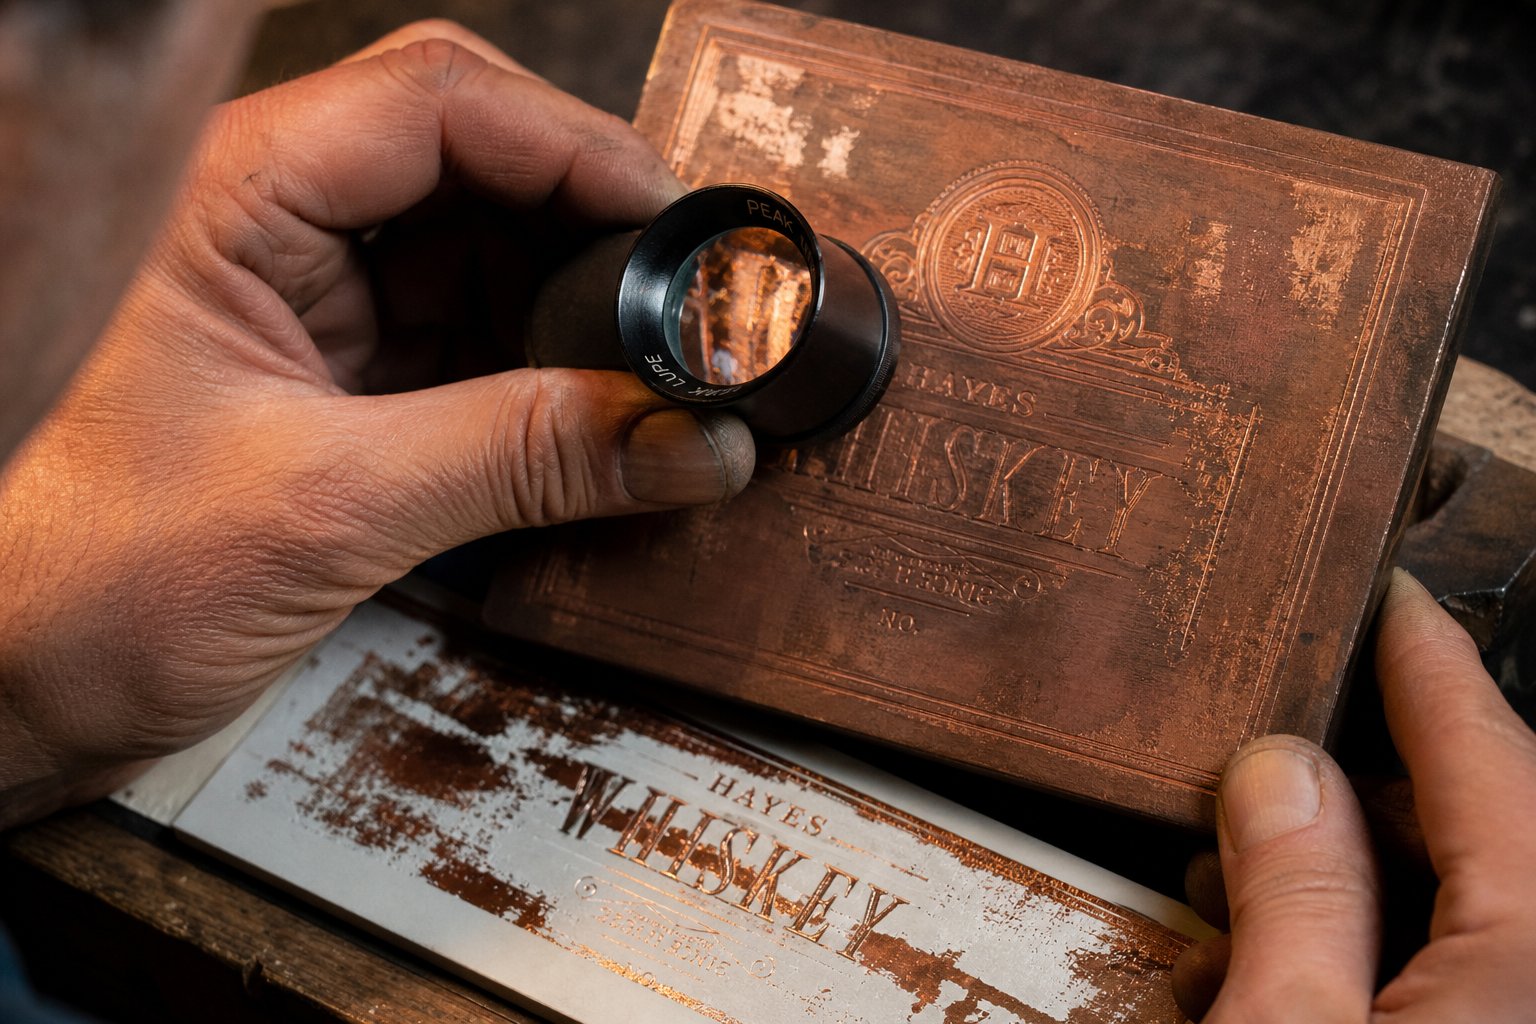
A gyakori melegbélyegző szerszámproblémák hibaelhárítása
Elfogadta a terminológiát, és betárcsázta a paramétereket. Miért tűnik tehát tökéletesnek a harmadik benyomás, míg a hetedik foltos? A forró bélyegzőnyomtatási problémák ritkán jelentkeznek nyilvánvaló okokkal. A fólia adhéziós hibája hőmérsékleti problémának tűnhet, ha valójában a szubsztrátum kémiai összetételének eltéréséről van szó. Az egyenetlen benyomás stancolási hibának tűnhet, ha a kopott, készen álló anyag az igazi bűnös. Az, hogy tudjuk, hogyan kell kiolvasni a tüneteket, és visszavezetni őket a kiváltó okokhoz, az különbözteti meg a produktív operátorokat a végtelen próba-és-hibahurkokban rekedtektől.
Íme egy gyakorlati keret a valódi gyártás során az egyedi melegbélyegző szerszámokkal kapcsolatos leggyakoribb problémák diagnosztizálására és kijavítására.
Egyenetlen benyomások és nyomáseloszlási problémák
Képzelje el, hogy egy teljes logót bélyegez, és észreveszi, hogy a bal oldal tisztán áthelyeződik, míg a jobb oldal halványnak vagy hiányosnak tűnik. Ez az inkonzisztencia szinte mindig nyomásra, nem pedig hőmérsékletre vezethető vissza. A szerszám felületének egyenletes erővel kell érintkeznie a fóliával és a hordozóval a teljes felületén. Amikor ez az erő zónáról a másikra változik, egyes területek tökéletesen kötődnek, míg mások alig adódnak át.
A gyakori okok a következők:
- Kopott vagy összenyomott készen áll- A nyomólap és a szerszám közötti csomagolólapok idővel összenyomódnak, alacsony foltokat hozva létre, amelyek csökkentik a nyomást bizonyos területeken. A kész anyag cseréje visszaállítja az egyenletes érintkezést.
- Elvetemült vagy egyenetlen lapok- A hőciklus fokozatosan meghajthatja a nyomólapokat, különösen a régebbi berendezéseken. A precíziós egyengető és hézagmérő felfedi azokat a magas és alacsony pontokat, amelyek megmunkálást vagy alátétezést igényelnek.
- Helytelen szerszámrögzítés- Ha a szerszám elmozdul futás közben, vagy nincs síkban a rögzítési felületéhez támasztva, a nyomáseloszlás kiszámíthatatlanná válik. A biztonságos rögzítés és az ellenőrzött rögzítés minden egyes futtatás előtt megakadályozza ezt. MintSBL Machinery jegyzetek, a referenciapontokhoz nem igazodó szerszámbeszerelés szisztematikus eltolódást és egyenetlen átvitelt okoz.
- Vegyes nagy és kis tervezési területek egy szerszámon- A nagy tömör tömböt és finom szöveget tartalmazó kocka természetesen eltérő nyomást igényel a zónák között. A párnázási technikák, amelyek papírzsebkendőt vagy vékony kartonpapírt használnak a készítmény meghatározott területei mögött, kiegyenlíthetik az erőt.
A javítás mindig annak elkülönítésével kezdődik, hogy a probléma helyzeti-e. Ha a halvány terület ugyanazon a helyen marad, függetlenül attól, hogy melyik hordozólapot adagolja, a probléma a présbeállításban rejlik. Ha elmozdul, nézze meg az aljzat vastagságának változását vagy az inkonzisztens fóliafeszültséget.
Fóliaragadási hibák és hőmérsékleti problémák
A bélyegzés után leváló fólia, amely nem hajlandó teljesen átadni, vagy a felületén buborékok jelennek meg, a hő-{0}}nyomás-kémiai kapcsolat meghibásodására utal. Ez a leginkább frusztráló kategória, mivel több változó egyidejűleg kölcsönhatásba lép.
A kocka arcán lévő hideg foltok gyakori jogsértők. Ha a fűtőelem elromlott, vagy a matrica tömegeloszlása egyenetlen, bizonyos zónák soha nem érik el a fóliaragasztó aktiválási hőmérsékletét. Az eredmény egy forró fóliabélyeg, amely azonnal késznek tűnik a megnyomás után, de nem sikerül a karcolási vagy szalagos -húzási teszten az alulkezelt területeken. Ha infravörös hőmérővel ellenőrizzük a felületi hőmérsékletet a szerszám felületén, gyorsan feltárjuk ezeket az inkonzisztenciákat.
Az elégtelen tartózkodási idő hasonló tüneteket okoz. A fólia elég hosszú ideig érintkezik a hordozóval ahhoz, hogy átvittnek tűnjön, de nem elég hosszú ahhoz, hogy a ragasztóréteg teljesen aktiválódjon és megtapadjon. Ez különösen gyakori porózus felületeken, például bevonat nélküli papíron vagy texturált bőrön, ahol a ragasztónak több időre van szüksége, hogy a felületi egyenetlenségekbe folyjon.Iparági hibaelhárítási útmutatókgyőződjön meg arról, hogy ha a tartózkodási idő nem éri el azt, amit az elektrokémiai alumíniumfólia megkövetel, az átvitel hiányos és az alsó expozíció eredménye.
Aztán ott van a fólia-nem megfelelő hordozóanyag. Az egyedi forróbélyegző fólia nem univerzális. Különböző készítményeket terveztek bizonyos szubsztrátumkémiákhoz. A bevonatos papírhoz tervezett fólia nem tapad megbízhatóan a polipropilénhez, függetlenül attól, hogy milyen tökéletesen állítja be a hőmérsékletet és a nyomást. Mindig ellenőrizze, hogy a fólia szállítója termékét az Ön pontos aljzattípusának megfelelően értékeli-e. Ha kétségei vannak, kérjen mintahengerlést, és futtasson próbaütéseket, mielőtt elkötelezi magát a gyártási mennyiség mellett.
A fólia szakadása az átvitel során, ahol rongyos élek vagy hiányos mintahatárok láthatók, általában túlzott hőmérsékletre vagy nyomásra utal. A fólia túlmelegszik, elveszíti szerkezeti integritását, és töredezett, ahelyett, hogy tisztán kiszabadulna a hordozójából. A hőmérséklet 10-15 Celsius-fokkal történő csökkentése és a nyomás enyhe csökkentése általában megoldja a szakadást a tapadás minőségének feláldozása nélkül.
Sérülések és idő előtti kopás
Egy jól-megmunkált matricának anyagától függően több ezer vagy millió lenyomást kell kibírnia. Ha idő előtt lebomlik, akkor valami a folyamatában aktívan tönkreteszi. A korai halálozás túlnyomó többségét három alapvető ok okozza:
- Túlmelegedés-- Ha a szerszámot az optimális hőmérsékleti tartomány felett futtatja, akkor nem csak a fólia károsodik. Lágyabb fémeket, például magnéziumot tud lágyítani, csökkenti a felület keménységét és felgyorsítja a finom részletek kopását. A szerszám hosszan tartó üresjárata teljes hőmérsékleten és az aljzattal való érintkezés nélkül különösen káros, mivel helyi hő keletkezik az egyes préselési ciklusok hűtőhatása nélkül.
- Csiszoló felületek- A bevonat nélküli újrahasznosított karton, az erősen texturált papírok és bizonyos fafelületek olyan részecskéket tartalmaznak, amelyek finom csiszolópapírként hatnak a matrica felületére. Több tízezer megjelenítés után ezek a mikro-kopások lekerekítik az éles széleket, és csökkentik a részlethűséget. A keményebb szerszámanyagra váltás vagy a védőfelületi kezelés meghosszabbítja a csiszolóanyag élettartamát.
- Nem megfelelő tisztítás- A fóliaragasztó, a papírpor és az aljzatbevonatokból származó maradékok idővel eltömítik a finom részleteket. A fémkaparóval vagy durva oldószerekkel végzett agresszív tisztítás károsítja a dombormű felületét. A puha sárgaréz kefék és a gyártó által-ajánlott oldószerek megőrzik a szerszám geometriáját, miközben hatékonyan eltávolítják a lerakódásokat.
Ha észreveszi, hogy a forró fóliával bélyegzett eredmények hetek alatt fokozatosan romlanak, nem pedig hirtelen, akkor szinte biztosan az idő előtti kopás az oka. Rendszeresen ellenőrizze a szerszám felületét nagyítással, különösen a finom szövegek és a szűk ívek környékén, ahol a kopás először látszik.
Az alábbi táblázat ezeket a tüneteket egy gyors{0}}referenciadiagnosztikai eszközben foglalja össze, amelyet a sajtó közelében tarthat:
| Tünet | Valószínű Oka | Javasolt javítás |
|---|---|---|
| Halvány vagy hiányzó területek egyenletes pozíciókban | Kopott kész vagy megvetemedett lap | Cserélje ki a csomagolóanyagot; ellenőrizze a lapok síkságát egyenes éllel |
| Foltos átvitel a teljes képen | Nem megfelelő nyomás vagy túl alacsony hőmérséklet | Fokozatosan növelje a nyomást; ellenőrizze a termosztát pontosságát |
| A fólia leválik a bélyegzés után (a szalagteszt nem felel meg) | Hideg foltok a szerszámon, elégtelen tartózkodási idő vagy fólia{0}}eltérés az alapfelületről | Ellenőrizze a szerszám felületének hőmérsékleti egyenletességét; a tartózkodási időt 0,2 s-os lépésekkel meghosszabbítja; ellenőrizze a fólia kompatibilitását |
| A fólia kifolyik vagy elkenődik a tervezési határokon túl | Túl magas hőmérséklet vagy tartózkodási idő | Csökkentse a hőmérsékletet 10-15 fokkal; lerövidíti a tartózkodási időt; ellenőrizze a vágóél állapotát |
| Fólia szakadások vagy töredékek az átvitel során | Túlmelegedés vagy túlzott nyomás | Alacsonyabb hőmérséklet és nyomás; ellenőrizze a fólia feszességét az ellátó tekercsen |
| Buborékos vagy hólyagosodás a nyomott felületen | Magas nedvességtartalom az aljzatban vagy instabil fóliaminőség | Elő-száraz aljzat 8% alatti nedvességtartalommal; tesztelje a fólia tétel integritását |
| A finom részletek fokozatos elvesztése a gyártás során | A kopás a kopásálló felület vagy a túlmelegedés miatt{0}} | Vizsgálja meg a matricát nagyítás alatt; csökkenti a hőmérsékletet; vegye figyelembe a keményebb szerszámot |
| A szerszám felületének felhalmozódása, ami kitöltött{0}}részleteket okoz | Fólia ragasztómaradványok és hordozópor felhalmozódása | Puha sárgaréz kefével és jóváhagyott oldószerrel tisztítsa; növelje a tisztítás gyakoriságát |
Ne feledje, hogy a legtöbb bélyegzési hiba egynél több változót is magában foglal egyidejűleg a specifikációból. A csekély nedvességtartalmú hordozón kissé túl melegen futó szerszám kiválóan teljesíthet az első száz lenyomatnál, mielőtt a tapadási hibák kaszkádba lépnek. A szisztematikus hibaelhárítás azt jelenti, hogy egyszerre csak egy változót kell megváltoztatni, és a beállítások között tesztütéseket kell futtatni, ahelyett, hogy egyszerre több korrekciót kellene kitalálni.
A problémák pillanatnyi megoldása mozgásban tartja a termelést, de ezek megismétlődésének megakadályozása következetes karbantartási rutint igényel. Az, hogy hogyan szereli fel, tisztítja és tárolja a szerszámokat a futtatások között, meghatározza, hogy a hibaelhárítási táblázat napi referencia vagy ritkán szükséges biztonsági mentés lesz-e.
A szerszámkarbantartás, -tárolás és a hosszú élettartam bevált gyakorlatai
Egy jól-megmunkált forróbélyegző szerszám túléli a préselést, amelyen fut, de csak akkor, ha megfelelően kezeli a munkák között. A legtöbb idő előtti matrica meghibásodás az elkerülhető elhanyagolásra vezethető vissza: hanyag szerelés, amely feszültségi pontokat okoz, kihagyott tisztítási műveletek, amelyek lehetővé teszik a maradékok finom részletekké keményedését, vagy a gondatlan tárolás, amely korróziót okoz. A befektetés védelme munkamenetenként minimális időt vesz igénybe, és több ezer további tiszta megjelenítésben térül meg.
Megfelelő szerelési és beállítási technikák
Minden gyártási folyamat a szerelési szakaszban kezdődik. Ha a matrica nincs tökéletesen simítva a fűtött nyomólaphoz, akkor minden egyes lenyomatnál nyomási inkonzisztenciát okoz, mielőtt az első lap áthaladna.
A biztonságos rögzítés az alap. A billenőkampóknak, húzóknak vagy mágneses hajtóknak elég erősen kell rögzíteniük a matricát, hogy ne tudjon kúszni az ismételt nyomóerő hatására. Ezen túlmenően az alátétek kijavítják a mikro-szintű egyenetlenségeket a szerszám alapja és a nyomólap felülete között. Az alacsony területek mögött stratégiailag elhelyezett vékony csomagolólapok kiegyenlítik az érintkezési nyomást a teljes tervezési felületen. A rögzítővezetők vagy a pozicionáló féknyergek ezután rögzítik az aljzat X-Y helyzetét, így a bélyegzőszerszám és a matrica beállítása egyenletes marad az első darabtól az utolsóig.
A gyártási készletek lekötése előtt a selejtanyagokon végzett gyors tesztcsapás megerősíti, hogy a nyomáseloszlás, a hőmérséklet egyenletessége és a kép elhelyezése mind ott van, ahol lennie kell. Ha kihagyja ezt a lépést, hogy megtakarítson hatvan másodpercet, gyakran sokkal többe kerül az elpazarolt hordozó és utómunkálatok miatt.
Tisztítási rutinok és{0}}hosszú távú tárolás
Fólia ragasztómaradványok, papírpor és hordozóbevonatok halmozódnak fel a szerszám felületén minden futtatás során. Ha nincs bejelölve, ez a felhalmozódás kitölti a finom részleteket, és olyan fokozatosan rontja a lenyomat minőségét, hogy előfordulhat, hogy észre sem veszi, amíg a sérülés jelentős nem lesz. A helyes tisztítási módszer a szerszám anyagától függ:
- A magnézium meghal- Használja aGarryflex blokk vagy hasonló gyengéd csiszolóbetéta maradványok eltávolításához a puhább maratott felület megkarcolása nélkül. Kerülje a fémkeféket, amelyek kivághatják a finom domborulatokat.
- A réz meghal- Az üvegszálas kefe hatékonyan távolítja el az oxidációt és a ragasztólerakódásokat. A kissé agresszívebb sörték illeszkednek a réz keményebb felületéhez, és kisimítják a hosszabb futás során kialakuló kisebb hibákat is.
- A sárgaréz meghal- A puha sárgaréz-sörtéjű kefe a sérülés veszélye nélkül tisztít, több-szintű gravírozott részekre hajlik, ahol a maradványok a süllyesztett részeken gyűlnek össze.
Tisztítsa meg a szerszámot minden gyártási munkamenet után, nem csak akkor, ha minőségromlást észlel. Egy két-perces letörlés-, miközben a szerszám még kissé meleg (de elég hűvös a biztonságos kezeléshez), megakadályozza, hogy a maradványok olyan problémává szilárduljanak, amely később agresszív eltávolítást igényel.
A hosszú távú tároláshoz{0}} minden fémbélyegző szerszámot és szerszámot precíziós műszerként kezeljen, amely érzékeny a környezeti ártalmakra:
- Polcra helyezés előtt vigyen fel vékony réteg -rozsdamentesítő olajat vagy -foltossággátló kezelést az összes szabaddá váló fémfelületre.
- Az oxidáció megelőzése érdekében a szerszámokat szabályozott klíma{0}}térben tárolja, ahol a páratartalom stabilan 50 százalék alatt van.
- Helyezzen minden szerszámot egy különálló védőhüvelybe vagy rekeszbe, hogy elkerülje a felület érintkezését más szerszámokkal.
- Tárolja a lapos matricákat vízszintesen erre a célra kialakított állványokon, hogy elkerülje a vetemedést vagy az élek halmozásából eredő sérülését.
- Vezessen karbantartási naplót a használati órákról, a tisztítási dátumokról és az észlelt kopásról, hogy megjósolhassa a csere időpontját, ahelyett, hogy a futás közbeni hibákat{0}}találná.
A jó hírű szerszámbeszállítók jellemzően minden megrendeléshez mellékelnek vágószerszám-kezelési dokumentációt, amely pontosan meghatározza a tisztítószereket, a tárolási feltételeket és a karbantartási időközöket, amelyek megfelelnek az alkalmazott anyagnak és gyártási módszernek. Ha a beszállítója nem biztosítja ezt, akkor ez a távollét elárul valamit arról, hogy figyelnek az értékesítés utáni-támogatásra, ami egy nagyobb kérdést vet fel, amelyet érdemes feltenni a következő rendelés leadása előtt: valójában mire kell figyelnie, amikor kiválasztja, ki készíti a matricákat?
Megbízható egyedi melegbélyegző szerszámok beszerzése
A kocka csak annyira jó, mint a bolt, amelyik készítette. Megadhatja a tökéletes anyagot, leszögezheti a grafikát, és megértheti a hordozótáblázat minden paraméterét, de ha a beszállítója a megmunkálási tűréseket megkérdőjelezi, proof nélkül szállítja, vagy ha kérdések merülnek fel, akkor az egész projekt szenved. A forró bélyegző szerszámkészítő kiválasztása ugyanazt a szigorúságot érdemli, mint magát a szerszámot.
A kihívás az, hogy a szerszámbeszállítók az egyszemélyes{0}}gravírműhelyektől a teljes-ipari szerszámgyártókig terjednek, és mindegyik más vásárlói profilt szolgál ki. Az egyetlen magnéziumlemezt megrendelő kézművesnek más elvárásai vannak, mint a többéves gyártási szerződéshez sárgaréz kombinációs szerszámokat beszerző csomagolásvezetőnek. Az értékelési kritériumok konzisztensek maradnak, de relatív súlyuk a skálától függően változik.
Mit kell keresni egy egyedi szerszámbeszállítónál
Nem minden üzlet, amely egyedi dombornyomó szerszámokat vagy fólialemezeket hirdet, valóban azt tudja szállítani, amit a projekt megkövetel. Mielőtt árajánlatot kérne, szűrje át a potenciális beszállítókat az alábbi alapvető képességek alapján:
Mérnöki mélység és anyagtartomány.Az egyetlen gyártási módszerre vagy egy szerszámanyagra korlátozódó beszállító arra fogja irányítani Önt, hogy mit tud előállítani, nem pedig arra, amire az alkalmazásának valójában szüksége van. Keressen olyan üzleteket, amelyek vegyi maratást, CNC-gravírozást és lézeres megmunkálást kínálnak magnéziumon, rézben, sárgarézben és acélban. Ez a szélesség azt jelenti, hogy a megfelelő megoldást ajánlhatják az Ön műalkotása, térfogata és hordozója alapján, nem pedig felszerelési korlátaik alapján.
Az átfutási idő átláthatósága.A homályos idővonalak, mint például a "néhány hét" szervezetlenséget jeleznek. A megbízható beszállítók minden gyártási módszerhez konkrét átfutási időszakokat ajánlanak, és proaktívan kommunikálnak, amikor az ütemterv eltolódik. Egy jó, egyedi fémbélyegző szerszám beszállítója előre megmondja, hogy egy fotó{2}}matratott magnéziumlemez három-öt napon belül kiszállításra kerül, míg a több-szintű sárgaréz kombinációs szerszám két-három hetet vesz igénybe.
Prototípus és próba elérhetősége.Azok az üzletek, amelyek hajlandóak tesztsztrájkot futtatni az Ön tényleges hordozóján a végső jóváhagyás előtt, bizalmat tanúsítanak munkájuk iránt. Ez a lépés különösen fontos az egyedi fóliabélyegző alkalmazásoknál, ahol a fólia{1}}hordozó kémiája, a maratási mélység és a hőmérséklet egyaránt kölcsönhatásba lép. Ha egy szállító ellenáll a bizonyításnak, vagy túlzottan díjat számít fel érte, fontolja meg, hogy a sebességet részesíti-e előnyben az Ön végeredményével szemben.
Kommunikációs minőség.El tud érni egy műszaki kapcsolattartót, aki érti a szerszámgeometriát, vagy az általános ügyfélszolgálaton keresztül irányítják? A legjobb beszállítók tájékozott kérdéseket tesznek fel az Ön műalkotásával, hordozójával, nyomdatípusával és mennyiségével kapcsolatban, mielőtt árajánlatot tennének. Ez a párbeszéd csökkenti a gyártási kockázatot, és gyakran olyan tervezési módosításokat tár fel, amelyek pénzt takarítanak meg a minőség feláldozása nélkül.
Az értékesítés utáni-támogatás és dokumentáció.Amint azt a karbantartási részben tárgyaltuk, a jó hírű beszállítók minden szállítmányhoz mellékelik a szerszámkezelési utasításokat, a szerelési előírásokat és az ajánlott paramétereket. Ez a dokumentáció inkább az Ön hosszú távú
Az ipari vásárlók számára, akik nagyszabású fémformázó szerszámokat szereznek be,{0}}a beszállítók kedvelikYICHENhasznos kiindulópontot nyújtanak. Bélyegzőszerszám-katalógusuk többféle anyaglehetőséget és folyamattípust tartalmaz, így a beszerzési csapatok központi erőforrást biztosítanak az egyedi magasnyomású szerszámok, a melegsajtoló szerszámok és a szomszédos présbélyegzési megoldások egy fedél alatti felfedezéséhez. Ez a konszolidáció leegyszerűsíti a szállítók minősítését, ha a művelet több szerszámtípust és gyártási mennyiséget ölel fel.
Kezdő lépések az egyéni szerszámrendeléssel
A cikknek ezen a pontján tisztában kell lennie azzal az öt kulcsfontosságú döntéssel, amelyek meghatározzák a rendelést:
- Anyag- Magnézium a rövid futásokhoz és költségvetési érzékenységhez, réz a közepes---nagy mennyiséghez, finom részletekkel, sárgaréz a prémium több-szintű munkához, vagy acél a rendkívül hosszú élettartamért.
- Die típusú- Lapos-adagolású és kézi-nyomóalkalmazásokhoz, rotációs a folyamatos webgyártáshoz, vagy kombinációja egy-átmenetes fóliához és dombornyomáshoz.
- Szubsztrát- Papír, bőr, fa, műanyag vagy szintetikus, mindegyik saját hőmérsékleti és nyomásprofillal.
- Kötet- A várható gyártási mennyiség meghatározza az anyag tartóssági követelményeit, és befolyásolja az egységnyi szerszámköltséget.
- Műalkotások készenléte- Vektorfájlok AI-ban, EPS-ben vagy vázolt PDF-ben, megfelelő sorvastagsággal és domborzati specifikációkkal.
Ha egy árajánlatkérésbe belesétál ezekkel a válaszokkal, akkor két dolgot ér el. Jelzi a beszállítónak, hogy Ön komoly vevő, aki nem vesztegeti mérnökcsapata idejét, és mindent megad, ami szükséges ahhoz, hogy pontos árajánlatot küldhessen több körös pontosítás nélkül.
Használja a következő ellenőrző listát bármely szállító ellenőrzésére, mielőtt kötelezettséget vállalna:
- Erősítse meg, hogy az Ön által igényelt anyagból gyártják a szerszámokat, és meg tudják magyarázni, hogy az anyag miért felel meg az Ön alkalmazásának.
- Győződjön meg arról, hogy támogatják a választott gyártási módszert (maratás, CNC vagy lézer), és rendelkeznek kapacitással az Ön idővonalához.
- Kérjen példákat vagy referenciákat hasonló szubsztrátumú és gyártási volumenű projektekből.
- Kérjen világos írásos idővonalat mérföldkövekkel a műalkotások felülvizsgálatához, a bizonyíték jóváhagyásához és a szállításhoz.
- A végső gyártás előtt győződjön meg róla, hogy a próbaüzemet elvégezték, beleértve azt is, hogy rendelkezésre állnak-e próbaütések az aljzaton.
- Értékelje a kommunikációs reakciókészséget az ajánlattételi szakaszban, mivel ez tükrözi, hogyan fog kinézni a folyamatos támogatás.
- Ellenőrizze, hogy a szállításhoz mellékelték-e a szerszámkezelési dokumentációt, a rögzítési specifikációkat és a paraméterekre vonatkozó ajánlásokat.
- Hasonlítsa össze a teljes értéket, nem pedig önmagában az egységárat, figyelembe véve a szerszám hosszú élettartamát, a támogatás minőségét és az átdolgozás kockázatát.
Az a beszállító, aki a listán szereplő összes négyzetet bejelöli, nem csak egy fémdarabot ad el Önnek. Egy olyan eszközön dolgoznak együtt, amely közvetlenül befolyásolja a márka minőségét, a gyártási időt és a kész darabonkénti költséget. A legolcsóbb ajánlat ritkán biztosítja a legalacsonyabb összköltséget, ha figyelembe vesszük az idő előtti kopást, az utómunkálati ciklusokat és a kommunikációs fejfájást.
Az egyedi fóliabélyegzés végső soron egy dekoratívnak álcázott precíziós gyártási folyamat. A szerszámnak, a fóliának, az alapfelületnek és a préselési paramétereknek egybe kell esnie. A helyes összehangolás egy olyan beszállító kiválasztásával kezdődik, aki nem csak a megmunkálási lépést, hanem a teljes képet is megérti, és aki az Ön projektjét mérnöki problémaként kezeli, amelyet érdemes megoldani, nem pedig egy árurendelésként, amely a sorban való átjutást jelenti.
Gyakran ismételt kérdések az egyedi melegbélyegző szerszámokkal kapcsolatban
1. Mennyi ideig tart egy egyedi melegbélyegző szerszám?
A szerszám élettartama elsősorban a választott anyagtól és annak karbantartásától függ. A magnézium matricák általában akár 5000 benyomást is kibírnak, mielőtt észrevehető kopás lenne. A réz- és sárgaréz szerszámok megfelelő gondozás esetén meghaladhatják az egymillió lenyomatot. Az acél matricák még tovább tartanak extrém -térfogati körülmények között. Az élettartamot lerövidítő tényezők közé tartozik az optimális hőmérséklet feletti futás, a koptató anyagok keményebb szerszámozás nélküli bélyegzése, valamint a rendszeres tisztítás elhanyagolása. Ha -homályosodást gátló kezelést alkalmazunk a munkák között, és a szerszámokat 50 százalék alatti páratartalom alatti, klímaszabályozott körülmények között{9}} tároljuk, az anyagtól függetlenül maximalizálja az élettartamot.
2. Milyen fájlformátumra van szükségem egyedi melegbélyegző szerszám rendeléséhez?
A beszállítók vektorgrafikus alkotásokat igényelnek AI, EPS vagy nagy{0}}felbontású PDF formátumban, az összes betűtípust körvonalakká alakítva. A raszterfájlok, például a JPEG- vagy PNG-fájlokból hiányzik a maratáshoz vagy gravírozáshoz szükséges matematikai pontosság. Az alkotásnak meg kell tartania a bélyegzéshez megfelelő minimális vonalvastagságot, jellemzően nem vékonyabb 0,5 pontnál a fóliaátvitelhez. A zárt betűformáknak, például az a, e, R és B megfelelő távolságra van szükségük, hogy megakadályozzák a nyomás alatti feltöltést. A tiszta vektorfájlok egyértelmű tervezési specifikációkkal történő beküldése csökkenti a felülvizsgálati ciklusokat, és napokig csökkentheti az átfutási időt.
3. Mi a különbség a dombornyomás, a dombornyomás és a fóliabélyegzés között?
A dombornyomás felfelé tolja az aljzatot egy illeszkedő férfi és női matricakészlet segítségével, ami egy megemelt, háromdimenziós, tapintható felületet hoz létre. A dombornyomással a mintát lefelé nyomják az anyagba, és egyetlen szerszámmal süllyesztett benyomást hagynak maguk után. A fóliabélyegzés egy vékony fémes vagy pigmentált réteget visz át egy sík hordozófelületre hő és nyomás hatására anélkül, hogy megváltoztatná az anyag fizikai alakját. Ezeket a technikákat egy nyomómozdulattal kombinálni lehet több-szintű kombinált matricákkal, amelyek egyszerre biztosítják a fémes ragyogást és a tapintható mélységet. Ha árajánlatkéréskor pontosan megadja, hogy melyik hatást szeretné, elkerülheti a költséges félreértéseket.
4. Lehet-e forróbélyegezni a műanyagot anélkül, hogy károsítaná az aljzatot?
Igen, de a műanyagok gondos paraméter-szabályozást igényelnek egy szűk hőmérsékleti ablakon belül. A kemény PVC enyhe nyomással 120-130 Celsius fokos sajtolást fogad el, míg a PET-fólia még ennél is alacsonyabb, 110-130 Celsius-fok körüli hőt igényel. Az alacsony felületi energiájú műanyagok, mint a PP és PE, sajtolás előtt korona- vagy lángkezelést igényelnek a megbízható fóliatapadáshoz. A fólia kémiájának meg kell egyeznie az adott műanyag típussal is, mivel az egyik polimerhez tervezett készítmények a másikon meghibásodhatnak. Mindig végezzen próbaütéseket a mintaanyagon, mielőtt leköti a gyártási mennyiséget, hogy megbizonyosodjon a tapadás minőségéről és a vetemedés hiányáról.
5. Hogyan választhatok a magnézium, a réz és a sárgaréz között az egyedi matricámhoz?
Igazítsa az anyagot a gyártási mennyiséghez, a részletes követelményekhez és a költségvetéshez. A magnézium a leghatékonyabb rövid, 5000 megjelenítés alatti futásokhoz, prototípuskészítéshez vagy költségkényes-projektekhez, ahol a finom munka számít, de a hosszú élettartam nem. A réz közepes és nagy volumenű alkalmazásokhoz alkalmas, amelyek kiváló részletmegtartást igényelnek több tízezer lenyomáson, mérsékelt áron. A sárgaréz a prémium választás a több-szintű kombinált matricákhoz, a faragott mélységi effektusokhoz és a több százezer megjelenítést meghaladó futtatáshoz, ahol a maximális hőtartás és a tartósság magasabb előzetes költséget indokol. Azok az ipari vásárlók, akik nagy méretekben szerzik be a tervezett szerszámokat, többféle anyaglehetőséget fedezhetnek fel olyan beszállítókon keresztül, mint a YICHEN, akik összevont bélyegzőszerszám-katalógusokat kínálnak.


