


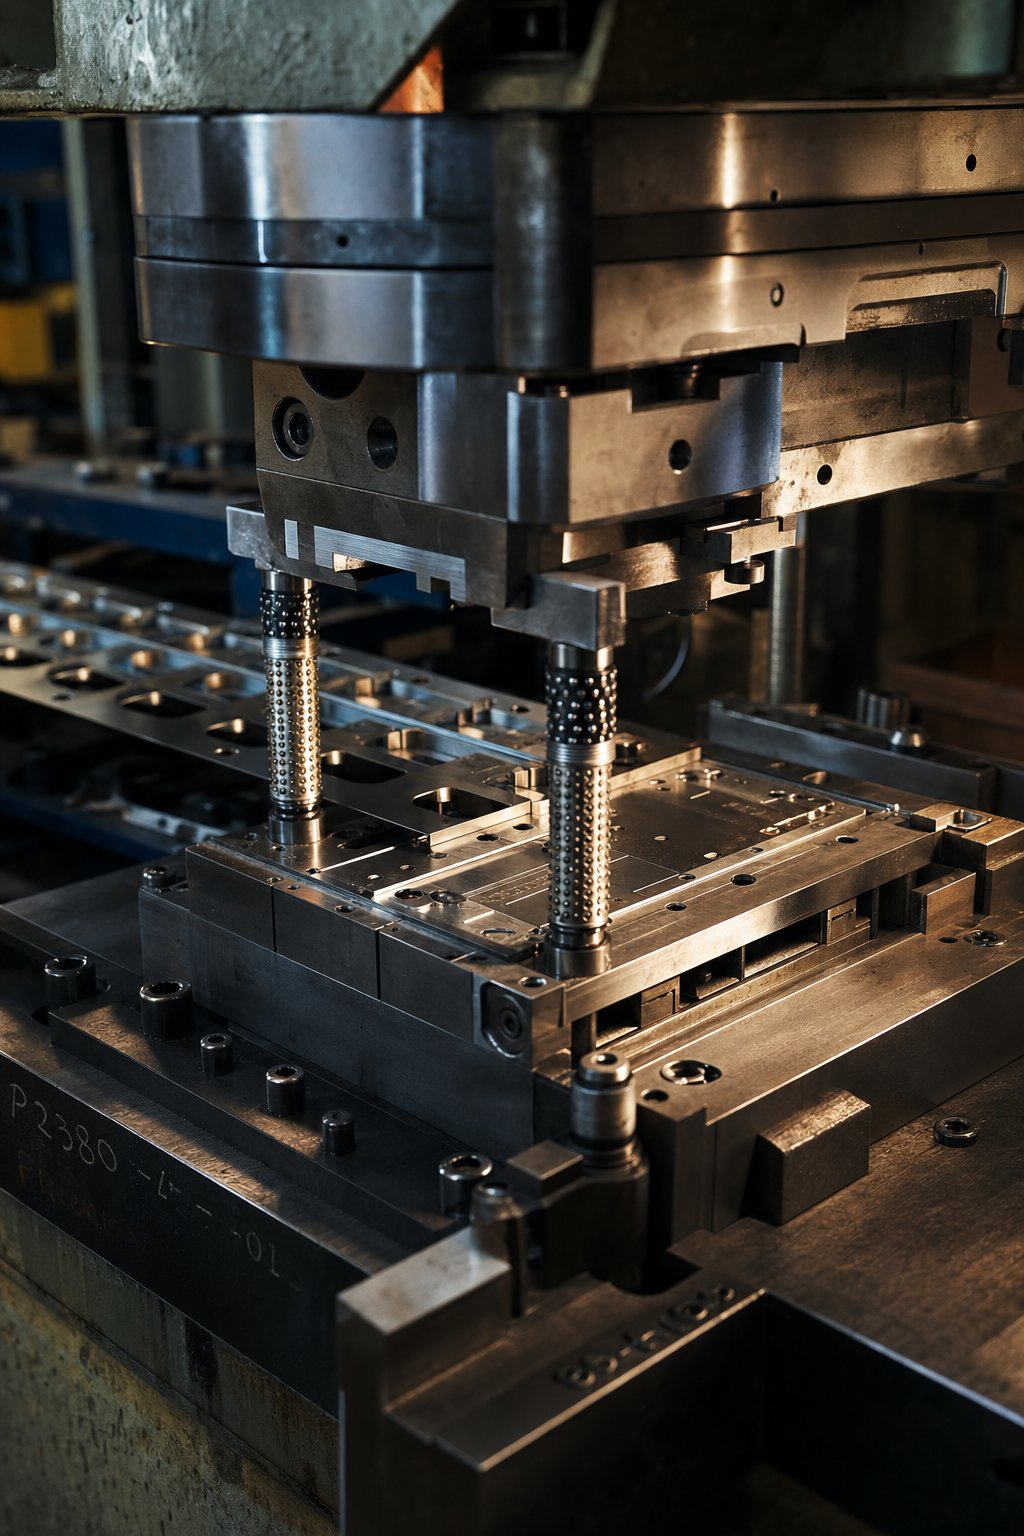
Mit jelent valójában a sajtolás és a bélyegzés a gyártásban
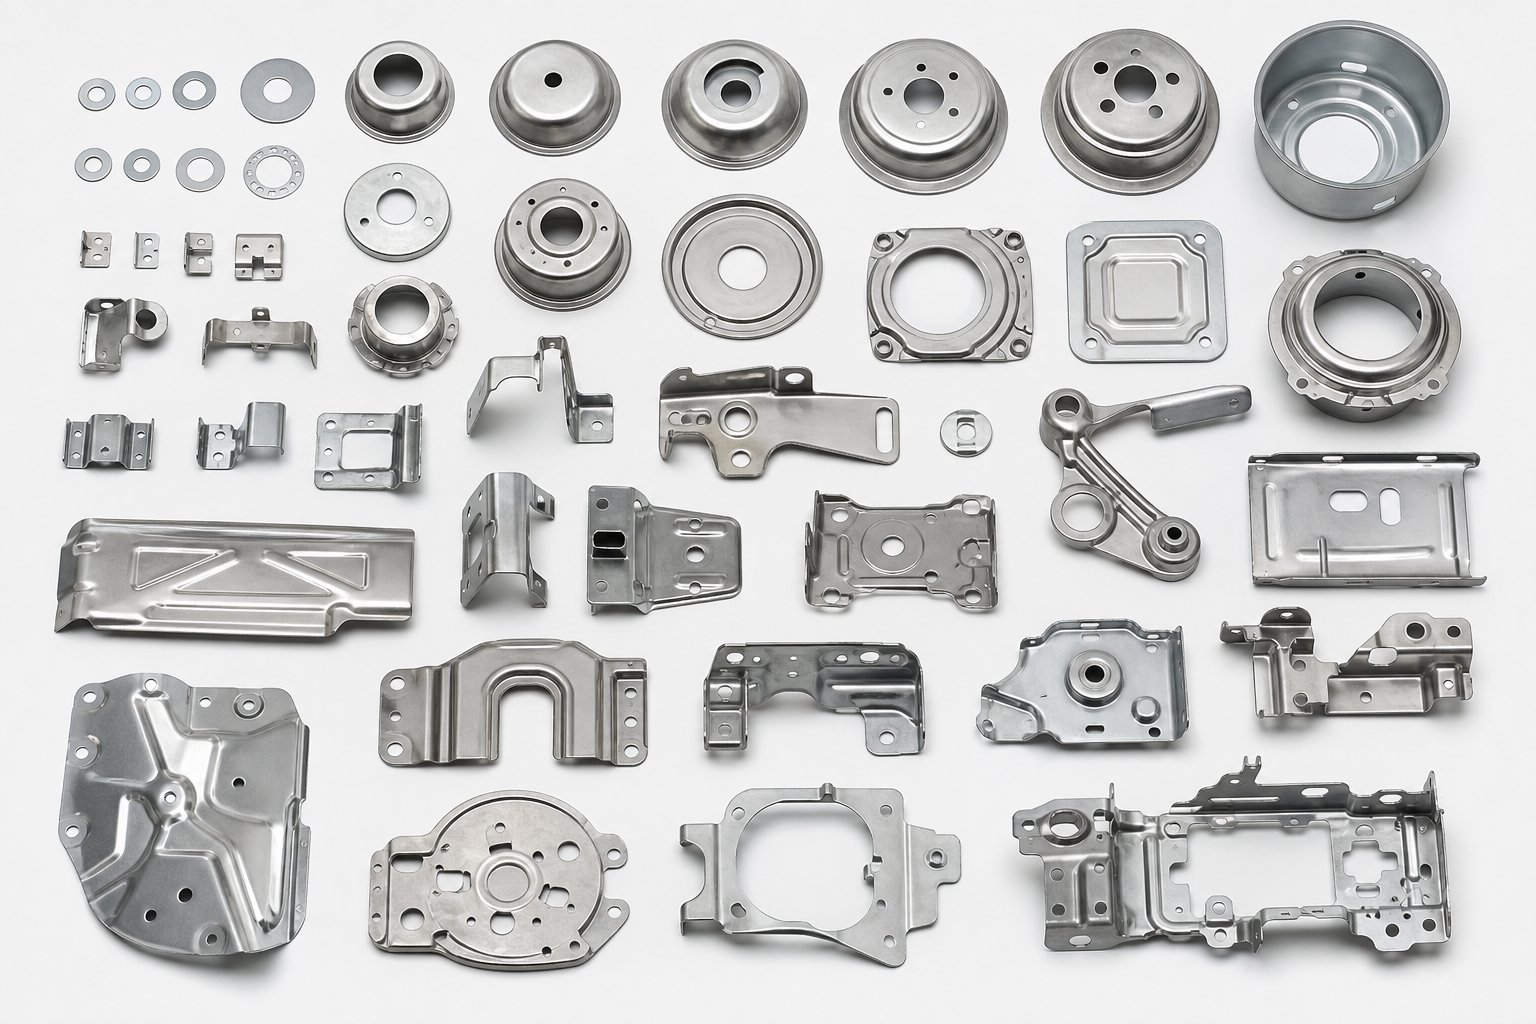
Képzeld el, hogy egy autóajtó panelt, egy okostelefon védőburkolatot vagy egy apró elektromos csatlakozót tartasz a kezében. Ezek mindegyike lapos fémlemeznek indult. A folyamat, amely pontos, háromdimenziós részekre{2}}alakította őket?Sajtolás és bélyegzés. Ez a nagy-volumen fémformázás gerince, mégis sok mérnök és beszerzési szakember találkozik ezzel a terminológiával anélkül, hogy világos képet alkotna arról, hogy minden hogyan illeszkedik egymáshoz.
Ez a cikk végigvezeti a matrica és a bélyegzés teljes életciklusán, a szerszámkoncepciótól és az anyagválasztástól egészen a gyártási{0}}padló hibaelhárításáig. Legyen szó a beszállítók értékeléséről, az alkatrészek meghatározásáról vagy egyszerűen a technikai szókincs építéséről, minden szakaszban hasznos részleteket talál.
Mi az a szerszám a gyártásban
Szóval, mi az a kocka? A gyártás során a szerszám egy precíziós{0}}megmunkált szerszám, amelyet meghatározott üreggel, profillal vagy vágóélkészlettel terveztek, és amely erő hatására alakítja a nyersanyagot. Tekintsd úgy, mint egy nagyon speciális formára, de ahelyett, hogy folyadékot öntesz bele, nagy sebességgel tömör fémlemezt nyomsz hozzá.
A bélyegzőszerszám általában két egymást kiegészítő félből áll:
- Felső matrica (lyukasztó)- A préshengerhez csatlakoztatott mozgó alkatrész. Leereszkedik az anyagba, és erőt fejt ki a munkadarab vágásához vagy formálásához.
- Alsó matrica (matrica blokk)- A préságyra szerelt álló alkatrész. Ez tartalmazza azt az üreget vagy vágóélt, amely fogadja a lyukasztót, és meghatározza a végső alkatrész geometriáját.
Amikor az emberek azt kérdezik, hogy „mi a matrica a gyártásban” vagy „mi a matrica”, akkor ezekre az egyedi{0}}szerszámkészletekre utalnak, amelyek mindegyike egyetlen alkatrészhez vagy alkatrészcsaládhoz készült. A szerszámok a tenyér{2}}méretű mikroelektronikai szerszámoktól a hatalmas szerelvényekig terjednektöbb tonnát nyom a teljes karosszériaelemekhez. A vágó és alakító szakaszok jellemzően edzett szerszámacélból vagy keményfém lapkákból készülnek, hogy ellenálljanak a több millió préselési ciklusnak.
Mi a bélyegzés és hogyan kapcsolódik a szerszámokhoz
Ha a szerszám a szerszám, akkor a bélyegzés az a folyamat, amely működésbe hozza. Mi is az a bélyegzés pontosan? Ez a nagy sebességű fémformázó művelet, amikor a prés fémlemezt a szerszámba vagy a szerszámon keresztül hajt be, hogy kész vagy félkész alkatrészeket állítson elő. A prés adja az erőt, a szerszám adja a geometriát, és a fémlemez lesz az alkatrész.
A fémbélyegzés az a gyártási folyamat, amelyben speciális présszerszámokat használnak, amelyek a gyártási sebességgel vágják, hajlítják vagy formálják a lapos fémlemezt pontosan formázott alkatrészekké.
A formatervezés és a bélyegzési eredmények közötti kapcsolat szimbiotikus. A tökéletesen megtervezett szerszám rossz présparaméterekkel párosítva továbbra is hulladékot termel. Ezzel szemben egy jól-hangolt prés nem tudja kompenzálni a rossz szerszámgeometriát. A szerszám minden változója, a lyukasztástól-a-a szerszám hézagáig a felületkezelésig, közvetlenül befolyásolja az alkatrész minőségét, a ciklusidőt és a szerszám élettartamát.
Mire használják a fémbélyegzést a gyakorlatban? A lapos formák csíkból való kivágásától a mély-hengeres csészéken át a finom felületi részletek kialakításáig mindent. Egyetlen progresszív szerszám tucatnyi egymást követő műveletet tud végrehajtani egyetlen préslöket alatt, és egy folyamatos fémtekercset kész alkatrészekké alakít, percenkénti 1000 löketet meghaladó sebességgel.
Miért számít a sajtolás és a bélyegzés a modern gyártásban?
Négy tulajdonság teszi ezt a folyamatot szinte pótolhatatlanná közepes{0}}--nagy mennyiségű gyártásnál:
- Ismételhetőség- A kocka érvényesítése után minden általa gyártott alkatrész méretben azonos, legyen az első vagy milliomodik darab.
- Szigorú tűréshatárok- A megfelelően megtervezett szerszámok a tűréshatárokat ezredhüvelyken belül tartják, gyakran kiküszöbölve a másodlagos megmunkálást.
- Költséghatékonyság méretarányosan- A magas kezdeti szerszámköltséget ellensúlyozza a rendkívül alacsony per-alkatrészköltség a gyártás felfutása után.
- Ágazatok közötti sokoldalúság-- Az autóipari karosszéria-szerkezetek, az űrrepülőgép-tartók, az elektronikus csatlakozók, az orvosi eszközök burkolatai és a fogyasztói készülékek panelei mind bélyegzett alkatrészeken alapulnak.
A sokoldalúság az anyagokra is kiterjed. Az enyhe acél, a rozsdamentes acél, az alumínium, a réz és a sárgaréz rutinszerűen bélyegzett, mindegyik egyedi alakíthatósági jellemzőkkel rendelkezik, amelyek befolyásolják a szerszámok tervezését.
Ha a definíciók a helyükön vannak, a valódi mélység a szerszámok szintjén kezdődik, ahol a megfelelő szerszámtípus kiválasztása meghatározza, hogy egy projekt eléri-e a költség-, sebesség- és minőségi célokat, vagy mindhárom hiányzik.
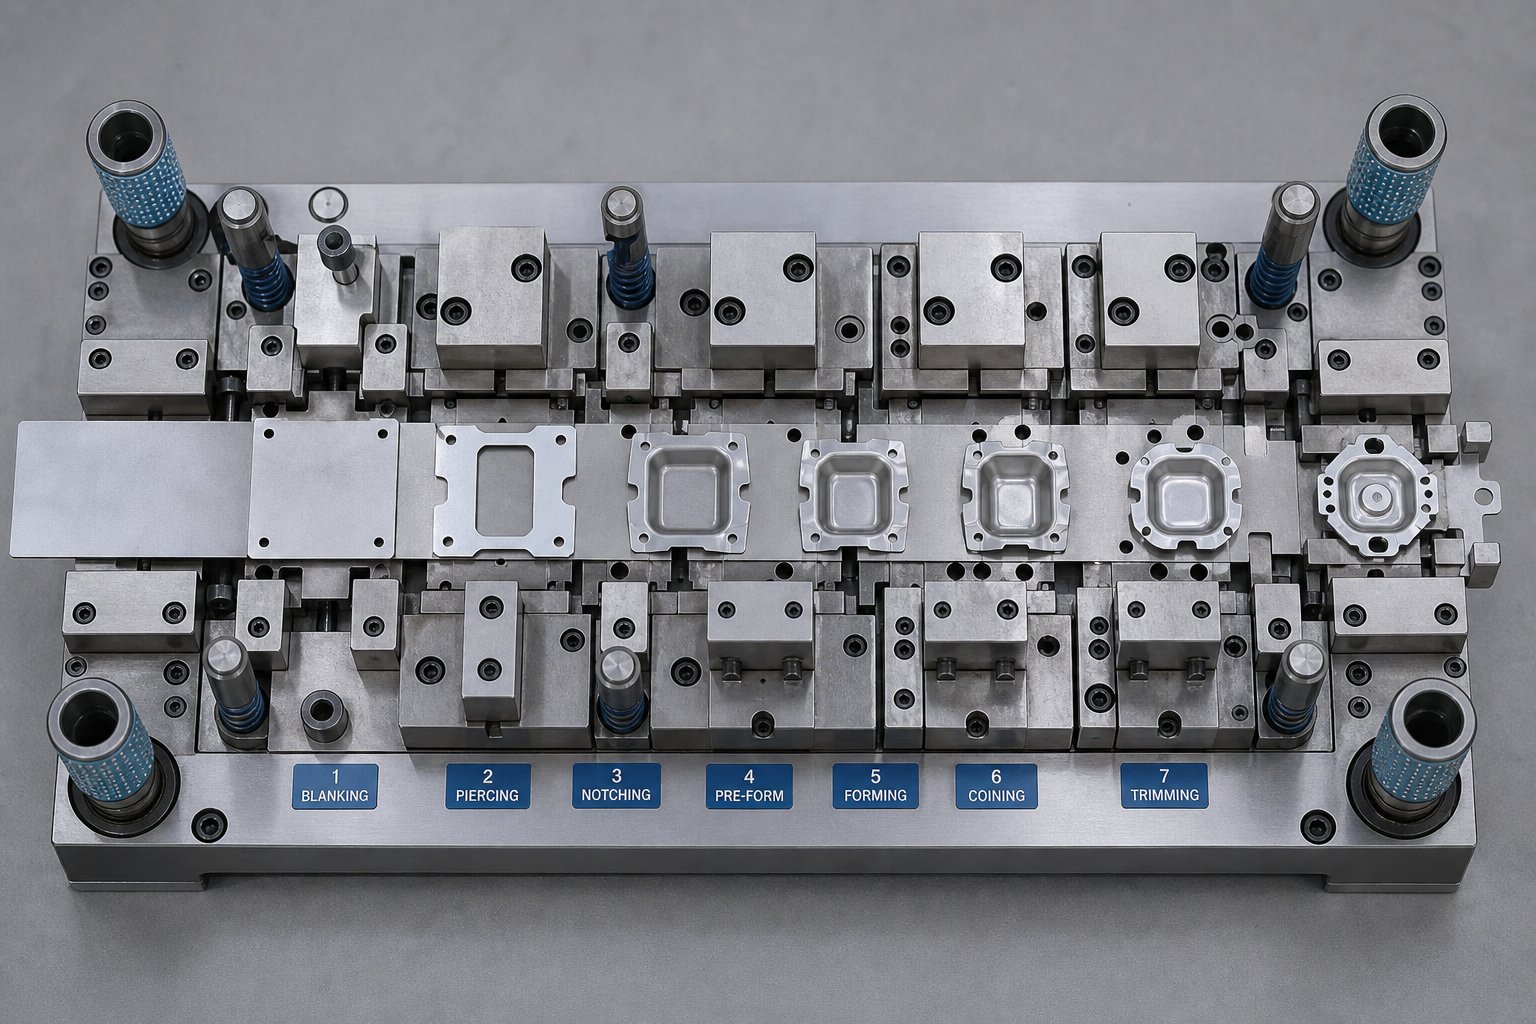
A bélyegző szerszámok típusai és mikor kell használni őket
A nem megfelelő szerszámtípus kiválasztása a projekthez olyan, mintha egy kalapácsot választana az asztalos munkához. Lehet, hogy eredményeket érhet el, de az út során anyagokat, időt és költségvetést pazarol. A bélyegzőszerszámok négy fő típusa külön-külön teljesítmény-borítékot foglal el, és ezek kompromisszumainak megértése-a leggyorsabb módja annak, hogy a szerszámberuházást a gyártási valósághoz igazítsák.
Progresszív vágószerszámok és működésük
Aprogresszív sajtolási eljárásegyetlen elegáns koncepció körül forog: egy folytonos fémszalag egy szerszámon belül egy sor állomáson halad keresztül, és mindegyik állomás más-más műveletet hajt végre, egymás után vágva, hajlítva, formázva vagy átszúrva. A szalag saját szállítószalagként működik, minden préslöketnél a részben kialakított részt egyik állomásról a másikra viszi. A végső állomáson a kész alkatrészt leválasztják a hordozószalagról.
Miért számít ez? Sebesség. Egy jól-megtervezett progresszív matrica több száz löket/perc sebességgel képes összetett alkatrészeket előállítani, miközben az összes állomáson szigorú tűréseket tart fenn. Ez teszi a progresszív matricák igáslóvá a nagy-mennyiségű autóipari bélyegzőszerszámok, elektronikus csatlakozók és kis precíziós konzolok mögött.
Profik
- Rendkívül nagy áteresztőképesség minimális kézi kezelés mellett
- Szoros méretkonzisztencia állomásról állomásra
- Minimális anyagpazarlás az optimalizált szalagelrendezéseknek köszönhetően
- Alacsonyabb munkaerőköltség, ha a termelés beindul
Hátrányok
- Magasabb kezdeti szerszámberuházás a több{0}}állomás összetettsége miatt
- Alkatrészgeometriai korlátok: a mélyhúzások és a nagyon nagy alkatrészek nehezen illeszthetők, miközben a munkadarab a szalaghoz rögzítve marad
- A tervezés utáni változtatások költségesek és időigényesek{0}}
Szállító szerszámok nagyobb és összetett alkatrészekhez
Mi történik, ha az alkatrész túl nagy vagy túl mélyre van húzva ahhoz, hogy kapcsolatban maradjon egy szalaggal? Itt veszi át az irányítást az átviteli szerszámbélyegzés. Ebben a megközelítésben a nyersdarabot az első állomáson levágják az alapanyagból, majd fizikailag mozgatják a következő állomások között mechanikus ujjak vagy automata megfogók segítségével.
Mivel a munkadarab független a hordozószalagtól, a transzferbélyegzés mélyebb húzásokat, nagyobb geometriákat és olyan műveleteket tesz lehetővé, mint a menetezés vagy a recézés, amelyek progresszív elrendezésben lehetetlenek lennének. A repülőgépek szerkezeti elemei, a nagyméretű készülékpanelek és a nehéz autókarosszéria-részek gyakran támaszkodnak erre a módszerre. A kompromisszum a lassabb ciklussebesség és a bonyolultabb beállítás a progresszív szerszámozáshoz képest, de a tervezési szabadság lényegesen nagyobb.
Egy gyakran- figyelmen kívül hagyott előny: az átvivő szerszámok kiiktatják a hordozószalagot összekötő alkatrészeket egy progresszív szalagban, ami csökkentheti az egyes darabok nyersanyag-felhasználását, és csökkentheti a nagyobb alkatrészek összköltségét.
Összetett és kombinált sajtolószerszámok
Az összetett présbélyegzés több vágási műveletet hajt végre egyetlen nyomómozdulattal. Képzelje el az alátét kiürítését: a külső átmérőt és a belső lyukat egyszerre, egy lefelé irányuló mozdulattal lyukasztják ki. Az eredmény egy lapos, rendkívül pontos alkatrész, amelyet gyorsan és költséghatékonyan{2}} gyártanak le. Az összetett matricák kiválóak az olyan egyszerű geometriákban, ahol a laposság és az élek minősége kritikus fontosságú, mint például a tömítések, alátétek és elektromos laminálások.
A kombinációs szerszámok egy lépéssel tovább mennek. Mind a vágási, mind az alakítási műveleteket egyetlen mozdulattal hajtják végre, és olyan alkatrészt hoznak létre, amelyet nem csak formára vágnak, hanem hajlítanak vagy húznak ugyanabban az ütésben. Ha az alkatrész közepesen összetett, de a mennyiség nem indokolja a teljes progresszív szerszám befektetését, egy kombinált szerszám tökéletesen kitölti a hiányt.
A legfontosabb megkülönböztetés: az összetett szerszámok csak vágva; kombinált matricák vágják és formázzák. A közöttük való választás attól függ, hogy a kész alkatrészhez szükség van-e nem-síkbeli geometriára.
A szerszámtípusok összevont összehasonlítása
Amikor egy új projekt lemezbélyegző szerszámait értékeli, az alábbi táblázat az egyes típusokat leképezi a szerszámmérnökök és a beszerzési vezetők számára legfontosabb döntési tényezők alapján:
| Die Type | A legjobb-alkatrészek összetettsége szempontjából | Ideális gyártási mennyiség | Tipikus tűréstartomány | Relatív szerszámköltség | Ciklus sebessége |
|---|---|---|---|---|---|
| Progresszív | Közepes összetettségű kis és közepes alkatrészek (hajlítások, lyukak, formák) | Nagy mennyiség (évente 100 000+) | ±0,025 mm és ±0,1 mm között | Magas | Nagyon gyors (200-1, 500+ SPM) |
| Átruházás | Nagy vagy mélyen húzott részek bonyolult jellemzőkkel | Közepes és nagy hangerő (10 000-500 000+) | ±0,05 mm és ±0,15 mm között | Magas | Közepes (15-80 SPM) |
| Összetett | Lapos, egyszerű alkatrészek precíz vágott éleket igényelnek | Alacsony és nagy hangerő (rugalmas) | ±0,025 mm és ±0,075 mm között | Alacsonytól közepesig | Gyors (100-400 SPM) |
| Kombináció | Mérsékelten összetett részek, amelyek egy ütésben vágást és formázást igényelnek | Alacsony vagy közepes hangerő (1K-50K) | ±0,05 mm és ±0,1 mm között | Közepes | Közepes (60-200 SPM) |
Figyeljük meg, hogy egyetlen kockatípus sem dominál minden oszlopban. A progresszív kockák gyorsasággal nyernek, de magas előzetes befektetést igényelnek. Az átviteli szerszámok geometriai szabadságot biztosítanak a ciklusidő rovására. Az összetett szerszámok alacsonyan tartják az egyszerű alkatrészek költségeit, míg a kombinált matricák középutat kínálnak a mérsékelt bonyolultsághoz mérsékelt térfogat mellett.
A helyes választás végső soron három kérdésen múlik: mennyire összetett az alkatrész, hány darabra van szükség évente, és milyen tűréseket igényel az alkalmazás? Ha válaszol ezekre az elejére, a sajtolószerszámok felé terelődik, amelyek egyensúlyban tartják a költségeket és a képességeket anélkül, hogy túl- vagy alul-invesztálnának a szerszámokba.
Természetesen a szerszám típusának kiválasztása csak az egyenlet fele. Mindegyik típus továbbra is egy sor magbélyegzési műveletre támaszkodik, mint pl. kivágás, átszúrás, hajlítás, húzás és még sok más, amelyek meghatározzák, hogy valójában mi történik a fémmel az egyes állomásokon.
Az alkalmazásokkal magyarázott alapvető bélyegzési műveletek
Minden bélyegzett alkatrész, legyen az egy lapos alátét, vagy egy mély-húzott autós pohár, alakját a szerszám belsejében végrehajtott műveletek meghatározott sorrendjének köszönheti. Ezek a műveletek a bélyegzési folyamat szókészletét jelentik, és mindegyik megértése segít előre megjósolni, hogyan fog viselkedni egy terv a préselés alatt, hol jelenhetnek meg a hibák, és milyen tűréshatárok érhetők el reálisan.
Képzelje el, hogy egy kész alkatrész műveleti lapját lapozgatja. Sorrendben láthatja az olyan kifejezéseket, mint a kivágás, a szúrás, a hajlítás, a rajzolás és a vágás. Minden bejegyzés külön kölcsönhatást jelent a lyukasztó és a matrica között. Íme, mi történik valójában az egyes lépéseknél, és miért számít ez a tervezés szempontjából.
Üres és piercing műveletek
A bélyegzéssel történő kivágás és az átszúrás egyaránt nyírási művelet, ami azt jelenti, hogy úgy választják el az anyagot, hogy egy lyukasztást kényszerítenek a lapon keresztül a szerszám nyílásába. A különbség abban rejlik, hogy melyik darabot tartod meg.
A kivágásnál a szalagból kilyukasztott darab a kívánt munkadarab. Gondoljon arra, hogy tésztából süti formákat vágjon: a süti az üres, a maradék tészta pedig törmelék. A lyukasztásnál (néha lyukasztásos bélyegzésnek nevezik) maga a szalag marad a munkadarab, és a lyukak vagy rések létrehozásához eltávolított kis csigák eldobásra kerülnek.
Mindkét művelet kritikus tervezési paramétere a lyukasztó-to-a lyukasztóhézag, amely a lyukasztó és a szerszám vágóélei közötti rés. Ezt a hézagot az anyagvastagság százalékában fejezzük ki, és anyagtípusonként változik. Lágyacél esetén oldalanként nagyjából 5-10%-os hézag a jellemző. A túl kis hézag túlzott szerszámkopást és kettős nyírási nyomokat okoz; túl sok nehéz sorját és rossz élminőséget hoz létre. Ennek az egyensúlynak a kialakítása meghatározza, hogy a fémlemez bélyegzési folyamata tiszta éleket eredményez-e, vagy olyan hulladék keletkezik, amely elakad a szerszámban.
Hajlítás, alakítás és rajzolás
Miután a lapos nyersdarabot vagy csíkot formára vágták, a következő műveletcsalád háromdimenziós résszel alakítja át.
- Hajlítás- Egyszerű szögdeformáció egyenes tengely mentén. A gyakori alkalmazások közé tartoznak a konzolok, csatornák és karimák. Az elsődleges tervezési kényszer a rugózás: az anyag rugalmas helyreállítása miatt az anyag részben elhajlik, miután a lyukasztó visszahúzódik. A mérnökök úgy kompenzálják, hogy az alkatrészt néhány fokkal túlhajlítják a célszögön túl, így az ellazul vissza a megfelelő pozícióba.
- Alakítás- Komplex kontúrformálás, amely az anyagot ívelt vagy összetett tengelyek mentén hajlítja. Gépkocsi karosszéria panelekhez, készülékházakhoz és szerkezeti merevítőkhöz használják. A fő korlát az anyagáramlás szabályozása, hogy megakadályozzuk a ráncosodást az összenyomott területeken és a vékonyodást a feszített területeken.
- Rajz- Fémlemez behúzása a szerszámüregbe mélység létrehozása érdekében, így üreges formák, például csészék, dobozok és burkolatok jönnek létre. A tervezési kihívás itt a nyersdarab tartóerejének kezelése: a túl kicsi gyűrődést tesz lehetővé a karimánál, míg a túl sok korlátozza az anyagáramlást és szakadást okoz a lyukasztó sugarában.
A Springback külön kiemelést érdemel, mert szinte minden olyan műveletet érint, amely a fémet vágás nélkül deformálja. A fejlett, nagyszilárdságú acélok és alumíniumötvözetek lényegesen nagyobb visszafutást mutatnak, mint az enyhe acélok, ami néha megköveteliiteratív szimulációs és kompenzációs stratégiáka szerszám tervezése során a méretmegfelelőség elérése érdekében. A visszaugrás mérésének, mérséklésének, ellenőrzésének és kompenzálásának szisztematikus megközelítése ezeknél az anyagoknál általános gyakorlattá vált.
Érmés, dombornyomás és másodlagos műveletek
A vágáson és alakításon túl számos kikészítési művelet finomítja a bélyegzett alkatrész tulajdonságait, vagy funkcionális részleteket ad hozzá. Mi a stancolt vágás ezekkel a másodlagos lépésekkel kapcsolatban? Míg a stancolt vágás általánosságban a szerszámmal végzett nyírási műveletekre vonatkozik (beleértve a kivágást és az átszúrást is), a kifejezés magában foglalja a precíziós vágási és bevágási műveleteket is, amelyek a formált részeket megtisztítják, mielőtt azok elhagyják a prést.
- Coining- Nagynyomású-sűrítési művelet, amely a fémet a lyukasztó és a matrica felületei közé szorítja, így áramlik, és kitölti a szerszám üregének minden részletét. A gyakori alkalmazások közé tartoznak az elektromos érintkezők, amelyek pontos vastagságot, pontosságot és csapágyfelületet igényelnek. Az elsődleges korlát a rendkívül nagy űrtartalom, amely gyakran három-ötször nagyobb, mint ugyanazon az anyagon végzett alakítási műveleteknél.
- Domborítás- A mintákat, szöveget vagy felületi textúrákat kiemeli vagy bemélyíti a lapba anélkül, hogy átvágná. Márkajelzésre, bordák merevítésére és funkcionális textúrák kialakítására használják a hőpajzsokon. A megkötés az állandó anyagvastagság fenntartása, így a dombornyomott jellemző nem hoz létre gyenge pontot, és ne torzítsa el a környező geometriát.
- Vágott vágás és másodlagos műveletek- Az elsődleges alakítás után az alkatrészekhez levágott karimák, menetes furatok vagy ponthegesztett{1}}betétek szükségesek. A progresszív szerszámok integrálhatják ezeket a lépéseket a későbbi állomásokon, míg az önálló alkatrészek áthelyezhetők a dedikált szerelvényekre. A tervezési szempont annak biztosítása, hogy a másodlagos műveletek ne torzítsák el a korábbi alakítási szakaszokban elért alkatrészgeometriát.
Ezen műveletek mindegyike kombinálható egyetlen szerszámon belül, vagy több állomás között elosztható az alkatrész összetettségétől és a gyártási mennyiségtől függően. Például egy progresszív matrica az első két állomáson kiürül és átlyukad, a harmadikon megformálhat, a negyediken húzhat, és az ötödiknél kritikus felületet érhet el, mindezt egyetlen megnyomási mozdulattal, kevesebb mint egy másodperc alatt befejezve a teljes sajtolási folyamatot.
Ha tudjuk, hogy az egyes műveletek mit követelnek meg a szerszámoktól, az közvetlenül a következő kritikus kérdéshez vezet: milyen anyagokat és tervezési paramétereket kell meghatározniuk a mérnököknek ahhoz, hogy a szerszám megbízhatóan működjön több százezer vagy akár millió cikluson keresztül?
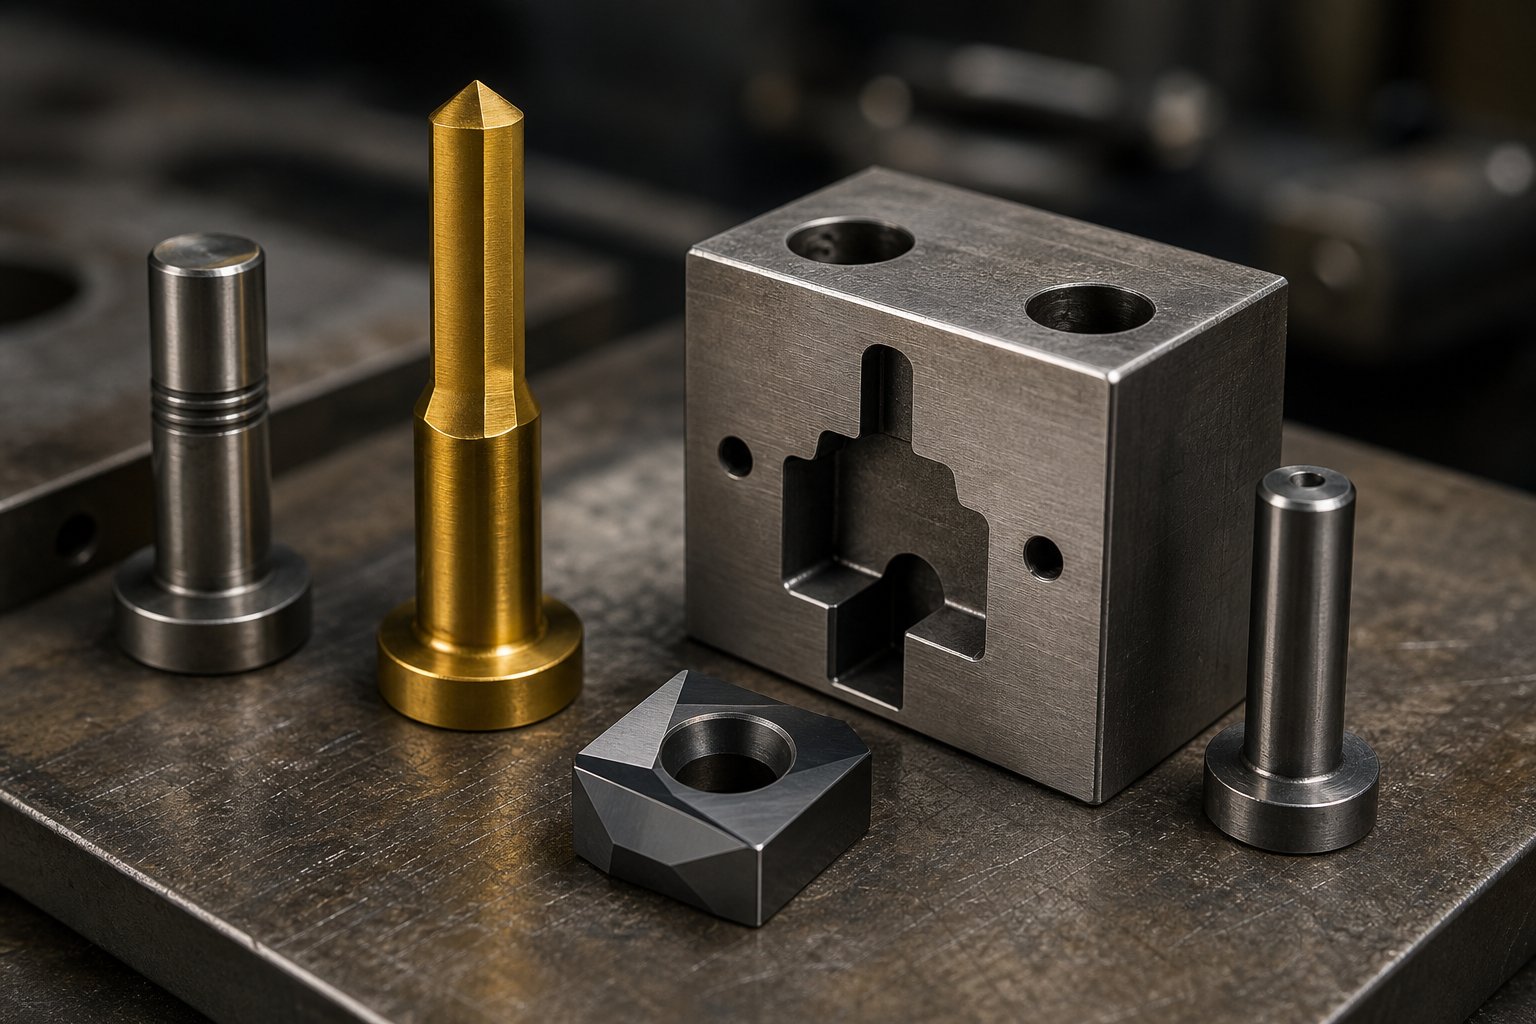
Anyag- és tervezési szempontok mérnökök számára
A matrica tökéletesen formálható, és idő előtt meghibásodhat, ha nem megfelelő anyagból készül. A tervezési felülvizsgálatok során minden figyelmet a geometria kap, de a geometria mögött meghúzódó acél határozza meg, hogy a szerszám ötvenezer vagy ötmillió ütést bír-e ki. A sajtolószerszám-tervezés alapvetően egy geometriai problémának álcázott anyagmérnöki kihívás.
Anyagválasztás és felületkezelések
Minden fém matrica szerszámacél tömbként kezdődik, és a választott minőség határozza meg a teljesítmény felső határát. A döntés három versengő tulajdonság egyensúlyozásán múlik: keménység, szívósság és kopásállóság. Túl erősen nyomja az egyiket, és feláldozza a másikat.
Íme az acél sajtolószerszámokban használt leggyakoribb anyagcsaládok:
- D2 szerszámacél- Magas-széntartalmú, magas-krómtartalmú acél, kivételes kopásállósággal. Sűrű keményfém szerkezete ideálissá teszi a csiszolóanyagokat hosszú gyártási kampányok során megmunkáló szerszámok kivágásához és átszúrásához. Az átváltás-? D2 aztörékenyebb, mint más szerszámacélokés nagy{0}}rázkódási terhelés alatt is leforgácsolható.
- A2-es szerszámacél- Légkeményedésű, közepesen-ötvözött acél, amely a kopásállóság és a szívósság kiegyensúlyozott profilját kínálja. Az A2 jobban ellenáll a forgácsolásnak, mint a D2, így sokoldalúan használható szerszámok és összetett lyukasztási geometriák kialakítására, ahol jelentős az ütközési erő.
- M2 gyorsacél-(HSS)- Megőrzi a keménységet magas hőmérsékleten, amely a nagy sebességű{1}}műveletek során keletkezik. Ez a vörös keménységnek nevezett tulajdonság megakadályozza, hogy a vágóélek meglágyuljanak gyors ciklus közben. Az M2 áthidalja a szakadékot a hagyományos szerszámacélok és a keményfém között.
- Keményfém betétek- Ha a kopásállóságnak rendkívülinek kell lennie, a keményfém páratlan. Lényegesen keményebb, mint bármely acél, de törékenyebb is, ezért jellemzően nagy-kopású zónákban betétként használják, nem pedig teljes tömbanyagként. A keményfém költségét több százezer vagy millió alkatrészből igazolja.
Az alapanyag csak egy része az egyenletnek. A felületkezelések drámaian meghosszabbítják a szerszám élettartamát anélkül, hogy megváltoztatnák az ömlesztett tulajdonságokat. A titán-nitrid (TiN) bevonatok kemény, alacsony súrlódású-réteget adnak, amely csökkenti a rozsdamentes acél alakításakor keletkező epedést. A titán-karbonitrid (TiCN) még nagyobb keménységet biztosít a koptatóbb munkadarab-anyagokhoz. A nitridálás nitrogént diffundál a szerszám felületébe, és kopásálló tokot hoz létre, miközben megőrzi a mag szívósságát. A megfelelő bevonat a munkadarab anyagához és a gyártási mennyiséghez igazítása az egyik leggyorsabb módja annak, hogy csökkentsék a fémprésszerszámok alkatrészenkénti költségét-a szerszám teljes átépítése nélkül.
Gyakorlati ökölszabály: a rövid futások és a prototípusok elkészítése gyakran indokolhatja az olyan gazdaságos acélokat, mint az O1; közepes-volumen gyártási öltönyök A2; és a nagy mennyiségű-koptató alkalmazásokhoz D2 vagy keményfém lapkák szükségesek fejlett bevonattal.
Kritikus tervezési paraméterek a szerszámmérnökök számára
Az anyagválasztás biztosítja a szerszám tartósságát. A bélyegzés tervezési paraméterei pontosságot adnak. Számos számítást le kell zárni, mielőtt bármilyen CNC programot írna:
- Üss-a-kivágáshoz- A vágóélek közötti rés, oldalankénti anyagvastagság százalékában kifejezve. Az általános gyakorlat oldalanként nagyjából 10%-ot javasol kiindulási pontként, bár a keményebb anyagok nagyobb hézagot igényelnek, a finom-kivágás pedig sokkal kevesebbet igényel. A túl szoros növeli a szerszám kopását; túl laza, nehéz sorja keletkezik.
- A szalagok elrendezésének optimalizálása- Nyersdarabok elrendezése a tekercsszalagon az anyagfelhasználás maximalizálása érdekében. Még az elrendezés hatékonyságának 2-3%-os javulása is jelentős megtakarítást eredményez egy millió darabos futtatás alatt.
- Pilotcsap elhelyezése- A pilóták minden állomáson regisztrálják a sávot, hogy fenntartsák a következetes igazodást. A rosszul elhelyezett vagy elhasználódott pilóták halmozott helyzeti hibát okoznak, amely rosszul beállított lyukakként vagy következetlen trimmvonalakként jelenik meg az áramlás irányában.
- Állomássorrend- A progresszív szerszámoknál a műveletek sorrendje számít. Az átszúrás jellemzően megelőzi az alakítást, mert a lapos szalagba lyukasztott lyukak méretstabilabbak, mint a hajlítás után átszúrt lyukak. A sorrendi döntések közvetlenül befolyásolják a végső alkatrész toleranciáját.
Ezen paraméterek mindegyike kölcsönhatásba lép a többivel. Az anyagvastagság megváltoztatása például befolyásolja a hézagértékeket, a présmennyiség-számításokat és a szalagszélesség-követelményeket. Egy fegyelmezett fémbélyegzőszerszám-tervezési folyamat már korán dokumentálja ezeket a kölcsönös függőségeket, így a későbbi változtatások nem zuhannak költséges szerszám-újrafeldolgozásba.
A munkadarab anyagtulajdonságai és azok hatása a szerszám kialakítására
Nem tervezhet fémlemez matricát attól az anyagtól elkülönítve, amelyet bélyegezni fog. A munkadarab szakítószilárdsága, hajlékonysága és vastagsága határozza meg a hézagértékeket, az alakítóerőt és a visszarugózási kompenzációs stratégiát. A lágyacélhoz tervezett matrica nem fog ugyanolyan teljesítményt nyújtani rozsdamentes acélon vagy alumíniumon, még akkor sem, ha az alkatrész geometriája azonos.
Tekintsünk három kulcsfontosságú interakciót:
- Szakítószilárdság és alakító erő- A nagyobb szilárdságú-anyagok nagyobb nyomóűrtartalmat igényelnek, és nagyobb terhelést jelentenek a szerszám alkatrészeire. Ez keményebb szerszámanyagokat és robusztusabb szerszámszerkezetet jelent.
- Hajlékonyság és alakíthatóság- A nagy nyúlású anyagok (például réz vagy lágyacél) könnyen bonyolult formákká alakulnak. Az alacsony hajlékonyságú anyagok korlátozzák az elérhető húzási mélységeket és szűk sugarakat.
- Springback tendencia- A nagyobb folyáshatárú és rugalmassági modulusú anyagok formázás után agresszívebben rugóznak vissza.Nagyszilárdságú-acélok és alumíniumközvetlenül a szerszámgeometriába épített túlhajlítási kompenzációt igényelnek.
Az alábbi táblázat feltérképezi a gyakori munkadarab anyagokat azon tényezők alapján, amelyek leginkább befolyásolják a szerszám kiválasztását és a tervezési döntéseket:
| Munkadarab anyaga | Alakíthatósági minősítés | Springback Tendency | Die Wear Impact | Tipikus hézag (% oldalanként) |
|---|---|---|---|---|
| Lágy acél (alacsony széntartalmú) | Magas | Alacsony vagy közepes | Mérsékelt | 5-8% |
| Rozsdamentes acél (304/316) | Mérsékelt | Magas | Magas (koptató hatású,{0}}megkeményedik) | 8-12% |
| Alumínium (5052/6061) | Közepestől magasig | Magas | Alacsony (de epedésre hajlamos) | 8-10% |
| Réz (C110) | Nagyon magas | Alacsony | Alacsony | 5-7% |
| sárgaréz (C260) | Magas | Alacsony vagy közepes | Alacsony vagy közepes | 5-8% |
Figyelje meg a mintát: a keményebb és erősebb anyagok nagyobb hézagokat és kopásállóbb-acélokat igényelnek. A rozsdamentes acél például gyorsan megkeményedik az alakítás során, ami felgyorsítja a szerszámkopást, és gyakran indokolja a TiN-bevonatú vagy keményfém{4}}betétes szerszámokat. Az alumínium nem koptatja olyan agresszíven a szerszámot, de hajlamos epekedni (hideg-hegesztés a szerszám felületéhez), ezért az alacsony súrlódású bevonatok elengedhetetlenek.
Ezek az anyagi-vezérelt döntések a kezdeti szerszámkoncepciótól a karbantartás ütemezéséig terjednek. A munkadarab tulajdonságainak gondos figyelembevételével megtervezett szerszám nemcsak jobb alkatrészeket fog készíteni az első napon, hanem sokkal mélyebben is megőrzi a méretpontosságot élettartama során, ami egyenesen ahhoz a kérdéshez vezet, hogy hogyan épül fel a szerszám.
A Die Build folyamat a tervezéstől a kipróbálásig
A kocka nem egyik napról a másikra jön létre. A kezdeti alkatrészrajz és az első gyártási -minőségű bélyegzett alkatrész között egy strukturált, több-fázisú munkafolyamat található, amely a nyers szerszámacélt precíziós műszerré alakítja, amely képes ugyanazt a műveletet milliószor megismételni. A szerszámkészítési folyamatban a mérnöki elmélet találkozik a fizikai valósággal, és minden itt használt parancsikon később selejtként, utómunkáként vagy idő előtti szerszámhibaként jelenik meg.
Függetlenül attól, hogy Ön egy összeépítést belsőleg irányító szerszámmérnök, vagy egy beszállító képességeit értékelő beszerzési vezető, az egyes szakaszok eseményeinek megértése segít jobb kérdéseket feltenni, reális idővonalakat beállítani, és korán felismerni a piros zászlókat.
Megvalósíthatósági elemzés és CAE szimuláció
Minden komoly szerszámgyártási projekt egy kérdéssel kezdődik: valóban rá lehet-e bélyegezni ez a rész, mint rajzolt? A megvalósíthatósági elemzés az első kapu, amely megvizsgálja az alkatrészgeometriát, az anyagválasztást, a vastagságot, a tűréseket és a várható gyártási mennyiséget annak megállapítására, hogy a terv túlzott kockázat nélkül legyártható-e.
A megvalósíthatóság megerősítése után a számítógéppel támogatott mérnöki{0} (CAE) szimuláció veszi át az irányítást. A végeselem-elemzés (FEA) segítségével a mérnökök digitálisan modellezik, hogyan viselkedik a fémlemez a szerszám belsejében: hol vékonyodik az anyag, hol gyűrődik, hol húzza ki a rugózás méreteit a specifikációból. A szimulációs szoftver előrejelzi ezeket a hibákat az acél vágása előtt, lehetővé téve a mérnökök számára, hogy virtuális környezetben állítsák be a húzási sugarakat, a nyersdarab tartónyomását és a szerszám geometriáját, nem pedig költséges fizikai próba-és-hiba esetén.
A költségmegtakarítás itt jelentős. származó meglátások szerintKeysight formációs szimulációs kutatása, a virtuális szerszámpróbák kiküszöbölhetik a formálhatósági problémák többségét a prototípusgyártás megkezdése előtt, hetekkel lerövidítve a fejlesztési határidőket, és elkerülhetők a költséges szerszámmódosítások a keményedés után. A nehéz anyagok, például a fejlett nagyszilárdságú acélok-vagy alumíniumötvözetek esetében a szimuláció nem kötelező; ez az egyetlen praktikus módja a visszaugró nagyságok előrejelzésének és kompenzálásának, amelyek egyébként többszörös fizikai korrekciós ciklust igényelnének.
CNC megmunkálás, szikraforgácsolás és összeszerelés
A szimulációs adatok érvényesítésével megkezdődik a szerszámmegmunkálás. Ez a fázis az edzett acéltömböket precíziós felületekké alakítja, amelyek a szerszám által gyártott minden alkatrészt alakítják. A sorrend általában ezt az utat követi:
- CNC marás- Matricák, lyukasztótartók és lehúzólemezek durva és félig{1}}megmunkálása. Öt-tengelyű CNC-központ egyetlen beállításban kezeli az összetett kontúrokat, csökkentve a kumulatív helyzeti hibákat.
- Hőkezelés- A szerszám alkatrészeit vákuumkemencében keményítik a célkeménység elérése érdekében (jellemzően HRC 58-62), ezt követi a temperálás a keménység és a szívósság egyensúlya érdekében.
- Huzal EDM- A bonyolult lyukasztóprofilokat és a szűk-tűrési nyílásokat finom sárgaréz huzalelektródával vágják ki. A huzalos szikraforgácsolás ±0,005 mm-es tűréshatárokat ér el az edzett acélon, ami elengedhetetlenné teszi az összetett blankolási és lyukasztási geometriákhoz.
- Felületi csiszolás- Biztosítja az illeszkedő felületek síkságát, így a felső és alsó szerszámfelek pontosan illeszkednek a teljes zárási magasságban.
- Szerelés- A vezetőcsapok, a perselyek, a rugók, a vezetőelemek és a csupaszító alkatrészek egymáshoz vannak szerelve. A szerszámkészítő mester szárazon fut, és kézzel megforgatja az összeszerelt szerszámmal, hogy ellenőrizze az interferenciát, mielőtt az meglátná a prést.
A szerszám- és szerszámkészítő mesterség ezekben a részletekben él. Minden alkatrésznek mikronon belül kell illeszkednie a tervezési célhoz, mert minden hanyagság minden megnyomásával összeáll. Ez az oka annak, hogy a tapasztalt szerszámkészítők a zárt-hurkú metrológiára támaszkodnak, és minden szakaszban megvizsgálják a kritikus méreteket, ahelyett, hogy a végső összeszerelésre várnának, hogy felfedjék a hibákat.
Próbaüzemek, beállítás és végső ellenőrzés
A próba fázisban a kocka bizonyítja magát, vagy felfedi gyengeségeit. Az összeszerelt szerszámot egy próbaprésbe szerelik fel, és a mintadarabokat gyártási-reprezentatív anyaggal bélyegzik. Ezeket az első -cikkrészeket ezután a GD&T specifikációi alapján mérik koordinátamérő gépek (CMM-ek) és optikai komparátorok segítségével.
Ritkán a kocka első találatára tökéletes alkatrészeket produkál. Az iteratív beállítási folyamat, amelyet néha foltozásnak vagy kék{1}}illesztésnek neveznek, finom-hangolja a formáló felületeket, korrigálja a visszarugózási kompenzációt, és optimalizálja a lyukasztás-a-hézagokat a tényleges alkatrészmérések alapján. Minden ciklus olyan adatokat hoz létre, amelyek a következő beállítást hajtják végre, amíg minden kritikus méret a tűréshatáron belülre nem kerül.
A végellenőrzés mindent dokumentál: méretjelentéseket, anyagtanúsítványokat, keménységvizsgálati eredményeket és felületminőségi méréseket. Csak ezt az átfogó ellenőrzést követően bocsátják a szerszámot gyártásra.
A teljes körű{0}}szolgáltatást nyújtó szerszámépítők ezt a teljes munkafolyamatot egy fedél alá szervezik.YICHENpéldául az egyedi bélyegzőszerszám-projekteket egy teljes sorozaton keresztül viszi át, a megvalósíthatósági felülvizsgálattól és a CAE-szimulációtól a CNC-megmunkáláson át a próbaüzemekig és a végső ellenőrzésig, így a gyártók és a beszerzési vezetők egyetlen elszámoltathatósági pontot biztosítanak az ötlettől a gyártási{0}}kész szerszámokig. A szerszámvágó partnereket értékelő olvasók számára ez a végpontok közötti -to-modell kiküszöböli a több szállító közötti szakaszok felosztásának koordinációját.
Az itt leírt szerszámkészítő szerszámok és technológiák a szerszám- és matricagyártás bevált gyakorlatát képviselik. De az ipar nem áll meg. A szervopréstechnológia, a digitális szimuláció és a csatlakoztatott gyári rendszerek fejlődése átformálja azt, ami a gyártási területen lehetséges, minden eddiginél magasabbra tolja a ciklussebességet és alacsonyabb hibaarányt.
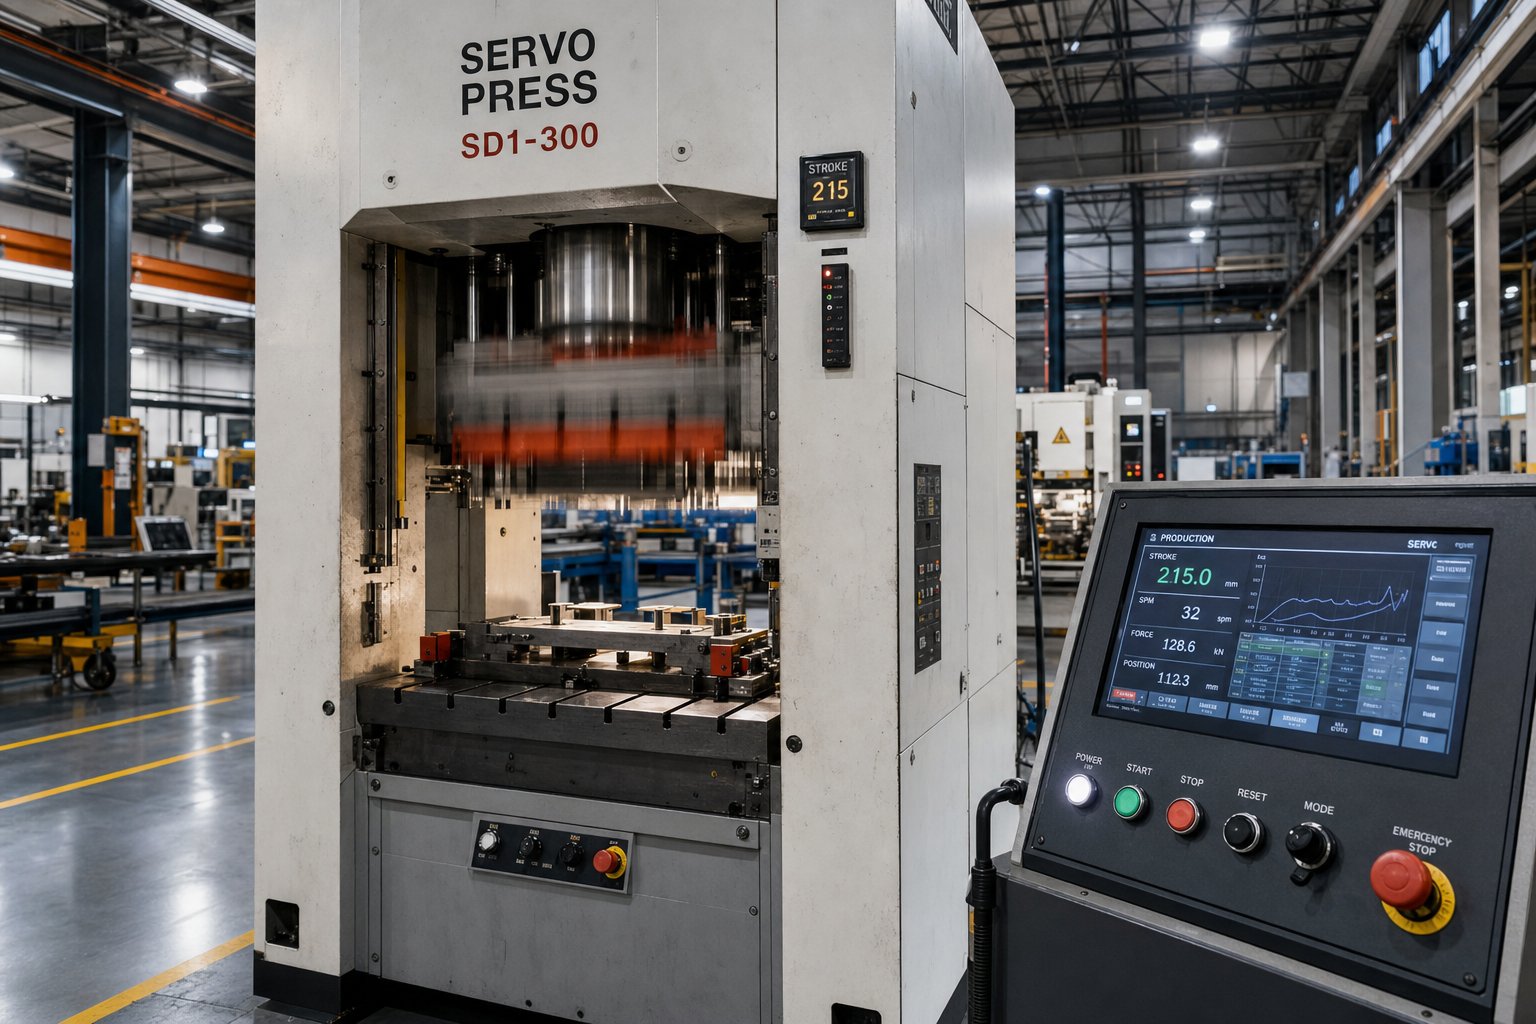
Modern bélyegzési technológiák, amelyek átalakítják az ipart
A kockaépítési folyamat egy jól bevált{0}}szekvenciát követhet, de az egyes szakaszokat vezérlő berendezések és szoftverek drámaian megváltoztak. A bélyegzéstechnológia olyan módon fejlődik, amely mindent befolyásol, attól kezdve, hogy a prés hogyan adja ki az erőt, egészen addig, hogy a mérnök hónapokkal azelőtt megjósolja a hibákat, hogy a szerszám eléri a műhelyt. Ha szerszámokat határoz meg vagy beszállítókat értékel, ezeknek a fejlesztéseknek a megértése segít élesebb kérdéseket feltenni, és felismerni, hogy mely képességek válnak ténylegesen jobb alkatrészekké.
A szervoprés technológia és előnyei
Hogyan működik a bélyegzőprés hagyományos elrendezésben? A lendkerék tárolja a kinetikus energiát, a tengelykapcsoló bekapcsol, és a nyomószár a hajtókar geometriája által meghatározott rögzített mozgási profilon keresztül ereszkedik le. A sebesség állandó. A tartózkodási idő elhanyagolható. Azt kapja, amit a mechanikus kötés ad, és nehezen-}formázható-anyagok akár együttműködnek, akár elszakadnak.
A szervo-meghajtású sajtolóprés újraírja ezeket a megszorításokat. Lendkerék és kuplung helyett aközvetlen hajtású-szervomotoregy teljesen programozható löketprofilon keresztül szabályozza a csúszda helyzetét, sebességét és tartózkodási idejét. A mérnökök lelassíthatják a nyomószárat az anyaggal való érintkezés pillanatában, az alsó holtpontban tarthatják, hogy a fém folyjon, és felgyorsuljon a löket nem -működő részein, mindezt egyetlen cikluson belül.
A gyakorlati előnyök gyorsan egyesülnek:
- Változó sebesség egy löketen belül- Lassabb alakítási sebességet tesz lehetővé mélyhúzáshoz alumíniumon vagy nagyszilárdságú acélon-, csökkentve a szakadást és elvékonyodást a teljes ciklusidő feláldozása nélkül.
- Programozható tartózkodás- Ha a lyukasztót teljes mélységben tartja, az anyag ellazul, javítja a méretpontosságot és csökkenti a visszaugrást nehéz geometriákon.
- Energiahatékonyság- A szervomotor elsősorban a ciklus munkaszakaszában vesz fel energiát, lassításkor pedig regeneratív fékezést alkalmaz, ami lényegesen alacsonyabb összenergia-fogyasztást eredményez a folyamatosan működő mechanikus présekhez képest.
- Csökkentett zaj és vibráció- A lágy-érintkezőprofilok kiküszöbölik a hagyományos, nagy sebességű-bélyegzésre jellemző ütközési sokkot, meghosszabbítják a szerszám élettartamát és javítják a bolti-padló körülményeit.
A fejlett anyagok kezelésére tervezett bélyegzőszerszámokhoz szervoprések oldják a zárolást, és olyan ablakokat képeznek, amelyek egyszerűen nem léteznek a rögzített{0}}löketű gépeken. A szerszámbélyegző gép és maga a matrica koordinált rendszerré válik, nem pedig két független hardverré.
Szimulációs szoftver a Die Design területén
A próbaprés fizikai kipróbálása-és-hibája drága. Minden sikertelen iteráció égeti a nyomtatási időt, a mérnöki munkát, a selejteket és az ütemezési határt. A FEA-alapú formázási szimulációs szoftver ezt úgy oldja meg, hogy digitálisan replikálja a bélyegzés teljes gyártási folyamatát, mielőtt egyetlen acéltömb megmunkálna.
A modern szimulációs eszközök megjósolják, hogy az anyag hol vékonyodik a biztonságos határokon túl, hol fordul elő gyűrődés a túlzott összenyomódás miatt, hol tolja ki a rugózással a méreteket a tűréshatáron kívül, és hogy a választott húzóperem geometriája és a nyersdarab tartóereje optimalizálva van-e. A mérnökök több tucat konfigurációt tesztelnek órák helyett hetek alatt, és virtuális környezetben állítják be a nyersdarab alakját, a rajzolás mélységét és a gyöngy elrendezését.
A befektetés megtérülése lenyűgöző. Az autóipari szerszámprogramokból származó iparági adatok azt mutatják, hogy a szimuláció{1}}vezérelt szerszámok általában csak egy-két fizikai próba-iterációt igényelnek, szemben a formázási szimuláció nélkül kifejlesztett matricák három-hat iterációjával. A szimulációs díjak általában a teljes szerszámköltség 3-8%-át teszik ki, de a kihagyott utómunkálatokból és a tömörített idővonalakból származó megtakarítások következetesen öt-tízszeres befektetést eredményeznek.
Az 590 MPa feletti nagyszilárdságú{0}}acélokat vagy alumíniumpaneleket használó présalkatrészek bélyegzéséhez önmagában a rugózás kompenzációja szimuláció nélkül három-öt fizikai korrekciós ciklust ad hozzá. Ha ezt a kompenzációt közvetlenül a szerszám geometriájába építjük be a szimulációs adatokból, akkor egy több-hetes hibakeresési gyakorlat egy kiszámítható, ellenőrzött lépéssé válik.
Ipar 4.0 integráció a bélyegzési műveletekben
A bélyegzésgyártó emelet csatlakozása folyamatban van. Az Ipar 4.0 alapelvei, a szenzorok, az IoT-eszközök és a felhőelemzés konvergenciája az elszigetelt gépek préseit adatgeneráló csomópontokká alakítják a hálózatba kapcsolt gyártósoron. Íme a legfontosabb technológiák, amelyek átalakítják a napi működést:
- In-nyomóerő-érzékelők- A beágyazott erőmérő cellák valós időben figyelik az alakítási és forgácsolási erőket, és észlelik a szerszámkopást vagy az anyagváltozást, mielőtt az -a-speciális alkatrészekből készülne. A hirtelen erõs tüskék automatikus présleállásokat váltanak ki, védve a szerszámot és a terméket is.
- Prediktív karbantartás rezgés- és hőmérsékletfigyeléssel- A nyomócsapágyakon, a vezetőoszlopokon és a szerszámalkatrészeken lévő érzékelők nyomon követik a vibrációs jeleket és a hőeltolódást. Gépi tanulási algoritmusok jelzőjea kopás vagy a közelgő meghibásodás korai figyelmeztető jelei, amely lehetővé teszi a karbantartó csapatok számára, hogy beavatkozzanak, mielőtt egy meghibásodás leállítaná a termelést.
- Quick{0}}die{1}}change (QDC) rendszerek- A hidraulikus rögzítés, az automatikus támasztékáthelyezés és az előre-szerszámozott szerszámok csökkentik a szerszámcserét órákról percekre. A nagy-keverékű gyártósorokon a QDC közvetlenül megnöveli a rendelkezésre álló nyomdai üzemidőt.
- Statisztikai folyamatvezérlés (SPC) a sajtónál- Az összekapcsolt bélyegzősorok méreteket táplálnak be és kényszerítik az adatokat a központosított SPC-műszerfalakra. A trendek valós időben válnak láthatóvá, lehetővé téve a folyamatkorrekciókat a selejt felhalmozódása előtt, nem pedig azután, hogy egy tételt a végső ellenőrzés során elutasítanak.
- Digitális ikrek- A fizikai prés és szerszám virtuális másolatai szimulálják a műveleteket, azonosítják a szűk keresztmetszeteket, és érvényesítik a paraméterváltozásokat, mielőtt azok elérnék a gyártási szintet, csökkentve ezzel a folyamatoptimalizálás során felmerülő kockázatokat.
Ezek a technológiák együttesen a bélyegzés gyártási folyamatát reaktívról prediktívre helyezik át. Ahelyett, hogy megvárnák, hogy egy alkatrészen hiba jelenjen meg, a csatlakoztatott rendszerek megjelölik azokat a feltételeket, amelyek hibákat okoznak, és beavatkoznak az áramlás előtt. Az eredmény magasabb rendelkezésre állási idő, alacsonyabb selejtezési arány és a karbantartási ütemterv, amely a berendezés tényleges állapotától függ, nem pedig az önkényes naptári intervallumoktól.
Ezek a fejlesztések növelik a termelékenységet, de nem szüntetik meg a szerszámkopás alapvető valóságát. Még a legkifinomultabb szervoprésekkel és érzékelőkkel{1}}felszerelt gyártósor is a fegyelmezett karbantartáson és a gyors hibadiagnosztikán múlik, hogy az alkatrészek hosszú távú tűréshatáron belül maradjanak.
Bélyegzési hibák karbantartása és hibaelhárítása
Az érzékelőhálózatok és a szervoprések jelezhetik az anomáliákat, de valakinek továbbra is ki kell nyitnia a szerszámot, diagnosztizálnia kell a kiváltó okot, és meg kell javítania. A bélyegzőszerszám-karbantartás során a gyártás hosszú élettartamát vagy védik, vagy csendesen erodálják, egy-egy ellenőrzés hiányában. A fegyelmezett karbantartási program nem csak a meghibásodásokat akadályozza meg. Több százezer találaton keresztül stabilan tartja az alkatrészminőséget, kiszámíthatóan tartja- az alkatrészenkénti költségeket, és elkerüli azokat a lépcsőzetes meghibásodásokat, amelyek egy kisebb sorját teljes nyomásleállássá változtatják.
Megelőző karbantartási ütemtervek és bevált gyakorlatok
Egy jó karbantartási program ötvözi az idő{0}}alapú ellenőrzéseket a löketszám-számítási szabályaival. A naptári időközök biztosítják, hogy a rutin gondozás soha ne kerüljön ki a nehéz termelési hetek során, míg a találaton alapuló-küszöbértékek azt a tényt tükrözik, hogy a matricák nem kopnak ugyanolyan mértékben, függetlenül attól, hogy hány nap telik el a futtatások között.
Így néz ki egy gyakorlati ütemterv egy tipikus bélyegzőszerszám-készlethez, amely mérsékelt{0}}–-nagy mennyiségű gyártást végez:
- Műszakonként- Szemrevételezéses ellenőrzés az alkatrészek sorjáinak, a matrica üregében lévő csigák felhalmozódásának, a szokatlan zajnak és a kenőanyag szállításának megerősítése érdekében. Azonnal jelölje meg az éllel kapcsolatos{2}}minőségi változásokat.
- Napi- Vizsgálja meg a vezetőket, rugókat, vezetőket és a hulladék áramlási útvonalait. Tisztítsa meg az érintkezési felületeket, és ellenőrizze, hogy a kritikus hardver biztonságos marad-e.
- Heti- Mérje meg a kopó elemeket a dokumentált szolgáltatási feltételek alapján. Nyomaték-ellenőrizze a rögzítőelemeket lazulási előzményekkel, és frissítse a találatokat-per-szervizrekordokat.
- Havi- Mélytiszta szakaszok, amelyek hajlamosak a szennyeződés felhalmozódására. Tekintse át a vezetőket, alátéteket és az időzítés stabilitását. Tervezze meg az élezést a kopási trendek alapján, semmint találgatások alapján.
- Az ütésszám-számítási szabályai- Ütemezze az áttekintések élesítését és az alkatrészek cseréjét a tényleges találatok-per-szolgáltatási adatai alapján az egyes folyamatok esetében, nem pedig tetszőleges naptári időközönként.
A frekvenciának meg kell erősödnie, ha az anyag koptatóbbá válik (a rozsdamentes acél gyorsabban kopja a szerszámot, mint a réz), amikor az alkatrésztűrések megkövetelik, vagy amikor a szerszám bonyolultsága több helyet teremt az igazítási veszteségnek.Ipari útmutatás a megelőző karbantartás szakembereitőljavasolja, hogy ütemezéseket építsenek az alapszintű mérések köré, mint például az állásidő-gyakoriság, az első{0}}időképesség és az átviteli variabilitás, ahelyett, hogy egy-size{2}}mindenre{3}}illő sablont alkalmazna.
A fő sajtolószerszám-alkatrészek, amelyek minden PM-megállásnál figyelmet igényelnek, közé tartoznak a vágóélek és a lyukasztók, a csupaszító lemezek és rugók, a vezetőcsapok és perselyek, a vezetőcsapok és a hulladékelvezető utak. Az elhasználódott rugó, amely már nem csupaszítja le tisztán az alkatrészt, vagy a vezetőpersely játékot alakít ki, már jóval azelőtt méreteltolódást okoz, hogy katasztrofális meghibásodást okozna.
A gyakori bélyegzési hibák hibaelhárítása
Amikor az alkatrészek kezdenek kijönni a présből, és látható minőségi problémák jelentkeznek, álljon ellen a késztetésnek, hogy azonnal újra köszörülje a szerszámot. Sok bélyegzéssel kapcsolatos probléma a beállítási elmozdulásra, a kenési hibákra vagy a meglazult hardverre vezethető vissza, nem pedig a tényleges szerszámkopásra. A szisztematikus megközelítés időt takarít meg, és elkerüli a szükségtelen szerszámjavítást.
Kezdje a legegyszerűbb, leginkább visszafordítható okokkal: beszorult csigák, eltömődött hulladékút, rossz kenőanyag-szállítás, előtolási emelkedési problémák és laza rögzítési felületek. Csak ezek kizárása után menjen mélyebbre a vágóélekbe, kopott vezetőkbe vagy sérült lapkákba.
Az alábbi táblázat feltérképezi a leggyakoribb hibákat a kiváltó okokkal és a korrekciós intézkedésekkel:
| Hiba típusa | Elsődleges okok | Javító intézkedések | Megelőzési stratégiák |
|---|---|---|---|
| Gyűrődés | Elégtelen üres tartó erő; nem megfelelő húzógyöngy kialakítás; túlzott anyagáramlás az üregbe | Növelje az üres tartó nyomását; rajzgyöngyök újratervezése; ellenőrizze a nitrogénrugó vagy a párna nyomását | Érvényesítse az üres tartó erőt a próba során; figyelje a párnanyomást minden műszakban; szimulálja az anyagáramlást a gyártás előtt |
| Szakadás | Túlzott elvékonyodás szűk sugarakból; elégtelen kenés; az anyag szakítószilárdsága meghaladja a tervezési feltételezéseket | Növelje a húzási sugarakat; javítja a kenőanyag szállítását; ellenőrizze a beérkező anyagok specifikációit a szerszám kialakításával szemben | Adja meg a minimális sugarakat a szerszám tervezése során; műszakonkénti kenésellenőrzéseket hozzon létre; bejövő anyagvizsgálatot hajt végre |
| Sorjaképződés | Kopott vágóélek; túlzott ütések-a-kivágáshoz; csorba lyukasztó vagy vágógomb | Élesítse vagy köszörülje újra a vágóéleket; állítsa vissza a megfelelő távolságot; cserélje ki a sérült betéteket | A pályaélesítés intervallumai a találatok számához képest; vizsgálja meg az éleket a tervezett PM-megállókban; kopásálló-bevonatot használjon |
| Springback | Nem megfelelő túlhajlítás kompenzáció; anyag folyáshatárának változása; kopott formázó felületek | Növelje a túlhajlítási szöget a szerszám geometriájában; az űrtartalom beállítása; ellenőrizze az anyagtétel konzisztenciáját | Visszaugrási kompenzáció a CAE szimulációból; anyagtanúsítványok figyelése lot{0}}to-lot; havonta vizsgálja meg a formáló felületeket |
| Méretbeli eltolódás | Kopott pilótacsapok; hőtágulás hosszú távon; laza szerszámos rögzítés; vezetőpersely kopása | Cserélje ki az elhasználódott pilótákat; mérés előtt tegye lehetővé a termikus stabilizálást; retorque rögzítő hardver; szerviz útmutatók | Kövesse nyomon a dimenziótrendeket a találatok számával szemben; bemelegítő{0}}protokoll bevezetése hosszú futásokhoz; ellenőrizze a pilótákat és a vezetőket minden PM intervallumban |
Figyeljünk meg egy mintát: a legtöbb korrekciós tevékenység magában foglalja a szerszám visszaállítását a tervezett állapotba, nem pedig új megoldásokat találni. Ha ugyanaz a hiba megismétlődik egy ellenőrzött korrekció után, a kiváltó ok valószínűleg magában a szerszám kialakításában vagy egy bélyegzőszerszám-készlet alkatrészében van, amely elérte az élettartam végét, nem pedig az utolsó beállításban.
A halak élettartamának meghosszabbítása proaktív gondozással
Három tényező dominálja jobban a szerszámok élettartamát, mint bármely más: a kenés, az anyagminőség-ellenőrzés és a présbeállítás.
- Kenés- A megfelelő kenőanyag típus, a felhordási mennyiség és a fedési terület csökkenti a súrlódást,-az képződő felületek okozta kopást, és megakadályozza a foltosodást. A lágyacélhoz használt kenőanyag teljesen meghibásodhat a rozsdamentes acélon. Illessze a kenőanyagot a munkadarab anyagához, és minden műszakban ellenőrizze a szállítást.
- Anyagminőség-ellenőrzés- A bejövő tekercs vastagságának, keménységének vagy felületi minőségének változásai arra kényszerítik a szerszámot, hogy a tervezési ablakán kívül működjön. A szakítószilárdság kis eltérései is felgyorsítják a vágóélek kopását és az alakítási sugarakat. A precíziós bélyegzés korai hibáinak leggyakoribb kiváltó okai az összetételben vagy a felület minőségében mutatkozó anyagi inkonzisztenciák.
- Nyomja meg az igazítást- A nyomószár párhuzamossági problémáival rendelkező prés egyenetlenül osztja el az erőt a szerszámkészletek között, ami egy-oldali kopást okoz, amelyet semmilyen karbantartás nem tud leküzdeni. A rendszeres préskalibráció megvéd minden benne futó szerszámot.
Meddig tartson egy halál? A tipikus élettartamra vonatkozó elvárások rendkívül eltérőek. Az edzett D2-es enyhe acélt sajtoló szerszám megfelelő karbantartás mellett több millió ütést is elérhet. Ugyanez a geometria a rozsdamentes acél alakításánál 200 000-300 000 löketnél lapkacserét igényelhet. A szerszámanyag, a munkadarab anyaga, a gyártási sebesség és a karbantartási fegyelem mind eltolják ezt a számot. A leghosszabb élettartamú szerszámok azok, amelyek reális szolgáltatási elvárások alapján készültek, és amelyeket a tényleges kopási adatok alapján tartanak fenn, nem pedig optimista feltételezések szerint.
A karbantartás futásban tartja a kockát. Egy ponton azonban a kérdés eltolódik a szerszám karbantartásának módjáról arrafelé, hogy az eszközbe történő befektetés indokolt volt-e, és hogyan kell a költségeknek és a gyártási mennyiségnek vezérelnie a következő szerszámokkal kapcsolatos döntést.
Költségtényezők és mennyiségi döntések a Die befektetéshez
Az a kocka, amely szépen fut, de soha nem éri el a törést-egyetlen hangerővel, nem sikertörténet. Ez egy drága polcdísz. A szerszámokkal kapcsolatos döntések mérnöki döntések, igen, de pénzügyiek is. Annak megértése, hogy mi okozza a költségeket, és hogyan alakítja át a termelési mennyiséget a gazdaságosságban, segít a megfelelő szintű szerszámokba fektetni anélkül, hogy túlköltenél olyan képességekre, amelyeket soha nem fogsz használni, vagy nem költesz alul egy olyan eszközre, amely nem képes túlélni a futást.
Mitől függ a bélyegző szerszámok költsége
Két, látszólag azonos, bélyegzett fémrészekre vonatkozó idézet nagyságrendekkel eltérhet. Ez a rés általában a szerszámokra vezethető vissza, nem magára a fémre. A Jennison Corporation költségbontása szerint a szerszámok összetettsége a legnagyobb költségtényező bármely bélyegzési projektben, és a következő tényezők tetézik ezt:
- Állomások száma- Minden művelethez (szúrás, hajlítás, formázás, vágás) saját állomásra van szükség egy progresszív szerszámban. Egy egyszerű, három állomást igénylő konzol töredékébe kerül egy húsz autós háznak.
- Alakítási nehézség- A mélyhúzások, a szűk sugarak és az összetett görbék kifinomultabb szerszámgeometriát, szigorúbb megmunkálási tűréseket és gyakran szervoprésekkel való kompatibilitást igényelnek. Az összetett alakítás közvetlenül több mérnöki órát és több CNC-időt jelent.
- Anyagminőség- Egy előedzett acélból készült prototípus szerszám sokkal olcsóbb, mint egy D2 lapkákkal, TiN bevonattal ellátott, több millió ciklusra tervezett gyártási szerszám. A várható élettartam megköveteli az anyagi befektetést.
- Tűrési követelmények- A ±0,05 mm-nél kisebb tűréssel rendelkező precíziós présbélyegzés huzalos szikraforgácsoló profilokat, szűkebb hézagokat és iteratívabb próbaciklusokat igényel. Minden egyes tizedesjegy nemlineárisan növeli a költségeket.
- Alkatrész mérete- A nagyobb alkatrészekhez nagyobb szerszámtömbök, nagyobb prések és több nyers acél szükséges. Az autóvázhoz készült sajtolt acél szerkezeti tartó lényegesen több szerszámtömeget igényel, mint egy ujjhegy méretű csatlakozóé.
- Integrált másodlagos műveletek- A szerszámbefúrás-, a PEM rögzítőelemek behelyezése vagy a progresszív szerszámba épített ellenálláshegesztés növeli az előzetes szerszámozás bonyolultságát. Ezek a kiegészítések azonban gyakran csökkentik a teljes alkatrészenkénti költséget azáltal, hogy kiiktatják a későbbi kezelést és a különálló rögzítést.
Az elvihető: a szerszámköltség nem önkényes. Számszerűsíthető döntéseket tükröz a komplexitásról, a tartósságról és a pontosságról. A megfelelő méretű befektetéshez a leggyorsabb út, ha megérti, hogy projektje mely tényezőket igényel, és melyek azok, amelyek jók-a-.
Gyártási mennyiségi küszöbértékek és a szerszámtípus kiválasztása
A hangerő mindent megváltoztat a bélyegzési közgazdaságtanban. A 80 000 dollárba kerülő matrica 5000 darabos sorozatban alkatrészenként 16 dollárt ad hozzá, 500 000 darabhoz viszont csak 0,16 dollárt. Az aszimptotikus költséggörbe, mintautóipari bélyegzési költségkutatásmegerősíti, ez teszi a hangerőt az ipari fémbélyegzés nagyszerű kiegyenlítőjévé.
Az éves volumen-elvárások a következőképpen illeszkednek a megfelelő befektetési szintekhez:
| Éves mennyiség | Ajánlott Die Approach | Indoklás |
|---|---|---|
| 5000 alkatrész alatt | Egyszerű összetett matricák vagy kézi{0}}transzfer szerszámok; fontolja meg alternatívaként a lézervágást | Az alkatrészenkénti szerszámamortizáció túl magas marad ahhoz, hogy az összetett szerszámok megtérüljenek |
| 5,000 - 50,000 alkatrész | Kombinációs vagy rövid progresszív matricák kevesebb állomással | Mérsékelt szerszámberuházás ellentételezése a munka{0}}részenkénti és ciklusidő-költségeinek |
| 50 000 - 200 000 alkatrész | Teljes progresszív matricák edzett betétekkel | A nagy-sebességű kerékpározás és a szűk tűréshatárok indokolják a szerszámköltséget; Az alkatrészenkénti költség meredeken csökken |
| 200,000+ rész | Komplex progresszív vagy transzfer szerszámok keményfém lapkákkal, automatizált anyagmozgatással és másodlagos műveletekkel | A maximális automatizálás és a tartósság minimálisra csökkenti az alkatrészenkénti költséget és a munkadíjat; meghalni az életét millió stroke-ban mérve |
Ezek a küszöbértékek az alkatrész összetettségétől és az aktuális gyártási módszertől függően változnak. Egy egyszerű geometriájú fémbélyegzett rész indokolhatja a bélyegzést kisebb mennyiségeknél, míg a mélyen húzott alkatrésznek nagyobb mennyiségre lehet szüksége a szerszámozás eltüntetéséhez. A kritikus kérdés nem csak az, hogy "hány alkatrészre van szükségem?" de "mi a jelenlegi per-alkatrészköltségem, és a bélyegzés mekkora mennyiségnél veri ezt?"
A szerszámberuházás megtérülésének kiszámítása
A szerszám ROI nem rejtély. Ez aritmetikus, de a darabáron túl a teljes birtoklási költségig kell nézni. Az alapképlet egyszerű:
Teljes költség=fix költségek (tervezés + szerszámozás + beállítás) + (változó egységenkénti költség x mennyiség)
Az egységenkénti változó költség magában foglalja az alapanyagot, a préselési időt (a gép óradíja és a ciklussebesség alapján), a munkaerőt és a rezsiköltséget. Az iparági becslési modellek jellemzően azt mutatják meg, hogy a fémbélyegző alkatrészek változó darabárának 60-70%-át a nyersanyag teszi ki, a maradékot a préselési idő és a munka megosztja.
A ROI-számítások gyakran elmaradnak a downstream megtakarítások figyelmen kívül hagyásában. A szigorúbb tűrésekkel tervezett matrica eleve többe kerülhet, de kiküszöbölheti a másodlagos megmunkálási, sorjázási vagy ellenőrzési műveleteket, amelyek egyébként minden egyes alkatrész költségét növelik. Hasonlóképpen, a fémalkatrészek bélyegzése integrált szerszámba -műveletekkel (fúrás, hardverbehelyezés) csökkenti a kezelési lépéseket és csökkenti a munkaállomások közötti mozgó alkatrészekkel járó minőségi kockázatot.
Ha értékeli, hogy egy szerszámberuházás ésszerű-e a projektje szempontjából, dolgozza át ezt a döntési ellenőrzőlistát:
- Határozza meg a teljes várható élettartamot, ne csak az első rendelést. Egy öt{1}}éves kilátás jelentősen megváltoztatja a matematikát egyetlen éves vásárláshoz képest.
- Számítsa ki jelenlegi alkatrészenkénti költségét a meglévő módszerekkel (megmunkálás, lézervágás, kézi gyártás), és vegye figyelembe az összes másodlagos műveletet, ellenőrzést és kezelést.
- Szerezzen be olyan szerszámokra vonatkozó árajánlatokat, amelyek meghatározzák a szerszámok várható élettartamát löketekben, hogy pontosan amortizálhasson az élettartam során.
- Hasonlítsa össze{0}}alkatrészenkénti költségét a várható mennyiség mellett a jelenlegi módszerével. Vegye figyelembe az anyaghulladék arányát, mivel a progresszív szerszámok hatékony szalagelrendezése gyakran csökkenti a hulladékot az egyedi nyersdarabokhoz képest.
- Tényező a downstream költségek kiküszöbölésében: a szigorúbb bélyegzési tűrések megszüntetik a megmunkálási lépést? Az in{0}}indie műveletek megszüntetik a külön összeszerelő állomást?
- Mérje fel a kockázatot: mi történik, ha a mennyiség nem éri el az előrejelzéseket? A szerszám másodlagos alkatrészként szolgálhat, vagy gazdaságosan módosítható?
- Értékelje a teljes leszállási költséget, beleértve a logisztikát, a csomagolást, a minőségi dokumentációt és a beszállítói kommunikációs általános költségeket, nem csak a darabárat.
A bélyegző alkatrészek drámaian olcsóbbá válnak, mint a térfogatmérleg, de csak akkor, ha a szerszámberuházást a reális igényekhez igazítják. A 3000 darabos éves gyártáshoz szükséges összetett progresszív szerszámokba való túlbefektetés ugyanolyan pazarló, mint egy egyszerű összetett szerszámba való alulbefektetés, amely egy 500 000 darabos szerződés felénél elhasználódik.
A pénzügyi keret egyértelművé teszi, hogy melyik eszköztárat kell választani. A megfelelő befektetési szint kiválasztása azonban csak egy része a beszerzési egyenletnek. Ugyanilyen fontos, hogy olyan partnert válasszunk, amely rendelkezik a megfelelő műszaki mélységgel és minőségi rendszerekkel, hogy megvalósítsa ezt a befektetést, és ez a döntés magában foglalja a saját értékelési kritériumait.
A megfelelő bélyegzőszerszám-partner kiválasztása projektjéhez
Az, hogy tudjuk, milyen szerszámokra van szüksége és mennyit kell befektetni, csak akkor számít, ha az eszközt építő partner teljesíteni tudja a specifikációkat. A bélyegzőszerszám csak annyira jó, mint a mögötte álló csapat, és a rossz beszállító egy jól megtervezett projektet hónapokig tartó javításokká, kihagyott tűréshatárokká és gyártási késésekké változtathat. Tehát mi különbözteti meg a megfelelő szerszámkészítőt attól, amelyik csak papíron jól néz ki?
Minőségellenőrzési módszerek a bélyegzőgyártásban
A fémlemezbélyegzés minőségét nem a végén kell rögzíteni. Be van építve a szerszám kialakításába, a gyártás során figyelik, és minden átmeneti ponton ellenőrzik. A kiforrott minőségbiztosítási rendszerekkel rendelkező beszállítók felfogják a problémákat, mielőtt azok költséges hulladékká vagy sorleállásokká válnának.
Keresse ezeket az ellenőrzési érintkezési pontokat, amikor potenciális partnert értékel:
- Első-cikkellenőrzés (FAI)- Az új vagy átdolgozott szerszám kezdeti részeit a teljes GD&T rajzhoz mérik, hogy ellenőrizzék, az eszköz megfelelő geometriát állít elő a gyártás megkezdése előtt.
- SPC folyamatban-- A statisztikai folyamatvezérlés meghatározott időközönként követi a kritikus méreteket a futás során, és észleli az eltolódást, mielőtt az alkatrészek elhagynák a tűréshatárt. Itt történik a valós idejű-korrekció.
- Végső ellenőrzés- Az elkészült tételek méret-, felület- és funkcionális követelményeinek átfogó ellenőrzése a szállítás előtt. A dokumentáció tartalmazza a mérési jelentéseket, az anyagtanúsítványokat és a tételek nyomon követhetőségét.
Az ezeket az ellenőrző pontokat támogató mérőeszközök ugyanilyen fontosak. A koordináta mérőgépek (CMM-ek) bonyolult 3D geometriákat kezelnek. Az optikai komparátorok gyorsan ellenőrzik a profilokat és a sugarakat. A Go/no{4}}go mérőműszerek gyors sikeres/nem megfelelő szűrést tesznek lehetővé a gyártási területen a ciklusidő lelassítása nélkül. Az a beszállító, aki a precíziós munkához kizárólag kézi féknyergekre támaszkodik, piros zászló.
A rátermett szerszámgyártók minőséget építenek bele a szerszámba olyan funkciók révén, mint az ellenőrzött hézagok, az önbeálló{0}}pilóták és a kopás-kiegyenlítő lapkák, így a matrica önmagában is jó alkatrészeket állít elő, ahelyett, hogy a későbbi szortírozásra hagyatkozna a hibák észlelése érdekében.
Mit kell keresni a bélyegzőszerszám-szállítónál
Valójában mi is az a szerszám- és matricakészítő? A precíziós szerszámokat építő kézműves hagyományos definícióján túl ez a kifejezés ma a mérnöki képességeket, a szimulációs szakértelmet és a gyártási{0}}léptékű minőségbiztosítási rendszereket is magában foglalja. A legjobb szerszámkészítők a szerszámkészítési készségeket{2}}egyesítik a digitális tervezés kifinomultságával.
Amikor a kutatásról az RFQ-ra vált, értékelje a potenciális partnereket a következő kritériumok alapján:
- A végpontokig-végig{1}}a gyakorlatban bemutatott képesség - YICHENlefedi például a teljes munkafolyamatot a megvalósíthatósági elemzéstől és a CAE-szimulációtól a CNC-megmunkáláson át a próbaüzemekig és a végső ellenőrzésig egy fedél alatt. Ez az egyetlen-forrásmodell megmutatja, hogyan néz ki a gyakorlatban egy teljes körű-szolgáltatást nyújtó fröccsöntő: nincsenek koordinációs hézagok a tervezési, építési és érvényesítési fázisok között, és az egyedi fémbélyegzés egy elszámoltathatósági pontja az elgondolástól a gyártási-kész szállításig.
- CAE szimulációs képesség- Azok a beszállítók, akik az acél vágása előtt alakítási szimulációkat futtatnak, digitálisan elkapják a visszaugrási, elvékonyodási és gyűrődési problémákat, így hetekig tartó fizikai próba-iterációt takarítanak meg.
- Házon belüli megmunkálási kapacitás- A CNC-marás, a huzal-szikraforgácsolás és a helyszíni felületcsiszolás-gyorsabb átfutást és a kritikus méretek szigorúbb ellenőrzését jelenti, mint a megmunkálási lépések kiszervezése.
- Próba sajtó elérhetősége- A dedikált próbaprésekkel rendelkező beszállító gyorsan folytathatja az iterációt anélkül, hogy versenyezne a gyártási présidőért, így tömörítve az első mintától a jóváhagyott szerszámig vezető utat.
- Ellenőrző berendezés- A CMM-eket, az optikai rendszereket és a felületi érdesség-mérőket kalibrálni, dokumentálni és a munkafolyamatba integrálni kell, nem pedig utólagos gondolatként kezelni.
- Anyagkövethetőség- A teljes dokumentáció a nyers szerszámacéltól a kész szerszámig, beleértve a hőkezelési feljegyzéseket és a keménységi tanúsítványokat is, biztosítja, hogy a szerszám élettartamának bármely szakaszában ellenőrizhesse a minőséget.
- Kommunikációs válaszkészség- A megbízható gyártók a kommunikációt alapvető képességként kezelik, nem pedig udvariasságként. Keressen olyan partnereket, akik proaktív állapotfrissítéseket biztosítanak, gyorsan válaszolnak a technikai kérdésekre, és a tervezési változtatásokon keresztül együttműködnek ahelyett, hogy eltűnnének a mérföldkövek között.
A tapasztalat és a specializáció kerekíti a képet. Az Ön iparágában – legyen szó autó-, elektronikai vagy fogyasztási cikkekről – már bizonyított múlttal rendelkező szerszámgyártók intézményi ismereteket hoznak a tűrésekről, az anyagokról és az Ön alkalmazására jellemző meghibásodási módokról. Kérjen referenciaprojekteket hasonló anyagokból és bonyolultsági szintekről, és ellenőrizze, hogy a szerszám- és szerszámcsapatuk birtoklási ideje van, nem pedig állandó forgalom.
A megfelelő partner nem csak kockát épít. Megvédik a gyártási idővonalat, megtartják a tűréshatárokat a szerszám teljes élettartama alatt, és biztosítják a dokumentációt és a nyomon követhetőséget, amelyet a modern ellátási láncok megkövetelnek. Akár az első bélyegző szerszám beszerzése, akár egy meglévő program szállítóinak összevonása, az értékelési kritériumoknak a beszállító bizonyított képességeihez való igazítása a legmegbízhatóbb út a kutatástól a gyártásig{2}}a kész szerszámokig.
Gyakran ismételt kérdések a matricával és a bélyegzéssel kapcsolatban
1. Mi a különbség a progresszív matrica és a transzfer szerszám között?
A progresszív matrica egy folytonos fémszalaghoz rögzíti a munkadarabot, miközben több állomáson mozog egy szerszámon belül, így ideális kis{0}}--közepes nagyságú-alkatrészekhez percenként több száz löketet meghaladó sebességgel. Egy transzfer szerszám választja el a nyersdarabot a szalagtól az első állomáson, és mechanikus ujjak vagy megfogók segítségével mozgatja egymástól függetlenül az állomások között. Ez mélyebb húzásokat, nagyobb geometriákat és olyan műveleteket tesz lehetővé, mint a befűzés, amelyek lehetetlenek, amíg az alkatrész a hordozószalagon marad. A progresszív matricák sebessége és alkatrészenkénti költsége nagy mennyiségben nyer, míg a transzfer matricák nagyobb tervezési szabadságot kínálnak az összetett vagy túlméretezett alkatrészekhez.
2. Hogyan válasszuk ki a megfelelő szerszámanyagot egy sajtolási projekthez?
A szerszámanyag kiválasztása a gyártási mennyiségtől, a munkadarab anyagától és a szükséges tűrésektől függ. Rövid futásokhoz és prototípus-készítéshez elegendő az olyan gazdaságos acél, mint az O1. A közepes-mennyiségű gyártás általában A2-es szerszámacélt használ a kopásállóság és a szívósság egyensúlya érdekében. A nagy-mennyiségű vagy koptató alkalmazásokhoz D2-es szerszámacél vagy keményfém lapkák szükségesek olyan felületkezeléssel, mint a TiN vagy TiCN bevonat. A munkadarab anyaga is számít: a rozsdamentes acél megmunkálása-megkeményedik és felgyorsítja a szerszámkopást, ami gyakran indokolja a keményfém betéteket, míg az alumínium hajlamos a bevonat nélküli felületekre, így az alacsony súrlódású bevonatok a térfogattól függetlenül elengedhetetlenek.
3. Mi okozza a sorját a fémbélyegzésben, és hogyan javítja ki őket?
A lenyomott részeken lévő sorja elsősorban a kopott vágóélek, a túlzott lyukasztás-a-a vágószerszám között, vagy a lyukasztó- és matricagombok töredezettsége okozza. Ha a hézag meghaladja az anyagvastagság optimális tartományát, a nyírási hatás hiányossá válik, és durva anyag marad a vágott élen. A korrekciós megközelítés magában foglalja a vágóélek élezését vagy újracsiszolását az eredeti profil helyreállítása érdekében, a megfelelő hézagértékek ellenőrzését és helyreállítását, valamint a sérült lapkák cseréjét. A megelőzési stratégiák közé tartozik az élezési időközök nyomon követése a találatok számának függvényében, az élek ellenőrzése az ütemezett karbantartási leállások alkalmával, valamint a kopásálló bevonatok felhordása a szervizelések közötti intervallumok meghosszabbítására.
4. Mekkora termelési volumen mellett van pénzügyi értelme a bélyegzőszerszámba való befektetésnek?
Az egyensúlyi pont{0}} az alkatrész összetettségétől, az aktuális gyártási módszertől és a szerszám típusától függ. Általánosságban elmondható, hogy az évi 5000 alkatrész alatti mennyiség ritkán indokolja a bonyolult szerszámozást, és jobban szolgálhat lézervágás vagy egyszerű összetett szerszámok. 5 000 és 50 000 alkatrész között a kombinált szerszámok vagy a rövid progresszív matricák kezdik kiegyenlíteni az alkatrészenkénti munka- és ciklusidő költségeit. 50 000 alkatrész felett az edzett lapkákkal ellátott, progresszív szerszámok éles alkatrészenkénti költségcsökkentést tesznek lehetővé. A kulcsszámítás összehasonlítja a jelenlegi alkatrészenkénti költségét, beleértve az összes másodlagos műveletet, az amortizált szerszámköltséggel plusz a bélyegzési darab árával a teljes élettartamra vetítve, nem csak egyetlen megrendelés esetén.
5. Mire kell figyelni a bélyegzőszerszám-szállító kiválasztásakor?
Értékelje a beszállítókat a hat alapvető képesség alapján: CAE-szimuláció a formázási problémák digitális felderítésére a megmunkálás előtt, házon belüli CNC-marás és huzal-EDM a méretszabályozáshoz, dedikált próbaprések a gyors iterációhoz, kalibrált ellenőrző berendezések, például CMM-ek és optikai komparátorok, teljes anyagkövethetőség a nyersacéltól a kész kommunikációig, valamint a projektre adott válaszok. A teljes körű szolgáltatást nyújtó partnerek, mint például a YICHEN, egy fedél alatt végzik el a megvalósíthatósági elemzést a végső ellenőrzésen keresztül, megszüntetve a fázisok közötti koordinációs hézagokat. Ezenkívül ellenőrizze az iparág-specifikus tapasztalatokat, kérjen referenciaprojekteket hasonló anyagokból és összetettségből, és győződjön meg arról, hogy a szerszámozási csapat stabil, nem pedig nagy a fluktuáció.


