


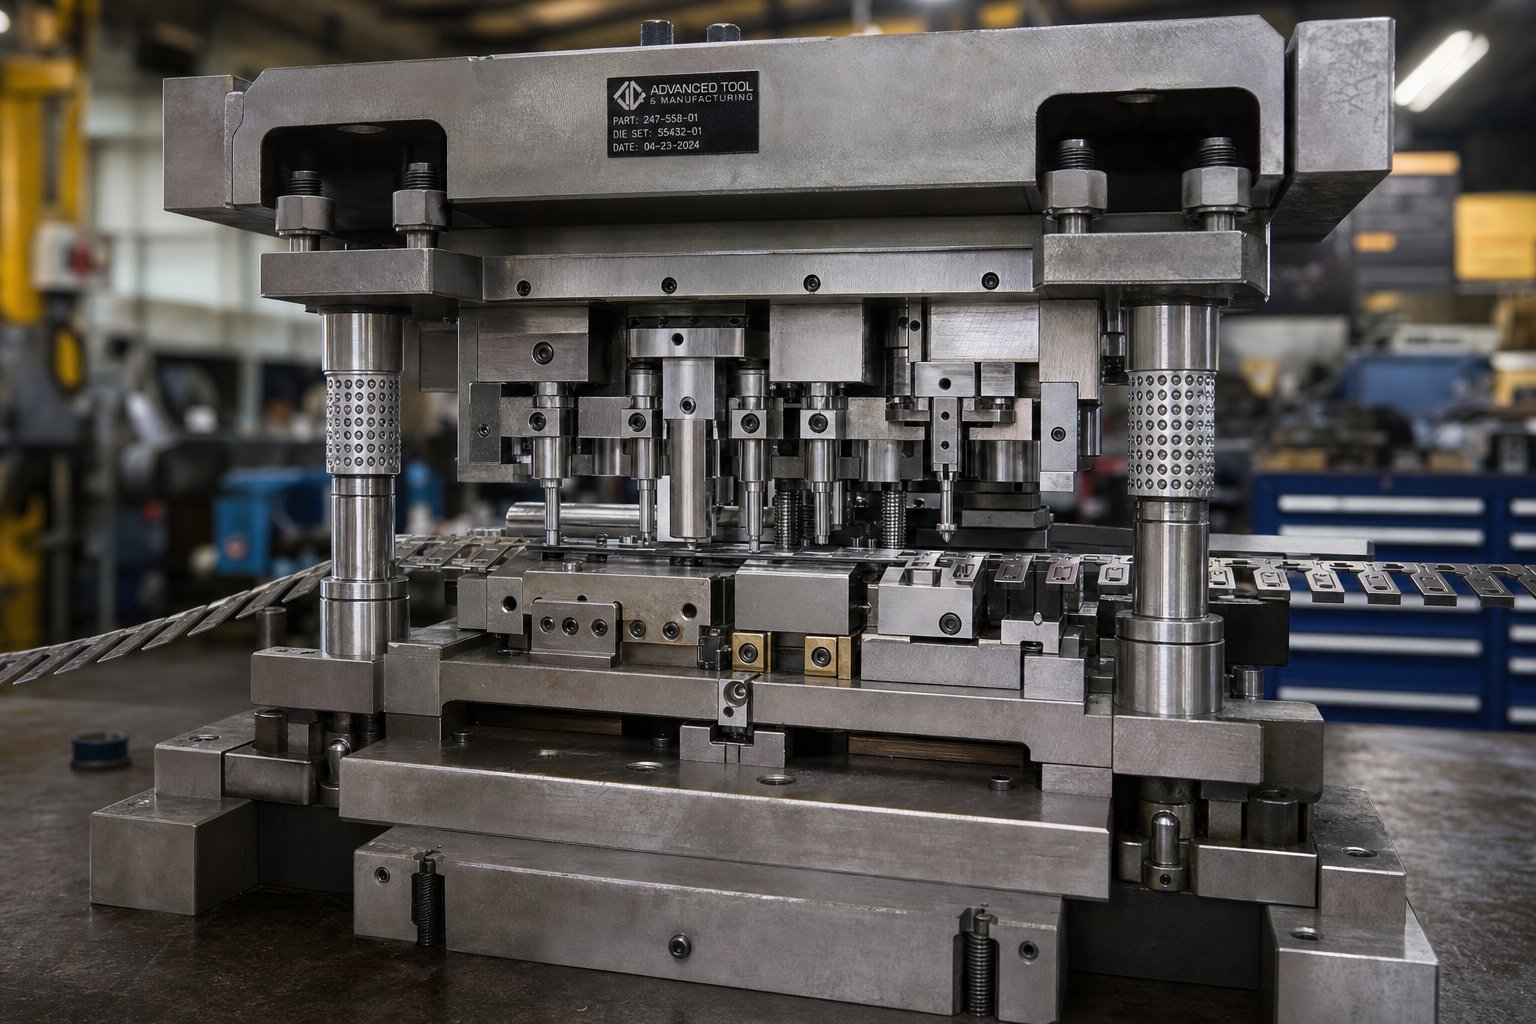
Mi a présbélyegzés tervezése és miért számít?
Présbélyegző kialakítása precíziós szerszámkészletek létrehozásának mérnöki tudománya, amelyek szabályozott erővel és anyagáramlással fémlemezeket kész alkatrészekké formálnak. Mindennel szemben, ami a sajtó padlóján történik. Ahol a fémbélyegzés magára a gyártási műveletre vonatkozik, a sajtolószerszám-tervezés azokra a döntésekre, számításokra és geometriai meghatározásokra összpontosít, amelyek ezt a műveletet elsősorban lehetővé teszik.
Ha valaha is megkérdezte, mit jelent a bélyegzés a gyártásban, a rövid válasz a következő: erő alkalmazása a fémlemezre a megfelelő szerszámok segítségével vágáshoz, hajlításhoz vagy alkatrész kialakításához. A hosszabb válasz több száz mérnöki változót tartalmaz, amelyek meghatározzák, hogy a folyamat zökkenőmentesen fut-e, vagy az első ezer találat után szétesik.
Mit jelent valójában a présbélyegzés tervezése
Tekintse úgy, mint egy híd az alkatrész-koncepció és a gyártásra{0}}kész eszköz között. A bemenetek egyértelműek: alkatrészgeometria egy 3D-s modellből, anyagspecifikációk (ötvözet, vastagság, temperálás) és térfogati követelmények, amelyek megszabják, milyen robusztusnak kell lennie a szerszámoknak. A kimenetek teljes szerszám-összeállítási rajzok, részletes specifikációk minden alkatrészhez, és egy szalagelrendezés, amely meghatározza, hogy a nyers tekercs hogyan válik állomásról állomásra kész alkatrészekké.
A fémlemez sajtolási tervcsomag jellemzően a lyukasztó- és matricatömb méreteit, az anyagtípusonkénti hézagértékeket, a rugóválasztást, a vezetőrendszer konfigurációit és az űrtartalom számításait tartalmazza. A csomag minden dimenziója lehetővé teszi a konzisztens gyártást, vagy bevezeti a felszínre váró hibamódot.
Miért vezetik a tervezési döntések a gyártási eredményeket?
Íme a kellemetlen igazság, a legtöbb bélyegzési művelet a kemény úton tanul meg: a gyártás során felbukkanó problémák szinte mindig a tervezési fázisból származnak. A helytelen hézagok sorjaképződést okoznak. Rossz szalagelrendezés hulladékanyag. Az alulméretezett alkatrészek idő előtt elkopnak. Ezen kérdések mindegyike egy olyan döntésre vezethető vissza, amelyet hónapokkal azelőtt hoztak, hogy a kocka valaha is sajtó alá került.
Az iparági tapasztalatok következetesen azt mutatják, hogy a bélyegzési hibák nagyjából 80%-a tervezési-fázisbeli döntésekre vezethető vissza, nem pedig nyomós-alsó végrehajtási hibákra.
Ez teszi a bélyegzési tervezést a legmagasabb{0}}tőkésponttá bármely program életciklusában. A robusztus szerszámkialakítás rögzíti az alkatrészek minőségét, minimálisra csökkenti a selejt arányát, meghosszabbítja a szerszám élettartamát, és az alkatrészenkénti költségeket több millió cikluson keresztül is kiszámíthatóvá teszi. A hibás kialakítás ezzel szemben a későbbi problémák láncolatát hozza létre, amelyeket semmilyen alátét- vagy présbeállítás nem képes teljes mértékben megoldani.
A rossz tervezés valódi költsége nem csak magának az eszköznek az átdolgozása. A gyártási idő elvesztése, a selejtezett anyagok és a késleltetett indítások a program teljes költségvetését terhelik. A bélyegzési műveletek leghatékonyabb befektetése, ha a mérnöki munkákat a forrásnál elvégezheti.
A bélyegző szerszámok típusai és a választás módja
A nem megfelelő szerszámarchitektúra kiválasztása az egyik legdrágább hiba a bélyegzőszerszám-tervezés során. Ez egy olyan szerszámozási megközelítésbe zárja, amely vagy alul-adja a képességeket, vagy túlkölt-a bonyolultságot, amelyre az alkatrésznek nincs szüksége. A döntés nem csak arról szól, hogy technikailag mi lehetséges. Arról van szó, hogy a szerszám típusát az alkatrész geometriájához, a gyártási mennyiséghez és a költségvetési valósághoz kell igazítani, mielőtt a hat számjegyet az acélhoz kötnénk.
Négy elsődleges architektúra fedi le a legtöbbetfémbélyegző szerszám tervezési alkalmazások: progresszív, transzfer, összetett és kombinált matricák. Mindegyik külön kompromisszumot{1}} tartalmaz, amelyet a mérnököknek a sajátos programkövetelményeikhez képest kell értékelniük.
Progresszív szerszámtervezési szempontok
A progresszív matricák a nagy{0}}mennyiségű bélyegzés igáslovai. Egy fémcsík szekvenciális állomásokon halad keresztül, amelyek mindegyike egy meghatározott műveletet végez, vág, hajlít, formál, amíg egy kész alkatrész el nem válik a végső állomáson. A munkadarab az egész folyamat során a hordozószalaghoz rögzítve marad, ami megőrzi az igazítást, és kiküszöböli az alkatrészkezelést a műveletek között.
Tervezési szempontból a progresszív szerszámok gondos odafigyelést igényelnek a hordozószalag tervezésére, az előtolási pontosság érdekében a vezetőfuratok elhelyezésére és az állomássorrendre, amely kiegyensúlyozza az erőket a préslöket során. Kiválóak, ha szűk tűrésekre van szükség a kisebb alkatrészeken 50 000 egységet meghaladó mennyiségnél. A csere-le? Magasabb kezdeti szerszámköltség és korlátozott rugalmasság a tervezési változtatásokhoz a szerszám megépítése után.
A legfontosabb tervezési előnyök közé tartozik a minimális anyagpazarlás, a nagy -per-percenkénti löketszám, valamint az összetett geometriák egyetlen préselési beállítással történő előállítása, csökkentett munkaerővel.
Átigazolási és összetett cserelehetőségek-
Az átviteli szerszámok a folyamat korai szakaszában elválasztják a munkadarabot a szalagtól, majd mechanikus megfogók segítségével mozgatják az egyes nyersdarabokat a független állomások között. Ez az architektúra ideális nagyméretű alkatrészekhez vagy{1}}mélyhúzott alkatrészekhez, amelyek nem maradhatnak a hordozószalaghoz csatlakoztatva. A független állomások bonyolultabb formázási szekvenciákat is lehetővé tesznek, beleértve a befűzést, a bordákat és a recézést. Mivel az alkatrészek között nincs összekötő háló, a transzferszerszámok ténylegesen csökkenthetik az anyagfelhasználást a progresszív szerszámozáshoz képest bizonyos geometriákon.
Az összetett szerszámok az ellenkező megközelítést alkalmazzák: több vágási műveletet hajtanak végre egyidejűleg egyetlen préslöketben. Képzeld el, hogy a kiürülés és a piercing pontosan ugyanabban a pillanatban történik. Ez kivételesen lapos alkatrészeket eredményez, mivel az erők kiegyenlítődnek a munkadarabon. Az összetett sajtolószerszámok a legmegfelelőbbek-a lapos-kritikus vakolási alkalmazásokhoz, mint például alátétek, alátétek és elektromos laminálások. A szerszámköltség a progresszív szerszámok alatt van, de a folyamat viszonylag egyszerű, sík geometriákra korlátozódik.
A megfelelő Die-architektúra kiválasztása
Az ilyen típusú bélyegzőszerszámok közötti választás négy változótól függ: alkatrészméret, éves mennyiség, tűréskövetelmények és költségvetési korlátok. Az évente kétmillió darabot futtató kis csatlakozóterminál egyértelmű progresszív megoldás. Egy nagy, évi 10 000 darabos szerkezeti konzol indokolhatja az átviteli beállítást. A közepes térfogatú egyszerű lapos alátét az összetett szerszámok felé mutat.
Az alábbi döntési keretrendszer leképezi az egyes eszközöket és stancolási architektúrákat az optimális alkalmazási területükhöz viszonyítva:
| Die Type | Legjobb alkalmazás | Hangerő tartomány | Relatív szerszámköltség | Tipikus átfutási idő | Tervezési komplexitás |
|---|---|---|---|---|---|
| Progresszív | Kis és közepes méretű{0}}alkatrészek több funkcióval | 50K+ egység/év | Magas | 12-20 hét | Magas |
| Átruházás | Nagy részek, mélyrajzok, összetett 3D formák | 10-500 ezer darab/év | Magas | 14-24 hét | Magas |
| Összetett | Lapos részek, amelyek kivágást és átszúrást igényelnek | 5K-500K egység/év | Közepes | 8-14 hét | Alacsonytól közepesig |
| Kombináció | Egy mozdulattal vágni és alakítani igénylő alkatrészek | 10-200 ezer darab/év | Közepes-Magas | 10-18 hét | Közepes |
A kombinált szerszámok, amelyeket külön érdemes megemlíteni, egyetlen mozdulattal egyesítik a vágási és alakítási műveleteket. Középutat foglalnak el az összetett és a progresszív megközelítések között, ami akkor hasznos, ha egy alkatrésznek nyírásra és hajlításra is szüksége van, de nem indokolja a teljes progresszív szerszám bonyolultságát.
A kritikus megoldás a mérnökök számára: az architektúra kiválasztása nem preferencia. Ez egy mérnöki döntés, amelyet az alkatrészkövetelmények vezérelnek. Ennek tévedése azt jelenti, hogy vagy a szükségtelen komplexitásért kell fizetni, vagy olyan korlátok ellen kell küzdeni, amelyeket egy másik eszközzel már a kezdetektől elkerülhettek volna.
Természetesen a megfelelő architektúra kiválasztása csak az első lépés. Ezen matricatípusok mindegyike ugyanazokon az alapvető alkatrészeken, lyukasztókon, matricákon, lehúzókon és beállítórendszereken alapul, amelyek egyedi tervezési minősége határozza meg, hogy a szerszám valóban teljesíti-e a kívánt teljesítményt.
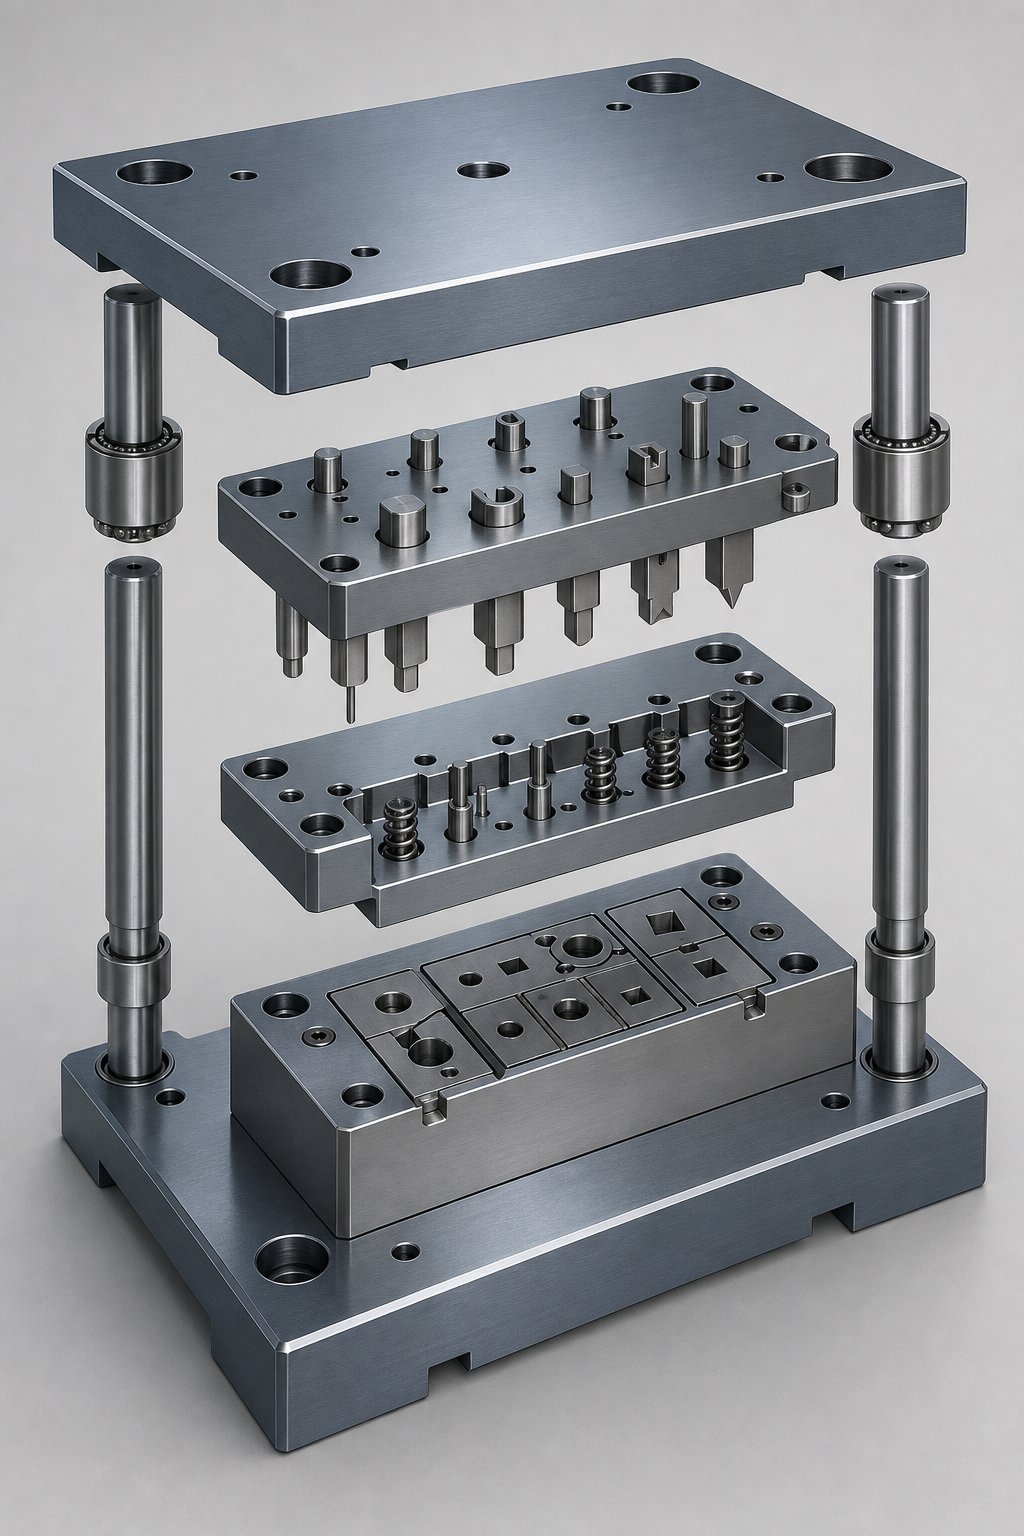
Alapvető szerszám-alkatrészek és tervezési funkcióik
Az architektúrától függetlenül minden bélyegzőszerszám ugyanabból az alapelem-családból épül fel. Az ütések vágják és formálják. A matricablokkok pontos távolsággal fogadják ezeket az ütéseket. A lehúzók kezelik az anyag viselkedését minden egyes ütés alatt és után. A vezetőrendszerek mindent egy vonalban tartanak több ezer font erő alatt. Egyszerűen hangzik, de az egyes elemek méretezésének és a sajtolószerszámok anyagának kiválasztásának mérnöki indoka az, hogy a szerszámszerszámok tervezése elválasztja a megbízható gyártóeszközöket a krónikus karbantartási fejfájástól.
Észre fogja venni, hogy sok bélyegzési hibát nem egyetlen katasztrofális hiba okoz. Ezek olyan marginális döntések eredményei, amelyek több összetevő között halmozódnak fel. Egy kicsit túl hosszú ütés, egy csupaszító nem megfelelő rugóerővel, egy matricapapucs, amely éppen annyira hajlik el, hogy eltolja a hézagokat. Az egyes komponensek specifikációi mögött meghúzódó „miért” megértése megakadályozza, hogy ezek a halmozott hibák elérjék a prés padlóját.
A lyukasztó és vágóblokk tervezési alapelvei
A lyukasztó az aktív vágó vagy alakító elem, és geometriája közvetlenül szabályozza az élminőséget, a sorjaképződést és a forgácsolóerő követelményeit. Egy jól-megtervezett lyukasztónak három különálló zónája van: a vágóél (ahol érintkezik a munkadarabbal), a szár (ahol a lyukasztólemezben van), és a köztük lévő átmenet. Minden zónának megvannak a saját méretei és felületkezelési követelményei.
Az élvonalbeli profil többet számít, mint azt a legtöbb mérnök gondolná. A lapos-felületű lyukasztó tisztán vág, de maximális tonnát igényel, mivel a teljes vágási kerület egyidejűleg érintkezik az anyaggal. Nyírási szög hozzáadása a lyukasztó felületéhez, amely általában az anyagvastagság 1-1,5-szerese, a vágási műveletet a löket során eltolja. Ez 30-50%-kal csökkentheti a vágóerő csúcsát, ami meghosszabbítja a lyukasztó élettartamát és csökkenti a prés ütési terhelését. A kompromisszum az, hogy a nyírási szögek olyan oldalirányú erőket hoznak létre, amelyek eltéríthetik a vékony ütéseket, így a legjobban nagyobb keresztmetszeteknél alkalmazhatók.
A vágóblokk esetében a mérnökök alapvető konstrukciós választás előtt állnak: tömör vagy betét stílusú. A tömör szerszámtömbök egyetlen darab szerszámacélból készülnek, ami maximális merevséget és egyszerűséget kínál. A betét-stílusú matricablokkok edzett betéteket használnak, amelyeket egy lágyabb tartólemezbe préselnek vagy csavaroznak. A vágóélek kopása esetén a betétek könnyebben cserélhetők, így jelentősen csökken a karbantartási állásidő. A nagy mennyiségű fémbélyegző szerszámoknál a lapkaszerkezet a standard megközelítés, mivel lehetővé teszi a helyi cserét a teljes szerszámrész átépítése nélkül.
A sorjaszabályozás közvetlenül a lyukasztó geometriája és a szerszámtömb hézaga közötti összefüggésre vezethető vissza. Ha a hézag megfelelő és a vágóélek élesek, a törésvonalak a lyukasztó és a szerszám oldaláról tisztán találkoznak. A túlzott hézag borulást és sorjaképződést okoz a szerszám oldalán. Az elégtelen hézag másodlagos nyírási és durva élviszonyokat okoz. A lyukasztó vágóél keménysége, jellemzően 58-62 HRC szerszámacéloknál, mint a D2 vagy M2, határozza meg, hogy mennyi ideig tart ez a tiszta törési viszony, mielőtt újraélezésre lenne szükség.
- A vágóél hosszát úgy kell megtervezni, hogy megakadályozza az oldalirányú elhajlást a feldolgozás során
- A nyírási szög kiválasztásának egyensúlyban kell lennie az űrtartalom csökkentésével az oldalirányú erőképzéssel
- A lyukasztó-a-rögzítő illeszkedésének (általában H7/h6) meg kell akadályoznia az elfordulást és az axiális mozgást
- A vágási terület alatti vágóblokk kilépési szöge lehetővé teszi a csigák bekötés nélküli eltávolítását
- A betét rögzítési módszerének (nyomó-illesztés, váll vagy csavar) ellenállnia kell a kilökési erőknek
- A vágóélek felületi minősége elérje a 0,4 um vagy jobb értéket a súrlódás minimalizálása érdekében
Csupaszítók, emelők és anyagvezető rendszerek
Képzeljen el egy lyukasztót, amely átszúrja a fémlemezt. Ahogy visszahúzódik, az anyag természetesen összeesik a lyukasztó teste körül, és megpróbálja követni azt felfelé. Csupaszító mechanizmus nélkül az anyag vagy a lyukasztóhoz tapad, a következő adagolás elakadását okozza, vagy károsítja a szomszédos állomásokat. A lehúzógépek megoldják ezt a problémát, de a választott típus komoly hatással van a szerszám teljesítményére.
Tavaszi sztriptíztáncosok(más néven nyomópárnák) rugóval{0}}terhelt lemezek, amelyek a felső szerszámpapucsra vannak szerelve, amelyek körülveszik a vágólyukakat. A lyukasztás előtt érintkeznek a szalag anyagával, elsimítanak minden, a tekercsbeállítás által okozott görbületet, és szorosan hozzátartják a munkadarabot a szerszámblokkhoz a vágás és a kihúzás során. Ez megakadályozza az anyag megtapadását az ütések között, kiküszöböli a kalapácsolási hatást a csupaszítás során, és megakadályozza, hogy a szalag oldalirányban elmozduljon a vágás során.
A tömör lehúzók (híd- vagy lemezlehúzók) az alsó szerszámhoz csavarozott rögzített lemezek. Egyszerűbb és olcsóbb a gyártásuk, nem igényelnek rugókat vagy vezetett orsókat. Vágás közben azonban nem tartják síkban az anyagot, ami azt jelenti, hogy a lyukasztóknak maguktól kell lenyomniuk az anyagot a szerszámtömbhöz. Ha a szalagnak van görbülete, az anyag megtapadhat a különböző magasságú ütések között, ami elhajlást, repedést vagy egyenes ütéstörést okozhat. A precíziós progresszív matricákhoz a rugós lehúzók a magasabb költségek ellenére egyértelmű választás.
Az emelősínek más, de ugyanolyan kritikus funkciót látnak el. A progresszív sajtolószerszámoknál a csíkot a löketek között a szerszám felülete fölé kell emelni, hogy szabadon tudjon előrehaladni anélkül, hogy áthúzódna az alakító állomásokon vagy a szerszámbetéteken. Az emelőcsapok, amelyek általában rugós-alulról terhelik, egyenletes adagolási magasságra emelik a szalagot. A tervezési paraméter, ami itt a legfontosabb, az emelési magasság: túl kicsi, és a csík megakad a formált elemeken; túl sok, és instabilitást okoz etetés közben.
- A rugós csupaszító erőnek meg kell haladnia a csupaszító erőt (általában a vágóerő 5-10%-a) plusz a nyersdarab tartási követelményei
- A lehúzó-a lyukasztás közötti távolságnak kevesebbnek kell lennie, mint a vágószerszám-hézag fele az útmutatás fenntartása érdekében
- Az emelőcsap magasságának meg kell szabadulnia a legmagasabban kialakított elemtől, valamint egy biztonsági ráhagyással a szalagrebegéshez
- A vezetősín szélességi tűrés szabályozza a szalag oldalirányú helyzetét, és befolyásolja a pilóta kapcsolódási pontosságát
- Az anyagvezető alagút hosszának elegendő csatlakozást kell biztosítania ahhoz, hogy megakadályozza a szalag elfordulását az adagolás során
Die Shoe and Alignment Systems
A szerszámpapucs az egész szerelvény szerkezeti gerince. A felső és alsó cipők hordozzák a sajtolószerszám összes alkatrészét, elnyelik a reakcióerőket minden vágási és alakítási műveletből, és fenntartják a térbeli kapcsolatot a lyukasztó és a szerszámszakaszok között több millió cikluson keresztül. Ha a cipők elhajlanak, a szerszámban minden hézag elmozdul, és az egyes alkatrészekre tervezett pontosság elveszik.
Merevségi követelmények skála szerszámmérettel és teljes vágóerővel. A cipők jellemzően öntöttvas vagy acéllemezek, vastagságukat a préstámasz támasztópontjai közötti távolság határozza meg. Általános irányelv: a cipő vastagságának meg kell akadályoznia a 0,001 hüvelyknél nagyobb elhajlást a támasztatlan fesztáv lábánként teljes terhelés mellett. Az alulméretezett cipők egyenetlen hézagokat hoznak létre a szerszám éleinél, ami sorjaként jelenik meg az alkatrész egyik oldalán, és tiszta nyírásként a másik oldalon.
Vezetőoszlopok kötik össze a felső és az alsó cipőt, és a préslöket során megtartják egyvonalukat. Két alapvető stílus létezik:súrlódó (siklócsapágyas) csapok és golyóscsapágycsapok. A súrlódó csapok közvetlenül az edzett perselyek belsejében helyezkednek el, körülbelül 0,0005 hüvelykes hézaggal. Jól kezelik a nagy oldalirányú tolóerőt, és olcsóbbak, de súrlódást generálnak, ami korlátozza a nagy-sebességű működést. A perselyeket gyakran alumíniumbronz tartalmú grafitdugóval bélelik a kopás csökkentése érdekében.
A golyóscsapágy vezetőcsapjai precíziós golyóscsapágyakon mozognak egy ketrecben, és negatív -lejtős illeszkedést érnek el, ahol a csap-plusz-a csapágy átmérője 0,0002 hüvelykkel nagyobb, mint a persely furata. Ez ultra-pontos beállítást eredményez minimális súrlódás mellett, így a nagy sebességű progresszív szerszámok szabványává-ezt. A kompromisszum-: a golyóscsapágy csapok kisebb oldalirányú tolóerőt tolerálnak, mint a súrlódó csapok, ezért a jelentős kiegyensúlyozatlan oldalirányú erőkkel rendelkező szerszámokhoz további sarokblokkokra lehet szükség.
Az igazítási pontosság közvetlenül befolyásolja a hézag konzisztenciáját a szerszám homlokfelületén. Még egy 0,001 hüvelykes eltolódás is a felső és az alsó cipő között azt jelenti, hogy a vágás egyik oldalán nő a hézag, míg a másik oldalon ugyanennyivel csökken. Egy oldalanként 0,004 hüvelykes hézaggal tervezett szerszámon ez 25%-os eltérés, ami elegendő ahhoz, hogy látható sorjakülönbségeket hozzon létre az alkatrész egyik széle és a másik között.
- A sajtolópapucs anyagának meg kell felelnie az elhajlási határértékeknek: öntöttvas általános használatra, acéllemez nagy-precíziós vagy nagy{1}}terhelésű alkalmazásokhoz
- A vezetőcsap átmérőjét a várható oldalirányú tolóerőhöz kell méretezni, nem csak a szerszám súlyához
- A golyóscsapágy csapjai rugóterhelést igényelnek az alsó -rögzített oszlopokon, hogy a ketrec a csap előtt kerüljön a perselybe
- kockánként legalább két vezetőoszlop; négy oszlop hosszú progresszív matricákhoz, hogy megakadályozzák a cipő felborulását
- A különböző kopólemezekkel (acél alumínium bronz ellen) ellátott sarokblokkok kiegészítik a vezetőcsapokat, ha az oldalirányú erők meghaladják a csap kapacitását
- A vezetőcsap rögzítési hosszának biztosítania kell, hogy a csapok teljesen illeszkedjenek, mielőtt bármilyen lyukasztó hozzáérne a munkadarabhoz
Ezek a bélyegzőszerszám-alkatrészek nem működnek elszigetelten. A tökéletesen megtervezett lyukasztó egy nem megfelelően vezetett cipővel párosítva ugyanazokat a hibákat okozza, mint egy kopott szerszám. Az alkatrészek pontossága és a szerkezeti merevség közötti kölcsönhatás az, ami elválasztja a konzisztensen működő szerszámot az állandó beállítást igénylőtől. És ez a kölcsönhatás még bonyolultabbá válik, ha figyelembe veszik az anyagspecifikus viselkedést, ahol ugyanazok az alkatrészek méretei, amelyek a lágyacélnál is használhatók, azonnali problémákat okozhatnak a rozsdamentes acél vagy az alumínium esetében.
Anyagkiválasztás és vámkezelés
A tökéletes alkatrészgeometriával tervezett szerszám akkor is meghibásodik, ha a hézagok nem egyeznek a rajta áthaladó anyaggal. Ugyanaz a lyukasztó---kapcsolat, amely tiszta éleket eredményez az enyhe acélban, túlzott sorja keletkezhet a rozsdamentes acélban, vagy idő előtti élletörést okozhat az alumíniumban. A fémbélyegző anyagok nyírás hatására másképp viselkednek, formázás közben másként hajlanak meg, és másként térnek vissza a préslöket után. Ezen viselkedések mindegyike tervezési választ igényel.
Ez az a hely, ahol sok mérnök megég. Egyetlen hézagszabályt alkalmaznak az összes anyagra, másolják a rugós feltevéseket az egyik ötvözetről a másikra, vagy utólagos gondolatként kezelik a szalagvezérlő funkciókat. Az eredmény egy olyan eszköz, amely egy anyagon dolgozik, de hibákat hoz létre abban a pillanatban, amikor a specifikációs lap megváltozik.
Hézagértékek anyagtípus és vastagság szerint
A préselési hézagot az oldalankénti anyagvastagság százalékában fejezzük ki. Meghatározza a rést a lyukasztó vágóéle és a szerszám nyílása között, és szabályozza, hogy az anyag hogyan törjön el a kivágás vagy átszúrás során. Tegye rendbe, és a törésvonalak a lyukasztó és a szerszám oldaláról tisztán találkoznak, minimális sorjával. Ha rosszul csinálja, akkor a szerszám élettartama alatt éles minőségi problémákat keres.
Az általános elv egyértelmű: a keményebb anyagokhoz, amelyek alacsonyabb hozamú-/-húzási aránnyal rendelkeznek, nagyobb hézagokra van szükség, hogy biztosítsák a tiszta töréshez szükséges mechanikai erőt. De a sajátosságok jelentősen eltérnek az anyagcsaládonként. Acéllemez sajtoláshoz,kutatások azt mutatjákhogy bár oldalanként 10% szabvány a lágyacélnál, ugyanez a hézag a lehető legrosszabb sorjamagasságot eredményezi a rozsdamentes acélon. A fejlett, nagyszilárdságú acéloknak akár 21%-os hézagra lehet szükségük oldalanként az optimális élnyújtási képességhez.
| Anyagi család | Tipikus vastagsági tartomány | Javasolt hézag (% oldalanként) | Sorja viselkedési megjegyzések |
|---|---|---|---|
| Lágyacél (CRS/HRS) | 0.5 - 3.0 mm | 8 - 12% | Tiszta nyírás mérsékelt borítással; a sorja fokozatosan növekszik, miközben a hézag meghaladja az optimálisat |
| Rozsdamentes acél (ausztenites 304/316) | 0.3 - 2.5 mm | 12 - 16% | A nagy megmunkálású-edzés gyors sorjanövekedést okoz alacsony hézagok mellett; kerülje el a 10%-ot oldalanként |
| Rozsdamentes acél (Ferritic 430) | 0.3 - 2.0 mm | 10 - 14% | Kevésbé érzékeny, mint az ausztenites minőségek; mérsékelt sorja normál hézagoknál |
| Alumínium (5000/6000 sorozat) | 0.5 - 3.0 mm | 6 - 10% | A puha anyag inkább szakad, mintsem törik a túlzott hézagnál; szűk hézag csökkenti a borulást |
| Advanced High Strength Steel (AHSS) | 0.8 - 3.0 mm | 14 - 21% | Az alacsony hozam-/-szakító arány nagy hézagot igényel az élnyújtási teljesítmény érdekében |
A rozsdamentes acél fémbélyegzésénél a munka-edzési viselkedése jelentősen megváltoztatja a törésmechanikát. Az ausztenites minőségek körülbelül kétszer akkora préserőt igényelnek, mint a lágyacél, és lényegesen több súrlódási hőt termelnek. Ezek az erők felgyorsítják a lyukasztó kopását, ami azt jelenti, hogy az élek leromlása idővel súlyosbítja a hézagproblémát. A helyes kezdeti hézag megadásával több ciklus vásárolható meg, mielőtt az újraélezés szükségessé válik.
Az alumínium bélyegzés más kihívást jelent. Az alumínium kisebb nyírószilárdsága azt jelenti, hogy a forgácsolóerők kisebbek, de hajlamos a szerszámfelületekhez tapadni, tapadási kopást okoz a lyukasztó oldalain. Sok mérnök alapértelmezés szerint az enyhe acélhézag értékeket választja az alumínium esetében, és kíváncsi, miért fordul elő túlzott borulás és szálkás sorja. A szűkebb hézagok, a polírozott lyukasztófelületekkel és a megfelelő bevonatokkal kombinálva lényegesen jobb élminőséget eredményeznek az alumíniumötvözeteken.
Tavaszi{0}}Hátkompenzáció a Die Design területén
A fémlemez minden hajlítása rugalmas és képlékeny alakváltozással jár. Amikor az alakító erő megszűnik, a rugalmas rész helyreáll, és az alkatrész kinyílik. A visszanyerés mértéke függ az anyag folyáshatárától, a vastagsághoz viszonyított hajlítási sugártól és a szemcse irányától. A nagyobb -szilárdságú anyagok jobban visszaköszönnek. A nagyobb hajlítási sugarak jobban visszarugóznak. És ha a kocka nem veszi figyelembe, akkor az alkatrészei a specifikációból származnak.
A szerszámtervezők többféle kompenzációs stratégiát alkalmaznak.Túlhajlítása legelterjedtebb: a szerszám egy számított mértékkel meghajlítja az anyagot a célszögön túl, így a visszarugó-visszaállítja a kívánt geometriára. Például, ha 90 fokra van szüksége, és az anyag 3 fokkal visszaugrik, akkor a szerszámot úgy tervezték, hogy 87 fokban alakuljon ki. A CNC présfékek ezt anyagadatbázisokkal automatizálják, de a sajtolószerszámok megkövetelik, hogy a kompenzációt tartósan a szerszámgeometriába bedolgozzák.
A mélyedés, vagyis a bedolgozás más megközelítést alkalmaz. Ahelyett, hogy elhajolna a célon, a szerszám koncentrált nyomást fejt ki a hajlítási csúcson, további képlékeny deformációt kényszerítve ki, ami csökkenti a tárolt rugalmas energiát. Ez a módszer kiváló szögszabályozást tesz lehetővé, kisebb érzékenységgel az anyagvastagság változására. A kompromisszum-a nagyobb tonnakövetelmények és a munkadarab belsejében esetlegesen előforduló felületi jelölések.
A több hajlítást tartalmazó összetett sajtolások esetén{0}}rugózzon vissza az elemek között. A három egymást követő kanyarral rendelkező alkatrész, amelyek mindegyike egymástól függetlenül ugrik vissza, jócskán a tűréshatáron kívülre sodródhat, ha az egyes kanyarokat nem külön-külön kompenzálják. A szerszámtervezők gyakran használnak szimuláción -alapú előrejelzést a rugó-visszaoszlás leképezésére az alkatrészen, majd gépi kompenzációt végeznek az egyes alakítóállomásokon, ahelyett, hogy egyetlen korrekciós tényezőre hagyatkoznának.
Bypass Notch kialakítás a szalagvezérléshez
A progresszív sajtolószalag-elrendezéseknél a formált jellemzőknek és a hordozó geometriájának együtt kell léteznie, ahogy a szalag állomásról állomásra halad. A megkerülő bevágások a csíkba vágott kis dombormű elemek, amelyek megakadályozzák a kialakított területek, a szerszámelemek és a szomszédos állomások közötti interferenciát. Kissé hangzanak, de a rosszul elhelyezett hornyok gyengíthetik a hordozót, torzíthatják a szalagot, vagy gyártási sebességnél adagolási instabilitást okozhatnak.
A fémlemez sajtolószerszámok negatív és pozitív bypass bevágásainak megértése azok funkcionális céljával kezdődik. A pozitív bypass bevágás megtartja vagy megvezeti az anyagot egy adott elem körül, miközben fenntartja a megfelelő hordozótámaszt a stabil adagoláshoz. A negatív megkerülő bevágás eltávolítja az anyagot, így hézagot hoz létre a szerszámok, a formált geometria vagy a hulladékpályák körül. Mindkettő ugyanazt az alapvető célt szolgálja: a szalag biztonságos áthaladását minden állomáson ütközés vagy deformáció nélkül.
A bypass hornyok geometriájának tervezési szabályai közvetlenül az anyagvastagsághoz és a hordozószélességhez kötődnek. A bevágásnak elegendő anyagot kell eltávolítania ahhoz, hogy megtisztítsa a formált elemeket, valamint egy biztonsági ráhagyást a csík lebegéséhez és a helyzetváltozáshoz, de nem annyira, hogy a fennmaradó hordozó keresztmetszete túl gyenge legyen ahhoz, hogy kihajlás vagy csavarodás nélkül továbbítsa az előtolási erőket. Az éles belső sarkok a bevágásokon olyan feszültségkoncentrációkat hoznak létre, amelyek szakadást okozhatnak, különösen keményebb anyagoknál. A legalább egy anyagvastagság sugarú átmenetei elősegítik a feszültség elosztását és megakadályozzák a hordozó idő előtti meghibásodását.
A kritikus tanulság: a bypass bemetszésproblémák jellemzően a kockapróba során kerülnek felszínre, de kiváltó okuk a szalagelrendezés szakaszában él. Ha a csík elrendezése nem veszi figyelembe, hogy a kialakított elemek, kísérleti lyukak és törmelékterületek hogyan hatnak egymásra a hordozó erősségével, akkor semmilyen próbakorrekció nem oldja meg az alapvető geometriai ütközést.
Az anyagspecifikus paraméterek{0}}nem léteznek elszigetelten. A hézagértékek, a rugó-visszatérítés kompenzációja és a szalagvezérlési funkciók egyazon eszközön belül működnek együtt, és mind visszavezetnek a szalag elrendezésére, az egyetlen tervezési műtermékre, amely minden állomáson keresztül irányítja az anyagáramlást.
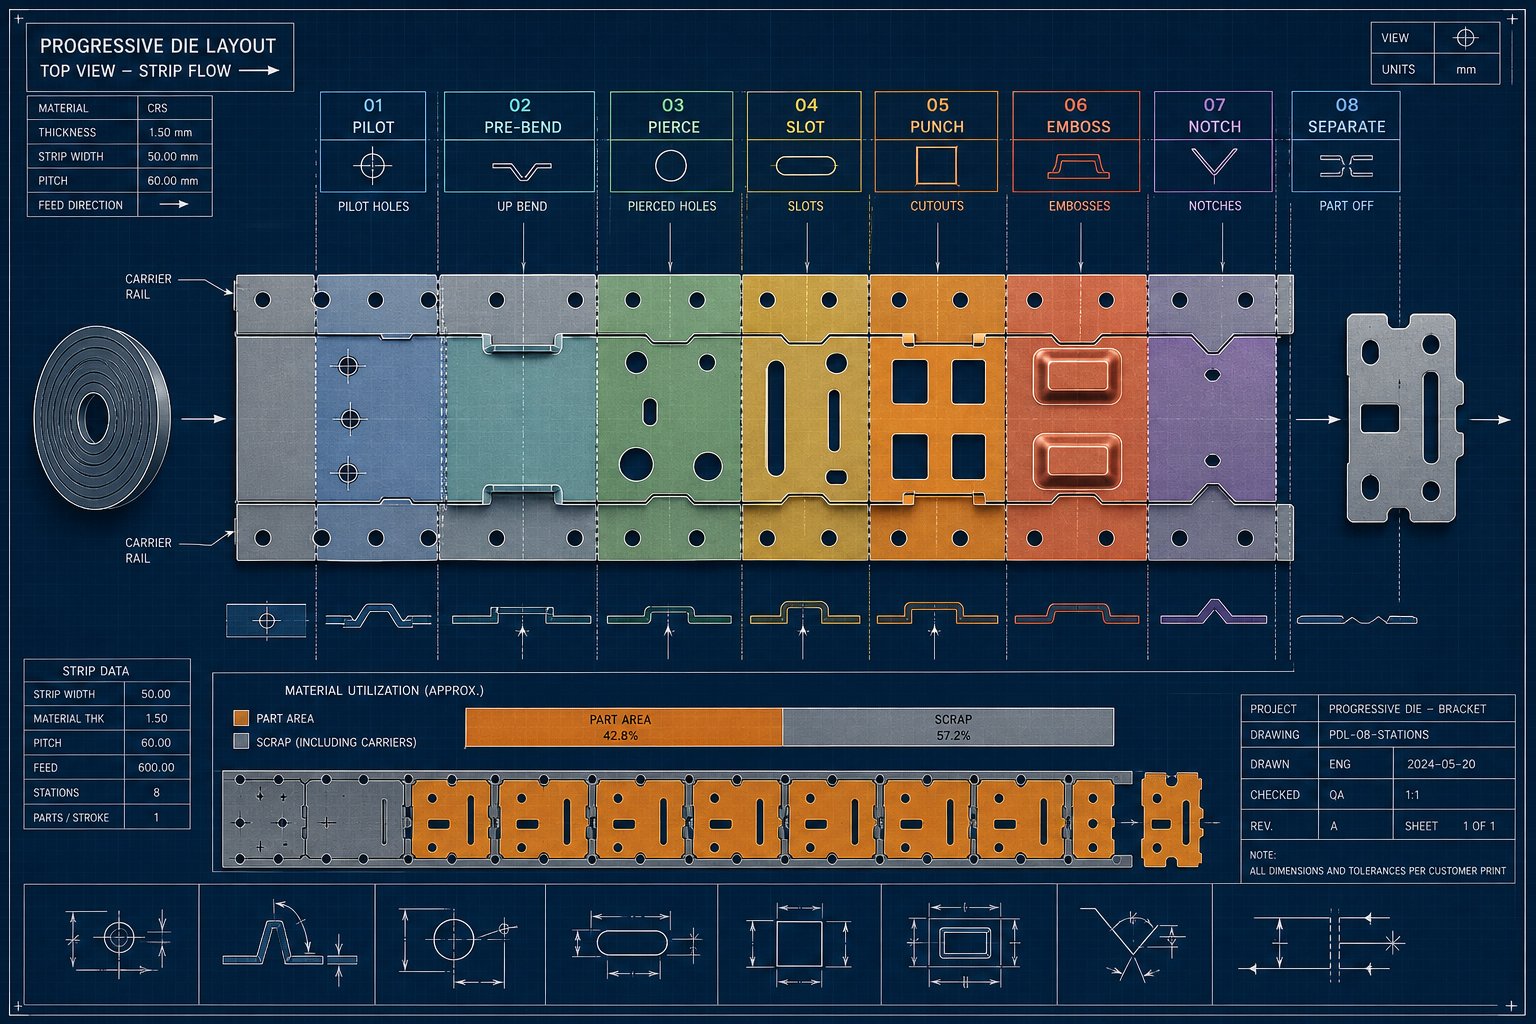
A szalagok elrendezésének optimalizálása progresszív szerszámokhoz
A szalagelrendezés az egyetlen tervezési műtermék, amely meghatározza, hogy a megvásárolt tekercsből mennyi lesz bélyegző alkatrész, és mennyi kerül a hulladékgyűjtőbe. Meghatározza az alkatrész tájolását, az előtolási emelkedést, a hordozó geometriáját, az állomások sorrendjét és azt a selejtmintát, amellyel a szerszámnak teljes élettartama alatt együtt kell élnie. Néhány milliméter elpazarolt hídszélesség vagy egy nem hatékony egymásba ágyazási szög több ezer dollárba kerülhet gyártási futtatásonként, ha több millió ütéssel megszorozzuk.
A bélyegzett fémlemez alkatrészeket előállító progresszív szerszámok esetében az elrendezés nem csupán egy rajzi gyakorlat. Ez egy gazdasági döntés, amely rögzíti az anyaghozamot, mielőtt egyetlen ütés érintené az acélt.
A szalagelrendezés alapjai és az anyaghasználat
Három változó határozza meg az anyaghozamot bármilyen szalagelrendezésben: szalagszélesség, előtolási osztás és a szalagon lévő alkatrész iránya. A szalag szélessége megegyezik az alkatrész maximális méretével az előtolás irányára merőlegesen, plusz a kétoldali hidak plusz a szállításhoz szükséges hordozószélesség. Az előtolási emelkedés, az a távolság, amelyet a szalag egy nyomólöketenként halad előre, megegyezik az alkatrész maximális méretével az előtolás irányában plusz egy híddal.
A hídvastagság, a szomszédos részeket, illetve az alkatrészeket és a szalag szélét elválasztó kis anyagháló egy gyakorlati ökölszabályt követ: az anyagvastagság körülbelül 1,25-1,5-szerese. Túl vékony, és a híd etetés közben elszakad, elakad a szerszám. Túl vastag, és minden mozdulattal eldobod a használható anyagokat.
Az alkatrészorientáció jelentős optimalizálási lehetőségeket nyit meg. Ha egy alkatrészt szögben megdönt a szalagon, amelyet szöges áthaladásnak vagy egymásba ágyazásnak neveznek, akkor a szabálytalan alakú geometriák közelebb illeszkednek egymáshoz. Képzeljen el két L-alakú zárójelet, amelyek elforgatva egymásba illeszkednek, mint a puzzle darabjai. Ez a megközelítés az anyagfelhasználást jóval a 75%-os referenciaérték fölé tolhatja, amelyet a legtöbb fémlemezbélyegzési művelet megcéloz. A kompromisszum a megnövekedett szerszámbonyolítás és a potenciálisan kiegyensúlyozatlan forgácsolóerők, amelyek gondos tervezést igényelnek.
A tekercsszélesség elérhetősége az elrendezési lehetőségeket is korlátozza. A szervizközpontok szabványos tekercsszélességei rögzített lépésekben kaphatók. Ha a szalag optimális szélessége a szabványos méretek közé esik, akkor vagy a rés-–-szélesség feldolgozásáért fizet, vagy elfogad egy kicsit kevésbé hatékony elrendezést, amely készletméretet használ. A tapasztalt tervezők a rendelkezésre álló tekercsszélességek alapján értékelik a többféle elrendezési irányt, mielőtt elköteleznék magukat a végső megközelítés mellett.
Állomássorrend és pilótaelhelyezés
Az állomás sorrendje határozza meg azt a sorrendet, amelyben a lyukasztási, formázási és kivágási műveletek végbemennek, ahogy a csík halad a szerszámon. Ennek tévedése problémákat okoz a szalag instabilitásától az állomások közötti halmozott méretsodródásig.
A vezérelv: először hozzon létre nullapontokat, ossza el egyenletesen a nehéz vágási terhelést, csak akkor végezze el a nagy alakítást, ha a szalag megfelelő alátámasztása van, és hagyja a végső levágást az utolsó kalibrációs lépés után. A pilótalyukak korai átszúrása, jellemzően az első vagy a második állomáson, létrehozza azt a helyzeti referenciát, amelyre az összes következő állomás támaszkodik. Ezek a pilóták kijavítják a kisebb adagolási pontatlanságokat, és minden nyomóütés előtt pontosan rögzítik a csíkot.
A precíziós hideglemezbélyegzési munkákhoz a próba-–-furat közötti távolság szűk, jellemzően 0,0005–0,001 hüvelyk, ami azt jelenti, hogy magukat a vezetőlyukakat minimális torzítással kell kilyukítani. A pilóták elhelyezése a hordozószalagban, nem pedig az alkatrész geometriájában, megvédi a kész elemeket az esetleges jelölésektől, és tisztán tartja a nullapontfelületeket.
Az állomásokon átívelő haderő-kezelés is számít. Ha az összes nehéz simítási művelet a szomszédos állomásokon csoportosul, a keletkező terhelési tüske egyenetlenül eltérítheti a szerszámpapucsot és a préskeretet. A vágási erők nehéz és könnyű műveletek váltakozásával történő elosztása a szalagon segít fenntartani a konzisztens hézagviszonyokat a löket során. A forgácsolóerő hasznos becslése a kerület és a vastagság szorozva az anyag nyírószilárdságával, a csupaszító erő pedig további 5-10%-kal a tetején.
Hulladékcsökkentés a tervezés optimalizálásával
Az anyaghozam javulásának minden százalékpontja közvetlenül a fémbélyegzett alkatrészek költségmegtakarítását jelenti. Három stratégia biztosítja a legnagyobb hatást: a hordozószélesség minimalizálása, a közös-vonalvágás és az alkatrészgeometriai együttműködés.
A hordozó szélességének szerkezetileg a lehető legszűkebbnek kell lennie, ugyanakkor stabil szalagszállítást kell biztosítania. Egy praktikus üzlet{1}}padlóra vonatkozó irányelv előírja, hogy a hordozószalag szélessége legalább kétszerese az anyagvastagságnak, hogy megakadályozzák a kihajlást vagy a felborulást az adagolás során. De a geometria legalább annyira számít, mint a nyers szélesség. A stratégiai merevítő bordákkal ellátott tartó keskenyebb lehet, mint egy lapos tartó, miközben megőrzi az azonos merevséget.
Az általános-vonalvágás, ahol a szomszédos részek egyetlen vágási élen osztoznak, nem pedig külön hidat igényelnek közöttük, kiküszöböli a hídszélességet alkatrészhatáronként. Ez a technika akkor működik, ha az alkatrészek élgeometriája egyenes vagy kompatibilis, és ha a keletkező törmelék csontváz még tisztán ki tud lépni a szerszámból.
Néha a leghatékonyabb selejtcsökkentés a terméktervezőkkel való együttműködés eredménye, hogy magát az alkatrészgeometriát módosítsák. A saroksugár, a fülek szélessége vagy az általános borítékok kis változtatásai 68%-os kihasználtságról 78%-ra tolhatják el az elrendezést anélkül, hogy az alkatrészfunkciókat befolyásolnák. Ez a tervezési-gyárthatósági párbeszéd ideális esetben az alkatrészgeometria lefagyása előtt történik, nem pedig azután, hogy a szerszámozási árajánlatok túllépik a költségvetést.
A strukturált megközelítés fegyelmezetten tartja a szalagelrendezéssel kapcsolatos döntéseket, és megakadályozza a késői-stádiumú utómunkálatokat:
- Elemezze az alkatrész geometriáját, és azonosítsa a kidolgozott nyersdarab méreteit, beleértve az összes formált jellemzőt laposra hajtva
- Értékelje a több alkatrész tájolását és a beágyazási stratégiákat a szabványos tekercsszélességekhez képest
- Számítsa ki az anyagfelhasználást minden egyes jelölt elrendezéshez, és rangsorolja a hozam százalékos arányát
- Tervezze meg a hordozószalag típusát (tömör, sztreccsszalag vagy füles) az alakítási követelmények és a szállítási stabilitás alapján
- Állítsa be a szekvenciaállomásokat a pilóták létrehozásához, az erők egyenletes elosztásához, és lehetőség szerint különítse el a formázást a vágástól
- Adja meg a híd méreteit az anyagvastagság többszörösével, és ellenőrizze a hordozó szilárdságát a teljes előtolási erővel szemben
- Érvényesítse a végső elrendezést szimulációval vagy kézi szalagmodellezéssel, hogy megbizonyosodjon arról, hogy nincs interferencia az állomások között
A szalagelrendezés rögzíti a szerszám által gyártott minden alkatrész költségstruktúráját. De még egy tökéletesen optimalizált elrendezés is csak addig működik papíron, amíg nem érvényesítik a valós anyagi viselkedéssel szemben. Ez az érvényesítési lépés, amely szimulációs eszközökkel előre jelzi a vékonyodást, a gyűrődést és a rugósodást-, mielőtt bármilyen szerszámacélt levágna, az, ami megkülönbözteti a magabiztos gyártásindítást a drága szerszámpróbáktól.
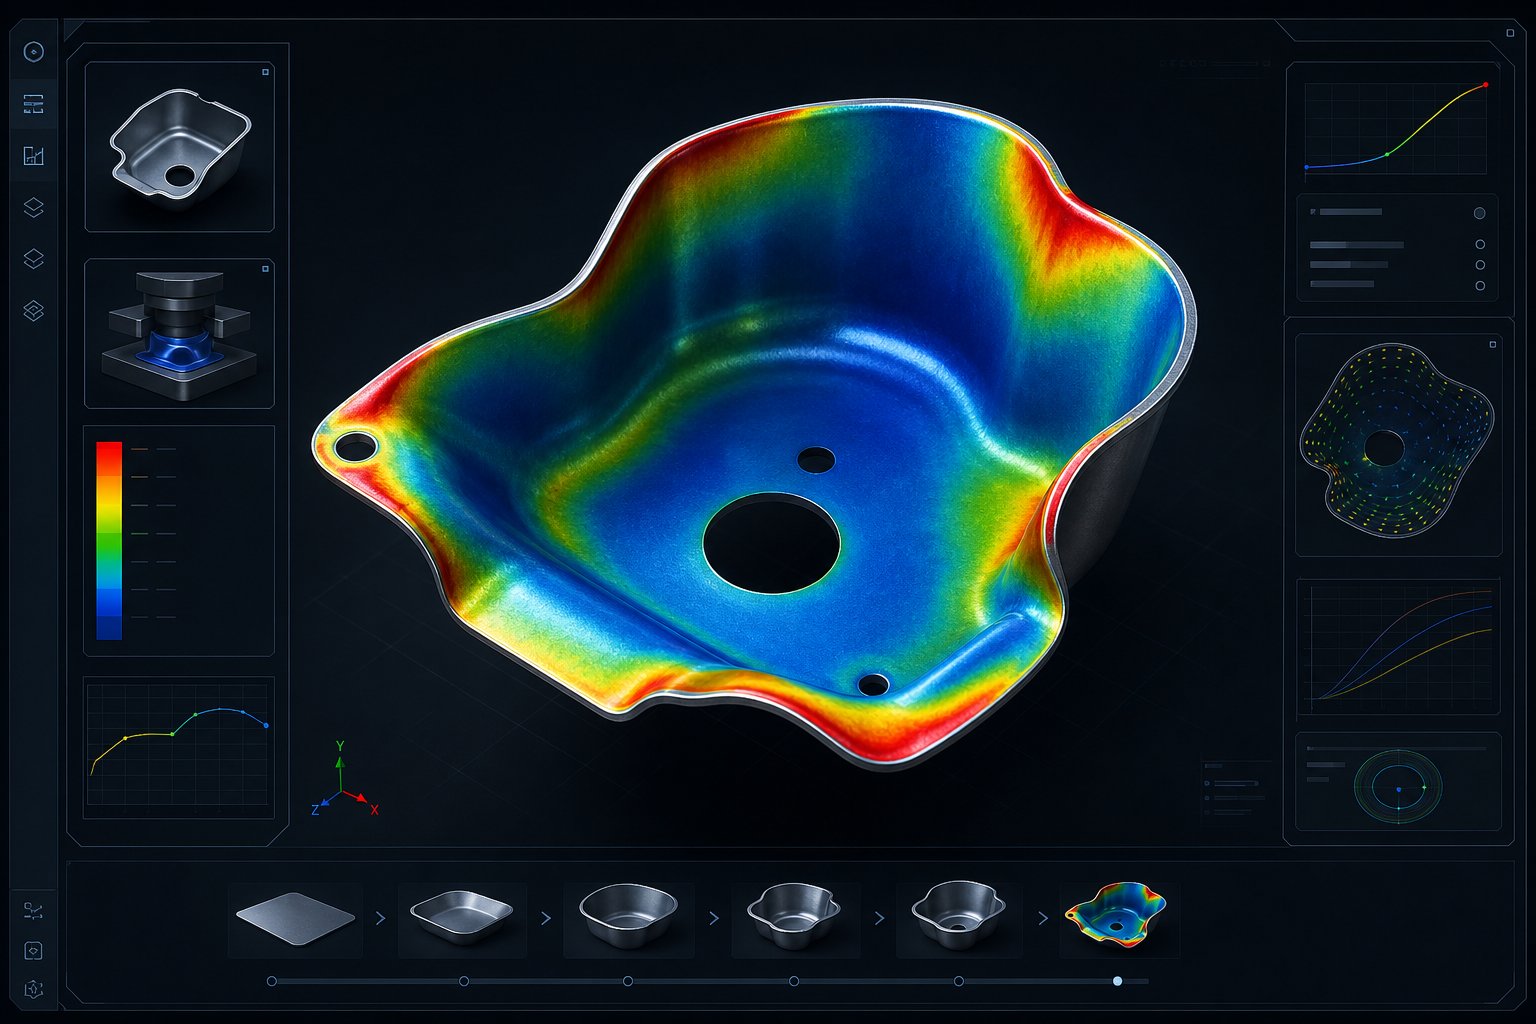
Szimuláció-vezérelt tervezés ellenőrzése
A szalagelrendezés hibátlannak tűnhet CAD-ben, és továbbra is repedéseket, ráncokat vagy mérethibákat okozhat, amikor a fém átfolyik a szerszámon. A szimuláció betölti a geometriai tervezés és a fizikai valóság közötti szakadékot. A modern végeselem-elemző (FEA) eszközök segítségével a mérnökök virtuálisan lefuttathatják a teljes fémbélyegzési folyamatot, és pontosan megjósolják, hogy az anyag hol fog elvékonyodni, hol gyűrődik meg, és mennyit ugrik vissza, mindezt még azelőtt, hogy egyetlen szerszámacél-tömböt megmunkálnának.
Ez nem jó lépés--. Ez a különbség a három-hetes próbaidő és a három-napos próba között. Minden iteráció, amelyet a préspadlón kiküszöböl, a munkaköltségeivel, a gépi idővel és a selejtezett anyaggal együtt a szimuláció során felépített bizalomra vezethető vissza. Ennek ellenére sok mérnökcsapat továbbra is opcionálisnak tekinti az alakelemzést, vagy ami még rosszabb, mint valami teendőt, miután az eszköz már elkészült, és problémák jelentkeznek.
Alakítási szimuláció és megvalósíthatósági elemzés
A végeselem-elemzés úgy működik, hogy a fémlemezt több ezer apró elemre osztja, majd matematikailag megoldja, hogy az egyes elemek hogyan deformálódnak, amikor terhelés alatt érintkeznek a lyukasztó- és matricafelületekkel. A megoldó nyomon követi a feszültséget, alakváltozást, vastagságváltozást és elmozdulást minden csomóponton a formázási szekvencia során. Kijön egy részletes térkép az anyagi viselkedésről, amely rávilágít a problémás területekre jóval azelőtt, hogy a sajtóban hulladékká válnának.
A kritikus kimenetek, amelyeket a mérnököknek értékelniük kell, a következők:
- Vékonyodási eloszlás: olyan területek, ahol az anyag túlnyúlik a biztonságos határokon, ami lehetséges hasadásokat vagy nyakhibákat jelez
- Gyűrődési hajlam: olyan zónák, ahol a nyomófeszültség a lemez meghajlását okozza, jellemzően a karimákban vagy a nem alátámasztott húzófalakban
- Rugó-hátsó nagysága és iránya: mennyire tér el az alkatrész a szerszám geometriájától az erő eltávolítása után, minden kanyarban és kontúrban leképezve
- Alakíthatósági határdiagramok (FLD): diagramok, amelyek összehasonlítják a helyi alakváltozási állapotokat az anyag képződési határgörbéjével, pontosan megmutatva, mekkora biztonsági ráhagyás van az egyes pontokban
Aalakíthatósági határdiagramkülönösen hatékony, mert az összetett törzsadatokat egyszerű sikeres/sikertelen vizualizációvá alakítja át. Az alaki határgörbe alatti pontok biztonságosak. A görbe közelében lévő pontok határviszonyokat jeleznek. A görbe feletti pontok kudarcot jeleznek. A mérnökök azonnal láthatják, hogy az alkatrész mely részei vannak veszélyben, és mekkora tervezési változtatásra van szükség ahhoz, hogy visszahúzzák őket a biztonságos zónába.
A meghibásodás előrejelzésén túl a megvalósíthatósági elemzés meghatározza a peremfeltételeket a bélyegzés teljes gyártási folyamatához. A mérnököknek több kritériumot is értékelniük kell, mielőtt elköteleznék magukat a szerszámgyártás mellett:
- Húzási mélységarányok: a csésze vagy héj mélységének összehasonlítása a nyersdarab átmérőjével, tipikus határérték 0,5 körüli első húzásnál lágyacélban
- Minimális hajlítási sugarak: általában 1-2-szeres anyagvastagság képlékeny ötvözetek esetén, növekszik a nagy szilárdságú anyagoknál
- Nyújtási százalékok: a helyi nyúlási értékek összehasonlítása a szakítószilárdság-vizsgálatból származó anyagspecifikus határértékekkel{0}}
- Becsült űrtartalom: az összes formázási, simítási és betétes művelethez szükséges összerő
Ezek a kritériumok kölcsönhatásban állnak egymással. Egy olyan alkatrész, amely megfelel a húzási mélység és a hajlítási sugarak egyedi ellenőrzésének, még mindig meghibásodhat, mert a szekvenciális műveletek együttes igénybevétele meghaladja az anyag kapacitását egy adott területen. A szimuláció holisztikusan rögzíti ezeket a kölcsönhatásokat, amit a kézi számítások egyszerűen nem képesek megtenni összetett geometriák esetén.
Tervezési iteráció és prototípus-ellenőrzés
A szimuláció ritkán ad zöld utat az első menetben. A valós érték megjelenik az iterációs ciklusban: futtasson le egy szimulációt, azonosítsa a problémákat, módosítsa a szerszám geometriáját vagy a folyamatparamétereket, és futtassa újra. Minden ciklus órákat vesz igénybe a számítógépen, nem pedig heteket a sajtó padlóján. Egy tipikus fémbélyegzési gyártási folyamat szimulációja öt-tíz tervezési iterációt hajthat végre, mielőtt az összes értékelési kritérium mellett elfogadható eredményeket érne el.
Mi változik az iterációk között? Üres tartó erőbeállítások a gyűrődés szabályozására. Rajzoljon gyöngy geometriai módosításokat az anyagáramlás szabályozásához. A lyukasztási sugár növeli a kritikus sarkok elvékonyodását. Az addendum felülete megváltozik a feszültség egyenletesebb újraelosztása érdekében. Minden módosítás egy adott szimulációban azonosított-problémát céloz meg, és a következő futtatás megerősíti, hogy a javítás működik-e anélkül, hogy máshol új problémákat okozna.
A mérnökök előtt álló kérdés a következő: mikor elég magas a szimulációs bizalom ahhoz, hogy elkötelezzék magukat a gyártási eszközök mellett? A válasz az alkatrész összetettségétől és a kockázattűréstől függ. Az egyszerű simítási és hajlítási műveleteknél a tiszta szimuláció megfelelő biztonsági ráhagyással gyakran indokolja, hogy közvetlenül az edzett gyártási szerszámokhoz kell fordulni. Mélyhúzások, összetett 3D-s formák vagy keskeny alakítóablakkal rendelkező anyagok esetében a fémbélyegző-prototípusok fizikai ellenőrzést biztosítanak, amely kiegészíti a szimulációs előrejelzéseket.
Két prototípus-stratégia létezik, amelyek mindegyike eltérő kompromisszumokkal{0}}van:
- A lágy szerszámok prototípusai edzetlen szerszámacélt vagy akár öntött cinkötvözetet (Kirksite) használnak a mintaalkatrészek alacsony költségű előállításához. Ellenőrzik az anyagáramlást, megerősítik a rugós{1}}visszajelzéseket, és azonosítják az előre nem látható formázási problémákat. De a puha szerszámok gyorsan elhasználódnak, néha csak 500-2000 ütésig tartanak, és méretviselkedésük nem felel meg tökéletesen az edzett gyártási körülményeknek.
- A keményszerszámos prototípusok gyártási minőségű-minőségű anyagokat és hőkezelést használnak, lényegében a végső szerszám rövid{1}}verzióját készítve. Ezek biztosítják az alkatrészminőség és a folyamatstabilitás legpontosabb érvényesítését. A költségek lényegesen magasabbak, de a nagy-kockázatú programok esetében a sikertelen gyártóeszköz elleni biztosítás indokolja a befektetést.
A puha szerszámokból épített fémbélyegző prototípus a teljes gyártású szerszám nagyjából 30-50%-a, míg a kemény prototípus 60-80%-a. A döntési mátrix egyértelmű: ha a program mennyisége és a rész kritikussága indokolja, hogy több előzetes költést kell költeni a gyártás beindításának kockázatának kiküszöbölésére, akkor a kemény prototípusoknak van értelme. Alacsonyabb-téttel rendelkező alkalmazásoknál, ahol a szimuláció kényelmes haszonkulcsokat mutat, a puha szerszámozás vagy akár a közvetlen -gyártásra vonatkozó kötelezettségvállalások csökkentik a piacra jutás idejét.
A hibrid megközelítések is működnek. A mérnökök a lágy szerszámokkal validálhatják a rajzolási műveleteket, miközben közvetlenül edzett szegély- és átszúrási szakaszokat építenek, mivel a vágási műveletek analitikusan könnyebben megjósolhatók, és kisebb az alapvető geometria meghibásodásának kockázata.
Űrtartalom kiszámítása és a sajtókiválasztás
A szerszámban minden formázási, vágási és tartási művelet nyomókapacitást igényel. A szükséges tonnatartalom alábecslése miatt a prés az alsó holtpontban leáll. A túlbecslés feleslegesen nagy berendezésekre pazarolja a tőkét. A pontos űrtartalom-számítás közvetlenül a rendelkezésre álló gyártási infrastruktúrához köti a szerszám kialakítását.
A blankoláshoz és a piercinghez aszabványos képletegyszerű: a vágási kerület és az anyagvastagság és a nyírószilárdság szorzata megegyezik a szükséges tonnatartalommal. Egy 6 hüvelykes kerület átvágott 0,060 hüvelykes lágyacélon 25 tonna/nm. A nyírószilárdság körülbelül 9 tonna forgácsolóerőt igényel. De egy progresszív kocka 15 állomással, amelyek egyidejűleg vágnak, formáznak és rajzolnak, gyorsan összeadódnak.
A rajzi műveletek hasonló számítási struktúrát használnak, de a nyírószilárdságot a végső szakítószilárdsággal helyettesítik, mivel a csésze vagy a héj falai feszültségben vannak, nem pedig nyírva. Az üres tartó nyomása, jellemzően a lágyacél húzóerő 30-40%-a, hozzáadódik a teljes értékhez. A rugócsupaszítók, az emelőcsapok, a nitrogén nyomópárnák és a hajtott bütykök mind olyan további terhelést jelentenek, amelyet sok mérnök elfelejt beépíteni.
A progresszív vágószerszám teljes űrtartalmának kiszámításához minden állomást egyidejűleg kell elszámolni:
- Minden átszúró és záróerő ( kerület x vastagság x nyírószilárdság)
- Húzási erők minden húzóállomáson (kerület x vastagság x UTS)
- Üres tartó és betét nyomások
- Rugócsupaszító erők (a teljes vágóerő 5-10%-a)
- Emelőcsap és nitrogén rugóterhelések
- Bármilyen bütykös{0}}művelet és ezek szögerőösszetevői
- A végső hordozó levágási és a hulladékleválasztó erők
Nyírási szögek hozzáadása a lyukasztókhoz 30-50%-kal csökkentheti a csúcsvágóerőt, ami akkor számít, ha a teljes tonnatartalom megközelíti a préselési kapacitás határait. A nyírás azonban nagyobb lökettávolságon osztja el a terhelést, ami befolyásolja az energiaszámításokat. Lehet, hogy elegendő űrtartalommal, de nem elegendő energiával rendelkezik, ami gyakori oka a préselakadásoknak az alsó holtpontban, ahol a lendkerék sebessége a löket befejezéséhez szükséges küszöb alá esik.
A présválasztásnál azt is figyelembe kell venni, hogy a löketben hol történik a terhelés. Az a szerszám, amely űrtartalmának nagy részét az alsó holtponthoz nagyon közel alkalmazza, több energiát igényel a nyomó lendkeréktől, mint egy hosszabb löketen elosztott terhelésnél. Ez a kapcsolat a mennyiség, a lökethelyzet és az energia rendelkezésre állása között meghatározza, hogy egy adott prés valóban képes-e gyártási sebességgel járatni a szerszámot anélkül, hogy elakadna.
A szimuláció-vezérelt tervezésellenőrzés általában 50-70%-kal csökkenti a tesztelési iterációk számát, ami közvetlenül rövidebb átfutási időt, alacsonyabb fejlesztési költségeket és gyorsabb gyártásindítást eredményez.
A tonnaszám számítása befolyásolja a présszerszámok egyensúlyát is. A terhelést a lehető legegyenletesebben kell elosztani a préságy területén. Az off-középső terhelés egyenetlen csúszást okoz, ami eltolja a hézagokat és felgyorsítja a szerszám egyik oldalán a kopást. Amikor a szimuláció feltárja a kiegyensúlyozatlan erőket, a mérnökök újrasorolhatják az állomásokat, vagy áthelyezhetik a szerszámot a prés középvonalához képest a terheléselosztás javítása érdekében.
A szimuláció, a megvalósíthatósági elemzés és a mennyiségi számítások képezik azt az analitikai gerincet, amely minden korábbi tervezési döntést érvényesít. De ez az egész elemzés egy sajátos gyártási kontextust feltételez: egy adott kötetet, egy meghatározott sajtót, egy célmeghatározási életet. Változtassa meg ezeket a feltételezéseket, és az egész tervezési megközelítés megváltozik. Ami egymillió-egységes programnál működik, az alapvetően más mérnöki filozófiát igényel, mint egy 5000 darabos prototípus futtatása.
Gyakori tervezési hibák és{0}}gyakori okok hibaelhárítása
Amikor egy fémbélyegzett alkatrész sorjás, mérethibás vagy felületi hibával válik le a présről, akkor a műhelyben lévő ösztön hibáztatja a szerszámot. Állítsa be a beállítást. Állíts be egy állomást. Újra egy ütést. Ezek a javítások a tüneteket kezelik, de a mögöttes probléma általában a tervezés során hónapokkal korábban meghozott döntésekben rejlik. Ahogy Art Hedrick bélyegzési szakértő megjegyziA Gyártó, a szerszám kialakítása kritikus fontosságú, de ez csak egy eleme az egymással kölcsönhatásban lévő változók hálójának. A kulcs az, hogy megértsük, mely hibák származnak valójában a tervezési-fázisú döntésekből, szemben azokkal, amelyeket a préspadló folyamatváltozása okoz.
A következőkben a három leginkább káros meghibásodási kategória tervezési -perspektíva{1}}gyökér-okozati elemzése következik: sorjaképződés, méretbeli eltolódás és anyagáramlási hibák. Mindegyik konkrét bélyegzéstervezési tippekre vezethető vissza, amelyek a szerszámfejlesztés során betartva megakadályozzák, hogy a probléma valaha is elérje a gyártást.
Sorjaképződés és élminőségi hibák
A sorja az egyetlen leggyakoribb minőségi kifogás a vakolt és áttört alkatrészeken. Meghajtja a másodlagos műveleteket, például a sorjázást és a kiborítást, lelassítja az összeszerelést, és bizonyos esetekben biztonsági kockázatot jelent a szabadon álló éleken. A sorja azonban szinte mindig a tervezési döntések előre látható eredménye, nem pedig véletlenszerű gyártási probléma.
Három tervezési{0}}fázisváltozó szabályozza a sorja viselkedését:
Hézag-specifikáció.Az anyagválasztás fejezetben leírtak szerint minden ötvözetcsaládnak van egy optimális hézagablakja. Az ablakon kívüli futás, különösen a magas oldalon, megnöveli a borulási mélységet, és kifejezett sorja a vágási szerszám oldalán. A bélyegzési példákban, ahol a mérnökök enyhe acélhézagot (8-10% oldalanként) alkalmaztak az ausztenites rozsdamentes acélra, az eredmény következetesen túlzott sorjamagasság, mivel a rozsdamentes acél munkakeményedése oldalanként 12-16%-ot igényel a repedés tiszta terjedéséhez. A tervezési javítás egyszerű: a hézagértékeket anyagonként adja meg, ne pedig a teljes szerszám százalékában.
Nyírási szög megvalósítás.A lapos{0}}arcú lyukasztók egyszerre érintik a teljes vágási kerületet, maximális csúcserőt és lökésterhelést generálva. Ez az ütés felgyorsítja az élek leromlását, és a kopott élek sorja keletkezik még akkor is, ha a távolság megfelelő. Az anyagvastagság 1–1,5-szeresének megfelelő nyírási szög alkalmazása a lyukasztófelületen 30-50%-kal csökkenti a csúcsterhelést, és egyenletesebben osztja el a kopást a vágóélen. A lyukasztóra ható kompromisszumos oldalirányú erő kezelhető megfelelő ütési támogatással a csupaszító lemezen keresztül.
Szerszámacél keménység kiválasztása.Az 58-62 HRC-re edzett vágóél (jellemzően a D2 vagy M2 szerszámacéloknál) sokkal tovább megőrzi geometriáját, mint az 54-56 HRC-nél. A különbség nem finom. 100 000 találat feletti gyártási mennyiségnél a Rockwell-keménység minden két pontja több ezer további löketet jelenthet az újraélezési intervallumok között. A tervezési döntés nem csak az acél meghatározása, hanem a keményfém tartalom, a kopásállósági jellemzők és a felületkezelés (TiN, TiCN vagy DLC bevonatok) is meghosszabbítja az élek élettartamát a csiszolóanyag-alkalmazásokban.
A Punch-to-lyukasztás összekapcsolja mindhárom változót. Még megfelelő hézagértékek és megfelelő keménység mellett is, ha a felső és az alsó szerszámfelek egymáshoz képest elmozdulnak a löket során, a hézag egyenetlenné válik. A vágás egyik oldala feszesebbé válik, míg a másik oldal kinyílik, jellegzetes sorjamintát hozva létre, amely csak az egyik szélén jelenik meg. Ez a vezetőrendszer kialakítására vezethető vissza: a golyóscsapágy vezetőoszlopai megfelelő előfeszítéssel, sarokblokkok az oldalirányú tolóerő szabályozásához és a vágópapucs merevsége, amely elegendő ahhoz, hogy megakadályozza az elhajlást teljes vágási terhelés mellett.
Méretek eltolódása és tolerancia halmozása-Fel
Képzelj el egy progresszív kockát tizenkét állomással. Mindegyik állomás bevezeti a saját helyzetváltoztatását, állomásonként talán csak 0,001-0,002 hüvelyk. De ha ezek a hibák összeadódnak, állomástól-az-állomásig, akkor az utolsó rész 0,012-0,024 hüvelyk lehet a névleges értéktől, mire eléri az utolsó műveletet. Ez elég ahhoz, hogy a fémlemez bélyegzési tűréseit túllépje a kritikus jellemzők tipikus +/-0,005 hüvelykes követelményén.
Ez az a pont, ahol a GD&T szempontok elengedhetetlenek a présbélyegzés tervezésénél. A hagyományos koordináta-méretezés a jellemzőket más jellemzőkhöz viszonyítva helyezi el, és függőségi láncokat hoz létre, ahol minden tűrés az előzőhöz kapcsolódik. MintA GD&T alapjaiszemléltesse, a valódi pozícióvezérlők nullapont-referenciakeretekkel történő használata kiküszöböli ezeket a láncokat azáltal, hogy minden jellemzőt egy közös nullapontkészlethez viszonyít, nem pedig egymáshoz.
A progresszív szerszámtervezésre alkalmazva ez az elv egy specifikus stratégiát jelent: alapjellemzőket (pilotfuratokat) kell létrehozni az első állomáson, majd az összes további műveletet ezekre a nullpontokra hivatkozni, nem pedig a közbenső állomásokon létrehozott jellemzőkre. Ha minden formázási és áttörési művelet ugyanabból a pilot-referenciából történik, a hibák nem fokozódnak. Függetlenek maradnak.
A halmozott eltéréseket minimalizáló tervezési stratégiák a következők:
- Pilótafuratok elhelyezése a hordozószalagban az 1. állomáson, és ezek használata a fő pozíciós nullapontként az összes downstream művelethez
- A kritikus jellemzők meghatározása a pilótákból, nem pedig a korábban kialakított geometriából
- Az állomások tervezése úgy
- In{0}}bemeneti érzékelők használata a hangmagasság-hibák észlelésére, mielőtt azok több állomáson átterjednének
- Olyan fémbélyegzési tűréshatárok meghatározása a szerszámszerkezeten, amelyek legalább 30%-kal szorosabbak, mint az alkatrésztűrés, így biztosítva a gyártási eltéréseket.
Az előtolás pontossága is szerepet játszik. Ha a szalagadagoló mechanizmus elengedi az anyagot, mielőtt a pilóták bekapcsolódnának, a szalag pillanatnyilag lebeg, helyzetszabályozás nélkül. Ez alatt az ablak alatt a hordozóban lévő maradék feszültség vagy az előző löketből származó kiegyensúlyozatlan alakító erők eltolhatják a szalagot. A tervezési válasz az, hogy biztosítsa, hogy a kísérleti bemenet a betáplálás leadása előtt megkezdődjön, ami egy átfedést hoz létre, amely fenntartja a folyamatos szalagregisztrációt.
Anyagáramlási hibák és tervezési okaik
A gyűrődés, a hasadás és a felületi jelölés az a három anyagáramlási hiba, amely leggyakrabban megöli a gyártási folyamatokat. Mindegyiknek külön tervezési fázisa van-, és mindegyik megelőzhető speciális szerszámokkal kapcsolatos döntésekkel, amelyeket jóval azelőtt hoznak meg, hogy a kocka elérné a próbatételt.
Gyűrődés a nyersdarabtartó elégtelen nyomása miatt.Amikor a fémlemez nem megfelelő visszatartással nyomófeszültség alatt a húzóüregbe áramlik, meghajlik. Az üres tartó területén kialakuló ráncok nem csak ott maradnak. Amint azt a gyökér-ok elemzése megerősíti, a ráncos anyag, amely egy húzóperemre vagy a szerszám üregébe szorul, korlátozó erőket hoz létre, amelyek túlzott elvékonyodást és esetleges hasadást okoznak az áramlás irányában. A tervezési javítás magában foglalja a lemez feszességének fenntartásához megfelelő nyersdarab tartó nyomásának meghatározását (lágyacél esetén jellemzően a húzóerő 30{5}}40%-a), húzóperemek beépítését ott, ahol helyi áramlásszabályozásra van szükség, és biztosítják, hogy az eltolódások vagy kiegyenlítők egyenletes nyomást tartsanak fenn a teljes tartófelületen.
Hasadás a túlzott húzási mélység miatt.Minden anyagnak van korlátozó húzási aránya, a nyersdarab átmérőjének és a lyukasztó átmérőjének maximális aránya, amelyet egyetlen műveletben el tud tartani. Ha túllépi, a csésze fala megfeszül. A gyakori mélyhúzási hibák a lyukasztó és a matrica közötti hézagra is utalnak, mint fő tényezőre: ha ez a rés túl kicsi, túl nagy vagy egyenetlen, az anyag a húzás során eltörik. A tervezési-fázis-megelőzés magában foglalja a húzási arányok kiszámítását a megvalósíthatósági elemzés során, a mélyhúzások felosztását több állomás között, hogy csökkentsék a ütésenkénti feszültséget, és ellenőrizzék a lyukasztás-a-hézag egyenletességét a szerszám felépítése előtt.
Felületi hibák a nem megfelelő kenés miatt.A szerszám kialakításának figyelembe kell vennie, hogy a kenőanyag hogyan éri el és marad meg a kritikus formáló felületeken. Anélkül, hogy-kenőanyagcsatornákban, tartályokban vagy texturált felületeken, amelyek megtartják az olajfilmet, a fém-a-fém nagy nyomás alatti érintkezése pattanást, horzsolást és felületi felszedést okoz. Ezek nem kezelői hibák. Ezek tervezési hiányosságok. Az olyan tulajdonságok, mint az olajhornyok a húzógyűrűkben, a mikro-mintázatú lyukasztófelületek és az alakítóállomások előtt elhelyezett kenőanyag-felhordó nyílások, egyenletes filmfedést biztosítanak a löketciklus során.
A strukturált hibaelhárítási ellenőrzőlista a látható tüneteket összekapcsolja a tervezési{0}}fázis kiváltó okaival:
- Sorja csak az alkatrész egyik oldalán:egyenetlen távolság a vezetőrendszer eltolódásától vagy a szerszámpapucs terhelés alatti elhajlásától
- Sorjamagasság növekedése a gyártás során:lyukasztó élkopás az elégtelen keménység vagy hiányzó felületi bevonat miatt
- Furatok a helyükön kívül:pilóta-a-nem megfelelő elköteleződési időzítés megszüntetése, vagy a tolerancia halmozása-az állomások között
- Progresszív méreteltolódás:kumulatív állomáshibák olyan jellemzőkből, amelyek más jellemzőkre hivatkoznak, nem pedig mester nullapontokra
- Gyűrődés a karimák területén:az üres tartó nyomása túl alacsony, vagy egyenetlen a leállási magasság a tartó-lefelé felületen
- Felosztás a húzófalaknál:A húzási arány meghaladja az anyaghatárt, vagy a lyukasztási sugár túl szűk az anyagvastagsághoz
- A formált felületeken horzsolás vagy karcolás:hiányzik a kenőanyag a szerszám kialakításánál, vagy túl durva a szerszám felülete (Ra 0,8 um felett)
- Kiürítés után nem lapos alkatrész:kiegyensúlyozatlan forgácsolóerők vagy maradék feszültség a beérkező anyagban, amelyet nem kezel a sztrippelő nyomása
- Inkonzisztens rugó-vissza:a bejövő anyagtulajdonságok változása a formázási geometriában nem megfelelő kompenzációs stratégiával kombinálva
Mindezen hibák közös vonása: a megelőzés kevesebbe kerül, mint a javítás. A listán szereplő minden hiba előre látható a tervezési szakaszban megfelelő elemzéssel, helyes paraméterspecifikációval és strukturált tervezési felülvizsgálattal. A próbapróbának a megalapozott tervezést kell érvényesítenie, nem pedig az első lehetőségként kell felfedeznie, hogy az alapvető mérnöki döntések rosszak voltak.
Ezek a meghibásodási minták arról is árulkodnak, hogy a szerszámberuházás hogyan kell a termelési igényekhez igazodnia. Egy évi 5000 alkatrészt futtató szerszám elviseli az olyan tervezési kompromisszumokat, amelyek 500 000 darabnál katasztrofálisak lennének. Annak megértése, hogy a mennyiségi elvárások hogyan alakítják át a mérnöki döntéseket, az anyagválasztástól az állomások számán át a karbantartási stratégiáig, az különbözteti meg a költséghatékony-szerszámot a túl-beruházott vagy alul{8}}teljesítő eszközöktől.
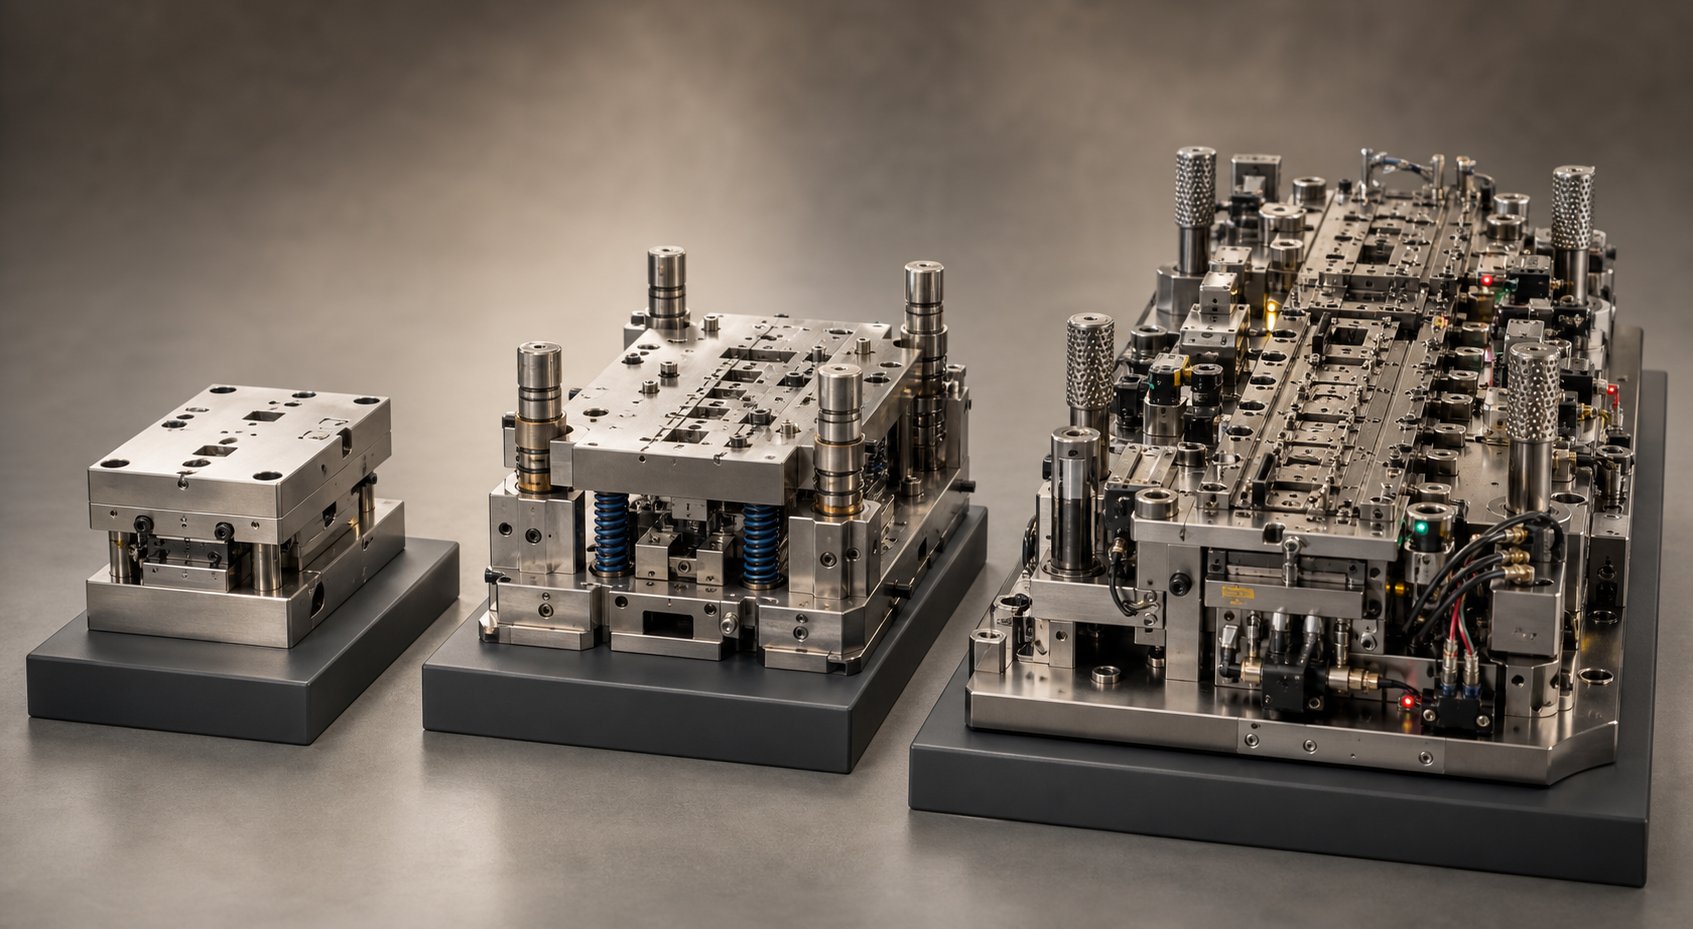
Tervezés különböző gyártási mennyiségekhez
Az éves kétmillió darabhoz tökéletes szerszámot vadul túl-elték a 2000-darab érvényesítési futtatására. A bélyegzési szabványok prototípusának megfelelően épített szerszám pedig egy hónapon belül gyártási sebesség mellett önmagától megsemmisül. A mennyiség nem csak egy szám a megrendelésen. Alapjaiban alakít át minden mérnöki döntést: a szerszámacél minőségét, az állomások számát, az alkatrészek építési stílusát, a karbantartás hozzáférhetőségét és az egyes választásokat indokoló gazdasági matematikát.
A mérnökök leggyakrabban elkövetett hibát? Egyetlen tervezési filozófia alkalmazása az összes mennyiségi szinten. Az eredmény vagy olyan szerszám, amely a program által támogatott összeg háromszorosába kerül, vagy olyan szerszám, amely az első utánrendelés kiszállítása előtt elhasználódik.
Prototípus és rövid{0}}Run Die tervezési stratégiák
Ha 500-5000 alkatrészre van szüksége, a tervezési prioritás a hosszú élettartam helyett a sebesség és a költségek visszafogása felé fordul. Minden szerszámozásra elköltött dollár kis számú egységben amortizálódik, így az előzetes befektetés dominál az alkatrészenkénti gazdaságosságon-. A 12 000 dolláros egyedi progresszív matrica 5000 egységnél alkatrészenként 2,40 dollárt ad, de 100 000 egységnél csak 0,12 dollárt. Ez a matematika vezérel minden tervezési döntést a prototípus szintjén.
A rövid{0}}futású szerszámtervezési stratégiák a következők:
- Edzés nélküli vagy félig{0}}edzett szerszámacélok használata (A2 54-56 HRC-nél, nem pedig D2 60-62 HRC-nél), amelyek gyorsabban megmunkálhatók és olcsóbbak, és rövidebb szerszámélettartamot fogadnak el cserébe
- Az állomások számának csökkentése a műveletek lehetőség szerinti kombinálásával, még akkor is, ha az anyag állomásonkénti terhelése valamivel nagyobb{0}}
- Szilárd matrica blokk konstrukció alkalmazása a betétstílus helyett-, mivel a cseregyakoriság nem jelent gondot kis mennyiségeknél
- A vezetőrendszerek egyszerűsítése a golyóscsapágyoszlopok helyett a súrlódó -típusú csapokhoz, megfelelő lassabb préselési sebességhez és kevesebb teljes ciklushoz
- A redundáns funkciók kihagyása, mint például a tartalék pilotok, a másodlagos érzékelés vagy a tartalék betétzsebek, amelyek növelik az építési időt anélkül, hogy megtérülnének alacsony mennyiség mellett
A lágy szerszámok prototípusai, amelyeket néha cinkötvözetekből, például Kirksite-ből öntöttek, az extrém alacsony kategóriát foglalják el. Érvényesítik az anyagáramlást, és megerősítik a rugós{1}}visszajelzést 500-2000 találatig, mielőtt a tűréshatáron túl viselnék. Azoknál a prototípus-bélyegző alkalmazásoknál, ahol a kialakítás még változhat, ez az eldobható megközelítés megakadályozza a nehezen módosítható edzett szerszámok költséges átdolgozását.
A kompromisszumok-valósak: rövidebb a szerszám élettartama (általában 10 000-50 000 találat a több százezerhez képest), a kevésbé merev konstrukciótól származó szélesebb tűréshatár és magasabb alkatrészköltség. De a koncepciók bizonyításához, az összeállításokba való illeszkedés ellenőrzéséhez vagy a hídrendelés teljesítéséhez a gyártási szerszámok építése közben ezek a kompromisszumok nemcsak elfogadhatóak, hanem gazdaságilag is szükségesek.
Nagy{0}}volumen gyártású szerszám tervezési követelményei
100 000 éves egység feletti mennyiségnél a gazdasági egyenlet teljesen megfordul. A szerszámköltség kerekítési hibává válik az alkatrészenkénti-számításban. Ami számít, az az üzemidő, a konzisztencia és a szerszámok élettartama milliónyi ciklusban mérve. Az ilyen léptékű gyártási fémbélyegzés olyan mérnöki döntéseket igényel, amelyek abszurd módon túlzónak tűnnek,-amit rövid távra határoztak meg, de a program élettartama során sokszorosan megtérülnek.
Ipari fémbélyegző programokhoz,A osztályú progresszív szerszámozása szabvány. Ezek a szerszámok cserélhető kopóalkatrészekkel, precíziós golyóscsapágyas vezetőoszlopokkal ellátott, vezetett lehúzókkal és edzett acél vagy keményfém vágóbetétekkel rendelkeznek. A hagyományos szerszámok akár egymillió alkatrészt is kibírnak. Az A osztályú szerszámok megfelelő karbantartás mellett ezt jelentősen meghaladhatják.
A keményfém lapkák a nagy mennyiségű{0}}szerszámok tervezésének meghatározó jellemzői. A keményfém vágóélek 5-10-szer tovább bírják, mint a hagyományos szerszámacél, ami kevesebb présleállást jelent az újraélezéshez és egyenletesebb élminőséget a hosszabb gyártási sorozatok során. Változnak a tervezési szempontok: a keményfém törékeny, és ütéselnyelő hordozóanyagokkal kell alátámasztani, gondosan kell feldolgozni, hogy elkerüljük a kötőanyag lebomlását a köszörülés során, és néha bevonni (TiN, TiCN) a további kopásállóság érdekében.
A nagy mennyiségű{0}}szerszámokat további alakítóállomások is jellemzik. Ahol egy rövid -futású kocka elemet képezhet két állomáson találatonkénti nagyobb igénybevétel mellett, a termelési kocka ugyanazt a műveletet három vagy négy állomásra osztja szét. Az állomásonkénti kisebb igénybevétel kevesebb munkakeményedést jelent az ütközések között, jobb felületi minőséget, kiszámíthatóbb-visszarugást és drámaian hosszabb szerszámélettartamot. A nagy alkatrészek fémbélyegzésénél különösen előnyös ez a megközelítés, mivel a nagyobb alakító erők felerősítik a szerszámfelületek kopási sebességét.
Az alacsony hangerőn túlzónak tűnő redundáns funkciók a léptékben elengedhetetlenekké válnak:
- Tartalék pilótaállomások, amelyek fenntartják a regisztrációt, ha az elsődleges pilótacsap eltörik
- In-bevágó érzékelés (elakadás észlelése, csigák visszatartásának monitorai, rész-kimeneti érzékelők), amely leállítja a prést, mielőtt a meghibásodás a szerszám sérülésébe torkoll
- Gyorsan cserélhető betétzsebek
- Szabványos rögzítőelemek fémbélyegző alkatrészek (csavarok, tiplik, rugók) általános katalógusokból a gyors karbantartás érdekében egyedi beszerzési késések nélkül
Költségvezérelt tervezési döntések-
Az igazi mérnöki kihívás nem az egyetlen kötetszintre való tervezés. Ez annak eldöntése, hogy a program hova esik, és olyan befektetési döntéseket hoz, amelyek megfelelnek a valóságnak, nem pedig az optimizmusnak. Minden frissítés, legyen szó keményfém-szerszámacélról, négy állomásról három ellen, vagy golyóscsapágy-oszlopokról a súrlódó csapokkal szemben, költségprémiummal jár, amely csak egy bizonyos térfogati küszöb felett indokolt.
A nullszaldós{0}}matematika minden döntésre jellemző. Egy keményfém lapkakészlet 3000 dollárral növelheti a szerszámköltséget, de alkatrészenként 0,002 dollárt takaríthat meg az állásidő csökkentésével. Ez a beruházás 1,5 millió alkatrésznél megbukik. Ennél a mennyiségnél a szerszámacél egyenértékű gazdaságosságot biztosít. Felette a keményfém többszörösen megtérül. A mérnököknek ezt a számítást minden nagyobb tervezési döntésnél le kell végezniük, ahelyett, hogy a legolcsóbb vagy a legtartósabb opciót választanák.
Az In-die sensing hasonló logikát követ. Az elakadásérzékelő csomag 2000-5000 dollárba kerülhet, de megakadályozza a vágószerszám-összeomlást, amelynek javítása 15-50 000 dollárba kerül. Ha az összeomlás valószínűsége millió ütésenként egyszer, akkor az érzékelő néhány százezer találatot meghaladó programokban megtérül. Rövidebb futások esetén előfordulhat, hogy az összeomlás statisztikai valószínűsége nem indokolja a befektetést.
| Tervezési paraméter | Prototípus / Rövid{0}}futás | Közepes{0}}hangerő (10 000-100 000) | Nagy{0}}hangerő (100 000+) |
|---|---|---|---|
| Szerszám költségtartomány | $3,000 - $15,000 | $15,000 - $50,000 | $50,000 - $200,000+ |
| -Alkatrészköltség-hatás | Magas (1.00 - $ 5.00+ $ szerszámamortizáció) | Mérsékelt (0.15 - $ 1,00) | Alacsony (0.01 - USD 0,10 USD) |
| Várható Die Life | 10 000 - 50 000 találat | 250,000 - 1, 000 000 találat | 1000,000 - 10,000,000+ találat |
| Szerszámacél minőség | A2, S7 (félig-edzett) | D2, M2 (teljesen edzett) | Keményfém lapkák, PM acélok |
| Útmutató rendszer | Súrlódó csapok, két{0}}oszlop | Golyóscsapágy, négy{0}}oszlop | Golyóscsapágy előfeszítéssel, sarokblokkokkal |
| Állomás stratégia | Kevesebb állomás, nagyobb igénybevétel találatonként | Kiegyensúlyozott állomások száma | További állomások a terhelés csökkentése érdekében |
| Karbantartási funkciók | Minimális (masszív felépítés) | Cserélhető betétek a kopási pontokon | Gyorsan-cserélhető betétek, be-nyomóérzékelő, tartalék zsebek |
| Tipikus alkalmazások | Tervezés validálása, hídgyártás, niche alkatrészek | Fogyasztói termékek, közepes-szintű szerelvények | Gépjárművek, háztartási gépek, nagy{0}}igényű kötőelemek |
Figyelje meg, hogy a szintek közötti határok nem merevek. Egy rendkívül szűk tűréssel rendelkező alkatrész indokolhatja a nagy-volumen építési gyakorlatot közepes mennyiségeknél-, mivel a kevésbé precíz szerszámozásból származó selejt költsége meghaladja a jobb alkatrészek prémiumát. Ezzel szemben egy nem-kritikus kozmetikai alkatrész nagy mennyiségben elviselheti a közepes-szintű konstrukciót, ha a felületkezelési követelmények elnézőek.
Az ezeken a mennyiségi szinteken dolgozó mérnökök számára előnyös, ha a szerszámmegoldás-szolgáltatókkal együttműködnek, akik a programmérethez igazíthatják a szerszámozási stratégiákat.YICHENegyedi sajtolószerszám-megoldásokat kínál a prototípuson a gyártási szerszámokon keresztül, szakértelemmel a szerszámszerkezetben, az alkatrészek kiválasztásában és az anyagáramlás-optimalizálásban, amely alkalmazkodik az egyes projektek mennyiségi valóságához. Az egyetlen partner, aki a teljes spektrumot megérti, megakadályozza azt a szakadást, amely akkor történik, amikor az egyik csapat a prototípus-eszközöket, a másik pedig a gyártóeszközöket tervezi, anélkül, hogy a mérnöki filozófia folytonos lenne.
A mennyiségi szintre vonatkozó döntés azt is befolyásolja, hogyan közelíti meg a tervezési érvényesítést. A nagy-mennyiségű programok indokolják a kiterjedt szimulációt és a kemény prototípusok készítését, mivel a félreértések költsége több millió alkatrész esetén megsokszorozódik. A rövid távú-programok több próba iterációt is elfogadhatnak, mivel a pénzügyi kockázat korlátozott. De a mennyiségtől függetlenül az alapvető tervezési elvek változatlanok maradnak. Az változik, hogy mennyit fektet be ezek végrehajtásába.
A présbélyegzés tervezési elveinek gyakorlatba ültetése
A mérnöki elvek ismerete egy dolog. A legtöbb csapat alulmarad, ha következetesen alkalmazzák őket minden új programban, határidők miatt, változó alkatrészigényekkel és költségvetési korlátokkal. A fémbélyegzési útmutatóban szereplő hibák közös vonást mutatnak: nem az ismeretek hiánya okozta őket. Ezeket kihagyott lépések, ellenőrizetlen feltételezések és a későbbi valóságtól elszigetelt tervezési döntések okozták.
Nem a tehetség különbözteti meg az eszközöket tisztán elindító csapatokat a végtelen próbafolyamatokban rekedtektől. Ez folyamatfegyelem. Strukturált munkafolyamat, amely korán kikényszeríti a kritikus kérdéseket, szimuláción keresztül érvényesíti a feltételezéseket, és még azelőtt kiszűri a hibákat, hogy azokat edzett acéllá megmunkálnák.
Tervezési ellenőrzőlista az új szerszámprogramokhoz
Minden új fémbélyegzési tervezési projekt előnyben részesíti a döntések prioritásait. Ha kihagyja vagy átrendezi ezeket a lépéseket, olyan problémákat fog megoldani, amelyeknek nem kellett létezniük. Használja ezt az ellenőrzőlistát egy áttekintési keretrendszerként, ahol minden elemet ellenőriznek a következő fázis megkezdése előtt:
- Győződjön meg arról, hogy az alkatrész geometriája be van fagyva, és minden GD&T követelmény dokumentálva van, beleértve a nullapont szerkezetét, a minőségi -kritikus tulajdonságokat- és a megengedett felületi feltételeket
- Teljesen ellenőrizze az anyagspecifikációt: ötvözet, temperálás, vastagságtűrési sáv, szemcseirány-követelmények és bármilyen bejövő minőségi korlát
- Határozza meg az éves mennyiségi előrejelzéseket és a program élettartamát, és válassza ki a megfelelő szerszámszintet (prototípus, középső{0}}mennyiség vagy gyártási osztály)
- Végezzen megvalósíthatósági értékelést: húzási mélység arányok, minimális hajlítási sugarak, nyújtási százalékok és előzetes becslések a rendelkezésre álló préskapacitás függvényében
- Válassza ki a szerszám architektúráját (progresszív, transzfer, összetett vagy kombináció) az alkatrészméret, a térfogat, a tűréskövetelmények és a költségvetés alapján
- Határozzon meg anyagspecifikus hézagértékeket vágóállomásonként{0}}ahelyett, hogy egyetlen rétegszázalékot alkalmazna a szerszámon
- A szalagelrendezés teljes optimalizálása az anyagfelhasználás kiszámításával, a hordozószilárdság ellenőrzésével és a megkerülő bevágás geometriájának megerősítésével
- Sorozatállomások a pilóta elhelyezésével, az erőelosztással és a -kivágás előtti-alakítással érvényesítve
- Futtassa le az alakítási szimulációt, és ellenőrizze, hogy minden régió megfelel-e az alakíthatósági határértékeknek megfelelő biztonsági ráhagyással
- Számítsa ki a rugó{0}}visszakompenzációs értékeit minden hajlítási állomáshoz, és építse be a formázási geometriába
- Ellenőrizze a teljes űrtartalmat, beleértve az összes vágási, alakítási, alátét-, lehúzó- és bütyökerőt a préselési erő ellen a tervezett lökethelyzetben
- Tekintse át a szerszámpapucs merevségét, a vezetőrendszer kiválasztását és a beállítási stratégiát a várható terhelési és sebességviszonyokhoz
- Adja meg a szerszámacél minőségét, keménységi követelményeit és felületkezelését minden kopóalkatrészhez az anyag koptatóképessége és térfogati céljai alapján
- Hibabiztosító funkciók-beépítése: eltolt tiplik, aszimmetrikus vezetők és olyan alkatrészek, amelyeket fizikailag nem lehet helytelenül felszerelni
- Dokumentálja a karbantartási időközöket, az újraélezési ráhagyásokat és a kritikus tartalék alkatrészeket, mielőtt a szerszámot a gyártásba szállítják
Ez a sorrend nem önkényes. Minden lépés az előző lépésben megerősített információktól függ. A szalagelrendezésre ugrás a megvalósíthatóság megerősítése előtt, vagy a szerszámacélok kiválasztása a térfogati szint megállapítása előtt olyan utómunkálati hurkokat hoz létre, amelyek mérnöki órákat vesznek igénybe anélkül, hogy a programot előremozdítanák.
Erősebb dizájntervezési gyakorlat kialakítása
Az ellenőrző lista az egyes programokat kezeli. A következetesen erős fémbélyegzési gyártási gyakorlat kialakításához valami tágabbra van szükség: szerkezeti változtatásokra a tervezőcsapatok és a termékmérnökök közötti interakcióban, az érvényesítési munkafolyamatok érvényesítésében és az intézményi tudás idővel történő egyesülésében.
A DFM-együttműködés a legtöbb szervezet által elérhető legnagyobb{0}}kiegyenlítő hatás. Amikor a szerszámmérnökök az alkatrészgeometria lefagyása előtt kapcsolatba lépnek a terméktervezőkkel, azonosíthatják a gyártási problémákat, amelyek CAD-ben történő javítása nem kerül semmibe, de több tízezerbe kerül a szerszámozás. A sugár megváltoztatása, a tolerancia lazítása egy nem-kritikus jellemzőn, egy enyhe geometria-eltolódás, amely javítja a beágyazást – ezek a beszélgetések könnyen megtörténnek a koncepció szakaszában, és fájdalmas változtatási parancsokká válnak, amint a szerszámokat idézik.
A gyártás során a bélyegzési folyamat nem akkor kezdődik, amikor a fém a szerszámhoz ér. Akkor kezdődik, amikor a terméktervező geometriai döntéseket hoz, amelyekhez a szerszámnak alkalmazkodnia kell. Ezt a szakadékot a meghatározott tervezési mérföldköveknél végzett strukturált DFM-ellenőrzésekkel áthidalva megakadályozzuk azt a forgatókönyvet, amikor a szerszámmérnök olyan fagyott alkatrésznyomatot kap, amelyet eleve nehéz bélyegezni, és nincs helye a tárgyalásoknak.
A szimulációs{0}}munkafolyamatok jelentik a második szerkezeti fejlesztést. Azok a csapatok, amelyek az alakításelemzést kötelező tervezési kapuként kezelik, nem pedig opcionális kiegészítésként, akkor észlelik a problémákat, amikor szabadon javíthatják. Azok a csapatok, amelyek kihagyják a szimulációt, és a problémák feltárása érdekében a próbajátékra hagyatkoznak, a gépidőben, az anyagpazarlásban és az ütemezési késésekben fizetnek. A gazdaságosság egyértelmű: egy óra szimulációs idő az egy óra sajtópróbaidő töredékébe kerül, és gyorsabban ad választ.
A strukturált tervezési áttekintések egy harmadik védelmi réteget adnak hozzá. Még a tapasztalt mérnökök is vakfoltokat alakítanak ki azokon a projekteken, amelyeken hetek óta dolgoznak. A távolsági specifikációkat, a sávelrendezési feltételezéseket és az űrtartalom-számításokat áttekintő új szemek olyan hibákat észlelnek, amelyeken az eredeti tervező tucatszor átnézett. Ezeket az értékeléseket nem kell részletezni. A fenti ellenőrzőlista alapján végzett 30{5}}perces szakértői értékelés a tervezési fázisban előforduló hibák többségét még azelőtt észleli, hogy azok elérnék a szerszámgyártást.
A belső folyamaton túlmenően a gyártási bélyegzési folyamat a külső szakértelem előnyeit élvezi, különösen az olyan intenzív tervezési{0}}kihívások esetében, amelyek meghaladják a csapat rutinszerű tapasztalatait. A bonyolult szerszámszerkezetek, a szokatlan anyagkombinációk, a szűk hézagú tervezés vagy a sorja{2}}kritikus alkalmazások gyakran előnyösek egy olyan elkötelezett szerszámos partner szemszögéből, aki hasonló problémákat oldott meg különböző iparágakban.YICHENEzt a szerepet azon mérnökök számára szolgálja ki, akik együttműködő szerszámtervezési szakértelmet keresnek, különösen a szerszámszerkezet-optimalizálással, a lyukasztó- és emelőszerkezet-tervezéssel, a hézagtechnikával és az anyagáramlás-szabályozással kapcsolatos projekteknél. A megkülönböztetés számít: egy szerszámos partner, aki részt vesz a tervezési folyamatban, hozzájárulva a mérnöki döntéshozatalhoz az alkatrészek kiválasztásához és a stratégia kialakításához, alapvetően más eredményeket produkál, mint az a szállító, aki egyszerűen épít egy nyomtatott példányra.
A nyomóbélyegzés tervezése végső soron egy olyan tudományág, ahol az upstream gondolkodás minősége határozza meg a downstream eredményeket. Ennek a fémbélyegzési útmutatónak minden alapelve, a kiürítési tervezéstől a szimulációs validáláson át a mennyiségi-megfelelő szerszámberuházásig, ugyanarra a következtetésre vezet: a présszint jutalmazza a felkészülést, és bünteti a parancsikonokat. Azok a mérnökök, akik szisztematikus szigort építenek be a tervezési munkafolyamatba, nem csak jobb eszközöket állítanak elő. Gyorsabban állítják elő őket, kevesebb iterációval és kiszámítható eredménnyel, amelyek a program teljes élettartama alatt megmaradnak.
Gyakran ismételt kérdések a présbélyegzés tervezésével kapcsolatban
1. Mi a különbség a présbélyegzés és a fémbélyegzés között?
A présbélyegzés tervezése a precíziós szerszámkészletek létrehozására összpontosít, beleértve a távolságok meghatározását, a szalagelrendezéseket, az állomások sorrendjét és az alkatrészek specifikációit. A fémbélyegzés az a gyártási művelet, amely ezeket az eszközöket használja a fémlemez formázására. A gyártás előtt hónapokkal meghozott tervezési döntések határozzák meg, hogy a bélyegzési folyamat hatékonyan fut-e, vagy krónikus hibákat okoz. A bélyegzéssel kapcsolatos minőségi problémák körülbelül 80%-a a tervezési fázisban hozott döntésekre vezethető vissza, nem pedig a nyomás alatti{4}}végrehajtásra.
2. Hogyan határozza meg a megfelelő szerszámhézagot a különböző anyagokhoz?
A préselési hézagot az oldalankénti anyagvastagság százalékában fejezzük ki, és ötvözetenként változik. Az enyhe acélhoz általában 8-12% oldalanként, az ausztenites rozsdamentes acélhoz 12-16%, az alumíniumhoz 6-10% a legjobb, a fejlett nagyszilárdságú acélokhoz pedig 14-21%. Az alapelv az, hogy a keményebb anyagoknak, amelyek alacsonyabb hozam/szakító aránnyal rendelkeznek, nagyobb hézagokra van szükségük a repedés tiszta terjedéséhez. Az összes anyagra egyetlen hézagérték alkalmazása gyakori hiba, amely sorjaképződéshez és rossz élminőséghez vezet. Az olyan partnerek, mint a YICHEN (yichen-group.com/stamping-die/), segíthetnek a mérnököknek anyagspecifikus hézagértékek meghatározásában az egyedi szerszámmegoldásokhoz.
3. Mi okozza a sorja kialakulását a nyomott részeken, és hogyan akadályozhatja meg a matrica kialakítása?
A sorjaképződés három elsődleges tervezési-fázisváltozóból fakad: a sajtolt anyag helytelen hézagmeghatározása, a lyukasztófelületeken hiányzó nyírási szögek, amelyek lökésterhelést és felgyorsult élkopást okoznak, valamint a szerszámacél elégtelen keménysége, amely lehetővé teszi a vágóélek idő előtti leépülését. A lyukasztó-a-a lyukasztószerszámhoz való igazítás szintén kritikus szerepet játszik, mivel még a helyes hézagok is egyenetlenekké válnak, ha a vezetőrendszer lehetővé teszi a felső és az alsó szerszámfelek elmozdulását a löket során. A sorja megelőzéséhez anyagtípusonkénti hézag megadása, 1-1,5-szeres anyagvastagság nyírószög alkalmazása, 58-62 HRC szerszámacélok kiválasztása és golyóscsapágyoszlopos merev vezetőrendszerek tervezése szükséges.
4. Mikor érdemes progresszív matricát használni a transzfer matricával szemben?
A progresszív szerszámok optimálisak a kis és közepes méretű, -méretű alkatrészekhez évi 50 000 egységet meghaladó mennyiségben, ahol szűk tűrésekre és nagy löketekre van szükség-percenként-. A munkadarab szekvenciális állomásokon keresztül egy hordozószalagon marad. A transzfer szerszámok olyan nagy alkatrészekhez vagy mélyen{7}}húzott alkatrészekhez illeszkednek, amelyek nem maradhatnak egy szalaghoz csatlakoztatva, általában 10 000-500 000 éves egységnél. A döntés négy változótól függ: az alkatrészmérettől, az éves mennyiségtől, a tűréskövetelményektől és a költségvetéstől. A nagy szerkezeti konzolok vagy az összetett 3D formák általában a szerszámok átvitelére utalnak, míg a csatlakozókapcsok és a kis konzolok a progresszív architektúrát részesítik előnyben.
5. Hogyan befolyásolja a gyártási mennyiség a présbélyegzés tervezési döntéseit?
A kötet alapjaiban alakít át minden mérnöki választást. A prototípusok (500-5000 alkatrész) félig-edzett acélokat, kevesebb állomást és egyszerűsített vezetőrendszereket használnak az előzetes költségek minimalizálása érdekében. A nagy-mennyiségű programok (100,000+ éves egység) indokolják a keményfém lapkákat, további alakítóállomásokat az ütésenkénti feszültség csökkentése érdekében, golyóscsapágy-vezetőoszlopokat előfeszítéssel és be{10}}aprításérzékelőt az ütközések megelőzésére. A nullszaldós matematika minden döntésre jellemző. Például a keményfém lapkák 3000 dollárral növelik a szerszámköltséget, de alkatrészenként 0,002 dollár megtakarítással csak 1,5 millió találat felett térülnek meg. A mérnököknek ki kell számítaniuk ezeket a küszöbértékeket, ahelyett, hogy az összes programban egyetlen megközelítést alkalmaznának.


