


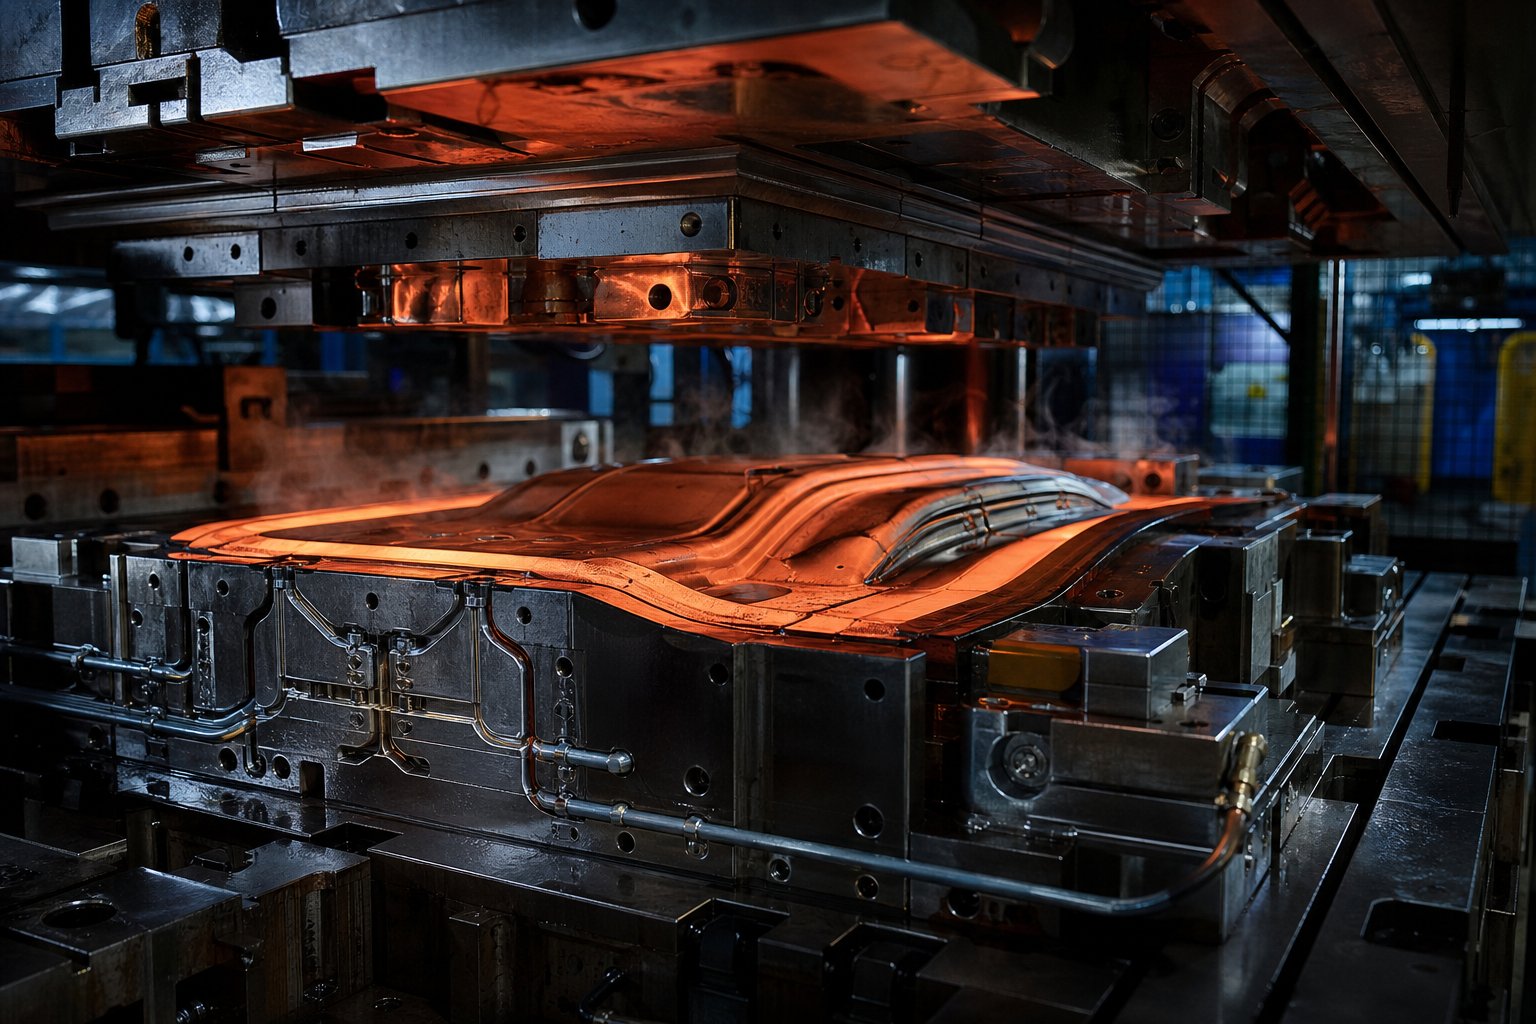
Mik azok a melegbélyegző szerszámok és miért fontosak
Amikor a "melegbélyegző szerszámok"A gyártás két teljesen különböző világát nézheti. Az egyik az autóacél 900 Celsius fokos zúzását jelenti. A másikban finom aranyfóliát préselnek egy luxus parfümdobozra. Ugyanez a kifejezés, merőben eltérő szerszámok. Ha összezavarják őket a beszerzés során, hetekig tartó tervezési időbe kerülhet, és több ezer hibásan idézett projektekbe kerülhet.
Hot Stamping Dies Defined
A melegsajtoló szerszámok lényegében precíziós{0}}megmunkálású szerszámok, amelyek a hő, a nyomás és a forma kombinációját adják át a munkadarabnak. A szerszám interfészként szolgál a nyersanyag és a késztermék között, szabályozva, hogy a hőenergia és a mechanikai erő hogyan kölcsönhatásba lép a hordozóval. Legyen szó bóracélból, amelyet egy autó B-oszlopának szánnak, vagy holografikus fóliát, amely prémium csomagolásra kerül, az alapelv ugyanaz marad: egy formázott szerszám szabályozott hőt és nyomást fejt ki, hogy tartósan megváltoztassa a célanyagot.
A különbség a méretben, a hőmérsékletben, az anyagban és a célban rejlik. Minden forró bélyegzőtípus teljesen más szerszámanyagot, hűtési stratégiát és karbantartási protokollt igényel. Annak megértése, hogy melyik kategóriában dolgozik, az első lépés a szerszám élettartamának meghosszabbítása és az idő előtti meghibásodás elkerülése felé.
Prés keményítő szerszámok vs fóliabélyegző szerszámok
A préseléssel keményítő sajtolószerszámok az autóipari és szerkezeti fémformázó térben működnek. 900-950 Celsius-fokra melegített acéldarabokat fogadnak be, egyidejűleg alakítják őket összetett formákká, és 27 fok/másodperc feletti hűtési sebességgel lehűtik, hogy teljes hűtést érjenek el.martenzites mikrostruktúra 1500 MPa körüli szakítószilárdsággal. Ezek a szerszámok masszív, vízhűtéses-szerszámacél szerelvények, amelyek minden gyártási ciklusban kibírják az extrém hőciklusokat.
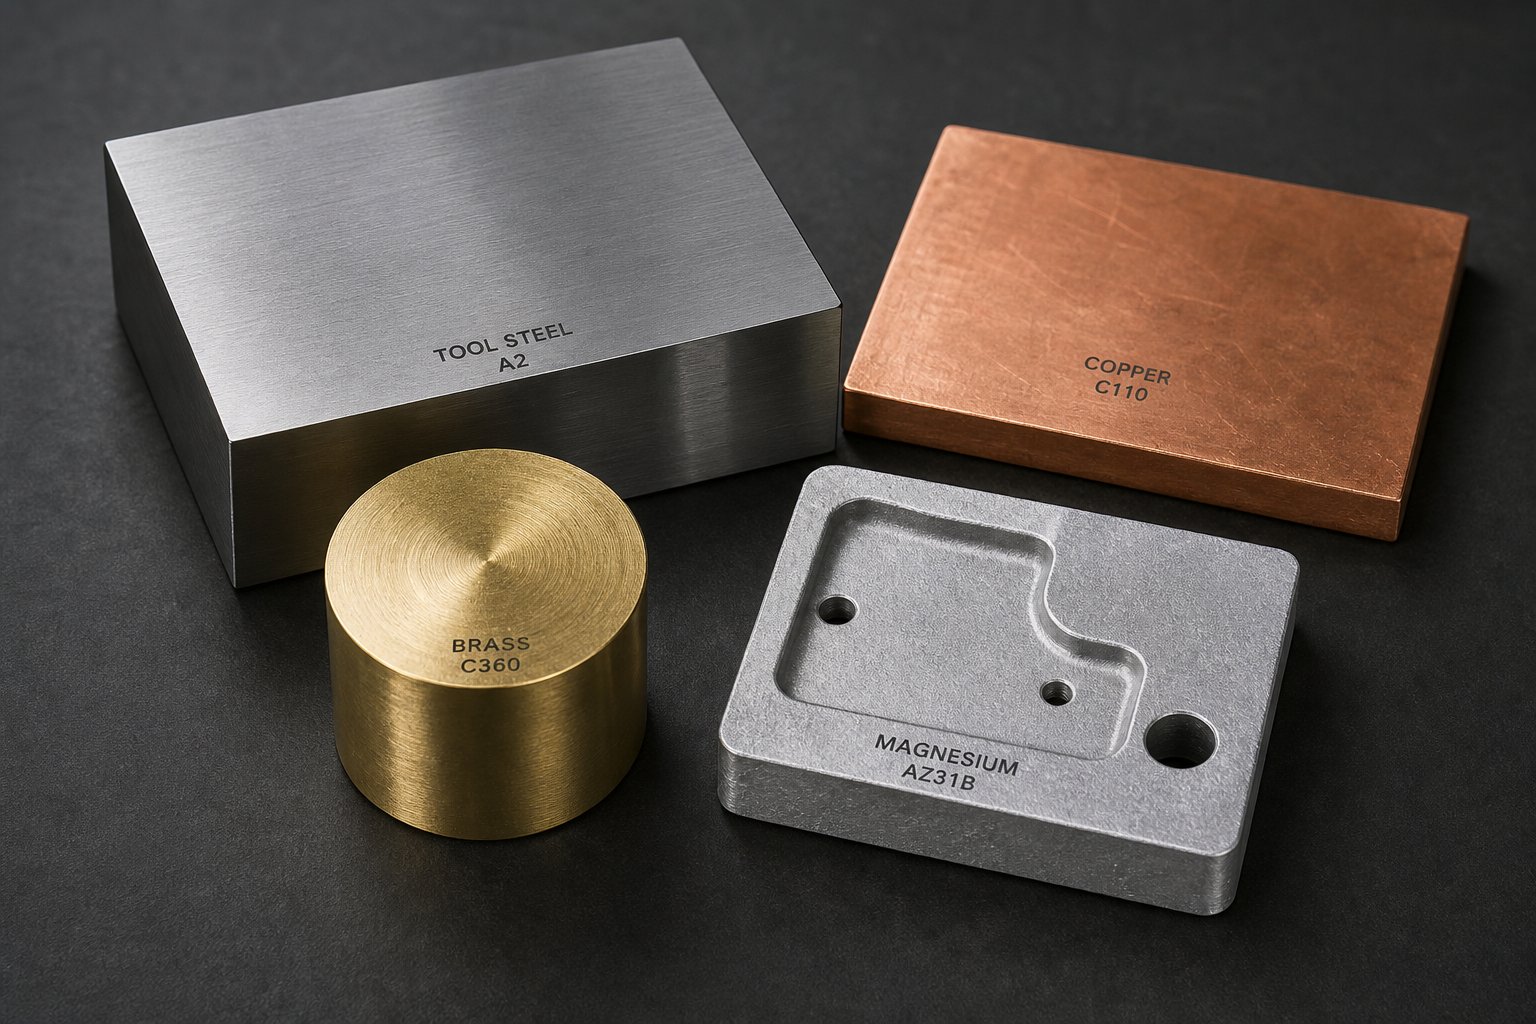
A fólianyomó szerszámok ezzel szemben sokkal alacsonyabb hőmérsékleten működnek, jellemzően 100 és 200 Celsius fok között. Fűtött szerszámot használnak a ragasztóréteg aktiválására egy fóliahordozón, így fémes vagy pigmentált mintákat visznek át papírra, műanyagra, bőrre vagy más hordozókra. Maguk a szerszámok általában rézből, sárgarézből vagy magnéziumból készülnek, nem pedig edzett szerszámacélból.
Íme egy gyors összehasonlítás arról, hogy mi választja el ezt a két melegbélyegzési típus kategóriát:
- Üzemi hőmérséklet: 900-950 Celsius fok présedzéshez vs 100-200 Celsius fok fólia sajtoláshoz
- A szerszám anyaga: H11/H13 szerszámacél vs. réz, sárgaréz vagy magnézium
- Munkadarab: Bóracél lemez (0,5-2,0 mm vastag) szemben a papírral, műanyaggal vagy bőrrel érintkező fóliahordozóval
- Elsődleges funkció: Szerkezeti formázás plusz kohászati edzés vs dekoratív felületjelölés
- Hűtőrendszer: Belső vízcsatornák a gyors hőelszíváshoz passzív vagy minimális hűtéssel szemben
- A szerszám összetettsége: Nagy, több{0}}tonnás szerelvények konform hűtéssel, szemben a kisebb maratott vagy gravírozott lemezekkel
- Tipikus szerszámélettartam: több tízezer préselési ciklus, szemben a több mint egymillió lenyomattal a minőségi réz- vagy sárgaréz szerszámoknál
Miért számít a megkülönböztetés a beszerzésnél?
Képzelje el, hogy „melegbélyegző szerszámokra” küld ajánlatot egy dekoratív fóliaszerszámokra szakosodott beszállítónak, amikor valóban szüksége van préseléssel keményítő szerszámokra egy autókarosszériához-fehér programban{1}}. Az idéző mérnöknek teljesen más információkra lenne szüksége: nyersanyag minőségére, hűtési sebességre vonatkozó célokra, alkatrész geometriai adataira és gyártási mennyiségére. Ezzel szemben egy autószerszámgyártó, aki a luxuscsomagolás megjelölésére réz forróbélyegző szerszámot kap, valószínűleg elutasítja vagy teljesen átirányítja Önt.
Ez a zavar nem hipotetikus. Ez rendszeresen előfordul, mert mindkét iparág azonos terminológiát használ, miközben külön mérnöki ökoszisztémában működik. Az anyagok, a tervezési módszerek, a meghibásodási módok és a karbantartási stratégiák olyan drámaian különböznek egymástól, hogy a nem megfelelő beszállítói típus beszerzése beszerzési ciklusokat veszít el, mielőtt bármilyen szerszámozási munka elkezdődne.
Ez a cikk egységes referenciaként szolgál, mind a présedzéssel, mind a dekorációs alkalmazásokra kiterjedően, így pontosan meghatározhatja, hogy melyik kategória vonatkozik a projektre, megértheti, hogyan fordul elő kudarc az egyes kontextusokban, és az első naptól kezdve alkalmazhatja a megfelelő életciklus-hosszabbítási stratégiákat. Az előttünk álló szakaszok lebontják a folyamat munkafolyamatait, az anyagválasztást, a hűtési tervezést és a karbantartási gyakorlatokat a bélyegzőszerszámok mindkét világában.
Hogyan működik a forró bélyegzési folyamat lépésről lépésre
Maga a szerszám csak egy állomás egy nagyobb gyártási láncban, de ez az az állomás, ahol minden összeáll vagy szétesik. A teljes munkafolyamat megértése felfedi, hogy a szerszámtervezési döntések miért olyan nagy súllyal bírnak, és általában honnan erednek az idő előtti meghibásodások.
A fűtött ürestől a formált részig
A préseléssel végzett edzés során egy lapos acéllemez, jellemzően 22MnB5 bóracél, belép a görgős kandallókemencébe, és 900 Celsius fok fölé melegszik. Ezen a hőmérsékleten az acél teljesen ausztenites mikrostruktúrává alakul, amely elég puha ahhoz, hogy kialakuljon, de az edzéshez alapozott. Aa kemencéből a présbe való átvitel nagyjából 6-10 másodpercet vesz igénybe, amely alatt a blank körülbelül 700 Celsius-fokra hűlhet le.
Itt a melegbélyegző eszköz áll a középpontban. A nyersdarab a szerszámon landol, a prés bezár, és két dolog történik egyszerre: az acél végleges geometriájává formálódik, és a vízhűtéses szerszámfelületek{1}}kioltják. A formázást be kell fejezni, mielőtt a nyersdarab 420 Celsius fok alá csökken. Ha a kioltási sebesség meghaladja a 27 Celsius-fokot másodpercenként, az alkatrész közel 100 százalékos martenzit ér el, ami 1500 MPa körüli szakítószilárdságot eredményez. Ennek a forró sajtolási eljárásnak a tipikus ciklusideje 10 és 20 másodperc között van az anyagvastagságtól függően.
Az oltás után a prés kinyílik, és a megkeményedett részt kivonják. A matrica kettős szerepet töltött be, amelyet egyetlen más alkatrész sem képes megismételni a sorozatban: formálta az alkatrészt, és elég gyorsan hőt vont ki ahhoz, hogy egy martenzites mikrostruktúrába zárjon. Pontosan ez a kettős funkció az, ami miatt ezek a szerszámok annyira sebezhetővé teszik az idő múlásával szembeni hőfáradást.
Hogyan különböznek a fólia és a jelölési folyamatok
A dekoratív hőbélyegző munkafolyamatateljesen más léptékben működik. A fűtött, általában rézből vagy sárgarézből készült szerszámot 100 és 200 Celsius-fok közötti hőmérsékletre melegítik. Egy fóliahordozó van elhelyezve a szerszám felülete és a hordozó között, amely lehet papír, karton, bőr vagy műanyag. Amikor a forró bélyegző szerszám lenyomódik, a hő aktiválja a ragasztóréteget a fólián, és a fémes vagy pigmentált mintát a felülethez köti.
A tartózkodási idők rövidek, gyakran két másodperc alattiak, és a nyomást sokkal alacsonyabb tartományban mérik, mint az autóipari alakításnál. A kritikus változók itt a hőmérséklet konzisztenciája a szerszám felületén, az egyenletes nyomáseloszlás és a pontos beállítás. Bármilyen eltérés nem teljes fóliaátvitelt vagy elmosódott éleket eredményez, nem pedig a préselésnél tapasztalható szerkezeti hibákat.
A Die Design által vezérelt kritikus folyamatparaméterek
Mindkét alkalmazásban a szerszám nem passzív eszköz. Aktívan szabályozza az eredményt. A szerszám geometriája határozza meg az anyagáramlást és az érintkezési területet. A termikus tömeg határozza meg, hogy a szerszám milyen gyorsan nyeli el vagy adja át a hőt. Az érintkezési nyomás egyenletes kapcsolatot biztosít a szerszám és a munkadarab között.
A szerszámtervezés során meghozott minden döntés – a csatorna elhelyezésétől a felületkezelésig – végiggyűrűzik minden későbbi minőségi mutatón, beleértve a ciklusidőt, a méretpontosságot, a mikrostruktúra konzisztenciáját és végső soron magát a szerszám hosszú élettartamát is.
A préseléssel történő edzéshez a melegsajtoló szerszám rossz hőkezelése egyenetlen kioltási sebességet eredményez. Egyes zónák túl lassan hűlnek le, és martenzit helyett bainit vagy ferrit keletkezik. Mások túl gyorsan lehűlnek, és visszaugrást okozó maradék feszültségek keletkeznek. Dekoratív alkalmazásoknál az egyenetlen hőeloszlás a szerszám felületén forró pontokat hoz létre, amelyek bizonyos területeken túl-kikeményítik a ragasztót, míg más területeken nem ragaszkodnak.
Ezek a termikus és mechanikai kölcsönhatások az oka annak, hogy a szerszámanyag kiválasztásának és a hűtőcsatorna-tervezésnek olyan nagy jelentősége van. A kocka az, ahol a folyamat szándéka fizikai valósággá válik, és ahol a legtöbb meghibásodási mód végül ered.
Anyagok és acélminőségek kiválasztása összehasonlítva
Az anyagválasztás a legkövetkezményesebb döntés a vágószerszámok tervezésében. Meghatározza a plafont a hőteljesítmény, a kopásállóság és végső soron, hogy a szerszám hány ciklust bír ki, mielőtt elkerülhetetlenné válik a meghibásodás. Válaszd ki a rossz fokozatot az alkalmazásodhoz, és már az első naptól kezdve a fizika ellen harcolsz. Válassza ki a megfelelőt, és olyan alapot kap, amelyre a hűtési tervezés, a felületkezelés és a karbantartás építhető.
Szerszámacél minőségek préselési keményítő szerszámokhoz
A préseléssel edzett szerszámok ismétlődő hősokkokat viselnek el, mivel minden ciklusban 900 fokos nyersdarabok érintkeznek a felületükkel. A szerszámacélnak meg kell tartania a keménységét magas hőmérsékleten, ellenállnia kell a hőfáradás okozta repedéseknek, hatékonyan kell hőt vezetnie a hűtőcsatornákba, és katasztrofális törés nélkül el kell nyelnie az ütéseket. Három fokozat uralja ezt a teret: H11, H13 és DIEVAR.
A H13 (AISI H13, DIN 1.2344) évtizedek óta az ipar igáslója. Szilárd forró keménységet, ésszerű szívósságot kínál körülbelül 15{5}}20 Joule-nál a Charpy V-bevágásos tesztelése során, és a hővezető képessége kb.24 W/mK. Mérsékelt gyártási mennyiségek és szabványos alkatrészgeometriák esetén a H13 megbízható teljesítményt nyújt olyan költségek mellett, amelyeket a legtöbb program elbír. Korlátai extrém körülmények között is felszínre kerülnek: szűk sugarú bonyolult geometriák, 100 000 alkatrészt meghaladó ciklusszámok vagy agresszív hűtési követelmények, amelyek felerősítik a hőterhelést.
A H11 (DIN 1.2343) hasonló összetételű, mint a H13, de valamivel alacsonyabb vanádiumtartalommal. Ez némileg jobb szívósságot biztosít bizonyos hőkezelési körülmények között, így előnyben részesített választás az európai szerszámgyártásban a nagy mechanikai terhelésnek kitett szerszámokhoz. A kompromisszum a H13-hoz képest kissé csökkent kopásállóság. A gyakorlatban a H11 és a H13 gyakran felcserélhető a szabványos présedzési alkalmazásokban, a végső választás a regionális elérhetőségtől és a szerszámgyártó hőkezelési szakértelmétől függ.
A DIEVAR alapvetően más ötvözetfilozófiát képvisel. Electro Slag Remelting (ESR) segítségével állítják elő, közel-nulla zárványokat és homogén karbideloszlást ér el, amely kiküszöböli a H13 szabványban szokásos szemcsehatár-kiválást. Az eredmények mérhetőek: ütésállóság meghaladja a 25 Joule-t (jellemzően 30-40 J), hővezető képesség 30 W/mK körül, és lényegesen jobb temperálhatóság magasabb üzemi hőmérsékleten. Ez a magasabb vezetőképesség közvetlenül gyorsabb hőelvonást jelent a nyersdarabból, ami rövidebb ciklusidőt vagy egyenletesebb kioltást jelent, attól függően, hogy hogyan használja ki.
A DIEVAR -kilogrammonkénti költsége- jelentősen meghaladja a H13-at. De itt a számítás, ami számít: ha a H13-ból készült egyedi fémbélyegző szerszám 50 000 ciklus után megreped, miközben a DIEVAR szerszám 100 000 ciklust fut hosszabb karbantartási intervallumokkal, akkor a teljes birtoklási költség a prémium anyagnak kedvez. Ez különösen igaz a nagy, összetett szerszámokra, ahol egyetlen katasztrofális meghibásodás hetekig tartó leállást és hat számjegyű csereköltséget jelent.
A kiválasztási kritériumok három tényezőtől függenek:
- Gyártási mennyiség: 50 000 alkatrész alatt a H13 gyakran elegendő. E küszöb felett a DIEVAR fáradtságállósága megtérül.
- Alkatrészek összetettsége: A szűk sugarak, a mély húzások és a változó vastagságú szakaszok feszültségkoncentrációt hoznak létre, ahol a DIEVAR kiváló szívóssága megakadályozza a repedés kialakulását.
- Hűtési követelmények: Ha agresszív hűtőcsatornát kell elhelyezni a szerszám felülete közelében, a DIEVAR izotróp tulajdonságai csökkentik a csatornák közötti repedés kockázatát.
Nem{0}}vasfém matricaanyagok fóliák és logók bélyegzéséhez
A dekoratív bélyegzőszerszámok sokkal alacsonyabb hőmérsékleten és nyomáson működnek, ami az anyagok szélesebb köre előtt nyit ajtót. Mindegyikük külön előnyökkel jár az adott szubsztrátum és gyártási forgatókönyv esetén.
A réz sajtoló szerszám a prémium választás a fóliaátviteli alkalmazásokhoz. A réz hővezető képessége (körülbelül 385 W/mK) páratlan a közönséges szerszámanyagok között. Ez kivételesen egyenletes hőeloszlást jelent a szerszám felületén, ami konzisztens fóliatapadást jelent nulla hideg folt nélkül. A réz gyönyörűen reprodukálja a finom részleteket, és különösen jól működik műanyagokon és bevonatos papírokon, ahol a precíz hőmérséklet-szabályozás megakadályozza az alapfelület károsodását. Hátránya, hogy a réz viszonylag puha, így gyorsabban kopik nagy gyártási mennyiségek mellett.
A forró sárgaréz bélyeg a legjobb egyensúlyt kínálja a tartósság és a hőteljesítmény között közepes{0}}–-nagy volumenű dekorációs munkákhoz. A sárgaréz hővezető képessége eléri a 109 W/mK körüli értéket, alacsonyabb, mint a réz, de még mindig kiváló. Valódi előnye a mechanikai keménység. A forró sárgaréz bélyegzőszerszámok több százezer lenyomatban megőrzik élvonalát, így a bőráruk, a műanyagok, a papírtermékek és a fatermékek{6}}anyagai közé tartozik. Olyan termelési volumenű műveleteknél, amelyek idő előtt elhasználják a rézszerszámot, a sárgaréz egyenletes minőséget biztosít sokkal hosszabb élettartamon keresztül.
A magnézium szerszámok egészen más célt szolgálnak. Előállításuk olcsó, könnyű és gyorsan legyártható, így ideálisak rövid futásokhoz, prototípusok készítéséhez és olyan alkalmazásokhoz, ahol a kocka korlátozott kampányhoz használható. A magnézium kiválóan alkalmas üdvözlőlapokon, könyvkötéseken, címkéken, szalagokon és reklámspecialitásokon, ahol a futáshosszt ezrekben mérik, nem pedig százezrekben. A részletek reprodukciója elfogadható, de nem illik a rézhez vagy a sárgarézhez a nagyon finom alkotások esetében.
Az alumínium sajtolószerszámok középutat foglalnak el. Jobb hővezető képességgel rendelkeznek, mint a sárgaréz (körülbelül 205 W/mK), könnyebbek, mint az acél, és ésszerű tartósságot biztosítanak. Az alumínium jól használható nagyobb matricafelületeken, ahol a súlycsökkentés számít, valamint olyan aljzatoknál, amelyek jól reagálnak a kissé eltérő hőátadási jellemzőkre.
A szilikon matricák a szabálytalan vagy ívelt aljzatok megfelelő választási lehetőséget jelentenek. Alkalmasak a nem-lapos felületekhez, így alkalmasak hengeres tárgyak vagy texturált anyagok jelölésére. Azonban hiányzik belőlük a fém matricák precíziós éldefiníciója, és gyártási körülmények között gyorsan kopnak.
Anyagkiválasztási döntési keret
A megfelelő anyag kiválasztása megköveteli a működési feltételek, a termelési igények és a költségvetési korlátok egymáshoz viszonyított egyensúlyát. Az alábbi táblázat egyetlen hivatkozásba foglalja össze az összes főbb szerszámanyagot, amely lefedi mind a préseléssel történő edzést, mind a dekorációs alkalmazásokat:
| Anyag | Max üzemi hőm | Hővezetőképesség | Tipikus alkalmazás | Relatív költség | Várható Die Life |
|---|---|---|---|---|---|
| H13 Szerszámacél | 600+ C fok | ~24 W/mK | Présedzés, normál autó | Közepes | 50 000-100 000 ciklus |
| H11 Szerszámacél | 600+ C fok | ~24 W/mK | Préskeményedés, nagy-terhelésű alkalmazások | Közepes | 50 000-100 000 ciklus |
| DIEVAR (ESR) | 600+ C fok | ~30 W/mK | Nagy-térfogatú présedzés, összetett geometria | Magas | 100 000-200,000+ ciklus |
| Réz | ~200 C fok | ~385 W/mK | Finom részletű fóliabélyegzés, műanyagok, bevonatos papír | Közepes-Magas | 50 000-250 000 megjelenítés |
| Sárgaréz | ~200 C fok | ~109 W/mK | Közepes-nagy mennyiségű fóliabélyegzés, bőr, papír | Közepes | 250 000-1 000,000+ megjelenítés |
| Magnézium | ~180 C fok | ~156 W/mK | Rövid sorozatok, prototípusok, könyvkötések, címkék | Alacsony | 5000-50000 megjelenítés |
| Alumínium | ~200 C fok | ~205 W/mK | Közepes futás, nagy kockalapok, könnyű szükségletek | Alacsony-Közepes | 25 000-100 000 megjelenítés |
| Szilikon | ~180 C fok | Alacsony | Ívelt felületek, szabálytalan aljzatok | Alacsony | 1000-10000 megjelenítés |
Ebből az összehasonlításból kirajzolódik néhány vezérelv. Bármely, préselésre szánt, egyedi fémbélyegző szerszám esetében a döntés elsősorban a H13 és a DIEVAR között van, a fordulópont a gyártási mennyiség és az alkatrész összetettsége. Dekoratív alkalmazásoknál a döntési fa különbözőképpen oszlik meg: réz a maximális részletgazdagságért és hőegyenletességért, sárgaréz a hosszabb élettartamért, magnézium a költséghatékony, rövid kampányokért, és az alumínium sajtolási formák, amikor a súly vagy a matrica mérete korlátokká válik.
Ne feledje, hogy az anyagválasztás önmagában nem határozza meg az életet. A világ legjobb szerszámacélja még mindig idő előtt meghibásodik, ha a hűtőcsatornákat rosszul vezetik, vagy elhanyagolják a felületkezelést. Az anyag meghatározza a teljesítmény felső határát. A matrica tervezési és karbantartási programjában minden más meghatározza, hogy milyen közel kerülünk ténylegesen ehhez a határhoz.
Hűtőcsatorna-tervezési módszer a melegbélyegző szerszámokhoz
Az anyag határozza meg a mennyezetet, de a hűtőcsatorna kialakítása határozza meg, hogy a matrica valóban eléri-e azt. Építhet egy préseléssel keményítő szerszámot a rendelkezésre álló legfinomabb DIEVAR acélból, és még mindig nézheti, hogy idő előtt meghibásodik, ha a belső hűtési architektúra nem képes egyenletesen elszívni a hőt. Itt él vagy hal meg a forró bélyegzőszerszám, gyakran szó szerint, a rosszul elhelyezett csatornák és a munkafelület között keletkező hőfáradási repedések miatt.
Hagyományos fúrt csatornák kontra konform hűtés
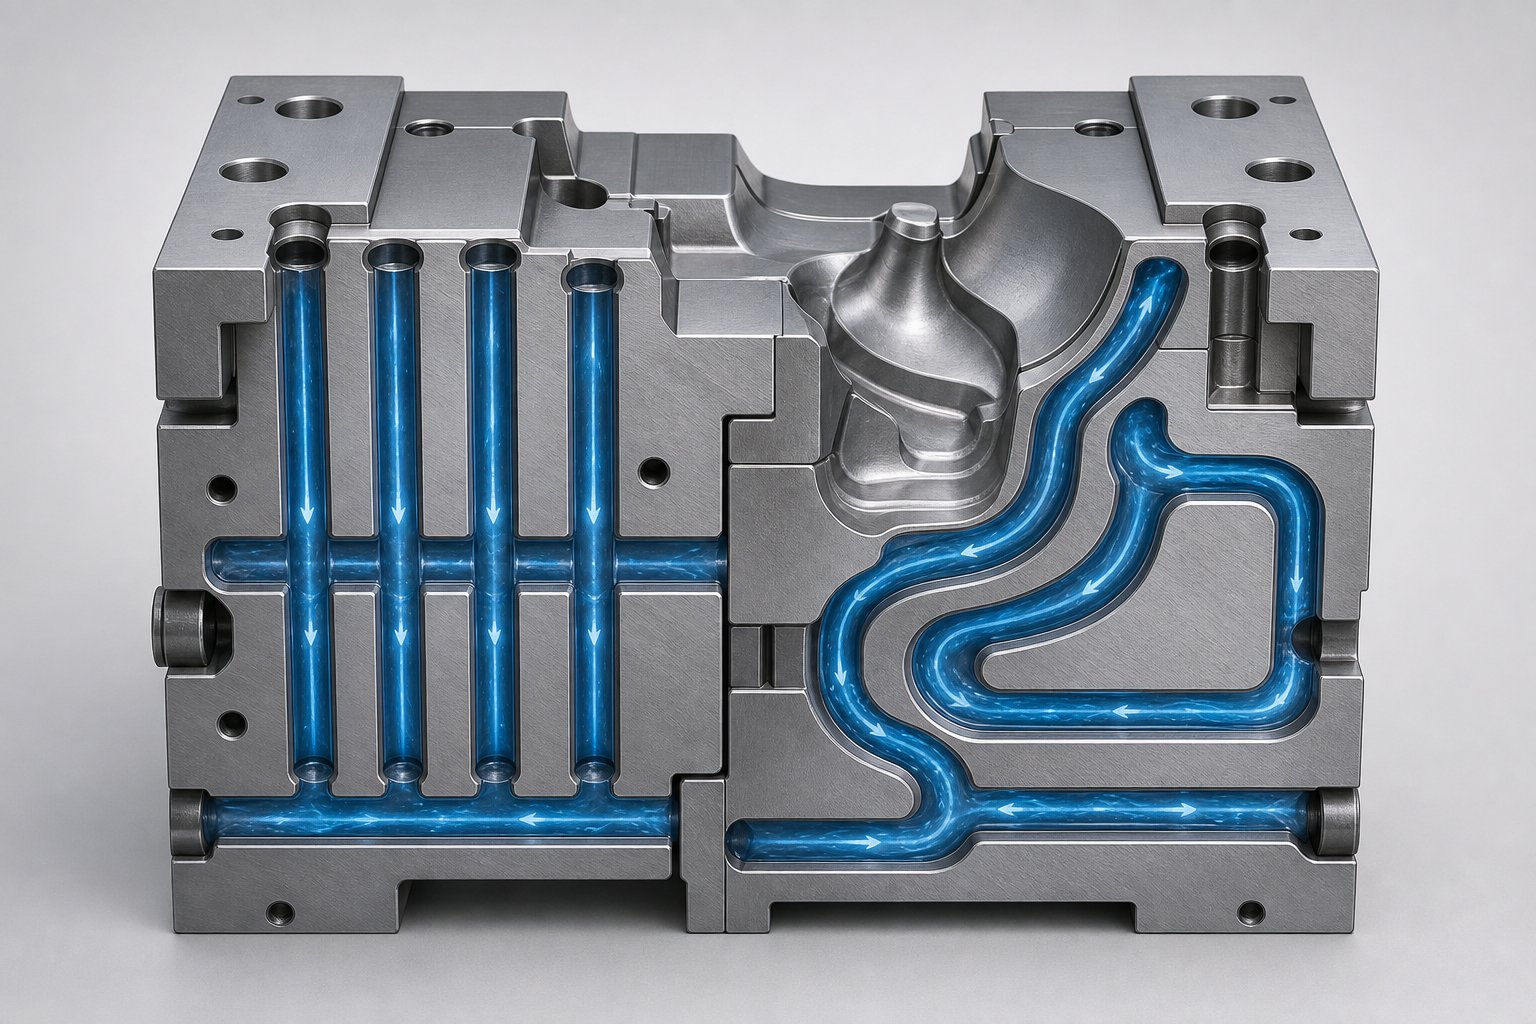
A sajtolószerszámban és szerszámban a hűtés hagyományos megközelítése a pisztoly{0}}fúrt egyenes csatornákon alapul. Egy mély-lyukfúrás lineáris járatokat fúr át a szerszámblokkon, és keresztkapcsolatok kötik őket egy áramkörbe. Ez a módszer megfizethető, jól-érthető és gyorsan megvalósítható. A szerszámgyártó metsző lyukakat fúr, a nem használt végeket bedugja, és az aktív utakat egy vízelosztóhoz köti. A viszonylag lapos vagy enyhén ívelt geometriájú alkatrészek esetében az egyenes csatornák megfelelő hűtést biztosítanak a fejlettebb alternatívák költségeinek töredékéért.
A korlátozás geometriai. Az egyenes vonalak nem követhetik az ívelt felületeket. Ha az alkatrészgeometria mélyhúzásokat, szűk sugarakat vagy változó keresztmetszeteket- tartalmaz, a fúrt csatorna és a szerszám munkafelülete közötti távolság jelentősen változik. Egyes területek a hűtővíz közelében helyezkednek el, és gyorsan kialszanak. Mások messze vannak, forró pontokat hozva létre, ahol a hőség megmarad. Aesettanulmány a melegbélyegző szerszámok hűtésével kapcsolatbankimutatták, hogy a csatorna helyzetének és átmérőjének iteratív beállítására van szükség ahhoz, hogy a felületi hőmérséklet 200 Celsius fok alatt maradjon minden munkaterületen, még viszonylag egyszerű sugárgeometriák esetén is.
A konform hűtőcsatornák ezt a problémát úgy oldják meg, hogy egyenletes mélységben követik a szerszám felületének kontúrját. A csatornák három dimenzióban görbülnek, szögelnek és hurkolnak, hogy egyenletes távolságot tartsanak a munkafelülettől. Előállításukhoz olyan additív módszerekre van szükség, mint a szelektív lézeres olvasztás, vagy egy szegmentált szerszámos megközelítést, ahol az egyes szakaszokat csatornahornyokkal marják, majd összeszerelik. A kutatások kimutatták, hogy a konform csatornák akár 25 százalékkal is csökkenthetik a gyártási ciklus idejét a hagyományos fúrt áramkörökhöz képest, miközben egyenletesebb hőmérséklet-eloszlást biztosítanak a szerszám felületén.
A kompromisszum költség. Az additív gyártású, konform csatornákkal rendelkező szerszámbetétek továbbra is drágák a nagy-méretű bélyegzőformákhoz, és a legtöbb fémnyomtató rendszer gyártási mennyisége korlátozza a lapkaméretet. Számos fémbélyegzőszerszám- és szerszámalkalmazás praktikus középútja a szegmentált megközelítés: ossza fel a szerszámot szakaszokra, marja a hűtőutakat illeszkedő felületekre, majd csavarozza össze vagy csavarozza össze a szerelvényt. Ez nagyobb tervezési szabadságot biztosít, mint a pisztolyfúrás, miközben elkerüli az additív gyártás teljes költségét.
Tervezési paraméterek, amelyek növelik a teljesítményt
A csatorna típusától függetlenül négy paraméter szabályozza a hűtési hatékonyságot: átmérő, távolság, mélység -felszíntől-távolság és áramlási sebesség. Ezek olyan kölcsönhatásban állnak egymással, amely gondos egyensúlyozást igényel. Közelítse a csatornákat a felülethez, és javítja a hőelvonást, de csökkenti a szerkezeti acél mennyiségét a csatorna és a szerszám felülete között, növelve a hőfáradás okozta repedés kockázatát. Szélesítsd a csatornákat, és több vízmennyiséget mozgatsz, de gyengíted a kocka testét, és korlátozod, hogy a szomszédos csatornák milyen közel helyezkedjenek el egymástól.
A tapasztalt szerszámkészítők olyan tervezési szabályokat követnek, amelyek egyensúlyban tartják a hőteljesítményt a szerkezeti tartóssággal:
- A csatorna átmérője általában 8 és 12 mm között van az autóipari préselt keményítő szerszámok esetében, a szerszám méretéhez és a rendelkezésre álló hűtőfolyadék-áramláshoz igazítva.
- A szomszédos csatornák közötti távolságnak 3D és 5D (a csatorna átmérőjének három-ötszöröse) közé kell esnie a szerkezeti integritás megőrzése és az ésszerű hőmérsékleti egyenletesség elérése érdekében.
- A szerszám felületétől a csatorna középvonaláig terjedő mélység általában 2D és 3D között van. A szorosabb elhelyezés javítja a hűtést, de felgyorsítja a repedést a felület és a csatornafal között.
- A hűtőfolyadék áramlási sebességének minden csatornában meg kell haladnia az 1 m/s-ot a turbulens áramlás biztosítása érdekében, ami drámaian javítja a hőátadást a lamináris körülményekhez képest.
- A párhuzamos csatornás áramköröket úgy kell kiegyenlíteni, hogy egyetlen útvonal se szállítson lényegesen több vagy kevesebb áramlást, mint a szomszédainál, megakadályozva ezzel a helyi forró pontok egyenetlen hűtését.
- A kioltás után a maximálisan megengedhető felületi hőmérsékletnek 200 Celsius-fok alatt kell maradnia, hogy megfelelő kioltási sebességet biztosítson a teljes martenzites átalakuláshoz.
Ezek az irányelvek akonform hűtőcsatorna kutatásés a termelési gyakorlat jelenti a kiindulópontokat. A végső paramétereket hőszimulációval validálják, és ideális esetben termográfiai méréssel erősítik meg a próbafutások során.
A ciklusidőre és az alkatrészminőségre gyakorolt hatás
A hűtőcsatorna elhelyezése közvetlenül szabályozza a csillapítási sebesség egyenletességét, a kioltási sebesség egyenletessége pedig meghatározza, hogy a kész alkatrész egyenletes mechanikai tulajdonságokat ér-e el. Amikor a szerszám felületének minden területe a célhőmérséklet-tartományon belül van, a nyersdarab minden része 27 K/s-ot meghaladó sebességgel hűl, és a kapott mikrostruktúra egyenletesen martenzites. Az ellenőrzött melegbélyegzőszerszám-hűtőrendszerekből származó gyártási adatok megerősítik, hogy a megfelelően megtervezett csatornák Vickers-keménységű alkatrészeket biztosítanak állandóan a 400-550 HV tartományban, és a szakítószilárdsága 1300 és 1650 MPa között van.
A rossz hűtési kialakítás ennek az ellenkezőjét eredményezi. A forró helyek, azok a területek, ahol a szerszám felülete meghaladja a 200 Celsius-fokot, túl lassan hűl ki. Az ezekben a zónákban lévő nyersdarabok martenzit helyett bainitet vagy ferritet képezhetnek, ami egyenetlen keménységű lágy foltokat hoz létre. Ezek a lágy zónák szabad szemmel láthatatlanok, de méretbeli instabilitásként jelennek meg a lézeres vágás után, vagy ami még rosszabb, az ütközési teljesítmény szerkezeti gyengeségeként. A visszarugaszkodás növekszik, mert az alkatrész egyenetlenül zsugorodik, ahogy a különböző régiók különböző sebességgel hűlnek, és rögzítik a maradék feszültségeket, amelyek az alkatrész vágásakor vagy összeszerelésekor felszabadulnak.
A ciklusidő is közvetlenül szenved. Ha a hűtőrendszer nem tudja elég gyorsan kivonni a hőt, a présnek tovább kell állnia a löket alján, hogy befejezze a kioltást. A várakozási idő minden további másodperce csökkenti az áteresztőképességet és növeli az alkatrészenkénti költséget. Ezzel szemben a jól-megtervezett csatornarendszer egyenletes hőmérséklet-eloszlással a lehető legrövidebb kioltási időt teszi lehetővé, miközben továbbra is teljesíti a kohászati célokat, és maximális termelékenységet von ki a préssorból.
A jó hűtési tervezés és a nagyszerű hűtés közötti szakadék gyakran a szimuláción múlik, és pontosan ez az a hely, ahol a szerszámtervezési módszertan következő rétege lép fel.
Felületkezelések és védőbevonatok magyarázata
A hűtőcsatornák kezelik az ömlesztett hőelvonást, de maga a szerszám felülete viseli minden formázási ciklus nehezét. Szélsőséges hőmérsékleten érintkezik az oxid--kivágásokkal, elviseli a csúszósúrlódást, amikor a forró sajtoló fém átfolyik a felületén, és elnyeli a hősokkot minden alkalommal, amikor új alkatrész kerül be. Felületvédelem nélkül még a prémium minőségű szerszámacélok is sokkal hamarabb erodálódnak, megrepednek és lebomlanak, mint azt alapanyag tulajdonságaik sugallják. A felületkezelések és bevonatok meghosszabbítják a szerszám élettartamát azáltal, hogy megkeményítik az érintkezési zónát, csökkentik a súrlódást és blokkolják a kopást felgyorsító kémiai reakciókat.
A nitridálás és szerepe a hosszú élettartamban
A nitridálás egy diffúziós{0}}alapú keményedési folyamat, amely viszonylag alacsony hőmérsékleten, jellemzően 950 Fahrenheit-fok (510 Celsius-fok) körüli hőmérsékleten juttatja nitrogénatomokat a szerszám felületébe. Az aljzat tetején lévő bevonatoktól eltérően a nitridálás kohászati kötést képez magában az acélban. A nitrogén reakcióba lép a szerszámacélban már jelenlévő ötvözőelemekkel, például krómmal, vanádiummal és molibdénnel, és kemény nitridvegyületeket, például CrN-t képez közvetlenül a felületi rétegben. Az eredmény egy edzett tok, amelynek felületi keménysége meghaladja az 58 HRC-t a szerszámon mérhető méretváltozás nélkül.
Két elsődleges módszer dominál. A gáznitridálás során ammóniában{1}}dús atmoszférát használnak, szabályozott hőmérsékleten, hosszabb tartózkodási időn keresztül. A plazmanitridálás, amelyet ionnitridálásnak is neveznek, nitrogénnel dúsított-alacsony nyomású-atmoszférában izzó kisülést használ a nitrogén diffúziójának felgyorsítására. A plazmanitridálás során a szerszám alkatrésze és a kemence fala között fellépő feszültség nagy ionizációt hoz létre az alkatrész körül, és hatékonyabban bombázza az aktív nitrogént a felületbe, mint azt a gázos eljárások lehetővé teszik.
A tipikus tokmélység 0,0006 hüvelyk (15 mikron) és 0,0035 hüvelyk (körülbelül 90 mikron) között van, az alkalmazási követelményektől és az újrakezelés előtti tervezett szervizintervallumtól{4} függően. A plazmanitridálással kezelt H-13 bélyegzőszerszámokon végzett kutatások kimutatták, hogy a felületi keménység 589 HV-ról többre nőtt.1130 HV, hatékonyan megkétszerezi az aljzat keménységét. Ez az edzett réteg közvetlenül felveszi a harcot a ragasztókopás ellen, amelyet az oxidréteg okoz, amely a préselés során a hevített nyersdarabokon képződik. Amikor egy 900 fokos bóracél nyersdarab érintkezik a szerszámmal, annak felületi oxidrétege finom csiszolószemcseként működik. A nitridált ház sokkal jobban ellenáll ennek a kopásnak, mint a kezeletlen szerszámacél, lassítva a progresszív anyagveszteséget, amely végül rontja a szerszám geometriáját.
Egy fontos szempont: a nitridálás megőrzi a meglévő felületi viszonyokat. Jól-előkészített fémbélyegzőszerszám-felület sértetlen geometriával jön ki a folyamatból, de az esetlegesen meglévő hibák, például a rossz sugarak vagy a szerszámnyomok is megmaradnak. A felület nitridálás előtti előkészítése ugyanolyan fontos, mint maga a kezelés.
PVD és CVD bevonatok extrém körülményekhez
Ahol a nitridálás belülről módosítja a szubsztrátumot, a fizikai gőzleválasztás (PVD) és a kémiai gőzleválasztás (CVD) külön bevonatréteget ad a szerszám felületére. Ezek a vékony, jellemzően 1 és 5 mikron közötti vastagságú filmbevonatok gátat képeznek a szerszámacél és az ellenséges alakító környezet között. Csökkentik a súrlódást, ellenállnak az oxidációnak, és védenek a termikus kifáradás okozta repedés ellen, amely ciklikus hőterhelés hatására terjed.
A melegalakítási alkalmazásokban használt bélyegzőszerszámok leggyakoribb PVD-bevonatai a következők:
- CrN (króm-nitrid): Vegyi és hőállóságot biztosít alacsony, 0,5 körüli súrlódási együtthatóval, jó oxidációs ellenállással és jellemzően 1 és 4 mikron közötti vastagsággal. A CrN körülbelül 700 Celsius-fokon oxidálódik, így alkalmas közepes hőmérsékletű{5}} alkalmazásokhoz, de korlátozva van a teljes préselési edzési körülmények között.
- TiAlN (titán-alumínium-nitrid): Alumíniumot tartalmaz, így védő Al2O3 réteget képez magas hőmérsékleten, ami gátolja a további oxigén diffúziót a bevonatba. Az AlTiN-alapú bevonatok körülbelül 900 Celsius-fokig stabilak maradnak az oxidáció megkezdése előtt, így jobban megfelelnek a préseléssel keményedő környezeteknek.
- AlCrN (alumínium króm-nitrid): Stabil oxidrétegek kialakításával magas hőmérsékleten kiváló oxidációs ellenállást biztosít. Az ipari kísérletek azt mutatják, hogy az AlCrN{1}}alapú bevonatok hatékonyakkopási arány a 10-9 mm3N-1m-1 tartományban, nagyságrendekkel jobb, mint a bevonat nélküli szerszámacél felületek.
A PVD eljárások viszonylag alacsony hőmérsékleten, 350-450 Celsius fok körül működnek, ami azt jelenti, hogy minimális torzítást okoznak a kész szerszámban. Ez praktikussá teszi az újrafestést a kezdeti bevonat elhasználódása után. A tipikus újrafestési időköz a gyártási mennyiségtől és az alakítási művelet súlyosságától függ, de sok üzlet 20 000-50 000 ciklusonként tervezi a lehúzást és az újrafestést a préseléssel edzett bélyegzőformáknál.
Ezzel szemben a CVD-bevonatok sokkal magasabb hőmérsékleten, körülbelül 1925 Fahrenheit-fokon (1050 Celsius-fok) rakódnak le. Ez a megnövekedett feldolgozási hőmérséklet befolyásolhatja az aljzat keménységét és méreteit, elsősorban azokra az alkalmazásokra korlátozva a CVD-t, ahol a matrica a bevonást követően teljes újra-hőkezelésen megy keresztül. Az előny a kiváló tapadás és a vastagabb, összetettebb bevonat-architektúrák felvitele, amelyeket a PVD nem képes megismételni.
Egy hatékony megközelítés a két módszert kombinálja a duplex kezelésben: plazmanitridálás, majd PVD bevonat. A nitridált réteg kemény, közbenső tartózónát biztosít a puha hordozó és a kemény, de vékony PVD film között. A kutatások azt mutatják, hogy ez a duplex megközelítés a H-13 acél esetében ötször-hatszor nagyobb keménységi értékeket ad, mint a kezeletlen H-13, a kopásállóság pedig kétszer-háromszor jobb, mint a nitridálás önmagában. A plazma nitrid réteg csökkenti a feszültség gradienst az aljzat és a bevonat között, ami jelentősen javítja a tapadást és a teherbíró képességet a hőciklusos körülmények között, amelyeket a forró sajtolás fémformázás támaszt.
Az alkalmazáshoz megfelelő kezelés kiválasztása
A felületkezelésnek egy adott fémbélyegzőszerszám-alkalmazáshoz való hozzáigazításához négy változó mérlegelése szükséges: a szerszám anyaga, az üzemi hőmérséklet, a gyártási mennyiség és a kialakítandó hordozó.
A kohászati elv meghajtása egyszerű. 900 Celsius fokot meghaladó hőmérsékleten a felmelegített nyersdarabokon gyorsan oxidréteg képződik. Ez a skála kemény, koptató és kémiailag reakcióképes. Minden formáló löket végighúzza a vízkövet a szerszám felületén, egyszerre hozva létre a tapadó és a koptató kopást. A felületkezelésnek mindkét mechanizmusra ki kell terjednie: a keménység ellenáll a kopásnak, míg az alacsony-súrlódású bevonatok csökkentik a ragasztóanyag átadását.
Az ausztenites nyersdarabokkal közvetlenül érintkező présedző szerszámoknál a felületkezelés hőküszöbe válik a döntő tényezővé. Előfordulhat, hogy a CrN önmagában nem éli túl a teljes-hőmérsékletű préselést, mert a 700 Celsius-fok oxidációs határa a vak érintkezési hőmérséklet alá esik. Az AlTiN vagy AlCrN bevonatok ezt a határt 900 Celsius-fokra tolják, lefedik a munkatartományt. A duplex kezelések (nitridálás plusz PVD) a legjobb általános teljesítményt nyújtják, mert több léptékben is védenek: a nitridált zóna kezeli az aljzat alátámasztását és a repedésállóságot, míg a PVD réteg kezeli a felületi súrlódást és oxidációt.
A 100-200 Celsius-fokon működő dekoratív bélyegzőszerszámok esetében a számítások teljesen eltolódnak. A termikus fáradtság nem az elsődleges probléma. Ehelyett a fóliahordozókkal, papírszálakkal vagy műanyag hordozókkal való ismételt érintkezésből származó kopás fokozatosan lekerekíti az éles széleket, és rontja a részleteket. A kemény krómozás volt a hagyományos válasz, de sok művelet a nitridálás vagy a vékony PVD fóliák felé tolódik el a hosszabb karbantartási intervallumok érdekében.
Az alábbi táblázat összehasonlítja a rendelkezésre álló kezelési lehetőségeket a kritikus kiválasztási paraméterek között:
| Kezelés típusa | Módszer | Max szervizhőm | Tipikus vastagság/mélység | Várható életjavulás | Költségszint | Legjobb For |
|---|---|---|---|---|---|---|
| Gáznitridálás | Diffúzió | ~500°C (alapanyag-korlátozott) | 15-90 mikron tokmélység | 2x kopási élettartam a kezeletlenhez képest | Alacsony-Közepes | Általános présedzés, mérsékelt gyártási mennyiség |
| Plazma nitridálás | Diffúzió (ionbombázás) | ~500°C (alapanyag-korlátozott) | 50-200 mikron tokmélység | 2-3x kopási élettartam a kezeletlenhez képest | Közepes | Precíziós szerszámok, amelyek nulla torzítást igényelnek, szelektív kezelés |
| PVD CrN | Fizikai gőzlerakódás | ~700 C fok | 1-4 mikron | 3-5-szörös kopási élettartam a kezeletlenhez képest | Közepes | Mérsékelt-hőmérsékletű alakítás, fröccsöntés, alacsony-súrlódási igény |
| PVD TiAlN/AlTiN | Fizikai gőzlerakódás | ~900 C fok | 2-4 mikron | 4-6-szoros kopási élettartam a kezeletlenhez képest | Közepes-Magas | Présedzés, magas{0}}hőmérsékletű alakítás |
| PVD AlCrN | Fizikai gőzlerakódás | ~900 C fok | 2-5 mikron | 5-8x kopási élettartam a kezeletlenhez képest | Magas | Erős présedzés, maximális oxidációállóság |
| Duplex (PN + PVD) | Nitridálás, majd PVD | ~900 C fok | 50-200 mikron PN + 2-4 mikron PVD | 6-10-szeres kopási élettartam a kezeletlenhez képest | Magas | Nagy-térfogatú présedzés, maximális szerszámtartó élettartam |
| CVD | Kémiai gőzlerakódás | ~1000+ C fok | 5-15 mikron | 5-8x kopási élettartam a kezeletlenhez képest | Magas | Extrém körülmények, szerszámok, amelyek lehetővé teszik az újra{0}}hőkezelést |
A gazdasági számításokat a termelési mennyiség határozza meg. Egy 10 000 ciklust futtató szerszám nem feltétlenül indokolja a duplex kezelés költségeit, és egy egyszerű nitridálás megfelelő védelmet nyújt. A várhatóan 150 000 alkatrész előállítására alkalmas szerszám azonban szinte biztosan előnyös az AlTiN vagy AlCrN bevonatba történő előzetes befektetés egy nitridált alapon, mivel minden egyes újrafestési ciklus sokkal kevesebbe kerül, mint a szerszám idő előtti cseréje.
A felületkezelés az utolsó védelmi vonal a munkadarabbal való érintkezés előtt. De a védekezés önmagában nem akadályozza meg a kudarcot. Annak megértése, hogy a matricák valójában hogyan romlanak le az idő múlásával, az egyes hibamódok korai jeleinek felismerése, és a megfelelő karbantartási műveletekkel való reagálás a megfelelő időközönként az, ami végső soron elválasztja a teljes potenciálját elérő szerszámot a korán meghibásodotttól.
Alkalmazások az iparágakban az autóipartól a divatig
A sajtolószerszámok anyagai, a hűtési stratégiák és a felületkezelések csak akkor számítanak, ha a matrica valójában mit termel. A melegbélyegző szerszámok alkalmazási köre az ütközésnél-kritikus, több kilogramm súlyú járműszerkezetektől a bőr kézitáskán lévő finom aranyfólia monogramokig terjed. Minden iparág megköveteli a szerszám pontosságának, a hőszabályozásnak és a tartósságnak egy határozott kombinációját, és ezen alkalmazásspecifikus követelmények megértése segít megmagyarázni, hogy bizonyos hibamódok miért dominálnak az egyik szektorban, de alig regisztrálnak a másikban.
Autóipari szerkezeti alkatrészek
A préseléssel keményítő szerszámok a modern járművek legerősebb szerkezeti elemeit állítják elő. A B-oszlopok, az ajtók behatoló gerendái, a lökhárító-erősítések, a tetősínek és az alagút megerősítései mind olyan szerszámokra támaszkodnak, amelyek egyidejűleg formálják és oltják ki a bóracél nyersdarabokat ultra-nagyszilárdságú-részekké. Ezeknek az alkatrészeknek ellenállniuk kell a kabinba való behatolásnak ütközések során, miközben a lehető legkisebb súlyúnak kell lenniük, ez a kettős követelmény, amelyet csak a préselési keményítés elégít ki a gyártási méretekben.
Egy feltörekvő fejlődés ezen a téren a Tailored Tempering, más néven részleges présedzés. A teljes alkatrész egyenletes kioltása helyett a SoftZone szerszámok két vagy több különálló szerszámzónával rendelkeznek, amelyeket szigetelőlemezek választanak el. Az egyik rész víz-hűtéses, így teljesen martenzites, nagy-szilárdságú anyagot állítanak elő. A másik aktívan fel van melegítve körülbelül 550 Celsius-fokra, ami lehetővé teszi, hogy a nyersdarab lassan lehűl ezen a területen, és megőrizze nagyobb rugalmasságát. Az eredmény egyetlen alkatrész kemény zónáival a behatolás elleni védelem érdekében, valamint lágy zónáival, amelyeket úgy terveztek, hogy az ütközési energiát szabályozott deformáció révén elnyeljék. Ez a megközelítés szükségtelenné teszi a különálló lemezanyagok egymáshoz hegesztését, így egyetlen alakítási lépésben precízen testreszabott mechanikai tulajdonságokkal rendelkező monolit alkatrészeket állítanak elő.
A szerszámmérnökök számára a testreszabott temperálás további összetettséget jelent. A szerszámnak egyszerre két egymással versengő termikus rezsimet kell kezelnie, ami felerősíti a termikus gradienst a fűtött és hűtött zónák határán. Ezek a gradiensek felgyorsítják a fáradásos repedéseket a szigetelés határfelületén, ami még kritikusabbá teszi az anyagválasztást és a hűtési tervezést.
Csomagolás, divat és fogyasztási cikkek
A melegbélyegzés dekoratív oldala olyan iparágakat szolgál ki, ahol a vizuális hatás és a márkaérzékelés vezérli a vásárlási döntéseket. A forró bélyegző fólia alkalmazása a közönséges csomagolást prémium polcokká alakítja. A luxus parfümdobozok, borcímkék, kozmetikai kompaktok és csúcskategóriás csokoládécsomagolások-mind olyan fűtött matricákon alapulnak, amelyek fémes vagy holografikus fóliát a szubsztrátumokra pontos pontossággal nyomnak.
A divatos melegbélyegzés ezt tovább terjeszti a bőrárukra, kézitáskákra, övekre, pénztárcákra és cipőkiegészítőkre. Itt a szerszám részletes követelményei megváltoznak. A bőrkuplungon lévő forró bélyegző logónak finom serif betűtípusokat és bonyolult márkajelzéseket kell reprodukálnia, szub-milliméteres felbontásban, anélkül, hogy megperzselné a hordozót. A szerszám felületi kidolgozása kiemelten fontossá válik, mivel a szerszámok tökéletlenségei közvetlenül látható hibaként átkerülnek a termékre, amelyet a fogyasztó karnyújtásnyi távolságban megvizsgál.
Az aljzat kompatibilitása szabályozza a szerszám hőmérsékletét és a várakozási időt. A papír és a karton valamivel magasabb hőmérsékletet és hosszabb érintkezést tolerál. A műanyagok pontos hőszabályozást igényelnek az olvadás és a vetemedés elkerülése érdekében. A bőr gondos kiegyensúlyozást igényel, hogy tiszta fóliatapadást érjen el anélkül, hogy a felületi szálak megégetnék. A textíliák, a legnagyobb kihívást jelentő hordozók, egyenletes nyomáseloszlást igényelnek a szabálytalan szövésű textúrák között. Minden anyagpárosításhoz speciális szerszámhőmérséklet-beállítások szükségesek, és a divatalkalmazások melegsajtolása gyakran egyedi tesztelést igényel, mielőtt a gyártás megkezdődik ezen paraméterek tárcsázása.
Elektronikai és ipari jelölés
Az autóipari szerkezeteken és luxuscikkeken túl a melegsajtoló szerszámok széleskörű ipari jelölési szerepet töltenek be. Az elektronikai eszközök gyártói arra használják őket, hogy márkalogókat, tanúsítási jeleket és dekoratív felületeket helyezzenek el a műanyag házakon és burkolatokon. A készülékgyártók sorozatszámokat és szabályozási szimbólumokat jelölnek a fém házon. Az orvostechnikai eszközöket gyártó cégek a tételkódokat olyan polimer házakra bélyegzik, ahol a tinta{3}}alapú módszerek szennyeződést vagy rossz tapadást kockáztatnak.
A műanyag házakhoz készült forró bélyegzőnek konzisztens eredményeket kell biztosítania több ezer egységen keresztül, anélkül, hogy az aljzat deformálódna. A szórakoztatóelektronikai burkolatok gyakran vékony-falúak és hő-érzékenyek, ami azt jelenti, hogy a fólia tiszta átvitele és a felületi károsodások okozta szerszámhőmérséklet közötti ablak szűk lehet. A műanyag alkalmazásokhoz használt ipari forróbélyegző szintén szigorú regisztrációs pontosságot igényel, mivel a logóknak és jelöléseknek pontosan illeszkedniük kell a házon lévő öntött elemekhez.
Ezen iparágak mindegyike speciális követelményeket támaszt, amelyek meghatározzák a szerszámok tervezését és karbantartási tervezését:
- Regisztrációs pontosság: Az elektronikai jelölések gyakran 0,1 mm-en belüli elhelyezést igényelnek, hogy illeszkedjenek a fröccsöntött elemekhez, ami merev rögzítést és precíz szerszámbeállítási rendszert diktál.
- Aljzatérzékenység: A vékony{0}}falú műanyagok és bevont papírok szűk hőtűrési ablakokkal rendelkeznek, amelyek kivételesen egyenletes felületi hőmérsékletű szerszámokat igényelnek.
- Gyártási sebesség: A csomagolósorok 100+ megjelenítés/perc sebességgel futhatnak, igényes szerszámok, amelyek megőrzik a hőstabilitást a gyors ciklus során, degradáció nélkül.
- Részletfelbontás: A divat- és luxusalkalmazásokhoz sub{0}}milliméteres élmeghatározás szükséges a forró bélyegző emblémához, előnyben részesítve a tükörfényes{1}}felületű réz- vagy sárgaréz matricákat.
- Tartóssággal kapcsolatos elvárások: Az évente több millió ciklust futtató ipari jelölővonalakhoz olyan szerszámokra van szükség, amelyek ellenállnak az élek lekerekítésének, és konzisztens lenyomatmélységet tartanak fenn a hosszabb kampányok során.
Ami ezeket az alkalmazásokat összeköti, az egy közös valóság: a szerszámnak következetesen, ciklusról ciklusra kell működnie olyan körülmények között, amelyek aktívan dolgoznak a leromláson. Függetlenül attól, hogy a hőfáradás megreped egy préselési keményítő matrica, vagy az élkopás kerekíti a fólia sajtoló szerszám finom részleteit, a kiváltó ok arra vezethető vissza, hogy a szerszámot milyen jól tervezték a sajátos termikus és mechanikai környezetéhez. Ezeknek az interakcióknak az előrejelzése, mielőtt gyártási problémákká válnának, pontosan az, ami a szimuláció növekvő szerepét vezérli a vágószerszám-tervezésben.
CAE szimuláció és hőkezelés a szerszámtervezésben
A fizikai próba volt az egyetlen módja annak ellenőrzésére, hogy a melegen préselt bélyegzőszerszám megfelelően működik-e. A mérnökök megépítették a szerszámot, kipróbálták az alkatrészeket, felfedezték a forró pontokat vagy repedéseket, majd módosították az acélt, és újra próbálkoztak. Minden iteráció heteket és több tízezer dollárt emésztett fel. A számítógéppel támogatott mérnöki szimuláció alapjaiban változtatta meg ezt a számítást azáltal, hogy lehetővé tette a mérnökök számára a meghibásodások kockázatának digitális azonosítását, még mielőtt bármilyen acélt vágnának.
Hőszimuláció a hűtőcsatorna elhelyezéséhez
A végeselemes elemzés modellezi a hőátadást a forró nyersdarab és a szerszámtest között, több egymást követő préselési ciklus után minden felületen leképezi a hőmérséklet-eloszlást. A szimuláció iteratív: ismételten futtatja a hőbélyegzési ciklust, amíg a szerszám el nem éri az állandósult állapotot, ahol az egymást követő ciklusok közötti hőmérséklet-különbségek egy konvergenciaküszöb alá csökkennek, általában 2 Celsius-fok körüli az iterációk között.
Ez a megközelítés pontosan megmutatja, hol alakulnak ki a forró pontok, mielőtt egyetlen csatorna fúrása megtörténik. Egy autóipari ajtógerendákkal kapcsolatos dokumentált esetben a kutatók két-lépcsős szimulációs munkafolyamatot alkalmaztak. Az első lépésben hozzávetőleges termomechanikai elemzést végeztünk a szimulációs szoftver kialakításában a csatornaelrendezések és -átmérők előre-választására. A második szakaszban teljes kapcsolt termikus-áramú CFD analízist végeztek a 3D szerszámmodellen, egyszerre oldva meg a hővezetést a szerszámacélon és a hűtőfolyadék áramlását a csatornákon keresztül. Az eredmény megerősítette, hogy a maximális felületi hőmérséklet 200 Celsius-fok alatt maradt az összes munkaterületen, és a legtöbb felület a 120-150 fokos tartományba esik. A fizikai eszközön végzett termovíziós kamerás mérések később megerősítették ezeket az előrejelzéseket a szimulált értékekhez képest 10 Celsius-fokon belül.
Ami ezt a módszertant hatékonysá teszi, az az elemzés első-szakaszának gyorsasága. A hozzávetőleges hőmodell előkészítése és futtatása a szerszámhoz és a lyukasztáshoz nagyjából 8 órát vesz igénybe, így a mérnökök gyorsan tesztelhetnek több csatorna konfigurációt. A teljes CFD-elemzés, bár sokkal pontosabb, körülbelül 80 órát vesz igénybe stancolási és ütési kombinációnként, és jelentős számítási erőforrásokat emészt fel. A gyakorlati munkafolyamat mindkettőt ötvözi: az első szakaszban a csatornaelrendezés gyors iterációja, majd a második szakaszban a végső terv részletes validálása.
Formázási szimuláció és szerszámgeometria optimalizálása
A hőszimuláció a hűtéssel foglalkozik, de a szerszámnak is helyesen kell alkotnia az alkatrészt. Az ütközés-alakítási és mély{2}}rajzi szimulációk megjósolják, hogy az anyag hogyan áramlik át a szerszám felületein, hol lépi túl a vékonyodás a biztonságos határértékeket, és mennyi lesz az alkatrész visszafutása a prés nyitása után. Ezek az előrejelzések közvetlenül tájékoztatják a szerszám geometriájának kiegyenlítését, a szerszám felületének módosításait, amelyek -előzetesen eltorzítják a szerszám alakját, így a rugózott rész a névleges méretére esik.
A stratégia egy szisztematikus sorrendet követ, amelyet a szimulációs szakemberek a következőképpen írnak lemérni, mérsékelni, ellenőrizni és kompenzálni. Először is, a szimuláció méri a várható visszaugrási nagyságot és típust, legyen szó csavarodásról, ellaposodásról, oldalfal-göndörödésről vagy olajos befőzésről. Ezután a folyamatmódosítások, mint például a rádiuszok vagy a karimák vasalása csökkentik a legrosszabb torzulásokat. Végül a szerszámfelületek kompenzációs vektorokat kapnak, amelyek elő-elhajlítják őket az előre jelzett visszarugózási iránnyal ellentétes irányban.
Ez a ciklus iteratív. Minden geometriai korrekció megváltoztatja az anyagáramlást, ami megváltoztatja a deformációeloszlást, ami megváltoztatja a visszarugózást. A CAE-vezérelt fejlesztés általában 30-50 százalékkal csökkenti a fizikai kipróbálási iterációk számát a hagyományos tervezési-build-javítási megközelítésekhez képest. A fejlett, nagyszilárdságú acélok és a melegbélyegzési eljárás esetén, ahol az ablakok keskenyebbek és a visszaugrás erősebb, a szimuláció nem kötelező. Ezeket az anyagokat egyszerűen nem lehet megbízhatóan kialakítani előzetes virtuális érvényesítés nélkül.
Folyamat-Paraméterkapcsolatok
A szerszám tervezési döntései nem elszigetelten működnek. A csatorna elhelyezése befolyásolja a kioltási sebességet, ami befolyásolja a ciklusidőt. A ciklusidő befolyásolja a szerszám felületének hőmérsékletét a következő löket elején, ami befolyásolja a hőfáradás felhalmozódását. A formázási geometria befolyásolja az érintkezési nyomás eloszlását, ami befolyásolja a helyi hőátadást, amely visszakerül az egyenletesség kioltására. Minden paraméter minden máshoz kapcsolódik.
Az egyik paraméter elkülönített optimalizálása, legyen szó a ciklusidőről, az alkatrész minőségéről vagy a szerszám élettartamáról, anélkül, hogy figyelembe vennénk a másik kettőre gyakorolt hatását, elkerülhetetlenül olyan szerszámot eredményez, amely korábban meghibásodik, lassabban fut vagy hibás alkatrészeket okoz.
A szimuláció ezeket a kompromisszumokat láthatóvá teszi, mielőtt termelési problémákká válnának. A mérnökök tesztelhetik, hogy a ciklusidő 1-másodperces csökkenése a hőfáradási küszöb fölé tolja-e valamelyik szerszámzónát. Ellenőrizhetik, hogy a méretpontosságot javító geometria-korrekció létrehoz-e olyan feszültségkoncentrációt, amely lerövidíti a szerszám élettartamát. Ez az összekapcsolt nézet átalakítja a tervezést a szekvenciális-döntéshozatalból rendszerszintű optimalizálássá.
A nyeremény túlmutat az egyéni vágószerszám teljesítményén. A kevesebb fizikai próbafolyamat gyorsabb-időt- jelent a gyártáshoz. A pontosabb első-szerszámok kevesebb utómunkát és kevesebb sürgősségi szerszámjavítást jelentenek az indítás során. A minden döntést alátámasztó szimulációs adatokkal tervezett szerszám pedig közelebb indítja a gyártási élettartamot a maximális potenciálhoz, így a karbantartó csapatok egészségesebb kiindulópontot biztosítanak az elkerülhetetlen leromlás kezeléséhez.
Karbantartás, meghibásodási módok és a szerszám életciklus-kezelése
A szimuláció és az intelligens tervezés a lehető legjobb kiindulópontot adják a szerszámnak, de minden szerszám a gyártásba lépés pillanatától leromlik. A tervezett élettartamot elérő és a várható élettartam 25 százalékánál katasztrofálisan meghibásodott matrica közötti különbség szinte mindig abból adódik, hogy mi történik a préselések között: az elvégzett ellenőrzések, a figyelmeztető jelzések felismerése és az apróbb problémák előtt hozott karbantartási döntések költséges meghibásodásokat eredményeznek.
Megelőző karbantartási ütemtervek és ellenőrzési pontok
A melegbélyegző szerszámok megelőző karbantartása olyan ütemezett munka, amely szabályozza a normál kopást, mielőtt az selejt, leállás vagy szerszámsérülés lenne. A legfontosabb különbség itt számít:a karbantartás megőrzi az állapotot, míg a javítás helyreállítja a már elromlott dolgokat. Amikor az üzletek összekeverik a kettőt, a megelőzés helyett a tűzoltással végződnek, és a sürgősségi javítás rejtett költségei, beleértve a minőségi kiömléseket, a gyorsított szállítást, az üresjárati sajtóidőt és a hibakeresést, jóval meghaladja a tervezett karbantartás költségeit.
A préseléssel keményítő szerszámok esetében a rutin karbantartás négy kritikus rendszerre összpontosul:
- Hűtőcsatorna öblítés: Vízkő és ásványi lerakódások halmozódnak fel a vízcsatornákban minden termelési műszakban. Ha nem ellenőrizzük, ezek a lerakódások korlátozzák az áramlást, helyi forró pontokat hoznak létre, és felgyorsítják azt a termikus kifáradás miatti repedést, amelynek megakadályozására tervezték. A rendszeres öblítés gyenge savas oldószerekkel vagy nagynyomású vízzel{2}}megőrzi a teljes áramlási kapacitást. Az öblítést követően a csatornákat levegőn-szárítsa meg sűrített levegővel, és olajos-alapú védőréteggel kell bevonni, ha a matrica bármilyen ideig offline állapotban marad.
- Felületvizsgálat termikus kifáradás miatti repedések szempontjából: Az alakító felületek szemrevételezéses és méretbeli ellenőrzése feltárja a hőellenőrzés legkorábbi jeleit, a felületi repedések finom hálózatát, amelyek végül szerkezeti tönkremenetelekké terjednek. Kiemelt figyelmet érdemelnek a rádiuszok, a hűtőcsatorna falai közelében lévő területek és a legnagyobb érintkezési nyomású zónák.
- A kritikus alakítófelületek méretellenőrzése: A hőciklus felhalmozódásával a szerszámfelületek finom képlékeny deformáción vagy helyi anyagveszteségen mennek keresztül, ami az alkatrész méreteit a tűréshatáron kívülre tolja. Az alapadatokhoz viszonyított rendszeres mérés felfogja a sodródást, mielőtt az elérné az alkatrész-elutasítási küszöböt.
- A kenés- és vízrendszer ellenőrzése: Győződjön meg arról, hogy minden hűtőfolyadék-csatlakozás, áramlásérzékelő és elosztócső egyenletes térfogatot biztosít minden csatornakörhöz. A párhuzamos csatornák közötti kiegyensúlyozatlan áramlás ugyanazt a hőmérsékleti egyenetlenséget hoz létre, mint a rossz kezdeti tervezés.
A dekoratív alkalmazásokban használt forró fólia sajtoló és nyomdaszerszámok esetében a karbantartási prioritások az élek élességének ellenőrzése, a szerszám felületének tisztasága és a hőmérséklet-szabályozó kalibrálása felé tolódnak el. A fóliabélyegző szerszámok munkafelületükön ragasztómaradványokat, hordozószálakat és oxidációs termékeket halmoznak fel. Ezek a lerakódások fokozatosan rontják a lenyomat minőségét, ezért a megfelelő oldószerekkel történő rendszeres tisztítás elengedhetetlen a futtatások között.
A gyártási mennyiség határozza meg az ellenőrzési időközöket. Egy műszakonként 500 alkatrészt futtató présedző szerszám napi felület-ellenőrzést és heti csatornaellenőrzést igényel. A napi 50 000 lenyomatot produkáló fólianyomó szerszámot minden műszak után meg kell tisztítani, de csak heti méretellenőrzést kell végezni. A helyes ütemezés inkább a tényleges kopási bizonyítékokat és a löketszámokat követi, mintsem az önkényes naptári intervallumokat. Amint azt az iparági szakemberek javasolják, az olyan alapmérések köré építve a karbantartást, mint az állásidő gyakorisága, az első-rész képessége és az áteresztőképesség változékonysága, megbízhatóbb intervallumokat eredményez, mint a találgatás.
Gyakori hibamódok és a kiváltó ok azonosítása
A melegbélyegző szerszámok kiszámítható mintákban meghibásodnak, és minden minta jellegzetes jeleket hagy, amelyek a kiváltó ok felé mutatnak. Ezen aláírások korai felismerése az, ami elválasztja az ütemezett karbantartási leállást a vészhelyzeti sajtóleállástól.
A 2025-ös hibaelemzés egy forró-bélyegző szerszámbetétrőlegy autó gyártásához használt A-oszlop az egyik legálomosabb meghibásodási mechanizmust mutatta be. A 4Cr5Mo2V acélból készült szerszám (amely a H13{12}}osztálynak felel meg) mindössze 50 000 ciklus után repedt meg, ami a várt 200 000 -ciklusú élettartamának mindössze 25 százaléka. A kiváltó ok a feszültség okozta korrózió volt a hűtőcsatornákban. Amikor a szerszám körülbelül egy hónapig offline állapotban volt csatornavédelem nélkül, a nedvesség korrodálta a belső falakat. A későbbi gyártás során a ciklikus mechanikai és termikus feszültségek ezzel a korrodált felülettel kombinálva repedéseket okoznak, amelyek a csatorna falaitól a munkafelület felé terjedtek. A kutatás megerősítette, hogy a meghibásodott melegbélyegző szerszámok több mint 90 százaléka repedezni kezd a hűtőcsatorna belső falaitól.
Ez a megállapítás rávilágít arra a valóságra, amelyet sok üzlet figyelmen kívül hagy: a meghibásodás gyakran olyan területeken kezdődik, amelyeket a rutinszerű szemrevételezés során nem láthatunk. A legveszélyesebb meghibásodási módok a préselési keményítő szerszámokban a következők:
- Termikus kifáradás miatti repedések: Finom felületi repedések (hőellenőrzés), amelyek ismételt fűtési és hűtési ciklusokból keletkeznek. Jellemző: sekély repedések hálózata, amelyek nagyítással láthatók a szerszám sugarain és a magas -érintkezési zónákon, és idővel mélyebb egyedi repedésekké fejlődnek.
- Feszültség-korróziós repedés: A hűtőcsatorna belső falaiból származó repedések, ahol a maradék húzófeszültség és a korrozív nedvesség kölcsönhatásba lép. Jelzés: vízszivárgás a szerszám testéből, a hűtési teljesítmény megmagyarázhatatlan csökkenése vagy látható repedések keletkeznek a munkafelület csatornáinak közelében.
- Ragasztókopás az oxidrétegből: Anyagátadás a felmelegített nyersdarab oxidrétegéről a szerszám felületére, lerakódások képződnek, amelyek a következő alkatrészeket simítják. Jelzés: progresszív felületi érdesítés, anyaglerakódás a szerszámlapokon, karcolás a formált részeken.
- Eróziós kopás az anyagáramlási pontokon: Helyi anyagveszteség, amikor a forró acél nagy érintkezési nyomás alatt átfolyik a szerszám felületén, különösen a húzási sugaraknál és a belépési pontoknál. Jelzés: látható hornyok vagy csatornák kopottak a szerszám felületébe az anyagáramlási útvonalak mentén, növelve a rész elvékonyodását ezeken a helyeken.
- Túlterhelés miatti durva törés: katasztrofális repedések a matrica testén a túlzott préselési tonnatartalom, eltolódás vagy támasztékvesztés miatt. Jelzés: hirtelen, nagy-repedés, amelyet gyakran hallható meghibásodás, nyomáscsúcs vagy látható szerszámelmozdulás kísér.
- Plasztikus deformáció: A szerszám felületének állandó alakváltozása ismétlődő, magas hőmérsékletű -mechanikai terhelés hatására. Jelzés: fokozatos méretsodródás az egyes részeken látható repedés nélkül, a szerszámfelületeken összenyomódási nyomok vagy gombásodás az érintkezési pontokon.
A fólia sajtoló és nyomdaszerszámok esetében a meghibásodási módok kevésbé drámaiak, de ugyanolyan következményekkel járnak a minőség szempontjából. Az összesített lenyomatokból származó élek lekerekítése rontja a finom részleteket. A ragasztómaradványok felületén üregek keletkeznek a fóliaátvitel során. Az egyenetlen melegítésből adódó hőtorzulás meggörbíti a matrica felületét, és inkonzisztens lenyomatmélységet hoz létre a kialakításban.
Az A-oszlop matricáján végzett kutatás egy kohászati lebomlási mechanizmust is feltárt, amely az összes többi meghibásodást komplikálja. Üzem közben a karbidok fokozatosan kicsapódnak és eldurvulnak a szerszámacél szemcsehatárain, gyengítve a szemcsék közötti kötéseket. Az ütési energia a hűtőcsatornák közelében a maganyag szívósságának mindössze 15-39 százalékára esett vissza, ami azt jelenti, hogy a csatornák közelében lévő acél lényegesen törékennyé vált, mint a szerszám ömlesztett anyaga. Ez a ridegség megkönnyíti a repedés kialakulását és gyorsabb terjedését, hatékonyan lerövidíti a szerszám tűrőképességét az esetleges további feszültségkoncentrációkkal szemben.
Felújítás vs csere döntési kritériumok
Amikor az ellenőrzés leromlást tár fel, felmerül a kérdés, hogy fel kell-e újítani vagy cserélni. Ez alapvetően gazdasági döntés, de nem csak az azonnali javítási számlát kell figyelembe venni.
A préseléssel edzõ szerszámok felújítási lehetõségei közé tartozik a kopott felületek újra-nitridálása, a képlékeny deformáción átesett formázó területek újra-megmunkálása, a helyi repedések hegesztési javítása, valamint a PVD-vel-kezelt felületek eltávolítása és újrafestése. Mindegyik visszaállítja a szerszámot működőképes állapotba, de egyik sem állítja vissza az első{4}}napi állapotba. A hegesztett zónák általában alacsonyabb keménységűek, mint az alapanyag. Az újra-megmunkált felületek kissé megváltoztatják a szerszám geometriáját. A renitridált rétegek mélysége vagy egyenletessége eltérhet az eredeti kezeléstől.
A megfelelő keretrendszer az alkatrészenkénti költség-alkatrészenkénti-elemzést használja, amely négy tényezőt vesz figyelembe:
- Halmozott karbantartási költség: A szerszám összes korábbi karbantartási és felújítási költsége, beleértve az anyagokat, a munkaerőt és a szerződéses szolgáltatásokat.
- Leállási költség: A nyomógép üresjárati ideje minden karbantartási esemény alatt, megszorozva a termeléskiesés óránkénti költségével. A sürgősségi javítások általában a tervezett karbantartás leállási költségének 3-5-szörösével járnak, mivel megszakítják a futó termelést.
- Minőségromlás: Ha a felújított szerszámok nagyobb selejt arányú, nagyobb méretváltozású vagy több utómunkával rendelkező alkatrészeket állítanak elő, ezeket a költségeket legyártott alkatrészenként kell figyelembe venni.
- Fennmaradó termelési élettartam: Hány további alkatrészt tud ésszerűen előállítani a felújított szerszám a következő beavatkozás előtt? Ha minden felújítási ciklus kevesebb alkatrészt eredményez a következő javítás előtt, a pálya egyértelmű.
Gyakorlati döntési küszöb: ha a kumulált karbantartási és javítási költségek meghaladják az új szerszámköltség 50-60 százalékát, és minden egymást követő felújítás kevesebb alkatrészt szállít a következő meghibásodás előtt, a csere válik gazdaságilag megalapozott választássá. Az A-pillér meghibásodásának tanulmánya megerősíti ezt a tényt. A megelőzhető korrózió miatt várható élettartamának 25 százalékánál megrepedő szerszám potenciálisan hegeszthető és újra üzembe helyezhető, de a hűtőcsatornák közelében lévő szemcsehatáron lévő ridegség megmarad. Feszültségmentesítő lágyítás és csatorna-felújítás nélkül a megjavított szerszám valószínűleg ismét meghibásodik hasonló idővonalon.
A forró fólia sajtolószerszámoknál a kalkulus egyszerűbb, mivel a szerszámköltség alacsonyabb. Egy kopott réz- vagy sárgaréz szerszámot, amely már nem adja vissza tisztán a finom részleteket, szinte mindig gazdaságosabb azonnal kicserélni, mint megkísérelni az újra-gravírozást vagy-maratást, mivel az átdolgozás munkaköltsége gyakran megközelíti a friss anyagból előállított új szerszám költségét.
Az A-oszlopos szerszámmal foglalkozó tanulmány mögött álló kutatók négy speciális óvintézkedést javasoltak, amelyek általánosságban vonatkoznak minden raktárba kerülő présedményítő szerszámra vagy hosszabb állásidőre: a csatornák tisztítása gyenge savas oldószerrel vagy nagynyomású vízzel, légszárazság sűrített levegővel, a belső felületek bevonása olaj-alapú rozsdaképződéssel, valamint a feszültség felhalmozódásának csökkentése a denanne termelés során. Ezek a lépések a csereszerszám töredékébe kerülnek, de közvetlenül foglalkoznak a két tényezővel, a korrózióval és a ridegséggel, amelyek a leggyakoribb idő előtti meghibásodásokért felelősek.
A napi karbantartási előzmények nyomon követése, beleértve a találatok számát, az ellenőrzési eredményeket és a megtett javítási tevékenységeket, ezeket a döntéseket zsigeri érzésekből adatvezérelt döntésekké alakítja{0}}. Amikor a feljegyzések gyorsuló meghibásodási gyakoriságot vagy csökkenő megtérülést mutatnak az egyes felújításokból, a válasz világossá válik, mielőtt a matrica a lehető legrosszabb módon nyilvánvalóvá tenné: a gyártás közepén.
Egyedi melegbélyegző szerszámok beszerzése
Csak akkor számít, ha tudjuk, miért nem sikerülnek a kockák, és hogyan lehet meghosszabbítani élettartamukat, ha a kocka eleve jól megépült. Egy rosszul beszerzett szerszám, amely nem megfelelő acélminőségből készült, alulméretezett hűtőcsatornákkal, vagy megfelelő szimulációs validáció nélkül, már kompromittálva kezdi meg életciklusát. Az ipari vásárlók számára a beszállító kiválasztásának folyamata az, ahol a szerszám hosszú élettartama vagy elkezdődik, vagy aláásódik az első gyártási löket előtt.
Mit kell értékelni egy egyedi szerszámbeszállítónál
Nem minden egyedi sajtolószerszámot hirdető üzlet rendelkezik olyan mélységgel, hogy a cikkben tárgyalt minőségi szinten préseléssel keményítő szerszámokat vagy precíziós fóliabélyegző szerszámokat szállítson. Az illetékes beszállító és a kockázatos beszállító közötti szakadék gyakran olyan képességekben mutatkozik meg, amelyek nem láthatók az árajánlaton, de nyilvánvalóak a termelés{1}}felfutása során.
A vertikálisan integrált beszállítók, amelyek egy fedél alatt irányítják a tervezést, a megmunkálást, a hőkezelést és az összeszerelést, csökkentik a koordináció kockázatát és javítják a minőségellenőrzést azáltal, hogy kiküszöbölik a külön szállítók közötti átadásokat. Amikor a hűtőcsatornákat tervező csapat megmunkálja azokat, és ellenőrzi az áramlási sebességet a kész szerszámon, az elszámoltathatóság központi marad, és a problémák hamarabb jelentkeznek.
Íme a legfontosabb értékelési kritériumok, amelyeket a vásárlóknak értékelniük kell egy forró bélyegzőszerszám-készítő minősítésekor:
- Házon belüli tervezési és szimulációs képesség: Futtathat-e a szállító termikus FEA- és formázási szimulációt a csatornaelhelyezés és a geometriai kompenzáció ellenőrzésére az acél vágása előtt?
- Anyagbeszerzés átláthatósága: A szállító pontos acélminőségeket ad meg malomtanúsítvánnyal, vagy egyszerűen "szerszámacélt" ad meg nyomon követhetőség nélkül?
- Megmunkálási kapacitás: Fel vannak szerelve mély{0}}lyukfúrásra, 5 tengelyes CNC-re és EDM-re összetett szerszámgeometriákhoz? Kibírják az alkalmazás által igényelt szerszámméreteket?
- Hőkezelés szabályozása: Házi vákuum- vagy légköri kemencékben-működnek, dokumentált hőmérséklet-egyenletességi felmérésekkel, vagy külső feleket bíznak meg?
- Felületkezelési partnerségek: Koordinálhatják a nitridálást és a PVD bevonatot minősített szolgáltatókon keresztül, ellenőrzött folyamatparaméterekkel?
- Minőségi tanúsítványok: ISO 9001 mint kiindulópont; IATF 16949 autóipari préselt edzési szerszámokhoz, ahol PPAP dokumentációra van szükség.
- Átfutási időre vonatkozó kötelezettségvállalások: Reális ütemezések kapacitástervezés mellett, nem optimista ígéretek, amelyek a gyártás megkezdése után csúsznak.
- Karbantartási támogatás: Kínálnak-e élettartamra szóló szerszámkarbantartást, felújítási szolgáltatásokat és alkatrészkészletet a hosszú-programokhoz?
Az a beszállító, aki ellenőrzi ezeket a dobozokat, megérti, hogy az egyedi fémbélyegző szerszám nem csupán egy megmunkált acéltömb. Ez egy tervezett hőrendszer, amelynek megbízhatóan kell működnie több tíz vagy százezer cikluson keresztül. A legjobb bélyegzőcégek a minőséget kulturális alapként kezelik, nem pedig jelölőnégyzetként, és már a tervezési fázis elején elkezdenek dolgozni, és proaktívan megoldják a problémákat, mielőtt azok elérnék a gyártási szintet.
Ajánlatok kérése és képességek összehasonlítása
Az egyedi bélyegzőszerszámok ajánlatkérési folyamata akkor működik a legjobban, ha a vásárlók előre megadják a teljes műszaki hátteret. A homályos kérések homályos árajánlatokat adnak, és az oldalon található legolcsóbb szám ritkán tükrözi a valós birtoklási költségeket, ha figyelembe vesszük a karbantartást, az állásidőt és a minőségi veszteségeket.
Az ajánlatkérési csomag elkészítésekor a következőket kell tartalmaznia:
- Az alkatrész geometriájának 3D CAD adatai (STEP vagy IGES formátum)
- A munkadarab anyagspecifikációja (minőség, vastagság, bevonat adott esetben)
- Éves termelési mennyiség és várható élettartam-cél
- Ciklusidőre vonatkozó követelmények vagy megszorítások
- Minőségi előírások, beleértve a mérettűréseket, a felületi minőséget és a kohászati célokat (keménység, sajtolásos edzés mikroszerkezete)
- Bármilyen hordozó- vagy fóliahordozó-részlet dekoratív alkalmazásokhoz, beleértve a regisztrációs tűréshatárokat
A beszállítók ajánlatainak összehasonlításakor nézzen túl az egységáron. Mérje fel, hogy az árajánlat tartalmazza-e a szimuláció érvényesítését, az első-cikkellenőrzést dokumentált adatokkal, valamint az egyértelműen meghatározott acélminőségeket hőkezelési paraméterekkel. A piros zászlók közé tartoznak azok a beszállítók, akik nem tudják megnevezni az általuk használni kívánt szerszámacélt, azok, akik kihagyják a hőszimulációt a préselési edzési szerszámoknál, vagy azok, akik irreálisan rövid átfutási időket adnak meg anélkül, hogy elmagyaráznák, hogyan fogják elérni azt.
A gyártási mennyiség és az alkatrészek összetettsége jelentősen befolyásolja a szállító kiválasztását. A nagy mennyiségű-autóipari programok bizonyított présedzítési tapasztalattal, szimulációs infrastruktúrával és PPAP-képességgel rendelkező beszállítókat követelnek meg. A rövidebb -futású dekorációs munkák vagy ipari jelölési alkalmazások előnyben részesíthetik a melegbélyegzést, és testreszabhatják a rugalmasságot, ahol a beszállító gyorsan le tud gyártani réz- vagy sárgaréz szerszámokat tesztüzemekhez, és megismételni a tervezést nagy ráfordítás nélkül. Azon vásárlók számára, akik fóliahordozókat is szereznek be, vegye figyelembe, hogy a melegbélyegzőfólia-gyártók általában külön szállítóként működnek a matricakészítőktől, bár egyes teljes körű{5}}szolgáltatást nyújtó beszállítók mindkettővel kapcsolatot tartanak fenn.
Kezdő lépések a mérnöki bélyegzőszerszámokkal
A kutatásról a cselekvésre kész vásárlók számára a beszállítói mező szűkítése a fent tárgyalt integrált képességekkel rendelkező partnerek azonosításával kezdődik. Erős kiindulópont azA YICHEN egyedi bélyegző szerszámaajánlat, amely az ipari vevők számára egy mérnöki fém-formázó szerszámmegoldást biztosít, amely magában foglalja a melegsajtolást, a présbélyegzést és a kapcsolódó folyamatokat. A szerszámgyártás vertikálisan integrált megközelítése összhangban van az itt vázolt minősítési kritériumokkal, így olyan beszállítók, akiket érdemes a beszerzési ciklus korai szakaszában értékelni.
A beszerzési döntésnek minden egyes beszállítón kívül tükröznie kell mindazt, amit ebben a cikkben tárgyalt: a termikus környezethez igazított anyagválasztást, szimulációval hitelesített hűtési tervezést, a gyártási mennyiségnek megfelelő felületkezeléseket és egy karbantartási keretet, amely védi a beruházást az idő múlásával. A megfelelő acélból készült, hatékonyan hűtött és proaktívan karbantartott matrica, amelyet egy minősített partnertől szereztek be, nem éri el a teljes tervezett élettartamát, nem pedig annak töredékénél tönkreteszi. Ez a különbség az eladó fémbélyegző szerszámok és a tartósan tervezett szerszámok között.
Gyakran ismételt kérdések a melegbélyegző szerszámokkal kapcsolatban
1. Mi a különbség a préselési keményítő és a fóliabélyegző szerszámok között?
A préselt keményítőszerszámok 900-950 Celsius fokon működnek, és vízhűtéses H11/H13 szerszámacél felhasználásával autóipari acél nyersdarabokat ultra-nagy-szilárdságú alkatrészekké alakítanak és edzenek. A fóliás bélyegzőszerszámok 100-200 Celsius fokon működnek, és a dekoratív fémes vagy pigmentált fóliát réz-, sárgaréz- vagy magnézium-matricákkal visznek át olyan anyagokra, mint a papír, bőr vagy műanyag. A kettő közös terminológiát, de teljesen különbözik az anyagok, a méret, a hűtési követelmények és a karbantartási protokollok tekintetében.
2. Általában mennyi ideig tartanak a melegbélyegző szerszámok a csere előtt?
A szerszám élettartama anyagonként és alkalmazásonként jelentősen eltér. A H13-as szerszámacélból készült préselt edzési szerszámok jellemzően 50 000-100 000 ciklust bírnak ki, míg a prémium DIEVAR acél ezt 100 000-200,{7}} ciklusra is meghosszabbítja. Dekoratív alkalmazásokhoz a sárgaréz matricák több mint 1 000 000 lenyomatot, a réz matricák 50 000-250 000 lenyomatot, a magnézium matricák pedig 5 000-50 000 lenyomatot tudnak elérni. A megfelelő hűtési tervezés, az olyan felületkezelések, mint a duplex nitridálás és a PVD bevonatok, valamint a megelőző karbantartás mind kritikus szerepet játszanak e felső határok elérésében.
3. Mi okozza a melegbélyegző szerszámok idő előtti meghibásodását?
A leggyakoribb ok a feszültség{0}}korróziós repedések, amelyek a hűtőcsatorna belső falaiból erednek, és a préselési keményítő szerszámok meghibásodásának több mint 90 százalékáért felelősek. Az egyéb meghibásodási módok közé tartozik az ismételt fűtési és hűtési ciklusokból eredő hőfáradásos repedés, a felmelegített nyersdarabok oxidrétegéből származó ragasztókopás, az anyagáramlási pontok eróziós kopása és a tartós magas hőmérsékletű terhelés hatására kialakuló képlékeny deformáció. A tanulmányok azt mutatják, hogy a csatornavédelem nélkül offline állapotban hagyott szerszámok különösen sérülékenyek, mivel a nedvesség korrodálja a belső falakat, és ciklikus feszültséggel kombinálva repedéseket okoz.
4. Mik azok a konform hűtőcsatornák, és mikor éri meg a befektetést?
A konform hűtőcsatornák egyenletes mélységben követik a szerszám felületének kontúrját, ellentétben a hagyományos egyenes{0}}fúrt csatornákkal, amelyek lineáris pályákra korlátozódnak. Ezeket additív módszerekkel gyártják, például szelektív lézeres olvasztással vagy szegmentált szerszámgyártással. A kutatások azt mutatják, hogy a konform csatornák akár 25 százalékkal csökkenthetik a ciklusidőt, és egyenletesebb hőmérséklet-eloszlást eredményezhetnek. Megéri a befektetést olyan összetett alkatrészgeometriák esetében, amelyek mélyen húzódnak vagy szűk sugarúak, ahol a hagyományos fúrás nem tudja fenntartani a konzisztens felület---távolságot, valamint olyan nagy-volumenű programok esetében, ahol a ciklusidő-megtakarítás ellensúlyozza a magasabb szerszámköltséget.
5. Hogyan válasszam ki a megfelelő felületkezelést egy melegsajtoló szerszámhoz?
A kiválasztás az üzemi hőmérséklettől, a gyártási mennyiségtől és az aljzattól függ. A 900 Celsius-fok feletti nyersdarabokkal érintkező préskeményítő szerszámoknál az AlTiN vagy AlCrN PVD bevonatok oxidációállóságot biztosítanak üzemi hőmérsékleten. A plazmanitridálást PVD-vel kombináló duplex kezelések biztosítják a legjobb élettartamot, és 6-10-szeres élettartam-növekedést biztosítanak a kezeletlen acélhoz képest. Mérsékelt-hőmérsékletű alkalmazásoknál a CrN bevonatok jóval 700 Celsius-fok alatt működnek. Alacsonyabb-mennyiségű programok csak kétszeres élettartam-növekedés esetén igényelnek nitridálást. A gazdasági fordulópont a prémium bevonatokat részesíti előnyben, ha a gyártás meghaladja az 50 000 ciklust, mivel az újrafestés sokkal kevesebbe kerül, mint az idő előtti szerszámcsere. Az olyan beszállítók, mint a YICHEN (https://www.yichen-group.com/stamping-die/), tanácsot adhatnak az optimális kezelés kiválasztásához az adott alkalmazási paraméterek alapján.


