


Mik azok a melegbélyegző szerszámok, és miért számít a gyártó?
Keresés a következőre: "melegbélyegző szerszámok", és két teljesen különböző világban landolsz. Az egyik az autóipari szerkezeti alkatrészeket foglalja magában, amelyeket 900 -plusz Celsius-fokban alakítottak ki. A másikban a luxuscsomagolásra sokkal alacsonyabb hőmérsékleten préselt dekoratív fólia. Mindkettő precízen megtervezett szerszámokra támaszkodik, mégis nagyon eltérő anyagokat, hűtési stratégiákat és gyártási szakértelmet igényelnek. A szétkapcsolás pontosan ott kezdődik, ahol a költségek megszakadnak.
Forró sajtoló szerszámok meghatározása a fémformázásban
A melegsajtoló szerszám egy precíziós -mérnöki eszköz, amely megemelt hőmérsékleten formálja, vágja vagy lenyomja az anyagot, - vagy hevített fémdarabokat alakít ki edzett szerkezeti elemekké, vagy fémfóliát visz át a hordozóra hő és nyomás hatására.
Az autóiparban a forró bélyegzést - is hívjákpréses keményítés- a bóracél nyersdarabokat (általában 22 MnB5) 880 Celsius-fok fölé melegíti, és vízhűtéses sajtolószerszámokban alakítja ki őket, amelyek egyidejűleg ultra-nagyszilárdságú-martenzites mikrostruktúrává alakítják az alkatrészt. Az eredmény 1500 MPa-t meghaladó szakítószilárdságú szerkezeti elemek, amelyeket a B oszlopokban, tetősínekben és lökhárító gerendákban használnak. A dekoratív alkalmazásokban a forróbélyegző szerszámok fűtött, gravírozott szerszámokat használnak, amelyek fémes vagy pigmentált fóliát nyomnak papírra, bőrre, műanyagra vagy textíliára - gondoljunk csak dombornyomott logókra a kozmetikai dobozokon vagy arany betűkkel a könyvborítókon.
Mindkét alkalmazás a hőbélyegzés hatálya alá tartozik, de mindegyik mögött a műszaki megoldások élesen eltérnek. A szerszám anyaga, az üzemi hőmérséklet, a hűtési architektúra és a tűréskövetelmények nagyságrendekkel eltérnek. Az egyikre szakosodott gyártó a másikban nulla képességgel rendelkezhet.
Miért határozza meg a gyártó képessége az alkatrész minőségét?
Itt van a probléma, amellyel sok vásárló szembesül: maga a szerszámozás láthatatlan a végtermékben. A bélyegzett részt látod, nem azt a matricát, amelyik elkészítette. Ez csábítóvá teszi, hogy a die beszerzést áruvásárlásként kezeljük - kapjon három árajánlatot, válassza ki a legolcsóbbat, lépjen tovább. De a gyártó mélyreható szakértelme közvetlenül befolyásolja az alkatrész minőségét, a ciklusidőt és a hosszú távú gyártási költséget-.
Fontolja meg, mit kell elérnie egy préselési keményítőszerszámnak egyetlen mozdulattal. SzerintA Gyártó, a formázásnak kevesebb, mint egy másodpercen belül meg kell történnie azután, hogy a nyersdarab érintkezik a szerszámmal -, mielőtt a hőátadás megkeményítené az anyagot -, amelyet egy kioltási fázis követ, amely másodpercenként 27 kelvin feletti hűtési sebességet igényel a teljes martenzites átalakulás eléréséhez. A szerszám felületeinek 200 Celsius-fok alatt kell maradniuk annak ellenére, hogy minden ciklusban elnyelik a szélsőséges hőt. Ehhez pontos hűtőcsatorna-elhelyezésre, kiváló -minőségű H13-as szerszámacélra és gondos hőkezelési - képességekre van szükség, amelyek gyártónként rendkívül eltérőek.
Egy kevésbé alkalmas beszállító szállíthat olyan szerszámot, amely már az első napon bélyegzi az alkatrészeket, de heteken belül kicsúszik a tűréshatárból, termikus repedéseket hoz létre, vagy nem egyenletes keménységet eredményez az alkatrészen. Évekig fizet a selejtdíjak, a nem tervezett karbantartási leállások és a szerszámok idő előtti cseréje révén.
Ez a cikk megadja azokat a műszaki ismereteket, amelyek segítségével bármely melegbélyegzőszerszám-gyártót értékelni tud azokra a tényezőkre vonatkozóan, amelyek ténylegesen előrejelzik a hosszú távú -teljesítményt - az anyagválasztást, a megmunkálási módszereket, a hőkezelést, a bevonatot, a hűtési tervezést és az életciklus-támogatást. A cél egyértelmű: kellő rálátással kell rendelkeznie ahhoz, hogy meg tudja különböztetni az árat ajánló szállító és a megoldást megtervező gyártó között.
Autóipari prés keményítés vs dekoratív fólia bélyegzés
Képzeljen el két mérnököt, akik ugyanabban a pillanatban ugyanazt a kifejezést keresik: - "hot stamping dies" -. Az egyik egy autóipari-szintű beszállítónak dolgozik, és présedző szerszámokat szerez be egy új B-pilléres programhoz. A másik egy luxuscsomagolóházban irányítja a termelést, és forró fóliabélyegző szerszámokat keres, hogy emblémákat domborítsanak a parfümdobozokra. Ugyanazon a keresési eredményoldalon landolnak, de igényeik nem is különbözhetnek egymástól. Ennek a felosztásnak a megértése az első lépés egy olyan gyártó megtalálása felé, aki valóban megfelel az Ön alkalmazásának.
Préselt keményítő szerszámok autóipari szerkezeti alkatrészekhez
A préseléssel végzett edzés -, amelyet néha melegpréselésnek - is neveznek, egyetlen műveletben egyesíti a fémformázást és a hőkezelést. Egy lapos bóracél nyersdarabot (jellemzően 22 MnB5 minőségű) kemencében 880 Celsius-fok fölé hevítenek, így teljesen ausztenites mikroszerkezet jön létre. A meglágyult nyersdarabot ezután gyorsan átvisszük a sajtolószerszámba, ahol egyidejűleg formálják és kihűtik. szerint aA WorldAutoSteel AHSS Insights irányelvei, a végső mikrostruktúra majdnem teljesen martenzites, amikor a hűtési sebesség meghaladja a kritikus küszöböt, és olyan alkatrészeket állítanak elő, amelyek szakítószilárdsága eléri az 1500 MPa-t vagy nagyobb.
Mit jelent ez magának a matricának? Ki kell bírnia a 900 Celsius fokot megközelítő vak hőmérsékletet, miközben a saját felületeinek 200 Celsius fok alatt kell maradnia, hogy fenntartsa a hatékony kioltást. A matrica anyagának - általában a H13 vagy H11 forró-munkaszerszám-acélnak - rendkívüli hőfáradási ellenállásra és keménységtartásra van szüksége magas hőmérsékleten. Belsőleg hűtőcsatornák hálózata keringeti a vizet vagy az olajat, hogy elég gyorsan elvonja a hőt ahhoz, hogy minden ciklus egyenletes martenzit képződjön az alkatrészen.
A préseléssel edzett szerszámok tűrései szigorúak a fémalakítási szabványok szerint, gyakran plusz-mínusz 0,1 mm-en belül a kritikus felületeken. A visszarugaszkodás szinte kiküszöbölhető, mert az alkatrész a szerszám pontos geometriájában megkeményedik, de a szerszám bármilyen mérethibája közvetlenül átkerül minden préselt alkatrészre. A sajtolószerszám-tervezés figyelembe veszi a formázás során bekövetkező üres elvékonyodást és a ciklus közbeni hőtágulást is - olyan tényezők, amelyek szimulációt,-vezérelt tervezést igényelnek, mielőtt bármilyen acélt vágnának.
Az autóipar ezekre a matricákra támaszkodik a biztonság -kritikus szerkezeti részeinél: A-oszlopok, B-oszlopok, ajtóerősítések, lökhárító gerendák és tetősínek. SzerintIQS Directory, a melegsajtolás különösen értékes ott, ahol a súlycsökkentés és az ütközésállóság a legfontosabb prioritás, így könnyű alkatrészeket állítanak elő kiváló mechanikai tulajdonságokkal és méretpontossággal.
Dekoratív fóliabélyegző szerszámok márkajelzéshez és csomagoláshoz
A dekoratív fólia sajtolási folyamata teljesen más termikus és mechanikai univerzumban működik. Itt egy fűtött gravírozott szerszám fémes vagy pigmentált fóliát présel egy hordozóra - papírra, kartonra, bőrre, műanyagra vagy szövetre -, és hő, nyomás és fóliaragasztóréteg kombinációjával átadja a mintát. A hőmérséklet jellemzően 100 és 200 Celsius-fok között mozog, ami töredéke annak, amit a préskeményítés megkövetel.
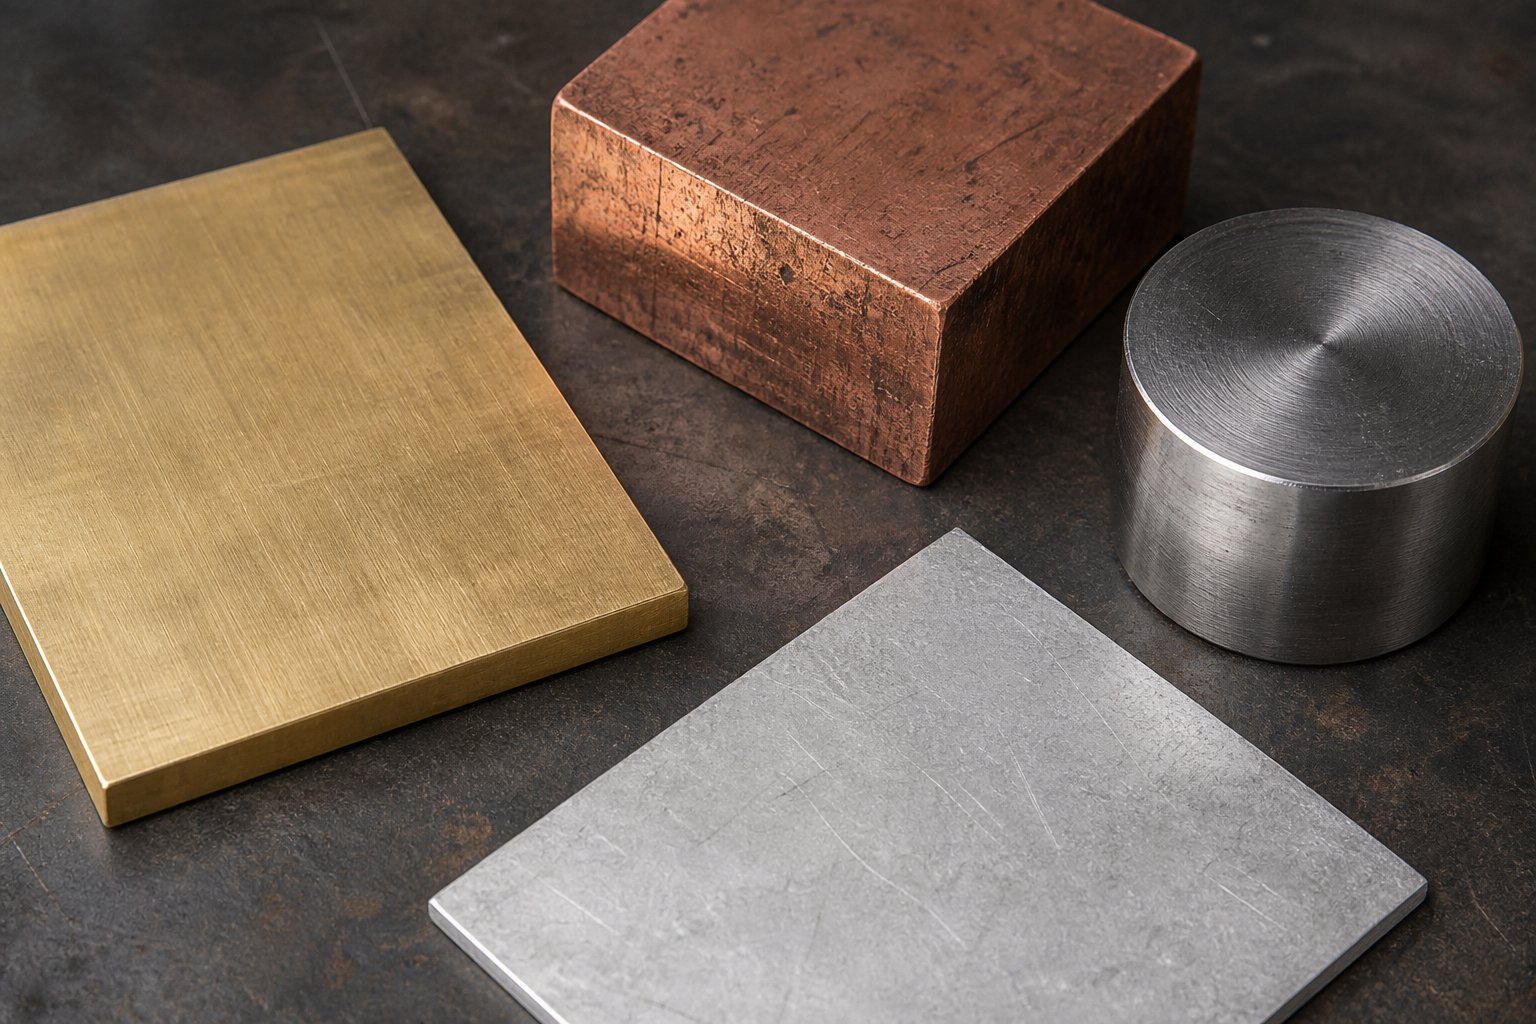
A szerszámanyagok ezt az alacsonyabb hőigényt tükrözik. A sárgaréz és a rézötvözetek dominálnak, mert magas hővezető képességük egyenletes hőeloszlást biztosít a gravírozott mintán, - ami kritikus a következetes fóliatapadáshoz és az éles élekhez. A magnéziumlemezek olyan rövid-futási munkákat szolgálnak ki, ahol a költség fontosabb, mint a hosszú élettartam. A szilikon szerszámok ívelt vagy szabálytalan felületeket kezelnek. Az aljzat semmilyen szerkezeti értelemben nem deformálódik; ehelyett a matrica vékony díszítőréteget nyom le vagy visz át.
A pontosságot itt másképp mérik. Míg a préseléssel végzett keményítés az alkatrész geometriájára és mikroszerkezetére összpontosít, a forró fóliabélyegző szerszámok a felületi részleteket - helyezik előtérbe, finom szövegeket, bonyolult logókat, féltónusmintákat. A tűrések inkább a gravírozás mélységére és élélességére vonatkoznak, nem pedig a formált geometria millimétereire. Egy jól-megmunkált sárgaréz matrica több százezer lenyomatot tud produkálni, mielőtt a gravírozás eltompul, míg a magnéziummatrica csak néhány ezret bír ki.
A divat, kozmetikumok, borcímkék és írószerek forróbélyegzése folyamatosan növekszik, ahogy a márkák olyan tapintható csomagolásokba fektetnek be, amelyek kiemelkednek a polcokon és a közösségi médiában. A matricák a márkajelzést szolgálják, nem a szerkezeti teljesítményt -, de a hibátlan fóliaátvitelhez szükséges mesterségbeli tudás önmagában sem kevésbé igényes.
Ahol a két világ átfedésben van a szerszámozási elvekben
A hőmérséklet, az anyag és a végfelhasználás közötti hatalmas különbségek ellenére mindkét kategória ugyanazt az alapvető szerszámozási elvet követi. Mindkettő megköveteliszerszámfelületek precíz megmunkálása- legyen szó összetett 3D üregek CNC marásáról vagy finom dekoratív részletek gravírozásáról. Mindkettő a szabályozott hőkezeléstől függ, bár eltérő léptékű. Mindkettő előnyös felületkezeléssel, amely csökkenti a kopást és meghosszabbítja az élettartamot. Mindkettő azokat a vásárlókat jutalmazza, akik a tervezési fázis elején bevonják a gyártót ahelyett, hogy egyszerűen kész nyomatot adnának ki árajánlat céljából.
Az átfedés azt is jelenti, hogy az egyik területen mély szakértelemmel rendelkező gyártó megértheti azokat az alapvető szerszámozási fogalmakat, amelyek a többi - hőáramlásra, felületkezelésre, méretstabilitásra, anyagválasztási kompromisszumokra- vonatkoznak. Az egyes alkalmazásokhoz szükséges speciális ismeretek (például a kioltási sebesség szimulációja a fóliatapadás optimalizálásával szemben) azonban azt jelenti, hogy a keresztezési képesség nem automatikus. Még mindig ellenőriznie kell, hogy a kiválasztott szállítója közvetlen tapasztalattal rendelkezik-e az Ön konkrét alkalmazásában.
Az alábbi táblázat egymás mellé helyezi a főbb különbségeket, gyors hivatkozást adva annak értékeléséhez, hogy a gyártó képességei megfelelnek-e az Ön tényleges követelményeinek.
| Paraméter | Présedzés (autóipar) | Dekoratív fólia bélyegzés |
|---|---|---|
| Hőmérséklet tartomány | 880 - 950 fok (üres); a szerszámfelületeket 200 fok alatt tartják | 100 - 200 fok (a szerszám felülete) |
| Szubsztrát anyag | Bóracél (22MnB5, 20MnB8), fejlett nagyszilárdságú acélok | Papír, karton, bőr, műanyag, szövet, fa |
| Die Material | H13/H11 forró-munkaszerszámacél, néha bevonattal | Sárgaréz, réz, magnézium, szilikon |
| Hűtési igények | Intenzív vízhűtésű{0}}csatornák; konform hűtés az egyenletes kioltás érdekében | Fűtőelemek a hőmérséklet állandóságáért; minimális aktív hűtés |
| Tipikus tűréshatárok | ±0,1 mm a kialakított geometrián | Finom gravírozási mélységszabályozás; élélesség -milliméter alatti részletben |
| Ipari szabványok | IATF 16949, OEM-specifikus specifikációk, ISO 9001 | iparág-specifikus minőségi szabványok; márka stílus útmutatók |
Ha egyértelmű a megkülönböztetés, a következő logikus kérdés az lesz: mely konkrét szerszámanyagok biztosítják a legjobb teljesítményt az egyes alkalmazásokhoz -, és a gyártó anyagajánlása hogyan fedi fel (vagy tárja fel) szakértelmüket?
Anyagkiválasztási útmutató az alkalmazáshoz{0}}
Kérdezze meg bármelyik melegbélyegzőszerszám-gyártót, hogy milyen anyagot ajánl, és öt perc alatt többet tud meg a szakértelmükről, mint egy teljes képességprospektusból. Egy hozzáértő beszállító nem alapértelmezés szerint egyetlen anyagot választ minden munkához. Ehelyett rákérdeznek a futási hosszra, az aljzat típusára, az üzemi hőmérsékletre és a felület részleteire vonatkozó követelményekre -, majd a szerszám anyagát hozzá kell igazítani az adott kombinációhoz. A szerszámacél, sárgaréz, réz, magnézium és szilikon közötti választás soha nem önkényes. Mindegyikük külön kompromisszumot{5}} tartalmaz a tartósság, a hővezetőképesség, a költségek és a megmunkálhatóság terén, amelyek közvetlenül befolyásolják a termelés gazdaságosságát.
Szerszámacélok magas{0}}hőmérsékletű préselési edzéshez
Amikor 900 Celsius fokot megközelítő hőmérsékleten bóracél nyersdarabokat alakít ki, csak a forró{1}}megmunkáló szerszámacélok képesek túlélni a hőciklus, a mechanikai igénybevétel és a koptató érintkezés kombinációját. A H13 (az európai szabványok szerint 1,2344-es jelöléssel) és a H11 (1,2343) a préseléssel végzett keményítő szerszámok igáslovai, és a köztük történő választás olyan árnyalt cserét tartalmaz, amelyről a legtöbb vásárló soha nem hall.
Mindkettő a króm{0}}molibdén családba tartozik, és nagyjából hasonló összetételű. A kritikus különbség? A H13 több vanádiumot tartalmaz, mint a H11, ami keményebbé és ellenállóbbá teszi a kopásállóságot. Ez a magasabb vanádiumtartalom finom karbidokat képez a mikroszerkezetben, amelyek a forró acéllemezekkel való ismételt érintkezés során tartják élüket. Ha az alkalmazás nagy csúszósúrlódású vagy koptató bevonatú acélokat tartalmaz (például Al-Si bevonatú 22MnB5),H13 szerszámacél melegsajtolásA szerszámok mérhetően hosszabb élettartamot biztosítanak, mielőtt a méretsodródás problémát jelentene.
Ezzel szemben a H11 kiváló szívósságot és hőfáradásállóságot kínál. Alacsonyabb vanádiumtartalma lehetővé teszi, hogy ismételt fűtési és hűtési ciklusok során repedés nélkül hajlítson. Bonyolult geometriájú, vékony metszetű vagy feszültségkoncentrációt létrehozó agresszív hűtőcsatornákkal rendelkező matricák esetén a H11 valóban túlélheti a H13-at, mert jobban ellenáll a repedés keletkezésének. Alektorált tanulmány a melegbélyegző szerszámok anyagairól-megerősíti, hogy az anyagválasztás során három tulajdonságot kell egyensúlyba hozni: a kopásállóságot, a hővezető képességet és a szívósságot -, valamint azt, hogy az azonos keménységű szerszámacélok jelentősen eltérő kopási sebességet mutathatnak a mikroszerkezeti és összetételi különbségek miatt.
Ugyanez a kutatás rávilágít arra, hogy a forró -megmunkáló szerszámacélok, mint például a QRO90 (az Uddeholm szabadalmaztatott minősége) 33 W/m·K körüli hővezető képességet és magas szívóssági értékeket - tesznek lehetővé, így különösen alkalmasak tömeggyártású-autóipari szerszámokhoz, ahol a belső hűtőcsatornák nagy feszültségintenzitást okoznak. Költség szempontjából a H13 valamivel magasabb árat tartalmaz, mint a H11 a kiegészítő vanádium miatt, bár mindkettő a prémium kategóriába tartozik a dekoratív matricákhoz képest. A valódi költségkérdés nem az acélszámla - hanem az, hogy a szerszám hány gyártási ciklust él át, mielőtt átdolgozásra vagy cserére lenne szükség.
Réz és sárgaréz szerszámok a hővezető képességért
Lépjen be a dekoratív fóliabélyegzés világába, és az anyaglogika teljesen megfordul. Itt a hővezető képesség nem a hőt kivonni a kioltó nyersdarabból -, hanem arról, hogy egyenletes hőt adjon át egy gravírozott mintán, hogy a fólia tisztán szabaduljon fel és egyenletesen tapadjon az aljzathoz.
A fóliabélyegzéshez használt sárgaréz matrica jó okkal vált az iparág alapértelmezett választásává. A sárgaréz ideális egyensúlyt kínál a hővezető képesség, a megmunkálhatóság és a költség között, amely megfelel a közepes és nagy gyártási mennyiségeknek. Egyenletesen adja át a hőt a fóliarétegnek, így éles, tiszta lenyomatokat hoz létre a papírtól a bőrön át a merev műanyagokig. Az anyag tisztán megmunkálható, sorja nélkül tartja a finom részleteket, mérsékelt keménysége pedig azt jelenti, hogy a gravírozószerszámok hosszabb ideig tartanak a szerszámgyártás során. A legtöbb kereskedelmi forgalomban lévő fóliás bélyegzőszerszám esetében a sárgaréz kivételes értéket biztosít -, amely elég tartós a több százezer lenyomathoz, miközben lényegesen megfizethetőbb marad, mint az acél.
A réz egy lépéssel tovább növeli a hővezető képességet. Hőátadó képessége lényegesen nagyobb, mint a sárgarézé, így a réz sajtolószerszám prémium választás az abszolút hőmérsékleti egyenletességet igénylő alkalmazásokhoz - nagy-felületű fóliaátvitel, féltónusos minták vagy hőérzékeny-felületek, ahol még a kis hőmérsékleti gradiensek is látható hibákat okoznak. Az átváltás-? A réz puhább, ami csökkenti a szerszám élettartamát-nagy mennyiségű használat mellett, és többe kerül. A luxuscsomagolások kritikus márkaépítési alkalmazásainál, ahol minden benyomásnak hibátlannak kell lennie, gyakran van értelme ennek a kompromisszumnak.
Az acél a dekorációs térben is megjelenik az ultra-nagy mennyiségű-gyártás érdekében. Az acél melegsajtoló szerszámok páratlan tartósságot kínálnak keményebb aljzatok, például mesterséges műanyagok megjelölésére, ahol a sárgaréz idő előtt elkopna. A magasabb kezdeti befektetés megtérül a meghosszabbított élettartam és a rendkívül hosszú gyártási sorozatok állandó lenyomatminősége révén.
Amikor a magnézium és a szilikon elhal, van értelme
Nem minden munka indokolja a sárgaréz költségét vagy az acél befektetését. A magnézium matricák egy adott rést töltenek be: rövid ideig-végrehajtható dekorációs munka, ahol a sebesség és a gazdaságosság felülmúlja a hosszú élettartamot. A magnézium könnyű, a sárgarézhez képest olcsó, és rendkívül könnyen maratható vagy gravírozható -, ami gyorsabb átállást jelent a műalkotástól a kész szerszámig. Ezek a tulajdonságok ideálissá teszik prototípusok készítéséhez, korlátozott -kiadású csomagoláshoz, szezonális promóciókhoz vagy olyan munkákhoz, ahol a megjelenés gyakran változik.
A Durable Technologies szerint a magnézium matricák figyelemreméltó sokoldalúságot mutatnak a különböző nyomógépekben, és jól működnek műanyagon, bőrön, fán és papírtermékeken. Általában üdvözlőkártyákhoz, címkékhez, könyvkötésekhez, szalagokhoz, menüborítókhoz és ékszerdobozokhoz használják. Az ipari-szabványos magasságokban felszerelt és leválasztott változatban is kaphatók, módosítás nélkül integrálhatók a meglévő gyártási beállításokba.
A korlát az élettartam. A magnézium lényegesen lágyabb, mint a sárgaréz vagy az acél, így a finom részletek gyorsabban lebomlanak ismételt benyomások hatására. Néhány ezer darab alatti futás esetén ez teljesen elfogadható. A több tízezres és azt meghaladó gyártási mennyiségek esetén a sárgaréz vagy az acél alacsonyabb megjelenítési költséget biztosít a magasabb előzetes befektetés ellenére.
A szilikon szerszámok egy másik célt szolgálnak, - a megfelelőség. Ha az aljzat ívelt, szabálytalan vagy háromdimenziós (gondoljunk csak a lekerekített kozmetikai edényekre vagy texturált bőrárukra), a merev fém matrica nem tud teljes mértékben érintkezni. A szilikon rugalmasan követi a kontúrokat, egyenletes nyomást és teljes fóliaátvitelt biztosítva az egyenetlen felületeken. A kompromisszum-az alacsonyabb felbontás; A szilikon nem képes megtartani azokat az éles részleteket, amelyeket a fém matricák elérnek, ezért a legjobban vastag grafikákhoz használható mikro-szöveg vagy bonyolult minták helyett.
Az alábbi táblázat mind az öt anyagcsaládot egymás mellett helyezi el, segítve az alkalmazási követelmények gyors összehangolását a megfelelő szerszámanyaggal -, és felmérheti, hogy a gyártó ajánlása valódi szakértelmet tükröz-e, vagy az egy-méret-mindenre{3}}az alapértelmezett.
| Die Material | Keménység | Hővezetőképesség | Tipikus élettartam | Költségszint | Legjobb-Fit alkalmazás |
|---|---|---|---|---|---|
| H13 / H11 Szerszámacél | Magas (50-62 HRC) | Közepes (~25-33 W/m·K) | Nagyon magas (több százezer sajtóciklus) | Magas | Autóipari présedzés; nagy{0}}térfogatú fémképződés szélsőséges hőmérsékleten |
| Sárgaréz | Közepes | Magas | Magas (több százezer fólialenyomat) | Közepes | Közepes{0}}--nagy térfogatú dekoratív fóliabélyegzés papírra, bőrre, műanyagokra |
| Réz | Alacsony-Közepes | Nagyon magas | Közepes (puhasága miatt alacsonyabb, mint a sárgaréz) | Közepes-Magas | Nagy{0}}felületű fóliamunka, amely abszolút hőmérsékleti egyenletességet igényel |
| Magnézium | Alacsony | Közepes | Alacsony (több ezer megjelenítés) | Alacsony | Rövid futás, prototípus készítés, szezonális csomagolás, gyakran változó dizájn |
| Szilikon | Nagyon alacsony (rugalmas) | Alacsony | Alacsony-Közepes | Alacsony | Ívelt vagy szabálytalan hordozók; félkövér grafika háromdimenziós{0}}felületeken |
Az anyagválasztás önmagában nem garantálja a minőségi szerszámot - egyszerűen meghatározza a kiindulási pontot. Az anyag megmunkálása, hőkezelése és befejezése a nyersanyagot precíziós szerszámmá alakítja. A szerszámüregek formálására és a felületek gravírozására használt gyártási módszerek jelentik a képesség következő rétegét, amely elválasztja a hozzáértő gyártókat a kivételes gyártóktól.
Szerszámgyártási módszerek a CNC marástól a lézergravírozásig
A megfelelő anyag kiválasztása csak a kezdet. Az a mód, ahogyan az anyag kész szerszámmá formálódik - a megmunkálási stratégia, a műveletek sorrendje, a megmunkálási technikák - határozza meg, hogy a szerszám a specifikációnak megfelelően teljesít-e, vagy ciklusról ciklusra rövidre esik. Minden melegbélyegzőszerszám-gyártó egy általános folyamatfolyamatot követ, de a képesség mélysége az egyes szakaszokban rendkívül eltérő. Ezeknek a módszereknek a megértése segít élesebb kérdéseket feltenni a beszállítói értékelés során, és felderíteni, hol lehet vágni a sarkokat.
Íme a tipikus szekvencia a kezdeti vásárlói megkereséstől az érvényesített gyártási szerszámig:
- Specifikáció és tervezési bemenet- A vevő megadja az alkatrészgeometriát (CAD-adatokat), az anyagspecifikációkat, a gyártási mennyiségeket és a minőségi követelményeket. A megfelelő gyártók DFM (Design for Manufacturability) visszajelzéssel válaszolnak, nem pedig csak árajánlatot{2}}válaszolnak.
- Die tervezés és szimuláció- A mérnökök a szerszámgeometriát, a hűtési elrendezést és a vágási profilokat CAD/CAE szoftverrel fejlesztik. A formázási szimulációk megjósolják az anyagáramlást, az elvékonyodást és a termikus viselkedést a megmunkálás megkezdése előtt.
- Nagyoló megmunkálás (CNC marás)- A többtengelyes CNC gépek eltávolítják az ömlesztett anyagot, hogy a szerszámtömb közel kerüljön a végső geometriájához, így kis készlettartalék marad a simítási műveletekhez.
- Hőkezelés- A durva szerszámtömb keményítésen és megeresztésen megy keresztül, hogy elérje a kitűzött keménységet és a fáradtságállóságot (a következő fejezetben tárgyaljuk).
- Finom megmunkálás (CNC, EDM vagy gravírozás)- A precíziós műveletek a szerszámfelületeket végső méretre és felületminőségre teszik. A módszer kiválasztása a geometria összetettségétől és a szükséges tűrésektől függ.
- Felületkezelés és bevonat- Az alkalmazási követelményektől függően polírozás, nitridálás vagy PVD bevonat kerül alkalmazásra.
- Összeszerelés, kipróbálás és érvényesítés- A szerszám hűtőszerelvényekkel van összeszerelve, présbe van szerelve, és próbabélyegzésekkel hitelesítve. A méretellenőrzések megerősítik az alkatrész megfelelőségét.
CNC marás és szikraforgácsolás precíziós préslécekhez
A bonyolult 3D üreggeometriájú présedzési szerszámok esetében a CNC marású sajtolószerszám jelenti az elsődleges gyártási utat. A modern öt-tengelyű megmunkálóközpontok egyetlen beállítással plusz-mínusz 0,01 és 0,03 mm közötti tűrésű szerszámfelületeket tudnak előállítani, minimalizálva a halmozott pozicionálási hibákat, amelyek akkor keletkeznek, amikor a munkadarab a gépek között mozog. A nagy sebességű-marás HSK szerszámtartókkal -, amelyek a hagyományos BT kúpokhoz képest kiváló merevséget biztosítanak -, finom simítást tesz lehetővé edzett szerszámacél felületeken akár 62 HRC-ig, egy-számjegyű mikrométeren belüli pontosságot érve el hőkompenzációval és{11}}ellenőrző eljárással kombinálva.
Ahol a CNC-marás eléri határait - éles belső sarkok, mélyen keskeny hornyok vagy rendkívül finom részletek az edzett acélban -, az EDM-szerszám gyártási folyamata veszi át az irányítást. A huzalos szikraforgácsolás összetett profilokat vág le úgy, hogy elektromos kisülésekkel erodálja az anyagokat egy vékony huzalelektródán keresztül, így több lefölözésen keresztül akár plusz-mínusz 0,002 mm-es tűréseket is elérhet. A süllyesztő szikraforgácsoló (más néven die{5}}süllyedő EDM) formázott elektródák segítségével éget üregeket kemény sajtolóacélba, olyan geometriákat hozva létre, amelyekhez forgóvágó nem fér hozzá. A kompromisszum-a sebesség: az EDM lényegesen lassabb, mint a marás, így a tapasztalt gyártók fenntartják olyan funkciók számára, amelyek valóban ezt igénylik, ahelyett, hogy a teljes matricablokkok esetében alapértelmezés szerint alkalmaznák.
Egy több-tengelyes CNC-vel és házon belüli EDM-berendezéssel rendelkező gyártó{1}}stratégiailag kombinálhatja a módszereket: - durva-a szerszámfelület 90 százalékát sebességgel megmarja, majd csak az ezt igénylő szűk-sugárú jellemzők vagy textúrák esetén válthat át EDM-re. Ez a hibrid megközelítés optimalizálja az átfutási időt és a pontosságot egyaránt. Ha egy beszállító kiszervezi az EDM-munkát, elveszíti a folyamatirányítást, és napokkal bővíti az ütemezést.
Vegyi maratás és lézergravírozás dekoratív matricákhoz
A dekoratív fólia sajtoló szerszámok eltérő gyártási logikát követnek. Mély 3D-s üregek kialakítása helyett ezeknek a szerszámoknak sekély, pontosan meghatározott mintákra - logókra, szövegekre, textúrákra, féltónusú képekre - van szükség sárgaréz-, réz- vagy magnéziumlemezekbe gravírozva. Két domináns módszer szolgálja ki ezt az igényt, mindegyiknek külön erősségei vannak.
Kémiai maratás(más néven fotokémiai megmunkálás) fotoreziszt maszkot és savas oldatot használ az anyag szelektív feloldására a szerszám felületéről. A folyamat az alapfelület megtisztításával, UV-érzékeny fotoreziszt felvitelével, a kívánt minta filmmaszkon keresztül történő megvilágításával, az oldható területek előhívásával és lemosásával kezdődik, majd a lemez maratóanyagba merítésével. Az eredmény sekély, nagyon részletes minták, minimális mechanikai igénybevétellel a szerszám anyagán. A kémiai maratás kiváló az azonos matricák nagy tételeinek költséghatékony-termelésében, - amint a műalkotás maszkja létezik, a replikáció gyors és konzisztens. Különösen jól működik lapos mintákhoz, féltónusokhoz és finom szövegekhez magnézium- vagy sárgaréz lemezeken, ahol a gravírozási mélység viszonylag sekély marad.
A lézergravírozott forróbélyegző szerszám eltérő értékajánlatot kínál: sebesség, rugalmasság és nagy pontosságú mélyebb vágás lehetősége. A lézergravírozás hőablációval távolítja el az anyagot - a fókuszált sugár pontról pontra elpárologtatja a szerszám felületét a digitális grafikák szerint. Nincs szükség fizikai szerszámokra vagy vegyi maszkokra, ami azt jelenti, hogy a tervezési változtatások nem a műhelyben, hanem a szoftverben történnek. Ez teszi a lézergravírozást ideálissá prototípus-készítéshez, rövid futásokhoz és gyakori tervezési felülvizsgálatokhoz, ahol az átfutási idő fontosabb, mint az egységköltségnél-. A modern szálas és CO2 lézerrendszerek finom szövegfelbontást tesznek lehetővé egészen a milliméter töredékéig, és sík és enyhén ívelt felületekre is képesek gravírozni.
Ha forróbélyegzésre van szüksége, szabja testre a matricákat a műalkotások gyakori cseréjéhez - szezonális promóciók, limitált kiadások, események márkajelzése -, a lézergravírozás biztosítja a leggyorsabb fordulatot. Egyetlen konstrukció stabil, nagy mennyiségű-gyártása érdekében a sárgarézbe végzett kémiai maratással vagy CNC-gravírozással általában jobb a tartósság, és idővel alacsonyabb a megjelenítésenkénti költség.
A szimuláció és a CAE szerepe a dizájntervezésben
A legkövetkezményesebb gyártási lépés még a fém megvágása előtt megtörténik. A szimulációs és{1}}számítógéppel segített mérnöki (CAE) eszközök lehetővé teszik a mérnökök számára, hogy megjósolják, hogyan fog teljesíteni a szerszám gyártási körülmények között -, és feltárják azokat a tervezési hibákat, amelyek egyébként csak költséges fizikai kísérletek során merülnének fel.
A préseléssel keményítő szerszámok esetében az alakító szimulációs szoftver végeselem-elemzést (FEA) használ a felmelegített nyersdarab és a szerszámfelületek közötti kölcsönhatás modellezésére.Keysight elemzése a virtuális kockapróbákrólrávilágít arra, hogy a szimuláció hogyan jelzi előre a kritikus hibákat - az anyag elvékonyodását, gyűrődését, visszarugaszkodását és hasadásait - a gyártás megkezdése előtt, lehetővé téve a gyártók számára a nyersdarab alakjának optimalizálását, a gyöngyök rajzolását és a paraméterek digitális feldolgozását. A hőszimuláció feltérképezi a hőáramlást a hűtőcsatornákon keresztül, azonosítva azokat a forró pontokat, amelyek inkonzisztens kioltást és gyenge mikrostruktúrákat okoznának a bélyegzett részben.
Ezek a virtuális tesztek mérhető üzleti hatást biztosítanak. A Keysight által idézett iparági referenciaértékek akár 35 százalékos csökkenést jeleznek a próba-a-gyártásig, a selejtezési arány jelentős csökkentésével együtt. A vásárlók számára ez közvetlenül rövidebb indítási határidőket és kevesebb műszaki változtatást jelent a szerszám kiszállítását követően. Az a gyártó, aki befektet a formázási szimulációba és a termikus FEA-ba, hitelesített szerszámterveket - tud biztosítani, nem csak a megmunkált geometriát, hanem bizonyított folyamatbiztonságot is.
A beszállítók értékelésekor kérdezze meg, hogy -házon belül futtatnak-e formázási szimulációkat, vagy kiszervezik őket. Kérjen korábbi projektekből származó ritkítási előrejelzéseket és hőtérképeket. Az a gyártó, aki meg tudja mutatni a szimulációs kimenetet az acél vágása előtt, alapvetően más szintű tervezési mélységet jelez, mint az, aki kizárólag a tapasztalatokra és a fizikai próba-iterációkra támaszkodik. Ez a képességbeli hiányosság gyakran megmagyarázza a - árajánlatok közötti árkülönbséget, és ami még fontosabb, előrejelzi a leszállított szerszámok közötti teljesítménykülönbséget.
A precíziós megmunkálás geometriát hoz létre. A szimuláció érvényesíti a funkciót. De egyik sem határozza meg, hogy a szerszám hogyan fog kitartani több tízezer gyártási cikluson keresztül. Ez a hosszú távú tartósság attól függ, hogy mi történik a megmunkálás után: a hőkezeléstől és a felületi bevonatoktól, amelyek megkeményedik a szerszámot, és megvédik a hőfáradástól és kopástól.
Hőkezelés és bevonatok, amelyek megnövelik a szerszám teljesítményét
A szerszámot tökéletes geometriára lehet megmunkálni, és még mindig idő előtt meghibásodhat, ha térfogati keménységét, mikroszerkezetét és felületvédelmét nem a működési környezethez tervezték. A forró sajtoló szerszám hőkezelése és bevonása a megmunkálás utáni két-folyamat, amely meghatározza, hogy a szerszám túlél-e ciklusok tízezreit vagy repedéseket heteken belül. A legtöbb beszállítói webhely megemlíti ezeket a lépéseket a - "hőkezelt és bevont" - áttétellel anélkül, hogy elmagyarázná, mit jelentenek ezek a szavak az Ön termelési gazdaságosságára nézve. Ezt a szakadékot érdemes bezárni.
Hogyan szabályozza a hőkezelés a keménységet és a fáradtságot?
A hőkezelés a nyers szerszámacélt edzett, -fáradásnak ellenálló szerszámmá alakítja, amely képes ellenállni az extrém hőciklusoknak. Az eljárás magában foglalja a szabályozott melegítést ausztenitesítési hőmérsékletre, hűtést (jellemzően vákuumkemencékben az oxidáció és torzulás megelőzése érdekében), valamint egy vagy több temperálási ciklust a keménység és a szívósság egyensúlyának megteremtésére. SzerintPaulo műszaki specifikációi, A H13 szerszámacélt leggyakrabban 44-46 HRC-ig hőkezelik a forró-munkákhoz, bár az elérhető tartomány a végfelhasználástól függően 40-52 HRC. Ez a tartomány számít – a túl agresszíven edzett matrica törékennyé válik és megreped a hősokk hatására, míg a túl puhára hagyott szerszám gyorsan kopik a forró acéldarabokkal való kopás hatására.
Miért számít, hogy a gyártó házon belül végzi-e a hőkezelést-, vagy kiszervezi? Három ok:
- Folyamatvezérlés- A házon belüli vákuumkemencék lehetővé teszik a fűtési sebesség, az áztatási idő, az oltási nyomás és a temperálási hőmérséklet pontos szabályozását. Még a kis eltérések is - néhány fokkal eltérnek a céltól, a másodpercekkel túl rövid kioltás - mérhető különbségeket okoz a keménység egyenletességében és a maradékfeszültség-eloszlásban.
- Átfutási idő- Ha a szerszámtömböket külső hőkezelőbe küldi, több nap vagy hetek telnek el az átfutási időhöz, és a nehéz szerszámok szállítási kockázata is megnő. A házon belüli képesség tömöríti az ütemezést, és lehetővé teszi, hogy ugyanaz a mérnöki csapat módosítsa a paramétereket az adott szerszám geometriája alapján.
- Iteratív finomítás- Ha a próba keménységi problémát tár fel, vagy az érvényesítés során hőfáradási repedés alakul ki, a házon belüli hőkezelés lehetővé teszi a gyors újra-edzést vagy újra-edzést logisztikai késedelem nélkül.
A vákuumkemencékben végzett keményítés (más néven semleges keményítés) biztosítja a kopás- és ütésállóságot, amely azokhoz a matricákhoz szükséges, amelyeknek ellenállniuk kell a fémbélyegzés közbeni ismételt ütéseknek. Amint Paulo megjegyzi, 20 -bar nyomású hűtőkemencéik 6000 fontot meghaladó nyomószerszámokat fogadnak be – ez jelzi a komoly melegsajtoló szerszámgyártáshoz szükséges berendezések méretét. A kisebb vagy gyengébb teljesítményű kemencéket üzemeltető gyártók nehézségekbe ütközhetnek, hogy egyenletes keménységet érjenek el a nagy szerszámtömbökön, így lágy foltok keletkeznek, amelyek egyenetlenül kopnak.
Fejlett bevonatok a súrlódás és a kopás csökkentésére
A hőkezelés beállítja az ömlesztett mechanikai tulajdonságokat. A felületi bevonatok egy végső védőréteget adnak hozzá, amely a súrlódást, a tapadó kopást és a vegyi támadást kezeli a szerszám felületén - pontosan ott, ahol a lebomlás kezdődik. Alumínium-szilíciummal bevont bóracéllal érintkező préskötésű szerszámok esetén a kopásálló szerszámbevonat nem kötelező; ez a különbség a szerszám elfogadható élettartama és az anyagátadásból és a kopásból eredő idő előtti meghibásodás között.
Négy bevonatcsalád dominál a melegsajtoló szerszámok alkalmazásában:
- CrN (króm-nitrid)- Jól bevált-PVD-bevonat, amely jó tapadást, közepes keménységet és kiváló korrózióállóságot kínál. ban publikált kutatásMaterials Research Expressazt találta, hogy az Arc{0}}PVD által leválasztott CrN bevonatok alacsonyabb súrlódási együtthatót mutatnak az AlCrN-hez képest, valamint kiváló korrózióállóságot mutatnak az egyenletes felületi morfológiájuknak és az üregek hiányának köszönhetően. A CrN jól működik mérsékelt üzemi hőmérsékleten, és megbízható teljesítményt nyújt azokon a szerszámokon, ahol a vegyi támadás elsődleges szempont.
- AlCrN (alumínium króm-nitrid)- A CrN evolúciója, amely alumíniumot tartalmaz az oxidációval szembeni fokozott ellenállás érdekében. Ugyanez a tanulmány megerősítette, hogy az AlCrN jobb kopásállóságot mutat, mint a CrN, így ez erősebb választás a magas hőmérsékletű alkalmazásokhoz, ahol a koptató érintkezés dominál a korrózióval szemben. Kutatás aalumínium présöntvény bevonatoktovább igazolja az AlCrN teljesítményét, ami azt mutatja, hogy jelentősen felülmúlja a bevonat nélküli H13-at abban, hogy ellenáll az agresszív hőciklus melletti anyagtapadásnak és eróziónak.
- TiAlN (titán-alumínium-nitrid)- Nagy teljesítményű-bevonat, amely a legigényesebb hőmérsékleti környezethez is alkalmas. A TiAlN bevonat melegbélyegzési alkalmazásainál előnyt jelent az alumíniumtartalom, amely magas hőmérsékleten védő oxidréteget képez, amely hőgátként működik, és csökkenti a hőátadást a szerszám aljzatába. A présöntvény magcsapokkal végzett vizsgálatok azt mutatják, hogy a TiAlN bevonatok jelentősen meghosszabbítják az élettartamot a bevonat nélküli szerszámacélhoz képest, különösen, ha duplex eljárásban alkalmazzák nitridált hordozón.
- Nitridáló kezelések (gáznitridálás és ferrites nitrokarburálás)- Ellentétben a PVD bevonatokkal, amelyek vékony filmréteget képeznek a felületen, a nitridáló sajtolószerszám közvetlenül az acél hordozóba diffundált nitrogént kap. Paulo eljárási dokumentációja szerint a gáznitridálást viszonylag alacsony hőmérsékleten (körülbelül 1000 Fahrenheit-fok) végzik, ami lehetővé teszi a szerszámblokkok ferrites állapotának megőrzését, és megakadályozza a torzulást. A ferrites nitrokarburálás (FNC) kerámia külső réteget hoz létre, amely kopás- és korrózióállóságot biztosít méretváltozás nélkül -, így ideális a kész szerszámok utolsó lépéseként edzés és megmunkálás után.
A bevonat hozzáigazítása az üzemi hőmérséklethez és az alapfelülethez
Összetettnek hangzik? Ez egyértelművé válik, ha megérti a kiválasztási logikát. A bevonat kiválasztása három kölcsönhatásban lévő változótól függ: a szerszám működési hőmérsékletétől, a bélyegzett hordozóanyagtól és a folyamatban uralkodó kopási mechanizmustól.
Az Al{0}}Si-bevonatú bóracélt kezelő préseléssel edzett szerszámok esetében az elsődleges veszélyt a ragasztókopás (alumínium átjutása a szerszám felületére) és a hőfáradás jelenti. A bevonatoknak magas hőmérsékletű -oxidációs ellenállásra és alacsony affinitásra van szükségük az alumíniumhoz -, így az AlCrN és a TiAlN a legerősebb jelöltek. A fröccsöntési kutatások azt mutatják, hogy a bevonatok 0,40 alatti súrlódási tényezőt és kopási arányt érnek el a 10.-8mm3N-1m-1tartomány vagy alacsonyabb mérhetően csökkentett anyagtapadást biztosít az alumíniummal való érintkezés során.
A 200 Celsius-fok alatt működő dekoratív fólia sajtolószerszámok esetében szükségtelen az agresszív bevonat, és akár kontraproduktív is lehet - egyes PVD-bevonatok megváltoztatják a szerszám felületének hővezető képességét, megzavarva az egyenletes hőeloszlást, amelyre a sárgaréz és réz szerszámok a következetes fóliaátvitelhez támaszkodnak. A nitridálás vagy a könnyű felületkeményítés jellemzően elegendő a dekoratív matricákhoz, amelyek szerény kopásállóságot biztosítanak anélkül, hogy megváltoztatnák a termikus viselkedést.
Az alábbi táblázat összehasonlítja a bevonatolási lehetőségeket azon paraméterek között, amelyek a legfontosabbak a szerszámhoz való megfelelő felületkezelés kiválasztásakor:
| Bevonat/kezelés | Max üzemi hőmérséklet | Súrlódáscsökkentés | Élettartam javítása | Költségszint | Legjobb-alkalmassági forgatókönyv |
|---|---|---|---|---|---|
| CrN | Mérsékelt (~700 fokig alkalmas) | Közepes{0}}Magas | Mérsékelt | Közepes | Korróziónak és mérsékelt kopásnak kitett szerszámok; általános-célú védelem |
| AlCrN | Magas (800 fok feletti teljesítményt tart) | Mérsékelt | Magas | Közepes-Magas | Magas{0}}hőmérsékletű préselési keményítő szerszámok; oxidációs kockázatú környezetekben |
| TiAlN | Magas (hőzáró hatás magasabb hőmérsékleten) | Mérsékelt | Magas | Magas | A legigényesebb termikus környezet; duplex rendszerek nitridált hordozók felett |
| Gáznitridálás | Alacsony-Közepes (kezelés ~540 fokon) | Alacsony-Közepes | Mérsékelt | Alacsony-Közepes | Teherhordó-alkalmazások csúszó kopással; utolsó lépés a kész szerszámozáshoz |
| Ferrites nitrokarbonizálás (FNC) | Alacsony-Közepes | Alacsony-Közepes | Mérsékelt | Alacsony-Közepes | A kész szerszámok kopás- és korrózióállóságot igényelnek, deformáció nélkül |
Az a gyártó, aki ezeket a lehetőségeket az Ön konkrét hibamódja - tapadás, kopás, hőfáradás vagy korrózió - szempontjából tárgyalja, alapvetően más szintű hozzáértésről tesz tanúbizonyságot, mint az, aki az alkalmazástól függetlenül minden matricára szabványos bevonatot visz fel. Kérdezd meg, milyen bevonatot ajánlanak, majd kérdezd meg, hogy miért. A válasz indoklása elárulja, hogy a folyamatszakértelem megvédi-e befektetését több tízezer gyártási cikluson keresztül.
A hőkezelés megkeményíti a szerszám testét. A bevonatok védik a munkafelületet. De egyik sem foglalkozik a hőkezelési kihívással, amely végső soron szabályozza a ciklusidőt és az alkatrészminőséget -, hogy a hő hogyan áramlik át a szerszámon minden egyes löket során, és milyen gyorsan szívódik el a következő megkezdése előtt.
Hűtőcsatorna-tervezés és hőkezelési stratégiák
Minden forró bélyegzési ciklus versenyfutás a hővel. A sajtolásos edzés során a szerszámnak elegendő hőenergiát kell kivonnia egy 900 - fokos nyersdarabból a teljes martenzit átalakuláshoz -, és ezt egyenletesen kell megtennie az alkatrész felületének minden négyzetcentiméterén. A dekoratív fóliabélyegzésnél a szerszámnak állandó hőmérsékletet kell tartania, hogy a fólia tapadása és a kép tisztasága az első benyomástól a tízezredikig azonos maradjon. Mindkét esetben a szerszám hőkezelési tervezése az a rejtett változó, amely elválasztja a produktív szerszámokat a problémás szerszámoktól. Mégis ez az egyik legkevésbé vitatott téma a gyártókat értékelő vásárlók körében.
Konform hűtés vs hagyományos fúrt csatornák
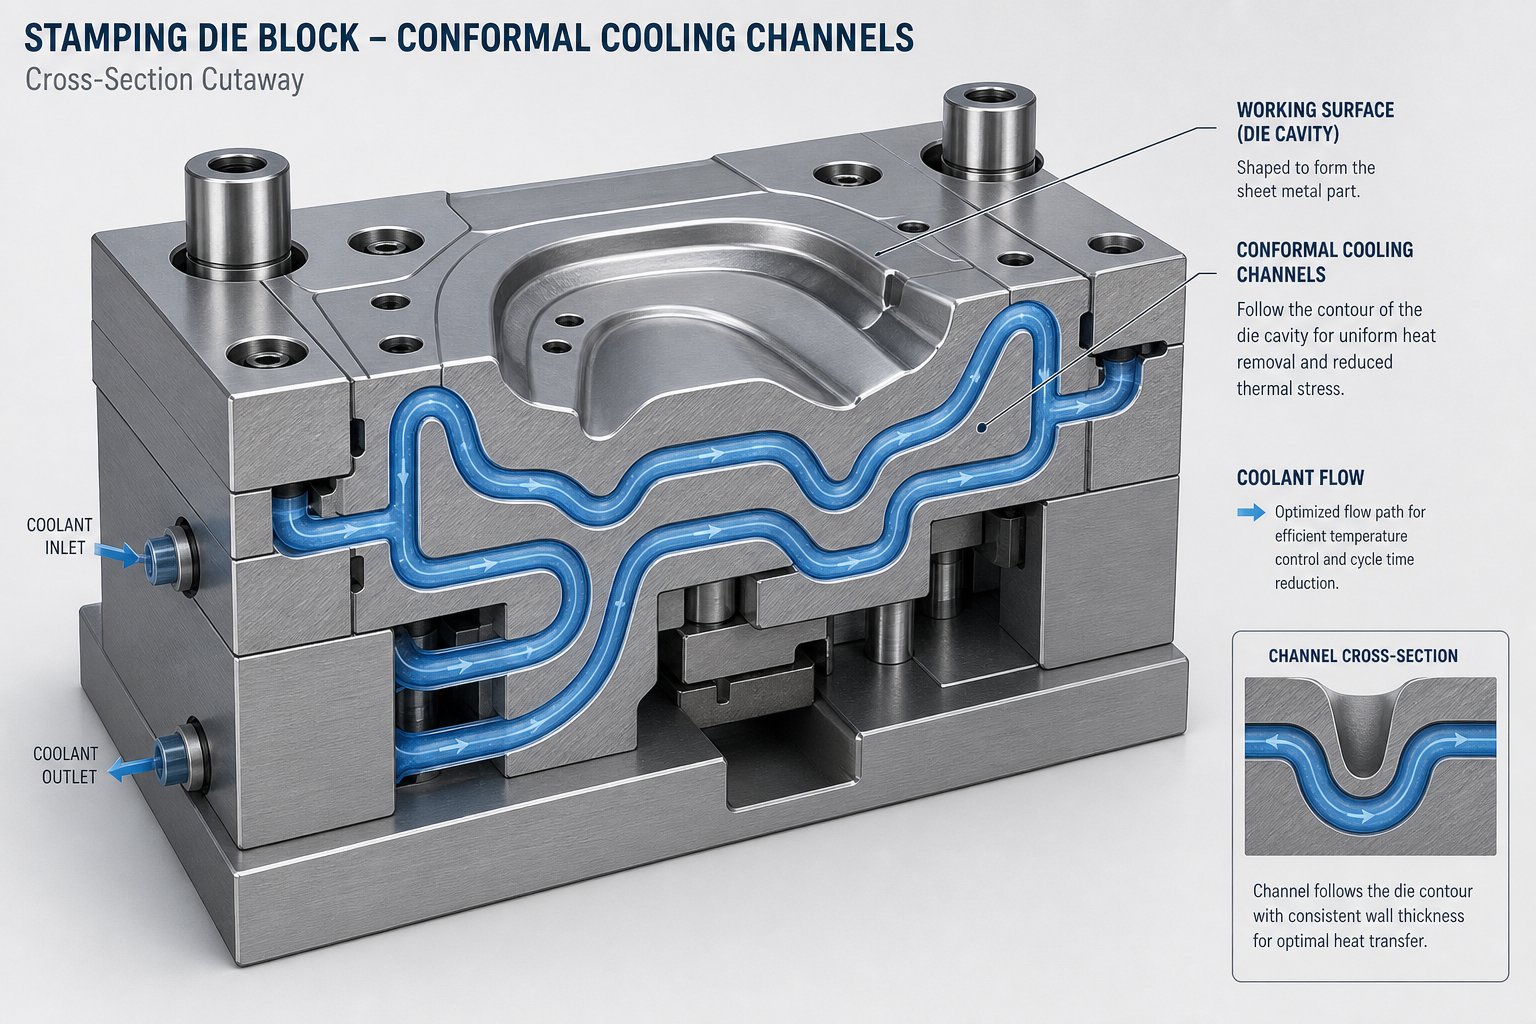
A hagyományos hűtőcsatornás vágószerszámok pisztoly-fúrt egyenes járatokon alapulnak, amelyek a szerszámblokkon keresztül fúródnak. A módszer egyszerű és költséghatékony -a - egy fúróprés fix szögben és metszéspontokban csatornákat hoz létre, amelyeken a gyártás során víz vagy olaj folyik át. A probléma? Az egyenes{5}}vonalú fúrás nem tudja követni egy összetett szerszámfelület kontúrjait. Az ívelt vagy mély{7}}geometriákon a szerszám egyes részei a hűtőcsatorna közelében, míg mások távol helyezkednek el. Ez a távolságváltozás egyenetlen hőelvezetést - hoz létre forró pontokat, ahol a hűtés nem elegendő, és hideg pontokat, ahol túlzott.
A Baszkföldi Egyetem által közzétett kutatás közvetlenül megerősíti ezt a korlátot. Az additív gyártású hűtőcsatornákon végzett vizsgálatuk azt találta, hogy a hagyományos fúrt csatornák "gyakran nem egyenletes hőátadást érnek el", ami "hosszabb ciklusidőkhöz, egyenlőtlen hűtéshez és vetemedéshez vezethet". A fúrási geometria korlátai korlátozzák, hogy a tervezők mit érhetnek el, függetlenül attól, hogy mennyi szimulációt fektetnek be a csatornaelhelyezés optimalizálására.
A konform hűtésű melegbélyegző szerszám ezt úgy oldja meg, hogy csatornákat vezet, amelyek következetes távolságban követik a szerszám felületének kontúrját. Képzelje el, hogy a hűtőjárat tükrözi a bélyegzett rész alakját -, és mindenhol ugyanazt a falvastagságot tartja a hűtőfolyadék és a szerszámlap között. Az eredmény drámaian egyenletesebb hőelvonás. Ugyanez a kutatócsoport kimutatta, hogy az additív módon előállított konform csatornák akár hatszor gyorsabban hűlnek le, mint a hagyományos fúrt csatornák összehasonlító vizsgálatok során, és a hőszimulációk mérhetően homogénebb hőmérséklet-eloszlást mutattak ki a szerszám felületén.
Hogyan készülnek a konform csatornák? Két elsődleges megközelítés létezik. Az additív gyártás -, beleértve a szelektív lézerolvasztást (SLM) és a lézeres fémleválasztást (LMD) - összetett belső geometriákat épít fel rétegről rétegre, szinte geometriai korlátozások nélkül. A Baszkföldi Egyetem tanulmánya az LMD-t használta a megmunkált hornyok AISI H13 szerszámacéllal történő lezárására, így 3 mm-es minimális átmérőjű és 2 mm-es falvastagságú csatornákat hoztak létre. Az alternatíva a réteges-laminált gyártás, ahol az egyedileg vágott, csatorna jellemzőkkel rendelkező lemezeket egymásra rakják és összeillesztik. Ez a módszer megfelel az egyszerűbb geometriáknak, de hiányzik belőle a poralapú adalékolási eljárások szabad formázási képessége.
A csere{0}}költség. A konform hűtés jelentős gyártási bonyolultságot és költséget jelent a hagyományos fúráshoz képest. A nagy mennyiségű-autóipari programok esetében, ahol a ciklusidő-megtakarítás több millió alkatrészből áll, a befektetés gyorsan megtérül. Kisebb-volumen esetén a hagyományos fúrt csatornák optimalizált elhelyezéssel elfogadható teljesítményt nyújthatnak a szerszámköltség töredékéért.
Hogyan befolyásolja a hűtés egyenletessége az alkatrészek minőségét
Miért olyan sokat számít az egységes hűtés? A présedzésnél a válasz a mikrostruktúra. A bóracél nyersdarabnak legalább másodpercenként 27 Celsius-fokkal kell lehűlnie az egész alkatrészen, hogy az ausztenit martenzitté alakuljon át. Ha valamelyik régió túl lassan hűl -, mert távol van a hűtőcsatornától, vagy mert a szerszám felületének hőmérséklete 200 Celsius-fok fölé kúszott -, az a terület martenzit helyett bainitet vagy ferritet termel. Az eredmény lokális, csökkent szilárdságú lágy foltok, amelyek potenciálisan veszélyeztetik a kész szerkezeti alkatrész ütésállóságát.
Hőszimulációk aMDPI tanulmány a konform hűtésrőlezt világosan illusztrálja. Amikor egy 900 Celsius fokos forró nyersdarab konform csatornákkal érintkezik a szerszámmal, a hőmérséklet-eloszlás a kioltás után lényegesen homogénebb, mint az egyenes fúrt csatornák esetén. Alacsonyabb csúcshőmérsékletet érünk el egy időben, ami magasabb effektív hűtési sebességet jelent. Ez az egyenletesség közvetlenül konzisztens mechanikai tulajdonságokban nyilvánul meg a bélyegzett részen -, nincsenek gyenge zónák, nincsenek előre nem látható keménységi gradiensek.
A dekoratív fóliabélyegzésnél a karók vizuálisak, nem szerkezetiek, de ugyanolyan igényesek. A hőmérséklet inkonzisztenciája a matrica felületén egyenetlen fólialeadást okoz - egyes területek túl agresszíven tapadnak (matt vagy túltapadó megjelenést hoznak létre), míg mások tökéletlenül áthelyeződnek (réseket vagy durva éleket hagyva). Azon luxuscsomagolásokon, ahol minden benyomásnak vizuálisan azonosnak kell lennie, még a két- vagy három-fokos hőmérsékleti gradiens is olyan látható hibákat okozhat, amelyek a késztermékek selejtezését teszik szükségessé.
Mindkét világban a gyártó azon képessége, hogy egységes hőteljesítményű hűtőrendszereket tervezzen, szimuláljon és hajtson végre, közvetlen előrejelzője az alkatrészminőség konzisztenciájának a gyártás során.
Gyors-vágószerszám-rendszerek és gyártási hatékonyság
A hőkezelés nem csak arról szól, hogy mi történik a bélyegzés során. Ez azt is befolyásolja, hogy mi történik a gyártási ciklusok között. Minden perc, amikor egy présgép tétlenül áll a szerszámcsere során, egy percnyi bevételkiesést jelent -, és magas-mix környezetekben, ahol a szerszámok gyakran cserélődnek, az átváltási idő a rendelkezésre álló gyártási órák meglepő százalékát emészti fel.
SzerintA Fabricator elemzése a gyors szerszámcseréről, a tényleges szerszámcsere a teljes átállási idő 10 százalékát is képviselheti. A többi a beállításokat, az anyagbefűzést, az igazítást és az érvényesítést foglalja magában. A gyorsan cserélhető sajtolószerszám-rendszer ezt azáltal oldja meg, hogy szabványosítja a szerszámrögzítési interfészek - mágneses rögzítéssel, hidraulikus gyors-bilincsrendszerekkel vagy precíziós-elhelyezett allemezekkel, amelyek kiküszöbölik a kézi beállítást és a nyomatékszekvenciát.
Kifejezetten a melegbélyegzési alkalmazásoknál a gyors{0}}váltási lehetőség közvetlenül kapcsolódik a hőkezeléshez. Amikor egy szerszámot eltávolítanak és újat szerelnek be, a hűtőkört le kell választani, majd újra csatlakoztatni kell. A hűtőfolyadék-vezetékeken lévő gyors-csatlakozószerelvények lecsökkentik ezt a lépést a percnyi csavarkulcstól a másodpercekig tartó nyomó-illesztésig. A szabványos hűtő-elosztó-pozíciók azt jelentik, hogy az új szerszám hőrendszere azonnal működőképes, minden egyes szerszámhoz nincs egyedi vízvezeték.
A mágneses szerszámrögzítés ezt továbbviszi azáltal, hogy eltávolítja az összes mechanikus rögzítőelemet a matrica-a-tartó felületéről. A szerszám el van helyezve, a mágnesek feszültség alá kerülnek, és a szerszám rögzítve van - nincs csavar, nincs T- nyílás, nincs nyomatékkulcs. Kombinálva a szerszámemelőkkel, görgős asztalokkal és{6}}előre előkészített szerszámos kocsikkal, ezek a rendszerek csökkenthetik a belső átállási időt órákról egyszámjegyű percekre. Az állásidők ilyen tömörítése közvetlenül növeli a rendelkezésre álló gyártási órákat és a teljes átbocsátást anélkül, hogy növelné a prés kapacitását.
Egy gyártó értékelésekor kérdezze meg, hogy a szerszámok kialakítása megfelel-e a gyors -változtatási infrastruktúrának. A gyors váltásra tervezett szerszám - szabványos rögzítési jellemzőkkel, integrált gyorscsatlakozós-hűtőcsatlakozókkal, valamint a mágneses vagy hidraulikus befogással - való kompatibilitással a bélyegzési teljesítményén túlmenően értéket biztosít. Csökkenti minden egyes gyártási folyamat összköltségét azáltal, hogy minimalizálja a köztük lévő improduktív különbségeket.
Íme a legfontosabb hőkezelési tervezési szempontok, amelyeket minden leendő szerszámbeszállítónál fel kell vetnie:
- Mekkora a távolság a hűtőcsatornák és a szerszám munkafelülete között, és mennyire egyenletes ez a távolság az alkatrész geometriáján?
- Megvalósíthatók és indokoltak-e a konform hűtőcsatornák ennek az alkatrésznek a gyártási mennyisége és geometriai összetettsége szempontjából?
- Milyen hűtőfolyadék áramlási sebességet és bemeneti hőmérsékletet feltételezünk a hőszimulációban?
- Hogyan tartható fenn a hűtőkör egyensúlya, ha több csatorna párhuzamosan működik?
- Milyen hőszimulációs eredményeket (hőmérséklettérképeket, hűtési sebesség-előrejelzéseket) tud biztosítani a gyártó a szerszámgyártás megkezdése előtt?
- Tartalmaz-e a szerszám kialakítása gyorsan{0}}csatlakoztatható hűtőfolyadék-szerelvényeket és szabványos rögzítési felületeket a gyors váltás érdekében?
- Hogyan ellenőrzi a gyártó a hűtési teljesítményt a - beágyazott hőelemek, infravörös képalkotás vagy áramlásérzékelők kipróbálása során?
- Mi a várható felületi hőmérséklet a folyamatos gyártás során a termikus állandósult állapot elérése után?
Egy gyártó, aki konkrét, szimulációval alátámasztott válaszokkal{0}}tud válaszolni ezekre a kérdésekre, bemutatja azt a fajta mérnöki mélységet, amely megakadályozza, hogy a termikus problémák hónapokig a gyártás során felmerüljenek. A hűtési kialakítás láthatatlan a szerszám felépítése után -, nem lehet szemrevételezéssel ellenőrizni, vagy nagyobb átalakítás nélkül megjavítani. Az első alkalommal történő helyes megoldás teljes mértékben azon múlik, hogy olyan beszállítót válasszunk, akinek a hőkezelési képességei megfelelnek az alkalmazás követelményeinek.
A hőteljesítmény, az anyagválasztás, a megmunkálási pontosság, a hőkezelés és a bevonatok - ezek mind a szerszámgyártás során vezérelt mérnöki bemenetek. De hogyan lehet ezeket a tényezőket együtt mérlegelni a beszállítók összehasonlításakor? A következő lépés egy strukturált értékelési keretrendszer felépítése, amely segít megkülönböztetni a valódi gyártási mélységet a felszíni-szintű marketing állításoktól.
Hogyan értékeljük a melegbélyegző szerszámok gyártóját
Látta, hogy az anyagválasztás, a megmunkálási módszerek, a hőkezelés, a bevonatok és a hűtési kialakítás hogyan járul hozzá a szerszám teljesítményéhez. A kihívás most gyakorlatias: ha három árajánlat van az asztalán három különböző beszállítótól, hogyan lehet meghatározni, hogy melyik szállítja ténylegesen a szerszámokat, amelyek évekig, nem pedig hónapokig működnek? A strukturált bélyegzőszerszám-beszállító értékelési keretrendszere a zsigereket bizonyítékokkal helyettesíti -, és megvédi Önt attól a költséges hibától, hogy a legalacsonyabb vételárra optimalizálja.
Műszaki képességek, amelyek jelzik a gyártási mélységet
Nem minden forróbélyegzőszerszám-gyártó rendelkezik ugyanazzal a berendezéssel, vagy nem vezérli ugyanazokat a folyamatlépéseket. A szerszámokat egy fedél alatt megmunkáló, hőkezelő, bevonó és érvényesítő gyártók és a négy lépésből hármat kiszervező gyártók között óriási a különbség - az átfutási idő, a minőség-ellenőrzés és az elszámoltathatóság terén, ha valami elromlik.
Amikor sétál egy létesítményt (vagy távolról átnézi a képességek listáját), keresse a valódi mélység alábbi mutatóit:
- Több-tengelyes CNC megmunkálás- Öt-tengelyes képesség lehetővé teszi összetett szerszámüregek egyetlen beállításban történő kivágását, csökkentve a halmozott tűrés-halmozódást. Kérdezze meg, hogy az elsődleges megmunkálóközpontjaik hány tengelyt támogatnak, és hogy házon-készítik-e meg az edzett acélt-.
- Házon belüli EDM (huzal és süllyesztő)- Az EDM-berendezés birtoklása azt jelenti, hogy a gyártó szűk-sugarú funkciókat és finom részleteket tud előállítani kiszervezés nélkül. Azok az üzletek, amelyek EDM-munkát küldenek, napokat veszítenek minden felülvizsgálati ciklusban.
- Házon belüli hőkezelés-- A helyszíni vákuumkemencék-pontos keménységszabályozást és gyors fordulatot tesznek lehetővé. Amint azt korábban tárgyaltuk, a kioltási időzítés vagy a temperálás hőmérsékletének kis eltérései is befolyásolják a szerszám kifáradási élettartamát. A házon belüli képesség azt jelenti, hogy ugyanaz a mérnöki csapat irányítja a megmunkálást és a kohászatot.
- Bevonat alkalmazása vagy kialakult bevonási partnerségek- Legyen szó PVD-bevonatokról (AlCrN, TiAlN) vagy diffúziós kezelésekről (nitridálás), ellenőrizze, hogy a gyártó bevonja-e a bevonat kiválasztását a tervezési folyamatába, nem pedig utólagos elgondolásként kezeli.
- CAE és szimulációs eszközök- Az alakításszimuláció, a termikus FEA és az üres vékonyítás előrejelzése megkülönbözteti a mérnöki-gyártókat az olyan gépműhelyektől, amelyek egyszerűen fémet vágnak a nyomtatáshoz. Kérje meg, hogy lássa a korábbi projektek szimulációs kimeneteit.
- DFM (Design for Manufacturability) visszajelzés- Egy hozzáértő beszállító nem csak az Ön rajzát idézi. Konstruktív kihívás elé állítják - a huzatszög változtatását, a hűtőcsatorna optimalizálását vagy olyan anyagalternatívákat, amelyek javítják a teljesítményt vagy csökkentik a költségeket. A gyártó kiválasztására vonatkozó iparági iránymutatás megerősíti, hogy a mérnöki támogatást és a tervezés optimalizálási képességét a nyers megmunkálási kapacitás mellett nagy súlyt kell helyezni.
Azon vásárlók számára, akik olyan egyedi melegbélyegző szerszámgyártói lehetőségeket keresnek, amelyek mind a melegsajtolási, mind a szélesebb sajtolási alkalmazásokat felölelik, a beszállítók, mint pl.A YICHEN Stamping Die részlegehasznos referenciapontot kínálnak - hatókörük az egyedi sajtolószerszám-megoldásokra terjed ki a melegsajtoláson, a sajtolószerszámon és a megtervezett fém-formázó szerszámokon, így a vásárlók egyetlen belépési pontot biztosítanak a képesség-ellenőrző lista alapján történő értékeléshez, ahelyett, hogy több speciális szállítót összeállítanának.
Minőségi tanúsítványok és ellenőrizendő iparági szabványok
A képességek megmondják, mire képes a gyártó. A tanúsítványok megmondják, hogy ezt következetesen, dokumentált, auditálható rendszerben végzik-e. A bélyegzőszerszám-beszállító értékelésénél két tanúsítvány számít a leginkább:
ISO 9001az alapvető minőségirányítási rendszer, amely bármely gyártó szervezetre alkalmazható. Biztosítja a dokumentált eljárások, belső auditok, korrekciós intézkedések folyamatai és vezetői felülvizsgálati ciklusok létezését. Ha egy szerszámbeszállító nem rendelkezik ISO 9001-gyel, nincs külső ellenőrzés, hogy minőségi rendszere strukturált vagy megismételhető.
IATF 16949az autóipari-specifikus bővítmény, amely az ISO 9001 szabványra épül, további követelményekkel a termékbiztonságra, beszállítókezelésre, kockázatelemzésre ésAIAG Core Tools- PPAP, FMEA, MSA, SPC és szabályozási tervek. Ha a vágószerszámok egy autóipari ellátási láncot táplálnak, az IATF 16949 nem jó -megfelelő-; ez jellemzően vásárlói igény. A tanúsítvány megerősíti, hogy a gyártó dokumentált gyártási adatokat tart fenn, gyártási folyamat-auditokat végez, és minőségi rendszerébe integrálja az ügyfélspecifikus követelményeket.
A tanúsítványokon túl ellenőrizze:
- Anyagtanúsítványok és nyomon követhetőség- Biztosíthat-e a szállító malomtanúsítványokat minden egyes szerszámblokkhoz, amely megerősíti az összetételt és a hőmennyiséget? A teljes nyomon követhetőség a nyersanyagtól a kész szerszámig bevett gyakorlat a komoly gyártók számára, és elvárás a szabályozott iparágakban.
- Méretvizsgálati jelentések- A CMM (koordináta mérőgép) jelentések, amelyek dokumentálják a tényleges és névleges méreteket a kritikus vágószerszámok jellemzőinél, bemutatják a folyamatvezérlést.
- Próba és érvényesítési protokollok- Lebélyegzi-e a gyártó a mintaalkatrészeket, megméri azokat, és küld-e érvényesítési jelentést a szállítás előtt? Vagy átadnak neked egy kockát, és szerencsét kívánnak a saját sajtódhoz?
A gyártó pénzügyi stabilitása és hivatali ideje is számít. Egy évtizedek óta működő beszállító-hosszú ügyfélkapcsolatokkal jelzi a megbízhatóságot oly módon, hogy egy újonnan induló üzlet nem képes - túlélni a gazdasági ciklusokat, megőrizni az intézményi tudást, és folyamatosan berendezésekbe és emberekbe fektetni.
Teljes tulajdonlási költség vs előzetes Die ár
Itt hibázik a legtöbb beszerzési döntés. Összehasonlít három árajánlatot, kiválasztja a legalacsonyabb számot, és hatékonynak érzi magát. Aztán kibontakozik a valóság: az olcsóbb szerszámban 80 000 helyett 15 000 ciklusnál keletkeznek hőrepedések. A selejtezési arány növekszik, mert a méreteltolódást soha nem vették figyelembe a hűtési tervezésben. A nem tervezett karbantartási leállások tízszeresébe kerültek annak, amit a beszerzési rendelésen megtakarított. A fémbélyegzés rejtett költségeinek elemzése megerősíti, hogy a szerszám kezdeti ára csak a látható része - a folyamatos karbantartásnak, a minőségi hibákból eredő átdolgozásnak és az idő előtti cserének gyakran eltörpül az eredeti befektetés mellett.
A teljes tulajdonlási költség átfogalmazza az értékelést. Ahelyett, hogy megkérdeznéd: "Mibe kerül ez a matrica?" azt kérdezed, hogy "mibe kerül ez a matrica egy elfogadható alkatrészenként a teljes élettartama alatt?" Ez a számítás a következőket tartalmazza:
- Die vételár- Az árajánlaton szereplő szám. Fontos, de csak egy bemenet.
- Várható élettartam a nagyobb átdolgozás előtt- Az anyagminőség, a hőkezelés minősége, a bevonat kiválasztása és a hűtési kialakítás függvénye. Egy 100 000 ciklusig tartó matrica az átdolgozás előtt ciklusonként fele annyiba kerül, mint egy 50 000 ciklusig tartó szerszám - még akkor is, ha a vételár 30 százalékkal magasabb volt.
- A szerszámozásnak tulajdonítható selejt arány- Gyenge hűtési egyenletesség, méreteltérés a kopásból vagy a nem megfelelő bevonatból eredő felületi hibák mind hulladékot eredményeznek. Minden egyes kiselejtezett alkatrész viseli a teljes anyag-, energia- és préselési idő költségét.
- Karbantartási gyakoriság és költség- Milyen gyakran kell húzni a szerszámot újra-polírozáshoz,-újrabevonáshoz vagy csatornatisztításhoz? Kínál a gyártó felújítási szolgáltatásokat, vagy Ön egyedül van?
- A ciklusidő hatása- Az optimalizált konform hűtéssel rendelkező szerszám két-három másodperccel gyorsabban futhat ciklusonként, mint a hagyományos fúrt csatornákkal. Több mint egymillió ciklus, ezek a másodpercek napokig visszanyert sajtókapacitást jelentenek.
- Leállások nem tervezett hibák miatt- Egy katasztrofális repedés vagy egy elakadt kilökő nemcsak javításba kerül, - hanem leállítja a gyártósort, miközben a javításért küzd. A gyártó tervezési döntései közvetlenül befolyásolják a meghibásodás valószínűségét.
Ha a -per-árról a-per-alkatrész-költségre vált át az élettartam alatt, a fenti értékelési kritériumok nem tűnnek jónak-a-, és kezdenek pénzügyi szükségleteknek tűnni. Az a gyártó, aki többet fizet, mert prémium szerszámacélt használ, szimulációs-optimalizált konform hűtést alkalmaz, és házon belüli kipróbálással ellenőrzi, nem drága -, ők azok, akiknek a szerszámmal a szállítás után évekig nem merül ki a költségvetés.
Ez az élethosszig tartó perspektíva azt is megváltoztatja, hogyan viszonyul a beszerzési beszélgetéshez. Ahelyett, hogy nyomatot küldene és árat kérne, megosztja a gyártási mennyiségeket, a ciklusidő-célokat, a minőségi követelményeket és a karbantartási korlátokat -, majd értékeli, hogy melyik gyártó javasolt megoldása biztosítja a legalacsonyabb összköltséget a szerszám teljes élettartama alatt. Ez az elmozdulás a tranzakciós beszerzésről a tervezett partnerségre a hosszú távú-szerszámozási siker egyetlen legnagyobb előrejelzője.
Még a legjobban-megtervezett, legjobban-gyártott matrica is elkopik. A gyártás során és a gyártás során meghozott döntésektől függ, hogy hogyan kopik, mikor kell beavatkozni, és milyen lehetőségek vannak az élettartam meghosszabbítására. A gyakori hibamódok - és az ezeket megakadályozó karbantartási stratégiák - megértése az értékelési rejtvény utolsó darabja.
Karbantartás és életciklus-kezelés alacsonyabb költségekért
A kocka nem megy tönkre egyik napról a másikra. Kis, mérhető lépésekben lebomlik - felületi repedés, amely ciklusról ciklusra mélyül, kopási mintázat, amely észrevehetetlenül kiszélesedik, amíg az alkatrészek ki nem sodródnak a tűréshatáron, egy hűtőcsatorna, amely belülről korrodál, miközben a külső jól néz ki. Azok a gyártók, akik megértik ezeket a meghibásodási folyamatokat, kezdettől fogva ellenük terveznek. Az ezeket megértő vásárlók korán felismerik a problémákat, a megfelelő pillanatban beavatkoznak, és több tízezer további ciklussal meghosszabbítják a bélyegzőszerszámok élettartamát. A legdrágább karbantartási stratégia figyelmen kívül hagyni a melegbélyegző szerszámok karbantartását, amíg valami el nem törik.
Gyakori meghibásodási módok és megelőzési stratégiák
Minden bélyegzőszerszám-meghibásodási mód kategória egy adott kiváltó okra - vezethető vissza, és a legtöbb esetben ez a kiváltó ok egy hónapokkal vagy évekkel korábban hozott tervezési vagy gyártási döntéshez kapcsolódik. Ha tudja, mire kell figyelni, az segít diagnosztizálni a problémákat, mielőtt azok katasztrofálissá válnának.
A termikus repedés a domináns meghibásodási mechanizmus a préseléssel végzett keményítő szerszámokban. Minden bélyegzési ciklusban a szerszám felületét gyors melegítésnek vetik alá (érintkezés a forró nyersdarabbal), majd gyors lehűlésnek (a víz átfolyik a belső csatornákon). Ez a hőciklus váltakozó húzó- és nyomófeszültségeket hoz létre a felületen. Több ezer ismétlés során a mikro-repedések a feszültségkoncentrációs pontokon - éles sugarakon, megmunkálási nyomokon vagy a hűtőcsatornák határain gócosodnak. Aa Materials-ban megjelent hibaelemző tanulmánymegvizsgált egy repedt A-oszlopos melegsajtoló szerszámbetétet, amely 4Cr5Mo2V acélból készült. A repedések a hűtőcsatornák belső falaiból keletkeztek hozzávetőleg 50 000 ciklus után - a várt 200 000{12}}ciklusos élettartam mindössze 25 százaléka. A tanulmány megállapította, hogy a feszültség által kiváltott korrózió volt az elsődleges mechanizmus: a ciklikus terhelésből származó maradék húzófeszültségek kombinálva a nem védett hűtőcsatornákon belüli oxidatív korrózióval, hogy felgyorsítsák a repedések keletkezését és terjedését a rideg oxidrétegek mentén.
A kopás ott alakul ki, ahol a nyersdarab nyomás hatására végigcsúszik a szerszám felületén. A préseléssel keményedő szerszámokon az Al-Si-bevonatú nyersdarabok különösen agresszívek - az alumínium bevonat átkerül a szerszám felületére, ragasztóanyag-lerakódásokként halmozódik fel, majd koptató hatású harmadik testként működik, amely felgyorsítja a felület lebomlását. Vizuálisan észreveheti a korábban polírozott felületek fokozatos érdesedését, az anyag felhalmozódását a húzási sugarakban és a növekvő súrlódást, amely nagyobb nyomómennyiség-leolvasásban vagy felületi bemaródásban nyilvánul meg a bélyegzett részeken.
A méretsodródás finomabb, és gyakran észrevétlen marad mindaddig, amíg az alkatrészek ellenőrzése nem sikerül. Az ismételt hőciklus a szerszámblokk több ezerszeres kitágulását és összehúzódását okozza. Meghosszabbított gyártás során ez mérhető változásokat idézhet elő az üreg méretében -, különösen a vékony-falszakaszokon vagy olyan területeken, ahol agresszív hűtés van, ami meredek termikus gradienseket hoz létre. Ugyanez a kutatás megerősíti, hogy a diszlokációs sűrűség fokozatosan növekszik a melegsajtolás során, miközben a karbidok kicsapódnak és eldurvulnak a szemcsehatárokon, ami az anyag ütésállóságát 325 J-ról 37 J-ra gyengíti a súlyosan érintett területeken.
A hűtőcsatorna korróziója olyan meghibásodási mód, amely láthatatlanul működik. A tanulmány eredményei megdöbbentőek: a mérnöki alkalmazásokban meghibásodott szerszámok több mint 90 százaléka a vízcsatornák belső falaitól kezd el repedni, majd kinyúlik a munkafelületig. Amikor a szerszámokat megfelelő védelem nélkül tétlenül - akár egyetlen hónapig is - használja, a hűtőjáratokban lévő páratartalom oxidatív korróziót indít el. A kialakuló oxidréteg kemény és törékeny. Amikor a szerszám visszatér a gyártásba, a mechanikai feszültségek felszakítják ezt a réteget, repedés keletkezési helyeket hozva létre, amelyek a későbbi szervizelés során továbbterjednek.
| Hiba mód | Kiváltó ok | Látható tünetek | Javasolt korrekciós intézkedés |
|---|---|---|---|
| Termikus repedés (hőellenőrzés) | A ciklikus termikus feszültség meghaladja a fáradási határt; feszültségkoncentráció éles sugarakon vagy csatornafalakon | Finom felületű repedéshálózat (őrlés); a szerszám felületére merőlegesen terjedő repedések | Stressz{0}}enyhítés ütemezett időközönként; a sugarak újratervezése a stresszkoncentráció csökkentése érdekében; alkalmazzon hőfáradásnak{1}}álló bevonatokat |
| Csiszoló kopás | Csúszó érintkezés bevont nyersdarabokkal; anyagátvitel és a harmadik{0}}test koptatása | Felületi érdesítés; anyagfelhalmozódás a húzási sugarakon; megnövekedett prés tonnatartalom; pontozás a bélyegzett részeken | munkafelületek újra-polírozása; újra-alkalmazzon PVD bevonatot (AlCrN vagy TiAlN); tekintse át az üres bevonat kompatibilitását |
| Méretbeli eltolódás | Hőciklusból származó kumulatív képlékeny deformáció; keményfém durvulás csökkenti az anyag stabilitását | A tűréshatáron kívüli trendek; fokozatos ritkítás bizonyos zónákban; Progresszív eltérést mutató CMM mérések | A méretellenőrzés ütemezése meghatározott ciklusidőközönként; tervezze meg a szerszám átdolgozását vagy a betétcserét, mielőtt elérné a tűréshatárokat |
| A hűtőcsatorna korróziója | Oxidatív korrózió csatornavédelem nélküli üresjárati időszakokban; stressz-indukált galvanikus sejtképződés | Vízszivárgás; csökkentett hűtési hatékonyság; megmagyarázhatatlan hőmérséklet-emelkedés a szerszám felületén | Tisztítsa meg a csatornákat gyenge savas oldószerrel offline után; légszáraz sűrített levegővel; a tárolás során alkalmazzon olaj{1}}alapú védőbevonatot |
| Ragasztós zúzódás | Kémiai affinitás az üres bevonat (Al-Si) és a bevonat nélküli szerszámacél felület között | Anyagátadás látható a szerszámlapon; növekvő felületi hibák a bélyegzett részeken; sántító nyomok | Alkalmazzon vagy újítson fel alacsony súrlódású{0}} PVD bevonatot; értékelje az alternatív üres bevonat típusokat |
Karbantartási ütemtervek és felújítási lehetőségek
Mikor kell kockát húzni a szolgáltatásért? Ha megvárja, amíg az alkatrészek ellenőrzése meghiúsul, az azt jelenti, hogy már gyártott selejtet -, esetleg egy teljes tételt, mielőtt a sodródást elkapták. A megelőző megközelítés a ciklusszámlálás, a mért kopás és az ismert meghibásodási arányok alapján határozza meg a beavatkozási pontokat.
A tapasztalt vágószerszám-karbantartó szakemberek számos visszajelző jelzést azonosítanak: sorja megjelenése a lenyomott részeken, tűréshatárok irányába mutató tűrések, megnövekedett préselési tonnatartalom vagy hallható változások a szerszám működésében. Ha elmenti az egyes gyártási sorozatok utolsó alkatrészét - a végléccel együtt a progresszív szerszámokba -, a szerszámgyártók fizikai bizonyítékot adnak a kopási minták diagnosztizálására és a következő hibára való előrejelzésre. Ez az előzmény a lövésszám-adatokkal kombinálva lehetővé teszi a karbantartási ütemezést proaktívan, nem pedig reaktívan.
A préskeményítő szerszámok gyakorlati megelőző karbantartási üteme általában a következőket tartalmazza:
- Minden gyártási futtatás (-vége-ellenőrzés)- A munkafelületek szemrevételezéses ellenőrzése repedések, lerakódások vagy horzsolások szempontjából. Ellenőrizze a hűtési áramlási sebességet és a kimeneti hőmérsékletet. Mentse el az utolsó-alkatrészeket az összehasonlításhoz.
- 10 000-20 000 ciklusonként- Méretellenőrzés kritikus felületeken CMM használatával. Ellenőrizze a korai termikus repedést nagyítás közben. Tisztítsa meg a hűtőcsatornákat és ellenőrizze az áramlási egyensúlyt.
- 30 000-50 000 ciklusonként- Teljes felületű újra-polírozás, hogy eltávolítsa a mikro-repedéseket, mielőtt továbbterjednének. Újra-vonja be, ha a PVD-rétegen kopás látható. Feszültségmentesítés-hevítés, ha a szerszám kialakítása nagy-feszültségű geometriát tartalmaz.
- A bevonat várható élettartamának végén- Csupaszítsd le és hordd fel újra- a PVD bevonatot. Az újbóli bevonat-előtt ellenőrizze, hogy nem sérült-e az alapfelületen. Méretellenőrzés, hogy megbizonyosodjon arról, hogy a szerszám a csupaszítás után a tűréshatáron belül marad.
Az A-oszlopszerszám meghibásodásával foglalkozó Materials tanulmány kifejezetten a feszültségmentesítést- javasolja a szolgáltatás során, hogy csökkentse a hőciklus során felhalmozódó diszlokációs sűrűséget. Vizsgálatuk során kiderült, hogy a szerszámbetét 50 000-80 000 ciklusú szervizelési ideje alatt soha nem volt izzítva – ez a karbantartási kihagyás lehetővé tette, hogy a belső sérülések elérjék a kritikus szintet. Ha időközönként végeztek volna izzítást, akkor a szemcsehatár gyengülése és a pórusképződés, amely tönkretette az ütésállóságot, mérsékelhető lett volna.
A szerszámfelújítási szolgáltatások - újra-polírozás,{-bevonat, méretkorrekció hegesztéssel{-és-újramegmunkálással, vagy lapkacsere - jelentősen meghosszabbíthatja a szerszám élettartamát, ha azokat azelőtt végzik, hogy a sérülés eléri a visszatérési pontot. A felújítás és a megszüntetés közötti döntés attól függ, hogy mennyi anyag marad a minimális falvastagság felett, hogy a repedésmélység meghaladja-e azt, amit a felületi átalakítás megoldhat, és hogy a méretkorrekció geometriailag továbbra is megvalósítható-e a hűtőcsatorna integritásának veszélyeztetése nélkül.
Hogyan hosszabbítja meg a gyártói támogatás a szerszám élettartamát
A gyártó szerepe nem ér véget a kiszerelésben. Az, hogy a beszállító hogyan támogatja az Ön szerszámait azok élettartama során, közvetlenül befolyásolja a teljes tulajdonlási költséget -, és itt válnak kézzelfogható különbségekké a szerszámfelújítási szolgáltatások, a dokumentáció minősége és a pótalkatrészek elérhetősége.
Először fontolja meg a dokumentációt. A teljes szerszámdokumentációt - szerelési rajzokat, hűtőköri diagramokat, anyagtanúsítványokat, hőkezelési jegyzőkönyveket, bevonatspecifikációkat és javasolt karbantartási időközöket - szállító gyártó mindent megad a szerszámterének, ami a szerszám megfelelő karbantartásához szükséges. E dokumentáció nélkül a karbantartó csapat találgat: mely csatornák hova csatlakoznak, milyen keménységgel kezelték a szerszámot, milyen bevonatot és milyen vastagságban alkalmaztak. Ez a kétértelműség helytelen karbantartási döntésekhez és a megmenthető szerszámok idő előtti nyugdíjazásához vezet.
A pótalkatrészek rendelkezésre állása különösen a kopóbetétes szerszámok, cserélhető díszlécek vagy moduláris hűtőblokkok esetében számít. Az a gyártó, aki cserélhető kopóalkatrészekkel - tervezi a szerszámokat, és ezeket az alkatrészeket rendelhető - megrendelésre, lehetővé teszi a nagy-kopású részek cseréjét a teljes szerszám cseréje nélkül. Ez a moduláris megközelítés korlátlanul meghosszabbítja az alapszerszám élettartamát, mindaddig, amíg a szerkezeti test egészséges marad. Ha a tartalék betétek 12 hetes átfutási időt igényelnek, mert az eredeti gyártónak nincs raktárkészlete vagy nyilvántartása, akkor a várakozás alatti sajtóleállásért kell fizetnie.
Szerszáméletciklus-kezelési keretrendszerekhangsúlyozzák, hogy minden gyártóeszközt ellenőrzött eszközként kell kezelni, dokumentált személyazonossággal, karbantartási előzményekkel és -élettartam{1}}végi tervvel. Azok a gyártók, akik támogatják ezt a megközelítést, nyomon követhetőséget biztosítanak a nyersanyagtól minden hőkezelési cikluson, minden bevonatfelvitelen és minden felújítási eseményen keresztül. Ez a folyamatos rögzítés lehetővé teszi az adat-vezérelt döntések meghozatalát arról, hogy mikor kell újra-bevonni, mikor kell lágyítani és mikor kell visszavonni, - a találgatásokat bizonyítékokkal helyettesítve.
A gyártó hosszú távú{0}}támogatás iránti elkötelezettségének legerősebb mutatója? Kérdezzen a felújítási folyamatukról. Egy beszállító, aki strukturált szerszámfelújítást - kínál, beérkező ellenőrzés, okok elemzése, méretezés, szelektív átdolgozás, újra-bevonat, érvényesítési bélyegzés és frissített dokumentáció -, befektetnek abba, hogy a szerszám jóval a kezdeti szállításon túl is teljesítsen. Az a szállító, aki a tranzakciót befejezettnek tekinti, miután a stancolást kiszállították, terméket kínál Önnek, nem pedig partnerséget. A matrica teljes életciklusa során ez a különbség határozza meg, hogy egyszer kell fizetnie a minőségi szerszámokért, vagy többször kell fizetnie az idő előtti cserékért.
A proaktív karbantartás, amelyet a gyártó dokumentációja és az elérhető felújítási szolgáltatások támogatnak, a végső eszköz, amelyet a vásárlók irányítanak, hogy maximalizálják a szerszámberuházás megtérülését. A meghibásodási módok megértése, a megelőzési stratégiák és a beszerzési rendelésen túlmutató beszállítói kapcsolat mellett a fennmaradó kérdés egyértelmű: hogyan vonhatja össze ezeket az értékelési tényezőket egy gyakorlati beszerzési folyamatban?
Mérnöki bélyegzőszerszámok beszerzése magabiztosan
Mostantól megvan a technikai alapja ahhoz, hogy bármely melegsajtoló szerszámgyártót értékelni lehessen azon tényezők alapján, amelyek ténylegesen előrejelzik a hosszú távú{0}}szerszámteljesítményt. Anyagismeret, megmunkálási módszerek, hőkezelési minőség, bevonatlogika, hűtési tervezés, életciklus támogatás - ezek nem elvont fogalmak. Ezek azok a konkrét kérdések, amelyeket minden beszerzési beszélgetésbe felvet, és azok a kritériumok, amelyekhez minden árajánlatot mér. Az utolsó lépés, hogy mindezt egy megismételhető folyamatba szervezzük, amelyet a következő ajánlatkéréstől kezdve hajthatunk végre.
Az Ön beszerzési ellenőrző listája a tervezett bélyegzőszerszámokhoz
A bélyegzõszerszámok RFQ ellenõrzõlistája konzisztens értékelést biztosít a szállítók között, és biztosítja, hogy semmi kritikus ne essen át a repedéseken. Végezze el ezeket a lépéseket egymás után - mindegyik az előzőre épül:
- Erősítse meg az alkalmazás típusát- Ön préselési keményítő szerszámokat vásárol autóipari szerkezeti alkatrészekhez, vagy dekoratív fólia sajtolószerszámokat márkajelzéshez és csomagoláshoz? Ez az egyetlen megkülönböztetés határozza meg az anyagosztályt, a hőmérsékleti követelményeket, a tűréskövetelményeket és a vonatkozó iparági tanúsítványokat.
- Határozza meg a gyártási mennyiségre és a ciklus élettartamára vonatkozó követelményeket- Adja meg a jelenlegi éves mennyiséget és a tervezett mértéket-3-5 évre. Tartalmazzon alacsony és magas forgatókönyvet is, hogy a gyártó ne csak a mai rendelésnek, hanem az Ön pályájának megfelelő szerszámokat ajánlhasson. Mintszerződéses gyártási RFQ útmutatás a Panovátólhangsúlyozza, hogy a mennyiségek gyakran magát a gyártási módszert határozzák meg - a kis mennyiségre alkalmas folyamat méretekben meghibásodhat.
- Adja meg a szerszám anyaggal kapcsolatos elvárásait, vagy kérjen indokolt ajánlást- Adja meg az előnyben részesített anyagminőséget (H13, sárgaréz, réz), vagy kérje meg a beszállítót, hogy javasoljon egyet az alapfelület, a hőmérséklet és a futási hossz alapján műszaki indoklással.
- 3D CAD modelleket biztosít a 2D rajzok mellett- A teljes geometriát lekérdezni tudó beszállító jobb DFM visszajelzést ad, mint egy lapos PDF-ből dolgozó. A250 mérnöki vezető megkérdezésévelazt találta, hogy a csapatok 90 százaléka túl későn kap visszajelzést a beszállítói DFM-től az új termékfejlesztés során - a 3D-s adatok korai megosztása a leghatékonyabb ellenintézkedés.
- Ismertesse a működési környezetet és a párosító komponenseket- Üres anyag és bevonat típusa, a prés tonnatartalma, ciklussebesség, a prés hűtési infrastruktúrája, valamint a bélyegzett rész és a szomszédos részegységek érintkezése. A környezet intelligensebb mérnöki döntéseket tesz lehetővé a gyártó részéről.
- Kérjen hűtési tervezési részleteket és hőszimulációs kimeneteket- Kérdezze meg, hogy konform vagy hagyományos hűtést javasolnak-e, milyen felületi hőmérséklet várható állandósult állapotban, és hogyan ellenőrizték a hűtés egyenletességét.
- Ellenőrizze a hőkezelési és bevonási stratégiát- Erősítse meg, hogy a szállító végez-e hőkezelést-házon belül, milyen keménységi célt javasol, és melyik bevonatrendszert ajánlja az Ön konkrét kopási mechanizmusához.
- Erősítse meg a tanúsítványokat és a nyomon követhetőséget- Legalább ISO 9001 szükséges; IATF 16949 autóipari ellátási lánc munkához. Igényeljen anyaggyári tanúsítványokat, hőkezelési nyilvántartásokat és CMM-ellenőrzési jelentéseket szabványos szállítmányként.
- Értékelje a teljes tulajdonlási költséget, ne csak a vételárat- Kérdezze meg a szerszám várható élettartamát, az ajánlott karbantartási időközöket, a felújítás elérhetőségét és a tartalék lapka átfutási idejét. Építse be ezeket a költség-összehasonlításba.
- A tervek zárolása előtt kapcsolja be a DFM-bemenetet -- A legmagasabb értékű-érték interakció az egyedi szerszámszerszámok szállítójával a terv befagyasztása előtt történik, nem pedig azután. Kérjen visszajelzést a huzatszögekről, a hűtés megvalósíthatóságáról, az anyagalternatívákról és a tűrésoptimalizálásról, miközben a változtatások még mindig olcsók.
Beszélgetés indítása a megfelelő gyártóval
A leggyakoribb beszerzési hiba az, hogy az ajánlatkérést tranzakciós eseményként kezeli - küldjön egy nyomtatványt, gyűjtse össze az árakat, válassza ki a legalacsonyabb számot. Ez a megközelítés garantálja, hogy semmit sem tud meg a gyártó mérnöki mélységéről, amíg a gyártás során fel nem merülnek a problémák, hónapokkal a beszerzési megrendelés lezárása után.
Egy jobb megközelítés megfordítja a dinamikát. Ossza meg alkalmazási környezetét, mennyiségi pályáját és teljesítménykövetelményeit. Ezután ne csak a visszajáró árat értékelje, hanem akérdésekre– kér cserébe a gyártó. Egy beszállító, aki vakbevonat részleteit kér, megkérdezi a prés hűtési kapacitását, megkérdőjelezi a szűk sugarat, amely koncentrálja a termikus feszültséget, vagy olyan bevonatrendszert javasol, amelyre nem gondolt -, hogy a szállító megoldást tervez. Aki kérdés nélkül ad vissza egy számot, az árut idéz.
Olyan vásárlók számára, akik mérnöki sajtolószerszám-megoldásokat keresnek a melegsajtolás, a présbélyegzés és a szomszédos fém{0}}formázási folyamatok során,YICHEN Stamping Die oldalagyakorlati kiindulópontként szolgál a cikkben tárgyalt értékelési kritériumok alkalmazásához. Hatáskörük kiterjed az egyedi bélyegzőszerszám-megoldásokra, így egyetlen kapcsolattartó pontot biztosítanak a képességek felméréséhez a fenti teljes ellenőrzőlista alapján - az anyagismerettől az életciklus-támogatásig.
A melegbélyegző szerszámok beszerzése nem egyszeri vásárlás-. Ez egy olyan kapcsolat kezdete, amely évekig alakítja a gyártás minőségét, ciklusidejét és karbantartási költségeit. Azok a gyártók, akik kiérdemlik ezt a kapcsolatot, azok, akik a szerszámot megtervezett rendszerként kezelik -, nem pedig árcédulával ellátott acéltömbként. Tegye fel a megfelelő kérdéseket, értékelje az élettartamra vetített értéket, és korán vegyen részt. Így elkerülheti, hogy a vásárlási rendelés elfelejtése után sokáig fizessen a rossz választásért.
Gyakran ismételt kérdések a melegbélyegző szerszámok gyártóival kapcsolatban
1. Mi a különbség az autóipari és dekorációs alkalmazásokhoz használt melegsajtoló szerszámok között?
Az autóipari préselt edzési szerszámok 880 Celsius-fok feletti hőmérsékleten bóracél nyersdarabokat készítenek -vízhűtéses H13 szerszámacél felhasználásával, így ultra-nagy-szilárdságú szerkezeti részeket állítanak elő, amelyek szakítószilárdsága meghaladja az 1500 MPa-t. A dekoratív fólia sajtolószerszámok 100 és 200 Celsius fok között működnek, sárgaréz, réz vagy magnézium felhasználásával fémfóliát visznek át a csomagolóanyagokra. A két alkalmazás különbözik a szerszám anyagában, a hűtési követelményekben, a tűrésekben és az ipari tanúsítványokban, így az egyikre szakosodott gyártó hiányozhat a másikban.
2. Hogyan válasszam ki a megfelelő szerszámanyagot melegsajtoláshoz?
Az anyagválasztás az alkalmazás típusától, a gyártási mennyiségtől, az aljzattól és az üzemi hőmérséklettől függ. A H13 és H11 szerszámacélok megfelelnek az autóipari présedzésnek, mivel hőfáradásnak ellenállnak és extrém hőmérsékleteken kemények. A sárgaréz a hővezetőképesség és a tartósság legjobb egyensúlyát biztosítja a közepes---nagy térfogatú fóliabélyegzéseknél. A réz kiváló hőegyenletességet biztosít a nagy-felületű dekorációs munkákhoz. A magnézium gazdaságosan szolgálja a rövid futásokat és a prototípusok készítését. Egy hozzáértő gyártó, például a YICHEN (yichen-group.com/stamping-die/) az Ön konkrét futási hossza és minőségi követelményei alapján ajánl anyagokat, ahelyett, hogy egyetlen opciót választana.
3. Mitől jobbak a konform hűtőcsatornák, mint a hagyományos fúrt csatornák melegsajtoló szerszámokban?
A konform hűtőcsatornák következetes távolságban követik a szerszám felületének kontúrját, egyenletes hőelvonást biztosítva az alkatrész teljes geometriáján. A kutatások azt mutatják, hogy akár hatszor gyorsabban tudnak hűteni, mint a hagyományos, egyenes{1}}fúrt csatornák, amelyek nem tudnak bonyolult íveket követni, és olyan forró pontokat hoznak létre, ahol a hűtés nem elegendő. A préseléssel történő edzéshez az egyenletes hűtés egyenletes martenzitképződést biztosít, és megakadályozza a helyi lágy foltok kialakulását. A kompromisszum a magasabb gyártási költség-az olyan additív módszerek révén, mint a szelektív lézerolvasztás, így ezek a legköltséghatékonyabbak-a nagy-mennyiségű autóipari programok esetében, ahol a ciklusidő megtakarítása több millió alkatrészből áll.
4. Milyen gyakran kell karbantartani a melegbélyegző szerszámokat a meghibásodás megelőzése érdekében?
A ciklusszámláláson alapuló megelőző karbantartási ütemterv sokkal költséghatékonyabb{0}}, mint a reaktív javítások. A bevált gyakorlat magában foglalja a szemrevételezést minden gyártási futás után, a méretarányos CMM-ellenőrzést 10 000-20 000 ciklusonként, a teljes felület újra-polírozását és a bevonat kiértékelését 30 000-50 000 ciklusonként, valamint a feszültség- hőkezelést meghatározott időközönként. fatigue A hűtőcsatornákat meg kell tisztítani és védeni kell a korrózió ellen minden üresjárati időszakban, mivel a kutatások szerint a szerszámrepedések több mint 90 százaléka a csatorna korrodált belső falaiból származik.
5. Milyen tanúsítványokkal kell rendelkeznie a melegbélyegző szerszámok gyártójának?
Az ISO 9001 az alapszintű minőségirányítási tanúsítvány, amely biztosítja a dokumentált eljárásokat és az ismételhető folyamatokat. Az autóipari ellátási láncban végzett munkákhoz az IATF 16949 jellemzően kötelező, és további követelményeket ír elő a PPAP, FMEA, SPC és termékbiztonsági menedzsment számára. A tanúsítványokon túl ellenőrizze, hogy a gyártó biztosítja-e a teljes nyomon követhetőséget biztosító anyagmalom-tanúsítványokat, a CMM méretvizsgálati jelentéseket, a hőkezelési feljegyzéseket és a próba-ellenőrzési adatokat. A pénzügyi stabilitás és a régóta fennálló{5}}ügyfélkapcsolatok olyan megbízhatóságot is jeleznek, amelyet az újabb műveletek nem tudnak bizonyítani.


