


Mitől lesz a Progresszív fémbélyegzés professzionális minőségű
Amikor a gyártómérnökök meghatározzákprogresszív fém sajtolásegy nagy mennyiségű{0}}programhoz nem egyszerűen formázási módszert választanak. Elkötelezték magukat egy olyan gyártási rendszer mellett, amelyben a szalaganyag egyetlen sajtolószerszámon belül egymás utáni állomásokon halad előre, és minden préslöket egyidejűleg különböző műveleteket hajt végre minden állomáson. A "progresszív" kifejezés erre a fokozatos előrehaladásra utal: az alkatrész geometriája fokozatosan, állomásról állomásra épül, amíg egy kész alkatrész elválik a hordozószalagtól a végső levágásnál.
A professzionális progresszív fémbélyegzés egy nagy-térfogatú fémlemez-alakítási eljárás, amelyben a folyamatos szalag egy precíziós-tervezésű, több állomásos szerszámkészleten halad keresztül, minden egyes nyomáslökettel előrehaladva a szalagon, és egyidejű műveleteket (lyukasztás, formázás, fémverés, vágási sebesség) hajtanak végre, hogy percenként több száz alkatrészt állítsanak elő.
Progresszív fémbélyegzés meghatározása professzionális szinten
Alapszinten minden présszel és progresszív matricával rendelkező bolt képes az alkatrészek bélyegzésére. A professzionális-szintű műveleteket azonban a sajtó körüli események határozzák meg. Észreveheti a különbséget a +/-0,05 mm-es vagy annál kisebb tűrések között a ciklusok milliói során, a prémium szerszámacélokból készült progresszív matricákban a több-millió löketes várható élettartam érdekében, valamint a valós idejű folyamatfigyelésben, amely észleli az eltéréseket, mielőtt azok hulladékot termelnének. Ezek nem opcionális frissítések. Ezek az autóipari, repülőgépipari és elektronikai programok alapkövetelményei, ahol egyetlen hibás alkatrész sorsleállásokká válhat.
Mi választja el a professzionális műveleteket az általános bélyegzéstől?
Az árubélyegző üzlet és a professzionális, progresszív bélyegzési művelet közötti szakadék négy pillérre oszlik:
- Szigorúbb tűréshatárokprecíziós{0}}köszörült szerszámalkatrészekkel és ellenőrzött présparaméterekkel karbantartható.
- Tervezett die hosszú élettartammegfelelő anyagválasztással, hőkezeléssel és bevonási stratégiákkal érhető el.
- Dokumentált folyamatirányításideértve az SPC-felügyeletet, az in{0}}matrica-érzékelőket és a nyomon követhető ellenőrzési rekordokat.
- Tanúsított minőségbiztosítási rendszerekmint például az IATF 16949 vagy az ISO 9001, amelyek strukturált korrekciós intézkedéseket és folyamatos fejlesztést hajtanak végre.
Egy professzionális, progresszív fémbélyegző partner a minőséget kulturális alapként kezeli, nem pedig a végpont-végeként{1}}. Mérnöki csapataik részt vesznek az alkatrésztervezés során, és a geometriát optimalizált állomáselrendezésekké alakítják az acél vágása előtt. Ez az upstream részvétel az, ami elválasztja a valódi gyártó partnert az olyan bolttól, amely egyszerűen csak alkatrészt futtat a nyomtatáshoz.
A megkülönböztetés megértése számít, de az igazi mélység abban rejlik, hogy maga a folyamat hogyan bontakozik ki, attól a pillanattól kezdve, hogy a szalaganyag bekerül a szerszámba, egészen addig, amíg a kész alkatrész a gyűjtőedénybe esik.
Hogyan működik a progresszív présbélyegzési folyamat lépésről lépésre
A progresszív bélyegzőszerszámról leejtő kész alkatrész szinte könnyednek tűnik, de a kimenet mögött a másodperc törtrészei alatt zajló mechanikai események szorosan összehangolt sorozata áll. Aprogresszív sajtolási eljárásjóval a préselési ciklusok előtt kezdődik. A letekercselőnél kezdődik, egyengető- és kenőrendszereken halad át, és precíz adagolási és regisztrációs mechanikára támaszkodik, hogy minden állomást több ezer löket óránként egy vonalban tartson.
Csík adagolás és kísérleti regisztráció mechanikája
Képzeljen el egy folyamatos, jellemzően 0,1–6 mm vastag fémlemezszalagot, amely letekercselődik egy tekercsről, áthalad egy egyengetőn, hogy eltávolítsa a tekercskészletet, és belép a szervo adagolóba. Az adagoló előretolja a szalagot egy rögzített távolsággal, amelyet előtolási emelkedésnek neveznek, ami megegyezik a szerszámban lévő állomások közötti távolsággal. Ennek a hangmagasságnak pontosnak kell lennie. Még néhány ezred hüvelyk eltérése is összeáll az állomások között, és -nem-speciális alkatrészeket termel.
Az adagolás önmagában nem tudja garantálni a pozicionálási pontosságot nagy sebességű, 200-1500 ütés/perc sebességű fémbélyegzésnél. Itt jönnek be a pilótacsapok. A korai állomások dedikált pilot lyukakat szúrnak ki a szalagon. Ahogy a kocka a következő löketekre bezáródik, kúpos vagy golyó{6}}alakú pilóták belépnek ezekbe a lyukakba, és a csíkot a vágás vagy formázás megkezdése előtt a pontos igazításba nyomják. Az iparági mérnöki útmutatások szerint a pilóta -–-furat közötti távolság általában 0,0005–0,001 hüvelyk a precíziós munkavégzés érdekében, ami elég szoros ahhoz, hogy a szalag torzítása nélkül kijavítsa az adagoló maradék hibáját.
A hírcsatorna-időzítése éppúgy számít, mint a hangmagasság pontossága. A tekercseknek el kell engedniük a szalagot, mielőtt a pilóták beleavatkoznának, és csak a kocka kinyílása után kell vissza{2}}kapniuk. Ha az adagolóhengerek túl korán záródnak, különösen az alsó holtpont közelében,beszorult anyag a szerszám és az adagoló közéElőre tolhatja a csíkot, amikor a pilóták kilépnek, túlságosan hosszú folyamatokat hozva létre, amelyek feed{0}}hosszúsági hibának álcázzák magukat.
Hogyan építi fel a több{0}}állomásos formázás alkatrészgeometriát
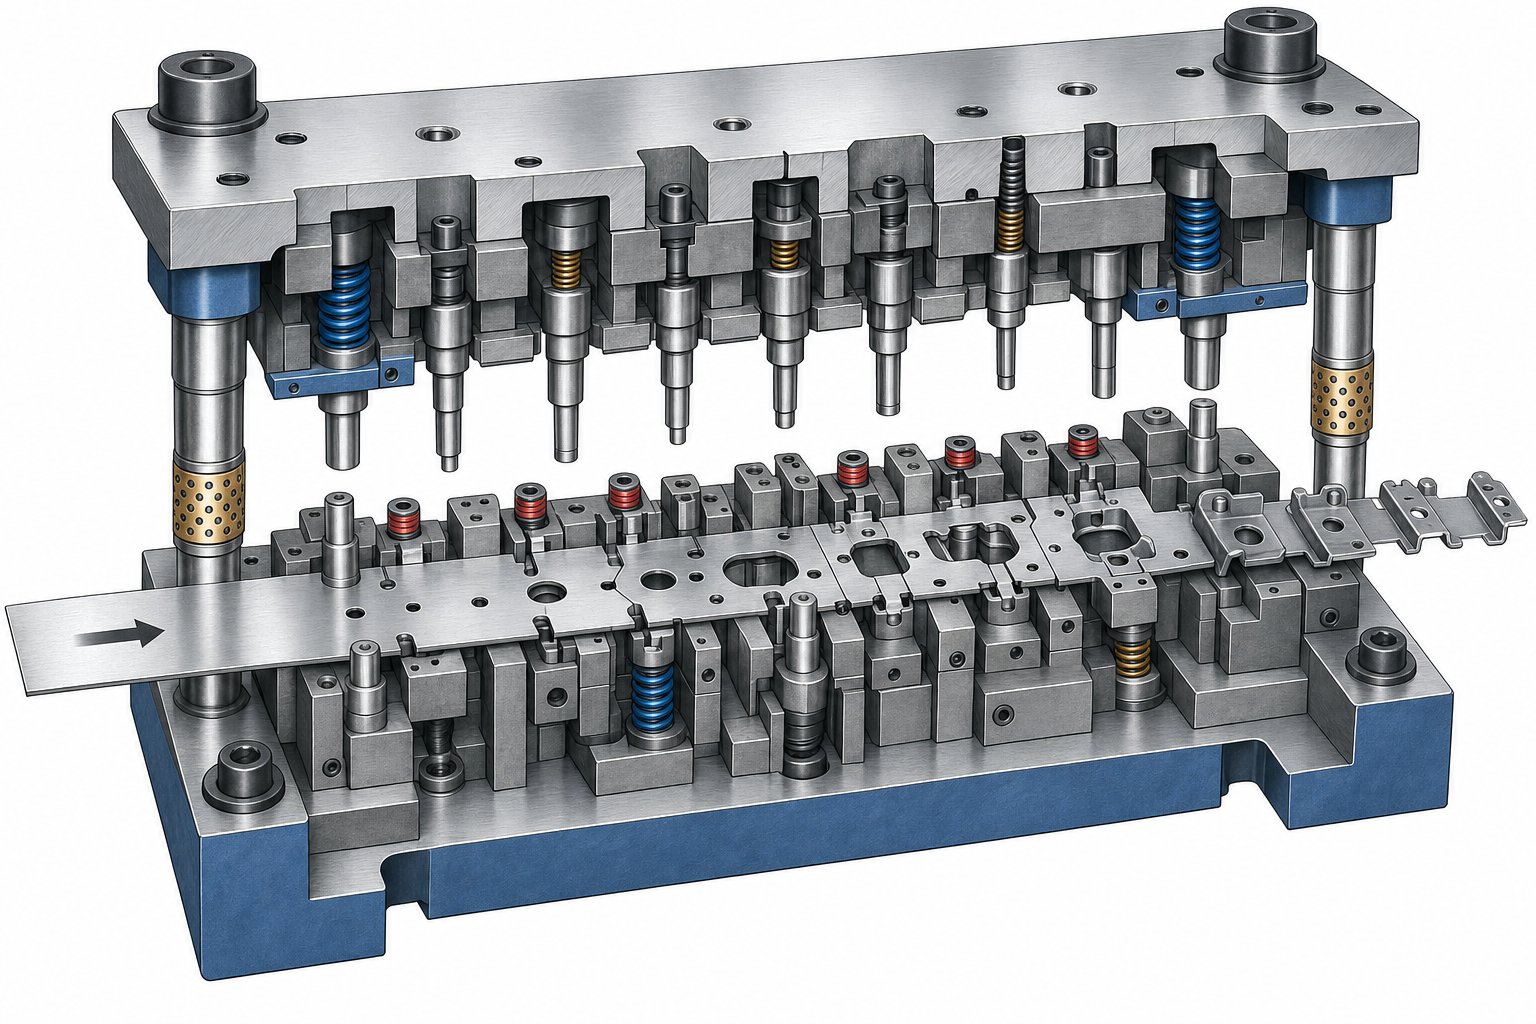
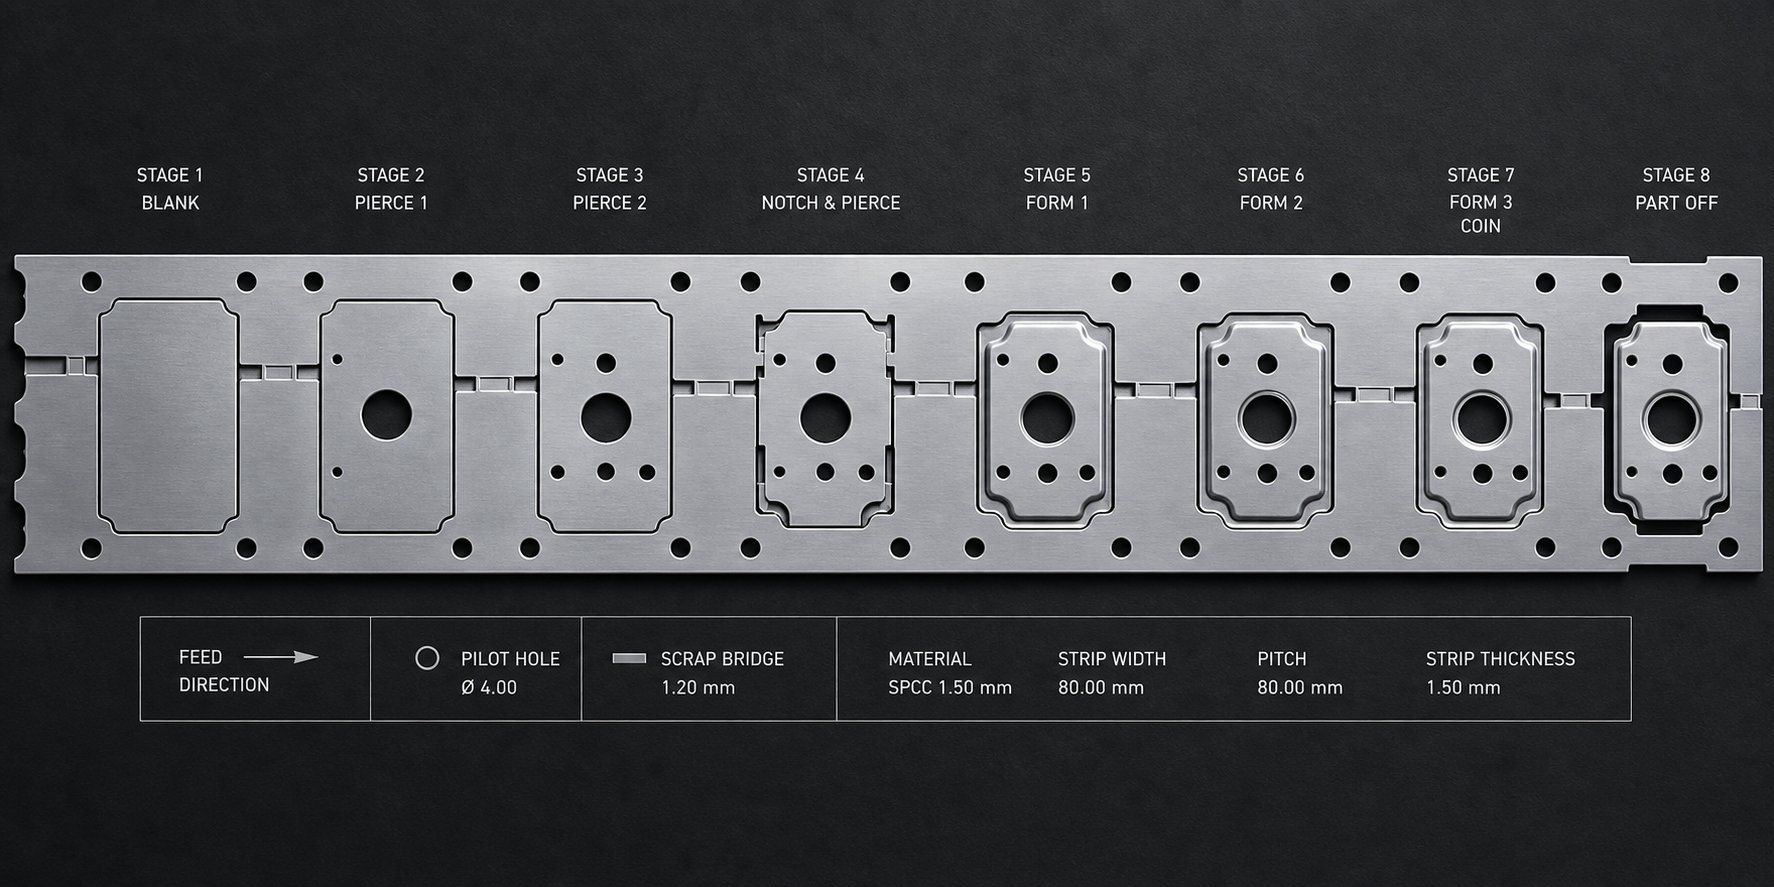
A progresszív bélyegző szerszám minden állomása egy vagy több speciális műveletet hajt végre a szalagon. Az összetett háromdimenziós geometriák soha nem jönnek létre egyetlen találatban. Ehelyett fokozatosan fejlődnek, és minden állomás új funkciókat ad hozzá, amíg az alkatrész el nem készül. Tekintsd úgy, mintha rétegről rétegre építené fel az alkatrészt, kivéve, hogy minden réteg egy különálló mechanikai művelet, nem pedig anyaglerakódás.
Íme az állomás műveleteinek tipikus sorrendje egy professzionális progresszív sajtoló- és bélyegzőrendszerben:
- Pilotlyuk piercing- Regisztrációs funkciókat hoz létre, amelyeket a későbbi állomások használnak a pontos helymeghatározás érdekében.
- Blankolás és piercing- Belső lyukakat, réseket és részprofilokat vág. A nehéz vágást korán elosztják a szalag stabilitásának megőrzése érdekében.
- Szúrás és formázás- Részlegesen levágja és meghajlítja a füleket, lamellákat vagy átmeneti elemeket, amelyek felkészítik a csíkot a mélyebb formázásra.
- Rajzolás és formázás- Ellenőrzött anyagáramlással háromdimenziós formákat hoz létre, például csészéket, bordákat, domborításokat vagy kontúros felületeket.
- Coining és kalibrálás- Helyileg összenyomja az anyagot, hogy szoros méretszabályozást érjen el, a felületeket lesimítsa vagy a sugarak élesítését túllépve a levegőformálás által megengedettnél.
- Trimmelés- Eltávolítja az alakítás során bekerült felesleges anyagot, vagy megszünteti a hordozócsatlakozásokat az alkatrész kerülete körül.
- Végső levágás- Elválasztja az elkészült alkatrészt a hordozószalagtól kilökődés vagy begyűjtés céljából.
Az állomások sorrendje nem önkényes. A professzionális szerszámtervezők a nehéz forgácsolási műveleteket korai szakaszban, a nagyobb alakítási műveleteket középen helyezik el, ahol a tartó még mindig támaszt nyújt, és a kalibrálást közvetlenül a levágás előtt a végső méretek rögzítése érdekében. Ez a megközelítés kezeli a tonnacsúcsokat a préslöket során, és megakadályozza a szalag torzulását, amely a későbbi állomásokon halmozódna fel.
Nyomja meg a Stroke Sequence és Strip Advance Coordination gombot
A teljes progresszív bélyegzési folyamat szinkronizálva van a préslöket ciklusával. A lefelé ütés során a felső kocka leereszkedik, a pilóták bekapcsolódnak, és minden állomás egyszerre hajtja végre a műveletet. Az alsó holtponton az összes vágás és formázás befejeződött az adott ciklushoz. Felfelé löketnél a csupaszító lemez tartja a szalagot, miközben a lyukasztók visszahúzódnak, az emelőkosár megemeli a szalagot az alsó szerszámelemektől, és az adagolórendszer egy lépéssel előreviszi az anyagot.
Ez a kapcsolat a préslöket és a szalag előrehaladása között teszi lehetővé a nagy sebességű fémbélyegzést. Minden ciklusban a szalag pontosan egy lépést mozdul előre. Minden állomás a szalag más-más részét dolgozza fel ugyanabban a pillanatban. Az eredmény löketenként egy kész alkatrész a végállomáson, függetlenül attól, hogy hány közbenső műveletet igényel az alkatrész. A 12 állomásból álló, 400 ütés/perc sebességgel működő szerszám percenként 400 kész alkatrészt állít elő, és mind a 12 művelet párhuzamosan történik, nem pedig sorosan.
A szalag emelési magassága kritikus szerepet játszik ebben a koordinációban. A csíknak eléggé fel kell emelkednie ahhoz, hogy az előrehaladás előtt megtisztuljon a pilótáktól és a formált elemektől, de a túlzott emelés vibrációt és kihajlást okoz, ami korlátozza a préselési sebességet. Az emelési magasság, az előtolás időzítése és a löketszám kiegyensúlyozása az a hely, ahol a progresszív stancolási folyamat a tankönyvi elmélettől az alkalmazott mérnöki pályára lép át, és ahol a professzionális műveletek megkülönböztetik magukat azoktól a boltoktól, amelyek az érvényesített sebességablakokon túlmenően futnak.
Az etetés, a vezetés és a löketkoordináció mechanikája megmagyarázza, hogyan mozognak az alkatrészek a szerszámon keresztül. A folyamat mögött meghúzódó intelligencia azonban magában a szerszámban rejlik, különösen a szerszámanyagokban, az állomás elrendezésében és a tervezési döntésekben, amelyek meghatározzák, hogy egy szerszám 500 000 vagy 5 millió ütés tűrését képes-e tartani.
Progresszív szerszámtervezés és szerszámozás alapjai
A progresszív kocka csak annyira képes, amennyire a tervezésébe ágyazott döntések vannak. A szerszámanyag, az állomások száma, az elrendezés sorrendje és az erőelosztás mind-mind rögzítésre kerül, mielőtt egyetlen löket lefutna. A professzionális progresszív szerszámkialakítás elválasztja a hosszú élettartamú, megismételhető szerszámokat azoktól a szerszámoktól, amelyek korán lebomlanak, és pénzt veszítenek a nem tervezett karbantartás és selejt miatt.
Szerszámanyagok és szerszámok várható élettartama
A lyukasztókhoz, szerszámbetétekhez és formázó alkatrészekhez választott acélminőség közvetlenül szabályozza, hogy egy matrica hány alkatrészt tud előállítani, mielőtt élezésre vagy cserére szorulna. A keményebb anyagok hosszabb ideig ellenállnak a kopásnak, de drágábbak is, és ütési terhelés hatására törékennyé válhatnak. A megfelelő progresszív szerszámanyag kiválasztása azt jelenti, hogy egyensúlyba kell hozni a kopásállóságot a szívóssággal, a költségekkel és a sajtolt anyag speciális igényeivel.
Így hasonlítják össze a gyakorlatban a leggyakoribb szerszámanyagokat:
| Szerszámanyag | Keménység (HRC) | Kopásállóság | Szívósság | Tipikus halálozási élet (ütések) | Legjobb alkalmazás |
|---|---|---|---|---|---|
| D2 szerszámacél | 58-62 | Magas | Mérsékelt | 1-3 millió | Lágyacél és alumínium általános átszúrása és vakolása |
| M2 nagysebességű-acél | 60-65 | Nagyon magas | Közepes{0}}Magas | 3-5 millió | Nagy sebességű-piercing, koptató anyagok, például rozsdamentes acél |
| Keményfém (volfrámkarbid) | 70-75+ | Kiváló | Alacsony | 5-20+ millió | Nagy{0}}mennyiségű programok, amelyek maximális élettartamot igényelnek minimális újracsiszolással |
A D2 a progresszív szerszám- és szerszámalkalmazások széles skáláját fedi le, elfogadható áron. Az M2 lép be, amikor a préselési sebesség növekszik, vagy olyan keményebb ötvözetek bélyegzésekor, amelyek átrágják az alacsonyabb -minőségű acélokat. A keményfém lapkák a szerszám élettartamát több tízmillióra növelik, de gondos présbeigazítást és rázkódásmentes -működést igényelnek, mert a keményfém inkább eltörik, mintsem deformálódik a túlzott középponti terhelés hatására.
A professzionális matricaépítők olyan felületkezeléseket is alkalmaznak, mint a TiN vagy TiCN bevonatok, hogy csökkentsék a súrlódást, késleltessék a rozsdamentes acél alkatrészek sápadtságát, és meghosszabbítsák az élezési ciklusok közötti intervallumokat.
Állomáselrendezés tervezése összetett alkatrészekhez
A kész alkatrész geometriájának optimalizált állomáselrendezéssé való lefordítása során a sajtolószerszám-tervezés a gépészettől az alkalmazott problémamegoldásig{0}}átlép. Tapasztalt gyártók szeretikYICHENközelítse meg ezt a fázist az alkatrész minden jellemzőjének feltérképezésével, olyan alakítási szekvenciák azonosításával, amelyek minimalizálják az anyagtorzulást, és egyenletesen osztják el a vágási és alakítási erőket a préslöketben.
Az állomások elrendezésének tervezése strukturált módszertant követ:
- Azonosítsa az alkatrészgeometria által megkövetelt összes szúrási, alakítási és vágási műveletet.
- A szekvenciális műveletek, így a nehéz vágás korán megtörténik a lapos anyagon, és a formázás az áramlás közepén történik, miközben a hordozó továbbra is stabilitást biztosít.
- Csoportosítsa a kompatibilis műveleteket megosztott állomásokba, ahol a tonnatartalom és a térbeli távolság lehetővé teszi.
- Helyezzen üresjárati (vak) állomásokat a nehéz alakítási szakaszok közé, hogy lehetővé tegye a szalag lazítását, és teret biztosítson a jövőbeni tervezési módosításoknak.
- Érvényesítse, hogy az összes aktív állomás teljes űrtartalma a préskapacitáson belül marad 15-20%-os biztonsági ráhagyással.
A rosszul megtervezett elrendezések olyan erőcsúcsokat hoznak létre, amelyek eltérítik a nyomóhengert, felgyorsítják a szerszám egyik oldalán a kopást, és méretváltozást okoznak. A jól-sorolt progresszív bélyegzőszerszám-kialakítás szimmetrikusan osztja el a terhelést, és a szalagot minden állomáson egyenesen követi.
A kocka összetettsége és a gyártási célok egyensúlya
A több állomás nagyobb kapacitást jelent, de szélesebb szerszámot, nagyobb préságyat és magasabb szerszámköltséget is jelent. A professzionális szerszámtervezők mérlegelik az állomásszámot a szalagszélességhez, ami befolyásolja az alkatrészenkénti anyagköltséget, és a szükséges présmennyiséghez képest, ami korlátozza a gépi lehetőségeket a gyártási területen.
A 200 tonnás présgéphez illeszkedő 16 állomásos szerszám gyakran jobb gazdasági választás, mint egy 22 állomásos, 400 tonnás présgépet igénylő szerszám, még akkor is, ha ez utóbbi több műveletet konszolidál. A döntés az éves mennyiségen, a rendelkezésre álló préskapacitáson és a matrica várható élettartama alatti teljes birtoklási költségen múlik.
Itt válik a progresszív sajtolószerszám-tervezés az alkatrésztervezők, a szerszámmérnökök és a gyártástervezők együttműködési gyakorlatává. YICHENprogresszív bélyegző szerszámA fejlesztési folyamat például azokra a mérnöki szerszámokra összpontosít, amelyek elérik az ismételhetőségi célokat, miközben illeszkednek a méretezhető termelési infrastruktúrába, így a beszerzési csapatok számára egyértelmű utat biztosítanak a prototípus érvényesítésétől a tömeggyártásig.
Szerszámanyag és állomáselrendezési zár a szerszám teljesítménymennyezetében. De még a legprecízebben megtervezett szerszám sem tudja kompenzálni a rossz anyagválasztást vagy a szalagok nem hatékony elrendezését az áramlás irányában, ahol a hordozótervezés és a beágyazási stratégia veszi át az uralmat.
Anyagválasztás és szalagelrendezés optimalizálása
A nyersanyag általában a bélyegzett alkatrész összköltségének 40-60%-át teszi ki. Ez azt jelenti, hogy a szalagelrendezés tervezése és az anyagválasztás során hozott döntések nagyobb hatást gyakorolnak az alkatrészenkénti gazdaságosságra, mint a folyamat szinte bármely más tényezője. A jól optimalizált elrendezés minden tekercsből a lehető legtöbb alkatrészt kinyomja, míg a megfelelő anyagválasztás biztosítja, hogy az alkatrészek tisztán alakuljanak ki repedés, gyűrődés vagy túlzott visszaugrás nélkül.
Carrier Strip tervezés és egymásba ágyazás optimalizálás
A hordozószalag a csontváz, amely összetartja a részben megformált részeket, amint áthaladnak a szerszámon. Nem késztermék, így a hordozóanyag minden négyzetmillimétere hulladékká válik. A lehető legvékonyabb és keskenyebb kialakítása, miközben megőrzi a kellő szilárdságot ahhoz, hogy a szalagot kihajlás nélkül átnyomja az összes állomáson, olyan kiegyensúlyozó tevékenység, amely közvetlenül befolyásolja az anyagfelhasználást.
Két hordozótípus szolgálja a különböző progresszív bélyegzési alkalmazásokat:
- Szilárd hordozókalapvető vágási és hajlítási műveletekhez használható, ahol a szalag a teljes préslöket alatt sík marad. Maximális merevséget biztosítanak, de nem képesek az állomások közötti függőleges alkatrészmozgásra.
- Stretch webhordozókstratégiai bevágásokat vagy hurkokat tartalmaznak, amelyek lehetővé teszik a hordozó függőleges és vízszintes hajlítását. Ezek nélkülözhetetlenek azoknál az alkatrészeknél, amelyeknél mélyhúzást, dombornyomást vagy több-lépéses alakítást igényelnek, ahol az anyagnak befelé kell áramolnia anélkül, hogy torzítaná az alkatrészek közötti osztásközt.
A rosszul megtervezett tartó teljes szerszámhibát okozhat. Ha a rögzítőszalag túl keskeny, akkor az alakítás során elszakad. Ha túl merev egy mély-húzási alkalmazáshoz, akkor rögzíti a szalag osztásközét, és hibás regisztrációt okoz az áramlás irányában. A professzionális szerszámmérnökök szimulációs szoftvert használnak a hordozó deformációjának előrejelzésére és annak ellenőrzésére, hogy a flexibilis szalag elegendő hosszúságú vonalat biztosít-e a függőleges mozgáshoz anélkül, hogy az anyag törési határán túl vékonyodik.
A beágyazási stratégia meghatározza, hogy az alkatrészek hogyan legyenek tájolva és helyezkedjenek el a szalagon, hogy minimálisra csökkentsék a veszteséget. A progresszív bélyegzőanyagok esetében a gyakori megközelítések a következők:
- Egysoros{0}}elrendezések- Egyszerű és kiszámítható, szimmetrikus alkatrészekhez a legjobb, de gyakran alacsonyabb az anyagfelhasználás.
- Szögletes vagy elforgatott fészek- Az alkatrészeket szögben megdönti, hogy közelebb kerüljenek egymáshoz, például puzzle darabokat. Ez jelentősen csökkentheti a szalag szélességét szabálytalan alakú geometriák esetén.
- Több-soros elrendezések- Nyomtatásonként két vagy több alkatrészt egymás mellé bélyegez, növelve az áteresztőképességet és javítva a kihasználtságot, ha az alkatrész méretei lehetővé teszik.
Az iparági benchmark számáraanyagfelhasználás a progresszív szerszámmal végzett műveleteknéllegalább 75%. A cél elérése megköveteli a híd szélességének gondos optimalizálását, a szomszédos részek és a részek között hagyott kis anyagrészeket és a szalag szélét. Egy általános szabály a minimális hídvastagságot az anyagvastagság 1,25-1,5-szeresében határozza meg. Egy 1,5 mm-es szalag esetében ez nagyjából 1,9–2,25 mm-es hídnak felel meg, ami éppen elég ahhoz, hogy megakadályozza a törmelék elcsavaródását és a szerszám elakadását.
A szalagszélesség optimalizálása közvetlenül kapcsolódik az alkatrészenkénti költséghez-. A keskenyebb csík kevesebb nyersanyag-fogyasztást jelent ciklusonként, de szűkebb határokat is jelent a hordozószilárdság és az élstabilitás tekintetében. Az előtolási osztás, amely az a távolság, amelyet a szalag löketenként előrehalad, a szalag szélességével kombinálva határozza meg az alkatrészenként felhasznált anyag téglalap alakú területét. Bármelyik méret csökkentése a szerkezeti integritás és az alakíthatóság megőrzése mellett arányosan csökkenti az anyagköltséget.
Fémtípusok és vastagságtartományok progresszív bélyegzéshez
Nem minden fém fut jól egy progresszív szerszámban. Az eljáráshoz olyan anyagokra van szükség, amelyek ellenállnak az ismételt hajlításnak, átszúrásnak és több állomáson keresztüli alakításnak anélkül, hogy repedések vagy -törésig keményednének. Az alakíthatóság, a felületi keménység és a rugózási viselkedés egyaránt befolyásolja, hogy egy adott ötvözet alkalmas-e a nagy sebességű progresszív fémbélyegzésre.
Íme, hogyan hasonlíthatók össze a leggyakoribb progresszív bélyegzőanyagok a gyakorlati jellemzők között:
| Anyag kategória | Alakíthatósági minősítés | Tipikus vastagsági tartomány | Közös alkalmazások | Különleges szerszámozási szempontok |
|---|---|---|---|---|
| Alacsony szén--széntartalmú acél (C1008-C1010) | Kiváló | 0.2 - 4.0 mm | Tartók, alvázelemek, szerkezeti támasztékok, elektromos burkolatok | A szabványos D2 szerszámok jól teljesítenek; minimális ijesztő aggodalom |
| Rozsdamentes acél (301, 304, 316) | Közepes-Jó | 0.1 - 3.0 mm | Orvosi eszközök, élelmiszeripari berendezések, elektronikus árnyékolás,{0}}korrózióálló hardver | A nagy munka-edzési sebesség M2-t vagy keményfém szerszámot igényel; A TiN bevonatok csökkentik az epedést |
| Rézötvözetek (C110, C194, C260 sárgaréz) | Jó-Kiváló | 0.1 - 2.5 mm | Elektromos kapcsok, csatlakozók, hűtőbordák, RF árnyékolás | A puha anyag sorjaképződést okozhat az ütéseken; gyakori csigamentesítés szükséges |
| Sárgaréz (C260, C270) | Kiváló | 0.1 - 2.0 mm | Vízvezeték szerelvények, dekoratív vasalat, elektromos érintkezők, műszerelemek | Kiváló alakíthatóság alacsony rugózással; a legtöbb alkalmazáshoz megfelelő szabványos szerszámok |
| Alumíniumötvözetek (1100, 3003, 5052) | Jó-Kiváló | 0.2 - 3.5 mm | Hűtőbordák, autóipari panelek, elektronikai házak, repülőgép-tartók | A szerszámon lévő ragasztó felhalmozódásához polírozott szerszámfelületek vagy speciális bevonatok szükségesek; a lágyabb ötvözetek szélesebb lyukasztást igényelnek-a-hézag eléréséhez |
A szénacél progresszív bélyegzés dominál a nagy{0}}volumenű szerkezeti programokban, mivel az anyag olcsó, kiszámíthatóan formálódik, és nagy préselési sebességgel működik speciális kenőanyagok nélkül. Az olyan minőségek, mint a C1008 és C1010, biztosítják az összetett hajlításokhoz és húzásokhoz szükséges rugalmasságot, miközben elég merevek maradnak a hordozó integritásának megőrzéséhez a több-állomásos szerszámok révén.
A réz progresszív bélyegzés és a sárgaréz progresszív bélyegzés szabványos az elektromos és elektronikai szektorban. Ezek az ötvözetek a kiváló vezetőképességet jó alakíthatósággal egyesítik, így ideálisak sorkapcsokhoz, gyűjtősínekhez és rugós érintkezőkhöz. A sárgaréz különösen alacsony rugózással rendelkezik, ami leegyszerűsíti a szerszámozást és csökkenti a szűk szögtűréssel rendelkező alkatrészek állomásszámát.
Az alumínium progresszív bélyegzés egyedi kihívásokat jelent. A fém puhasága miatt hozzátapad a szerszámfelületekhez, lerakódásokat képezve, amelyek felületi hibákat okoznak a kész alkatrészeken. A professzionális műveletek ezt ellensúlyozzák az erősen polírozott lyukasztó- és matricafelületekkel, speciális kenőanyagokkal, és néha króm- vagy DLC-bevonatokkal az alakító alkatrészeken. E megfontolások ellenére az alumínium továbbra is a könnyűsúlyú alkatrészek-választéka az autóipari és elektronikai alkalmazásokban, ahol a súlycsökkentés indokolja a további szerszámokra való odafigyelést.
A rozsdamentes acél a progresszív sajtolóanyagok igényes végét jelenti. Magas munka-edzési sebessége azt jelenti, hogy az anyag szilárdsága jelentősen megnő az alakítás során, ami felgyorsítja a lyukasztási kopást és növeli a csupaszító erőket. A sikeres rozsdamentes acélprogramok prémium szerszámacélokon (M2 vagy keményfém), precíz lyukasztó-a-hézagokon és agresszív kenési stratégiákon alapulnak a hőtermelés nagy löketszám mellett történő kezeléséhez.
A megfelelő anyag kiválasztása az egyenlet fele. A másik fele olyan alkatrészek tervezése, amelyek tiszteletben tartják a progresszív alakítás fizikai korlátait, ahol a jellemzők elhelyezése, a hajlítási sugarak és a méretarányok határozzák meg, hogy a matrica problémamentesen{1}}fut, vagy minden állomáson megküzd a geometriával.
Tervezés a gyárthatóságra vonatkozó irányelvek a progresszív bélyegzésben
Az alkatrészmodellre rajzolt minden jellemző végül állomássá válik a szerszámban, kopólyukvá, vagy alakítási műveletté, amely növeli a prés mennyiségét. A progresszív bélyegzésben a gyárthatóságra való tervezés azt jelenti, hogy meg kell tervezni az alkatrész geometriáját, hogy a szerszám megbízhatóan, nagy sebességgel tudja gyártani anélkül, hogy egzotikus szerszámokra, túl sok állomásra vagy állandó karbantartási beavatkozásra lenne szükség. Az alábbi szabályok az anyagtudományi és fémbélyegző szerszámtervezési tapasztalatokat olyan korlátokká alakítják, amelyeket a CAD szakaszban alkalmazhat, még mielőtt a szerszámköltség-becslések elkezdődnének.
Kritikus dimenziós szabályok a progresszív szerszámalkatrészekhez
A lyukak, rések és kivágások az elsők közé tartoznak a progresszív bélyegzőszerszámokban, jellemzően a korai lyukasztóállomásokon. Méretük és az anyagvastagsághoz viszonyított elhelyezésük határozza meg, hogy a lyukasztók túlélik-e a ciklusok millióit, vagy idő előtt eltörnek. Ha megszegi a minimális méretre vonatkozó szabályokat, törékeny, alulméretezett bélyegzőszerszám-alkatrészek használatát kényszeríti ki, amelyek megnövelik a karbantartási költségeket és növelik a selejtezési arányt.
Itt vannak azok az alapvető méretszabályok, amelyeket a professzionális szerszámmérnökök alkalmaznak az alkatrész megvalósíthatóságának értékelésekor:
- Minimális furat átmérő:Legalább 1,0-szeres anyagvastagság a képlékeny fémeknél, például az alacsony széntartalmú acélnál és a sárgaréznél. A nagy szakítószilárdságú anyagok, például a rozsdamentes acél esetében növelje az anyagvastagságot 2,0-szeresre, hogy elkerülje a lyukasztást.
- Minimális nyílásszélesség:Legalább 1,5x anyagvastagság. A keskenyebb hornyokhoz speciális, nagy sebességű acél- vagy keményfém lyukasztókra van szükség-, ami jelentősen megnöveli a szerszámköltséget.
- Minimális távolság a furatok között:Legalább 2,0-szeres anyagvastagság a szélétől-szélig-. A szűkebb távolság miatt az elemek közötti szalag deformálódik vagy elszakad a szúrás során.
- Minimális távolság a furattól a szélig:Legalább 2,0x anyagvastagság. Az alkatrész éléhez közelebb eső jellemzők kifelé dudorodnak, ami torzítja az üres profilt.
- Minimális távolság a furattól a hajlítási vonalig:Legalább 2,0x anyagvastagság plusz a hajlítási sugár a 2,5 mm-nél kisebb átmérőjű elemeknél. Nagyobb jellemzők esetén növelje az anyagvastagságot 2,5-szeresre, plusz a hajlítási sugárt, hogy megakadályozza a nyúlást vagy a deformációt az alakítás során.
- A karima minimális magassága:Legalább 2,5x anyagvastagság plusz a hajlítási sugár. A rövidebb karimákból nincs elég anyag ahhoz, hogy a lyukasztó meg tudjon tapadni hajlítás közben, ami inkonzisztens szögeket eredményez.
- Minimális fül és bevágásszélesség:Legalább 1,5-szeres anyagvastagság a túlzott erőkoncentráció elkerülése érdekében keskeny lyukasztókon.
- Belső saroksugár a kivágásoknál:Legalább 0,5x anyagvastagság. Az éles belső sarkok feszültségemelőként működnek a szerszámban és az alkatrészben, csökkentve a szerszám élettartamát és repedés keletkezési pontokat hoznak létre.
Ezek az értékek gyakorlati minimumokat jelentenek, nem célokat. E küszöbértékek feletti tervezés több légzési teret biztosít a színpadi szerszámoknak, meghosszabbítja az élezési intervallumokat, és csökkenti a lyukasztás meghibásodásának valószínűségét a hosszú gyártási folyamatok során. Ha az alkatrészgeometriája több ilyen határértéket is ellentétes egyidejűleg, várja meg a szerszámkészítőtől, hogy állomásokat adjon hozzá, vagy geometriai módosításokat javasoljon.
Hajlítási sugár és szemcseirány megfontolások
A hajlítási műveletek jellemzően a progresszív matrica középső-késői állomásain, a lyukasztás után és a végső levágás előtt történnek. Az Ön által megadott belső hajlítási sugár szabályozza, hogy az anyag egyenletesen folyjon-e a lyukasztó orr körül, vagy repedjen-e a külső szálon. Túl szűk sugár rossz irányban rossz anyagon, és az alkatrész a hajlítási vonalnál meghasad.
A belső hajlítási sugár biztonságos kiindulási pontja az 1,0-szeres anyagvastagság olyan képlékeny ötvözetek esetében, mint az alacsony szén- Ha bármilyen anyagon 1,0-szeres vastagság alá megy, akkor repedésveszély lép fel, amely a szerszám kopásával és a lyukasztási sugarak idővel élesedésével fokozódik.
A szemcse iránya szintén kritikus. A fémlemez hengerlési iránya a malomfeldolgozás során alakul ki, és rugalmassága attól függően változik, hogy a szemcsékkel együtt vagy ellene hajlik. A szemcseirányra merőleges hajlítások erősebbek és sokkal kevésbé hajlamosak a repedésre, mint a vele párhuzamos hajlítások. Azoknál az alkatrészeknél, amelyeknél több irányban kell hajlítani, igazítsa a nyersdarabot a szalagon úgy, hogy a legkritikusabb vagy legszorosabb hajlítás merőlegesen fusson a szemcsékre.
Ha egy alkatrész mindkét irányban hajlítást igényel, a nyersdarab 45 fokos dőlésszöge a hengerlési irányhoz képest kompromisszumot kínál, amely egyenletesebben osztja el a feszültséget mindkét hajlítási tengelyen. Ne feledje, hogy a szögben elhelyezett beágyazás növeli a szalag szélességét és az anyagfelhasználást, így a költségek kompromisszumot jelentenek. Vegye figyelembe a szemcseirány-követelményeket a műszaki rajzon, különösen az edzett vagy nagy szilárdságú ötvözetek{3}}alkatrészei esetében, ahol a repedésveszély fokozott.
A rugózás, vagyis a fém hajlítás utáni hajlítási tendenciája, hogy részben visszanyerje eredeti alakját, szintén változik a szemcse orientációjától és az anyag szilárdságától függően. A professzionális fémlemez-bélyegző szerszámprogramok a visszaugrást a lyukasztási szög túlhajlításával-kompenzálják, vagy a hajlítást tartósan beállító mérőállomás hozzáadásával. A megengedett szögtűrés megadása a rajzon (általában +/- 1 fok szabványos hajlításoknál) segít a szerszámtervezőnek eldönteni, hogy elegendő-e az egyszerű hajlítás, vagy külön kalibráló állomásra van szükség.
Funkcióelhelyezési szabályok, amelyek csökkentik a szerszám összetettségét
Az Ön részéről minden jellemzőt egy adott sajtolószerszám-elemből kell kialakítani: lyukasztó, formázóbetét, bütykös mechanizmus vagy kombináció. A túl közel egymáshoz, a szélességükhöz képest túl mélyen vagy mechanikailag kényelmetlen helyen elhelyezkedő jellemzők arra kényszerítik a szerszámtervezőt, hogy állomásokat adjon hozzá, törékeny szerszámokat használjon, vagy másodlagos műveleteket vezessen be a szerszámon kívül. Mindezek költségekkel járnak.
Néhány elhelyezési elv kordában tartja a kocka összetettségét:
- Kerülje el a kanyarokkal közvetlenül szomszédos elemeket.A hajlítási vonal 2x anyagvastagságán belül elhelyezett lyukak vagy domborítások az alakítás során eltorzulnak. Vagy adjon hozzá tehermentesítő vágásokat a jellemző elkülönítéséhez, vagy helyezze át távolabb a kanyartól.
- Lehetőleg egyirányú legyen a formált jellemzők.A mindkét irányban (a szalag síkjához képest felfelé és lefelé) hajlított alkatrészeknél támasztékemelőre, további szabad térre van szükség a szalag mozgásához, és néha bütykös{0}}szerszámozásra. Az összes forma egyirányú tervezése leegyszerűsíti a progresszív sajtolószerszámot és nagyobb préselési sebességet tesz lehetővé.
- Minimalizálja a különböző formázási mélységek számát.Minden egyedi húzási mélységnek vagy domborítási magasságnak szüksége lehet saját állomásra. A mélységek szabványosítása több funkció között lehetővé teszi a szerszámtervező számára, hogy a műveleteket kevesebb állomáson kombinálja.
- Adjon hozzá hajlításmentesítő bevágásokat a szabad éleken.Amikor egy hajlítás egy élnél végződik, nem pedig egy folytonos felületen fut, az anyag csomósodik és elszakad az átmenetnél. Az anyagvastagság legalább kétszeres szélességű, a hajlítási sugár hosszát és az anyagvastagságot meghosszabbító dombormű meggátolja a szakadást és kiküszöböli a sorja{2}}nyomokat.
- Kerülje a nagyon keskeny kiemelkedéseket vagy a mély, keskeny réseket.A 4:1-et meghaladó képarányú tulajdonságok (hossz/szélesség) vékony, törékeny stancolásokat hoznak létre, amelyek gyorsan elhasználódnak, és költséges a csere.
- Konszolidálja a szűk{0}}tűrési jellemzőket ugyanabban az állomásban.Ha két méretet kell egymáshoz precíz viszonyban tartani, akkor úgy tervezze meg őket, hogy egyetlen nyomással vághatók vagy formázhatók legyenek. A kapcsolódó jellemzők állomások közötti felosztása kumulatív pozicionálási hibát eredményez a sáv regisztrációs tűréséből.
Összetettnek hangzik? Lehetséges, de a mögöttes logika egyértelmű: minden fenti szabály védi vagy a szerszámot (a törékeny szerszámok elkerülésével), vagy az alkatrészt (az alakváltozás, repedés vagy tűrésveszteség megakadályozásával). Ezen irányelvek alkalmazása a kezdeti tervezés során kiküszöböli a költséges felülvizsgálati hurkokat, miután a szerszámépítés folyamatban van.
Azonban még a legjobban-megtervezett geometria is csak akkor marad a specifikáción belül, ha a gyártási folyamat valós időben észleli az eltéréseket. Ez a valóság az alkatrésztervezésről a minőségellenőrző rendszerekre helyezi a hangsúlyt, amelyek minden löketet felügyelnek, észlelik az anomáliákat, és megakadályozzák, hogy a hibás alkatrészek eljussanak a későbbi összeállításhoz.
Minőségellenőrzés és hibamegelőzés a progresszív szerszámmal végzett műveleteknél
A 400 ütés/perc sebességgel futó progresszív szerszám másodpercenként közel hét alkatrészt termel. Ennél a sebességnél az emberi kezelő nem képes minden darabot szemrevételezni. A nagy pontosságú fémbélyegzés minőségellenőrzése ehelyett közvetlenül a szerszámokba ágyazott automatizált érzékelőrendszereken, statisztikai módszereken, amelyek jelzik a folyamat eltolódását, mielőtt elérné a selejtezési határt, és strukturált vizsgálati protokollokon alapul, amelyek minden gyártási folyamat kezdetén érvényesítik a képességet.
In-Die Sensing és valós idejű-figyelés
Az in-a nyomóérzékelés az ütközések megelőzésével kezdődött, a prés leállításával, mielőtt egy elakadt szalag vagy kihúzott csiga tönkretette volna a drága szerszámokat. A professzionális precíziós présbélyegzési műveletek azóta ezt a technológiát atöbb-szintű minőségbiztosítási rendszeramely észleli a hibákat, leállítja a gyártást hibák esetén, és zárt{0}}hurkú konfigurációkban automatikusan beállítja az alakító állomásokat a löketek között, hogy az alkatrészek a tűréshatáron belül maradjanak.
A fémbélyegző szerszám belsejében használt leggyakoribb érzékelőkategóriák a következők:
- Csupaszító szintérzékelők- Az alsó matrica sarkaira szerelt közelségérzékelők minden löketnél figyelik a csupaszító lemez zárási mélységét. Ha egy kihúzott csiga, törött lyukasztóhegy vagy törmelék ül a szalagon, a lemez nem tudja elérni a teljes utazási mélységét. A prés az egyenetlenség észlelését követő egy löketen belül leáll, általában úgy kalibrálva, hogy a szalagvastagság 1,5-szeresét is észlelje.
- Elakadást érzékelő érzékelők- Úgy helyezték el, hogy megerősítse, hogy a szalag a megfelelő magasságban haladt előre a kocka bezárása előtt. Ha az adagolórendszer rövidre-adagolja vagy duplán-ad be, az érzékelő hibát vált ki, mielőtt a pilóták megpróbálnák regisztrálni a nem megfelelően elhelyezett anyagot.
- Lyukasztó jelenlét érzékelők- Az optikai vagy közelségérzékelők, amelyek ellenőrzik a kis,-törésre hajlamos ütéseket, érintetlenek maradnak. A hiányzó lyukasztócsúcs hiányzó lyukakat jelent az alkatrészen, ez a hiba lehet, hogy nem okoz ütközést, de nem megfelelő, progresszív présnyomatokat eredményez, amelyek kiszöknek az áramlás irányába, ha nem észlelik.
- In-tölthető cellák- Miniatűr erőérzékelők, amelyek speciális lyukasztótartókba vagy alakítóállomásokba vannak beépítve. Érzékeli az erőváltozásokat, amelyek tompulásra, forgácsolásra vagy anyagvastagság-változásra utalnak, különösen hasznosak a vágási vagy horzsolási műveleteknél, ahol az erő közvetlenül korrelál az alkatrész minőségével.
- Analóg hajlítási{0}}szögérzékelők- Mérje meg a kialakult szögeket a fok törtrészein belül. A zárt-hurkú rendszerekben a szervomotorok ékeket képeznek a löketek között, hogy automatikusan kijavítsák a szögeltolódást, megelőzve a rossz részeket, ahelyett, hogy csupán észlelnék őket.
Egy dedikált érzékelő technikus, általában tapasztalt szerszámkészítő irányítja az érzékelő kiválasztását, telepítését és kalibrálását. A professzionális üzletek szenzorlaborokba fektetnek be, ahol a technikusok mindhárom tengelyen feltérképezhetik az érzékelőmezőket, és még azelőtt megrajzolhatják a hatékony hatótávolságokat, hogy a matrica megépülne. Ez az előzetes ellenőrzés jelentős sajtóidőt takarít meg a próba során.
SPC-módszerek a bélyegzett alkatrész-konzisztenciához
Az-betétes érzékelők katasztrofális eseményeket és súlyos hibákat észlelnek. A statisztikai folyamatvezérlés (SPC) felfogja a finomabb, lassabb eltolódásokat, amelyek több ezer löket alatt kúsznak, ahogy a lyukasztó kopása, az anyagtulajdonságok tekercsről--változnak, vagy a préselés körülményei a hőmérséklet-változások miatt változnak.
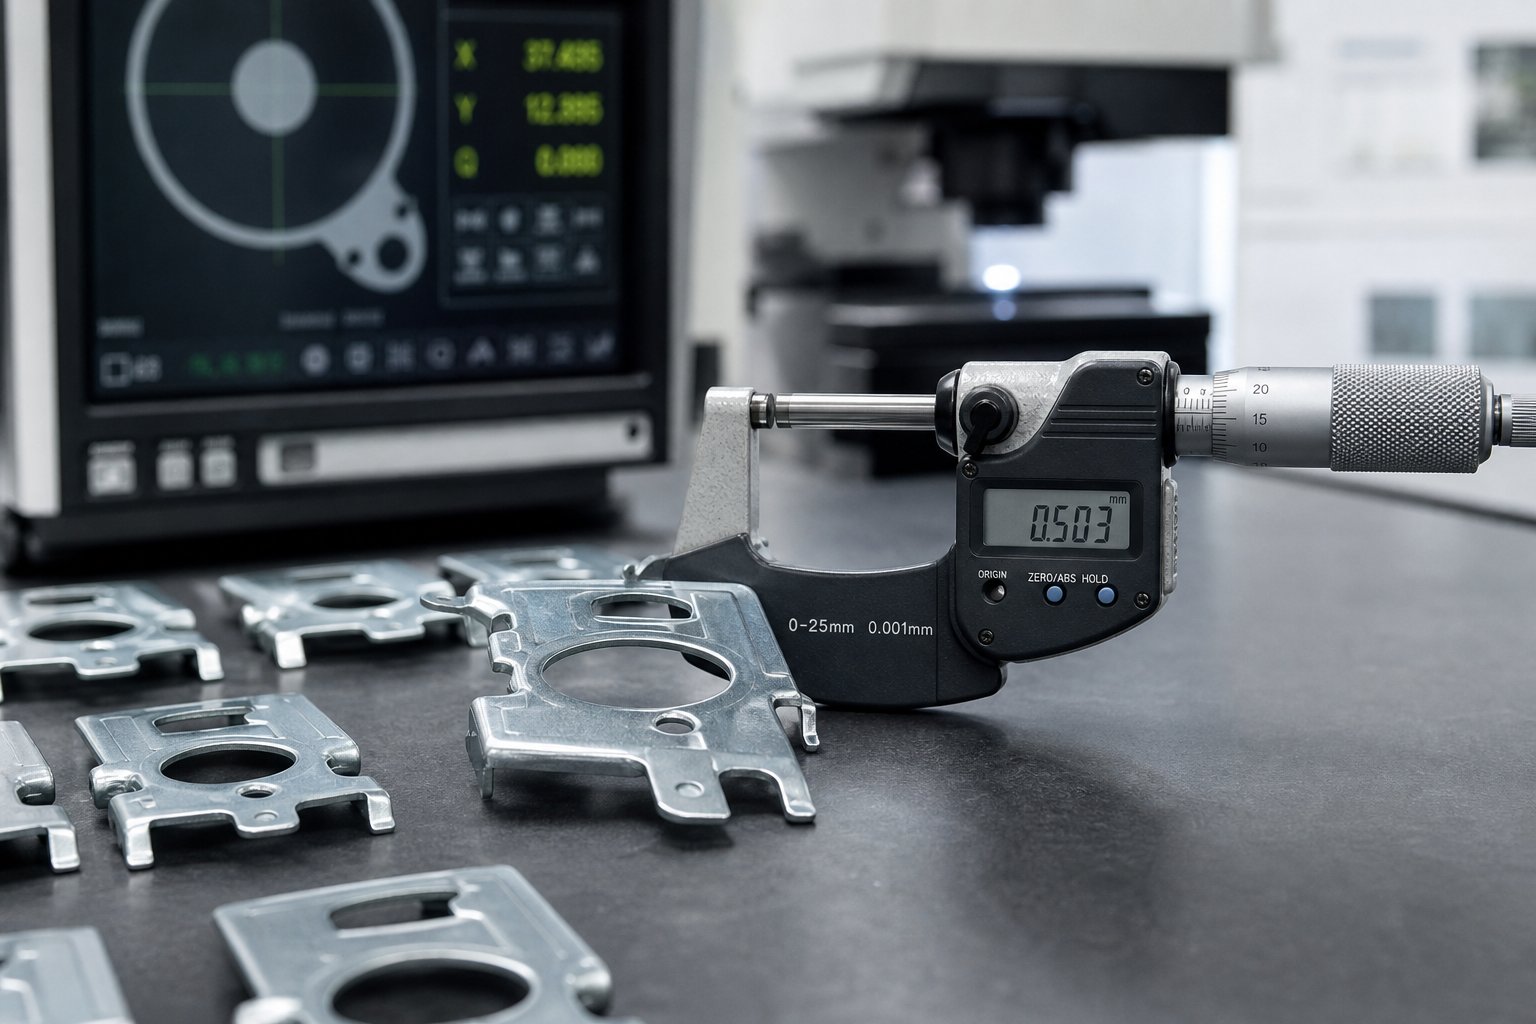
A professzionális precíziós szerszám- és bélyegzési műveletek SPC-t alkalmaznak a kritikus méretekre úgy, hogy meghatározott időközönként mintát vesznek az alkatrészekből, megmérik azokat kalibrált műszereken (CMM-ek, optikai komparátorok, mikrométerek), és az eredményeket vezérlőtáblákon ábrázolják. A legfontosabb mutatók a Cp és Cpk:
- Cpméri, hogy a folyamatterjedés belefér-e a tűrésablakon belül, függetlenül a központosítástól. Az 1,33-as Cp azt jelenti, hogy a folyamat a rendelkezésre álló tűréssáv 75%-át használja fel.
- Cpkméri, hogy a folyamat mennyire van középpontban az adott ablakon belül. A legtöbb autóipari és elektronikai program 1,33-as minimális Cpk-t igényel, a repülési és orvosi alkalmazásoknál pedig gyakran 1,67 vagy magasabb.
Ha a Cpk a cél alá esik, meg kell határozni a kiváltó okot. Eltolódik-e az átlag (a szerszámkopás egy irányba mozgatja a méretet)? Vagy a terjedés növekszik (az anyagi inkonzisztencia vagy a laza préshordozás miatt nő a variáció)? A vezérlőtáblák felfedik a mintát, és a korrekciós lépések a következők: a lyukasztó újracsiszolása az élgeometria helyreállítása érdekében, a nyersdarab tartójának nyomásának beállítása, vagy átállás szűkebb-tűrési tekercsre.
Az első-cikkellenőrzés (FAI) a teljes SPC-rendszert rögzíti. A teljes gyártás megkezdése előtt a szabványos szerszámokkal, anyagokkal és présparaméterekkel előállított egy vagy több alkatrészt teljes mértékben megmérik minden rajzmérethez képest. Az eredményül kapott FAI jelentés igazolja, hogy a folyamat alkalmas és stabil, mielőtt a mennyiségi gyártás megkezdődik. A FAI megismétlődik a szerszám karbantartása, az anyagcserék, a préselési változtatások vagy bármely olyan folyamatmódosítás után, amely befolyásolhatja a méretkimenetet.
Gyakori hibák és kiváltó okok elemzése
Még akkor is előfordulnak hibák, ha az érzékelők és az SPC a helyén van. A professzionális műveletek közötti különbség abban rejlik, hogy milyen gyorsan azonosítják őket, és milyen szisztematikusan keresik a kiváltó okot. A tapasztalt bélyegzőmérnökök felismerik, hogy a legtöbb hibának több lehetséges oka is lehet, és a javításhoz meg kell érteni az anyag, a szerszámok és a préselési változók közötti kölcsönhatást, nem pedig egyszerűen a szerszámot hibáztatni.
| Disszidál | Valószínű okok | Javító intézkedések |
|---|---|---|
| Túlzott sorja a vágott éleken | Kopott vagy töredezett lyukasztó élek; túlzott ütések-a-kivágáshoz; fénytelen forgácsoló acélok | Élesítse az ütéseket és a szerszámokat; ellenőrizze és állítsa helyre a megfelelő hézagot (általában az anyagvastagság 5-10%-a oldalanként); cserélje ki a kopott betéteket |
| Hajlítási vonalak hasítása | A hajlítási sugár túl szűk az anyaghoz; a szemcseiránnyal párhuzamos hajlítás; anyaga meghaladja a megadott keménységet | Növelje a hajlítási sugarat; forgassa el a nyersdarab tájolását a szemcsékhez képest; ellenőrizze a bejövő anyag tulajdonságait a specifikációk alapján |
| Ráncosodás a kialakult területeken | Nem elegendő a nyersdarab tartó nyomása; túl sok anyag a kompressziós zónában; nem megfelelő húzóperem geometria | Növelje a tartási-erőt; állítsa be az üres méretét vagy alakját; módosítsa a húzóperem profilját az anyagáramlás szabályozásához |
| Rossz regisztráció (a funkciók nem helyről) | Bemeneti hossz hiba; kopott vagy alulméretezett vezetőcsapok; nem megfelelő adagolási időzítés; pilotfurat-torzulás a felfelé irányuló formálásból | Újrakalibrálja az előtolási hosszt; cserélje ki az elhasználódott pilótákat; állítsa be az adagolási időzítést úgy, hogy az anyag szabaddá váljon, mielőtt a pilóták bekapcsolódnának; helyezze át a vezetőlyukakat a kialakító zónáktól távolabb |
| Felületi horpadások vagy nyomok | Kihúzott csigák csapdába estek a szalagon; törmelék a szerszámban; csigák felhalmozódása a szerszámüregekben; durva szerszámfelületek | Javítja a csigák visszatartását (vákuum hozzáadása vagy pozitív kiütés hozzáadása); növelje a szerszám tisztítási gyakoriságát; formázó felületek polírozása; adjon hozzá lehúzó{0}}szintérzékelőket a beszorult törmelék észleléséhez |
| Dimenziósodródás futás felett | Progresszív ütési kopás; a szerszám alkatrészeinek hőtágulása; anyagtulajdonságok változása tekercsen belül | Élesítési intervallumok meghatározása az SPC trendek alapján; lehetővé teszi a termikus stabilizálást a gyártási alkatrészek mérése előtt; szigorítsa meg a bejövő anyagokra vonatkozó előírásokat |
| A tolerancia túllépése | elégtelen túl-hajlítás kompenzáció; az anyag folyáshatára nagyobb a névlegesnél; kopott alakító ütési sugár | Hajlítási szög növelése-; adjon hozzá pénzbevágó vagy újratörő állomást; ellenőrizze az anyagtanúsítványokat; állítsa vissza az ütési orr sugarát a nyomtatáshoz |
A minta mindezen hibák között egyértelmű: a professzionális műveletek ellenőrzött bemenetekkel (éles szerszámozás, megfelelő hézagok, ellenőrzött anyagok) megakadályozzák őket, ahelyett, hogy utólag rendeznék őket. Az In-die Sensing felfogja az akut hibákat. Az SPC felfogja a fokozatos sodródást. A FAI pedig megerősíti az alapvonalat, mielőtt a mennyiségi gyártás megkezdődik.
A hibák megelőzése védi a minőséget, de védi a gazdaságosságot is. Minden selejt alkatrész elpazarolt anyagot, elvesztegetett préselési időt és potenciális downstream zavart jelent. A minőségi fegyelem és a gyártási költségek közötti kapcsolat pontosan ezért fontos a progresszív szerszámműveletek pénzügyi szerkezetének megértése, mint magának a technikai folyamatnak a megértése.
Költséghajtók és a termelési mennyiség gazdaságossága
A szerszámberuházás a legnagyobb pénzügyi döntés bármely présbélyegzési programban. Egy progresszív matrica költsége 15 000 USD-tól az egyszerű konzolszerszámig, jóval több mint 100 000 USD-ig terjedhet egy összetett több-állású, keményfém betétekkel és in{6}}matrica-érzékeléssel rendelkező szerszámhoz. Ez a tartomány óriási, és a hajtóerők megértése segít a mérnököknek és a beszerzési csapatoknak tájékozott vásárlási döntések meghozatalában, ahelyett, hogy egyszerűen a legalacsonyabb árat követnék.
Mi vezeti a progresszív szerszámozási költségeket
Ha magasnak vagy gyanúsan alacsonynak tűnő szerszámbecslést kap, vezesse vissza a számot azokra a változókra, amelyek ténylegesen meghatározzák a szerszám árát. MintArt Hedrick iparági szerszámszakértő jegyzi meg, gyakoriak az 50%-ot meghaladó költségkülönbségek az ugyanazt alkatrészt kínáló üzletek között, és az eltérés szinte mindig az alkatrész feldolgozásának különbségeire vezethető vissza, nem pedig az óradíjak különbségeire.
Az alábbiakban felsoroljuk azokat az elsődleges tényezőket, amelyek növelik vagy csökkentik a progresszív szerszámköltséget:
- Állomások száma:Mindegyik állomás lyukasztókat, szerszámbetéteket, csupaszítókat és precíziós-földi alkatrészeket ad hozzá. Egy 10 állomásos szerszám 40-60%-kal többe kerülhet, mint egy 6 állomásos szerszám ugyanazon alkatrészért, pusztán a további megmunkált alkatrészek és az összeszerelési munka miatt.
- A szerszám anyagának kiválasztása:A D2 szerszámacél helyett keményfém lapkák megadása a kritikus kopási pontokon 20-30%-kal növelheti a szerszámköltséget, de 5-10-szeresére növeli a szerszám élettartamát. A döntés a teljes térfogat előrejelzésétől függ.
- Alkatrész komplexitás és tűrés:A mélyhúzással, többszörös hajlítási irányokkal vagy szűk pozíciótűréssel rendelkező (+/-0,05 mm alatti) alkatrészek több állomást, a szerszámelemek szorosabb megmunkálását és hosszabb próbaciklusokat igényelnek. A szűk-tűrésű részek növelik a szerszámköltséget, mivel precíziós földelést és fúrt{5}}elemeket igényelnek a szabványos huzal-EDM-profilok helyett.
- Csíkszélesség és préstartalom:A szélesebb szerszámhoz nagyobb szerszámkészlet, nehezebb cipőlapok és nagyobb ágyú prés kell. Ezek a tényezők növelik mind az anyagköltséget, mind a szerszámgyártás során felszámított óránkénti megmunkálási díjakat.
- Megszűntek a másodlagos műveletek:A menetfúrást, hardverbeillesztést vagy beépített{0}}vágó mérőállomásokat magában foglaló szerszámok eleve többe kerülnek, de nem veszik igénybe a későbbi munkát. Az üzleti helyzet attól függ, hogy a másodlagos költségmegtakarítások meghaladják-e a program élettartama alatti növekményes szerszámberuházást.
- A szállító lehetőségei és elhelyezkedése:A szerszámtervezők és szerszámkészítők munkabére régiónként változik. Ennél is fontosabb, hogy az adott alkatrészkategóriában tapasztalt üzlet kevesebb állomáson tudja feldolgozni, mivel a múltbeli megoldásokra támaszkodik, nem pedig a nulláról való tervezésre.
Az alkatrész elkészítésének folyamata, vagyis az állomások száma és sorrendje a legnagyobb egyedi tényező, amely az árajánlatok közötti költségvariációt befolyásolja. Az egyik üzlet 10 állomásos progresszív kockát idézhet 5 hüvelykes hangmagassággal, míg egy másik 15 állomást idézhet szélesebb hangmagassággal. Ez a feldolgozási módszertani különbség jelentős árkülönbséget eredményez még akkor is, ha mindkét üzlet hasonló óradíjat számít fel.
Mennyiségi küszöbök és módszer-összehasonlítás közgazdaságtan
A progresszív szerszámok magas előzetes befektetéssel járnak, de a legalacsonyabb{0}}alkatrészköltséget biztosítják mennyiségben. A kérdés, amellyel minden gyártómérnök szembesül: mekkora éves mennyiség mellett válik a progresszív szerszám a megfelelő gazdasági választássá az egyszerűbb alternatívákkal szemben?
A válasz az alkatrész összetettségétől függ, de az iparági gyakorlaton alapuló általános mennyiségi küszöbértékek így néznek ki:
- Egyetlen{0}}állomás meghal:Legjobb 10 000 alkatrész alatti éves mennyiséghez. Alacsony szerszámberuházás (3000 USD{8}}15 000 USD), de minden művelet külön nyomóütést, külön kezelést és gyakran kézi betöltést igényel. A munka- és ciklusidő miatt az alkatrészenkénti költség továbbra is magas.
- Összetett présbélyegzés:Évente 5 000-75 000 alkatrész elkészítésére alkalmas, ha a geometria viszonylag lapos (szúrás és kivágás egyetlen síkban). Mérsékelt szerszámköltség (8000 USD-30 000 USD) jó alkatrész-gazdaságosság mellett az egyszerű formák esetében, de azokra az alkatrészekre korlátozódik, amelyek nem igényelnek formázást vagy hajlítást.
- Átviteli szerszámok:Ideális évente 25 000–500 000 alkatrészhez, különösen nagyobb vagy mélyebbre húzott{4}} alkatrészekhez, amelyek nem képesek fenntartani a hordozószalagot. A szerszámok költsége (30 000–150 USD,000+) a progresszív matricákéhoz hasonlítható, de a ciklussebesség lassabb, mivel a mechanikus átviteli rendszerek az egyes nyersdarabokat mozgatják az állomások között, nem pedig egy folyamatos szalagot.
- Progresszív haldoklás:A leggazdaságosabb a hosszú távú progresszív bélyegzési programok esetében, amelyek éves szinten meghaladja az 50 000 alkatrészt, és a költségelőny meredeken növekszik 100 000 egység fölé. A szerszámberuházás (15 000 USD-100 USD,000+) magas, de a percenkénti 200–1 500 löket/alkatrész ciklusarány a cent töredékébe kerül a munka- és a gépidő tekintetében.
Az a keresztezési pont, ahol a progresszív szerszámozás nyer, nincs rögzítve. Egy egyszerű konzolnál, amely 600 SPM-en tud működni egy 6-állomásos szerszámban, az egyállomásos módszerekkel szembeni megtérülés 30 000 alkatrésznél jelentkezhet. Egy 18 állomást és keményfém szerszámot igénylő összetett csatlakozó esetében előfordulhat, hogy a megtérülés csak 150 000 egységnél érkezik meg.
Ami számít, az a teljes birtoklási költség, nem csak a beszerzési rendelés ára. Egy 40 000 dolláros progresszív szerszám, amely öt év alatt 500 000 alkatrészt gyárt, alkatrészenként mindössze 0,08 dollárt ad hozzá.amortizált szerszámköltség. Ugyanezt az alkatrészt egy 12 000 dolláros egy-állomásos szerszámon 400 helyett 10 alkatrész percenkénti sebességgel futtatva többszöröse többe kerülne a nyomdai idő és a munka terén, bár maga a szerszám olcsóbb volt.
Az intelligens beszerzési csapatok a szerszámokat és a bélyegzőprogramokat az amortizált szerszámköltség és a darabár alapján értékelik, nem csak a szerszámköltség alapján. A karbantartási tartalékokat is figyelembe veszik, általában a szerszámköltség 2-5%-át évente, ami fedezi az élezést, az alkatrészek cseréjét és az esetleges felújítást. Egy jól megépített szerszám, amely több millió cikluson keresztül nagy mennyiségű sajtolást készít, gyakran többszörösen megtérül a befektetése, ha a teljes költségképet kiszámítjuk.
A részenkénti gazdaságosság a térfogat növekedésével javul, de csak akkor, ha a szerszám gyártásra{1}}kész állapotban marad a több millió löket alatt. Ez a valóság a karbantartási stratégiát nem csupán technikai, hanem pénzügyi szemponttá teszi, amely közvetlenül kapcsolódik ahhoz a költségmodellhez, amely a szerszámberuházást indokolta.
Progresszív szerszámkarbantartás és életciklus-kezelés
A 60 000 dollárba kerülő progresszív matrica 0,08 -/-$-os gazdaságosságot biztosít alkatrészenként több millió cikluson keresztül, de csak akkor, ha a vágóélek élesek, a formáló felületek polírozottak és az igazítási mechanizmusok a specifikációkon belül maradnak. A sajtolószerszám-karbantartás nem egy diszkrecionális tevékenység, amelyet akkor ütemez, amikor az alkatrészek rosszul néznek ki. Ez egy tervezett, adatvezérelt tudományág, amely mind a minőséget, mind az átvitelt védi az első gyártási ciklustól az utolsóig.
Megelőző karbantartási ütemtervek és élezési intervallumok
A professzionális műveletek a PM-intervallumokat a löketszámok, nem pedig a naptári dátumok alapján határozzák meg. A havi 300 000 alkatrészt futtató sajtoló szerszámkészlet alapvetően más ütemben halmozódik fel, mint ugyanaz a szerszám, amely negyedévente 30 000 alkatrészt használ. Az ütem-alapú ütemezés biztosítja, hogy minden szolgáltatás a megfelelő időben történjen, függetlenül a termelés gyakoriságától.
MintThomas Vacca bélyegzési szakértő hangsúlyozza, a kategória legjobb-a-karbantartása az eszköz minden olyan területének azonosításával kezdődik, amely idővel leromlik, majd dokumentálja az egyes szervizelési eljárásokat. A cél a kiszámíthatóság: egyenletes találatok szervizintervallumonként, egyenletes alkatrészminőség a szerszámon kívül, és minimális a nem tervezett leállás.
A legfontosabb karbantartási tevékenységek és azok tipikus gyakorisági kiváltó okai a következők:
- Lyukasztás és élezés:50 000-150 000 ütésenként az anyag keménységétől és a sajtolószerszám minőségétől függően. Az alkatrészek sorjamagassága (jellemzően meghaladja az anyagvastagság 10%-át) jelzi az intervallum elérését. Egy szabványos újraköszörülés szervizenként 0,05-0,10 mm-t távolít el.
- Pilotcsap ellenőrzése és cseréje:100 000-250 000 ütésenként. A kopott pilóták lehetővé teszik a csíkok hibás regisztrációját, amely az állomásokon áthalad. Cserélje ki, ha az átmérő 0,01 mm-rel vagy nagyobb a névleges érték alatt.
- Tavaszi ellenőrzés és csere:200 000-500 000 ütésenként, vagy azonnal, ha a szabad-hosszmérés az eredeti érték 90%-a alá esik. A kifáradt rugók csökkentik a csupaszító erőt és növelik a csigák behúzásának kockázatát.
- Formalyukasztó és szerszámbetét ellenőrzése:100 000-300 000 ütésenként. A polírozott formázó felületeken mikrokarcolások keletkeznek, amelyek átkerülnek az alkatrészekre. A nagyítás alatti szemrevételezéssel kiderül, mikor van szükség újrafényezésre vagy cserére.
- Emelő és vezetőelemek ellenőrzése:Minden PM ciklus. A kopott emelők egyenetlen szalagmagasságot okoznak, ami nagy sebességnél előtolási hibákhoz és pilótakárosodáshoz vezet.
- A szerszámbeállítás teljes ellenőrzése:500 000-1 000 000 ütésenként, vagy bármilyen sajtóbaleset után. A szerszámpapucs párhuzamosságának, a vezetőcsap hézagának és a zárási magasságnak az ellenőrzése megerősíti, hogy a sajtolószerszám-készlet megőrzi eredeti pontosságát.
Az élezés során eltávolított anyag ugyanolyan fontos, mint az élezés során. Vacca hangsúlyozza, hogy a dokumentált, következetes eljárások elengedhetetlenek. Ha az egyik technikus 0,05 mm-t, a másik pedig 0,15 mm-t távolít el, az élezési élettartam rendkívül változó az egyes szolgáltatások között, ami kiszámíthatatlanná teszi az időközönkénti találatokat, és megnehezíti az alkatrészcsere tervezését.
Alkatrészek kopási mintái és cseretervezés
A progresszív szerszámban nem minden alkatrész kopik ugyanolyan mértékben. A vágóállomások gyorsabban bomlanak le, mint az alakítóállomások, mivel a nyíróerők a keskeny élsávokra koncentrálódnak. A progresszív keményfém sajtolószerszámok drasztikusan meghosszabbítják ezeket az intervallumokat, de idővel még a keményfém szerszámok is javításra szorulnak, különösen a lyukasztóállomásokon, ahol a csiszolóanyagok, például a rozsdamentes acél felgyorsítják az élek lebontását.
Az acélbélyegző szerszámok kopási mintái előre látható hierarchiákat követnek:
- A kis lyukasztók kopnak a leggyorsabban a minimális keresztmetszeti területre koncentrálódó nagy nyírófeszültség miatt.
- Ezután az üres lyukasztók és a szerszámgombok kopnak, a teljes vágási kerület és az anyagvastagság hatására.
- A formázó ütések lassabban bomlanak le, de felületi érdesedést mutatnak, amely esztétikai hibaként átmegy az alkatrészekre.
- A vezetőcsapok és a perselyek fokozatosan kopnak, és gyakran észrevétlenek maradnak mindaddig, amíg az igazítással{0}} kapcsolatos minőségi problémák meg nem jelennek.
A professzionális műveletek tartalék alkatrészeket tartanak fenn az erősen{0}}kopó cikkekhez, amelyek készen állnak a telepítésre az ütemezett PM ablakok alatt. Ez a megközelítés kiküszöböli a cserealkatrészekre váró késéseket, és a tervezett karbantartási időszakokon belül tartja az állásidőt. Ha elmenti az utolsó alkatrészt és a végcsíkot minden egyes gyártási folyamatból, ahogy azt a tapasztalt szerszámgyártók javasolják, a következő szerviztechnikus közvetlen vizuális bizonyítékot ad a szerszám állapotáról a leállításkor.
Ugyanilyen fontos a kumulatív őrlési veszteség nyomon követése. Minden újraőrlés lerövidíti az ütést. Ha egy lyukasztó túl van élezve a megengedett köteg-felfelé (jellemzően 2-3 mm teljes eltávolítás az összes szolgáltatásnál), teljesen ki kell cserélni. Az egyes őrlési mennyiségek naplózása a maximálisan megengedhető veszteséggel szemben pontosan megmondja, hogy mikor kell cserealkatrészeket rendelni, és a reaktív meglepetéseket tervezett beszerzési eseményekké alakítja.
A gazdaságosság egyértelmű: egy jól -karbantartott, névleges élettartama alatt egyenletes minőséget biztosító szerszám alkatrészenként sokkal kevesebbe kerül, mint egy elhanyagolt szerszám, amely hulladékot termel, nem tervezett sajtóleállást kényszerít ki, és sürgősségi javítást igényel prémium munkadíj mellett. A bélyegző szerszám karbantartása nem többletköltség. Közvetlenül hozzájárul a per-részköltség-modellhez, amely indokolta a szerszámbefektetést.
A karbantartás a meglévő szerszámokat termelékenyen tartja, de nem tudja megmondani, hogy a szerszámok mögött álló műhely rendelkezik-e a következő program támogatásához szükséges mérnöki mélységgel, préskapacitással és minőségi infrastruktúrával. Ez az értékelés teljesen más kritériumrendszert igényel.
Professzionális progresszív présbélyegző partner kiválasztása
A jól karbantartott szerszám-csak annyira megbízható, mint amennyire az azt futtató művelet. Az üzlet mérnöki mélysége, sajtó-infrastruktúrája és minőségi kultúrája meghatározza, hogy a program konzisztens alkatrészeket szállít-e célköltséggel, vagy a késések és a selejtezés visszatérő forrásává válik. A progresszív szerszámgyártók értékeléséhez meg kell vizsgálni a múltbeli marketingköveteléseket és azokat a műszaki jellemzőket, amelyek elválasztják a megfelelő partnereket az áruszállítóktól.
A présbélyegző partnerek fő minősítési kritériumai
Amikor árajánlatot kér a progresszív sajtolás beszállítóitól, minden válasz szigorú tűréshatárokat és minőségi elkötelezettséget követel. A különbség a részletekben is megmutatkozik. A következő ellenőrzőlista segítségével objektíven hasonlítsa össze a progresszív présbélyegzési szolgáltatások potenciális szolgáltatóit:
- Házon belüli szerszámtervezés és szimulációs képesség:A beszállító saját szerszámokat tervez CAD/CAM és FEA szimuláció segítségével, vagy kiszervezi a szerszámtervezést? A házon belüli tervezés gyorsabb iterációt, szorosabb integrációt jelent a tervezési szándék és a gyártási valóság között, valamint egyetlen elszámoltathatóságot jelent, ha problémák merülnek fel.
- Prés tonnatartomány és ágyméret:Erősítse meg, hogy olyan préseket üzemeltet, amelyek megfelelnek az alkatrész űrtartalom és szalagszélesség követelményeinek, legalább 20%-os kapacitáskülönbséggel. A présszerszámot a préskapacitás 90%-án üzemeltető beszállítónak nincs mozgástere a folyamatok változtatására.
- Anyagmozgató rendszerek:A tekercskezelést (tekercselők, egyenesítők, szervo adagolók) az anyag típusának, vastagságának és a tekercs súlyának megfelelően kell besorolni. Kérdezze meg, hogy szervo előtolást vagy mechanikus hengereket működtetnek-e, és hogy rendelkeznek-e az Ön ötvözetének megfelelő kenőrendszerrel.
- Minőségi tanúsítványok:Az ISO 9001 az alapérték. Az autóipari programok általában megkövetelik az IATF 16949 szabványt. Az orvosi és repülési alkalmazások további nyomon követhetőségi és érvényesítési protokollokat igényelnek. A tanúsítványok megerősítik, hogy a rendszerek dokumentáltak és auditáltak, nem csak igénylik.
- Prototípuskészítés és kísérleti futtatás támogatása:Előállíthatnak-e mintaalkatrészeket az ellenőrzéshez, mielőtt elkötelezik magukat a teljes gyártási szerszámok mellett? T0/T1 kipróbálást kínáló beszállítókCPK érvényesítésA próbaüzemek során olyan mérnöki szigorúságot mutatnak be, amely csökkenti a kockázatot a gyártás elindítása során.
- Gyártási méretezhetőség:Mérje fel, hogy képesek-e a kísérleti mennyiségekről évente több millió alkatrészre skálázni prések váltása, a szerszámbeállítás megváltoztatása vagy alvállalkozói túlcsordulás nélkül. A skálázhatósági hiányosságok minőségi megszakadásokat okoznak.
- Karbantartási infrastruktúra:Érdeklődjön a szerszámterük képességeiről, az élezőberendezésekről, a pótalkatrész-készletezési gyakorlatokról és a szerszámtörténeti dokumentációról. Az a beszállító, amely nyomon követi az összesített őrlési veszteséget, és tartalékokat tart fenn a nagy-kopású cikkekhez, a szerszámot gyártási-kész állapotban tartja.
- Műszaki kommunikáció:Hogyan terjesztik elő javaslataikat? A részletes árajánlat, amely lebontja az állomások számát, a szerszámanyagokat, a szerszám várható élettartamát és az ajánlott karbantartási intervallumokat, jelzi a mérnöki mélységet. Az egyösszegű-ár minimális magyarázattal árualapú megközelítést jelez.
Mérnöki mélység és gyártási méretezhetőség értékelése
A progresszív matricagyártó képességeinek legleleplezőbb mutatója az, hogy hogyan reagálnak az alkatrész geometriájára az ajánlattételi fázisban. A tapasztalt fémbélyegző szerszámgyártók kedvelikYICHENAz árajánlat véglegesítése előtt áttekinti az alkatrészrajzot, azonosítja a formázási kihívásokat, javasolja a DFM fejlesztéseit, és bemutatja a szalagelrendezési koncepciót. Az alkatrészgeometriát optimalizált állomássorozatokká alakítják át, nem pedig egyszerűen az alkatrészburok méretein alapuló árképzést.
Hasonlítsa össze ezt egy olyan árubolttal, amely anélkül adja vissza az árat, hogy kérdéseket tenne fel az éves mennyiségre, a tolerancia prioritásaira vagy az anyagminőségre vonatkozóan. A technikai párbeszéd hiánya az idézés során szinte mindig előrevetíti a gyártás során felmerülő problémákat.
A progresszív fémbélyegzési szolgáltatások értékelésekor tegye fel a következő kérdéseket a minősítési folyamat során:
- Hány állomást ajánl, és miért ez a szám, nem pedig kevesebb vagy több?
- Milyen szerszámanyagokat fog használni az egyes állomásokon, és milyen élettartamot garantál?
- Mekkora a tipikus Cpk-je a gyártás elindításakor, és hogyan tartja fenn azt a futás során?
- Tudsz referenciákat adni hasonló alkatrészbonyolultságú és volumenű programokból?
Azok a beszállítók, akik konkrétan válaszolnak ezekre a kérdésekre, hivatkozva az acélminőségekre, a löketszámra{0}}garanciákra és az SPC-módszertanra, professzionális szinten működnek.A YICHEN progresszív bélyegző szerszámaa programok például kifejezetten a nagy{0}}volumenű alkatrészekre összpontosítanak, amelyek hatékony több-állomásos alakítást és szoros ismételhetőséget igényelnek, és a szerszámokat a kezdetektől méretezhető tömeggyártásra tervezték.
A megfelelő partner nem csak kockát épít és szállít. Műszaki erőforrásként vesznek részt a tervezésen, az érvényesítésen, az indításon és a folyamatos gyártási támogatáson keresztül. Ez az együttműködési modell, amelyben a bélyegzőszerszám-gyártók előzetesen mérnöki időt fektetnek be a későbbi problémák megelőzésére, a legalacsonyabb teljes birtoklási költséget és a leginkább kiszámítható gyártási eredményeket biztosítja a program élettartama során.
Gyakran ismételt kérdések a progresszív fém sajtolásról
1. Mi a különbség a progresszív szerszámbélyegzés és a transzfer szerszámbélyegzés között?
A progresszív szerszámbélyegzés egy folyamatos szalagot több állomáson halad át egyetlen szerszámon belül, és préslöketenként egy kész alkatrészt hoz létre akár 1500 ütés/perc sebességgel. A transzfer szerszámbélyegzés mechanikus rendszereket használ az egyes nyersdarabok különálló szerszámállomások közötti mozgatására, így jobban megfelel a nagyobb vagy mélyebb -húzott alkatrészekhez, amelyek nem képesek fenntartani a hordozószalagot. A progresszív matricák az évi 50 000 alkatrész feletti mennyiséggel jeleskednek kisebb geometriával, míg a transzferszerszámok közepes -térfogatú programokat (25 000-500 000 alkatrészt) szolgálnak ki, amelyek összetett, háromdimenziós formázást foglalnak magukban, és meghaladja a hordozószalag korlátait.
2. Hány alkatrészt tud előállítani egy progresszív matrica, mielőtt karbantartásra szorulna?
A karbantartási időközök a szerszám anyagától és a sajtolt fém típusától függenek. A D2 szerszámacél lyukasztók általában minden 50 000-150 000 löket után élezést igényelnek, az M2 nagysebességű acél ezt magasabb tartományokra is kiterjeszti, a keményfém lapkák pedig 5-20 millió ütést képesek elvégezni a szervizelés előtt. Az anyagvastagság 10%-át meghaladó sorjamagasság az élezés esedékességének elsődleges jele. A professzionális műveletek minden megelőző karbantartást ütemeznek a löketszám alapján, nem pedig a naptári dátumok alapján, nyomon követve a kumulatív köszörülési veszteséget, hogy pontosan megjósolhassák az alkatrészcsere időzítését.
3. Milyen anyagok a legalkalmasabbak a progresszív sajtoláshoz?
Az alacsony szén- A réz- és sárgarézötvözetek olyan elektromos és elektronikai alkalmazásokat szolgálnak, ahol a vezetőképesség számít. Az alumíniumötvözetek megfelelnek a könnyű alkatrészeknek, de polírozott szerszámokat és speciális bevonatokat igényelnek a ragasztóképződés megakadályozása érdekében. A rozsdamentes acél a legigényesebb, magas megmunkálási sebességének köszönhetően prémium M2 vagy keményfém szerszámozást és agresszív kenést igényel. A tipikus vastagsági tartományok az ötvözettől függően 0,1 mm-től 6 mm-ig terjednek.
4. Mi az a minimális gyártási mennyiség, amely indokolja a progresszív szerszámozást?
A progresszív szerszámok általában évente 50 000 alkatrész felett válnak gazdaságilag előnyössé, a költségelőny pedig meredeken növekszik, meghaladja a 100 000 egységet. A pontos keresztezési pont az alkatrész bonyolultságától függően változik. Egy egyszerű konzol egy 6-állomásos szerszámban akár 30 000 alkatrésznél is eltörhet, míg egy összetett csatlakozó, amely 18 állomást és keményfém szerszámokat igényel, 150 000 egységig nem indokolja a befektetést. A teljes tulajdonlási költség, beleértve az amortizált szerszámokat, az alkatrészenkénti préselési időt és az évi 2-5%-os karbantartási tartalékot, inkább a valódi fedezeti költséget határozza meg, mintsem a szerszámárat.
5. Hogyan válasszon ki egy megbízható progresszív présbélyegző szállítót?
Értékelje a beszállítókat a házon belüli szerszámtervezési képességről- CAD/CAM és FEA szimulációval, az Ön igényeinek megfelelő présmennyiség-tartomány 20%-os árrés mellett, minőségi tanúsítványok (minimum ISO 9001, IATF 16949 az autóiparban), valamint kísérleti futtatás támogatása Cpk-hitelesítéssel. A képesség legerősebb mutatója az, hogy a szállító hogyan reagál az ajánlattétel során. Az olyan partnerek, mint a YICHEN (yichen-group.com), áttekintik az alkatrészgeometriát, javaslatokat tesznek a DFM fejlesztésére, és bemutatják a szalagelrendezési koncepciókat az árképzés véglegesítése előtt. Azok a beszállítók, akik műszaki kérdések nélkül küldenek vissza árajánlatot, általában nem rendelkeznek a komplex programokhoz szükséges mérnöki mélységgel.


