


Mi a Progresszív Die Metal Stamping
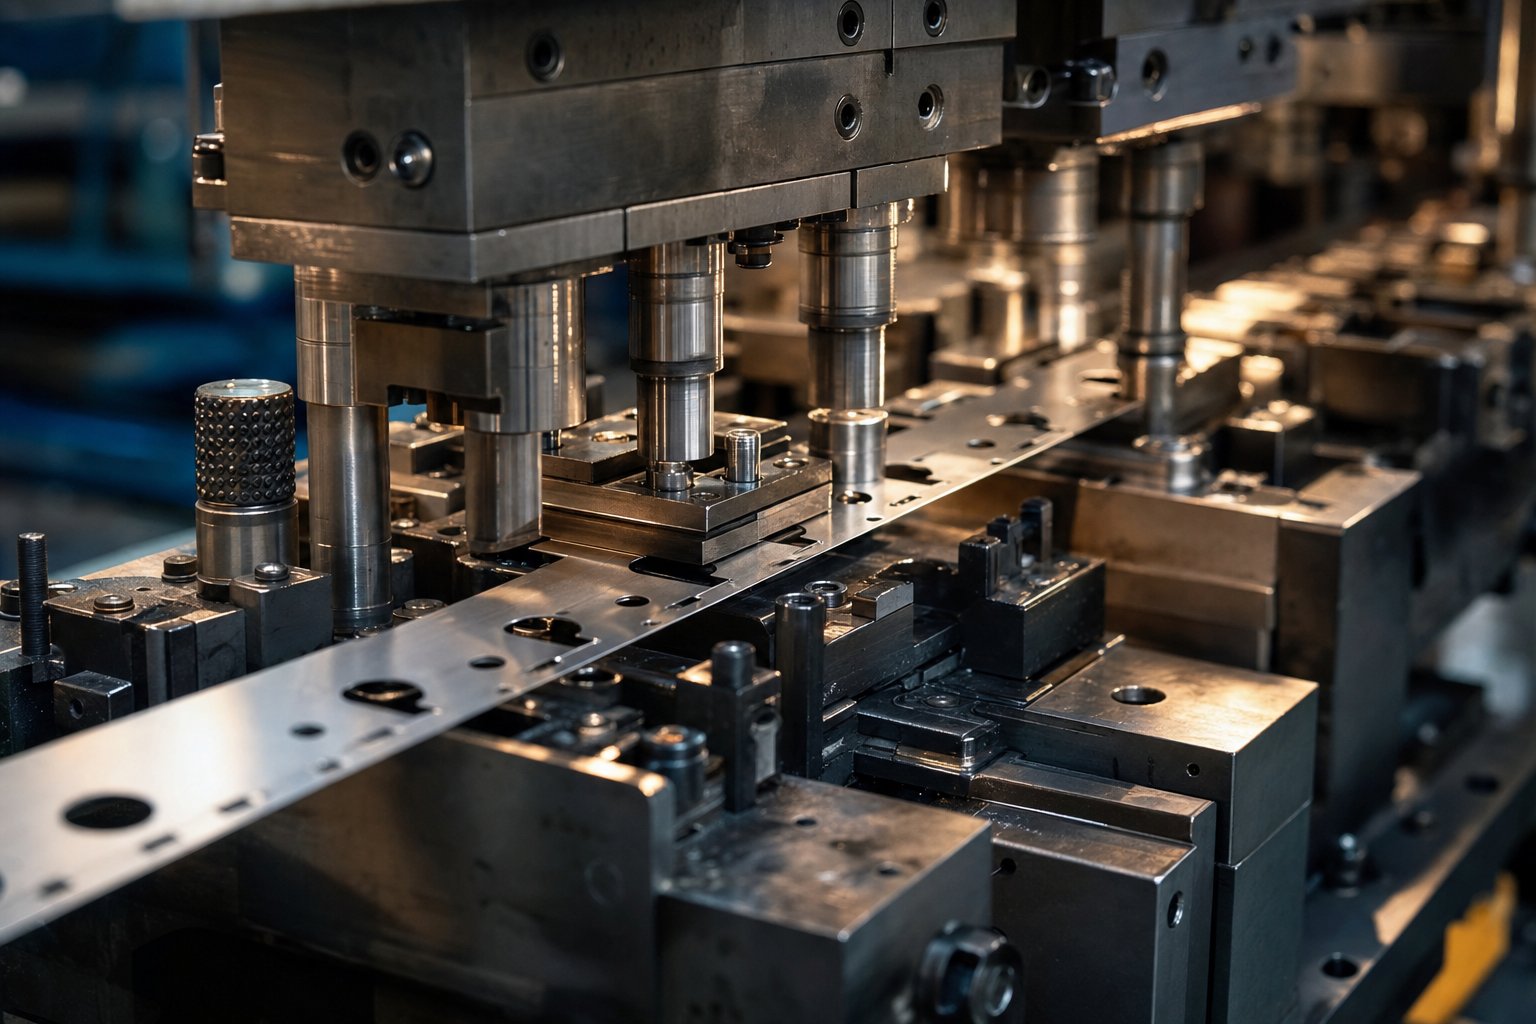
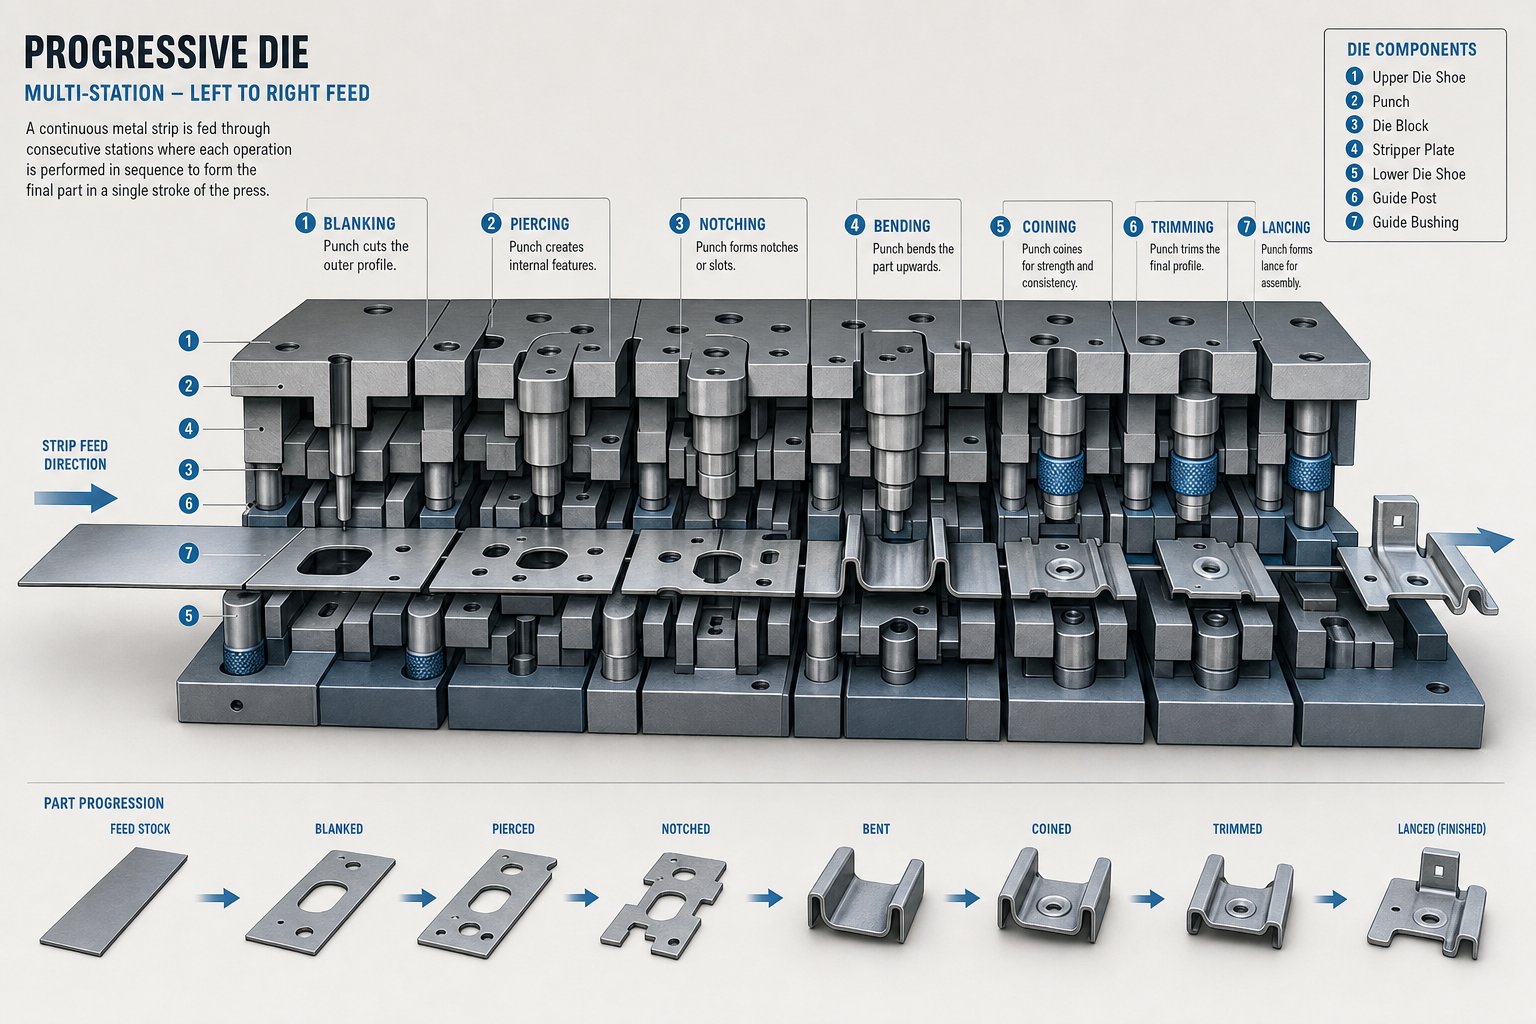
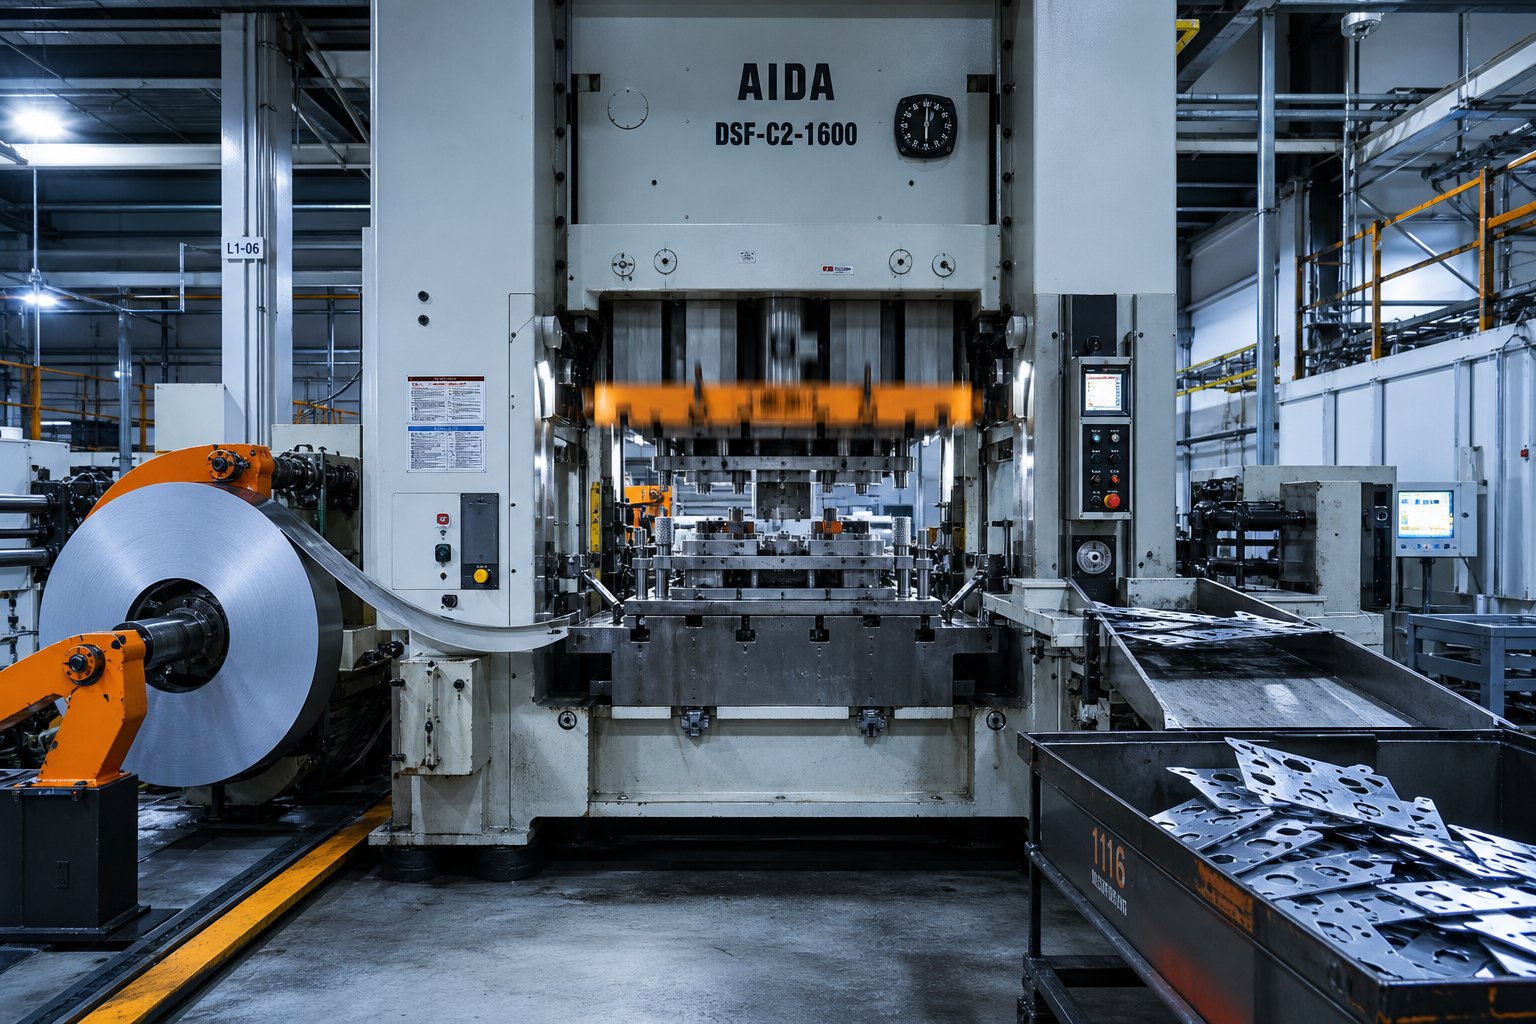
Ígymi az a progresszív kocka, pontosan? Képzeljen el egy szerszámot több, egymás után elrendezett állomással. Egy folytonos fémszalag halad át ezeken az állomásokon egy-egy osztáshosszonként, és minden nyomóütésnél minden egyes állomás más-más műveletet hajt végre - átszúrva, hajlítva, formázva vagy vágva - a szalag különböző szakaszán egyidejűleg. Mire a szalag kilép a végső állomásról, egy kész alkatrész kiesik. Ez a progresszív fém sajtolás a legegyszerűbb formájában.
A progresszív présbélyegzés egy nagy-térfogatú fémformázási folyamat, amelyben egy folyamatos fémcsík halad át egy több-állomásos szerszámon, és minden egyes állomás szekvenciális műveletet hajt végre, és a prés minden egyes mozdulatával kész alkatrészt állít elő.
Miért létezik progresszív bélyegzés?
Képzelje el, hogy szüksége van egy összetett fém tartóra lyukakkal, ívekkel és húzott mélyedéssel. Az egyszeri-műveletes bélyegzés során az alkatrészt külön-külön szerszámon kell átvezetni, át kell helyezni az egyes lépések közé, és el kell viselnie az ezzel járó összes kezelési időt és beállítási kockázatot. A progresszív bélyegzés teljesen kiküszöböli ezt a problémát. Egy szerszám, egy nyomás, egy folyamatos adagolás -, és Ön olyan összetett kész alkatrészeket állít elő, amelyek sebessége eléri a 300 löketet percenként nagy sebességű-berendezéseken. Nincs kézi áthelyezés, nincs több-beállítás szűk keresztmetszete, nincsenek az operátorok által bevezetett-alkatrészek{10}}variációk.
Ki veszi igénybe a progresszív sajtolási szolgáltatásokat
Három különálló csoport jellemzően progresszív présfém-bélyegzési szolgáltatásokat szerez be, és mindegyik különböző prioritásokkal érkezik:
- Gyártómérnökökösszpontosítson a folyamatképességre, a tűréshatárokra és arra, hogy a szerszám kialakítása képes-e kitartani ciklusok millióit romlás nélkül.
- Beszerzési csapatokmérlegelje a szerszámberuházást a per-alkatrészköltséggel, keresve azt a mennyiségi küszöböt, ahol a progresszív bélyegzés jobban teljesít, mint az alternatívák.
- Terméktervezőktudnia kell, hogy mely geometriák valósíthatók meg egy progresszív szerszámon belül, és ezek jellemzői hogyan befolyásolják a szerszámok bonyolultságát.
Mindegyik nézőpont különböző kérdéseket - és különböző hibákat - formál a beszállítók értékelése során. Az a mechanika, hogy egy szalag valójában hogyan mozog ezeken az állomásokon, és mi történik mindegyiknél, felfedi, hogy miért történnek ezek a hibák.
Hogyan működik a progresszív szerszámbélyegzési folyamat lépésről lépésre
Egy lapos fém tekercs megy az egyik végén. A kész részek jönnek ki a másikból. Hogy mi történik a két pont között, az határozza meg, hogy megbízható, méretkonzisztens komponenseket - kap-e, vagy pedig termelési fejtörést okoz. Itt a teljes utazás, állomásról állomásra.
Csík etetés és tekercs decoiling
Minden progresszív matrica és bélyegzési ciklus a letekercselőnél kezdődik. Egy fémlemezből - acélból, alumíniumból, rézből, sárgarézből vagy rozsdamentes acélból - készült tekercset töltenek egy tüskére, amely forog, és a prés által megkívánt anyag szabadul fel. A szalag először egy egyengetőn halad át, amely eltávolítja a tekercselés során bevezetett természetes ívet (úgynevezett tekercskészletet). E lépés nélkül a szalag egyenetlenül táplálkozna, és méretbeli eltolódást okozna az alkatrészek között.
Az egyengetőből egy szervo adagoló húzza be a csíkot a szerszámba egy pontos lépésközzel, amelyet előtolási osztásnak nevezünk. A takarmányozási pontosság itt többet számít, mint azt a legtöbb vásárló gondolná. Még a löketenkénti 0,05 mm-es eltérés is összekeveri az állomásokat, hibás lyukakat, egyenetlen íveket és törmeléket hozva létre. Az adagolónak tökéletesen szinkronizálnia kell a préslöket ciklusával, csak akkor engedje el a csíkot, amikor a matrica teljesen nyitva van, és minden alkalommal pontosan ugyanolyan távolságra haladja előre.
Az állomás haladása a piercingtől a levágásig
Miután bekerült aprogresszív bélyegző szerszám, a szalag egy állomássorozattal - találkozik, amelyek mindegyike egy meghatározott műveletet hajt végre. Az alkatrész a teljes folyamat során egy hordozószalaghoz (ezt néha szalagnak is nevezik) csatlakoztatva marad, ami stabilan és pontosan elhelyezve tartja, ahogy előrehalad. Gondoljon a hordozóra, mint magába az anyagba épített szállítószalagra.
Egy tipikus állomásszekvencia egy progdie-ben így néz ki:
- Pilóta lyukak- Először áttört, hogy pontos regisztrációs pontokat hozzon létre, amelyek végigvezetik a sávot minden következő állomáson.
- Piercing- Belső lyukak, rések és kivágások vannak a szalagon.
- Lancing- A részleges vágások füleket vagy lamellákat hoznak létre az anyag teljes eltávolítása nélkül.
- Alakítás- Három-dimenziós formák, bordák vagy dombornyomott elemek vannak benyomva az alkatrészbe.
- Rajz- Szükség esetén az anyagot sekély csésze vagy csatorna alakúra húzzák.
- Coining- A nagynyomású-kompresszió finomítja a felületeket, élesíti a részleteket vagy kalibrálja a kritikus méreteket.
- Cutoff- A kész alkatrészt leválasztják a hordozószalagról, és kidobják begyűjtés céljából.
Nem minden alkatrész igényli ezeket a műveleteket. Előfordulhat, hogy egy egyszerű konzol csak átszúrásra, hajlításra és levágásra szorul. Egy összetett elektromos csatlakozó tíz vagy több állomást igényelhet. A lényeg az, hogy minden művelet rögzített, tervezett sorrendben - történik, és ez a sorrend soha nem változik részenként.
Nyomja meg a Mechanics and Stroke Cycle gombot
Ez teszi a progresszív bélyegzőprést olyan termelékenysé: a nyomóhenger minden egyes löketével egyidejűleg hajtja végre az összes állomási műveletet a szalag különböző szakaszain. Míg az első állomás új anyagba fúrja ki a vezetőlyukakat, a későbbi állomások hajlítják, alakítják és vágják azokat a részeket, amelyek néhány mozdulattal korábban kerültek a szerszámba. Mindig több alkatrész van folyamatban egyszerre.
A stancolt sajtolóprés fix sebességgel működik, percenkénti löketben (SPM) mérve. A nagy sebességű fémbélyegzési műveletek kisebb alkatrészeken 200 és 1000 SPM közötti sebességgel futhatnak, az anyagvastagságtól, az alkatrész összetettségétől és a prés mennyiségétől függően. Minden egyes vonás pontosan egy lépéshosszal előre viszi a csíkot. Ez a ritmus - előre, bélyeg, előre, bélyeg - minden ciklusban kész részt hoz létre.
A sebesség azonban önmagában nem határozza meg az áteresztőképességet. Egy jól-megtervezett, 400 fordulat/perc sebességgel, nulla állásidővel működő szerszám jobb lesz, mint egy rosszul megtervezett, 600 SPM-en működő, óránként akadozó szerszám. Az előtolás stabilitása, a szerszámbeállítás, a kenés és a selejtkidobás mind meghatározza, hogy az elméleti sebesség tényleges teljesítményt jelent-e.
Ez a mechanikus logika - rögzített állomások, vezérelt betáplálás, egyidejű műveletek - megmagyarázza, hogy a progresszív bélyegzés miért szállít megismételhető részeket hangerőn. De az igazi mérnöki kihívás nem a sajtó működtetése. Ez maga a szerszám tervezése: annak kiválasztása, hogy hány állomásra van szükség, milyen sorrendet követnek, és hogyan kezeli a szalagelrendezés az anyagfeszültséget minden művelet során.
Szerszámtervezés és szerszámgépészeti alapok
A sajtó ciklusba állítása a legegyszerűbb. Az igazi intellektuális befektetés a progresszív szerszámozásba hónapokkal az első ütés - előtt történik, a szalagelrendezés tervezése, az állomások sorrendjének meghatározása és magának a szerszámnak az anyagválasztása során. Ezek a mérnöki döntések rögzítik az alkatrészek minőségét, a szerszám élettartamát és a darabonkénti gazdaságosságot a teljes gyártási folyamat során.
Csík elrendezés és állomássorrendezési logika
Hogyan dönti el egy mérnök, hogy egy alkatrésznek hat vagy tizennégy állomásra van szüksége? Az alkatrész geometriájával kezdődik. Minden furathoz, hajlathoz, formához és levágáshoz legalább egy dedikált állomás szükséges, de a sorozatnak tiszteletben kell tartania az anyag viselkedését. Mélyhúzás után nem érhetsz felületet a torzítás kockázata nélkül. A még meg nem alakult kanyar melletti lyukat nem lehet feszültségtörések beiktatása nélkül kilyukadni.
A progresszív sajtolószerszám-tervezés szándékos szekvenálási logikán alapul: a legkevesebb anyagfeszültséget okozó műveletek először történnek, míg a nagy{0}}erejű műveletek, mint például a vágás vagy a mélyalakítás csak később jönnek, miután a környező elemek már be vannak zárva. Az üresjárati állomások - olyan pozíciók, ahol nem történik munka - stratégiailag vannak elhelyezve, hogy lehetővé tegyék a szalagok és a jövőbeli műveletek közötti progresszív stabilizáló teret. ha szükséges.
A kísérleti furatok elhelyezése egy másik kritikus tényező. Ezek a kicsi, precízen áttört lyukak minden állomáson rögzítik a csíkot, és a formázási jellemzőkhöz viszonyított helyzetük határozza meg, hogy a lefelé irányuló műveletek milyen pontosan landolnak. A publikált kutatás aInternational Journal of Production Researchnégy kulcstényezőt azonosít a szalagelrendezések értékeléséhez: az állomás számának hatékonyságát, a nyomaték kiegyensúlyozását, a szalag stabilitását és a betáplálási magasságot - pontozzák és súlyozzák, hogy objektív értékelést készítsenek a versengő elrendezési lehetőségekről, nem pedig a csoport konszenzusára hagyatkozva.
Progresszív vágószerszámokban gyártható tervezés
Az alkatrésztervezőknek óriási befolyásuk van a progresszív szerszámozás összetettségére - és a költségre - a geometriai döntéseik révén. A progresszív bélyegzésre optimalizált alkatrész 10 állomásos szerszámban futhat. Ugyanez a rész rosszul átgondolt jellemzőkkel 16 állomást igényelhet, ami megkétszerezi a szerszámköltséget és növeli a tűréshalmozódást a szalagon.
A progresszív sajtolószerszámok DFM-elvei a következők:
- Minimális hajlítási sugarak:Tartsa a belső hajlítási sugarakat legalább 1,0-szeres anyagvastagságon, hogy elkerülje a repedést a hajlítási vonalnál. A hosszabb szerszámélettartam érdekében az 1,2-1,5-szeres vastagságot részesítjük előnyben.
- A furat átmérőjének határai:Tartsa a furatok átmérőjét legalább 1,0-szeres anyagvastagságon, hogy elkerülje a lyukasztást a nagy sebességű{1}}ciklus során.
- Funkcióköz:Tartsa a lyukasztott elemeket legalább 2,0-szeres anyagvastagságban az élektől és a szomszédos elemektől, hogy megakadályozza a présacél idővel összeomlását.
- Egyenletes falvastagság:Kerülje el a drasztikus vastagsági átmeneteket, amelyek egyenetlen anyagáramlást okoznak, és növelik a visszaugrás kiszámíthatatlanságát.
- Szemcseirány-tudatosság:A törési kockázat csökkentése érdekében lehetőség szerint a gördülési irányra merőlegesen tájoljon hajlításokat.
- Sekély formázási mélység:Minimalizálja a húzási mélységet a részszélességhez viszonyítva - A túlzott mélység átviteli szerszámfolyamatokat igényel progresszív szalag-alapú műveletek helyett.
Tapasztalt progresszív szerszám- és szerszámmérnökök korán felülvizsgálják az alkatrészek nyomatait, és megjelölik azokat a funkciókat, amelyek állomásokat bővítenek, megnehezítik a karbantartást vagy csökkentik a szerszám élettartamát. Ez az előzetes DFM visszajelzés gyakran több pénzt takarít meg, mint bármely beszerzési tárgyalás.
Szerszámozás Építő- és szerszámanyagok
A progresszív bélyegzőszerszám fizikai felépítése határozza meg, hogy hány millió alkatrészt tud előállítani, mielőtt jelentős felújításra lenne szükség. A vágószerszám-alkatrészek ismétlődő, nagy sebességű ütéseket, súrlódást és anyagáramlást - elviselnek, így magának a szerszámnak az anyagválasztása rendkívül fontos.
A legtöbb progresszív szerszámkészlet D2 vagy A2 szerszámacélt használ a lyukasztókhoz és a betétekhez. A D2 kiváló kopásállóságot és éltartást biztosít, így a szúró- és blankolóállomások igáslója. Az A2 jobb szívósságot biztosít olyan alakítóállomásokon, ahol nagyobb az ütési terhelés, de kisebb a kopásállóság. Az extrém szerszámélettartamot igénylő - csiszoló rozsdamentes acélok több millió alkatrészt meghaladó mennyiségben történő sajtolása esetén - a keményfém-betétes progresszív keményfém sajtolószerszámok a kritikus kopási pontokon helyettesítik a hagyományos acélt. Ahogy az egyik iparági irányelv megjegyzi, a keményfém úgy viselkedik, mint a beton: szétesik, mielőtt elhasználódna, így ideális olyan állomásokhoz, ahol a kopás gyorsan lebontja a szerszámacélt.
A sajtolólemezek és a sarukészletek jellemzően S7 vagy 4140-es, -előedzett acélból készülnek, biztosítva a szerkezeti merevséget az összes állomáson a teljes préselési tonnatartalom melletti igazítás fenntartásához. A vezetőcsapoknak, a perselyeknek és az igazítási alkatrészeknek elég robusztusnak kell lenniük ahhoz, hogy leküzdjék az oldalirányú erőket, amelyeket az off-középpont alkot, - egy olyan részletet alkotva, amely közvetlenül kapcsolódik a pillanatnyi-kiegyenlítő tényezőhöz a szalagelrendezés kiértékelésében.
Végső soron a szerszámanyagokkal kapcsolatos döntések egyetlen kérdésre vezethetők vissza: mi a várható gyártási mennyiség? Az 50 000-db éves üzemidő nem indokolja mindenhol a keményfém lapkák használatát, míg egy 5-millió darabos program nem engedheti meg magának a gyakori D2 lyukasztócsere leállását. A szerszámgyártás és a mennyiségi elvárások összeegyeztetése az a pont, ahol a mérnöki mérlegelés és a költségoptimalizálás találkozik – és ahol a bélyegzendő anyag saját korlátokat vezet be.
Anyagválasztás és a fémek viselkedése a progresszív szerszámokban
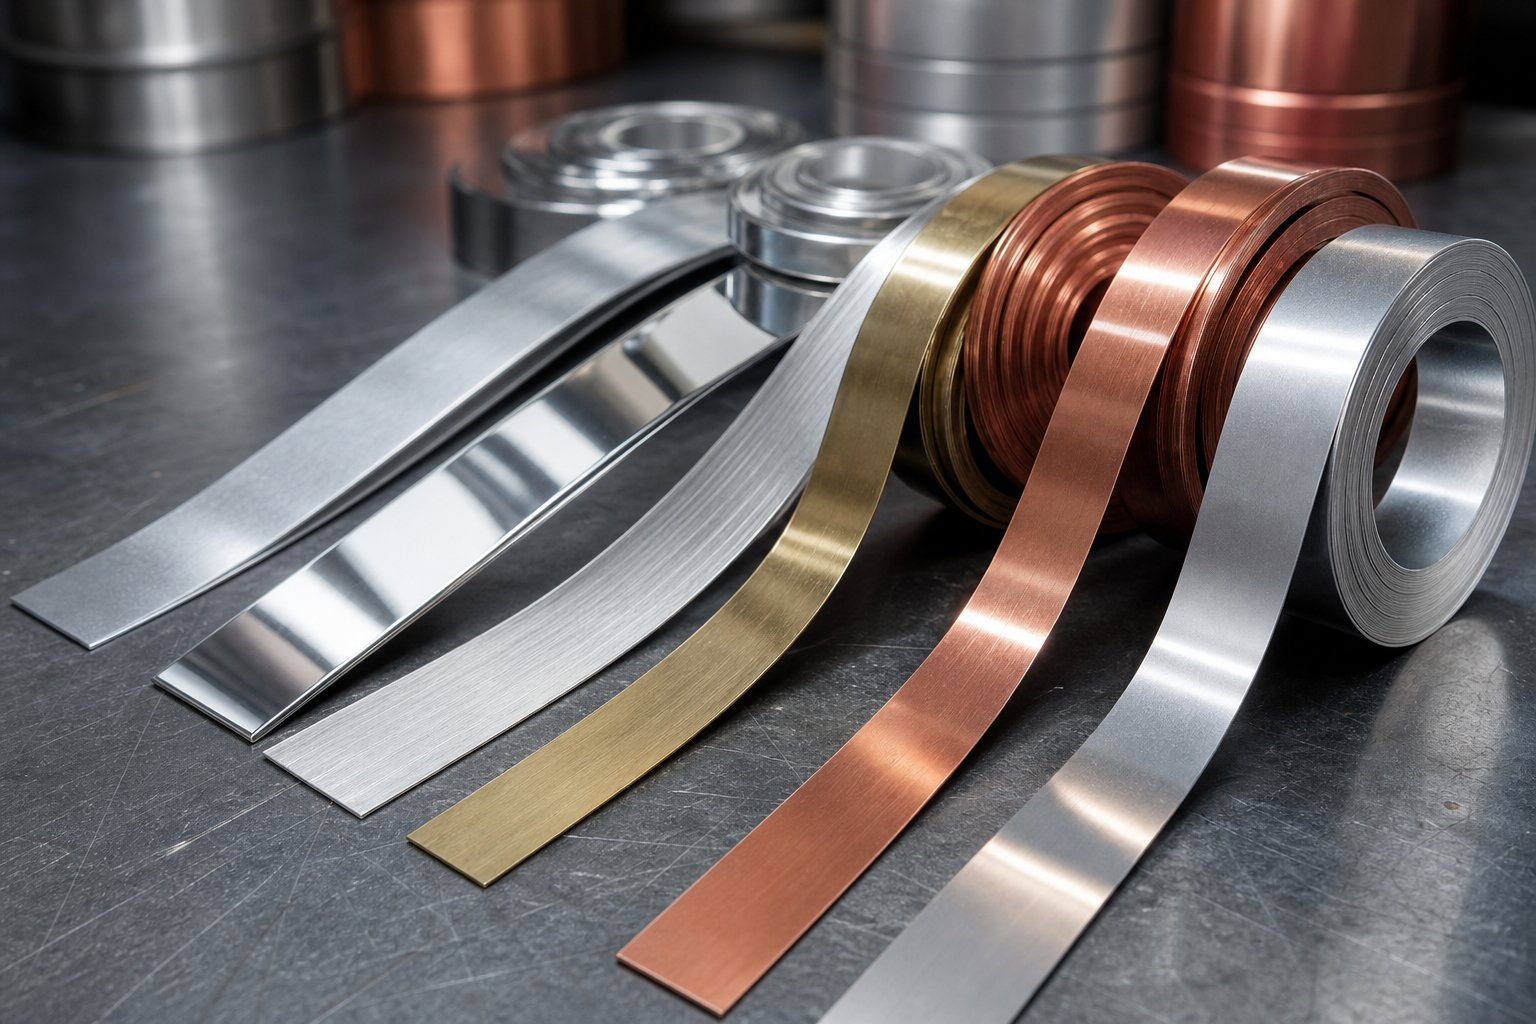
A szerszám felépítése számít -, de a szerszámon áthaladó anyag szinte minden más mérnöki döntést diktál. A csík előtolási viselkedése, az állomások sorrendje, a kenési stratégia, a lyukasztási hézag és a karbantartási intervallumok mind attól függően változnak, hogy milyen fémet alakít. Azok a vevők, akik az anyagválasztást egyszerű beszerzési jelölőnégyzetként kezelik, a gyártás közben-gyakran rájönnek, hogy az általuk választott ötvözet alapvetően más szerszámozási megközelítést igényel, mint a költségvetésben.
Acél és rozsdamentes acél bélyegzési szempontok
A szénacél progresszív bélyegzés továbbra is a progresszív matricák leggyakoribb alkalmazása. Az alacsony szén-dioxid-kibocsátású-minőségek, mint például a 1008 és 1010 kiváló alakíthatóságot, kiszámítható viselkedést biztosítanak az állomásokon, és minimális szerszámkopást kínálnak. Dráma nélkül elfogadják a szűk kanyarokat, a mély formákat és a nagy{5}}sebességű kerékpározást. Az acél progresszív sajtolás tipikus vastagsági tartományai 0,4 mm és 3,0 mm közé esnek, a vékonyabb idomok nagyobb percenkénti lökettel futnak, és a vastagabb készlet nagyobb préselési tonnát igényel.
A rozsdamentes acél progresszív bélyegzés ezzel szemben teljesen más kihívásokat jelent. Az ausztenites minőségek, mint a 304, -agresszíven megkeményednek, ahogy áthaladnak az alakító állomásokon -, ami azt jelenti, hogy minden egymást követő művelet egyre keményebb anyaggal találkozik. A mérnököknek ezt úgy kell figyelembe venniük, hogy exponenciálisan nagyobb űrtartalmat számítanak ki a downstream állomásokon, és a műveletek sorrendjét a kumulatív feszültség minimalizálása érdekében.
A Springback ugyanilyen problémás. Ahol az enyhe acél 1-2 fokkal visszaugrik egy hajlítás után, a rozsdamentes acél rutinszerűen 3-5 fokot vagy még többet rugózik. A szerszámmérnökök a kompenzációt a - megmunkálási lyukasztó és matricaszögek túlhajlításával, például 93 fokos szöggel kompenzálják, így az alkatrész ellazul a megcélzott 90 fokos geometriába. A szerszám kialakításába épített kompenzáció nélkül minden hajlított elem a tűréshatáron kívül esik.
Galling a leginkább zavaró hibamódot mutatja be. A nagy súrlódású szalagok leválasztják a rozsdamentes acél passzív oxidrétegét, aminek következtében a kitett anyag hidegen -közvetlenül a szerszám felületére hegeszthető. A vágás megkezdése után a gyártás leáll a polírozáshoz. A PVD-bevonatok, például a lyukasztófelületek TiCN-bevonatai és az extrém nyomású{4}}kenőanyagok kötelező ellenintézkedések minden nagy mennyiségben futó rozsdamentes acélból készült programnál.
A réz- és sárgarézötvözet viselkedése progresszív szerszámokban
A progresszív rézbélyegzés uralja az elektromos csatlakozók és terminálok piacát, és ennek jó oka van. A C11000 elektrolitikusan szívós szurokréz körülbelül 101%-os IACS vezetőképességet biztosít kiváló alakíthatósága mellett, így ideális a hordóformákhoz, az érintkezőfülekhez és a préselési jellemzőkhöz, amelyeket a progresszív bélyegző rézkapcsok megkövetelnek. Az ilyen alkalmazásokhoz használt szalagtekercs általában 0,13 mm és 1,5 mm közötti vastagságú, meghatározott temperációval (teljesen -keményítve), amely közvetlenül befolyásolja az alakítási viselkedést az egyes állomásokon.
A kihívás? A réz agresszíven tapad a szerszámacélhoz -, hasonlóan a rozsdamentes acélhoz, de inkább a réz lágysága és nagy felületi tapadása, mintsem az oxidréteg meghibásodása miatt. Az automatizált kenőrendszerek és a polírozott szerszámfelületek nem-tárgyalhatók a tartós rézgyártáshoz.
A sárgaréz progresszív bélyegzés praktikus alternatívát kínál ott, ahol nincs szükség teljes rézvezetőképességre. A C26000 patronos sárgaréz nagyobb szilárdságot és jobb rugózási tulajdonságokat biztosít a rögzítőkapcsok számára, míg alacsonyabb súrlódási együtthatója jelentősen barátságosabbá teszi a szerszámozást, mint a tiszta réz. A foszforbronz (C51000) kitölti a hiányt azoknál az alkalmazásoknál, ahol rugóerőre és mérsékelt vezetőképességre van szükség, - gondoljon olyan csatlakozóérintkezőkre, amelyeknek állandó nyomást kell fenntartaniuk több ezer párosítási cikluson keresztül.
A rézötvözetek munkaedzése más görbét követ, mint az acélé. Ezek az anyagok gyorsan megkeményednek a kezdeti formázás során, de a plató előtt korábban, ami azt jelenti, hogy a több-állomásos progresszív sorozatoknak elöl- kell terhelniük a legnagyobb deformációt, mielőtt az ötvözet megmerevedik. A mérnökök gyakran kifejezetten az izzított hőkezelési szalagot határozzák meg, hogy a korai állomások agresszíven alakulhassanak ki anélkül, hogy az anyag megrepedne a későbbi műveleteknél.
Alumínium progresszív bélyegzési kihívásai
Az alumínium progresszív bélyegzés a súly--érzékeny alkalmazásokhoz - autóipari hőpajzsokhoz, elektronikai burkolatokhoz, repülőgép-tartókhoz - szól, ahol a sűrűségmegtakarítás indokolja a további mérnöki erőfeszítéseket. Az olyan ötvözetek, mint az 5052-H32 és a 6061-T4 ésszerű alakíthatóságot kínálnak a 0,5 mm és 3,0 mm közötti vastagságtartományban, de olyan bélyegzési viselkedést vezetnek be, amely megragadja a vásárlókat.
Galling ismét a lista élén áll. Az alumínium lágy oxidrétege az alakító nyomás hatására lebomlik, így friss anyag szabadul fel, amely azonnal kötődik a szerszámacélhoz. A rozsdamentes acéltól eltérően, ahol a speciális bevonatok megoldják a legtöbb problémát, az alumínium hegesztése gyakran több megközelítést igényel: króm-bevonatú szerszámfelületek, PTFE-alapú száraz-film-kenőanyagok és megnövelt szerszámhézag (általában az anyagvastagság 8–12%-a, szemben az acél 5–8%-ával).
Ezek a szélesebb hézagok azért léteznek, mert az alumínium inkább szakad, mintsem tisztán nyír, ha a lyukasztó--túl szűk rések. A sorjaszabályozás kiegyensúlyozóvá válik - túl szoros, és szakadás és túlzott ütési kopás lép fel, túl laza, és a sorja magassága meghaladja az áramlási irányban történő összeszerelés elfogadható határait.
A kenési követelmények is szigorúbbak. A szénacélhoz tökéletesen működő szabványos sajtolóolajok gyakran nem rendelkeznek az alumíniumnak megkövetelt határ-rétegtulajdonságokkal. Megfelelő kenés nélkül néhány száz löket alatt felgyülemlik a felületi horzsolás és a szerszám felhalmozódása, ami nem tervezett karbantartási leállásokat kényszerít ki.
| Anyagi család | Alakíthatóság | Tipikus vastagsági tartomány | Közös alkalmazások | A bélyegzéssel kapcsolatos legfontosabb szempontok |
|---|---|---|---|---|
| Alacsony-szén-dioxid-kibocsátású acél (1008/1010) | Kiváló | 0,4 – 3,0 mm | Tartók, kapcsok, szerkezeti megerősítések, autóipari hardverek | Minimális visszaugrás; alacsony szerszámkopás; legnagyobb sebességű képesség |
| Rozsdamentes acél (304/316L) | Mérsékelt | 0,3 – 2,5 mm | Orvosi alkatrészek, élelmiszer-felszerelések,{0}}korrózióálló házak | Súlyos visszaugrás; munkakeményedés; az epedés PVD bevonatokat és EP kenőanyagokat igényel |
| Réz (C11000) | Kiváló | 0,13 – 1,5 mm | Elektromos kapcsok, sínek, csatlakozók | Vágó hajlam; a puhaság halk felhalmozódást okoz; az indulat kiválasztása kritikus |
| sárgaréz (C26000) | Nagyon jó | 0,2 – 2,0 mm | Csatlakozó rugók, dekoratív vasalat, hangszerelemek | Alacsonyabb az epedés kockázata, mint a réznél; jobb rugótartás; mérsékelt munkakeményítés |
| Alumínium (5052/6061) | Jó | 0,5 – 3,0 mm | Hőpajzsok, burkolatok, könnyű konzolok, hűtőbordák | Szélesebb szerszámhézag szükséges; PTFE kenőanyagok; inkább szakad, mint nyírás, ha szűk a távolság |
Minden anyag megszabja a saját szabályait a szerszámhézagra, az állomások számára, a kenésre és a karbantartás gyakoriságára vonatkozóan. Az alkatrésznyomat acél és alumínium esetében azonosnak tűnhet, de a mögötte lévő progresszív matrica -, valamint az építési és karbantartási költség - drámaian eltérhet. Ez a különbség csak fokozódik, ha elkezdi összehasonlítani ezen anyagok teljesítményét az alternatív bélyegzési módszerekkel, amelyek alapvetően eltérő módon kezelik őket.
Progresszív Die vs Transfer Die vs Compound Die
Az anyag viselkedése alakítja a szerszámot -, de a választott szerszám típusa alakítja a teljes termelési stratégiát. A vásárlók gyakran azt feltételezik, hogy a progresszív matricák mindent kezelnek, vagy hogy minden szerszám és bélyegzési módszer felcserélhető kisebb költségkülönbségekkel. A valóságban a progresszív matricák, a transzfer szerszámok és az összetett matricák alapvetően különböző gyártási problémákat oldanak meg. Ha nem a megfelelőt választja, nemcsak a szerszámköltségvetést pazarolja -, hanem egy olyan folyamatba is bezárja Önt, amely a program élettartamáért küzd az alkatrészgeometriával.
| Jellegzetes | Progresszív Die | Transzfer Die | Összetett Die |
|---|---|---|---|
| Folyamatmechanika | Az alkatrész az összes állomáson keresztül a hordozószalaghoz rögzítve marad | Az alkatrészt korán leválasztják a szalagról, mechanikus ujjak mozgatják az állomások között | Több vágási művelet egyetlen mozdulattal |
| Ideális alkatrész komplexitás | Kis és közepes részek mérsékelt formázással, hajlításokkal és áttört jellemzőkkel | Nagy vagy mélyen{0}}húzott részek, amelyek kiterjedt formázást vagy tájolási változtatást igényelnek | A lapos részek csak kivágást, átszúrást vagy egyszerű nyírást igényelnek |
| Kötet Alkalmasság | 50,000+ egység/év (optimálisan 100,000+ felett) | 25,000+ egység/év | Közepes és nagy mennyiségű egyszerű geometria |
| Ciklus sebessége | 200–1,000+ ütés percenként | Közepes (a mechanikus átvitel korlátozza a sebességet) | Gyors az egyszerű alkatrészekhez; nagyobb alkatrészeknél lassabb |
| Szerszámköltség | Magas (30 000–250 USD,000+) | Magas (a progresszívhez hasonlítható) | Alsó - egyszerűbb felépítés, kevesebb állomás |
| -Alkatrészköltség mennyiségenként | A legalacsonyabb a megfelelő geometriákhoz | Alacsony, de magasabb, mint a progresszív a lassabb ciklus miatt | Alacsony lapos alkatrészekhez; formált részekre nem alkalmazható |
Progresszív szerszám vs Transfer Die Stamping
A lényegi különbségtétel egyszerű: a progresszív matricákban az alkatrész soha nem hagyja el a szalagot a végső vágási állomásig. A transzferszerszámos sajtolásnál az alkatrészt a legelső műveletnél leválasztják a szalagról, majd mechanikus ujjakkal vagy átviteli mechanizmussal fizikailag mozgatják az állomások között.
Miért számít ez? Mivel a hordozószalag korlátozza a húzási mélységet. Ha az alkatrésze mélyalakítást igényel - csészék, kagylók vagy burkolatok, amelyek magasabbak, mint az alkatrész átmérőjének körülbelül 1,5-szerese -, a csík elszakad vagy becsavarodik, mielőtt az alakítási művelet befejeződik. Az átviteli szerszámok teljesen megszüntetik ezt a kényszert. Miután a nyersdarab megszabadult a szalagtól, a prés olyan mélyre tud húzni, amennyire az anyag nyúlási tulajdonságai lehetővé teszik.
Az átviteli szerszámok olyan nagyobb alkatrészeket is kezelnek, amelyek az állomások közötti tájékozódást igénylik, például autókarosszéria-paneleket vagy mélyen{0}}húzott házakat, amelyeket el kell forgatni a több-tengelyes alakításhoz. A progresszív matricák nem tudnak elforgatni egy alkatrészt, - fizikailag rögzítve van a szalaghoz.
A kompromisszum? Sebesség. Az átviteli mechanizmusoknak időre van szükségük, hogy megragadják, elmozdítsák és elengedjék az egyes nyersdarabokat. Ez a mechanikus alaphelyzetbe állítás azt jelenti, hogy a transzferprések általában alacsonyabb percenkénti lökettel működnek, mint az azonos méretű alkatrészek progresszív műveletei. A kisméretű, -nagy térfogatú alkatrészekhez - az elektromos kapcsok, rugós kapcsok, vékony konzolok - progresszív matricák nagy áteresztőképességgel nyernek. Nagyobb szerkezeti elemeknél vagy bárminél, amely a szalagtartó határait meghaladó húzási mélységet igényel, a transzferbélyegzés az egyetlen járható út.
A hangerő-átkapcsolási pontok is különböznek. A fokozatos fémbélyegzés költsége általában 50 000-100,000+ éves egységgel válik indokolttá, míg a transzfer sajtolószerszám-programok akár 25 000 egységnyi mennyiségben is indokolttá teszik a szerszámberuházást, részben azért, mert a nagyobb gyártott alkatrészek darabonkénti értéke magasabb.
Progressive Die vs Compound Die
Az összetett szerszámok teljesen más elven működnek. Ahelyett, hogy a műveleteket több állomáson sorba rendezné, egy összetett szerszám több vágási műveletet hajt végre egyidejűleg egyetlen nyomólöketben. A csík bemegy, egy ütés elsül, és egy teljesen üres és áttört lapos rész kiesik.
Hatékonyan hangzik -, és a megfelelő alkalmazáshoz az is. Az összetett présbélyegzés laposabb részeket eredményez, jobb méretpontossággal a jellemzők között, mivel az összes vágott él egy műveletben jön létre, kiküszöbölve a különböző műveletek közötti eltéréseket. Az alátétek, alátétek, tömítések és lapos elektromos laminálások a tankönyv szerinti összetett szerszámalkalmazások.
A korlátozás alapvető: az összetett szerszámok csak vághatók. Hiányzik belőlük az alakító képesség. Nincs hajlítás, nincs rajz, nincs domborítás. Ha az Ön alkatrésze bármilyen háromdimenziós geometriát - igényel, még egy egyszerű 90-fokozatú fület is – az összetett szerszámok nem tudják előállítani. Szüksége lesz egy másodlagos hajlítási műveletre, amely növeli a kezelést, a költségeket és a minőséget.
Az összetett szerszámok olcsóbbak és gyorsabbak is, mint a progresszív szerszámok, így gazdaságos választás a közepes térfogatú lapos alkatrészekhez, ahol az egyszerű geometriák precíziós présbélyegzése a követelmény. De abban a pillanatban, amikor az alkatrész bonyolultsága megköveteli a formázást, az összetett szerszám kemény mennyezethez ér -, és progresszív szerszámok válnak szükségessé.
Amikor a progresszív présbélyegzés az optimális választás
Nem minden alkatrész tartozik egy progresszív kockához. A döntés öt egymást keresztező kritériumtól függ:
- Alkatrész mérete:A progresszív matricák a kis és közepes alkatrészeket részesítik előnyben, amelyek a szabványos szalagszélességbe (általában 300 mm alatt) illeszkednek.
- Geometriai összetettség:A több műveletet igénylő alkatrészek - átszúrás plusz formázás és hajlítás - profitálnak a legtöbbet a szekvenciális állomás megközelítésből.
- Éves mennyiség:A magas előzetes szerszámköltségnek csak akkor van értelme, ha több tíz vagy százezer alkatrészre amortizálódik.
- Toleranciakövetelmények:A szalag-alapú előremenet a vezetőlyuk-regisztrációval ±0,05 mm és ±0,10 mm közötti konzisztens tűrést biztosít több millió cikluson keresztül.
- Másodlagos művelet megszüntetése:Ha a progresszív stancolási és sajtolási megközelítés konszolidálni tudja azt, ami egyébként többszörös beállítást igényelne, akkor csökkenti a program teljes költségét még akkor is, ha a szerszámozás drága.
A progresszív szerszámok akkor válnak a leggazdaságosabb választássá, ha az éves mennyiség meghaladja az 50 000 egységet, és az alkatrészgeometria többszörös alakítási műveleteket igényel, amelyek egyébként külön szerszámbeállításokat, kézi kezelést vagy másodlagos folyamatokat igényelnek.
E mennyiségi küszöb alatt az egyszerűbb módszerek - összetett szerszámok lapos alkatrészekhez, CNC lézeres vágás prototípusokhoz, vagy akár egy-állomásos szerszámok alacsony-bonyolultságú formákhoz - jobb költség-/-alkatrész-gazdaságosság érhető el. Fölötte a progresszív matricák dominálnak, mivel az egységnyi költség csökken a nyersanyag és a préselési idő irányába, míg minden alternatíva lineáris munka- vagy ciklusidő-büntetéssel jár, ami növeli a mennyiséget.
A megfelelő választás a program élettartamától is függ. Egy öt-éves gyártási élettartammal rendelkező alkatrész évi 80 000 egységnél (összesen 400 000 darab) olyan prémium kategóriás szerszámozást tesz szükségessé, - keményfém lapkákat, edzett vezetőrendszereket, gyorsan-cserélhető alkatrészeket -, amit egy két-éves, 60 000 darabos program esetleg nem. A szerszámberuházásnak a teljes élettartamra vetített mennyiséghez való illeszkedése, nem csak az éves kereslet, elválasztja az intelligens beszerzési döntéseket a drága hibáktól.
Annak megértése, hogy melyik folyamat felel meg az Ön számára, csak az első lépés. A következő kérdés, amelyet a legtöbb vásárló alábecsül, az az, hogy az iparági -specifikus követelmények - tanúsítványok, dokumentációs szabványok, anyagok nyomon követhetősége - hogyan támasztanak további követelményeket az egyszerű bélyegzési döntéshez.
Progresszív présbélyegzésre támaszkodó iparágak
Minden iparág bélyegzi a fémet. De az ok, amiért az egyes iparágak a progresszív présbélyegzést választják az alternatívák helyett, olyan speciális műszaki követelményeknek köszönhető, amelyekhez más folyamatok egyszerűen nem férnek hozzá. Az „autóipari, orvosi, elektronikai cikkek” felsorolása semmi hasznosat nem mond. Az számít, hogy ezek a szektorok miért követelik meg a sebesség, az ismételhetőség és a geometriai összetettség sajátos kombinációját, amelyet a progresszív szerszámok biztosítanak.
Az autóipar nagy{0}}volumen-konzisztenciájú követelményei
Az autóipari programok nem csak alkatrészeket követelnek -, hanem dokumentált bizonyítékot is arra vonatkozóan, hogy minden alkatrész megegyezik az utolsó millióval. Ez az oka annak, hogy az autóipari alkatrészek progresszív bélyegzése az IATF 16949 tanúsítvány szerint működik, amely PPAP-dokumentációt, statisztikai folyamatvezérlést (SPC), mérési rendszerelemzést (MSA), valamint hibamód- és hatáselemzést (FMEA) igényel a gyártás során.
A progresszív matricák biztosítják a programok által megkövetelt ismételhetőséget, mivel a folyamat eleve önregisztráló{0}}. A vezérlőfuratok minden löketet azonosan igazítanak, és a szalagtartó kiküszöböli a műveletek közötti alkatrészkezelési eltéréseket. Ha évente 500 000 konzolt gyárt egy ajtóretesz-szerelvényhez, ez a mechanikai konzisztencia az, ami a Cpk-értékeket 1,33 felett tartja a kezelő állandó beavatkozása nélkül.
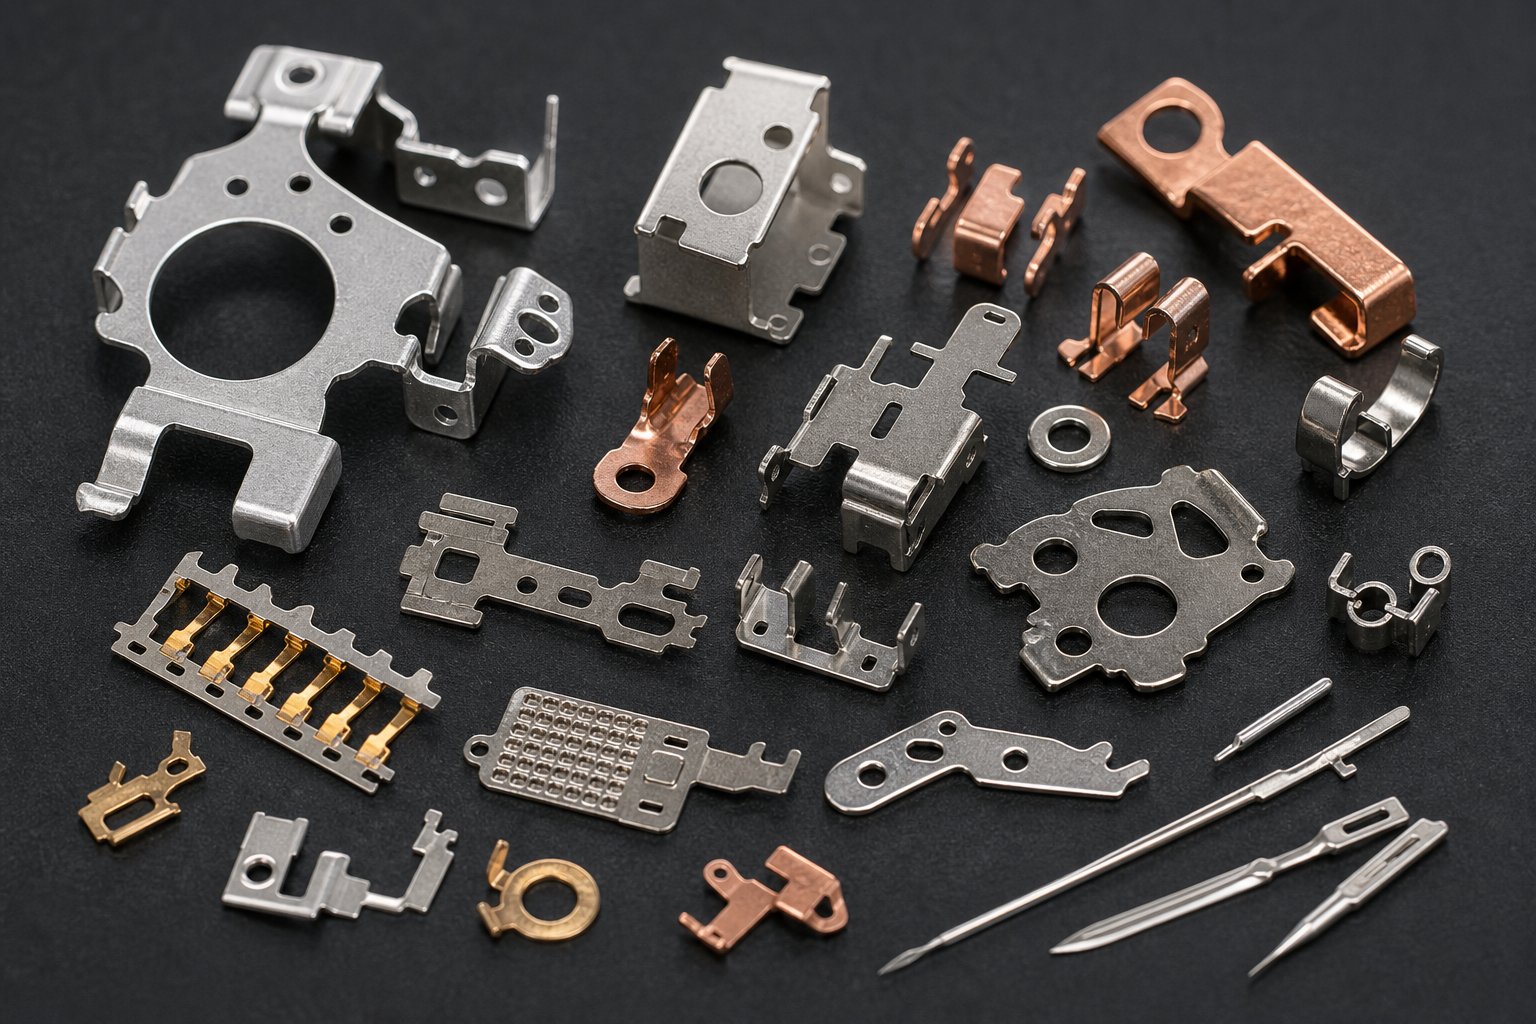
A progresszív bélyegzéssel előállított tipikus autóalkatrészek a következők:
- Szerkezeti megerősítő konzolok és szerelőlapok
- Ablakszabályzó kapcsok és rugórögzítő alkatrészek
- Elektromos csatlakozóházak és kapocsérintkezők
- Üléskeret konzolok és biztonsági rendszer hardver
- Motor kopogásérzékelő házak és mágnesszelep alkatrészek
A nagy mennyiség, a szűk tűrések és a kötelező dokumentáció kombinációja a progresszív bélyegzést az alapértelmezett eljárássá teszi bármely autóipari bélyegzett alkatrésznél, amely elég kicsi ahhoz, hogy egy szalagon futhasson.
Orvosi eszközök mikro{0}}tolerancia-alkalmazásai
Az orvostechnikai eszközök progresszív bélyegzése a méretspektrum - ellenkező végén működik, de ugyanolyan vagy nagyobb pontossággal. Ahogy az eszközök a minimálisan invazív kialakítás irányába zsugorodnak, a bennük lévő alkatrészek követik egymást. A sebészeti műszerpofák, a beültethető klip funkciók és a diagnosztikai érzékelőkonzolok ma már mikrométerben, nem pedig tizedmilliméterben mért tűréseket igényelnek.
Ami az orvosi progresszív bélyegzést különösen igényessé teszi, az három megkötés metszéspontja. Először is, a biológiailag kompatibilis anyagok - 316L rozsdamentes acél, titán, kobalt-krómötvözetek - nehezebben formálhatók, és koptatóbbak a szerszámokkal szemben, mint a hagyományos szénacél. Másodszor, a beültethető eszközök mikrobélyegzéséhez speciális szerszámokra és precíziós vezérlőrendszerekre van szükség, amelyek túlmutatnak a hagyományos bélyegzőberendezések képességein. Harmadszor, a tiszta gyártási környezet és az anyagtételek teljes nyomon követhetősége olyan folyamattöbbletet jelent, amely a kereskedelmi bélyegzőprogramokban nem létezik.
Az orvosi alkalmazásokban alkalmazott nagy pontosságú fémbélyegzés rutinszerűen ±0,01 mm és ±0,025 mm közötti tűréseket tesz lehetővé a kritikus jellemzőknél -, mivel a progresszív szerszámok kiküszöbölik a több- beállítási folyamatokban rejlő áthelyezési hibákat. A gyakori orvosi összetevők a következők:
- Sebészeti tűző- és kapocsdarabok
- Katétervég erősítő szalagok
- A hallókészülék akkumulátorának érintkezői és házai
- Fogszabályozási konzol alapjai
- Diagnosztikai szalag elektróda érintkezők
Elektronikai és HVAC alkalmazások
Az elektronikai gyártók egy egyszerű okból támaszkodnak a progresszív precíziós fémbélyegzésekre: a csatlakozótüskék, az árnyékolódobozok és az érintkezőrugók túl kicsik és geometriailag túl bonyolultak ahhoz, hogy bármilyen más módon gazdaságosan lehessen gyártani. Egyetlen okostelefon-csatlakozó több tucat lenyomott érintkezőt tartalmazhat, amelyek mindegyike kialakított szögekkel, érintkezőgödröcskékkel és forrasztási végekkel készülhet, amelyeket egy 12 állomásos progresszív szerszámban állítanak elő, percenként 800+ ütéssel.
A tipikus elektronikai bélyegzések a következők:
- USB- és kártya--kártya--csatlakozók
- EMI árnyékoló kannák és földelő kapcsok
- LED hűtőborda bordák és termikus interfész alkatrészek
- Akkumulátor érintkező rugók
A HVAC progresszív bélyegzése egy másik problémát old meg, - nem a miniatürizálás, hanem a puszta mennyiség alacsony költséggel. A HVAC-rendszerek hatalmas mennyiségben fogyasztanak viszonylag egyszerű sajtolt alkatrészeket: rögzítőkonzolokat, ventilátormotor-végharangokat, hőcserélő bordákat és csőrögzítőket. Ezek az alkatrészek nem igényelnek orvosi szintű tűrést, de évente több millió darabot igényelnek olyan áron, amelyet csak a nagy sebességű,{4}}progresszív műveletek képesek elérni.
A progresszív szerszámokban gyártott általános HVAC-bélyegzések:
- Kondenzátor és elpárologtató bordatömbök
- Kompresszor szeleplapok és reed szelepek
- Rögzítőkonzolok és motor laminálások
- Hőcserélő csövek tartólemezei
Ezen iparágak mindegyike más-más irányból éri el a progresszív nyomóbélyegzést - az autóipar a dokumentációs szigor révén, az orvostudomány a mikro-tolerancia szükségességével, az elektronika a miniatűr komplexitás révén, a HVAC pedig a tiszta mennyiségi gazdaságosság révén. De mindegyikben van egy közös sebezhetőség: alábecsülni, hogy a költségstruktúra mekkora eltolódást szenved, amikor az iparág-specifikus követelmények az alapbélyegzési közgazdaságtanra helyeződnek.
A progresszív bélyegzés költségtényezői és gazdaságossága
Az iparági-specifikus követelmények költségrétegeket adnak hozzá -, de sok vásárló félreérti az alapgazdasági adatokat, mielőtt ezek a rétegek bekerülnének a képbe. A progresszív présbélyegzési szolgáltatások költségstruktúrája nem hasonlít az árubeszerzéshez. Az előzetes szám nagy. A per-alkatrészszám kicsi. A két adat közötti kapcsolat pedig összezavarja azokat a beszerzési csapatokat, akik ugyanúgy értékelik a szerszámajánlatokat, mint a nyersanyagajánlatokat.
Szerszámberuházás vs{0}}alkatrészköltség-gazdaságosság
Itt van az alapvető feszültség: a progresszív szerszámozás általában 30 000 dollártól 250 000 dollárig terjed a bonyolultságtól függően. Ez jelentős tőkekiadást jelent, mielőtt egyetlen termelési rész is létezik. De amint a szerszám befut, minden további alkatrész határköltsége alig többre csökken, mint a nyersanyag plusz a sajtolási idő.
Mi növeli a szerszámköltséget? Az állomások száma elsősorban. Egy hat-állomásos átszúró-és-hajlító szerszám lágyacélban 10 000 és 25 000 dollár között érhet. Adjon hozzá formázási műveleteket, szűkebb tűréseket, keményfém lapkákat a koptató anyagokhoz vagy{8}}alakú érzékelőcsomagokat, és 25 000-60 000 dollárt vár a közepes{13}}összetettségű szerszámokért -, ahol a legtöbb autóipari és elektronikai alkalmazás koncentrálódik. A nagy sebességű progresszív sajtolószerszámok mélyhúzással,{16}}befúrással vagy vastag sajtolású{17}}anyagon végzett nehéz sajtolási műveletekkel jóval túlmutatnak ezen a tartományon.
A kifizetés? 60–80%-os-alkatrészenkénti költségcsökkentés a különálló gyártási módszerekhez képest. A kézi másodlagos műveletekkel végzett lézervágással egységenként 5,00 dollárba kerülő rögzítőkonzol egységenkénti ára progresszív bélyegzés révén nagyjából 0,50 dollárra csökken. Ez a különbözet teszi megtérülővé az előzetes befektetést -, de csak mennyiségben.
Mennyiségi küszöbök és{0}}kiegyenlítési szempontok
Mikor válik a progresszív présbélyegzés gazdaságos választássá? A gyakran hivatkozott küszöb 50 000 éves egység, bár az ultra-egyszerű alkatrészek indokolhatják a 30 000 darabos szerszámozást. Ez alatt a tartomány alatt a szerszámköltség osztva az egységszámmal túlterheli az alkatrészenkénti megtakarítást. Ezen túlmenően a hosszú távú progresszív bélyegzés amortizálja ezt a szerszámberuházást gyorsan -, és gyakran a gyártástól számított 6-18 hónapon belül megtérül.
Fontolja meg közvetlenül a matematikát. Egy 50 000 dollár értékű szerszám, amely 500 000 alkatrészt gyárt, mindössze 0,10 dollár egységenkénti szerszámköltséget jelent. Ugyanaz a szerszám, amely mindössze 5000 alkatrészt gyárt, egységenként 10,00 dollárt ad hozzá -, ami egy hatékony folyamatot gazdasági katasztrófává változtat. Az OEM progresszív bélyegzési programjai, amelyek több-éves szerződéseket kötnek hat-éves mennyiséggel, egy fillér töredékére növelik a szerszámozási hozzájárulást alkatrészenként, így a nagy mennyiségű bélyegzés az a terület, ahol a progresszív matricák a legerősebb megtérülést biztosítják.
Rejtett költségtényezők, amelyeket a vásárlóknak meg kell érteniük
Az árajánlat és az alkatrészenkénti ár-nem árulja el a teljes történetet. A tapasztalt vásárlók figyelembe veszik azokat a költségtényezőket, amelyek soha nem jelennek meg az eredeti árajánlaton -, és ezek a rejtett tényezők gyakran meghatározzák, hogy a program a költségvetésben marad-e, vagy túllépi azt.
- Tűrési követelmények:A ±0,05 mm alatti jellemzők gyakori szerszámélezést és magasabb -minőségű szerszámacélt igényelnek, ami jelentősen megnöveli a szerszámozási és karbantartási költségeket.
- Anyagfelhasználási arány:A szalagelrendezés hatékonysága határozza meg, hogy a vásárolt tekercsből mennyi lesz kész alkatrész a selejthez képest. A rossz fészekrakás több mint 30% nyersanyagot veszíthet el.
- Mérnöki változások a szerszám felépítése után:Egy késői-szakaszban végrehajtott tervezési változtatás akár az eredeti szerszám árának a felébe is kerülhet, - a megmunkálás, a hőkezelés és a köszörülés gyorsan összeadódik.
- Másodlagos műveletek:Ürítési, bevonatolási, hőkezelési vagy összeszerelési lépések, amelyeket a szerszám nem tud összevonni, hozzáadja a darabonkénti munka- és kezelési költséget a térfogatonként.
- Fejlesztési és kipróbálási iterációk:A közepes-bonyolultságú szerszámok általában 5-8 mintavételi iterációt igényelnek a stabil termelés elérése előtt. Ezek a próbaüzemek sajtóidőt, mérnöki órákat és olyan anyagokat fogyasztanak, amelyek ritkán szerepelnek az eredeti idézetben.
- A szerszám karbantartása a gyártási élettartam alatt:A lyukasztó újraélezése, a lapkák cseréje és a megelőző nagyjavítások folyamatos költségek, amelyek a teljes alkatrészszámhoz igazodnak.
Az a beszerzési fegyelem, amely az árubeszerzéseknél működik - legalacsonyabb megfelelő ajánlat nyer -, kudarcot vall a progresszív die programok esetében. Egy 22 000 dolláros árajánlat, amely kizárja a robusztus szimulációt, a megfelelő kipróbálási hatókört és a megfelelő stancolási osztályú felépítést, gyakran 15 000 dollár vagy annál több downstream fejlesztési költséget generál, amit egy 35 000 dolláros árajánlat alapos elülső{9}} tervezéssel teljesen elkerült volna.
Az intelligens vásárlók értékelik a teljes birtoklási költséget: szerszámok plusz fejlesztés, karbantartás plusz alkatrészenkénti ár a program teljes élettartama alatt. Ez a számítás eltereli a figyelmet a beszerzési rendelésről a termelési gazdaságosságra -, és felveti azt a gyakorlatiasabb kérdést, hogyan lehet azonosítani azokat a beszállítókat, amelyek képesek megbízhatóan teljesíteni az említett gazdaságossági adatokat.
Hogyan értékeljük a progresszív présbélyegző beszállítót
A teljes birtoklási költség megmutatja, mire kell költenie. A beszállítói értékelésből kiderül, ki érdemli meg. És ez az a hely, ahol sok beszerzési csapat megbotlik - soronként összehasonlítják az árajánlatokat anélkül, hogy ellenőriznék, hogy a számok mögött álló progresszív bélyegző cég valóban képes-e a program által megkívánt mérnöki mélységet, minőségi infrastruktúrát és gyártási méretezhetőséget biztosítani.
Ellenőrizendő műszaki lehetőségek
A progresszív matricagyártók között a legnagyobb különbség az, hogy saját készítésű-szerszámokat terveznek és gyártanak-e, vagy alvállalkozásba adják. A belső szerszámtervezővel rendelkező beszállítók a szalagelrendezéseket ismételhetik, módosíthatják az állomások sorrendjét, és hetek helyett napok alatt elháríthatják a próbaproblémákat. Ha a szerszámgyártó és a termelési terület ugyanazon a tetőn osztozik, a DFM-visszajelzés valós időben történik -, nem pedig a szétválasztott vállalatok közötti e-mail-láncokon keresztül.
A szerszámozási képességen túlmenően ellenőrizze ezeket a jellemzőket, mielőtt kiválasztja a progresszív présbélyegző beszállítóit:
- Présűrtartalom és ágyméret tartomány:A felszereltségük megfelel az alkatrész anyagvastagságának és alapterületének? A 30 tonnás préseket üzemeltető beszállító nem tudja kezelni a vastag rozsdamentes alkatrészeket, amelyeknek 150+ tonna alakítóerőre van szükségük.
- Anyagmozgatási kapacitás:Fel tudják dolgozni azokat a tekercsszélességeket, vastagságokat és ötvözeteket, amelyeket az Ön alkatrésze igényel? A szervo adagolórendszerek, a tekercsegyenesítők és a soros{0}}kenés mind befolyásolják, hogy milyen anyagokat tudnak megbízhatóan működni.
- Másodlagos műveletek:Az egy fedél alatt végzett menetfúrás, hegesztés, bevonat, hőkezelés és összeszerelés megszünteti a logisztikai költségeket és a minőségi kockázatot a folyamat lépései között.
- Több{0}}állomás-alakítási szakértelem:Szállítók szeretikYICHEN, amely kifejezetten a gyártási mérnököket és a beszerzési csapatokat szolgálja ki, akik progresszív sajtolószerszámokat szereznek be nagy-tömegű fémalkatrészekhez, és bemutatják azt a fajta fókuszált képességet, - hatékony több-állomásos formázást, szűk megismételhetőséget és méretezhető tömeggyártást -, amely elválasztja a képzett partnert az általános munkaműhelytől.
A fejlett CNC-megmunkálásba, a huzal-szikraforgácsolásba és a digitális szimulációs eszközökbe, például a végeselem-elemzésbe (FEA) fektetett beszállító képes előre jelezni és megoldani a szerszámmal kapcsolatos problémákat az acél darabolása előtt. Ez a technológiai jártasság közvetlenül kevesebb próba iterációt, rövidebb átfutási időt és alacsonyabb teljes fejlesztési költséget jelent.
Minőségi rendszerek és tanúsítványok, amelyek számítanak
A tanúsítványok nem csak logók a webhelyeken. Mindegyik speciális eljárási fegyelmet ír elő, amely befolyásolja az alkatrészek gyártását, ellenőrzését és dokumentálását:
| Tanúsítvány | Hatály | Mit jelent a bélyegzett alkatrészei számára |
|---|---|---|
| ISO 9001 | Általános gyártási minőség | Alapfolyamatok ellenőrzése, kockázat{0}}alapú gondolkodás, folyamatos fejlesztés. Elegendő általános ipari bélyegzésekhez. |
| IATF 16949 | Autóipari gyártás | Megbízza a PPAP-ot, az SPC-t, az FMEA-t és az MSA-t. Minden autóipari beszállítónál kötelező. 1,67-nél nagyobb vagy egyenlő Cpk-értéket kényszerít ki a kritikus jellemzőkre. |
| AS9100 | Repülés és védelem | Hozzáadja a konfigurációkezelést, az AS9102 szerinti első cikkellenőrzést és a hamisított alkatrészek megelőzését. Nem-tárgyalásos repülőgépek esetében. |
Az autóipari programok esetében a PPAP (Production Part Approval Process) a gyártás kapuja. Egy tipikus progresszív PPAP sajtolószerszám-bélyegzés 8-12 hétig tart a szerszám-indításától a jóváhagyott alkatrész-beküldési engedélyig. Ez az idővonal lefedi a szerszámgyártást, a cikk első futtatását, a méretellenőrzést, a képességtanulmányokat és a teljes, 18 elemből álló benyújtási csomagot. Ha egy progresszív szerszámgyártó nem tudja egyértelműen megfogalmazni a PPAP-folyamatát, akkor nem futtatott elegendő autóipari programot ahhoz, hogy kezelje az Önét.
A nem -autóipari munkákhoz továbbra is kérhet részhalmazt: méretjelentések, anyagtanúsítványok, ellenőrzési terv és mintaalkatrészek. A struktúra elszámoltathatóságot biztosít akkor is, ha nincs szükség a teljes autóipari dokumentációs terhre.
Kérdések bélyegzőszállítójától
Egy dolog tudni, hogy mit kell ellenőrizni. Az őszinte válaszok megszerzéséhez határozott kérdések feltevése szükséges. Használja ezt az ellenőrzőlistát a bélyegzőszerszám-gyártók értékeléséhez -, ez lefedi azokat a hiányosságokat, ahol a felületes idézetek elrejtik a valós képességbeli különbségeket:
- Szerszám tulajdonjog:Kinek a tulajdonosa a kocka a fizetés után - Ön vagy a szállító? Szükség esetén átviheti egy másik intézménybe?
- Házon belüli szerszámgyártás:-Belsőleg terveznek, szimulálnak és építenek progresszív szerszámokat, vagy alvállalkozásba adnak bármely szakaszt?
- DFM visszajelzési folyamat:Átnézik az alkatrésztervet, és javasolnak módosításokat a bélyegzhetőség érdekében, mielőtt a szerszámokra hivatkoznának? Milyen gyorsan?
- Hangerő skálázhatóság:A kezdeti mintavételtől 500 000+ éves egységig terjedhetnek anélkül, hogy kiszerveznék a sajtókapacitást?
- Anyagbeszerzés:Szabványos tekercsötvözeteket raktároznak, vagy minden megrendelés átfutási időt igényel az anyagbeszerzéshez?
- Próba és érvényesítés hatóköre:Hány mintavételi iterációt tartalmaz a szerszámajánlat? Mi történik, ha további próbálkozásokra van szükség?
- A szerszám karbantartási programja:Mi a megelőző karbantartási ütemtervük? Ki viseli a lyukasztó újraélezésének és a betétcserének a költségeit a szerszám élettartama alatt?
- Mérnöki változás folyamata:Hogyan kezelik a gyártás közbeni{0}}tervváltozatait? Mi a tipikus költség- és idővonal-hatás?
- Minőségi dokumentáció:Biztosíthatják-e a PPAP 3. szintjét, az első cikk-ellenőrzési jelentéseket és a folyamatos SPC-adatokat szabványos szállítmányként?
- Kommunikáció és projektmenedzsment:Lesz-e speciális műszaki kapcsolattartója, vagy az általános értékesítésen keresztül irányítják?
Az a beszállító, aki konkrét - tényleges idővonallal, megnevezett mérnöki kapcsolattartókkal, dokumentált folyamatokkal - válaszol ezekre a kérdésekre, mélységet jelez. Aki eltér az általános biztosítékok felé, az kockázatot jelez. A fémbélyegzőszerszám-gyártók körében a különbség a megbízható hosszú távú -partner és az ismétlődő gyártási fejfájások forrása között gyakran láthatóvá válik ebben az értékelési szakaszban, még jóval a beszerzési megrendelés aláírása előtt.
A beszállítóválasztás megalapozza. De annak megértése, hogy a projekt valójában hogyan alakul - az első tervezési felülvizsgálattól a gyártási ütemig -, meghatározza, hogy az idővonal elvárásai reálisak-e vagy vágyálom.
Az első megkereséstől a teljes gyártásig
Megtalálta a megfelelő szállítót. Az értékelő kérdések leellenőrizve. Tehát mi történik ezután valójában? A legtöbb vásárló olyan homályos érzéssel lép be a progresszív fém sajtolási szolgáltatási programba, hogy a szerszámokat megépítik, a mintákat jóváhagyják, és megkezdődik a gyártás. A valóság mérnöki kapuk strukturált sorozata, mindegyiknek megvan a maga idővonala, teljesítése és potenciális hibapontja. Ennek az életciklusnak a félreértése az az oka, hogy az ütemezés túllépései - nem a beszállítói hozzá nem értésből, hanem a kritikus fázisokat kihagyó vevői elvárásokból erednek.
Tervezési áttekintés és DFM visszajelzési szakasz
Minden progresszív fémbélyegzési projekt mérnöki felméréssel - kezdődik, nem beszerzési megrendeléssel. A beszállító szerszámmérnökei áttekintik az alkatrészgeometriát, az anyagválasztást, a tűréshatárokat és az éves mennyiségi célokat, hogy megállapítsák, hogy az alkatrész egyáltalán alkalmas-e a progresszív szerszámfeldolgozásra. Itt jelölik meg azokat a funkciókat, amelyek szükségtelen állomásokat adnak hozzá, sugárváltozásokat javasolnak, amelyek megakadályozzák a repedést, és azonosítják a másodlagos műveletek magába a szerszámba való konszolidálási lehetőségeit.
Várhatóan ez a fázis tartalmazza:
- Csík elrendezési koncepciók, amelyek bemutatják az állomások számát, a hordozó kialakítását és az előtolási osztásközt
- Előzetes présválasztás űrtartalom-számítások és ágyméret-követelmények alapján
- A DFM-ajánlatok - geometriai módosítások, amelyek csökkentik a szerszámköltséget vagy javítják a szerszám élettartamát
- Anyagellenőrzés, beleértve a progresszív bélyegzési anyagok viselkedésének megvitatását és az ötvözetre vonatkozó -specifikus szerszámokra vonatkozó követelményeket
- Költségvetési eszközök és darabár{0}}becslések konkrét mennyiségi feltételezésekhez kötötten
Tipikus időtartam? Két-négy hét a standard összetettségű alkatrészekhez. A rendkívül összetett, szűk tűréshatárokkal rendelkező alkatrészek vagy az egzotikus anyagok tovább tarthat, mivel a mérnökök formázási szimulációkat hajtanak végre, és több szalagelrendezési alternatívát értékelnek, mielőtt elköteleznék magukat egy irány mellett. Ennek a fázisnak a siettetése - vagy a DFM-visszajelzés teljes kihagyása - az egyetlen leggyakoribb hiba, amelyet a vásárlók elkövetnek. A műszaki felülvizsgálat során megtakarított minden dollár tíz dollárt generál a későbbi szerszámok utómunkálataiban.
Szerszámgyártás az első cikk jóváhagyásával
Amint a szalagelrendezés és az alkatrésztervezés lezárásra került, megkezdődik a szerszám építése. A kiváló minőségű progresszív szerszámok tervezése, megmunkálása, hőkezelése, csiszolása, összeszerelése és üzembe helyezése általában 12-20 hétig tart. A sok állomással vagy szűk tűréssel rendelkező összetett szerszámok túlléphetnek ezen a tartományon. Ez az idővonal nem tömítés -, hanem a precíziós szerszámok és sajtolószerszámok valóságát tükrözi, amelyeknek meg kell őrizniük a méretpontosságot több millió cikluson keresztül.
Az építési-a-jóváhagyás sorrendje általában a következő utat követi:
- Részletes szerszámkialakítás:Teljes 3D-s modellezés minden állomáson, alkatrészen és szalagon (2-4 hét)
- Alkatrész megmunkálása:CNC marás, huzal szikraforgácsolás, lyukasztók, szerszámbetétek és lemezek köszörülése (4-8 hét)
- Hőkezelés és kikészítés:Acélok keményítése a megadott Rockwell értékekre, felületi csiszolás a végső méretig (1-2 hét)
- Összeszerelés és szerelés:Alkatrészek beszerelése, hézagok beállítása, a beállítás ellenőrzése minden állomáson (1-2 hét)
- Első próba:A kezdeti préselés a csík előrehaladásának ellenőrzésére, az interferencia azonosítására és az előzetes minták előállítására szolgál
- Iteráció és finomítás:Lyukasztási magasságok beállítása, alakítási sugarak módosítása, méreteltérések korrekciója minta mérés alapján
- Első cikkvizsgálat:Teljes dimenziós jelentés az alkatrésznyomat alapján, gyakran tartalmazza a kritikus jellemzők GD&T méréseit
Az autóipari programok esetében ez a szakasz a PPAP benyújtásában - egy átfogó dokumentációs csomagban csúcsosodik ki, amely méretadatokon, képességtanulmányokon (Cpk-elemzés), ellenőrzési terveken és alkatrész-beküldési jogosítványon keresztül demonstrálja a folyamatképességet. A PPAP 3. szint, a leggyakrabban előírt benyújtási szint, tartalmazza a műszaki rajzok, a folyamatfolyamatok, a képességtanulmányok és a normál körülmények között előállított gyártási minták teljes dokumentációját.
A közepes-bonyolultságú szerszámok általában 5-8 mintavételi iterációt igényelnek a stabil gyártási-minőség elérése előtt. Minden iteráció része az alkatrészek futtatása, mérése, az eltérések azonosítása, a szerszámok módosítása és az újra{5}}futtatás. Azok a vevők, akik két próbaidőszakra tervezik a költségvetést, majd rájönnek, hogy hatra van szükségük, csalódottan hívják a szállítójukat a 18 -. héten, amikor az ütemterv szerint a gyártás már fut.
Gyártási rámpa és folyamatos minőségirányítás
Az első cikk jóváhagyása nem jelenti azt, hogy a teljes gyártás másnap elkezdődik. Van egy szándékos felfutási periódus, amikor a termelési ráta fokozatosan növekszik, miközben a beszállító igazolja, hogy a minőség a sebesség mellett is stabil marad. Ha egy kocka 50 ütés/perc sebességgel fut a próba során, azt jelzi, hogy az eszköz működik. Ha nyolc egymást követő órán keresztül 400 fordulat/perc sebességgel üzemelteti, megtudhatja, hogy képes-e fenntartani a termelést termikus elsodródás, kenés meghibásodása vagy hulladékfelhalmozódási problémák nélkül.
A folyamatos gyártás során a minőségirányítás három pilléren nyugszik:
- Statisztikai folyamatvezérlés (SPC):A kritikus méreteket meghatározott időközönként megmérik és felveszik a diagramra, hogy észleljék az elsodródást, mielőtt az alkatrészek túllépnek a tűréshatáron. A szabályozási határértékek már jóval azelőtt kiváltják a korrekciós intézkedéseket, hogy a hibás alkatrészek elérnék a dokkolót.
- Megelőző szerszám karbantartás:A lyukasztó újraélezéséhez, a lapka ellenőrzéséhez és a rugócseréhez tervezett leállások megakadályozzák a nem tervezett hibákat. A legtöbb progresszív szerszám 50 000-150 000 löketenként karbantartást igényel, az anyag koptatóképességétől és a szerszám felépítésétől függően.
- Gyártásfigyelés:Az in-adagoló érzékelők, a mennyiségfigyelők és az-elhagyásjelzők azonnal leállítják a prést, ha valami elromlik, - védve a szerszámbefektetést és az alkatrészminőséget.
A gyártási mérnökök és a beszerzési csapatok számára, akik készen állnak arra, hogy megkezdjék progresszív sajtolószerszám-beszerzési útjukat, a beszállítók, mintYICHENkülönösen a szűk megismételhetőségre és a méretezhető tömeggyártási - képességekre összpontosít, amelyek a legfontosabbak ebben a gyártási felfutási fázisban, ahol a szerszámnak bizonyítania kell, hogy nem csak a mintavétel során, hanem a tartós, nagy mennyiségű{1}}futtatásokon is konzisztens alkatrészeket tud szállítani.
A teljes életciklus - az első megkereséstől a stabil gyártásig - általában 16-30 hétig tart, az alkatrész összetettségétől, az anyagi kihívásoktól és a dokumentációs követelményektől függően. Azok a vásárlók, akik megértik ezt az idővonalat, ennek megfelelően tervezik termékbevezetésüket. Azok, akik végül nem tömörítik össze a tervezési fázisokat, nem hagyják ki az érvényesítési lépéseket, és nem fizetnek ezért minőségi menekülésben és ütemezési késésekben, amelyek sokkal többe kerülnek, mint a megtakarított hetek.
Gyakran ismételt kérdések a progresszív fémbélyegzésről
1. Mit jelent a progresszív matrica a fémbélyegzésben?
A progresszív matrica egy több-állomásos szerszám, amelyet egy sajtolóprésbe szerelnek be, ahol egy folytonos fémszalag halad előre az egymást követő állomásokon minden egyes préslökettel. Mindegyik állomás egy meghatározott műveletet hajt végre, például szúrást, hajlítást, formázást vagy vágást. Az alkatrész az egész folyamat során a hordozószalaghoz rögzítve marad, és csak a végső vágási állomáson válik le, így minden löketciklussal kész alkatrészt állít elő.
2. Mennyibe kerül a progresszív szerszámozás?
A progresszív matricaszerszámok általában 30 000 USD és 250 000 USD között mozognak az állomások számától, az anyagkövetelményektől, a tűrésigényektől és az olyan jellemzőktől függően, mint a keményfém betétek vagy a szerszámbe{4}}érzékelők. Egy egyszerű, hat-állomásos átfúró-és-hajlító szerszám lágyacélban 10 000-25 000 dollárba kerülhet, míg a közepes-összetettségű autóipari vagy elektronikai szerszámok általában 25 000 és 60 000 dollár közé esnek. A beruházás akkor válik gazdaságossá, ha az amortizáció az 50 000 egységet meghaladó éves mennyiségben történik, ahol az alkatrészenkénti költség jelentősen csökken az alternatív folyamatokhoz képest.
3. Mi a különbség a progresszív és a transzfer szerszámbélyegzés között?
Progresszív présbélyegzésnél az alkatrész minden állomáson keresztül a fémszalagtartóhoz csatlakozik a végső levágásig. A transzferszerszámos sajtolásnál az alkatrészt korán leválasztják a szalagról, és mechanikus ujjakkal fizikailag mozgatják az állomások között. Az átvivő matricák nagyobb alkatrészekhez, vagy mélyhúzást és tájolásváltást igénylőekhez illenek, míg a progresszív matricák a kisebb,{2}}nagy térfogatú alkatrészekkel, amelyek percenként nagyobb lökettel futnak, kiválóak. A progresszív matricák jellemzően 50 000 éves egység felett{4}} válnak költséghatékonyabbá, míg a transzfer szerszámprogramok akár 25 000 darabos befektetést is indokolhatnak.
4. Milyen anyagok használhatók a progresszív sajtoláshoz?
A gyakori anyagok közé tartozik az alacsony szén- Minden anyaghoz speciális szerszámbeállítások szükségesek. Az acél kiváló alakíthatóságot biztosít minimális szerszámkopással. A rozsdamentes acél rugózási kompenzációt és{13}}kopásgátló bevonatot igényel. A réz és a sárgaréz speciális kenést igényel, hogy megakadályozza a szerszám felhalmozódását. Az alumíniumnak szélesebb szerszámhézagokra és PTFE{16}}alapú kenőanyagokra van szüksége a szakadás és a felületi horzsolás elkerülése érdekében.
5. Mennyi idő telik el a kezdeti vizsgálattól a teljes gyártásig progresszív préseléssel?
A teljes életciklus általában 16-30 hétig tart, az alkatrész összetettségétől és a dokumentációs követelményektől függően. A DFM felülvizsgálati szakasza 2-4 hetet vesz igénybe, a szerszámgyártás 12-20 hetet vesz igénybe, beleértve a tervezést, a megmunkálást, a hőkezelést és az összeszerelést, az első cikk jóváhagyása pedig 5-8 mintavételi iterációt foglal magában. A jóváhagyást követően a gyártási felfutási fázis teljes sebességgel ellenőrzi a minőséget, mielőtt az állandó állapotú gyártás megkezdődik. Az olyan beszállítók, mint a YICHEN, amelyek a szoros megismételhetőségre és a méretezhető tömeggyártásra összpontosítanak, egyszerűsíthetik ezt az ütemtervet a házon belüli szerszámtervezési és -építési képességekkel.


