


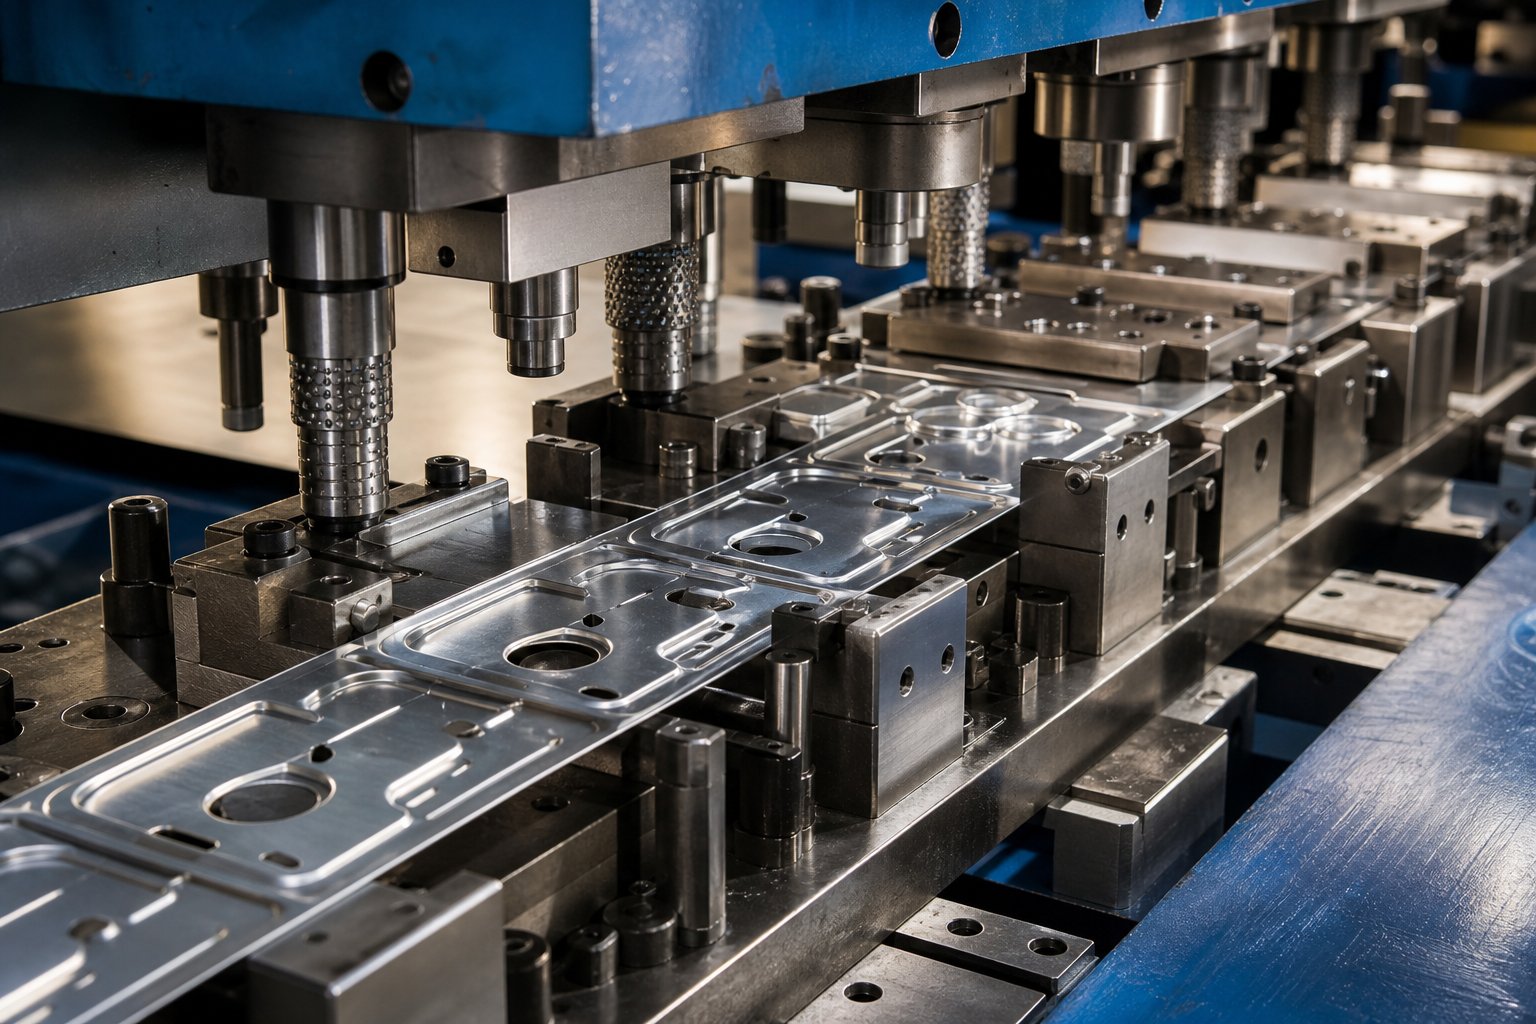
Mi az alumínium alkatrészek progresszív présbélyegzése
Amikor hallod"progresszív présbélyegzés"Valószínűleg úgy képzeli el, ahogy acélszalagok versenyeznek egy több-állomásos szerszámon percenként több száz lökettel. A koncepció ugyanaz marad az alumínium esetében, de szinte minden mérnöki döntés a felszín alatt tolódik el. Ha Ön tervezőmérnök, aki az alkatrészgeometriát határozza meg, vagy beszerzési szakember, aki a szerszámberuházásokat értékeli, a megkülönböztetés többet számít, mint gondolná.
Mit jelent a progresszív présbélyegzés az alumínium esetében
A progresszív sajtolás alumínium egy nagy-térfogatú fémalakítási eljárás, amelyben egy folyamatos alumíniumötvözet tekercs halad át egy több-állomásos szerszámon, amelyen egymást követő műveleteken, például átszúráson, hajlításon, alakításon és simításon megy keresztül, minden présmozdulattal kész alkatrészt hozva létre, miközben figyelembe veszi az alumínium egyedi formáját, rugós hajlamát és visszarugózását.
Tehát mit jelent a progresszív kocka a gyakorlatban? Ez egy precíziós eszköz, amely több, egymás után elrendezett állomást tartalmaz, amelyek mindegyike külön műveletet hajt végre a szalagon, miközben az előrehalad egy rögzített osztásközzel. A prés minden egyes mozdulatával egy kész alkatrész lép ki a végállomásról. A módszer kivételes megismételhetőséget és alacsony alkatrészköltséget biztosít a méretekben, ezért a progresszív bélyegzés uralja a több tízezertől a milliós alkatrészig terjedő gyártási sorozatokat.
Kifejezetten az alumínium esetében a progresszív szerszámot olyan anyag köré kell tervezni, amely minden állomáson alapvetően eltérően viselkedik, mint az acél.
Miért igényel más megközelítést az alumínium?
Az alumínium alacsonyabb Young modulusa lényegesen nagyobb visszarugózást jelent minden egyes alakítási művelet után. Az alumíniumot és az acélt azonos szerszámokban összehasonlító kutatások azt mutatják, hogy aAz alumínium komponens nagyobb rugózást biztosítmint acél megfelelője, amely közvetlenül az állomás geometriájába épített túlhajlítási kompenzációt igényel.
A rugózáson túl az alumínium progresszív bélyegzés olyan kihívásokat jelent, amelyeket az acél ritkán jelent:
- Nyűgös tendencia- Az alumínium nyomás alatt tapad a bevonat nélküli szerszámacél felületekhez, anyaglerakódást hozva létre, amely károsítja a szerszámot és az alkatrészeket is.
- Alacsonyabb deformációs képesség a nyakkivágás után- Az acéllal ellentétben az alumínium nem tud jelentős többletterhelést elviselni, ha a nyakkivágás megindul, így sokkal kevésbé bírja a formázási feltételeket.
- Csökkentett R{0}}érték- Az alumínium alacsonyabb Lankford-együtthatója a deformációt a lap vastagságán keresztül koncentrálja, nem pedig a felületen, ami befolyásolja a húzási viselkedést és a fal elvékonyodását.
- Változó nyúlásos edzés- Az alumíniumban az n-érték csökken, ahogy a nyúlás az egyenletes nyúlás felé nő, ami azt jelenti, hogy az anyag elveszíti azon képességét, hogy egyenletesen elosztja a feszültséget a későbbi alakítási folyamat során.
Ezek a tulajdonságok nem zárják ki az alumíniumot a progresszív présbélyegzésből. Egyszerűen megkövetelik, hogy a szerszám kialakítását, a kenési stratégiát, az ötvözetválasztást és a présparamétereket más szabályok szerint hangolják. A következő szakaszok állomásonként, ötvözetenként és hibánként lefektetik ezeket a szabályokat, megadva azokat a műszaki jellemzőket, amelyeket az általános bélyegzési útmutatók figyelmen kívül hagynak.
Hogyan működik a progresszív bélyegzési folyamat alumíniummal
Az alumínium anyagviselkedése átformálja azt, ami a letekercselő és az alkatrésztároló között minden ponton történik. A progresszív bélyegzési folyamat ugyanazt a széles szekvenciát követi, függetlenül az anyagtól, de a mérnöki paraméterek, az állomások távolsága és a sebességhatárok jelentősen eltolódnak, amikor az acéltekercset alumíniumra cseréli.
Állomás-az-állomás folyamatfolyama szerint
Képzeljen el egy 5052-H32 alumínium tekercset, 0,040 hüvelyk vastag, egy decoilerre töltve. Innentől kezdvea progresszív sajtolási folyamatszigorúan ellenőrzött sorrendben bontakozik ki:
- Decoiling és egyengetés- Az alumínium tekercs letekercselődik egy egyengetőn keresztül, amely eltávolítja a tekercskészletet. Mivel az alumínium puhább és hajlamosabb a felületi jelölésekre, az egyengetőhengerek általában polírozott felületeket vagy nem-fém bevonatot használnak, hogy elkerüljék a csík benyomódását.
- Táplálás- A szervo- vagy megfogóadagoló minden egyes lenyomási mozdulattal egy pontos haladási távolsággal (emelkedéssel) továbbítja a szalagot. Az alumínium alacsonyabb merevsége az acélhoz képest azt jelenti, hogy az adagolórendszereket úgy kell hangolni, hogy elkerüljék az adagoló és a matrica közötti szalag meghajlását.
- Pilóta bevonása- A próbacsapok a korábban áttört lyukakba hatolnak be, hogy a csíkot -ezrednél kisebb pontossággal rögzítsék, mielőtt bármilyen formázásra sor kerülne. Az állandó vezetőlyuk minősége kritikus, mivel az alumínium puhasága lehetővé teszi, hogy a csapnyomok deformálják a környező anyagot, ha a hézagok túl lazak.
- Piercing és blankolás- Lyukakat és profilokat vág az alumíniumon. A közönséges alumíniumötvözetek nyírószilárdsága nagyjából egy-harmada a lágyacélokénak, így a lyukasztási tonnatartalom arányosan csökken, de a sorja szabályozása szigorúbb lyukasztást igényel,-hogy-a hézagok legyenek.
- Alakítás és hajlítás- Az állomások a lapos csíkot háromdimenziós{1}}geometriává alakítják. A túlhajlítási szögek a szerszámokba vannak beépítve, hogy kompenzálják az alumínium magasabb visszarugózását.
- Pénzverés vagy dombornyomás (ha szükséges)- A honosított tömörítés finomítja a méreteket vagy ad hozzá funkciókat. Az alumínium könnyebben áramlik összenyomó terhelés alatt, így az éremelési erők kisebbek, de gondosan ellenőrizni kell, hogy megakadályozzuk az anyag extrudálását.
- Levágás és kilökődés- A kész alkatrész elválik a hordozószalagtól, és levegőfúvással, mechanikus kirúgással-vagy gravitációval kilökődik. A könnyű alumínium alkatrészek különösen érzékenyek a statikus tapadásra vagy felborulásra a szerszám belsejében, ezért a kilökőrendszereknek pozitív megerősítésre van szükségük.
Az alumíniumszalagot általában a következő vastagságban dolgozzák fel0,002 hüvelyk és 0,080 hüvelyk között, bár a legtöbb progresszív bélyegzési alkalmazás édes pontja 0,010 hüvelyk és 0,063 hüvelyk közé esik. A vékonyabb mérőeszközök bonyolult apró funkciókat tesznek lehetővé, de több állomást igényelnek a szakadás elkerülése érdekében. A vastagabb állomány kevesebb állomáson képes kezelni az agresszív alakítást, mégis nagyobb űrtartalom és szélesebb haladási távolságok szükségesek.
A nyomóerő és a sebesség szempontjai az alumíniumnál
Az alumínium kisebb szakítószilárdsága, jellemzően 10 000-45 000 PSI az ötvözettől és az edzettségtől függően, szemben a lágyacél 50,{5}} PSI-vel, közvetlenül csökkenti az egyes állomásokon szükséges űrtartalmat. Akioltó erő képlet(kerület x vastagság x nyírószilárdság) nagyjából 30-50%-kal kevesebb tonna értékű alumíniumot eredményez, mint egy ezzel egyenértékű acél alkatrész geometriája. Ez ingyenes előnynek hangzik, de bevezet egy finomságot: az alumíniumhoz méretezett progresszív sajtolóprés névleges kapacitásának töredékén működik, ami arra késztetheti a kezelőket, hogy növeljék a sebességet annál, amit az anyag formázási viselkedése valójában támogat.
Az acél- és rézötvözetek nagy sebességű progresszív présbélyegzési műveletei elérhetik a 800-1500 löket/perc (SPM) sebességet lapos vagy sekélyen alakított{3}}részeken. Az alumínium hasonló sebességet tesz lehetővé az egyszerű átszúrási-vagy lapos-kivágási műveleteknél, de az alakító állomások a korlátozó tényezővé válnak. Minden hajlítás vagy húzás súrlódási hőt hoz létre, amelyet az alumínium másképpen nyel el, mint az acél. Az alumínium nagy hővezető képessége gyorsan szétteríti a hőt, ami segít megelőzni a forró pontok kialakulását, de alacsony olvadáspontja és epeképződésre való hajlama azt jelenti, hogy a túlzott sebesség felgyorsítja a kenőanyag lebomlását és a ragasztókopást az ütési felületeken.
A gyakorlatban a nagy sebességű fémbélyegzés alumíniummal progresszív sajtolószerszámokban jellemzően a 200-600 SPM tartományban működik több alakítóállomást igénylő alkatrészek esetében. Az egyszerű, sekély geometriák minimális hajlítással feljebb tolhatnak. A kulcsfontosságú kényszer nem a prés vagy az adagoló; ez az alumínium és a szerszámok gyors kölcsönhatása, ahol a hő és a zsibbadás válik a praktikus mennyezetté.
Az állomás elrendezése is változik. Mivel minden alumínium-alakítási művelethez nagymértékű túlhajlítás szükséges, és az anyag kevésbé tűri az összetett feszültséget egyetlen ütésnél, a mérnökök gyakran ketté vagy három állomás között osztják fel az összetett íveket, ahelyett, hogy kombinálnák őket. Ez növeli a szerszám hosszát és költségét, de megakadályozza a repedést, ami viszont védi a selejt arányát a hosszú gyártási folyamatok során.
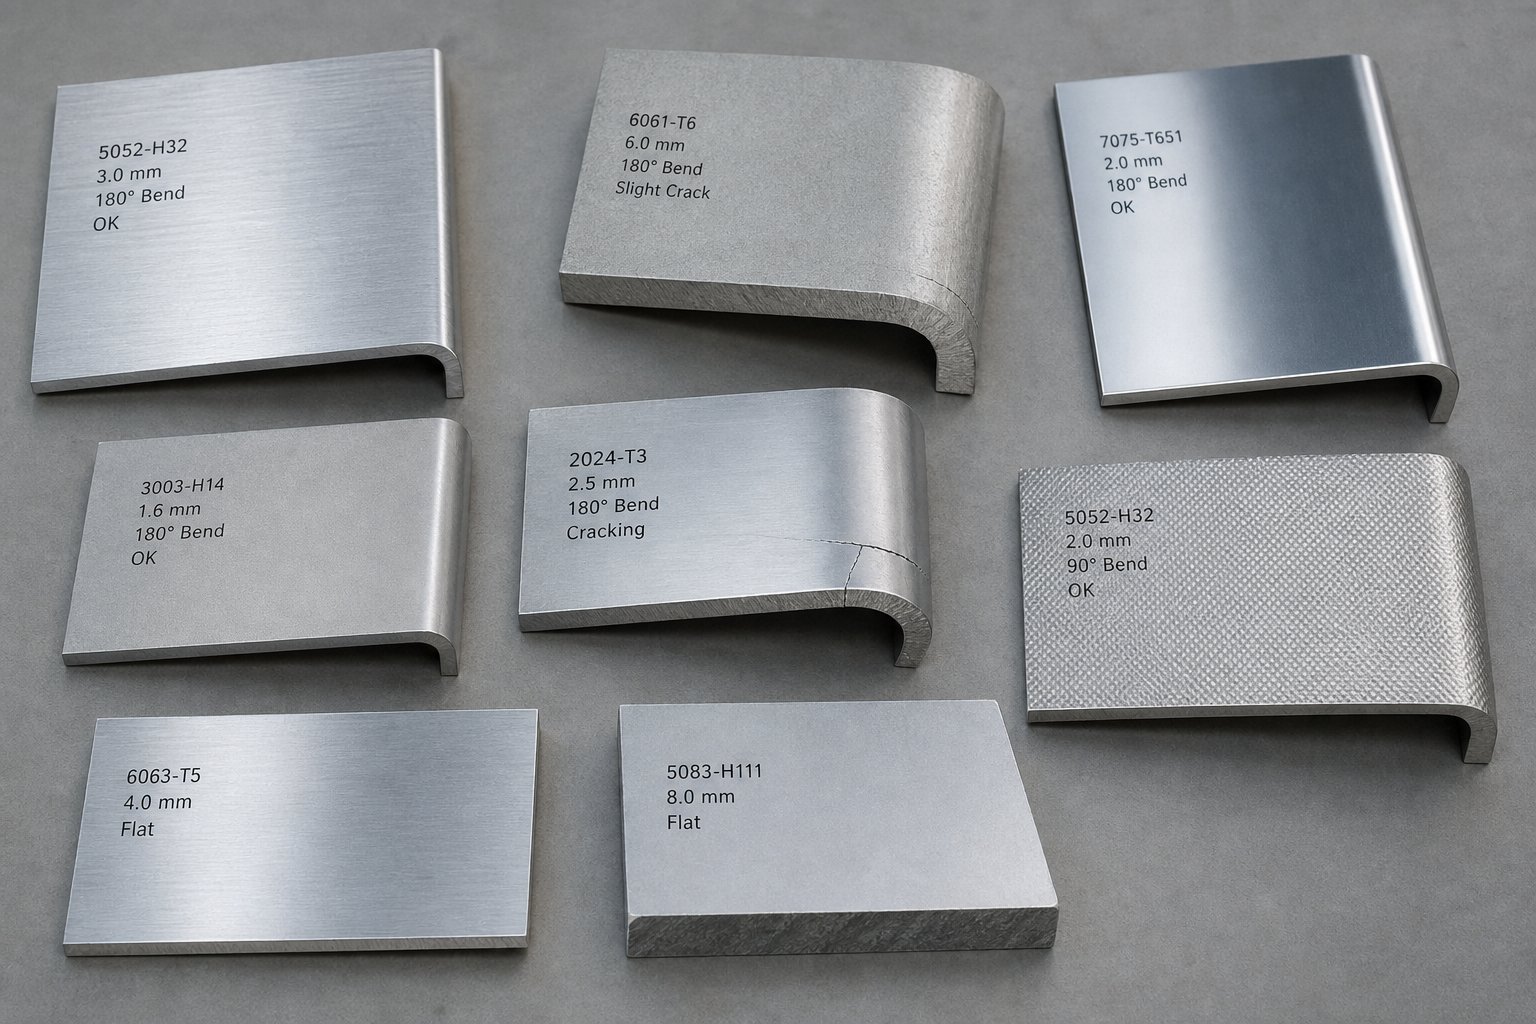
Alumíniumötvözet és hőmérséklet-kiválasztási útmutató bélyegzéshez
A hajlítások több állomáson történő felosztása védi az alkatrész integritását, de a matrica csak akkor tudja kompenzálni, ha a beérkező anyag kezdettől fogva küzd a folyamattal. Az ötvözet és a temperálás az a hely, ahol a progresszív fémbélyegzés sikere vagy kudarca valójában dől el, gyakran hónapokkal azelőtt, hogy a matrica valaha is préselést kapna. Válasszon túl kemény ötvözetet, és az alakító állomásokon megrepedhet az alkatrészek. Válasszon olyat, amelyik túl puha, és megküzdhet a sorjakkal, a torzulásokkal és a méretbeli instabilitással több millió darabon keresztül.
A cél egyértelmű: igazítsa az ötvözet-hőmérséklet-kombinációt az alkatrész végfelhasználási-követelményeihez és a progresszív szerszámok alaki követelményeihez. Az alábbi táblázatok strukturált módot adnak ennek az egyezésnek a létrehozására.
Alumíniumötvözetek összehasonlítása a progresszív bélyegzéshez
Négy ötvözetcsalád fedi le a progresszív fémpréselési alkalmazások túlnyomó részét. Mindegyik más-más egyensúlyt biztosít az alakíthatóság, a szilárdság és a korrózióállóság között. A következőképpen hasonlítják össze őket, ha kifejezetten a több-állomásos progresszív bélyegzésre értékelik:
| Ötvözet | Alakíthatósági minősítés | Hozamerő-tartomány | Tipikus alkalmazások | Progresszív bélyegzési alkalmasság |
|---|---|---|---|---|
| 1100 | Kiváló (A) | 35 - 150 MPa (mérséklettől függően változik) | Elektromos alkatrészek, hűtőbordák, ételtartók, reflektorok | Ideális összetett formákhoz; nagyon alacsony rugózás; minimális repedésveszély. A legjobb azokhoz az alkatrészekhez, amelyeknél nagy sebességnél mély húzást vagy szűk sugarat igényelnek. |
| 3003 | Kiváló (A) | 40 - 185 MPa (mérséklettől függően változik) | HVAC alkatrészek, edények, vegyi berendezések, általános fémlemez burkolatok | Kiváló sokoldalú{0}}; 1100-nál valamivel erősebb, közel azonos alakíthatósággal. Probléma nélkül kezeli a több-állomásos hajlítást és piercinget. |
| 5052 | Jó (B+) | 70 - 260 MPa (mérséklettől függően változik) | Tengerészeti hardver, autóipari panelek, konzolok, szerkezeti burkolatok | Erős és korrózióálló-; mérsékelt képződési határok. Az 1,5 tonnánál szűkebb kanyarokban, keményebb viszonyok között gondos állomássorrendet igényel. |
| 6061 | Korlátozott (C) | 55 - 276 MPa (mérséklettől függően változik) | Szerkezeti keretek, megmunkált alkatrészek, repülőgép-tartók | Az alakíthatóság csak O vagy T4 temperációban elfogadható. A T6 temper hajlamos a megrepedésre a progresszív matricákban, és általában alkalmatlan{3}}intenzív alkatrészek kialakítására. |
Kirajzolódik néhány minta. Az 1xxx és 3xxx sorozatú ötvözetek a progresszív sajtolóanyagok igáslói, mert a legszélesebb alakíthatósági ablakot kínálják. Összetett több-állomásos szekvenciákon, köztük sekély húzáson, lándzsa-és-alakzaton, valamint szűk kanyarokon keresztül hajthatja át őket a repedés minimális kockázatával.
Az 5052 a középutat foglalja el. Jelentősen nagyobb szilárdságot és kiváló korrózióállóságot biztosít (A besorolás az általános és a feszültség{2}}korróziós repedésekkel szembenA United Aluminium ötvözetválasztási adatai). A kompromisszum a szigorúbb formázási korlátok, különösen keményebb indulatok esetén.
A 6061 a kiugró érték. Hőkezelhető és erős, de progresszív bélyegzési alkalmassága szinte teljes mértékben az indulat állapotától függ. O (hevített) állapotban meglehetősen jól képződik. A T6-ban a finom kanyarokon túl nehéz bármihez, ésmikro- vagy makrorepedés valószínűalakítási műveletek során. Ha az Ön alkatrészgeometriája agresszív alakítást igényel, az alkalmazás pedig 6061-T6 tulajdonságot, akkor a tipikus megközelítés az O temperálás, majd ezt követően hőkezelés.
Hogyan befolyásolják az indulatmegjelölések az alakíthatóságot
Itt sok mérnök megbotlik. Kiválaszthat egy tökéletesen megfelelő ötvözetet, és még mindig tönkreteheti az alkatrészeket a présnél, ha rossz az indulat. A temper határozza meg az anyag keménységét, hajlíthatóságát és nyúlási kapacitását, a progresszív sajtolófém sajtolásnál pedig ezek a tulajdonságok határozzák meg, hogy az egyes állomások jó vagy repedt alkatrészt készítenek.
A progresszív bélyegzőanyagokra két fő temperamentum-család vonatkozik:
- H indulatok(nyúlás-edzett) - Nem -hőkezelhető
- T indulatok(hőkezelt-) - Hőkezelhető ötvözetekkel, például a 6061-gyel használják. Az anyag oldatos hőkezelésen és öregítésen esik át a céltulajdonságok elérése érdekében.
| Az indulat | Állapot | Relatív alakíthatóság | Közös ötvözet párosítás | Minimális hajlítási sugár (1/8 hüvelyk lap) |
|---|---|---|---|---|
| O | Teljesen lágyított (legpuhább állapot) | Maximális | 1100, 3003, 5052, 6061 | 0-1 t az ötvözettől függően |
| H14 | Szűrés-félkeményre-keményítve | Jó | 1100, 3003, 5052 | 1t (1100/3003) – 2t (5052) |
| H32 | Szűrés-edzett és stabilizált | Közepestől jóig | 5052, 3004 | 1t (3004) – 1,5t (5052) |
| T4 | Oldat hőkezelt-, természetesen érlelt | Mérsékelt | 6061 | 1.5t |
| T6 | Oldat hőkezelt-, mesterségesen érlelt | Alacsony | 6061 | 2.5t |
A fenti hajlítási sugár értékek a 90 fokos hidegalakításhoz ajánlott minimális hajlítási sugarakból származnak 1/8 hüvelyk vastagságnál. Ezek jelentik a legszűkebb hajlítást, amelyet törés nélkül végezhet a szabványos szerszámokkal. A gyártási sebességgel futó progresszív vágószerszámoknál érdemes e minimumok fölé növelni a ráhagyást, mivel a dinamikus feltételek, a szalagfeszesség és a több állomáson fellépő kumulatív feszültség mind csökkenti a hatékony alakíthatóságot, mint egyetlen statikus présfék-hajlítás.
Figyelje meg az ugrást a H14 és a T6 között. Egy 5052-H14 lemez nagyjából 1 tonna sugarú körben tisztán meghajlik, míg a 6061-T6 azonos vastagságnál 2,5 tonna kell, különben az anyag megreped. Ez a különbség közvetlenül tükröződik a sajtolóállomás geometriájában, a túlhajlítási számításokban és a szükséges alakító állomások számában.
Az ötvözet és a temperálás az alkalmazási igényekhez igazodva
Összetettnek hangzik? Nem kell, hogy az legyen. Kezdje két kérdéssel:
- Mire van szüksége az alkatrésznek a szervizben való túléléshez?(Szilárdság, korrózió, vezetőképesség, megjelenés)
- Milyen alakítási műveleteket hajt végre a progresszív szerszám?(A hajlítások száma, minimális sugarak, húzási mélység, éremelés)
Ha ez a két válasz ütközik egymással, ahogy gyakran teszik, a következő lehetőségek állnak rendelkezésre:
- Válasszon egy lágyabb temperálást a bélyegzéshez, és utó{0}}dolgozza a végső tulajdonságokig (6061-O bélyegző, majd hőkezelés T6-ra).
- Válasszon egy másik ötvözetet, amely mind az alakítási, mind a szervizelési igényeket kielégíti (az 5052-H32 gyakran helyettesíti a 6061-T6-ot azokban az alkatrészekben, amelyeknél közepes szilárdságot és alakíthatóságot igényelnek).
- Tervezze újra a hajlítási sugarakat és jellemzőket, hogy a megcélzott ötvözet{0}}mérsékletének határain belül maradjon.
A nagy-volumen progresszív bélyegzéshez a leggyakoribb párosítások az 1100-H14 az elektromos és termikus alkatrészek, a 3003-H14 az általános célú burkolatok és tartókonzolok, valamint az 5052-H32 bármilyen szerkezeti szilárdságot vagy korrózióállóságot igénylő párosításhoz. Ez a három kombináció az alumínium progresszív szerszámalkalmazások nagyjából 80%-át fedi le, mivel ezek kínálják a legjobb egyensúlyt aszerint, amit a matrica alkothat, és amit a kész alkatrésznek biztosítania kell.
Az ötvözet és a temperamentum megszabja a lehetséges határait. A következő kihívás az alkatrészgeometria megtervezése, amely az említett határokon belül marad, miközben teljesíti a funkcionális követelményeket, és ez az, ahol az alumínium--specifikus DFM szabályok lépnek életbe.
Alumíniumra jellemző gyárthatósági irányelvek tervezése
Az ötvözetre és temperálásra vonatkozó adatok megmondják, hogy az anyag mire képes. Ennek az alkatrészgeometriára való lefordítása, amely ténylegesen túlél egy több-állomásos progresszív szerszámot teljes gyártási sebességgel, teljesen más tudományág. Az alábbi DFM-szabályok alumíniumra vannak kalibrálva, nem acél kézikönyvekből származnak, laza korrekciós tényezővel. Kövesse őket az alkatrésztervezés során, és elkerülheti a leggyakrabban előforduló selejteket, utómunkálatokat és szerszámsérüléseket a progresszív sajtolószerszám-tervezés során.
Minimális hajlítási sugarak és falvastagság szabályok
A kanyarokban az alumínium alkatrészek a leggyakrabban meghibásodnak. Nyomja meg a sugarat túl szorosan az ötvözet-hőmérséklet kombinációjához, és mikro-repedések keletkeznek a hajlítás külső szála mentén. Egy percenként több száz löketet futtató progresszív szerszámban ez a hibamód nem jelenik meg az egyik alkatrészen; ezreknél jelenik meg, mielőtt bárki elkapná.
Íme a gyakorlati minimumok azon ötvözetek esetében, amelyeket leggyakrabban progresszív matricákon dolgoznak fel:
- 1100-O és 3003-O:Minimális belső hajlítási sugár 0t és 0,5t között. Ezek a teljesen izzított ötvözetek rendkívül szűk hajlításokat is elviselnek, még a progresszív szerszámozásnál is.
- 1100-H14 és 3003-H14:Minimális belső hajlítási sugár 1t. A félkemény állapot továbbra is megengedi az éles kanyarokat, de az anyag elveszíti feszültségtartalékának egy részét a következő állomásokhoz.
- 5052-H32:Minimális belső hajlítási sugár 1-1,5 t. Ez az ötvözet jól áthajlik a szemcsén, de észrevehetően kevésbé elnéző a hengerlési iránnyal párhuzamosan. A hajlításokat lehetőség szerint a szemekre merőlegesen kell megtervezni.
- 6061-T4:Minimális belső hajlítási sugár 1,5 t. Elfogadható mérsékelten progresszív matricaképzéshez, ha a hajlítások nem súlyosak.
- 6061-T6:Minimális belső hajlítási sugár2t-tól 5t-igvastagságtól és szemcse orientációtól függően. Általában kerülje az intenzív, progresszív matricák kialakítását, kivéve, ha az O temperálást és a hőkezelést{2}}utána.
A falvastagság tekintetében a progresszív sajtolószerszám-kialakítás a 0,010 hüvelyk és a 0,063 hüvelyk közötti tartományban működik a leghatékonyabban alumínium esetében. 0,010 hüvelyk alatt a szalag elveszti merevségét és becsavarodik az állomások között. 0,080 hüvelyk felett a tonnaigény megnő, és szélesebb állomástávolságra van szükség, ami meghosszabbítja a szerszámot és növeli a szerszámköltséget. A legtöbb alumínium progresszív szerszámalkatrész praktikus édes pontja a 0,020 hüvelyk és 0,050 hüvelyk közötti, így egyensúlyban van az alakíthatóság és a szerkezeti merevség a kész alkatrészben.
Hézagkimaradás és visszarugózási kompenzáció
A préshézag, a lyukasztó és a vágóélek közötti rés szabályozza a sorja magasságát, az él minőségét és a szerszám élettartamát. Az acélbélyegzés oldalanként jellemzően az anyagvastagság 5-10%-át használja fel. Az alumíniumnak szűkebb hézagokra van szüksége a tiszta élek kialakításához, mert az anyag puhább, és túl nagy rés esetén inkább szakad, mint nyíró.
Javasolt lyukasztóhézag-a-alumíniumhoz progresszív szerszámokban:
- Lágy ötvözetek (1100, 3003):oldalanként az anyagvastagság 5-7%-a.
- Közepes ötvözetek (5052): Az anyagvastagság 6-10%-aoldalanként.
- Keményötvözetek (6061-T6):oldalanként az anyagvastagság 8-12%-a. A nagyobb szilárdság valamivel nagyobb hézagot igényel a túlzott ütéskopás elkerülése érdekében.
A Springback az egyenlet másik fele, és ez az, ahol az alumínium élesen eltér az acéltól. Amikor egy acél alkatrész 90 fokban meghajlik, 1-2 fokkal visszaugrik. Ugyanez a geometria az alumíniumban 2-3 fokkal visszarugóz az olyan lágy ötvözeteknél, mint az 5052-H32, és 5-7 fokkal vagy többet a 6061-T6 esetében. A progresszív szerszámkialakításban nem lehet minden alkatrészt kézzel beállítani. A kompenzációt közvetlenül az állomás geometriájába kell beépíteni.
Az alumínium precíziós préselési és sajtolási műveletei általában a túlhajlítás során jelentkező visszarugózást segítik elő. Az alakító lyukasztó túlhajtja az anyagot a célszögön, így az ellazul vissza a megfelelő helyzetbe. Az 5052-H32-ben egy 90-fokos kanyar esetén a matricaállomás körülbelül 87-88 fokos szögben alakul ki. A 6061-T6 esetében előfordulhat, hogy 83-85 fokra lesz szüksége ahhoz, hogy 90 fokon landoljon a rugalmas helyreállítás után. Ezeket az értékeket mindig ellenőrizni kell teszttalálatokkal a kockapróba során, mert a kötegenkénti ingadozás 1-2 fokkal eltolhatja a visszarugózást.
Jellemzők térköz és geometriai megszorítások
A hajlításokhoz, élekhez és egyéb jellemzőkhöz viszonyított jellemzők elhelyezése határozza meg, hogy az alkatrész tisztán vagy torzuljon ki a szerszámból. Ezek a szabályok azt tükrözik, hogy az alumínium a progresszív sajtolás során másképpen folyik és deformálódik, mint az acél:
- Furat-hajlítási távolság-:Tartsa legalább az áttört lyukakat2x anyagvastagsága legközelebbi kanyar érintővonaltól. A szorosabb elhelyezés a lyukak oválissá torzulását okozza az alakítás során, mivel az alumínium puhasága lehetővé teszi, hogy a környező anyag a lyukba áramoljon.
- A lyuk-éle{1}}távolsága:Tartson legalább 1,5-szeres anyagvastagságot a lyuk széle és a lap széle között. Ez megakadályozza az élszakadást az átszúrás során, és megőrzi a szerkezeti integritást az elem körül.
- Minimális furat átmérő:Kerek furatok esetén nem kisebb, mint 1x anyagvastagság. A rések vastagságának legalább 1-szeresnek kell lennie. A kisebb jellemzők túlzott ütés-elhajlást és felgyorsult alumínium kopást okoznak.
- Jellemzők{0}}--közök:Tartsa legalább kétszeres anyagvastagságot a szomszédos lyukak vagy kivágások között, hogy elkerülje a szúrás során az elemek közötti kihajlást.
- A karima minimális hossza:Legalább 3x anyagvastagság a belső sugártól a karima éléig. A rövidebb karimák nem illeszkednek megfelelően az alakító szerszámokhoz, és inkonzisztens hajlítási szögeket hoznak létre.
- Domborítás magassága:Az anyagvastagság maximum 3-szorosa a szabványos progresszív szerszámalakításhoz. A mélyebb domborítások további állomásokat igényelnek, és keményebb indulatok esetén a szakadás kockázata.
Ezek a térközszabályok kölcsönhatásban vannak egymással. Képzelje el, hogy egy konzolt tervez három lyukkal egy hajlítási vonal közelében. Ha a lyukak megfelelő távolságra vannak egymástól, de túl közel vannak a hajlításhoz, akkor mindhárom eltorzul az alakítás során. Ellenőrizze az összes jellemzőt a szomszédaival és a legközelebbi formázási művelettel.
Az alumínium progresszív bélyegzésnél az elérhető tűréshatárok általában a +/-0,05 mm és +/-0,10 mm közötti tartományba esnek a blankolt méretek és az áttört elemek esetében. A kialakított méretek, mint például a hajlítási szögek, a karimamagasságok és a kialakított mélységek szélesebb tűrési sávokat hordoznak, jellemzően +/-0,10 mm és +/-0,25 mm között, mivel a visszaugrás változása további bizonytalanságot okoz. A jól karbantartott alumínium szerszámokat beépített érzékelővel működő precíziós sajtoló- és sajtolóüzemek 500 000 alkatrészt meghaladó gyártási sorozatok során folyamatosan megtartják e tartományok szűkebb végét.
A hosszú távon megismételhetőség az, ahol az alumínium tulajdonságai egyedülálló kihívást jelentenek. Az alumínium felhalmozódik a lyukasztófelületeken és a matricák felületén az ütődés következtében, ami fokozatosan megváltoztatja a hézagokat és a sorja jellemzőit. Az alumíniumhoz készült progresszív szerszámkialakításnak tartalmaznia kell az ütemezett karbantartási időközöket a kovácsolt felületek tisztítására és a lyukasztóhegyek újra-polírozására. E fegyelem nélkül a tűrések a futás előrehaladtával sodródnak, még akkor is, ha a kocka az elején tökéletesen vágott.
A zárolt geometria és a CAD-modellbe beépített DFM szabályok mellett a következő változó, amely meghatározza a selejtezési arányt, az, hogy a szalagelrendezés milyen hatékonyan használja fel az anyagot, különösen akkor, ha az alumínium tekercs fontonkénti költsége több, mint az enyhe acél.
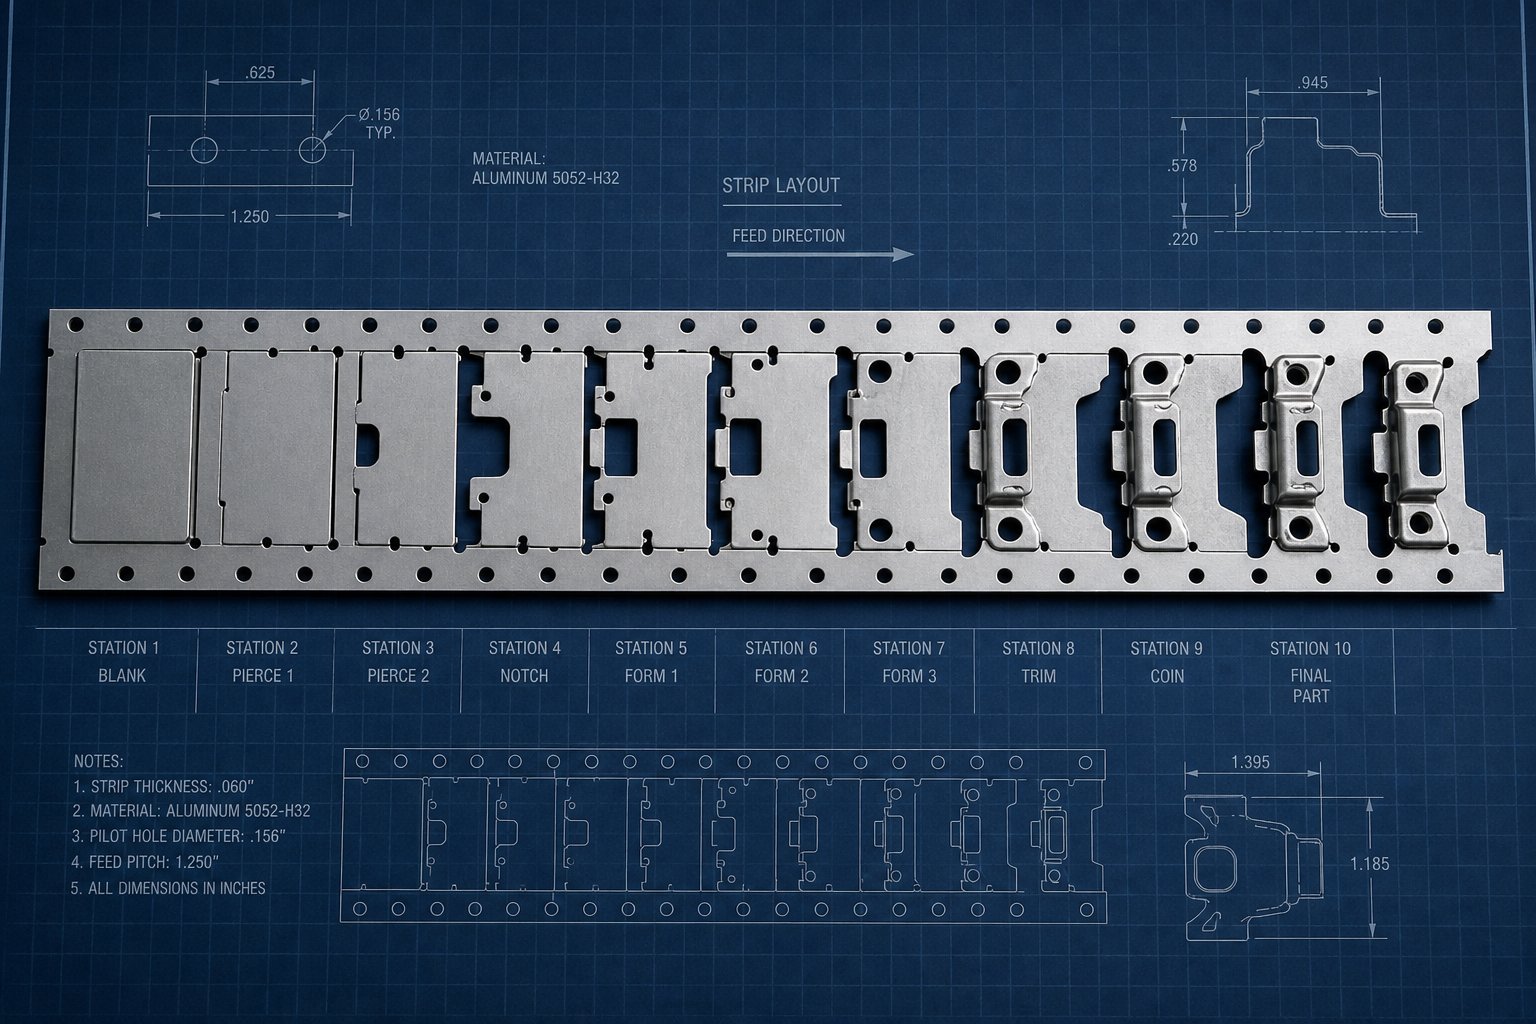
A szalagok elrendezésének és egymásba ágyazásának optimalizálása alumínium tekercsekhez
Az alumínium tekercs általában kétszer-háromszor többe kerül fontonként, mint az enyhe acél. Ez az árkülönbség azt jelenti, hogy az anyagfelhasználás minden százalékpontja jobban érinti az alkatrészköltséget. Egy 72%-os acélkihasználtságú szalagelrendezés elfogadható lehet. Ugyanaz az alumínium elrendezés minden löketnél a margót. Az intelligens szalagelrendezés és az egymásba ágyazás az a hely, ahol a progresszív szerszámozás megtérül, vagy ahol a rossz tervezés csendben elszívja a nyereséget több millió cikluson keresztül.
Carrier Strip tervezés és kísérleti stratégia
A hordozószalag tartja a tekercshez rögzített részt, miközben az áthalad az egyes állomásokon. Alumínium esetében a hordozó kialakításának két egymással versengő célt kell egyensúlyba hoznia: a szalagot kellően stabilan kell tartani a pontos adagoláshoz, és elég keskenynek kell tartania a hordozót, hogy minimálisra csökkentse a pazarlást.
A hordozó szélességének legalább az anyagvastagság kétszeresének kell lennie, hogy ellenálljon a szakadásnak az előrehaladás során, de az alumíniumszalagon lévő szélesebb hordozók drága anyagot égetnek el, amely hulladékká válik. A középső hordozók jól működnek, ha az alakítás az alkatrészprofil mindkét oldalán történik. A külső hordozók hozzáférést biztosítanak a központi formázási funkciókhoz, de mindkét szélen anyagot adnak hozzá. Az egyoldalas hordozók anyagtakarékosak, de oldalirányú eltolódást okozhatnak a vékony alumínium szalagokban, mivel az anyagból hiányzik az acél merevsége ahhoz, hogy ellenálljon az aszimmetrikus alakító erőknek.
A vezérlőnyílások a szalag regisztrációs rendszereként szolgálnak. A szekvencia elején lyukasztva minden következő állomáson elfogadják a pilótacsapokat, hogy rögzítsék a pozíciót, mielőtt bármilyen művelet elindulna. Alumínium esetében a vezetőlyukak elhelyezése külön figyelmet igényel: az anyag puhasága miatt a vezetőcsapok több ezer cikluson keresztül meghosszabbíthatják a lyukakat, ha az illeszkedés túl szoros. Gyakori megközelítés az, hogy dedikált vezérlőfuratokat helyeznek el magán a hordozószalagon, ahelyett, hogy a funkcionális részfuratokat vezérlőként használnák. Ez megőrzi a furattűréseket a kész alkatrészen, és a pilóták számára egy dedikált, cserélhető bekapcsolási zónát biztosít.
Ha két pilótakészletre van szükség hosszú szerszámokhoz vagy összetett szekvenciákhoz, a két készlet egyidejű lyukasztása egyetlen állomáson kiküszöböli a pilótapárok közötti igazítási eltolódást, ez a részlet fontosabb az alumíniumban, mert még az enyhe hibás rögzítés is látható deformációt okoz a puha anyagban.
Fészkelési technikák az anyaghozam maximalizálására
A beágyazás azt jelenti, hogy az alkatrészek hogyan vannak elrendezve a szalag szélességén belül, hogy a lehető legtöbb kész alkatrészt kivonják a minimális nyersanyagból. Az alumínium költségprémiumának köszönhetően a kihasználtság 5%-os javulása is jelentős megtakarítást jelent az 500 000 darabos sorozatban.
A kulcscsíkok elrendezésének optimalizálásának elvei az alumínium progresszív bélyegzéséhez:
- Minimalizálja a haladási távolságot.A rövidebb osztás kevesebb anyagot jelent alkatrészenként. A hangmagasságnak azonban elég hosszúnak kell maradnia ahhoz, hogy a legnagyobb állomási működést lehessen biztosítani a szomszédos elemek közötti interferencia nélkül. Alumínium esetén tartsa a osztásközt olyan szorosan, amennyire az alakítási geometria lehetővé teszi, célozva meg a 10%-nál kisebb holtteret az alkatrészprofilok között az előtolás iránya mentén.
- Irányítsa az alkatrészeket a szalagszélesség használatának maximalizálása érdekében.Forgassa el vagy tükrözze az alkatrészeket úgy, hogy a profilok közötti törmelékváz szerkezetileg a lehető legvékonyabb legyen. Fontolja meg a két-kifelé vagy lépcsőzetes egymásba ágyazást szimmetrikus részek esetén, ahol a csík szélessége megengedi.
- A kritikus kanyarokat a szemcseirányra merőlegesen igazítsa.Az alumínium alakíthatósága irányított. A gördülési irány szemcseorientációt hoz létre, amely befolyásolja a hajlítási hajlékonyságot. Ha az alkatrészt úgy állítjuk be, hogy a nagyobb hajlítások végigfussanak a szemcsén, akkor csökken a repedések kockázata, még akkor is, ha kismértékben csökkenti a kihasználtságot. A megbízhatóság javulása jellemzően meghaladja a 2-3%-os anyagveszteséget.
- Használjon lándzsatartókat, ahol a geometria lehetővé teszi.A lándzsatartókat nem vágással, hanem szúrással hozzák létre, ami csökkenti a selejt mennyiségét az anyag rögzítésével. Ez a megközelítés jól működik alumíniumban, mivel az anyag puhasága tiszta szúrást tesz lehetővé túlzott borotválkozás vagy sorja nélkül.
- Tervezze meg a negatív és pozitív bypass hornyokata csík előrehaladásának szabályozására és az{0}}elakadások megelőzésére. A fémlemez sajtolószerszámokban a megkerülő hornyok lehetővé teszik a szalag megfelelő előrehaladását még előtolási hiba esetén is, megakadályozva ezzel a szerszám összeomlását. Alumínium esetében a bevágások geometriájának el kell kerülnie az éles belső sarkokat, amelyek koncentrálják a feszültséget, és nagy sebességű adagolás közben a hordozó elszakadását is veszélyeztetik.
A fémlemez-formázó sajtolószerszámok negatív és pozitív bypass-bevágásai kritikus szerepet játszanak az előtolás megbízhatóságában. Pozitív bevágás a szalagon maradt anyag, amely érintkezik egy ütközővel; egy negatív bevágást eltávolítanak, így a csík szabadon áthaladhat. Alumínium esetében a negatív bevágások belső sarkait legalább 0,5 t sugarú körre kerekítse le, hogy megakadályozza a mikro-repedés kialakulását, amely ciklikus előtolási feszültség hatására továbbterjedhet.
A haladási távolság közvetlenül kölcsönhatásban van a préselési sebességgel is. A rövidebb osztás gyorsabb ciklust tesz lehetővé, mivel az adagoló löketenként kevesebb anyagot mozgat, csökkentve a gyorsítási és lassítási terhelést. Alumínium tekercseknél, ahol a szalag hosszegységenkénti tömege kisebb, mint az acélé, a rövidebb osztás és a könnyű anyag kombinációja lehetővé teszi, hogy a progresszív szerszám- és szerszámbeállítások sebességtartományuk magasabb végén működjenek anélkül, hogy feláldoznák az előtolási pontosságot. A szalagszállításért felelős progresszív szerszámelemek, beleértve az emelőket, a készletvezetőket és magát az adagolót is, mind a kisebb tehetetlenségi terhelés előnyeit élvezik, ha a pálya kompakt marad.
A kapcsolat mindkét irányban működik. Ha az alkatrész geometriája nagy haladási távolságot kényszerít ki, az előtolási sebességet csökkenteni kell, hogy a szervo adagolónak elegendő ideje legyen a szalag felgyorsítására és lassítására túllövés nélkül. Az alumínium esetében a túllépés nem csak hibás regisztrációt okoz; becsavarhatja a szalagot az adagoló és a szerszámbemenet között, mivel az anyagból hiányzik az acél oszlopszilárdsága egyenértékű vastagság mellett.
A gabonairány itt még egy említést érdemel. Ha az alkatrészt a maximális kihasználtság érdekében orientálja, de a kritikus kanyarokat a hengerlési iránnyal párhuzamosan helyezi el, 4%-os anyagmegtakarítást érhet el, és az egészet elveszíti a hajlítási vonal repedéséből adódóan. Az elrendezés zárolása előtt mindig ellenőrizze a tájolást az ötvözet irányított alakíthatósági adataihoz képest.
A szalagelrendezési döntések rögzítik az anyagköltséget és az előtolási viselkedést a szerszám élettartama alatt. De még egy tökéletesen egymásba ágyazott, hatékonyan hajlított szalag is hibás alkatrészeket produkál, ha az alumínium és a szerszámfelületek közötti interfészt nem kezelik, így a kenőanyag kiválasztása és a felületkezelés szabályozása veszi át az irányítást.
Az alumínium kenésére és felületkezelésére vonatkozó szempontok
Az alumínium nem csak progresszív bélyegzőszerszámokat visel. Ez köti őket. Amikor az alumíniumlemez nyomás alatt megcsúszik a védetlen szerszámacélhoz, a képlékeny deformációból származó helyi hő az alumínium részecskék mikro-hegesztését okozhatja közvetlenül a szerszám felületén. Ez elkeserítő, és ez a legrombolóbb meghibásodási mód az alumíniumra jellemző progresszív sajtolószerszámokban. Ha nem ellenőrizzük, a lerakódások minden következő alkatrészt pontoznak, kiszélesítik a hézagokat, és kényszerítik a nem tervezett szerszámkarbantartást, ami csökkenti a gyártási időt.
A javításhoz két összehangolt stratégiára van szükség: a megfelelő kenőanyagra, amely megakadályozza a fém-a-fémmel való érintkezését, és a megfelelő szerszámfelületre, amely ellenáll a tapadásnak még akkor is, ha a kenőanyag kihígul a nagynyomású állomásokon.
Kenőanyag kiválasztása a foltosodás megelőzésére
Az alumínium kenőanyag kiválasztása nem ugyanaz, mint az acél esetében. Az acél horzsolása elsősorban a dinamikus súrlódás eredménye. Az alumínium ragasztását más mechanizmus hajtja végre: a képlékeny deformáció során keletkező hő által okozott lokális olvadás. A hatékony határkenőanyagnak a helyén kell maradnia, amikor a szerszám bezárul és a nyomás kiugrik, nem szabad kinyomódnia az érintkezési zónából terhelés alatt.
Az Oakland Egyetem Fejlesztett Gyártási és Anyagipari Központjában végzett kutatás az AA5754 alumínium ütési küszöbét tesztelte többféle kenőanyag körülmény között. Az eredmények tanulságosak. Velnincs kenőanyag felhordva, az átlagos érintkezési nyomáson mindössze 7 MPa-nál kezdődik a zsugorodás, a szerszám anyagától függetlenül. Vigyen fel száraz filmkenőanyagot, például Drycote 2-90-et, és a küszöb 28-40 MPa-ra ugrott a betéttől függően. A malomolaj (61 AUS 50 mg/ft2-nél) 23-26 MPa-ra emelte. Elvihető: a száraz foltok bárhol a progresszív sajtolószerszámban katasztrofálisak az alumínium számára, a száraz filmkenőanyagok pedig felülmúlják a hagyományos malomolajokat a kopásállóság tekintetében.
A három fő kenőanyag-kategória összehasonlítása az alumínium progresszív sajtolásnál:
- Száraz filmkenőanyagok (pl. Drycote 2-90):Bélyegzés előtt a tekercsre felhordva. Biztosítsa a legmagasabb súrlódási küszöböt és a legalacsonyabb súrlódási együtthatót (mélyebb húzást és szorosabb kanyarokat tesz lehetővé). Nagy érintkezési nyomás alatt a lemez felületéhez tapadnak, nem pedig elnyomnak. Ideális -intenzív progresszív sajtolószerszámok alakításához. Hátránya: az alkalmazásnak egységesnek kell lennie; A csupasz foltok azonnali sápadtsággá válnak.
- Ásványolaj-alapú malomolajok (pl. 61 AUS):Felhordása tekercses malomban vagy hengeres applikátorokon keresztül préselés előtt. Megfelelő közepes-nyomású műveletekhez, mint például a szúrás és a sekély hajlítás. Alacsonyabb védelmet nyújtanak az epedés ellen, mint a száraz fóliák nagy érintkezési nyomás mellett, mivel elmozdíthatók a szerszám-lap felületéről. Alkalmas egyszerűbb progresszív szerszámműveletekhez, ahol az alakító erők alacsonyak maradnak.
- Szintetikus síkosítók (víz{0}}oldható vagy emulziós-alapú):Jó hűtést és kenést kínál a nagy{0}}sebességű műveletekhez. Könnyebben tisztítható az alkatrészekről az olyan további folyamatok előtt, mint az eloxálás vagy festés. Súrlódási hő hatására azonban gyorsabban elpárolognak, ami azt jelenti, hogy gyakran újrafelhordó rendszerekre van szükség a sok alakítóállomással rendelkező, hosszú, progresszív szerszámokhoz.
A felhordás módja ugyanolyan fontos, mint a kenőanyag típusa. A hengeres bevonatolók egyenletes rétegvastagságot biztosítanak a szalag szélességében, de az éleket kihagyhatják. A permetezőrendszerek teljes lefedettséget biztosítanak, de előfordulhat, hogy túlterjednek-, ami vízrepülést okozhat, ami befolyásolja a pilóta elkötelezettségét. Alumíniumot futtató progresszív sajtolószerszámok esetében a legmegbízhatóbb megközelítés az előre-száraz fólia felhordása a tekercs szintjén, amelyet célzott permetezés egészít ki a sajtolószerszámon belüli meghatározott, nagy súrlódású{5}}állomásokon.
Felületi felületkezelés és utófeldolgozási{0}}kompatibilitás
A kenőanyag megakadályozza, hogy alumínium tapadjon a szerszámhoz. A szerszámanyagok és a bevonatok határozzák meg, hogy mi történik, ha a kenőanyag a legmagasabb nyomású{1}}érintkezési pontokon kihígul, ami elkerülhetetlenül előfordul hosszabb gyártási folyamatok során.
A hagyományos PVD kerámia bevonatok, mint például a TiN, TiCN és TiAlN nem rendelkeznek elegendő statikus súrlódási ellenállással az alumíniumhoz. A helyszíni tesztek azt mutatják, hogy a TiN-bevonatú lyukasztók 35 000 ütés után látható alumínium tapadást mutatnak, míg a CrN + DLC (gyémánt-mint a szén) bevonatú lyukasztók, amelyek ugyanazt a szerszámot futtatják, nem mutattak semmit. Ez a CrN + DLC kombináció több mint 800 000 alkatrészt gyártott alumínium vágási alkalmazásokban anélkül, hogy meg kellett volna tisztítani a tapadó anyagot.
A progresszív keményfém sajtolószerszámokhoz a volfrámkarbid lapkák rendkívüli keménységet és kopásállóságot biztosítanak a vágóállomásokon. A keményfém sima, nem -reaktív felülete jobban ellenáll az alumínium tapadásnak, mint a bevonat nélküli szerszámacél, így ez a legelőnyösebb betétanyag a legnagyobb alumínium érintkezési nyomást mutató lyukasztó- és kivágó állomásokhoz. Ha a keményfém lapkákat a vágóállomásokon CrN + DLC bevonatú alakítólapkákkal párosítja, olyan sajtolószerszámot kap, amelyet kifejezetten az alumínium kettős meghibásodási módjára terveztek: kopás a vágóéleknél és tapadás az alakító felületeken.
A szerszám felületi kidolgozása is befolyásolja a kész alkatrész megjelenését, ami akkor számít, amikor az alkatrészeket későbbi felületkezelésnek vetik alá. Az eloxálásra szánt alumínium alkatrészeknek mentesnek kell lenniük a szerszámnyomoktól, karcolásoktól és kenőanyag-maradványoktól. Az eloxálás minden felületi tökéletlenséget felerősít, mert az oxidréteg átlátszó és megkeményedik az alatta lévő textúráktól függetlenül. Ha a progresszív bélyegzőszerszám még enyhe csíkokat is hagy a korai-stádiumú stádiumban, ezek a nyomok az eloxálás után állandósulnak.
A szerszámozási döntések gyakorlati következményei:
- Polírozzon minden formázó felületet 8 mikroinch Ra vagy jobbraamikor az alkatrészeket eloxálják vagy festik. A durvább felületek felfogják az alumínium részecskéket, és hamarabb epedést okoznak.
- Adja meg a CrN + DLC bevonatokat az alakító állomásokon és a vágólapkákonkozmetikai felületminőséget igénylő alkatrészekhez. A bevonat alacsony súrlódási együtthatója (körülbelül 0,1) megakadályozza a karcolást.
- Válasszon olyan kenőanyagokat, amelyek kompatibilisek az utánfutó felületkezeléssel.A kőolaj-alapú olajok oldószeres tisztítást igényelnek az eloxálás előtt, egy folyamatlépés hozzáadásával. A száraz fóliák és a vízben{2}}oldható szintetikus anyagok könnyebben tisztítanak, csökkentve az előkezelési-költségeket és kiküszöbölve a kész bevonat felületi hibáinak lehetséges forrását.
- Ütemezze be a kopásvizsgálati időközöketrész térfogata alapján. Még a bevonatos szerszámok is mikro{1}}lerakódásokat mutatnak. A korai elkapás, még azelőtt, hogy az alkatrészeket pontoznák, megőrzi a felület minőségét és a méretpontosságot.
A bélyegzés során fellépő minden felületi hiba átkerül a végtermékbe. A jól megválasztott kenőanyag-a megfelelő szerszámbevonattal és felületkezelési specifikációkkal párosítva megelőzi, hogy ezek a hibák eleve kialakuljanak. Amikor azonban megjelennek, a kiváltó okok azonosításának és gyors kijavításának ismerete elválasztja a stabil gyártási folyamatot a selejteket kivéreztető folyamattól, amely elvezet bennünket az alumíniumbélyegzési hibák és azok javítási lehetőségeinek teljes spektrumához.
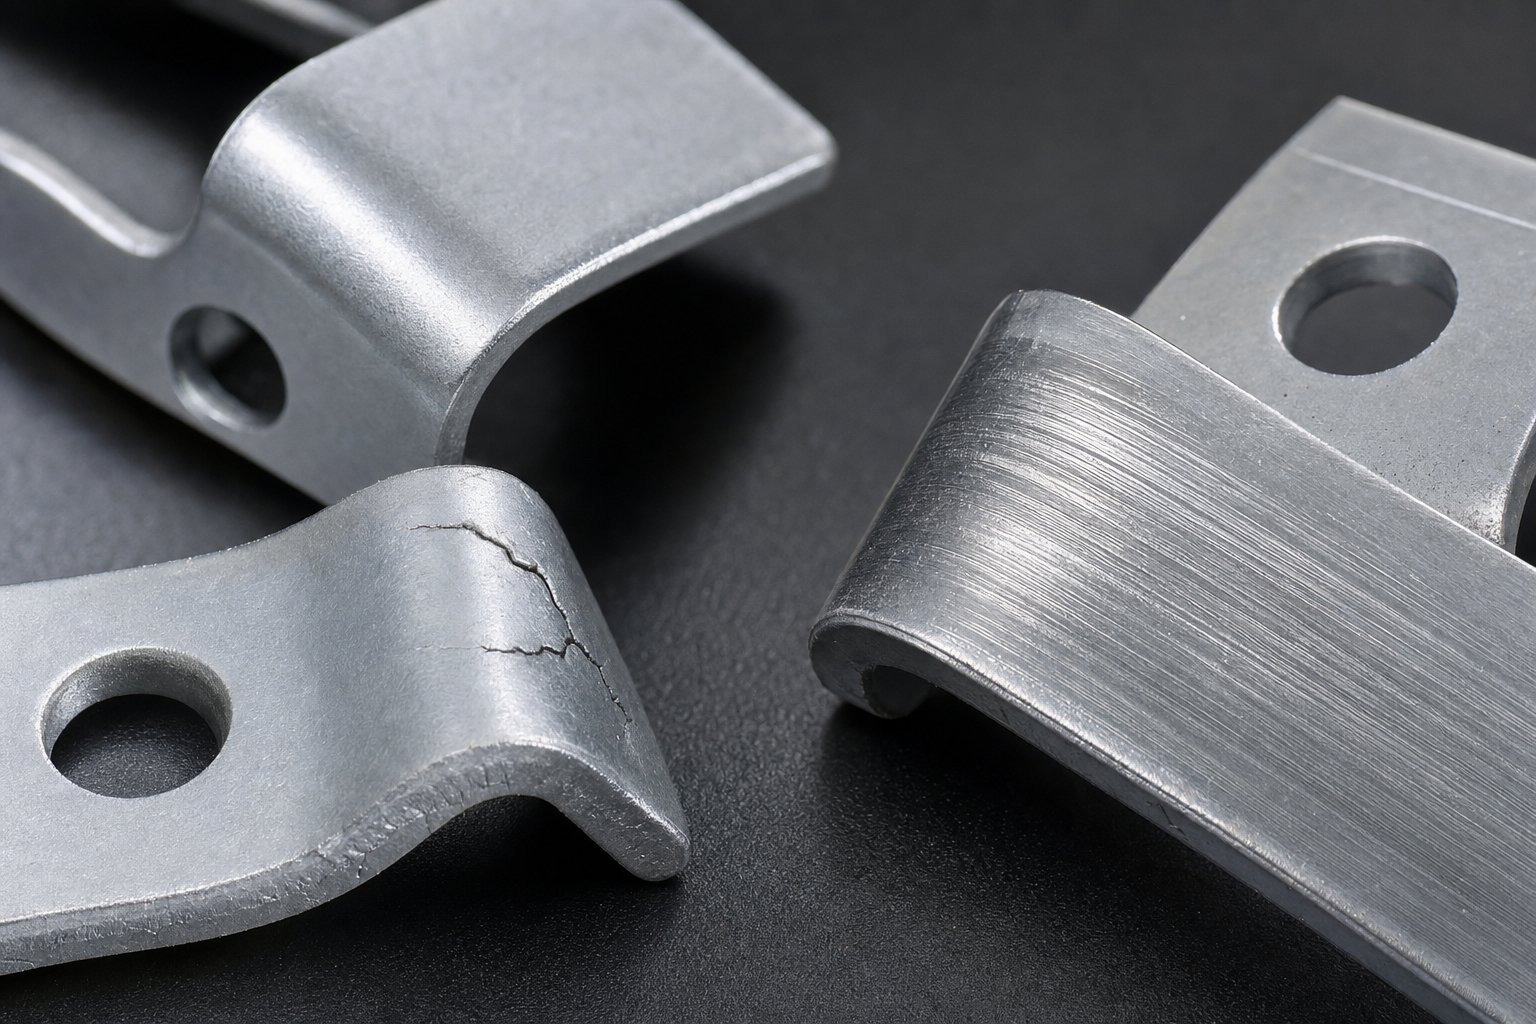
Gyakori hibák és hibaelhárítás az alumíniumbélyegzésnél
Még a megfelelő kenőanyag, a megfelelő bevonat és a polírozott szerszámfelület mellett is megjelennek a hibák. Az alumínium lágysága, koptató hajlama és korlátozott nyakkivágás utáni hajlékonysága olyan meghibásodási módokat hoz létre, amelyek nem léteznek az acél progresszív sajtolószerszámoknál. Ezeknek a hibáknak a korai felismerése, a kiváltó okok megértése és a helyes javítás alkalmazása az, ami elválasztja a 0,5%-os selejtezést egy 5%-os vagy több vérzéses folyamattól egy nagy mennyiségű{5}}futás során.
Az alábbi táblázat összefoglalja a leggyakrabban előforduló hibákat, azok eredetét, valamint az egyes hibák szisztematikus kezelésének módját.
| Hiba típusa | Kiváltó ok | Javító intézkedés | Megelőzési Stratégia |
|---|---|---|---|
| Repedés a kanyarokban | Hajlítási sugár az ötvözet -hőmérsékletének minimuma alatt; a szemcseiránnyal párhuzamos hajlítás; túlzott terhelés az előző állomásoktól | Növelje a hajlítási sugarat; irányítsa át a részt a csíkban, hogy a hajlítások keresztezzék a szemcsét; felosztása további állomások között alakul ki | Érvényesítse a minimális hajlítási sugarakat az ötvözet hőmérsékletére{0}}a tervezés során; adja meg a szemcse irányát a tekercsvásárlási megrendeléseken |
| Gyűrődés | Elégtelen nyersdarab tartó nyomás húzás közben; túlzott anyagáramlás a nem alátámasztott területekre; túl hosszú a haladási távolság, ami a szalag meglazulását okozza | Növelje a tartási-nyomást; adjon hozzá húzógyöngyöket vagy nyomópárnákat az érintett állomásokon; rövidítse le a emelkedést, ha a szalag kihajlása hozzájárul | Tervezési állomássorrend megfelelő anyagvisszatartással; használjon szervo{0}}vezérelt nitrogénrugókat az egyenletes nyomás érdekében |
| Szakadás | Túl nagy húzási mélység egyetlen állomáson; éles szerszám belépési sugara; nem megfelelő kenés a nagy{0}}feszültségű zónákban | A húzási mélység újraelosztása két vagy több állomás között; növelje a szerszám belépési sugarát 4-6x anyagvastagságra; vigyen fel kiegészítő kenőanyagot a húzóállomásokon | Futtassa le a formázási szimulációt a szerszám felépítése előtt, hogy azonosítsa a törzskoncentrációkat; állítsa be a kenési ellenőrző pontokat a PM ütemtervben |
| Sorjaképződés | A lyukasztó-a-metszet túl nagy vagy túl kicsi; kopott ütési élek; alumínium részecskék felhalmozódása megváltoztatja a hatékony hézagot | Újra-csiszolja vagy cserélje ki a lyukasztókat; állítsa be a hézagot oldalanként 5-10%-ra az ötvözettől függően; tisztítsa meg a kovácsolt anyagot a szerszám éleitől | Adja meg a hézagtűréseket a szerszám tervezése során; ütemezze be a lyukasztás ellenőrzési időközeit a löketszám alapján |
| Sápadt nyomok | Alumínium tapadás a szerszám felületeihez az ütközési küszöbértéket meghaladó érintkezési nyomástól (legfeljebb 7 MPa kenőanyag nélkül); kenőanyag-éhezés; bevonat nélküli szerszámacél felületek | Azonnal tisztítsa meg a lerakódásokat; alkalmazzon száraz film kenőanyagot; bevonatképző betétek CrN + DLC-vel; csökkentse az üres tartó nyomását, ha a küszöb felett van | Használjon előre-felhordott száraz film kenőanyagot a tekercsen; minden formáló és húzófelületen epésgátló bevonatot -adjon meg; állítsa be az ellenőrzési intervallumokat 10 000-es ütemben |
Az alumínium repedése, gyűrődése és szakadása
Ebben a három hibában egy közös szál van: az anyagnak az alakítási művelet befejezése előtt elfogyott a rugalmassága. De a konkrét mechanika különbözik, és a javítások is.
A repedés a kanyarokban történik, amikor a külső szál meghaladja az ötvözet nyúlási határát. Leggyakrabban az 5052-H32 és a 6061-T4 alkatrészeknél fog észrevenni, ahol a hajlítási sugarakat az acél szabványoknak megfelelően tervezték. Az alumínium egyszerűen nem bírja el ugyanazt a sugár-/vastagság arányt{10}}törés nélkül. A korrekciós út egyszerű: nyissa meg a sugarat, irányítsa át az alkatrészt a szemcsékhez képest, vagy ossza fel a kanyart egy elő- és egy befejező kanyarra az egymást követő állomásokon.
A gyűrődés a húzási műveleteknél és a lándzsa{0}}forma jellemzőinél jelenik meg, ahol az anyag összenyomódik, nem pedig nyúlik. Képzeld el, hogy egy papírlapot csésze alakúra tolsz; a felesleges anyag a falak mentén csatok. A progresszív bélyegzésnél ez hullámos oldalfalak vagy gyűrött karimák formájában nyilvánul meg. A húzógyöngyök hozzáadása vagy a lenyomó-nyomás növelése inkább nyúlásra kényszeríti az anyagot, mintsem összenyomódást, így megszűnik a ránc.
A könnyezés a ráncosodás fordítottja. Ez ott fordul elő, ahol az anyag túlnyúlik az alakítási határán, jellemzően a szerszám belépési sugarainál vagy a húzási műveletek során a lyukasztó orra fölött. Az alumínium szakadásakor a törés hirtelen jön létre, mivel az anyag szinte semmiféle nyaki deformációt nem okoz. Ellentétben az acéllal, amely fokozatosan elvékonyodik és figyelmeztetést ad, az alumínium az elfogadhatótól a szűk nyúlási tartományban szakadttá válik. A javítás a feszültség újraelosztása: használjon nagyobb belépési sugarat, adjon hozzá egy közbenső alakító állomást, vagy növelje a kenést, hogy csökkentse a súrlódás- okozta feszültséget a kritikus zónában.
Sorjaképződés és horzsolás megelőzése
A sorja és a kivágás az alumínium szerszámok kölcsönhatási problémájának két oldalát jelentik. Sorja keletkezik a vágóéleken, ha nincs hézag, vagy a lyukasztások tompák. A csúszófelületeken foltosodás képződik, amikor az alumínium a szerszámhoz tapad.
A nagy sebességű bélyegzés során a sorja szabályozásához elengedhetetlen a szoros hézagkezelés. Az alumínium puhasága azt jelenti, hogy még a kis hézagváltozások is észrevehető sorjamagasság-változást okoznak. A 0,001 hüvelykes kopás az acélnál elfogadható borulási sorját hoz létre az alumíniumban. A lyukasztás élességére vonatkozó ellenőrzési időközöknek nagyjából feleak kell lenniük annak, amit az egyenértékű acélbélyegző alkatrészek esetében ütemezne.
Az epésmegelőzés három védelmi rétegből áll: kenőanyag-fedés (soha nem jelennek meg száraz foltok), felületi bevonatok az alakító és húzó lapkákon (a CrN + DLC nagy különbséggel felülmúlja a TiN-t az alumínium esetében) és az érintkezési nyomás szabályozása (maradjon a kenőanyag-{1}}matrica-anyag-kombináció ütési küszöbértéke alatt). Az Oakland Egyetem kutatása kimutatta, hogy a kemény-krómozott D6510-es öntöttvas lapkák kenéskor 37,9 MPa-ig ellenálltak az epedésnek, szemben az S0050A öntött acél 31,6 MPa-val. A szerszámok anyagának kiválasztása a megelőzési stratégia része, nem pedig utólagos gondolat.
Mikor ne használjon progresszív szerszámokat alumínium alkatrészekhez
A progresszív présbélyegzés erőteljes, de nem univerzális. A becsületes tervezés azt jelenti, hogy felismerjük, ha a folyamat nem illeszkedik az alkatrészhez, mielőtt olyan szerszámokba fektetne be, amelyek az alkatrészek bélyegzése helyett hulladékot termelnek.
Fontolja meg az alternatívákat, ha alumínium alkatrésze a következőket tartalmazza:
- 2-3x üres átmérőt meghaladó mélyhúzások:A progresszív matricák képesek kezelni a sekély húzást, de a mély csésze- vagy héjformák szabályozott anyagáramlást igényelnek, amelyet a transzferszerszám-bélyegző beállítás jobban kezel. Az átviteli szerszámok az egyes nyersdarabokat független állomásokon mozgatják a teljes nyersdarabtartó vezérléssel minden egyes húzási szakaszban, így a megfelelő választás az akkumulátorházakhoz, mély burkolatokhoz és hengeres formákhoz.
- Rendkívül szűk sugarak kemény indulatokban:Ha az Ön tervezése 1 t alatti hajlítási sugarat igényel az 5052-H32-ben vagy bármilyen hajlítást a 6061-T6-ban, a progresszív alakítás egyenletes repedést eredményez. Vagy változtassa meg a temperamentumot, tervezze újra a geometriát, vagy használjon transzfer szerszámot, ahol fűtött alakítást alkalmazhat bizonyos állomásokon.
- Nagy alkatrészméret a préságyhoz képest:A progresszív matricákhoz szalagszélességre, hordozóanyagra és szalagélhézagra van szükség. Ha az alkatrészek egy dimenzióban meghaladják a 12-18 hüvelyket, a tekercs szélessége és a szükséges préselési tonnatartalom gazdaságosabbá teszi az átviteli szerszámbélyegzést.
- Nagyon alacsony gyártási mennyiség (10 000-25 000 alkatrész alatt):A progresszív szerszámozási költségek magasak, jellemzően 30 000–150 USD,000+ a bonyolultságtól függően. Alacsony mennyiség mellett nem tudja amortizálni ezt a befektetést. Egy összetett szerszám, amely egyetlen mozdulattal simítást és átszúrást hajt végre, majd egy fékezőszerszámban másodlagos hajlítást végez, gyakran alacsonyabb összköltséget biztosít rövid futások esetén.
- Az állomások közötti{0}}folyamatbeli műveleteket igénylő részek:Ha az alkatrésznek ponthegesztésre, anya behelyezésére vagy más nem{0}}bélyegzési műveletekre van szüksége a szekvencia közepén-, a transzfer szerszámok olyan állomásfüggetlenséget és tartózkodási időt biztosítanak, amelyet a progresszív szalagadagolás nem tud.
A döntési keret egyszerű. A progresszív matricák nyernek, ha nagy hangerőre, szűk tűréshatárokra, több-funkciós összetettségre vékony és közepes vastagságú alumíniumban, valamint gyors ciklusidőkre van szükség. Az átviteli szerszámbélyegzés nyeri a nagy alkatrészeket, a mélyhúzást és a független állomásvezérlést igénylő folyamatokat. Az összetett matricák az egyszerű lapos geometria esetén használhatók mérsékelt térfogatnál, ahol a szerszámozási költségkeret korlátozott.
A rossz eljárás kiválasztása nem csak a szerszámok befektetését veszíti el. Bezárja Önt egy hibamintázatba, amelyet semmilyen hibaelhárítás nem tud teljes mértékben megoldani, mivel az alapvető folyamat-a részek eltérése továbbra is fennáll. Végezze el a megfelelő folyamatválasztást, és a hibaarányok alacsonyak maradnak az első gyártási futtatástól kezdve, ami megalapozza annak megértését, hogy a szerszámköltség, az anyaggazdaságosság és a mennyiségi küszöbök hogyan hatnak egymásra a valós alkatrészköltség meghatározásában.
Az alumínium progresszív bélyegzés költségszerkezete és gazdaságossága
A megfelelő eljárás kiválasztása kiküszöböli a hibákat. De a döntésnek pénzügyi dimenziója is van, amelyet a beszerzési csapatoknak és a gyártási mérnököknek számszerűsíteniük kell a tőke lekötése előtt. Az alumínium progresszív bélyegzése külön költségszerkezettel jár, ahol az anyagköltség, a szerszámberuházás és a gyártási mennyiség másképpen hatnak egymásra, mint az acél esetében. A gazdaságosság megértése meghatározza, hogy az alkatrészenkénti költség-fillérekre csökken-e, vagy a szerszámok amortizációja soha nem éri el a nullszaldót.
Szerszámberuházás és amortizáció
Az alumíniumhoz használt progresszív matricák általában 10 000 és 200 000 dollár közötti tartományba esnek, a legtöbb mérsékelt -összetettségű alkatrész pedig 15 000 és 50 000 dollár közé esik. Az alumínium-szerszámok gyakran 10-20%-kal többe kerülnek, mint az ezzel egyenértékű acélbetétek a bevonatok, a keményfém lapkák és a polírozott formázófelületek miatt, amelyek szükségesek a sápadtság leküzdéséhez és az alkatrészek kidolgozásának megőrzéséhez.
Ez az előzetes befektetés a teljes termelési mennyiségben amortizálódik. Egy 40 000 dollár értékű szerszám, amely 500 000 alkatrészt gyárt, darabonként 0,08 dollárral növeli a szerszámköltséget. Ugyanez a szerszám 50 000 alkatrésznél 0,80 dollárt ad hozzá. Ez a matematika egyszerű, de sok csapat alábecsüli a fejlesztési költségeket. A szerszámpróba, a rugózás iterációja és a folyamatellenőrzés az alumínium esetében 30-50%-kal meghaladhatja a jegyzett szerszámárat a stabil gyártás megkezdése előtt. Költségvetés 4-7 iterációs körre közepes összetettségű alumínium progresszív szerszámokon, minden kör présidőt, mérnöki órákat és mintaanyagot emészt fel.
Anyagköltség és hulladékgazdálkodás
Az alumínium tekercs kétszer-háromszorosa a lágyacél fontonkénti költségének-. Ez a szorzó az anyagfelhasználást a költségegyenlet leghatékonyabb emelőjévé teszi. A 78%-os kihasználtságú szalagelrendezés a 72%-kal szemben nagyjából 8%-ot takarít meg alkatrészenként. Alumíniumárak mellett ez a 6-pontos javulás egy millió darabos futás alatt ellensúlyozhatja a szerszámberuházás jelentős részét.
A hulladékgazdaság részleges ellentételezést kínál. Az alumíniumhulladék nagyjából 40-60%-át őrzi meg eredeti anyagértékének, szemben az acélhulladék 15-25%-ával. Ez a magasabb hasznosítási arány azt jelenti, hogy a tényleges anyaghulladék költség fontonként alacsonyabb, mint a nyers felhasználási számok sugallják. Ennek ellenére a cél továbbra is a kihasználtság maximalizálása a szűk egymásba ágyazás és a minimális hordozószalag szélesség révén, mivel még a visszanyert selejtérték sem egyezik meg a kész alkatrészek után megkeresett árréssel.
A hosszú távú, 500 000 éves egységet meghaladó fémbélyegzési programok esetén még a kis per-alkatrészenkénti anyagmegtakarítás is drámai módon nő. Az alkatrészenkénti anyagköltség 0,03 USD-s javulása ennél a mennyiségnél évi 15 000 USD-t eredményez, ami elegendő ahhoz, hogy igazolja a szalagelrendezés újratervezését vagy a jobb beágyazású, szélesebb szerszámba való befektetést.
Mennyiségi küszöbértékek a progresszív dió igazolására
Az a keresztezési pont, ahol a progresszív szerszámozás pozitív ROI-t eredményez, az alkatrész összetettségétől függ, de az általános küszöbértékek következetesen érvényesek az alumínium alkalmazásokban:
| Költségtényező | Progresszív Die | Transzfer Die | Összetett Die |
|---|---|---|---|
| Tipikus szerszámberuházás | $15,000 - $100,000+ | $20,000 - $150,000+ | $5,000 - $25,000 |
| Optimális éves mennyiség | 50,000 - 5,000,000+ | 10,000 - 500,000 | 5,000 - 100,000 |
| -alkatrészenkénti költség mennyiségenként | Legalacsonyabb ({0}}penny alatti elérhető) | Alacsony vagy közepes | Mérsékelt |
| Ciklussebesség (SPM) | 200 - 600 (alumínium alakítás) | 15 - 60 | 40 - 150 |
| Anyagfelhasználás | 70 - 85% jellemző | 65 - 80% | 75 - 90% (egyszerű üres helyek) |
| A legjobban illeszkedik az alumíniumhoz | Több-funkciós alkatrészek, vékony átmérőjű, nagy mennyiségű bélyegzés | Mélyrajzok, nagy részek, összetett 3D formák | Lapos nyersdarabok, egyszerű átszúrás{0}}és-vágott, mérsékelt futás |
Éves 50 000 darabnál a progresszív matricák erősen kedvezőek a legtöbb alumínium alkatrész számára. E küszöb alatt a szerszámok amortizációja meghaladja az alkatrészenkénti megtakarítást. Felette a közgazdaságtan válik meggyőzővé. Tekintsünk egy konzolt, amely egységenként 4,50 dollárba kerül, lézervágással másodlagos hajlítással. Ugyanez az alkatrész hosszú távú progresszív bélyegzéssel 0,45 dollárba kerül, ha a szerszám létezik. 100 000 éves egységnél az alkatrészenkénti 4,05 dolláros megtakarítás évi 405 000 dollárt eredményez, ami még egy drága szerszámot is megtérít a gyártás megkezdését követő heteken belül.
A nagy volumenű bélyegzés az a hely, ahol a progresszív matricák teljes gazdasági előnyüket demonstrálják. A több millió löketen átívelő szigorú ismételhetőség egyenletes minőséget jelent, részenkénti ellenőrzési teher nélkül. A hatékony több-állomásos formázás kiküszöböli a másodlagos műveleteket, amelyek növelik a kezelési költségeket és a hibakockázatot. Az alumínium könnyű szalagja pedig nagyobb préselési sebességet tesz lehetővé, mint az ezzel egyenértékű acél alkatrészek, és további préselési ciklusköltségeket jelent a nagy sorozatú sajtolási programok esetében.
Az alumíniumprogramok szerszámberuházásait értékelő gyártómérnökök számára a szerszámgyártáshoz kiválasztott szállító közvetlenül befolyásolja mind a kezdeti költséget, mind a hosszú távú{0}}termelési gazdaságosságot.A YICHEN progresszív sajtolószerszám-képességeipontosan ezt a forgatókönyvet célozza meg: nagy-mennyiségű alumíniumgyártás, ahol a több-állomásos alakítás, a szűk megismételhetőség és a méretezhető tömeggyártás határozza meg a szerszámigényeket. A szerszámbeszállítók értékelésekor ne csak a megadott szerszámárat vegye figyelembe, hanem a fejlesztési kockázatot, az iterációs sebességet, valamint azt, hogy az építő hitelesített-e tapasztalatot az alumínium speciális szerszámigényeivel kapcsolatban.
A szerszámköltség és az anyaggazdaságosság határozza meg a pénzügyi keretet. Ám ahhoz, hogy ezeket a számokat megalapozott beszerzési döntésekké lehessen fordítani, meg kell tudni, hogyan kell értékelni a szerszámbeszállítókat az alumínium--specifikus kritériumok alapján, és ez az a pont, ahol a beszerzési stratégia ugyanolyan fontossá válik, mint a mérnöki specifikáció.
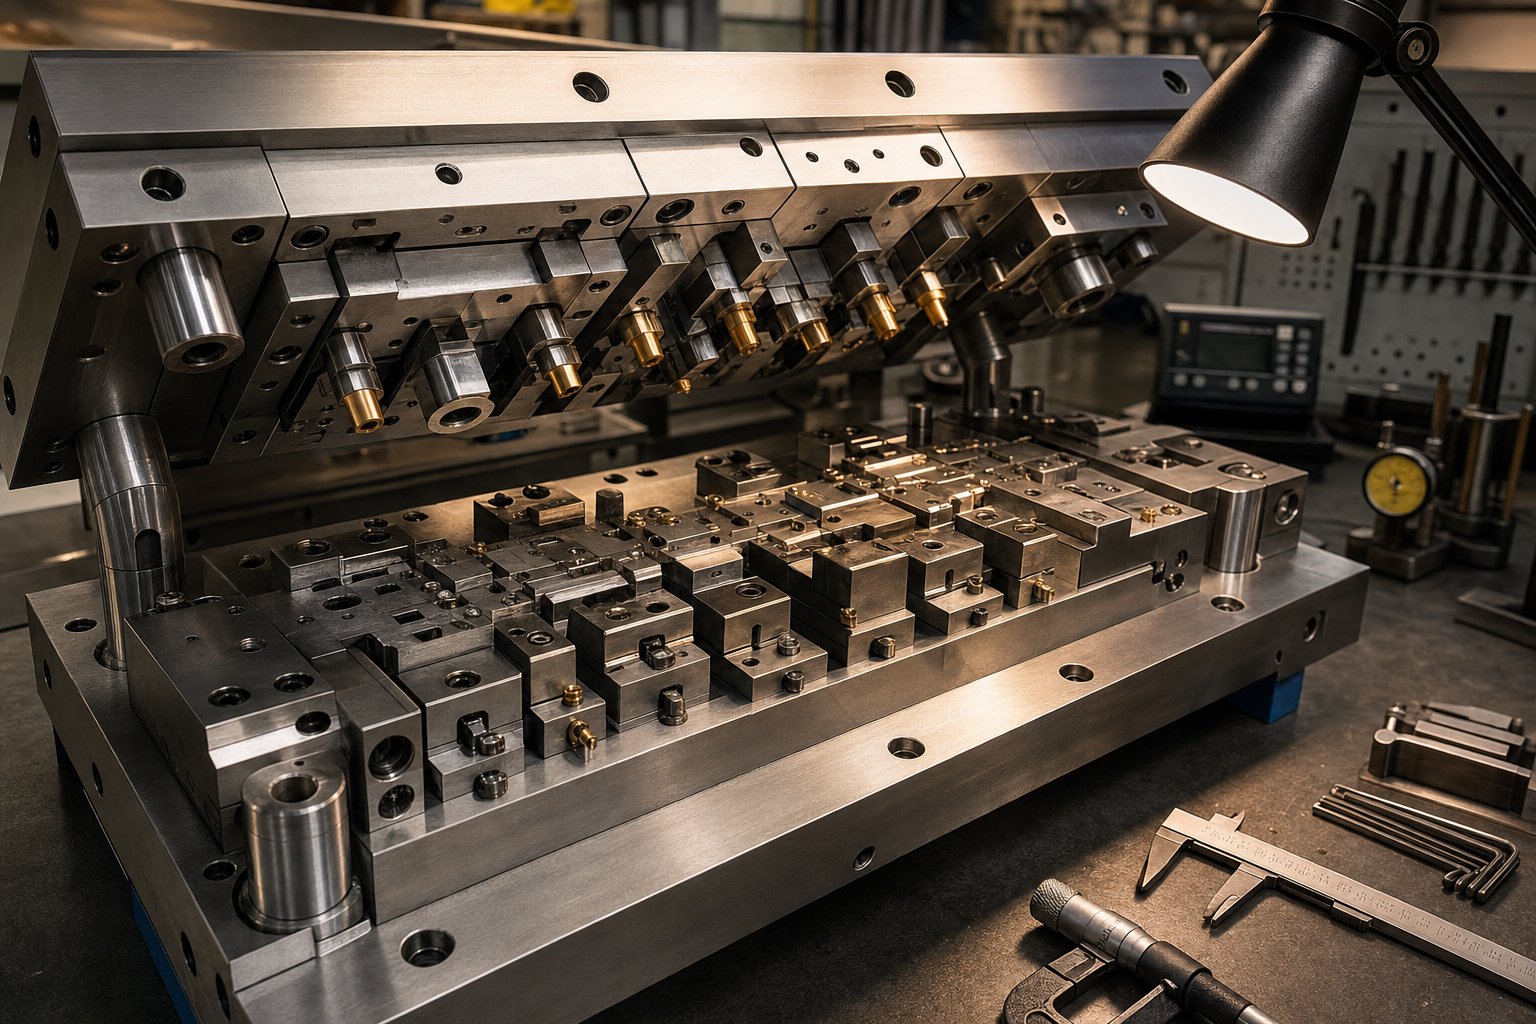
Progresszív bélyegző szerszámok beszerzése alumíniumgyártáshoz
Az acélban kifogástalanul működő matrica törmeléket termelhet az alumíniumban. Ez a valóság többre teszi a szállító kiválasztását, mint beszerzési gyakorlatot. Ez egy technikai döntés, amely meghatározza, hogy a szerszámberuházás megtérül-e, vagy hónapokig tartó hibaelhárítást generál. Az alumíniumprogramok progresszív matricagyártóinak értékelésekor a kritériumok az anyag--specifikus tapasztalatok, az érvényesítési szigor és a hosszú távú{4}}támogatási infrastruktúra irányába tolódnak el.
Kulcsfontosságú értékelési kritériumok a szerszámbeszállítók számára
Nem minden sajtolószerszám-szállító oldotta meg az ebben a cikkben tárgyalt alumínium--specifikus problémákat: epedésmegelőzés, rugózás kompenzáció, ötvözet-megfelelő hézagok és felületkezelés megőrzése több millió cikluson keresztül. Az értékelési folyamat során ezeket a képességeket a következő sorrendben kell előnyben részesíteni:
- Bizonyított alumínium szerszámozási tapasztalat. A YICHEN progresszív bélyegző szerszámcsoportjaarra összpontosít, hogy segítsen a gyártómérnököknek és a beszerzési csapatoknak matricákat beszerezni nagy{0}}tömegű fémalkatrészekhez, amelyek hatékony több-állomásos alakítást, szűk megismételhetőséget és méretezhető tömeggyártást igényelnek. Amikor összeállítja a progresszív présbélyegző beszállítóinak szűkített listáját, kezdje az építőkkel, akik érvényesített alumíniumprogramokat tudnak bemutatni, nem csak az acélszerszámokat bevonatfrissítéssel.
- Házon belüli formázási szimulációs képesség.A FEM{0}}alapú szalagelrendezést és formázóelemzést futtató beszállítók az acél vágása előtt észlelik a visszafutási problémákat, a vékonyodási zónákat és a deformációs koncentrációkat. Ez 6-7 körről 2-3-ra csökkenti a próba iterációit, heteket és több tízezer fejlesztési költséget takarítva meg.
- Az epedésgátló szerszámok-specifikációi szabványos gyakorlatként.Kérdezze meg, milyen bevonatokat és betétanyagokat használ az építő az alumínium alakítóállomásain. A CrN + DLC bevonatoknak és keményfém lapkáknak a szabványos alumínium megközelítés részét kell képezniük, nem pedig utólagos feltöltésnek.
- Próbálja ki a sajtóminőséget és a dokumentációt.Egy progresszív szerszámgyártó, aki az alumínium szerszámokat egy kopott présgépen validálja, rossz BDC ismételhetőségű, olyan szerszámot fog szállítani, amely alulteljesít az Ön gyártóberendezésén. Kérdezze meg, hogy milyen sajtómárkát és modellt használ a kipróbáláshoz, és kérjen precíz specifikációkat.
- Karbantartási támogatás és újracsiszoló programok.Az alumínium szerszámok gyakrabban igényelnek karbantartást, mint az acél szerszámok a felhalmozódás és az ütési kopás miatt. Mérje fel, hogy a listán szereplő bélyegzőszerszám-gyártók kínálnak-e ütemezett újraköszörülési szolgáltatásokat, tartalék lyukasztási készleteket és távoli hibaelhárítási támogatást.
- Skálázhatóság hangerő-rámpákhoz.A kezdeti rendelése évente 200 000 alkatrész lehet, de ha a program 2 000 000-re növekszik, a progresszív bélyegző cég támogathatja-e a duplikált szerszámokat, a tartalék szerszámkészleteket vagy a több-üreges konfigurációkat anélkül, hogy a semmiből kellene újratervezni?
Szerszámok ellenőrzése alumíniumhoz{0}}Speciális kihívások
A minősítés nem ér véget, amikor a beszállító átadja a kockát. Az alumínium progresszív bélyegzésének érvényesítéséhez meg kell erősíteni, hogy a szerszámok kezelik az anyag egyedi viselkedését a gyártási körülmények között, nem csak a próbakörülmények között.
A fémbélyegző szerszámok gyártóinak átvizsgálásakor kérje az alábbi érvényesítési dokumentumokat, mielőtt aláírja a szerszámok átvételét:
- Az első-cikkellenőrzés gyártási sebességgel- nem lassú-vonásminta. Az alumínium 300 SPM-nél másképp viselkedik, mint 30 SPM-nél a hőképződés és a kenőanyag-film viselkedése miatt.
- Cpk adatok legalább 2000 darabos futtatás soránkritikus méretekhez. Ez megerősíti, hogy az ismételhetőség a szalaghosszúság és a tekercs{1}}-{2}}anyag-különbségeinek visszarugózását magyarázza.
- Galling vizsgálati jelentés az érvényesítés után.A formázó felületeken 2000 rész után látható bármilyen tapadás bevonat- vagy kenési hézagot jelez, amely a gyártás során exponenciálisan romlik.
- Dokumentált szerszámhézag mérésekA CMM által ellenőrzött szúró- és záróállomásokon a megerősítő értékek az adott alumíniumötvözetnek megfelelő oldalankénti 5-10%-os tartományba esnek.
- Csík elrendezés anyaghasználati jelentésa tényleges versus elméleti hozamot mutatja. Az ezt a mutatót nyomon követő progresszív présbélyegzési szolgáltatások olyan költség-tudatosságot mutatnak, amely közvetlenül előnyös alkatrészenkénti gazdaságosság szempontjából.
A bélyegzőszerszám-gyártók közötti választás végső soron kockázatkezelési döntés. A legalacsonyabb-megjelölt szerszámár semmit sem jelent, ha a próba 8 iteráción keresztül húzódik, 50 000 ütésnél kényszeríti a kocka újjáépítését, vagy ha a visszasodródás során az -speciális-alkatrészekből származnak, amelyek elérik az ügyfelet. Részesítse előnyben az építőket bevált alumíniumprogramokkal, ellenőrzött-epegéscsillapító stratégiákkal és olyan infrastruktúrával, amely támogatja a szerszámokat a teljes gyártási életcikluson keresztül. Ez a kombináció a progresszív kockára fektetett befektetését szerencsejátékból kiszámítható-részenkénti költségegyenletté alakítja az első naptól kezdve.
Gyakran ismételt kérdések a progresszív sajtoló alumíniummal kapcsolatban
1. Mely alumíniumötvözetek a legmegfelelőbbek a progresszív sajtoláshoz?
A leggyakrabban használt ötvözetek az 1100-H14 az elektromos és hőálló alkatrészekhez, a 3003-H14 az általános-konzolokhoz és a burkolatokhoz, valamint az 5052-H32 a szerkezeti vagy korrózióálló{17}}alkalmazásokhoz. Ezek az 1xxx és 3xxx sorozatú ötvözetek kínálják a legszélesebb alakíthatósági ablakot a többállomásos progresszív sajtolószerszámokhoz. 6061 általában az O vagy T4 temperálásra korlátozódnak a sajtoláshoz, mivel a T6 állapota túl törékeny az intenzív alakítási műveletekhez. A YICHEN progresszív sajtolószerszám-csapata segíthet az ötvözet-hőmérséklet kombinációinak az adott alkatrészgeometriára és a gyártási mennyiségre vonatkozó követelményeihez igazításában.
2. Miért van szükség az alumíniumra a progresszív sajtolás során eltérő szerszámkialakításra, mint az acélra?
Az alumínium nagyobb visszarugózással rendelkezik az alacsonyabb Young-modulus miatt, ami 2-7 fokos túlhajlítási kompenzációt igényel minden egyes alakító állomásba. A bevonat nélküli szerszámacélhoz, az igényes CrN + DLC bevonatokhoz vagy az érintkezési felületeken lévő keményfém betétekhez is ellenáll. Ezenkívül az alumínium alacsonyabb Lankford-együtthatóval (R-) rendelkezik, amely a deformációt a lap vastagságán keresztül koncentrálja, nem pedig a felületen. Ezek a tényezők szorosabb lyukasztási hézagot (oldalanként 5-10%), speciális kenőanyagokat és több alakítóállomást igényelnek az összetett ívek biztonságos felosztásához.
3. Milyen gyártási mennyiség indokolja az alumínium alkatrészek progresszív szerszámba való befektetését?
Az alumíniumhoz használt progresszív szerszámozás általában 50 000 alkatrész feletti éves mennyiség esetén{0}}költséghatékony. E küszöbérték alatt a szerszámok amortizációja túlterheli az alkatrészenkénti megtakarítást, és az összetett matricák vagy a másodlagos hajlítási műveletek gazdaságosabbak lehetnek. 50 000 egység felett az alkatrészenkénti költség drámaian csökken. Például egy lézervágással 4,50 dollárba kerülő konzol 0,45 dollárra csökkenhet a progresszív bélyegzés révén, ha a szerszámok rendelkezésre állnak. A 100 000 éves egységnél a megtakarítások még az összetett szerszámokat is megtéríthetik a gyártás megkezdését követő heteken belül.
4. Hogyan előzheti meg a sápadtságot az alumínium progresszív sajtolószerszámok bélyegzésekor?
A pattanásmegelőzés három összehangolt réteget igényel: kenőanyag-fedés, amely biztosítja, hogy ne legyenek száraz foltok a csíkon,{0}}pattanásgátló bevonatok, mint például a CrN + DLC az összes alakító és húzófelületen, valamint az érintkezési nyomás szabályozása a szennyeződési küszöb alatt. A kutatások azt mutatják, hogy a száraz filmkenőanyagok, mint például a Drycote 2-90, 28-40 MPa-ra emelik a kiütési küszöböt, szemben a kenőanyag nélküli mindössze 7 MPa-val. A tekercsre előre felvitt száraz fólia, amelyet célzott permetezés egészít ki a nagy súrlódású állomásokon, biztosítja a legmegbízhatóbb védelmet a hosszú gyártási ciklusokhoz.
5. Mikor válasszuk az átviteli sajtolást a progresszív sajtolás helyett alumíniumhoz?
A továbbítószerszámok a jobb választás, ha az alumínium alkatrészek 2-3-szoros nyersdarab-átmérőt meghaladó mélyhúzást igényelnek, rendkívül szűk hajlítási sugarakat kemény temperamentumokban, amelyek progresszív szerszámozáskor megrepednek, 12-18 hüvelyknél nagyobb alkatrészméreteket, vagy-a folyamat műveletei során, például ponthegesztéskor az alakítási lépések között. Az átviteli szerszámok az egyes nyersdarabokat független állomásokon mozgatják, minden szakaszban teljes nyersdarabtartó vezérléssel, és kezelik az összetett 3D formákat és a mélyhéjakat, amelyeket a progresszív szalagadagolás nem képes befogadni. A progresszív matricák továbbra is kiválóak a vékony, többfunkciós alkatrészekhez 50 000 egység felett.


