


Mik azok a progresszív bélyegző szerszámok és miért fontosak?
Képzeljen el egyetlen szerszámot, amely percenként több százszor egyetlen folyamatos mozdulattal kilyukasztja, hajlítja, formálja és vágja a kész fém alkatrészt. Pontosan ezt teszi egy progresszív bélyegző szerszám. A gyártási mérnökök és a beszerzési csapatok számára, akiknek feladata a teljesítmény skálázása a szigorú tűréshatárok betartása mellett, ennek a szerszámrendszernek a belülről történő megértése jelenti a különbséget a zökkenőmentes indítás és a költséges próba-és-hiba között.
Mi az a progresszív bélyegző szerszám
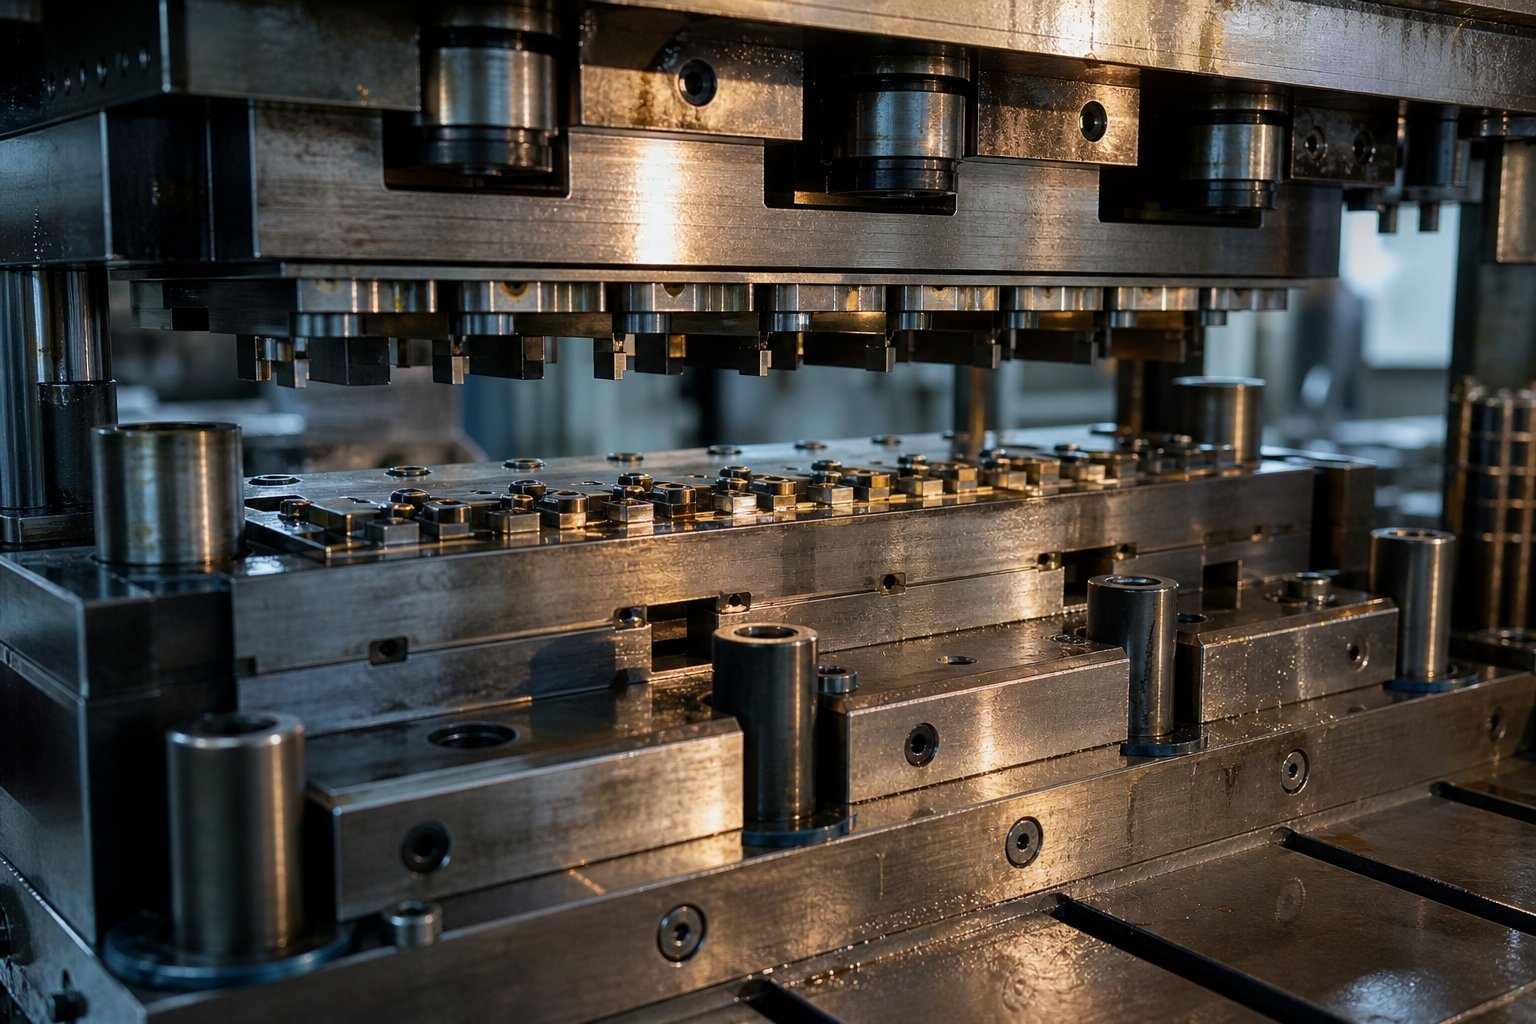
A progresszív sajtolószerszám egy sajtolóprésbe szerelt precíziós szerszám, amely egy fémszalagot mozgat egy sor állomáson, amelyek mindegyike egy meghatározott vágási vagy alakítási műveletet hajt végre préslöketenként, amíg a kész alkatrészt el nem választják a végső állomáson.
Ígymit jelent gyakorlati értelemben a progresszív kocka? Ez egy önálló{0}}termelési rendszer. Egy fémlemez tekercs betáplál a présbe, és egy szervo adagoló minden lökettel előreviszi a szalagot egy meghatározott távolsággal, úgynevezett osztásközzel. Minden állomáson a szalag más-más művelettel találkozik: átszúrás, hajlítás, kidolgozás, dombornyomás vagy vágás. Az alkatrész mindvégig egy hordozószalaghoz rögzítve marad, és megtartja az igazítást, amíg a végső vágás el nem engedi. Egy ütés be, egy kész alkatrész ki, folyamatosan.
Néha hallani fogod, hogy a bolti csapatok{0}}prog die-nek nevezik. A rövidítéstől függetlenül az alapelv ugyanaz: több művelet egyetlen automatizált ciklusba tömörülve, amely kiküszöböli az alkatrészkezelést a lépések között.
Miért dominálnak a progresszív szerszámok a{0}}nagy volumenű gyártásban?
A progresszív bélyegzés olyan kombinációt kínál, amelyhez más módszerek nehezen férnek hozzá: sebesség, ismételhetőség és alacsony méretarányos egységköltség. A progresszív szerszámokat futtató prések bárhonnan működnek25 és több mint 200 ütés percenként, vagyis egy kész alkatrész a másodperc töredékét ejti. Mivel minden állomás mikrométeres pontosságúra van köszörülve,{1}}a méretkonzisztencia több millió cikluson keresztül kézi beavatkozás nélkül is megmarad.
A költségeket értékelő beszerzési csapatok számára a matematika egyszerű. A szerszámberuházás előzetesen magas, de minden további alkatrész határköltsége alig többre zsugorodik, mint a nyersanyag és a préselési idő. Az 50 000 darabot meghaladó éves mennyiségnél a progresszív szerszámok rutinszerűen 30-80 százalékkal csökkentik az alkatrészenkénti költségeket a CNC gyártási módszerekhez képest. Ez a gazdasági logika az oka annak, hogy az autóipari csatlakozók, az elektronikus árnyékoló alkatrészek és a HVAC konzolok túlnyomórészt progresszív bélyegzési műveletekből származnak.
A hatékonyságnövekedés azonban teljes mértékben attól függ, hogy mi történik a szerszám belsejében. A szalagok elrendezése, az állomások sorrendje és a formázási stratégia meghatározza, hogy egy eszköz több millió találatig fut-e, vagy állandó beavatkozást igényel. Ez a mérnöki mélység az, ahol ez a szerszámtípus felfedi valódi összetettségét.
Hogyan működik a progresszív sajtolási folyamat
A csíkelrendezés és az állomássorrend papíron egyenesen hangzik, de a gyakorlatban aprogresszív sajtolási eljárásegy szorosan koreografált rendszer, ahol három gép működik egyként: a tekercs adagoló, a prés és maga a matrica. Ha megértjük, hogyan hatnak egymásra a löket szintjén, kiderül, hogy ez a szerszámfolyamat miért állítja elő gyorsabban a kész alkatrészeket, mint bármely több-lépéses alternatíva.
Csík etetés és előrehaladási mechanika
Minden a letekercselőnél kezdődik. Egy lapos fémlemezből készült tekercs, amelynek vastagsága általában 0,1 mm és 6 mm között van, letekercselődik egy egyengetővé, amely eltávolítja a tekercsben beállított görbületet. Innentől egy szervo vagy légadagoló fogja meg a szalagot, és minden egyes lenyomási mozdulattal precíz, megismételhető távolságot halad előre. Ez a távolság a menetemelkedés, és pontosan megfelel a szerszámon belüli állomások közötti távolságnak.
A pontosság itt kritikus. Ha a betáplálási hossz csak a milliméter töredékével is eltolódik, akkor minden utána lévő állomás rosszul illeszkedik. Ez az oka annak, hogy a vezetőcsapok, a felső szerszámba szerelt edzett hengeres oszlopok minden egyes löket elején -előszúrt lyukakba kerülnek a szalagon. Fizikailag pontosan rögzítik a csíkot, mielőtt bármilyen vágás vagy formázás megkezdődik. Gondoljon a pilótákra, mint a rendszer helyzeti visszaállítására, amely minden egyes ciklusban kijavítja a kisebb előtolási ingadozásokat.
Állomássorrend az üres résztől a kész részig
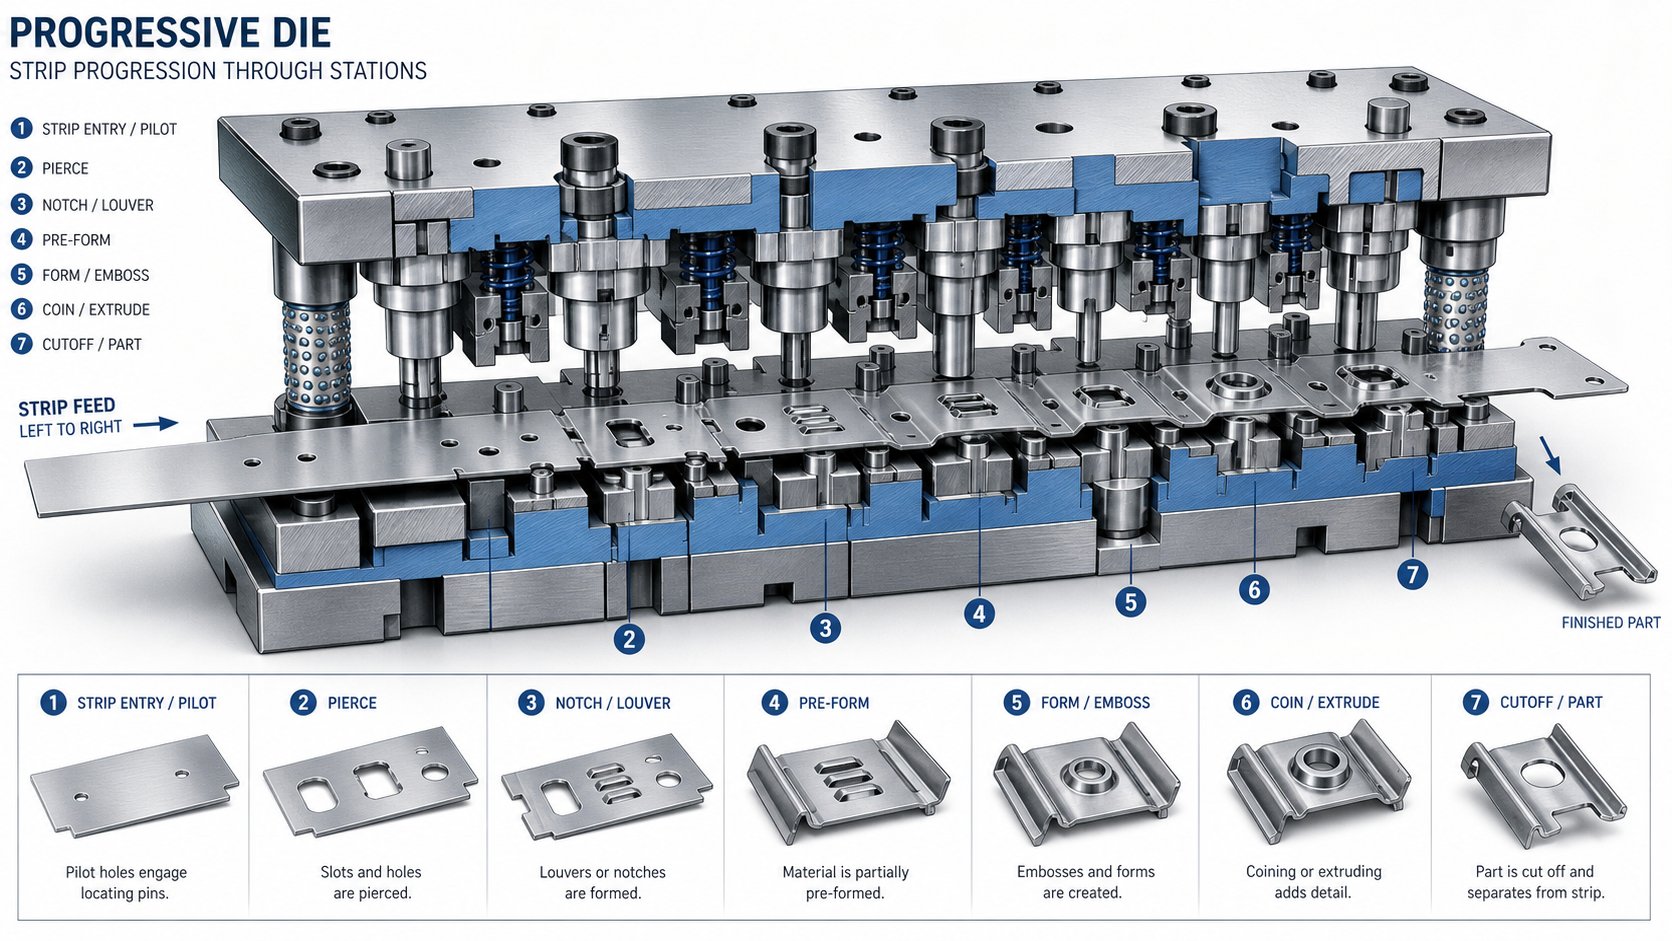
A kocka belsejében az állomások lineáris sorrendben vannak elrendezve. Minden állomás egy vagy két műveletet hajt végre a szalagon, miközben a progresszív bélyegzőprés bezár. Az alkatrész geometriája fokozatosan, állomásonként fejlődik, miközben keskeny füleken vagy anyagszalagokon keresztül a hordozószalaghoz rögzítve marad.
Egy tipikus progresszív bélyegzési folyamat a következő sorrendet követi:
- A vezető lyukak a hordozószalagon vannak átszúrva, hogy létrejöjjön az összes következő állomás regisztrációja.
- A belső elemek, például a nyílások, lyukak és bevágások átlyukasztva vagy letakarva vannak.
- Az olyan alakítási műveletek, mint a hajlítás, a vágás vagy a rajzolás, fokozatosan alakítják az alkatrész geometriáját.
- A további vágási vagy újravágási műveletek finomítják a méreteket és enyhítik a maradék feszültséget.
- A végső vágóállomás leválasztja a kész alkatrészt a hordozószalagról, és kész alkatrészként lép ki a szerszámból.
Az állomások között a részben kialakított rész úgy halad végig a hordozószalagon, mint az utasok a szállítószalagon. Ez kiküszöböli a robotos pick{1}}and-helykezelést, és a ciklusidőket a másodpercek töredékében mérik, nem pedig másodpercekben.
Nyomja meg a Löketciklus és időzítés gombot
Hogyan működik a bélyegző prés a szerszámmal összhangban? A nyomószár leereszkedik, rázárja a felső matricát az alsó matricára, és egy mozdulattal egyszerre hajtja végre az összes állomás műveletét. Ahogy a nyomószár visszahúzódik, az adagoló egy lépésnyivel előretolja a szalagot, és az emelőcsapok kissé felemelik a szalagot a szerszám alsó felületéről, így az szabadon mozoghat. A kos ismét leereszkedik, és a ciklus megismétlődik.
A progresszív szerszámozást percenként 200 ütési sebességgel futtató sajtolóprés 300 ezredmásodperc alatt befejezi a teljes sorozatot, előtolást, regisztert, formázást, visszahúzást. Ennél a sebességnél az adagoló időzítési ablakát tízezredmásodpercben mérik, és a kocka lehúzó lemezének tisztán meg kell tisztítania a csíkot a következő előrehaladás előtt. A rendszer minden alkatrésze szinkronban van a prés főtengely forgásával, így a progresszív présbélyegzés kevésbé olyan, mint egy sor diszkrét esemény, és inkább egy folyamatos mechanikus ritmus.
Ez a ritmus azonban csak akkor marad konzisztens, ha a szerszám belsejében lévő egyes alkatrészek több millió ismétlődő ütés hatására kitartanak. A lyukasztás geometriája, a szerszámhézagok és az alkatrész szintű anyagválasztás meghatározza, hogy a szerszám fenntartja-e ezt a ritmust, vagy elkezd-e hulladékot termelni.
Kritikus alkatrészek egy progresszív kocka belsejében
A lyukasztó geometriája és a szerszámhézagok egyenletesen tartják a ritmust, de mik is pontosan ezek az alkatrészek, és hogyan illeszkednek egymáshoz? A progresszív sajtolószerszám nem egyetlen monolit blokk. Ez egy precíziós-földbélyegző szerszám alkatrészeinek összeállítása, amelyek mindegyike meghatározott feladatot lát el, és rendkívül ismétlődő terhelés mellett is együttműködik. Ha megérti az egyes darabok működését, a hibaelhárítás logikussá válik a találgatás helyett.
Felső szerszám-szerelvény alkatrészei
A szerszám felső fele a nyomóhengerhez csatlakozik, és leadja azt az erőt, amely elvágja és kialakítja a szalagot. Főbb elemei a következők:
- Lyukasztólemez (rögzítő):Edzett acéllemez, amely minden lyukasztót precíz helyzetben tart. Minden lyukasztót úgy köszörülnek, hogy megfeleljenek a furat geometriájának vagy az általa előállított formának, és a rögzítő rögzíti őket, így nem tudnak elfordulni vagy elmozdulni terhelés alatt.
- Hátsó lemez:A lyukasztólemez és a felső matricapapucs között elhelyezett edzett lemez megakadályozza, hogy a prés ismételt ütközőereje által edzett betétek a lágyabb szerszámpapucsba kerüljenek.
- Lehúzó lemez:Ez az alkatrész a szalaganyagot a szerszámblokkhoz szorítja, amikor a prés záródik. Ugyanilyen fontos, hogy a felhúzás során lehúzza az anyagot az ütésekről. Enélkül a szalag visszahúzódáskor a fém lyukasztószerszámokhoz tapadna, felhúzva a felső szerszámba, és azonnali károkat okozva.
- Pilóták:Golyós-orrú csapok, amelyek a szalagon lévő előre-lyukasztott lyukakba helyezkednek el, hogy a végső igazításba kerüljenek, mielőtt bármilyen művelet elindulna. A kisebb adagolási pontatlanságokat minden ütésnél kijavítják.
Alsó szerszám-szerelvény alkatrészei
Az alsó fele a préstámaszon ül, és felülről veszi a vágó- és alakító erőket. Alapelemei a következők:
- Vonóvágó blokk (kockahajtás):A fő test, ahol a vágási és formázási kontúrokat megmunkálják vagy beillesztik. A nagyobb-tömegű acél sajtolószerszámokban a szerszámblokk cserélhető lapkákat tartalmaz, amelyek prémium minőségű szerszámacélból vagy keményfémből készülnek, lehetővé téve a helyi javításokat a teljes blokk átépítése nélkül.
- Die gombok:Edzett hengeres betétek a szerszámblokkba préselve, amelyek az ellentétes vágóélt biztosítják minden lyukasztó számára. A lyukasztó orr és az illeszkedő gomb közötti távolság, jellemzően az anyagvastagság 5-10 százaléka, szabályozza a vágási él minőségét.
- Bélyegző szerszámemelők:Rugós{0}}csapok vagy sínek, amelyek minden egyes löket után kissé felemelik a szalagot a szerszám felületéről. Ez a hézag lehetővé teszi, hogy az adagoló szabadon mozgassa a szalagot anélkül, hogy a vágóéleken áthúzódna, csökkentve a kopást és megakadályozva a nagy sebességű adagolási hibákat.
- Stop blokkok:Precíziós-földblokkok, amelyek beállítják a szerszám zárási magasságát a présben. A technikusok a forrasztást az ütközőblokkon lévő földelőnyílásban törik össze, hogy ellenőrizzék, a lyukasztások és formák megfelelő mélységet érnek-e el a beállítás során.
Útmutató és regisztrációs rendszerek
Képzelje el, hogy a felső és az alsó felet percenként 200 ütéssel egymáshoz zárják, ezredhüvelykben mért hézagokkal. Az irányító rendszerek lehetővé teszik, hogy:
- Vezetőcsapok és perselyek:Az egyik szerszámpapucsra szerelt edzett csapok a másikon lévő precíziós perselyekhez kapcsolódnak, így a felső és az alsó felét 0,0001 hüvelyk tűréshatáron belülre igazítják. A golyóscsapágy-vezetőcsapok, amelyek a kalitkás csapágyakon haladnak, ipari szabványokká váltak zökkenőmentes rögzítésük és könnyű szerszámleválasztásuk miatt.
- Vágócipő (matricakészlet):A felső és alsó alaplemezek, amelyek minden más alkatrészt a helyükön tartanak. Elnyelik az elhajló erőket, és merev rögzítési felületet biztosítanak a présnek.
- Nyomórugók:Nagy{0}}erejű nyomórugók, akár mechanikus tekercs, akár nitrogéngáz, amelyek szabályozott nyomást biztosítanak a csupaszításhoz, tartáshoz és alkatrész kilökődéshez a löketciklus során.
Az alábbi táblázat összevonja ezeket a bélyegzőszerszám-alkatrészeket, funkcióikat és a tipikus anyagválasztást egy gyors-referencia formátumban:
| Összetevő | Funkció | Tipikus anyag |
|---|---|---|
| Die cipő | Alaplemezek, amelyek rögzítik az összes többi alkatrészt és fenntartják az igazítást | Lágy acél vagy gömbgrafitos vas |
| Vezetőcsapok és perselyek | Igazítsa a felső és az alsó szerszámfelet tizedezred pontossággal | Edzett ötvözött acél; alumínium golyós ketrecek |
| Lyukasztólemez (rögzítő) | Megtartja és elhelyezi az összes szerszámlyukasztót | A-2 vagy D-2 szerszámacél |
| Hátsó lemez | Megvédi a szerszámpapucsot az ütőerőktől | A-2 edzett szerszámacél |
| Lehúzó lemez | Befogja a szalaganyagot, és visszahúzáskor leválasztja az ütésektől | A-2 szerszámacél vagy lágyacél (irányított típus) |
| Szerszámos lyukasztók | Vágja, szúrja ki vagy formálja meg a szalaganyagot | D-2, M-2, CPM vagy keményfém |
| Die blokk / betétek | Ellentétes vágóélek és kontúrok kialakítása | D-2, M-2, CPM vagy keményfém lapkák |
| Die gombok | Cserélhető élvonalbeli{0}}a lyukasztók megfelelői | Edzett ötvözött acélon vagy keményfémen keresztül- |
| Pilóták | Regisztrálja a csíkot a pontos pozícióban minden egyes vonásban | Edzett szerszámacél, polírozott orr |
| Rugók (mechanikus / nitrogén) | Biztosítson csupaszító erőt, tartsa{0}}nyomva a nyomást és dobja ki az alkatrészt | Króm-szilíciumhuzal vagy nitrogéngázpalack |
| Emelők | Emelje le a csíkot a szerszám felületéről, hogy szabadon haladjon a löketek között | Edzett szerszámacél rugóvisszatérítéssel |
| Stop blokkok | Állítsa be a zárási magasságot és ellenőrizze a nyomásmélységet a beállítás során | Edzett szerszámacél, precíziós köszörülés |
Ezen alkatrészek mindegyikének meg kell tartania a méretintegritást több millió préselési cikluson keresztül. Ha egyetlen ütés a tűréshatáron túl kopik, vagy az emelő rugója elfárad, az egész rendszer sodródik. Ez az egymásrautaltság az oka annak, hogy az anyagválasztás és a tervezési stratégia az alkatrész szintjén ugyanolyan súllyal bír, mint a szalagok általános elrendezése, ez a kapcsolat különösen egyértelművé válik a szerszám tervezési fázisában.
Progresszív formatervezés a koncepciótól az érvényesítésig
Az összetevők egymásrautaltsága fizikai szinten egy dolog. Az összes alkatrész összefogása az acél vágása előtt? Ez az, ahol a progresszív szerszámkialakítás hónapokig tartó gyártási fejfájást takarít meg, vagy idéz elő. A jól kivitelezett sajtolószerszám-tervezés nem a CAD-geometriával kezdődik, hanem annak alapos megértésével, hogy mit kell tennie a kész alkatrésznek, hány darabra van szükség, és milyen korlátokat támaszt az anyag.
Tervezési bemenetek és vevői követelmények
Egy tipikus fémbélyegző szerszám tervezési projektje akkor kezdődik, amikor az ügyfél egy alkatrésznyomatot küld, általában egy 3D CAD modell kíséretében. De ez a rajz önmagában nem ad eléggé a szerszámtervezőt a kezdéshez. Mielőtt bármilyen szalagelrendezési munka megtörténne, a tervezőnek teljes képet kell gyűjtenie a gyártási környezetről. Korán kihagy egy kritikus bemenetet, és előfordulhat, hogy a teljes eszközkoncepciót újra kell dolgozni.
Íme a kritikus tervezési bemenetek, amelyek szükségesek a progresszív szerszámfejlesztés megkezdése előtt:
- Alkatrészgeometria: 2D-s rajzok és 3D-s szilárdtest-modellek teljes GD&T-kiírásokkal, amelyek meghatározzák az összes kritikus méretet és nullapont-referenciát.
- Anyagspecifikáció: Az ötvözet típusa, temperálása, vastagsága és mechanikai tulajdonságai, beleértve a szakítószilárdságot, a folyáshatárt, a nyúlást és az n{0}}értéket.
- Éves mennyiségi követelmények: Évente várható mennyiségek, tételméretek és tervezett programélettartam, amelyek közvetlenül befolyásolják a szerszámszerkezeti osztályt és az anyagválasztást.
- Tűrési követelmények: Mely funkciók kritikusak-a-működéshez (CTF), és melyek rendelkeznek szabványos kereskedelmi tűréshatárokkal, mivel a szigorúbb specifikációk további állomásokat vagy feldolgozási műveleteket igényelnek.
- Másodlagos műveletek: Bármilyen utólagos-bélyegzési folyamat, például bevonatolás, hőkezelés, hegesztés vagy összeszerelés, amely korlátozza a sorja irányát, a felületi minőséget vagy a méretstabilitást.
- Prés és adagoló elérhetősége: Ha az ügyfélnek van már meglévő préssora, annak tonnakapacitása, ágymérete, lökethossza és az adagoló típusa kezdettől fogva korlátozza a szerszám burkolatát.
Ahogy a MetalForming Magazine megjegyzi, a fémlemezek túl kevés műszaki részlettel történő meghatározása a szerszám teljesítményével kapcsolatos problémákhoz vezethet. A feltételezett anyagtulajdonságok alapján tervezett szerszám hulladékot termelhet, ha a tényleges gyártási tekercsek eltérő keménységgel vagy nyúlási értékkel érkeznek. A matrica bizonyos értelemben megszabja, hogy milyen anyagra van szüksége a megfelelő működéshez.
Csík elrendezés optimalizálási stratégiák
Zárt bemenetekkel a tervező a progresszív bélyegzőszerszám-tervezés során a legkövetkezményesebb döntésre lép: a szalagelrendezésre. Ez az a tervrajz, amely meghatározza, hogyan alakul a lapos szalag állomásról állomásra kész résszé. Meghatározza az anyagfelhasználást, a szerszám méretét, az állomások számát, az erőelosztást és végső soron az alkatrészenkénti költséget-.
A csík elrendezése meghatározza:
- Alkatrésztájolás a szalag előtolási irányához és szemcseirányához képest
- Állomások közötti távolság
- A hordozó típusa, szélessége és rögzítési pontjai
- Műveleti sorrend az első átszúrástól a végső levágásig
- A törmelékváz geometriája és az anyaghozam százaléka
Egyszerűen hangzik? A gyakorlatban minden változó kicserélődik a másikkal. Az alkatrész elforgatása a kritikus ívek szemcseirányra merőleges beállításához javítja az alakíthatóságot, de növelheti a szalag szélességét és a selejt mennyiségét. A rövidebb osztás csökkenti a szerszám hosszát és a préságy követelményeit, de összenyomja az állomásokat, korlátozva a lyukasztás erejét és a karbantartáshoz való hozzáférést. A tapasztalt tervezők a minta-bélyegzési próbák során gyakran többször felülvizsgálják a szalagok elrendezését, feltárva ezzel az adagolási problémákat, az erőkiegyensúlyozatlanságokat és a szemcseirány-problémákat, amelyek csak tényleges préselési körülmények között jelennek meg.
Az állomások számának meghatározása a csík elrendezését követi. A tervező úgy állítja össze a műveleteket, hogy a szúrás és a bevágás korán megtörténjen, miközben az anyag lapos marad, megakadályozva a vonások torzulását a későbbi alakítás során. A hajlítási és húzási állomások a profil alakot öltése után jönnek. Az üresjárati állomások, ahol nem történik művelet, a nehézformázó állomások közé kerülnek, hogy kezeljék az erőelosztást és szerkezeti támogatást nyújtsanak a szerszámban. A 12 állomásos progresszív bélyegzőszerszám nem szokatlan a közepesen összetett részeknél, és a bonyolult geometriák 20 fölé is tolhatják a számokat.
Szimuláció{0}}alapú tervezési ellenőrzés
Mielőtt a modern progresszív szerszámtervező szoftver létezett, a szerszámgyártók megépítették a szerszámot, kipróbálták a részeket, azonosították a problémákat, módosították az eszközt, és addig ismételték, amíg az eredmények el nem értek a specifikációt. Ez a ciklus heteket és több tízezer dollárt emészt fel az átdolgozásra. Ma a szimuláció ezt az iteratív hurkot a digitális térbe tömörítette.
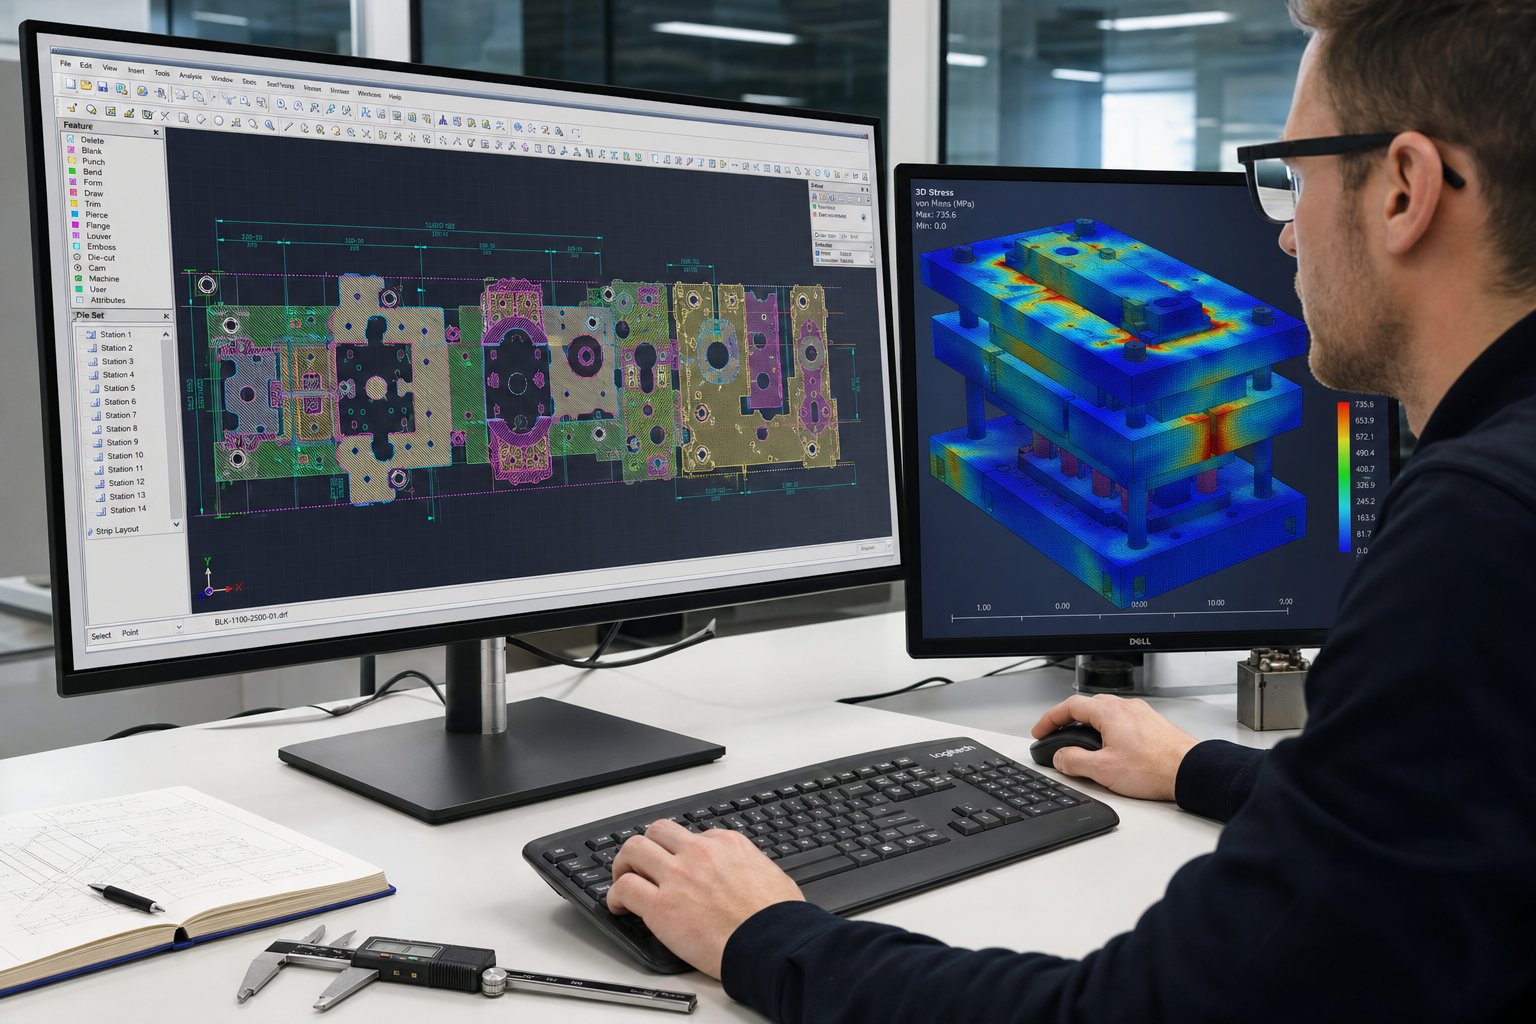
A végeselem-elemző (FEA) eszközök az anyagáramlást, elvékonyodást, gyűrődést és visszaugrást modellezik minden egyes alakítóállomáson, mielőtt egyetlen szerszámacéltömböt megmunkálnának. A mérnökök virtuálisan tesztelnek több szalagelrendezési variációt, beállítják a hajlítási szögeket a visszaugrás ellensúlyozására, vagy módosítják a húzási mélységet, hogy elkerüljék az elfogadható határokon túli elvékonyodást. Az eredmény egy hitelesített terv, amely kevesebb fizikai prototípussal gyorsabban éri el a gyártási készenlétet.
Az űrtartalom számítása egy másik olyan terület, ahol a szimuláció megtérül. Az egyes állomások vágó- és alakítóerejének összegének kisebbnek kell lennie, mint a kiválasztott présgép kapacitása, figyelembe véve az alsó holtpont feletti munkamagasságot, ahol a mechanikai előny csökken. A mélyalakító állomások esetében a munkaenergia, nem csak a csúcs tonnatartalom, a korlátozó tényező. A szimuláció korán felismeri ezeket a korlátokat, biztosítva, hogy a progresszív szerszámozás megfeleljen a sajtóvonalnak, még a kötelezettségvállalások megtétele előtt.
A CAD/CAM parametrikus modellezés, az FEA formázási szimuláció és a digitális mozgástanulmányok kombinációja jelentősen csökkentette a fejlesztési időket. Ami egykor három-négy fizikai próba-iterációt igényelt, gyakran megoldható egyben, lerövidítve a gyártásig eltelt heteket-, és kiküszöbölve a költséges szerszámmódosításokat a keményedés után.
Még a legkifinomultabb szimulációs modell is idealizált bemeneteken működik. A valós-anyagváltoztatás, a préselhajlás és a kenési feltételek olyan változókat vezetnek be, amelyek csak a teljes gyártási sebességnél jelennek meg, ezért van az, hogy a munkadarab és a szerszámalkatrészek anyagválasztása olyan döntő szerepet játszik a szerszám hosszú távú-teljesítményében.
Anyagok a progresszív bélyegzésben és a szerszámacél kiválasztásában
A szimulációs modellek idealizált anyagtulajdonságokon futnak, de a préssorhoz érkező tekercsek keménysége, nyúlása és felületi állapota valós{0}}változást mutat. Ezek a különbségek a szerszám teljesítményének minden aspektusán átgyűrűznek. A munkadarabhoz választott progresszív sajtolóanyagok határozzák meg, hogy a szerszámnak hány állomásra van szüksége, milyen gyorsan tud a présgép körbejárni, és mennyi ideig élnek túl a szerszámelemek a karbantartás előtt.
Gyakori munkadarab-anyagok és bélyegzési jellemzőik
A progresszív fémbélyegzés az ötvözetek széles skáláját kezeli, amelyek mindegyike az alakíthatóság, a szilárdság és a koptatóképesség külön keverékét hozza magával. A nagy nyúlású anyag könnyen meghajlik, de a szerszám felületéhez ütődhet. A keményebb ötvözet tisztán vág, de megnöveli az űrtartalomigényt és felgyorsítja az ütések kopását. A munkadarabnak az alkalmazáshoz való hozzáigazítása, miközben figyelembe veszi az élettartammal kapcsolatos kompromisszumokat,{3}}egy kiegyensúlyozás minden mérnökkel szembesül.
A leggyakoribb progresszív bélyegzőanyagok összehasonlítása a következőképpen történik:
| Munkadarab anyaga | Alakíthatósági minősítés | Tipikus alkalmazások | Die Wear szempontok |
|---|---|---|---|
| Szénacél (CRS, SPCC) | Jótól kiválóig | Tartók, házak, szerkezeti kapcsok, autós rögzítők | Mérsékelt kopás; A melegen hengerelt változatokon a koptató oxid lerakódás{0}}lerövidíti a lyukasztás élettartamát |
| Rozsdamentes acél (301, 304, 316) | Mérsékelt | Orvosi burkolatok, élelmiszer-{0}}feldolgozó alkatrészek, tengeri hardver | A nagy súrlódási hajlam és a munka{0}}keményedése növeli a súrlódást és felgyorsítja a ragasztókopást |
| Alumínium (1100, 3003, 5052) | Kiváló | Hűtőbordák, EV-házak, könnyű szerkezeti részek | Puha anyag halmozódik fel az ütési felületeken; polírozott szerszámot és gyakori tisztítást igényel |
| Sárgaréz (C260, C270) | Kiváló | Elektromos csatlakozók, dekoratív vasalat, vízvezeték szerelvények | Alacsony kopási arány; a cinktartalom természetes kenést biztosít, meghosszabbítva a szerszámintervallumokat |
| Réz (C110, C102) | Nagyon jó | Gyűjtők, csatlakozók, RF árnyékolás | Az enyhe kopás, de a nagy rugalmasság csigát{0}}húz, ha a hézagok túl szűkek |
A szénacél progresszív bélyegzés továbbra is a költségérzékeny,{0}}nagy mennyiségű{1}} alkatrészek hajtómotorja. A hidegen-hengerelt szénacél sima felületet, jó alakíthatóságot és alacsony nyersanyagköltséget kínál, így ez az alapértelmezett választás a konzolokhoz, kapcsokhoz és szerkezeti elemekhez. A rozsdamentes acél progresszív bélyegzés többet követel meg a szerszámtól: nagyobb tonnatartalom, szigorúbb kenésszabályozás, valamint a tapadós{5}}kopásálló szerszámacélok. A vágószerszám-tervezők gyakran adnak hozzá üresjárati állomásokat a rozsdamentes minőségek kialakításakor, hogy eloszlassák az erőket és csökkentsék a szalagon lévő feszültségemelőket.
Az alumínium progresszív sajtolása nagyobb préselési sebességgel fut, mert kisebb a forgácsolóerők, de ez a puhaság hatására az anyag hozzátapad a lyukasztó felületekhez, ezt az állapotot zsugorodásnak nevezik. A progresszív rézbélyegzés hasonló kihívást jelent: az anyag nagy rugalmassága azt jelenti, hogy a csigákat vissza lehet húzni a szerszámon keresztül, ha a lyukasztó---hézag nincs optimalizálva. Ezzel szemben a sárgaréz progresszív bélyegzés általában elnéző. A sárgaréz cinktartalma enyhe kenőanyagként működik, csökkenti a súrlódást a szerszám felületén, és meghosszabbítja az élezések közötti intervallumokat.
Szerszámacél kiválasztása szerszámalkatrészekhez
The workpiece dictates what the die must endure. When stamping mild carbon steel at moderate speed, conventional tool steels like D2 (a high-chromium, high-carbon cold work steel) deliver acceptable life at reasonable cost. D2 provides a good balance of wear resistance and machinability, which is why it has been a standard for decades.
A keményebb vagy koptatóbb munkadarabok megváltoztatják az egyenletet. A rozsdamentes acél munka-edzési viselkedése a vágóél keménységét a szerszám keménységéhez közel tolhatja, ami felgyorsítja a forgácsolást és a fáradásos repedést. Ezekben az esetekbenporkohászati (PM) szerszámacélokfinomabb, egyenletesebb eloszlású keményfémeket kínálnak, amelyek javítják a szívósságot és a kopásállóságot is a hagyományos öntvény{0}}minőségekhez képest. Az olyan PM acélok, mint a CPM 10V vagy a Vanadis 4 Extra ellenállnak a kopásnak anélkül, hogy feláldoznák az ütési szilárdságot, amely ahhoz szükséges, hogy túlélje a nagy-sebességű vakolást.
Az acél progresszív bélyegzéséhez extrém mennyiségben vagy fejlett, nagy szilárdságú{0}}lemezekkel a keményfém lapkák a legmagasabb-kopási állomásokon válnak praktikussá, jellemzően átszúrásra és levágásra. A volfrám-karbid keménysége meghaladja a 90 HRA-t, és a koptató alkalmazásoknál ötször-tízszer túléli a hagyományos szerszámacélt. A kompromisszum a törékenység: a keményfém lapkák merev szerszámszerkezetet igényelnek, és nem tolerálják az eltolódást vagy a középponti terhelést.
A felületkezelések további védelmet adnak. A PVD bevonatok, mint például a TiAlN vagy a CrN csökkentik a súrlódást és ellenállnak a pattanásnak, különösen horganyzott vagy rozsdamentes anyagok alakításakor. Az ionnitridálás az aljzat felületét mérettorzulás nélkül keményíti meg, kemény tokot hozva létre, amely alátámasztja a felette lévő bevonatot. A dokumentált gyártási forgatókönyvek szerint a nitridált hordozó és a PVD bevonat kombinációja 50 000 alkatrészről több mint 1,2 millió alkatrészre növeli a szerszám élettartamát.
Végső soron a szerszámacél kiválasztása egy mérnöki döntésen felül álló gazdasági döntés. A keményfém lapka eleve többe kerül, de csökkenti a karbantartási gyakoriságot és a selejtezési arányt a szerszám élettartama során. A teljes birtoklási költség kiszámítása, amely egyensúlyba hozza a szerszámanyag-befektetést az állásidővel és a csereköltségekkel, központi jelentőségűvé válik, amint a szerszám a tervezőpadról a gyártási padlóra kerül.
Progresszív matricák vs összetett matricák vs transzfer matricák
A szerszámacél gazdaságossága és a teljes birtoklási költség csak egy részét árulja el a történetnek. Mielőtt ezek a döntések életbe lépnének, egy alapvetőbb kérdés határozza meg az egész projektet: melyik típusú szerszám illik ehhez a részhez? A progresszív halak nem mindig a megoldás. A geometriától, a térfogattól és a formázás bonyolultságától függően az összetett sajtolószerszámok vagy transzfer szerszámok jobb eredményeket hozhatnak alacsonyabb kockázat mellett. A sajtolószerszámok típusainak és kiválasztási kritériumainak megértése megakadályozza a költséges eltéréseket a szerszámberuházás és a gyártási valóság között.
Progresszív szerszámok több{0}}állomásos szekvenciális alakításhoz
A progresszív présbélyegzés akkor kiváló, ha nagy mennyiségű, közepesen összetett, kis és közepes méretű{0}}alkatrészre van szüksége. A szalag az egész folyamat során kapcsolatban marad, így minden állomáson megőrzi a pozicionálási pontosságot. Ez a folyamatos regisztráció az, ami ezt a megközelítést olyan sebességgel megismételhetővé teszi.
Hol van a legértelmesebb a progresszív szerszámozással végzett présbélyegzés? Képzelje el az autóipari csatlakozóhéjakat, konzolszerelvényeket vagy árnyékoló alkatrészeket, olyan alkatrészeket, amelyek egyetlen ciklusban egyesítik a szúrást, hajlítást és vágást. Az 50 000 egység feletti éves mennyiség jellemzően indokolja az előzetes szerszámbefektetést, és több százezret meghaladó mennyiség esetén az alkatrészenkénti költség-nehéz más módszerrel felülmúlni.
A kompromisszum-a rugalmasság. Mivel az alkatrészek a hordozószalaghoz rögzítve maradnak, a mélyhúzást korlátozza a szalag feszültsége, és a többirányú formázás nehézzé válik. Ha egy alkatrész megköveteli az állomások közötti elforgatást vagy olyan szögek kialakítását, amelyeket a szalagkötés fizikailag megakadályoz, a progresszív szerszámok falba ütköznek.
Összetett szerszámok egyetlen-állomáson végzett egyidejű műveletekhez
Az összetett présbélyegzés alapvetően más megközelítést alkalmaz. Ahelyett, hogy a műveleteket több állomáson sorba rendezné, az összes vágási műveletet egyetlen megnyomással, egy állomáson hajtja végre. A lyukasztó és a matrica egyszerre dolgozik az anyag mindkét oldaláról, és egy ütéssel készíti el a kész nyersdarabot.
Ez ideálissá teszi az összetett szerszámokat olyan lapos alkatrészekhez, amelyek nagy méretpontosságot igényelnek, gondoljunk alátétekre, tömítésekre, alátétlemezekre és egyszerű vakolt alkatrészekre. Mivel az összes funkciót egy mozdulattal vágja ki, nincs halmozott tűréshalom-állomásról-állomásra-. A laposság és a koncentrikusság általában jobb, mint amit egy progresszív matrica ugyanazon a geometrián ér el.
A korlátozás? Az összetett szerszámok nem hajthatnak végre olyan alakítási műveleteket, mint a hajlítás vagy a húzás. Ők kezelik a vágást és az érmét, de minden háromdimenziós formázáshoz külön folyamat szükséges. A gyártási sebesség a progresszív szerszámozás alá is esik, mivel az alkatrészek jellemzően egyedi nyersanyag-adagolást igényelnek, nem pedig folyamatos szalagtovábbítást. Közepes térfogatú egyszerű lapos alkatrészek esetén, ahol a pontosság fontosabb, mint a sebesség, az összetett szerszámok jelentős értéket biztosítanak alacsonyabb szerszámköltség mellett.
Transzfer szerszámok nagy vagy összetett geometriákhoz
Az átviteli szerszámbélyegzés a folyamat korai szakaszában elválasztja a munkadarabot a szalagtól. Egy mechanikus átviteli rendszer, amely sínekből, ujjakból vagy robotkarokból áll, fizikailag mozgatja a szabad részt állomásról állomásra. Minden állomás önállóan működik az alkatrészen, szalagkényszer nélkül.
Ez a szabadság megváltoztatja azt, ami lehetséges. A mélyhúzás, a több-irányú alakítás, az állomások közötti részforgatás és a munkadarabhoz való teljes hozzáférést igénylő műveletek mind megvalósíthatóvá válnak. A transzferprésszerszámok olyan nagyobb alkatrészeket kezelnek, amelyek egyszerűen nem maradhatnak egy keskeny tartószalaghoz rögzítve, olyan alkatrészeket, mint az autószerkezeti panelek, mélyen-húzott házak és összetett formázott burkolatok.
Amint azt a MetalForming Magazine megjegyzi, a transzfer szerszámok teljes mértékben kiküszöbölik a szalag{0}}haladási kényszert, lehetővé téve a robusztusabb forma- és vágási lyukasztásokat, amelyek javítják a szerszám élettartamát és használhatóságát. Az anyagfelhasználás is gyakran javul, mivel a nyersdarabok hatékonyabban egymásba ágyazhatók, mint a szalagelrendezések lehetővé teszik. A kompromisszum a ciklus sebessége és költsége: az átviteli rendszerek mechanikai bonyolultságot, szinkronizálási követelményeket és magasabb karbantartási költségeket tesznek lehetővé a szalagtáplálású progresszív műveletekhez képest.
Az alábbi táblázat a bélyegzőszerszámok három típusát egymás mellett helyezi el azon döntési kritériumok között, amelyek a legfontosabbak a gyártómérnökök és a bélyegzőszerszámokat és -lehetőségeket értékelő beszerzési csapatok számára:
| Kiválasztási kritériumok | Progresszív Die | Összetett Die | Transzfer Die |
|---|---|---|---|
| Ideális alkatrészméret | Kicsitől közepesig | Kicsitől közepesig (csak lapos) | Közepestől nagyig |
| Éves mennyiségi küszöb | 50,000+ egység (költség-optimalizálva 200 000 fölé) | 5000-100 000 egység | 10,000+ egység (a rész bonyolultsága indokolja) |
| Tipikus tűréstartomány | +/-0,025 mm - +/-0,10 mm | +/-0,01 mm és +/-0,05 mm között | +/-0,05 mm és +/-0,15 mm között |
| Relatív szerszámköltség | Magas (több{0}}állomásos építés) | Alacsony vagy közepes (egy állomás) | Magas (szerszámkészlet plusz átviteli rendszer) |
| Ciklus sebessége | Nagyon magas (100-400+ SPM) | Közepes (60-150 SPM) | Közepes (15-80 SPM) |
| Formázási képesség | Szúrás, hajlítás, érme, sekély húzás | Pierce, üres, érme (nincs formázás) | Teljes választék, beleértve a mélyhúzást és a forgatást |
| A legjobb-használati forgatókönyv | Nagy-mennyiségű precíziós alkatrészek több-lépcsős funkciókkal | Lapos nyersdarabok szigorú méretszabályozást igényelnek | Nagy vagy geometriailag összetett alkatrészek, amelyek korlátlan alakítást igényelnek |
Ebből az összehasonlításból egy gyakorlati kiválasztási szabály rajzolódik ki. A mennyiség növekedésével a progresszív szerszámok válnak a gazdasági nyertessé. Az alkatrészek bonyolultságának növekedésével a transzfer szerszámbélyegzés előnyt élvez. És amikor az egyszerűség dominál a tervezésben, az összetett présbélyegzés pontosságot biztosít a szerszámbefektetés töredékéért.
A valódi döntések{0}}ritkán fekete-fehérek. Egyes bélyegzők hibrid megközelítést alkalmaznak: egy progresszív matrica kezeli a kezdeti üresítési és átszúrási szakaszt, majd egy átviteli rendszer mozgatja az alkatrészt olyan alakító állomásokon, amelyekhez szalag-szabad hozzáférés szükséges. A matricák és a sajtolási folyamatok kreatívan kombinálhatók, amikor az alkatrész igényli.
Függetlenül attól, hogy melyik szerszám és sajtolási módszer illik az alkalmazáshoz, egy kihívás állandó marad mindhárom esetében: az alkatrész minőségének megőrzése a gyártási sebesség mellett. Minél gyorsabbak a préselési ciklusok, annál kevesebb idejük van a kezelőknek a sodródás észlelésére, és annál kritikusabb az automatizált felügyelet.
Minőségellenőrzés és felügyelet a progresszív bélyegzésben
A percenkénti 200 vagy több lökettel működő progresszív szerszámprés 300 ezredmásodpercenként készít egy kész alkatrészt. Ilyen ütemben egyetlen észrevétlen adagolási hiba vagy kopott lyukasztás több száz hibás alkatrészt generálhat egy perc alatt. A kézi ellenőrzés egyszerűen nem követhető. A nagy sebességű progresszív présbélyegzés automatizált minőségbiztosítási rendszereket igényel, amelyek valós időben észlelik a folyamatok eltolódását, leállítják a prést, mielőtt károsítanák a vegyületeket, és adatokat szolgáltatnak a folyamatos fejlesztéshez.
In-Die Sensing és valós idejű-figyelés
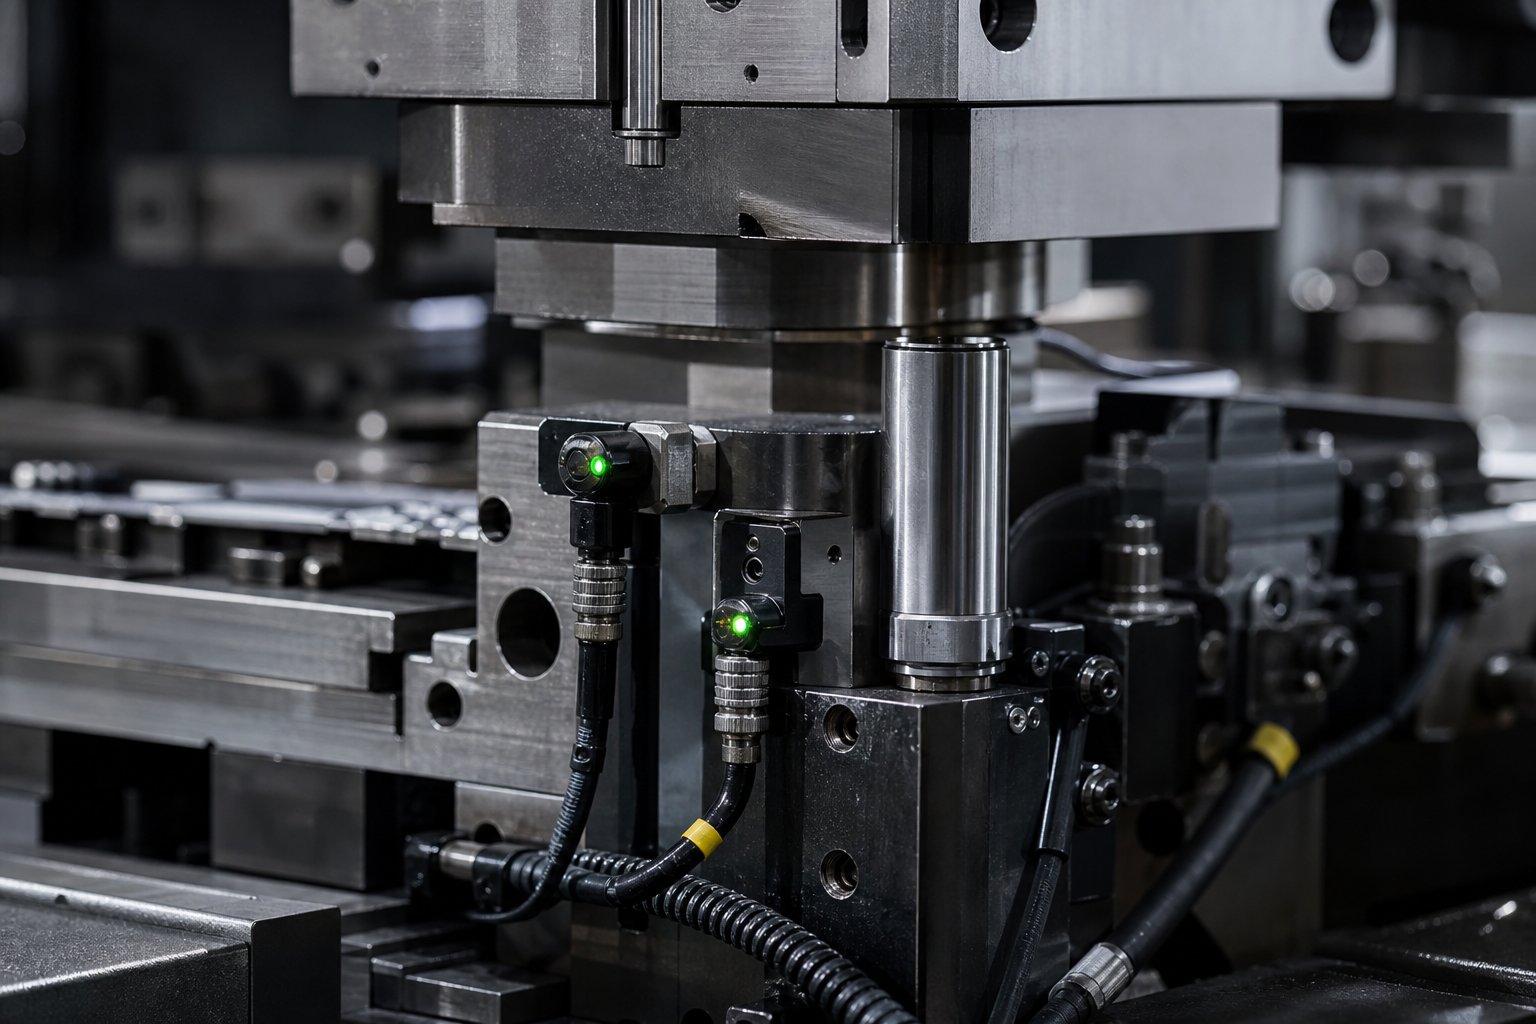
A problémák elkapásának leghatékonyabb helye magában a kocka belsejében van, ott, ahol a cselekvés megtörténik. Az in-szerszám-érzékelők figyelik a szerszámok és az anyag érintkezési pontján a körülményeket, egyetlen löketcikluson belül jelezve a rendellenességeket. A modern szerszámvédő vezérlők feloldó-alapú időzítési jeleket használnak, amelyek a főtengely forgási fokának egy-harmadáig pontosak, lehetővé téve a 10 ezredmásodpercnél rövidebb események észlelését.
A progresszív bélyegzőgépekben használt általános érzékelőtípusok és funkcióik a következők:
- Terhelésérzékelők (nyúlásmérő vagy vágócsavarok):Mérje meg a sajtolóerőt minden állomáson vagy a présoszlopokon. A hirtelen terhelési tüske csigát, dupla anyagot vagy szerszám alkatrészének törését jelzi.
- Elakadásérzékelők (közelségérzékelő vagy fotoelektromos):A prés bezárása előtt ellenőrizze, hogy a sajtoló adagoló a megfelelő osztástávolságra haladta-e a csíkot. Ha a csík rövid vagy hosszú, a vezérlő leállítja a nyomást, mielőtt a pilóták megpróbálnák újra{1}}regisztrálni a rosszul igazított anyagot.
- Rész-érzékelők (fotoelektromos vagy közelség):Győződjön meg arról, hogy a kész alkatrészek és a hulladékcsigák teljesen kilökődnek a szerszámból. Az érzékelő elé tapadt rész olyan elakadást jelez, amely a következő löketnél a kocka összeomlását okozza.
- Csigaérzékelők (közelség a szerszámgombok alatt):Észlelje a kihúzott csigákat, amelyeket a szerszám nyílásán keresztül visszahúztak. A szalag és a lyukasztófelület közé beszorult csigák azonnali szerszámkárosodást okoznak.
- Csupaszító helyzetérzékelők (örvényáram-szondák):Figyelje, hogy a rugócsupaszítók visszatérnek-e a megfelelő magasságba. A megereszkedett csupaszító törött rugót vagy kötési állapotot jelez.
- Csatérzékelők anyaga:Érzékelje a csík kihajlást az adagoló és a szerszámbemenet között, ami a betáplálási problémát vagy a tekercshurok problémáját jelzi, amely továbbterjed a szerszámba.
Egy jól -megvalósított szerszámvédő program az összes szerszámmal-szerelt érzékelőt egyetlen csatlakozódobozon és főkábelen keresztül köti össze, nem pedig különálló vezetékeken. Ez a megközelítés kiküszöböli a vezetékezési hibákat a beállítás során, és megakadályozza a kábelezési{3}}meghibásodásokat, amelyeket a meglazult érzékelővezetékek ismételt tekercselése és letekercselése okoz.
Statisztikai folyamatvezérlés bélyegzett alkatrészekhez
Az érzékelők akut meghibásodásokat észlelnek, de mi a helyzet a fokozatos sodródással? Itt lép be a statisztikai folyamatvezérlés. A progresszív bélyegzésre alkalmazott SPC a terhelési adatokat folyamatos minőségi jelként használja. A sajtológép minden lökete mérhető erőt generál, ésaz adott terhelés változásai közvetlenül korrelálnak a méretváltozásokkala pecsétes részben.
A modern terhelésfigyelők minden egyes ütésnél eltárolják az erőértékeket a gyártás során, még 1000 löket/perc feletti préselési sebességnél is. Ezek az adatok valós időben táplálják az X-sáv- és szigma-vezérlődiagramokat. A felső és alsó szabályozási határértékek plusz-mínusz három szórással vannak beállítva a minta átlagától, így a rendszer csak akkor állítja le a nyomást, ha a folyamat valóban kikerül a statisztikai ellenőrzés alól, ahelyett, hogy a normál találati-tal{6}}változásra reagálna.
-ban megjelent kutatásJournal of Manufacturing and Materials Processingerős nem{0}}lineáris korrelációt igazol a sajtolóerő és az alkatrész geometriája, különösen a hajlítási szögek és a teljes szélesség között. Ez azt jelenti, hogy a terhelésfigyelés a méretmérés proxyjaként szolgálhat, és felfogja a minőségi eltolódást, mielőtt az alkatrészek elhagynák a prést anélkül, hogy fizikai érintkezésbe kellene lépniük a munkadarabbal.
Dimenziós vizsgálati módszerek
Az In-die sensing és az SPC kezeli a valós idejű felügyeletet,{1}}de az időszakos méretellenőrzés továbbra is elengedhetetlen magának a megfigyelési rendszernek az érvényesítéséhez. A progresszív bélyegzett alkatrészek általános vizsgálati megközelítései közé tartoznak a koordináta mérőgépek (CMM-ek) a GD&T ellenőrzéshez, az optikai komparátorok a profilellenőrzéshez és a kilépő szállítószalagokba integrált látórendszerek a 100 százalékos sebességű felületellenőrzés érdekében.
E módszerek kölcsönhatása rétegzett minőségi rendszert hoz létre. Az in-matrica-érzékelők azonnali ütközésmegelőzést biztosítanak. Az SPC diagramok nyomon követik a folyamatokat a futás során. A méretvizsgálat pedig megerősíti, hogy a statisztikai jelek korrelálnak a tényleges alkatrészméretekkel. Együtt lehetővé teszik, hogy egy progresszív szerszámprés több millió megfelelő alkatrészt állítson elő minimális emberi beavatkozással.
Az elsodródás korai felismerése többet jelent, mint megvédi az alkatrész minőségét. Közvetlenül meghosszabbítja a szerszám élettartamát azáltal, hogy megakadályozza a lépcsőzetes károsodást, amely akkor keletkezik, ha egy kopott vagy törött alkatrész több ezer ütésig észrevétlen marad. A fegyelem figyelése és a szerszámok hosszú élettartama közötti kapcsolat alakítja a progresszív szerszámok teljes karbantartási stratégiáját.
Karbantartási gyakorlatok és a teljes birtoklási költség
A folyamat elsodródásának korai észlelése védi az alkatrészeket és a szerszámokat is, de még a legjobb megfigyelőrendszer sem tudja teljesen kiküszöbölni a kopást. Minden préslöket eltávolítja a mikroszkopikus anyagot a vágóélekről, összenyomja a rugókat és megterheli a vezetőfelületeket. Ciklusok százezrein keresztül ez a halmozott leromlás határozza meg, hogy a bélyegzőszerszámkészlet kiszámítható teljesítményt nyújt-e, vagy előre nem tervezett állásidőbe torkollik. A sajtolószerszám karbantartása nem reaktív javítási tevékenység. Ez egy tervezett, mérhető fegyelem, amely közvetlenül szabályozza az alkatrészenkénti költséget a szerszám élettartama alatt.
Megelőző karbantartási ütemtervek és ellenőrzési pontok
A kategória legjobb--karbantartási programja egyetlen elvvel kezdődik: azonosítsa, mérje meg és értékelje az eszköz minden olyan területét, amely idővel leromlik. MintA Gyártómegjegyzi, a leggyakoribb tévedés azt feltételezi, hogy bizonyos kopási területek nem befolyásolják az alkatrész minőségét, majd meglepődünk, ha az ütközések száma futásról futásra inkonzisztenssé válik.
A progresszív szerszámozás hatékony megelőző karbantartása a naptári idő helyett a löketszámhoz kötött, dokumentált ütemezést követ. A legfontosabb ellenőrzési pontok és kopásjelzők a következők:
- Vágóél élesség: Vizsgáljon meg minden lyukasztó- és vakoló lyukasztást nagyítással. Mérje meg a sorja magasságát a mintadarabokon ütemezett időközönként. A megadott határon túli sorjanövekedés a vizuális megjelenéstől függetlenül élesítést vált ki.
- A kísérlet állapota: Ellenőrizze az átmérő kopását és az orrprofilt. A kopott pilóták lehetővé teszik a szalagpozicionálási sodródást, amely az összes alsó állomáson áthatol.
- Formalyukasztás és betétgeometria: Mérje meg a formázási felületeket a nyomtatási tűrésekhez képest. Még a kozmetikainak tűnő kopás is eltolhatja a hajlítási szögeket vagy kidomboríthatja a specifikáció mélységét.
- Emelő és rugó funkció: Ellenőrizze a rugóerőt terhelésmérővel. A kifáradt rugók csökkentik a szalag emelési magasságát, ami húzási nyomokat és elakadást okoz sebességnél.
- Vezetőcsap és persely hézag: Mérje meg az oldalirányú játékot a felső és az alsó szerszámfelek között. A kopott vezetők lehetővé teszik a lyukasztás-a-elcsúszását, ami felgyorsítja az élek forgácsolását.
- A csupaszító lemez síksága és párhuzamossága: Ellenőrizze, hogy nincs-e egyenetlen kopás, amely inkonzisztens csupaszítási nyomást hoz létre a szalag szélességében.
- Hulladék evakuálási útvonalak: Tisztítsa meg a csiga felhalmozódását, és ellenőrizze, hogy a kilökési csatornák akadálytalanok-e. A beszorult csigák azonnali halálos károkat okoznak.
A dokumentáció ugyanilyen fontos. Minden szerviztechnikusnak ugyanazt az ellenőrzési eljárást kell követnie, ugyanazokat a méreteket kell mérnie, és következetesen rögzítenie kell az eredményeket. E szabványosítás nélkül nem alkalmazhatja az SPC-t a karbantartási adataira, és nem tudja megjósolni, hogy mikor lesz szükség a következő szolgáltatásra.
Köszörülési intervallumok és alkatrészcsere
Az újraköszörülés a leggyakrabban végzett karbantartási művelet egy progresszív szerszámon és szerszámon. Minden élezési ciklus szabályozott mennyiségű, jellemzően 0,05-0,15 mm-es anyagot távolít el a vágási lyukasztófelületekről és a szerszámgombok felületéről, hogy helyreállítsa a tiszta nyíróéleket. Az intervallum nagymértékben függ a munkadarab anyagától: a nagy sebességű-rozsdamentes acél sajtolás 50 000-100 000 ütésenként újraköszörülést igényelhet, míg a lágyabb sárgaréz vagy rézötvözetek 300 000 vagy több ütést is lefuttathatnak a két művelet között.
Gyakori hiba, ha megvárjuk, amíg a sorja láthatóvá válik. Addigra a vágási terhelések már megnőttek, a csupaszító erők növekedtek, és a meztelen{1}}csigák behúzásának kockázata megnőtt. A legtöbb precíziós bélyegző az élezési ütemezést a tényleges löketszám és a sorjamagasság mérése alapján állítja fel, nem pedig a kezelő döntése alapján.
Minden újraköszörülési ciklus lerövidíti a lyukasztást. Meghatározott számú újraköszörülés után a lyukasztó hossza a minimális funkcionális mérete alá esik, és ki kell cserélni. A progresszív keményfém sajtolószerszámok jelentősen meghosszabbítják ezeket a csereintervallumokat. A nagy-kopású lyukasztóállomásokon a keményfém lapkák 5-10-szer kitartanak a hagyományos D2 szerszámacélnál, ami csökkenti az élezés gyakoriságát és a cserék teljes számát a szerszám gyártási élettartama alatt.
A lyukasztókon kívüli alkatrészek cseréje magában foglalja a rugókat, a vezetőket, a vezetőperselyeket és az emelőszerelvényeket. A dokumentált karbantartási rendszer nyomon követi az egyes fogyóeszközök ciklusszámát, és a cserét a meghibásodás előtt ütemezi, nem pedig utána. A cél a nem tervezett megállás nulla.
A halálok élettartamát meghatározó tényezők
Meddig tartson egy progresszív halál? A válasz a rosszul karbantartott eszközön elért 200 000 találattól a fegyelmezett szolgáltatásban részesülő eszközön jóval több mint 10 millióig terjed. A számok közötti különbség egy maroknyi szabályozható tényezőre vezethető vissza:
- A munkadarab anyagának keménysége:A keményebb vagy koptatóbb lemezanyagok felgyorsítják az élek kopását és növelik az összes alkatrész ütőterhelését. A fejlett nagyszilárdságú acélok lerövidítik a szervizintervallumokat az enyhe szénacélokhoz képest.
- Kenési stratégia:A következetes, megfelelően alkalmazott kenés csökkenti a súrlódást, a hőfelhalmozódást és az epedést. A lokális száraz érintkezési zónák, különösen a mélylyukasztó állomások körül, még akkor is felgyorsult kopást okoznak, ha az általános kenőrendszer működőképesnek tűnik.
- Nyomtatási sebesség:A gyorsabb kerékpározás több hőt termel egységnyi idő alatt, és növeli a vezetőkre, csupaszítókra és vágóélekre ható dinamikus erőket. A nagyobb sebesség gyakoribb ellenőrzést igényel, és gyakran indokolja a prémium szerszámacélok vagy bevonatok használatát.
- A szalagvezetés pontossága:A kopott vezetősínek vagy a leromlott vezérlőrendszerek lehetővé teszik a szalag oldalirányú mozgását-, amely ütéseket okoz, ami egyenetlen kopást és idő előtti forgácsolást eredményez.
- Szerelési osztály:A hosszú távú progresszív sajtoláshoz készült A osztályú szerszámok kezdettől fogva edzett betéteket,{0}}golyóscsapágy-vezetőket és keményfémet használnak a kritikus állomásokon. A C osztályú prototípus szerszámok puhább anyagokat és egyszerűbb felépítést használnak, így alacsonyabb kezdeti költséget, de sokkal kevesebb találatot biztosítanak a nyugdíjba vonulás előtt.
Amikor a szerszám eléri a gazdaságos élettartama végét, a döntés az újjáépítés vagy a csere lesz. Az újjáépítés akkor indokolt, ha a szerszámpapucsok és a teljes szerkezet merevek maradnak, a vezetőrendszerek helyreállíthatók, és csak a helyi állomások koptak a korrekción túl. A teljes átépítés az új sajtolószerszám-készlet költségének 40-60 százalékáért állíthatja vissza a gyártási kapacitást. A csere akkor válik a jobb befektetésnek, ha több állomás elvesztette a beállítását, a szerszámpapucs tartósan elhajlott, vagy a terméktervezési változtatások miatt a meglévő szalagelrendezés elavult.
A progresszív szerszámozás teljes tulajdonlási költsége nem a számlán szereplő vételár. Ez a kezdeti befektetés, plusz minden utánköszörülési ciklus, minden cserelyukasztás, minden óra nem tervezett leállás, és minden leselejtezett alkatrész, amelyet a specifikáción kívül futó szerszám okoz. Szállítók szeretikYICHENkezelje ezt az életciklus-perspektívát azáltal, hogy támogatja a szerszámok tervezésétől a nagy-mennyiségű gyártásig és a folyamatos karbantartási tervezésig a teljes skálát, segítve a csapatokat a teljes költség szabályozásában, ahelyett, hogy csak az előzetes számot optimalizálnák.
A fegyelmezett karbantartás átalakítja a hosszú távú progresszív bélyegzés gazdaságosságát. A konzisztens, dokumentált szervizben részesülő szerszám kiszámíthatóan működik, megfelelő alkatrészeket gyárt, és eléri teljes tervezett élettartamát. Ez a kiszámíthatóság az is, ami elválasztja a jól irányított szerszámprogramot-a reaktív javítások között tántorgó programtól, és kulcsfontosságú értékelési kritériummá válik az új szerszámok beszerzésekor.
Progresszív bélyegzőszerszámok beszerzése nagy{0}}volumenű gyártáshoz
A megjósolható szerszámteljesítmény a fegyelmezett karbantartástól függ, de ez még korábban kezdődik, a megfelelő progresszív matricagyártók kiválasztásával az eszköz elkészítéséhez. A présszerszám-beszerzési döntés befolyásolja az összes későbbi eredményt: az alkatrészminőséget, a karbantartási terheket, a gyártási üzemidőt és a program teljes költségét. A gyártási mérnökök és a progresszív sajtolási szolgáltatásokat értékelő beszerzési csapatok számára az a kihívás, hogy megkülönböztessék a valódi mérnöki képességet a csiszolt értékesítési paklitól.
Kulcsfontosságú értékelési kritériumok a szerszámbeszállítók számára
Nem minden progresszív bélyegző cég tudja támogatni a nagy volumenű{0}}programok teljes körét. Néhányan a prototípus--osztályú szerszámokra specializálódtak. Mások nem rendelkeznek szimulációs erőforrásokkal, vagy nem tudják kiszolgálni a szerszámot a szállítás után. A következő kritériumok választják el a megfelelő partnereket azoktól, amelyek később problémákat okoznak:
- Tervező mérnöki kapacitás:Elvégezhet-e a szállító házon belül a teljes sávelrendezés-optimalizálást, az állomássorrendezést és a tonnaelemzést? A kiszervezett tervezés kommunikációs hézagokat hoz létre és lelassítja az iterációt.
- Szimulációs képességek:Használ-e az építtető FEA-alakítási szimulációt és mozgástanulmányokat a tervek érvényesítésére az acél vágása előtt? Ez közvetlenül lecsökkenti a próbaidőszakot, és csökkenti a{0}}gyártáshoz szükséges időt{1}}.
- Anyag tartomány:Mérje fel, hogy a szállítónak van-e dokumentált tapasztalata az Ön adott ötvözetével kapcsolatban. Előfordulhat, hogy a szénacélban jártas építő nem rendelkezik a rozsdamentes vagy nagy szilárdságú anyagokhoz szükséges szerszámozási stratégiákkal.
- Tolerancia garanciák:Kérdezze meg, hogyan érvényesíti a szállító a méretmegfelelőséget. A képes progresszív sajtoló fémbélyegzési szolgáltatások nem csak a nyomtatási tűrésekre, hanem a gyártási folyamatokból származó Cpk-célokra és SPC-adatokra hivatkoznak.
- Karbantartási támogatás:Egy éveken át működő szerszámhoz olyan partnerre van szükség, aki támogatja az újraköszörülést, az alkatrészek cseréjét és a mérnöki változtatásokat a teljes gyártási életciklus alatt.
- Méretezhetőség:A szállító képes kezelni a tervezett mennyiségeket? Az OEM progresszív bélyegzési programjai gyakran a kísérleti mennyiségtől a több millió alkatrészig terjednek évente, és a szerszámgyártónak az első naptól kezdve erre a pályára kell terveznie.
Amint azt az Eigen Engineering hangsúlyozza, a beszállítói tapasztalatok a szerszámok hosszú élettartamával és az -értékesítés utáni érzékenységgel gyakran többet számítanak, mint a jegyzett darabár. A házon belüli próba- és érvényesítési lehetőségek jól jelzik, hogy az építtető a szállítás előtt reális körülmények között bizonyítja a szerszámokat.
A sajtolószerszám-képességek és a gyártási követelmények összehangolása
Az értékelési kritériumok keretet adnak, de a valódi döntés az, hogy illeszkedjen. A progresszív fémbélyegző partnernek igazodnia kell az Ön konkrét gyártási környezetéhez: az alkatrész összetettségéhez, az éves mennyiséghez, az iparági követelményekhez és a minőségi dokumentáció elvárásaihoz.
Az orvostechnikai eszközök fokozatos bélyegzése például nyomon követhetőséget, hitelesített folyamatokat és dokumentációs szigort igényel, amelyet sok általános-bélyegző nem tud biztosítani. A szabályozott környezetekhez beszerzést végző beszerzési csapatoknak meg kell erősíteniük, hogy a szállító ISO-tanúsítvánnyal rendelkező minőségbiztosítási rendszerek szerint működik, és közvetlen tapasztalattal rendelkezik a progresszív orvosi bélyegzési programok támogatásában, ahol a tételek ellenőrzése és az auditok készenléte az alapelvárás.
A nagy mennyiségű-kereskedelmi és autóipari alkalmazásoknál a prioritás a ciklussebesség, az anyagfelhasználás és a hosszú-költségstabilitás felé tolódik el. Szállítók szeretikYICHENtámogatja a teljes életciklust a progresszív szerszámtervezéstől a méretezhető tömeggyártásig, egyetlen{0}}forrású partnerséget kínálva a gyártómérnököknek, amely lefedi a több-állomásos szerszámozást, a szigorú ismételhetőségi követelményeket és a mennyiségi felfutást anélkül, hogy a program közepén- kellene cserélni a gyártókat.
Bármelyik progresszív stancolási szolgáltatást értékeli is, kérjen referenciákat hasonló volumenű és bonyolultságú programoktól. Ha lehetséges, látogassa meg a létesítményt. Vizsgálja meg berendezéseiket, figyelje meg minőségi munkafolyamataikat, és kérdezze meg, hogyan kezelik a mérnöki változtatásokat az érvényesítés után. A válaszokból kiderül, hogy egy beszállító hosszútávú-vagyon-e vagy rövid távú fejfájást okoz-e, és a nagy-mennyiségű progresszív sajtolószerszám-bélyegzésnél ez a megkülönböztetés a szerszám által gyártott minden alkatrészre vonatkozik.
Gyakran ismételt kérdések a progresszív bélyegző szerszámokkal kapcsolatban
1. Mi az a progresszív sajtolószerszám, és hogyan működik?
A progresszív sajtolószerszám egy sajtolóprésbe szerelt precíziós szerszám, amely egy fémszalagot több egymás utáni állomáson halad át egyetlen préslöket ciklusban. Mindegyik állomás egy meghatározott műveletet hajt végre, például átszúrást, hajlítást, vágást vagy vágást. A szalag az egész folyamat során a hordozóhoz rögzítve marad, és a kész alkatrészt a végső vágási állomáson leválasztják. A szervo adagolók minden egyes löketben egy rögzített osztástávolsággal haladják meg a szalagot, míg a vezetőcsapok pontos rögzítést biztosítanak bármilyen művelet előtt. Ez 100–400+ ütés/perc gyártási sebességet tesz lehetővé, konzisztens méretpontossággal több millió cikluson keresztül.
2. Mi a különbség a progresszív matrica és a transzfer matrica között?
A progresszív matricák a munkadarabot minden állomáson egy hordozószalaghoz rögzítik, így ideálisak kis és közepes alkatrészekhez nagyon nagy sebességgel (100-400+ SPM). Az átviteli szerszámok korán leválasztják a nyersdarabot a szalagról, és mechanikus ujjak vagy robotkarok segítségével mozgatják a szabad részt az állomások között. Ez korlátlan alakítási képességet biztosít az átadó szerszámoknak, beleértve a mélyhúzást és az alkatrészforgatást, így jobban megfelelnek nagyobb vagy geometriailag összetett alkatrészekhez. Az átvivő szerszámok azonban lassabban cikáznak (15-80 SPM), és nagyobb mechanikai bonyolultságúak. A progresszív matricák a sebességet és a térfogatonkénti alkatrészköltséget nyerik, míg az átviteli matricák az összetett geometriákhoz való rugalmas alakításban.
3. Mennyi ideig tart a progresszív bélyegző matrica?
A szerszám élettartama a rosszul karbantartott szerszámon elért 200 000 találattól a fegyelmezett megelőző karbantartáson átesett 10 millió találatig terjed. A hosszú élettartamot befolyásoló kulcsfontosságú tényezők közé tartozik a munkadarab anyagának keménysége, a kenési stratégia, a préselési sebesség, a szalagvezetési pontosság és a szerszámszerkezeti osztály. A hosszú távú gyártáshoz készült A osztályú szerszámok edzett betéteket, golyós-vezetőket és keményfémet használnak a kritikus állomásokon. Az ütemezett löketszámlálási időközönkénti A nagy kopásállóságú állomásokon a keményfém lapkák 5-10-szer túlélik a hagyományos D2-es szerszámacélt.
4. Milyen anyagokat lehet progresszív sajtolószerszámokkal feldolgozni?
A progresszív szerszámok sokféle fémet kezelnek, beleértve a szénacélt, rozsdamentes acélt (301, 304, 316), alumíniumot (1100, 3003, 5052), sárgarézt (C260, C270) és rezet (C110, C102). Minden anyag egyedi kihívásokat jelent. A szénacél jó alakíthatóságot és alacsony költséget kínál, de a melegen{12}}hengerelt változatok koptató oxidréteget hordoznak. A rozsdamentes acél megmunkálása-megkeményedik és a szerszámok felületeihez tapad. Az alumínium nagyobb sebességgel működik, de hajlamos rátapadni az ütési felületekre. A sárgaréz elnéző a természetes cink-kenőképességnek köszönhetően. A szerszámacél kiválasztását, a felületi bevonatokat és a kenési stratégiákat a munkadarab adott anyagának megfelelően állítják be, hogy optimalizálják a szerszám élettartamát és az alkatrész minőségét.
5. Mire kell figyelnem progresszív szerszámbeszállító beszerzésekor?
Értékelje a beszállítókat hat alapkritérium alapján: házon belüli tervezési kapacitás a szalagelrendezés optimalizálásához és mennyiségelemzéshez, FEA szimulációs képességek a tervek ellenőrzéséhez az acél vágása előtt, dokumentált tapasztalatok az adott ötvözet- és anyagválasztékkal, a Cpk-célokkal és SPC-adatokkal alátámasztott toleranciagaranciák, folyamatos karbantartási támogatás, beleértve az újraköszörülést és az alkatrészcserét, a próbadarabok cseréjétől a több milliós mennyiségig. Kérjen referenciákat hasonló összetettségű programoktól, látogasson el a létesítménybe, hogy ellenőrizze a berendezéseket és a minőségi munkafolyamatokat, és győződjön meg arról, hogy az érvényesítés után támogatják a műszaki változtatásokat. Az olyan beszállítók, mint a YICHEN, teljes életciklus-partnerséget kínálnak-a szerszámtervezéstől a nagy-mennyiségű gyártási és karbantartási tervezésig.


