


A megkerülő bevágások meghatározása és szerepük a bélyegzéstechnikában
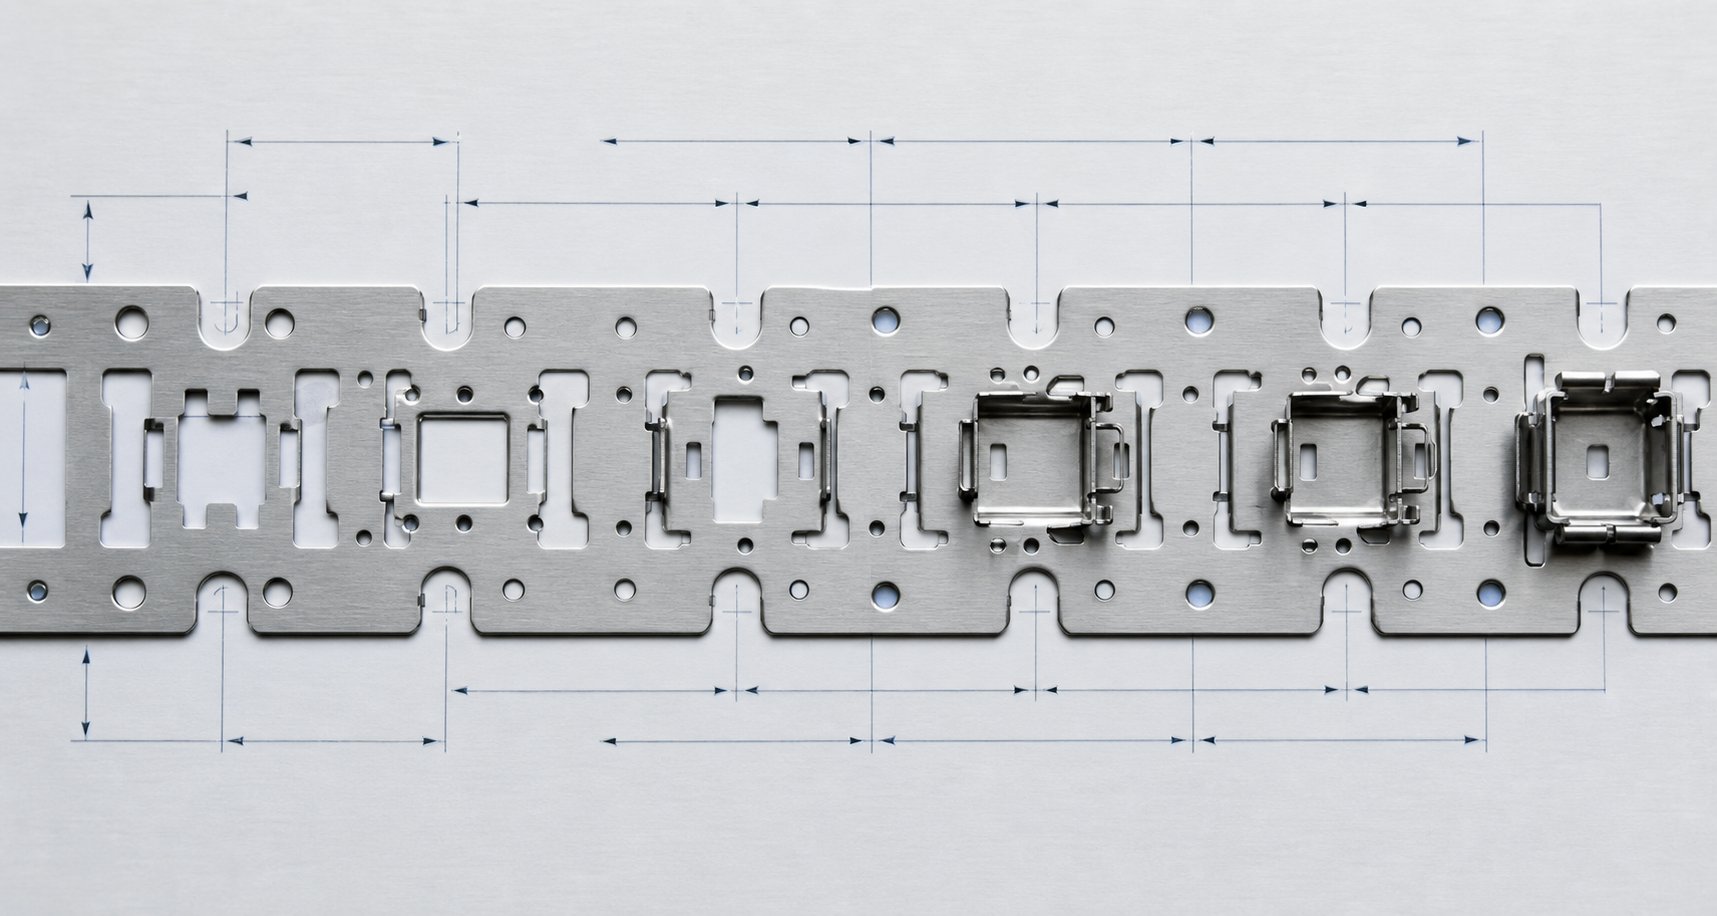
Ha egy progresszív matrica szalagelrendezését nézi, kis kivágásokat fog észrevenni a hordozó élei mentén vagy az állomások között, amelyek szinte véletlennek tűnnek. Nem azok. Ezek a jellemzők, a megkerülő bevágások a fémlemez bélyegzőszerszámok egyik legátgondoltabban megtervezett aspektusát képviselik, de tudományos indoklásukat ritkán dokumentálják úgy, hogy az kielégítse a mérnöki vizsgálatot.
Mik azok a bypass bevágások a progresszív bélyegző szerszámokban?
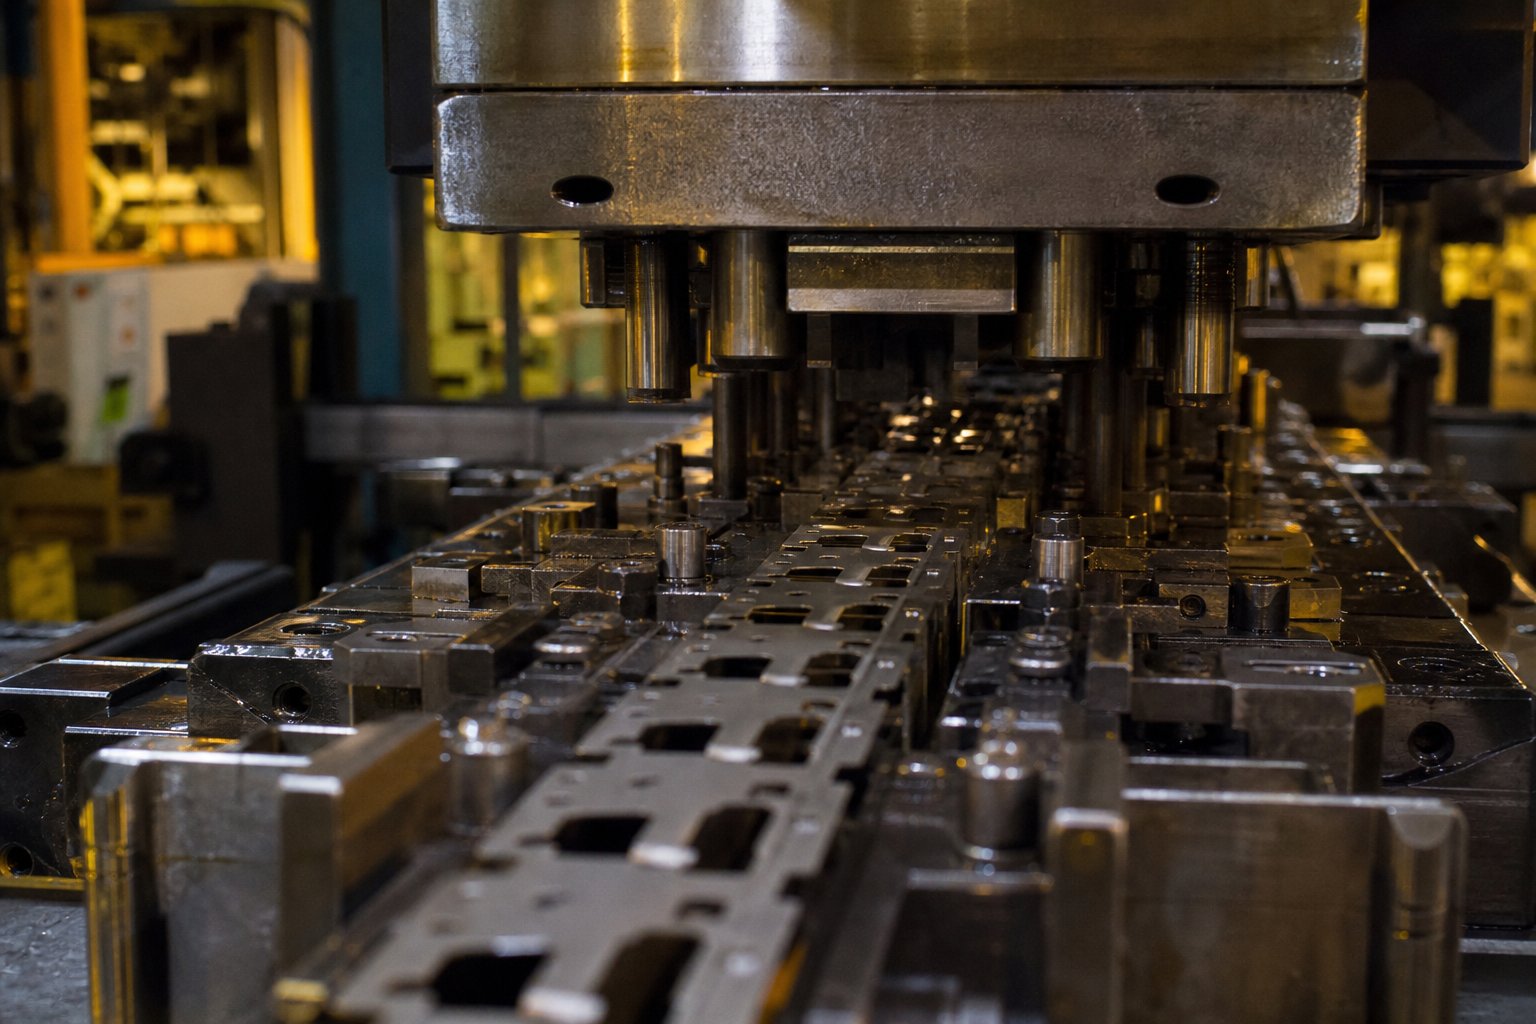
A bypass hornyok szabályozott tehermentesítési elemek, amelyeket szándékosan vágtak be egy progresszív sajtolószerszám hordozószalagjába, hogy szabályozzák az anyagáramlást, újraelosztják a nyírófeszültséget, és csökkentsék az alakítási műveletek során fellépő átpattanó{0}}erőket. Léteznek negatív (eltávolított anyag) és pozitív (anyag hozzáadott vagy állva hagyott) bevágásként is, hogy szelektíven módosítsák a szalag merevségét a kritikus helyeken.
Ígymi a fémbélyegzés a magjában? Ez a lapos lemezanyag átalakítása kész geometriává vágási, hajlítási és alakítási műveletek sorozatán keresztül. Egy progresszív szerszámban a szalag több állomáson halad előre, miközben továbbra is egy hordozószalaghoz van rögzítve. Mindegyik állomás olyan erőket fejt ki, amelyek magán a sávon keresztül lépnek kölcsönhatásba a szomszédos állomásokkal. A bypass hornyok szabályozott módon megszakítják ezt az erőátviteli útvonalat, elszigetelve a deformációs zónákat, így minden állomás anélkül végezheti munkáját, hogy megsértené a szomszédos jellemzőket.
A legtöbb mérnök által elsajátított bélyegzésdefiníció a lyukasztás és alakítás alapvető mechanikáját fedi le. De a gyakorlatban megérteni, hogy mi a matrica, az azt jelenti, hogy felismerjük, hogy a progresszív szerszámcsík-elrendezés minden jellemzője mechanikus célt szolgál. A bypass bevágások sem kivételek. Tervezett feszültséghatárokként működnek, szabályozva, hogy hol és hogyan deformálódjon el a hordozószalag minden egyes préslöket során.
Miért számít a mérnöki indoklás a bolti{0}}padlóhagyományon túl?
Itt van a probléma. A fémlemez sajtolószerszámokban lévő számos negatív és pozitív bypass bevágást évtizedekig tartó próba-és-hiba révén fejlesztették ki a szerszámszobákban. Egy tapasztalt matricakészítő egy bevágást ad hozzá, mert "utoljára működött" vagy "mi mindig így csináltuk". Az eredmény? Olyan specifikációk, amelyeket nem lehet megvédeni a tervezési felülvizsgálat során, nem méretezhetők új anyagokra vagy geometriákra, és nem optimalizálhatók drága próbaciklusok nélkül.
Ha ön egy szerszámtervező vagy folyamatmérnök, többre van szüksége, mint örökölt gyakorlatra. Szüksége van a mérnöki indoklásra, amely megmagyarázza, hogy egy adott bevágásmélység, szélesség és elhelyezés miért hozza létre a kívánt feszültségcsökkentést. Elég jól meg kell értenie a mechanikát ahhoz, hogy megjósolhassa, mi történik, ha az anyag tulajdonságai megváltoznak, ha a szalag szélessége szűkül, vagy ha a formázás súlyossága nő egy adott állomáson.
Ez a cikk ezt a szakadékot hidalja át. Ahelyett, hogy egyszerűen kijelentené, hogy a bélyegzési folyamatban bypass hornyokat használnak, megmagyarázza a mögöttes tudományt: a feszültségeloszlás elméletét, az anyag anizotrópiáját, a szabályozott tehermentesítési mechanikát és ezek kölcsönhatását a hordozószalag kialakításával. A cél az, hogy megadja a szókincset és a fizikát ahhoz, hogy magabiztosan megadhassa a megkerülő rovátkákat, az első elvek alapján, nem pedig a bolti{2}}folklórral.
A mechanika azzal kezdődik, hogy pontosan megérti, hogyan terjednek az erők a hordozószalagon az alakítás során, és mi történik az anyag szintjén, amikor szándékos megszakítást vezet be a terhelési útvonalon.
Alapvető mechanika a bypass bevágás funkció mögött
Képzeljen el egy folyamatos fémlemezcsíkot, amely egy progresszív szerszámon keresztül halad előre. A lyukasztók és formázó szerszámok minden állomáson erőt fejtenek ki a szalag meghatározott zónáira. Az ezeket a zónákat összekötő szolgáltatói web nem passzív. Oldalirányban továbbítja az erőket, ami azt jelenti, hogy ami a negyedik állomáson történik, az még azelőtt befolyásolhatja az anyag állapotát az ötödik állomáson, mielőtt a sajtó megérintette volna. Ez az erőcsatlakozás az, ahol a bypass bevágások kiérdemlik műszaki értéküket.
A progresszív sajtolószerszám fémbélyegzési folyamata a hordozószalagot összetett, egymással versengő terhelésnek teszi ki minden préslöket során. A rajzolási műveletek befelé húzzák az anyagot.Lyukasztásos bélyegzési műveletekhirtelen nyírókioldást generálnak. A hajlítási műveletek eltolják a semleges tengelyt és helyi feszültséget idéznek elő. Beavatkozás nélkül a hordozószalag merev hídként működik, amely mindezeket az erőket egyidejűleg továbbítja az állomásokon, kiszámíthatatlan kölcsönhatásokat hozva létre, amelyek rontják a méretpontosságot.
A bypass bevágások ezt három különböző mechanikai funkció végrehajtásával oldják meg:
- Az anyagáramlás szabályozása- Azáltal, hogy ellenőrzött tehermentesítő pontokat hoznak létre a hordozóban, a megkerülő hornyok lehetővé teszik a fémlemezek helyi deformációját anélkül, hogy a szomszédos állomások túlzott kényszert okoznának. Az anyag befelé vagy kifelé húzódhat az alakító állomáson anélkül, hogy a szomszédos nyersdarab geometriáját magával húzná.
- A nyírófeszültség újraelosztása- A vágási és szúrási műveletek során a nyírófeszültség a szerszám-–-anyag határfelületén összpontosul. A megkerülő hornyok elirányítják a maradék feszültséget a kritikus alakítási zónáktól, megakadályozva a helyi folyást vagy a mikro-repedést, amely egyébként a kész alkatrész jellemzőire terjedne át.
- Csökkenti a{0}}áttörési erőket- Amikor a lyukasztás áttöri az anyagot a simítás vagy átszúrás során, a tárolt rugalmas energia hirtelen felszabadulása áttörő-eseményt hoz létre. Ez a lökés áthalad a szalagon, és felemelheti azt a szerszám felületéről, ami hibás-adagolást és a pilóta eltolódását okozza az alsó állomásokon.
Hogyan szabályozzák az anyagáramlást a megkerülő hornyok alakítás közben
Bármilyen húzással vagy nyújtással járó lemezbélyegzési műveletnél az anyagnak a környező területekről kell áramolnia az alakító zónába. Ha a hordozószalag túl merev az állomás közelében, akkor ellenáll ennek az áramlásnak. Az eredmény az alkatrészfal túlzott elvékonyodása, a karima gyűrődése vagy egyenes hasadás. A húzóállomás előtt vagy után elhelyezett megkerülő bevágás csökkenti a hordozó keresztmetszeti ellenállását, lehetővé téve az anyag szabad mozgását a szerszám üregébe anélkül, hogy megküzdene a szalag hosszirányú merevségével.
Ez ugyanaz az elv, mint a feszített szalaghordozók mögött, amelyeket a progresszív szerszámtervezési szakirodalom ismertet. Minthordozószalag tervezési útmutatómegjegyzi, a szilárd hordozó nem teszi lehetővé az alkatrészek függőleges mozgását, és a teljes csíknak síknak kell maradnia a löket során. A bypass bevágások szelektív megfelelést tesznek lehetővé, így minden állomás szabadon deformálódhat, miközben a szalag továbbra is megbízhatóan táplálkozik.
Stressz újraelosztása és{0}}kioldás kényszercsökkentéssel
Amikor egy lyukasztó átnyírja az anyagot, a szalagban tárolt rugalmas energia szinte azonnal felszabadul. Ez az áttörés{1}}erőcsúcsot hoz létre, amely mindkét irányban áthalad a hordozón. A domborzati jellemzők nélküli sávban ez a tüske tranziens sokkterhelésként éri el a szomszédos állomásokat. Több ezer cikluson keresztül ez az ismétlődő impulzus kifárasztja a hordozót, torzítja a vezetőfurat geometriáját, és felgyorsítja a szomszédos állomásokon a szerszám kopását.
A bypass hornyok mechanikus aluláteresztő szűrőként{0}} működnek. A bevágásnál lévő csökkentett keresztmetszet-elnyeli és csillapítja az erőimpulzust, mielőtt az elérné a következő állomást. A bevágás gyökér az átmeneti terhelés hatására rugalmasan deformálódik, és a kinetikus energiát helyi feszültséggé alakítja át, nem pedig a szalagon továbbítja. A modern bélyegzési technológia ezt az elvet alkalmazza, hogy nagyobb nyomósebességnél szigorúbb tűréseket tartson fenn, ahol az áttörési erők erősebbek lesznek a nyomószár megnövekedett gyorsulása és lassulása miatt.
A csík felemelésének és a rossz{0}}etetési körülmények megelőzése
A szalagemelés az egyik leggyakoribb termelési megszakítás a progresszív szerszámmal végzett műveleteknél. Amikor áttörő-erők vagy kiegyensúlyozatlan alakító terhelések felfelé tolják a szalagot a szerszám felületéről, a pilóták nem tudnak újra-tisztán bekapcsolódni a következő adagolási ciklusban. A szalag hibásan halad előre, ami túlméretezett lyukakat, eltolódott hajlítási vonalakat és súlyos esetekben a vezetőcsap nyírását okozza.
A bevált fémbélyegzési technikák közül ennek megakadályozására a bypass hornyok csökkentik a szalag azon képességét, hogy függőleges erőkomponenseket továbbítson az állomások között. A nehéz simító állomás és a precíziós alakító állomás közötti bevágás szétválasztja dinamikus viselkedésüket. Az oltóállomás átkattintása-helyi marad. Az alakítóállomás szalagérintkezője stabil marad. Az adagolás pontossága a tűréshatáron belül marad.
Ezen tehermentesítő tulajdonságok nélkül a hordozószalag merevsége inkább kötelezettséggé válik, mintsem eszközzé. Minden erőeseményt továbbít a teljes szerszámon, mérethibákat hozva létre, amelyek az egyes állomásokon áthaladnak, és progresszív anyagfáradást okozva, ami lerövidíti a hordozó élettartamát. A bevágások geometriája, mélysége, szélessége, szöge és gyökér sugara pontosan meghatározza, hogy mekkora szétválasztást biztosítanak. Ez a geometria közvetlenül függ a feszültségeloszlás elméletétől és az anyagtulajdonságoktól, amelyek meghatározzák, hogy a szalag hogyan reagál a keresztmetszete szándékos folytonossági zavaraira.
A feszültségeloszlás elmélete és a bevágás geometriai paraméterei
Minden bypass bevágás geometriai szakadást vezet be a hordozószalagba. Ez a folytonossági hiány megváltoztatja a feszültség átáramlását az anyagon, és a bevágás sajátos geometriája határozza meg, hogy funkcionális szétválasztást biztosít-e, vagy egyszerűen gyengíti a szalagot anélkül, hogy jelentős könnyítést adna. A különbség a feszültségkoncentráció elméletében és a szalag teherbíró-keresztmetszetének- való kölcsönhatásában rejlik a progresszív szerszámműveletek során.
A feszültségkoncentráció elmélete a bemetszésgeometriában
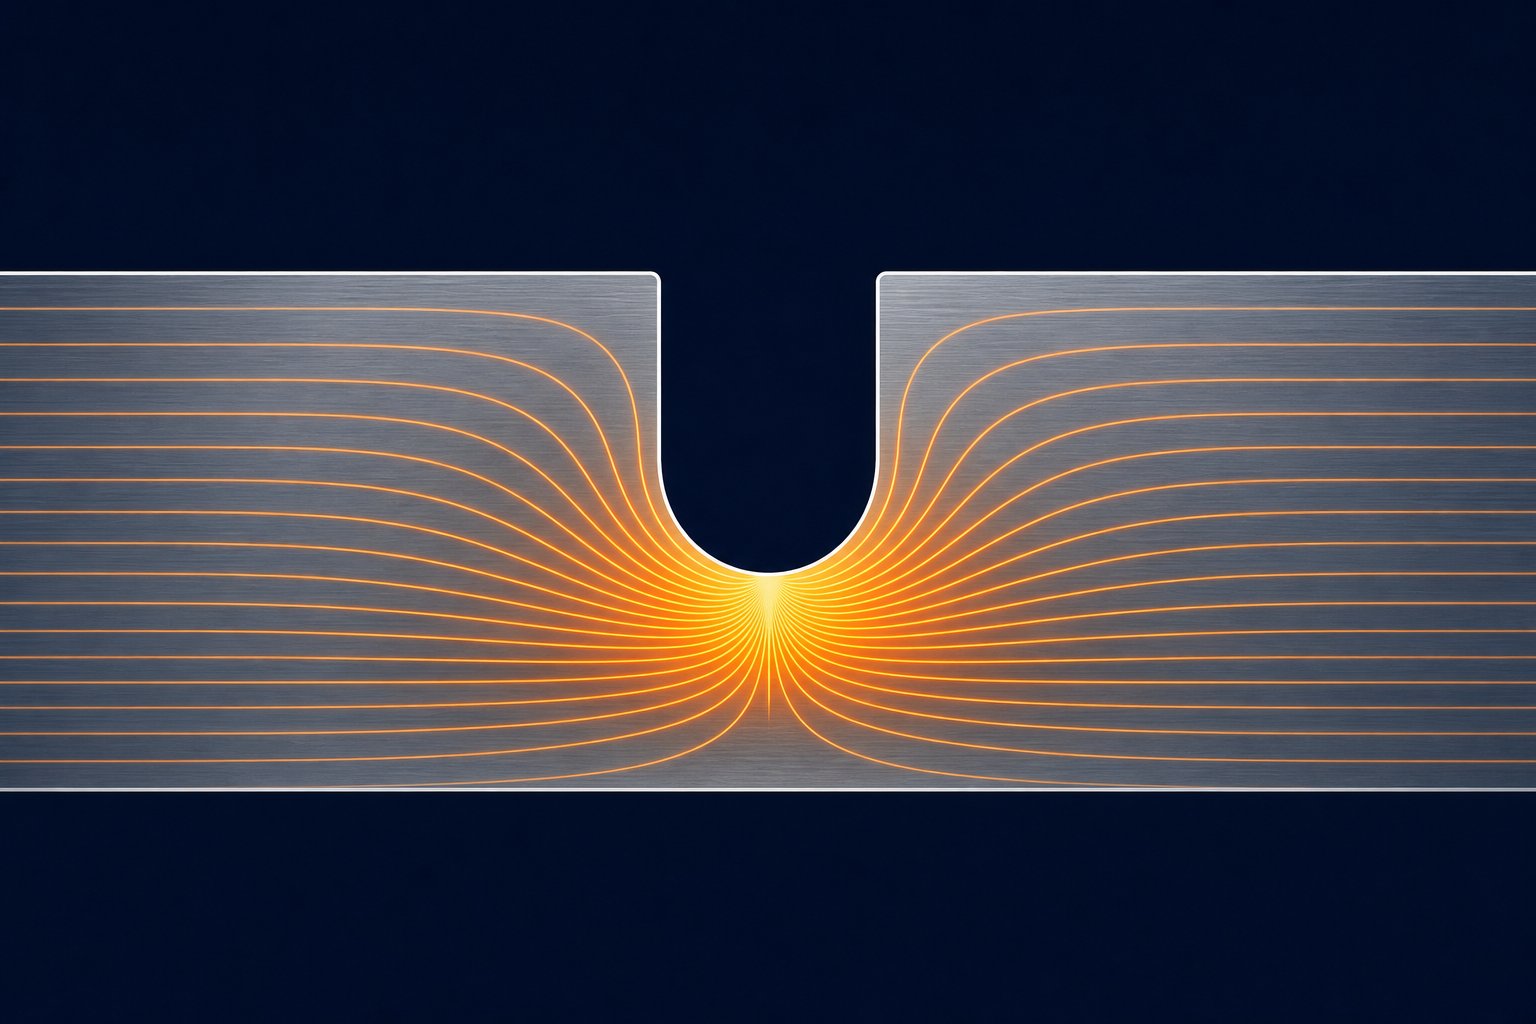
Feszültségkoncentráció akkor lép fel, amikor a geometriában hirtelen megváltozik, ami arra kényszeríti a belső terhelési útvonalat, hogy a folytonossági hiány körül eltérjen. A stresszt úgy képzelheti el, hogy az egy részen keresztül áramlik, mint a folyadékban lévő áramvonalak. Ahol ezek a vonalak egy lyuk, egy horonygyökér vagy egy éles sarok körül összefonódnak, a helyi feszültség jelentősen megnő a környező anyag névleges értéke felett. A lokális csúcsfeszültség és a névleges feszültség aránya astressz koncentráció faktor, Kt.
A sajtolószerszámok kialakításában a bypass bevágás szándékos feszültségnövelő. Ez ellentmondásosan hangzik. Miért akarsz szándékosan olyan helyet létrehozni, ahol a stressz felerősödik? Mivel a bevágás feláldoz egy ellenőrzött zónát a hordozóanyagból, hogy megvédje az alkatrész geometriáját. Az alakváltozási energia bemetszésgyökérre való koncentrálásával a deformációt eltereli a formázási jellemzőktől egy olyan tartományba, ahol nem károsítja a kész alkatrészt. A bevágás elnyeli az állomások közötti versengő erőket, így a kritikus formálózónák zavartalanok maradnak.
A bevágás gyökér sugara és a Kt közötti kapcsolat jól megalapozott a mérnöki mechanikában. Az élesebb sugár a bevágás gyökerénél magasabb feszültségkoncentrációs tényezőt eredményez, ami azt jelenti, hogy ezen a helyen a csúcsfeszültség drámaian megnő a környező csíkhoz képest. A szélesebb, nagyobb sugár szélesebb területen osztja el a terhelést, csökkentve a csúcsfeszültséget, de csökkenti a bevágás hatékonyságát is, mint leválasztási funkciót. A bevágási hatások kutatása megerősíti, hogy a Kt növekedésével a lokális feszültségmező erősebbé és lokalizáltabbá válik, míg az alacsonyabb Kt értékek nagyobb zónára terjesztik a feszültséget.
Ha a rúd 12 mm széles, és 2 mm-es bevágássugarú, egy téglalap alakú rúdnál, amelyen átellenes él bevágások vannak, a feszültségkoncentrációs tényező megközelítőleg eléri a 3,05-öt. Ez azt jelenti, hogy a bevágás gyökér csúcsfeszültsége több mint háromszorosa a névleges feszültségnek a fennmaradó keresztmetszetben-. A progresszív szerszámtartó szalagoknál ugyanez az elv érvényes. A szűk gyökérsugárral rendelkező bevágás élesen koncentrálja a feszültséget, agresszív szétválasztási határt hozva létre. A nagy gyökérsugárral rendelkező bemetszés fokozatosabb átmenetet eredményez, és olyan alkalmazásokhoz alkalmas, ahol részleges tehermentesítésre van szükség anélkül, hogy kockáztatná, hogy a bemetszés gyökerénél több ezer préselési ciklus alatt kifáradásos repedések keletkezzenek.
Ez az alapvető kompromisszum a fémbélyegző szerszámok kialakításában: az élesebb bevágások hatékonyabban válnak szét, de nagyobb a fáradás kockázata; a finomabb bevágások tovább tartanak, de előfordulhat, hogy nem biztosítanak kellő szigetelést az állomások között. A sajtolószerszám-folyamat megköveteli ezen versengő igények kiegyensúlyozását a gyártási mennyiség, az anyagtulajdonságok és a szomszédos állomásokon végzett alakítási műveletek súlyossága alapján.
A semleges tengely eltolódása és hatása a bevágások elhelyezésére
A progresszív szerszámban végzett hajlítási műveletek során az anyag semleges tengelye, az a sík, ahol a feszültség a külső felületen lévő feszültségből a belső felületen lévő összenyomódásba megy át, nem marad a lemezvastagság geometriai középpontjában. A kanyar belseje felé tolódik. Az eltolódás mértéke a hajlítási sugár és az anyagvastagság arányától (R/t arány) és az anyag munkaedzési jellemzőitől függ.
Miért fontos ez a bypass hornyok elhelyezésénél? Mivel a semleges tengely eltolódása határozza meg, hogy a szalag hol tapasztalja a maximális húzófeszültséget az alakítás során. Ha egy bypass horony van elhelyezve ott, ahol a hordozószalag meghajlik az állomások közötti átmenet során, akkor a bevágás gyökér lesz a maximális nyúláskoncentráció helye, amely a már -megemelt hajlítási feszültségre kerül. Ha a bevágást rossz helyre helyezi a szalag hajlítási profilja mentén, egy funkcionális domborművet repedés keletkezési helyévé alakíthat.
Itt a minimális hajlítási sugár összefüggés ad útmutatást. Adott t anyagvastagság esetén van egy minimális belső hajlítási sugár, amely alatt a külső szálak túllépik nyúlási határukat, és megrepednek. Ha az R/t arány kicsi (szoros hajlítások), a semleges tengely jelentősen eltolódik befelé, néha a vastagság 30{5}}40%-ára a belső felülettől a névleges 50% helyett. Egy olyan területen elhelyezett megkerülő bevágásnak, amely ezt a szűk -sugárhajlítást tapasztalja, figyelembe kell vennie a megnövekedett külső szál feszültséget. A bevágás gyökér sugarának elég nagynak kell lennie ahhoz, hogy saját feszültségkoncentrációja ne fokozza a hajlítási feszültséget a törésig.
A gyakorlati bélyegzési kialakításban ez azt jelenti, hogy a megkerülő hornyokat a legjobban a hordozószalag lapos részein lehet elhelyezni, távol minden olyan természetes meghajlástól, amely akkor fordul elő, amikor a szalag az emelőkön átemelkedik, vagy a szerszámállomások között meghajlik. Ha egy bevágásnak egy hajlítási átmenet közelében kell lennie, annak mélysége és gyökér sugara gondos specifikációt igényel, hogy a kombinált feszültségi állapot ne haladja meg az anyag kifáradási állóképességét.
A kritikus paraméter a bevágás mélysége az anyagvastagsághoz viszonyítva. Egy bevágás, amely eltávolítja a szalag keresztmetszetének 30-50%-át- a hordozó élénél, elegendő mértékben csökkenti a hajlítási merevséget a szomszédos állomások szétválasztásához. A keresztmetszetnek csak 10-15%-át eltávolító bevágás túl sekély lehet ahhoz, hogy értelmesen megszakítsa az erőátvitelt, ami egy gyengített zónát hoz létre funkcionális előnyök nélkül. Ezzel szemben a szalagszélesség 60%-át meghaladó bevágás rontja az adagolási merevséget, és a hordozó meghajlását okozhatja az adagoló mechanizmus nyomóereje alatt.
Az alábbi táblázat összefoglalja a fémbélyegző szerszám megkerülő hornyainak fő geometriai paramétereit és az egyes specifikációk mögött meghúzódó műszaki indokokat:
| Geometria paraméter | Tipikus tartomány | Mérnöki indoklás |
|---|---|---|
| Bevágás mélység | a hordozószélesség 30-50%-a | Elegendő mértékben csökkentenie kell a keresztmetszeti{0}}merevséget az állomás erőinek leválasztásához. A túl sekély nem jelent megkönnyebbülést; túl mélyen veszélyezteti a szalag adagolás integritását. |
| Bevágás szélessége (a szalag iránya mentén) | 1,0-3,0 t (t=anyagvastagság) | Szabályozza a feszültség átmeneti zóna hosszát. A szélesebb bevágások hosszabb megfelelő tartományt hoznak létre, de több szalaganyagot fogyasztanak, és csökkentik az előtolási osztás hatékonyságát. |
| Bevágási szög (oldalfal kúpos) | 0 fok és 30 fok a merőlegestől | A szögletes oldalfalak csökkentik a geometriai átmenet ugrásszerűségét, csökkentik a Kt-t a bevágási pontoknál. A merőleges falak élesebb feszültséggradienseket hoznak létre az agresszív szétválasztáshoz. |
| Gyökérsugár | 0,5-2,0 tonna minimum | Közvetlenül irányítja a Kt-t a legmélyebb ponton. A kisebb sugarak agresszívebben koncentrálják a stresszt, de növelik a fáradtság kockázatát. Nagyobb rádiuszú terhelés és meghosszabbítja a hordozó élettartamát kevésbé lokalizált szétkapcsolás árán. |
| Mélység-–-vastagság arány | Az anyag rugalmasságától függően változik | Meghatározza, hogy a bevágás gyökér a rugalmas rendszerben marad-e a ciklikus terhelés során, vagy plasztikus deformáción megy keresztül, amely progresszív repedéshez vezet. |
Ezen paraméterek mindegyike kölcsönhatásba lép a többivel. A nagy gyökérsugárral rendelkező mély bevágás ugyanolyan hatékony Kt-t biztosít, mint egy szűkebb sugarú sekélyebb bevágás, de eltérő nyúlási térgeometriát és eltérő kifáradási teljesítményt adnak a gyártási élettartam során. A bélyegzési tervezési döntés attól függ, hogy melyik kombináció biztosítja a megfelelő állomásleválasztást, miközben túléli a szükséges gyártási mennyiséget hordozórepedések nélkül.
Ezek a geometriai összefüggések megmondják, hogyan kell méretezni egy megkerülő bevágást egy adott feszültségállapothoz. De maga az anyag határozza meg, hogy ez a bevágás valójában hogyan viselkedik terhelés alatt. A képlékeny anyagok újraelosztják a feszültséget a bemetszésgyökénél tapasztalható helyi folyás révén, ami idővel hatékonyan tompítja a koncentrációt. A törékeny vagy nagy szilárdságú anyagok nem oszlanak el olyan könnyen újra, így a tervezett Kt érték sokkal pontosabb előrejelzője a valós-teljesítménynek. Az anyag szakító tulajdonságai, megmunkálási keményedési sebessége és nyúlási képessége mind befolyásolja, hogy egy adott bevágás geometriája mennyire elnéző vagy meg nem bocsátható.
Anyagtulajdonságok, amelyek meghaladják a bemetszés méreteit
A lágyacélban hibátlanul működő hornyos geometria katasztrofális hordozórepedést okozhat a rozsdamentes acélban néhány ezer ütésen belül. Ugyanaz a mélység és gyökérsugár, amely tiszta szétválasztást biztosít az egyik anyagban, vagy elégtelen tehermentesítést vagy idő előtti kifáradást okozhat egy másik anyagban. Az anyagtulajdonságok nem másodlagos szempontok a bypass bemetszés specifikációjában. Ők az elsődleges mozgatórugói.
Négy mechanikai tulajdonság dominál a megkerülő bevágás viselkedésében: a szakítószilárdság, a folyáshatár, a nyúlási százalék és a megmunkálási keményedési kitevő (n-érték). Ezek együttesen határozzák meg, hogy a hordozószalag hogyan reagál a bevágás gyökérnél ismétlődő ciklikus terhelésre a progresszív szerszámműködés során.Robusztus bélyegzési folyamatok kutatásamegerősíti, hogy az anyagjellemzés nem csak az alkatrész geometriájának kialakításához elengedhetetlen, hanem a gyártási lánc minden láncszeméhez, beleértve a hordozószalag megbízhatóságát is.
Lágyacél és szénacél rovátkás tervezési elvek
A szénacél bélyegzés a legmegbocsátóbb forgatókönyv a bypass hornyok kialakításához. Az enyhe acélok, mint az SPCC, SAE 1008 és SAE 1010, jellemzően 28-42%-os nyúlási értékeket és mérsékelt szakítószilárdságot kínálnak a 270-400 MPa tartományban. Ez a nagy nyúlás közvetlenül a mélyebb bevágások toleranciáját jelenti. A bemetszés gyökerénél lévő anyag helyi képlékeny deformáción mehet keresztül repedés keletkezése nélkül, mivel jelentős képlékenységi tartaléka van, miután a horonygeometria koncentrálja a feszültséget.
Amikor a lágyacél kategóriába tartozó hidegen hengerelt acélbélyeggel dolgozik, a viszonylag alacsony hozam -/-szakító arány (általában 0,55-0,70) azt jelenti, hogy az anyag deformálódása során fokozatosan megkeményedik. Ez tulajdonképpen előnyös a bevágás gyökerénél. Ahogy a hordozószalag minden egyes préslöket során meghajlik, a bemetszésgyökér-húzódás-enyhén megkeményedik, növelve helyi ellenállását a további deformációkkal szemben. A keményedés az első néhány száz ciklusban stabilizálódik, és a bevágás gyökér eléri az állandósult állapotot, ahol a ciklikus feszültség rugalmas marad. Ez az önstabilizáló viselkedés az oka annak, hogy az enyhén sajtolt acél hordozók elviselik a hordozószélesség 40-50%-ának megfelelő bevágásmélységet kifáradási repedés nélkül, még egymillió találatot meghaladó gyártási mennyiség esetén is.
Az enyhe acél megmunkálási keménységi indexe jellemzően n=0.18 és n=0.24. közé esik. A magasabb n-értékek egyenletesebb alakváltozás-eloszlást tesznek lehetővé a bevágás körül, ami azt jelenti, hogy a feszültségkoncentrációs hatás tompa, ahogy az anyag enged, és kifelé terjeszti a deformációs zónát. A magasabb n-érték hatékonyan csökkenti a realizált feszültségkoncentrációt az elméleti Kt alá, így a tervezőknek nagyobb mozgásteret biztosítanak a bevágás geometriai specifikációjában.
Alumínium és rézötvözet szempontjai
Az alumínium bélyegzési eljárás különböző korlátozásokat vezet be. A progresszív sajtoláshoz használt alumíniumötvözetek, általában az 5052-H32, 6061-T4 és 3003-H14, kisebb nyírószilárdsággal és kisebb nyúlással rendelkeznek, mint az enyhe acél. Hajlamosak a sápadtságra is, ahol az anyag a lyukasztó vagy a szerszám felületéhez tapad nyírás közben. Ez a bevágás érdes, szabálytalan hornyolt felületeket hoz létre mikroszakadásokkal, amelyek további feszültségnövelőként működnek a tervezett bevágás geometrián túl.
Az alumínium alacsonyabb munkaedzési képessége (n-értékek jellemzően 0,08-0,16 az edzettségtől függően) azt jelenti, hogy a bemetszésgyökér nem tudja olyan hatékonyan elosztani a feszültséget a helyi hozam révén. A törzs koncentrált marad, nem pedig kifelé terjed. Ha ezt kombinálja az alumínium alsó kifáradási határértékével, olyan anyagot kap, amely konzervatívabb bevágást igényel: sekélyebb mélység, nagyobb gyökérsugár és simább felületkezelés a bevágásnál.
A rézötvözetek, például a C26000 (sárgaréz patron) jobb nyúlást kínálnak, mint az alumínium, de saját kihívást jelentenek. A sárgaréz megmunkálás a deformáció kezdeti szakaszában gyorsan megkeményedik, majd a keményedési sebesség lecsökken. Ez azt jelenti, hogy egy progresszív szerszámban az első néhány alakító állomás jelentősen megváltoztathatja a hordozószalag tulajdonságait egy bypass horony közelében, megváltoztatva a fáradási reakciót a szalag útja során. A rézötvözetekkel dolgozó tervezőknek figyelembe kell venniük a halmozott munkát, amely a hordozót megszilárdítja, mielőtt az agresszív alakítási műveleteket végző állomásokra érne.
Nagyszilárdságú-acél és rozsdamentes acél kihívásai
A nagy-szilárdságú, alacsony-ötvözött acélok (HSLA) és a fejlett nagyszilárdságú-acélok (AHSS) jelentik a legigényesebb forgatókönyvet a bypass hornyok tervezésénél. Ezek az anyagok, köztük az olyan minőségek, mint a HSLA 340, DP 590 és DP 780, kombinálják a nagy szakítószilárdságot (500-900 MPa) csökkentett nyúlással (12-24%). A nagyobb szilárdság nagyobb rugalmas energiatárolást jelent a szalagban az alakítás során, ami felerősíti az áttörési erőket. Az alacsonyabb nyúlás kisebb toleranciát jelent a műanyag feszültséggel szemben a bevágás gyökerénél, mielőtt repedés keletkezne.
A nagy -szilárdságú kategóriába tartozó acéllemez bélyegzéshez a megkerülő bevágásoknak sekélyebbeknek kell lenniük, és lényegesen nagyobb gyökérsugárral kell rendelkezniük. Ahol a lágyacél 1,0 tonnás gyökérsugár mellett elviseli a hordozószélesség 45%-ának megfelelő bemetszésmélységet, az azonos vastagságú HSLA acél esetében előfordulhat, hogy 25-35%-os mélységet kell korlátozni 1,5-2,5 t gyökérsugárral. A csökkentett mélység kevésbé agresszív állomásleválasztást jelent, ami néha arra kényszeríti a tervezőt, hogy üres állomásokat adjon hozzá, vagy több sekélyebb bevágást használjon egymás után egyetlen mély bevágás helyett.
A rozsdamentes acélok, különösen az olyan ausztenites minőségek, mint a 304 és 316, rendkívül magas munkaedzési sebességgel (n-0,40-0,55) teszik ezt a kihívást. Ez az enyhe acél logika alapján előnyösnek hangzik, de a hatás más magas n-értékeknél és nagy szakítószilárdságnál. A bevágás gyökér olyan agresszíven megkeményedik az első néhány préselési ciklusban, hogy helyileg törékennyé válik. A bemetszés körüli anyag képlékeny lemezből edzett zónává alakul, amely jelentősen csökkenti a maradék nyúlást. Az ezt követő ciklikus terhelés ezen a megkeményedett horonygyökön sokkal hamarabb elindítja a kifáradásos repedést, mint azt az ömlesztett anyag tulajdonságai sugallnák.
Ez az oka annak, hogy a rozsdamentes acél progresszív matricatartók a legkonzervatívabb bevágás-geometriát igényelnek: nagy gyökérsugár (2,0 t vagy nagyobb), mérsékelt mélység, és bizonyos esetekben feszültségcsökkentő elemek, például másodlagos tehermentesítő lyukak a bevágás végén, hogy megállítsák a repedés terjedését, mielőtt az elérné a kritikus tartókeresztmetszetet.
| Anyag típusa | Relatív bemetszésmélység | Gyökérsugár Útmutató | A döntést meghatározó kulcstulajdonság |
|---|---|---|---|
| Lágyacél (SPCC, SAE 1008-1010) | a hordozószélesség 40-50%-a | 0,5 tonnától 1,0 t-ig | A nagy nyúlás (28-42%) nagy rugalmassági tartalékot biztosít a bevágás gyökerénél |
| HSLA acél (340-550 MPa osztály) | a hordozószélesség 25-35%-a | 1,5-2,5 tonna | A csökkentett nyúlás (12-22%) korlátozza a repedés előtti képlékeny alakváltozástűrést |
| Advanced High Strength Steel (DP 590-980) | a hordozószélesség 20-30%-a | 2,0 tonnától 3,0 t-ig | Magas tárolt rugalmas energia korlátozott nyúlással kombinálva; megemelkedett{0}}áttörési erők |
| Alumíniumötvözetek (5052, 6061, 3003) | a hordozószélesség 30-40%-a | 1,5-2,0 tonna | Az alacsony nyírószilárdság és az ütődési hajlam szabálytalan hornyolt felületeket hoz létre; alacsony fáradtságállóság |
| Rézötvözetek (C26000, C51000) | a hordozószélesség 35-45%-a | 1,0 tonnától 1,5 t-ig | A gyors kezdeti megmunkálási edzés fokozatosan megváltoztatja a hordozó tulajdonságait a sajtolóállomásokon keresztül |
| Ausztenites rozsdamentes acél (304, 316) | a hordozószélesség 25-35%-a | 2,0 tonnától 3,0 t-ig | Az extrém munkakeményedési sebesség (n=0.40-0.55) helyi ridegséget okoz a bevágás gyökerénél |
Az összes ilyen anyagcsaládot összekötő alapelv ugyanaz: a keményedési jellemzők határozzák meg, hogy a hordozószalag mekkora ismétlődő hajlítást tud elviselni egy bevágás közelében, mielőtt a kifáradási repedés megindulna. A nagy nyúlású és közepes keménységű anyag (enyhe acél) ön-stabilizálódik a bevágás gyökerénél, és eléri a biztonságos állandósult-állapotú alakváltozási ciklust. Az alacsony nyúlású vagy extrém keménységű anyag (AHSS, rozsdamentes) viszonylag kevés cikluson belül kimeríti rugalmasságát a bevágás gyökerénél, és konzervatívabb geometriát igényel, hogy a ciklikus alakváltozásokat a rugalmas rendszeren belül tartsa.
Ez az anyagfüggő viselkedés azt is megmagyarázza, hogy miért nem létezhet egyetlen "szabványos" áthidalási méretkészlet. Minden bevágás-specifikációt az adott ötvözethez, edzettséghez és megmunkálási vastagsághoz kell igazítani. A vágási geometria átmásolása lágyacél szerszámról HSLA acélalkalmazásba az egyik leggyakoribb kiváltó oka a hordozó idő előtti meghibásodásának a progresszív szerszámműveletek során.
Az anyag anizotrópia további összetettséget ad. Az itt tárgyalt mechanikai tulajdonságok, szakítószilárdság, nyúlás, munkakeményedés nem minden irányban egyenletesek a lapon belül. A gördülési irány, a keresztirány és az átlós irányok mindegyike különböző értékeket ad. Az, hogy ez az irányváltoztatás kölcsönhatásba lép a megkerülő bevágás irányával, meghatározza, hogy a repedések terjedése kiszámítható, kezelhető útvonalat vagy váratlan pályát követ-e, amely veszélyezteti a csík integritását.
Szemcseirány és anizotróp anyagáramlás
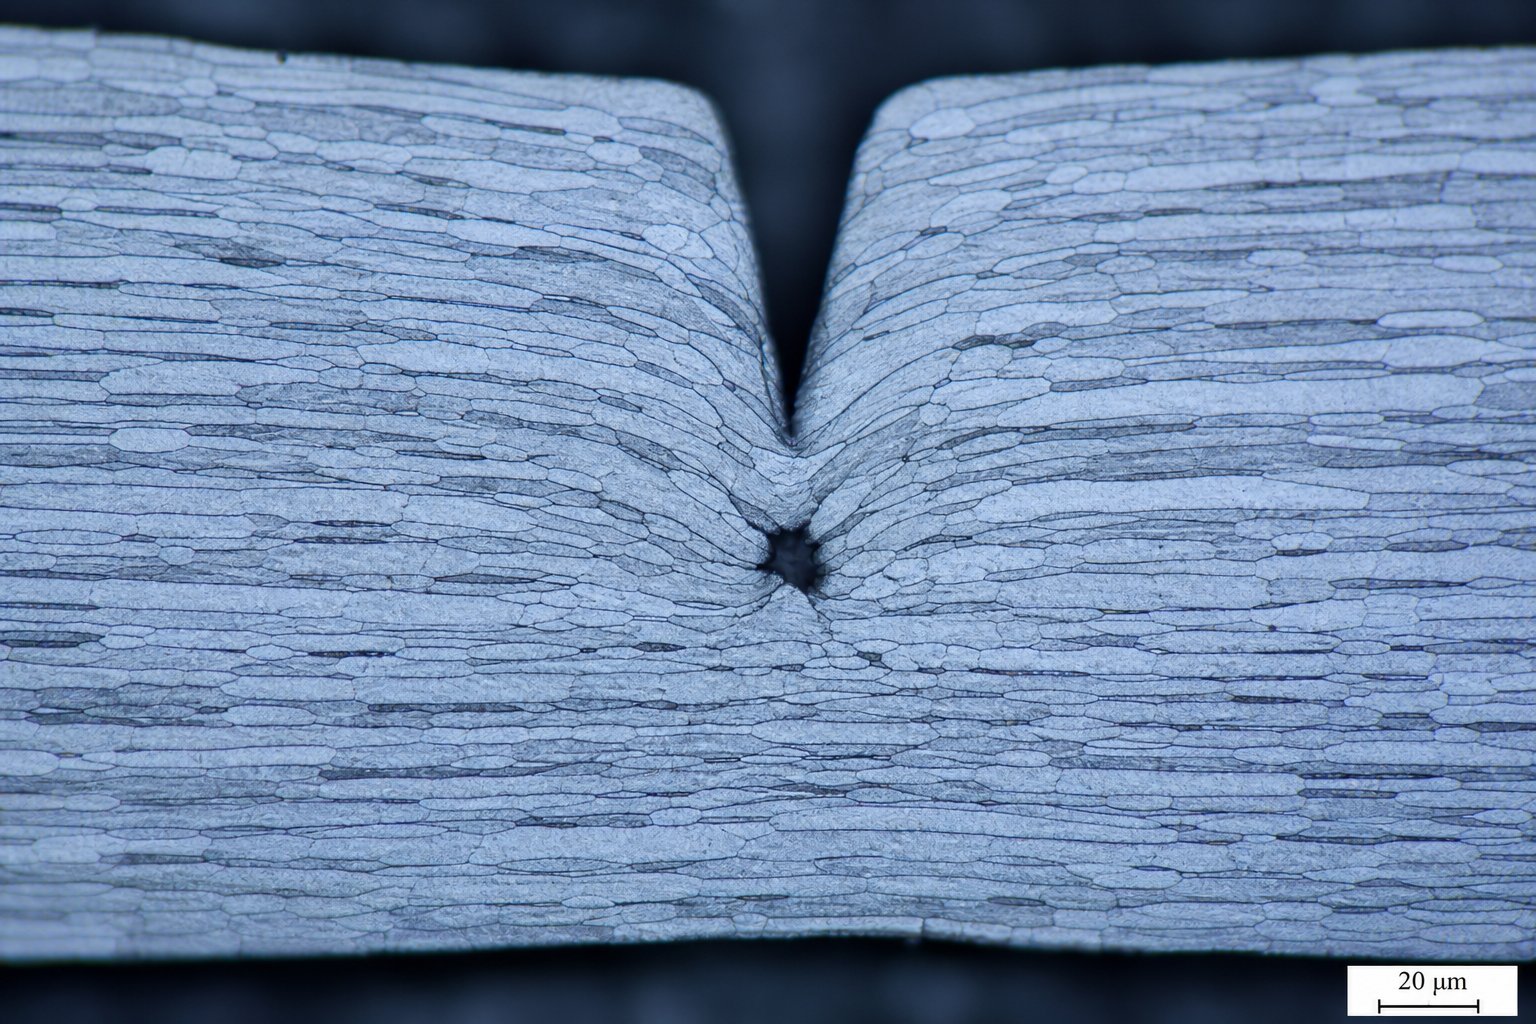
A fémlemez nem egységes,{0}}irányfüggetlen anyag. Az acélgyári hengerlés során a kristályos szemcseszerkezet a hengerlési irányban megnyúlik, így a deformációnak eltérő módon ellenálló anyag jön létre attól függően, hogy melyik irányba tolja, húzza vagy vágja. Ez az anizotrópiának nevezett irányfüggőség közvetlenül befolyásolja, hogyan viselkedik egy bypass horony, hogyan terjednek ki a repedések a gyökeréből, és hogyan áramlik körülötte az anyag az alakítási műveletek során.
Anizotróp viselkedés és gördülési irányhatások
A fémlemez tekercsanyagból történő sajtolása során a szalag áthalad a progresszív szerszámon úgy, hogy a gördülési iránya az adagolási tengely mentén egy vonalban van. Ez azt jelenti, hogy minden, a hordozó élbe vágott bypass bevágásnak fix geometriai kapcsolata van a szemcseszerkezettel. Ez a kapcsolat nem semleges.A deformációs viselkedést befolyásoló szemcseirányú anyagokat anizotrópnak tekintjük, és ez a tulajdonság ötvözetenként változik. A hidegen hengerelt acél-kifejezett szemcsehatást mutat, az alumínium mérsékelten érzékeny, a réz pedig nagyrészt izotróp.
A gyakorlati következmény egyértelmű. A sajtolt fémlemez nagyobb szakítószilárdsággal és kisebb nyúlással rendelkezik a hengerlési irányban, mint a keresztirányban. A folyáshatár 10-20%-kal eltérhet az egyes tájolásoknál. A szalag szélére merőleges megkerülő bevágásnál a bevágás gyökérfeszültség-mezője kölcsönhatásba lép azokkal az anyagokkal, amelyek a repedéssík mindkét oldalán eltérően ellenállnak a deformációnak. Az egyik irány könnyebben enged; a másik erősebben tartja. Ez az aszimmetria megváltoztatja a nyúlási mező alakulását a bevágás körül ciklikus terhelés esetén, és meghatározza, hogy a kifáradási repedések stabilan, kiszámíthatóan nőnek-e, vagy nem várt pályákra térnek-e át.
Bevágás iránya a szemcseszerkezethez viszonyítva
Fontolja meg, mi történik mikrostrukturális szinten. A szemcseiránnyal párhuzamosan elhelyezkedő bypass horony, azaz mélysége a megnyúlt szemcsehatárokon halad, kisebb ellenállásba ütközik a repedések terjedésével szemben. Maguk a szemcsehatárok preferenciális törési útvonalakként működnek. Ebben az orientációban egy rovátkás gyökérrepedés viszonylag kis energiával kiterjedhet a legyengült szemcseközi síkok mentén. Az eredmény gyorsabb repedésnövekedés, de kiszámíthatóbb repedési pálya is, ami előnyös lehet, ha a tervező számol vele.
A szemcseirányra merőlegesen elhelyezett bevágásnak a repedéseket a szemcséken, nem pedig közöttük kell átvernie. Ez lényegesen több energiát igényel, és nagyobb ellenállást eredményez a repedések növekedésével szemben, ami a hordozó hosszú élettartamának kívánatos eredménye. A merőleges tájolás azonban azt is jelenti, hogy a bevágás kölcsönhatásba lép az anyag alsó -nyúlási tengelyével az alakítás során, ami váratlan anyagáramlási mintákat okozhat a húzási műveletek során. Az az anyag, amelytől azt várjuk, hogy szabadon áramoljon a formáló üregbe, ellenállhat a mozgásnak, mivel a bemetszés domborítása küzd a szemcse preferált alakváltozási irányával.
A fémpréselési folyamat során a progresszív szerszámműveletek során a húzó- és alakítóállomások a megkerülő hornyokra támaszkodnak, mint ellenőrzött tehermentesítési pontokra, hogy megakadályozzák a gyűrődést, a hasadást vagy a túlzott elvékonyodást. Ha a bevágás iránya ellentétes a szemcseszerkezettel, előfordulhat, hogy az anyag nem folyik a rendeltetésszerűen. Hasadások akkor fordulnak elő, amikor a húzódások miatt az anyag a biztonságos határokon túl vékonyodik, és a szemcse{2}}bevágások eltolódása inkább koncentrálja ezeket a feszültségeket, nem pedig enyhíti őket. A mérnököknek figyelembe kell venniük a szalag orientációját a tekercsben a végső alkatrész geometriájához képest, amikor meghatározzák a megkerülő bevágások elhelyezését.
Főbb szempontok a szemcseiránynak a megkerülő bevágás teljesítményére gyakorolt hatásának értékelésekor:
- A tekercs iránya az előtolás irányához képest- Ellenőrizze, hogy a hengerlési irány párhuzamosan vagy merőlegesen fut-e a szalag előtolási tengelyével, mivel ez határozza meg az alapvonali kapcsolatot az összes bevágás és a szemcseszerkezet között.
- Bevágás gyökérrepedés terjedési útvonala- A szemcseiránnyal párhuzamos bevágások gyorsabban terjesztik a repedéseket a szemcsehatárok mentén; a szemcsékre merőleges bevágások ellenállnak a repedés növekedésének, de korlátozhatják az anyagáramlást az alakítás során.
- Anyagspecifikus -érzékenység- A hidegen hengerelt acél-a rozsdamentes acél erős anizotróp hatást mutat; A melegen hengerelt acél és a réz kevésbé érzékenyek. Az alumínium közé esik, az edzettségi állapot befolyásolja a szemcsenyúlás mértékét.
- A szomszédos állomásokon kialakuló súlyosság- A nagy-súlyú húzások vagy nyúlások egy elkerülő bevágás közelében megkövetelik, hogy a dombormű a kívánt anyagáramlási irányhoz igazodjon, ne annak ellentéte, hogy megakadályozza a lokális elnyelődést vagy felhasadást.
- Fáradt élettartam versus szétválás kompromisszum- Szemcse-a párhuzamos bevágások agresszívebben válnak szét, de hamarabb elfáradnak; A szemcse-merőleges bevágások tovább tartanak, de nagyobb mélységre lehet szükség az azonos feszültségcsökkentés eléréséhez.
- Szemcseméret hatásokA - finomabb-szemcsés anyagok az iránytól függetlenül egyenletesebben ellenállnak a repedések terjedésének, míg a durva-szemcsés anyagok felerősítik a repedési viselkedés iránykülönbségeit.
A formatervezők számára egyértelmű. A megkerülő bevágás geometriája nem határozható meg a szalag tájolásától elkülönítve. Ugyanaz a bevágásmélység és gyökérsugár eltérően működik attól függően, hogy a szemcseszerkezethez igazodik-e vagy átvágja-e azt. Ezt a kölcsönhatást a hornyok geometriája és az anyag anizotrópiája között a szalagelrendezési döntésekkel együtt kell értékelni, amelyek meghatározzák, hogy a bevágások hol helyezkednek el a vezetőfuratokhoz, a hordozószélességekhez és az alakító állomásokhoz képest a progresszív szerszámban.
Progresszív Die Strip elrendezés integráció és tervezési kompromisszumok
A bypass hornyok nem léteznek vákuumban. Megosztják a sávot kísérleti lyukakkal, hordozóhálókkal, tétlen állomásokkal, formázóelemekkel és-levágott lapokkal, amelyek ugyanazért a korlátozott ingatlanért versenyeznek. A bélyegzőszerszámok bypass-bevágásainak célja csak akkor valósítható meg, ha elhelyezésük tiszteletben tartja a szalagelrendezés integrált rendszerét. Egy tökéletesen méretezett bevágás rossz helyen a vezetőfurathoz vagy kanyarvonalhoz képest több problémát okoz, mint amennyit megold.
Kerülje meg a hornyok elhelyezését a szalagelrendezési rendszereken belül
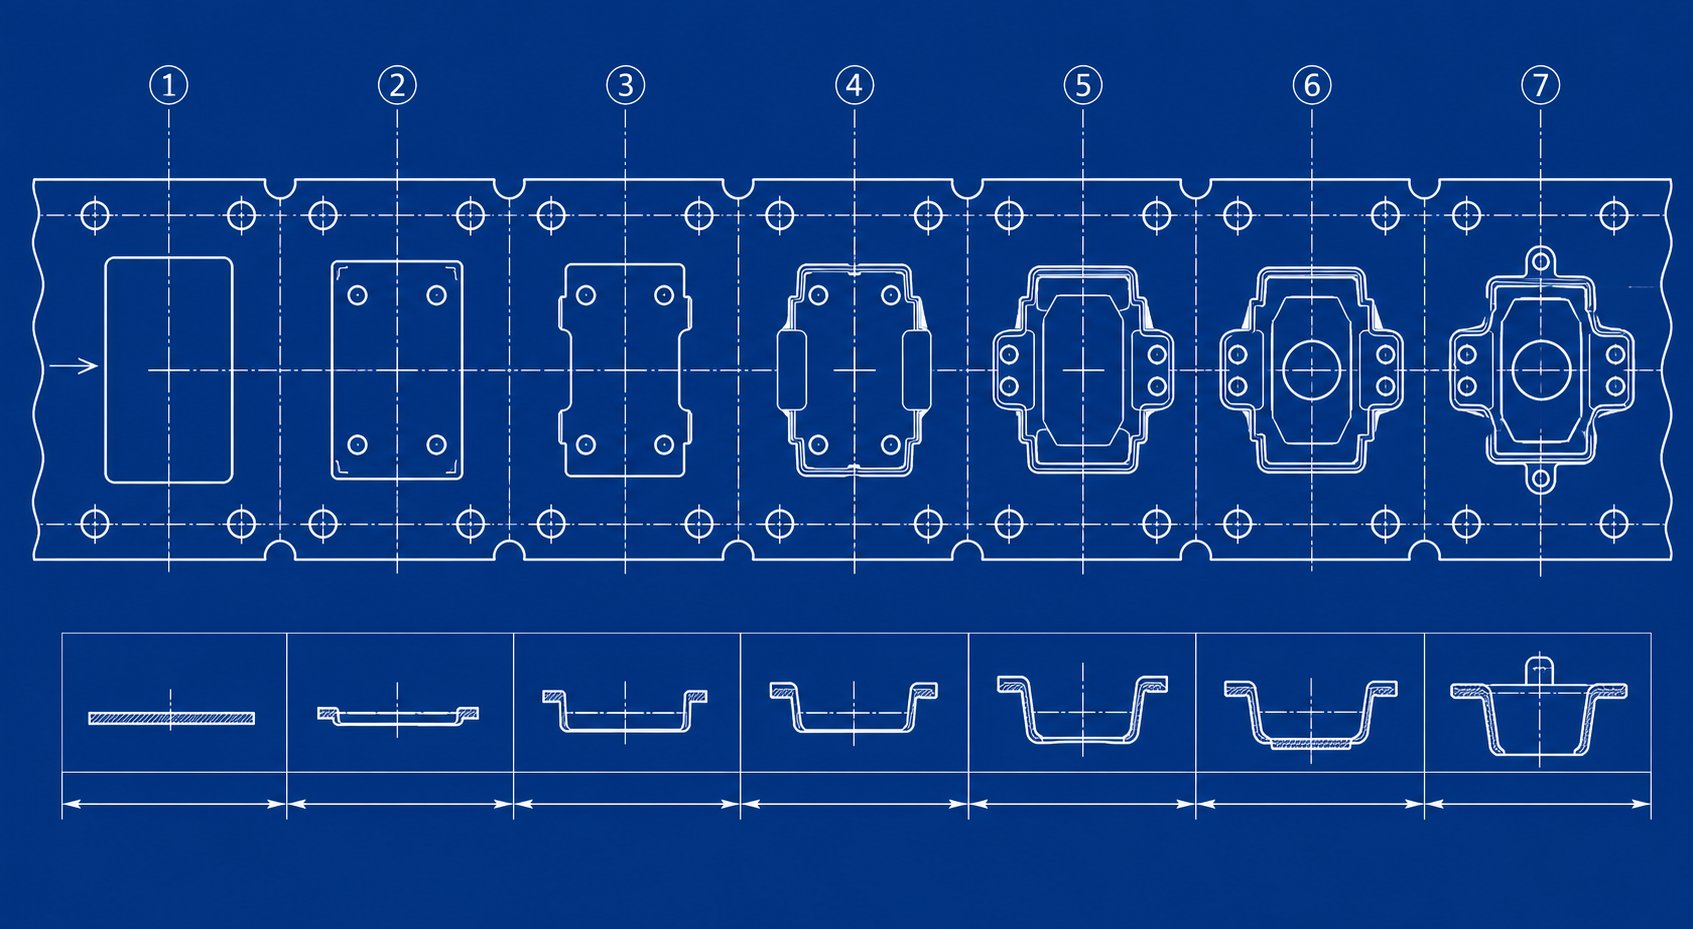
Bármely progresszív bélyegzőszerszám és szerszámkialakítás esetén a szalagelrendezés meghatározza a műveletek sorrendjét, amelyeket pontosan össze kell hangolni. Mindegyik állomás olyan erőket fejt ki, amelyek kölcsönhatásba lépnek a hordozószalagon keresztül. A megkerülő hornyok fémlemezalakító alkalmazások ezeket a tehermentesítő elemeket olyan állomások között helyezik el, ahol a legnagyobb szükség van az erőleválasztásra, jellemzően egy nehéz záró- vagy lyukasztóállomás és egy áramlásirányban lefelé lévő precíziós alakító vagy húzóállomás között.
Az elhelyezési döntéseknek egyszerre több szomszédos jellemzőt is figyelembe kell venniük. A vezetőlyukak, amelyek a szalag helyzeti referenciapontját biztosítják minden állomáson, stabil anyagot igényelnek körülöttük. A vezetőfurathoz túl közel elhelyezett bypass bemetszés gyengíti a környező anyagot, aminek következtében a lyuk megnyúlik az adagoló terhelés hatására, és rontja a regisztrációs pontosságot. Az ipari gyakorlat az anyagvastagság 2-3-szorosának megfelelő minimális távolságot tart fenn a bevágás határa és a legközelebbi vezetőfurat éle között.
Az alapjárati állomások, amelyek gyakoriak a komplex progresszív szerszámokban, természetes helyet biztosítanak a bypass bevágásokhoz. Ezek az állomások nem végeznek alakítási munkát, így az adott helyen lévő hordozószalag nem hordoz semmilyen folyamattal kapcsolatos terhelést az adagolóerőn kívül. Az üresjárati állomáson belüli bevágás azt jelenti, hogy a csökkentett-keresztmetszetnek csak az etetési terhelést kell túlélnie, nem pedig a kombinált etetés-plusz{5}}alakító terheléseket. Ez ebben is relevánsszalagelrendezés optimalizálása, ahol a mérnökök minden állomáson egyensúlyban tartják a hordozó erejét az anyagfelhasználással.
Mérnöki kompromisszumok a mélységi és szélességi specifikációban
Az alapvető kompromisszumot egyszerű megállapítani, de nehéz optimalizálni: a túl sekély bevágás nem nyújt elegendő feszültségcsökkentést, és nem tudja szétválasztani a szomszédos állomásokat, míg a túl mély bevágás veszélyezteti a szalag integritását és a betáplálási pontosságot a szerszámon keresztül. E szélsőségek között van egy funkcionális ablak, amely alkalmazásonként változik.
Egy sekély bevágás, amely a hordozó szélességének mindössze 15-20%-át távolítja el, alig szakítja meg az erőátviteli utat. A fennmaradó keresztmetszet -megőrzi elég merevségét ahhoz, hogy az áttörési erőket és a terheléseket az állomások között szinte csillapítatlanul továbbítsa. A bevágás geometriailag létezik, de mechanikai előnyökkel nem jár. Hiába fogyasztottad el a csík szélességét.
A túlságosan mély bevágás, amely eltávolítja a hordozó szélességének legalább 60%-át, drámaian csökkenti a szalag ellenállását a betáplálási-irányú nyomóterhelés hatására. Amikor az adagoló előre tolja a szalagot, a meggyengült szakasz összeesik vagy oldalra elhajlik, ahelyett, hogy mozgást továbbítana a lefelé irányuló állomásokra. Az eredmény inkonzisztens dőlésszög, a pilóta eltolódása és a szerszám esetleges sérülése. Ez a forgatókönyv tovább romlik az átviteli bélyegzési alkalmazásoknál, ahol a szalagnak meg kell őriznie merevségét a szerszámállomások közötti hosszabb, alátámasztatlan szakaszokon.
A fémlemez-formázó sajtolószerszámok negatív és pozitív bypass-bevágásainak megértése tisztázza a tervező lehetőségeit. A negatív bypass hornyok eltávolítják az anyagot a hordozó széléről, helyi rugalmasságot teremtve. Csökkentik a hordozó keresztmetszeti területét- és a hajlítási merevséget ezen a ponton, lehetővé téve a szomszédos állomások egymástól független deformálódását. A pozitív bypass bevágások fordítva működnek: anyagot adnak hozzá, vagy kiálló fület hagynak a szalag szélén, hogy helyi merevséget hozzon létre. Alándzsa és hajlítási pitch stoppéldául egy lefelé mutató karimát hoz létre, amely merevíti a hordozót, és segíti az adagolást, ugyanakkor szilárd ütközési referenciaként szolgál. Mindegyik típus külön mechanikai célt szolgál ugyanazon a szalagelrendezésen belül.
Kölcsönhatás a kísérleti furatokkal és a hordozó szélességével
A hordozó szélessége határozza meg, hogy mennyi anyag áll rendelkezésre mind az adagolási merevség, mind a bevágás megkönnyebbülése érdekében. A keskeny, 3-5 mm széles tartó szinte nem hagy teret jelentős bevágásmélységnek, mielőtt a fennmaradó szalag túl gyenge lesz a megbízható tápláláshoz. A szélesebb, legalább 8-12 mm-es hordozók nagyobb rugalmasságot biztosítanak a tervezőknek a mélyebb bevágások meghatározásában, miközben megőrzik a megfelelő maradék keresztmetszetet a stabil adagoláshoz. A többállomásos szerszámok fokozatos szerszámozási elrendezései gyakran szélesebb hordozót igényelnek, kifejezetten ahhoz, hogy mind a vezetőfuratokat, mind a megkerülő hornyokat interferencia nélkül elhelyezzék.
A szekvenciális döntési folyamat a bypass hornyok paramétereinek meghatározásához egy új progresszív szerszámkialakításban logikai tervezési sorrendet követ:
- Határozza meg az erő{0}}kritikus állomáshatárait- Határozza meg, hogy mely szomszédos állomások hozzák létre a legproblémásabb erőcsatolást a formáció súlyossága,{1}}áttörési nagysága és az anyagáramlási követelmények alapján.
- Határozza meg a hordozó szélességét és a vezetőfuratok helyét- Először határozza meg a szalag szerkezeti vázát, biztosítva, hogy minden pilótát megfelelő anyag vegyen körül a pozíció stabilitása érdekében az adagolási terhelés alatt.
- Válassza ki a bevágás típusát a mechanikai igények alapján- Válasszon negatív bevágásokat, ahol rugalmasság és szétválasztás szükséges, vagy pozitív bevágásokat, ahol a lokalizált merevítés és az előtolás szabályozása a prioritás.
- Határozza meg a bevágás mélységét az anyag tulajdonságaiból- Alkalmazza az anyagra vonatkozó -specifikus mélységi irányelveket (amelyeket az előző anyagtulajdonság-beszélgetés tárgyal) annak érdekében, hogy meghatározza a kiindulási mélységet, amely egyensúlyba hozza a szétválást a hordozó kifáradása miatti élettartammal.
- Adja meg a gyökér sugarát a megcélzott kifáradási élettartamhoz- Illessze a gyökér sugarát a várható gyártási mennyiséghez és az anyag keményedési viselkedéséhez, használjon nagyobb sugarakat a nagy-tömegű vagy nagy{2}}szilárdságú alkalmazásokhoz.
- Ellenőrizze a távolságot a szomszédos elemektől- Győződjön meg arról, hogy a bevágás határa minimális távolságot tart a vezetőfuratoktól, a hajlítási vonalaktól és a jellemző határvonalaktól, hogy megakadályozza a feszültségmezők átfedését.
- Érvényesítse a szalagadagolás integritását- Ellenőrizze, hogy a bevágás helyén fennmaradó tartókeresztmetszet-ellenáll-e az adagoló nyomóereje alatti kihajlásnak, oldalirányú elhajlás vagy dőlésszög-változás nélkül.
Ez a szekvencia biztosítja, hogy a bemetszések fémlemez formázási célja teljesüljön a teljes szalagelrendezési rendszer korlátai között. Minden lépés az előzőre épül, és bármely lépés kihagyása annak kockázatával jár, hogy olyan bevágás keletkezik, amely vagy nem látja el szétválasztási funkcióját, vagy új hibamódot vezet be a szalagba.
Az itt, az elrendezés szintjén meghozott döntések közvetlenül a sajtóban mérhető eredményekké válnak. A bevágások geometriája nemcsak az állomás szétválasztási és adagolási pontosságára van hatással, hanem a sorjaképződési mintázatokra, a nyírási törés irányára és a lyukasztási-a-kivágás közötti kölcsönhatásra is, amelyek mindegyike meghatározza a végső alkatrész minőségét.
Az első alapelvek alkalmazása a gyakorlati rovátkás tervezési döntéseknél
A szalagelrendezés geometriája, az anyagtulajdonságok és a feszültségkoncentráció elmélete egyetlen pontban konvergál: abban a pillanatban, amikor egy vágási méretet rögzít a szerszámterv-rajzon. Minden, amiről eddig beszéltünk, indokolja. Ez a rész ezt az érvelést olyan döntésekké alakítja, amelyeket megvédhet a tervezési felülvizsgálat során, hibaelhárítást végezhet a sajtóban, és egyértelműen kommunikálhatja a bélyegzőszerszámokat gyártó partnereivel.
Az elmélettől a gyakorlatig a bevágásméretezési döntésekben
A strukturált mérnöki megközelítés így működik. Először is határozza meg a problémát: milyen erők hatnak a hordozószalagra egy adott állomáshatáron, és milyen anyagi viselkedés korlátozza a szalag azon képességét, hogy ezeket az erőket mérettorzulás nélkül vegye fel? Másodszor fogalmazza meg az elvet: egy szabályozott tehermentesítés módosítja a helyi feszültségállapotot azáltal, hogy a feszültséget egy áldozati zónára koncentrálja, leválasztja a szomszédos állomásokat, így minden formázási művelet függetlenül megy végbe. Harmadszor, alkalmazza a tervezést: méretezze meg a bevágás mélységét, szélességét és a gyökér sugarát a korábban tárgyalt anyagspecifikus irányelvek és feszültségkoncentrációs összefüggések alapján, majd ellenőrizze, hogy a fennmaradó hordozó keresztmetszet{3}} támogatja-e a stabil táplálást.
Sok bolti{0}}konvenció valódi fizikát kódol, de néhányan túlélték eredeti környezetüket. Íme a gyakori hüvelykujjszabályok és a mögöttük rejlő tudomány:
- "Használjon a hordozó szélességének felével megegyező bevágásmélységet."- Enyhe acélhoz, mérsékelt gyártási mennyiségeknél érvényes. Az 50%-os mélység agresszív szétkapcsolást biztosít, és az enyhe acél nagy nyúlása támogatja ezt. Ellentmond a HSLA-nak és a rozsdamentes acéloknak, ahol az 50%-os mélység több ezer cikluson belül kimeríti a hajlékonyságot a bevágás gyökerénél.
- "A bevágás szélességét mindig az anyagvastagsághoz igazítsa."- Ésszerű kiindulópont. A tudomány megerősíti, hogy az 1,0 t és 1,5 t közötti bevágásszélesség hatékony feszültség-átmeneti zónát hoz létre a legtöbb anyag számára. Szélesebb bevágások (2,0t-3,0t) indokoltak, ha a szomszédos állomásokon nagy a formáció súlyossága, és hosszabb, megfelelő régióra van szükség.
- "Az éles-sarkú hornyok jól működnek, ha kevés a szénacél."- Részben érvényesítve. Az enyhe acél hajlékonysága a helyi hozam révén tompítja az éles bevágás gyökereit, csökkentve az effektív Kt-t az első néhány száz ütés során. De még lágyacélban is a 0,5 t alatti gyökérsugár felgyorsítja a kifáradást 500 000 rész feletti mennyiségnél. A tudomány szerint mindig adjon meg egy minimális sugarat.
- "Ha a csík megfelelően táplálkozik, a bevágás elég mély."- Ellentmondva. Az előtolás stabilitása csak azt erősíti meg, hogy a hordozó megőrzi kellő merevségét. Nem mond semmit arról, hogy a bevágás ténylegesen leválasztja-e az állomási erőket. Egy szalag tökéletesen képes táplálni, miközben továbbítja a terhelést, amely rontja a méretpontosságot a későbbi állomásokon.
- "Adjon hozzá egy bevágást mindenhol, ahol a szalag megemelkedik."- Részben érvényesítve. A szalagemelés az állomások közötti erőátvitelt jelzi, és egy bevágás tompíthatja azt. De a kiváltó ok lehet a nem megfelelő lehúzónyomás vagy az emelő helytelen időzítése, nem pedig a domborítási geometria hiánya. Vágás előtt diagnosztizálja.
A kihagyás bevágása a sorjaképződésre és az alkatrészminőségre
Itt van egy összefüggés, amelyet sok mérnök figyelmen kívül hagy: a megkerülő bevágások befolyásolják a sorja magasságát a kész alkatrészeken. Amikor a vágólyukasztó átnyírja a szalagot, a törési minta attól függ, hogy a feszültség hogyan oszlik el az anyagon az áttörés pillanatában.Sorja változása progresszív szerszámműveletek sorángyakran a vágási zóna inkonzisztens feszültségállapotaira vezethető vissza, nem pedig önmagában a hézagokra. A záró- vagy lyukasztóállomás közelében elhelyezett bypass bevágás megváltoztatja a maradó feszültségmezőt a vágott anyagban. Ha ez a megváltozott feszültségi állapot megváltoztatja, hogy a lyukasztó hogyan érintkezik a lemezzel, akkor a nyírási-/-törési arány eltolódik, és a sorja magassága megváltozik vele.
Pontosabban, a bypass hornyok sorjaképző bélyegzési kölcsönhatásai a következőképpen működnek: a közvetlenül a vágóállomás előtti bevágás enyhítheti a szalagban a nyomómaradék feszültséget, lehetővé téve, hogy a lyukasztó tisztábban lépjen be az anyagba, és egyenletesebb vágási sávot hozzon létre. Ezzel szemben egy rosszul elhelyezett bemetszés húzó-maradék feszültséget okozhat a vágási zónában, ami az anyag idő előtti megrepedését és a kitörési oldalon a sorja magasságának növekedését okozhatja. A fémvágás fizikája azt mutatja, hogy a vágott él körülbelül egy-harmada nyírás (a csiszolt zóna), két-harmada pedig törés az alacsony-széntartalmú acélban, megfelelő távolság mellett. Bármi, ami ezt az arányt eltolja, beleértve a szomszédos bypass hornyok maradékfeszültségét, megváltoztatja az él minőségét.
A lyukasztó-to-a lyukasztás és a megkerülő bevágás feszültségmezőit együtt kell figyelembe venni a precíziós szerszámbélyegzési eredmények érdekében. A hézag határozza meg azt a szöget, amelyben a törési repedések a lyukasztó és a szerszám éleitől egymás felé terjednek. A közeli bypass horonyból származó maradék feszültség torzítja a terjedési szöget. Ha a bevágások által kiváltott feszültség igazodik a hézaggeometriához, a törések tisztán találkoznak, és a sorja minimális marad. Ha ütköznek, a törési utak eltolódnak, és rongyos élt hoznak létre, megemelkedett sorjával. A nagy sebességgel működő sajtolóprésen ez a kölcsönhatás még hangsúlyosabbá válik, mivel a dinamikus erők felerősítik a feszültségmező bármely aszimmetriáját.
Itt nem az a cél, hogy önmagáért adjon bonyolultságot. Célja, hogy a mérnökök szókincset és indoklást adjanak ahhoz, hogy magabiztosan közöljék a fémbélyegző szerszámok specifikációit. Ha 35%-os megkerülési mélységet ad meg 1,5 tonnás gyökérsugárral, amely a legközelebbi vágóállomástól 3 tonnára van elhelyezve, meg kell tudnia magyarázni, miért: mivel ez a geometria megfelelő állomásleválasztást biztosít az anyagminőséghez anélkül, hogy olyan maradó feszültség lépne fel, amely megváltoztatná a nyírási törési mintákat a szomszédos vágási műveleteknél. Ez a különbség a tudományon és a reményen alapuló specifikáció között.
Ezek az alapelvek ellenőrzött körülmények között is érvényesek, de a nagy{0}}volumenű gyártás olyan halmozott hatásokat eredményez, amelyeket egyetlen-találat elemzése nem tud előre jelezni. Az ismételt ciklusok, a progresszív szerszámkopás és a hőtágulás idővel eltolják a feszültségi állapotot, és felfedik, hogy a megkerülő bevágás megfelelő tartalékkal rendelkezik-e, vagy a teljesítményburok szélén működik.
Valós-mutatók és diagnosztikai alkalmazás
Az ellenőrzött körülmények a kockapróba során ritkán fedik fel a teljes történetet. A bypass hornyos kialakítás ötven mintaütést probléma nélkül túlélhet, de az autóipari fémbélyegzési folyamat több millió ciklust igényel folyamatos hőterhelés, progresszív kopás és anyagtekercs-változás mellett. A nagy-mennyiségű gyártás az a hely, ahol a nem megfelelő rovátkás kialakítás felfedi magát, nem hirtelen katasztrofális meghibásodásként, hanem lassú sodródásként az instabilitás felé, amely a selejtezési arányban, a méretek szétterülésében és a nem tervezett állásidőben nyilvánul meg.
Nagy-volumen termelés és kumulatív stresszhatások
Az autóipari konzolok, csatlakozóházak és szerkezeti megerősítések ipari fémbélyegzésénél a préselési sebesség általában meghaladja a 200 ütést percenként. Ebben az ütemben a hordozószalag minden bypass horony helyén percenként százszor meghajlik. Az 500 000 alkatrészből álló gyártási sorozat során a bemetszésgyökér félmilliószor fordult meg feszültségtartományán. A kifáradási küszöb közelében működő hornyok geometriája romlásnak indul, nem egy műszak után, hanem fokozatosan a gyártási napokon és heteken keresztül.
A kumulatív hatás előre látható mintát követ. Először is, a mikro-repedések a bevágás gyökerénél keletkeznek, ahol a stresszkoncentrációs tényező a legmagasabb. Ezek a repedések szabad szemmel láthatatlanok a rutinvizsgálat során. Másodszor, a repedések minden egyes nyomólökettel fokozatosan terjednek, csökkentve a hordozó effektív keresztmetszetét a bevágásnál. Harmadszor, a meggyengült vivő elveszti merevségét, ami lehetővé teszi, hogy az állomások közötti átvitel fokozatosan növekedjen. Negyedszer, méretbeli eltolódás jelenik meg a kész fémbélyegző alkatrészekben, ahogy a szétválasztási hatás csökken.
Ez a szekvencia megmagyarázza, hogy a nagy szilárdságú acél{0}}acél gépkocsik sajtolószerszámai miért állítanak elő gyakran elfogadható alkatrészeket az első 100 000 találatnál, majd fokozatosan minőségi problémákat okoznak. A rovátkás gyökér kimeríti fáradási élettartamát. A stresszkoncentráció és a munkakeményedési viselkedés korábban tárgyalt tudománya megfelelő pontossággal jósolja meg ezt az idővonalat, ha ismertek az anyag kifáradási tulajdonságai és a tényleges Kt érték.
A hőhatások fokozzák a problémát. Nagy préselési sebességeknél a lyukasztó hőmérséklete fokozatosan emelkedik az ismétlődő súrlódási és deformációs terhelések miatt, és ez a hő a szalagba vezet. A 10-15 Celsius-fokkal a környezeti hőmérséklet felett a bypass horony helyén futó hordozószalag kismértékben megváltoztatta a folyáshatárt és a nyúlást. A szobahőmérsékleten a bevágás geometriájába tervezett margók termikus terhelés hatására zsugorodnak, potenciálisan a bevágás gyökerét a műanyag nyúlási területre nyomva minden ciklus során, ahelyett, hogy rugalmasak maradnának.
Diagnosztikai jelzők a nem megfelelő bypass hornyok kialakítására
A tapasztalt préskezelők gyakran a minőségellenőrök előtt észlelik a megkerülő bevágásokkal kapcsolatos problémákat, mivel a tünetek inkább a szerszám működésében bekövetkezett változásokban nyilvánulnak meg, nem pedig azonnali mérethibákban. A következő megfigyelhető tünetek a prés padlóján a bypass bevágási problémáira utalnak:
- Az állomások közötti szalagemelés- A hordozószalag felemelkedik a szerszám felületéről egy erős ütés vagy átszúrás után, jelezve, hogy az áttörő erők-nem kellően mély bevágáson keresztül jutnak át, nem pedig helyileg nyelődnek el.
- Inkonzisztens alkatrészméretek az alakító állomásokon- A méretkülönbség fokozatosan növekszik a gyártás során, ami arra utal, hogy a hordozószalag merevsége a bevágásnál a kifáradási repedések növekedése miatt változik, vagy hogy a bevágás kezdetben nem biztosított megfelelő szétválasztást.
- Pilotcsap nyírása vagy hajlítása- A pilótacsapok oldalirányú terhelést szenvednek, amelyet nem arra terveztek, hogy kezelni tudják őket, mert a bevágással kapcsolatos-adagolási instabilitás miatti hibás rögzítés miatt a pilóták kapacitásukat meghaladó pozícióhibák javítására kényszerítik.
- Progresszív élrepedés a bevágás helyén- Látható repedések, amelyek a bevágás gyökerétől a hordozó középpontja felé nyúlnak ki, jelezve, hogy a bevágás gyökerének sugara túl szűk az anyagminőséghez, vagy a bevágásmélység meghaladja azt, amit az anyag kifáradási tűrőképessége az adott gyártási mennyiség mellett képes elviselni.
- Csík kihajlása az adagolás közben- A hordozó oldalirányban összeesik a bevágás helyén, amikor az adagoló előre tolja a csíkot, ami azt jelenti, hogy a bevágás mélysége után fennmaradó szalag túl keskeny ahhoz, hogy kihajlás nélkül ellenálljon a nyomós etetési terhelésnek.
- Állomás-–-dimenziós eltolódás egy irányba- A lefelé tartó állomásokon az alkatrészek következetesen ugyanabba az irányba tolódnak el, ami arra utal, hogy az anyagáramlás a szomszédos bypass hornyon keresztül aszimmetrikus a szemcseirány-eltérés vagy a szemközti hordozóélek egyenetlen hornyainak geometriája miatt.
- Gyorsított szerszámkopás a bevágások melletti állomásokon- A megkerülő bevágás közelében kialakított lapkák vagy lyukasztók a vártnál gyorsabban kopnak, mert a bevágás nem tudja leválasztani az erőket, és ismételt lökésterhelést továbbít ezekre az állomásokra.
E tünetek mindegyike meghatározott tudományos elvekre utal. Az emelési pontok lecsupaszítása a nem megfelelő átpattanó-csillapítás miatt, ami a bevágásmélység problémája. A pilótacsap sérülése nyomai az etetési instabilitásnak, ami a hordozó merevségének problémája. Az élrepedés kifáradási hibára utal a bevágás gyökerénél, a geometria-az-anyaggal való eltérését. A diagnosztikai út visszafelé működik a megfigyelhető tünettől a kiigazításra szoruló mögöttes paraméterig.
Amikor egy szerszámmérnök inkonzisztens méretekkel találkozik egy progresszív sajtolószerszámban gyártott sajtolt fémalkatrészen, akkor nem az első kérdés, hogy elkopott-e az alakító lyukasztó. Azt kell tudni, hogy az állomás előtti bypass bevágás még mindig ellátja-e a szétválasztási funkcióját.Alapvető hibaelhárítási elvekhangsúlyozni kell, hogy az alkatrészeket pontosan kell elhelyezni és megfelelően meg kell tartani, mielőtt bármilyen formázási munka megkezdődik. A leromlott bypass horony aláássa mindkét előfeltételt azáltal, hogy lehetővé teszi az állomások közötti erőkapcsolást, amely torzítja a szalag helyzetét, és egyenetlenül engedi el a tartónyomást.
A fémbélyegzett alkatrészek minőségi problémáinak diagnosztikai megközelítése logikus sorrendet követ. Először nagyítással vizsgálja meg a bemetszés gyökerét, hogy nem keletkezett-e kifáradásos repedés. Ha repedések vannak, a gyökér sugarát növelni kell, vagy a bevágás mélységét csökkenteni kell a használt anyagminőséghez. Másodszor mérje meg a szalag tényleges elhajlását a bevágásnál egy lassú-sebességű préselési ciklus során. Ha a hordozó láthatóan meghajlik a rugalmas helyreálláson túl, akkor a fennmaradó keresztmetszet nem elegendő, vagy az anyag azon a helyen már megkeményedett a hasznos rugalmasságán. Harmadszor, hasonlítsa össze a vezetőfurat nyúlását a bevágás előtt és után. Az ovális-alakú vezérlőnyílások az áramlás irányában azt jelzik, hogy a bevágás nem nyeli el az átvitt erőket, és a csík az állomáson{10}}a középponttól eltérően jelentkezik.
A termelési adatok megerősítik ezeket a megfigyeléseket. A nagy mennyiségben-bélyegzett fémalkatrész-programokbana progresszív szerszámhibák ritkán származnak egyetlen sérült alkatrészből. A legtöbb probléma fokozatosan alakul ki a kopás felhalmozódása, a szalag instabilitása és a folyamatos gyártás során bekövetkező hőhatások következtében. A megkerülő bevágások degradációja ugyanezt a mintát követi. A bevágás nem hibásodik meg hirtelen. Fokozatosan veszít hatékonyságából, és a mellékhatások már jóval azelőtt megjelennek, hogy a kiváltó ok vizuálisan nyilvánvalóvá válna.
Az autóipari bélyegző szerszámokat évi 500 000 alkatrészt meghaladó gyártási mennyiségnél üzemeltető mérnökök számára a proaktív bemetszések meghatározott löket-számlálási időközönként történő ellenőrzése megakadályozza, hogy a fokozatos átcsúszás a stabil gyártásból a selejt felhalmozódásává váljon. A tudomány biztosítja a keretet: ismerje meg az anyag kifáradási görbéjét, számítsa ki a tényleges Kt-t a bevágás gyökerénél, becsülje meg a ciklusszámot a repedés keletkezéséig, és ütemezze be az ellenőrzést, mielőtt ez a küszöbérték megérkezik. Így válik az első-elvek ismerete a gyártási padló megbízhatóságává minden, a szerszám által gyártott fémbélyegző alkatrész esetében.
Mérnöki-Meghajtott bypass-bevágás tervezés a termelési kiválóság érdekében
A sajtó padlóján megjelenő diagnosztikai tünetek megerősítik azt, amit a tudomány előrevetít: a megkerülő rovátkák specifikációinak a számszerűsíthető mechanikában kell gyökerezniük, nem az öröklött konvenciókban. A feszültségkoncentráció, az anyaganizotrópia és az ellenőrzött dombornyomás-geometria elvei koherens keretet alkotnak, amely minden sajtolószerszámra érvényes, az alkatrész bonyolultságától vagy a gyártási mennyiségtől függetlenül.
Kulcsfontosságú tervezési alapelvek a bypass bemetszés specifikációjához
Három oszlop támogatja a fémbélyegző szerszámok minden hangmegkerülési döntését:
- A feszültségeloszlás szabályozza a hornyok geometriáját- A gyökér sugara, mélysége és szélessége határozza meg a feszültségkoncentrációs tényezőt a tehermentesítési ponton. Ezen paraméterek méretezése az anyag kifáradási görbéjéhez képest biztosítja, hogy a bevágás túlélje a gyártási mennyiséget repedés keletkezése nélkül.
- Az anyag anizotrópiája határozza meg az orientációt- A bevágásokhoz viszonyított szemcseirány szabályozza a repedés terjedési viselkedését és az anyagáramlási mintákat. Ha figyelmen kívül hagyja a gördülési irányt a hornyok elhelyezésének meghatározásakor, akkor előre nem látható törési utak alakulnak ki, amelyek aláássák a hordozó megbízhatóságát.
- Az ellenőrzött tehermentesítés elszigeteli az állomás erőit- A bevágásnak kellő mértékben csökkentenie kell a hordozó merevségét ahhoz, hogy leválasztsa a szomszédos állomásokat, miközben megőrzi a megfelelő keresztmetszetet- a stabil tápláláshoz. Ez a mérleg anyag-specifikus, vastagság-függő, és a gyártási-mennyiség-érzékeny.
Ezek az elvek együtt a találgatást mérnöki indoklással helyettesítik. Az a formatervező, aki érti, hogy a 35%-os bevágásmélység 1,5 tonnás gyökérsugárral miért működik a HSLA acél esetében, magabiztosan alkalmazkodik ehhez a specifikációhoz, amikor az anyagminőség, a vastagság vagy a formázás súlyossága megváltozik. Ez az alkalmazkodóképesség a tudomány-vezérelt szerszám- és bélyegződizájn igazi értéke: új alkalmazásokhoz skálázható anélkül, hogy újabb próba-és-hiba-próbát kellene tennie.
Ha a megkerülő hornyok specifikációi a feszültségkoncentráció-elméletből, az anyagfáradási adatokból és az anizotróp áramláselemzésből származnak, nem pedig pusztán a bolti padlóhagyományból, akkor a szalagelrendezésben minden bélyegzőszerszám-komponens ellátja rendeltetésszerű funkcióját a teljes gyártási életciklus alatt.
Partnerség speciális szerszámtervezői erőforrásokkal
Ezen alapelvek termelési{0}}kész szerszámokká való átültetéséhez többre van szükség, mint elméleti tudásra. Tapasztalatot igényel azzal kapcsolatban, hogy a sajtolószerszám-alkatrészek hogyan hatnak egymásra valós préselési körülmények között, különféle anyagok között, és olyan térfogatokban, ahol a kumulatív hatások minden marginális tervezési lehetőséget kiszolgálnak. A kritikus bypass-igényű, összetett progresszív szerszámokon dolgozó mérnökök számára előnyös, ha olyan szerszámozási szakértőkkel dolgoznak együtt, akik áthidalják a tudományt és a bolti valóságot.
A fémbélyegző szerszámok vállalati áttekintésének értékelésekor keressen olyan partnereket, akik folyékonyan ismerik a présbélyegzőgyártás mérnöki alapjait és gyakorlati korlátait.YICHENösszekapcsolja a szerszámmérnököket az egyedi sajtolószerszám-megoldásokkal, ahol a megkerülő bevágások tervezését, az anyagáramlás-szabályozást, a sorjakezelést és a hézagoptimalizálást integrált mérnöki kihívásként kezelik, nem pedig elszigetelt lyukasztási{0}}és-matrica-döntésként. A matricákkal és bélyegzéssel kapcsolatos megközelítésük ugyanazt az első-elvű módszertant tükrözi, amelyről ebben a cikkben is szó van: a feszültségi állapot meghatározása, a geometria és az anyag viselkedésének egyeztetése, valamint a gyártási adatokon keresztül történő érvényesítés.
A bypass bevágásokat meghatározó mérnökök számára egyértelmű az előrelépés. Döntéseit megalapozza a stresszkoncentráció és az anyagi válasz mechanikájában. Érvényesítés diagnosztikai megfigyeléssel a sajtó padlóján. Ha pedig az alkalmazás a jelenlegi szerszámozási képességén túlmutató szakértelmet igényel, vegyen fel egy olyan partnert, akinek a tervezési mélysége megfelel az Ön sajtolószerszám-tervezési követelményeinek összetettségéhez.
Gyakran ismételt kérdések a bélyegzőszerszámok elkerülő bevágásaival kapcsolatban
1. Mi a célja a bypass bevágásoknak a progresszív sajtolószerszámokban?
A bypass hornyok három alapvető mechanikai funkciót látnak el a progresszív sajtolószerszámokban. Szabályozzák az anyagáramlást azáltal, hogy domborítási pontokat hoznak létre, amelyek lehetővé teszik a fémlemez deformálódását anélkül, hogy a szomszédos állomások túlzott kényszert okoznának. Újraelosztják a nyírófeszültséget a kritikus formálózónáktól, hogy megakadályozzák a helyi meghibásodást. Csökkentik a csattanó-áttörési erőket, amelyek a szalag megemelését és az{4}}elakadást okozzák. Lényegében tervezett feszültséghatárokként működnek, amelyek elszigetelik a deformációs zónákat, így az egyes állomások egymástól függetlenül működnek anélkül, hogy megsértenék a szomszédos jellemzőket.
2. Hogyan határozható meg a megfelelő bypass bevágásmélység különböző anyagokhoz?
A bevágás mélységét elsősorban az anyag nyúlási százaléka és a keményedési viselkedés határozza meg. A 28-42%-os nyúlású lágyacél a hordozószélesség 40-50%-os mélységét is elviseli, mert rugalmassági tartaléka megakadályozza a repedés kialakulását a bevágás gyökerénél. A csökkentett nyúlású (12-24%) nagyszilárdságú acélok kisebb, 20-35%-os mélységet igényelnek nagyobb gyökérsugár mellett. Az alumíniumötvözeteknek 30-40%-os mélységre van szükségük, nagy sugarú körökkel az alacsony fáradtságállóság és az epedési hajlam miatt. A rozsdamentes acél a legkonzervatívabb megközelítést követeli meg (25-35%-os mélység, 2,0 t vagy nagyobb gyökérsugár), mivel rendkívüli munkakeményedési sebessége helyi ridegséget okoz a bevágás gyökerénél.
3. Mi a különbség a pozitív és negatív bypass hornyok között?
A negatív bypass hornyok eltávolítják az anyagot a hordozószalag széléről, helyi rugalmasságot hozva létre, amely lehetővé teszi a szomszédos állomások önálló deformálódását. Csökkentik a keresztmetszeti területet- és a hajlítási merevséget ezen a ponton. A pozitív bypass hornyok az ellenkező módon működnek, anyag hozzáadásával vagy kiálló fület hagyva a szalag szélén, hogy helyi merevséget hozzon létre. A negatív bevágásokat ott használják, ahol az állomások közötti erőleválasztásra van szükség, míg a pozitív bevágásokat ott, ahol az előtolás szabályozása és a hordozó merevsége bizonyos helyeken megerősítést igényel.
4. Hogyan befolyásolja a szemcse iránya a megkerülő bevágások teljesítményét fémlemezben?
A fémlemez anizotrop tulajdonságokat mutat a hengerlés közbeni szemcsenyúlás miatt. A szemcseiránnyal párhuzamosan elhelyezett megkerülő bevágás könnyebben terjeszti a repedéseket a szemcsehatárok mentén, ami agresszív szétválasztást, de rövidebb kifáradási élettartamot kínál. A szemcseirányra merőleges bevágás ellenáll a repedések növekedésének, de korlátozhatja az anyagáramlást az alakítási műveletek során. A hidegen-hengerelt acél és a rozsdamentes acél erős anizotróp hatást mutat, míg a melegen-hengerelt acél és a réz kevésbé érzékenyek. A mérnököknek meg kell erősíteniük a tekercs irányát a betáplálási tengelyhez képest, és a bevágások elhelyezését a szomszédos állomásokon a formáció súlyosságához kell igazítaniuk.
5. Mik a jelei a nem megfelelő bypass hornyok kialakításának a gyártás során?
A megfigyelhető tünetek közé tartozik a szalag emelése az állomások között erős ütési ütközések után, a méretterülés fokozatos növekedése az alakító állomásokon, a vezetőcsap nyírása a szalag hibás rögzítése miatt, a látható élrepedés a hornyok gyökereiből, a szalag kihajlása az előtolás során, és a vágószerszám felgyorsult kopása a bevágásokkal szomszédos állomásokon. Minden tünet egy adott műszaki paraméterhez kapcsolódik: a szalagemelés nem megfelelő bevágásmélységet jelez, a vezető sérülés nyomai a betáplálás instabilitásához vezetnek, a peremrepedés pedig a geometria -vers{2}}anyag eltérését fedi fel. A speciális szerszámokkal foglalkozó partnerek, mint például a YICHEN, segíthetnek diagnosztizálni ezeket a problémákat, és a korrekciós intézkedéseket optimalizált szerszámtervekké alakíthatják.


