


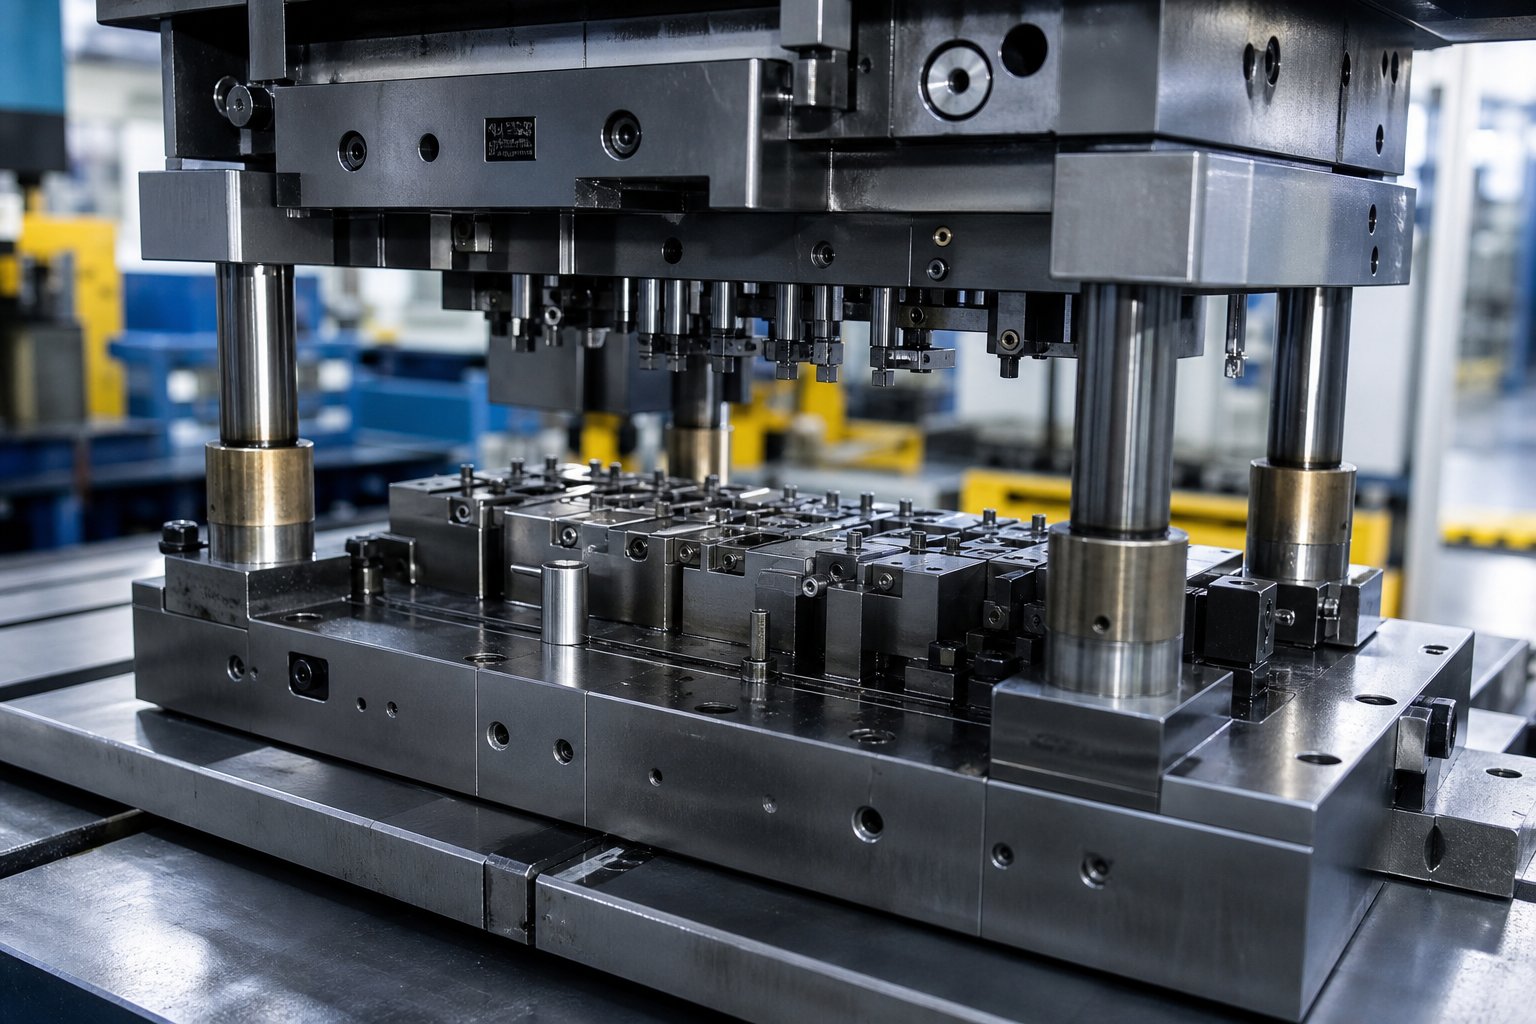
Mit kínálnak a sajtolószerszám-tervező PDF-fájlok a szerszámmérnökök számára
Amikor keresegy bélyegző szerszám tervezési PDF, akkor valószínűleg két dolgot szeretne egyszerre: szilárd oktatási tartalmat magáról a tudományágról és egy megbízható referenciadokumentumot, amelyet a tényleges tervezési munka során előállíthat. Ez az útmutató mindkét igényt kielégíti.
A sajtolószerszám-tervezés olyan szerszámok létrehozásának mérnöki folyamata, amelyek szabályozott elválasztással vagy deformációval lapos fémlemezt kész alkatrészekké alakítanak át. A préselés erőt fejt ki a szerszám belsejébe helyezett anyagra szobahőmérsékleten, és a szerszám geometriája határozza meg a végső alkatrész alakját, az él minőségét és a méretpontosságot. A hatókör széles, a szerszámszerkezettől és az anyagválasztástól a hézagmeghatározásig és a szalagelrendezés tervezéséig mindent érint.
Mit takar a Stamping Die Design
Egy átfogó fémbélyegzési útmutató több, egymással összefüggő tudományágat ölel fel. Tartalmakat találhat a szerszámbesorolásról (egy-műveletű, összetett és progresszív típusok), a szerkezeti összetételről, beleértve a folyamatelemeket és szerkezeti részeket, az anyagtulajdonságokról, például a plaszticitásról és a folyáshatárról, valamint a bélyegzési folyamatelemzésről, amely meghatározza, hogy egy alkatrész hány műveletet igényel. A formatervezés magában foglalja azt islyukasztógeometria, préslemez konfiguráció, vezetőrendszerek és sablonspecifikációkamelyek biztosítják az ismételhető gyártási minőséget.
Miért támaszkodnak a mérnökök a PDF-referenciákra?
A weboldalak eltolódnak, a hivatkozások megszakadnak, és az online formázás gyakran összezavarja azokat a műszaki rajzokat és tűréstáblázatokat, amelyektől a szerszámmérnökök függenek. Egy jól-strukturált PDF megoldja ezeket a problémákat. Pontosan úgy őrzi meg a képleteket, ahogyan azok írták, táblázatokat és keresztmetszeteket-renderel az elrendezés eltolódása nélkül, és offline módban működik a sajtóban vagy a CAD-állomáson. Kinyomtathat adott oldalakat, megjegyzéseket fűzhet hozzájuk, és projektfájlokkal archiválhatja őket.
A minőségi bélyegzőszerszám-terv PDF áthidalja a szakadékot a széles körű tudományos tankönyvek és a szűk vállalati szabványok dokumentumai között, egyetlen hordozható referenciát biztosítva a mérnököknek, amely egyetlen strukturált formátumban ötvözi az elméletet, a számítási módszereket és a gyakorlati tervezési szabályokat.
Az előttünk álló fejezetek lebontják azt a konkrét műszaki tartalmat, amelyet a legjobb matricatervezési referenciák tartalmaznak, kezdve a szerszámtípus kiválasztásával, és végighaladva az alkatrészeken, a hézagokon, a megkerülő bevágásokon, a szalagelrendezésen és a szimulációs eszközökön.
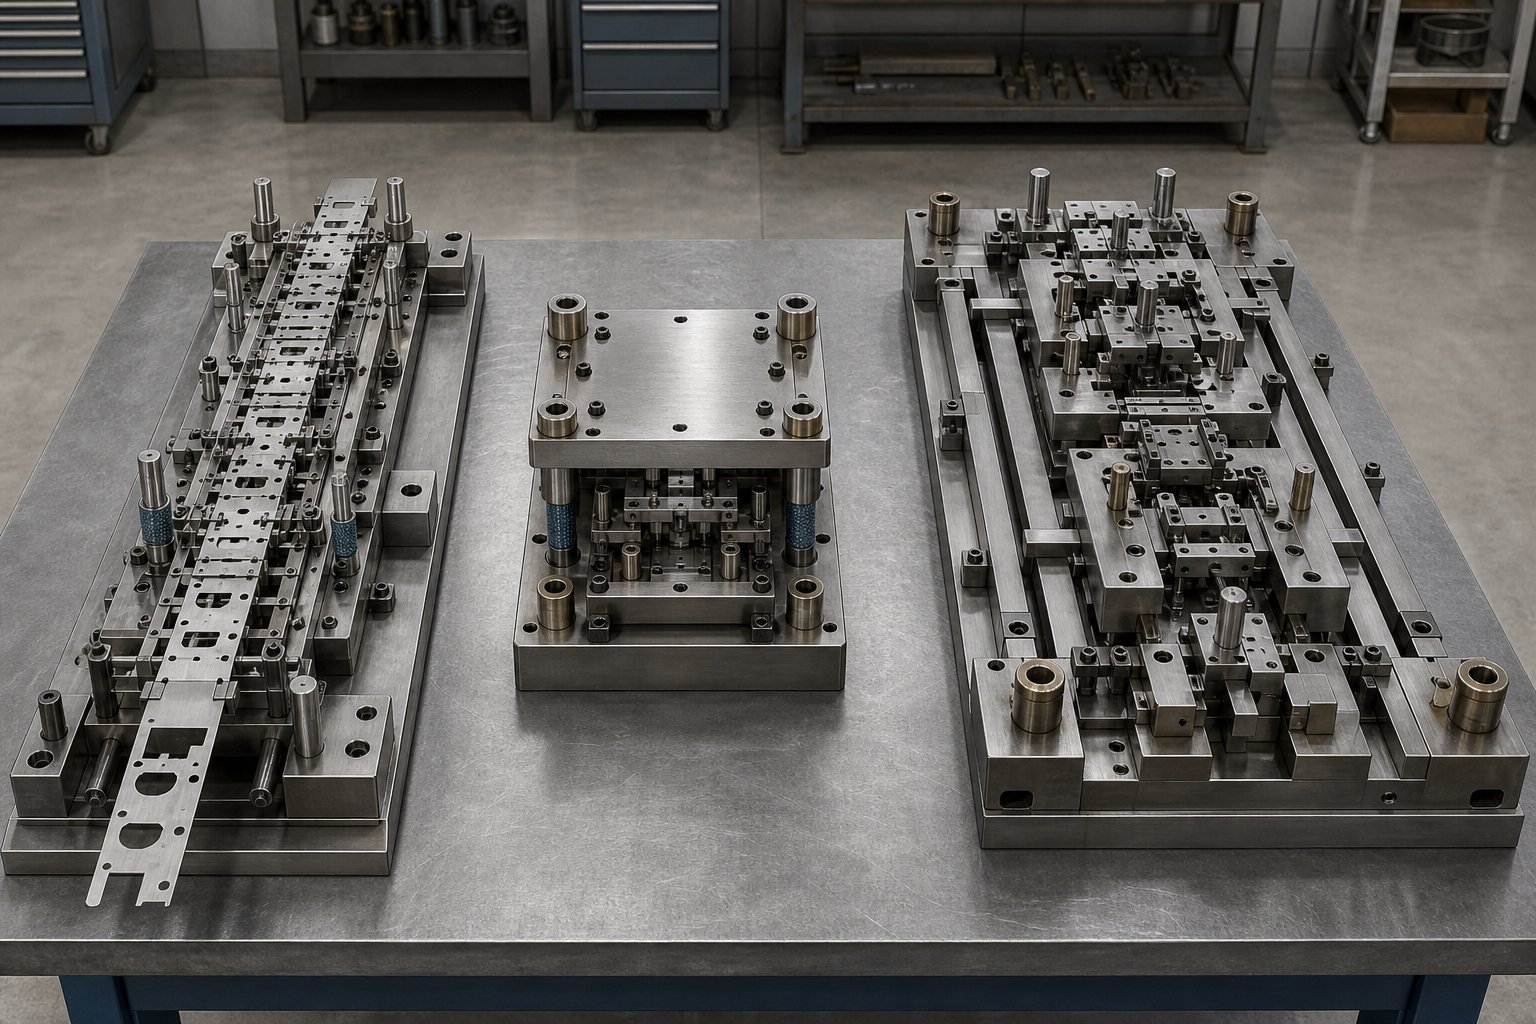
A bélyegző szerszámok típusai és a választás módja
Minden fémbélyegzés tervezési döntése egy kérdéssel kezdődik: melyik szerszámtípus illik az alkatrészhez? Ha ezt rosszul követi el, a szerszámok újratervezésével, a megnövekedett selejtezési arányokkal és olyan másodlagos műveletekkel kell szembenéznie, amelyek felemésztik a margót. Ha jól csinálja, a gyártás zökkenőmentesen fut a próbaidőszaktól az -élettartam végéig.
Négy elsődleges szerszámtípus dominál a területen: progresszív matricák, összetett matricák, transzfer matricák és kombinált matricák. Mindegyik kezeli az alkatrészgeometria, a gyártási mennyiség és a tűrésigény eltérő metszéspontját. Az alábbi szakaszok olyan döntési keretet adnak, amelyet a legtöbb referenciadokumentum több fejezetben szétszór, ha egyáltalán lefedik.
Progresszív matricák és tervezési szempontjaik
Progresszív sajtolószerszám-kialakításegy anyagcsíkon áll, amely állomások sorozatán keresztül táplálkozik, és mindegyik külön műveletet hajt végre. Tekintse ezt egyetlen folyamatos ciklusnak, amelyben a lyukasztás, a hajlítás, a vágás és a levágás egyetlen nyomási mozdulattal történik, miközben a szalag egy rögzített osztástávolsággal előrehalad. A vezérlőcsapok fenntartják az állomások közötti igazodást, és előre láthatóan tartják a tűréshalmazt-.
Mikor optimális a progresszív tervezés? Amikor nagy-volumenre van szüksége kis---közepes, közepes bonyolultságú alkatrészekből. Az évi egymillió darabot meghaladó gyártási sorozat közös terület. A folyamatos szalagcsatlakozás kiküszöböli a műveletek közötti alkatrészkezelést, ami akár 40%-kal is csökkenti a munkaerőköltségeket az egy-állomásos megközelítésekhez képest.
- Előnyök:Nagy{0}}sebességű gyártás, konzisztens pozicionálás az állomásokon, alacsony per-alkatrészköltség nagy méretekben, több művelet egyetlen préselési ciklusban
- Korlátozások:Magas kezdeti szerszámberuházás, a szalagcsatlakozás korlátozza az alakítás irányát, a mélyhúzási mélységet korlátozza a szalagfeszesség, a másodlagos műveletek, például a menetvágás többletköltsége
Valós-példa: a csatlakozógyártásban a 0,02 mm-es sáveltolódás az összes állomáson lépcsőzetesen előfordulhat. Ez az oka annak, hogy a szalag elrendezése és a kísérleti kialakítás kritikus fontosságú a folyamatstabilitás szempontjából minden progresszív szerszámban.
Összetett és átviteli szerszámok alkalmazásai
Az összetett szerszámok több vágási műveletet hajtanak végre egyetlen lökettel egy állomáson. Nincs progresszív mozgás, nincs transzferrendszer. Az alkatrész azonnal kialakul. Ez korlátozóan hangzik, de a nagy élpontosságot igénylő lapos részek esetében az összetett matricák gyakran felülmúlják a progresszív alternatívákat. Miért? Mivel több állomástól nincs kumulatív deformáció. A simaság{5}}kritikus alkatrészek, például alátétek, tömítések és kis elektromos alkatrészek közvetlenül profitálnak ebből a megközelítésből, mivel a gyártási idő 25-30%-kal csökken az egymást követő műveletekhez képest.
- Előnyök:Kiváló laposság, alacsonyabb szerszámbonyolítás, rövidebb szerszámozási idő, kevesebb hulladékanyag
- Korlátozások:Nem támogatja a több-irányú alakítást, nem alkalmas összetett geometriákhoz, általában 150 mm-nél kisebb átmérőjű alkatrészekre korlátozódik
A transzfer szerszámok a bonyolultság ellentétes megközelítését alkalmazzák. Az alkatrész korán leválik a szalagról, és szabadon mozog az állomások között mechanikus átviteli rendszereken keresztül. Az egyes állomások egymástól függetlenül dolgoznak az alkatrészen, lehetővé téve a mélyhúzást, a több-szögű kialakítást, és olyan műveleteket, amelyeket az összekapcsolt tervek egyszerűen nem tudnak végrehajtani. Az autókarosszéria-panelek, a készülékházak és a mélyen{5}}húzott burkolatok mind a transzfer szerszámos bélyegzésen alapulnak.
- Előnyök:Teljes alakítási rugalmasság, támogatja a mélyhúzást és az összetett geometriákat, nincs szalagkorlát az alakítás irányában, alkalmas nagy alkatrészekhez
- Korlátozások:Magasabb beállítási és felszerelési költség, az átviteli időzítést pontosan szinkronizálni kell, a karbantartás bonyolultabbá válik
A megfelelő szerszámtípus kiválasztása az alkalmazáshoz
Képzelje el, hogy van alkatrészrajza, mennyiségi célja és költségvetése. Hogyan illeszted ezeket a megfelelő szabványos szerszámtípushoz? Használja ezt a logikát:
- Ha az alkatrész kicsi, nagy mennyiségben gyártják, és nem igényel mélyhúzást, a progresszív présbélyegzés az alapértelmezett választás.
- Ha az alkatrésze egyszerű geometriájú, lapos, és nagy méretpontosságot igényel, akkor az összetett présbélyegzés biztosítja a legjobb eredményt.
- Ha az alkatrésze mélyhúzást, több{{0}irányú alakítást vagy összetett szekvenciális műveleteket igényel, a transzfer szerszámbélyegzés biztosítja a szükséges rugalmasságot.
- Ha a bonyolultság növekszik, de a térfogat magas marad, fontolja meg a kombinált szerszámot, amely kombinálja a vágási és alakítási műveleteket hibrid megközelítésben.
Az alábbi táblázat egyetlen összehasonlításban egyesíti ezeket a döntési tényezőket, olyan strukturált referenciában, amely egy jól{0}}szervezett formatervezési PDF-ben elvárható:
| Kritériumok | Progresszív Die | Összetett Die | Transzfer Die |
|---|---|---|---|
| Alkatrész összetettsége | Alacsony vagy közepes | Egyszerű, lapos geometria | Magas, többirányú{0}}formázás |
| Gyártási sebesség | Nagyon magas | Magas | Közepes |
| Szerszámköltség | Magas (amortizálva a mennyiség felett) | Mérsékelt | Magas (az átviteli rendszerek költséget jelentenek) |
| Tolerancia képesség | Feszes, pilótavezérléssel | Kiváló laposság és élpontosság | Szorosan, független állomásvezérléssel |
| Mély rajz | A szalag feszessége korlátozza | Nem támogatott | Teljesen támogatott |
| Legjobb hangerő-tartomány | 500,000+ alkatrész | 10 000 - 500 000 alkatrész | 10,000 - 1,000,000+ rész |
| Tipikus alkalmazások | Csatlakozók, konzolok, kivezetések | Alátétek, tömítések, lapos elektromos alkatrészek | Autóipari panelek, házak,{0}}mélyhúzott alkatrészek |
Az elvitel egyértelmű: igazítsa a folyamatot az alkatrészhez, ne fordítva. A nem megfelelő szerszámtípus kiválasztása gyakran olyan másodlagos műveletekhez vezet, amelyek megnövelik a költségeket, a szerszámok újratervezését, amelyek késleltetik az indítást, és a selejtezési arányt, amely soha nem stabilizálódik. Egy alapos referenciadokumentum kodifikálja ezeket a döntési szabályokat, így a mérnökök elkerülhetik a már megoldott hibák megismétlését.
A szerszámtípus kiválasztása meghatározza az architektúrát, de az igazi teljesítmény az összeállítást alkotó alkatrészekben rejlik. Az, hogy ezek a lyukasztók, lehúzók, emelők és vezetőrendszerek hogyan működnek együtt az egyes préslöketek során, meghatározza, hogy a választott szerszámtípus valóban biztosítja-e a tervezés által ígért minőséget és élettartamot.
Alapvető szerszám-alkatrészek és funkcióik
A kockatípus csak egy stratégia. Az összeállításon belüli alkatrészek milliószor hajtják végre ezt a stratégiát. Minden sajtolószerszám, legyen az progresszív vagy összetett, szerkezeti és munkadarabok hierarchiájából épül fel, amelyeknek a milliméter töredékein belül együtt kell működniük. A szerszám összeszerelési útmutatójának alkatrészről alkatrészre történő megértése az, ami elválasztja a működő szerszámot a karbantartási költségvetést kimerítő szerszámtól.
Képzeljen el egy sajtót, amely percenként 200 ütéssel kerékpározik. Minden ütés során a felső fele leereszkedik, az alsó feléhez igazodik, vágási vagy alakítási munkát végez, leválasztja az anyagot a lyukasztóról, és visszahúzódik. A verem minden összetevőjének meghatározott szerepe van ebben a sorrendben. Kihagy egy részletet a szerszámok tervezésében, és az egész rendszer leromlik.
Felső és alsó szerszámszerelvény alkatrészek
Az alapozás a szerszámlemezekkel kezdődik, amelyeket matricacipőknek vagy matricakészleteknek is neveznek. Ezek a vastag acél vagy alumínium lemezek szolgálnak szerelési alapként, ahol minden más alkatrész rögzítve van. Az alsó saru a préságyhoz, a felső saru pedig a préshengerhez csatlakozik. Gondoljon rájuk úgy, mint az egész szerszám alvázára. Merevségük határozza meg, hogy a szerelvény mennyire ellenáll a terhelés alatti elhajlásnak, ami közvetlenül összefügg a prés űrtartalmával és a szerszám méretével.
A felső és alsó cipőt vezetőcsapok és perselyek kötik össze. Ezek olyan beállítási pontosságot biztosítanak, amely a lyukasztásokat a szerszámnyílások közepén tartja. A Moeller Precision Tool szerint a vezetőcsapokat 0,0001 hüvelyk tűréshatárig gyártják a pozicionálási pontosság biztosítása érdekében. Két fő stílus létezik:
- Súrlódó (egyenes) vezetőcsapok- kissé alulméretezett a persely furatához képest, pontos vezetést biztosít, de nagyobb erőt igényel a szerszámfelek szétválasztása
- Golyós{0}}vezetőcsapok- egy sor golyóscsapágyazás egy alumínium ketrecben, ami simább szétválasztást tesz lehetővé, és a könnyű használat iparági szabványává válik
A cipők és a munkadarabok között támlapok, lyukasztólemezek és matricák találhatók. A hátlapok elosztják az ütési terhelést a cipőben, hogy megakadályozzák a helyi zúzódást. A lyukasztólemezek precíz X-Y pozícióban tartják a vágó- és alakítószerszámokat. A szerszámblokkok tartalmazzák az egyes lyukasztóprofilokhoz illeszkedő szerszámnyílásokat. A nagy nyomószilárdságot igénylő szerkezeti tartólemezek esetében általánosan elterjedt a HRC 58-60-ra hőkezelt SKD11 hidegmegmunkáló szerszámacél, amely ellenáll a deformációnak tartós nagy terhelés mellett.
Ütők, emelők és lehúzók részletesen
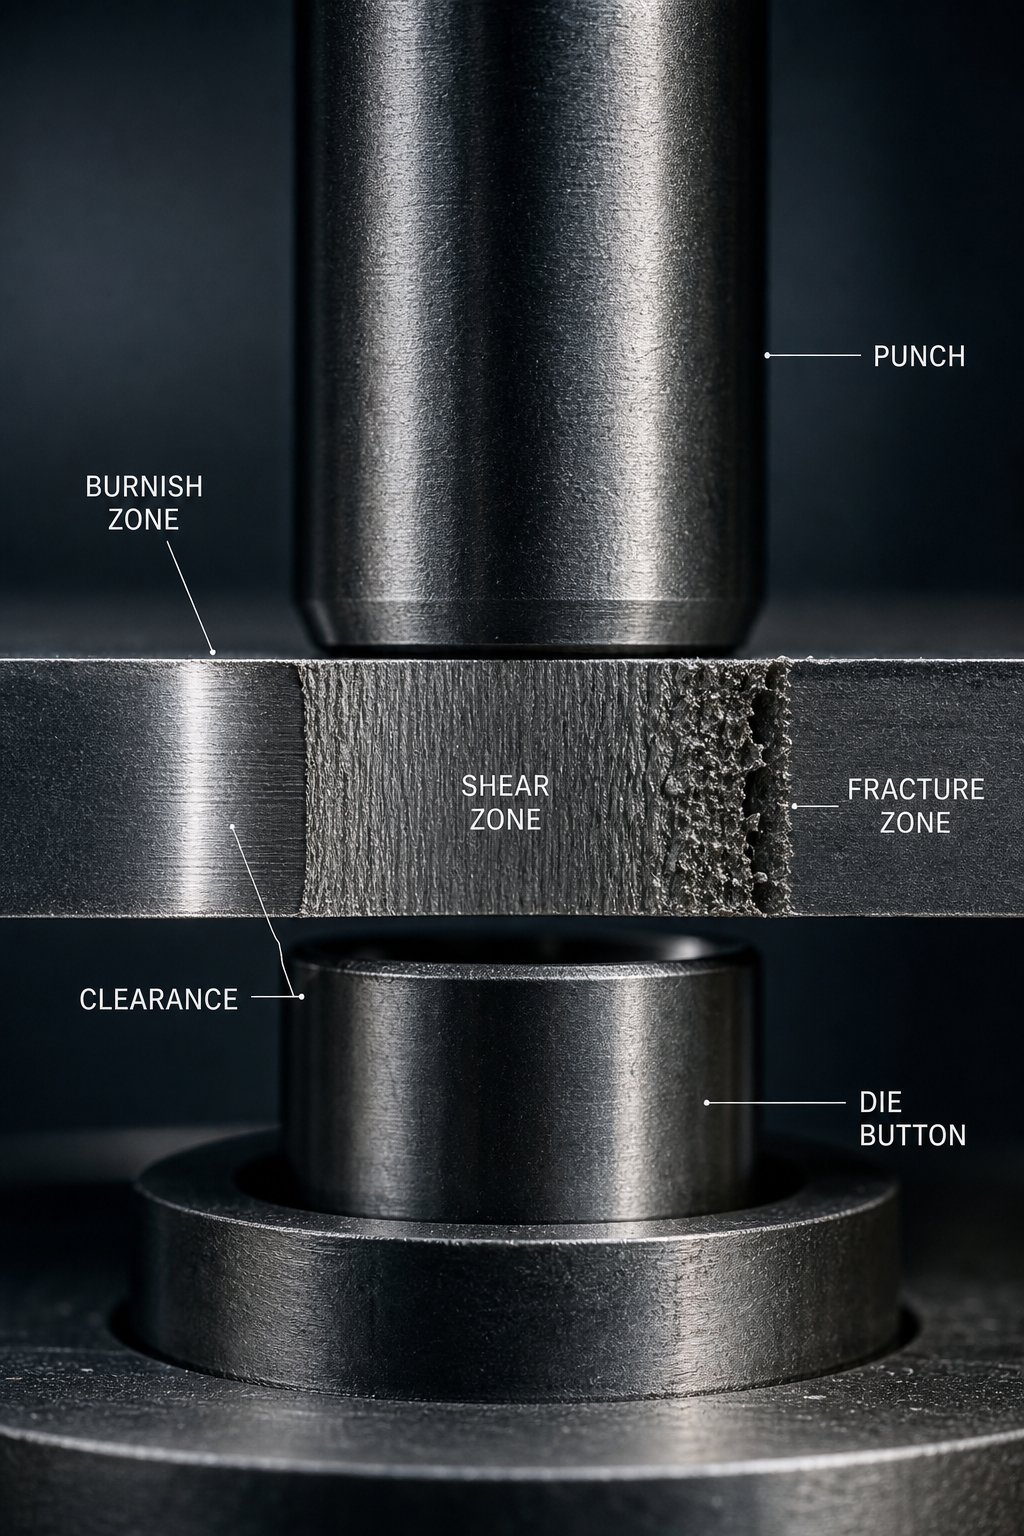
A lyukasztók azok az aktív vágó- és alakítószerszámok, amelyek érintkeznek az anyaggal. Orr-geometriájuk, legyen az kerek, hosszúkás, négyzet alakú vagy egyedi profilú, meghatározza az általuk előállított jellemzőket. Mindegyik lyukasztó egy vágógombbal együtt működik, amely az ellentétes vágóélt biztosítja. Ez a szerszámgomb valamivel nagyobban van eltolva, mint a lyukasztó orr, jellemzően az áttört anyag vastagságának 5-10%-a. Ez az eltolás, az úgynevezett szerszámtörés, létrehozza azt a szabályozott rést, ahol a nyírás ténylegesen megtörténik.
A sztriptíztáncosok olyan szerepet töltenek be, amelyet könnyű alábecsülni. Amikor a lyukasztó áthatol a lemezen, az anyag a rugalmas visszanyerésnek köszönhetően megragadja a lyukasztó oldalait. Anélkül, hogy a lehúzólemez lenyomná a lapot, az anyag a visszahúzó lyukasztóval együtt felfelé haladna, ami elakadást, a szalag torzulását vagy alkatrészsérülést okozna. A csupaszítók a lapot a szerszám felületén tartják a visszahúzás során, és vezetik az anyagot az alakítás során. A rugós-lehúzók további előnyöket biztosítanak azáltal, hogy a vágási ciklus során ellenőrzött nyomást fejtenek ki, javítva az élminőséget.
Az emelők az ütések között felemelik a csíkot a matrica felületéről, lehetővé téve, hogy szabadon haladjon a következő emelkedési pozícióba. Emelők nélkül a szalag végighúzódik a szerszám felületén, karcolásokat okozva, növelve az előtolási ellenállást és pozicionálási hibákat okozva. A progresszív szerszámoknál az emelők a pilótákkal együttműködve fenntartják a szalag regisztrációját. A pilóták precíziós csapok, amelyek előre-lyukasztott lyukakat vezetnek be a szalagon, és pontosan egy vonalba húzzák azt, mielőtt minden állomás elvégezné a munkáját.
A sarokblokkok elnyelik a vágási vagy alakítási műveletek során keletkező oldalirányú erőket. Amikor a lyukasztó ferdén lép be az anyagba, vagy ha az aszimmetrikus vágás oldalirányú tolóerőt hoz létre, a sarokblokkok ezt a terhelést a szerszámpapucsba helyezik át, ahelyett, hogy lehetővé tennék a felső egység oldalirányú elmozdulását. Ezek nélkülözhetetlenek a nyomószerszámok beállításának fenntartásához nehéz alakítás vagy ferde vágási műveletek során.
Hogyan befolyásolja az alkatrészek tervezése a szerszámok teljesítményét
A komponensek pontossága nem a perfekcionizmusról szól. Ez a gazdaságról szól. A középponttól 0,01 mm-re lévő lyukasztó köszörülés-egyenetlen kopást okoz, ami felére csökkenti a szerszám élettartamát. Az inkonzisztens rugónyomású csupaszítólemez változó élminőséget eredményez a szalag szélességében. A túlzott holtjátékkal rendelkező vezetőrendszer lehetővé teszi a felső és az alsó felek elmozdulását terhelés hatására, és egy-oldali sorja keletkezik, amely másodlagos kidolgozást igényel.
A kapcsolat közvetlen: a szigorúbb komponensspecifikációk meghosszabbítják a karbantartási intervallumokat, csökkentik a selejt mennyiségét és javítják az alkatrészek konzisztenciáját. A maglyukasztók és -betétek általában nagy sebességű acélt használnak, például SKH9 hőkezelt SKH9-et,{3}}HRC 60-62-ig, így biztosítva a vörös keménységet, amely az éles vágóélek fenntartásához szükséges több millió cikluson keresztül magas súrlódási hőmérsékleten.
Íme a kritikus sajtolószerszám-alkatrészek és -funkciók, amelyeket minden fémbélyegzőszerszám-tervezési hivatkozásnak részleteznie kell:
- Die cipők (tányérok)- biztosítja a merev szerkezeti alapot és a rögzítési felületet a sajtó számára
- Vezetőcsapok és perselyek- igazítsa a felső és alsó részegységeket az -ezrednél kisebb pontossággal
- Hátsó lemezek- ossza el az ütésekből származó pontterhelést, hogy elkerülje a cipők károsodását
- Lyukasztólemezek és rögzítők- tartsa az ütéseket pontos oldalirányú pozícióban
- Die blokkok és gombok- biztosítsa az alsó vágóéleket, amelyek illeszkednek a lyukasztókhoz
- Lehúzó lemezek- tartsa laposan az anyagot, és távolítsa el az ütésektől a visszahúzás során
- Rugók (mechanikus vagy nitrogén)A - szabályozott erőt biztosít a lehúzási, tartási és visszatérési funkciókhoz
- Emelők- emelési csík a vonások között a szabad etetés és pozicionálás érdekében
- Pilotcsapok- regisztercsík a pontos pozícióba az egyes állomások működése előtt
- Sarokblokkok- elnyeli az oldalirányú tolóerőket szögben vagy aszimmetrikus műveletekből
Amikor a tervek túlmutatnak azon, amit a szabványos katalógus-összetevők befogadhatnak, akár a szokatlan anyagviselkedés, a nem szabványos geometria, vagy a formázási és vágóállomások szoros integrációja miatt, a tapasztalt szerszámgyártókkal való együttműködés praktikus következő lépéssé válik.YICHENegyedi sajtolószerszám-megoldásokat kínál azoknak a mérnököknek, akik pontosan ezekkel a kihívásokkal néznek szembe, a bonyolult lyukasztó- és emelőkonfigurációktól a szerszámszerkezet-optimalizálásig az igényes anyagáramlási forgatókönyvekhez. Az elméletet tanulmányozó és termelésre{1}}kész megoldásokra szoruló szerszámos szakemberek számára ez a fajta gyártási partnerség áthidalja a szakadékot a referenciatudás és a működő szerszámok között.
Az alkatrészválasztás meghatározza a szerszám szerkezeti képességét, de az, hogy ezek az alkatrészek tiszta alkatrészeket biztosítanak-e, egy kritikus számítástól függ: a lyukasztó és a szerszám közötti hézagtól. Túl szoros, és tönkreteszi a szerszámokat. Túl laza, és használhatatlan élek keletkeznek. A következő rész pontosan lebontja, hogyan állíthatja be ezt a számot bármilyen anyaghoz.
Térségi számítások és tűrésszabványok
A távolság az egyetlen szám, amely meghatározza, hogy a bélyegzett él tisztán jön-e ki, vagy másodlagos kikészítést igényel. Ez az ellenőrzött rés a lyukasztó vágóéle és a vágógomb vágóéle között, oldalanként az anyagvastagság százalékában megadva. Minden megőrzendő bélyegzőszerszám-terv PDF-dokumentum jelentős teret szentel ennek a témának, mivel a hézagok hibás kaszkádjai sorjaproblémákhoz, idő előtti lyukasztási hibákhoz és a teljes gyártási sorozatot destabilizáló méretsodródáshoz vezetnek.
Sok referencia táblázat felsorolja a hézagértékeket az anyagok neve mellett, és ott megáll. Ez a megközelítés hagyja, hogy a mérnökök találgassanak, mikor találkoznak új ötvözettel vagy szokatlan vastagsági tartományban. Ha megérti, hogy az anyagok miért igényelnek különböző távolságokat, nem csak az értékeket, akkor lehetővé válik olyan problémák megoldása, amelyekre a táblázatok önmagukban nem képesek.
Hézagszámítási módszerek anyagtípus szerint
A szabványos módszer egyszerű: szorozza meg az anyagvastagságot egy ajánlott százalékkal, hogy megkapja az oldalankénti hézagot. Aáltalános kiindulási pont az állományvastagság 10%-a, de a modern gyártási gyakorlat azt sugallja, hogy a 11-20% gyakran csökkenti a szerszám igénybevételét és meghosszabbítja az élettartamot anélkül, hogy az él minőségét feláldozná.
Miért a tartomány? Mert a különböző anyagok nyírás hatására másképp törnek. Amikor a lyukasztó fémlemezbe kerül, először egy csiszolási zónát hoz létre a plasztikus deformáció révén, majd az anyag a szemcsehatárok mentén eltörik mind a lyukasztó élétől, mind a szerszám élétől. Ha a hézag megfelelő, ezek a töréssíkok egy vonalba kerülnek, és tisztán találkoznak. Ellenkező esetben az anyag egyenetlenül szakad, durva éleket és nehéz sorját eredményezve.
Az anyag tulajdonságai befolyásolják ezt a viselkedést:
- Termőerőmeghatározza, hogy az anyag mekkora erőt bír ellenállni a képlékeny alakváltozás megkezdése előtt. A nagyobb folyáshatár azt jelenti, hogy az anyagnak nagyobb hézagra van szüksége, hogy lehetővé tegye a repedés továbbterjedését túlzott erőfelhalmozódás nélkül.
- Szakítószilárdságjelzi az anyag által elviselhető maximális feszültséget. A keményebb, erősebb anyagoknak nagyobb hézagra van szükségük, mert nyírási ellenállásukhoz több hely szükséges a törés tiszta terjedéséhez.
- Hajlékonyságleírja, hogy az anyag mennyit nyúlik el törés előtt. Az erősen képlékeny anyagok, például a réz vagy a lágy alumínium hajlamosak a nagyobb borulási zónákra, és szűkebb hézagokra van szükségük, hogy korlátozzák a túlzott mértékű műanyag áramlást, mielőtt a repedés megindulna.
Íme egy referencia táblázat, amely bemutatja a tipikus fémbélyegzési tűréseket a hézag kiválasztásához az általános anyagok között:
| Anyag | Szakítószilárdsági tartomány | Javasolt hézag (% oldalanként) | Megjegyzések |
|---|---|---|---|
| Lágyacél (CRS/HRS) | 300-450 MPa | 8-12% | Standard alapvonal; a legtöbb referenciatábla ezt használja alapértelmezettként |
| Rozsdamentes acél (304/316) | 500-700 MPa | 12-16% | A munka-gyorsan megkeményedik; a szűkebb hézag felgyorsítja az ütések kopását |
| Alumínium (1100, 5052) | 90-260 MPa | 6-10% | puha és rugalmas; a túl sok hézag túlzott borulást okoz |
| Nagy{0}}szilárdságú acél (HSLA/DP) | 600-1000+ MPa | 14-20% | Nagy hézagot igényel az ütések elkerülése érdekében |
| Réz és sárgaréz | 200-400 MPa | 8-12% | Képlékeny; sorja{0}}érzékeny alkalmazások használhatják az alsó részt |
| Rugóacél (SK5, 301 SS) | 700-900 MPa | 15-20% | Nagyon kemény; az elégtelen hézag másodlagos nyírást és forgácsolást okoz |
Mikor érdemes szűkebb vagy lazább hézagokat alkalmazni? Vegye figyelembe az alkatrészek követelményeit. Ha nagy polírozási zónára van szüksége a prés{1}}illesztő furathoz, csökkentse kissé a távolságot, hogy a törés előtt meghosszabbítsa a nyírási zónát. Ha a szerszám élettartama fontosabb, mint az élsimítás, nyissa meg a hézagot a lyukasztófeszültség csökkentése érdekében. A szabványos vágási tűrések mindig kompromisszumot jelentenek az élminőség, a szerszám élettartama és a gyártási sebesség között.
Tűrési szabványok és sorjaszabályozás
A sorja magassága a szabadulási állapot leglátványosabb tünete. A bélyegzett élnek négy különálló zónája van: borulás, polírozás (nyírás), törés és sorja. A megfelelő hézag vékony, egyenletes sorját eredményez, amely ritkán haladja meg az anyagvastagság 10%-át. A nem megfelelő távolság olyan problémákat okoz, amelyek megsokszorozódnak az áramlás irányában.
Ha a hézag megfelelő, a törési síkok a lyukasztó élétől és a szerszám élétől tisztán konvergálnak, minimális sorja keletkezik. Ha túl nagy a hézag, az anyag inkább elszakad, mint nyíró, így nehéz sorja és durva törési felület keletkezik. Ha a hézag nem elegendő, másodlagos nyírás lép fel, ami növeli a vágóerőt és felgyorsítja a lyukasztó kopását.
Amint azt a Changdong Stamping Dies műszaki útmutatója részletezi, a sorja iránya is számít. A kivágási műveletek során sorja keletkezik a lyukasztó oldalon (az alkatrész tetején). Szúrási műveletek során sorja keletkezik a szerszám oldalán (alul). A tervezők meghatározzák, hogy az összeszerelés során melyik felület nézzen kifelé, majd ennek megfelelően állítsa be a szerszámot, hogy a kevésbé kritikus felületen sorja jelenjen meg. Ez a fémlemez bélyegzési tűréshatára, amelyet sok referenciadokumentum figyelmen kívül hagy.
A megfelelő hézag kiküszöböli vagy csökkenti a másodlagos sorjázási műveletek szükségességét. Ha figyelembe vesszük, hogy a kézi sorjázás alkatrészenként 0,02–0,10 USD-t növelhet, és az automatizált sorjázás további kezelési lépéseket vezet be, a megfelelő hézag fenntartása összetett megtakarításokat eredményez a több százezer alkatrészből álló gyártási sorozatokhoz képest.
Az egyenetlen hézag különösen romboló hatású. Ha a lyukasztó nincs-középen a szerszámnyíláshoz képest, akkor az egyik oldal tisztán nyír, míg a másik elszakad. Az eredmény egy-oldali sorja, amelyet nem lehet korrigálni a teljes hézag beállításával. Ehelyett az igazítást a vezetőrendszer vagy a lyukasztórögzítő szintjén kell megoldani.
Hézagok mérése és ellenőrzése
Az egy dolog, hogy papíron kiszámoljuk a haszonkulcsot. A fizikai eszközzel való ellenőrzés egy másik dolog. A kockapróba során a mérnökök többféle módszert alkalmaznak annak ellenőrzésére, hogy a tényleges távolság megfelel-e a tervezési szándéknak:
- Tapintásmérők- vékony fémcsík behelyezve a lyukasztó és a szerszám élei közé a rés közvetlen méréséhez. Jól működik hozzáférhető nyílásoknál, de nem praktikus kis vagy belső elemeknél.
- Vezető benyomás- egy puha ólom- vagy forrasztócsíkot helyeznek a lyukasztó és a szerszám közé, majd egy lassú préslöket során összenyomják. Az eredményül kapott benyomatvastagság megmutatja a tényleges hézagot a profil több pontján.
- Első-darab ellenőrzés- mintadarabok vágása és az élprofil vizsgálata nagyítás alatt. A kiegyensúlyozott csiszolási-/-törési arány a teljes kerület mentén megerősíti az egyenletes hézagot.
- CMM mérésA - koordinátamérő gépek egymástól függetlenül képesek mérni a lyukasztó és a szerszám méreteit, a méretkülönbségből számítva a hézagot.
A gyártás során a vágóélek kopásával a hézag csökken. A gyakorlati hatás a sorja magasságának fokozatos növekedése az idő múlásával. A karbantartási ütemtervnek meg kell határoznia a maximálisan elfogadható sorjamagasságot, és elő kell írnia az újraélezést vagy a lapkacserét, mielőtt elérné ezt a küszöbértéket. A nagy mennyiségű progresszív szerszámgyártáshoz az egyes állomásokon a hézagfigyelés kritikussá válik, mivel az egyik állomáson tapasztalható instabilitás befolyásolja a szalag adagolását, a pilóta pozicionálását és az utána következő alakítás minőségét.
A távolság határozza meg, hogy mi történik az élvonalban. De egy progresszív szerszámban a szalagnak megbízhatóan kell haladnia a vágóélek között több állomáson keresztül, torzulás vagy elakadás nélkül. Ez a csík viselkedése, hogy hogyan kezeli a feszültség felhalmozódását, és hogyan tartja fenn a regisztrációt egy tucat vagy több állomáson keresztül, egy olyan jellemzőtől függ, amelyet a legtöbb formatervezési hivatkozás alig említ: a bevágások elkerülése.
Megkerülő bevágások és anyagáramlás a progresszív szerszámokban
A percenkénti több mint 200 ütéssel működő progresszív szerszámban a szalag nem csak passzív hordozó. Ez egy aktív szerkezeti elem, amely minden állomáson minden vágásból, hajlításból és formából felveszi a feszültséget. Amikor az egyik állomás lefelé húzza vagy oldalirányban nyújtja az anyagot, ez a deformáció meghúzza a szalagot a szomszédos állomásokon, eltorzítva a vezérlőfuratok helyét, elakadást okozva, és mérethibát okozva azokban az alkatrészekben, amelyek az alakítás megkezdése előtt rendben voltak. A sajtolószerszámokban található bypass hornyok célja, hogy megszakítsák ezt a feszültségátvitelt, így a szalag helyben deformálódhat anélkül, hogy a teljes folyamatot megsértené.
A legtöbb vágószerszám-tervezési hivatkozás áthaladó bevágásokat említ, vagy teljesen kihagyja azokat. A tapasztalt szerszámkészítők azonban az egyik leghatékonyabb eszköznek tartják őket a szalagstabilitás megőrzésében vegyes forgácsolási és alakítási műveletekkel. Ha látott már olyan progresszív szerszámot, amely tökéletes alkatrészeket gyárt az 1–5. állomáson, de a 6. és azon túli állomásokon túllép a tűréshatáron, akkor az alakító állomások közötti nem megfelelő feszültségmentesítés gyakori bűnös.
Pozitív és negatív bypass bemetszések
A fémlemez sajtolószerszámok negatív és pozitív bypass bevágásai közötti különbség az anyag kezelésének módjától függ a domborzati helyen.
Egy negatív bypass bevágás eltávolítja az anyagot a szalagról az állomások közötti meghatározott pontokon. Képzeljen el egy keskeny rést vagy téglalap alakú kivágást a hordozószalagba két alakítóállomás között. Amikor a felfelé irányuló állomás megnyújtja vagy meghúzza az anyagot, a nyitott rés elnyeli ezt az elmozdulást, ahelyett, hogy lefelé továbbítaná. A szalag enyhén megnyúlhat a nyitott bevágásba anélkül, hogy meghúzná a következő állomás regisztrációs pontjait. Ez a legelterjedtebb megközelítés, mert egyszerű a vágás a korai kioltóállomás során, és egyértelmű, mérhető feszültségcsökkentést biztosít.
A pozitív bypass bevágás az ellenkező megközelítést alkalmazza. Ahelyett, hogy eltávolítaná az anyagot, egy fület vagy kiálló anyagot hagy maga után, amely meghajol, meghajol vagy elhajol anélkül, hogy befolyásolná a kritikus hordozópályát. Tekintsd úgy, mint egy beépített-hajlékony illesztést. A fül a szabályozott helyi hajlítás révén elnyeli a deformációt, miközben az elsődleges hordozószalag egyenes és torzítatlan marad. A pozitív bypass kialakítások kevésbé elterjedtek, de kiválóak azokban a helyzetekben, amikor az anyag eltávolítása az elfogadható merevségi küszöb alá gyengítené a hordozót, különösen keskeny csíkok vagy vékony, puha anyagok esetén, amelyeknek nincs merevsége az adagoláshoz a teljes hordozószélesség támogatása nélkül.
Mikor érdemes az egyes típusokat használni? Vegye figyelembe ezeket a tényezőket:
- Csík szélessége:A keskeny sávok (3x részszélességnél kisebb) pozitív bypass-bevágásokkal rendelkeznek, amelyek megőrzik a szerkezeti folytonosságot. A szélesebb csíkok etetési problémák nélkül tolerálják a negatív bevágásokat.
- Anyag típusa:A nagyszilárdságú acélok és rugószilárdságú anyagok agresszíven továbbítják a feszültséget, így a negatív bypass bevágások elengedhetetlenek a szigeteléshez. A puha alumínium és a réz helyileg jobban deformálódik, és néha megfelelően működik pozitív bypass fülekkel.
- Állomástávolság:A szűk osztástávolságok kevés helyet hagynak a bevágások geometriájának. Ha a hely szűkös, pozitív bypass fülek tervezhetők a meglévő hordozóterületen belül. A negatív bevágásokhoz dedikált szalag-ingatlan szükséges, amely növeli a hangmagasságot.
Hogyan szabályozzák az anyagáramlást a bevágások megkerülésével
A mechanika intuitív, ha vizualizálja őket. Az olyan alakítási műveletek során, mint a mélyhúzás vagy az éles hajlítás, az anyag befelé áramlik a környező szalag területéről. Ez a befelé áramlás húzófeszültséget hoz létre a hordozószalagban az alakítóállomás mellett. Tehermentesítés nélkül ez a feszültség mindkét előtolási irányban kifelé terjed, kissé lerövidítve az állomások közötti tényleges osztásközt.
Már 0,05 mm-es hangmagasság-változás is elegendő ahhoz, hogy a következő állomáson félreállítsák a pilótákat. Szorozza meg ezt több formázó állomáson egymás után, és a kumulatív hiba növekszik mindaddig, amíg a pilóták nem tudnak megfelelően kapcsolódni, az alkatrészek el nem sodródnak a specifikációtól vagy a szalagcsatolás az emelők között. Mint formatervezési szakértőArt Hedrick megjegyzi, az élhajlás és a betáplálás inkonzisztenciája összekeverik ezeket a problémákat, így a szalagot egyre nehezebb ellenőrizni a downstream állomásokon.
A lemezalakításban lévő bypass hornyok megszakítják ezt a láncot azáltal, hogy mechanikus folytonosságot hoznak létre. Az alakító állomásról érkező feszültségmező eléri a bevágás határát, és inkább szétoszlik, mintsem a hordozón keresztül terjed. Mindegyik állomás viszonylag elszigetelten működik, friss, torzításmentes anyagot fogad, nem pedig a felfelé irányuló műveletek által előfeszített{2}.
Ez a szigetelés megakadályozza a szalag kihajlását is. Amikor egy formázó állomás összenyomja az anyagot (mint egy dombornyomás vagy egy érme esetében), az eltolt térfogatnak valahova el kell jutnia. Egy folytonos, dombornyomás nélküli vivőben ez az elmozdult térfogat enyhe csattanásként vagy hullámként jelenik meg az állomások között. A megkerülő hornyok lehetővé teszik, hogy az összenyomott anyag valahol kitáguljon anélkül, hogy a csíkot leemelné a szerszám homloklapjáról, vagy megzavarná az emelő-a-pilóta regisztrációját.
Tervezési irányelvek a bevágás geometriájához és elhelyezéséhez
A bypass hornyok mérete és elhelyezése nem önkényes. A bevágásnak elég nagynak kell lennie ahhoz, hogy elnyelje a várható deformációt, de nem olyan nagynak, hogy gyengítse a hordozót, vagy selejthullás problémát okozzon. Íme a legfontosabb tervezési paraméterek a bypass bevágás specifikációjához:
- Bevágás szélessége:Általában az anyagvastagság 1,5-3-szorosa. A szélesebb bevágások nagyobb feszültségcsökkentést biztosítanak, de több hordozóanyagot távolítanak el. Kezdje 2x vastagsággal, és állítsa be a próba eredményei alapján.
- Bevágás mélysége (szélbevágásokhoz):A hordozószalag szélességének 30-50%-át kell kinyúlnia a szalag szélétől. A mélyebb bevágások hatékonyabban izolálnak, de csökkentik a hordozó keresztmetszetét és az adagolási merevséget.
- Az alakító állomásokhoz viszonyított elhelyezés:Helyezze el a megkerülő bevágásokat közvetlenül minden olyan állomás elé, amely az anyagot kihúzza, meghajlítja vagy kimozdítja a szalag síkjából. A bevágásnak az alakító állomás és a legközelebbi vezetőfurat között kell lennie, hogy megakadályozza, hogy a feszültség elérje a rögzítési jellemzőket.
- Elhelyezés a pilótákhoz viszonyítva:Soha ne vágjon kikerülő bevágást a vezetőfurat helyén vagy annak közelében. A pilótának zavartalan anyagban kell ülnie a pontos szalagregisztráció érdekében. Tartson legalább kétszeres anyagvastagság-hézagot a bevágás határa és a vezetőfurat éle között.
- Bevágás alakja:A lekerekített végek csökkentik a feszültségkoncentrációt a horonyvégeknél. Az éles-sarkú hornyok repedéseket okozhatnak a rideg anyagokban vagy a megkeményedett{2}}anyagokban hosszabb gyártási folyamatok során.
- Szimmetria:A széles csíkoknál a mindkét szélen illeszkedő bevágások kiegyensúlyozott feszültségcsökkentést biztosítanak. Az egyoldalas bevágások aszimmetrikus csík viselkedést idézhetnek elő, ami a hordozó oldalirányú elsodródását okozhatja etetés közben.
Az elakadáshoz vagy a szalag torzulásához vezető gyakori hibák közé tartozik a bevágások túl közeli elhelyezése a vezetőfuratokhoz (gyengül a regisztrációs zóna), a bevágások túl sekélyek az alakítási feszültségek tényleges enyhítéséhez, vagy a bevágások teljes elhagyása az egymást követő alakító állomások között, és elvárás, hogy a hordozó elnyelje a kumulatív feszültséget deformáció nélkül.
Gyakorlati teszt a stancolási próba során: vizsgálja meg a csíkot a formázási állomások között egy rövid adag futtatása után. Ha hullámosságot, csavarodást vagy enyhe kihajlást észlel a hordozószalagon, akkor a feszültség továbbterjed a hornyok határain. Vagy mélyítse el a meglévő bevágásokat, adjon hozzá további bevágásokat, vagy szélesítse ki őket a domborzati zóna növelése érdekében. A szalagnak laposnak kell maradnia, és szabadon kell táplálnia az emelőnek minden állomáson következetes bekapcsolásával.
A bypass bevágások egy nagyobb szalagmérnöki kihívás egyik elemét jelentik. A teljes szalag elrendezése, beleértve az állomások sorrendjét, a hordozó típusát, az anyaghasználatot és a osztástávolságot, nemcsak a feszültségviselkedést, hanem az anyagköltséget és a selejt arányát is meghatározza a teljes gyártási folyamat során. Ez a szélesebb körű optimalizálási probléma a szalagelrendezés alapjaival kezdődik.
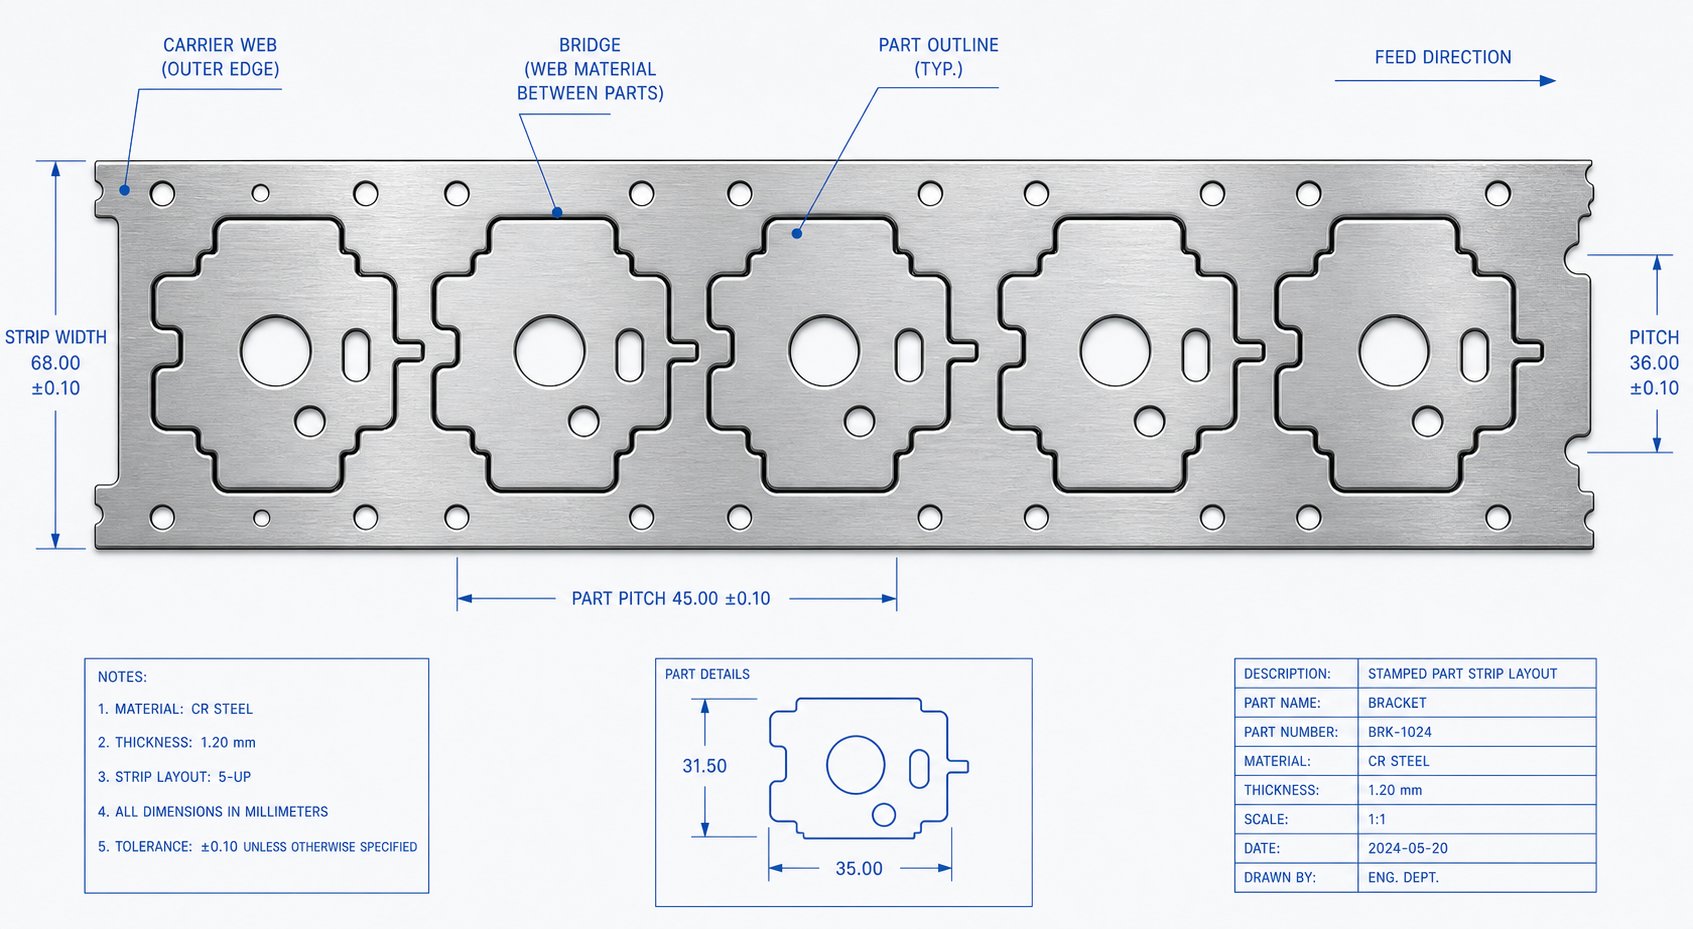
A szalagok elrendezésének optimalizálása és méretezése
Az anyagköltség általában a teljes költség 40-60%-át teszi ki egy bélyegzett rész esetében. Ez azt jelenti, hogy az alkatrész elrendezése a szalagon közvetlenebb hatással van a jövedelmezőségre, mint szinte bármely más mérnöki döntés a progresszív szerszámszalag-elrendezésben. Az az elrendezés, amely minden tekercsből akár 3%-kal több használható területet is kiszorít, évente több tízezer dollárt takarít meg egy nagy volumenű programon.
A szalagelrendezés-optimalizálás bélyegzése a geometria, a folyamattervezés és a költségtervezés metszéspontja. Ön egyszerre határozza meg az állomások sorrendjét, számítja ki a hídszélességeket, választja ki a hordozó konfigurációkat, és méretezi a szerszámpapucsot, hogy illeszkedjen a rendelkezésre álló présgéphez. Minden dimenzió kapcsolódik a másikhoz. Változtasd meg a menetemelkedést, és változtasd meg a szerszám hosszát. Változtassa meg a szerszám hosszát, és szükség lehet egy másik préselésre.
A csíkok elrendezésének alapelvei és az anyaghasználat
A csík elrendezésének megtervezése három kérdés megválaszolásával kezdődik: milyen széles legyen a csík, mennyit halad előre vonásonként (a hangmagasság), és milyen sorrendben történnek a műveletek?
A szalag szélességét az alkatrész legszélesebb mérete, valamint a híd anyaga határozza meg mindkét oldalon. Egy széles körben elfogadott ökölszabály szerint a minimális hídvastagság az anyagvastagság 1,25-1,5-szerese. Egy 1,5 mm vastag résznél ez körülbelül 1,9-2,25 mm áthidalást jelent minden élen. A képlet egyszerű: szalag szélessége=rész szélessége + 2B, ahol B a híd vastagsága. A hangmagasság (vagy progresszió) hasonló logikát követ: Hangmagasság=Részhossz + B, amely azt a távolságot jelenti, amelyet a csík minden egyes megnyomásával előrehalad.
Az anyagfelhasználású bélyegzőszerszám teljesítményét a részterület és a löketenként felhasznált teljes szalagterület arányaként számítják ki. Az iparági referenciaérték legalább 75%-os kihasználtságot céloz meg. Ez alatt túl sok vásárolt anyagot alakít át hulladékcsigákká és hordozóvázakká.
Két elrendezési megközelítés befolyásolja drámaian a felhasználást:
- Egy-soros, egy-menetes elrendezés:A szalag mentén egyetlen sorban elhelyezett részek. Egyszerű tervezés és adagolás, de gyakran alacsonyabb kihasználtságot eredményez, mivel az alkatrészek közötti hézagokat nem lehet visszanyerni.
- Szögletes átjáró (fészkelő) elrendezés:Az alkatrészek ferdén döntöttek, így profiljaik egymásba illeszkednek, hasonlóan a kirakós darabokhoz. Ezzel jelentős anyag nyerhető vissza abból, ami egyébként elvesztegetett réstérből lenne, különösen a szabálytalan alakú alkatrészek esetében. A kompromisszum a megnövekedett szerszámbonyolítás és a potenciálisan kiegyensúlyozatlan forgácsolóerők.
A több-soros elrendezések, ahol két vagy több rész egymás mellett-egymás mellett-fészkelődik a sáv szélességében, egy másik utat kínál a nagyobb kihasználtsághoz. Növeli az anyaghatékonyságot, de növeli a szerszámszélességet, az állomások számát és az erőszükségletet. A szimmetrikus részek esetében gyakran a szalagon keresztül -fejtől-végig tükrözve a legjobb kombinációt adják a kihasználtságnak és a kezelhető szerszámbonyolításnak.
Kockaméret tervezése és sajtókiválasztás
A szalag elrendezési méretei közvetlenül a sajtolószerszám méretére kaszkádolódnak. A szerszám teljes hossza megegyezik az állomások számának szorzatával a hangmagasság távolságával, plusz a szerkezeti alátámasztáshoz vagy a feszültségmentesítéshez szükséges üresjárati állomásokkal. A matrica szélessége magában foglalja a szalag szélességét, valamint helyet biztosít a vezetősíneknek, emelőknek és sarokblokkoknak mindkét oldalon.
Itt válnak elengedhetetlenné a szerszámméret-táblázat elvei. A szerszámpapucsnak bele kell illeszkednie a préságy támasztólemezének méreteibe, és a zárási magasságnak (zárt állapotban a felső és az alsó saru közötti távolság) a prés rendelkezésre álló nappali fénytartományán belül kell lennie. A 12 állomást igénylő elrendezés 35 mm-es osztásközzel legalább 420 mm-es szerszámhosszt eredményez a végmargók hozzáadása előtt. Ha a célprésnek 400 mm-es ágynyílása van, akkor olyan problémája van, amelyet semmiféle downstream optimalizálás nem tud megoldani.
A kapcsolat mindkét irányban működik. Néha először kiválasztja a prést a mennyiségi követelmények és a rendelkezésre álló berendezések alapján, majd korlátozza az elrendezést, hogy illeszkedjen. Más esetekben az alkatrész geometriája és az állomások száma határozza meg a szerszám méretét, és ennek megfelelően választja ki a prést. Amint azt Peter Ulintz, a MetalForming Magazine hangsúlyozza, a szalag elrendezése határozza meg az erőeloszlást a nyomószánon keresztül, vagyis a billenési nyomatékokat az elrendezés tervezése során kell értékelni, nem a matrica megépítése után.
A terhelések kiegyensúlyozása számít. Ha a vágási erők a szerszám egyik oldalára összpontosulnak, a préselés oldalra csúszik, ami egyenetlen kopást és méretbeli inkonzisztenciát okoz. A tervezők ezt úgy oldják meg, hogy eltolják a szalag helyzetét a prés középvonalához képest, vagy nyírási szögeket adnak a kiválasztott lyukasztókhoz az erők újraelosztása érdekében.
Törmelékcsökkentés az elrendezés optimalizálásával
A hordozó kialakítása az a változó, amely a legközvetlenebb hatással van a hulladékszázalékra. Három konfiguráció uralja a progresszív die gyakorlatot:
- Központi szolgáltató:Egyetlen szövedék fut végig a szalag középvonalán, összekötve az alkatrészeket mindkét oldalon. Legjobb keskeny részekhez, ahol az éltartók túl sok anyagot pazarolnának. Mérsékelt hulladékot termel.
- Oldalsó tartó (egy él):A hordozószalag az egyik szalagél mentén fut. Gyakori azoknál az alkatrészeknél, amelyeknél az alakításhoz az ellenkező élre van szükség. Az egyszerű adagolás, de az aszimmetrikus szalag viselkedés további vezetőelemeket igényelhet.
- Kettős hordozó (mindkét él):A szalag mindkét szélén található háló maximális stabilitást és kiegyensúlyozott adagolást biztosít. Ideális széles szalagokhoz és nehéz alakítási műveletekhez, de a legtöbb anyagot hulladékként fogyasztja, mivel mindkét él csontváz hulladékká válik.
A következő táblázat bemutatja, hogy az elrendezési konfiguráció hogyan befolyásolja az anyagfelhasználást egy téglalap alakú mintadarabnál (25 mm x 15 mm, 1,0 mm vastag):
| Elrendezés konfigurációja | Csík szélessége | Hangmagasság | Anyagfelhasználás | Relatív hulladékarány |
|---|---|---|---|---|
| Egysoros, oldalsó tartó | 30 mm | 27 mm | 46% | Magas |
| Egysoros, kéthordozós | 33 mm | 27 mm | 42% | Nagyon magas |
| Két-soros beágyazott, középső hordozó | 45 mm | 18 mm | 62% | Mérsékelt |
| Két-soros tükrözés, két szolgáltató | 50 mm | 17 mm | 71% | Alacsony |
| Szögletes beágyazott, egyetlen hordozó | 38 mm | 20 mm | 66% | Közepes{0}}alacsony |
Észreveheti a 42%-ról 71%-ra történő ugrást, ha az egyszerű egysoros-elrendezésről a tükrözött két-soros konfigurációra vált. Évente 50 tonna acélt használó programnál ez a különbség nagyjából 15 tonna anyagmegtakarítást jelent, ami eltörpül a bonyolultabb szerszám további szerszámköltsége mellett.
A hordozónak magának is egyensúlyban kell lennie a stabilitás és az anyagfelhasználás között. Aszilárd hordozóalapvető vágásnál és hajlításnál működik, ahol a szalag a löket során végig sík marad. A feszített szalagtartó, stratégiai vágással vagy hurokkal a rögzítési pontokban, elengedhetetlen a mélyalakítási vagy -húzási műveletekhez, ahol az alkatrész függőlegesen mozog és kihúzza az anyagot a tartóból. Ha itt helytelenül választ, vagy egy túl-tervezett hordozóra pazarol anyagot, vagy a rosszul tervezett hordozóról szalaghibát okoz.
A szalagelrendezés meghatározza a szerszám fizikai lábnyomát és költségszerkezetét. A papírelrendezések és a kézi számítások azonban csak ennyit tudnak megjósolni a valós-anyagok viselkedéséről. Ha összetett alakításról van szó, a kérdés a geometriáról a fizika felé tolódik el: vajon az anyag valóban úgy fog folyni, ahogyan az elrendezés feltételezi, vagy elvékonyodik, ráncosodik vagy a tűréshatáron túl visszaugrik? A kérdés megválaszolása az acél vágása előtt szimulációt igényel.
Szimulációs eszközök és a tervezés validálása
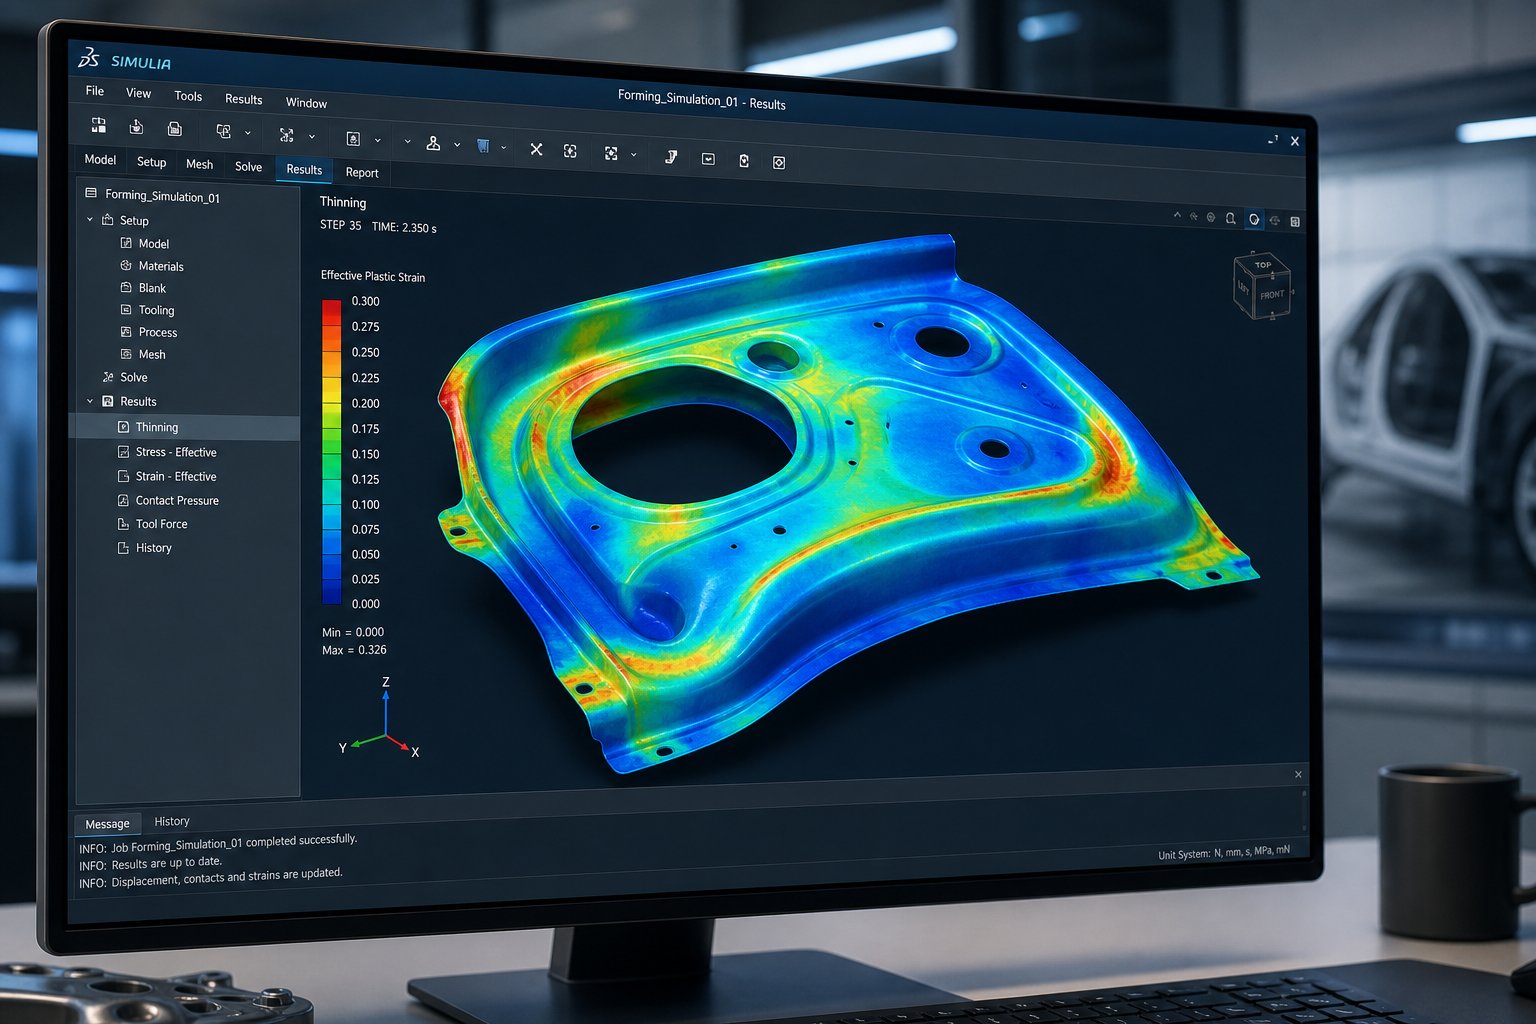
A szalagelrendezés megmondja, hová kerül az anyag. A szimuláció megmondja, hogy valóban eljut-e oda anélkül, hogy elszakadna, gyűrődne vagy kiugorna a tűrésből. Ez az a lépés, amelyet a legtöbb bélyegző szerszámtervezési PDF-forrás teljesen kihagy, mégis ez az a lépés, amely elválasztja a három próba iterációt igénylő eszközt az első találatkor lefutó eszköztől.
A bélyegzőszerszám FEA szimulációja az autóipari OEM-ek számára fenntartott luxusról az iparágban szokásos mérnöki gyakorlattá vált. Az ok egyszerű gazdaságosság: egy néhány ezer dollárba kerülő formázási szimuláció megakadályozza a több tízezerbe kerülő szerszám-újramunkát. Mielőtt bármilyen acélt a szerszámhoz vágnának, a virtuális tervezés előrejelzi az anyagáramlást, azonosítja a meghibásodási kockázatokat, és számszerűsíti a visszarugózást, így a tervező előre tudja kompenzálni a geometriát, ahelyett, hogy az edzett szerszámacél utólagos csiszolását végezné.
FEA és alakíthatósági szimuláció a szerszámtervezésben
A végeselem-elemzés több ezer kis elemre bontja a nyersdarabot, és kiszámítja, hogy mindegyik hogyan deformálódik a szerszám geometriája által meghatározott erők, kényszerek és súrlódási feltételek mellett. A szoftver minden elemnél megoldja a feszültség-húzódási egyenleteket a teljes préslöket során, így olyan teljes képet ad az anyag viselkedéséről, amelyhez semmilyen kézi számításon vagy tapasztalaton alapuló becslés nem tud felelni.
Mit mutat valójában a fémlemez sajtolásánál alkalmazott alakíthatósági elemzés? Képzelje el, hogy bármelyik ezredmásodpercben leállíthatja az alakítási folyamatot, és az alkatrész felületének minden pontján ellenőrizheti a nyúlási állapotot. Lényegében ez az, amit a FEA biztosít. Láthatja, hol vékonyodik el veszélyesen az anyag, hol alakul ki a nyomófeszültség a gyűrődés felé, és hol jósolják a nyúlási koncentrációk a repedést, mielőtt az megtörténne.
Ezen a téren a domináns eszközök közé tartozik az AutoForm, a Dynaform és a STAMPACK. A publikált kutatás aJournal of Plasticity Engineeringösszehasonlította a Dynaformot és az AutoForm-ot az alumíniumlemez bélyegzéséhez, és megállapította, hogy mindkét platform megbízható előrejelzéseket ad, ha az anyagmodelleket és a peremfeltételeket megfelelően meghatározzák. A gyakorlati különbség gyakran a megoldó sebességében, a felhasználói felület preferenciáiban és abban, hogy az egyes platformok hogyan kezelik az adott anyagmodelleket, nem pedig az alapvető pontossági hiányosságokban.
Az alakíthatóság értékelésének középpontjában a formázási határdiagram (FLD) áll. Több mint 50 éve fejlesztették ki ésóta folyamatosan finomítják, az FLD a szimuláció minden elemére ábrázolja a nagyobb feszültséget a kisebb feszültségekkel szemben. A diagramon látható görbe, amelyet formázási határgörbének (FLC) neveznek, a biztonságos formázás és a lokális elnyelés kezdete közötti határt jelenti. Minden olyan elem, amelynek alakváltozási állapota az FLC felett van, meghibásodik. A görbéhez közeli, de az alatti elemek egy marginális zónában helyezkednek el, ahol a termelési ingadozások túlléphetik a határértéket.
Az FLC helyzete a diagramon elsősorban az anyag munka{0}}edzési kitevőjétől (n-érték) függ. A magasabb n-értékek felfelé tolják a görbét, ami azt jelenti, hogy az anyag nagyobb igénybevételt tolerál a meghibásodás előtt. Ez az oka annak, hogy a 0,20 n-értékű lágyacél könnyebben formálódik, mint a nagy-szilárdságú, 0,12 n-értékű kettős{8}}fázisú acél, még akkor is, ha mindkettő azonos vastagságú.
Springback előrejelzési és kompenzációs stratégiák
Minden kialakított alkatrész visszaugrik, amikor a prés kinyílik és a szerszám kiold. A fémlemez az alakítás során rugalmas energiát tárol, amely a külső erő megszűnésének pillanatában a méretváltozás során felszabadul. Enyhe acél esetén a rugós visszaugrás 1-2 fokkal eltolhatja a karima szögét. A fejlett, nagyszilárdságú acélok (AHSS) és a nagy szilárdságú alumíniumötvözetek esetében a visszaugrás meghaladhatja a 10 fokot, és erős panelcsavarodást okozhat, ami kompenzáció nélkül használhatatlanná teszi az alkatrészt.
A rugós visszatérítés kompenzációja a szerszámtervezésben olyan szisztematikus stratégiát követ, amelyAz AutoForm Engineering leírjamint "mérni, mérsékelni, ellenőrizni és kompenzálni". Minden fázis az előzőre épül:
- Intézkedés:Építse meg a szimulációt teljes folyamathűséggel, beleértve a betét tonnatartalmát, a kötőanyag-réseket, a súrlódási feltételeket és az anyagjellemzést a feszítés{0}}sűrítési tesztekből. Szimulálja a teljes műveletsort, és mérje meg a kapott visszarugózási eloszlást a panelen.
- Enyhítés:A kompenzáció megkísérlése előtt csökkentse a visszarugózást kezelhető szintre. A technikák közé tartozik a szűk sugarak kialakítása, az oldalfalak vasalása és a termék geometriájának módosítása a merevség növelése érdekében. Az olajkonzerválás és az oldalsó-falgöndörítési módok nem kompenzálhatók, és ezeket folyamat- vagy termékmódosításokkal kell kezelni.
- Ellenőrzés:Értékelje a folyamat robusztusságát annak szimulálásával, hogy az anyagtulajdonságok változása, a súrlódás változása és a vastagság változása hogyan befolyásolja a rugózás ismételhetőségét. Ha a folyamat instabil, a kompenzáció nem érvényesül a gyártótekercseken.
- Kompenzáció:Alkalmazzon geometriai eltolásokat a szerszámfelületekre, így az alkatrész visszaugrik a célformába. Ehhez általában 3-5 szimulációs iterációra van szükség ahhoz, hogy konvergáljon egy megfelelő eredményhez.
A bélyegzési szimuláció során a szögek mérése itt fontos. A szoftver kiszámítja a szögeltérést a felhasználó -meghatározott keresztmetszete-, összehasonlítva a rugózott panel geometriáját a névleges CAD értékkel. A 90 fokos szögben tervezett, 93 fokban kinyíló karimánál a szerszám felületét körülbelül 87 fokosra kell hajlítani, így a rugalmas visszaállás a végső szöget a célba hozza. A pontos kompenzáció mértéke az anyagminőségtől, a hajlítási sugártól és az adott helyen fennálló formázási előzményektől függ.
Kritikus betekintés a jelenlegi gyakorlatból: az AHSS és a nagyszilárdságú alumínium esetében az a gyakori szimulációs feltételezés, miszerint az anyag azonos módon viselkedik feszültség és összenyomás hatására, megbízhatatlan visszarugózási előrejelzésekhez vezet. A feszültség-tömörítési vizsgálati adatok, bár nehezebb megszerezni, jelentősen javítják ezeknek az anyagoknak az előrejelzési pontosságát. Enélkül megsokszorozódnak a kompenzációs iterációk a fizikai világban.
Szimulációs jelentések értelmezése tervezési döntésekhez
A szimulációs szoftver nagy mennyiségű kimenetet generál. Annak ismerete, hogy mely eredmények számítanak, és milyen küszöbértékek váltják ki a tervezési felülvizsgálatot, elválasztja a hatékony használatot a költséges számgenerálástól. Íme a legfontosabb szimulációs kimenetek, és mit mondanak mindegyik a szerszámtervezőnek:
- Vékonyodási térkép:A vastagságcsökkenés százalékos arányát mutatja a formált rész minden pontján. Az elfogadható határok jellemzően 20-25%-os maximális elvékonyítást tesznek lehetővé a szerkezeti részek esetében. Ennek túllépése anyaghiba kockázatára vagy elégtelen alakíthatósági ráhagyásra utal a gyártási eltérésekhez.
- Képzési határdiagram (FLD) diagram:Minden elem alakváltozási állapotát leképezi az anyag képződési határgörbéjével. A zöld zónában lévő elemek (az FLC 70%-a alatt) kényelmes biztonsági ráhagyással rendelkeznek. A sárga zóna (az FLC 70-90%-a) marginális alakíthatóságot jelez. A piros zóna (az FLC felett) meghibásodást jelez előre.
- Ráncjelző:Azonosítja azokat a területeket, ahol a nyomófeszültség meghaladja az anyag kihajlási ellenállását. Kisebb ráncosodás a később levágott területeken elfogadható lehet. A funkcionális felületek gyűrődése folyamatmódosítást, jellemzően megnövekedett kötőanyagnyomást vagy a termék geometriájának megváltoztatását igényli.
- Rajzolj-mérésben:Nyomon követi, hogy formázás közben milyen messzire folyik befelé az anyag a nyersdarab élétől. Az egyenetlen behúzás-kiegyensúlyozatlan visszatartó erőkre vagy a nyersdarab helytelen formájára utal. A célfelhasználás-értékei a termékmérnök anyagáramlási tervéből származnak.
- Springback elmozdulási térkép:Megjeleníti a méreteltérés nagyságát és irányát a kirakodás után. Az alkatrész geometriai tűréshatárát meghaladó területek kompenzációt vagy folyamatmódosítást igényelnek.
- Vastagsági nyúlás eloszlás:Feltárja, hol sűrűsödik az anyag (kompressziós zónák) és hol vékonyodik (feszültségi zónák). Az 5-8% feletti megvastagodás a karimás területeken potenciális gyűrődésre vagy a szerszám interferenciájára figyelmeztet a további műveletek során.
Amikor az eredmények tervezési felülvizsgálatot igényelnek, az a súlyossági zónától és az alkatrész funkcionális követelményeitől függ. Az A-felületen látható elvékonyodási nyomokat mutató kozmetikai panelt még 15%-os elvékonyításnál is felül kell vizsgálni. Egy szerelvény belsejébe rejtett szerkezeti konzol 25%-os elvékonyodást is elviselhet, ha a fennmaradó falvastagság még megfelel a terhelési követelményeknek. A kontextus határozza meg a döntést, nem pedig egyetlen univerzális küszöb.
Az iteratív munkafolyamat így néz ki: szimuláció futtatása, eredmények áttekintése az elfogadási feltételek alapján, a szerszámgeometria vagy a folyamatparaméterek módosítása, újra{0}}szimuláció és összehasonlítás. A tapasztalt szimulációs mérnökök általában 3-6 iterációban konvergálnak a szabványos alkatrészekhez. A több alakítóállomással, vegyes húzási és formázási műveletekkel, valamint a rugózásra érzékeny anyagokkal rendelkező összetett panelek 10 vagy több iterációt igényelhetnek, ami még mindig sokkal olcsóbb, mint a fizikai próbahurkok, ciklusonként 5000-20 000 dollárért.
Egy gyakorlati hiányosság maradt. A szimuláció igazolja, hogy egy terv képes előállítani megfelelő alkatrészt, de nem helyettesítheti a jól felépített referenciadokumentumokban{1}}kódolt felhalmozott tudást. A mérnöknek továbbra is szüksége van tűréstáblázatokra, anyagadatbázisokra, alkatrészkatalógusokra és tervezési ellenőrző listákra, hogy több száz kisebb döntést hozzon, amelyekre a szimuláció nem tér ki. Ennek a referenciakönyvtárnak a felépítése, és annak ismerete, hogy mikor kell az öntanulmányon túlmenően-szakértői együttműködésre lépni, ez a rejtvény utolsó darabja.
Megbízható szerszámtervezési referenciák és szakértői támogatás keresése
A szimuláció lezárja a tervezési érvényesítési hurkot, de a szimulációba bevitt több száz kisebb döntés, a hézagértékek, az anyagállandók, az alkatrészspecifikációk, a tűrésszabályok mind a referenciadokumentumokban élnek. A referenciák minősége közvetlenül befolyásolja a szerszámok minőségét. A nem ellenőrzött forrásból származó bélyegzőszerszám-tervező PDF-letöltése elavult képleteket vagy helytelen anyagadatokat tartalmazhat, amelyek hibákat terjesztenek minden ráépített számításban.
Hogyan lehet tehát elkülöníteni a hiteles forrásokat az újrahasznosított tartalomtól? És mikor éri el az önálló tanulás{0}}határait?
PDF-források és műszaki szabványok értékelése
Nem minden olyan dokumentum, amely magát a szerszámtervezési referenciaútmutatónak nevezi a mérnökök számára, érdemel polcot. Keresse meg ezeket a minőségjelzőket, mielőtt bármilyen műszaki PDF-ben megbízna:
- Felülvizsgálat ellenőrzése és dátuma:A hiteles hivatkozások átdolgozási számokat és közzétételi dátumokat tartalmaznak. A verzióelőzmények nélküli sajtolószerszám-tervezési kézikönyv PDF-fájlja nem ellenőrizhető a jelenlegi anyagszabványok vagy a frissített gyártási gyakorlatok szerint.
- A szerző hitelesítő adatai:A gyakorló szerszámmérnökök által készített, elismert iparági testületek által közzétett vagy az OEM-programok keretében kidolgozott dokumentumok nagyobb súllyal bírnak, mint a névtelen összeállítások.
- OEM specifikációs hivatkozások:A minőségi útmutatók konkrét szabványokra (ASTM, ISO, SAE) hivatkoznak, nem pedig alátámasztatlan általános állításokra. Az ezekkel a szabványokkal való kereszthivatkozás-ellenőrzi a tartalmat.
- Strukturált módszertan:A megbízható referencia egy logikai sorrendet követ a bemenetektől (anyagtulajdonságok, alkatrészgeometria) a számításokon át a kimenetekig (szerszámméretek, folyamatparaméterek). Ha egy dokumentum hirtelen következtetéseket von le anélkül, hogy megmutatná az utat, kezelje szkeptikusan.
A megalapozott források közé tartozik a Dayton Rogers Red Book, amelyet az iparágban elismertek, mint a precíziós fémformázási gyakorlatok útmutatóját-, amely tartalmazza a tűréseket, a hajlítási sugarakat, az üresedési szabályokat és a gyártási irányelveket. Az akadémiai platformok, mint plA Cornell Egyetem műszaki szabványok könyvtárahozzáférést biztosítanak az ASTM, IEEE, ISO és SME szabványokhoz olyan előfizetéseken keresztül, amelyek biztosítják a tartalom naprakészségét és megfelelő karbantartását. A Society of Manufacturing Engineers (SME) olyan digitális könyvtárakon keresztül elérhető műszaki erőforrásokat tart fenn, mint a Knovel, amelyek strukturált, szakértői{1}}formátumban lefedik a szerszámtervezési módszertant.
Professzionális Die Design Reference Library építése
Egy dolgozó szerszámmérnöknek egynél több dokumentumra van szüksége. Szüksége van egy funkció szerint rendezett könyvtárra, ahol minden erőforrás más-más célt szolgál a tervezési munka különböző fázisaiban:
- Anyagtulajdon-adatbázisok:Minden bélyegzett ötvözet szakítószilárdsága, folyáshatára, nyúlása, n-értéke és r-értéke. Ezek közvetlenül beépülnek a hasmagasság-számításokba, az alakíthatósági előrejelzésekbe és az űrtartalom-becslésekbe.
- Tolerancia- és távolsági szabványok:Táblázatok, amelyek anyagonként és vastagságonként kódolják az elfogadható távolságokat, sorjamagasságokat és mérettűréseket. Ezek az alapvonalak minden új kocka esetében.
- Tervezési ellenőrző listák:Lépésről lépésre{0}}-ellenőrző listák a szalagelrendezés áttekintéséről, az összetevők specifikációiról, a sajtókompatibilitásról és a próba előkészítéséről. Az ellenőrzőlisták megakadályozzák, hogy a tapasztalt-mérnökök holttérbe kerüljenek, ahol az ismerős lépések kihagyását okozzák.
- Alkatrész katalógusok:A főbb beszállítók szabványos lyukasztóinak, szerszámgombjainak, rugóknak, vezetőrendszereinek és rögzítőelemeinek specifikációi. A kereskedelmi forgalomban kapható termékek ismerete megakadályozza, hogy a már megoldott problémák túlzott-egyéni megoldásait tervezzük.
- OEM és vásárlói specifikációk:Vállalati speciális követelmények az élminőségre, síkosságra, anyagtanúsításra és méretjelentésekre vonatkozóan, amelyek felülírják az általános iparági szabványokat.
Rendszerezze ezeket projektfázisok szerint: elvi elrendezés, részletes tervezés, kipróbálás és gyártási karbantartás. Ha egy kérdés bármely szakaszban felmerül, pontosan tudnia kell, hogy melyik erőforrás válaszol rá, anélkül, hogy a semmiből kellene keresnie.
Csatlakozás az Expert Die Design támogatáshoz
A referenciadokumentumok kiválóak a szabványos problémák ismert megoldásainak kódolásában. Újszerű kombinációkkal küszködnek: szokatlan anyagviselkedés, szoros tűrések kölcsönhatása, összetett több-állomás-képző sorozatok, ahol a feszültségi útvonalak kiszámíthatatlanok, vagy sorjaszabályozási követelmények, amelyek ütköznek a szerszámélettartam-célokkal. Ezek a helyzetek olyan tapasztalatot igényelnek, amelyet egyetlen PDF sem tud teljes mértékben rögzíteni.
Ha a tervezési kihívás egyéni lyukasztó- és emelőkonfigurációkat, nem-szabványos hézag-optimalizálást a fejlett anyagokhoz, vagy az agresszív alakítási folyamatok megkerülési stratégiáit foglal magában, a hasonló problémákat megoldó gyártóval való együttműködés felgyorsítja az utat a koncepciótól a gyártásra kész{1}}szerszámig.YICHENEzt a szerepet azoknak a mérnököknek szolgálja, akik elvégezték a referenciamunkát, és egyedi sajtolószerszám-megoldásokra van szükségük, különösen olyan összetett szerszámszerkezeteknél, amelyek sorjaszabályozást, hézag-optimalizálást és olyan anyagáramlási kihívásokat foglalnak magukban, amelyek meghaladják a szabványos katalógus-megoldások megoldását.
A cél nem az önálló tanulás{0}}helyettesítése, hanem annak kiegészítése. Az erős referenciakönyvtár jobb együttműködővé tesz a gyártó partnerekkel, mert ugyanazt a szaknyelvet beszéli, és megérti a korlátokat. A legjobb eredmények akkor érhetők el, ha az alapos mérnöki tudás találkozik a gyártási-tesztelt gyártási képességekkel, így a PDF-elmélet szállítandó alkatrészekké válik.
Bélyegző dizájn PDF: Gyakran Ismételt Kérdések
1. Mit kell tartalmaznia a bélyegzőszerszám-tervező PDF-nek?
Egy átfogó sajtolószerszám-terv PDF-nek tartalmaznia kell a szerszámtípus kiválasztását (progresszív, összetett, transzfer), a szerszám alkatrészeinek specifikációit, az anyagtípusonkénti hézagszámítási módszereket, a szalagelrendezés optimalizálási elveit, a megkerülő bevágás tervezési irányelveit és a tűrésszabványokat. A minőségi referenciák közé tartoznak az anyagtulajdonság-táblázatok, a mennyiségbecslés képletei és a strukturált ellenőrző listák is, amelyeket a mérnökök közvetlenül alkalmazhatnak a CAD-munka során vagy a sajtóban. Keressen olyan dokumentumokat, amelyek revízióvezérléssel, szerzői hitelesítési adatokkal és elismert szabványok, például ASTM vagy ISO hivatkozásokkal rendelkeznek.
2. Hogyan számítja ki a különböző fémlemezek préselési hézagát?
A préselési hézag kiszámítása az oldalankénti anyagvastagság százalékában történik. A szabványos kiindulási pont az anyagvastagság 10-11%-a, de a helyes érték az anyag szakítószilárdságától és hajlékonyságától függ. A lágyacél általában 8-12%, a rozsdamentes acél 12-16%, az alumínium 6-10%, a nagyszilárdságú acélok pedig 14-20%. A nagyobb szilárdságú anyagok nagyobb hézagot igényelnek, mert agresszívebben ellenállnak a nyírásnak. A megfelelő hézag biztosítja, hogy a töréssíkok a lyukasztó és a szerszám élei tisztán konvergáljanak, minimalizálva a sorja magasságát és meghosszabbítva a szerszám élettartamát.
3. Mi a célja a bypass bevágásoknak a progresszív sajtolószerszámokban?
A bypass hornyok megszakítják a feszültségátvitelt az állomások között egy progresszív szerszámban. Amikor egy formázó állomás anyagot húz vagy hajlít, húzófeszültséget hoz létre, amely továbbterjedhet a hordozószalagon, eltorzítva a vezetőfuratok helyét, és adagolási elakadást okozva a későbbi állomásokon. A negatív bypass hornyok eltávolítják az anyagot, így nyitott domborzati zónákat hoznak létre, míg a pozitív bypass bevágások hajlékony füleket hagynak maguk után, amelyek elnyelik a deformációt. A bevágások megfelelő elhelyezése közvetlenül az alakító állomások előtt megakadályozza a halmozott emelkedési hibákat, a szalag kihajlást és a méretbeli eltolódást az előremenetben.
4. Hogyan javítja a FEA szimuláció a bélyegzőszerszám-tervezést?
A végeselem-elemzés megjósolja az anyag viselkedését, mielőtt bármilyen fizikai szerszámot megépítenének, és virtuális alakításon keresztül azonosítja a vékonyodási kockázatokat, a gyűrődési zónákat és a visszaugró mértéket. Az olyan eszközök, mint az AutoForm és a Dynaform, alakítási határdiagramokat használnak az alakíthatósági margók értékelésére az alkatrész minden pontján. A visszarugózási kompenzációs szerszám tervezése iteratív szimulációra támaszkodik a geometriai eltolások alkalmazásához, így az alkatrészek visszaugrik a célméretekre. Ez a megközelítés általában 5-8 ciklusról 1-2-re csökkenti a fizikai próba iterációit, így 20 000-100 000 USD vagy több utómunkálati költséget takarít meg szerszámonként.
5. Mikor kell a mérnököknek együttműködniük egy egyedi szerszámgyártóval, ahelyett, hogy PDF-referenciákra hagyatkoznának?
A PDF-referenciák hatékonyan kezelik a szabványos problémákat, de a szűk tűréshatárok, a szokatlan anyagok és az összetett több-állomás-képző sorozatok új kombinációi gyakran meghaladják a dokumentált irányelvek által lefedett mértéket. A mérnökök hasznot húznak az olyan gyártópartnerekből, mint a YICHEN, amikor a tervezés során egyedi lyukasztó- és emelőkonfigurációkat, nem szabványos hézag-optimalizálást a fejlett, nagyszilárdságú acélokhoz-vagy agresszív bypass-bevágási stratégiákat alkalmaznak a mélyalakításhoz. Egy tapasztalt szerszámgyártó ellenőrzi a terveket a gyártási valósághoz képest, és megoldja azokat a kihívásokat, ahol az anyagok viselkedése olyan módon kölcsönhatásba lép a szerszámok korlátaival, amit az általános referenciák nem jelezhetnek előre.


