


Miért hosszabbítja meg a strukturált karbantartási ellenőrzőlista élettartamát?
A bélyegzőszerszám karbantartási ellenőrző listájaa szerszámon meghatározott időközönként elvégzett ellenőrzések, mérések és korrekciós műveletek dokumentált sorozata, hogy megőrizze a vágási geometriáját, beállítását és gyártási képességét. Ez egyenesen hangzik. Mégis ez az egyetlen dokumentum jelenti a különbséget a több százezer megbízható ütést futtató szerszám és egy olyan között, amelyik a kedd délutáni gyártás felénél kiüti az ütést.
Mit takar valójában a bélyegzőszerszám-karbantartási ellenőrzőlista
Tekintsd az ellenőrzőlistát úgy, mint a figyelem négy rétegét, amelyek a kocka működési ciklusához vannak leképezve. A futás előtti-ellenőrzések megerősítik, hogy a szerszám biztonságosan betölthető, és a méretek megfelelőek. In-futási ellenőrzések figyelik az alkatrész minőségét és a szalag előrehaladását, miközben a prés forog. A futtatás-utáni eljárások rögzítik-a munkavégi állapotot-, és megjelölik a felmerülő kopást. Az ütemezett lebontások a szerszámot az egyes alkatrészekre bontják mérés, élezés és csere céljából. Minden réteg elkapja azokat a problémákat, amelyeket a többiek elmulasztottak, és bármelyikük kihagyása egy vakfoltot hagy maga után, ahol a kis problémák költséges hibákká válnak.
Megfelelő felépítés esetén az ellenőrzőlista diagnosztikai eszközként is funkcionál. Minden rögzített mérés, minden sorjamagasság és minden rögzített rugóhossz egy kopástörténetet készít, amely felfedi az idő múlásával kialakuló mintákat. Ez a történelem nemcsak azt mutatja meg, hogy mit kell javítani ma, hanem azt is, hogy mi fog elbukni a következő hónapban.
Miért működik a legtöbb üzlet egy nélkül?
Íme a kényelmetlen igazság: a legtöbb sajtóbolt még mindig a törzsi ismeretekre támaszkodik, amelyeket a technikusok szájról szájra adtak át. A veterán szerszámgyártó tudja, hogy a 47-es Die #47 pilótáit 30 000 találatonként ellenőrizni kell, mivel a második -állomási átfúrás szigorú toleranciája van. De amikor ez a technikus nyugdíjba megy, vagy másik műszakba költözik, a tudás kisétál az ajtón. A karbantartás minősége inkonzisztenssé válik, és a nem tervezett leállások felfelé kúsznak.
A megelőző karbantartási keretA strukturált eljárások köré épülő találgatást megismételhető fegyelem váltja fel. Biztosítja, hogy tapasztalati szinttől függetlenül minden technikus ugyanazokat a kritikus ellenőrzéseket ugyanabban a sorrendben hajtsa végre.
A szerszám kopását a löketszám határozza meg, nem a naptári idő. Egy hat hónapig a polcon ülő kocka más figyelmet igényel, mint az, amelyik éppen 150 000 találatot ért el. A hatékony karbantartási intervallumok először mindig a gyártási ciklusokhoz vannak rögzítve, és csak az üresjárati szerszámok{4}}idő alapú aktiválóival egészülnek ki.
Ez a működési{0}}ciklus-keretrendszer, amely a termelési futtatások előtt, alatt, után és között zajló események köré szerveződik, képezi minden ezután következő gerincét. Minden fázis speciális ellenőrzéseket, speciális eszközöket és speciális személyzetet igényel. A kések élettartamát irányító üzletek és a meghibásodásokra folyamatosan reagáló üzletek közötti szakadék szinte mindig arra vezethető vissza, hogy ezeket a fázisokat dokumentálták-e vagy az emlékezetben hagyták-e.
In-Press Quick Checks versus Off-Press Teardown eljárások
A legtöbb bélyegzési művelet egyetlen tevékenységként kezeli a karbantartást. A valóságban ez két alapvetően eltérő munkafolyamatra oszlik: mit csinál a kezelő, miközben a szerszám a présben fut, és mit csinál a szerszámtechnikus, miután a szerszámot meghúzzák és a padra helyezik. E két kategória összekeverése, vagy ami még rosszabb, az első kihagyása és a második túlterhelése az, ahol a karbantartási programok meghibásodnak.
In-Nyomja meg a Gyors ellenőrzések a gyártási folyamatok során
Képzelje el, hogy Ön egy kezelő, aki egy progresszív vágószerszámot figyeli, percenként 60 ütéssel. A bélyegzőszerszám-kezelő ellenőrzése a gyártás során az érzékszervi jelekre és a gyors mintavételre összpontosít, nem pedig a szétszerelésre. Figyeli a szemcsék felhalmozódását a hulladékcsatornában, figyeli a szokatlan pattogó vagy csiszoló hangokat, amelyek azt jelzik, hogy az ütés helytelenül érintkezik a lehúzólemezzel, és minden egyes lépésnél ellenőrzi, hogy a csík habozás nélkül, tisztán táplálkozik-e. Rögzített időközönként, jellemzően 500-1000 alkatrészenként, mintát vesz, és a kritikus méreteket, a sorja magasságát és a furat minőségét az alkatrésznyomattal összehasonlítva ellenőrzi.
Ezek a présszerszám-ellenőrzések-a kezelők számára nem igényelnek speciális szerszámot, csak egy féknyereg, egy sorjamérő és egy képzett figyelem. Céljuk a korai felismerés. A kockalapon ülő csiga megsérti a következő találatot. A takarmány eltolódása másodperceken belül törmelékké válik. Ezeknek a jeleknek a valós idejű felfogása megakadályozza a lépcsőzetes hibákat, amelyek egy kisebb módosítást jelentős javítássá változtatnak.
Ki-Nyomja meg a Lebontási ellenőrzési eljárásokat
A ki-présszerszám lebontási eljárás lépései csak azután kezdődnek, hogy a szerszámot biztonságosan eltávolították a présből, megtisztították a kenőanyagtól és a törmeléktől, és egy stabil munkapadra helyezték. Ezután egy vágószerszám-technikus elvégzi a teljes szétszerelést: ütéseket húz, eltávolítja a lehúzó lemezeket, kihúzza a pilótákat, és elválasztja a felső és alsó szerszámfeleket. Minden alkatrészt külön-külön megvizsgálnak kopás szempontjából, mérik az alapméretekhez képest, szükség esetén élesítik, és cserélik, ha a tűréshatáron túllépnek.
A progresszív szerszámok esetében a lebontási sorrend számít. A progresszív szerszámlebontási sorrendnek követnie kell az állomás sorrendjét, az első átszúrástól vagy üres állomástól a végső levágásig, hogy a szalag előrehaladásának integritása megmaradjon az újraösszeszerelés során. A keverőállomás alkatrészeinek összekeverése vagy a rendellenes összeszerelés hibás beállítási kockázatot jelent, amely csak akkor jelenik meg hibás alkatrészként, ha a szerszám visszakerül a présbe. A tapasztalt szerszámgyártók azt javasolják, hogy az egyes állomások lebontásának és újjáépítésének sorrendjében mentsék el a gyártás utolsó csíkját referenciatérképként.
| Feladat típusa | Ki végzi | Frekvencia trigger | Szükséges eszközök |
|---|---|---|---|
| A csigák és a selejt szemrevételezése | Sajtókezelő | Futás közben 15-30 percenként | Zseblámpa, tükör |
| Alkatrészmintavétel és méretellenőrzés | Sajtókezelő | 500-1000 ütésenként | Tolómérő, sorjamérő, résznyomat |
| Rendellenes sajtóhangok hallgatása | Sajtókezelő | Folyamatos futás közben | Nincs (edzett fül) |
| A csíkos takarmány előrehaladásának figyelése | Sajtókezelő | Folyamatos futás közben | Vizuális megfigyelés |
| Teljes szerszám szétszerelés és tisztítás | Meleg technikus | Löketszám-intervalluma vagy a feladat vége | Kéziszerszámok, prés, oldószertartály |
| Alkatrész mérés és ellenőrzés | Meleg technikus | Minden lebontási ciklus | Mikrométerek, tűmérők, magasságmérők |
| Lyukasztó és matrica szakasz élezése | Meleg technikus | Ha a sorja magassága meghaladja a specifikációt | Felületi csiszoló, párhuzamok |
| Rugó és pilótacsere | Meleg technikus | A tűréshatáron túl mérve | Féknyergek, cserealkatrészek |
A különbségtétel egyszerű, de kritikus: a kezelők észlelik a problémákat, a technikusok pedig megoldják azokat.Jól felépített-bélyegzőszerszám karbantartásAz ellenőrzőlista egyértelmű tulajdonjogot rendel minden szinten, így semmi sem esik a termelés és az eszköztár közötti szakadékba. Amikor a két réteg együtt működik, a felmerülő kopás a gyártás során megjelölésre kerül, és a következő ütemezett lebontás során korrigálásra kerül, jóval azelőtt, hogy nem tervezett állásidőt vagy selejtkiugrásokat okozna.
Természetesen az egyenletnek csak a fele, ha tudjuk, hogy mikor kell végrehajtani az egyes típusú ellenőrzéseket. A másik fele pontosan tudja, mit kell keresni minden egyes alkatrésznél, ha a kocka a padon landol.
Összetevők-alkotórészenkénti-karbantartási lebontása
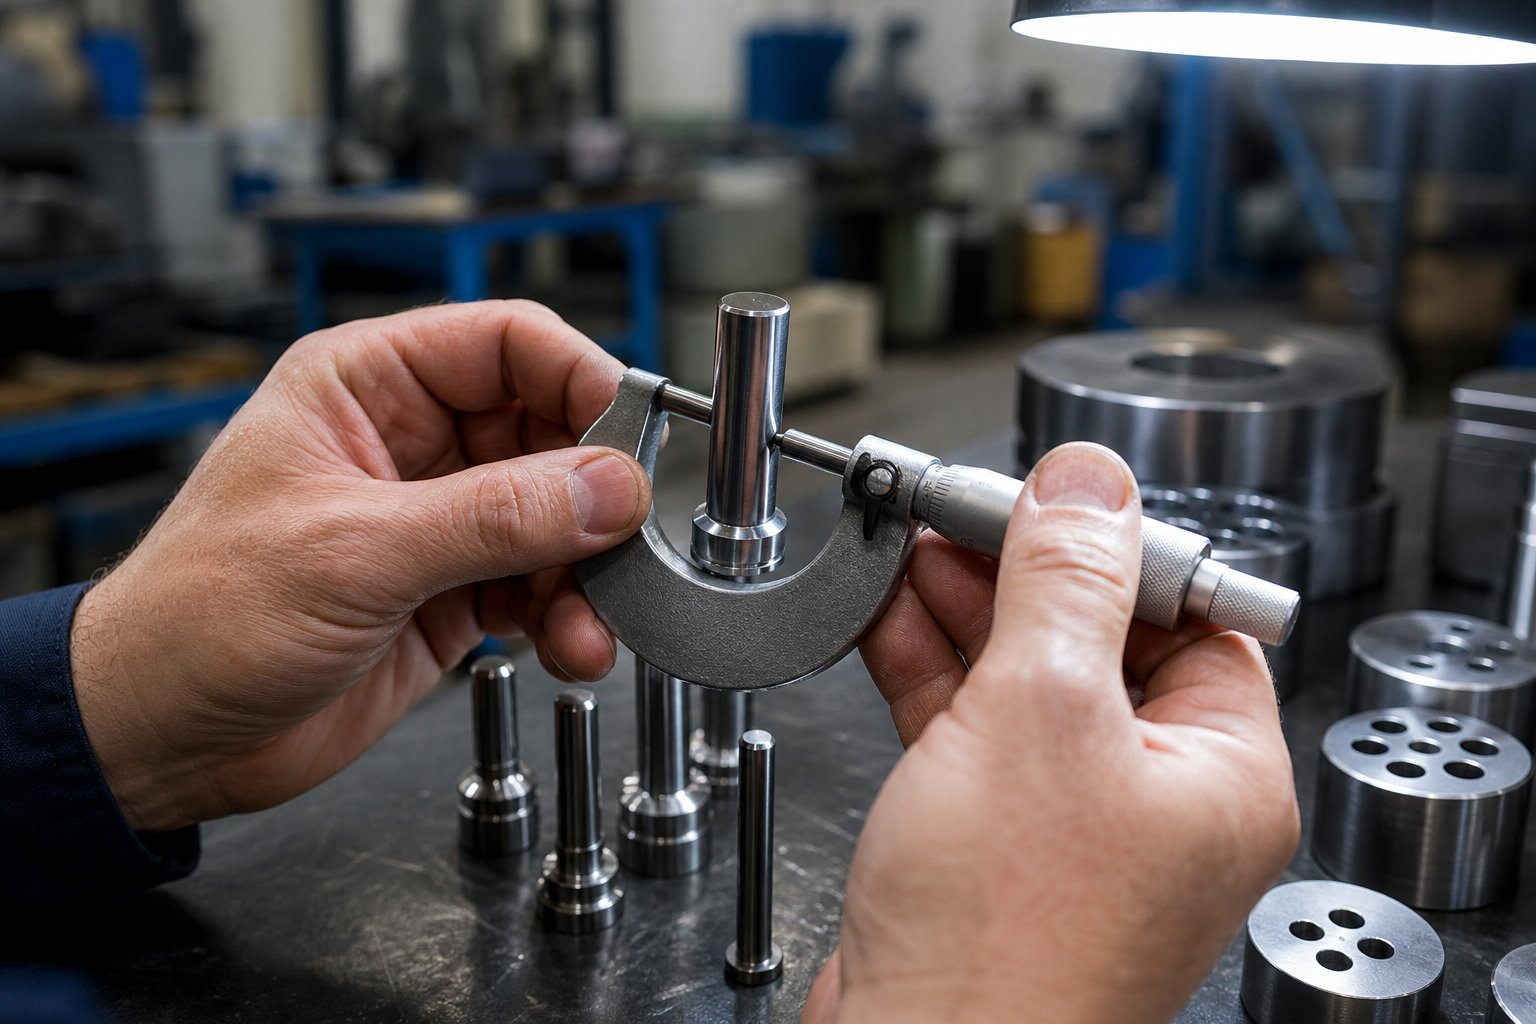
A kocka nem egy dolog. Több tucat egyedi alkatrész dolgozik pontosan összehangoltan, és mindegyik másként kopik, másképp hibásodik meg, és megköveteli a saját ellenőrzési kritériumait. Az általános ellenőrző listák, amelyek azt mondják, hogy "ellenőrizzék a szerszám állapotát", teljesen figyelmen kívül hagyják a lényeget. Tudnia kell, hogy mit kell mérni az egyes alkatrészeken, mik az elfogadható határértékek, és hogy az alkatrész mikor lépte át a szervizképestől a cserekészig-a határt. Itt él az a részletgazdagság.
Vágó alkatrészek és élek ellenőrzése
A vágóelemek a legerősebb munkát végzik minden bélyegzőszerszámban. Az ütések nagy sebességgel csapódnak át az anyagon, és a szerszámrészek minden löketnél megkapják ezt az erőt. A vágóélek kopásvizsgálatának megértése a három meghibásodási mód ismeretében kezdődik: forgácsolás (apró darabok törnek le az élről), gombásodás (a lyukasztó teteje deformálódik az ismételt ütközés következtében) és élborulás (a vágóél egy sugárra tompul, ahelyett, hogy éles maradna).
- Vizsgáljon meg minden egyes lyukasztást nagyítással, hogy nincs-e mikro{0}}forgácsolás a vágóél mentén. Minden 0,1 mm-nél szélesebb látható forgács élezést vagy cserét igényel.
- Ellenőrizze a lyukasztófejeket gombásodásra. Az ütési végén megemelt ajak azt jelzi, hogy az ütés elnyeli a túlzott ütéseket, és javításra szorul.
- Mérje meg a sorja magasságát az utoljára gyártott alkatrészeken. Az anyagvastagság 10%-át meghaladó sorja jellemzően azt jelzi, hogy a vágási hézag csökkent, vagy az éleket élezni kell.
- Vizsgálja meg a vágógombok vágóéleit, hogy nincsenek-e rajta horzsolási nyomok, nem képződtek-e tömbök, vagy nem sérült-e az él. Ellenőrizze, hogy a csigát rögzítő elemek, például a szögletes dombormű vagy a hát{1}}kúpos sértetlenek-e.
- Erősítse meg a lyukasztás-a-hézagát hézagmérőkkel vagy próbavágásokkal. A megfelelő hézag oldalanként az anyagvastagság 5%-a és 12%-a között van, az anyag típusától és keménységétől függően.
A sajtolószerszám-lyukasztás vizsgálati kritériumainak mindig hivatkozniuk kell a feldolgozott anyagra. A hidegen hengerelt acélhoz{1}}tökéletesen működő hézag túlzott sorja az alumíniumon, és idő előtti élsérülés a rozsdamentes acélon.
Útmutató és csupaszító rendszer ellenőrzése
A vezető- és lehúzórendszerek mindent egy vonalban tartanak, és biztosítják az alkatrészek és a hulladék tiszta kijutását. Amikor ezek a rendszerek elhasználódnak, a sérülések a vágó alkatrészekbe torlódnak, és másodlagos hibákat okoznak, amelyeknek látszólag nincs összefüggésük, hacsak nem vezeti vissza őket a forrásig.
- Végezze el a vezetőcsap és a persely kopásának mérését a függőleges holtjáték ellenőrzésével. Helyezze be a vezetőcsapot a perselyébe, és érezze az oldalirányú mozgást. Bármilyen észlelhető lazaság, amely meghaladja az eredeti illeszkedési osztály tűréshatárát, perselycserét igényel.
- Vizsgálja meg a vezetőcsapok felületét, hogy nincs-e rajta horzsolás, foltosodás vagy elszíneződés a felmelegedés miatt. A függőleges pontvonalak törmelékszennyeződést vagy elégtelen kenést jeleznek.
- Ellenőrizze a vezetőcsap átmérőjét egy mikrométerrel a névleges méretükhöz képest. A 0,01 mm-nél kisebb méretben viselt pilóták már nem tudják pontosan tartani a szalagregisztrációt.
- Hajtsa végre a csupaszító lemez síkságának ellenőrzési eljárását úgy, hogy a csupaszító felületét-lehelyezi egy precíziós felületi lemezre, és ellenőrizze egy hézagmérővel. A 0,03 mm-nél nagyobb eltérés a lemez hosszában új burkolatot igényel.
- Tesztelje a sztrippelő rugónyomását a szerelvény összenyomásával és az egyenletes visszatérő erő ellenőrzésével. Az egyenetlen csupaszítás az alkatrészek megbillenését okozza a kilökődés során, és károsítja a szomszédos ütéseket.
A sarokblokkok ugyanolyan figyelmet érdemelnek. Ezek az alkatrészek elnyelik az oldalirányú tolóerőt a vágási műveletek során. Vizsgálja meg a kopófelületeket, nem kopott-e vagy anyagáthelyezés, és győződjön meg arról, hogy a sarokblokk-a sarok érintkezési területe-nem kopott-e be olyan horonyba, amely lehetővé teszi a szerszám oldalirányú elmozdulását terhelés alatt.
Rugók és rögzítőelemek ellenőrzése
A rugók a leggyakrabban figyelmen kívül hagyott kopóelemek a sajtolószerszámokban, főleg azért, mert eltörésük pillanatáig továbbra is "működnek". A rugómentes hossztűrés-ellenőrzés a meghibásodás előtt felfogja a romlást.
- Mérje meg minden rugó szabad hosszát egy tolómérővel, és hasonlítsa össze az eredeti specifikációval. Az iparági gyakorlat akkor jelzi a rugók cseréjét, ha a szabad hossz több mint 10%-kal csökkent a névlegeshez képest, ez a küszöb megfelel aDIN 2095 tűrésútmutatónyomórugókhoz.
- Vizsgálja meg, hogy a tekercs felületein nincsenek-e repedések, korrózió vagy kopásnyomok. Bármilyen látható törés azonnali cserét jelent, függetlenül a hosszméréstől.
- Győződjön meg arról, hogy a rugók egyenesen illeszkednek a zsebükbe, anélkül, hogy felcsavarodnának, vagy a törmelék ne zavarja.
- Kalibrált nyomatékkulcs segítségével ellenőrizze az összes dugófejű csavar megfelelő nyomatékát. A laza rögzítőelemek lehetővé teszik a szerszámrészek elmozdulását sajtoló terhelés hatására.
- Vizsgálja meg a csavarmeneteket, hogy nincsenek-e csupaszodás, kereszt{0}}menet vagy megnyúlás. Cserélje ki az összes rögzítőelemet, amely nem kapcsolódik normál ellenállással.
- Győződjön meg arról, hogy az összes csapszeg teljesen a helyére került és sértetlen. A kihátrált tipli akár csak részben is veszélyezteti a befogást.
Minden mérés és megfigyelés ebből a komponensszintű ellenőrzésből{0}} a szerszám karbantartási kártyáján szerepel. A tényleges értékek rögzítése az egyszerű sikeres/nem sikeres jelölések helyett létrehozza a kopási trendadatokat, amelyekre szükség van annak megjósolásához, hogy az alkatrész mikor éri el a határértékét, nem csak reagál, miután már elérte. Ez az előrejelzési képesség még egy változótól függ: milyen gyakran végzi el ezeket az ellenőrzéseket.
Körvonal-Szám és naptár-alapú karbantartási intervallumok
Fontos tudni, hogy mit kell ellenőrizni az egyes alkatrészeken, de a gyakoriság határozza meg, hogy a kopást azelőtt észleli-e, mielőtt az meghibásodást okozna, vagy utána. Arra a kérdésre, hogy milyen gyakran kell szervizelni a bélyegzőszerszámokat, megtévesztően egyszerű válasza van: hadd mondja meg a matrica, inkább ütésekben mérve, mint napokban a naptárban.
Az a matrica, amely három hónapig tétlenül áll az állványon, nem kopik. Egy hét alatt 200 000 találatot elérő kocka igen. Önmagában a naptár-alapú ütemezés, például a „30 naponkénti szerviz” figyelmen kívül hagyja ezt a valóságot. Ez túlzott-karbantartáshoz vezet a kis mennyiségű-szerszámok és alul-karbantartás a nagy mennyiségű-szerszámok esetében, amelyek sokkal gyorsabban halmozódnak fel, mint a naptár javasolja. A legmegbízhatóbb löketszámon alapuló szerszámkarbantartási ütemterv a gyártási ciklusokat használja elsődleges kioldóként, és csak az üresjárati szerszámok számára tart fenn naptári intervallumokat, amelyek korrózióellenőrzést és kenésfrissítést igényelnek.
Stroke{0}}Count triggers minden karbantartási szinthez
A fokozatos megelőző karbantartási struktúra a progresszív vágószerszámokhoz és az átvivő szerszámokhoz a kumulatív löketszám alapján növekvő beavatkozási szinteket rendel hozzá. Minden szinten növekszik a hatókör, a készségigény és az időbefektetés.
| Karbantartási szint | Tipikus löketszám-számláló | Elvégzett feladatok | Felelős személyzet |
|---|---|---|---|
| 1. szint: Gyártási futtatás ellenőrzése | Minden futás (folyamatos) | Szemrevételezéses csigaellenőrzés, alkatrészmintavétel, hangellenőrzés, szalag előtolás ellenőrzése, kenésigazolás | Sajtókezelő |
| 2. szint: Műszaki ellenőrzés | 10 000 - 50 000 ütés | Forgácseltávolítás, tisztítás, vágóélek és vezetőrendszerek szemrevételezése, kritikus kopási pontok mérése, rugóhossz ellenőrzés, kisebb módosítások | Szerszámkarbantartó technikus |
| 3. szint: Teljes lebontás és felújítás | 100 000 - 500 000 ütés | Teljes szétszerelés, minden alkatrész mérése, vágóélek élezése, rugó és vezetőcsere, hézag helyreállítása, teljes összeszerelés és érvényesítés | Vezető szerszámgépész / szerszámkészítő |
Ezek a tartományok kiindulási pontok, nem rögzített szabályok. Egy egyszerű, enyhe acélból készült vágószerszám kényelmesen 50 000 ütésre nyújtja a 2. szintű intervallumokat. Egy 20 rozsdamentes acélt lyukasztó állomással rendelkező összetett progresszív szerszám 10 000-15 000 ütésenként 2. szintű figyelmet igényel. A táblázat keretet ad; a kopási adataid finomítják.
Az intervallumok beállítása az anyag és a szerszám összetettsége szerint
Három változó jelentősen módosítja a karbantartási intervallumokat:
- Az anyag keménysége és koptatóképessége.A nagy-szilárdságú acél, a rozsdamentes és a szilikon acél felgyorsítja az élek kopását. Az anyagvastagság szerinti szerszám-karbantartási intervallumnak mindkét tényezőt figyelembe kell vennie: a vastagabb idomok nagyobb forgácsolóerőt jelentenek, míg a keményebb ötvözetek gyorsabban koptatják az éleket. Ha hidegen-hengerelt acélról rozsdamentes vagy nagy-szilárdságú, alacsony{5}}ötvözet minőségére vált át, akkor az alapintervallumok felére csökken.
- Die komplexitás.Egy-állomásos vágószerszám kevesebb meghibásodási ponttal rendelkezik, mint egy 30 állomásból álló progresszív matrica bütykökkel, emelőkkel és léghajlításokkal. A több állomás több alkatrész egyidejű elhasználódását jelenti, és az egyik állomás meghibásodása a szomszédos állomásokra terjedhet az észlelés előtt.
- Gyártási sebesség.A percenkénti magasabb löketszám több hőt termel, és csökkenti azt az időt, amelyet a kenőanyagnak újra kell vonnia a felületekre az ütközések között. A gyorsabb futások lenyomják a tényleges élettartamot a karbantartási események között, még akkor is, ha a löketszám változatlan marad.
Az előzményadatok nélkül gyártásba kerülő új matrica esetén kezdje óvatosan. Állítsa a 2-es szintet a tartomány alsó végére, a 3-as szintet pedig nagyjából ennek az intervallumnak az ötszörösére. Futtassa le az első karbantartási ciklust részletes mérési rekordokkal, majd hasonlítsa össze a tényleges kopási arányt a kezdeti feltételezéseivel. Ha az alkatrészek minimális kopást mutatnak a 2. szintű kioldónál, hosszabbítsa meg az intervallumot 10-20%-kal a következő ciklushoz. Ha váratlan éltörést vagy rugófáradást tapasztal, ennek megfelelően szigorítsa meg az ütemtervet.
Ez az iteratív finomítás, amelyet valós mérések, nem pedig találgatások vezérelnek, az, ami elválasztja az élő karbantartási programot egy statikus dokumentumtól, amelyben senki sem bízik. Három-öt karbantartási ciklus alatt az időközök a szerszám valódi kopási viselkedéséhez közelednek, és az ütemezés inkább prediktív lesz, mint reaktív.
Ütemezze be a megelőző nagyjavításokat a szerszámok várható élettartamának nagyjából 70-80%-ára a főbb szolgáltatások között, hogy elkerülje a félidőben bekövetkező hibákat, amelyek figyelmeztetés nélkül leállítják a gyártást.
Az intervallumfegyelem az alkatrészeket a használhatóság határain belül tartja. De az egyetlen karbantartási művelet, amely a legközvetlenebbül állítja helyre a vágási teljesítményt, vagyis az élezés, saját kritériumrendszerrel rendelkezik, amely meghatározza, hogy a szerszám visszatér-e a gyártásba, vagy eléri-e a mérnöki élettartama-végét{2}}.
Köszörülési kritériumok és az élesítés kontra csere döntés
Az élezés az egyetlen karbantartási művelet, amely a legközvetlenebbül állítja helyre a szerszám azon képességét, hogy tiszta alkatrészeket állítson elő. A túl kevés csiszolás azonban tompa éleket hagy a használatban. A túl sok köszörülés lerövidíti a szerszám teljes élettartamát, és hőkárosodást okozhat, amely belülről kifelé gyengíti a szerszámacélt. Annak ismerete, hogy pontosan mikor kell élesíteni a sajtolószerszám vágóéleit, mennyi anyagot kell eltávolítani, és mikor érte el az alkatrész határértékét, elválasztja a fegyelmezett karbantartást a drága találgatásoktól.
Mikor kell élesíteni a mérhető élek állapota alapján
Nem élesít a naptáron. Aszerint élesít, amit az él és az alkatrészek mondanak. A sorjamagasság mérése a szerszám karbantartásához a legmegbízhatóbb trigger, mert számot ad, nem pedig szubjektív véleményt. Ha a préselt részeken a sorja magassága meghaladja az anyagvastagság 10%-át, a vágóélek eléggé elkoptak ahhoz, hogy figyelmet igényeljenek. A hosszabb várakozás csak arra kényszeríti, hogy az élezés során több anyagot távolítson el, ami szükségtelenül lerövidíti a szerszám élettartamát.
A szemrevételezés támogatja a mérést. Nézze meg a vágóélt nagyítás alatt. Az éles él tiszta, határozott vonalat mutat, ahol az arc és a domborzati szög találkozik. A kopott él látható sugarat mutat, amelyet gyakran "földnek" neveznek, amely megdöntve visszaveri a fényt.Iparági irányelvekakkor javasoljuk az élezést, ha ez a kopott sugár eléri a 0,010 hüvelyket (0,25 mm). Ennél a küszöbnél egy enyhe -megmunkálás minimális anyageltávolítással helyreállítja az élt. Ha megvárja, amíg a sugár megnövekszik, akkor nehezebb csiszolási folyamatok lépnek fel, amelyek több hőt termelnek, és többet fogyasztanak a lyukasztó használható hosszából.
Egyéb jelek, amelyek megerősítik, hogy az élezés esedékes:
- Megnövelt préselési tonnatartalom vagy hangosabb-, mint-a normál vágási hangok a gyártás során
- Az áttört lyukak polírozott oldalán túlzott borulást mutató részek
- Csigák húzása vagy az ütési felületekhez tapadt csigák, ami elégtelen nyírótörést jelez
- Látható forgácsolás a vágóél mentén, amely még nem jutott be a lyukasztó testébe
A gyakori enyhe élezés minden alkalommal felülmúlja a ritkán előforduló erős köszörülést. A szerszámok tovább tartanak, tisztábban vágnak, kisebb nyomóerőt igényelnek, és egyenletesebb alkatrészminőséget biztosítanak a szolgáltatások között.
A szekvenciális csiszolási eljárás
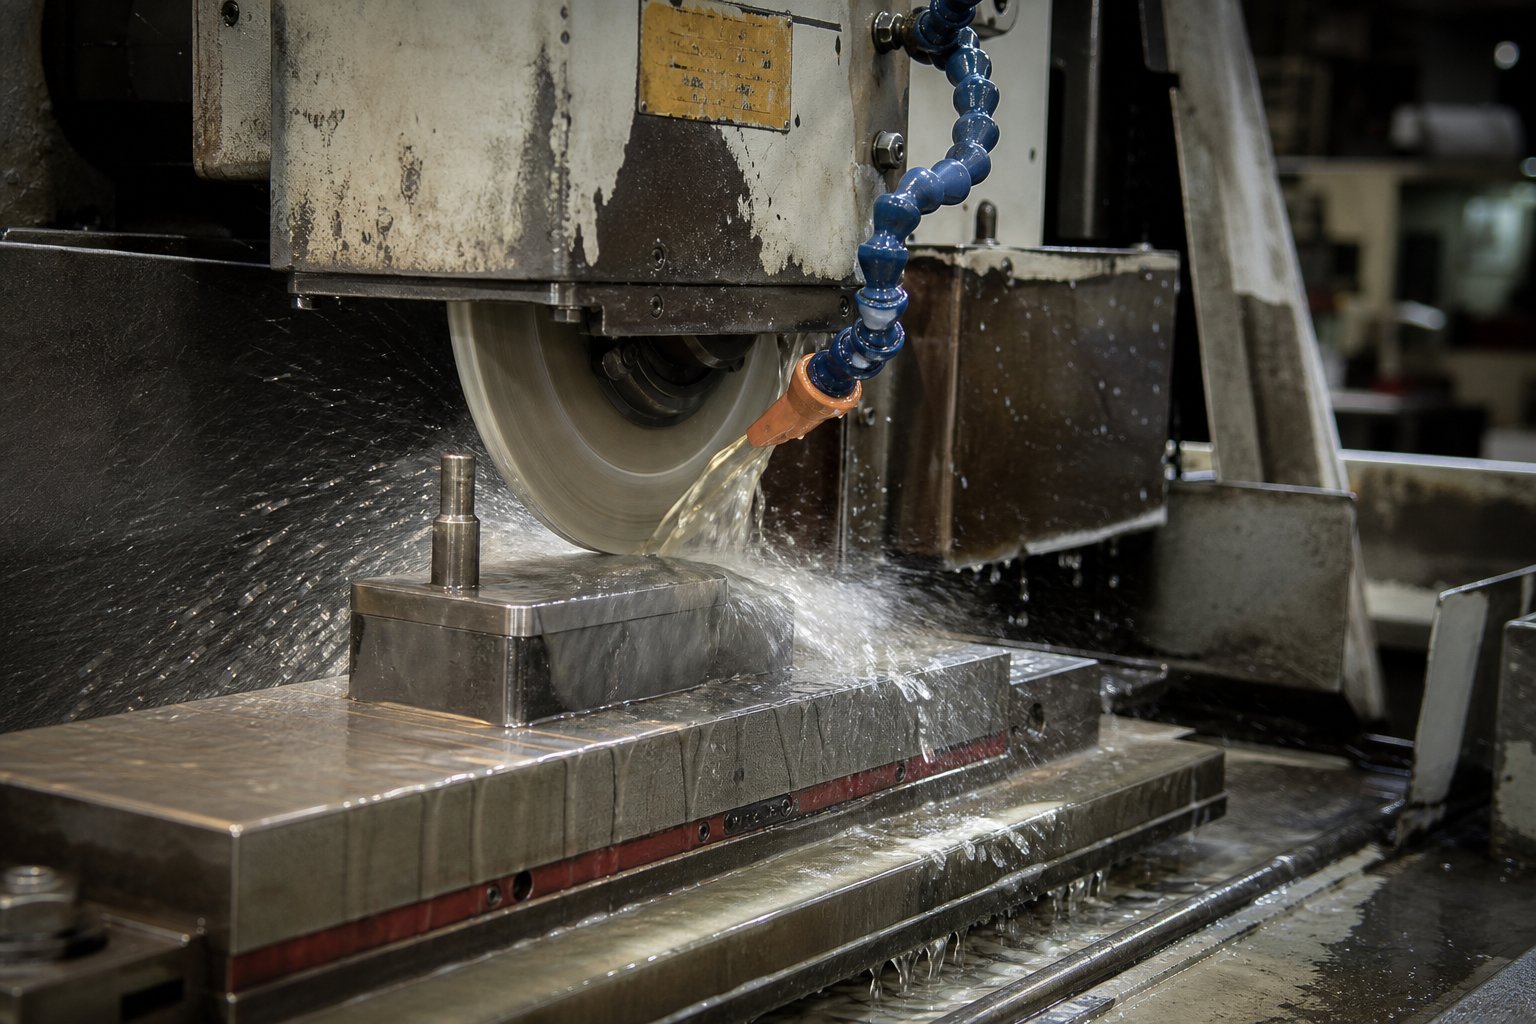
A felületcsiszolók jó okkal képezik minden szerszámkarbantartó műhely gerincét. Ellenőrzött, megismételhető anyageltávolítást biztosítanak, amelyet a kézi köszörülés egyszerűen nem képes megismételni. Ha a lyukasztót kézi köszörűvel próbálják meg élezni, miközben a szerszám a présben van, akkor időt takaríthat meg, de szinte lehetetlen szabályozni az előtolási sebességet, fenntartani a laposságot vagy megakadályozni a helyi túlmelegedést. A megfelelő felületi csiszoló elárasztó hűtőfolyadékkal egyenletes eredményt biztosít minden menetben.
Az alábbi eljárás védi az élt és a mögötte lévő szerszámacélt is:
- Rögzítse a lyukasztót egyenesen egy V{0}}blokkba a felületcsiszoló mágneses tokmányán. Győződjön meg arról, hogy sík és párhuzamos a kerék mozgási irányával.
- A köszörűkorongot 0,0002–0,0008 hüvelyk (0,005–0,020 mm) és 20–30 hüvelyk/perc gyors keresztbehúzással egy-pontos vagy több-pontos gyémántkeverővel kösse be.
- Válasszon egy szabványos üvegezett -kötésű alumínium-oxid korongot a D és J közötti keménységi tartományban, 46 és 60 közötti szemcsemérettel. A nitrid-bevonatú lyukasztók esetében váltson a tartomány finomabb vége felé.
- Alkalmazza az elárasztó hűtőfolyadékot közvetlenül a kerék és a munkadarab érintkezési zónájára. A nem elegendő hűtőfolyadék az élezés során bekövetkező hőkárosodás elsődleges oka.
- Távolítsa el az anyagot csak 0,001–0,002 hüvelyk (0,03–0,05 mm) lépésekben lehúzásonként. A teljes anyageltávolítás egy szabványos javításhoz általában 0,005–0,010 hüvelyk (0,13–0,25 mm). Ezek az élezőszerszám-eltávolítási határértékek megakadályozzák a hő felhalmozódását, ami rontja a keménységet a felület alatt.
- Csiszolás után enyhén kövezze meg a frissen kihegyezett éleket indiai olajkővel, hogy 0,001-0,002 hüvelyk (0,03-0,05 mm) sugár maradjon. Ez a mikro-sugár elosztja a vágási feszültséget, és megakadályozza a hámlást, amely gyors tompulást okoz.
- Demagnetizálja teljesen a lyukasztót, és vigyen fel enyhe korróziógátló{0}}olajat, mielőtt visszahelyezi a tárolóba vagy a szerszámba.
A hőkárosodás külön kiemelést érdemel.Köszörülési károk kutatásaazt mutatja, hogy a túlzott hő hatására az edzett szerszámacél külső felülete gyorsabban tágul, mint a hidegebb mag, ami belső feszültségeket hoz létre. Ahogy az alkatrész lehűl, a felület meglágyul, csökkentve a kopásállóságot. Súlyos esetekben elszíneződés, felületi repedések vagy "halpikkely" mintázat jelenik meg. A sötét elszíneződés olyan sérülést jelez, amely a látható felület alá nyúlik, és nem javítható egyszerűen mélyebb csiszolással. Az alkatrész cserére szorul.
Élesítés a döntési keretrendszer cseréje ellen
Minden lyukasztó és szerszámrész véges mennyiségű élezhető anyaggal rendelkezik. Az élesítés és a kicserélés közötti döntés három mérhető tényezőtől függ:
- Összes halmozott anyag eltávolítva.Minden élezés csökkenti a lyukasztó munkahosszát vagy a szerszámszakasz vastagságát. Kövesse nyomon a teljes ledarált mennyiséget az alkatrész élettartama során. Ha a halmozott eltávolítás megközelíti a szerszám kialakításában megadott műszaki határértéket, a csere az aktuális élállapottól függetlenül szükséges.
- Fennmaradó vágási terület hossza.A lyukasztóknak minimális hosszúságra van szükségük a lyukasztótartó alatt, hogy megfelelő kapcsolatot tarthassanak a lehúzókkal, a pilótákkal és a szerszámnyílással. Miután az élezés lerövidíti az ütést ezen a funkcionális küszöbön túl, többé nem tud megbízhatóan működni.
- A felszín alatti károk bizonyítékai.Ha a lyukasztó az élezés után többször is feltörik, vagy ha elszíneződés jelentkezett az előző köszörülési ciklus során, akkor a szerszámacél belső hőkárosodást szenvedhetett, amely veszélyezteti a teljes keresztmetszetet. A további élezés nem állítja vissza a teljesítményt.
A kocka szakaszokra és mátrixokra ugyanez a logika érvényes, de lassabb idővonalon. Mivel a mátrix az illeszkedési ütés sebességének nagyjából egy-fele--harmadával kopik, ritkábban igényel élezést. Amikor a szerszámrész meg van élezve, ellenőrizze a vastagságot, és adjon hozzá alátéteket a megfelelő zárási magasság fenntartásához.
A progresszív szerszámok még egy megkötést adnak: minden vágóállomásnak egyenletes zárási magasságot kell tartania az élezés után. Ha az egyik állomást köszörüljük, míg a többit nem, az élesített állomás magasabban helyezkedik el a szalaghoz képest, megváltoztatva a vágási kapcsolódást. A legjobb gyakorlat az összes vágási lyukasztó és metszet egyidejű élezése egy progresszív matricában, vagy az egyes állomások precíz alátolása az egyenletes magasság helyreállítása érdekében a teljes szalagmenetben.
Ez a fegyelem minden állomás vágási mélységét tartja a megfelelő mélységben, és megakadályozza a finom méreteltolódást, amely inkonzisztens alkatrészminőségként jelenik meg a különböző állomásokon. Ezenkívül megőrzi a szalag betáplálási vonalának-geometriáját, így a pilóták tisztán kapcsolódhatnak be, és a szállítók megőrzik szerkezeti integritásukat a végső levágásig.
Az élezés visszaállítja azt, amit a kopás elvesz. De ha egy bélyegzett alkatrész a frissen csiszolt élek ellenére hibákat mutat, a kiváltó ok gyakran a szerszámban máshol van. Az egyes minőségi problémák valódi karbantartási forrásukhoz való visszakapcsolása az, amikor az ellenőrzőlista diagnosztikai eszközzé válik, nem pedig pusztán ütemezéssé.
Az alkatrészhibák hibaelhárítása a gyökerekhez{0}}karbantartási hibákat okoz
A sorjával ellátott bélyegzett alkatrész nem csak minőségi selejt. Ez egy üzenet a kockafejtől, amely pontosan megmondja, melyik alkatrészre van szüksége a figyelemnek. A legtöbb bélyegzőszerszám-hibák hibaelhárítási útmutatója megáll a hiba azonosításánál. Az igazi érték abból adódik, hogy a hibát a szerszámon keresztül visszafelé térképezzük egy adott karbantartási művelethez, és az ellenőrzőlistát passzív ütemezésből aktív diagnosztikai eszközzé alakítjuk.
Alkatrészhibák hozzárendelése a karbantartási okokhoz
Minden visszatérő alkatrészhiba egy adott alkatrész meghibásodására vezethető vissza a szerszámon belül. A sorja például a leggyakoribb jel. A szerszámkopás okozta sorja szinte mindig a tompa vágóélek vagy a specifikáción felül kinyíló lyuk-a-alakú hézag. Továbbra is a kopott lyukasztások és a nem megfelelő szerszámhézag okozzák a fő tényezőt, de a rossz szerszámbeállítás és az anyagvastagság változása tovább bonyolítja a problémát.
A csigahúzás hasonló mintát követ. Ha egy csiga a kihúzás során a lyukasztófelülethez tapad, ahelyett, hogy a szerszám nyílásán keresztül ejt volna, akkor a lapos lyukasztófelület és a csigák közötti vákuumhatásokat látja, valamint a kopott élekkel kombinálva, amelyek már nem okoznak tiszta nyírási törést. A progresszív szerszámmeghibásodás-elemzés megerősíti, hogy a megnövekedett sorjaképződés növeli a csupaszítási ellenállást, ami viszont azt okozza, hogy a csigák a lyukasztófelületekhez tapadnak. A csigahúzó szerszám karbantartási javítása magában foglalja a vágóél élesítését a tiszta törés helyreállítása érdekében, vákuum-mentesítési elemek vagy levegő-fúvórendszerek hozzáadását, valamint annak ellenőrzését, hogy a vágószerszám gombjai továbbra is megfelelő szögletes domborítással rendelkeznek-e a csigák áthaladásához.
Az elakadások és a szalag tétovázása a vezető kopására vagy az adagolóvezeték instabilitására utal{0}}. A még 0,01 mm-rel alul viselt pilóták elveszítik a csík pontos rögzítésének képességét, ami kumulatív helyzeteltolódást okoz a progresszív állomások között. A rövid találatok, ahol az ütés nem választja el teljesen az anyagot, zárt-magasság-eltolódásra vagy nyomásidőzítési problémákra utalnak, amelyek megakadályozzák az ütés teljes behatolását. A kialakult területeken lévő ráncok azt mutatják, hogy a kopott vagy kifáradt nyomópárnák nem elegendőek az üres-tartó nyomására. A húzási sugaraknál előforduló hasadások és szakadások azt jelzik, hogy az alakítási sugár az erózió vagy epedés következtében romlott, és a nyúlás az anyag alakítási határán túlra koncentrálódik.
Íme a bélyegzési alkatrész minőségi hibája a szerszámkarbantartási térképhez diagnosztikai referenciaként:
| Megfigyelhető hiba | Valószínű alkatrész-meghibásodás | Ellenőrzési intézkedés | Javító karbantartási lépés |
|---|---|---|---|
| Túlzott sorja a vágott éleken | Tompa lyukasztó vagy vágóélek; engedmény túl nyitott | Mérje meg a sorja magasságát; ellenőrizze a lyukasztó-a-hézagát a hézagmérővel | Élesítse a vágóéleket; állítsa vissza a távolságot a kopott szerszámgombok cseréjével |
| Csigák húzása (csigák a szalagon vagy a szerszámlapon) | Kopott ütési élek; vákuum tapadás; elégtelen csigatartás a szerszámgombban | Vizsgálja meg a lyukasztó felületének síkságát; ellenőrizze a szerszámgomb domborítási szögét és a hát-kúpságát | Élesítő ütés; levegő-fúvás vagy vákuumcsökkentés hozzáadása; állítsa vissza a szerszámgomb geometriáját |
| Elakadás vagy szalag regisztrációs hibák | Kopott pilótacsapok; feed{0}}vonal kopása; vezetősín romlása | Mérje meg a pilóta átmérőit; ellenőrizze a szalagvezető hézagát; ellenőrizze a takarmány előrehaladását | Cserélje ki a pilótákat; állítsa be vagy cserélje ki a szalagvezetőket; az adagoló újrakalibrálása |
| Rövid találatok (nem teljes vágások) | Shut{0}}height drift; sajtó időzítési hiba; az ismételt élezés miatt elveszett ütési hossz | Ellenőrizze a zárási magasságot mérőhasábokkal; ellenőrizze a lyukasztó munkahosszát a minimumhoz képest | Reshim szerszám a zárási magasság helyreállításához; cserélje ki a -rövidített ütéseket |
| Ráncok a kialakult területeken | A nyomópárna rugók elfáradtak; üres -tartófelület kopott | Mérje meg a rugómentes hosszokat; ellenőrizze a betét érintkező felületeit kopási mintázatok szempontjából | Cserélje ki a rugókat; újítsa fel vagy cserélje ki a nyomóbetéteket |
| Hasadás vagy szakadás a húzási sugaraknál | Rajzolja meg a sugár erodálódott vagy elakadt; nőtt a felületi érdesség | Vizsgálja meg a sugárprofilt sugármérővel; vizuálisan és érintéssel ellenőrizze a felületi minőséget | Polírozni vagy újra{0}}rárajzolni az éleket; cserélje ki a betéteket, ha túllépi az átdolgozási határokat |
A minőségi visszajelzés használata a karbantartási feladatok prioritásainak meghatározásához
Ez a leképezés átalakítja az ellenőrzőlista használatának módját minden karbantartási ciklus során. Ahelyett, hogy rögzített sorrendben végezné el az ellenőrzéseket, függetlenül attól, hogy mi történik a gyártásban, Ön azokkal a hibákkal vezet, amelyeket a kezelő az utolsó futtatás során dokumentált. Ha a gyártási napló azt mutatja, hogy a sorjamagasság az utolsó 5000 löket során emelkedett, a technikus először közvetlenül a vágóélekhez megy. Ha a csigahúzást jelezték, a fókusz átvált az ütési arcokra és a vágógombok domborítására.
A minőségi visszajelzés prioritásszűrőt hoz létre. Megmutatja, hogy mely összetevők romlanak jelenleg aktívan, és melyek várhatnak a következő ütemezett szolgáltatásig. Ez különösen értékes az időben-korlátozott karbantartási időszakokban, amikor a szerszámnak gyorsan vissza kell térnie a présgépbe. Ahelyett, hogy minden ellenőrzést azonos mélységben hajtana végre, az erőfeszítéseit oda kell összpontosítania, ahol a kocka valójában szorongást jelez.
Az in-die sensing technológia megerősíti ezt a megközelítést.Lehúzó{0}}szintérzékelőkképes egyetlen mozdulattal észlelni a csigák húzását azáltal, hogy felismeri, ha a lehúzólemez nem éri el a megfelelő mélységet. A kényszerfigyelő érzékelők valós időben követik nyomon az ütések élességét a vágási terhelés trendjének mérésével. Ezek a jelek közvetlenül bekerülnek a karbantartási prioritások listájába, megjelölve azokat az alkatrészeket, amelyekre figyelni kell, mielőtt a következő ütemezett bontás megérkezne.
A diagnosztikus megközelítés intézményi tudást is épít. Amikor a technikusok következetesen rögzítik, hogy melyik hiba melyik korrekciós intézkedést váltotta ki, és hány ütemig tartott a javítás, akkor minden egyes szerszámhoz létrehoz egy hibaelőzmény-adatbázist. Idővel kialakulnak a minták. Felfedezheti, hogy a 112-es vágószerszám a 4. állomáson mindig 35 000 ütés körüli ütemben húzza ki a csigát a kis-átmérőjű lyukasztás és az állomáson lévő szűk csigák miatt. Ez a betekintés inkább proaktív kiváltó okokká válik, semmint reaktív javításokká, és tájékoztatja a döntéseket arról, hogy mely összetevőket kell kéznél tartani a következő szervizciklushoz.
Pótalkatrész-leltár és csere triggerek
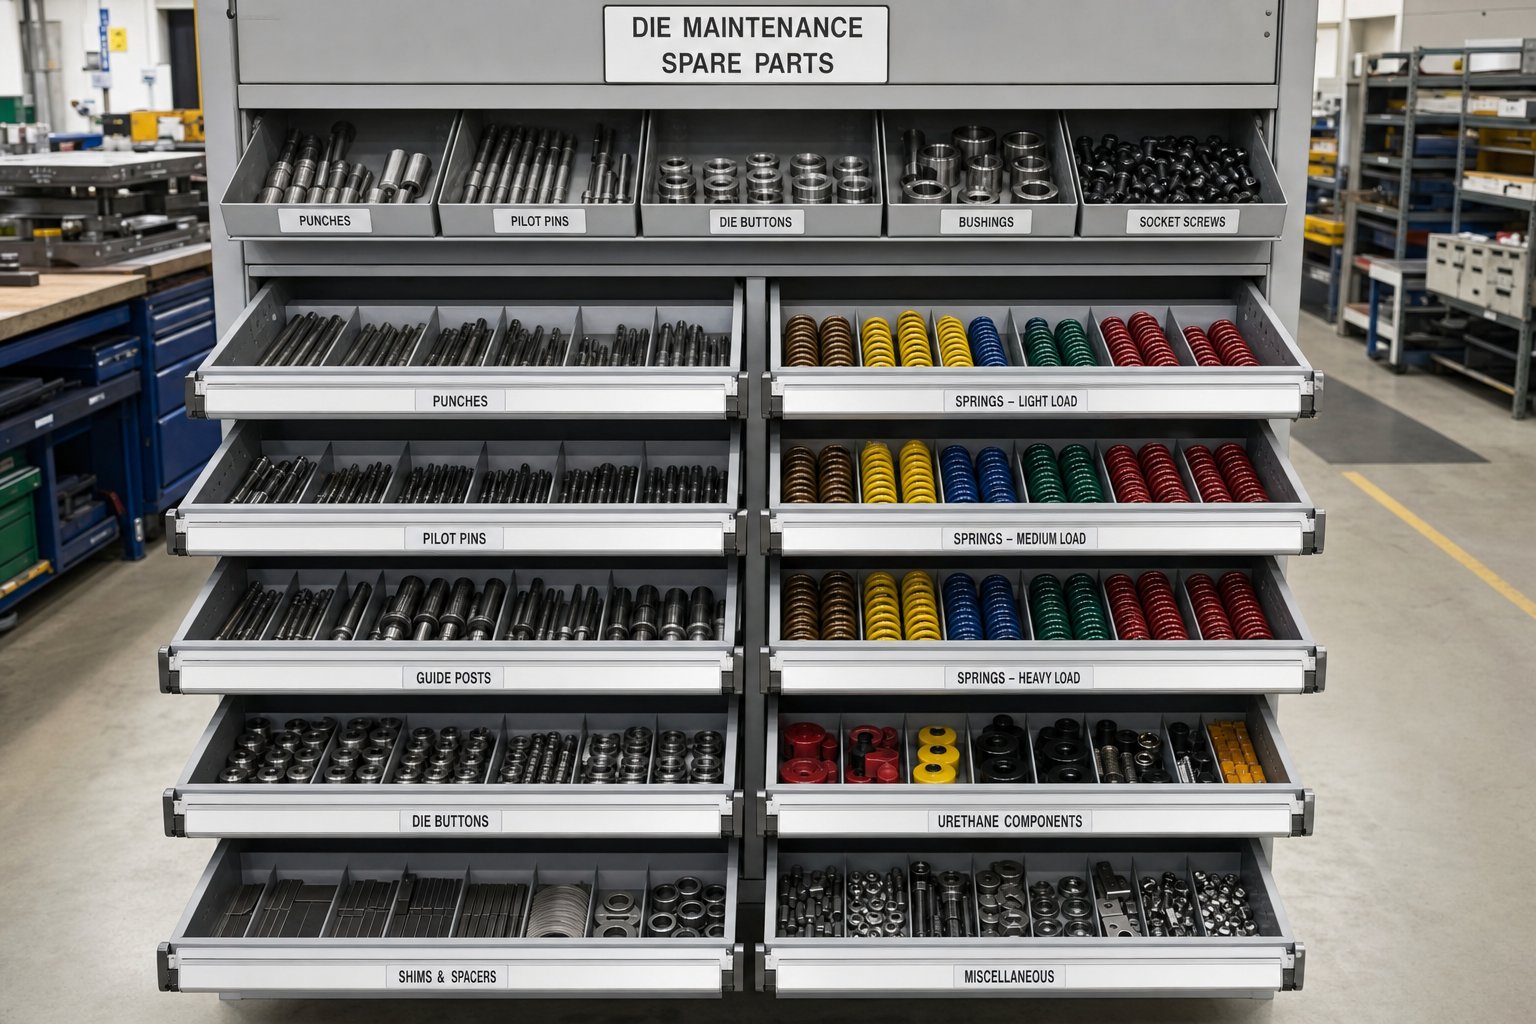
A hiba diagnosztizálása semmit sem jelent, ha a cserealkatrész nincs a polcon, amikor szüksége van rá. Az a technikus, aki egy elhasználódott pilótát azonosít a tervezett leszerelés során, de két hetet kell várnia a beszállítónak, hogy kiszállítsa azt, egy tervezett karbantartási eseményt nem tervezett leállássá alakított át a következő gyártási futtatás során. Ha tudjuk, hogy mely kopóalkatrészeket kell raktáron tartani, és mennyit, az a készletezési fegyelem, amely elválasztja a gördülékeny ütemtervű üzleteket a sürgősségi rendeléseket folyamatosan felgyorsító üzletektől.
A kritikus tartalék alkatrészeket prioritás szerint raktározzuk fel
Nem minden vágószerszám-alkatrész kopik ugyanolyan sebességgel, vagy nem jár ugyanolyan kockázattal az átfutási idővel. A bélyegzőszerszám-alkatrészek készletlistáját egy egyszerű képlettel kell rangsorolni: milyen gyorsan kopik, szorozva azzal, hogy mennyi időbe telik egy új beszerzése. A gyorsan kopó és egyedi gyártást igénylő alkatrészek a tetején helyezkednek el. A lassan kopó-polcrögzítők alján helyezkednek el.
- Ütések (egyedi profilok):A legmagasabb kopási arány bármely alkatrész közül. Szerszámonként legalább egy teljes cserekészletet kell raktároznia a nagy mennyiségű{1}}szerszámokhoz. Csere trigger: a kumulatív élezési mélység eléri a mérnöki határ 70%-át, vagy az utolsó őrléstől számított 5000 ütésen belül megismétlődik az élforgácsolás.
- Nyomógombok és szakaszok:Az ütések arányának nagyjából egy-harmadával kopik, de hosszabb az átfutási idő az egyéni geometriákhoz. Kritikus állomásonként egy tartalékot raktározzon be. Csere trigger: a maximálisan megengedhető távolságon mérve az újra-élezés, vagy az utómunkáláson túl leromlott csigát tartó tulajdonságok ellenére.
- Rugók:A présszerszámrugók prediktív cseréje a szabad{0}}hosszkövetéstől függ. Készítsen egy teljes készletet darabonként. Csere trigger: a szabad hossza 10%-kal csökkent a névlegeshez képest, vagy a rugó több mint 1 millió kompressziós ciklust teljesített.
- Pilotcsapok:A kis átmérőjű pilóták kopnak a leggyorsabban a szalag regisztrációs erői miatt. Készítsen kockánként két-három tartalékot. Csere kioldó: az átmérő 0,01 mm-rel vagy annál nagyobb alulkopott.
- Vezetőcsap perselyek:Készletenként egy készlet. Csere trigger: a mérhető oldalirányú játék meghaladja az eredeti illeszkedési osztály tűréshatárát, vagy a persely furatán látható horzsolást.
- Lehúzó betétek:Készítsen egy tartalékot minden nagy{0}}kopású állomásonként. Csere kioldó: a síkság eltérése meghaladja a 0,03 mm-t, vagy a rugózseb mélysége a specifikációt meghaladóan kopott.
- Rögzítőkészletek (hüvelyfejű csavarok, tiplikcsapok):Alacsony költség, könnyen beszerezhető. Készítsen egy általános-használati készletet, amely lefedi a gyakori méreteket. Csere kioldó: az ellenőrzés során észlelt bármilyen menetsérülés, megnyúlás vagy nyomaték{3}}tartási hiba.
Csere triggerek beállítása a karbantartási kártyán
A szerszámalkatrészek cseréjének fent felsorolt kritériumai csak akkor működnek, ha a technikusok ténylegesen dokumentálják azokat a rutinellenőrzések során. Minden matrica karbantartási kártyájának tartalmaznia kell egy mezőt, ahol a technikus rögzíti az összesített élezési mélységet minden egyes vágóelemhez és az aktuális szabad hosszt minden rugóhoz. Ezek a futó összegek prediktív jeleket hoznak létre. Ha egy lyukasztót az élettartama során összesen 2,0 mm-re csiszoltak, és a műszaki határ 3,0 mm, akkor nagyjából két élezési ciklusa van hátra. Ez az a pillanat, amikor ellenőrizni kell, hogy a csere megtalálható-e a polcon vagy megrendelésre került.
A rugós tömörítési ciklusokat nehezebb külön-külön megszámolni, de megbecsülheti őket a löket{0}}számlálási rekordokból. A csereablakhoz közeledik egy matrica, amely összesen 800 000 löketet futott le 1 millió ciklusra tervezett rugóval. A löketszám rögzítése minden rugócsere alkalmával létrehoz egy alap várható élettartamot az adott rugós alkalmazáshoz, ami sokkal megbízhatóbb, mint a gyártó általános besorolása.
A minimális készletmennyiség két változótól függ: a termelési mennyiségtől és a szállító átfutási idejétől. A hetente futó, négy-hetes ütési idővel működő szerszámnak legalább két tartalék készletre van szüksége a rendelés és az átvétel közötti rés fedezésére. Egy negyedévente üzemelő, két-hetes átfutási idővel működő matricának csak egy tartalék készletre van szüksége. A képlet egyszerű: elegendő készlet legalább egy teljes csereciklus lefedésére, plusz egy pufferkészlet a váratlan törés esetére.
Jól{0}}kezeltdie shop menedzsment rendszerAz alkatrészkészletet közvetlenül a karbantartási nyilvántartásokhoz köti, így az újrarendelési jelek automatikusan aktiválódnak, amikor a követett mérések átlépik a küszöbértékeket. E kapcsolat nélkül az alkatrész-kezelés reaktívvá válik, a reaktív készlet pedig azt jelenti, hogy a gyártás a polcon várakozik, ahelyett, hogy a sajtóban futna.
A megfelelő alkatrészek készletezése és a megfelelő időben történő cserék kiváltása biztosítja, hogy a szerszám működőképes maradjon. De mindezen adatok, a mérések, a cseretörténet, a kumulatív kopási értékek rögzítése olyan nyomkövető rendszert igényel, amely túlmutat a papírkockán lévő kézzel írt megjegyzéseken.
Digitális nyomon követés és CMMS-dokumentáció a bélyegzőszerszámokhoz
A papírkocka-kártyák működtek, amikor egy boltban tíz matrica futott, és egy tapasztalt szerszámkészítő mindegyiket fejből tudta. Többszöri lenyomással és műszakkal ötven vagy száz aktív matricára méretezheti, és a kézzel írt naplók olvashatatlanná, hiányossá válnak, vagy egy iratszekrénybe temetik, amelyet senki sem nyit ki. A szerszám-karbantartás nyomon követésére szolgáló CMMS rendszer ezt a törékenységet strukturált, kereshető rekordokkal helyettesíti, amelyekhez minden technikus valós időben hozzáférhet, frissíthet és tanulhat belőlük.
A váltás nem csak a kényelemről szól. A digitális feljegyzések olyasmit tesznek lehetővé, amit a papír soha nem tudott: trendelemzést egy teljes halott populációra kiterjedően. Ha két év alatt lekérdezhet minden karbantartási eseményt a Die #47-hez, és ábrázolja a kumulatív élezési mélységet a löketszám függvényében, akkor nem reagál a hibákra, és elkezdi előre jelezni azokat.
Nélkülözhetetlen adatmezők a digitális lemezrekordokhoz
Az, hogy mit követ, többet számít, mint a használt szoftver. A szerszám karbantartási nyilvántartása, amely csak a "keddi szervizelést" rögzíti, szinte semmi hasznosat nem mond hat hónappal később. A hatékony digitális szerszámkarbantartási rekordmezők minden leendő technikusnak megadják azt a kontextust, amelyre szükség van ahhoz, hogy tájékozott döntéseket hozhasson a szerszámmal kapcsolatban, anélkül, hogy a memóriára vagy a találgatásokra hagyatkozna.
Minden szolgáltatási eseménynek legalább a következőket kell rögzítenie:
- A vágólap száma és a felülvizsgálati szintA - a rekordot az eszköz megfelelő verziójához kapcsolja, ami különösen fontos a műszaki változtatások után
- Löketszám a szolgáltatás idején- az egyetlen legfontosabb ütemezési hivatkozás; nélküle az intervallum-alapú triggerek nem működhetnek
- Karbantartási szint végrehajtvaA - különbséget tesz az 1. szintű kezelői ellenőrzés, a 2. szintű technikus ellenőrzés és a 3. szintű teljes lebontás között
- Alkatrészek szervizelve vagy átvizsgálvaA - pontosan azonosítja, hogy mely ütések, szerszámrészek, rugók, pilóták vagy lehúzók kerültek értékelésre
- Mérések történtek- tényleges sorjamagasság, rugómentes hossz, vezérlőátmérők és hézagértékek, amelyeket számokként rögzítenek, nem pedig sikeres
- Köszörülés közben eltávolított anyag- kumulatív élezési mélység alkatrészenként, a hátralévő élettartam előrejelzésének kulcsa
- Alkatrészek cserélve- cikkszám, állomás helye és a csere oka (kopás, törés, megelőző csere)
- A technikus megjegyzései és megfigyelései- bármi szokatlan: váratlan kopási minták, elszíneződés, szerszámmódosítások vagy a kezelő által jelentett gyártási problémák
- Következő-szolgáltatás aktiválása- a löketszám vagy naptári dátum, amikor a következő 2. vagy 3. szintű szolgáltatás esedékes
Ezek a mezők a szerszámkarbantartási adatok nyomon követésének legjobb gyakorlatai, mivel mindegyik egy jövőbeli döntést támogat. A löketszám ösztönzi az ütemezést. Az összesített őrlési mélység meghajtók csereidőzítése. A mérési értékek megmutatják, hogy a kopás gyorsul vagy stabil. A technikusok megjegyzései azt a minőségi kontextust rögzítik, amelyet a nyers számok hiányolnak.
Nyomon követési adatok használata a karbantartási igények előrejelzésére
A reaktív karbantartás arra vár, hogy valami eltörjön. Megelőző karbantartás fix ütemezésben, a tényleges állapottól függetlenül. A bélyegzőszerszámok prediktív karbantartási ütemezése mindkettő felett helyezkedik el: a felhalmozott adatok alapján jelzi előre, hogy egy adott komponens mikor éri el a korlátot, és közvetlenül az adott pont előtt ütemezi be a beavatkozást.
Íme, hogyan teszik ezt lehetővé a történelmi adatok. Képzelje el, hogy tíz szervizrekordja van a Die #112-hez, amelyek azt mutatják, hogy a Station 4 lyukasztó 25 000 ütésenként 0,005 hüvelyk vágóélt veszít, és a műszaki korlát 0,060 hüvelyk teljes eltávolítást tesz lehetővé. Az egyszerű matematika megmondja, hogy az ütésnek körülbelül 300 000 ütése van, és a jelenlegi összesített eltávolítása 0,042 hüvelyk. Tudja, hogy a következő csere nagyjából 90 000 ütésen belül esedékes, így időt ad arra, hogy megbizonyosodjon arról, hogy a tartalék raktáron van, és a csere ütemezését egy tervezett időszakra, nem pedig gyártási vészhelyzetre kell ütemezni.
Szorozza meg ezt a logikát minden kopóalkatrészre minden szerszámban, és az egyedi alkatrészkövetésről a flottaszintű{0}}karbantartási intelligenciára vált. Meghatározhatja, hogy mely szerszámok fogyasztják a legtöbb karbantartási erőforrást, mely alkatrésztípusok hibásodnak meg leghamarabb, és mely gyártási anyagok okozzák a leggyorsabb kopási arányt.Iparági adatokazt mutatja, hogy a prediktív megközelítést alkalmazó gyártók általában 25%-kal csökkentik a karbantartási költségeket és akár 47%-kal csökkentik a nem tervezett leállást a tisztán reaktív programokhoz képest.
Maga a formatervezés is szerepet játszik abban, hogy ezek az adatok milyen tisztán rögzíthetők. A karbantarthatóságot szem előtt tartva tervezték a szerszámokat, például aYICHEN, egyszerűsítse a dokumentációt azáltal, hogy egységes hozzáférést biztosít az alkatrészekhez, szabványosított kopó alkatrészeket és egyértelmű karbantartási referenciapontokat épít be közvetlenül a szerszám kialakításába. Amikor minden lyukasztó könnyen azonosítható állomásonként, minden kopóalkatrész katalogizált cikkszámokat használ, és a méréshez való hozzáférés nem igényel teljes szétszerelést, a technikusok pontosabb adatokat rögzítenek rövidebb idő alatt. Ez a -karbantarthatósági filozófia kialakítása
Akár egy teljes CMMS-platformot, akár egy célra{0}}beépített szerszámkövető modult, vagy akár egy jól-strukturált táblázatot használ, az elv ugyanaz: minden ma rögzített mérés holnap elérhető betekintést nyújt. Azok az üzletek, amelyek elkötelezik magukat a következetes adatbevitel mellett minden szolgáltatási esemény során, egy karbantartási intelligencia réteget építenek ki, amely idővel növekszik, így minden egyes matrica történetét a jövő útitervévé alakítják.
A pontos rekordok és a prediktív jelek a megfelelő munkát a megfelelő időben végzik el. De még a tökéletesen ütemezett karbantartás is csak annyira jó, mint az ellenőrzés, amely megerősíti, hogy a szerszám valóban gyártásra-kész, mielőtt visszakerülne a nyomdába.
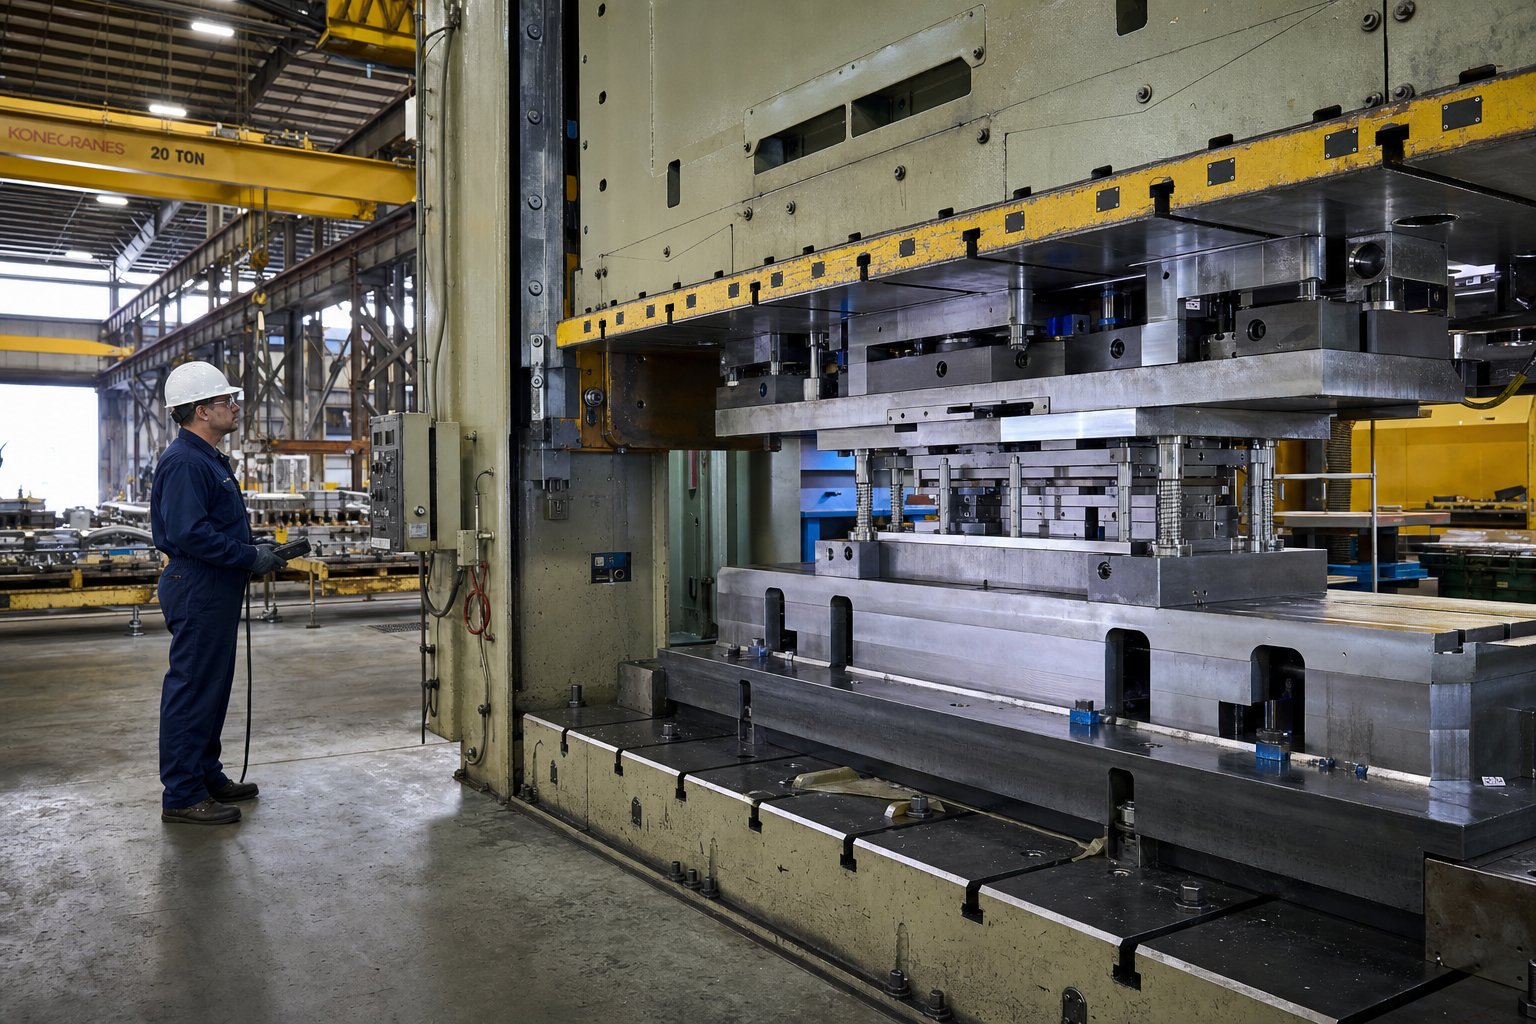
A-karbantartás ellenőrzése és a gyártási készenlét
Az élesített, összeszerelt és alátétezett szerszám nem áll automatikusan{0}}gyártásra. A karbantartás utáni érvényesítés kihagyása olyan, mintha újraépítené a motort, és soha nem indítaná be, mielőtt visszacsavarozza az autóba. A karbantartási szerszámpróba utáni-ellenőrzési lépések az utolsó minőségi kaput jelentik a szerszámtér padja és a gyártóprés között. Megerősítik, hogy minden alkatrész a helyén van, a megfelelő mélységben kapcsolódik, és olyan alkatrészeket állít elő, amelyek megfelelnek a nyomtatásnak.
Lépésről--Lépésről-A karbantartás érvényesítési sorrendje
Az élezés és az összeszerelés után szigorú sorrendben kell ellenőrizni a szerszámot. Minden lépés az előtte lévőre épül, és az előreugrás holtfoltokat hoz létre, amelyek csak akkor mutatkoznak meg hibás alkatrészként vagy sérült szerszámként, ha a teljes sebességű gyártás megkezdődik{1}}.
- Az összes összeszerelt alkatrész szemrevételezése.Mielőtt a matrica elhagyja a padot, ellenőrizze, hogy minden lyukasztó teljesen be van-e ülve a tartójába, minden rögzítőelem meg van-e húzva a specifikációnak megfelelően, a rugók a megfelelő zsebekben vannak-e beszerelve felcsavarodás nélkül, és nem maradt idegen törmelék a szerszám üregében. Ellenőrizze, hogy az összes tiplicsap egy síkban van-e, és egyetlen alkatrész sem nyúlik ki a tervezett felületükön.
- Zárja le a{0}}magasság ellenőrzését.A karbantartó szerszám zárt magasságának ellenőrzése megerősíti, hogy a szerszám a megfelelő méretre záródik élezés és alátétezés után. Helyezzen mérőhasábokat vagy kalibrált magasságmérőt az ütközőhasábokra, és ellenőrizze, hogy a leolvasott érték megegyezik-e a szerszám dokumentált zárási magasságával 0,001 hüvelyken (0,025 mm) belül. Bármilyen eltérés azt jelenti, hogy az alátéteket rosszul számították ki, vagy az alkatrészt nem megfelelően helyezték el.
- Biztonsági-szíj és rögzítőelem ellenőrzése.Győződjön meg arról, hogy az összes szerszámbilincs-nyílás hozzáférhető és sértetlen. Ellenőrizze, hogy a biztonsági hevederek vagy rögzítőcsavarok a helyükön vannak-e, amelyek megakadályozzák a felső szerszám szétválását szállítás közben. Ez védi mind a szerszámot, mind a beállító technikust a présbetöltés során.
- Száraz{0}}ciklusos tesztelés anyag nélkül.Tegye be a szerszámot a présbe, és lassan, szalaganyag nélkül, több teljes löketen keresztül forgassa. Figyelje meg az ütések és a lehúzók közötti interferenciát, figyelje az érintkezést ott, ahol ennek nem kellene lennie, és ellenőrizze, hogy minden mozgó alkatrész zökkenőmentesen halad-e a teljes tartományon. Ez a lépés olyan összeszerelési hibákat észlel, amelyeket a szemrevételezés önmagában nem észlel.
- Rövid távú próba-az első-cikk mérésével.Adagolja be az anyagot, és 10-20 részt csökkentett sebességgel fusson. Húzza ki az első teljes alkatrészt, és mérje meg az összes kritikus méretet, sorjamagasságot, furatok helyét és formált jellemzőit az alkatrésznyomathoz képest. Hasonlítsa össze ezeket a méréseket az előző gyártási folyamat utolsó ismert{4}}jó mintájával. A tűréshatáron túli bármilyen eltérés karbantartási vagy összeszerelési problémát jelez, amelyet a szerszám elengedése előtt meg kell oldani.
- Jelentkezzen-, és engedje el éles verzióra.Amint az első cikkek átmentek az ellenőrzésen, a technikus aláírja a karbantartási jegyzőkönyvet az érvényesítés dátumával, a löketszámmal a kiadáskor, valamint annak megerősítésével, hogy az ellenőrzőlista minden eleme teljes. Ez elszámoltathatóságot és egyértelmű átadási pontot teremt a szerszámterem és a termelési szint között.
A progresszív szerszámok esetében két további ellenőrzés szükséges. Először ellenőrizze a csík előrehaladását oly módon, hogy minden állomáson átvezeti az anyagot, és ellenőrizze, hogy a pilotfuratok minden állomáson egy vonalba esnek-e a pilotokkal, megnyúlás vagy pozíciósodródás nélkül. Még 0,005 hüvelyk eltolódás az első szúróállomásnál is összeáll az alsóbb állomásokon. Másodszor, ellenőrizze a próba során előállított utolsó csíkot a hordozó egységes sértetlensége, az alkatrészek egyenletes elválasztása és a tiszta selejt minden vágási pontján. Mintdie beállítási szakértőkHangsúlyozzuk, hogy az újraösszeszerelés utáni helytelen indítási időzítés{0}}a vezetőlyukak megnyúlását, meggörbült vezetőelemeket és rossz az alkatrészek elhelyezkedését okozhatják, amelyek csak akkor jelentkeznek, ha a szalag teljesen át van csavarva a szerszámon.
Ez a bélyegzőszerszám-gyártási készenléti ellenőrzőlista minden karbantartási ciklusban lezárja a hurkot. Enélkül a technikusoknak nincs bizonyítékuk arra, hogy az általuk elvégzett munka valóban visszaállította a szerszámot alkalmas állapotba. Ezzel a termelés egy érvényesített eszközt örököl, nem pedig annak reményét, hogy a dolgok helyesen mentek vissza.
Karbantartó{0}}Ready Die program felépítése
Az érvényesítés rögzíti az összeszerelési hibákat. De a tágabb kérdés az, hogy egyes halálesetek miért igényelnek intenzív beavatkozást néhány hetente, míg mások megbízhatóan futnak hónapokig a két szolgáltatás között. A válasz szinte mindig arra vezethető vissza, hogy a szerszámot eredetileg hogyan tervezték és építették.
A szerszám hosszú élettartama nem a karbantartó padon kezdődik. A mérnöki szakaszban kezdődik. A karbantarthatósággal épített matricák, vagyis a teljes szétszerelés nélkül eltávolítható és mérhető alkatrészek csökkentik az idő- és szakértelem minden szervizeseményhez szükséges időt. Az adott anyaghoz sajtolt tartós szerszámacélok hosszabb ideig ellenállnak az élkopásnak, és meghosszabbítják az élezések közötti intervallumokat. A stabil gyártási geometria, a több százezer löketen átívelő tolerancia megtartására tervezett funkciók elsodródás nélkül, állandó beállítás nélkül tartják az alkatrészeket a specifikációban.
Fontolja meg, mi teszi könnyen karbantarthatóvá a szerszámot teljes életciklusa alatt:
- A gyors{0}}cseretartókban megtartott lyukak, nem pedig nyomó-illeszthető furatok, lehetővé teszik a cserét anélkül, hogy a teljes felső szerelvényt meghúznák
- A szabványos kopóalkatrészek több szerszámon keresztül csökkentik a pótalkatrészek bonyolultságát, és lehetővé teszik a készletek közötti{0}}megosztást
- Az áttekinthető állomásazonosító jelölések és referenciafelületek azonnali tájékozódást biztosítanak a technikusoknak a bontás során
- Megfelelő hézag a rugók, vezetőcsapok és vezetőcsapok körül, hogy a méréseket a szomszédos alkatrészek eltávolítása nélkül lehessen elvégezni
- A gyártási anyag keménységéhez igazított szerszámacél minőségek, a szívósság és a kopásállóság kiegyensúlyozása az adott alkalmazáshoz
A gyártók kedvelikYICHENközelítse meg az egyedi bélyegzőszerszám-gyártást ezzel a kezdetektől beépített karbantarthatósági gondolkodásmóddal. Mérnöki figyelmük a tartósságot és a stabil gyártási teljesítményt párosítja a technikusok praktikus hozzáférésével, akik a szerszámot egész élettartama alatt szervizelik. Az eredmény egy olyan szerszámprogram, amely kevésbé intenzív beavatkozást igényel a szerszám teljes életciklusa során, kevesebb sürgősségi javítást, kiszámíthatóbb karbantartási időszakokat és hosszabb teljes élettartamot, mielőtt a nagyobb felújítás szükségessé válik.
Egy jól-ellenőrzött, jól megtervezett szerszám-a megfelelő karbantartás után visszakerült a nyomdába, nem csak egy javított szerszám. Ismert mennyiség: mérve, dokumentálva és visszaigazolva készen. Ez a strukturált eljárásokra, nem pedig feltételezésekre épülő bizalom pontosan az, ami elválasztja a szerszámköltségeiket szabályozó üzleteket az általuk ellenőrzött üzletektől. A bélyegzőszerszám karbantartási ellenőrző listája az a dokumentum, amely megismételhetővé teszi ezt a tudományágat műszakról műszakra, vágásról vágásra.
Bélyegző szerszám karbantartási ellenőrzőlista GYIK
1. Milyen gyakran kell szervizelni a bélyegzőszerszámot?
A bélyegzőszerszám szolgáltatási gyakorisága a löketszámtól függ, nem pedig a naptári időtől. A három-szintű megközelítés működik a legjobban: az 1. szintű kezelői ellenőrzések minden gyártási futtatásra, a 2. szintű technikusok ellenőrzésére 10 000–50 000 löketenként, a 3. szintű teljes lebontások pedig 100 000–500 000 ütésenként történnek. Az anyag keménysége, a szerszám összetettsége és a gyártási sebesség mind eltolják ezeket az intervallumokat. A keményebb anyagok, például a rozsdamentes acél felére csökkenthetik az alapvonal intervallumait, míg az egyszerű enyhe acélból készült vágószerszámok tovább nyújthatják azokat. Kövesse nyomon a tényleges kopási adatokat több cikluson keresztül az ütemezés finomításához.
2. Mi okozza a túlzott sorját a nyomott alkatrészeken, és hogyan javítható?
A túlnyomó sorját a nyomott részeken elsősorban a tompa vágóélek vagy a specifikáción túl kinyílt-lyukasztás-hézag okozza. Ha a sorja magassága meghaladja az anyagvastagság 10%-át, az élezés esedékes. A korrekciós karbantartási lépések közé tartozik a tényleges hézag mérése hézagmérőkkel, a lyukasztó és a vágószerszám vágóéleinek élezése elárasztó hűtőfolyadékkal ellátott felületi csiszológépen, valamint a kopott szerszámgombok cseréje, ha a hézag önmagában élezéssel nem állítható vissza. A gyártási folyamatok során a sorja következetes megfigyelése már azelőtt észleli ezt a degradációt, mielőtt hulladék keletkezne.
3. Mikor kell élesíteni a sajtolószerszámot a lyukasztó cseréjével szemben?
Az élesítés kontra csere döntés három mérhető tényezőn nyugszik. Először kövesse a lyukasztóból az élettartama során eltávolított halmozott anyagot; Ha a teljes csiszolási mélység megközelíti a szerszám kialakításán dokumentált műszaki határértéket, cserére van szükség. Másodszor, ellenőrizze a vágófelület fennmaradó hosszát, mivel a lyukasztóknak minimálisan kell érintkezniük a csupaszítókkal és a szerszámnyílásokkal. Harmadszor, figyeljen a felszín alatti hőkárosodás jeleire, mint például az elszíneződés vagy az élezés utáni ismétlődő repedés. Ha ezen határértékek egyikét sem éri el, a 0,001 és 0,002 hüvelyk közötti enyhe átmenetekkel végzett élezés hatékonyan visszaállítja az élt.
4. Milyen pótalkatrészeket tartson készleten egy sajtolószerszám-műhely?
Az elsőbbségi pótalkatrészek rangsorolása a kopási arány és a szállítói átfutási idő szorzata alapján történik. Az egyéni-profilú lyukasztók vezetik a listát, mert ezek kopnak a leggyorsabban, és gyakran hetekig tart a gyártás. Legalább egy teljes készletet készletezzen minden-nagy volumenű szerszámon. A nyomógombok, rugók és vezetőcsapok szorosan követik egymást. A rugókat vágószerszámonként komplett készletként kell tárolni, a csere akkor aktiválódik, amikor a szabad hossz 10%-kal csökken a névleges értékhez képest. A 0,01 mm-rel alulkopott pilóták azonnali cserét igényelnek. Vezetőcsap-perselyek, csupaszító betétek és rögzítőkészletek egészítik ki a készletet. A minimális mennyiségeknek egy teljes csereciklust és egy pufferkészletet kell lefedniük a szállító átfutási idejének alapján.
5. Hogyan csökkentheti a szerszámok tervezése a hosszú távú karbantartási költségeket?
A karbantarthatóságot szem előtt tartó vágószerszámok jelentősen csökkentik az élettartamra szóló karbantartási terheket. A legfontosabb tervezési jellemzők közé tartoznak a gyorsan cserélhető lyukasztótartók, amelyek lehetővé teszik a teljes szétszerelés nélküli cserét, a szabványosított kopóalkatrészek, amelyek leegyszerűsítik a pótalkatrész-készletet, az egyértelmű állomásazonosító jelölések a gyors technikus tájékozódás érdekében, valamint a rugók és a pilóták körüli megfelelő távolság a helyben történő méréshez. Az olyan gyártók, mint a YICHEN (https://www.yichen-group.com/stamping-die/) beépítik ezeket az alapelveket az egyedi sajtolószerszámok gyártásába, és a tartós szerszámacélokat a gyártási anyagokhoz illesztett praktikus hozzáférési pontokkal párosítják, amelyek gyorsabbá és egységesebbé teszik a rutinszerű szervizelést a technikusok képzettségi szintjén.


