


Mi az a bélyegző szerszámkészlet, és miért számít
Amikor egy sajtolóprés percenként több százszor forog, mi tartja a szerszám felső és alsó felét tökéletes egy vonalban? Nem maga a szerszám geometriája. Nem a nyomó kos. Ez a bélyegző szerszámkészlet - a szerkezeti keret, amely minden löket megismételhető pontosságú irányításáért felelős több millió cikluson keresztül.
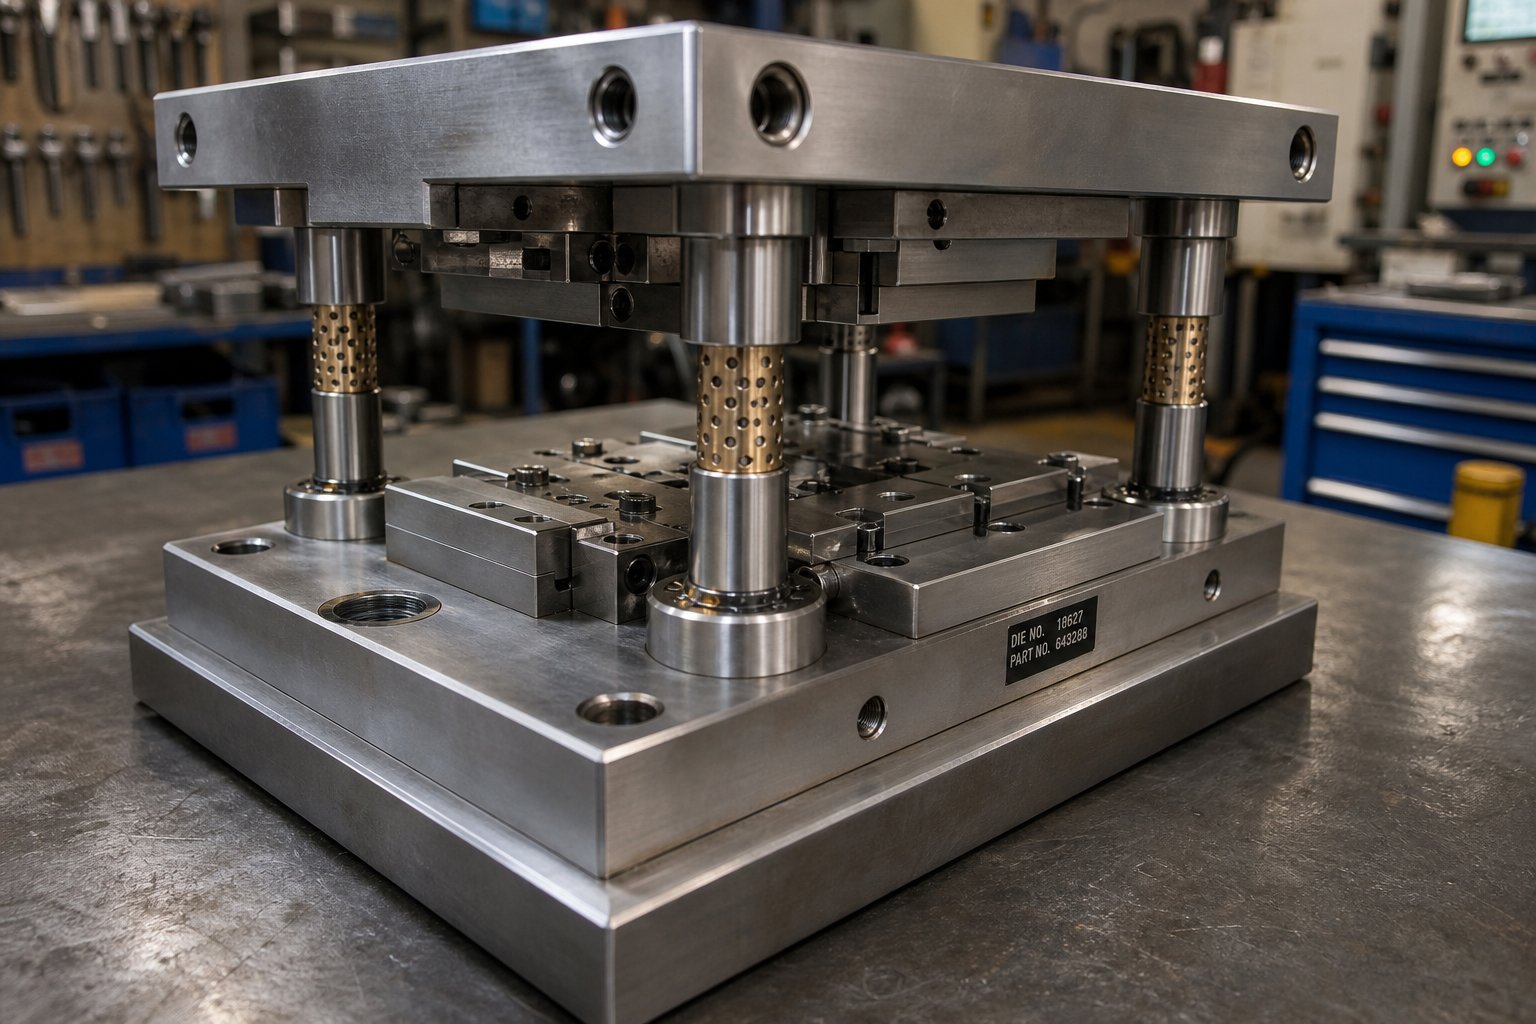
A sajtolószerszámkészlet felső és alsó szerszámpapucsok, vezetőoszlopok és vezetőperselyek összeállítása, amely a sajtolószerszám két felét pontosan egy vonalban tartja a préslöket során. Nem vág és nem formáz anyagot -, hanem biztosítja, hogy az alkatrészek minden egyes alkalommal pontosan legyenek elhelyezve.
Képzeld el így: a szerszámkészlet a csontváz, a vágó vagy formáló részletek pedig az izmok. Merev, jól igazított-váz nélkül még a legélesebb ütések és matricák is inkonzisztens alkatrészeket eredményeznek.
Mit csinál valójában egy bélyegző szerszámkészlet
Egy bélyegző szerszámkészletegy alapvető célt szolgál - a lyukasztó (felső fele) és a szerszámblokk (alsó fele) közötti igazítás fenntartása hatalmas erő hatására. A felső és az alsó szerszámpapucs egyenletesen osztja el a nyomásterhelést, megakadályozva a helyi elhajlást. A vezetőoszlopok és a perselyek korlátozzák az oldalirányú mozgást, így a vágóélek találkoznak a gyakran tizedezred hüvelykben mért hézagokkal. Ez a vezérlőrendszer az, ami lehetővé teszi, hogy a bélyegzőszerszámok azonos alkatrészeket állítsanak elő, függetlenül attól, hogy a tízes vagy a tízmilliós ciklusban jár.
A szerszámkészletek elnyelik és átirányítják az alakítási műveletek során keletkező oldalsó tolóerőt is. E szerkezeti gerinc nélkül a kiegyensúlyozatlan erők felgyorsítanák a kopást, csökkentenék az alkatrésztűréseket, és végül magát a prést is károsítanák.
Vágószerszámkészlet vs. szerszámblokk - Kulcsmegkülönböztetés
Ez az a hely, ahol gyakran kúszik be a zűrzavar. A szerszámelemek egy készlete tartalmazza a cipőket, oszlopokat és perselyeket - az igazítási infrastruktúrát. Ezzel szemben a szerszámblokkok tartalmazzák a tényleges vágóéleket, formázó profilokat és átszúrási geometriát. A különböző matricablokkokat ugyanabba a matricakészletbe cserélheti, ha a lábnyom megegyezik, ezért a szabványosított szerszámkészletek csökkentik a szerszámozási költségeket a termékcsaládok között.
Ez a megkülönböztetés azért fontos, mert az alulteljesítés gyakran a készletre vezethető vissza, nem pedig magára a matricára. A kopott perselyek, az alulméretezett cipők vagy a rossz oszlop-konfiguráció rontja az alkatrész minőségét, függetlenül attól, hogy milyen pontosan van köszörülve a vágási geometria. A konfigurációs lehetőségek - az elrendezés után, a csapágy típusa, a saru anyaga és a méretméretek - közvetlenül meghatározzák a beállítási pontosságot, a szerszám elérhető élettartamát és a présberendezéssel való kompatibilitást. Ezek a változók mindegyike a gyártási mennyiséget kombinálja, így a présszerszám-architektúrával kapcsolatos korai döntések az egyik legkiválóbb-kiegyenlítési lehetőség a bélyegzőprogramokban.
Alapelemek minden szerszámkészletben
Mindenbélyegző szerszám alkatrészespeciális mérnöki szerepet játszik a szerszámok életben tartásában és az alkatrészek pontosságában. A legtöbb hivatkozás azonban egyszerűen felsorolja az alkatrészeket anélkül, hogy megmagyarázná, miért fontosak terhelés alatt. Ha megérti, hogy az egyes darabok valójában mit csinálnak -, és mi történik, ha meghibásodik -, akkor a tünetek üldözése helyett visszavezetheti a minőségi problémákat a kiváltó okukig.
Felső és alsó Die Shoes magyarázata
A matricacipők a teljes szerszámszerelvény alapját képezik. A felső saru (más néven lyukasztótartó) hordozza a nyomóhengerrel együtt mozgó vágó- és alakító elemeket. Az alsó saru (a szerszámtartó) a préstartóhoz van rögzítve, és megtámasztja a szerszámlemezt, a gombokat és a szalag alá szerelt bármilyen formáló geometriát.
Képzelje el, hogy tenyerét egy asztalhoz nyomja - az erő egyenletesen oszlik el a kezében. A diós cipő ugyanúgy működik. A koncentrált présmennyiséget széles alapterületen osztják el, így a szerszám egyetlen területe sem tapasztal pusztító, lokalizált elhajlást. A cipő vastagságát a várható űrtartalomhoz viszonyítva tervezték: túl vékony, és a cipő a löket közepén -hajlik, eltolva a hézagokat a stancolások és a hozzájuk tartozó gombok között. Lehet, hogy ez a hajlítás csak néhány ezred hüvelyk, de több millió cikluson keresztül felgyorsítja az élek kopását, és sorjaképződést okoz a bélyegzett részeken.
A legtöbb matricacipő acéllemezből vagy öntöttvasból készül, majd síkra és párhuzamosan csiszolják. A laposság és a párhuzamosság kritikus fontosságú - minden eltérés közvetlenül igazítási hibához vezet a szerszám felső és alsó fele között.
Vezetőoszlopok, perselyek és igazítórendszerek
A vezetőoszlopok precíziós-csiszolt, edzett acélhengerek, amelyek egy sajtolópapucsba vannak préselve vagy befogva. Átcsúsznak a szemközti saruba szerelt megfelelő vezetőperselyeken, korlátozva az oldalirányú mozgást a tűréshatárokra.0,0001 hüvelykEz az a mechanizmus, amely az ütést-tartja a-alakvonal-beállításhoz, ütésenként következetesen.
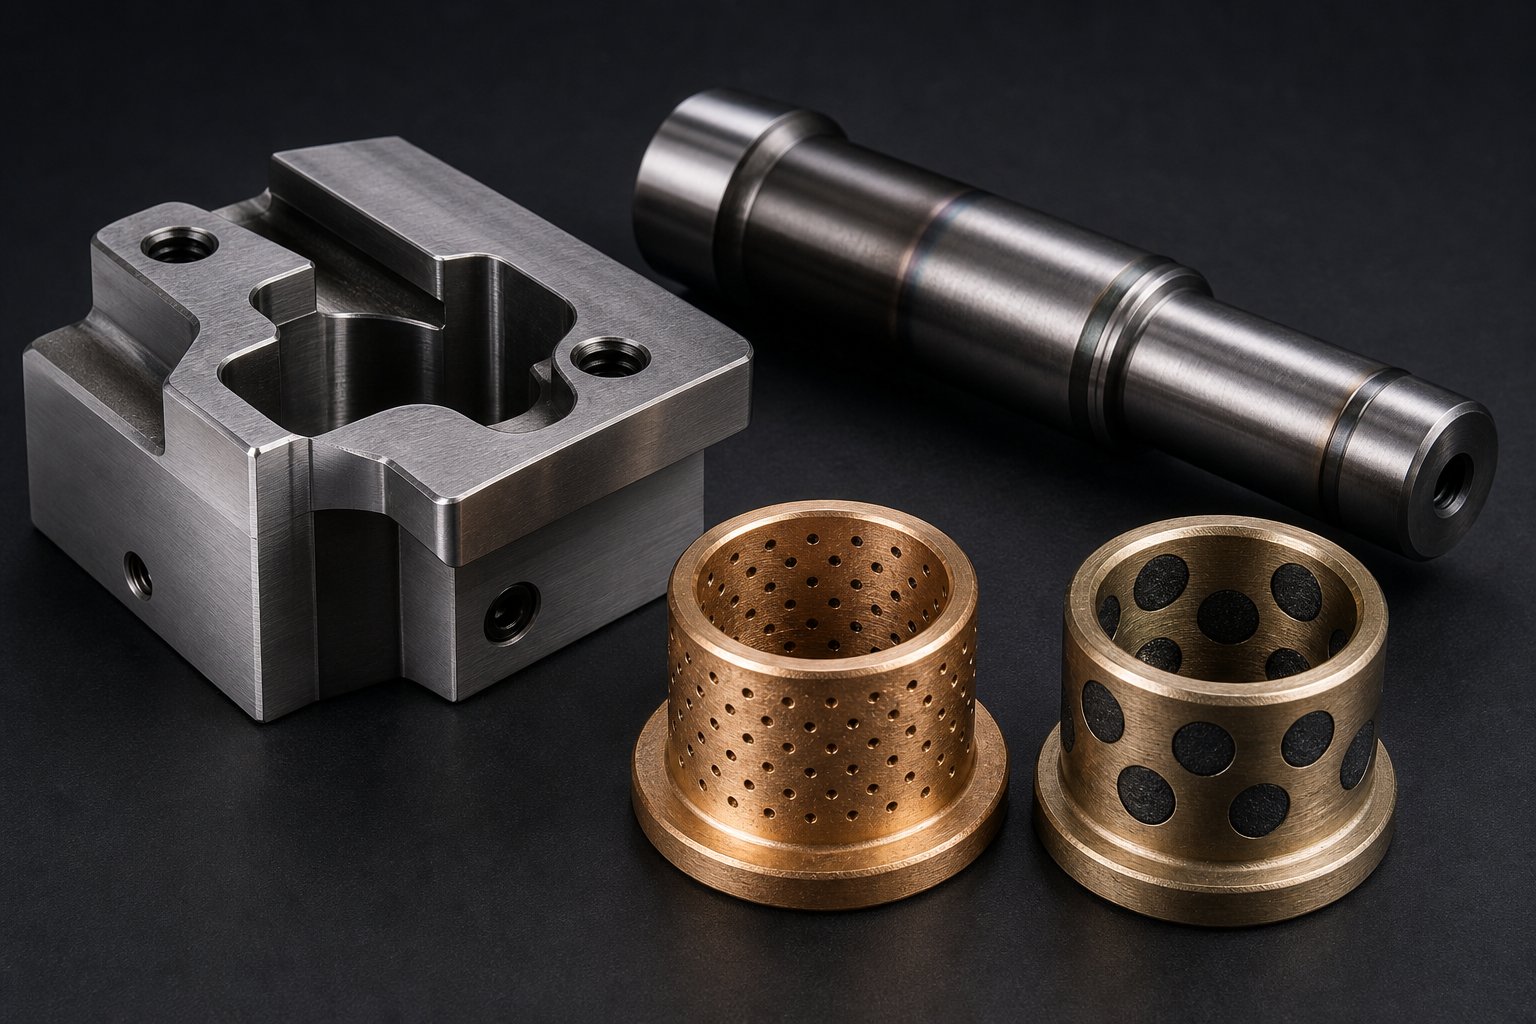
Két fő perselystílus létezik. A súrlódó perselyek (siklócsapágyak) bronz vagy alumínium -bronz karmantyúkat használnak, amelyeket néha grafitdugókkal látnak el a kenéshez. A golyóscsapágyperselyek a ketreces golyóscsapágyakon fekszenek, közel-nulla hézagot biztosítva, és könnyebben szét lehet választani a szerszámot. A közöttük való választás befolyásolja a precíziós képességet, a karbantartási időközöket, és azt, hogy a készlet mennyire kezeli az oldalirányú tolóerőt - a cikk későbbi részében részletesen tárgyalt témakörben.
Az oszlop átmérője és hossza is számít. Az alulméretezett oszlopok oldalirányú terhelés hatására elhajlanak, míg a túl rövid oszlopok lehetővé teszik, hogy a golyókosár a löket során kilépjen a perselyből, ami károsítja a csapágyakat és rontja a beállítási pontosságot az idő múlásával.
Kiegészítő alkatrészek, amelyek befejezik az összeszerelést
A cipőkön és a vezetőrendszereken kívül számos tartóelem tartja össze a szerszámszerelvényt, és védi a sérülésektől:
- Hátsó lemezek- edzett acéllemezek, amelyek a lyukasztószerszámok és gombok mögé helyezkednek el, hogy megakadályozzák a lyukasztófejek beágyazódását a puhább cipőanyagba ismételt ütközések hatására.
- Sarokblokkok- acéltömbök a felső és az alsó cipőhöz csavarozva, edzett kopólemezekkel, amelyek elnyelik az oldalsó tolóerőt. Megakadályozzák az oldalirányú elmozdulást, ha a vágó- vagy alakítóerők kiegyensúlyozatlanok.
- Dübel csapok- precíziós-földelt csapok, amelyek a szerszámrészeket, a rögzítőket és a blokkokat pontosan a cipőn lévő helyükre helyezik. Csavarok rögzítik az alkatrészeket; tiplik tartják őket a helyükön.
- Die rugók- nagy-erejű nyomórugók (mechanikus tekercs vagy nitrogéngáz), amelyek lehúzóerőt, betétnyomást vagy bütyökvisszatérítési erőt biztosítanak a szerszámon belül.
- Szár- vagy bilincsnyílások- a mechanikus interfész, amely a felső sarut a préshengerhez rögzíti. A kisebb matricák a cipő közepébe nyomott szárat használnak; A nagyobb matricák a cipő élei mentén megmunkált szorítónyílásokra támaszkodnak.
Minden segédalkatrész potenciális meghibásodási pont. A megrepedt hátlap miatt ütőfej gomba kerül a cipőbe. A kopott sarokblokk lehetővé teszi a progresszív oldalirányú sodródást. Egy törött tipli lehetővé teszi, hogy a szerszámrész csak annyira elmozduljon, hogy eltüntesse az üresedéseket.
| Összetevő | Funkció | Tipikus anyag | Hibajelző |
|---|---|---|---|
| Felső Die Shoe | lyukasztó{0}}oldalsó szerszámokat hordoz; ram erőt oszt el | Acéllemez vagy öntöttvas | Felületi kopás, párhuzamosság elvesztése |
| Alsó Die Shoe | Támogatja a vágószerszámot-; támasztékhoz rögzíti | Acéllemez vagy öntöttvas | Helyi deformáció a gombok alatt |
| Útmutató bejegyzések | Korlátozza a cipők közötti oldalirányú mozgást | Tokban edzett-vagy át-edzett szerszámacél | Látható kopási vonalak, mérhető átmérőveszteség |
| Vezető perselyek | Útmutatókat kap; fenntartja az igazítási toleranciát | Bronz, alumínium-bronz vagy acél (golyóscsapágyas típus) | Megnövekedett távolság, pontozási jelek |
| Hátsó lemezek | Megakadályozza a lyukasztófejek cipőbe való beágyazódását | Edzett szerszámacél | Repedés, bemélyedés vagy gombásodás nyomai |
| Sarokblokkok | Elnyeli a kiegyensúlyozatlan erők oldalirányú tolóerejét | Edzett kopólemezekkel ellátott acél | Kopáslemez kopás, látható hézag |
| Dübelcsapok | Pontosan elhelyezi a szerszámrészeket a cipőn | Edzett ötvözött acél | Nyírás, lazaság a furatban |
| Die Springs | Csupaszító, párnázó vagy visszatérő erőt biztosít | Króm{0}}vanádium acél (mechanikai) vagy nitrogéngáz | 5%-ot meghaladó magasságvesztés, repedés |
| Szár/bilincs nyílások | Rögzíti a felső cipőt a nyomószár megnyomásához | Integrált a cipőhöz (acél) | A rések megnyúlása, a szár lazasága |
Látni fog egy mintát a táblázatban: minden hibajelző ugyanarra az eredményre vezet vissza: - az igazítás elvesztése. Ennek az az oka, hogy minden bélyegzőszerszám-alkatrész létezik, hogy fenntartsa a térbeli kapcsolatot a szerszám felső és alsó fele között. Ha bármely elem leromlik, a vezérlőrendszer addig kompenzál, amíg nem tud, és a minőség csendesen sodródik, amíg valaki észreveszi a rossz alkatrészeket az áramlás irányában.
A valódi kérdés tehát nem csak az, hogy mi van a szerszámkészletben -, hanem az, hogy hogyan rendezi el ezeket az alkatrészeket. Az utólagos elhelyezés, a számlálás és a konfiguráció határozza meg, hogy a merevség és a hozzáférhetőség hogyan egyezik meg egymással, és a megfelelő elrendezés teljes mértékben attól függ, hogy milyen műveletet kell végrehajtania a szerszámnak.
Die Set konfigurációs típusok és mikor kell mindegyiket használni
A bejegyzések elhelyezése nem utólag - ez egy olyan tervezési döntés, amely a merevség, az igazítási pontosság és a kockatérhez való fizikai hozzáférés közötti kompromisszumot zárja. Négy szabványos konfiguráció fedi le a présszerszámkészlet-alkalmazások túlnyomó többségét, a legtöbb mérnök azonban örököl egy elrendezést, nem pedig szándékosan. A művelethez nem megfelelő konfiguráció kiválasztása olyan beállítási problémákat okoz, amelyeket semmilyen alátét- vagy perselycsere nem old meg.
Hátsó oszlop és középső oszlop konfigurációk
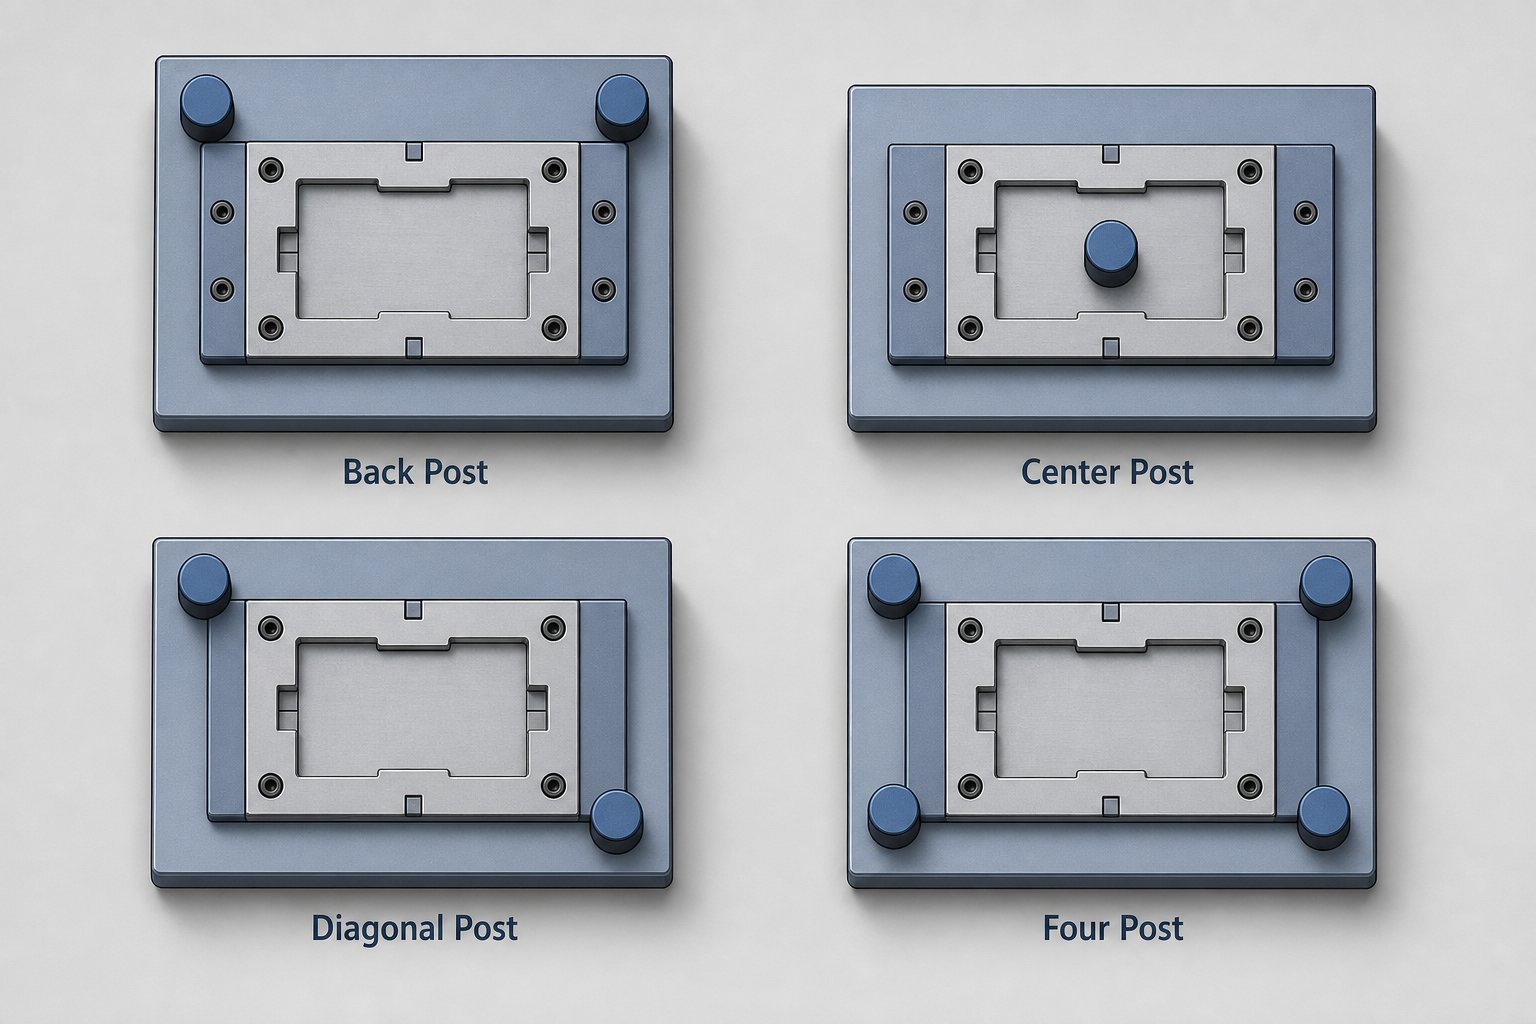
A hátsó oszlopkészletek mindkét vezetőoszlopot a szerszámpapucs hátsó széle mentén helyezik el, teljesen nyitva hagyva az elejét és az oldalait. Ez a legelterjedtebb elrendezés a progresszív és szalagadagolású-matricáknál, mivel a nyitott elülső rész akadálytalan szalagadagolást, hulladékeltávolítást és a kezelő láthatóságát biztosítja. Ha egy lyukasztószerszámot használ tekercses-adagolású alapanyaggal történő blankoláshoz vagy szúráshoz, akkor szinte mindig a hátsó oszlop a kiindulópont.
A kompromisszum? Két hátsó oszlop aszimmetrikus vezetési feltételt hoz létre. Erős vágási erők hatására a szerszámpapucs eleje nincs alátámasztva, és hajlamosabb az elhajlásra -, különösen a szélesebb szerszámoknál, ahol nagy a távolság az oszlop középvonala és a munkaterület között. Keskeny,-nagy sebességű progresszív szerszámoknál ez ritkán számít, de az elülső él közelében nehéz alakító állomásokkal rendelkező széles matricáknál a hátsó oszlopkészletek elegendő cipőbillentést tesznek lehetővé a lyukasztás-a-beosztásának eltolásához.
A középső oszlopkészletek ezt úgy oldják meg, hogy a két vezetőoszlopot a szemközti oldalakra helyezik - középre balra és jobbra -, így a munkaterület kiegyensúlyozott alátámasztással ül közöttük. Ez a geometria egyenletesen osztja el az oldalirányú erőket, így a középső bélyegzőszerszám jobb választás a szimmetrikus vakolási műveletekhez, ahol az oldalsó tolóerő minden irányban egyenlő. Hátránya, hogy mindkét oldalról csökkent a hozzáférhetőség, ami megnehezíti a szalagadagolást és megnehezíti a kézi alkatrészbetöltést.
Átlós és négyoszlopos konfigurációk
Az átlós oszlop beállításai a két oszlopot átlósan ellentétes sarkokban helyezik el - jellemzően hátul-balra és elülső-jobbra. Ez megnyitja a két szomszédos oldalt a hozzáféréshez, így jól-alkalmasak olyan műveletekhez, ahol az alkatrészeket vagy nyersdarabokat kézzel-elölről vagy oldalról töltik be. Átlókészleteket találhat a másodlagos műveleteknél, mint például a bevágás vagy a formázás, ahol az automatizálás nem indokolt, és a kezelő elérése számít.
Négy oszlopkészlet helyez el egy-egy vezetőoszlopot a szerszámpapucs minden sarkába. Ez a maximális elhajlási ellenállást és a legegyenletesebb vezetést biztosítja a cipő teljes felületén. Amikor az űrtartalom a hidraulikus présszerszám-beállítási területre emelkedik - mélyhúzás, erős ütés, vagy nagy-erőt képző -, négy oszlopkonfiguráció megakadályozza a cipő billenését és a helyi hajlítást, aminek két-oszlopelrendezés nem tud ellenállni. A kompromisszum nyilvánvaló: a hozzáférés mind a négy oldalról korlátozott, így a szalagadagoláshoz a cipőn keresztül megmunkált résnyílásokra van szükség, a szerszám karbantartása pedig több lebontási erőfeszítést igényel.
Hogyan illesztheti össze a konfigurációt az Ön működésével
A megfelelő elrendezés kiválasztása három kérdésből fakad: Mekkora merevséget igényel a folyamat? Hol lép be és ki az anyag a szerszámból? És hogyan lépnek kapcsolatba a kezelők és az automatizálás az eszközzel a gyártás során?
A nagy sebességű progresszív bélyegzéshez használt szabványos matricák szinte mindig hátsó oszlopelrendezést használnak, mivel a feed-hozzáférés felülmúlja a további oszlopok merevségének határértékét. Ezzel szemben egy hidraulikus présben futó nehéz alakító szerszámhoz négy oszlopra van szükség, mivel az elhajlás szabályozása az elsődleges szempont, és a szalaghoz való hozzáférés irreleváns. Az átlós és a középső oszlop konfigurációk a középutat szolgálják - mérsékelt űrtartalmú műveletekhez, ahol a hozzáférési követelmények kizárják a szélsőségeket.
| Konfiguráció | Merevség | Megközelíthetőség | Legjobb alkalmazás | Relatív költség |
|---|---|---|---|---|
| Hátsó oszlop (2 oszlop, hátul) | Mérsékelt | Kiváló - nyitott eleje és oldalai | Progresszív matricák, szalag{0}}adagolás és piercing | Alacsony |
| Középső oszlop (2 oszlop, oldalsó) | Közepes{0}}Magas | Korlátozott - mindkét oldalról korlátozva | Szimmetrikus vakolás, kiegyensúlyozott vágás | Alacsony |
| Átlós oszlop (2 oszlop, átellenes sarkokkal) | Mérsékelt | Jó - két szomszédos oldal nyitva | Kézi-betöltés másodlagos műveletek, bevágás | Alacsony |
| Négyoszlop (4 hozzászólás, minden sarok) | Maximális | Korlátozott - minden oldal részben blokkolva | Nehéz alakítás, mélyhúzás, nagy{0}}tonnatartalmú éremelés | Magasabb |
Figyelje meg, hogy a durván 100 tonna alatti nyomószerszámok ritkán indokolják a négy-utólagos konfigurációt - a többletköltséget és a csökkent hozzáférhetőséget nem ellensúlyozza az alacsonyabb tonnatartalom melletti jelentős merevségnövekedés. Ám ha az alakító erők jelentős oldalirányú tolóerőt hoznak létre, vagy a cipő fesztávja meghaladja azt a határt, amelyet két oszlop tud stabilizálni, akár négy oszlop megemelése kiküszöböli az elhajlás -kiigazításából eredő eltolódást, amely csendesen rontja az alkatrész minőségét a gyártás során.
A konfiguráció határozza meg a vezérlőrendszer által kezelhető határokat. De minden konfiguráción belül a csapágyrendszer típusa - golyóscsapágy vagy siklócsapágy - határozza meg, hogy az oszlopok és a perselyek milyen pontosan tartják fenn a terhelés alatti beállítást, és mennyire elnéző a készlet, ha a körülmények nem ideálisak.
Golyóscsapágy és siklócsapágy vezetőrendszerek
A bejegyzés konfigurációja beállítja a szerkezeti keretet. De az ezeken az oszlopokon és perselyeken belüli csapágyrendszer határozza meg, hogy ez a keret mennyire pontosan teljesít terhelés alatt -, és milyen gyorsan bünteti az elhanyagolást. Két csapágyfilozófia uralja a szerszámszerszámokat: golyóscsapágy (gördülő elem) és siklócsapágy (súrlódás). Mindkettő kiváló alkatrészeket produkál. Mindkettő másképp bukik el. A köztük való választás nem arról szól, hogy melyik a "jobb" -, hanem az, hogy melyik felel meg a művelet valós feltételeinek.
Golyóscsapágyvezető rendszerek és precíziós előnyök
A golyóscsapágyvezető rendszerek a vezetőoszlop külső átmérője és a persely belső átmérője között elhelyezkedő golyóscsapágyakat használnak. Ezek az alkatrészek aelőre feltöltött állapot- gördülő présillesztés negatív hézaggal, gyakran 0,0001-0,0021 hüvelykig, a gyártótól és az oszlop átmérőjétől függően. Ez a közel-nulla hézag biztosítja azt az igazítási pontosságot, amelyet a szűk-tűrésbélyegzés megkövetel.
Képzelje el, mi a különbség a fiók fasíneken való csúsztatása és golyóscsapágyakon való görgetése között. A gördülés kiküszöböli a bottal{1}}csúszást, csökkenti a folyamatos kerékpározás során felhalmozódó hőt, és 200 löket/perc feletti sebességnél is állandó beállítást biztosít. A precíziós matrica- és sajtolási műveleteknél a - nagy{5}}sebességű vakolás lyukasztóval---a tizedben mért távolságok - golyóscsapágy-vezetés megérdemli.
A fogás? A golyóscsapágyas rendszerek fegyelmet követelnek. Nem tolerálják a szennyeződést, a durva kezelést vagy az inkonzisztens kenést. Egyetlen adagolási hiba, amely sokkoló{2}}terheli a vágószerszámot, elsötétítheti a futópályákat, és horpadásokat okozhat, amelyek „remekelt” mozgást és progresszív beállítási eltolódást okoznak. A vezetőrendszer körül hanyagul fújt sűrített levegő a kavicsot a gördülési pályába hajtja, ahol az inkább gördül, mintsem beágyazódik, - felgyorsítva a sérülést, ahelyett, hogy elnyelné. Ezek a hibák gyakran ütési kopásnak vagy ürítési problémáknak álcázzák magukat, és szerszámtereket küldenek elkeserítő hibaelhárítási kitérőkre.
Finomított ásványolaj, extrém nyomású adalékokkal, - soha nem zsírozható kenőanyag, amely felfogja a szennyeződéseket a negatív-hézagú szerelvényben, és gátolja a csapágyak megfelelő forgását.
Siklócsapágyrendszerek és tartóssági előnyeik
A siklócsapágykészletek a gördülőelemeket bronz-,{0}}olajjal impregnált bronz- vagy acél-támlájú perselyekre cserélik, amelyek egy olajozott csúszófelületen keresztül támogatják a vezetőoszlopot. Mérhető hézag van az oszlop és a persely között - jellemzően néhány tizedtől egy teljes ezredig -, ami kisebb nyers pontosságot jelent, mint a golyóscsapágyas rendszerek, de lényegesen több megbocsátást.
Hol számít ez a megbocsátás? A körülmények nem mindenhol ideálisak. A siklócsapágyak tolerálják a szennyeződést, mivel a részecskék beágyazódnak a lágyabb perselyanyagba, nem pedig ciklikusan áthaladnak az érintkezési zónán. Kezelik az oldalsó toló- és lökésterhelést anélkül, hogy katasztrofálisan károsítanák a futópályát, ami véget vet a golyóscsapágy-rendszer hasznos élettartamának. Túlélik azt a durva bánásmódot, ami a szerszámcsere során történik egy forgalmas préspadlón. És folyamatosan dolgoznak olyan kenési hibákon, amelyek megragadnák a gördülő-elem-szerelvényt.
Az olyan szerszám- és szerszámalkalmazások esetén, amelyekben nehéz középre{0}}alakítás, bütyökműködés, vagy levegőben lévő szemcsés környezet és inkonzisztens karbantartási rutinok vannak, a siklócsapágyak meghibásodása kiszámíthatóbb. Ha kopnak, a tünet a fokozatos üregnövekedés - mérhető, nyomon követhető és korrigálható, mielőtt a minőség romlik. Ez a kiszámíthatóság önmagában teszi a preferált választást számos precíziós szerszámhoz olyan alakítási és húzási műveleteknél, ahol az oldalirányú tolóerő állandó valóság.
A költségkereskedelem egyszerű: a siklócsapágy-készletek beszerzése és cseréje olcsóbb, de a kopott vezetőoszlopokon bemetszések vagy kúposodások alakulhatnak ki, amelyek nagyobb korrekciót igényelnek, mint egy persely egyszerű cseréje.
Amikor van értelme a hibrid konfigurációknak
Egyes szerszámos szerszámalkalmazások nem illeszkednek pontosan egy kategóriába. Előfordulhat, hogy egy progresszív vágószerszám szoros beállítást igényel az előtolás irányában (ahol a lyukasztás-a-pilóta regisztrációja a leginkább számít), de jelentős oldaltolóerőt tapasztal, amely merőleges az alakító állomások betáplálására. A hibrid konfigurációk ezt úgy oldják meg, hogy a kritikus tengelyen golyóscsapágyak vezetnek, a toló-terhelt tengelyen pedig siklócsapágyak - rögzítik a pontosságot ott, ahol számít, míg a visszaéléseket ott, ahol az elkerülhetetlen, elnyeli.
| Kritériumok | Golyóscsapágy vezetőrendszer | Sima csapágyvezető rendszer |
|---|---|---|
| Igazítási pontosság | Közel{0}}nulla távolság (0,0001–0,0021 hüvelyk előtöltés) | Mérhető futási távolság (0,0005–0,001 hüvelyk jellemző) |
| Terhelhetőség | Mérsékelt - az egyes labdaelemekre koncentrálva | Magas - a teljes persely érintkezési területen elosztva |
| Karbantartási igények | Gyakori kenés ásványolajjal; a tiszta környezet kritikus | Időszakos kenés; hosszabb időközöket is elvisel |
| Környezeti tolerancia | Az alacsony - szennyeződés gyorsuló károsodást okoz | Magas - részecskék beágyazódnak, nem ciklikusak |
| Ütésterhelési ellenállás | Gyenge - brinelling becsapódási események miatt | A jó - fokozatosan deformálódik katasztrofális meghibásodás nélkül |
| Költség (vásárlás) | Nagyobb - pontosságú gördülő elemek és ketrecek | Alsó - egyszerűbb persely konstrukció |
| Ideális alkalmazások | Nagy-sebességű blankolás/piercing, szűk tűrések, elkötelezett futók | Nehéz alakítás, bütykös matricák, nagy oldalirányú tolóerő, szennyezett környezet |
A kiválasztott vezetőrendszer határozza meg, hogy a bélyegzőszerszámkészlete mit tolerálhat -, de nem működik elszigetelten. Az igazi teljesítményteszt akkor következik be, ha a konfigurációt és a csapágytípust is hozzáigazítja a szerszám által végrehajtandó konkrét bélyegzési művelethez. A kivágás, a lyukasztás, az alakítás és a rajzolás alapvetően más követelményeket támaszt a szerszámkészlet merevségével és beállítási pontosságával szemben.
A szerszámkészletek hozzáigazítása meghatározott bélyegzési műveletekhez
A különböző bélyegzési műveletek nem csak különböző lyukasztásokat és szerszámokat igényelnek -, hanem teljesen eltérő szerkezeti viselkedést követelnek meg az alattuk elhelyezett szerszámtól. A percenkénti 400 ütési sebességgel működő vágószerszám olyan igazítási igényeket támaszt, amelyeknek semmi közük ahhoz, amivel a mélyhúzó szerszám percenként 15 ütéssel találkozik. Ennek ellenére sok mérnök a megszokás vagy a rendelkezésre állás alapján választja ki a szerszámkészlet-konfigurációt, nem pedig a folyamat tényleges fizikája alapján.
Íme egy praktikus gondolkodásmód: minden művelet valahol a merevségi igény spektrumába esik. Némelyiknek rendkívüli helymeghatározási pontosságra van szüksége minimális erővel. Másoknak hatalmas szerkezeti ellenállásra van szükségük elnézőbb tűréshatárokkal. Ahol az Ön művelete ezen a spektrumon ér, minden vágószerszám döntést kell hoznia - az oszlopok számáról, a csapágy típusáról és a saru vastagságáról.
Vágószerszámkészletek kivágási és piercing műveletekhez
A blankolás és a piercing nyírási folyamat. A lyukasztók és matricák nem képeznek anyagot - azt tisztán eltörik azáltal, hogy a vágóélt minden oldalról szigorúan szabályozott hézaggal átnyomják a lemezen. Ez a hézag, jellemzően az anyagvastagság oldalanként 5-10%-a lágyacél esetén, meghatározza az élminőséget, a sorja magasságát és a csigák szabályozását. Ha a sajtolószerszámkészlet akár néhány tized oldalirányú eltolást is lehetővé tesz a vágási löket során, ezek a hézagok egyenetlenné válnak. Az egyik oldal megfeszül, míg a másik oldal kinyílik, így kúpos csigák jönnek létre, amelyek beleragadnak a szerszám nyílásába, és egyenetlen sorjamintázatú részeket képeznek.
Ez az oka annak, hogy a progresszív vakolási műveletek túlnyomórészt előnyben részesítik a golyóscsapágy-vezetőkkel ellátott hátsó oszlopkészleteket. A hátsó oszlop elrendezése akadálytalan szalagadagolást biztosít elölről, ami akkor számít, ha a tekercskészletet nagy sebességgel, automatizált adagolással futtatja. A golyóscsapágy-vezetés biztosítja a közel-nulla hézagbeállítást, amely minden lyukasztószerszám-állomást pontosan regisztrálva tart a szalagpilótákhoz, ütésről löketre.
Egy tipikus fémlemez lyukasztó és matricakészlet esetén, amely nagy{0}}sebességű vakolást végez, az igazítási rendszernek a pozicionálási pontosságot a szerszámhézag felén belül kell tartania. Ha oldalanként 0,003 hüvelyk a lyukasztó-a-kivágás közötti távolság, a vezetőrendszer 0,0015 hüvelyk feletti eltolódása látható minőségromlást okoz. A golyóscsapágy-készletek ezt rutinszerűen elérik. A siklócsapágy-készletek vastagabb anyagokhoz is használhatók, nagyobb hézagokkal, de hiányzik belőlük az a helyzetmegismételhetőség, amelyet a vékony{10}}szeletelés megkövetel.
A csigák visszatartása egy másik tényező. Amikor a hézag eltolódik, a csigák nem szabadulnak ki tisztán -, beékelődnek a szerszám nyílásába, vagy visszahúzódnak a szalag felületére. A progresszív fémlemez-bélyegző szerszámokban a 3-as állomáson beragadt csigák minden utána következő állomásról lehullott alkatrészeket jelentenek. Az igazítás elvesztése miatti merevségi büntetés a teljes szalagelrendezésben felerősödik.
Formázási és rajzolási műveletekhez használható szerszámkészletek
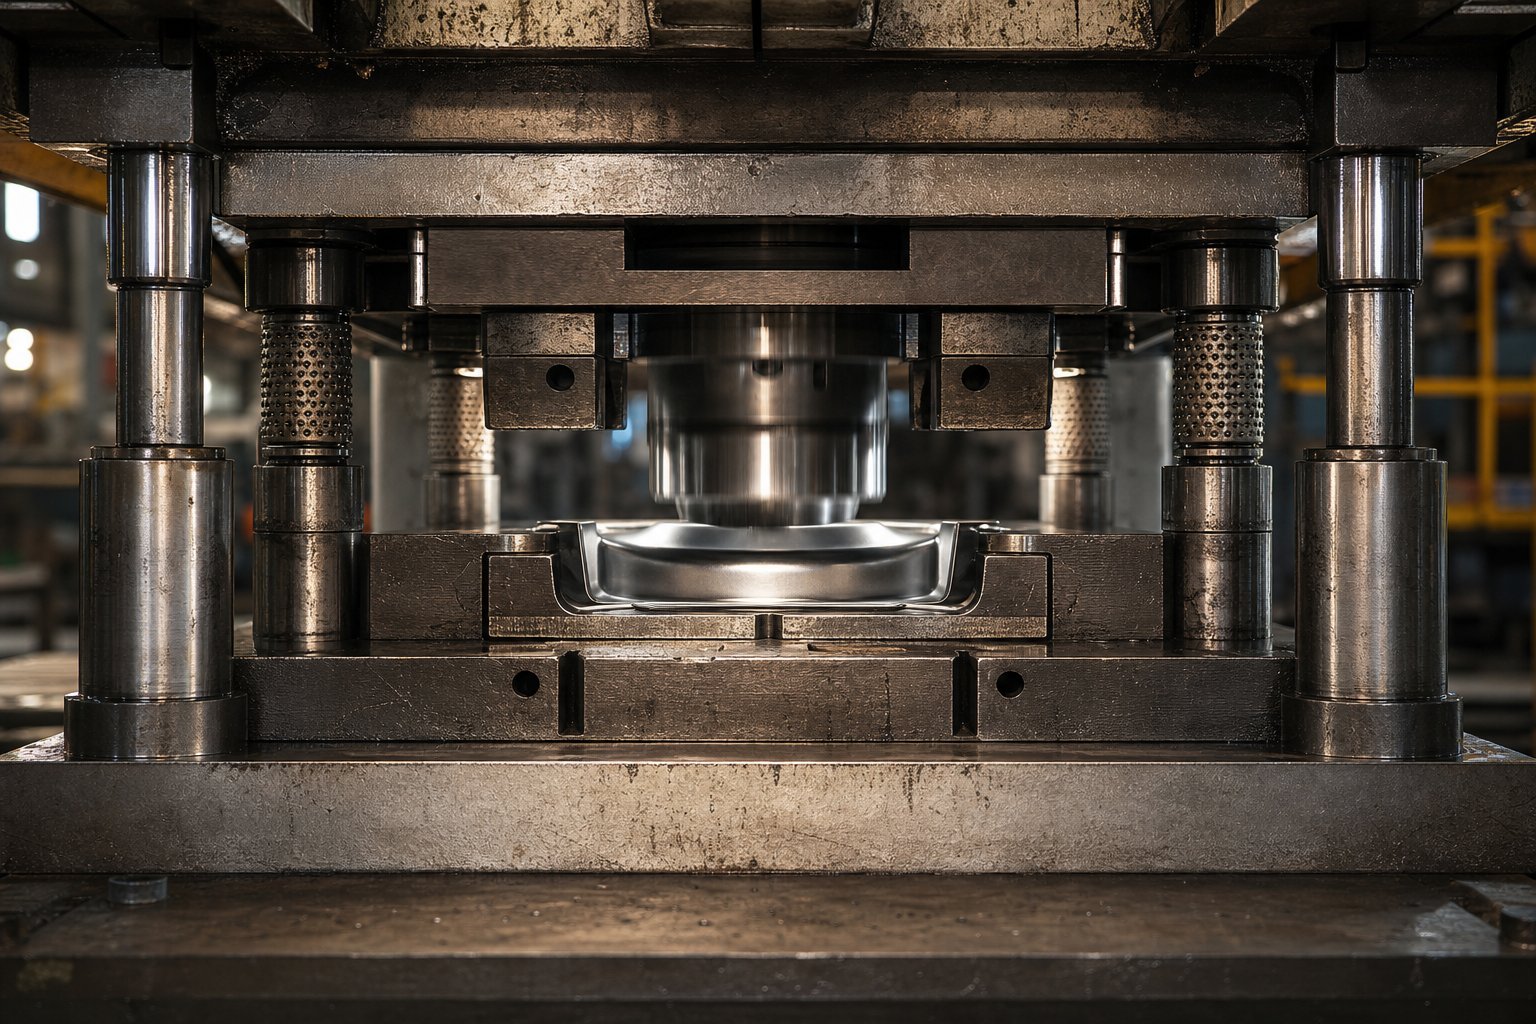
A formázási és rajzolási műveletek különböző szabályok szerint játszanak. Az anyag törése helyett a formázó szerszámok meghajlítják, megnyújtják és új geometriára préselik. A domináns erők a függőleges nyírásról az oldalirányú tolóerőre tolódnak el, amikor az anyag a formáló sugarakon át, az üregekbe és a nyomópárnák ellen áramlik. Ez az oldalirányú lökés az, ami a legagresszívebben bünteti a kockakészleteket.
Vegyünk egy mélyhúzási műveletet. Amikor a lyukasztó az anyagot a húzóüregbe nyomja, a nyersdarab tartó nyomást gyakorol a karimára, miközben az anyag befelé áramlik. Bármilyen aszimmetria az üres alakban, a kenésben vagy az anyagvastagságban, kiegyensúlyozatlan vízszintes erőket hoz létre, amelyek megpróbálják eltolni a felső cipőt az alsóhoz képest. A kutatás szerint aFémalakító Technológiai Intézet, a kötőanyagok közötti ráncosodás vagy repedés nélküli fémlemez áramlás irányításához precíz nyersdarabtartó nyomásszabályozásra és egy kellően merev szerszámszerkezetre van szükség ahhoz, hogy terhelés alatt egyenletes kötőanyag-rés maradjon fenn.
A négy oszlopos konfiguráció a szabvány a mélyhúzásnál, mivel egyidejűleg minden irányból ellenáll az oldalirányú tolóerőnek. A négy-sarkú vezetés megakadályozza a cipő felbillenését, függetlenül attól, hogy honnan erednek a tolóerők, ami azért fontos, mert az anyagáramlás szabálytalan húzás esetén ritkán okoz szimmetrikus terhelést. A nehéz szerszámos cipők - gyakran 25-50%-kal vastagabbak, mint az egyenértékű vakoló alkalmazások - elnyelik a hajlítási nyomatékot, amelyet ezek a tolóerők hoznak létre anélkül, hogy annyira elhajlanának, hogy a lyukasztó-a -üreg viszony-közepén megváltozzon.
A siklócsapágy-vezetés itt gyakran felülmúlja a golyóscsapágyakat. A formáló löket alatti tartós oldalterhelések idővel brinellelnek a golyóscsapágy futópályáit, míg a bronzperselyek katasztrofális károsodás nélkül elnyelik a tolóerőt teljes érintkezési felületükön. Az erős hajlítást vagy húzást végző fémbélyegző szerszámok esetében a siklócsapágyak kiszámítható kopási mintája valójában előnyt jelent - mérheti a hézag növekedését és ütemezheti a cseréket, mielőtt az alkatrész minősége elsodródik.
Hogyan hajtja az anyagáramlás a konfigurációs döntéseket
Az erő nagyságán túl az anyag belépési, áthaladási és kilépési módja korlátozza, hogy mely konfigurációk lehetségesek. A csík szélessége meghatározza, hogy a hátsó oszlop elrendezése elegendő helyet biztosít-e a cipő számára a vezetőoszlopok munkaboríték mögé történő felszereléséhez. Az előtolás iránya határozza meg, hogy mely oldalaknak kell nyitva maradniuk a tekercs eléréséhez és a hurokvezérléshez. A törmelék eltávolításának útvonalaihoz -, ahová a csigák esnek, a csontvázak kivágásának módja - tiszta csatornákat igényelnek, amelyeket az oszlopok nem akadályozhatnak.
A progresszív fémbélyegző szerszámoknál a szalag löketenként egy lépést halad előre, miközben a hordozóhoz rögzítve marad. A lefelé tartó állomásokon kialakított elemek a szalag síkja fölé és alá nyúlnak ki, és a szalag felemelkedése és előrehaladása során szabadon hagyni kell. A hátsó oszlopkészletek ezt könnyen megoldják, mivel a nyitott elülső rész lehetővé teszi, hogy a formált elemek zavarás nélkül haladjanak át. Négy oszlopkészlet blokkolná a szalag útját, hacsak nem dolgoznak ki hézagokat a sarukon -, ami növeli a költségeket, és potenciálisan gyengíti azt a szerkezetet, amelyet a merevség érdekében választott.
A bütykös{0}}oldalsó műveletekkel rendelkező alakító szerszámhoz meghatározott irányokból kell hozzáférni a bütykös csúszkákhoz és azok visszatérő mechanizmusaihoz. Az átlós oszlopkészletek gyakran működnek itt, mert kinyitják a két szomszédos oldalt a bütykös rögzítéshez, miközben továbbra is vezetnek az ellenkező sarkokból. Az anyagáramlási jellemzők -, hogy a munkadarab megnyúlik, összenyomódik vagy elcsúszik az alakítás során, - szintén befolyásolják a cipővastagságra vonatkozó döntéseket. A jelentős anyagsűrítéssel járó műveletek, mint például az éremelés, nagyobb függőleges erőt generálnak egységnyi területen, ezért vastagabb cipőkre van szükség, hogy megakadályozzák a helyi elhajlást a megmunkáló acélok alatt.
A következő rangsor segít meghatározni, hogy a szerszámbeállítások merevségi követelményei hogyan emelkednek a gyakori műveletek során:
- Egyszerű piercing- legalacsonyabb kereslet; kis vágási kerületek, minimális oldalirányú tolóerő, vékony állomány. A golyóscsapágyazású hátsó oszlop a legtöbb alkalmazást kezeli.
- Kiürítés- mérsékelt kereslet; nagyobb vágóerők, a csigák ellenőrzése kritikus. Hátsó vagy középső oszlop golyóscsapágy vezetéssel.
- Hajlítás- mérsékelt-nagy kereslet; az off-központi erők lokalizált tolóerőt hoznak létre. Középső vagy átlós oszlop sikló- vagy hibrid csapágyakkal.
- Formázás (dombornyomás, peremezés)- nagy kereslet; az anyagáramlás tartós oldalirányú terheléseket generál. Négy állás előnyben; a siklócsapágyak ellenállnak a tartós tolóerőnek.
- Mély rajz- legnagyobb kereslet; nagy oldalirányú tolóerő az aszimmetrikus anyagáramlásból, nagy nyersdarabtartó erők, hosszú munkalöketek. Négy oszlop nehéz cipőkkel és siklócsapágyazás szükséges.
A lista minden lépése az oldalirányú erő összetettségét növeli. A spektrum alján lévő lyukasztószerszám szinte teljes egészében a függőleges igazítási pontosságon alapul, vagy sikertelen. A tetején lévő alakítószerszám sikeres vagy kudarcot vall a készlet azon képessége alapján, hogy elhajlás nélkül ellenáll a tartós vízszintes terheléseknek. Annak megértése, hogy a művelet hova esik ezen a spektrumon -, és ennek megfelelően méretezzük a szerszámkészletet -, ez a különbség egy olyan eszköz között, amely évekig konzisztens alkatrészeket szállít, és egy olyan eszköz között, amely hónapokon belül sodródni kezd.
A merevség és a konfiguráció a megfelelő labdarúgásba juttatja Önt. De ha a szerszámkészlet fizikailag nem illeszkedik a présgéphez, akkor - illeszkedik az ágymérethez, a zármagassághoz, a lökethosszhoz és a rögzítési feltételekhez -, ezek a tervezési lehetőségek nem számítanak. A méretezési és kompatibilitás-ellenőrzési folyamat az, ahol sok program elakad.
Hogyan méretezzünk egy szerszámkészletet a préskompatibilitás érdekében
A megfelelő oszlopokkal, csapágyakkal és cipőanyaggal rendelkező, tökéletesen konfigurált szerszámkészlet akkor is meghibásodik, ha fizikailag nem illeszkedik a hozzárendelt préseléshez. A méretezési hibák a szerszámok bélyegzésének legdrágább hibái közé tartoznak - az építési folyamat késői szakaszában jelennek meg, késleltetik a próbálkozásokat, és időnként költséges átdolgozásra kényszerítik a már megkeményedett és köszörült alkatrészeket. A javítás egyszerű: ellenőrizze minden kritikus dimenziót, mielőtt a beszerzési megrendelés megszűnik.
A szerszámcipő méreteinek kiszámítása a szerszámtérből
A sajtolópapucs mérete a munkaburokkal kezdődik - az összes aktív szerszámelem által elfoglalt terület, beleértve a vágószakaszokat, az alakítóacélokat, a vezetőket, az emelőket és a hulladékvágókat. De a cipő nem tud egyszerűen megfelelni ennek a lábnyomnak. Több dologhoz is szüksége van a munkaterületen túli térre: a rögzítőelemekhez való hozzáféréshez (hüvelyfejű csavarok és tiplikcsapok), a vezetőoszlop rögzítési helyeihez, a sarokblokk elhelyezéséhez és a szalag adagoló járatához.
Gyakorlati szabály: adjon hozzá legalább 2-3 hüvelyket az aktív matricaterületen túl minden oldalon, ahol a vezetőoszlopokat nem helyezi el, és 3-4 hüvelyket azokon az oldalakon, ahol az oszlopok fel vannak szerelve. Progresszív szerszámok esetén az előtolási{5}}irányú éleknek további hosszúságra van szükségük, hogy elférjenek az utolsó munkaállomáson kívüli pilótahelyek és a szalagvezető síneken kívül. A cipő alulméretezése az anyagtakarékosság érdekében hamis gazdaságosság - túl közel kényszeríti egymáshoz az alkatrészeket, megnehezíti a karbantartáshoz való hozzáférést, és nem hagy elegendő fémet a rögzítőfuratok között, ami terhelés alatt gyengíti a cipőt.
A szélességnek és a mélységnek is figyelembe kell vennie a préstámasz méreteit. A cipő lábnyomának a támasztórészen belül kell lennie, elegendő mozgástérrel a bilincsekhez vagy a T-csavarfejekhez. Ha a cipő túlnyúlik a támasztékon, a nem alátámasztott élek elhajlanak a tonna alatt, és ugyanazt a lokalizált hajlítást hozzák létre, amely tönkreteszi az alkatrész pontosságát.
Zárási magasság és löket kompatibilitás
A zárási magasság az, ahol a présszerszám-kompatibilitás leggyakrabban meghibásodik. A koncepció egyszerűnek hangzik, de a terminológia még a tapasztalt mérnököket is megbotránkoztatja, mert a prészár magassága és a vágószerszám-zárási magasság különálló mérések, amelyeket össze kell egyeztetni.
A nyomászárási magasság a nyomószár alsó felülete és a préságy teteje közötti távolság, amelyet úgy kell mérni, hogy a nyomószár az alsó holtpontban van, és a beállítást a teljes -felső helyzetbe kell állítani. Ez a gép által kínált maximális függőleges hely. A szerszámmagasság - kisebb a szerszámok számára használható hely -: vonja le a támasztólemez vastagságát a préselési zármagasságból, hogy megkapja a maximális szerszámmagasságot. Ebből a számból vonja le a nyomószár beállítási tartományát, hogy megkapja a minimális szerszámmagasságot.
A kocka zárási magasságának (a teljes köteg -felfelé zárt helyzetben, az alsó cipő aljától a felső cipő tetejéig) e minimális és maximális értékek közé kell esnie. Ha a kocka magasabb, mint a maximális kockamagasság, akkor fizikailag nem záródik be. Ha rövidebb, mint a minimális szerszámmagasság, a nyomószár-beállítás nem éri el -, és párhuzamos blokkokra vagy felszállókra lesz szüksége a különbség kiegyenlítéséhez, ami növeli a bizonytalanságot és a karbantartási lépéseket.
A hosszabb löketekkel és változtatható sebességű profilokkal rendelkező hidraulikus présszerszámok esetében ellenőrizze azt is, hogy a lökethossz elegendő nyitott nappali fényt biztosít-e a szalag adagolásához, az alkatrész kilökéséhez és a bütyök- vagy csúszka visszaúthoz. Az a présszerszám, amely a bütykök teljes kioldódása előtt belép az anyagba, tönkreteszi mind a szerszámot, mind a munkadarabot.
Ellenőrzés Nyomja meg a-to-Die-Set Fit
Mielőtt elkötelezi magát a présszerszámok gyártása mellett, futtassa át ezt az ellenőrző listát. Minden rajta lévő méret igazolható a prés adattáblájáról, a gép műszaki kézikönyvéből vagy közvetlen mérésből:
- Bolster terület- győződjön meg arról, hogy a cipő lábnyoma illeszkedik-e a támasz méreteibe, és az összes rögzített élnél van hely a rögzítéshez
- T-nyílás mintája és mérete- ellenőrizze a nyílások távolságát és szélességét, hogy alkalmazkodjon a kívánt rögzítési módhoz (T-csavarok, hevederbilincsek vagy hidraulikus bilincsek)
- Maximális szerszámmagasság- nyomja le a zárási magasságot mínusz a támasz vastagsága; a zárt kockakészletnek kisebbnek kell lennie ennél az értéknél
- Minimális szerszámmagasság- maximális szerszámmagasság mínusz nyomószár beállítási tartománya; a zárt kockakötegnek meg kell haladnia ezt az értéket
- Lökethossz- elegendő távolság az anyagadagolási magassághoz, az alkatrész kilökéséhez és a bütyök visszatéréséhez teljesen nyitott helyzetben
- Űrtartalom-besorolás- a teljes vágó- és alakítóerőnek a névleges préselési kapacitás alatt kell maradnia, 20-30%-os biztonsági ráhagyással az anyagváltozások és a szerszámkopás figyelembevétele érdekében
- Ram csatlakozásA - szár átmérője megegyezik a nyomószár furatával (kisebb lyukasztószerszámokhoz) vagy a szorítónyílások távolságával a nyomóhenger T-nyílásaihoz (nagyobb szerszámok esetén)
- Hulladékeltakarítás- támasztó nyílások vagy az alsó cipő alatti hézag lehetővé teszik a csigák és a kárpit felhalmozódás nélkül távozását
- Etetési magasságA - nyitott nappali fény a löket tetején alkalmazkodik a tekercs betáplálási vonalának magasságához és a hurokra vonatkozó követelményekhez
- A párhuzamosság specifikációja- nyomónyomófelület és támasztófelület párhuzamossága a specifikáción belül van; A kopott prések felerősítik a szerszámkészlet beállítási problémáit
Egy részlet, amit a mérnökök gyakran figyelmen kívül hagynak: a szorító hozzáférhetőség. A cipő mérete megfelelhet a támasztéknak, de ha a vezetőoszlopok, a saroktömbök vagy a nitrogénhengerek blokkolják a rögzítési zónákat a cipő kerülete mentén, akkor nem tudja megfelelően rögzíteni a szerszámot. Vázolja fel a bilincsek helyét az összes szerelt alkatrészhez képest, mielőtt véglegesítené a cipőméreteket.
Győződjön meg arról is, hogy az üzemén belüli préselési feladatokhoz a lyukasztószerszámok szabványos zárási magasságot használnak, ha lehetséges. Az egyazon présben futó szerszámok matricamagasságának szabványosítása minimálisra csökkenti a nyomószár beállítását az átállás során, csökkenti a beállítási időt, és kiküszöböli az újra{1}}kalibrálási hibákat, amelyek akkor jelentkeznek, amikor a kezelők ismételten módosítanak a nagyon különböző beállítások között.
A méretkompatibilitás révén a présszerszám a présgépbe kerül. Ám amint megvan, az anyagok, amelyekből a cipők, oszlopok és perselyek készültek, meghatározzák, hogyan viselkedik az összeállítás ismételt terhelés esetén -, függetlenül attól, hogy több millió cikluson keresztül tartja-e az igazítást, vagy fokozatosan sodródik, ahogy az alkatrészek elhajlanak és deformálódnak.
Anyagválasztás és szerkezeti merevség
Még akkor is, ha a szerszámkészlet megfelelően van méretezve a présgéphez, és a megfelelő oszlopelrendezéssel van konfigurálva, az anyagok, amelyekből ezek az alkatrészek készülnek, végső soron szabályozzák, hogy mi történik ismételt terhelés esetén. A nem megfelelő anyagból készült, megfelelően méretezett cipő úgy hajlik, hogy lassan rontja az alkatrész minőségét. A megfelelő keménység nélküli vezetőoszlop kopási mintákat hoz létre, amelyek az első néhány gyártási menetben hézagnövekedést okoznak. Az anyagválasztás nem elbűvölő, de a hosszú távú-bélyegzési pontosság vagy be van zárva, vagy csendben elvész.
A cipők anyagai és a teljesítményük kompromisszumai
Három anyagcsalád dominál a sajtolópapucs konstrukciójában, amelyek mindegyike különálló teljesítményprofillal rendelkezik, amely megfelel az adott gyártási forgatókönyveknek.
Acéllemezez az alapértelmezett a legtöbb fémprésszerszámnál. Az alacsony széntartalmú acél (általában AISI 1020 vagy 1030) nagy merevséget, könnyű megmunkálhatóságot és egyszerű javíthatóságot kínál. Ha egy csavar vagy tiplilyuk rossz helyen landol, az acél cipő lehetdugaszolva és hegesztvea szerkezeti integritás veszélyeztetése nélkül. Az acél rugalmassági modulusa - nagyjából 30 millió psi - jobban ellenáll a tonna alatti hajlításnak, mint bármely más hasonló vastagságú alternatíva. A százezres vagy milliós gyártási volumenű acélbélyegző szerszámoknál az acéllemez a biztonságos és költséghatékony alapot.
ÖntöttvasA cipők némi merevséget kínálnak a kiváló rezgéscsillapítás érdekében. A szürkevasban lévő grafit mikrostruktúra elnyeli az ütési energiát, amely az oltási bepattanás során keletkezett, -az elraktározott energia hirtelen felszabadulásával, amikor egy ütés áttöri az anyagot. Ez a csillapítás csökkenti a zajt, meghosszabbítja a lyukasztó élettartamát, és minimálisra csökkenti a ciklikus kifáradást, amely idővel mikrorepedéseket terjeszt az edzett szerszámacélokon. A nagyobb autóipari matricák gyakran precízen irányított, minden egyes részhez formázott öntöttvas{5}}alapot használnak, nem pedig síklemezes cipőket.
Alumíniuma cipők nagyjából egyharmadát nyomják{0}}, mint az acél, és lényegesen gyorsabban dolgoznak. Az olyan speciális ötvözetek, mint a QC-7 és QC-10, nagyobb nyomószilárdságot biztosítanak, mint az alacsony szén- Az alumínium kiváló{11}}a nagy sebességű vakolási alkalmazásokban, ahol a kisebb szerszámtömeg kisebb nyomónyomó tehetetlenséget, gyorsabb kerékpározást és alacsonyabb zajszintet eredményez. Az anyag a hőt is hatékonyabban disszipálja, mint az acél, ami előnyös a súrlódással összefüggő hőmérséklet-emelkedést előidéző műveleteknél. A hátrányok azonban valósak: az alumínium cipők drágábbak, nehezebben javíthatók, ha a lyukak helytelenül helyezkednek el, és hiányzik az acél hosszú távú kopásállósága a nehéz alakítás során.
A cipő vastagsága ugyanolyan fontos, mint az anyagválasztás. Amikor egy fémlemez matrica úgy működik, hogy a saru a párhuzamos - megemelt tömbökön nyugszik, amelyek szabad helyet biztosítanak a hulladék leeséséhez -, a párhuzamosok közötti támaszték nélküli szélesség terhelés alatt gerendaként viselkedik. Egy széles fesztávú vékony cipő középen elhajlik, és minden egyes löket során dinamikusan változtatja az ütést-, hogy-a vágási távolságok dinamikusan alakuljanak ki. Ez az elhajlás csak néhány tizedezredet mérhet, de a ciklusok milliói során aszimmetrikusan gyorsítja fel az élkopást, és sorjanövekedést okoz a bélyegzett rész egyik oldalán, míg a másik él tiszta marad. A kumulatív hatás az alkatrészek minőségének eltolódása, amely fokozatosan romlik a tűréshatárok túllépéséig és a selejt mennyiségének megemelkedéséig.
Nincs egyetlen képlet az ideális cipővastagságra, mert a változók összefüggenek: űrtartalom, fesztávolság, alátámasztási feltételek, anyagmerevség és az, hogy a terhelés koncentrált (szúrás) vagy elosztott (formázás). Az elv azonban az, hogy következetes - az alulméretezett cipők elhajlik, az elhajlás eltolja a hézagokat, és az eltolt hézagok idővel rontják az alkatrész minőségét. Ha progresszív méretsodródást tapasztal egy fémlemez szerszámban, amely probléma nélkül átment a kezdeti próbán, akkor a cipő elégtelen vastagsága vagy merevsége az első kivizsgálandó okok között.
Vezetőoszlop és persely anyagának specifikációi
A vezetőoszlopok kibírják a büntető munkaciklust: ellenállnak az oldalirányú tolóerőnek, elnyelik a lökésszerű terheléseket-áttörés közben, és több millió löketen keresztül megtartják a csúszó illeszkedést a perselyeikkel. Az anyagválasztás itt közvetlenül meghatározza, hogy a vezetőrendszer mennyi ideig tartja a beállítást, mielőtt a hézagnövekedés kikényszeríti a cserét.
A vezetőoszlopok fémszerszám- és matricaiparában két edzési megközelítés uralkodik:
- Edzett acél tok-- alacsony szén-dioxid-kibocsátású mag (általában 8620 vagy hasonló), amelyet kemény felületű héj (58-62 HRC) előállítása céljából karburizáltak a kemény, képlékeny belső térben. A kemény tok ellenáll a felületi kopásnak és karcolásnak, míg a puha mag elnyeli az ütéseket rideg törés nélkül. A keményített oszlopok a legtöbb fémformázó szerszám szabványa, mivel egyensúlyban tartják a kopásállóságot a szívóssággal.
- Edzett{0}}szerszámacélon keresztül- közepesen-szénötvözetű acél (például O1 vagy A2) hőkezelt-a teljes keresztmetszetben egyenletes keménységűre (58-60 HRC). Az átedzett oszlopok valamivel nagyobb merevséget biztosítanak oldalirányú terhelés esetén, mivel a teljes szakasz egyformán ellenáll az elhajlásnak. A legszigorúbb vezetési tűréseket igénylő precíziós alkalmazásokhoz lettek kifejlesztve, de ütés hatására törékenyebbek és gyártásuk is költségesebb.
A persely anyagának puhábbnak kell lennie, mint annak az oszlopnak, amelyen ütközik -, ez biztosítja, hogy a kopáskoncentrátum a cserélhető perselyben legyen, nem pedig a drágább oszlopban. A gyakori perselyötvözetek a következők:
- Bronz (C93200 vagy C93700)- kiváló kopásállóság és természetes kenőképesség az óntartalomból. A jó hővezető képesség segít elvezetni a hőt a súrlódásból. A standard választás siklócsapágyas szerszámkészletekhez.
- Olajjal{0}}impregnált bronz- szinterezett bronz, egymással összefüggő porozitású, kenőolajjal telített. A porózus szerkezet nyomás és hő hatására olajat bocsát ki, és működés közben ön-kenést biztosít. Ideális olyan alkalmazásokhoz, ahol a kézi kenési intervallumok nem következetesek.
- Acél{0}}háttájú bronz- vékony bronz csapágyréteg, amely acélhéjhoz van kötve. Az acél hátlap szerkezeti szilárdságot, míg a bronz felület a kopási és súrlódási jellemzőket biztosítja. Nagy-terhelésű alkalmazásokban használják, ahol a tömör bronzpersely nyomóerő hatására deformálódhat.
- Grafit{0}}dugaszolt bronz- tömör bronz perselyek beágyazott grafitdugókkal, amelyek biztosítjákfolyamatos önkenés{0}}. A legalkalmasabb magas-hőmérsékletű környezetekhez vagy olyan alkalmazásokhoz, ahol a folyékony kenőanyag szennyezné a munkadarabot.
A felületkezelés meghosszabbítja az alkatrészek élettartamát, mint amennyit egyedül az alapanyag tulajdonságai biztosítanak. A kikeményedés utáni nitridálásos vezetőoszlopok vékony, rendkívül kemény nitrogén-diffúz réteget adnak hozzá (akár 70 HRC felületig), amely ellenáll az epedésnek és a ragasztókopásnak anélkül, hogy megváltoztatná a mag tulajdonságait. A krómozás növeli a korrózióállóságot és csökkenti a súrlódási együtthatókat a csúszófelületeken. Korrozív környezetben, vagy ahol a kenőanyag szennyeződése problémát jelent, ezek a felületkezelések megkétszerezhetik vagy megháromszorozhatják a cserék közötti intervallumot.
A beszerzés során figyelmet érdemelnek a hőkezelési előírások. A keményedés után nem megfelelően temperált oszlopok megtartják a belső feszültségeket, amelyek idővel enyhülnek - olyan méretváltozásokat okozva, amelyek eltolják a vezetési igazítást, miután a szerszám már gyártásban van. Mindig ellenőrizze, hogy az oszlopok kétszeres vagy háromszoros temperálásúak-e az acélgyártó ajánlása szerint, és ellenőrizze a keménységi értékeket az ellenőrzéskor, ne csak a papírmunkában bízzon.
| Anyag | Merevség (rugalmas modulus) | Rezgés csillapítás | Súly | Relatív költség | Legjobb alkalmazás |
|---|---|---|---|---|---|
| Alacsony-széntartalmú acéllemez (1020/1030) | Magas (30 Msi) | Alacsony | Nehéz | Alacsony | Általános termelési szerszámok, formáló, progresszív |
| Öntöttvas (szürkevas) | Közepes{0}}Magas (14-21 Msi) | Magas | Nehéz | Mérsékelt | Nagy-sebességű kioltás, zajérzékeny-műveletek, nagyméretű gépjárművek |
| Alumíniumötvözet (QC-7, QC-10) | Alacsony (10,4 Msi) | Mérsékelt | Könnyű (acél 1/3-a) | Magasabb | Nagy-sebességű bélyegzés, prototípuskészletek, súly{1}}korlátozott alkalmazások |
| Case{0}}edzett acél (8620 bejegyzés) | Magas (30 Msi) | Alacsony | Nehéz | Mérsékelt | Szabványos vezetőoszlopok gyártási fémformázó szerszámokhoz |
| Az edzett szerszámacélon- (O1/A2 bejegyzések) | Magas (30 Msi) | Alacsony | Nehéz | Magasabb | Precíziós vezetés, amely maximális kopásállóságot igényel |
| Bronzötvözet (C93200 perselyek) | Közepes (14 Msi) | Mérsékelt | Mérsékelt | Mérsékelt | Siklócsapágyperselyek normál és nagy{0}}terhelésű alkalmazásokhoz |
| Acél{0}}hátlap bronz (perselyek) | Magas háttámla / Mérsékelt felület | Alacsony | Mérsékelt | Magasabb | Nagy terhelésű{0}}perselyek, ahol a tömör bronz deformálódhat |
Az anyagválasztás a gyártási élettartam során összetett. A tokkal-edzett oszlopokkal és olajjal-impregnált bronzperselyekkel párosított acélpapucs több millió megbízható ciklust biztosít a legtöbb bélyegzési alkalmazásban. De ha a környezet, a mennyiség vagy a pontosság követelményei túlmutatnak a szabványos feltételeken, akkor akár egy alkatrésznek - vastagabb cipővé bővítése -edzett oszlopok vagy grafit{6}}dugós perselyek - révén kiküszöbölheti a meghibásodási módot, amely csendesen lerövidíti a szerszám élettartamát. A kulcs az, hogy tudjuk, melyik alkatrész korlátozza a rendszert, és ehhez meg kell érteni a kopási mintákat és a hibajelzőket, amelyeket az egyes anyagok működési körülmények között mutatnak.
Die Set karbantartás és hibaelhárítás
A viselési minták nem jelentik be magukat riasztásokkal. Lassan fejlődnek - itt néhány tizednyi hézagnövekedés, ott egy halvány pontozási jel -, míg végül a halmozott hatás méretbeli eltolódásként nem jelenik meg a bélyegzett részein. Addigra a sérülések már lépcsőzetessé váltak: a kopott perselyek hibás beállítást tettek lehetővé, ami felgyorsította a lyukasztóél letörését, ami megnövelte a forgácsolóerőket, ami tovább rontotta a vezetőrendszert. Ennek a ciklusnak a megszakításához fegyelmezett ellenőrzési rutinra van szükség, amely korán észleli a romlást, mielőtt az költséges szerszámmeghibásodásokká vagy nem tervezett présleállásokká válna.
Kopásjelzők és mérési módszerek
A vezetőoszlop és a persely hézaga a legmeghatározóbb mérési forma a szerszámkészlet állapotának tekintetében. Amikor egy készlet új, a siklócsapágypersely és a csatlakozóoszlop közötti futási hézag általában 0,0003-0,001 hüvelyk. -, éppen elég egy kenőanyagfilmhez, ahol nincs látható játék. A ciklusok milliói során ez a hézag növekszik, ahogy a puhább perselyanyag kopik az edzett oszlopon. A növekedés nyomon követése az idő múlásával pontosan megmutatja, mennyi hasznos élettartam marad még hátra.
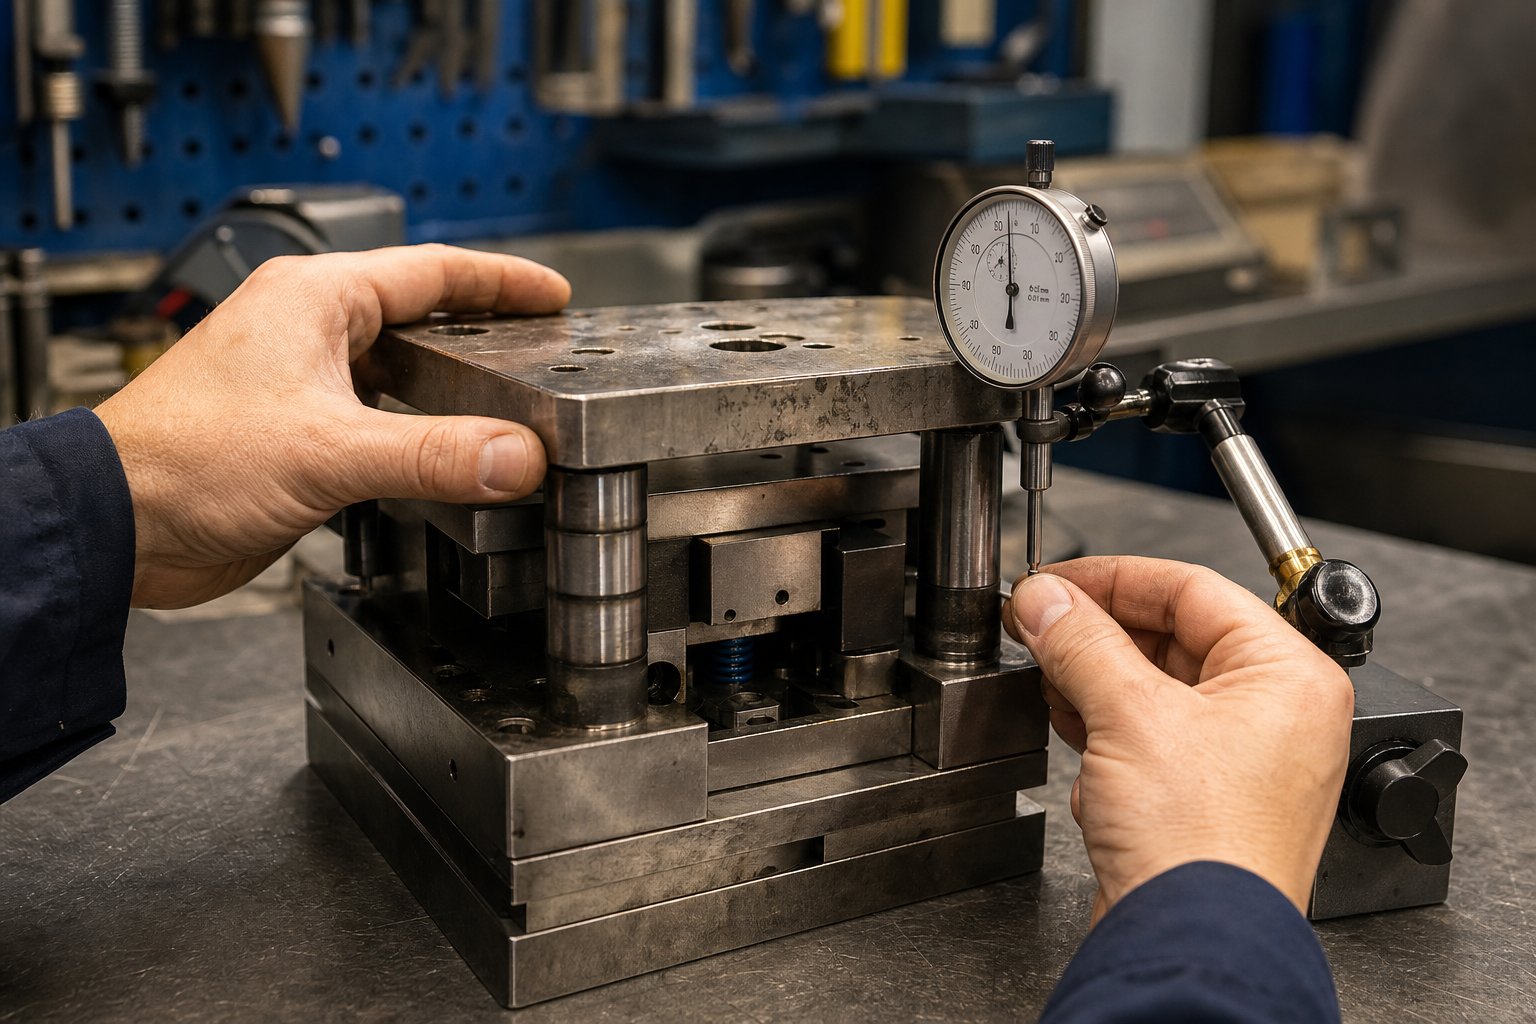
A mérés a következőképpen történik: a présből eltávolított szerszámkészlettel szereljen fel egy mérőórát az alsó sarura, és helyezze a dugattyút a felső saruhoz a vezetőoszlop közelében. Hagyjon oldalirányú nyomást a felső cipőre, és olvassa le a kijelző teljes mozgását. Ez az Ön funkcionális távolsága - az a tényleges játék, amelyet a vezérlőrendszer működés közben enged. Hasonlítsa össze ezt a leolvasást a kockaépítési rekord eredeti specifikációjával.
A csereküszöbök az alkatrésztűrési követelményektől függenek, de gyakorlati irányelv a következő: ha a mért hézag meghaladja az eredeti specifikáció háromszorosát, ütemezze be a perselycserét a következő tervezett karbantartási időszakban. Ha meghaladja az eredeti ötszörösét, azonnal húzza ki a szerszámot a gyártásból -, kölcsönadott idővel fut, és az alkatrész minősége már akkor is romlik, ha az ellenőrzés még nem jelölte meg.
A hézagmérésen túl vizuálisan ellenőrizze a vezetőoszlopokat, hogy vannak-e ezek a mutatók:
- Függőleges pontozási vagy hegyes vonalakA - kenési hiányt vagy szennyeződést jelez a csúszó felületen
- Polírozott kopószalagok- megmutatja, hol érintkezik a persely terhelés alatt; Az egyenetlen sávok azt jelzik, hogy az oszlop elhajlik, vagy a cipők nem párhuzamosak
- Labdakövetési jelek- a golyóscsapágyas rendszereken az oszlop külső átmérőjébe vagy a persely azonosítójába bekopott hornyok túlzott oldalirányú terhelést mutatnak, amely az egyes pontszerű érintkezésben lévő golyós elemekre terjed
- Átmérő kúpos- mikrométerrel mérhető az elköteleződés utáni zóna tetején, közepén és alján; A 0,0002 hüvelyk feletti kúp azt jelzi, hogy magát az oszlopot kell cserélni, nem csak a perselyt
A cipőfelületekhez saját vizsgálati protokoll szükséges. Vezessen át egy egyenes élt a rögzítési felületeken, és ellenőrizze, hogy nincsenek-e helyi deformációra utaló enyhe hézagok -, különösen az edzett szerszámrészek alatt, ahol a koncentrált ütési terhelések az idők során a puhább cipőanyagot áthatolták. A kopásnyomok (finom rozsdaszínű por az illeszkedési felületeken) azt jelzik, hogy a csavarozott alkatrészek ciklikus terhelés hatására mikro-mozognak, elhasználják az alapanyagot és meglazítják az illeszkedést. A sarokblokk érintkezési felületein lévő szaggatás azt mutatja, hogy a kopólemezek túllépték hasznos élettartamukat, és az oldalirányú erők most magát a cipőt károsítják.
A cipőpárhuzam - a felső és az alsó rögzítési felületek síkossági viszonyát - egy gránit referencialapon a felületen végighúzott számlapjelzővel kell ellenőrizni. Ha a párhuzamosság eltérése meghaladja a 0,001 hüvelyket a cipő szélességében, a cipőket újra- kell csiszolni egy felületi csiszolóval, hogy helyreállítsák azt a pontosságot, amelytől a megmunkálási szerszámok és a vágási szakaszok az egyenletes hézag eléréséhez szükségesek.
Gyakori hibamódok és kiváltó okok
A legtöbb matricakészlet meghibásodása három kiváltó ok egyikére vezethető vissza: a kenés meghibásodása, túlterhelés vagy helytelen beállítás. A hibaüzemmód maga a tünet, - a hiba kijavítása a mögöttes ok kezelése nélkül garantálja az esemény megismétlődését. Minden vágószerszám-technikusnak képesnek kell lennie arra, hogy felismerje ezeket a mintákat, és nyomon kövesse a forrásukat.
| Hiba mód | Tünet | Kiváltó ok | Javító intézkedés |
|---|---|---|---|
| Persely roham | A felső cipő megszorul a nyomás alatt; karcolás vagy hegesztés az oszlop és a persely között | Kenéshiány - az olajjáratok eltömődtek, a kézi kenőanyag kimaradt, vagy rossz típusú kenőanyagot használtak | Cserélje ki a perselyt; tisztítsa meg és ellenőrizze az oszlopot, hogy nem sérült-e; a kenési ütemezés visszaállítása; ellenőrizze, hogy a kenőanyag specifikáció megfelel-e a csapágy típusának |
| Vezetőoszlop törés | Az igazítás hirtelen elvesztése; látható törés a cipő rögzítési felületén vagy annak közelében | Krónikus eltérés a nyomóhenger és a támasz között; kopott présfogantyúk, amelyek lehetővé teszik a szögelhajlást, amely minden ütésnél meghajlítja az oszlopot | Cserélje ki a posztot; ellenőrizze a préspárhuzamot és a réstávolságot; ellenőrizze, hogy a cipőrögzítés teljesen be van-e ülve; ellenőrizze a sarokblokk érintkezését az összekapcsolás után |
| Cipőrepedés | Látható repedés, amely a csavarlyukból, kulcshornyból vagy a cipő éles belső sarkából terjed | A túlterhelés - tonna meghaladja a cipőkapacitást; feszültségkoncentráció a geometriai szakadásoknál, amelyet a fáradtság ciklusa gyorsított | Vegye le a cipőt, ha a repedés túlnyúlik a javítási zónán; a tényleges űrtartalom és a tervezett kapacitás ellenőrzése; cserekor növelje a cipő vastagságát vagy anyagminőségét |
| Gyorsított perselykopás (egyik oldalon) | Egyenetlen hézagleolvasások; kopószalag a persely ID egyik oldalán koncentrálva | Kiegyensúlyozatlan szerszámerők, amelyek tartós oldalirányú tolóerőt generálnak egy irányba; vagy terhelés alatt nyomja meg a nyomószár billentését | Adjon hozzá vagy ellenőrizze a sarokblokkokat, hogy elnyelje az oldalirányú tolóerőt; ellenőrizze a nyomószár párhuzamosságát; fontolja meg az acél{0}}támlájú perselyekre való frissítést a nagyobb teherbírás érdekében |
| Utóbrellelés (golyóscsapágy készletek) | Hornyolt vagy durva mozgás a szerszám nyitása/zárása során; látható horpadások az oszlop felületén | Sokkoló terhelés elakadásból, dupla{0}}ütésből vagy csigák egymásra rakásából, amely túlterheli az egyes labdaelemeket | Cserélje ki az oszlop és a gömbketrec egységet; az elakadást észlelő rendszer vizsgálata; adjon hozzá csigaérzékelőket, ha nincsenek jelen |
| A cipő felületének deformációja | Progresszív méreteltolódás a bélyegzett részeken; a hátlap lenyomatai láthatók a cipő felületén | Hiányzó vagy megrepedt hátlap, amely lehetővé teszi, hogy az edzett lyukasztófejek közvetlenül a puhább cipőanyagba illeszkedjenek | Cserélje ki a hátlapokat; újra-csiszolja síkra a cipőfelületet; a következő futtatás előtt ellenőrizze, hogy minden szerszám és támasztólemez megvan-e és sértetlen |
Figyelje meg a mintát: minden korrekciós intézkedés azonnali javítást és vizsgálati lépést is tartalmaz. Az elakadt persely cseréje a kenőanyag-szállítás ellenőrzése nélkül csak a következő lefoglalás ütemezését jelenti. A vágószerszámok, például a furatmérők, a számlapjelzők és a felületi lemezek kifejezetten ezen állapotok objektív számszerűsítésére léteznek, - pusztán a szemrevételezésre támaszkodva elkerülhető a korai-stádiumú leromlás, amelyet az előrelátható karbantartás hivatott felfogni.
Megelőző karbantartási ütemterv
A karbantartási gyakoriságnak a gyártási mennyiséghez kell igazodnia. Az 50 000 löketet a szervizintervallumok között egy nagy-autóműipari üzemben futtató szerszámnak más ritmusra van szüksége, mint annak, amelyik 5000 alkatrészt gyárt le egy munkaműhelyben. A következő rétegstruktúra kiindulási - korrekciós intervallumokat biztosít a tényleges kopásmérési trendek és az alkatrészminőségi adatok alapján.
1. szint: Minden gyártási sorozat (vagy minden 10 000-25 000 ütésenként)
- Törölje tisztára a vezetőoszlopokat és a perselyeket; Vizsgálja meg, hogy nincsenek-e karcolások, hőelszíneződések vagy száraz felületek
- Vigyen fel meghatározott kenőanyagot az összes vezetőoszlopra és perselyfelületre
- Ellenőrizze, hogy a sarokblokk kopólemezein nincs-e epedés vagy törmelék
- Ellenőrizze, hogy minden cipőrögzítő csavar meg van-e húzva a specifikációnak megfelelően
- Vizsgálja meg, hogy nincsenek-e meglazulva a dübelcsapok vizuális ellenőrzéssel és könnyű ütőpróbával
- Tisztítsa meg a csigát és a törmeléket a cipők szabad területeiről
2. szint: 50 000-100 000 ütésenként
- Mérje meg a vezetőoszlopot-a-persely-hézagot tárcsajelző módszerrel; rekord és trend értékek
- Vizsgálja meg a cipőrögzítési felületeket, hogy nincs-e rajta bekopás, kopás vagy deformáció
- Ellenőrizze a hátlapokon, hogy nincsenek-e repedések, bemélyedések vagy gombásodás
- Ellenőrizze a rugómentes magasságokat az eredeti specifikációk szerint; cserélje ki az 5%-nál nagyobb magasságvesztést
- Vizsgálja meg a vezetőoszlop felületeit mikrométerrel három ponton, hogy ne legyen kúpos vagy átmérőjű
- Vizsgálja meg a golyóscsapágy-ketreceket (ha van), hogy nincsenek-e repedt rögzítők vagy hiányzó golyók
3. szint: 250 000 -500 000 löketenként (vagy évente kis mennyiségű szerszámmal végzett megmunkálási alkalmazások esetén)
- Távolítsa el a szerszámkészletet a használatból az átfogó próbapadi ellenőrzéshez
- Ellenőrizze a cipő párhuzamosságát a gránit felületi lemezen; újra-őrölni, ha az eltérés meghaladja a 0,001 hüvelyket.
- Cseréljen ki minden olyan perselyt, amelynél a hézag meghaladja az eredeti specifikáció háromszorosát
- Cserélje ki az összes vezetőoszlopot, amely mérhető elkeskenyedést mutat, a felületi minőségre vonatkozó specifikáció alatti pontozást vagy 0,0005 hüvelyk feletti átmérőcsökkenést mutat.
- Vizsgálja meg az összes tiplicsap furatát, hogy nincs-e megnyúlás; dörzsölje be és illessze be a túlméretezett csapokat, ha szükséges
- Győződjön meg arról, hogy a cipő vastagsága nagy{0}}terhelésű területeken nem csökkent a felület deformációja miatt
- Újra-minősítse a cipő síkságát és párhuzamosságát bármilyen újracsiszolási művelet után
Nyugdíjba vonulási feltételek:A szerszámkészletet ki kell vonni a gyártásból, ha a cipő repedései túlmutatnak a helyi javításon, ha az újracsiszolás következtében a cipő vastagsága az alkalmazás tonnatartalmához szükséges minimális szint alá csökken, ha a vezetőoszlop furatainak helyei olyan mértékben elhasználódtak, hogy a szabványos túlméretezett oszlopok nem tudják visszaállítani az eredeti beállítást, vagy ha a halmozott alakváltozások túlterhelték a geometriai összefüggést a rögzítés között. Ekkor a készlet elérte tervezett élettartamát -, és minden további ütés egy katasztrofális meghibásodás elleni szerencsejáték.
A következetes karbantartás a szerszámkészletet fogyóeszközből hosszú{0}}élettartamú eszközzé alakítja. A karbantartás azonban csak azt őrzi meg, amit az elején helyesen határoztak meg. Az eredeti specifikáció helyes megvalósítása - a megfelelő méretek, tűréshatárok és teljesítménykövetelmények beszállítójával való közlése - az, ahol a rejtvény utolsó darabja a helyére kerül.
Hogyan határozzuk meg és rendeljük meg a megfelelő szerszámkészletet
A karbantartás fenntartja a szerszámkészlet teljesítményét -, de nem tudja kijavítani az első naptól hibásan megadott készletet. Bélyegző szerszámkészlet rendelése anélkül, hogy a megfelelő adatokat közölné a beszállítójával, olyan, mintha megkérnénk egy gépészt, hogy nyomat nélkül vágjon le egy alkatrészt. Valamit visszakap, de valószínűleg nem illik a présgépéhez, nem felel meg a folyamatnak, és nem bírja ki a gyártási mennyiséget. A specifikációs szakaszban a szerszámmérnökök rögzítik a teljesítményt, vagy tudtukon kívül korlátokat építenek be.
A szerszámkészlet megadása előtt szükséges információk
Mielőtt kapcsolatba lépne a bélyegzőszerszámok gyártójával, gyűjtse össze a következő adatpontokat. Ha akár csak egy is hiányzik, az utómunkát igénylő vagy egyáltalán nem passzoló készletet eredményezhet:
- Nyomja meg a tonnatartalom besorolásátA - meghatározza a cipő anyagminőségét és a minimális vastagságot, hogy ellenálljon az elhajlásnak a maximális terhelés mellett
- A támasz méretei (szélesség x mélység)A - korlátozza a cipő maximális lábnyomát és a rögzítési zónák helyét
- Zárási magasság tartomány (minimális és maximális)A - meghatározza azt a függőleges borítékot, amelybe a zárt kockakötegnek bele kell férnie
- LökethosszA(z) - befolyásolja az útmutató utáni elköteleződés hosszát; az oszlopoknak a teljes nyitott helyzetben a perselyekben kell maradniuk
- Előtolás iránya és szalagszélességeA - meghatározza, hogy mely oldalakon kell maradnia a vezetőoszlopoktól és a saroktömböktől
- Termelési volumen elvárásA - határozza meg az anyagválasztást, a csapágytípust és a felületkezelési döntéseket
- A szerszámtér burkolata (a munkaterület méretei)- beállítja azt a minimális cipőfelületet, amely az összes aktív szerszámalkatrész felszereléséhez szükséges, a rögzítőelemek hézaga mellett
- T-nyílás mintája és méreteA - biztosítja, hogy a cipő megfelelően rögzíthető legyen mind a támaszhoz, mind a nyomószárhoz
- Alkatrésztűrési követelményekA - meghatározza, hogy a golyóscsapágyas vagy a siklócsapágyas vezetés megfelelő-e
- Működési környezet- a por, a hűtőfolyadék köd vagy a szélsőséges hőmérséklet befolyásolja a persely anyagát és a kenési jellemzőket
Soknak hangzik? Ez -, de a listán szereplő minden elem megfelel annak a méretnek vagy anyagválasztásnak, amelyet a szállító az Ön nevében választ, ha nem adja meg. E döntések előzetes kézben tartása az, ami elválasztja a jól teljesítő egyedi szerszámot az egyszerűen illeszkedőtől.
Szabványos vs egyedi szerszámkészletek és költségmegfontolások
A termelési mennyiség a standard -kontra{1}}egyéni döntés elsődleges eleme. A szabványos katalógusos szerszámkészletek -, amelyeket a közös méretekre építettek előre meghatározott oszlopméretekkel, helyekkel és cipővastagsággal -, gyors szállítást és alacsonyabb egységköltséget kínálnak a méretgazdaságosság révén. Amint azt az iparági tapasztalatok mutatják, a legtöbb létesítmény nem tud költséghatékonyan-egyszeri szerszámkészletet- gyártani, mint egy speciális, nagy mennyiségben működő szerszámgyártó beszállító. A szabványos készletek cserélhetőséget is kínálnak: az alkatrészek megfelelnek a NAAMS vagy JIS méretszabványainak, ami azt jelenti, hogy a csereoszlopok, perselyek és cipők több szerszámgyártótól is beszerezhetők egyedi megmunkálás nélkül.
Az egyedi fémbélyegző szerszámok akkor járnak prémiummal, ha az alkalmazás a katalógus paraméterein kívül esik. A nem szabványos oszloptávolság, a túlméretezett cipők a nagy-űrtartalom kialakításához, a szokatlan betáplálási-irányú hézagkövetelmények, vagy az integrált sarokblokkok és nitrogénre szerelhető zsebek szükségessége mind a pontos specifikációi szerint kialakított, egyedi szerszámkészlet felé terelgetik. A költségkülönbség valós - az egyéni megoldások külön tervezési időt, egyedi beállításokat és gyakran hosszabb átfutási időt igényelnek -, de ez a teljesítménybeli különbség is fennáll, ha egy katalóguskészlet kompromisszumot kényszerít a szerszám elrendezésében.
Létezik egy középút is. Egyes mérnökök egy szabványos készletet vásárolnak, majd egyedi szolgáltatásokat -házi - további rögzítőfuratokban, szabad zsebekben vagy módosított oszlophelyeken dolgoznak ki. Ez a hibrid megközelítés lerövidítheti az idővonalakat, de megmunkálási képességet és szakértelmet igényel a vezetőoszlop furatok közötti pozicionálási pontosság fenntartásához, amelytől függ a szerszámbeállítás teljesítménye. Az összes kritikus funkció egyetlen-beállítású megmunkálása, ahogyan a precíziós-beszállítók gyakorolják, kiküszöböli azokat a helyzeti hibákat, amelyek akkor keletkeznek, amikor a szerszámpapucs több gépbeállítás között mozog.
Az átfutási idő tervezése is számít. A szabványos szerszámkészleteket gyakran napokon belül szállítják. Az egyedi fémbélyegzőszerszám-rendelések általában két-hat hétig futnak, a bonyolultságtól, az anyagok rendelkezésre állásától és a szállító lemaradásától függően. Rögzített határidőkkel történő gyártásindítások esetén ezt az átfutási időt - ne utólagos gondolatként, hanem kritikus-útvonalként vegye figyelembe a szerszámprogram ütemtervében, amely lehetővé teszi a kipróbálást és az érvényesítést.
Partnerség a megfelelő szerszámkészlet-szállítóval
Az összegyűjtött specifikációs adatok csak akkor hoznak eredményt, ha a szállítója tudja, mit kell tennie velük. Keressen olyan matricagyártókat, akik a megfelelő kérdéseket teszik fel - az Ön folyamatáról, a préselési állapotáról és a toleranciával kapcsolatos elvárásairól - ahelyett, hogy egyszerűen idéznének egy rajzot. A legjobb beszállítók mérnöki partnerként működnek, és még azelőtt elkapják a specifikáció hiányosságait, hogy azok építési hibákká válnának.
Összetett szerszámszerkezetekkel - szűkös hézag-előírások, optimalizált anyagáramlás, egyedi lyukasztók, emelők vagy megkerülő hornyok geometria - esetén a tervezési szándékot és a gyártási valóságot áthidaló beszállítóval való együttműködés megtakarítja az iterációs ciklusokat. A YICHEN például összeköti a szerszámmérnököketegyedi sajtolószerszám-megoldásokamelyek a kezdetektől fogva foglalkoznak a tervezési{0}}súlyos kihívásokkal, például a sorjaszabályozással, az alkatrészek integrációjával és a hézagoptimalizálással, ahelyett, hogy ezeket a részleteket a kipróbálás során meg kell oldani.
Függetlenül attól, hogy melyik szállítót választja, erősítse meg ezeket a képességeket, mielőtt elkötelezi magát: -házon belüli megmunkálás a kritikus méretek szondázott ellenőrzésével, dokumentált minőségi jelentések, amelyek bemutatják a ténylegesen elért tűréshatárokat, valamint hajlandóság az együttműködésre a specifikáció finomításában, ahelyett, hogy egyszerűen nyomtatni kellene. A bélyegzőszerszámkészlet egy precíziós műszer, amely évekig meghatározza az alkatrész minőségét - a rendelési folyamat ugyanolyan szigorúságot érdemel, mint bármely más tőkeeszköz-befektetés meghatározásakor.
Stamping Die Set GYIK
1. Mi a különbség a matricakészlet és a matricablokk között?
A matricakészlet a felső és alsó szerszámpapucsokból, vezetőoszlopokból és vezetőperselyekből álló szerkezeti keret, amely fenntartja a sajtolószerszám két fele közötti igazodást. A szerszámblokkok viszont a tényleges vágóéleket, formázóprofilokat és átszúrási geometriát tartalmazzák. Különböző matricablokkokat cserélhet ugyanarra a matricakészletre, amíg a lábnyom megegyezik, ezért a szabványosított matricakészletek segítenek csökkenteni a szerszámozási költségeket a termékcsaládok között. Amikor az alkatrész minősége romlik, a kiváltó ok gyakran a szerszámkészlet kopott vezetőrendszerére vezethető vissza, nem pedig magára a szerszámblokk geometriájára.
2. Hogyan válasszak a golyóscsapágyas és siklócsapágyas vezetőrendszerek közül a szerszámkészletemhez?
A választás a működési feltételektől függ. A golyóscsapágyrendszerek közel-zéró hézagbeállítást biztosítanak, ideálisak a nagy-sebességű blankoláshoz és a szűk-tűrési szöghez, de tiszta környezetet, egyenletes ásványolajjal való kenést igényelnek, és nem tűrik az ütési terhelést vagy a szennyeződést. A siklócsapágyrendszerek bronz perselyeket használnak, amelyek sokkal jobban kezelik az oldalirányú tolóerőt, a szennyezett környezetet és az inkonzisztens karbantartást, így alkalmasak nehéz alakításra, mélyhúzásra és bütykös formázószerszámokhoz. A precíziós és tolóerő-igényű progresszív matricák esetében a kritikus előtolási tengelyen golyóscsapágyakat és a nyomó-terhelt tengelyen siklócsapágyakat futtató hibrid konfigurációk hatékony kompromisszumot kínálnak.
3. Mikor kell cserélni a vezetőperselyeket a bélyegzőszerszámkészletben?
Ütemezze be a perselycserét, ha a mért ---persely-hézag meghaladja a szerszámbeépítési rekordban szereplő eredeti specifikáció háromszorosát. Ha a hézag eléri az eredeti érték ötszörösét, azonnal húzza ki a szerszámot a gyártásból, mivel az alkatrész minősége már romlik. Mérje meg a hézagot úgy, hogy felszerel egy mérőórát az alsó sarura, helyezze a dugattyút a felső saruhoz a vezetőoszlop közelében, és olvassa le a mutató teljes mozgását oldalirányú kéznyomás mellett. Kövesse nyomon ezeket az értékeket az idő múlásával, hogy előre jelezze a csereintervallumokat, és elkerülje a nem tervezett leállásokat.
4. Melyik szerszámkészlet konfiguráció a legjobb progresszív bélyegzéshez?
A hátsó oszlop konfigurációk szabványosak a progresszív bélyegzésnél, mivel mindkét vezetőoszlopot a hátsó él mentén helyezik el, így az elülső és az oldalak teljesen nyitva maradnak a szalag adagolásához, a selejt eltávolításához és a kezelő láthatóságához. A golyóscsapágy-vezetéssel párosítva a hátsó oszlopkészletek biztosítják azt a pozíció-ismételhetőséget, amelyet a nagy sebességű, fokozatos blankolás és átszúrás megkövetel. Ha azonban a progresszív vágószerszám nehéz alakító állomásokat tartalmaz egy széles cipő elülső széle közelében, a két hátsó oszlop aszimmetrikus vezetése elegendő elhajlást tesz lehetővé a beállítás eltolásához. Ilyen esetekben fontolja meg a frissítést négy-oszlopos elrendezésre, vagy saroktömbök hozzáadását az oldalirányú tolóerő elnyelésére.
5. Hogyan határozhatom meg az alkalmazásomhoz megfelelő szerszámpapucs vastagságát?
A cipő vastagságának ellen kell állnia az elhajlásnak az adott tonnatartalom, fesztávolság és támasztási feltételek mellett. Amikor egy cipő a párhuzamosokra támaszkodik a selejtezés érdekében, a meg nem támasztott fesztáv úgy viselkedik, mint egy terhelt gerenda. A túl vékony cipő középen elhajlik, dinamikusan eltolódó ütés-a-minden egyes ütés hézagát csökkenti, és progresszív sorjanövekedést és méreteltolódást okoz. Bár egyetlen képlet sem fed le minden esetet, az elv következetes: nagyobb tonnatartalom, szélesebb támaszték nélküli fesztávok és koncentrált piercing terhelések mind vastagabb cipőket igényelnek. Ha progresszív minőségi sodródást észlel egy olyan szerszámban, amely átment a kezdeti próbán, akkor a nem megfelelő cipővastagság az első kivizsgálandó okok között. Az olyan beszállítók, mint a YICHEN, segíthetnek a mérnököknek optimalizálni a cipőméreteket az adott űrtartalom- és hasmagasság-követelményekhez képest.


