


Mik a bélyegző szerszámkészletek és miért fontosak
Amikor meghallod, hogy valaki megemlítibélyegző szerszámkészlet, lehet, hogy a teljes présszerszám-csomagról vagy csak a mindent összetartó szerkezeti keretről beszélnek. Ez a megkülönböztetés többet számít, mint a legtöbb ember gondolná, különösen akkor, ha először határoz meg vagy vásárol szerszámot.
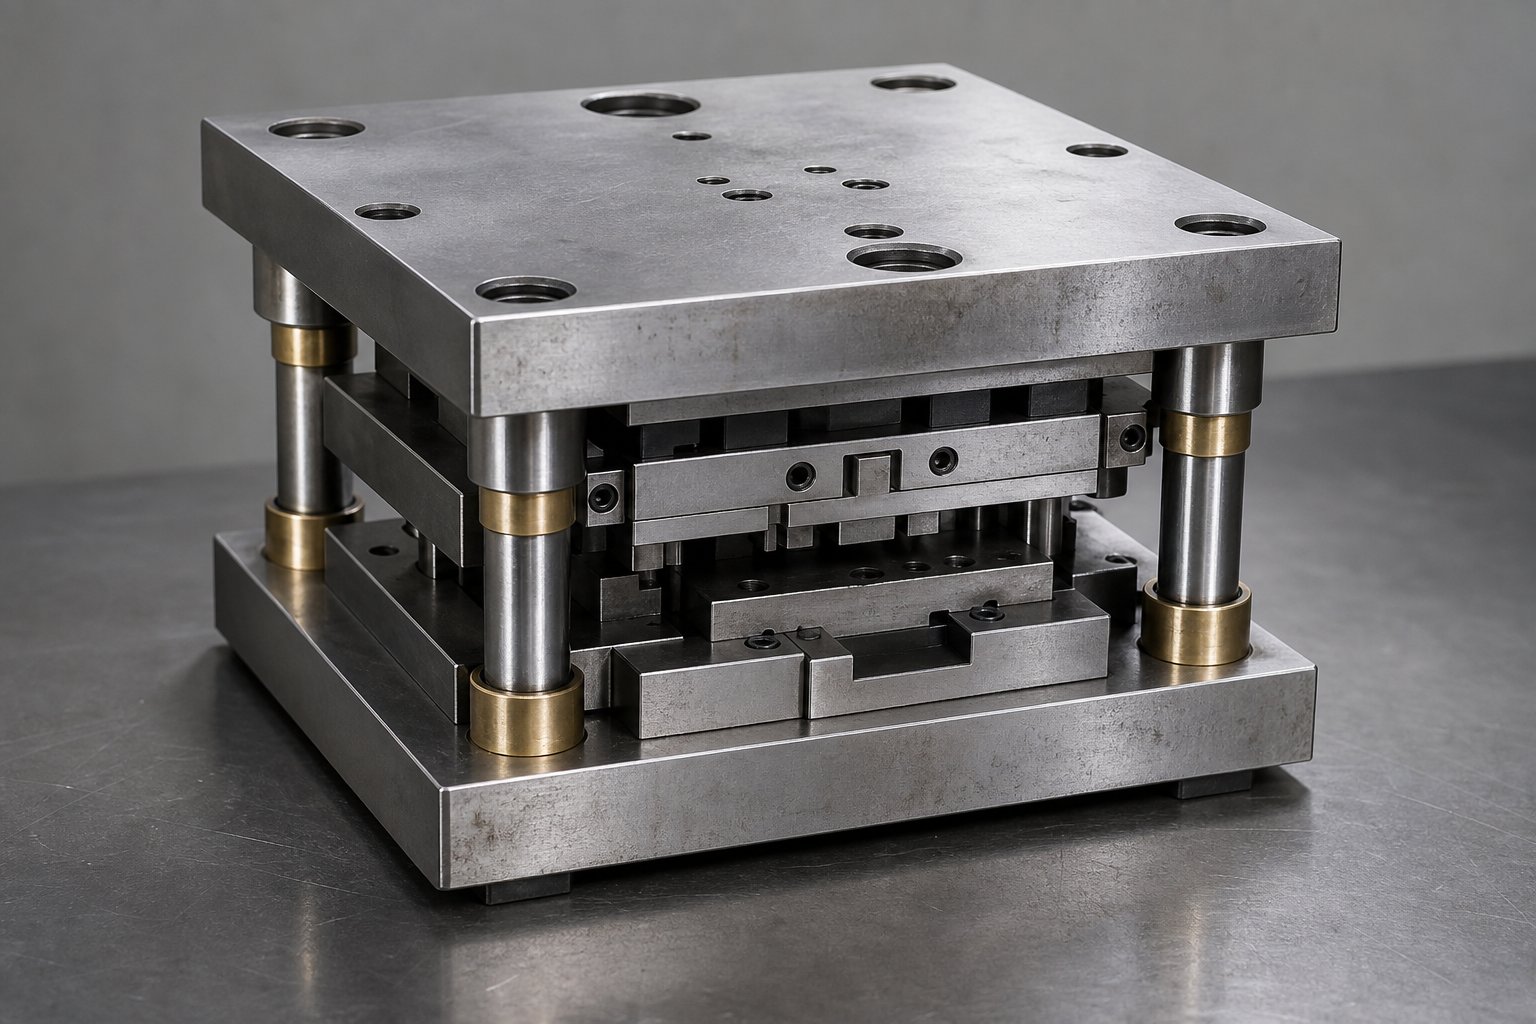
A sajtolószerszámkészlet a felső és alsó szerszámpapucsok, vezetőcsapok és perselyek precíziós-földelt összeállítása, amely a fémbélyegzési műveletek során igazítja és támogatja a vágó- és alakító alkatrészeket.
Mit csinál valójában egy bélyegző szerszámkészlet
Gondoljon a szerszámkészletekre, mint a bélyegzési művelet vázára. A felső és alsó acél vagy alumínium lemezek (úgynevezett sajtolópapucsok) közvetlenül a préshengerre és a támasztékra rögzíthetők. Vezetőcsapok és perselyek kötik össze ezeket a cipőket, biztosítva, hogy a felső fele minden egyes mozdulattal egyenesen lefelé haladjon az alsó felére. Az ismételhető beállítás nélkül a fémbélyegző szerszámok elsodródnak, ami egyenetlen vágásokat, idő előtti kopást és esetleges préskárosodást okozna.
Die Set vs. Complete Stamping Die
A komplett sajtolószerszám mindent tartalmaz, ami a kész alkatrész előállításához szükséges: lyukasztók, szerszámgombok, lehúzók, rugók és a fém sajtolószerszám-alkatrészek, amelyek ténylegesen vágják vagy formálják a fémlemezt. A matricakészlet csak a vezető váz, amelybe az aktív alkatrészek belecsavaródnak. Különböző bélyegzőszerszámokat cserélhet ugyanabban a készletben, és ki is cserélheti, amennyiben a helyigény és a mennyiségi követelmények megegyeznek. Ez a modularitás az, ami miatt a szabványos szerszámkészletek olyan költséghatékonyak-az üzletek számára, amelyek több munkát végeznek egyetlen nyomással.
Miért fontos az igazítás pontossága?
A vezetőcsapok egy minőségi szerszámkészletben vannak0,0001 hüvelykben gyártva.valódi pozíciójáról. Ez a pontossági szint közvetlenül befolyásolja az alkatrésztűréseket, a szerszám élettartamát és a kezelő biztonságát. Ha az igazítás akár néhány ezrelékkel is eltolódik, a lyukasztás-a-hézag egyenetlenné válik, az egyik oldalon megnövekszik a sorja, és a vágási erők kiszámíthatatlanul megnövekednek. Egy jól-megmunkált présszerszám-készlet egyenletesen nyeli el ezeket az erőket, és a szerszámbélyegeket löketről löketre, több millió cikluson keresztül tartja igaznak.
Az igazi hozadék a következetesség. A szoros igazítás csökkenti a selejt mennyiségét, meghosszabbítja az élezési intervallumokat, és megvédi a nyomóhengert a középső terheléstől, ami felgyorsítja a csapágykopást. A nagy-volumenű műveleteknél ez közvetlenül alacsonyabb-alkatrészenkénti költséget és kevesebb nem tervezett leállást jelent.
A szerszámkészlet típusai és a konfiguráció kiválasztása
Minden bélyegzőszerszám-készlet konfigurációja azért létezik, hogy megoldjon egy bizonyos hozzáférési -a merevség{1}}problémát. A felső és alsó cipőket egy vonalban tartó vezetőoszlopok szintén fizikai helyet foglalnak el a szerszám területe körül, és az elhelyezésük helye határozza meg, hogy az anyag hogyan táplálkozik be, mennyire stabil a szerelvény terhelés alatt, és milyen műveleteket tud kezelni a készlet. A rossz elrendezés kiválasztása az alkalmazáshoz azt jelenti, hogy küzdeni kell az adagolási zavarokkal, vagy elfogadni a szükségtelen eltérítést.
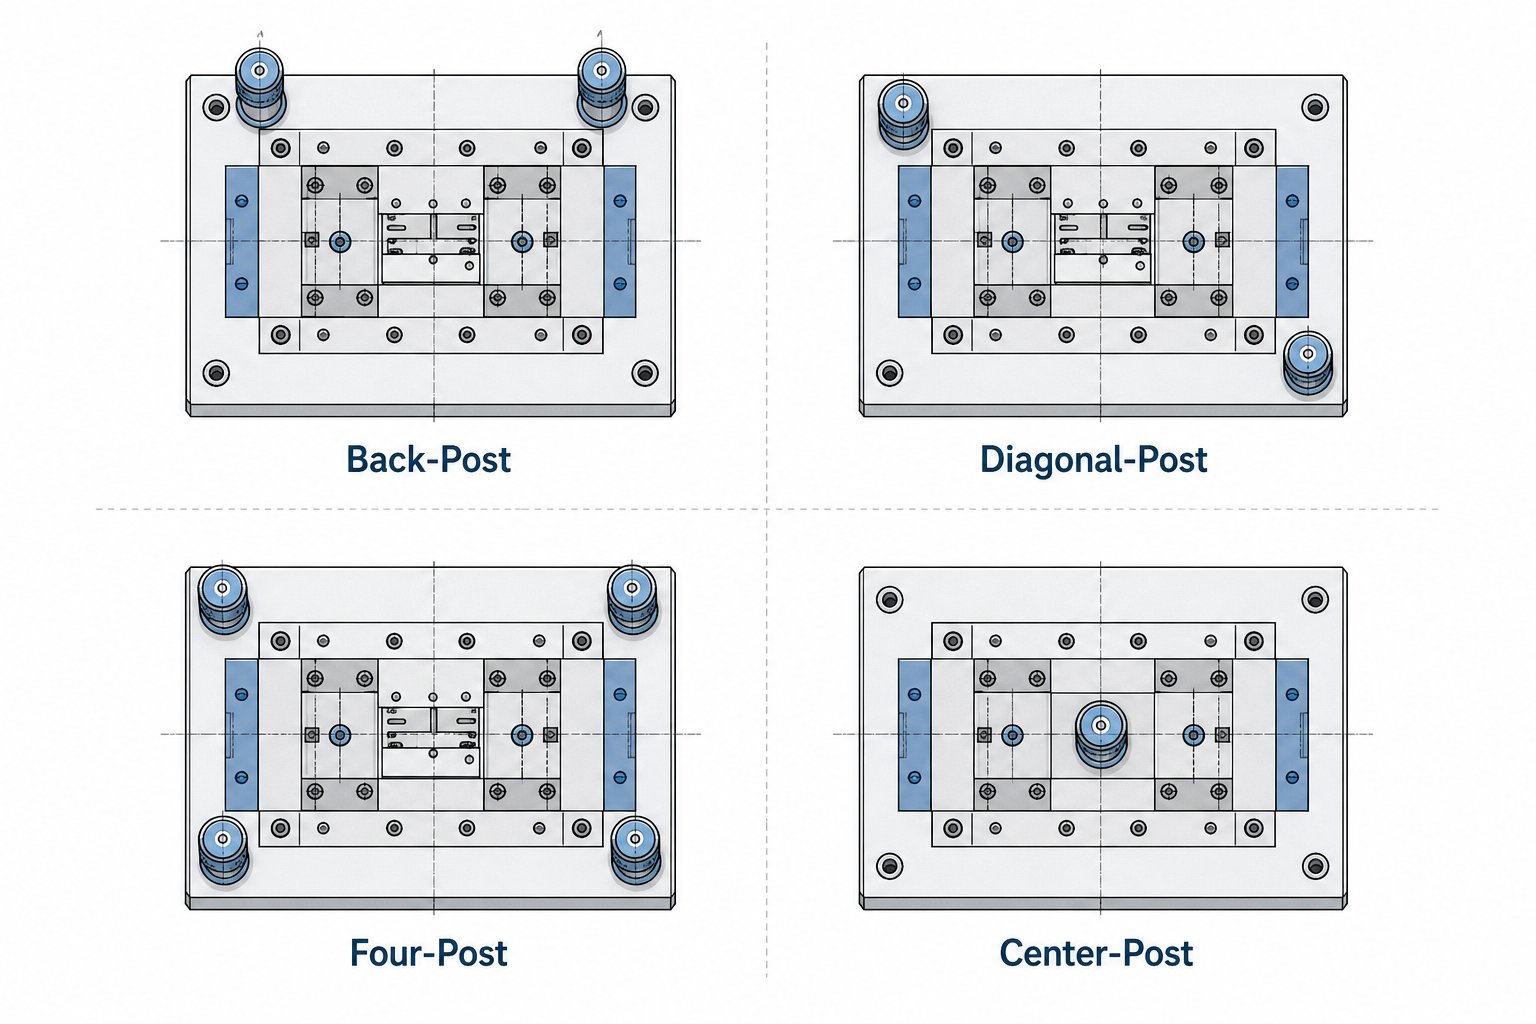
A szerszámkészleteket a kereskedelemben számos szabványos konfigurációban gyártják, és a beszállítók szeretikDanly kockakészletekés más katalógusgyártók szállításra készen kínálják őket. A négy elsődleges elrendezés, amellyel találkozni fog: hátsó-posta, átlós-posta, négy-oszlop és középső-oszlop. Mindegyik különálló mechanikai okokból kiérdemli a helyét a katalógusban.
Két -kivágás utáni készlet és hozzáférés a szalagbehúzáshoz
A hátsó-postaszerszámkészlet mindkét vezetőcsapot a matrica területének hátuljára helyezi. Így az eleje és mindkét oldala teljesen nyitva marad, így akadálytalan hozzáférést biztosít a szalag adagolásához. Ha egy progresszív szerszámfejet használ balról-jobbra-adagoló tekercspapírral, a hátsó-oszlop elrendezése teljesen távol tartja az oszlopokat a szalag útvonalától. Ez az alapértelmezett választás a nagy-sebességű progresszív bélyegzéshez, ahol a hírcsatorna akadályozása hibás-találatokat és törmeléket okoz.
A korlátozás? Két hátsó oszlop kisebb csavarási merevséget biztosít, mint azok a konfigurációk, amelyeknél az oszlopok a szerszám területén szét vannak osztva. A könnyű---közepes vastagságú fémlemez préselésnél és a jól-kiegyensúlyozott forgácsolóerőknél ez ritkán jelent problémát. De ha az alakítószerszám erős ki-középső terhelést generál, a hátsó-oszlop-készlet elegendő szögelhajlást tesz lehetővé az alkatrész minőségének befolyásolásához.
Négy-matrica utáni készlet a maximális merevség érdekében
Ha minden ezredik igazításra van szüksége nagy tonna alatt, négy{0}}oszlopkészlet a válasz. Az egyes sarokban található vezetőcsap merev ketrecet hoz létre, amely minden irányban ellenáll az elhajlásnak. Ez az elrendezés előnyt jelent a vastag tömbön végzett nehéz kivágási műveletek, a szűk -tűrési tűrésszelvények és minden várhatóan az aszimmetrikus erők kezelésére szolgáló présszerszám-készlet számára.
A kompromisszum a hozzáférés. Ha mind a négy sarkon oszlopok vannak, a szalagadagolás korlátozottabbá válik. Általában az anyagot az oszlopok között kell elhelyezni, ami korlátozza a szalag maximális szélességét a szerszámterület méretéhez képest. Négy-oszlopkészlet is többe kerül, és nagyobb a súlya, így nehezebben indokolhatóak a rövid-üzemi prototípus-készítés vagy az egyszerű, egy{5}}állomáson végzett munka. Megérdemlik a préselési alkalmazásokhoz szükséges szerszámkészleteket, ahol a merevség közvetlenül az alkatrész pontosságát és a meghosszabbított szerszámélettartamot jelenti.
Átlós és középső{0}}Konfigurációk közzététele
Az átlós{0}}bejegyzéskészletek megosztják a különbséget. Ha két vezetőcsapot helyezünk el a szemközti sarkokon, jobb forgási stabilitást tartanak fenn, mint az egyenes hát{2}}oszlopelrendezés, miközben továbbra is nyitva hagyják a két oldalt az adagoláshoz. Képzelje el, hogy oldalsó hozzáférésre van szüksége egy másodlagos művelethez, vagy szalagadagolási hézagra van szüksége az egyik oldalon, de nagyobb merevségre van szüksége, mint amennyit a hátsó{4}}oszlopkészlet nyújt. Pontosan ide illeszkednek az átlós konfigurációk.
A középső-oszlop (néha egyetlen-oszlopnak vagy talapzatnak is nevezik) egy nagy-átmérőjű vezetőelemet használ a kocka közepén vagy annak közelében-. Ezek ritkábban fordulnak elő a gyártási bélyegzés során, és általában speciális alkalmazásokban vagy nagyon kis présszerszám-készletekben jelennek meg, ahol egyetlen robusztus vezető elegendő a terhelési és pontossági követelményekhez.
| Konfiguráció | Hozzászólások száma | Legjobb alkalmazás | Merevségi szint | Hírcsatorna hozzáférés |
|---|---|---|---|---|
| Vissza-Hozzászólás | 2 (hátsó) | Nagy sebességű-progresszív bélyegzés, tekercs{1}}betáplálási műveletek | Mérsékelt | Kiváló - eleje és oldala nyitott |
| Átlós{0}}bejegyzés | 2 (szemközti sarkok) | Közepes terhelésű{0}}munka, amely kiegyensúlyozott hozzáférést és stabilitást igényel | Közepes{0}}Magas | Jó - két oldal nyitva |
| Négy-bejegyzés | 4 (minden sarok) | Erős vakolás, szűk-tűrés, aszimmetrikus terhelések | Maximális | Korlátozott - hírcsatorna a bejegyzések között |
| Központi-Közzététel | 1 (középen) | Kisméretű vagy speciális kis{0}}tömegű alkalmazások | Alacsony-Közepes | Kiváló - minden oldal nyitva |
A kiválasztás három kérdésből áll: Hogyan kerül be az anyag a szerszámba? Mennyire nehezek és aszimmetrikusak a bélyegző erők? És mennyire szorosak az alkatrésztűrések? A legtöbb progresszív termelési munka esetén egy hátsó{0}}post-készlet kezeli a munkát. Amikor a tonnatartalom növekszik vagy a tűréshatárok szűkülnek, lépjen átlósra vagy négy{2}}oszlopra. A választott konfiguráció megadja az alapjait mindennek, ami a belsejébe van szerelve, és ez hozza a következő kritikus döntést: mely alkatrészek kerülnek bele ezekbe a cipőlapokba, és ezek egyedi specifikációi hogyan befolyásolják az összeállítás teljesítményét.
Alapelemek minden szerszámkészletben
A szerszámkészlet-konfiguráció csak akkor számít, ha a benne lévő egyes sajtolószerszám-alkatrészek megfelelően vannak megadva és együtt működnek. Az összeállításban minden egyes alkatrésznek egyetlen feladata van, és ha az egyik elem alulteljesít, az egész matrica-szerelvény érzi ezt a hibás beállítás, felgyorsult kopás vagy a présből származó inkonzisztens részek miatt. Íme, mi lakozik valójában ezekben a cipőtányérokban, és miért kapja meg minden egyes darab a helyét.
- Felső és alsó matrica cipő- a rögzítőplatformok, amelyek az összes aktív szerszámot hordozzák, és a nyomószárhoz és a támasztékhoz rögzítik.
- Vezetőtűk (bejegyzések)- edzett acélhenger, amely minden löketnél a felső sarut az alsó saruhoz igazítja.
- Vezetőperselyek- precíziós-földelt hüvelyek, amelyek szabályozott hézaggal vagy előfeszítéssel fogadják a vezetőcsapokat.
- Vágólemez- a megmunkált munkafelület, ahol a lyukasztószerszám-részletek, gombok és formázó részek vannak felszerelve.
- Szártartó- egy hengeres adapter, amely a felső sarut a préshenger furatában központosítja az egy{1}}állású szerszámok számára.
Felső és alsó vágócipő
A sajtolócipők az egész szerelvény szerkezeti alapját képezik. Az alsó saru a préshez rögzíti és hordozza a szerszámlemezt, a szerszámgombokat és az összes formáló részletet. A felső cipő rögzíti a nyomószárat, és tartja a szerszámlyukasztókat, a rögzítőket és a lehúzó rendszert. Mindkét cipő jellemzően közepesen-szénacélból vagy előedzett Ez a párhuzamosság azért fontos, mert a cipő felületében lévő ív vagy kúp közvetlenül egyenetlen vágási erőket eredményez a présszerszám lyukasztófelületén.
A cipő vastagságát az űrtartalom alapján választják ki. A vékony cipő nagy terhelés hatására meghajlik, és a lehető legrosszabb pillanatban, közvetlenül az ütés alján eldobja a beállítást. A nehezebb simítási vagy vágási műveletekhez vastagabb lemezekre van szükség; a könnyebb piercingmunkát vékonyabb, könnyebb cipőkkel is meg lehet oldani, amelyek csökkentik a szerszám súlyát.
Vezetőcsap- és perselytípusok magyarázata
A vezetőcsapok 0,0001 hüvelyk tűréshatárig vannak köszörülve, és két alapvető stílusban kaphatók: súrlódó (siklócsapágy) és golyóscsapágy. A köztük lévő választás határozza meg, hogy a szerszámszerelvény hogyan teljesít sebességnél, oldalterhelés mellett és karbantartás közben.
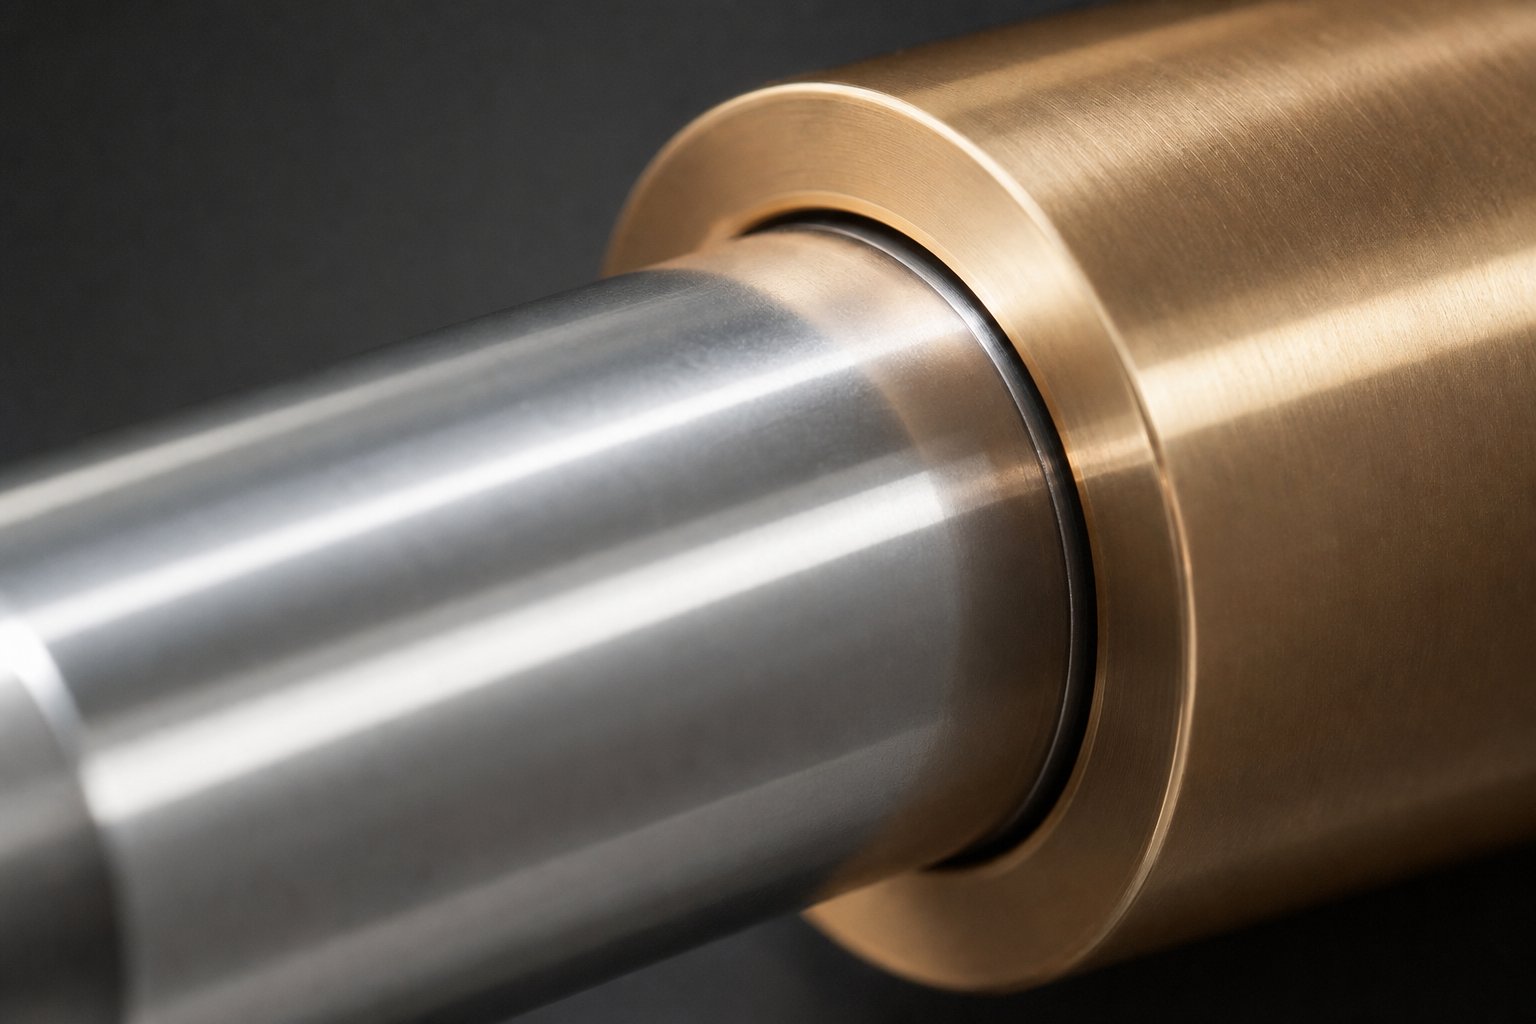
Golyós{0}}vezetőcsapoklovagolni egy sor precíziós labdán alumínium ketrecben. Előfeszített vagy "negatív hézag" állapotban működnek, ami azt jelenti, hogy a csap-és-csapágyegység valójában valamivel nagyobb, mint a persely furata. Ez kiküszöböli a játékot, csökkenti a súrlódást, és megkönnyíti a szerszámfelek szétválasztását. Ezek jelentik a nagy sebességű progresszív sajtolás iparági szabványát, ahol a súrlódásból eredő hőképződés elfogadhatatlan. Egy figyelmeztetés: a túlzott oldalirányú tolóerő a labda nyomkövetését, a túlterhelt csapágyak által az oszlopba vagy a perselybe kopott fizikai hornyokat okozhat.
Bronz perselyekpárosítható sima súrlódó csapokkal, és jól kezeli a nehéz oldalsó terheléseket, mert az érintkezés széles felületen oszlik meg, nem pedig a golyós{0}}érintkezési pontokon koncentrálódik. A tömör alumínium-bronz-bevonatú acél perselyek gyakoriak, és közepes préselési sebességeknél működnek a legjobban, ahol némi súrlódás is elviselhető a teherbírásért cserébe.
Önkenő{0}}perselyeka grafitdugókat közvetlenül a bronzmátrixba ágyazza, így folyamatos száraz kenést biztosít külső zsír nélkül. Csökkentik a karbantartási időközöket olyan környezetben, ahol az utánkenési ütemezést nehéz betartani, vagy ahol a szennyeződés aggodalomra ad okot.
A vezetőcsap rögzítése is számít.Nyomja meg a{0}}tűk illesztéséttartósan be vannak szerelve a cipőbe, ami növeli a merevséget, de megnehezíti a cserét.Leszerelhető csapokhasználjon mechanikus zárat (általában egy sapkacsavart vagy gallért), és nyomás nélkül eltávolítható, egyszerűsítve a karbantartást és a szerszám tárolását. Az olyan egyedi alkatrészeket beszerző mérnökök számára, akiknél a persely típusa, a csap átmérője és a szerelési stílus kölcsönhatásban van a szerszámszerkezettel és a hézagkövetelményekkel, a beszállítók, mint pl.YICHENegyüttműködésen alapuló mérnöki támogatást kínál, amely az ehhez hasonló nehéz döntések megtervezéséhez{0}}szabott.
Kiegészítő komponensek és szerepük
A cipőkön, csapokon és perselyeken kívül számos kisebb alkatrész teszi teljessé az összeszerelést. A szártartók középre helyezik a felső sarut a nyomóhengerben az egy-állomási szerszámokhoz, ahol kritikus a nyomószár---pontos igazítása. A támlemezek a stancolási fejek és a cipő felülete között helyezkednek el, elosztva az ütési terhelést, így az edzett lyukasztószárak nem nyúlnak bele a puhább cipőacélba több millió ciklus alatt. A szerszámrögzítők pontosan rögzítik a lyukasztókat és gombokat a szerszámlapon belül, és a rugók (mechanikus vagy nitrogén) biztosítják a csupaszító erőt, hogy minden egyes löket után leemeljék a munkadarabot a szerszámról.
A bélyegzőszerszám-alkatrészek mindegyike kölcsönhatásba lép a többivel. A túl vékony cipővel párosított golyóscsapágy-persely tökéletesen követi az igazítást, de terhelés hatására meghajlik, ezzel meghiúsítva a precíziós irányítás célját. A megfelelő kombináció kialakítása azt jelenti, hogy túl kell gondolni az egyedi specifikációkon, és figyelembe kell venni, hogy a teljes rendszer hogyan viselkedik az Ön tényleges űrtartalma, sebessége és anyagi körülményei között, ami egyenesen ahhoz a kérdéshez vezet, hogy a szerszámkészletet a présgéphez kell igazítani.
Hogyan illessze össze a szerszámkészleteket a sajtóval
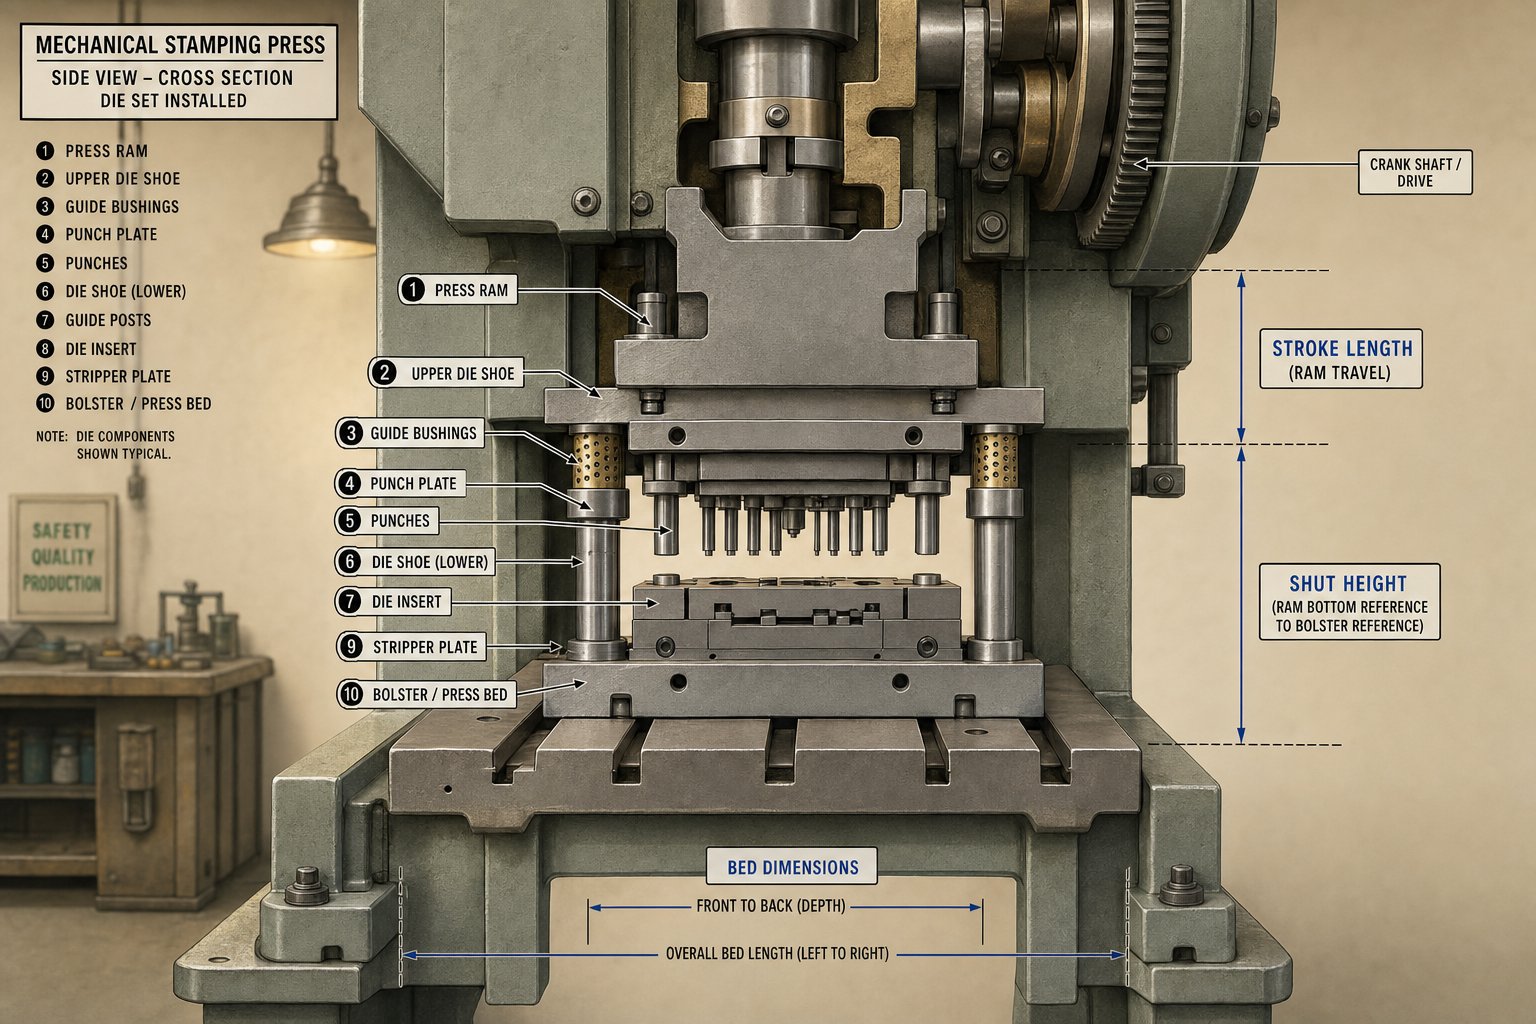
A tökéletesen meghatározott szerszámkészlet hiábavaló, ha fizikailag és mechanikailag nem illeszkedik ahhoz a préshez, amelyre szánták. A prés és a matrica közötti kapcsolat egy integrált rendszer, és a hibás illeszkedés bármihez vezethet, a szerszám beszerelésének képtelenségétől a gyártás közbeni katasztrofális túlterhelésig. A kritikus paraméterek, amelyeket össze kell egyeztetni, a következők: űrtartalom, ágyméretek, zárási magassági tartomány és lökethossz.
Nyomja meg a Tonnage and Die Set Load Capacity gombot
Minden sajtolási művelet kiszámítható erőt generál a vágás kerülete, az anyagvastagság és a szakítószilárdság alapján. A présnek meg kell haladnia a számított tonnát a-val20-30 százalékos biztonsági ráhagyásaz anyagváltozások és a progresszív szerszámkopás figyelembevételére. De a tonnatartalom nem csak arról szól, hogy a sajtó képes-e elég erősen nyomni. Ez határozza meg a vágócipő vastagságát is. A nagyobb erők vastagabb lemezeket igényelnek, hogy ellenálljanak az elhajlásnak, a vastagabb lemezek pedig növelik a súlyt. Ennek a kombinált vágószerszámnak jóval a nyomószár emelőképességén belül kell maradnia, különben a prés nem tudja tisztán visszahúzni a felső felét felfelé löketnél.
A nagy fordulatszámon futó lyukasztóprésszerszámok esetén minden löketnél még a szükséges erő és a rendelkezésre álló kapacitás közötti kis egyensúlyhiány is. A tonnatartalom túllépése leállítja a présszerszámot, vagy megreped a keret; A sajtolószerszám saru vastagságának megadása alatt lehetővé teszi, hogy a szerszám meghajoljon, ezáltal elkerülhető az igazítás és a lyukasztások kivágása.
Megfelelő ágyméret és zárási magasság
A szerszámkészlet lábnyomának bele kell illeszkednie a préságy területébe, és minden oldalon helyet kell hagyni a szorítók számára. A progresszív eszközökben a szalagszélesség, az alkatrész geometriája és az állomások száma határozza meg a minimális alapterületet, de a támaszték a maximumot. Egyszerűen hangzik, de a függőleges méret több mérnököt is megragad. A zárási magasság az a távolság a támasztólap felső felületétől a szán aljáig, amikor a nyomószár a legalacsonyabb pontján van, teljesen kinyújtott beállítás mellett. A szerszám magasságának (a szerelvény teljes zárt magasságának) a prés állítható zárási magassági tartományába kell esnie.
Ha a kocka túl magas, fizikailag nem tud bezáródni. Ha túl rövid, távtartó lemezek vagy párhuzamok pótolhatják a rést, de csak a prés állítóútján belül. Ne feledje, hogy a szerszámcsiszoló cipők idővel veszítenek magasságából, amikor újracsiszolják őket, ezért a kezdeti zárási magasságnak a beállítóablak felső vége felé kell esnie, hogy lehetővé tegye a későbbi karbantartást.
Mechanikai és hidraulikus préselési szempontok
A nyomógomb típusa alapvetően megváltoztatja a szerszámkészlet kiválasztásának megközelítését. A mechanikus prés csak a löketének aljához közel, néhány milliméterrel az alsó holtpont felett adja le a csúcsterhelést. Ez azt jelenti, hogy a zárási magasság szabályozása kritikus. Ha a lyukasztóprés szerszámkészlete csak kissé túl magasra zár, a prés nem tudja kifejteni a teljes névleges erőt, és az alkatrészek minősége romlik. A mechanikus préseknek is van egy rögzített lökethossza, amelyet a hajtókar geometriája szab meg, így a szerszámot ennek a kényszernek megfelelően kell megtervezni.
A hidraulikus présszerszámkészletnek több légzési helye van. A hidraulikus rendszerek teljes űrtartalmat biztosítanak bárhol a löketben, és állítható lökethosszt kínálnak, így elnézőbbek a zárási magasság tűréseinél. A hidraulikus présszerszámok emellett elkerülik a mechanikai rendszerek nagy-ütési terhelését, ami kissé vékonyabb szerszámpapucsokat tesz lehetővé azonos űrtartalom mellett az alakítási alkalmazásokban. A ciklusidők azonban lassabbak, ezért ha egy szerszámkészletet hidraulikus préssel párosít mélyhúzáshoz vagy összetett alakításhoz, tervezzen hosszabb löketeket és szabályozott munkahenger-sebességeket a nagy-sebességű vakolás helyett.
Ha készen áll a szerszámkészlet párosítására a présgéppel, hajtsa végre az alábbi lépéseket sorrendben:
- Rögzítse a préselőírásokat a gép kézikönyvében: névleges űrtartalom, űrtartalom névleges pontja (mechanikus prések esetén), ágyméretek, maximális és minimális zárási magasság, lökethossz és percenkénti löketek.
- Számítsa ki a teljes szükséges sajtolóerőt az összes vágó- és alakítóállomásra, majd adjon hozzá 20-30 százalékos biztonsági ráhagyást.
- Határozza meg a szerszám minimális alapterületét a szalag szélessége, az alkatrész mérete és az állomások száma alapján, ügyelve arra, hogy az ágy méreteibe illeszkedjen, és minden oldalon szorítóhézag legyen.
- Válassza ki a számított űrtartalomnak megfelelő cipővastagságot, és ellenőrizze, hogy a kapott szerszámmagasság a prés állítható zárási magassági tartományába esik-e.
- Győződjön meg arról, hogy a szerszámkészlet teljes tömege (saruk, csapok, perselyek és szerelt szerszámok) nem haladja meg a nyomószár emelőképességét.
- Ellenőrizze, hogy a lökethossz elegendő-e az anyagadagoláshoz, az alkatrész-hézaghoz és a kész darabok vagy törmelék biztonságos kilökéséhez.
- Mechanikus prések esetén győződjön meg arról, hogy a terhelési pont az anyagvastagság felett van, hogy a teljes erő rendelkezésre álljon, amikor a présszerszámok érintkeznek a munkadarabbal.
Ennek a sorrendnek a követésével elkerülhető az a gyakori hiba, hogy olyan szerszámkészletet adnak meg, amely papíron jól néz ki, de fizikailag nem futhat a tervezett gépben. Minden paraméter beépül a következőbe, és még egy hiányzik is, különösen a zárási magasság vagy az űrtartalom besorolási pontja, egy tökéletesen megmunkált hidraulikus présszerszámkészletet vagy mechanikus beállítást drága polcdíszsé varázsolja. Ezeknek a számoknak a korai zárolása leegyszerűsíti a következő döntést is: a szabványos katalógusméretek közül kell választani, vagy egyéni méretekbe lépni.
A szerszámkészlet méretezési egyezményei és szabványai
Az egyenletnek csak a fele, ha a szerszámkészletet a présgéphez illeszti. A másik fele egy olyan szerszámméret-készlet kiválasztása, amely elegendő helyet biztosít az aktív szerszámoknak a munkához, miközben hatékonyan tartja a teljes lábnyomot. A szabványos szerszámkészletek jól bevált-méretezési konvenciókat követnek, amelyek kiegyensúlyozzák a lemezterületet, a vastagságot és a vezetőcsapok arányait. Ezeknek a konvencióknak a megértése segít eldönteni, hogy a katalógus mérete mikor felel meg az alkalmazásnak, és mikor kell egyedivé tenni.
Szabványos szerszámkészlet méretei és lemezvastagsága
Az iparági katalógusok, beleértve a már ismert beszállítóktól származókat, mint például a Danly stancolási vonalakat és más gyártókat, szabványos méreteket kínálnak, egészen kicsitől 6 x 6 hüvelyktől kezdve a miniatűr bélyegzési munkákhoz, és az általános közép- méretekig, például 12 x 12, 18 x 24 és 24 x 36 hüvelykig. A nagy matricakészletek jóval túlmutatnak ezeken, és egyes gyártók 60, 80 vagy akár 120 hüvelyknél is nagyobb méretű szerszámplatformokat gyártanak autóipari panelmunkákhoz és nehéz szerkezeti bélyegzésekhez.
Lemezvastagság mérlegek a várható űrtartalommal. Egy kis, 6 x 6-os futófényes átszúró terhek esetén akár 1 hüvelykes cipő is használható, míg a több száz tonnányi nyomóerőt kezelő nagy szerszámplatformhoz legalább 4 hüvelyk vastag cipőre van szükség ahhoz, hogy ellenálljon az elhajlásnak. Az általános elv: a vastagabb cipő egyenletesebben osztja el az erőt a támasztékon és a nyomólapon, csökkentve a lokális feszültséget, amely több millió cikluson keresztül a fáradtság repedéséhez vezet.
| A szerszámkészlet mérete (in.) | Tipikus cipővastagság (in.) | Tipikus űrtartalom | Közös alkalmazás |
|---|---|---|---|
| 6x6-tól 8x8-ig | 1.0 - 1.5 | 5 - 30 tonna | Kis csatlakozók, kivezetések, mikrobélyegzés- |
| 10 x 12 és 14 x 18 között | 1.5 - 2.5 | 30 - 100 tonna | Közepes méretű-konzolok, kapcsok, progresszív matricák |
| 18x24-től 24x36-ig | 2.5 - 3.5 | 100 - 300 tonna | Nagyobb progresszív matricák,{0}}erős mérőműszerek |
| 30 x 48 és 48 x 72 között | 3.5 - 5.0 | 300 - 800 tonna | Gépjármű szerkezeti alkatrészek, készülék panelek |
| 60 x 96 és nagyobb | 5.0 - 8.0+ | 800 - 2,000+ tonna | Nagy autóipari panelek, nehéz szerkezeti bélyegzések |
Ezek iránymutatások, nem abszolútumok. A középen koncentrált ütőterheléssel rendelkező üres szerszámot tartalmazó fém sajtolószerszámnak vastagabb cipőre van szüksége, mint amennyit a tonnatartalom önmagában sugall, mert a hajlítónyomaték növekszik a támaszték nélküli fesztávval. Ezzel szemben a sok kis ütésen egyenletesen elosztott vágási minta elviselheti a vékonyabb cipőket azonos összmennyiség mellett.
Méretezés progresszív és egy{1}}állomásos vágólapokhoz
Az egy-állomásos szerszámok – akár összetett, akár kombinált szerszámok – csak elegendő szerszámfelületet igényelnek az alkatrész lábnyomához, valamint a selejtcsatornákhoz, a szerelési hardverekhez és a vezetőelemekhez. Ezek méretezése viszonylag egyszerű: vegye meg a maximális alkatrészméretet minden irányban, adjon hozzá anyagot a hordozószalagokhoz vagy a selejt hidakhoz, és válassza ki a legközelebbi szabványos szerszámméretet, amely mindenhez elfér, és van hely a bilincsek számára.
A progresszív szerszámok más számítást igényelnek. Minden állomás a szerszám hosszának egy szeletét foglalja el, amely megegyezik az előtolási osztásközzel, és az állomások teljes száma szorozva a hangmagassággal határozza meg a minimális szerszámhosszt. Egy 12-állomásos progresszív, 2- hüvelykes osztástávolságnak legalább 24 hüvelyk munkahosszra van szüksége, mielőtt még számításba venné a bevezető és a hátsó selejtező állomásokat. A szalagszélesség és a hordozóanyag beállítja a minimális szerszámszélességet.
Mintprogresszív die szakértői megjegyzik, a nagy progresszív matricákhoz robusztus tartó- és rögzítőrudak szükségesek, hogy a szalag stabilan maradjon számos állomáson keresztül, és ez a hordozószélesség növeli a szerszám teljes lábnyomát. Minél több vágási és formai állomásra van szükség, annál több szalagtartó anyagra van szüksége, és annál szélesebb és hosszabb lesz a szerszámkészlet.
A vezetőcsap átmérője és hossza a szerszám méretével is skálázható. A kisebb szabványos szerszámkészletek általában 1-1,5 hüvelykes átmérőjű csapokat használnak, míg a 24 x 36-os és nagyobb tartományba eső készletek 2 hüvelykes vagy nagyobb oszlopokra váltanak. A csaphosszúságnak megfelelő kapcsolódást kell biztosítania teljes nyitott magasságban, ami azt jelenti, hogy a hosszabb löketekhez hosszabb csapokra van szükség, amelyek viszont nagyobb csapátmérőt igényelnek, hogy ellenálljanak a fennmaradó oldalterhelések alatti hajlításnak. A támaszték nélküli hosszához képest túl karcsú csap rugalmasan elhajlik, és ezzel megsérti a precíziós vezetés célját.
Ha a szabványos méretek elmaradnak
A szabványos katalógusméretek az alkalmazások széles skáláját fedik le, és ennek jó oka van. Nagy mennyiségben gyártják őket, ami csökkenti a költségeket és az átfutási időt. Az iparági tapasztalatok megerősítik, hogy a méretgazdaságosságot kihasználó, speciális gyártóktól származó szabványos készletek vásárlása szinte mindig meghaladja az egyszeri-készletek házon belüli elkészítésének költségeit.
Ennek ellenére egyes munkák túlmutatnak azon, amit egy szabványos szerszám képes elviselni. Ilyen helyzetekkel találkozhat:
- A katalógusokban nem elérhető olyan alkatrészgeometria, amely szokatlan hossz-/-szélesség arányt igényel.
- Progresszív matricák magas állomásszámmal, amely meghaladja a szabványos hosszúságot.
- A nem szabványos vezetőtüske elhelyezése az előtolás vagy a szerszámok interferenciája miatt.
- Túlméretes nyersdarabok autóipari vagy berendezési panelekhez, amelyek 60 hüvelyk feletti nagy szerszámterületre tolhatók.
- Egyedi cipővastagságok, amelyek extrém űrtartalomhoz vagy szokatlan prészár magassági korlátozásokhoz szükségesek.
Ezekben az esetekben az egyedi szerszámkészlet válik praktikus választássá. Az egyedi nem feltétlenül jelent drága vagy lassú. Sok beszállító egyedi méreteket készít elő-csiszolt lemezkészletből CNC-berendezéssel, ésszerű átfutási időt biztosítva. A döntés azon múlik, hogy a szerszámok legközelebbi szabványos alapterületre kényszerítése veszélyezteti-e a teljesítményt. Ha túl közel zsúfolja egymáshoz az állomásokat, kiküszöböli a szükséges selejtezést, vagy alulméretezi a cipőket, hogy illeszkedjenek a katalógus méretéhez, a hulladék és a karbantartás költségei gyorsan meghaladják az egyedi fém szerszámkészlet prémiumát.
Egy középút, amelyet érdemes megfontolni: szabványos készlet vásárlása és módosítása. Egyes üzletek katalógusos szerszámkészleteket vásárolnak, majd megmunkált zsebeket, nem-szabványos csaphelyeket vagy további rögzítési funkciókat adnak hozzá saját CNC-berendezéseikhez. Ez a hibrid megközelítés, amelyet az iparágban néha barkácsolásnak neveznek, lerövidítheti az idővonalakat, miközben továbbra is az alkalmazásnak megfelelő méretű készletet szállít.
A méretezés meghatározza a szerszámok fizikai határait, de a fizikai méretek önmagukban nem garantálják a teljesítményt. A méretek betartásának pontossága, a csap-to-persely illeszkedésének tűrése, a cipő párhuzamossága és a felületi minőség határozza meg, hogy a bélyegzett részek valóban megfelelnek-e a nyomtatási előírásoknak ciklusról ciklusra.
Tűrések és pontosság a szerszámkészlet teljesítményében
Kiválaszthatja a megfelelő konfigurációt, tökéletesen méretezheti a cipőket, és minden préselési paraméterhez illeszkedik, de ha a szerszámkészlet tűrései lazak, akkor a bélyegzett részek soha nem lesznek szűk méretek. A szerszámozás pontossága a keretrendszer szintjén kezdődik. A vezetőrendszer és a cipőfelületek abszolút plafont határoznak meg arra vonatkozóan, hogy milyen pontosak lehetnek a kész alkatrészek, függetlenül attól, hogy milyen jól vannak köszörülve az aktív lyukasztók és a szerszámgombok.
A sajtolószerszám-precízió a bélyegzett alkatrészek pontosságának felső határa. Egyetlen lyukasztó- vagy matricagomb sem tud nagyobb tűrést biztosítani, mint az őt vezető keret.
Vezetőcsap hézag és hatása az alkatrészminőségre
A vezetőcsap és a persely közötti hézag közvetlenül meghatározza, hogy a felső matricafél mennyit tud oldalirányban elmozdulni az alsó feléhez képest minden egyes löket során. A siklócsapágy{1}}rendszerben ezt a hézagot szándékosan alakították ki, jellemzően 0,0002 hüvelyk és 0,0008 hüvelyk között van a csap átmérőjétől és az alkalmazástól függően. A golyóscsapágy-rendszerek eltérően működnek, aelőre feltöltött állapot negatív távolsággal0,0001 és 0,0021 hüvelyk között mozog, hatékonyan kiküszöbölve a szabad játékot a felső és az alsó fél között.
Miért fontos ez az ön részei számára? Képzeljen el egy precíziós szerszámot és bélyegzési műveletet, ahol a lyukasztó---hézag oldalanként 0,001 hüvelyk. Ha a vezetőrendszer 0,0005 hüvelyk oldalirányú eltolódást tesz lehetővé, a hézag egyenetlenné válik: 0,0005 hüvelyk az egyik oldalon és 0,0015 hüvelyk a másik oldalon. Az eredmény egyenetlen sorjamagasság, egyenetlen élminőség és gyorsuló kopás a forgácsolószerszám egyik oldalán. A szűk-tűrési munkához a vezetőcsapnak-a persely{15}}hézagának a munkabélyeg töredékének kell lennie,-hogy a hézag kiegyensúlyozott legyen.
Párhuzamossági és merőlegességi tűrés
A cipőfelület párhuzamossága a második kritikus tűrés. Mind a felső, mind az alsó cipőfelületet síkra és egymással párhuzamosan kell csiszolni néhány tized ezred hüvelyk távolságon belül. Ha a felső saru csak enyhén megdől az alsóhoz képest, a szerszám egyik oldalán lévő lyukasztások érintkeznek a munkadarabbal, mielőtt a másik oldalon lyukálnak. Ez a lépcsőzetes kapcsolódás egyenlőtlen forgácsolóerőket, idő előtti lyukasztási kopást és méretváltozásokat eredményez a több-állomásos progresszív szerszámok között.
Ugyanilyen fontos a vezetőcsapok merőlegessége a cipő homlokfelületére. Az a csap, amely akár 0,001 hüvelykkel is meghajlik a munkahossz felett, progresszív eltolódást okoz, amely a löket növekedésével romlik. A nagy sebességű{4}}alkalmazásokban futó precíziós szerszámok esetében ez a szöghiba megsokszorozódik a löketút minden hüvelykével. A sajtolószerszám-megmunkálási folyamatok jellemzően 0,0002 hüvelyk/hüvelyk csaphosszon belül tartják a csapok merőlegességét a minőségi készleteken, bár a szerszámok szigorúbb specifikációi szerinti megmunkálása többletköltséggel lehetséges.
A cipő homlokfelületének felülete befolyásolja a párhuzamosságot és a rögzítési stabilitást. A durva-csiszolt felület lehetővé teszi, hogy a szerszámlemezek és a segédlemezek mikroszkopikusan elmozduljanak ismételt ütési terhelés hatására. A legtöbb acél sajtolószerszám 16 mikroinch Ra-ra vagy jobbra köszörült cipőfelületet biztosít, ami elegendő súrlódást biztosít a biztonságos rögzítéshez, miközben elég lapos marad a pontos méréshez és alátétezéshez.
Precíziós osztályok különböző alkalmazásokhoz
Nem minden munkához kell a lehető legszigorúbb tűréshatár, és a szigorúbb mindig többe kerül. Az általános iparági megközelítés a precíziós szerszámkészleteket osztályokba osztja a kritikus jellemzők halmozott tűrései alapján: tűhézag, párhuzamosság, merőlegesség és felületi minőség. A szabványos-osztálykészletek olyan általános simításokhoz és formázásokhoz felelnek meg, ahol az alkatrésztűrések nagyvonalúak. A precíziós-osztálykészletek olyan szoros-tűrési munkákat szolgálnak ki, mint a csatlakozóbélyegzés, finom-ürítés, vagy bármilyen olyan alkalmazás, ahol a teljes rendszertávolságnak néhány tized alatt kell maradnia.
Itt az üzemi körülmények nehezítik a döntést. A gyártás során a súrlódási és alakító erők hőt termelnek. A vezetőcsapok, perselyek és sarulapok hőtágulása megváltoztatja a szobahőmérsékleten gondosan meghatározott munkahézagokat. A precíziós szerszámkészlet, amely percenként 600 lökettel fut egy nagy sebességű, progresszív alkalmazásban, lehetővé teszi, hogy a rendszer hőmérséklete 30-50 Fahrenheit-fokkal a környezeti hőmérséklet fölé emelkedjen. Ez a hő gyorsabban tágítja a csapokat, mint a perselyeket (acél csapok bronz perselyekben), fokozatosan lezárva a futási távolságot. Ha a kezdeti hézag túl szűk, a rendszer megköt. Ha szobahőmérsékleten felnyitásával kompenzálja, elveszíti a pontosságot a hidegindítás során.
A praktikus megoldás: válassza ki a precíziós osztályt a legrosszabb-üzemi hőmérséklet, nem pedig a bolti-padló környezete alapján. Vegye figyelembe a várható löketszámot, a bélyegzett anyagot és a kenési rendszert. A golyóscsapágy-vezetőrendszerek jobban kezelik a hőingadozást, mivel előfeszítésük kötés nélkül alkalmazkodik az enyhe méretváltozásokhoz. A siklócsapágy-bronz perselyeknek nagyobb kezdeti hézagmagasságra van szükségük a termikus záráshoz, ezért jellemzően közepes sebességű-szerszámokhoz, nem pedig nagy-sebességű precíziós munkákhoz.
Végső soron a tolerancia kiválasztása költség-haszon{0}}döntés. A szerszámkészlet minden fél-tizedik meghúzása növeli a köszörülési időt, az ellenőrzési lépéseket és az anyagköltséget. De minden fél-tizedik, amelyet lazán hagy, alkatrészváltozattá, selejtté és lerövidül a szerszám élettartama a folyásirányban. A megfelelő egyensúly függ az alkatrésznyomtatástól, a gyártási mennyiségtől és attól, hogy a későbbi folyamatok mekkora variációt képesek felvenni. Ez az egyensúly az idő múlásával is megváltozik, ahogy az alkatrészek kopnak, ami felveti a kérdést, hogyan lehet nyomon követni ezt a kopást, és eldönteni, hogy a szerszámkészlet mikor lépte túl a hasznos tűréshatárát.
Karbantartás és a szerszámkészletek cseréjének ismerete
Azok a tűréshatárok, amelyek az első napon tökéletesek voltak, nem maradnak tökéletesek örökké. Minden ütés mikroszkopikus kopást eredményez a csapok, a perselyek és a matrica sarujának felületén. Ellenőrizetlenül ez a kopás átkúszik a tűréshatáron, és csendesen rontja az alkatrészek minőségét, jóval azelőtt, hogy bármi katasztrofálisan meghibásodna. A proaktív ellenőrzési és karbantartási program az, ami elválasztja a problémákat korán észlelő vágószerszámokat attól, amelyik a hulladéktárolókban fedezi fel azokat.
Ellenőrzési pontok és kopásmérés
Ha ütemezett karbantartáshoz húzza a szerszámkészletet, ezek a legfontosabbak az ellenőrző pontok. Tartsa ezt a listát a szerszámgépek raktárhelye közelében, hogy a technikusok következetesen minden elemet megtaláljanak:
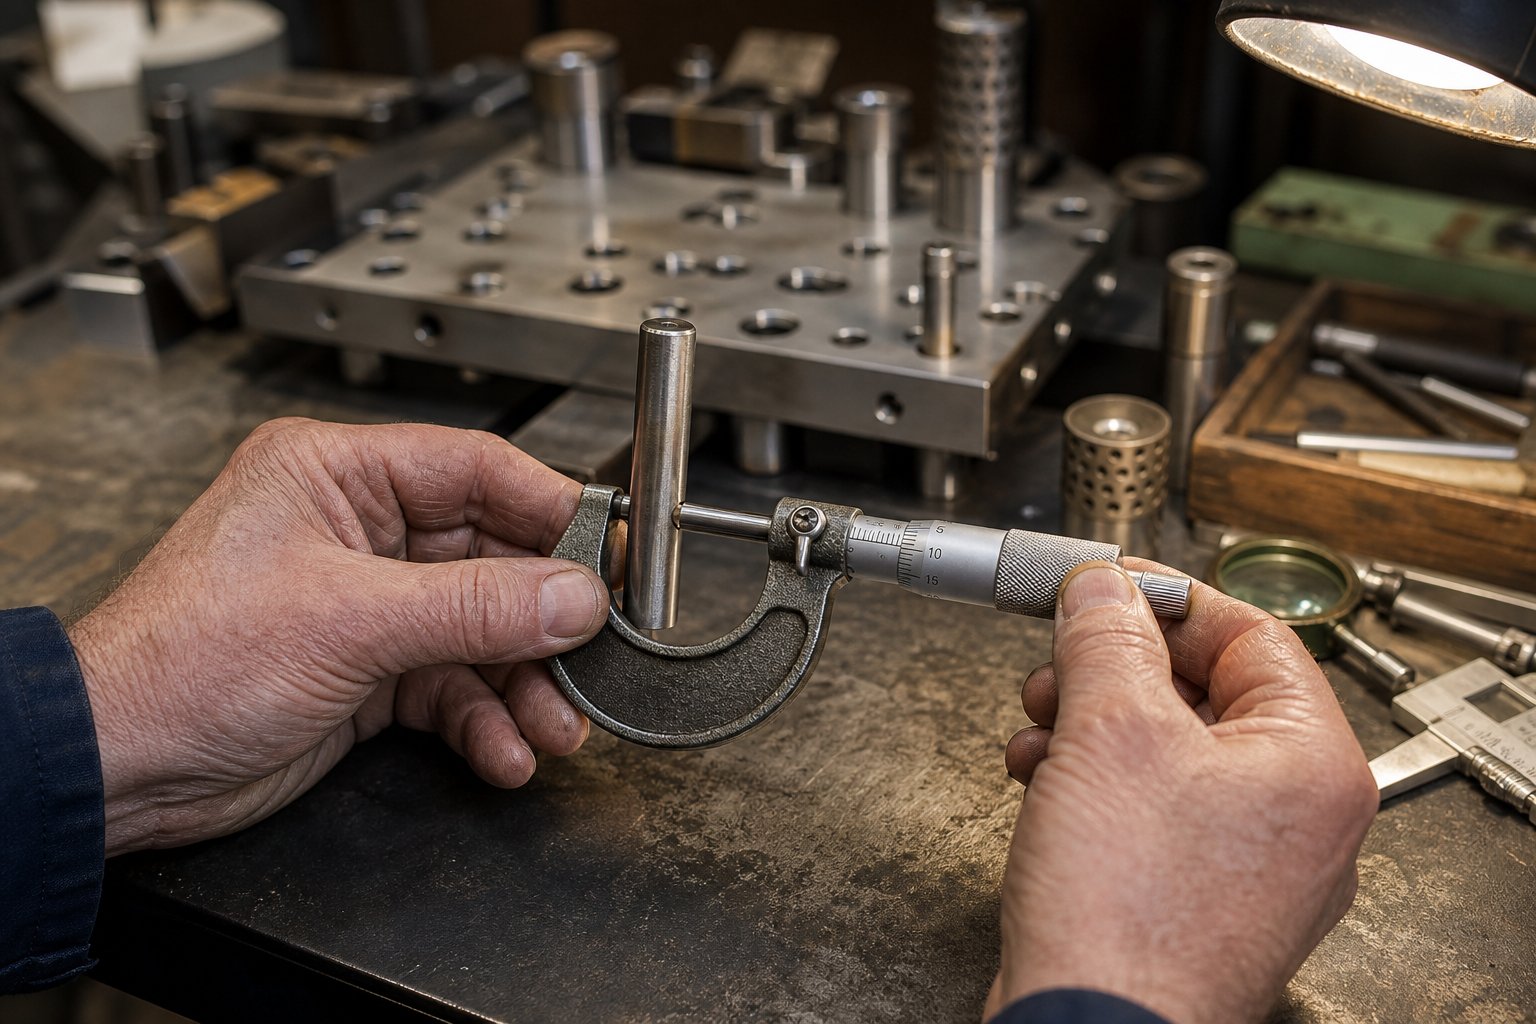
- Vezetőcsap átmérője- Mérjen a munkahossz több pontján mikrométerrel. A kopás jellemzően ott koncentrálódik, ahol a persely érintkezik a csappal a munkaszinten. Több mint 0,0005 hüvelyk csökkenés a névleges warrantok cseréjéből.
- Perselyfurat átmérője- Használjon furatmérőt a felső, középső és alsó azonosító ellenőrzéséhez. Az ovális vagy elkeskenyedő kopásminták eltérést vagy túlzott oldalterhelést jeleznek.
- Rögzítés-a-persely-hézaghoz- Számítsa ki a csap- és perselymérések alapján. Ha a hézag meghaladja az eredeti specifikáció kétszeresét, az alkatrész pontossága sérül.
- Golyós csapágyház állapota- Keresse megkék elszíneződés vagy sérült rögzítőcsavar-pontok, mind a ketrec kúszó-, mind a csúszócsapágyak mutatói.
- Die cipő laposság és párhuzamosság- Seperje le mindkét cipőfelületet egy jelzővel egy felületi lemezen. Ellenőrizze, hogy nincs-e meghajlás, meghajlás vagy helyi alacsony foltok az ismételt ütési terhelés miatt.
- A cipő felületének állapota- Vizsgálja meg, hogy a csapok furatai és a szerszámbilincsek rögzítési területei körül nem található-e foltosodás, horzsolás vagy fáradásos repedés.
- Vezetőcsap merőleges- Ha a tű fel van szerelve, jelezze a hossza mentén. A 0,0002 hüvelyk per hüvelyknél nagyobb dőlésszög kopott furatot vagy sérült cipőt jelez.
- Nyomvonalak a csapokon vagy a perselyeken- A könnyű felületi vonalak normálisak, de a munkafelületen bemélyedő hornyok túlzott oldalterhelésre vagy a persely nem megfelelő beszerelésére utalnak.
Kenés és megelőző karbantartás
A kenési követelmények élesen eltérnek a perselytípusonként, és a nem megfelelő kenőanyag használata ugyanolyan káros, mint az egyik sem. Golyóscsapágy{1}}vezetőrendszereknél a zsír használata nem javasolt. Mivel ezek a szerszámelemek negatív hézaggal működnek, a zsír felfogja a szennyeződéseket, amelyek a gördülő érintkezési felületekbe kerülnek, lapos foltokat okozva a csapágyakon és gyorsuló kopást okozva. Ehelyett használjon finomított ásványolajat extrém nyomású adalékokkal és rozsdagátlókkal, viszkozitása 290/340 SSU körüli 100 F-on.
A bronz siklócsapágy-perselyek viszont elviselik a nehezebb kenőanyagokat, és előnyös az időszakos zsírozás, különösen nagy terhelés esetén. Az önkenő grafitperselyek normál körülmények között nem igényelnek külső kenést, de a grafitzsebek rendszeres tisztítása megakadályozza a bélyegzési törmelék felhalmozódását, amely elzárja a kenőanyag útját.
A karbantartási intervallumok a gyártási mennyiségtől függenek. A havonta több millió ütést végrehajtó, nagy sebességű progresszív műveleteket 250 000–500 000 találat után ellenőrizni kell. A kisebb-mennyiségű munka mérsékelt szerszámhasználat mellett az ütemezett negyedéves ellenőrzésekig terjedhet. A szerszám-karbantartási intervallumok beállításakor hibázzon a rövidebb oldalon, amíg meg nem állapítja az egyes szerszámok kopási arányának alapértékét.
Élettartam-vége-jelzők és csereidőzítés
Minden szerszámkészlet végül elér egy olyan pontot, ahol a karbantartás már nem állítja vissza az elfogadható teljesítményt. Ennek a küszöbnek a felismerése megakadályozza, hogy a munkát olyan keretbe öntse, amely nem képes megtartani a toleranciát, függetlenül attól, hogy mennyi figyelmet kap. Figyeljen ezekre a jelekre:
- Vezetőcsap kopás az újracsiszoláson túl- A 0,001 hüvelyknél nagyobb kopású tűket nem lehet visszaállítani. A csere az egyetlen lehetőség.
- A persely furat megnagyobbodása a tűrésosztályon túl- Ha a furat átmérője túllépi a megengedett legnagyobb hézagot még új csap felszerelése esetén is, a szerszámpapucs perselyülése is megsérülhet.
- A sajtolószerszám megvetemedése meghaladja az újraköszörülési kapacitást- A cipők újracsiszolhatók a síkság helyreállítása érdekében, de minden újraköszörülés eltávolítja az anyagot és csökkenti a zárási magasságot. Ha egy cipőt a minimális funkcionális vastagsága alá csiszolnak, terhelés hatására meghajlik, és nem lehet visszaszerelni.
- Fáradási repedés a csapfuratok vagy a szerszámbilincsek rögzítési furatai körül- A repedések ciklikus terhelés alatt terjednek. A repedt cipő biztonsági kockázatot jelent, ezért azonnal ki kell húzni.
- Folyamatos ketreckúszás a korrekciós intézkedések ellenére- Ha a lökhárítók, az előterhelés-beállítások és az alkatrészek átméretezése nem oldja meg a ketrec kúszását, előfordulhat, hogy a szerszámkészlet általános geometriája túlmutat a korrekción.
- Ismételt követés csak az egyik oldalon- Az egyoldalú nyomon követés, amely a csapok és a perselyek cseréje után visszatér, és magában a cipőben eltolódott a furat, ez az állapot általában azt jelenti, hogy a cipőlemez már nem használható.
Az elhasználódott szerszámkészlet cseréje nem hiba. Ez egy tervezett átmenet, amely védi az alkatrészminőséget és a présbiztonságot. Az élettartam-végén-végén való futás valódi költsége nem maga a készlet, hanem a selejt, az utómunkálatok és a nem tervezett leállás, amelyek akkor halmozódnak fel, amikor az igazítás már nem tartható fenn. Az, hogy tudjuk, mikor kell megszüntetni egy készletet, azt is meghatározza, hogyan határozza meg a cseréjét, és ennek a specifikációnak a kezdetektől való megismerése az, ami elválasztja a gyors újrarendelést az elhúzódó{5}}mérnöki gyakorlattól.
Hogyan határozzuk meg és rendeljük meg a megfelelő szerszámkészletet
A kopott szerszámkészlet visszavonása csak akkor takarít meg, ha a csere kezdettől fogva helyesen van megadva. A homályos beszerzési megrendelések oda-vissza e-mailekhez, nem egyező méretekhez és átfutási időhöz vezetnek, amelyek leállítják a gyártást. A zökkenőmentes utánrendelés és a frusztráló beszerzési ciklus közötti különbség abban rejlik, hogy mennyire teljes mértékben kommunikálja előre az igényeit.
Rendelés előtt szükséges információk
Mielőtt kapcsolatba lépne bármely bélyegzőszerszám-gyártóval vagy katalógust készítene, gyűjtsön össze minden olyan paramétert, amely befolyásolja a szerszámkészlet kiválasztását. Ha még egy részlet is hiányzik, például a zárt magassági tartomány vagy a persely-preferencia, arra kényszeríti a szállítót, hogy találgasson, vagy olyan kérdésekkel térjen vissza, amelyek napokkal bővítik az idővonalat.
Használja ezt a specifikációs ellenőrzőlistát, amikor árajánlatot kér fémbélyegző szerszámkészletekre:
- A sajtó specifikációi- névleges tonnatartalom, űrtartalom értékelési pont (mechanikus prések), ágyméretek, minimális és maximális zárási magasság, lökethossz és löket/perc.
- Die set lábnyom- szükséges hosszúság és szélesség a szalag elrendezése, az állomások száma és a befogási távolság alapján.
- A cipő vastagsága- az űrtartalom számításai és a zárt magassági korlátozások alapján. Adja meg a felsőt és az alsót is, ha eltérnek.
- Vezetőcsap konfiguráció- hátsó-oszlop, átlós, négy-oszlop vagy középső-oszlop, valamint a tű átmérőjére és hosszára vonatkozó követelmények.
- Persely típusa- golyós-csapágy, bronz sikló-csapágy vagy ön-kenő, sebesség, terhelés és karbantartási szempontok alapján.
- Tűs rögzítési stílus- nyomógombos-illeszthető vagy leszerelhető, és hogy a csapok a felső vagy az alsó cipőben rögzíthetők-e.
- Anyag és keménység- cipő anyagminősége, felületi keménysége, ha szükséges, és bármilyen hőkezelési előírás.
- Tolerancia osztály- szabványos vagy precíziós, speciális kiemelésekkel a párhuzamosság, a merőlegesség és a csapok-a-persely közötti távolságra.
- Részletek és folyamatok- munkadarab anyaga, vastagsága, geometriai összetettsége és várható gyártási mennyisége a szerszámkészlet élettartama során.
- Különleges követelmények- nem szabványos csapok helye, túlméretezett formátum, további megmunkált zsebek vagy egyedi rögzítési funkciók.
Ha ezt a listát még a telefon felvétele előtt kitölti, akkor elkerülhető a rendelési késések leggyakoribb oka. Lehetővé teszi továbbá, hogy több szerszámgyártó árajánlatait azonos feltételek mellett összehasonlítsa, mivel mindenki ugyanazt a specifikációt árazza.
Szabványos katalógus vs. egyéni-mérnöki szerszámkészletek
A szabványos katalóguskészletek gyorsabban szállíthatók és olcsóbbak, néha drámaian. Az Anchor Danly iparági tapasztalatai megerősítik, hogy a méretgazdaságosságot és a gyártási szakértelmet kihasználó speciális gyártók következetesen alákímélik az egyenértékű készletek házon belüli elkészítésének költségeit. Az egyszerű alkalmazásoknál, ahol az alapterület, a mennyiség és a konfiguráció megegyezik a katalógus kínálatával, nincs ok az egyéni igényekre.
Egyedi-matricakészletekre akkor van szükség, ha a szabványos méretek veszélyeztetik a szerszámelrendezést. Lehet, hogy nem-szabványos hossz-/-szélesség arányra van szüksége egy magas-állomási progresszív matricához, szokatlan csapok elhelyezésére az adagolórendszer megtisztításához, vagy a katalógusban szereplő normákon kívüli cipővastagságra. Az egyedi szerszámgyártás a bonyolultságtól függően általában két-hat héttel hosszabbítja meg a szokásos átfutási időt, de az eredmény egy olyan készlet, amely kompromisszumok nélkül illeszkedik az alkalmazáshoz.
Létezik egy középút is. Egyes mérnökök szabványos készletet vásárolnak, és házon belül megmunkálják a további funkciókat-, ezzel lerövidítve az átfutási időt, miközben továbbra is egyedi fémbélyegző szerszámot kapnak. Ez a hibrid megközelítés akkor működik, ha a módosítások olyan zsebekre, tipliklyukakra vagy szerelési jellemzőkre korlátozódnak, amelyek nem befolyásolják a vezetőrendszer pontosságát.
Szállítók értékelése az Ön jelentkezéséhez
Nem minden szerszámgyártó kínál ugyanolyan mélységű képességeket. A bélyegzőszerszám-gyártók értékelésekor az áron és az átfutási időn túl tekintse meg a hosszú távú értéket meghatározó három tényezőt:{1}}
- Precíziós képességek- Meg tudja tartani a szállító az Ön által igényelt tűrésosztályt? Érdeklődjön a csiszolóberendezéseikről, az ellenőrzési módszerekről, és arról, hogy adnak-e méretjelentést a szállítással együtt. A vezető beszállítók az ISO 9001:2015 szabvány szerint működnek, és nem csak a végső ellenőrzést, hanem-folyamatbeli méretellenőrzést is végeznek.
- Anyagminőség és nyomon követhetőség- A jó hírű beszállítók tanúsított szerszámacélokat használnak, dokumentált hőkezelési eljárásokkal. Kérdezze meg, hogy a kész készlethez anyagtanúsítványok tartoznak-e.
- Mérnöki támogatás- Itt válik világossá a szakadék a katalógusszállítók és a valódi gyártószerszám-partnerek között. Az a beszállító, aki egyszerűen megmunkálja, amit rajzol, megfelelő a normál rendelésekhez. De a bonyolult szerszámszerkezettel, szűk hézagkövetelményekkel vagy kihívást jelentő anyagáramlással kapcsolatos nehéz alkalmazásokhoz-együttműködő tervezésre van szükség. Szállítók szeretikYICHENösszekapcsolja a szerszámmérnököket az egyedi sajtolószerszám-megoldásokkal, amelyek különösen erősek a tervezési-intenzív döntések során a szerszámszerkezet, a hézagoptimalizálás és az anyagáramlás terén. Ez a fajta támogatás megakadályozza a költséges újratervezést az első cikkpróbák után.
Az ár számít, de egy olcsó készlet, amely a várható élettartamának töredéke után meghibásodik, sokkal többe kerül az állásidőben és a cserében, mint egy megfelelő beszállítótól származó minőségi készlet. Értékelje a teljes birtoklási költséget: kezdeti ár plusz karbantartás plusz várható élettartam, plusz a minimális pontosságból adódó selejtkockázat. Ez a számítás szinte mindig a beszállítót részesíti előnyben erősebb mérnöki támogatással és szigorúbb folyamatszabályozással, különösen a gyártási szerszámok esetében, amelyek várhatóan több millió alkatrészt szállítanak élettartama során.
Gyakran ismételt kérdések a bélyegző szerszámkészletekkel kapcsolatban
1. Mi a különbség a szerszámkészlet és a komplett sajtolószerszám között?
A matricakészlet a felső és alsó szerszámpapucsokból, vezetőcsapokból és perselyekből álló szerkezeti keret, amely precíziós igazítást biztosít. A komplett sajtolószerszám tartalmazza a szerszámkészletet, valamint az összes aktív szerszámot, például lyukasztókat, szerszámgombokat, lehúzókat és rugókat, amelyek ténylegesen vágják vagy formálják a fémet. Különböző aktív szerszámokat cserélhet ugyanabba a szerszámkészletbe, és ki is cserélheti mindaddig, amíg a helyigény és az űrtartalom egyezik, így a szabványos szerszámkészletek költséghatékonyak- a több munkát végző üzletekben.
2. Hogyan tudok választani a két-posta és a négy-posta között?
A választás három tényezőtől függ: hogyan táplálkozik be az anyag a szerszámba, mekkora a sajtolóerő, és milyen szorosnak kell lennie az alkatrésztűréseknek. Két-hátsó oszlop-oszlopkészlet nyitva hagyja az elejét és az oldalait, hogy akadálytalanul továbbítsa a szalagot a progresszív matricákban, de kisebb torziós merevséget biztosít. A négy-oszlopkészlet maximális merevséget biztosít a nehéz simításokhoz vagy a szűk-tűrési eltérésekhez, de korlátozza a szalag szélességét, mivel az anyagnak a sarokoszlopok közé kell bejutnia. A legtöbb nagy sebességű-progresszív munka esetén a hátsó-post konfigurációk jól kezelik a munkát. Amikor a tonnatartalom növekszik, vagy a tűréshatárok szűkülnek, lépjen négy{10}}oszlopra.
3. Mit jelentenek a golyós-csapágyperselyek a matricakészletek bronzperselyeivel szemben?
A golyós{0}}csapágyperselyek precíziós golyókat használnak egy ketrecben, hogy a csapot negatív hézaggal (előfeszített illeszkedés) vezetik, kiküszöbölve a szabad játékot és csökkentve a súrlódást. Alkalmasak a nagy sebességű progresszív sajtoláshoz, ahol a súrlódásból származó hő elfogadhatatlan. A bronz perselyek siklócsapágyként működnek, elosztott felületi érintkezéssel, és jobban bírják a nehéz oldalsó terheléseket, mint a golyóscsapágyak. Mérsékelt sebességen működnek a legjobban, ahol némi súrlódás elfogadható a nagyobb teherbírásért cserébe. Az önkenő-perselyek beágyazott grafitdugókkal egy harmadik lehetőséget kínálnak olyan környezetekben, ahol a rendszeres utánkenés nem praktikus. Az olyan beszállítók, mint a YICHEN, mérnöki támogatást nyújtanak a megfelelő perselytípus kiválasztásához az adott szerszámszerkezeti és hézagkövetelményekhez.
4. Hogyan illeszthetek egy szerszámkészletet a sajtológépemhez?
Kezdje a prés specifikációinak rögzítésével: névleges űrtartalom, ágyméretek, zárási magasság tartomány és lökethossz. Számítsa ki a teljes sajtolóerőt 20-30%-os biztonsági ráhagyással, majd határozza meg a minimális szerszámbeállítási lábnyomot a szalag szélessége és az állomások száma alapján. Válassza ki az űrtartalomnak megfelelő cipővastagságot, ellenőrizze, hogy a szerszámmagasság illeszkedik-e a prészár magassági tartományába, és győződjön meg arról, hogy a teljes tömeg a nyomószár emelőképességén belül marad. A mechanikus préseknél azt is ellenőrizze, hogy a tonnatartalom-pont az anyagvastagság felett van, hogy a teljes erő rendelkezésre álljon az érintkezés pillanatában.
5. Mikor kell kicserélni a bélyegző szerszámkészletet?
Cserélje ki a szerszámkészletet, ha a vezetőcsap kopása meghaladja a 0,001 hüvelyk alulméretet, és nem állítható helyre újraköszörüléssel, ha a persely furatának megnagyobbodása az eredeti specifikáció kétszeresét megnöveli még új csapok esetén is, ha a cipő megvetemedése meghaladja az újraköszörülési kapacitást és a cipők a minimális funkcionális vastagság alá csökkennek, vagy ha fáradási repedések jelennek meg a csapfuratok vagy rögzítőfuratok körül. Az alkatrészcsere után visszatérő, tartós egy-oldali követés azt is jelzi, hogy a cipőlemez geometriája a korrekción túl eltolódott, és a készletet ki kell kapcsolni.


