


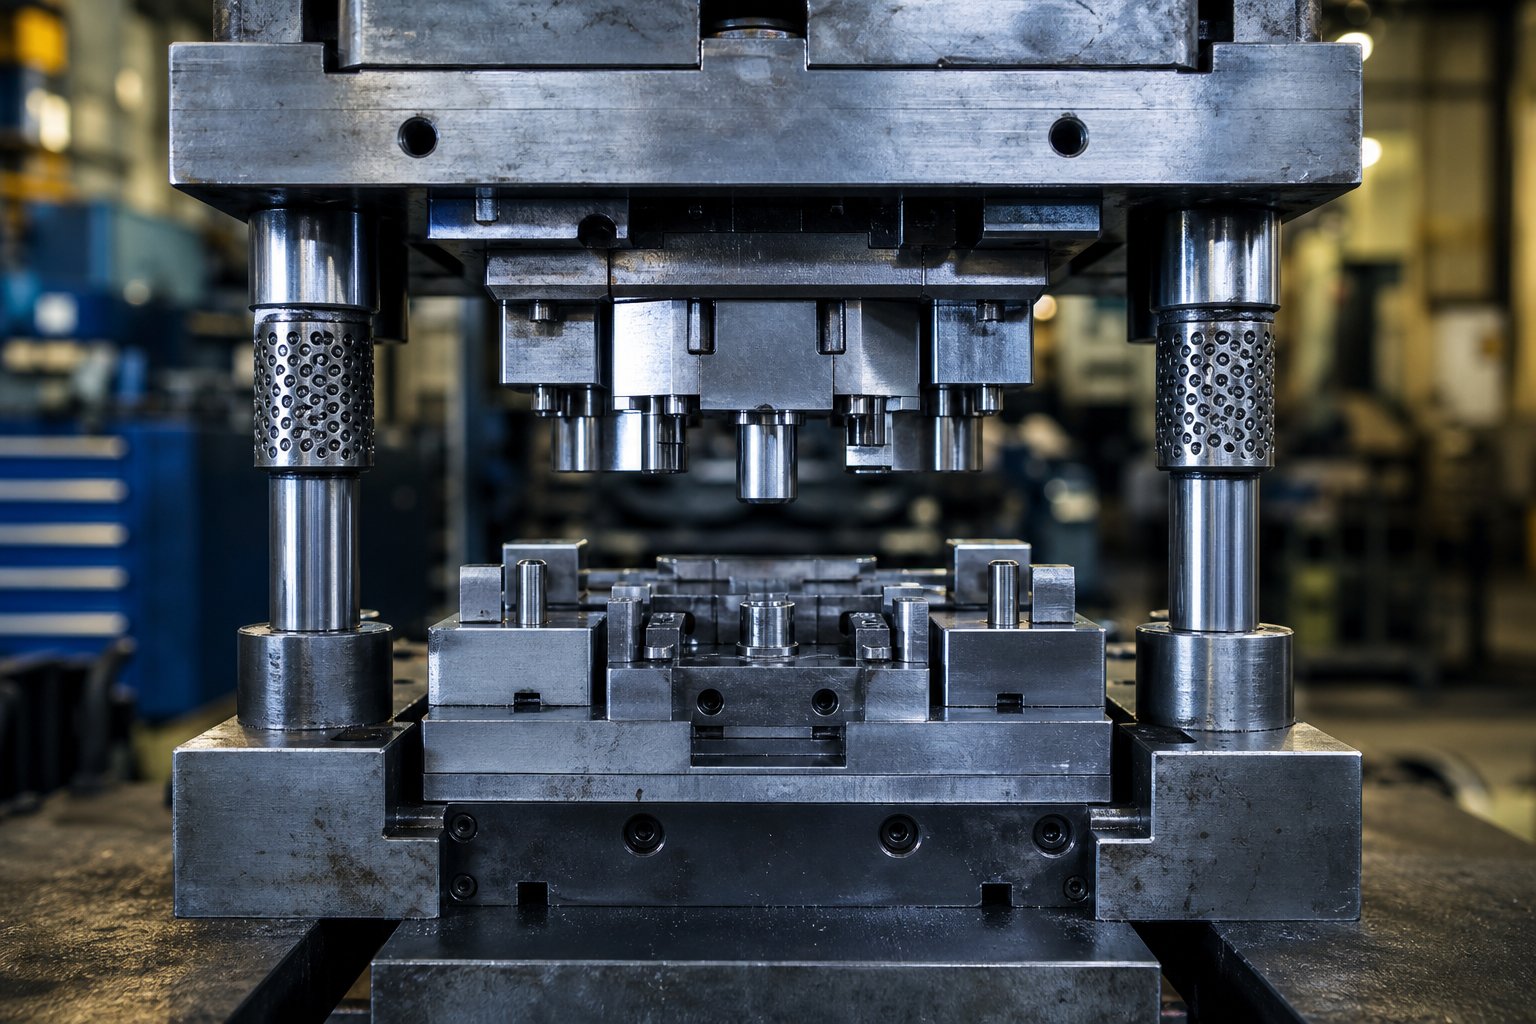
Mit csinál valójában egy bélyegző szerszám?
Amikor egy lapos acéllemez belép a présbe, és kész konzolként, csatlakozóként vagy karosszériapanelként távozik belőle, az átalakulásért felelős alkatrész a sajtolószerszám szerszám. Egyszerűnek hangzik, de a mögötte lévő mérnöki munka határozza meg, hogy egységes alkatrészeket kap-e méretben, vagy selejtekkel teli hulladéktárolókat.
Mi az a bélyegző szerszám
Ígymi az a bélyegző szerszám, pontosan? Lényege egy edzett alkatrészekből - lyukasztó, matricablokk, csupaszítólemez és vezetőrendszer -, mechanikus vagy hidraulikus présbe szerelve. Amikor a préselés ciklusban van, ez a szerelvény szabályozott erőt fejt ki a lapos fémdarabok vágására, hajlítására vagy megismételhető pontosságú háló{3}}formájú részekre formálására.
A sajtolószerszám-szerszám egy precíziós-tervezésű szerszámegység, amely szabályozott erőt használ a lapos fémlemez kész alkatrészekké alakítására vágási, hajlítási vagy alakítási műveletek révén.
Felmerülhet a kérdés: mit jelentenek a matricák az öntőformákhoz vagy az általános présszerszámokhoz képest? A megkülönböztetés számít. Egy öntőforma olyan anyagot formázik, amely folyékony vagy hajlékony állapotban kezdődik, - gondolj fröccsöntött-műanyagra vagy fröccsöntött-alumíniumra. A sajtolószerszám ezzel szemben szobahőmérsékleten szilárd fémlemezen dolgozik, és nem tölti ki az üreget, hanem mechanikai erővel alakítja át. És míg a "szerszámozás" aztág gyűjtőfogalomAz összes gyártási segédeszközre (rögzítések, befogók, mérőeszközök stb.) kiterjedő szerszám az a konkrét fizikai eszköz, amely meghatározza az alkatrész geometriáját a bélyegzési folyamat során. A bélyegzési művelet más formázási módszerekkel szembeni megértése itt kezdődik - magával a szerszámmal.
Miért számít a bélyegzési forma a gyártásban?
Ha azt kérdezi, hogy gyártási szempontból mi az, ami a gyártásban hal meg, a válasz közvetlenül a mennyiséghez, a konzisztenciához és a költségekhez kapcsolódik. A fém sajtoló szerszám lehetővé teszi a gyártók számára, hogy több ezer vagy akár millió egyforma alkatrészt állítsanak elő olyan szűk tűréssel, mint0,0002 hüvelyk. Az autóipari ajtópanelek, az elektronikus árnyékolódobozok, a készülékházak, a repülőgép-szerkezeti kapcsok - mind-mind bélyegzőszerszámra és szerszámszerelvényekre támaszkodnak, amelyek nagy sebességgel, minimális eltéréssel működnek.
A szerszám minősége három olyan dolgot szabályoz közvetlenül, amelyek a beszerzési vezetők és mérnökök számára leginkább fontosak: az alkatrésztűrés, a felületkezelés és a{0}}darabonkénti költség. A jól-felépített szerszám minimálisra csökkenti a selejt mennyiségét, csökkenti a másodlagos műveleteket, és röviden tartja a ciklusidőket. A rosszul megtervezett sorja, méret-eltolódás és nem tervezett leállások keletkeznek, amelyek a teljes ellátási láncon átgyűrűznek.
A szerszám integritása és a gyártási teljesítmény közötti kapcsolat pontosan az az oka, hogy a szerszám architektúrájának - típusainak, összetevőinek és anyagoknak - megértése az első lépés a meghibásodások diagnosztizálása felé, mielőtt azok drágulnának.
A bélyegző szerszámok típusai és mikor kell használni őket
Az építészet nem egy-size-mindenkinek-megfelelő döntés. A kiválasztott bélyegzőszerszám típusa mindent meghatároz a lefelé irányuló - ciklusidőben, a-darabonkénti költségben, a szerszámozási költségkeretben, és még azt is, hogy milyen gyorsan tud váltani az alkatrészváltozatok között. A térfogat vagy a geometria nem megfelelő konfigurációja az egyik leggyorsabb módja a margók erodálásának. Íme, hogyan aa bélyegzőszerszámok főbb típusaielromlik a gyakorlatban.
Egyetlen-állomások az egyszerű műveletekhez
Képzelje el, hogy szüksége van egy acélszalagból kivont lapos alátétre, vagy egy tartóba szúrt rögzítőlyukak sorozatára. Egyetlen-állomásos szerszám nyomólöketenként egy műveletet hajt végre: simítást, átszúrást vagy hajlítást. Mindegyik szerszámfolyamat elszigetelt, így a szerszámozás egyszerű és az átfutási idő rövid.
Az ebbe a kategóriába tartozó szabványos vágószerszám - mondjuk, az alapvető vágószerszám - a legköltséghatékonyabb választás-, ha az éves mennyiség alacsony vagy közepes, vagy ha másodlagos műveleteket végez olyan alkatrészeken, amelyek már átestek az elsődleges formázáson. A telepítés gyors, a hibaelhárítás egyszerű, és az előzetes befektetés minimális marad. A kompromisszum? Minden további művelethez külön nyomóütés szükséges, ami növeli a munka- és kezelési időt a mennyiség növekedésével.
Progresszív szerszámok nagy{0}}hangerős futáshoz
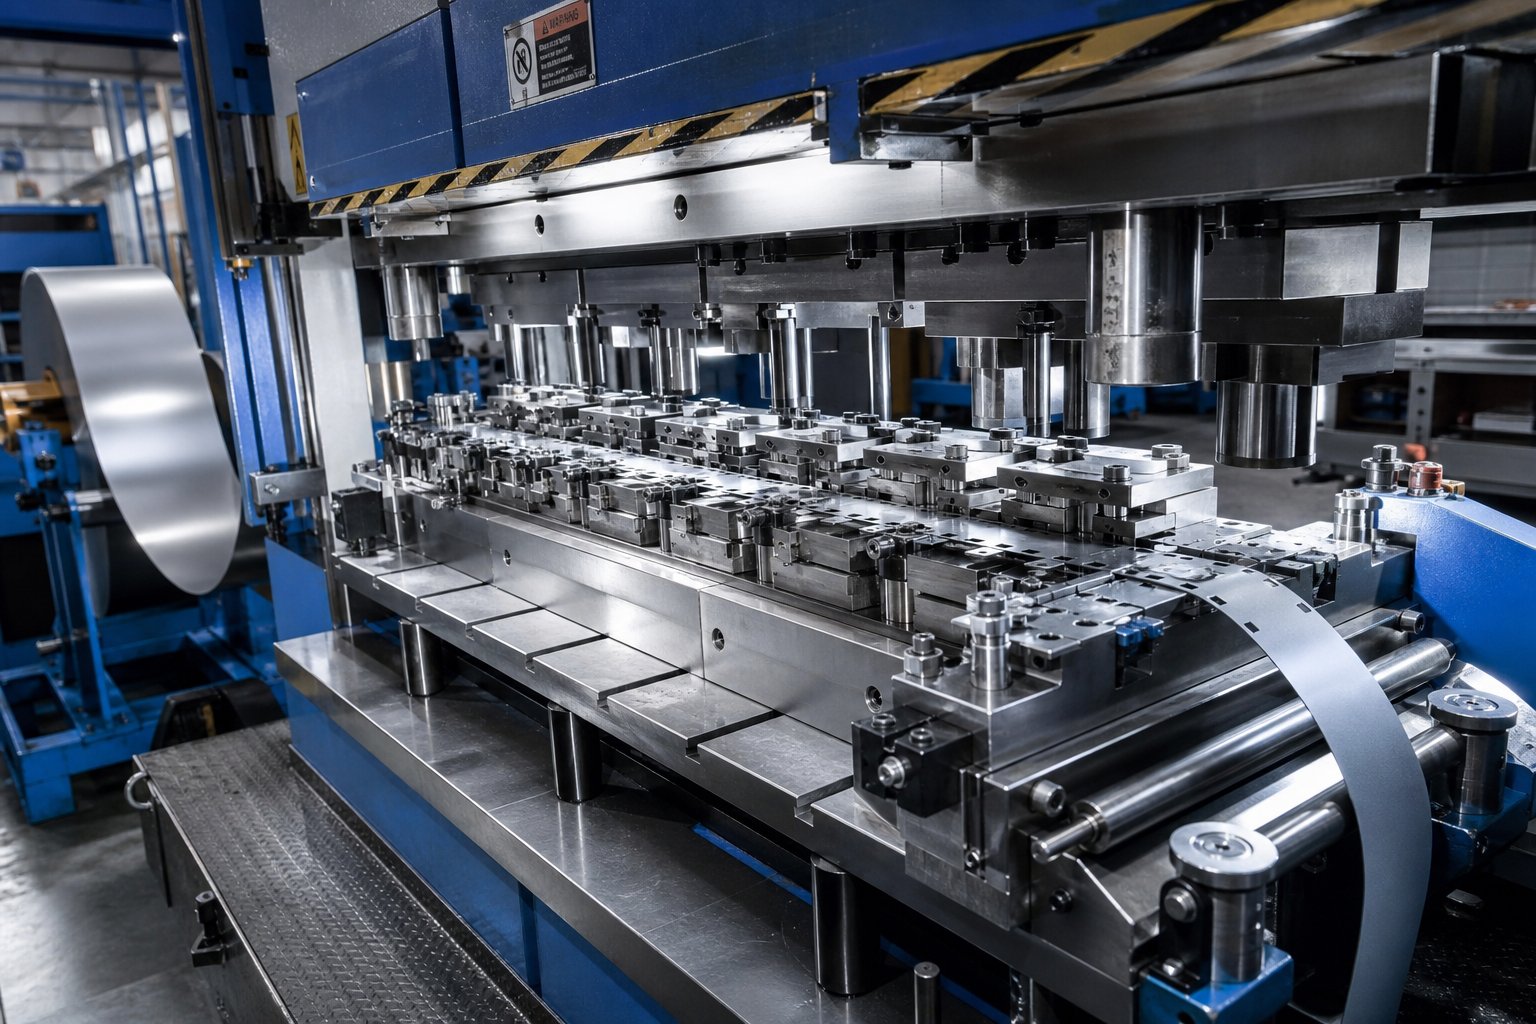
Amikor a gyártás évente több százezer vagy millió alkatrészre terjed ki, a progresszív szerszámok válnak az igáslóvá. A fémbélyegzési folyamat egy progresszív szerszámban így működik: a tekercs{1}}betáplált szalag több állomáson halad keresztül egyetlen szerszámon belül. Minden nyomóütés egyidejűleg különböző műveletet hajt végre - átszúrja az első állomáson, bemetszéssel a második állomáson, kialakítva a harmadik állomáson -, és minden ciklusban egy kész alkatrész esik le az utolsó állomáson.
Az eredmény drámaian alacsonyabb darabonkénti költség-és minimális kezelői beavatkozás. A kompromisszum egy magasabb kezdeti szerszámbefektetés és a hosszabb tervezési-gyártási-átfutási idő. De léptékben a ROI egy progresszív kockán messze felülmúlja ugyanazt az alkatrészt több egy{5}}állomás-beállításon keresztül. Ez az a pont, ahol a matricák és a bélyegzési hatékonyság valóban találkozik.
Transzfer és összetett szerszámok
Egyes részek túl nagyok vagy túl mélyen behúzottak ahhoz, hogy a hordozószalaghoz rögzítve maradjanak. A transzferbélyegzés ezt úgy oldja meg, hogy az egyes nyersdarabokat levágja és mechanikusan mozgatja állomásról állomásra a présen belül. Az autókarosszéria-panelek, az edényhéjak és a mélyen{2}}húzott házak tipikus jelöltek. A progresszív szerszámozás több-állomásos hatékonyságát a szalag{5}}adagolású anyagok geometriai korlátai nélkül érheti el.
Az összetett szerszámok más megközelítést alkalmaznak. Több vágási műveletet - végeznek kivágással és átszúrással, például - egyidejűleg egyetlen nyomómozdulattal egy állomáson. Az összetett sajtolószerszámok sajtolási folyamata kivételesen lapos, sorjamentes részeket eredményez, így ideálisak alátétekhez, alátétekhez és tömítésekhez, ahol a laposság tűrése kritikus.
| A típus | Tipikus hangerő tartomány | Alkatrész összetettsége | Relatív átfutási idő | Relatív szerszámköltség | Legjobb ROI Amikor... |
|---|---|---|---|---|---|
| Egy{0}}állomás | Alacsonytól közepesig | Egyszerű (egy művelet) | Rövid | Alacsony | Az éves mennyiség ~10 000 rész alatt marad, vagy másodlagos műveletekre van szükség |
| Progresszív | Magastól Nagyon magasig | Közepestől magasig (hajlítások, formák, piercingek) | Hosszú | Magas | A mennyiség meghaladja a ~50,000+ részt/év ismétlődő geometriával |
| Átruházás | Közepestől magasig | Nagyon magas (nagy, mélyen{0}}húzott) | Hosszú | Nagyon magas | Az alkatrészek túl nagyok a szalaghoz, vagy mély húzást igényelnek |
| Összetett | Alacsonytól magasig | Alacsony (lapos, több{0}}vágású profilok) | Mérsékelt | Közepes | A laposság és a koncentrikusság többet számít, mint a komplexitás kialakítása |
A pénzügyi logika egyértelmű: a nagyobb szerszámbefektetés csak akkor térül meg, ha a mennyiség elég gyorsan amortizálja. Egy progresszív szerszám, amely ötször-tízszer többe kerül, mint egy{1}}állomás beállítása, még mindig alacsonyabb teljes birtoklási költséget eredményezhet, ha az éves kereslet indokolja az automatizálást. Ezzel szemben, ha túlzottan -befektetést hajtunk végre egy összetett átviteli szerszámba egy kis mennyiségű-alkatrészért, az olyan szerszámokba zárja a tőkét, amelyek soha nem érik el a fedezeti pontot.
Az első stratégiai döntés, hogy a vágószerszám-architektúrát a gyártási valósághoz igazítsa. De még a megfelelő szerszámtípus is alulteljesít, ha belső alkatrészei rosszul vannak meghatározva -, ami elvezet minket ahhoz, hogy valójában mi van az összeállításban, és hogyan járulnak hozzá az egyes darabok a bélyegzési ciklushoz.
Kulcsfontosságú alkatrészek a sajtolószerszám-szerelvény belsejében
Egy sajtolószerszám-készlet úgy nézhet ki, mint egy présbe csavarozott tömör acéltömb, de törje fel, és tucatnyi, egymástól függő sajtolószerszám-alkatrészt talál majd egymással összhangban. Amikor az egyik alkatrész kicsúszik a specifikációból, az egész rendszer úgy érzi, hogy - sorja jelenik meg, a csíkok elakadnak, és az ütések bepattannak. Ha megérti, hogy ezek a részek hogyan hatnak egymásra, a mérnökök és a vásárlók közös szókincshez jutnak a szerszámok meghatározásához és a problémák gyorsabb diagnosztizálásához.
Felső és alsó vágószerelvények
Minden fém matricakészlet két szerkezeti féllel kezdődik: a felső saru a préshengerhez, az alsó sarucsavarok pedig a préságyhoz csatlakoznak. Ezek a nehéz acéllemezek szolgálnak az összeállítás minden más alkatrészének alapjául. Gondoljon rájuk úgy, mint az alvázra -, ha a tonnatartalom alatt meghajlanak vagy eltolódnak, semmi sem marad a folyásirányban egy vonalban.
Precíziós vezetőcsapok és perselyek kötik össze a két felét, megtartva az igazítást 0,0001 hüvelyk pontossággal a préslöket során. A golyóscsapágy-vezetőcsapok iparági szabvánnyá váltak könnyű szétválasztásuk és következetes követésük miatt. A lyukasztótartók és a támasztólemezek elosztják az ütközési terhelést a felső cipőben, megakadályozva a helyi feszültséget, amely megrepedhet az egyes ütéseknél vagy deformálná a rögzítőzsebeket.
Alkatrészek vágása és alakítása
Itt történik a tényleges munka. A fémlemez lyukasztók és matricák minden állomáson kölcsönhatásba lépnek, hogy levágják, meghajlítsák és a szalagot a végső geometriájává formálják. Minden alkatrésznek van egy meghatározott feladata a bélyegzési cikluson belül:
- Ütések- Nyomja a fémlemezbe lyukak kiszúrásához vagy profilok vágásához; kerek, hosszúkás, négyzet alakú és egyedi orrformákban kapható.
- Die gombok- Biztosítsa az ellentétes vágóélt, amely illeszkedik a lyukasztóhoz, az anyagvastagság 5-10%-ával eltolva, hogy tiszta nyírást hozzon létre.
- Pilóták- Kúpos tűk, amelyek minden állomáson megtalálják a csíkot, biztosítva a pontos emelkedést és a jellemzők helyzetét a folyamat során.
- Lehúzó (rugós és tömör)- Vágás közben tartsa laposan a csíkot, és emelje ki a lyukasztóból; a rugós csupaszítók szabályozott szorítóerőt tesznek lehetővé, míg a tömör lehúzók merevséget biztosítanak a nehéz vágásokhoz.
- Bélyegző szerszámemelők- Emelje fel az állomások közötti sávot, hogy törölje a formált elemeket és csökkentse a húzást, lehetővé téve a zökkenőmentes adagolást.
- Nyomópárnák- Alkalmazzon szabályozott lefelé irányuló erőt az alakítási műveletek során, hogy megakadályozza a gyűrődést és szabályozza az anyagáramlást a szerszámüregbe.
- Nyomórugók (mechanikus és nitrogén)- Adja meg a csupaszítókat, emelőket és nyomóbetéteket működtető erőt; A nitrogén gázrugók nagyobb erőt biztosítanak egy kompakt csomagolásban.
- Tartók- Rögzítse a lyukasztószerszámokat és a szerszámgombokat a helyükön, lehetővé téve a gyors cserét a teljes bélyegzőszerszám-készlet szétszerelése nélkül.
Ezek a bélyegzőszerszám-alkatrészek nem működnek elszigetelten. A pilóták az ütések bekapcsolása előtt megtalálják a szalagot. A lehúzók laposan rögzítik az anyagot, így a vágás tiszta. A préselési ciklusok után a sajtolószerszám-emelők felemelik a szalagot, így az továbbhaladhat a következő állomásra anélkül, hogy megakadna a formált elemeken. Mindegyik elem az előtte lévőtől függ, hogy - kihagy egy ütemet, és elakadt csíkok vagy csigák húzódnak.
Segédrendszerek és érzékelők
A modern fémprésszerszámok egyre gyakrabban tartalmazzák az elektronikus felügyeletet alapfelszereltségként, nem pedig opcionális kiegészítők{0}}.Die védelmi rendszerekvalós időben észleli az anyagmozgást és a kritikus eseményeket, megelőzve az elakadásokat és a költséges szerszámösszeomlást. A leggyakoribb szenzortípusok a következők:
- Elakadás érzékelők- Ellenőrizze a szalag helyzetét, mielőtt a prés befejezné a löketét, és leállíthatja a ciklust, ha az anyag nem halad előre megfelelően.
- Csiga érzékelők- Figyelje a csigák kilökődését, hogy megbizonyosodjon arról, hogy a vágott anyag kiüríti a szerszám üregét, megakadályozva a vágóéleket károsító csigák felhalmozódását.
- Force monitorok- Kövesse nyomon a löketenkénti mennyiséget, hogy megjelölje azokat a rendellenes terheléseket, amelyek törött ütésekre, anyageltolódásokra vagy eltolódásra utalnak.
Ezek az érzékelők a bélyegző szerszámkészletet passzív szerszámból aktívan felügyelt termelési eszközzé alakítják át. Megvédik az edzett szerszámokba való befektetést, miközben megőrzik az alkatrészminőséget több millió cikluson keresztül.
Természetesen még a tökéletesen meghatározott alkatrészek is alulteljesítenek, ha nem megfelelő anyag van mögöttük. Az acélminőség, a hőkezelés és az egyes bélyegekre, gombokra és formázóbetétekre alkalmazott felületi bevonat határozza meg, hogy a pontosság mennyi ideig tart gyártási terhelés mellett.
Anyagok és bevonatok, amelyek szabályozzák a hosszú élettartamot
Az acél sajtolószerszámok több millió cikluson át - tarthatnak tűréshatárokat, vagy néhány ezer ütés alatt elhasználódnak. A különbség gyakran abból adódik, hogy a tervezési fázis elején egyetlen döntést hoznak: melyik sajtolószerszám kerül az egyes vágó- és alakítóállomásokra, és hogy az kap-e felületbevonatot. Tegye ezt rendbe, és a szerszámok hosszabb ideig futnak az élezések között. Ha rosszul csinálja, már az első naptól fogva a sorjás, sápadt és idő előtti ütési hibákat kergeti.
Szerszámacél minőségek különböző alkalmazásokhoz
Nem minden szerszámacél viselkedik egyformán préselési tonnatartalom mellett. Az egyes fokozatok a keménységet, a szívósságot és a kopásállóságot eltérően cserélik ki, ami azt jelenti, hogy a legjobb választás attól függ, hogy a matrica valójában mit csinál - nagy sebességű-simítással, erős alakítással vagy valami a kettő között.
Íme az a négy minőség, amellyel a leggyakrabban találkozhat a sajtolt acélgyártás során:
- D2 (magas-szén-, magas-krómtartalmú)- A hideg-munkavégre-menő vakolás és piercinga kopás az elsődleges hibamód. A D2 kiváló éltartást és hosszú élettartamot biztosít az acéllemez sajtolási alkalmazásoknál, de mérsékelt szívóssága miatt sebezhető a nagy lökésterhelés hatására bekövetkező forgácsolás ellen.
- A2 (levegős{1}}edzés)- Kiegyensúlyozott középutat kínál a kopásállóság és a szívósság között, jobb méretstabilitással a hőkezelés során, mint a D2. Az A2 jó választás formázáshoz és mérsékelt-térfogatú vakoláshoz, ahol az ésszerű kopás mellett bizonyos ütésállóság is szükséges.
- M2 (molibdén gyorsacél{1}})- Magas hőmérsékleten is megőrzi keménységét, így alkalmas a nagy sebességű-progresszív szerszámgépekhez, ahol a súrlódási hő gyorsan felhalmozódik. Az M2 kiváló olyan forgácsolási alkalmazásokban, amelyek melegkeménységet igényelnek a kopásállóság feláldozása nélkül.
- S7 (ütésálló-)- Mindenekelőtt a szívósságot részesíti előnyben. Ha egy állomást erős ütközés éri - mélyhúzás, vágás vagy vastag, nagy szilárdságú acél -formázása - S7repedés nélkül elnyeli az ütéseket. Kopásállósága kisebb, ezért a legjobban párosítható bevonatokkal, vagy formázásra van fenntartva, nem pedig vágásra.
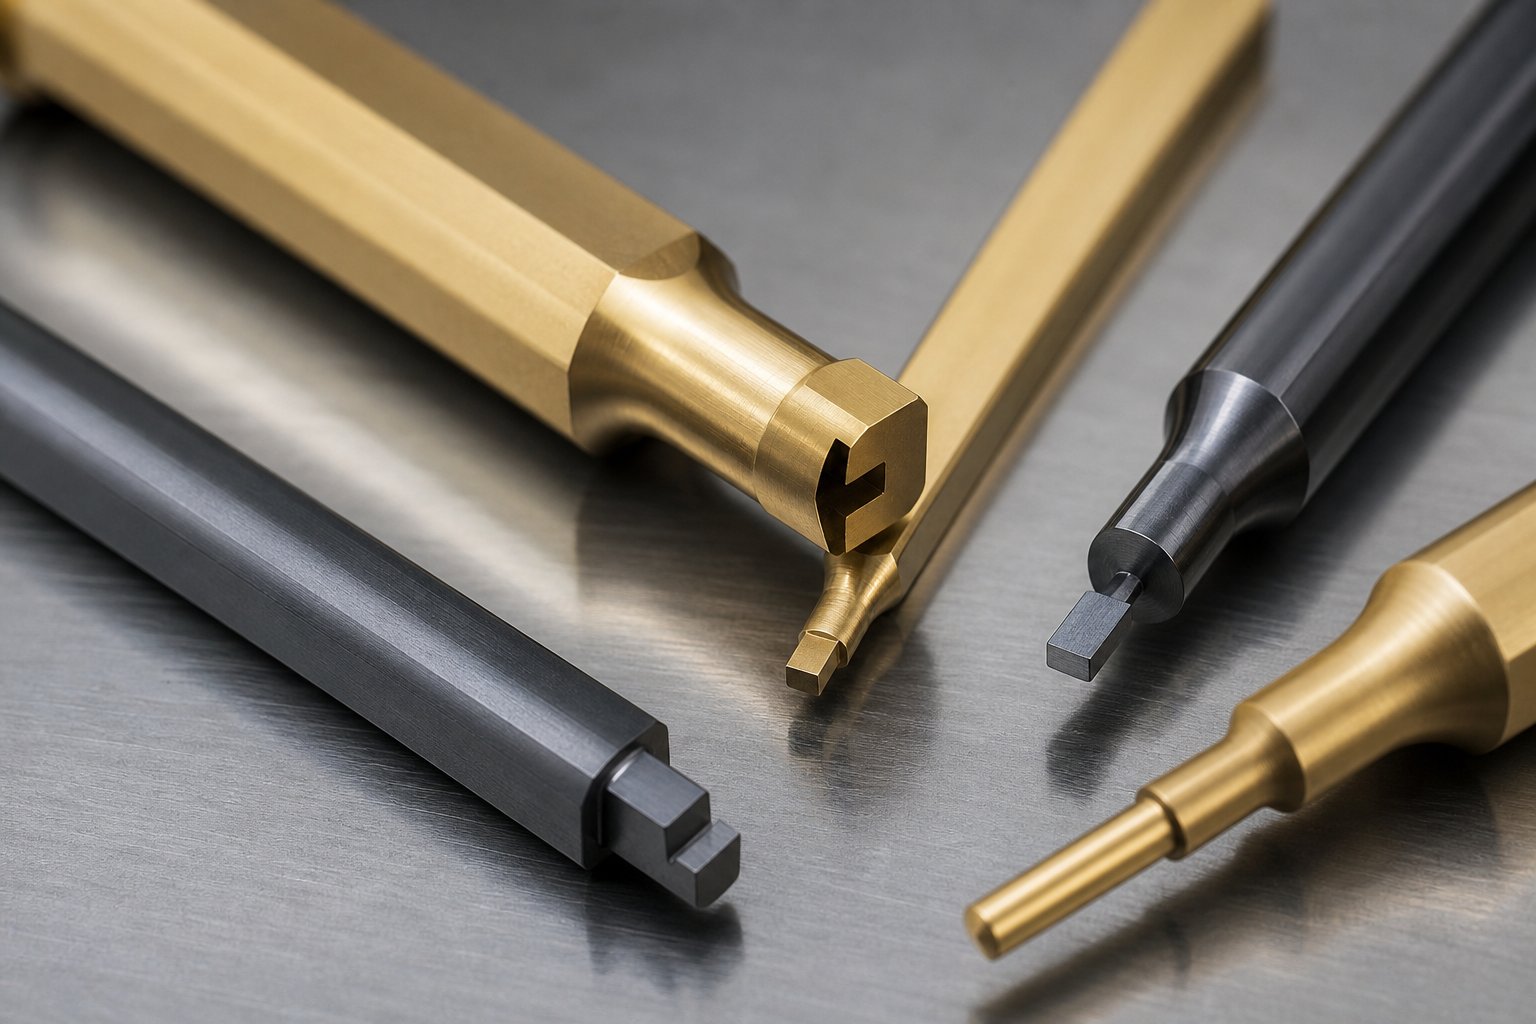
Extrém-kopásálló állomások esetén, ahol még a D2 sem tud lépést tartani - gondolkodjon hosszú ideig-progresszív matricák csiszolóanyagok kivágásával - a keményfém sajtolószerszámokhoz használjon volfrám-karbid betéteket. A keményfém drasztikusan nagyobb keménységet és kopásállóságot biztosít, mint bármely szerszámacél, bár a ridegség ára. A keményfém lapkákat általában bizonyos erősen-kopásos állomásokon az acéltartókba-nyomják, ahelyett, hogy egy egész szerszámot keményfémből építenének.
Felületi bevonatok, amelyek meghosszabbítják az élettartamot
Még a legjobb sajtolószerszámok is részesülnek a felületi bevonatból, amely csökkenti a súrlódást és megakadályozza, hogy a munkadarab anyaga hozzátapadjon a szerszámfelületekhez. A PVD-bevonatok (fizikai gőzleválasztás) vékony, kemény filmet adnak hozzá, - jellemzően 2-10 mikron - anélkül, hogy jelentősen megváltoztatnák az alkatrész méreteit, vagy utólagos-bevonatcsiszolást igényelnének.
Az acélbélyegző szerszámok leggyakoribb lehetőségei a következők:
- TiN (titán-nitrid)- 2200 HV körüli keménységű általános-célú bevonat. Csökkenti a súrlódást a szénacél sajtolásnál és az enyhe acél simításnál, meghosszabbítva az élezési intervallumokat a könnyű{5}}-közepes terhelésű műveleteknél.
- TiCN (titán-karbonitrid)- Keményebb, mint a TiN körülbelül 3400 HV-on, alacsonyabb súrlódási együtthatóval (0,2 versus 0,6 a TiN esetében). A TiCN különösen hatékony a rozsdamentes acél alakítására, ahol a ragasztókopás és a sápadtság a domináns meghibásodási mód.
- CrN (króm-nitrid)- Alacsony belső feszültség, kiváló tapadás és magas korrózióállóság jellemzi. A CrN jól működik alumínium sajtolószerszámokon, ahol a puhább munkadarab anyag hajlamos felhalmozódni a bevonat nélküli szerszámfelületeken.
- DLC (Diamond{0}}Like Carbon)- A legalacsonyabb súrlódási együttható bármely általános PVD-bevonat közül (0,1 alatt), a keménység eléri a 4000 HV-ot. A DLC kiváló a rézötvözeteknél és az alumíniumnál, ahol a minimális felületi kölcsönhatás teljesen megakadályozza az epedést. Maximális bevonatvastagsága korlátozott, ezért a legmegfelelőbb formázási műveletekre, nem pedig erős simításra.
Összetettnek hangzik? A kiválasztási logika valójában egyszerű, - igazítsa a bevonatot a munkadarab anyagához, amely a legtöbb problémát okozza a bevonat nélküli szerszámoknál.
A szerszám anyagának és a munkadarab fémnek megfelelő
Minden fémlemez ötvözet különböző feszültségeket fejt ki a szerszámra. A hidegen hengerelt acél bélyegzés közepes nyomtávon viszonylag elnéző - A D2 TiN-szel a legtöbb alkalmazást kezeli. Ezzel szemben a rozsdamentes acél ragasztó, és a munka-gyorsan megkeményedik, ezért erősebben-ötvözött acélokat és-kopásgátló bevonatot igényel. A nagy -szilárdságú acél hatalmas alakító terheléseket generál, amelyek ütésálló-minőséget igényelnek. Az alumínium pedig annak ellenére, hogy puha, megfelelő kenés és bevonat nélkül agresszíven rakódik le a szerszámfelületeken.
| Munkadarab anyaga | Fő kihívás | Ajánlott Die Steel | Ajánlott bevonat | Megjegyzések |
|---|---|---|---|---|
| Lágy/szénacél (CRS) | Csiszoló kopás | D2 vagy A2 | Ón | Szabványos párosítás hidegen hengerelt acél sajtoláshoz; hosszú élettartam alapvető karbantartással |
| Rozsdamentes acél (300/400 sorozat) | Ragasztó kopás, epedés | A2 vagy D2 (kerülje a magas-Cr-t a magas-Cr munkadarabon) | TiCN vagy AlCrN | A D2 és a rozsdamentes kohászati hasonlóság mikro-hegesztést okozhat; A TiCN gát kritikus |
| Nagy-szilárdságú acél/AHSS | Extrém alakító terhelések, ütéstörés | S7 (formázás) vagy M2 (vágás) | TiAlN vagy TiCN | Szívósság alakító állomásokhoz; forró keménység a nagy sebességű{0}}vágóállomásokhoz |
| Alumíniumötvözetek | Anyagfelhalmozás, pontozás | A2 vagy D2 | CrN vagy DLC | Az alacsony súrlódású{0}}bevonatok megakadályozzák az alumínium tapadását; szélesebb lyukasztó-a-metszéshez szükséges távolság |
| Réz / sárgaréz ötvözetek | Gépelés, felületjelölés | D2 vagy A2 | DLC | Az ultra-alacsony súrlódás megakadályozza az átvitelt; a polírozott szerszámfelületek növelik a bevonat hatékonyságát |
Egy részlet, amely megragadja a vásárlókat: a lyukasztó-a-a vágás távolságát is anyag szerint kell módosítani. A lágyabb fémek, például az alumínium kisebb hézagot igényelnek (általában az anyagvastagság 5%-a oldalanként), míg a nagy szilárdságú acélnak több (akár 12-15%) szükséges a túlzott lyukasztás elkerülése érdekében. A megfelelő sajtolószerszám-acél és bevonat kombináció kiválasztása csak akkor működik, ha a mechanikai kialakítás is alkalmazkodik a munkadarab tulajdonságaihoz.
Az anyagválasztás megadja a szerszám potenciális élettartamát. Ennek a lehetőségnek a felismeréséhez azonban olyan tervezési és építési folyamatra van szükség, amely a mérnöki szándékot fizikai szerszámokká alakítja át anélkül, hogy új hibapontokat vezetne be az út során.
A modern bélyegzőszerszámok tervezése és gyártása
A bélyegzőszerszám-ajánlat nem csupán egy acéltömb árcédulája. Minden átfutási idő becslése és költségadata mögött egy több-fázisú mérnöki munkafolyamat húzódik meg, amely a 2D alkatrésznyomatot edzett, nyomós{3}}szerszámokká alakítja. Ennek a bélyegzőszerszám-tervezési folyamatnak a megértése segít a mérnököknek reális elvárások felállításában, és megadja a beszerzési vezetőknek azt a kontextust, amelyre szükségük van annak értékeléséhez, hogy a beszállító idővonalának valóban van-e értelme.
A résznyomtatástól a Die Concept elrendezésig
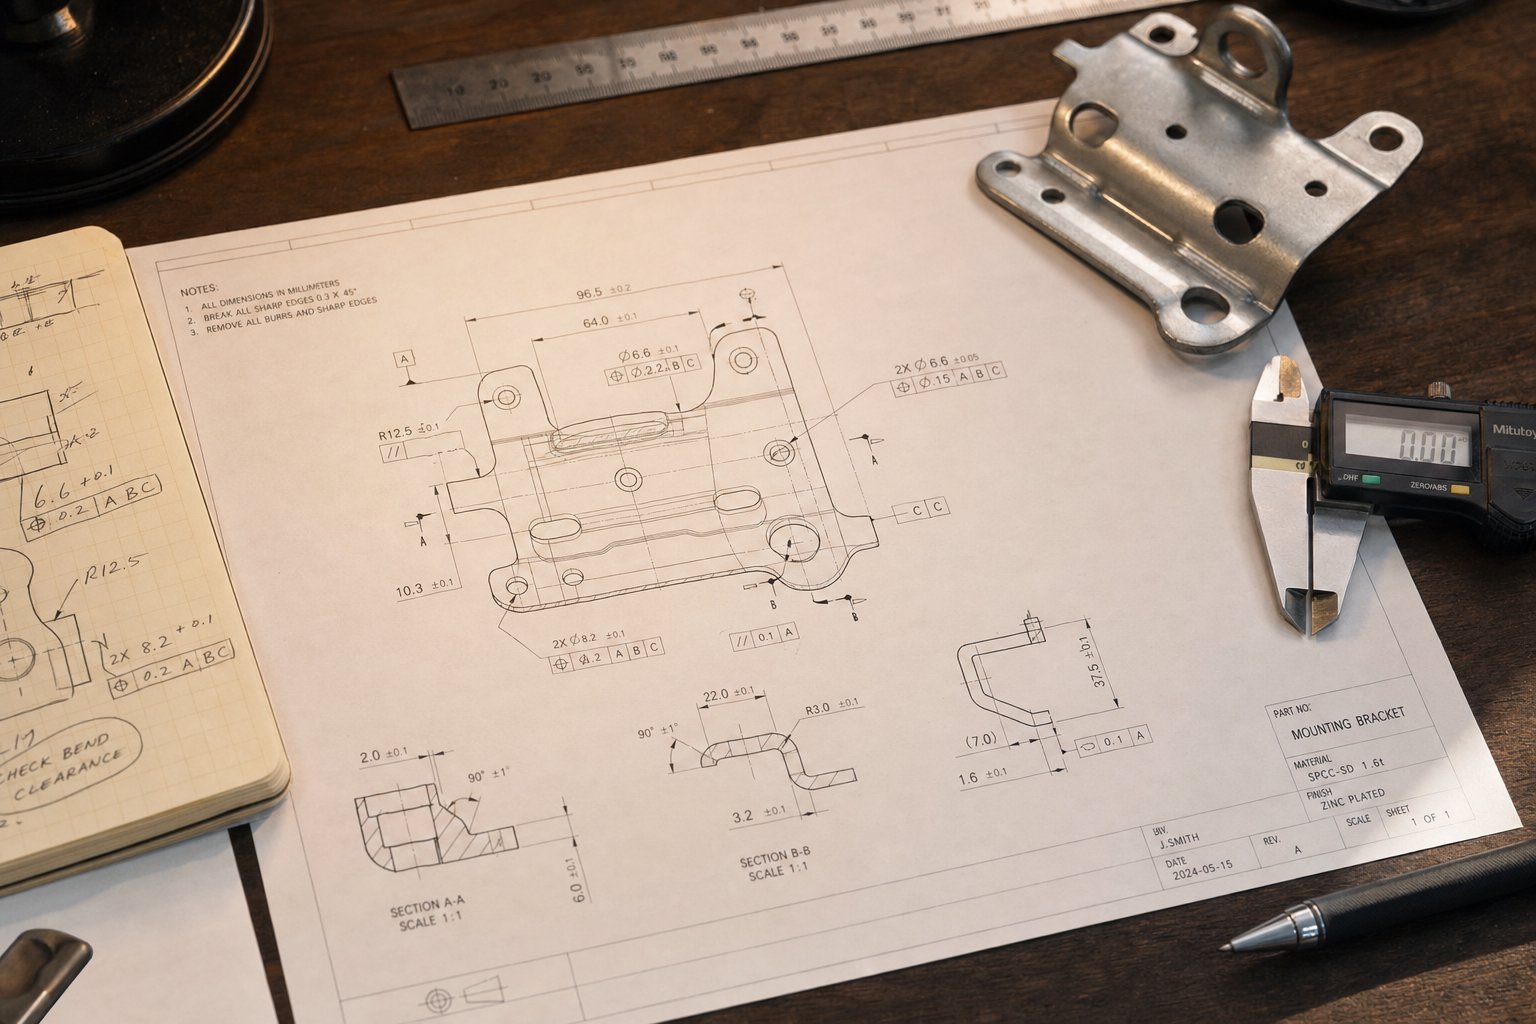
Minden bélyegzéstervezési projekt ugyanúgy kezdődik: a tervező megkapja a GD&T feliratokkal, anyagspecifikációkkal és gyártási mennyiségi célokkal - kiegészített alkatrésznyomatot -, és elkezdi a fordított-tervezést, hogyan készítse el ezt a geometriát lapos fémlemezből.
Az első feladat a folyamat sorrendjének meghatározása. Mely funkciók tűnnek el először? Hol fordulnak elő kanyarok? A részhez sorsolás kell? MintArt Hedrick megjegyzi a The Fabricatorban, a folyamatlépések pontos száma a munkadarab anyagától, az alkatrész összetettségétől és a tűréskövetelményektől függ. Egy egyszerű konzolnak négy vagy öt állomásra lehet szüksége. A több hajlítással és lándzsával rendelkező kontúros autóipari kliphez tizenöt vagy több kell.
A progresszív matricák esetében ez az elemzés egy szalagelrendezést (- felülnézetet) állít elő, amely megmutatja, hogyan halad a fémszalag az egyes állomásokon. A csík elrendezése meghatározza:
- Az állomások száma és a műveletek sorrendje (szúrás, bevágás, forma, levágás)
- Carrier web design - függetlenül attól, hogy a szalag lapos marad (szilárd hordozó), vagy rugalmas tartókra van szükség a magasságváltozásokhoz és az anyagáramláshoz
- Hulladékleválasztási stratégia - hogyan hagyja el a hulladékanyag a szerszámot a nyílásokon keresztül vagy az oldalakon
- A hangmagasság távolsága - a pontos előrelépés nyomóvonásonként, amely nyilvántartja a funkciókat az állomások között
A szalaghasználat az az eset, amikor a fémbélyegző szerszám kialakítása közvetlenül befolyásolja az anyagköltséget. Az a beágyazási stratégia, amely maximalizálja a szalagszélességenkénti alkatrészek számát, csökkenti a selejt százalékos arányát, néha drámaian. A több millió alkatrészből álló, nagy mennyiségű-szórás esetén még az anyagfelhasználás 2-3%-os javulása is több tízezer dollárt takaríthat meg évente. A tervezők ezt a hordozószilárdság gyakorlati korlátaival ellensúlyozzák – a hordozószalagnak elég merevnek kell lennie ahhoz, hogy kihajlás nélkül táplálja a szalagot, különösen vékony anyagoknál, ahol a merevség korlátozott.
Az üresjárati állomások (nem munkát végző pozíciók) gyakran megjelennek a koncepció elrendezésében is. Ezek lehetővé teszik az erősebb szerszámrészek, a megfelelő csigák közötti távolságot, vagy egyszerűen elegendő fizikai helyet a bonyolult alakítási műveletek között. Ha kihagyjuk őket, hogy megtakarítsuk a szerszám hosszát, az általában később karbantartási fejfájással jár vissza.
CAE szimuláció és megvalósíthatósági elemzés
Képzelje el, hogy hat számjegyet fektet be az edzett szerszámokba, hogy az első próbaüzem során felfedezze, hogy az alkatrész húzás közben ráncosodik, vagy a tűréshatáron túl visszaugrik. Egy évtizeddel ezelőtt ez a forgatókönyv gyakori volt. Napjainkban a végeselem-elemzés (FEA) és a formázási szimuláció megoldja ezeket a problémákat az acél vágása előtt.
A lemezalakítási szimuláció számítási modelleket használ annak előrejelzésére, hogyan viselkedik a nyersdarab présterhelés alatt. A szoftver figyelembe veszi az anyagtulajdonságokat (folyószilárdság, nyúlás, nyúlási edzés), a szerszám geometriáját, a súrlódási feltételeket és a folyamat paramétereit, mint például a nyersdarab tartóereje és a préselési sebesség. Ezután jelzi a lehetséges hibákat:
- Vékonyodás és hasadás- Azok a területek, ahol az anyag túlnyúlik a képződési határán, ami megjósolja, hol jelennek meg repedések a fizikai vizsgálatok során
- Gyűrődés- Kompressziós instabilitási zónák, jellemzően a karimás területeken vagy a mély{1}}húzott sarkokban, ahol az anyagáramlás nem szabályozott
- Visszarugózás- A rugalmas visszanyerés, amely miatt a formált részek eltérnek a tervezett geometriától a nyomóerő eltávolítása után, ami különösen problémásnagyszilárdságú-acélok és alumíniumötvözetek
Miért számít ez a bélyegzés teljes gyártási folyamata szempontjából? A szimuláció a korábban három vagy négy fizikai prototípus iterációt virtuális ciklusokká tömöríti, amelyek egyik napról a másikra futnak. Minden egyes fizikai próba{1}}hetek átfutási időbe és több ezer próbaanyagba kerülhet. Már egy iteráció kiiktatása is sokszorosan megtérül a szimulációs szoftvernek.
A haladó megoldók megjósolják a minimális préserő-szükségletet is, segítve a gyártástervezőket annak megerősítésében, hogy a tervezett prés megfelelő tonnatartalommal rendelkezik-e a szerszámgyártás megkezdése előtt. Egyes platformok még a szerszám terhelés alatti elhajlását is szimulálják, felfedve, hogy magának a szerszámnak a rugalmas alakváltozása hogyan befolyásolhatja az érintkezési nyomást, és ennek következtében az alkatrész minőségét hosszú távon. Ez a betekintési szint a fémbélyegzés gyártási folyamatát a próba-és-hibából prediktív fegyelemmé alakítja át.
CNC megmunkálás, huzal szikraforgácsolás és összeszerelés
Az érvényesített terv lezárásával megkezdődik a fizikai felépítés. A szerszámok és szerszámok gyártása egy olyan sorrendet követ, amely megőrzi a CAD-ben megállapított méretpontosságot az anyageltávolítás és az edzés minden szakaszában:
- Durva megmunkálás- A CNC-marók eltávolítják az ömlesztett anyagot a sajtolópapucsokról, a lyukasztótartókról és a szerszámblokkokról, így 0,010-0,020 hüvelyk készlet marad a befejező műveletekhez. A modern nagysebességű megmunkáló központok közvetlenül a CAD modellből generált 3D szerszámpályákat futtatják, kiküszöbölve a kézi értelmezési hibákat.
- Hőkezelés- Az alkatrészek a cél Rockwell-értékekre edzettek (általában HRC 58-62 acélok, például D2, HRC 54-58 acélok alakításához). A vákuum-hőkezelés minimalizálja a torzítást és a felület széntelenítését.
- Fejezze be a csiszolást- A felületi csiszolók és a hengeres csiszolók az edzett alkatrészeket a végső méretre és a felületminőségi követelményekre teszik. A matricacipők síksága 0,0002 hüvelykben marad a teljes lemezen.
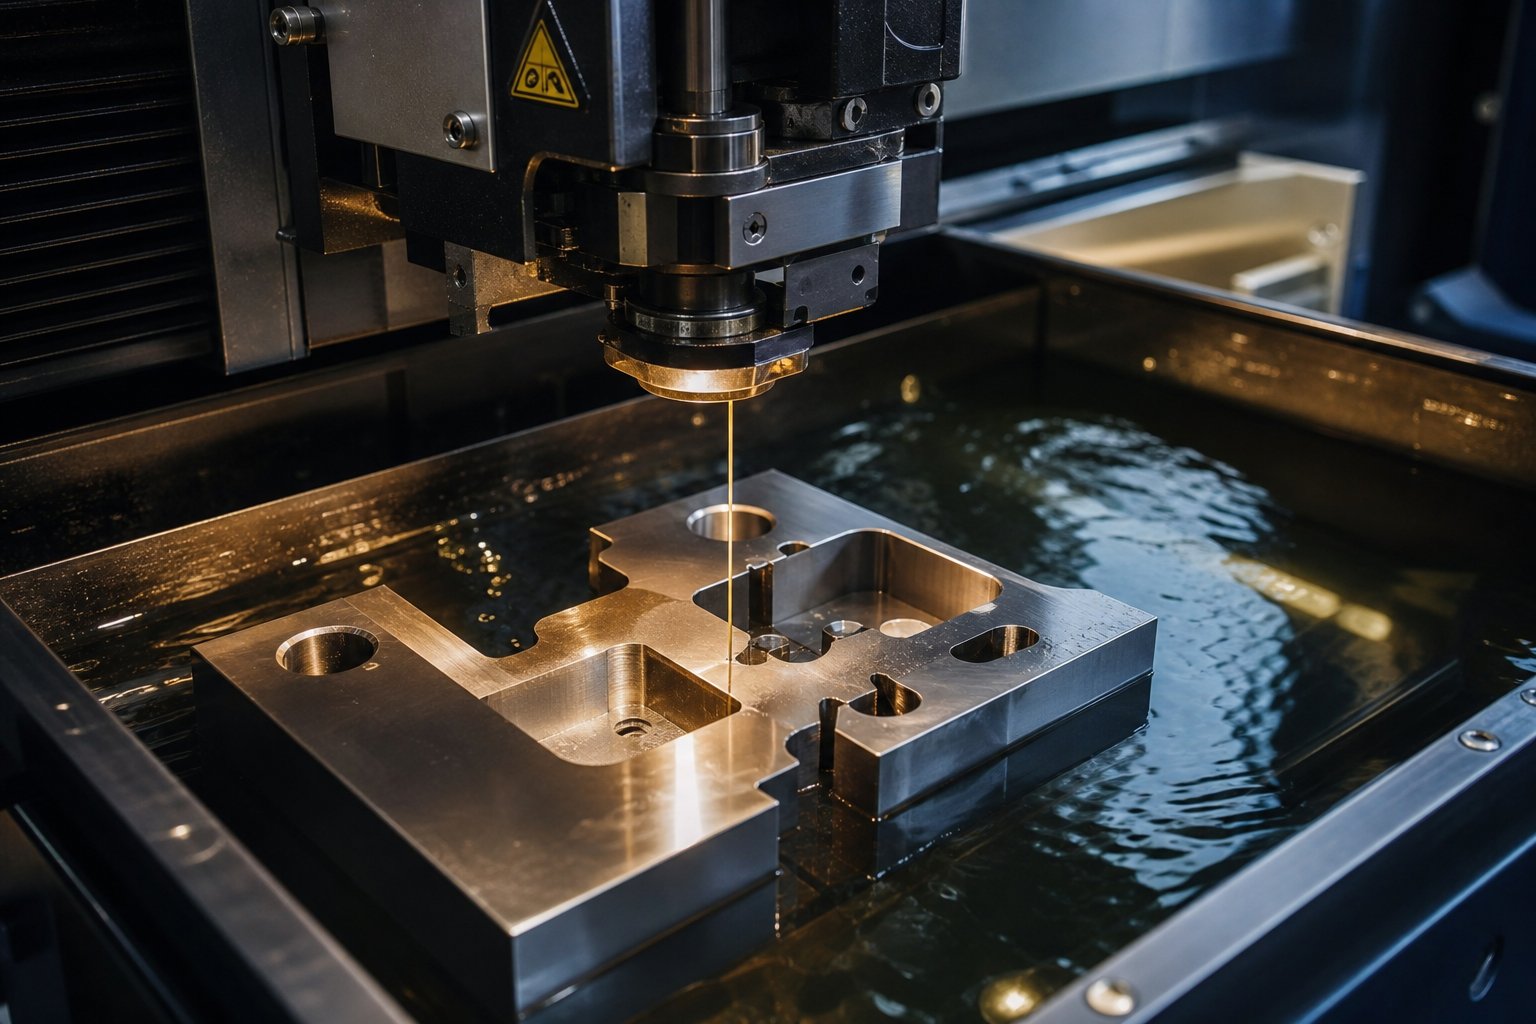
- Huzal EDM- A gazdaságosan nem köszörülhető összetett lyukasztó- és présszerszám-profilok esetén a huzal elektromos kisülési megmunkálása +/- 0.0001 hüvelyk tűréssel vágja az edzett acélt. A huzalos szikraforgácsolás elengedhetetlen a bonyolult záróprofilokhoz, a szűk -sugarú szerszámnyílásokhoz és a szabálytalan átszúrási geometriákhoz.
- Végső összeszerelés és illeszkedés ellenőrzése- Minden alkatrész a szerszámpapucsba szerelhető. A lyukasztó-a-alakvonal beállítását optikai méréssel vagy kék-festék érintkezési ellenőrzésével igazoljuk. A vezetőcsap és a persely hézaga megerősítve. Az elkészült összeállítás zárt-magasságellenőrzésen és száraz-ciklus-ellenőrzésen esik át, mielőtt bármilyen anyag kerülne a szerszámba.
A digitális szál - a CAD-modelltől a CAM-eszköz útvonaláig a CMM-ellenőrzési jelentésekig - biztosítja a gyártási szerszámok méretbeli konzisztenciáját a folyamat minden lépésében. Ha egy vezetékes EDM-profilt közvetlenül ugyanabból a 3D-s modellből programozunk, amelyet a formázási szimulációban használunk, akkor nincs lehetőség átírási hibákra vagy kézi újraértelmezésre. Ez a folytonosság az, ami elválasztja a precíziós bélyegzőszerszámot az olyan összeállítástól, amelyhez hetekig tartó kézi-felszerelés szükséges a kipróbáláskor.
A vevők számára ennek a munkafolyamatnak a megértése megmagyarázza, hogy az éles{0}}minőségű szerszámok hiteles átfutási ideje általában 8–16 hét. Minden fázis az utolsóra épül, és egy lépéssel sietve - a szimuláció kihagyása, a hőkezelés rövidre-levágása, az illeszkedés ellenőrzésének kiküszöbölése - problémákat okoz, amelyek a gyártás során meghibásodásként jelentkeznek. Ezek a hibák és az, hogy hogyan diagnosztizálják őket, mielőtt egymásra torkollnának, pontosan az, ami elválaszt egy jól-karbantartott szerszámot attól, amely minden műszakban felemészti a margót.
Meghibásodási módok és megelőzésük
Egy kocka több millió ciklust képes túlélni, vagy heteken belül elkezdhet hulladékot termelni. A különbség ritkán adódik egyetlen katasztrofális eseményből. A fémbélyegző szerszámok legtöbb meghibásodása fokozatosan alakul ki - a kopás halmozódik fel, a hézagok eltolódnak, a kenés romlik -, amíg a folyamat át nem lép egy küszöböt, és az alkatrészek hirtelen kiesnek a specifikációból. Ha tudja, hol kell először keresni, több órányi sajtóleállást és több ezer bélyegzőszerszám-javítási költséget takarít meg.
Gyakori meghibásodási módok és kiváltó okok
Amikor a minőség félúton -csúszik, az ösztön a nyilvánvalót okolja: egy törött ütést vagy egy tompa élt. De a látható sérülés általában egy sokkal korábban elkezdődött láncreakció végstádiuma. Amint azt a progresszív vágószerszám-kutatások mutatják, a sorja növekedése, a csigák húzása, a táplálás instabilitása és a méretbeli eltolódás gyakran ugyanannak a kopásnak a tünetei, nem pedig elszigetelt hibák.
Vegye figyelembe az ütéstörést. A lyukasztó nem pattan el figyelmeztetés nélkül - először forgácsol, gyakran azért, mert a vezetőkopásból vagy a szalag eltolódásából eredő oldalirányú terhelés a feszültséget a vágóél egyik oldalán koncentrálja. Hasonlóképpen, a túlzott sorjaképződés azt jelzi, hogy a lyukasztó sajtoló élek effektív nyírási geometriájukon túl eltompultak, növelve a csupaszítási ellenállást, és megnövelve a csigák behúzásának kockázatát a következő löketnél.
Íme a meghibásodási módok, amelyekkel a leggyakrabban találkozhat egy stancolt sajtológépen, párosítva a kiváltó okokkal és a javító intézkedésekkel:
- Lyukasztótörés vagy forgácsolás- Alapvető ok: hibás beállítás, túlzott hézag az egyik oldalon, nem megfelelő alátámasztás vagy nem megfelelő szerszámacél az alkalmazáshoz. Javító intézkedés: ellenőrizze a vezetőcsap és a persely állapotát, ellenőrizze a hézag egyenlőtlen eloszlását, ellenőrizze, hogy a lyukak megmaradtak-e a tartókban, és értékeljék, hogy az acélminőség megfelel-e a munkadarab keménységének.
- Túlzott sorjaképződés- Kiváltó ok: kopott vágóélek, elégtelen lyukasztás-a vágáshoz-vagy késleltetett élezési időközök. Javító intézkedés: ellenőrizze az élek állapotát a sajtolószerszám-lyukasztókon és a szerszámgombokon, mérje meg a tényleges hézagot hézagmérőkkel, és állítson össze élezési ütemtervet a löketszám alapján, nem csupán vizuális ellenőrzéssel.
- Csigahúzás- Alapvető ok: vákuumtapadás a lyukasztó felülete és a csigák között, kopott lyukasztóélek, amelyek növelik a lecsupaszítási ellenállást, vagy nem megfelelő a hulladék eltávolítása. Javító intézkedés: adjon hozzá levegőfúvó rendszereket vagy rugós kilökőket, ellenőrizze, hogy a csigák leejtési útvonalai szabadok-e, és állítsa vissza a lyukasztó él állapotát újraköszörüléssel.
- Galling (anyagfelvétel a szerszám felületén)- Kiváltó ok: nem megfelelő kenés, szűk alakítási hézagok, felületi érdesség a szerszám érintkezési felületein, vagy kohászati hasonlóság a szerszám és a munkadarab anyagai között. Javító intézkedés: polírozza ki az érintett szerszámfelületeket, ellenőrizze, hogy a kenőanyag kijuttatása eléri-e az érintkezési zónákat, növelje a húzási hézagokat ott, ahol az anyag megvastagodik, és fontolja meg a-pattanásgátló bevonatok, például a TiCN vagy a DLC alkalmazását.
- Idő előtti kopás több állomáson- Kiváltó ok: a szalag pozicionálásának instabilitása a kopott pilóták miatt, a vezetők leromlása vagy az adagolási időzítési hibák, amelyek kumulatív feszültséget okoznak a későbbi alkatrészeken. Javító intézkedés: ellenőrizze a vezetőcsap állapotát és a vezetőfurat nyúlását, ellenőrizze a betáplálás kioldásának időzítését, és ellenőrizze a sajtolószerszám bilincseinek és a szalagtartó szerkezeteknek a lazaságát.
Észre fog venni egy mintát: a legtöbb meghibásodás a beállításra, a hézagra, a kenésre vagy az időzítésre vezethető vissza, - nem pedig hirtelen anyaghiba. Pontosan ez az összekapcsolódás az oka annak, hogy a tapasztalt szerszámbélyegző fémműhelyek rendszerként kezelik ezeket a kiváltó okokat, nem pedig egyedi tüneteket kergetnek.
Az engedély és a tolerancia alapjai
A lyukasztás-a-hézag a legbefolyásosabb változó a vágási teljesítményben. Általában az oldalankénti anyagvastagság százalékában fejezik ki -, ami azt jelenti, hogy a 10%-os hézag a 0,060 hüvelykes papíron 0,006 hüvelyk távolságot jelent a lyukasztó éle és a matrica nyílása között mindkét oldalon.
Ahagyományos 10%-os szabályakkor jött létre, amikor a legtöbb présterem kizárólag alacsony{0}}szénacélból működött. Ez továbbra is ésszerű kiindulópont a lágyacélokhoz, de univerzális alkalmazása problémákat okoz. A nagyobb -szilárdságú acélok kisebb deformációval törnek, ezért gyakran jobban teljesítenek valamivel nagyobb hézag mellett (12-15%), hogy csökkentsék az ütési terhelést és az ütést. A lágyabb fémek, mint az alumínium vagy a réz, kevesebb hézagot igényelnek (5-8%), mert jobban deformálódnak a törés előtt, a túlzott hézag pedig borulást és szakadást okoz tiszta nyírás helyett.
Ha túl szűk a hézag, akkor megnövekszik a vágóerő, felgyorsul az élkopás, nagyobb a lecsupaszítási ellenállás és a lyukasztási hőmérséklet emelkedik. Ha túl széles a hézag, akkor túlzott sorja a szerszám oldalán, élborulás, méretváltozás és durva vágási felületek várhatók. Mindkét állapot lerövidíti az élezési ciklusok közötti intervallumot, és megnöveli a darabonkénti költséget a selejtezés és a nem tervezett karbantartás miatt.
A hézag is változik a kocka élettartama során. Ahogy a vágóélek kopnak és újraélesednek, a tényleges hézag kissé eltolódik -, különösen akkor, ha a köszörülés több anyagot távolít el az egyik alkatrészről, mint a másikról. A kumulatív köszörülési mélység nyomon követése és az alátétekkel történő kompenzáció stabilan tartja a folyamatot a szerszám teljes élettartama alatt.
Megelőző karbantartás tervezése
A reaktív karbantartás - megvárni, amíg az alkatrészek megromlanak a szerszám kinyitásához - a legdrágább fémbélyegzési technika, amelyet gyakorolhat. A strukturált megelőző ütemterv előre láthatóan tartja a kopást, és még azelőtt felfogja a károsodást, hogy az elérné az alkatrészt.
Egy hatékony keretrendszer négy területet fed le egymást átfedő időközönként:
- Élesítési intervallumok (löketszám-szám-alapú)- Az újraindítási aktiválási szabályokat a tényleges termelési adatokból állítsa be tetszőleges naptárak helyett. Kövesse nyomon a sorja magasságának trendjeit és a lehúzó erőt.bevált{0}}gyakorlati programokhasználjon konzisztens találatokat-szolgáltatásonként- a stabil vágási terhelések fenntartásához és a csupaszítási ellenállás csökkentéséhez.
- Alkatrész ellenőrzés (műszakos, napi, heti)- Ellenőrizze a pilóták, vezetők, rugók és rögzítők minden PM megállóhelyén. A rugócserének akkor kell elindulnia, ha a szabad hossz több mint 10%-ot esik, vagy repedés jelenik meg. A vezetőcsapokat és perselyeket minden lebontáskor kenni kell, és be kell húzni.
- Kenés ellenőrzése (műszakonként)- Győződjön meg arról, hogy a kenőanyag eléri az összes tervezett érintkezési zónát, különösen a keskeny lyukasztóállomásokat és a mélyen kialakított területeket, ahol a helyi éhezés akkor is előfordul, ha a teljes rendszer működőképesnek tűnik. Az elégtelen kenés zsírosodást, hőfelhalmozódást, felületi felszívódást és felgyorsult vezetőkopást okoz.
- Tartalék{0}}készlet (tervezett)- Készleten lévő fogyóeszközök - lyukasztók, szerszámgombok, rugók, vezérlőelemek és kopólemezek - a korábbi cseregyakoriság alapján. A kritikus betét kifogyása a futás közbeni -kikényszeríti az improvizációt, amely ritkán végződik jól.
A megfelelő karbantartás az eredeti szervizintervallum többszörösével meghosszabbíthatja a szerszám élettartamát. Az újjáépítés előtt kétmillió találatot elérő és a 200 000-nél meghibásodott kocka közötti különbség ritkán önmagában a kezdeti építési minőségben rejlik - ez az a fegyelem, hogy elkapják a kopást, miközben a korrekciós lépések még mindig olcsók és egyszerűek.
Az egyenlet fele, ha tudjuk, hogyan kell egy kocka futásban tartani. A másik fele -, amely elsősorban a megfelelő szerszámot határozza meg, hogy a karbantartás kezelhető maradjon, és a gyártási célok reálisak maradjanak -, attól függ, hogy milyen információk kerülnek be az ajánlatkérési csomagba.
Bélyegző szerszám megadása a beszerzéshez
A sikertelen gyártású szerszámok gyakran nem az építési minőségre vezethetők vissza, hanem arra, amit - vagy - nem közöltek az idézés szakaszában. A hiányos ajánlatkérési csomagok arra kényszerítik a szerszámkészítőket, hogy találgassanak a tűréshatárokat, a nyomáskorlátokat vagy a mennyiségi elvárásokat. Ezek a találgatások később olyan eszközökként jelennek meg, amelyek alulteljesítenek, túllépik a költségvetést, vagy teljesen kihagyják a szállítási dátumokat. Legyen szó egyedi fémbélyegző szerszámok beszerzéséről új termék bevezetéséhez, vagy az elöregedett szerszámok cseréjéhez, a teljes specifikációs csomag a leggyorsabb út a pontos árajánlathoz és a ténylegesen működő szerszámhoz.
Alapvető információk egy Die RFQ csomaghoz
Tekintse az ajánlatkérését úgy, mint azt a tervrajzot, amelyet a szerszámgyártó használ a szerszámok árazásához, megtervezéséhez és elkészítéséhez. Még egy kritikus adat hiánya is torzíthatja az árajánlatot, vagy olyan tervezési feltételezéseket vezethet be, amelyek ütköznek a gyártási valósággal. Íme, mit tartalmaz a teljes csomag:
- Résznyomat GD&T-vel- Teljesen méretezett rajz, amely magában foglalja a geometriai méretezést és a tűrésfeliratokat, a nullapont-struktúrát és a funkció szempontjából egyértelműen azonosított-kritikus- jellemzőket.
- Anyagspecifikáció és vastagság- Pontos ötvözetminőség (pl. ASTM A1008 CR, 304 SS, 5052-H32 alumínium), névleges vastagság és elfogadható vastagsági tartomány.
- Éves mennyiségi előrejelzés- Várható éves kereslet és a program teljes élettartama; ez határozza meg a szerszámosztály kiválasztását, az anyagválasztást és a karbantartás tervezését.
- A sajtó specifikációi- Tonnakapacitás, ágyméret, lökethossz, zárási magasság tartomány, betáplálás típusa és az automatizálási korlátozások (tekercsszélesség-korlátok, átadósín távolság).
- Szükséges tűréshatárok és kritikus méretek- Mely funkciók szigorú folyamatszabályozást igényelnek, szemben azok, amelyek el tudják fogadni a szabványos kiürítési tűréseket. Mintiparági esettanulmányok mutatják, a nem-kritikus funkciók túltűrése akár 20%-kal vagy még többel is megnövelheti a szerszámköltséget.
- Másodlagos műveletek- Bármely későbbi folyamat (menetfúrás, hegesztés, bevonat, összeszerelés), amely befolyásolja a sajtolt alkatrészek kilépését a szerszámból, vagy előírja a sorja{1}}irányának követelményeit.
Ha ezt az információt előre megadja, akkor elkerülhető az oda-vissza{0}}és-, amely késlelteti az idézést. Ezenkívül elegendő kontextust biztosít a szerszámgyártó számára ahhoz, hogy a potenciális gyártási problémákat korán - jelezze, mielőtt a szerszámozási dollárokat lekötné.
Kötet-előrejelzések és Die Class kiválasztása
Az éves mennyiség nem csak egy sor az ajánlatkérésnél. Ez határozza meg a teljes szerszámozási stratégiát. Az évi 5000 alkatrészre gyártott egyedi fémbélyegző szerszám alapvetően másként néz ki, mint az 5 millió darab gyártására tervezett.
A szerszámosztály a prototípus-minőségű lágy szerszámoktól (alumínium vagy lágyacél szerszámelemek, minimális edzés) az A osztályú edzett, prémium szerszámacélokból készült, keményfém betétekkel rendelkező, nagy{1}}kopású állomásokon gyártott gyártási szerszámokig terjed. A magasabb szerszámosztály nagyobb előzetes befektetést jelent, de alacsonyabb -darabköltséget és hosszabb élettartamot - ugyanaz a pénzügyi kompromisszum, mint a szerszámtípus kiválasztásánál, most már az alkatrész szintjén is alkalmazzák.
Egy egyedi fémbélyegző szerszámprogramot értékelő beszerzési menedzser számára a kulcskérdés a nullszaldó: mekkora éves volumen mellett térül meg a hozzáadott szerszámberuházás a csökkentett karbantartás, a kevesebb élezés és az átépítések közötti hosszabb időközök révén? Egy képzett szállító végigvezeti Önt ezen az elemzésen, ahelyett, hogy a legdrágább megoldást választaná.
A megvalósíthatóság és a beszállítói képesség értékelése
A teljes ajánlatkérési csomag pontos árajánlatot kap. De az árajánlat önmagában nem garantálja a gyártható fémbélyegző alkatrészeket. A feltüntetett geometria és a gyártásra kész -bélyegzésre kész alkatrészek közötti szakadékot a megvalósíthatósági ellenőrzés - hidalja át, és nem minden szállító fektet be ebbe a lépésbe.
Egy erre képes szerszámkészítő CAE formázási szimulációt használ annak ellenőrzésére, hogy az alkatrész geometriája, anyaga és tűrései elérhetőek-e, mielőtt elkötelezik magukat a végső szerszámtervezés mellett. A próba egy próbaprésen fut, majd megerősíti, hogy a szimuláció mit jósol, felfogja a visszaugrási eltéréseket vagy az anyagáramlási problémákat, amelyek csak valós préselési körülmények között jelennek meg.
A gyártók kedvelikYICHENstrukturálja munkafolyamatukat e teljes útvonal köré - a megvalósíthatósági elemzés és a CAE-szimuláció precíziós megmunkáláson, próbafutásokon és végső CMM-ellenőrzésen keresztül - egy fedél alatt. A beszerzési menedzserek és a szerszámmérnökök számára ez a végpontig-végig-végig terjedő képesség egyetlen felelősségi pontot jelent az egyedi bélyegző szerszámok specifikációitól az érvényesített gyártási szerszámokig, csökkentve a koordinációs költségeket, valamint az ajánlatkéréstől az első cikk jóváhagyásáig terjedő idővonalat.
A specifikációs és megvalósíthatósági folyamat leszűkíti a potenciális beszállítók körét. A megfelelő szerszámpartner kiválasztásához azonban a képességek értékelésére van szükség, túlmutatva - a berendezéseken, a minőségbiztosítási rendszereken és a műszaki mélységen, amelyek meghatározzák, hogy a szerszámok az ígéretek szerint teljesítenek-e, miután a gyártási szintre kerülnek.
A megfelelő bélyegzőszerszám-partner kiválasztása
Megadhatja a tökéletes ajánlatkérési csomagot, kiválaszthatja az ideális szerszám-architektúrát, és leszögezheti az anyagokat és a bevonatokat -, de ez a pontosság elpárolog, ha az Ön szerszámait építő szállító nem rendelkezik a kivitelezéshez szükséges műszaki mélységgel. A bélyegzőszerszám-gyártók értékelése túlmutat a jegyzett árak összehasonlításán. Ez azt jelenti, hogy ellenőrizni kell azokat a berendezéseket, rendszereket és mérnöki kapacitást, amelyek meghatározzák, hogy a fémbélyegző szerszámok a tervezettnek megfelelően működnek-e, miután elérik a gyártási sebességet.
Értékelendő műszaki képességek
A szerszámgyártó üzlete többet árul el, mint az árusító paklijuk. Amikor átsétál egy létesítményen - vagy áttekinti a képességekkel kapcsolatos dokumentációját -, keressen bizonyítékot a vertikális integrációra. A tervezést, szimulációt, megmunkálást és kipróbálást egy fedél alatt intéző beszállítók megszüntetik azokat a koordinációs hézagokat, amelyek hibákhoz vezetnek, amikor több szállító kezeli a különböző fázisokat.
Íme, ami a legfontosabb a fémbélyegző szerszámok gyártóinak értékelésekor:
- Házon belüli formatervezés és CAD/CAM kapacitás- Megerősíti, hogy a beszállító birtokolja a mérnöki teljesítményt, nem pedig kiszervezi a koncepciómunkát, amely elválasztja a tervezési szándékot a kivitelezéstől.
- CAE formáló szimulációs eszközök- Ellenőrzi a megvalósíthatóságot az acél vágása előtt, csökkentve a prototípus iterációit és a tömörítési időt.
- CNC megmunkáló központok (3 tengelyes és 5 tengelyes)- Olyan durva és simító megmunkálási pontosságot biztosít, amely az egész összeállítás során megtartja a szerszámblokk és a lyukasztótartó tűrését.
- Huzalos EDM képesség- Nélkülözhetetlen összetett lyukasztóprofilokhoz és szerszámnyílásokhoz, ahol a hagyományos köszörüléssel nem lehet elérni a kívánt geometriát vagy tűrést.
- Fúrócsiszolás és felületi csiszolás- Végleges méretpontosságot biztosít az edzett alkatrészeken, amely meghatározza a lyukasztást-a-a lyukasztó hézagának konzisztenciájához.
- CMM vizsgálati és metrológiai labor- Ellenőrzi az alkatrésznyomat minden kritikus méretét, mielőtt a matrica elhagyja a boltot, és nyomon követhető első-cikkadatokat biztosít.
- Próbanyomás elérhetősége- Lehetővé teszi a szerszámgyártó számára, hogy a tényleges anyagokkal, valós préskörülmények között ellenőrizze a szerszámok teljesítményét, és a problémákat a szállítás előtt észleli, nem pedig a gyártási rámpa során.
Miért olyan sokat számít a vertikális integráció? Minden szállítók közötti átadás értelmezési kockázatot rejt magában. Amikor az egyik műhely megtervezi a szerszámot, a másik megmunkálja az alkatrészeket, a harmadik pedig összeszereli és kipróbálja, a méretezési szándék minden egyes átmenetnél eltolódik. A láncot az elejétől a végéig egyetlen-forrású bélyegzőszerszám-gyártó irányítja.
Minőségi rendszerek és iparági szabványok
A minőségi fegyelem nélküli műszaki képességek következetlen eredményeket hoznak. A beszállító által birtokolt tanúsítványok a folyamatirányítás és a folyamatos fejlesztés iránti elkötelezettségüket jelzik -, különösen az autóipari vagy űrhajózási programokhoz szánt bélyegző szerszámok esetében, ahol a nyomon követhetőség nem-tárgyalható.
A matricagyártók értékelésekor két keretrendszer számít leginkább:
- ISO 9001 minőségirányítási rendszer- Dokumentált eljárásokat hoz létre a tervezési felülvizsgálathoz, a folyamatirányításhoz, az ellenőrzéshez és a korrekciós intézkedésekhez. Amint azt a precíziós szerszámokkal foglalkozó szakemberek megjegyzik, az ISO 9001 tanúsítvány bizonyítja, hogy a gyártó képes következetesen olyan termékeket gyártani, amelyek megfelelnek mind a szabályozási, mind a vevői követelményeknek.
- NAAMS (észak-amerikai autóipari metrikus szabvány)- Meghatározza a főbb OEM-ek által karbantartott szabványos szerszám-alkatrész-specifikációkat. A NAAMS szabványoknak megfelelő bélyegzőszerszámok és alkatrészek biztosítják a felcserélhetőséget és egyszerűsítik a karbantartást több szerszámprogram között.
Az autóipari alkalmazásokhoz az OEM-ek jóváhagyott szállítói listákat vezetnek, amelyek meghatározzák, hogy az 1. szintű beszállítók mely fémbélyegzőszerszám-gyártóitól szerezhetnek be. Ahhoz, hogy felkerüljön a(z) - listára, és ott maradhasson a - listákon, dokumentált minőségbiztosítási rendszerekre, rendszeres auditokra és bizonyított folyamatképességre van szükség. Az űrrepülési programok AS9100-követelményeket adnak hozzá, amelyek a repülési -kritikus nyomon követhetőséget a minőségi keretrendszerbe helyezik.
A kutatástól az ajánlatkérésig{0}}Kész döntés
Ebben a cikkben - szerszámtípusok, alkatrészek anatómiája, anyagválasztás, tervezési munkafolyamat, meghibásodás-megelőzés és beszerzési specifikációk - egyetlen gyakorlati döntés születik: melyik partner kapja meg az Ön szerszámprogramját?
A fenti értékelési kritériumok általánosan érvényesek bármely szerszámbeszállító értékelésekor. A teljes spektrumú - megvalósíthatósági elemzést, CAE-szimulációt, precíziós megmunkálást, próbaüzemeket és végső CMM-ellenőrzést egy fedél alatt - lefedő partner megtalálása azonban drámaian csökkenti a projekt kockázatát.YICHENpontosan ezt a -végpontig-végig kínáló lehetőséget kínál azoknak a gyártóknak, akik egyetlen-forráspartnert keresnek egyedi bélyegzőszerszámokhoz. Integrált munkafolyamatuk a szerszámmérnököket és a beszerzési menedzsereket a kezdeti megvalósíthatóságtól a validált gyártási szerszámokig vezeti, anélkül, hogy több szállító irányításával járó koordinációs többletet kellene.
Ha készen áll a kutatásról a cselekvésre, hozzon magával egy teljes ajánlatkérési csomagot (résznyomat, anyagspecifikáció, mennyiség, sajtórészletek), és kérje meg a leendő beszállítókat, hogy menjenek végig a folyamaton - a szimulációs eredményektől a próba{1}adatig. A fémbélyegzőszerszám-gyártók azok, akik meg tudják mutatni, hogy a minőségi tanúsítványokkal és ellenőrzési jegyzőkönyvekkel alátámasztott teljes útvonalon érdemes rászánni a szerszámok költségvetését.
Stamping Tool Die GYIK
1. Mi az a sajtoló szerszám és hogyan működik?
A bélyegzőszerszámok precíziós -mérnöki összeállítása edzett alkatrészekből -, beleértve a lyukasztót, a szerszámtömböt, a lehúzólemezt és a vezetőrendszert -, amelyek a prés belsejébe vannak szerelve. Amikor a préselés ciklikusan működik, szabályozott erőt fejt ki a lapos fémlemez vágására, hajlítására vagy háló{4}}formájú részekre formálására. A folyékony vagy hajlékony anyagokat formáló formákkal ellentétben a sajtolószerszámok szobahőmérsékleten mechanikai erő hatására átalakítják a szilárd fémet, lehetővé téve az azonos alkatrészek megismételhető előállítását 0,0002 hüvelyk tűréssel.
2. Melyek a sajtolószerszámok fő típusai, és mikor kell mindegyiket használni?
A négy fő típus az egy{0}}állomásos matricák, a progresszív matricák, a transzfer szerszámok és az összetett matricák. Az egy-állomásos szerszámok löketenként egy műveletet hajtanak végre, és kis---közepes mennyiségekhez, nagyjából évi 10 000 alkatrész alatt használhatók. A progresszív matricák egy lökettel több állomáson keresztül visznek át egy szalagot, így a legalacsonyabb-darabköltséget kínálják az évi 50 000 alkatrészt meghaladó mennyiség esetén. A transzfer szerszámok az egyes nyersdarabokat mozgatják az állomások között a nagy vagy mélyen húzott alkatrészekhez. Az összetett szerszámok egyidejűleg több vágási műveletet hajtanak végre a lapos, nagy pontosságú{13}}részeknél, például alátéteknél és alátéteknél.
3. Hogyan lehet megelőzni az olyan gyakori bélyegzési hibákat, mint a sorja és a lyukasztás?
A legtöbb sajtolószerszám meghibásodása inkább beállítási, hézagolási, kenési vagy időzítési problémákra vezethető vissza, nem pedig hirtelen anyaghibákra. A lyukasztó törésének megakadályozásához ellenőrizni kell a vezetőcsap állapotát, ellenőrizni kell a hézageloszlást, és a szerszámacél minőségét a munkadarab keménységéhez kell igazítani. A túlzott sorja a megfelelő lyukasztó-a-hézag betartásával (általában az anyagvastagság oldalanként 5-15%-a, anyagtípustól függően) és a löketszám adatokon alapuló élezési ütemezéssel szabályozható. A strukturált megelőző karbantartási program, amely magában foglalja az élezési időközöket, az alkatrészek ellenőrzését, a kenés ellenőrzését és a pótalkatrész-készletet, jelentősen meghosszabbíthatja a szerszám élettartamát.
4. Milyen információkat kell tartalmaznia a bélyegzőszerszám RFQ csomagnak?
A teljes ajánlatkérési csomag hat kritikus bemenetet tartalmaz: egy teljesen méretezett alkatrésznyomatot GD&T feliratokkal, pontos anyagspecifikációt és vastagságot, éves térfogat-előrejelzést és a program élettartamát, a prés specifikációit (űrtartalom, ágyméret, lökethossz, zármagasság), a szükséges tűréshatárokat a kritikus méretekkel, valamint minden másodlagos műveletet, például menetfúrást vagy bevonatot. Ez az információ lehetővé teszi a szerszámgyártók számára a szerszámok pontos árát, a megfelelő szerszámosztály kiválasztását és a gyártási problémák korai jelzését. Az olyan beszállítók, mint a YICHEN, ezeket az adatokat a CAE megvalósíthatósági szimulációk futtatására használják, mielőtt elköteleznék magukat a végső szerszámtervezés mellett.
5. Mely szerszámacél minőségek és bevonatok a legalkalmasabbak sajtolószerszámokhoz?
Az optimális kombináció a munkadarab anyagától függ. A TiN bevonattal ellátott D2 szerszámacél a legtöbb szénacél vakolási alkalmazást kezeli. A rozsdamentes acélhoz A2 vagy D2 szükséges TiCN bevonattal párosítva, hogy megakadályozzák a szennyeződést. A nagy -szilárdságú acélokhoz S7 szükséges az alakítóállomásokhoz (szívósság), vagy M2 a forgácsolóállomásokhoz (meleg keménység), és TiAlN bevonattal kombinálva. Az alumínium bélyegzés előnye az A2 vagy D2 CrN vagy DLC bevonattal, hogy megakadályozza az anyag felhalmozódását. A keményfém lapkák olyan extrém-kopási állomásokat szolgálnak ki, ahol még a prémium minőségű szerszámacélok sem képesek megfelelő élélettartamot fenntartani.


