


Kikerülő bevágások és szerepük a szerszám-anyagáramlás bélyegzésében
Mik azok a bypass bevágások a bélyegző szerszámokban
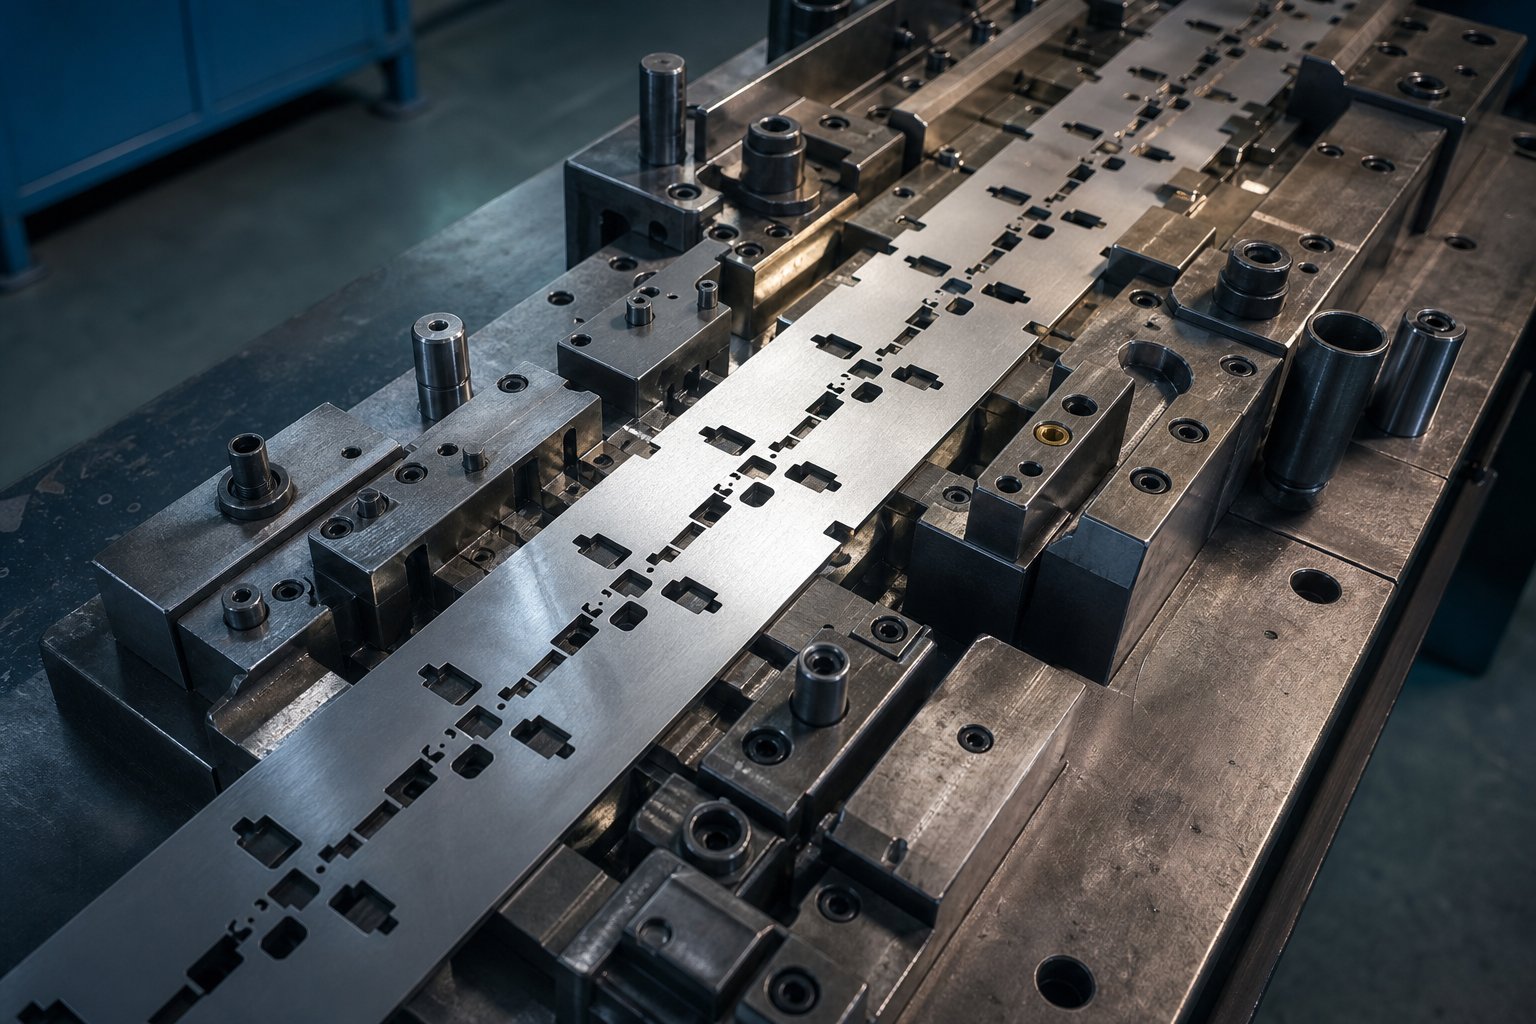
Ha levetkőzi a zsargont, mi a bélyegzés a lényegében? Ez egy hidegalakítási folyamat-, amely fémlemezeket vág és formáz egy precíziós szerszámmal,bélyegző szerszám. A progresszív sajtolóműveletek során egy folyamatos anyagcsík halad át több állomáson, és mindegyik állomás vágási vagy alakítási műveletet hajt végre. A kihívás az, hogy minden vágás és forma kiszorítja az anyagot, és ennek az eltolt térfogatnak valahova el kell jutnia.
Itt jönnek be a bypass hornyok. Ellentétben a véletlenszerű vágási geometriával, amely egyszerűen elválasztja a törmeléket a munkadarabtól, a bypass hornyok olyan tervezési jellemzők, amelyek speciális célt szolgálnak a bélyegzőszerszámok bypass hornyainak: szabályozzák, hol és hogyan mozogjon az anyag a szalag haladása során.
A bypass hornyok szándékos kivágások egy progresszív sajtolószerszám hordozószalagjában, amelyek enyhítik az anyagfeszültséget, alkalmazkodnak a térfogati elmozduláshoz, és megakadályozzák a kihajlást vagy torzulást, amikor a szalag előrehalad az alakítóállomásokon.
Ez a bélyegzési meghatározás azért számít, mert elválasztja a bypass bevágásokat a szalagelrendezés minden más vágásától. Nem alkatrészprofil létrehozására vagy törmelék eltávolítására szolgálnak. Pusztán azért léteznek, hogy kezeljék az anyagi viselkedést terhelés alatt.
Miért fontos az anyagáramlás szabályozása a progresszív présbélyegzésben?
Képzeljen el egy csíkot, amely nyolc formáló állomáson halad át percenként 250 ütéssel. Mindegyik állomás feszültséget okoz, kiszorítja a fémet, és a munka -megkeményíti a környező anyagot. Szándékos áramlásszabályozás nélkül ez a felhalmozódott feszültség a szalag kihajlásában, a hordozó torzulásában, a pilóta nem illesztésében és a kész alkatrész méretbeli eltolódásában nyilvánul meg.
Megértésamit a gyártásban halványok igényelnekfelismerve, hogy a matrica nem csak vágószerszám. Ez egy olyan rendszer, amelyben minden funkció kölcsönhatásban van. A bypass hornyok szabályozott utat biztosítanak az anyagnak a nyomás és a feszültség enyhítésére, így a szalag lapos marad, egyenletesen táplál, és megismételhető méreteket biztosít több millió cikluson keresztül. Bárki számára, aki professzionális szinten dolgozik a fémbélyegzés területén, ez olyan alapvető tudás, amely elválasztja a stabil gyártószerszámokat a kiszámíthatatlanul meghibásodott szerszámoktól.
Az igazi zűrzavar akkor kezdődik, amikor a mérnökök összekeverik a bypass bevágásokat más szalagvezérlő funkciókkal, amelyek hasonlónak tűnnek, de teljesen más mechanikai funkciókat látnak el.
Hogyan különböznek a bypass bevágások a többi szalagvezérlési szolgáltatástól
A progresszív szerszámszalag többféle kivágási geometriát tartalmaz, és ezek mindegyike egyszerű bevágásoknak tűnhet a gyakorlott szem számára. A probléma az, hogy mindegyik alapvetően más mechanikai célt szolgál a sajtoló folyamaton belül. Ha ezeket felcserélhetőként kezeljük, az alulméretezett megkönnyebbüléshez, a szalag instabilitásához és órákig tartó hibaelhárításhoz vezet, amelyek egy hibásan azonosított jellemzőre vezethetők vissza.
Megkerülő bevágások vs dombornyomott bevágások és vágási vágások
A tehermentesítő bevágások megakadályozzák az anyag szakadását a hajlítási átmeneteknél. Egy hajlítási vonal és egy szabad él metszéspontjában találja őket, ahol az a feladatuk, hogy megállítsák a repedések terjedését az alakítás során. A vágási vágások viszont meghatározzák a kész alkatrész külső határát azáltal, hogy elválasztják a környező hulladéktól. Mindkettő elengedhetetlensajtolószerszám alkatrészek, de egyik sem kezeli a térfogati elmozdulást a szalag adagolása során.
A bypass bevágások egészen mást csinálnak. Elnyelik a nyomóerőket és az anyagelmozdulást, amely akkor keletkezik, amikor a szalag progresszív deformáción megy keresztül. Ahol a tehermentesítő bevágás megakadályozza a lokalizált törést, a trimmelés pedig az alkatrészgeometriát hoz létre, a megkerülő bevágás átirányítja az áramlást, hogy fenntartsa a csík síkságát és osztáspontosságát az összes állomáson.
A Lance{0}}és-forma jellemzői további zavart okoznak. A lándzsa elnyír és meghajlít egy fület a szalag anyagából anélkül, hogy eltávolítana egy csigát. Magán az alkatrészen belül kialakított jellemzőt hoz létre. A hordozófül kivágásai az ellenkező célt szolgálják. Meghatározzák azokat a rögzítési pontokat, amelyek az alkatrészt a hordozószalaghoz tartják a végső elválasztásig. Egyik funkció sem kezeli azt a halmozott anyagfeszültséget, amelyet a bypass hornyok enyhítésére terveztek.
Hogyan szolgálnak az egyes szalagvezérlő funkciók más-más funkciót
Bármilyen bélyegzőművelet során találkozni fog ezekkel a funkciókkal, amelyek egyetlen szalagelrendezésben együtt léteznek. A kockázat abban rejlik, hogy akkor tervez egyet, amikor valóban szüksége van egy másikra. A nagy mennyiségben-progresszív alkalmazásokban használt nyomóbélyegek megkövetelik, hogy minden kivágási geometriát a tervezett mechanikai szerepüknek megfelelően válasszunk ki, nem pedig egyszerűen a többi jellemzővel való vizuális hasonlóságukat.
Az alábbi táblázat lebontja azokat a különbségeket, amelyek a szerszám- és bélyegzéstervezésben dolgozók számára fontosak. Ezek azok a bélyegzési példák, ahol a hibás azonosítás okozza a legtöbb későbbi problémát.
| Funkció neve | Elsődleges funkció | Elhelyezési logika | Tipikus geometria |
|---|---|---|---|
| Bypass Bevágás | Elnyeli a térfogati elmozdulást, és enyhíti a nyomófeszültséget a szalagadagolás során | Alakító állomások mellett, ahol a legnagyobb az anyagelmozdulás | V-bevágás, U-bevágás vagy téglalap alakú kivágás a hordozó szélén |
| Relief Bevágás | Megakadályozza a szakadást a kanyarban-a-szélek kereszteződésében | A hajlítási vonalak és a szabad élek találkozásánál | Kis sugarú vagy téglalap alakú rés, amely merőleges a hajlítási tengelyre |
| Trim Cut | Elválasztja a kész alkatrészprofilt a hulladékanyagtól | A végső részhatár mentén, jellemzően a későbbi állomásokon | Kontúrozott nyírási vonal illeszkedő alkatrész körvonala |
| Lance{0}}és-Form | Formált lapot vagy jellemzőt hoz létre a csigák eltávolítása nélkül | Azon az alkatrészgeometrián belül, ahol emelt vagy hajlított fülre van szükség | Egyetlen nyíróvonal kialakított hajlítással az összekapcsolt élnél |
| Carrier Tab Kivágás | Meghatározza a rögzítés szélességét, amely a tartóhoz rögzíti a részt a szétválásig | A részhatár és a tartószalag között | Keskeny összekötő híd, gyakran leszakadó profilú |
A kritikus megkülönböztetés a cél. Az állomások közötti anyagok viselkedésének kezelésére vannak áthidaló bevágások. A fent felsorolt minden egyéb jellemző geometriát hoz létre, megakadályozza a törést, vagy megkönnyíti az alkatrész kioldását. Ezeknek a szerepeknek az összekeverése az egyik leggyakoribb szerszám- és bélyegzési tervezési hiba, és általában csak azután jelenik meg, hogy a szerszám elkészült, és a szalag hibásan viselkedik a próba során.
A probléma fele annak ismerete, hogy melyik funkcióra van szüksége. A másik fele a megfelelő geometriai profil kiválasztása az adott bypass alkalmazáshoz, amely a formázás súlyosságától, az anyagminőségtől és az állomás működési típusától függ.
Kerülje meg a bemetszés geometriai típusait és mikor kell használni mindegyiket
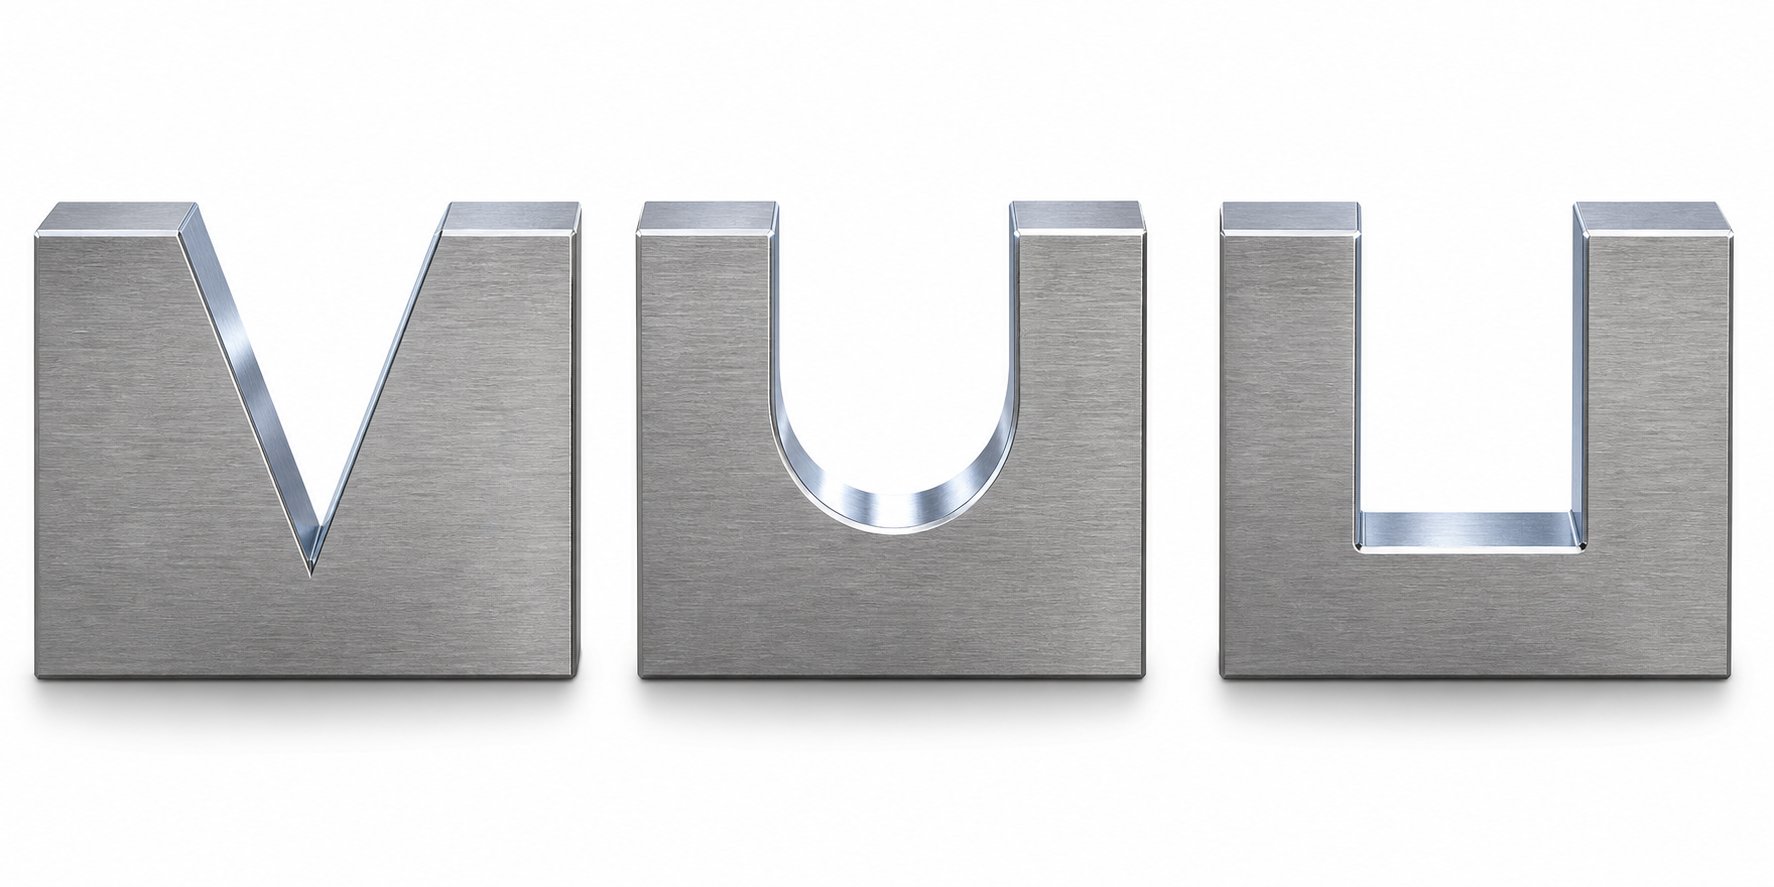
Három geometriai profil uralja a fémlemez sajtolószerszámok bypass-bevágását: a V-bevágás, az U-bevágás és a téglalap alakú kivágás. Mindegyik másképp osztja el a feszültséget, alkalmazkodik a különböző alakító terhelésekhez, és különböző kompromisszumokat{3}}vezet be a hordozó szilárdságában. A nem megfelelő profil kiválasztása az alkalmazáshoz az egyik leggyorsabb módja annak, hogy olyan szalagproblémákat generáljunk, amelyek nem kapcsolódnak a bevágás kialakításához.
V-bevágás, U-bevágás és téglalap alakú geometriai profilok
A V{0}}bemetszés egy ék-alakú kivágás, amelynek konvergáló oldalai egy meghatározott csúcssugárban találkoznak. Szűk ponton koncentrálja a feszültséget, ami hatékonysá teszi az ellenőrzött, lokalizált tehermentesítést szűk helyeken. Kutatás aU-bevágás és V-bevágás geometriákmegerősíti, hogy a V{0}} bevágások erősen lokalizált feszültségmezőket hoznak létre a csúcson, és a deformáció egy kis zónára korlátozódik, nem pedig oldalirányban terjed a környező anyagra. Ez a fókuszált viselkedés olyan alkalmazásokhoz illeszkedik, ahol precíz, irányított feszültségcsökkentésre van szükség a szomszédos jellemzők befolyásolása nélkül.
Az U-bevágás félkör alakú gyökerű, párhuzamos vagy enyhén eltérő oldalfalakkal. Nagyobb csúcssugara kifelé terjeszti a feszültségmezőt, amit a kutatók pillangó-szárnydeformációs mintázatként írnak le. Ez a szélesebb eloszlás bármely ponton csökkenti a csúcsfeszültség-koncentrációt, így az U-bevágás megbocsátóbb olyan fémlemezek bélyegzésekor, amelyek hajlamosak az élrepedésre helyi terhelés hatására.
A téglalap alakú bevágás a legegyszerűbb profil: egyenes falak lapos fenékkel. Egyenletes mennyiségű anyagot távolít el, és viszonylag egyenletesen osztja el a feszültséget a bemetszéspadlón. A kompromisszum az, hogy a fal--padló közötti átmenet éles sarkai kettős feszültségkoncentrációs pontot hoznak létre, amelyek mikro-repedéseket okozhatnak a keményebb anyagokban, ha a sarok sugarait nem gondosan szabályozzák.
Pozitív kontra negatív bypass bevágások a csíkos kialakításban
A fémlemez-formázó sajtolószerszámok negatív és pozitív bypass-bevágásainak megértéséhez az anyagtérfogatban kell gondolkodni, nem csak az alakban. A negatív bypass bevágás eltávolítja az anyagot a hordozóból, hogy helyet teremtsen az elmozdult fém beáramlásához. Ez az elterjedtebb megközelítés: levágja a szalaganyagot, hogy a formázási -kompressziónak legyen hova mennie a hordozó meghajlása nélkül.
A pozitív bypass bevágás az ellenkező irányban működik. Megtartja vagy kiterjeszti az anyagból készült helyi fület, amely megvezeti az áramlást egy kialakított elem körül, miközben fenntartja a hordozó támogatását. Tekintsd úgy, mintha szándékosan a helyén hagyná az anyagot az elmozdulás irányítására, ahelyett, hogy egyszerűen befogadná. A gyakorlati különbség az, hogy a pozitív bevágások védik a hordozó szilárdságát, miközben kezelik a hézagot, a negatív bevágások pedig a térfogati könnyítést részesítik előnyben, csökkentett keresztmetszet -árán.
A gyakorlatban a legtöbb bypass hornyos fémlemez-alakító alkalmazás a két típus kombinációját használja a különböző állomásokon egyetlen szalagelrendezésben. Az enyhe formázású korai állomásokon csak negatív kivágásokra van szükségük az alaphézaghoz. A későbbi állomásokon, ahol a halmozott munkakeményedés és a formázás súlyossága növekszik, pozitív bypass geometriát igényelhet a szalag integritásának megőrzése érdekében, miközben továbbra is irányítják az áramlást.
A bemetszésgeometria és a formázási súlyosság összehangolása
A geometria kiválasztása nem személyes preferencia. Követi az adott alkalmazás fizikáját. A formázási keménység, a szalagszélesség, az anyagminőség és az állomási művelet típusa mind szűkíti azt, hogy melyik profil fog ténylegesen működni. A gyártás során használt különféle sajtolószerszámok közül a progresszív szerszámok a legszigorúbb geometriai illesztést követelik meg, mivel a szalagnak minden állomáson túl kell élnie egymás után.
Kiválasztási kritériumok minden geometriatípushoz:
- V-bevágás:Legjobb keskeny hordozósávokhoz, sekély húzásokhoz és precíz irányú tehermentesítést igénylő állomásokhoz. Válassza ki, ha a rendelkezésre álló hordozószélesség korlátozott, és koncentrált feszültségmentesítésre van szüksége széles kivágási lábnyom nélkül.
- U-bevágás:Közepesen és erősen alakítható, vastagabb sajtolt fémlemezekhez és kisebb nyúlású anyagokhoz. Az elosztott feszültségminta csökkenti az élrepedés kockázatát, ahol magas a feszültség.
- Négyszögletes:Alkalmas széles hordozókhoz, több alakító állomással, ahol az egyenletes térfogat eltávolítás fontosabb, mint a feszültségeloszlás. Jól használható lágyacélokhoz és jó hajlékonyságú anyagokhoz, de keményebb minőségeknél nagy saroksugár szükséges.
| Geometria típusa | Stressz eloszlási minta | Legjobb használati eset | Korlátozások |
|---|---|---|---|
| V-Bevágás | Erősen koncentrált a hegyén; keskeny törzsi zóna, amely a bevágás gyökér közelében van | Feszes szalagelrendezések, sekély alakítás, irányított dombormű korlátozott hordozószélességben | Élrepedés veszélye alacsony -hajlékonyságú anyagoknál; pontos csúcssugár szabályozást igényel |
| U-Bevágás | Széles körben elterjedt a pillangó{0}}szárny mintázata; alacsonyabb csúcsfeszültség a gyökérnél | Közepestől erősig alakítható, AHSS vagy munka{0}}edzett anyagok, nagy elmozdulású állomások | A nagyobb alapterület csökkenti a hordozó szélességét; kevésbé pontos irányszabályozás |
| Négyszögletes | Egyenletesen elosztva a sík padlón; kettős koncentráció a fal{0}}padló sarkainál | Széles hordozók, enyhe-közepes alakítás képlékeny anyagokban, egyenletes térfogateltávolítás | A sarokfeszültség-emelők nagy sugarakat igényelnek; gyenge teljesítmény kemény vagy rideg fokozatokon |
A választott geometria attól is függ, hogy negatív vagy pozitív bypass-bevágásokkal van-e dolga a fémlemez bélyegzésére szolgáló szerszámoknak. A V-bevágások és a téglalap alakú profilok leggyakrabban negatív kivágások a térfogati domborításhoz. Az U-bevágások jól működnek pozitív és negatív szerepkörben is, mert lekerekített gyökérgeometriájuk minimalizálja a repedés keletkezését, függetlenül attól, hogy az anyagot eltávolítják vagy megtartják.
A geometria meghatározza a feszültségmintát, de nem határozza meg a méretet. A következő kritikus döntés az, hogy milyen mélyen, milyen szélesen és milyen sugárban vágja ki ezeket a bevágásokat az anyagvastagsághoz és a szalagméretekhez képest.
Méretezési áthidaló bevágások az anyagvastagsághoz és a szalagszélességhez
A megfelelő formájú, nem megfelelő méretű bemetszés éppúgy meghibásodik, mint a rossz forma teljesen. A fémbélyegző szerszámok tervezésénél a megkerülő bevágás méretparamétereit (mélység, szélesség, szög és élsugár) a progresszív szerszám adott anyagvastagságához, szalagszélességéhez és állomástávolságához kell kalibrálni. Ha egy arányt rosszul csinál, akkor vagy nem oldja meg a stresszt, vagy olyan agresszívan vág, hogy a hordozó eltörik, mielőtt elérné a végső állomást.
Az anyagvastagsághoz viszonyított mélységi és szélességi arányok
A bevágásmélység az elsődleges változó, amely szabályozza, hogy egy bypass horony mekkora feszültségcsökkentést biztosít. Az általános bélyegzési tervezési szabály az, hogy a bevágás mélységének az anyagvastagság 1,5-szerese és háromszorosa közé kell esnie a szabványos lágyacél alkalmazásoknál. Menjen 1,5-szeres alá, és a kivágás túl sekély ahhoz, hogy jelentősen enyhítse az alakítás során fellépő nyomóerőket. Ha 3x fölé megy, akkor a hordozó keresztmetszeti szilárdsága-romlik, ami nagy löketszám mellett a szalag törését vagy az adagolás instabilitását kockáztatja.
A nagyobb -szilárdságú acéllemez sajtolásnál ez az arány szigorodik. Az AHSS hordozók kevesebb anyageltávolítást tolerálnak, mielőtt elveszítenék a szerkezeti integritást, ezért az 1,5-2-szeres anyagvastagság gyakoribb. Mindeközben a lágyabb alumíniumötvözetek esetében 3,5-szeres mélységre lehet szükség, mert az anyag könnyebben elmozdul a kialakuló terhelés hatására.
A bevágás szélessége közvetlenül kapcsolódik az egyes alakítóállomásokon várható térfogati elmozduláshoz. A jelentős anyagmennyiséget mozgató mélyhúzáshoz szélesebb áthidaló ablakra van szükség, mint egy sekély dombornyomásnál. Alapvonalként a szélesség legalább legyen0,040 hüvelyk vagy az anyagvastagság, amelyik nagyobb. A súlyos alakítású progresszív állomásoknál az anyagvastagság 2-4-szeres szélessége jellemző a nagyobb elmozdulási térfogatok befogadására.
Hogyan befolyásolja az állomástávolság a bevágások méretét
Az állomástávolság másodlagos kényszert hoz létre. Az állomások közötti szorosabb osztás azt jelenti, hogy kevesebb hordozóhossz áll rendelkezésre az alakítási műveletek közötti feszültség elnyelésére. Ha az állomások távolsága kicsi, a megkerülő bevágásoknak gyakran mélyebbnek vagy szélesebbnek kell lenniük állomásonként, mivel kevesebb az alapvonal anyaga a műveletek között a maradék erők természetes elosztásához.
Ezzel szemben a nagy állomástávolság (16 mm felett) lehetővé teszi, hogy a halmozott feszültség részben eloszlassa magán a hordozón keresztül, ami konzervatívabb bevágásméretezést tesz lehetővé. A bélyegzőszerszám-tervezés gyakorlati szabálya az, hogy a bevágások méretének az állomások közötti rendelkezésre álló vivőhosszával fordítottan kell skáláznia: a kevesebb hely agresszívabb megkönnyebbülést jelent minden ponton.
Az acél sajtolószerszámok új szalagelrendezéséhez szükséges megkerülő bevágások méretezésével foglalkozó mérnökök ezt a lépésről lépésre{0}}a-lépéses logikát követve meghatározhatják a kezdeti méreteket a szimuláció vagy a kipróbálás előtt:
- Határozza meg az anyag vastagságát és minőségét. Rögzítse a folyáshatár és a nyúlás értékeit az anyagtanúsítványból.
- Határozza meg a képződés súlyosságát minden állomáson. Minden műveletet enyhe (sekély dombornyomás, átszúrás), közepes (részleges húzás, karima) vagy súlyos (mélyhúzás, nehéz forma) kategóriába soroljon.
- Állítsa be a kezdeti bevágásmélységet 1,5-szeres anyagvastagságra enyhe állomásokhoz, 2-szeresére közepes, és 2,5-3-szorosára súlyos alakítási műveletekhez.
- Állítsa be a kezdeti bevágásszélességet a térfogati elmozdulás alapján: 1,5-szeres anyagvastagság enyhe, 2,5-szeres közepes és 3,5-4-szeres súlyos állomások esetén.
- Ellenőrizze a szolgáltató keresztmetszete{0}}, amely a bevágás eltávolítása után megmaradt. Ügyeljen arra, hogy a legkeskenyebb pont megtartsa az eredeti hordozószélesség legalább 60%-át az adagolási stabilitás megőrzése érdekében.
- Állítsa be a méreteket az állomások távolságához. Csökkentse a mélységet 10-15%-kal, ha a távolság meghaladja a 16 mm-t; növelje 10-15%-kal, ha a távolság 10 mm alatt van.
- Adja meg az él sugarát a bevágás határain (lásd alább), és érvényesítse szalagszimulációval vagy progresszív kipróbálással.
Élsugár-kialakítás a sorjaterjedés minimalizálása érdekében
A bypass hornyok sorjaképződése a bélyegzés során egy későbbi hibaforrás, amelyet sok mérnök figyelmen kívül hagy a fémbélyegző szerszám kezdeti tervezése során. Minden bevágás vágott élt eredményez. Iparági adatok innenA Xometry bélyegzési szabványaiazt jelzi, hogy az anyagvastagság körülbelül 10%-át kitevő sorja normális és várható eredmény a kivágási jellemzők esetében. A probléma az, hogy a vivőben van egy bypass horony, amely minden következő állomáson áthalad. A bevágás szélein lévő sorja az emelőkhöz, a vezetőkhöz és a nyomópárnákhoz húzódik, így törmelék keletkezik, amely beszennyezi a formáló felületeket.
A mérséklés az élsugár kialakítása. Ahelyett, hogy éles 90 fokos átmeneteket hagyna a hornyolt falakon és a padlón, adjon meg egy minimális sugarat, amely az anyagvastagság 0,5-szerese minden belső sarokban. A keményebb minőségű acél sajtolásánál növelje ezt 0,75-szeresre. Ezek a sugarak csökkentik a legnagyobb nyírófeszültséget a lyukasztás során, ami tisztább vágást eredményez, kevesebb szakadási szakadással és kisebb sorjamagassággal.
Ugyanilyen fontos a bevágási szög a bevágás tetején, ahol az a tartóél felé nyílik. Ennél az átmenetnél egy enyhe letörés vagy sugár megakadályozza, hogy a csík beakadjon a bevágás szájába az előtolás közben. Enélkül a szalag éldeformációja állomásról állomásra halmozódik fel, és ami egy kisebb sorjaként indult, az eltolódási problémává válik, amely a kész alkatrész méreteiben is megjelenik.
A méretezéssel a megfelelő tartományba kerül. De az, hogy hol helyezi el ezeket a bevágásokat a szalagelrendezésen belül (a tartószalagokhoz, vezetőfuratokhoz és szemcseirányhoz képest), meghatározza, hogy a méretezés valóban biztosítja-e azt a feszültségcsökkentést, amelyre tervezték.
Elhelyezési stratégia progresszív Die Strip elrendezésekben
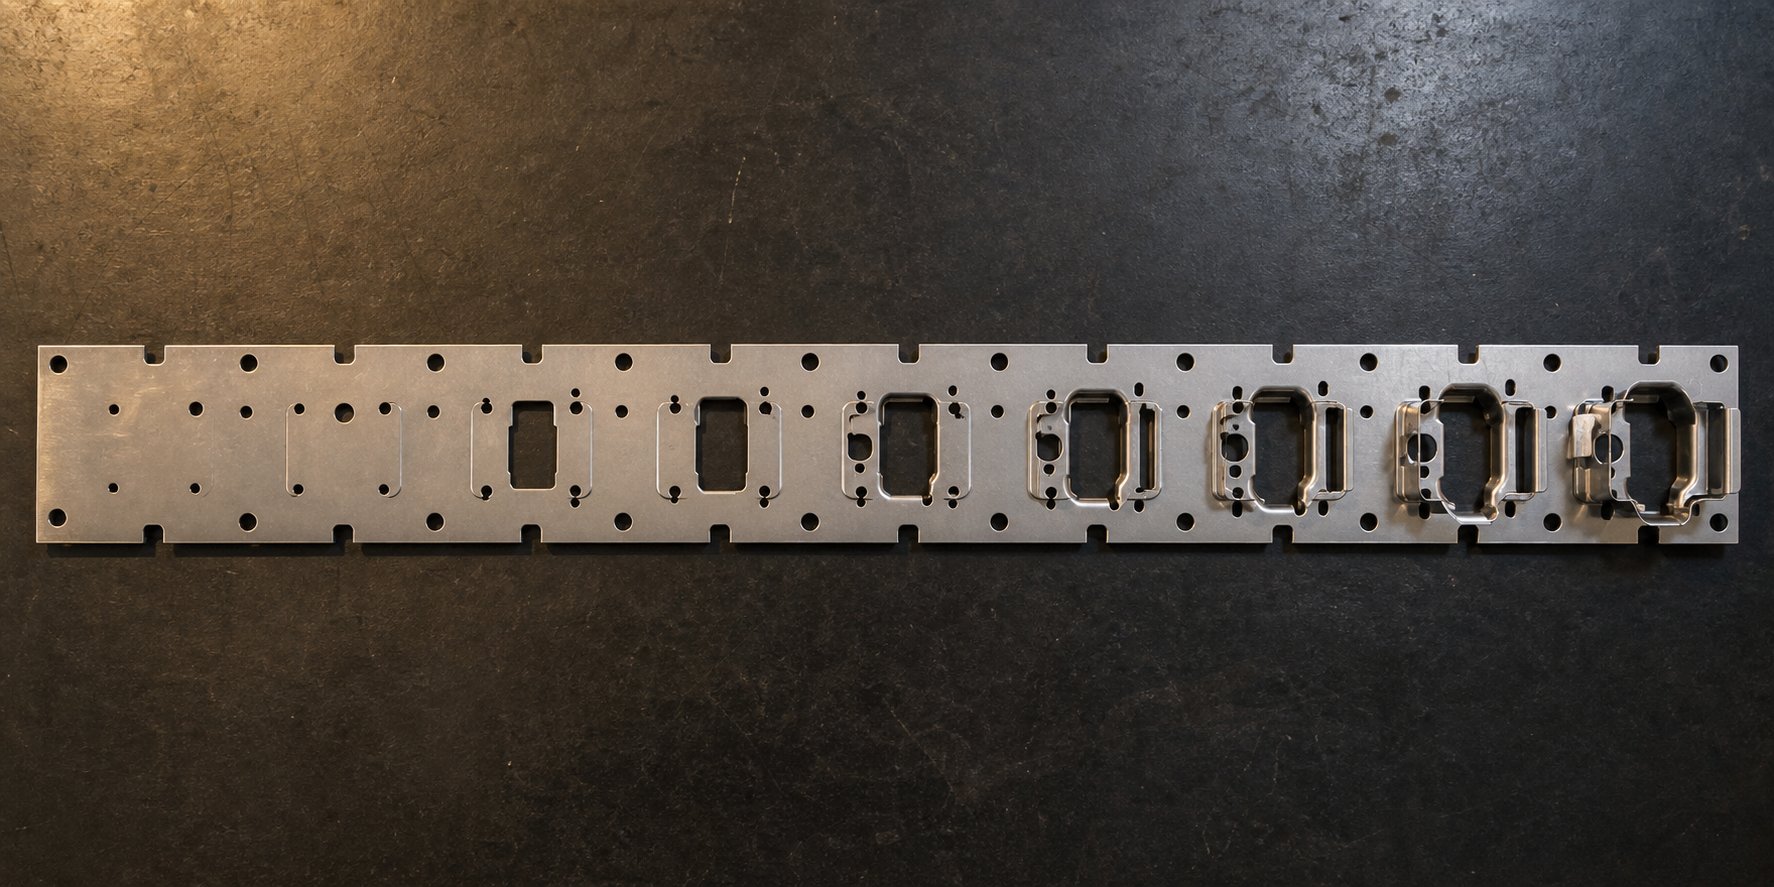
A nem megfelelő helyen lévő, tökéletes méretű bypass bevágás semmi hasznot nem hoz. A fémlemez sajtolásánál az elhelyezés az, ahol az elmélet találkozik a szalag valósággal. A bevágásnak kölcsönhatásba kell lépnie az általa kiszolgált alakító állomás által generált tényleges feszültségmezővel, nem csak a hordozó egy kényelmes nyitott pontján kell lennie. Az elhelyezési döntések három egymástól függő változót foglalnak magukban: az alakító állomásokhoz való közelséget, a vezetőfuratokhoz való térbeli viszonyt és az anyag szemcseirányához való igazodást.
Pozícionálási bevágások a hordozócsíkokhoz és a vezetőfuratokhoz képest
Az áthidaló bevágások a hordozószalaghoz tartoznak, az anyaghálóhoz, amely összeköti a bélyegző részeket, miközben azok az egyes állomásokon keresztül haladnak. A hordozó mentén elfoglalt helyzetüknek egyensúlyban kell lennie két egymással versengő szükséglet között. Először is elég közel kell lenniük az alakító állomáshoz, hogy ténylegesen felfogják a művelet során keletkező elmozdulást és nyomófeszültséget. Másodszor, nem hatolhatnak be a vezetőnyílásokba, és nem zavarhatják a szalag regisztrációs rendszerét.
A vezérlőfuratok a teljes szalag pozicionálási referenciaértékei. MintMetalForming Magazinmegjegyzi, a pilótáknak be kell lépniük a sávba, mielőtt más ütések bekapcsolnának, és helymeghatározási pontosságuk a konzisztens furatgeometriától függ. A vezetőfurathoz túl közel elhelyezett megkerülő bemetszés deformálja a környező anyagot, megnyújtja a lyukat, és állomásról állomásra rontja a helyzetpontosságot. A fémbélyegző szerszámok gyakorlati szabálya az, hogy legalább kétszeres anyagvastagság-hézagot kell fenntartani bármely bevágás határa és a legközelebbi vezetőfurat éle között.
Oldalirányban a hornyoknak a tartó azon oldalán kell elhelyezkedniük, amely a legközelebb van az alakítási művelethez, amely a legnagyobb elmozdulást eredményezi. Ha egy húzóállomás az anyagot az alkatrész közepe felé húzza, akkor a hordozó azon oldalán lévő megkerülő bevágás elnyeli a szövedékben keletkező feszültséget. Ha az ellenkező oldalra helyezi, a feszültség a teljes hordozószélességen keresztül halad, mielőtt enyhülést találna, ami közben kihajlást idéz elő.
A bypass stratégia beállítása több állomáson
A sajtolóprés első állomására belépő szalag a legpuhább, leginkább képlékeny állapotban van. Mire a hatodik-nyolcadik állomást eléri, a halmozott munkaedzés 20-40%-kal növelte lokálisan a folyáshatárt anyagminőségtől és formázási súlyosságtól függően. Ez a megkeményedett anyag agresszívebben ellenáll az elmozdulásnak, ami azt jelenti, hogy ugyanaz a bevágásmélység, amely a második állomáson megfelelő megkönnyebbülést biztosított, nem biztos, hogy elegendő a hetedik állomáson.
Ez az a hely, ahol a bélyegzőszerszámok tervezésének fokozatosan kell gondolkodnia, nem csak az egyes állomások tekintetében. Az enyhe lyukasztásos bélyegzési műveleteket (piercing, könnyű dombornyomás) alkalmazó korai állomások általában csak sekély bypass tehermentesítést igényelnek, vagy néha egyetlen bevágást is megoszthatnak a szomszédos állomások között. A mélyhúzást vagy erős peremezést végző downstream állomásokon nagyobb mélységű és szélességű, dedikált bevágásokra van szükség, amelyek tükrözik a megmunkált -edzett szalag fokozott igénybevételi állapotát.
A szakasz szerszámozási logikája itt érvényes: minden formázási szakasz kumulatív feszültséget ír elő, amely továbbviszi. A szalag nem áll vissza a műveletek között. Végeselem-kutatás aprogresszív szerszámsorrend kialakításamegerősíti, hogy a vastagságeloszlásokat és a deformációs keményedést minden szakaszban meg kell jósolni, és át kell vinni a következő szakaszba. A bypass hornyok elhelyezése ugyanezt az elvet követi. Hogy mire van szüksége a nyolcas állomáson, az közvetlenül attól függ, hogy mi történt az 1-7 állomáson.
Szemcse orientáció és anizotrópia szempontok
A hengerelt fémlemez nem izotróp. A szemcseszerkezet előnyösen a hengerlési irányba igazodik, mérhető különbségeket hozva létre a folyáshatárban, a nyúlásban és az áramlási viselkedésben a hosszanti, keresztirányú és 45 fokos tájolás között. Az átviteli bélyegzésnél és a progresszív műveleteknél egyaránt ez az anizotrópia közvetlenül befolyásolja, hogy az anyag hogyan reagál a megkerülő bevágás tehermentesítésére.
Amikor a szalag a hengerlési iránnyal párhuzamosan táplálkozik (a leggyakoribb irány), az anyag könnyebben áramlik a szemcsén, mint rajta. Az előtolás irányára merőlegesen elhelyezett megkerülő hornyok ezt használják ki azáltal, hogy lehetővé teszik az elmozdulást a legkisebb ellenállású útvonal mentén. Ellenkező esetben, ha a csík elrendezése keresztirányban fut a szemcsékre, nagyobb áramlási ellenállást fog észlelni a bevágások határain, amihez mélyebb kivágásokra vagy U-hornyos profilokra lehet szükség az azonos domborítás eléréséhez.
A bevágás megkerülése egy rendszerszintű{0}}szintű döntés, amely a teljes szalagelrendezéshez kötődik, nem pedig egy elszigetelt funkció. Minden bemetszéspozíciónak egyszerre kell figyelembe vennie az upstream formázási előzményeket, az alsó feszültség felhalmozódást, a pilóta regisztrációs követelményeit és az anyag anizotrópiáját.
A szemcsehatások figyelmen kívül hagyása különösen költséges a nagyobb -szilárdságú anyagoknál, ahol az r-érték (képlékeny alakváltozási arány) különbsége a hengerlés és a keresztirányú irányok között meghaladhatja a 30%-ot. Ez az irányeltérés azt jelenti, hogy ugyanaz a horonygeometria eltérő áramlási viselkedést eredményez a szalag orientációjától függően, és az elhelyezési döntéseknek ennek megfelelően kell kompenzálniuk.
Az elhelyezés és a méretezés együttesen határozzák meg az áthidalási stratégia geometriai burkológörbéjét. De maga az anyag határozza meg, hogy ezek a geometriai döntések valóban a kívánt áramlási viselkedést eredményezik-e. A folyási szilárdság, a hajlékonyság és a megmunkálási keményedési sebesség mindegyike megszabja a saját megszorításait arra vonatkozóan, hogy az adott bevágás mit tud elérni.
Anyagtulajdonságok, amelyek megkerülik a bemetszéssel kapcsolatos tervezési döntéseket
A geometria és az elhelyezés határozza meg a megkerülő tehermentesítés szerkezeti keretét, de a szerszámon átfolyó anyag határozza meg, hogy ezek a döntések valóban működnek-e. Két azonos méretű és hornyolt elrendezésű szalag teljesen eltérően fog viselkedni, ha az egyik lágyacél 210 MPa folyáshatáron, a másik pedig DP780 500 MPa-nál. Az anyag deformációval szembeni ellenálló képessége, repedés előtti nyúlási képessége és feszítés hatására keményedésének gyorsasága mind azt szabják meg, hogy egy bypass bevágás reálisan mit tud elérni az egyes állomásokon.
Hogyan befolyásolja a hozamerősség és a rugalmasság a bevágások méretét
A folyáshatár az a feszültségszint, amelynél az anyag plasztikusan deformálódni kezd. A bypass hornyos kialakításnál ez határozza meg azt az erőküszöböt, amelyet a szalagnak le kell lépnie, mielőtt az anyag ténylegesen elmozdulna a tehermentesítő zónába. Az acél nagyobb folyáshatára nagyobb ellenállást jelent a bevágások határain, ami kisebb anyagáramlást jelent ugyanazon horonygeometrián. A gyakorlati következmény az, hogy a nagyobb -szilárdságú osztályoknak mélyebb vagy szélesebb bevágásokra van szükségük az azonos feszültségcsökkentés eléréséhez.
Itt fontos a folyáshatár és a szakítószilárdság megértése, mivel a bypass bevágások a két érték közötti képlékeny rendszerben működnek. A szakítószilárdság korlátozza a szalag által elviselhető maximális feszültséget a törés előtt, míg a folyáshatár megjelöli azt a helyet, ahol a maradandó alakváltozás megkezdődik. A köztük lévő rés, nyúlással számszerűsítve, az anyag munkatartományát jelenti a szabályozott áramláshoz. MintUlbrich alakíthatósági kutatásamegjegyzi, a magas nyúlási értékek jó alakíthatóságot jeleznek, így az anyagok alkalmasak összetett formákra és mélyhúzási műveletekre. Bypass kifejezéssel a nagyobb nyúlás azt jelenti, hogy a hordozó elviseli az agresszívabb vágási geometriákat anélkül, hogy az él repedne.
Az acél rugalmassági modulusa (körülbelül 210 GPa minden minőségnél) szabályozza a rugalmas helyreállítást minden egyes préslöket után. Míg ez az érték az acélminőségek között változatlan marad, az alumíniumötvözetek esetében nagyjából 70 GPa-ra csökken. Ez a háromszoros különbség azt jelenti, hogy az AHSS Insights rugózási adatai szerint az alumíniumszalagok háromszor jobban visszarugaszkodnak, mint az acél azonos feszültségszintek mellett. A bypass hornyok kialakításánál a nagyobb rugalmasság visszanyerése azt jelenti, hogy az anyag részben visszazáródik az elmozdulás után, csökkentve az adott bevágásmélység által biztosított hatékony könnyítést. Az alumíniumalkalmazások ezért arányosan nagyobb horonytérfogatot igényelnek, hogy kompenzálják ezt a rugalmas visszapattanást{6}}.
A munkakeményedés mértéke és hatása a bypass követelményekre
A munkaedzés az a mechanizmus, amellyel a fém deformálódása során megszilárdul. Minden formáló állomás növeli a helyi áramlási feszültséget a hordozószalagban, és ez a megnövekedett szilárdság továbbviszi a következő állomásra. Az a sebesség, amellyel ez megtörténik, számszerűsítve a deformáció-keményedési kitevőjével (n-érték), közvetlenül meghatározza, hogy a megkerülő bevágások milyen gyorsan válnak nem megfelelővé, ahogy a csík halad a szerszámon.
A nyúlási edzés és a munkaedzés közötti kapcsolat a progresszív műveleteknél kumulatív. A magas n-értékű anyagok (például a DP-acélok 0,15-0,20-nál alacsonyabb nyúlási tartományokban) gyorsan megszilárdulnak a korai deformáció során.A MetalForming Magazin kutatásamegerősíti, hogy a fejlett, nagy -szilárdságú acélok, mint például a kétfázisú-minőségek, magas n-értékkel rendelkeznek alacsonyabb alakváltozási tartományokban, majd a HSLA-acélok értékeit megközelítő értékekre szintetizálódnak azonos bejövő folyáshatár mellett. Ez az elülső-edzés azt jelenti, hogy a DP szalagok gyorsabban érik el a megnövekedett áramlási feszültségeket, ami korábbi bypass beavatkozást igényel a szalag elrendezésében.
A nagy munkakeményedési kitevővel rendelkező anyagok gyorsított ütemben halmozzák fel a maradék feszültséget. A negyedik vagy ötödik állomáson a képződő zónákkal szomszédos hordozóanyag 30-50%-kal megszilárdulhat a bejövő folyáshatár felett. A fogadott anyagtulajdonságokhoz méretezett megkerülő bevágás most lényegesen merevebb fémmel néz szembe, amely agresszívebben ellenáll az elmozdulásnak. A mérnöki válasz progresszív eszkaláció: a bevágás mélységének és szélességének állomásról állomásra kell növekednie, hogy megfeleljen a megmunkált szalag növekvő áramlási feszültségének.
Bevágásos kialakítás AHSS-hez, alumíniumhoz és lágyacélhoz
Minden anyagkategória a kihívások eltérő kombinációját jelenti. Az enyhe acél nagy rugalmasságot és mérsékelt folyáshatárt kínál, így ez a legmegbízhatóbb aljzat a bypass tervezéshez. Az AHSS minőségek megfordítják ezt az egyenletet nagy szilárdsággal, de csökkentett nyúlással és agresszívabb visszarugózással. Az alumínium egy teljesen más rugalmassági modulust vezet be, amely megváltoztatja az alapvető elmozdulási mechanikát a bevágások határain.
A feszültség-nyúlási görbe alakja megmondja, hogy az anyag kiszámíthatóan fog-e folyni, vagy küzd a bevágás geometriájával. Az enyhe acél sima, fokozatosan emelkedő görbét hoz létre tiszta hozamú platóval, ami azt jelenti, hogy a bevágások határain az elmozdulás kiszámítható és állandó. Az AHSS minőségek meredek kezdeti emelkedést mutatnak, folyamatos erejű (nem fennsík), keskeny munkaablakot hozva létre, ahol az anyag gyorsan átvált a rugalmasból az erősen megmunkált állapotba. Az alumínium görbék alakjukban e szélsőségek közé esnek, de az alacsonyabb rugalmassági modulus minden ponton lényegesen nagyobb rugalmasságú alakváltozást eredményez.
| Anyag kategória | Tipikus hozamerősségi tartomány | Megnyúlási viselkedés | Munkakeményedési tendencia | A bemetszés következményeinek megkerülése |
|---|---|---|---|---|
| Lágyacél (CR, DR minőség) | 140-280 MPa | 26-42% teljes nyúlás; nagy egyenletes nyúlás tiszta hozamplatóval | Mérsékelt n-érték (0,18-0,22); fokozatos, kiszámítható erősödés a nyúlási tartományban | A szabványos bevágásarányok (1,5-3x vastagság) megbízhatóan működnek; U-bevágás vagy téglalap alakú profilok megengedettek; elnéző a kisebb méretezési hibákért |
| AHSS (DP, TRIP, CP fokozatok) | 350-1000+ MPa | 10-25% teljes nyúlás; korlátozott egyenletes nyúlás folyamatos hozam mellett | Magas n-érték alacsony törzseknél (0,15-0,20), magasabb törzseknél csökken; gyors korai erősödés | Csökkentett bevágásmélység-tartomány (1,5-2x vastagság) a hordozó integritásának megőrzése érdekében; Előnyben részesített U-bevágás a feszültségkoncentráció minimalizálása érdekében; korábbi bypass beavatkozásra volt szükség a gyors keményedés miatt |
| Alumínium (5xxx, 6xxx sorozat) | 90-350 MPa | 12-30% teljes nyúlás; az ötvözet és az edzettség állapotától függően nagyon változó | Alacsonyabb n-érték (0,10-0,25 az ötvözettől függően); mérsékelt erősítés, de magas rugalmasság helyreállítása | Mélyebb bevágásokra van szükség (2,5{1}}3,5-szeres vastagság) a rugalmas visszapattanás kompenzálásához; nagy élsugarak kritikusak az alacsonyabb törési szilárdság miatt; szélesebb bevágások a visszarugózások térfogati kompenzálásához |
Kifejezetten az AHSS alkalmazásoknál a nagy áramlási feszültség és a korlátozott rugalmasság kombinációja szűkebb, biztonságos tervezési ablakot hoz létre. MintAHSS tavaszi kutatásdokumentumokban a visszarugaszkodás mértéke a kialakult folyási feszültség függvénye, amely a kiindulási folyáshatárt az alakítás során fellépő keményedéssel kombinálja. Mindkét érték magasabb AHSS-ben, mint a lágyacéloknál. Ez a megemelt rugózás közvetlenül befolyásolja a bypass hatékonyságát, mivel a rugalmas visszaállás részben meggátolja a bevágás által biztosított elmozdulás könnyítését. A bevágás melletti hordozóanyag visszaugrik az előre kialakított helyzetébe, és csökkenti a tényleges hézagot.
A praktikus elv: nem lehet megkerülő hornyokat egyedül geometriából kialakítani. Az anyagtulajdonságok szigorú korlátokat szabnak arra vonatkozóan, hogy egy adott horonyméret és forma mit tud nyújtani. Az enyhe acélnál érvényesített bevágási stratégia alulteljesít AHSS-ben, és ismét másként viselkedik alumíniumban. Minden anyagkategória megköveteli a saját méretezési borítékot, a geometria kiválasztását és az állomásonkénti--állomásonkénti eszkalációs logikát.
Ha ezeket az anyagi{0}}megszorításokat megsértik, a keletkező hibák előre látható mintákat követnek. Élrepedés, hordozótörés, szalag elcsúszása és gyűrődése minden egyes nyom a bevágás kialakítása és az anyag viselkedése közötti specifikus eltérésekre vezethető vissza.
A nem megfelelő bypass bevágás által okozott hibák hibaelhárítása
Pontosan ezek a kiszámítható meghibásodási minták teszik lehetővé a diagnózist. Minden hibatípus egy aláírást hagy a csíkban, amely a bevágás geometriája, méretezése vagy elhelyezése és a terhelés alatti tényleges anyagviselkedés közötti meghatározott eltérésre utal. A kihívás az, hogy megkülönböztessük a bypass-hoz kapcsolódó hibákat az egyéb szerszámparaméterek okozta problémáktól, mivel a tünetek gyakran átfedik egymást.
Élrepedés és stresszkoncentráció a bevágás határain
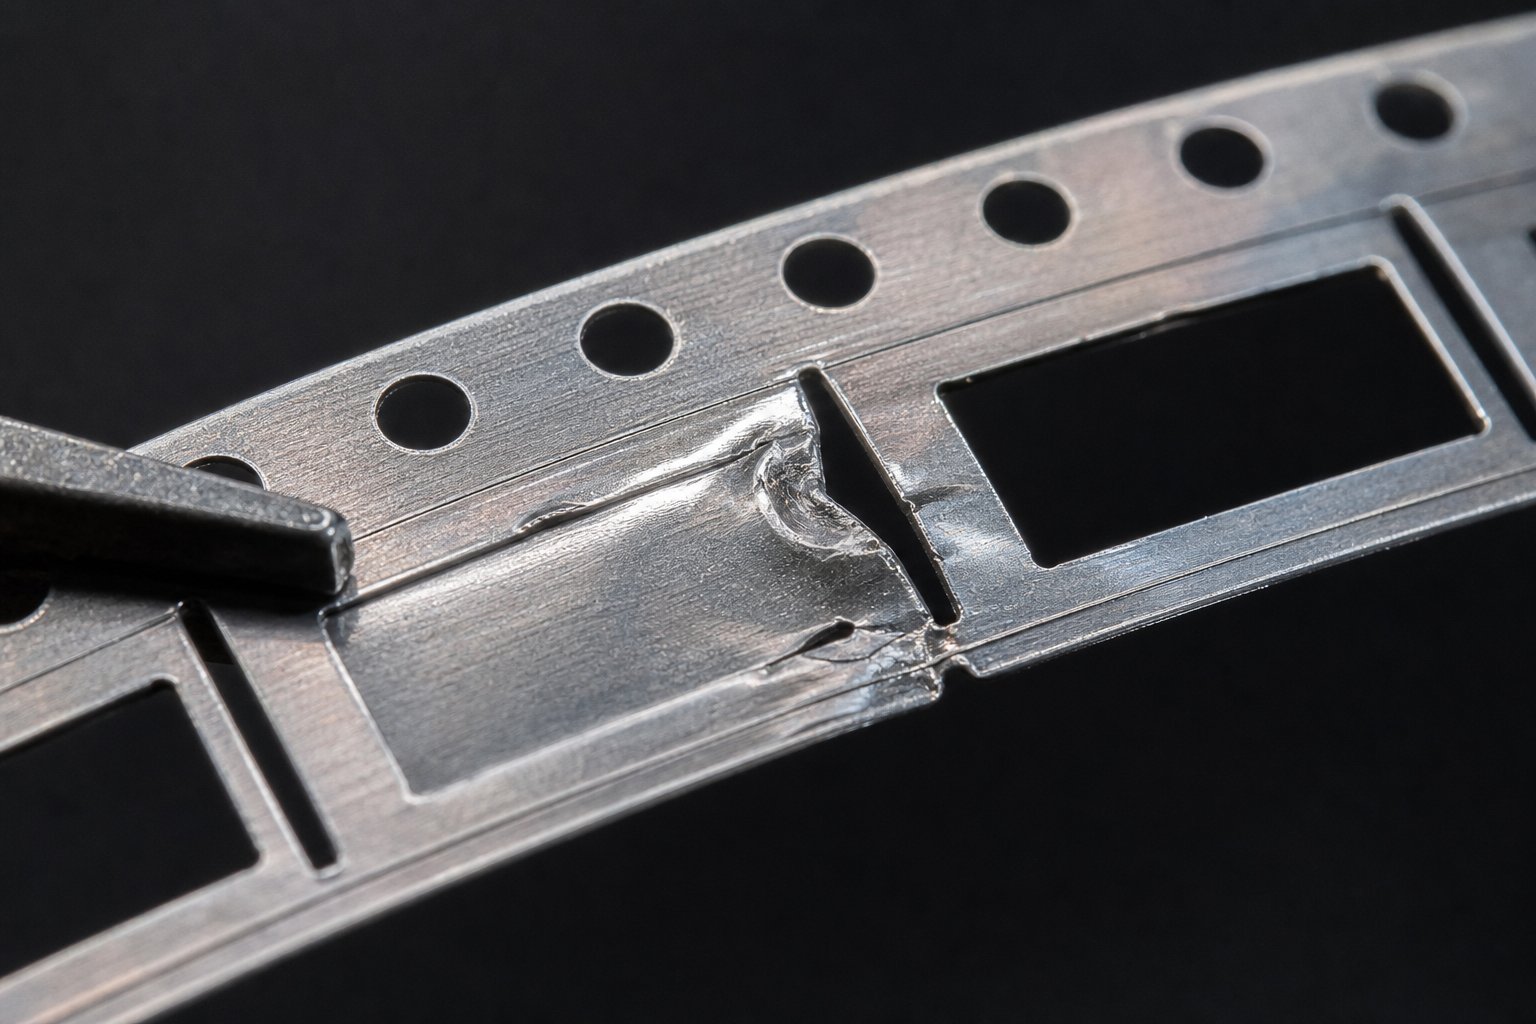
Az edzett hordozószalagok leggyakrabban előforduló meghibásodási módja a bevágások határain kialakuló élrepedés. A mechanizmus egyszerű: minden bypass bevágás geometriai szakadást hoz létre, a geometriai szakadások pedig koncentrálják a feszültséget. Amikor a bemetszés gyökerénél a lokalizált feszültség meghaladja az anyag törési küszöbét, mikro-repedések keletkeznek, és minden egyes nyomáslökéssel kifelé terjednek.
Az s-s görbe (feszültség-alakulási görbe) pontosan megmondja, hol található ez a küszöb. Több alakító állomás után a deformációs edzés növeli a helyi áramlási feszültséget, ugyanakkor csökkenti a fennmaradó nyúlási kapacitást. Előfordulhat, hogy a 2. állomáson a biztonságos határokon belül lévő bevágásgyök a hatodik állomásnál a töréshatáron működik, mert a nyúlási keményedés felemésztette az anyag rugalmassági tartalékának nagy részét.
- Nem megfelelő élsugár:Az éles belső sarkok a bevágás gyökerénél 3-5x feszültségsokszorozó tényezőt hoznak létre. Az anyag megreped a koncentrációs ponton még akkor is, ha a tömegfeszültség mértéke mérsékelt marad.
- Túlzott bevágásmélység:A hordozó keresztmetszetének -az eredeti szélesség 40%-a alá csökkentése a fennmaradó anyag névleges feszültségét a folyási feszültség fölé emeli, és bármilyen geometriai hiba esetén felgyorsítja a repedés kialakulását.
- Burr{0}}kezdeményezett repedés:A kopott lyukasztószerszámok durva nyíró élei már{0}}meglévő hibák. Ciklikus terhelés hatására ezek a sorják repedésképző helyekké válnak, amelyek minden lökettel a hordozóba terjednek.
A korrekciós intézkedések közé tartozik a bevágás gyökerének sugarának legalább 0,75-szeresére növelése, a bevágás mélységének csökkentése a hordozó keresztmetszete -visszaállítása érdekében, valamint a lyukasztás élességének megőrzése, hogy minimalizálja a sorja magasságát a kivágási éleknél.
Csík hibás beállítási és hordozótörési forgatókönyvek
Az aszimmetrikus bypass-kialakításból származó csík eltolódása finomabb, de ugyanolyan káros. Amikor a hornyok a hordozó egyik oldalán nagyobb könnyítést biztosítanak, mint a másik, az anyag elsősorban a tehermentesített oldal felé áramlik. A csík dőlésbe torkollik, és előrehaladtával oldalra sodródik.A MetalForming Magazin szalagelemzésemegerősíti, hogy amikor csak az egyik hordozószalag nyúlik meg vagy deformálódik, az így létrejövő dőlés következtében a szalag az egyik oldalra mozdul el, ami a vezetősínekbe tapad, és rövid előtolást eredményez.
A hordozótörés a szélsőséges esetet képviseli. Ez akkor fordul elő, amikor a megkerülő bevágások akkora keresztmetszetet távolítanak el,{1}}hogy a megmaradt hordozó nem tudja ellenállni az előtolás során keletkező húzóerőknek. Az acél folyáspontja a vékonyított hordozószakaszban a betáplálási feszültség alá csökken, és a szalag előrehaladása közben eltörik. A 200 löket/perc feletti nagy sebességű műveletek felerősítik ezt a kockázatot, mivel a dinamikus előtolási erők impulzusterhelést adnak a statikus feszültségi állapoton felül.
Az állomások közötti gyűrődés és kihajlás az ellenkező problémából fakad: az elégtelen bypass tehermentesítés. Amikor az alakítási műveletekből származó nyomófeszültségnek nincs hova mennie, a hordozó kicsúszik a síkból. Ez a torzítás leemeli a csíkot az emelőkről, rosszul igazítja a pilótákhoz képest, és mérethibákat vezet be minden alsó állomáson. A kiváltó ok az, hogy a bevágás térfogata túl kicsi ahhoz, hogy megfeleljen az alakítási művelet által generált tényleges térfogati elmozdulásnak.
Diagnosztikai logika a kiiktatáshoz{0}}Kapcsolódó hibák
A hibaelhárítás nehézsége az, hogy a bypass bevágás hibái más paraméterek által okozott tüneteket utánozzák. A csík eltolódása a betápláló-tekercsnyomással vagy a tekercs dőlésszögével is összefügg. A repedés eredhet anyaghibákból vagy túlzott formálási súlyosságból. A mérnököknek strukturált sorozatra van szükségük a kiváltó ok elkülönítéséhez.
Ha megjelenik egy csíkkal kapcsolatos hiba, kövesse az alábbi diagnosztikai sorrendet annak meghatározásához, hogy a megkerülő bevágás a forrása:
- Vizsgálja meg a hiba helyét a bypass hornyokhoz képest. Ha repedés, kihajlás vagy elmozdulás következik be a bevágás határán belüli két anyagvastagságon belül, akkor a bevágás az elsődleges gyanúsított.
- Ellenőrizze, hogy a hiba állomás--specifikus vagy progresszív. Az a hiba, amely állomásról állomásra súlyosbítja, a nem megfelelő tehermentesítésből eredő kumulatív feszültség felhalmozódást jelzi, és alulméretezett bevágásokra mutat. Az egyik állomástól elkülönített hiba helyi geometriai vagy hézagproblémára utal.
- Vizsgálja meg mindkét hordozóél szimmetriáját. Ha az egyik oldalon torzulás, megnyúlás vagy repedés látható, míg a másik sértetlen marad, aszimmetrikus bypass-elhelyezés a valószínű ok.
- Mérje meg a fennmaradó hordozó keresztmetszet-a legkeskenyebb ponton. Ha az eredeti szélesség 50%-a alá esik, a hordozó integritása egyéb tényezőktől függetlenül sérül.
- Hasonlítsa össze a beérkező anyag folyáshatárának folyáshatárát a szerszámtervezés során használt hitelesített értékekkel. A specifikáció tűréshatárának felső határán futó anyag agresszívebben ellenáll a bypass áramlásnak, mint a névleges kialakítás feltételezi.
- Zárja ki a nem -bevágásos okokat: ellenőrizze az előtoló-hengernyomást, a pilóta állapotát, a tekercs dőlését és a kenést, mielőtt módosítaná a hornyok geometriáját. Ha ezek a paraméterek a specifikáción belül vannak, és a hiba térben korrelál a bevágások helyével, folytassa a bevágások módosításával.
Ha a diagnosztika a bypass tervezésre mutat, a korrekciós út a hiba típusától függ. A peremrepedés nagyobb gyökér sugarakat és kisebb mélységet igényel. Az elcsúszás megköveteli a hornyok kiegyensúlyozását szimmetrikusan mindkét hordozón. A kihajlás megnövelt bevágási térfogatot (mélységet vagy szélességet) követel meg a tehermentesített tömörítéshez. A hordozó töréséhez vagy csökkenteni kell a bevágás mélységét, vagy ki kell szélesíteni a hordozót a szalag elrendezésében.
Ezek a hibaforgatókönyvek a bypass bevágásokat önálló szolgáltatásként kezelik. A gyártási szerszámok terén ritkán dolgoznak egyedül. A húzógyöngyök, a nyomópárnák és a kötőerők mind kölcsönhatásba lépnek a hornyok geometriájával, hogy szabályozzák a teljes anyagáramlási rendszert, és annak megértése, hogy az interakció határozza meg, hogy a korrekciós intézkedés valóban megoldja-e a problémát, vagy egyszerűen eltolja azt az áramlás irányába.
A megkerülő bevágások integrálása más vágási áramlásszabályozó funkciókkal
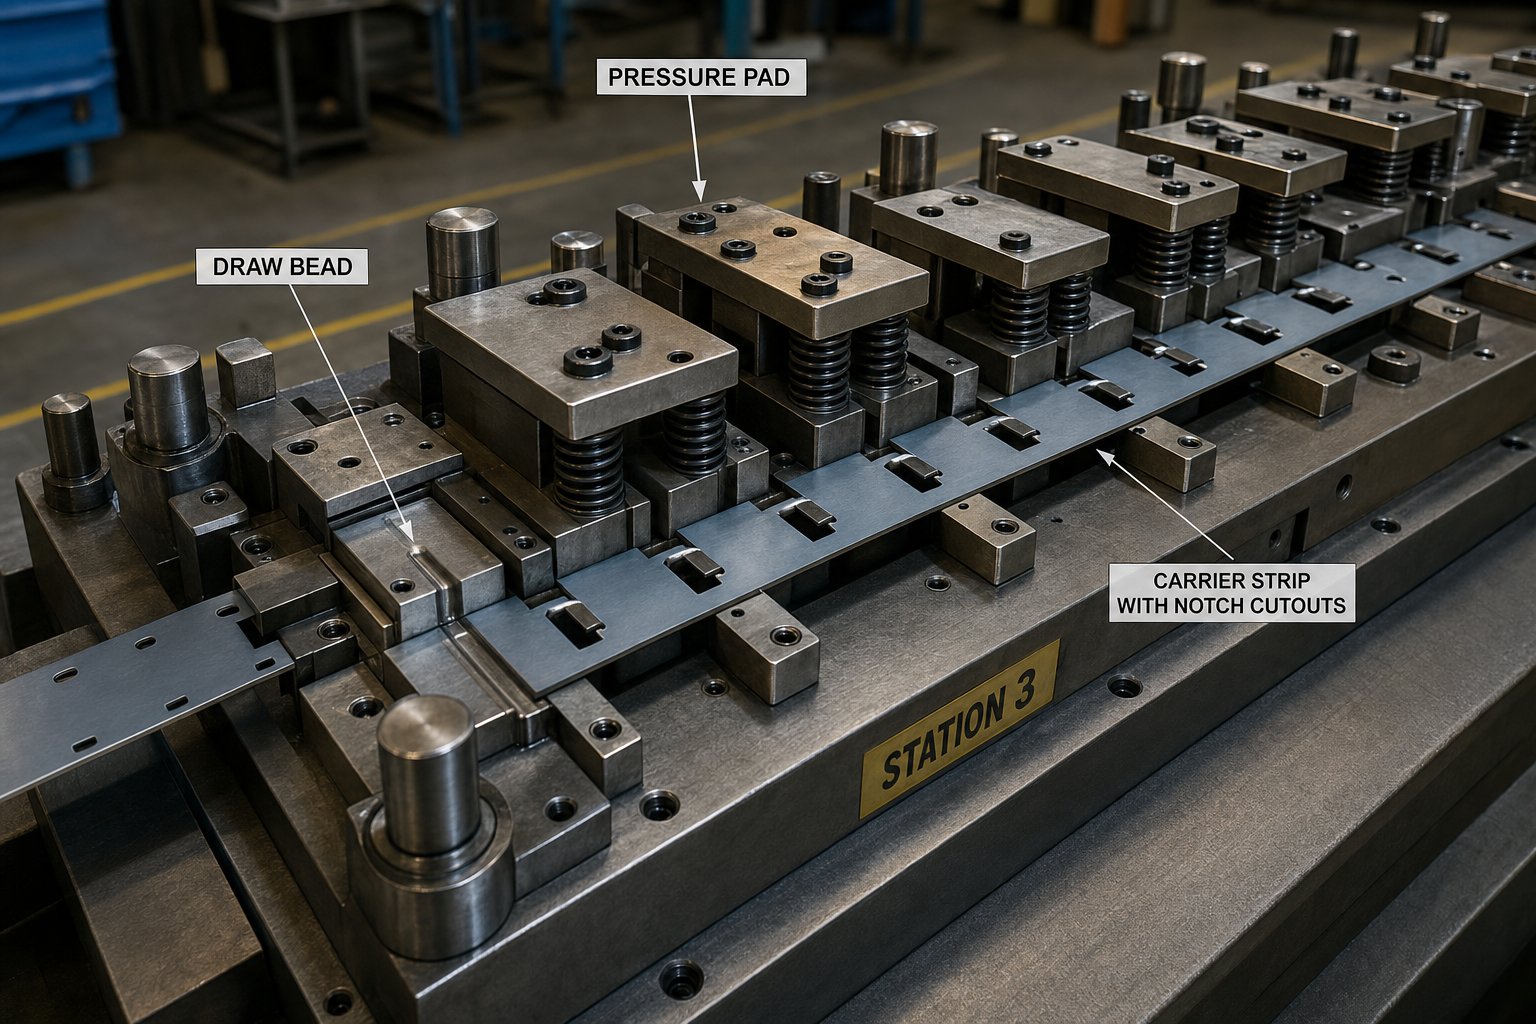
A gyártási bélyegzőszerszámon és a szerszámkészleten belül egyetlen megkerülő bevágás sem működik elszigetelten. Megosztja az áramlásszabályozás felelősségét a húzógyöngyökkel, nyomópárnákkal, üres tartókkal és kötőanyag-erőrendszerekkel, amelyek mindegyike saját befolyást gyakorol az anyag mozgására a szerszámon keresztül. A jellemzők közötti kölcsönhatás határozza meg, hogy a csík kiszámíthatóan viselkedik-e, vagy ha a bevágás geometriájával egy problémát kijavítanak, akkor a rendszer valahol máshol újat hoz létre.
Megkerülő bevágások húzógyöngyökkel és nyomópárnákkal
A húzóperemek visszatartó erőt hoznak létre azáltal, hogy az anyagot egy megemelt geometria körül hajlításra és kihajlásra kényszerítik, mielőtt az belépne a szerszámüregbe. Mintgyöngygeometriai kutatásmegerősíti, a perem sugarai körüli hajlítási fémlemezből eredő munkakeményedés, valamint a csúszósúrlódás kombinációja olyan visszatartó erőt hoz létre, amely szabályozza a fém áramlását az üres élről. Ez a visszatartó hatás közvetlenül csökkenti annak az anyagnak a térfogatát, amelyhez a hornyokat meg kell hagyni. Ha a húzógyöngyök sikeresen korlátozzák a befelé áramlást, kevesebb eltolt anyag éri el a hordozószalagot, ami azt jelenti, hogy a bevágás mélysége és szélessége csökkenthető a szalag stabilitásának veszélyeztetése nélkül.
Ennek a fordítottja is igaz. Amikor a húzóperem sugarai elhasználódnak, vagy a kötőanyag felületei leromlanak, a visszatartó erő lecsökken, és több anyag áramlik szabadon a formálózónákba. A túlzott elmozdulás, amelyet a gyöngyök egykor tartalmaztak, most a megkerülő hornyokon landol, amelyek mérete nem biztos, hogy kezelni tudja. Ez az oka annak, hogy tapasztalt szerszám- és matricakészítő szakemberek ellenőrzik a peremek állapotát a bypass{3}}hibaelhárítás részeként. A több hónapos stabil gyártás után hirtelen felbukkanó bevágáshiba gyakran a gyöngykopásra vezethető vissza, nem pedig az eredeti hornyok kialakításának hibájára.
A nyomópárnák további réteget adnak hozzá. A formázás során az anyagot a szerszám felületéhez simulva tartják, megakadályozva a helyi felemelést vagy gyűrődést a nyersdarabtartó és a lyukasztó között. A fémbélyegző alkatrészeket előállító progresszív sajtolószerszámokban a rugós-nyomópárnák szabályozzák a szalag viselkedését az egyes alakítóállomások közvetlen közelében. A megfelelő betétnyomás megtartja az anyagot a helyén, ami csökkenti az oldalirányú nyomóerőket, amelyeket a bevágásokat megkerülve enyhíteniük kell. Az elégtelen nyomás lehetővé teszi, hogy a szalag helyben felemelkedjen és becsavarjon, így nagyobb áramlási felelősséget hárít a bevágás geometriájára.
Üres tartó erő (BHF) szabályozza az anyag általános visszatartását a húzási műveletek perifériáján.A The Fabricator kutatásadokumentumokat, hogy a túlzott anyagáramlás és az alacsony nyersdarabtartó erő gyűrődést, míg a nem megfelelő áramlás szakadást vagy törést okozhat. A precíziós présbélyegzési műveleteknél a BHF és a bypass hornyok egymást kiegészítő szerepet töltenek be: az üres tartó globálisan visszatartja az anyagot, míg a bevágások adott állomásokon lokalizált térfogati megkönnyebbülést biztosítanak. Amikor a BHF növekszik, kevesebb anyag kerül a hordozóba, ami csökkenti a bevágásigényt. Amikor a BHF csökken (szándékosan vagy a párna romlása miatt), a szalag több korlátlan áramlást nyel el, és a bevágásoknak kompenzálniuk kell.
Döntési keretrendszer az anyagáramlás-szabályozások kombinálására
A mérnöki kérdés nem az, hogy használjunk-e bypass bevágásokat vagy más áramlásszabályozást. Azt, hogy az egyes jellemzők mekkora felelősséget viselnek egy adott alkatrész komplexitásért. A sekély formájú egyszerű geometriákhoz és a képlékeny anyagokhoz csak megkerülő hornyok és alapnyomó nyersdarab tartónyomás szükségesek. A mélyhúzással, éles sugarakkal és AHSS-minőséggel rendelkező, összetett autóipari bélyegzőszerszámok teljes kombinációját követelik meg.
Használja ezt a döntési logikát az alkalmazásának megfelelő kombináció meghatározásához:
- Ha a formáció súlyossága enyhe és az anyag nyúlása meghaladja a 30%-ot:A bypass bevágások önmagukban általában elegendő áramlásszabályozást biztosítanak. A húzógyöngyök szükségtelenek, a szabványos rugós nyomópárnák pedig megőrzik a szalag síkságát.
- Ha a formázás mérsékelt húzással jár, több mint 15%-os elvékonyítással:Kombinálja a bypass bevágásokat húzógyöngyökkel az áramlásszabályozás megosztásához a szalagtartó és a nyersdarab kerülete között. A méretbevágások 20-30%-kal kisebbek, mint az önálló követelmények, mivel a gyöngyök hordozzák a visszatartó terhelés egy részét.
- Ha az alkatrész nagy szilárdságú{0}}anyaggal mélyhúzást igényel:Telepítse a teljes rendszert. A húzógyöngyök korlátozzák a perifériás áramlást, a változtatható BHF-vezérlők a löketen keresztül-szívják a sebességet, a nyomópárnák fenntartják a helyi síkságot, és a megkerülő hornyok kezelik a maradék elmozdulást, amelyet más funkciók nem tudnak elnyelni. A bevágások mérete itt a többi vezérlőelem figyelembevétele utáni maradék térfogatot követi, nem a teljes elmozdulási térfogatot.
- Ha az aszimmetrikus alkatrészgeometria kiegyensúlyozatlan áramlást hoz létre:Szelektíven használjon húzógyöngyöket a nagy -áramlási oldalon, miközben a hordozófeszültség kiegyenlítése érdekében kerülő bevágásokat helyez el egymással szemben. Ez a kombináció megakadályozza a szalag domborulatát, amely önmagában az egyoldali domborításból -származik.
Bármely bélyegzőszerszám és szerszámalkalmazás alapelve az, hogy minden áramlásszabályozási jellemzőnek hatékony tartománya van. A húzógyöngyök kiválóak a perifériás rögzítésben, de nem tudják kezelni a hordozó mélyén felhalmozódott feszültséget. Az üres tartók szabályozzák a globális erőt, de hiányzik az állomásspecifikus pontosság. A megkerülő bevágások lokalizált, állomásspecifikus domborítást biztosítanak, de nem tudják visszatartani az ömlesztett anyag áramlását a karimán. A rendszer akkor működik, ha minden funkció a saját erején belül működik, nem pedig egy másik funkció hibáját kompenzálja.
A bonyolult geometriákat, több-anyagból álló kötegeket vagy szűk tűréshatárú ipari fémbélyegzést igénylő fémszerszám- és szerszámalkalmazások esetében nehéz megjósolni e jellemzők közötti kölcsönhatást pusztán manuális számítással. A FEA szimuláció segít, de a gyártás validálása továbbra is elengedhetetlen. A több-funkciós áramlásvezérlési kihívásokon dolgozó mérnököknek, ahol a megkerülő rovátkák tervezése és az általános szerszámarchitektúra-döntések keresztezik egymást, gyakran hasznot húznak az egyedi progresszív szerszámokat készítő szakemberekkel való együttműködésből.A YICHEN sajtolószerszám-megoldásaiCsatlakoztassa a szerszámmérnököket a szerszámtervezési szakértelemhez, amely lefedi az áramlásszabályozás integrációjának teljes skáláját, a bevágás geometriától és a húzóperemek kölcsönhatásától a kötőanyagrendszer optimalizálásáig a teljes szerszámszerkezetben.
Ha ezeket az interakciós hatásokat a tervezés során helyesen állítja be, megakadályozza az iteratív próbahurkokat, amelyek hetekig tartó sajtóidőt vesznek igénybe. Az utolsó lépés ezen elvek összesítése egy megismételhető mérnöki munkafolyamatba, amely a szalagelrendezéstől a gyártásellenőrzésig halad.
Műszaki alapelvek a hatékony bypass bemetszés megvalósításához
A cikkben tárgyalt minden döntés – a geometria kiválasztásától az anyag-vezérelt méretezésen át a több-funkciós interakcióig – egyetlen mérnöki valósággá omlik össze: a megkerülő bevágás tervezése nem önálló feladat. Ez elválaszthatatlan a szalagok elrendezésének tervezésétől, az anyagválasztástól és a szerszám szélesebb áramlásszabályozási architektúrájától. Ha utólagos gondolatként vagy egy korábbi eszköz más{4}}beillesztéseként kezeli, akkor a legtöbb bélyegzési folyamat hibája származik.
Konszolidált döntési logika a Bypass Notch Engineering számára
A fémbélyegzési folyamat megköveteli, hogy minden bypass-döntés logikusan következzen az előtte lévőből. Az anyag ismerete nélkül egy bevágást sem mérethet meg. Nem helyezheti el a csík elrendezésének ismerete nélkül. És nem érvényesítheti a termelési eredmények mérése nélkül. Ez a szekvenciális logika akkor is érvényes, ha szerszámokat tervez sajtolt acél autóipari konzolokhoz vagy precíziós sajtolt fém alkatrészeket elektronikai szerelvényekhez.
Kövesse ezt az ellenőrzőlistát annak érdekében, hogy megkerülő hornyokat tervezzen bármely új progresszív szerszámalkalmazáshoz:
- Először határozza meg a szalag elrendezését. Határozza meg a vivő típusát, a sávszélességet, az állomások számát, az állomástávolságot és a hangmagasságot, mielőtt bármilyen bevágási döntést hozna.
- Jellemezze az anyagot. Rögzítse a folyáshatárt, a nyúlást, az n-értéket és a rugalmassági modulust a tanúsított adatokból. Határozza meg, hogy a minőség lágyacél, AHSS vagy alumínium, és válassza ki a megfelelő méretborítékot.
- Súlyosságot alkotó térkép állomásonként. Osztályozza az egyes műveleteket, és jegyezze meg, hol tetőzik a térfogati elmozdulás. Ezek az elsődleges megkerülési helyek.
- Válassza ki a hornyok geometriáját az anyag rugalmassága és a hordozó szélessége alapján. V-bevágás a szűk elrendezéshez és az irányított domborításhoz, U-bevágás a közepesen súlyos---alakításhoz vagy korlátozott-hajlékonysági fokozatokhoz, téglalap alakú a széles, rugalmas anyagokkal ellátott tartókhoz.
- Méretmélység és szélesség anyagvastagsági arányok használatával. Kezdje 1,5-szeres vastagsággal az enyhe állomások esetén, skálázza akár 3-szorosra súlyos műveletek esetén, és állítsa be az állomások távolságának korlátaihoz.
- Helyezzen bevágásokat az alakító állomásokhoz, a vezetőfuratokhoz és a szemcseirányhoz képest. Tartson legalább kétszeres anyagvastagsági távolságot a pilótáktól. Helyezze a tartóoldalra a legközelebb a csúcselmozduláshoz.
- Figyelembe kell venni a húzógyöngyökkel, nyomópárnákkal és az üres tartóerővel való interakciót. Csökkentse arányosan a bevágások méretét, ha más áramlásszabályozók hordozzák a visszatartó terhelés egy részét.
- Határozza meg az élsugarakat minden bevágáshatáron (legalább 0,5-szeres anyagvastagság), hogy minimalizálja a sorja terjedését és a repedés kialakulását.
- Érvényesítés progresszív próba során. Futtassa gyártási sebességgel, és ellenőrizze az élrepedést, a szalag dőlését, a hordozó elvékonyodását és a méretsodródást a kész alkatrészeken.
- Mérhető adatok alapján iteráljon, ne feltételezéseken. Csak azután állítsa be a bevágásparamétereket, ha megbizonyosodott arról, hogy a hibák térben és időben korrelálnak a bevágások helyével.
A bypass bevágás hatékonyságának mérése a termelésben
A jól-megtervezett bypass stratégia a fémbélyegzés gyártási folyamatában három mérhető eredménnyel bizonyítja magát. A szalagtovábbítás megbízhatósága az első: állandó hangmagasság-pontosság minden állomáson rövid előtolások, gyújtáskimaradások vagy dőlésszögű{2}}kötések nélkül. Ha az adagoló riasztási aránya műszakonként 0,1% alá esik, a bypass rendszer hatékonyan szabályozza a feszültség felhalmozódását.
A második mérőszám a kész fémbélyegzett rész méretkonzisztenciája. Amikor a megkerülő hornyok megfelelően enyhítik a formázási feszültséget, a hordozó fenntartja a vezérlőfuratokkal való rögzítést, ami megőrzi a jellemzők méretét -to{2}}a több millió löket során. A statisztikai folyamatszabályozási adatok (kritikus méreteknél 1,33 feletti Cpk-értékek) megerősítik, hogy az áramlásszabályozás stabil.
A hulladékmennyiség csökkentése a harmadik érvényesítési pont. A hordozótörés, az élrepedés és a kihajlás-kiváltotta eltolódása hulladékot okoz. Az optimalizált bypass-kialakítású fémalkatrész-bélyegzési művelet során a teljes gyártási mennyiség 0,5%-a alatt kell látnia a hordozóval kapcsolatos-hulladékot. Ha a törmelék idővel felfelé ível, akkor gyakran kopott húzóperemek vagy leromlott nyomópárna rugók az oka, nem pedig az eredeti bevágás.
Ezek a mutatók lezárják a hurkot a tervezési szándék és a gyártási valóság között. Azok a mérnökök, akik készek áttérni az elméletről a gyártási szerszámozásra, ahol a megkerülő bevágásokat, a hézagot, a sorjaszabályozást és az anyagáramlást együtt kell teljes rendszerként optimalizálni, csatlakozhatnakA YICHEN egyedi sajtolószerszám-megoldásaitervezési támogatásért, amely áthidalja a szakadékot a szalagelrendezés tervezése és az érvényesített, gyártásra{0}}kész architektúra között.
Gyakran ismételt kérdések a bélyegzőszerszámok elkerülő bevágásaival kapcsolatban
1. Mi a célja a bypass bevágásoknak a progresszív sajtolószerszámokban?
A bypass hornyok szándékos kivágásokként szolgálnak a hordozószalagban, amelyek enyhítik a nyomófeszültséget, alkalmazkodnak az alakítási műveletekből eredő térfogati elmozduláshoz, és megakadályozzák a szalag kihajlását vagy torzulását az adagolás előrehaladása során. Ellentétben a dombornyomott hornyokkal, amelyek megakadályozzák a szakadást a hajlítási átmeneteknél vagy az alkatrészprofilokat meghatározó vágási vágásokat, a megkerülő hornyok kifejezetten szabályozzák az anyagok viselkedését az állomások között, hogy megőrizzék a szalag síkságát, egyenletes osztási pontosságát és méretstabilitást több millió préselési cikluson keresztül.
2. Hogyan határozható meg a megfelelő mélység egy bypass bevágáshoz?
A megkerülő bevágás mélysége az anyagvastagság aránya szerint van méretezve, jellemzően 1,5-3x, a formázás súlyosságától és az anyagminőségtől függően. Az enyhe alakító állomások 1,5-szeres vastagságnál kezdődnek, a mérsékelt műveletek 2-szeresét, a súlyos húzások pedig 2,5-3-szorosat igényelnek. Az AHSS-minőségeknél a tartomány 1,5-szeresre-2-szeresére szűkül, mivel a nagyobb szilárdság csökkenti a keresztmetszeti -veszteség tűrését. Az alumíniumnak akár 3,5-szeres mélységre is szüksége lehet a rugalmas visszapattanás{15}}kompenzálásához. A fennmaradó hordozó keresztmetszetnek meg kell tartania az eredeti szélesség legalább 60%-át a bevágások eltávolítása után az adagolás stabilitása érdekében.
3. Mi a különbség a pozitív és negatív bypass hornyok között?
A negatív bypass hornyok eltávolítják az anyagot a hordozószalagról, így nyitott teret alakítanak ki, ahol az eltolt fém folyhat az alakítási műveletek során. Ezek a gyakoribb típusok, és a térfogati könnyítést részesítik előnyben. A pozitív bypass hornyok megtartják vagy meghosszabbítják az anyag helyi fülét, amely megvezeti az áramlást a kialakított elemek körül, miközben megőrzi a hordozó alátámasztását. Megvédik a szerkezeti integritást a kormányzás elmozdulása közben. A legtöbb progresszív sajtolószalag-elrendezés a kettő kombinációját használja, a negatív bevágásokkal a korai enyhe állomásokat kezelik, a pozitív geometriával pedig fenntartják a hordozó szilárdságát a későbbi, súlyosabb alakítóállomásokon.
4. Miért okoznak a bypass hornyok peremrepedést a bélyegzési műveleteknél?
Az élrepedés a bypass hornyok határain az anyag törési küszöbét meghaladó geometriai szakadások feszültségkoncentrációjából adódik. Három fő oka ennek a meghibásodásnak: az elégtelen élsugár a bevágás gyökénél, ami 3x-5x-ös feszültségsokszorozódását okozza, a túlzott bevágásmélység csökkenti a hordozó keresztmetszete-a biztonságos határértékek alatt, valamint a kopott lyukasztószerszám miatti sorja által okozott repedés. A több állomáson végzett munkaedzés súlyosbítja a problémát azáltal, hogy növeli a helyi áramlási feszültséget, miközben a rugalmassági tartalékot fogyasztja. A korrekciós intézkedések közé tartozik a gyökérsugár növelése az anyagvastagság minimum 0,75-szörösére, a mélység csökkentése és az ütés élességének megőrzése.
5. Hogyan lépnek kölcsönhatásba a bypass bevágások a húzógyöngyökkel és a nyersdarab tartó erejével?
A bypass hornyok megosztják az áramlásszabályozás felelősségét a húzóperemekkel, nyomópárnákkal és az üres tartó erővel egy kiegészítő rendszerben. A húzógyöngyök visszatartják a kerületi anyagáramlást a hajlítás és a súrlódás révén, csökkentve az elmozdulási térfogatot, amelyet a bevágásoknak kezelniük kell. Ha a gyöngyök hordozzák a visszatartó terhelés egy részét, a bevágások mérete 20-30%-kal csökkenthető. Az üres tartó erő szabályozza a globális anyagkorlátozást, míg a bevágások helyi, állomásspecifikus tehermentesítést biztosítanak. A bonyolult, több{8}}funkciós áramlási rendszerekkel dolgozó mérnökök együttműködhetnek olyan szakemberekkel, mint a YICHEN (https://www.yichen-group.com/stamping-die/), hogy olyan egyedi szerszámtervezési támogatást nyújtsanak, amely optimalizálja az összes áramlásvezérlő funkció közötti interakciót.


