


Mi az a transzferformázó bélyegzés és miért létezik?
Képzelje el, hogy megpróbál mélyen{0}}húzni egy nagy autóipari olajteknőt, miközben a munkadarab még egy fémcsíkhoz van kötve. A hordozószalag megcsavarja, eltorzítja és kiéhezteti a kialakuló anyagüreget. Ez a forgatókönyv pontosan rögzítimiért létezik transzfer szerszámbélyegzés.
Az átviteli szerszámbélyegzés meghatározása
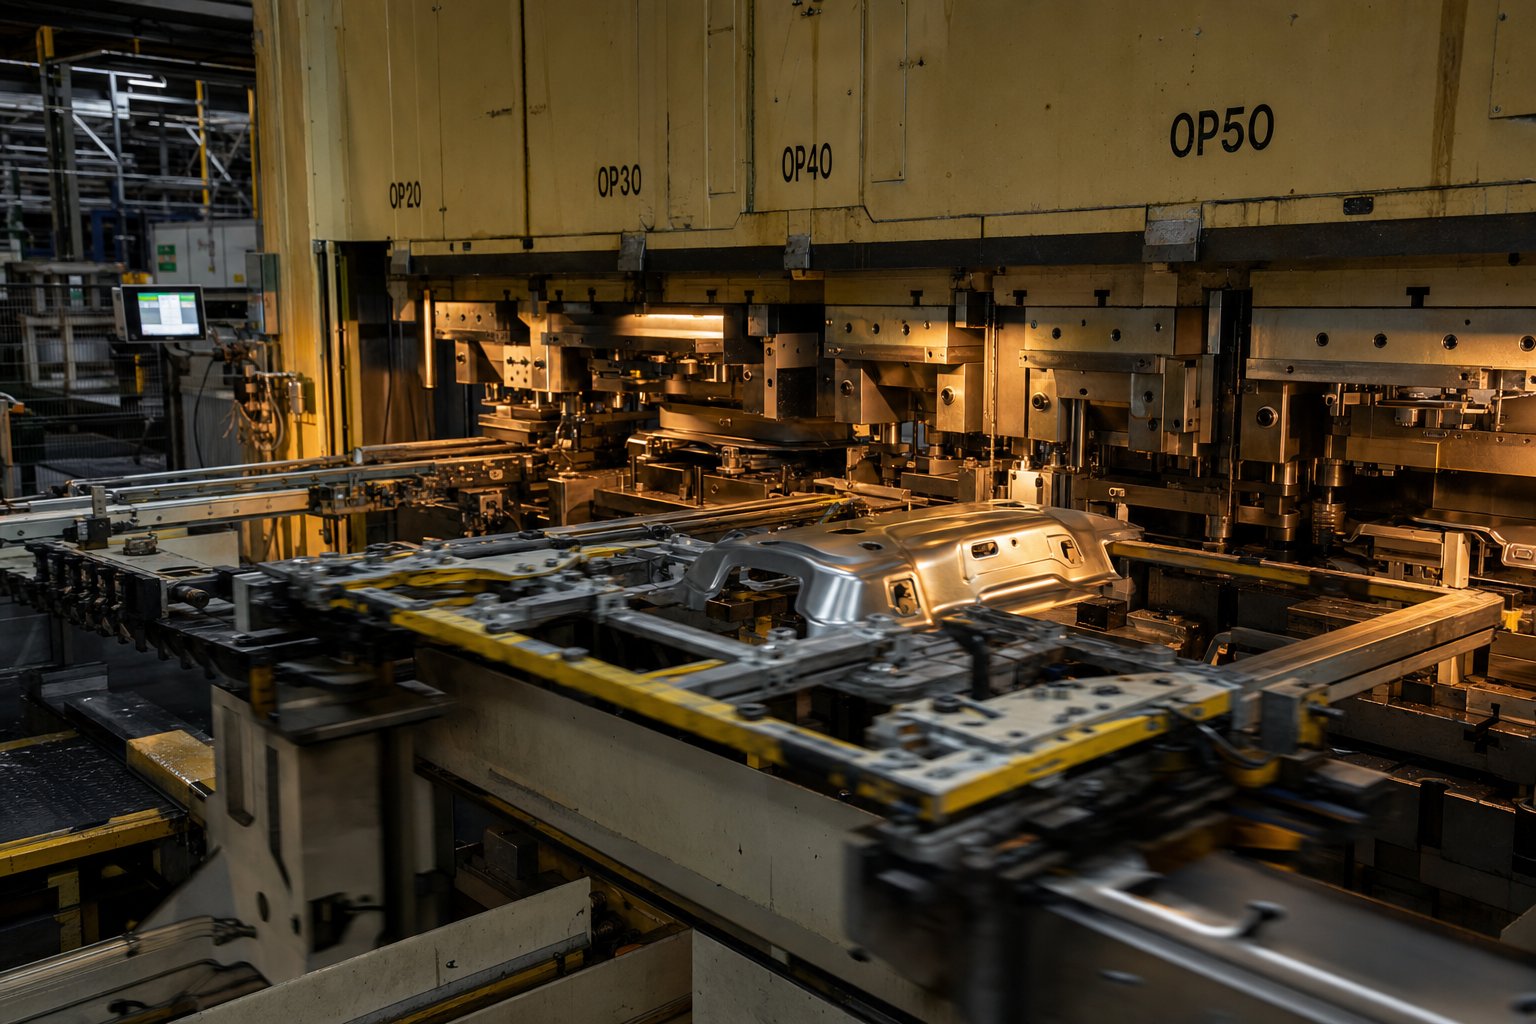
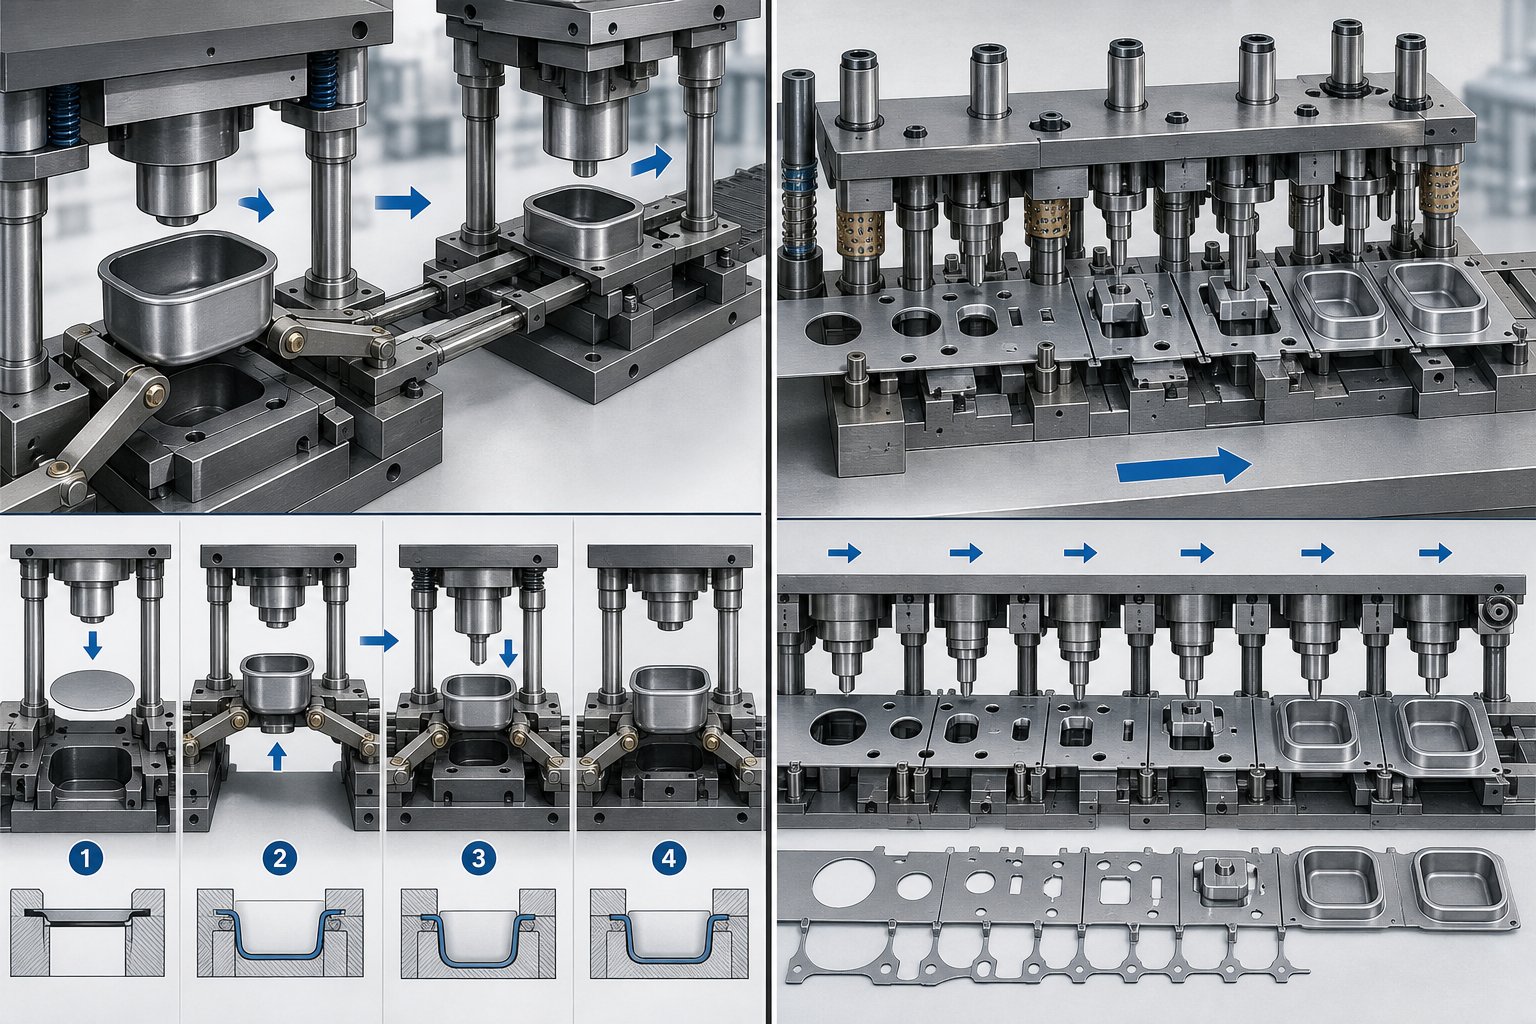
Az átviteli szerszámbélyegzés egy több-állomásos fémformázási folyamat, amelynek során a nyersdarabot először leválasztják a nyers szalagról, majd egy mechanikus vagy robotizált átviteli rendszerrel egy sor független sajtolóállomáson keresztül mozgatják, és mindegyik állomás egy dedikált alakítási műveletet hajt végre a szabadon-lebegő munkadarabon.
A kulcsmondat itt az "elválasztva a csíktól". A progresszív présbélyegzés során az alkatrész egy hordozószalaghoz rögzítve marad, ahogy halad az állomásokon. A transzferbélyegzés során a nyersdarab a vágás pillanatában szabaddá válik. A sínek, megfogók vagy ujjak összehangolt rendszere felveszi az üres anyagot, és nagy helyzetpontossággal szállítja egyik állomásról a másikra.
Miért fontos az üres elválasztás?
Ha egy munkadarab az alapanyaghoz kötve marad, minden formázási művelet korlátozva van. A húzási mélység korlátozott, mert az anyag csak a szalaghoz rögzített oldalakról tud folyni. A nagy részek geometriája a hordozó elvetemedésének veszélyét hordozza magában. A több-tengelyes kialakítás szinte lehetetlenné válik.
Az üres rész szétválasztása megszünteti az összes korlátozást. Az anyag minden irányból szabadon áramolhat a szerszámüregbe, lehetővé téve a mélyhúzást egyenletes falvastagsággal és összetett 3D kontúrokkal. Megnyerheti a szabadságot az alkatrész felemelésére, forgatására és áthelyezésére az állomások között, ami olyan geometriákat nyit meg, amelyek kimerülnek, és a szalagra kötött bélyegzési konfigurációk egyszerűen nem érhetők el.
Ahol a transzfer szerszámbélyegzés illik a fémformázáshoz
Az átviteli szerszámbélyegzés a progresszív bélyegzés és a dedikált egyszeri-műveleti prések közötti teret foglalja el. Olyan alkatrészeket kezel, amelyek túl nagyok, túl mélyek vagy geometriailag túl bonyolultak egy progresszív szerszámhoz, mégis szükségük van az automatizált présformázás megismételhetőségére és térfogati teljesítményére. Gondoljunk csak a tűzoltóhüvelyekre, az autóipari szerkezeti oszlopokra vagy a készülékdobokra, ahol a mélység meghaladja az átmérőt, és a tűréshatárok szűkek maradnak.
A kompromisszum-a sebesség. A transzferbélyegző prés általában 15-45 ütés/perc sebességgel működik, szemben a 100 plusz ütéssel a progresszív beállításnál. De a geometriai szabadság és az anyagmegtakarítás miatt ez a lassabb ciklus általában gazdaságosabb választássá válik.
Annak megértése, hogy egy átviteli szerszám mit tud és mit nem, annak megértésével kezdődik, hogy maga az átviteli mechanizmus hogyan működik, mivel ezeknek a megfogóknak a mozgásprofilja mindent meghatároz az állomás elrendezésétől a sajtó időzítéséig.
Hogyan mozgatja fizikailag az átviteli rendszer az alkatrészeket az állomások között
Az átviteli mechanizmus mindennek a szívetranszferbélyegző prés. Megszabja a ciklusidőt, az alkatrész pontosságát és azt, hogy milyen geometriákat állíthat elő. Ennek ellenére a folyamat legtöbb leírása egyetlen mondattal elfedi. Íme, mi történik valójában a kockalapok között.
Az átviteli mechanizmusok típusai
Az átviteli rendszerek három kategóriába sorolhatók az általuk biztosított mozgástengelyek alapján. A helyes választás az alkatrész összetettségétől, súlyától és a célsebességtől függ.
A két-tengelyű rendszer egyetlen síkban mozog, jellemzően felemel és halad (X-Z). A kocka hosszában végigfutó két sín felemelkedik, hogy leemelje az alkatrészt az alsó matricáról, egy lépéssel előre vigye a következő állomásra, és leeressze a lokátorokra. Mivel a mozgás egyszerű, a két-tengelyes átviteli szerszámok támogatják a nagyobb löketszámokat, de nem tudják befogni vagy irányítani azokat a részeket, amelyek mozgás közben elmozdulhatnak.
Egy három-tengelyes rendszer rögzítő mozgást ad hozzá. A sínek felemelnek, befelé szorítják az alkatrészt, előre, leengedik és elengedik. Ezhárom-tengely mozgása az X-Y-Z síkbanlehetővé teszi a munkadarab kellően magasra emelését a szerszámról, és pontosan a kerületi{0}}szelvény határain belüli elhelyezését a következő állomáson. A három-tengelyrendszert általában lemezre- vagy préselve- szerelik, ujjszerszámokkal, amelyek az alsó-acélok, bütykök és vezetőelemek eltávolítására szolgálnak a visszatérési úton.
A robottranszfer a mechanikus síneket csuklós robotokra cseréli, amelyek az egyes prések között helyezkednek el, prés{0}}--elrendezésben. Mindegyik robot vákuumcsészéket vagy mágneses vég-effektorokat használ az alkatrészek kiválasztásához, mozgatásához és elhelyezéséhez. A tipikus ciklusidők átvitelenként 1,5 és 3 másodperc között mozognak, így a robotrendszerek lassabbak, de sokkal rugalmasabbak az összetett áthelyezéshez, részforgatáshoz vagy állomások közötti váltáshoz.
| Átvitel típusa | A mozgás tengelyei | Tipikus sebesség (SPM) | Legjobb-alkatrész-összetettség |
|---|---|---|---|
| Két-tengely | Emelés + Előrelépés | 25 - 45 | Lapos vagy sekély{0}}rajzolt részek stabil geometriával |
| Három-tengely | Emelés + előretolás + szorító | 15 - 30 | Mélyen-húzott csészék, karimás részek, szabálytalan formák |
| Robot | 6 tengelyes csuklós | 8 - 20 | Nagy panelek, forgalom szükséges, több{0}}nyomósorok |
Megfogó és ujjszerszám kialakítás
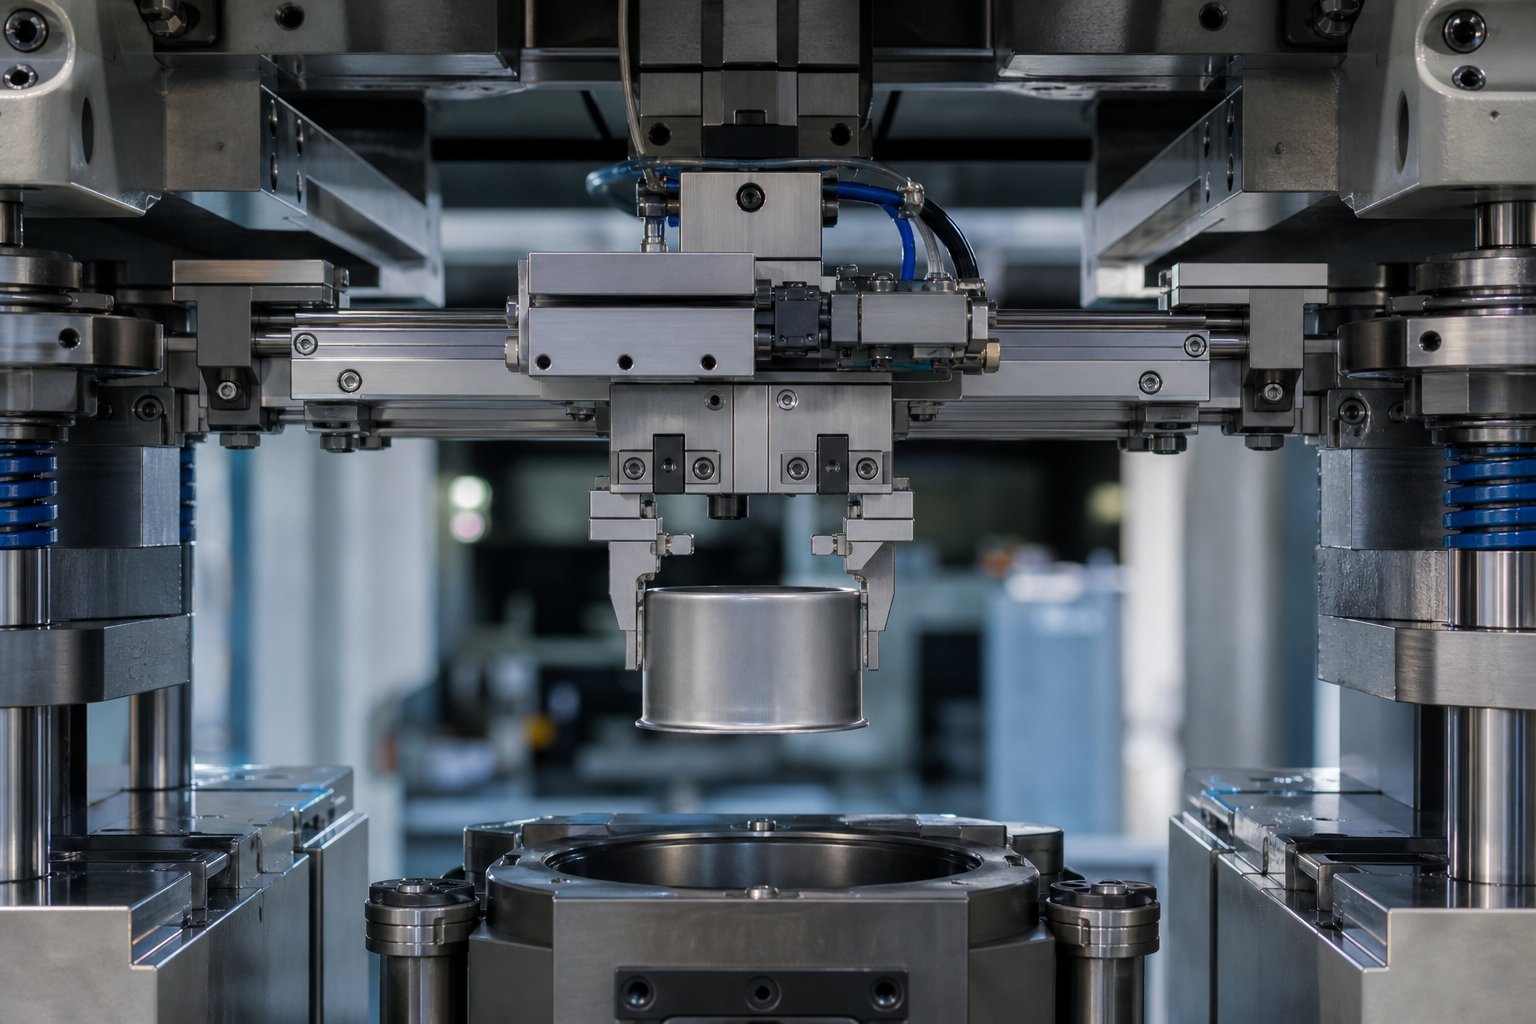
A megfogók vagy az ujjak az egyetlen alkatrészek, amelyek fizikailag érintkeznek a munkadarabbal a szerszámátvitel során. Kialakításuk közvetlenül befolyásolja az alkatrészek minőségét és az átvitel megbízhatóságát.
Egy mechanikus három-tengelyes rendszerben az ujjak minden állomáshelynél fel vannak szerelve az átadósínekre. Egyéni-profilozásúak, hogy megfeleljenek az alkatrész geometriájának az alakítás adott szakaszában. Az első-állomás ujja, amely egy lapos üreset markol, nem hasonlít az ötödik-állomás ujjához, amely egy mélyen-húzott csészét tartja. A tervezőknek gondoskodniuk kell arról, hogy az ujjak elegendő szorítóerőt biztosítsanak az alkatrész rögzítéséhez a nagy-gyorsulási mozgások során anélkül, hogy kozmetikai felületeket vagy vékony falakat deformálnának.
A megjelenés utáni pozicionálás ugyanilyen fontos. A két-tengelyrendszer az alsó szerszámba nyomott rugós csapokra támaszkodik, hogy megtartsa a tájolást, amíg a szerszám be nem zár. A három-tengelyű átviteli présszerszámok az alkatrészgeometriák, egymásba ágyazott blokkok és a helymeghatározó tüskék kombinációját alkalmazzák, hogy az ujjak visszahúzódása után megtartsák a pozíciót. Robotrendszereknél vákuumcsészék vagy mágnesek fogják meg az alkatrészt, és a munkadarabnak legalább 1 mm-rel az alsó szerszám felett kell úsznia, hogy megakadályozza a mágneses erő szivárgását a szerszámacélba.
A pálya hossza is számít. A nagyobb osztástávolságok nagyobb gyorsulást kényszerítenek ki az átviteli löket során, ami rezgést és instabil alkatrészmozgást okozhat, különösen vékony,{1}}merevséget nem ismerő anyag esetén. A nehezebb munkadarabok erősebb síneket és nagyobb tömegű ujjakat igényelnek, amelyek növelik a tehetetlenségi terhelést és gyakran csökkentik a működési sebességet.
Az átviteli mozgás szinkronizálása a Press Stroke-val
Minden átviteli mozdulatnak be kell fejeződnie az ablakon belül, amikor a prés nyitva van. Képzelje el az időzítési sorrendet: a nyomószár eléri a felső holtpontot, és a kocka kinyílik. Az alkatrészemelők kiemelik a munkadarabot a szerszám alsó felületéről. A szállítósínek befelé záródnak, a megfogók összekapcsolódnak az alkatrészélekkel, és a sínek felemelik a nyersdarabot az összes szerszám alkatrészétől. A szerelvény vízszintesen előrelép egy lépést, leengedi az alkatrészt a következő állomás helyére, elengedi és visszahúzódik a kiindulási helyzetbe, mindezt azelőtt, hogy a nyomószár megkezdi lefelé irányuló munkalöketét.
Ezt a koreográfiát forgó bütykös kapcsolók vagy elektronikus bütyökprofilok szabályozzák, amelyek pontos hajtókar{0}}szögben adnak ki jeleket. Egy tipikus transzferbélyegző présgép három vagy több bütyökjelet használ: nyomja meg a(z)-nyomást-működés közben, nyomja meg a(z)-nyomást az-otthoni-pozícióban, és a kirakó-parancsot. Ha az átviteli ciklus nem fejeződik be a rendelkezésre álló nyitvatartási időn belül, a préselési sebességet le kell lassítani. A gyakorlatban az átviteli idő, nem pedig a formáló erő az a tényező, amely korlátozza a termelési sebességet.
A Transfer{0}}mozgásszimulációs szoftver segít a mérnököknek olyan mozgásprofilok tervezésében, amelyek egyensúlyban tartják a tehetetlenséget, a rezgést és a sebességet. A gyorsulási görbék optimalizálásával növelheti a ciklusszámokat anélkül, hogy feláldozná a helyzeti pontosságot, vagy kockáztatná az alkatrész instabilitását szállítás közben.
Ha megértjük az alkatrészmozgás mechanikáját, a következő kérdés az, hogy valójában mi történik a nyersdarabbal minden egyes meglátogatott állomáson, a kezdeti húzástól a végső kidobásig.
Lépésenkénti--folyamat az üres létrehozástól a kész részig
Nyers acéltekercs lép be a prés egyik végébe. Egy kész, méretpontos alkatrész lép ki a másikból. A két pont között egy szorosan koreografált műveletsor alakítja át a síklapot összetett háromdimenziós geometriává, egy-egy állomásonként. Íme, pontosan mi történik az egyes szakaszokban.
Üres létrehozása és szalag feldolgozása
Minden egy tekercssel kezdődik, amely néha több tonnát is nyom, és egy letekercselőre van felszerelve. A szalag egy egyengetőn keresztül halad át, amely eltávolítja a tekercskészletet (a görbületi memóriát a tekercseléstől), és lapos anyagot szállít a présbe. A következetes síkság számít, mert minden visszamaradt íj- vagy élhullám átterjed a blankba, és veszélyezteti a formázási pontosságot lefelé.
A présgépen belüli első állomáson egy vágószerszám levágja a munkadarabot a szalagról. Ez a meghatározó pillanata a transzfer szerszámos bélyegzési folyamatnak: az alkatrész elveszti fizikai kapcsolatát az alapanyaggal, és szabadon-lebegő nyersdarabká válik. Az üres forma nem mindig egyszerű kör vagy téglalap. A mérnökök gyakran optimalizált kontúrokkal terveznek kifejlesztett nyersdarabokat, amelyek időnként karcoltak vagy hornyolt, hogy szabályozzák az anyagáramlást a későbbi húzások során, és minimalizálják a későbbi vágási hulladékot.
Egyes gyártási beállításoknál a nyersdarabokat offline állítják elő egy külön vágóprésen, egymásra rakják, majd egy automata -lerakógépen keresztül betáplálják a transzferprésbe. Ez a megközelítés szétválasztja a kivágási sebességet az alakítási sebességtől, ami akkor hasznos, ha a kivágási művelet gyorsabb, mint az átviteli ciklus, vagy amikor több nyersdarabot adagolnak ugyanabba a présbe.
Több-állomás-alakítási sorrend
Amint a nyersdarab elkészült, az átviteli mechanizmus megragadja, és elkezdi szállítani egy sor független szerszámállomáson. Minden állomásnak saját szerszáma van, és egy vagy két dedikált műveletet hajt végre a szabadon-lebegő munkadarabon. A szekvencia úgy van kialakítva, hogy fokozatosan alakítsa az alkatrészt, soha ne lépje túl az anyag alakíthatósági határait egyetlen találattal.
Íme a tipikus állomásonkénti--állomásonkénti előrehaladás a precíziós sajtolási művelethez:
- Rajz- A nyersdarabot egy lyukasztó szerszámüregbe kényszerítik, így kialakul a kezdeti csésze vagy héj alakja. Egy üres tartó szabályozza az anyagáramlást és megakadályozza a karima gyűrődését. Ez az állomás határozza meg az elsődleges geometriát.
- újra-rajzolni- Ha a szükséges mélység meghaladja az egyetlen húzással elérhető mértéket (általában az 1,5:1 és 2:1 közötti húzási arányon túl), egy vagy több újrahúzó állomás csökkenti az átmérőt, miközben növeli a mélységet. Minden újra-húzás fokozatosan mélyíti a héjat anélkül, hogy a falak az elfogadható határokon túl vékonyodnának.
- Trimmelés- A rajzi műveletből visszamaradt felesleges karimaanyagot lenyírják. A vágóállomások tiszta, méretpontos kerületet hoznak létre. A törmelék a szerszámon keresztül leesik, és kikerül a présből.
- Piercing- A lyukasztók lyukakat, réseket vagy más belső jellemzőket hoznak létre. A piercinget a húzás után helyezik el, mert a lapos nyersdarabba lyukasztott lyukak torzulnának a későbbi alakítás során. Ide helyezve megőrzi a furat helyének pontosságát.
- Peremezés- Az éleket meghajlítják vagy hengerelték, hogy peremeket, rögzítőperemeket vagy merevítő bordákat alakítsanak ki. A karimás állomások formalyukasztókat vagy bütykös{2}}szánokat használnak az anyag hajlítására a préslöket irányához képest szögben.
- Coining vagy Restriking- Nagy-tonnás tömörítés finomítja a kritikus méreteket, élesíti a sugarakat, simítja a felületeket vagy lenyomatja a részleteket. A coining a szabványos alakításnál szigorúbb tűréseket ér el, mivel az anyag extrém nyomás alatt plasztikusan deformálódik a merev szerszámfelületekkel szemben.
Az állomások száma az alkatrészek bonyolultságától függően változik. Egy egyszerű megrajzolt shell négy vagy öt állomást igényelhet. Egy összetett autóipari szerkezeti alkatrész több furatmintával, különböző szögben lévő karimákkal és szűk méretű feliratokkal tíz vagy több is használható. Ellentétben a progresszív szerszámbélyegzési eljárással, ahol a szalag határozza meg az állomások közötti távolságot, az átadó szerszám úgy alakítja ki az űrállomásokat, hogy minden szakaszban a legnagyobb részprofilhoz illeszkedjen, plusz az ujjszerszámozáshoz szükséges hely.
Ami ezt a szekvenciát erőteljessé teszi, az az, hogy az egyes állomások szerszám- és bélyegzőszerszámai egymástól függetlenül optimalizálhatók. A húzóállomás teljes mértékben az anyagáramlásra összpontosít. A trimmelő állomás teljes mértékben a tiszta nyírásra összpontosít. Nem köt kompromisszumot, ha az alkatrészt egy hordozószalagon keresztül a szomszédos állomásokhoz kötik.
Végső műveletek és alkatrész-kidobás
A sorozat utolsó állomásai olyan befejező munkákat és másodlagos műveleteket kezelnek, amelyek egyébként külön gépeket és további kezelést igényelnének. Ez az a hely, ahol az átviteli szerszámbélyegzés olyan képességhiányt biztosít, amelyet kevés mérnök aknázza ki teljesen.
A másodlagos{0}}műveletek a következők lehetnek:
- Menetfúró fejek, amelyek közvetlenül a lyukakba vágják a meneteket
- Kiálló hegesztőegységek, amelyek anyákat, konzolokat vagy csapokat rögzítenek
- Automata adagolók, amelyek perselyeket, tömítéseket vagy al{0}}alkatrészeket helyeznek be
- Jelölési vagy gravírozási állomások az alkatrészek azonosításához
Ezeknek a műveleteknek az integrálása kiküszöböli a későbbi kezelést, csökkenti a folyamatban lévő{0}}-készletnyilvántartást, és eltávolítja az alkatrészek különálló gyártócellák közötti átviteléből eredő minőségi kockázatot. Az a rész, amely hagyományosan sajtolást, majd menetfúró állomásra, majd hegesztőcellába szállítást igényel, ehelyett teljesen készen kilép a présből.
A végső alakító vagy összeszerelő állomás után az átadó mechanizmus az elkészült alkatrészt kilökési helyzetbe mozgatja. Innen egy szállítószalag, rakodószerkezet vagy robotos csákány-és-elhelyező rendszer eltávolítja az alkatrészt a présből. Az alkatrészeket közvetlenül a szállítási konténerekbe lehet rakni, vagy az ellenőrző szállítószalagokra helyezni a minőségellenőrzés során-.
A teljes ciklus a tekercs betáplálásától a végső kidobásig 2-4 másodpercenként ismétlődik a préselési sebességtől és az átvitel bonyolultságától függően. Minden egyes löket egy kész alkatrészt hoz létre, és a ritmus megszakítás nélkül folytatódik a több százezer darabot felölelő gyártási folyamatokon keresztül.
Természetesen az áteresztőképesség ilyen szintjének elérése nagymértékben függ attól, hogy magát a prést a formázási folyamat igényeihez igazítsa. Az űrtartalomnak, az ágyméretnek, a lökethossznak és a párnarendszereknek meg kell felelniük az alkatrész geometriájának és a kialakítandó anyagnak.
A nyomdakövetelmények és az anyagspecifikációk az átviteli szerszámbélyegzéshez
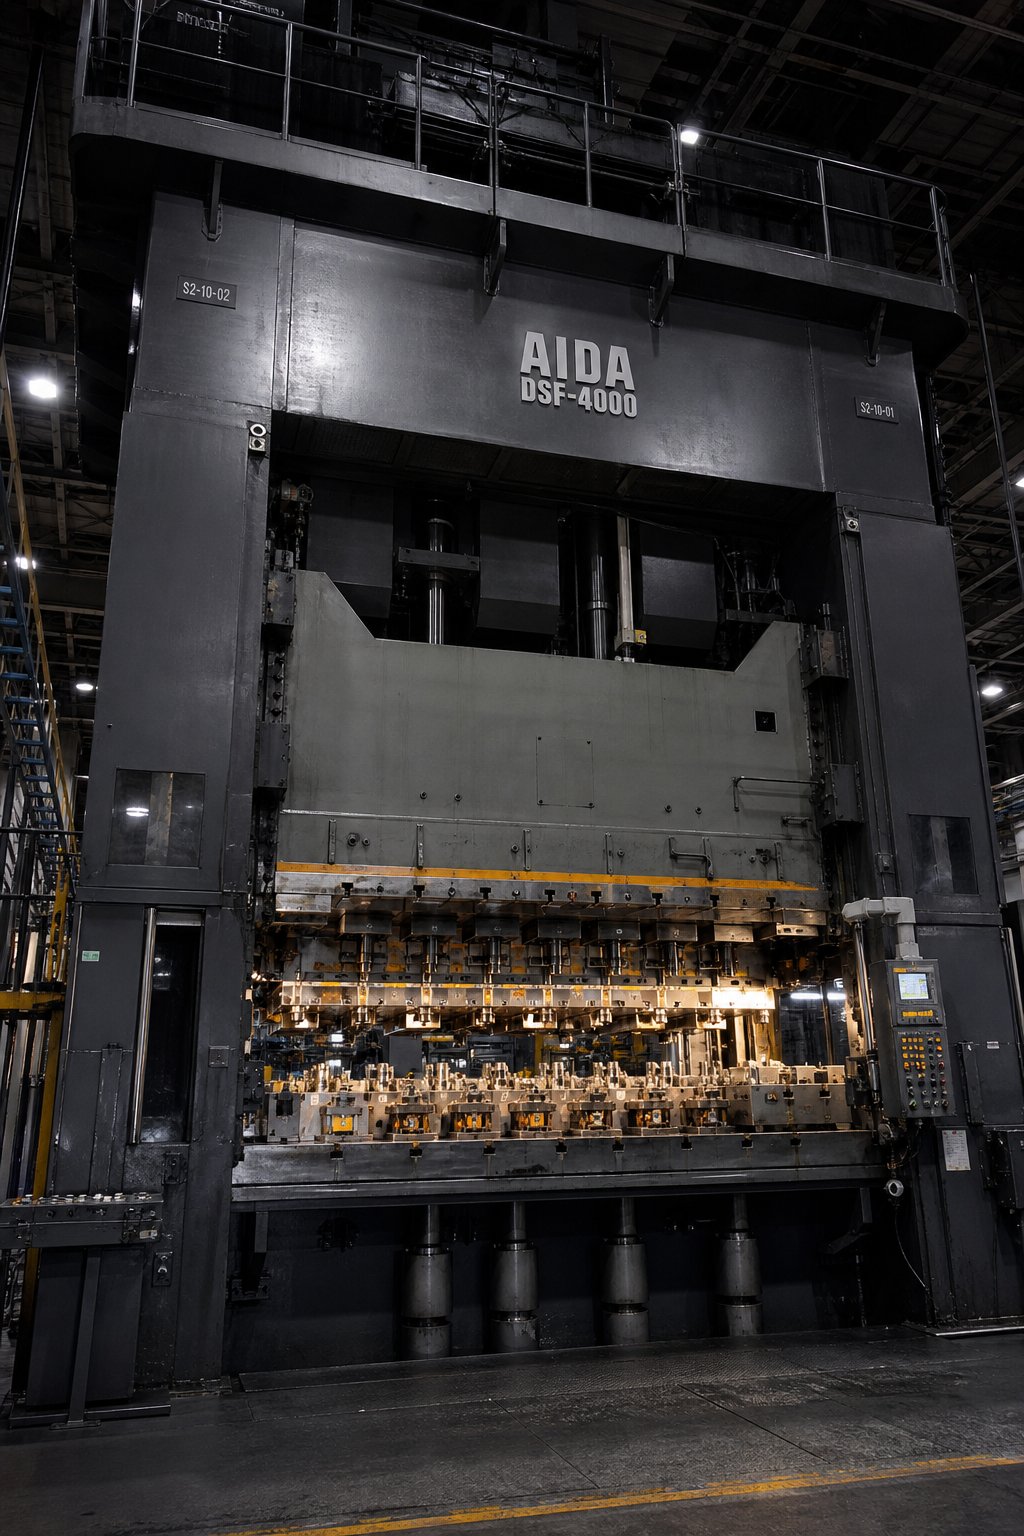
Egy formáló szekvencia csak olyan jól teljesít, mint a mögötte lévő prés. Megtervezheti a tökéletes állomáselrendezést, de ha a sajtolóprésből hiányzik a tonnatartalom a mélyhúzáshoz, a löket az alkatrészhézaghoz, vagy az ágyfelület a síntávolsághoz, akkor a folyamat leáll, mielőtt az első nyersdarab egy üregbe ütközne. A megfelelő sajtó meghatározása az egyik legkövetkezményesebb döntés minden transzferprés-bélyegzési projektben, és egyben az egyik leggyakrabban alul-kidolgozott.
Tonnatartalom és ágyméret követelmények
Az átviteli szerszámbélyegzés általában nagyobb űrtartalmú, mint egy hasonló, hasonló méretű, progresszív sajtolóprés. Az ok egyértelmű: az üres lapok nagyobbak, a húzások mélyebbek, és az egyes állomások formáló terhelése ugyanahhoz a csúszdához kötődik. Egy progresszív présszerszám 200-400 tonnás kis jellemzők családját képes kezelni. A vastag nyersdarabból mélyen{5}}húzott héjat képző transzferprés rutinszerűen 600-2000 tonnás tartományban működik, a 2500-3000 tonnás területre pedig a nagy autószerkezeti alkatrészek nyomulnak.
Az ágy mérete ugyanolyan kritikus, és gyakran figyelmen kívül hagyják. A támasztékban el kell helyezni az összes független vágóállomást, amelyek sorrendben vannak elrendezve, plusz mindkét oldalon helyet kell biztosítani az átadó sínek számára. Aaz-ablakátviteli rendszeren keresztül-elhelyezi a síneket a présablak belsejében, de a támasztékon kívül, így az ablak szélességét fogyasztja, amely egyébként szélesebb tekercset hordozhat. Az elülső-és a-hátsó rendszerek a síneket teljesen a préselésen kívül tartják, lehetővé téve a teljes ablakszélességet a nyersanyagok és a szerszámok számára. A mérnököknek mindkét esetben figyelembe kell venniük az ujjszerszám söprési sugarát, a szorító löketét, valamint az ujjak és a szerszám alsó alkatrészei közötti visszatérési út hézagát az ágy méretezésekor.
Ahogy az alkatrészek bonyolultabbá válnak, és az OEM-ek kevesebb alkatrészt szorgalmaznak összeállításonként, egyre több állomásra számítanak szerszámkészletenként. Ez a tendencia a nagyobb támasztékok és az egymás melletti--több-nyomórendszerek felé mutat, amelyek külön-külön is működhetnek, vagy egyetlen hosszú átviteli vonalba szinkronizálhatók, ha további állomásokra van szükség.
Lökethossz és sebesség szempontok
Sok mérnök a lökethosszt kizárólag a formázási mélység alapján határozza meg. Ez tévedés. A nyomólöketnek elegendő forgattyúszöget is biztosítania kell ahhoz, hogy az átviteli mechanizmus teljes mozgási ciklusát befejezze, miközben a szerszám nyitva van. A transzferprés-specialisták bevált irányelve a 4:1 arány: ha egy alkatrész 6 hüvelykes munkalöketet igényel, akkor legalább 24 hüvelykes összlöketű prést adjon meg. Ez az extra út megveszi a hajtókar forgási fokát, amelyre az áttételnek szüksége van az emeléshez, előre, süllyesztéshez és visszahúzáshoz anélkül, hogy megsürgetné a mozgásprofilt.
A sebesség az, ahol a transzferpréselés a legélesebben eltér a progresszív sajtolástól. A progresszív sajtolóprés általában 40-100{10}}plusz löket/perc sebességgel működik, mivel a szalag minimális mechanikai bonyolultsággal halad előre rögzített menetemelkedéssel. A transzferprés általában 10-30 SPM sebességgel működik. A korlátozó tényező nem a formáló erő vagy az anyagi viselkedés. Ez az átadás ideje. A présnek nyitva kell maradnia, amíg a megfogók be nem fejezik a teljes ciklusukat. Link-motion préshajtásoknál a rendelkezésre álló átviteli ablak még tovább zsugorodik, mivel a nyomószár kevesebb forgattyús fokkal tartózkodik a felső holtpontban, mint egy hagyományos excenteres meghajtásnál.
A szervo{0}}meghajtású prések megoldást kínálnak. A programozható csúszó mozgás a felső holtpontban maradhat, így az átviteli rendszer további ezredmásodperceket ad a mozgás befejezéséhez anélkül, hogy csökkentené a teljes ciklussebességet. Ez a rugalmasság a szervopréseket egyre népszerűbbé teszi az átviteli alkalmazásokban, ahol a ciklusidő versenyképes megkülönböztető tényező.
Párnarendszerek és precíziós követelmények
A mélyhúzó{0}}állomások az átadó szerszámban a préstartóba épített hidraulikus vagy nitrogén párnarendszerre támaszkodnak. Ezek a párnák nyersdarab tartóként működnek a húzólöket során, szabályozott nyomást gyakorolva a nyersdarab peremére, hogy szabályozzák az anyagáramlást a szerszámüregbe. Megfelelő párnatartalom nélkül ráncok képződnek. Túl nagy nyomás hatására az anyag elszakad.
A több-pontos párnavezérlés alapfelszereltség a modern transzferpréseken. Egyetlen egységes erő helyett a szerszám alatti egyes hengerek különböző nyomásokat fejtenek ki a nyersdarab különböző helyein. Ez kompenzálja az aszimmetrikus részgeometriákat, ahol az anyagáramlási sebesség oldalról a másikra változik.
Az alsó-holt{1}}pontosság (BDC) egy másik olyan specifikáció, amely elválasztja a megfelelő transzferprést a nem megfelelőtől. Mivel minden állomás szűk tűréshatárig hajtja végre a formázást, a nyomószár helyzetének bármilyen változása a BDC-nél közvetlenül az alkatrész méretváltozását jelenti. A konzisztens BDC plusz-mínusz 0,025 mm-en belül jellemző a minőségi átviteli munkákra. A préskeret hőtágulása a hosszú gyártási folyamatok során eltolhatja a BDC-t, így a hidraulikus túlterhelési rendszerek és az automatikus leállítási magasság kompenzáció{6}} szabványos biztosítékok.
| Specifikáció | Transfer Die Stamping Press | Progresszív Die Press |
|---|---|---|
| Tonnatartalom tartomány | 600 - 3 000 tonna | 100 - 800 tonna |
| Tipikus sebesség (SPM) | 10 - 30 | 40 - 100+ |
| Ágyterület | 3000 x 1500 mm és nagyobb | 1500 x 800 mm tipikus |
| Lökethossz | 300 - 600 mm (4:1 szabály alkalmazva) | 50 - 200 mm |
| Anyagvastagság | 1.0 - 6.0 mm gyakori | 0.2 - 3.0 mm gyakori |
| Párna rendszer | Több-pontos hidraulika, nagy űrtartalom | Egy-pont vagy rugó-alapú |
| BDC pontosság | ± 0,025 mm | ± 0,05 mm |
Az anyagválasztás közvetlenül a prés kapacitásához kapcsolódik. Az átvivő sajtolószerszámok vastagabb, jellemzően 1,0–6,0 mm-es idomokat is kezelnek, mivel a szabadon-lebegő nyersdarab és a független állomás kialakítása megfelel a nagyobb alakító erők vastag anyagszükségletének. A lágyacél, a nagyszilárdságú, alacsony-ötvözött acél (HSLA) és a rozsdamentes acél a leggyakoribb hordozók. Az 5000-es és 6000-es sorozatú alumíniumötvözetek jól működnek a mélyhúzáshoz, de az alacsonyabb rugalmassági határok miatt gondos párnázást igényelnek. A réz és a sárgaréz használható elektromos házakban és hőcserélőkben, ahol a vezetőképesség számít, bár magasabb anyagköltségük a kisebb réz- vagy sárgaréz alkatrészek progresszív szerszámozása felé tolja a mérnököket.
A lágyabb temperációk, például a lágyított vagy fél{0}}kemény körülmények, megfelelnek a mély-húzási átviteli munkáknak, mivel nagyobb képlékeny alakváltozást tesznek lehetővé a törés előtt. A keményebb viszonyok csökkentik az alakíthatóságot és növelik a visszarugózást, ami gyakran további ütőállomásokat igényel a végső méretek eléréséhez. Az anyag temperációjának és az alakítási sorrendnek a tervezés korai szakaszában történő összehangolása megakadályozza a költséges állomás-beépítéseket a szerszámgyártás után.
A préselési és anyagparaméterek zárolásával az igazi mérnöki kihívás magára az alkatrészgeometriára hárul: milyen alakzatokat alakíthat ki, milyen mélyre rajzolhat, és milyen térközszabályok tartják érintetlenül az elemeket a teljes állomássorozaton keresztül.
Tervezési szabályok és geometriai megszorítások az átviteli szerszámalkatrészekhez
Az egyenlet fele, ha tudjuk, mit tud adni a sajtó. A másik fele annak ismerete, hogy mit követel az alkatrész geometriája, és hogy minden állomáson belül marad-e az alakíthatósági határokon belül. Az alábbi tervezési szabályok konkrét küszöbértékeket adnak a mérnököknek, hogy korai értékelést végezzenek, mielőtt az acélt levágnák, és mielőtt az állomásszámlálások a költségvetést túllépnék.
Rajzolja meg az arányokat és a mélységhatárokat
A húzási arány, vagyis a nyersdarab átmérője és a lyukasztó átmérője közötti kapcsolat a legkritikusabb szám minden mélyhúzó{0}}átvivő szerszámban. Túllépje az anyag határát, és a csésze eltörik a lyukasztási sugárnál. Maradjon jól benne, és pazarolja az állomásokat a felesleges konzervativizmusra.
Egyszeri húzási művelet esetén a maximális húzási arány nagymértékben függ a hordozótól. A közzétett DFM irányelvek az alábbi határértékeket biztosítják az optimális kenés és a nyersdarab tartóereje mellett:
| Anyag | Max. húzási arány (egyszeri húzás) | Max. húzási arány (újrarajzolással) |
|---|---|---|
| CRS DC04 (mélyhúzó acél) | 2.0:1 | 3.5:1 |
| Rozsdamentes 304 | 1.8:1 | 3.0:1 |
| Alumínium 5052-O | 1.8:1 | 3.2:1 |
| Réz C11000 | 2.1:1 | 4.0:1 |
| Sárgaréz C26000 | 2.0:1 | 3.5:1 |
Ha a húzási mélység meghaladja a lyukasztó átmérőjének nagyjából 1,5-szeresét, tervezzen legalább egy újrahúzási{1}}állomást. Minden további csökkentés nem haladhatja meg a húzóminőségű acél korábbi héjátmérőjének 20{4}}25%-át. A vékonyabb mérőeszközök és a keményebb indulatok tovább csökkentik ezeket a százalékokat. Minta mély-rajz tervezési elveitHangsúlyozzuk, hogy a végső alkatrészformához szükséges összes anyagnak jelen kell lennie az első húzásnál, így a nyersdarabok méretezése előre megtörténik, és a kezdeti állomás után nem változhat.
A fal vékonyítása a rajzolás során előre látható mintát követ. A középső fal-5-15%-kal vékonyabb, mint az eredeti blank. Az alsó sarok a lyukasztási sugárnál 20%-ra vékonyodik, így ez a kritikus meghibásodási zóna. Eközben a karima területe 10-20%-kal vastagodik a kerületi összenyomástól. Adjon meg egy minimális falvastagságot a rajzokon a névleges helyett, hogy tükrözze a húzott részek tényleges viselkedését.
Funkcióközök és webszélesség-szabályok
A lyukak, rések és kivágások nem helyezkedhetnek el bárhová a transzfer{0}}alkatrészen. Az élekhez vagy egymáshoz túl közel elhelyezett elemek veszélyeztetik a mindent egyben tartó anyaghálót, különösen az állomások közötti nagy-gyorsulású átviteli mozgások során, ahol a megfogók szorítóerőt fejtenek ki az alkatrész falaira.
A mérnököknek alkalmazniuk kell a térközszabályokat:
- A lyuk-széle{1}}távolsága:Minimum 2,0-szeres anyagvastagság 3,0 mm-es készlethez; vastagabb idomok esetén növelje 2,5 tonnára. A téglalap alakú elemeknek 2,5-3,0 tonnára van szükségük a sarkoknál magasabb feszültségkoncentráció miatt.
- Furatok-–-távköz:Minimális középpont----középpont távolság, amely az anyagvastagság 2-szerese a szabványos szerszámokkal; 1,5 t precíziós-vezérelt ütésekkel. A kisebb távolság a szalag összeomlásának kockázatát jelenti a szúrás során.
- Lyuk-hajlítási távolság-:Legalább 2,0t plusz a belső hajlítási sugár (2,0t + R) lágyacél esetén; növelje 2,5 t + R értékre a rozsdamentes acél esetében. Az ennél közelebbi lyukak eltorzulnak, oválissá válnak, vagy peremrepedések keletkeznek a peremezés során.
- Minimális furat átmérő:1,0-szeres anyagvastagság szabványos szerszámokkal. E küszöb alatt a lyukasztó élettartama 3-5-szörösére csökken, és az útmutatási követelmények jelentősen megnőnek.
- A karima minimális hossza:4-szeres anyagvastagság. Rövidebb karimák nem alakíthatók ki megbízhatóan speciális bütykös szerszámok nélkül.
- Megfogó érintkezési zónái:Tartson legalább 5 mm-es sík, formálatlan felületet azokon a részeken, ahol az átvivő ujjak megfogják. A markolatzónában lévő jellemzők kezelési instabilitást és felületi jelölést okoznak.
Ezek az értékek széles körben érvényesek az átviteli munkák során használt sajtolószerszámokra. Ne feledje, hogy a progresszív bélyegzőanyagok, mint például a vékony-méretû sárgaréz vagy a rézszalag, gyakran szigorúbb távolságszabályokat alkalmaznak, mivel a hordozószalag olyan szerkezeti támaszt nyújt, amely egy szabadon lebegõ nyersdarabból hiányzik. Progresszív rézbélyegzésnél vagy sárgaréz progresszív bélyegzésnél az alkatrészek rögzítve maradnak, így a szalag integritása az átvitel során nem jelent gondot. Az átviteli szerszám alkatrészeknek minden szakaszban öntartónak kell lenniük-, ami miatt a konzervatív jellemzőtávolság nem-megtárgyalható.
Hogyan hajtja a geometria az állomások számát
Az alkatrészeden lévő minden geometriai jellemző a kocka legalább egy állomására vonatkozik. Ennek a kapcsolatnak a megértése lehetővé teszi, hogy megbecsülje a szerszámköltséget és a présméretet, még mielőtt elkezdődne a szerszám részletes tervezése.
Néhány ökölszabály a nagy alkatrészek présbélyegzési támogatásához:
- Minden húzáscsökkentés egy állomást ad hozzá.A 3,5:1 végső húzási arányú DC04 acél alkatrészhez legalább két húzó-állomásra van szükség.
- Az alakítás utáni piercing lyukmintacsoportonként egy állomást ad hozzá.A különböző tájolású vagy magasságú lyukak külön állomásokat vagy vezérművel{0}}meghajtott egységeket igényelhetnek.
- Minden egyedi hajlítási szög vagy karimairány egy állomást ad hozzákivéve, ha több perem alakítható ki egy összetett szánnal.
- A vágás általában egy állomást igényel, bár a két ütésre osztott összetett trimmvonalak csökkentik a vágóerőt és javítják az élminőséget.
- A szűk tűréshatárok megfejtése vagy korlátozása egy állomást ad hozzá.Bármilyen méret, amely ±0,08 mm alatt van egy kialakított felületen, valószínűleg külön simítást igényel.
Egy egyszerű húzott csésze vágott peremmel és négy áttört lyukkal öt állomást igényelhet. Két húzáscsökkentéssel, aszimmetrikus karimákkal, több furatmintával különböző magasságokban és egy érmeállomáshoz tíz vagy többre is szükség lehet. Az acél progresszív bélyegzésénél sok ilyen művelet ugyanazon a szalagon történik minimális osztásközzel, de a hordozószalag sapkájának geometriai korlátai mélységet és alkatrészméretet eredményeznek, így az összetett és nagy alkatrészeket egyenesen az átviteli területre tolják.
Ezek a geometriai szabályok határozzák meg, hogy egy alkatrész egy átviteli szerszámhoz tartozik-e. A következő lépés annak megértése, hogy az átviteli présbélyegzés hogyan hasonlítja össze a fejek közötti-fejet- a progresszív bélyegzéssel a döntési tényezők teljes skáláján, a mennyiségtől és a sebességtől a költségekig és összetettségig.
Transzfer vs Progressive Die Stamping
A geometriai tervezési szabályok megmondják, hogy egy alkatrész kialakítható-e egy átviteli szerszámban. De a gyakoribb kérdés, amellyel a mérnökök szembesülnek, nem az, hogy "formázható-e", hanem "átadó szerszámban vagy progresszív matricában kell-e kialakítani?" A válasz attól függ, hogy az adott alkatrész geometriája, térfogata, sebessége és költsége hogyan hat egymásra. Íme egy összehasonlítás, amely túllép az általánosságokon, és átmegy a döntési logikába, amely valójában a szerszámozási stratégiát vezérli.
Geometria és méretkorlátozások összehasonlítása
Mi az a progresszív kocka? Ez egy egyetlen szerszámblokk, amely több integrált állomást tartalmaz, amelyeken keresztül egy folyamatos fémcsík egy lépéssel előrenyomódik préslöketenként, és minden jellemzőt egymás után hozzáadnak, miközben az alkatrész egy hordozószalaghoz rögzítve marad. Ez a hordozószalag a progresszív présbélyegzés erőssége és korlátja is. Beépített{2}}szállítási mechanizmust biztosít, ezért a progresszív bélyegzés rendkívüli sebességet biztosít. De minden formázási műveletet arra is korlátoz, hogy a csatolt háló mit tud elviselni a szomszédos állomások kihajlása, szakadása vagy torzítása nélkül.
Az átviteli szerszámbélyegzés teljesen megszünteti ezt a korlátot. Mivel a nyersdarab szabadon-lebeg, minden állomás bármilyen irányból, tetszőleges mélységben kifejtheti az alakító erőt anélkül, hogy aggódnia kellene amiatt, hogy ez az erő hogyan terjed a hordozószalagon keresztül a szomszédos részekre. Ez a megkülönböztetés egyértelmű geometriai megosztottságot hoz létre:
- Rajz mélysége:A progresszív szerszámok általában a lyukasztó átmérőjének 1,0-1,5-szeresére korlátozzák a húzási mélységet, mielőtt a szalag instabillá válna. Az áthúzó szerszámok rutinszerűen elérik a 3,5:1 vagy annál mélyebb arányt az újrahúzó állomásokkal.
- Alkatrész mérete:A progresszív fémbélyegzés azoknál az alkatrészeknél működik a legjobban, amelyek nagyjából 25–500 mm-es szalagszélességbe illeszkednek. A szállítószerszámok 150 mm-től 1500 mm-ig vagy nagyobb átmérőjű nyersdarabokat kezelnek.
- Több-tengelyes kialakítás:A progresszív matricák elsősorban a préslöket irányában alakulnak ki. Az átviteli szerszámok minden állomáson lehetővé teszik a forgatást, az átfordítást és a bütykös{1}}oldali műveleteket, mivel semmi sem köti össze az alkatrészt a szalaggal.
- Funkció elérése:A progresszív sajtolószerszám-kialakításoknak a szalag síkjához képest felülről vagy alulról elérhetővé kell tenniük az összes jellemzőt. Az átviteli beállítások a munkadarab minden oldalán alakíthatnak ki jellemzőket, beleértve az alámetszéseket is, amelyek lehetetlenek lennének lekötött nyersdarab esetén.
Gyakorlati szabály tapasztalt szerszámmérnököktől: ha az alkatrész gazdaságosan beágyazható szalag formájában, és nem haladja meg a mérsékelt húzási mélységet, általában a progresszív matricák nyernek. Ha az alkatrész teljes 360 fokos alakítási szabadságot, mély csészéket vagy olyan lábnyomot igényel, amely nem fér el hatékonyan egy szalagelrendezéshez, az átvitel a járható út.
Sebesség és mennyiség kompromisszumok
A gyártási sebesség az, ahol a progresszív bélyegzésnek a legegyértelműbb előnye van. A progresszív sajtolási folyamat folyamatosan zajlik, mivel a szalag minden nyomóütésnél automatikusan betáplálódik. Nincs mechanikus átvitel, amelyre várni kell, nincs megfogó kapcsolódás, nincs emelés-és-előrehajtás, amely a forgattyús szöget igényli. Az eredmény 40-100 -+ SPM löketszám a tipikus progresszív matricáknál, a nagy sebességű progresszív konfigurációk pedig 200 SPM-nél nagyobbak a kis csatlakozóelemek esetében.
Az átviteli szerszámbélyegzés a legtöbb alkalmazásnál 10-30 SPM tartományban működik. A szűk keresztmetszet nem a formáló erő, hanem az átviteli idő: a présnek nyitva kell maradnia, amíg a megfogók be nem fejezik teljes mozgási ciklusukat. Még a legfelső holtpontban lévő szervo-meghajtású prések esetén is a szabadon-lebegő alkatrész térben történő mozgatásának mechanikai valósága korlátozza a rendszer mozgási sebességét.
Ez a sebességkülönbség csökken, ahogy az alkatrészek nőnek. Egy 300 mm-es szalagszélességű, nagy konzolt futtató progresszív szerszám csak 30-40 SPM-et érhet el, mivel a löketenkénti előtolási hossz jelentős, és a tonnaigény lassítja a prést. Az ugyanazt az alkatrészt 20-25 fordulat/perc sebességgel futtató, mélyebb alakítási képességgel rendelkező átviteli szerszám óránként több használható alkatrészt állíthat elő, ha figyelembe veszi azokat a másodlagos műveleteket, amelyekre a progresszív verziónak szüksége lenne a későbbiekben.
A mennyiségi küszöbértékek is szerepet játszanak. A progresszív sajtolószerszámok igazolják a magasabb előzetes tervezési összetettségüket, ha az éves mennyiség eléri az 500 000 darabot vagy annál többet. Az átviteli szerszámok kisebb mennyiségeknél is gazdaságosak, néha akár 50 000-100 000 darab évente, mivel a szerszámok modulárisak, és az egyes állomások módosítása olcsóbb, ha tervezési változtatások merülnek fel.
Költség- és szerszámberuházási különbségek
A szerszámköltség nem egy egyszerű „egy olcsóbb” összehasonlítás. A költségstruktúra alapvetően különbözik a két megközelítés között.
A progresszív szerszámok minden műveletet egyetlen integrált szerszámblokkba tömörítenek. Emiatt maga az eszköz tervezése és kivitelezése bonyolult, minden állomáson szoros igazítást, bonyolult szalagelrendezést és precíziós pilotálást igényel. A progresszív sajtolószerszám kezdeti szerszámköltsége jellemzően magasabb, mivel az egyik állomáson fellépő hiba az egész szerszámot veszélyeztetheti. A megépítés és az érvényesítés után azonban az alkatrészenkénti költség drámaian csökken a léptékben, mivel a ciklusidők gyorsak, és a darabonkénti munkatartalom minimális.
Az átviteli szerszámok különálló, független szerszámkészleteket használnak minden állomáson. Az egyes állomások szerszámozása külön-külön is egyszerűbb, de a teljes beruházás több szerszámkészletet, valamint az átviteli mechanizmust és az ujjszerszámokat is magában foglalja. A kombinált költség gyakran meghaladja az egyenértékű alkatrész-bonyolultság progresszív szerszámát. A kompromisszum a rugalmasság: ha az egyik állomást módosítani kell, akkor csak azt az állomást módosítja, anélkül, hogy a többihez hozzányúlna. A gyártás megkezdése utáni mérnöki változtatások kevesebbe kerülnek az átviteli beállításban, mivel a modularitás magában foglalja a hatást.
Az anyagfelhasználás egy másik költségemelő. A progresszív szerszámok hordozószalag vázat hoznak létre, amely az alkatrészek kivágása után selejtté válik. Az alkatrész geometriájától függően a csontvázhulladék a bejövő anyag 30-50%-át fogyaszthatja el. Az átviteli szerszámok optimalizált kontúrokkal teszik üressé a munkadarabot, amelyek szorosan ráférnek a szalagra, gyakran 75-85%-os anyagfelhasználást érve el kerek vagy közel kerek részek esetén. Amikor az anyagköltség dominál (rozsdamentes acél, nikkelötvözetek, vastag anyag), ez a hasznosítási előny ellensúlyozhatja a nagyobb szerszámbefektetést.
| Döntési tényező | Transfer Die Stamping | Progresszív sajtolás |
|---|---|---|
| Alkatrész mérettartomány | 150 mm-től 1,500+ mm-ig | 25-500 mm jellemző |
| Rajzmélység képesség | Akár 3,5:1 vagy mélyebb (újrarajzolással) | A hordozószalag 1,0-1,5:1-re korlátozza |
| Gyártási sebesség (SPM) | 10 - 30 | 40 - 100+ (200+ kis alkatrészekhez) |
| Szerszámköltség (relatív) | Magasabb összérték; moduláris és könnyebben módosítható | Magas elöl; költséges megváltoztatni, ha megépült |
| Anyagfelhasználás | 75 - 85% jellemző az optimalizált üres helyekre | 50 - 70% (a vivősáv selejtté válik) |
| Geometriai komplexitás | Mélyrajzok, több-tengelyű, nagy 3D-s formák | Mérsékelt húzás, elsősorban síkvonalak |
| Legjobb hangerő-tartomány | 50,000 - 500,000+ évente | 500,{1}} millió évente |
| Tervezésváltási rugalmasság | Az egyes állomások egymástól függetlenül módosítva | A változtatások gyakran teljes átdolgozást igényelnek |
A középút azoknál az alkatrészeknél létezik, amelyek műszakilag bármelyik folyamatban működhetnek. A mérsékelten mély konzol szabványos furatmintákkal és egyszerű karimákkal fokozatosan vagy egy átviteli szerszámban bélyegezhet. Ha mindkettő megvalósítható, a billenő tényezők az éves mennyiség (a nagy mennyiség a progresszívet részesíti előnyben), az anyagköltségek érzékenysége (a drága ötvözetek a jobb kihasználtság érdekében az átvitelt részesítik előnyben) és a várható tervezési változások (az instabil konstrukciók az átviteli modularitást részesítik előnyben). Egy alkalmas bélyegzőmérnöki csapat kiértékeli a nyomtatási, anyag-, mennyiségi és a későbbi összeszerelési követelményeket, mielőtt az egyik útvonalat a másikkal szemben ajánlaná.
Ez az összehasonlítás tisztázza, hogy melyik folyamat felel meg egy adott résznek. A megfelelő folyamat kiválasztása azonban csak a kezdet. Annak igazolására, hogy a kiválasztott transzferszerszám-kialakítás valóban megfelelő alkatrészeket állít elő, költséges próba-és-hibaiteráció nélkül edzett szerszámacélon, más mérnöki eszközökre van szükség: szimulációra és prototípuskészítésre.
Szimuláció és prototípuskészítés a Transfer Die Designban
A megfelelő folyamat kiválasztása és geometriai kényszerek papírra állítása egy dolog. Ezeknek a választásoknak a bizonyítása, hogy megfelelő alkatrészeket fog előállítani, mielőtt hat számjegyet köt az edzett szerszámacélhoz, egészen más. A szimuláció és a prototípuskészítés itt hidalja át a szakadékot a tervezési szándék és a gyártási valóság között.
Alakítási szimuláció és FEA érvényesítés
A végeselemes elemzés lehetővé teszi a mérnökök számára, hogy digitálisan, állomásról állomásra figyeljék az anyagáramlást, mielőtt bármilyen fémet vágnának. A szoftver pontosan megjósolja, hogy a vékonyítás hol közelíti meg a meghibásodási határokat, hol képződnek ráncok az elégtelen üres tartónyomás hatására, és mekkora lesz az alkatrész visszaugrása a prés nyitása után.
A munkafolyamat logikai sorrendet követ:
- CAD geometria importálásaminden állomás lyukasztó, matrica és üres tartó felületéhez.
- Határozza meg az anyag tulajdonságaitbeleértve a folyáshatárt, a munka-edzési görbéket, az anizotrópiai együtthatókat és a súrlódási értékeket az adott ötvözethez és kenéshez.
- Az egyes állomásokat egymás után szimulálja, amely az egyik művelet feszültségét és alakváltozási állapotát továbbviszi a következő bemeneti feltételeként. Ez a szekvenciális láncolás kritikus fontosságú, mert a húzásból származó maradékfeszültségek befolyásolják a vágási viselkedést, ami viszont befolyásolja a karimázás pontosságát.
- Eredmények elemzésehatárdiagramok (FLD), méretcélok és fal{0}}ritkítási specifikációk kialakítása ellen.
Olyan szimulációs platformok kialakítása, amelyeket olyan bélyegzési folyamatokhoz terveztek, mint plKeysight írta le, olyan virtuális nyomósoros környezetet biztosít-, ahol bármely átviteli szerszámfolyamat meghatározható, tesztelhető és optimalizálható jóval a fizikai eszközök előállítása előtt. Ez a megközelítés már a koncepció szakaszában észleli az olyan hibákat, mint a hasadások, túlzott elvékonyodás és méreteltérés, amikor a változtatások több órányi tervezési időt vesznek igénybe, nem pedig hetekig tartó szerszám-újramunkálást. Ellentétben a progresszív szerszámozással, ahol a szalag folytonossága növeli a szimuláció bonyolultságát, az átviteli szerszámszimuláció minden egyes állomást független formázási eseményként kezel egy szabad üres felületen, így a szekvenciális elemzés egyszerűbbé válik.
Fizikai prototípuskészítési megközelítések
A szimuláció megoldja a formázási problémák többségét, de a fizikai érvényesítés továbbra is számít a felület minőségének igazolására, az anyag szélén való viselkedésének ellenőrzésére, valamint a teljes termelési beruházás előtti bizalomépítésre. A mérnökök a költségvetéstől és az idővonaltól függően számos prototípus-készítési utat kínálnak:
- Lágyszerszám-próbák:Kirksite (cinkötvözet) vagy lágyacél matricák, amelyeket közel a gyártási geometriához{0}}forgácsoltak. Ezek a szerszámok több száz és több ezer ütést is túlélnek, ami elegendő a húzási mélység, az anyagáramlás és az általános alakíthatóság ellenőrzéséhez az edzett progresszív szerszám- és szerszámkészletek átfutási ideje vagy költsége nélkül.
- 3D-nyomtatott szerszámbetétek:által hitelesített kutatásAsnafi et al. (2019)bebizonyította, hogy a lézer-alapú porágyas fúzióval előállított 3D{1}}nyomtatott martenzites acélbetétek 50 000 formázási ütést és 100 000 vágási ütést túléltek 2 mm-es DP600 acélon, jóváhagyott felületi minőséggel. Az űrlapellenőrzés és a rövid távú{10}}gyártás során a 3D{12}}nyomtatott lapkák nagyjából a felére csökkentik az átfutási időt a hagyományos szerszámkészítéshez képest, miközben a teljesítmény is megfelel.
- Növekményes formálás:Nagyon kis mennyiségek vagy az elvi munka-korai bizonyítása esetén a CNC növekményes lapformázás reprezentatív alkatrészgeometriát állít elő dedikált szerszámok nélkül. Nem tudja pontosan megismételni a gyártási alakváltozási útvonalakat, de megerősíti, hogy az alapforma elérhető-e a kiválasztott anyagban.
Mindegyik megközelítés más-más készenléti fokozatot szolgál ki. A puha szerszámozás megerősíti a formázási folyamatot. 3}D-a nyomtatott lapkák érvényesítik a kopási viselkedést és a felületi minőséget közel -gyártási körülmények között. A növekményes alakítás választ ad arra az alapvető kérdésre, hogy a geometria megvalósítható-e egyáltalán.
Mérnöki változások csökkentése előzetes elemzéssel
A szerszámgyártás utáni műszaki változtatások költségesek. Egyetlen állomás módosítása edzett szerszámacélon 15 000-50 000 dollárba kerülhet, és hetekkel növelheti a projekt idővonalát. Ha ezt megszorozzuk egy átviteli szerszám több állomásán, és a késői-stádiumú változások veszélyeztetik a projekt életképességét.
A szimuláció ezt a kockázatot a tervezési fázisba tömöríti, ahol az iterációk olcsók. Az iparági tapasztalatok megerősítik, hogy a feszültségkoncentrációk, a hőproblémák és a kifáradási pontok virtuális fázisban történő azonosítása simább átmenetet tesz lehetővé a gyártásba, és korlátozza a lefelé irányuló zavarokat. Kifejezetten az átviteli szerszámbélyegzés esetében a szekvenciális állomásszimuláció olyan problémákat észlel, mint az elégtelen anyag az újra-húzási szakaszokban vagy a több találaton keresztüli rugózás felhalmozódása, amelyek csak akkor jelentkeznek, ha a teljes formázási szekvencia rendben lefut.
A tapasztalt transzfer szerszámbélyegző-beszállítók megértik ezt az érvényesítési ciklust, és beépítik projektjeik ütemtervébe.YICHENpéldául támogatja a megvalósíthatósági elemzést és a folyamatellenőrzést a több-állomásos alakításnál, segítve a gyártómérnököket annak felmérésében, hogy a transzferbélyegzés életképes-e az adott alkatrészgeometrián, mielőtt elköteleznék magukat a teljes szerszámberuházás mellett. Az átviteli bélyegzőszerszám-tervezési megközelítésük a stabil megismételhetőséget hangsúlyozza a szimulációtól a gyártásig, ami kevesebb meglepetést jelent a fizikai próba során, és rövidebb utat tesz meg az ötlettől a validált eszközig.
Azon mérnökök számára, akik a progresszív sajtolószerszám-bélyegzési szolgáltatásokat és a transzferszerszám-megközelítéseket értékelik, a szimuláció objektív adatokat szolgáltat a döntés alátámasztására. Futtassa mindkét konfigurációt digitálisan, hasonlítsa össze az anyagfelhasználást, az állomások számát és az előre jelzett hibakockázatot, és hagyja, hogy az eredmények irányítsák a szerszámbefektetést, ne csak az intuíciót.
A szimuláció és a prototípuskészítés kockáztatja{0}}a szerszámok összeállítását. De még a tökéletesen érvényesített kocka is elkopik. Ha megértjük, hogyan romlanak le az átviteli szerszámok az idő múlásával, és hogyan kezeljük ezt a romlást proaktívan, az meghatározza, hogy egy eszköz 200 000 vagy 2 millió ütésig konzisztens alkatrészeket szállít-e.
Korlátozások és mikor NE HASZNÁLJON Transzfer szerszámbélyegzést
A szimuláció megerősítheti, hogy az alkatrész megfelelően alakul. Nem tudja megmondani, hogy az átviteli szerszámbélyegzés a leggazdaságosabb módja annak előállításának. Minden folyamatnak megvannak a határai, és azok a mérnökök, akik megértik, hogy ez hol marad el, jobb szerszámbefektetéseket hajtanak végre, mint azok, akik alapértelmezetten alkalmazzák, mert a geometria illeszkedik.
Gyártási sebesség és mennyiségi korlátozások
A legkézzelfoghatóbb korlát a sebesség. Az átviteli szerszámbélyegzés jellemzően 10-30 ütés/perc sebességgel működik. A kis csatlakozókat vagy konzolokat előállító, nagy sebességű progresszív présbélyegzési rendszer 40-100 -plusz SPM sebességgel működik, egyes konfigurációk pedig 200 SPM-et is meghaladó sebességgel működnek. Ez a szakadék nem tuning probléma. Ez szerkezeti. A présnek nyitva kell maradnia, miközben a megfogók emelik, előre, leengedik és visszahúzzák. Semmiféle optimalizálás nem szünteti meg a szabadon lebegő üres űrben való mozgatásának fizikáját.
Azon alkatrészek esetében, ahol az éves kereslet meghaladja az egymillió darabot, és a geometria a progresszív stancolási határokon belül marad, a sebességbüntetés rossz választássá teszi a transzferbélyegzést. Fizetni kell a geometriai szabadságért, amelyre nincs szüksége, miközben a ciklusidőt az asztalon hagyja.
A sebességen túlmenően a szélesebb költségstruktúra másként halmozódik fel, mint ahogyan azt sok mérnök elvárja. A transzferprések több alapterületet fogyasztanak a nagyobb ágyfelületek és a síntávolság miatt. A kezelőszervek kifinomultabbak, mivel az átviteli mozgást pontosan szinkronizálni kell a nyomólökettel. A karbantartási igények megnövekednek, mert mind a formázó szerszámokat, mind a mechanikus átviteli rendszert saját kopóelemekkel kezeli: sínek, ujjak, bütykös mechanizmusok és szervohajtások.
Amikor a progresszív vagy összetett vágószerszámok jobbak
Nem minden bélyegzett alkatrésznek van szüksége arra az alakítási szabadságra, amelyet a transzferszerszám biztosít. Számos gyakori forgatókönyv egyértelműen az alternatív szerszámokat részesíti előnyben:
- Kis lapos részek egyszerű kivágással és átszúrással:Egy összetett szerszám egyetlen mozdulattal készíti ezeket kiváló lapossággal és koncentrikussággal. Az összetett présbélyegzés teljesen kiküszöböli a több állomás szükségességét, csökkentve a szerszámköltséget és a ciklusidőt az alátétek, alátétek, laminálások és hasonló sík geometriák esetében.
- Nagy{0}}térfogatú alkatrészek mérsékelt húzási mélységgel:Ha az alkatrész egy hordozószalagra illeszkedik, és a húzási mélység 1,5:1 alatt marad, a progresszív bélyegzés és gyártás alacsonyabb darabonkénti költséget biztosít az évi 500 000 feletti mennyiségnél. A progresszív szerszám egyetlen integrált szerszámban kezeli az alakítást, a szúrást és a levágást, átviteli mechanizmusok nélkül.
- Rendkívül szoros síkságot igénylő alkatrészek:Az összetett sajtolószerszám szimmetrikusan fejti ki a simító- és alakító erőket egyetlen ütésben, így laposabb részeket hoz létre, mint a több{0}}állomásos átvitel, ahol a halmozott kezelés enyhe torzulásokat okoz.
- Nagyon alacsony éves mennyiségek (10 000 darab alatt):A CNC megmunkálás, a lézeres vágás présfékes alakítással vagy a hidroformázás gazdaságosabban állíthatja elő az alkatrészeket, mivel teljesen elkerülhető a speciális szerszámberuházás.
- Egyszerű szimmetrikus formák másodlagos jellemzők nélkül:A mélyen{0}}húzott csészék lyukak, karimák és szűk tűrések nélkül működhetnek egyetlen-működésű húzóprésekkel kézi betöltéssel, az átviteli szerszámköltség töredékéért.
A közös szál ezekben a forgatókönyvekben az, hogy az alkatrészgeometria nem követel meg több-tengelyes alakítási szabadságot egy szabadon-lebegő nyersdarabon. Amikor a progresszív présbélyegzési szolgáltatások a szalagalapú korlátokon belül képesek biztosítani a szükséges funkciókat, akkor ez az útvonal szinte mindig nyer a darabonkénti költség alapján.
A beállítási idő és az átállás szempontjai
A transzfer szerszámcserék hosszabb időt vesznek igénybe, mint a progresszív szerszámcserék. Ahol a fokozatos szerszámcsere 30-90 percig is eltarthat egy jól-szervezett sajtó mellett, az átvivő szerszámcsere magában foglalja több független szerszám állomás cseréjét,-áthelyező sínek igazítását, ujjszerszámok cseréjét minden állásnál, és az átviteli mozgásprofil újra-szinkronizálását az új állomáselrendezéssel. A teljes átállási idő 2-4 óra általános. Az összetett több{10}}állomásos beállítások túlnyúlhatnak egy teljes műszakon.
Számos tényező befolyásolja ezt az időtartamot. Az egyes állomások vágószerszámait külön-külön kell csavarozni, alátétezni és beállítani. Az átvivő ujjakat minden alakítási szakaszban meg kell cserélni, hogy illeszkedjenek az új alkatrészgeometriához. Előfordulhat, hogy a sín magasságát módosítani kell, ha az új feladat eltérő állomástávolságot használ. Az SMED módszertana segít a belső és a külső beállítási tevékenységek szétválasztásában: a következő-feladat szerszámok előkészítése, az ujjszerszámok elő-összeszerelése egy tartalék sínkészletre, és a présparaméterek elő-betöltése mind az aktuális feladat futása közben történik.
Az átállás hatását csökkentő stratégiák közé tartozik a szabványos szerszámmagasság az összes állomásszerszámon a zárt-magasság-beállítások kiküszöbölése érdekében, a gyors-szorítórendszerek, amelyek helyettesítik a csavarkötéseket, és a programozható présvezérlők, amelyek az egyes cikkszámokhoz teljes paraméterkészletet tárolnak. A gyakori cserét végző gyártóknak fontolóra kell venniük azt is, hogy a préseket hasonló üres méretű és állomásszámú termékcsaládokhoz rendeljék, így minimalizálva a legtöbb időt igénylő sín- és ujjcseréket.
A progresszív bélyegzést és gyártást az átviteli munkák mellett folytató üzletekben éles a kontraszt. A progresszív szerszám egy integrált egység, amely egyetlen egységként esik a présbe. Az átviteli szerszám független alkatrészekből álló rendszer, amelyet külön-külön kell telepíteni és szinkronizálni. Ez a bonyolultság a geometriai szabadság ára, és csak akkor van gazdasági értelme, ha az alkatrész valóban megkívánja.
Ezek a korlátozások határozzák meg a transzfer szerszámbélyegzés kiválasztásának határfeltételeit. De ha a folyamat megfelelő, akkor a szerszámberuházás megtérülésének maximalizálása attól függ, hogy mennyire jól kezeli a szerszám kopását és karbantartását a szerszám élettartama alatt.
Szerszámkarbantartás és szerszáméletciklus-kezelés
Az átviteli kockák több százezer, néha milliónyi ütést érnek el. De a geometriai szabadság, amely értékessé teszi őket, egyedi kopási mintákat is hoz létre, amelyek alapvetően különböznek attól, amit az azonos anyagokat futtató progresszív szerszámoknál láthat. Ezeknek a mintáknak a megértése és proaktív kezelése az, ami elválaszt egy olyan szerszámot, amely öt éven keresztül konzisztens alkatrészeket szállít, attól, amely hónapokon belül kikerül a tűréshatárból.
Gyakori kopási minták a transzfer szerszámokban
Az átviteli szerszámok a formáló erőket független állomásokon koncentrálják, amelyek mindegyike különböző feszültségi profiloknak van kitéve. A kopási jelek előre látható mintákat követnek:
- Rajzolja meg a sugarak erózióját:A húzó- és újrahúzó{0}}állomások belépési sugara mutatja a legnagyobb anyagáramlást. Az abrazív kopás fokozatosan kerekíti a sugárprofilt, megváltoztatva az anyagáramlási jellemzőket és növelve a fal elvékonyodását. Általában ez az első állomás, amelyre figyelmet kell fordítani.
- Lyukasztó élek tompítása:A szúró- és vágóállomások fokozatosan elvesztik vágóéleiket. Az iparági adatok azt sugallják, hogy a bélyegzett alkatrészek mérethibáinak több mint 60%-a a szerszám kopására vezethető vissza, és a vágóél romlása a sorjaképződés elsődleges oka.
- Megfogó ujj kopása:Ellentétben a progresszív bélyegzőszerszám-beállításokkal, ahol a szalag biztosítja a saját szállítását, a transzfer szerszámok az ujjakra támaszkodnak, amelyek műszakonként több ezer alkalommal kapcsolódnak az alkatrészhez. Az érintkező felületek kopnak, a szorítóerő csökken, és a pozíciópontosság eltolódik. Az ujjak kopása az átviteli rendszerekre jellemző, és gyakran figyelmen kívül hagyják a szerszámok rutin ellenőrzése során.
- Üres tartófelület horzsolása:A rozsdamentes acélt vagy alumíniumot feldolgozó húzóállomásokon tapadó kopás keletkezik a nyomópárna felületein, ahol a munkadarab anyaga a matrica felületéhez kötődik, és a következő részeket simítja.
A transzfer szerszámok szerkezeti előnye, hogy minden állomás önállóan kopik. A nehéz anyagáramlást feldolgozó húzóállomás gyorsabban bomlik le, mint a folyásirányban elhelyezkedő szúróállomás, amely csak helyi nyíróerőt lát. Egyetlen nagy-kopású állomást húzhat ki és szervizelhet anélkül, hogy a teljes szerszámot szétszerelné, ami lehetetlen egy integrált progresszív bélyegzőgéppel, ahol minden művelet egyetlen szerszámblokkon történik.
Megelőző karbantartás ütemezése
Az átviteli szerszámok hatékony ütemezése a löketszám{0}}kioldóit követi, nem pedig a naptári intervallumokat, mivel az állomások az elvégzett művelettől függően eltérő sebességgel kopnak. Előfordulhat, hogy egy húzóállomásnak 50 000 ütésenként sugár-ellenőrzésre van szüksége, míg egy éremelő állomás 200 000 ütésenkénti tűréshatárral rendelkezik.
- Minden gyártási ciklus:Az alkatrész minőségének szemrevételezéses ellenőrzése minden állomáson, a megfogó bekapcsolásának ellenőrzése és a kenési rendszer megerősítése.
- 25 000-50 000 ütésenként:Rajzolja le a sugárméréseket az eredeti specifikációk alapján, a vágóélek ellenőrzését-nagyítással, a megfogó ujjainak befogási erejének ellenőrzését és a rögzítőelemek forgatónyomatékának ellenőrzését erős-ütési állomásokon.
- 100 000-250 000 ütésenként:Nagy{0}}kopási helyzetek teljes állomásos szétszerelése, húzási sugarak felületi újracsiszolása, lyukasztás cseréje a trimmelés és lyukasztási állomásokon, valamint a transzfersín igazításának ellenőrzése.
- 500,000+ ütésenként:Az összes állomás teljes lebontása, a szerszámpapucs újrafelszínezése, a vezetőrendszer cseréje és az átviteli mechanizmusok nagyjavítása, beleértve a sínek egyenességét, az ujjszerszámozást és a bütyök vagy szervohajtás kalibrálását.
A szerszámérzékelők és a nyomós{0}}figyelő rendszerek felgyorsítják az idő-alapú karbantartásról az állapot-alapú karbantartásra való átállást. A vonóállomásokba beágyazott erőérzékelők érzékelik a tonnakúszást, amely jelzi a sugár kopását. Az átadó síneken található közelségérzékelők jelzik a pozíciósodródást, mielőtt az hibás alkatrészeket produkálna. A megelőző karbantartási kutatások megerősítik, hogy a löket{6}}szám-alapú triggerek, amelyek a tényleges kopási adatokhoz, nem pedig tetszőleges időközökhöz vannak kalibrálva, következetesen felülmúlják a rögzített ütemezéseket a nem tervezett leállások és a szükségtelen szervizesemények csökkentésében.
A hal élettartamának meghosszabbítása proaktív irányítás révén
A szerszám életciklus-kezelése a tervezési fázisban kezdődik, nem az első meghibásodás után. Azok a mérnökök, akik kezdettől fogva tervezik a kopást, keményebb szerszámacélokat határoznak meg a nagy-áramlású állomásokon, PVD-bevonatokat alkalmaznak a rádiuszokhoz, és olyan moduláris betéteket terveznek, amelyek a teljes szerszámblokk újra-megmunkálása nélkül cserélhetők.
Főbb gyakorlatok, amelyek meghosszabbítják az átviteli szerszámok élettartamát:
- Tervezzen cserélhető lapkákat minden húzási sugáron és nagy{0}}kopásos érintkezési felületeken, hogy az újracsiszolás vagy csere ne igényeljen teljes állomásbontást.
- Adja meg a felületkezelést (TiCN, CrN vagy nitridálás) a rozsdamentes acélt vagy alumíniumot feldolgozó állomásokon, hogy ellenálljon a ragasztókopásnak.
- Feladatonként karbantartson dedikált ujjszerszámkészleteket, hogy az átállás ne kényszerítse ki a kopott megfogók újrafelhasználását.
- Az állomásonkénti kopási adatok külön-külön nyomon követhetők, olyan előzményeket hozva létre, amelyek az idő múlásával növekvő pontossággal jelzik előre a szervizintervallumokat.
- Dokumentáljon minden karbantartási műveletet a löketszámmal, a megállapításokkal és a korrekciós lépésekkel egy zárt-hurkú fejlesztési ciklus létrehozásához.
A tapasztalt transzferszerszám-szállítóval való együttműködés itt mérhető különbséget jelent.YICHENA kezdetektől fogva a szerszámarchitektúrába épített kopáskezeléssel ellátott transzferbélyegző szerszámokat tervez, figyelembe véve, hogy a nagyobb és bonyolultabb, robotizált átvitelt igénylő fémalkatrészek a gyártási élettartam során hogyan fognak leromlani. A stabil ismételhetőségre fektetett hangsúly azt jelenti, hogy a karbantartási intervallumok előre láthatóak, nem pedig reaktívak, és a mérnökök a gyártási ütemterv szerint tervezhetik meg a szervizablakot, ahelyett, hogy a váratlan minőségi eltolódást követően összezavarnának.
A lényeg: a transzfer szerszám karbantartása nem nehezebb, mint a progresszív szerszámok karbantartása, de más. A geometriai szabadságot biztosító modularitás célzott karbantartási képességet is biztosít. Használd. Állomonként kövesse nyomon a kopást, szervizelje azokat az állomásokat, amelyeknek szüksége van rá, a többit pedig hagyja működni. Ez az állomás-szintű részletesség az az életciklus-kezelési előny, amely miatt az átviteli szerszámok hosszú távú-termelési eszközzé teszik, nem pedig rövid élettartamú fogyóeszközökké.
Gyakran ismételt kérdések az átviteli szerszámbélyegzéssel kapcsolatban
1. Mi a különbség a transzfer szerszámbélyegzés és a progresszív szerszámbélyegzés között?
A fő különbség abban rejlik, hogy a munkadarab hogyan mozog az alakító állomásokon. Az átviteli szerszámbélyegzés során a nyersdarabot leválasztják a fémszalagról, és mechanikus megfogók vagy robotok mozgatják független sajtolóállomásokon keresztül, szabadon{1}}lebegő alkatrészként. A progresszív présbélyegzés során az alkatrész minden művelet során egy hordozószalaghoz rögzítve marad. Ez a megkülönböztetés azt jelenti, hogy a transzferszerszámok a 3,5:1 aránynál nagyobb mélyhúzást, az 1500 mm-es alkatrészeket és a több-tengelyes alakítást is képesek kezelni, míg a progresszív matricák gyorsabb ciklussebességet kínálnak 40-100+ SPM-rel, de a húzási mélységet körülbelül 1,0-1,5-szeres lyukasztási átmérőre korlátozzák.
2. Milyen gyorsan fut egy transzferszerszámos sajtoló prés a többi sajtolási módszerhez képest?
A transzfer sajtoló prések jellemzően 10-30 löket/perc (SPM) sebességgel működnek, az alkatrész méretétől és az átviteli mechanizmus típusától függően. Két-tengelyrendszer eléri a 25-45 SPM-et az egyszerűbb alkatrészeknél, a három-tengelyes rendszer 15-30 SPM-et, a robotizált átviteli vonalak pedig 8-20 SPM-en működnek. A sebesség szűk keresztmetszetét nem a formáló erő jelenti, hanem az az idő, ami ahhoz szükséges, hogy a megfogók befejezzék az emelés{13}}előrelépés-süllyesztés-visszahúzási ciklust. A szervohajtású prések javíthatják ezt azáltal, hogy a felső holtpontban tartózkodnak, így az átviteli rendszer több milliszekundumot biztosít anélkül, hogy csökkentené az összteljesítményt.
3. Milyen típusú alkatrészek a legalkalmasabbak transzfer szerszámos sajtoláshoz?
Az átviteli szerszámbélyegzés kiváló a túl nagy, túl mély vagy geometriailag túl bonyolult részekkel a progresszív matricákhoz. Az ideális jelöltek közé tartoznak a mélyen-húzott héjak, például a tűzoltó készülékek testei, a nagy autószerkezeti oszlopok, a készülékdobok, az olajteknők és minden olyan alkatrész, ahol a húzási mélység meghaladja a vak átmérőjének másfélszeresét. A több-tengelyes alakítást, állomások közötti forgatást vagy másodlagos műveleteket, például menetfúrást és hegesztést igénylő alkatrészek is előnyösek. Az eljárás 1,0 és 6,0 mm közötti anyagvastagságot kezel acélban, alumíniumban, rozsdamentes acélban, rézben és sárgarézötvözetben.
4. Melyek a fő tervezési szabályok a transzfer préselt alkatrészekre?
A kulcsfontosságú tervezési szabályok közé tartozik a furat---élek távolságának legalább 2,0-szeresének megtartása az anyagvastagság között, a furat---távolsága legalább 2,0 t, valamint a furat---2,0 tonnás hajlítási távolság, valamint a hajlítási sugár. A furat minimális átmérőjének meg kell egyeznie az anyagvastagsággal. A karima hosszának legalább 4 tonna, a megfogó érintkezési zónáinak pedig 5 mm-es lapos formázatlan felületre van szüksége az alkatrész szélein. Húzási műveleteknél az egyszeri húzási arány legfeljebb 2,0:1 körül van mélyhúzó Minden újrahúzás legfeljebb 20-25%-kal csökkentheti az átmérőt.
5. Hogyan karbantartja a transzfer szerszámokat, hogy maximalizálja élettartamukat?
Az átviteli szerszám karbantartása a löketszám{0}}kioldóit követi, nem pedig a naptári intervallumokat, és az egyes állomásokat egymástól függetlenül követi nyomon. A húzási sugarakat 25 000-50 000 ütésenként kell ellenőrizni, a nagy-kopási pozíciók teljes állomáson történő szétszerelése 100 000-250 000 ütésnél történik, és a teljes bontások 500 000 ütés után következnek be. A kritikus kopási pontok közé tartozik a húzási sugarak eróziója, a lyukasztó élek eltompulása és a megfogó ujjának romlása. Cserélhető lapkák tervezése nagy-kopású felületeken, PVD-bevonatok felhordása a koptató anyagokra, valamint nyomóerő-érzékelők használata az állapotalapú megfigyeléshez – mindez jelentősen meghosszabbítja a szerszám élettartamát. Az olyan beszállítók, mint a YICHEN, a kopáskezelést a kezdetektől fogva a szerszámarchitektúrába tervezik.


