


Mi az egyedi bélyegző szerszám és hogyan működik
Képzelje el, hogy fémalkatrészek ezreit kell olyan pontosan megjelölnie logóval, hogy minden egyes benyomás egyforma legyen. A szabványos betűkészlet vagy a polc-kivágása{2}}nem vágja el. Itt lép be a képbe egy egyedi bélyegző szerszám.
Az egyedi sajtolószerszám egy precíziós-megmunkált szerszám, amelyet pontos specifikációk szerint terveztek, és amelyet arra terveztek, hogy szabályozott erővel vágjon, alakítson vagy nyomjon bele egy adott formát a munkadarabba. Az általános fémbélyegzőkkel ellentétben ez egy adott alkatrészgeometriára, logóra vagy jelölési követelményre készült.
Az elgondolás egyértelmű: egy edzett szerszámacél szerszámot, amelynek emelt vagy süllyesztett kialakítása van, egy lágyabb anyagba vagy egy puhább anyagba préselik. Az erő kiszorítja az anyagot az érintkezési felületen, tartósan átviszi a mintát a munkadarabra. Ami ezt "egyedivé" teszi, az a mögötte lévő mérnöki munka. Minden méretet, szöget és felületkezelést úgy alakítottak ki, hogy egy konkrét eredményt hozzon létre, megbízhatóan, több ezer vagy akár millió cikluson keresztül.
Hogyan működik mechanikusan az egyedi bélyegző szerszám?
Amikor egy egyedi fém sajtolószerszámot egy munkadarabba nyom, az erő áthalad a szerszám felületén, és a minta geometriája mentén koncentrálódik. A szerszámlap megemelkedett részei lefelé vagy kifelé tolják az anyagot, míg a süllyesztett részek érintetlenek maradnak. Ez a szabályozott elmozdulás az, ami a benyomást kelti.
A szerszámlap geometriája kritikus szerepet játszik. Az éles élek tiszta vágásokat és határozott jelöléshatárokat eredményeznek. A szögletes domborfelületek lehetővé teszik az elmozdult anyag áramlását repedés vagy torzulás nélkül. A szerszámprofil mélysége és élessége határozza meg, hogy mekkora erőre van szükség, és mennyire lesz tartós a keletkező nyom. MintA Gyártómegjegyzések, a sajtolószerszámok különlegesek, az egyik-a-egy-fajta precíziós szerszám, ahol a vágó- és alakítószelvények jellemzően edzhető szerszámacélból vagy más kopásálló-anyagból készülnek.
A prés vagy a kalapács adja az energiát, de a matrica az alakítást. Függetlenül attól, hogy az erő egy tonnányi nyomást kifejtő hidraulikus présből vagy egy kézi-lengésű kalapácsból származik, amely a szerszámbélyegbe ütközik, az elv ugyanaz: a koncentrált erő és a precíz geometria állandó, megismételhető benyomást jelent.
Egyedi szerszámok vs szabványos szerszámozás
Tehát mikor marad el egy szabványos ütés vagy betűkészlet? Gyakrabban, mint várná.
A szabványos szerszámok jól használhatók általános alakzatokhoz, alapvető alfanumerikus karakterekhez vagy egyszerű kerek furatokhoz. Abban a pillanatban azonban, amikor egyedi logó, összetett geometria, szűk mérettűrés vagy nagy mennyiségű-ismételhetőség igénye merül fel, szükség lesz a célra{2}}beépített bélyegzőszerszámokra. Az egyedi fémbélyegzőket úgy tervezték, hogy olyan tűréseket tartsanak, amelyeket az adaptált vagy általános szerszámok egyszerűen nem tudnak garantálni. Ha az alkatrészgeometria egyedi vagy szabadalmaztatott, az egyéni szerszámozás az egyetlen út.
Képzelje el ezt a következőképpen: a szabványos fémbélyegzők olyanok, mint az--állványon kívüli ruha. Általános célnak megfelelnek. Az egyedi fémbélyegző szerszámok testre szabottak, és az Ön pontos specifikációinak megfelelően készülnek, így minden lenyomat, vágás vagy forma az első résztől a milliomod részig egységes.
Az igazi megtérülés a termelésben jelenik meg. Ajól-megtervezett egyedi szerszámgyakorlatilag azonos alkatrészeket gyárt minden ciklusban, olyan sebességgel, amely akár több száz vagy akár 1500 löketet is elérhet percenként nagy-sebességű alkalmazásoknál. Az ilyen szintű konzisztencia és átvitel lehetetlen olyan szabványos szerszámokkal, amelyek olyan célra lettek igazítva, amelyre nem tervezték.
Természetesen mindez felvet egy gyakorlati kérdést: valójában milyen típusú egyedi szerszámra van szüksége? A válasz az alkalmazástól függ, és a lehetőségek változatosabbak, mint azt a legtöbb vásárló gondolná.
Az egyedi bélyegző szerszámok típusai magyarázata
A rendelkezésre álló egyedi bélyegző konfigurációk sokfélesége elsöprő lehet, ha korábban nem dolgozott végig egy stancolási sorrenden. Mindegyik típus más-más problémát old meg, és ha rosszat választunk, az anyagpazarlást, rossz jelminőséget vagy olyan szerszámot jelent, amely nem éli túl a tervezett gyártási folyamatot. Íme a három fő osztályozási tengely egyértelmű lebontása, amelyekkel a fémbélyegzőszerszámok megadásakor találkozhat.
Embossing Dies vs Debossing Dies
A megkülönböztetés itt irányadó. A fém dombornyomó bélyeg egy hozzáillő apa-aljzatú szerszámkészletet használ, hogy hátulról felfelé tolja az anyagot, ami megemelkedett domborművet hoz létre a munkadarab felületén. A férfi matrica fordított irányban hordozza a mintát; a női számláló-a másik oldalról nyújt támogatást. Az eredmény egy háromdimenziós benyomás, amely a környező felület fölé vetül, megfogja a fényt és felhívja a figyelmet.
A debossing ellenkező irányban működik. Egyetlen apaszerszám lefelé nyomja a mintát a munkadarab felületébe, így süllyesztett benyomást kelt. Sok alkalmazáshoz nincs feltétlenül szükség ellenszerszámra, mivel az anyag maga nyeli el az elmozdulást. MintArkay csomagolásmagyaráz, dombornyomással vetítve a néző felé, miközben a dombornyomás visszahúzódik az anyagba, mélységet és árnyékot hozva létre, nem pedig vetítést.
Mikor választod az egyiket a másik helyett? A dombornyomás olyan alkalmazásokhoz illeszkedik, ahol a távoli láthatóság számít, például a jól látható márkajelzések vagy sorozatazonosítók, amelyeket gyorsan kell olvasni. Egyedi fém dombornyomó bélyeg is jó választás, ha a tapintható visszajelzés a funkcionális követelmény része. A dombornyomás jobban működik visszafogott jelöléseknél, süllyesztett szövegeknél a megmunkált felületeken, vagy olyan helyzetekben, amikor a megemelkedett benyomás megzavarná az alkatrészek illeszkedését vagy egymásra helyezését.
Melegbélyegzés vs hidegbélyegzés
Ez a besorolás a sajtolási művelet során fellépő hőviszonyokra vonatkozik, nem az erőltetésre.
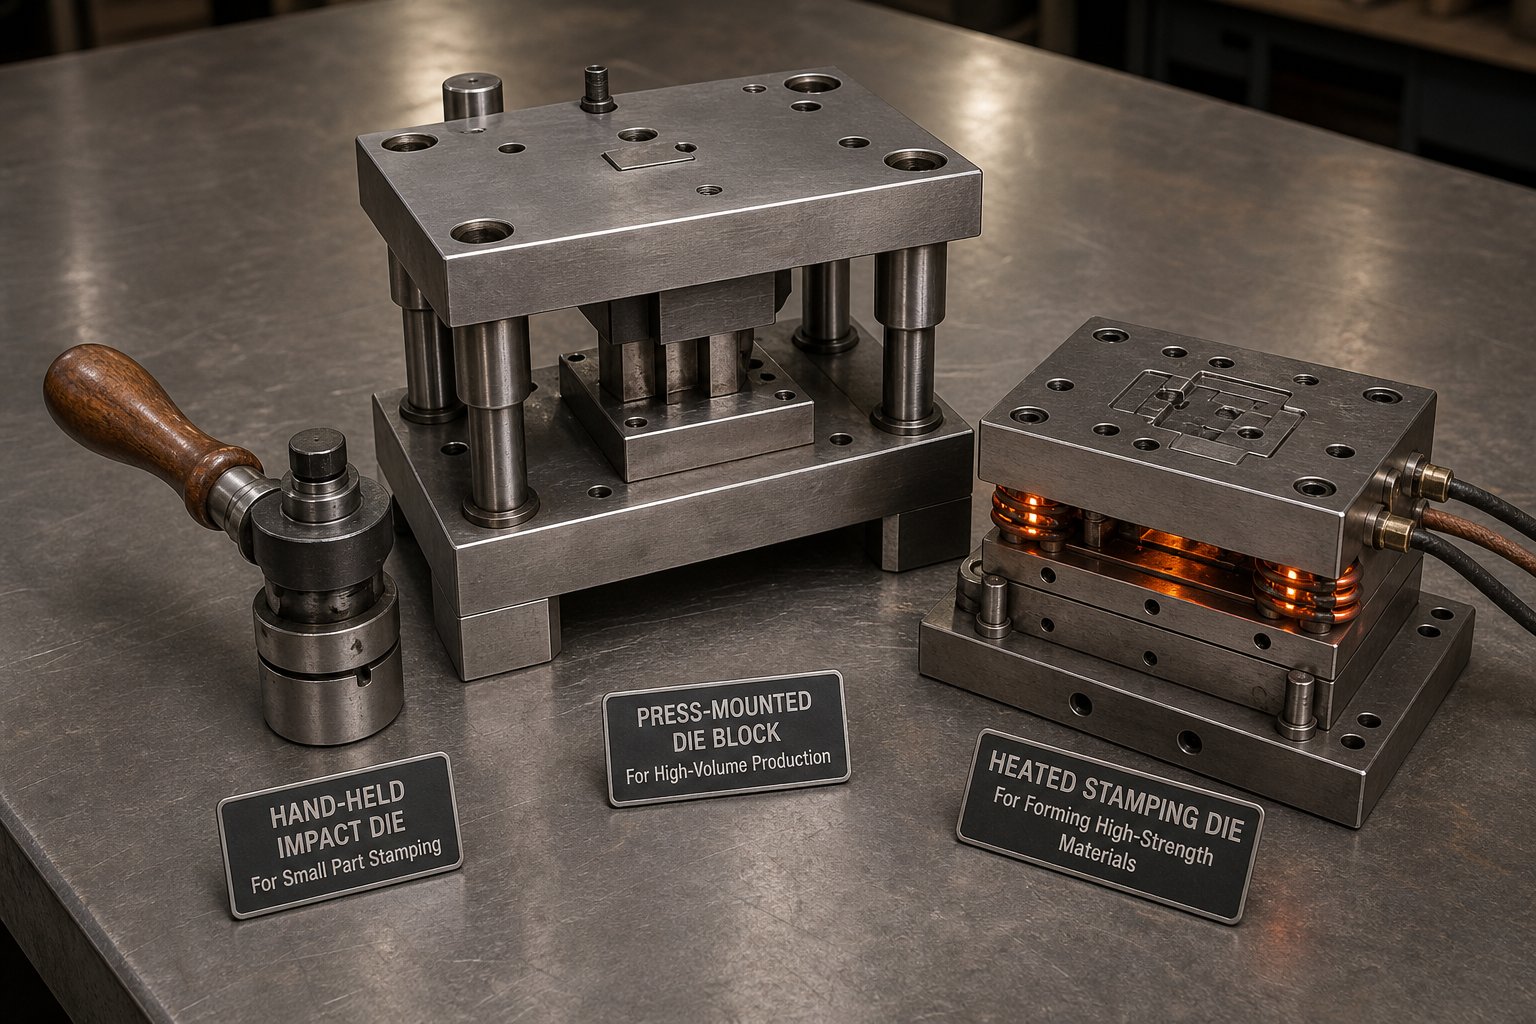
A melegbélyegző szerszámokat a lenyomatolási ciklus előtt vagy alatt melegítik. A megemelt hőmérséklet két célt szolgál: javítja az anyagáramlást a munkadarabban, finomabb részleteket és tisztább éleket tesz lehetővé, valamint lehetővé teszi a fóliaátviteli folyamatokat, ahol fémes vagy pigmentált film kötődik az aljzathoz hő és nyomás hatására. A melegsajtolás elterjedt műanyagok jelölésére, fémfelületekre dekorfóliák felhordására, valamint olyan anyagok megmunkálására, amelyek hőmérsékleten rugalmasabbá válnak.
A hidegsajtoló szerszámok környezeti hőmérsékleten működnek, és teljes mértékben mechanikai erőre támaszkodnak az anyag kiszorítására. Ez a szabványos megközelítés a legtöbb fémbélyegzőhöz, ahol a munkadarab elég kemény ahhoz, hogy tiszta lenyomatot tartson hő segítség nélkül. A hidegbélyegzés elkerüli a hővel kapcsolatos torzulásokat, egyszerűbb szerszámbeállításokat igényel, és általában gyorsabb a ciklusidő, mivel nincs fűtési vagy hűtési fázis.
Az anyag megfelelősége vezérli a választást. A lágyabb anyagok, mint a bőr, bizonyos műanyagok és vékony fóliák gyakran előnyösek a fűtött matricáknak. A keményebb fémek, különösen az acél és a sárgaréz a gyártási vastagságban, jól reagálnak a hideg sajtolásra a megfelelően edzett szerszámokkal.
Ütköző matricák kontra{0}}nyomószerszámok
Itt lép be a legközvetlenebbül a termelési mennyiség az egyenletbe.
Az ütőszerszámok fém kézi bélyegzők, amelyeket kalapáccsal vagy kalapáccsal való ütésre terveztek. A szerszámbélyeget a munkadarabhoz helyezi, egyetlen ütést ad le, és a lenyomat kialakul. Hordozhatóak, előállításuk olcsó, és nincs szükségük támasztóeszközre, csak egy ütőszerszámra és egy szilárd hátfelületre. Tipikus példa a logós acélbélyegző, amelyet egy gépműhelyben az egyes alkatrészek jelölésére használnak.
Hidraulikus, mechanikus vagy pneumatikus présekbe sajtolt-szerszámok. A prés egyenletes, megismételhető erőt biztosít szabályozott sebességgel és mélységgel. Ez kiküszöböli a kézi-lenyomatokban rejlő változékonyságot, és lehetővé teszi az automatizált gyártást, futásonként száztól több millió alkatrészig terjedő mennyiségben.
A kompromisszum egyértelmű: az ütőszerszámok alacsonyabbak az előzetesen, és rugalmasságot kínálnak, míg a prés{0}}alapú szerszámok konzisztenciát és teljesítményt biztosítanak nagyobb kezdeti befektetés mellett.
| Dimenzió | Ütésbetétek (kézzel{0}}ütve) | Nyomja meg a -Based Dies gombot |
|---|---|---|
| Erőmódszer | Kézi kalapáccsal vagy kalapáccsal | Hidraulikus, mechanikus vagy pneumatikus prés |
| Tipikus alkalmazások | Egyedi alkatrészjelölés, kis-kötetazonosító bélyegzők, terephasználat | Gyártási bélyegzés, progresszív alakítás, nagy{0}}volumen jelölés |
| Gyártási mennyiség alkalmassága | 1-től több száz részig | Ciklusok százaitól millióig |
| Anyagvastagság tartomány | Vékony laptól közepesig terjedő lemezig (a ütési energia korlátozza) | Vékony fólia nehéz lemezen keresztül (a prés tonnatartalma korlátozza) |
| Relatív költség | Alacsony (csak szerszám, felszerelés nélkül) | Magasabb (matrica plusz présbeállítás és rögzítés) |
Mindegyik szerszámtípus a védjegykövetelmények, a hordozó tulajdonságai és a gyártási lépték meghatározott kombinációjára vonatkozik. De még a megfelelő kategória kiválasztása után is mélyebb mérnöki döntés vár: melyik présacél minőség felel meg az adott alkalmazás követelményeinek? Ez a választás a keménységtől, a kopásállóságtól és az anyagtól függ, amelybe bélyegzi.
A teljesítményt befolyásoló szerszámanyagok és keménységi besorolások
Kiválasztott egy kockatípust. Tudja, hogy dombornyomásra vagy dombornyomásra van szüksége, melegen vagy hidegen, ütve vagy nyomva{1}}szerelve. A legtöbb beszállító azonban a következőt hangoztatja: a szerszám belsejében lévő acélminőség határozza meg, hogy 500 vagy 500 000 lenyomásig bírja-e. A sajtolóacél nem egy-méretű-anyag, amely-mindenre alkalmas. A különböző fokozatok különböző erősségeket hoznak, és a rossz választás idő előtti kudarcot vagy szükségtelen kiadást jelent.
Szerszámacél minőségek sajtolószerszámokhoz
Négy minőség jelenik meg leggyakrabban az acél sajtolószerszámokban, amelyek mindegyike más-más pozíciót foglal el a teljesítményspektrumon.
D2a hosszú távú{0}}alkalmazások igáslója. Magas széntartalmának és körülbelül 12% krómtartalmának köszönhetően kivételes kopásállóságot biztosít és elérheti62-64 HRC edzés és megeresztés után. Ideális olyan szerszámok kivágásához, lyukasztásához és alakításához, amelyek szoros tűrést igényelnek a hosszabb gyártási sorozatok során. A kompromisszum? A D2 kemény karbid szerkezete törékennyé teszi erős ütések hatására.
A2a kiegyensúlyozott előadó. Ez a levegőben-edző acél körülbelül 5% krómot tartalmaz, és 63-65 HRC-t ér el. Kisebb kopásállóságot biztosít, mint a D2, de lényegesen jobb szívósságot és kiváló méretstabilitást a hőkezelés során. Ha az acélbélyegző szerszámnak jobban kell ellenállnia a repedésnek, mint a kopásnak, az A2-es gyakran az okosabb választás.
S7kitölti az ütésálló{0}}rést. A 60-62 HRC besorolású, célirányosan-olyan szerszámokhoz készült, amelyek elnyelik az ismétlődő mechanikai hatásokat, mint például a kalapács által eltalált acél alkatrészek fémbélyegei. Ha a vágószerszám erős terhelést szenved, az S7 szívóssága megakadályozza a katasztrofális forgácsolást, amely tönkreteszi a D2-es szerszámot ugyanabban az alkalmazásban.
M2egy nagy{0}}sebességű acél, amely megőrzi keménységét magas hőmérsékleten is, és eléri a körülbelül 62-64 HRC-t. Kiváló azokban az alkalmazásokban, ahol a gyors kerékpározás során súrlódási hő keletkezik. A nagy sebességű rozsdamentes acél sajtolási műveleteknél, ahol a hőlágyítás eltompulná a hagyományos szerszámot, az M2 megőrzi élét.
Miért olyan sokat számít a fokozatválasztás? Ez három változóra vonatkozik: a munkadarab anyagának keménységére, a várható gyártási hosszra, és arra, hogy milyen finomnak kell lennie a lenyomatrészleteknek. A puha rezet kis mennyiségben jelölő szerszám teljesen más igényeket támaszt, mint az egyedi fémbélyegzők az acél alkatrészekhez, amelyek gyártási sebességgel futnak több millió cikluson keresztül.
Miért számít a Rockwell-keménység a matricák kiválasztásánál?
Íme az alapelv: a szerszámnak mindig lényegesen keményebbnek kell lennie, mint az általa bélyegzett munkadarabnak. A lágy alumínium jelölésű szerszámnak nincs szüksége extrém keménységre, mert minimális ellenállást okoz az aljzat részéről. Az edzett rozsdamentes munkadarabokat jelölő rozsdamentes acél bélyegzőknek azonban lényegesen keményebbnek kell lenniük, hogy elkerüljük a szerszám gyorsabb kopását, mint az általa előállított alkatrészek.
Az egyensúly szorosabb, mint amilyennek hangzik. A nem megfelelő keménység miatt a szerszám felülete deformálódik és idő előtt elkopik. Észreveheti, hogy a lenyomatok sekélyebbek lesznek, az élek elvesztik a határozottságukat, és végül a matrica már jóval a várható élettartama előtt használhatatlanná válik. Másrészt a túlzott keménység ridegséget okoz. A túl kemény matrica gyönyörűen ellenáll a kopásnak, de hajlamossá válik a mikro-repedésekre és az éltörésekre, különösen ütközés vagy eltolódás esetén. MintMetalTek megjegyzi, a keménység az anyag azon képességét méri, hogy ellenáll-e a tartós benyomódásnak, de ennek az ellenállásnak a túlzása feláldozza a működési ütések elnyeléséhez szükséges szívósságot.
Amikor a sajtolóacélt az Ön alkalmazásához értékeli, a következő anyagtulajdonságokat kell mérlegelni:
- Keménység- ellenáll a felületi deformációnak és a munkadarab anyagából származó kopásnak
- Szívósság- képes elnyelni az ütközési energiát repedés vagy repedés nélkül
- Kopásállóság- mennyi ideig tart fenn a matrica éles éleit és meghatározott jellemzőit ismételt ciklus közben
- Korrózióállóság- oxidáció elleni védelem tárolás közben, valamint nedves vagy kémiailag aktív környezetben
- Megmunkálhatóság- milyen könnyen lehet az acélt precíziósan-megmunkálni összetett szerszámgeometriákká és finom részletekké
Egyetlen fokozat sem maximalizálja mind az öt tulajdonságot egyszerre. A D2 vezet a kopásállóság terén, de feláldozza a szívósságát. Az S7 vezet az ütéselnyelésben, de gyorsabban kopik. A szerszámspecifikáció művészete az, hogy ezeket a kompromisszumokat a munkadarab anyagának, a gyártási mennyiségnek és a jel minőségi követelményeinek egyedi kombinációjához igazítsa.
Ez az egyeztetési folyamat azonban nem találgatás. Valós termelési változók által vezérelt logikus döntési sorrendet követ, kezdve azzal, hogy mit kell bélyegezni, és hány alkatrészre van szüksége.
Hogyan válasszuk ki a megfelelő szerszámot az alkalmazáshoz
A présacél minőségének kiválasztása csak a fele az egyenletnek. A másik fele annak kiválasztása, hogy melyik metszésmód illik valójában az Ön által futtatott munkához. Ez a döntés nem a preferenciáról szól. Három mérhető változó vezérli: hány alkatrészre van szüksége, milyen anyagba bélyegzi, és milyennek kell lennie a kész jelnek.
A termelési mennyiség és a vágási módszer kiválasztása
A hangerő mindent megváltoztat a szerszámgépészettel és az építéssel kapcsolatban.
Ha prototípusokat vagy néhány száz egyedi bélyegzési alkatrészből álló rövid sorozatot készít, akkor egy egyszerű, -ütős kockának van értelme. Ezek viszonylag olcsók, gyorsan legyárthatók, és megfelelőek, ha nincs szükség milliónyi azonos lenyomatra. Az egyetlen-állomásos szerszám löketenként egy műveletet hajt végre, alacsonyan tartva a szerszámköltségeket, miközben korlátozott futtatások esetén is pontos eredményeket biztosít.
Több tízezer vagy millió ciklusra skálázható, és a számítás drámaian eltolódik. A nagy-mennyiségű egyedi precíziós bélyegzéshez progresszív vagy összetett szerszámok szükségesek, amelyeket úgy terveztek, hogy leromlás nélkül túléljék a tartós gyártást.Progresszív meghaltöbb műveletet integrálhat egyetlen eszközbe, olyan tekercs{0}}betáplált anyagot használva, amely minden egyes nyomáslökéssel szekvenciális állomásokon halad előre. Az előzetes szerszámberuházás lényegesen magasabb, de az alkatrészenkénti költség-a töredékére esik annak, amit az egyszeri-találatos műveletek eredményeznek. Egyedi konzolbélyegzés vagy bármilyen léptékben ismétlődő geometria esetén a progresszív szerszámozás gyorsan megtérül az áteresztőképesség és a konzisztencia révén.
Anyagi megfontolások, amelyek ösztönzik a választást
A munkadarab anyaga határozza meg a szerszám geometriáját, a hézag specifikációit és azt, hogy mekkora tonnát kell a présgépnek leadnia.
A puhább fémek, mint az alumínium, a réz és a sárgaréz megbocsátóak. Kisebb erő hatására könnyen deformálódnak, így finomabb részleteket, szűkebb sugarakat és sekélyebb domborítási szögeket tesznek lehetővé. Ezekben az anyagokban bonyolult, egyedi sajtolt fémalkatrészeket készíthet extrém préselési kapacitás nélkül. Az alumínium puha, de hajlamos rátapadni a vágófelületekre, így a polírozott szerszámok és a megfelelő kenés kritikussá válik a szennyeződés elkerülése érdekében.
A keményebb hordozók teljesen megváltoztatják a képet. A lágyacélba történő egyedi acélbélyegzés nagyobb űrtartalmú és szélesebb hézagokat igényel, mint a sárgaréz azonos geometriája. A rozsdamentes acél tovább emeli a lécet, mert dolgozik,{2}}megkeményedik az alakítás során, ami azt jelenti, hogy minden egyes ütés enyhén növeli a szerszám ellenállását. A rozsdamentes acélból készült szerszámgyártás figyelembe veszi ezt a fokozatos keményedést, megerősített geometriával és potenciálisan szakaszos műveletekkel. Ahogy a Jiga mérnöki útmutatója megjegyzi, a nagyszilárdságú acélok gondos szerszámkialakítást és lényegesen nagyobb préselési terhelést igényelnek a lágyabb, képlékenyebb fémekhez képest.
Elvihető: nem választhatja el a szerszámtervezést a munkadarab tulajdonságaitól. A tökéletes egyedi alumínium alkatrészbélyegzést eredményező szerszámgeometria katasztrofálisan meghibásodhat, ha rozsdamentes acélra alkalmazzák azonos mélységben és sebességgel.
Jelölje meg a jellemzőket és a minőségi követelményeket
Mit kell valójában elérni a kész benyomásnak? A sekély azonosító jelnek teljesen más szerszámkövetelményei vannak, mint egy mélyre nyomott fémlogónak, amely az évekig tartó kopást és kezelést szolgálja.
A mélység, a tisztaság és az állandóság a három hajtóerő. A festés, porszórt bevonat vagy felületkopás után is olvasható fém logó bélyegző mélyebb elmozdulást és élesebb élgeometriát igényel, mint egy egyszerű cikkszám-jelölés a belső alkatrészen. A coining-stílusú matricák a legnagyobb pontosságot és felületi részletezést biztosítják azáltal, hogy teljes műanyag áramlást váltanak ki a lenyomat felületén, de lényegesen nagyobb mennyiséget igényelnek. A dombornyomás és dombornyomás vizuális hatást biztosít kevesebb erővel. A gravírozó-stílusú szerszámok inkább vágják, mint elmozdítják az anyagot, és finom-vonalnyomokat hoznak létre, amelyek tartósak, de sekélyek.
Ezeknek a jellemzőknek a megfelelő szerszámmódszerhez való illesztése egyértelmű döntési sorrendet követ:
- Határozza meg a jelölés követelményeit: mélység, tisztaság, állandóság és vizuális megjelenés
- Határozza meg a munkadarab anyagát és annak keménységét
- Határozza meg a termelési mennyiséget és a ciklusidőt
- Válassza ki a megfelelő szerszámtípust az első három tényező alapján
- Adja meg a szerszám anyagminőségét, amely egyensúlyban tartja a kopásállóságot és a szívósságot az alkalmazáshoz
Hagyjon ki egy lépést, és egy olyan szerszámhoz jut, amely vagy nem tudja előállítani a szükséges minőséget, vagy nem fogja túlélni a tervezett gyártási folyamatot. Ebben a szekvenciában minden specifikáció átkerül a következőre, és az utolsó változó, amely összeköti őket, a prés tonnatartalom, az erőköltségvetés, amely végső soron meghatározza, hogy a kocka mit tud elérni.
Press Tonnage and Die Design kapcsolat
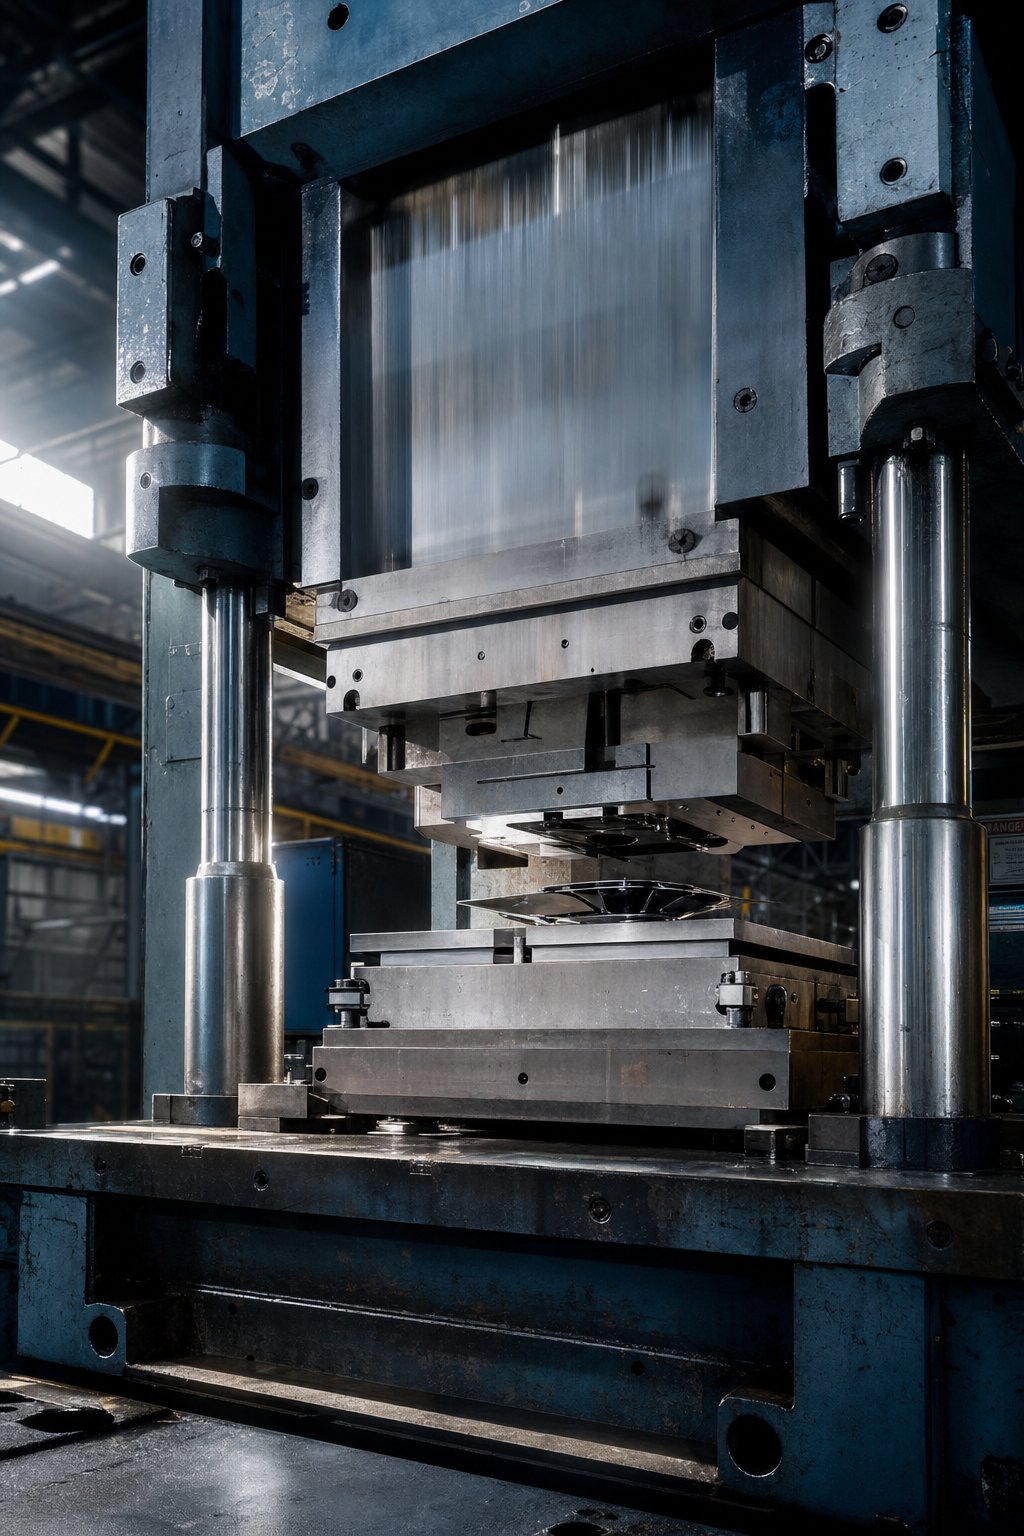
Minden fém sajtolószerszámnak van egy erőköltsége. Ha túllépi ezt, hiányos lenyomatokat, gyorsuló kopást, vagy ami még rosszabb, a berendezés károsodását kapja. Maradjon jóval alatta, és túlköltekezik olyan préskapacitásra, amelyre nincs szüksége. Az űrtartalom és a szerszámkialakítás közötti kapcsolat az egyik leginkább figyelmen kívül hagyott mérnöki megfontolás az egyedi szerszámrendelés során, mégis közvetlenül meghatározza, hogy a szerszámok megfelelően működnek-e.
Hogyan viszonyulnak az erőkövetelmények a szerszám méretéhez és mélységéhez?
Az elv intuitív, ha egyszer meglátja: a nagyobb lenyomatfelület több anyagot jelent, amely egyszerre ellenáll az elmozdulásnak, ami nagyobb erőt igényel. Duplázza meg a bélyegzett felületet, és nagyjából megkétszerezi a szükséges mennyiséget. A mélyebb nyomok fokozzák a hatást, mivel a szerszámnak tovább kell tolnia az anyagot, és az elmozdulás növekedésével egyre nagyobb ellenállásba ütközik.
A fémre sajtoláshoz szükséges erő kiszámításának mérnöki megközelítése egy jól bevált képletet- követ. Amint azt részleteztebélyegzési tonnakutatás, az alapszámítás három változót szoroz meg: a benyomás kerületét (a kialakuló összes él teljes hossza), a munkadarab anyagvastagságát és az adott fém nyírószilárdságát. Egy 2 hüvelyk átmérőjű, 0,10 hüvelykes lágyacélon 25 tonna per négyzethüvelyk nyírószilárdságú körhöz durván 15,7 tonna erőre van szükség, és a tapasztalt mérnökök 15-20%-os biztonsági tényezőt adnak hozzá.
Az anyag keménysége a teljes egyenlet szorzójaként működik. A puha alumínium nyírószilárdsága körülbelül 11 tonna per négyzethüvelyk. Az izzított rozsdamentes acél körülbelül 37-re ugrik, a fél-kemény rozsdamentes acél pedig eléri az 50-et. Ez azt jelenti, hogy ugyanaz a fémbélyegző lyukasztó geometria a rozsdamentes acél vágásához nagyjából három-ötször akkora mennyiséget igényel, mint az alumíniumhoz. Amikor egyedi fémbélyegzőt ad meg, a munkadarab anyaga nem csak egy sor a rajzon. Ez az erőigényed legnagyobb mozgatórugója.
A szerszám kialakítása a rendelkezésre álló préskapacitáshoz igazodik
A formatervezők nem dolgoznak légüres térben. Azon belül terveznek, hogy milyen présgépek futtatják az eszközt. Ha az Ön létesítménye 20 tonnás présgépet üzemeltet, minden döntésnek a lenyomatfelülettel, a jelölés mélységével és a részletek bonyolultságával kapcsolatban bele kell férnie az adott mennyiségi keretbe.
Ez az a hely, ahol a valós{0}}világ kompromisszumai történnek. Képzelje el, hogy nagy rozsdamentes acél logólenyomatra van szüksége, de a számítás szerint 30 tonna szükséges, a présgépe pedig csak 20-at. Három lehetőség közül választhat: csökkentse a lenyomatfelületet, hogy az erőigény a kapacitás alá csökkenjen, a műveletet progresszív megközelítéssel több ütésen keresztül hajtsa végre, vagy nagyobb -kapacitású berendezésbe ruházza be. Mindegyik megoldás különböző költségekkel és minőséggel jár a fémbélyegző szerszámkészletekre vonatkozóan.
A kapcsolat fordítva is folyik. A névleges kapacitása közelében folyamatosan futó prés gyorsabban kopik a csapágyakon, a vezetékeken és maga a keret. Az iparág legjobb gyakorlata innensajtókompatibilitási irányelvekjavasolja, hogy a számított nyomóerő a prés névleges tonnatartalma alatt maradjon 20-30%-os biztonsági ráhagyással, hogy figyelembe vegyék az anyagváltozásokat, a szerszámkopást és a folyamatingadozásokat.
A présszerszám-igényekhez viszonyított alulméretezett préselési kapacitás hiányos lenyomatokat és gyorsított szerszámkopást okoz. A prés nem tud olyan erőt kifejteni, amivel nem rendelkezik, és a rendelkezésre álló tonnatartalom szélén működő fém sajtolóbélyegek ellentmondásos eredményeket produkálnak, miközben lerövidítik a prés és a szerszám élettartamát.
Bélyegzési alkalmazásokhoz használt fémek esetében, ahol a szükséges tonnatartalom-számítás meghaladja a rendelkezésre álló kapacitást, az intelligensebb lépés mindig a szerszám kialakításának beállítása a prés túlterhelése helyett. A kerület csökkentése, a műveletek felosztása az állomások között vagy a vékonyabb munkadarab idomszer kiválasztása mind érvényes mérnöki válaszok, amelyek megőrzik a minőséget és a berendezés hosszú élettartamát.
A kényszerköltségvetés minden bélyegzési projekt mérnöki gerince. De a tonnatartalom önmagában nem mondja meg, mennyibe kerül egy matrica, vagy mennyi ideig tart a megépítése. Ezek a válaszok különböző változóktól függenek: összetettségtől, anyagminőségtől, tűréshatároktól, valamint a koncepció és a szállítás közötti munkafolyamat-szakaszoktól.
Költségtényezők és átfutási idők egyedi bélyegző szerszámokhoz
Itt van valami elkeserítő az egyedi bélyegzőszerszámok vásárlásával kapcsolatban: szinte senki sem tesz közzé átlátható árképzési útmutatót. Árajánlatot kér, napokat vár a válaszra, és a visszatérő szám önkényesnek tűnik, ha nem érti, mi okozza. Javítsuk ki.
Mi vezérli az egyedi bélyegző szerszámok árképzését
A szerszám költsége nem egyetlen változó. Ez egy halom mérnöki és gyártási döntés, amelyek mindegyike hozzáteszi a saját rétegét a végső árajánlathoz. Amikor bármely egyedi fémbélyegző cég ajánlatait értékeli, a legnagyobb súllyal bíró tényezők ismerete segít okosabb kompromisszumot kötni a tervezés korai szakaszában.
- A tervezés bonyolultsága- A legnagyobb költségtényező. Az egyszerű alfanumerikus szöveget hordozó kocka jóval olcsóbb, mint egy bonyolult logót, finom csíkokkal, összetett ívekkel vagy többszintű domborművel. A több műveletet egymás után végrehajtó progresszív szerszámok többszörösébe kerülhetnek, mint az egylépcsős szerszámozás.
- A szerszám mérete és a lenyomat területe- A nagyobb szerszámok több nyersanyagot fogyasztanak, hosszabb megmunkálási időt igényelnek, és nagyobb préseket igényelnek a próbaüzemekhez.
- Anyagminőség- A D2-es vagy keményfém matrica lényegesen többe kerül, mint az A2-es, de a többletköltség gyakran megtérül a hosszabb élettartam miatt, nagy mennyiségű-üzemek esetén.
- Tűrési és precizitási követelmények- A szigorúbb mérettűrések lassabb megmunkálási meneteket, további ellenőrzési lépéseket és potenciálisan huzalos szikraforgácsolási vagy köszörülési műveleteket jelentenek, amelyek növelik az óránkénti költséget.
- Felületkezelési előírásokA - tükör-polírozott szerszámfelületek megakadályozzák az anyag tapadását az egyedi bélyegzés során, de több kézi-kidolgozási időt igényelnek.
- Rendelt mennyiség- Rögzített tervezési és beállítási költségek több azonos szerszámra oszlanak el, csökkentve az egységárat- nagyobb rendeléseknél.
Két rejtett költséggyorsító ráncba kapja a vásárlókat. A tervezési felülvizsgálatok a megmunkálás megkezdése után lényegében újraindítják a gyártási folyamat egyes részeit. A tömörített átfutási idők pedig arra kényszerítik az egyedi fémbélyegző gyártókat, hogy az Ön munkáját másokkal szemben előnyben részesítsék, gyakran 25-75%-os felárral a sürgősségtől függően. Amint azt a CNC átfutási idejének adatai megerősítik, a túlórákért, a zökkenőmentes munkákért és a dedikált gépkiosztásért a sürgősségi díjakat kell fizetni.
Tipikus átfutási idővel kapcsolatos elvárások
Minden egyedi kocka előrelátható szakaszon megy keresztül, és minden szakasz időt vesz igénybe. A munkafolyamat megértése segít reális kézbesítési elvárások meghatározásában, és meghatározza, hogy a késések általában honnan erednek.
Az általános előrehaladás a következőképpen néz ki: megvalósíthatósági értékelés és tervezés felülvizsgálata, CAE szimuláció az anyagáramlás és a feszültségeloszlás validálására, a szerszámblokk CNC megmunkálása, hőkezelés a célkeménység eléréséhez, felületkezelés és polírozás, próbabélyegzés a minta munkadarabokon, méretellenőrzés és végső jóváhagyás. Az egyszerűbb, egy-állomásos, alapgeometriájú szerszámok öt-tíz munkanapon belül áthaladhatnak ezen a folyamaton. A szűk tűréshatárokkal, egzotikus anyagokkal vagy több állomással rendelkező összetett progresszív szerszámok általában három-hat hétig tartanak a megrendelés visszaigazolásától a kiszállításig.
Egy konkrét példa arra, hogyan építik fel ezek a szakaszok egy valós gyártási idővonalat,A YICHEN sajtoló szerszám munkafolyamataA megvalósíthatósági értékeléstől és a CAE-szimulációtól kezdve a precíziós megmunkáláson, próbafuttatásokon és végső ellenőrzésen át egymás után lép át. Ez a végponttól-végig-végig tartó folyamat jól szemlélteti, hogy az átfutási idők miért változnak olyan nagy mértékben. A teljes sorozatot házon belül kezelő fémbélyegző szerszámgyártó
A legnagyobb időgyilkos következetesen a hiányos tervezési bemenet. A hiányzó tűréshatárok, a homályos anyagfeliratok vagy a nem gyártásra{1}}készült grafikák arra kényszerítik a mérnöki csapatot, hogy szünetet tartsanak, és pontosítást kérjenek. Minden kérdéskör napokba kerülhet. Ha először vesz igénybe egyedi fémbélyegzési szolgáltatásokat, készítsen vektorgrafikát végső méretben, adja meg a munkadarab anyagát és keménységét, és határozza meg a tűréskövetelményeket, mielőtt árajánlatot kérne. A tiszta bemenetek gyorsabb árajánlatokat, kevesebb átdolgozást és rövidebb átfutási időt eredményeznek.
A fémbélyegzésre vonatkozó címkézési szolgáltatások hasonló költséglogikát követnek: összetettség, mennyiség és pontosság követelményei az ár és az idővonal meghatározásához. Akár egyetlen prototípus szerszámra van szüksége, akár több millió ciklushoz szükséges gyártószerszámra, a költségtényezők ugyanazok maradnak. Csak a relatív súlyuk változik.
Az árak és az átfutási idő megadja az üzleti helyzetet. De van egy technikai réteg, amely a költségeket és a teljesítményt is úgy befolyásolja, ahogyan a legtöbb vásárló soha nem veszi figyelembe: hogyan változtatja meg magát a szerszám kialakítását a munkadarab anyaga. Az alumíniumhoz és a rozsdamentes acélhoz épített szerszámok nem csak keménységükben különböznek egymástól. Geometriában, hézagban és felületkezelésben az alapoktól kezdve különböznek egymástól.
Hogyan változik a szubsztrátum anyaga? Tervezési követelmények
A sárgarézben hibátlan lenyomatokat produkáló matrica az első ütközéskor a rozsdamentes acélnak ütközhet. Egy másik, az edzett acél jelölésére tervezett szerszám finom részleteket zúzhat össze egy bőr munkadarabban. A szubsztrát nem csak valami, amire a szerszám hat. Aktívan alakítja a szerszám felépítését, és ennek figyelmen kívül hagyása az egyik leggyorsabb módja a drága szerszámok tönkretételének.
A szerszámkialakítási különbségek az alapanyagok között
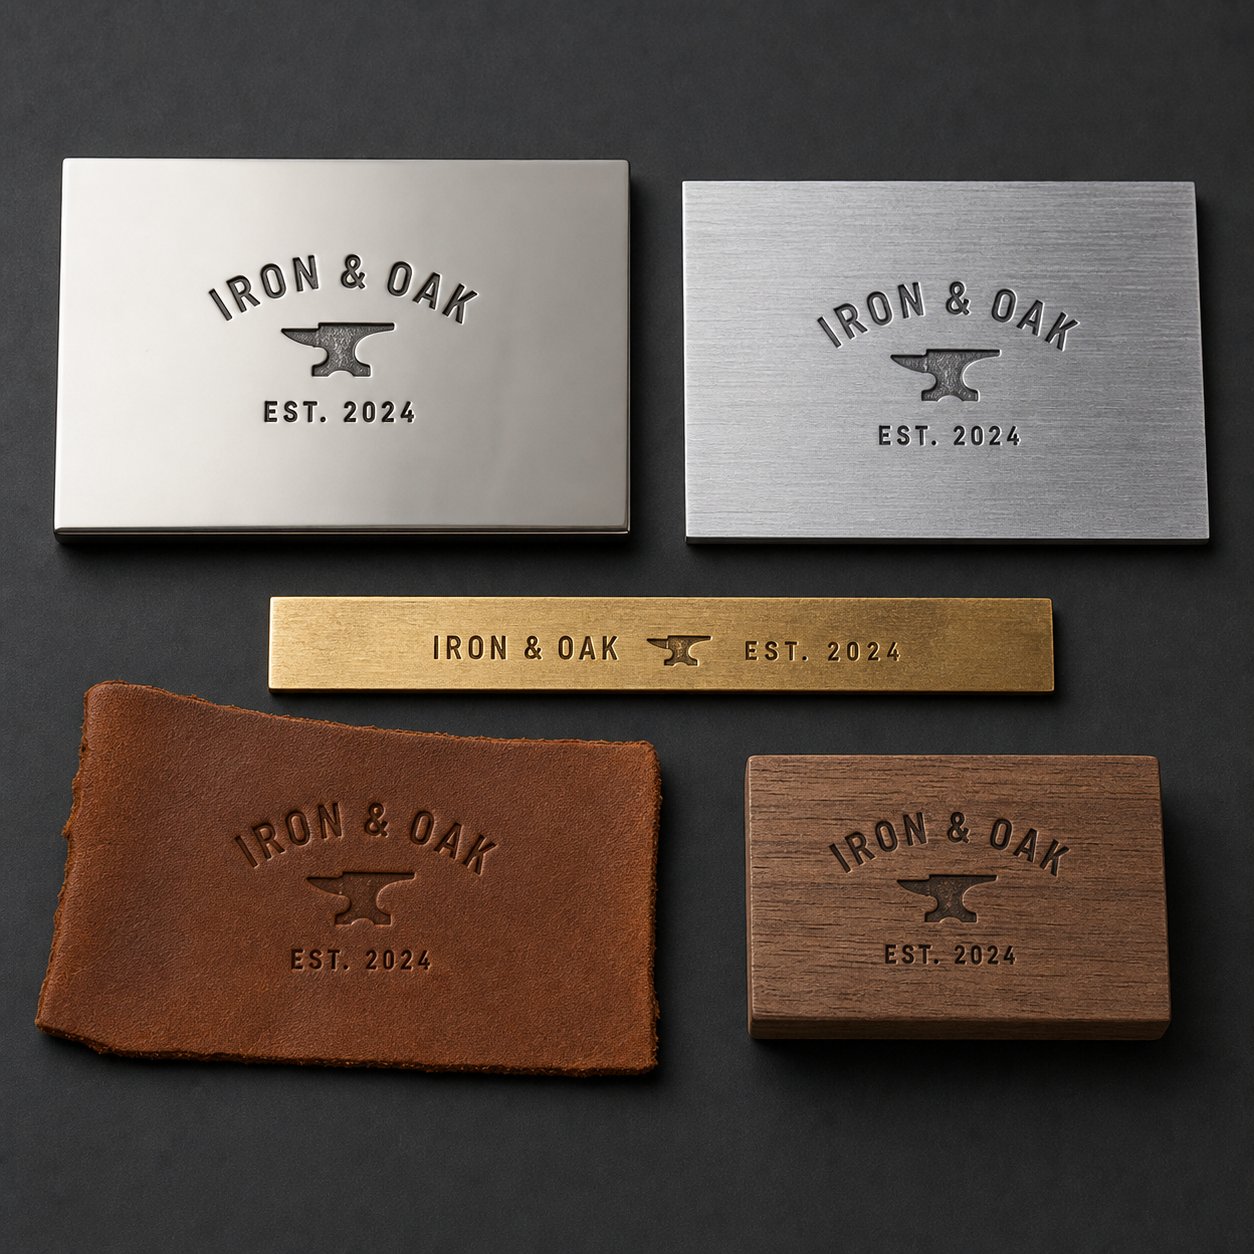
Minden hordozó másként reagál az erőhatásokra. A fémek ellenállnak az elmozdulásnak, a fa a szálak mentén összenyomódik, a bőr rugalmasan deformálódik, mielőtt állandó szettet készítene, és a műanyagok megolvadhatnak vagy megrepedhetnek a hőmérséklettől és a sebességtől függően. Ezek a viselkedések alapvetően eltérő szerszámgeometriát igényelnek, még akkor is, ha a lenyomat kialakítása azonos marad.
A keményebb aljzatokhoz, mint például az enyhe acél és a rozsdamentes acél, a szerszámfelületeknek kisebb domborítási szögekre és robusztusabb szerkezetre van szükségük. A szerszám jelentős ellenállásba ütközik az anyag elmozdulása során, ezért a vastagabb keresztmetszet-és a szélesebb sugarak megakadályozzák a feszültségkoncentrációkat, amelyek megrepedeznék a vékony szerszámelemeket. Ezekben az anyagokban a sajtolt fémalkatrészek ütésenként kisebb mélységet tolerálnak, magát a szerszámot pedig prémium minőségű szerszámacélokból kell felépíteni, amelyek jóval a munkadarab felett edzettek, hogy elkerüljék az idő előtti deformációt.
A puhább hordozók megfordítják az egyenletet. A fához készült fémbélyegzők finomabb részleteket, mélyebb benyomásokat és élesebb éleket tartalmazhatnak, mivel az aljzat mérsékelt erő hatására könnyen összenyomódik. A bőr fémbélyegek hasonló logikát követnek. A bőr könnyen megtermékenyül, elfogadja a mély, rendkívül részletgazdag mintákat anélkül, hogy extrém űrtartalomra lenne szükség. A puha anyagokkal kapcsolatos kihívás nem az erő. Azt szabályozza, hogy a szubsztrátum mennyire deformálódik a tervezett benyomási határon túl.
A műanyagok középutat foglalnak el, amely polimertípusonként vadul változik. A hőre lágyuló műanyagoknak előnyösek lehetnek a fűtött matricák, amelyek lágyítják a felületet a tiszta lenyomatok érdekében, míg a hőre keményedő és töltött kompozitok inkább kemény aljzatokhoz hasonlóan viselkednek, amelyek robusztus szerszámszerkezetet igényelnek.
Rozsdamentes acél és alumínium bélyegzési szempontok
Ez a két fém külön figyelmet érdemel, mert a leggyakrabban bélyegzett hordozók közé tartoznak, ugyanakkor mindegyik olyan kihívást jelent, amely megbotránkoztatja a tapasztalatlan vásárlókat.
Rozsdamentes acéla munka-megkeményedik az alakítás során. Minden egyes ütés kissé növeli az anyag ellenállását a további deformációkkal szemben. A rozsdamentes acél fémbélyegzéséhez nagyobb távolságra van szükség, mint a lágyacél esetében.A MetalForming Magazine-ban megjelent kutatásazt mutatja, hogy az olyan ausztenites minőségek, mint a 304-es és 316-os típus, akár háromszor akkora alakítóerőt igényelhetnek, mint az alacsony szén- Ez óriási különbség a lágyacéloknál alkalmazott szabványos 10%-os oldaltávolsághoz képest.
A 316/316l-es egyedi fémbélyegzési alkalmazásoknál a szerszámtervezőknek számolniuk kell a lassabb alakítási sebességgel is. A szénacéltól eltérően a rozsdamentes acél csökkentett sebességgel jobban formálódik, mivel a munka -keményedési sebessége reagál az alakváltozási sebességre. A fűtött matricák tovább javíthatják az eredményeket nehéz geometriákon azáltal, hogy csökkentik az anyag folyási feszültségét a lenyomatolás során.
A bélyegzett rozsdamentes acél alkatrészek kiváló felületi minőséget és olyan bevonatot igényelnek, mint a TiN vagy DLC, hogy csökkentsék a pattanást. Ezen óvintézkedések nélkül a rozsdamentes acél hajlamos ráhegeszteni magát a szerszám felületére a mikroszkopikus érintkezési pontokon, és fokozatosan érdesíti mind a szerszámot, mind a munkadarabot.
Alumíniumellenkező problémát jelent. Puha, sokkal kisebb űrtartalmú, de alacsony keménysége miatt ragadós. Az egyedi alumínium sajtolási műveletek állandó harcot vívnak az anyagfelszedés ellen, ahol vékony alumíniumrétegek kerülnek a szerszám felületére, és ismételt ciklusok során felhalmozódnak. Ez a felhalmozódás rontja a lenyomat minőségét, és végül a gyártás leállítását teszi szükségessé a tisztításhoz.
A megoldás az erősen polírozott szerszámfelületek (Ra 0,2-0,4 mikrométer), megfelelő kenéssel és potenciálisan tapadásgátló bevonatokkal kombinálva. A szerszámtervezési irányelvek megjegyzik, hogy a CVD és PVD bevonatok javítják a kenést, miközben megakadályozzák az anyag felszedését, meghosszabbítva a szerszám élettartamát, különösen alumínium és rozsdamentes acél alkalmazásoknál. Az alumínium lyukasztás{5}}hézaga általában az anyagvastagság 6-10%-ánál szűkebb, a lyukasztási sugarakat pedig az anyagvastagság nyolc-tízszeresére kell beállítani, hogy a szerszám ne hatoljon át a puha lapon.
Az alumínium síkbeli anizotrópiája szintén bonyolítja az alakítást. A hengerelt alumíniumlemezek a hengerlési irányhoz viszonyított erő irányától függően eltérően viselkednek. Az alacsony szén-
| Szubsztrát | Ajánlott szerszámanyag | Tipikus mélységtartomány | Különleges követelmények |
|---|---|---|---|
| Lágyacél | D2 vagy A2 szerszámacél (58-62 HRC) | 0,1-0,5 mm | Normál hézag 5-10% oldalanként; mérsékelt tonnatartalom |
| Rozsdamentes acél (304/316) | D2 TiN/DLC bevonattal vagy keményfém betétekkel | 0,05-0,3 mm | 35-40% kiegészítő hasadék; lassabb sebesség; akár 3x alakító erő vs lágy acél |
| Alumínium | Polírozott A2 vagy D2 PVD bevonattal | 0,1-0,8 mm | 6-10% hézag; polírozott felületek a pattanás megakadályozására; 8-10x vastagság a lyukasztási sugaraknál |
| Sárgaréz/réz | A2 vagy D2 szerszámacél | 0,1-0,6 mm | Ellenőrizze az irányt a hengerelt ötvözetek esetében; mérsékelt erő; tiszta élek elérhetők |
| Faipari | Enyhe acél vagy A2 (alacsonyabb keménység elfogadható) | 0,5-3,0 mm | Éles élek a tiszta száltömörítés érdekében; a fűtött szerszámok javítják az égést-a jelölésben |
| Bőr | Sárgaréz vagy lágyacél szerszám; edzett acél a gyártási mennyiséghez | 1,0-5,0 mm | Finom részletek érhetők el; mérsékelt erő; A fűtött matricák javítják a vastag bőrök pontosságát |
A minta itt egyértelmű: a keményebb aljzatok korlátozzák, hogy a matrica mit tud, míg a lágyabb aljzat azt, hogy a matrica milyen tisztán tudja megtenni. Akárhogy is, a hordozó határozza meg a szerszámokat, nem pedig fordítva. A fémbélyegzés eredménye éppúgy függ a munkadarab megértésétől, mint magának a szerszámnak a specifikációjától.
A szubsztrátum viselkedésének feltérképezésével a fennmaradó kérdés praktikus: hogyan jut el a vevő e változók megértésétől a termelés -készen tartása felé? Az ötlettől a kész szerszámozásig vezető útnak megvannak a maga szakaszai, buktatói és döntési pontjai.
Az ötlettől a gyártásig-Kész, egyedi bélyegző szerszám
Elvégezted a kutatást. Ismeri a szerszámtípusokat, acélminőségeket, az aljzat viselkedését és a présmennyiség követelményeit. De szakadék van aközött, hogy tudja, mire van szüksége, és aközött, hogy ténylegesen megkapja a gyártásra{2}}kész, egyedi fémbélyegző szerszámot. Ezt a hiányt egy strukturált mérnöki munkafolyamat tölti be, és azok a vásárlók, akik zökkenőmentesen navigálnak ezen, azok, akik felkészülten jönnek.
Tervezés előkészítés és megvalósíthatósági elemzés
Mielőtt bármely fémbélyegzőgyártó elkezdené az acél vágását, konkrét adatokra van szüksége Öntől. A hiányos információ a késések, a felülvizsgálati hurkok és a költségtúllépések első számú oka. A következőket kell készítenie ajánlatkérés elküldése előtt:
- Vektor grafika gyártási méretben- Adja meg tervét méretezhető vektorformátumban (DXF, AI vagy EPS). A raszteres képek kétértelműséget hoznak létre az élgeometriával kapcsolatban, ami arra kényszeríti a mérnöki csapatot, hogy inkább értelmezzenek, semmint végrehajtásra.
- Munkadarab anyag specifikáció- Adja meg a pontos ötvözetet, temperálást és vastagságot. Ha azt mondjuk, hogy „rozsdamentes acél” nem elég,. 304 a 0,8 mm-es izzítás és a 316 literes félkemény 1,2 mm-nél, teljesen más stancolási megközelítést igényel.
- Gyártási mennyiségi célok- Az, hogy 200 vagy 2 millió alkatrészre van szüksége, meghatározza a szerszám felépítését, az anyagminőséget, és azt, hogy egy egyszerű, egy-állomásos szerszám vagy a progresszív szerszámozás gazdaságos-e.
- Tolerancia és minőségi követelmények- Határozza meg, hogyan néz ki az „elég jó”. Adja meg a mérettűréseket, az elfogadható mélységváltozást és minden olyan kozmetikai szabványt, amelyeknek a kész lenyomatnak meg kell felelnie.
Ezekkel az inputokkal a mérnöki csapat megvalósíthatósági elemzést végez. Ez az a kapuőrző lépés, ahol tapasztalt mérnökök értékelik, hogy a terv megbízhatóan lebélyegzhető-e, figyelembe véve a választott anyag és geometria korlátait. Amint az átfogó szerszámtervezési eljárási útmutatókban részletezi, ez az áttekintés azt vizsgálja, hogy a hajlítási sugarak elérhetők-e, a jellemzők elég távol vannak-e egymástól az anyag integritásának megőrzéséhez, és hogy a megadott tűrések reálisak-e a bélyegzési módszernél. Egy tapasztalt mérnök 15+ éves tapasztalattal azonnal azonosítani tudja a problémás jellemzőket, például a geometriát, amely valószínűleg megreped, eltorzul, vagy nem praktikus űrtartalmat igényel.
Tekintse a megvalósíthatósági elemzést valóságellenőrzésnek. Sokkal olcsóbb ebben a szakaszban módosítani a konstrukciót, mint az edzett szerszámacél megmunkálása után felfedezni a hibát. Egyes funkciók, amelyek jól néznek ki a képernyőn, egyszerűen nem élik túl a gyártási sebesség melletti anyagelmozdulás fizikáját.
CAE szimuláció és prototípuskészítés
Itt különbözik a modern, egyedi fémbélyegzés a két évtizeddel ezelőtti dolgoktól. A matricakészítők ahelyett, hogy megépítenének, kipróbálnának, problémákat találnának,{1}}újra megmunkálnák és újra próbálkoznának, a matricagyártók a teljes bélyegzési folyamatot digitálisan szimulálják, mielőtt egyetlen acéldarabot vágnának.
A számítógéppel támogatott mérnöki platformok, például az AutoForm és a DYNAFORM végeselem-elemzést használnak annak előrejelzésére, hogy a fémlemez pontosan hogyan fog viselkedni a javasolt szerszámgeometria mellett. A mérnökök vizualizálhatják az anyag áramlását a szerszám üregébe, azonosíthatják a túlzott elvékonyodást vagy ráncosodást mutató zónákat, megjósolhatják a visszafutási viselkedést, és kiszámíthatják a feszültségeloszlást a szerszám homlokfelületén. A szerszámtervezési szimulációs folyamat lehetővé teszi a tervezők számára, hogy gyorsan iterálják a digitális modelleket, megoldva azokat a problémákat, amelyek egyébként költséges fizikai utómunkálatot igényelnének.
Mit jelent ez Önnek, mint vásárlónak? Kevesebb iteráció, kisebb az első{0}}cikk meghibásodásának kockázata, és rövidebb az út az ötlettől a jóváhagyott egyedi fémbélyegzésig. A CAE-szimuláció lényegében elöl-betölti a probléma-megoldását. Azok a problémák, amelyek egykor csak a fizikai kipróbálás során merültek fel, mint például a szűk sugarú repedés vagy a mély üregek hiányos kitöltése, szoftveresen a költségek töredékéért oldódnak meg.
Összetett geometriák esetén a szimuláció optimalizálja az üres formát is, és azonosítja, hogy a szakaszos formázási műveletek jobb eredményeket hoznak-e, mint az egyetlen-találatos megközelítés. Ez különösen értékes, ha egyedi fém szerszámot rendel olyan progresszív alkalmazásokhoz, ahol több állomásnak egymás után kell működnie anélkül, hogy halmozott hibákat okozna.
Megmunkálás, próbaüzemek és végső ellenőrzés
Miután a szimuláció jóváhagyta a tervezést, megkezdődik a fizikai gyártás. A szekvencia előre látható utat követ, bár az egyes lépésekre fordított idő és pontosság a szerszám összetettségétől függően változik.
CNC megmunkáláslefordítja az érvényesített 3D-s modellt fizikai szerszámacélra. A nagy pontosságú-marás, esztergálás és gyakran huzalos szikraforgácsolás szűk tűrésekre állítja elő a szerszám geometriáját. A finom logórészleteket tartalmazó, egyedi készítésű fémbélyegzők esetében a megmunkálás több műveletet is magában foglalhat a különböző géptípusokon a kívánt felületdefiníció elérése érdekében.
Hőkezelésmegmunkálást követi. A szerszámtömb a cél Rockwell-értékre edzett és nemesített, így a viszonylag puha megmunkálható acél kopásálló felületté alakul át, amely túléli a gyártási ciklust. Ezt a lépést gondosan ellenőrzik, mert a hőkezelés során fellépő torzítás érvénytelenítheti a megmunkálás során elért pontosságot.
Felületkezeléshozza a kocka arcát végső állapotába. Alkalmazástól függően ez a csiszolástól a tükörpolírozásig terjed. Az alumínium sajtoláshoz használt szerszámok, amint azt korábban tárgyaltuk, kivételes felületkezelést igényelnek, hogy megakadályozzák az anyag tapadását.
Próbabélyegzésitt találkozik a szimuláció a valósággal. A kész szerszám a gyártási körülmények között a mintadarabokkal szemben fut. A mérnökök mérik a lenyomat mélységét, ellenőrzik a méretpontosságot, ellenőrzik az élek minőségét, és értékelik a jelölések általános konzisztenciáját több ütés esetén. A specifikációtól való bármilyen eltérést a rendszer itt azonosítja, nem azután, hogy a matrica az Ön létesítményébe kerül.
Méretvizsgálatmegerősíti, hogy maga a szerszám és a próbadarabok is megfelelnek a rajzi követelményeknek. A mérések általában magukban foglalják a szerszám homlokfelületének optikai profilozását, a kritikus méretek CMM-ellenőrzését, valamint a nagyítás alatti szemrevételezést a mikro{1}}hibák szempontjából.
Azoknak a gyártóknak és szerszámmérnököknek, akik készek áttérni a kutatásról a tényleges ajánlatkérésre,A YICHEN sajtolószerszám szolgáltatásaa teljes munkafolyamatot a végétől-a-végéig strukturálja, beleértve a megvalósíthatósági értékelést, a CAE-szimulációt, a precíziós megmunkálást, a próbaüzemeket és a végső ellenőrzést egy fedél alatt. Ha a teljes folyamatot egyetlen egyedi fémbélyegzőszerszám-beszállító kezeli, akkor megszűnik a több gyártó közötti szakaszok felosztásának koordinációja, és csökkenti az átadási késéseket, amelyek meghosszabbítják az idővonalakat.
Az egyedi fémbélyegzőszerszámok teljes koncepciója-a gyártásig{1}}az egyszerű geometriák néhány napjától a bonyolult progresszív szerszámok több hétig tarthat. Ami ezt az idővonalat a legmegbízhatóbban tömöríti, az nem a megmunkálás siettetése. Tiszta bemenetekkel, reális tűrésekkel és az alkalmazás igényeinek világos megértésével az ajánlatkérési szakaszba érkezik.
Ha a produkció-kész a kézben, még nem jelenti azt, hogy a munka véget ért. A szerszámok tárolása, karbantartása és hibaelhárítása határozza meg, hogy a mérnöki tervezésnek megfelelő élettartamot nyújtja-e, vagy az elhanyagolás miatt idő előtt elhasználódik.
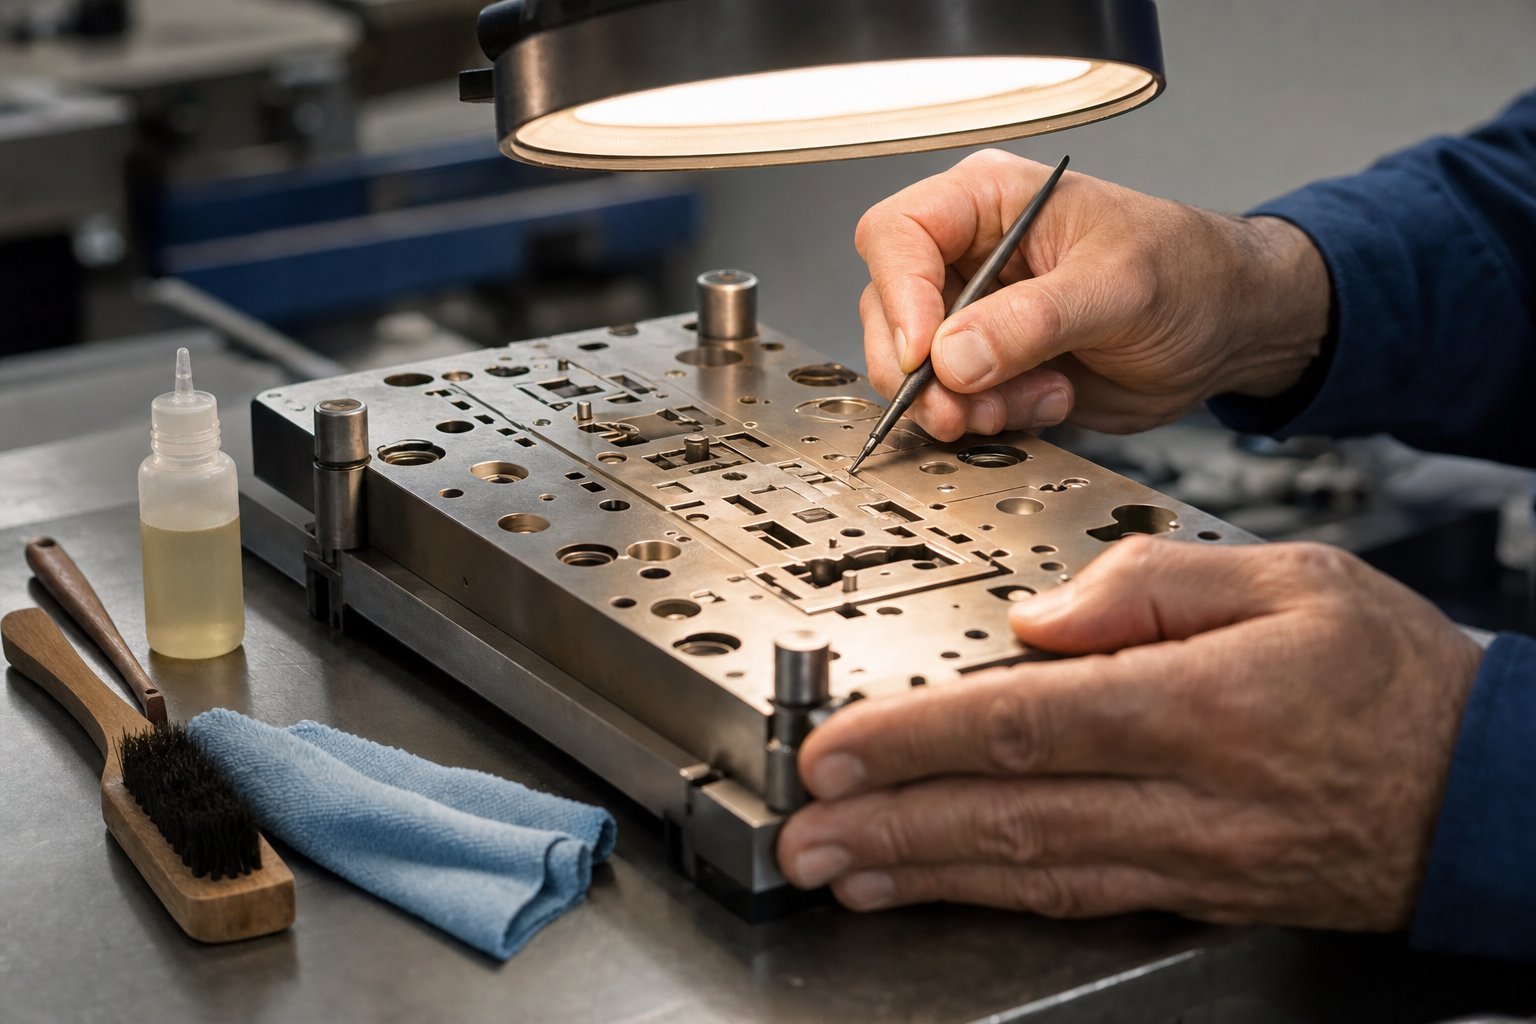
Karbantartás és hibaelhárítás a hosszabb élettartam érdekében
Egy jól-megtervezett, egyedi bélyegzőszerszám több százezer hibátlan megjelenítést biztosít. Vagy heteken belül leromolhat. A különbség ritkán a tervezésben vagy az anyagválasztásban rejlik. Ez azon múlik, hogy mi történik, miután a kocka elhagyja a szerszámteret. A megfelelő gondozás megsokszorozza az élettartamot olyan tényezőkkel, amelyek jóval meghaladják a szerény időbefektetést, a legtöbb üzemeltető mégis csak utólag kezeli a karbantartást, amíg a minőségi problémák ki nem kényszerítik a gyártást.
A szerszám élettartamának meghosszabbítása megfelelő gondozással
Gondoljon a fémbélyegzőre úgy, ahogyan egy gépész a precíziós mérőműszereket gondolja: ez egy kalibrált szerszám, amely visszaélés vagy elhanyagolás esetén elveszti a pontosságát. A szerszámkezelés négy pillére a tárolás, a tisztítás, az ellenőrzés és az időszakos felújítás.
Tárolástöbbet számít, mint a legtöbb üzlet gondolná. A fémbélyegző szerszámokat száraz, ellenőrzött hőmérsékletű,{1}}hőmérsékletű környezetben kell tárolni, enyhén megolajozva a felület oxidációjának megelőzése érdekében, és fizikailag védve az ütésektől. A matricák egymásra rakása vagy fiókba dobása szélsérülést okoz, amely a következő gyártási futtatáskor következetlen benyomások formájában nyilvánul meg. Használjon erre a célra kialakított állványokat vagy védőtokokat, amelyek a szerszámok felületeit elválasztják és árnyékolják.
Tisztítás minden használat utánnem -tárgyalható. A sajtolás során anyaglerakódás, fémforgács és kenőanyag-maradvány halmozódik fel a szerszám felületén. A helyükön hagyva ezek a szennyeződések beágyazódnak a későbbi lenyomatokba, felgyorsítják a kopást a nagynyomású érintkezési helyeken, és akár korróziót is okozhatnak a tárolás során. Amint azt a szerszámkarbantartási bevált gyakorlatok megerősítik, egy olyan tisztítási ütemterv elfogadása, amely megfelelő oldószerek és kefék segítségével eltávolítja a lerakódott{5}}maradványokat, biztosítja, hogy minden felület szennyeződésmentes maradjon. A tiszta szerszámok hatékonyabban működnek, és jobb minőségű eredményeket adnak.
Időszakos ellenőrzésmég azelőtt észleli a problémákat, hogy azok egymásra épülnének. Az ellenőrző jelölések minden gyártási futtatás után vizuálisan elhalnak az élek lekerekítése, mikro-repedések, lyukak vagy egyenetlen kopási minták tekintetében. Használjon nagyítást olyan finom-részletekhez, ahol a mikro-forgácsolás szabad szemmel nem látható. A szerszámhiba-kutatások azt mutatják, hogy a legtöbb matrica meghibásodása nem egyik napról a másikra következik be. A figyelmen kívül hagyott karbantartási problémákból fokozatosan alakulnak ki, és a rutinellenőrzéseken keresztül történő korai felismerés a legmegbízhatóbb módja a katasztrofális károk megelőzésének.
Újra-élezés és újra-polírozásjelentősen meghosszabbítja az élettartamot. Amikor egy állandó fémbélyegző lágy élű vagy csökkentett mélységű lenyomatokat hoz létre, a szerszám felülete túllépte az optimális geometriát. A professzionális utánköszörülés a teljes szerszám cseréje nélkül állítja helyre a vágási profilt. A nagy mennyiségű-alkalmazásokban használt alkatrészjelölő bélyegek esetében a látható minőségromlásra való várakozás helyett rögzített időközönként ütemezve a felújítást, így a lenyomatok konzisztensek maradnak a matrica teljes gyártási élettartama alatt.
A gyakori bélyegzéssel kapcsolatos problémák hibaelhárítása
Még gondos karbantartás esetén is előfordulnak problémák. A kulcs a kiváltó okok gyors diagnosztizálása, nem pedig a nagyobb erővel vagy lassabb sebességgel történő kompenzálás, ami csak felgyorsítja a romlást. Az alábbiakban felsoroljuk azokat a problémákat, amelyekkel a kezelők leggyakrabban találkoznak a fémbélyegző szerszámokkal, valamint azok okaival és javítási lehetőségeivel.
Egyenetlen benyomásokezek a leggyakoribb panaszok. A jel egyik oldala mélyebb, mint a másik, vagy bizonyos karakterek élesnek tűnnek, míg a szomszédosak halványak. Az ösztön az erősebb ütés, de ez ritkán oldja meg a mögöttes problémát, és gyakran újakat vet fel.
Idő előtti élkopásfokozatosan lágyabb benyomási határokként jelenik meg. Azok a fémgravírozó bélyegek, amelyek egykor borotva-éles nyomokat adtak, lekerekített, homályos éleket hagynak jóval a várható élettartamuk előtt. Ez a minta vagy a keménység eltérésére vagy a túlzott működési erőre utal.
Anyag deformáció a lenyomat körülúgy jelenik meg, mint a munkadarab kidudorodása, domborulata vagy elvékonyodása a bélyegzett terület mellett. Maga a jelölés elfogadhatónak tűnhet, de a környező anyag olyan módon elmozdult, ami befolyásolja az alkatrész funkcióját vagy megjelenését.
Sorjaképződésa bélyegzett éleken azt jelzi, hogy a vágási geometria romlott. Ehelyett a tisztán nyírt élek megemelkedett anyagszalagokat eredményeznek, amelyek másodlagos sorjázási műveleteket igényelnek, növelve a költségeket és a ciklusidőt. Az alátétbélyegző szerszámok hibaelhárítási adatai szerint a bélyegzett részek durva vagy egyenetlen élei egyértelműen jelzik, hogy a szerszám elhasználódott, és élezést vagy cserét igényel.
| Probléma | Valószínű Oka | Javító intézkedés |
|---|---|---|
| Egyenetlen benyomások (egyik oldal mélyebb, mint a másik) | A munkadarab-eltérése a munkadarabhoz{1}}; egyenetlen munkadarab felület; nem-párhuzamos nyomólapok | Ellenőrizze a szerszám beállítását préssel egy egyenes él vagy jelző segítségével; felület-laposra csiszolja a munkadarabot; ellenőrizze és rögzítse a préslapokat párhuzamosság szempontjából |
| Idő előtti élkopás vagy lekerekítés | A szerszám keménysége nem megfelelő a munkadarab anyagához; mikro{0}}deformációt okozó túlzott tonnatartalom; csiszoló munkadarab anyag | Frissítsen keményebb stancolt acélminőségre, vagy alkalmazzon kopásálló-bevonatot (TiN, DLC); csökkentse a mennyiséget a szükséges minimumra; ellenőrizze a munkadarab keménységét a szerszám specifikációihoz képest |
| Anyag deformáció a lenyomat körül | Túl szűk a szerszámhézag; a munkadarab túl vékony a megadott mélységhez; elégtelen anyagtámasz a munkadarab alatt | Növelje az ütést-a-a vágási távolság érdekében; csökkenti a lenyomat mélységét; adjon hozzá egy alátámasztó lemezt vagy lehúzót az anyag alátámasztására a lenyomat zóna mellett |
| Sorjaképződés a nyomott éleken | Kopott vagy tompa vágóélek; túlzott távolság a kopás progressziójától; anyag felhalmozódása a szerszám felületén | Újra-élesítse vagy{1}}csiszolja a vágóéleket; cserélje ki a kopott szerszámrészeket; tisztítsa meg a matrica felületét, és ellenőrizze az anyag tapadását vagy foltosodását |
| Inkonzisztens mélység a gyártás során | Press ram sodródás; anyagvastagság változása a munkadarab állományában; hőtágulás hosszú futás közben | Kalibrálja a préshengert és ellenőrizze a hidraulikus nyomás konzisztenciáját; ellenőrizze a bejövő anyagvastagság tűréseit; lehetővé teszi a termikus stabilizálást vagy adjon hozzá hűtést |
| A szerszámlap repedése vagy letöredezése | A présacél túl törékeny az alkalmazáshoz (túlzott keménység); ütési terhelés a tervezési határokon túl; a hőkezelésből származó, már meglévő mikro-repedések | Váltson keményebb fokozatra (pl. S7 ütési alkalmazásokhoz); csökkenti az ütési erőt; a gyártási használat előtt hőkezelés után ellenőrizze a szerszámot festékbehatolóval |
Érdemes megjegyezni: a legtöbb halálozási probléma a három kiváltó ok egyikére vezethető vissza. Vagy a szerszámot arra kérték, hogy keményebben dolgozzon, mint amennyit a kialakítása lehetővé tesz (rossz anyag, túl nagy erő, rossz hordozó), a karbantartást elhalasztották, amíg a károsodás visszafordíthatatlanná nem vált, vagy az üzemi környezet elsodródott anélkül, hogy bárki észrevette volna (prés kalibrálás, anyagtétel változtatások, hőmérséklet-eltolódások). Az átfogó hibaelemzés megerősíti, hogy gyakran több tényező együttesen hoz létre meghibásodási feltételeket, és ezek egyedi kezelése strukturált ellenőrzési rutinokkal megakadályozza a lépcsőzetes állapotromlást, amely nem tervezett leálláshoz vezet.
A lényeg: az egyedi sajtolószerszám precíziós műszer, nem fogyóeszköz. Kezelje ennek megfelelően. Hozzon létre karbantartási naplót, ellenőrizze meghatározott időközönként, függetlenül a látható állapottól, tisztítsa meg minden futtatás után, tárolja megfelelően, és kezelje a kopást proaktívan, semmint reaktívan. Azok az üzletek, amelyek ezt teszik, folyamatosan három-ötszörös élettartamot kapnak az azonos szerszámokból, mint azok, amelyek meghibásodásig üzemelnek.
Gyakran ismételt kérdések az egyedi bélyegző szerszámokkal kapcsolatban
1. Mennyibe kerül egy egyedi bélyegző szerszám?
Az egyedi bélyegzőszerszámok ára több halmozott tényezőtől függ. A tervezés bonyolultsága a legnagyobb hajtóerő - egy egyszerű szöveges matrica sokkal olcsóbb, mint egy bonyolult több-szintű embléma. További fontos tényezők közé tartozik a szerszám mérete, a szerszámacél minősége (a D2 többe kerül, mint az A2, de tovább tart), a tűréskövetelmények, a felületkezelési specifikációk és a rendelési mennyiség. Az egyszerű egy-állomásos szerszámok néhány száz dollárba kerülhetnek, míg az összetett progresszív szerszámok több tízezerbe is rúghatnak. A rohanó idővonalak általában 25-75%-kal növelik az alapárat. A pontos árképzés érdekében árajánlatkéréskor adja meg a vektorgrafikát, adja meg a munkadarab anyagát és keménységét, határozza meg a tűréseket, és adja meg a gyártási mennyiséget.
2. Mi a különbség a sajtolószerszám és a hagyományos fémbélyegző között?
A normál fémbélyegző általában egy általános, -elhagyott-polceszköz, amelyet szabványos karakterekhez vagy egyszerű formákhoz terveztek. Az egyedi bélyegzőszerszámok precíziós-megtervezése egy adott alkatrész geometriájának, logójának vagy jelölési követelményének megfelelő pontos specifikációknak megfelelően. Az egyedi szerszámok a munkadarab anyagának megfelelően kiválasztott, meghatározott szerszámacél minőségekből készülnek, kiszámított hézagokkal és domborítási szögekkel vannak megtervezve, és úgy tervezték, hogy több ezer vagy millió gyártási ciklus során azonos eredményeket biztosítsanak. A befektetés magasabb, de az ismételhetőség, a pontosság és a gyártási teljesítmény messze meghaladja a szabványos szerszámokkal elérhető mértéket.
3. Mennyi ideig tart egy egyedi bélyegző szerszám elkészítése?
Az átfutási idő a bonyolultságtól függően változik. Az egyszerű, egy-állomásos szerszámok alapgeometriájával öt-tíz munkanap alatt elkészíthetők. A szűk tűréshatárokkal rendelkező összetett progresszív szerszámok vagy egzotikus anyagok általában három-hat hétig tartanak a megrendelés visszaigazolásától a kiszállításig. A munkafolyamat magában foglalja a megvalósíthatósági értékelést, a CAE szimulációt, a CNC megmunkálást, a hőkezelést, a felületkezelést, a próbabélyegzést és a méretellenőrzést. A legnagyobb késleltetési tényező a hiányos tervezési bemenet - hiányzó tűrés, vagy a nem egyértelmű anyagfeliratok mérnöki szünetekre kényszerítik. Az olyan gyártók, mint a YICHEN (yichen-group.com/stamping-die/), amelyek házon belül kezelik a teljes folyamatot, tömöríthetik az idővonalakat azáltal, hogy kiiktatják a szállítói átadásokat a szakaszok között.
4. Milyen szerszámacél a legjobb egyedi sajtoló szerszámhoz?
A legjobb acélminőség a munkadarab anyagától, a gyártási mennyiségtől és az ütési körülményektől függ. A D2 szerszámacél kivételes kopásállóságot biztosít a keményebb fémek bélyegzésére,{2}}hosszú távú alkalmazásokhoz. Az A2 jobb szívósságot és jó méretstabilitást biztosít, így ideális ott, ahol a repedésállóság fontosabb, mint a kopásállóság. Az S7 kiváló ütéselnyelése miatt kiváló ütéselnyelő-alkalmazások terén, mint például a kézi-ütési szerszámok. Az M2 gyorsacél{11}}megőrzi keménységét magas hőmérsékleten is a gyors -ciklusos műveletek érdekében. Az alapszabály az, hogy a szerszámnak lényegesen keményebbnek kell lennie, mint a munkadarabnak - a jelölést jelző matrica alumíniumnak kisebb keménységre van szüksége, mint egy edzett rozsdamentes acélhoz.
5. Hogyan karbantarthatok egy egyedi sajtolószerszámot, hogy meghosszabbíthassuk élettartamát?
Négy gyakorlat jelentősen megsokszorozza a szerszám élettartamát. Tárolja a matricákat száraz, szabályozott hőmérsékletű-hőmérsékletű környezetben, könnyű olajos bevonattal, amely megakadályozza az oxidációt és megvédi őket a fizikai hatásoktól. Minden gyártás után tisztítsa meg a szerszám felületeit, hogy eltávolítsa az anyaglerakódásokat, a fémforgácsot és a kopást gyorsító kenőanyag-maradványokat. Vizuálisan ellenőrizze a matricákat minden egyes futtatás után a finom-részletes eszközök nagyításával, ellenőrizze az élek lekerekítését, a mikro{5}}repedéseket és az egyenetlen kopási mintákat. Rögzített időközönként ütemezze az-újraélezést vagy{8}}újrapolírozást, ahelyett, hogy a látható minőségromlásra várna. Azok az üzletek, amelyek követik ezeket a rutinokat, következetesen három-ötszörös élettartamot érnek el azokhoz képest, amelyek meghibásodásig működnek.


