


Mik azok a keményfém sajtoló szerszám alkatrészek
Képzelje el, hogy egy progresszív szerszámot 800 ütés/perc sebességgel futtat, és évente több millió alkatrészt gyárt. Ilyen ütemben a hagyományos szerszámacél lyukasztók és gombok gyorsan elhasználódnak, a méretek kicsúsznak a tűréshatárból, és a nem tervezett állásidő felemészti a margót. A mérnökök pontosan ezért fordulnak a keményfémhez.
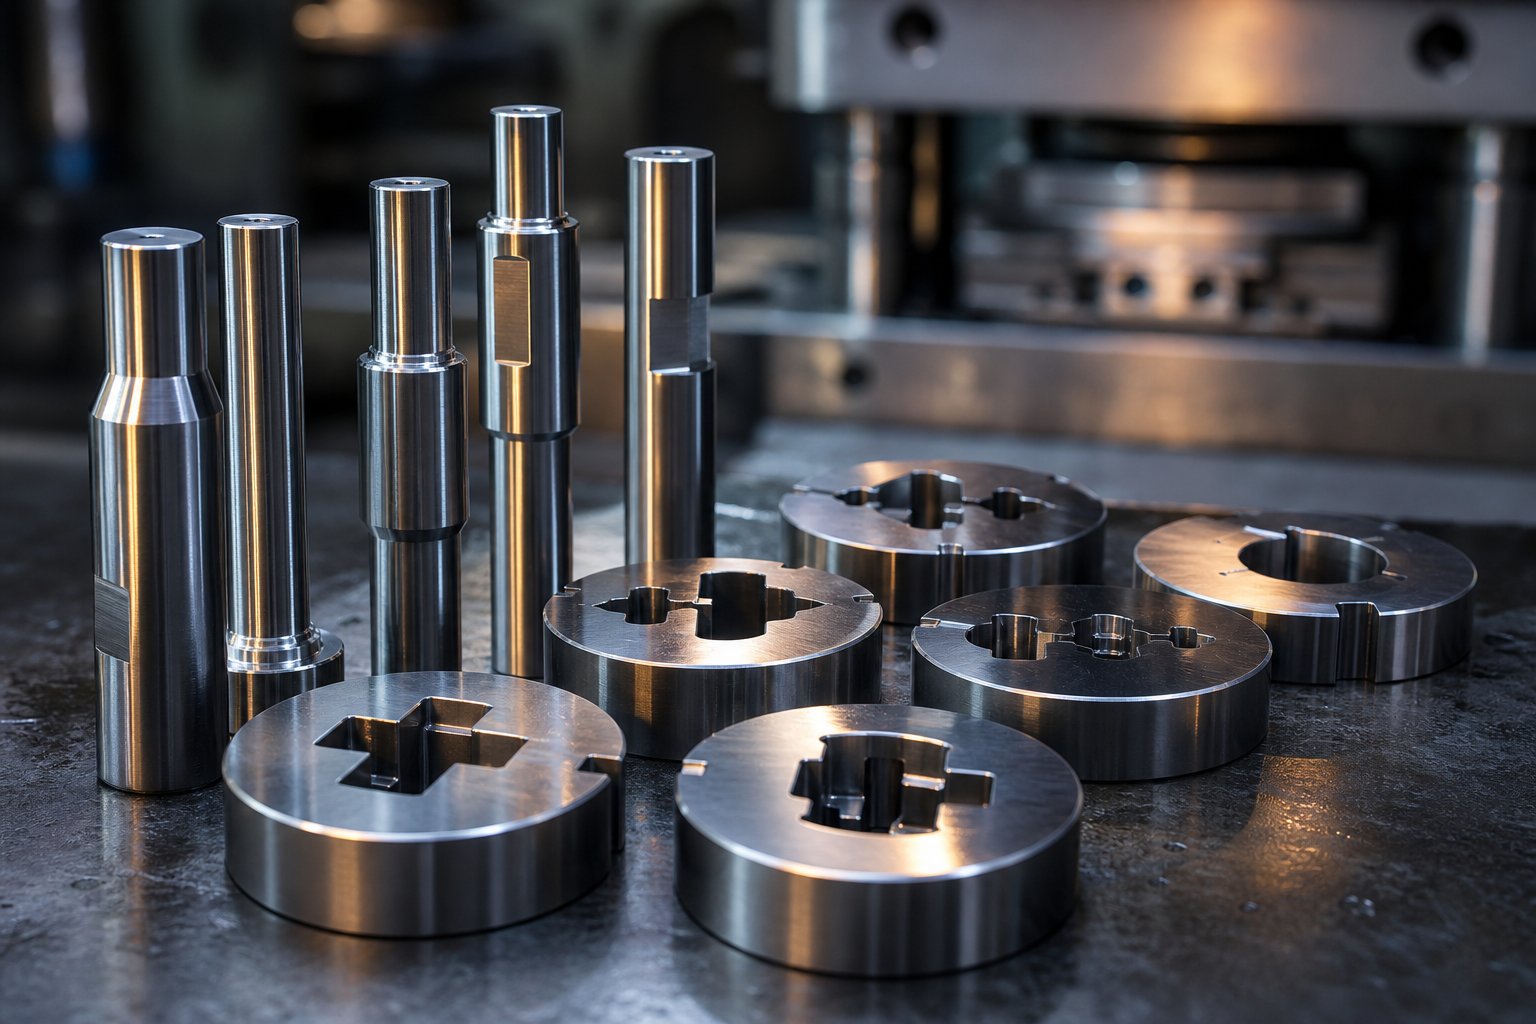
A keményfém sajtolószerszám-alkatrészek precíziós -gyártású szerszámelemek, például lyukasztók, szerszámgombok, pilóták, lehúzók és kopólemezek, amelyek fémes kötőanyaggal, például kobalttal vagy nikkellel ragasztott volfrám-karbidból (WC) készülnek. Kicserélik a hagyományos szerszámacél alkatrészeket a sajtolószerszámban, hogy kiváló keménységet, kopásállóságot és méretstabilitást biztosítsanak a nagy mennyiségű gyártás során.
A keményfém sajtolószerszám-alkatrészek meghatározása
A cementált karbidot porkohászattal állítják elő: a volfrám-karbidport összekeverik egy kötőanyaggal, öntőformában tömörítik, és intenzív hő és nyomás alatt szinterezik, amíg szilárd darabot nem kapnak. Az eredmény egy lényegesen keményebb anyag, mint a hőkezelt{2}}szerszámacél. A 6 százalékos kobalt-karbid-minőség körülbelül 92 HRA-t regisztrál, míg az edzett szerszámacél körülbelül 62 HRC-t tesz ki, ami lényegesen alacsonyabb keménységi érték egy összehasonlítható konverziós skálán.
Ez a keménység közvetlenül a kopásállóságban nyilvánul meg. A nagy sebességű alakítást, lyukasztást és vágást magában foglaló sajtolási műveletek során a keményfém alkatrészek sokkal tovább élesek és méretstabilak, mint acél társaik. Az olyan feladatok, mint például a kis lyukak lyukasztása kemény anyagokba, nem biztos, hogy megvalósíthatók volfrámkarbid szerszámok nélkül.
Ahol a keményfém illeszkedik a szerszámszerelvényben
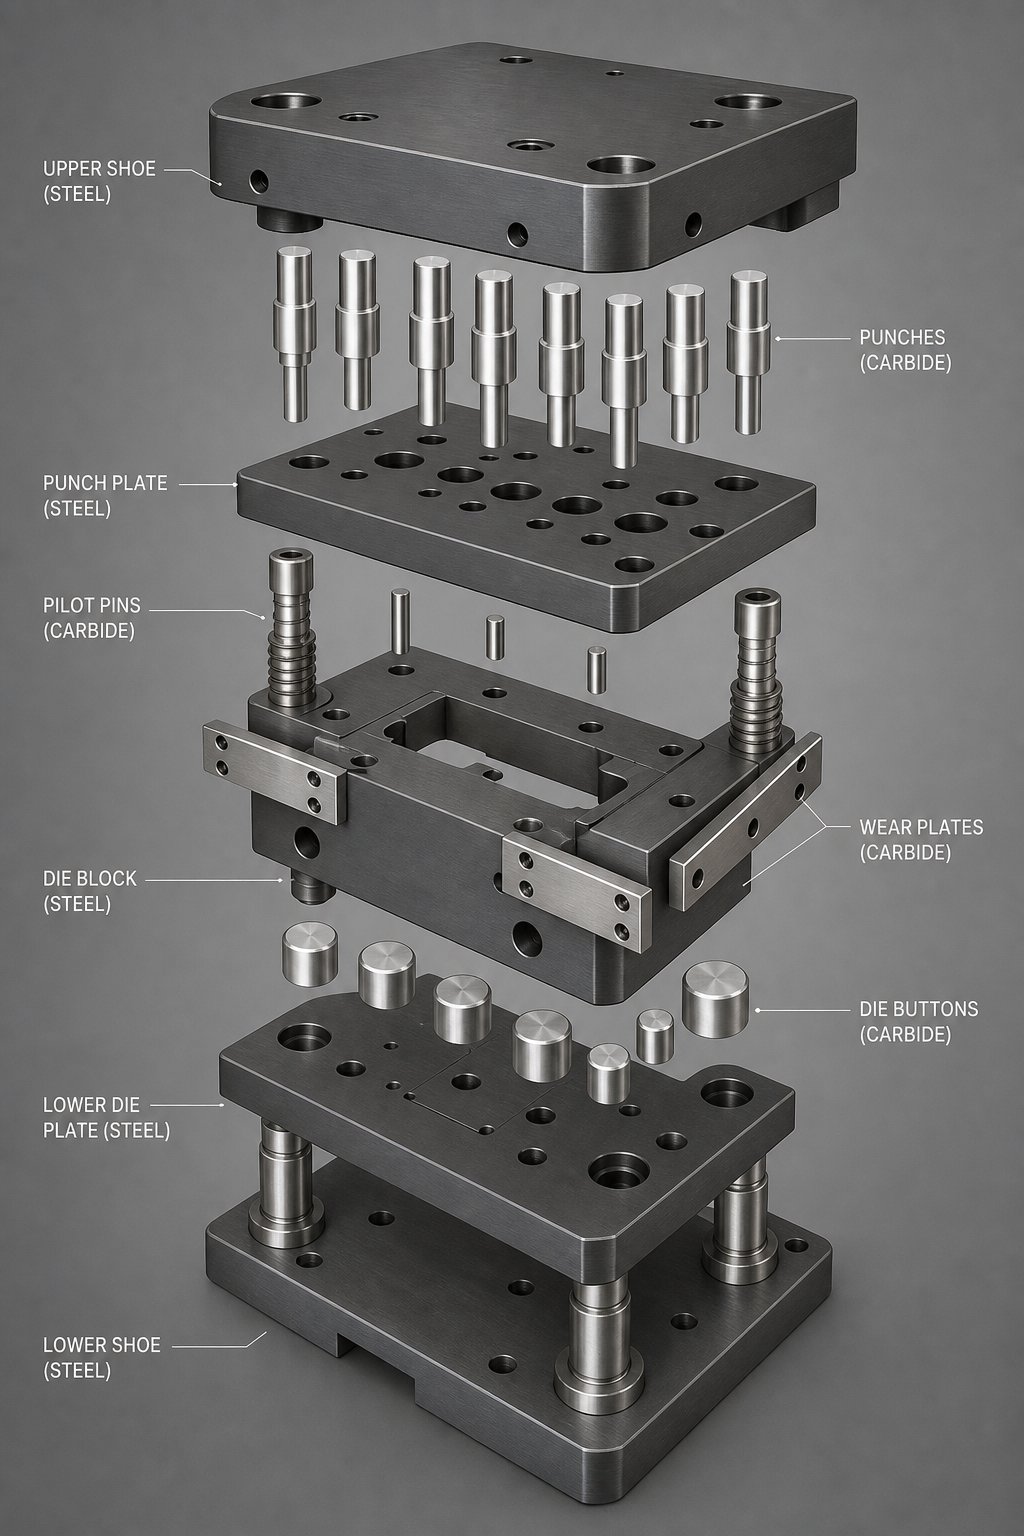
A sajtolószerszámon belül a keményfém nem helyettesíti a teljes szerkezetet. A felső és alsó sajtolólemezek vagy saruk jellemzően közepes-szénacélból, például 45-ös acélból készülnek, edzettek és 25-30 HRC-re edzettek a szerkezeti megtámasztás érdekében. A keményfém alkatrészek ebben a keretben helyezkednek el, mint a munkaelemek, amelyek közvetlenül érintkeznek a szalag anyagával: vágóbélyegek, alakító betétek, szerszámgombok, pilóták, amelyek a szalagot megtalálják, és kopólemezek, amelyek kezelik a csúszó érintkezést.
Gondoljon erre a következőképpen: az acélváz elnyeli és elosztja a préselési mennyiséget, míg a keményfém elemek kezelik a tényleges vágást, formázást és a vezetést ott, ahol a kopás és ütés a leginkább koncentrált. A keményfém lyukasztók és gombok sajtolószerszámokba való beépítésével a szerszámok hosszabb ideig élesebbek maradnak, ami maximalizálja a minőségi teljesítményt, és akár 10-szer meghosszabbíthatja a szerszám élettartamát az acélhoz képest.
Miért használjunk tehát keményfémet a szerszámszerelvényekben, ahelyett, hogy végig ragaszkodnánk a szerszámacélhoz? A válasz a termelés-gazdaságtanban rejlik.Keményfém matrica alkatrészek nagy mennyiségű sajtoláshozcsökkenti az élezési ciklusokat, fenntartja a szűkebb tűréseket hosszabb futások során, és minimalizálja a kopott szerszámokból származó selejt mennyiségét. A több millió alkatrész bélyegzésével kapcsolatos műveleteknél a keményfém és a szerszámacél közötti teljesítménykülönbség nem elhanyagolható; ez a különbség a nyereséges futás és az állandó tűzoltás között a préspadlón.
A kompromisszum-az, hogy a keményfém eleve törékenyebb, mint a képlékeny szerszámacél. Az éles sarkokban fellépő feszültségkoncentráció vagy a nem megfelelő hézagok repedéseket okozhatnak, amelyek gyorsan terjednek. A sikeres keményfém felhordás attól függ, hogy a megfelelő minőséget, geometriát és tartószerkezetet hozzá kell-e igazítani a szerszám egyes alkatrészeinek helyzetéhez. Ezt a kiválasztási folyamatot, az anyagtulajdonságoktól a minőségi osztályozáson át a vágódarab--típus-specifikus döntésekig, pontosan az alábbi szakaszok bontják le részletesen.
Keményfém anyagtulajdonságok, amelyek növelik a szerszám teljesítményét
Kiválasztva akeményfém alkatrész egy sajtolószerszámhoznem egy-size-mindenkinek-megfelelő döntés. Az elért teljesítmény a mérhető anyagtulajdonságoktól függ, és ezeknek a tulajdonságoknak a megértése olyan helyzetbe hozza Önt, hogy a megfelelő összetételt hozzáigazítsa a szerszám minden szerepéhez. Négy mérőszám számít leginkább: keménység, keresztirányú szakítószilárdság (TRS), nyomószilárdság és sűrűség.
Keménység és kopásállóság bélyegzési környezetben
A sajtolószerszámok keményfém keménységét a Rockwell A (HRA) skálán mérik, amely jobban megfelel a rendkívül kemény anyagokhoz, mint a szerszámacélokhoz használt HRC skála. A stancoláshoz általánosan meghatározott fokozatok között a keménység durván 82 HRA-tól a legkeményebb végén egészen 94 HRA-ig terjed a maximális kopásállóságra optimalizált ultrafinom készítményeknél. A szövegkörnyezet szempontjából a6% ultrafinom kobalt (0,4 mikronos szemcse)megközelítőleg eléri a 94 HRA-t 3700 MPa keresztirányú szakítószilárdság mellett, míg a 20%-os kobalt közepes szemcseminőség 82 HRA körül 2600 MPa feletti TRS mellett.
Miért számít ez a sajtóban? A keménység közvetlenül szabályozza a kopásállóságot. A prés minden lökete végighúzza a szalaganyagot a szerszám alkatrészének vágóélén vagy formázófelületén. A magasabb HRA értékek lassabb anyagveszteséget jelentenek ezen a felületen, ami az élezési ciklusok közötti hosszabb időközt és a gyártási folyamat során szorosabb méretkonzisztenciát eredményez.
A keresztirányú szakítószilárdság azt méri, hogy egy keményfém darab mekkora hajlítóerőt képes felvenni a repedés előtt. A bélyegzésben a TRS olyan alkatrészeknél számít, mint a karcsú ütések vagy az oldalirányú terhelést tapasztaló pilóták. A 3700 MPa TRS-szel rendelkező lejtő sokkal nagyobb feszültséget tolerál a tengelyen kívül, mint az 1700 MPa-nál, így csökken a hirtelen törés kockázata nagy sebességű{7}}üzem közben. A nyomószilárdság pedig meghatározza a nyomóterhelésekkel szembeni ellenállást. A finomabb szemcséjű és alacsonyabb kötőanyag-tartalmú keményfém minőségek kivételesen nagy nyomószilárdságot biztosítanak, így alkalmasak olyan állomásokra, ahol a nagy tonnatartalom kis felületekre koncentrálódik.
A sűrűség kerekíti a képet. A standard kobalt{1}}kötésű karbid körülbelül 13,5 g/cm3 20%-os kobalttartalom mellett egészen közel 15,0 g/cm3 6%-os kobalttartalomig. Míg a sűrűség közvetlenül nem diktálja a kopási viselkedést, gyors minőségi mutatóként szolgál: az adott minőségre vonatkozó elvárt sűrűségtől való eltérések porozitási vagy kötőanyageloszlási problémákat jelezhetnek, amelyek veszélyeztetik a terepi teljesítményt.
A kötőanyagtartalom és a szemcseméret hatása a teljesítményre
Két változó szabályozza, hogy a keménység - és a -szívósság spektrumban hol érjen el a keményfém minőség: a kobalt kötőanyag-tartalom és a volfrám-karbid szemcsemérete.
A kobalt "ragasztóként" tartja össze a kemény WC-részecskéket. A kobalttartalom növelése javítja a szívósságot egy képlékeny fémes fázis hozzáadásával, amely elnyeli az ütközési energiát és ellenáll a repedés terjedésének. A kompromisszum-a csökkentett keménység, mivel a lágyabb kötőanyag nagyobb térfogatot foglal el. A 6%-os kobaltminőség közepes szemcseméretnél körülbelül 91 HRA-t regisztrál 1700 MPa TRS mellett, míg a kobalt 15%-ra való ütése 86.5 HRA-ra csökkenti a keménységet, de 2800 MPa fölé emeli a TRS-t. Az ismétlődő ütközésnek kitett matrica-alkatrészek esetében, mint például a nehéz{13}}nyomólyukasztók, ez a további szívósság megakadályozza a katasztrofális élletörést. Könnyebb{15}}anyagú kopólemezek vagy formázó betétek esetében az alacsonyabb kobalttartalom megőrzi a fokozatos kopásállósághoz szükséges keménységet.
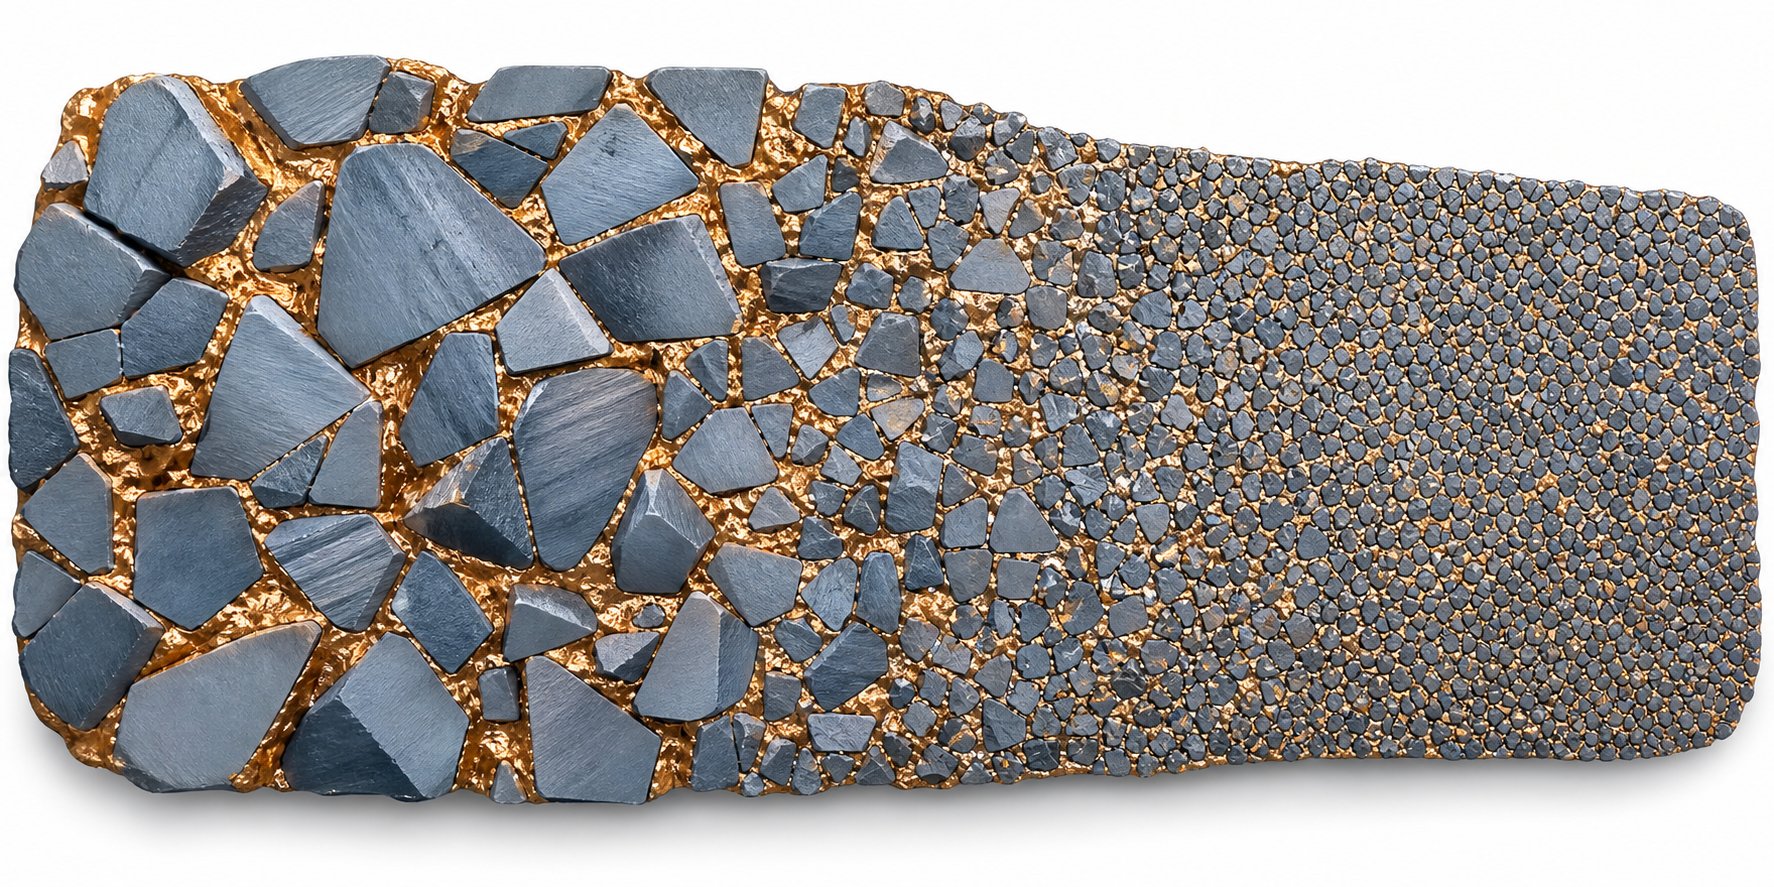
A szemcseméret ugyanolyan erős hatást fejt ki. A finomabb WC-szemcsék sűrűbben tömörülnek össze, így kevesebb hely marad a puhább kötőanyagnak, hogy uralja a felületet. Az eredmény nagyobb keménység és jobb éltartás azonos kötőanyagtartalom mellett. Az ultrafinom szemcsés keményfém kopásállósága lényegesen magasabb, mint az azonos kobaltszázalékot tartalmazó közepes-szemcsés készítményeké, ezért a precíziós bélyegzési műveletek egyre inkább szubmikron és ultrafinom minőséget határoznak meg azoknál az alkatrészeknél, ahol az élek élessége és felületi minősége kritikus.
Az alábbi táblázat a négy elsődleges szemcseméret-kategóriát leképezi a sajtolószerszám-szolgáltatás általános teljesítményjellemzőire:
| Szemcseméret kategória | Tipikus gabonatartomány | Relatív keménység | Relatív szívósság | Kopásállóság | A legalkalmasabb |
|---|---|---|---|---|---|
| Normál (közepes) | 1.2 - 3.5 mikron | Közepes (82-91 HRA) | Magas | Jó | Erős lyukasztó lyukasztók,{0}}erős ütésű matricák, hidegfejű szerszámok |
| Finom | 0.8 - 1.2 mikron | Magas (91-92 HRA) | Közepes{0}}Magas | Nagyon jó | Általános célú-szerszámgombok, formázó betétek, progresszív stancolók |
| Ultrafinom / szubmikron | 0.4 - 0.8 mikron | Nagyon magas (92-94 HRA) | Mérsékelt | Kiváló | Precíziós lyukasztók, pilóták, vékony{0}}anyagvágás, szűk-tűrési lapkák |
| Nano | 0,4 mikron alatt | Legmagasabb | Alacsonyabb | Kivételes | Mikro-bélyegzés, ultra-precíziós alkatrészek, elektronikus csatlakozók |
Figyelje meg a mintát: a szemcseméret csökkenésével nő a keménység és a kopásállóság, de feláldoz némi törésállóságot. A bélyegzésben ez azt jelenti, hogy az ultrafinom minőség a fokozatos kopás és az éllekerekítés elsődleges meghibásodási módja, míg a közepes-szemcsésség a jobb választás ott, ahol az ütési terhelés vagy az elmozdulás kockázata rideg törést okozhat.
A keményfém matrica-alkatrészeket értékelő mérnökök számára az a gyakorlati tapasztalat, hogy egyetlen tulajdonság sem árulja el a teljes történetet. A vékony rozsdamentes acélon végzett több millió ütést túlélő ütésnek más egyensúlyra van szüksége a keményfém szemcsemérete és az élek megtartása között, mint a vastag lágyacélt mérsékelt hangerőn. A kulcs az, hogy azonosítsa, melyik meghibásodási módot tervezi a kopás vagy ütési törés ellen, és válassza ki azt a kötőanyag-szemcsekombinációt, amely kezeli az adott fenyegetést. Ez a döntés közvetlenül ahhoz vezet, hogy válasszunk a megállapított osztályozási osztályok közül, amelyek mindegyike úgy lett kialakítva, hogy ezeknek a versengő tulajdonságoknak megfelelő egyensúlyt biztosítson.
Keményfém minőségek és sajtolószerszám-alkalmazásaik
A fokozatok besorolása pontosan azért létezik, mert egyetlen keményfém készítmény sem kezeli a sajtolószerszám minden feladatát. Az ANSI C-minőségű rendszer a cementált karbidokat a tervezett üzemi feltételek szerint csoportosítja, és annak megértése, hogy a rendszer segít kiválasztani a megfelelő kémiát a szerszám minden pozíciójához anélkül, hogy túlfizetne vagy alulteljesítene.
Az általános keményfém osztályozások magyarázata
AANSI C{0}}osztályzatú rendszera volfrámkarbidot funkcionális kategóriákra osztja. A sajtolószerszámoknál két fő családdal találkozhat: a C1-C4 egyenes minőségekkel (kobalttal ragasztott WC, ötvöző adalékok nélkül) és a C9-C14 kopás- és ütési fokozatokkal, amelyeket kifejezetten alakítási és simítási műveletekhez terveztek. A titán- vagy tantál-karbiddal ötvözött C5-C8 osztályok az acél megmunkálásához, időnként megjelennek vastartalmú szalaganyagokat alkalmazó szerszámalkalmazásokban, de gyakoribbak vágólapkákban.
A legrelevánsabb minőségek a következőképpen oszlanak meg a szerszám alkatrészeinek kiválasztásához:
- C2 (6-10% Co, 90-92 HRA, közepesen finom szemcsés):Általános-célú egyenes minőség nagy keménységgel és jó kopásállósággal. Az eredetileg nem-vastartalmú anyagok megmunkálására szánt C2 jól működik olyan szerszámalkatrészekben, amelyek minimális rázkódás mellett koptató kopásnak vannak kitéve, mint például az alumínium- vagy rézszalagot kezelő kopólemezek és formázóbetétek.
- C10-C11 (8-13% Co, 88-91 HRA, finom és közepes szemcsés):Célja{0}}enyhe és közepes ütésnek kitett kopó felületekre. Ezek a fokozatok kezelik az üresítési és rajzolási műveleteket, és gyakori választások a szerszámgombokhoz és a könnyebb -kivágásokhoz.
- C12-C13 (13-16% Co, 87-89 HRA, közepesen durva szemcse):A magasabb kobalttartalom biztosítja a nehéz alakításhoz, ütődéshez és sajtoláshoz szükséges szívósságot, amely minden egyes ütésnél jelentős ütési energiát nyel el.
- Mikroszemcsés és szubmikron minőségek (3-10% Co, 92-95 HRA, szemcseméret 0,8 mikron alatt):Ezek a prémium készítmények ultrafinom WC-részecskéket tartalmaznak a maximális élélesség és kopásállóság érdekében. Tökéletesek ott, ahol a méretpontosság és a felületkezelés a legfontosabb, különösen a pilótáknál, a precíziós lyukasztóknál és a szűk -tűrésű betéteknél.
Egy kritikus pont, amelyet a C- fokozatú számozás elfedhet: a magasabb C számok nem egyszerűen keményebb anyagot jelentenek. Amint az iparági hivatkozások tisztázzák, az osztályozási rendszer az osztályzatokat szolgáltatástípus szerint csoportosítja, nem pedig lineáris keménységi fokozat szerint. A C13 valójában puhább, mint a C2, de sokkal szívósabb, pontosan erre van szüksége egy nehéz lyukasztónak.
A minőségek hozzáigazítása az egyes szerszámalkatrészekhez
Az osztályzat kiválasztása attól függően változik, hogy melyik összetevőt adja meg. A szalagot percenként 600 ütéssel megkereső pilóta teljesen más feszültségekkel szembesül, mint a 2 mm-es rozsdamentes acélt lefedő szerszámgomb. Az alábbi táblázat leképezi a keményfém minőségeket az alkatrésztípusokra, összekapcsolva a kémiát a funkcionális igényekkel:
| Die Component | Ajánlott osztályzati tartomány | Tipikus társtartalom | Kulcsteljesítmény-attribútum | Miért működik ez a mérkőzés |
|---|---|---|---|---|
| Precíziós lyukasztók (kis átmérőjű, vékony anyag) | Szubmikron / mikroszemcsés | 3-8% | Maximális keménység, éltartás | Ellenáll az élkerekítésnek több millió találatnál; fenntartja a lyuk minőségét |
| Nehéz ütések (vastagság) | C12 - C13 | 13-16% | Nagy ütésállóság | Elnyeli az ütéseket, anélkül, hogy kirepedne az erős{0}}szelvényvágásoknál |
| Vágógombok (vágóbetétek) | C10 - C11 | 8-13% | Kiegyensúlyozott kopás- és ütésállóság | Mérsékelt ütésekkel kezeli az ismétlődő nyírófeszültséget |
| Pilóták és lokátorok | Szubmikron / Finom szemcsés | 6-10% | Méretstabilitás, kopásállóság | Fenntartja a szoros illeszkedést a szalagfuratokban hosszú távon |
| Viseljen lemezeket és vezetőket | C2 - C10 | 6-10% | Kopásállóság, alacsony súrlódás | Ellenáll a csúszó kopásnak a szalag előrehaladása miatt ütési terhelés nélkül |
| Csupaszítók és speciális betétek | C10 - C12 | 10-15% | Szívósság jó kopással | Elviseli az oldalirányú erőket és az ismétlődő érintkezést |
Mikor indokolják a mikroszemcsés és szubmikronos minőségek a standard készítményekkel szembeni prémiumot? Három forgatókönyv teszi megéri a költségkülönbséget: 0,5 mm alatti vékony anyagok bélyegzése, ahol a sorjamagasság szigorúan meghatározott, amikor a lyukasztó átmérője 1,5 mm alá esik, és az élek integritása közvetlenül meghatározza a szerszám élettartamát, vagy amikor a gyártási mennyiség meghaladja a több millió találatot, és a hosszabb élezési intervallumok jelentős állásidő-megtakarítást eredményeznek. Ezekben az esetekben aszubmikron fokozatok elérik a 93-95 HRA-tmérhetően hosszabb szolgáltatást nyújt az újraköszörülések között.
Minden máshoz a C10-C12 termékcsalád normál és finom{0}}szemcsés minőségei praktikus egyensúlyt kínálnak. Kevesebbet fizetnek üresen, jobban tolerálják az igazítási tökéletlenségeket, és kiszámíthatóan utánköszörülnek. Az intelligens megközelítés szerint a prémium minőséget csak azokon az állomásokon határozzák meg, ahol azok sajátos előnyei mérhető termelési nyereséget jelentenek, nem pedig általánosan alkalmazzák azokat a szerszám minden pozíciójában.
A fokozatválasztás azonban csak a történet felét mondja el. Ugyanaz a C11 minőség eltérően viselkedik kerek lyukasztóként, mint egy kontúros szerszámgombként, mivel a geometria, a hézag és a terhelési irány kölcsönhatásba lép az anyag tulajdonságaival. Minden alkatrésztípus saját funkcionális igényeket és hibamódokat tartalmaz, amelyek meghatározzák az adott fokozat gyakorlati teljesítményét.
Alkatrészek-a-alkatrészenkénti keményfém elemzése sajtolószerszámokhoz
A keményfém minőség csak akkor nyújtja névleges teljesítményét, ha a megfelelő alkatrészgeometriával, tartószerkezettel és hézagbeállítással párosítja. A szerszám minden egyes pozíciója egyedi mechanikai követelményeket támaszt, és a keményfém cseppként való kezelése-a szerszámacél helyett a környező kialakítás módosítása nélkül gyors utat jelent a repedt ütésekhez és az idő előtti meghibásodásokhoz. Íme, mire van szüksége az egyes komponenstípusoknak.
Keményfém lyukasztók és pilóta alkatrészek
Az ütések elnyelik a legerősebb erőket bármely sajtolószerszámban. Minden ütés áthajtja a lyukasztót a szalaganyagon, nyírófeszültségnek teszi ki a vágóélt, majd visszahúzza a csigán keresztül. A keményfém itt kiváló, mert keménysége ellenáll az éllekerekítésnek, amely fokozatosan rontja a lyukak minőségét a szerszámacél lyukasztókban. Bizonyos nulla-hézagú konfigurációkban a keményfém lyukasztók akár 10-szer hosszabb ideig is képesek megtartani a sorjamentes tűrést, mint az acél megfelelőik.
A keményfém lyukasztó tervezési szempontjai a bélyegzésnél túlmutatnak az anyagválasztáson. Mivel a keményfém törékeny, a geometria és a tartóelemek rendkívül fontosak. A keményfém meghibásodási módok, mint például a progresszív élkopás és a méretsodródás, katasztrofális töréssel helyettesíthetők, ha a kialakítás figyelmen kívül hagyja a keményfém korlátait.
- Kerülje az éles belső sarkokat a lyukasztóprofilokon. Használjon legalább 0,1 mm-es sugarat a repedéseket okozó feszültségkoncentrációk csökkentése érdekében.
- Hátsó ütések edzett hátlappal (56-60 HRC) legalábbA vastagság 1,2-1,25-szöröseszabványos acél szerszám hátlapja a nyomóterhelés elosztására.
- Tartsa konzervatívan a lyukasztás hosszának-/átmérőjének{1}}arányát. A karcsú keményfém lyukasztók felerősítik az oldalirányú elhajlást, és a keményfém nem hajlik el törés előtt.
- Adjon meg vezetett csupaszítást, hogy megakadályozza az oldalirányú terhelést a visszahúzás során. A nem irányított lehúzás az ütéses törés egyik leggyakoribb oka.
- Használjon mechanikus vagy meleg{0}}hüvelyes rögzítési módszereket. A forró-hüvelyes szerelvény kihasználja az acéltartók és a keményfém betétek közötti hőtágulási különbséget, így 500-600 Celsius-foknál interferenciás illeszkedést hoz létre, 0,6-1%-os interferenciával az átmérőben.
A pilóták egy kapcsolódó, de határozott kihívással néznek szembe. Feladatuk a szalag elhelyezése, nem pedig a vágás, ezért elsősorban abrazív csúszókopást tapasztalnak, amikor nagy sebességgel{1}}mennek be az előre kilyukasztott lyukakba. A keményfém pilot alkatrészek megakadályozzák az acél pilotokat sújtó meghibásodási módokat: a kopás miatti átmérő csökkenése a szalag helytelen rögzítéséhez vezet, ami az összes mellékállomáson mérethibákká torkollik. A szubmikron keményfém pilóta megőrzi átmérőjét több millió cikluson keresztül, így sokkal tovább tartja az állomások -állomások közötti igazítását a specifikáción belül, mint az edzett szerszámacél alternatívák.
- Adjon meg szubmikron vagy ultrafinom fokozatokat (92-94 HRA) azon pilóták számára, ahol a szalag regisztrációs tűréshatára szűk.
- A lapos végek helyett enyhén kúpos vagy sugarú vezetőcsúcsokat tervezzen, hogy csökkentse a belépési ütközési erőket.
- Győződjön meg arról, hogy a szalag vezetőfuratai sorjázva vannak, hogy megakadályozzák az aszimmetrikus terhelést a vezetőcsúcson.
Karbid gombok és kopólemezek
A vágógombok azok a női vágóelemek, amelyek megkapják az ütést. Ugyanazokat a nyíróerőket kezelik, de ellenkező irányból, és vágóéleiknek ellen kell állniuk mind a szalagok áthaladásából származó kopásnak, mind az éles vágási területeken felhalmozódó mikro{1}}forgácsnak. A keményfém sajtológombok és a szerszámacél gombok összehasonlítása során a teljesítménybeli különbség leginkább az él-élettartamban mutatkozik meg: a szerszámacél gombokat jellemzően minden 50 000-200 000 ütés után újra kell élezni a szalag anyagától függően, míg az ugyanabban az alkalmazásban lévő keményfém gombok a szervizelési intervallumok között rutinszerűen elérik az 500 000-től több mint egymillió leütést.
A meghibásodási módú keményfém kiküszöböli a talaj progresszív kopását, amely megnyitja a vágási hézagot, sorja keletkezik, és nem tervezett leállásokra kényszeríti az élezést. A meghibásodási módú keményfém, ha rosszul van meghatározva, a túlzott hézagból vagy eltolódásból eredő élek letöredezését okozza.
- Illessze a vágógomb minőségét a szalag anyagához: keményebb, alacsonyabb{0}}kobaltkészítmények alumíniumhoz és rézhez; szívósabb, jobb-kobaltminőség rozsdamentes acélhoz és nagy-szilárdságú alacsony-ötvözetekhez.
- A vágási távolságot oldalanként a szalagvastagság 5-10%-án belül kell tartani. A túl nagy hézag húzófeszültséget hoz létre a vágóélen, amit a keményfém rosszul tolerál.
- Vigyen fel élletöréseket vagy csiszolt sugarakat a vágási területekre. Az éles, védetlen élek különösen érzékenyek a keményfém forgácsolására, az enyhe letörés pedig drámaian csökkenti a törés kockázatát anélkül, hogy az alkatrész minőségét befolyásolná.
- Nyomja meg a-szerszámgombokat az edzett rögzítőkbe megfelelő interferenciával, hogy egyenletes tartást biztosítson a teljes kerületen.
A sajtolószerszámok keményfém kopólemezei alapvetően más szerepet töltenek be. Nem vágnak anyagot; ellenállnak a vezetőfelületeken és az emelősíneken átívelő szalagmozgás okozta csúszó kopásnak. Mivel a kopólemezek tisztán koptató hatásúak, ütési ütés nélkül, ideális jelöltek az alacsony-kobalttartalmú, nagy-keménységű (C2 tartomány, 6-8% Co) osztályokhoz, amelyek maximalizálják a felületi keménységet. A karbidon elérhető polírozott felület is csökkenti a súrlódást és megakadályozzaami anyaglerakódást okoz az acélfelületeken.
- Polish wear plate surfaces to a mirror finish (Ra below 0.1 micron) to minimize friction and prevent material transfer.
- Győződjön meg arról, hogy a kopólemezek alulról teljesen alátámasztottak; A nem alátámasztott fesztávok hajlítófeszültséget hoznak létre, amelyet a keményfém nem tud elviselni.
- Használjon alacsony-kobaltminőségű (6-10% Co), ahol korrozív kenőanyagok vagy savas körülmények vannak, vagy fontolja meg a nikkelkötésű minőségeket a jobb korrózióállóság érdekében.
Csupaszítók és speciális betétek
A csíkozók minden ütés után lenyomják a szalaganyagot a lyukasztóról. Ismétlődő érintkezést tapasztalnak, a szalagfeszülésből fakadó oldalirányú erőket, és alkalmanként becsapódást tapasztalnak, amikor a szalagadagolás tétovázik. A keményfém lehúzók kevésbé elterjedtek, mint a keményfém lyukasztók vagy gombok, de kiérdemlik a helyüket a nagy-sebességű progresszív szerszámokban, ahol az acélcsupaszítók olyan hornyokba kopnak, amelyek elkapják a szalagot.
A tervezési prioritás itt a szívósság és a megfelelő kopásállóság, így a 10-15% kobaltot tartalmazó C10-C12 osztályok a standard választás. A rugóterhelésű kilökőlemeznek legalább 0,05 mm-rel meg kell tartania a maximális szalagvastagságot meghaladó hézagot, hogy működés közben ne ütközzen a keményfém vágóélbe.
- Használjon golyós{0}}típusú vezetőoszlopokkal ellátott, vezetett lehúzó szerkezeteket, hogy megakadályozza az oldalirányú érintkezést a lyukasztó vágóélekkel.
- Adjon meg közepes-szemcsés, magasabb-kobaltminőséget, amelyek elviselik az ismétlődő hatást mikro-repesztés nélkül.
- Utólagos beszerelés esetén a keményfém csupaszító betétek helyettesíthetik a meglévő acélcsupaszító érintkezőfelületét anélkül, hogy a teljes lemezszerelvényt újraterveznék.
Ez az utólagos felszerelési megközelítés széles körben érvényes. Amikor eldönti, hogy mikor frissítse a matrica alkatrészeket keményfémre, nincs mindig szükség a matrica teljes átépítésére. Az egyes ütések, gombok, pilóták vagy kopólemezek egymástól függetlenül cserélhetők keményfémre azokon az állomásokon, ahol a leggyorsabb kopás vagy a leggyakoribb meghibásodások tapasztalhatók. Kezdje a leghosszabb állásidő-eseményekhez vezető alkatrészekkel, mérje meg az élettartam növekedését, és a tényleges gyártási adatok alapján bővítse ki a keményfém felhasználást.
Mindegyik komponens elmond valamit arról, hogyan teljesít a kocka egésze. De a szerszám típusa, legyen az progresszív, transzfer vagy összetett, meghatározza, hogy mely alkatrészeknél tapasztalható a legnagyobb kumulatív feszültség, és a keményfém elhelyezés hol hozza a legtöbb megtérülést.
Hogyan alakítja a szerszám típusa a keményfém komponens döntéseit
Nem minden matrica ég el a szerszámozás során ugyanolyan sebességgel vagy ugyanazon a helyen. A progresszív, 1200 löket/perc sebességű csatlakozókapcsok sűrítik a kopást, mint a mélyhúzott-autógépházakat 40 ütés/perc sebességgel kialakító transzfer szerszám. Maga a matrica architektúrája határozza meg, hogy a keményfém hol a legerősebb, és hol lenne túlzás.
A tipikus keményfém-használati intenzitás szerint rangsorolva a szerszámtípusok egyértelmű hierarchiába esnek:
- Progresszív meghal- legnagyobb keményfém-igény az extrém löketszám, a több-állomásos halmozott kopás és a szigorú szalagregisztrációs követelmények miatt.
- A vegyület meghal- mérsékelt-a-nagyig terjedő igény, mert az egyidejű forgácsolási műveletek korlátozott számú alkatrészre koncentrálják a feszültséget, amelyeknek együttesen kell fenntartaniuk az élminőséget.
- Transzfer meghal- szelektív keményfém-igény, amely bizonyos nagy-kopási állomásokra összpontosít, nem pedig a teljes eszköz átfogó alkalmazására.
- A kombináció meghal- változó kereslet, amely attól függ, hogy az állomások vágást és alakítást végeznek, a keményfém a vágóelemeket célozza meg.
Progresszív keményfém követelmények
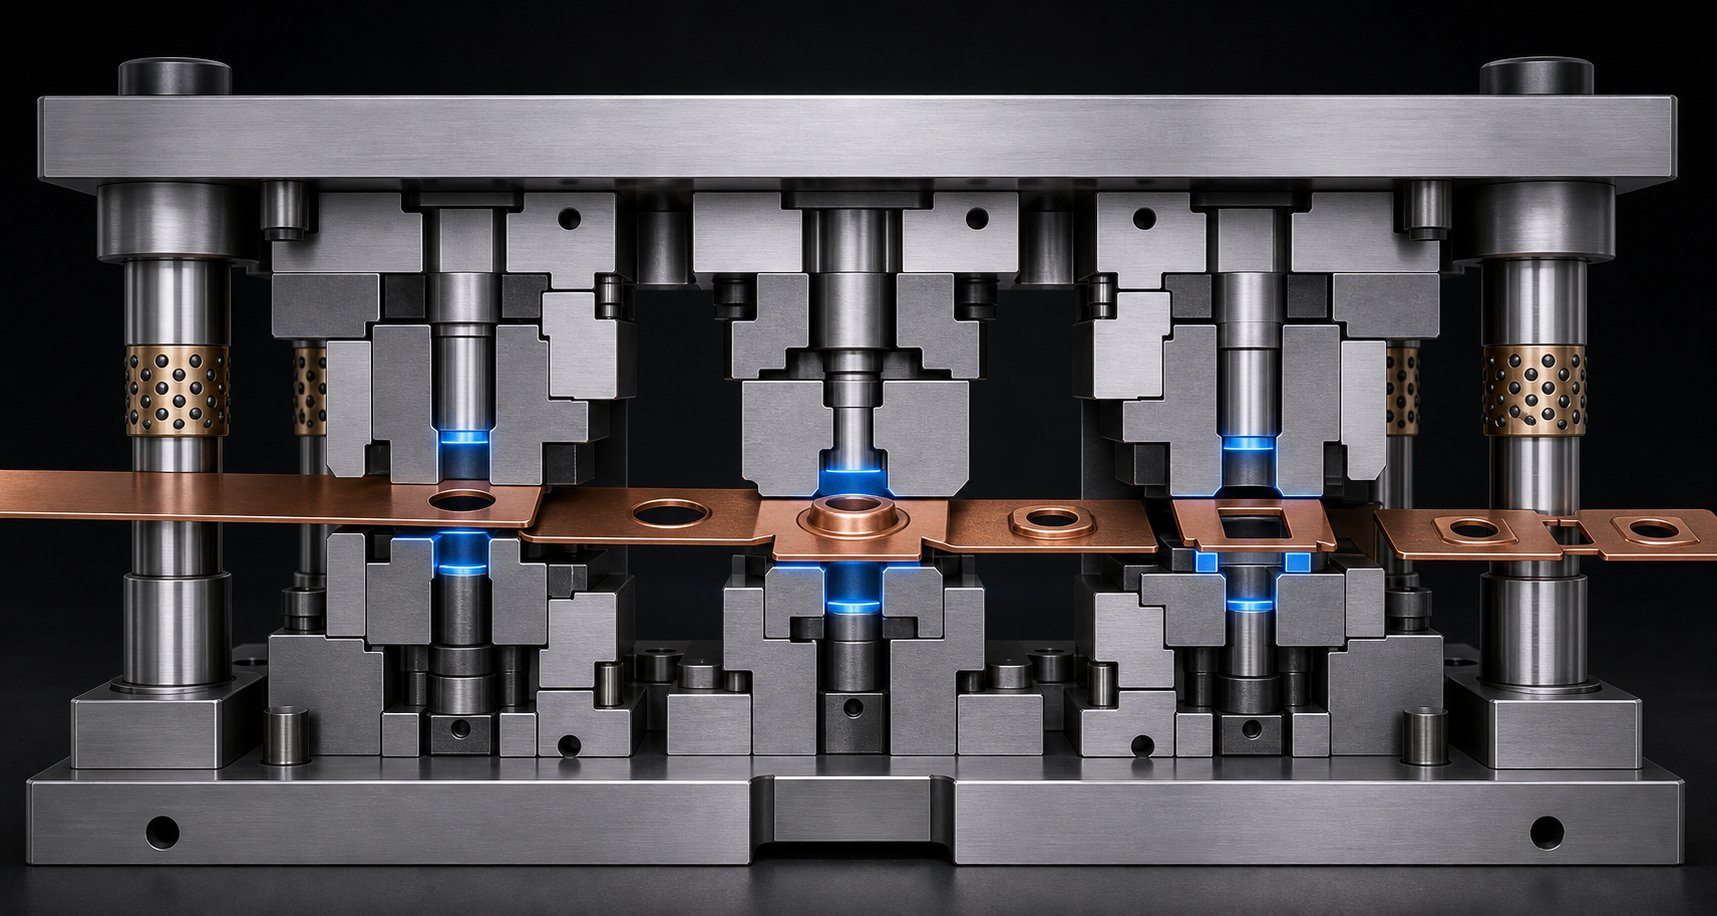
A progresszív matricák a nagy mennyiségű{0}}bélyegzés igáslovai. A szalag több állomáson halad át egyetlen folyamatos ciklusban, és mindegyik állomás egyedi műveletet hajt végre. Szerintiparági adatok, a gyártási sebesség elérheti az 1200 ütést percenként plusz-mínusz 0,001 hüvelyk tűréssel. Ennél a sebességnél az egyik állomáson még kisebb kopás is zuhog a folyásirányban. A 0,01 mm-es átmérőt elveszítő pilóta minden következő állomáson kidobja a regisztrációt, ami a teljes alkatrész mérethibáit súlyosbítja.
Ez az oka annak, hogy a progresszív sajtolószerszámok keményfém alkatrészei általában szinte minden kritikus állomáson megjelennek. A pilóták, a vágólyukasztók, a szerszámgombok és a szalagvezetők mind szembesülnek a könyörtelen halmozott kopással. A nagy löketszámú keményfém szerszám kiválasztási logika itt egyértelmű: minden olyan alkatrész alkalmas, amely nagy sebességgel érintkezik a szalaggal, és több millió cikluson át kell tartania a méretet.
A csík progressziójának összetettsége újabb réteget ad hozzá. Az autóipari csatlakozót előállító 20- állomásos progresszív szerszám tartalmazhat átszúrást, bevágást, formázást és vágási állomásokat. A lyukasztó és levágó állomások tiszta nyírófeszültséget tapasztalnak, és a kemény, alacsony kobalttartalmú szubmikron minőségek előnyeit élvezik. Ezzel szemben az alakító állomásoknak keményebb minőségekre van szükségük, amelyek ellenállnak a hajlítási műveletek hatásának. Az intelligens keményfém elhelyezés a progresszív matricákban azt jelenti, hogy állomásonként felfelé vagy lefelé kell osztályozni, ahelyett, hogy egy készítményt határoznánk meg az egész területen.
Szempontok az átvitelre és az összetett sajtolásra
Az átviteli szerszámok korán leválasztják a nyersdarabot a szalagról, és szabadon mozgatják az állomások között mechanikus átviteli rendszerekkel. Ez az architektúra jellemzően alacsonyabb löketfrekvenciával működik, és minden állomás különálló részen működik, nem pedig összekapcsolt szalagon. Az eredmény kevesebb halmozott helyzetkopás a pilótákon és a vezetőkön, mivel nincs regisztrálandó csík, de nagyobb lokális feszültség keletkezik a formázó lyukasztókon és húzóbetéteken, amelyek bonyolult geometriákat alakítanak ki.
A keményfém átvitellel kapcsolatos döntések a mély-húzó lyukasztásokra, a trimmelő állomásokra és minden olyan alakító lapkára összpontosítanak, amely nagy-szilárdságú anyagokat kezel. Az átviteli szerszámok összetett geometriájukkal és nagy alkatrészekkel tűnnek ki, gyakran az autókarosszéria- és szerkezeti alkalmazásokban, ahol a rozsdamentes acél vagy a fejlett, nagyszilárdságú acélszalagok felgyorsítják a kopást. Maguk a vezető- és átviteli mechanizmusok ritkán indokolják a keményfém használatát, mivel az érintkezési nyomások alacsonyabbak és a csere egyszerűbb.
Az összetett szerszámok több vágási műveletet hajtanak végre egyetlen lökettel egy állomáson. Mivel minden egyszerre történik, a szerszámban minden vágóélnek együtt kell maradnia. Ha egy elem leromlik, az egész alkatrész kilép a specifikációból. Az összetett keményfém-követelmények az összes forgácsolóalkatrész esetében az egységes minőségválasztás felé hajlanak. Egy lapos alátétszerszám például vakoló- és átszúróelemekkel a legjobban illeszkedő keményfém betétekkel működik, így minden él ugyanazon időközönként éri el az üzemi határt, lehetővé téve az egyszeri újraköszörülést, nem pedig a lépcsőzetes karbantartást.
Az ipari alkalmazás tovább alakítja ezeket a döntéseket. Az autóipari sajtoló keményfém alkalmazások gyakran nagyszilárdságú acélokat és alumíniumötvözeteket tartalmaznak, amelyek mennyisége meghaladja az évi egymillió alkatrészt, ami a progresszív és átviteli szerszámokat a vágóállomásokon való széles körű keményfém-felhasználás felé tolja. A HVAC-bélyegzés eközben gyakran vékonyabb rezet és alumíniumot használ extrém sebességeknél, így a keményfém hangsúlyt a pilótákra és a kis -átmérőjű lyukasztókra helyezi, amelyek egyébként napok alatt elhasználódnának. A bélyegzett anyag kölcsönhatásba lép a szerszám típusával, hogy pontosan meghatározza, hol van értelme a keményfém befektetésnek, ami közvetlenül ahhoz a tágabb kérdéshez vezet, hogy a keményfém költsége egyáltalán indokolt-e{5}} egy adott alkalmazásnál.
A megfelelő keményfém kiválasztása bélyegzési alkalmazásához
Egy dolog tudni, hogy a keményfém teljesítménye felülmúlja a szerszámacélt. Más kérdés, hogy van-e értelme az adott munkának. Nem minden vágóállomásnak van szüksége keményfémre, és nem minden gyártási sorozat indokolja az előzetes prémiumot. A kérdés nem az, hogy "a karbid jobb?" hanem inkább "hol térül meg a keményfém, tekintettel arra, hogy mit bélyegzek, hány alkatrészre van szükségem, és mit csinál a sajtóm?"
Alkalmazási változók, amelyek indokolják a keményfém kiválasztását
Öt változó kölcsönhatásba lép annak meghatározására, hogy a keményfém alkatrészek kiérdemlik-e a tartást egy adott szerszámban. Inkább együtt, mint elszigetelten értékelje őket, mert egyetlen kedvező tényező önmagában ritkán indokolja a befektetést.
Az anyag bélyegzett.Ez a legerősebb vezető. A csiszolóanyagok, például a rozsdamentes acél, a szilíciumacél rétegelt lemezek és a nagy-szilárdságú, alacsony-ötvözött acélok drámaian felgyorsítják a szerszámacél kopását. A rozsdamentes acél sajtolásánál alkalmazott keményfém-kiválasztási kritériumok erősen hajlanak a szubmikronos minőségekre, mivel a szalag krómtartalma finom csiszolópapírként hat a vágóélekhez. A lágyabb anyagok, mint az alacsony szén- Amikor azt értékeljük, hogy az aljzat anyagai hogyan befolyásolják a szerszámválasztást,YICHEN anyagi erőforrásahasznos kiindulópontot ad az alumínium-, acél-, rozsdamentes acél-, sárgaréz- és magnézium-alkalmazások sajtolószerszám-szükségleteit befolyásoló sajtolt anyagok tulajdonságainak összehasonlításához.
Gyártási mennyiség.A keményfém matricák gyártási mennyiségi küszöbértéke a legtöbb alkalmazásnál általában az 500 000 és 1 000 000 közötti össztalálat tartományba esik. E tartomány alatt a minőségi szerszámacél gyakran elfogadható élettartamot biztosít alacsonyabb kezdeti költségek mellett. Ezen felül a keményfém meghosszabbított szervizintervallumai jelentős megtakarításokat eredményeznek a lecsökkent állásidő, kevesebb utánköszörülés és egyenletesebb alkatrészminőség révén. A nagy sebességű progresszív szerszámok, amelyek csatlakozótüskéit vagy elektromos érintkezőit több millió lökettel működtetik, heteken belül jóval túllépik ezt a küszöböt, így a keményfém használata szinte kötelezővé válik.
Prés tonnatartalom és szalagvastagság.A kis vágási területekre koncentrált nagyobb tonnatartalom nyomófeszültséget hoz létre, amely gyorsabban meghaladja a szerszámacél megmunkálási határait. A vastag szalaganyag (acélban 2 mm felett) arányosan nagyobb nyíróerőt hoz létre a vágóélen. Mindkét körülmény kedvez a keményfém kivételes nyomószilárdságának, de a vastag{3}}alkalmazásokhoz keményebb minőségek (magasabb kobalt) is szükségesek, hogy az ütési energiát forgácsolás nélkül nyeljék el.
Alkatrész összetettsége.A sok egymáshoz közel elhelyezkedő lyukkal, szűk saroksugárral vagy finom elemekkel rendelkező részek kis{0}}átmérőjű lyukasztásokat veszélyeztetnek. Ezek a lyukasztók gyorsabban kopnak, mert kisebb felület osztja el a nyíróerőt. A keményfém gyakran az egyetlen praktikus megoldás, ha a lyukasztó átmérője 1,5 mm alá esik, vagy ha a sorja specifikációi rendkívül szorosak.
Használja ezt az ellenőrzőlistát annak meghatározására, hogy mikor kell keményfémet használni a sajtolószerszámokban egy adott alkalmazáshoz:
- Csiszoló vagy nagy szilárdságú{0}}anyagokat (rozsdamentes acél, HSLA, szilícium acél) sajtolt?
- Az Ön teljes gyártási mennyisége meghaladja az 500 000 alkatrészt szerszámkészletenként?
- A lyukasztó átmérője 2 mm alatti, vagy a hossz-/-átmérő arány 4:1 felett van?
- A jelenlegi szerszámacél alkatrészeket 100 000 ütésenként többször kell élezni?
- Az elhasználódott szerszámok miatti nem tervezett állásidő többe kerül, mint az ütemezett karbantartás?
- Az Ön alkatrészspecifikációja következetesen 0,05 mm alatti sorjamagasságot ír elő?
- Folyamatosan 400 percenkénti löketszám felett fut?
Ha a fenti feltételek közül három vagy több teljesül, a keményfém alkatrészek valószínűleg alacsonyabb alkatrészköltséget biztosítanak a gyártás során, még nagyobb kezdeti beruházás mellett is.
Utólagos beépítés az új építési döntések ellen
Azok a mérnökök, akik a keményfém szerszám utólagos beépítésével és az új építési döntéssel szembesülnek, nagyobb rugalmassággal rendelkeznek, mint azt sokan gondolják. A teljes keményfém matrica felépítésének akkor van értelme, ha új eszközt tervezünk egy megerősített, nagy mennyiségű{1}}programhoz. Kezdettől fogva optimalizálhatja a hézagokat, a hátlap méreteit és a tartógeometriát a keményfém specifikus követelményei szerint, beleértve a vastagabb hátlapokat (1,2-1,25x szabvány) és a keményfém által megkövetelt szigorúbb vezetőtűréseket.
Az utólagos felszerelés az intelligensebb út, amikor egy meglévő szerszámacél szerszám működik, de bizonyos állomásokon alulteljesít. A keményfém előnyeinek kihasználásához nem kell újjáépítenie a teljes szerszámot. A gyakori utólagos felszerelési célok a következők:
- A leggyorsabban{0}}kopó lyukasztók cseréje keményfém megfelelőkre, a meglévő lyukasztólemez és tartó megtartása mellett.
- A szerszámacél szerszámgombok cseréje keményfém lapkákra a vágóállomásokon, amelyek az élezési ütemtervet befolyásolják.
- A pilóták keményfémre való frissítése, ha a szalag hibás rögzítése minőségi eltolódást okoz.
- Keményfém kopólemezek hozzáadása azokhoz a vezetőfelületekhez, amelyeken látható barázdák vagy anyaglerakódások láthatók.
Az utólagos felszerelési megközelítés azért működik, mert a keményfém alkatrészek gyakran ugyanolyan külső méretekre köszörülhetők, mint a szerszámacél elődeik, és a meglévő rögzítőkbe és tartókba illeszkednek. A fő megkötés annak biztosítása, hogy a meglévő szerszámszerkezet megfelelő támogatást nyújtson. A lágyabb acélbetéthez tervezett tartóba beilleszthető keményfém lyukasztóprés{2}}támlap frissítést igényelhet, hogy megakadályozza a terhelés alatti repedést.
Kezdje az adatokkal. Kövesse nyomon, mely állomások generálják a legtöbb leállási eseményt és hulladékot, majd először célozza meg ezeket a pozíciókat a keményfém frissítésekhez. Mérje meg az élettartam-növekedést két vagy három élezési ciklus alatt, mielőtt kiterjeszti. Ez a növekményes megközelítés korlátozza a kockázatot, és olyan belső költség--alkatrészenkénti-adatkészletet hoz létre, amely indokolja a karbid szélesebb körű alkalmazását a tényleges gyártási körülmények, nem pedig az általános becslések alapján.
Akár utólag, akár új építést választ, a keményfém valódi megtérülése csak akkor jelentkezik, ha figyelembe veszi annak teljes gazdasági hatását a gyártási életciklus során, nem csak a beszerzési rendelési tételt.
A keményfém matrica-alkatrészek teljes tulajdonlási költsége
A keményfém alkatrészek beszerzése mindig matricaütést vált ki. A kezdeti árcédula 3-5-ször magasabb lehet, mint egy ezzel egyenértékű szerszámacél alkatrész, és a szikraforgácsolást igénylő összetett geometriák esetében a szorzó tovább emelkedik. Ez a szám, egyedül ülve egy árajánlatlapon, megöli a keményfém projekteket, mielőtt elindulnának. De szinte semmit nem mond arról, hogy az alkatrész ténylegesen mennyibe kerül élettartama során.
Előzetes költség és élettartam érték
A keményfém sajtolószerszám-alkatrész teljes birtoklási költsége minden elköltött dollárt tesz ki, attól a pillanattól kezdve, hogy az alkatrész bekerül a szerszámba, és el nem éri élettartama végét. Ez magában foglalja a vételárat, igen, de az újraköszörülési költségeket, az egyes karbantartási események alatti présleállásokat, az élek kopása miatt keletkezett selejtet, a méretsodródáshoz kötött minőségellenőrzési munkaerőt és a nem a prés tétlensége közben elő nem gyártott alkatrészek alternatív költségét.
Fontolja meg, mi történik egy szerszámacél szerszámgombbal, amelyet 100 000 ütésenként újra kell élezni. Minden újraköszörülési esemény a prés leállítását, a szerszám kihúzását, a szerszámszobába szállítását, a köszörülés elvégzését, a szerszám újratelepítését, valamint a gyártás folytatása előtt -első cikkellenőrzés végrehajtását jelenti. Az ugyanabban a helyzetben lévő keményfém gomb 500 000-től több mint egymillióig is leüthet, mielőtt szervizre szorulna. Ez négy vagy több karbantartási esemény kiküszöbölését jelenti, amelyek mindegyike saját munkaerővel, logisztikával és elveszett termelési költséggel jár.
A keményfém és a szerszámacél szerszámok élettartamának összehasonlítása még ferdeebb lesz, ha az alkatrészek minőségét is figyelembe veszik. Ahogy a szerszámacél él kopik, a sorja magassága felfelé kúszik, a méretek eltolódnak, és a selejt aránya fokozatosan emelkedik. Előfordulhat, hogy addig nem észleli a romlást, amíg az ellenőrzés meg nem jelöl egy köteget, ekkor az átdolgozás vagy a leselejtezett alkatrészek olyan költségekkel járnak, amelyek soha nem jelennek meg a szerszámozási költségvetési soron. A keményfém méretstabilitása elnyomja ezt a kúszást, így az egyenletes alkatrészminőség sokkal mélyebben megmarad a gyártási folyamatban.
| Költségtényező | Szerszámacél komponens | Keményfém komponens |
|---|---|---|
| Kezdeti beszerzési költség | Alsó (alapvonal) | 3-5x magasabb, mint a szerszámacél |
| Várható élettartam az újraőrlések között | 50 000 - 200 000 találat (alkalmazásonként változó) | 500,000 - 1,000,000+ találat |
| Újraköszörülések száma csere előtt | Több, de mindegyik fokozatosan lerövidíti az életet | Kevesebb teljes újraőrlésre van szükség az egyenértékű termeléshez képest |
| Karbantartási leállás gyakorisága | Magasabb (gyakrabban nyomja meg) | Jelentősen alacsonyabb |
| A selejt arány trendje az élettartam során | Fokozatos növekedés az él kopásával | Hosszabb ideig stabil marad a lebomlás előtt |
| Alkatrész méretkonzisztencia | Sodródik korábban a gyártás során | Megtartja a toleranciát a hosszabb futások során |
| Speciális szolgáltatási követelmények | Szabványos szerszámhelyiség köszörülés | Gyémántcsiszolás vagy szikraforgácsolás szükséges |
| Katasztrofális meghibásodás veszélye | Alsó (képlékeny meghibásodási mód) | Magasabb, ha nem megfelelően van alátámasztva vagy rosszul van beállítva |
A fedezet kiszámítása a keményfém frissítéseknél
A keményfém sajtoló alkatrészek fedezeti elemzése nem igényel bonyolult pénzügyi modellezést. A jelenlegi műveletből négy adatpontra van szüksége: az egyes szerszámacél-karbantartási események költségére (beleértve a munkát, az állásidőt és a termeléskiesést), az események előfordulásának gyakoriságát, a karbantartási intervallumok közötti élkopásnak tulajdonítható selejtezési és utómunkálati költségeket, valamint a szerszám teljes gyártási mennyiségét.
A számítás egyszerű struktúrát követ:
- Szerszámacél teljes költsége=(kezdeti költség) + (karbantartási eseményenkénti költség x események száma a gyártási élettartam során) + (kopásnak tulajdonítható selejt/újrafeldolgozás költsége)
- Teljes keményfém költség=(kezdeti költség) + (karbantartási eseményenkénti költség x csökkentett események száma) + (csökkentett selejtezési/újrafeldolgozási költség)
- Áttörési pont=az a termelési mennyiség, amelynél a keményfém összköltsége a szerszámacél teljes költsége alá esik
A kiegyenlítési pont gyorsabban megérkezik, ha ezen feltételek bármelyike felerősödik: a bélyegzett anyag erősen koptató, az óránkénti leállási költségek magasak a préshasználati nyomás miatt, a selejtköltségek jelentősek, mert maga a bélyegzett anyag drága, vagy a szerszám folyamatosan magas löketszámmal működik, ami a karbantartási intervallumokat nem hetekre, hanem napokra tömöríti.
A keményfém sajtolószerszám csökkenti az állásidőt, és az idő múlásával költségmegtakarítást jelent, mivel minden elkerült préselési leállás fix költséggel jár, függetlenül attól, hogy a leállás 30 percig vagy két óráig tart. Azon a préssoron, amely egy éppen--időben végzett összeszerelési műveletet táplál, egyetlen nem tervezett szerszámcsere a közvetlen karbantartási időszakon túl is megzavarhatja a későbbi ütemterveket. Ez a lépcsőzetes költség ritkán jelenik meg az egyszerű szerszámok{5}}élettartam összehasonlításában, de uralja a valós-gazdaságot.
Az őszinte figyelmeztetés: a keményfém nem mindig nyeri a TCO-számítást. Alacsony-mennyiségű, 500 000 alkatrész alatti futás, a puha szalaganyagok, amelyek alig terhelik a szerszámacélt, vagy a prototípus szerszámok, amelyek várhatóan tervezési változtatásokon mennek keresztül, soha nem érik el a fedezeti pontot. Ezeknek a számoknak az értéke pontosan meghatározza, hogy mely komponensek között lépi át a küszöböt, így keményfém dollárt fektet be oda, ahol a hozam valós, nem pedig feltételezett.
A megfelelő gazdaságosság azonban csak akkor számít, ha a keményfém alkatrészek a gyakorlatban ténylegesen teljesítik névleges élettartamukat. Ez teljes mértékben attól függ, hogyan kezelik, karbantartják és felügyelik őket, miután beszerelték őket a szerszámba.
A keményfém alkatrészek élettartamának karbantartása és meghosszabbítása
Az újraköszörülések közötti millió ütésre tervezett keményfém lyukasztó nem éri el ezt a számot, ha leesik egy acélpadra, rosszul illeszkedik a szerszámba, vagy megfelelő kenés nélkül működik. Az anyagtulajdonságok csak a fele az egyenletnek. A másik fele a működési fegyelem: az, hogy hogyan kezeli, állítja be, figyeli és szervizeli ezeket az alkatrészeket, meghatározza, hogy a keményfém befektetés teljes megtérülése megtérül-e, vagy idő előtt elégeti ki.
Karbantartás és újraköszörülés legjobb gyakorlatai
A keményfém kemény, de törékeny is. Ez a kombináció más karbantartási szemléletet igényel, mint amit a legtöbb bolt a szerszámacélnál alkalmaz. A keményfém lyukasztót nem lehet kalapáccsal egy tartóba ütni, más szerszámmal bedobni a fiókba, vagy normál alumínium-oxid korongon csiszolni. Ezen parancsikonok mindegyike olyan károsodást okoz, amely lerövidíti az élettartamot vagy hirtelen meghibásodást vált ki.
Kezdje a kezeléssel. Mindig kezelje a keményfém alkatrészeket, mint a precíziós műszereket. Tárolja őket egyenként párnázott edényekben, jól látható címkékkel és elkülönítve, hogy ne érintkezzenek egymással vagy kemény felületekkel. Még az ujjlenyomat-olajok is problémákat okozhatnak az idő múlásával, ezért tiszta kesztyűben bánjon, és tartsa szárazon a tárolási területeket, hogy megakadályozza a szerelvény acél részének korrózióját.
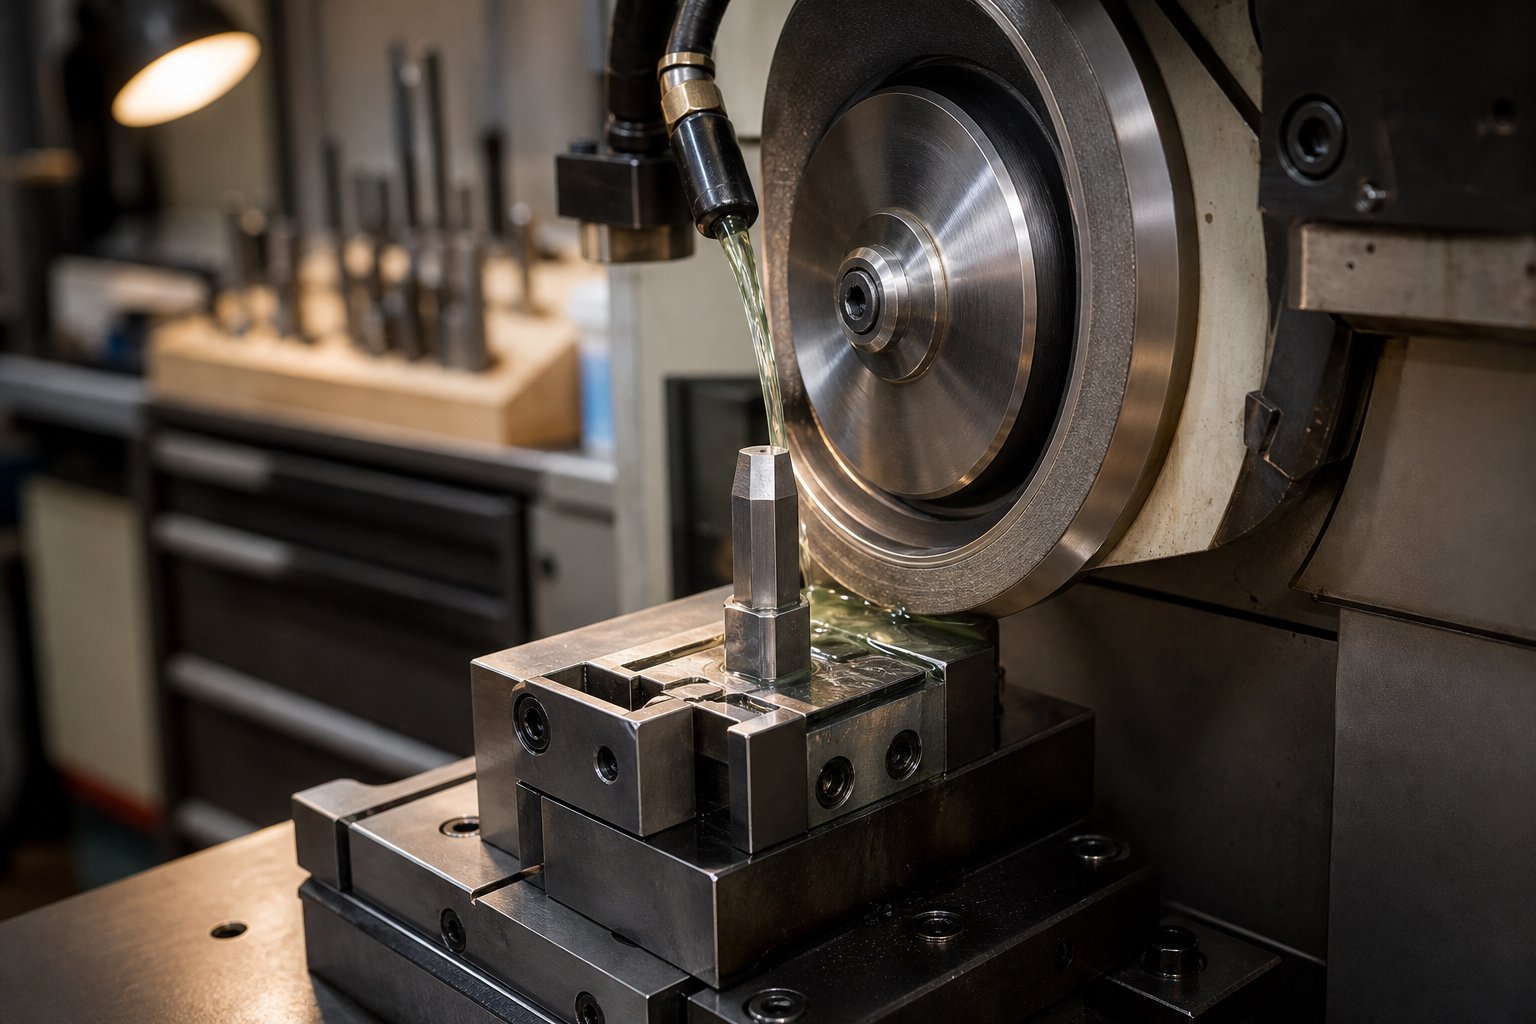
A keményfém sajtoló lyukasztók újracsiszolásához gyémánt korongokra van szükség, nem hagyományos csiszolóanyagra. A keményfém keménysége egyszerűen tönkreteszi az alumínium-oxid vagy szilícium-karbid kerekeket, mielőtt azok hatékonyan vágnának. Használjon gyanta kötésű vagy üvegezett gyémánt korongot, megfelelő hűtőfolyadék-áramlással a termikus repedés elkerülése érdekében. Tartsa szem előtt ezeket a paramétereket:
- Távolítsa el a tiszta vágóél helyreállításához szükséges minimális anyagot, jellemzően 0,02-0,05 mm-t egy újraköszörülési lépésenként.
- Egyenletes felületi minőség fenntartása a teljes vágási felületen. Az egyenetlen köszörülés feszültség-emelőket hagy maga után, amelyek az élek leforgácsolását idézik elő.
- Pontosan őrizze meg az eredeti geometriát. A nyírási szögek, a hátsó kúpok és a domborítási jellemzők mind meghatározott funkciókat szolgálnak, és ezek megváltoztatása az újraélezés során kiküszöböli az általuk nyújtott teljesítménybeli előnyöket.
- Köszörülés után ellenőrizze a síkságot és a merőlegességet. Már 0,01 mm-es dőlésszög is a lyukasztófelületen egyenetlen terhelést okoz, amelyet a keményfém rosszul tolerál.
- Bármilyen csiszolási művelet után demagnetizálja az alkatrészeket, hogy megakadályozza a fémrészecskék tapadását tárolás vagy visszaszerelés során.
A felületkezelés karbantartása túlmutat az újracsiszoláson. A polírozott szerszámgombokat és a kopólemezeket időnként újra kell-polírozni, hogy megőrizzék alacsony súrlódási jellemzőiket. Anyaglerakódások vagy mikro-karcolások a szalag átjárójából növelik a súrlódást, felgyorsítják a hőképződést és elősegítik a súrlódást. Az ütemezett karbantartási események során végzett gyors polírozás gyémántpasztával megőrzi a felületek tervezett teljesítményét.
A kenési stratégia közvetlen szerepet játszik a keményfém szerszám alkatrészeinek élettartamának meghosszabbításában is. A megfelelő kenőanyag záróréteget hoz létre a szalag anyaga és a keményfém felület között, csökkentve mind a kopást, mind a ragasztóanyag átadását. Válasszon kifejezetten az Ön szalaganyagához készült kenőanyagokat, és biztosítsa az egyenletes felhordást a szalag teljes szélességében. Az elégtelen kenés a szalag egyik szélén a kopást a szerszám egyik oldalán koncentrálja, aszimmetrikus károsodást okozva, ami lerövidíti az élettartamot és torzítja az alkatrész minőségét.
Az igazítás ellenőrzése minden szerszámbeállítási rutinhoz tartozik, nem csak a kezdeti telepítés során.A helytelen beállítás a keményfém matrica élettartamának csendes gyilkosa, ami egyenetlen feszültségeloszlást okoz, amely az ütés vagy gomb egyik oldalát a törési küszöbén túl terheli. Használjon tárcsajelzőket a lyukasztás-a-koncentrikusságának megerősítésére a gyártás elindítása előtt. Néhány perces ellenőrzés megakadályozza, hogy a megrepedt alkatrész miatt több órányi nem tervezett leállást okozzon.
Kopásfigyelés és csereidőzítés
Az ütemezett 30 perces újraköszörülés és a kiselejtezett alkatrészekkel végzett vészlebontás közötti különbség az, hogy tudjuk, mikor kell egy keményfém alkatrész figyelmet fordítani. A keményfém nem ad ugyanazt a fokozatos figyelmeztetést, mint a szerszámacél. Az acél élek fokozatosan felborulnak, és lassan romló sorja keletkezik. A keményfém élek hajlamosak sokkal tovább éles maradni, majd gyorsan lebomlanak, amint a kopás eléri a kritikus küszöböt. Ez a viselkedés elengedhetetlenné teszi a proaktív megfigyelést.
Figyelje ezeket a figyelmeztető jelzéseket, amelyek azt jelzik, hogy a keményfém alkatrész javításra szorul:
- A sorjamagasság meghaladja a specifikációt a bélyegzett részeken, különösen a hirtelen növekedés, nem pedig a fokozatos tendencia.
- Látható kopószalagok vagy polírozott gyűrűk a lyukasztók vagy szerszámgombok vágási felületén.
- Mikro-forgácsolás a vágóélek mentén, nagyítás alatt akkor is látható, ha az alkatrészek még a tűréshatáron belül vannak.
- Megnövekedett csupaszítási erő vagy szalagemelési problémák, amelyek felület érdesedésére vagy anyagtapadásra utalnak a lyukasztó oldalfalain.
- Méreteltérés a bélyegzett jellemzőkben, különösen a lyukátmérőknél, amelyek a felső tűréshatár felé haladnak.
- A préshangban hallható változások bélyegzés közben, ami repedéseket vagy meglazult betéteket jelezhet.
Amikor észreveszi ezeket a mutatókat, felmerül a kérdés, hogy életképes-e a helyreállítás, vagy az alkatrész elérte az élettartam végét. A helyreállítás akkor működik, ha a kopás a vágófelületre korlátozódik, és a fennmaradó alkatrészhossz lehetővé teszi az anyag eltávolítását anélkül, hogy a minimális funkcionális méret alá esne. A legtöbb keményfém lyukasztó elviseli a többszöri utánköszörülést, amíg a teljes hossz a szerszámkészlet beállítási tartományán belül marad. A vágógombok hasonló módon többszörösen újracsiszolhatók a vágófelületükön, mielőtt a talaj szélessége túllépné az elfogadható határokat.
A csere akkor válik szükségessé, ha a forgácsolás a vágási terület alá nyúlik be a testbe, ha repedések láthatók az alkatrész bármely pontján, vagy ha a halmozott újracsiszolás következtében a darab a használható borítékon túl rövidül. A megrepedt keményfém alkatrész megmentésére tett kísérlet soha nem éri meg a kockázatot. Ha repedések keletkeznek, a szerszám nem biztonságos, és azonnal ki kell cserélni, hogy elkerüljük a katasztrofális meghibásodást, amely károsíthatja a szerszámtartót, a prést vagy a környező alkatrészeket.
A gyakori hibák, amelyek károsítják a keményfém matrica alkatrészeit és lerövidítik azok élettartamát, gyakran abból fakadnak, hogy szerszámacélként kezelik őket:
- Túl nagy hézag.A lyukasztó és a szerszámgomb közötti túl nagy hézag megfeszíti a keményfém vágóélt az áttörés során, a terhelési állapot miatt a keményfém rosszul kezelhető. Tartsa a távolságokat a specifikáción belül, és ellenőrizze azokat a beállítás során.
- Túlzott tonnatartalom.A szükségesnél nagyobb nyomóerő működtetése nem javítja a vágás minőségét, de felgyorsítja a nyomófáradást. A présgép méretét a feladatnak megfelelően állítsa be, és kerülje a túl{1}}tonnát, hogy elkerülje az unalmas szerszámokat.
- Nem megfelelő lehúzás.Az irányított csupaszítás nélkül visszahúzódó lyukasztók olyan oldalirányú erőket fejtenek ki, amelyek az oldalfalak letöredezését okozzák. A rugócsupaszítóknak elegendő erőt kell kifejteniük ahhoz, hogy a szalag ne tapadjon a lyukasztóhoz a visszahúzás során.
- Az igazítási ellenőrzések kihagyása.Már a 0,02 mm-es eltérés is a lyukasztó és a gomb között aszimmetrikus nyíróterhelést hoz létre, amely az egyik élre koncentrálja a feszültséget, drámaian növelve a törés kockázatát.
- A hátlap nem megfelelő keménysége.A lyukasztófejnél puhább hátlap lehetővé teszi a keményfém behatolását a lemezbe, és olyan feszültségkoncentrációkat hoz létre, amelyek repedéseket terjesztenek.Párosítsa a hátlap keménységét a lyukasztófej keménységéheza terhelés egyenletes elosztásához.
- Köszörülés hűtőfolyadék nélkül.A száraz csiszolás hősokkot generál, amely felszín alatti mikrorepedéseket hoz létre, amelyek kezdetben láthatatlanok, de garantáltan továbbterjednek üzemi terhelés alatt.
Az egyes keményfém alkatrészekre vonatkozó részletes szervizrekordok vezetése, beleértve az újraköszörülések közötti találatszámokat, a szervizeseményenként eltávolított anyagot és a megfigyelt kopási mintákat, összeállítja a karbantartási idő pontos előrejelzéséhez szükséges adatkészletet. Két-három szervizciklus alatt olyan minták jelennek meg, amelyek lehetővé teszik, hogy a minőségi hibákra való reagálás helyett proaktívan ütemezzen újra az újraköszörülést. Ez a kiszámíthatóság az, ahol a keményfém teljes költségelőnye működési valósággá válik, és az elméleti élettartam-hosszabbítást tényleges üzemidővé változtatja a préspadlón.
Következő lépések a keményfém szerszám alkatrészeinek kiválasztásához
A prediktív karbantartási adatok, az -a-alkatrészek közötti egyeztetés és a fedezeti számítások mind ugyanarra a következtetésre vezetnek: a keményfém sajtolószerszám-komponensek mérhető megtérülést biztosítanak, ha a kiválasztási folyamatot nem feltételezések, hanem alkalmazási adatok vezérlik. Az Ön csapatának nem az a kérdés, hogy működik-e a keményfém, hanem az, hogy az Ön konkrét szerszámaiban hol térül meg a leggyorsabban.
A legfontosabb tudnivalók mérnökök és beszerzési csapatok számára
Az ebben az útmutatóban tárgyalt minden döntés néhány alapelvre redukálódik. Tartsa ezeket elöl és középen, amikor értékeli következő keményfém befektetését:
- A fokozat kiválasztásának meg kell egyeznie az összetevő domináns hibamódjával. A csiszolókopás alacsony-kobalttartalmú, finom{2}}szemcsés készítményeket igényel. Az ütési terhelés magasabb kobalttartalmat és durvább szemcseszerkezetet igényel.
- A szerszám típusa azt határozza meg, hogy a keményfém hol éri el a legnagyobb hozamot. A progresszív vágószerszámoknak nagy szüksége van rá a pilótákon, az ütéseken és a gombokon keresztül. Az átviteli szerszámokat a nagy-kopású formáló- és vágóállomásokon célzottan kell elhelyezni.
- A termelési mennyiség határozza meg a gazdasági küszöböt. A legtöbb alkalmazás átlépi az 500 000 és 1 000 000 össztalálat közötti fedezeti pontot, de a csiszolószalag anyagok vagy a magas löketszám csökkenti ezt a számot.
- Az utólagos felszerelés érvényes út. Nincs szükség teljes szerszám-újraépítésre, hogy megragadja a keményfém előnyeit. Kezdje azokon az állomásokon, amelyek a legtöbb állásidőt és selejtet vezetik, majd terjessze ki a mért eredmények alapján.
- A karbantartási fegyelem védi a befektetést. A gyémántcsiszolás, a megfelelő beállítás ellenőrzése és a proaktív kopásfigyelés nem alku tárgya, ha arra számít, hogy a keményfém eléri névleges élettartamát.
A keményfém akkor biztosítja a legerősebb ROI-t, amikor nagy mennyiségben, szűk mérettűréssel sajtolja csiszolóanyagokat, ahol minden egyes nem tervezett présütköző költsége meghaladja az azt megakadályozó alkatrészért fizetett prémiumot.
A keményfém anyag értékelésének megkezdése
Készen áll a kutatásról a cselekvésre? Ez a fontossági sorrend a mérnökök és a beszerzési csapatok számára egy praktikus keményfém sajtolószerszám-alkatrész-kiválasztási ellenőrzőlistát ad, amelyen keresztül kell dolgozni:
- Vizsgálja meg a szerszám jelenlegi teljesítményadatait.Határozza meg, mely állomások generálják a legtöbb újraköszörülési eseményt, a legmagasabb selejtezési arányt és a leghosszabb nem tervezett állásidőt. Ezek az Ön első keményfém jelöltjei.
- Jellemezze szalaganyagigényét.Tekintse át a bélyegzett anyagok mechanikai tulajdonságait és koptatóképességét.YICHEN anyagi erőforrásapraktikus kiindulópontot kínál az alumínium, acél, rozsdamentes acél, sárgaréz és magnézium hordozó tulajdonságainak összehasonlításához, segít megérteni, hogy a bélyegzett anyag hogyan vezérli a szerszámigényeket.
- Illessze a kémiát az egyes célkomponensekhez.Használja a korábban tárgyalt szemcseméret és kötőanyag-tartalom összefüggéseket, hogy olyan készítményeket válasszon ki, amelyek az adott hibamódokra vonatkoznak, nem pedig általános ajánlásokra.
- Futtasson fedezeti számítást az első három jelöltre.Csatlakoztassa a tényleges állásidő költségeit, a karbantartási gyakoriságot és a selejtadatokat. Ha a számok ezekre az állomásokra érvényesek, akkor valószínűleg másoknál is működnek, akik hasonló feltételekkel néznek szembe.
- Adja meg a megfelelő támogató infrastruktúrát.Az alkatrészek megrendelése előtt győződjön meg arról, hogy a támlapok, rögzítők és beállító rendszerek megfelelnek a keményfém követelményeinek. A nem megfelelő tartóba szerelt prémium minőségű gyorsabban tönkremegy, mint a megfelelő szerszámacél.
- Mérési alapvonal felállítása.Az első naptól kezdve dokumentálja a találatok számát, az alkatrészminőségi mutatókat és a karbantartási intervallumokat, így számszerűsítheti a javulást, és valós gyártási adatokkal indokolhatja a keményfém további alkalmazását.
A keményfém szerszámok beszerzésére vonatkozó mérnöki útmutató végső soron az egyes alkatrészpozíciók saját mérnöki problémájaként való kezelésében áll le. Az egyik állomáson működő lejtő, geometria és tartószerkezet rossz lehet a következőnél. Hagyja, hogy a termelési adatok irányítsák a döntéseket, fektessen be ott, ahol a megtérülés bizonyított, és onnan építsen kifelé. Ezzel a fegyelmezett, adatközpontú-megközelítéssel elkerülheti, hogy kétszer fizessen: egyszer azért, mert a keményfém meghibásodik, mert helytelenül alkalmazták, másodszor pedig a csere után, amelyik végül beváltja.
Gyakran ismételt kérdések a keményfém sajtolószerszám-alkatrészekről
1. Mik azok a keményfém sajtolószerszám-alkatrészek, és miért használják őket?
A keményfém sajtolószerszám-alkatrészek precíziós szerszámelemek, amelyek kobalttal vagy nikkellel összekötött, cementált volfrám-karbidból készülnek. Ide tartoznak a lyukasztók, szerszámgombok, pilóták, lehúzók és kopólemezek, amelyek a szerszámacél alkatrészeket helyettesítik a szerszámszerelvényben. A mérnökök azért határozzák meg ezeket, mert a keményfém körülbelül 92 HRA keménységet regisztrál a szerszámacélhoz képest, körülbelül 62 HRC-vel, ami akár 10-szer hosszabb szerszámélettartamot biztosít nagy mennyiségű gyártásnál. Ez a meghosszabbított élettartam csökkenti a préselési állásidőt, kisebb tűréseket tart fenn hosszabb futamokon, és csökkenti a bélyegzett alkatrészenkénti költséget.
2. Hogyan válasszam ki a megfelelő keményfém minőséget a sajtolószerszámhoz?
A fokozat kiválasztása az összetevő elsődleges hibamódjától függ. Vékony anyagokat vagy kis-átmérőjű lyukakat vágó lyukasztókhoz a 3-8% kobaltot és 92-94 HRA keménységet tartalmazó szubmikron minőségek maximális éltartást biztosítanak. A vastag méretű anyagokat kezelő nehéz lyukasztók 13-16% kobaltot tartalmazó C12-C13 osztályokat igényelnek az ütésállóság érdekében. A mérsékelt nyírást végző nyomógombok jól működnek a C10-C11 osztályoknál 8-13% kobalttartalom mellett. A kopólemezek a kopásállóságra optimalizált, alacsony kobalttartalmú C2-minőségűek. Igazítsa a minőségi kémiát ahhoz, hogy a fokozatos kopás vagy a hirtelen ütési törés ellen tervez.
3. Mikor költséghatékony-keményfémet használni a szerszámacél helyett a sajtolószerszámokban?
A karbid általában akkor válik költség{0}}indokolttá, ha a teljes gyártási mennyiség meghaladja az 500 000–1 000 000 találatot. A megtérülés gyorsabban megérkezik csiszolóanyagok, például rozsdamentes acél vagy szilícium acél bélyegzésekor, 400 percenkénti löketszám felett, 2 mm alatti lyukasztó átmérő használatakor, vagy ha a nem tervezett leállási költségek meghaladják a tervezett karbantartási költségeket. Bár a keményfém 3-5-ször többe kerül előzetesen, az újraköszörülések közötti meghosszabbított szervizintervallumok, a csökkentett selejtmennyiség és az állandó méretezésű teljesítmény gyakran alacsonyabb alkatrészenkénti összköltséget eredményez a teljes gyártási folyamat során.
4. Felszerelhetem-e a meglévő szerszámacél szerszámalkatrészeket keményfémre anélkül, hogy a teljes szerszámot átépítené?
Igen, az utólagos felszerelés praktikus és általános megközelítés. A keményfém alkatrészek köszörülhetők, hogy megfeleljenek a szerszámacél elődök külső méreteinek, és illeszkedjenek a meglévő rögzítőkhöz és tartókhoz. Kezdje azzal, hogy azonosítsa azokat az állomásokat, amelyek a legtöbb állásidőt és hulladékot generálják, majd cserélje ki azokat a speciális lyukasztókat, szerszámgombokat, pilótákat vagy kopólemezeket keményfém-egyenértékőre. A legfontosabb követelmény a megfelelő alátámasztó infrastruktúra biztosítása, különösen a szabványos 1,2-1,25-szörös vastagságú hátlapok és a megfelelő beállítás ellenőrzése, mivel a keményfém merevebb alátámasztást igényel, mint a képlékeny szerszámacél.
5. Hogyan karbantarthatom a keményfém szerszám alkatrészeit, hogy maximalizáljam az élettartamukat?
A keményfém karbantartásához hűtőfolyadék-áramú gyémánt csiszolókorongokra van szükség az újraélezéshez, amely csak 0,02-0,05 mm-t távolít el menetenként, miközben megőrzi az eredeti geometriát. Tárolja az alkatrészeket egyenként párnázott tárolóedényekben, hogy elkerülje az érintkezésből eredő forgácsolást. Minden beállítás során ellenőrizze a lyukasztás-a-a lyukasztáshoz való igazítását tárcsajelzőkkel, mivel még a 0,02 mm-es beállítási eltérés is koncentrálja a feszültséget és törést okoz. Tartsa fenn a megfelelő kenést a teljes szalagszélességben, tartsa a hézagokat oldalanként a szalagvastagság 5-10%-án belül, és figyelje a figyelmeztető jeleket, mint például a sorjamagasság hirtelen megemelkedése vagy a vágóélek mentén látható mikroforgácsolás.


