


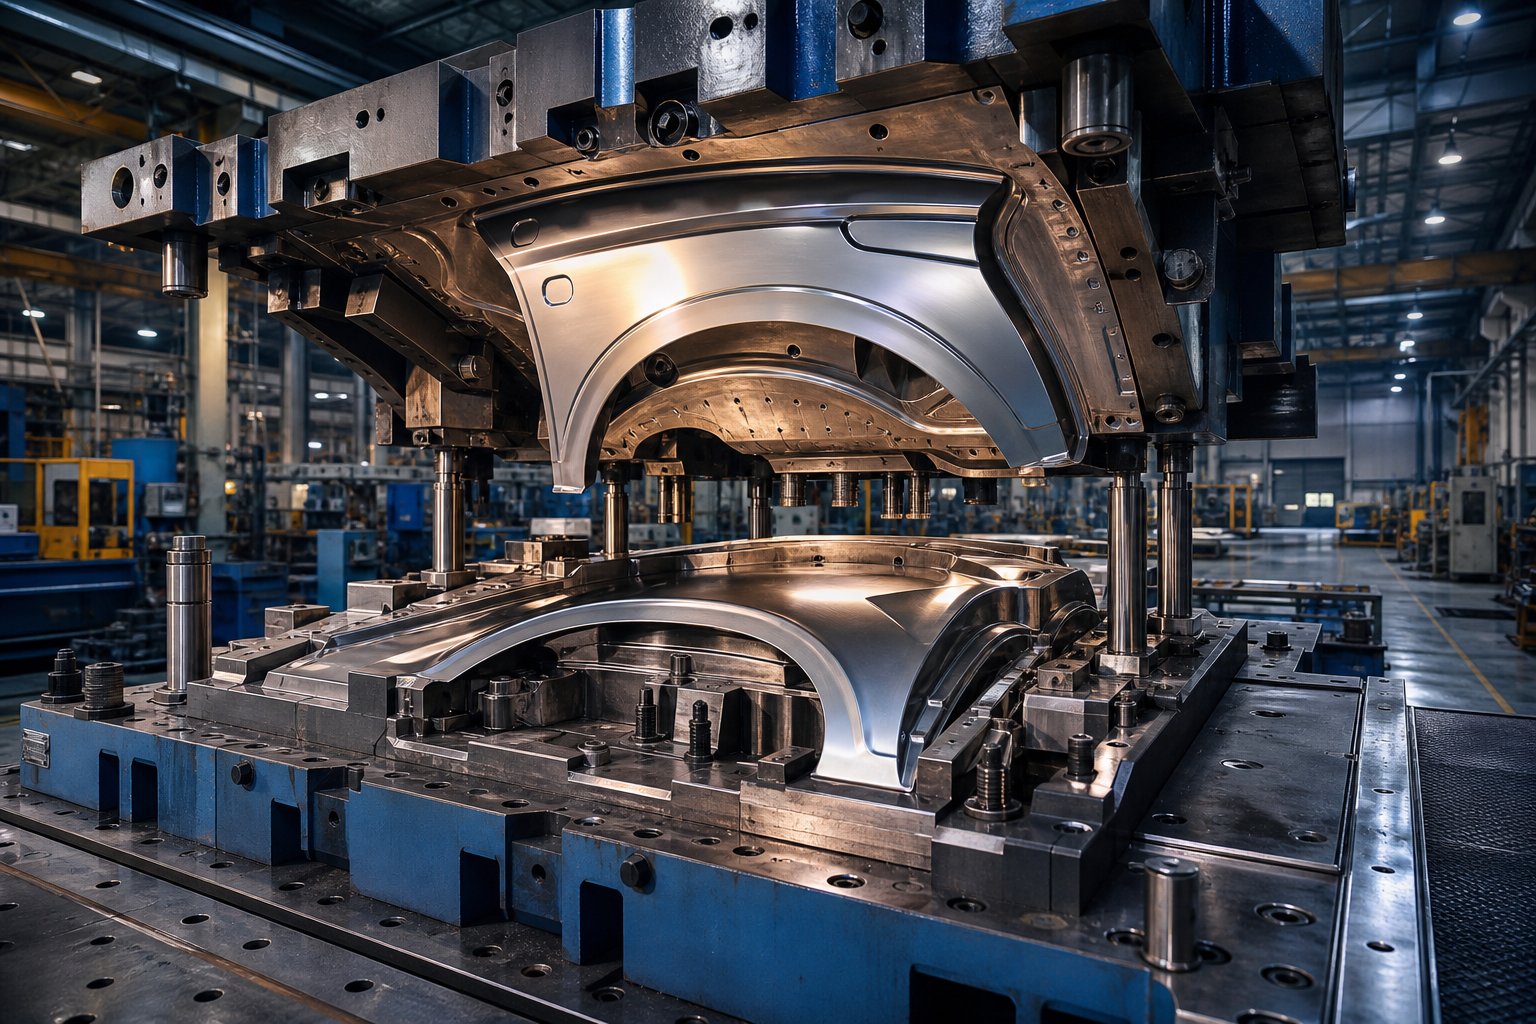
Mi az az autószárny-bélyegző szerszám, és miért kerül annyiba, amennyibe kerül
Amikor keresegy akciós autó szárnybélyegző szerszám, pontosan tudnia kell, hogy mit vásárol, mielőtt felmérné, hogy az ár méltányos-e. Az észak-amerikai angolul sárvédőnek nevezett autószárny az első vagy hátsó kerék fölé ívelő karosszériaelem. A lap lapos fémlemezből történő kialakításához speciális fémbélyegző szerszámra van szükség, amely képes összetett görbék, éles vonalak és precíz élperemek létrehozására egyetlen megnyomással vagy egy szorosan egymás utáni műveletsorral.
Az autószárny-sajtoló szerszám egy precíziós szerszám, amely egymáshoz illesztett felső és alsó acélelemekből áll, amelyek sík fémlemezt vágnak, húznak és formálnak a jármű háromdimenziós sárvédőpaneljébe, és megfelelnek az A osztályú felületkezelésre és a karosszéria-hézagméretekre vonatkozó szabványainak.
Mitől lesz egyedi egy autó szárnybélyegző szerszám
Ellentétben a lapos konzolokhoz vagy szerkezeti megerősítésekhez használt sajtoló szerszámokkal, a sárvédő matricának egyszerre kell kezelnie a mély húzási mélységet, a domború felületeken kialakuló nyúlást és a szűk sugarú átmeneteket. Az összetett geometria azt jelenti, hogy a szerszámbélyeg felületei tükörminőségű-megmunkálást igényelnek, és még a kisebb eltérések is látható hullámosságot okoznak a kész panelen. Ez az oka annak, hogy a karosszériaelemekhez készült autós sajtolószerszámok lényegesen többe kerülnek, mint a rejtett szerkezeti részekhez épített sajtolószerszámok.
Főbb funkciók az autóipari karosszériaelemek gyártásában
A komplett szárnyas szerszámkészlet jellemzően húzási, vágási, peremezési és visszaütési műveleteket hajt végre. A rajz alakítja ki az alapformát, a vágás eltávolítja a felesleges anyagot, illperemes hajlítja élekrögzítési felületek létrehozásához, ahol a panel a jármű karosszériájához rögzítődik. A folyamat minden egyes állomása költséget jelent a teljes szerszámcsomaghoz.
Egy gyors terminológiai megjegyzés: az ipari szakirodalomban a bélyegzőformák, bélyegzőformák és még a fröccsöntő formák kifejezéseket is lazán használják. A sajtolóformák és sajtolószerszámok ugyanarra a fémlemezszerszámra vonatkoznak. A forma szigorúan véve folyékony vagy olvadt anyagot formál, míg a fém sajtolószerszám tömör fémlemezt formál préserő hatására. Ennek a megkülönböztetésnek az ismerete segít elkerülni a félreértéseket, amikor összehasonlítja a különböző, kedvezményes eszközöket kínáló szállítóktól származó árajánlatokat.
Az e szerszámok mögött meghúzódó műszaki igények – a húzási mélységtől a felületkezelési tűrésig – építik fel az árcédulát, és határozzák meg, hogy hol lehet jogos megtakarítást elérni.
Műszaki követelmények, amelyek az autószárnyak árképzését befolyásolják
A fémbélyegző szerszámok minden árengedményének van egy padlója, amely alatt a szerszámozás egyszerűen nem képes elfogadható autószárny panelt előállítani. A padló elhelyezkedésének megértése segít elkülöníteni a valódi megtakarításokat a levágott sarkoktól. Három műszaki követelmény határozza meg az alapvonalat: a húzási mélység, a felületi minőség és a karosszéria illeszkedésének mérettűrése.
Rajzoljon mélységet és alakítási összetettséget a sárvédő geometriához
Képzelje el, hogy egy lapos acéldarabot húz egy lyukasztó fölé, amely egy kerékív alakú üregbe kényszeríti. A fém nyúlik, összenyomódik és egyszerre folyik át az összetett görbéken. Egy tipikus autószárny panelhez 150 mm és 250 mm közötti húzási mélység szükséges, néhány faragott minta pedig meghaladja a 300 mm-t. Ez a mélység, a keréknyílás szűk sugaraival és a karosszéria oldalán futó jellegzetes vonalakkal együtt azt jelenti, hogy a fémlemez sajtolószerszámoknak minden ponton pontosan kell szabályozniuk az anyagáramlást.
Kontextusban egy egyszerű szerkezeti konzolnak csak 20–40 mm-es húzási mélységre van szüksége minimális görbület mellett. Az alakító erők, a nyersdarabtartó nyomás kalibrálása és a húzóállomások száma mind a mélységgel skálázódnak. A mélyebb húzáshoz robusztusabb, egyedi fémbélyegző szerszámokra van szükség, nagyobb préselési tonnatartalommal, szigorúbb sugárszabályozással, és gyakran további visszaütési műveletekkel a végső geometria elérése érdekében. Ezen tényezők mindegyike növeli a fémbélyegző szerszám költségeit.
Karosszériapanelek felületkezelési és méretezési szabványai
Az autószárny panelek A osztályú felületek, vagyis festés után láthatóak a vásárló számára. Szerintaz autógyártás metrológiai szabványai, Az A osztályú felületeknek hibátlanul simának, folytonosnak és szabad szemmel észlelhető tökéletlenségtől mentesnek kell lenniük. Szerkezeti és aerodinamikai feladatokat is ellátnak, így a minőségi követelmény ártól függetlenül nem-alkuvás.
A karosszériaelemek mérettűrései ugyanolyan szigorúak. AJD Power felmérésazt találta, hogy az autóipari minőségi problémák 41%-a geometriai minőségi hibákra vezethető vissza. A kész járművek panel---hézagai általában +/- 0.5 mm-t tesznek ki, ami azt jelenti, hogy magának a bélyegzett sárvédőnek pontosnak kell lennie a szűkebb értékekhez, hogy figyelembe vegye az összeszerelés-felhalmozódását. A nem látható részek, például a konzolok vagy a merevítések +/- 1.0 mm-es vagy szélesebbek lehetnek, következmények nélkül.
| Paraméter | Autószárny (sárvédő) panel | Szerkezeti tartó / megerősítés |
|---|---|---|
| Mélység rajzolása | 150 - 300 mm | 20 - 40 mm |
| Felületi minőség | A osztály (látható,{0}}festésre kész) | C/D osztály (rejtett, csak funkcionális) |
| Dimenziótűrés | +/- 0.3 - +/- 0.5 mm | +/- 0.8 - +/- 1.5 mm |
| A vágóállomások tipikus száma | 4 - 6 (rajz, vágás, karima, újravágás) | 1 - 3 (üres, forma, átszúrás) |
| Felületi érdesség (Ra) | 0.4 - 0.8 mikrométer | 1.6 - 3.2 mikrométer |
Ez az összehasonlítás a következőket árulja el Önnek, mint vásárlónak: a húzási mélység, a felületi minőség és a magméret-tűrések az illeszkedő éleken nem alkuképes adatok-. Bármely akciós autó szárnynyomó szerszámnak még el kell érnie ezeket a számokat, különben a panelen hullámos lesz a festés, a rések összeszereléskor egyenetlennek tűnnek, vagy az alkatrész nem csavarodik megfelelően. Az átruházható területek általában a rejtett karimák tűrései, a belső merevítő geometriák, valamint a díszítőelemekkel vagy a szomszédos panelekkel borított területek. Az első lépés a szerszámbeszállítóval való együttműködés felé, ha tudjuk, hogy mely specifikációkban lazíthat, és melyeket nem, ez az első lépés afelé, hogy egy költségcsökkentett-árajánlaton dolgozzon, és továbbra is gyártásra{5}}érdemes alkatrészeket állít elő.
A választott szerszámkonfiguráció típusa, legyen az progresszív, transzfer vagy tandem vonal, jelentősen megsokszorozza vagy mérsékli ezeket a költségtényezőket.
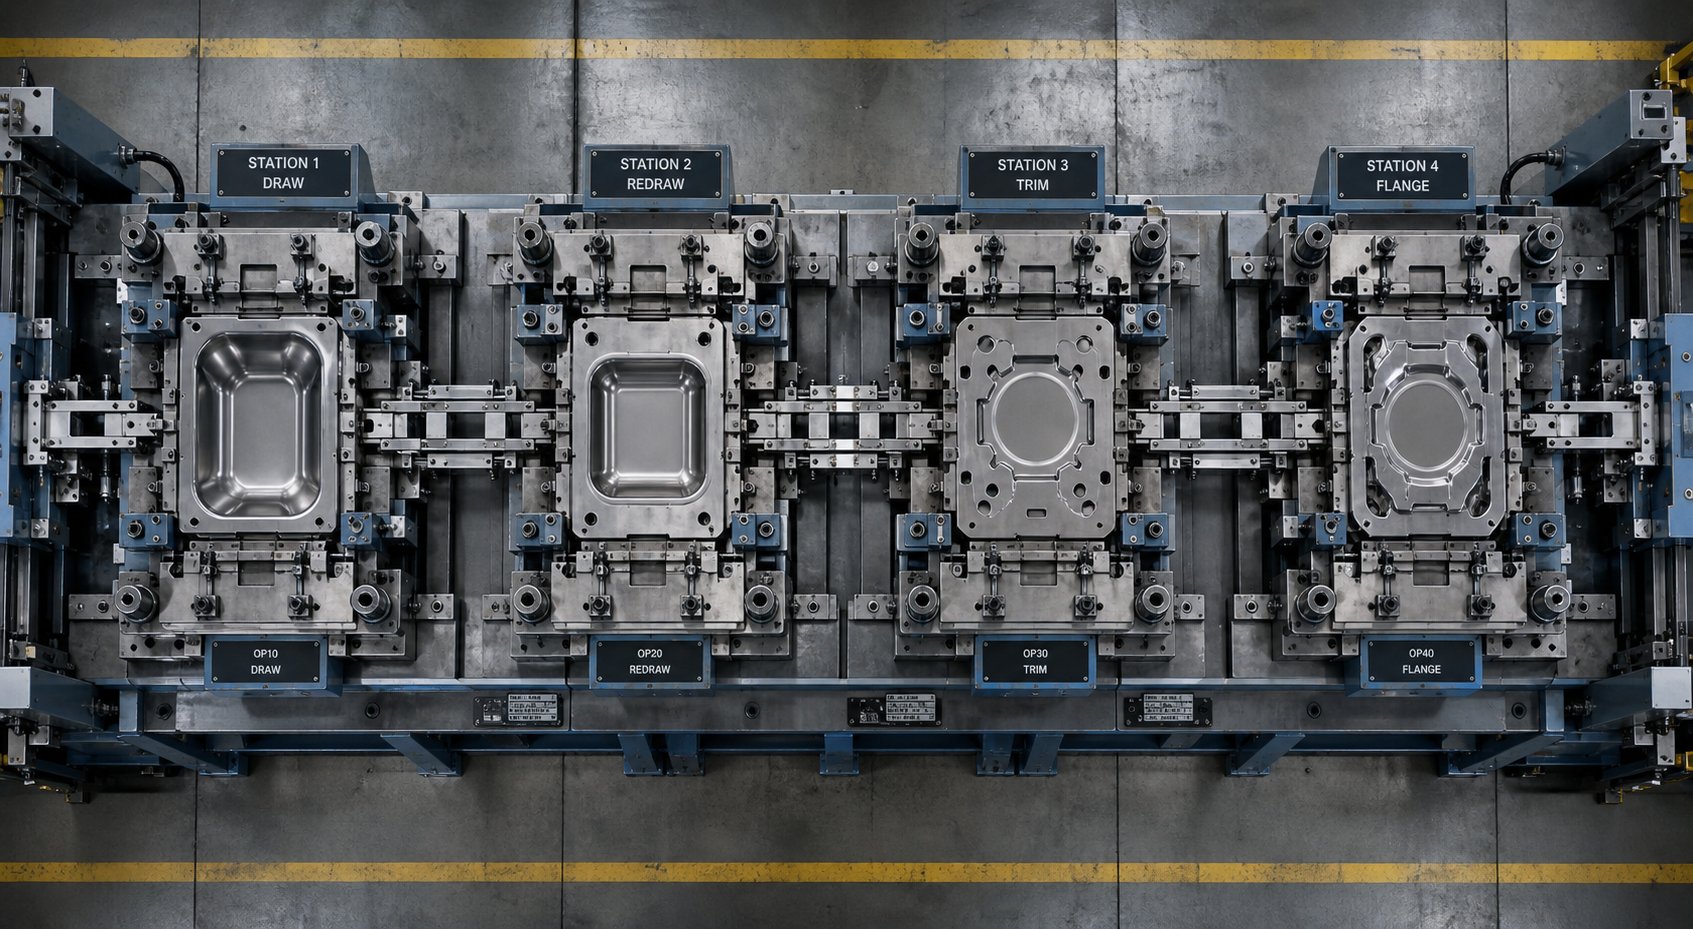
Az autószárnyak bélyegzésében használt szerszámtípusok
A sajtolószerszám-konfiguráció az egyik első költségkötelezettség, amelyet gyakran azelőtt tesz, hogy egyetlen acéltömböt levágna. A progresszív kocka, az átviteli kocka vagy a tandem vonal-beállítás közötti választás meghatározza, hogy hány állomásra van szüksége, milyen bonyolulttá válik az egyes bélyeg- és kockapárok, és végül mennyi hely áll rendelkezésre a kedvezményes útvonal követésére. Kifejezetten az autószárny panelek esetében az alkatrészméret és a formázási mélység gyorsan szűkíti a lehetőségeket.
Progresszív matricák a kisebb szárnypanel-változatokhoz
A progresszív szerszámok egy tekercsszalagot táplálnaktöbb állomáson keresztül, amelyek egyetlen közös bélyegző szerszámkészletre vannak felszerelve. Minden egyes préslöket egy lépésnyi távolságra viszi előre a szalagot, minden állomáson más-más műveletet hajtva végre, a vágószerszám-vágásoktól a formázáson át a vágásig. Gyorsan működnek, gyakran percenként 60-100 plusz lökettel, és minimális munkaerőt igényelnek, mivel a tekercsadagoló automatizálja az anyagmozgatást.
Ideálisan hangzik, igaz? A fogás a méret. A progresszív matricák a kis{1}}–-közepes alkatrészekhez a legjobbak, amelyek a formázás során a szalagtartón maradnak. A teljes méretű-elülső sárvédő panel egyszerűen túl nagy és túl mélyen-húzott ahhoz, hogy több állomáson keresztül csatlakozzon egy tekercsszalaghoz. Azonban a kisebb szárnypanel-változatok, mint például a negyedpanel-hosszabbítások vagy az utángyártott készletekben használt részleges kerékív-szakaszok, időnként illeszkednek egy progresszív konfigurációhoz. Ha megteszik, a présbélyegzés költsége jelentősen csökken, mivel minden egyetlen szerszámban él, egyetlen nyomásra.
Transzfer- és tandemsor-betétek teljes méretű{0}}sárvédőkhöz
A teljes méretű -autószárny-panelekhez szinte mindig van szükség átviteli vagy tandemsoros matricákra. Az atranszfer szerszám beállítása, az egyes nyersdarabok egyetlen megnyomáson belül mozognak az állomások között mechanikus síneken vagy szervo{0}}meghajtású ujjakon keresztül. Minden állomás egy műveletet hajt végre: rajzolás, vágás, karima vagy szúrás. Az alkatrész szabadon mozog, ami lehetővé teszi a mélyhúzást és az állomások közötti elforgatást, mindkettő kritikus a sárvédő geometriája szempontjából.
A tandem vonalformák más megközelítést alkalmaznak. Minden művelet saját, dedikált présben történik, és az alkatrészeket robot vagy szállítószalag szállítja át a prések között. Ez az elrendezés rugalmasságot kínál, mivel egyetlen állomást fenntarthat anélkül, hogy a teljes egyedi fémbélyegzőszerszám-csomagot offline állapotban húzná ki. Ehhez azonban több prés és több alapterület szükséges.
A matricák és a bélyegzési költségek szempontjából az átviteli és a tandem vonalkonfigurációk általában 100 000 dollár körül indulnak egyetlen állomásonként, és egy teljes sárvédősort jóval 500 000 dollár és 1 000 000 dollár között is el tudnak tolni, ha az összes húzási, trimmelési és karimaműveletet beleszámítjuk. Az alábbi táblázat ezeket a különbségeket egymás mellé helyezi.
| Die Type | Tipikus állomások | Relatív költségtartomány | Legjobb-hangerő | Kedvezményes beszerzés életképessége |
|---|---|---|---|---|
| Progresszív Die | 5 - 15 | $15,000 - $60,000 | 50,000+ alkatrész/év | Magas (egyszerűbb felépítés, egyetlen szerszám) |
| Transzfer Die | 4 - 6 | $250,000 - $750,000+ | 20,000 - 500,000+ rész/év | Mérsékelt (megtakarítás az állomáscsökkentés vagy az anyagminőség révén) |
| A Tandem Line meghal | 4 - 7 (külön lenyomások) | $500,000 - $1,000,000+ | 100,000+ alkatrész/év | Alacsonyabb (magas kiindulási komplexitás) |
A legfontosabb szempont a beszerzési csapatok számára: ha az alkatrészgeometriája lehetővé teszi a progresszív bélyegzőszerszám-készletet, akkor már a legköltséghatékonyabb{0}}úton jár. A teljes méretű -sárvédő panelek esetében, amelyek átvitelt vagy tandem sorkivágást igényelnek, a kedvezményes lehetőségek a konfigurációválasztástól az anyagválasztás, az állomások számának csökkentése és a beszerzési stratégia felé tolódnak el. Ezek a karok magán a szerszám életciklusán belül működnek, a kezdeti CAD-tervezéstől a végső próba-jóváhagyásig.
Életciklus szakaszok és a költségmegtakarítások forrása
A kockaárajánlatban szereplő minden dollár az építési folyamat egy adott szakaszára vezethető vissza. Ennek ellenére a legtöbb beszállító átalány-árat ad anélkül, hogy lebontaná, hová megy a pénz. Ha megérti, hogyan halmozódnak fel a költségek lépésről lépésre, pontosan meghatározhatja, hol csökkenti a költségeket a kedvezményes autószárny-bélyegző szerszám, és hogy ezek a csökkenések veszélyeztetik-e az alkatrész minőségét, vagy egyszerűen intelligensebb folyamatválasztást tükröznek.
A CAD-tervezéstől a végső próba-jóváhagyásig
Az autó szárnya előre látható sorrendben mozog. Mindegyik fázis mérnöki órákat, gépidőt vagy anyagot igényel, és mindegyik különböző fokú rugalmasságot kínál az ár tekintetében. Íme a teljes életciklus sorrendben, megjegyzésekkel, hogy az egyes szakaszok hogyan befolyásolják a teljes költséget:
- Termékadatok és DFM áttekintés- A mérnökök elemzik a sárvédő CAD-modell gyárthatóságát. A költséghatás abszolút dollárban kifejezve alacsony (jellemzően a teljes összeg 3-5 százaléka), de az itt meghozott döntések minden downstream szakaszon áthaladnak. Ezen a ponton a geometria megváltoztatása szinte semmibe sem kerül; ugyanaz a változtatás a megmunkálás után több tízezerbe is kerülhet.
- Die face tervezés és folyamattervezés- A sajtolószerszám-alkatrészek ki vannak rakva: húzógyűrű geometriája, acélprofilok levágása, nyersdarab-tartó körvonalai és karimaállomás szerszámozása. Ez a szakasz határozza meg a műveletek számát és a sajtóigényeket. Ez nagyjából a szerszámköltség 10-15 százalékát teszi ki.
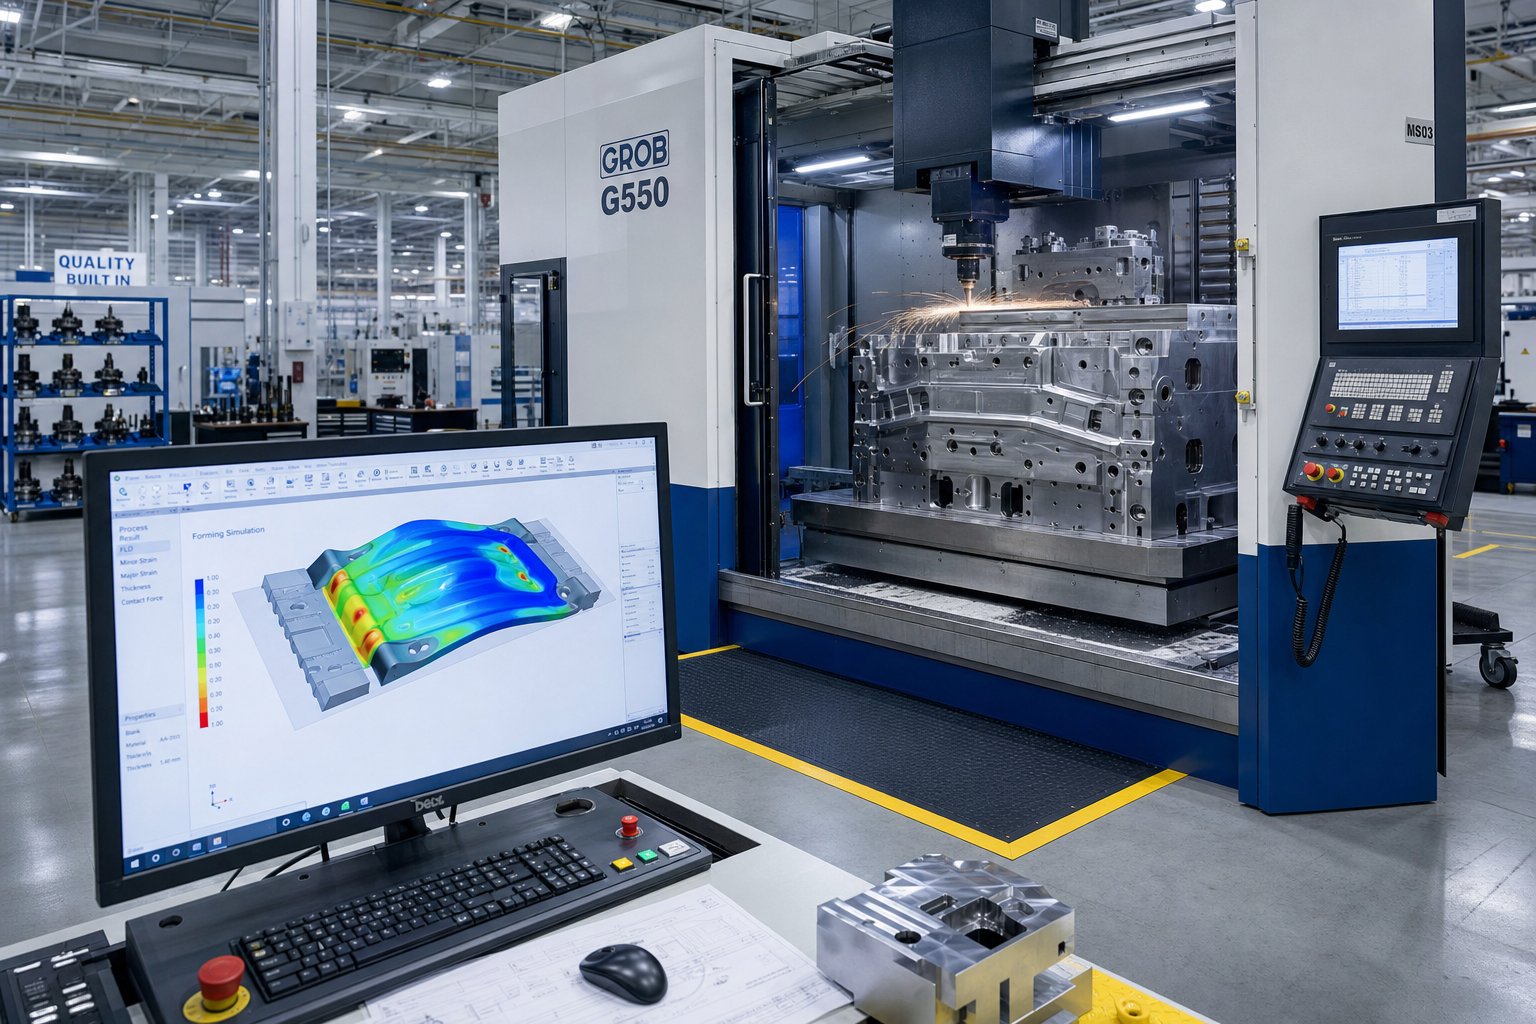
- CAE szimuláció és virtuális próba- A formázási szimulációs szoftver megjósolja a repedéseket, ráncokat, elvékonyodást és visszaugrást, mielőtt bármilyen fémet vágnának.Keysight bélyegzés-szimulációs kutatásaazt mutatja, hogy minden fizikai próba iterációja akár 30 000 dollárba is kerülhet. Ezeknek a hurkoknak a szimulációval történő csökkentése közvetlenül csökkenti a végső árat.
- A szerszámtömbök öntése vagy durva megmunkálása- A nyers szerszámtömböket vagy vasötvözetekből öntik, vagy kovácsolt acél tuskóból nyers-megmunkálják. Az anyagköltség ebben a szakaszban a teljes szerszám- és bélyegzési beruházás 20-30 százaléka között mozoghat, így ez a minőségi helyettesítés révén megvalósuló diszkontstratégiák elsődleges célpontja.
- Precíziós CNC megmunkálás és szikraforgácsolás- A vágószerszámok felületeit-megmunkálják a végső geometriára. Itt a munkaerő- és a gép{3}}óradíjak jelentik a legnagyobb költségtényezőt, gyakran a teljes munkaóra 30-40 százalékát. Ennek a munkának az alacsonyabb megmunkálási munkabérrel rendelkező régiókból történő beszerzése a csökkentett árképzés általános útja.
- Hőkezelés és felületkezelés- A lyukasztók, vágóacélok és húzógyűrűk kritikus kopófelületei megkeményednek és bevonódnak. A költség mérsékelt (5-10 százalék), de közvetlenül befolyásolja a hal élettartamát.
- Fizikai próba és korrekciós hurkok- A kész matrica présen üzemel, -gyártási minőségű fémlemezzel. A mérnökök megmérik a panel pontosságát, a visszafutást és a felület minőségét, majd kézzel-javítják vagy{4}}megmunkálják a problémás területeket. Minden korrekciós hurok költséggel jár. Jól-a szimulált kockák gyakran egy vagy két hurokban haladnak át; rosszul megtervezett eszközökre szükség lehet négy vagy öt.
- Végső jóváhagyás és gyártási kiadás- Dimenziós jelentések, CPK-ellenőrzés és kijelentkezési-dokumentáció zárja le a projektet. Az adminisztratív költségek kicsik, de a késések itt késleltetik a gyártás megkezdésének dátumát.
Ahol a kedvezményes lehetőségek ténylegesen megjelennek
Az életciklus feltérképezésével láthatja, hogy a fémbélyegző szerszámok jogos árengedményei nem légből kapottak. Négy konkrét területről származnak:
- Tervezési egyszerűsítés (1-2. szakasz)- Az alakítóállomások ötről négyre való csökkentése, vagy a trimmelés és a karimás művelet egy állomáson történő kombinálása csökkenti a megmunkálási térfogatot és a présacél súlyát. Az utángyártott sárvédőt kiszolgáló egyedi fémbélyegző szerszámok esetében a rejtett-peremtűrések enyhítése egy egész ütőállomást kiküszöbölhet.
- Anyagcsere (4. szakasz)- Ha öntöttvas szerszámtömböt választ kovácsolt szerszámacél blokk helyett az alacsony-kopású területekhez, például az üres tartókhoz, 15-25 százalékot takarít meg a nyersanyagon. A présfém sajtolófelület továbbra is működik, különösen, ha a 6. szakaszban célzott felületkezelésekkel párosítják.
- Szimuláció{0}}vezérelt próbaidőcsökkentés (3. és 7. szakasz)- Ha többet fektet be a virtuális érvényesítésbe, akkor csökkenti a fizikai próbaköröket. Mivel minden hurok 30 000 dollárt vagy többet tud futtatni a préselési idő, a munka és az újra-megmunkálás során, négy iterációról kettőre való csökkenés 60 000 dollár megtakarítást jelent egy összetett sárvédő szerszámon.
- Regionális munkaerőköltség-előny (5. szakasz)- A CNC-megmunkálás a legmunkaigényesebb-szakasz. Az olyan régiókban történő befejező megmunkálás beszerzése, ahol a képzett szerszámkészítők aránya 40-60 százalékkal alacsonyabb, közvetlenül csökkenti a legnagyobb költségblokkot anélkül, hogy a tervezési vagy anyagjellemzőket megváltoztatná.
A kritikus betekintés az, hogy ezen stratégiák egyike sem követeli meg, hogy elfogadjon egy rosszabb részt. Kiszorítják a költségeket a folyamatból anélkül, hogy az A osztályú felületi és mérettűrési követelmények által meghatározott minőségi padló alá esnének. A fémpréselési munkákat kedvezményesen kínáló szállítónak képesnek kell lennie egy vagy több ilyen mechanizmusra mutatni. Ha nem tudják megmagyarázni, honnan származnak a megtakarítások, akkor érdemes megvizsgálni.
Ezen emelők közül az anyagválasztás érdemel mélyebb figyelmet. Az egyes sajtolószerszám-alkatrészekhez kiválasztott szerszámacél minőség, a húzólyukasztástól a vágóélekig, a legszélesebb költségingadozást hozza létre, amelyet a vásárlók közvetlenül befolyásolhatnak az ajánlattételi szakaszban.
Szerszámacél minőségek és hogyan teremt kedvezményeket az anyagválasztás
A szerszámacél a teljes fém matricakészlet költségének 20-30 százalékát teheti ki, és a különböző minőségek háromszoros vagy több tényezőtől eltérő árcédulákat tartalmaznak. Ebből a terjedésből származik sok jogos, kedvezményes autószárny-bélyegző szerszám. Egy beszállító az egyik minőséget a másikkal szemben választja, nem feltétlenül vág a sarkon. Lehet, hogy az acélt az egyes állomásokon a tényleges kopási feltételekhez igazítják, ahelyett, hogy megszokásból mindenhol prémium ötvözetet határoznának meg.
Gyakori szerszámacél minőségek az autóipari sárvédőkhöz
Az autókarosszéria-panelekhez készült acél sajtolószerszámok jellemzően a hidegmegmunkálású és nagy{1}}sebességű szerszámacélok jól bevált-családjából származnak. Mindegyik minőség három versengő tulajdonságot egyensúlyoz: szívósság, kopásállóság és nyomószilárdság. Az egyik növelése gyakran csökkenti a másikat, így a minőség kiválasztása attól függ, hogy az acél hol helyezkedik el a szerszámban.
A sorsolási állomásoknak mindenekelőtt szívósságra van szükségük. A húzólyuk és a gyűrű ismétlődő,{1}}nagy űrtartalmú becsapódásokat is elviselnek, mivel ezek alkotják a sárvédő összetett görbéit. Az olyan minőségek, mint a D2 (magas széntartalmú, magas krómtartalom, nagyjából 61 HRC-nél), jó kopásállóságot és közepes szívósságot kínálnak, így általános alapfeltételek az autóipari munkák során a fröccsöntött acélok sajtolásánál. Nagyobb-ütésű húzógyűrűk esetén az S7 körülbelül 57 HRC-vel kiváló ütésállóságot biztosít, ami fontos a mély kerékív-geometria kialakításánál.
A vágó- és karimaállomások más kihívással néznek szembe. A vágóélek nagy sebességgel érintkeznek a fémlemezzel, és ellenállniuk kell a kopásnak anélkül, hogy forgácsolnának. Itt az M2 gyorsacél (62 HRC) vagy a porkohászati minőségek, például a PM M4 kiváló éltartást biztosítanak. A keményfém sajtolószerszámok a keményfém betétekkel a legsúlyosabb kopási pontokon még tovább növelik a szerszám élettartamát, de prémium áron.
Az alábbi táblázat összehasonlítja a sárvédő matricákhoz használt acélbélyegzőszerszámoknál általában feltüntetett minőségeket:
| Acél minőség | Tipikus keménység (HRC) | Relatív anyagköltség | Várható halálos élet (slágerek) | A legjobb alkalmazás a Wing Die-ben |
|---|---|---|---|---|
| S7 | 54 - 57 | Alacsony | 200,000 - 400,000 | Lehúzó ütés, húzógyűrű (nagy ütés) |
| A2 | 58 - 62 | Alacsony - Közepes | 300,000 - 500,000 | Üres tartók, közepesen-kopásképző |
| D2 | 58 - 61 | Közepes | 400,000 - 700,000 | Vágóacélok, karimás betétek |
| M2 | 60 - 62 | Közepes - Magas | 600,000 - 1,000,000 | Erősen-kopó szegélyek, átszúrható lyukak |
| PM M4 (PS4) | 60 - 62 | Magas | 800,000 - 1,500,000 | Erősen-kopott kárpit- és karimabetétek |
| Volfrámkarbid (betétek) | 75+ (HRA skála) | Nagyon magas | 1,500,000 - 3,000,000+ | Nagy mennyiségben{0}}szegélyezett élek, lyukasztások |
Figyelje meg a mintát: ahogy feljebb lép az asztalon, a költségek emelkednek, és a kocka élettartama meghosszabbodik. Az a vevő, aki kedvezményes autószárny-bélyegző szerszámot keres, az alacsonyabb költségű-kategóriákat célozhatja meg olyan állomásokon, ahol a kopás mértéke kezelhető, a prémium acélokat csak a kritikus burkolatélekhez tartva fenn. Ez a szelektív megközelítés a fém sajtolószerszámokhoz 30-50 százalékkal csökkentheti az anyagköltséget a D2 vagy M2 szabványhoz képest.
Felületkezelések, amelyek ellensúlyozzák az alacsonyabb anyagköltségeket
Itt válik érdekessé a közgazdaságtan. Az alacsonyabb költségű alapacél megfelelő felületkezeléssel párosítva az ár töredékéért közelítheti meg a drágább kezeletlen minőség szerszámélettartamát.
Három bevonatcsalád dominál az autóipari sajtolószerszám-alkalmazásokban:
- PVD bevonatok (TiN, TiAlN, CrN)- Viszonylag alacsony hőmérsékleten (körülbelül 200-500 °C) alkalmazva a PVD elkerüli a torzulás kockázatát.Az AHSS Insights kutatásaazt mutatja, hogy a vágóacélra felvitt PVD{0}}TiAlN bevonat 200 000 alkatrész után lényegesen tisztább éleket eredményez a bevonat nélküli szerszámokhoz képest. Számos globális autógyártó kizárólag azért határozza meg a PVD-t, mert megőrzi a méretpontosságot.
- Ionnitridálás- Kemény diffúziós réteget hoz létre közvetlenül a szerszám felületén. A gáznitridálásnál alacsonyabb hőmérsékleten végzett ionnitridálás minimálisra csökkenti a rideg fehér réteget és elkerüli a torzulást. A nitridálás és a PVD fedőbevonat kombinálása, a duplex bevonatnak nevezett eljárás több mint 1,2 millió alkatrészt szállított le a dokumentált gyártási kísérletek során, míg a krómozott szerszámok esetében mindössze 50 000 alkatrész.
- TD (termikus diffúziós) bevonatok- Rendkívül kemény vanádium-karbid rétegek metallurgikusan az aljzathoz kötve. Hatékony, de magas hőmérsékleten alkalmazható, újrakeményítést és gondos méretkezelést igényel.
Gyakorlati hatás az akciós szerszámot vásárlók számára: az S7 vagy A2 acél duplex nitridáló-plusz-PVD-kezeléssel 500 000 vagy több találatot érhet el egy húzóállomáson, a teljesítmény átfedésben van a kezeletlen D2-vel vagy M2-vel a kombinált anyag- és kezelési költség nagyjából felével. Ez nem elméleti gyakorlat. Ez a mechanizmus a tapasztalt acélbélyegzőszerszám-beszállítóktól származó versenyképes árajánlatok mögött.
A fennmaradó kérdés nem csak az, hogy az acél és a bevonat kibírja-e, hanem az, hogy a gazdaságosságnak van-e értelme az adott gyártási mennyiség és a panelek alkalmazása esetén. Ez a döntés attól függ, hogy a szerszámberuházást össze kell-e igazítani a tényleges futási mennyiségekkel és a végfelhasználási-szükségletekkel.
Amikor az akciós szerszámok gazdaságosak a szárnypaneleknél
Hasznos tudni, hogy mi kerül a szerszámba, és mely acélminőségek takarítanak meg pénzt, de a valódi döntés a következő: az adott projekt valóban indokolja-e a kedvezményes autós szárnybélyegző szerszámot, vagy többet költ majd átdolgozásra és cserékre, mint amennyit előre megtakarított? A válasz három változótól függ: a gyártási mennyiségtől, attól, hogy a kész panel mennyire látható a végfelhasználó számára, és milyen utómunkálati rátát tud felvenni a művelet pénzveszteség nélkül.
Költségvetési eszközöket indokoló mennyiségi küszöbök
A bélyegzőipar jól bevált-gazdasági elven működik. Körülbelül 5000 alkatrész alatt,puha szerszámozás vagy CNC{0}}alapú gyártásjellemzően összességében kevesebbe kerül, mivel a szerszámok amortizációja alacsony mennyiségek esetén{0}}lenyomja az alkatrészenkénti gazdaságosságot. Évente 50 000 alkatrész felett a kemény sajtoló szerszámok gyorsan megtérülnek, és a prémium matricák kézenfekvő befektetéssé válnak, mivel ennél a mennyiségnél számít a hosszú élettartam.
Az autószárny-panelek diszkont szerszámozása e szélsőségek közötti sávban helyezkedik el, nagyjából 10 000-50 000 alkatrész évente. Ebben a tartományban bélyegzésre van szüksége, hogy elérje az elfogadható alkatrészköltségeket, de a teljes mennyiség nem igényel több millió találatra értékelt kockát. Az S7-es vagy A2-es acélból, nem pedig az M2-ből készült fémlemez sajtolószerszám, vagy egy négy állomással öt helyett, elegendő élettartamot biztosít ehhez a gyártási ablakhoz lényegesen alacsonyabb előzetes befektetés mellett.
Gondold ezt így. A teljes árú, 500 000 dolláros vagy több értékű sárvédő szerszámsornak akkor van értelme, ha évente 200 000 panelt gyártanak egy nagy OEM-platform számára. Ugyanez a befektetés 15 000{12}}egységnyi éves üzemidő esetén azt jelenti, hogy alkatrészenként több mint 33 USD-t kell fizetni csak a szerszámok amortizációja miatt, mielőtt az anyag, a préselési idő vagy a munka belekerülne az egyenletbe. A költségvetés felével a költségek felével csökkenti az amortizációt 16 dollárra vagy kevesebbre, és az alkatrészenkénti gazdaságosság versenyképes területre kerül.
Utángyártott és cserepanel forgatókönyvek
A hangsávok csak a történet felét mondják el. A végfelhasználó-alkalmazás határozza meg, hogy milyen szorosnak kell lennie a minőségi borítéknak, és mennyire tűri az apróbb hibákat. Számos piaci szegmens természetes módon illeszkedik a költségvetési pályára épített egyedi sajtolószerszámokhoz:
- Utángyártott csere sárvédők- Ezek a panelek árban versenyeznek, és a vásárlók inkább funkcionális illeszkedést várnak el, nem pedig az OEM{1}}azonos A osztályú tökéletességet. Enyhén laza felületi szabványok és szélesebb hézagtűrések elfogadhatók, ami azt jelenti, hogy kevesebb próbahurok és alacsonyabb -minőségű acélok használhatók.
- Klasszikus autófelújító panelek- A gyártási sorozatok kicsik, gyakran összesen 2000-10 000 darab. A paneleket jellemzően kézi-kidolgozású töltőanyaggal és festékkorrekcióval végzik, így a költségvetési szerszámok által okozott kisebb felületi hullámosságokat alacsony határköltség mellett korrigálják.
- Kis{0}}köteges OEM-alternatívák- Regionális járműprogramok, kis-volumenben használt elektromos járművek indítása vagy korlátozott-kiadású modellek, amelyek élettartama soha nem haladja meg a 20 000-30 000 darabot. Itt az alumínium sajtolószerszámok vagy a csökkentett-állomás-átviteli szerszámok arányosak a befektetéssel a bevétellel.
- Prototípus és gyártás előtti{0}}ellenőrzés- Amikor 500–5000 bélyegzett panelre van szüksége az összeszerelési illesztés, a festési folyamatok vagy az összeomlási teljesítmény ellenőrzéséhez, mielőtt elkötelezi magát az éles -minőségű szerszámok mellett. A másodlagos piacon eladó fémbélyegző szerszámok néha ezt a célt is szolgálják.
Állítsa szembe ezeket a forgatókönyveket azokkal a helyzetekkel, amikor a prémium szerszámok használata az egyetlen ésszerű választás:
- Nagy{0}}mennyiségű OEM gyártás- Az évente több mint 100 000 panelt gyártó platformoknak több millió találatra besorolt vágólapra van szükségük. Az idő előtti meghibásodás miatti állásidő ekkora méretben katasztrofálisan drága.
- Zászlós látható panelek- Luxus vagy prémium márkájú sárvédők, amelyeknél bármilyen felületi hiba garanciális igényt vált ki. Az ügyfelek visszaküldésének költsége jóval meghaladja a szerszámmegtakarítást.
- Több-modell megosztott szerszámok- Több járműváltozat futtatására tervezett szerszám egy évtizeden keresztül,-hosszú platform-élettartam. A hosszú élettartam és a több millió cikluson át tartó méretstabilitás nem-tárgyalható.
- Biztonsági-szomszédos geometria- Szárnypanelek, amelyek gyalogos ütközést elnyelő szerkezeteket vagy érzékelők rögzítési jellemzőit integrálják, ahol a méretpontosság közvetlenül befolyásolja a szabályozási megfelelést.
A döntés nem bináris. Ez egy spektrum, és a legtöbb beszerzési csapat úgy találja, hogy projektje valahol a tiszta költségvetés és a tiszta prémium között helyezkedik el. Az egyensúlyt nem csak a vágási ár határozza meg, hanem a teljes költség kép a panel teljes gyártási élettartama alatt, beleértve a karbantartást, az állásidőt és az alkatrészenkénti amortizációt.
A költségvetési bélyegző szerszámok teljes tulajdonlási költsége
Az alacsonyabb vételár egy autó szárnyalapján úgy tűnik, hogy papíron nyer. De a számla összege és a szerszám tulajdonlásának valódi költsége két nagyon különböző szám. A fémbélyegző szerszámkészletek folyamatos kiadásokat hordoznak, amelyek csendesen felhalmozódnak a gyártási élettartam során, és a költségvetési szerszámok esetében ezek a költségek hamarabb és gyakrabban érkeznek. Ha nem veszi figyelembe a karbantartási ciklusokat, a szerszám élettartamának korlátait, a módosítási költségeket és a sajtóleállást, az akciós vásárlás többe kerülhet bélyegzett sárvédőnként, mint egy teljes árú-matrica.
Az autóipari bélyegzésben az a matrica, amely a legkevesebbet kerül előállított alkatrészenként, nem pedig vásárláskor elköltött dolláronként.
Karbantartási intervallumok és újraélezési költségek
Minden bélyegzőszerszám rendszeres karbantartást igényel. A vágási élek fénytelenné válnak, a húzott felületeken mikro-repedések alakulnak ki, és a sajtolószerszámok a vágási sugaruknál kopnak. Gyártott, -minőségű acéllemezek esetén a karbantartási intervallumok 30 000 és 80 000 ütközés közé esnek az acél minőségétől és a bevonat minőségétől függően. Alacsonyabb-keménységű acélból vagy duplex bevonat nélküli olcsó szerszámok a tartomány rövidebb végén érnek el.
Mennyibe kerül valójában egy karbantartási esemény? Ez nem csak a szerszámkészítő munkaideje.MetalForming Magazinkiemeli, hogy a nem tervezett szerszámkarbantartás a tervezettnél négyszer drágábban futhat, mivel a tényleges javításon felül a nyomdai állásidőt, a beállítási munkát, a minőségi-laboratóriumi ellenőrzést, a selejteket és az elveszett termelési árrést terheli. Egyetlen törött ütés, amely alkatrészenként 25 dollárba kerül, több mint 500 dollár összköltséget generálhat, ha figyelembe vesszük ezeket a későbbi hatásokat.
Kifejezetten a költségvetési szárnybetétek esetében a következő ismétlődő karbantartási tevékenységekre kell számítani:
- Vágás él újraélezése- Minden 30 000-60 000 találat az A2 vagy D2 minőségű acélok esetében. Minden újraköszörülés 500-2000 dollárba kerül az élhossztól és a hozzáférhetőségtől függően.
- Rajzolt felület polírozása- A húzógyűrűkön való vágás és felszedés kövezést vagy-újrapolírozást igényel az A osztályú felületátvitel fenntartásához. A PVD bevonat nélküli költségvetési szerszámoknak erre gyakrabban van szüksége.
- Szerszámemelők sajtolása és rugócsere- A nitrogéngázrugók és a mechanikus sajtoló szerszámemelők idővel elfáradnak. A költségvetési összeállítások néha könnyedebb -terhelésű alkatrészeket használnak, amelyeket rövidebb időközönként kell cserélni.
- A szerszámbilincsek bélyegzése és az igazítás ellenőrzése- A vágószerszámok elmozdulnak ismételt nyomásterhelés hatására. A sajtolószerszám bilincseinek ellenőrzése és újrahúzása standard megelőző lépés minden karbantartási ablaknál.
Iparági becslések pegéves karbantartás a szerszám eredeti értékének 5-10 százalékán, méretezés a használati intenzitással. Egy 300 000 dolláros költségvetésű, agresszíven futó sárvédő matrica évi 15 000 és 30 000 dollár közötti karbantartást igényelhet. Egy 500 000 dolláros prémium matrica keményebb acélokkal és jobb bevonatokkal ugyanannyiba vagy kevesebbe kerülhet az éves karbantartás során, miközben több alkatrészt gyártanak a szervizablakok között.
Leállási kockázat és -részköltségenkénti amortizáció
Itt válik kényelmetlenné a matematika azoknak a vásárlóknak, akik csak a matrica árára koncentrálnak. Képzeljen el két forgatókönyvet egy 30 000 darab éves gyártási igényű sárvédő panelhez:
| Költségtényező | Költségkeret (kedvezmény) | Premium Die (teljes ár) |
|---|---|---|
| Vételár | $280,000 | $500,000 |
| Várható Die Life | 400.000 találat | 1 200 000 találat |
| Éves karbantartási költség | $25,000 | $18,000 |
| Karbantartási gyakoriság | 35 000 találatonként | Minden 70.000 találat |
| Nem tervezett leállási események (évente) | 3 - 5 | 0 - 1 |
| Becsült állásidő költség (eseményenként) | $2,000 - $5,000 | $2,000 - $5,000 |
| Szerszám amortizáció alkatrészenként (élettartam) | $0.70 | $0.42 |
A költségvetési matrica vásárláskor 220 000 dollárt takarít meg, de nagyjából 13 éves gyártási év alatt, évi 30 000 alkatrész mellett elhasználódik, míg a prémium matrica 40 évig bírja ezen az arányon, gyakorlatilag túlélve a jármű platformját. Ennél is fontosabb, hogy a költségvetési szerszám magasabb karbantartási gyakorisága több sajtóleállást, több újraindítás utáni minőségellenőrzést és több lehetőséget jelent a vonal leállításának nem tervezett meghibásodására.
A nem tervezett állásidő a csendes költségvetési gyilkos. Minden esemény nem csak javítási munkába kerül. Arra kényszeríti a beállító személyzetet, hogy húzza meg a szerszámot, a szerszámgyártót a diagnosztizálásra és a javításra az időkényszer miatt, a minőségügyi laboratóriumot az alkatrészek újra-ellenőrzésére a javítás után, a gyártástervezést pedig a későbbi műveletek átütemezésére. Ezek a felhalmozott órák és az elveszett alkatrészek valódi bevételi hatással járnak, amely soha nem jelenik meg a szerszám beszerzési rendelésén.
A sárvédőszerszámon belüli fém lyukasztók és matricák, különösen a lyukasztó lyukasztók és a szegélylécek, azok az alkatrészek, amelyek leginkább ki vannak téve az idő előtti meghibásodásnak a költségvetési konstrukciók során. Az alacsonyabb-minőségű acélok inkább szétforgácsolódnak, mintsem fokozatosan kopnak, ami azt jelenti, hogy a meghibásodások inkább hirtelenek, semmint előre láthatóak. Nem tervezhet karbantartási időszakot egy figyelmeztetés nélkül bepattanó lyukasztó köré.
Ez azt jelenti, hogy a költségvetési eszközök mindig rossz üzlet? Egyáltalán nem. Ez azt jelenti, hogy őszintén kell kiszámítania a teljes tulajdonlási költséget. Egy 15 000-egységes, összesen 60 000 alkatrészből álló sárvédő négy év alatt, a 280 000 dolláros költségkeret tökéletesen racionális 4,67 dolláros szerszámköltséget jelent alkatrészenként, és nem fogja megközelíteni az élettartam határát. A prémium matrica 8,33 dollárba kerülne alkatrészenként ugyanazon a futam alatt, és soha nem térülne meg.
A kulcs az, hogy a szerszám élettartamát a tényleges gyártási követelményekhez igazítsák. A költségkímélő szerszámok gazdaságossági szempontból értelmesek, ha a teljes élettartamra szóló mennyiség jóval a szerszám névleges kapacitásán belül marad. Drágává válik, ha a korlátok felé tolja, mert ott fokozódik a karbantartás, a fémvágó élek stancolásai a vártnál gyorsabban romlanak, és a látható sárvédőpanelek felületi minősége kezd kicsúszni a specifikációból.
A minőségi kompromisszumok{0}}a szárnypaneleknél különösen megbocsáthatatlanok. A domborulatot fejlesztő húzófelület átviszi ezt a textúrát minden általa bélyegzett panelre. A rejtett szerkezeti konzollal ellentétben a felületi hibás sárvédő nem mehet a vásárlóhoz. Minden leselejtezett vagy átdolgozásra küldött panel lerontja azt a -részenkénti megtakarítást, amelyet a költségkeretnek kellett volna elérnie.
Az okosabb út nem az olcsó és a drága közötti választás. A szerszám intelligens tervezése, így Ön kevesebbet költ anélkül, hogy feláldozná azokat a jellemzőket, amelyek alacsonyan tartják az alkatrészköltséget a teljes gyártási időszakban. A költségcsökkentés mérnöki-elsõ megközelítése az, ahol a megtakarítások következõ rétege él.
Tervezési egyszerűsítési stratégiák a jogos költségcsökkentés érdekében
A szerszám költségének tervezése azelőtt, hogy egyetlen acéltömb is megmunkálásra kerülne, alapvetően különbözik attól, hogy olcsóbb szerszámot vásároljunk, miután azt már megtervezték. Az első megközelítés megőrzi az alkatrész minőségét, miközben eltávolítja a szükségtelen bonyolultságot. A második általában azt jelenti, hogy valaki kihagyott olyan lépéseket, amelyekért később fizetni kell. Minden tapasztalt fémbélyegzőszerszám és szerszámépítő tudja, hogy a legnagyobb költségcsökkentés a képernyőn történik, nem pedig a műhelyben.
Az alakítóállomások csökkentése az alkatrészek integritásának elvesztése nélkül
Az autószárnyak minden egyes állomása több tízezer dollár megmunkált acélt, mérnöki órákat és próbaidőt jelent. Ha egy állomást ki tud küszöbölni egy öt-állomásos átviteli szerszámból, akkor egyetlen döntéssel a szerszámköltség nagyjából 20 százalékát csökkenti. A kérdés az, hogy az alkatrész elviseli-e ezt a konszolidációt anélkül, hogy a felület minősége vagy a méretpontosság feláldozna.
Itt válik gyakorlatiassá. A tipikus sárvédő szerszámsor húzó-, első trimmelés-, második trimm- vagy átszúró-, karima- és visszaütő állomásokat tartalmaz. A megismétlések a visszarugózások korrigálására és a rádiuszok meghúzására szolgálnak, amelyek nem alakultak ki teljesen a sorsolás során. A modern szimulációs eszközökkel és az optimalizált húzóperemgeometriával azonban sok sárvédőpanel magán a húzóállomáson érheti el a végső formát, így teljesen kiküszöbölhető az újraütés. Hasonlóképpen, ha a trimmelési és szúrási műveletet egyetlen állomáson kombinálják progresszív fém lyukasztó- és szerszámelrendezéssel az egyetlen szerszámon belül, az csökkenti az acél mennyiségét és a présbeállítást is.
Nem lehet minden állomást összevonni. A mélyhúzást nem lehet kombinálni vágási művelettel, mert az alkatrész még mindig a kötőanyagban van az alakítás során. De a nem-kritikus áttörések, a vezetőlyukak és a rejtett éleken lévő másodlagos karimák gyakoriak a konszolidációra. A két egymáshoz közeli furatot egyetlen mozdulattal kezelő fémmetsző ahelyett, hogy minden egyes vágáshoz külön állomást rendelne, a kész panel geometriájának megváltoztatása nélkül csökkenti a költségeket.
A következő stratégiák következetesen 15-40 százalékos költségcsökkentést biztosítanak az autószárny-kivágások esetében, ha a tervezési fázisban alkalmazzák őket:
- Távolítsd el a visszavágó állomásokat- Használjon szimulációt- az optimalizált húzóperem és a nyersdarab tartó nyomása a végső geometria eléréséhez a húzás során. Ez önmagában 50 000-80 000 dollárt tud eltávolítani egy transzfer szerszámkészletből.
- Kombinálja a vágási és szúrási műveleteket- Szerelje fel a fémlemez lyukasztókat és matricákat a lyukasztáshoz közvetlenül a vágóállomás szerszámpapucsába, ahelyett, hogy külön állomást szentelne fel.
- Lazítsa meg a tűréshatárokat a nem{0}}látható felületeken- A szomszédos panelek alá vagy a motortérbe csavarozó, rejtett csatlakozóperemeknek nincs szükségük A osztályú felületi pontosságra. A +/- 0.8 mm elfogadása a +/- 0.5 mm helyett ezeknél a jellemzőknél leegyszerűsítheti a fémlemez lyukasztó- és szerszámgeometriáját ezeken az állomásokon.
- Optimalizálja az üres formát és a beágyazást - Üres optimalizáló szoftver, mint például a Dynaformbeágyazó elrendezéseket hoz létre, amelyek minimalizálják a selejteket. Ha 100 000-egységenként akár tíz cent anyagot is megtakarít, 10 000 USD megtakarítás érhető el, ami csökkenti a nyersdarabtartó bonyolultságát is, mivel a szűkebb nyersdarab kevesebb behúzást igényel.
- Használja az általános vágócipő szabványokat- Ha a matricát úgy tervezték meg, hogy illeszkedjen a meglévő préstartó mintákhoz és a szabványos bélyegzőszerszám-vágó alkatrészekhez, elkerülhető az alaplemezek és vezetőrendszerek egyedi gyártása.
- Csökkentse a húzási mélységet a terméktervezési együttműködés révén- Ha a jármű tervezője el tud fogadni 10 mm-rel kisebb koronamagasságot a sárvédő egy nem-kritikus részén, csökkennek az alakító erők, csökken az anyag elvékonyodása, és kevésbé lesz agresszív a fém lyukasztó és matrica geometriája. Ez az egyetlen geometriai engedmény kiküszöbölheti a kialakuló súlyossági problémát, amely egyébként további állomást igényelne.
Mérnöki partnerségek, amelyek valós költségcsökkentést biztosítanak
Ezek a stratégiák nem elszigetelten valósulnak meg. Ezek szoros együttműködést igényelnek a szerszámtervező, a bélyegzőmérnök és a panelgeometriáért felelős termékcsapat között. A leghatékonyabb költségcsökkentés azoktól a beszállítóktól származik, akik a DFM szakaszban, még a szerszámok jegyzése előtt vesznek részt, és konstruktívan visszaszorítják azokat a funkciókat, amelyek funkcionális érték hozzáadása nélkül növelik a költségeket.
Gyárthatósági tervezésről szóló áttekintések korán megragadják a drága döntéseket. Az egyik dokumentált eset egy három-részes összeállítás egyetlen progresszív bélyegzéssé történő összevonását jelentette, kiiktatva két szerszámkészletet, két alkatrészszámot és minden inter-műveletkezelést. Ez a fajta konszolidációs gondolkodás közvetlenül vonatkozik a sárvédőszerszám-programokra, ahol a részegységek, például a konzolrögzítések vagy a merevítőajkak néha integrálhatók a fő panel kialakítási folyamatába.
Szállítók szeretikYICHEN, amely az autóipari OEM, Tier-1 és Tier-2 mérnöki csapatokat bélyegzési folyamatok optimalizálásával és lemezgyártási esettanulmányokkal támogatja, olyan típusú mérnöki partnerséget képvisel, amely ezeket a megtakarításokat eredményezi. A szerkezeti és karosszériaelemekre vonatkozó folyamat-esettanulmányok dokumentálására irányuló megközelítésük révén a beszerzési csoportok betekintést nyerhetnek abba, hogy a tervezési egyszerűsítés hogyan valósult meg hasonló projekteken. Amikor egy beszállító meg tud mutatni egy korábbi sárvédő- vagy szerkezeti panelprogramot, ahol az állomáscsökkentés vagy a konszolidáció mérhető költségmegtakarítást eredményezett, Ön inkább bizonyítékokat értékel, mint ígéreteket.
A termelésben fennmaradó és a későbbi problémákat okozó árengedmény közötti különbség szinte mindig erre a tervezési fázisra vezethető vissza. Egy olcsóbb, nem optimalizált kialakításból készült szerszámnak mindenhol vékonyabb a margója. Egy egyszerűsített, szimulációval-ellenőrzött tervből készült, olcsóbb-szerszám jobb alapról indul. Az előzetes mérnöki beruházás a teljes szerszámköltséghez képest kicsi, jellemzően 10-15 százalék, de ez határozza meg, hogy a fennmaradó 85 százalékot hatékonyan vagy redundánsan költik-e el.
Ha a tervezési stratégiák be vannak zárva, a fennmaradó kihívás a végrehajtásra hárul: olyan beszállítók megtalálása és minősítése, akik az optimalizált tervet a jegyzett áron tudják teljesíteni anélkül, hogy gyengébb anyagokat cserélnének ki, vagy kihagynák a próbaellenőrzést.
Kedvezményes szerszámbeszállítók beszerzése és értékelése
Az optimalizált szerszámkialakítás csak akkor jelent megtakarítást, ha az azt építő beszállító rendelkezik azzal a képességgel, folyamatfegyelmezettséggel és anyagintegritással, hogy a jegyzett áron végrehajtsa. Az akciós autószárny-bélyegző szerszámot beszerző beszerzési csapatok sajátos kihívással néznek szembe: el kell választani azokat a fémbélyegző szerszámgyártó jelölteket, akik a mérnöki hatékonyság révén csökkentik a költségeket azoktól, akik az ellenőrzési lépések kihagyásával vagy a nem dokumentált anyagok helyettesítésével csökkentik a költségeket. Az alábbi értékelési kritériumok strukturált módot adnak ennek a megkülönböztetésnek a megtételére.
Szállítói értékelési kritériumok az autóipari szerszámok beszerzéséhez
Ha több beszállító árajánlatát hasonlítja össze a fémlemez szerszámokra, akkor gyakoriak a 30-50 százalékos árkülönbségek. A kérdés mindig az, hogy mi okozza ezt a hiányt. Az alábbi táblázat feltérképezi azokat az értékelési tényezőket, amelyek a legfontosabbak az autóbélyegzők beszerzése szempontjából, valamint azt, hogy az egyes területeken hogyan néz ki az erős teljesítmény.
| Értékelési tényező | Mit kell keresni | Vörös zászló |
|---|---|---|
| Mérnöki együttműködés és esettanulmányok átláthatósága | A beszállító a DFM szakaszban vesz részt, megosztja a dokumentált folyamat esettanulmányait hasonló autóipari programokból. Példa: A YICHEN bélyegzési és fémlemezgyártási esettanulmányokat tesz közzé az OEM, Tier-1 és Tier-2 autóipari csapatok számára. | Nincs mérnöki közreműködés az idézés előtt; megtagadja a referenciák vagy korábbi projektadatok megosztását. |
| Kipróbálási lehetőség | Házon belüli préskapacitás a termelési mennyiségnek megfelelő; dokumentált próbaköri előzmények javítási rekordokkal. | A kipróbálást külső{0}}sajtóboltokhoz szervezi ki méretfelügyelet nélkül. |
| Anyagtanúsítás | Valamennyi szerszámacélhoz és öntöttvashoz malomtanúsítványt biztosít; meghatározza a hőkezelési paramétereket és a felületbevonási eljárásokat. | Nem azonosítható a használt acélminőség; nincs nyomon követhetőség a nyers blokktól a kész fém bélyegzőszerszám-alkatrészig. |
| Mennyiségi rugalmasság | Többszintű árazást kínál a különböző termelési mennyiségekhez; 10 000 darabos utángyártott futamokat és 100 000 darabos OEM programokat is tartalmaz. | Egyszeri fix árajánlat mennyiségtől függetlenül; nem vitatkozunk a gyártási igényekhez igazodó szerszámok élettartamáról. |
| Szimulációs és validációs eszközök | CAE-formálási szimulációt használ a fizikai próbahurkok csökkentése érdekében; a megmunkálás megkezdése előtt vékonyítási és rugózási jelentéseket ad. | Teljes mértékben a tapasztalaton alapuló,{0}}élőfej-fejlesztésre támaszkodik, szimulációs dokumentáció nélkül. |
| Karbantartási támogatás | Karbantartási kézikönyveket, alkatrészlistákat kínál a bélyegzőszerszám-készlet alkatrészeihez, valamint az újraélezési irányelveket szállításkor. | Nincs dokumentáció az alapvető összeállítási rajzokon kívül; nincs post{0}}szállítási technikai támogatás. |
Az ilyen tényezőket jól teljesítő beszállítók, például a mérnöki együttműködést és átlátható folyamatdokumentációt kínáló szállítók sokkal nagyobb valószínűséggel szállítanak olyan fémprésszerszám-csomagot, amely az ajánlatoknak megfelelően teljesít. Azok a beszállítók, akik alacsony árajánlatot adnak, de nem tudják megmagyarázni szimulációs megközelítésüket vagy anyagbeszerzésüket, a legnagyobb valószínűséggel szállítanak olyan szerszámokat, amelyek korán meghibásodnak, vagy költséges korrekciós hurkokat igényelnek a szállítás után.
A beszerzési csapatok számára javasolt következő lépések
Használja ezt a lépésenkénti ellenőrzőlistát, hogy a kezdeti megkereséstől a présbélyegzőgép minősítéséig és a gyártási kiadásig lépjen tovább:
- Határozza meg minőségi padlóját- Adja meg, hogy mely tűrések és felületi szabványok nem-tárgyalhatók (A osztályú látható felületek, testrés méretei), és melyek hajlíthatók (rejtett karimák, belső jellemzők). Ez lehetőséget ad a beszállítóknak arra, hogy költségtakarékos-terveket javasoljanak.
- Kérjen mérnöki{0}}ajánlatot- Kérjen árajánlatot a beszállítóktól a DFM áttekintése alapján, ne csak a meglévő CAD-ja alapján. Azok a beszállítók, akik hajlandóak mérnöki órákat fektetni a beszerzési szerződés megszerzése előtt, képességet és hosszú távú partnerségi érdeklődést jeleznek-.
- Anyag- és folyamat átláthatóságot igényel- Minden árajánlatnak meg kell adnia a szerszámacél minőségét állomásonként, a felületkezelési módszereket és a ütésekben kifejezett várható szerszámélettartamot. Ha a szállító ezeket nem tudja tételesen felsorolni, akkor a kedvezménye valószínűleg nem titkolt kompromisszumokat rejt.
- Hasonlítsa össze a teljes költséget, ne a vételárat- Készítsen egyszerű modellt a beszerzési ár, a becsült éves karbantartás, a várható szerszámélettartam és a gyártási mennyiség alapján az alkatrészenkénti szerszámköltség kiszámításához. A papíron lévő legolcsóbb bélyegzőszerszámok nem mindig a legolcsóbbak gyártott alkatrészenként.
- A próba- és javítási előzmények ellenőrzése- Kérjen rekordokat a korábbi sárvédő- vagy karosszéria-programokból.Szállítói minőségellenőrzési keretrendszerekjavasoljuk, hogy ellenőrizze a folyamatellenőrzési intézkedéseket, az anyagok nyomon követhetőségét és a nem megfelelőség-kezelést, mielőtt a szerszámozási szerződéseket odaítélné.
- Érvényesítse pilótaállomással- A nagy-értékű kockaprogramok esetében fontolja meg egy állomás odaítélését kísérleti összeállításként, mielőtt a teljes bélyegzőszerszám-készletet elkészíti. Ez teszteli a beszállító megmunkálási minőségét, kommunikációs fegyelmét és szállítási megbízhatóságát korlátozott pénzügyi kockázat mellett.
- Kössön karbantartási és pótalkatrész-szerződéseket- A vágószerszám kiszállítása előtt győződjön meg arról, hogy a díszítőbetétek, a lyukak cseréi és a nitrogénrugókészletek folyamatos tartalékként rendelkezésre állnak. A hozzáférhető cserealkatrészek nélküli szerszám gyorsan megdrágul, függetlenül a vételártól.
A fémbélyegző szerszámgyártói autószárny-szerszámozási lehetőségeket értékelő mérnöki csapatoknak az esettanulmányok elérhetőségét és a folyamatok átláthatóságát kell minősítési kritériumként kezelniük, nem pedig opcionális extrákként. Szállítók szeretikYICHEN, amely nyilvánosan dokumentált bélyegzési folyamat esettanulmányaival támogatja a Tier-1 és Tier-2 autóipari beszerzési döntéseket, olyan bizonyítékalapot biztosítanak, amely kiküszöböli a diszkont beszerzési döntéseket. Amikor egy beszállító be tudja mutatni, hogyan ért el költségcsökkentést egy összehasonlítható karosszériaelem-programon anélkül, hogy feláldozná a szerszám élettartamát vagy a felület minőségét, Ön a beszerzési döntést nem remény, hanem adatok alapján hozza meg.
Gyakran ismételt kérdések az akciós autószárny-bélyegző szerszámokkal kapcsolatban
1. Mekkora a tipikus költségtartomány egy autós szárnybélyegző szerszám esetében?
Az autószárny-bélyegző szerszám durván 250 000 dollártól az egyszerűsített átviteli matricákért és több mint 1 000 000 dollárig terjed a teljes tandem vonal beállításához. Az utólagos piacot vagy a közepes mennyiségű{6}}gyártást célzó kedvezményes opciók általában 150 000 és 350 000 USD közé esnek, mivel alacsonyabb költségű acélminőségeket (például S7 vagy A2) használnak, csökkentik az alakítóállomásokat, és versenyképes munkaerővel rendelkező régiókból szerzik be a megmunkálást. A végső ár függ a húzási mélységtől, a műveletek számától, a szerszámacél kiválasztásától és attól, hogy a szimuláció csökkenti-e a fizikai próbahurkokat.
2. Mennyi ideig tart egy diszkont bélyegző a prémiumhoz képest?
Az S7-es vagy A2-es minőségű acélból készült, olcsó autószárnyak általában 200 000-500 000 ütést bírnak ki, míg az M2, PM M4 vagy volfrám-karbid betétekkel készült prémium vágólapok 1 000 000-3 000 000 ütést érhetnek el. Azonban a duplex felületkezelések, például az ionnitridálás és a PVD-bevonatokkal kombinált alacsonyabb költségű acélok alkalmazása a költségkímélő szerszám élettartamát több mint 500 000 ütésre növelheti, ami jelentősen csökkenti a különbséget. A szerszám élettartamának és a tényleges gyártási mennyiségnek való megfeleltetése fontosabb, mint a találatok számának maximalizálása.
3. Előállíthat-e még egy diszkont autó szárnyalakú A osztályú felületminőségű paneleket?
Igen, feltéve, hogy a kocka megfelel bizonyos, nem{0}}tárgyalható követelményeknek. Az A osztályú felületi minőség a matrica felületének megmunkálási pontosságától, a húzófelület polírozásától és a nyersdarabtartó megfelelő nyomásszabályozásától függ, nem pedig a szerszám teljes költségétől. A törvényes árengedmény-stratégiák csökkentik a költségeket az állomás konszolidációjával, az anyagcserével a nem-kopó felületeken és a regionális munkaerő-előnyökkel a megmunkálás során. Ezek a megközelítések megőrzik a látható karosszériaelemekhez szükséges tükrös{5}}befejező szerszámfelületeket, miközben csökkentik a költségeket a szerszámcsomag más részein.
4. Mekkora gyártási mennyiség indokolja a sárvédők diszkont bélyegző matricájába való befektetést?
Az akciós autószárny-bélyegző szerszámok a leggazdaságosabbak 10 000 és 50 000 alkatrész közötti éves mennyiségek esetén. 5000 egység alatt a CNC-gyártás vagy a puha szerszámok általában összességében olcsóbbak. Évente 50 000 egység felett a prémium szerszámok gyorsan megtérülnek a hosszabb szerszámélettartam és az alacsonyabb karbantartási gyakoriság révén. Az utángyártott cserepanelek, a klasszikus autók helyreállítási sorozatai, a kis{11}}volumenű elektromos járművek indítása és a gyártás előtti validálási kötegek olyan elsőrendű alkalmazások, ahol a költségvetési szerszámok alkatrészenkénti gazdaságosságot biztosítanak.
5. Hogyan értékelhetem, hogy egy diszkont szerszámbeszállító él-e, vagy valóban csökkenti-e a költségeket?
Kérjen anyagtanúsítványokat, amelyek állomásonként határozzák meg a szerszámacél minőségét, kérjen CAE szimulációs jelentéseket, amelyek a megmunkálás előtti formázási validációt mutatják, és tekintse át a hasonló autóipari panelprogramokból származó próbakorrekciós rekordokat. A törvényes költségcsökkentő-beszállítók, mint például a YICHEN, folyamat-esettanulmányokat tesznek közzé, és a DFM szakaszban részt vesznek a tervek optimalizálása érdekében, mielőtt árajánlatot tesznek. A piros zászlók közé tartozik az acélminőségek azonosításának képtelensége, a házon belüli próbanyomtatási kapacitás hiánya, a korábbi projektreferenciák megosztásának megtagadása, valamint az alkatrészgeometriájának mérnöki felülvizsgálata nélkül kiadott árajánlatok.


