


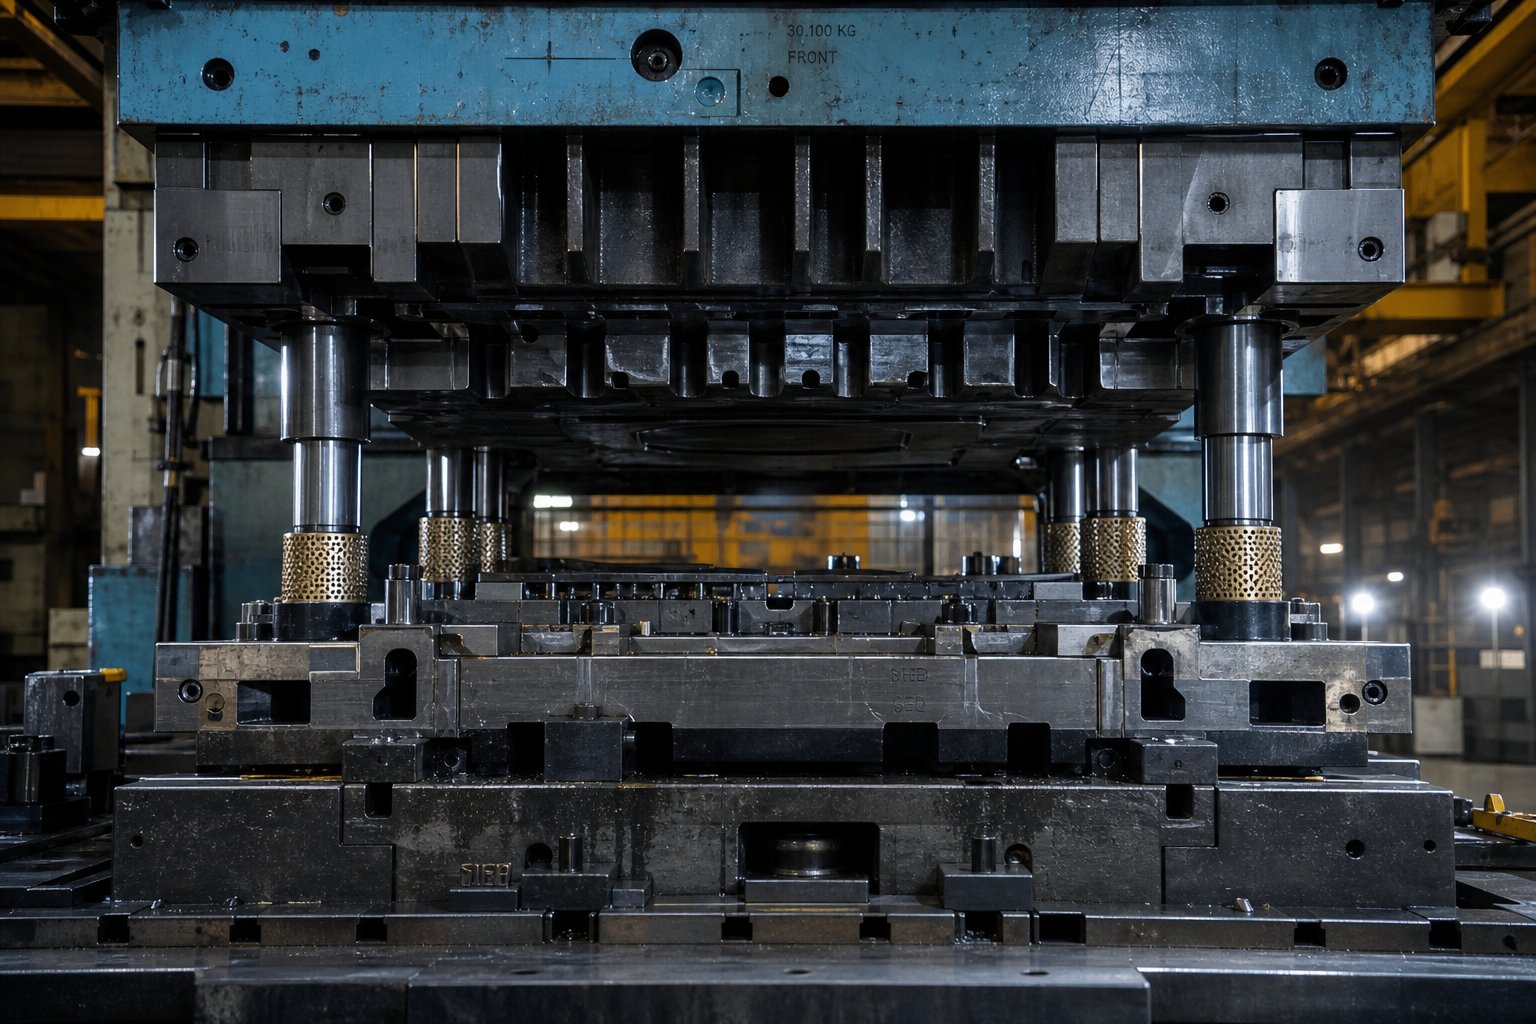
Mit jelent a présbélyegzés támogatása a nagy alkatrészekhez
Amikor hallod"stancolt bélyegzés", elképzelhető egy kompakt prés, amely konzolokat vagy kapcsokat lyukaszt ki. Méretezheti fel szerkezeti panelekre, teljes-szélességű alvázsínekre vagy ipari burkolatokra, és a mérnöki kép drámaian megváltozik. A nagy alkatrészek présbélyegzési támogatása nem egyetlen alkatrész. Ez egy egész infrastruktúra-rendszer, amely együttműködik a túlméretezett szerszámok extrém merev és precíz aluligazítása érdekében.
A nagyméretű{0}}formátumú bélyegzésekhez használt szerszámtámogatási infrastruktúra meghatározása
A nagy alkatrészek présbélyegzési támasza a támasztólemezek, a{0}}alátámasztók, a matricapapucsok, a vezetőrendszerek és a préságy-konfigurációk integrált rendszerére utal, amelyet úgy terveztek, hogy megőrizze a szerkezeti merevséget és a méretpontosságot a túlméretezett szerszámfelületeken.
Ennek a nagy formátumú szerszámtartó infrastruktúrának minden eleme meghatározott feladatot lát el.Kitámasztó lemezekbiztosítja a stabil alapot, egyenletesen elosztva a présterhelést az ágyon. Az alátámasztó rácsok helyi merevséget adnak ott, ahol az erőkoncentráció tetőzik. A matricacipők az ütéseket, acélformázó acélokat és a szerszámgombokat egy vonalban tartják, és vastagságuk közvetlenül szabályozza az elhajlási ellenállást. A vezetőcsapok és perselyek a felső és az alsó felet minden löket során pontosan követik. A túlméretezett matricák támasztólemez-konfigurációja és a nagy sajtolások esetén a sajtolópapucs merevsége együttesen határozza meg, hogy a szerszám egyenletes alkatrészeket produkál-e, vagy az első száz ütésen belül kicsúszik-e a tűréshatárból.
Miért nem éri el a hagyományos szerszámtartót?
Íme a hiba, amely sok üzletet váratlanul ért: egy nagy alkatrészt tartalmazó szerszámot úgy kezel, mint egy kicsi{0}}felnagyított változatát. Egy kompakt matricakészlet a szabványos cipővastagságra és a polc{2}}vezetőelemeire támaszkodhat, mivel az elhajlási erők kezelhetők maradnak. Ha ugyanazt a tervezési filozófiát kétszer-háromszor szélesebbre húzza, akkor olyan nem-lineáris kihívásokba ütközik a hajlítási nyomaték, a hőtágulás és az erőeloszlás terén, amelyeket egyetlen egyszerű szorzó sem képes megjósolni. Az elhajlás nem duplázódik meg, ha a fesztáv megduplázódik; sokkal meredekebb ütemben növekszik. A termikus gradiensek nagyobb távolságokat ívelnek át, és differenciális tágulást hoznak létre, amely eltolja az igazítást a futás közben{8}}. Az erőeloszlás egyenetlenné válik, a feszültség oda koncentrálódik, ahol a támasz a legvékonyabb.
Ezek a valóságok azt jelentik, hogy a nagy{0}}formátumú szerszámozás célirányosan-kiépített támogatási stratégiákat igényel az alapoktól. Felmerül a kérdés: pontosan hogyan kapcsolódnak ezek a műszaki változók az alkatrészméret növekedésével?
Miért van szükség a nagy alkatrészekhez speciális műszaki támogatásra
Képzeld el, hogy megdupláznád egy szerszámkészlet lábnyomát. Arra számíthat, hogy a támogatási követelmények is megduplázódnak. A valóságban a strukturális igények olyan ütemben nőnek, amely meghaladja magát a méretnövekedést. Ez a nem -lineáris kapcsolat az alkatrészméretek és a támogatási igények között pontosan az a hely, ahol a szerszámtartó mérnöki kihívásai nyilvánvalóvá válnak, és ahol a hagyományos feltételezések megbuknak.
A strukturális igények nem -lineáris skálázása
Tekintsünk egy egyszerű gerenda analógiát. Ha egyenletes terhelés mellett megduplázza a gerenda támaszték nélküli fesztávját, az elhajlás nem csupán kétszeresére nő. Egyszerűen támogatott állapot esetén tizenhatszorosára növekszik, mert az elhajlás a fesztávhossz negyedik hatványával skálázódik. Hasonlóan viselkednek a matricacipők és a támasztólemezek. A nem -lineáris elhajlás nagy szerszámkészleteknél azt jelenti, hogy a szerszámszélesség mérsékelt növekedése aránytalan ugrást eredményezhet a középső -fesztávolságnál, és a feszültség olyan területekre koncentrálódik, amelyekre az eredeti tervezés soha nem számított.
A termikus viselkedés ugyanazt a mintát követi. A kompakt szerszámok egyenletes hőmérsékletet tapasztalhatnak a munkafelületén a gyártás során. Nyújtsa ki ezt a felületet 1500 mm-re vagy annál nagyobbra, és a szerszám felületén termikus gradiens alakul ki. A túlméretezett matricák hőtágulási kezelése kritikussá válik, mivel a fesztávon csak néhány századmilliméteres differenciális növekedés eltolódikütni-a-kivágáshozegyenetlen, rontó alkatrészminőség és gyorsuló kopás a szerszám egyik oldalán.
Az erőelosztás a nagy formátumú bélyegzésnél mindkét problémát megoldja. A bélyegző erők ritkán landolnak tökéletesen középen. A nem-középponti terhelések, amelyeket a kompakt matrica minimális dőlés mellett nyel el, jelentős szögelhajlást okoz egy széles-fesztávú szerszámon, ami egyenetlen anyagáramlást és inkonzisztens alkatrészgeometriát eredményez.
Az összekapcsolt rendszerrel kapcsolatos kihívások nagy léptékben
A nagy-formátumú szerszámok támogatása nem csak szerszámprobléma. Ez egy teljes -rendszerprobléma. A préskeret, a támaszték, a matricakészlet, az üres tartó és az alkatrész-kihúzó mechanizmus mind kölcsönhatásban vannak. A rugalmas támasztékra szerelt merev matricapapucs még mindig elhajlik. A préskeret belsejében található merev támaszték, amelyből hiányzik a torziós merevség, továbbra is lehetővé teszi az eltolódást a középső terhelés mellett. A lánc minden láncszeme számít.
A fő mérnöki változók, amelyek nem{0}}lineárisan méreteződnek az alkatrészmérettel, a következők:
- Elhajlási nyomaték: növekszik a nem támasztott fesztáv négyzetével a negyedik hatványig, az alátámasztási feltételektől függően
- Termikus gradiens fesztáv: a nagyobb távolságok felerősítik a differenciális tágulást, és középső -szerszámbeállítási eltolódást okoznak
- Igazítási tűrés felhalmozódása: több vezetőpont szélesebb lábnyomon, összetett helyzeti hibák
- A párnanyomás egyenletessége: a nagyobb üres tartófelületek megnehezítik az egyenletes erőeloszlás fenntartását a húzási területen
A kompakt szerszámokat ismerő mérnökök gyakran alkalmazzák a hüvelykujj-szabályokat a cipővastagság arányára, a vezetőcsapok távolságára vagy a párnanyomás beállítására. Ezeket az irányelveket olyan szerszámokhoz fejlesztették ki, amelyeknél a fesztávolság kezelhetővé teszi az elhajlást, a termikus gradiens pedig elhanyagolható. A nemlineáris hatások újraszámítása nélkül történő felnagyítása idő előtti kopáshoz, toleranciaeltolódáshoz és inkonzisztens alkatrészekhez vezet. A fizika egyszerűen nem fog együttműködni.
Ez a rendszerszintű{0}}szintű összetettség egy gyakorlati kérdést vet fel: mit kell magának a sajtónak teljesítenie ahhoz, hogy ezeket az egymással összefüggő változókat ellenőrzés alatt tartsa?
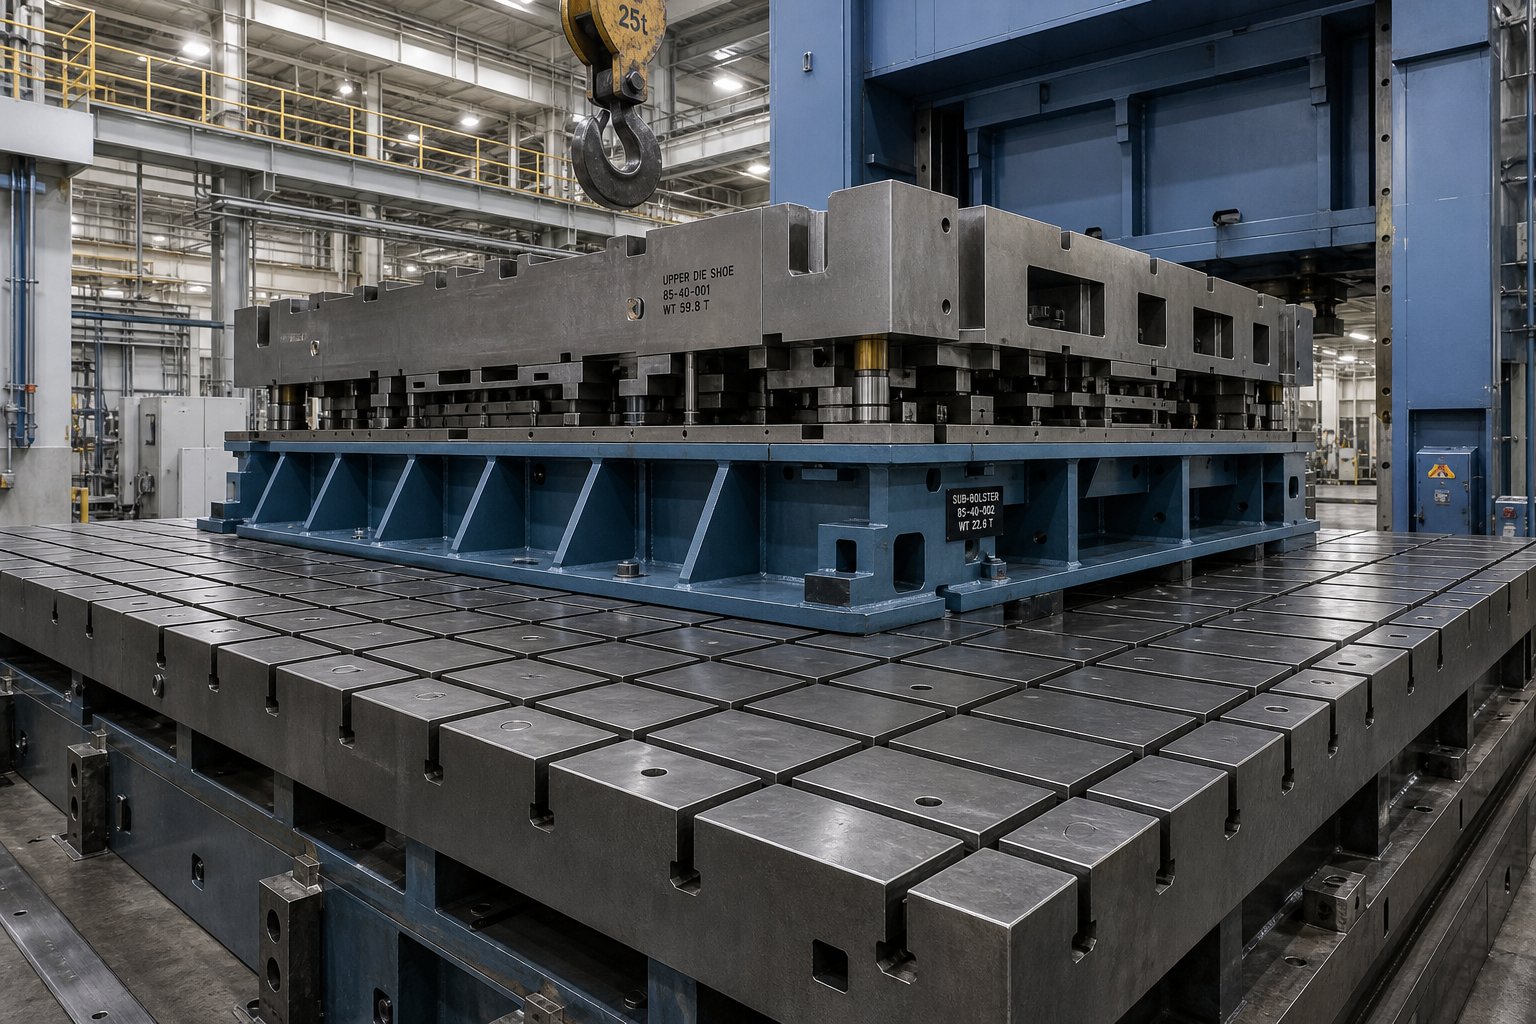
Press Infrastructure and Tonnage for Large Part Production
A sajtó nem csak az erőt szállító gép. A nagy-formátumú bélyegzésnél a teljes támogatási rendszer strukturális gerincévé válik. A prés kiválasztása kizárólag tonnakapacitás alapján gyakori és költséges túlegyszerűsítés. A préságy méretének kiválasztásához nagy alkatrészekhez szükség van az ágy területének, a lökethossznak, a nappali nyílásnak a kiértékelésére, valamint arra, hogy az erő hogyan oszlik el a szerszám teljes lábnyomában, mindezt egymástól függő változóként, nem pedig elszigetelt specifikációként.
A préságy méretére és a nappali nyitva tartásra vonatkozó követelmények
A sajtó nagy részének térre van szüksége, és ez magától értetődőnek hangzik, amíg rá nem jön, hogy mennyi kényszer halmozódik fel. Az ágynak el kell fogadnia a teljes szerszámkészlet lábnyomát, és elegendő mozgásteret kell hagynia a támaszok rögzítéséhez, az adagoló mechanizmusokhoz és a hulladék kiürítéséhez. A nagy szerszámkészletek nappali fényben történő nyitási követelményei túlmutatnak a szerszámmagasság egyszerű beállításán. Szabad térre van szüksége a szerszámbetöltéshez, az alkatrész-kihúzáshoz és az automatizált megfogó mozgásához a felső és az alsó szerszámok között.
A lökethossz újabb csere{0}}elengedést vezet be. A hosszabb löket mélyebb húzásokat tesz lehetővé, amire a nagy szerkezeti panelek és burkolatok gyakran megkövetelik. Azonban, mintA Gyártóelmagyarázza, hogy állandó nyomatékkapacitás esetén minél rövidebb a teljes préslöket, annál magasabb a rendelkezésre álló tonnagörbe. Más szóval, a bőséges nappali megvilágítású prés a mély, nagy{1}}alkatrészek húzásához kevésbé használható erőt ad az alsó holtpont feletti pontokon. A nagy alkatrészekhez préseket választó mérnököknek egyensúlyban kell tartaniuk a húzási mélységet a ténylegesen rendelkezésre álló mennyiséggel, ahol az alakítás kezdődik.
Tonnakapacitás és erőeloszlás nagy lábnyomokon
A nagy sajtolásoknál a présmennyiség-szükséglet nem becsülhető meg úgy, hogy a részterületet megszorozzuk egy általános nyomásértékkel. A tényleges mennyiségi igény az anyag szilárdságától, vastagságától, az alkatrész geometriájának összetettségétől és az olyan jellemzőktől függ, mint a húzóperemek vagy a rugózás szabályozásához hozzáadott karóperemek. A mai fejlett, nagyszilárdságú acélokkal, amelyek 980 MPa vagy nagyobb szakítószilárdságot érnek el,AHSS Insightsmegjegyzi, hogy a hagyományos-ökölszabály-számítások
Az ágyon belüli erőeloszlás ugyanolyan fontos, mint a teljes kapacitás. A prés tonnakapacitása jellemzően az ágyazat hosszának legalább 66%-át használó, központosított rakományokhoz tartozik. Ha egy nagy szerszám egy kisebb zónában koncentrálja az erőket, vagy a középpontra kifejti a terhelést, akkor az effektív kapacitást csökkenteni kell. Nagyméretű, ritkán szimmetrikus részek esetén ez a középre{5}}eltolódás még hangsúlyosabbá válik, különösen a transzferprés-elrendezéseknél, ahol a húzóállomások és a trimmelő állomások drasztikusan eltérő terhelést produkálnak az ágy ellentétes végein.
| Paraméter | Szerkezeti panelek | Alváz alkatrészek | Nagy burkolatok |
|---|---|---|---|
| Tipikus ágyméretek | 3000-5000 mm x 2000-2500 mm | 2500-4000 mm x 1500-2000 mm | 2500-4500 mm x 2000-3000 mm |
| Tonnatartalom tartomány | 1600-5000 tonna | 800-2500 tonna | 1000-3000 tonna |
| Lökethossz | 600-1200 mm | 400-800 mm | 500-1000 mm |
| Nappali nyitás | 1500-2500 mm | 1200-1800 mm | 1.400-2.200 mm |
| Tipikus anyagvastagság | 0,6-2,0 mm | 1,5-6,0 mm | 1,0-3,0 mm |
| Primary Force Challenge | Nagy terület, mérsékelt egységnyomás | Nagy szilárdságú, koncentrált terhelések | Mély húzás, nem{0}}a középső terhelés |
A támasztólemez és az alátámasztó{0}}konfigurációi
A támasztólemez a préságy és a szerszámpapucs közötti interfész, és nagy részek esetében önmagában is kritikus szerkezeti elemmé válik. A túlméretezett matricák támasztólemezének vastagságának ellen kell állnia az ágytámaszpontok közötti lokális meghajlásnak. A széles préságyon átívelő vékony támasz megereszkedik koncentrált szerszámterhelés hatására, és ezt az elhajlást közvetlenül a szerszámra és a kész alkatrészre továbbítja.
Az al-támasztó rácsmintázat úgy oldja meg ezt, hogy közbenső támasztóréteget ad a fő támaszték és a szerszámpapucs közé. Ezek a rácsszerkezetek, amelyek jellemzően megmunkált acéllemezek bordás mintázattal vagy T-horony-konfigurációval, a pontterheléseket szélesebb zónákra osztják el. A rácstávolság kiszámítása a várható erőkoncentrációk alapján történik. A húzólyukasztó vagy nehéz alakító állomások alatti területek szűkebb rácstávolságot kapnak, míg a könnyebb műveleteket, például a lyukasztást támogató területek szélesebb intervallumokat használhatnak.
Képzelje el ezt a következőképpen: a támasztó- és alátámasztó rendszer{0}}alapként működik az épület alatt. Egyetlen födém kiválóan működik egy kis szerkezetnél, de egy nagy épülethez cölöpökre, minőségi gerendákra és megerősített lábazatokra van szükség, aszerint, hogy hol érkeznek a legnagyobb terhelések. Ugyanez az elv érvényes itt is. Célzott-al-támasztó konfigurációk nélkül a szerszám alatti lokalizált elhajlás egyenetlen hézagokat hoz létre, felgyorsítja a szerszámkopást a koncentrált zónákban, és részenkénti-a-alkatrészek közötti méretváltozásokat okoz, amelyek a gyártás során egyre rosszabbak.
Az alkatrészméret, az anyagminőség és a présinfrastruktúra közötti kapcsolat inkább multiplikatív, mint additív. A nagyobb szilárdságú acél-nagyobb részéhez nem csak nagyobb prés kell. Merevebb támasztékra, elosztottabb al-rácsra, szélesebb erőellenőrzési lefedettségre és pontosabb ki-központi terheléskezelésre van szüksége. Ezek az infrastrukturális döntések még azelőtt érvényesek, hogy a szerszámot valaha is megtervezték volna, ezért magát a szerszámkészletet is ezekkel a nyomós{6}}szintű megszorításokkal kell megtervezni rögzített bemenetként.
Die Set felépítése és elhajláskezelése
A sajtó infrastruktúra határozza meg, hogy a szerszámkészletnek miben kell működnie. Maga a kocka azonban az, ahol a precizitás él vagy hal meg. A nagy-formátumú szerszámok esetében a szerszámkészlet-konstrukció olyan mérnöki döntéseket foglal magában, amelyek egyszerűen nem léteznek a kompakt szerszámokban. A szélesebb fesztávok, a nehezebb szakaszok és a nagyobb termikus tömeg olyan szerkezeti stratégiákat követel meg, amelyek jóval túlmutatnak a szerszámpapucs vastagításán és néhány további vezetőcsap hozzáadásával.
Szegmentált szerszámszerkezet túlméretes szerszámokhoz
Egy nagy szerszám egyetlen monolitikus blokkként való építése több fronton is problémákat okoz. A 2000 mm-es vagy annál nagyobb fesztávolságú egy-darabból készült vágóbetét megmunkálása kitágítja a rendelkezésre álló CNC-berendezések korlátait, bonyolítja a hőkezelést, és kivitelezhetetlenné teszi a helyszíni javításokat. Ezért vált a nagyméretű alkatrészek szegmentált szerszámgyártásává a túlméretezett szerszámok standard megközelítése.
A szegmentált betétek kezelhető részekre bontják a matrica felületét, mindegyiket külön-külön megmunkálják, hőkezelik-, és a szerszámpapucsba illesztik. Ez a moduláris stratégia három gyakorlati előnyt kínál. Először is, a gyárthatóság javul, mert minden szegmens elfér a szabványos szerszámgép borítékaiban. Másodszor, a karbantartási hozzáférés célzottá válik. A kopott vagy sérült rész eltávolítható, újraköszörülhető vagy kicserélhető anélkül, hogy a teljes szerszámot kihúznánk a présből. Harmadszor, és ami a nagy szerszámok esetében kritikus, a szegmentálás figyelembe veszi a hőtágulást. A gyártás során a szerszám felülete egyenetlenül melegszik fel. A monolit lapka megbirkózik a belső tágulással, olyan építőfeszültséggel, amely megrepedhet az edzett szerszámacélokon. A szegmentált lapkák szabályozott hézagokat tesznek lehetővé a szakaszok között, amelyek elnyelik a differenciált növekedést anélkül, hogy torzítanák a munkafelületeket.
A kompromisszum{0}}a szegmenshatárok pontossága. A betétek közötti minden illesztést alátéttel kell ellátni és egy vonalba kell hozni a folyamatos alakítófelület fenntartása érdekében. Ezeken az interfészeken a hibás illesztés azonnal megjelenik a kész alkatrészeken látható vonalakként vagy a megrajzolt panelek helyi elvékonyodásaként.
Vezetési rendszerek és méretarányos igazítás
A felső és alsó matricafelek pontos követése széles alapterületen alapvetően más kihívás, mint egy kompakt szerszám megvezetése. A túlméretes szerszámkészletek vezetőcsapjának elhelyezésekor figyelembe kell venni a hosszabb támaszték nélküli fesztávokat, a nagyobb hőmozgást és a nagyobb kumulatív oldalterhelést az alakítás során.
MintFémformázó Magazinelmagyarázza, hogy a vezetőperselynek lehetőség szerint kapcsolódnia kell a vezetőoszlophoz a szerszám munkaszintjében. Ez nyírással terheli meg az oszlopot, ami annak legerősebb állapota, és minimálisra csökkenti a hajlítási nyomatékot, amely az elhajlást{1}}indukálta eltolódást. A nagy szerszámkészletekben a perselyek kényelmes elhelyezése a munkafelület felett felerősíti ezt a hajlítási hatást a szélesebb szerszámtávolságon keresztül, és még kritikusabbá teszi a pontos rögzítési magasságot.
A nagy-formátumú szerszámok esetében a vezetőtüske hosszát a minimálisra kell csökkenteni, hogy megfeleljen az összekapcsolási és megkerülési követelményeknek. A hosszabb oszlopok jobban elhajlanak az oldalsó terhelés hatására, és amikor ezek az oszlopok több méter átmérőjű matricakészleten ívelnek át, a vezetőnél még a kis szöghibák is jelentős pozícióeltolódást eredményeznek a szerszám távolabbi szélein. A golyóscsapágy-vezetőelemei az előfeszítés révén nulla futási hézagot biztosítanak, de kockázatot hordoznak magukban a nagy, erős oldalirányú tolóerőt generáló matricáknál. Az oldalsó terhelések az egyes golyóscsapágyakra szállnak át pont érintkezésben, amelyek idővel nyomvonalakat fúrhatnak az oszlopba vagy a persely felületébe.
A nagy formátumú szerszámokhoz készült sarokblokk kialakítása megoldja azt, amit a vezetőcsapok önmagukban nem tudnak kezelni. A kiegyensúlyozatlan alakító terhelést vagy erős oldalirányú tolóerőt előidéző matricák általában dobozos sarokszerkezetet használnak a vezetőoszlopok helyett vagy mellett. A nagy szerszámoknál a sarokblokkok és a vezetőcsapok közötti kapcsolat fontosabb. Egyes mérnökök azt részesítik előnyben, hogy a vezetőcsapok először kapcsolódnak be, biztosítva a kezdeti beállítást, és a saroklemezek elnyelik az oldalirányú erőket a munkalöket során. Ahhoz, hogy ez a megközelítés működjön, a saroklemez felületei közötti hézagnak kisebbnek kell lennie, mint a vezetőcsap-hézag. Ellenkező esetben a csapok terhelés alatt elhajlanak, mielőtt a saroklemezek fel tudnák venni a tolóerőt.
A szerkezeti elhajlás megelőzése nagy szerszámkészletekben
A cipő merevsége az utolsó védelmi vonal az elhajlás ellen. Kompakt szerszámoknál a szabványos cipővastagság-arányok jól működnek, mivel a támaszték nélküli fesztáv rövid marad. Nyújtsa ki ezt a fesztávot a nagy-formátumú méretekig, és a cipőnek aránytalanul vastagabbra kell nőnie, gyakran beépített bordázattal az elhajlás szabályozására az alsó oldalon, hogy merevséget adjon a súly arányos növekedése nélkül.
A bordázott matricacipők megmunkált vagy öntött megerősítési mintákat használnak, amelyek jellemzően a leghosszabb alátámasztatlan fesztávra merőlegesen futnak, és növelik a cipő metszetmodulusát anélkül, hogy az végig tömör acél lenne. Ez a nyomószerszámot a daru kezelési határain belül tartja, miközben biztosítja azt a merevséget, amelyet egy azonos merevségű szilárd cipő megkövetel. A bordamintát a várható terhelési helyek köré tervezték. A nehéz alakító állomások alatti területeken kisebb a bordatávolság, míg a könnyebb-üzemi zónák szélesebb intervallumokat használnak.
Ha a szerszámok alátámasztása elmarad, a kudarcok előre láthatóak és progresszívek. A nagy szerszámkészletek nem megfelelő szerkezeti támogatása problémák sorozatát okozza:
- A tolerancia eltolódása az alkatrészen, mivel a középső -fesztávú elhajlás a lyukasztást-eltolja, hogy a -alak hézagok egyenetlenek legyenek
- Az egyenetlen kopási minták koncentrálódnak ott, ahol az elhajlás szorosabb-mint-a tervezett hézagokat
- Idő előtti ütési hiba a szögletes terhelés miatt, amelyet a cipő hajlítása a középső erők alatt{0}} okozott
- Inkonzisztens anyagáramlás, mivel a szerszám felülete terhelés hatására eltorzul, ami megváltoztatja a vonóperem összekapcsolódását
- Részleges rugózás löketről löketre, mivel a termikus és mechanikai alakváltozás ingadozik a gyártás során
Ezen hibamódok mindegyike táplálja a többit. Az egyenetlen kopás megváltoztatja a hézagokat, ami rontja az anyagáramlást, ami eltolja az alakító erőket, ami új területeken felgyorsítja az elhajlást. Ami finom dimenziósodródásnak indul, az egyre súlyosbodó minőségi problémává válik, amely lerövidíti a szerszámok élettartamát és növeli a selejtezési arányt.
Ezeknek az összefüggő elhajlási kockázatoknak a cipőtervezés, vezetőrendszerek és szegmentált konstrukció révén történő kezelése beállítja a szerkezeti szakaszt. A következő változó, amely meghatározza, hogy egy nagy matrica valóban jó alkatrészeket termel-e, az az, hogy az erő hogyan éri magát a nyersdarabot, konkrétan az, hogy a párnarendszerek hogyan osztják el a nyomást a meghosszabbított szerszámlapon.
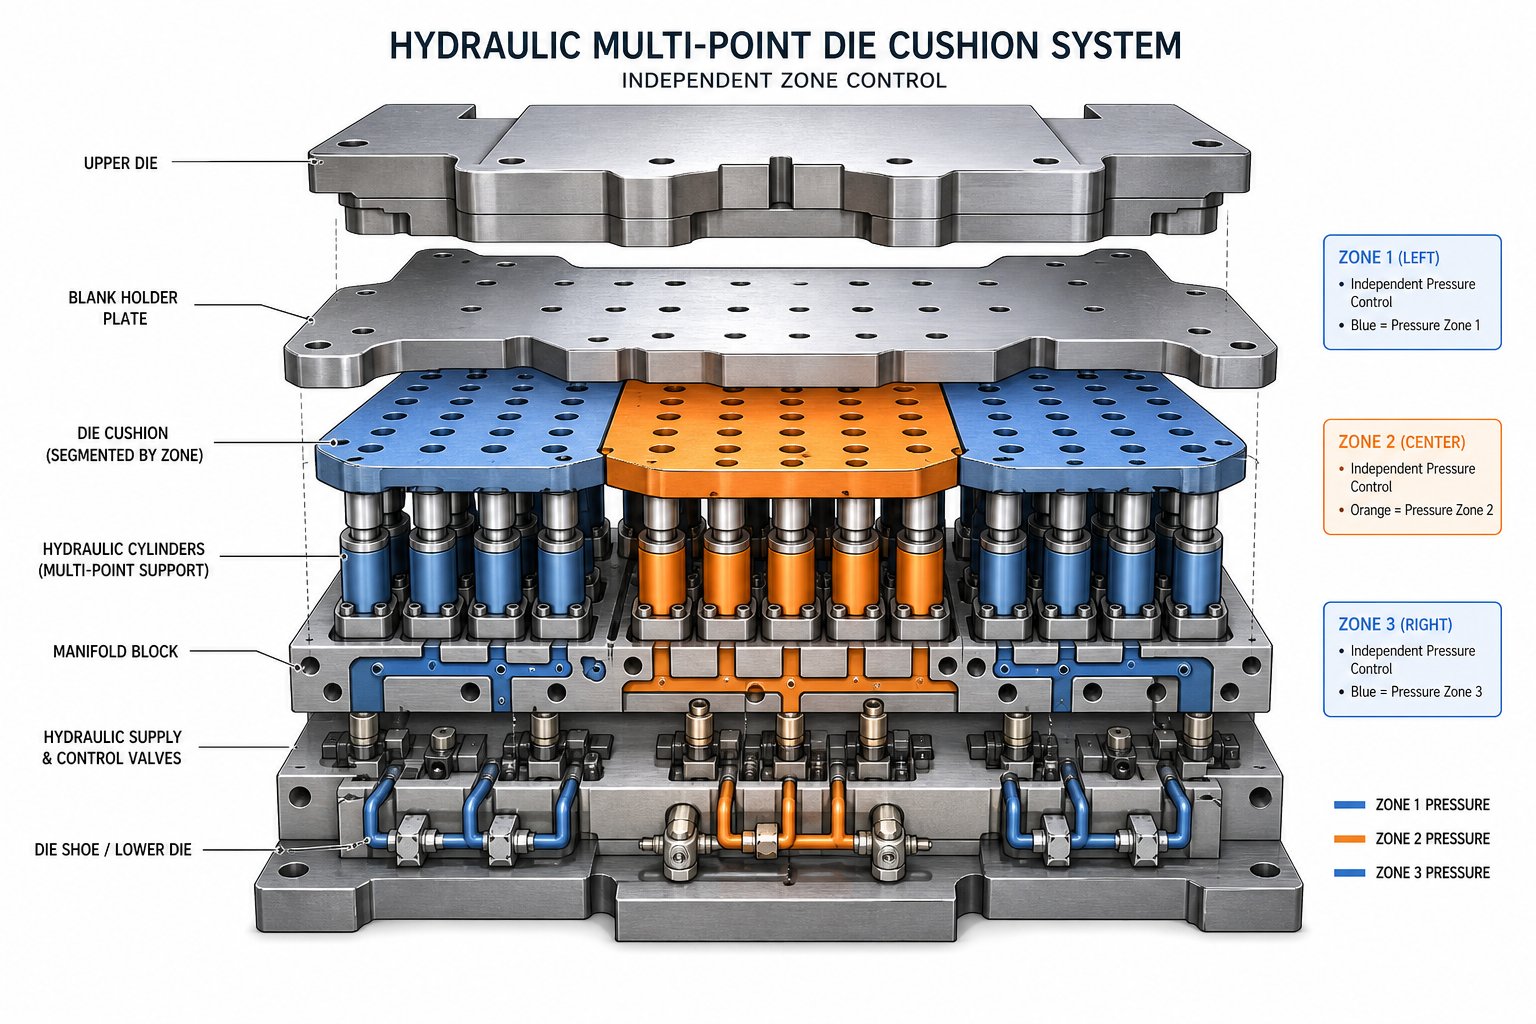
Vágópárna és üres tartórendszerek méretben
A szerkezeti merevség a szerszámot egy vonalban tartja, de a párnarendszer határozza meg, hogy a nyersdarab viselkedik-e az alakítás során. A kompakt szerszámoknál egy nitrogénhenger-készlet vagy egy-zónás préspárna nagy felhajtás nélkül kezeli az üres tartó erőt. A nagy-formátumú méretekre méretezés és az üres tartó erőelosztása a nagy alkatrészeknél elsődleges mérnöki kihívássá válik, nem pedig másodlagos beállítási részlet. Az egyenetlen nyomás a meghosszabbított szerszámlapon nem hoz létre kissé tökéletlen részt. Az egyik oldalon ráncokat, a másikon könnyeket okoz.
Hidraulikus vs nitrogén vágópárna teljesítmény méretarányosan
Miért fontosabb a matrica párna típusa, ahogy az alkatrészek nagyobbak? Gondold át, mi történik fizikailag. A nitrogén hengersor a gáznyomáson alapuló erőt ad le, és ez a nyomás fokozatosan emelkedik, ahogy a henger összenyomódik a löket során.Art Hedrick a The Fabricatornálmegjegyzi, hogy az önálló gázrugó nyomása megduplázódhat a lefelé löket során-, ami minden alkalmazásnál megnehezíti az erőszabályozást, de különösen problémássá válik a széles üres tartófelületen. Több tucatnyi nitrogénpalack átível egy nagy szerszámon, az egyes egységek közötti kisebb gáztöltési, tömítési súrlódási vagy termikus állapotbeli különbségek zónánként nyomásváltozást okoznak.
A nagy formátumú bélyegzéshez használt hidraulikus szerszámpárnarendszerek ezt másképp kezelik. A szivattyú-vezérelt hidraulikus párna szervo- vagy arányos szelepekkel szabályozott folyadéknyomást használ, és programozható erőprofilokat biztosít, amelyek állandóak maradhatnak, felfelé vagy lefelé haladhatnak a löket során. Kutatás aszivattyú-vezérelt hidraulikus szerszámpárna nyomásszabályozásabemutatja, hogy a fejlett vezérlési stratégiák akár 6,5%-os nyomástúllépést is elérhetnek 0,4 másodperc alatti-felépítési idővel, így biztosítva a mérnökök számára a dinamikus pontosságú, nagy-formátumú alkalmazások iránti igényt. A pneumatikus párnák, bár egyszerűbbek és olcsóbbak, a levegő összenyomhatóságától szenvednek, ami korlátozza mind az erő pontosságát, mind a reakciósebességet, és általában a könnyebb -terhelésű műveletekre korlátozza őket, ahol az üres tartó lábnyoma kezelhető marad.
| Párna típusa | Force Uniformity | Válaszidő | Állíthatóság | Alkalmasság nagy formátumra |
|---|---|---|---|---|
| Nitrogén palackok | Mérsékelt; a löketmélységtől és az egyedi henger állapotától függően változik | Gyors kezdeti válasz; nincs aktív kontroll a stroke alatt | A kezdeti töltőnyomásra és a hengerválasztásra korlátozódik | Mérsékelt lábnyomokhoz alkalmas; zóna-to-zóna változata a tömb méretével nő |
| Hidraulikus több{0}}pont | Magas; szervo-vezérelt nyomásszabályozás zónánként | Jó; programozható profilok -második felépítéssel- | Teljesen programozható erőgörbék; független zónavezérlés | Előnyben részesített nagy-formátumhoz; lehetővé teszi a több-zónás nyomáskülönbséget |
| Pneumatikus | Alacsony; a levegő összenyomhatósága nyomáselmaradást és változást hoz létre | Mérsékelt; a levegő mennyisége és a szelep reakciója korlátozza | Alapnyomás-beállítás; nincs dinamikus profilozás | Általában nem alkalmas nagy{0}}formátumú rajzokhoz; elfogadható enyhe kioltásra |
Üres tartó erő feltérképezése a kiterjesztett szerszámlapokon
Képzeljen el egy üres tartófelületet, amely 3000 mm-re átnyúlik egy nagy szerkezeti panel szerszámon. Az anyag nem áramlik egyenletesen a szerszámüregbe. A sarkok másképpen ellenállnak az áramlásnak, mint az egyenes élek. A mély-húzási területek gyorsabban húzzák a fémet, mint a sekély karimák. Ha az üres tartó mindenhol azonos nyomást fejt ki, akkor egyes zónák kiéheznek az anyagra és szakadásra, míg mások túl szabadon táplálkoznak és gyűrődnek. Pontosan ezért létezik több-zónás párnavezérlés a túlméretezett szerszámokhoz.
A több-pontos hidraulikus párnarendszerek a szerszám felületét egymástól függetlenül szabályozott nyomászónákra osztják, mindegyiket saját henger vagy hengercsoport táplálja. A kezelő nagyobb rögzítőerőt alkalmazhat a sekély karimák közelében, ahol a gyűrődés kockázata tetőzik, és csökkentheti az erőt a mély-húzózsebek közelében, ahol a szakadás aggodalomra ad okot. Ez az üres tartóerő zónánkénti-zónánkénti-leképezése felváltja a régi megközelítést, amely szerint egyetlen kompromisszumos nyomást kell találni, és azt remélni, hogy mindenhol működik.
Az emelők és a nyomópárnák ugyanazt az elosztási logikát követik. Egy kompakt szerszámban néhány egyenletesen elhelyezett emelőcsap megfelelően megtámasztja a nyersdarabot a kihúzás során, és biztosítja a kezdeti tartást-. Egy nagy húzószerszámban az emelőket az alkatrész geometriájának és az anyagáramlási mintának megfelelően kell elhelyezni, nem csak egy rácson. A lokális elvékonyodásra hajlamos területek, jellemzően a mélyhúzások sarkai, valamint a kialakított és formázatlan zónák közötti átmenetek, speciális nyomópárna alátámasztást igényelnek, hogy fenntartsák az érintkezést, és megakadályozzák, hogy a nyersdarab idő előtt felemelkedjen a löket során.
A nitrogén és a hidraulikus szerszámpárna közötti döntés a nagy szerszámok esetében végső soron a szabályozási felbontáson múlik. A nitrogénrendszerek jól működnek ott, ahol az erőkövetelmények viszonylag egyenletesek, és a lábnyom azokon a határokon belül marad, ahol a hengerek közötti eltérések elviselhetők maradnak. Amikor az alkatrészgeometria differenciális áramlási igényeket hoz létre egy kiterjesztett felületen, a hidraulikus több-pontos vezérlés lehetővé teszi az egyes zónák önálló hangolását, és az egyébként kompromisszumos megoldást mérnöki megoldássá alakítja.
A párnarendszer kiválasztása rögzíti, hogy az erő hogyan éri el a nyersdarabot, de nem ad választ a matrica konfigurációjával kapcsolatos tágabb kérdésre: ezek a nagy részek egy integrált állomásokkal ellátott progresszív szerszámon menjenek keresztül, vagy méretük egy olyan átviteli rendszer felé tolja el a döntést, amely minden szakaszban külön szerszámmal rendelkezik?
Progresszív vs transzfer szerszám kiválasztása nagy alkatrészekhez
A szerszám konfigurációs kérdése nem elvont. Meghatározza, hogy az anyag hogyan kerül be a szerszámba, hogyan mozognak az alkatrészek a műveletek között, és milyen támogató infrastruktúrát igényelnek az egyes állomások. A kompakt alkatrészeknél a progresszív matricák dominálnak a sebesség és az alkatrészenkénti-ár- tekintetében. De ahogy nőnek a borítékok, a szalag adagolásának fizikája és a hordozó integritása megváltoztatja a kalkulust. Annak megértése, hogy a progresszív szerszámok hol érik el gyakorlati plafonjukat, és hol veszik át az átviteli rendszerek az irányítást, minden nagy-formátumú szerszámozási döntésnél központi szerepet játszik.
Amikor a progresszív halak elérik mérethatárukat
A progresszív szerszámok egy folyamatos fémszalagra támaszkodnak, amely szekvenciális állomásokon keresztül táplálkozik, és a rész a végső levágásig a hordozószalaghoz rögzítve marad. Ez remekül működik a kis és közepes alkatrészekhez. A szalag elég merev marad ahhoz, hogy pontosan haladjon, a vezetőlyukak megtartják a rögzítést, és a hordozószalag torzítás nélkül nyeli el az állomások közötti erőket.
Növelje ezt, és a problémák gyorsan megjelennek. A progresszív szerszámbélyegzés maximális alkatrészméretét korlátozza a szalag szélessége, a tekercs rendelkezésre állása, és a hordozóháló azon képessége, hogy támogassa az állomások között egyre nehezebb, részlegesen{1}}formázott elemeket. MintFictivmegjegyzi, a progresszív bélyegzés az egész folyamat során a hordozószalaghoz rögzíti az alkatrészt, ami azt jelenti, hogy minden olyan alkatrész, amely elég nagy ahhoz, hogy a szalag merevségét veszélyezteti, veszélyezteti a teljes folyamat pontosságát. A szélesebb szalagok nagyobb előtolási pontosságot, nagyobb vezetőerőt és robusztusabb adagolóberendezést igényelnek. Körülbelül 600{3}}800 mm-es szalagszélességen túl az előrehaladás pontosságának megőrzése, a szalag dőlésszögének kezelése és az állomások közötti belógás megakadályozása gyakorlati kihívásokat jelent a legtöbb alkalmazás számára.
A csíkhulladék súlyosbítja a gazdasági problémát. A progresszív szalag nagy részének hordozószalagra van szüksége mindkét oldalon, valamint az alkatrészek közötti távolságra, és a selejtté váló anyag százalékos aránya aránytalanul növekszik az alkatrész méretének növekedésével. Ami 85%-os anyagfelhasználás mellett működik egy kis konzolnál, az 60%-ra vagy az alá csökkenhet egy nagy panelnél, ami csökkenti a költségelőnyt, amely elsősorban a progresszív szerszámozást indokolta.
Transzfer szerszámelőnyök nagy diszkrét alkatrészekhez
Az átadó szerszámrendszerek úgy oldják meg a hordozószalag problémát, hogy az első állomáson leválasztják a nyersdarabot a tekercsről, és mechanikusan szállítják a következő műveletek között. A Larson Tool kiemeli, hogy az átadó szerszámok egymástól függetlenül mozgatják a munkadarabot az állomások között, lehetővé téve, hogy minden állomás egy szabad részen működjön, amely különböző szögekben áthelyezhető és manipulálható. Ez a függetlenség az, ami praktikussá teszi a túlméretezett bélyegzések transzfer szerszámok támogatását ott, ahol a progresszív megközelítések kudarcot vallanak.
Nagy alkatrészek esetében az átviteli megközelítés számos szerkezeti előnnyel jár. Mindegyik vágóállomás a saját specifikus működéséhez-építhető anélkül, hogy meg kellene felelnie egy közös szalagosztásnak. Az állomások távolsága elfér a teljes alkatrész burkolatán, valamint a megfogó ujjak vagy a járógerendák számára. És mivel minden nyersdarab különálló, az anyagfelhasználás jelentősen javul, mivel nincs minden ciklusban hordozószalagot fogyasztó anyag. A Standard Die International felhívja a figyelmet arra, hogy az alkatrészek szállítására használt összekötő heveder megszüntetése egy progresszív folyamat során anyagmegtakarítást eredményez minden egyes darabon, csökkentve a darab teljes árát.
A kompromisszum-a sebesség és az inter-állomások támogatásának összetettsége. Az átviteli rendszerek lassabban működnek, mint a progresszív szerszámok, általában 8{6}}25 löket/perc sebességgel működnek nagy alkatrészek esetén, szemben a kis alkatrészek progresszív szerszámozásával elérhető 200-600+ löket/perc sebességgel. Minden átrakóállomásnak saját szerszámtartó rendszerre van szüksége, beleértve a független támasztó-konfigurációkat, vezetőrendszereket és néha egyedi párnabeállításokat, amelyek mindegyike a teljes átviteli vonalon szubmilliméteres pontossággal van elrendezve.
| Kritériumok | Progresszív Die | Transzfer Die |
|---|---|---|
| Maximális alkatrész boríték | A szalagszélesség korlátozza (általában 600-800 mm alatt) | Csak a préságy mérete korlátozza (2000 mm+ kivitelezhető) |
| Csík/anyaghulladék | Nagyobb alkatrészeknél magasabb a hordozószalag és a távolság miatt | Alacsonyabb; a diszkrét nyersdarabok kiküszöbölik a hordozószalag hulladékát |
| Die Support Complexity | Egyszeres szerszámkészlet; az integrált állomások egy cipőn és egy támaszon osztoznak | Több független állomás; mindegyikhez dedikált támogató infrastruktúra szükséges |
| Állomás-–-állomás pontossága | Inherens; A szalagpilóták minden állomáson fenntartják a regisztrációt | Az átviteli mechanizmus pontosságától és az állomások közötti-igazítástól függ |
| Termelési arány | Nagyon magas (200-600+ SPM kis alkatrészekhez) | Közepes (8-25 SPM nagy alkatrészekhez) |
| Rész manipuláció állomások között | Egyik sem; rész síkban marad a szalagon | Teljes áthelyezés lehetséges; lehetővé teszi az összetett formáló sorozatokat |
Hibrid megközelítések az autóipari szerkezeti elemekhez
Az autóipari szerkezeti panel szerszámok kiválasztása ritkán esik egyértelműen egy kategóriába. A karosszéria felőli külső, a teljes -szélességű műszerfal vagy a szerkezeti padlólemez a puszta mérete miatt egyértelműen átviteli rendszert igényel. De ugyanazon a járműplatformon belül több tucat tartó, erősítés és rögzítőlap csatlakozik ezekhez a nagy panelekhez. Ezek a kisebb alkatrészek gyakran progresszív szerszámokon futnak nagy mennyiségben és alacsony egységköltséggel, még akkor is, ha végül egy nagy szerelvény részévé válnak.
A hibrid valóság így néz ki: transzferprések kezelik a nagy szerkezeti héjakat és síneket, ahol az alkatrészméret nem teszi lehetővé a progresszív szerszámozást, míg a progresszív matricák a kisebb, ismétlődő konzolokat és kapcsokat bélyegzik, amelyek ezekre a szerkezetekre csavaroznak vagy hegesztenek. Egyes-első szintű autóipari beszállítók mindkét rendszert ugyanabban a létesítményben üzemeltetik, és a progresszív-bélyegzett al-komponenseket közvetlenül az összeszerelő cellákba táplálják az átviteli-préselt panelek mellett.
A közepes méretű-alváztartók és szerkezeti megerősítések esetében a döntés gyakran az éves mennyiségen és a geometriai összetettségen múlik, nem pedig a méreten. Az a konzol, amely meghaladja a kényelmes progresszív szalagszélességet, de nem indokolja a teljes több-állomásos átviteli vonalat, praktikus középútként használhat összetett szerszámot vagy két-állomásos tandemprést.
Függetlenül attól, hogy melyik konfiguráció nyeri a kiválasztási döntést, egy állandó marad: maga az anyag szabja meg a maga szabályait. Milyen -szilárdságú acélok ugrálnak vissza egy nagy panelen, hogyan folyik az alumínium a meghosszabbított húzófelületen, és hogyan halmozódnak fel a tűréshatárok a széles vágólapok lábnyomain – mindez olyan módon alakítja a végső alkatrész minőségét, amelyet semmilyen szerkezeti támogatás nem képes ellensúlyozni szándékos anyagáramlási tervezés nélkül.
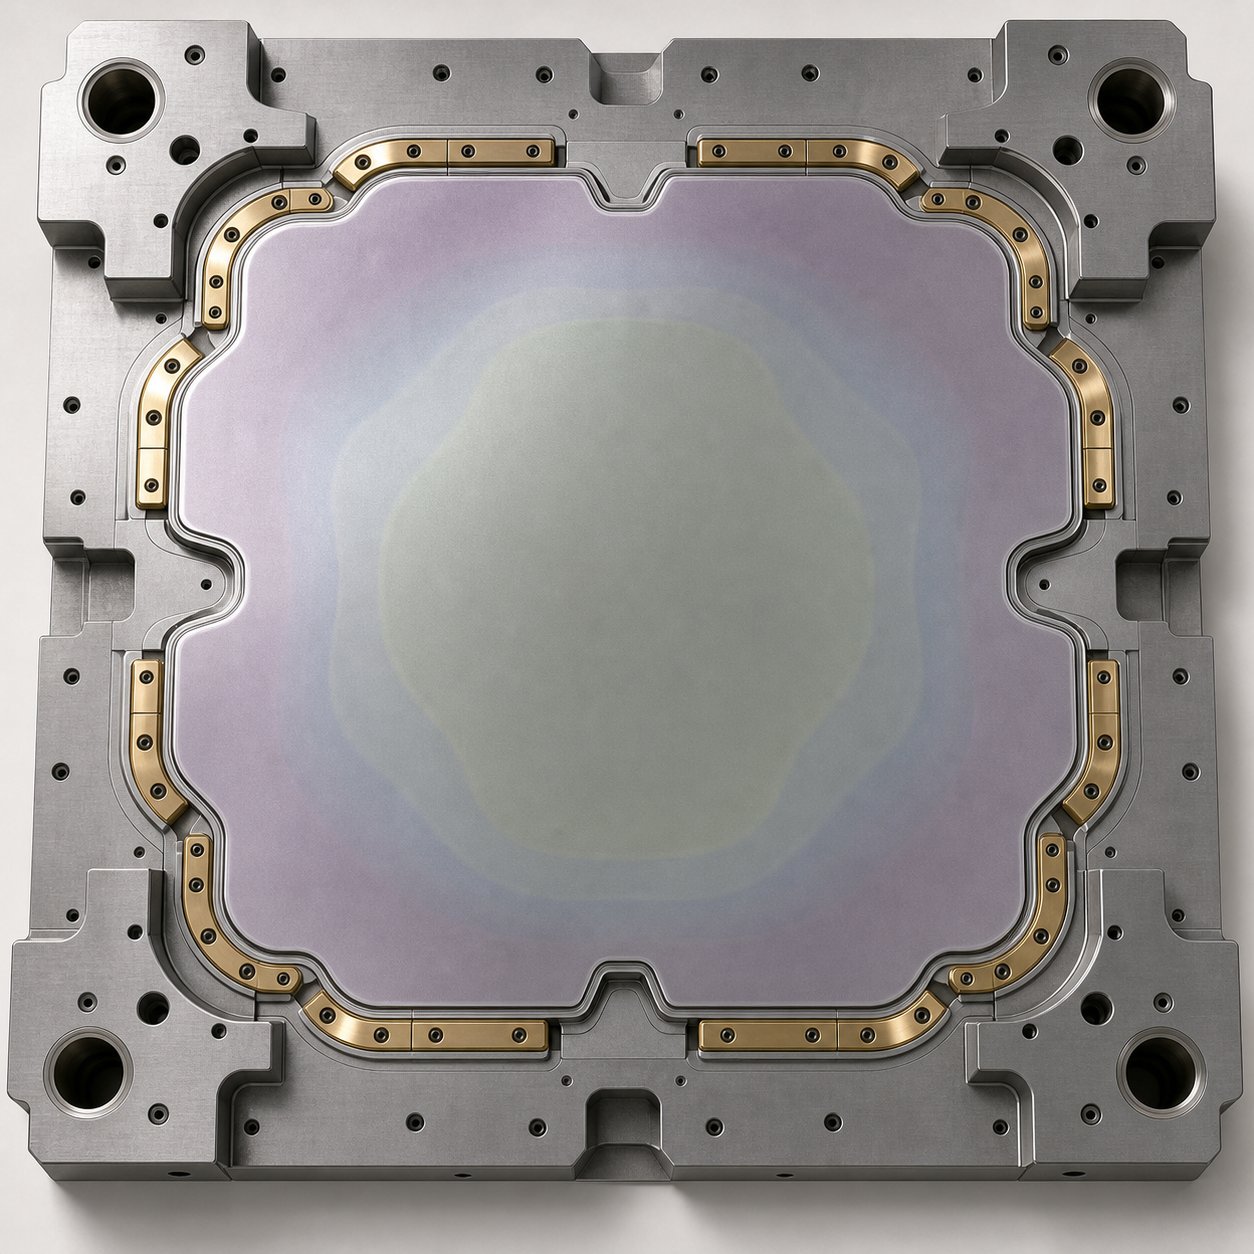
Anyagáramlás és tolerancia szabályozása a nagy szerszámfelületeken
A szerkezeti merevség és a párnaszabályozás megadja a terepet, de maga az anyag az utolsó változó, amely meghatározza, hogy egy nagy bélyegzett rész találkozik-e a nyomtatással. A különböző ötvözetek alapvetően eltérő módon reagálnak az alakító erőkre, és ezek a reakciók felerősödnek az alkatrészméret növekedésével. A 200 mm-es karimán alig érzékelhető rugós szög akár több milliméterrel is kiszoríthatja az 1500 mm-es panelt a specifikációból. Az anyagáramlás szabályozása a meghosszabbított szerszámlapokon nem utólagos gondolat. Ez az, ami megkülönbözteti a funkcionális, nagy{7}}formátumú eszközt a drága papírnehezéktől.
Nagy-szilárdságú acélrugók kihívásai a nagy paneleknél
A nagy formátumú bélyegzéssel kapcsolatos rugózás kezelése tompa valósággal kezdődik: a lágyacélokhoz kifejlesztett, tapasztalaton alapuló-kompenzációs módszerek nem alkalmazhatók át a fejlett, nagy szilárdságú{1}}minőségekre. MintMetalForming Magazinúgy fogalmaz: "a kompenzáció nem arányos a tapasztalattal", ha újabb, nagyszilárdságú acélokkal dolgozunk, mivel ezeknél a minőségeknél egyszerűen nem létezik korábbi anyagtörténet. Az ismert szabályok felborulnak.
A visszaugrás, az oldalfal felgöngyölítése és a panel csavarodása mind a kialakított rész kiegyensúlyozatlan maradékfeszültségeiből ered. A nagy paneleknél ezek a feszültségek nagyobb távolságokon hatnak, és az egységnyi hosszon belüli kis szöghibát nagy kumulatív eltéréssé változtatják a panel széleinél. A kétfázisú 980-as acélból kialakított kalap-szelvényű csatorna több fokkal meghajolhat az oldalfalban egy kompakt részen. Nyújtsa ki ugyanezt a geometriát egy teljes -szélességű szerkezeti sínre, és a göndörödések szabad szemmel látható csavarodást képezzenek.
A rugós szimulációval kapcsolatos kutatások konkrét gyengeségeket tártak fel nagyobb szilárdságú acélok{0}} esetében. Az előrejelzés pontossága nagyon érzékeny az anizotrópia értékekre, a munka-edzési szabályokra, a súrlódási együtthatókra és az alakváltozási-sebesség-érzékenységi modellekre. Ezen változók mindegyike eltérően kölcsönhatásba lép egy nagy szerszámfelületen, ahol a feltételek nem egységesek. A súrlódás a húzási sugárnál a panel egyik oldalán eltér a másik oldalon a kenőanyag migrációja, a hőmérséklet változása és a helyi szerszámfelület állapota miatt. Egy kompakt szerszámon ezek a helyi különbségek átlagosak. Egy nagy szerszámon aszimmetrikus visszarugózást hoznak létre, amelyet egyetlen kompenzációs érték sem tud korrigálni.
A nagy HSS-panelek visszafutása a termék tervezési szakaszában beavatkozást igényel, ahelyett, hogy kizárólag a szerszámkiegyenlítésre hagyatkozna. A gyakorlati stratégiák közé tartozik az éles falszögek elkerülése, amelyek megragadják a rugalmas feszültséget, ahol lehetséges, a zárt csatornák helyett nyitott -végszakaszok használata, valamint merevítő elemek, például darts vagy lépcsős karimák, amelyek rögzítik a geometriát. Ha a húzóformázás az egyetlen praktikus módszer, az oldalfalak utólagos nyújtása a karima alsó holtpontja közelében történő reteszelésével és 2%-os húzófeszültség hozzáadásával hatékonyan csökkenti a maradék feszültség változását a teljes panel szélességében.
Alumínium alakíthatóság és kenés méretben
Az alumínium más problémacsoportot jelent. Ahol a nagyszilárdságú acél agresszívan visszaugrik, ott az alumíniumötvözetek, különösen a 6xxx és 7xxx sorozatok, amelyeket autóipari könnyűsúlyozásban használnak, elérik az alakíthatósági határokat, amelyek a rugózás előtti hasadásban nyilvánulnak meg. Az alumínium alakíthatósági határai nagy húzásoknál a sarkokban és az átmeneti zónákban lokalizált bevágásként és szakadásként jelennek meg, ahol az anyagáramlási út hossza jelentősen eltér a szerszám homlokfelületén.
A kenés túlméretezett szerepet játszik a nagy alumíniumhúzóknál. Egy kompakt szerszám elfogadhatóan működhet egyenletesen felvitt bélyegző kenőanyaggal. A meghosszabbított szerszámfelületen azonban a kenőanyag eloszlása egyenetlenné válik. A nagy-érintkezési-nyomási zónák a húzási sugarakon vékonyítják a kenőanyag filmet a kinyomódáson-, míg a laposabb területek megtartják a felesleget. Ez differenciált súrlódási feltételeket hoz létre, amelyek kiszámíthatatlanul irányítják az anyagáramlást. Egy 2000 mm-es alumínium panelen a súrlódási együttható mindössze 0,02-es különbsége a szerszám homlokfelületének ellentétes végei között eléggé eltolhatja az anyagáramlást ahhoz, hogy az éheztetett oldalon elszakadjon, a túltáplált oldalon pedig gyűrődjön.
A differenciális kenési zónák ezt közvetlenül kezelik. Ahelyett, hogy egyetlen kenőanyagot egyenletes koncentrációban alkalmaznának, a mérnökök nehezebb alkalmazást írnak elő a nagy-súrlódású zónákban, és könnyebb alkalmazást, ahol az anyag nagyobb visszatartást igényel. Egyes nagy-formátumú műveleteknél több típusú kenőanyagot használnak egyetlen nyersdarabon, nagy húzási sugarú-filmszilárdságú-termékeket és alacsonyabb-viszkozitású termékeket sík kötőanyagfelületeken, ahol a túl sok kenés ellenőrizetlen áramlást tesz lehetővé.
Toleranciahalmaz{0}}növelési és kompenzációs stratégiák
Itt tér el a legélesebben a nagy-formátumú bélyegzés a kompakt szerszámozástól. A tolerancia halmaz-a nagy szerszámkészletekben nem egyszerűen additív. Ez geometrikus. Minden alakító felület, minden húzási sugár, minden szerszámszegmens interfész hozzájárul egy kis helyzeti bizonytalansághoz. Egy 300 mm-es részen ezek a bizonytalanságok talán néhány századmillimétert tesznek ki. Terjessze el ugyanazt a jellemzőnkénti toleranciát egy 2500 mm-es szerszámlapon, és az egymáshoz képest távoli elemek kumulatív hibája meghaladhatja a teljes alkatrésztűrési sávot.
A kihívást bonyolítja, mert a nagy részek jellemzően több alapjellemzőre hivatkoznak, amelyek maguk is ugyanannak a szerszámnak a különböző állomásain vagy különböző területein jönnek létre. A szerkezeti sín egyik végén található rögzítési furatminta egy 1800 mm-re kialakított illeszkedő felületre utal. Mindkét tulajdonságnak megvan a maga alakítási tűrése, saját rugózása, és saját érzékenysége a szerszám termikus és mechanikai állapotára az alakítás pillanatában. Az eredmény egy olyan tűrésköteg, amely nem létezik a kompakt szerszámoknál, ahol minden jellemző egy szűk térbeli burkolaton belül van.
Csökkentő stratégiák a tolerancia felhalmozására- és az anyagáramlás szabályozására a meghosszabbított szerszámfelületeken:
- Túlzott-koronakompenzáció a szerszámfelületeken: a szerszám felületét szándékosan enyhén domború koronával dolgozták meg, amely ellensúlyozza a terhelés alatti várható elhajlást, így egy ívelt szerszámból lapos alkatrész keletkezik
- Stratégiai húzószemcsék elhelyezése túlméretezett sajtolásokhoz: a gyöngyök az egyenletes távolság helyett az áramlási szimuláció alapján vannak elhelyezve, az anyagadagolási sebességet függetlenül szabályozzák a különböző zónákban, hogy megakadályozzák az éhezést és a túlzott áramlást
- Differenciális kenési zónák: a célzott kenőanyag típus és az alkalmazás súlya az egyes szerszámrészek súrlódási követelményeihez igazítva, megakadályozva az áramlási egyensúly felborulását a kiterjesztett blankon
- Utolsó-űrlapkalibrációs állomások: dedikált újravágási vagy kalibrációs műveletek, amelyek az elsődleges formázási löket után-visszaállítják a kritikus méreteket, kompenzálva a visszaugrást és a tűréseltolódást, amelyeket nem lehet egyetlen találattal kiküszöbölni
Ezeken a stratégiákon túlmenően a meghosszabbított szerszámlapok közötti anyagáramlás-szabályozás gyakran megkerülő bevágásokat és tervezett domborzati területeket igényel. A megkerülő bevágások kis kivágások vagy rések, amelyeket stratégiai helyeken helyeztek el az üres perifériában. Megszakítják a karima anyagának folytonosságát, megszakítva a karikafeszültséget, amely egyébként ellenállna a mély zsebekbe való áramlásnak. E bevágások nélkül egy nagy panelen az anyag a távoli élektől a húzóüreg felé igyekszik nyúlni, túlzott elvékonyodást okozva az áramlási út mentén. A bevágás helyi szabad peremet hoz létre, amely lehetővé teszi a közeli anyag bejutását anélkül, hogy a fémet messziről áthúzná a nyersdarabon.
A megtervezett domborzati területek hasonló célt szolgálnak a szerszámlapon belül. Ezek olyan zónák, ahol az anyagot szándékosan hagyják lazán, szoros kötőanyaggal való érintkezés nélkül képződni, ami lazaságot hoz létre, amely a szomszédos nagy{1}}igényű területekre táplálkozik. Egy nagy átviteli panelen a domborműves területek áldozati húzófalként vagy extra karimaanyagként jelenhetnek meg, amelyet egy következő állomáson levágnak, de az alakítás során ellenőrzött anyagtárolóként szolgál.
Mindezek az anyagszintű{0}}stratégiák egy közös követelményt támasztanak: az anyag pontos előrejelzésétől függ, hogy mit fog tenni az anyag, mielőtt a matrica megépül. A kompakt szerszámok esetében a tapasztalt szerszámkészítők meg tudják becsülni a korábbi projektek visszaugrási és áramlási mintáit. A nagy-formátumú szerszámoknál az anyagtulajdonságok, a súrlódás, a hőmérséklet és a geometria közötti nemlineáris kölcsönhatások egy kiterjesztett szerszámlapon megbízhatatlanná teszik az intuíciót. Ez a prediktív teher egyértelműen a szimulációra esik, különösen a végeselem-elemzésre, amely a formázást, a visszarugózást és az elhajlást, mint kapcsolt jelenségeket modellezi a teljes alkatrészgeometriában.
FEA szimuláció és ellenőrzés nagy{0}}formátumú dizájnban
Egy kompakt szerszámkészlet megépítése több tízezer dollárba kerülhet. Egy nagy-formátumú átviteli szerszám egy szerkezeti autóipari panelhez több százezret is elérhet, néha meghaladhatja az milliót is, ha a teljes támogatási infrastruktúrát figyelembe vesszük. Ilyen beruházási szinteken a tapasztalat és remény alapján történő acélvágás nem mérnöki feladat. Ez szerencsejáték. A nagy formátumú szerszámtervezés FEA-szimulációja kiküszöböli ezt a szerencsejátékot azáltal, hogy modellezi az elhajlást, az anyagvékonyodást, a visszarugózást és az erőeloszlást, mint egymással összefüggő jelenségeket, mielőtt egyetlen szerszámacéltömböt megmunkálnának.
FEA-Meghajtott szerszámtámogatás optimalizálása
A végeselemes elemzés közvetlenül magára a tartószerkezetre vonatkozik, nem csak a formált részre. A mérnökök a FEA segítségével megjósolják, hogyan hajlik el a sajtolószerszám terhelés alatt, hol ereszkedik meg a támasztólemez a támasztópontok között, és hogyan hatnak egymásra a párnanyomás-profilok az anyagáramlással a szerszám teljes lábnyomán. Az elhajlás előrejelzése nagy szerszámtartó esetén különösen kritikus, mivel a korábbi szakaszok szerint az elhajlás nem -lineárisan skálázódik a fesztávval. Egy szimuláció, amely névleges terhelés mellett 0,05 mm-es középső -fesztávú meghajlást mutat, 0,2 mm-t mutathat ki a tényleges alakítás során fellépő középponttól eltérő körülmények között. Ez a különbség megváltoztatja a hézagokat, eltolja az anyagáramlást, és részenkénti-a{10}}változatot vezet be, amely a gyártás során összeáll.
A modern formázási szimulációs szoftver a FEA segítségével előre jelezheti az alakíthatósági problémákat, mint például a repedések, ráncok és a túlzott elvékonyodás, miközben elemzi a visszafutási viselkedést és a minimálisan szükséges nyomóerőt.A Keysight lemezalakítási szimulációval kapcsolatos kutatásarávilágít egy további elemzési rétegre: annak felmérésére, hogy magukban a szerszámokban lévő kis rugalmas alakváltozások hogyan befolyásolják a helyi érintkezőerő-eloszlást, és ennek következtében az alkatrész feszültségi mezőjét, amely eltérhet a szokásos rugós előrejelzésektől. A nagy-formátumú szerszámok esetében, ahol a szerszám elhajlása eredendően nagyobb, ez a szerszám-rugalmassági tengelykapcsoló elengedhetetlenné válik, nem pedig opcionális.
A szimuláció irányítja a tartószerkezet elhelyezésével kapcsolatos döntéseket is. Hol fussanak az al-bordák? Milyen vastagnak kell lennie a szerszámpapucsnak egy adott állomáson? Milyen párnanyomás-profil akadályozza meg a mély-húzott sarok elvékonyodását, miközben csökkenti a szomszédos lakás gyűrődését? Ezekre a kérdésekre a FEA-n keresztül számszerűsíthető válaszok vannak, amelyek egyébként többszörös fizikai próba iterációt igényelnének óriási költségekkel.
Virtuális próba és kockázatcsökkentés a nagyméretű szerszámokhoz
A nagy szerszámkészletek fizikai átdolgozásának költsége elképesztő.A Michigan Egyetem Közlekedési Kutatóintézetének kutatásaszámszerűsítette azt, amit az ipar már tudott: az öt műveletet igénylő karosszériaoldali panelek általában legalább négy feldolgozási iterációt igényelnek, iterációnként körülbelül 125 000 dollárért. Még a közepes-méretű merevítőpanelek is átlagosan 25 000 dollárba kerülnek átdolgozási ciklusonként. Szorozza meg ezeket a számokat a szerkezeti panelek nagyobb alapterületével és szigorúbb tűréshatáraival, és a túlméretezett bélyegzőszerszámok virtuális kipróbálásának gazdaságossága elsöprővé válik.
A virtuális kockapróbák szimulálják a teljes formázási szekvenciát, állomásról állomásra, előre jelezve, hol történnek hasadások, hol alakulnak ki a ráncok, és mennyi visszafutás halmozódik fel az egyes műveletek során. Nagy részek esetén ennek a szimulációnak olyan hatásokat kell rögzítenie, amelyeket a kisebb szerszámok biztonságosan figyelmen kívül hagyhatnak: a gyártás során a szerszám homlokfelületén kialakuló termikus gradienseket, a szerszám szerkezetének rugalmas elhajlását alakító terhelés hatására, és a differenciális kenési törést a nagyobb érintkezési területeken. Ugyanez a Michigani Egyetem felmérése megállapította, hogy az utómunkálatok csökkentésében az iparág legfőbb prioritása a présformázó-szimulációs szoftverek fejlesztése volt, különösen az összetett anyagok esetében. Ez az igény csak fokozódott, ahogy a nagyobb -szilárdságú acélok és alumíniumötvözetek szabványossá válnak a nagy szerkezeti alkalmazásokban.
A nagy bélyegzések első cikkvizsgálata alapvetően különbözik a kompakt alkatrészek ellenőrzésétől. Egy kis tartó féknyergekkel és felületi lemezzel ellenőrizhető. A 2000 mm-es vagy annál nagyobb szélességű szerkezeti panelhez olyan koordináta mérőgépekre vagy optikai letapogató rendszerekre van szükség, amelyek egyidejűleg rögzítik a méretadatokat a teljes alapterületen.FAI protokolloka nagy bélyegzéseknél általában hordozható CMM-eket vagy strukturált{0}}könnyű szkennereket használnak, amelyek pontról pontra hasonlítják össze a fizikai első cikket a CAD-modelltel, és nemcsak az egyedi jellemzőket, hanem a globális alakpontosságot is ellenőrzik, amely megmutatja, hogy a szerszámtartó rendszer a szimuláció által előre jelzett módon működik-e. Ahol eltérések jelennek meg, a mérnökök meghatározott támasztóelemekre vezetnek vissza: egy támasztó elhajlási zónára, egy alul-nyomott párnás tartományra vagy egy szegmens interfészre, amely az összeszerelés során elmozdult.
Ez a szimulációs-a-ellenőrzési hurok az a hely, ahol a nehéz tervezési-kihívásokon dolgozó szerszámmérnökök profitálnak azokból a partnerekből, akik megértik a teljes láncot az ötlettől a gyártásig. A szerszámszerkezet optimalizálása, az alkatrészek integrációja, a lyukasztó geometriája, az emelő elhelyezése, a kihagyás bevágásainak pozicionálása, a sorja szabályozása, a hézagkezelés és az anyagáramlás hangolása, minden betáplálás a szimulációs modellbe és onnan. A szolgáltatók kedvelikYICHENkapcsolja össze ezt a mérnöki szakértelmet a termelési-kész szerszámokkal a nagy-formátumú alkalmazásokhoz, áthidalva a szakadékot a szimuláció előrejelzései és aközött, amit a fizikai szerszám a préspadlón nyújt.
A szimuláció érvényesíti a tervet. Az első cikkvizsgálat érvényesíti a buildet. Ám az érvényesítés és a tartós gyártás között ott van a gyakorlati valóság, hogy karbantartunk egy több tonnás vágószerszámot, amely mozgatásához felső darukra van szükség, és minden ezer ütésnél eltérően kopik a szegmentált felületén.
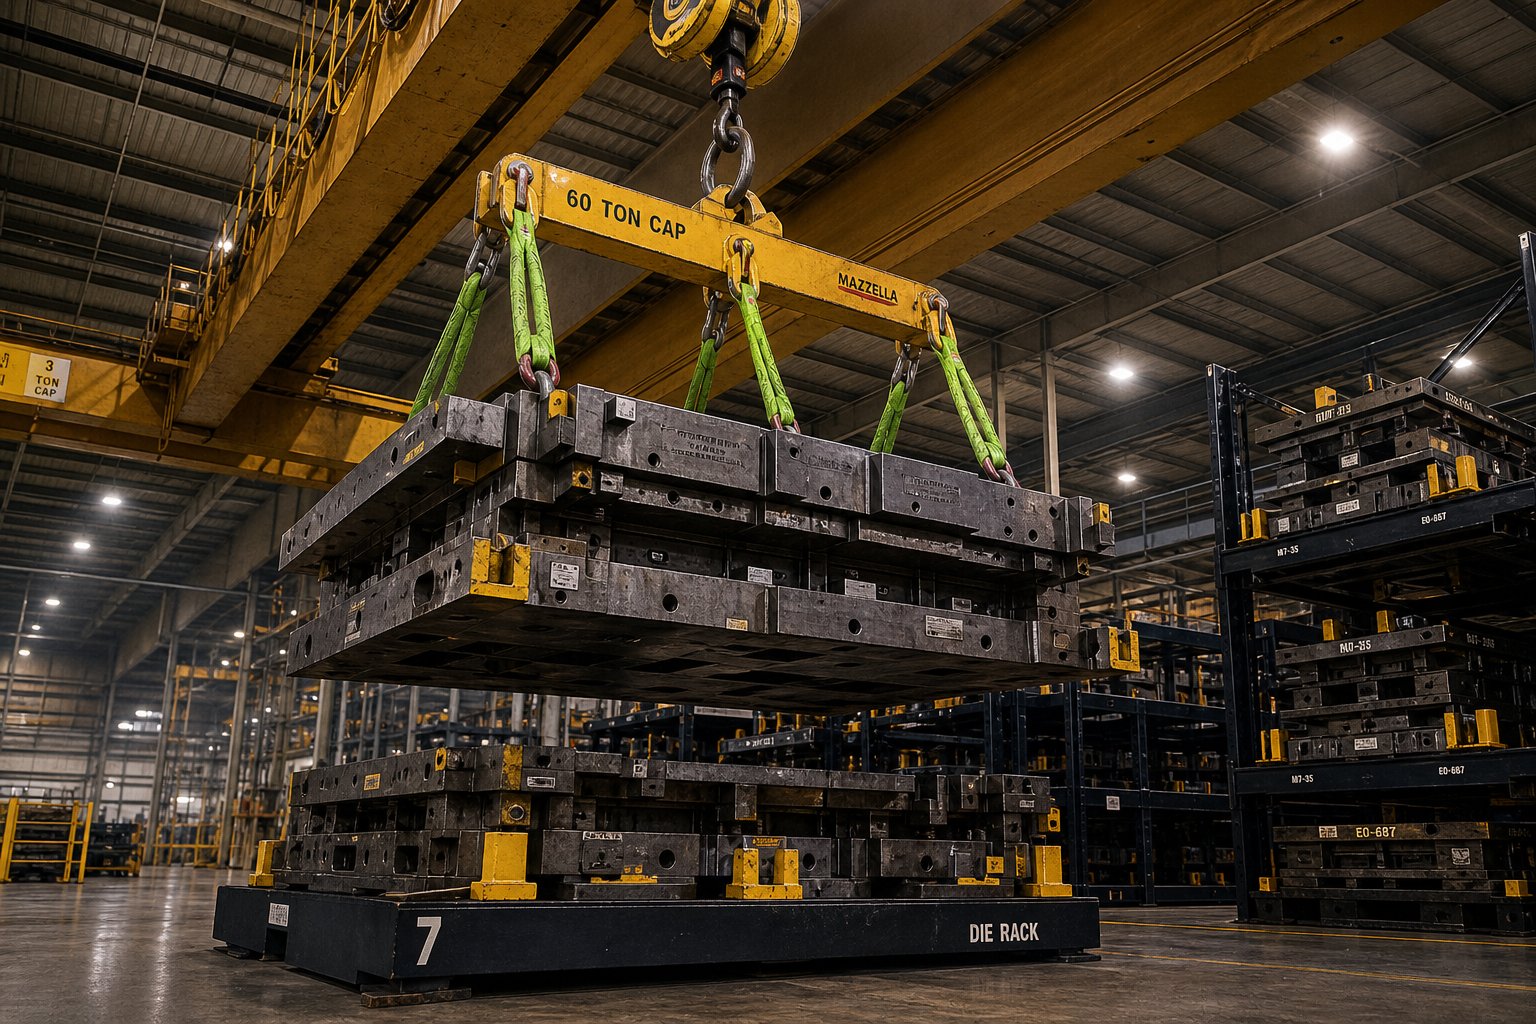
Karbantartási életciklus és kezelés nagy szerszámkészletekhez
A hitelesített szerszámterv és a sikeres első cikk semmit sem jelent, ha a szerszám nem karbantartható, mozgatható és nem tárolható biztonságosan a gyártási élettartama alatt. A nagy szerszámkészlet karbantartási életciklus-tervezése jóval az első ütemezett szervizintervallum előtt megkezdődik. Magával a létesítménysel kezdődik. A 10, 20 vagy 40+ tonna súlyú szerszámok olyan infrastrukturális döntéseket szabnak meg a felső daru kapacitásával, a padlóterhelési névleges értékekkel, a folyosók szélességével és a tárolási konfigurációkkal kapcsolatban, amelyekre a kisebb szerszámok soha nem igényelnek. Ha figyelmen kívül hagyja ezeket a valóságokat, még egy tökéletesen megtervezett szerszám is logisztikai szűk keresztmetszetté válik, amely lerontja a gyártási üzemidőt, amelyre készült.
Túlméretes szerszámkészletek kezelése és logisztikája
A túlméretezett szerszámkezelési és kötélzeti követelmények meghatározzák a napi műveleteket bármely nagy-formátumú bélyegző létesítményben. Minden szerszámcsere, minden karbantartási húzás és minden tárolási lépés magában foglalja a nehézemelő berendezések összehangolását szigorú térbeli korlátokkal.Mazzella cégekmegjegyzi, hogy a 20, 40 vagy 60+ tonna súlyú vágószerszámok emelési megoldásokat igényelnek, amelyek messze túlmutatnak a szabványos lánchevedereken, gyakran olyan nagy teljesítményű szintetikus hevederek felé vezetnek, amelyek az acél egyenértékének töredékét nyomják, miközben kiváló ellenőrzési funkciókat kínálnak. Magának a felső darunak meg kell felelnie a D osztályú szolgáltatási szabványoknak, és úgy kell megépíteni, hogy ellenálljon a szerszámkezeléssel együtt járó lökésszerű terhelésnek, oldalirányú terhelésnek és lengő terhelésnek.
Gondolj bele, mit is takar valójában egy kockacsere. A felső és alsó felét szét kell választani, egymástól függetlenül kell rögzíteni, ki kell emelni a présből, át kell szállítani a műhelyszinten, és a koncentrált terhelésnek megfelelő tároló infrastruktúrába kell helyezni. Csatlakozási pontként inkább a forgó emelőgyűrűknek kell szolgálniuk, mint a szemcsavaroknak, mivel a szemcsavarok hajlamosak oldalirányú húzásra és fémfáradásra a szerszámkezelés során szokásos szögemelések során. A magasból esések újabb veszélyt jelentenek. A hat lábnál magasabb matricáknál a kötélzet felszereléséhez a tetejére kell felmászni, ami az OSHA leesés elleni védelmi követelményeit négy lábnál az általános iparági körülmények között érvényesíti.
A padlóterhelés besorolása ugyanolyan figyelmet érdemel, mint a daru teherbírása. A négy támasztópontra koncentrált matricakészlet könnyen túllépheti a födém négyzetméterenkénti tervezési terhelését, különösen akkor, ha a tárolóinfrastruktúra nehéz sajtolószerszámai iránti igényt az alapterület megtakarítása érdekében sűrű állványos konfigurációkban egymásra rakó szerszámokkal elégítik ki. A dedikált szerszámtároló állványokat az ASME B30.20 szabványok szerint kell megtervezni, besorolni és címkézni, és nem szabad acélhulladékból és jó szándékból házon belül- gyártani.
Felújítási időközök és kopási minták figyelése
A nagy formátumú szerszámok szerszámfelújítási ütemezése más ütemet követ, mint a kompakt szerszámok esetében. A nagyobb formázófelületek nagyobb területen osztják el a kopást, de a szegmentált lapkafelületek, a húzási sugarak és a magas{1}}érintkezési zónák továbbra is koncentrálják a degradációt. A szegmentált szerszám kopási mintáinak nyomon követése szisztematikus dokumentációt igényel, mivel minden lapkának megvan a maga alátét-kötege, a szomszédokhoz viszonyított saját helyzetbeállítása és saját korábbi újraköszörülési története.
Amikor egy szegmenst kihúznak az újrafelszínezéshez, az eredeti hézagok helyreállítása többet jelent, mint az arc lapos csiszolását. A szegmens alatti alátét vastagságát úgy kell beállítani, hogy kompenzálja a köszörülés során eltávolított anyagot. Előfordulhat, hogy a szomszédos szegmenseket újra-simítani kell, hogy a kötésen keresztül folytonos alakítófelület maradjon fenn. Az egyes szegmensek köszörülési előzményeinek, alátét-konfigurációjának és igazítási referenciapontjainak aprólékos feljegyzése nélkül egy újrafelszínezési esemény annyi problémát okozhat, amennyit megold.
A nagy szerszámkészletek prioritást élvező-rendezett karbantartási életciklus-ellenőrző listája rendszerezetten tartja ezeket a feladatokat, és biztosítja, hogy semmi ne essen át a repedéseken:
- Ellenőrizze az összes emelőszerkezetet (emelőgyűrűk, hevederek csatlakozásai, daru rögzítései) minden szerszámmozgás előtt, ellenőrizze a nyomaték specifikációit és a kopási állapotot
- Végezze el az alakító felületek, szegmens interfészek és vezetőelemek vizuális ellenőrzését minden gyártási folyamat után
- Kövesse nyomon és dokumentálja a kopási mintákat felületi profilometria vagy replika szalag segítségével meghatározott löket{0}}számlálási időközönként
- Ellenőrizze és{0}}nyomja meg újra az összes rögzítőelemet, tiplikcsapszeget és szegmensrögzítő csavart a megelőző ütemterv szerint
- Kenje meg az összes vezetőcsapot, perselyt, sarokblokkot és mozgó alkatrészt a gyártó-meghatározott időközönként és kenőanyag-típusok szerint
- Ellenőrizze a párnarendszer teljesítményét, beleértve a nitrogén hengernyomás ellenőrzését és a hidraulikarendszer folyadék állapotát
- Az elhasználódott betétek felületének helyreállítása az eltávolított anyag teljes dokumentációjával, frissített alátét méretekkel és a köszörülési igazítás utólagos-ellenőrzésével
- Végezze el a szerszámszerelvény teljes CMM vagy optikai letapogatási érvényesítését minden felületkezelés vagy szegmenscsere után a globális méretpontosság ellenőrzése érdekében
A prediktív karbantartási módszerek, beleértve a rezgéselemzést, az akusztikus megfigyelést és a hőképalkotást, kiegészítik a vizuális ellenőrzést a felszín alatti repedések és a rendellenes kopás észlelésével, mielőtt azok elérnék a kritikus meghibásodást. A nagy méretű szerszámok esetében, ahol a nem tervezett állásidő több ezer óránkénti költséget jelent, a prediktív technikák a karbantartást reaktívról tervezettre helyezik át, így a gyártási ütemterv változatlan marad.
Partnerség tapasztalt szerszámépítőkkel a hosszú távú{0}}támogatás érdekében
Egy nagy-formátumú szerszámkészlet karbantartása annak teljes gyártási élettartama alatt nem pusztán házon belüli-feladat. A szegmentált lapkák újbóli burkolata,-évnyi halmozott köszörülés után a hézagok helyreállítása, az elhasználódott vezetőelemek cseréje és a szerszámok hozzáigazítása a mérnöki változtatásokhoz mind-mind előnyt jelent az eredeti készítőnek a szerszám tervezésének és összeszerelésének ismeretében. A dokumentációs nyomvonal, az alátéttérképek, a szegmensindexelési rekordok és a távolsági specifikációk, amelyek egy nagy szerszám alapállapotát határozzák meg, a leghasznosabbak azon mérnökök kezében, akik megértik a mögöttük rejlő szándékot.
A szerszámos mérnökök számára, akik felmérik a szerszámtámogatási infrastruktúra igényeit, legyen szó egy új nagy-formátumú eszköz tervezéséről vagy egy meglévő élettartamának meghosszabbításáról, a szerszámszerkezetben, az alkatrészek integrációjában, a hézagszabályozásban és az anyagáramlás-kezelésben jártas szolgáltatóval való partnerség leegyszerűsíti a teljes életciklust.A YICHEN egyedi sajtolószerszám-megoldásaigyakorlati erőforrásként szolgálnak a kihívásokban navigáló csapatok számára, összekapcsolva a mélyreható mérnöki szakértelmet az ütések, emelők, megkerülő bevágások, sorjaszabályozás és nagy{0}}formátumú támogatási rendszerek terén, valamint a gyártási-kész eredményeket, amelyek több millió ütésen keresztül is kitartanak.
Gyakran ismételt kérdések a nagy alkatrészek présbélyegzésének támogatásával kapcsolatban
1. Miért nem lehet egyszerűen felnagyítani egy kis szerszámot a nagy részek bélyegzéséhez?
A nagy részek bélyegzése nem{0}}lineáris mérnöki kihívásokat jelent, amelyek megakadályozzák a közvetlen méretezést. Az elhajlás a fesztávhossz negyedik hatványával növekszik, ami azt jelenti, hogy a kétszer szélesebb szerszámpapucs akár tizenhatszor jobban elhajlik azonos terhelési feltételek mellett. A termikus gradiensek nagyobb távolságokat ívelnek át, és differenciális tágulást hoznak létre, amely egyenetlenül tolja el a ütést-a-a lyukasztáshoz. Az erőeloszlás egyre egyenetlenebbé válik, ahogy a középen kívüli terhelések, amelyeket a kompakt szerszámok könnyen elnyelnek, jelentős szögelhajlást hoznak létre a széles fesztávú{7}}szerszámoknál. Ezek az összetett hatások célirányosan-beépített támogatási stratégiákat igényelnek, beleértve a vastagabb bordázott matricacipőket, a tervezett alát{10}}támasztó rácsokat és a több-zónás párnavezérlést, nem pedig a szabványos kialakítások arányosan felnagyított változatait.
2. Mi a különbség a progresszív és a transzfer szerszámok között nagy alkatrészekhez?
A progresszív szerszámok egy folytonos fémszalagot vezetnek át egymás utáni állomásokon, miközben az alkatrészt egy hordozószalaghoz rögzítik. Ez a megközelítés eléri a gyakorlati korlátokat a 600{7}}800 mm-es szalagszélesség körül, mivel a hordozó merevsége, az adagolási pontosság és az anyagpazarlás kezelhetetlenné válik. A transzfer szerszámok ezt úgy oldják meg, hogy az első állomáson szétválasztják a nyersdarabot, és mechanikusan mozgatják a különálló részeket a független műveletek között. Az átviteli rendszerek kezelik a 2000 mm-t meghaladó alkatrész-borítékokat, javítják az anyagfelhasználást a hordozószalag hulladékának kiküszöbölésével, és lehetővé teszik a teljes alkatrész áthelyezését az állomások között. A kompromisszum az alacsonyabb gyártási sebesség, jellemzően 8-25 löket/perc, szemben a kis alkatrészek progresszív szerszámozásával 200-600+, valamint a nagyobb állomások közötti támogatási infrastruktúra-követelmények.
3. Hogyan csökkenti a FEA-szimuláció a kockázatot a nagy-formátumú vágószerszámoknál?
A FEA szimuláció modellezi az elhajlást, az anyagvékonyodást, a visszarugózást és az erőeloszlást, mint egymással összefüggő jelenségeket, mielőtt bármilyen szerszámacélt megmunkálnának. Nagyméretű, több százezer dolláros befektetést jelentő matricák esetében a szimuláció előrejelzi, hogy a szerszámcipők hogyan hajlanak el a középső terhelés alatt, hol ereszkednek meg a támasztólemezek a támasztópontok között, és hogyan befolyásolják a párnanyomás-profilok az anyagáramlást. A teljes formázási szekvencia virtuális kipróbálása állomásonként azonosítja a hasadásokat, ráncokat és a visszaugrásszerű felhalmozódást. Az iparági kutatások azt mutatják, hogy a karosszéria oldalsó paneljei általában négy fizikai átdolgozást igényelnek, egyenként nagyjából 125 000 dollárért. A FEA-vezérelt optimalizálás csökkenti vagy megszünteti ezeket a költséges iterációkat azáltal, hogy digitálisan érvényesíti a támogatási struktúra elhelyezését és a kompenzációs stratégiákat. Az olyan szolgáltatók, mint a YICHEN (yichen-group.com/stamping-die/) a szimulációs{12}}ellenőrzött terveket a termelési-kész nagy{14}}formátumú eszközökhöz kapcsolják.
4. Melyik párnarendszer működik a legjobban nagy-formátumú présbélyegzésnél?
A hidraulikus több-pontos párnarendszereket általában előnyben részesítik a nagy-formátumú bélyegzéshez, mivel szervo-vezérelt nyomásszabályozást kínálnak zónánként, programozható erőprofilokat és független zónavezérlést a meghosszabbított szerszámlapokon. A nitrogénhenger-tömbök mérsékelt lábnyomok esetén működnek, de a löket során fokozatosan emelkedik a nyomás, és a tömb méretének növekedésével a zónák -zónára{5}} változnak. A pneumatikus párnákból a levegő összenyomhatósága miatt hiányzik a nagy húzáshoz szükséges erőpontosság és válaszsebesség. A hidraulikus rendszerek kritikus előnye a több-zónás vezérlés, amely lehetővé teszi a mérnökök számára, hogy nagyobb visszatartó erőt alkalmazzanak ott, ahol a gyűrődés kockázata tetőzik, és csökkentett erőt, ahol a szakadás aggodalomra ad okot, így egyetlen kompromisszumos nyomást zónánként{10}}megoldássá alakítanak.
5. Hogyan karbantartja és kezeli a 20 tonnánál vagy annál nagyobb tömegű szerszámkészleteket?
A nagy szerszámkarbantartáshoz olyan létesítmény-infrastruktúra-tervezésre van szükség, amely a D osztályú, lökés- és oldalterhelésre vonatkozó D osztályú szolgáltatási szabványoknak megfelelő emelt daru kapacitással kezdődik. A padlóterhelési besorolásoknak figyelembe kell venniük a szerszámtároló állványok koncentrált pontterhelését, amelyeket az ASME B30.20 szabvány szerint kell megtervezni és-besorolni. Az elforgatható emelőgyűrűk helyettesítik a szemcsavarokat a biztonságosabb szögletes emelés érdekében. A szegmentált lapkák felújításához dokumentálni kell az egyes szegmensek alátétsorait, a köszörülési előzményeket és az igazítási referenciákat, hogy a hézagokat az anyag eltávolítása után pontosan vissza lehessen állítani. A prediktív karbantartási technikák, beleértve a rezgéselemzést, a hőképalkotást és az akusztikus megfigyelést, még a kritikus meghibásodás előtt észlelik a felszín alatti problémákat, átállítják a karbantartást a reaktívról a tervezettre, és védik a gyártási időt.


