


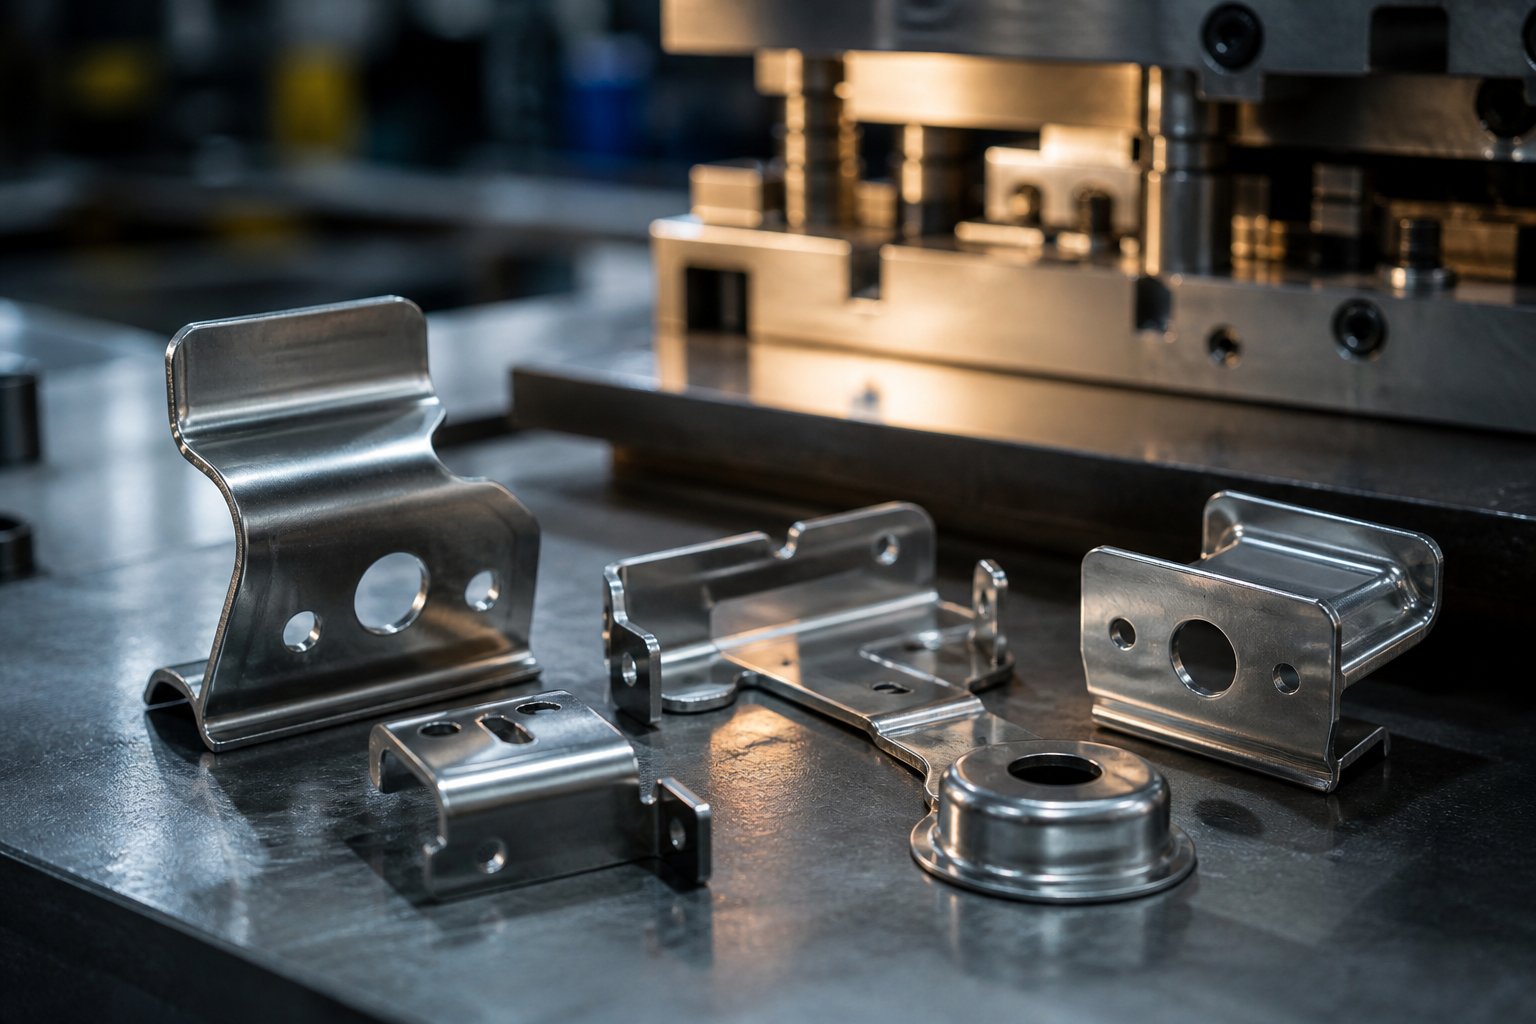
Mik azok a szerszámmal bélyegzett alkatrészek és miért fontosak
Vegyen fel bármilyen fém tartót, elektromos csatlakozót vagy autókapcsot, és valószínűleg olyan alkatrészt tart a kezében, amely lapos fémlemeznek indult. Végső formáját nem megmunkálással vagy öntéssel, hanem egy sajtolóprésben lévő precíziós szerszámmal kifejtett ellenőrzött erő hatására érte el. Ezek préselt alkatrészek, és a fogyasztói elektronikától a nehéz berendezésekig mindenben megtalálható fém alkatrészek jelentős részét teszik ki.
Mik azok a szerszámmal bélyegzett alkatrészek
A préselt sajtolt részek olyan fémalkatrészek, amelyeket úgy állítanak elő, hogy fémlemezt sajtolnak edzett szerszámba vagy azon keresztül (úgynevezett sajtolószerszámon), amely egy vagy több préslökettel vágja, hajlítja vagy egy meghatározott geometriává alakítja az anyagot.
Tehát mi is az a kocka, pontosan? Ez egy speciális, -egyik--fajta precíziós szerszám, amelyet arra terveztek, hogy fémlemezeket vágjon és alakítson a kívánt formára vagy profilra. A szerszám munkarészei jellemzően edzhető szerszámacélból vagy keményfémből készülnek, és a szerszámot olyan precíz műveletek elvégzésére használják, -lyukasztás, kivágás, hajlítás, húzás-, amelyek a nyersanyagot kész sajtolóalkatrészekké alakítják.
Képzeljen el egy süteményszaggatót, amely több tonnányi erővel működik, 0,0002 hüvelyk tűréssel rendelkezik, és ciklusok millióit futja anélkül, hogy elveszítené a pontosságot. Ez a mérnöki pálya a bélyegző szerszámok mögött. Ellentétben a kivonó eljárásokkal, amelyek eltávolítják az anyagot, a matricák és a bélyegzés együtt dolgoznak, hogy minimális hulladékkal alakítsák át a fémet, így a folyamat gyors, megismételhető és költséghatékony-térfogatban.
Miért határozza meg a Die Design az alkatrész végeredményét?
A legtöbb mérnök itt botlik meg: megadják az alkatrész geometriáját, tűréseit és anyagát a rajzon anélkül, hogy figyelembe vennék, hogy a szerszámokkal kapcsolatos döntések hogyan határozzák meg, hogy ezek a specifikációk elérhetők-e. A szerszám kialakítása és az alkatrészminőség közötti kapcsolat közvetlen és megbocsáthatatlan.
A kész bélyegzett alkatrész minden jellemzője valamire a szerszám belsejében vezet vissza:
- Élminőséga lyukasztó és a szerszámblokk közötti vágási távolságtól függ,{0}}a tiszta nyírás érdekében jellemzően az anyagvastagság 10%-a.
- Méretpontossága vezetőrendszerekre, a pilótákra és a szerszámpapucsok szerkezeti merevségére támaszkodik, így mindent egy vonalban tartanak löketről löketről.
- Felületkezelésbefolyásolja a szerszám felületének állapota, a kenés leadása és az alakítási sebesség.
- Geometriai konzisztenciaa hosszú gyártási folyamatok a kopásálló-anyagokon és a megfelelő szerszám-karbantartási intervallumokon múlik.
Amikor a nyomóbélyegek a fémlemezhez érnek, a szerszám nem csak egy alkatrészt formál,{0}} hanem minőséget kódol minden darabba.Jól{0}}megtervezett szerszámtöbb ezer azonos alkatrészt állít elő másodlagos műveletek nélkül. A rosszul megtervezett darab törmeléket, sorját, méreteltolódást és költséges állásidőt okoz.
Ez a cikk az első{0}}szempontból. A szerszámelemek elkülönített katalogizálása helyett nyomon követjük, hogy az egyes szerszámokkal kapcsolatos döntések -a szerszám típusa, anyagválasztás, ürítési stratégia, formázási módszer- hogyan jelennek meg a kész alkatrészben, amelyet a kezében tart. Legyen szó bélyegzett alkatrészekről egy új termékről, vagy egy meglévő terméksor minőségi problémáinak elhárításáról, annak megértése, hogy mi a matrica, és hogyan alakítják a végeredményt, lehetővé teszi, hogy az alkatrészeket már az első alkalommal megfelelően elkészítse.
A bélyegző szerszámok típusai és mikor kell használni őket
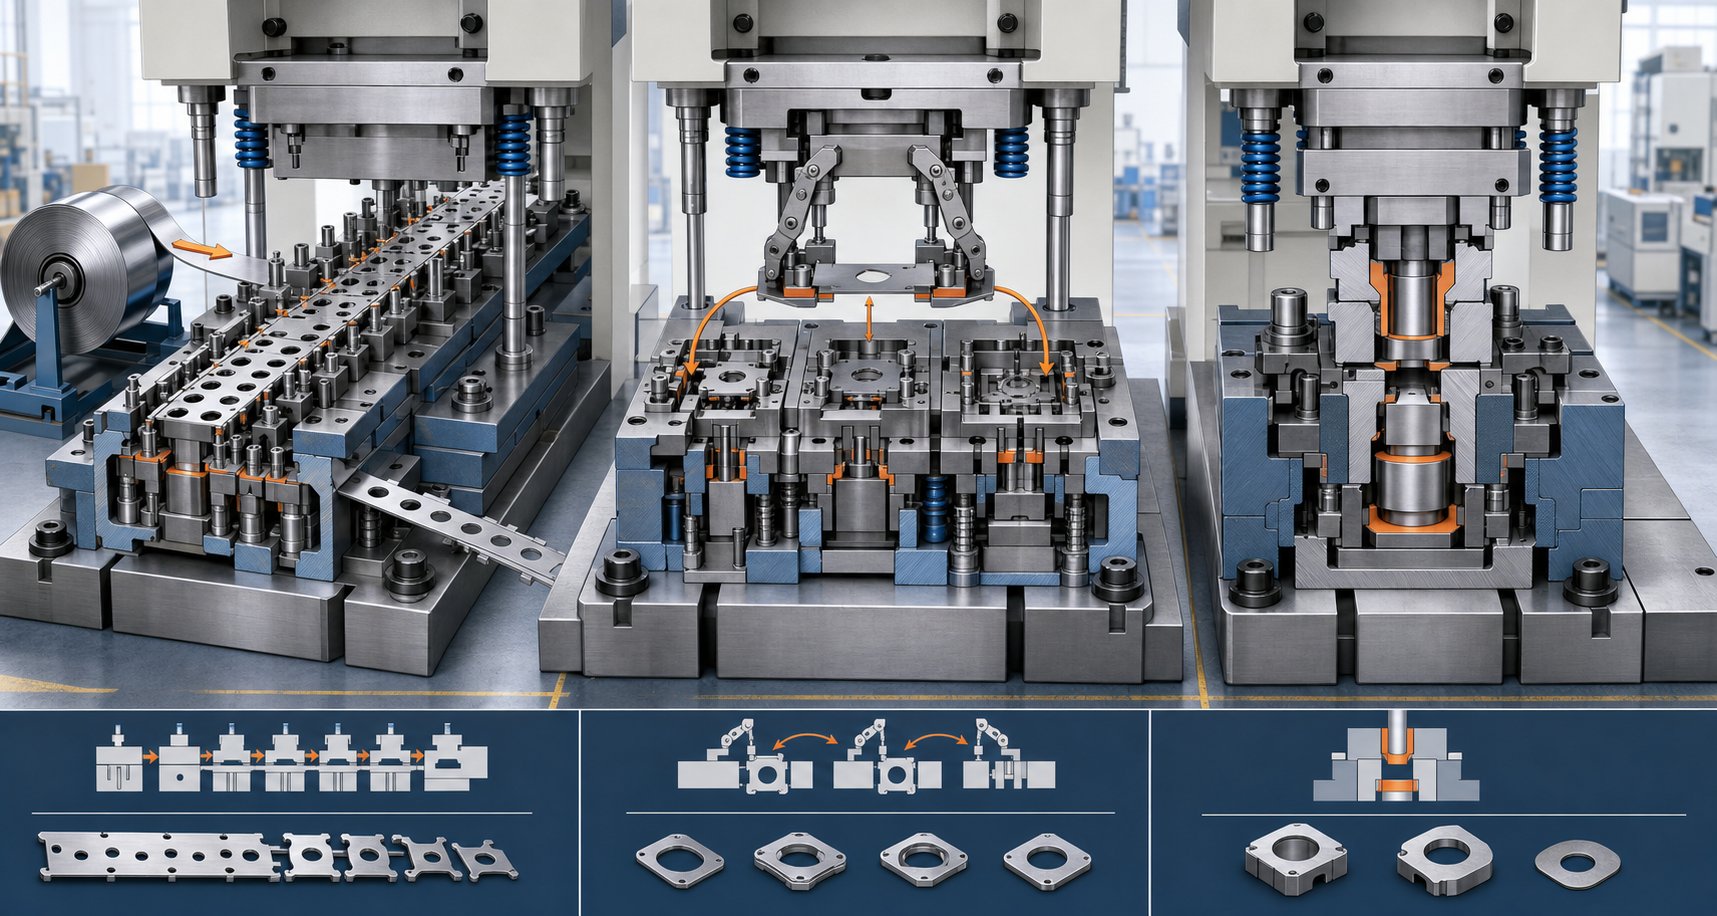
A matrica típus az első útelágazás. Rosszul választ, és vagy túlfizet a nem szükséges szerszámokért, vagy pedig minőségi problémákkal küzd, mert a szerszám architektúrája nem egyezik az alkatrész geometriájával. A bélyegzőszerszámok három elsődleges típusa fedi le a gyártási forgatókönyvek túlnyomó részét: progresszív, transzfer és összetett. Mindegyik az alkatrész összetettségének, méretének és térfogatának különböző kombinációit kezeli,-és mindegyik alapvetően eltérő költség-/-alkatrész-gazdaságosságot eredményez.
Melyik fém sajtolószerszám-architektúra illeszkedik a projektjéhez? Ez attól függ, hogyan néz ki a kész alkatrész, hány darabra van szüksége, és milyen szűk a tűréshatára.
Progresszív szerszámok nagy{0}}térfogatú összetett alkatrészekhez
A progresszív matricák a nagy mennyiségű{0}}bélyegzés igáslovai. Egy folytonos fémlemez csík betáplál a szerszámba, és egy sor állomáson halad keresztül, amelyek mindegyike más-más műveletet hajt végre, -lyukat fúr, élt vág, hajlítást alakít ki, profilt vág. Mire a szalag eléri a végső állomást, egy teljesen kész rész válik le a hordozószalagról.
Észre fogja venni, hogy a progresszív szerszámok soha nem engedik el a munkadarabot a műveletek között. Maga a szalag szállítószalagként működik, és minden elemet állomásról állomásra pontosan beállít. Emiatt ideálisak kis és közepes méretű{2}}alkatrészekhez, amelyek többféle funkcióval rendelkeznek: elektromos érintkezők, konzolok, kapcsok, csatlakozók és kivezetések.
A kompromisszum? Magasabb kezdeti szerszámköltség és korlátozott rugalmasság a tervezési változtatásokhoz, miután a szerszám megépült. De százezres vagy milliós gyártási sorozatoknál az alkatrészenkénti költség jelentősen csökken, így a progresszív matricák idővel rendkívül gazdaságosak. A ciklussebesség gyors,-gyakran 100-1500 löket/perc az alkatrész összetettségétől függően,-mivel a műveletek között nincs kézi kezelés.
Transzfer szerszámok nagy vagy mélyen{0}}húzott alkatrészekhez
Ha egy alkatrész túl nagy ahhoz, hogy kapcsolatban maradjon egy szalaggal, vagy geometriája mélyhúzást és összetett háromdimenziós formázást igényel, a transzfer szerszámok lépnek be. Ahelyett, hogy a hordozószalagon haladnának át a szerszámon, először az egyes nyersdarabokat levágják, majd mechanikusan továbbítják a független állomások között megfogók vagy siklószerkezetek segítségével.
Ez az elválasztás kulcsfontosságú előnyt jelent az átviteli szerszámoknak: mindegyik állomás végezhet nehéz alakítási műveleteket-mélyhúzás,-ütközés, peremezés-a szalag haladásának geometriai korlátai nélkül. A nagy autóipari panelek, hengeres házak és mély csésze{4}}alakú alkatrészek általában ezt a megközelítést igénylik.
A transzfer szerszámok anyagtakarékosak is. Mivel nincs összekötő háló az alkatrészek között (ahogy a progresszív matricák hordozószalagot használnak), megszűnik ez a selejt, ami csökkenti az egyes darabok anyagköltségét. A kompromisszum a hosszabb beállítási idő, a nagyobb szerszámbonyolítás és a progresszív sajtoláshoz képest valamivel lassabb ciklussebesség.
Összetett szerszámok lapos precíziós alkatrészekhez
Az összetett szerszámok teljesen más megközelítést alkalmaznak. Többféle vágási műveletet-végeznek ki és szúrnak ki, például-egyetlen megnyomással. Minden egyszerre történik, nem pedig egymás után. Emiatt jól-alkalmasak olyan lapos alkatrészekhez, amelyek szigorú pozicionálási pontosságot igényelnek az elemek között, például alátétek, alátétek, lapos érintkezőlemezek és tömítések.
Mivel minden vágás egyszerre történik, a furatok, rések és a külső profil közötti kapcsolat rögzítve marad. Nincs kumulatív pozicionálási hiba állomásról-állomásra{2}}. Az egyszerű lapos geometriákat közepes térfogatú fémlemez sajtolószerszámok esetén az összetett szerszámok kiváló pontosságot biztosítanak alacsonyabb szerszámköltséggel, mint a progresszív alternatívák.
A korlátozás egyértelmű: az összetett szerszámok nem képesek hajlításra, alakításra vagy mélyhúzásra. Ezek egyetlen síkú-szerszámok. Ha az alkatrésznek bármilyen háromdimenziós formázásra van szüksége, akkor egy másik bélyegzőszerszám-architektúrára vagy másodlagos műveletekre lesz szüksége.
A Three Die Architectures összehasonlítása
| Kritériumok | Progresszív Die | Transzfer Die | Összetett Die |
|---|---|---|---|
| A legjobb alkatrész geometriája | Kis és közepes méretű{0}}alkatrészek több jellemzővel (hajlítások, lyukak, formák) | Nagy részek, mélyen{0}}húzott formák, összetett 3D geometria | A lapos részek precíz furat--szél{1}}kapcsolatot igényelnek |
| Tipikus termelési mennyiség | Magas (100 000-tól millióig) | Közepestől magasig (10 000 és több százezer között) | Alacsonytól közepesig (1K és 100K) |
| Elérhető tűréshatárok | +/-0,05 mm és +/-0,1 mm között | +/-0,1 mm és +/-0,2 mm között | +/-0,025 mm - +/-0,05 mm |
| Relatív szerszámköltség | Magas | Magas | Alacsonytól közepesig |
| Ciklus sebessége | Nagyon gyors (100-1, 500+ SPM) | Közepes (15-80 SPM) | Közepestől gyorsig (50-300 SPM) |
Döntési keret: A szerszám típusának kiválasztása
A három architektúra közötti választásnak nem kell találgatásnak lennie. Sorrendben járja végig ezeket a kérdéseket, és a helyes válasz általában nyilvánvalóvá válik:
- Az alkatrész lapos, hajlítások és formák nélkül?Ha igen, valószínűleg egy összetett szerszám biztosítja a legjobb pontosságot-/-költségarányhoz.
- Az alkatrész több műveletet (hajlítás, húzás, formázás) igényel a vágáson kívül?Ha igen, akkor progresszív vagy transzfer kockára van szüksége.
- Rögzítve maradhat az alkatrész a tartószalaghoz minden művelet során?Ha az alkatrész elég kicsi, és nem igényel mélyhúzást, a sebesség és a -darabonkénti ár{1}}költsége szempontjából a progresszív kocka a legjobb választás.
- Túl nagy az alkatrész a szalagadagoláshoz, vagy mélyhúzást igényel, mint amennyit a szalag haladása megenged?Ha igen, egy átviteli szerszám kompromisszumok nélkül kezeli a geometriát.
- Mennyi az éves termelési mennyisége?A nagy mennyiségek (100 000+) indokolják a progresszív szerszámokba való beruházást. A közepes térfogatok a komplexitástól függően előnyben részesíthetik az átvitelt vagy a vegyületet. Az alacsony térfogatok összetett matricák vagy másodlagos műveletekkel egyszerűbb szerszámok felé mutathatnak.
- Mennyire szigorúak a tűréshatáraid?Ha a laposság és a furatpozíció pontossága kritikus fontosságú egy egyszerű alkatrésznél, az összetett szerszámok a legszorosabb eredményt nyújtják. Ha az összetett geometrián a jellemzők -to{2}}pontossága számít, a progresszív szerszámok precíziós pilótáival fenntartják a konzisztenciát.
Az Ön által választott sajtolószerszám megadja a felső határt annak érdekében, hogy a kész alkatrész milyen tűréseket, felületi minőséget és gyártási gazdaságosságot ér el. De az építészet csak a fele az egyenletnek. Mindegyik szerszámtípuson belül egy sor kritikus komponens működik együtt, hogy ténylegesen formálja a fémet, és az összetevők kölcsönhatásának megértése az, ami megkülönbözteti a jó alkatrészt a leselejtezetttől.
Legfontosabb sajtolószerszám-alkatrészek, amelyek formálják az alkatrészeket
A matrica-architektúra megadja a tervezetet, de a szerkezeten belüli egyes sajtolószerszám-alkatrészek végzik el a tényleges munkát. Mindegyiknek sajátos szerepe van a fémlemez vágásában, vezetésében vagy vezérlésében, amint az kész alkatrészré alakul. Ha ezek a szerszámelemek harmonikusan működnek, tiszta éleket, pontos méreteket és megismételhető minőségi futást kap. Ha csak egy elem is ki van kapcsolva, a hibák gyorsan megjelennek.
Képzelje el a szerszámszerelvényt, mint egy precíziós műszert, amely több tucat egymástól függő alkatrészből áll. Annak megértése, hogy az egyes darabok hogyan befolyásolják a fémet, valódi befolyást biztosít a tűréshatárok meghatározásához vagy a préspadló minőségi problémáinak diagnosztizálásához.
Punch and Die Block interakció
A fémlemez lyukasztó és a szerszámblokk kapcsolata minden vágási művelet szíve. A lyukasztó leereszkedik a fémlemezbe, míg a matricablokk biztosítja az ellentétes vágóélt alatta. A két felület közötti rés-vágási távolságként- szinte mindent szabályoz a vágási él minőségével kapcsolatban.
Ha a távolság optimalizált (általábanaz anyagvastagság 5-15%-aötvözettől függően), a fém tisztán nyíró. A lyukasztó túlnyomja az anyagot nyírószilárdságán, és a törés szépen továbbterjed a lyukasztó éle és a szerszámblokk nyílása között. A csiga szabadon esik át a szerszámblokkon, és a fennmaradó furat vagy profil sima nyírózónával rendelkezik, minimális sorjával.
Túl szűkre állítja be ezt a hézagot, és megnöveli a vágóerőt, felgyorsítja a lyukasztó kopását, és kockáztatja a szerszám törését. Túl laza, és az anyag inkább gördül, mint nyíró, így rongyos élek és túlméretezett sorja keletkezik, amely másodlagos kidolgozást igényel. A szerszámtömb furatának geometriája is befolyásolja a csigák visszatartását,-ha a csigák nem szállnak ki tisztán, felhalmozódnak, és károsítják a következő részt vagy magát a lyukasztót.
Vágócipők, vezetőrendszerek és igazítás
Képzelje el, hogy a présgépet percenként 600 ütéssel működteti úgy, hogy a felső és az alsó fele akár néhány ezred hüvelyknyivel is elcsúszott. Minden ütés-középen landol, a vágási távolság az egyik oldalra tolódik, és az alkatrészei egyenetlen élminőséget vagy méretbeli eltolódást mutatnak. Ezért nagyon fontosak a vágócipők és a vezetőrendszerek.
A matricacipők vastag acél- vagy alumíniumlemezek, amelyek a teljes szerszámszerelvény szerkezeti alapjául szolgálnak. A felső cipő hordozza az ütéseket és a sztrippereket; az alsó saru a szerszámblokkokat, az emelőket és a formáló szakaszokat támasztó betétlemezt tartja. Együtt tökéletesen párhuzamosnak és merevnek kell maradniuk terhelés alatt.
A két cipő összekapcsolása,vezetőcsapok és perselyektartsa az igazítást az egész préslöket során. Ezeket a precíziós{1}}földelemeket 0,0001 hüvelyk tűréssel gyártják. A golyós-stílusú vezetőcsapok csökkentik a súrlódást és gyorsabb nyomást tesznek lehetővé, míg a súrlódó-tílusú csapok további dőlést biztosítanak, hogy ellenálljanak az oldalirányú erőknek. Mindkét típus biztosítja, hogy a felső és az alsó fele pontosan minden ciklust regisztráljon, így a sajtolószerszámok megfelelő kapcsolatban maradnak egymással.
Emelők, eltávolítók és anyagszabályozás
A vágás és az alakítás minden figyelmet magára von, de az anyagvezérlő alkatrészek csendesen meghatározzák, hogy a progresszív szerszám zökkenőmentesen fut-e, vagy ötven ütésenként elakad.
Az emelők megemelik a fémcsíkot az állomások között, így megtisztítja a szerszámblokk felületeit és az alatta lévő formált elemeket. Nélkülük a szalag áthúzódna az alsó szerszámon, ami karcolásokat, elakadásokat és helyzeti hibákat okozna. A rugós-emelők egyenletes magasságba emelik a szalagot, lehetővé téve, hogy szabadon haladjon a következő állomásra.
A sztriptíztáncosok kettős feladatot látnak el. Vágás közben síkban tartják a lapot a szerszámtömbhöz (megakadályozva a torzulást), és lehúzzák az anyagot a lyukasztóról, amikor az visszahúzódik. Csupaszító nélkül a fémlemez felemelkedne a lyukasztóval és teljesen elveszítené a pozícióját. A mechanikus csupaszítók rugónyomást használnak, míg az uretán csupaszítók rugalmas összenyomásra támaszkodnak,{3}}mindkettő a helyén tartja az anyagot.
A pilóták precíziós csapok, amelyek behatolnak a korábban áttört lyukakba, amikor a csík előrehalad az egyes állomásokon. Finom-beállítják a szalag helyzetét, mielőtt bármilyen vágás vagy formázás megtörténne, kijavítanak minden előtolási hibát, és biztosítják, hogy a jellemzők -to-pontossága a specifikáción belül marad a teljes alkatrészen.
Hivatkozás a komponensekre: Mit csinálnak az egyes részek
- Ütések- A fémlemezbe préselődő vágó- vagy alakítószerszámok lyukak, profilok vagy formázott elemek létrehozásához.
- Nyomótömbök (gombok)- Edzett lapkák, amelyek az ellentétes vágóélt biztosítják; furatméretük a lyukasztónál nagyobb eltérést mutat a megadott hézaggal.
- Die cipő- Felső és alsó acéllemezek, amelyek szerkezeti alapként szolgálnak az összes működő alkatrész felszereléséhez.
- Sztripperek- Rugóterhelésű-lemezek vagy uretánelemek, amelyek vágás közben síkban tartják a lapot, és visszahúzáskor leválasztják a lyukasztóról.
- Emelők- Rugós{1}}sínek vagy csapok, amelyek megemelik a sávot az állomások közötti egyenletes haladáshoz.
- Pilóták- Precíziós helymeghatározó csapok, amelyek az előre-lyukasztott lyukakba vezetnek, hogy minden művelet előtt igazítsák a csíkot.
- Springs- Mechanikus vagy nitrogéngáz-elemek, amelyek szabályozott erőt biztosítanak a csupaszítókhoz, emelőkhöz és nyomóbetétekhez.
- Hátsó lemezek- A lyukasztók mögött elhelyezett edzett lemezek, amelyek elosztják az ütési terhelést, és megakadályozzák, hogy a lyukasztófejek beágyazódjanak a puhább szerszámpapucsokba.
Ezen sajtolószerszám-alkatrészek mindegyike hozzájárul a végső alkatrész kimeneteléhez. A kopott pilóta lehetővé teszi a pozíciósodródást. A gyenge lehúzó rugó lehetővé teszi az anyag felemelését és eltorzulását. A megrepedt hátlap lehetővé teszi, hogy egy ütés benyomja a cipőt. A szerszámszerelvény rendszerként működik,{4}}és az alkatrész minősége csak annyira jó, mint a rendszer leggyengébb láncszeme.
Természetesen ezek az alkatrészek nem vákuumban működnek. A bélyegzendő anyag-vastagsága, keménysége és hajlékonysága-követelményeket támaszt a szerszámon belüli minden elemmel szemben, és meghatározza, hogy az egyes elemek milyen agresszíven kopnak az idő múlásával.
Hogyan befolyásolja a munkadarab anyaga a szerszám kiválasztását
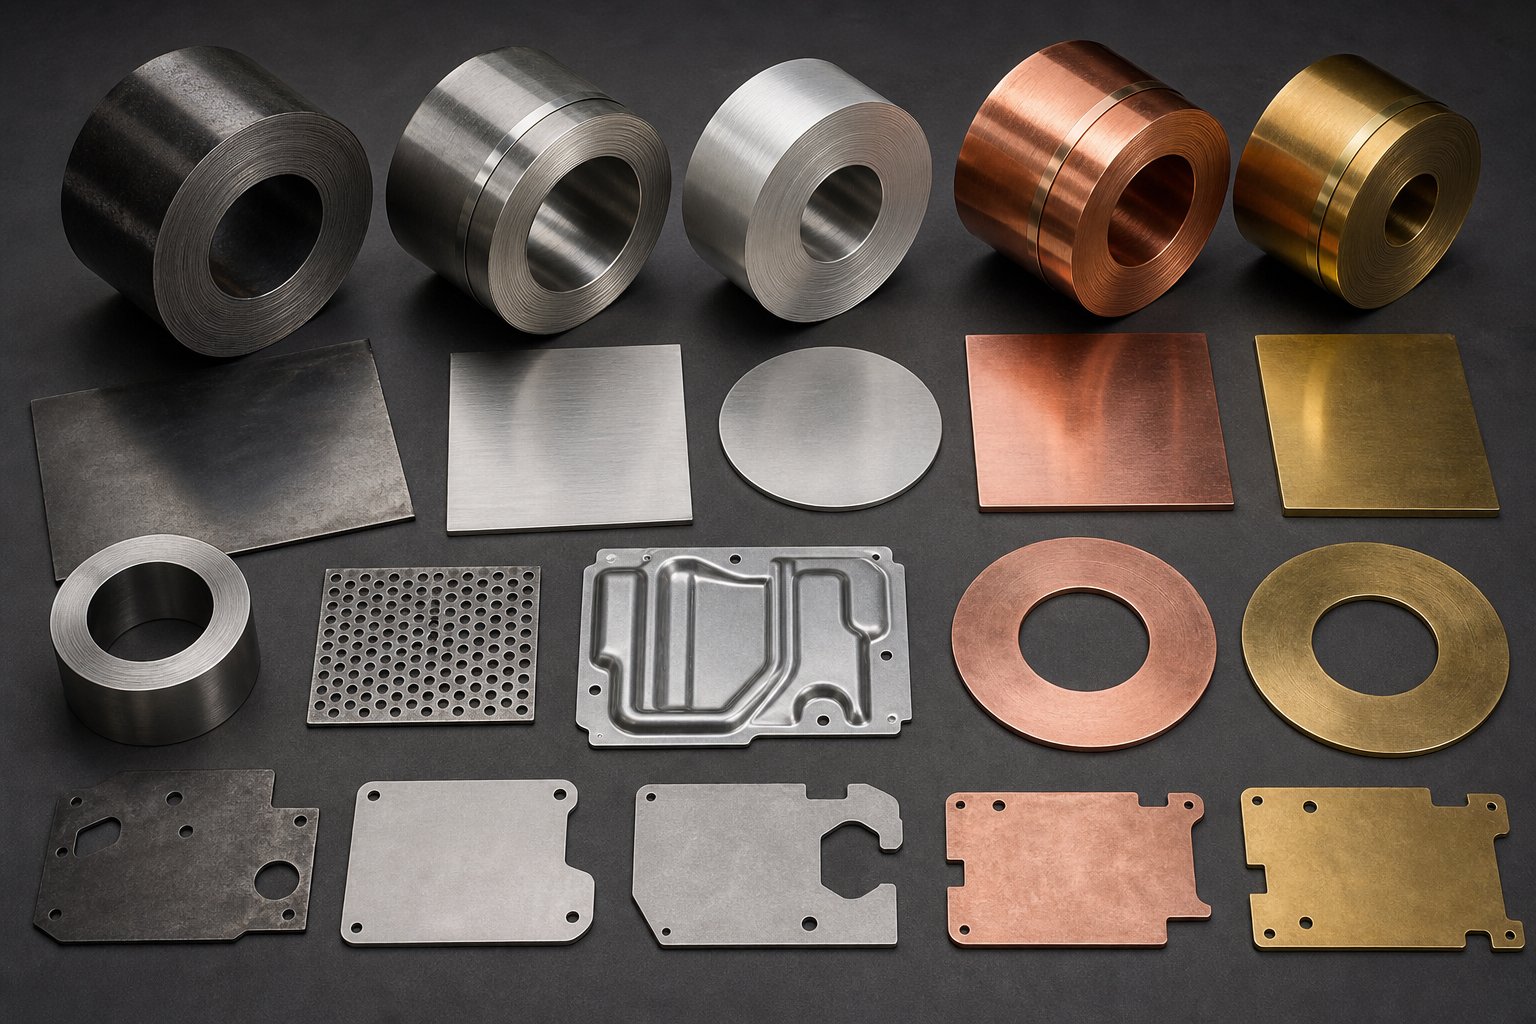
Az enyhe acélhoz épített matrica nem fog ugyanolyan teljesítményt nyújtani, ha rozsdamentes acélt vezet át rajta. A tekercs anyaga szinte minden mérnöki paramétert meghatároz a szerszámon belül: a vágási távolságot, a lyukasztó geometriáját, az alakítási sugarakat, a rugóerőt, a préselési űrtartalmat, és még a szerszámelemek felületi bevonatát is. Ha figyelmen kívül hagyja ezeket az anyagvezérelt követelményeket, akkor az alakítás során átéget, túlzott sorja keletkezik, vagy megrepednek az alkatrészek.
A préselt alkatrészek megadásakor az anyagadatlap nem csak egy beszerzési részlet,{0}} hanem minden szerszámmal kapcsolatos döntés kiindulópontja. Négy tulajdonság a legfontosabb: szakítószilárdság, keménység, hajlékonyság és vastagság. Mindegyik megváltoztatja, hogy a fémlemez szerszámot úgy kell kialakítani, hogy elfogadható alkatrészeket készítsen.
Acél és rozsdamentes acél bélyegzési szempontok
Az acél továbbra is a legelterjedtebb anyag a bélyegzett alkatrészekhez, de az „acél” a viselkedések széles skáláját fedi le. Az enyhe acél (jellemzően 350 MPa szakítószilárdság alatt) elnéző-tisztán nyír, túlzott visszarugaszkodás nélkül formálódik, és mérsékelt szerszámkopást okoz. A rozsdamentes acél teljesen más állat.
A 304-es és 316-os rozsdamentes acélminőségek szakítószilárdsága meghaladja az 500 MPa-t, gyorsan -keményednek az alakítás során, és lényegesen több hőt termelnek a lyukasztó-az-anyag felületén. Az ilyen keményebb ötvözeteket feldolgozó acélbélyegző szerszámok esetében számos műszaki beállítás kötelezővé válik:
- Szigorúbb hézagok- Keményebb anyagok szükségesekmegnövekedett clearance százalékokaz idő előtti lyukasztási törés és a túlzott vágási erők elkerülése érdekében. A rozsdamentes acél általában 10-15% anyagvastagságot igényel oldalanként, szemben a lágyacél 6-10%-ával.
- Magasabb alakító erők- A prés tonnatartalmának követelményei 50-60%-kal ugrottak meg, ha lágyacélról rozsdamentesre váltanak. Az alulméretezett prések tökéletlen formázáshoz, vágásnyomokhoz és felgyorsult kopáshoz vezetnek az összes szerszámalkatrészen.
- Springback kompenzáció- A rozsdamentes acél nagyobb hozam-/{2}}szakító aránya nagyobb rugalmasságot eredményez hajlítás után. A szerszámtervezőknek 2-4 fokkal (néha többet) túl kell hajolniuk, hogy elérjék a célszöget, és az ütések kialakításához szükség lehet a sugarak módosítására, hogy figyelembe vegyék a visszarúgást.
- Gyorsított szerszámkopás- A rozsda abrazív jellege prémium sajtolószerszámot kíván meg a lyukasztó- és matricablokk-konstrukciókhoz. A D2 vagy M2 szerszámacélok, gyakran TiN vagy AlCrN bevonattal, szükségessé válnak az élek élességének megőrzéséhez hosszabb gyártási folyamatok során.
Az eredmény? A rozsdamentes acélból készült sajtolószerszámok eleve többe kerülnek, mert jobb anyagokat, szigorúbb gyártási tűréseket és robusztusabb préskereteket igényelnek. De ez a befektetés megtérül az állandó alkatrészminőségben és a hosszabb utánköszörülések között.
Alumínium és rézötvözet viselkedése szerszámokban
Az alumínium teljesen más kihívásokat állít a bélyegzési folyamat elé. Sűrűsége nagyjából egy-harmada az acélénak és viszonylag puha,-ami úgy hangzik, mintha könnyű lenne bélyegezni. A gyakorlatban ez a puhaság problémákat okoz az acél esetében.
Az alumínium sajtolószerszámok legnagyobb problémája az epedés. Az alumínium egy "ragadós" fém, amely hajlamos arra, hogy a nagynyomású érintkezés során-mikroszkópikus részecskéket hidegen hegesztjen a szerszám felületére. Amint az epés elkezdődik, hógolyókat kap: minden további ütés több anyagot vesz fel, megkarcolja a következő részt, és végül az egyszerű polírozáson túl károsítja a szerszámot. Az epés megelőzése több-rétegű stratégiát igényel:
- Die bevonatok- Az olyan PVD-bevonatok, mint a titán-nitrid (TiN) vagy a gyémánt-mint a szén (DLC), tapadásmentes gátat hoznak létre az alumínium és a szerszámacél felülete között.
- Felületkezelés- Tükör-polírozó felületek csökkentik a súrlódás-kelt hőt, amely a ragasztókopás elsődleges kiváltó oka.
- Szerszámacél kiválasztásaA - magas-vanádium acélok (például CPM 10 V) kiváló ellenállást biztosítanak az alumínium ragasztókopásával szemben.
- Speciális kenésA - klórmentes- szintetikus folyadékok határkenést biztosítanak anélkül, hogy az alumínium felületén elszíneződnének.
Az alumínium is kifejezett visszarugózással -többet mutat, mint az acélé-, mivel rugalmassági modulusa nagyjából egy-harmada az acélénak (körülbelül 10 000 ksi versus 30 000 ksi). Azok a hajlítások, amelyek szöget tartanak az acélban, jelentősen visszarugaszkodnak az alumíniumban, ezért túlzott hajlítást vagy feszültségcsökkentő elemeket- kell beépíteni a szerszámba.
A réz- és sárgarézötvözetek a lágysági spektrum másik végén helyezkednek el. Könnyen formálódnak minimális visszaugrással, de puhaságuk azt jelenti, hogy hajlamosak a felületi jelölésekre a durva szerszámfelületek miatt. A rézbélyegzés általában polírozott szerszámot és gondos csupaszítónyomás-beállítást igényel a kozmetikai sérülések elkerülése érdekében. Másrészt a rézötvözetek nagyon kis szerszámkopást okoznak, így a szerszám élettartama még a szabványos szerszámacéloknál is kiváló.
Hogyan hajtja az anyagvastagság a szerszámgépészetet
Az ötvözettől függetlenül az anyagvastagság a legbefolyásosabb változó a hézagszámításban. Az iparági-standard képlet egyszerű:
Vágási hézag (oldalanként)=Anyagvastagság x Hézag-együttható
Aa kiürítési együttható általában 5% és 10% között vananyagvastagság, az ötvözet keménységétől és a kívánt élminőségtől függően. A precíziós alkalmazásoknál az alsó részt (körülbelül 5%) használják a minimális sorja és sima nyírófelület érdekében. Az általános bélyegzés 8-10%-kal növeli a szerszám élettartamát és csökkenti a forgácsolási erőket.
Például, ha 1,0 mm-es lágyacélt 8%-os együtthatóval présel, oldalanként 0,08 mm-es hézagot kap. Váltson 2,0 mm-es, 12%-os rozsdamentes acélra, és oldalanként 0,24 mm-t lát-, ami háromszoros növekedést jelent, ami teljesen eltérő szerszámtömb-méreteket és lyukasztási méretet igényel.
A vastagság az alábbi kapcsolódó döntéseket is befolyásolja:
- Ütéserő- A vastagabb anyagok nagyobb vágóerőt igényelnek, ami nagyobb lyukkeresztmetszetet- jelent a kihajlás elkerülése érdekében.
- Sztripper erő- A vastagabb anyag erősebben fogja a lyukasztót, erősebb rugókat vagy nitrogénhengereket igényel az anyag megbízható leválasztásához.
- Minimális elemméret- Az általános szabály az, hogy a legkisebb furatátmérő nem lehet kisebb, mint az anyagvastagság. Üss ki bármit, ami kisebb, és fennáll a szerszám törésének veszélye.
- Képzési sugarak- Minimális hajlítási sugár skálák vastagsággal. Az acél általában 1 T hajlítási sugarat tesz lehetővé (egyszer a vastagság), míg az alumínium esetében gyakran 2T vagy 3T szükséges a repedés elkerülése érdekében.
Bélyegzett alkatrészek anyag-összehasonlítása
| Anyag | Tipikus vastagsági tartomány | Relatív formáló erő | Springback Tendency | Die Wear Rate |
|---|---|---|---|---|
| Lágyacél | 0,3 mm - 6.0 mm | Mérsékelt (alapvonal) | Alacsony vagy közepes | Mérsékelt |
| Rozsdamentes acél | 0,2 mm - 4.0 mm | Magas (1,5-1,7x lágy acél) | Magas | Magas |
| Alumínium | 0,3 mm - 6.0 mm | Alacsony (0,3-0,5x lágyacél) | Magas (alacsony modulus) | Alacsony (de ijesztő kockázat) |
| Réz | 0,1 mm - 3.0 mm | Alacsony vagy közepes | Nagyon alacsony | Nagyon alacsony |
| Sárgaréz | 0,2 mm - 4.0 mm | Mérsékelt | Alacsony | Alacsony |
Az anyagválasztás nem csak azt határozza meg, hogy mi kerül a tekercsre,{0}} hanem minden szerszámozási döntésen keresztül a lyukasztó keménységétől a prés mennyiségén át a karbantartási intervallumokig. Ha ezeket a paramétereket a tervezési szakaszban helyesen állítja be, elkerülhetőek a termelési minőséget befolyásoló downstream problémák: a túl gyorsan növekvő sorja, a hajlítások, amelyek nem tartják be a szöget, és a felületek, amelyek az első ezer ütésen belül nyomot vagy epedést okoznak.
Ezek a későbbi problémák saját vizsgálatot érdemelnek. Még a tökéletesen illeszkedő anyagok és hézagok esetén is előfordulhatnak bizonyos hibák a gyártásban,-és ezek mindegyike a szerszám belsejében szabályozható kiváltó okra vezethető vissza.
A préselt alkatrészek gyakori hibái és azok megelőzése
Még egy tökéletesen megtervezett szerszám is hibás alkatrészt eredményez. A különbség a jól-futtatott bélyegzési művelet és a selejt{2}}súly között abban rejlik, hogy megértjük, miért fordulnak elő hibák, és meg kell szüntetni a kiváltó okokat, mielőtt azok súlyosbodnának. Sorja, visszaugrás, ráncok, repedések és elvékonyodás az az öt hiba, amely a kiselejtezett préselt alkatrészek többségét okozza. Mindegyik közvetlenül egy adott szerszámozási állapotra vagy folyamatparaméterre vezet vissza, amely szabályozható.
Sorjaképződés és vágási távolság szabályozása
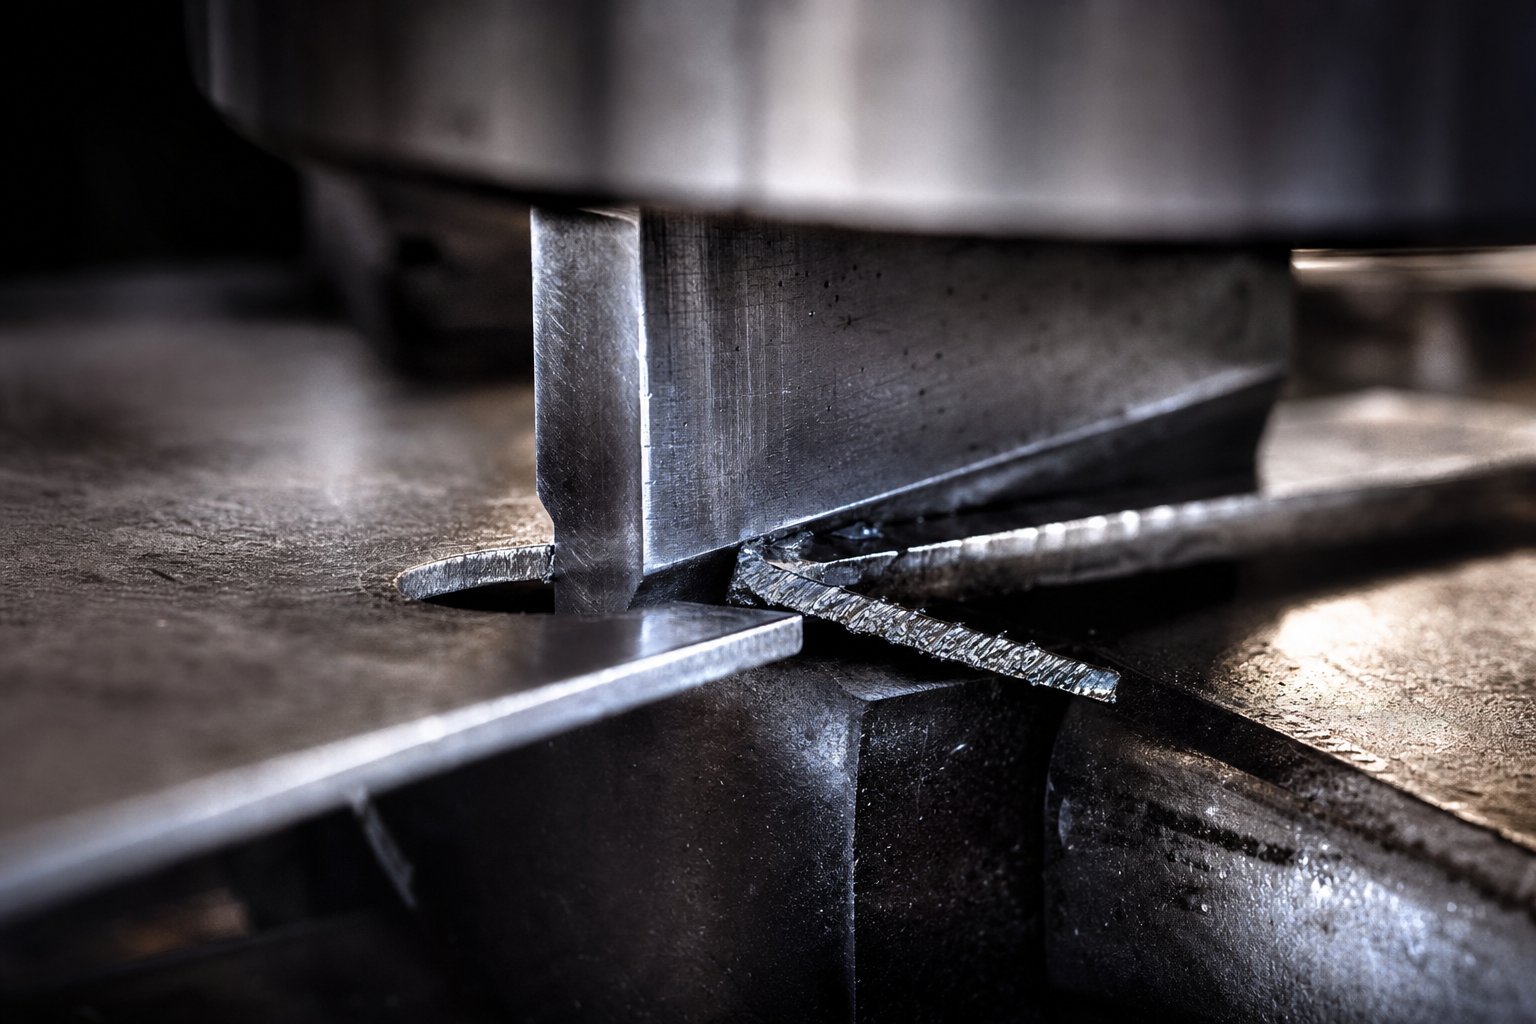
A sorja megemelkedett, éles élek, amelyek lyukasztás, kivágás vagy vágás után a bélyegzett alkatrész vágott profilja mentén alakulnak ki. Ezek a leggyakoribb panaszok a bélyegzett alkatrészek gyártása során, és szinte mindig a fémlyukasztók és a szerszámblokk közötti hézagproblémára utalnak.
Íme, mi történik a szerszám belsejében egy vágási löket során: a lyukasztó érintkezik a lemezzel, túlnyomja nyírószilárdságát, és az anyag eltörik egy vonal mentén, amely összeköti a lyukasztó élét a szerszámblokk élével. Ha a hézag optimalizált, ezek a törésvonalak tisztán találkoznak, sima nyírási zónát hozva létre minimális felborulással és szoros, szinte láthatatlan sorjával. Ha a hézag túl szűk, a vágási erők kiugrik, és az anyag elszakad, nem pedig nyíró. Ha a hézag túl nagy, a fém begördül a résbe, mielőtt megrepedne, rongyos élt és túlméretezett sorját hagyva.
Az ipari irányelv a lágyacél esetében az anyagvastagság 5-8%-a oldalanként. A rozsdamentes acél és a nagyobb szilárdságú ötvözetek ezt a tartományt 10-15%-ra emelik. Ennek a számnak a tervezési szakaszban való pontos meghatározása kritikus, de ez csak a siker fele.
A kopás egy második változót vezet be. Ahogy a sajtolószerszám-lyukasztók és matricatömbök a gyártás során körbejárják, vágóéleik fokozatosan lekerekednek. Ez a fokozatos tompítás hatékonyan növeli a funkcionális hézagot a tervezett érték fölé, és a sorja magassága minden ezer ütéssel fokozatosan növekszik. A sorjamagasság gyártás közbeni ellenőrzése korai figyelmeztető jelzést ad, ha újraköszörülésre vagy lyukasztásra van szükség. Egy alkatrész, amely a beállításkor 0,05 mm-es sorját mért, a 200.000. találatig 0,15 mm-re kúszhat,{8}}a sok alkalmazásnál jóval meghaladja az elfogadható határokat.
Visszaugrás, ráncosodás és repedés megelőzése
Az alakítási hibák bonyolultabbak, mint a forgácsolási hibák, mivel nem egyszerű hézagméréssel, hanem az anyag feszültség alatti viselkedésével járnak.
Springbacka fém rugalmas visszanyerése a hajlítóerő feloldása után. Az alkatrész részben visszatér eredeti lapos alakjához, így a céltól néhány fokkal eltérõ hajlítási szög marad. A nagy -szilárdságú anyagok jobban visszarugaszkodnak, mert több rugalmas energiát tartanak meg. A megoldások közé tartozika szerszám szögének kiegyenlítése a tervezés során(a várt visszarugózással túlhajlítva), fenekező vagy simító mozdulatokkal, amelyek plasztikusan deformálják a hajlítási csúcsot, és merevítő bordákat adnak hozzá a hajlítási vonal közelében a geometria rögzítéséhez.
Gyűrődéshullámként jelenik meg,{0}}mint csatok a húzott részek peremén vagy falán. Ez akkor fordul elő, amikor a nyomófeszültség meghaladja a lap kihajlási ellenállását-, általában azért, mert a nyersdarab tartóereje túl kicsi, vagy a húzóperemek nem korlátozzák hatékonyan az anyagáramlást. A nyersdarabtartó nyomásának növelése, a vonóperem geometriájának optimalizálása és a kenéseloszlás beállítása általában megoldja a problémát.
Reccsenésakkor fordul elő, ha a húzófeszültség meghaladja az anyag hajlékonysági határát. Szűk hajlítási sugarakon, mélyen-húzott sarkoknál és olyan területeken fog látni, ahol az anyag túlzottan elvékonyodik. A gyakori okok közé tartozik a túl-kis ütési sugarak, az agresszív egy-lépcsős rajzolás és a rossz szemcseirány-igazítás. A megelőzési stratégiák a deformáció terjesztésére összpontosítanak: nagyobb sugarak, többlépcsős alakítás, közbenső lágyítás a mélyhúzáshoz, és a kritikus hajlítások a szemcseirány mentén, nem pedig azzal párhuzamosan.
A megkerülő bevágások szerepe az anyagáramlásban
A progresszív szerszámbélyegzés egy olyan hibakategóriát ad hozzá, amellyel más matricatípusok nem találkoznak: elakadással{0}} kapcsolatos mérethibák. Ha a szalag nem haladja meg a pontos osztástávolságot a löketek között, az alkatrész minden eleme eltolódik a pozíciójából. Itt válnak nélkülözhetetlenné a negatív és pozitív bypass hornyok a fémlemez sajtoló szerszámokban.
A megkerülő bevágás (más néven osztási bevágás vagy francia bevágás) egy kis anyagrész, amelyet a szalag egyik vagy mindkét szélétől levágnak a progresszív szerszám kezdeti állomásainál. A bélyegzőszerszámok bypass hornyainak célja három: szilárd mechanikai ütközőt biztosítanak, amely megakadályozza a túltáplálást, eltávolítják az élhajlást, amely egyébként a szalag egyenetlen nyomvonalát okozná, és referenciafelületet képeznek az előtolás-hossz-ellenőrző érzékelői számára.
Negatív bypass hornyok vágott anyagotela szalag szélétől, nyitott rést hozva létre, amelybe egy ütközőblokk kapcsolódik. A pozitív bypass hornyok egy kis fület szúrnak lefelé, és egy kiálló elemet hoznak létre, amely a szerszám ütközőfelületéhez illeszkedik. Mindkét megközelítés szabályozza a szalag előrehaladását, de eltérő tervezési kontextust szolgálnak ki. A negatív bevágások gyakoribbak a szélesebb, vastagabb csíkoknál, ahol az élhajlás aggodalomra ad okot. A pozitív bevágások (lándzsa-és-perem stílus) jól használhatók keskeny hordozóknál, mertmerevíti a hordozót és segíti az etetéstanélkül, hogy kilökést igényelne laza csigát.
A megkerülő bevágások fémlemez-alakítási céljának megértése segít megmagyarázni, hogy egyes progresszív szerszámok miért működnek hibátlanul, míg mások miért akadnak el folyamatosan. E bevágások nélkül még a nagy-precíziós szervo adagolók sem tudják garantálni, hogy a szalag nem kúszik túl a tervezett helyén-egy súlyos adagolási hiba összeomolhat egy egész szerszámot, ami sokkal többe kerül, mint az a kis anyagmennyiség, amelyet a bevágás elfogy.
Hibás-a-megoldás referencia
- Túlzott sorja- Ok: kopott vágóélek vagy helytelen lyukasztás-a vágási hézaghoz. Megoldás: tartsa be a megfelelő hézagot (az anyagvastagság 5-15%-a oldalanként az ötvözettől függően), köszörülje újra vagy cserélje ki a lyukasztókat az ütemterv szerint, és ellenőrizze a szerszám beállítását.
- Springback- Ok: rugalmas helyreállás a hajlításokban, különösen a nagy szilárdságú anyagoknál-. Megoldás: hajlítsa túl-a kompenzált szöggel, használjon fenékező/behúzó vonásokat, vagy adjon hozzá merevítő funkciókat.
- Gyűrődés- Ok: elégtelen üres tartóerő vagy nem megfelelő húzóperem visszatartás. Megoldás: növelje a tartási nyomást, tervezze újra a húzógyöngyöket, és optimalizálja a nyersdarab alakját az anyagáramlás szabályozására.
- Reccsenés- Ok: az anyag hajlékonyságát meghaladó húzófeszültség éles sugarak vagy mély húzások esetén. Megoldás: növelje az alakítási sugarakat, használjon több-lépcsős rajzot, válasszon nagyobb- rugalmasságú anyagot, és igazítsa a hajlításokat a szemcseirányhoz.
- Anyagritkítás- Ok: túlzott húzási mélység vagy túl-kis lyukasztó/szerszámsugár koncentráló feszültség. Megoldás: a nyersdarab méretének optimalizálása, a kenés javítása, a fokozatonkénti húzási arány csökkentése, valamint a feszültség újraelosztása a szimuláció{3}}vezérelt szerszámgeometriával.
- Elakadás/méreteltolás- Ok: csík túltáplálása vagy pozíciósodródás a progresszív szerszámokban. Megoldás: építsen be megkerülő bevágásokat a pozitív hangmagasság-szabályozás érdekében, tartsa fenn a pilotcsap állapotát, és használjon betáplálás-ellenőrző érzékelőket.
Ezen hibák mindegyike megelőzhető a szerszám tervezési szakaszában. A kihívás az, hogy a megoldások gyakran kölcsönhatásba lépnek,{1}}a hézag meghúzása a sorja csökkentése érdekében növeli a vágási erőt, ami felgyorsítja az ütések kopását, ami végül visszahozza a sorját. A hatékony hibamegelőzés rendszerszintű-szintű képet igényel arról, hogy a hézag, az anyagáramlás, a bevágások kialakítása és a formázási paraméterek hogyan működnek együtt. Komplex progresszív szerszámokhoz, ahol a megkerülő hornyok geometriája, a sorjaszabályozás és az anyagáramlás-optimalizálás keresztezik egymást, tapasztalt szerszámszakértőkkel, mint pl.YICHENsegíthet a mérnököknek feloldani ezeket az egymással összefüggő változókat a kemény szerszámok kiadása előtt.
A hibák megelőzése a minőségi egyenlet egyik oldala. A másik oldal az, hogy tudjuk, milyen minőséget kell beépíteni a matricába,-és ez a döntés a gyártási mennyiségtől, a várható szerszámélettartamtól és a matricák felépítését szabályozó osztályozási rendszertől függ.
Die Classification and Product Volume határozatok
Mennyi minőséget kell beleépíteni egy kockadarabba? Ez nem trükkös kérdés. Az 5000-darabból álló prototípus túlépítése pénzt pazarol. A 3-millió darab éves kötelezettségvállalással való aláépítése sokkal többet pazarol az állásidő, az utómunkálatok és az idő előtti szerszámcsere miatt. Az ipar ezt a problémát a szerszámbesorolási rendszer segítségével oldja meg, amely a szerszámbefektetést a termelési valósághoz igazítja.
Három osztály -A, B és C- határozza meg a szerszámszerszám minőségi spektrumát, és mindegyiknek van sajátos hatása az alkatrésztűrésekre, a felületi minőségre, a szerszám élettartamára és a darabonkénti költségre. A legtöbb mérnök azonban anélkül találkozik ezekkel a kifejezésekkel, hogy világos magyarázatot adna arra, hogy mi választja el az egyik osztályt a másiktól, vagy mikor van mindegyiknek gazdasági értelme.
A szerszámosztályok és mit jelentenek az alkatrészminőség szempontjából
Tekintsd a szerszámosztályokat a mérnöki precizitás szintjének. A C osztályú területen található szabványos matrica alapvetően más célra készült, mint az A osztályú sajtolószerszámkészlet, amelyet ciklusok millióinak futtatására terveztek. Így bomlanak le:
A osztály - Maximális pontosság, maximális élettartam
Az A osztályú szerszámok a minőségi piramis tetején találhatók. Ezeket a fémbélyegző szerszámkészleteket rendkívüli megbízhatóságra tervezték, a rendelkezésre álló legkeményebb szerszámacélokból készültek, és a legszigorúbb mérettűrések szerint gyártják. A Master Products Co. szerint az A osztályú szerszámok kiváló-minőségű gyártási alkalmazásokat szolgálnak ki, ideértve a bonyolult geometriájú precíziós alkatrészeket, a szűk tűréseket és a prémium felületkezelést,-az autók karosszériaelemeit és fogyasztói készülékeit, amelyek kiváló példái.
Az A osztály további két altípusra oszlik:
- 1. típus- A külső panelek nyújtásához és rajzolásához használt nagyobb szerszámok. Ezek olyan alkatrészeket állítanak elő, amelyek jól láthatóak a készterméken, így minden bélyegzett darabnak teljesen simának és hibamentesnek- kell lennie.
- 2. típus- A lehető legmagasabb fokú szerszámkészítési pontosság. Speciális szerszámacélokból, keményfém lapkákból, nagy teljesítményű-kerámiából és alumínium sajtolósaruból készült. Ha a projektje rendkívül nagy mennyiséget vagy mindig közeli tűréseket foglal magában, a 2-es típusú progresszív szerszámok jelentik a választ.
Egyes alkalmazásokban az A osztályú szerszámok több millió alkatrészt gyártanak élettartama során anélkül, hogy jelentős átépítésre lenne szükség. Ez a hosszú élettartam az anyagválasztásnak (karbid a kritikus kopási pontokon, prémium szerszámacélok máshol) és az olyan építési módszereknek köszönhető, amelyek a merevséget és a hőstabilitást helyezik előtérbe a kezdeti költségmegtakarítással szemben.
B osztály - A termelési igásló
A B osztályú szerszámos szerszámok a kereskedelmi és ipari bélyegzés leggyakoribb kategóriáját képviselik. Ezeket a matricákat továbbra is a tartós szerszámacélok tűréshatárának csökkentése érdekében gyártják, de tervezésük során egy meghatározott gyártási mennyiséget szem előtt tartanak, nem pedig határozatlan idejű használatra tervezték őket. Meg kell adnia a célmennyiséget -mondjuk 500 000 darabot-, és a B osztályú szerszámot úgy építik meg, hogy megbízhatóan előállítsa ezt a mennyiséget némi ráhagyással.
A gyakorlati különbség? A B osztály szabványos D2 vagy A2 szerszámacélokat használ az A osztályú szerkezetekben található keményfém lapkák vagy egzotikus bevonatok nélkül. A vezetőrendszerek precíziós-köszörülésűek, de nem tartalmazhatják a golyóscsapágy-frissítéseket, amelyek meghosszabbítják-a nagy sebességű ciklus élettartamát. Az eredmény egy olyan sajtolószerszámkészlet, amely kiváló alkatrészminőséget biztosít alacsonyabb befektetés mellett, annak tudatában, hogy a karbantartási intervallumok rövidebbek lesznek, és a szerszám teljes élettartama véges.
C osztályú - Rövid-futás és prototípus szerszámok
A C osztály a belépési pont. Ezek alacsonyabb-költségű szerszámok, amelyek alkalmasak kis- és közepes -volumenű projektekhez, prototípus-készítéshez vagy olyan alkalmazásokhoz, ahol nincs szükség szűk tűrésekre és prémium felületekre. A C osztályú szerszámok puhább szerszámacélokat, egyszerűsített vezetőrendszereket és kevésbé bonyolult felépítést használhatnak a költségek csökkentése és az átfutási idő rövidítése érdekében.
Mikor választja a C osztályt? Amikor 500–10 000 alkatrészre van szüksége a terv érvényesítéséhez, a piaci illeszkedés teszteléséhez vagy a hídgyártáshoz az állandó szerszámok építése közben. Az alkatrészek nem egyeznek meg az A osztályú kimenet konzisztenciájával, de funkcionálisak lesznek, és reprezentálják a végső geometriát.
A termelési mennyiség mint befektetési keret
Az osztályok kiválasztása nem szubjektív,{0}}hanem a matematika vezérli. Az alapkérdés egyszerű: a jobb szerszámozásból származó alkatrészenkénti költségcsökkentés indokolja-e a magasabb előzetes befektetést?
Fontolja meg az egyensúlyi{0}}logikát. Egy C osztályú szerszám 15 000 dollárba kerülhet, de másodlagos sorjázási műveleteket igényel alkatrészenként 0,05 dollárért. Egy A osztályú szerszám ugyanahhoz a komponenshez 80 000 dollárba kerülhet, de teljesen kiküszöböli ezeket a másodlagos műveleteket. Milyen hangerőn válik a drága matrica az olcsóbb opcióvá? Ebben a példában körülbelül 1,4 millió alkatrész. Ez alatt a szám alatt az egyszerű szerszámozás nyer. Ezen felül az A osztályú befektetés megtérül, és minden mozdulattal pénzt takarít meg.
A szerszámon belüli anyagválasztás ugyanezt a logikát követi. A szerszámacél matricák 3-5-ször olcsóbbak, mint a keményfém megfelelői, de a keményfém kopásállósága 10-30-szor nagyobb lehet. Egy szerszámacél lyukasztót 100 000 ütésenként újra kell köszörülni. Egy keményfém lapka ugyanazon az állomáson 2-3 millió találatot érhet el, mielőtt figyelmet igényelne. Nagy volumenű gyártás esetén a keményfém szerszám alacsonyabb teljes birtoklási költséget biztosít a meredek kezdeti ár ellenére.
A hibrid megközelítések áthidalják a szakadékot. A keményfém lapkák használata a szerszámacél matrica testen belüli kritikus magas kopási pontjain{1}} kivételes kopásállóságot biztosít ott, ahol ez a legfontosabb, miközben kezelhető marad a szerszám költsége. A szerszámacél alkatrészekre felvitt fejlett bevonatok, mint például a TiN vagy TiCN, szintén jelentősen meghosszabbíthatják az élettartamot, csökkentve a bevonat nélküli acél és a tömör keményfém közötti teljesítménykülönbséget a teljes költségprémium nélkül.
Térfogatszintek és vágási osztályok ajánlásai
- Prototípus/elő{0}}gyártás (5000 alkatrész alatt)- C osztályú szerszámok. A szerszám élettartama 5 000-50 000 löket. Használjon szabványos szerszámacélokat, egyszerűsített felépítésű. Fogadjon el nagyobb tűréseket, és tervezze meg a másodlagos műveleteket. Cél: az alkatrész geometriájának érvényesítése minimális befektetés mellett.
- Alacsony mennyiség (5000-100000 alkatrész évente)- C osztályú vagy alacsony-kategóriás B osztályú szerszámok. A szerszám élettartama 50 000-500 000 löket. Szerszámacél szerkezet közepes keménységgel (58-62 HRC). Alkalmas olyan alkatrészekhez, ahol ±0,1 mm tűrés elfogadható.
- Közepes mennyiség (100 000-500 000 alkatrész évente)- B osztályú szerszámok. A szerszám élettartama 500 000{7}}1 500 000 löket, ütemezett utánköszörüléssel. Kiváló-minőségű szerszámacélok (D2, A2), precíziós vezetőrendszerek és tervezett karbantartási időközök. Ez a szint gyakran jelenti azt az édes pontot, ahol a szerszámok befektetése egyensúlyban van az alkatrészenkénti gazdasággal.
- Nagy mennyiség (500 000-2 000 000 alkatrész évente)- A osztályú 1. típusú szerszámok. A szerszám élettartama meghaladja a 2 000 000 löketet. Prémium szerszámacélok szelektív keményfém betétekkel a nagy-kopású állomásokon. Szűk tűrések (±0,05 mm vagy jobb), minimális másodlagos műveletek és optimalizált ciklussebesség.
- Nagyon nagy mennyiség (2000, 000+ alkatrész évente)- A osztályú 2. típusú szerszámok. Várható szerszámélettartam 5000,{5}} löket. Teljes keményfém lapkák minden vágóállomáson, speciális szerszámpapucs anyagok és progresszív szerszámarchitektúrák a maximális üzemidő érdekében. Maga a szerszám jelentős tőkeeszközzé válik saját karbantartási ütemtervével és újjáépítési programjával.
Figyelje meg a mintát: a mennyiség növekedésével többet fektet be a szerszámba, hogy csökkentse az alkatrészenkénti költséget-, kiküszöbölje a másodlagos műveleteket, meghosszabbítsa a karbantartási intervallumokat és minimalizálja az állásidőt. A szerszámosztály nem a presztízsről,{2}}hanem arról, hogy a szerszámberuházást a gyártási folyamat gazdasági valóságához igazítsa.
A megfelelő osztály kiválasztása azt is meghatározza, hogy a matrica milyen alakítási műveleteket tud végrehajtani élettartama során. A B osztályú szerszámok, amelyek egyszerű simítást és átszúrást hajtanak végre, jóval tovább bírják a névleges térfogatát. Ugyanaz az osztály, amely nagy pontosságú-minősítést vagy mélyhúzást próbálkozik szűk tűréshatárok mellett, gyorsabban kopik, mert az alakítási műveletek tartós nyomó terhelést helyeznek a szerszámfelületekre, -olyan terhelések, amelyek megkövetelik az anyagrugalmasságot, csak a magasabb-osztályú konstrukció biztosítja.
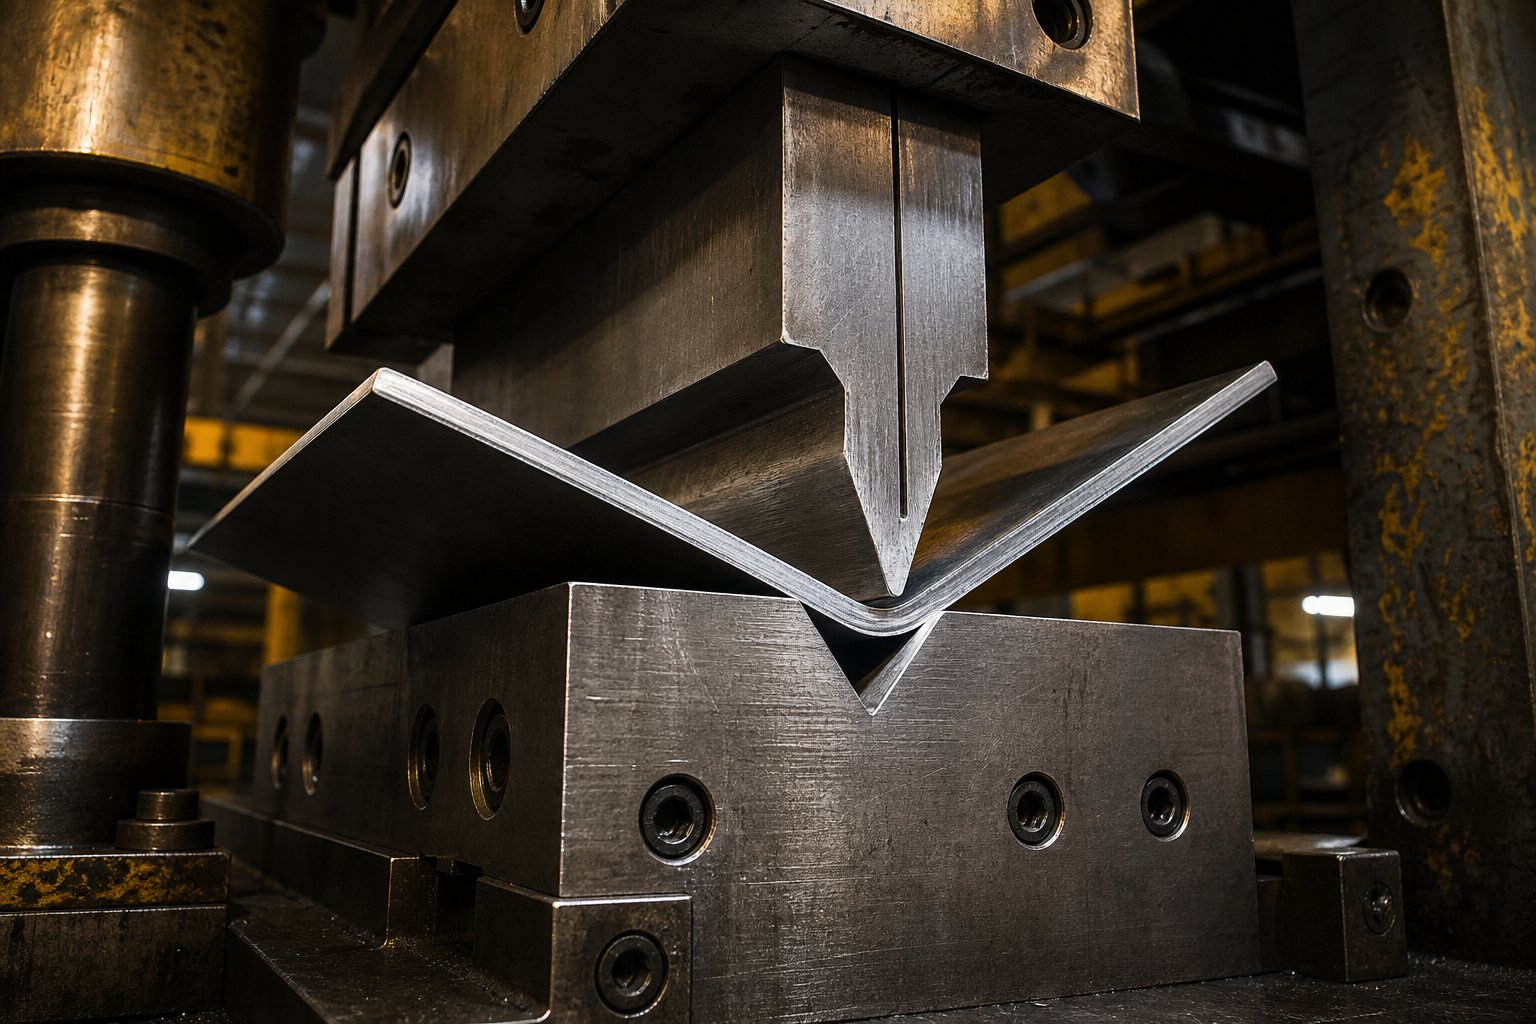
A bélyegzett alkatrész geometriáját meghatározó alakítási műveletek
A vágás elválasztja a fémet. A formálás átformálja azt. Minden olyan bélyegzett alkatrész, amely túlmegy a lapos profilon-minden hajlítással rendelkező konzol, minden húzott falú ház, minden érintkezés dombornyomott bordával-, geometriáját a szerszám belsejében végzett alakítási műveletnek köszönheti. Ezek a műveletek a fémlemezt szabályozott feszítésnek, összenyomásnak vagy mindkettőnek teszik ki, és a kifejtett erő és az anyagtulajdonságok közötti egyensúly határozza meg, hogy pontos alkatrészt vagy egy selejthalmot kap-e.
A formázást az teszi bonyolulttá, hogy a fém tartós deformációval szembeni természetes ellenállása ellen dolgozik. A lepedő vissza akar ugrani, becsatolni, elvékonyodni vagy megrepedni. Egy jól-megtervezett alakítóállomás előre látja ezeket a tendenciákat, és előre megjósolható eredményre vezeti őket. Ha megérti, hogy az egyes préselési műveletek hogyan alakítják át a lapos alapanyagot háromdimenziós geometriává, lehetőség nyílik arra, hogy meghatározza a ténylegesen gyártható bélyegzési alkatrészeket,-és megoldja azokat a problémákat, amikor az alkatrészek a specifikáción kívül jönnek le a présből.
Hajlítási és peremezési műveletek sajtolószerszámokban
A hajlítás a legelterjedtebb formázási művelet a bélyegzésben. Egyenes tengely mentén deformálja a lapot, és olyan funkciókat hoz létre, mint a fülek, csatornák, konzolok és rögzítőkarimák. Egyszerűen hangzik-, de a megfelelő hajlítási szög következetes elérése a gyártás során az egyik legnehezebb kihívás a bélyegzett alkatrészek gyártásában.
Három elsődleges hajlítási módszer jelenik meg a sajtolószerszámok belsejében:
- V-hajlítás- A lyukasztó a lapot a szerszámblokk V- alakú üregébe kényszeríti. A végső szög attól függ, milyen mélyen hatol be a lyukasztó. A léghajlítás (ahol a lyukasztó nem süllyed ki) rugalmasságot kínál, mivel ugyanazzal a szerszámmal különböző szögeket lehet elérni. Az alsó rész (ahol a lyukasztó teljesen illeszkedik) szorosabb szögszabályozást biztosít, de egyetlen geometriában rögzíti Önt.
- U-hajlítás- A lyukasztó egy U-alakú csatornába hajtja a lapot, és egyetlen mozdulattal két párhuzamos hajlítást képez. A lyukasztó alatti nyomópárna laposan tartja a lapot az alakítás során, megakadályozva, hogy az alja meghajoljon. Ezzel a módszerrel hatékonyan hoz létre csatornaszakaszokat és C{4}}alakú profilokat.
- Törölje a hajlítást- A lap egyik széle be van szorítva, miközben egy lyukasztó egy sugárban letörli a szabad részt. Ez a megközelítés jól működik a progresszív matricákban, mivel nem szükséges, hogy a lap elmozduljon a szalagtartóhoz képest. Ez a módszer a karimák és fülek létrehozására azokon az alkatrészeken, amelyek a feldolgozás során a szalaghoz csatlakozva maradnak.
A módszertől függetlenül minden kanyar mindkettőt bevezetikompresszió a belső sugáron és feszültség a külső sugáron. Ez a kettős feszültségi állapot az oka annak, hogy a külső felületen repedések keletkeznek, amikor a hajlítási sugár túl szoros-az anyag szó szerint elfogy.
A minimális hajlítási sugárra vonatkozó szabályok léteznek, hogy megakadályozzák ezt a hibát. Az általános irányelv az, hogy a belső hajlítási sugárnak meg kell egyeznie a lágyacél anyagvastagságának (1T) legalább egyszeresével. A keményebb anyagokhoz több hely kell: a rozsdamentes acélhoz gyakran 1,5–2 tonna, az alumíniumötvözetek, például a 6061-T6 pedig 2–3 tonnára lehet szükség az edzettségtől és a szemcse irányától függően.
A szemcse iránya azért számít, mert a fém a hengerlési irányra merőlegesen valamivel gyengébb. Hajlításáta szemcse (a hengerirányra merőleges) szűkebb sugarakat tesz lehetővé repedés nélkül. Hajlításmenténa szemcse arra kényszeríti a repedésre hajlamos külső szálakat, hogy a leggyengébb irányba nyúljanak. Ha lehetséges, irányítsa a kritikus íveket a szemcsén keresztül-ez az alakíthatóság ingyenes fejlesztése, amely a szerszámok bonyolultságában nem kerül semmibe.
A karimázás ugyanazokat az elveket követi, mint a hajlítás, de az egyenes tengely helyett ívelt tengely mentén működik. A nyújtható karima (domború görbe) megfeszíti a külső élt, és megszakad. A zsugorodó karima (homorú görbe) összenyomja a külső élt, és fennáll a ráncosodás veszélye. Mindkettő gondos figyelmet igényel a karima szélességére és a dombormű geometriájára, hogy az anyaghatáron belül maradjon.
Rajzolás, kidolgozás és dombornyomás összetett alkatrészgeometriához
Ha egy alkatrésznek mélységre van szüksége-egy csésze, héj, ház-egy egyszerű hajlítás nem viszi oda. A rajzolás, a kidolgozás és a domborítás alapvetően különböző megközelítéseket alkalmaz a háromdimenziós bélyegzett alkatrészek lapos anyagból történő létrehozásához.
Mély rajz
A rajz a legigényesebb alakítási művelet. A lapos nyersdarabot egy lyukasztó behúzza a szerszámüregbe, és az ellenőrzött anyagáramlás révén üreges, csésze{1}}alakú résszé alakítja. A legfontosabb különbség a többi formázási módszertől: a fém valójában folyik-baa kocka, ahelyett, hogy egyszerűen átnyúlna egy formán.
Nyomós{0}}terhelt nyersdarab tartó (húzólap) található a nyersdarab külső szélén, és szabályozza, hogy mennyi anyag kerüljön az üregbe. Túl kicsi a tartóerő, és a fém ráncosodik, ahogy befelé nyomódik. Túl sok, és az anyag nem tud folyni, ami elvékonyodáshoz vagy szakadáshoz vezet a lyukasztó sugaránál. A nyersdarabtartó nyomása és az anyagáramlás közötti egyensúly határozza meg, hogy a húzási művelet sikeres-e vagy sikertelen.
A mélyen{0}}húzott részek közé tartoznak az olajteknők, edények, autóajtók, hengeres házak és italosdobozok. Az elérhető húzási mélység az anyag hajlékonyságától, a nyersdarab átmérőjétől-/-a lyukasztási aránytól és a kenéstől függ. Normál lágyacél esetén az első -húzáscsökkentési arány (a nyersdarab átmérője és a lyukasztó átmérője) körülbelül 2:1 a jellemző. A mélyebb részek több húzási szakaszt igényelnek közbenső izzítással a rugalmasság helyreállításához.
Coining
A coining azt éri el, amit más formázási módszerekkel nem: rendkívül szűk mérettűrések a teljes képlékeny deformáció révén. Ellentétben a hajlítással vagy a húzással,-ahol a rugalmas rugózás eltolja a végső geometriát,-az éremelés olyan szélsőséges nyomás alatt szorítja össze a fémet, hogy gyakorlatilag nem történik rugalmas helyreállítás. Az anyag teljesen alkalmazkodik a lyukasztó és a szerszámüreg felületéhez.
Képzeld el az érméket a zsebedben. Mindegyik sima meztelen csigának indult, és tökéletesen részletgazdag formára préselték, visszaugrás nélkül. Az ipari érmék ugyanúgy működnek, mint ±0,01 mm-es tűréshatárok. A kompromisszum a prés tonnatartalma: a fémfejtés 5-10-szer nagyobb erőt igényel, mint a léghajlítás, ami nehezebb préseket és robusztusabb szerszámszerkezetet jelent. Jellemzően kis területekre vagy meghatározott jellemzőkre van fenntartva, nem pedig egész részekre.
Domborítás
A dombornyomás emelt vagy süllyesztett vonásokat hoz létre azáltal, hogy a fémlemezt egy sekély mélyedésbe nyújtja. A rajzolással ellentétben a dombornyomás nem jár jelentős anyagáramlással a jellemző határain kívülről-, a fém lokálisan megnyúlik, hogy megfeleljen a lyukasztó geometriájának. Az elérhető mélység függ az anyagvastagságtól, a hajlékonyságtól és a lyukasztó sugárgeometriájától.
A bélyegzett alkatrészeken mindenhol találhat dombornyomott elemeket: merevítő bordák a tartókon, azonosító jelek a házakon, dekoratív minták a paneleken és helymeghatározó gödröcskék az összeállításhoz. Mivel a dombornyomás feszültséget használ a fém deformálásához, a túl-mély vonalak megkísérlése elvékonyodást és esetleges felhasadást okoz a jellemzők éleinél.
A-öntvényszerszám összeszerelése: Több alkatrész kombinálása a szerszámon belül
A legfejlettebb progresszív és transzfer szerszámok nem csak különálló részekből állnak,{0}} hanem össze is szerelik őket. A szerszámon belüli összeszerelési műveletek több bélyegzett alkatrészt egyesítenek magában a szerszámban, teljesen kiküszöbölve a későbbi kezelési, rögzítési és csatlakoztatási lépéseket.
Ez hogy működik? Tekintsünk egy sajtolt mechanikus alkatrész-szerelvényt, mint egy csuklós konzolt: az egyik sajtolószerszám az alapot, a másik a forgókart alkotja, és egy következő állomás a kettőt összeszorítja, szegecseli vagy összepattintja, mielőtt a kész szerelvény kilép a szerszámból. Minden préslöket egy komplett több-komponensű összeállítást hoz létre, nem pedig az egyes alkatrészeket, amelyeket később össze kell gyűjteni, szállítani és csatlakoztatni.
Form{0}}rögzítésaz egyik leggyakoribb alkalmazás. A rögzítő anyák és csapok automatikusan betáplálódnak, irányulnak, és előre kilyukasztott lyukakba-nyomódnak, miközben a szalag még a szerszámban van. A nyomóerő kiszorítja az anyagot a rögzítő alámetszett hornyaiba, erős mechanikai kötést hozva létre hegesztés vagy menetfúrás nélkül. Egyes műveletek préselési ciklusonként hat vagy több rögzítőelemet szerelnek fel, így évente több millió teljesen összeszerelt alkatrész készül nulla másodlagos művelet nélkül.
Az in-metszés, az in-hegesztés és a szegecselés hasonló logikát követ: a másodlagos művelet-baa kocka, ahelyett, hogy kívül végezné. A haszon túlmutat a munkaerő-megtakarításon. Mivel az alkatrészt továbbra is a pilóták helyezik el, és az összeszerelés során a lehúzók tartják, a pozicionálási pontosság jobb, mint amit bármely alsó lámpatest elérhet. Az alkatrészeket a legnagyobb méretbiztonsági ponton szereli össze.
Alakítási műveletek összehasonlítása
| Művelet típusa | Elérhető geometria | Tipikus tűréshatárok | Felületi hatás | Die Complexity Level |
|---|---|---|---|---|
| V-Hajlítás | Szögletes jellemzők, fülek, egyszerű karimák | ±0,5 fokos szög; ±0,1 mm lineáris | Minimális (enyhe jelölés az érintkezési pontokon) | Alacsony |
| U-Hajlítás | Csatornák, C-szakaszok, párhuzamos-falprofilok | ±0,5 fokos szög; ±0,15 mm lineáris | Alacsony (a párna érintkezése fényesítheti a felületeket) | Alacsony vagy közepes |
| Törölje Hajlítás | Karimák, fülek progresszív szalagrészeken | ±1 fokos szög; ±0,1 mm lineáris | Minimális | Alacsony |
| Mély rajz | Csészeformák, héjak, burkolatok, hengeres házak | ±0,1-±0,25 mm falpozíció | Magas (húzásnyomok, elvékonyodó vonalak lehetségesek) | Magas |
| Coining | Finom részletek, éles sarkok, betűk, precíziós felületek | ±0,01-±0,025 mm | Kiváló (a szerszám felületének tükör{0}}reprodukciója) | Közepestől magasig |
| Domborítás | Sekély magasított/süllyesztett vonások, bordák, logók, helymeghatározó gödröcskék | ±0,05-±0,1 mm mélység | Jó (visszaadja a szerszám felületi textúráját) | Alacsony vagy közepes |
| Karimás (nyúlás) | Kifelé ívelt élek, sugaras karimák | ±0,2-±0,3 mm | Mérsékelt (a feszültség elvékonyodhat a külső szélén) | Mérsékelt |
| In-Die Assembly | Több-komponensű összeállítások, kötőelemek beszerelése | ±0,05–±0,1 mm (pozíciós) | A csatlakozási módtól függ | Nagyon magas |
Az egyes alakítási műveletek különböző követelményeket támasztanak a szerszámanyagokkal, a présmennyiséggel és a szerszámszerkezet minőségével szemben. A hajlítás hozzáférhető és megbocsátó. A rajzoláshoz gondos üres tartóhangolásra és nagy rugalmasságú anyagokra van szükség. A pénzverés rendkívüli préskapacitást igényel, de páratlan pontosságot biztosít. Az in-matrica-összeállítás a felső határig tolja a progresszív szerszámbonyolítást, de kiküszöböli a teljes gyártócellákat.
A választott formázási művelet nem csak az alkatrészt formálja,{0}}de meghatározza az alak ellenőrzéséhez szükséges ellenőrzési stratégiát. Az összetett formák több változót, nagyobb méretbeli eltolódási lehetőséget és több mérést igénylő felületet tartalmaznak. Ez a valóság teszi a minőségellenőrzést és a szerszámkarbantartást elválaszthatatlanná a szerszámtervezés során meghozott formázási döntésektől.
Minőségellenőrzés és szerszámkarbantartás a konzisztens alkatrészekhez
A bélyegzőszerszám nem jelenti be, hogy mikor kezd el rossz alkatrészeket gyártani. A lebomlás fokozatos-a vágóél enyhén lekerekedik, a vezetőpersely néhány mikronnal meglazul, a rugó kifárad és nyomást veszít. Az alkatrészek első ránézésre még rendben vannak. De a mérések elmondják az igazi történetet. A tűréskövetelményekhez igazodó szándékos ellenőrzési stratégia nélkül a minőségi eltolódás több ezer löketig ellenőrizetlenül futhat, mielőtt valaki észreveszi a problémát a futószalagon, vagy ami még rosszabb, a terepen.
Az ellenőrzés és a karbantartás ugyanannak az éremnek a két oldala. Mérje meg az alkatrészeket, hogy ellenőrizze, megfelelnek-e az előírásoknak. De ugyanezek a mérések az őket előállító gépi szerszám állapotát is feltárják. Az 50 000 ütésenként 0,02 mm-rel növekvő sorja azt jelzi, hogy a lyukasztó éle kopott. A furat helyzete, amely 0,03 mm-rel eltolódik az egyik oldal felé, azt jelzi, hogy a vezetőcsapokra figyelni kell. Ha a vizsgálati adatokat diagnosztikai eszközként kezeli, -nem csak egy megfelelő/nem megfelelő kapu{10}}, akkor a minőség-ellenőrzést reaktív tűzoltásból prediktív karbantartássá alakítja át.
Ellenőrzési módszerek a bélyegzett alkatrészek ellenőrzéséhez
Nem minden alkatrésznek van szüksége azonos szintű mérési ellenőrzésre. A nagy tűréshatárokkal rendelkező dekoratív fedőlemez nem garantálja ugyanazt az ellenőrzési beruházást, mint egy ±0,025 mm-es helyzetigényű repülőgép-csatlakozó. Ha az ellenőrzési módszert a tűréshatárhoz és a gyártási mennyiséghez igazítja, a minőségi költségek arányosak a tényleges kockázattal.
Koordináta mérőgépek (CMM)
A CMM-ek a szűk geometriai tűréshatárokkal rendelkező összetett sajtolt alkatrészek aranyszabványát jelentik. Egy tapintó vagy optikai érzékelő mozog az alkatrész felületén, és rögzíti a pontos 3D koordinátákat, amelyeket a szoftver összehasonlít a CAD modellel vagy a GD&T feliratokkal. A CMM-ek ellenőrzik a valódi pozíciót, a síkságot, a párhuzamosságot, a profiltűréseket és a szögviszonyokat, amelyeket egyetlen egyszerűbb eszköz sem képes megbízhatóan rögzíteni.
Mikor nyúl a CMM-hez? Bármikor, amikor több, egymással összefüggő jellemzőt kell ellenőriznie egy összetett geometrián,{0}}a nullapontfelületekre hivatkozó furatmintázatokat, az áttört elemekhez viszonyított hajlítási szögeket vagy a karima síkjához képest megrajzolt{1}}falpozíciókat. A CMM ellenőrzés alapos, de viszonylag lassú, így a legalkalmasabbelső cikkellenőrzések (FAI), időszakos mintavétel a gyártás során, és a kritikus{0}}dimenziós alkatrészek végső érvényesítése.
Optikai komparátorok és látórendszerek
Az optikai komparátorok az alkatrész kinagyított sziluettjét vetítik a képernyőre, ahol a kezelő ráborítja a referenciaprofilra. Gyorsak, intuitívak, és kiválóak a 2D profilok ellenőrzésében: élkontúrok, sugarak, bevágásmélységek és kis jellemzőgeometriák. A modern képfeldolgozó rendszerek kamerákkal és élfelismerő algoritmusokkal automatizálják ezt a folyamatot, és másodpercenként több tucat funkciót mérnek a kezelő szubjektivitása nélkül.
Ezek az eszközök jól használhatók lapos sajtolt alkatrészeknél, ahol a profilpontosság számít-a kiürített alkatrészek, az összetett-matrica kimenet, valamint a progresszív-alkatrészek esetében, ahol meg kell győződnie arról, hogy a levágott élek megfelelnek a tervezett geometriának. Gyorsabbak, mint a CMM a 2D munkához, de hiányzik a kialakított funkciókhoz szükséges 3D képesség.
Go/No{0}}Go-mérők és funkcionális mérőműszer
A nagy mennyiségű-gyártáshoz, ahol a sebesség fontosabb, mint a részletes mérési adatok, a go/no-go mérőeszközök azonnali sikeres/nem megfelelő ellenőrzést tesznek lehetővé. Egy edzett mérőcsap ellenőrzi, hogy a lyuk a tűréshatáron belül van-e: ha a "go" csap szabadon belép, a "no-go" csap pedig nem, a lyuk áthalad. A funkcionális mérőeszközök szimulálják az illeszkedési feltételeket,{5}}ha a bélyegzett alkatrész megfelelően illeszkedik a mérőeszközbe, akkor a szerelvénybe illeszkedik.
Ezek az eszközök nem mondják elMennyiegy funkció csak akkor tér el-, ha a határokon belül van. Emiatt ideálisak a kezelői szintű-ellenőrzésekhez a sajtónál, ahol néhány száz ütésenként gyors válaszra van szüksége anélkül, hogy az alkatrészeket az ellenőrző laborba húzná. A precíziós féknyergek és mikrométerek kiegészítik a go/no{4}}go ellenőrzéseket azáltal, hogy tényleges méretértékeket adnak meg, amikor a mérés a határ közelébe esik.
Felületi profilometria
A felületkezelési követelmények a rajzokon Ra (átlagos érdesség) feliratként jelennek meg. A profilométer egy gyémánt{1}}végű ceruzát húz végig az alkatrész felületén, és érdességprofilt hoz létre. Ez a tömítésekkel, csúszófelületekkel vagy elektromos érintkezőkkel érintkező bélyegzett alkatrészeknél számít, ahol a felületi textúra közvetlenül befolyásolja a működést.
A profilometria a méretellenőrzés számára láthatatlan formázási problémákat is kiszúrja: a kopott formázási felületek nyomait, a lehúzó és a szalag közé szorult törmelékből származó karcolásokat, valamint az alumínium sajtolásból eredő pattanásos mintákat. Ha a felületkezelési specifikáció szigorúbb, mint Ra 0,8 mikrométer, a profilometriának a szokásos vizsgálati protokoll részét kell képeznie.
A szerszámkarbantartás és annak hatása az alkatrészek konzisztenciájára
Íme egy valóság, amelyet sok mérnök figyelmen kívül hagy, amikor a szerszámmal bélyegzett alkatrészeket ad meg: a kivásárláskor jóváhagyott szerszám nem ugyanaz, mint 500 000 ütésnél. Minden ciklus mikroszkopikus mennyiségű anyagot távolít el a vágóélekről, lekerekíti a formázási sugarakat, és kopást helyez a vezetőfelületekre. A kérdés nem az, hogy a szerszám leromlik-e-, hanem az, hogyan kezeli ezt a romlást, hogy az alkatrészek a maximális löketszám tűréshatárán belül maradjanak.
A présszerszám-alkatrészek megelőző karbantartása egy ütemezett ciklust követ, nem pedig a várakozást,-amíg-megszakad{2}}.Art Hedrick of Dieology LLCkritikus különbséget tesz: a szerszámok valódi karbantartása magában foglalja a vágószakaszok élezését a normál kopás miatt, a rugók cseréjét a várható élettartamuk lejárta előtt, a szerszámok időszakos tisztítását és a meglazult dübelek vagy szakaszok ellenőrzését. Ha folyamatosan törött betéteket hegeszt, összetört részeket ás ki a húzóállomásokról, vagy lecseréli a lenyírt pilótákat, akkor azjavítás-és olyan rendszerszintű tervezési vagy beállítási problémákat jelez, amelyeket a karbantartás önmagában nem képes megoldani.
Hogyan nyilvánul meg a kopás az alkatrészek minőségében
A szerszámkopás nem érinti egyformán az összes szerszámelemet. A vágóélek romlanak le a leggyorsabban, mert a legnagyobb helyi feszültséget tapasztalják. Így jelenik meg a kopás az alkatrészeken:
- Sorja növekedés- Ahogy a lyukasztó élei lekerekednek, a tényleges hézag növekszik, és a sorjamagasság felfelé kúszik. A sorjamagasság nyomon követése a gyártási folyamatok felett közvetlen kopási görbét biztosít a szerszámok és lyukasztók számára.
- Méretbeli eltolódás- A kopott vezetőcsapok és perselyek lehetővé teszik, hogy a felső matricapapucs enyhén elmozduljon az alsóhoz képest, ami a furatok helyzetének és a levágott éleknek a névlegestől való elmozdulását okozza.
- Felületi degradáció- Az formázó felületeken mikroszkopikus karcolások, kopásnyomok vagy polírozási minták keletkeznek, amelyek minden olyan részre rákerülnek, amelyekkel érintkeznek.
- Hajlítási szög változás- A megnövelt sugarú kopott formázólyukasztók kissé eltérő hajlítási geometriát eredményeznek, mint a friss szerszámok, ami hosszú futás közben szögeltolódáshoz vezet.
- Hírcsatorna hibák- A kopott pilóták már nem korrigálják a csík pozícióját ugyanazzal a jogosultsággal, ami lehetővé teszi a kumulatív takarmányeltolódást, amely szolgáltatásként-jelenik meg, és-jellemző távolsági hibákat jelez.
Megelőző karbantartás ütemezése
A megfelelő karbantartási ütemterv a löketszámokra épül, nem a naptári dátumokra. A kocka nem számít, hogy a múlt héten vagy a múlt hónapban futott-e-, hanem az, hogy hány ciklust teljesített az utolsó szervizelés óta. A tipikus karbantartási intervallumok a következők:
- 50 000-100 000 ütésenként- Ellenőrizze a vágóélek kopását, ellenőrizze a sorja magasságát a mintadarabokon, tisztítsa meg a törmeléket a csigák leejtőcsatornáiról, és ellenőrizze a rugó állapotát.
- 150 000-250 000 ütésenként- Köszörülje újra a vágórészeket (élezésenként csak 0,05-0,1 mm-t távolítson el a hőkezelés megőrzése érdekében), cserélje ki az elkopott vezetőket, ellenőrizze a vezetőcsapok hézagát, és kenje meg újra az összes kopófelületet.
- 500 000-1 000 000 ütésenként- Teljes lebontási ellenőrzés. Ellenőrizze a szerszámpapucs laposságát és párhuzamosságát, mérje meg az összes kritikus hézagot, cserélje ki a rugókat a látható állapottól függetlenül, ellenőrizze a formáló felületeket nagyítás alatt, és ellenőrizze az összes állomás beállítását.
Ezek az intervallumok a bélyegzett anyagtól függően változnak. A rozsdamentes acél és a nagy szilárdságú A réz és a puha alumínium kiterjeszti őket. A tényleges alkatrészmérések megmutatják, hogy az ütemezés elég agresszív-e, vagy módosítani kell.
Újraköszörülés vs. csere
Minden alkalommal, amikor egy lyukasztót vagy matricatömböt újraköszörülnek, az rövidebb lesz. Ezt a magasságveszteséget az alkatrész alatti alátétekkel kell kompenzálni a megfelelő zárási magasság és időzítés fenntartása érdekében a többi állomáshoz képest. Többszöri újraköszörülés után a halmozott anyageltávolítás végül eléri azt a pontot, ahol az alkatrész már nem biztosít megfelelő rögzítést vagy szilárdságot. Ilyenkor a csere az egyetlen lehetőség.
Az egyes vágási szakaszokból eltávolított anyag megfelelő nyilvántartása lehetővé teszi a csere időpontjának előrejelzését, nem pedig annak felfedezését, amikor az alkatrészek ellenőrzése meghiúsul. Itt számít a matricapapucs szerkezeti alapként betöltött szerepe, -laposságának és merevségének stabilnak kell maradnia, még akkor is, amikor alátétrétegek gyűlnek össze az újraköszörült részek alatt.
Főbb minőségellenőrzési pontok a préselt alkatrészekhez
- Edge állapot- Sorjamagasság a specifikáción belül (általában 0,1 mm alatti általános bélyegzésnél, 0,05 mm alatti precíziós alkalmazásoknál). Konzisztens nyírósáv arány az összes vágási profilon.
- Laposság- Az alkatrész gránit felületi lemezre helyezve a megadott síksági tűréshatáron belül van. Nincs vetemedés, olaj{2}}konzerválás vagy maradványfeszültség-torzulás az alakítási műveletekből.
- Lyuk helyzete- Az összes áttört funkció valódi pozíciója a GD&T-kiemeléseken belül, CMM-mel vagy optikai méréssel ellenőrizve, az elsődleges dátumhoz viszonyítva.
- Hajlítási szög- Minden kialakult jellemző a szögtűrés határain belül (általában ±0,5-±1 fok között, osztálytól függően). Szögmérőkkel, szögmérőkkel vagy CMM-mel mérve meghatározott mérési pontokon.
- Felületkezelés- Ra-értékek a kiemelési követelményeken belül. A kozmetikai felületeken nem találhatók matricanyomok, sápadt karcolások vagy kenőanyag-foltok.
- Méretpontosság meghatározott tűréshatárokon belül- A teljes alkatrészméretek, a jellemzők távolsága és a profilmegfelelőség a rajzi követelményeknek megfelelően a tűréssávnak megfelelő vizsgálati módszerrel ellenőrizve.
Minden ellenőrzési pont visszacsatol a karbantartási döntési hurokba. Amikor az él állapota romlik, akkor élesít. Amikor a furatok helyzete eltolódik, meg kell vizsgálni a vezetőket. Amikor a hajlítási szögek eltolódnak, ellenőrizni kell a lyukasztás állapotát. Maguk az alkatrészek jelentik a legőszintébb diagnosztikai eszközt a szerszámon belüli összes szerszámelem állapotának értékelésére.
Az ellenőrzés problémákat észlel. A karbantartás korrigálja őket. De a leghatékonyabb megközelítés az olyan alkatrészek tervezése, amelyek természetüknél fogva elnézőek, és olyan geometriákat állítanak elő, amelyek elviselik a normál szerszámkopást anélkül, hogy kiesnének a specifikációból, és a jellemzők mérete és távolsága úgy van megválasztva, hogy a szerszámnak lélegezni kell. Itt jönnek be a bélyegzhetőségi szabályok-tervezése-, és ahol a tapasztalt szerszámkészítő partnerek segíthetnek a mérnököknek elkerülni, hogy olyan alkatrészeket adjanak meg, amelyek papíron jól néznek ki, de minden ütéssel küzdenek.
Tervezés-a-bélyegzési és szakértői szerszámozási erőforrásokhoz
Az ellenőrzés és a karbantartás biztosítja, hogy a szerszám megfelelően működjön. De a legolcsóbban megoldható minőségi probléma az, amelyet először soha nem hoz létre. Azok a részek, amelyeket a bélyegzési korlátozások figyelembevételével terveztek, kevesebb hibát okoznak, kevésbé agresszív szerszámozást igényelnek, és elviselik a normál szerszámkopást anélkül, hogy kikerülnének a specifikációból. A tisztán bélyegző alkatrész és a minden ciklusonként megküzdő alkatrész közötti különbség általában a CAD-fázis korai szakaszában alkalmazott tervezési szabályok maroknyi szabályából adódik.
Tehát mit kér valójában a szerszám-kölcsönhatás az alkatrészgeometriától? Olyan funkciókat kér, amelyek vághatók, formázhatók és kilökhetők anélkül, hogy az anyag viselkedését vagy a szerszámmechanikát túllépnék a megbízható határokon. Minden alábbi szabály egy fizikai valóságra vezet vissza a kocka belsejében,-és ezek bármelyikének figyelmen kívül hagyása pontosan a cikkben korábban tárgyalt hibákat eredményezi.
Tervezés-a-bélyegzési szabályoknak, amelyeket a mérnököknek követniük kell
Ezek az irányelvek széles körben érvényesek a bélyegzőszerszám-tervezési projektekre. Több évtizedes fémbélyegző szerszámok és szerszámok tapasztalatának konszenzusát képviselik, olyan gyakorlati korlátozásokká desztillálva, amelyeket az alkatrésztervezés során alkalmazhat:
- Tartsa a furatok átmérőjét az anyagvastagságon vagy a felett.A készletvastagságnál kisebb lyukak esetén a szerszám eltörhet. Rozsdamentes acél és nagy -szilárdságú ötvözetek esetén a furat minimális átmérője legyen2x anyagvastagság.
- Tartsa be az anyagvastagság kétszeresének megfelelő minimális távolságot a lyukaktól-a szélekig.Túl közel van a szabad élhez vágás közben, mert a környező anyag nem bírja a nyíróterhelést.
- A lyukak egymástól legalább 2-3x anyagvastagsággal.A kisebb távolság a furatok közötti felület meghajlását okozza a későbbi alakítási műveletek során.
- Tartsa a jellemzőket legalább 2,5-szeres anyagvastagság plusz hajlítási sugár távol a hajlítási vonalaktól.Bármi, ami ezen a deformációs zónán belül van, megnyúlik, eltolódik vagy eltorzul, amikor a hajlítás kialakul.
- Adjon hozzá kanyarmentesítő vágásokat ott, ahol a hajlítások találkoznak az élekkel.A tehermentesítő szélességnek meg kell egyeznie legalább az anyagvastagsággal, és a dombormű hosszának meg kell haladnia a hajlítási sugarat. Ez megakadályozza a szakadást a hajlított és lapos szakaszok közötti átmenetnél.
- A kritikus íveket a szemcseirányra merőlegesen tájolja.A szemcsén átívelő hajlítás szűkebb sugarakat tesz lehetővé repedés nélkül,-egy ingyenes fejlesztés, amely a szerszám bonyolultságában nem kerül semmibe.
- Adjon meg egy vagy nagyobb belső hajlítási sugarat lágyacél esetén, 2T alumínium esetén.A szűkebb sugarak koncentrálják a feszültséget és repedést okoznak a kanyar külső felületén.
- Kerülje a szükségtelenül szűk tűréshatárokat.Tartson fenn ±0,05 mm-es specifikációkat azokra a funkciókra, ahol az illeszkedés vagy a működés valóban megköveteli. Alapértelmezés szerint ±0,1 mm vagy szélesebb a nem-kritikus méreteknél a szerszámköltség csökkentése és a szerszám élettartamának meghosszabbítása érdekében.
- Szabványosítsa a hajlítási sugarakat az alkatrészen.Az összes kanyarban azonos sugár használata csökkenti az alakító állomások számát és leegyszerűsíti a szerszám tervezését.
- Tervezett minimális karimahossz 3x anyagvastagság.A rövidebb karimák nem tudják áthidalni a szerszámnyílást, és egyáltalán nem alakulnak ki. Célozzon 4x a tiszta eredményekért megfelelő szerszámhézag mellett.
Ezeknek a szabályoknak a betartása nem korlátozza a kreativitást,{0}} hanem olyan geometriák felé tereli azt, amelyeket megbízhatóan lehet létrehozni. Az e korlátozásokon belül tervezett alkatrészek nagyobb sebességgel futnak, lassabban kopnak a szerszámok, és egyenletes minőséget biztosítanak a hosszú gyártási folyamatok során.
Partnerség szerszámozási szakértőkkel az összetett bélyegzett alkatrészekhez
A szabványos tervezési szabályok egyszerű geometriákat kezelnek. De sok alkalmazás ennél többet igényel: szigorú tűréseket az összetett 3D-s formáknál, nagy-volumenű gyártást nulla másodlagos műveletekkel, vagy progresszív szerszámokat, ahol a megkerülő hornyok geometriájának, a hézagoptimalizálásnak és az anyagáramlásnak kifogástalanul együtt kell működnie. Ezek a projektek túlmutatnak azon, amit az általános irányelvek kezelni tudnak, és speciális bélyegzőszerszámot és szerszámszakértelmet igényelnek.
Mikor érdemes bevonni egy elkötelezett szerszámtervező partnert? Kötelezőnek tekinti, ha az Ön része a következők bármelyikét tartalmazza:
- Összetett progresszív szerszámelrendezés nyolcnál több állomással
- Több-anyagból vagy több-komponensből álló-szerelvény
- Mélyhúzott{0}}geometriák, amelyek szabályozott anyagáramlást és húzógyöngy-tervezést igényelnek
- A tűrések ±0,05 mm alatti alakzatokon
- Nagy{0}}mennyiségű gyártás (évente 500 000+), ahol minden másodlagos művelet megszüntetése indokolja a fejlett szerszámberuházást
A matrica mérnöki értelemben sokkal több, mint egy vágószerszám,{0}}ez egy precíziós gyártási rendszer. A megfelelő szerszámozási partner szimulációs képességet, anyagáramlás-elemzést és iteratív prototípuskészítést kínál, amely megakadályozza a költséges revíziókat a kemény szerszámok megépítése után. Megértik, hogy az ütési kopás, a lehúzó erő, a pilóta bekapcsolása és a bypass hornyok kialakítása hogyan hatnak egymásra rendszerként, nem pedig elszigetelt változókként.
Mérnökök számára, akik szembesülnek ezekkel a bonyolult fémbélyegző szerszámokkal kapcsolatos kihívásokkal-különösen olyan projektek, amelyek magukban foglalják az egyedi szerszámszerkezetet, a sorjaszabályozási stratégiákat, a hézagoptimalizálást és a fejlett anyagáramlás-tervezést-YICHEN bélyegző szerszámaA megoldások összekapcsolják Önt a szerszámozási szakemberekkel, akik a szerszámtervezés teljes skáláján dolgoznak. A progresszív és átviteli szerszámok fejlesztésére összpontosítanak, beleértve az emelők tervezését, a megkerülő bevágások tervezését és a precíziós hézagkezelést, ezért kiváló választási lehetőséget kínálnak olyan esetekben, amikor a projekt többet igényel, mint amennyit a polcon lévő szerszámozási megközelítések nyújtani tudnak.
Akár az első bélyegzett alkatrészt adja meg, akár egy meglévő gyártási szerszámot optimalizál, a konzisztens eredményekhez vezető út ugyanazokon az alapokon halad át: tervezés az anyag- és folyamatkorlátokon belül, válassza ki a megfelelő szerszám-architektúrát a mennyiségének megfelelően, és lépjen kapcsolatba olyan szakértőkkel, akik megértik, hogy az eszközön belüli minden döntés hogyan jelenik meg a kézben tartott kész alkatrészben.
Gyakran ismételt kérdések a préslécekkel ellátott alkatrészekről
1. Mi az a szerszám a fémbélyegzésben?
A matrica egy speciális, edzett szerszámacélból vagy keményfémből készült precíziós szerszám, amely szabályozott nyomóerő mellett vágja, hajlítja vagy formálja a fémlemezt meghatározott geometriájúvá. Felső és alsó feléből áll, amelyek lyukasztókat, szerszámblokkokat, csupaszítókat, emelőket és vezetőrendszereket tartalmaznak, amelyek együtt dolgoznak a lapos anyagok kész alkatrészekké alakításában. A matricák olyan műveleteket hajthatnak végre, mint a szúrás, a kivágás, a hajlítás és a húzás, akár 0,0002 hüvelyk tűréseket is tartva több millió gyártási cikluson keresztül.
2. Mi a sajtolószerszámok három fő típusa?
A három elsődleges sajtolószerszám-architektúra progresszív, transzfer és összetett sajtolószerszám. A progresszív szerszámok 100-1500 löket/perc sebességgel mozgatnak egy folyamatos fémcsíkot szekvenciális állomásokon keresztül a nagy-mennyiségű összetett alkatrészekhez. Az átviteli szerszámok mechanikusan mozgatják az egyes nyersdarabokat a független állomások között, kezelve a nagy vagy mélyhúzott részeket, amelyek túl nagyok a szalag haladásához. Az összetett szerszámok több vágási műveletet hajtanak végre egyidejűleg egyetlen löketben, így biztosítva a legszűkebb tűréseket a lapos precíziós alkatrészekhez, például alátétekhez és alátétekhez.
3. Hogyan lehet megakadályozni a sorja kialakulását a préselt alkatrészeken?
A sorjamegelőzés a lyukasztó és a szerszámblokk közötti vágási távolság optimalizálásával kezdődik, jellemzően az anyagvastagság oldalanként 5-8%-a lágyacél és 10-15% rozsdamentes acél esetében. A kezdeti hézagbeállításokon túl az éles vágóélek ütemezett utánköszörüléssel történő fenntartása elengedhetetlen, mivel a szerszámkopás fokozatosan növeli a sorja magasságát a gyártás során. A sorjamagasság rendszeres időközönkénti ellenőrzése korai figyelmeztetést ad, ha szerszámszervizre van szükség. A megfelelő szerszámbeállítás, a megfelelő préselési tonnatartalom és a szerszámpapucs megfelelő merevsége szintén hozzájárul a tisztán vágott élekhez, minimális sorjaképződés mellett.
4. Mi a különbség az A, B és C osztályú bélyegzőszerszámok között?
A szerszámosztályok a gyártási mennyiségi követelményeknek megfelelő szerszámminőségi szinteket képviselnek. Az A osztályú szerszámok prémium minőségű szerszámacélokat használnak keményfém lapkákkal, elérik a legszűkebb tűréshatárokat, és legalább 2-5 millió löketet bírnak ki, évente 500 000 alkatrészt meghaladó mennyiség esetén. A B osztályú szerszámok szabványos, kiváló minőségű{13}szerszámacélokat használnak, mint például a D2 vagy A2, 500 000-1 500 000 löket közötti meghatározott gyártási élettartammal, ideális közepes mennyiségekhez. A C osztályú szerszámok olcsóbb konstrukciót kínálnak prototípus-készítéshez vagy rövid, 50 000 löket alatti futásokhoz, szélesebb tűréseket fogadva el a gyorsabb átfutási időért és a csökkentett előzetes befektetésért cserébe.
5. Mik azok a bypass hornyok a progresszív sajtolószerszámokban?
A bypass hornyok kis anyagszelvények, amelyeket a progresszív szerszám korai állomásain vágnak le a szalag széleiből, hogy szabályozzák a szalag adagolását. A negatív bypass hornyok eltávolítják az anyagot, így nyitott rések jönnek létre, amelyek rögzítik az ütközőblokkokat, megakadályozva a túladagolást. A pozitív bypass hornyok lefelé feszítik a füleket, hogy illeszkedjenek az ütközőfelületekhez, merevítve a keskeny tartókat, miközben szabályozzák a dőlésszöget. Mindkét típus biztosítja, hogy a szalag pontosan a megfelelő távolságra haladjon a préslöketek között, megelőzve az elakadással kapcsolatos-mérethibákat, és megóvja a szerszámot a pozíciósodródás okozta ütközési sérülésektől.


