


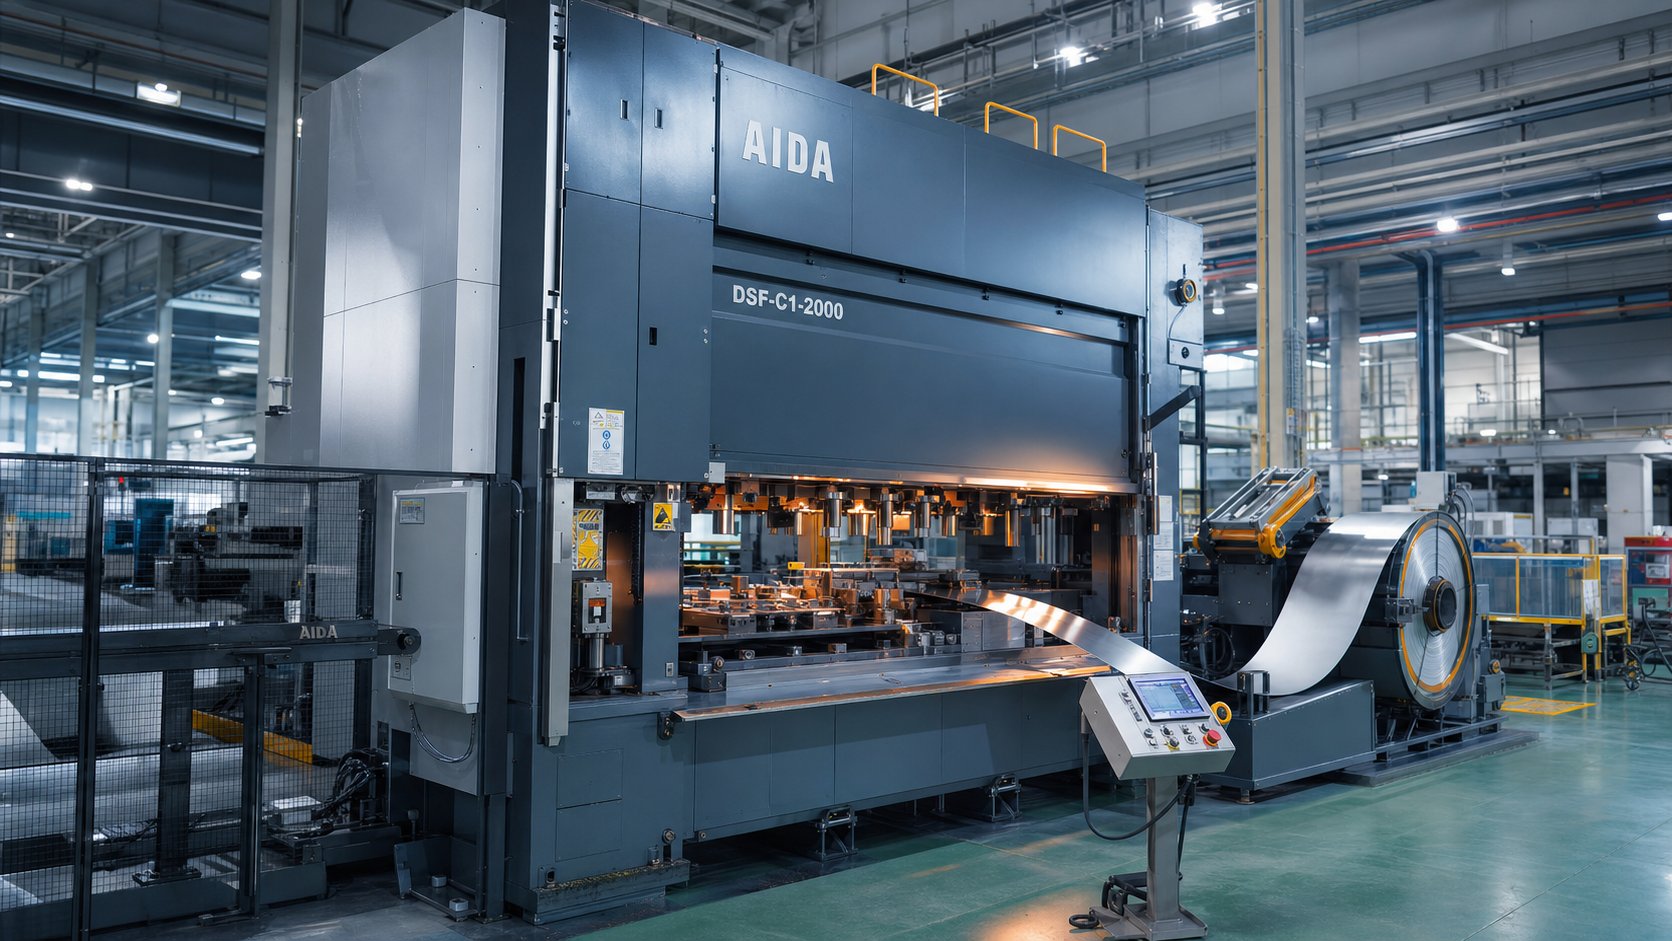
Mit csinál egy progresszív sajtológép valójában
Képzeljen el egy lapos fémtekercset, amely a gép egyik végén belép, a másikon pedig teljesen kiformált, precíziós alkatrészként jelenik meg-nincs kézi átvitel, nincs másodlagos beállítás. Ez egy progresszív présbélyegzés működés közben.
Mi az a progresszív sajtológép
Ígymi az a progresszív kocka? Lényege egy több{0}}állomásos eszköz, amely sorozatos vágási és alakítási műveleteket hajt végre a fémszalagon, miközben az a présen halad előre. Az e szerszám köré épített gép az, ami a koncepciót folyamatos gyártássá változtatja.
A progresszív sajtológép egy integrált gyártórendszer, amely egy mechanikus vagy szervoprést, egy több-állomásos progresszív matricakészletet és egy automatikus tekercs-adagoló vezetéket kombinál, hogy a lapos fémszalagokat folyamatos, egymást követő préslöketekkel kész alkatrészekké alakítsák.
A prés minden egyes ütése egy meghatározott távolsággal -az előtolási emelkedésnek nevezett{1}}elmozdítja a csíkot, miközben minden állomás külön műveletet hajt végre: átszúrja, hajlítja, formálja vagy levágja. Az alkatrész egy hordozószalaghoz rögzítve marad mindaddig, amíg a végső állomás kész alkatrészként el nem választja. Ez a tekercses{4}}folyamatos ciklus biztosítja a progresszív bélyegzőgép sebességét és megismételhetőségét, amely gyakran több száz alkatrészt gyárt percenként minimális kezelői beavatkozással.
Miért számít a gép{0}}központú perspektíva?
A legtöbb erőforrás a progresszív bélyegzésre összpontosít, mint szolgáltatásra vagy folyamatleírásra. Ez a cikk egy másik szemszögből-magát a sajtológépet kezeli elsődleges témaként. Miért? Mivel a gyártási mérnököknek, akik a tőkefelszerelést értékelik, meg kell érteniük, hogy a keret merevsége, a hajtás típusa és az előtolás pontossága hogyan hat egymásra a szerszám teljesítményével. A beszerzési lehetőségeket összehasonlító beszerzési csapatok számára előnyös, ha tudják, hogy mely gépspecifikációk befolyásolják az alkatrész minőségét és a teljes birtoklási költséget.
Akár új préssort határoz meg, akár egy beszállító padlóképességét minősíti, a gép az a változó, amely meghatározza, hogy mi érhető el a tolerancia, a sebesség és a szerszám élettartama terén. Az előttünk álló szakaszok az egyes alrendszereket -a préskerettől a hulladékcsatornáig-bontják, így közvetlenül összekapcsolhatja a felszerelési lehetőségeket az alkatrész-eredményekkel.
Alapelemek a gép belsejében
A progresszív sajtológépnem egyetlen eszköz-, hanem alrendszerek rendszere, amelyek mindegyike egy adott feladatot hajt végre, amely a következőbe táplálkozik. Csupaszítsa le a gépet a lényegre, és talál egy szerkezeti gerincet biztosító préskeretet, egy fémmegmunkálást végző szerszámkészletet és egy tekercssort, amely metronómiai pontossággal szállítja az alapanyagot. Ezen elemek kölcsönhatásának megértése segít megjósolni az alkatrész minőségét az első találat érkezése előtt.
Préskeret típusok és szerkezeti merevség
A keret az a csontváz, amely minden egyes formáló erőnek ellenáll. Három gyakori architektúra dominál a progresszív szerszámalkalmazásokban:
- Gap{0}}frame (C-frame)– Háromoldalas hozzáférést és A kompromisszum a terhelés alatti szögelhajlás; mivel az egyik oldal nyitva van, a keret minden egyes vonásnál kissé meghajlik, ami befolyásolhatja a szűk -tűrési jellemzőket.
- Egyenes{0}}oldal– A mindkét oldalon lévő függőleges oszlopok kiküszöbölik a szögelhajlást, így kiváló szerszámélettartamot és méretkonzisztenciát biztosítanak. Ez a megfelelő választás-a nagy hangerőn futó progresszív matricákhoz, vagy szoros tűréseket követelnek.
- Nyomórúd-– Előfeszített{0}}rúddal rögzíti a koronát, az oszlopokat és az ágyat. Az eredmény egy merev, rezgéscsillapított-szerkezet, amely alkalmas nagy-tömegű alkalmazásokhoz, ahol még a mikro-szintű elhajlás is rontja az alkatrész pontosságát.
Miért számít annyira a merevség? A keret minden ezredhüvelyk elhajlása közvetlenül a bélyegzett alkatrész méretváltozását jelenti. Az egyenes-oldalsó-rúdprés a lyukasztásokat a löket során egy vonalban tartja, megőrzi a hézagokat, amelyek meghatározzák a sorja magasságát, a furat minőségét és a formált-jellemzők pontosságát.
Die Set Layout és Station Sequencing
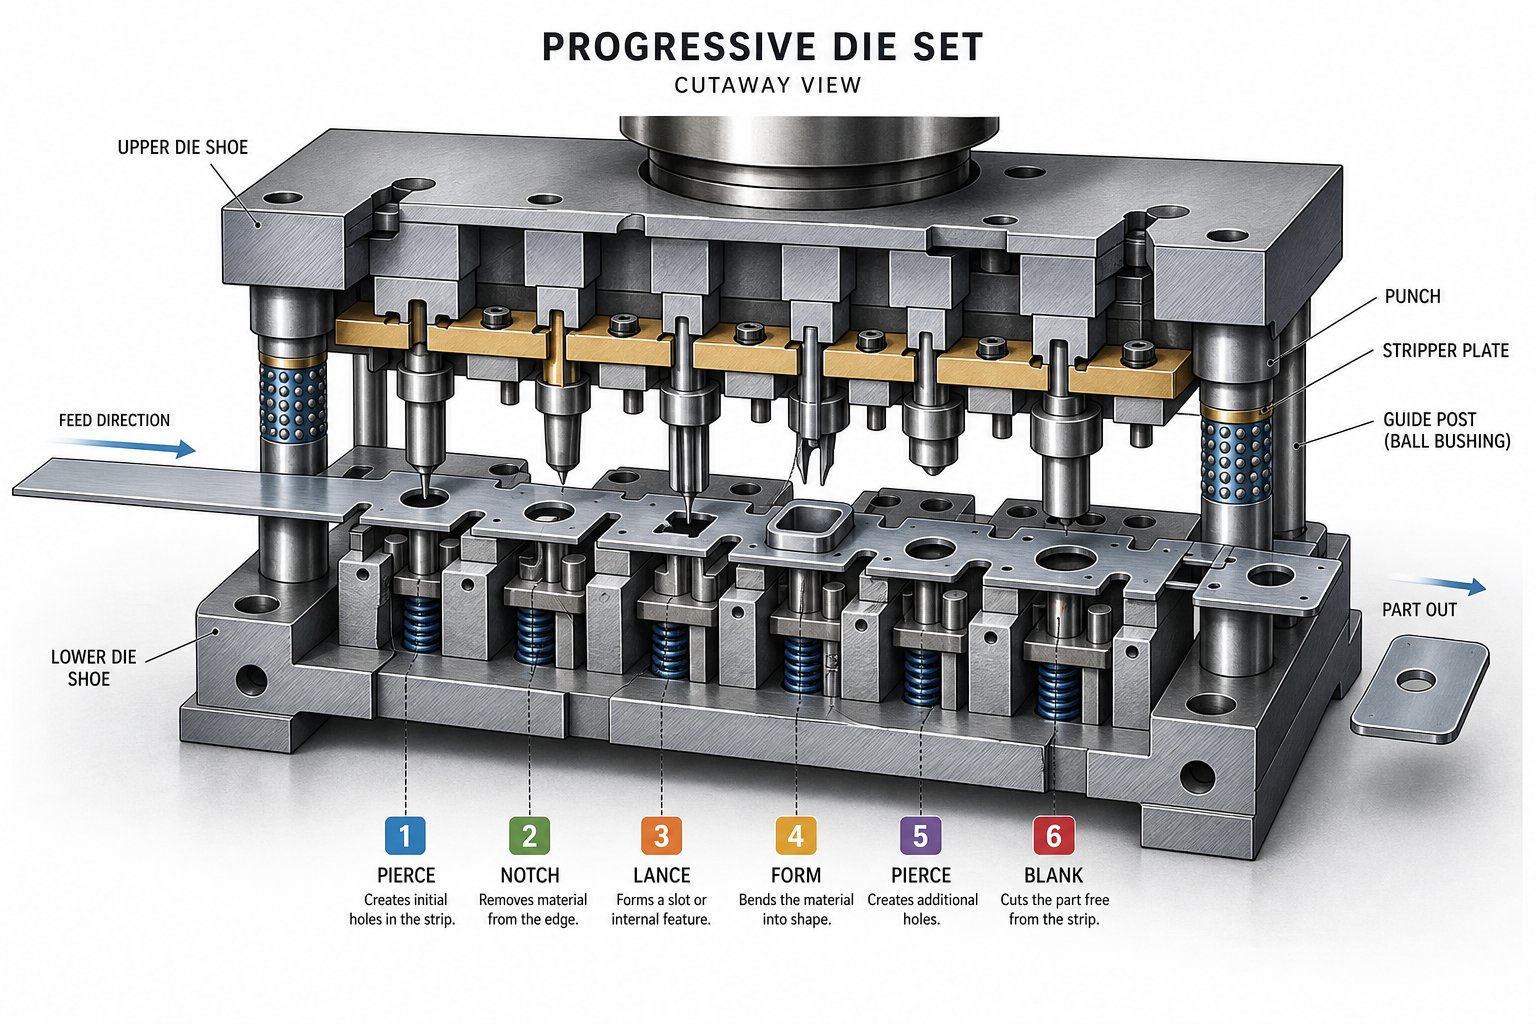
A présben található a sajtolószerszám -a felső és alsó cipők, vezetőoszlopok, lyukasztók, szerszámgombok, pilóták, lehúzók és rugók precíziós-megmunkálású összeállítása. A progresszív szerszámok ezeket az elemeket több állomáson rendezik el, amelyek mindegyike egy adott művelethez van rendelve:
- Piercing– A fém lyukasztószerszámok lyukakat, réseket vagy vezetőelemeket hoznak létre a szalagon.
- Kiürítés– Eltávolítja az anyag nagyobb részeit, hogy meghatározza az alkatrész kerületének geometriáját.
- Alakítás és hajlítás– Háromdimenziós{0}}elemekké formálja a lapos nyersdarabot.
- Coining– Nagy nyomóerőt fejt ki a szigorú méretszabályozás érdekében a kritikus felületeken.
- Cutoff– Elválasztja a kész részt a tartószalagtól.
Az állomások szekvenálása megfontolt logikát követ: a nullapontjellemzőket korán lyukasztják a pozíciópontosság érdekében, a formázási műveletek a piercing után következnek a torzítás elkerülése érdekében, és a levágás mindig az utolsó. Az állomások közötti távolság-egyenlő az előtolási távolsággal-meghatározza, hogy löketenként mennyit halad előre a csík. A jól megtervezett, progresszív vágószerszám-kiegyenlítő állomás a szalag stabilitásával szemben számol, biztosítva, hogy minden műveletnek legyen elegendő helye a tartó veszélyeztetése nélkül.
Etető-, vezető- és hulladékrendszerek
A precíziós sajtolószerszámok csak annyira pontosak, mint az őket tápláló anyagszállító rendszer. Egy tipikus tekercssor három integrált funkciót tartalmaz:
- Uncoiler– Ellenőrzött feszültség mellett támogatja és lefizeti a tekercset.
- Hajegyenesítő (kiegyenlítő)– Átvezeti a szalagot állítható görgőkön, amelyek eltávolítják a tekercs{0}}beállított görbületét, és lapos anyagot juttatnak a szerszámba.
- Szervo vagy tekercs adagoló– A szalagot minden ciklusban egy pontos távolságra előremozdítja, majd a préslöket alatt álló helyzetben tartja.
Amint a szalag belép a szerszámba, a vezetőcsapok az előre kilyukasztott lyukakba -csatlakoznak, hogy minden állomáson rögzítsék a pontos oldalirányú és hosszirányú helyzetét. A szalagvezető sínek az anyagot középen tartják, míg az emelők a szerszám felülete fölé emelik az ütések között, megakadályozva a húzási nyomokat és biztosítva a sima haladást.
A törmelék elkerülhetetlen melléktermék. Az átszúrásból származó meztelen csigák a szerszám nyílásain keresztül a támasz alatti csúszdákba esnek, míg a vázcsík a prés hátuljáról egy hulladékszállító szállítószalagra vagy aprítóra lép ki. A megbízható selejteltávolítás megakadályozza a csigák behúzását-olyan állapotot, amikor a csiga a lyukasztóval együtt felfelé száll, és megsérti a következő alkatrészt vagy magát a szerszámot.
| Összetevő | Elsődleges funkció | Az alkatrészminőségre gyakorolt hatás |
|---|---|---|
| Nyomja meg a keretet | Ellenáll az alakító erőknek, megtartja az igazodást | |
| Matricakészlet (bélyegző szerszámok) | Sorozatos vágást, formázást és szétválasztást végez | Meghatározza a jellemzők geometriáját, a tűréseket és a felületi minőséget |
| Tekercses adagoló és egyenesítő | Pontos előtolási osztásnál lapos szalagot biztosít | Biztosítja a folyamatos fejlődést; megakadályozza az elakadásokat és a pozícióhibákat |
| Pilot rendszer | Regisztrálja a csík pozícióját minden állomáson | Fenntartja az állomások közötti-állomások közötti{1}}igazítást mikronon belül |
| Szalagos vezetősínek | A központok oldalirányban csíkozzák át a szerszámot | Megakadályozza a ferdeséget, amely egyenetlen kiürülést vagy formázást okoz |
| Hulladék eltávolítása (csúszdák és aprítók) | Kidobja a csigákat és a csontvázcsíkot | Megakadályozza a csigák kihúzását, az ütközéseket és a felületi hibákat |
Amikor minden alrendszer együtt működik,{0}}elhajlás nélkül veszi fel a terhelést, az adagoló szalagot szállít a pályán, a pilóta rögzíti a pozíciót és a hulladékot tisztán távolítja el,-az eredmény egy egységes rendszer, amely óránként több ezer azonos alkatrész előállítására képes. Az egyenlet következő változója maga a mozgás: hogyan alakítja át a prés a tárolt energiát irányított csúszómozgássá, amely az egyes állomásokat a formázási cikluson hajtja végre.
Hogyan működik a progresszív bélyegzési folyamat
Tudod, mi van a gépben. Az igazi kérdés a következő: hogyan működik a bélyegzőprés, amikor minden alrendszer együtt tüzel egy folyamatos ciklusban? A válasz magában a progresszív sajtolási folyamatban rejlik-egy olyan koreografált sorozat, ahol egy lapos tekercsből állomásonként lesz kész alkatrész, anélkül, hogy elhagyná a szalagot a végső vágásig.
Lépésről--Lépésről lépésre haladva
Képzeljen el egy fémtekercset, amely a letekercselőre van töltve. Az egyengető eltávolítja a görbületet, és a szervoadagoló a szalagot a haladási szögben rögzített távolsággal -továbbítja a szerszámba. Ez a hangmagasság megegyezik az állomások -középpontok közötti távolságával{4}}, és meghatározza a részáramlást a teljes eszközön keresztül. A prés minden egyes vonása megismétli ezt a feed--és-formázási ciklust.
Íme a progresszív bélyegzési folyamat fő szakaszaira bontva:
- Tekercs betöltés és szalag adagolás– Az adagoló a lapos anyagot a szerszám nyílásába továbbítja. A kezdeti pilot lyukakat egy korai állomáson kilyukasztják a regisztráció létrehozása érdekében.
- Pilotcsap bekapcsolása– Ahogy a felső szerszám leereszkedik, a precíziós vezérlőcsapok behatolnak az elő-lyukasztott lyukakba, és a szalagot pontosan oldalirányú és hosszanti helyzetbe rögzítik, mielőtt bármilyen vágóerőt kifejtenénk.
- Piercing és szúrás– A kivágott fémet lyukasztó lyukak, rések és dombornyomott elemek készítik, amelyek előkészítik a nyersdarabot a későbbi alakításhoz.
- Formázás és rajzolás– Az állomások háromdimenziós alakzatokká hajlítanak, érnek vagy rajzolnak anyagot. A tartószalag meghajlik a tervezett rögzítési pontokon, hogy alkalmazkodjon a függőleges mozgáshoz anélkül, hogy elveszítené az emelkedési pontosságot.
- Trimmelés– A felesleges anyagot lenyírják, hogy az alkatrész kerületét a végső geometriára finomítsák.
- Levágás és kilökődés– Az utolsó állomás leválasztja az elkészült részt a hordozóról. A kész progresszív sajtolás a prés alatti csúszdába vagy szállítószalagba hullik, csomagolásra vagy másodlagos feldolgozásra készen.
A csík elrendezése szabályozza ezt a teljes sorozatot. A mérnökök meghatározzák, hogy az alkatrészek hogyan fészkelődnek a sávon, hol tartják meg a hidak szerkezeti integritását, és milyen sorrendben kell végrehajtani a műveleteket a torzulás elkerülése érdekében. Jól-optimalizált elrendezési célok75% feletti anyagfelhasználásmiközben a hordozó kellően robusztus marad ahhoz, hogy megbízhatóan adagolja a sebességet.
Milyen nagy{0}}sebességű bélyegzést igényel a gép?
A szabványos progresszív szerszámalkalmazások kényelmesen futnak 100 és 400 ütés/perc között. Nyomja be a nagy sebességű progresszív stancolási területre, és a prések meghaladhatják az 1000 ütést percenként. Ilyen sebesség mellett a csúszás, az előtolási mozgás és a pilóta bekapcsolásának minden ezredmásodperce tömörítésre kerül.
Mi változik sebességgel? Három dolog feszül egyszerre:
- A gép merevsége– A 200 SPM-nél elhanyagolható keretelhajlás 1000 -plusznál kumulatív lesz. Az egyenes -oldalsó vagy a kötőrúd-prések elengedhetetlenek a szerszámbeállítás fenntartásához gyors ciklikus terhelés esetén.
- Kenés pontosság– A nagyobb sebesség több hőt és súrlódást termel. A mikro-permetező- vagy csepegtetőrendszereknek pontos érintkezési zónákra kell juttatniuk a kenőanyagot anélkül, hogy a szomszédos állomásokat összegyűjtenék vagy kiéheztetnék.
- Az adagolás pontossága– A szervo adagolónak fel kell gyorsítania, pozícionálnia és le kell lassítania a szalagot a présciklus egy töredékén belül. Még egy 0,05 mm-es előtolási hiba is áthatol az állomásokon, téves regisztrációt és selejtet okozva.
A nagy sebességű{0}}képesség nem csak a gyorsabb motorról szól. Ez a présdinamikának, az előtolási reakciónak, a szerszámhézagoknak és a törmelék kiürítésének együttes eredménye, amelyek szorosabb időzítési ablakokon belül működnek. A csúszó mozgás mögötti meghajtórendszer -mechanikus, szervo vagy hidraulikus- határozza meg, hogy milyen sebességeket és profilokat lehet elérni.
Préstípusok, amelyek lehetővé teszik a progresszív szerszámmal végzett műveleteket
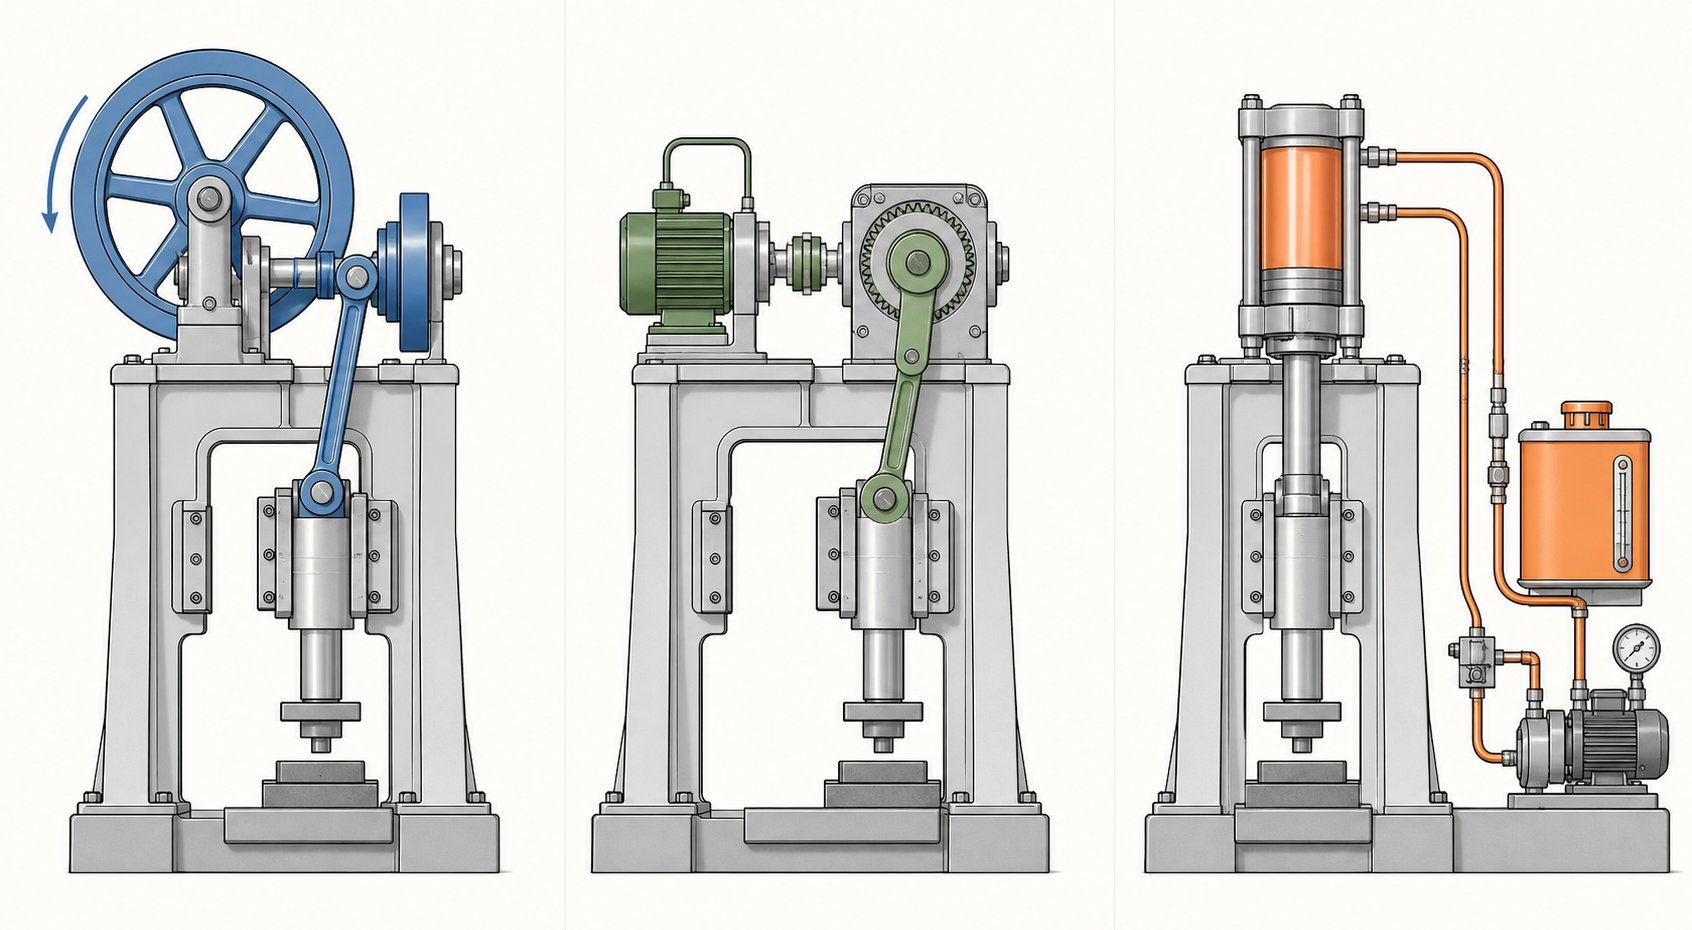
Minden progresszív sajtolóprés a tárolt energiát irányított csúszómozgássá alakítja át, amely az ütéseket a fémen keresztül hajtja végre. De az, hogy ez az energia hogyan éri el a csúszdát,{1}}és hogyan viselkedik a löket kritikus munkaszakaszában,{2}}a hajtásrendszertől függően drámaian változik. A mechanikus, szervo és hidraulikus választás közvetlenül befolyásolja a gyártási sebességet, az alkatrész minőségét, a szerszám hosszú élettartamát és az elérhető alakítási bonyolultságot.
Mechanikus prések és összekötő mozgató meghajtók
A nagy mennyiségű,{0}}progresszív présszerszám igáslója a mechanikus prés. A lendkerék tárolja a forgási energiát, és a főtengely vagy az excenteres fogaskerék ezt az energiát váltakozó csúszómozgássá alakítja át. Az eredmény egy rögzített löketgörbe,-gyors a tetején, lassabb az alsó holtpont közelében-, amely egyenletes ciklusidőket biztosít, amelyek megfelelnek az ismétlődő gyártásnak.
A mechanikus prések kiválóak a sebességben. A rövid ciklusidők és az alacsony löketenkénti energiafogyasztás ideálissá teszik azokat a vakolási, sekélyformázási és szúrási műveletekhez, ahol a teljes tonnatartalomra csak rövid időre van szükség a löket végén. A kompromisszum? Korlátozott rugalmasság. A löketprofilt geometria határozza meg, nem szoftver, így minden ciklusban ugyanazt a mozgást kapja, függetlenül attól, hogy az alkatrész mit igényel.
Itt változtatja meg az egyenletet a link mozgásának megnyomása. Az egyszerű hajtókar helyett a linkmozgató hajtások több-link-mechanizmust használnak, amely átformálja a csúszási sebességgörbét. A stroke munkaszakaszában,a csúszási sebesség akár 40%-kal is csökken, miközben a sebesség növekszik a nem{0}}működő részen keresztül a magas termelési sebesség fenntartása érdekében. Képzeljen el egy présgépet, amely pontosan lelassul, amikor fém formálódik, majd visszasprintel a csúcsra a következő találathoz.
A progresszív szerszámmal végzett műveletek gyakorlati előnyei jelentősek:
- Csökkentett szerszámhatás– Az alacsonyabb megközelítési sebesség kevesebb ütést jelent a szerszámon a bekapcsoláskor, meghosszabbítva a lyukasztó és a szerszámgomb élettartamát.
- Kevesebb tavasz{0}}vissza– A hosszabb ideig tartó nyomás alatti tartózkodás javítja a fém plaszticitását, és a háló alakjához közelebb eső formált elemeket hoz létre, anélkül, hogy{0}}ütköznének.
- Magasabb hatékony SPM– A progresszív vágókar-mozgású hajtások legalább 25%-kal növelhetik a működési sebességet a normál forgattyús mozgáshoz képest, azonos alkatrészminőség mellett.
- Alacsonyabb zaj és vibráció– A csökkentett áttörési erők
A dinamikus kiegyensúlyozás kiegészíti a láncszem mozgását azáltal, hogy ellensúlyozza a mozgó csúszó tömeg által generált tehetetlenségi erőket. Nagy sebességnél a kiegyensúlyozatlan prés vibrációt továbbít az alapra, a matricára és végül az alkatrészre. Az ellensúlyrendszerek -mechanikus súlyok vagy pneumatikus hengerek-semlegesítik ezeket az erőket, stabilan tartják a prést, és csökkentik a váz és a szerszámok fáradását.
Szervoprések a változtatható löketszabályozáshoz
Mi lenne, ha beprogramozhatná a csúszdát úgy, hogy minden munkánál másként mozogjon{0}}vagy akár egyetlen vonáson belül különböző pontokon? Ez az, amit egy szervo progresszív szerszámprés biztosítja. A nagy-nyomatékú szervomotor helyettesíti a lendkereket és a tengelykapcsolót, teljes ellenőrzést biztosítva a csúszási helyzet, a sebesség és a gyorsulás felett a ciklus során.
A szervoprések számos olyan képességgel rendelkeznek, amelyekkel a hagyományos mechanikus hajtások nem tudnak megfelelni:
- Programozható löketprofilok– Lassítsd le a csúsztatást mélyhúzáshoz, maradj az alsó holtpontnál a vágáshoz, vagy impulzálj egy formázási sorozaton. A mozgási görbét úgy tervezed meg, hogy illeszkedjen az alkatrészhez, nem pedig fordítva.
- Változtatható sebesség egyetlen cikluson belül– Gyorsan közelítsen, lassan formáljon, maximális sebességgel térjen vissza. Ez a rugalmasság támogatja az összetett több-állomás-alakítást az átviteli sebesség veszélyeztetése nélkül.
- Energiahatékonyság– A motor csak munkavégzés közben vesz fel energiát, a visszatápláló fékezés pedig lassításkor nyeri vissza az energiát.
- Csökkentett szerszámkopás– A megközelítési sebesség szabályozása a lyukasztás pillanatában csökkenti az ütési terhelést, ami hasonló a link mozgásának előnyeihez, de szoftveresen fokozatmentesen állítható.
A szervotechnológia feltörekvő szerepe a progresszív bélyegzésben olyan munkákra összpontosul, amelyek több formázási típust -piercing plusz mélyhúzás és coining-egyetlen szerszámban kombinálnak. A rögzített löketgörbe kompromisszumokat kényszerít az állomások között. A szervoprés kiküszöböli ezeket a kompromisszumokat azáltal, hogy a mozgást az egyes műveletek ideális formázási sebességéhez igazítja.
A prés űrtartalma és az ágyméret kiválasztása
A megfelelő tonnatartalom kiválasztása egy progresszív sajtolópréshez nem olyan egyszerű, mint a prés besorolását a legvastagabb anyaghoz igazítani, amelyet futtatni kíván. A tonnaigény kumulatív a szerszám minden aktív állomásán. Számolnia kell:
- Anyagvastagság és szakítószilárdság– A vastagabb vagy keményebb anyagok állomásonként arányosan nagyobb vágó- és alakítóerőt igényelnek.
- Aktív állomások száma– Egy 20 állomásból álló vágószerszám egyidejű átszúrási, formázási és vágási terhelésekkel jóval meghaladja azt, amit egyetlen állomás önmagában igényel.
- Erők kialakítása– A rajzolás és a fémverés nagyobb űrtartalmú, mint a piercing. A szűk sugarú összetett hajlítások az erőt a kisebb szerszámfelületekre koncentrálják.
Általános irányelv, hogy a prést a névleges kapacitás 60–70%-ára kell méretezni a számított csúcsterheléshez. Ez a margó védi a vázat, a csapágyakat és a hajtást a túlterheléstől, miközben teret ad az anyagváltoztatásnak és a vágóerőt fokozatosan növelő szerszámélezési ciklusoknak.
Az ágy mérete ugyanúgy számít. A matricának bele kell férnie a támasztékba, és elegendő helyet kell hagynia a hulladékcsatornákhoz, a szalagtartóhoz és a gyors szerszámcsere-rögzítéshez. Ha széles sávot használ több-elrendezéshez, akkor kötelezővé válik a nagyobb bal-jobb-ágyméret. Az űrtartalom és az ágyméret összehangolása biztosítja, hogy a prés fizikailag befogadja és mechanikusan meg tudja támasztani a szerszámot annak teljes élettartama alatt.
| Kritériumok | Mechanikus prés | Szervo Press | Hidraulikus prés |
|---|---|---|---|
| Sebesség (löket/perc) | Magastól nagyon magasig | Állítható (alacsonytól magasig) | Alacsony vagy közepes |
| Erősítse meg a konzisztenciát az ütésen keresztül | Csúcserő csak a BDC közelében | Programozható erőgörbe | Teljes tonnatartalom bármely ponton |
| Az ütési profil rugalmassága | Javítva (link mozgással javítva) | Teljesen programozható | Állítható, de lassabb |
| Energiahatékonyság | Magas (lendkerék tároló) | Nagyon magas (regeneratív) | Alsó (folyamatos szivattyú) |
| Die élet hatása | Jó (link mozgással kiváló) | Kiváló (ellenőrzött elkötelezettség) | Jó (alacsony{0}}sebességű megközelítés) |
| Tipikus progresszív szerszámalkalmazások | Nagy-sebességű vakolás, átszúrás, sekély alakítás | Összetett több{0}}formájú szerszámok, vegyes műveletek | Mély húzás, nehéz{0}}alakítás |
A hidraulikus prések a teljességük miatt említést érdemelnek. A löket bármely pontján teljes űrtartalmat biztosítanak, -hasznos mélyhúzáshoz vagy tartós erőt igénylő műveletekhez,-de lassabb ciklusidejük korlátozza az áteresztőképességet a nagy-mennyiségű progresszív alkalmazásoknál. Gyakrabban találja meg őket, hogy átviteli szerszámokat vagy önálló alakítási műveleteket hajtsanak végre, mint több{5}}állomásos progresszív szerszámokat termelési sebességgel.
A hajtásrendszer határozza meg, mire képes egy progresszív présgép, de az anyag az, amire képes. A különböző fémek és ötvözetek megkövetelik saját igényeiket az alakítási erő, az előtolási viselkedés és a kenési stratégia-tényezői terén, amelyek könnyen figyelmen kívül hagyható módon visszakerülnek a présválasztáshoz.
Anyagválasztás progresszív sajtoláshoz
A prés tökéletes löketdinamikát biztosít, a szerszám pedig hibátlan geometriájú, a rossz anyagválasztás mégis hulladékot eredményez. A progresszív fémbélyegzés egyedi követelményeket támaszt a rajta áthaladó tekercsdarabokkal szemben,-a szalagnak tisztán kell betáplálnia, repedés nélkül kell formálódnia, és percenkénti több száz löket esetén kiszámítható sorjajellemzőkkel kell nyírósá válnia. A megfelelő fém kiválasztása nem csupán tervezési döntés; közvetlenül befolyásolja, hogy milyen gépbeállítások, szerszámhézagok és kenési stratégiák lesznek sikeresek.
Kompatibilis fém- és ötvözetcsaládok
A progresszív fém sajtolás vas- és színesfém anyagok széles skáláját alkalmazza. Mindegyik ötvözetcsalád a szilárdság, az alakíthatóság és a költség külön egyensúlyát hozza létre, amely meghatározza, hogy a szerszámot és a prést hogyan kell konfigurálni.
- Alacsony-széntartalmú acél (C1008–C1026)– A legszélesebb körben feldolgozott anyag az acél progresszív sajtolásában. A nagy rugalmasság, az alacsony költség és a kiszámítható nyírási viselkedés miatt ez az alapértelmezett választás a konzolokhoz, házakhoz és szerkezeti elemekhez. A horganyzás vagy a nikkelezés növelheti a korrózióállóságot a bélyegzés után-.
- Rozsdamentes acél (300-as és 400-as sorozat)– Korrózióállóságot és szilárdságot biztosít a nagyobb alakító erők és agresszívebb szerszámkopás rovására. Az olyan ausztenites minőségek, mint a 304, gyorsan-keményednek, robusztus présmennyiséget és gondosan ellenőrzött lyukasztást-követelnek a-aprításhoz.
- Réz és berillium réz– A réz progresszív bélyegzés uralja az elektromos csatlakozók és kivezetések gyártását, köszönhetően a kiváló vezetőképességnek, korrózióállóságnak és rugalmasságnak. A berillium réz rugózási tulajdonságokat és fáradtságállóságot biztosít a hosszú élettartamot igénylő érintkezési alkalmazásokhoz.
- Sárgaréz (C260–C360)– Egyesíti a jó alakíthatóságot hő- és elektromos vezetőképességgel. Viszonylag puha természete csökkenti a szerszámkopást, így alkalmas dekoratív vasalatokhoz, zárelemekhez és nagy sebességű progresszív futáshoz.
- Alumínium (1100, 3003, 5052, 6061)– Nagy szilárdság-/-súlyarányt biztosít, kiváló alakíthatósággal lágyabb tempójú viszonyok között. Az alumínium sajtolószerszámok az acélhoz képest szélesebb lyukasztó-a-hézagot igényelnek, mivel az anyag hajlamos a szerszámfelületekre epekedni és lerakódni megfelelő kenés nélkül.
A legjobb anyag ritkán a legerősebb,{0}}ez az, amelynek mechanikai viselkedése összhangban van az alkatrész geometriájával, a gyártási mennyiséggel és a rendelkezésre álló préselési képességekkel.
Vastagsági tartományok és tekercsspecifikációk
A progresszív bélyegző anyagokat tekercsként szállítjuk szabványos vastagságban. A tipikus feldolgozási tartomány körülbelül 0,004 hüvelyk (0,1 mm) a mikro-precíziós elektronikai terminálok esetében egészen a 0,250 hüvelyk (6,35 mm) vastag szerkezeti konzolokig. A legtöbb progresszív alkalmazás édes pontja 0,015 hüvelyk és 0,125 hüvelyk közé esik (nagyjából 28-11 gauge).
A tekercsek szélessége általában 1 hüvelyk alatti egy-kimenetű keskeny-szalagok esetén a 24 hüvelyk feletti széles, több-kiosztású elrendezések esetén. A szélesebb szalagokhoz nagyobb ágyméretekkel rendelkező présekre és adagolókra van szükség, amelyek képesek kezelni a nagyobb tekercssúlyokat anélkül, hogy a szalag hajlása vagy élhulláma kialakulna.
Az ipari-szabványos vastagságokhoz való ragaszkodás csökkenti a költségeket, mivel ezeket a méreteket általában a szolgáltató központok tárolják. Az egyedi vastagságok vagy speciális ötvözetek gyakran malom-minimális rendelési mennyiséget-olykor teherautónyi mennyiséget igényelnek-, ami megterhelheti a költségvetést a kisebb-mennyiségű programoknál.
Hogyan befolyásolják az anyagok tulajdonságai a gép beállításait
Három mechanikai tulajdonság határozza meg a progresszív sajtolóanyagok és a prés kölcsönhatását: szakítószilárdság, hajlékonyság (nyúlási százalék) és keménység. Mindegyik meghatározza a berendezés konfigurálását.
Szakítószilárdságmeghatározza a forgácsolási és alakítási erőszükségletet. Egy 304-es rozsdamentes acél szalag 85 ksi szakítószilárdság mellett nagyjából kétszeresét követeli meg, mint az alacsony-széntartalmú acél 45 ksi-nél, az azonos furatgeometriához. Ez a különbség az összes aktív állomás között felerősödik, növelve a teljes tonnaszükségletet, és gyakran nagyobb nyomógépet diktálva.
Hajlékonyságszabályozza, hogy a szerszám milyen agresszíven tud anyagot képezni törés nélkül. A nagy -nyúlású fémek, mint például a réz (40%-nál több nyúlás), elviselik a szűk hajlítási sugarakat és a mély húzást. Az alacsonyabb rugalmasságú-ötvözetek, például a rugóacél vagy a kemény{5}}rozsdamentes acél szelídebb alakítási szögeket, több feszültségelosztó állomást és néha szervoprésprofilokat igényelnek, amelyek lassítják a csúszást a munkalöket során.
Keménységkorrelál a szerszám kopási sebességével. A keményebb anyagok gyorsabban koptatják a lyukasztó- és szerszámfelületeket, lerövidítve az élezési intervallumokat. A szénacél progresszív bélyegzése puhább minőségeken (Rockwell B 55–70) minimális karbantartás mellett hosszú szerszámfutást biztosít, míg a rozsdamentes vagy nagy -szilárdságú ötvözetek felére csökkenthetik a szerszám élettartamát, ha a szerszámacélokat és bevonatokat nem frissítik megfelelően.
A kenési stratégia is változik az anyagtípussal. Mind a rozsdamentes acél, mind az alumínium keményebb -terhelésű kenőanyagokat-klórozott vagy szintetikus fóliákat- igényel, hogy megakadályozzák az ütések kopását és-peremképződését. A szabványos kőolaj-alapú olajok jól használhatók lágy acélhoz és sárgarézhez. Nagy sebességnél a kenőanyag-adagolás átvált az elárasztó rendszerekről a precíziós mikro-spray-felhordókra, amelyek meghatározott lyukasztófelületeket és alakítóállomásokat céloznak meg anélkül, hogy szennyeznék a szomszédos műveleteket.
A sajtó sebességének beállítása hasonló logikát követ. A lágyabb, rugalmasabb anyagok nagyobb löketszámot tolerálnak, mivel tisztán nyírnak és kevesebb hőt termelnek. A keményebb ötvözetek előnye a csökkentett sebesség vagy a kapcsoló{2}}mozgású hajtások, amelyek lassítják a csúszást kapcsolódáskor, csökkentve az ütközést és meghosszabbítva a szerszám élettartamát.
| Anyag típusa | Tipikus vastagsági tartomány | Főbb feldolgozási szempontok |
|---|---|---|
| Alacsony-széntartalmú acél | 0,015 hüvelyk – 0,250 hüvelyk | Alacsony alakítóerő, nagy rugalmasság, szabványos kenés. A sajtókompatibilitás legszélesebb választéka. |
| Rozsdamentes acél (ausztenites) | 0,010 hüvelyk – 0,125 hüvelyk | Nagy tonnaigény, gyors munka-keményedés,-kopásgátló kenőanyagok szükségesek. Szigorúbb ütések-a-hézagok érdekében. |
| Réz / berillium réz | 0,004 hüvelyk – 0,080 hüvelyk | Kiváló alakíthatóság, puha anyag csökkenti a szerszám kopását. Vékony mérőeszközök az elektromos érintkezőkhöz. |
| Sárgaréz | 0,008 hüvelyk – 0,125 hüvelyk | Jó hajlékonyság, közepes szilárdság. Kompatibilis a nagy-sebességű bélyegzéssel; minimális kenőanyag szükséges. |
| Alumínium | 0,010 hüvelyk – 0,190 hüvelyk | Szélesebb szerszámhézag szükséges, sápadt hajlam. Az alumínium sajtolószerszámok bevont vagy polírozott lyukasztófelületei előnyösek. |
Az anyagválasztás soha nem elszigetelt döntés,{0}}az űrtartalom számításaiban, a présacél kiválasztásában, a karbantartási intervallumokban, sőt a progresszív és az alternatív bélyegzési módszerek összehasonlításában is szerepet játszik. Amikor az anyag a korlátok közé szorítja a szerszám összetettségét vagy a préskapacitást, ideje lehet megkérdezni, hogy a progresszív megközelítés továbbra is a legköltséghatékonyabb út-e.
A progresszív matricák összehasonlítása az alternatív bélyegzési módszerekkel
A progresszív szerszám hatékony eszköz, de nem ez az egyetlen a fémmegmunkáló szerszámosládában. Ha az alkatrészgeometria túl nagy, a térfogatok túl alacsonyak, vagy a formázási mélység meghaladja azt, amit a hordozószalag elbír, az alternatív módszerek gyakran jobb gazdaságosságot vagy jobb alkatrészeket biztosítanak. Ha tudjuk, hogy a progresszív szerszám- és sajtolási műveletek hol kiemelkedőek-és hol nem-, elkerülhető a költséges eltérések a folyamat és a termék között.
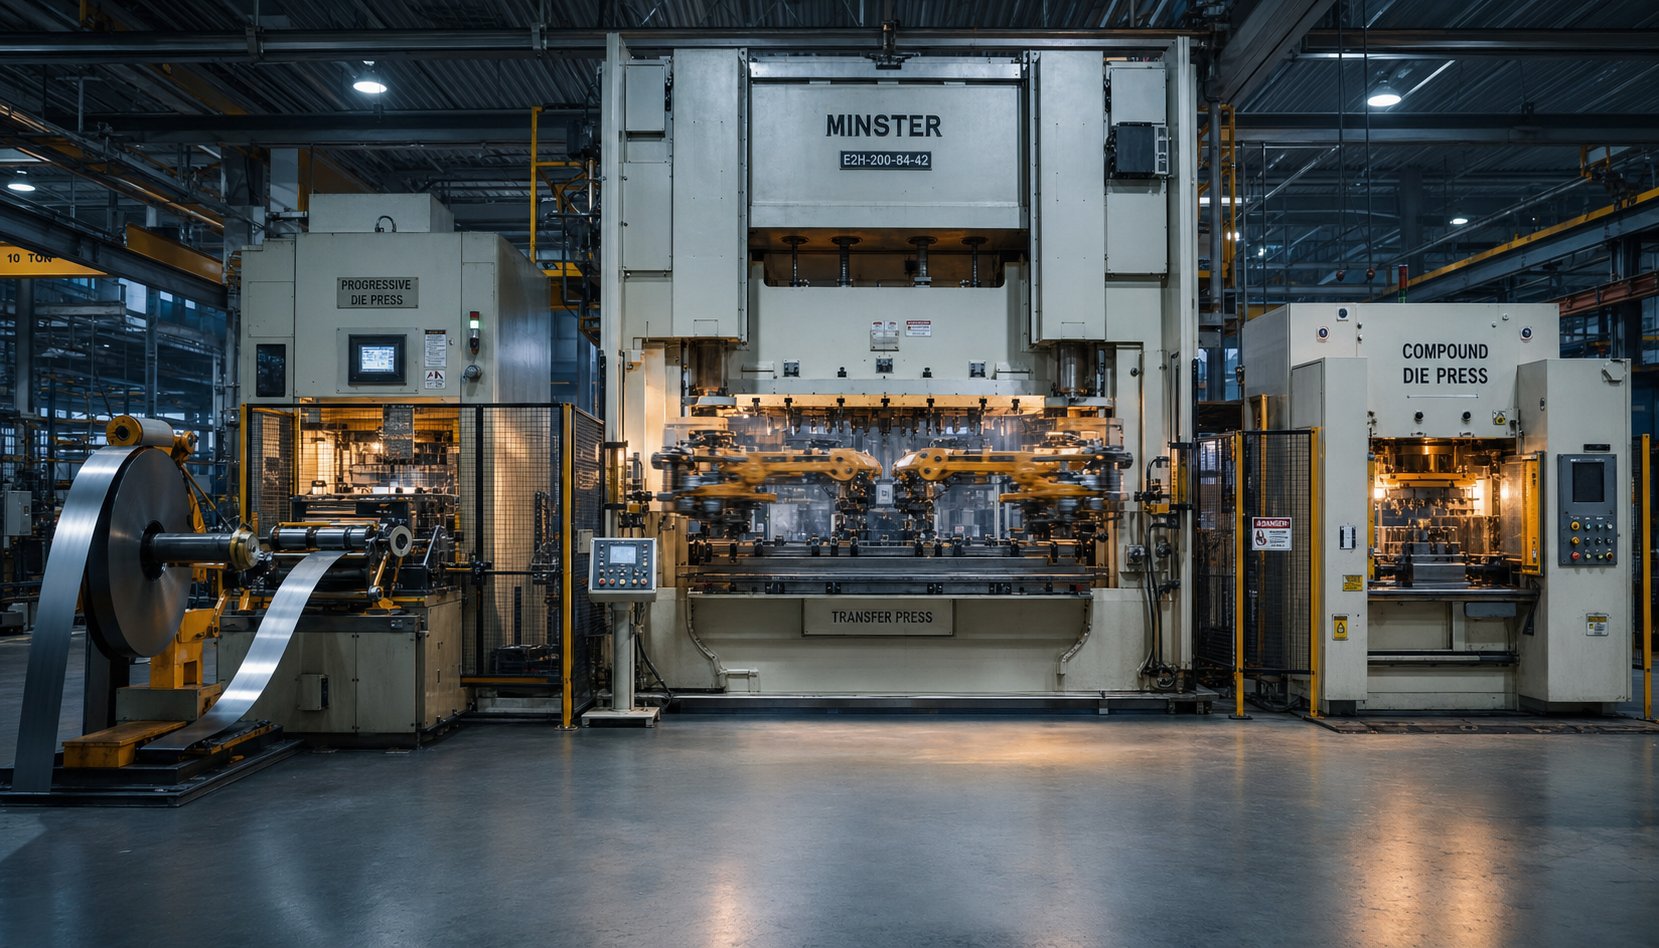
Progresszív vs transzfer vs összetett bélyegzés
A precíziós fémalkatrészek gyártásában három sajtolási módszer dominál. Mindegyik alapvetően más megközelítést alkalmaz az anyagok mozgatására a műveletek során, és ez a különbség határozza meg, hogy mely munkákat kezelik a legjobban.
Progresszív présbélyegzésa munkadarabot a teljes munkafolyamat során egy hordozószalaghoz rögzítve tartja. A szalag állomásról állomásra halad egyetlen szerszámkészletben, és a kész részt csak a végső vágásnál választják el. Ez a folyamatos -adagolási megközelítés rendkívül nagy sebességeket támogat,-gyakran 100-tól 1000 löket/percig,-és a legalacsonyabb-darabköltséget nyújtja térfogaton, mivel a beállítási idő minimális, és a munkaerő-ráfordítás közel nulla, ha a prés működik.
Transzfer szerszámbélyegzésmár a folyamat elején elválasztja a nyersdarabot a szalagtól. Ezután mechanikus ujjak vagy átvivő karok mozgatják az egyes munkadarabot a független sajtolóállomások között. Mivel az alkatrész szabadon áll-, a transzferszerszámok olyan mélyre üthetnek, amennyire a nyersanyag megengedi anélkül, hogy a hordozószalag geometriája korlátozná őket. Emiatt az átviteli bélyegzés az előnyben részesített módszer a nagy részek, a mélyen{4}}húzott héjak és az olyan alkatrészek esetében, amelyeknél több felületen kell műveleteket végezni.
Összetett présbélyegzéstöbb vágási műveletet -kivágást és szúrást végez, például-egyetlen megnyomással. Az eredmény egy lapos, méretpontos alkatrész, kiváló koncentrikussággal az elemek között. Az összetett szerszámok egyszerűbbek és olcsóbbak, mint a progresszív szerszámok, de csak a lapos geometriát kezelik, és löketenként egy alkatrészt készítenek, alakítási képesség nélkül.
Több-diaformázásnegyedik lehetőségként említést érdemel. A több-tológépek bütyköket és csúszószerszámokat használnak, amelyek egyidejűleg több irányból közelítik meg a szalagot, így ideálisak a több síkban bonyolult hajlítású kis alkatrészekhez,-kapcsok, rugók, huzalformák és csatlakozók, amelyek túl sok állomást igényelnek egy hagyományos progresszív szerszámban.
| Kritériumok | Progresszív présbélyegzés | Transfer Die Stamping | Összetett présbélyegzés |
|---|---|---|---|
| Ideális éves mennyiség | 50 000-től millióig | 10 000-500,000+ | 5 000 és 200 000 között |
| Alkatrész összetettsége | Mérsékelt (korlátozott húzási mélység) | Magas (mély húzás, nagy részek) | Alacsony (csak lapos részek) |
| Tipikus szerszámköltség | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| -darabonkénti költség méretarányosan | Legalacsonyabb | Mérsékelt | Alacsony vagy közepes |
| Gyártási sebesség | Nagyon magas (100–1, 000+ SPM) | Mérsékelt (15–60 SPM) | Közepestől magasig |
| Alkatrész mérettartomány | Kicsitől közepesig | Közepestől nagyig | Kicsitől közepesig (lapos) |
| Beállítás és váltás | Alacsony (egyszerszámos, automata adagolás) | Magasabb (több állomás, átviteli kalibráció) | Alacsony |
Ha az ilyen típusú bélyegzőszerszámokat az adott alkatrészkövetelményekhez viszonyítva ismeri, akkor elkerülhető a találgatás. Egy tartó, amely elfér a tenyerében, és évente 500 000 darabot szállít? Szinte biztosan a progresszív a válasz. Mélyen-húzott autóipari pohár, amely túllépi a szalag-szélességi korlátokat? Az átvitel átveszi az irányítást.
Amikor a progresszív sajtolás nem megfelelő
Úgy hangzik, hogy a progresszív bélyegzés minden alkalommal nyeri a sebességet és a költségeket? Nem egészen. Számos forgatókönyv az alternatív módszerek felé tolja a projekteket:
- Az alkatrész mérete meghaladja a szalagkapacitást– A progresszív szerszámokat a tekercs szélessége és a préságy méretei korlátozzák. A nagyjából 24 hüvelyknél szélesebb vagy nagy lapos területet igénylő részek gyakran nem illeszthetők be hatékonyan egy szalagra, így praktikusabb a transzfer szerszámbélyegzés vagy a tandem vonalas szerszámok.
- A mélyhúzási mélység meghaladja a hordozószalag határait– Ha a húzási arányok megkövetelik, hogy az anyag függőlegesen túllépjen azon, amit a hordozószalag kihajlás vagy szakadás nélkül elvisel, az alkatrésznek szabadon kell állnia-. A transzferprések ezt természetesen kezelik.
- A mennyiség túl alacsony a szerszámok amortizációjához– Az átlagosan 15 000 és 60 000 dollár közötti progresszív kockának csak akkor van értelme, ha a termelési mennyiségek elég vékonyra osztják ezt a befektetést ahhoz, hogy versenyezzen az egyszerűbb módszerekkel. Bizonyos küszöbértékek alatt a lézeres vágás, a présfékezés vagy az összetett sajtolás alkatrészenként kevesebbe kerül.
- Az alkatrészgeometria több-felületű műveleteket igényel– A progresszív szerszámozás a présmozgás egy tengelyében működik. Ha az alkatrész oldalsó-lyukasztást, menetezést, recézést vagy több irányból történő műveleteket igényel egyszerre, az átviteli vagy több{2}}csúsztatási módszerek nagyobb geometriai szabadságot biztosítanak.
- Feszes síkság összetett nyersdarabokon– Az összetett szerszámok laposabb alkatrészeket állítanak elő, mint a progresszív matricák, mivel az alkatrészt egyetlen lökettel alakítják ki anélkül, hogy több állomáson keresztül húznák. Az alátétek, alátétek vagy lamináló kötegek esetében, ahol a laposság a kritikus jellemzők, az összetett szerszámok nyernek.
E határok korai felismerése mérnöki időt takarít meg, és elkerüli, hogy olyan progresszív megoldást erőltessenek, ahol a folyamat a geometria ellen küzd.
Költségstruktúra és volumentörés{0}}egyenletes logika
A hosszú távú progresszív bélyegzés gazdaságossága egyszerű, de erőteljes görbét követ: magas fix költség előre, eltűnőben alacsony változó ütésenkénti költség. Annak megértése, hogy hol esik a kiegyenlítő
Vegyünk egy konkrét példát. Egy közepes -összetettségű progresszív szerszám tervezése és kivitelezése 30 000 dollárba kerülhet. Futás után darabonként 0,50 dollárért gyárt alkatrészeket. Ugyanaz a lézervágással és présfék alakítással készült alkatrész darabonként 5,00 dollárba kerülhet szerszámberuházás nélkül. A matek egyszerű:
- Évente 1000 alkatrésznél a progresszív szerszám alkatrészenként 30 dollárral növeli az amortizált szerszámköltséget, ami jóval meghaladja a lézeres-vágási alternatívát.
- 10 000 alkatrésznél a szerszámok amortizációja alkatrészenként 3,00 USD-ra csökken, így a teljes progresszív költség 3,50 USD-ra emelkedik, szemben az alternatívák 5,00 USD-vel. Közeleg a nullszaldó-.
- 20 000 alkatrésznél a progresszív útvonal alkatrészenként 2,00 dollárba kerül (1,50 dollár amortizált szerszám plusz 0,50 dollár üzemi költség),körülbelül 60 000 dollárt takarít meg éventea darab{0}}alkatrész módszerekkel összehasonlítva.
- 50 000 alkatrész felett az amortizáció elhanyagolhatóvá válik, és a progresszív matrica a legalacsonyabb költség-per-előnyét-adja, gyakran 10:1 arányban a nem -szerszámos módszerekkel szemben.
A legtöbb progresszív alkalmazásnál a megtérülési küszöb{0}}évente 10 000 és 20 000 alkatrész közé esik. E tartomány alatt az egyszerűbb szerszámozás vagy a nem{6}}szerszámos gyártási módszerek csökkentik a költségeket. Fölötte a progresszív bélyegzés döntően elhúzza az egységgazdaságot.
Az átviteli szerszámok más görbét követnek. Magasabb szerszámköltségük (100 USD,000+) még jobban kiszorítja a szünetet-, de kezelik azokat az alkatrészeket, amelyeket a progresszív szerszámok fizikailag nem képesek előállítani. Az összetett szerszámok költségkeret-barát-végét-alacsonyabb szerszámbefektetést, gyorsabb építési időt foglalnak el, de csak lapos geometriára és mérsékelt sebességre korlátozódnak.
A döntési keret három kérdésből áll:
- Futhat-e az alkatrész geometriája fizikailag progresszív szerszámban anélkül, hogy túllépné a méret- és mélységkorlátokat?
- Indokolja-e az éves mennyiség a szerszámberuházást versenyképes{0}}darabköltséggel?
- Támogatja-e a gyártási idővonal a szerszám tervezéséhez, megépítéséhez és érvényesítéséhez szükséges átfutási időt?
Ha mindhárom válasz igen, akkor a progresszív stancolási és sajtolási műveletek szinte mindig a sebesség, az ismételhetőség és a teljes költség legjobb kombinációját biztosítják. Ha bármelyik válasz nem, az alternatívák komoly értékelést érdemelnek.
A módszer-összehasonlítás tisztázza, hogy melyik megközelítés illik egy adott gyártási profilhoz,-de magán a progresszív bélyegzésen belül az alkalmazások köre rendkívül széles. Ugyanaz az alapvető folyamat, amely az okostelefon-csatlakozó réz mikro-terminálját bélyegzi, egy acél szerkezeti konzolt is előállít az autók alvázához, a gépek specifikációi és a precíziós szabványok drámaian eltolódnak az egyes szektorok között.
Ipari alkalmazások és precíziós szabványok
Egy hitelkártyánál vékonyabb réz terminál és egy acél szerkezeti tartó, amelyen mindkettőn fel lehet állni, lekerül a progresszív szerszámokról. A különbség nem csak anyagi,{1}}hanem az egyes alkatrészek mögött meghúzódó teljes gépspecifikáció. A tonnatartalom, a prés típusa, a löketsebesség és a minőségellenőrzés mind attól függően változik, hogy a kész alkatrész melyik iparágat szolgálja.
Autóipari és elektronikai alkalmazások
Az autóipari alkatrészek progresszív bélyegzése hatalmas részesedést képvisel a globális progresszív szerszámpiacon. Gondoljon a kábelkötegeket rögzítő tartókra, az ajtószerelvényeken belüli szerkezeti megerősítésekre, az ECU-modulokat összekötő csatlakozókra és az üzemanyagrendszer-alkatrészekre, amelyek egységes tömítőfelületet igényelnek. Ezekhez az alkatrészekhez nagy tonnatartalmú présekre van szükség,-gyakran 200-600 tonna{5}}, mivel az anyagmérők általában nehezebbek (0,040-0,125 hüvelyk lágyacél vagy nagy -szilárdságú, alacsony{11}}ötvözet minősége), és számos vágóállomás található.
Az autóiparban az élettartamra vonatkozó elvárások ugyanolyan agresszívek. Az évi több millió találatot elérő gyártási sorozatok azt jelentik, hogy a présgépnek löketről löketre kell tartania az igazítást anélkül, hogy a keret kifáradása rontja az alkatrészméreteket. Itt az egyenes -oldalsajtolások dominálnak a linkmozgató meghajtókkal, mert egyesítik a nehéz vakoláshoz szükséges merevséget a csökkentett lökésterheléssel, ami meghosszabbítja a szerszámok élettartamát a hosszú kampányok során.
Az elektronikai alkalmazások megfordítják az egyenletet. A nagy tonnatartalom helyett a mikro-pontosságra és sebességre helyeződik a prioritás. A kivezetéseket, az árnyékolódobozokat, az akkumulátorérintkezőket és a csatlakozóházakat vékony -mértékű rézből, foszforbronzból vagy rozsdamentes szalagból,-gyakran 0,020 hüvelyk alatti{13}}sajtolásúak, percenkénti 800 löketet meghaladó sebességgel. A gép merevsége továbbra is számít, de a kritikus változó az előtolás pontossága lesz. A 0,05 mm-es pozicionálási hiba egy 0,3 mm-es osztástávolságú terminálon hulladékot eredményez. A zárt{14}}hurkú kódolókkal ellátott szervo adagolók és a minimális csúszás{15}}hézagú prések a rögzítés érdekében a progresszív precíziós fémbélyegzést az ezen alkatrészek által megkövetelt ±0,001 hüvelyk (±0,025 mm) tűréshatáron belül tartják.
Orvosi és repülési precíziós követelmények
Az orvosi progresszív bélyegzés tovább emeli a lécet. A sebészeti műszeralkatrészeknek, a beültethető készülékházaknak és a diagnosztikai berendezések alkatrészeinek ±0,0002 hüvelykes tűréshatárokat kell teljesíteniük, miközben biokompatibilis ötvözetekből, például 316 literes rozsdamentes acélból, titánból vagy kobalt-krómból készülnek. A gép következményei jelentősek: az alsó holtponton programozható tartású szervóprések lehetővé teszik az ellenőrzött vágást és formázást, ami minimálisra csökkenti a visszarugózást a keményen{5}}formálható-orvosi ötvözeteken. A felületkezelési követelmények-gyakran Ra 16 mikro{10}}hüvelyk vagy jobb-megkövetelik a polírozott szerszámelemeket és a precízen karbantartott lyukasztást,
Az Aerospace osztja ezt a megszállottságot a dimenziókonzisztenciával. A szerkezeti kapcsok, az árnyékoló panelek és a repüléselektronikai csatlakozóelemek ±0,0005 hüvelyk tűréssel rendelkeznek a szigorú anyagkövethetőség mellett. A nyomóűrtartalom-figyelésnek löketenként kell naplóznia az erőadatokat, hogy minden olyan anomália, amely kiváltja a -nem-speciális állapotot, nyomon követhető legyen egy adott alkatrészre.
Ezzel szemben a HVAC és az építőipari alkalmazások előnyben részesítik a térfogatot és a tartósságot a rendkívüli pontossággal szemben. A hőcserélő bordái, a rögzítőkonzolok és a csőcsatlakozók általában ±0,005 hüvelyk tűrést tartanak -lazábban, de továbbra is a konzisztens présműködéstől függnek több-millió{5}}darabon keresztül.
- Autóipar– Tartók, csatlakozók, szerkezeti megerősítések, üzemanyagrendszer alkatrészei. Tipikus tűrés: ±0,001 hüvelyk és ±0,002 hüvelyk között. Nagy tonnatartalom, hosszú vágóéltartam, előnyben részesített linkmozgású hajtások.
- Elektronika– Kapcsok, árnyékoló dobozok, akkumulátor érintkezők, csatlakozóházak. Tipikus tűrés: ±0,001 hüvelyk Vékony nyomtáv, nagy sebesség (800+ SPM), kritikus a szervo előtolás pontossága.
- Orvosi eszközök– Sebészeti műszer alkatrészek, beültethető házak, diagnosztikai alkatrészek. Tipikus tűrés: ±0,0002 hüvelyk és ±0,0005 hüvelyk között. Biokompatibilis ötvözetek, szervopréselés, polírozott szerszámok.
- Repülőgép– Szerkezeti kapcsok, avionikai csatlakozók, árnyékoló panelek. Tipikus tűrés: ±0,0005 hüvelyk Teljes mennyiség nyomon követhetőség, anyagtanúsítvány szükséges.
- HVAC / Építőipar– Hőcserélő bordák, rögzítőelemek, légcsatorna konzolok. Tipikus tűrés: ±0,005 hüvelyk. Nagy térfogatú, közepes űrtartalom, szabványos mechanikus prések.
Minőségellenőrzés és be{0}}Die Sensing
A precíziós présbélyegzés ezeken a tűrésszinteken csak akkor működik, ha a gép képes észlelni a problémákat, mielőtt azok hibás szállítmányokká válnának. A modern progresszív bélyegzés a minőségi rendszereket közvetlenül a présgépbe és a szerszámba integrálja, zárt visszacsatolási hurkot hozva létre.
Az in-szerszámérzékelők folyamatosan figyelik az erőt, az elmozdulást és az anyag jelenlétét a kritikus állomásokon. Ha egy lyukasztó a várt tartományon kívül eső ellenállásba ütközik, -mi egy tompa vágóél vagy elakadt az adagolás-, az érzékelő jelzi a présvezérlőnek, hogy azonnal álljon le, ahelyett, hogy több száz rossz alkatrészt gyártana, mielőtt a kezelő észrevenné.
Az automatikus optikai ellenőrzés újabb réteget ad hozzá. Nagysebességű-CCD látórendszerek, amelyek a következő helyen működnekakár 1000 képkocka másodpercenkéntmérje meg a kritikus méreteket minden alkatrészen, amikor az kilép a szerszámból, 0,01 mm-es mérési felbontással. A tűréshatáron kívül eső részek automatikusan eltérnek, mielőtt elérnék a csomagolósort.
Magán a présen lévő űrtartalom-monitorok nyomon követik a löketenkénti csúcserőt, és az idő múlásával változtatják azt. A fokozatos felfelé sodródás már jóval a tűréshatárok átlépése előtt jelzi a kopást vagy az anyagváltozást, így korán figyelmezteti a karbantartó csapatokat az élezés ütemezésére. Ezek a rendszerek együtt egy progresszív sajtológépet alakítanak át gyártóeszközből ön-rendészeti gyártási cellává-, amely nem hajlandó elküldeni azt, amit nem tud ellenőrizni.
Az ellenőrző rendszer egészségének megőrzése és a szerszám teljesítménye a specifikációkon belül több millió cikluson keresztül egy fegyelmezett karbantartási stratégián múlik, amelyet a legtöbb művelet alábecsül.
Karbantartási eljárások, amelyek meghosszabbítják az élettartamot
A percenkénti 400 ütéssel működő progresszív bélyegzőeszköz több mint egymillió találatot gyűjt össze egyetlen gyártási héten. Ezen ütések mindegyike vágóerőt, súrlódást és hőt hoz létre, amelyek fokozatosan rontják a lyukasztó éleit, formálják a felületeket és a vezetőelemeket. Szisztematikus karbantartási program nélkül a vágószerszámok élettartama kiszámíthatatlanul lerövidül, az alkatrészek minősége megsodródik, és a nem tervezett leállások felemésztik a gyártási ütemterveket.
Megelőző karbantartási ütemterv és szerszámélezés
A hatékony progresszív szerszámkarbantartás nem reaktív,{0}}a löketszámhoz, nem pedig a naptári dátumokhoz kötött ritmust követ. A cél, mintbélyegzéssel foglalkozó szakemberek hangsúlyozzák, a következetesség: azonosítsa az eszköz minden olyan területét, amely idővel leromlik, dokumentálja a szervizelés módját, és minden ciklust azonos módon hajtson végre.
Az élezési intervallumok három fő tényezőtől függenek:
- Az anyag koptatóképessége– A rozsdamentes acél és a nagy -szilárdságú alacsony-ötvözetek sokkal gyorsabban koptatják a lyukasztó éleket, mint a puha réz vagy a lágyacél. A 304-es rozsdamentes acélból készült vágószerszám 50 000-100 000 ütésenként élezést igényelhet, míg a C1010 acél ugyanazzal a geometriájával 250 000-et vagy még többet is megnyomhat a két művelet között.
- Az ütésszám felhalmozódása– A legtöbb üzlet szervizintervallumonként követi nyomon a találatokat, és a tényleges élesítési igényeket a célokhoz viszonyítva irányozza elő. A konzisztens időközök-nem reaktív válaszok a minőségi menekülésre-jósolható élettartamot eredményeznek.
- Kenés minősége– A nem megfelelő vagy inkonzisztens kenőanyag-adagolás felgyorsítja az élek kopását, növeli a hőfelhalmozódást, és elősegíti a formáló felületek epehósodását. Az egyes állomásokon megfelelő fóliatömeget alkalmazó mikro-permetező rendszerek 30%-kal vagy még nagyobb mértékben meghosszabbíthatják az élezési intervallumot, összehasonlítva a kritikus érintkezési zónákat kihagyó árvízkenéssel.
A strukturált karbantartási ellenőrzőlista biztosítja, hogy minden szolgáltatás következetes legyen, függetlenül attól, hogy melyik technikus végzi a munkát:
- Vizsgálja meg az összes vágóélt nagyítás alatt; élesítsen, ha a sorja magassága meghaladja az alkalmazáshoz elfogadható küszöbértéket (általában az anyagvastagság 10%-át).
- Ellenőrizze a pilótacsap átmérőjét és hosszát,{0}}a kopott pilóták hibás sáv regisztrációt okoznak, ami az állomásokon áthalad.
- Vizsgálja meg a lyukasztók és a szerszámbetétek mérhető kopását; dokumentált eljárás szerint cserélje ki vagy polírozza.
- Ellenőrizze a rugóerőket a csupaszítókon, a színpadi szerszámemelőkön és a nyomólapokon; cserélje ki a meggyengült rugókat, mielőtt azok befolyásolnák a szalagvezérlést.
- Erősítse meg az időzítést az összes betéten, és ellenőrizze a vágószerszám zárási magasságát az alapvonali méréshez képest.
- Tisztítsa meg a hulladékcsatornákat, és ellenőrizze, hogy nem gyűlt-e fel a csigája, amely a következő futások során csigát húzhat.
- Dokumentumélesítés eltávolítva, teljes szerszámmagasság-változás és alkatrészcserék a szerviznaplóban.
Az ellenőrzőlista mögött meghúzódó fegyelem fontosabb, mint maga az ellenőrzőlista. Ahogy egy veterán vágószerszám-karbantartási menedzser fogalmaz: a minőségi kivitelezést a következetességként határozzák meg. Ha egy szerviztechnika minden alkalommal más mennyiséget darál le a vágószakaszról, a szolgáltatásonkénti találatok kiszámíthatatlanul ingadoznak,-lehetetlenné téve a folyamatos fejlesztést.
Quick Die Change és SMED alapelvek
Minden perc, amikor a présgép tétlen a szerszámcsere során, olyan perc, amikor nulla alkatrészt gyárt. A magas-keverékű progresszív bélyegzési környezetekben, ahol több cikkszám ugyanazon a sajtón osztozik, az átváltási idő közvetlenül befolyásolja az áteresztőképességet és a szállítási teljesítményt. Itt alakítja át az egyenletet az SMED-Single-Minute Exchange of Die-.
A Shigeo Shingo ipari mérnök által kifejlesztett SMED módszertan a célaz átállást 10 perc alá csökkentia beállítási feladatok két kategóriába való szétválasztásával:
- Belső elemek– Olyan lépések, amelyek csak a prés leállítása közben történhetnek (a szerszám csavarozása a támasztékba, érzékelők csatlakoztatása, zárási magasság ellenőrzése).
- Külső elemek– Azok a lépések, amelyeket akkor lehet végrehajtani, amikor a prés még az előző feladatot futtatja (a következő matrica felállítása egy guruló kocsira,{0}}levegő- és elektromos vezetékek előcsatlakoztatása, a tekercs feltekercselése).
Az elv egyszerű: a lehető legtöbb belső lépést alakítsa át külsővé, majd racionalizálja a fennmaradó belső feladatokat. A gyakorlatban a progresszív bélyegzési műveletek az SMED-t gyors szerszámcsere-rendszereken (QDC) keresztül valósítják meg, amelyek hidraulikus vagy pneumatikus szerszámbilincseket, szabványos támasztólemezeket T-horony- vagy golyós{2}}zármintákkal, motoros nyomószerszám-továbbító kocsikat és előre beállított zárt-magasság-memóriát tartalmaznak a présvezérlőben.
Egy jól -kidolgozott QDC rendszer 45 percről 8 alá{4}}csökkentheti az átállást, felszabadítva a sajtót a kisebb tételek gazdaságos futtatására, és gyorsabban reagálhat az eltolódó gyártási ütemezésekre. Az SMED-elvek és a szakaszos szerszámok előkészítése,{5}}amikor a bejövő szerszámok, tekercsek és adagolóbeállítások offline állapotban teljesen össze vannak állítva, kiküszöböli azt a tülekedést, amely általában a munkaváltásokkal jár.
A szerszám élettartamának meghosszabbítása a gépoptimalizálással
A szerszám élettartama nem csak a szerszámacél minőségének és karbantartási gyakoriságának függvénye. Maga a sajtó is ugyanolyan szerepet játszik. Egy rosszul beállított prés, vagy a megfelelő mennyiség-ellenőrzés nélkül működő présgép a várható élettartam töredéke alatt tönkreteheti a jól megépített szerszámot.
Nyomja meg az igazítástmikron szinten számít. A csúszófelület és a támasz felülete közötti párhuzamosságnak 0,001 hüvelyk/l-on belül kell maradnia az ágy szélességének lábánál. Ha a szán terhelés alatt felcsap, az egyenetlen erőeloszlást hoz létre a szerszámon, -túlterhelve az egyik oldalt, míg a másikat alul. Ennek eredményeként felgyorsult kopás az ütéseknél, egyenetlen sorjamintázat és idő előtti szerszámkimaradás a nagy-terhelésű oldalon.
Tonnatartalom-ellenőrzéskorai figyelmeztetést ad a kár bekövetkezése előtt. A megfelelően konfigurált monitor megtanulja a normál csúcserőt minden egyes szerszámhoz, és beállítja a felső- és az alsó-határértékeket egy szűk ablakon belül-, amely jellemzően a várt csúcs ±15-20%-a. Ha a tonnatartalom felfelé mutat az egymást követő futtatások során, az azt jelzi, hogy a vágóélek eltompulnak, és az élezés esedékes. Egy hirtelen tüske csigák felhalmozódását, dupla-rész állapotát vagy elakadást jelez, amely egyébként összeomolná a szerszámot. A monitort be kell kötni a présleállító áramkörbe, és be kell állítani a munka{10}}specifikus korlátaira{11}}nem szabad teljes nyomáson hagyni, ahol nem nyújt jelentős védelmet.
Bélyegző szerszámemelők és nitrogénrugókkevésbé nyilvánvaló, de ugyanolyan kritikus szerepet töltenek be az élet megőrzésében. Az emelők emelik a csíkot a szerszám felülete fölé az ütések között, így szabadon haladhat előre anélkül, hogy a formarészleteken vagy a vágóéleken áthúzódna. Megfelelő emelés hiányában a szalag átkarcolja az éles éleket, és lerakja az anyagot a polírozott felületekre, -ez pedig rontja a szalag minőségét és a szerszámok minőségét.
A nitrogén gázrugókat előnyben részesítik a mechanikus tekercsrugóval szemben számos progresszív szerszámozási alkalmazásban, mivel egyenletes erőt adnak le a löket során, anélkül, hogy a fáradtsághoz{0}} kapcsolódó időveszteséget okozna. Emellett biztosítják azt a nagy kezdeti erőt is, amely az anyag ütésektől való pozitív eltávolításához szükséges, megakadályozva a csigák húzását. Mivel egy progresszív sajtolószerszám több millió ütést halmoz fel, a nitrogénrugók megtartják névleges nyomásukat, míg a tekercsrugók fokozatosan gyengülnek, így a nitrogén megbízhatóbb választás a kritikus csupaszítási és emelési funkciókhoz igényes gyártási környezetben.
A -strukturált élezési ütemezések, a gyors átállások, a precíz présbeállítás, az aktív űrtartalom-szabályozás és a megfelelően meghatározott emelőrendszerek együttesen-ezek a gyakorlatok határozzák meg, hogy egy kocka 500 000 vagy 5 millió ütést ad-e meg, mielőtt nagyobb felújításra lenne szükség. A karbantartási fegyelembe fektetett befektetések megtérülnek a kiszámítható minőségen, a kevesebb nem tervezett megálláson és a találatonkénti-költségen-, amely a progresszív bélyegzést versenyképesen tartja a nagy volumenű alternatív módszerekkel szemben.
A megfelelő gép és szerszámpartner kiválasztása
A karbantartás futásban tart. Mielőtt azonban egyetlen találat megérkezne, két döntés határozza meg az egész programot: melyik megnyomásával kell behelyezni a matricát, és melyik progresszív matricagyártókra bízzák a szerszámokat. Ha bármelyiket rosszul követi el, a következő öt évet azzal tölti, hogy kompenzálja a képességek és a követelmények közötti eltérést.
A gép specifikációinak az alkatrészkövetelményekhez való illeszkedése
A progresszív sajtológép kiválasztása magával az alkatrészrel kezdődik,-nem pedig azzal, ami a padlón található. Négy változó határozza meg a specifikációt:
- Prés tonnakapacitás– Minden aktív állomáson összegezze az összes vágó-, alakító- és csupaszító erőt, majd alkalmazzon 1,2-1,3 biztonsági tényezőt a számított összérték fölé. Ha túl közel fut a névleges kapacitáshoz, az felgyorsítja a váz kifáradását és lerövidíti a csapágyak élettartamát.
- Az ágy méretei– A támasztéknak el kell fogadnia a vágószerszám teljes hosszát, szabad hely a hulladékcsatornák számára, a szalagtartó és a gyorsan{0}}cserélhető rögzítőelemek. A több-állomásos progresszív bélyegzőszerszámok meglepően hosszúak lehetnek; mérje meg a szerszám alapterületét, mielőtt értékelné a préslehetőségeket.
- Löketszám képesség– Igazítsa a préselési sebességtartományt az éves mennyiségi célokhoz. Egy évi 2 millió darabot igénylő alkatrész 90%-os üzemidő mellett olyan présgépet igényel, amely képes fenntartani a számított SPM-et anélkül, hogy túllépné az anyagadagolási vagy kenési határértékeket.
- Meghajtás típusa és löketprofilja– A több állomáson átívelő komplex kialakítás előnyben részesíti a szervo vagy link mozgású hajtásokat. Az egyszerű blankolás és átszúrás nagy sebességgel hatékonyan működik szabványos mechanikus hajtókarral. Az alkatrész geometriája megmondja, hogy melyik hajtás éri el a prémiumot.
Az anyagtípus egy másik szűrőt ad hozzá. A rozsdamentes acélt futtató progresszív sajtolóprésnek nagyobb tonnamagasságra van szüksége, és nagyobb teherbírású{1}}kenőrendszerre van szüksége, mint a réz csatlakozókhoz. Hasonlóképpen, a szűk-tűrésű orvosi alkatrészek indokolhatják a szervoprés-befektetést, amelyet egy konzolprogram soha nem térne meg.
Mit kell értékelni egy progresszív szerszámbeszállítónál
A sajtó az egyenlet fele. A progresszív bélyegzőszerszám maga határozza meg, hogy a precíziós célok elérhetőek-e és megismételhetők-e több millió cikluson keresztül. A progresszív szerszám- és présszerszám-partnerek értékelésekor, amelyek progresszív présbélyegzési szolgáltatásokat kínálnak, nézzen túl az állomásonkénti árakon, és vizsgálja meg a mérnöki mélységet.
- Több-állomásos tervezési lehetőség szűk megismételhetőség mellett– A beszállítók szeretikYICHENgyártásmérnökök és beszerzési csapatok támogatása, akik progresszív sajtolószerszámokat vásárolnak nagy-tömegű fémalkatrészekhez, hatékony több-állomásos formázást és méretezhető tömeggyártási kapacitást biztosítva, amely közvetlenül az alkatrész--a-alkatrészek állandó minőségét jelenti.
- Progresszív bélyegzőszerszám-tervezési szakértelem– A szállítónak bizonyítania kell a CAD/CAE szimulációs jártasságát, beleértve a FEA{0}}alapú visszafutási előrejelzést és a szalagelrendezés optimalizálását. Kérjen példákat arra, hogyan oldották meg az Önéhez hasonló geometriákon felmerülő kihívásokat.
- Szerszámacél kiválasztási ismeretek– A különböző állomások eltérő kopási profillal néznek szembe. Egy hozzáértő beszállító választja ki a gyorsacélok, a porkohászati minőségek vagy a keményfém lapkák megfelelő kombinációját az Ön által bélyegzett anyag alapján,-nem pedig az egy-méret-mindenkinek megfelelő megközelítést.
- Házon belüli próbaforrások– A dedikált próbaprésekkel rendelkező gyártók valósághű körülmények között ellenőrizhetik a szerszámot, megmérhetik a mintadarabokat egy CMM-en, és megismételhetik a beállításokat, mielőtt a szerszám a gyártási helyiségbe kerül. Ez a házon belüli próba- és ellenőrzési lehetőség-a szállítást követően kiküszöböli a hetekig tartó hibaelhárítást.
- -Értékesítés utáni műszaki támogatás– A progresszív szerszámok folyamatos szervizelést igényelnek. Mérje fel, hogy a beszállító kínál-e karbantartási útmutatást, újraköszörülési támogatást és a kopó alkatrészek, például lyukasztók, pilóták és betétek gyors cseréjét.
- Méretezhetőség– A kötetei növekedhetnek. A kezdeti gyártástól a bővített kapacitásig terjedő beszállító-anélkül, hogy a semmiből újratervezné-, a kereslet növekedésével jelentős időt és költséget takarít meg.
A progresszív fémbélyegzési szolgáltatók e kritériumok alapján történő ellenőrzése elválasztja a megoldásokat tervező partnereket azoktól, akik egyszerűen csak szerszámblokkokat ajánlanak.
Méretezés prototípusról tömegtermelésre
Kevés program indul teljes hangerővel az első napon. Az út általában a prototípus érvényesítésétől a kísérleti futtatásokon át a folyamatos tömeggyártásig vezet,-és a szerszámpartnernek támogatnia kell minden egyes szakaszt anélkül, hogy minden átálláskor a szerszámok teljes újraindítását kényszerítené.
A korai érvényesítés során a puha szerszámozás vagy az egy{0}}állomásos prototípus szerszámok alacsony költség mellett megerősítik az alkatrész geometriáját és az anyag viselkedését. Amint a kialakítás stabilizálódik, az edzett szerszámacélokból készült progresszív sajtolószerszámok átveszik a kísérleti gyártást- egy 5000-50 000 alkatrészből álló ellenőrzött sorozatot, amely valósághű körülmények között igazolja a folyamatképességet, a méretstabilitást és a szerszám tartósságát.
A tömeggyártásra való átállás egy végső igényt jelent: a szerszámnak több millió találatot kell kibírnia anélkül, hogy az alkatrészek a tűréshatáron kívülre kerülnének. Itt számít a progresszív bélyegzőszerszám-tervezési filozófia leginkább. A moduláris felépítés cserélhető betétekkel, robusztus vezetőrendszerekkel és megfelelően névleges nitrogénrugókkal lehetővé teszi a célzott karbantartást, amely lehetővé teszi, hogy a szerszám teljes lebontás nélkül működjön.
Ha a gépet és a szerszámforrást is összehangolt döntésként -nem elszigetelten- választja, akkor a préselési képességek megfelelnek a matrica alakítási igényeinek, az ágy illeszkedik a matrica lábnyomához, és a beszállító mérnöki támogatása lefedi a teljes életciklust az első mintától a tartósan nagy{2}}volumenig.
Gyakran ismételt kérdések a progresszív sajtológépekkel kapcsolatban
1. Milyen gyorsan tud működni egy progresszív sajtológép?
A szabványos progresszív sajtológépek 100 és 400 ütés/perc között működnek a tipikus gyártási munkákhoz. A nagy-sebességű alkalmazások meghaladhatják az 1000 löket/perc sebességet, de ezek eléréséhez merev, egyenes-oldalsó vagy kötőrúd-préskeretekre, zárt-hurkú pozicionálással rendelkező precíziós szervo adagolókra, gondosan megtervezett, tiszta nyírást biztosító szerszámhézagokra és mikro-kenőzónákra van szükség. A maximális elérhető sebesség függ az anyag típusától, a szalag szélességétől, az aktív állomások számától és a kiválasztott préshajtási rendszertől.
2. Mi a különbség a progresszív szerszámbélyegzés és a transzferszerszámos sajtolás között?
A progresszív szerszámbélyegzés a munkadarabot a hordozószalaghoz rögzítve tartja a teljes alakítási folyamat során, állomásról állomásra haladva egyetlen szerszámban, akár 1,000+ SPM sebességgel. Az átvivő szerszámbélyegzés korán leválasztja a nyersdarabot a szalagról, majd az egyes munkadarabokat a független állomások között mozgatja mechanikus ujjak vagy szállítókarok segítségével, alacsonyabb, 15-60 SPM sebességgel. A progresszív matricák kiválóak a kis---közepes nagy{8}}alkatrészeknél, míg a transzferszerszámok a nagyobb alkatrészeket, a mélyen-húzott héjakat és a több irányból történő műveleteket igénylő alkatrészeket kezelik, amelyeket a hordozószalagok nem tudnak befogadni.
3. Milyen anyagokat lehet feldolgozni progresszív sajtológépen?
A progresszív sajtológépek fémek széles skáláját dolgozzák fel, beleértve az alacsony szén- A tekercs vastagsága jellemzően 0,004 hüvelyk (0,004 hüvelyk) a mikro-precíziós elektronikai terminálok esetében, egészen 0,250 hüvelyk (0,250 hüvelyk) a nehéz szerkezeti konzolok esetében. Minden anyaghoz speciális gépbeállítások szükségesek,{8}}a rozsdamentes acél nagyobb préselési űrtartalmat és-pattanásgátló kenőanyagokat igényel, míg az alumíniumnak szélesebb lyukasztásra van szüksége,-hogy-a hézagok és bevont szerszámfelületek ne gyűljenek össze.
4. Hogyan határozható meg a megfelelő présmennyiség egy progresszív szerszámhoz?
A présmennyiség kiválasztásához össze kell adni az összes vágó-, alakító- és csupaszító erőt a szerszám minden aktív állomásán, majd 1,2-1,3 biztonsági tényezőt kell alkalmazni a számított összérték felett. A fő változók közé tartozik az anyagvastagság és a szakítószilárdság, az egyidejű műveletek száma és az alakítás bonyolultsága, mint például a mélyhúzás vagy a vágás. Általános irányelv, hogy a prést a számított csúcsterheléshez a névleges kapacitásának 60-70 százalékára kell méretezni, ami teret biztosít az anyagváltoztatáshoz és a forgácsolóerő fokozatos növekedéséhez, mivel a lyukasztó élei eltompulnak az élezési ciklusok között.
5. Milyen gyakran van szüksége egy progresszív matricára karbantartásra vagy élezésre?
Az élezési intervallumok a bélyegzett anyagtól függően változnak. A lágyabb fémeket, például a C1010 lágyacélt vagy rézt futtató matricák 250 000 vagy több ütést is kibírhatnak a két szervizelés között, míg a 304 rozsdamentes acél megmunkálásához általában minden 50 000-100 000 ütés után élesíteni kell az anyag nagyobb koptatóképessége miatt. A hatékony karbantartási programok a naptári dátumok helyett inkább a löketszámot követik nyomon, nagyítással vizsgálják a vágóéleket, ha a sorja magassága meghaladja az anyagvastagság 10 százalékát, és minden szervizintervallumban ellenőrzik a vezérlőcsap méreteit, a rugóerőket és a szerszámzárási magasságot. Az olyan beszállítók, mint a YICHEN, útmutatást adhatnak a karbantartási ütemtervekhez, amelyek az egyes szerszámkonfigurációkhoz és gyártási anyagokhoz igazodnak.


