


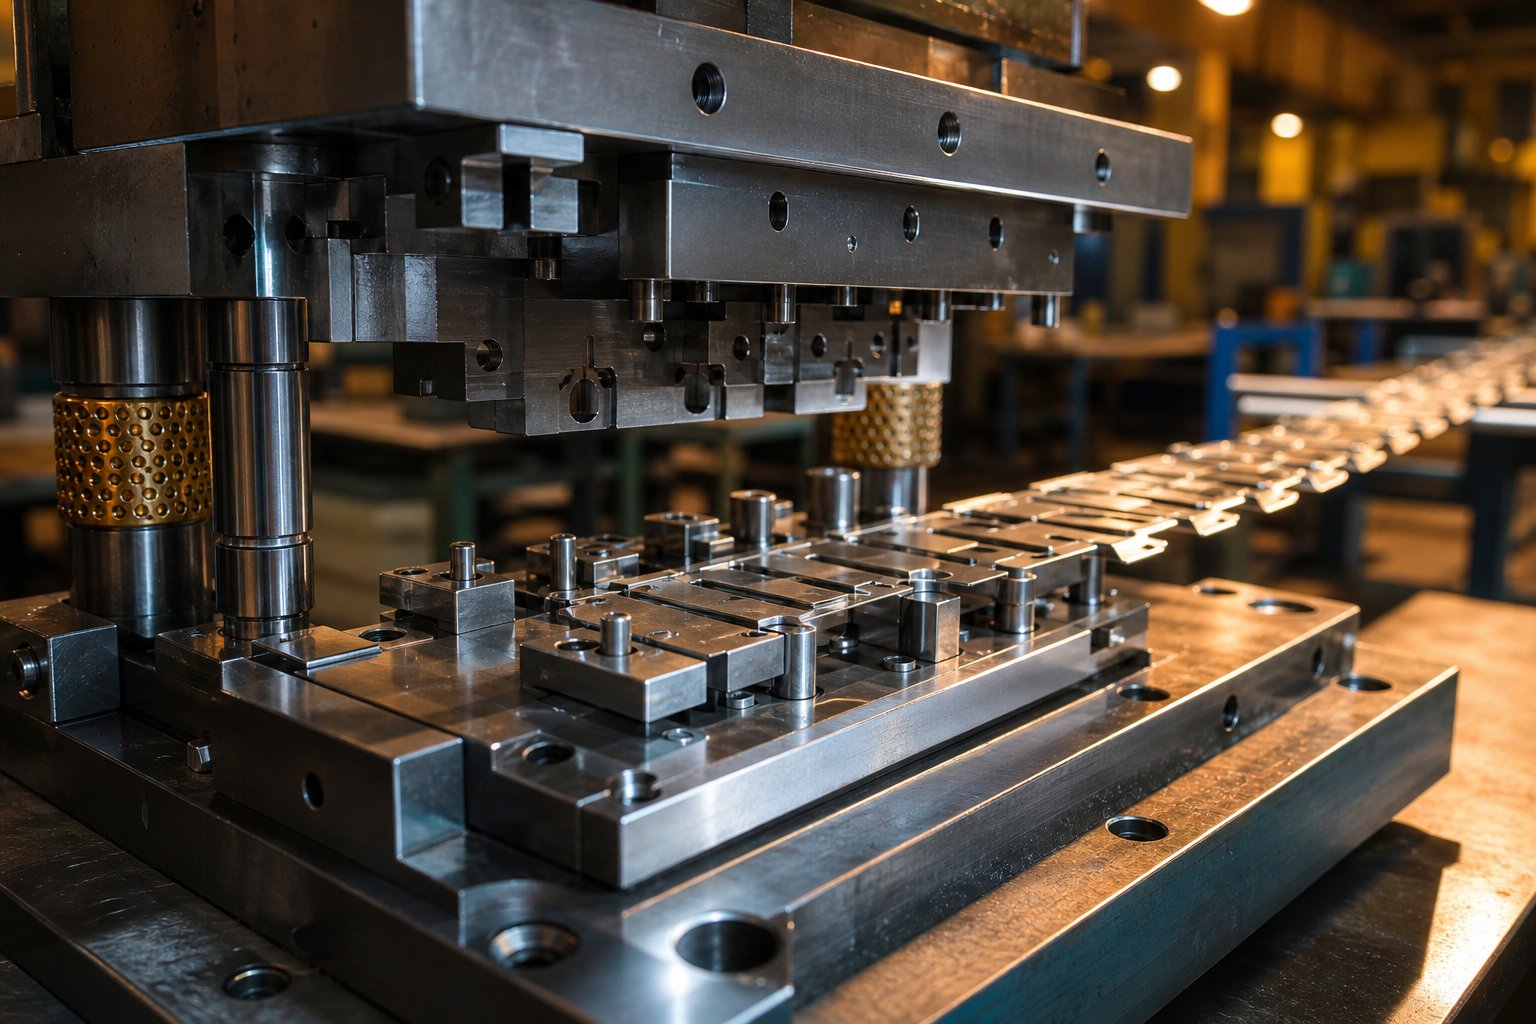
Döntse el, melyik szerszámtípus illik alkatrészéhez és gyártási mennyiségéhez
A fém sajtolószerszám építése jóval azelőtt elkezdődik, hogy bármilyen acélt levágnának. Egy kész alkatrésznél kezdi, és visszafelé dolgozik,{1}}megfordítva a geometriáját olyan szerszámokká, amelyek több ezer vagy milliószor reprodukálhatják présterhelés hatására. Ez a fordított-tervezési lépés a szerszámkészítés lényege, és egy alapvető döntéssel kezdődik: melyik típusú bélyegzőszerszám illik az Ön részéhez, mennyiségéhez és költségvetéséhez.
Tehát pontosan mik is azok a matricák? A legegyszerűbb megfogalmazásban a matrica egy precíziós szerszám, amely a fémlemezt vágás, alakítás vagy mindkettő révén formálja a sajtoló préslöket során. A matricák gyártásában való megértése segít tisztázni, miért számít olyan sokat a matrica típusának megválasztása. A rossz választás elpazarolt szerszámberuházáshoz, túlzott -alkatrészköltségekhez vagy minőségi problémákhoz vezet, amelyek a gyártás során kísértik.
A bélyegzőszerszámok három fő típusa fedi le az alkalmazások túlnyomó részét: egy-állomásos, összetett és progresszív.
Single{0}}Station vs Compound vs Progressive Dies
Minden matricatípus más-más zónát foglal el a komplexitási-volumen-költség-környezetben. Így hasonlítják össze:
| Die Type | Ideális alkatrész komplexitás | Tipikus éves mennyiség | Relatív szerszámköltség |
|---|---|---|---|
| Egy{0}}állomás | Egyszerű (vonásonként egy művelet: üres, átszúrás vagy forma) | Alacsony vagy közepes (prototípus 50 000-ig) | Alacsony |
| Összetett | Közepes (több egyidejű vágás egy mozdulattal, lapos részek) | Közepestől magasig (50 000-500 000+) | Közepes |
| Progresszív | Magas (több{0}}lépéses sorozatok: vágás, formázás, hajlítás az állomásokon) | Magas (100 000-tól millióig) | Magas |
Az egy{0}}állomásos fémbélyegző szerszámok akkor működnek a legjobban, ha ütésenként egy műveletre van szükség, így a szerszámok egyszerűek és gyorsak. Az összetett szerszámok egyetlen mozdulattal egyesítik az olyan műveleteket, mint az üresítés és az átszúrás, így szűkebb tűréseket biztosítanak a jellemzők között, mivel mindent egyszerre vágnak le. A progresszív sajtolószerszámok egymás után több állomáson vezetik át a fémszalagot, így minden préselési ciklussal nagy sebességgel kész alkatrészt állítanak elő.
Párosítsa a választását a költségvetéshez és a felszereléshez való hozzáféréshez
Az üzlethelyiség-szinte nagymértékben befolyásolja, hogy melyik útvonalon van értelme. Ha van CNC marás és huzal szikraforgácsolás a házban, akkor reális egyetlen-állomást vagy egyszerű összetett szerszámot építeni.Progresszív fémbélyegző szerszámok, összetett szalagelrendezésükkel és több-állomásos időzítésükkel gyakran speciális tervezési tapasztalatot és felszerelést igényelnek, amely arra készteti a csapatokat, hogy bizonyos műveleteket kiszervezzenek.
Ez a cikk a teljes spektrumot lefedi, a kézi{0}}prototípus szerszámoktól a termelési-minőségű progresszív szerszámokig. Akár minden alkatrész megmunkálását tervezi, akár kiszervezi a hőkezelési és szikraforgácsolási munkákat, az alkatrészrajz működő sajtolószerszámmá alakítása ugyanazt a logikai sorrendet követi. Az első változó, amely minden későbbi döntést alakít, az a szerszámacél, amelyet az egyes szerszámalkatrészekhez választ ki.
Válassza ki a megfelelő szerszámacél minőséget a lyukasztókhoz és a szerszámblokkokhoz
A szerszámacél nem egy-size{1}}mindenre-megfelelő kategória. A sajtolószerszám minden alkatrésze különböző feszültségprofilokkal néz szembe: a lyukasztók minden ütésnél elviselik a nyomóütést és a kopásos kopást, a szerszámblokkok ellenállnak a vágóélek mentén történő csúszó érintkezésnek, a lehúzók kezelik a ciklikus kifáradást, a támasztólemezek pedig elnyelik az elosztott terhelést. A megfelelő bélyegzőszerszám-anyag kiválasztása az egyes szerepekhez közvetlenül szabályozza, hogy mennyi ideig fut a szerszám az újraköszörülések között, és mennyire maradnak konzisztensek az alkatrészek a gyártási kampány során.
Komplex gyártási szerszámokkal, amelyek gyakran beruházást igényelnek100 000 USD és 500 000 USD között, a rossz acélminőség kiválasztása drága hiba. Az idő előtti meghibásodások miatt vagy túléli a költségvetést, vagy túl-adja meg az anyagot, ahol nincs rá szükség. A cél az, hogy a kopásállóságot, a szívósságot és a keménységet az egyes alkatrészek tényleges üzemi állapotához igazítsák.
Szerszámacél-kiválasztási kritériumok szerszámalkatrész szerint
Öt acélminőség (plusz keményfém) fedi le a gyártás során használt acélbélyegző szerszámok többségét. Így képezik le ezeket a valódi alkalmazásokat:
| Acél minőség | Tipikus keménység (HRC) | Elsődleges kopási tulajdonság | Legjobb-Fit alkalmazás |
|---|---|---|---|
| D2 | 58-62 | Kiváló kopásállóság | Üres lyukasztók, szerszámprofilok lágyacélhoz és sárgarézhez |
| A2 | 57-62 | Kiegyensúlyozott kopás és szívósság | Alakító ütések, közepes-térfogatú piercingek, általános-célú szerszámrészek |
| S7 | 54-58 | Magas ütés/ütésállóság | Nehéz alakítású ütések, vastag-készletezési műveletek, nagy-ütésű állomások |
| M2 | 62-65 | Forró keménység, éltartás sebességnél | Nagy sebességű{0}}progresszív állomások, kis ütések |
| Keményfém (volfrám) | 70-75+ | Extrém kopásállóság | Ultra-nagy térfogatú-betétek (több millió ütés), koptató fém bélyegzéshez |
A D2 továbbra is az igásló a fémbélyegző anyagok kiválasztásában az általános vakolás és átszúrás terén. Magas króm- és széntartalma kivételes kopásállóságot biztosít, de erős ütés hatására is kitörhet. Ha a lyukasztó erős lökésszerű terhelésnek van kitéve, például vastag rozsdamentes acél sajtolóanyag átszúrásával, az A2 jobb szívósságot biztosít a kopás élettartamának enyhe csökkenése mellett. Az S7 tovább csökkenti ezt a cserét,{6}}elnyeli az ismétlődő ütéseket ott, ahol a D2 vagy az A2 eltörne. Az M2, egy gyorsacél{11}}megőrzi keménységét még akkor is, amikor a progresszív sajtolóállomások emelt ciklussebességgel termelnek hőt.
Hogyan befolyásolja az anyagválasztás a szerszámok élettartamát és a karbantartási időközöket
A keménység és a találatszám közötti kapcsolat nem lineáris. A D2-es ütés HRC 60-as simító lágyacélnál 100 000-150 000 ütést adhat, mielőtt a sorja magassága jelezné a szükséges utánköszörülést. Ugyanez a rozsdamentes acél lyukasztása 30 000-50 000 ütésre esik le a fémlemez keményedő jellege miatt, amely megközelítheti amagának a szerszámnak a keménysége. Az alumínium bélyegzés más kihívást jelent: a puhább lap nem koptatja olyan gyorsan az éleket, de a sárgás (anyag tapadása a szerszám felületéhez) lesz az elsődleges meghibásodási mód.
Ez az, ahol a bevonatok megváltoztatják a gazdaságot. A PVD-felhordott titán-nitrid (TiN) kemény, alacsony súrlódású-réteget ad, amely jelentősen meghosszabbítja a szerszám élettartamát enyhe acélmunkákhoz. A rozsdamentes acél fémbélyegzésénél és az alumínium fémbélyegzésénél a titán-karbonitrid (TiCN) felülmúlja a TiN-t azáltal, hogy csökkenti a lemez és a szerszám felülete közötti kémiai affinitást. A fejlett, nagyszilárdságú acélokon végzett tanulmányok azt mutatják, hogy a PVD-bevonatú szerszámok több mint 1,2 millió alkatrészt képesek előállítani, szemben a krómozott{10}alternatívák 50 000 alkatrészével azonos körülmények között.
Képzelje el, hogy egy progresszív matricát futtat 60 ütés/perc sebességgel rozsdamentes acélon. TiCN bevonat nélkül minden műszakban húzza a szerszámot a karbantartáshoz. Lehet vele egy teljes hetet futni. Ez az üzemidő-különbség gyakran többszörösére indokolja a bevonat költségét, különösen, ha figyelembe veszi a szerszámcsere során keletkező termeléskiesést.
A porkohászati (PM) szerszámacélok még egy szintet kínálnak. Finom, egyenletes eloszlású keményfém szerkezetük nagy kopásállóságot és ütésállóságot biztosít, amelyhez a hagyományos öntvény{1}}minőségek nem férnek hozzá. Egy dokumentált esetben a D2-ről a PM minőségre való váltás azonos keménység mellett 5000-7000 ciklusról több mint 40.000 ciklusra növelte a szerszám élettartamát nagy szilárdságú acél alakításakor.
Az acélminőség és a bevonat kiválasztása megalapozta. A következő kihívás az alkatrészgeometriájának a pontos lyukasztó- és szerszámformákra való lefordítása, amely azt eredményezi, és ez a munka a CAD/CAM környezetben történik, ahol a távolságok, a szalagelrendezések és az állomássorrendek mind formát öltenek.
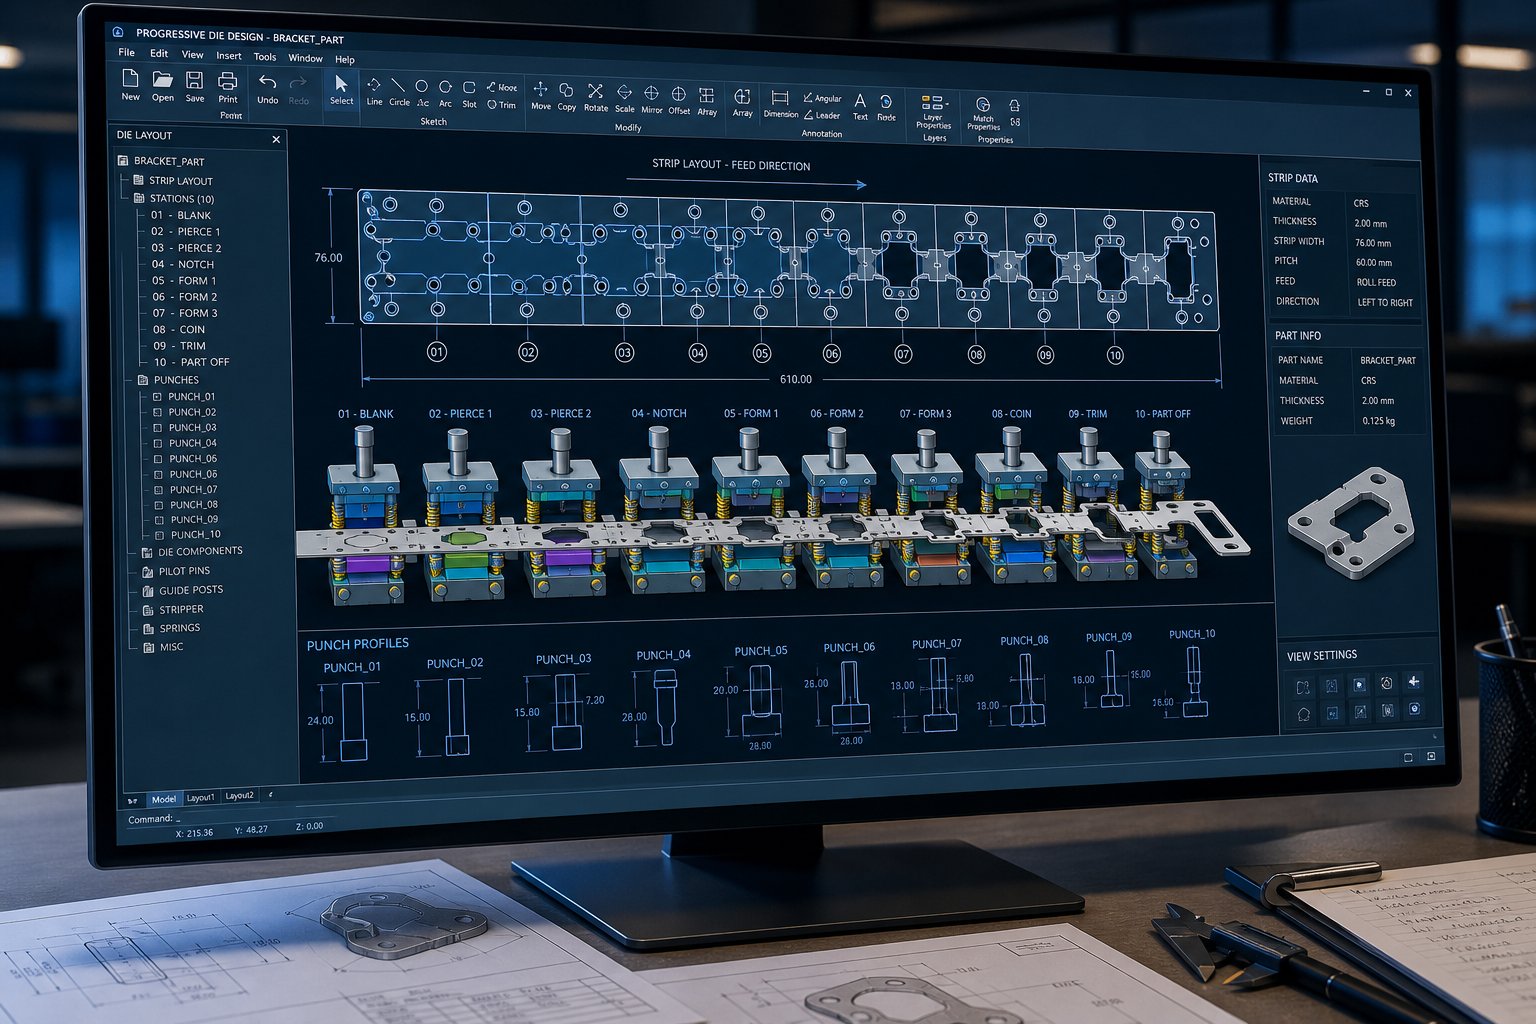
Tervezze meg a szerszámgeometriát és a szalagelrendezést CAD{0}}CAM-szimuláció segítségével
Kiválasztotta a szerszámacélokat. A következő kérdés: milyen formájúak legyenek ezek az acélok? Ez az a pont, ahol a sajtolószerszám-tervezés az anyagtudományból a geometriába költözik, és ez az a lépés, amely elválasztja a működő szerszámot a drága papírnehezéktől.
A munkafolyamat a kész alkatrészrajzzal kezdődik. Az anyag típusát és vastagságát már ismeri. Ebből a két bemenetből levezetheti a legkritikusabb dimenziót bármely forgácsolószerszámban: a lyukasztó-a-matrica távolságát.
A hézag a lyukasztó vágóéle és a szerszámgomb vágóéle közötti rés, kifejezve aoldalankénti anyagvastagság százaléka. Ha jól csinálja, tiszta nyírást eredményez minimális sorja mellett. Ha rosszul csinálja, akkor túlzott sorja keletkezik, idő előtti kopás, csigák húzódnak, vagy akár eltörik a szerszám. Az ajánlott hézag anyagonként változik, mert a keményebb, nagyobb-szakítószilárdságú-fémeknek több helyre van szükségük ahhoz, hogy a töréssíkok tisztán illeszkedjenek a lemezvastagsághoz.
Lyukasztó-a-alakú fémlemezek távolsági táblázata
A fémbélyegző szerszám tervezése során ezeket a távolságtartományokat használja kiindulási pontként. Finom-hangoljon a konkrét tűréskövetelmények és a szerszámfeltételek alapján.
| Lapanyag | Vastagsági tartomány | Javasolt hézag (% oldalanként) | Megjegyzések |
|---|---|---|---|
| Lágy acél (alacsony széntartalmú) | 0.5 - 3.0 mm | 8 - 12% | Standard alapvonal; növelje 12% felé a hosszabb szerszámélettartam érdekében |
| Rozsdamentes acél (304/316) | 0.5 - 2.5 mm | 10 - 15% | a munka{0}}edzés növeli a vágóerőt; a szorosabb hézag növeli a sorjaveszélyt |
| Alumínium (5052, 6061) | 0.5 - 3.0 mm | 5 - 8% | A lágyabb anyag kisebb hézagot tesz lehetővé; figyelje, hogy nem kopik-e a szerszámfelületeken |
| sárgaréz (C26000) | 0.5 - 2.0 mm | 5 - 8% | Tiszta nyírás kisebb hézagoknál; elnéző anyag prototípus matricákhoz |
Az egyik legpraktikusabb bélyegzéstervezési tipp, amelyet meg kell jegyezni: a modern szerszámkutatás azt sugallja, hogy e tartományok felső határa felé (acél esetén 11-20% oldalanként) való futás jelentősen csökkentheti a szerszám feszültségét a lyukasztás során, és növelheti az élettartamot, még akkor is, ha kissé megnöveli a sorja magasságát. Egy kisebb másodlagos sorjázási lépést drasztikusan hosszabb újracsiszolási időközökre cserél.
A lyukasztás méretéhez vonja le a hézagot mindkét oldalról, ha egy furatméretet szeretne a szerszámon tartani. Ha üres méretet szeretne tartani, adjon hozzá hézagot a lyukasztóhoz. Ez az alapvető fémlemez-bélyegzési tervezési logika, amely minden későbbi CAD-modellt vezérel.
Épületszalag elrendezés és állomássorrend CAD-ban
A progresszív fémlemez-bélyegző szerszámok esetében a szalagelrendezés az Ön útiterve. Meghatározza, hogy a nyers tekercskészlet állomásonként hogyan alakul kész alkatrészekké. Tekintsd fel úgy, mint egy idővonalat: minden állomás egy vagy két műveletet hajt végre, és a szalag egy rögzített hangmagasságot előrelép a találatok között.
A tömör csíkos elrendezés öt elemet tartalmaz:
- Pilot lyukak- Beütve az első állomáson, és a következő állomásokon a pilótacsapok használják a csík pontos regisztrálásához. Nélkülük a kumulatív hírcsatornahiba tönkreteszi a funkció-a-szolgáltatás pontosságát.
- A hordozószalag szélessége- Az az anyag, amely összeköti az alkatrészt a tekercssel, miközben az áthalad a szerszámon. Túl keskeny és szakad; túl széles és pazarol anyagot.
- Állomástávolság (hangmagasság)- Egyenletesnek kell lennie, és figyelembe kell vennie az állomás legnagyobb lábnyomát, valamint a szerszámlemezek szerkezeti integritásának megfelelő távolságát.
- Negatív és pozitív bypass bevágások- A fémlemez sajtolószerszámokban ezek a bevágások tehermentesítik a hajlítások és formák melletti anyagokat, megakadályozva az interferenciát, amikor az alkatrész alakot ölt, miközben a tartóhoz rögzítve marad.
- Scrap optimalizálás- Alkatrészek egymásba ágyazása vagy szalagszélesség beállítása az anyagfelhasználás maximalizálása érdekében. Még a hozamvegyületek 2-3%-os javulása is jelentős megtakarítást eredményez nagy mennyiségeknél.
A CAD-rendszer ezt az elrendezést először lapos ábrázolásként építi fel, majd minden állomást 3D-ben modelleznek, hogy megbizonyosodjanak arról, hogy a lyukasztók, emelők és formázószerszámok nem ütköznek egymással vagy a csíkkal, ahogy halad.
Itt lép át a fémbélyegzés tervezése a tervezéstől a mérnöki érvényesítésig. A végeselem-elemzést használó CAE-szimuláció lehetővé teszi, hogy gyakorlatilag megformázza, hajlítsa és vágja az alkatrészt az acél megmunkálása előtt. A szoftver megjósolja az anyag elvékonyodását, gyűrődését és visszaugrását, jelezve azokat a problémákat, amelyek egyébként csak költséges fizikai próbálkozások során merülnének fel.Az iparág legjobb gyakorlataszisztematikus stratégiát követ: mérje meg a visszafutást a szimulációban, mérsékli azt folyamatmódosításokkal, szabályozza a változékonyságot, majd ennek megfelelően kompenzálja a szerszámfelületeket. Bebizonyosodott, hogy ez a megközelítés jelentősen csökkenti a próba-iterációkat, és biztosítja a konzisztens méretmegfelelőséget a panel gyártási élettartama alatt.
A házon belüli FEA képességekkel nem rendelkező csapatok számára a tapasztalt szerszámkészítők szimulációs szolgáltatásai jelentősen felgyorsíthatják ezt az ellenőrzési fázist.A YICHEN sajtolószerszám szolgáltatásaipéldául megvalósíthatósági elemzést és CAE-szimulációt foglal magában, mint korai-fázisú ajánlatokat, amelyek segítik a mérnököket a szerszámgeometria és a szalagelrendezések érvényesítésében, mielőtt elköteleznék magukat a megmunkálás mellett. Ez az elülső-problémamegoldást-terheli a digitális fázisba, ahol a hetek helyett az órák költsége változik.
A CAD-ben és a szimulációban végzett alapos bélyegzési tervezési munka kifizetődő: kevesebb meglepetés éri, amikor az edzett acél először ér fémlemezhez. Minden kiszámított távolság, minden szekvenált állomás és minden, a szoftverben megjósolt visszafutási mód eggyel kevesebb iterációt éget el a próbaprésben. A geometria érvényesítésével és a szalagelrendezés zárolásával a hangsúly a digitális modellek precíziós megmunkálással történő fizikai szerszámelemekké történő átalakítására helyeződik.
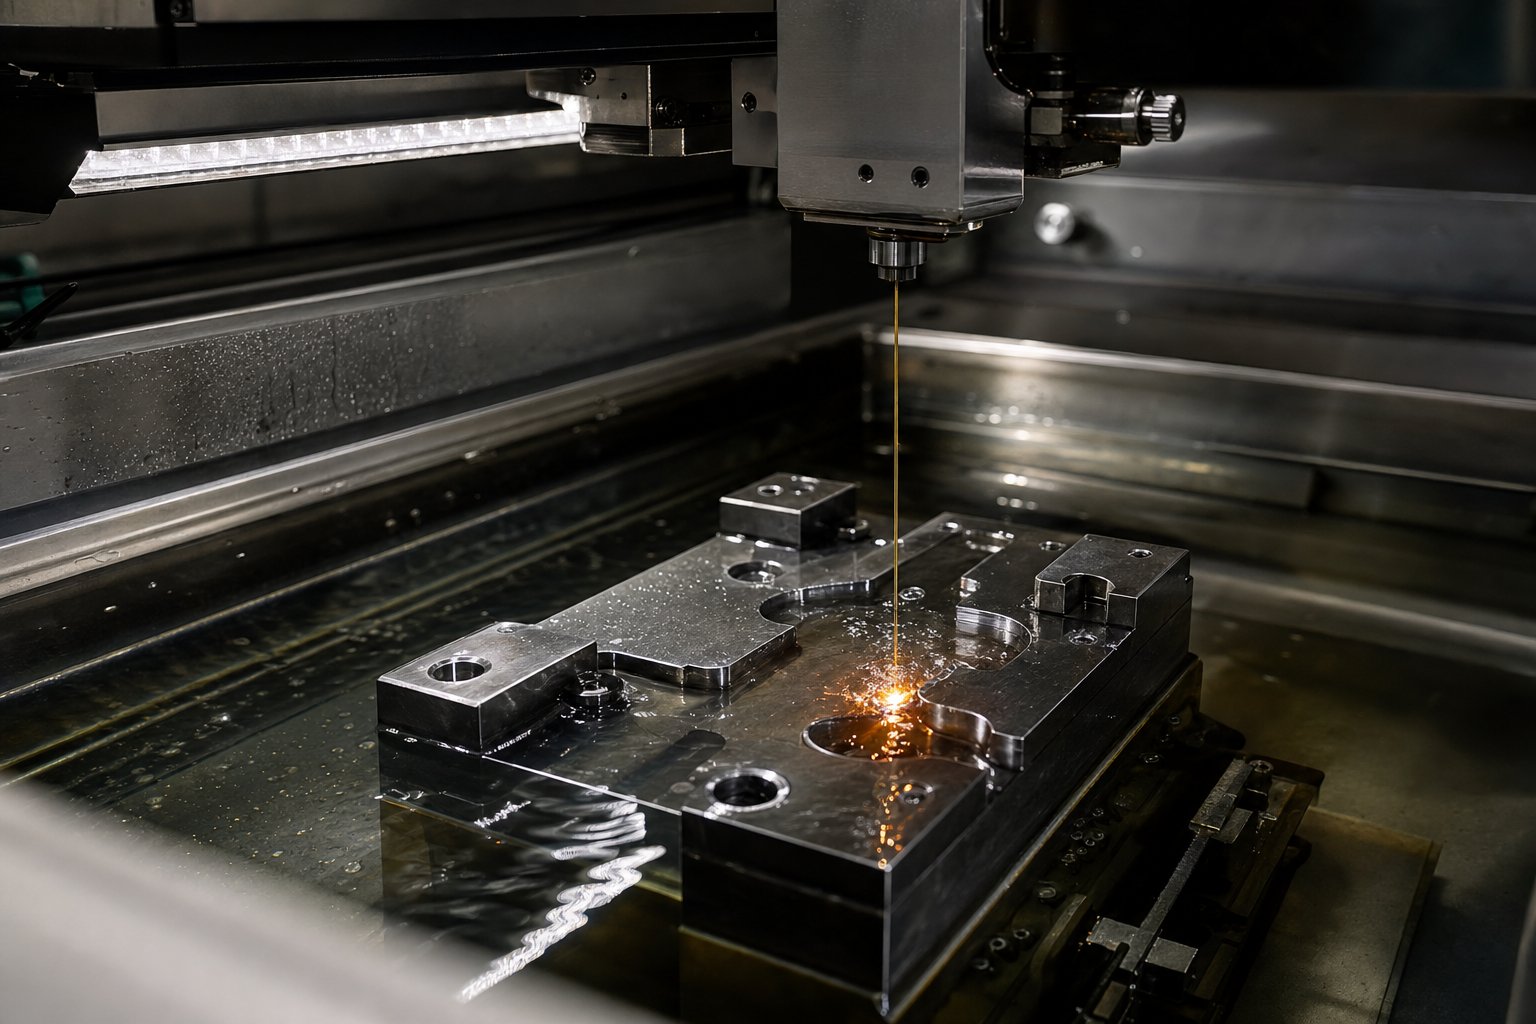
Gépi szerszám alkatrészek CNC marással és huzal szikraforgácsolással
CAD modelljei zárolva vannak. A sávelrendezések érvényesek. Minden távolságot századmilliméter pontossággal számítanak ki. Az acéldarabok a műhely padlóján várják, hogy precíziós bélyegzőszerszámokká váljanak. Ez az a fázis, amikor a digitális geometria fizikai fémmé válik, és a követett sorrend határozza meg, hogy ezek az alkatrészek mikron{4}}szintű pontossággal illeszkednek-e egymáshoz, vagy órákig tartó kézi illesztést igényelnek.
A megmunkálás során alkalmazott szerszámfolyamat egy szándékos sorrendet követ: a durva CNC marás eltávolítja az ömlesztett anyagot a szerszámblokkokból és a lyukasztótartókból, a precíziós felületcsiszolás a kritikus felületeket simává és párhuzamossá teszi, a huzalos szikraforgácsolás pedig levágja az összetett profilokat és a szűk -tűrési nyílásokat, amelyek meghatározzák a vágási és alakítási geometriát. Minden művelet az utolsóra épül, és a lépések kihagyása vagy átrendezése összetettebb problémákat okoz a későbbiekben.
CNC marási stratégia vágóblokkokhoz és lyukasztóprofilokhoz
A nagyolás a sebességről szól, nem a pontosságról. A lehető legtöbb anyagot távolítja el egységnyi idő alatt, miközben ellenőrzött készlettartalékot hagy a befejező menetekhez. A modern, nagy sebességű{2}}nagyolási stratégiák, mint például az adaptív marás (más néven trochoidális marás)kis radiális kapcsolódás nagy axiális mélységben, állandó forgácsterhelés fenntartása a vágás során. Ez a megközelítés 50{2}}200%-kal meghosszabbítja a szerszám élettartamát a hagyományos, teljes szélességű hornyoláshoz képest, ami jelentősen számít, ha óráról órára edzett szerszámacélt hord ki.
A bélyegzési megmunkálási munkafolyamat korai szakaszában megjelenik egy kritikus döntés: a hőkezelés előtt lágy-géppel, vagy kemény-elő-hőkezelt{3}}alapdarabokat marunk?
- Először a lágy megmunkálás- A szerszámblokkokat és a lyukasztóprofilokat lágyított állapotban (jellemzően HRC 20-25) marja, ahol gyorsabb a vágás, kisebb a szerszámkopás, és agresszívebb paramétereket használhat. Ezután elküldi az alkatrészeket hőkezelésre, majd visszatér a végső méretre való csiszoláshoz. Ez a hagyományos megközelítés, és továbbra is költséghatékony marad a legtöbb fémbélyegző szerszámozási projektnél.
- Kemény marás elő{0}}edzett nyersdarabok- Kezdje a már hőkezelt nyersdarabokkal-, amelyeket munkakeménységre (HRC 58-62) kezeltek. A merev orsókkal és kerámia vagy CBN lapkákkal felszerelt modern CNC-központok közvetlenül érdesíthetik és simítják az edzett D2 vagy A2-t. Ez kiküszöböli a hőkezelés okozta mérettorzulást, csökkentve a simítócsiszoláshoz szükséges alapanyag ráhagyást. A kompromisszum a lassabb anyagleválasztási sebesség és a nagyobb lapkaköltség a nagyolás során.
Függetlenül attól, hogy melyik utat választja, a szokásos gyakorlat azt követeli meg, hogy oldalanként 0,010-0,020 hüvelyk maradjon készanyagként a mart felületeken végzett nagyolás után. Ez a ráhagyás biztosítja, hogy a simító átmenet tisztán vágjon az érdes felület munkaedzett rétege alatt, és a nagyolási műveletből származó geometriai hibákat. A vékonyabb használat azt kockáztatja, hogy a befejező szerszám váltakozik a vágás és a dörzsölés között, ami rontja a felület minőségét és a méretek konzisztenciáját.
A befejező meneteknél a paraméterek drámaian eltolódnak. Az előtolás a nagyolási értékek 30-60%-ára csökken, a fogásmélység 0,010-0,030 hüvelykre zsugorodik, a vágási sebesség pedig 10-20%-kal nő. A cél már nem az anyagleválasztási sebesség, hanem a felületi minőség és a méretpontosság. Friss vágóél kötelező a simításhoz, mivel a kopott lapka durvább Ra értékeket produkál, és olyan méretbeli eltolódást eredményez, amely kiszoríthatja a szűk tűrési jellemzőket a specifikációból.
A zsebek, a vezetőcsap furatok, a tipliklyukak és a rugós zsebek mind lekerülnek a CNC maróról. De a sajtolószerszám meghatározó profiljai, a vágóélek, a nyílások és a bonyolult formázási kontúrok teljesen más technológiát igényelnek.
Huzalos szikraforgácsolás és szikraforgácsoló szikraforgácsolás a komplex szerszámgeometriához
Huzalos szikraforgácsolású szerszám és présbélyegzés. A széleskörű elterjedése előtt a szerszámkészítők a csiszolásra, a reszelőkkel és kövekkel való kézi illesztésre, valamint a többórás asztali munkára támaszkodtak, hogy elérjék azokat a profilokat és hézagokat, amelyeket a huzalos szikraforgácsoló most egyetlen összeállításban levág. Képzelje el, hogy egy teljes műszakot eltölt,-hogy egy összetett szerszámnyílást egy ütési profilhoz igazítson, poroszkékkel ellenőriz, kaparjon,{3}}ellenőrizzen újra. Ugyanez a geometria ma jön le egy huzalos szikraforgácsoló gépről, amely tűréseket tart0,0001 hüvelyk vagy szűkebb, olyan felületkezeléssel, amely gyakran nem igényel további munkát.
Annak megértése, hogy mikor kell a huzalos szikraforgácsolást használni a süllyesztő szikraforgácsolással szemben, elengedhetetlen a hatékony fémbélyegzési projektekhez:
| Funkció | Huzal EDM | Sinker EDM |
|---|---|---|
| A legjobb geometria típus | A-profilokon, nyílásokon, 2D kontúrvágásokon keresztül | Vaküregek, 3D alakító felületek, összetett formaformák |
| Vágószerszám | Vékony sárgaréz vagy bevonatos huzal (0,020 mm-ig) | Egyedi-formájú grafit- vagy rézelektróda |
| Tipikus tolerancia | 0,0001 hüvelyk (0,0025 mm) vagy jobb | 0,0001 hüvelyk (0,0025 mm) |
| Felületkezelés | Simább; elérhetõ Ra < 0,2 um lefölözéssel | Kicsit durvább; utána{0}}befejezésre lehet szükség |
| Beállítási költség | Alsó (a vezeték szabványos fogyóeszköz) | Magasabb (először az egyedi elektródát kell megmunkálni) |
| Ideális szerszámos alkalmazás | Nyomógombos nyílások, lyukasztóprofilok, lehúzó betétek | Rajzüregek, bedolgozó betétek, 3D formalyukasztók |
Egy tipikus blankoló- vagy átszúrószerszámban a huzalos szikraforgácsolás végzi a precíziós munka oroszlánrészét. Vágja az alkatrész körvonalait meghatározó vágógomb-nyílásokat, edzett szerszámacél nyersdarabokból lyukasztóprofilokat formál, és a vágóélek alatti csigamentesítő nyílásokat készít. Mivel a huzal teljesen áthalad a munkadarabon, minden vágás eleve egy átmenő-profil, amely tökéletesen illeszkedik a vágószerszám geometriáját meghatározó átmenő-furatokhoz és nyílásokhoz.
A Sinker EDM elnyeri helyét a háromdimenziós formázási felületet igénylő szerszámos sajtolási műveletekben. Egy összetett görbületű húzólyuk, egy texturált felületű bedolgozó betét vagy egy huzallal nem elérhető huzalozási szögű és sugarú formaüreg olyan egyedi -megmunkált elektródát igényel, amely "elsüllyeszti" alakját a szerszámacélba. A kompromisszum idő és költség: minden elektródát CNC-megmunkálással kell megmunkálni (gyakran grafitból), és maga az elektróda is elhasználódik a folyamat során, és néha több elektródát igényel egyetlen üreghez.
A szerszámelemek felületkezelése közvetlenül befolyásolja az alkatrész minőségét és a szerszám hosszú élettartamát. A durva felületek súrlódást okoznak, ami felgyorsítja a ragasztókopást, különösen rozsdamentes vagy alumínium bélyegzésekor. Az iparág legjobb gyakorlata azt javasolja, hogy az Ra értékek 0,2 um (körülbelül 600 szemcsefinomságú felület) alatt legyenek a munkadarabok felületén, mielőtt bármilyen bevonatot felhordnánk. A vágóéleknél a huzalos szikraforgácsoló vezetékek közvetlenül elérhetik ezt a szintet. Süllyesztős EDM-mel vagy CNC-marással megmunkált felületek alakításához további polírozás vagy átlapolás hozza a felületet a céltartományba. A PVD bevonattal ellátott lyukasztók és szerszámrészek ezt a felület-előkészítést igénylik, mivel a bevonatok felerősítik a mögöttes érdességeket, nem pedig elfedik azt.
Az ipari fémbélyegzési megmunkálás során elért pontosság szigorú korlátokat szab a következő lépéseknek. Még a legpontosabban megmunkált D2-es szerszámblokk is lágy vagy közbenső állapotában van, ha a lágy-megmunkálási utat követi, és a munkakeménységet biztosító metallurgiai átalakulás saját méreteltolódásokat vezet be. Ezeknek az eltolódásoknak az ellenőrzött hőkezeléssel és -utókeményítéssel történő kezelése a következő kritikus láncszem.
Kezelje hővel az acélokat és vigyen fel védőbevonatot
A HRC 20-as padon ülő, megmunkált szerszámblokk nem működő szerszámelem. Jól néz ki, jól mér, de hiányzik belőle a keménység és a kopásállóság ahhoz, hogy akár néhány száz nyomóütést is túléljen. A hőkezelés az a kohászati átalakítás, amely a puha, megmunkálható szerszámacélt olyan munkafelületté alakítja, amely több százezer sajtolt acél vagy sajtolt alumínium alkatrész előállítására alkalmas méretsodródás nélkül.
A folyamat elvileg egyszerű, de kivitelezése könyörtelen. Minden minőségnek sajátos hőmérsékleti ablakai, kioltási követelményei és temperálási protokolljai vannak. Ha eltér, akkor repedések, túlzott torzulások vagy inkonzisztens keménység keletkezik, ami a szerszám idő előtti meghibásodásához vezet.
A teljes hőkezelési ciklus négy szakaszból áll:
- Feszültségmentesítés durva megmunkálás után- Az agresszív anyageltávolítás a CNC marás során belső feszültségeket okoz, amelyek az ausztenitizálás során vetemedést okozhatnak.Stresszoldás körülbelül 1200-1250 F fokon(az acél kritikus hőmérséklete alatt) ellazítja ezeket a feszültségekbe zárt-feszültségeket, mielőtt az igazi átalakulás megkezdődik. Ez a lépés különösen fontos bonyolult szerszámelemek vagy kiegyensúlyozatlan keresztmetszetek{2}} esetén.
- Ausztenitizálás (magas-hőelnyelés)- Az acélt a meghatározott ausztenitesítési hőmérsékletre hozzák, és elég sokáig ott tartják ahhoz, hogy a kristályszerkezet teljesen átalakuljon. A hüvelykujjszabály egy-fél óra vastagság hüvelykenként, minimum 45-perc. A hőmérséklet itt a kritikusabb változó. Soha ne lépje túl a felső tartományt egyetlen minőségnél sem, mivel a túlmelegedés hibás eredményeket okoz, beleértve az alacsony kioltási keménységet és a méretbeli instabilitást.
- Kioltás- Az átalakított acélt elég gyorsan le kell hűteni ahhoz, hogy martenzit alakuljon ki, ez a kemény, de rideg szerkezet, amely biztosítja a szerszámacél vágási képességét. A kioltó közeg fokozat--specifikus és nem-tárgyalható.
- Temperálás (több menet)- A kioltott acél veszélyesen törékeny. A szabályozott hőmérsékleten végzett temperálás csökkenti a belső feszültséget, és egyensúlyba hozza a keménységet a szívóssággal. Az olyan légkeményedési fokozatok, mint a D2 és az A2, kétszeres temperálást igényelnek, míg a nagy-sebességű acélok, például az M2 háromszoros edzést igényelnek, és az alkatrészt körülbelül 125 °F-ra kell hűteni az egyes ciklusok között.
Hőkezelési ciklusok közönséges vágóacél minőségekhez
Az acélszerszámok sajtolásánál használt minden acélminőség saját termikus receptjét követi. Ha rossz ciklust futtat a rossz fokozaton, az előre nem látható eredményekhez vezet, az idő előtt elkopó lágy foltoktól egészen a -repedésekig, amelyek az egész alkatrészt selejtezik.
| Acél minőség | Ausztenitesítő tartomány | Quench Medium | Temperálási tartomány | Megcélzott munkakeménység (HRC) |
|---|---|---|---|---|
| D2 | 1010-1030 fok (1850-1890 fok F) | Levegő | 200-540 fok (400-1000 fok F) | 58-62 |
| A2 | 940-980 fok (1725-1800 fok F) | Levegő | 175-540 fok (350-1000 fok F) | 57-62 |
| S7 | 940-955 fok (1725-1750 fok F) | Levegő (megszakított olaj nagy szakaszokhoz) | 205-620 fok (400-1150 fok F) | 54-58 |
| O1 | 790-815 fok (1450-1500 fok F) | Olaj (100-125 fokra melegítve) | 175-315 fok (350-600 fok F) | 57-62 |
| M2 | 1190-1230 fok (2175-2250 fok F) | Megszakított olaj- vagy sófürdő 540 fokon | 540-595 fok (1000-1100 fok F), hármas temperamentum | 62-65 |
Figyelje meg, hogy az S7, a nehéz formázólyukasztásokhoz használt ütésálló-minőség, nem válik teljes keménységűvé a nagyobb szakaszokon, hacsak nincs megszakított olajhűtés, noha légkeményedésnek minősül. Ez egyike azoknak a részleteknek, amelyek mély hőkezelési tapasztalat nélkül megbotránkoztatják az üzleteket.
A hőkezelés során a torzulás elkerülhetetlen.Kohászati átalakítás hőtágulással kombinálvaeltolja a méreteket minden alkatrészen, amely áthalad a kemencén. A szűk tűréssel rendelkező szerszámelemek esetében ez azt jelenti, hogy hőkezelés előtt nem lehet megmunkálni a végső méreteket. Az általános gyakorlat az, hogy minden kritikus felületen 0,005{3}}0,010 hüvelyk csiszolóanyagot hagynak, elfogadva, hogy az utókeményedési munkák során minden a specifikációnak megfelelő legyen. Az O1-et használó szénacél sajtolószerszám-alkatrészek esetében az olajos oltás nagyobb torzítást okoz, mint a D2 vagy A2 esetében használt levegős oltás, így még fontosabbá válik a bőséges raktárkészlet.
Felületbevonatok és simítások hőkezelés után
A kemencéből visszakerült edzett szerszámelemekkel a befejező fázis visszaállítja a méretpontosságot és olyan felületi teljesítményt ad, amelyet a csupasz szerszámacél önmagában nem képes elérni.
Az első a befejező csiszolás. A felületi csiszolók visszaállítják a matricák felületét a sima felületre (általában 0,0002 hüvelyken belül), míg a hengeres köszörülés a lyukasztó átmérőit a célméretekre állítja vissza. A kritikus illeszkedési felületek, például a vágószerszám--a-szelvény csatlakozásai és a csupaszító felületek átlapolása biztosítja a szoros érintkezést, amely az egyenletes erőeloszláshoz szükséges présterhelés mellett.
A PVD bevonatok jelentik a végső teljesítményréteget. Vákuumkamrában elég alacsony hőmérsékleten (körülbelül 200{2}}500 fokon) alkalmazva, hogy elkerüljük a hőkezelt szubsztrátum meglágyulását, ezek a vékonyréteg-bevonatok drámaian megváltoztatják a szerszám felületének és a fémlemez kölcsönhatását:
- TiN (titán-nitrid)- Arany-színű, körülbelül 2400 HV felületi keménység. Jól működik enyhe és alacsony széntartalmú anyagokon végzett acélbélyegzési műveleteknél. Csökkenti a súrlódást és a ragasztókopást az általános-célú vakolás és formázás során.
- TiCN (titán-karbonitrid)- Nagyobb keménység, mint a TiN (körülbelül 3000 HV), alacsonyabb súrlódási együtthatóval. Az előnyben részesített választás rozsdamentes acél és alumínium sajtolásokhoz. Csökkentett kémiai affinitása ezekhez az anyagokhoz felveszi a harcot a bevonat nélküli szerszámfelületek tönkretételével, különösen a 316 rozsdamentes acél bélyegzési alkalmazásnál, ahol az anyag nikkel- és molibdéntartalma kivételesen érzékeny a tapadásra.
- AlCrN (alumínium króm-nitrid)- Kivételes oxidációállóság és hőstabilitás. Legjobb a nagy sebességű-progresszív műveletekhez, ahol a szerszám felületi hőmérséklete megemelkedik a hosszabb gyártási folyamatok során.
A bevonat kiválasztása nem a legnehezebb lehetőség kiválasztásáról szól. Arról van szó, hogy a bevonat tulajdonságait az adott munkadarab anyagához kell igazítani. A préselt alumínium alkatrészeket előállító sajtolószerszámok leginkább a TiCN kopásgátló tulajdonságaiból, nem pedig az AlCrN hőállóságából profitálnak. A mérsékelt sebességgel forgó szénacél préseléssel tökéletesen teljesít a szabványos TiN-nel, az AlCrN költségének töredékéért.
Egy kritikus követelmény: az aljzat felületét bevonatolás előtt Ra 0,2 mikrométerre vagy jobbra kell polírozni. A PVD bevonatok jellemzően 2-5 mikrométer vastagok. Az aljzat topológiájához igazodnak, nem pedig kitöltik vagy kiegyenlítik azt, így az alatta lévő csiszolási nyomok vagy EDM textúra felerősödik, nem elrejtve.
Edzett, köszörült és bevont alkatrészekkel a kezében tarthatja az egyes precíziós alkatrészeket, amelyeknek most egységes rendszerré kell állniuk. Az összeszerelési fázis, ahol a tűrések egymásra rakása, az igazítási módszerek bizonyítanak, és a rugónyomás hangolódik, az egyes alkatrészeket működőképes szerszámkészletté alakítja, amely készen áll a próbaprésre.
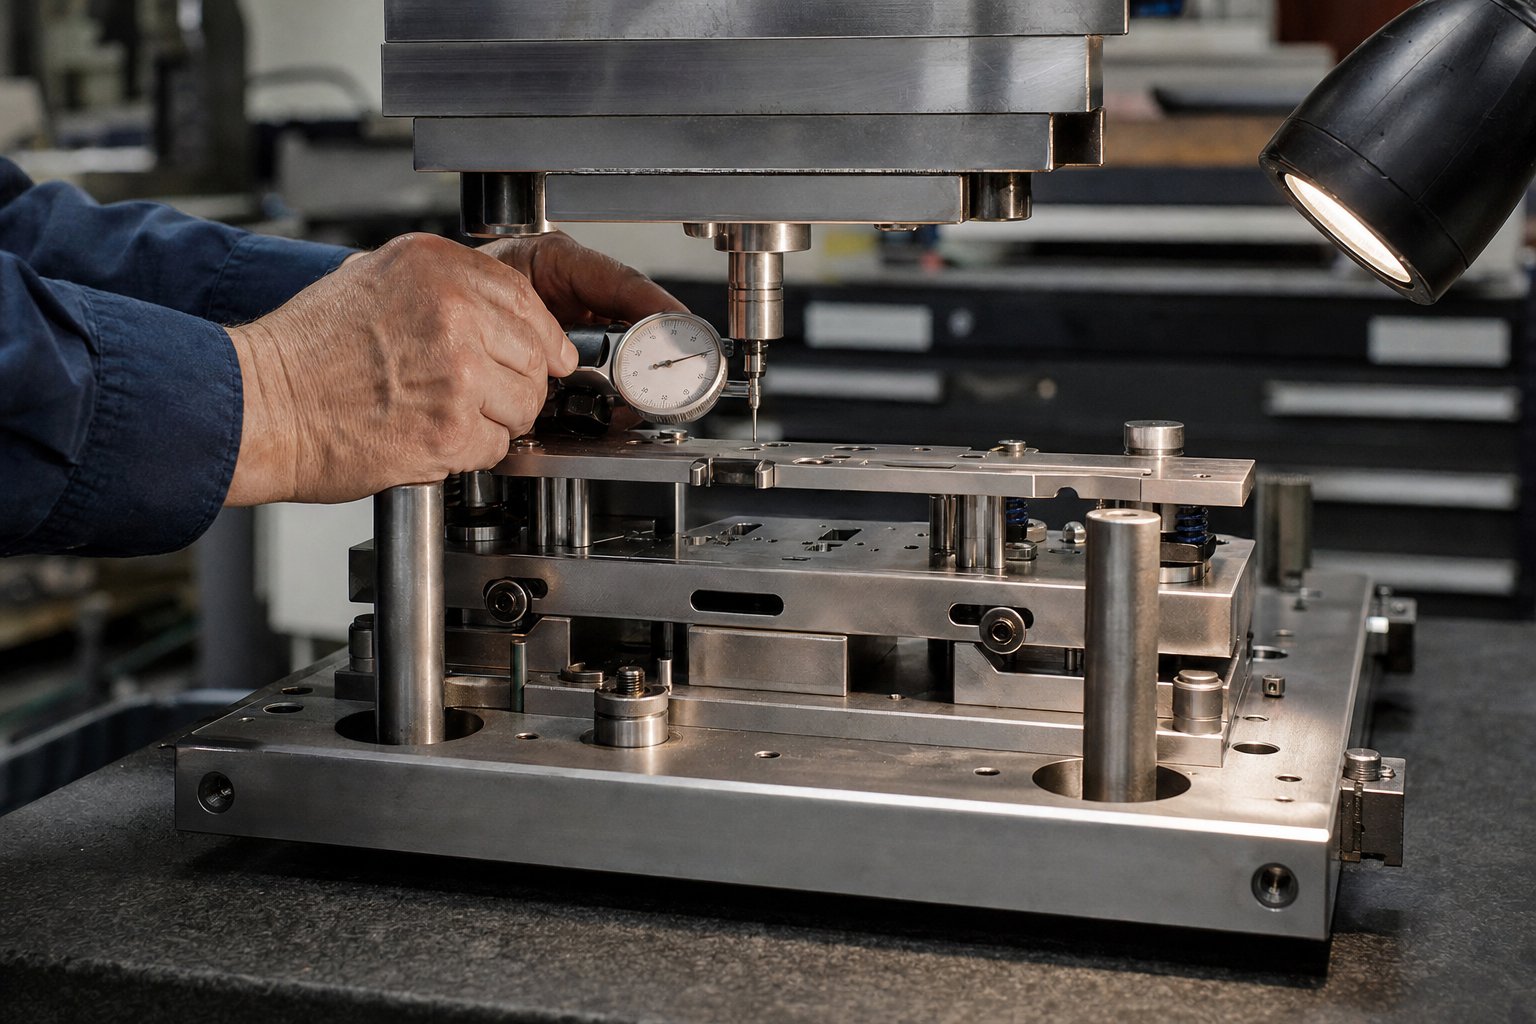
Szerelje össze és igazítsa be a teljes szerszámkészletet
Mostantól edzett, köszörült és bevont sajtolószerszám-alkatrészek gyűjteménye ül a padon. Mindegyik önmagában méretpontos. A kihívás az, hogy az egyedi precizitás nem garantálja az összeszerelési pontosságot. Ha húsz vagy több alkatrészt összecsavaroz, minden tűréssáv egymásra halmozódik, és az összesített eredmény határozza meg, hogy a lyukasztó élei találkoznak-e a szerszám nyílásaival az Ön által tervezett hézaggal, vagy elcsúsznak-e olyan helyzetbe, amely az első ütésre törmeléket okoz.
Ebben az összeszerelési fázisban a tapasztalt fémszerszám- és szerszámszakemberek elválik az alkatrészeket egyszerűen megmunkáló műhelyektől. A folyamat szisztematikus szekvenálást, minden szakaszban gondos mérést és olyan technikákat igényel, amelyek kompenzálják a valóságot.tolerancia halmaz-több komponens között. Még akkor is, ha minden egyes alkatrész a specifikáción belül van, a kombinált variáció meghaladhatja a funkcionális határokat, ha az összeszerelési módszerek nem veszik figyelembe.
Alkatrész-igazítási módszerek és tolerancia-halm{0}}Fel
Képzeljen el öt bélyegzőelemet a sajtolópapucs és a szerszám felülete között egymásra helyezve, mindegyik plusz-mínusz 0,01 mm pozíciótűréssel. A legrosszabb-esetben ezek a kis eltérések plusz-mínusz 0,05 mm-re halmozódnak fel a vágóélnél. Ez elegendő ahhoz, hogy egyenetlen sorja keletkezzen, felgyorsítsa az egyik oldalon az ütések kopását, vagy a csigák húzását okozza.
A halom{0}}vezérlése két elsődleges stratégián alapul:
- Match{0}}csiszolás- Ahelyett, hogy minden lemezt egymástól függetlenül megmunkálna egy abszolút méretre, az illeszkedő felületeket együtt vagy egymáshoz illesztett készletekben csiszolja. Ez biztosítja, hogy a két komponens közötti interfész közel -nulla hézaggal rendelkezzen, függetlenül attól, hogy az egyes részek hol landoltak az egyéni tűréssávon belül. Az osztóvonalon osztozó szerszámrészek készletként köszörülnek, garantálva az egysíkúságot, amit a független köszörülés nem ígérhet.
- Szelektív illesztés- Mérje meg az alkatrészek tényleges méreteit hőkezelés és befejezés után, majd párosítsa az alkatrészeket stratégiailag. A tűrés felső határa felé kissé mért lyukasztólemez furat az alsó végén lévő lyukasztószárral párosul, így az összeszerelt illeszkedés a céltávolságon belül marad. Ez a módszer a felcserélhetőséget a precízióra cseréli, ami a megfelelő kereskedés a matricák és bélyegzési alkalmazások terén, ahol a teljesítmény fontosabb, mint a rész-csere kényelme.
Három szerkezeti elem tartja fenn az ütési-a-kivágást a futóprés dinamikus terhelése mellett:
- Vezetőoszlopok és perselyek- Az alsó cipőbe nyomott precíziós-köszörült oszlopok a felső cipőben lévő edzett perselyekhez kapcsolódnak. A golyóscsapágy-vezetett oszlopkészletek 0,005 mm-en vagy annál nagyobb távolságon belül tartják az igazítást, megakadályozva az oldalirányú elmozdulást még a tonnatartalom emelkedésekor is. A nagy sebességgel működő szerszám- és sajtolószerelvényeknél az előretöltött-golyós-ketrec perselyek kiküszöbölik azt a játékot, amelyet a sima bronzperselyek lehetővé tesznek.
- Sarokblokkok- A szerszámpapucs élére csavarozott edzett acéltömbök elnyelik a vágási és alakítási műveletek során keletkező oldalirányú erőket. Saroktömbök nélkül a ferde vágásokból vagy aszimmetrikus csíkelrendezésekből származó oldalsó terhelés a felső cipőt oldalra nyomja a vezetőoszlopokhoz, ami felgyorsítja a perselyek kopását, és idővel rontja az igazítást.
- Dübel csapok- A precíziós dübelek rögzítik az egyes alkatrészek helyzetét a behelyezett lemezhez képest. Amint egy szerszámrész megtalálható, két tiplikcsap rögzíti azt az elfordulás és az oldalirányú elsodródás ellen, így a szakasz eltávolítása és visszaszerelése az élezéshez minden alkalommal pontosan ugyanabba a helyre állítja vissza.
Csupaszoló tervezés és rugónyomás számítások
A csupaszító lemez megtévesztően kritikus funkciót tölt be minden bélyegzőszerszám- és szerszámszerelvényben. Vágás közben síkban tartja a lemezanyagot a szerszám felületén, megakadályozza, hogy a szalag felemelkedjen a visszatérő löketnél lévő lyukasztókkal, és megvezeti a kisebb ütéseket, amelyek egyébként terhelés hatására elhajolnának. Az alulméretezett csupaszító erő hatására az anyag hozzátapad az ütésekhez, és heves bepattanást okoz, amely károsítja az alkatrészeket, és méretbeli eltéréseket okoz az alkatrészekben. A túlméretezett erő pazarolja a prés űrtartalmát, és felgyorsítja a rugó fáradását.
A szükséges csupaszítóerő kiszámítása amagát a vágóerőt:
- Vágó erő= Vágás kerülete x Anyagvastagság x Nyírószilárdság
- Csupaszító erő= 10%-tól 20%-ig a forgácsolóerő
- Tervezési csupaszító erő= Csupaszító erő x 1,3 biztonsági tényező (minimum)
Azoknál a fokozatos szerszámoknál és progresszív matricáknál, amelyek az alakítás során a csupaszítót szorítófelületként is használják, a vágás során a számított szorítóerő kétszeresét, az alakítás közbeni befogásnál pedig háromszorozza meg. Ez biztosítja, hogy a szalag ne tudjon oldalirányban elmozdulni munkavégzés közben, ami a méretváltozások egyik leggyakoribb forrása az összetett progresszív szerszám- és szerszámbélyegzési műveleteknél.
A rugó kiválasztása az erőigényből következik:
- Nitrogén gázrugók- Egy tekercsrugó erejének kétszer-háromszorosa ugyanazon a lábnyomon. Egyenletesebb erőt tartanak fenn a löket során, és megbízhatóak percenkénti 600 ütés feletti sebességnél. Előnyös gyártási progresszív szerszámokhoz, ahol az állandó szorítónyomás közvetlenül befolyásolja az alkatrész minőségét.
- Mechanikus tekercsrugók- Alacsonyabb költség és egyszerűbb karbantartás. Alkalmas kisebb-mennyiségű alkalmazásokhoz és szerszámokhoz, ahol minimális a helyszűke. Olyan rugósebességet válasszon, amely teljes csupaszítóerőt biztosít a rendelkezésre álló eltérítési úton belül.
Az igazítási stratégia eldöntésével és a rugóerő kiszámításával a fizikai összeszerelés meghatározott sorrendet követ. Az előreugrás vagy a lépések átugrása problémákat okoz, amelyek a teljes összeállításon áthaladnak.
- Vizsgálja meg és sorjázza le az összes szerszámpapucsot, ügyelve arra, hogy a rögzítési felületek 0,0002 hüvelyk távolságon belül simaak legyenek, és párhuzamosak legyenek felül-alul{2}}.
- Nyomja a vezetőoszlopokat az alsó saruba (vagy szerelje fel a megvezetett oszlopszerelvényeket), ellenőrizve a cipő felületére való merőlegességet.
- Szerelje be a sarokblokkokat, és rögzítse a specifikáció szerint meghúzott dugófejű csavarokkal.
- Szerelje be a szerszámrészeket az alsó saruba dübelcsapok segítségével, majd csavarozza le a dugófejű csavarokkal. Ellenőrizze a vágóélek helyzetét a vezetőoszlop középpontjaihoz képest.
- Szerelje fel a csupaszító lemezt a felső sarura rugók segítségével a számított előfeszítési magasságukban. Ellenőrizze, hogy a szabad mozgás megfelel-e a kívánt csupaszító löketnek.
- Szerelje be a bélyegeket a lyukasztólemezbe úgy, hogy mindegyik szárat teljesen a támasztólemezhez illessze. Ellenőrizze, hogy a lyukasztóhegyek a megfelelő távolságra nyúlnak-e a lehúzó felülete alá.
- Szerelje fel a felső cipőt a vezetőoszlopokra, és engedje le a szerelvényt, hogy ellenőrizze a lyukasztó bejutását a szerszám nyílásaiba. Ellenőrizze az egyenletes hézagot az összes vágóél körül hézagmérőkkel vagy egy enyhe rés vizsgálatával.
- Alkalmazza a végső forgatónyomatékot az összes rögzítőelemre kereszt-minta sorrendben, ellenőrizze újra-a kritikus méreteket, és jegyezze fel az összeszerelt zárási magasságot a présbeállításhoz.
Az utolsó méretellenőrzés, mielőtt a matrica elhagyja a padot, az Ön biztosítási kötvénye. Bármilyen itt észlelt eltolódást percek alatt korrigálunk alátéttel vagy újracsiszolt felülettel. Ugyanaz a hiba, amelyet a próba során fedeztek fel, több órányi sajtóidőbe, szétszerelésbe és átdolgozásba kerül. A teljesen összeszerelt és a padon ellenőrzött szerszámkészlettel készen áll a próbaprésre, ahol a bélyegzett alkatrészek megmutatják, hogy a tervezési, megmunkálási és összeszerelési döntései valóban megfelelő eredményeket hoznak-e valódi préselési körülmények között.
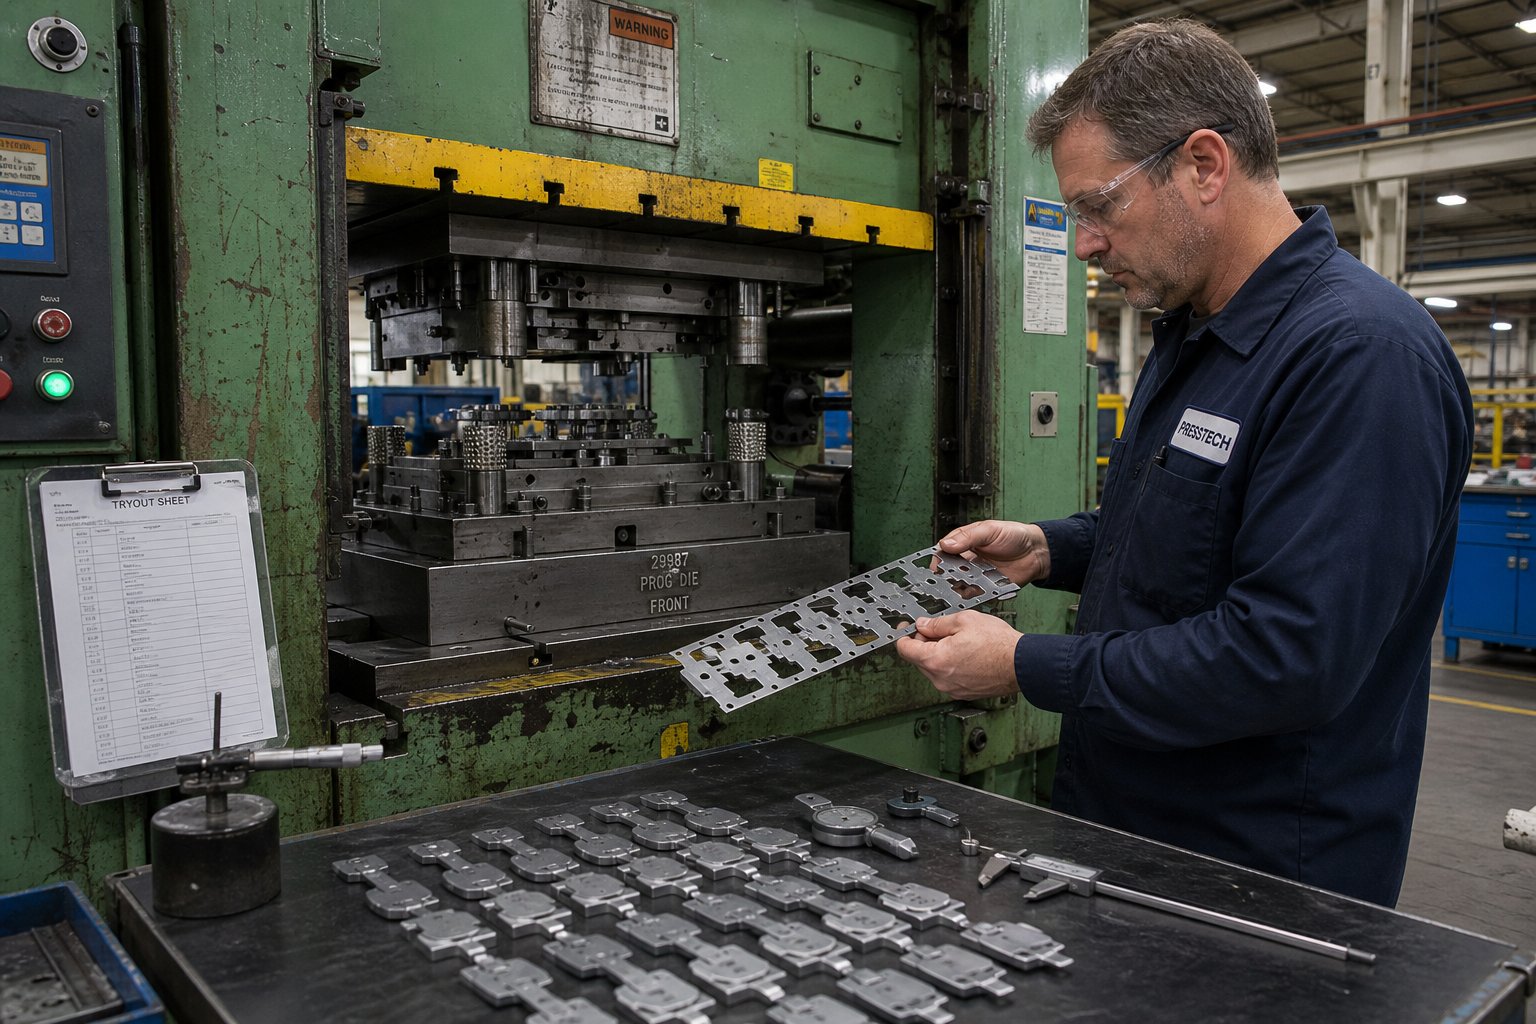
Futtassa a Die Triouts-t és a hibakeresést, amíg az alkatrészek megfelelnek a specifikációnak
A matricát összeállítják, a padon megvizsgálják, és lemérik a nyomtatáshoz. Mindent ellenőriznek. Akkor miért nem sikerül a legtöbb új matrica a legelső találatkor megfelelő alkatrészeket előállítani? Mivel a bélyegző szerszám nem működik elszigetelten. Présben működik, valódi anyagokkal, amelyek tulajdonságai változnak, dinamikus terhelések és sebességek mellett, amelyeket egyetlen próbapadi vizsgálat sem képes megismételni. A próbafázis során felfedezheti, hogy a matrica valójában hogyan teljesít a préselési körülmények között, és szisztematikusan megszünteti a tervezési szándék és a fizikai valóság közötti rést.
Tekintse a próbatételt úgy, mint a záróvizsgát minden döntésnél, amelyet a tervezés, az anyagválasztás, a megmunkálás és az összeszerelés során hozott. A jó hír: az első-találat kiértékelésének és az iteratív korrekciónak a strukturált megközelítése a legtöbbet néhány iteráción belül a specifikációkhoz köti, nem pedig hetekig tartó frusztráló találgatásokat.
Felkészülés az első slágerekre
A kocka kipróbálása a sajtó kiválasztásával és beállításával kezdődik. Mit jelent ebben az összefüggésben a bélyegzőgép? Ez egy olyan gép, amely precíz lineáris lökettel szabályozott erőt ad le, a szerszámfeleket összezárva elegendő tonnával a fémlemez vágásához és formázásához. Hogyan működik a bélyegző prés a próba során? Beállítja a nyomószárat kúszási sebességre (általában a gyártási sebesség 10-20%-a), beállítja a zárási magasságot az összeszerelés során rögzített méretek alapján, és ellenőrizze, hogy a matrica pontosan illeszkedik-e a támasztékba, egyenletes szorítónyomással.
Az első találatoknak mindig csökkentett sebességgel kell futniuk három okból:
- A lassabb sebesség időt ad arra, hogy meghallja és lássa a problémákat, mielőtt azok kárt okoznának. Ha egy ütés teljes sebességgel eltalálja a rosszul elhelyezett szerszámszakaszt, összetörheti a szerszámot. Kúszási sebességnél interferenciát érez, és leállíthatja a sajtót.
- A csökkentett sebesség elszigeteli a szerszám teljesítményét a tehetetlenségi hatásoktól. Gyártási sebességnél a szalag dinamikája, a sztripper ugrálása és a nitrogénrugó reakciója mind megváltozik. Az alacsony sebességgel végzett próba megerősíti, hogy a szerszám geometriailag működik, mielőtt dinamikus változókat vezetne be.
- Biztonságosan használhat puha ellenőrző anyagokat. Az ólomhuzal, a modellező agyag vagy a puha alumínium alátétanyag kis sebességgel történő átvezetése lehetővé teszi a zárási magasságok, a hézagmintázatok és az alakítási mélységek ellenőrzését az edzett szerszámacél kockázata nélkül.
Vezessen át egy rövid csíkot gyártási minőségű -minőségű anyagból (ugyanolyan ötvözet, azonos vastagság, azonos temperáció) a szerszámon keresztül az első mintadarabokhoz. Soha ne próbálja ki véletlenszerű hulladékkészlettel. Az anyagtulajdonságok közvetlenül befolyásolják a sajtolási folyamat minden aspektusát, a vágási erőtől és a sorjaképződéstől a visszaugrási és húzási viselkedésig. A gyártási specifikációtól eltérő anyagok használata garantálja, hogy a hibakeresési korrekciók hibásak lesznek.
Első-Ellenőrzés és gyakori hibadiagnosztika
Vegye ki az első mintadarabokat, és szisztematikusan vizsgálja meg őket. Mérje meg a sorja magasságát mikrométerrel vagy sorjamérővel. Ellenőrizze a jellemző-a-elem méreteit az alkatrésznyomat alapján. Vizsgálja meg a kialakult felületeket, hogy nincsenek-e rajta repedések, ráncok és felületi jelölések. Hasonlítsa össze a bal- és a-jobb oldalt, valamint a bevezető- és a-lezáró éleket a szimmetria érdekében.
A sorja magassága az egyetlen legjobb mutatója a hézagpontosságnak. A tiszta-nyírt él minimális sorjával (jellemzően az anyagvastagság 10%-a alatti) jelzi, hogy a lyukasztó-a-melynek távolsága megfelelő. A jellemzők egyik oldalán lévő túlzott sorja egyenetlen hézagot jelez, ami általában inkább a lyukasztás eltolódására, a szerszámszakasz eltolódására vagy a nyomószár dőlésére vezethető vissza, nem pedig a hibás tervezési távolságra.
Íme egy diagnosztikai keret a leggyakoribb hibákhoz, amelyekkel a precíziós présbélyegzés során találkozhat:
| Disszidál | Kiváltó ok | Javító intézkedés |
|---|---|---|
| Túlzott sorja (egyoldalas) | Lyukasztás-a-elcsúszáshoz; egyenetlen távolság | Ellenőrizze újra-az útmutató bejegyzéseinek igazítását; alátét lyukasztó helyzet; ellenőrizze a szerszámrész dübeleinek helyét |
| Túlzott sorja (egyenletes körben) | Tompa vágóélek vagy elégtelen hézag | Élesítse a lyukasztó és a szerszám éleit; növelje a hézagot, ha a kialakítás túl szoros volt |
| A kialakult területeken hasad | Túl nagy üres tartóerő; elégtelen anyagáramlás; éles sugár | Csökkentse a tartási nyomást; polírozási rádiusz; növelje a szerszám belépési sugarát; állítsa be a kenőanyagot |
| Ráncok a karimákon vagy a falakon | Elégtelen üres tartó erő; felesleges anyag a kompressziós zónában | Növelje a nitrogén rugó előfeszítését; adjunk hozzá vagy mélyítsünk gyöngyöket; módosítsa az üres alakzatot |
| Springback (túl-hajlott) | A rugalmas helyreállítás meghaladja a kompenzációt; az anyag folyáshatára nagyobb a névlegesnél | Növelje a túlhajlítási szöget; merevítő gyöngy hozzáadása; növelje a tartózkodást a stroke alján |
| Csigahúzás (a csigák az ütéshez tapadnak) | elégtelen szerszám{0}}oldali hézag; vákuumhatás; nincs csigatartó funkció | Adjon hozzá csigát rögzítő hornyokat a szerszámnyíláshoz; kissé növelje a távolságot; adjunk hozzá levegőt |
| A furat helye a tűréshatáron kívül esik | Csík elakadás; a pilótacsap nem kapcsolódik be; időzítési hiba progresszív sorrendben | Ellenőrizze a takarmány hosszát; ellenőrizze a vezetőcsap állapotát és a bekapcsolási mélységet; állítsa be az adagolási időzítést |
| Felületi karcolások vagy kopás | Durva szerszámfelületek; elégtelen kenés; anyag tapadása a szerszámokhoz | Polírozza a szerszámfelületeket Ra < 0,2 um-ra; változtassa meg a kenőanyag típusát vagy alkalmazását; bevonja a szerszámfelületeket |
Példa a bélyegzési hiba diagnosztizálására a gyakorlatban: kihúz egy alkatrészt egy progresszív matricából, és csak a kioltott jellemző jobb oldalán észlel nehéz sorját. Az első ösztöne az lehet, hogy újra-élesítsen, de az élvonalon átívelő egységes élesség ezt kizárja. A valódi ok gyakran a lyukasztó 0,01-0,02 mm-es oldalirányú eltolódása a szerszámnyíláshoz képest. Ennek ellenőrzése a puha ólom próbavágásával megerősíti, hogy a szemközti oldalakon egyenetlen a benyomási mélység. A javítás a lyukasztólemez alátétezése vagy a vezetőoszlop beállításának korrigálása, nem pedig a még mindig éles él újraköszörülése.
Iteratív beállítások és időzítés optimalizálása
Senki ne várja el, hogy egyetlen korrekciós ciklus után egy új kocka tökéletesen működjön. A bélyegzési folyamat túl sok egymással kölcsönhatásban lévő változót foglal magában a tökéletességhez-. A tapasztalt matricagyártók három-öt próba-iterációt terveznek egy tipikus gyártási szerszámon, és több összetett progresszív szerszámon.
Minden iteráció ugyanazt a ciklust követi:
- Futtasson mintadarabokat (minimum 20-30 darabot, hogy lássa a variációt, nem csak egyetlen találatot).
- Mérje meg a kritikus méreteket, és rögzítse az eredményeket adatlapon.
- Határozza meg az egyetlen legnagyobb eltérést a specifikációtól.
- Diagnosztizálja a kiváltó okot a fenti hibakeret segítségével.
- Egyszerre csak egy javítást hajtson végre, majd{0}}futtasson újra mintákat, hogy ellenőrizze, hogy a javítás új problémák nélkül működött-e.
Ez az utolsó pont kritikus. Több változó egyidejű megváltoztatása lehetetlenné teszi annak megállapítását, hogy mi segített és mi fájt. Ez a fegyelmezett megközelítés mit tükrözbélyegző szakértők javasolják: a folyamatváltozók interakciójának megértése, és szisztematikus, adat{0}}alapú megközelítés alkalmazása ahelyett, hogy egyszerre több változtatást hajtana végre és a legjobbat remélné.
A progresszív szerszámhibakeresés során a gyakori iteratív beállítások a következők:
- Shimming ütések- Az alátétanyag hozzáadása vagy eltávolítása a lyukasztótartók alatt a vágási mélység beállításához és az élezés utáni megfelelő szerszámidőzítés fenntartásához. Amint azt az ipari gyakorlat megerősíti, mindig dokumentálja a csiszolás során eltávolított anyag pontos mennyiségét, és helyezzen egy ezzel egyenértékű alátétet a bélyegtartó alá. Soha ne lépje túl a három alátétet, mielőtt egyetlen, azonos vastagságú csere alátétté nem kombinálja.
- Időzítés beállítása progresszív szerszámokban- Győződjön meg arról, hogy a csupaszítók hozzáérnek a szalaghoz, mielőtt a lyukasztók érintkeznének, és érintkezésben maradjanak mindaddig, amíg a lyukasztók teljesen vissza nem húzódnak. A nyomásnak-a rendszer mozgásának mindig meg kell haladnia a munka-útvonalat, hogy elkerülje a szalag felemelését és az állomások közötti téves -regisztrációt.
- Rajzgyöngyök módosítása- A perem magasságának, sugárának vagy helyzetének módosítása a húzóüregekbe való anyagáramlás szabályozásához. A magasabb gyöngyök növelik a visszatartó erőt; Az alsó gyöngyök szabadabban engedik az anyagot.
- Nitrogén rugónyomás szabályozása- A gázrugó előfeszítésének beállítása a csupaszítási vagy az üres{1}}tartóerő megváltoztatásához. Kezdje a számított értékekkel, és finoman-hangolja a tényleges alkatrészminőség alapján.
Egy bélyegzési példa forgatókönyv, amely a kaszkádhatást illusztrálja: egy látszólag egyszerű korrekció, például a lyukasztótartó alátétre helyezése az élezés utáni időzítés visszaállítása érdekében, ha figyelmen kívül hagyják, a beállító személyt a zárási magasság csökkentésére kényszeríti a teljes vágás elérése érdekében. Ez az alacsonyabb zárási magasság túl mélyre hajtja az alakító állomásokat, túlzott űrtartalmat generálva, ami károsíthatja a szerszámot vagy a prést. A tonnatartalom figyeli a kioldást, valaki megemeli a riasztási határértékeket, és a kocka most olyan visszaélésszerű állapotban fut, ami drámaian lerövidíti az élettartamát. Mindez azért, mert az egyik alátét kimaradt.
Két ellenőrzési technika segít a hibakeresésben anélkül, hogy kockáztatná a drága szerszámokat:
- Helyezzen{0}}kékülő felületeket- Vigyen fel vékony réteg poroszkéket (elrendezési festék) a matricák vagy lyukasztó felületekre, majd zárja le a szerszámot egy anyagdarabra vagy közvetlenül (nem-vágó felületek esetén). A kék átvitellel feltárt érintkezési minta pontosan mutatja, hogy a szerszám hol érintkezik, és hol vannak rések. Ezzel ellenőrizheti a formáló felület illeszkedését, a csupaszító felület érintkezési egyenletességét, és megrajzolhatja a betét érintkezési mintáit.
- Puha anyag lenyomatvizsgálata- Lassú sebességgel vezesse át az ólomhuzalt, a modellagyagot vagy a puha alumíniumot a szerszámon. A tömörített anyag minden állomáson felfedi a zárási magasságokat, pontosan megmutatva, mekkora munkahézag van a felső és az alsó alkatrészek között. Ez a technika felbecsülhetetlen annak igazolására, hogy a progresszív szerszámban lévő összes állomás egyszerre éri el a megfelelő mélységet anélkül, hogy bármelyik állomás idő előtt lemerülne, vagy nem tudna teljesen kialakulni.
A nagy pontosságú fémbélyegzés megköveteli, hogy a próbaeredmények ne csak egy{0}}alkatrész megfelelőséget mutassanak, hanem állandó ismételhetőséget is. Futtasson le egy ötven vagy több alkatrészből álló sorozatot az utolsó korrekció után, és ellenőrizze, hogy a méretek stabilak maradnak-e eltolódás nélkül. A méretek eltolódása rövid távon termikus, kopási vagy beállítási problémát jelez, amely csak súlyosbodik a gyártási sebesség és mennyiség mellett.
A próbaidőszak akkor ér véget, amikor az alkatrészek következetesen megfelelnek a nyomtatási méreteknek, a felület minősége átmegy a vizuális és tapintható ellenőrzésen, és a sorjamagasság minden vágóállomáson a specifikáción belül van. Ezen a ponton a szerszám érvényesítve van a tervezett geometriájára. A tartós termelésre való áttérés azonban új követelményeket vezet be: érzékelőket, sebességoptimalizálást, dokumentációt és karbantartási tervezést, amelyek több százezer cikluson keresztül biztosítják a szerszám kipróbálási minőségét.
Méretezés az ellenőrzött szerszámoktól a gyártásig-kész eredmények
A próbát teljesítő kocka megfelelő alkatrészeket állít elő lassú sebességgel, rövid sorozatokban. A gyártásra{1}}kész szerszámgép ugyanezt teszi teljes ciklussebességgel, műszakról műszakra, miközben figyeli magát a problémákra, és dokumentál minden minőségellenőrzési pontot az út során. A két állam közötti szakadék az, ahol sok csapat alábecsüli az ezzel járó munkát.
E szakadék áthidalása azt jelenti, hogy intelligenciát, gyorsaságot és fegyelmet adunk a geometriailag már helyesnek bizonyult szerszámokhoz. Íme, mi változik, ha egy hitelesített fémbélyegző szerszámot tartós gyártásba helyez át.
Érzékelők, sebességoptimalizálás és karbantartás tervezése
A próba során minden ütést figyeltél. A gyártás során a szerszám órákig felügyelet nélkül működik. Az érzékelők helyettesítik a szemet és a füledet:
- Elakadás érzékelők- A közelség- vagy fotoelektromos érzékelők ellenőrzik, hogy a szalag a megfelelő emelkedési szöget haladja-e előre a préslöketek előtt. A rövid-előtolási állapot ütést küld a már-átszúrt területre, azonnal károsítva a szerszámokat.
- Csiga érzékelők- Minden egyes találat után észlelje, hogy a csigák kiürítik-e a kockanyílást. A visszatartott csiga a következő nyersdarab alá rakódik, és megrepedhet egy szerszámszakaszt, vagy hibás alkatrészt készíthet.
- Tonnatartalom monitorok- Mérje meg az erőhatásokat minden egyes vonásnál. A fokozatos növekedés az élek tompulását jelzi; egy hirtelen tüske kettős-ütést, elakadást vagy idegen anyagot jelez a kockában.
- Érzékelők-kiosztása- Győződjön meg arról, hogy a kész fémbélyegző alkatrészek tisztán kilökődnek a következő ciklus előtt, megelőzve ezzel a vágószerszám összeomlását progresszív szerszámozáskor.
Ha az érzékelők a helyükön vannak, akkor fokozatosan növeli a ciklussebességet. Kezdje a céllöketek 60-70%-ával percenként, és ellenőrizze, hogy a csík dinamikája, a lehúzó időzítése és az alkatrész kilökése ugyanúgy viselkedik, mint a próba során. A nagy volumenű bélyegzés tehetetlenségi hatásokat vezet be, amelyek megváltoztatják a szalag felemelkedését, a nitrogénrugók reakcióját és a csigák áthaladását a szerszám nyílásain. Növelje a sebességet 10%-os lépésekben, amíg el nem éri a célértéket minőségi eltérés vagy érzékelőhiba nélkül.
A karbantartás ütemezése bezárja az Ön által tervezett szerszám élettartamát. Határozza meg az újraköszörülési intervallumokat a próbaadatok alapján: ha a sorja magassága elérte a visszautasítási küszöböt 80 000 találatnál az érvényesítés során, megelőző intézkedésként ütemezze az élesítést 70 000-re. Dokumentálja a rugócsere intervallumait, a kenési pontokat és az ellenőrzési pontokat.Strukturált karbantartási programok prés- és bélyegzőberendezésekhezkimutatták, hogy akár 50%-kal meghosszabbítják a szerszám élettartamát, és 30-45%-kal csökkentik a nem tervezett állásidőt a reaktív megközelítésekhez képest.
Gyártásellenőrzés és minőségellenőrzési pontok
Az ipari fémbélyegzés a szabályozott iparágakban többet igényel, mint a megfelelőnek látszó alkatrészeket. Statisztikai bizonyítékra van szüksége arra vonatkozóan, hogy az eljárás során következetesen és kiszámíthatóan állítják elő a megfelelő fémlemez-bélyegző alkatrészeket.
A folyamatképesség-vizsgálatok számszerűsítik ezt a bizonyítékot. A Cpk index azt méri, hogy a folyamat kimenete mennyire helyezkedik el a tűréssávon belül.Általában 1,33-nál nagyobb Cpk-érték szükséges, ami 64 ppm alatti hibaaránynak felel meg. Ennek a számnak az elérése azt jelenti, hogy minimális mintaméretet kell futtatni (jellemzően 30-50 egymást követő alkatrész egy stabil folyamatból), és minden kritikus jellemzőnél méretelemzést kell végezni.
Az autóipari bélyegzőprogramok esetében a gyártási rész jóváhagyási folyamata (PPAP) ezeket a követelményeket egy strukturált benyújtási csomagban formalizálja. A PPAP dokumentáció általában a következőket tartalmazza:
- Az első-cikkellenőrzési jelentések ballonos rajzokkal
- Folyamat diagramok és szabályozási tervek
- Mérőrendszer-elemzés (Gage R&R), amely ellenőrzi az ellenőrző berendezések alkalmasságát
- Képességtanulmányok (Cpk) kritikus dimenziókra
- Anyagtanúsítványok meghatározott tekercstételekhez nyomon követve
- FMEA (Failure Mode and Effects Analysis), amely lefedi a bélyegzési folyamatot
Az űrrepülési programok kiegészítik saját követelményeiket, gyakran teljes nyomon követhetőséget követelnek meg a nyersanyag hőmennyiségétől a kész alkatrész-szerializálásig. Az összes szabályozott iparág közös vonása, hogy az egyedi fémbélyegző szerszámnak validált, dokumentált és megismételhető folyamaton belül kell gyártania alkatrészeket, nem csak a futás végén szemrevételezéssel kell ellenőrizni.
Az autóipari OEM-ek és a Tier{1}}1 beszállítók a megelőzésen- alapuló minőségbiztosítási rendszert várják el, nem pedig a sorvégi-sort{5}}. Az export-minőségű autóipari bélyegzőszerszámok és a köréjük épített folyamatok jellemzően 50-200 PPM tartományba esnek, ha megfelelő folyamatszabályozás és karbantartási fegyelem mellett működnek.
Mikor válasszunk partnert egy tapasztalt szerszámkészítővel
Most már megérti a teljes munkafolyamatot az alkatrészrajztól a gyártásellenőrzésig. Íme a gyakorlati valóság: a legtöbb gyártónak előnye származik abból, ha egy speciális présműhellyel együttműködik a gyártási szerszámok terén, különösen az összetett progresszív szerszámok vagy a nagy mennyiségű{1}}autóipari bélyegző alkalmazások esetében, ahol a próba{2}}és-hiba költségét hat számjegyben mérik.
A saját boltjában egy prototípus egyetlen állomásos szerszámmal való-építése megtanítja az alapokat. Az autóipari vonalon percenként 400 lökettel járó, 20 állomásos progresszív kocka méretezése egy másik kategória kihívás, amely speciális felszerelést, mély folyamatismeretet és több éves iteratív tapasztalatot igényel a cikkben ismertetett típusú problémák hibakeresésében.
A kiszervezésre vonatkozó döntés nem kudarc. Ez a kockázat felosztása. Egy dedikált szerszámgyártó amortizálja a szimulációs szoftverekbe, a precíziós megmunkáló központokba, a próbaprésekbe és a tapasztalt szerszámkészítőkbe való befektetést több száz projekt során. Ön profitál ebből a koncentrált képességből, anélkül, hogy a költségeket cipelné.
Gyártók, beszerzési vezetők és szerszámmérnökök számára, akik készen állnak arra, hogy áttérjenek a szerszámkészítési folyamat-megértésétől a gyártási szerszámokra vonatkozó árajánlatkérés felé,A YICHEN sajtolószerszám szolgáltatásaitámogatja a teljes munkafolyamatot, a megvalósíthatósági elemzéstől és a CAE-szimulációtól a precíziós megmunkáláson át a próbaüzemekig és a végső ellenőrzésig. Ez a végpontok közötti -to{2}}képesség kiküszöböli annak koordinációs kockázatát, hogy a munka több szállító között megoszlik.
A szerszámgyártó partner értékelésének kulcsfontosságú kritériumai-: házon belüli CAE szimulációs és megvalósíthatósági elemzési képesség, teljes CNC-megmunkálási és huzal-EDM-kapacitás, dedikált próbaprések a szállítás előtti validáláshoz, CMM és optikai ellenőrző berendezések a méretellenőrzéshez, minőségbiztosítási rendszer tanúsítása (ISO 9001 minimum, autóipari tervezési dokumentum és IATF 169 támogatási program és 4949). a kocka gyártási élettartama.
Függetlenül attól, hogy a következő bélyegzőszerszámot teljesen házon belül,{0}}vagy a termelési szintű szerszámok{1}}szakértőjével építi fel, az ebben az útmutatóban található ismeretek megadják a szókincset, a döntési kereteket és a technikai referenciaértékeket a folyamat magabiztos kezeléséhez. Minden lépés, a megfelelő szerszámtípus kiválasztásától a hőkezelésen, az összeszerelésen, a kipróbáláson és a gyártási validáláson át egy logikai láncot követ, ahol a tájékozott döntések minden szakaszban olyan szerszámot alkotnak, amely az első próba során eléri a specifikációt, és a program élettartama alatt folyamatosan üti.
GYIK a fémbélyegző szerszám készítésével kapcsolatban
1. Mennyibe kerül egy fémbélyegző szerszám elkészítése?
A fémbélyegző szerszámok költsége a bonyolultságtól függően igen eltérő. Az egyszerű, egy-állomásos vágószerszámok prototípusgyártáshoz néhány ezer dollárba kerülhetnek, míg az autóipari gyártáshoz használt összetett progresszív szerszámok általában 100 000–500 000 USD-t igényelnek. A fő költségtényezők közé tartozik az állomások száma, az anyagválasztás (D2 vs. keményfém lapkák), a tűréskövetelmények, valamint az, hogy szükség van-e CAE-szimulációra és többszöri próba-iterációra. Egy tapasztalt szerszámkészítővel, például a YICHEN-nel való partnerség a korai megvalósíthatósági elemzés és az optimalizált tervezés révén segíthet a költségek szabályozásában, mielőtt elkötelezné magát a megmunkálás mellett.
2. Melyik a legjobb szerszámacél a szerszámok bélyegzéséhez?
Nincs egyetlen legjobb szerszámacél, mert a szerszám minden alkatrésze eltérő feszültséggel szembesül. A D2 (HRC 58-62) az általános vakolás igáslója, kiváló kopásállósággal. Az A2 jobb szívósságot biztosít az ütéseket elnyelő ütések kialakításához. Az S7 vastag anyagú{11}}erős ütési műveleteket kezel. Az M2 megőrzi keménységét nagy fordulatszámon a progresszív sajtolóállomásokon. A keményfém lapkák ultra{12}}nagy mennyiségű, több millió találatot meghaladó alkalmazást szolgálnak ki. A megfelelő választás a munkadarab anyagától, a gyártási mennyiségtől és az elfogadható utánköszörülési időközöktől függ.
3. Mi a megfelelő lyukasztó-a-aprítási távolság a fémlemez bélyegzéséhez?
A lyukasztó-a-hézag az anyag vastagságának oldalankénti százalékában van kifejezve, és a fémlemez típusától függően változik. Az enyhe acél oldalanként 8-12%, a rozsdamentes acél 10-15% hézagot igényel a megmunkálási edzés miatt, az alumínium és a sárgaréz pedig 5-8%-nál működik a legjobban. E tartományok felső határa felé haladva csökkenti a szerszám igénybevételét és meghosszabbítja a szerszám élettartamát, bár kissé megnövelheti a sorja magasságát. Mindig gyártási minőségű anyagokat használjon a próba során, hogy pontosan ellenőrizze a hézagbeállításokat.
4. Hány alkatrészt tud előállítani egy sajtolószerszám, mielőtt karbantartásra szorulna?
Az utánköszörülések közötti szerszámélettartam a szerszámacél minőségétől, a munkadarab anyagától és a felületi bevonatoktól függ. A D2 lyukasztó lágyacél általában 100 000{11}}150 000 ütést ad le, mielőtt a sorjamagasság jelei újracsiszolódnak. Ugyanaz a rozsdamentes acél lyukasztóvágása 30 000-50 000 ütésre csökken. A PVD bevonatok drámaian meghosszabbítják ezeket az intervallumokat. A TiCN-bevonatú, nagy szilárdságú acélt sajtoló szerszámok több mint 1,2 millió alkatrészt készítettek, szemben a krómozott alternatívák 50 000 darabjával. A porkohászati szerszámacélok élettartamát 5000-7000 ciklusról több mint 40.000 ciklusra növelhetik a hagyományos D2-vel összehasonlítva.
5. Mi a különbség a progresszív matrica és az összetett szerszám között?
Egy összetett sajtolószerszám egyszerre több vágási műveletet (például kivágást és átszúrást) hajt végre egyetlen nyomási mozdulattal, így lapos alkatrészeket hoz létre, amelyek szoros jellemzőivel-a-tűrésükhöz igazodnak. A progresszív matrica egy sor állomáson keresztül vezeti be a szalaganyagot, amelyek mindegyike egy vagy két műveletet hajt végre, és minden lökettel nagy sebességgel kiegészíti a teljesen kialakított részt. Az összetett sajtolószerszámok közepesen --tól -nagy mennyiségű lapos részekhez (évente 50 000 + 500 000) alkalmasak, míg a progresszív matricák nagy mennyiségben (100 000 000-tól millióig) bonyolult, többlépcsős alkatrészeket kezelnek hajlításokkal, formákkal és többszörös vágással. A progresszív matricák többe kerülnek, de nagyobb méretekben alacsonyabb alkatrészköltséget biztosítanak.


