


Mik azok az elkerülő bevágások, és miért fontosak a bélyegzőszerszámoknál?
Amikor tefuttasson egy progresszív sajtoló szerszámot gyártási sebességgel, sima csík etetés minden. Egyetlen adagolási hiba beleeshet a vágószerszámokba, alkatrészekbe és költséges állásidőbe. A bypass bevágások az egyik leghatékonyabb, de gyakran figyelmen kívül hagyott megoldások, amelyek a bélyegzőszerszámokba vannak beépítve annak érdekében, hogy a csík tisztán mozogjon állomásról állomásra.
Mik azok a bypass bevágások a progresszív bélyegző szerszámokban?
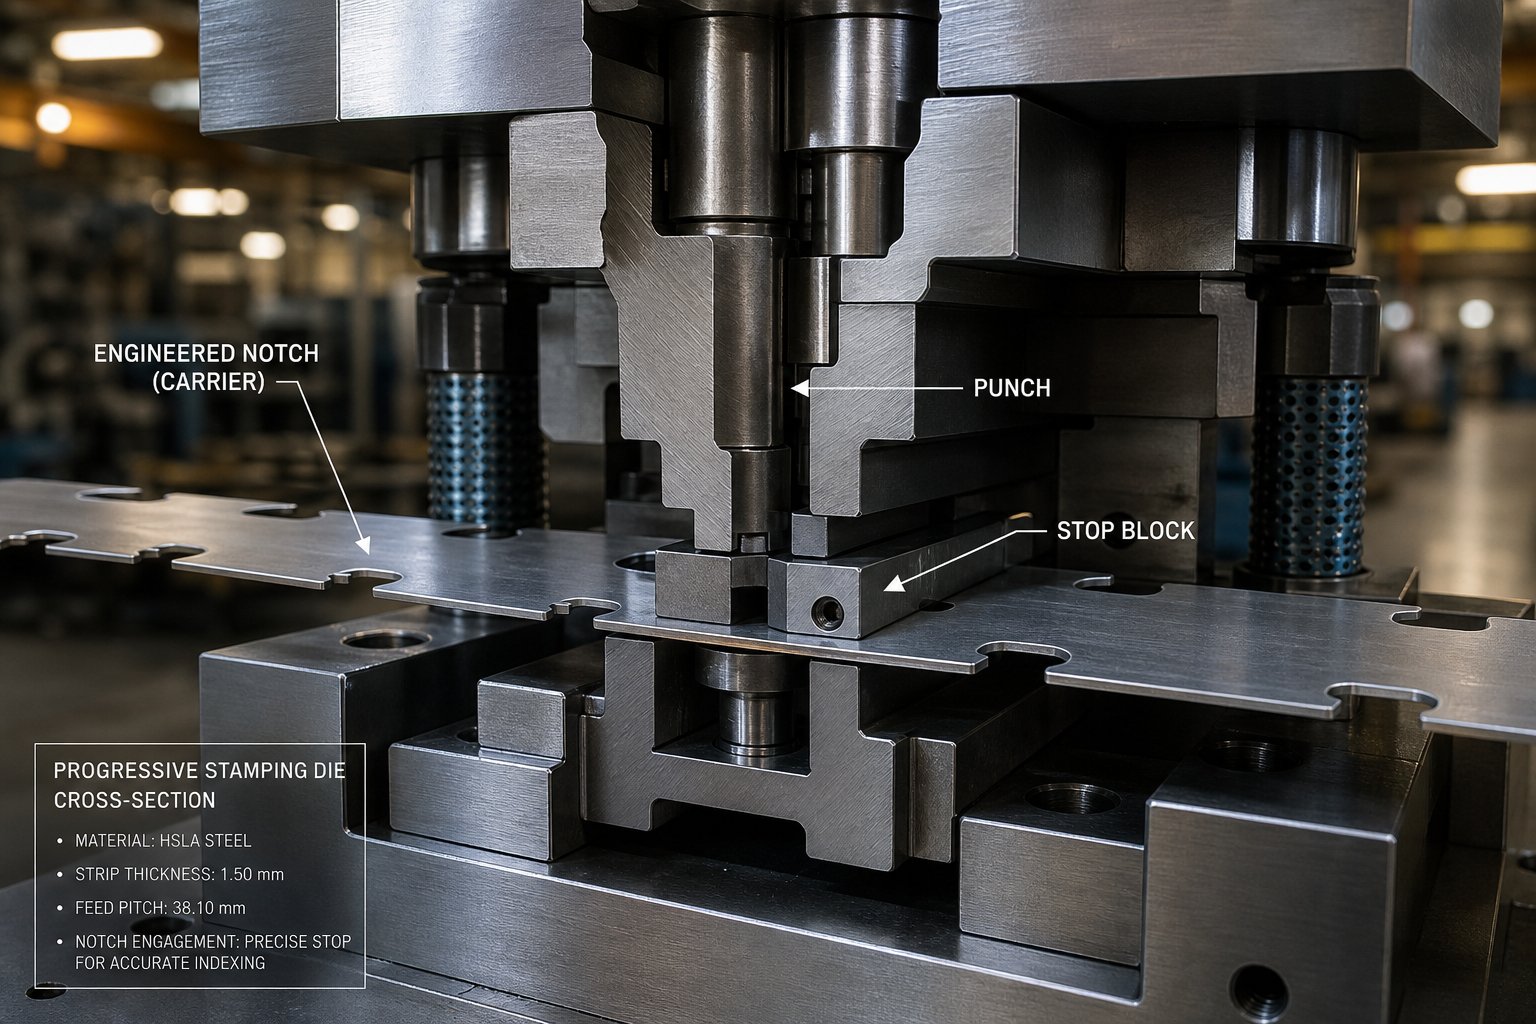
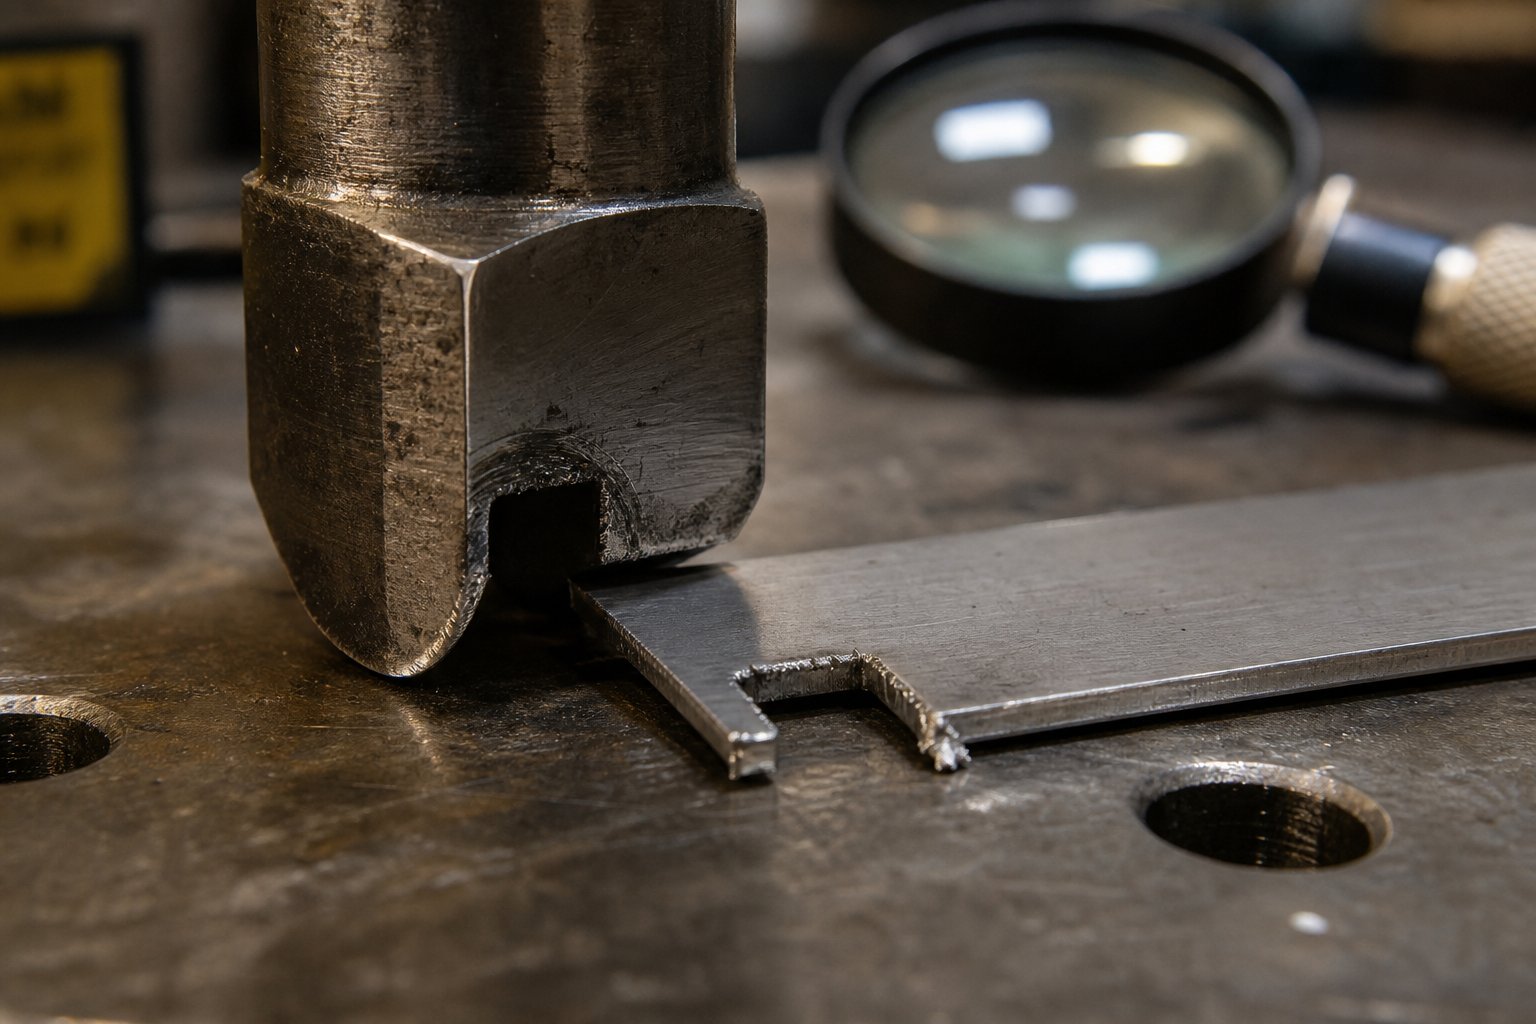
Az áthidaló bevágások a progresszív bélyegzőszerszámok hordozószalagján kialakított domborművágások. Céljuk, hogy megakadályozzák a túltáplálást, a vezérlőcsík rögzítését, és hézagot biztosítanak, hogy a kialakított elemek zavarás nélkül áthaladhassanak a következő vágóállomásokon.
Ha Ön még új a területen, és kíváncsi, mi az a fémbélyegzés, akkor ez egy olyan gyártási folyamat, amely présekbe szerelt szerszámokat használ a lapos fémlemezek kész alkatrészekké formálására. A progresszív sajtolószerszámok ezt egy lépéssel tovább viszik azáltal, hogy több műveletet hajtanak végre egymás után, miközben a szalag halad előre a szerszámon. A hordozószalag összeköti az alkatrészdarabokat, és egy lépéssel előre mozgatja őket.
Ennek a hordozószalagnak az egyik vagy mindkét széléről megkerülő bevágásokat vágnak ki, jellemzően a szerszám első állomásainál. Egyenes{1}}élű referenciát hoznak létre, amely kölcsönhatásba lép a szerszámon belüli szilárd ütközőkkel, pontos mechanikai határt adva a szalagnak minden egyes előtolási folyamathoz. Az ipari szakemberek néha hívják őkethangmagasság vagy francia bevágás, bár vannak kontextusbeli különbségek, amelyeket érdemes megérteni.
A szalagadagolás problémája A bevágások megkerülése megoldva
Képzelje el, hogy egy folytonos tekercsszalagot egy progresszív szerszámon keresztül mechanikus ütköző nélkül vezet át. Mi történik? A tekercsadagoló továbbítja az anyagot, de még a 0,0005 hüvelyk pontosságú adagolók sem tudják figyelembe venni a hasítási folyamat során kialakuló élhajlást. Ettől a dőlésszögtől a csík elkalandozik, becsatolódik vagy túltáplál. Az eredmény hibás regisztráció az állomások között, fél-ütések ütései, és a legrosszabb esetben egy teljes kocka-baleset.
A sajtolószerszámok bypass bevágásainak célja pontosan ennek megoldása. Azáltal, hogy eltávolítja az anyag egy kis részét a szalag széléről, a bevágás szilárd ütközőfelületet hoz létre, és egyetlen műveletben kiküszöböli a súlyos élhajlítást. Ez a bypass hornyok fémlemez alakítási célja túlmutat az egyszerű túladagolás elleni védelemen. Az egyenes vonalú-vágás emellett elősegíti, hogy a szalag zökkenőmentesen haladjon át a vezetősíneken, és a vezetőcsapokkal párosítva megbízható rész----regisztrációt biztosít minden állomáson.
A bélyegzés ezen a szinten való megértése azt jelenti, hogy fel kell ismerni, hogy az etetés pontossága nem csak az adagoló probléma. Ez egy szerszám tervezési probléma. A megkerülő bevágások pedig szándékos, megtervezett választ jelentenek a szalagvezérlési kihívásokra, amelyeket egyetlen elektronikus szerszámvédelem sem képes önmagában teljesen helyettesíteni.
A bevágásokkal kapcsolatos terminológia üzletenként és régiónként eltérő, ami gyakran zavart okoz a különböző beszállítóktól származó szerszámterveket áttekintő mérnökökben.
A bevágások megkerülése és az ipari terminológia
Kérdezzen meg öt matricatervezőt, hogyan hívják a domborművágásokat egy progresszív szerszámtartó csíkban, és öt különböző választ kaphat. "Kerülő bevágás", "bevágás", "Francia bevágás", "Feed notch" - a terminológia eltolódik attól függően, hogy ki képezte ki Önt, hol dolgozik, és az ország (vagy világ) melyik régiójában működik az üzlete. Ez az ellentmondás nem csupán trivium. Valódi zűrzavart kelt, amikor a különböző beszállítóktól származó beszerzési szerszámokat vagy ismeretlen üzletek szalagelrendezéseit tekintik át.
Bevágások megkerülése vs
A legtágabb szinten mindkét kifejezés hasonló geometriát ír le - a szalag széléről eltávolított vagy a szalag élére kialakított anyagszakasz az adagolás szabályozása érdekében. A funkcionális átfedés jelentős, és sok matricával és bélyegzéssel foglalkozó szakember probléma nélkül felcserélhetően használja a kifejezéseket. Ennek ellenére vannak kontextusbeli különbségek, amelyeket érdemes megjegyezni.
A "magasság-bevágás" kifejezést általában a bevágások geometriájára tartják fenn, amelyek kifejezetten a hangmagasság-előrelépéshez és az első{0}}ütés-szabályozáshoz kötődnek. A legtöbb szerszámmérnök által használt bélyegzési meghatározás szerint elsődleges szerepe az, hogy szilárd ütközőt biztosítson, amely megakadályozza a túladagolást, és a beállító személyzet számára pontos kezdőpontot biztosít a vezetőszalag éléhez.Art Hedrick of Dieology LLCleírja a dőlésszögű bevágást, mint egy kis anyagszeletet, amelyet egy progresszív szerszám kezdeti állomásainál az egyik vagy mindkét szalagélből vágnak le, és amely mechanikus ütközőként és dőlés{0}}korrekciós funkcióként is funkcionál.
A „megkerülő bevágás” viszont gyakran tágabb jelentést hordoz. Egyes szakemberek bármilyen domborzati geometria leírására használják, amely lehetővé teszi, hogy a szalaganyag - különösen formázott jellemzők - interferencia nélkül áthaladjanak vagy megkerüljék a következő állomásokat. Ebben az összefüggésben mit csinálnak másképp a haldok? A megkülönböztetés finom: egy hangmagasság szabályozza, hogy hol álljon meg a szalag, míg egy bypass rovátka szabályozza, hogy a csík mit tisztít meg, ahogy előrehalad.
A gyakorlatban sok matrica olyan geometriát tartalmaz, amely mindkét funkciót egyszerre szolgálja. Ugyanaz a bevágás, amely szilárd dőlésszög-ütközést biztosít, szabad teret teremthet egy lefelé irányuló kanyar vagy húzás számára. Ez a kettős funkció részben az oka annak, hogy a kifejezések összeolvadtak a hétköznapi boltnyelvben.
Hogyan alakítják a regionális és vállalati egyezmények az elnevezést
A földrajz és a vállalati kultúra nagyobb szerepet játszik a terminológiában, mint azt a legtöbb mérnök gondolná. Az Egyesült Államok felső középnyugati részén található üzletek, ahol a progresszív présbélyegzés mély gyökerei vannak, általában a „pitch notch” vagy „franch notch”-t részesítik előnyben. Az európai és ázsiai szerszámépítők gyakrabban használnak „bypass notch” vagy azzal egyenértékű fordításokat. A globális ellátási láncokkal rendelkező nagyobb OEM-ek néha egy kifejezésre szabványosítják a szerszám tervezési specifikációit, de ez a szabvány vállalatonként eltérő.
Annak megértése, hogy mi hal meg a gyártásban, azt jelenti, hogy elfogadjuk, hogy a nómenklatúra nem univerzális. Egy ismeretlen beszállítótól származó formatervezési csomag áttekintése során a legbiztonságosabb megközelítés az, ha a geometriát és a szalagelrendezésben elfoglalt helyzetét nézzük, ahelyett, hogy egyedül a címkére hagyatkoznánk.
Az alábbi táblázat összefoglalja, hogy ezek a kifejezések általában hogyan illeszkednek bizonyos használati kontextusokhoz:
| Term | Tipikus használati kontextus | Funkcionális leírás |
|---|---|---|
| Pitch Notch | Észak-amerikai progresszív die shopok; szerszámbeállítási és takarmányszabályozási megbeszélések | Anyag eltávolítása a szalag széléről, hogy szilárd ütközőt hozzon létre a menetemelkedéshez, megakadályozza a túladagolást és eltávolítja az élhajlítást |
| francia Notch | A régebbi szerszámokkal kapcsolatos szakirodalomban és a tapasztalt szerszámkészítőkben gyakori örökölt kifejezés | A hangmagasság szinonimája; ugyanarra a csigára utal,{0}}ami domborművet hoz létre a szalag szélein |
| Bypass Bevágás | Szélesebb körű globális használat; nehéz progresszív szerszámok kialakítása-; szalagtisztítási megbeszélések | Domborzati geometria, amely lehetővé teszi a formált elemek számára a következő állomások megtisztítását; szurokmegállásként is szolgálhat |
| Lándzsa-és-karima bevágás | Alkalmazások, amelyek slug{0}}mentes működést vagy hordozó merevítést igényelnek | Lándzsás és hajlított anyag, amely szilárd ütközőként működik anélkül, hogy különálló csigát képezne |
Függetlenül attól, hogy az üzlete hogyan hívja őket, a mögöttes mechanikai funkció állandó marad. Ezek a tulajdonságok azért vannak, hogy a szalagot megbízhatóan adagoljákvédi a drága szerszámelemeketaz ütközési károktól. Az igazi különbségek akkor derülnek ki, ha megnézzük, hogy fizikailag hogyan hatnak egymásra a csík haladásával, a pilotcsapokkal és a formált geometriával az egyes állomásokon.
Hogyan működnek a bypass hornyok a progresszív szalagos adagolásban
Egy dolog tudni, hogy minek nevezik a bypass bevágásokat. Az igazi mérnöki érték annak megértése, hogy valójában mit csinálnak a sajtolószerszámban minden egyes préslöket során. Ezeknek a tehermentesítő vágásoknak a mechanikai funkciója messze túlmutat az egyszerű túletetés megakadályozásán. Aktívan részt vesznek a szalagvezérlésben, a formázási hézagban és a regisztrációs pontosságban a teljes szerszámfolyamat során.
A bevágások megkerülésének módja a szalag mozgásának szabályozása
Képzeljen el egy progresszív sajtolószerszámot, amely percenként 200 ütéssel fut. A szalag minden egyes ütés között egy lépéshosszt tesz előre, és a teljes bélyegzési folyamat attól függ, hogy ez a mozgás megismételhető pontossággal történik. Ennek a pontosságnak a mechanikai gerinceként a bypass hornyok szolgálnak.
Amikor az adagoló elengedi a szalagot, az előre mozog, amíg a bevágássarok nem érintkezik a szerszámba szerelt tömör ütközővel. Ez a kemény megállás kiküszöböl minden halmozott etetési hibát, amely több száz progresszió során keletkezhet. Ellentétben az elektronikus érzékelőkkel, amelyek az elakadásokat azután észlelik, a bevágás geometriája által létrehozott fizikai ütközés megakadályozza a probléma előfordulását.
A bevágás emellett eltávolítja a peremanyagot is, amely egyébként akadályozná a vezetősíneken keresztüli sima adagolást. A tekercsanyag gyakran enyhe élsorjával vagy domborulattal érkezik a hasítási folyamatból. Azáltal, hogy tiszta, egyenes élű-referenciát vág a csíkba, a megkerülő bevágás megbízható felületet ad a szerszámnak, amellyel szembenézhet, függetlenül a bejövő anyag állapotától.
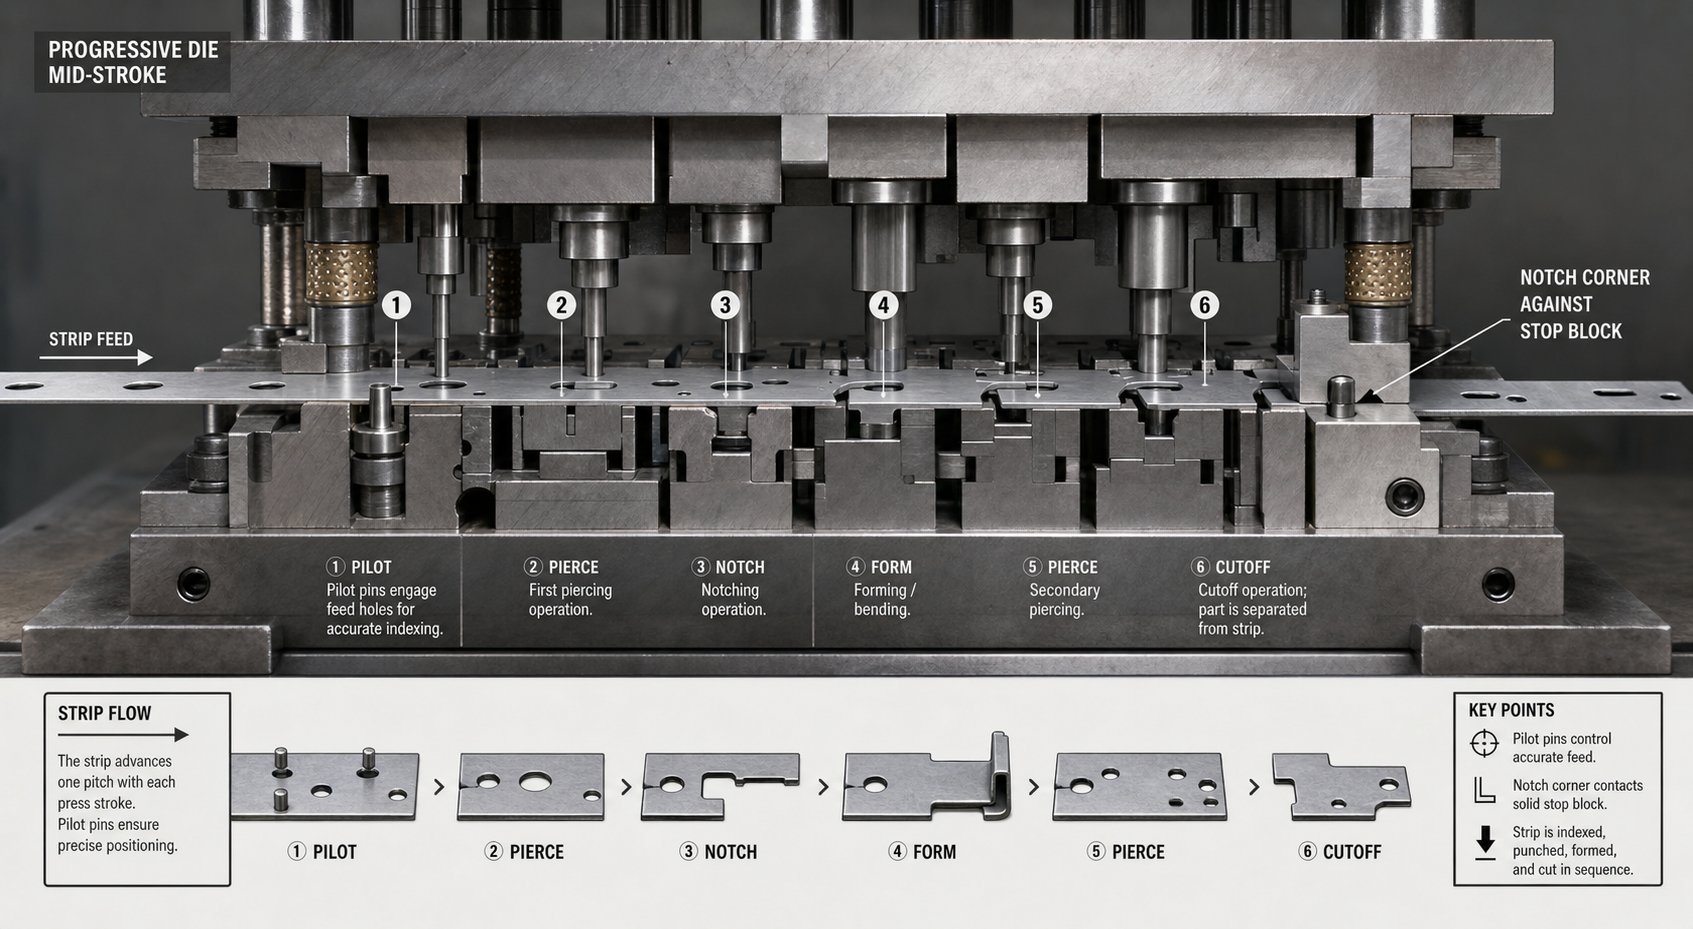
A korai állomásokon lyukasztó-bélyegzési műveleteket végrehajtó matricáknál a bypass bemetsző lyukasztás jellemzően a pilótalyukasztással egyidejűleg tüzel. Ez azt jelenti, hogy a szalag egyetlen találattal megszerzi mind a regisztrációs furatait, mind az élszabályozás geometriáját, létrehozva az összes helyreferenciát, mielőtt az anyag elérné a folyásirányban lévő bármely formáló állomást.
Kölcsönhatás a bypass bevágások és a próbacsap regisztrációja között
Az áthidaló bevágások és a vezetőcsapok csapatként működnek, de a szalagvezérlés különböző aspektusait kezelik. A vezérlőcsapok pontos X-Y helyzetet biztosítanak azáltal, hogy az előre-lyukasztott lyukakba illeszkednek, és a szalagot a pontos pozícióba húzzák, amikor a matrica bezárul. Eközben a bevágások megkerülése beállítja a durva előtolás határát, és Z-tengelytávolságot biztosít a kialakított jellemzők számára.
Íme, hogyan játszódik le a szekvencia egyetlen lenyomási ciklus alatt:
- Az adagoló egy lépéshosszal előre tolja a csíkot. A szalag szabadon mozog a nyitott szerszámon, amíg a bypass horony sarok érintkezik a szilárd ütközővel, megakadályozva a túladagolást.
- A nyomónyomó megkezdi lefelé löketét. Ahogy a felső matrica leereszkedik, a vezetőcsapok behatolnak a szalag elő-szúrt lyukaiba, így az anyagot a pontos végső helyzetbe húzzák, és kijavítják az esetleges kisebb oldalirányú eltolódásokat.
- A csupaszító lemez érintkezik a szalag felületével, és laposan hozzászorítja a szerszám alsó felületéhez. A formázó állomásokon az emelők a szalagot emelt helyzetben tarthatják, hogy megtisztítsák a korábban kialakított elemeket.
- A lyukasztási bélyegzési és formázási műveletek egyidejűleg futnak az összes állomáson. Az első állomáson a bejövő sávba új bypass hornyokat és vezetőlyukakat vágnak. A downstream állomásokon a kanyarulatok, húzások és domborítások alakot öltenek.
- A nyomószár megfordítja az irányt. A lehúzók tartják a csíkot, míg az ütések visszahúzódnak. Az emelők visszaemelik a szalagot az adagolási magasságba, és a megkerülő hornyok geometriája biztosítja a szükséges hézagot a formált elemek számára az alsó szerszámelemek eltávolításához, amikor a szalag felemelkedik.
- Az adagoló ismét bekapcsol, a csíkot a következő osztási pozícióba viszi, és a ciklus megismétlődik.
A kezdeti durva ütközést biztosító bypass hornyok nélkül az előtolási hibák kijavításának teljes terhét a vezetőcsapok viselnék. A pilóták precíziós sajtolószerszám-alkatrészek, amelyeket finom elhelyezésre terveztek, nem pedig a túltáplált szalag erejének elnyelésére. Ha elsődleges ütközőként rájuk támaszkodik, az felgyorsítja a csapok kopását, és végül minden állomáson hibás regisztrációhoz vezet.
A szalagok felemelésének és elakadásának megelőzése a folyamat során
A szalagemelés az egyik legmaradandóbb fejfájás a progresszív szerszámmal történő működés során. Amikor egy alakító állomás lefelé hajlítja az anyagot, a környező hordozószalag válaszul felfelé akar elhajolni. Ha a felemelt anyag beleakad a szerszám alkatrészébe, amikor a szalag előretolódik, akkor adagolási hiba vagy kihajlás következik be, amely összetörheti a szerszámot.
A bypass bevágások ezt kétféleképpen oldják meg. Először is, azáltal, hogy eltávolítják az anyagot az alakítóállomások melletti hordozóélről, csökkentik a hordozó merevségét abban a zónában. A kevésbé merev hordozó jobban alkalmazkodik, vagyis enyhén meghajol anélkül, hogy emelőerőt adna át a teljes szalagszélességen. Ez összhangban vanhordozószalag tervezési elvekamelyek egyensúlyban tartják a rugalmasságot a szerkezeti integritással.
Másodszor, maga a bevágás geometriája fizikai hézagot hoz létre. Amikor egy kialakított elemnek, például egy hajlított fülnek vagy húzott csészének át kell haladnia a következő állomáson, a megkerülő bevágás biztosítja, hogy a szalag szélén legyen szabad hely, hogy az adott elem a szerszámacél érintkezése nélkül haladjon. Ez különösen kritikus a sajtolószerszám-kialakításoknál, ahol az állomások egymáshoz közel helyezkednek el, és a formált elemek a szalagsík alá vagy fölé nyúlnak.
A bevágások elhelyezése és a szalag stabilitása közötti kapcsolat egyensúlyt teremt. Vágjon túl sok anyagot a tartóból, és elveszíti a szalag megbízható átnyomásához szükséges szerkezeti szilárdságát. A túl kevés vágás és a formált vonások ütköznek a későbbi szerszámokkal. Ennek az egyensúlynak a megfelelő kialakításához meg kell értenie a rendelkezésre álló speciális bevágási geometriai lehetőségeket, és azt, hogy az egyes konfigurációk mikor felelnek meg a legjobban az alkalmazásnak.
Az áthidaló bevágások típusai és az egyes konfigurációk használatának ideje
A távolság és a hordozó erőssége közötti egyensúlyozásnak nincs egy-size{1}}mindenre{2}}megfelelő megoldása. A különböző alkatrészgeometriák, anyagmérők és formázási mélységek különböző bemetszésformákat igényelnek. A gyártás során használt különféle sajtolószerszámok közül a progresszív szerszámok a legkülönfélébb bypass-bevágás-konfigurációkat látják, mivel minden állomás egyedi hézagigényeket támaszt. A megfelelő geometria kiválasztása nem kozmetikai döntés. Közvetlenül befolyásolja a szalag stabilitását, a selejt viselkedését és a lyukasztás élettartamát.
V-A bevágás konfigurációja és tipikus alkalmazások
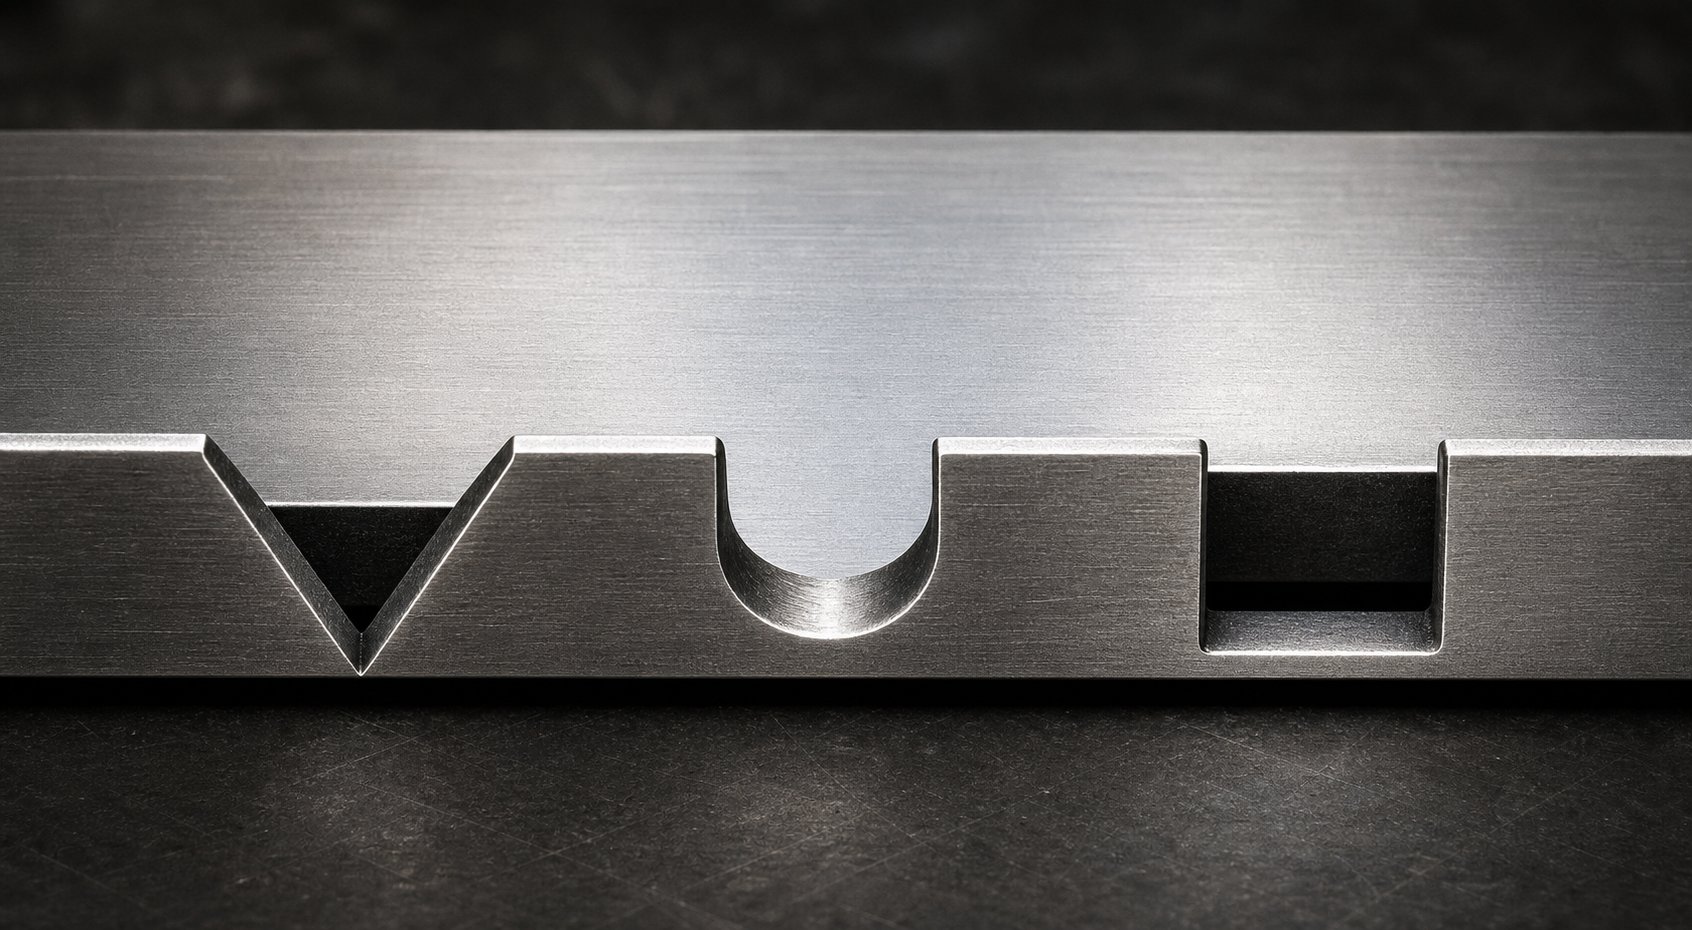
A V-bevágás a legelterjedtebb bypass hornyok geometriája a présbélyegzési műveleteknél. Két szögletes vágást tartalmaz, amelyek egy ponton találkoznak, háromszög alakú domborművet hozva létre a szalag szélén. A V szöge jellemzően 60 és 90 fok között van, bár egyes alkalmazások keskenyebb vagy szélesebb profilokat használnak a hézagigényektől függően.
Miért olyan népszerű a V{0}}notch? Kúpos alakja természetesen a szilárd ütköző felé vezeti a szalagot, miközben az anyag előrehalad. A ferde élek bevezetőként- működnek, középre igazítva a szalagot oldalirányban, és csökkentve annak esélyét, hogy egy bevágásos sarok fellógjon az ütközőblokkon. Ez az ön-központosító viselkedés a V-bevágásokat különösen hatékonysá teszi a nagy sebességű progresszív matricáknál, ahol a szalagnak gyorsan és tisztán kell indexelnie.
A V-bevágások olyan alkalmazásokban működnek a legjobban, ahol mérsékelt hézagigények és vékonyabb, jellemzően 2,0 mm alatti szalaganyag áll rendelkezésre. Megbízhatóan kilökődő kompakt csigát hoznak létre, és a hegyes geometria kevesebb feszültséget koncentrál a hordozó élére az éles téglalap alakú sarkokhoz képest. A V-hornyok azonban korlátozott hézagszélességet kínálnak a szalag szélén, ami korlátozó lehet, ha a kialakított elemeknek szélesebb ablakra van szükségük az áthaladáshoz.
U-Felvágás és téglalap alakú megkerülő hornyok kialakítása
Ha egy V-bevágás nem tud elegendő hézagszélességet biztosítani, az U-bevágás és a téglalap alakú konfigurációk lépnek be. Ezek a geometriák az anyag szélesebb részét távolítják el a hordozó éléről, és szélesebb dombormű-ablakot hoznak létre a formált elemek számára, amelyek áthaladhatnak az áramlási irányban lefelé haladó állomásokon.
Az U-bevágásnak félkör alakú vagy sugárzott alja van, ami egyenletesebben osztja el a feszültséget, mint egy éles-sarkú zseb. Ez jó választássá teszi a lemezalakító alkalmazások megkerülő bevágásaihoz, ahol a hordozószalag ismétlődő hajlítási terhelést tapasztal az emelő működése során. A bemetszés gyökerénél lévő sugár csökkenti a kifáradási repedés esélyét, különösen azoknál az anyagoknál, amelyek hajlamosak a munkakeményedésre.
Ezzel szemben a téglalap alakú bevágások maximalizálják a szabad területet egy adott bevágásmélység mellett. Egyszerűen bedolgozhatók a sajtolószerszámba, és egyszerű csigát alakítanak ki. A kompromisszum az, hogy az éles belső sarkok stresszkoncentrációs pontokat hoznak létre. A keményebb vagy vékonyabb anyagoknál ezek a sarkok több ezer préselési ciklus után repedéseket okozhatnak. Kis saroksugár (akár 0,5-1,0 mm) hozzáadásával ez a kockázat lényegesen csökkenthető anélkül, hogy a jelentős távolságot feláldozná.
Mind az U-bevágás, mind a téglalap alakú kialakítás gyakori a mélyformázó állomásokkal, nagy domborításokkal vagy többszörös hajlításokkal, amelyek jóval a szalag síkja alá nyúlnak. Ha a kialakított elemnek jelentős mozgástérre van szüksége, akkor ezek a szélesebb geometriák biztosítják.
Pozitív vs negatív bypass bemetszés geometria
Magán a vágási formán túl a bypass hornyok kialakítása az anyag kezelésének módja alapján két alapvető kategóriára oszlik: pozitívra és negatívra. A fémlemez sajtolószerszámok negatív és pozitív bypass bevágásainak megértése alapvető fontosságú, mert a választás eltérően befolyásolja a hordozó szilárdságát, a csigák kezelését és a szalag általános viselkedését.
A negatív bypass bevágása legtöbb mérnök először ezt képzeli el. Az anyagot fizikailag eltávolítják a szalag széléről, így egy vágás keletkezik, amely szabad helyet biztosít. Az eltávolított csigát megfelelő szellőzőnyílásokon és hulladékcsatornákon keresztül kell kezelni. A negatív hornyok a standard megoldás a legtöbb stancolási alkalmazásban, mivel kiszámítható, konzisztens hézaggeometriát kínálnak az első ütéstől kezdve.
A pozitív bypass bevágásmás megközelítést alkalmaz. Az anyag eltávolítása helyett megtartja vagy átirányítja a szalaganyagot, hogy domborművet hozzon létre. Gondoljon egy lándzsa-és-formázási műveletre, ahol egy fület a hordozósíkból kihajlítanak, ahelyett, hogy teljesen levágnák. Az anyag a szalagon marad, de kimozdul az interferenciazónából. Ezzel a módszerrel nagyobb a hordozó keresztmetszete-, ami javítja a szalag merevségét és az adagolási stabilitást. Ezenkívül teljesen kiküszöböli a csigát, és megoldja a törmelékkezelési problémákat a szűk elrendezésben.
E kifejezések gyakorlati jelentése vállalatonként és formatervezőnként eltérő lehet, ezért a definíciókat mindig meg kell erősíteni a használatban lévő specifikus szerszámrajz- és szalagelrendezési szabványhoz képest. Az alábbi táblázat a fő különbségeket mutatja be:
| Geometria típusa | Tipikus használati eset | Előnyök | Korlátozások |
|---|---|---|---|
| V-Bevágás (negatív) | Nagy sebességű{0}}progresszív szerszámok mérsékelt hézagigénnyel; 2,0 mm alatti vékony szalaganyag | Ön-központú hírcsatorna-művelet; kompakt csiga; alacsonyabb feszültségkoncentráció a hordozó szélén | Korlátozott hézagszélesség; nem ideális mélyen{0}}formázott elemekhez, amelyek széles domborműves ablakokat igényelnek |
| U-Bevágás (negatív) | Alkalmazások ismételt hajlítási terhelésekkel; olyan anyagok, amelyek hajlamosak a munkakeményedésre vagy a kifáradás miatti repedésre | A sugárzott gyökér egyenletesen osztja el a stresszt; jó fáradtságállóság; mérsékelt hézagszélesség | Kicsit bonyolultabb lyukasztógeometria; a csiga alakja speciális csúszda kialakítást igényelhet |
| Téglalap alakú (negatív) | Mélyalakító állomások; nagy domborítások vagy hajlítások, amelyek jóval a szalag síkja alá nyúlnak | Maximális szabad terület adott mélységhez; egyszerűen megmunkálható; kiszámítható csigageometria | Az éles sarkok feszültségnövelőket hoznak létre; keményebb vagy vékonyabb anyagoknál további sugarakat igényel |
| Pozitív (Lance{0}}és-Forma) | Szoros szerszámelrendezések, ahol a csigák kezelése problémás; maximális hordozómerevséget igénylő alkalmazások | Nem gyártott csigát; fenntartja a szolgáltató keresztmetszetét-; javítja az etetés stabilitását | Korlátozott hézagmélység; a lándzsás fül interferálhat, ha nincs teljesen vezérelve; bonyolultabbá teszi az alakítást |
A lemezalakító sajtolószerszámok negatív és pozitív bypass hornyainak megfelelő konfigurációjának kiválasztása négy változóra vonatkozik: szalagvastagság, anyagtulajdonságok, a formált jellemzők által megkövetelt hézag és az alakítási mélység a szomszédos állomásokon. Előfordulhat, hogy egy sekély érmének vagy dombornyomásnak csak egy keskeny V{1}}bevágásra van szüksége az ürességhez. Egy mélyen-húzott csésze több állomáson áthaladva valószínűleg teljes-szélességű téglalap alakú vagy U{5}}bevágású domborítást igényel, hogy érintés nélkül áthaladjon.
A választott geometria befolyásolja azt is, hogy a bevágás hogyan kopik az idő múlásával, és hogyan viselkedik a szerszám gyártási sebességnél. Az élesebb hornyolt profilok tisztán vágnak, de a kopást a kisebb ütési területekre koncentrálják. A szélesebb profilok szétterítik a terhelést, de több hordozóanyagot távolítanak el. Ezek a kompromisszumok közvetlenül kapcsolódnak a tervezési paraméterekhez és az elhelyezési szabályokhoz, amelyek szabályozzák, hogy az egyes bevágások hol helyezkedjenek el a pilótákhoz, az alkatrészek geometriájához és az állomástávolsághoz képest.
Kerülje el a bevágás tervezési paramétereit és az elhelyezési irányelveket
Minden fent tárgyalt bevágás-konfiguráció a mögötte lévő számok alapján él vagy hal meg. A forma önmagában nem garantálja a teljesítményt. Az AV-túl sekély bemetszés még mindig lehetővé teszi, hogy a formált elemek ütközzenek a későbbi szerszámokkal. A téglalap alakú bevágás túl mélyre vágja a hordozószalagot az adagolási terhelés alatt. A hatékony sajtolószerszám-tervezés négy kritikus geometriai paraméter precíz vezérlését és fegyelmezett elhelyezést igényel a szalag többi részéhez képest.
Kritikus geometriai paraméterek a bypass bemetszés tervezéséhez
Amikor leül egy fém sajtolószerszám megkerülő bevágásának méretezésére, ezek a változók határozzák meg, hogy a szalag tisztán táplálja-e a gyártási sebességet, vagy az első naptól kezdve fejfájást okoz:
- Bevágás mélység- A bevágás távolsága a szalag szélétől befelé. Ennek meg kell haladnia bármely kialakított elem maximális magasságát (vagy mélységét), amelynek át kell haladnia a következő állomásokon. Általános kiindulási irányelv, hogy a bevágás mélységét a kialakított elemmagasság 1,5-2,0-szeresére kell beállítani, olyan munkahézagot biztosítva, amely figyelembe veszi az anyag visszaugrását és a szalag enyhe eltolódását az adagolás során.
- Bevágás szélessége- A szalag széle mentén mért méret az adagolás irányában. A bevágás szélességének ki kell terjednie a kialakított elem teljes hosszára, ahogy az áthalad az ütközőblokkon, plusz elegendő margónak ahhoz, hogy a legrosszabb-etetési körülmények között ne érintkezzen. A szélesség jellemzően az állomás hangmagasságára vonatkozik - ha a hangmagasság távolságának 40-60 százalékánál szűkebb rovátka nem biztosít megfelelő távolságot az állomások közötti átmeneti zónát átívelő tereptárgyak számára.
- Bevágás szöge (V{0}}bevágás specifikus)- Egy V-bevágás két vágott felülete közötti szög. A 60 és 90 fok közötti szögek biztosítják a legjobb egyensúlyt az ön-központúság és a térerő között. A 60 fok alatti élesebb szögek törékenyebb horonyvégeket eredményeznek, amelyek hajlamosak eltörni a szalagfeszesség hatására, míg a 90 fokot meghaladó szögek csökkentik a központosítás előnyeit és a hulladékhordozó anyagot oldalirányban.
- Térköz és ismétlés- Kerülje el a bevágásokat a sáv minden osztásánál. A távolságuk pontosan megegyezik a szerszám osztásközével, biztosítva, hogy minden egyes lépés azonos ütközőreferenciát hozzon létre. Egyes fém sajtolószerszám-elrendezéseknél a szalag mindkét szélén (két-oldalas) bevágások jelennek meg a jobb oldalirányú rögzítés érdekében, különösen a széles tekercses alkalmazásoknál, ahol az egy-oldalas hornyok lehetővé teszik a szalag enyhén elfordulását adagolás közben.
Ezek a paraméterek kölcsönhatásban állnak egymással. A bevágásmélység növelése a bevágás nyílásának kiszélesítése nélkül keskeny rést hoz létre, amely befogja a csigákat és ellenáll a kilökődésnek. A bevágás kiszélesítése a mélység beállítása nélkül oldalirányú hézagot biztosíthat a függőleges interferencia problémák megoldása nélkül. A hatékony bélyegzési tervezés rendszerként kezeli őket, nem független méretként.
Elhelyezési irányelvek a pilótafuratokhoz és az állomástávolsághoz
Az, hogy hol helyezi el a bevágást a szalagelrendezésben, ugyanolyan fontos, mint maga a bevágás alakja. A fémlemez sajtolószerszámok elhelyezése néhány alapelvet követ:
Az elkerülő bevágásokat a lehető legkorábbi állomáson kell kivágni, ideális esetben egy vagy kettő állomáson. Ez biztosítja, hogy a szalag elnyerje az élvezérlési referenciát, mielőtt bármilyen formázási művelettel találkozna. A bevágás korai levágása azt is jelenti, hogy az egyenes él a maximális számú egymást követő állomás számára elérhető.
A lyukasztónak ugyanarra az állomásra kell lőnie, mint a vezetőlyuk átszúrásának, amikor csak lehetséges. Ez egyetlen találatban létrehozza a durva előtolás leállítását és a finom -helyreferenciát is, kiküszöbölve minden olyan helyzeti hibát, amely felhalmozódhatna, ha ezeket a jellemzőket különböző állomásokon vágnák ki. A gyakorlatban a legtöbb progresszív matricaépítő a bevágást a próbalyukasztó mellé helyezi ugyanabban a matricablokkban.
Oldalirányban a bevágásokat elég távol kell elhelyezni az alkatrész geometriától ahhoz, hogy a tartó megtartsa a szerkezeti folytonosságot a bevágás és a legközelebbi alkatrész üres éle között. A fémbélyegzés tervezésénél általános szabály, hogy a bevágás és a szomszédos kivágások közötti minimális hídszélesség legalább 1,5-szerese a szalagvastagságnak. Ez alá essen, és a hordozó gyenge láncszem lesz, amely hajlamos elszakadásra az előtolási feszültség hatására.
A hézagmélység kiegyensúlyozása a hordozószalag integritásával
Itt van az a feszültség, amellyel minden matricatervező szembesül: a mélyebb bevágások több helyet biztosítanak a formált elemeknek, de több anyagot távolítanak el a hordozó éléről. Túl sokat távolítson el, és a tartó elveszti a keresztmetszeti szilárdságát, amely ahhoz szükséges, hogy a szalagot megbízhatóan átnyomja a vezetősíneken és az emelőkön.
Képzeljen el egy 1,0 mm vastag acélszalagot, mindkét oldalán 12 mm széles tartóval. Ha a megkerülő bevágás 8 mm-rel befelé nyúlik, akkor ezen a keresztmetszeten csak 4 mm hordozóanyag marad érintetlenül. A fennmaradó hídnak el kell viselnie az összes adagolóerőt, az emelőterhelést és a nagy sebességű préselés dinamikus igénybevételét. Vékonyabb vagy lágyabb anyagokban előfordulhat, hogy ez a maradék rész nem elegendő.
Az egyensúlyt szabályozó mérnöki elv egyértelmű: a bevágásmélység soha nem fogyaszthat többet a hordozó szélességének 60-70 százalékánál. Ezen a tartományon belül maradva elegendő szerkezeti anyag megőrződik az előtolás megbízhatóságának fenntartásához, miközben jelentős távolságot biztosít a formált elemek számára. Ha a kialakított geometriája mélyebb domborítást igényel, mint amit ez az arány megenged, a helyes válasz az, ha a kezdeti szalagelrendezésben kiszélesítjük a hordozócsíkot, ahelyett, hogy a bevágást mélyebbre tolnánk egy alulméretezett hordozóba.
Itt találkozik a bélyegzőszerszám-tervezés és a szalagelrendezés optimalizálása. Egy fém sajtolószerszám, amely az anyaghasználat során hatékonynak tűnik, de nem hagy elegendő hordozószélességet a megfelelő megkerülési mélységhez, végül többe kerül az elakadások, a szerszámletörések és a selejt miatt. A szalag elrendezését kezdettől fogva a hornyok geometriájának figyelembevételével kell megtervezni, és nem szabad a szerszám megépítése után utólag felszerelni.
Az anyagtulajdonságok egy újabb réteggel egészítik ki ezt a számítást. A nagy -szilárdságú acélok elviselik a mélyebb bevágási arányokat, mert nagyobb folyáshatáruk kisebb keresztmetszet mellett megtartja a hordozó merevségét. A lágy alumínium vagy rézötvözetek konzervatívabb mélységhatárokat igényelnek, mert a fennmaradó hordozó könnyebben deformálódik terhelés hatására. Ezek az anyagspecifikus módosítások megérdemlik a részletes kezelést, hogy elkerüljék a tervezési folyamat túlzott leegyszerűsítését.
Bevágások megkerülése vs alternatív szalagszabályozási módszerek
A bypass hornyok nem az egyetlen módja annak, hogy szabályozzuk a szalag mozgását egy progresszív szerszámban. A próbacsapok, oldalvágók, sima hordozószalagok és emelő{1}}alapú rendszerek egyaránt szerepet játszanak a fémbélyegző szerszámokban. Miért válasszunk tehát egyet a másik helyett? A válasz a regisztrációs igényektől, a selejtezési céloktól és attól függ, hogy a bélyegzőeszközök költségvetése mekkora bonyolultságot képes támogatni. Mindegyik módszernek megvan a maga kedvence, és a kompromisszumok -megértése segít kiválasztani a megfelelő kombinációt az adott alkalmazáshoz.
Kerülje meg a bevágásokat az egyedüli kísérleti csapokhoz képest
A pilótacsapok a szalagregisztráció precíziós igáslovai. Elő-lyukakat adnak be, és minden ütésnél pontosan X-Y pozícióba húzzák a csíkot. MintPeter Ulintz, a PMA jegyzi, a pilóták mérete csak 0,0005-0,001 hüvelyk legyen a lyukaik között, és be kell kapcsolniuk, mielőtt bármilyen más ütés hozzáérne az anyaghoz. Kiemelkedő pozicionálási pontosságot biztosítanak, gyakran néhány ezredhüvelyken belül.
De annak, hogy az előtolás szabályozását kizárólag a pilótacsapokra hagyatkozzon, jelentős hátránya van. A pilótákat finom elhelyezésre tervezték, nem pedig a túltáplált szalag erejének elnyelésére. Ha az adagoló csak a milliméter töredékével is túllendül, a vezetőcsap az ütközési terhelési oldalon -felveszi. A gyártási sebességgel működő sajtolóprés több ezer ciklusa során az ismételt oldalsó terhelés meghajlítja a pilótákat, meghosszabbítja a vezetőlyukakat, és rontja a regisztrációt minden állomáson.
A bypass hornyok kiküszöbölik ezt a problémát azáltal, hogy durva mechanikai ütközőt biztosítanak a pilóta bekapcsolása előtt. A bemetszett sarok először érintkezik az ütközővel, és a túladagoló erőt egy robusztus éllel nyeli el, nem pedig egy precíziós csappal. A pilóták ezután csak a finom korrekciót kezelik, a tervezési keretükön belül. Ez a munkamegosztás meghosszabbítja a pilóták élettartamát, és sokkal tovább tartja fenn a regisztrációs pontosságot, mint az egyedül dolgozó pilóták.
Ez azt jelenti, hogy minden progresszív kockának a pilótákon kívül szükség van a bypass bevágásokra is? Nem feltétlenül. A formázási műveletek nélküli egyszerű simító- vagy perforáló szerszámok, minimális szalagemelés és rövid előrehaladási futások önmagában is jól működhetnek pilóták esetén. A kockázatot másként számolják ki a nagy-volumenű gyártásnál egy sajtológépen, ahol az óránkénti több ezer ütés minden apró hibát felerősít.
Alternatív csíkszabályozási módszerek és csere{0}}aik
A bypass bemetszés és a vezetőcsap kombináción kívül számos más fémbélyegzési technika létezik a szalag előrehaladásának szabályozására:
Sima hordozócsíkok bevágások nélkülteljes mértékben támaszkodjon az adagolóra és a vezetőcsapokra a helyzetszabályozáshoz. A tartó egyszerűen összeköti az alkatrészeket, és felületet biztosít a vezetősínek számára. Ez a megközelítés olyan egyszerű alkatrészeknél működik, amelyekben nincs olyan formázás, amely megváltoztatja a szalag magasságát, de nulla mechanikai túladagolás elleni védelmet biztosít. Bármilyen adagolócsúszás vagy időzítési hiba kijavításra kerül mindaddig, amíg egy pilótacsap (vagy a kocka összeomlása) el nem kapja.
Oldalvágókvágjon le egy kis mennyiségű anyagot az egyik vagy mindkét szalagélről az első állomáson. A frissen vágott élek egy stop ellen mutatnak a progresszió beállításához. Az oldalvágók hasonló durva-leállító funkciót látnak el, mint a megkerülő hornyok, de az élhulladék folytonos szalagját generálják, nem pedig különálló csigákat. Ez a megközelítés gyakori a bélyegzőszerszám- és szerszámalkalmazásokban, ahol a bejövő tekercs élének állapota nem megbízható, vagy ahol a szalag szélességét igazítani kell a vezetősínekbe való belépés előtt.
Emelő{0}}alapú rendszerekemelje fel a csíkot a szerszám felülete fölé a löketek között, lehetővé téve a formált elemeknek, hogy az adagolás során megtisztítsák a szerszám alsó alkatrészeit. Az emelők megoldják a függőleges hézag problémáját, amelyet a bevágások oldalirányban kezelnek. A gyakorlatban a legbonyolultabb progresszív szerszámok mindkettőt használják: emelőket a függőleges hézaghoz, és megkerülő hornyokat az élszabályozáshoz és az előtolás korlátozásához. Az emelők önmagukban nem akadályozhatják meg a túletetést vagy nem javíthatják az oldalirányú rögzítést.
Színpadi szerszámkonfigurációka progresszív működést különálló állomásokra bontani az egyes szerszámkészleteken. Minden állomás különálló üres lapot kap, nem pedig folyamatos csíkot, ami teljesen kiküszöböli a szalagadagolás kihívásait. A kompromisszum a drámaian alacsonyabb áteresztőképesség, magasabb kezelési költségek és bonyolultabb alkatrészátviteli mechanizmusok a szakaszok között.
Hatás a szalagelrendezés optimalizálására és a selejt csökkentésére
Minden szalagszabályozási módszer befolyásolja, hogy mennyi anyag válik használható alkatrészként a hulladékkal szemben. A bypass hornyok eltávolítják a kis, különálló csigákat a hordozó széléről, és minden egyes lökethez egy kiszámítható selejt alkatrészt adnak. Ez a selejt minimális, jellemzően néhány négyzetmilliméter per bevágás, és megéri az általa nyújtott etetési megbízhatóságot.
Az oldalvágók löketenként több törmeléket termelnek, mivel folyamatosan vágják a teljes szalag szélét. Ha az anyagköltség magas, vagy az alkatrészgeometria már súrolja az anyagfelhasználási határokat, az extra élvágás kedvezőtlenül változtathatja meg a gazdaságosságot. Ezzel szemben, ha a bejövő tekercs élminősége rossz, az oldalvágó törmelék ettől függetlenül elkerülhetetlen lehet.
A rovátkák nélküli sima hordozók nem termelnek további selejtet magából a vezérlési módszerből, de az általuk előidézett elakadási események sokkal több hulladékot termelnek a kiselejtezett alkatrészekben és a szerszámjavítási állásidőt. A bevágásokból származó "megtakarítások" illuzórikusak, ha a selejtezési arány csak kicsit is emelkedik.
Az alábbi táblázat ezeket a kompromisszumokat{0}}sorolja egymás mellé a gyors áttekintés érdekében:
| Ellenőrzési módszer | Regisztráció pontossága | Scrap Impact | Szerszámozási komplexitás | Legjobb-Fit alkalmazás |
|---|---|---|---|---|
| Bypass Bevágások + Pilot Pins | Magas. A durva ütköző megakadályozza a túletetést; a pilóták pontos X-Y helyet biztosítanak 0,001 hüvelyken belül. | Alacsony. Kis, különálló csigák löketenként; kiszámítható és kezelhető. | Mérsékelt. A pilótákon kívül bevágást, stopblokkot és csiga kilökési útvonalat igényel. | Több-állomásos progresszív szerszámok alakítási műveletekkel, nagy-sebességű gyártással, szűk tűréssel. |
| Pilot Pins Alone | Magas a jó elhelyezkedéshez, de érzékeny a kumulatív adagolási hibára és a pilóta túlterhelésére. | Magából az ellenőrzési módszerből nincs; nagyobb az elakadással kapcsolatos{0}}hulladék kockázata. | Alacsony. Csak szabványos pilot hardver. | Egyszerű simító vagy perforáló szerszámok formázás nélkül; rövid-futású vagy alacsony{1}}sebességű alkalmazások. |
| Oldalvágók + Pilotcsapok | Magas. A friss-vágott él tiszta stop hivatkozást biztosít; a pilóták finom pozicionálást kezelnek. | Mérsékelt. A folyamatos élkivágási szalag folyamatosan növeli a hulladék mennyiségét. | Közepestől magasig. Oldalsó vágószerszámok, valamint selejtszalag kezelése és ártalmatlanítása. | Megbízhatatlan élminőségű vágóhenger; valós szalagszélességet igénylő alkalmazásokhoz. |
| Sima hordozó (nincs bevágás) | Teljesen az adagoló pontosságától és a pilótakorrekció képességétől függ. | Egyik sem magától a módszertől; a megnövekedett elakadás kockázata növeli az alkatrészek selejtét. | Alacsony. A vezetősíneken és a pilótákon kívül nincs további szerszám. | Nagyon egyszerű lapos vakolás formázás nélkül; alacsony-kockázatú részek, ahol az alkalmi adagolási elakadás tolerálható. |
| Emelőrendszerek (függőleges vezérlés) | Csak a Z-tengely távolságát kezeli; nincs oldalirányú vagy előtolási-irány szabályozás. | Egyik sem az emelőktől; párosítani kell egy másik módszerrel a takarmányszabályozáshoz. | Mérsékelt. Rugós vagy pneumatikus emelők, időzítés koordináció előtolás kioldással. | A szalag síkja alá nyúló formált vonószerszámok; mindig pilóták és bevágások mellett használják. |
| Színpadi szerszámok (külön állomások) | Állomonként magas, de az állomások közötti átviteli pontosság új változókat vezet be. | Változó. Nincs fuvarozó selejt, de az üres kezelés és átvitel elutasításokat generálhat. | Magas. Több szerszámkészlet, átviteli mechanizmusok, műveletenként külön préslöketek. | Nagyon összetett alkatrészek, amelyeket nem lehet egyetlen progresszív szalagban előállítani; alacsony---közepes hangerő. |
A legtöbb termelési környezetben a bypass horony és a pilot tű kombinációja biztosítja a legjobb egyensúlyt a pontosság, a hulladékkezelés és a karbantarthatóság között. Az oldalvágók a logikus alternatíva, ha az élek állapota problémát jelent. Az emelők inkább kiegészítik, nem pedig helyettesítik a bevágás{2}}alapú vezérlést. A színpadi szerszámozás pedig egy teljesen más paradigma, olyan alkatrészek számára van fenntartva, amelyek geometriája egyszerűen nem haladhat át egyetlen sávon.
A szalagelrendezés optimalizálása végső soron azt jelenti, hogy olyan szabályozási módszert kell választani, amely minimalizálja a teljes költséget, nem csak az anyagköltséget. Találatonként néhány extra négyzetmilliméter bevágás elhanyagolható a nem megfelelő szalagszabályozásból eredő állásidőhöz, szerszámjavításhoz és minőségi selejtekhez képest. Az igazi megtakarítás abból adódik, hogy a vezérlőelemek megfelelő kombinációját építik be a bélyegzőszerszámba, és már a kezdetektől elpusztulnak, ahelyett, hogy az utólagos felszerelést követően a gyártás során felmerülő problémák merültek fel.
Ennek ellenére nem minden anyag reagál egyformán ezekre az ellenőrzési módszerekre. A szalag vastagsága, keménysége és hajlékonysága alapjaiban változtatja meg a hordozó viselkedését az adagolási terhelés alatt, és azt, hogy a hornyok élei hogyan kölcsönhatásba lépnek az anyaggal a vágás és az előrehaladás során.
Anyag-Speciális megkerülő bevágás tervezési szempontok
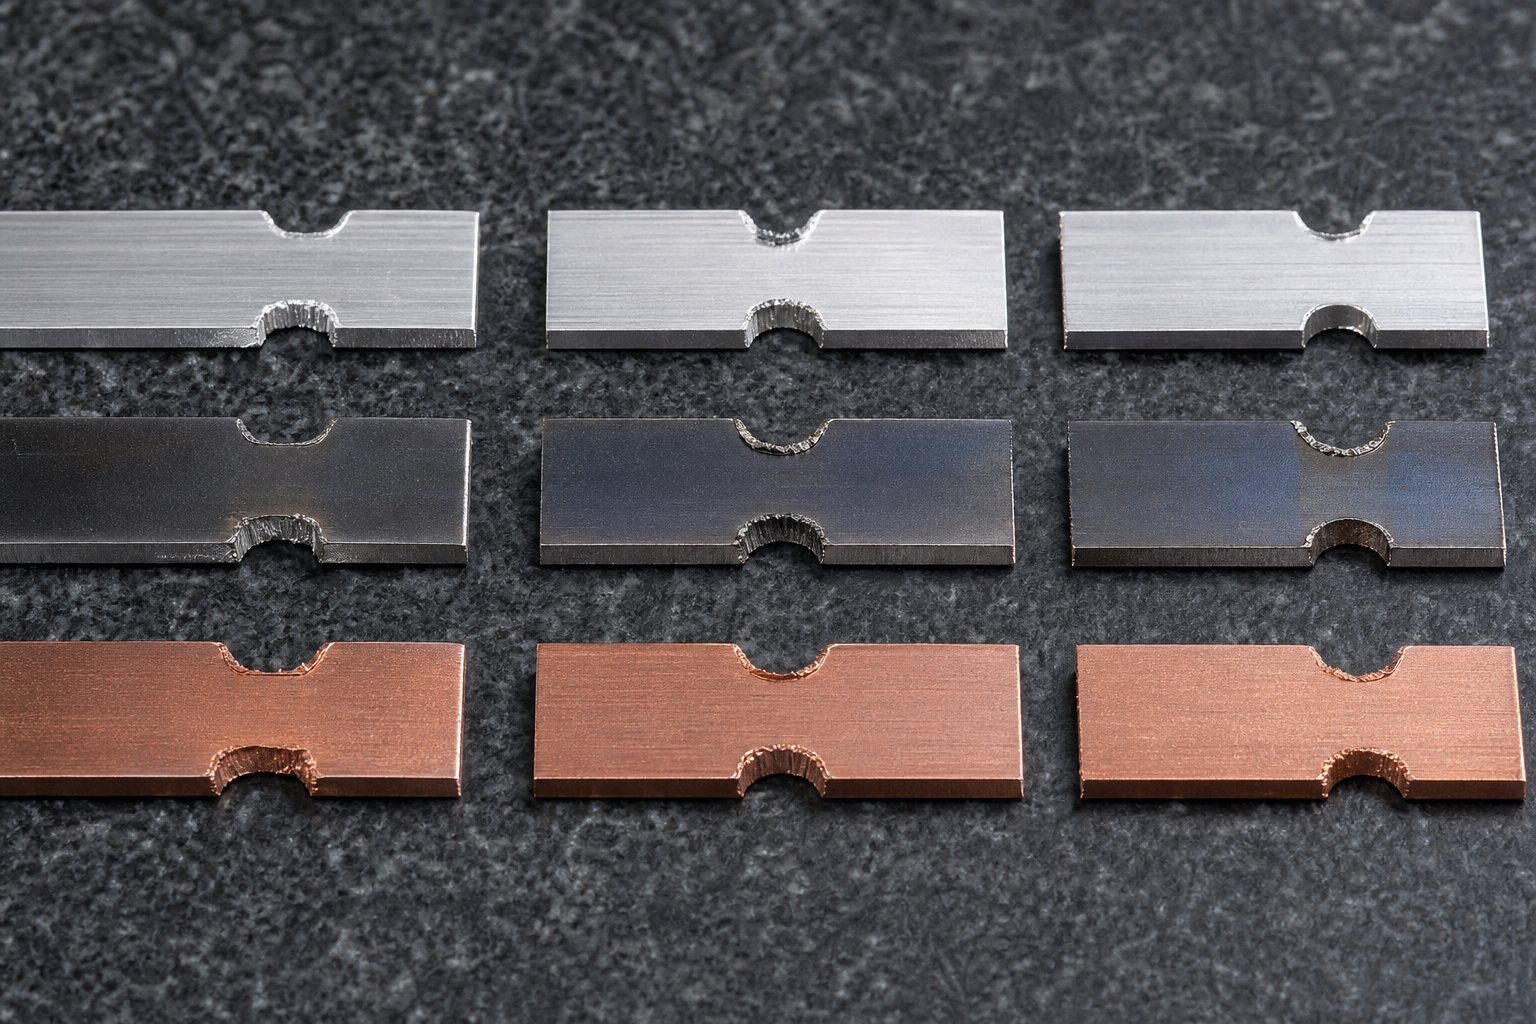
Az 1,0 mm-es hidegen{1}}hengerelt acélban tökéletesen működő bypass bevágás megrepedheti a tartót, megrepedhet a lyukasztó, vagy károsíthatja a felületet, ha alumíniumra vagy nagy szilárdságú ötvözetre vált{2}}. Az anyag tulajdonságai nem csak a formáló állomásokat befolyásolják. Megszabják, hogy maga a bevágás hogyan viselkedik vágás közben, hogyan kezeli a fennmaradó hordozó az adagoló terhelést, és hogyan tartsa fel a hornyok éleit több ezer préselési ciklus alatt. A hornyos kialakítás anyagfüggetlen- kezelése az egyik leggyorsabb út a gyártási problémákhoz a fémlemez sajtolásánál.
Hogyan befolyásolja a csík vastagsága a bevágás mélységét és szélességét
A csík vastagsága az egyetlen legközvetlenebb változó, amely befolyásolja a bypass hornyok geometriáját. A vastagabb anyaghoz mélyebb bevágások szükségesek, hogy megtisztítsák a formált elemeket, amelyek természetesen messzebbre nyúlnak a szalag síkja alá vagy fölé. A 0,4 mm-es állomány 0,5 mm-es hajlítása szerény elemmagasságot eredményez. Ugyanez a hajlítási szög 2,0 mm-es állományban négy-ötször magasabb formált vetületet hoz létre, amely arányosan mélyebb domborítást igényel.
A vastagság határozza meg azt is, hogy mekkora hordozószilárdság marad a bevágás után. Egy 10 mm mély bevágás a 15 mm széles hordozóban 5 mm hídanyagot hagy hátra. Vékony anyag esetén (0,8 mm alatt) ennek a hídnak nagyon kicsi a keresztmetszete, és az adagolási feszültség hatására meghajolhat vagy elszakadhat. A 2,0 mm feletti vastagabb sajtolt acélszalagoknál ugyanaz az 5 mm-es híd elegendő szakaszmodulust tart a gyártási terhek kényelmes kezeléséhez.
A Width hasonlóan viselkedik. A vastagabb csíkoknak szélesebb bevágásokra van szükségük, mivel a formált elemek több lineáris helyet foglalnak el az adagolás iránya mentén. A vastag anyag szélesebb, mélyebb bevágásából előállított csiga is nehezebb és nehezebben kilökhető. Azok a szerszámtervezők, akik a nehéz-acél nyomószerszámokkal dolgoznak, gyakran vákuumot vagy pozitív légfúvást alkalmaznak annak biztosítására, hogy a csigák kiürítsék a szerszámot, ahelyett, hogy a csigák lyukába raknák őket.
Az anyagkeménység és a hajlékonyság hatásai a bemetszésgeometriára
A keménység és a hajlékonyság szabályozza, hogy a vágás után mi történik a hornyok éleivel és sarkaival. A puha, képlékeny anyagok, mint a réz és az izzított alumínium, plasztikusan deformálódnak a bevágás körül repedés nélkül. A kemény, alacsony hajlékonyságú anyagok az éles sarkokban koncentrálják a feszültséget, és mikro-repedéseket okozhatnak, amelyek ciklikus adagolási terhelés hatására továbbterjednek.
Íme, hogyan reagálnak a különböző anyagkategóriák a megkerülő hornyok geometriájára:
- Alacsony szén--széntartalmú acél (CRS, 1008/1010)- Jól tolerálja az éles V-bevágásokat és a téglalap alakú geometriákat. A jó rugalmasság lehetővé teszi a feszültség újraeloszlását a sarkoknál. A mérsékelt visszaugrás azt jelenti, hogy a formált elemek kiszámíthatóan megtartják alakjukat, így a bemetszések kiszámítása egyszerű. Ez a legtöbb acéllemez sajtolószerszám-kialakítás alapanyaga.
- Nagyszilárdságú{0}}acél (HSLA, DP, AHSS)- A nagyobb keménység azt jelenti, hogy a lyukasztó gyorsabban kopik, és a vágási erők nőnek. A csökkent rugalmasság veszélyessé teszi az éles belső sarkokat. Ezekben az anyagokban a téglalap alakú bevágásoknak legalább 1,0-1,5-szeres szalagvastagságú saroksugárra van szükségük, hogy megakadályozzák a kifáradás miatti repedéseket a hordozó élén. A visszarugaszkodás lényegesen nagyobb, így a formált elemek a névlegesnél messzebbre nyúlhatnak ki, ami extra hézagmélységet igényel a bevágásban.
- Alumíniumötvözetek (3003, 5052, 6061)- A lágy temperek könnyen formálódnak és vágnak, de hajlamosak a szerszámacél lyukasztására. Az alumínium sajtolási folyamat polírozott lyukasztófelületeket vagy bevonatos szerszámokat (TiN, DLC) igényel, hogy megakadályozza az anyag felhalmozódását a lyukasztó élein. Az alumínium munka-a vágott éleknél is megkeményedik, ami miatt a hordozó törékennyé válik a bevágási zónában ismételt terhelési ciklusok után. A nagy sugarú U-bevágás profilok csökkentik ezt a kockázatot. Az olyan ötvözetek, mint a 6061-T6, keményebbek, de kevésbé képlékenyek, és a bevágássarkok repedésérzékenysége szempontjából inkább nagy szilárdságú acélként viselkednek.
- Réz és sárgaréz ötvözetek- Kiváló hajlékonyság, de hajlamos a megmunkálásra hajlamos megszilárdulásra a nagy-ciklusú alkalmazásokban. A rézszalag megkerülő bevágásai általában jól teljesítenek bármilyen geometriával, bár az anyag puhasága azt jelenti, hogy a bevágás szélén a sorjaképződés sokkal hangsúlyosabb. A szorosabb lyukasztás-a-metszőnyílások (a vastagság körülbelül 5-7 százaléka oldalanként) segít a sorja magasságának szabályozásában.
- Rozsdamentes acél (300-as és 400-as sorozat)- Az ausztenites minőségek (304, 316) agresszíven-keményednek a vágás során. A bevágás éle lényegesen keményebbé válik, mint az alapanyag, ami repedéshez vezethet, ha a hordozó ismételten meghajlik az emelőkön. A ferrites és martenzites minőségek kevésbé hajlamosak a megmunkálási keményedésre, de alacsonyabb a rugalmasságuk, így érzékenyek a feszültségkoncentrációra az éles bevágás sarkainál.
Különös figyelmet érdemel a rugós anyag. Az alumínium sajtolási folyamatban és a nagyszilárdságú acél{1}}alkalmazásokban egyaránt a rugózás azt jelenti, hogy a formált elemek nem maradnak pontosan ott, ahol a lyukasztás helyezte őket. A szalag síkja alá 3 mm-rel kinyúló kanyar az anyag folyáshatárától függően 2,5 mm-re visszaugrik, vagy 3,3 mm-re kifelé tolódik. A bevágás mélységének figyelembe kell vennie ezt a legrosszabb-esetet, nem csak a névleges formált méretet.
A bemetszésélek megmunkálása finomabb probléma, amely idővel, nem pedig azonnal megjelenik. Minden egyes nyomás enyhén hidegen{1}}megmunkálja a bevágás vágott szélét. Az olyan anyagoknál, mint a rozsdamentes acél és bizonyos alumíniumötvözetek, ez a halmozott keményedés végül törékennyé teszi a szélét. Amikor a hordozószalag egy emelősín fölé hajlik az edzett zónában, mikro-repedések keletkeznek, amelyek addig nőnek, amíg a tartó a futás közepén -eltörik. Az U-bevágás vagy nagy sugarú téglalap alakú profilok kiválasztása szélesebb területen osztja el a hajlítási feszültséget, és késlelteti ezt a meghibásodási módot.
Speciális szempontok a bevont és{0}}nagy szilárdságú anyagoknál
A bélyegzett fémlemezek egyre gyakrabban érkeznek előre felvitt-bevonatokkal: horganyzott horganyrétegekkel,-előre festett felületekkel vagy bélyegzés előtt felvitt szerves filmekkel. Ezek a bevonatok olyan korlátot adnak, amelyet a csupasz fém nem. A bevágás átvágja a bevonatot a vágott élnél, így szabaddá válik az alapfém. Ennél is fontosabb, hogy amikor a szalag áthalad a szerszámon, a nyers hornyos élek a vezetősínekhez és az ütközőblokkokhoz csapódhatnak, így bevonat törmelék keletkezik, amely beszennyezi a szerszámot.
Az autóipari alkalmazásokban elterjedt horganyzott és horganyzott acélok esetében ismert probléma a horganyzás szélein a horganyzás. A cinkréteg törékeny az aljzathoz képest, és hajlamos megrepedni és leválni a nyírt élről. Ezek a cinkrészecskék az alakító állomásokba vándorolnak, és felületi hibákat okoznak a kész alkatrészeken. Ennek kezelésére szolgáló stratégiák a következők:
- Valamivel nagyobb lyukasztó-alkalmaz{-a hézagokat (8-12 százalék oldalanként), hogy tisztább nyírást érjünk el, kevesebb bevonattöréssel.
- Légfúvó{0}}állomások hozzáadása a lyukasztó után, hogy eltávolítsa a laza bevonatrészecskéket, mielőtt azok elérnék a formáló területeket.
- Olyan hornyok geometriák kiválasztása, amelyek minimalizálják a teljes nyírt kerületet. Egyetlen széles bevágás kevesebb vágási élt hoz létre, mint két keskeny bevágás, amely ugyanazt a hézagot biztosítja.
Az előre festett vagy laminált csíkok más problémát jelentenek. Maga a bevágás éle nem a probléma. Inkább a vágás szélén lévő sorja vagy megemelkedett anyag megkarcolhatja a tekercsen lévő szomszédos szalagtekercsek festett felületét, vagy károsíthatja a bevonatot az emelővel való érintkezés során. Ezekben az anyagokban a sorjamentes vágásnál prémium lyuk-a-hézagszabályozás és gyakori lyukasztási karbantartás szükséges, hogy a vágóélek élesek maradjanak.
A 980 MPa szakítószilárdság feletti, nagyszilárdságú anyagok A bevágás kerületének egységnyi hosszára eső vágóerő nagyjából arányosan nő az anyag szakítószilárdságával. A lágyacélban 500 000 ütésig tartó bevágást 150 000 ütés után újra kell köszörülni két-fázisú 980-as acélban. A vágószerszám-tervezők prémium szerszámacélok (porkohászati minőségek, például CPM-10V vagy keményfém lapkák) használatával kompenzálnak ezekben az alkalmazásokban a bevágásokhoz, és egyszerűsítik a hornyok geometriáját a teljes vágási kerület és a koncentrált feszültségpontok csökkentése érdekében.
Ezek az anyagspecifikus tényezők{0}}nem léteznek elszigetelten. Kölcsönhatásba lépnek a gyártási sebességgel, a kenési lehetőségekkel és a karbantartási ütemtervekkel, hogy meghatározzák a valós-teljesítményt. Amikor egy megkerülő bevágás kezd problémákat okozni a préspadlón, a kiváltó ok gyakran az egyik ilyen anyagkölcsönhatásra vezethető vissza, nem pedig alapvető tervezési hibára.
A Bypass Notch gyártási problémáinak elhárítása
Amikor egy megkerülő bevágás rosszul működik a préspadlón, a kezelők gyakran már jóval az ok azonosítása előtt észreveszik a tünetet. A kész részeken sorja jelenik meg. A csigák visszalovagolnak a kockaba. A csík hibásan rögzítődik, bár a bevágás geometriája jól néz ki a papíron. Ezek a hibák ritkán fordulnak elő elszigetelten. Amint azt a progresszív vágószerszám-hibaelhárítási kutatás megerősíti, a sorja növekedése, a csigák húzása és az etetési instabilitás gyakran ugyanannak a kopásnak, nem pedig különálló hibának a tünetei. Az egyes tünetek mögött meghúzódó kiváltó ok megértése az, ami elválasztja a gyors javítást a visszatérő fejfájástól bármely precíziós préselési művelet során.
Gyakori bypass nottch hibamódok és kiváltó okok
Képzelje el, hogy a bélyegző szerszámkészlete teljes sebességgel működik, és hirtelen rossz helyen lévő lyukakat produkál az ötödik állomáson. Az első megérzésed lehet, hogy ellenőrizze a vezérlőcsapokat vagy az adagoló időzítését. De ha a bypass lyukasztó egyenetlenül kopott, akkor az általa létrehozott stop referencia eltolódott. A szalag továbbra is érintkezik az ütközővel, de az érintkezési pont már nem négyzet alakú, így a szalag kissé megferdül, mielőtt a pilóták bekapcsolódnának. Ez az apró szöghiba minden alsó állomáson megsokszorozódik.
Ez az egyik kevésbé nyilvánvaló hibamód. Mások jobban láthatóak, de ugyanolyan károsak. Íme az elsődleges tünetek, amelyekkel az operátorok szembesülnek, és ezek mögött meghúzódó kiváltó okok:
A csík hibás regisztrációja a bevágás jelenléte ellenére.A bevágás létezik és érintkezik az ütközővel, de az alkatrészek továbbra is helyzeti eltolódást mutatnak. A kiváltó okok közé tartoznak a kopott vagy töredezett lyukasztóélek, amelyek inkonzisztens bevágás-geometriát eredményeznek, egy kopott érintkezőfelületű ütközőblokk, vagy az ütközőfelületen lerakódott csigatörmelék. A referenciageometria minden esetben leromlott, annak ellenére, hogy a rendszer működőképesnek tűnik. A korrekciós intézkedés a lyukasztó élének nagyítás alatti ellenőrzése, az ütközőblokk érintkezőfelületének kopása megmérése, és minden felgyülemlett törmelék eltávolítása az ütközőzsebből.
Idő előtti bevágásos kopás.A lyukasztó a vártnál gyorsabban tompul vagy forgácsolódik az anyag és a térfogat tekintetében. Ez gyakran arra vezethető vissza, hogy nem elegendő a lyukasztó-a-a szerszám hézaga, ami növeli a nyíróerőt és hőt termel a vágóélen. A nagyszilárdságú anyagok futtatása anélkül, hogy prémium minőségű sajtolóacélra (porkohászati minőségek, például CPM-10V vagy M4) fejlesztenének, felgyorsítja ezt a problémát. A korrekciós intézkedések közé tartozik az oldalankénti távolság ellenőrzése az anyagvastagságtól, a lyukasztóanyag korszerűsítése az igényes alkalmazásokhoz, valamint a TiN vagy TiAlN bevonatok felhordása a súrlódás csökkentése érdekében.
A hordozószalag törése a bevágás helyein.A szalag a bevágási zónánál etetés közben eltörik, leállítva a termelést. Ez a hiba arra utal, hogy a hornyok túlzott mélysége túl nagy hordozószélességet igényel, vagy megkeményednek a hornyok szélén az emelőkön keresztüli ismételt hajlítás miatt, vagy az éles belső sarkok, amelyek feszültségnövelő szerepet töltenek be az alacsony -hajlékonyságú anyagokban. A javítás magában foglalja a bevágásmélység felülvizsgálatát a hordozó szélességéhez viszonyítva (60-70 százalék alatt maradva), saroksugarakat adunk hozzá, vagy át kell váltani egy U-horonyprofilra, amely egyenletesebben osztja el a feszültséget.
Csigahúzás és sorjaképződés a bevágás szélein
A csigák húzása és a megkerülő hornyok sorjaképződése a bélyegzés során a két leggyakoribb probléma, amellyel a kezelők szembesülnek a hornyolás szerszámozásával kapcsolatban. Ezek szorosan összefüggenek, mert mindkettő abból fakad, hogy a lyukasztó hogyan kölcsönhatásba lép az anyaggal a vágás és a kihúzás során.
A csigahúzás akkor következik be, amikor a levágott csiga a fellövés során a ütési felülethez tapad, és visszacsúszik a szerszámüregbe. A következő ütésnél ez a csiga beszorulhat az ütés és a szalag közé, ami dupla-ütést vagy halálos sérülést okoz. A mögöttes mechanika magában foglalja a vákuumnyomást a lyukasztó és a csigák között, kombinálva a felületi érdekkel vagy a lyukasztón lévő olajréteggel, ami növeli a tapadást. Az enyhén homorú arcú kopott ütések rontják a vákuumhatást. A korrekciós stratégiák közé tartozik egy vákuummentesítő horony hozzáadása a lyukasztó felületéhez, rugós-csigák kilökők felszerelése, annak ellenőrzése, hogy a szerszám nyílása lehetővé teszi-e a csigák szabad esését, valamint a légfúvórendszerek működésének és megfelelő időzítésének biztosítása.
A bevágások szélein sorjaképződés alakul ki, amikor az ütés eltompul. Az éles ütés tiszta nyírást eredményez minimális borulás mellett. Ahogy a széle kopik, az anyag inkább elszakad, mintsem tisztán nyír, így megemelkedett sorja marad a szalag szélén. Ez a sorja ezután a vezetősínek és az ütközőblokkok ellen húzódik, növelve az adagolási ellenállást, és felgyorsítja a kopást a többi fém sajtolószerszámon és a szerszám alkatrészeinél. Akapcsolat a hézag és a szerszám élettartama közöttitt kritikus fontosságú: a lyukasztó és a matrica közötti szándékosan kialakított hézagok csökkentik a csupaszító erőket, miközben meghosszabbítják a szerszám élettartamát és javítják az élminőséget.
A sorjaszabályozás kulcsfontosságú korrekciós lépései a lyukasztás élességének fenntartása ütemezett utánköszörüléssel, annak ellenőrzése, hogy a lyukasztó-a-a lyukasztó hézaga nem változott-e a kopás vagy az elmozdulás miatt, valamint annak megerősítése, hogy a sajtolószerszám-acél minősége megfelelő a gyártási mennyiséghez és az anyag keménységéhez.
Bevágásos kopási minták és karbantartási intervallumok
Az áthidaló lyukasztók kiszámítható mintázatúak, és ha felismeri őket, pontosan megmondják, mi a hiba a szerszám belsejében. Az éllekerekítés a legelterjedtebb minta: az éles vágóél fokozatosan olyan sugarat alakít ki, amely növeli a sorja magasságát és a vágóerőt. A sarokforgácsolás keményebb anyagoknál jelentkezik, ahol az ütési terhelés meghaladja a lyukasztóanyag szívósságát. Az arckopás (a lyukasztó hegyén lévő homorú bemélyedés) a csigával való ismételt érintkezésből származik, és közvetlenül hozzájárul a csigák húzásához.
Milyen gyakran kell élesíteni? Nincs egyetemes válasz. Amint a Wilson Tool International megjegyzi, a szerszámok karbantartása éppoly egyedi, mint maga az alkalmazás, mivel az életkor, az anyagtípus, a sebesség és a kenés egyaránt befolyásolja az ütemezést. A látható sorja megjelenéséig való várakozás azt jelenti, hogy a kopás már túlságosan előrehaladott. A precíziós szerszámbélyegzési műveletek legmegbízhatóbb módja az élezési intervallumok meghatározása a löketszám alapján, nem pedig a vizuális ellenőrzés.
Egy gyakorlati kiindulási keret:
- Lágy acél 1,0 mm alatt: 200 000-300 000 ütésenként újracsiszolja a lyukasztást
- Rozsdamentes acél vagy HSLA: köszörülés minden 80 000-150 000 ütésenként
- Alumínium (has{0}}hajlamos): 100 000 ütésenként ellenőrizze, hogy nincs-e anyaglerakódás; szükség szerint újra őrölni
- Bevont anyagok (horganyzott,{0}}előfestett): 150 000 ütésenként ellenőrizze, hogy nincs-e bevonat törmeléke a lyukasztási felületeken.
Ezek az intervallumok kiindulási pontok. Az Ön tényleges számai a préselési sebességtől, a kenés hatékonyságától és a lyukasztáshoz használt speciális sajtolószerszámtól függenek. A sorjamagasság egyszerű zsebmérővel rendszeres időközönként történő követése lehetővé teszi, hogy beállítsa az adott alkalmazáshoz optimális újraköszörülési ciklust.
Az alábbi táblázat egy gyors{0}}referenciamátrixba rendezi a megkerülő bevágásokkal kapcsolatos problémákat a sajtókezelők és a szerszámkarbantartó személyzet számára:
| Tünet | Valószínű kiváltó ok | Javító intézkedés |
|---|---|---|
| Túlzott sorja a bevágás szélein | Tompa ütési él; elégtelen ütés-a-kivágáshoz; ütési eltérés | Rerind ütés; ellenőrizni és helyesbíteni az engedélyt; ellenőrizze a lyukasztás beállítását a rögzítőben |
| Csigahúzás (a csiga ütéssel fellovagol) | Vákuum a bélyeg és a csigák között; kopott homorú ütési arc; nem megfelelő csiga kilökődés | Adjon hozzá vákuummentesítő hornyot; újraköszörüljük a lapos ütési arcot; szereljen be rugós kidobókat vagy légfúvót |
| Eltávolítási hibás regisztráció a downstream állomásokon | Elhasználódott lyukasztó, amely inkonzisztens geometriát eredményez; stop blokk arckopás; törmelék az ütköző felületén | Vizsgálja meg és csiszolja újra a lyukasztót; felújítani vagy cserélni az ütközőblokkot; tiszta stop zseb |
| Idő előtti bevágás törés | elégtelen távolság; a lyukasztóanyag túl törékeny az alkalmazáshoz; túlzott szalagvastagság változás | Növelje a távolságot; frissítés keményebb lyukasztóacélra vagy keményfémre; ellenőrizze a bejövő tekercs specifikációit |
| A hordozószalag törése a bevágási zónában | A bevágás mélysége meghaladja a hordozószélesség biztonságos arányát; éles sarkok alacsony hajlékonyságú{0}}anyagból; többszöri emelőhajlításból eredő munkakeményedés | Csökkentse a bevágás mélységét vagy szélesítse a hordozót; saroksugár hozzáadása; váltson U{0}}bevágás profilra |
| Bevágásos csigarakás a szerszám nyílásában | A csigalyuk túl kicsi vagy rosszul van beállítva; a szomszédos állomás geometriájából származó csigák interferenciája; nincs pozitív kilökési mechanizmus | Nagyítsa ki és igazítsa be a csigalyukat; ellenőrizze, hogy a csigák útja akadálytalan-e; légfúvó vagy gravitációs csúszda hozzáadása |
| Inkonzisztens bevágásmélység (ütésenként változó) | Lyukasztórögzítő meglazítása; kockatömb település; nyomja meg a zárt magassági eltolódást | Re{0}}nyomatékrögzítő; ellenőrizze a szerszámblokk illeszkedését; ellenőrizze és állítsa vissza a nyomászár magasságát |
A nagy mennyiségben{0}}termelő üzletek számáraA YICHEN egyedi sajtolószerszám-megoldásaiE meghibásodási módok közül sok a tervezési szakaszban kezelhető az optimalizált lyukasztóanyagok, a hézagértékek és az alkalmazásra szabott csiga kilökési útvonalak megadásával. A proaktív tervezési döntések kiküszöbölik az ismétlődő karbantartási problémákat, amelyek a gyártási folyamatok során a kezelői időt igénybe veszik.
Ezeknek a meghibásodási mintáknak a korai felismerése és a velük való cselekvés eredményes marad a bélyegzőszerszám-készlete. De a nagyobb kérdés továbbra is fennáll: valóban minden progresszív vágóeszközre van szükség bypass-bevágásokra, vagy vannak olyan helyzetek, amikor ezeket nyugodtan ki lehet hagyni? Ez a döntés az alkatrész összetettségétől, a préstechnológiától és az alkalmazás speciális szalagvezérlési igényeitől függ.
Mikor kell használni a megkerülő bevágásokat és együttműködni a szerszámtervező szakértőkkel
Nem minden progresszív szerszám igényel megkerülő bevágásokat. Az egyszerű kerületi vágásokat szerény sebességgel futtató lapos vágószerszám teljesen más szalagvezérlési kihívásokkal néz szembe, mint a 20 állomásos autóipari sajtolószerszám mélyhúzással, többszörös hajlításokkal és szűk tűrésekkel a préselt fémrészeken. A megkerülő bevágások beépítésére vagy elhagyására vonatkozó döntésnek egyértelmű mérnöki indokot kell követnie, nem pedig szokást vagy feltételezést.
Döntési keret arra az esetre, amikor elkerülő bevágásokra van szükség
Tekintse meg a bypass bevágás szükségességét négy tényező által vezérelt spektrumként: az alkatrész összetettsége, a formázási mélység, a gyártási sebesség és a bejövő anyag állapota. Ha több tényező igazodik a spektrum felső határához, a bypass bevágások elengedhetetlenekké válnak. Ha minden tényező a legalacsonyabb, nyugodtan kihagyhatja őket.
Azok a forgatókönyvek, amelyekben általában szükség van megkerülő bevágásokra:
- Több-állomásos progresszív szerszámok alakítási műveletekkel- Bármely szerszám, amely a közbülső állomásokon hajlít, húz vagy domborít anyagot, olyan tulajdonságokat hoz létre, amelyeknek meg kell tisztítaniuk a későbbi szerszámokat az adagolás során. A bypass hornyok biztosítják azt az oldalsó domborulatot, amelyen ezeknek az elemeknek interferencia nélkül át kell menniük.
- Nagy{0}}sebességű gyártás 150 löket/perc felett- Sebesség mellett még a kis etetési inkonzisztenciák is gyorsan kialakulnak. A bypass horony által biztosított mechanikus ütköző megakadályozza a halmozott előtolási hibát, amelyet a pilóták önmagukban nem képesek felszívni gyorsított kopás nélkül.
- Széles tekercskészlet vagy nehéz anyag- A szélesebb és vastagabb csíkok nagyobb lendületet hordoznak az etetés során, és nehezebb őket pontosan megállítani. A nehéz szalaganyag tehetetlensége valószínűbbé teszi a túladagolást, és egyetlen túltáplálási esemény vastag anyagban elegendő erővel érinti a szerszám alkatrészeit.
- Tekercs ismert éldőlés-problémákkal- Bizonyos hasítási forrásokból származó anyagok markáns élhullámossággal érkeznek. Ahogy Art Hedrick megjegyzi, a bypass hornyok egyenes referencia élt vágnak, amely eltávolítja az erős dőlést, és egyenletes adagolást tesz lehetővé, függetlenül a bejövő tekercs állapotától.
- Meghal, ahol a kezelői képzettség szintje változó- Azokban az üzletekben, ahol gyakori az üzembe helyező személyzet fluktuációja, a bypass hornyok mechanikus túltáplálás elleni védelme olyan biztonsági hálót biztosít, amelyet semmilyen elektronikus szerszámvédelem nem tud helyettesíteni, ha az érzékelőket a beállítás során megkerülik vagy nem megfelelően konfigurálják.
Azok a forgatókönyvek, amelyekben a kihagyási bevágások biztonságosan elhagyhatók:
- Egyszerű lapos simító vagy átszúró szerszámok formázás nélkül- Ha minden állomás csak-vastagságvágási műveleteket hajt végre, és egyetlen elem sem nyúlik a szalag síkja fölé vagy alá, akkor nincs mit törölni, és minimális a szalag felemelésének kockázata.
- Rövid-futású prototípus vagy kis{1}}mennyiségű szerszám- Ha a teljes gyártási mennyiség 50 000 alkatrész alatt marad, és a sebesség nem kritikus, az alkalmi adagolási hiba miatti kockázat elég alacsony ahhoz, hogy a próbacsapokkal és a figyelmes beállítással kezelhető legyen.
- Keskeny, vékony szalaganyag megbízható élminőséggel- A vékony, keskeny csíkoknak alacsony az adagolási tehetetlensége és minimális a dőlésszöge. Az adagoló pontosan tudja ezeket vezérelni, a pilóták pedig túlterhelés nélkül kijavítanak minden kisebb hibát.
Szereljen be megkerülő bevágásokat, ha a szerszámban formázási műveletek vannak, 150 SPM felett fut, széles vagy nehéz szalagot használ, vagy a különböző tapasztalati szintű kezelőktől függ. Csak akkor hagyja ki őket, ha az alkatrészek laposak-el vannak fedve, a térfogatuk alacsony, és a beérkező anyagok minősége folyamatosan ellenőrzött.
Hogyan befolyásolja a szervo{0}}préstechnológia a megkerülő bevágásokra vonatkozó követelményeket
A modern szervo{0}}meghajtású prések átformálták a szalagvezérlés körüli beszélgetést. A hagyományos mechanikus présektől eltérően, amelyek rögzített forgattyús ciklusba vannak zárva, a szervoprések programozható nyomószár mozgási profilokat kínálnak. Lelassíthatják a nyomószárat az ablakok adagolása közben, így az adagolónak több ideje marad a szalag pontos előrehaladására. Ez jogos kérdést vet fel: a szervotechnológia megszünteti-e a bypass hornyok szükségességét?
A rövid válasz nem, de megváltoztatja a számítást.
A szervoprések bizonyos módokon csökkentik az elakadás kockázatát. Változtatható sebességű{1}}profiljaik szélesebb adagolóablakokat tesznek lehetővé a löketciklus kritikus pontjain, így a CNC adagolóknak több idejük van a szalag pontos gyorsításához és lassításához. Mint– írja a MetalForming Magazine, a szervoprések dinamikus előtolást igényelnek nagy gyorsulási és lassítási arány mellett, és az adagolórendszernek pontos időzítési jeleket kell cserélnie a présgéppel, hogy biztosítsa a megfelelő pilóta{0}}kioldási sorrendet. Ez a koordinációs szint javítja az adagolási pontosságot a hagyományos mechanikus prések által elértnél.
A szervotechnológia azonban nem kezel számos olyan problémát, amelyeket a bevágások megkerülésével mechanikusan oldanak meg:
- Él dőlésszögtovábbra is létezik a bejövő tekercsben, függetlenül a prés típusától. Semmilyen szervovezérlés nem egyenesíti ki a hullámos csík szélét.
- Először-nyomja le a regisztrációta beállítás során továbbra is szilárd leállítási referencia szükséges. Az elektronikus szinkronizálás nem segíti a kezelőt, hogy helyesen találja meg a vezetőszalag élét új tekercs befűzésekor.
- Kialakult jellemző hézagtovábbra is fizikai geometriai probléma marad. A szervoprés nem csökkenti a hajlított fület, és nem mozdítja ki a szerszámacélt a szalag útjából.
- Vágásvédelem a beállítás során- A legtöbb progresszív kocka sebzés a kocka beállítása során az első 10 találatban történik, gyakran azért, mert a kockavédelem még nincs csatlakoztatva, vagy felül van írva. A mechanikus ütköző attól függetlenül működik, hogy az elektronika aktív-e.
A szervotechnológia gyakorlati hatása a bypass bevágásokkal kapcsolatos döntésekre szerény. Kissé csökkentheti a bevágás mélységét, mert a jobb adagolási pontosság csökkenti a szélsőséges túletetés valószínűségét. Választhat egy pozitív lándzsát,-és formálhat bevágást a csigával szemben,-ami negatív bevágást hoz létre, mert a lassabb megközelítési sebesség csökkenti az ütközési erőket az ütközőkön. De a bevágások teljes eltávolítása egy összetett ipari fémbélyegző szerszámon még szervovezérlés mellett is kockázatos marad. Az általuk biztosított mechanikus biztonsági mentés szinte semmibe sem kerül az általuk biztosított védelemhez képest.
Együttműködés a szerszámtervező szakemberekkel az optimális szalagszabályozás érdekében
A megkerülő bevágások kialakítása a szalagelrendezés optimalizálása, az anyag viselkedése, a formázási sorrend tervezése és a gyártási sebességi követelmények metszéspontjában helyezkedik el. Egy általános célú CAD-operátor általában nem kezeli ezeket a tényezőket egyidejűleg. Ez kifejezetten a fémbélyegző alkatrészek progresszív szerszámozásában szerzett szerszámtervezési tapasztalatot igényel.
Ha egy autóipari bélyegzőszerszámok vagy más, nagy{0}}bonyolultságú progresszív szerszámok szakértőjét bízza meg, a bypass-bevágásnak a tervezési folyamat korai szakaszában kell megtörténnie, nem pedig a szalagelrendezés lezárása után. A bevágás geometriája befolyásolja a hordozó szélességét, ami befolyásolja az anyagfelhasználást, ami befolyásolja az alkatrészköltséget. A bevágások kijavítására a formázási szekvencia befejezéséig való várakozás gyakran kompromisszumokra kényszerít: vagy a hordozó túl keskeny a megfelelő bevágásmélységhez, vagy a bevágás helyzete ütközik a közeli pilot furatokkal.
A tapasztalt szerszámtervezők a kezdeti szalagelrendezési tanulmány részeként értékelik a bypass bevágásokra vonatkozó követelményeket. Figyelembe veszik az egyes állomásokon kialakított jellemzők magasságát, az anyag visszafutási jellemzőit, a megcélzott gyártási sebességet, valamint a vevő létesítményében lévő specifikus prés- és adagolóképességeket. Ez a holisztikus megközelítés fémbélyegző szerszámokat állít elő, ahol minden vezérlőelem együtt működik, nem pedig a helyért küzd.
Szerszámmérnökök számára, akik olyan egyedi sajtolószerszám-megoldásokat keresnek, amelyek magukban foglalják a megfelelő bypass-bevágás-tervezést, a szalagelrendezés optimalizálását és az anyagáramlási szempontokat,A YICHEN Stamping Die megoldásaigyakorlati forrást nyújtanak. Megközelítésük a szerszámszerkezetet, az alkatrészspecifikációt, a lyukasztás tervezését és a hézagoptimalizálást integrált rendszerként kezeli, nem pedig elszigetelt döntéseket. A fémbélyegző szerszámok vállalati áttekintésének áttekintésekor keresse ezt a fajta integrált tervezési módszert. Olyan beszállítót jelöl, aki megérti, hogy a megkerülő bevágás teljesítménye a szerszámban körülötte mindentől függ, nem csak a hornyok geometriájától elszigetelten.
Akár a semmiből épít egy új progresszív szerszámot, akár egy meglévő eszköz adagolási problémáit keresi, az alapelvek ugyanazok maradnak. Határozza meg szalagszabályozási követelményeit a tényleges gyártási körülmények alapján. Válassza ki azt a bevágási geometriát és elhelyezést, amely megfelel ezeknek a követelményeknek a hordozó integritásának veszélyeztetése nélkül. És ellenőrizze, hogy a teljes vezérlőrendszer a bevágásoktól a vezetőcsapokon át az emelőkig koordinált egységként működik-e a célsebességgel és hangerővel. Ez a fegyelmezett megközelítés az, ami elválasztja a megbízható fémbélyegző szerszámokat azoktól a szerszámoktól, amelyek minden gyártási folyamat során megküzdenek veled.
Gyakran ismételt kérdések a bélyegzőszerszámok elkerülő bevágásaival kapcsolatban
1. Mi a célja a bypass bevágásoknak a progresszív sajtolószerszámokban?
A bypass bevágások a progresszív bélyegzőszerszámok hordozócsíkjában kialakított domborművágások. Három elsődleges funkciót látnak el: megakadályozzák a szalag túladagolását egy mechanikus ütközőreferencia létrehozásával, hézagot biztosítanak, hogy a kialakított elemek zavarás nélkül áthaladhassanak a következő sajtolóállomásokon, valamint az élhajlás eltávolítása a tekercskészletből, hogy biztosítsák a vezetősínek zökkenőmentes adagolását. Nélkülük a szalagok felemelkedhetnek, becsavaródhatnak vagy elakadhatnak, ami összeomláshoz és az alkatrészek eltöréséhez vezethet. A pilótacsapok mellett működnek, a bevágás durva előtolás vezérléssel, míg a pilóták finom X-Y pozicionálást biztosítanak.
2. Mi a különbség a bypass és a pitch hornyok között?
A kifejezéseket gyakran felcserélhetően használják, de vannak kontextusbeli különbségek. A hangmagasság-bevágás jellemzően a bevágások geometriájára utal, amely kifejezetten a hangmagasság előrehaladásához és az első-ütés vezérléséhez van kötve, és szilárd ütközőként működik, amely megakadályozza a túltáplálást. A megkerülő bevágás tágabb jelentést hordoz, leír minden olyan domborzati geometriát, amely lehetővé teszi, hogy a szalaganyag vagy a formált elemek zavarás nélkül áthaladjanak vagy megkerüljék a következő állomásokat. Sok progresszív szerszámban egyetlen bevágás mindkét funkciót egyszerre szolgálja. A terminológia régiónként és vállalatonként eltérő, az észak-amerikai üzletek a pitch nottch-ot részesítik előnyben, a globális beszállítók pedig gyakrabban használják a bypass notch-t.
3. Melyek a különböző típusú megkerülő hornyok geometriái?
Négy fő konfiguráció létezik. A V-bevágások ferde vágásokat használnak, amelyek egy ponton találkoznak, ön-központosító előtolást tesz lehetővé, és 2,0 mm alatti vékony szálaknál működik a legjobban. Az U-bevágásoknak sugárzott alja van, amely egyenletesen osztja el a feszültséget, ideális a megmunkálásra hajlamos anyagokhoz. A téglalap alakú bevágások maximalizálják a szabad területet a mélyalakító állomások számára, de saroksugárra van szükség a repedés elkerülése érdekében. A pozitív lándzsa-és-forma bevágások megtartják az anyagot azáltal, hogy kihajlítják az interferenciazónából, nem pedig eltávolítják, megszüntetik a csigákat és fenntartják a hordozó merevségét. A kiválasztás a szalagvastagságtól, az anyagtulajdonságoktól, a hézagkövetelményektől és a szomszédos állomások alakítási mélységétől függ.
4. Milyen mélynek kell lennie egy bypass-bevágásnak a hordozószalag szélességéhez képest?
A bevágásmélység soha nem fogyaszthatja el a hordozó szélességének 60-70 százalékánál többet. Egy általános kiindulási irányelv a bevágás mélységét a kialakított elemmagasság 1,5-2,0-szeresére állítja be, hogy munkahézagot biztosítson, amely figyelembe veszi az anyag visszaugrását és a szalag eltolódását. Ha a formált geometria mélyebb domborítást igényel, mint amennyit a 60-70 százalékos arány lehetővé tesz, a helyes megközelítés az, hogy a kezdeti elrendezésben szélesítjük a hordozócsíkot, ahelyett, hogy mélyebbre tolnánk a bevágást. A nagy szilárdságú acélok elviselik a mélyebb arányokat a nagyobb folyáshatár miatt, míg a lágy alumínium vagy rézötvözetek konzervatívabb határértékeket igényelnek, mert a megmaradó hordozó könnyebben deformálódik az adagoló terhelés hatására.
5. Kiküszöbölheti-e a szervo-préstechnológia a bypass bevágások szükségességét?
Nem. A szervoprések csökkentik az elakadási kockázatot azáltal, hogy programozható nyomószármozgást és szélesebb adagolóablakot kínálnak, javítva az adagoló pontosságát a hagyományos mechanikus préseken túl. Azonban nem foglalkoznak a bejövő tekercs élhajlításával, az első-leütés regisztrálásával a beállítás során, a kialakult jellemzők fizikai eltávolításával vagy a törésvédelemmel a kritikus első találatok során, amikor az elektronika esetleg nem aktív. A szervotechnológia lehetővé teheti enyhén csökkentett bevágásmélységet, vagy előnyben részesítheti a pozitív bevágások kialakítását az alacsonyabb ütőerők miatt, de a bevágások teljes eltávolítása az összetett progresszív szerszámokon továbbra is kockázatos. Az általuk biztosított mechanikus biztonsági mentés szinte semmibe sem kerül a biztosított védelemhez képest.


