


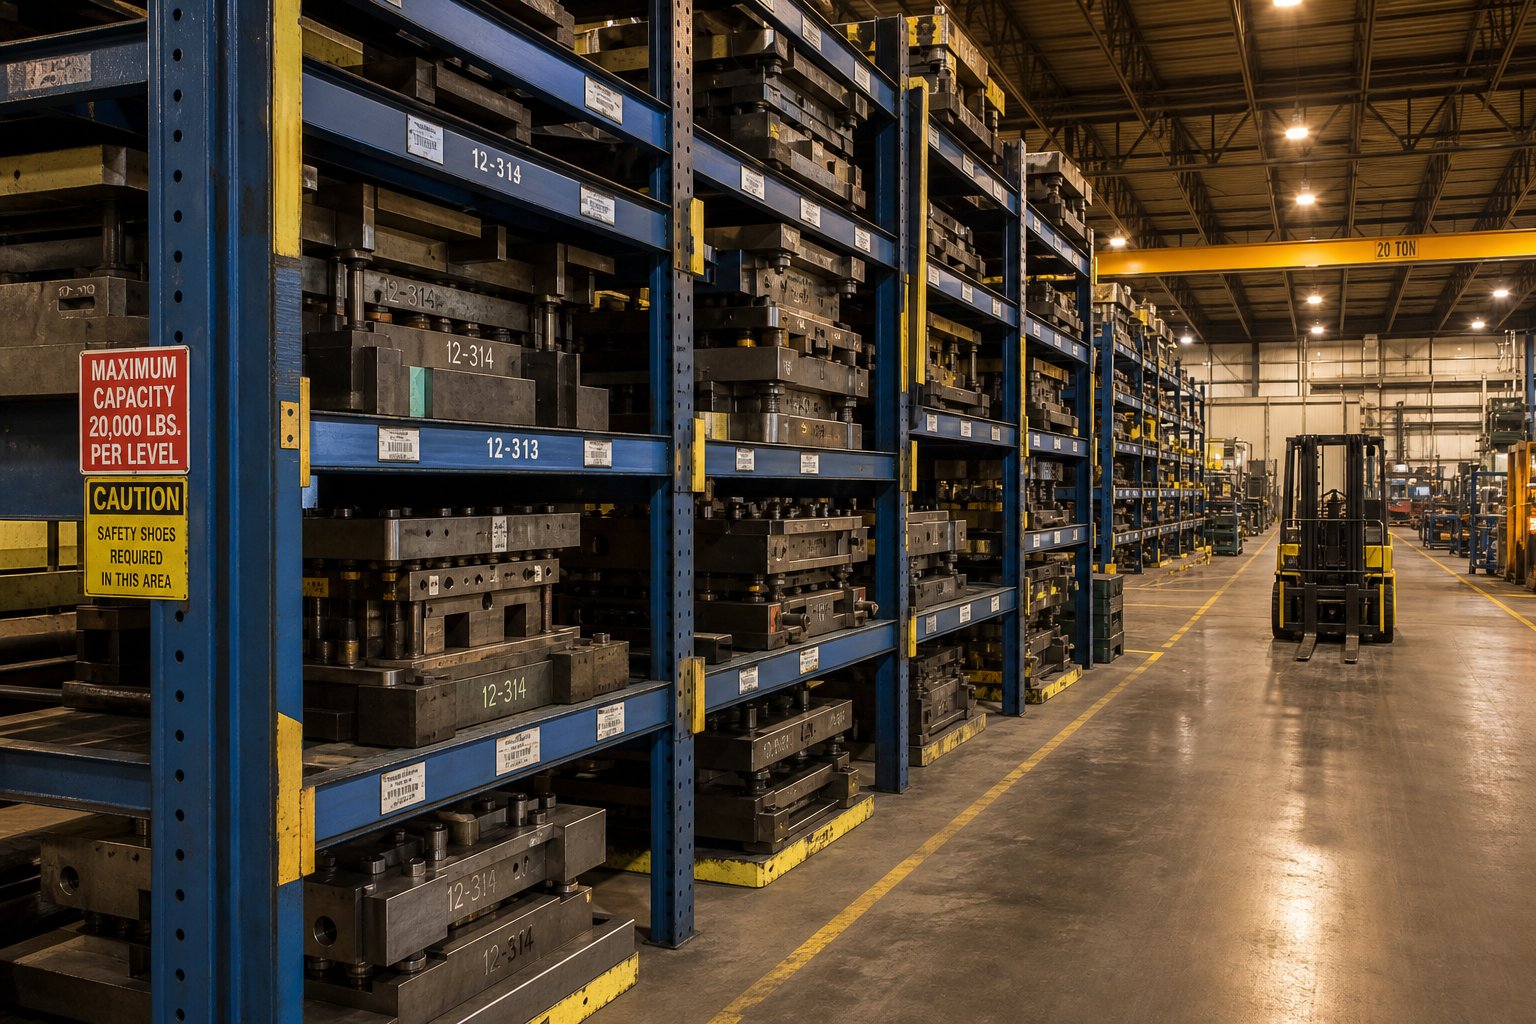
Mit jelent valójában a bélyegző szerszám tárolása
Amikor hallod"bélyegző szerszám tárolása", mi jut eszedbe? Ha fémgyártással foglalkozik, valószínűleg több-tonnás progresszív szerszámokat képzel el, amelyek nagy teherbírású-állványokon nyugszanak egy préssor közelében. Ha Ön papírkészítő, gondolhat a vékony acél vágószerszámokra, amelyek iratgyűjtőkbe vagy mágneses lapokba vannak rendezve. Mindkettő helyes, és mindkettő közös kihívást jelent: az elveszett pénz és a szerszámok tárolása.
A bélyegző szerszámok tárolásának meghatározása az iparágakban
Lényegében a bélyegző és matrica tárolása minden olyan rendszerre vagy módszerre utal, amelyet a matricák elhelyezésére, védelmére és rendszerezésére használnak, amikor azokat nem használják aktívan. Az ipari gyártásban ez azt jelenti, hogy a precíziós szerszámokat meg kell óvni a mechanikai sérülésektől, a korróziótól és a gyártási ciklusok közötti helytelen kezeléstől. Kézműves környezetben a matricák és bélyegzők tárolása azt jelenti, hogy meg kell őrizni a vékony fémsablonokat és az átlátszó polimer bélyegeket, így azok laposak, élesek és könnyen megtalálhatók maradnak. Az alapelv ugyanaz: védje meg a befektetést és gyorsítsa a visszakeresést.
Miért befolyásolja a megfelelő szerszámtárolás a termelést és a kézműves minőséget?
Fontolja meg, mi történik szándékos bélyegtárolási stratégia nélkül. Az ipari szerszámokat betonpadlóra rakják, ahol a precíziós-talajfelületük összegyűjti a bemetszéseket és a karcolásokat. A kézműves matricák a fiókokba kerülnek, ahol meghajolnak vagy elvesztik a címkéket. Mindkét esetben a minőség csendben szenved, mielőtt bárki észrevenné a kiváltó okot.
A nem hatékony szerszámkezelési és tárolási költségek magukban foglalják a szerszámok további javítását, a berendezések karbantartását, az elveszett gyártási időt, a biztonsági problémákat és a többlet munkaerőigényt -, amelyet a legtöbb vállalat soha nem köt a munka bélyegzésének költségeihez.
Ez a cikk azt a szakadékot hidalja át, amelyet a meglévő erőforrások tátva hagynak. A legtöbb útmutató az ipari vagy a kézműves világot fedi le, de soha nem mindkettőt. Itt egy teljes keretet talál - a könnyű mágneses lapoktól a tervezett állványrendszerekig -, így a megfelelő tárolási megközelítést az adott helyzethez igazíthatja, függetlenül attól, hogy a spektrum melyik oldalára esik.
Kézműves és ipari bélyegző szerszámok
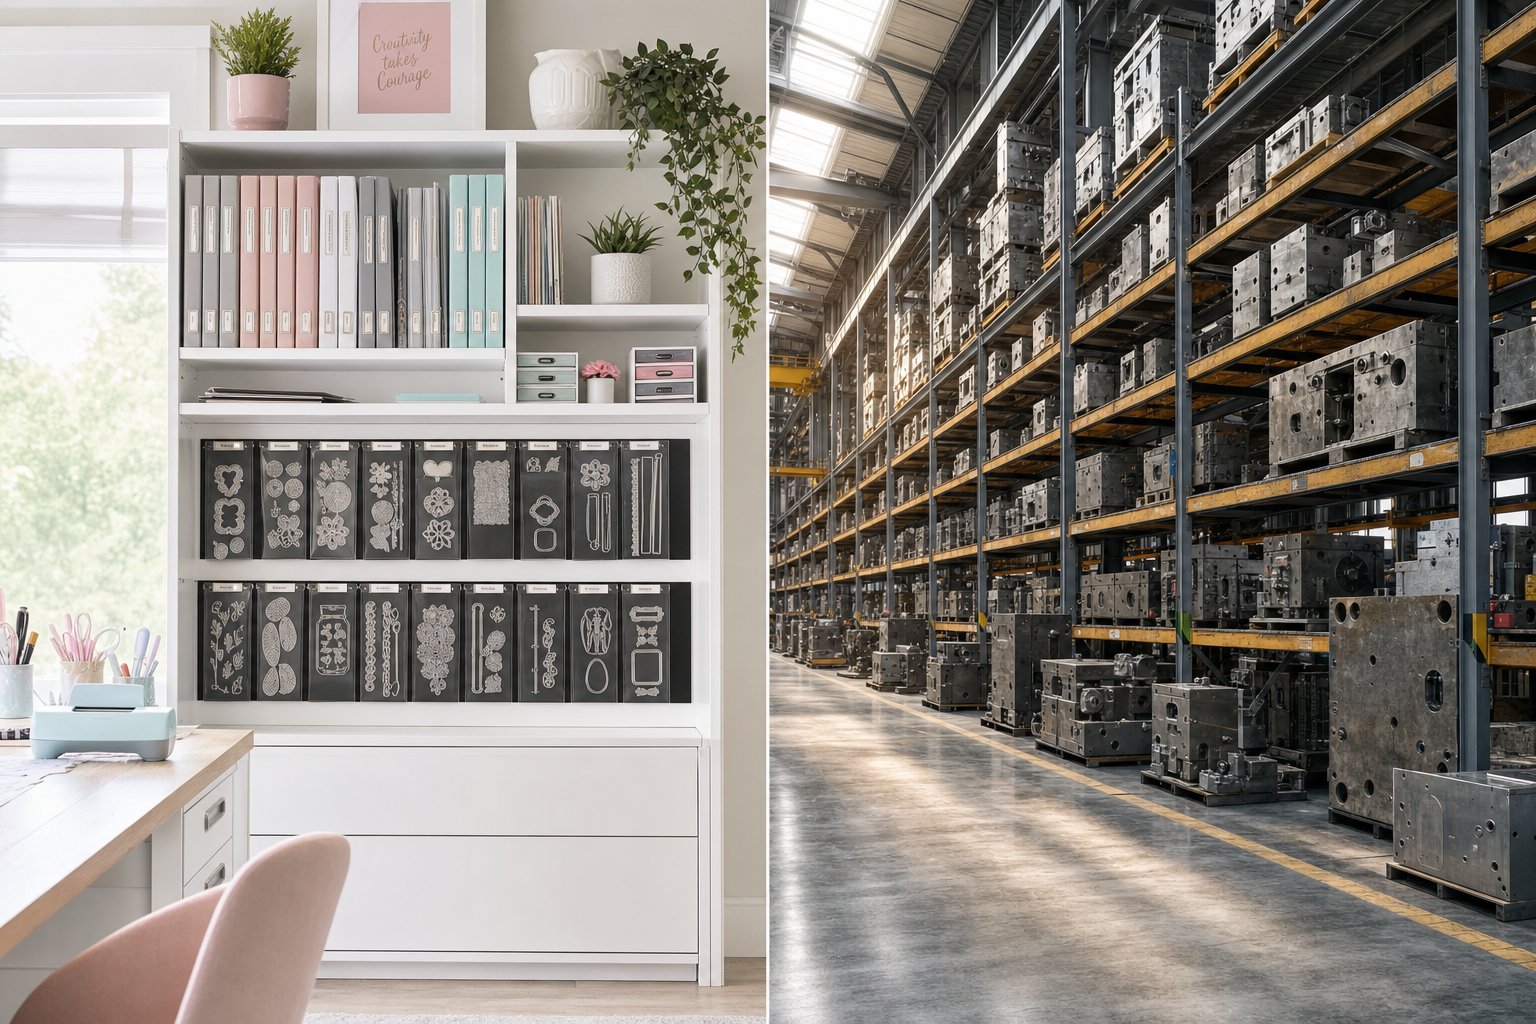
A „bélyegző” kifejezés megjelenik a 3 dolláros scrapbooking sablonok terméklistáján és a 4 tonnás autóipari húzószerszámok műszaki adataiban. A terminológia átfedése valódi zavart okoz, különösen, ha tárolási megoldásokat keres. A két kategória a néven kívül szinte semmiben nem hasonlít egymásra, és a felcserélésük nem megfelelő tanácsokhoz vezet. Vonjunk világos határvonalat köztük.
Ipari bélyegzőszerszámok és tárolási igényeik
Az ipari bélyegzőszerszámok olyanokprecíziós-megmunkált acélszerszámokprésekben használják fémlemezek nagy térfogatú vágására, hajlítására vagy alakítására. Gondoljon az autókarosszéria-panelekre, a készülékházakra, az elektromos csatlakozókra és a repülőgép-tartókra. Ezek a matricák elsősorban szerszámacélból készülnek, sűrűsége megközelítőleg 7,85 t/m3, és kész tömegük az alkatrész geometriájától, a szerszám összetettségétől és a teljes méretektől függ. Egy viszonylag egyszerű matrica több száz kilogrammot is nyomhat, míg az autóipari panelek nagy progresszív szerszáma meghaladhatja az 5000 kg-ot.
Ezen eszközök tárolása szerkezeti tervezést igényel. Ön a koncentrált padlóterheléssel, a targonca hozzáférési követelményeivel, az edzett acélfelületek korrózióvédelmével és a munkahelyi biztonsági előírások betartásával foglalkozik. Az ebbe a kategóriába tartozó bélyegző- és matricakészlet nem fér el egy polcon -, ehhez célirányosan-beépített állványra van szükség, amely az adott terhelésre van méretezve.
Kézműves vágószerszámok és könnyű tárolási megoldások
A kézműves vágószerszámok vékony fémsablonok - jellemzően 0,5–2 mm vastag szénacél vagy fotopolimer -, amelyeket papír, kartonpapír, szövet vagy vinil vágására terveztek kézi vagy elektronikus sajtoló-vágógéppel. Egyetlen kocka súlya gramm, nem kilogramm. Még a 300 darabból álló nagy gyűjtemény is kevesebb lehet, mint egyetlen ipari szerszámcipő.
A tárolási szempontok itt a rendszerezésre, a síkság megőrzésére és a csupasz acélélek felületi oxidációjának megakadályozására összpontosítanak. A rack gerenda kapacitásának kiszámítása helyett a mágneses lapok, az átlátszó zseblapok, a feliratozott iratgyűjtők és a fiókbetétek között választhat. A kihívás nem szerkezeti -, hanem a visszakeresési sebesség és a helyhatékonyság egy otthoni stúdióban vagy kézműves szobában.
Annak meghatározása, hogy melyik kontextus vonatkozik Önre
Nem biztos benne, hova esik? Íme egy gyors referencia, amely egy pillantással szétválasztja a szerszám és a bélyegzés tárolásának két világát:
- Súlytartomány:Az ipari szerszámok általában 50 kg-tól kezdődnek, és meghaladhatják a 10 000 kg-ot. A kézműves matricák súlya egyenként 5-150 g.
- Tipikus méretek:Az ipari szerszámok hossza 300 mm-től 3000 mm-ig terjed. A kézműves szerszámok mérete általában 50 mm és 250 mm között van.
- Elsődleges anyagok:Szerszámacél, ötvözött acél és öntöttvas ipari használatra. Vékony szénacél, rozsdamentes acél vagy fotopolimer kézműves használatra.
- Hozzáférési gyakoriság:Az ipari szerszámok hetekig a raktárban maradhatnak a gyártási ciklusok között. A kézműves szerszámokat gyakran hetente többször is hozzáférnek.
- Környezeti igények:Az ipari tároláshoz páratartalom-szabályozás, VCI-védelem és nagy teherbírású{0}}padló szükséges. A kézműves tároláshoz száraz körülmények és sík, nem-koptató felületek szükségesek.
Ha a szerszámok mozgatásához daru vagy targonca szükséges, Ön az ipari kategóriába tartozik. Ha két kezedben tarthatod a teljes gyűjteményedet, akkor a kézműves térben vagy. Akárhogy is, az ezeket az eszközöket károsító tárolási hibák megjósolhatók és megelőzhetők -, de a megoldások teljesen eltérőek attól függően, hogy a megosztottság melyik oldalán áll.
Hogyan mérje fel tárolási igényeit a gyűjtemény mérete alapján
Egy dolog tudni, hogy jobb tárolásra van szüksége. Pontosan kitalálni, hogy milyen és mennyi az, ahol a legtöbben megtorpannak. Egy 30 szerszámmal rendelkező crafternek nincs szüksége ugyanazokra a beállításokra, mint annak, aki 250-et kezel, és egy öt progresszív szerszámot működtető üzletnek teljesen más korlátai vannak, mint egy olyan létesítménynek, amely évente 200 szerszámkészletet használ. A helyes megközelítés az őszinte felméréssel kezdődik, - mi van valójában, milyen gyorsan növekszik, és milyen gyakran van szüksége hozzáférésre?
Tárhely méretezése kis és nagy kézműves gyűjteményekhez
A kézműves szerszámok többszintű tárolási mérlegek, és a kis gyűjteményben remekül működő megoldás frusztráló rendetlenséggé válik, amikor a készlet megduplázódik. Íme, hogyan kell erről gondolkodni:
Kis gyűjtemények (50 darab alatt):Ebben a szakaszban az egyszerűség győz. Egyetlen iratgyűjtő mágneses lapokkal vagy átlátszó tárolózsebekkel mindent láthatóvá és hozzáférhetővé tesz. Sok kézműves műanyag tárolómappákat használ a bélyegek és matricák egyben tartásához anélkül, hogy apró darabokat veszítene. Még nincs szüksége bonyolult rendszerre -, olyanra van szüksége, amely könnyen karbantartható, hogy valóban használhassa.
Közepes gyűjtemény (50-200 darab):Itt kezd elharapni a szervezetlenség. Többé nem lapozhat át egyetlen iratgyűjtőn, és nem találhatja meg, amire szüksége van. A stancolt tárolás ezen a szinten a téma, márka, alkalom vagy formatípus szerinti kategorizálás - előnyeit élvezi. Több iratgyűjtő, feliratozott fiókbetét vagy a polcos egységekben, például az IKEA Kallaxban található, masszív konténerekkel ellátott, dedikált szemetesek biztosítják a dolgok megtalálását. A feliratozógép inkább elengedhetetlen, mint opcionális.
Nagy gyűjtemények (200+ halom):Ezen a köteten Ön egy készletet kezel, nem csak egy gyűjteményt. A fali-állványok, a címkés fiókos guruló kocsik vagy az indexelt kategóriájú polcrendszerek megakadályozzák az elkerülhetetlen „tudom, hogy valahol megvan a halom” frusztrációt. Egyes kézművesek egyszerű táblázatot vagy fényképes katalógust vezetnek, így digitálisan kereshetnek, mielőtt a fizikai tárhelyen átásnának. A cél a "hova illik" helyett a "milyen gyorsan találom meg és küldhetem vissza".
Ipari állványkövetelmények kiszámítása a szerszám tömege és méretei alapján
Az ipari szerszámtárolás értékelése három változó körül forog: a szerszámonkénti súly, a fizikai méretek és a hozzáférési gyakoriság. Ellentétben a kézműves tárolással, ahol a kényelem érdekében optimalizál, itt Ön a biztonság és a szerkezeti integritás érdekében tervez.
Kezdje a szerszámkészlet katalogizálásával. Jegyezze fel minden kocka súlyát, hosszát, szélességét és magasságát. Ezután határozza meg, hogy az egyes kockák milyen gyakran lépnek be és hagynak ki a tárolóba - naponta, hetente, havonta vagy szezonálisan. A nagy-forgalmú szerszámoknak közvetlen hozzáférésű pozíciókra van szükségük, míg az alacsony-forgású szerszámok sűrűbb konfigurációkat foglalhatnak el a tárolóterület mélyén.
A súly minden más tényezőnél jobban befolyásolja az állvány kiválasztását. A polcszintenként 2000 kg-ra méretezett állványrendszer a legtöbb kis- és közepes méretű-szerszámhoz illeszkedik, de a nagy progresszív vagy transzfer matricákhoz pozíciónként 5000 kg vagy több is lehet. Mindig a legnehezebb matrica alapján számoljon, nem az átlagos - túlterhelt gerendával egy szerkezeti hibához.
Létesítmény-elrendezési szempontok nehéz szerszámkészletekhez
A szerszám súlya nem csak az állványra van hatással -, hanem az épületre is. Az állványokon tárolt nehéz matricákból származó koncentrált padlóterhelés meghaladhatja azt a mértéket, amelyet a szabványos raktári födémek elbírnak. Mielőtt bármilyen állványrendszert telepítene, ellenőrizze a padló teherbíró képességét- egy szerkezetmérnökkel. Egy szabványos 6 hüvelykes raktári födém általában körülbelül 2500-3000 PSI-t támogat, de a rack oszlopokból származó pontterhelések ezt jelentősen növelik.
A másik kritikus tényező a folyosók távolsága. Az ellensúlyos targoncák általában megkövetelik12-13 láb folyosószélességszabványos rakományokkal való biztonságos manőverezéshez. A tolóoszlopos targoncák 8-10 láb távolságban működhetnek, míg a nagyon keskeny folyosós berendezéseknek csak 6-7 lábra van szükségük, de speciális irányítórendszereket igényelnek. A képlet egyszerű: a folyosó minimális szélessége megegyezik a derékszögű rakat méretével, plusz a rakomány hosszával plusz 12 hüvelyk távolsággal. Szűkebb folyosók választása akár 20%-kal nagyobb tárolókapacitást is növelhet, de csak akkor, ha berendezése biztonságosan kezeli a szűkebb helyet.
Íme egy lépésenkénti--munkafolyamat, amelyet követve meghatározhatja a szerszámtárolási követelményeit, akár kézműves helyiséget, akár ipari létesítményt tervez:
- Leltár mindent.Számolja meg a szerszámokat, és jegyezze fel a legfontosabb adatokat - a súly és a méretek ipari, mennyiségi és kategóriájú kézműves esetében.
- Mérje fel a növekedési ütemet.Hány új matricát ad hozzá negyedévente vagy évente? Méretezze fel rendszerét 18-24 hónap múlva, ne csak ma.
- Határozza meg a hozzáférési gyakoriságot.A rendezési lapok nagy-rotációjú (heti vagy több), közepes-rotációjú (havi) és alacsony-rotációjú (negyedévente vagy szezonálisan) csoportokba tartoznak.
- Mérje meg a rendelkezésre álló helyet.Jegyezze fel az alapterületet, a mennyezet magasságát, az ajtószélességeket és az esetleges akadályokat. Az ipari beállításoknál jegyezze fel az oszlopok helyét és a meglévő berendezések útvonalát.
- Határozza meg a korlátokat.Költségvetési mennyezet, padlóterhelési korlátok, tűzvédelmi távolságok, berendezések fordulási sugara, vagy egyszerűen csak az, hogy mennyi helyet enged a kézműves asztal.
- Illessze a megoldást a szinthez.Keresz-hivatkozzon készletére, hozzáférési igényeire és helykorlátaira a rendelkezésre álló tárolási módokkal, hogy szűkítse a lehetőségeket.
Ez az értékelési keret tiszta képet ad, mielőtt pénzt költene bármilyen tárolási megoldásra. A legrosszabb hiba - mind a kézműves helyiségekben, mind a présüzletekben - az, hogy reaktívan, egyenként vásárolnak tárhelyet anélkül, hogy megértenék a lakás teljes terjedelmét. Ez a reaktív megközelítés pontosan az, hogy az emberek össze nem illő rendszerekkel, elpazarolt helyekkel és szerszámokkal, amelyeket technikailag tárolnak, de gyakorlatilag lehetetlen megtalálni, amikor szükség van rá.
A tárolási módszerek egymás melletti összehasonlítása
Megmérted a teredet, megszámoltad a kockákat, és hozzáférési gyakoriság szerint rendezted őket. A következő kérdés praktikus: melyik tárolási mód illik valójában az Ön helyzetéhez? A kézműves fórumok tele vannak bélyegtárolási ötletekkel, amelyek kiválóan működnek 20 darabhoz, de 200 alatt összeomlanak. Az ipari katalógusok az állványok specifikációit sorolják fel, anélkül, hogy megmagyaráznák, mikor teljesít az egyik típus jobban a másiknál. Ami hiányzik, az az egyetlen, őszinte összehasonlítás, amely minden fontosabb módszert ugyanazon a játéktéren helyez el, következetes kritériumok mellett.
Ez az, amit ez a szakasz - az egyes opciók közvetlen értékelését nyújtja annak alapján, hogy mi számít valójában: mennyit tart, mennyire véd, milyen könnyen szerezheti vissza, amire szüksége van, és hogy együtt nő-e.
Kézműves tárolási módszerek összehasonlítása
A kézműves szerszámtárolási módszerek hat fő kategóriába sorolhatók, amelyek mindegyike kissé eltérő problémát old meg. A mágneses lapok a vékony ostyalemezeket laposan és láthatóan tartják. Tiszta tárolózsebek -, mint a népszerűekAvery Elle formátumA - segítségével a bélyegkészleteket függőlegesen, mint a receptkártyákat fájlba helyezheti, így láthatóvá válik a műalkotás és a megfelelő matricák. A mágneses vagy zsebbetétes iratgyűjtők növelik a hordozhatóságot. Az elválasztóval ellátott fiókok jól használhatók gumibélyegzők tárolására, ahol a bélyegeket fára vagy habtömbökre szerelik. A falra-szerelt állványok maximalizálják a függőleges teret a szűk kézműves helyiségekben, a guruló kocsik pedig mobil hozzáférést biztosítanak a különböző munkafelületekhez.
A helyes választás kevésbé attól függ, hogy melyik módszer a „legjobb”, hanem inkább attól, hogy néz ki a kollekciója és hogyan dolgozik. Valakinek, aki minden este kártyáz{1}}a íróasztalnál készít, más lesz a visszakeresési igénye, mint annak, aki havonta egyszer vesz elő kelléket egy hétvégi scrapbook-foglalkozáshoz.
Az alábbiak szerint hasonlíthatók össze ezek a módszerek a legfontosabb kritériumok között:
| Módszer | Legjobb számára | Védelmi szint | Megközelíthetőség | Költségszint | Méretezhetőség |
|---|---|---|---|---|---|
| Mágneses lapok/tokok | Vékony ostyaszerszámok kis és közepes gyűjteményei | A magas - lapon és rögzítve tartja a matricákat | Magas - vizuális böngészés egy pillantással | Alacsonytól közepesig (18–35 USD esetenként) | A közepes - esetén a gyűjtemény növekedésével további esetekre van szükség |
| Tiszta tárolózsebek | Átlátszó bélyegtároló, hozzáillő matricákkal, közepes és nagy gyűjtemények | Mérsékelt - véd a portól és a veszteségtől, kevésbé a zúzódástól | Nagyon magas - flip-böngészés, mint egy fájlrendszer | Alacsony (12–25 USD csomagonként) | Kiváló -, csak adjon több zsebet a meglévő tárolókhoz |
| Kötőanyagok betétekkel | Kis és közepes gyűjtemények, hordozható használatra | Mérsékelt - zárt, de hajlamos az oldal megereszkedésére | - oldal moderálása-oldallapozással- | Alacsony (15–40 USD iratgyűjtőnként) | A korlátozott - iratgyűjtők polconként 3–4 felett nehezednek és nehézkessé válnak |
| Fiókok elválasztókkal | Gumibélyegző tároló (szerelt bélyegzők), vegyes médiás kellékek | Magas - zárt és párnázott | A közepes - megnyitást és beolvasást igényel | Közepes (egységenként 40–100+ USD) | Mérsékelt -, amelyet a bútorok alapterülete korlátoz |
| Fali{0}}állványok | Nagy gyűjtemények kis helyiségekben | Alacsony vagy közepes - pornak és fénynek kitéve | Magas - azonnali vizuális vizsgálat | Alacsonytól közepesig (20–80 USD barkácsolás a reklámokhoz) | Jó - adjon hozzá további síneket vagy paneleket, ha szükséges |
| Guruló szekerek | Közepes és nagy gyűjtemények, több-felületű alkotás | A közepes - a fiók/rekesz betétektől függ | Magas - hozzon tárhelyet a munkaterületre | Közepes (50–150 USD) | Korlátozott - fizikai kosárméret határozza meg a plafont |
Ebből az összehasonlításból néhány minta rajzolódik ki. Az átlátszó tárolózsebek a legmagasabb pontszámot érik el a méretezhetőség terén, mivel egyszerűen több zsebet helyezhet el egy tárolóban vagy fiókban -, nincs szükség szerkezeti változtatásra. A mágneses tokok nyújtják a legerősebb védelmet kifejezetten a vékony matricák számára, de gyorsan megtelnek, ha a gyűjteményben nagy fészkelőkészletek találhatók. A fiókok jól illeszkednek a gumibélyegző tárolására, mert a rögzített bélyegzők nem illeszkednek megfelelően a vékony profilokhoz tervezett lapos zsebrendszerekbe.
Ipari állványrendszerek és szerszámtömb opciók
Az ipari szerszámtárolás mérnöki probléma, nem pedig szervezési probléma. Nem az "aranyos" és a "funkcionális" között választ -, hanem a biztonságos és a potenciálisan katasztrofális között. A rossz állvány egy 3 tonnás matrica alatt nem csak megereszkedik. Összeomlik.
Négy elsődleges rendszer kezeli a nehéz sajtolószerszámok tárolását a gyártólétesítményekben: szabványos raklapállványok, szerkezeti I-gerendás állványok, egyedi hegesztett állványok és poliuretán szerszámblokkrendszerek. Mindegyik más-más helyet foglal el a kapacitás-költség-spektrumon, és mindegyiknek vannak meghatározott hibapontjai, amelyek kizárják bizonyos alkalmazásokból.
| Rendszer típusa | Legjobb (a súlyhoz) | Védelmi szint | Megközelíthetőség | Költségszint | Méretezhetőség |
|---|---|---|---|---|---|
| Szabványos raklaptartók | Könnyűtől közepesig terjedő szerszámok (1500 kg alatt) | Alacsony - nincs felületi csillapítás, a gerenda meghajlik nagy terhelés alatt | Jó szabványos - targoncával kompatibilis | Alacsony (200–600 USD/öböl) | Jó - moduláris csavar-együttes kialakítás |
| Szerkezeti I-gerendás állványok | Nehéz szerszámok (1500–8000 kg szintenként) | Mérsékelt - merev szerkezete megakadályozza a sugár eltérítését | Jó - széles nyílások a targoncához vagy a daruhoz | Magas (1500–5 USD, 000+ öbölönként) | Mérsékelt - bővítmények tervezését igényli |
| Egyedi hegesztett állványok | Túlméretes vagy szabálytalan matricák (bármilyen súlyú, -célra épített) | Magas -, amelyet a szerszámprofilok pontosítására terveztek | A - változó a konfigurációtól függ | Nagyon magas (3000–10 USD, 000+ egységenként) | Alacsony - meghatározott készlethez készült |
| Poliuretán nyomótömbök | Valamennyi súly - szerszámtartó felületként használható bármilyen típusú állványon | Nagyon magas - tompítja a precíziós felületeket, elnyeli a vibrációt | N/A - tartozék, nem önálló tárhely | Mérsékelt (50–300 USD blokkonként a mérettől függően) | Kiváló - blokk hozzáadása bármely meglévő rendszerhez |
A kritikus meglátás az, hogy a szabványos raklapos állványok - az alapértelmezett választás, mivel olcsó és elérhető, - gyakran a legrosszabb megoldás nehéz sajtolószerszámokhoz. A hengerelt -raklaptartó állvány gerendái koncentrált pontterhelés hatására elhajlanak. Egy 2000 kg-os, két gerendán ülő szerszám nem úgy osztja el a súlyát, mint 40, egyenletesen elhelyezett doboz egy raklapon. Ez a koncentrált terhelés idővel elhajlítja a gerendákat, és progresszív meghibásodási kockázatot hoz létre, amely addig láthatatlan, amíg meg nem történik.
A poliuretán tömbök külön figyelmet érdemelnek. A szerszám és a fogasléc felülete között helyezkednek el, és az edzett szerszámacélt a fémhez -a-fémmel érintkezve csillapítják. A durométer besorolása (jellemzően 70 A és 95 A közötti tárolóalkalmazások esetén) határozza meg, hogy a blokk mennyit tömörít terhelés alatt. Túl puha, és a szerszám egyenetlenül süllyed. Túl kemény, és elveszíti a rezgéscsillapító-előnyét. Ezek a tömbök felülmúlják a fát (amely szilánkosra törik és felszívja a nedvességet), a gumit (amely nagy statikus terhelés hatására lebomlik) és a csupasz acélt (amely közvetlen érintkezés következtében károsítja a precíziós talajfelületet).
Költségvetési szintek a barkácsolástól a prémium megoldásokig
A kontextustól függetlenül a tárolási költségvetés három gyakorlati szintre oszlik:
- DIY / Belépő szint:A kézműves felhasználók újrahasznosítják a fotódobozokat, az iratgyűjtő hüvelyeket és a dollár{0}}mágneses lapokat. Az ipari üzletek a meglévő raklapos állványokat rétegelt lemez burkolattal alakítják át. A költség minimális, de a védelem és a méretezhetőség csorbát szenved.
- Középkategóriás-/cél-építés:A kézműves felhasználók dedikált zsebrendszerekbe, mágneses tokokba és feliratozott rendezőbútorokba fektetnek be. Az ipari létesítmények nagy teherbírású-állványokat vásárolnak megfelelő gerenda kapacitással, és poliuretán blokkokat adnak hozzá. Ez a szint egyensúlyba hozza a költségeket a valódi szerszámvédelemmel.
- Prémium / Tervezett:A nagy gyűjteményű kézműves felhasználók egyedi falrendszereket vagy dedikált kézműves szobaszekrényeket építenek. Az ipari műveletek megrendelésére egyedi -hegesztett állványokat terveztek, amelyek a szerszámméretek pontosítására, a készletkövetés integrálására és a teljes biztonsági előírások betartására szolgálnak. Ez a szint lényegesen többe kerül, de kiküszöböli a kompromisszumot.
A legtöbben kezdetben alul fektetnek be, később pedig túlköltekeznek a korrekciókra. Az a kézműves, aki három egymáshoz nem illő tárolóterméket vásárol, mielőtt tiszta zsebekre telepedett volna, már többet költött, mint az, aki a megfelelő rendszerrel kezdte. Egy üzem, amely 50 000 dollárt tárol a 300 dolláros raklapos állványokon, hasonló fogadást tesz -, csak magasabb tét mellett.
A fenti összehasonlító táblázatok döntési keretet adnak, de a nyers módszer kiválasztása csak a fele az egyenletnek. A választott rendszeren belüli címkézési, nyomon követési és rendszerezési módja határozza meg, hogy a tárhely ténylegesen működik-e -napra-, vagy csak a felszínen jól rendezettnek tűnik.
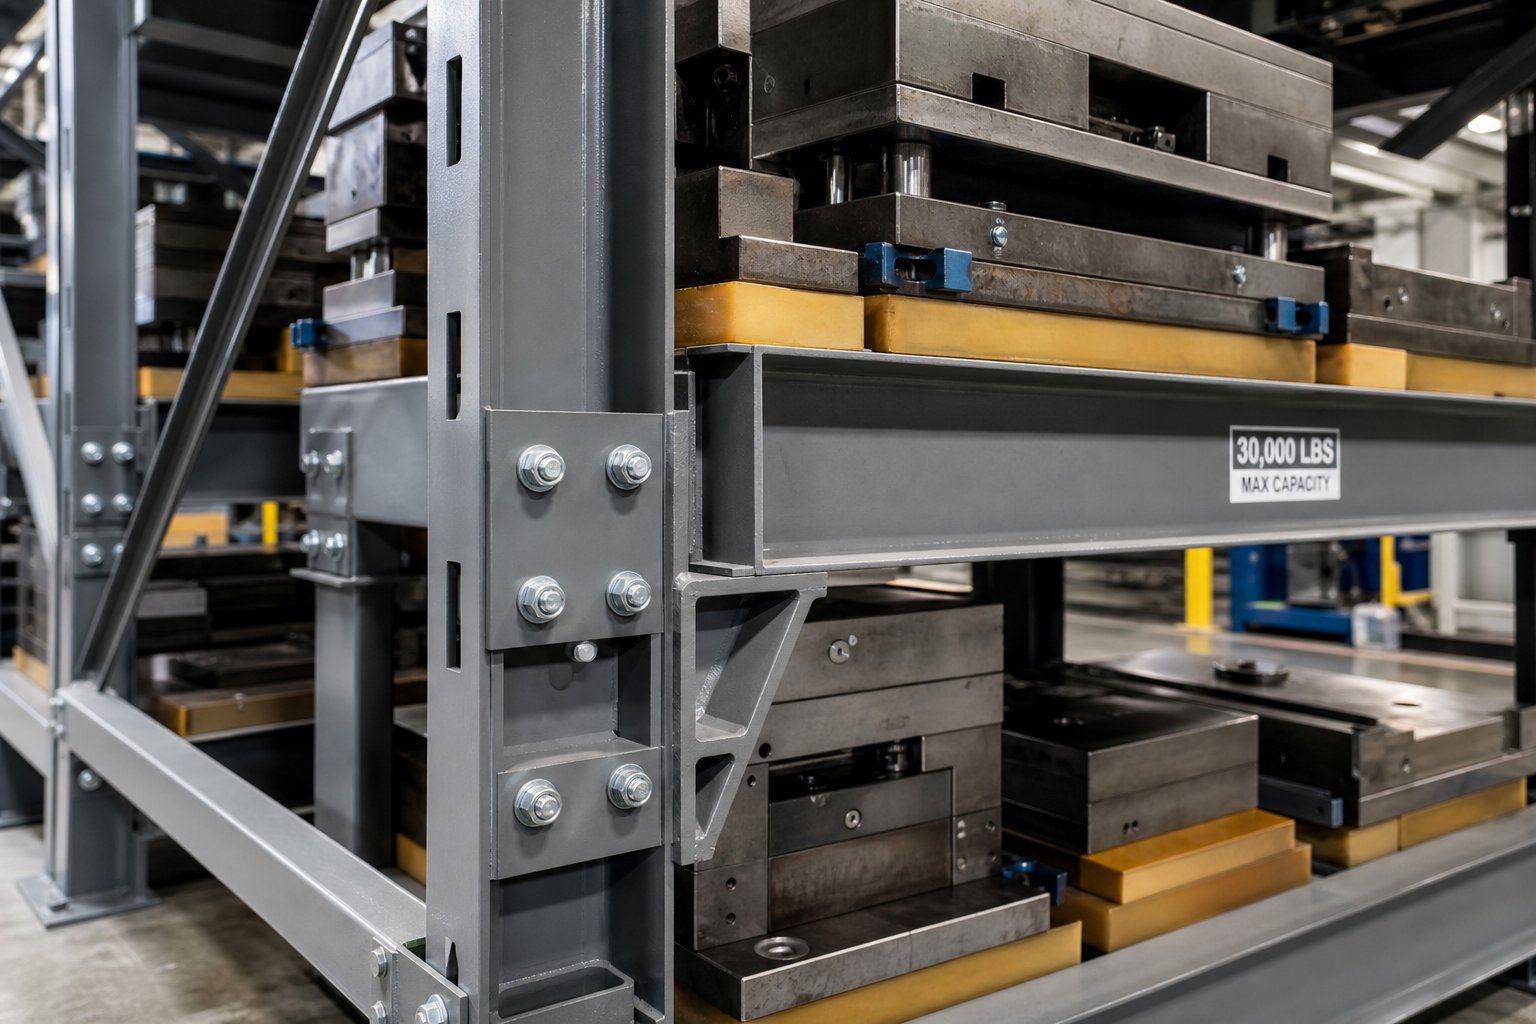
Ipari szerszámtároló állványok és létesítménytervezés
A megfelelő módszer kiválasztása a kiindulópont, de az ipari műveletek esetében a szerszámtároló állványok mögötti tervezés határozza meg, hogy ez a választás valóban megállja-e a helyét a szó szerint -. A papíron megfelelőnek tűnő állvány hangtalanul meghibásodhat a bélyegzőszerszámok által létrehozott speciális terhelési körülmények között. Annak megértéséhez, hogy miért kell áttekinteni a szerkezeti mechanikát, a legtöbb általános raktári állványt soha nem tervezték kezelni.
Miért hibásodnak meg a szabványos raklaptartók a nehéz szerszámmal?
A szabványos raklapos állványok jó okkal uralják a raktári tárolást -A raklapos állványok az összes telepítés több mint 61%-át teszik ki világszertemoduláris felépítésének és teherbíró{0}}sokoldalúságának köszönhetően az egyenletesen elosztott raklapos áruk mellett. De a bélyegzőszerszámok nem raklapos áruk. Koncentrált pontterhelések, amelyek két gerendán ülnek, és ez a különbség rendkívül fontos.
Képzeljen el egy 3000 kg-os progresszív szerszámot, amely egy pár hengerelt -formázott raklaptartó-tartón nyugszik. A raklapon szétszórt 30 kartontól eltérően ez a tömeg kis helyigényben koncentrálódik. A gerendák helyi feszültséget szenvednek, amely messze meghaladja a névleges elosztott teherbírásukat. Hónapok alatt a nyaláb elhajlása mérhetővé válik. Az évek múlásával veszélyessé válik. A meghibásodási mód fokozatos - lassú ereszkedés, amely végül elér egy fordulópontot -, pontosan ezért olyan könnyű figyelmen kívül hagyni, amíg katasztrofális összeomlás nem következik be.
A hengerelt-gerendákból szintén hiányzik az a torziós merevség, amelyet a nehéz sajtoló szerszámok megkövetelnek. Amikor egy targonca elhelyezi vagy visszaveszi a szerszámot, a dinamikus terhelés - ez a pillanatnyi tüske a terhelés eltolódása során - olyan erőket hoz létre, amelyeket a szabványos csatlakozók és gerendaprofilok nem úgy terveztek, hogy ismételten felvegyenek. A célzott-szerszám- és szerszámtároló állványok alapvetően eltérő szerkezeti megközelítésekkel oldják meg ezt: melegen hengerelt szerkezeti acélelemek-, hegesztett csatlakozások a csíptetős-fülek helyett, és gerendaprofilok, amelyeket koncentrált, nem pedig megosztott terhelésre terveztek.
Súlykapacitás és állványkonfiguráció kiválasztása
A szerszámtartók kiválasztása az őszinte terheléselemzéssel kezdődik. Tudnod kell a legsúlyosabb kockádat, nem az átlagodat. Minden polcszintet a maximálisan elbírható egyetlen-matrica súlyra kell besorolni, plusz egy biztonsági ráhagyással, amely figyelembe veszi az elhelyezés során fellépő dinamikus erőket.
Íme a legfontosabb műszaki kritériumok, amelyeket értékelni kell az ipari szerszámtároló állványok kiválasztásakor:
- Kapacitásszintenkénti besorolás-:Győződjön meg arról, hogy minden gerendaszint támogatja a legnehezebb szerszámot, legalább 25%-os biztonsági tényezővel a statikus súly felett, hogy figyelembe vegyék a targonca elhelyezése során jelentkező dinamikus terhelést.
- A nyaláb eltérítési határértékei:A szerkezeti mérnökök úgy értékelik, hogy a gerenda hajlítása a meghatározott tűréshatárokon belül marad, így az állványszintű alátámasztások túlzott deformáció nélkül maradnak - ez kritikus különbség az általános raktározástól, ahol enyhe hajlítás is elfogadható.
- Álló oszlop erőssége:Az oszlopoknak ellenállniuk kell a több terhelési szinttől származó függőleges összenyomás hatására bekövetkező kihajlásnak. A több-csatornás vagy szerkezeti I-gerendás tartóoszlopok teljesítménye felülmúlja a szabványos hengerelt-oszlopokat a nehéz matricákhoz.
- Csatlakozás típusa:A csavaros vagy hegesztett csatlakozások megbízhatóbb terhelésátvitelt biztosítanak, mint a füles csatlakozók nehéz, koncentrált terhelések esetén. A kutatások szerint a csavaros csatlakozások szolgálhatnak amegbízható alternatívája a füles csatlakozóknakamikor nagy kapacitású{0}}alkalmazásokhoz tervezünk.
- Padlórögzítés és terheléselosztás:Az állványoszlop alaplemezeinek koncentrált terhelést kell elosztaniuk a födémre anélkül, hogy meghaladnák annak kapacitását. A sérült vagy helytelenül beszerelt alaplemezek sérülékenysé teszik az állványt a billentéssel vagy összeomlással szemben.
- A nyílás méretei:A szerszámszélesség plusz a targonca hézaga plusz a pozicionálási tűrés -, ha a rés túl keskeny, a kezelők kockázatot vállalnak az elhelyezés során, ami károsítja a matricákat és az állványokat is.
- Szeizmikus és oldalirányú merevítés:A keresztrögzítési és keretmegerősítési stratégiák az oldalsó merevség javításával erősítik a fogasléc szerkezetét, ami különösen kritikus a szeizmikus követelményeket támasztó régiókban.
A konfiguráció a hozzáférési mintáktól is függ. A nagy-fordulatszámú szerszámok - a raktárba hetente be- és kilépőknek - ergonómikus targoncamagasságban kell elhelyezkedniük, jól láthatóan. Az alacsony-forgású szerszámok felsőbb szinteket vagy sűrűbb konfigurációkat foglalhatnak el. Egyes létesítmények szerkezeti I-gerendás konzolos állványokat használnak, amelyek karjai szintenként akár 20 000 fontot is terhelhetnek, így a felső daruk akadálytalanul hozzáférhetnek a legnehezebb szerszámokhoz.
Maga a szerszám kialakítása befolyásolja a tárolási konfigurációt. A szabványos alapméretekkel, integrált emelési pontokkal és sík felfekvési felületekkel tervezett matricák jelentősen leegyszerűsítik az állványelrendezés tervezését. A gyártók kedvelikYICHENA mérnöki bélyegzési formák a tervezési fázisban figyelembe vették a karbantarthatósági és tárolási szempontokat - szabványosított cipőméretek, kiszámítható-súlypontok-helyei és stabil nyugalmi helyzetekre tervezett felületek. Ha a szerszám geometriája kiszámítható, a rack konfigurációk egyenletesebbé válnak, és a tárolási sűrűség javul a biztonság veszélyeztetése nélkül.
Formák tárolására szolgáló alapok és anyagválasztás
Ami a matrica és a rack felülete között helyezkedik el, az legalább annyira számít, mint maga az állvány. A precíziós-csiszolt szerszámacél, amely közvetlenül a szerkezeti acélgerendákon támaszkodik, a felületi sérülések receptje, - a mikroszkopikus hornyok az ismételt tárolási ciklusok során mérhető tűrésveszteséggé halmozódnak fel. A szerszámtároló alapok ezt megoldják, de nem minden anyag teljesít egyformán.
A fahasábok - a hagyományos választás - nagy statikus terhelés esetén felszívják a nedvességet, megduzzadnak, széttöredeznek és egyenetlenül összenyomódnak. A gumi a kompressziós készlet során lebomlik, és tartósan elveszíti párnázó tulajdonságait egy több-tonnás szerszám állandó súlya alatt. A csupasz acél-az-acél érintkezőn keresztül a közeli berendezések rezgéseit közvetlenül a precíziós felületekre továbbítja.
A poliuretán szerszámtömbök mindhárom alternatívát felülmúlják. Sokkal jobban ellenállnak a nyomásnak, mint a gumi, a fával ellentétben taszítják a nedvességet, és olyan valódi rezgésszigetelést biztosítanak, amelyet a csupasz fém nem tud. A legfontosabb specifikáció a durométer - a Shore-keménységi besorolás, amely meghatározza, hogy a blokk hogyan viselkedik terhelés alatt.
A stancolt tárolási alkalmazásoknál a durométer édes pont általában Shore A 70 és Shore A 95 közé esik. Így gondolja át ezt a tartományt:
- Shore A 70–80 (közepes):Nagyobb csillapítás és rezgéselnyelés. Alkalmas könnyebb szerszámokhoz, ahol az ütéscsillapítás az elhelyezés során fontosabb, mint a teher{1}}merevsége.
- Shore A 80–90 (közepes -kemény):Kiegyensúlyozott teljesítmény a legtöbb sajtolószerszámhoz. Felületvédelmet biztosít túlzott összenyomás nélkül nagy statikus terhelések esetén.
- Shore A 90–95 (kemény):Minimális elhajlás extrém súly mellett. A legjobb a nagyon nehéz progresszív szerszámokhoz, ahol a támasztófelület méretstabilitása a legfontosabb.
Ha túl puha durométert választ, a matrica egyenetlenül süllyed, ami potenciálisan megterheli a szerszám saruját. A túl kemény teljesen megszünteti a védőhatást. A környezeti feltételek is számítanak - a puhább poliuretánok hajlékonyabbá válnak magasabb hőmérsékleten, míg a keményebb készítmények megmerevedhetnek a hidegtároló helyeken. Állítsa össze a durométert a szerszám súlyával és a létesítmény hőmérsékleti tartományával az egyenletes éves -teljesítmény érdekében.
A megfelelés mindent összeköt.ANSI MH16.1-2023követelményeket határoz meg az ipari acél tároló állványok tervezésére, tesztelésére és használatára vonatkozóan, és hivatkozik rá a biztonságos telepítés nemzetközi építési szabályzata. A szabvány előírja, hogy minden állvány a tervezett kapacitáson belül működjön, egyértelműen kihelyezett terhelési jelzésekkel, megfelelő horgonyszereléssel és időszakos ellenőrzésekkel a deformáció korai észlelése érdekében. A targonca ütközéséből eredő oszlopsérülések, hiányzó biztosítócsapok, túlterhelt gerendák vagy dőlt keretek - bármely gyenge pont olyan fokozatos meghibásodást válthat ki, amely a tárolóterületet felelősséggé változtatja. Nem kötelező bevált gyakorlat a rendszeres szemrevételezés, amely ellenőrzi a gerenda sérülését, a horgonyok integritását és a keret tengelybeállítását. Ezek alapvető biztonsági követelmények, amelyek mind a személyzetet, mind az állványok elhelyezésére tervezett precíziós szerszámokat védik.
Szervezési rendszerek és címkézés a gyors visszakereséshez
Egy jól-megépített rack vagy egy szépen egymásra rakott bélyegtároló doboz semmit sem jelent, ha nem találja a megfelelő szerszámot, amikor szüksége van rá. A fizikai infrastruktúra félúton vezet. A tetejére rétegzett címkézési és nyomkövető rendszer az, ami a tárolót valóban használhatóvá változtatja - akár egy 150 szerszámot lapozgató mester, akár egy szerszámkezelő, aki egy adott progresszív szerszámot keres egy raktárhelyiség 80 készlete között.
Méretezhető fizikai címkézési módszerek
A címkézés egyszerűnek tűnik mindaddig, amíg a gyűjtemény ki nem nő bármely alkalmi rendszeren, amellyel elkezdte. Néhány kézzel írt cetlik jól használható 20 kockához. 100-nál szétesnek. A kulcs az, hogy olyan módszert válasszunk, amely a készlet megduplázódása után is logikus.
A gumibélyegzők és vékony vágószerszámok tárolási ötleteit kutató kézműves felhasználók számára a fizikai címkék többféle formát ölthetnek. A színkódolt-pontok vagy a washi szalagcsíkok az ujjakon lehetővé teszik a kategóriák szerinti csoportosítást egy pillantással - zöld a virág, kék a hangulat, piros az ünnep. A referencialistával párosított számozott címkék pontosságot adnak anélkül, hogy látnia kellene magát a matricát. Nyomtatott kategóriacímkék elválasztókra, mint plkönyvtár-stílusú ládaelválasztó rendszer, a nagy gyűjteményeket böngészhető szakaszokra bontja, így szűkítheti a keresést, mielőtt az egyes készletek között lapozna.
Az ipari címkézés nagyobb tartósságot igényel. A bélyegzett fémcímkék, gravírozott plakátok vagy alkatrészszámokkal ellátott, nagy teherbírású öntapadó címkék{1}}túlélik az olajat, a port és a kezelést, amit a papírcímkék nem. A színkódolt állványpozíciók -, ahol minden mező vagy szint egy adott gyártósorhoz vagy szerszámállapothoz van hozzárendelve -, azonnali vizuális jelzést adnak a targoncakezelőknek anélkül, hogy távolról kellene kisbetűs szöveget olvasniuk.
Digitális készletkövetés a kosztgyűjteményekhez
A fizikai címkék megmondják, hogy hol van, ha egyszer a tároló előtt áll. A digitális nyomkövetés már azelőtt megmondja, mielőtt átlép. Mindenki számára, aki egy szerény gyűjteménynél többet kezel, a digitális katalógus valamilyen formája teljesen kiküszöböli a találgatásokat.
Azok a kézműves felhasználók, akik kíváncsiak a gumibélyegzők hatékony, nagy méretekben történő tárolására, számos könnyű választási lehetőség közül választhatnak. Egy egyszerű Google-táblázat, amely felsorolja az egyes készletek nevét, kategóriáját és tárolási helyét, ingyenes, kereshető telefonjáról és megosztható. A fotó-alapú katalógusok - az egyes matricákról egy felhő mappában tárolt, témák szerint rendezett - pillanatképei lehetővé teszik a vizuális böngészést anélkül, hogy bármit le kellene venni a polcról. Az olyan dedikált alkalmazások, mint a Color My Life, lehetővé teszik, hogy digitálisan keressen a gyűjteményében, mielőtt a megfelelő kukába indulna.
Az ipari műveletekhez robusztusabb megoldásokra van szükség.Vonalkód{0}}alapú készletrendszerekrendeljen minden egyes kocka egyedi, szkennelhető azonosítót egy központi adatbázishoz. Amikor egy kocka belép a tárolóba, vagy kilép belőle, a szkennelés valós időben frissíti állapotát - a helyét, állapotát, az utolsó karbantartás dátumát és a következő ütemezett használatot. Az RFID-címkézés ezt továbbviszi azáltal, hogy lehetővé teszi az automatikus nyomon követést a látóvonal--a-vonal szkennelése nélkül, ami különösen értékes nagyméretű szerszámkészletek esetén, ahol minden mozgás kézi szkennelése késéseket okoz. Az ERP- vagy CMMS-platformokkal való integráció a helyadatokat szélesebb gyártástervezési és karbantartási ütemezési munkafolyamatokba kapcsolja.
Szervezeti keretrendszerek használati esetek szerint
A címkék és a nyomkövető eszközök csak akkor működnek, ha logikai keretrendszerre épülnek. A választott keretnek azt kell tükröznie, hogy valójában hogyan keresi a matricákat -, nem pedig azt, hogy hogyan néznek ki szépen elrendezve.
Íme az általános szervezési megközelítések, amelyek útmutatást adnak arról, hogy mindegyik mikor működik a legjobban:
- Kategória vagy téma szerint(virágos, geometrikus, ünnepi, érzelmi) - a legjobban azoknak a kézműves felhasználóknak felel meg, akik vizuális témák köré terveznek, és szeretnének összehangolni a készleteket.
- A használat gyakorisága szerintA(z) - magasan tartja-a forgást a leginkább hozzáférhető pozíciókban. Ideális kézműves és ipari környezetben egyaránt, ahol a készlet 20%-a kezeli a munka 80%-át.
- Márka vagy termékcsalád szerint- hasznos azoknak a kézműveseknek, akik meghatározott gyártóktól vásárolnak koordináló bélyeg-és-matricakészleteket, és egymás mellett szeretnének egyező darabokat.
- Cikkszám vagy gyártósor szerint- a szabványos ipari megközelítés, amely minden egyes szerszámot a kapcsolódó termékhez és nyomdához kapcsol.
- A karbantartási ütemterv vagy a szerszám állapota szerintA - elválasztja a javítást, élezést vagy ellenőrzést igénylő szerszámokat a gyártási-kész szerszámoktól, megakadályozva a sérült szerszámok véletlen használatát.
- Méret vagy súlyosztály szerint- praktikus ipari állványokhoz, ahol a fizikai korlátok határozzák meg, hogy melyik polcszintre melyik matrica illeszkedik.
Függetlenül attól, hogy melyik keretrendszert választja, a megvalósítási munkafolyamat ugyanazt a sorrendet követi. Íme egy lépésről lépésre--lépésre kerülő folyamat a szervezeti rendszer felépítéséhez, ahelyett, hogy csak egy kész rendszert képzelne el:
- Válassza ki az elsődleges rendezési feltételt.Válasszon egy keretrendszert a fenti listából a legfelső szintű{0}}szervezőként. Ne próbáljon egyszerre három kritérium szerint rendezni - ez döntésbénulást okoz a dolgok elrakásakor.
- Határozza meg kategóriáit.Soroljon fel minden csoportot a választott kereten belül. A téma-alapú kézműves szervezés esetén ez 8–12 kategória lehet. Az ipari alkatrész{5}}számrendszerek esetében ez a teljes aktív szerszámkatalógus.
- Fizikai helyek hozzárendelése.Minden kategória hozzárendelése egy adott állványpozícióhoz, fiókhoz, tárolóedényhez vagy polcrészhez. Írja le - ez lesz a fő referencia.
- Címkézzen fel mindent.Vigyen fel fizikai címkéket mind a tárolási helyekre, mind a matricákra vagy azok tartályaira. A felcímkézett nyílások feliratozott szerszám nélkül (vagy fordítva) réseket hoznak létre a rendszerben.
- Készítse el a digitális katalógust.Írja be készletét a kiválasztott - táblázatba, alkalmazásba vagy vonalkód-adatbázisba. Adjon meg helyadatokat, hogy a digitális rekord a fizikai helyre mutasson.
- Hozzon létre egy visszatérési protokollt.A rendszer csak akkor működik, ha használat után minden kocka visszakerül a kijelölt helyére. Kézműveseknél ez azt jelenti, hogy egy projekt után azonnal vissza kell tenni a készletet a zsebébe. Ipari szempontból ez azt jelenti, hogy vissza kell szkennelni a szerszámot a raktárba, és ellenőrizni kell az állapotát.
- Negyedévente tekintse át és módosítsa.A gyűjtemények gyarapodnak és a használati minták változnak. Előfordulhat, hogy egy hat hónapja értelmes kategóriát fel kell osztani, vagy egy ritkán használt szakaszt összevonhatunk ingyenes elsőrangú ingatlanokká a nagy-rotációjú tételek számára.
Azok a kézművesek, akik rendszerüket hosszú távon fenntarthatónak találják{0}}, szinte mindig egy vonásban osztoznak: elég egyszerű keretet választottak ahhoz, hogy egy fáradt kedd estén is követni tudják, nem csak egy ihletett szombat délutánon. Ugyanez vonatkozik az ipari szerszámozási csapatokra is. Egy kockamozgásonként három plusz lépést igénylő nyomkövető rendszer nem szokott meg következetesen, és az inkonzisztens használat rosszabb, mint a rendszertelenség, mert hamis bizalmat kelt a már elavult adatokban.
A szervezet kezeli a „hol van” problémát. De még a tökéletesen megszervezett matricák is elromlanak, ha a tárolási körülmények csendben ellenük hatnak -, és ez egy teljesen más hibakategória.
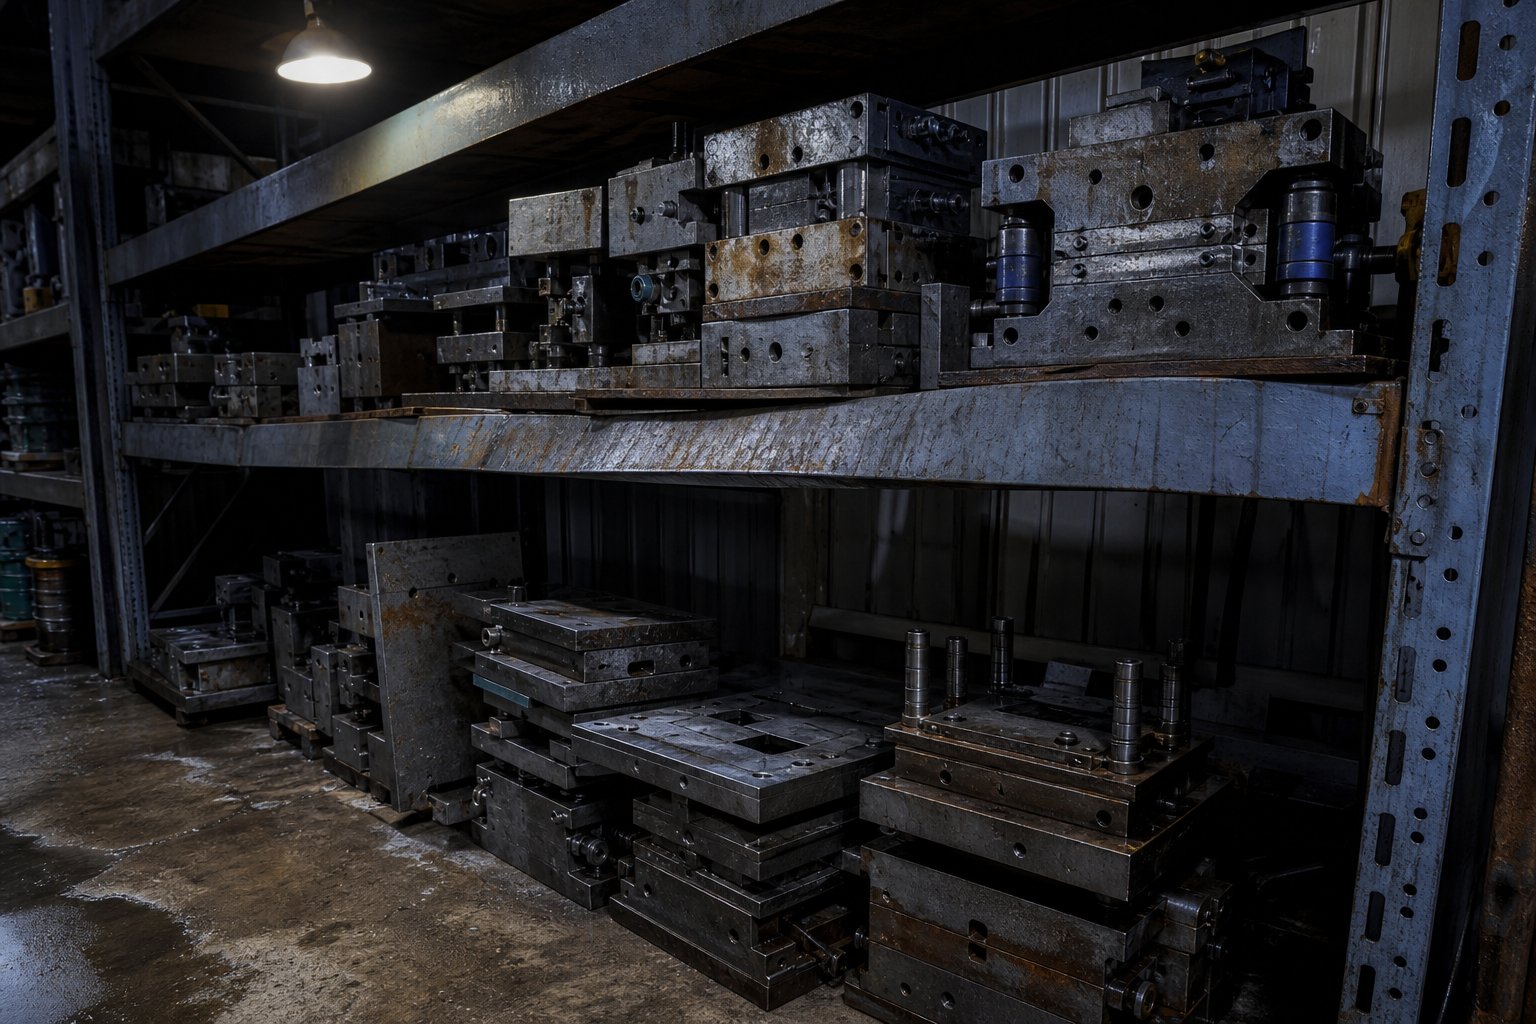
Gyakori tárolási hibák, amelyek lerövidítik a szerszám élettartamát
A romlás ritkán jelenti be magát. A sajtolószerszám nem küld riasztást, ha a vágóéleken mikro-gödröcskék keletkeznek a páralecsapódás miatt, vagy ha egy állványsugár csendesen elhajlik egy milliméterrel a túlterhelt rés alatt. Ezek a problémák csendben bonyolódnak -, és mire láthatóvá válnak, a kár már drága. Akár egy présüzletben, akár egy növekvő kézműves szerszámgyűjteményben dolgozol nehéz sajtoló szerszámokkal, ugyanaz a minta érvényes: a kis, ismétlődő tárolási hibák olyan következményekkel járnak, amelyek jóval meghaladják a megelőzés költségeit.
Túlterhelési és szerkezeti meghibásodási kockázatok
Ez a hiba az ipari környezetben a legnagyobb téttel kapcsolatban. A nagy teherbírású szerszámok és vágóállványok meghatározott terhelési korlátokhoz lettek tervezve, és e határértékek - akár fokozatosan - túllépése egy progresszív meghibásodási módot hoz létre, amely egészen katasztrofálisig láthatatlan. Adokumentált polcösszeomlás eseteszemlélteti a mintát: a polcokon tárolt sűrű anyagok, amelyeket soha nem erre a súlyra méreteztek, a gerendák deformálódását okozták az idő múlásával, amíg a teljes rész össze nem omlott. Ebben az esetben senki sem sérült meg, de megsérült készlet, üzemszünet és több órás takarítás következett.
Ugyanez a meghibásodási logika vonatkozik a fröccsöntő tároló állványokra és a szerszámtartó állványokra egyaránt. Egyetlen túlterhelt szint láncreakciót válthat ki, amely magával viszi a szomszédos nyílásokat. A kiváltó ok pedig szinte mindig ugyanaz, - ha valaki a kapacitás ellenőrzése nélkül helyezett el egy kockakockát, mert az állvány „jól nézett ki”.
- Hiba:A rack súlykapacitásának túllépése matricák hozzáadásával a kumulatív terhelés követése nélkül.Következmény:A gerenda elhajlása, csatlakozási hiba és potenciális szerkezeti összeomlás, ami a készlet pusztulását és sérülés kockázatát okozza.Megelőzés:A terhelési korlátokat minden résben láthatóan rögzítse, szintenként kövesse nyomon a halmozott tömeget, és negyedévente ellenőrizze a gerendákat, hogy nincs-e benne hajlítás.
- Hiba:Szabványos kiskereskedelmi vagy könnyű{0}}polcok használata nehéz szerszámokhoz.Következmény:A könnyebb termékekhez tervezett polcok koncentrált terhelés hatására deformálódnak, és gyakran nem fokozatosan, hanem hirtelen meghibásodnak.Megelőzés:Igazítsa a polctípust a termék tényleges súlyához - a nehéz sajtoló szerszámokhoz szerkezeti-minőségű állványra van szükség, nem általános-célú egységekre.
- Hiba:Az egymásra rakható vízi járművek támaszték vagy szétválasztás nélkül meghalnak.Következmény:A vékony matricák meggörbülnek, a bonyolult minták összetörnek, az alsó matricák pedig karcolásokat okoznak a fémből-a-fém érintkezésen.Megelőzés:A bolti kézműves szerszámok laposan mágneses felületekre helyezve, vagy külön-külön zsebben rögzítve - soha nem lazulnak a kupacokban.
Környezeti elhanyagolás és korróziós károk
Lehet, hogy Önnek van a legmasszívabb állványa az épületben, de ha a páratartalom nincs ellenőrizve, a korrózió azt teszi, amit a mechanikai igénybevétel nem. A fémbélyegző szerszámok olyan precíziós szerszámok, ahol még a kisebb felületi rozsda is szabálytalanságokat okoz a bélyegzett részeken. Az iparági útmutatások azt javasolják, hogy a relatív páratartalom 50% alatt legyen, és a hőmérsékletet 18–22 fok között tartsák, hogy megakadályozzák a páralecsapódást a szerszám felületén.
A legköltségesebb tárolási hiba, amelyet a legtöbb művelet figyelmen kívül hagy, a környezet figyelmen kívül hagyása - a korrózió láthatatlanul fejlődik ki a védőbevonatok alatt és a szerszámüregek belsejében, ahol a vizsgálatok ritkán érnek el, hangtalanul lerontva a precíziós felületeket, mígnem a szerszámban látható mechanikai okok nélkül-ki nem-alkatrészek keletkeznek.
- Hiba:A szerszámok tárolása ellenőrizetlen környezetben, rakodódokk, külső falak vagy HVAC szellőzők közelében, ahol a páratartalom ingadozik.Következmény:Páralecsapódás képződik a szerszámacél felületeken, rozsdát okozva, ami kilyukad a vágóéleken és rontja a felület minőségét.Megelőzés:Rendeljen ki egy klímaszabályozott -tárolózónát, használjon párátlanítót, és hordjon fel rozsdamegelőző-bevonatot, mielőtt a matricákat raktárba helyezné.
- Hiba:A tárolás előtti-tisztítás kihagyása.Következmény:A kenőanyag-maradványok, fémforgács és a szerszámfelületeken megcsapódó nedvesség felgyorsítja a helyi korróziót.Megelőzés:Tisztítsa meg alaposan a matricákat megfelelő zsírtalanítóval, szárítsa meg teljesen, és rakás előtt vigyen fel védőolajat vagy VCI-fóliát.
- Hiba:A kézműves tárolása nedves pincében vagy védőhüvely nélküli garázsban meghal.Következmény:A vékony szénacél szerszámokon rozsdafoltok keletkeznek, amelyek a vágás során átkerülnek a papírra, tönkreteszik a projekteket és elhomályosítják az éleket.Megelőzés:Tartsa a matricákat zárt tartályokban szilikagél csomagokkal, különösen a változó éghajlatú{0}}tárolóhelyeken.
Szervezetlenség, ami időt és pénzt pazarol
A szervezetlenség nem drámai - senki sem fényképez le egy rendetlen kockafiókot, és nem teszi közzé figyelmeztető meseként. De a költségek folyamatosan halmozódnak. Minden perc, amit egy rosszul elhelyezett kocka vadászatával töltünk, egy percnyi sajtóleállás vagy egy percnyi kreatív lendület elvesztése. Szorozza meg ezt egy év alatt, és ez a szám meglepi az embereket.
- Hiba:A(z) - konzisztens visszatérési protokollt nem helyezik el mindenhol, ahol van nyitott slot.Következmény:A visszakeresési idő megsokszorozódik, a kezelők rossz kockát húznak ki, és teszttalálatokat futtatnak, mielőtt észrevennék a hibát, és az "elveszett" matricákat szükségtelenül újrarendelik.Megelőzés:Rendeljen ki fix helyeket, címkézze fel mind a kocka, mind a pozíciót, és hajtson végre szkennelést-be/szkennelés-vagy visszatérés-a-résbe.
- Hiba:Túlzsúfolt állványok a további tárhely vásárlásának elkerülése érdekében.Következmény:A matricák elérhetetlenné válnak anélkül, hogy előbb másokat mozgatnának meg, ami növeli a kezelési időt és a véletlen leejtés vagy a felület sérülésének kockázatát keverés közben.Megelőzés:Tartson fenn legalább 15–20%-os nyitott kapacitást puffertérként, és tervezze meg a tárhely bővítését a teljes sűrűség elérése előtt.
- Hiba:A szerszámállapot-állapotok keverése - a sérült matricák tárolása a gyártásra kész-matricák mellett jelölés nélkül.Következmény:Az élezést vagy javítást igénylő szerszám belép a gyártásba, hibás alkatrészeket gyárt, és potenciálisan károsíthatja a prést vagy a későbbi szerszámokat.Megelőzés:Fizikailag különítse el a szerszámokat állapotállapot szerint, színkódolt címkék vagy dedikált zónák segítségével a „kész”, „karbantartásra szorul” és „ellenőrzésre vár” jelzésekkel.
E hibák mindegyikében van egy közös vonás: olcsó megelőzni, és költséges utólag javítani. A negyedévente 15 percig tartó állványvizsgálat semmibe sem kerül az általa megakadályozott szerkezeti összeomláshoz képest. A kézműves tárolódobozban lévő szilikagél csomag centbe kerül egy rozsdás szerszámkészlet cseréjéhez képest. A címkézési rendszer pedig, amelynek megvalósítása egy délutánt vesz igénybe, élettartama során több száz óra keresést takarít meg.
Ha elkerüli ezeket a hibákat, a matricák sértetlenek maradnak -, de mi a helyzet azokkal a matricákkal, amelyek már hetekig vagy hónapokig raktárban vannak? A hosszú távú tartósítás számos kihívást jelent, amelyek túlmutatnak az állványok szilárdságán és a címkék elhelyezésén, a fémek, a nedvesség és az idő kémiájában.
A szerszámok tárolása rozsda és sérülés ellen
A fémet nem érdekli, hogy drága állványon ül. Ha a környező levegő elegendő nedvességet hordoz, a korrózió molekuláris szinten kezdődik - először láthatatlan, majd visszafordíthatatlan. A tárolásban való megőrzés nem arról szól, hogy egy dolgot jól csináljunk. Többféle védelem rétegezéséről van szó, amelyek megfelelnek a matricák adott anyagának, mivel a szerszámacél, a vékony szénacél és a fotopolimer teljesen más mechanizmusokon keresztül bomlik le.
Rozsdamegelőzési stratégiák tárolt fémöntvényekhez
A rozsda az elsődleges ellensége a raktárban lévő fémmatricáknak. A szükséges megközelítés a szerszám anyagától és attól függ, hogy mennyi ideig áll tétlen.
Edzett szerszámacélból készült ipari sajtolószerszámokhoz,rozsdagátló olaj felhordása az üregre, a vágóélekre és az összes szabaddá tett fémfelületreaz alapkövetelmény, mielőtt a kocka raktárba kerül. De az olajnak önmagában is megvannak a határai, - elvándorol, idővel elvékonyodik, és hézagokat hagy maga után. A VCI (gőzkorróziógátló) borítások egy második védelmi réteget adnak azáltal, hogy olyan molekulákat bocsátanak ki, amelyek láthatatlan védőfóliát képeznek a fémfelületeken egy zárt térben. A kontaktolaj és a VCI-ház kombinációja olyan redundáns védelmet biztosít, amelyet egyedül egyik módszer sem ér el.
A vékony szénacélból készült kézi szerszámok esetében a tét dollárban kifejezve alacsonyabb, de a gyakorlatban ugyanolyan frusztráló. A rozsdás kézműves szerszám oxidációs nyomokat visz át a papírra és kartonpapírra, tönkretéve a kész projekteket. Mivel ezeken a szerszámokon a legtöbb esetben nincs védőbevonat, még a nedves levegőnek való rövid ideig tartó expozíció is elindítja a felület oxidációját. A polimer -rögzített bélyegzők - nyitott tálcák, függő állványok - gumibélyegző tárolási ötletei pontosan helytelenek a csupasz acél vágószerszámok esetében, amelyek zárt, száraz környezetet igényelnek.
Íme, mi működik az egyes szerszámtípusoknál:
- Edzett szerszámacél (ipari matricák):Alaposan zsírtalanítsa el a felületeket, vigyen fel vékony réteg rozsdamegelőző olaj- vagy viasz-alapú védőanyagot, csomagolja be VCI-fóliába vagy papírba, és tárolja poliuretán szerszámtartó alapokon, hogy megakadályozza a nedvesség elvezetését a csupasz fém állványokról.
- Vékony szénacél (kézműves vágószerszámok):Törölje le könnyű gépolajjal vagy Renaissance Wax-szal, tárolja zárt mágneses tokban vagy zárt műanyag hüvelyekben szilikagél nedvszívó csomagokkal, és kerülje a tárolást külső falak közelében vagy garázsokban, ahol a hőmérsékletingadozás páralecsapódást okoz.
- Fotopolimer (átlátszó bélyegek és rugalmas matricák):Nincs rozsdaveszély, de az UV lebomlás és a vegyi lebomlás jelenti a veszélyt. Tárolja távol a közvetlen napfénytől és hőforrásoktól, tartsa az eredeti acetát hátlapon, hogy elkerülje a vetemedést, és kerülje a gumi- vagy vinil anyagokkal való érintkezést, amelyek vegyi anyagok áthaladását és sárgulást okozhatnak.
Klímaszabályozás és környezetvédelmi bevált gyakorlatok
A felületkezelések időt nyernek, de nem győzik le a végtelenségig az ellenséges környezetet. A hőmérséklet és a páratartalom az a két változó, amely meghatározza, hogy a védőintézkedés milyen gyorsan tönkremegy.
Az ipari szerszámtároló területeken a relatív páratartalom 50% alatti és a 18{3}}22 fok közötti hőmérséklet fenntartása olyan körülményeket teremt, amelyekben nem valószínű, hogy kondenzáció képződik a fémfelületeken. Ez egészen egyszerűen hangzik egészen addig, amíg belegondolunk, hogy sok szerszámtároló terület rakodódokkok, külső falak közelében vagy az üzem dedikált HVAC-val nem rendelkező részein található – pontosan azokban a zónákban, ahol a páratartalom megugrik az időjárás változásai során.
A gyakorlati környezetvédelmi ellenőrzések az Ön költségvetéséhez és kockázattűrő képességéhez igazodnak:
- Minimális életképes kontroll:Hordozható párátlanítók a tárolóterületen, páratartalom-figyelők riasztási küszöbértékekkel és VCI-kibocsátók zárt állványrekeszekben vagy szekrényekben.
- Középszintű{0}}vezérlés:Dedikált HVAC zóna szerszámtároláshoz páratartalom alapértékekkel, zárt tárolóterület párazárókkal a külső falakon, valamint a hőmérséklet- és páratartalom adatok automatikus naplózása a trendelemzéshez.
- Teljes klímaszabályozás:Zárt, klímaszabályozással{0}}vezérelt vágószekrény redundáns párátlanítással, pozitív légnyomással a párás levegő beszivárgásának megakadályozására, valamint a létesítmény BMS-szel (épületfelügyeleti rendszerrel) való integrációval a valós idejű-figyeléshez.
A kézműves felhasználók kisebb léptékben szembesülnek ugyanazzal a fizikával. Egy kész pincében lévő kézműves helyiség, egy garázsműhely vagy egy külső fal melletti szekrény mind olyan páratartalom kockázatát rejtik magukban, amelyet egy stabil hőmérsékletű belső helyiségben nem. A lezárt tárolóedényekben lévő szilikagél csomagok a legegyszerűbb ellenintézkedések, - felszívják a környezeti nedvességet, mielőtt az elérné a szerszám felületét. Cserélje ki vagy töltse fel őket néhány havonta, mert a telített szilikagél már nem nyújt teljes védelmet. Formák tárolására szolgáló állványok vagy bármilyen zárt polcok, amelyek fém matricákat tartanak, egy kis, újratölthető párátlanító tartály beépítése a szekrénybe folyamatos védelmet biztosít áram nélkül.
Ellenőrzési ütemterv a problémák korai felismerése érdekében
A megőrzés nem egyszeri-művelet -, hanem visszatérő kötelezettség. Még a legjobb védőintézkedések is leromlanak az idő múlásával. Az olajfilmek elvékonyodnak, a VCI pakolások 12-24 hónap után veszítenek hatásosságukból, és a szilikagél csomagok telítődnek. Rendszeres ellenőrzések nélkül olyan védelemre hagyatkozik, amely esetleg már meghiúsult.
Milyen gyakran kell ellenőrizni? A válasz attól függ, hogy a tárolókörnyezet{0}}mennyire szabályozott:
- Ellenőrizetlen környezet(nincs külön klímaszabályozás, változó páratartalom): Havonta ellenőrizze az ipari szerszámokat. 4-6 hetente ellenőrizze a kézműves tönkremenetelét. Keressen bármilyen elszíneződést, foltot vagy filmtörést.
- Részben ellenőrzött környezet(párátlanító van jelen, belső helyiség, közepes stabilitás): Negyedévente ellenőrizze az ipari szerszámokat. 2-3 havonta ellenőrizze a kézműves tönkremenetelét. Vigyen fel újra védőolajokat, ha a felületek száraznak érzik magukat vagy homályosak.
- Teljesen ellenőrzött környezet(dedikált HVAC, 50% alatti páratartalom, lezárt terület): 6 havonta ellenőrizze az ipari szerszámokat. A kézműves szerszámok 4-6 hónapig telhetnek el az ellenőrzések között, ha zárt tartályokban, friss szárítószerrel tárolják.
Az ipari vizsgálatoknak következetes ellenőrzőlistát kell követniük: ellenőrizni kell a VCI-csomagolás integritását, ellenőrizni kell a páralecsapódást a házak belsejében, megfelelő megvilágítás mellett megvizsgálni a vágóéleket és az üregek felületeit rozsdafoltok vagy lyukak szempontjából, megbizonyosodni arról, hogy a szerszám tárolóaljai nem vették fel a nedvességet, és nem változtatták-e meg a helyzetet, és jegyezze fel a nyomokat a szerszám karbantartási nyilvántartásában. Az ellenőrzési dátumokat, a megfigyelt körülményeket és a megtett korrekciós tevékenységeket nyomon követő karbantartási napló létrehozása a reaktív javítást prediktív karbantartássá alakítja - a problémákat a "felület elszíneződése" szakaszában észleli, nem pedig a "tűrési hiba" szakaszában.
A kézműves gyűjtemények esetében az ellenőrzések egyszerűbbek, de mégis szándékosak. Vegyen ki egy reprezentatív mintát a matricákból a tárolásból, ellenőrizze, hogy nincsenek-e narancssárga vagy barna foltok a csupasz acéléleken, ellenőrizze, hogy a szilikagél-csomagok nem változtak-e kékről rózsaszínre (ez a telítettséget jelzi), és győződjön meg arról, hogy a mágneses lapok továbbra is biztonságosan tartják-e a matricákat, csúszás nélkül. Egy pár havonta 10 perces ellenőrzés elegendő a problémák észleléséhez, mielőtt átterjednének az ugyanabban a tárolóedényben lévő szomszédos szerszámokra.
A minta az összes megőrzési stratégiában ugyanaz: igazítsa a védelmi módszert az anyaghoz, irányítsa a környezetet, amennyire az Ön helyzete megengedi, és rendszeresen ellenőrizze, hogy a védelem nem járt-e le csendben. Előfordulhat, hogy a hat hónappal ezelőtt tökéletesnek tűnő tárhely már meghibásodik -, és az egyetlen módja annak, hogy megtudja, ha megnézi.
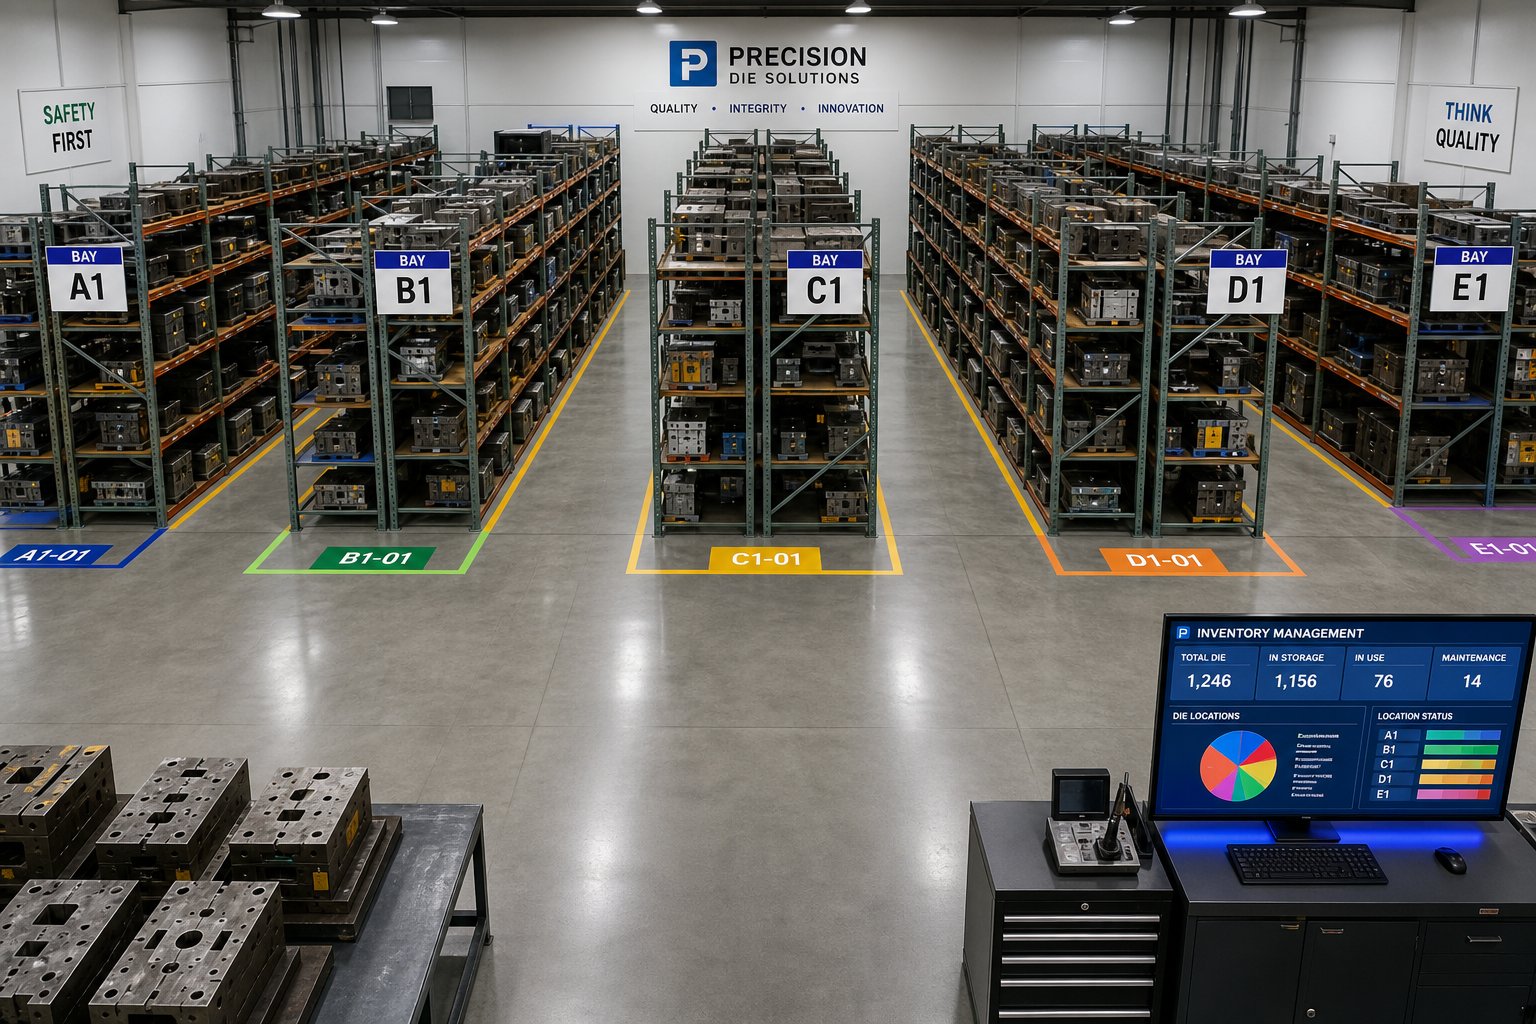
A megfelelő tárolórendszer kiválasztása az Ön működéséhez
A cikkben tárgyalt minden tárolási döntés egy kérdésre vezethető vissza: megfelel-e a rendszer a tárolt adatok valóságának, milyen gyakran fér hozzá, és mennyi ideig kell működnie? A válasz nem univerzális. Egy 80 vékony vágószerszámmal rendelkező kézművesnek egy tartalék hálószobában teljesen más beállításra van szüksége, mint egy szerszámkezelőnek, aki 60 progresszív szerszámmal forgatja a negyedéves gyártást. De a döntési keret mindkettőnél ugyanaz.
Helyezze az Ön helyzetét a megfelelő tárolórendszerhez
Ahelyett, hogy alapértelmezés szerint azt választaná, ami kényelmes vagy olcsó, futtassa át a helyzetet az alábbi döntési kritériumokon prioritási sorrendben:
- A szerszám típusa és anyaga.Ez határozza meg a védelmi követelményeket. A szerszámacélnak rozsdamegelőző-bevonatra és klímaszabályozásra van szüksége. A vékony szénacél zárt, száraz tárolást igényel. A fotopolimernek UV-védelemre van szüksége. Kezdje itt, mert kiküszöböli azokat a lehetőségeket, amelyek nem felelnek meg az alapvető megőrzési igényeknek.
- Súly és méretek.Ez határozza meg a szerkezeti követelményeket. Ha a szerszámokhoz villástargoncára van szüksége, akkor olyan mérnöki állványokra van szüksége, amelyeket a szerszámtároló állványok gyártói gyártanak, akik koncentrált rakományra terveznek - nem újrafelhasználható raktári polcokat. Ha a matrica grammokat nyom, a szerkezeti aggályok eltűnnek, és a szervezés válik az elsődleges kihívássá.
- A készlet mérete és növekedési pályája.Méretezze rendszerét arra, ahol két év múlva lesz, ne ma. Egy 100 vágólappal rendelkező, 200 felé tartó crafternek ki kell hagynia az egyetlen irattartót, és most be kell ruháznia egy méretezhető zseb- vagy fiókrendszerbe. Egy évi 10 szerszámmal bővítő ipari műhelynek tervezett bővítési kapacitású állványrekeszekre van szüksége.
- Hozzáférési frekvencia.A nagy-forgású szerszámok azonnali hozzáférhetőséget igényelnek, - elülső-pozíciók, egyértelmű címkék, keverés nélkül. Az alacsony-forgású szerszámok sűrűbb, kevésbé kényelmes pozíciókat foglalhatnak el. A hozzáférési frekvencia és a pozíció közötti eltérés az, hogy a visszakeresési idő csendesen megduplázódik.
- A rendelkezésre álló hely és létesítmény korlátai.Vásárlás előtt mérje meg. A padló terhelhetősége, a mennyezet magassága, a felszereléshez szükséges folyosó szélessége vagy egyszerűen a kézműves szoba szekrényének méretei - ezek a fizikai korlátok minden preferenciánál gyorsabban szűkítik a lehetőségeket.
- Költségvetés a szerszám értékéhez viszonyítva.300 dollárt költeni állványra, hogy megvédje 50 000 dollárt a szerszámok terén, alulbefektetés. 500 dollárt költeni kézműves tárolóbútorokra egy 200 dolláros kockagyűjteményért túlzás lehet. Az arányok számítanak - a bélyegző és matrica tárolórendszerének tükröznie kell annak értékét, amit véd.
E kritériumok egymás utáni átdolgozása megakadályozza a leggyakoribb vásárlási hibát: egyetlen tényező (általában ár vagy esztétikai) alapján történő vásárlást, miközben figyelmen kívül hagyja a többit. A legolcsóbb szerszámos tároló állványok semmit nem takarítanak meg, ha nem bírják a terhelést. A legelegánsabb kézműves szervező megbukik, ha nem bővül a növekvő kollekcióval.
Tárolás a szerszám teljes életciklusának részeként
A cikk minden szakaszában végigfutó mélyebb betekintés az, hogy a tárolás nem különálló tevékenység a szerszámhasználattól -, hanem a szerszám életciklusának folyamatos szakasza. A kocka a gyártásból a gyártásba, a tárolásba és a visszanyerésbe a gyártásba kerül, évekig vagy akár évtizedekig ismételve ezt a ciklust. Az, hogy mennyire bírja túl az egyes tárolási fázisokat, közvetlenül meghatározza, hogy hány gyártási ciklust teljesít, mielőtt javításra vagy cserére lenne szükség.
Ez az életciklus-perspektíva megváltoztatja a tárolási beruházások értékelését. A klímaszabályozott-tárolóhely megfelelő állványokkal nem általános költség -, hanem a szerszám termelési élettartamának meghosszabbítása. A korai stádiumú korróziót észlelő negyedéves ellenőrzések Az a címkézési rendszer, amely minden előhívásnál két percet veszít, nem jó, ha -saját{10}}évente több száz vágószerszámot cserélnek -, hanem mérhető a termelékenység.
A szerszám hosszú élettartama valójában a tárolás előtt, a gyártási szakaszban kezdődik. A szabványos alapméretekkel, egyenletes nyugalmi felületekkel és integrált emelési pontokkal tervezett matricák kiszámíthatóbban és biztonságosabban tárolhatók, mint az ilyen szempontok nélkül tervezett matricák. A gyártók kedvelikYICHENa tervezési bélyegzés a teljes életciklust szem előtt tartva - nemcsak a préselési teljesítményt, hanem a karbantarthatóságot, a tárolási tartósságot és a stabil gyártást is biztosítja az állvány és a présgép közötti évek során. Azok a szerszámmenedzserek, akik a beszállítókkal a találatok számán túlmenően és a tárolási kompatibilitáson, a karbantartási hozzáférésen és a hosszú távú méretstabilitáson{2}}gondolkodva együttműködnek, olyan szerszámokat kapnak, amelyek jobban teljesítenek és élettartamuk minden szakaszában tovább tartanak.
Akár kézműves termet, akár ipari kockaszekrényt tervez, az alapelv érvényes: a tárolást a szerszámozási stratégia aktív részeként kezelje, ne pedig az igazi munka elvégzése utáni utólagos gondolatnak. A leghosszabb ideig tartó szerszámok azok, amelyeket ugyanolyan szándékkal tárolnak, mint ahogyan a gyártás során is készültek.
Bélyegzési szerszám tárolására vonatkozó GYIK
1. Mi a legjobb módja a nehéz sajtolószerszámok tárolásának?
A nehéz sajtolószerszámokhoz szerkezeti I-gerendás állványokra vagy egyedi hegesztett állványokra van szükség, amelyeket koncentrált pontterhelésre terveztek, nem szabványos raklapos állványokat. Minden polcszintnek el kell viselnie a legnehezebb szerszámot, legalább 25%-os biztonsági tényezővel. Helyezzen poliuretán szerszámtömböket (Shore A 80-95 durométer) a szerszám és az állvány felülete közé, hogy párnázza a precíziós-csiszolt szerszámacélt. Tárolás előtt zsírtalanítson minden felületet, vigyen fel rozsdavédő olajat, és csomagolja be VCI fóliába. Az olyan gyártók, mint a YICHEN engineer, szabványos alapméretekkel és sík támasztófelületekkel rendelkeznek, ami leegyszerűsíti az állványkonfigurációt és javítja a tárolási stabilitást az ismételt ciklusok során.
2. Hogyan lehet megakadályozni a rozsdásodást a bélyegző szerszámokon a tárolás során?
A rozsdamegelőzés többrétegű megközelítést igényel. Először alaposan tisztítsa meg a szerszámokat, hogy eltávolítsa a kenőanyag-maradványokat és a fémforgácsot. Vigyen fel vékony réteg rozsda-megelőző olaj- vagy viasz-alapú védőanyagot minden szabaddá tett fémfelületre. Ezután csomagolja be az ipari szerszámokat VCI (gőzkorróziógátló) fóliába, amely védőmolekulákat bocsát ki, amelyek láthatatlan gátat képeznek a fémen zárt térben. Szabályozza a tárolási környezetet 50% alatti relatív páratartalom és 18-22 Celsius fok közötti hőmérséklet fenntartásával. A vékony szénacélból készült kézi szerszámokat szilikagél szárítószeres csomagokkal lezárt tartályokban tárolja, és 4-6 hetente ellenőrizze az oxidáció korai jeleit.
3. Miért hibásodnak meg a szabványos raklaptartók a szerszámos tárolás során?
A szabványos raklapállványokat a raklapokon egyenletesen elosztott terhelésre tervezték, nem pedig a nehéz sajtolószerszámok koncentrált pontterhelésére. Egy 3000 kg-os szerszám, amely két hengerelt -formázott gerendán ül, helyi feszültséget hoz létre, amely messze meghaladja a névleges elosztott kapacitást. Az idő múlásával a gerendák fokozatosan elhajlanak egy progresszív meghibásodási módban, amely egészen katasztrofális összeomlásig láthatatlan. A hengerelt-gerendákból szintén hiányzik a torziós merevség, amely a targonca elhelyezése és visszavétele során fellépő dinamikus erők felvételéhez szükséges. A rendeltetésű-beépített szerszámtartók melegen-hengerelt szerkezeti acélelemeket, hegesztett vagy csavarozott csatlakozásokat és gerendaprofilokat használnak, amelyeket kifejezetten koncentrált, nem pedig megosztott terhelésre terveztek.
4. Hogyan szervezzek egy nagy kézműves szerszámgyűjteményt a gyors visszakeresés érdekében?
A 200-nál nagyobb gyűjteményeknél kombinálja a fizikai rendszerezést a digitális követéssel. A döntési bénulás elkerülése érdekében válasszon egy elsődleges rendezési kritériumot, például témát, használati gyakoriságot vagy márkát. Rendeljen hozzá rögzített fizikai helyeket átlátszó zsebrendszerekkel vagy feliratozott mágneses tokkal, majd hozzon létre egy digitális katalógust táblázatban vagy dedikált alkalmazásban, amely felsorolja az egyes kocka nevét, kategóriáját és tárolási helyét. Alkalmazzon szigorú visszaküldési protokollt, amelyben minden kocka használat után azonnal visszakerül a kijelölt helyre. Negyedévente tekintse át rendszerét, ahogy a gyűjtemények bővülnek és a használati szokások változnak. A kulcs egy elég egyszerű keret kiválasztása ahhoz, hogy következetesen kövesse, nem csak az ihletett szervezési napokon.
5. Milyen gyakran kell ellenőrizni a tárolt bélyegzőszerszámokat?
Az ellenőrzés gyakorisága a tárolási környezet minőségétől függ. Változó páratartalmú, ellenőrizetlen környezetben az ipari szerszámokat havonta, a kézműves szerszámokat pedig 4-6 hetente ellenőrizze. Részlegesen ellenőrzött környezetben, ahol párátlanító van, az ipari szerszámokat negyedévente, a kézműves szerszámokat pedig 2-3 havonta ellenőrizze. A teljesen klímaszabályozott, 50% alatti páratartalmú tárolókban az ipari szerszámokat 6 havonta, a kézműves szerszámokat pedig 4-6 havonta kell ellenőrizni. Ellenőrizze a VCI burkolat sértetlenségét, keresse meg a páralecsapódást a házak belsejében, vizsgálja meg a vágóéleken rozsdafoltokat jó megvilágítás mellett, és ellenőrizze, hogy a védő olajfilmek nem száradtak-e ki. Az összes megállapítást naplózza a prediktív karbantartás engedélyezéséhez.


