


Mi kell a bélyegző matrica készítéséhez
A több millió préselési ciklus alatt kibírható sajtolószerszám építése nem egyetlen feladat. Ez egymásra épülő döntések sorozata: az alkatrész elemzése, anyagok kiválasztása, mérnöki távolságok, alkatrészek megmunkálása, hőkezelés, összeszerelés és futáspróba. Hagyj ki vagy siettess bármelyik lépést, és a kocka korán meghibásodik. Ez az útmutató végigvezeti a teljes munkafolyamatot, így magabiztosan közelíthet minden fázishoz, akár egyszemélyes üzletet, akár egy teljes szerszámmal foglalkozó részleget vezet.
Mi az a bélyegző szerszám és hogyan működik
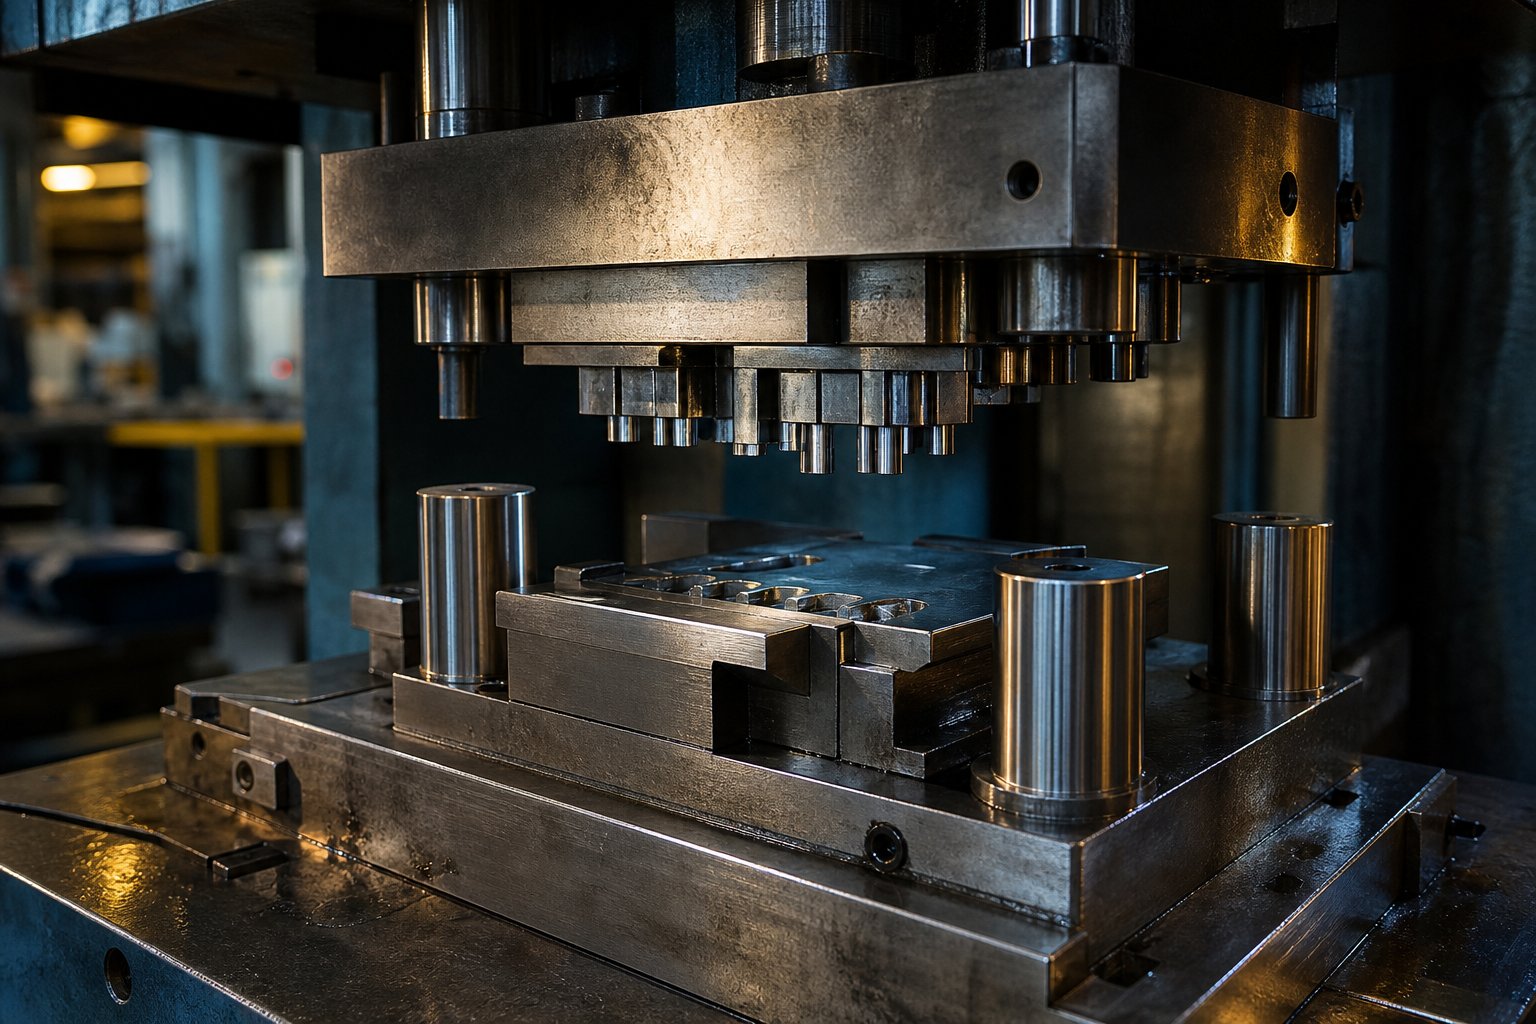
Mi tehát a bélyegzés a gyakorlatban? A legegyszerűbb esetben a sajtolószerszám egy présbe szerelt speciális szerszám, amely erőt használ a vágáshoz, hajlításhoz vagyfémlemezt kész formára formálni. A felső fele (lyukasztó) leereszkedik az alsó félbe (szerszámblokk), és a közöttük rekedt anyag felveszi a kívánt formát. Ez a bélyegzés alapvető definíciója. Ha valaha is elgondolkozott már azon, hogy mi az a fémbélyegzés, képzeljen el egy sütivágót, amelyet több tíz tonna hidraulikus vagy mechanikai erő hajt, és nagy sebességgel állít elő azonos alkatrészeket.
A tágabb gyártási kontextusban a szerszámok megértése segít a projekt keretein belül. A matricák precíziós{1}}megmunkált szerszámkészletek, amelyek szabályozott erővel alakítják a nyersanyagot. Kifejezetten a fémbélyegzésnél a matrica és a lyukasztó ugyanúgy működik együtt, mint a felső és az alsó fogak: az egyik nyomást fejt ki, a másik biztosítja a megfelelő üreget.
Kulcsfontosságú összetevők, amelyeket minden szerszámépítőnek meg kell értenie
Mielőtt bármilyen acélt vágna, tudnia kell, hogy a szerszám egyes részei mit csinálnak, és miért fontosak. Íme az alapvető összetevők:
- Die saru (alsó cipő)- az alaplemez, amely rögzíti a szerszámtömböt, és megőrzi a szerkezeti merevséget terhelés alatt.
- Lyukasztótartó (felső cipő)A - rögzíti a lyukasztót, és egyenletesen osztja el a nyomóerőt a vágó- vagy alakítófelületeken.
- Lehúzó lemezA - minden egyes vonás után eltávolítja a lapanyagot a lyukasztóról, megelőzve az elakadásokat és az alkatrészek deformálódását.
- Vezetőcsapok és perselyek- tartsa fenn a precíz igazítást a felső és az alsó felek között, általában 58 HRC-re vagy magasabbra edzett.
- Rugós rendszerA - szabályozott sztrippelési nyomást biztosít, és az alakító szerszámoknál üres-tartó erőt alkalmaz.
- Hátsó lemez- a lyukasztó mögé ül, hogy megakadályozza a lyukasztótartó deformálódását ismételt ütközés hatására.
Mindegyik komponens befolyásolja a szerszám élettartamát és minőségét. A gyenge vezetőcsapok eltolódást és idő előtti élkopást okoznak. Az alulméretezett hátlap lehetővé teszi, hogy az ütések belenyomjanak a tartóba, idővel tönkretéve a koncentrikusságot.
Ez az útmutató lefedi mind a kézi megmunkálási megközelítéseket (felületi csiszolás, szúrós fúrás, kézi marás), mind a CNC{0}}alapú módszereket (huzal-EDM, CNC marás, precíziós csiszolás), így a különböző felszereltségű műhelyek is követhetik.
Döntse el, melyik szerszámtípus felel meg projektjének
Nem minden részhez van szükség progresszív kockára. A sajtolószerszám típusok közötti választás három tényezőn múlik: az alkatrész geometriája, a gyártási mennyiség és a rendelkezésre álló berendezések.
A egyszerű egy{0}}állomásos kockapéldául egy műveletet kezel vonásonként - kiürítés vagy átszúrás. Alkalmas kis-mennyiségű, 10 000 alkatrész alatti futtatásra, prototípus-munkákhoz és több állomásos préselési kapacitás nélküli üzletekhez. A szerszámozási költségek 50-70%-kal alacsonyabbak, mint a progresszív szerszámoké.
A összetett matricatöbb vágási műveletet hajt végre egyetlen mozdulattal, mint például a kivágás és a szúrás egyidejűleg. Jól használható lapos alkatrészekhez, például alátétekhez vagy tömítésekhez, ahol a pontosság számít, de a geometria egy síkban marad.
A progresszív kockaszalaganyagot adagol szekvenciális állomásokon, amelyek mindegyike hozzáad egy-egy funkciót. Ez az igásló a nagy-tömegű fémbélyegzésben - gondoljon arra, hogy autóipari konzolokat vagy elektromos csatlakozókat milliók gyártanak. Magasabb előzetes költség, de drámaian alacsonyabb alkatrészenkénti költség-léptékben.
Ha az alkatrésze lapos, egyszerű furatmintákkal, és 10 000-nél kevesebb darabra van szüksége, kezdje egyetlen-állomással vagy összetett szerszámmal. Ha 100 000 feletti gyártási mennyiséget futtat több funkcióval, a progresszív sajtolószerszámba fektetett befektetés gyorsan megtérül a csökkentett munkaerő és a gyorsabb ciklusidő révén.
A megfelelő szerszámtípus meghatározza a pályát minden későbbi döntéshez - az anyagminőség, a megmunkálás összetettsége és a karbantartási igények mind következnek ebből a választásból.
1. lépés Elemezze az alkatrészt, és válassza ki a megfelelő szerszámtípust
Minden kocka kész részként kezdődik a papíron. Mielőtt vázlatot készíteszegyetlen szerszám alkatrész, fel kell boncolnia az alkatrészrajzot, és hagynia kell, hogy geometriája, anyaga és gyártási követelményei szabják meg a szerszámozási megközelítést. Ha rosszul értelmezi ezt az elemzést, akkor vagy túlépíti a szerszámot (idő- és pénzpazarlás), vagy alulépíti (korai meghibásodást okoz). A fémbélyegzési folyamat minden más fázisnál jobban jutalmazza a gondos előzetes gondolkodást.
Alkatrészgeometria olvasása a szükséges műveletek azonosításához
Vegye fel az alkatrésznyomatot, és tegyen fel egy egyszerű kérdést: mit kell tennie ennek a szerszámnak a fémlemezhez? A külső kontúrokkal rendelkező lapos profilok vakolást igényelnek. A belső lyukak és rések szúrási vagy lyukasztásos bélyegzési műveleteket igényelnek. A karimák és a fülek hajlítást igényelnek. A mély csészéket vagy burkolatokat rajzra van szükség. A legtöbb valós-alkatrész ezek közül többet egyesít, ezért a geometria megértése a legfontosabb.
Keresse meg ezeket a geometriai jeleket:
- Csak lapos külső profil- kiürítő kocka elegendő.
- Lyukak, rések vagy belső kivágások- piercing állomás szükséges.
- Meghatározott sugarú hajlítások- formázó állomás szabályozott visszarugózási kompenzációval.
- A mélység-–-átmérő aránya 0,5 felett- rajzművelet, esetleg több-lépcsős.
Az alábbi táblázat leképezi a közös alkatrészjellemzőket az egyes szerszámok folyamatához, valamint a szerszámtervezést meghatározó geometriai megfontolásokat:
| Művelet | Rész jellemző | Geometriai követelmény |
|---|---|---|
| Kiürítés | Külső kontúr / lapos forma | Illesztett lyukasztó- és szerszámprofilok egyenletes hézaggal a teljes kerület mentén |
| Piercing | Lyukak, rések, nyílások | Lyukasztás a furat méretének megfelelően; oldalanként nagyobb méretű szerszámnyílás |
| Hajlítás | Karimák, fülek, szögek | V-matrica vagy törlőszerszám a minimális hajlítási sugárnak megfelelő sugárral (általában 1,0-1,5x anyagvastagság) |
| Rajz | Poharak, burkolatok, mélyformák | Rádiuszos húzólyukasztó, üres tartó az anyagáramlás szabályozásához, több redukciós fokozat a mély alkatrészekhez |
Ha egy alkatrész több sorból is tartalmaz jellemzőket a táblázatban, akkor vagy egy összetett szerszámot vagy egy progresszív szerszámot - néz, és a gyártási mennyiség segít eldönteni, hogy melyiket.
Hogyan hajtják az anyagtulajdonságok a szerszámtervezési döntéseket
A geometria megmondja, hogy milyen műveleteket kell végrehajtani. Az anyag megmutatja, milyen nehéz lesz ezek a műveletek. Három tulajdonság dominál a fémlemez sajtolási folyamatában a szerszámozás szempontjából: nyírószilárdság, hajlékonyság és vastagság.
Nyírószilárdságmeghatározza a vágási erőt. A rozsdamentes acél (nyírószilárdság 50-55 ksi körül) lényegesen nagyobb préselési terhelést igényel, mint a lágyacél (kb. 35 ksi) vagy az alumínium (körülbelül 15-20 ksi). A nagyobb nyírószilárdság a szerszámkopást is felgyorsítja, és a keményebb szerszámacélok vagy keményfém lapkák felé tolja.
Hajlékonyságszabályozza, hogy milyen messzire hajlíthatja vagy húzhatja az anyagot, mielőtt megrepedne. Az alacsony rugalmasságú anyagok korlátozzák a hajlítási sugarakat és a húzási mélységet, ami viszont befolyásolja az állomások számát egy progresszív szerszámban.
Lapvastagságközvetlenül beállítja a távolság értékeit. Astandard ajánlása legtöbb acél esetében oldalanként az anyagvastagság 5-10%-a. A lágyabb anyagok, például az alumínium szűkebb hézagot használnak (körülbelül 5% oldalanként), míg a keményebb anyagok vagy a vastagabb anyagok oldalanként 10-12% felé tolják el. A túl kis hézag növeli a vágási erőt és felgyorsítja a lyukasztó kopását. A túl nagy hézag túlzott sorjákhoz és rossz élminőséghez vezet.
Íme egy gyakorlati hivatkozás arra vonatkozóan, hogy a vastagságtartományok hogyan befolyásolják a hézagot a szerszámfolyamatban:
- Vékony anyag (0,5 mm vagy kevesebb)A - clearance tolerancia kritikussá válik; még a 0,01 mm-es eltérés is élhibaként jelenik meg.
- Közepes készlet (0,5-3,0 mm)A - normál százalékos-alapú kiürítés megbízhatóan működik; a legtöbb fémlemezbélyegzés ide esik.
- Vastag anyag (3,0-6,0 mm)- megnövelt hézagszázalék (oldalonként 10-15%) csökkenti a lyukasztási terhelést és meghosszabbítja a szerszám élettartamát.
A keményebb anyagokon végzett fémpréselési műveletek - rozsdamentes, nagy-szilárdságú alacsony-ötvözött acélon - is nagyobb rugónyomást igényelnek a csupaszítókban és az üres tartókban. Az alulméretezett rugók lehetővé teszik, hogy az anyag felemelkedjen az adagolás során, ami adagolási elakadást és a csigák behúzását okozza.
A gyártási mennyiség és a koszt összetettségének összehangolása
Egy 500-darabos prototípus futtatásához és egy 2-millió- darabos éves gyártási szerződéshez alapvetően eltérő szerszámozási stratégiákra van szükség. A rövid futamidejű progresszív kockákba történő túlbefektetés tőkepazarlás. A nagy volumenű munkavégzéshez szükséges, egyállomásos szerszámba való alulberuházás munka- és padlóidőt pazarol.
Használja ezeket a hangerő-küszöbértékeket gyakorlati útmutatóként:
- 5000 alkatrész alatt- egy-állomásos szerszámok vagy akár puha szerszámok. Alacsony előzetes költség, elfogadható -alkatrészenkénti költség ebben a léptékben.
- 5000-50000 alkatrész- összetett matricák vagy egyszerű progresszív matricák kevesebb állomással. Mérsékelt eszközberuházás egyensúlyban a munkaerő-megtakarítással.
- 50.000 alkatrész felett- teljes progresszív matricák edzett szerszámacéllal. A bélyegzési folyamat ennél a mennyiségnél indokolja a szerszámköltséget, mivel az alkatrészenkénti költség drámaian csökken, és a ciklusidő másodpercekre vagy a másodperc töredékeire rövidül.
Vegye figyelembe az üzlet felszerelését is. A progresszív matrica haszontalan olyan prés nélkül, amely támogatja a tekercselőtolást, a pilot-alapú indexelést és a megfelelő ágyhosszt. Ha a présgép kapacitása korlátozza az állomások számát, a transzfer szerszám beállítása hasonló eredményeket hozhat az állomások közötti egyedi alkatrészkezeléssel.
A geometriai-anyag-térfogat háromszög a döntési keret. Komplex alkatrész szívós anyagból, nagy térfogati pontokon, pontosan egy több-állomásos progresszív szerszámban, amely prémium minőségű szerszámacélokból készül. Egy egyszerű, enyhe acélból készült lapos alkatrész kis térfogattal indokolja az A2-es vagy akár előedzett lemezből készült alapkivágást. Ennek az igazításnak az elején történő elvégzése megtakarítja az utómunkálatokat, az újratervezést és a költségvetés túllépését a megmunkálás megkezdése után.
2. lépés Válassza ki a szerszámacélokat és a szerszámacélokat
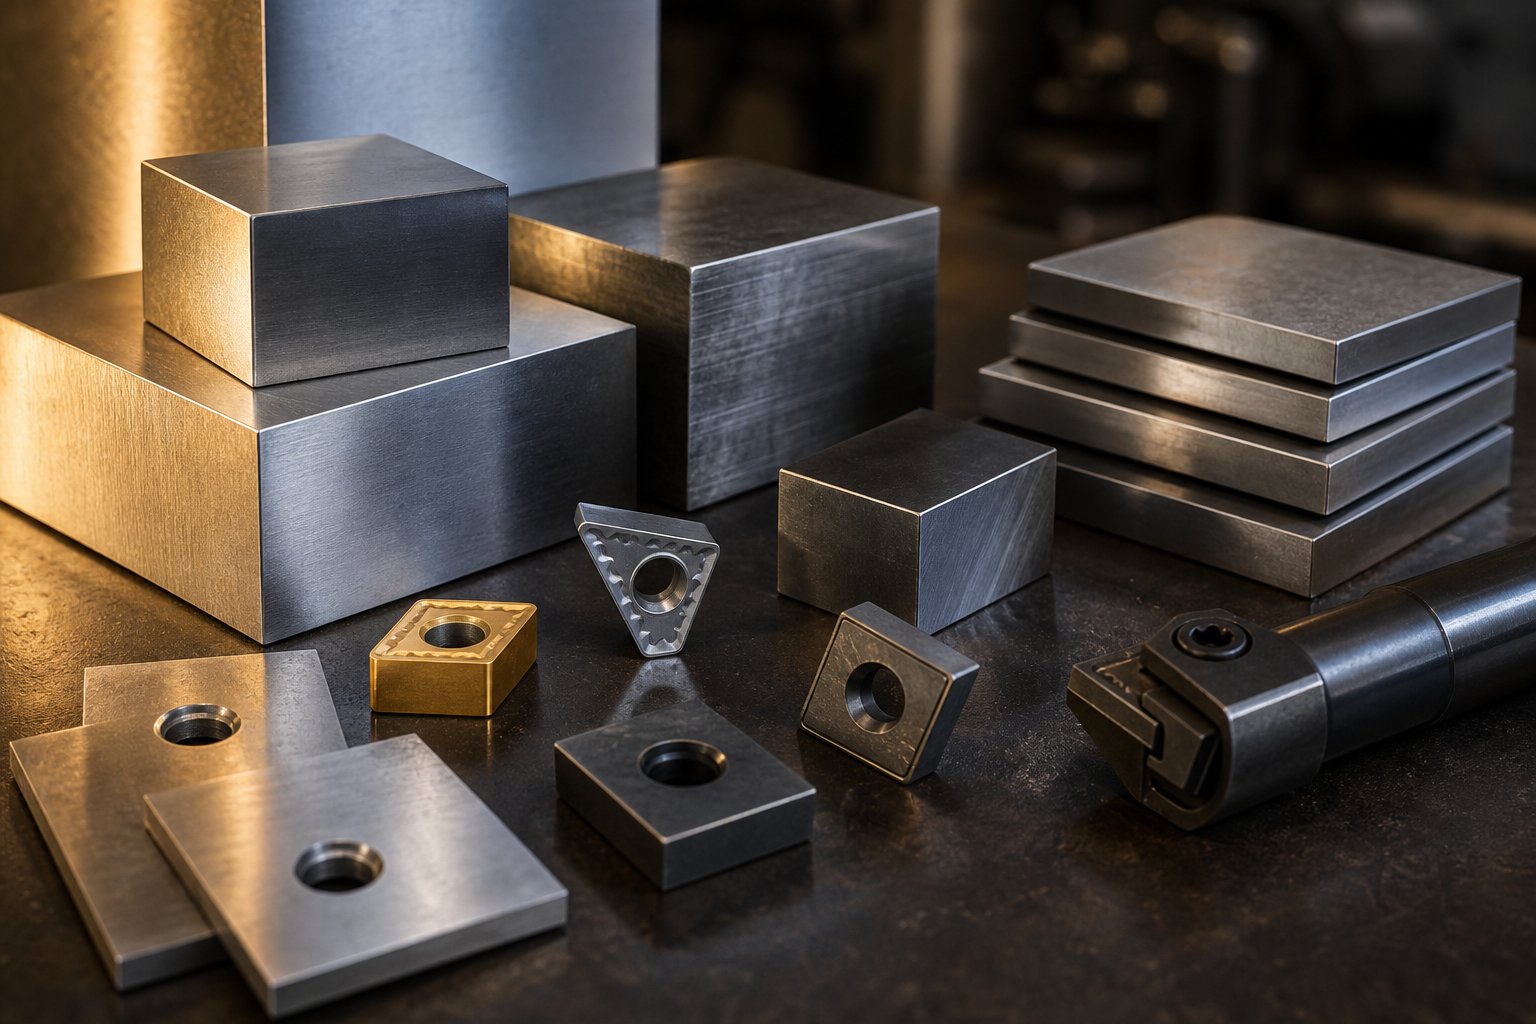
Az 1. lépéstől származó geometriai-anyag-térfogat-igazítás megmutatja, hogy mit kell tennie a szerszámnak. Az anyagválasztás határozza meg, hogy meddig tudja ezt csinálni. A különböző szerszámelemek eltérő igénybevételnek vannak kitéve - a vágóélek kopásállóak, a formáló felületek ellenállnak a kopásnak, a szerkezeti lemezek pedig elnyelik az ütéseket -, így egyetlen acélminőség sem tölt be minden szerepet. A megfelelő fémbélyegző anyagok kiválasztása minden alkatrészhez az, ahol a szerszám hosszú élettartamát nyeri vagy veszíti el.
A D2, A2 és S7 szerszámacélok közötti választás
Három szerszámacél-minőség dominál a sajtolószerszámban, mindegyik más-más meghibásodási módhoz optimalizálva:
D2ez a hosszú távú-kifúró és átszúró{1}}szerszám. Magas széntartalma (1,40-1,60%) és krómtartalma (11,00-13,00%) bőséges kemény karbidokat hoz létre, amelyek kifejezetten jól ellenállnak a kopásnak. A D2 eléri az 54-61 HRC-t, és kezeli a bélyegzett acélgyártást, amely milliókra rúg. A kompromisszum? Kevésbé szívós, mint más opciók, nehezebb megmunkálni és csiszolni, ezért nem a legjobb választás erős lökésterhelésnek kitett szerszámokhoz.
Ha kiegyensúlyozott teljesítményre van szüksége - jó kopásállóság és közepes szívósság -A2illeszkedik a résbe. Kevesebb krómmal (4,75-5,50%) és valamivel kevesebb széntartalommal, mint a D2, az A2 eléri57-62 HRCmiközben megmunkálhatóbb marad. Alkalmas a vágószerszámokhoz, a vágószerszámokhoz, a hosszú lyukasztásokhoz és a nagyméretű vágószerszámokhoz, ahol az ütésállóság az élek megtartása mellett számít. Közepes,-1 000 000 alkatrész alatti gyártás esetén gyakran az A2 biztosítja a legjobb költség-/-teljesítmény arányt.
S7ütésállóságot hoz, amihez sem a D2, sem az A2 nem fér össze. Alacsonyabb széntartalma (0,45-0,55%) és csökkentett krómtartalma (3,00-3,50%) kiváló ütésállóságot biztosít 48-58 HRC munkakeménység mellett. Használja az S7-et erős vakoláshoz, hidegalakításhoz, hajlításhoz és minden olyan művelethez, ahol a lyukasztó hirtelen, nagy energiájú terhelésbe ütközik. Gyorsabban kopik, mint a D2, de nem törik vagy reped olyan körülmények között, amelyek egy keményebb acélt összetörnének.
| Ingatlan | D2 | A2 | S7 |
|---|---|---|---|
| Keménységi tartomány (HRC) | 54 – 61 | 57 – 62 | 48 – 58 |
| Szívósság | Alacsony vagy közepes | Mérsékelt | Magas |
| Kopásállóság | Kiváló | Magas | Mérsékelt |
| Megmunkálhatóság | Nehéz | Mérsékelt | Jó |
| Tipikus szerszámalkalmazások | Hosszú távú-kivágás, átszúrás, vágószerszám, sajtolószerszám | Érmezés, vágás, nagy kivágás, hosszú ütések | Nehéz kivágás, hidegalakítás, hajlító szerszámok, szegecselés |
A munkadarab anyaga itt is számít. A rozsdamentes acél sajtolása és a nagyszilárdságú{1}}minőségek olyan terhelést fejtenek ki, amely megközelítheti magának a szerszám keménységét, és a D2 vagy porkohászati acélok felé tolja. Ezzel szemben az alumínium bélyegzés kisebb kopást, de nagyobb kopásveszélyt eredményez, így a felületkezelés fontosabb, mint a nyers keménység.
Amikor a keményfém betétek és bevonatok megtérülnek
A tömör szerszámacél kezeli a legtöbb gyártási mennyiséget, de a keményfém lapkák 500-1000%-kal meghosszabbítják a szerszám élettartamát bizonyos helyzetekben - különösen finom simításnál, sekély húzásnál és nagy-mennyiségű csiszolóanyagok átszúrásakor. Rendkívüli keménységük miatt ideálisak rozsdamentes acél fémbélyegzéséhez, ahol a kopás dominál. A hiba a ridegségben rejlik: a keményfém erős ütés hatására megreped, ezért a formázási műveletek helyett inkább alacsony-ütéses, nagy kopású állomásokra tartsa.
A bevonatok középutat kínálnak. A teljes lapkaanyag cseréje helyett kemény, alacsony súrlódású{1}}felületi réteget ad hozzá, amely felveszi a harcot a súrlódás ellen, és meghosszabbítja az élezési intervallumokat. A gyakori lehetőségek a következők:
- TiN (titán-nitrid)- általános célú-bevonat, amely csökkenti a súrlódást és növeli a felület keménységét; jó közepes mennyiségű-bélyegzésre a legtöbb anyagon.
- TiCN (titán-karbonitrid)- keményebb, mint a TiN, jobb kopásállósággal; alkalmas nagyobb-térfogatú vagy koptató-anyagokhoz.
- TiAlN (titán-alumínium-nitrid)- kiváló hőállóság és kopásállóság; hatékony alumínium fémbélyegzéshez és nagy sebességű{1}}műveletekhez, ahol az elsüllyedés az elsődleges hibamód.
- CrN (króm-nitrid)- jó tapadásállóság; jól működik horganyzott acélok alakításakor, ahol a cink felhalmozódása aggodalomra ad okot.
A PVD (Physical Vapor Deposition) alkalmazást általában előnyben részesítik, mert alacsonyabb hőmérsékleten működik, elkerülve a torzulást és az aljzat újra-keményedésének szükségességét. Egyiparági összehasonlításbemutatott egy PVD{0}}bevonatú, ion-nitridált szerszámot, amely több mint 1,2 millió alkatrészt gyártott, szemben az ugyanabból az alapacélból készült króm-szerszámok mindössze 50 000 alkatrészével. Ez az a fajta megtérülés, amely indokolja a bevonási költségeket a nagy mennyiségben{7}}bélyegzett alumínium vagy rozsdamentes alkatrészek esetében.
A szerszámkészlet és a tartó anyagok kiválasztása
Nem minden alkatrészhez van szükség prémium minőségű szerszámacélra. A sajtolópapucsok, a lyukasztótartók és a rögzítőlemezek szerkezeti szerepet töltenek be -, nem vágják vagy formálják az anyagot, hanem megtartják az igazítást és elosztják a terhelést. Ezeknek az alkatrészeknek a túladagolása növeli a költségeket anélkül, hogy javítaná a szerszám élettartamát.
Gyakori választások a szerszámkészlet-elemekhez:
- Öntöttvas (gömbgrafitos minőségű, például D4512 vagy D6510)- kiváló rezgéscsillapítás, költséghatékony-nagy méretű sajtolócipők esetén, jó megmunkálhatóság. Alkalmas mérsékelt térfogatú, szabványos présterheléssel működő szerszámokhoz.
- Előedzett acél (AISI 4140 vagy azzal egyenértékű, 28-34 HRC)- nagyobb merevség és terhelhetőség, mint az öntöttvasé. Használható progresszív vágócipőkhöz és nagy-tömegű alkalmazásokhoz, ahol az alakváltozás szabályozása fontos.
- Közepes -szénacél (AISI 1045, 30-35 HRC-ig hőkezelt)- szabványos választás a lyukasztást és a szerszámbetéteket rögzítő rögzítőlemezekhez.
A vezérelv: költse el prémium anyagköltségkeretét a munkadarabbal érintkező alkatrészekre - lyukasztók, matricák és formázó lapkák. Minden mást támassza alá megfelelően meghatározott szerkezeti acéllal vagy vasal, amely merevséget biztosít felesleges költségek nélkül.
Az összes alkatrészhez kiválasztott anyagokkal a következő kihívás az, hogy a szerszámtervet precíz mérnöki számításokká alakítsák át - hézagok, vágóerők és szalagelrendezés -, amelyek biztosítják, hogy a matrica pontosan a kívánt módon működjön valódi préselési terhelések mellett.
3. lépés Tervezze meg a szerszámot és számítsa ki az erőket
Az anyagok adják a szerszámnak a fizikai gerincét, de a mérnöki munka pontosságot ad. Ez a fázis az alkatrészelemzést és az anyagválasztást kemény számokká -, századmilliméterben mért távolságokká, tonnára számolt tonnaszükségletekké és sávelrendezésekké alakítja állomásonként. Itt találja meg a bélyegzőszerszám-tervezési matematikát, és a megmunkálás egyszerű végrehajtássá válik. Ha rosszul csinálja, a hibákat a próba során, drága szerszámacél és gépi idő átégetése után fedezi fel.
Vágóhézag kiszámítása az anyaghoz és a vastagsághoz
A préselési hézag a lyukasztó vágóéle és a szerszám nyitóéle közötti rés. Szabályozza, hogyan törjön az anyag nyírás közben: a megfelelő hézag a törési síkokat igazítja a lap tetejétől és aljától, hogy tisztán találkozzanak, sima vágási élt eredményezve minimális sorjával. Túl szoros, és az ütés erősebben működik, gyorsabban kopik, és eltörhet. Túl laza, és túlzott sorja, borulás és rossz élminőség keletkezik.
Oldalonkénti hézag=Anyagvastagság × Hézagszázalék. A legtöbb lágyacélhoz oldalanként 5-10%-ot használjon. A lágyabb anyagok, például az alumínium 5-7%-ot használnak, míg a keményebb anyagok, például a rozsdamentes acél 10-12%-ot vagy még többet.
Képzelje el, hogy egy 1,5 mm vastag lágyacél alkatrészt takarít meg. Oldalanként 8%-nál a távolság 1,5 mm × 0.08=0.12 mm a lyukasztó mindkét oldalán. Ez azt jelenti, hogy a szerszám nyílása 0,24 mm-rel nagyobb, mint a lyukasztó teljes átmérője. Azonos vastagságú rozsdamentes acél alkatrész esetén oldalanként 10-12%-ra - növelheti, így oldalanként 0,15-0,18 mm-t eredményez – mivel a keményebb anyag nagyobb oldalirányú erőket hoz létre a nyírás során.
Néhány gyakorlati tény befolyásolja ezeket a számításokat a fémlemez bélyegzési tervében. A vékonyabb (0,5 mm alatti) alapanyag szigorúbb abszolút hézagtűrést igényel, mivel a 0,01 mm-es eltérések is élhibákként jelentkeznek. A vastagabb (3,0 mm feletti) szövetek előnye, hogy a tartomány felső vége felé tolt hézagok csökkentik a lyukasztási terhelést. És ahogy a MISUMI mérnöki útmutatása megjegyzi, a modern gyakorlat azt sugallja, hogy a 11-20%-os hézagértékek jelentősen csökkenthetik a szerszám feszültségét és meghosszabbíthatják az élettartamot bizonyos alkalmazásoknál, különösen akkor, ha az élkiképzésre vonatkozó követelmények kevésbé kritikusak, mint a szerszám hosszú élettartama.
A prés tonnatartalmának meghatározása erőn keresztüli számításokkal
Minden sajtolási projekthez kell egy prés, amely elegendő erővel rendelkezik ahhoz, hogy tisztán nyírja az anyagot anélkül, hogy a gépet megfeszítené. Az alulméretezett préskapacitás elakadást, szerszámkárosodást és inkonzisztens alkatrészeket okoz. A túlméretezett kapacitás pazarolja a tőkét. A préselési erő kiszámítása a kivágási és átszúrási műveleteknél egyszerű:
Vágási erő (tonna)=Vágás kerülete (in) × Anyagvastagság (in) × Nyírószilárdság (tonna/in²)
Például egy 3 x 2 hüvelyk méretű téglalap alakú rész kivágása 0,060 hüvelykes lágyacélból (nyírószilárdság kb. 25 tonna/in²) így néz ki: Kerület=2(3 + 2)=10 hüvelyk. Erő=10 × 0,060 × 25=15 tonna. Elég egyszerű egyetlen állomás számára.
A valós-sajtolási műveletek bonyolultabbá teszik. A progresszív kocka löketenként több vágást hajt végre - minden lyukasztás, minden ütési állomás, minden bevágás egyidejűleg erőt ad. Egyetlen mozdulattal össze kell adnia az összes aktív állomás űrtartalmát. Ezután adja hozzá a csupaszító rugókból, a nitrogénhengerekből és az esetleges alakítási vagy hajlítási műveletekből származó erőt. A szabványos iparági gyakorlat 15-20%-os biztonsági tényezőt alkalmaz a számított összértéken felül, hogy figyelembe vegye az anyagváltozást, a szerszámkopást és a súrlódást.
A számításokhoz szükséges nyírószilárdsági értékek anyagonként jelentősen eltérnek:
| Anyag | Hozzávetőleges nyírószilárdság (tonna/in²) | Relatív erőigény |
|---|---|---|
| Alumínium (lágy) | ~11 | Alacsony |
| Sárgaréz (fél{0}}kemény) | ~20 | Mérsékelt |
| Lágyacél (CR/HR) | 25 – 27 | Közepes{0}}Magas |
| Rozsdamentes acél (hevített) | ~37 | Magas |
| Rozsdamentes acél (fél{0}}kemény) | ~50 | Nagyon magas |
Figyelje meg, hogy a félkemény rozsdamentes acél közel ötször akkora erőt igényel, mint a lágy alumínium az azonos geometriához. Pontosan ezért van az, hogy az 1. lépésben az anyagválasztás közvetlenül a préskapacitás és a fémbélyegző szerszámok tervezési döntéseibe torkollik.
Progresszív Die Strip elrendezés és állomássorrend
A nagy mennyiségű-bélyegzési tervezésnél a szalagelrendezés az, ahol a mérnöki kreativitás találkozik a gyártási gazdaságossággal. A progresszív szerszámcsík elrendezés határozza meg, hogy az alkatrész állomásonként hogyan fejlődik, amikor a tekercs áthalad a szerszámon. A jó elrendezés maximalizálja az anyagfelhasználást (75% feletti cél), fenntartja a szalag merevségét az adagolás során, és a sorrendi műveleteket az állomások közötti interferencia elkerülése érdekében.
A szalag elrendezése azt is meghatározza, hogy az Ön tervezése kompakt progresszív rendszerként funkcionál-e, vagy szükség van-e átviteli bélyegzésre -, ahol az egyes nyersdarabokat mechanikusan mozgatják a különálló sajtolóállomások között. Az átviteli beállítások megfelelnek a nagyobb alkatrészeknek, amelyek túllépik a gyakorlati szalagszélességi{2}}korlátokat, de mechanikailag bonyolultabbak.
Íme a szekvenciális folyamat a hatékony szalagelrendezés létrehozásához:
- Irányítsa a részt a szalagon- teszteljen több szöget és egymásba ágyazást, hogy megtalálja azt a tájolást, amely minimálisra csökkenti a csík szélességét és a selejt mennyiségét. A szögletes beágyazás jelentősen javíthatja az anyagfelhasználást szabálytalan formák esetén.
- A takarmány előrehaladásának meghatározása (magasság)- számítsa ki azt a távolságot, amelyet a csík vonásonként előrehalad. Ez megegyezik az alkatrész hosszával az előtolás irányában plusz a hídszélességgel (általában az anyagvastagság 1,25-1,5-szerese), amely az alkatrészek között szükséges a szalag integritásához.
- Műveletek sorrendje állomásonként- helyszúrás és bevágás a korai állomásokon, formázás és hajlítás a középső állomásokon, és végső blankolás vagy levágás az utolsó állomáson. Minden állomásnak olyan munkát kell végeznie, amely nem torzítja a felfelé létrehozott jellemzőket.
- Helyezzen vezérlőnyílásokat az első vagy a második állomásra- ezek a lyukak minden következő állomáson rögzítik a vezetőcsapokat, kijavítva a kisebb adagolási pontatlanságokat, és biztosítva a funkciót,-hogy -precíz legyen minden műveletnél.
- Tervezze meg a hordozószalagot- az egyes részeket összekötő anyagnak-a folyamatban lévő- elég erősnek kell lennie ahhoz, hogy kihajlás nélkül átnyomja az összes állomást, de úgy kell elhelyezni, hogy ne zavarja az alakítási műveleteket. A nyújtható szalagtartók lehetővé teszik az alkatrész függőleges mozgását a rajzolás során.
- Szükség esetén ellenőrizze a tétlen állomásokat- helyezzen be üres állomásokat a nehéz műveletek közé, hogy csökkentse a löketenkénti csúcsűrtartalmat, és fizikai teret biztosítson az összetett szerszámok számára.
- Számítsa ki a teljes szalagszélességet, és ellenőrizze a tekercs elérhetőségétA - csík szélessége egyenlő a részszélességgel plusz két szélmargó. Ellenőrizze, hogy a szabványos tekercskészlet rendelkezésre áll-e a kívánt szélességben és vastagságban.
A CAE szimulációs szoftver képes a teljes bélyegzési tervet érvényesíteni az acél vágása előtt. A modern FEA eszközök szimulálják az anyagáramlást, megjósolják a vékonyodást és a visszaugrást, és állomásonként jelzik az interferencia problémákat. Ez a virtuális hitelesítés helyettesíti a költséges fizikai próba-és-hiba nagy részét, amelyek a történelem során a progresszív szerszámfejlesztést sújtották -, ami jelentős előnyt jelent, ha az ön költségvetése öt-hat számjegyű.
A távolságok kiszámításával, a tonnatartalom megerősítésével és a képernyőn véglegesített szalagelrendezéssel a tervezési fázis befejeződött. A számoknak most fizikai acéllá kell válniuk -, és ez azt jelenti, hogy át kell lépni a megmunkálási fázisba, ahol az ezrelékes tűrések valósággá válnak.
4. lépés A szerszámgép alkatrészek a specifikáció szerint
Műszaki rajzok határozzák meg a szerszámot papíron. A megmunkálás valósággá teszi. Ez a fázis az edzett szerszámacél nyersdarabokat precíziós alkatrészekké alakítja, ahol a mikronban mért tűrések elválasztják a több millió ciklust futtató szerszámot a több ezer meghibásodástól. Akár kézi felületcsiszolókat, akár teljes CNC cellát használ a műhely, a megmunkálási folyamat ugyanazt a logikát követi: először távolítsa el az ömlesztett anyagot, fokozatosan finomítsa a geometriát, és utoljára fejezze be a munkafelületeket.
Minden szerszám- és matricagyártó elismeri ezt a munkafolyamatot a fémbélyegző szerszámgyártás szíveként. Íme a sorrend a nagyolástól a végső befejezésig:
- Durva gépi szerszámblokkok és lyukasztódarabok- távolítsa el az ömlesztett anyagot, és hagyjon 0,5-1,0 mm-es készletet minden kritikus felületen a befejezéshez.
- Stressz oldás- termikusan lazítja a durva vágás során keletkezett belső feszültségeket (ezt az 5. lépés tartalmazza), hogy megakadályozza a végső megmunkálás során bekövetkező torzulást.
- Félkész{0}}gép- a méreteket a végső mérethez képest 0,05-0,10 mm-en belülre hozza CNC-marással vagy hagyományos marással, gondos beállítással.
- Hőkezelés a cél keménysége érdekében- keményítse meg és temperálja meg az alkatrészeket a végső csiszolás előtt (részletek az 5. lépésben).
- Végezze el az összes alapfelület csiszolását- felületi csiszoló szerszámlapok és lyukasztólapok a párhuzamosság és a referenciasíkok megállapításához.
- Huzalos szikraforgácsoló vagy csiszolóprofilok- vágja méretre a végső lyukasztást és a szerszám kontúrjait mikron-szintű pontossággal.
- Végső polírozás és sorjázás- állítsa be a munkafelületeket a szükséges Ra értékekre, és törje meg az összes éles, nem -vágó élt.
Durva megmunkálási és CNC maró szerszámblokkok
A durva megmunkálás megalapozza. A CNC-kapacitású műhelyekben három-tengelyes maróközpontok hatékonyan kezelik a tömeg eltávolítását, - kihúzzák a zsebeket, lépcsőzetesen-fúrják ki a tehermentesítő területeket, és profilozzák a külső kontúrokat úgy, hogy 0,5 mm vagy több marad a simításhoz. Az előtolás itt agresszív marad, mert a méretpontosság még nem kritikus, de figyelni kell a termikus torzulásokra a nagy szerszámtömböknél. Az elöntött hűtőfolyadék és a kiegyensúlyozott vágásmélység megakadályozza a feszültség felhalmozódását, amely később meghajtja az alkatrészt.
A kézi berendezéseket üzemeltető üzletek ugyanezt a munkát hagyományos marással, fúrással és kifúrással is elvégezhetik. A kézi megközelítések hosszabb időt vesznek igénybe, de továbbra is életképesek maradnak egy-állomásos és összetett szerszámok esetében, ahol a geometria egyszerű. A szúrós fúrás különösen 0,01-0,02 mm-en belüli pozicionálási pontosságot biztosít a vezetőcsapfuratok és dübelek elhelyezése esetén – megfelelő szabványos szerszám- és gyártási munkákhoz, amikor nem áll rendelkezésre CNC-fúrás.
A módszertől függetlenül a marás durva megmunkálási pontossága jellemzően aIT11-IT13 tűréstartomány, 5-20 mikrométer Ra körüli felületi érdesség. Ez közel sem a végleges specifikáció, de létrehozza azt a közel nettó formát, amelyet a későbbi műveletek finomítanak.
Huzal szikraforgácsolás precíziós vágóprofilokhoz
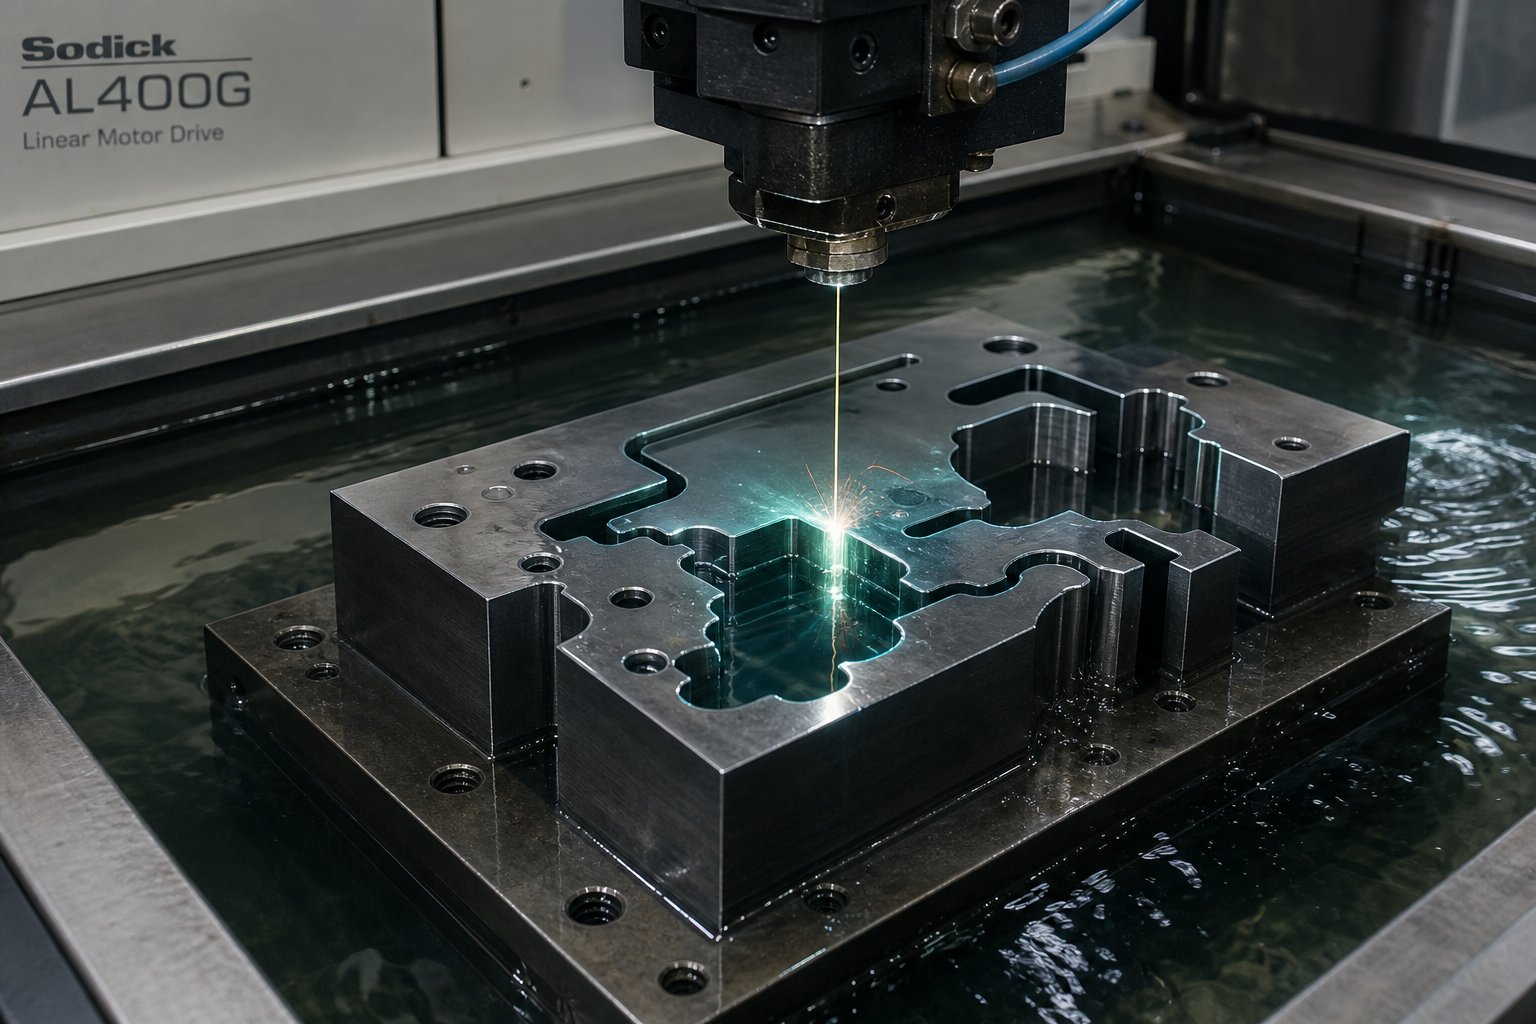
Az összetett lyukasztó- és szerszámkontúrok - szűk sugarak, bonyolult kivágási formák, éles belső sarkok - gyakran túlmutatnak azon, amit a hagyományos marással vagy köszörüléssel elérhetünk. A huzalos szikraforgácsolás ezt úgy oldja meg, hogy elektromos kisüléseket használ a vékony sárgaréz huzal és a munkadarab között, hogy mechanikai érintkezés nélkül erodálja az anyagot. A huzal soha nem érinti az acélt, ami nulla forgácsolóerőt jelent, nincs szerszámelhajlás, és a teljesen edzett szerszámacél (60+ HRC) ugyanolyan könnyen megmunkálható, mint az izzított anyag.
A szerszámbélyegzési alkalmazásokhoz a huzalos szikraforgácsolás számos kritikus előnnyel rendelkezik. Kitarttűrések ±0,002-0,01 mma gép teljesítményétől és beállításától függően. A belső sarok sugarait csak a huzalátmérő (általában 0,1-0,3 mm) korlátozza, nem pedig a vágó geometriája. És mivel az eljárás nem hoz létre mechanikai feszültséget, a vékony lyukasztók és a finom szerszámszakaszok megtartják a méretstabilitást a vágás során.
A tipikus huzalos szikraforgácsolási munkafolyamat a vágóprofilok esetében egy durva áthaladást tartalmaz, amelyet egy vagy több lefölözés követ. Minden egyes áthaladás javítja a méretpontosságot és a felületminőséget is, az utolsó lépések pedig 0,8 mikrométer alatti Ra értékeket érnek el. Egy fémbélyegző prototípusnál, ahol a lyukasztást-a -a lyukasztás ellenőrzi, mielőtt elkötelezné magát a teljes gyártási szerszámok mellett, a huzalos EDM lehetővé teszi a gyors iterációt - az útvonal újraprogramozása, a profil újravágása és a teljes blokk leselejtezése nélkül.
Azok a csapatok, amelyeknek nincs-házi huzal szikraforgácsolása vagy precíziós csiszolási kapacitása, gyakran speciális gyártókkal lépnek kapcsolatba. Az olyan vállalatok, mint a YICHEN, végpontokig-a-végekig vágószerszámok-gyártási szolgáltatásokat kínálnak, amelyek lefedik a teljes megmunkálási munkafolyamatot - a CAE-szimuláció érvényesítésétől a CNC-megmunkáláson át a felületkezelésig. Az övékegyedi sajtolószerszám-megoldásokEgy fedél alatt kezelheti a megvalósíthatósági elemzést, a precíziós megmunkálást, a próbaüzemeket és az ellenőrzést, ami leegyszerűsíti a folyamatot a beszerzési vezetők és szerszámmérnökök számára, akiknek gyártásra{0}}kész bélyegzőszerszámra van szükségük anélkül, hogy egy teljes fémszerszámot és szerszámműhelyt belsőleg építenének ki.
A felületkezelési szabványok és azok hatása az alkatrészminőségre
A stancolt munkafelületek felületkezelése közvetlenül a bélyegzett alkatrészminőséget jelenti. A durva vágólap minden ütésnél bevágja a fémlemezt, kozmetikai hibákat okozva, és felgyorsítja az anyagkopást. A megfelelően megmunkált felület csökkenti a súrlódást, meghosszabbítja az élezési intervallumokat, és olyan alkatrészeket állít elő, amelyek következetesen megfelelnek a minőségi előírásoknak.
Fémbélyegzőszerszám-alkatrészek felületi érdesség célértékei:
| Die Component | Célfelület kidolgozása (Ra) | Miért számít |
|---|---|---|
| Lyukasztó vágófelület | 0.2 - 0.4 mikrométer | Megakadályozza a csigák tapadását és csökkenti a csupaszító erőt |
| Nyitás (vágóföld) | 0.2 - 0.8 mikrométer | Szabályozza a sorjaképződést és a csigák kilökésének minőségét |
| Felületek formázása (hajlítás, húzás) | 0.1 - 0.4 mikrométer | Minimálisra csökkenti az anyag kopását és karcolódását a kész alkatrészeken |
| Vezetőcsap és persely furatok | 0.4 - 0.8 mikrométer | Biztosítja a szerszám sima mozgását, és megakadályozza a tapadást{0}}csúszást |
| Lehúzólemez felület | 0.8 - 1.6 mikrométer | Megfelelő az anyaggal való érintkezéshez, túlzott polírozási költségek nélkül |
Ezen értékek eléréséhez sík felületeken végső műveletként csiszolásra, a kontúros területeken pedig polírozásra vagy lapozásra van szükség. A precíziós felületi csiszolás eléri az IT5-IT8 pontosságot 0,16-1,25 mikrométer Ra értékkel – ez jóval megfelel a sajtolószerszám-követelményeknek a párhuzamosságra és a szerszámfelületek síkságára vonatkozóan.
Az érdességszámokon túl két geometriai tűrés határozza meg, hogy a szerszám megfelelően működik-e présterhelés alatt. A felső és alsó matricafelületek közötti párhuzamosságnak 0,01 mm-en belül kell maradnia a szerszám teljes szélességében, hogy elkerülje az egyenetlen hézagot és a kúpos vágásokat. A vezetőcsap furatainak merőlegessége a szerszám sarujának felületéhez képest a felső és az alsó felet egyenesen tartja - az esetleges szöghibákat a teljes lökethosszon keresztül, növelve az eltolódást a zárási magasságban.
Ezeknek a tűréseknek az ellenőrzéséhez a tárcsajelzők végighúzása szükséges a talajfelületeken, és tesztelni kell a{0}}rúdokat a vezetőcsap furataiban. A CMM hozzáféréssel nem rendelkező üzletek megbízható eredményeket érhetnek el a precíziós mérőblokkok, a mágneses alapon lévő számlapjelzők és a gondos technika használatával. A kulcs a hőkezelés és a végső csiszolás - utáni mérése, soha nem feltételezve, hogy a keményedés előtti méretek változatlanul átvészelték a hőciklust.
Az összes alkatrész megmunkálása, mérése és ellenőrzése a nyomtatáshoz képest készen áll a hőkezelésre, amely során a nyers szerszámacélt edzett, kopásálló szerszámfelületekké alakítják, amelyek képesek túlélni a gyártási mennyiséget.
5. lépés Hőkezelje az acélokat a maximális élettartam érdekében
A precíziós megmunkálás adja a szerszám geometriáját. A hőkezelés tartósságot biztosít. Két lyukasztó azonos méretekkel és azonos szerszámacél minőséggel rendelkezhet, mégis teljesen eltérően viselkedik présterhelés alatt - az egyik több millió ütést bír ki, a másik heteken belül letörik. A különbség a mikroszerkezetben van, és a mikroszerkezetet teljes egészében az acélra alkalmazott hőciklus alakítja. Azon acélbélyegző szerszámok esetében, amelyek várhatóan túlélik a nagy mennyiségű{5}}gyártást, a hőkezelés nem jelölőnégyzetes lépés. Ez az egyetlen folyamat, amely meghatározza, hogy a bélyegzőszerszám és a szerszám befektetése megtérül-e, vagy idő előtt meghiúsul.
A hőkezelés minősége közvetlenül meghatározza a szerszám élettartamát. Az ausztenitesítési hőmérséklet 50°F-os eltérése vagy egy kihagyott temperálási ciklus drámaian lerövidítheti a szerszám élettartamát, függetlenül attól, hogy milyen pontosan megmunkálták a szerszámot.
A fémlemez sajtolószerszámok teljes hőkezelési sorrendje meghatározott sorrendben történik, és bármely szakasz kihagyása vagy elsietése meghibásodáshoz vezet:
- Stressz oldásdurva megmunkálás után a maradó feszültségek feloldására az edzés előtt.
- Előmelegítjükfokozatosan csökkenti a hősokk kockázatát.
- Ausztenitizálnimegfelelő hőmérsékleten a karbidok feloldásához és az ausztenit egyenletes kialakításához.
- Quencha megfelelő közeg (levegő-, gáz-, olaj- vagy sófürdő) acélminőség és profilméret alapján.
- Kriogén csemege(opcionális) a visszatartott ausztenit átalakításához a méretstabilitás érdekében.
- Az indulat- kettős vagy háromszoros - a csillapító feszültségek enyhítésére és az optimális keménység-keménységi egyensúly kialakítására.
- Végső őrlésa termikus ciklus befejezése után.
Az acélok megfelelő edzése és hűtése
A keményedés az acél kristályszerkezetét viszonylag lágy fázisokból martenzitté alakítja - a kemény, kopásálló-szerkezetté, amely lehetővé teszi a sajtolószerszám-alkatrészek milliószoros vágását és formázását. A folyamat előmelegítéssel kezdődik, ausztenitizáláson megy keresztül, és az oltással fejeződik be.
Előmelegítéscsökkenti a hőmérsékleti gradienst a szerszám felülete és a mag között. A szerszámacéloknak alacsony a hővezető képessége, ezért a túl gyors hevítés belső feszültséget hoz létre, ami repedést vagy torzulást okoz. A D2 esetében a standard előmelegítési tartomány a következő1200–1250 fok F (649–677 fok)tartsa lenyomva, amíg a keresztmetszete el nem éri az egyenletes hőmérsékletet. A nehéz matricáknak hosszabb kiegyenlítési időre van szükségük, mint a vékony ütéseknek.
Ausztenitesítőfeloldja az ötvözött karbidokat az acélmátrixban, és a szerkezetet ausztenitté alakítja. Minden fokozatnak megvan a maga kritikus hőmérsékleti ablaka:
- D2- 1795–1875 F (980–1025 F), gyakorlati célpontként gyakran 1850 F fokot használnak.
- A2- 1750–1800 fok F (954–982 fok), valamivel alacsonyabb, mint a D2 az eltérő ötvözetkiegyensúlyozás miatt.
- S7- 1700–1750 fok F (927–954 fok), alacsonyabban tartva a szívósság megőrzése érdekében.
Az áztatási idő csak azután kezdődik, hogy a teljes szakasz eléri a célhőmérsékletet - az általános referencia 45–60 perc vastagság hüvelykenként. A túl alacsony hőmérséklet vagy a túl rövid áztatás a keményfémeket feloldatlanul hagyja, csökkentve a keménységet és a kopásállóságot. A túl magas vagy túl hosszú szemcsék eldurvulását, túlzott visszatartott ausztenitet és megnövekedett repedésveszélyt okoz.
Kioltása kemény martenzites szerkezetben rögzíti azáltal, hogy elég gyorsan lehűl ahhoz, hogy elnyomja a lágy fázis képződését. A D2 egy légkeményítésű Az A2 levegővel is-hatékonyan megkeményedik. Az S7 olajos oltást alkalmazhat nehezebb szakaszokon, ahol a léghűtés önmagában nem ér el kellő keménységet a mag egészében.
A kioltás után a szerszám alkatrészének körülbelül 50–66 fokra kell hűlnie, mielőtt a temperálás megkezdődik. Ebben a szakaszban az acél rendkívül kemény, de veszélyesen rideg - friss martenzit nagy belső feszültség hatására. Az egyik napról a másikra késleltetett temperálás spontán repedés kockázatával jár, különösen összetett szerszámgeometriák esetén.
Edzési ciklusok az optimális szívósság és keménység érdekében
Az edzés az edzett acélt a kritikus tartomány alá szabályozott hőmérsékletre melegíti fel, enyhíti a belső feszültségeket, és a rideg, mint -edzett martenzit szívósabb, stabilabb szerkezetté alakítja. Edzés nélkül a sajtolt fémlemezgyártás napokon belül tönkretenné a szerszámot - az élek berepednének, megrepednének vagy szétrepednének ciklikus présterhelés hatására.
A kettős temperálás bevett gyakorlat a hidegen megmunkált{0}}acélok esetében. Az első ciklus enyhíti a kioltási feszültség nagy részét, és megkezdi a mikrostruktúra stabilizálását. A ciklusok közötti szobahőmérsékletre történő visszahűtés lehetővé teszi, hogy a visszatartott ausztenit friss martenzitté alakuljon át, amelyet a második temper stabilizál. A méretstabilitást igénylő kritikus acéllemez sajtolószerszámok vagy mérőeszközök esetében a háromszoros temperálás további biztosítást nyújt.
A megeresztési hőmérséklet határozza meg a végső keménység és szívósság egyensúlyát:
| Temperálási stratégia | Tipikus hőmérséklet | Várható keménység | A legalkalmasabb |
|---|---|---|---|
| Alacsony-hőmérséklet | ~400 fok F (205 fok) | 60-62 HRC | Maximális kopásállóság; kis{0}}hatású alkalmazások |
| Magas-hőmérsékletű kettős hőmérséklet | 900–960 fok F (480–515 fok) | 58–60 HRC | Méretstabilitás, stresszoldás, hosszú távú termelési{0}}leállás |
A legtöbb gyártási mennyiséget futtató sajtolószerszám-alkatrésznél a magas hőmérsékletű, 900–960 °F közötti,{0}}kettős temperálás biztosítja a biztonságosabb egyensúlyt. Az 1-2 HRC-t feláldozza az alacsony hőmérsékletű-hőmérséklethez képest, de lényegesen jobb méretstabilitást és repedésállóságot ér el – ezek a tulajdonságok sokkal fontosabbak, ha a szerszám élettartama során több millió ütést ér el.
Íme a gyakorlati példa: egy alulkeményített (túl agresszíven temperált vagy túl alacsonyra ausztenitesített) szerszám idő előtt elkopik, mivel a vágóélek nem elég kemények ahhoz, hogy ellenálljanak a munkadarab kopásnak. A túlkeményített szerszám (alulszaggatott vagy túl hidegen edzett) feltörik és megreped, mert nem tudja elnyelni az egyes préslöketek ütési energiáját. A cél az, hogy a közöttük lévő keskeny ablak - elég kemény ahhoz, hogy ellenálljon a kopásnak, elég szívós ahhoz, hogy elnyelje az ütéseket -, és a megfelelő temperálás az, amivel következetesen érhet oda.
Stresszoldás a mérettorzulás megelőzése érdekében
A stresszoldás az a gyakran-elhanyagolt lépés, amely megakadályozza a költséges utómunkálatokat. A durva megmunkálás a vágóerők, a hőképződés és az egyenetlen anyagleválasztás miatt maradó feszültségeket hoz a szerszámblokkba. Ha úgy keményíti meg a tömböt, hogy nem oldja fel először ezeket a feszültségeket, akkor azok az ausztenitesítési-kioltási ciklus során ellenőrizhetetlenül felszabadulnak, így a szerszám a tűréshatáron túlra vetemedik. Az eredmény egy olyan alkatrész, amely már nem illeszkedik, és újra-megmunkálást vagy selejtezést igényel -, miután már befektetett a teljes hőkezelési ciklusba.
A feszültségmentesítési folyamat a durva -megmunkált alkatrészt szubkritikus hőmérsékletre melegíti (a legtöbb szerszámacél esetében jellemzően 1050–1200 °F / 565–650 °C), elég sokáig tartja a feszültség egyenletes ellazulásához, majd lassan lehűl a kemencében. Nincs kioltás, nincs fázisátalakítás - csak szabályozott termikus relaxáció. Az alkatrész méretstabil és keményedésre kész, kiszámítható, minimális torzítással.
Mikor kell stresszoldani:
- Erős durva megmunkálás után (különösen aszimmetrikus anyageltávolítás nagy tömbökről).
- A szerszám alkatrészek hegesztési javítása után.
- Nagy vagy geometriailag összetett sajtolószerszám-alkatrészek végső hőkezelése előtt.
- Az edzett felületeken végzett agresszív csiszolás után - az alacsony-hőmérsékletű feszültségmentesítés 25-50 F-kal a végső megeresztési hőmérséklet alatt megakadályozza a köszörülési repedések továbbterjedését.
A kriogén kezelés a hőmérsékleti spektrum ellenkező végét képviseli. Az edzett acél körülbelül -196 fokra (-321 °F) történő lehűtésével a visszatartott ausztenit – egy lágy, instabil fázis, amely az edzés során csapdába esik – martenzitté alakul. Ez javítja a méretstabilitást az idő múlásával (nincs lassú átalakulás, amely méretváltozást okozna a használat során), és növelheti a kopásállóságot.Kriogén kezelésleginkább a precíziós szerszámok, lyukasztók, mérőeszközök és hasítószerszámok esetében releváns, ahol a méretbeli eltolódás elfogadhatatlan. Az általános-célú fémlemez sajtolószerszámok esetében a megfelelő kettős temperálás gyakran elegendő stabilitást biztosít a kriogén feldolgozás többletköltsége és bonyolultsága nélkül.
A termikus ciklus akkor fejeződik be, amikor a szerszám alkatrésze edzett, stabil, és a kitűzött keménységén - készen áll a végső csiszolási folyamatra, amely minden felületet a specifikációnak megfelelővé tesz. A hőkezelést követő minden csiszoláshoz könnyű áthaladást, megfelelő hűtőfolyadékot és ellenőrzött leforgácsolást kell végezni, hogy elkerülje az újramelegítés által okozott károkat, amelyek megsemmisítik a gondos kohászatot, amelybe az imént fektetett be.
6. lépés Szerelje össze és igazítsa be a szerszám összes alkatrészét
A szerszám alkatrészei most edzettek, edzettek és a végső méretre köszörültek. Mindegyik különálló precíziós rész. Az összeszerelés az, ahol ezek az egyes alkatrészek működő rendszerré válnak -, és ahol a gondatlan munka minden azt megelőző megmunkálási és hőkezelési órában semmissé válik. A rosszul beállított vezetőcsap, nem megfelelő zárási magasság vagy alul-előfeszített rugó nem csak rossz alkatrészeket eredményez. Károsítja magát a szerszámot, néha a gazdaságos javításon túl. A fémbélyegző szerszámok megfelelő összeszerelése egy szándékos sorrendet követ, amely minden szakaszban ellenőrzi az illeszkedést és az igazítást, mielőtt a préselés valaha is ciklusba kezdene.
Vezetőcsapok felszerelése és a párhuzamosság ellenőrzése
A vezetőcsapok bármely vágóbélyeg igazítási gerincét képezik. A felső és alsó felét minden löketen keresztül tökéletes illeszkedésben tartják, elnyelve azokat az oldalirányú erőket, amelyek egyébként a lyukasztószerszámot a matrica nyílásához képest középen-toltanák. A megfelelő illeszkedés-nem alku tárgya.
A szabványos konfiguráció apréselt illesztés (interferencia illesztés)egy cipőben - jellemzően az alsó - és acsúszó illesztés az edzett perselyeken keresztülaz ellentétes cipőben. A présillesztés nulla mozgással tartósan rögzíti a csapot. A perselyek irányított mozgást biztosítanak, és éppen elegendő hézag (általában 0,005-0,012 mm) a gördülékeny kerékpározáshoz, oldaljáték nélkül. A beszerelés során enyhén kenje meg a perselyeket szerszámspecifikus olajjal, hogy elkerülje az első ütéseknél a pattanást.
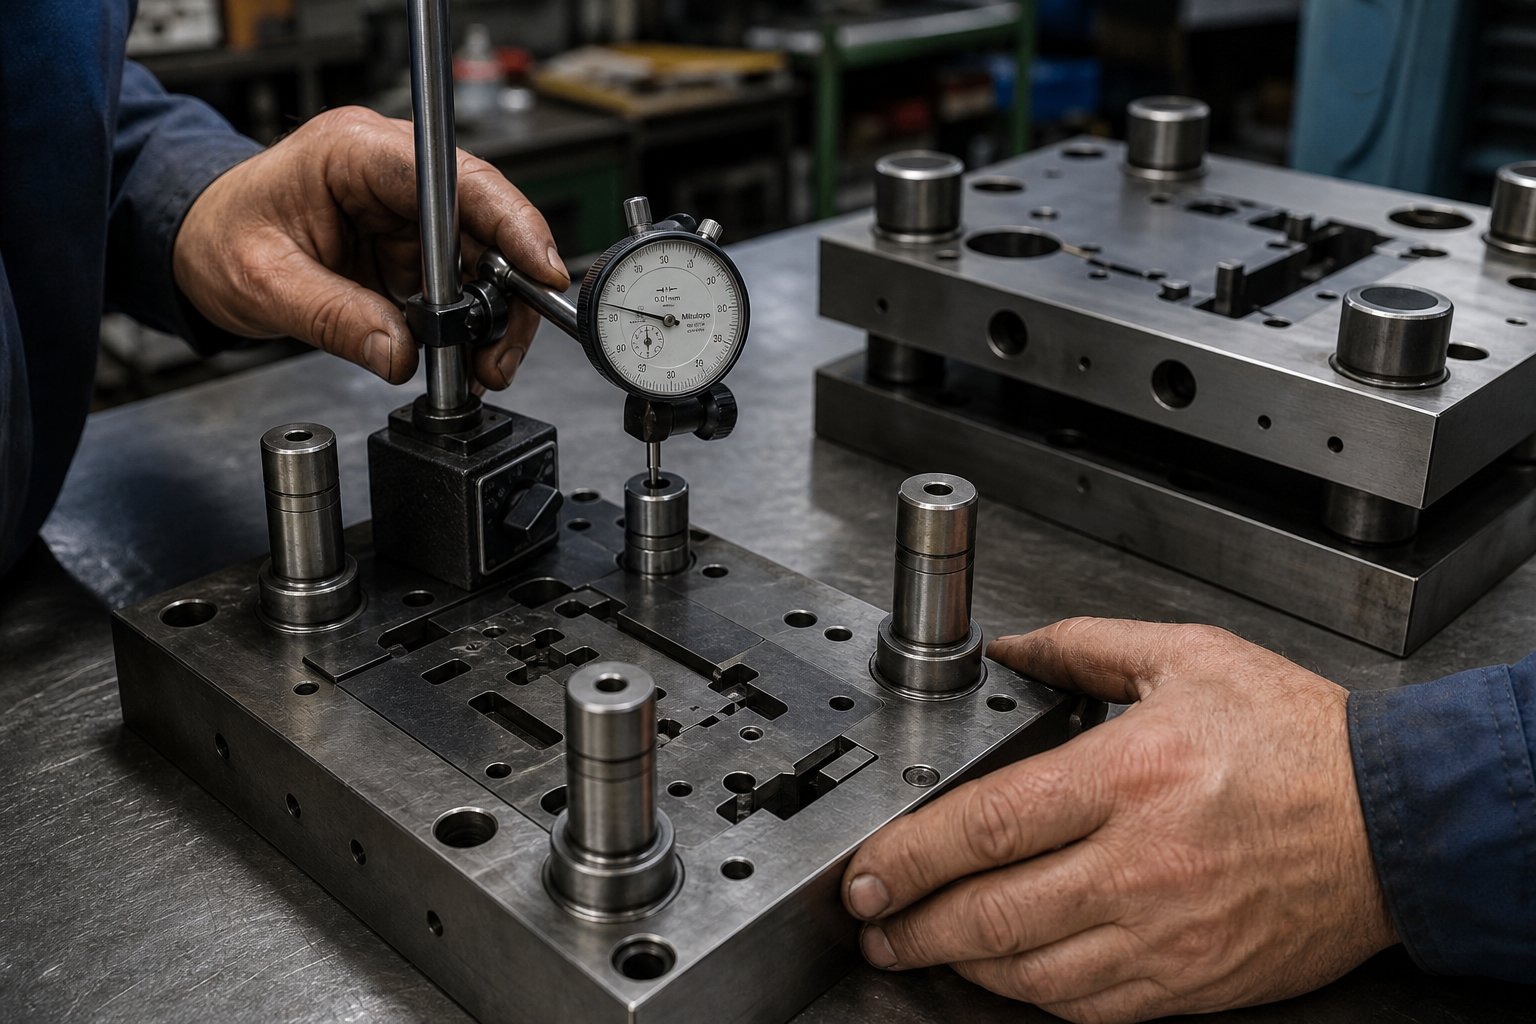
Mielőtt bármilyen más fémbélyegző alkatrészt felszerel, ellenőrizze a vezetőcsapok merőlegességét. Helyezzen egy mérőórát egy mágneses alapra a csap tengelyéhez, és söpörje le teljes hosszában. Az elfogadható kifutás 0,01 mm vagy kevesebb a munkahosszon. Bármilyen szöghiba itt megsokszorozódik a löketen keresztül - a 0,02 mm-es csap a cipő felületén 0,04-0,06 mm-es eltolódást jelent a teljes lökethosszabbításnál, ami elegendő a vágóélek sérüléséhez vagy egyenetlen nyíráshoz.
A csapok felszerelése és ellenőrzése után csúsztassa a felső cipőt a vezetőkre. Simán kell haladnia, nulla érzékelhető oldaljátékkal. Ha megtapad, ellenőrizze, hogy nincs-e sorja a persely furatán, vagy nincs-e enyhe eltolódás a vezetőcsapok középpontjai között, ami miatt a cipők nem párhuzamosak. Soha ne erőltesse le a felső cipőt. - A kötés azt jelenti, hogy valami nincs rendben, és ha átnyomja, megsérül a persely és a csap.
A cipő felső és alsó felülete közötti párhuzamosság befejezi az igazítási ellenőrzést. Helyezzen egy precíziós köszörülési párhuzamos rudat az alsó sarura, és zárt helyzetben söpörje végig a mérőórát a cipő felső felületén. Az eltérésnek 0,0005 hüvelyk/hüvelyk belül kell lennie a szerszám szélességéhez képest. Korrigálja az eltéréseket a cipő homlokfelületének enyhe átlapolásával vagy az alátét elhelyezésének beállításával, mielőtt folytatná.
A vágószerszám magasságának és a rugó előfeszítésének beállítása
A szerszám zárási magassága az összeszerelt matrica teljes magassága teljesen zárt helyzetben. Ennek a méretnek a sajtolószerszám rendelkezésére álló -magassági téren belül kell lennie - a nyomólap és a támasztólap közötti távolság az alsó holtpontnál, mínusz a támasz vastagsága. Egyszerűen hangzik, de zavar a kettő közöttnyomja meg a zárási magasságot és a szerszámzárási magasságotvalódi károkat okoz. Ha a szerszám túl magas a présbeállítási tartományhoz, a keret megnyúlik, és a csatlakozások túlzott erő hatására összenyomódnak. Ha túl rövid, a szerszám soha nem zár be teljesen, és az alkatrészek hiányosan jönnek ki.
Mérje meg a zárási magasságot teljesen zárt szerszámmal egy puha távtartóval (anyagvastagságnál az alátétlemez) a lyukasztó és a szerszám felületei között. A teljes veremmagasság -, beleértve a kockapapucs alatt elhelyezett emelkedőket vagy párhuzamosokat -, a kocka zárási magassága. Mielőtt bármit lecsavarna, győződjön meg arról, hogy ez az érték a sajtolószerszám minimális és maximális magassága{4}} közé esik.
A tavaszi előtöltés következik. Függetlenül attól, hogy tekercsrugókat, uretán betéteket vagy nitrogéngázpalackokat használ, a szabály ugyanaz: a rugóknak teljes löketnél szabad hosszuk 15-25%-át kell összenyomniuk. Ennek a tartománynak a túllépése a fáradtság meghibásodását okozza – a rugók megrepednek, a gázpalackok nyomást veszítenek, az uretán párnák pedig állandó készletet vesznek fel. Mérje meg minden rugó szabad hosszát, számítsa ki az összenyomott hosszt a zárási magasságban, és ellenőrizze, hogy a kompressziós arány a biztonságos határokon belül van-e. Ha egy rugó záráskor 25%-nál nagyobb mértékben összenyomódik, akkor a rugó túl rövid, vagy a zárási magasságot módosítani kell.
Progresszív műveleteket futtató vágóbélyegek esetén a csupaszító lemezen lévő egyenetlen rugóelőfeszítés a szalagadagolás során megbillenést okoz, ami adagolási elakadáshoz és a pilóta károsodásához vezet. Ellenőrizze, hogy minden rugózseb azonos mélységben van-e, és a rugók azonos specifikációjúak-e. - A különböző szállítóktól származó rugókeverési sebesség gyakori, de elkerülhető hiba.
Összeszerelési sorrend a cipőtől a lehúzólemezig
A szerszám összeszerelése alulról-felfelé, kívül-logika szerint. Először létrehozza az igazítást (vezetőrendszer), majd felszereli a működő alkatrészeket (szerszámblokk, lyukasztók), és végül telepíti a másodlagos rendszereket (lehúzó, rugók, pilóták). A lépések siettetése vagy a sorrend ugrása olyan hibákat eredményez, amelyek a szerszám élettartamán keresztül súlyosbodnak.
Íme a sajtolószerszámok teljes összeszerelési sorrendje:
- Tisztítsa meg az összes alkatrészt- zsírtalanítsa a felületeket, távolítsa el a csomagolóolajokat, és minden alkatrészt jó megvilágítás mellett ellenőrizze, hogy nincsenek-e repedések, sorjások vagy szállítási sérülések.
- Szerelje fel a vezetőcsapokat az alsó saruba- nyomja be a dörzsölt furatokba, ellenőrizze a merőlegességet az indikátorral.
- Rögzítse a szerszámblokkot az alsó saruhoz- húzza meg a vállcsavarokat keresztben, hogy elkerülje a vetemedést. Ellenőrizze, hogy a szerszám felülete párhuzamos-e a cipővel a specifikáción belül.
- Szerelje be a vezetőperselyeket a felső saruba- erősítse meg a vezetőcsapok sima csúszó illeszkedését.
- Szerelje fel a lyukasztótartót és a lyukasztókat a felső cipőre- ellenőrizze, hogy minden lyukasztó koncentrikusan illeszkedik-e az illeszkedő szerszám nyílásához. Ehhez lassan zárja be a szerszámot, és ellenőrizze a hézag egyenletességét.
- Szerelje fel a hátlapot- helyezze el a lyukasztófejek és a felső cipő között, hogy eloszlassa az ütési erőt, és megakadályozza a ütések benyomódását a puhább cipőanyagban.
- Szerelje fel a csupaszító lemezt rugóval- állítsa be a rugó előfeszítését a 15-25%-os tömörítési tartományon belül; erősítse meg az egyenletes szalagnyomást a lemez felületén.
- Telepítse a pilotokat, a lokátorokat és a takarmánykomponenseket- progresszív matricák esetén ügyeljen arra, hogy a pilóták a szalaganyagot pontosan a tervezett adagolási szögben rögzítsék.
- Ellenőrizze az összes hézagot az alátétkészlettel- csúszóanyag-vastagságú alátét az egyes lyukasztószerszámok és a matrica nyílásai között, hogy erősítse az enyhe egyenletes húzást, bekötés nélkül.
- Lassú kézi ciklus végrehajtása (száraz futás)- hüvelyk, a szerszám anyag nélkül zárva, figyelve az érintésre, kaparásra vagy bekötésre a vonás bármely pontján.
A progresszív fémbélyegző szerszámok esetében szintén ide kell felszerelnibypass hornyok- kis megkönnyebbülés a szerszámon, amelyek lehetővé teszik a szalag előretolását még akkor is, ha a vezetőcsap még részben be van kapcsolva. A fémlemez sajtolószerszámok negatív és pozitív bypass-bevágásai ugyanazt az alapvető funkciót szolgálják, de geometriában különböznek. A negatív bypass könnyített belépési szöggel rendelkezik, amely oldalra tolja a szalagot, ahogy előrehalad, míg a pozitív bypass megemelt vezetőfelületet biztosít. Mindkét típus megakadályozza a szalag kihajlását és az előtolás elszakadását, különösen nagyobb préselési sebességeknél, ahol az előtolás időzítése kritikussá válik.
Még gondos sorrendbe állítás mellett is előfordulhatnak bizonyos összeszerelési hibák azokban az üzletekben, amelyek a tapasztalatra, mint a mérésre támaszkodnak. Íme a leggyakoribb hibák és azok okai:
- Rosszul beállított vezetőcsapokA - zúzódást okoz a perselyek és a csapok között, növelve a súrlódást, amíg a szerszám meg nem köti a löket közepén-. A progresszív sérülés tönkreteszi mind a persely-, mind a csapfelületeket.
- Nem megfelelő zárási magasság (a szerszám túl magas a préseléshez)A(z) - túlzott tonnát termel, ami túlterheli a préskeretet, eltöri az ütéseket, és megrepedhet a szerszámpapucs.
- Elégtelen csupaszító rugónyomásA - lehetővé teszi, hogy a fémlemez hozzátapadjon a lyukasztóhoz a visszatérő löketnél, visszahúzza a csigákat a szerszámon keresztül, és megakadályozza a következő löketeket.
- Egyenetlen csavarok nyomatéka a szerszámblokk-rögzítésnélA - megdöntést vezet be a matrica felületén, ami nem-egyenletes hézagot hoz létre, és az egyik oldalon elkeskenyedő nyírást, a másikon pedig túlzott sorját eredményez.
- Hiányzó vagy rosszul elhelyezett hátlapA - lehetővé teszi, hogy a lyukasztófejek belekeveredjenek a puhább cipőacélba, fokozatosan elveszítve a koncentrikusságot és a tűréshatáron túl növelve a hézagot.
Ha mér, ezek a hibák még az első - termelési találat előtt észlelhetők. A jelzőfények seprésével és az alátét húzásának ellenőrzésével töltött 30 perc napokig tartó hibaelhárítást és hetekig tartó várakozást takarít meg a cserealkatrészekre.
A padon ülő, teljesen összeszerelt szerszám még nem gyártási eszköz. Csak akkor válik eggyé, ha valódi anyagot futtatunk rajta, mérjük a kimenetet, és kijavítjuk a tervezési szándék és a fizikai valóság közötti elkerülhetetlen eltéréseket. Ez az ellenőrzési folyamat - die tryout - az, ahol az összeállítás bizonyítja magát, vagy felfedi, hogy mit kell módosítani.
7. lépés Futtassa a Die próbát, és állítsa be a gyártási minőséget
Egy teljesen összeszerelt szerszám, amely a sajtóban ül, még mindig nem bizonyított. Amíg a valódi anyag át nem halad rajta és a kimenet átmegy az ellenőrzésen, a szerszámozás hipotézis -, nem gyártási eszköz. A Die tryout a hipotézis módszeres tesztelésének folyamata, kezdve az alacsony-kockázatú találatokkal, majd a teljes gyártási feltételek felé haladva, miközben minden hiányosság diagnosztizálása és kijavítása az út során. Ennek a fázisnak a siettetése a határidő betartása érdekében az, hogy a boltok a harmadik gyártási ciklus során rosszul bélyegzett fém alkatrészeket szállítanak ki, vagy tönkreteszik a szerszámokat.
A próba jellegénél fogva iteratív. Tervezzen több ütési ciklust, mérjen, állítson be és{1}}újra találat. Azok az üzletek, amelyek a kipróbálást egyetlen lépésként kezelik, folyamatosan szembesülnek a gyártási hibákkal, a sürgősségi szerszámjavításokkal és a minőségi menekülésekkel, amelyek sokkal többe kerülnek, mint a gondos ellenőrzés plusznapja.
Első sikerek a papírtól a gyártási anyagokig
Az első találatok progresszív megközelítése minimálisra csökkenti a kocka kockázatát, miközben korán feltárja a problémákat. Tekintsd ezt kontrollált eszkalációnak:
- Papírtalálatok- csökkentett préselési sebességgel zárja le a szerszámot egy papír- vagy kartonlapra. A benyomás megmutatja, hogy minden lyukasztó egyenletesen érintkezik-e, megfelelő-e a zárási magasság, és hogy valamelyik alkatrész zavarja-e, mielőtt kellene. Nincs fém, nincs a szerszám sérülésének veszélye.
- Puha anyagú ütések (alumínium vagy réz)- fuss néhány mozdulatot puha, vékony lapon. Az alumínium könnyen deformálódik, így az igazítási problémákat, a hiányos formázást és a hézagproblémákat anélkül teszi ki, hogy az edzett lyukasztásokat teljes vágási terhelésnek tenné ki. Ellenőrizze a lágy-anyagú részek nyírási mintáját és szimmetriáját.
- Gyártási anyag lassú sebességgel- adagolja a tényleges gyártási-minőségű lapot a sajtolóprésbe csökkentett sebességgel (egy-löket üzemmód). Minden fémbélyegzett alkatrészt azonnal vizsgáljon meg sorja, méretpontosság, élek állapota és felületi hibák szempontjából.
- Gyártási sebesség betöltött szalaggal- egyszer lassú-sebességű részek átmennek az ellenőrzésen, felfutás a percenkénti céllöketig. Egyes problémák - elakadás, csigák húzása, hőfelhalmozódás - csak a gyártási ütemnél jelentkeznek.
MintA MetalForming Magazin megjegyzi, az első kész alkatrész egy teljesen menetes progresszív szerszámból nem feltétlenül felel meg azonnal a méretkövetelményeknek. A bélyegzőknek gyakran több alkatrészt is meg kell futtatniuk úgy, hogy a szalag teljesen meg van töltve, mielőtt a matrica megállja a helyét, és jó teljesítményt produkál, mert a kezdeti löketek tehermentesíthetik a préshengert azokon a területeken, ahol a megfelelő kialakításhoz teljes szalagfeszességre van szükség.
A gyakori halproblémák azonosítása és kijavítása
Minden próba felfed valamit - a kérdés az, hogy el tudod-e olvasni, amit a részek mondanak neked. A fémbélyegzett alkatrész minden hibája egy adott kiváltó okra vezethető vissza a szerszámban, és minden kiváltó ok célzott javítással rendelkezik. Íme a leggyakoribb próbahibák, amelyek eredetükre és javításukra vonatkoznak:
| Disszidál | Amit látsz | Kiváltó ok | Javító intézkedés |
|---|---|---|---|
| Túlzott sorja | Megemelt éles él az anyagvastagság 10%-a fölé | Nem elegendő lyukasztás-a-a vágóélek elkopásához | A vágóélek újra-csiszolása; ellenőrizze és állítsa be a távolságot oldalanként; ellenőrizze az igazítást |
| Csigahúzás | A meztelen csigák az archoz tapadtak, visszahúzták őket a matricán keresztül | Nem megfelelő szerszámhossz, elégtelen vákuumtörés vagy olajszívó hatás | Növelje a szerszámfelületet 1,0-1,5x anyagvastagságra; csigamegtartó funkciók hozzáadása; csökkenti az ütési felület kenését |
| Egyenetlen nyírási nyomok | A fényezési sáv szélessége a vágás kerülete mentén változik | Lyukasztás-a-elcsúszáshoz; nem-párhuzamos kockalapok | Ellenőrizze újra{0}}a vezetőcsapok igazítását; újra-csiszolja a szerszámlapokat a párhuzamosság érdekében; ellenőrizze a rögzítőcsavar meghúzási nyomatékát |
| Springback | A hajlítási szög az alakítás után a célon túl nyílik | Rugalmas visszanyerés az anyagban; elégtelen túlhajlítás kompenzáció a szerszám geometriájában | Növelje a túlhajlítási szöget (általában 2-5 fokkal lágyacél esetén, több fokkal nagy szilárdságú acél esetén); a hajlítási csúcsnál adjuk hozzá a vágást vagy a mélyedést |
| Repedés a kanyarokban | Törések a külső hajlítási sugáron | A hajlítási sugár túl szoros az anyag rugalmasságához; szemcse iránya párhuzamos a hajlítási vonallal | Növelje a hajlítási sugarat; az üres tájolás elforgatása; alakíthatóbb anyagminőséget használjon |
| Elakadás / rossz helyen lévő funkciók | A lyukak vagy jellemzők eltolják a pozíciót részről-részre- | Pilot sérülés, feed{0}}kioldási időzítési hiba vagy szalag elcsúszása | Vizsgálja meg a pilóták kopását; állítsa be az előtolás-kioldási időzítést úgy, hogy a görgők kioldódjanak a pilóta belépés után, de a teljes bekapcsolódás előtt; ellenőrizze a haladási távolságot |
A sorja külön figyelmet érdemel, mert ezek a leggyakoribb próbaleletek. Az ipari hibaelemzés szerint sorja keletkezik, ha a lyukasztó és a szerszám törési zónái nem találkoznak tisztán - sem a helytelen hézag, a kopott vágóélek, a rossz beállítás vagy az anyagvastagság változása miatt. Ha a sorja magassága meghaladja a készletvastagság 10%-át, a szerszámon beavatkozásra van szükség a gyártás megkezdése előtt. A megfelelő hézag és éles szélek megőrzése az elsődleges ellenőrzés, és a gyártás során a sorjamagasság figyelése korai figyelmeztetést ad, mielőtt az alkatrészek kicsúsznának a specifikációból.
A rugós korrekció gyakran a legtöbb iterációt igényli. A nagy -szilárdságú anyagok és a rozsdamentes acélok agresszíven visszapattannak, és a kompenzációs szög nem mindig kiszámítható önmagában. Várjon két-három beállítási ciklust - hajlítson enyhén túl, mérjen, igazítson,-ütjön újra -, mielőtt a kialakított elemek következetesen megtartják a célszöget.
Állandó alkatrészminőség elérése iterációval
Egyetlen jó alkatrész sem érvényesíti a kockát. A 30-50 egymást követő fémbélyegző alkatrész mintafutása során tapasztalt egyenletes minőség megerősíti, hogy a szerszámok stabilak. Mérje meg a kritikus méreteket az első-cikk alkatrészein féknyergek, mérőeszközök vagy CMM-berendezések segítségével az alkatrész nyomtatási tűréseihez képest. Nyomvonalváltozás a futás során – ha a furat helyzete 0,05 mm-rel eltolódik 30 ütés alatt, akkor valami elkopik vagy elmozdul, még akkor is, ha az egyes alkatrészek még átmennek az ellenőrzésen.
Főbb mérések a próba validálás során:
- Sorja magassága- ellenőrizze a maximális kiemelés alatt (gyakran 0,05–0,10 mm precíziós bélyegzett fémalkatrészek esetén).
- Funkció-–-dimenziók- ellenőrizze, hogy a lyuktávolság, az éltávolság és a hajlítási hely a nyomtatási tűréshatáron belül marad-e.
- Hajlítási szögek- mérés szögmérővel vagy optikai komparátorral a teljes rugalmasság helyreállítása után.
- Laposság- hézagmérőkkel ellenőrizze a vakolt részeket egy felületi lemezen; tekercskészlet vagy maradékfeszültség meghajlíthatja a lapos részeket.
- Felületi állapot- ellenőrizze, nincsenek-e karcolások, kopásnyomok vagy szerszámbenyomódások, amelyek a szerszám érintkezési problémáit jelzik.
Ha minden méret megfelel a mintafutás során, dokumentálja a présbeállításokat - tonna, zárási magasság, előtolási hossz, sebesség és kenési beállítás. Ezek jelentik az alapvonalat a gyártás beindításához és a jövőbeni szerszámbeállításokhoz ugyanazon a fémbélyegzőgépen. A gyártás során ezektől a beállításoktól való bármilyen eltérés hibaelhárítási kiindulópont, amikor a minőség romlik.
A próba egyben az a pillanat, amikor meg kell erősíteni a tényleges terhelés alatti nyomást. Sok üzlet stop-blokk ólomleolvasást végez teljesen menetes szerszámmal -, és ellenőrzi, hogy a préselés rések vagy elhajlás alatt áll-e az összes aktív állomás által egyidejűleg generált valódi erők alatt. Ha a prés elhajlik, a nyomószárnak kissé le kell ereszkednie a megfelelő alakítási mélység és a vágási minőség megőrzése érdekében, különösen a vastagabb vagy -nagy szilárdságú préselt fém alkatrészeken.
Az ellenőrzésen áteső bélyegzett alkatrészek következetesen jelzik az átmenetet a szerszámfejlesztésről a gyártási készenlétre. De a gyártási készenlét nem a célvonal -, hanem a folyamatos karbantartási felelősség kiindulópontja, amely meghatározza, hogy ez a matrica valóban túléli-e az Ön által tervezett több millió találatot.
8. lépés Tartsa karban a szerszámot, és tudja, mikor kell kiszerveznie
A próba során a présről legördülő egyenletes részek célegyenesnek tűnnek. A valóságban egy sokkal hosszabb verseny kezdetét jelzik. A prémium minőségű szerszámacélból készült és precíziós-megmunkálású, mikron tűréshatárig megmunkált fém sajtolószerszámok löketről löketre - tompítják a vágóéleket, kopnak a vezetőcsapok, elfáradnak a rugók és elmozdulnak a beállításban. A több millió találatot túlélő és a 200 000-nél meghibásodott vágószerszám közötti különbség a fegyelmezett, ütemezett, -ütemezett karbantartásban rejlik, mielőtt a hibák megjelennének a gyártási alkatrészeken.
Élezési ütemezések és ellenőrzési intervallumok létrehozása
A hatékony karbantartás közvetlenül a találatok számához kapcsolódik, nem pedig a naptári dátumokhoz. Egy heti 50 000 ütést futtató szerszám gyorsabban kopik, mint egy kerékpározás 5,000 - nyilvánvaló, azonban sok üzlet továbbra is alapértelmezés szerint elvégzi a heti ellenőrzéseket, függetlenül a tényleges termelési intenzitástól. A bélyegzési gyártási folyamat díjazza a bizonyítékokon- alapuló ütemezést: nyomon követheti a találati számlálót, naplózza a sorjatrendeket, és hagyja, hogy az adatok jelezzék, mikor esedékes a szerviz.
Az egyedi fémbélyegző szerszámok gyakorlati kiindulópontja a közepes-mennyiségű gyártásnál az anyagkeménységtől és a szerszámacél minőségétől függően 50 000-150 000 találatonkénti élesítés. A rozsdamentes acél és a nagy szilárdságú anyagok felgyorsítják az élek kopását, lerövidítik az intervallumokat. A lágyabb anyagok, például az alumínium és a sárgaréz kiterjesztik őket. Innen állítsa be az ellenőrzések során tapasztaltak alapján.
A következőket kell ellenőrizni minden karbantartási időközönként:
- Élvonalbeli állapot- ellenőrizze a lekerekítést, a forgácsolást, a mikro-repedést és a sorja magasságát a leállítás előtt húzott mintadarabokon.
- Vezetőcsap és persely kopása- érezze a lazaságot, figyelje a szokatlan zajt kerékpározás közben, és keresse a pontozási vagy szaggatott nyomokat a tűfelületeken.
- Tavaszi fáradtság- mérje meg a szabad hosszt az eredeti specifikációhoz képest; Cseréljen ki minden olyan rugót, amely több mint 10%-át elvesztette szabad hosszának, vagy látható repedést mutat.
- Igazítási eltolódás- zárt helyzetben söpörje végig a tárcsajelzőt a felső és az alsó vágólapok között; a 0,01 mm-nél nagyobb eltérés a szerelés eltolódását vagy a vezető kopását jelzi.
- Rögzítőelem biztonsága- ellenőrizze az összes rögzítőcsavart, tiplikcsapszeget és rögzítőelemet a ciklikus rezgések által okozott lazaság szempontjából.
- Hulladék evakuálási utak- tisztítsa meg a csigafelhalmozódást, a szilánkokat és a törmeléket, amelyek a menetek között a szerszámüregekben és csúszdákban halmozódnak fel.
- Kenés szállítás- győződjön meg arról, hogy a kenőanyag eltömődés vagy száraz foltok nélkül eléri az összes tervezett alkalmazási pontot.
A megfelelő élezési technika ugyanolyan fontos, mint az időzítés. Felületi csiszolja meg a lyukasztó felületét és egyformán húzza le a szerszámot, hogy megőrizze az eredeti geometria és hézag kapcsolatát. Csak annyi anyagot távolítson el, hogy visszaállítsa a tiszta vágóélt -, jellemzően 0,05-0,10 mm élezési ciklusonként. A csiszolás után állítsa be a zárási magasságot ugyanannyival, hogy megőrizze a szerszám megfelelő zárását. Ennek a beállításnak a kihagyása minden élezéssel fokozatosan megnöveli a hézagot, és végül ugyanazokat a sorjaproblémákat okozza, amelyeket megpróbált kiküszöbölni.
MintMetalForming Magazinhangsúlyozza, hogy az üzleteknek a karbantartási költségeket a javítási költségektől elkülönítve kell nyomon követniük. A megelőző karbantartás megőrzi a szerszám jelenlegi állapotát. A javítás helyreállítja a már elromlott dolgokat. Amikor a kettőt egyesítik, a menedzsment megemelkedett "karbantartási" költségeket lát, és arra kényszeríti a csapatot, hogy csökkentsék az ütemezett szolgáltatást - pontosan a rossz válasz. A tervezett karbantartási tevékenység növekedésének meg kell felelnie a sürgősségi javítások és a rejtett leállási költségek csökkenésének.
Annak felismerése, hogy a szerszámot át kell dolgozni vagy ki kell cserélni
Az élezés és alkatrészcserék kezelik a normál kopást. De amikor ugyanaz az állomás röviddel a szervizelés után folyamatosan meghibásodik, vagy a méretsodródás visszatér néhány ezer találaton belül az ellenőrzött beállítás után, a rutin karbantartás elérte a határát. Ezek a minták mélyebb problémákat jeleznek, - halmozott hézagváltozást a teljes szerszámon, szerkezeti kifáradást a cipőben, vagy olyan alapvető tervezési hiányosságot, amelyet semmilyen köszörülés nem javít ki.
Figyelje meg ezeket az eszkalációt kiváltó tényezőket a fémbélyegzés gyártási folyamatában:
- Ismétlődő sorja vagy méreteltolódás ellenőrzött élesítés és beállításkorrekció után is.
- A vágóélek megrepedése vagy megrepedése a fokozatos lekerekítés helyett - ez túlterhelést vagy anyagfáradást jelez az élezési címeken túl.
- Vezetőcsap vagy persely cseréje évente több mint kétszer szükséges egy gyártási szerszámon.
- A kumulatív élezés elegendő anyagot távolított el (általában összesen 3-5 mm-t) ahhoz, hogy a zárási magasság beállítási tartománya kimerüljön.
- A műszaki változtatások miatt az alkatrésztűrések szigorodtak, és a meglévő szerszámgeometria már nem bírja az új specifikációt.
Amikor ezek a jelek megjelennek, a döntés a felújítás (kopott részek újjáépítése és az igazítás helyreállítása) és a teljes csere között van. A feljavító ruhák akkor halnak meg, ha a cipő, a vezetők és az általános szerkezet épek maradnak, de a működő alkatrészek túllépték élettartamukat. A csere a megfelelő megoldás, ha a szerkezeti integritás sérül, ha a halmozott utómunkálati költségek megközelítik az új-építési költségeket, vagy ha a gyártási mennyiség olyan szerszámokat igényel, amelyek képesek precíziós présbélyegzésre, autóipari-minőségű konzisztenciával.
Mikor válasszunk egy professzionális szerszámkészítőt?
Sok üzlet házon belül hatékonyan intézi az élezést, a rugócserét és az alapvető alkatrészek cseréjét. Ez egyszerű vágószerszámoknál és mérsékelt gyártási mennyiségeknél működik. De van egy világos határ, ahol a házon belüli-képesség kimerül, és a teljes mérnöki erőforrásokkal rendelkező professzionális fémbélyegzők válnak a jobb útvá.
| Forgatókönyv | A házon belüli karbantartás megoldja | Professzionális szerszámkészítő szükséges |
|---|---|---|
| Élélezés szabványos szerszámacélon | Igen - felületi csiszoló és alaprögzítés elegendő | Nem -, kivéve, ha a geometria bonyolult, vagy ha nem szükséges vezetékes EDM-átalakítás |
| Rugó és alkatrészcsere | Igen - raktáron lévő cserealkatrészek és szabványos összeállítás | Nem -, kivéve, ha az egyéni összetevők{1}}újratervezést igényelnek |
| Progresszív állomás átépítése | Lehetséges, ha az üzletben van huzal EDM és CNC köszörülés | Igen -, ha több állomást kell újratervezni vagy CAE-ellenőrzést végezni |
| Az autóipari bélyegző szerszámok PPAP követelményeknek megfelelően | A(z) - dokumentációs és érvényesítési követelményei ritkán haladják meg a legtöbb belső boltot | Igen - teljes minőségbiztosítási rendszerre, szimulációra és ellenőrzési képességre van szükség |
| Új szerszám a megváltozott alkatrészgeometriához vagy nagyobb térfogathoz | Nem -, hacsak az üzlet nem teljes körű-szerviz | Igen - megvalósíthatósági elemzés, tervezés, megmunkálás és kipróbálás szükséges |
| A meghibásodás gyökere{0}}a CAE-szimulációt igénylő elemzés | Nincs - a legtöbb üzlet nem rendelkezik FEA szoftverrel és szimulációs szakértelemmel | Igen A - szimuláció a fizikai ellenőrzés számára láthatatlan formázási problémákat azonosít |
Hasznos fémbélyegző szerszámok cégáttekintő kérdés, amelyet minden potenciális partnernek fel kell tennie: lefedik a teljes munkafolyamatot a megvalósíthatóságtól a gyártásellenőrzésig, vagy csak különálló megmunkálási lépéseket? A megkülönböztetés azért fontos, mert az ismétlődően meghibásodott szerszámok gyakran a teljes folyamatot - nem csak egyetlen alkatrész-megmunkálását igénylik.
Azon csapatok esetében, amelyek kinőtték a-házon belüli gyártási kapacitásukat, vagy termelési-szintű szerszámokra van szükségük a nagy-volumenű szerződésekhez, a teljes körű-szolgáltatóval való partnerség megszünteti a tervezés, a megmunkálás, a hőkezelés és a kipróbálás külön szállítóinak irányításával járó koordinációt. A YICHEN például kínálRFQ-kész egyedi bélyegzőszerszám-megoldásokamelyek felölelik a megvalósíthatósági elemzést, a CAE-szimulációt, a precíziós megmunkálást, a próbaüzemeket és a végső ellenőrzést - ugyanazt a munkafolyamatot, amelyet ebben az útmutatóban is tárgyalunk, egyetlen minőségbiztosítási rendszer keretében. Ez az integrált megközelítés különösen értékes az autóipari bélyegzőszerszámok és más precíziós alkalmazások esetében, ahol a nyomon követhetőség és az első -menetes jóváhagyási arány közvetlenül befolyásolja a gyártási ütemtervet.
Függetlenül attól, hogy a fémbélyegző szerszámot házon-karbantartja, vagy szakemberrel együttműködve, az elv ugyanaz marad: a karbantartás megőrzi a minden megelőző lépésben végrehajtott befektetést. Figyelje a találatok számát, rendszeresen ellenőrizze, élesítsen, mielőtt az élek meghibásodnak, és becsületesen fokozza, ha a rutinszerű kezelés már nem tart. A több millió találatot túlélő kocka csak akkor képes erre, ha a mögötte álló karbantartási program ugyanolyan fegyelmezett.
Gyakran ismételt kérdések a bélyegző szerszám készítésével kapcsolatban
1. Mennyi idő alatt készül el a bélyegző matrica a semmiből?
Egy egyszerű egy-állomásos kioltószerszám általában 4-8 hétig tart a tervezéstől a kipróbálásig, míg egy összetett progresszív szerszámhoz 12-20 hét vagy több is lehet. Az idővonal az alkatrész összetettségétől, az anyagválasztástól, a megmunkálási módszertől (kézi vs. CNC/huzalos szikraforgácsolás), a hőkezelési ciklusoktól és az állandó alkatrészminőség eléréséhez szükséges próba-iterációk számától függ. A házon belüli huzalos szikraforgácsoló- és CNC-kapacitással rendelkező üzletek jelentősen lerövidíthetik az idővonalakat, összehasonlítva a kiszervezett megmunkálási lépésekkel.
2. Melyik a legjobb szerszámacél a szerszámok bélyegzéséhez?
Nincs egyetlen legjobb szerszámacél - a megfelelő választás a művelettől és a gyártási mennyiségtől függ. A D2-es szerszámacél (54-61 HRC) kiváló kopásállóságának köszönhetően hosszú távon-nyírható és szúrható. Az A2 a keménység és a szívósság kiegyensúlyozott kombinációját kínálja{11}}közepes térfogatú szerszámokhoz és hosszabb ütésekhez. Az S7 kiváló ütésállóságot biztosít a nehéz simítási és hajlítási műveletekhez. Rendkívül nagy mennyiségű-vagy csiszolóanyag-felhasználás esetén a keményfém lapkák 500-1000%-kal meghosszabbíthatják a szerszám élettartamát a tömör szerszámacélhoz képest bizonyos állomásokon.
3. Hogyan számítja ki a lyukasztás és a szerszám hézagát a fémlemez sajtolásánál?
Az oldalankénti préshézag az anyagvastagság szorozva a hézagszázalékkal. Lágyacél esetén oldalanként 5-10%-ot használjon; lágyabb anyagokhoz, például alumíniumhoz 5-7%, míg a keményebb anyagokhoz, például rozsdamentes acélhoz 10-12% vagy több. Például 1,5 mm-es lágyacél kivágása oldalanként 8%-kal 0,12 mm-es hézagot biztosít mindkét oldalon, így a szerszám nyílása 0,24 mm-rel nagyobb, mint a lyukasztó összessége. A megfelelő hézag tiszta törésvonalat, minimális sorját és hosszabb szerszámélettartamot biztosít.
4. Mi okozza a túlzott sorját a nyomott alkatrészeken, és hogyan javítható?
Az anyagvastagság 10%-át meghaladó sorja - megemelkedett éles élek, amelyek meghaladják az anyagvastagság 10%-át - a nem megfelelő lyukasztás-a-a vágáshoz, a vágóélek fénytelensége vagy elhasználódása, illetve a lyukasztó és a matrica közötti eltolódás eredménye. A javítás magában foglalja a vágóélek újra-csiszolását az élesség helyreállítása érdekében, az oldalankénti hézag ellenőrzését és beállítását az anyagspecifikációknak megfelelően, valamint a vezetőcsapok igazításának és a szerszámlap párhuzamosságának ellenőrzését. A sorjamagasság gyártás közbeni figyelése korai figyelmeztető rendszerként szolgál, amely elindítja a karbantartást, mielőtt az alkatrészek kicsúsznának a specifikációból.
5. Mikor érdemes kiszervezni a sajtolószerszámok készítését a házon belüli építés helyett?
Kiszervezni, ha a projekt meghaladja a -házon belüli felszerelési kapacitást -, különösen akkor, ha hiányzik a vezetékes EDM bonyolult profilokhoz, CAE-szimulációra van szüksége a tervezés ellenőrzéséhez, autóipari-minőségű PPAP-dokumentációra van szüksége, vagy ha a progresszív vágóállomásokat újra kell tervezni. A teljes körű szolgáltatást nyújtó szerszámgyártók, mint például a YICHEN, egyetlen minőségbiztosítási rendszerben kezelik a megvalósíthatósági elemzést, szimulációt, precíziós megmunkálást, próbaüzemet és ellenőrzést, kiküszöbölve a több-szállító koordinációját. Ez az integrált megközelítés különösen értékes a nagy-volumenű szerződések esetében, ahol az első-eladási jóváhagyási arány közvetlenül befolyásolja a gyártási ütemtervet.


