


A bélyegzés-megelőző karbantartás megértése
Amikor egy kocka eltörik-futás közben, minden leáll. A prés tétlenül áll, az alkatrészek felhalmozódnak az áramlás irányában, és valaki olyan javításért küzd, amelyet már hetekkel ezelőtt el kellett volna kerülni. Ez a reaktív ciklus időt, pénzt és a gyártási ütemtervbe vetett bizalmat égeti el.Bélyegzőszerszám megelőző karbantartáslétezik, hogy megtörje ezt a kört azáltal, hogy a pánikot tervezéssel helyettesíti.
Mit jelent valójában a bélyegzőszerszám-megelőző karbantartás?
Lényegében ez a gyakorlat egyértelmű. A szerszámot ütemezetten javítja, mielőtt a kopás meghibásodásba fordulna. Ez az ütemezés követheti a stroke-számot, a naptári intervallumokat vagy mindkettőt. Maga a munka magában foglalja a tisztítást, az ellenőrzést, a kenést, az élezést, a rugók cseréjét és a beállítás ellenőrzését előre meghatározott pontokon, hogy a szerszám biztonságosan és következetesen állítsa elő az elfogadható alkatrészeket.
A bélyegzőszerszám-megelőző karbantartás az ütemezett ellenőrzések, tisztítás, kenés és alkatrész-javítás végrehajtásának gyakorlata meghatározott löketszámon{0}}vagy naptári időközönként a normál kopás ellenőrzése érdekében, mielőtt az hulladékot, nem tervezett állásidőt vagy a szerszám sérülését okozná.
A legfontosabb különbség az időzítés. Kinyitja a szerszámot, és megcímzi a kopóelemeket, mert az ütemterv szerint itt az ideje, nem pedig azért, mert sorja jelent meg az alkatrészen, vagy kipattant egy ütés. Ez az elmozdulás a reakcióról a szándékra az, ami elválasztja a szerszámköltségeiket irányító üzleteket azoktól, amelyeket folyamatosan meglepnek.
Reaktív vs preventív vs prediktív megközelítések
Gondoljon a karbantartási megközelítésekre úgy, mint egy érettségi létra. A reaktív karbantartás javítja a dolgokat, miután elromlanak. A megelőző karbantartás ütemezett karbantartási időközönként karbantartja őket, hogy csökkentse a meghibásodások esélyét. Az állapot-alapú karbantartás valós-idejű szenzoradatokat használ a szolgáltatás kiváltására, amikor a mérhető paraméterek eltolódnak. A prediktív karbantartás tovább megy: elemzéseket és gépi tanulást alkalmaz a hibák hetekkel előre történő előrejelzésére.
A legtöbb bélyegzési művelet valahol a reaktív és a megelőző jellegű. A bélyegzőszerszám-karbantartási érettségi modell, amelyet eredetileg Winston Ledet 1999-ben alkotott meg, feltérképezi ezt a fejlődést, és egyértelmű utat ad a csapatoknak. Minden szint az alatta lévőre épül. Nem ugorhat a prediktív megfigyelésre anélkül, hogy először ne hozna létre következetes megelőző rutinokat és az általuk generált adatokat.
Ez a cikk gyakorlati útitervként szolgál a létra megmászásához. Kitér a felelősségi körök strukturálására, az anyagtípusok szerinti intervallumok beállítására, a karbantartás digitális nyomon követésére, valamint a könnyebben karbantartható szerszámok tervezésére a kezdetektől fogva. Függetlenül attól, hogy üzlete jelenleg hivatalos program nélkül működik, vagy már az optimalizálásra törekvő alapvető ütemterveket követi, a cél ugyanaz: a reaktív káosztól a szerszámok teljesítményének szándékos, mérhető ellenőrzése felé kell elmozdulni.
Miért ösztönzi a megelőző karbantartás a nyereségességet?
Minden bélyegzési művelet a margókon fut. A nyersanyagköltségek uralják a költségvetést, de közvetlenül mögöttük ül a szerszámkarbantartáshoz kötött munka és leállás. A nyereséges és a vesztes futás közötti különbség gyakran azon múlik, hogy a karbantartás az Ön vagy a kocka feltételei szerint történik.
Az ütemezett karbantartás kihagyásának valós költsége
Képzeljen el egy progresszív kockát a hat-órás gyártás felénél. A vágási lyukasztó a határon túl kopik, és sorja képződik a lenyomott éleken. Előfordulhat, hogy a kezelő nem észleli azonnal a hibát, ezért több tucat vagy száz ki-a-speciális alkatrész mozog lefelé, mielőtt bárki megálljt kér. Lemegy a sajtó. Egy telepítő technikus meghúzza a kockát. Egy szerszámkészítő cseréli ki a lyukasztót. Minőségi karantén gyanús alkatrészek. A menedzsment újra{10}}sorolja a feladatokat, hogy kitöltse a hiányt. Ezen lépések mindegyike olyan költséggel jár, amely soha nem szerepelt az eredeti idézetben.
A MetalForming Magazinaz elemzés jól szemlélteti ezt: még egyetlen törött lyukasztás is, amelynek cseréje 25 dollárba kerül, és egy óra szerszámgyártói munka a telepítéshez, jóval több mint 50 dollár összköltséget generál. Ha figyelembe vesszük a szerszám kihúzásához és visszaállításához szükséges munkát, a minőségi-laboratóriumi időt az-alkatrészek újraminősítéséhez, a selejtezett anyagokat, az üresjárati kezelői béreket, a kiesett árrést a nem gyártott alkatrészeken és a rezsifelvételt három órányi holtsajtolási idő esetén, és ennek az egy nem tervezett eseménynek a valós költsége meghaladja az 500 USD-t. Ha ezt több incidensre méretezheti át havonta, és a nem tervezett bélyegzőszerszám-meghibásodás költségei komolyan visszafogják a jövedelmezőséget.
A kaszkádhatás az, ami miatt olyan drága a reaktív karbantartás. A kopott ütés sorja keletkezik. Az ellenőrzés során a sorja az alkatrészek kilökődését okozza. Az elutasítások leállítják a gyártósort. A sürgősségi javítás megzavarja a mögötte álló összes feladat ütemezését. Egy kisebb kopási körülmény, amelyet nem ellenőriznek, láncreakciót vált ki, amely egyszerre érinti a minőséget, a szállítást, a munkát és a rezsiköltséget.
Az iparági tapasztalatok folyamatosan azt mutatják, hogy a nem tervezett karbantartás nagyjából négyszer drágább, mint a tervezett szerviz. Ez a szorzó azért létezik, mert a tervezett leállások kiküszöbölik a tétlen nyomdaköltségeket, elkerülik a sietős-megrendeléseket, megszüntetik a minőségi vizsgálati ciklust, és érintetlenül hagyják a gyártási sorrendet.
Hogyan védi a PM az Ön szerszámbefektetését?
A egyetlen progresszív bélyegző szerszámA komplexitástól, az állomások számától és az anyagminőségtől függően 50 000 USD és 500 000 USD közötti vagy több befektetést jelenthet. Ez a tőkefelszerelés. Ha hagyjuk, hogy elhanyagolásból leépüljön, nem különbözik attól, hogy kihagyjuk az olajcserét egy CNC-gépen, és reméljük, hogy semmi sem ragad meg.
A szisztematikus ütemezett karbantartás megóvja ezt a befektetést azáltal, hogy a kopást még azelőtt felfogja, hogy az megszilárdulna. A megfelelő időközönként kihegyezett ütés néhány ezredanyagot veszít. A meghibásodásig hátralévő ütés eltörheti, megrepedhet a hátlapon, vagy megsérülhet az alatta lévő szerszámrész, így a 25 dolláros újraköszörülés 2000 dolláros alkatrészcserévé és egy hétig tartó -újjáépítéssé válik.
Egy jól-menő ütemezett szerszámkarbantartási program több dimenzióban mérhető megtérülést biztosít:
- Meghosszabbított vágóélettartam- Az ellenőrzött élezés és az alkatrészek cseréje a tervezési határokon belül tartja a halmozott kopást, így több évnyi produktív szolgáltatást biztosít minden egyes szerszámnak.
- Kiszámítható termelési teljesítmény- Az ütemezett szolgáltatási ablakok lehetővé teszik a tervezők számára, hogy a karbantartást beépítsék a termelési naptárba, ahelyett, hogy a meglepetésekre reagálnának.
- Csökkentett selejt arány- Az éles élek, a megfelelő távolságok és a megfelelő igazítás megtartása a tűrési határokon belül tartja a benyomott alkatrészeket, közvetlenül csökkentve ezzel a megelőző karbantartással a selejt arányát a művelet során.
- Alacsonyabb -alkatrészenkénti szerszámköltség- A szerszám teljes költségének több találatra és kevesebb sürgősségi javításra való felosztása csökkenti az egyes bélyegzett darabokra háruló szerszámterhelést.
- Biztonságosabb sajtóműveletek- A kopott vagy sérült szerszámok kiszámíthatatlan meghibásodási módokat hoznak létre, beleértve a szerszámból kilökődő törött alkatrészeket, a csigák behúzását és a kezelőket veszélyeztető elakadásokat.
A bélyegzőszerszám-karbantartási ROI egyértelművé válik, ha két forgatókönyvet egymás mellett hasonlít össze. A tervezett élezéssel, rugócserével és ellenőrzéssel 150 000 ütésenként karbantartott matrica akár öt évig is üzemelhet, mielőtt nagyjavításra lenne szükség. Ugyanaz a szerszám reaktívan fut, csak meghibásodások után szervizelve, két éven belül teljes újraépítésre lehet szükség, és minden futás során lényegesen több hulladékot termel. A matematika minden alkalommal a megelőzést támogatja.
A jövedelmezőség védelme azonban több kell, mint jó szándék. Struktúrát követel, minden szinten a feladatok egyértelmű felelősségét, és a megfelelő embereket, akik a megfelelő munkát végzik a megfelelő időben.
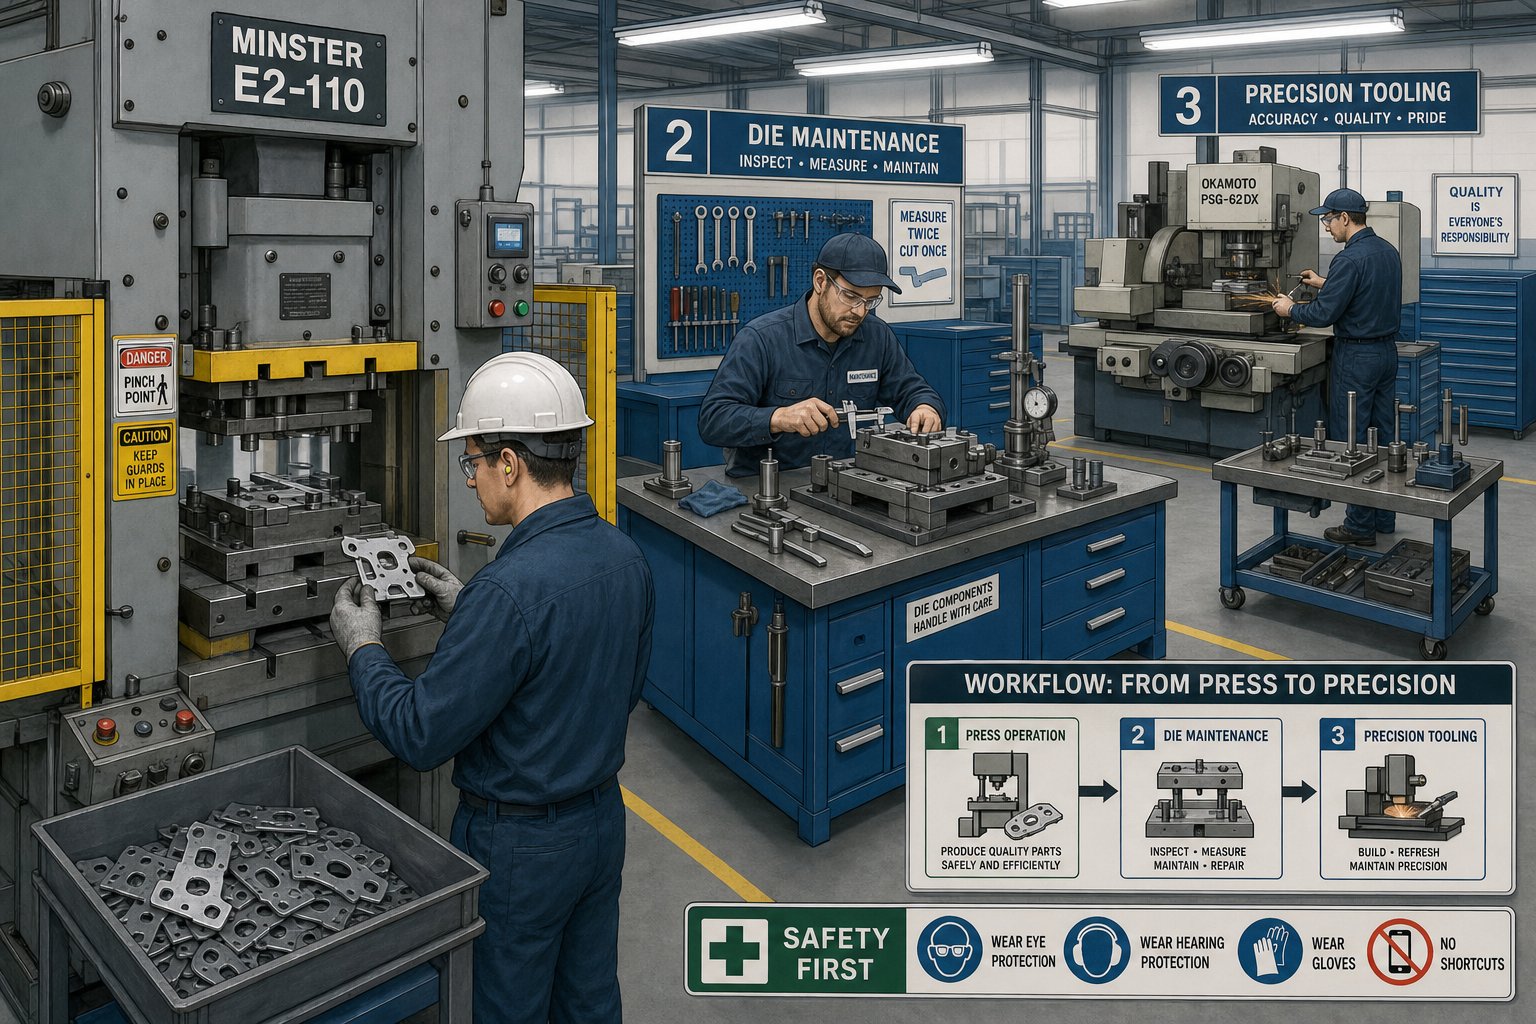
Három-szintű karbantartási struktúra a bélyegzési műveletekhez
Az egyértelműség nélküli szerkezet zavart kelt. Ha mindenki felelős a halál állapotáért, akkor senki sem. A többlépcsős vágószerszám-karbantartási felelősségi struktúra meghatározott időközönként meghatározott feladatokat rendel bizonyos készségszintekhez, így semmi sem marad el, és senki sem próbál meg a képzésén túl dolgozni. Tekints három koncentrikus védelmi körnek: a kezelők felfogják, mi történik éppen, a technikusok foglalkoznak azzal, hogy mi kopik az idő múlásával, a szerszámgyártók pedig visszaállítják azt, ami elérte a szolgáltatási határt.
Az alábbi táblázat az egyes szinteket gyakoriság, készségigény és munkakör szerint bontja le:
| Tier | Személyzet | Frekvencia | Képességi szint | Elsődleges feladatok |
|---|---|---|---|---|
| 1 - Műszakos ellenőrzések | Nyomja meg a Kezelő gombot | Műszakonként vagy 2000-5000 ütésenként | Alapvető halálfelismerő tréning | Vizuális csigák visszatartásának ellenőrzése, kenési szint ellenőrzése, szalag előtolás beállításának megerősítése, abnormális hangok figyelése, alkatrész minőségének ellenőrzése határmintákkal |
| 2 - Időszakos szolgáltatás | Karbantartó technikus | 50 000-150 000 ütésenként (kockánként változik) | Középfokú szerszámozási ismeretek, mérési ismeretek | Lyukasztó-a-hézag mérése, rugóellenőrzés és csere, vezetőcsapok és perselyek kopásának ellenőrzése, élezési kioldó értékelése, rögzítőelemek nyomatékának ellenőrzése, alátétlemez állapotának ellenőrzése |
| 3 - Nagyjavítás | Szerszámkészítő / Die Maker | 500 000-1 000,000+ ütésenként vagy évente | Journeyman szerszámkészítő teljes stancolási tapasztalattal | Teljes szétszerelés, minden működő alkatrész méretellenőrzése, kopott alkatrészek cseréje, időzítés alaphelyzetbe állítása,{0}}a szerszám újraminősítése a nyomtatási tűrésekhez |
Kezelői napi ellenőrzések és műszakos ellenőrzések
A kezelők jelentik az észlelés első vonalát. A sajtolószerszám-kezelő ellenőrző listája nem igényel mérőeszközöket vagy szétszerelést. Képzett megfigyelésen támaszkodik: A meztelen csigák tisztán ejtik le, vagy halmozódnak fel a kockában? A kenőanyag egyenletesen eléri a csíkot? Jól néz ki az alkatrész a referenciamintához képest? A csík egyenesen a pilótákat követi?
Ezek az ellenőrzések percekig tartanak, de olyan problémákat észlelnek, amelyek az egész műszak alatt súlyosbodnának. Például a szerszám nyílásába beszorult csiga néhány száz ütésen belül tönkreteheti az ütési arcot, ha senki sem veszi észre.Art Hedrick a Dieologybólhangsúlyozza, hogy az olyan törmelékek, mint a csigák, szilánkok és kenőanyag-lerakódások tisztítása a szerszámokból az egyik legalapvetőbb, de mégis hatásos karbantartási tevékenység, amelyet egy kezelő végezhet.
Technikus időszakos szervizfeladatok
A szerszámkarbantartó technikusok feladatai a középső szinten fekszenek, és itt történik a tervezett megelőző munka nagy része. A technikusok kinyitják a matricát a padon, megvizsgálják a kopófelületeket, hézagmérőkkel vagy optikai komparátorokkal mérik a lyukasztó-a-alak közötti hézagokat, és értékelik, hogy a vágóélek elérték-e az élezési kioldási pontot. Kicserélik a nitrogénrugókat vagy a tekercsrugókat az -élettartam vége felé- közeledve, ellenőrzik, hogy az összes dübelcsap a helyén van-e, és a csavarok meg vannak-e húzva, valamint ellenőrzik a bütykös felületek vagy a kopólemezek epedéseit.
A kritikus különbség itt az, hogy a technikusok ütemterv alapján javítják a szerszámot, nem pedig tünet alapján. Nem reagálnak az alkatrész sorjajára. Beavatkoznak egy előre meghatározott löketszám mellett, hogy megakadályozzák a sorja megjelenését. Ez a megelőző program szívverése.
Szerszámkészítő-szintű felülvizsgálati eljárások
A szerszámgyártó nagyjavítási eljárásai a sajtolószerszámokhoz a beavatkozás legmélyebb szintjét képviselik. A teljes körű felújítás azt jelenti, hogy minden alkatrész kijön. Minden lyukasztó, szerszámszakasz, csupaszító betét, vezetőcsap, vezetőcsap és persely az eredeti tervezési méretekhez képest mérve. Az összesített kopási határértéket túllépő alkatrészeket ki kell cserélni. Az állomások közötti időzítés ellenőrzése és visszaállítása megtörtént. A gyártáshoz való visszatérés előtt a szerszámot újra összeszerelik, benyomják és lefuttatják, hogy megbizonyosodjanak arról, hogy megfelel-e a nyomtatási tűréshatároknak.
Az ilyen szintű munkához munkajáró{0}}szintű jártasságra, valamint felületi csiszológépekhez, szikraforgácsoló berendezésekhez és precíziós mérőeszközökhöz való hozzáférésre van szükség. Soha nem próbálhatja meg olyan személyzet, aki nem rendelkezik teljes szerszámkészítési tapasztalattal. Ha a nagyjavítási munkákat nem megfelelően képzett-személyzetre bízza, azzal a kockázattal jár, hogy hibák lépnek fel, megsérülnek az alkatrészek, vagy nem biztonságos körülmények alakulnak ki a sajtóban.
Ennek a három-szintű megközelítésnek az ereje az elosztás. Az operátorok gyakori, alacsony-bonyolultságú megfigyeléseket végeznek, amelyek szinte semmibe nem kerülnek. A technikusok időszakos, mérsékelt -bonyolultságú szolgáltatást végeznek, amely a szerszámot a működési határokon belül tartja. A szerszámkészítők ritkán, nagy{6}}bonyolultságú átépítéseket hajtanak végre, amelyek visszaállítják a szerszámot az újszerű állapotba. Minden réteg elkapja azt, amit a felette lévő réteg nem láthat alacsonyabb frekvenciáján, így átfedő védelmi rétegeket hoz létre a nem tervezett meghibásodások ellen.
Természetesen az egyenlet felét megoldja, ha tudjuk, hogy ki és mikor végzi el a munkát. A Tier 2 leggyakoribb feladata, az élesítés, saját döntési kritériumokat követel meg a helyes végrehajtáshoz, anélkül, hogy lerövidítené a szerszám élettartamát.
A döntési kritériumok élesítése és helyreállítása
Az élezés a leggyakrabban végzett munka{0}}a bélyegzőszerszám megelőző karbantartási programjában. Ez a leggyakrabban túl későn, túl agresszíven vagy dokumentáció nélkül végzett feladat is. A helyes megoldás azt jelenti, hogy pontosan tudjuk, mikor kell élesíteni a sajtolószerszám-lyukasztókat, mennyi anyagot kell eltávolítani, és mikor őrölték meg az alkatrészt a hasznos szervizponton túl.
Mikor kell élesíteni vs mikor kell cserélni
Honnan tudod, hogy az élre figyelni kell? Méred a bizonyítékokat, amelyeket maga után hagy. A legmegbízhatóbb kioldó a sorjamagasság a bélyegzett részeken. Az enyhe acél alkalmazásoknál a szerszámélezés általános sorjamagasságának küszöbértéke 0,003-0,005 hüvelyk (0,076-0,127 mm). Ha a sorja folyamatosan meghaladja ezt a tartományt, a vágóél eléggé lekerekített ahhoz, hogy köszörülést igényeljen. Akarbantartási útmutató, amely a Davinci eljárásra hivatkozikmegjelöli a lyukasztásos újracsiszolás felülvizsgálatát, ha az élkopás meghaladja a 0,1 mm-t.
Egyéb mérhető mutatók közé tartozik a nyírási sáv-/-törési zóna arányának változása üres éleken. A friss él tiszta nyírószalagot hoz létre nagyjából az anyagvastagság egyharmadán. Ahogy az ütés eltompul, ez a sáv összezsugorodik, és a törési zóna durvább lesz. A lyukméretek vagy az üres profilok méretbeli eltolódása is kopást jelez, mivel a lekerekített él inkább kiszorítja az anyagot, nem pedig tisztán nyírja.
Az élezés megoldja a normál élkopást. Nem javítja a forgácsolást, repedést, képlékeny deformációt vagy ismételt igazítási veszteséget. Ha a lyukasztó töréseket mutat, vagy röviddel a szervizelés után folyamatosan meghibásodik, a probléma túlmutat a helyreállításon és a csereterületen.
Köszörülés legjobb gyakorlatai a lyukasztó- és matricaszelvényekhez
A szerszámélezés bevált gyakorlatai a megfelelő felszereléssel kezdődnek. A precíziós felületi csiszoló, nem pedig az asztali csiszoló, a megfelelő eszköz a lyukasztófelületek és a szerszámrészek helyreállításához. A cél az ellenőrzött, párhuzamos forgácsolás, amely megtartja a munkafelület eredeti geometriáját.
A csiszolás során betartandó alapelvek:
- Csak a minimálisan szükséges anyagot távolítsa el.A 0,0005 és 0,001 hüvelyk közötti könnyű menetek megakadályozzák a felmelegedést és megőrzik a szerszámacél keménységét. Amint azt a Moeller Precision Tool megjegyzi, a felületi sérülések elkerülése érdekében elengedhetetlen, hogy köszörülés közben ne kerüljön túl sok hőbe.
- A párhuzamosság fenntartása.A lyukasztó felületének laposnak és a lyukasztó testéhez képest szögletesnek kell maradnia. Bármilyen szögeltérés megváltoztatja az effektív hézagot, és egyenetlen kopást okoz a következő menetben.
- Tartsa meg a föld méreteit.A vágólyukak egyenes felülettel rendelkeznek a homlokfelület alatt, amely fenntartja a vágószerszám közötti kapcsolatot. Az ezen a felületen keresztül történő csiszolás megváltoztatja a lyukasztó profilját, és megköveteli a hézaggeometria átdolgozását.
- Tartsa be a szögtávolságokat.Ha a szerszámrész szögletes domborulattal rendelkezik a vágóél mögött, ellenőrizze, hogy a domborítási szög megfelelő marad-e a köszörülés után. A csökkentett domborítási szög felgyorsítja a{1}}tompítást.
- Csiszolás után sorjázza és polírozza.A köszörülésből visszamaradt huzalélek a sajtolás során letörhetnek, és beágyazódhatnak a részekbe vagy a szerszámfelületekbe. Egy könnyű hónoló menet eltávolítja ezeket a geometria megváltoztatása nélkül.
- Shim kompenzálni.Az ütési arcról eltávolított minden ezredik lerövidíti annak tényleges hosszát. Helyezzen be egyenértékű alátéteket a lyukasztó mögé, hogy fenntartsa a megfelelő zárási magasságot és időzítést a szerszámon belül.
A kumulatív állomány eltávolításának követése
Minden élezési ciklus véges erőforrást fogyaszt: magát a lyukasztó- vagy szerszámszakaszt. Ezért nagyon fontos a szolgáltatásonként eltávolított anyagok dokumentálása. Az eredetileg 0,060 hüvelyk újracsiszolási élettartammal tervezett lyukasztót nem lehet a végtelenségig élesíteni. Amint az összesített lerakási határértékeket elérik, az alkatrész átállt a felújításból csereterületre, függetlenül attól, hogy milyen élesnek tűnik ma az él.
A legjobb gyakorlat az, hogy az egyes szervizeknél eltávolított összeget közvetlenül a szerszámkarbantartási kártyán vagy a nyomkövető rendszerben rögzítik. Egy egyszerű futóösszeg, ütésről ütésre, pontosan megmondja a technikusoknak, hogy mennyi élettartam van még hátra. A tipikus utánköszörülési ráhagyások 0,040 és 0,080 hüvelyk között mozognak a lyukasztás hosszától, az anyagminőségtől és attól függően, hogy a kialakítás tartalmaz-e lépcsőzetes jellemzőket, amelyek korlátozzák a teljes rövidítést.
Amikor egy lyukasztás eléri a maximálisan megengedett eltávolítás 75-80 százalékát, jelölje meg cserére a következő ütemezett nagyjavításkor. Ha megvárja, amíg teljesen elhasználódik, akkor fennáll annak a veszélye, hogy a termelést olyan alkatrészen indítják, amelynek már nincs elegendő területe a hézag fenntartásához, ami felgyorsítja az illeszkedő szerszámrész kopását, és költségesebb problémát okoz, mint egy lyukasztó csere.
Az élesítő döntések azonban nem léteznek elszigetelten. A szerszámon átáramló anyag közvetlen és mérhető hatással van arra, hogy a szélek milyen gyorsan tompulnak, és milyen kopás dominál a degradációs mintán.
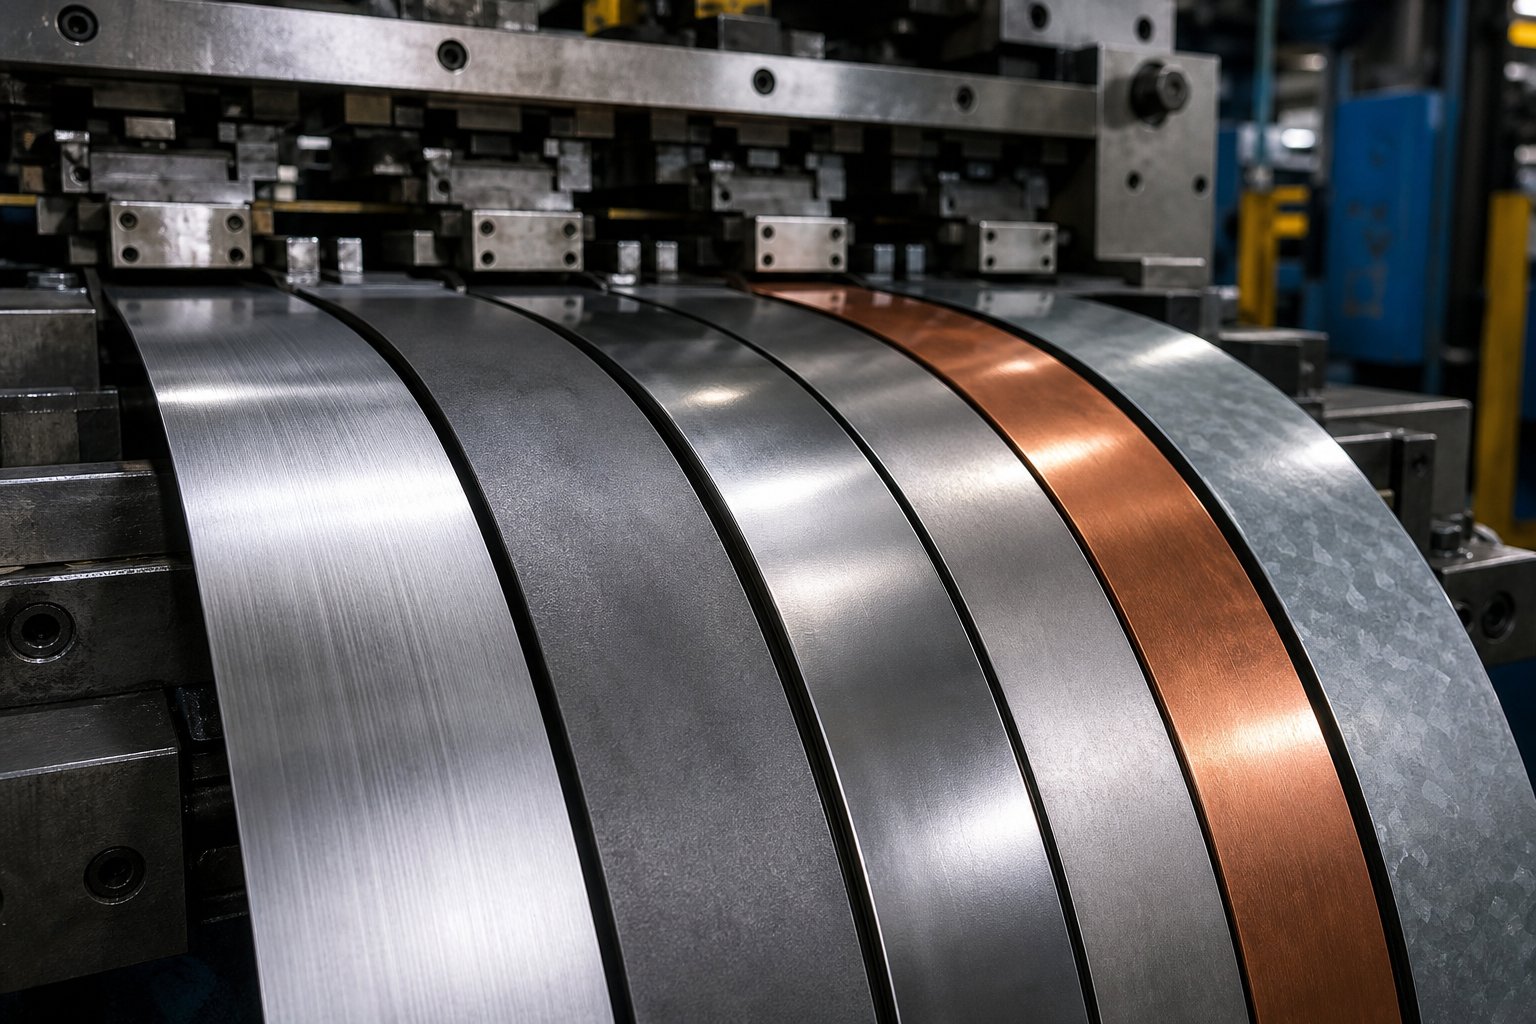
Anyag{0}}Speciális karbantartási beállítások
Egy enyhe acélt 150 000 ütéssel a szervizelések között megmunkáló sajtolószerszám 80 000 löketnél igényelhet figyelmet, ha ugyanaz a szerszám rozsdamentes acélt használ. A kockán áthaladó anyag nem passzív résztvevő. Aktívan alakítja, hogy a szélek milyen gyorsan fakulnak el, melyik kopás dominál, és hol kell a karbantartásra összpontosítania. Az összes anyagra egységesen alkalmazott egyetlen löket{7}}számlálási ütemezés garantálja, hogy vagy túl korán szervizel egyes szerszámokat, vagy pedig veszélyesen sokáig hagy másokat.
Viseljen mintákat anyagtípus szerint
A különböző fémek alapvetően eltérő módon támadják meg a szerszámokat. E mechanizmusok megértése segít megelőzni a problémákat, nem pedig reagálni rájuk.
Rozsdamentes acélaz egyik legagresszívebb anyag a vágószerszámoknál. Magas krómtartalma és az alakítás során -keményedésre való hajlama ragasztókopási feltételeket teremt, ahol a lemezanyag mikro{2}}hegesztéssel a szerszám felületéhez súrlódás és hő hatására. Ez elszomorító, és a sajtóboltok leggyakrabban előforduló -nyomógéppel kapcsolatos problémái közé tartozik. Amint a kopás megindul, az anyagátvitel felhalmozódik a lyukasztó és a szerszám felületein, bemetszve a következő alkatrészeket, és felgyorsítja a további sérüléseket. A rozsdamentes acél bélyegzésénél alkalmazott szerszám-karbantartási intervallumoknak figyelembe kell venniük ezt a ragasztási mechanizmust azáltal, hogy lerövidítik a kenési ellenőrzéseket, növelik a felületfelhalmozódás ellenőrzési gyakoriságát, és az élezést az alapvonalnál korábban indítják el.
Alumíniummás kihívást jelent. A hagyományos értelemben vett sápadtság helyett az alumínium beépített{1}}élt (BUE) hoz létre a vágófelületeken. A puha alumínium részecskék a lyukasztó felületéhez tapadnak, és rétegről rétegre halmozódnak fel, hatékonyan változtatva a szerszám geometriáját. A BUE inkonzisztens furatméreteket, durva vágási éleket és megnövekedett csupaszító erőket okoz. Az alumínium szerszámok karbantartása a tisztítási protokollokra, a BUE-lerakódások eltávolítására, mielőtt azok megkeményednének, valamint olyan felületkezelésekre, mint a TiN vagy DLC bevonatok, amelyek ellenállnak az anyagtapadásnak, a tisztítási protokollokra összpontosít. Az élezési intervallumok nem csökkenhetnek olyan drámaian, mint a rozsdamentes acél esetében, de a tisztítás gyakorisága jelentősen megnő.
Nagyszilárdságú, alacsony-ötvözött (HSLA) acélokelsősorban abrazív kopást hoz létre. Nagyobb keménységük és oxid{1}}lerakódási jellemzőik csiszolópapírként hatnak a lyukasztó felületekre, és minden egyes lökettel fokozatosan lecsiszolják a szerszámanyagot. Kutatás aAHSS alkalmazási irányelvekazt mutatja, hogy a fejlett acélminőségek négy-ötször nagyobb keménységi értékeket érhetnek el, mint az enyhe acélok, és egyes martenzites minőségek megközelítik magának a szerszámnak a keménységét. A HSLA acélbélyegző szerszám karbantartási gyakoriságának tükröznie kell ezt a valóságot. Ahol az enyhe acél 150 000 ütést tesz lehetővé az élezés között, a HSLA minőségek 40-60 százalékkal csökkenthetik ezt az intervallumot a vastagságtól és az adott minőségtől függően.
Lágyacél (CRS/HRS)alapul szolgál. Mérsékelt kopásállóságot produkál, kiszámítható ütemben, így a legkönnyebben ütemezhető anyag. A lágyacélokhoz kifejlesztett szabványos PM-intervallumokat kiindulási referenciaként kell kezelni, nem pedig általános szabályként.
Az alábbi táblázat összehasonlítja a gyakori bélyegzett anyagokat a domináns kopástípusukkal, az ajánlott PM-intervallum beállítását az enyhe acél alapvonalához képest, és azt, hogy a karbantartó csapatnak mire kell összpontosítania:
| Anyag | Domináns kopástípus | PM intervallum beállítása | Elsődleges karbantartási fókusz |
|---|---|---|---|
| Lágyacél (CRS/HRS) | Mérsékelt koptató hatású | Standard (alapvonal) | Szokásos élezés, hézagellenőrzés |
| Rozsdamentes acél (300/400 sorozat) | Ragasztó kopás és kopás | 30-50%-kal rövidebb | Kenésellenőrzés, felületlerakódás-ellenőrzés, korábbi élezés, bevonat állapota |
| Alumínium (5000/6000 sorozat) | Beépített-éltapadás | 10-20%-kal rövidebb | BUE tisztítási protokollok, felületkezelés integritása, csupaszító erő monitorozása |
| HSLA acél (50-80 ksi hozam) | Csiszoló kopás | 40-60%-kal rövidebb | Lyukasztó él állapota, hézagellenőrzés, rugóterhelés megfelelősége, bevonat kopása |
| Fejlett nagyszilárdságú{0}acél (DP/TRIP) | Súlyos koptatóanyag + forgácsolás veszélye | 50-70%-kal rövidebb | Élletörés észlelése, szerszámacél minőség megfelelősége, bevonat integritása, préstérfogat ellenőrzése |
| Horganyzott acél | Csiszolóanyag (cink-oxid) + cinklerakódás | 20-30%-kal rövidebb | Cinkpor felhalmozódása, csigák visszatartása, szerszám tisztítási gyakorisága |
A PM intervallumok beállítása az anyagkeménységhez
Tehát hogyan fordítja ezt le a tényleges ütemtervére? Kezdje a bevált alapintervallummal az enyhe acél esetében egy adott szerszámon. Ezután alkalmazzon anyagszorzót a domináns kopási mechanizmus és súlyosság alapján.
Például, ha a 247-es vágószerszám megbízhatóan működik 120 000 lökettel a hidegen hengerelt acélon-, és ezt a szerszámot rozsdamentes acél alkalmazásra helyezi, akkor a beállított intervallum nagyjából 60 000-84 000 löketre csökken. Ez nem találgatás. Azt tükrözi, hogy az anyag keménysége hogyan befolyásolja a szerszám kopását a rozsdamentes acélra jellemző ragasztómechanizmuson keresztül, kombinálva a nagyobb alakító erőkkel.
Néhány gyakorlati útmutatás a PM ütemezésének módosításához a bélyegzett anyagtípushoz:
- Ne várjon bizonyítékot.Ha anyagokat vált, és megtartja a régi ütemtervet, valószínűleg csak egy meghibásodás után fedezi fel a szükséges módosítást. Alkalmazza proaktívan a rövidebb intervallumot az első futtatáskor.
- Finomítás adatokkal.Az új anyagon végzett két vagy három szervizciklus után értékelje a tényleges kopás előrehaladását. Ha a szerszámrészek a vártnál kisebb kopást mutatnak a rövidített időközönként, akkor kissé meghosszabbíthatja. Ha már a határokhoz közelednek, rövidítse tovább.
- Vegye figyelembe a vastagság változásait.A vastagabb alapanyag megsokszorozza a vágóélek koptatóterhelését. Ugyanabban az anyagminőségben 1,0 mm-ről 2,0 mm-re történő ugrás a szervizintervallum további 20-30 százalékos csökkentését indokolhatja.
- Illessze a szerszámacélt és a bevonatokat az anyaghoz.A HSLA-t agresszív időközönként futtató D2 lyukasztó gyorsan elhasználja az újracsiszolási ráhagyást. A porkohászati szerszámacélokra való frissítés vagy a PVD bevonatok hozzáadása az alapvonalhoz közelebbi intervallumokat állíthat vissza, miközben csökkenti a teljes karbantartási eseményeket a szerszám élettartama során.
Az AHSS alkalmazási irányelvei egy gyakorlati példát emelnek ki: egy króm{0}}bevonatú, kétfázisú acélt formázó D2 szerszám már 50 000 alkatrész után meghibásodott, míg ugyanaz a szerszámacél ionnitridálással és PVD króm-nitrid bevonattal több mint 1,2 millió alkatrészt gyártott. Ez 24-szeres különbség a szerszám élettartamában, amelyet teljes egészében a felületkezelésnek az anyag kopási mechanizmusához való igazítása okoz.
Az elvitel egyértelmű: a PM menetrendje nem rögzített dokumentum. Ez egy élő keret, amely aszerint hajlik, hogy a matrica valójában mit vág és formál. Az összes anyag azonos kezelése nem optimális eredményt garantál. Azok az üzletek, amelyek az időközöket az anyag viselkedéséhez igazítják, hosszabb élettartamot, kevesebb meglepetést és pontosabb gyártástervezést kapnak.
Ezeknek az anyagspecifikus-beállításoknak a rögzítéséhez, az egyes matricák különböző készletekre való reagálásának nyomon követéséhez és a flotta mintáinak azonosításához többre van szükség, mint egy vágólapra. Ehhez rendszerre van szükség a karbantartási adatok rögzítésére, elemzésére és az azokra vonatkozó intézkedésekre.
Digitális nyomkövetés és CMMS integráció a szerszám karbantartásához
A kockasaruhoz drótozott papírkártya elárulja, mi történt legutóbb, amikor valakinek eszébe jutott, hogy leírja. Nem tud figyelmeztetni, amikor a szerviz esedékes, nem jelölheti meg a szomszédainál kétszer annyi karbantartási költséget felemésztő szerszámot, és nem tudja megmutatni, hogy ugyanazon az állomáson melyik hibaüzenet ismétlődik. Adatproblémát jelent a szakadék aközött, hogy tudjuk, hogy a szerszámoknak ütemezett szervizre van szükségük, és aközött, hogy ténylegesen kezeljük ezt a szolgáltatást több tucat vagy több száz eszközön keresztül. Megoldásához digitális szerszámkarbantartási nyomkövető rendszerre van szükség, amely rögzíti a megfelelő információkat, elindítja a megfelelő műveleteket, és olyan mintákat tár fel, amelyek nem láthatók a kézi nyilvántartásban-.
A szerszámkarbantartás bélyegzésére szolgáló CMMS-szoftver áthidalja a legtöbb üzletet sújtó megszakítást: a gyártás tudja, hogy a szerszám futott, de a szerszámtér nem tudja, hány löket halmozódott fel a legutóbbi szervizelés óta. A szerszámszoba úgy tudja, hogy a kocka meg volt élezve, de senki nem rögzítette, hogy mennyi anyagot távolítottak el. Amikor ezek a hézagok hónapok és évek alatt összenőnek, elveszíti a képességét, hogy bármit is megjósoljon. Visszatérsz a reagáláshoz.
Alapvető adatmezők a szerszám karbantartási nyilvántartásaihoz
Mit kell ténylegesen rögzítenie a rendszernek minden szolgáltatási eseménynél? Nem minden egyformán értékes. Az alábbi mezők azt a minimális adatkészletet képviselik, amely lehetővé teszi az értelmes trendelemzést és az ütemezési pontosságot:
| Adatmező | Cél | Példabejegyzés |
|---|---|---|
| Kockaszám / azonosító | Egyedi eszközazonosító | D-247-A |
| Löketszám a szervizben | Használat-alapú intervallumkövetés | 148 200 ütés a legutóbbi délután óta |
| Összesített életciklusok | Teljes használati előzmények | 2 340 000 összesen |
| Elvégzett munka | Feladatok osztályozása (élezés, csere, ellenőrzés) | Élesített állomások 3, 5, 7; rugót cseréltek a 4-es állomáson |
| Eltávolított anyag (komponensenként) | Regrind életkövetés | 3. állomás lyukasztó: 0,002 hüvelyk eltávolítva; kumulatív 0,038 hüvelyk |
| Alkatrészek cserélve | Alkatrész-fogyasztás és élettartam követés | 1x nitrogén rugó P/N NS-750, 2x csupaszító csavar |
| Technikus / Szerszámkészítő | Elszámoltathatóság és készségkövetés | J. Martinez |
| Bélyegzett anyag | A kopási arány-korrelációja | 304 SS, 0,060 hüvelyk |
| Következő ütemezett szolgáltatás | Előreütemezési trigger | 150 000 további stroke vagy 4 hét után |
| Észrevételek / Megjegyzések | Kontextus a jövő technikusai számára | A 6. űrlap állomáson enyhe szaggatás látható, figyelje a következő ciklust |
Minden mező meghatározott elemzési célt szolgál. A löketszám a szervizben lehetővé teszi a löketszám alapú karbantartási ütemezést a tényleges intervallumok és a tervezett intervallumok összehasonlításával. A komponensenként eltávolított anyag összesített újracsiszolási nyomon követést biztosít, így Ön tudja, ha a lyukasztás megközelíti a csereküszöböt. Az alkatrészcsere rögzíti a meghajtó pótalkatrészeinek előrejelzését. Az összes mező együttes kombinációja olyasvalamit ad, amire egyetlen papírrendszer sem képes: lekérdezhető, rendezhető, trend{4}}kész előzmények a flottája minden vágóeszközéről.
Sok üzlet már informálisan követi ezeket az információkat. A különbség az informális és a szisztematikus között az, hogy fel tudja-e gyűjteni a 247-es Die #247 teljes szervizelőzményét tíz másodperc alatt, megnézheti-e, hogy 40 százalékkal több karbantartási munkát emésztett fel, mint a hasonló szerszámok, és megvizsgálja, miért. Ez a fajta láthatóság csak egy strukturált digitális rendszerben létezik.
Történelmi trendek használata a PM-ütemezések optimalizálására
A nyers adatok akkor válnak értékessé, ha olyan mintákat tárnak fel, amelyeket korábban nem láthatott. Itt van, ahol az egyszerű ütemezésen túl kifizetődő a szerszám karbantartási előzményeinek digitális nyomon követése.
Tekintsünk három típusú elemzést, amelyeket a korábbi karbantartási adatok lehetővé tesznek:
A nagy{0}}karbantartást igénylő szerszámok azonosítása.Ha minden szervizeseményt naplóznak a munkaidővel és az alkatrészköltséggel, akkor rangsorolhatja a szerszámflottát a teljes karbantartási költség alapján. A kiugró tényezők nyilvánvalóvá válnak. A flottaátlag 100 000 ütésenkénti háromszorosába kerülő szerszámnak lehet egy tervezési hibája, anyagi eltérése vagy olyan visszatérő probléma, amelyet az ismételt élezés nem tud megoldani. Adatok nélkül ez a matrica drágának tűnik. Adatokkal igazolhatja és indokolja a mérnöki beavatkozást vagy cserét.
Az ismétlődő hibamódok észlelése.Ha az 5. állomáson a 312-es Die #312-ben három egymást követő szervizintervallumban lyukasztást kellett cserélni, akkor valami rendszerszintű történik. Lehet, hogy a hézag nem megfelelő az anyaghoz. Lehet, hogy a lyukasztóacél minősége nem megfelelő az alkalmazáshoz. Lehet, hogy a csík kissé eltolódik a középponttól, és aszimmetrikusan tölti be az állomást. A trendadatok felszínre hozzák ezeket a mintákat, így a szerszámkészítők a kiváltó okokat kezelhetik ahelyett, hogy ismételten pótolnák a tünetet.
Valódi találatonkénti költség kiszámítása.A legtöbb bélyegzési költségmodell figyelembe veszi az anyagot, a préselési időt és a munkát. Kevesen tartalmazzák a löketenkénti karbantartási terhet. A bélyegzőszerszámok találatonkénti költsége elosztja a teljes karbantartási költséget (munka + alkatrészek + állásidő) a nagyjavítások között keletkezett összes lökettel. Ez a mérőszám lehetővé teszi a hasonló matricák valós üzemeltetési költségének összehasonlítását, annak értékelését, hogy egy drágább szerszám jobb szerszámacéllal valóban pénzt takarít-e meg élettartama során, és meghatározza azt a pontot, amikor a szerszámot ki kell szerelni az újbóli felújítás helyett.
A MetalForming Magazin elemzésemegerősíti ezt a tényt: a tényleges karbantartási költségek sok szervezetnél ismeretlenek maradnak, mivel a javítási és megelőző munkák gyakran keverednek a költségkövetésben. E kategóriák elkülönítése a digitális rendszerben elengedhetetlen. A reaktív javítási költségeknek idővel csökkenniük kell, ahogy a PM-program érlelődik, míg a tervezett karbantartási költségek enyhén emelkedhetnek, de aránytalan megtakarítást eredményeznek az állásidő és a selejt elkerülése miatt.
A digitális nyomon követés megvalósításának lépései
A papírkártyákról vagy táblázatokról működő digitális nyomkövető rendszerre való átállás nem igényel hat{0}}számjegyű szoftverbefektetést vagy egy éves{1}} megvalósítási ciklust. Szándékos sorrendbe állítást igényel, hogy minden lépés az előzőre épüljön. Íme egy gyakorlati bevezetési út:
- Határozza meg az adatmezőket.Kezdje a fenti táblázattal, és szabja testre a működéséhez. Álljon ellen a késztetésnek, hogy mindent megörökítsen az első napon. A tíz-tizenkét mezőből álló fókuszált halmaz, amelyet az emberek ténylegesen folyamatosan kitöltenek, felülmúlja az ötven olyan mezőt, amelyeket figyelmen kívül hagynak.
- Állítson be ütésszám-kioldókat minden kockához.Használja a meglévő alapintervallumokat kiindulási pontként. Ha egy matricát éppen akkor szervizelnek, amikor úgy tűnik, hogy szüksége van rá, akkor a legjobb technikus tapasztalata alapján becsülje meg a konzervatív löketszámot, majd finomítsa tovább. A modern CMMS platformok képeseka húzási löketszámokat közvetlenül a nyomó-PLC-kről, megszüntetve a kézi naplózási hézagot, amely a legtöbb ütemezési hibát okozza.
- Vonatkezelők és technikusok az adatbevitelről.Itt a legtöbb megvalósítás elakad. Ha a rendszer nehezebben használható, mint a papírkártya, az emberek nem fogják használni. Válasszon mobil- vagy táblagépbarát-felületű platformot, hogy az adatbevitel a sajtóban vagy a padon történjen, ne pedig húsz perccel később a boltban lévő asztali számítógépen.
- Automatikus ütemezési riasztások konfigurálása.Állítsa be a rendszert, hogy értesítse a szerszámtér vezetőjét, ha a szerszám megközelíti a szervizküszöböt. A cél a proaktív húzás: az eszközterem megtervezi a szervizablakot, mielőtt a gyártás problémát fedezne fel. A riasztásoknak az intervallum 80-90 százalékánál kell megjelenniük, hogy legyen idő a lehívás ütemezésére az aktuális futás megszakítása nélkül.
- Készítsen jelentéskészítési irányítópultokat a folyamatos fejlesztés érdekében.Miután két-három hónapig folyamatosan áramlik az adatok, készítsen nézeteket, amelyek választ adnak a legfontosabb kérdésekre. Mely szerszámok kerülnek a legtöbbbe ütésenként? Mely technikusok teljesítik a leggyorsabban a PM-eket visszahívások nélkül? Mely anyag{1}}szerszámkombinációk fogyasztják a tervezettnél gyorsabban a szervizintervallumokat? Ezek az irányítópultok a nyers adatokat döntésekké alakítják.
A digitális nyomon követés további előnye, hogy minden szolgáltatási esemény intelligensebbé teszi a következő ütemezési döntését. Hat hónap után már nem találgat időközönként. Ezeket a tényleges kopás előrehaladása alapján állítja be az egyes anyagokat futtató minden egyes szerszámhoz. Egy év elteltével előre jelezheti a pótalkatrészek fogyasztását, megjósolhatja, hogy mikor lesz szükség a szerszámok nagyjavítására, és a PM-program pénzügyi hatását kemény számokkal, semmint anekdotikus állításokkal mutathatja be a vezetőség számára.
Ennek ellenére még a legjobb nyomkövető rendszer is csak azt a karbantartási terhet tudja kezelni, amelyre a szerszámot tervezték. Egyes szerszámok nem az ütemezési hibák miatt igényelnek túlzott szervizelést, hanem azért, mert felépítésük a szükségesnél nehezebbé teszi a rutin karbantartást. A matrica kialakítása és az élettartama alatti fenntartása közötti kapcsolat az, ahol valóban a hosszú távú költségkontroll-kezdődik.
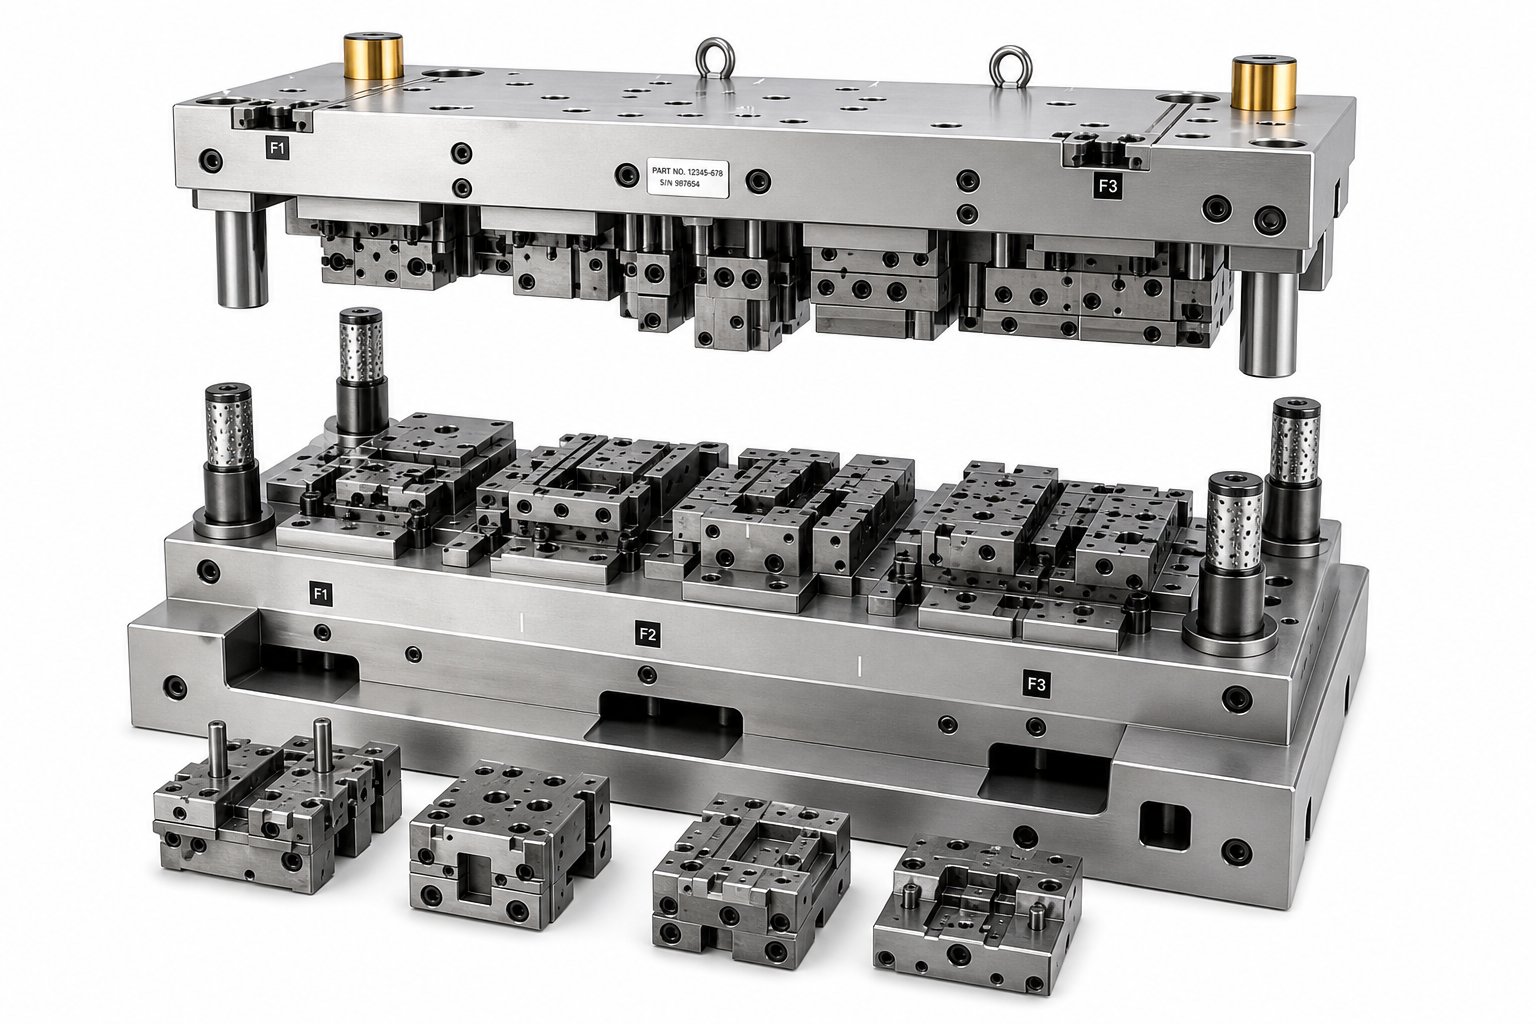
Hogyan alakítják a dizájntervezési döntések a karbantartási eredményeket
Minden kocka úgy érkezik a szerszámterébe, hogy a karbantartási sorsa már az acélba van írva. A szervizelhetőségre átgondolatlanul tervezett szerszám minden PM intervallumban megbünteti csapatát: olyan alkatrészek, amelyekhez nem lehet hozzáférni teljes szétszerelés nélkül, nem szabványos rögzítőelemek, amelyek speciális szerszámokat igényelnek, monolit szakaszok, amelyek teljes cserét kényszerítenek ki, ha csak egy kis terület kopik. Ezzel szemben a karbantarthatóságra tervezett szerszám a rutinszervizt gyors, kiszámítható műveletté változtatja, amely biztosítja, hogy a présgép működjön, és a költségek ellenőrizhetők legyenek.
Ez a kapcsolat a tervezés és a karbantartási költségek között gyakran láthatatlan az ajánlattételi szakaszban. Két, azonos ciklussebesség mellett azonos alkatrészeket előállító szerszámnak merőben eltérő élettartamú karbantartási terhei lehetnek pusztán a felépítésük alapján. A karbantartási bélyegzési szerszám elveinek tervezésének megértése megadja a szerszámkezelőknek a szókincset a matricák értékeléséhez a vásárlás előtt, nem pedig a törés megkezdése után.
Tervezés-a-karbantartási alapelvek a szerszámgépészetben
Mi különbözteti meg a könnyen karbantartható szerszámot azoktól, amelyek minden szervizintervallumban harcolnak? Ez néhány, a tervezési szakaszban meghozott szándékos mérnöki döntésen múlik.
Szekcionált betétek vs monolit matrica konstrukció.Ez a leghatásosabb tervezési választás a hosszú távú{0}}karbantarthatóság érdekében. Egy monolitikus szerszámszakasz megmunkálja a teljes vágó- vagy alakítóprofilt egyetlen tömör szerszámacél blokkból. Ha egy terület a határon túl kopik, az egész blokkot el kell távolítani, újra kell köszörülni vagy ki kell cserélni, és újra fel kell szerelni. A szekcionált kialakítás ugyanazt a profilt egyedi betétekre bontja, amelyek mindegyike egymástól függetlenül eltávolítható és cserélhető. Amikor az 5-ös állomás vágóéle eltompul, meg kell húzni azt a betétet, élesíteni vagy kicserélni, és a szomszédos állomások megzavarása nélkül vissza kell helyezni a szerszámot.
A Jeelix mérnöki elemzése egyértelműen megfogalmazza ezt a választást: a monolitikus konstrukció páratlan merevséget kínál az egyszerű geometriákhoz, de az úgynevezett "katasztrofális karbantartási költségeket" hordozza, mivel minden lokalizált hiba általában a teljes költséges blokk leselejtését igényli. Ezzel szemben a szegmentált kialakítások csökkentik a karbantartást a katasztrofálistól a kezelhetővé, mivel lehetővé teszik a gyors modulcserét, nem pedig a teljes cserét. A nagy mennyiségben működő szerszámok esetében, ahol a PM gyakoriságát hetekben, nem pedig hónapokban mérik, a szekcionált lapkák többszörösen megtérítik a megnövelt tervezési bonyolultságukat.
Megfelelő távolság az ellenőrzéshez való hozzáféréshez.Ha egy kopófelület ellenőrzéséhez hat alkatrészt el kell távolítani, akkor nem kell olyan gyakran ellenőrizni, mint kellene. A tapasztalt szerszámtervezők látóvonalakat és hozzáférési hézagokat építenek be a matrica szerkezetébe, így a technikusok szemrevételezéssel ellenőrizhetik a kritikus kopási területeket, a csigák áthaladását és a kenési áramlást teljes szétszerelés nélkül. Az ellenőrző ablakokkal ellátott lehúzólemezek, a nagy-kopásálló állomások eltávolítható burkolatai és a stratégiailag elhelyezett tehermentesítő zsebek csökkentik minden PM-esemény munkaerőköltségét.
Szabványos alkatrészméretezés.Képzeljen el egy 80 szerszámból álló flottát, ahol minden szerszám különböző rugóhosszúságú, eltérő csap átmérőjű, különböző csavarméreteket és különböző lyukasztószárakat használ. Az Ön alkatrészkészlete felrobban, és technikusai időt vesztegetnek a megfelelő alkatrész keresésére. A tervezési szabványosítás a közös rugós furatok, a szabványos lyukasztórögzítő-méretek és a szerszámflottában egységes rögzítőméretek használatával csökkenti a készletet és felgyorsítja a szolgáltatást. Hogyan befolyásolja a matrica kialakítása a karbantartási költségeket, ez gyakran erre az elbűvölő részletre vezethető vissza: a technikusa ki tudja venni, amire szüksége van egy szabványos készletből, vagy minden cserét külön- kell rendelnie?
Az időzítési jel megfelelő elhelyezése.A progresszív matricáknak pontosan össze kell állniuk. Minden állomás kapcsolata a következővel a szervizelés utáni pontos összeszereléstől függ. Az időzítési jelek, az egyezési jelek és a kulcsos helymeghatározó jellemzők, amelyek nyilvánvalóvá teszik a helyes összeszerelést, és fizikailag lehetetlenné teszik a helytelen összeszerelést, a karbantarthatóságot szolgáló bélyegzőszerszám-tervezés jellemzői. Ezek nélkül még a tapasztalt szerszámgyártók is bevezethetnek olyan időzítési hibákat a nagyjavítás során, amelyek a szervizelés utáni első gyártási futtatáskor selejtet okoznak.
Anyagválasztás a kopásállóság érdekében a nagy igénybevételnek kitett területeken-.Az egységes szerszámacélból készült szerszám egyenetlenül kopik. A nagy-feszültségű vágóélek, a bütykös-formázó felületek és a vezető orrcsúcsok mind nagyobb terhelésnek vannak kitéve, mint a környező szerkezet. A prémium szerszámacélok vagy keményfém lapkák ezeken a helyeken történő megadása a teljes szerszám korszerűsítése helyett egyensúlyba hozza a teljesítményt a költségekkel. Ez a heterogén anyagstratégia, amely D2-es vagy porkohászati acélokat használ, ahol a kopáskoncentrátumok, és szívósabb A2-es acélt használnak a tartószerkezethez, meghosszabbítja az élezési intervallumokat a legtöbb karbantartási munkát igénylő állomásokon.
Hogyan javítja a karbantartási visszajelzések a jövőbeli vágószerszám-építést
A karbantartási-tervezés-nem egyszeri-döntés. Folyamatosan javul, amikor a karbantartási adatok visszafolynak a mérnöki csapathoz. Ez a visszacsatoló hurok az a hely, ahol a digitális nyomkövető rendszer és a szerszámtervezési folyamat metszi egymást.
Vegyünk egy gyakorlati példát. Az Ön CMMS-adatai azt mutatják, hogy a 312-es szerszám formázó állomása 200 000 ütésenként ütést igényel, míg a többi szerszám hasonló állomásai 500 000 ütést bírnak ki. Szerszámkészítője minden szervizeléskor feljegyzi az űrlap felületén az epedést. A karbantartó csapat ezt rövidebb időközönként és gyakoribb cserékkel kezelte. Ez a tünet kezelése.
A visszacsatolási kör azt kérdezi: miért epekedik ez az állomás, míg mások nem? Lehet, hogy az alakítási sugár túl szűk az anyaghoz, ami túlzott súrlódást okoz. Lehet, hogy az adott lapka felületkezelési specifikációja túl durva. Lehet, hogy a szerszámacél minőségéből hiányzik az a krómtartalom, amely ahhoz szükséges, hogy ellenálljon a ragasztókopásnak ennél a bizonyos lemezanyagnál. Amikor a mérnökök felülvizsgálják ezeket az adatokat, és újratervezik az állomást a következő szerszámgyártáshoz, a probléma teljesen eltűnik a jövőbeni karbantartási ütemezésekből.
Ez az az elv, amely a bélyegzőszerszám-megelőző karbantartást költséghelyről intelligens rendszerré alakítja át. Minden szolgáltatási esemény információt generál. Ebben az információban minden minta a tervezés fejlesztése felé mutat. Azok az üzletek, amelyek lezárják ezt a kört, és a karbantartási eredményeket visszaadják a szerszámtervezésnek, fokozatosan csökkentik a PM-terhelést az egymást követő szerszámgenerációk során.
A visszajelzés több dimenzióban működik:
- Ismétlődő alkatrészhibáknem megfelelő anyagminőséget vagy geometriát jelez az adott állomáson, ami keményebb betétekkel vagy nagyobb sugarú újratervezést késztet.
- Túlzott élezési gyakoriságbizonyos állomásokon hézagoptimalizálást vagy felületbevonat kiegészítést javasol a következő építkezéshez.
- Nehéz hozzáférés szervizelés közbenA technikusok által dokumentált elrendezés olyan változtatásokat hajt végre, amelyek javítják az ellenőrzési ablakokat és az alkatrészek hozzáférhetőségét a jövőbeli eszközökben.
- Nem{0}}szabványos pótalkatrész-fogyasztáskiemeli a flotta méreteinek szabványosításának lehetőségeit a következő tervezési ciklus során.
Egy olyan szerszámgyártóval való együttműködés, amely a tervezési fázisban figyelembe veszi a karbantartási hozzáférést, az alkatrészek szabványosítását és a hosszú távú tartósságot,{0}}az első naptól kezdve csökkenti a PM terheit. A gyártók kedvelikYICHENAz egyedi megközelítésű sajtolószerszámok a mérnöki figyelmet a karbantarthatóságra és a gyártási teljesítményre építik fel, felismerve, hogy a szerszám valódi költsége messze túlmutat a kezdeti vételáron, és a működési élettartama során minden szolgáltatási eseményre kiterjed. Amikor a szerszámbeszállító a karbantarthatóságot tervezési követelményként kezeli, nem pedig utólagos gondolatként, akkor az eszköztár egy olyan eszközt örököl, amely együttműködik a PM-programmal, ahelyett, hogy harcolna ellene.
A tanulság egyértelmű: a legkönnyebben végrehajtható karbantartási feladat az, amelyre a szerszámot tervezték, a legolcsóbb pedig az a hiba, amelyet az acél darabolása előtt terveztek. De még a legjobban-megtervezett szerszámnak is szüksége van emberekre, folyamatokra és szervezeti elkötelezettségre a megfelelő karbantartáshoz. Ennek a programnak az alapoktól való felépítése, különösen azokban az üzletekben, amelyekben soha nem futottak formális megelőző menetrendek, strukturált megközelítésre van szükség a változáskezelés, a személyzet és a mérés terén.
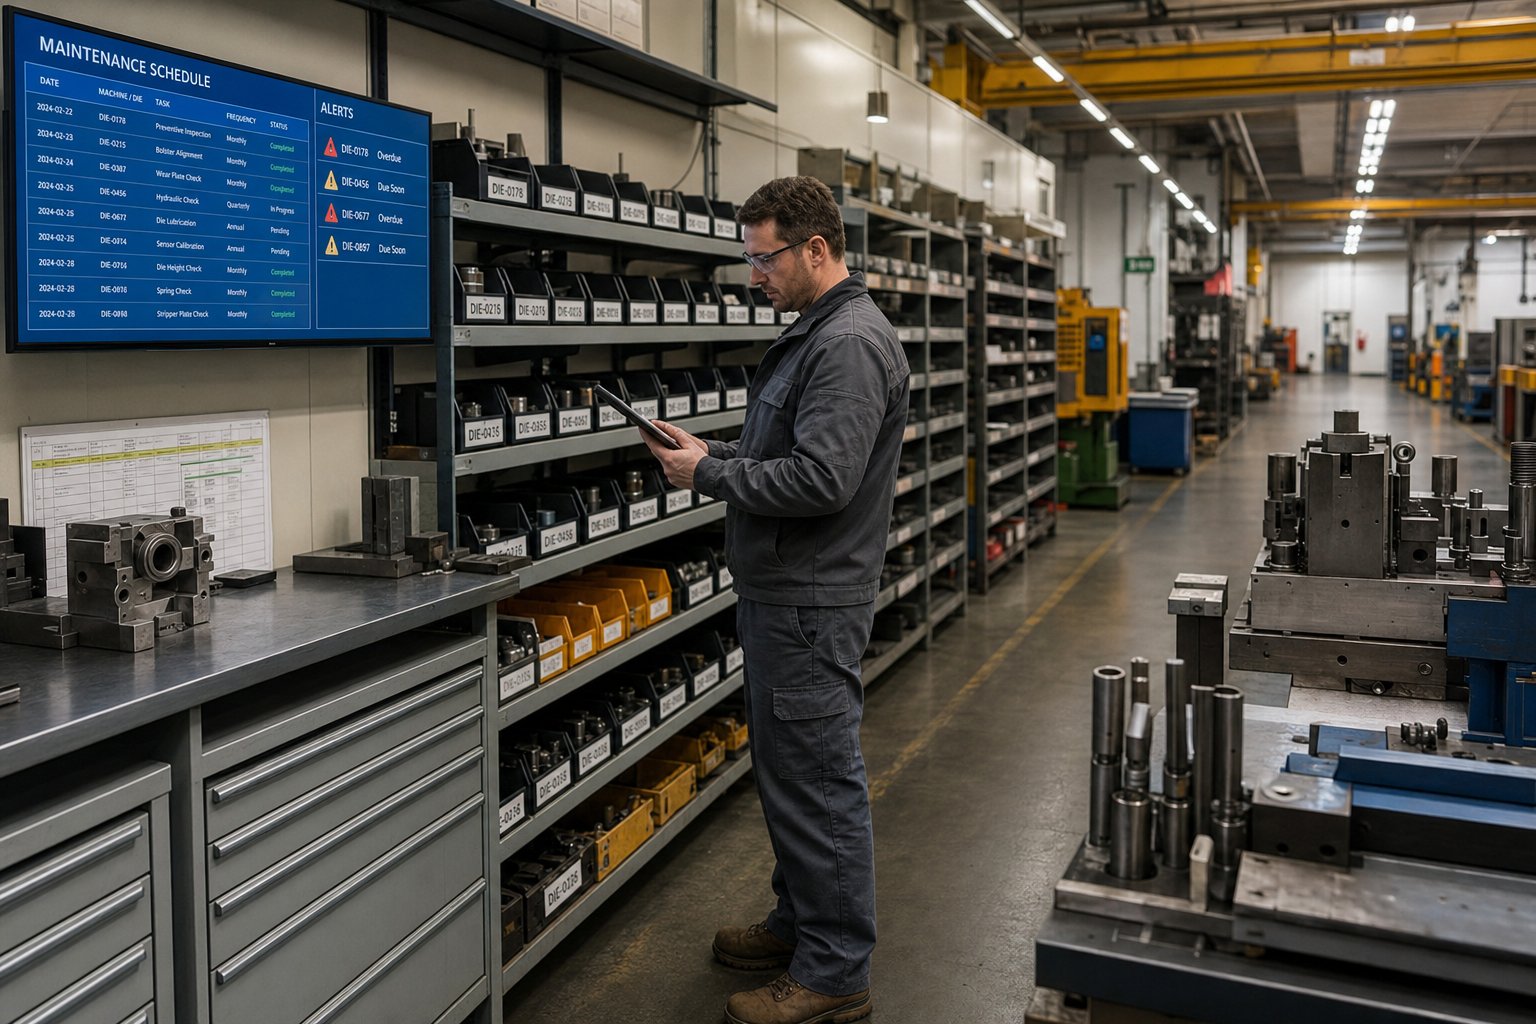
Megelőző karbantartási program felépítése a semmiből
Az eljárások önmagukban nem hoznak létre megelőző karbantartási programot. Az eszközszoba falára nyomtatott és kifüggesztett eljárások nem változtatják meg a viselkedést, ha senki sem birtokolja azokat, senkit sem képeztek ki a végrehajtásukra, és senki sem méri, hogy működnek-e. Az igazi kihívás, hogy kitaláljuk, hogyan indítsunk el egy bélyegző PM programot, nem technikai jellegű. Szervezeti jellegű. Arra kéri az embereket, hogy fordítsanak időt olyan munkára, amely megakadályozza a láthatatlan hibákat, versenyezve a figyelemért a mai gyártási ütemterv nagyon is látható sürgősségével szemben.
Ez a feszültség megmagyarázza, miért marad olyan sok üzlet reaktív. A termelési nyomás mindig azonnalibb, mint a megelőzés. Ahhoz, hogy a vezetőség -bevételt nyerjen, beszélni kell a nyelvüket: dollárt. Mielőtt hivatalos programot javasolna, gyűjtse össze az alapadatokat.A Gyártójavasolja, hogy az erőforrások igénylése előtt állítsák össze a leállási órákat, a selejtezési költségeket és a meghibásodásokhoz kapcsolódó vásárlói panaszokat. Ez az alapvonal lesz az Ön előtti kép, a viszonyítási alap, amelyhez képest minden jövőbeli fejlesztést mérnek. A menedzserek a költségcsökkentésre az általuk már követett számokban reagálnak.
Személyzeti és képzési követelmények
Egy PM-programhoz dedikált munkaidőre van szükség, nem pedig az amúgy is túlterhelt szerszámkészítőktől{0}}kölcsönzött időre. Becsülje meg a létszámigényét úgy, hogy megszámolja a flotta összes halálozását, megszorozza a PM eseményenkénti átlagos szolgálati órákkal, és elosztja az intervallum gyakoriságával. Ha 60 szerszámot futtat, amelyek mindegyike nyolchetente négy óra szervizelést igényel, ez heti 30 technikus{5}}órát jelent, amelyet csak a tervezett karbantartásra fordítanak.
A készségfejlesztés a korábban tárgyalt háromszintű{0}}modell szerint zajlik. A kezelőknek két-négy órás képzésre van szükségük a szemrevételezési kritériumokról és a határmintákról. A technikusoknak gyakorlati-oktatásra van szükségük a mérési technikákról, az élezési eljárásokról és a nyomkövető rendszerről. A szerszámkészítőknek rendszeres kereszt{5}}képzésre van szükségük a flottába kerülő új szerszámkialakításokról. Építsen előrehaladási utat: a rátermettséget mutató kezelők technikusok, a mély tapasztalattal rendelkező technikusok pedig szerszámgyártói pozícióba lépnek. Ez a csővezeték inkább az intézményi tudást növeli, ahelyett, hogy kilépne az ajtón a nyugdíjasokkal.
Fázisos bevezetési terv a PM megvalósításához
Ha megpróbál egy átfogó programot elindítani az egész gépflottán az első napon, az kudarchoz vezet. A megelőző karbantartás szakaszos bevezetési terve lehetővé teszi a koncepció kis léptékű bizonyítását, a folyamat finomítását és a hitelesség növelését a bővítés előtt.
- Ellenőrizze a szerszám jelenlegi állapotát és a karbantartási előzményeket.Vizsgálja meg a flotta minden darabját. Dokumentálja az aktuális kopási állapotot, a kiemelkedő javításokat és a meglévő szervizelőzményeket, még akkor is, ha az csak a vezető szerszámgyártó intézményi emléke. Ez az ellenőrzés meghatározza a kiindulási pontot.
- Állítsa be az alapvonal löketszám-intervallumát kockánként.Használja a technikus tapasztalatait, az anyagspecifikus irányelveket és a rendelkezésre álló futási adatokat, hogy minden eszközhöz rendeljen egy kezdeti PM-triggert. A konzervatív jó. Ezeket a valós adatok gyűjtése után finomítani fogja.
- Ossza ki a többszintű felelősségeket.Az operátori, technikusi és szerszámkészítői struktúra segítségével formalizálja, hogy ki melyik feladatok tulajdonosa. Vizuális ellenőrző listákat helyezzen el a sajtóállomásokon és részletes szervizelési eljárásokat az eszköztárban.
- Készítsen alkatrészkészleteket minden egyes szerszámhoz.A hatékony szerszámkarbantartási pótalkatrész-készletkezelés a rutinszerszámok során elfogyasztott alkatrészek (rugók, lyukasztók, pilóták, csupaszítók és kötőelemek)-előzetes beállítását jelenti. Csoportosítsd őket felcímkézett edényekbe kockaszám szerint. Amikor egy kocka a padra kerül, a készlete már vár. Ez kiküszöböli az alkatrészek keresésének késését a szervizelés közben, és megakadályozza, hogy a technikusok kihagyják a cserét, mert egy alkatrész kifogyott. Állítsa be az egyes készletek minimális készletszintjét a fogyasztási előzmények alapján, és negyedévente ellenőrizzea pótalkatrész-leltár bevált gyakorlataiajánlani.
- Hajtsa végre a nyomkövető rendszerét.Akár CMMS-szoftvert, akár strukturált táblázatot használ, kezdje el az előző fejezetben ismertetett adatmezők rögzítését. A következetesség ebben a szakaszban többet számít, mint a kifinomultság.
- A kezdeti adatgyűjtés után tekintse át és finomítsa az időközöket.90 nap elteltével készítse el az első jelentéseket. Hasonlítsa össze a tényleges használat közbeni kopást az alapfeltevéseivel. Hosszabbítsa meg az időközöket, amikor a matricák minimális kopással érkeznek. Lerövidítse az időközöket, amikor a technikusok a határértékhez közeledő alkatrészeket találnak. Ez a finomítási ciklus valójában soha nem ér véget. Ez az a mechanizmus, amely a statikus ütemezést adaptív rendszerré alakítja.
Kezdje az öt legrosszabbul{0}}teljesítő szerszámmal: azzal, amelyik a legtöbb állásidőt, a legtöbb selejtet vagy a legtöbb segélyhívást okozza. Ezeknek az eszközöknek a sikeres megváltoztatása látható bizonyítékot teremt arra, hogy a megelőzés működik, és ez a bizonyíték gyorsabban megtéríti a szkeptikusokat, mint bármely politikai feljegyzés.
Program sikerének mérése
A mérőszámok nélküli program csak tevékenység. A szerszámkarbantartási program sikerességi mutatóinak mérése megerősíti, hogy a megelőzésbe való befektetés megtérül-e, vagy csak a tű mozgatása nélkül emészt fel munkát.
Három elsődleges mutató meséli el a történetet:
- Nem tervezett állásidő csökkentése.Havonta nyomon követheti a{0}}alappal kapcsolatos sajtóleállásokat. Ez a PM hatékonyságának legközvetlenebb mértéke.Iparági referenciaértékekAzt javasolják, hogy a meghibásodások közötti átlagos időnek (MTBF) folyamatosan növekednie kell a program előrehaladtával. Ha a következetes PM-végrehajtás ellenére sem javul, előfordulhat, hogy a feladatok nem a megfelelő hibamódokat célozzák meg.
- A törmelék arányának trendje.Mérje meg a szerszám állapotának tulajdonítható selejt arányt: sorja, méreteltolódás, felületi hibák. Egy működő PM-programnak két-három negyedéven belül látható csökkenő tendenciát kell mutatnia a{1}}szerszámmal kapcsolatos selejtekben.
- Átlagos szerszám élettartam-hosszabbítás.Kövesse nyomon az összesített löketeket a nagyjavítások között minden egyes szerszám esetében. Mivel a rutin karbantartás kontroll alatt tartja a kopást, a költséges átépítések közötti intervallumnak meg kell hosszabbodnia. Ez a mérőszám közvetlenül tükrözi a sajtolószerszám-karbantartási megtérülést a tőkemegőrzés szempontjából.
A további nyomon követhető mérőszámok közé tartozik a tervezett karbantartás százalékos aránya (a teljes karbantartási órák hányada az ütemezett és a reaktív), a pótalkatrészek sürgősségi rendelési gyakorisága és a szerszámbeállítás utáni első -időbeli képesség. A világszínvonalú műveletek célja a 85 százalék feletti tervezett karbantartási százalék. A legtöbb reaktív körülményekből induló üzlet 30-40 százalék körül kezdődik, és onnan emelkedik fel.
Havonta jelentse ezeket a számokat ugyanazoknak a menedzsereknek, akiknek a vásárlására{0}}a kezdetben szüksége volt. Semmi sem tart fenn egy karbantartási programot, mint a kemény bizonyíték, hogy pénzt takarít meg. És semmi sem öli meg gyorsabban az embert, mint az, ha a költségvetések szűkülése során képtelenség bizonyítani értékét.
Megelőző karbantartási rendszerének megvalósítása
A bélyegző szerszámok megelőző karbantartása nem egy ellenőrző lista, amely a szerszámtér falára van rögzítve. Ez egy rendszer: többszintű felelősség, amely intelligensen osztja el a munkaterhelést, anyagtudatos ütemezés, amely igazodik ahhoz, hogy a kocka ténylegesen mit vág, digitális nyomon követés, amely a szolgáltatási eseményeket végrehajtható intelligenciává változtatja, és a karbantartásra irányuló tervezés--, amely csökkenti a terheket az első ütés előtt. Mindegyik elem erősíti a többit. A többszintű tulajdonjog nélküli nyomkövető rendszer olyan adatokat generál, amelyek alapján senki nem lép fel. A többszintű tulajdonjog lényeges-specifikus időközök nélkül, egyes szolgáltatások túl későn, mások pedig túl korán halnak meg. A rendszer akkor működik, ha mind a négy darab csatlakozik.
A következő lépése attól függ, hol tart ma. Íme a bélyegzőszerszám-karbantartási cselekvési terv érettségi szint szerint, prioritás szerint, így Ön először a legnagyobb hatású-munkát kell elvégeznie, függetlenül a kiindulási ponttól.
A következő lépések prioritása a program érettsége szerint
Ha nincs hivatalos PM programja:
- Vizsgálja át öt legrosszabbul{0}}teljesítő szerszámát, és dokumentálja jelenlegi állapotukat.
- Rendeljen hozzá kezelői műszakellenőrzéseket egy egyszerű szemrevételezéses ellenőrző lista segítségével minden egyes nyomásnál.
- Állítson be konzervatív löketszám{0}}intervallumot a legjobb technikus tapasztalatai alapján.
- Készítsen egy pótalkatrész-készletet minden egyes nagy{0}}prioritású szerszámhoz, hogy a szervizelés ne késlekedjen a hiányzó alkatrészek miatt.
- Kezdje el nyomon követni a szolgáltatási eseményeket bármilyen strukturált formátumban, akár táblázatban is, az alapadatok megállapításához.
Ha alapvető ütemtervei vannak, és optimalizálni szeretne:
- Állítsa be a PM-intervallumokat anyagtípusonként a kopási -mechanizmus-szorzókkal, amelyeket korábban tárgyaltunk.
- Valósítson meg egy CMMS-t vagy digitális nyomkövető rendszert, amely rögzíti a löketszámot, az eltávolított anyagokat és a kicserélt alkatrészeket minden szervizeseménynél.
- Számítsa ki a legjobb húsz szerszám ütésenkénti költségét, hogy azonosítsa a túlzott karbantartási erőforrásokat igénylő kiugró értékeket.
- Zárja le a visszacsatolási hurkot a szerszámtér megállapításai és a szerszámtervezés között, hogy az ismétlődő hibákat a jövőbeli összeállításokból tervezzék.
Ha készen áll a feltétel{0}}alapú figyelési integrációra:
- Értékelje a bélyegző szerszámok állapot-alapú megfigyelését a nyomóerő-jelkövetés és a mennyiségváltozási riasztások segítségével, amelyek a szolgáltatást mérhető romláson, nem pedig rögzített időközönként váltják ki.
- Korrelálja a korábbi PM-adatokat a gyártási minőségi mérőszámokkal, hogy azonosítsa, mely paraméterek jósolják legjobban az alkatrészminőség eltolódását, mielőtt az elérné az elutasítási küszöböt.
- Próbaérzékelő{0}}alapú figyelés a legmagasabb-értékű progresszív halványokon, ahol egyetlen baleseti esemény katasztrofális költségekkel jár.
Hosszútávú{0}}karbantarthatóságra tervezett szerszámok beszerzése
Ha megértjük, hogyan csökkenthetők a szerszámok élettartama alatti karbantartási költségei, egy olyan következtetésre jutunk, amelyet a legtöbb üzlet figyelmen kívül hagy: a matrica karbantartási terhe nagyrészt már azelőtt meghatározásra kerül, hogy elérné a szerszámterét. A szekcionált betétek, a szabványos alkatrészek, a hozzáférhető kopófelületek és a megfelelő anyagválasztás a nagy-feszültségű állomásokon egyaránt csökkentik minden jövőbeli PM-esemény munkaerő- és költségét. Ezek tervezési döntések a beszerzési szakaszban.
Az új szerszámok beszerzésének értékelésekor kérdezze meg, hogy a szállítója a karbantarthatóságot tervezési követelményként vagy utólagos gondolatként kezeli-e. A gyártók kedvelikYICHENA mérnöki egyedi bélyegzés a kezdeti tervezési fázistól kezdve a tartósságra, a karbantartási hozzáférésre és a stabil gyártási teljesítményre figyelve, felismerve, hogy a karbantarthatóságra tervezett beszerzési szerszámok az egyik leghatékonyabb hosszú távú költségszabályozás a bélyegzési műveleteknél.
A megelőzés nem cél. Ez egy olyan tudományág, amely összetett. Minden rögzített szervizesemény, minden finomított intervallum, minden tervezési fejlesztés, amelyet a következő kockaépítésbe visszavezetnek, okosabbá teszi a rendszert, és kiszámíthatóbbá teszi a működését. Kezdje ott, ahol most van, tegye meg azt, ami a legfontosabb a jelenlegi érettségi szintjén, és hagyja, hogy az adatok vezessenek minden következő lépést előre.
Gyakran ismételt kérdések a bélyegzéssel, megelőző karbantartással kapcsolatban
1. Milyen gyakran kell karbantartani a bélyegzőszerszámokat megelőző karbantartási program keretében?
A szervizintervallumok a szerszám összetettségétől és a bélyegzett anyagtól függenek. Az enyhe acélalkalmazások általános alapértéke minden 100 000-150 000 ütés. Az agresszív anyagok, például a rozsdamentes acél azonban 30-50%-kal rövidebb időközt igényel a ragasztókopás és epedés miatt, míg a HSLA acéloknál 40{10}}60%-kal rövidebb időközökre van szükség a kopásos kopás miatt. A leghatékonyabb megközelítés a löketszám-triggereket a naptár alapú maximumértékekkel kombinálja, így egyetlen kocka sem áll tétlenül túl sokáig az ellenőrzések között. Finomítsa az intervallumokat a több szervizciklus során gyűjtött tényleges kopási adatokkal, ahelyett, hogy egyetlen rögzített számra hagyatkozna az összes szerszámon.
2. Mi a különbség a bélyegzőszerszámok megelőző és prediktív karbantartása között?
A megelőző karbantartási szolgáltatások a löketszám vagy a naptári idő alapján rögzített ütemezés szerint halnak meg, az aktuális állapottól függetlenül. A prediktív karbantartás valós idejű szenzoradatokat, nyomóerő-aláírásokat és elemzéseket használ a hiba bekövetkezésének előrejelzésére, és csak akkor indítja el a szervizelést, ha a mérhető minőségromlás azt jelzi, hogy ez szükséges. A megelőző karbantartás az az alap, amelyet először meg kell teremteni, mert ez generálja azokat a történelmi adatokat, amelyekre a prediktív rendszereknek szükségük van a pontos modellek felépítéséhez. A legtöbb bélyegzési műveletnek előnyös a megelőző rutinok elsajátítása, mielőtt az állapot-alapú vagy prediktív megfigyelési technológiába fektetne be.
3. Mik a jelei annak, hogy a sajtolószerszám-lyukasztót élezni kell?
A legmegbízhatóbb jelző a 0,003-0,005 hüvelyket meghaladó sorjamagasság a bélyegzett részeken lágyacél alkalmazásoknál. További mérhető jelek közé tartozik a zsugorodó nyírószalag a kivágott éleken, a méretbeli eltolódás a furatméretekben vagy az üres profilokban, valamint a megnövekedett préselési tonnatartalom a vágási műveletek során. Szemrevételezéssel inkább lekerekített vagy tükröződő vágóélt találhatunk, mint egy éles meghatározott vonalat. Ha a lyukasztáson röviddel az élezés után repedések, repedések vagy ismétlődő meghibásodások mutatkoznak, akkor a probléma túlmutat a csereterületre történő helyreállításon, ami gyakran olyan anyag- vagy hézagproblémát jelez, amelyet a köszörülés önmagában nem képes megoldani.
4. Hogyan javíthatja a CMMS szoftver a bélyegzőszerszám-karbantartás kezelését?
A CMMS-szoftver megszünteti azokat az adathiányokat, amelyek miatt az üzletek reaktívak maradnak. Automatizálja a szervizütemezést azáltal, hogy nyomon követi a löketszámokat az előre meghatározott küszöbértékekhez képest, riasztásokat küld, ha a szerszámok megközelítik a szervizablakot, és részletes feljegyzéseket készít minden karbantartási eseményről, beleértve az eltávolított anyagokat, a kicserélt alkatrészeket és a technikus megjegyzéseit. Idővel ezek az adatok lehetővé teszik a trendelemzést, amely azonosítja a magas-költségeket, az ismétlődő meghibásodási módokat és a valós-/-találatköltséget. A modern platformok közvetlenül a nyomdai PLC-kből tudják lekérni a löketszámokat, eltávolítva a kézi naplózási hibákat, amelyek a legtöbb ütemezési hibát okozzák a papíralapú rendszerekben.
5. Hogyan befolyásolja a szerszám kialakítása a hosszú távú-karbantartási költségeket?
A tervezés során meghozott kiviteli döntések közvetlenül meghatározzák az élettartamra szóló karbantartási terheket. A szekcionált betétek lehetővé teszik az egyes alkatrészek cseréjét a szomszédos állomások megzavarása nélkül, drámaian csökkentve a szervizelési időt a monolitikus blokkokhoz képest, amelyek teljes eltávolítást igényelnek bármilyen helyi kopás miatt. A szerszámflottán belüli szabványos alkatrészek méretezése csökkenti a pótalkatrész-készletet, és felgyorsítja a technikusok hozzáférését a szervizelés során. Megfelelő ellenőrzési távolságok, megfelelő időzítési jelölések az összeszerelési pontosság érdekében, és prémium szerszámacélok a nagy-kopású állomásokon, mindez alacsonyabb-esetenkénti munkaerőköltségeket biztosít. A YICHEN-hez hasonló gyártókkal együttműködve az egyedi bélyegzés karbantarthatóságát a tervezési fázistól kezdve csökkenti a PM-terhelés az első gyártási löket előtt.


