


Mit jelent valójában egy bélyegző matrica készítése
Az autó minden fém tartója, a telefon minden csatlakozója és a hűtőszekrény minden panelje egy sajtolószerszámban kezdődött. Ezek a precíziós szerszámok felelőseklapos fémlemezek átalakítása funkcionális alkatrészekkéolyan sebességgel, amelyhez semmilyen más formázási módszer nem tud hozzáállni. De mi is valójában a fémbélyegzés, és mi kell ahhoz, hogy megépítsék azt az eszközt, amely ezt lehetővé teszi?
Mi az a bélyegző szerszám
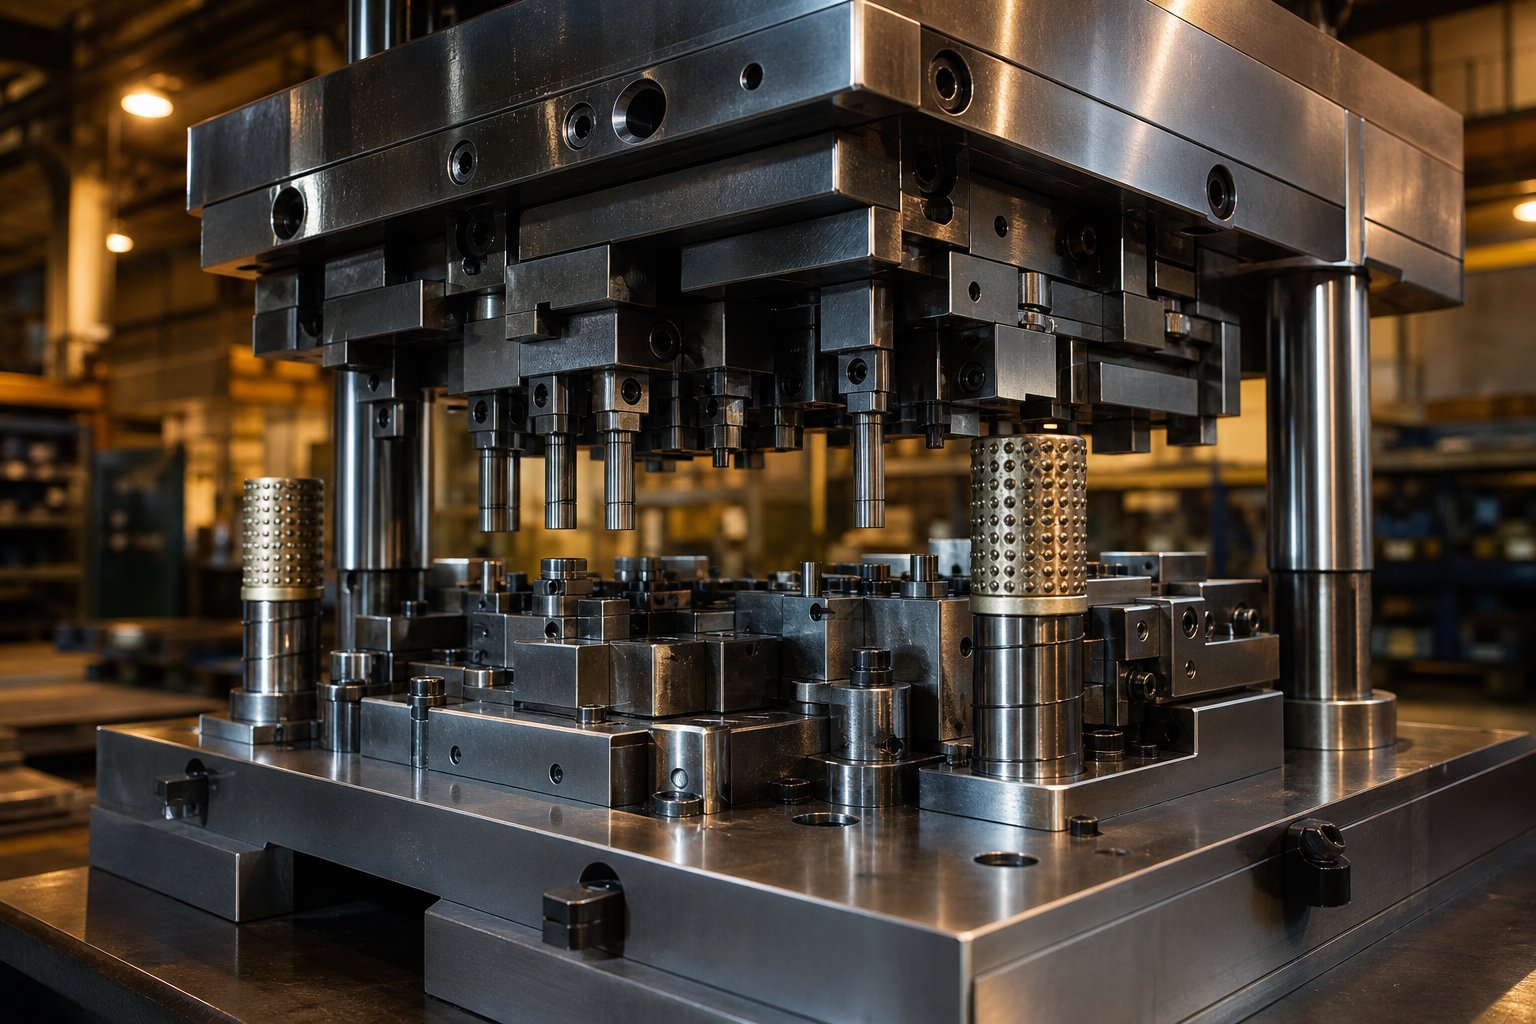
A sajtolószerszám egy precíziós szerszám, amely két félből (- egy felső és alsó részből -) áll, amelyek egy présgépbe vannak felszerelve fémlemez vágására, hajlítására, formázására vagy meghatározott formára húzására, szabályozott erővel.
Ez a bélyegzési meghatározás lefedi az alapokat, de a valóság mélyebbre nyúlik. A szerszám négy alapvető funkciót lát el minden préselési ciklus során: megtalálja az anyagot, rögzíti a helyére, formálja és elengedi a kész darabot. A „munka” fázis az, ahol a hozzáadott érték - olyan műveletek révén történik, mint a vágás, hajlítás, átszúrás, domborítás, formázás, rajzolás, nyújtás, kidolgozás és extrudálás. A bélyegzőszerszám elkészítése azt jelenti, hogy mindezen műveleteket egyetlen, megismételhető eszközzé alakítjuk, amely több millió préselési ciklust képes túlélni.
Hobbi vs profi diókészítés
Nagy szakadék tátong a barkácsprojektek bélyegzése és a professzionális szerszámtermi munka között. A hobbi egy egyszerű lyukasztó- és matricablokkot formálhat fúrópréssel, kézi maróval és asztali köszörűvel. Ez a megközelítés kis mennyiségű-kézműves projekteknél vagy prototípusoknál működik, ahol nagyvonalúak a tűréshatárok.
A professzionális szerszámkészítés egy teljesen más tudományág. A szerszámtermek CNC-marógépekre támaszkodnak az összetett üregprofilokhoz, huzalos szikraforgácsológépre a szűk -tűrési nyílásokhoz, felületi csiszolóra a mikronig terjedő síkság érdekében, valamint koordináta mérőgépekre minden méret ellenőrzésére. A két világ közötti különbség az ismételhetőségben rejlik - egy professzionális bélyegzőszerszámnak percenként több száz lökettel azonos alkatrészeket kell előállítania, eltérések nélkül.
Miért számít a pontosság a szerszámgyártásban?
Az olyan iparágak, mint az autóipar, az elektronika és a háztartási gépek, a fémbélyegző szerszámoktól függenek, hogy olyan tűréseket tartsanak fenn, amelyek a szerelvényeket több millió egységben egymáshoz illeszkednek. A 0,05 mm-rel a specifikációtól eltérő csatlakozókapocs elektromos hibákat okoz. Az inkonzisztens húzási mélységgel rendelkező karosszériapanel látható hullámokat hoz létre a festés után. Mi az, ami a gyártásban, ha nem az az alap, amelyen minden downstream minőségi szabvány nyugszik?
Ez a cikk a sajtolószerszám elkészítésének teljes életciklusát ismerteti - a megfelelő matricatípus kiválasztásától és a szalagelrendezések tervezésétől a megmunkáláson, a hőkezelésen és a présgépen történő végső kipróbáláson át. Jelenleg egyetlen útmutató sem járja végig az összes szakaszt egymás után, és ez a hiányosság arra hagyja a mérnököket, hogy több forrásból összeállítsák a töredékeket. Az előttünk álló szakaszok bezárják ezt a hiányt, kezdve azzal, hogyan válasszuk ki a megfelelő szerszám-architektúrát az adott alkatrészhez és a gyártási mennyiséghez.
A megfelelő szerszámtípus kiválasztása projektjéhez
A megfelelő matrica-architektúra kiválasztása az első igazi mérnöki döntés bármely présbélyegzési projektben. A választás mindent meghatároz a későbbi - szerszámköltséggel, a ciklusidővel, az alkatrész minőségével és azzal, hogy hány műveletet vonhat össze egyetlen présbeállításban. Gondoljon erre a következőképpen: nem használna progresszív matricát 500 prototípushoz, és nem futtatna millió autóipari konzolt egyetlen-állomási eszközön keresztül. A bélyegzőszerszámok típusainak az Ön konkrét gyártási céljaihoz való hozzáigazítása megakadályozza a költségvetés pazarlását, és elkerüli a szűk keresztmetszetek kialakulását a műhelyben.
| Die Type | Legjobb For | Alkatrész összetettsége | Hangerő tartomány | Relatív költség | Szerszámok átfutási ideje |
|---|---|---|---|---|---|
| Egy{0}}állomás | Prototípusok, rövid futások | Alacsony (egy művelet) | 10 000 alatt | Alacsony | 2-4 hét |
| Összetett | Lapos részek, amelyek több vágást igényelnek egy mozdulattal | Alacsony vagy közepes | 10,000–500,000 | Közepes | 4-8 hét |
| Progresszív | Komplex alkatrészek nagy volumenű bélyegzése | Közepestől magasig | 500,000–10M+ | Magas | 10-20 hét |
| Átruházás | Nagy vagy mélyen{0}}húzott részek | Magas | 100,000–5M+ | Magas | 12-24 hét |
Egy-állomás és összetett szerszámok
Az egyetlen-állomásos vágószerszám egy műveletet hajt végre megnyomásonként -, üresen, átszúrva vagy egyetlen hajlításonként. A szerszám folyamata egyszerű: az anyag bemegy, az egyik jellemző formálódik, a rész kijön. Ez az egyszerűség alacsony szerszámköltséget jelent (általában 50–70%-kal kevesebb, mint a progresszív szerszámozásnál) és gyors átfutási időt, így az egyetlen állomási szerszám praktikussá válik kísérleti projektekhez, mérnöki mintákhoz vagy nagy tűréssel rendelkező egyedi alkatrészekhez.
Az összetett szerszámok emelik a rudat azáltal, hogy több vágási műveletet hajtanak végre egyidejűleg egyetlen löketben. Képzelje el, hogy egyidejűleg kiüríti a külső profilt és kilyuggatja a belső lyukakat - ez az, amit egy összetett matrica biztosítja. Mivel mindkét művelet ugyanazon a préscikluson osztozik, a funkciók közötti koncentrikusság jelentősen javul, és a gyártási idő 25–30%-kal csökken az egyes műveletek külön-külön történő futtatásához képest. A kompromisszum az, hogy az összetett szerszámok a viszonylag lapos, jellemzően 150 mm-nél kisebb átmérőjű részek esetében működnek a legjobban, ahol minden művelet egyetlen síkban történik.
Progresszív szerszámok nagy{0}}hangerős futáshoz
Amikor a termelési volumen több százezerre vagy millióra emelkedik, a progresszív szerszámok válnak az igáslóvá. A szalaganyag egy sor állomáson halad keresztül, amelyek mindegyike egy meghatározott műveletet végez - átszúrás, bevágás, formázás, hajlítás -, amíg a kész alkatrész el nem válik a végső állomáson. A mérnöki logika egyszerű: a műveletek közötti alkatrészkezelés kiküszöbölésével akár 40%-kal is csökkentheti a munkaerőköltségeket, és olyan ciklusarányokat érhet el, amelyekhez egyetlen állomáson sem lehet hozzányúlni.
Autóipari bélyegző szerszámokgyakran éppen ezért progresszív eszközként készülnek. A csatlakozók, a tartókonzolok, a hőpajzsok és a szerkezeti kapcsok mind élvezik a nagy áteresztőképességet és az állomások közötti szoros regisztrációt, amelyet a progresszív szerszámok biztosítanak. A magasabb előzetes befektetés gyorsan megtérül, ha az alkatrészenkénti költség fontosabb, mint a szerszámköltség.
Transzfer szerszámok és mikor teljesítenek jobban a progresszív szerszámozásnál
Az átviteli bélyegzés mechanikus megfogókat vagy ujjakat használ az egyes nyersdarabok mozgatására a független állomások között. A progresszív matricákkal ellentétben nincs folyamatos szalag, amely összekötné az alkatrészt a szerszámon keresztül. Ez az átviteli szerszámok külön előnyt jelent azoknál az alkatrészeknél, amelyek mély húzást, nagy alapterületet vagy összetett háromdimenziós formázást igényelnek, ami szalagon nem lenne praktikus.
Az autóipari bélyegzés során a nagy szerkezeti elemek és karosszériaelemek gyakran átviteli szerszámokban futnak, mivel az alkatrész geometriája megköveteli az állomás függetlenségét. Mindegyik állomás egy dedikált alakítási műveletet fogadhat a hordozószalag korlátai nélkül. A szállítószerszámok csökkentik az anyagpazarlást is, mivel nincs olyan összekötő szalagváz, amely - jelentős költségmegtakarítást jelentene drága ötvözetek vagy vastag{3}}alkatrészek futtatásakor.
A progresszív és az átvitel közötti döntés végső soron az alkatrészgeometrián és az anyagfelhasználáson múlik. Ha az alkatrész torzítás nélkül csatlakozik egy szalaghoz, a progresszív nyer a sebességen. Ha az alkatrésznek szabadon kell mozognia a nehéz alakítási műveletek között, a transzferbélyegzés jobb eredményeket biztosít kevesebb minőségi kompromisszum mellett. A matrica típusának ehhez a valósághoz való igazítása az, ami elválasztja a hatékony bélyegzőszerszámokat a saját tervezésükkel küzdő szerszámoktól.
A szerszám alkatrészeinek bélyegzése és azok együttmûködése
A megfelelő szerszámtípus kiválasztása meghatározza az architektúrát, de a teljesítmény az egyedi sajtolószerszám-komponensekben él, amelyek ezt az architektúrát kitöltik. Az eszközben minden darabnak van feladata - helymeghatározás, vágás, formázás, leválasztás vagy irányítás -, és ha egy elem nem felel meg a specifikációnak, az egész rendszer szenved. Annak megértése, hogy az egyes részek mit csinálnak, és hogyan hatnak egymásra, az különbözteti meg a megbízható fémlemez-bélyegző szerszámot attól, amely néhány ezer találat után selejtet termel.
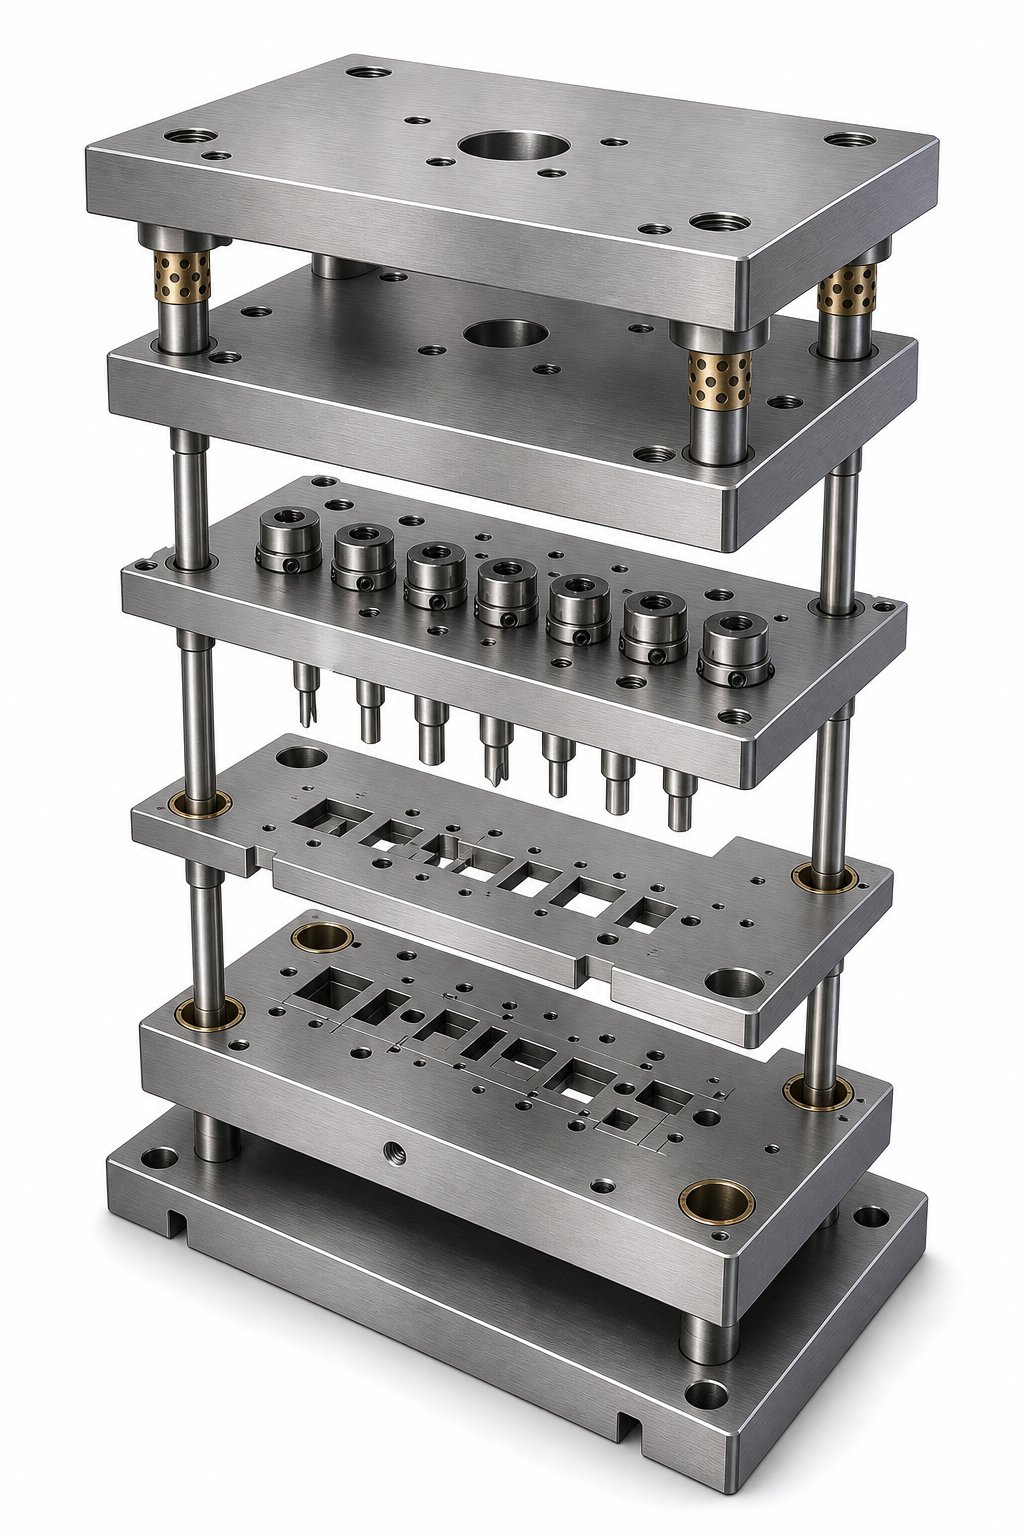
Íme a legtöbb sajtolószerszámban és sajtolószerelvényben megtalálható fő bélyegzőalkatrészek:
- Die cipő (felső és alsó lemezek)- A szerkezeti alap, amely minden más összetevőt egy vonalban tart.
- Vágótömb (üreg)- Az edzett acéltömb, amely tartalmazza a vágó- vagy alakítóprofilt, amely elfogadja a lyukasztást.
- Lyuklemez- Megtartja és elhelyezi az egyes ütéseket a matricablokkhoz képest pontos helyekre.
- Hátsó lemez- Edzett lemez a lyukasztólemez mögött, amely megakadályozza, hogy a lyukasztófejek beágyazódjanak a puhább cipőbe ismételt ütközés hatására.
- Vezetőcsapok és perselyek- Igazítsa egymáshoz a felső és alsó felét 0,0001 hüvelyk tűréssel, így biztosítva az egyenletes rögzítési körvonalat vonás után.
- Lehúzó lemez- Laposan tartja a munkadarabot, és eltávolítja az anyagot a lyukasztókról a visszatérési löket során.
- Rugós rendszerek- Ellenőrzött erőt biztosítson a csupaszításhoz, a nyomópárna működtetéséhez és az anyag rögzítéséhez.
- Pilóták- Precíziós tűk, amelyek behatolnak a korábban átszúrt lyukakba, hogy minden állomáson pontosan megtalálják a csíkot.
- Rögzítőelemek és tiplik- Rögzítse és pontosan helyezze el az összes lemezt egymáshoz képest, megelőzve a terhelés alatti elmozdulást.
Felső és alsó vágócipő szerelvények
A szerszámcipők alkotják az egész szerszám vázát. A felső saru a préshengerhez, az alsó sarucsavarok a préságyhoz, és vezetőoszlopok kötik össze a két felét, hogy több millió cikluson keresztül is megőrizzék az igazodást. Vásárolhat szabványos szerszámkészletet - cipők, vezetőoszlopok és perselyek előre megmunkált összeállítása a katalógus méreteinek megfelelően -, vagy megtervezhet egy egyedi szerszámszerkezetet a semmiből.
A szabványos szerszámkészletek, mint például az olyan beszállítóktól, mint az Anchor Danly, cserélhető alkatrészeket és gyors szállítást kínálnak. Jól működnek a hagyományos lyukasztásos sajtolási műveleteknél, ahol az alkatrészméretek és a prés tonnatartalma a szabványos tartományokba esik. Egyedi-szerkezetekre van szükség, ha a szerszám nem szabványos vezetőoszlop-konfigurációkat, túlméretezett lábnyomokat vagy extrém pontosságot - igényel, például vékony,-0,010 hüvelyk alatti vastagságú anyagokat vagy 200 ütés/perc feletti sebességet.
A közgazdaságtan egyértelmű. A házon belüli sajtolócipők-építése nagy-értékű CNC-gépeket köt meg viszonylag alacsony-ráfordítással. A legtöbb üzletben a szabványos készlet megvásárlása és annak megmunkálása, hogy elfogadja az Ön konkrét részleteit, időt és költséget takaríthat meg a nyerslemezből történő gyártáshoz képest.
Lyukasztó, vágófej-blokk és kiürítési kapcsolatok
A lyukasztó és a szerszámblokk közötti kapcsolat határozza meg a vágás minőségét. Amikor egy lyukasztó leereszkedik a szerszám nyílásába, az anyag keskeny sávok mentén nyíródik mind a lyukasztó, mind a szerszám élén. A két vágóél közötti rés - a hézag - határozza meg, hogy tiszta alkatrészt vagy selejtet kap-e.
Acél munkadaraboknál az ajánlott hézag az anyagvastagság 5-10%-a oldalanként. Egy 1,0 mm-es acéllemezhez például nagyjából 0,05-0,10 mm távolságra van szükség a bélyegző éle és a szerszámgomb éle között mindkét oldalon. Aa pontos százalék a munkadarab keménységétől és szakítószilárdságától függ- puhább anyagok, mint például az alumínium, az alsó részen helyezkednek el, míg a nagy-szilárdságú acél 10% vagy magasabb szint felé nyomódik.
Ha rosszul csinálja, három probléma jelenik meg:
- Túl kevés engedmény- A túlzott nyíróerő felgyorsítja az ütések kopását, hőt termel, és egyenesen eltörheti a szerszámokat.
- Túl sok engedmény- Az anyag inkább hajlik, mintsem tisztán nyír, így nehéz sorja és borulás keletkezik az alkatrész szélein.
- Egyenetlen távolság- A lyukasztó és a matricablokk közötti eltolódás kúpos vágásokat és inkonzisztens sorjamagasságot eredményez, ami a szerszám egyik oldalán idő előtti kopáshoz vezet.
A megfelelő hézag csökkenti a munkadarab nyírásához szükséges erőt is, ami csökkenti a préselési energiafogyasztást és meghosszabbítja a szerszámbélyegek újracsiszolása közötti intervallumokat. A nagy mennyiségű{1}}gyártásra tervezett fémbélyegző szerszámokban az optimális hézagtól való 1-2%-os eltérés is 30%-kal vagy még tovább csökkentheti a szerszám élettartamát.
Csupaszítók és rugórendszerek
Miután a lyukasztó behatolt a munkadarabba, az anyag megragadja a lyukasztót a visszatérési löketnél. Csupaszító nélkül a lap a lyukasztóval együtt felemelkedik, a következő állomáson elakad, és elakad a szerszám. A csíkozók ezt úgy oldják meg, hogy az anyagot a matrica felületéhez simulva tartják, miközben a lyukasztó felfelé húzódik.
A fémlemez sajtolási alkalmazásoknak két fő típusa létezik. A rögzített csupaszítók mereven a helyükre vannak csavarozva, az anyag eltávolítása érdekében megmunkált réssel - egyszerű, tartós, de nincs lefelé szorító nyomás. Rugós-lehúzógépek laposra nyomják az anyagot, mielőtt a lyukasztó hozzáérne, és fenntartják a nyomást a löket során, javítva a vágás minőségét és az alkatrészek síkságát.
Ezeket a rugókat meghajtó rugók kétféle formában kaphatók. A mechanikus nyomórugók - színkódolt spirális tekercsek - a standard választás közepes terhelésekhez. A nitrogén gázrugók nagyobb erőt adnak kisebb kiszerelésben, és egyenletesebb nyomást biztosítanak a teljes löket során, így előnyösek mélyalakítási és húzási műveleteknél, ahol az egyenletes nyersdarab tartóerő kritikus.
A rugó megfelelő előfeszítése és az utazás fontos. Az alulterhelt rugók lehetővé teszik, hogy az anyag felemelkedjen a lyukasztás során, ami sorjaképződést és csigák húzását eredményezi. A túlterhelt rugók csökkentik a nyomást, és felgyorsítják a fáradást. A rugórendszernek egyensúlyba kell hoznia a csupaszító erőt a teljes rendelkezésre álló préskapacitással - ez a számítás közvetlenül kapcsolódik az aktív állomások számához és a kombinált vágási kerülethez a szerszámban lévő összes lyukasztón.
Ezen alkatrészek mindegyikét meghatározott szerszámacél-minőségekből gyártják, szűk tűréshatárig megmunkálják, majd megkeményítik, hogy ellenálljanak a gyártási bélyegzés által megkövetelt ismétlődő ütési terheléseknek. Az acél - megválasztása és a kezelés módja - határozza meg végső soron, hogy a matrica túléli-e a kitűzött élettartamát, vagy idő előtt elhasználódik.
Acélacél és anyagok kiválasztása a hosszú élettartam érdekében
A nem megfelelő acélminőségből épített matrica olyan szerszám, amelyre az első naptól kezdve lejárati dátumot bélyegeznek. Lehet tökéletes a geometria, a betárcsázott hézagok és optimalizált a szalagelrendezés -, de ha a szerszámacél nem tudja kezelni az erőket, a hőmérsékletet és a kopást, minden ütéssel szembe kell néznie, az idő előtti kopás vagy katasztrofális repedés leállítja a gyártást. A megfelelő fémbélyegző anyagok kiválasztása nem másodlagos döntés. Ez az egyetlen legnagyobb tényező abban, hogy egy kocka túlél-e 50 000 vagy 5 000 000 ütést.
A kihívás az, hogy egyetlen acélminőség sem kezel minden helyzetet. A rozsdamentes acél sajtolási műveletei rendkívüli kopásállóságot igényelnek, míg az alumínium sajtolásokat húzó alakítóállomások a szívósságot és a felületi minőséget helyezik előtérbe a keménységgel szemben. Az acélt három változóhoz kell egyszerre hozzáigazítani: a munkadarab anyagához, a művelet típusához és a várható gyártási mennyiséghez.
Szerszámacél minőségek különböző munkadarabanyagokhoz
Öt szerszámacél-minőség fedi le a sajtolószerszám-alkalmazások többségét. Mindegyik más-más pozíciót foglal el a keménység-a szívósság{2}}spektrumában, és annak megértése, hogy mindegyikük hol teljesít kiemelkedő, megelőzi a költséges eltéréseket.
| Acél minőség | Keménységi tartomány (HRC) | Legjobb For | Várható Die Life Range | Relatív költség |
|---|---|---|---|---|
| D2 | 58–62 | Üres és átszúró sajtolt acél; nagy{0}}kopású vágási műveletek | 500 000–2 000,000+ találat | Közepes |
| A2 | 57–62 | Általános célú-vágás és alakítás; mérsékelt-hangerő | 200 000–1 000 000 találat | Alacsonytól közepesig |
| S7 | 54–58 | Erősen alakító, hajlító és ütő{0}}terhelt állomások | 100 000-500 000 találat | Közepes |
| M2 | 60–65 | nagy{0}}sebességű piercing; csiszoló munkadarabok, mint az AHSS | 1 000 000–3 000,000+ találat | Magas |
| DC53 | 60–62 | Vastag vagy nagy{0}}szilárdságú anyagok erős simítása | 1 000 000–3 000 000 találat | Közepestől magasig |
D2a sajtolószerszám-építés igáslója. Magas krómtartalma (körülbelül 12%) bőséges keményfém szerkezeteket hoz létre, amelyek ellenállnak a kopásnak. Az enyhe és közepesen -szénnyomatú acélok kivágásához és átszúrásához a D2 hosszú élettartamot biztosít elfogadható költségek mellett. A kompromisszum? Ugyanazok a nagy keményfém medencék, amelyek növelik a kopásállóságot, csökkentik az ütésállóságot. A vékony keresztmetszetű- vagy éles sarkú D2 lyukasztók hajlamosak a nagy lökésszerű terhelések hatására letöredezni.
A2elnézőbb alternatívát kínál. Ez egy légkeményítő acél, amely hőkezelés során jobb méretstabilitású, mint a D2, és repedés nélkül tolerálja a mérsékelt ütést. Közepes mennyiségű-gyártású - boltok esetében nagyjából 100 000–1 000 000 alkatrész - A2 gazdaságos egyensúlyt biztosít a teljesítmény és a költségek között. Könnyebben megmunkálható az edzés előtt, és kevésbé torz utána, ami csökkenti a csiszolási időt.
S7a spektrum szívóssági végén helyezkedik el. Amikor a szerszám erős alakítást, mély hajlítást vagy bármilyen olyan műveletet végez, ahol a hirtelen ütési terhelés dominál, az S7 törés nélkül nyeli el az ütési energiát. A vastag-acélt vagy nagy-szilárdságú ötvözeteket formázó alakítóállomások gyakran S7-et írnak elő, mert ellenáll a repedésnek, amely tönkreteszi a keményebb, törékenyebb minőséget. Az áldozat az elhasználódási élettartam - Az S7 kopásálló körülmények között gyorsabban kopik, mint a D2, és jellemzően gyakoribb utánköszörülést igényel.
M2 gyorsacél-extrém keménységet hoz (akár 65 HRC-ig), és megőrzi vágóélét még magas hőmérsékleten is. A nagy löketszámmal végzett átszúrási műveletekhez, vagy fejlett, nagy -szilárdságú acél és egyéb csiszoló munkadarab anyagok vágásakor az M2 jóval túléli a hagyományos hideg-acélokat. A költségprémium jelentős, ezért az M2 inkább egyedi lyukasztóbetétként jelenik meg, nem pedig teljes matricablokkként.
DC53egy módosított hideg{0}}acél, amelyet a D2 fő gyengeségének kezelésére fejlesztettek ki. Hasonló keménységet (60–62 HRC) ér el, nagyjából kétszerese a szabványos D2 szívósságnak, köszönhetően a finomabb, egyenletesebb keményfém eloszlásnak. Vastag-nagyságú acél vagy nagy-szilárdságú anyagok kiküszöbölésére, ahol a kopásállóság és az ütésállóság egyaránt számít, a DC53 kitölti a D2 és S7 közötti rést.
A munkadarab anyaga hajtja a kiválasztási logika nagy részét. A lágy anyagok, például az alumínium sajtolása kisebb kopásállóságot igényel, de kiváló felületi minőséget igényel, hogy megakadályozza a kopásképződést. - Az alumínium fémbélyegzési műveletekhez gyakran előnyösebb a polírozott A2 vagy bevont szerszámacél, nem pedig a nyers D2. A rozsdamentes acél sajtolása az ellenkező véglet: az anyag koptató hatású, gyorsan megkeményedik, és jelentős hőt termel, amihez nagy-króm vagy nagy{6}}sebességű acélok szükségesek robusztus felületi bevonattal. Az enyhe és alacsony szén-
Keményfém- és porkohászati alternatívák
Amikor a gyártási mennyiség milliósra nő, vagy ha a munkadarab anyaga különösen koptató, a hagyományos szerszámacélok elérik gyakorlati korlátaikat. Itt lépnek be a képbe a keményfém- és porkohászati (PM) acélok.
A keményfém lapkák kopásállóságot biztosítanak, amely bizonyos alkalmazásokban 500–1000%-kal meghosszabbítja a szerszám élettartamát a hagyományos szerszámacélokhoz képest. Kiemelkednek a finom vakolásban, a vastag anyagok precíziós átszúrásában, és minden olyan állomáson, ahol a lyukasztó vagy a matrica nyílása folyamatos koptató érintkezést tapasztal. A keményfém - törékenysége nem tolerálja az oldalsó terhelést, az eltolódást vagy az erős ütéseket. A keményfém betét egy rosszul alátámasztott állomáson azonnal eltörik ott, ahol a D2 egyszerűen elkopna.
A porkohászati acélok, mint például az ASP-60, a CPM-10V és a Vanadis 4 Extra áthidalják a szakadékot a hagyományos szerszámacélok és a keményfém között. A PM gyártási folyamata rendkívül finom, egyenletes keményfém eloszlást eredményez az acélmátrixban, ami kiküszöböli a hagyományos öntvényminőségeknél előforduló nagy keményfém-készleteket. Az eredmény egy olyan anyag, amely a keményfémhez közeli kopásállóságot a tömör keményfémnél lényegesen jobb szívóssággal ötvözi. A PM-acélokat gyakran olyan progresszív sajtolóállomásokhoz írják elő, amelyek rozsdamentes acélt vagy fejlett, nagy szilárdságú anyagokat dolgoznak fel egymillió találatot meghaladó gyártási mennyiség mellett.
A nagyon nagy mennyiségben futó alumínium sajtolási alkalmazásokhoz a polírozott és bevont felületű PM acélok egyszerre oldják meg a kopási és a kopásproblémákat. A finom mikrostruktúra egyenletesebben viszi fel a tükörfényezést, mint a D2, és a bevonatok jobban tapadnak a simább aljzathoz, így olyan felület jön létre, amely még erős kenés nélkül is ellenáll az anyagfelvételnek.
Költség vs Die Life kompromisszumok
Képzelje el, hogy egy olyan munkát ajánl, amelyhez évente 200 000 bélyegzett alumínium alkatrész szükséges. Van értelme minden állomáson megadni M2 betéteket és keményfém gombokat? Valószínűleg nem. A TiN bevonattal ellátott A2 az anyag- és megmunkálási költségek töredékéért kezeli ezt a térfogatot és művelettípust.
A döntési keret a termelési mennyiségi küszöbértékekre vonatkozik:
- 100.000 alkatrész alatt- A2 vagy azzal egyenértékű általános-célú acél. A matrica valószínűleg ki fog vonulni, mielőtt a kopás kritikussá válna, így a prémium minőségek kifizetése pazarolja a költségvetést.
- 100 000-1 000 000 alkatrész- D2 vagy DC53 vágóállomásokhoz; S7 alakító állomásokhoz. Ez az a térfogati tartomány, ahol a szerszámacél kiválasztása csökkentett utánköszörülési gyakoriság mellett kezd megtérülni.
- 1 000 000 alkatrész felett- M2 vagy PM acélok nagy-kopásállóságú lyukasztókhoz, keményfém lapkák a leginkább koptató állomásokhoz és felületi bevonatok az egész táblához. A magasabb előzetes költség kevesebb szerszámcsere, kevesebb állásidő és egyenletesebb alkatrészminőség révén térül meg a teljes gyártási folyamat során.
A költség a megmunkálhatóságtól is függ. A keményebb, jobban ötvözött acélok megmunkálása hosszabb ideig tart, drágább huzal szikraforgácsolási időt igényelnek, és szigorúbb szabályozást igényelnek a hőkezelés során. Egy D2-es szerszámblokk befejezése többe kerül, mint egy azonos méretű A2-es blokk -, nemcsak a nyersanyagár tekintetében, hanem a gyártás minden további lépésében. Ha figyelembe veszi a hőkezelési torzulást, a csiszolási ráhagyásokat és az edzés közbeni repedés kockázatát, a minőségek közötti valós költségkülönbség túlnő, mint az acélszámla.
A legokosabb megközelítés az, ha a minőségeket egyetlen szerszámon belül keverjük össze. Csak ott használjon prémium minőségű acélokat, ahol a kopási vagy ütési igények indokolják, - jellemzően a vágólyukasztók, matricagombok és formázóbetétek -, miközben a tartószerkezetet olcsóbb, 28–32 HRC-ig hőkezelt AISI 4140 vagy 1045 lemezből -építik. Ez a stratégia a teljes szerszámköltséget kezelhetően tartja, miközben a teljesítményt oda összpontosítja, ahol az a legfontosabb.
Az acél kiválasztása meghatározza a szerszám potenciális élettartamát, de ennek elérése attól függ, hogy az acél alkatrészeket hogyan formálják, edzik és fejezik be. A megmunkálási folyamatok, amelyek a nyers szerszámacélt precíziós szerszámgeometriává alakítják -, és azok sorrendje - meghatározzák, hogy az anyag valóban teljesíti-e azt a teljesítményt, amelyet minőségi ígér.
A szerszám tervezése CAD CAM-mel és szimulációval
A megfelelő acél kiválasztása csak akkor hasznos, ha a szerszám geometriája valóban jó alkatrészt eredményez. A tervezési fázis az, amikor a nyers szándék - egy kész alkatrész a rajzon - olyan megmunkálási utasítások készletévé alakul, amelyek minden lyukasztót, matricatömböt és formázó lapkát alakítanak. A modern bélyegzőszerszám-tervezés a CAD/CAM szoftverre és a végeselem-szimulációra támaszkodik, hogy ez a fordítás pontos legyen, kiszámítható legyen, és sokkal kevésbé függjön a nyomdapróbáktól-és-a hibáktól.
Képzelje el, hogy tizenkét formáló állomást próbál sorrendbe rendezni a fejében, figyelembe véve az anyag nyúlását, visszarugózását- és a szomszédos ütések közötti interferenciát. Ez az a probléma, amelyet a bélyegzési technológia digitálisan megold, mielőtt egyetlen szerszámacél blokk is rászorulna a gépre. Az alábbi munkafolyamat felvázolja, hogyan jutnak el a professzionális szerszámtermek az alkatrészgeometriától a gépre{3}}kész szerszámmodellekig.
- Részelemzés- Importálja a kész alkatrészmodellt, és értékelje a geometriát az alakíthatósági kockázatok szempontjából: mély húzások, éles sugarak, vékony falak és élekhez közeli jellemzők.
- Folyamat tervezés- Döntse el, mely műveletekre van szükség (szúrás, bevágás, formázás, vágás, vágás), és rendelje hozzá őket kategóriákhoz a sorrendi megkötések alapján.
- Csík elrendezés fejlesztés- Határozza meg az alkatrész tájolását, a osztástávolságot, a hordozó típusát és az anyaghasználatot a tekercsszalagon.
- Állomássorrend- Rendeljen minden műveletet egy adott állomáshoz, kiegyenlítve az erőket a kockán, és betartva a formázási-előtt-a vágás szabályait.
- Tavaszi-hátkompenzáció- Állítsa be az alakítószerszám geometriáját a túl-hajlítás vagy túl-alakításhoz, hogy az alkatrész a kirakodás után a tervezett alakjába ellazuljon.
- Zavar- és mozgásellenőrzés- Győződjön meg arról, hogy a préselési ciklus során nem ütköznek ütések, lehúzók, emelők vagy formált elemek.
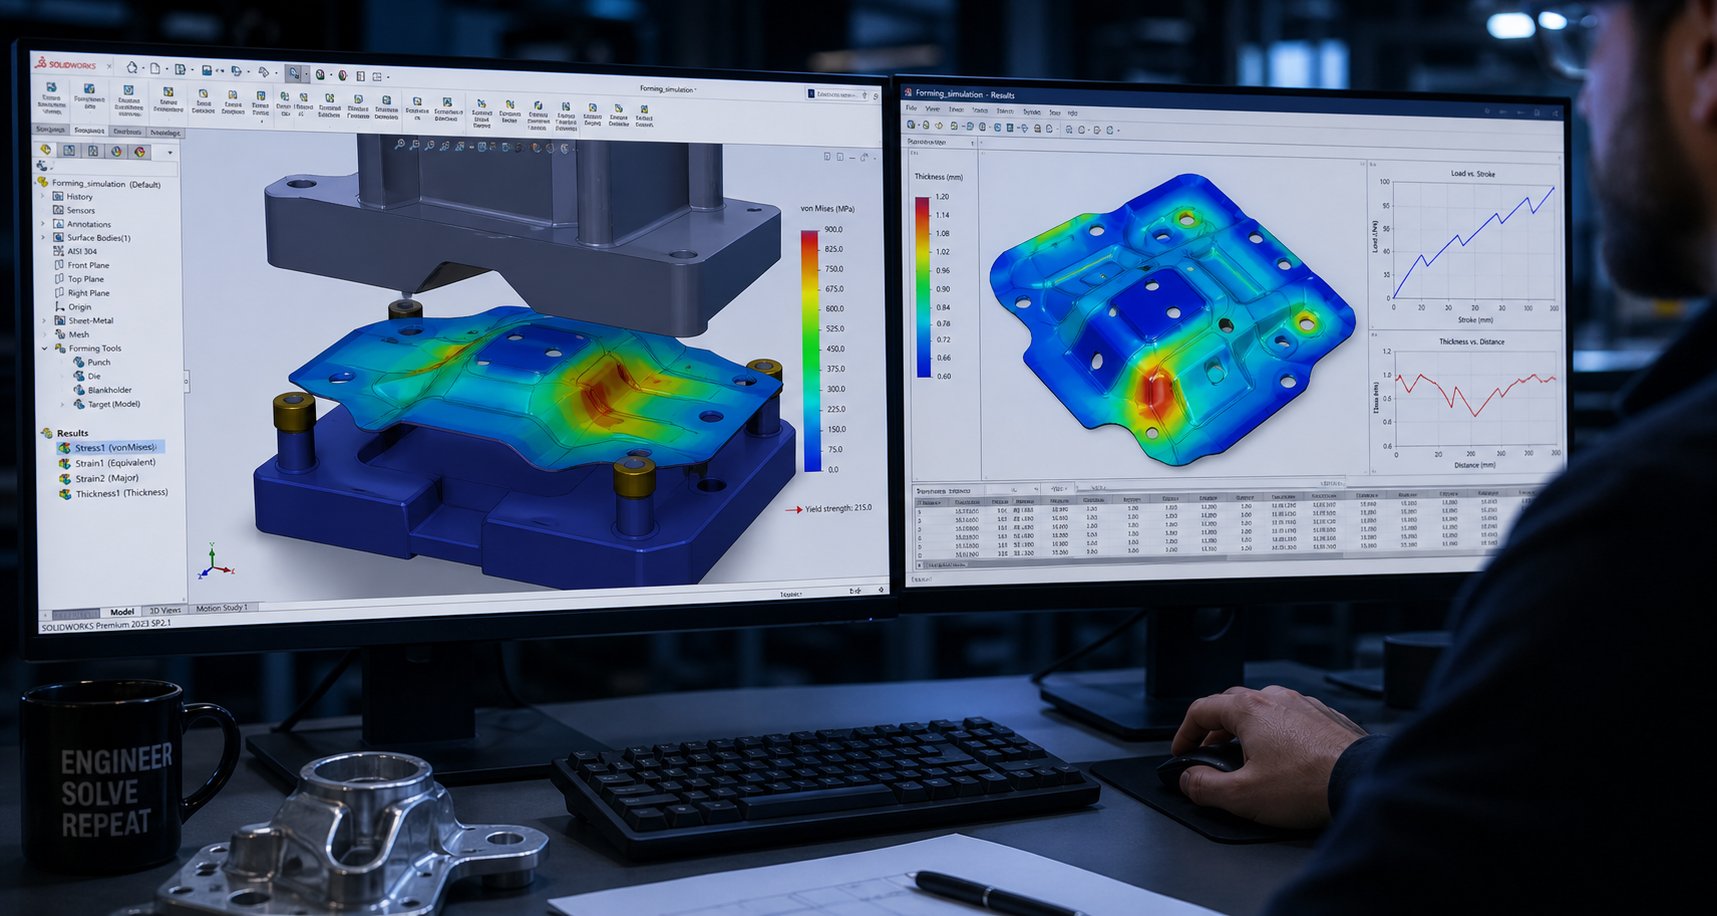
- CAE szimuláció- Futtassa le az alakíthatósági elemzést, hogy előre jelezze a vékonyodást, a gyűrődést, a hasadást és a visszarugást-, mielőtt bármilyen megmunkálás megkezdődik.
- Tervezési iteráció- Tekintse át az állomás geometriáját és a csíkok elrendezését a szimulációs eredmények alapján, amíg az összes formáló állomás nem felel meg az elfogadási feltételeknek.
- Utolsó kockamodell kiadás- Készítsen teljes 3D szerszám-összeállítást tűrésekkel, anyagkiírásokkal és CAM{2}}kész megmunkálási geometriával.
Csík elrendezése és állomássorrend
A szalag elrendezése az a terv, amely megszabja, hogyan mozog a tekercs anyaga a szerszámon keresztül. Minden itt - a szemcseirányhoz viszonyított alkatrésztájolás, az állomások közötti osztástávolság, a hordozó szélessége és a selejthíd méretei - közvetlenül befolyásolja az anyagfelhasználást, az erőkiegyensúlyozást és az alkatrészminőséget több millió cikluson keresztül.
Praktikus fémlemez sajtolási tervezési tipp: az alkatrészt úgy igazítsa el, hogy a hajlítás lehetőség szerint a hengerlési irányra merőlegesen történjen. A szemcsékkel való hajlítás nagyobb repedésveszélyt jelent, különösen a nagy szilárdságú anyagoknál. Az alkatrész akár 45 fokos elforgatása a szalag előtolási irányához képest jelentősen javíthatja a hajlítási rugalmasságot, bár néhány százalékponttal csökkentheti az anyagfelhasználást.
Az állomások szekvenálása azt az általános logikát követi, hogy a lyukasztás és a bevágás korán - történik, miközben a csík még lapos és méretstabil -, majd a középső állomásokon formázási és hajlítási műveletek következnek, a végén a végső kivágással és levágással. Ez a sorrend megakadályozza, hogy a kialakított elemek eltorzítsák a korábban átlyukasztott lyukakat, és a szalagot kellően laposan tartja ahhoz, hogy a pilóták pontosan regisztrálhassanak.
Az állomások közötti erőkiegyenlítés többet jelent, mint azt a legtöbb mérnök gondolná. Ha minden nehéz simítási művelet a szerszám egyik oldalán csoportosul, az ebből eredő off{1}}központi terhelés elcsavarja a nyomóhengert, és a vezetőelemek egyenetlen kopását okozza. A jó fémbélyegzőszerszám-kialakítás szimmetrikusan osztja el a vágási és alakítási erőket a szerszám középvonala körül, vagy üresjárati állomásokat vezet be a terhelési útvonal kiegyenlítésére.
Modern szerszámtervező szoftver, mint plLogopress DieDesign és hasonló CAD platformok, automatizálja ennek az elrendezési munkának a nagy részét. A tervezők digitálisan tesztelhetnek több szalagkonfigurációt, összehasonlíthatják az anyaghasználati százalékokat, és láthatóvá tehetik, hogyan viselkedik a szalag az eszközön keresztül -, mielőtt elkötelezik magukat a végső elrendezés mellett.
CAE szimuláció az alakíthatósághoz és a rugózáshoz-Vissza
Összetettnek hangzik? Ez -, és pontosan ez az összetettség az oka annak, hogy a CAE-szimuláció nem-megtárgyalható a professzionális bélyegzéstervezésben. A végeselemes elemzés minden állomáson megjósolja, hogy mi fog történni a fémlemezzel: hol fog túlzottan elvékonyodni, hol alakulnak ki ráncok a nyomófeszültség miatt, hol keletkeznek repedések, és mennyit rugózik vissza az alkatrész, miután a szerszám elengedi.
A tavaszi-visszajelzés önmagában indokolja a szimulációba való befektetést. Amikor a fémlemez meghajlik, a rugalmas visszanyerés hatására az anyag részlegesen meghajlik, miután a lyukasztó visszahúzódik. A mennyiség az anyagszilárdságtól, a hajlítási sugártól és a vastagságtól - függ, és fejlett, nagyszilárdságú acélok esetén az eltérés több fokot is meghaladhat. Mintkinematikus keményedési modellek kutatásamegmutatta, a pontos rugó{0}}visszajelzéshez olyan feszültségi-kompressziós adatokra és tehermentesítési modulus mérésekre van szükség, amelyek jóval túlmutatnak az alapvető anyagkártyákon. Ezen adatok nélkül a szimulációs eredmények jelentősen eltérnek a bolti-padlós valóságtól.
A gyakorlati megtérülés jelentős. Minden egyes fizikai próba iteráció egy progresszív szerszámon 5000–25 000 dollárba kerülhet a préselési idő, a mérési munka és a megmunkálás után. Egy elvékonyodási probléma vagy gyűrődési állapot digitális elkapása - még azelőtt, hogy a matricatömb még kidurvulna -, kiküszöböli ezeket az iterációkat. Az olyan progresszív szerszámszimulációs eszközök, mint a ProgSim, virtuális próbaprésként működnek, és formálhatósági eredményeket biztosítanak, beleértve az automatikus nyersdarab-fejlesztést és a betét{9}}erő-optimalizálást a teljes préselési ciklus során.
A professzionális szerszámkészítők szeretikYICHENintegrálja a megvalósíthatósági elemzést és a CAE-szimulációt közvetlenül a tervezési fázisba, ellenőrizve az alakíthatóságot és a rugó{0}}visszatérítést, mielőtt elkötelezi magát a megmunkálás mellett. Ez a teljes körű-szolgáltatási munkafolyamat - a szimulációtól a szerszámgyártásig - azt mutatja, hogy mit várhatnak el az olvasók egy szakértő partnertől, amikor értékelik, hogy a tervezési folyamatot házon belül építsék-, vagy kiszervezzék-e a tervezési-a-próbafolyamatot.
Az egyik legjobb bélyegzés-tervezési tipp a szimulációban kezdő mérnökök számára: kezdje egy{0}}lépéses megvalósíthatósági elemzéssel, mielőtt a teljes növekményes szimulációt futtatná. Az egy-lépéses megoldók másodpercek alatt visszalapítják a kész részt üressé, kiemelve az aggodalomra okot adó területeket. Ha az egy-lépéses eredmények elfogadhatónak tűnnek, folytassa a számításilag nehezebb növekményes elemzéssel, amely sorban modellezi az egyes állomásokat. Ez a két-lépcsős megközelítés több órányi megoldási időt takarít meg azokon az alkatrészeken, amelyek egyértelműen működnek -, és megjelöli a problémás geometriát, mielőtt napokat fektetne az állomás részletes tervezésébe.
A digitális modelltől a gép{0}}kész programokig
Amint a szimuláció megerősíti, hogy minden állomás elfogadható eredményeket produkál, a szerszámmodell tervezési eszközből gyártási dokumentummá alakul. A CAM programozás közvetlenül a 3D szerszámmodellből nyeri ki a megmunkálási geometriát - CNC-szerszámpályák a szerszámblokkok marásához, huzal-EDM-profilok lyukasztó- és szerszámnyílásokhoz, valamint köszörülési méretek a síkosság és párhuzamosság specifikációihoz.
Ez a digitális szál azért fontos, mert kiküszöböli az értelmezési hibákat. Ugyanaz a modell, amelyet az alakíthatóság szempontjából szimuláltak, generálja a G-kódot, amely elvágja az acélt. Nincs olyan kézi fordítási lépés, amikor a programozó újra-hozza létre a geometriát egy 2D-nyomatból. A méretek, tűrések és felületminőségi követelmények közvetlenül az érvényesített tervezési modellből a gépi utasításokba áramlanak.
A - gyakran 50-200 darabból - futó fémbélyegző prototípus általában az első teljes összeállítást követi annak ellenőrzésére, hogy a fizikai részek megfelelnek-e a szimulációs előrejelzéseknek. A szimuláció és a valóság közötti eltérések visszacsatolnak a modellbe, finomítva az anyagparamétereket és a peremfeltételeket a jövőbeli projektekhez. Idővel ez a visszacsatolási hurok szorosabbra fűzi a korrelációt a digitális előrejelzések és a sajtó-padló eredményei között, így minden egymást követő szerszámprojekt gyorsabb és kiszámíthatóbb.
A digitális -fizikai{1}}transzformáció pontossága nagymértékben függ a szerszám alkatrészek vágásához, alakításához és kidolgozásához használt megmunkálási folyamatoktól. A CNC-marás, a huzal-szikraforgácsolás és a precíziós köszörülés mindegyike sajátos szerepet játszik -, és annak megértése, hogy melyik folyamat kezeli az adott funkciót, megmagyarázza, hogy a modern matricagyártás miért hoz olyan eredményeket, amelyeket a kézi módszerek soha nem tudtak elérni.
Forgácsolószerszám-alkatrészek megmunkálása és gyártása
Egy hitelesített CAD-modell és egy edzett szerszámacél blokk a gyártási rés két végein helyezkedik el. Ennek a résnek a bezárásához - a digitális geometria fizikai bélyegzőszerszámokká - történő átalakításához egy meghatározott megmunkálási műveletsorra van szükség, amelyek mindegyikét a legjobban teljesítő módon kell kiválasztani. Egyetlen folyamat sem kezeli az összes funkciót. CNC marás üregeket és profilokat nagyol. A huzalos szikraforgácsoló mikron{6}}pontossággal vágja le a lyukasztó- és szerszámnyílásokat. A felületi csiszolás biztosítja azt a síkságot, amely terhelés alatt párhuzamosan tartja a lemezeket. Ezek a folyamatok együttesen határozzák meg a modern bélyegzésgyártást, és elválasztják a professzionális fémszerszám- és matricamunkát a műhelyimprovizációtól.
Íme a tipikus megmunkálási szekvencia egy komplett szerszámszerelvény felépítéséhez:
- Durva CNC marás- Távolítsa el az ömlesztett anyagot a matricákról, lyukasztólemezekről és saruszerelvényekről a végső mérethez képest 0,5–1,0 mm-en belül.
- Stressz oldás- Termikusan lazítsa meg a maradék megmunkálási feszültségeket a műveletek befejezése előtt, hogy megakadályozza a későbbi vetemedést.
- Félkész{0}}CNC marás- Közelítse az üregprofilokat, a zsebeket és a rögzítési elemeket a végső geometriához, így 0,1–0,2 mm marad a csiszoláshoz vagy szikraforgácsoláshoz.
- Huzal EDM- Vágott lyukasztóprofilok, szerszámnyílások és szűk-tűrés a-funkciókon keresztül a végső méretig.
- Sinker EDM- Olyan összetett 3D üregeket, bordákat és vakelemeket alakítson ki, amelyeket a vezeték nem ér el.
- Felületi csiszolás- Érjen el síkságot és párhuzamosságot minden illeszkedő felületen (cipők, hátlapok, lehúzó lemezek).
- Fúrócsiszolás vagy koordinátaköszörülés- Végezze el a precíziós furatokat a vezetőcsapok, tiplik furatok és helymeghatározó elemek számára.
- Polírozás és asztali munka- Keverje össze az átmeneteket, törje meg az éles éleket, és fejezze be a felületek formázását a szükséges Ra-értékekre.
CNC maró szerszámblokkok és lemezek
A sajtolószerszámok és szerszámok gyártása során a CNC marás az anyageltávolítás nagy részét végzi. A három-tengelyű gépek tömör szerszámacél tuskóból nagyítják ki a szerszámtömb üregeit, zsebdomborulatait és lemezkontúrjait. Összetett 3D alakító felületeknél - húzólyukasztókat, bütykös meghajtókat és kontúros szerszámbetéteket - az öt-tengelyű marás egyetlen beállítással éri el az alámetszéseket és az összetett szögeket, kiküszöbölve a több rögzítést és az azokkal járó igazítási hibákat.
Ami a CNC-marást nélkülözhetetlenné teszi a fémbélyegző szerszámokhoz, az az ismételhetőség. A programozott szerszámpálya azonos geometriát hoz létre minden olyan szerszámblokkon, amelyhez hozzáér, - függetlenül attól, hogy egy üreget vagy húsz cserebetétet vág a szerszám élettartama alatt. SzerintA Xometry megmunkálási erőforrásai, a tipikus ipari CNC marás ±0,01 és ±0,05 mm közötti tűréseket ér el a gép teljesítményétől és a beállítási feltételektől függően. A szerszámelemek esetében az üzletek rutinszerűen ±0,02 mm-t tartanak a mart profilokon, a szikraforgácsolásnál szigorúbb jellemzők maradnak.
Az előtolási sebességek és a vágási stratégiák élesen különböznek a nagyolás és a simítás között. A nagyolás előnyben részesíti az anyagleválasztási sebességet - nagy-előtolású homlokmarókat és a trochoid szerszámpályákat gyorsan tisztítja az acélt, miközben kezeli a hőt és a szerszámterhelést. A befejező passzoknál kisebb golyós-vég- vagy sarok-sugarú vágókat használnak, csökkentett lépésekben-, hogy a fésűkagyló magassága 5 mikron alatt legyen az alakító felületeken. A simítómaró által hagyott felület gyakran közvetlenül polírozásra kerül az alakítóállomásokhoz, vagy csiszolásra sík referenciafelületeknél.
Huzalos szikraforgácsolás lyukasztó- és nyomóprofilokhoz
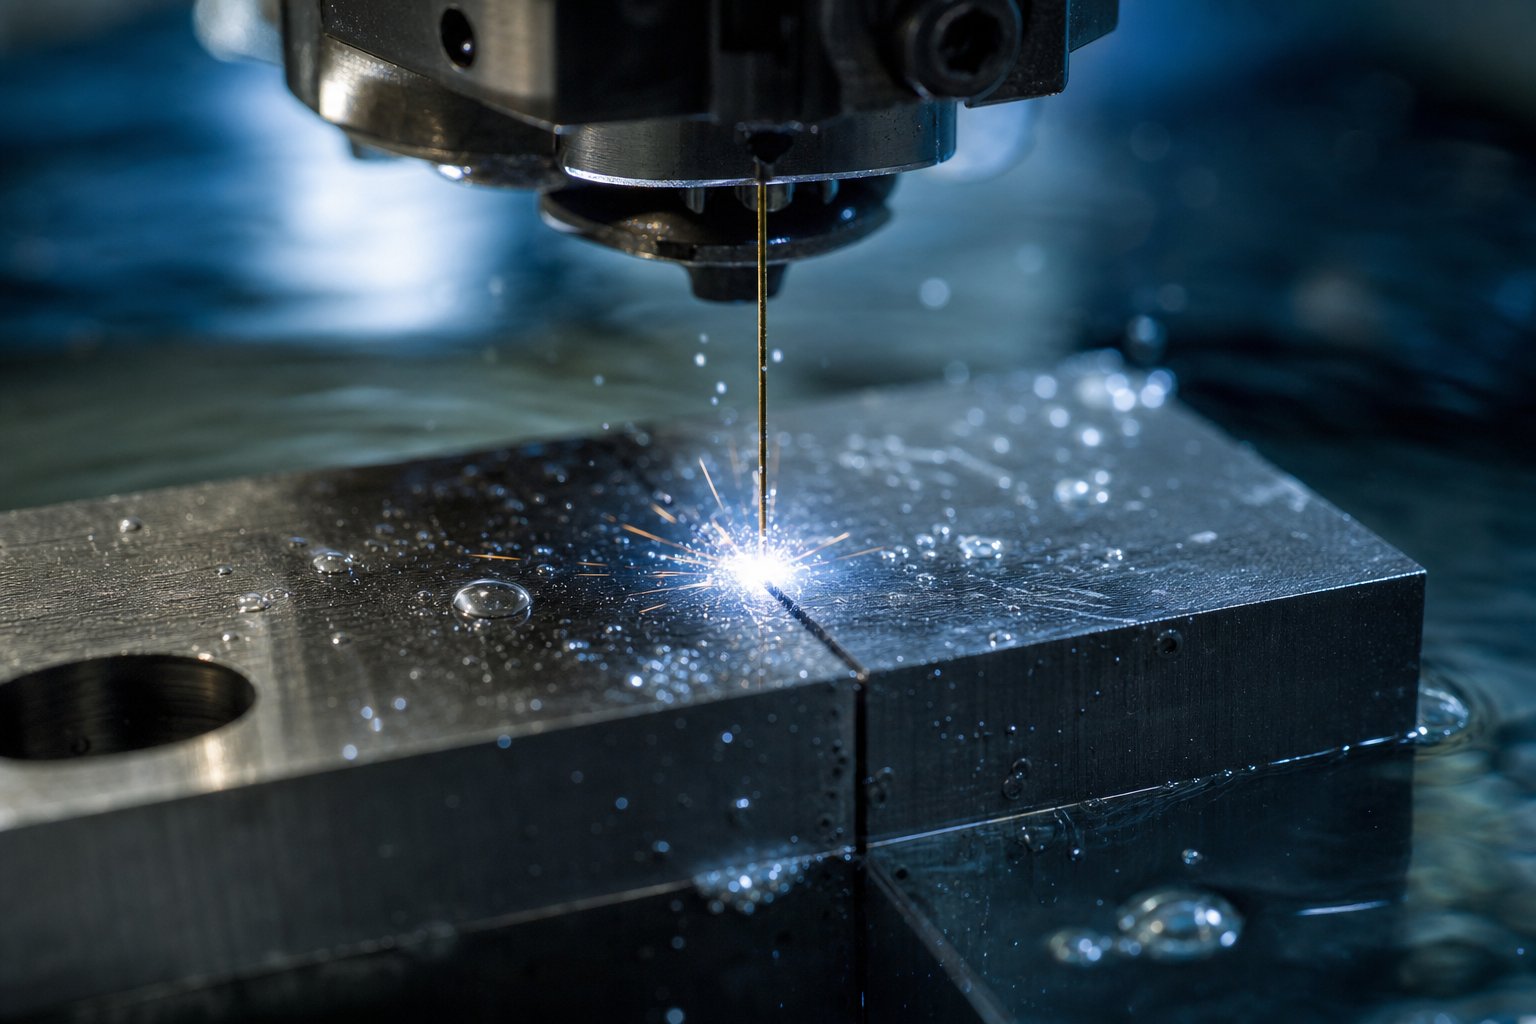
Amikor a tűrések alá esnek a marás által megbízhatóan megtartani -, jellemzően ±0,01 mm - alá, a huzal szikraforgácsolója veszi át az irányítást. Ez az eljárás vékony sárgarézhuzalt (általában 0,20–0,25 mm átmérőjű) használ elektródaként, amely az edzett acélt elektromos kisülésekkel vágja át, nem pedig mechanikai erővel. Mivel a szerszám és a munkadarab között nincs fizikai érintkezés, a huzal szikraforgácsolása nulla forgácsolóerőt eredményez, így nulla elhajlást vagy torzulást.
Szerszám- és présbélyegzési alkalmazásokban a huzalos szikraforgácsoló rendszer kezeli azokat a jellemzőket, amelyek meghatározzák az alkatrész minőségét: a szerszámgombok nyílásait, a lyukasztócsúcs-profilokat és a hézagmentesítő kúpokat. Az eljárás a teljesen edzett acélt (60+ HRC) éppoly könnyen átvágja, mint az izzított anyagot, - ez egy kritikus előny, mivel sok szerszám alkatrészét hőkezelés után megmunkálják, amikor a hagyományos marók nehézségekbe ütköznek.
A huzalos szikraforgácsolás ±0,005 mm-es tűréshatárokat ér el a profilvágásoknál, a felületi minőség pedig eléri az Ra 0,2 µm-t többszöri lefölözés után. A RapidDirect EDM útmutatójából származó összehasonlítás megjegyzi, hogy a huzalos szikraforgácsolás körülbelül 0,0001 hüvelyk (körülbelül 0,0025 mm) pontosságot képes megőrizni, így ez a választás az olyan funkciók esetében, ahol a lyukasztási -a- lyukasztási távolságot oldalanként néhány mikronon belül kell tartani.
A Sinker EDM kiegészíti a huzalos szikraforgácsolást azáltal, hogy olyan funkciókat kezel, amelyek révén a huzal nem fér hozzá - vaküregekhez, összetett 3D formákhoz és a vezeték átmérőjénél kisebb sugarú belső sarkokhoz. A bélyegzési megmunkálás során a süllyesztő szikraforgácsolás leggyakrabban összetett -íves felületű lapkák alakításakor, vagy olyan fémforgácsoló állomásokon jelenik meg, ahol egy háromdimenziós elektródának kell megismételnie a részletes geometriát edzett acélba. A kompromisszum a sebesség: a süllyesztő EDM lényegesen lassabban fut, mint a huzal, és minden egyedi üreghez egyedi elektróda szükséges (jellemzően grafitból vagy rézből készül).
Köszörülés a végső tűréshatárig
A sajtolószerszámban - felső saru, alsó saru, hátlap, lehúzólemez - minden lemeznek síknak és párhuzamosnak kell lennie olyan mértékben, amelyet a marás önmagában nem garantál. A felületi csiszolás eltávolítja az utolsó néhány századmillimétert ezekről a felületekről, így a teljes lemezen 0,005 mm-es síksági tűréseket és 0,01 mm-en belüli párhuzamosságot ér el a szemben lévő felületek között. MintAB Precision Grinding jegyzetek, ezeknek a geometriai tűréseknek a fenntartásához CNC{0}}vezérlésű csiszolókra van szükség, amelyeknél szub-mikron pontosságú, és rendszeres korongozásra van szükség a méretkonzisztencia megőrzése érdekében.
A felületkezelési követelmények funkciónként változnak. Azok a vágónyílások és alakítófelületek -, ahol a fémlemez nyomás alatt csúszik -, Ra 0,2–0,8 µm tartományban finom felületkezelést igényelnek, hogy csökkentsék a légellenállást, megakadályozzák a szennyeződést, és minimalizálják a munkadarab anyagának felszedését. A nem -funkcionális felületeknek, például a rögzítőlapoknak és a rugós zsebeknek csak referencialaposságra van szükségük, és elviselik az 1,6 µm-es vagy annál durvább Ra értékeket.
A szúrócsiszolás kezeli a precíziós furatokat, amelyek megtalálják a vezetőcsapokat, tiplikeket és az igazítási jellemzőket. Ezeknek a furatoknak meg kell tartaniuk a 0,005 mm-en belüli pozíciópontosságot és a 0,002 mm-en belüli lekerekítést, hogy biztosítsák a megismételhető felső -alsó- igazítást több millió préslöketen keresztül. A koordináta-csiszológépek körpályákat interpolálnak gyémánt- vagy CBN-korongokkal, és olyan furatgeometriát hoznak létre, amely{6}}hézag vagy ingadozás nélkül beleilleszti a csapokat és a perselyeket.
Az ipari fémbélyegző megmunkálás - CNC, EDM és precíziós csiszolás - az, ami megkülönbözteti a professzionális szerszámgyártást az egyszerűsített megközelítésektől. A reszelőkkel és kézi kövekkel történő kézi illesztés működőképes prototípust eredményezhet, de nem tudja biztosítani azt a geometriai pontosságot vagy felületi konzisztenciát, amely a gyártási igényeket kielégíti. Egy professzionális fémszerszám és présműhely úgy szekvenciálja ezeket a folyamatokat, hogy minden művelet az előző pontosságára épüljön, és olyan alkatrészekben csúcsosodik ki, amelyek minimális kézi beállítással szerelhetők össze.
A megmunkálás minden alkatrészt végleges formába hoz, de az acél még mindig viszonylag puha állapotban van a munka nagy részében. Mi történik ezután, - az edzés, a temperálás és a felületkezelés - véglegesen rögzíti ezt a geometriát, és meghatározza, hogy a szerszám mennyire ellenáll a kopásnak, miután elkezdi elnyelni a gyártási bélyegzés okozta ismétlődő sokkot.
Hőkezelési és felületkezelési eljárások
A megmunkált szerszámelemek késznek tűnnek - a profilok le vannak vágva, a felületek csiszolva, a furatok elhelyezve -, de az acél ebben a szakaszban még viszonylag puha. A legtöbb szerszámacélt 20 HRC körüli izzított állapotban szállítják, ami könnyen vágható, de közel sem elég kemény ahhoz, hogy túlélje a gyártási bélyegzést. A hőkezelés áthidalja ezt a rést, és a lágy ferritet kemény martenzit szerkezetté alakítja, amely ellenáll a kopásnak, a deformációnak és a kifáradásnak több millió préselési ciklus során. SzerintKeleti szerszám és bélyegzés, a hőkezelés általában a szerszám összköltségének kevesebb, mint 10%-át teszi ki, mégis ez lehet az egyetlen legfontosabb tényező a teljesítmény meghatározásában.
A folyamat nem megbocsátó. Ha kihagy egy lépést, siettesse el a hűtést, vagy válassza ki a rossz temperálási hőmérsékletet, megrepedt lyukasztószerszámokhoz, elvetemült matricákhoz vagy acélbélyegző szerszámokhoz jut, amelyek várható élettartamuk töredéke alatt elhasználódnak. Íme az egyes fázisok működése, és hogy a precíziós présbélyegzés miért igényel szigorú ellenőrzést minden szakaszban.
Edzési és megeresztési szekvenciák szerszámacélhoz
A szerszámacél hőkezelése rögzített sorrendet követ: előmelegítés, ausztenitizálás, kioltás és megeresztés. Minden lépés egy meghatározott kohászati átalakulást indít el, amelytől a következő lépés függ.
Előmelegítésfokozatosan hozza az acélt egy közbülső hőmérsékletre - jellemzően 1200-1250 F (649-677 F) D2 - hőmérsékletre a keményedési hőmérséklet végső felfutása előtt. A szerszámacélok alacsony hővezető képességgel rendelkeznek, így ha egyenesen 1850 F-ra ugorunk, akkor hősokk veszélye áll fenn. Ha a felület sokkal gyorsabban melegszik fel, mint a mag, a belső feszültség addig fejlődik, amíg az alkatrész megreped. Az előmelegítés kiegyenlíti a keresztmetszetet,{10}}és lehetővé teszi az ausztenitté való átalakulást egyenletesen.
Ausztenitesítőaz ötvözött karbidokat az acélmátrixba oldja. A D2 esetében a tipikus tartomány 980 és 1025 fok között van, vastagságonként 45-60 perc áztatási idővel. Túl alacsony hőmérsékleten a karbidok feloldatlanok maradnak, és a keménység alacsony. A túl magas szint elősegíti a szemcsék eldurvulását és a túlzott visszatartott ausztenitet.
Kioltáselég gyorsan lehűti az ausztenitet ahhoz, hogy martenzit keletkezzen. A D2 és az A2 légkeményítésű acélok -. A szabályozott léghűtés vagy gázhűtés elegendő, és kevesebb torzítást okoz, mint az olajos vagy vízzel végzett hűtés. Az alacsonyabb-ötvözetminőségek, mint például az S7, agresszívebb hűtést igényelhetnek. A temperálás megkezdése előtt az acélnak körülbelül 125-150 °F-ot kell elérnie.
Edzésenyhíti a frissen képződött martenzit extrém belső feszültségét. Az as-kioltott D2 elérheti a 64 HRC-t, de veszélyesen törékeny. A 900-960 F (480-515 fok) közötti dupla temperálás a keménységet praktikus 58-60 HRC-re hozza, miközben javítja a szívósságot és a méretstabilitást. A háromszoros temperálás javasolt a magas-ötvözetminőségeknél, vagy amikor a visszatartott ausztenit maximális szabályozása kritikus - A precíziós présbélyegzési alkalmazásokban a D2 gyakran három temperálási ciklust kap, mivel magas krómtartalma felfogja a maradék ausztenitet, amely csak későbbi hűtéskor alakul át. Minden ciklusnak tartalmaznia kell a szobahőmérsékletre való teljes lehűtést a következő temperálás megkezdése előtt.
Az A2 másként viselkedik. Alacsonyabb ötvözettartalma azt jelenti, hogy az oltás után kevésbé marad vissza az ausztenit, ami kiszámíthatóbb méretváltozást és jobb méretstabilitást jelent, mint a D2. Azon üzletek számára, ahol szigorú geometriai ellenőrzésre van szükség, utólagos keményedési meglepetések nélkül, az A2 a biztonságosabb választás, - kevésbé agresszív kriogén beavatkozást igényel, és jól reagál a szabványos kettős temperálásra.
Méretváltozások kezelése hőkezelés után
Minden szerszámacél nő az edzés során. Az ausztenitből martenzitté történő szerkezeti átalakulás az eredeti hosszhoz képest jellemzően 0,0005-0,002 hüvelyk/hüvelyk térfogatnövekedéssel jár, a minőségtől, az ausztenitesítési hőmérséklettől és a kioltási módszertől függően. Ez az oka annak, hogy a végső csiszolás hőkezelés után történik, nem előtte. Egy alkatrész lágy állapotban a végső tűréshatárig történő csiszolása, majd edzése garantálja, hogy az alkatrész túlméretezett és torz lesz, amikor kikerül a kemencéből.
A gyakorlati munkafolyamat a megmunkálást és a hőkezelést a következőképpen hajtja végre: durva megmunkálás lágyított állapotban, feszültségmentesítés, félig{0}}a gép elhagyása a csiszolóanyagból (általában 0,1-0,25 mm felületenként), keményítés és temperálás, majd a csiszolás befejezése a végső méretig. Ez a sorrend biztosítja, hogy minden kritikus tűrés - szerszámnyílás mérete, lyukasztási profil, síkság, párhuzamosság - rögzítésre kerüljön az edzett részen, ahol az üzemben marad.
A kriogén kezelés egy másik eszközt ad a visszatartott ausztenit szabályozására. Az edzett acél körülbelül -196 fokra történő lehűtése a maradék ausztenitet átalakulásra kényszeríti, ami javítja a méretstabilitást a használat során, és megakadályozza a váratlan növekedést az idő múlásával. A nagy pontosságú fémbélyegző szerszámok esetében, amelyeknek a gyártási évek során meg kell tartaniuk a tűréseket, a temperálási ciklusok közötti kriogén kezelés csökkenti a fokozatos méreteltolódás kockázatát, ami miatt a hézagok kiesnek a specifikációból.
A tervezési-repedés egy másik veszélyforrás. Az éles belső sarkok, a zsákfuratok és a hirtelen metszetváltások koncentrálják a hőfeszültséget az oltás során. A szerszámmérnököknek a hőkezelést szem előtt tartva kell megtervezniük a szerszámelemeket - nagy sugarú körök hozzáadásával, a drasztikus vastagság-átmenetek elkerülésével, valamint az egyenletes hűtés elősegítése érdekében az eligazítással.
Felületi bevonatok, amelyek meghosszabbítják az élettartamot
A hőkezelt-szerszámacél biztosítja a keménységi alapot, de a felületi bevonatok egy végső védelmi réteget adnak, amely drámaian meghosszabbítja az élettartamot -, különösen a koptató vagy tapadásra hajlamos{2}}munkadarab fémekkel szembeni szerszámanyag bélyegzésekor. Aa Micromachines-ban megjelent tanulmánykimutatta, hogy a TiAlN PVD bevonat a D2 sajtolószerszámokon 80 000 ciklusról becslések szerint 500 000 ciklusra növelte a felújítási időközöket - az élettartam növekedése meghaladja az 500%-ot.
A bevonat kiválasztása a munkadarab anyagától és a domináns kopási mechanizmustól függ:
- TiN (titán-nitrid)- Általános célú-bevonat szénacél és hidegen hengerelt acél sajtolási műveleteihez. Keménysége 2300 HV körül. Csökkenti a ragasztókopást, és alacsony súrlódású aranyfelületet biztosít-. A legalkalmasabb lágyacél simítására és átszúrására közepes mennyiségben.
- TiCN (titán-karbonitrid)- Nagyobb keménység, mint a TiN (körülbelül 3000 HV), jobb kopásállósággal. Alkalmas a rozsdamentes sajtoláshoz és a nagyobb -szilárdságú munkadarabokhoz, ahol a csúszó kopás dominál.
- TiAlN (titán-alumínium-nitrid)- Kiváló teljesítmény magas hőmérsékleten a használat során a felületen képződő alumínium-oxid miatt. A fent idézett PVD-tanulmány mindössze 0,18-as súrlódási tényezőt mért a TiAlN esetében, szemben a bevonat nélküli acél 0,74-es súrlódási tényezőjével a bádoggal szemben. Ideális nagy-sebességű műveletekhez és rozsdamentes acél fémbélyegzéshez, ahol a felmelegedés felgyorsítja a kopást.
- Nitridálás- Olyan diffúziós eljárás, amely a felületi réteget 65–70 HRC-re keményíti külön bevonat hozzáadása nélkül. 0,1-0,3 mm mély kemény tokot hoz létre. Jól használható alakító és hajlító állomásokon, ahol a bevonat tapadása deformációs terhelés mellett aggodalomra ad okot.
- Kemény krómozás- Az alacsony súrlódásnak és a kiváló kioldási tulajdonságoknak köszönhetően a króm ideális olyan húzószerszámokhoz, ahol a fémlemeznek simán, nagy sugarakon kell csúsznia anélkül, hogy elkapkodna. Általában rozsdamentes bélyegzési és alumíniumhúzási műveletekhez ajánlott.
Egy mérnöki részlet, amely megbotránkoztatja a kevésbé tapasztalt műhelyeket: az alapacél megeresztési hőmérsékletének meg kell haladnia a bevonat lerakódási hőmérsékletét. A PVD bevonatok körülbelül 400-500 fokos hőmérsékleten rakódnak le. Ha a matricát e tartomány alatt temperálták meg, maga a bevonási folyamat túl-edzi az aljzatot, meglágyítja azt, és tönkreteszi azt a keménységet, amiért oly keményen dolgozott. A 480 és 515 fok között temperált D2 dupla-hőmérsékletekkel kompatibilisek a szabványos PVD-leválasztási hőmérsékletek -, de ezt ellenőrizni kell, mielőtt az alkatrészeket a bevonógépbe küldené.
A felületkezelés az összeszerelés előtti utolsó lépés. Edzett, köszörült és bevont alkatrészekkel a kézben a szerszám készen áll az összecsavarozásra az első próbaüzemhez a présgépen -, ahol minden anyagválasztás, minden tűrés és minden hőkezelési döntés valódi bizonyítéka az általa gyártott bélyegzett alkatrészek minőségében mutatkozik meg.
Kipróbálás és hibaelhárítás az összeszerelés után
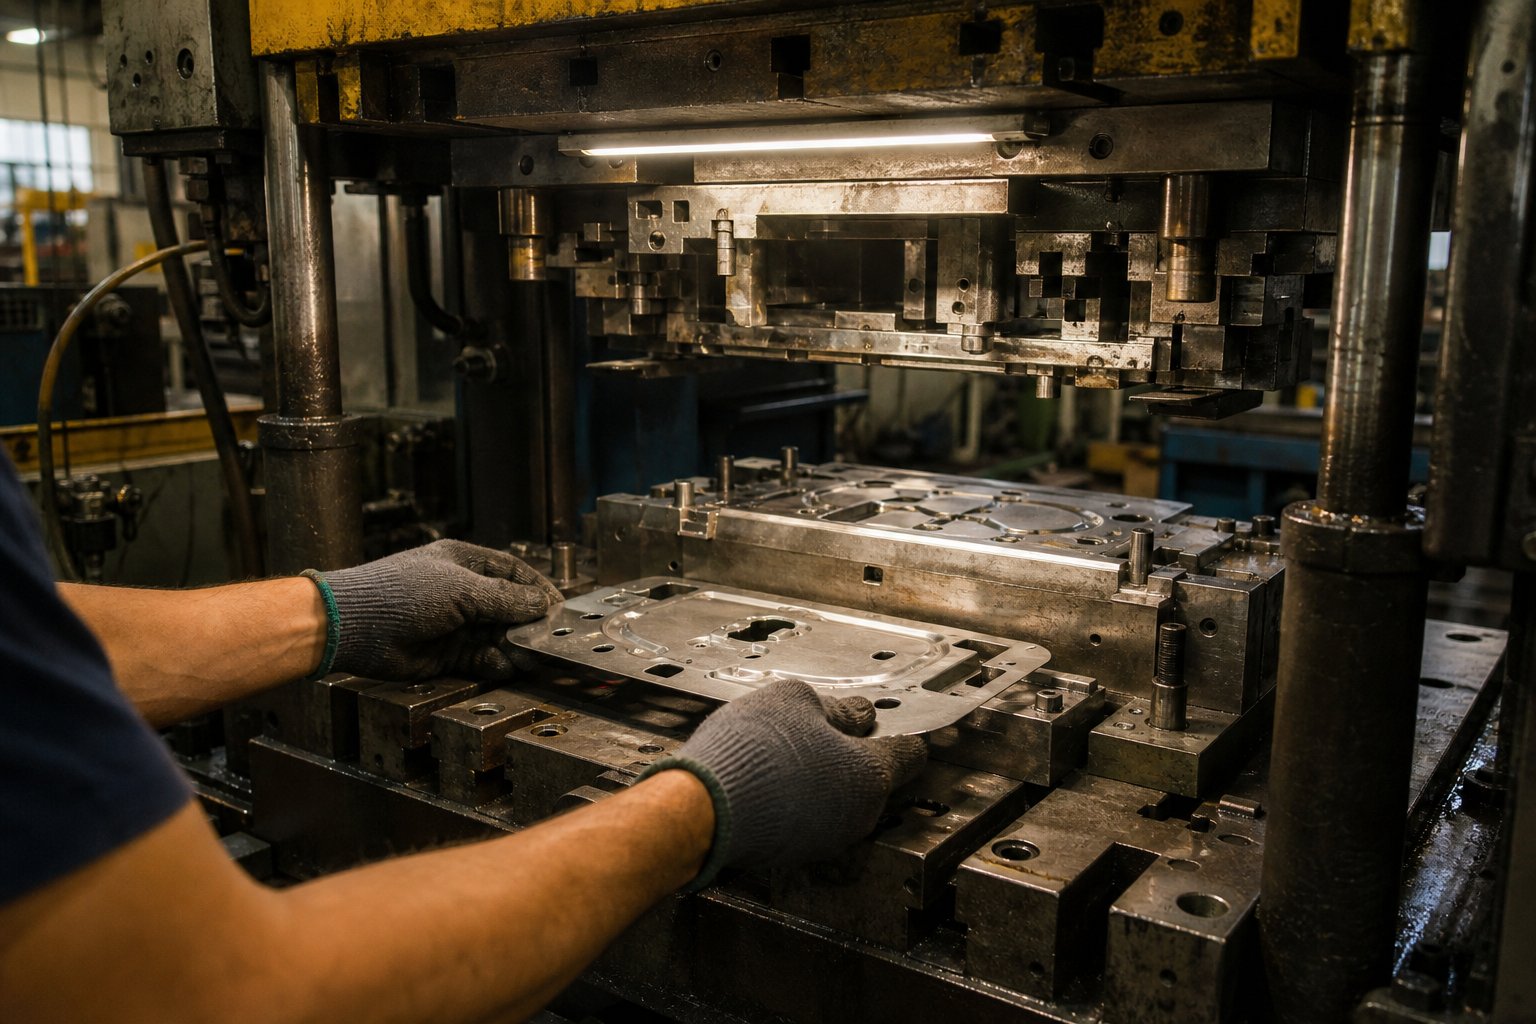
Minden tervezési feltevést, anyagválasztást és megmunkálási tűrést tesztelnek abban a pillanatban, amikor a szerszám először bezáródik a sajtológép belsejében. A próba az, ahol az elmélet találkozik a fémmel -, és ahol a szimuláció által teljesen előre nem látott problémák sorja, hasadás, ránc vagy olyan részek formájában derülnek ki, amelyek nem hajlandók megtartani a méretet. Ez a leggyakrabban elsötétített fázis a stancolt-irodalomkészítésben is, annak ellenére, hogy minden szerszámozási projektben ez a legdrágább és legidőigényesebb szakasz.
Hogyan működik a bélyegző prés a próba során? Ugyanúgy, ahogyan a gyártásnál működik - a nyomószár leereszkedik, a felső matrica rázáródik az alsóra, erőt fejtenek ki, és az anyag deformálódik vagy elnyíródik -, de csökkentett sebességgel és gondos megfigyeléssel az egyes löketek között. A cél az, hogy a szerszámot "első érintkezésből" a lehető legkevesebb iterációval "gyártásra{3}}készítsük".
A kocka beállítása az első próbafutásokhoz
Mielőtt a préselés akár egyszer is megfordulna, a beállítás meghatározza, hogy a próba zökkenőmentesen halad-e, vagy az elejétől kezdve küzd az igazítási problémákkal. Íme az a sorrend, amelyet a tapasztalt szerszámkészítők követnek, amikor a szerszámot a présszerszámra helyezik a kezdeti futtatáshoz:
- Nyomdaválasztás és tonnaellenőrzés- Győződjön meg arról, hogy a prés megfelelő űrtartalommal rendelkezik (általában 20-30%-kal meghaladja a számított vágó- és alakítóerőt), elegendő zárási magassággal és olyan ágyfelülettel rendelkezik, amely kinyúlás nélkül támogatja a szerszám teljes lábnyomát.
- Die rakodás és befogás- Emelje fel a matricát a préságyra daruval vagy támasztékkal, középre helyezze a nyomószár alatt, és rögzítse biztonságosan az alsó sarut. Rögzítse a felső cipőt a munkahengerhez T-hornyos csavarokkal vagy hidraulikus bilincsekkel.
- Zárási magasságállítás- Állítsa be a préselési zárási magasságot úgy, hogy a kocka a tervezett helyzetébe csukódjon anélkül, hogy kimenne. Használjon hézagmérőket vagy mérőórákat a felső és az alsó cipő között mind a négy sarkánál az egyenletes zárás ellenőrzésére.
- Simítás és beállítás ellenőrzése- Helyezzen egy puha anyagot, például sárgaréz alátétet a lyukasztófelületek és a szerszám nyílásai közé, majd lassú mozdulattal nyomja meg a prést. A lenyomatminta megmutatja, hogy az igazítás egyenletes vagy ferde. Az egyenetlen benyomások azt jelzik, hogy a szerszámot alátétezni kell az egyik oldal alatt, vagy hogy a vezetőcsap előfeszítése beállítást igényel.
- A takarmányrendszer beállítása- Progresszív matricák esetén csavarja át a tekercset az adagolón, és állítsa be az előtolási időzítést, az előtolás hosszát és a hurokvezérlést. Ellenőrizze, hogy a pilóták tisztán kapcsolódnak-e a szalag húzása vagy hajlítása nélkül.
- Első ütközés csökkentett sebességgel- Futtassa a prést egy-löket üzemmódban csökkentett tonnatartalom mellett. Vizsgálja meg vizuálisan az első darabot, mielőtt folytatná az egymást követő találatokat.
A simító lépés külön figyelmet érdemel. Még a precíziós-köszörült szerszámpapucsok és mikronokban tartott vezetőoszlopok esetén is maga a présgép bevezeti a - nyomószár párhuzamosságát, a terhelés alatti elhajlást és a hőnövekedést a felmelegedés során-mind hozzájárul az igazítási eltéréshez. Az alátétezés kompenzálja a préselés és a matrica tűréseinek együttes halmozódását{5}}, amelyet egyetlen munkaasztal-szerelvény sem tud kiküszöbölni.
Bélyegzett alkatrészek mérése és értékelése
Miután az első néhány találat látható részeket eredményez, a mérés azonnal megkezdődik. Ön ebben a szakaszban nem a tökéletességet keresi -, Ön határozza meg, mely állomások működnek megfelelően, és melyeket kell módosítani. A szisztematikus kiértékelés korán felismeri a problémákat, mielőtt azok a következő állomásokon átterjednének.
A próbaprésből származó minden fémbélyegzett alkatrész esetében értékelje a következő kritériumokat:
- Sorja magassága- Mérjen mikrométerrel vagy optikai komparátorral. Az elfogadható sorjamagasság a legtöbb alkalmazásnál az anyagvastagság 10%-a alatt van. Az ezt a küszöböt meghaladó sorja hézagolási vagy beállítási problémákat jelez.
- Méretpontosság- CMM, magasságmérő vagy optikai mérőrendszer segítségével ellenőrizze a furatok helyzetét, az élek távolságát, a hajlítási szögeket és a teljes profilt az alkatrésznyomathoz képest.
- Felületi állapot- Vizsgálja meg, hogy a formált felületeken nem található-e karcolás, horzsolás, matricanyomok vagy anyagfelvétel. Ezek kenési problémákra vagy nem megfelelő felületi minőségre utalnak.
- Rugós{0}}hátsó eltérés- Mérje meg a hajlítási szögeket, és hasonlítsa össze a névleges értékkel. Jegyezze fel az eltérés nagyságát és irányát, hogy meghatározza, mekkora túlhajlítási korrekcióra van szükség.
- Anyagritkítás- A húzási és nyújtási műveleteknél mérje meg a falvastagságot a kritikus pontokon. Az eredeti vastagság 20-25%-át meghaladó elvékonyodás a gyártás megszakadásának veszélyét jelzi.
- Laposság és csavarás- Helyezze az alkatrészeket egy felületi lemezre, hogy ellenőrizze, nincs-e íj, csavarás vagy olajos-repedés, amely azután alakul ki, hogy az alkatrész elhagyja a szerszámot.
A tapasztalt szerszámkészítők öt-tíz egymást követő alkatrészt futtatnak, és összehasonlítják a készlet méréseit. Egyetlen alkatrész a véletlenek miatt elfogadhatónak tűnhet, de a rövid távú eltérések instabilitást mutatnak - egy formáló állomás, amely sodródik, egy pilóta, amely nem találja következetesen, vagy egy sztripper, amely egyenetlenül enged el.
A termelési sebességű sajtóbélyegzés további változókat vezet be, amelyeket az alacsony{0}}sebességű próba nem replikálhat. A hőtágulás, a dinamikus elhajlás és a szalagadagolási viselkedés teljes sebességgel változik. A legtöbb próbaütemezés fokozatos sebességfokozatot tartalmaz -, amely 10-20 ütés/perc sebességgel kezdődik a kezdeti találatok során, 50%-ra, majd 75%-ra növelve, végül pedig a teljes gyártási sebességet – mérési ellenőrzési pontokkal minden szakaszban.
A gyakori szerszámproblémák hibaelhárítása
Még a jól{0}}megtervezett matricák is ritkán adnak tökéletes alkatrészeket az első találatra. A kipróbálás alapvetően egy hibaelhárítási gyakorlat, és a tünetek és a kiváltó okok közötti kapcsolat ismerete napokig kíméli meg a próba-és-hibát. Az alábbi táblázat a bélyegnyomtatási próba során leggyakrabban előforduló problémákat és az azokat megoldó javításokat tartalmazza.
| Probléma | Valószínű Oka | Javítás |
|---|---|---|
| Túlzott sorja a vágott éleken | A lyukasztó-a-túl nagy vágási távolság, vagy a vágóélek eltompultak a kezdeti ütközések során | Ellenőrizze és helyesbítse a hézagot oldalanként; élesítse újra a széleket, ha sérült; ellenőrizze a vezetőcsap kopását |
| Felosztás sorsolási vagy formai állomásokon | Elégtelen anyagáramlás a nyersdarabtartó túlzott nyomása, éles szerszámsugár vagy nem megfelelő kenés miatt | Csökkentse a nyersdarab tartó erejét; növelje a szerszám belépési sugarait; alkalmazzon nehezebb vagy eltérő kenőanyagot |
| Gyűrődés a karimákon vagy a falakon | Túl kicsi a nyersdarabtartó nyomás, túl nagy a hézag a lyukasztó és az üreg között, vagy az anyag túl vékony a húzási mélységhez | Növelje a nyersdarab tartó erejét; húzz gyöngyöket; csökkentse az üres méretét a felesleges anyag korlátozása érdekében |
| Méreteltérés rövid futások után | A szerszám alkatrészeinek hőtágulása, inkonzisztens szalag betáplálási hossza vagy a nyomóhenger elhajlása terhelés alatt | Hagyja, hogy a prés és a szerszám elérje a termikus egyensúlyt; az adagoló újrakalibrálása; ellenőrizni kell a tonnaeloszlást |
| Csigahúzás (a csigák az ütési archoz tapadnak) | Nem megfelelő szöghézag a szerszám nyílása alatt, vákuumhatás a lyukasztófelületen, vagy olajfilm, amely felfelé húzza a csigát | Kúpos megkönnyebbülés hozzáadása a szerszámnyíláshoz; vákuum{0}}törőhornyokat telepíteni a lyukasztó felületére; alkalmazzon kilökőtüskéket vagy pozitív csigát rögzítő jellemzőket |
| A szerszámüregbe tapadt részek | Nem megfelelő behúzási szög a formafelületeken, kopás a rossz felületkezelés miatt vagy nem megfelelő kiütőerő | Polírozó szerszámfelületek; bevonat hozzáadása (TiN vagy króm); növelje a kiütő rugó erejét vagy adjon hozzá levegőt |
| Egyenetlen nyírószalag a vágott éleken | A szerszám eltolódása az egyik oldalról a másikra kúpos hézagot okoz | Reshim meghal a sajtóban; ellenőrizze a vezetőcsapok és a perselyek kopását; ellenőrizze a sarupárhuzamot |
Csigahúzás, ahogy a leírásban szerepelA gyártó ismertetése a vágási problémákkal kapcsolatban, az egyik legmaradandóbb probléma a piercing-műveletek során. Amikor egy meztelen csiga az ütéssel együtt felfelé száll, a szalag felületén landolhat, és belenyomódhat a következő részbe -, ami egy kiemelkedő hibát eredményez, ami tönkreteszi a darabot, és potenciálisan károsíthatja a matricát. A javítás gyakran magában foglalja a szerszámgomb geometriájának módosítását: a lépés-kiegyenlítő gombokat kúpos mátrixokra cserélik, amelyek fenntartják a pozitív csigát, vagy szögnyírást adnak a lyukasztó felületéhez a vákuum megszüntetése érdekében.
A próba során végzett minden korrekciót dokumentálni kell az azt kiváltó mérési adatokkal együtt. Ez a rekord később felbecsülhetetlen értékűvé válik - mind a karbantartás utáni beállítás reprodukálásához, mind a hasonló anyagokat és geometriákat futtató jövőbeli matricák tervezésének finomításához.
Karbantartási és újraköszörülési ütemtervek
A próba akkor ér véget, amikor a szerszám folyamatosan a specifikáción belüli alkatrészeket gyárt gyártási sebességgel. De a munka nem áll meg itt. A 100-400 ütés/perc sebességgel működő sajtológép könyörtelen ciklikus terhelésnek teszi ki a szerszámot, és még a legkeményebb szerszámacélok is lebomlanak az idő múlásával. A minőségi hibákra való reagálás - helyett a karbantartási ütem kialakítása a gyártás megkezdése előtt - az, ami elválasztja azokat az üzleteket, amelyek elérik a célt, azoktól, amelyek az állandó, nem tervezett állásidőkkel küzdenek.
A gyakorlati karbantartási ütemterv a gyártási löketszámokon és a mérhető minőségi mutatókon alapuló lépcsőzetes struktúrát követ:
- Minden műszakban- Szemrevételezéses ellenőrzés repedt vagy repedt lyukasztások, forgácslerakódások felhalmozódása szempontjából a szerszám nyílásaiban, a kenés ellenőrzése és a selejt útszakaszának ellenőrzése. Ezek a gyors ellenőrzések percekig tartanak, és a hibákat még azelőtt észlelik, hogy kaszkádoznák őket.
- 50 000-100 000 ütésenként- Mérje meg a sorja magasságát, ellenőrizze a vezetőhézagot, ellenőrizze a lehúzólemez állapotát, és ellenőrizze a rugóerőt. Ha a sorja magassága meghaladja a specifikációt, ütemezze be az újraköszörülést.
- 100 000-300 000 ütésenként- Teljes körű szolgáltatás, beleértve az összes vágóél újraköszörülését, a kopott rugók cseréjét, a lemezek síkságának ellenőrzését és a szerszámbeállítás jelzőkkel történő ellenőrzését. Nagy-térfogatú soroknál vagy nagy-keménységű anyagok feldolgozásakor rövidítse le ezt az intervallumot.
- A várható élettartam 70-80%-a meghal- Megelőző felújítás. Teljes bontás, az összes kopóalkatrész méretvizsgálata, a vezetőperselyek cseréje, valamint annak értékelése, hogy a kritikus állomásokon szükség van-e betétcserére vagy bevonat felújítására.
Az újraköszörülés külön figyelmet érdemel, mert közvetlenül befolyásolja, hogy a szerszám mennyi ideig marad szolgálatban. Minden alkalommal, amikor egy vágóél eltompul az elfogadható sorjaküszöbön, a felületi csiszoló eltávolít egy vékony réteget, - jellemzően 0,05–0,15 mm - a lyukasztó felületéről és a szerszám felületéről, hogy helyreállítsa az élességet. A szerszámtömböt és a lyukasztót egyformán köszörülni kell a megfelelő zárási magasság fenntartása érdekében, és alátéteket kell hozzáadni a lyukasztó alá az eltávolított anyag kompenzálására.
Hány visszavágást tud elviselni egy halott? Ez az eredeti tervezéstől függ. A legtöbb matrica tartalmaz egy szerszám élettartam-tartamot - extra anyagmagasságot a lyukasztókba és a matricatömbökbe beépítve, kifejezetten az újraköszörüléshez. A tipikus ráhagyás összesen 3-6 mm, ami 20-60 újraköszörülési ciklust jelent, mielőtt a szerszám eléri a mérethatárt, és lapkacserét vagy teljes újjáépítést igényel.
A minőségi mutatók, például a sorja magassága, a nyírási sávszélesség és az erőtrendek (a növekvő présterhelés gyakran tompulást jelez) figyelése adatvezérelt kiváltó okokat ad a karbantartáshoz, nem pedig tetszőleges naptári ütemezésekre hagyatkozva. A kritikus méreteket a gyártási folyamatok során követő SPC diagramok fokozatos sodródást mutatnak be, még jóval azelőtt, hogy az alkatrészek kiesnének a tűréshatárból -, így Önnek van ideje a karbantartás ütemezésére a tervezett leállások idején, ahelyett, hogy a minőségi menekülést követően törne.
Az a szerszám, amely sikeresen átmegy a próbaverzión, és meghatározott karbantartási tervvel gyártásba kerül, olyan szerszám, amely úgy van elhelyezve, hogy elérje teljes tervezési élettartamát. De nem minden szervezet rendelkezik a teljes folyamat belső irányításához szükséges préskapacitással, szerszámterem berendezéssel vagy tapasztalt személyzettel -, ami gyakorlati kérdést vet fel azzal kapcsolatban, hogy mikor van értelme házon belül-építeni, szemben olyan szakemberrel, aki a teljes életciklust kezeli a megvalósíthatóságtól a termelési támogatásig.
Döntse el, hogy épít vagy partner a bélyegző szerszámhoz
Az előző szakaszok a bélyegzőszerszám elkészítésének - tervezésének, megmunkálásának, hőkezelésének és kipróbálásának minden szakaszát lefedték. Mindezen lépések házon belüli végrehajtása-az eszközök, a szakértelem és a sávszélesség olyan meghatározott kombinációját igényli, amellyel nem minden szervezet rendelkezik. Az építési-vagy-vásárlási döntés nem csak a képességeken múlik; arról szól, hogy belső erőforrásai összhangban vannak-e a projekt által igényelt összetettséggel, idővonallal és volumennel.
Mikor érdemes beépíteni{0}}Házat vs partner a Die Makerrel
Egyedi fémbélyegző szerszám belső megépítése szűk feltételrendszer mellett van értelme. Ha ezen feltételek bármelyike nem érhető el, a partnerkapcsolat lesz a megbízhatóbb út az éles{1}}kész szerszámokhoz.
- Berendezés hozzáférés- Rendelkezik CNC marással, huzalos szikraforgácsolással, felületcsiszolással és megfelelő űrtartalmú próbapréssel a-telephelyén? Egy link hiánya az egyes lépések költséges kiszervezését kényszeríti ki.
- Szerszámterem szakértelem- Azoknak a tapasztalt szerszámkészítőknek, akik ismerik a teljes fémbélyegzési folyamatot - a szalagok elrendezésétől a hőkezelési szekvenálásig -, évekbe telik a fejlődés. Egy ilyen mélység nélküli csapat elég idő alatt megoldja azokat a problémákat, amelyeket egy szakember rutinszerűen megold.
- Hangerő- és toleranciakövetelmények- A kis-volumenű fémbélyegző alkatrészek nagy tűréssel elviselik az iteratív házon belüli-megközelítést. A szigorú specifikációkat és hosszú élettartamot igénylő, nagy mennyiségű fémbélyegző alkatrészek -megkövetelik azt a precizitást, amelyet a dedikált szerszámtermek folyamatosan biztosítanak.
- Idővonal nyomás- Egy teljes körű-szolgáltatást nyújtó partner párhuzamos munkafolyamatokban végez tervezést, szimulációt, megmunkálást és kipróbálást. A házon belüli összeállítások általában egymás után futnak, hetekkel vagy hónapokkal meghosszabbítva az átfutási időt.
- Kockázattolerancia- A próba során minden újrafeldolgozási ciklus nyomtatási időbe, munkaerőbe és anyagköltségbe kerül. A fémbélyegzett alkatrészeket gyártó partnerek rendszeresen vállalják ezt a kockázatot a hivatkozott hatókörükön belül.
Mit várhat el a teljes körű-bélyegzőszerszám-szállítótól
Egy alkalmas bélyegzőgyártó partner lefedi a cikkben tárgyalt teljes életciklust -, nem csak a megmunkálást. A fémalkatrész-bélyegzési projektek beszállítóinak értékelésekor keresse ezeket a képességeket egy fedél alatt:
- Megvalósíthatósági elemzés és DFM-visszajelzés a szerszámozási kötelezettségvállalás előtt
- Házon belüli CAE-szimuláció, amely ellenőrzi az alakíthatóságot, a vékonyítást és a rugózást-
- Teljes megmunkálási képesség (CNC, EDM, köszörülés) dokumentált tűrésekkel
- Ellenőrzött hőkezelési és felületi bevonási folyamatok
- Próbaprés méréssel és első{0}}cikkellenőrzési jelentéssel
- Iteratív támogatás - korrekciók a próbaadatok alapján, amíg az alkatrészek megfelelnek a specifikációnak
YICHENegy példa egy olyan partnerre, amely e teljes -életciklus-modell köré épül fel, és amely a megvalósíthatóságot és a CAE szimulációt lefedi megmunkáláson, próbaüzemen és méretellenőrzésen keresztül -, amely egyetlen kapcsolattartási pontot biztosít a gyártóknak a kezdeti koncepciótól a validált gyártási szerszámokig. Azon beszerzési vezetők és szerszámmérnökök számára, akik készek túllépni a kutatáson, a bélyegzőszerszám-oldaluk közvetlen útvonalat jelent az egyedi fémbélyegzési gyártási projektre vonatkozó árajánlat kéréséhez.
Áttérés a kutatásról az RFQ{0}}Ready specifikációra
Amikor eléri az ajánlatkérés pontját, a specifikáció minősége határozza meg a kapott válaszok minőségét. Egy erős RFQ csomag egy egyedi fémbélyegző szerszámhoz a következőket tartalmazza:
- 3D alkatrészmodell és 2D rajz GD&T feliratokkal
- Anyag típusa, vastagsága és minősége
- Éves mennyiség és várható élettartam-cél
- Kritikus méretek és felületminőségi követelmények
- Bármilyen másodlagos művelet (menetfúrás, bevonat, összeszerelés)
Ennek a részletnek az előzetes megadása lehetővé teszi a beszállítók számára, hogy pontos árajánlatot készítsenek, javaslatot tegyenek a megfelelő szerszámtípusra, és azonosítsák a lehetséges fémbélyegzési gyártási kihívásokat a szerszámozás megkezdése előtt -, ahelyett, hogy a kipróbálás során fedeznék fel őket, amikor a változtatások a legtöbbbe kerülnek. A teljes fémbélyegzési folyamat előnyös, ha a mérnöki beszélgetés korán elkezdődik, és mindkét fél a kezdetektől fogva teljes információt oszt meg egymással.
Gyakran ismételt kérdések a bélyegző szerszám készítésével kapcsolatban
1. Mennyi ideig tart egy bélyegző matrica elkészítése?
Az átfutási idő a szerszám típusától és összetettségétől függ. Egy egyszerű egy-állomásos matrica 2–4 hét alatt elkészíthető, míg egy összetett szerszám általában 4–8 hétig tart. A nagy mennyiségű{7}gyártáshoz szükséges progresszív szerszámok 10-20 hetet igényelnek a több-állomásos tervezés, a CAE szimuláció, a precíziós megmunkálás, a hőkezelés és az iteratív próba miatt. A nagy vagy mélyen húzott{12}}alkatrészek átvitele 12-24 hetet vehet igénybe. Egy olyan teljes körű szolgáltatást nyújtó beszállítóval, mint a YICHEN, együttműködve egyszerűsítheti az ütemezést a tervezés, a szimuláció és a megmunkálás párhuzamos munkafolyamatokban való futtatásával.
2. Milyen anyagokat használnak a sajtolószerszámok készítéséhez?
A sajtolószerszámok elsősorban a munkadarab anyaga és a gyártási mennyiség alapján kiválasztott szerszámacélokból készülnek. A gyakori minőségek közé tartozik a D2 a nagy-kopásos simítási műveletekhez, az A2 az általános-célú vágáshoz és alakításhoz, az S7 az erős ütésű-terhelésű állomásokhoz, az M2 nagy-sebességű acél a csiszolóanyagokhoz és a DC53 a vastag vagy nagy szilárdságú{10}}simításhoz. A több millió találatot meghaladó-extrém volumenű alkalmazásokhoz a keményfém betétek és a porkohászati acélok, például a CPM-10V megnövelt kopásállóságot biztosítanak. A tartószerkezetek jellemzően AISI 4140 vagy 1045 28-32 HRC-ig hőkezelt acélt használnak.
3. Mi a különbség a progresszív matrica és a transzfer matrica között?
A progresszív matrica a munkadarabot egy folytonos szalaghoz köti, amely több állomáson áthalad, és mindegyik állomás egy adott műveletet hajt végre, amíg a kész alkatrész el nem válik a végső állomáson. A transzfer szerszám mechanikus megfogókat használ az egyes nyersdarabok mozgatására a független állomások között, összekötőszalag nélkül. A progresszív szerszámok kiválóak a kisebb, közepesen összetett alkatrészek nagy-sebességű gyártásával. A transzfer szerszámok jobban megfelelnek nagy alkatrészekhez, mélyhúzáshoz vagy összetett 3D alakításhoz, ahol az alkatrésznek szabadon kell mozognia a nehéz alakítási műveletek között. A transzfer szerszámok csökkentik az anyagpazarlást is, mivel nincs eldobható szalagváz.
4. Mennyibe kerül egy bélyegző matrica elkészítése?
A költségek nagymértékben változnak a szerszám típusától, az alkatrész összetettségétől és az anyagszükséglettől függően. Az egy-állomásos szerszámok egyszerű műveletekhez a legalacsonyabb befektetést jelentik, míg a progresszív és átviteli szerszámok az összetett, nagy-volumenű alkatrészekhez lényegesen drágábbak a több-állomásos tervezésnek, a CAE-szimulációnak, a precíziós EDM- és CNC-megmunkálásnak, valamint a hosszabb kipróbálásnak köszönhetően. A fő költségtényezők közé tartozik az állomások száma, a szerszámacél minőségének kiválasztása, a felületi bevonatok és a szükséges tűréshatárok. A prémium acélok csak nagy-kopású állomásokon történő keverése, miközben a szerkezeti elemekhez olcsóbb lemezeket használnak, általános stratégia a teljes szerszámköltség szabályozására a teljesítmény feláldozása nélkül.
5. Hogyan kell karbantartani a bélyegző szerszámot, hogy meghosszabbítsa az élettartamát?
A szerszám hatékony karbantartása a löketszámon alapuló többszintű ütemezést követ. Minden műszakban szemrevételezéssel kell ellenőrizni a repedt ütéseket és a forgácsképződést. Minden 50 000-100 000 löket után mérje meg a sorja magasságát és ellenőrizze a vezetőhézagot. 100 000-300 000 ütésenként teljes körű szolgáltatást kell végezni, beleértve az összes vágóél újracsiszolását. A megelőző nagyjavítás a várható élettartam 70-80%-ánál magában foglalja a teljes lebontást és a méretellenőrzést. Minden utánköszörülés 0,05–0,15 mm-t távolít el a vágófelületekről, és a szerszámok általában 20–60 újraköszörülési ciklust tesznek lehetővé, mielőtt lapkacserét igényelnének. Az olyan felületi bevonatok, mint a TiN és a TiAlN, több száz százalékkal meghosszabbíthatják az újraköszörülések közötti intervallumokat.


