


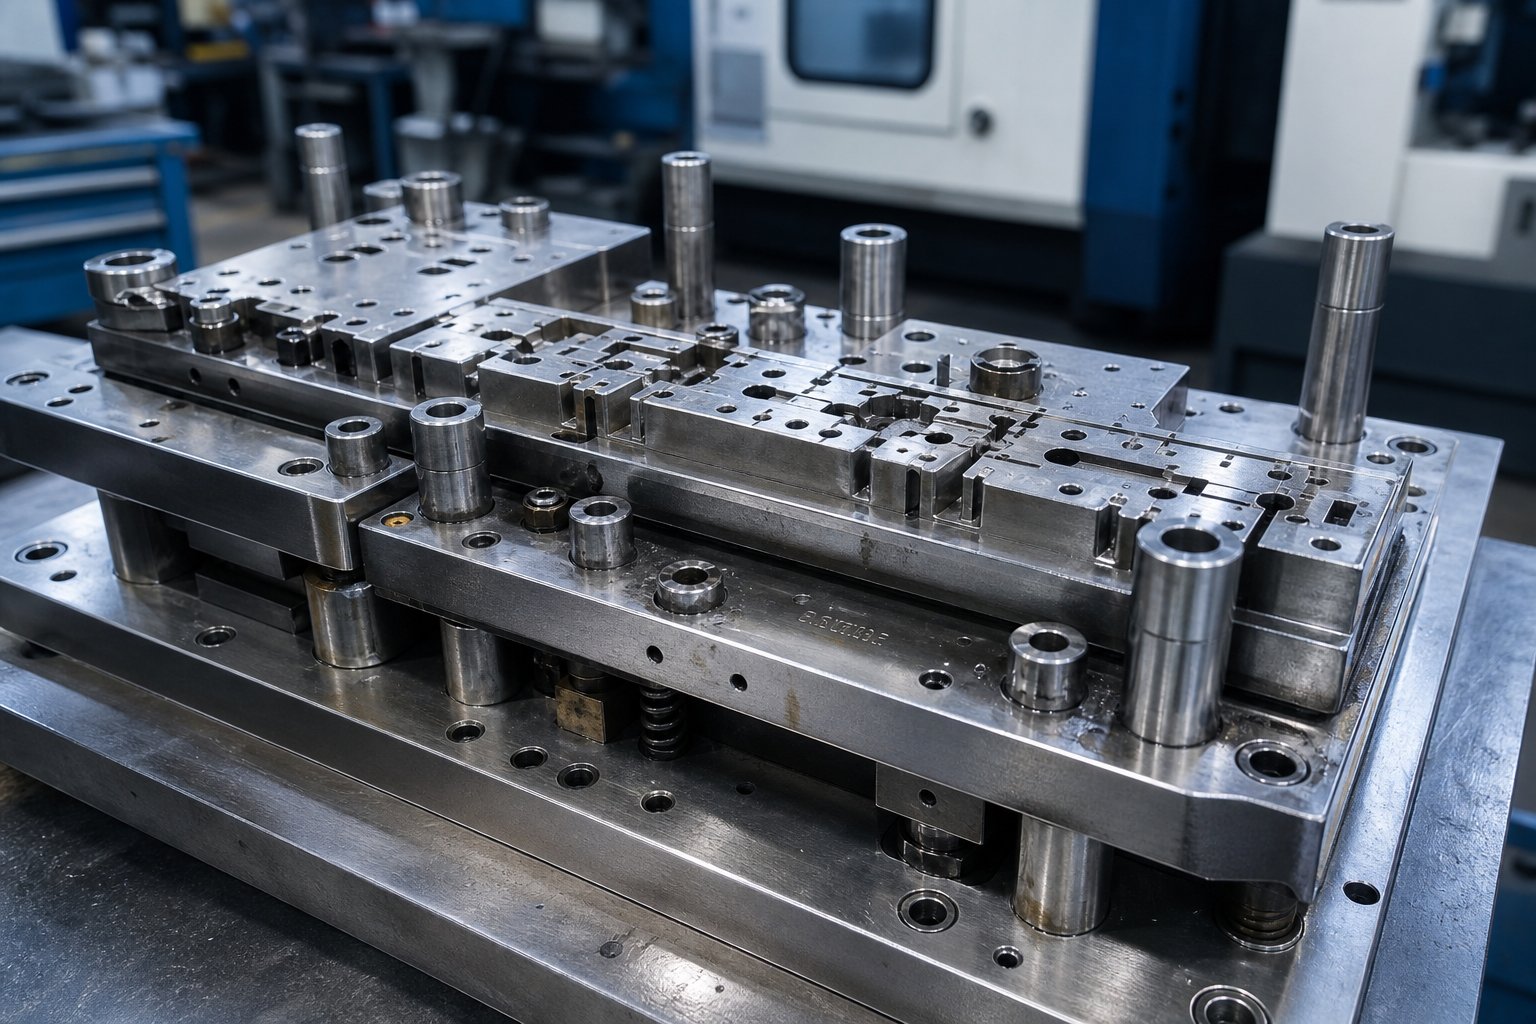
Mit jelent valójában egy fémbélyegző matrica elkészítése
Amikor információt keres afémbélyegző szerszámok készítése, általában két szélsőség valamelyikére jutsz: egy hobbi, aki lyukat lyukasz a vékony fémlemezbe, vagy egy sűrű tankönyvfejezet, amely tele van egyenletekkel. Ez a cikk kitölti az űrt e világok között, és végigvezeti Önt, hogyan is néz ki a professzionális szerszámgyártás a nyersacéltól az első gyártási sikerig.
Mi a bélyegző matrica, és miből áll az elkészítése
Tehát mi van a gyártásban? A sajtolószerszám lényegében egy precíziós szerszám, amely két egymáshoz illeszkedő félből áll, amelyek nyomóerő hatására vágják, hajlítják vagy kész formává formálják a fémlemezt. A felső és alsó felében lyukasztók, szerszámüregek, csupaszítók, pilóták és vezetőelemek találhatók, amelyek együtt dolgoznak az anyag helyének meghatározásában, a műveletek végrehajtásában és a kész alkatrész felszabadításában. Egy egyszerű bélyegzésdefiníció: nagy-erejű folyamat, amely a síklapot háromdimenziós alkatrészekké alakítja át gyártási sebességgel.
De itt van az a különbség, amelyet a legtöbb tartalom figyelmen kívül hagy. A sajtolószerszám működtetése azt jelenti, hogy be kell tölteni a présbe és futtatni kell az alkatrészeket. Az elkészítése azt jelenti, hogy minden alkatrészt megtervezünk egy szerszámacél tömbből, mikron-szintű tűréshatárig megmunkáljuk, megedzzük, és bizonyítjuk, hogy elfogadható alkatrészeket gyárt, mielőtt elérné a gyártást. Mit ér a sajtológép megfelelően felépített szerszám nélkül? Csupán tonnatartalom, és nincs hova tenni.
A cikk hatóköre teljes mértékben az építési oldalra összpontosít: tervezés, megmunkálás, hőkezelés, ellenőrzés és érvényesítés. Ha azt kérdezi, mik azok a matricák és hogyan épülnek fel, akkor jó helyen jár.
Miért hal meg?{0}}A pontosság határozza meg az alkatrész minőségét
A bélyegzett alkatrész minden mérete közvetlenül visszavezet a sajtolószerszámok gyártási módjára. A lyukasztó-a-matrica hézaga szabályozza a sorja magasságát. Az üreggeometria meghatározza az anyagáramlást. A formázó acélok felületkezelése határozza meg, hogy az alkatrészek tisztán válnak-e ki, vagy epekednek és tapadnak. Amikor a tűréshatárok akár néhány ezred hüvelyknyivel is eltolódnak, a selejtezési arány megnő, a sajtóleállások megnövekednek, és a találatonkénti költség emelkedik.
A kocka minden bélyegzett rész DNS-e. Minden felületi hiba, mérethiba vagy sorja a matrica készítésének módjára vezethető vissza.
A fémbélyegzés gyakorlati szintű megértése azt jelenti, hogy fel kell ismerni, hogy a fémbélyegző szerszámok nem általános eszközök. Ezek egyedi gyártású-műszerek, ahol minden tervezési választás, anyagválasztás és megmunkálási művelet az általuk gyártott minden alkatrész minőségéhez, élettartamához és gazdaságosságához igazodik. Az előttünk álló szakaszok pontosan lebontják, hogyan történik ez, kezdve a digitális tervezési fázissal, amely megelőzi a forgácsvágást.
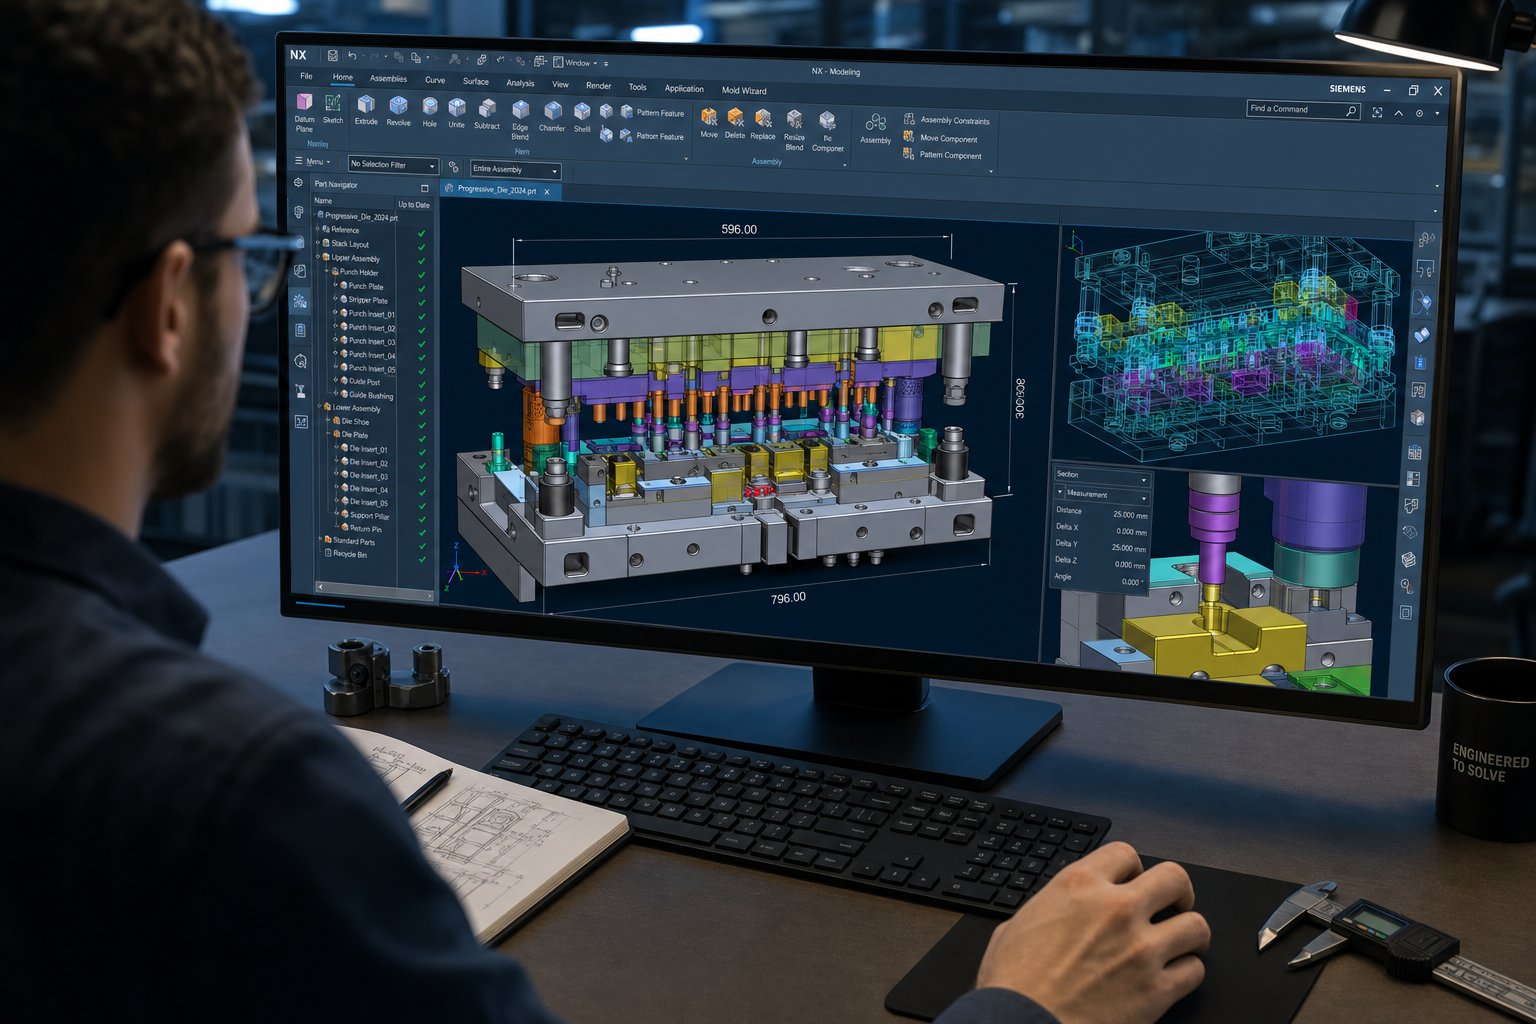
Die Design munkafolyamat a CAD modellezéstől a CAM programozásig
Mielőtt bármilyen szerszámacélt megvágnának, a bélyegző szerszám teljes egészében digitális geometriaként létezik. Az elülső-tervezési szakasz az, ahol a költségek, a pontosság és a gyártási teljesítmény nagymértékben meghatározható, de ez az a lépés, amelyen a legtöbb vágószerszám-építési vita átugorja.Modern bélyegzőszerszám-kialakításhárom egymással összefüggő digitális tudományágra támaszkodik: a 3D CAD modellezés minden komponens meghatározásához, a CAE szimuláció az alakítási viselkedés ellenőrzéséhez, és a CAM programozás az egyes alkatrészek megmunkálásához szükséges szerszámpályák létrehozásához. Helyezze ezt a fázist, és csökkentse a próbahurkokat, a selejtezést és az átdolgozást. Ha rosszul csinálod, acélban fizetsz a hibákért.
3D CAD-modellezés lyukasztó- és szerszámgeometriához
A fémbélyegző szerszám tervezése a kész sajtolt alkatrész 3D-s parametrikus modelljével kezdődik. A mérnökök importálják az alkatrészgeometriát, jellemzően STEP vagy natív CAD-fájlként, és a végső formától visszafelé kezdenek dolgozni, hogy meghatározzák, hogyan kell a szerszámnak kialakítani azt. Ez a fordított-mérnöki megközelítés az, ahol a fémlemez bélyegzési tervezése eltér az általános gépészeti tervezéstől. Ön nem csak szilárd alkatrészeket modellez; a negatív teret és mozgást modellezed, amely egy részt milliószor produkál.
A paraméteres modellezés azt jelenti, hogy minden dimenziót kapcsolatok vezérelnek. Változtassa meg a lyukasztó sugarát, és az illeszkedő szerszám ürege, a csupaszító nyílás és a hátlap zsebe automatikusan frissül. Ez az asszociativitás megakadályozza azokat az eltéréseket, amelyek interferenciát okoznak az összeszerelés során. A lyukasztók modellezése vágási profiljaikkal, talajhosszaikkal és nyírási szögeikkel történik. A matricatömbök üreggeometriát kapnak, megfelelő hézagokkal az adott anyaghoz és a bélyegzett vastagsághoz. A csupaszítók, a pilóták, a vezetőcsapok és a sarokblokkok ugyanazon összeszerelési modellen belül öltenek formát, biztosítva, hogy minden alkatrész összehangolt rendszerként működjön.
A sávelrendezés ennek a modellezési fázisnak a kritikus része. A tervező határozza meg, hogy a lapos szalag hogyan illeszkedjen egymásba, mennyi anyag kerüljön az alkatrészek közé, hol csatlakoznak a hordozófülek, és milyen osztástávolság választja el az állomásokat. A jól-megtervezett szalagelrendezés egyensúlyba hozza az anyagfelhasználást a formáló erőelosztással és az előtolás stabilitásával. A rossz fészkelőanyag hulladékokat okoz. A rossz sorrendbe állítás kiegyensúlyozatlan erőket hoz létre, amelyek egyenetlenül kopják a szerszámot.
CAE szimuláció a kialakulási viselkedés előrejelzésére
Képzelje el, hogy nagyszilárdságú acélból egy összetett formát présel{0}}, és felfedezi, hogy a húzófal a repedésig vékonyodik, de csak azután, hogy már megmunkálta a szerszámüregeket. Ez a forgatókönyv korábban általános volt. Napjainkban a CAE szimuláció megjósolja ezeket a hibákat, mielőtt bármilyen fizikai eszköz létezne, így ez az egyik legértékesebb fémbélyegzési technika a szerszámmérnökök számára.
A végeselem-elemzés a teljes alakítási folyamatot modellezi: a nyersdarab tartó érintkezését, a lyukasztó mozgását, az anyag üregekbe áramlását és az ezt követő rugalmas helyreállítást. A szimuláció azonosítja a ráncosodást a nem alátámasztott területeken, a szűk sugarú elvékonyodást és a repedést, ahol a nyúlás meghaladja az anyag határait. A visszarugózást is megjósolja, ami a megformált fém azon tendenciája, hogy részlegesen visszanyeri alakját, miután a nyomóerőt eltávolítják. A nagy szilárdságú acélok-a visszaugrás elég erős lehet ahhoz, hogy az alkatrészeket teljesen kiszorítsa a tűréshatárból.Fejlett szimulációs eszközökmost számítsa ki a rugózás nagyságát az alkatrész teljes felületén, lehetővé téve a mérnökök számára, hogy proaktívan kompenzálják a szerszám geometriáját, ahelyett, hogy a próba során korrekciókat hajtanának végre.
Ez a kompenzáció úgy működik, hogy szándékosan módosítja a szerszám felületét, így az alkatrész visszaugrik a megfelelő végső alakjába. Szimuláció nélkül a mérnökök a fizikai próbára-és-hibára hagyatkoztak, túlhajszolták a találgatásokat, és költséges szerszámkivágásokon keresztül iteráltak. A bélyegzéstechnológia odáig fejlődött, hogy a fémbélyegzés prototípusát digitálisan ellenőrizni lehessen, mielőtt kemény szerszámozást végezne, heteket lerövidítve a fejlesztési határidőktől, és kiküszöbölhető a fizikai mintavételezés teljes köre.
CAM programozás és szerszámpálya stratégia
A zárolt geometriával és a szimuláció érvényesítésével a CAM programozás a tervezést gépi utasításokká alakítja át. Minden vágószerszám-alkatrészen minden kontúrnak, zsebnek és profilnak szüksége van egy szerszámpályára, amely egyensúlyban tartja a felületkezelést, a méretpontosságot és a ciklusidőt. A bélyegzési tervezési döntések itt találkoznak a gyártási valósággal.
A CAM-programozók olyan nagyolási stratégiákat határoznak meg, amelyek gyorsan eltávolítják az ömlesztett anyagot, így készletet hagynak a félig{0}}és befejezéshez. Különleges jellemzőknek megfelelő vágógeometriákat választanak ki: golyós-orrmarók a körvonalas üregekhez, lapos marók sík felületekhez és kis-átmérőjű szerszámok szűk sarkokhoz. Az olyan szerszámpálya-stratégiák, mint a nagy sebességű-megmunkálás állandó forgácsterhelés mellett, csökkentik a forgácsolóerőket és meghosszabbítják a szerszám élettartamát, ami számít, ha edzett szerszámacélt 60+ HRC-vel hőkezelés után megmunkál.
Komplex ívekkel és alámetszéssel rendelkező összetett szerszámprofilok esetén az 5 tengelyes egyidejű programozás optimálisan tartja a vágót a felülethez képest, csökkentve a fésűkagyló magasságát és minimalizálva a kézi polírozást. Az egyszerűbb síkgeometriákhoz csak 3 tengelyes munka szükséges. A programozó ezeket a döntéseket komponensenként hozza meg a geometria összetettsége és a tűréskövetelmények alapján.
A tipikus fémbélyegzés tervezési munkafolyamata a koncepciótól a gép{0}}kész programokig egy meghatározott sorrendet követ:
- Alkatrészgeometria import és megvalósíthatósági áttekintés
- Csík elrendezése, egymásba ágyazása és műveletsorrendje
- Die komponens modellezés teljes parametrikus asszociativitással
- Formázási szimuláció, rugózás előrejelzése és a szerszámlap-kompenzáció
- Szerszámpálya generálása, szimuláció ellenőrzése és utó{0}}feldolgozása CNC-hez
Minden lépés táplálja a következőt. A szimuláció kihagyása az időmegtakarítás érdekében szinte mindig többe kerül az átdolgozás során. A rohanó CAM-programozás gyenge felületminőséget eredményez, ami túlzott kézi munkát igényel. A digitális szakasz az, ahol a fegyelem megtérül, mert az acél vágásának megkezdése után a változtatások exponenciálisan drágábbak lesznek. Ez az átmenet a digitális modellről a fizikai fémre, a szerszámelemek tényleges megmunkálása az, ahol a konstrukció bonyolultsága a legvilágosabban megmutatkozik.
A sajtolószerszámok típusai és az építési különbségek
Nem minden bélyegzőszerszám készül egyformán, és a kivitelezés bonyolultsága a típustól függően drámaian változik. Egyetlen-állomásos vakolószerszám néhány hetes megmunkálást igényelhet. Egy 20 állomásos progresszív matrica egy autóipari sajtolószerszámhoz több hónapig tartó precíziós munkát igényelhet több tucat egymással összefüggő alkatrészen. A bélyegzőszerszámok típusainak megértése segít megmagyarázni, hogy az építési stratégiák, a tűréshatárok és a költségek miért különböznek olyan nagy mértékben a projektek között.
Single{0}}Station Dies vs Compound Dies
Az egy{0}}állomásos szerszámok a fémlemez sajtolószerszámok legegyszerűbb kategóriáját képviselik. Minden nyomóütés egy műveletet hajt végre: egy üres, egy átszúrás vagy egy űrlap. Az építés viszonylag egyszerű, mivel egyetlen illeszkedő szerszámkészletet készít egy igazítási feladattal. Az egyszerű szerszámok olyan alapvető munkákat is elvégeznek, mint az alátétek vágása vagy a rögzítő lyukak átszúrása a konzolokban.
Az összetett szerszámok egy fokkal növelik a bonyolultságot. Több vágási műveletet hajtanak végre egyetlen mozdulattal, egyetlen állomáson. Egy tipikus összetett matrica kiürítheti a külső profilt, és egyidejűleg átszúrhatja a belső lyukakat. Az építési kihívás itt a koncentrikusság. Minden lyukasztó és matricanyílásnak pontosan egybe kell esnie, mert mindegyik ugyanabban a pillanatban érintkezik az anyaggal. A tűrések meghúzódnak, és a szerszámkészítőnek figyelembe kell vennie az egyidejű vágóerők hatására bekövetkező elhajlást.
A kombinált szerszámok egy lépéssel tovább mennek azáltal, hogy egy mozdulattal összekeverik a vágást és az alakítást. Kiüríthet egy alakzatot, és egyetlen lenyomási ciklussal egy csészébe rajzolhatja. Ezek elkészítéséhez a szerszámkészítőnek ugyanazon a szerszámon belül kell kezelnie a nyírási hézagokat és az alakítási sugarakat, ami gondos figyelmet igényel az anyagáramlásra a kombinált művelet során. Ennek ellenére ezek mindegyike egy-állomásos eszköz. A felépítés bonyolultságának valódi fokozódása akkor következik be, amikor olyan szakaszos szerszámozásra lép, amely egy szalagot több állomáson dolgoz fel.
Progresszív kockaépítés és állomások szekvenálása
A progresszív matricák a nagy{0}}mennyiségű bélyegzés igáslovai. Egy sor műveletet hajtanak végre több állomáson minden egyes présmozdulattal, fokozatosan átalakítva a fémszalagot kész alkatrészsé. Ahogy a MetalForming Magazine leírja, a progresszív matrica alapvető fémlemezműveleteket hajt végre két vagy több állomáson egyidejűleg, miközben a szalag minden egyes löket során előre meghatározott távolságot mozog egy automatizált adagolórendszeren keresztül.
Elvileg egyértelműnek hangzik. A gyakorlatban az egyik legigényesebb feladat a szerszám- és szerszámgyártásban. Íme, miért:
- Állomások-–-állomások igazítása:Minden állomásnak meg kell tartania a pozícióját a többihez képest mikronon belül. Akár 0,01 mm-es kumulatív eltolás tíz állomáson túllépi a tűréshatárt. A szerszámkészítő az állomás összes jellemzőjét a közös alappontokból megmunkálja, és ellenőrzi az igazítást a teljes szerszámkészleten.
- Hangmagasság szabályozása:A hangmagasság az a rögzített távolság, amelyet a csík előrehalad a vonások között. Minden állomáson minden jellemzőt a hangmagasság pontos többszörösére kell helyezni. Ha egy lyukasztó a 3-as állomáson 0,02 mm-re helyezkedik el a nyolcas állomáson lévő forma szerszámoktól, akkor ezek a jellemzők nem illeszkednek a kész alkatrészhez.
- Csíkvezetés és emelés:A csíknak egyenletesen kell áthaladnia az összes állomáson anélkül, hogy megakadna a kialakult vonásokon vagy megereszkedne az emelők között. A rúdemelők, a készletvezetők és az állomások közötti tehermentesítő zsebek mind pontos megmunkálást igényelnek a vízszintes előtolási sík fenntartása érdekében.
- Inter{0}}állomás időzítése:A pilóták behatolnak a korábban áttört lyukakba, hogy regisztrálják a szalag helyzetét, mielőtt minden egyes művelet bekapcsol. Ezeknek a pilótáknak a sztriptíztáncosokkal és az emelőkkel együttműködve kell belépniük és visszahúzódniuk. Az időzítési hibák a szalag sérülését vagy elmulasztott regisztrációkat okoznak.
A fémlemez sajtolószerszámokban a negatív és pozitív bypass hornyok alkalmazása szintén szerepet játszik a progresszív szerszámgyártásban. Ezek a bevágások a szalag szélén fizikai referenciapontokat biztosítanak a dőlésszög helyének meghatározásához, és lehetővé teszik az érzékelők számára, hogy észleljék a rövid vagy hosszú előtolásokat, mielőtt azok kárt okoznának. A bemetsző állomás megépítése a megfelelő geometriával és pozícióval az egyik első -kritikus beállítási művelet a szerszámban.
A progresszív alkalmazásokhoz használt acél sajtolószerszámok gyártása kivételes következetességet igényel az alkatrészgyártásban is. Minden lyukasztót, szerszámbetétet és hátlapot síkra és párhuzamosan kell köszörülni. A vezetőcsapoknak és a perselyeknek egy vonalban kell tartaniuk a felső és alsó sarut dinamikus présterhelés hatására. A progresszív kocka nem csupán állomások gyűjteménye; Ez egy összehangolt mechanikai rendszer, ahol minden komponens befolyásolja a többi teljesítményét.
Transzfer szerszámok nagy vagy mélyen{0}}húzott alkatrészekhez
Az átviteli bélyegzés más megközelítést alkalmaz. Ahelyett, hogy az alkatrészeket egy hordozószalaghoz rögzítenék, az egyes nyersdarabokat az első állomáson szabadon vágják, és mechanikusan továbbítják a következő állomások között a megfogók vagy az ingaszerkezetek segítségével. Ez a módszer alkalmas nagy alkatrészekre, mélyen-húzott héjakra és olyan geometriákra, amelyek nem maradhatnak összekötve a szalaggal az alakítás során.
Az átviteli szerszámok építése megvan a maga összetettsége. Mindegyik állomás független eszközként működik, de mindegyiknek meg kell osztania a pontos beállítást az átviteli rendszerrel. A megfogó helyzetének, az alkatrész tájolásának és az állomástól-az-állomások közötti távolságnak pontosan meg kell egyeznie a mechanikus átviteli mechanizmussal. Az autóipari sajtolószerszámok szerkezeti karosszériapanelekhez, ajtóbelsőkhöz és mélyen{5}}húzott házakhoz általában átviteli konfigurációkat használnak, mivel az alkatrész mérete és húzási mélysége meghaladja azt, amit egy progresszív szalag képes befogadni.
Az alábbi táblázat összehasonlítja, hogy az építési követelmények hogyan különböznek az alábbi típusú bélyegzőszerszámok között:
| Die Type | Tipikus állomások száma | Igazítási tolerancia | Építsen komplexitást | Közös alkalmazások |
|---|---|---|---|---|
| Egyszerű (egy{0}}állomás) | 1 | +/- 0.05 mm | Alacsony | Blankolás, piercing, egyszeri hajlítás |
| Összetett | 1 (több művelet) | +/- 0.02 mm | Mérsékelt | Egyidejű blank és átszúrás |
| Kombináció | 1 (vágás + forma) | +/- 0.02 mm | Közepes{0}}Magas | Üres és rajzolj egy vonással |
| Progresszív | 4 - 30+ | +/- 0.01 mm kumulatív | Magas | Csatlakozók, konzolok, autóklipszisek |
| Átruházás | 3 - 12+ | +/- 0.02 mm állomásonként | Magas | Nagy panelek, mélyhúzások, szerkezeti részek |
Az egy{0}}állomásról a progresszív vagy transzfer konstrukcióra való ugrás nem csupán állomások hozzáadásával történik. Ez alapvető változás a szerszám tervezésében, megmunkálásában és érvényesítésében. Minden további állomás megsokszorozza a kritikus dimenziók számát, a szub-mikronos pontosságot igénylő komponensek számát, valamint azon interakciók számát, amelyeknek összhangban kell működniük. A precíziós követelmények fokozódása határozza meg a szerszámgyártók anyagválasztását, amikor kiválasztják az egyes alkatrészek gerincét képező szerszámacélokat.
Szerszámacél kiválasztása a bélyegzés alapján
A matrica csak annyira tartós, mint az acél, amelyből készült, és a megfelelő minőség szinte teljes mértékben attól függ, hogy milyen fémlemezt tervez bélyegezni. Az enyhe acél, a rozsdamentes acél, az alumínium és a nagyszilárdságú Némelyik élek fokozatosan lekopnak a kopás következtében. Mások éles ütési terhelést adnak, ami törékeny acélokat forgácsol. A fémbélyegző anyagok kiválasztása a lyukasztókhoz, matricákhoz és a betétek formázásához a bélyegzett anyag figyelembevétele nélkül olyan, mint az abroncsok kiválasztása az útfelület ismerete nélkül.
Szerszámacél minőségek és bélyegzési alkalmazásaik
Öt anyagkategória fedi le a gyártási bélyegzéshez használt szerszámelemek többségét. Mindegyik más-más pozíciót foglal el a keménységi -szívóssági spektrumon, és mindegyik megfelel egy adott meghibásodási módnak.
D2 szerszámacélaz alapértelmezett választás, ha a kopás korlátozza a szerszám élettartamát. Magas króm-karbid-tartalmának köszönhetően a vágóélek élesek maradnak a hosszú gyártási folyamatok során. Sajtolt acél és bevont anyagok nagy mennyiségű-kivágásához és átszúrásához a D2 biztosítja a legjobb éltartást. Azonban nincs elég szívóssága ahhoz, hogy túlélje az erős ütéseket, ezért nem ideális vastag{5}}szelvényű alakító állomásokhoz, ahol az ütési terhelés dominál.
A2-es szerszámacélakkor működik a legjobban, ha egyetlen hibamód sem dominál egyértelműen. Kiegyensúlyozza a kopásállóságot és a kellő szívósságot a mérsékelt ütések kezeléséhez, így praktikus választás a progresszív szerszámokhoz, ahol több állomás vegyes kopási, terhelési és ciklikus ütési viszonyokat tapasztal. Közepes-volumen, 1 000 000 találat alatti gyártás esetén gyakran az A2 biztosítja a legköltséghatékonyabb teljesítményt.
S7 szerszámacélmindenekelőtt a keménységet helyezi előtérbe. Amikor ismétlődő ütések hatására forgácsot vagy repedést lyukaszt, különösen erős-bélyegzésnél vagy agresszív átszúróterhelésű állomásokon, az S7 elnyeli a ciklikus feszültséget, amely nagyobb-keményfém minőséget repít. Alacsonyabb keménységgel fut (56-58 HRC), de sokkal jobban ellenáll a kifáradási repedésnek, mint a D2 vagy M2.
M2 gyorsacél-kitölti azt a rést, ahol a kopás és a nyomóterhelés egyaránt hozzájárul a meghibásodáshoz. Azok a lyukasztók, amelyeknek meg kell tartaniuk az élgeometriát nagy tartós nyomás mellett is, az M2 keménység (60-65 HRC) és nyomószilárdság kombinációja előnyeit élvezik. A D2-vel összehasonlítva jobban ellenáll a deformációnak. Az S7-hez képest hosszabb ideig tart élesebb élt.
Volfrámkarbida lapkák akár 30-szor nagyobb kopásállóságot biztosítanak, mint a hagyományos szerszámacél. Több millió cikluson keresztül megtartják a méretpontosságot, így ez az egyetlen praktikus lehetőség az ultra-nagy mennyiségű-alkalmazásokhoz vagy erősen koptató anyagok bélyegzéséhez. A kompromisszum: a keményfém törékeny, drága, és speciális köszörülést vagy szikraforgácsolást igényel az alakításhoz. Nem képes elnyelni a nagy oldalterheléseket vagy ütéseket a katasztrofális törés veszélye nélkül.
| Fokozat | Keménység (HRC) | Szívósság | Kopásállóság | Legjobb-bélyegzett anyag |
|---|---|---|---|---|
| D2 | 58-62 | Mérsékelt | Kiváló | Bevonatos acél, lágyacél, nagy{0}}térfogatú vakolás |
| A2 | 58-62 | Jó | Jó | Vegyes műveletek, közepes{0}}volumen gyártás |
| S7 | 56-58 | Kiváló | Mérsékelt | Vastag-átmérőjű acél, nehéz átszúrás, ütésre{1}} hajlamos állomások |
| M2 | 60-65 | Mérsékelt | Nagyon jó | Nagy-terhelésű lyukasztás, koptató fémlemezek |
| Keményfém (WC{0}}Co) | 70+ (HRA 88-92) | Alacsony | Kivételes | Rozsdamentes acél, csiszolóötvözetek, több{0}}millió alkatrész futás |
Hogyan változtatja meg a bélyegzett anyag a dizájnválasztást
A szerszámon áthaladó fémlemez határozza meg, hogy melyik minőség melyik pozícióba tartozik. Tekintsünk három gyakori forgatókönyvet:
Rozsdamentes acél bélyegzéskettős kihívást jelent. Az ausztenites minőségek, mint a 304 és 316, koptatóak és hajlamosak a ragasztókopásra (kopás). Az anyagmunka gyorsan-keményedik az alakítás során, ami növeli a forgácsolóerőket és felgyorsítja az élek kopását. A rozsdamentes sajtolás nagy -keménységű szerszámot igényel, jellemzően D2-es vagy keményfém lapkákat a vágóállomásokon, valamint polírozott felületekkel és{8}}pattanásgátló bevonattal, hogy megakadályozzák az anyagfelvételt az formázó acéloknál.
Alumínium bélyegzésúgy tűnik, hogy könnyű szerszámozni, mert az anyag puha. A gyakorlatban az alumínium sajtolási eljárás saját problémákat okoz. Az alumínium erősen hajlamos az acél szerszámfelületekhez tapadni, felhalmozódva a lyukasztófelületeken és a stancolási sugarakon, amíg az alkatrész minősége romlik. A sajtolt alumíniumlemezzel végzett munka során a szerszámtervezők előnyben részesítik a felületkezelést és a bevonat kiválasztását a nyers keménységgel szemben. A DLC-vel vagy TiN{4}}bevonatú A2-es lapkák gyakran jobban teljesítenek, mint a keményebb bevonat nélküli acélok, mivel ellenállnak az alumínium által kiaknázott tapadó kopási mechanizmusnak.
Nagy szilárdságú-acél(590 MPa szakítószilárdság felett) egyszerre követeli meg a keménységet és a szívósságot is. Az anyag nagy alakító ereje nyomás alatt megfeszíti a szerszámelemeket, míg a visszarugózási hajlam feszesebb szerszámgeometriát igényel. Az M2 vagy keményfém-végű lyukasztók kezelik a csiszolóterhelést a vágóállomásokon, míg az S7 jobban szolgálhat az ütések domináns alakítóállomásainál.
Mikor indokolják a keményfém lapkák prémium költségét az -edzett szerszámacél miatt? A döntés általában a térfogaton és az anyag koptatóképességén múlik. Egymillió alkatrészt meghaladó gyártási sorozatok esetén, vagy olyan rozsdamentes vagy nagy szilárdságú ötvözetek bélyegzésekor, amelyek gyorsan fogyasztják a D2 éleket, a keményfém teljes birtoklási költsége az acélé alá csökken, mivel kiküszöböli a többszörös újraélezési ciklust és a kapcsolódó állásidőt. 100 000 alkatrész alatti futásokhoz vagy puhább fémek bélyegzéséhez az edzett szerszámacélon keresztül a -edzett szerszámacél továbbra is a gazdaságos választás.
Az anyagválasztás meghatározza a terepet, de csak akkor adja teljes értékét, ha a megfelelő megmunkálás és hőkezelés aktiválja ezeket az anyagtulajdonságokat. Az építés következő lépése a nyers szerszámacél blokkok precíziós szerszámalkatrészekké alakítása a gondosan sorba rendezett CNC megmunkálási műveletek során.
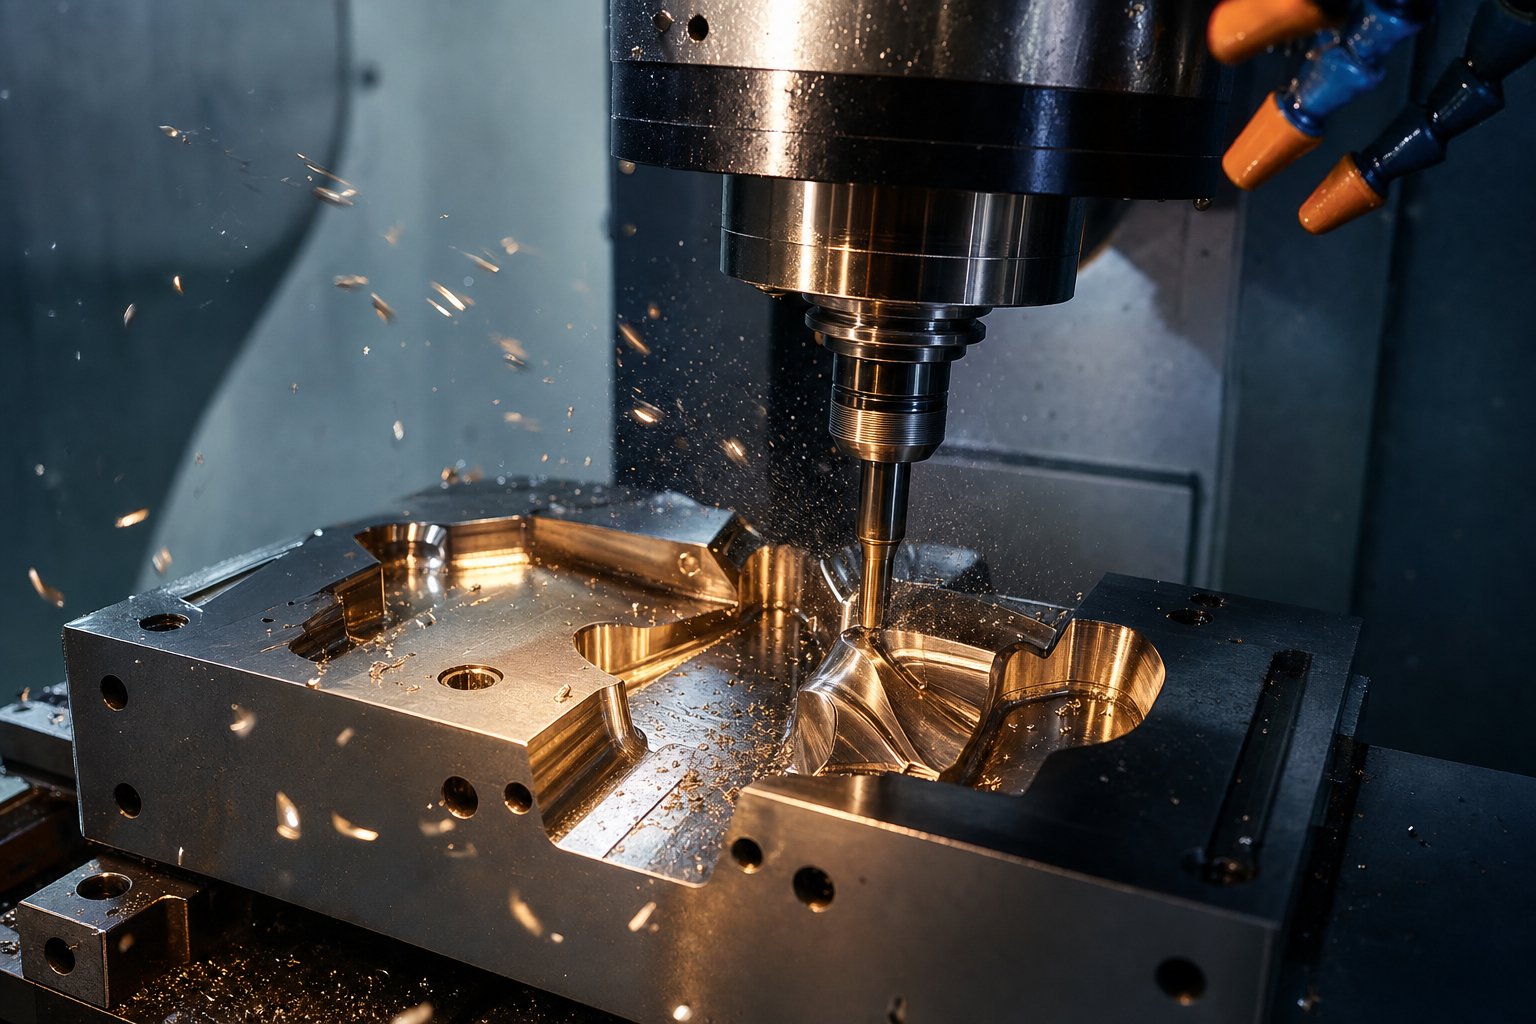
CNC megmunkálási folyamatok, amelyek formálják a szerszám minden alkatrészét
Egy raklapon ülő D2 vagy M2 blokk csak nyers potenciál. Működő szerszámkomponenssé alakításához CNC megmunkálási műveletek szándékos sorozatára van szükség, amelyeket egy adott szakaszban, meghatározott okból hajtanak végre. A sorrend ugyanolyan fontos, mint maguk a műveletek. Túl agresszív durva, és belső feszültségeket hoz létre, amelyek a hőkezelés során meghajlítják az alkatrészt. Fejezze be az edzés előtt, és elveszíti pontosságát, amikor az acél elmozdul az edzés során. Minden fémbélyegzőszerszám és présműhely egy megmunkálási logikát követ, amely egyetlen alapelvre épül: távolítsa el a tömböt, amíg az acél puha, megkeményítik, majd alakítsák ki a végső méretre, amíg kemény.
Durva marás és fél{0}}simítás a hőkezelés előtt
A szerszámalkatrészek megmunkálási élettartamát lágyított vagy{0}}előedzett állapotban kezdik meg, jellemzően 20-30 HRC körül. Ennél a puhaságnál az anyag könnyen vágható, a szerszámok tovább tartanak, és az anyagleválasztási arány magas marad. A nagyoló műveletek a felesleges készlet nagy részét kiszedik, így 0,5-1,0 mm anyag marad minden kritikus felületen "kidolgozási ráhagyásként" a későbbi műveletekhez.
Miért hagyja el ezt a juttatást? Két ok. Először is a hőkezelés dimenziós mozgást okoz. Még a vákuum-edzett szerszámacél is kissé eltolódik, ahogy kristályszerkezete átalakul az edzés során. Másodszor, maga a nagyolási folyamat visszamaradó feszültséget hoz létre a forgácsolóerők és a helyi hő hatására. Ha ebben a szakaszban a végső méretre forgácsol, akkor figyelni fog, hogy ezek a méretek eltolódnak az edzés után.
A nagyolás és a hőkezelés között egy 600-650 Celsius-fok körüli feszültségmentesítési ciklus lazítja az agresszív forgácsolás által keltett belső feszültségeket. A félfinom-menetek ezután közelebb hozzák a felületeket a végső méretekhez, jellemzően 0,2-0,3 mm-en belülre, miközben egyenletes állományállapotot tartanak fenn, amely biztosítja az egyenletes hő behatolást a következő edzési ciklus során. A CNC eszterga ebben a szakaszban kerek alkatrészeket kezel, például vezetőcsapokat, perselyeket és kerek lyukasztókat, így az acél átalakulása előtt közel háló alakú geometriát hoz létre.
Finomcsiszolás és nagy{0}}sebességű keménymarás edzés után
Miután a hőkezelés eléri az alkatrészek 58-65 HRC-s munkakeménységét, az anyag teljesen másképp viselkedik a vágó alatt. Ma egy csiszolóerőd, amely ellenáll a hagyományos megmunkálásnak. Két simítási stratégia kezeli ezt a kihívást: precíziós köszörülés és nagy sebességű keménymarás.
A felületi csiszolással a lapos alkatrészek, például a szerszámlemezek, a hátlapok és a kopószalagok végső vastagsága +/- 0.005 mm vagy annál nagyobb síksági tűréssel érhető el. A hengeres köszörülés a kerek alkatrészeket mikronon belüli átmérőtűrésig befejezi. A köszörülés kiválóan alkalmas geometriai tökéletesség létrehozására hozzáférhető felületeken. Mintprecíziós megmunkálási szakemberek megjegyzik, ha egy kialakításhoz +/- 0.002 mm-en belüli síkság vagy párhuzamosság szükséges, a csiszolás az egyetlen logikus választás, amely Ra 0,1 mikrométerig terjedő felületi minőséget biztosít.
A nagy sebességű{0}}keménymarás a köszörülés hatékony kiegészítőjeként jelent meg. A keményfém vagy PCBN szerszámok nagy orsófordulatszámon történő alkalmazásával ez a folyamat az adiabatikus nyírást használja ki: a szerszám érintkezési ideje olyan rövid, hogy a hő nagy része a forgácsba, nem pedig a munkadarabba kerül. Az eredmény hatékony anyageltávolítás az edzett acélból anélkül, hogy az alkatrész felületét termikusan károsítaná. A kemény marással akár ötször gyorsabban lehet eltávolítani az anyagot, mint a köszörülésnél, miközben a felületen nyomómaradék feszültség keletkezik, ami ténylegesen javítja a ciklikus terhelésnek kitett szerszámok kifáradási élettartamát.
E módszerek gyakorlati megosztása egyértelmű. A köszörülés sík alappontokat, párhuzamos felületeket és egyszerű hengeres profilokat kezel. A kemény marás megbirkózik a 3D kontúrokkal, zsebes geometriákkal és összetett üregprofilokkal, amelyeket a köszörűkorong fizikailag nem ér el. A legtöbb matrica alkatrésze mindkettőt igényli: talaj referenciafelületeket az összeszereléshez, és kemény{4}}maró kontúrokat a geometria kialakításához. Ez a hibrid megközelítés bevett gyakorlat a fémbélyegző szerszámok gyártásában, mivel mindegyik folyamat olyan geometriákat fed le, amelyeket a másik nem.
5 tengelyes CNC összetett présprofilokhoz
Nem minden szerszámelemet lehet 3 tengelyes munkával befejezni. Ha egy formázó lyukasztó összetett görbékkel rendelkezik, vagy a szerszámüreg mély falakkal rendelkezik, húzott felületekkel és szűk sugarakkal, a 3 tengelyes marási erők kompromisszumot jelentenek. A szerszám csak felülről közelíthető meg, hosszabb marókra van szükség, amelyek terhelés hatására elhajlanak, és fésűkagylónyomokat hagynak a ferde felületeken, amelyek túlzott kézi polírozást igényelnek.
Az 5 tengelyes megmunkálás ezt a szerszám vagy a munkadarab megdöntésével oldja meg, lehetővé téve a maró számára, hogy megtartsa az optimális orientációt a vágandó felülethez képest. Szerintmegmunkálási képességek összehasonlítása, az 5 tengelyes marók +/- 0.0005 hüvelyk tűréshatárt érnek el Ra 0,4 mikrométeres felületi kidolgozással, és összetett 3D felületeket dolgoznak meg egyetlen összeállításban, amely többszöri áthelyezést igényelne egy 3 tengelyes gépen.
Szerszám- és présbélyegzési alkalmazásoknál az 5 tengelyes képesség a legfontosabb ezekben a helyzetekben:
- Mélyhúzó szerszámüregekösszetett -íves falakkal, amelyek rövid, merev, a felületre merőlegesen orientált szerszámot igényelnek
- Progresszív szerszámképző állomásokszögletes jellemzőkkel, amelyek függőleges megközelítésből nem érhetők el
- Összetett lyukasztóprofilokahol több alámetszett jellemző megmunkálása szükséges újra{0}}rögzítés nélkül
Azonban nem minden összetevő indokolja az 5-tengelyes időt. Az egyszerű lapos szerszámlemezek, a hátlapok és az egyenes falú lapkák hatékonyan megmunkálnak 3-tengelyű berendezéseken alacsonyabb óradíj mellett. A döntés a geometrián múlik: ha egy funkció áthelyezést vagy nagy kinyúlású szerszámozást igényel egy 3 tengelyes gépen, az 5 tengelyes rendszer általában jobb pontosságot biztosít alacsonyabb összköltség mellett, a nagyobb gépi sebesség ellenére. A nagy sebességű fémbélyegzőgépekhez szánt építőszerszámok esetében az 5 tengelyes kidolgozással elérhető méretpontosság közvetlenül szűkebb alkatrésztűréseket és hosszabb karbantartási intervallumokat eredményez.
Egy tipikus szerszámalkatrész teljes megmunkálási folyamata a nyers blokktól az összeszerelésre kész polírozott lapkáig a következő folyamatot követi:
- A durva marás minden jellemzője lágy (lágyított) állapotban van, 0,5-1,0 mm-es állományt hagyva a kritikus felületeken
- Feszültségmentesítés 600{1}}650 Celsius-fokon a megmunkálás által kiváltott maradékfeszültség feloldása érdekében
- Félkész -a végső mérethez képest 0,2-0,3 mm-es pontossággal egyenletes raktárrésszel
- Küldje el hőkezelésre vákuumos edzéshez és temperáláshoz a kívánt keménység érdekében
- Köszörülje meg a referenciafelületeket és a keménymaró összetett kontúrjait a végső méretekre
- Végső polírozó felületek a szükséges Ra értékekre az anyagáramlás és az alkatrészleadás tekintetében
Minden lépés a következőt nyitja meg. A stresszoldás kihagyása a hőkezelés előtt torzulást idéz elő. Az utólagos-hőkezelési-méretek ellenőrzése előtt végzett kemény marás gépi időt veszít olyan alkatrésznél, amely túlléphetett a visszanyerhető határokon. Ennek a sorozatnak a fegyelme az, ami elválasztja a professzionális fémszerszám- és matricagyártást azoktól a műhelyektől, amelyek utómunkával kergetik a problémákat.
A precíziós köszörülés és a kemény marás kezeli a szerszámgeometriák többségét, de bizonyos jellemzők túlmutatnak azon, amit bármely forgó maró vagy csiszolókorong elérhet. Az éles belső sarkok, a keskeny rések és a bonyolult átmenő-profilok teljesen más eltávolítási mechanizmust igényelnek, amely nem mechanikus, hanem elektromos szikrával vág.
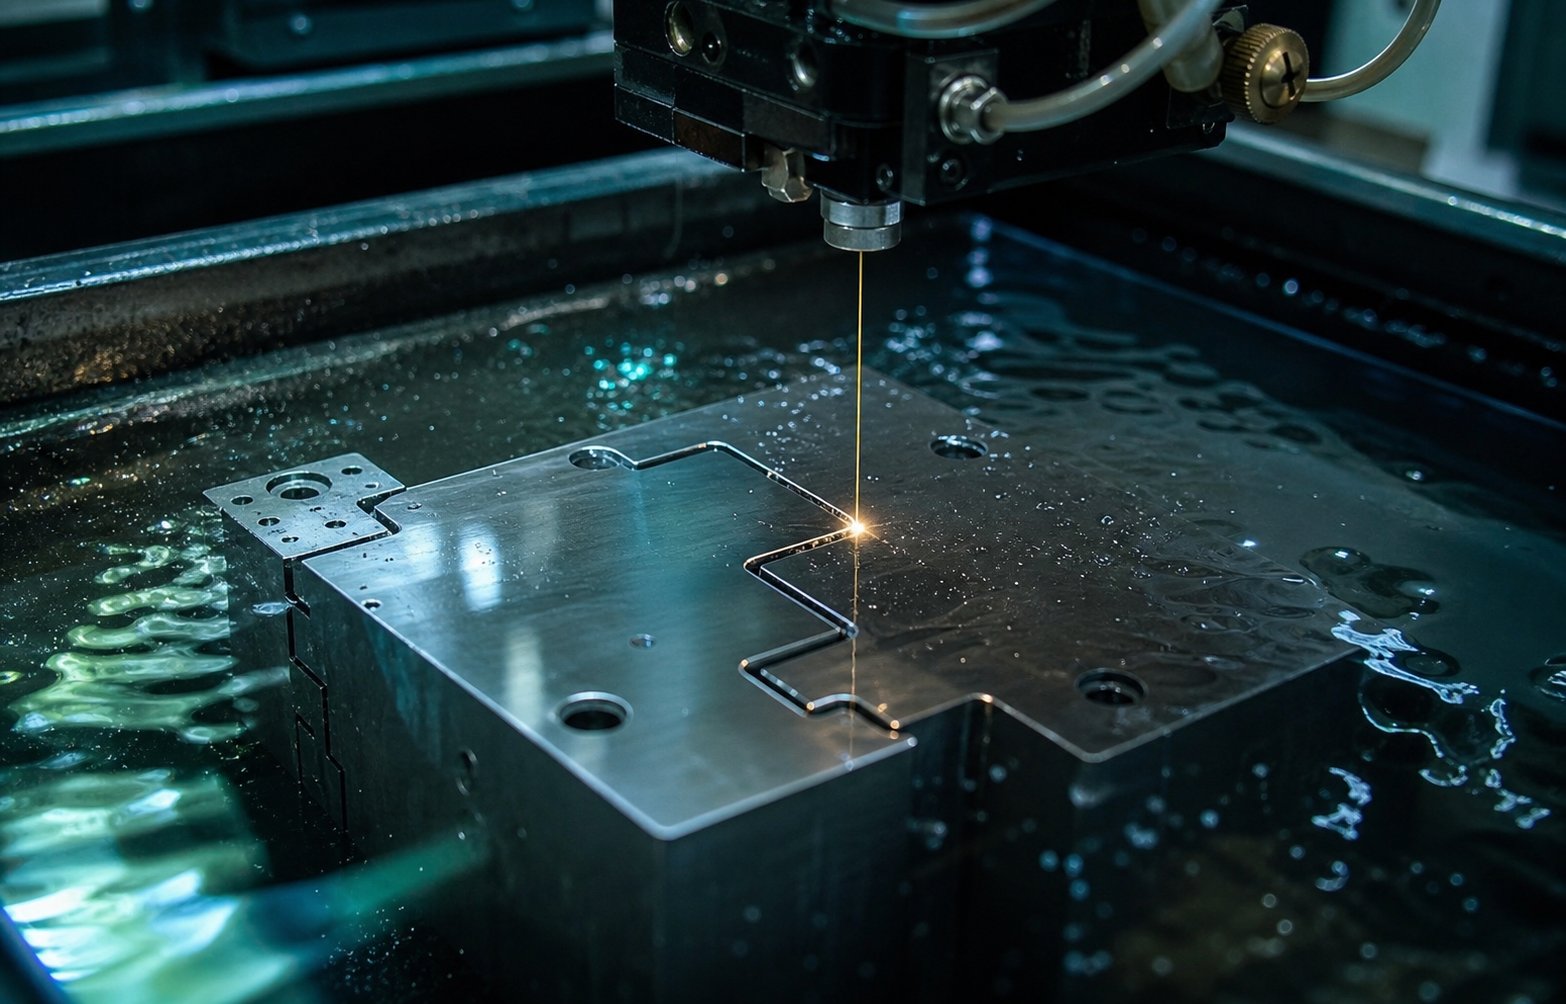
Huzalos szikraforgácsolás és szikraforgácsoló szikraforgácsolás összetett szerszámgeometriákhoz
Egy maró, bármilyen kicsi az átmérője is, minden belső sarkában a saját méretével megegyező sugarat hagy. A csiszolókorong nem fér bele egy keskeny résbe. Ezek a fizikai korlátok azt jelentik, hogy bizonyos sajtolószerszám-alkatrészek, különösen a bonyolult fémlemez lyukasztók és matricák, alapvetően eltérő anyageltávolítási eljárást igényelnek. Az elektromos kisülési megmunkálás a fémeket szabályozott szikraerózióval távolítja el, nem pedig mechanikus forgácsolóerővel, és olyan geometriákat hoz létre, amelyeket egyetlen forgó szerszám sem képes megismételni.
Huzal szikraforgácsolás precíziós lyukasztó- és nyomóprofilokhoz
A huzalos szikraforgácsolás vékony sárgaréz vagy bevonatos, jellemzően 0,1–0,3 mm átmérőjű huzalt használ elektródaként, amely egy CNC-programozott útvonalon átvágja a munkadarabot. A huzal soha nem érintkezik az anyaggal. Ehelyett a gyors elektromos kisülések elpárologtatják a mikroszkopikus részecskéket, míg az ionmentesített víz kiöblíti a törmeléket és lehűti a vágott zónát. Mivel a huzal teljesen áthalad a munkadarabon,A huzalos szikraforgácsolás olyan átvágott{0}}profilokat készít, amelyek belső sugara olyan kicsi, mint maga a huzalátmérő, sokkal élesebb, mint bármely marószerrel elérhető.
A fémlemez sajtolószerszámok esetében a huzalos szikraforgácsolás a legjobb{0}}eljárás a lyukasztóprofilok, a szerszámnyílások és a hézaglyukak hőkezelés utáni vágására. Észre fogja venni, hogy ez kritikus: az edzett szerszámacél vágása 60+ HRC-nél rutin a huzal szikraforgácsolásánál, mivel az anyagkeménység minimális hatással van a szikraerózióra. A D2, M2 és még keményfém feldolgozógépek ugyanolyan könnyedén. Azok a présbélyegprofilok, amelyek szoros hézagot igényelnek a lyukasztó és a vágószerszám nyílása között, néha az anyagvastagság oldalanként 5-8%-át teszik ki, a huzal szikraforgácsoló rendszer azon képességén alapulnak, hogy ellenőrzött körülmények között +/- 0.005 mm tűréseket képes tartani.
A többszörös átfutó lépések fokozatosan finomítják a pontosságot és a felületi minőséget. A durva vágás eltávolítja az anyag nagy részét, majd két-négy befejező menet egyszerre mikronokat borotvál le, és minden lépéssel javítja a méretpontosságot és a felület minőségét. Emiatt a drót szikraforgácsolás ideális a sajtolószerszám alkatrészek illeszkedő profiljainak vágásához, ahol a lyukasztás -a-a lyukasztáshoz minden sajtolt alkatrészen meghatározza a sorja magasságát.
Süllyesztő szikraforgácsoló üregekhez és összetett kontúrokhoz
Ahol a huzalos szikraforgácsolás kiemelkedik az átvágott-profilok terén, a süllyesztő EDM olyan vaküregeket, 3D kontúrokat és texturált felületeket kezel, amelyeket a huzal fizikailag nem tud előállítani. A folyamat egy egyedi -formájú elektródát használ, amelyet általában grafitból vagy rézből készítenek, és amely szikraerózió révén "süllyed" a munkadarabba. Az elektróda alakja közvetlenül megfelel a szükséges üreggeometriának, és a folyamat előrehaladtával másodpercenként több ezer mikro{5}}szikra eltávolítja az anyagot pontosan, míg a szénhidrogén-olaj dielektrikum kezeli a hőt és a törmeléket.
A fémbélyegző szerszámok konstrukciójában a süllyesztő EDM olyan összetett 3D felületű üregek kialakításában találja meg a szerepét, amelyekhez olyan üregeket alakítanak ki, amelyekben összetett 3D felületek vannak, és olyan dombornyomó jellemzők vannak, amelyeket egyetlen maró sem ér el elhajlás nélkül. Ezenkívül texturált felületeket hoz létre a bélyegzőlapokon, ahol a szabályozott érdesség elősegíti az anyag áramlását az alakítás során. Az eljárás nem fejt ki mechanikai erőt a munkadarabon, ami azt jelenti, hogy a vékony szerszámrészek és a finom jellemzők torzítatlanok maradnak a megmunkálás során.
A kompromisszum a sebesség és a szerszámköltség. Minden elektródát személyre szabottan- kell megmunkálni, hogy megfeleljen a kívánt üregnek, és az elektródák használat közben elhasználódnak, ami néha több másolatot igényel egyetlen funkcióhoz. A ciklusidők lassabban futnak, mint a huzal szikraforgácsolása azonos anyagmennyiségek esetén. Az edzett acél vaküregeinél azonban a süllyesztő szikraforgácsolás az egyetlen praktikus megoldás.
| Paraméter | Huzal EDM | Sinker EDM |
|---|---|---|
| Elérhető tolerancia | +/- 0.002 - 0,005 mm | +/- 0.005 - 0,025 mm |
| Felületi kikészítés (Ra) | 0,1-0,8 mikrométer | 0,4-3,2 mikrométer |
| A legjobb geometriai típusok | -Vágott profilokon, egyenes-falú nyílásokon, lyukasztó körvonalakon keresztül | Vaküregek, 3D kontúrok, texturált formáló felületek |
| Tipikus ciklusidő | 2-12 óra profilonként (vastagságtól és átjáróktól függően) | 4–40+ óra üregenként (mélységtől és összetettségtől függően) |
Lapozás és polírozás a felületminőség érdekében
Az EDM jellegzetes újraöntött réteget hagy a megmunkált felületeken, egy vékony zónát az újra-megszilárdult anyagból, amely keményebb és törékenyebb lehet, mint az alapacél. Az olyan alkatrészek vágásához, mint a lyukasztók és a szerszámnyílások, ez a réteg jellemzően elfogadható, sőt előnyös is. Olyan felületek alakításához, ahol a fémlemeznek nyomás alatt egyenletesen kell folynia, el kell távolítani.
A lelapolásnál finom csiszolóanyagokat használnak a lapos vagy kontúrozott körökön, hogy eltávolítsák az anyagot -mikron alatti szinten, és olyan simaságot és felületi minőséget hoznak létre, amelyet a csiszolással önmagában nem lehet elérni. Ez a szabványos módszer a lemezszerszámok kritikus illeszkedési felületeinek geometriai tökéletesítésére, amely a présterhelés alatti egyenletes érintkezéshez szükséges.
Kifejezetten felületképző címek polírozása. Ahogy tapasztalt matricakészítők atA gyártó megjegyzése, a fémáramlás irányában végzett polírozás csökkenti a súrlódást és segíti a fémlemezek húzó- és alakítási állomásokon való áthaladását epedés nélkül. Azonban nem minden felület előnyös a tükörfényezésben. A durvább húzású-minőségű acélok valójában jobban teljesítenek az enyhén texturált szerszámokkal szemben, mivel mikro-völgyeik felfogják a kenőanyagot. Az a döntés, hogy hol kell polírozni és hol hagyjuk az ellenőrzött textúrát a fémlemez sajtolószerszámon, a sajtolt anyagtól és az egyes állomásokon végzett alakítási műveletek típusától függ.
Az EDM és a felületkezelés együttesen olyan geometriákat és felületi feltételeket biztosít a szerszámkészítőknek, amelyeket a CNC-megmunkálás önmagában nem képes biztosítani. Ezek a folyamatok fejezik be a szerszámgyártás alakítási fázisát. A nyers geometria és a felületkezelés azonban csak egy részét képezi annak, amitől a sajtolószerszám-alkatrészek gyártási terhelés mellett is teljesítenek. Magát az acélt hőkezeléssel és védőbevonatokkal kell átalakítani, hogy ellenálljon a gyártási bélyegzés által megkövetelt milliónyi ütésnek, koptatóciklusnak és hőhatásnak.
Hőkezelés és felületi bevonatok, amelyek meghosszabbítják az élettartamot
A megmunkálás adja a szerszám alkatrészének alakját. A hőkezelés biztosítja a mechanikai tulajdonságokat a gyártás túléléséhez. Megfelelő edzés és temperálás nélkül a legprecízebben megmunkált D2 lyukasztó is deformálódna a bélyegző terhelés hatására több ezer ütésen belül. Védőbevonatok nélkül pedig az öntapadó kopás már jóval azelőtt tönkretenné a formáló felületeket, hogy a kopás korlátozó tényezővé válna. Ez a két utólagos-megmunkálási lépés, a hőkezelés és a bevonat az, ahol a szerszám hosszú élettartamát nyerik vagy veszítik el.
Vákuumos edzési és temperálási szekvenciák
A vákuum edzés a szerszámacélt az ausztenitesítési hőmérsékletre melegíti fel egy alacsony-nyomású kamrában, majd nagy-nyomású inert gázzal kioltja. A vákuumkörnyezet megakadályozza az oxidációt és a dekarbonizációt, megőrzi a felületi sértetlenséget, amelyet a megmunkálás során gondosan létrehoztak. Az alkatrészek tiszták és méretstabilak, minimális torzítással az atmoszféra{4}}alapú módszerekhez képest.
Egyetlen kioltási ciklus soha nem a teljes történet. Az edzés az edzést követi, jellemzően két vagy három ciklusban, fokozatosan csökkenő hőmérsékleten. Mindegyik temper a visszatartott ausztenitet stabil martenzitté alakítja, enyhíti a kioltásból származó belső feszültséget, és beállítja a végső egyensúlyt a keménység és a szívósság között. A temperálási ciklus kihagyása instabil mikrostruktúrákat hagy maga után, amelyek a gyártás során dimenzióban eltolódnak, progresszív, nehezen diagnosztizálható toleranciavesztést okozva.
A kriogén kezelés tovább viszi ezt az átalakulást. Az alkatrészek körülbelül mínusz 300 Fahrenheit-fokra történő lehűtésével, folyékony nitrogénnel, több órán keresztül, szabályozott süllyedés közben, a kriogén feldolgozás átalakítja a maradék ausztenitet, amelyet a szokásos temperálás hagy maga után. -ban megjelent kutatásInternational Journal of Engineering Sciencedokumentálták, hogy egy tudományosan ellenőrzött mélykriogén eljárás több szerszámalkalmazás esetén több mint 200 százalékos használati{0}}növekedést eredményez. A molekuláris-szintű változások, beleértve a jobb karbideloszlást és a teljes martenzites átalakulást, csökkentik a súrlódási együtthatót és tartósan növelik a méretstabilitást. A várhatóan több millió cikluson át tartó sajtolószerszámoknál a hagyományos hőkezelést követő kriogén kezelés megkétszerezheti vagy megháromszorozhatja a szerszám élettartamát, mielőtt az újraélezés szükségessé válik.
PVD- és CVD-bevonatok, amelyek csökkentik a kopást és a kopást
A hőkezelés optimalizálja az ömlesztett anyagot. A bevonatok védik azt a felületet, ahol a szerszám -a lapok között ténylegesen érintkezik{2}}. A fizikai gőzleválasztás (PVD) és a kémiai gőzleválasztás (CVD) vékony, jellemzően 2-5 mikron vastag kerámiarétegeket alkalmaznak, amelyek jelentősen csökkentik a súrlódást, és ellenállnak az anyagnak a bélyegzett lapról a szerszám felületére való átvitelének.
Miért számít ez? A rozsdamentes acél bélyegzésekor az anyag hajlama-megkeményedni és megkeményedni, ragasztóanyag-lerakódást okoz a szerszám felületein, ami gyorsan rontja az alkatrész minőségét. Próba a Ford Motor Company bélyegzőüzemében,számoltak be a Deakin Egyetem kutatói, azt találta, hogy a TiCN-bevonatú matricák több mint 20-szorosára növelték a szerszám élettartamát a bevonat nélküli polírozott felületekhez képest, ha kopásveszélyes anyagokat bélyegeznek. A bevonat határozatlan időre elhalasztotta a kritikus anyagszállítási szakaszt a próba 20 000 ciklusos tesztablakán belül.
Minden bevonattípus egy adott kopási mechanizmust céloz meg:
- TiN (titán-nitrid):Általános célú-kopásvédelem 2000-2500 HV körüli keménységgel. Költséghatékony- vegyes anyagú bélyegzés esetén mérsékelt sebességgel és térfogattal.
- TiCN (titán-karbonitrid):Nagyobb keménység és kisebb súrlódás, mint a TiN. Kiváló a koptató anyagokkal szemben, beleértve a rozsdamentes acél fémbélyegzési alkalmazásokat, ahol az edzett felületek felgyorsítják az élek kopását.
- TiAlN (titán-alumínium-nitrid):800 Celsius fok feletti hőmérsékletet tolerál, mivel hő hatására védő alumínium-oxid réteget képez. Alkalmas nagy-sebességű sajtoláshoz és olyan alkalmazásokhoz, ahol a kenőanyag lebomlása megemelkedik a szerszám hőmérsékletén.
- DLC (Diamond{0}}Like Carbon):Rendkívül alacsony, körülbelül 0,1-0,15 súrlódási tényező, amely megakadályozza a ragasztóanyag felszívódását. Elsődleges választás az alumínium sajtolószerszámokhoz és alumínium sajtolószerszámokhoz, ahol a préselt alumínium préselési formája a szerszám felületére a domináns meghibásodási mód, nem pedig a kopás.
A bevonat kiválasztása közvetlenül a bélyegzett anyaghoz kapcsolódik. A 316-os rozsdamentes acél bélyegzéséhez, ahol a kopás- és adhéziós szerszámok egyidejűleg ellenállnak, a TiCN vagy a TiAlN biztosítja a keménységet és a kémiai tehetetlenséget az alakító állomásokon történő epedés ellen. Az alumínium fémbélyegzéshez a DLC ultra-alacsony súrlódása megakadályozza, hogy a puha anyag a szerszám felületéhez tapadjon, így tisztán tartja az alkatrészek felületét, és hosszú a szerszám karbantartási intervalluma.Teljesítmény-összehasonlításokerősítse meg, hogy a DLC súrlódáscsökkentése nagymértékben csökkenti a vágási ellenállást, és megakadályozza a forgácsok tapadását lágy fémek, például alumínium és réz megmunkálása vagy alakítása során.
E döntések összetett hatása jelentős. A megfelelő szerszámacél minőségből készült, megfelelően vákuum-edzett, kriogén kezeléssel és a megfelelő kerámiaréteggel bevont matrica háromszor-ötször tovább futhat, mint egy olyan szerszám, amelynél bármelyik lépés veszélybe került. Ez a szorzó közvetlenül kevesebb gyártási leállást, alacsonyabb ütésenkénti költséget és egyenletesebb bélyegzett alkatrészminőséget jelent a szerszám teljes élettartama alatt. Ennek a teljesítménynek a számszerűsítése azonban szigorú mérést igényel minden szakaszban, a hőkezelés utáni első méretellenőrzéstől a próba-bélyegzett alkatrészek végső ellenőrzéséig.
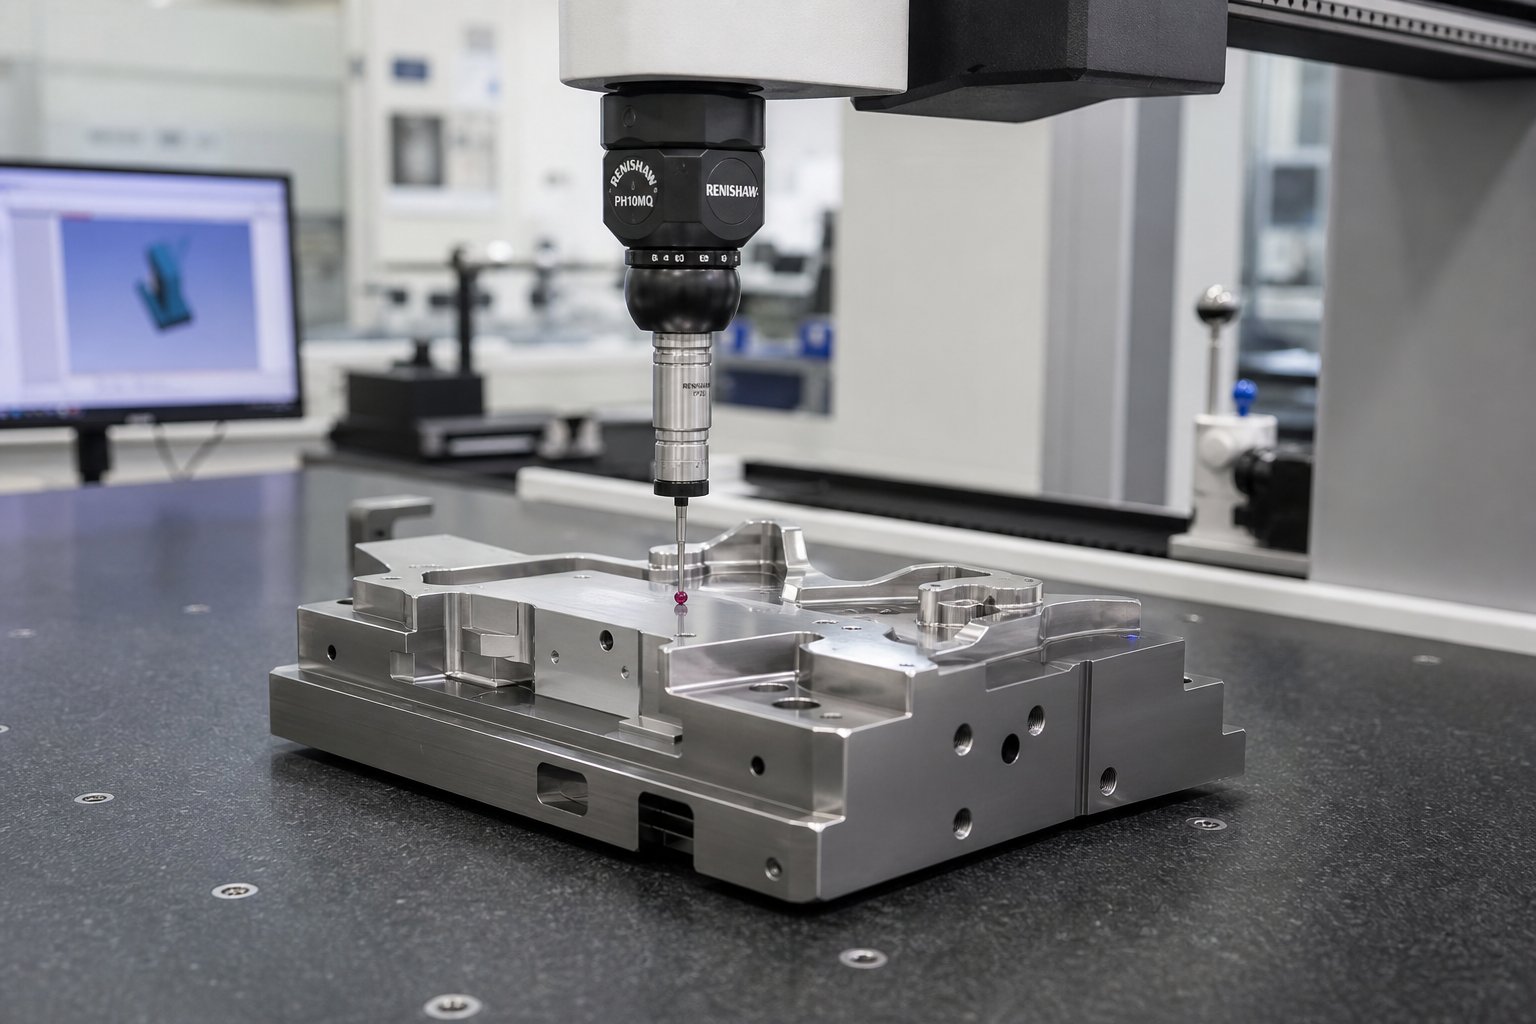
Minőségellenőrzés az első vágástól a próbabélyegzésig
A szerszám megmunkálható prémium minőségű szerszámacélból, kifogástalanul hőkezelhető- és bevonható az ideális kerámiaréteggel, de a gyártás még mindig meghiúsul, ha senki sem ellenőrizte a méreteket a fázisok között. A precíziós présbélyegzés minőségellenőrzése nem utolsó ellenőrzési pont. Ez a teljes gyártási folyamatba beágyazott kapuk sorozata, amelyek mindegyike megerősíti, hogy az alkatrész készen áll a továbblépésre. Ha kihagy egy kaput, azzal kockáztatja, hogy minden további művelet során egy korai hibát súlyosbítson, amíg az hulladék alkatrészként nem kerül felszínre a préspadlón.
CMM vizsgálat és felületi érdesség ellenőrzése
A koordináta mérőgépek állnak a méretellenőrzés középpontjában a szerszám alkatrészek bélyegzéséhez. A CMM szonda megérinti vagy átvizsgálja a kritikus jellemzőket, rögzíti az XYZ koordináta adatokat, és összehasonlítja azokat a 3D CAD modellel. A szerszámbetétek, lyukasztók és üreges blokkok esetében a CMM ellenőrzi a furatok helyzeti pontosságát, a kontúros felületek profilmegfelelőségét, valamint az olyan geometriai összefüggéseket, mint a síkság, a párhuzamosság és a merőlegesség, amelyek meghatározzák, hogy az illeszkedő részek hogyan illeszkednek egymáshoz az összeszerelés során.
Mikor történnek ezek a mérések? Nem csak a végén. A durva megmunkálást követő-folyamat-ellenőrzések megerősítik, hogy elegendő készlet marad minden kritikus felületen a feszültségmentesítés és a fél{2}}simítás előtt. A hőkezelést követően a CMM újra{4}}ellenőrzése ellenőrzi, hogy mekkora méretmozgás történt az edzés során, ami pontosan megmondja a finiselő megmunkálónak, hogy mennyi anyagot és hol kell eltávolítani. A -befejezés-utáni csiszolás ellenőrzése elkészíti a végső megfelelőségi jelentést, amely az egyes alkatrészeket összeszerelésre bocsátja. A Moeller Precision Tool részletei szerint a precíziós szerszámgyártók 0,0002 hüvelyk tűréseket is betartanak, és CMM-eszközöket, valamint optikai komparátorokat és profilmérő rendszereket használnak a megfelelőség ellenőrzésére minden szakaszban.
A felületi érdesség mérése kiegészíti a méretadatokat. A profilométer nyomon követi a megmunkált vagy polírozott felületet, és Ra (aritmetikai átlagos érdesség) és Rz (átlagos csúcs-–-völgymagasság) értékeket jelenít meg. Miért számít ez a fémbélyegzési folyamat szempontjából? Mivel az alakítóacélok felületkezelése szabályozza a súrlódást, az anyagáramlást és az alkatrészleadást. Az Ra 0,2 mikrométerre meghatározott alakító lyukasztó, amely valójában Ra 0,8-at mér, látható ellenállási nyomokat és inkonzisztens falvastagságot mutató alkatrészeket eredményez. A felületi érdesség összeszerelés előtti ellenőrzése megakadályozza, hogy ezek a minőségi problémák valaha is elérjék a prést.
A keménységvizsgálat egy másik kritikus kapu, különösen a hőkezelés után. Az egyes komponenseken több helyen végzett Rockwell keménységmérés megerősíti az egységes átalakulást. Az az ütés, amelyik 60 HRC a homlokoldalon, de 56 HRC az alján, tökéletlen keményedést jelez, ami potenciálisan a nem megfelelő áztatási idő vagy az oltás inkonzisztenciája miatt következik be. Az ipari vizsgálati protokollok előírják, hogy a keménységi értékeknek egy meghatározott tartományon belül kell lenniük, mert a túl-alacsony keménység gyors kopáshoz vezet, míg a túl-nagy keménység ridegséget és törésveszélyt okoz bélyegzési terhelés esetén.
A funkcionális illeszkedés ellenőrzése befejezi az összeszerelés előtti-ellenőrzést. Az illeszkedő alkatrészek, mint például a lyukasztó és a hozzá tartozó szerszámnyílás, fizikailag egy padon vannak összeszerelve, hogy ellenőrizzék a hézagviszonyokat, a vezetőelemek csúszó illeszkedését és a préselési{2}}illesztési részletek zavaró körülményeit. Az optikai komparátorok nagyított alkatrészprofilokat fednek le a tervezési geometriával, hogy felfogják azokat a finom eltéréseket, amelyeket a CMM-pontszondázás esetleg kihagy. Ezek az illesztési ellenőrzések megerősítik, hogy az egyes alkatrészek összehangolt rendszerként működnek, miután becsavarozták a szerszámkészletbe.
Próbaüzemek és az első{0}}cikkrész mérése
Az összeszerelés ellenőrzése megerősíti, hogy a szerszám megfelelőnek tűnik. A próbabélyegzés bizonyítja, hogy működik. Az elkészült szerszámot présbe szerelik, szalaganyagot adagolnak, és az első részek lejönnek a szerszámról. Ez az a pillanat, amely minden korábbi döntést érvényesít, a CAD geometriától a megmunkáláson át a hőkezelésig. A sikeres próba során olyan fémbélyegző alkatrészeket állítanak elő, amelyek megfelelnek a nyomtatási méreteknek, tiszta élekkel rendelkeznek, és repedés, gyűrődés vagy túlzott visszaugrás nélkül formálódnak.
A próbaüzemek strukturált protokollt követnek. A szerszámot a számított zárási magasságra állítják, szabályozott sebességgel táplálják, és kezdetben csökkentett tonnával működnek, miközben a kezelők megfigyelik a szalag haladását, figyelik a rendellenes zajokat, és szemrevételezéssel ellenőrzik az első néhány részt. A csík adagolási stabilitása, a pilóta bekapcsolása és a sztripper funkciója mind valós időben figyelhető. Ha a matrica progresszív típusú, akkor az egyes állomások munkáját egymástól függetlenül értékelik úgy, hogy a közbülső állomásokon a részlegesen kész alkatrészeket megvizsgálják a végső elválasztás előtt.
Az első-cikkellenőrzés a mérnöki rajzhoz képest próbanyomattal-méri az alkatrészeket, ugyanazzal a CMM-berendezéssel, amely magát a szerszám alkatrészeit is érvényesítette. Minden kritikus méret, GD&T kiemelés és felületi specifikáció rögzítésre kerül. Az eredményül kapott jelentés vagy megerősíti a megfelelőséget, vagy azonosítja azokat az eltéréseket, amelyek a szerszám beállítását igénylik. A gyakori módosítások közé tartozik az alaktartó állomások alátétezése a szögvisszafutás korrigálása érdekében, a húzónyomokat mutató felületek újra-polírozása, vagy a lyukasztás-beállítása-a hézag -a túlzott sorját okozó állomásokon. Amint azt a szerszámpróbával foglalkozó szakemberek hangsúlyozzák, egy alapos első-cikkellenőrzés részletes mérési jelentéseket, fizikai próbamintákat és olyan dokumentációt biztosít, amely megerősíti, hogy a szerszám készen áll a gyártásra,{10}}a szállítás előtt.
Minden fémbélyegzett alkatrész, amely elhagyja a gyártóprést, örökli a szerszámba épített minőséget. A próbabélyegzés az a hely, ahol ez az öröklődés bizonyított. Az a szerszám, amely átmegy az első-áruellenőrzésen, minden méret a tűréshatáron belül van, és minden felülete hibamentes, az érvényesített szerszámot képviseli, amely készen áll arra, hogy több százezer vagy millió cikluson keresztül konzisztensen gyártsa a bélyegzett fém alkatrészeket.
A teljes ellenőrző kapu szekvencia az első chiptől az érvényes gyártóeszközig a következő folyamatot követi:
- A-folyamat során végzett méretellenőrzés a durva és félig{1}}megmunkálás után a készlettartalék ellenőrzésére
- -hőkezelés utáni
- A végső CMM jelentés a végső köszörülés és kemény marás után megerősíti az összes jellemzőt a tűréshatáron belül
- Az illeszkedő alkatrészek összeszerelési illeszkedésének ellenőrzése, a hézag ellenőrzése és az optikai profil összehasonlítása
- Próbabélyegzés gyártási{0}}egyenértékű présben, ellenőrzött paraméterekkel
- Az első-cikkellenőrzés, amely a bélyegzett alkatrészeket mérnöki nyomatokhoz méri, teljes méretjelentéssel
A munka előrehaladása előtt minden kapun át kell haladnia. Ez a fegyelem megakadályozza a legdrágább minőségi kudarcot a szerszámgyártás során: a probléma felfedezését azután, hogy a hibás alkatrészen végzett összes downstream műveletet elvégezték.
Azok a gyártók, akik egy fedél alatt lefedik ezt a teljes életciklust, a megvalósíthatósági értékeléstől és a CAE-szimulációtól kezdve a precíziós megmunkáláson át a próbaüzemekig és a CMM-ellenőrzésig, megszüntetik azokat a kommunikációs hézagokat, amelyek akkor keletkeznek, ha a felelősség több szállító között oszlik meg.A YICHEN sajtolószerszám-folyamataezt az integrált megközelítést szemlélteti, az itt leírt minden szakaszon keresztül érvényesíti a szerszámokat, így a szerszámmérnökök és a beszerzési menedzserek minden kapunál dokumentált ellenőrzési adatokkal alátámasztott, gyártásra{0}}kész szerszámokat kapnak. A kutatástól az aktív ajánlatkérési fejlesztés felé mozduló csapatok számára a teljes minőségellenőrzési láncot birtokló egyetlen-forrásszolgáltatóval való partnerség csökkenti a kockázatot és jelentősen lerövidíti a határidőket.
Az ellenőrzés és az érvényesítés lezárja a gyártási kört, de a sajtolószerszám valódi mércéje az, hogy mindezek az egyéni döntések, a CAD-geometriától az anyagválasztáson, a megmunkálási sorrenden, a hőkezelésen és a minőségellenőrzésen keresztül hogyan alakulnak a hosszú távú gyártási teljesítményig{0}}.
Mindezt a megvalósíthatóságtól a gyártásig
Mostanra végigjárta a fémbélyegző szerszám készítésének minden fázisát: digitális tervezés és szimuláció, anyagválasztás, CNC megmunkálás, szikraforgácsolás, hőkezelés, bevonat és minőségellenőrzés. Mindegyik szakasz egy elszigetelt folyamatot fed le. A valóságban ezek a lépések nem működnek egymástól függetlenül. Összekeverik. A tervezési döntés a CAD-ben az anyagválasztáson, a megmunkálási stratégián és végső soron a présgép által teljes sebességgel előállított alkatrészminőségen keresztül halad előre. Az összeállítás működésének megértése az, ami elválasztja az 500 000 megbízható találatot adó bélyegzőszerszámot a 10 000 után lebomlótól.
Hogyan alakul az egyes gyártási döntések teljesítménye
Tekintsd a szerszámfolyamatot szorzók láncolatának, nem pedig összeadások sorozatának. A megfelelő szerszámacél-minőség kiválasztása nem csupán a tartósságot növeli. Megsokszorozza az összes downstream lépés előnyeit. A jól megválasztott A TiCN bevonat megfelelően edzett és polírozott felületre történő felhordása teljes súrlódás-csökkentő potenciált biztosít. Vigye fel ugyanazt a bevonatot az átugrott temperálási ciklusokból származó maradék feszültséggel rendelkező felületre, és ez több ezer ütésen belül leválik.
Ugyanez a logika fordítva is működik. Bármely szakaszban található parancsikon megosztja a következő lépések teljesítményét. A rohanó CAE szimuláció és a visszarugózási előrejelzés hiánya azt jelenti, hogy a szerszám geometriája hibás a megmunkálás megkezdése előtt. Ha a szerszámacélt a rozsdamentes alkalmazásokhoz adják meg, akkor a bevonatok vesztes harcot vívnak az alattuk lévő aljzat deformációja ellen. A feszültségmentesítés kihagyása a hőkezelés előtt vetemedést okoz, amely a végső csiszolást nem tudja teljesen helyreállítani. Minden kompromisszum levonja a szerszám élettartamát, az alkatrész minőségét és a gyártási üzemidőt.
Valójában mi különbözteti meg a 100,{1}} találatot futtató kockát a korán meghibásodotttól? Jellemzően nem egyetlen katasztrofális hiba, hanem marginális döntések halmozódása:
- Tervezési parancsikonok:Az elégtelen szimuláció próba{0}}és-hibajavításokhoz vezet az edzett acélon, ami az ismételt módosítások miatt gyengíti az alkatrészeket
- Anyagi kompromisszumok:Az A2 választása, ahol a D2 vagy keményfém garantált, megtakarítja az előzetes költségeket, de megduplázza az újraélezés gyakoriságát és a nyomóleállást
- Megmunkálási sorrend megsértése:A megfelelő feszültségmentesítés előtti simítás méretinstabilitást okoz, amely ciklikus présterhelés hatására romlik
- Hőkezelési hézagok:A temperálási ciklus kihagyása vagy a kriogén kezelés kihagyása visszatartja az ausztenitet, amely a gyártás során kiszámíthatatlanul átalakul, progresszív toleranciaeltolódást okozva
- Az ellenőrzés elmulasztása:Ha az alkatrészeket az utólagos -hőkezelési-méretek ellenőrzése nélkül bocsátja ki, azt jelenti, hogy a szerszámot olyan alkatrészekből kell összeszerelni, amelyek esetleg már nem felelnek meg a specifikációnak.
A fémbélyegzés gyártási folyamata minden kapunál fegyelmet jutalmaz. A költségek és az időbeli elvárások ennek megfelelően skálázódnak. Egy egyszerű, egy-állomásos vakoló szerszám 4–6 hétig és 5000–15 000 USD szerszámbefektetést igényelhet. Egy 8-12 állomásos, mérsékelten progresszív kocka általában 8-12 hetet és 25 000-60 000 dollárt igényel. A szűk tűréshatárokkal, több alakítóállomással és nagy{18}}volumen-élettartam-igénnyel rendelkező, összetett járműipari progresszív vagy transzfer szerszámok meghaladhatják a 16 hetet és a 100 000 dolláros szerszámköltséget. Ezek a tartományok nemcsak a megmunkálási órákat tükrözik, hanem az összesített tervezési, szimulációs, ellenőrzési és próbaüzemi erőfeszítéseket, amelyek minden szerszámot érvényesítenek a tervezett gyártási élettartamra.
A sajtolószerszám elkészítésének minden lépése, a CAD-geometriától a végső bevonatig, olyan döntés, amely hozzáadja vagy kivonja a szerszám élettartamát, az alkatrészminőséget és a gyártási hatékonyságot. Nincsenek semleges választások a szerszám- és bélyegzésgyártási folyamatban.
Áttérés a kutatásról az RFQ{0}}Ready Die Solution felé
Ha idáig olvastad, valószínűleg két kategória valamelyikébe tartozol. Vagy belső ismereteket gyűjt a beszállítók hatékonyabb értékeléséhez, vagy aktívan keresi az ajánlatkérést egy egyedi fémbélyegző szerszámra, és szeretné megérteni, milyen kérdéseket kell feltennie, és milyen képességeket kell ellenőrizni. Mindkét út ugyanazon elvből származik: a bélyegzési gyártási folyamat akkor működik a legjobban, ha egyetlen partner birtokolja a teljes láncot a megvalósíthatóságtól a validált gyártási szerszámokig.
A töredezett beszerzés, ahol a tervezés az egyik cégnél történik, a megmunkálás a másiknál, és a próba a harmadiknál, minden átmenetnél átadás-átvételi kockázatot jelent. A dimenziós szándék elvész a CAD-fájlok és a gépkezelők között. A hőkezelési előírások egyszerűsödnek a kényelem érdekében. A kísérleti eredmények nem hasznosulnak hatékonyan a tervezési korrekciókban. A hosszú gyártási ciklusokban legjobban teljesítő szerszámok és sajtolóeszközök szinte mindig integrált programokból származnak, ahol minden fázis kommunikációs hiányosságok nélkül tájékoztatja a következőt.
Azok a beszerzési vezetők és szerszámmérnökök, akik készen állnak arra, hogy a kutatásról az aktív árajánlattételre térjenek át, olyan partnert keressenek, akinek a képességei a jelen cikkben tárgyalt teljes életciklusra kiterjednek: megvalósíthatósági felmérés, CAE-szimuláció alakításhoz és visszarugózáshoz, precíziós CNC-megmunkálás és EDM, ellenőrzött hőkezelés, próbabélyegzés a termelésben{0}}és CMM{1}reprezentatív feltételek. első-cikkellenőrzés.A YICHEN egyedi sajtolószerszám-megoldásaipontosan ezt a hatókört fedi le, és egy végponttól-végig{1}}végig érő fémbélyegzési erőforrást biztosít azoknak a csapatoknak, akiknek validált szerszámokra van szükségük, RFQ-készen, dokumentált minőségi adatokkal alátámasztva minden gyártási kapunál.
Az ebben a cikkben található ismeretek megfelelő szókincset és keretet adnak a szerszámbeszállítói folyamatok kritikus értékeléséhez. Most már megérti, hogy bizonyos lépések miért kerülnek ára, amit csinálnak, miért nyúlnak meg az idővonalak bizonyos összetettségi küszöbökön, és miért a legolcsóbb ajánlat ritkán biztosítja a legalacsonyabb találatonkénti költséget a kocka teljes gyártási élettartama alatt. Ez a megértés az alapja annak, hogy megalapozott beszerzési döntéseket hozhassunk a beszerzési megbeszélések során.
GYIK a fémbélyegző szerszámok készítésével kapcsolatban
1. Mennyi ideig tart egy fémbélyegző szerszám elkészítése?
Az idővonalak a bonyolultságtól függenek. Egy egyszerű egy-állomásos kioltó szerszám általában 4-6 hetet vesz igénybe. Egy mérsékelten progresszív, 8-12 állomást tartalmazó hal 8-12 hétig tart. A szűk tűréshatárokkal és több alakítóállomással rendelkező összetett autóipari progresszív vagy transzfer szerszámok élettartama meghaladhatja a 16 hetet. Ezek az idővonalak magukban foglalják a tervezési, szimulációs, megmunkálási, hőkezelési és próbaellenőrzési fázisokat.
2. Milyen anyagokat használnak a sajtolószerszámok készítéséhez?
A sajtolószerszámok elsősorban a sajtolt fémlemez alapján kiválasztott szerszámacél minőségekből készülnek. A gyakori választások közé tartozik a D2 a kopásállósághoz, az A2 a kiegyensúlyozott szívóssághoz és a keménységhez, az S7 az ütős-nehéz alkalmazásokhoz, az M2 a nagy nyomóterheléshez, valamint a volfrám-karbid betétek az ultra-nagy-térfogatokhoz vagy az erősen koptató anyagokhoz, például a rozsdamentes acélhoz. Mindegyik fokozat más-más pozíciót foglal el a keménységi -szívóssági spektrumon.
3. Mi a különbség a progresszív matrica és a transzfer matrica között?
A progresszív matricák az alkatrészeket egy hordozószalaghoz kötik, miközben az minden egyes nyomáslöketnél több állomáson halad előre, így ideálisak kisebb,{0}}nagy térfogatú alkatrészekhez, például csatlakozókhoz és konzolokhoz. Az átviteli szerszámok az első állomáson szabadon vágják a nyersdarabokat, és mechanikusan mozgatják őket a független állomások között megfogók segítségével. A transzferformák megfelelnek a nagy alkatrészeknek, a mélyen-húzott héjaknak és az olyan geometriáknak, amelyek nem maradhatnak a szalaghoz rögzítve az alakítás során, például az autókarosszéria panelekhez.
4. Hogyan befolyásolja a hőkezelés a sajtolószerszám teljesítményét?
A hőkezelés a szerszámacélt megmunkálható állapotból edzett megmunkálószerszámmá alakítja, amely több millió préselési ciklust képes ellenállni. A vákuum-edzés, majd több temperálási ciklus stabil martenzites szerkezetet hoz létre. A kriogén kezelés hozzáadása több mint 200 százalékkal növelheti a szerszám élettartamát a visszatartott ausztenit átalakításával és a karbid eloszlásának javításával. Megfelelő hőkezelés nélkül a precízen megmunkált alkatrészek is gyorsan deformálódnának vagy elkopnának a gyártási sajtolási terhelések hatására.
5. Ki tud teljes sajtolószerszámot legyártani a tervezéstől a gyártásellenőrzésig?
Az integrált szerszámgyártók, amelyek a teljes folyamatláncot birtokolják, a megvalósíthatósági értékeléstől és a CAE-szimulációtól a CNC-megmunkáláson át, az EDM-en, a hőkezelésen, a próbabélyegzésen és a CMM-ellenőrzésen át a legmegbízhatóbb eredményeket nyújtják. A YICHEN ezt a végpontig-végig


