


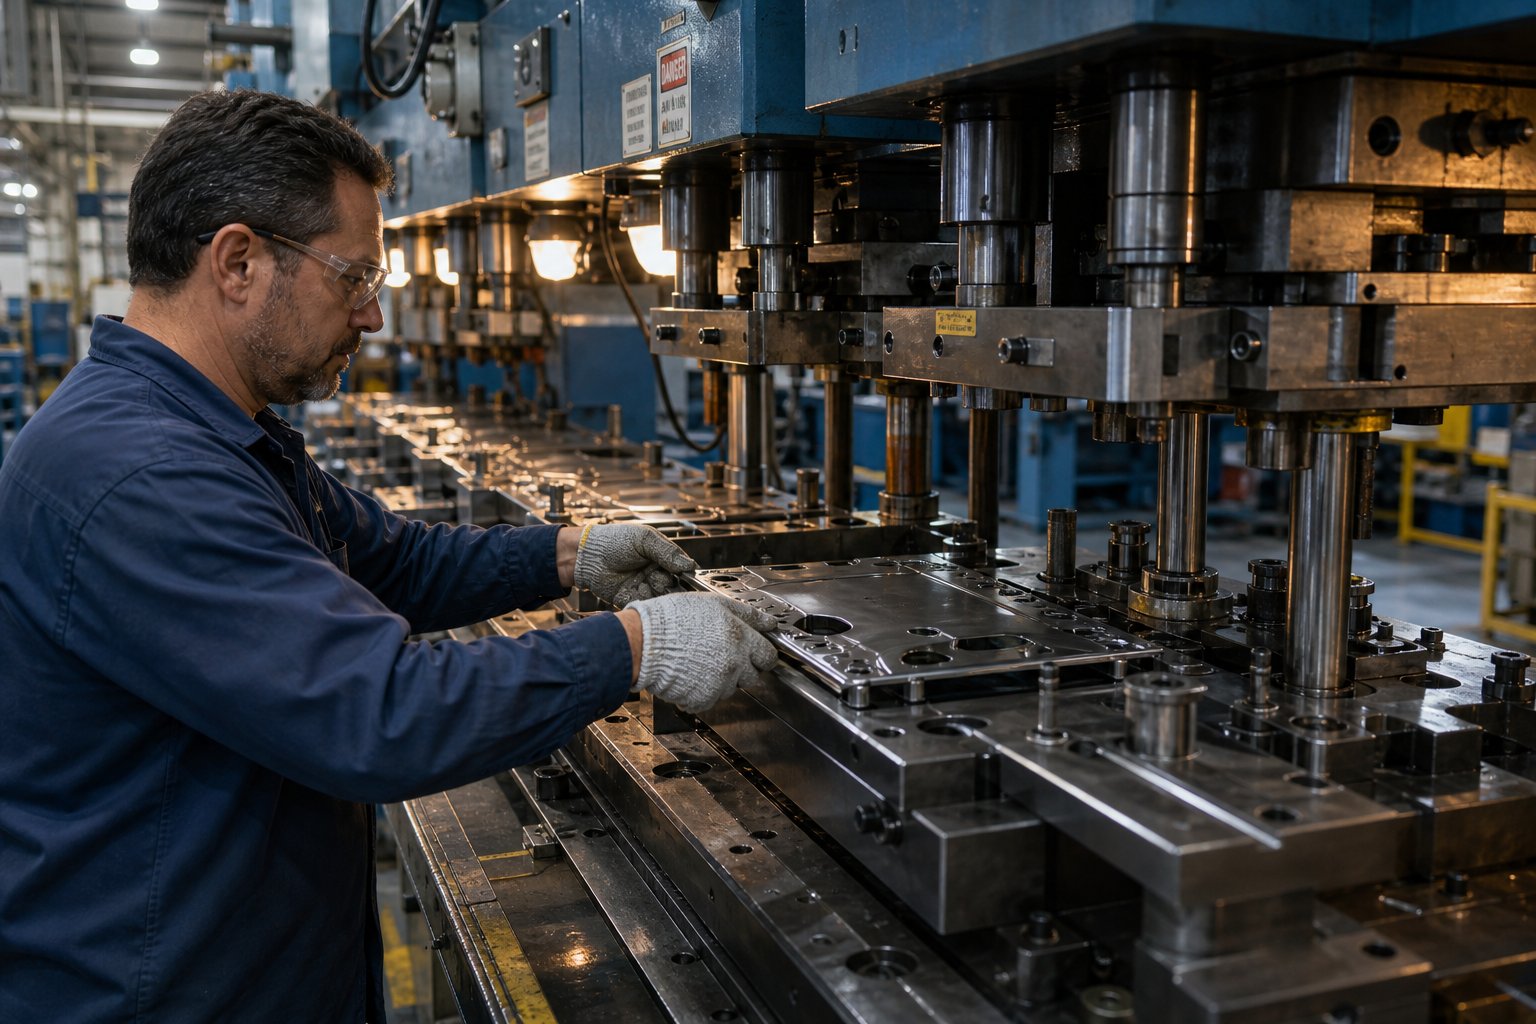
Mi az a kézi átviteli szerszámbélyegzés, és miért számít?
Amikor szerszámajánlatot kap abélyegzett fém rész, a sorok ritkán magyarázzák meg az ár mögött meghúzódó folyamatfilozófiát. A számok mögött meghúzódó egyik leggyakrabban félreértett módszer a kézi átviteli présbélyegzés, amely folyamat ötvözi a több-állomásos formázási precizitást a kezelői kéz-vezérléssel. Legyen szó gyártómérnökről, aki a gyártási módszereket értékeli, vagy vevőről van szó, aki megpróbálja dekódolni a beszállítói ajánlatot, ennek a folyamatnak a megértése megváltoztatja az asztalára kerülő ajánlatok olvasását.
A kézi átviteli szerszámbélyegzés meghatározása
A kézi átviteli szerszámbélyegzés egy fémalakítási folyamat, amelyben az emberi kezelő fizikailag mozgatja az egyes munkadarabokat a présen belüli különálló sajtolóállomások között, és mindegyik állomás külön műveletet hajt végre, például kivágást, húzást, átszúrást vagy vágást, amíg el nem éri a végső alkatrészgeometriát.
Néhány kifejezés általában összekuszálódik a beszélgetésben, ezért rendezzük őket. Atranszfer matricaMagára a szerszámra utal, független szerszámállomások halmazára, amelyeket úgy terveztek, hogy fokozatosan egy részét képezzék. Aátadó sajtóaz a gép, amely ezeknek az állomásoknak ad helyet, és biztosítja a formázáshoz szükséges mennyiséget.Átviteli bélyegzésa tágabb folyamatkategória. Ha ezek bármelyike előtt a „kézi” szó szerepel, az azt jelzi, hogy az állomások közötti alkatrészmozgás egy képzett kezelőn múlik, nem pedig robotkarokon vagy mechanikus ujjakon.
Miben különbözik az automatizált átviteltől és a progresszív vágóformáktól
Képzeljen el egy progresszív szerszámbeállítást: egy folytonos fémszalag áthalad egy sor állomáson, és az alkatrész a végső levágásig ehhez a szalaghoz kapcsolódik. Maga a szalag szállító mechanizmusként működik. Az automatizált átviteli bélyegzés során az egyes nyersdarabok emberi beavatkozás nélkül mozognak az állomások között mechanikus megfogók vagy robotrendszerek segítségével.
A kézi átvitel e megközelítések között található. Az automatizált átvitelhez hasonlóan a munkadarab egy szabad egyedi nyersdarab, nem pedig egy folyamatos szalag része. Ez lehetővé teszi az alkatrész elforgatását, átfordítását vagy áthelyezését az állomások között, és olyan összetett geometriákat tesz lehetővé, amelyeket a szalagtáplálású progresszív szerszámok egyszerűen nem tudnak előállítani. A kritikus különbség az, hogy minden egyes átvitelt képzett kezelő kezel, minden szakaszban tapintható visszajelzést és szemrevételezést használ. Nincsenek robotfogók, nincsenek programozható mozgáspályák, csak tapasztalt kezek, amelyeket folyamatismeret vezérel.
A progresszív matricák kiválóak{0}}nagy hangerővel, kisebb alkatrészekkel. Az automatizált szállítósorok gyártási sebességgel kezelik a nagy vagy összetett alkatrészeket. A kézi átvitel olyan helyet foglal el, ahol az alkatrészek bonyolultsága ingyenes-állapotmanipulációt igényel, de a mennyiségek vagy a költségvetések nem indokolják az automatizálásba való tőkebefektetést.
Miért számít még mindig ez a folyamat a modern gyártásban?
Elgondolkodhat azon, hogy az Ipar 4.0 korszakában miért támaszkodik bármelyik üzlet a kézi alkatrészkezelésre. A válasz a gazdaságosság és a rugalmasság. Nem minden bélyegzett alkatrész fut évente 500 000 példányban. Nem minden projektnek van elegendő átfutási ideje vagy költségvetése a robotintegrációhoz. És nem minden alkatrészgeometria marad elég hosszú ideig bemerevítve ahhoz, hogy indokolja az automatizált szerszámozást.
A kézi továbbítószerszám-bélyegzés továbbra is releváns a kis{0}}–-közepes volumenű gyártás, a prototípus-ellenőrzés és az olyan alkatrészek esetében, amelyek mérete vagy formázási bonyolultsága kizárja a progresszív szalagadagolást. A kezelő beépített-minőség-ellenőrző ponttá válik, amely valós időben észleli az anyaghibákat, az adagolási hibákat vagy a rendellenességeket. Ez az emberi elem változékonyságot vezet be, igen, de olyan alkalmazkodóképességet is bevezet, amelyet a merev automatizálás nem tud felmutatni.
Ez a cikk egy szállítósemleges{0}}mérnöki forrás. Nincs eladási ajánlat, nincs márkakedvenc. A cél az, hogy megadja a technikai és gazdasági keretet annak értékeléséhez, hogy a kézi átvitel beletartozik-e a következő projektbe, és hogy segítsen látni, hogy pontosan mi rejtőzik a szerszámárajánlatban.
A kézi átviteli szerszámbélyegzés működése lépésről lépésre
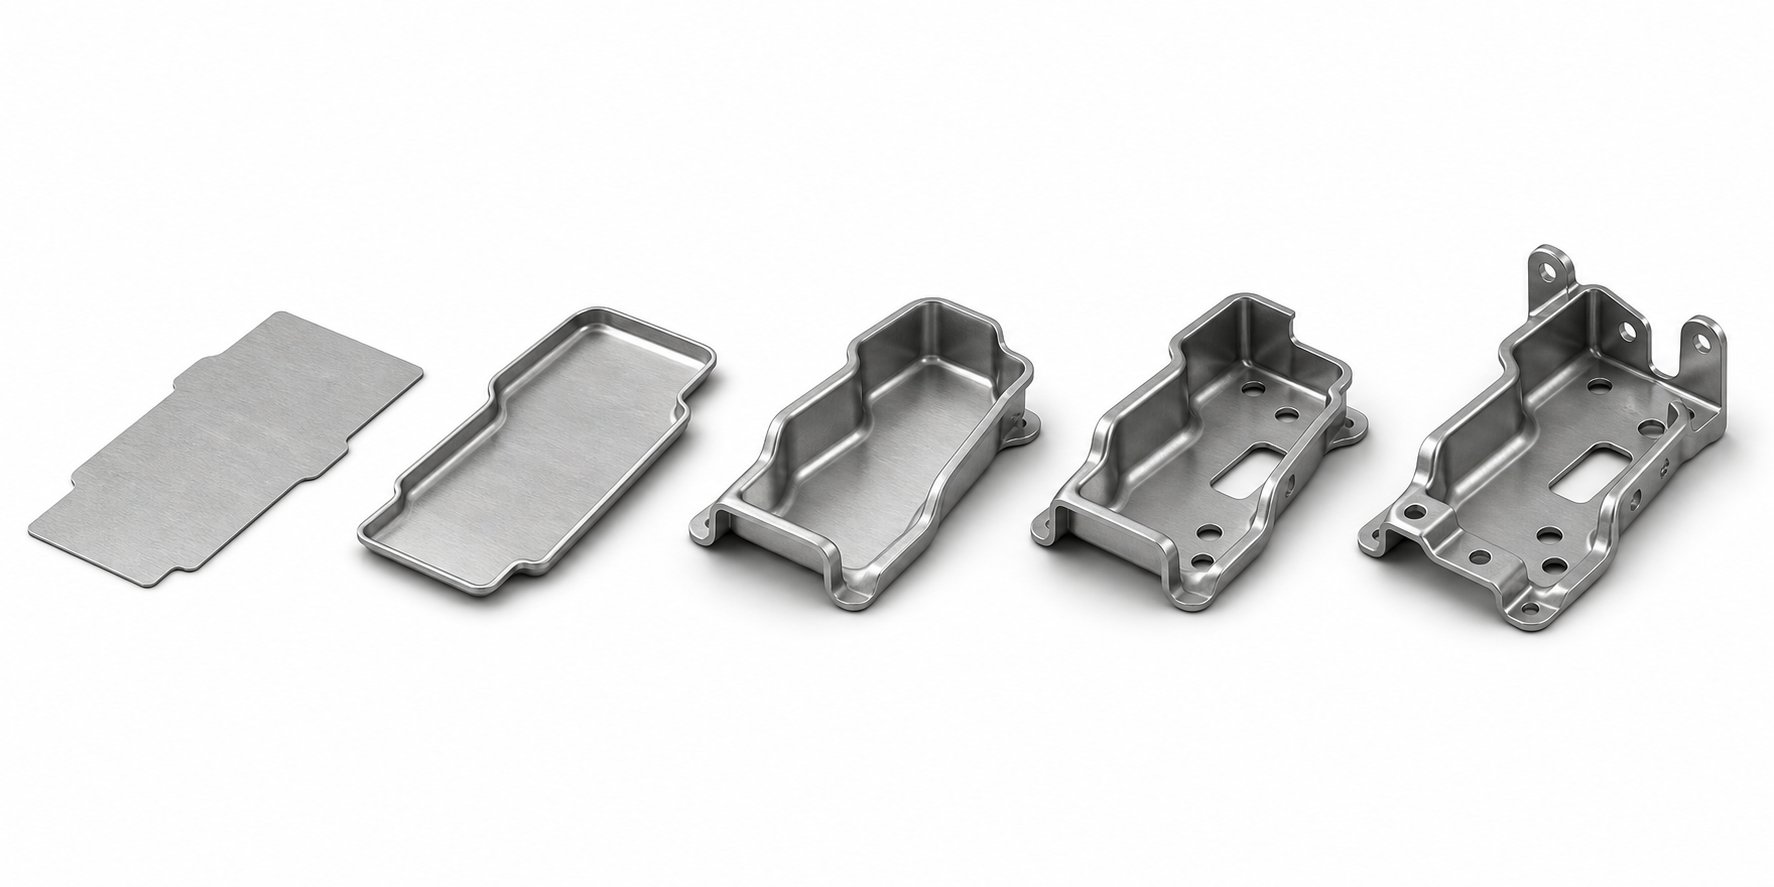
Képzelje el magát a sajtó előtt. Balra egy halom lapos fémdarab található. A szerszámágy három, négy, esetleg hat egymás után elhelyezett állomással húzódik Ön előtt, amelyek mindegyike egy adott formázási művelet végrehajtására van felszerelve. Az Ön feladata, hogy minden állomáson végigvezetjen egy darab fémlemezt, és egy lapos nyersdarabból kész háromdimenziós résszel alakítsa át. Ez a lépésről lépésre történő átviteli szerszámbélyegzés a leglényegesebb formájában, és minden mozdulat kihat a méretpontosságra és az alkatrészminőségre.
Rakodási és első állomási műveletek
A ciklus üres előkészítéssel kezdődik. A bolt beállításától függően a nyersdarabok vagy előre kivágva,-külön kivágási műveletből, vagy offline tekercskészletből lenyírva és a présgép közelében lévő raklapon halmozva érkeznek. A kezelő kiválaszt egy nyersdarabot, szemrevételezéssel megvizsgálja, hogy nincs-e rajta felületi hiba vagy sorja, és ráhelyezi az első szerszám állomás helymeghatározó elemeire. Ezek a helymeghatározók, jellemzően vezetőcsapok vagy fészekblokkok, biztosítják, hogy a nyersdarab pontosan illeszkedjen a préselési ciklusok előtt.
Amikor a blank ül, a kezelő aktiválja a nyomólöketet egy két-kezes vezérléssel (ez a biztonsági követelmény, amely mindkét kezét távol tartja a matricától). A kos leereszkedik, és az első állomás végzi a működését. Sok esetben ez a kezdeti állomás kezel egy rajzot vagy formát, amely meghatározza az alkatrész elsődleges alakját. Az anyagot egy szerszámüregbe kényszerítik, mélységet és kontúrt hozva létre ott, ahol pillanatokkal korábban egy lapos lap létezett.
Ahogy a nyomószár visszahúzódik, az alsó szerszámba épített alkatrészemelők a munkadarabot a szerszám felülete fölé emelik. Ez a kezelő jelzése. A részben megformált rész most már elérhető a felszedéshez, enyhén megemelve a rugós-terhelésű emelőkön, ami megkönnyíti a fogást, és csökkenti annak kockázatát, hogy az alkatrész beragadjon az üregbe.
Inter-Station Transfer és Operator Workflow
Itt a manuális elem határozza meg igazán a folyamatot. A kezelő benyúl, megragadja a munkadarabot, felemeli az első állomásról, és áthelyezi a következőre. Ez egyszerűen hangzik, de fejlett készségeket igényel. Az alkatrészt helyesen kell elhelyezni, pontosan rá kell helyezni a következő állomás helymeghatározó elemeire, és tisztán el kell engedni a következő löket előtt.
Minden egyes állomás egy külön műveletet hajt végre egy gondosan megtervezett sorrendben, amelynek célja az alkatrész fokozatos formálása anélkül, hogy az anyagot túlfeszítené. Egy tipikus több-állomásos munkafolyamat így nézhet ki:
- Állomás 1 - sorsolása:A lapos nyersdarabot kezdeti csésze vagy héj alakúvá formálják, kialakítva az alkatrész mélységét és alapkontúrját.
- Állomás 2 - Újrarajzolás vagy reform:A rajzolt alakzat tovább finomodik, elmélyül vagy átformálódik szűkebb sugarakra és határozottabb jellemzőkre.
- Állomás 3 - Pierce:A részben kialakított részbe lyukakat, réseket vagy egyéb belső elemeket lyukasztanak, miközben azt ellenőrzött helyzetben tartják.
- Állomás 4 - Karima vagy forma:Az éleket hajlítják, karimás vagy formázzák a végső geometria és méretadatok szerint.
- Állomás 5 - Vágás:A húzókarimáról vagy kerületéről a felesleges anyagot levágják, létrehozva a végső külső profilt.
Az egyes állomások között a kezelő gyors szemrevételezést végez. Egységes a sorsolás? Vannak repedések vagy ráncok? A szúrási művelet tiszta lyukakat eredményezett túlzott sorja nélkül? Ez a beépített-minőségi kapu teszi egyedivé a kézi vágóállomás munkafolyamatát. Az automatizált rendszer érzékelőkre és a folyamatok utáni-ellenőrzésekre támaszkodik. A képzett kezelő valós időben észleli a finom anomáliákat látás és tapintás révén, és gyakran észreveszi a problémákat, mielőtt azok hulladékká terjednének.
A kezelő szerepe a transzferszerszám-bélyegzésben túlmutat az egyszerű anyagkezelésen. A tapasztalt préskezelők tapintási érzékenységet fejlesztenek ki arra, hogy az alkatrész hogyan „érződik” az elhelyezés során. Egy olyan alkatrész, amely nem illeszkedik simán a lokátorokba, a szerszámkopásra, az anyagváltozástól való méreteltolódásra vagy az előző állomás formázási problémájára utalhat. Ez a visszacsatolási hurok, amely minden átvitelnél előfordul, folyamatos felügyeletként működik a folyamatban-.
Végső formázás, vágás és alkatrész kilökődés
Az utolsó állomás jellemzően az utolsó vágási, összeállítási vagy újravágási műveleteket kezeli, amelyek a kritikus méreteket toleranciába hozzák. A coining nagy lokális erőt fejt ki a vonások élesítésére, a felületek simítására vagy a szigorú méretszabályozás elérésére bizonyos területeken. A restrike művelet újra-formázza azokat a funkciókat, amelyek a kezdeti formázás után kissé visszaugrottak.
Az utolsó préselés befejezése után a kezelő eltávolítja a kész alkatrészt, és egy gyűjtőedénybe vagy ellenőrző állomásra helyezi. Egyes beállításoknál ez a végső eltávolítás egy másik minőségellenőrzésként is funkcionál, és a kezelő megméri az alkatrészt egy go/no{1}}go-hoz képest, mielőtt elhagyná a présterületet.
A teljes ciklus során a présvezérlők és a biztonsági rendszerek támogatják a kezelő munkafolyamatát. A két-kezes működtetés megakadályozza, hogy a nyomószár kerékpározzon, miközben a kezek a kocka területén vannak. A fényfüggönyök másodlagos védelmet nyújtanak, leállítják a prést, ha a kezelő teste rossz pillanatban töri meg az érzékelő síkját. A szerszámbeállítási jellemzők, mint például a vezetőcsapok és a sarokblokkok, amint azt aMetalForming Magazin, biztosítsa, hogy a felső és az alsó szerszámfelek pontosan találkozzanak, függetlenül a prés mechanikai állapotától.
A kézi átvitel ciklusideje általában néhány másodperctől több mint egy percig terjed állomásonként, az alkatrész méretétől, összetettségétől és az állomások számától függően. A percenkénti 15-45 löketet futtató automatizált átviteli rendszerekhez képest a kézi megközelítés lényegesen lassabb. De nem a sebesség a lényeg. Az érték a rugalmasságban, az alacsonyabb tőkekövetelményekben és az üzemeltető azon képességében rejlik, hogy menet közben képes alkalmazkodni a folyamatváltozásokhoz.
Ez a lépésről lépésre{0}}-lépésről lépésre feltárt folyamat egy olyan folyamat, amelyben az emberi ítélőképesség minden szakaszába beágyazódik. Az átviteli sebesség és az alkalmazkodóképesség közötti kompromisszum meghatároz minden döntést, hogy mikor van értelme a kézi átvitelnek, és ez a kompromisszum különösen élessé válik, ha más bélyegzési módszerekkel hasonlítja össze.
Mikor válasszuk a kézi átvitelt más bélyegzési módokkal szemben?
Minden bélyegzési módszer létezik, mert jobban megoldja a megszorítások egy halmazát, mint az alternatívák. A mérnökök és a vevők kihívása a megfelelő folyamatnak a tényleges gyártási forgatókönyvhöz való igazítása, ahelyett, hogy alapértelmezés szerint a beszállító szakosodott formáihoz alkalmazkodnának. A kézi átvitel és a progresszív sajtolás, az automatizált átvitel vagy az összetett sajtolószerszám-megközelítések közötti választás néhány mérhető változón múlik: alkatrészméret, éves mennyiség, geometriai összetettség, költségvetés és idővonal.
Kézi átvitel vs. Progresszív présbélyegzés
A progresszív szerszámok a munkadarabot egy hordozószalaghoz rögzítik az alakítási folyamat során. Ez a szalag szállítómechanizmusként és helyzeti referenciaként is szolgál. Kiválóan működik a nagy mennyiségben gyártott kisebb alkatrészekhez, de kemény megkötéseket támaszt. Ha az alkatrész túl nagy a hatékony szalagadagoláshoz, vagy ha mély húzást igényel, ami elszakítaná a hordozószalagot, a progresszív szerszámozás egyszerűen nem kivitelezhető.
A kézi átvitel teljesen megszünteti a csíkot. Minden üres darab egy szabadon álló darab, ami azt jelenti, hogy a kezelő elforgathatja, megfordíthatja vagy áthelyezheti az állomások között. Elérhetővé válnak azok az alkatrészek, amelyek több felületen, mély üreg kialakítását vagy aszimmetrikus geometriákat igényelnek, és amelyek átirányítást igényelnek. A kompromisszum-a sebesség és a munkaerőköltség. A progresszív présbélyegzés olyan sebességgel állít elő alkatrészeket, amelyet kézi módszerekkel nem lehet megközelíteni, és a munkadarabonkénti{5}}összetevő nulla közelébe esik egy jól-futó progresszív sorban.
Mikor használjunk kézi átviteli szerszámbélyegzést progresszív helyett? Amikor az alkatrészgeometria szabad-állapot-manipulációt igényel, amikor az éves mennyiség a küszöb alá esik, ahol a progresszív szerszámberuházás megtérül, vagy amikor a tervezés még mindig fejlődik, és rugalmasságra van szüksége az állomás műveleteinek módosításához anélkül, hogy egy teljes progresszív szalagszerszámot selejtezne le.
Kézi átvitel vs. automatizált átviteli vonalak
Az automatizált átviteli rendszerek mechanikus ujjak vagy robotkarok segítségével mozgatják az alkatrészeket az állomások között percenként 15-45 ütési sebességgel. Egyesítik az átviteli szerszámok geometriai rugalmasságát az automatizálás konzisztenciájával. Ideálisan hangzik, igaz?
A fogás a tőkebefektetés és az átfutási idő. Az automatizált átviteli vonalak jelentős előzetes költést igényelnek a robotikára, a programozásra, az integrációra és az egyes alkatrészekre jellemző -végső-kar szerszámokra. Ez a befektetés bőven megtérül nagy mennyiségek mellett, de létrehoz egy-egyenlítési küszöböt, amely alatt a kézi működtetés gazdaságosabb. Sok gyártónál ez a keresztezési pont valahol az évi 50 000 és 150 000 alkatrész tartományába esik, az alkatrész összetettségétől, a ciklusidőtől és a munkabőségtől függően.
A kézi átvitel gyorsabb beállítást is kínál az új alkatrészek bevezetéséhez. Nincs robotpálya-programozás, nincs megfogó kialakítás, és nincs integrációs hibakeresés. Egy tapasztalt kezelő minimális váltási idővel megkezdheti az új szerszámkészlet üzemeltetését. Rövid gyártási sorozatok, mérnöki minták vagy hídgyártás esetén, miközben az automatizált szerszámokat építik, a kézi kezelés azonnali lehetőséget biztosít automatizálási átfutási idő nélkül.
Döntési mátrix a bélyegzési módszer kiválasztásához
Az alábbi táblázat a kulcsfontosságú kiválasztási kritériumokat négy gyakori bélyegzési megközelítés szerint rendezi. Használja a transzfer sajtolási módszer kiválasztásának útmutatójaként, hogy szűkítse a lehetőségeket, mielőtt részletes árajánlatot kérne a szállítóktól.
| Kritériumok | Kézi átvitel | Automatizált átvitel | Progresszív Die | Összetett Die |
|---|---|---|---|---|
| Alkatrész mérettartomány | Közepestől nagyig | Közepestől nagyig | Kicsitől közepesig | Kicsitől közepesig |
| Ideális éves mennyiség | 1,000 - 50,000 | 50,000 - 500,000+ | 100,000+ | 10,000 - 200,000 |
| Geometriai komplexitás | Magas (több{0}}tengelyes kialakítás, mélyrajzolás) | Magas (több{0}}tengelyes kialakítás, mélyrajzolás) | Közepestől magasig (a szalagformátum által korlátozott) | Alacsony (lapos vagy egyszerű kanyar) |
| Szerszámok átfutási ideje | 6 - 12 hét | 12 - 20 hét (beleértve az automatizálási integrációt is) | 8 - 16 hét | 4 - 8 hét |
| Tőkebefektetés | Alacsonytól mérsékeltig (csak a kocka költsége) | Magas (megmunkáló szerszámok + robotika + integráció) | Közepestől magasig (összetett szalagszerszám) | Alacsony |
| Rugalmasság a tervezési változtatásokhoz | Magas (egyedi állomások könnyen módosíthatók) | Mérsékelt (újraprogramozást igényelhet) | Alacsony (a csík elrendezésének módosítása költséges) | Mérsékelt |
| Átbocsátási sebesség | Alacsony (operátori -tempó) | Magas (15 - 45 SPM) | Magas (20 - 60+ SPM) | Közepestől magasig |
| Kezelői függőség | Magas | Alacsony | Alacsony | Alacsony vagy közepes |
Ebből az összehasonlításból kirajzolódik néhány minta. A kézi átvitel külön rést foglal el: geometriailag összetett alkatrészek, amelyek térfogata túl alacsony ahhoz, hogy indokolja az automatizálást, vagy olyan projektek, ahol a tervezés gördülékenysége olyan szerszámokat igényel, amelyek jelentős újrabefektetés nélkül is alkalmazkodnak. Nem a leggyorsabb módszer. Méretben nem a legolcsóbb. De pótolja azt a hiányt, amelyet egyetlen más megközelítés sem fed le olyan gazdaságosan a célmennyiség-tartományban.
A korlátok őszinte elismerést érdemelnek. A kezelő változékonysága befolyásolja a ciklus konzisztenciáját. A hosszú műszakok miatti fáradtság ronthatja a minőséget. Az átviteli sebesség pedig soha nem fog megegyezni az automatizált alternatívákkal. Ha az előrejelzés azt mutatja, hogy a mennyiségek évi 50 000 alkatrész fölé emelkednek stabil geometria mellett, akkor a kézi és az automatikus átviteli szerszámok összehasonlítása pusztán alkatrészenkénti gazdaságossági szempontok alapján kezdi előnyben részesíteni az automatizálást.
A valódi döntés nem csak az, hogy melyik módszer a legolcsóbb ma. Arról van szó, hogy jelenleg melyik módszer illeszkedik a termelési valósághoz, miközben járható utat hagy előre a mennyiség növekedésével. Ez az előretekintő-lencse különösen akkor számít, amikor elkezdi felmérni, hogy a folyamat milyen anyagokat és geometriákat képes kezelni a tűréshatáron belül.
Anyagok, tűrések és alkatrészgeometriai alkalmasság
A megfelelő bélyegzési módszer kiválasztása csak az egyenlet fele. A másik fele annak ismerete, hogy az anyag, a vastagság és az alkatrész geometriája valóban működik-e a módszer lehetőségein belül. A kézi átviteli szerszámbélyegzés sokoldalú, de nem univerzális. Bizonyos fémek jobban viselkednek több alakító állomáson, bizonyos mérőeszközök kezelési kihívásokat jelentenek a kezelők számára, és bizonyos geometriák több állomást igényelnek, mint amennyit az eljárás gazdaságilag indokolt. Ezeknek a határoknak a megértése segít elkerülni, hogy olyan feltevésekre épülő idézeteket adjon, amelyek nem egyeznek a részed valóságával.
Kézi szállításra alkalmas fémek és ötvözetek
A transzferszerszámos sajtoláshoz használt legjobb anyagok egy közös tulajdonsággal rendelkeznek: repedés, túlzott visszaugrás vagy munka-megszilárdulás nélkül tolerálják a több-lépcsős alakítást addig a pontig, ahol a következő állomások már nem tudják tovább formálni őket. Mivel a kézi átviteli beállításban minden egyes állomás külön műveletet hajt végre egy szabadon álló-üres felületen, az anyagnak elegendő rugalmasságot kell fenntartania a teljes alakítási folyamat során, hogy hiba nélkül elérje a végső geometriát.
A lágyacél (például DC01-től DC06-ig) továbbra is az igásló. Kiváló alakíthatósága, kiszámítható viselkedése és alacsony költsége ideálissá teszik szerkezeti konzolokhoz, házakhoz és általános-célú sajtolásokhoz. A rozsdamentes acél (304, 316, 430) korrózióállóságot biztosít, de nagyobb préselési terhelést igényel, és több visszarugózást tesz lehetővé, ami további állomásokat jelent az újraütéshez vagy a kalibráláshoz. Az alumíniumötvözetek (1xxx, 3xxx, 5xxx, 6xxx sorozat) könnyen formálódnak és kisebb súlyúak, de a szerszámfelületekhez való ütési hajlamuk gondos kenéskezelést és néha speciális szerszámbevonatokat igényel.
Réz és sárgaréz bélyegző kút elektromos és dekoratív alkatrészekhez, kiváló alakíthatóságot és egyenletes anyagáramlást biztosít. A speciális ötvözetek, mint például a HSLA acélok (340-700 MPa) és a fejlett, nagy szilárdságú acélok (AHSS/DP/TRIP) egyre gyakoribbak az autóipari alkalmazásokban, aholtranszfer szerszámbélyegzéslehetővé teszi a mélyhúzást és az összetett geometriákat, amelyeket ezek az igényes anyagok megkövetelnek. A nagyobb -szilárdságú anyagoknak azonban általában több alakítóállomásra van szükségük, mivel minden egyes húzásnak vagy hajlításnak kevésbé agresszívnek kell lennie a repedés elkerülése érdekében.
A kézi átvitelben egyedülálló tényező: a kezelő fizikailag kezeli a munkadarabot minden állomás között. Az éles sorját képző anyagok (keményebb rozsdamentes acélminőség, AHSS) vagy a súrlódásból származó hőt visszatartják, ergonómiai aggályokat vetnek fel. Az ilyen ötvözeteket üzemeltető üzletekben gyakran alkalmaznak kesztyűt, sorjázást az állomások között, vagy olyan módosított kezelési technikákat alkalmaznak, amelyek másodpercekkel növelik az egyes ciklusokat.
Vastagsági tartományok és alakíthatósági szempontok
Az anyagvastagság két dolgot közvetlenül befolyásol a kézi átvitel során: mit tud a prés alkotni, és mit tud kezelni a kezelő. Az átviteli szerszámok általános fémvastagsági tartománya 0,5 mm-től 8,0 mm-ig terjed, bár a kézi műveletek praktikus édes pontja valamelyest szűkül az alkatrész mérete és súlya alapján.
A vékonyabb anyagok (1,0 mm alattiak) könnyen formálódnak, de kezelési kihívásokat jelentenek. A nagy, vékony üres lap hajlékony, és nehéz pontosan elhelyezni a fészkekben. Az átvitel során saját súlya alatt deformálódhat, ami olyan méretbeli inkonzisztenciát eredményezhet, amelyet az automatizált megfogók elkerülnének. A vastagabb (4,0 mm feletti) alapanyag lényegesen nagyobb préselési tonnát igényel, és nehezebb munkadarabokat eredményez, amelyek gyorsabban kifárasztják a kezelőket, különösen többórás műszak esetén.
Az alakíthatósági besorolások határozzák meg, hogy az egyes állomások milyen agresszíven tudják megformázni az anyagot a következő átvitel előtt. Egy olyan jól alakítható anyag, mint a mély-húzó-minőségű lágyacél, négy állomáson érheti el a végső geometriát, míg a kevésbé képlékeny rozsdamentes minőség hat-hét állomást igényel, hogy szakadás nélkül elérje ugyanazt a formát. A több állomás több átszállást, hosszabb ciklusidőt és magasabb halmozott kezelői kezelést jelent, és mindez beleszámít az egy-alkatrészköltségbe.
| Anyag típusa | Tipikus vastagsági tartomány | Alakíthatósági minősítés | Közös alkalmazások |
|---|---|---|---|
| Lágyacél (DC01-DC06) | 0.5 - 6.0 mm | Magas | Tartók, szerkezeti megerősítések, házak |
| Rozsdamentes acél (304, 316, 430) | 0.5 - 4.0 mm | Közepes | Orvosi szekrények, készülék panelek, élelmiszeripari berendezések |
| Alumínium (1xxx, 3xxx, 5xxx, 6xxx) | 0.5 - 5.0 mm | Magastól Nagyon magasig | Hűtőbordák, burkolatok, könnyű szerkezeti részek |
| Réz | 0.5 - 3.0 mm | Magas | Elektromos sínek, csatlakozók, hőcserélők |
| Sárgaréz | 0.5 - 3.0 mm | Magas | Dekoratív vasalat, elektromos érintkezők, vízvezeték szerelvények |
| HSLA / AHSS (340-1500 MPa) | 0.8 - 8.0 mm | Alacsonytól közepesig | Gépjárművek szerkezeti elemei, biztonsági{0}}kritikus alkatrészek |
Elérhető tűrések és présűrtartalom-követelmények
A tolerancia képessége az a hely, ahol a kézi átviteli szerszámbélyegzési tűrésekhez őszinte összefüggésre van szükség. A szerszám maga szűk méreteket tud tartani. Az iparági adatok szabványos gyártási tűréseket mutatnak ±0,05 mm-es formált elemeken és ±0,03 mm-es lyukaknál, a precíziós érmét állomások pedig ±0,02 mm-t érnek el a kritikus felületeken. Ezek a számok kézi átvitellel elérhetők, de egy fenntartással: a kezelő elhelyezésének következetessége olyan változót vezet be, amelyet az automatizált rendszerek kiküszöbölnek.
Amikor egy robot elhelyez egy alkatrészt a szerszámgép állomáson, a pozíció ismételhetősége minden egyes cikluson belül a milliméter századrészen belül van. Amikor egy emberi kezelő elhelyezi ugyanazt az alkatrészt, az ismételhetőség a jellemző helyének kialakításától, a kezelő készségétől és a fáradtsági szinttől függ. Jól-megtervezett fészkek és pilótacsapok ezt úgy kompenzálják, hogy az alkatrészt a pontos pozícióba vezetik, függetlenül attól, hogy a kezelő milyen pontosan ejti le. De ha a tűréshalmaz a passzív helymeghatározási funkciók által kikényszerítettnél nagyobb pozicionálási pontosságot igényel, akkor a kézi műveleteknél magasabb lesz az elutasítási arány, mint az automatizált ekvivalenseknél.
A lyukasztási tűréseknél az egyetlen állomáson lyukasztott ugyanazon -síklyukak megbízhatóan tartanak ±0,05 mm-t (körülbelül ±0,002 hüvelyk), mivel a szerszám belsőleg kezeli az összes pozíciópontosságot. Problémák merülnek fel, amikor a lyuk-–-lyuk kapcsolatok több állomást ölelnek fel, mivel minden átvitel egy kis pozícióváltozót vezet be. A szigorúan tűrhető funkciók, amelyek több állomásra hivatkoznak, minősítő műveleteket vagy másodlagos méretezési találatokat igényelhetnek, amelyek költséget növelnek.
A prés tonnatartalmának követelményei az anyag típusától, vastagságától és az adott alakítási művelettől függenek. Általános szabály: a lágyacél húzásához nagyjából 0,7-1,0 tonnát igényel a nyersdarab kerülete egy centimétere, míg az átszúráshoz az anyag szakítószilárdságának körülbelül 80%-a szorozva a nyírási felülettel. A transzfer sajtolóprések jellemzően 200 és 1500 tonna között mozognak, a legtöbb kézi átviteli alkalmazás a 200 és 600 tonnás tartományba esik, mivel a legnagyobb tonnatartalmú prések általában indokolják az automatizált kezelést.
Az alkatrészgeometria alkalmas kézi átviteli bélyegzéshez, közvetlenül az állomások számához és a formázás súlyosságához. A mélyhúzások (akár 250 mm-es mélységig több újrarajzoló állomáson), a bonyolult több-hajlítási geometriák és az aszimmetrikus jellemzők jól működnek, mert a szabadon-álló nyerslemez teljes 360 fokos hozzáférést tesz lehetővé. Azonban minden geometriai jellemző, amely külön alakítási műveletet igényel, egy másik állomást és egy másik kézi átvitelt ad hozzá. Megvalósítható egy olyan rész, amely hat különálló tulajdonsággal rendelkezik, és hat állomást igényel. A tizenkét állomást igénylő rész a gazdasági esetet az automatizálás felé tolja, egyszerűen azért, mert a darabonkénti kumulatív munkatartalom megfizethetetlenné válik.
Az anyagválasztás, a vastagság, a tűrések és a geometria összetettsége közötti kölcsönhatás határozza meg, hogy a szerszámok valójában hogyan néznek ki. És pontosan ezek a tényezők határozzák meg a szerszámtervezési döntéseket, amelyeket a legtöbb vásárló soha nem lát az árajánlatban, különösen a vágóállomások elrendezését és azokat a funkciókat, amelyek lehetővé teszik a kezelő számára, hogy konzisztens eredményeket érjen el több ezer cikluson keresztül.
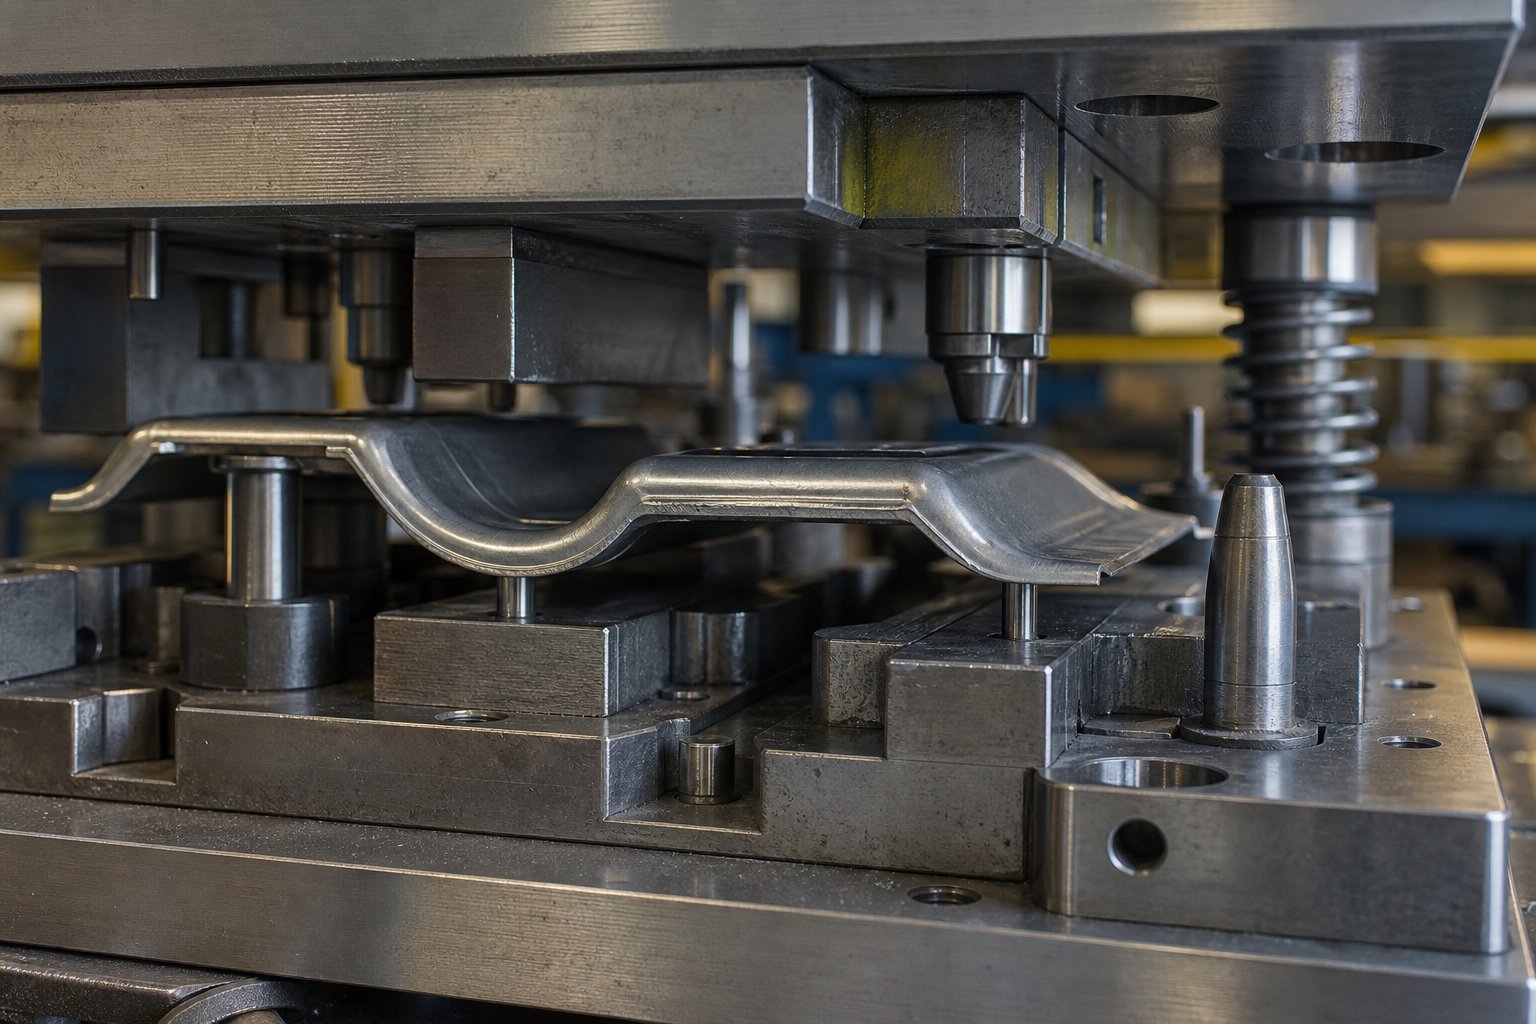
Szerszámkialakítás kézi átviteli szerszámbélyegzéshez
A szerszámokra vonatkozó idézet felsorolhatja az állomások számát, az anyagtípust és a présmennyiséget, de ritkán magyarázza meg magába a szerszámba ágyazott tervezési filozófiát. Amikor az alkatrészeket kézzel mozgatják, nem pedig robotujjakkal, a szerszám elrendezésének minden aspektusa megváltozik. Az állomások távolsága kiszélesedik. A helymeghatározó funkciók elnézőbb belépési szögeket biztosítanak. Az alkatrészfelvevő pontokat az emberi fogáshoz alakították ki, nem pedig a mechanikus szorítóerőt. Ezek a részletek nem jelennek meg külön sorként, mégis közvetlenül befolyásolják a szerszámköltséget, a ciklusidőt és a kész alkatrészek konzisztenciáját.
Die Station elrendezés kézi kezeléshez
Az automatizált átviteli rendszerekben az állomások szorosan egymás mellé helyezhetők, mivel a mechanikus karok milliméteres{0}}szintű ismételhetőségű programozott útvonalakat követnek. Az állomások közötti távolság -középponttól -középpontig minimálisra csökkentve az átszállási út csökkentése és a sebesség maximalizálása érdekében. A kézi műveletek megváltoztatják ezt a prioritást. Az állomások távolságának illeszkednie kell a kezelő karjaihoz, törzséhez és látóteréhez.
Képzeld el, hogy benyúlsz egy préságyba, hogy egy részben kialakított részt egy fészekre helyezz, miközben a másik kezed még mindig tartja az előző állomás alkatrészét. Ha az állomások túl közel helyezkednek el egymáshoz, a kezelő keze a szerszám alkatrészeivel, a felső sarut vezető csapokkal vagy a szomszédos állomáson lévő munkadarabbal ütközik. A kézi átviteli szerszámok tervezési jellemzőivel foglalkozó szerszámtervezők ezt azáltal veszik figyelembe, hogy az alkatrészgeometria által szigorúan megköveteltnél nagyobb osztástávolságot biztosítanak, így a kezelő fizikai mozgásteret biztosít az egyes munkadarabok megfogására, tájolására és elengedésére, interferencia nélkül.
A szerszám magassága is számít. Az automatizált beállításoknál atápvezeték magasságatisztán az átviteli mechanizmus sebességére és a löket hatékonyságára van optimalizálva. A kézi kezeléshez a szerszámfelületnek, ahová a kezelő elhelyezi és kiveszi az alkatrészeket, kényelmes munkamagasságban kell lennie, jellemzően a derék és a mellkas középső szintje között. Ha az állomások megkövetelik, hogy a kezelő ismételten túl magasra nyúljon vagy túl alacsonyra hajoljon, a fáradás felgyorsul, és az elhelyezési pontosság csökken a műszak során.
A préságy elrendezése ugyanezt a logikát követi. A szerszámkészletek úgy vannak elhelyezve, hogy a kezelő egyetlen álló helyzetből vagy minimális oldalirányú mozgással elérhesse az összes állomást. Az öt vagy több állomással rendelkező matricák esetében az elrendezés eltolhatja a felvételi és elhelyezési zónákat, hogy a kritikus mozgásokat karnyújtásnyira tartsa anélkül, hogy a kezelőnek át kellene dőlnie a szerszámlapon.
Funkciók, fészkek és pilótarendszerek megkeresése
Itt van a kézi átviteli bélyegzéshez szükséges szerszámtervezés fő kihívása: a kezelő nem robotizált pontossággal helyezi el az alkatrészeket. Egy szakképzett személy egy jó napon 1-2 mm-en belül elérheti az elhelyezés megismételhetőségét, de a szerszámban lévő helymeghatározásnak el kell fogadnia ezt a változékonyságot, és a munkadarabot minden alkalommal pontosan a kívánt helyzetébe kell vezetnie.
Számos tervezési elem valósítja meg ezt:
- Pilotcsapok:Kúpos csapok, amelyek az alkatrészen korábban átszúrt lyukakhoz kapcsolódnak. A kezelő körülbelül a csapok fölé ejti a munkadarabot, és a kúp pontosan a középpontba vezeti, amikor az alkatrész a gravitáció hatására leülepszik, vagy ahogy a szerszám záródik.
- Fészekblokkok:Kontúrozott alsó szerszámfelületek, amelyek megfelelnek az alkatrész aktuális geometriájának. Egy kúp alakú rész például automatikusan beágyazódik a megfelelő helyre, egyszerűen azáltal, hogy az alakja kölcsönhatásba lép az üreggel.
- Nyomtávú sínek és megállók:Fizikai élek, amelyek megakadályozzák az alkatrész elcsúszását a megfelelő pozíció mellett az X vagy Y tengelyen. A kezelő addig tolja az alkatrészt, amíg az ütközőhöz nem ér, kiküszöbölve a találgatásokat egy vagy több irányban.
- Tartsa{0}}nyomva a tűket:Rugós-csapok, amelyek befogják az alkatrészt a helyén, miután a kezelő elengedi, és stabilan tartják, amíg a felső szerszám le nem ereszkedik, és befogja a munkadarabot az alakításhoz.
- Ólom{0}}letörésekben:Nagyvonalú belépési szögek a fészek jellemzőinél, amelyek a részt a középpont felé irányítják, még akkor is, ha a kezelő kezdeti elhelyezése kissé eltér a céltól.
Ezeknek a helymeghatározási jellemzőknek a kombinációja a transzferszerszámokban hatékonyan létrehoz egy olyan rendszert, ahol a durva emberi elhelyezést a precíz szerszámpozícionálásra finomítják. Minél jobb a helymeghatározó rendszer, annál kevesebb kezelői készségre van szükség ciklusonként, és annál konzisztensebbek lesznek a kapott alkatrészek a gyártás során.
A kézi munkára jellemző tervezési szempont: a helymeghatározó funkciók nem akadályozhatják a kezelő ujjait az elhelyezés során. Az a fészek, amely tökéletesen rögzíti az alkatrész geometriáját, de megköveteli, hogy a kezelő befűzze a munkadarabot a szűk -hézagfalak közé, hamisítást okoz, és lelassítja a ciklusidőt. A szerszámtervezők kiszélesítik a bemeneti hézagokat és domborművágásokat adnak hozzá, így az alkatrészeket felülről, természetes kézmozdulattal le lehet ejteni, nem pedig oldalról.
Kerülő bevágások és Inter{0}}állomások tervezési elemei
A bélyegzőszerszám-tervezés megkerülő bevágásai olyan meghatározott funkcionális célt szolgálnak, amelyet sok szerszámos idézet soha nem magyaráz meg. Ezek a szerszámpapucsokban vagy vezetőlemezekben megmunkált tehermentesítő területek, amelyek lehetővé teszik a részben kialakított részek áthaladását az állomások között anélkül, hogy zavarnák a szomszédos szerszámelemeket. A progresszív szerszámban a szalagtartó folyamatosan kezeli a függőleges és vízszintes pozicionálást. Az átviteli munkák során az alkatrész az állomások közötti nyílt téren halad át, és ezen az úton minden kiálló szerszámelem akadályt képez.
A kézi átvitelnél a bypass bevágások további jelentőséget kapnak. A kezelő felemeli az alkatrészt az egyik állomásról, majd oldalirányban mozgatja, majd leengedi a következőre. A függőleges emelőelem azt jelenti, hogy az alkatrésznek meg kell szabadítania minden felső szerszámelemet, csupaszító lemezt vagy vezetőcsapot a haladási útvonalon. A csupaszító lemezekbe vágott bevágások vagy a felső saruba megmunkált domborművek ezt a függőleges hézagot hozzák létre anélkül, hogy veszélyeztetnék a szerszámok szerkezeti integritását.
Az inter{0}}állomások további tervezési elemei, amelyek különböznek a kézi és az automatizált átviteli szerszámok között, a következők:
- Vezetőoszlop elhelyezése a felső cipőben:Az oszlopok szinte mindig a felső szerszámfélben helyezkednek el, nem pedig az alsóban, így a szerszám alsó felülete szabadon marad a kezelő számára, és kiküszöböli az akadályokat az alkatrész átviteli útján.
- Megnövelt nyitott magasság:A préslöketet és a szerszám zárási magasságát úgy határozták meg, hogy bőséges nyitott nappali fényt biztosítson a felső és az alsó szerszámfelek között, így a kezelőnek időt és teret biztosít az alkatrészek elhelyezésére a következő ciklus előtt.
- Rugós{0}}emelők meghosszabbított úttal:Az alkatrészeket magasabbra emelik a formáló üregekből, mint az automatizált beállításoknál, így könnyebben meg lehet őket fogni anélkül, hogy mélyen a szerszámzsebbe nyúlnának.
- Ergonomikus markolatfelületek a formált részeken:A szerszámtervezők időnként kis nem{0}}funkcionális lapos zónákat vagy karimákat adnak hozzá az alkatrész geometriájához, kifejezetten azért, hogy a kezelők kapaszkodópontot adjanak, és ezeket a jellemzőket egy későbbi állomáson levágják.
- Állomás láthatósága:A szerszám felső alkatrészeit úgy tervezték, hogy minimálisra csökkentsék a vizuális akadályokat, így a kezelő láthatja a helymeghatározási jellemzőket, és megerősítheti a megfelelő elhelyezést a préslöket megkezdése előtt.
- Hulladék csúszda útvonala:A vágott törmeléknek anélkül kell kilépnie a szerszámból, hogy a kezelői áthelyezési zónákba kerüljön, vagy kézi eltávolítást igényelne, ami megtörné a kezelési ritmust.
Ezen elemek mindegyike növeli a szerszámgyártás költségeit. A szélesebb állomástávolság nagyobb matricacipőket és nagyobb préságyakat jelent. A felső-rögzített vezetőoszlopok eltérő gyártási megközelítést igényelnek, mint a szabványos alsó-oszlop szerszámkészletek. A kiterjesztett emelők alkatrészeket és karbantartási pontokat adnak hozzá. Ezek nem önkényes tervezési döntések; ezek a közvetlen mérnöki válasz arra, hogy ember legyen a folyamatban, nem pedig gép.
A szerszámtervezők által a precizitás és az ergonómia között kialakított egyensúly végső soron meghatározza, hogy mennyit kell fizetni a szerszámért és mennyit kell fizetni a munkadarabokért. A rossz kezelői hozzáféréssel tervezett szerszám építése olcsóbb lehet, de lassabb ciklusidőt, több elhelyezési hibát és nagyobb selejtezési arányt eredményez. Az előzetes szerszámberuházás és a folyamatos termelési hatékonyság közötti kompromisszum pontosan az a gazdasági rejtvény, amely meghatározza, hogy a kézi átvitel költséghatékony marad-e a mennyiségek szempontjából, vagy a számok az automatizálás felé mutatnak.
A kézi átvitel költségszerkezete és termelési gazdaságtana
Ennek a szerszámozási oldalról származó gazdasági rejtvénynek tükörképe van a gyártási padlón. Minden kézi átviteli szerszámbélyegzési költségelemzés végül ugyanarra a kérdésre irányul: milyen volumennél nem kompenzálja az alacsonyabb tőkebefektetés a nagyobb munkarészenkénti-költségeket? A válasz nem egy szám. Ez a szerszám összetettségének, a kezelői béreknek, a ciklusidőnek és a szerszámok amortizációjához szükséges alkatrészeinek a függvénye. A legtöbb szerszámos idézet elhomályosítja ezt az összefüggést azáltal, hogy egy-összegű költséget mutat be anélkül, hogy felfedné a részenkénti gazdaságosságot, amely meghatározza, hogy valóban pénzt takarít meg, vagy csak elhalasztja.
Szerszám Beruházási és tőkeköltségek
A kézi átviteli szerszámok alacsonyabb előzetes befektetést igényelnek, mint az automatizált átviteli rendszerek, ennek egyértelmű oka van: Ön a szerszámgépek állomásait az automatizálás által megkívánt robotika, programozás,{0}}vég-kar szerszámozás és integrációs tervezés nélkül vásárolja meg. Egy közepesen összetett alkatrészhez készült kézi átviteli szerszámkészlet ugyanabba az általános tartományba eshet, mint egy hasonló állomásszámú progresszív matrica, míg az azonos alkatrészhez tartozó automatizált átviteli vonal kétszer-háromszorosát igényelheti, ha figyelembe vesszük a mechanikus kezelőrendszerek és vezérlők integrációját.
Ha figyelembe vesszük az átfutási időt, a transzfer szerszámok befektetési összehasonlítása tovább bomlik. A kézi átviteli szerszámok általában 6-12 héten belül teljesítenek, mivel Ön egyedül építi a vágóállomásokat. Az automatizált rendszerek heteket vagy hónapokat adnak a megfogó tervezéséhez, a mozgásprogramozáshoz, a lefolyásteszthez és az integrációs hibakereséshez. Ennek a meghosszabbított idővonalnak megvan a maga költsége a késleltetett gyártási bevétel és a hosszabb --piaci megjelenési idő tekintetében.
A szerszám összetettsége továbbra is meghatározza az alapszerszám árát, függetlenül az átviteli módtól. A több állomás több szerszámacélt, több megmunkálási időt és több próbaciklust jelent. Egy öt-állásos kézi transzfer matrica többe kerül, mint egy három-állásos matrica, ugyanazon okból, mert egy nagyobb ház többe kerül, mint egy kisebb: több anyag, több munkaerő, több tervezés. Az állomások számát az alkatrész geometriája és az anyag alakíthatósága határozza meg, nem pedig az, hogy egy robot vagy egy személy mozgatja-e az alkatrészt.
-Alkatrészenkénti költségtényezők és munkaerő-megfontolások
Itt tér el az alkatrészenkénti költség-, ahol a kézi átviteli szerszámbélyegzés valósága élesen eltér az automatizált alternatíváktól. Astandard költségképletbélyegzett alkatrészek esetében egységárba köti az anyagot (45-55%), a munkaerőt (15-25%), a rezsiköltséget (10-20%), a minőséget (2-8%) és a csomagolást (2-5%). A kézi átvitel során a munkaerő-szelet jelentősen megnő az automatizált módszerekhez képest, mivel minden egyes ciklusban aktívan részt vesz a kezelő.
Tekintsük azokat a költségtényezőket, amelyek az egyes gyártott alkatrészekre vonatkoznak:
- Ciklusidő:A kézi átviteli ciklusok lassabban futnak, mint az automatizált rendszerek. Ahol egy robotsor percenként 20-40 alkatrészt produkál, a kézi művelet az állomások számától függően percenként 2-8 alkatrészt eredményezhet. Ez a különbség közvetlenül skálázza a darabonkénti munkaerőköltséget.
- Üzemeltetői bérek:A nyugati piacokon képzett sajtókezelők általában 18-25 dollárt keresnek óránként. A ciklusidő minden másodperce alkatrészenkénti mérhető munkaerő-tartalomban jelenik meg. Egy 30 másodperces manuális ciklus 20 USD/óra áron nagyjából 0,17 USD-t ad hozzá a közvetlen munkavégzéshez, a rezsiterhelés előtt.
- Selejtdíjak:A kezelő változékonysága valamivel magasabb selejtezési arányt eredményezhet, mint az automatizált rendszerek, különösen műszakváltások vagy hosszabb futások során, ahol a fáradtság felgyülemlik. Minden kiselejtezett alkatrész viseli a teljes anyag- és feldolgozási költséget egészen a visszautasításig.
- Átmenő mennyezet:A maximális napi teljesítményt az emberi sebesség, a szünetek ütemezése és a műszakstruktúrák határozzák meg. Nem lehet egyszerűen gyorsabban végrehajtani a kézi műveleteket, hogy kielégítse a megnövekedett keresletet műszakok vagy kezelők hozzáadása nélkül.
Az anyagköltség az átviteli módtól függetlenül nagyjából állandó marad, mivel ugyanaz a nyersanyag táplálja a kézi és az automatizált állomásokat is. A rezsiköltségek, a minőségellenőrzés és a csomagolás költségei üzletenként változnak, de nem változnak drasztikusan pusztán az átviteli mechanizmus alapján.
Kiegyenlítő{0}}elemzés a termelési mennyiségek között
Az egyenlítő mennyiség kézi és automatikus bélyegzési számítása kiszámítható logikát követ. A kézi átvitel alacsonyabb fix költségekkel (szerszám-beruházás), de magasabb változó költséggel (alkatrészenkénti munka). Az automatizálás megfordítja ezt az arányt: a magas fix költségek nagy mennyiségben amortizálódnak, minimális darabonkénti változó munkaerővel. Egy keresztezési ponton a teljes költséggörbék metszik egymást.
Ahelyett, hogy kitalált páros{0}}páros számokat kínálna, amelyek teljes mértékben az Ön konkrét helyzetétől függenek, a következő keretrendszerrel futtathatja ezt az elemzést saját projektjén:
- Számítsa ki a teljes kézi költséget:Szerszámberuházás + (-rész munka + anyag + rezsi) szorozva a tervezett éves mennyiséggel.
- Számítsa ki a teljes automatizált költséget:Szerszámberuházás + automatizálási tőke + integrációs költségek + (-alkatrészenkénti anyag + minimális munkaerő + általános költség) szorozva a tervezett éves mennyiséggel.
- Keresse meg a kereszteződést:Oldja meg azt a térfogatot, ahol mindkét egyenlet azonos összköltséget eredményez. Ennél a hangerőnél a kézi nyer. Felette az automatizálás nyer.
Számos tényező emeli a kiegyenlítési küszöböt- (ez a hosszabb kézi átvitelt részesíti előnyben): magas automatizálási integrációs költségek, rövid termékéletciklusok, amelyeknél a szerszámok nem futnak elég sokáig az amortizációhoz, gyakori tervezési változtatások, amelyek újraprogramozást igényelnek, és olyan geometriájú alkatrészek, amelyek költséges, egyedi vég-karszerszámot igényelnek. Tényezők, amelyek lejjebb húzzák a küszöböt (előnyben részesítik a korábbi automatizálást): magas helyi munkaerő, szigorú ciklusidő-követelmények, nagyon következetes toleranciakövetelmények és több műszakos gyártási ütemezés, ahol a kezelő fáradtsága minőségi változóvá válik.
A keresztezési zóna közelében található projektek esetében az egyszerű szerszámok 5000 USD-tól 100 USD-ig terjedő szerszámköltségek,000+ az összetett több-állomásos progresszív készletek esetében jól szemléltetik, milyen széles lehet a befektetési sáv. A mérsékelt -összetettségű alkatrészek kézi átviteli eszközei általában ennek a tartománynak az alsó részébe csoportosulnak, éppen ezért marad gazdaságilag vonzó az 50 000 darab alatti éves mennyiségek esetében, ahol az automatizálás prémiumát nem lehet elég vékonyra szétosztani ahhoz, hogy igazolja magát.
Az őszinte kivonat: a kézi átviteli présbélyegzés méretarányosan nem olcsó alkatrészenként. Olcsó belépni. A szerszámberuházás előtti alacsonyabb korlát lehetővé teszi a gyártás gyorsabb elindítását, a terv valós körülmények közötti érvényesítését, és bevételt generál, miközben összegyűjti az automatizálási döntés indoklásához szükséges mennyiségi adatokat. Ez az életciklus-perspektíva, amely a kézi használattól kezdve az automatizálás felé skálázva, ahogy a kereslet beigazolódik, meghatározza, hogy az intelligens mérnökcsapatok már az első naptól kezdve megtervezik bélyegzési beruházásaikat.
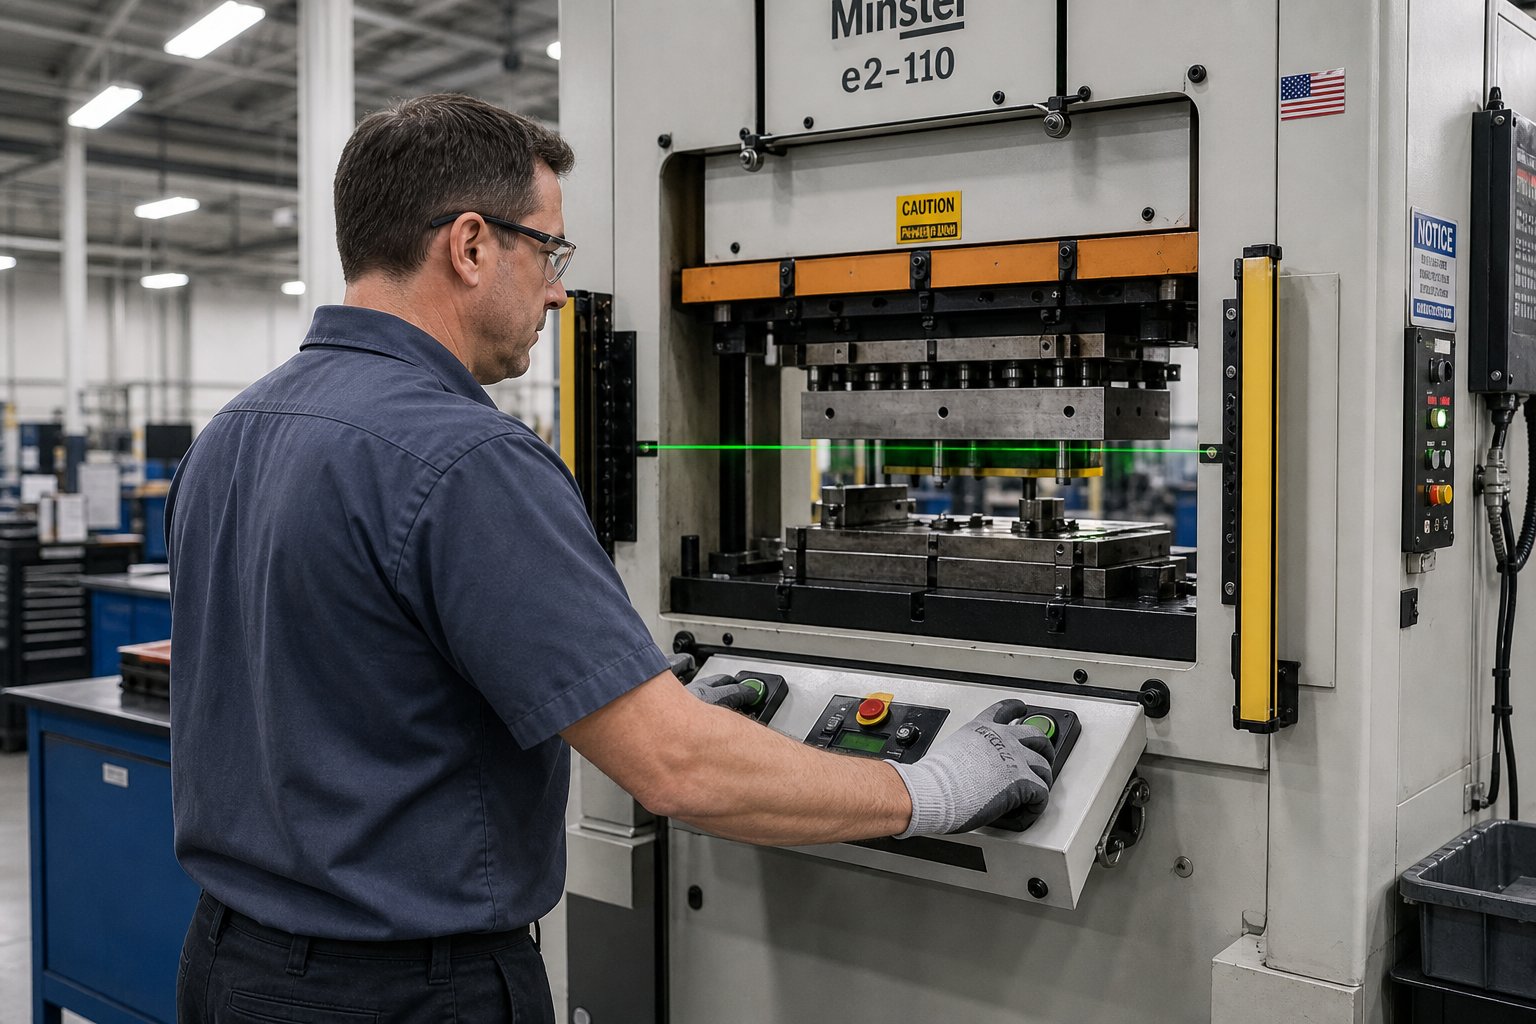
Kezelői készségek, biztonság és ergonómiai tényezők a kézi átviteli bélyegzésben
Ez az alacsonyabb belépési korlát a szerszámberuházásban egy rejtett költségsorral jár, amelyet a legtöbb árajánlat soha nem részletez: az emberi elem. Az automatizáláson megtakarított minden dollárt részben ellensúlyoznak a kezelői készségigények, amelyek a préselési műveletek átviteléhez szükségesek. Az a személy, aki a présnél áll, nem csak fémet mozgat az állomások között. Valós idejű-minőség-ellenőrzést végeznek, a tapintható visszacsatolás révén fenntartják a pozíció pontosságát, és fenntartják a fizikai teljesítményt az ismétlődő mozgások órákon át. Annak megértése, hogy ez mit igényel, és milyen védelmet igényel, megváltoztatja a kézi átvitel megvalósíthatóságának és tényleges üzemeltetési költségének értékelését.
Kezelői készségkövetelmények és képzés
A kézi átviteli szerszámbélyegző kezelői képzése jóval túlmutat az alapvető présműveleteken. A képzett kezelőnek fogalmilag meg kell értenie az alakítási sorrendet, tudnia kell, hogy az egyes állomások mit csinálnak az anyaggal, és miért számít a sorrend. Ez a tudás nem dekoratív. Ez az, ami lehetővé teszi a kezelő számára, hogy észlelje, ha valami elromlik a harmadik állomáson, mielőtt az ötödik állomáson hulladékot termelne.
Az alapvető kompetenciák közé tartozik:
- Képzési sorrend értés:Annak megértése, hogyan áramlik az anyag, hol történik elvékonyodás, és hogyan néz ki egy megfelelően kialakított köztes szakasz, szemben azzal, amelyik a repedés vagy gyűrődés korai jeleit mutatja.
- Hibafelismerés az állomások között:Felületi repedések, túlnyúlásra utaló narancshéj-textúra, sorja-egyenetlenségek az átlyukasztott elemeken, valamint az állomás eltolódása vagy a szerszámkopás miatti méreteltérés azonosítása.
- Kezelési technika változatos alkatrészgeometriához:Részlegesen megformált alkatrészek megfogása a vékony falak deformációja nélkül, aszimmetrikus formák elforgatása a helyes tájolás érdekében, és a munkadarabok több száz ismétlésen keresztüli állandó pontossággal történő lokalizálása.
- A sajtóvezérlő ismerete:A löketválasztók kezelése, az egyszeri-löket és a hüvelyk üzemmód megértése, valamint annak ismerete, hogy mikor és hogyan kell használni a vészleállítási funkciókat.
Ez a képességkészlet hónapok, nem pedig napok alatt fejlődik ki. A legtöbb üzlet új kezelőket és tapasztalt mentorokat párosít egy hosszabb felfutási időre, kezdve az egyszerűbb szerszámkészletekkel (két vagy három állomás, elnéző tűrésekkel), mielőtt áttérne az összetett több{2}állomásos szerszámozásra, ahol az elhelyezés pontossága közvetlenül befolyásolja az alkatrészek megfelelőségét. MintOSHA 1910.217(f)(2)megköveteli, a munkáltatóknak ki kell képezniük és oktatniuk kell a kezelőket a biztonságos munkamódszerre, mielőtt bármilyen műveletet megkezdenének, és megfelelő felügyelettel biztosítaniuk kell a megfelelő eljárások betartását.
Biztonsági rendszerek és protokollok kézi átvitelhez
Az átviteli szerszámbélyegzés biztonsági követelményei nem{0}}tárgyalhatók. Amikor egy emberi kezelő a szerszámfelek közé nyúl, hogy behelyezzen vagy visszaszerezzen egy munkadarabot, a nem szándékos préslöket súlyos következményekkel jár. Minden kézi átviteli beállítás olyan réteges biztosítékokon alapul, amelyeket úgy alakítottak ki, hogy egyetlen hiba se okozzon kezelői sérülést.
A megfelelően konfigurált kézi transzferprés a következő biztonsági elemeket tartalmazza:
- Két{0}}kézi vezérlő:A nyomólöket csak akkor aktiválódik, ha a kezelő mindkét keze egyidejűleg megnyomja a különálló vezérlőgombokat, így biztosítva, hogy kezei távol maradjanak a működési ponttól a szerszám zárása közben. Az OSHA követelményei szerint ezeket a vezérlőket védeni kell a nem kívánt működés ellen, és úgy kell megtervezni, hogy megakadályozzák az aktiválást, hacsak nem használják mindkét kezét egyidejűleg.
- Jelenlétérzékelő eszközök (fényfüggönyök):Fotoelektromos érzékelőmezők a kezelő és a működési pont között. Ha a kezelő bármely testrésze eltöri a fénysíkot a lefelé ütés során, a prés azonnal leáll. Az érzékelőmező és a szerszám közötti biztonsági távolságnak meg kell felelnie a Ds=63 hüvelyk/másodperc x Ts képletnek, ahol Ts a nyomás leállási ideje.
- Matricavédők és sorompóberendezések:Fizikai burkolatok vagy reteszelt korlátok, amelyek megakadályozzák, hogy a kezek elérjék a működési pontot, kivéve a kijelölt nyílásokon keresztül, amelyek megfelelnek az O-10. táblázat távolságra/nyitási követelményeinek.
- Az ismétlést gátló-mechanizmusok:Vezérlőfunkciók, amelyek biztosítják, hogy a prés nem indíthat el egy második löketet anélkül, hogy a kezelő teljesen elengedné és újra aktiválná a kezelőszerveket, megakadályozva ezzel a kifutó ciklust.
- Kizárási/kijelölési eljárások:Kötelező energialeválasztási protokollok a szerszámcsere, beállítás vagy bármilyen karbantartási tevékenység során. Minden megnyomáskor szükség van egy fő tápfeszültség-megszakító kapcsolóra, amely kikapcsolt állásban rögzíthető.
- Fékellenőrző rendszerek:Az OSHA 1910.217(b)(14) szerinti eszközök, amelyek automatikusan megakadályozzák az egymást követő löketeket, ha a leállási idő a biztonságos határokon túl csökken.
- Rendszeres ellenőrzési programok:A tengelykapcsoló-/fékmechanizmusok, az ismétlődést gátló -funkciók és az egy-ütemű mechanizmusok heti tesztelése, a megfelelőséget igazoló karbantartási jegyzőkönyvekkel.
Ezek a rendszerek redundáns biztonsági architektúraként működnek együtt. A két-kézi vezérlés kinyújtja a kezét normál kerékpározás közben. A fényfüggöny elkapja a hibákat. A sorompóvédő megakadályozza a hozzáférést-. A fékfigyelő biztosítja, hogy a présgép valóban le tudjon állni parancsra. Távolítson el minden réteget, és a kockázati profil drámaian megváltozik.
Ergonómiai szempontok és a fáradtság kezelése
A kézi bélyegzési műveletek ergonómiai tényezői az egyik legkevésbé tárgyalt költségtényező a folyamatban. Az ismétlődő mozgás, a tartós állás, valamint a munkadarabok műszakonként több száz vagy ezer alkalommal történő felemelése és elhelyezése halmozott terhelést okoz, amely hatással van a kezelő egészségére és az alkatrész minőségére.
Kutatás amunkával kapcsolatos{0}}izom-csontrendszeri betegségekpontosan azonosítja a kézi átviteli munkák során jelenlévő kockázati tényezőket: ismétlődő felső végtaghasználat, erőteljes megfogás és hosszan tartó kényelmetlen testhelyzetek. Ezek a kitettségek korrelálnak a váll becsapódásával, a kéztőalagút szindrómával és a hátsérülésekkel, ha nem kezelik.
A kézi átvitel során felmerülő speciális ergonómiai kihívások a következők:
- Alkatrész súlykorlátozások:Az 5 kg feletti munkadarabok többszöri emelése felgyorsítja a váll és a hát kifáradását. A 10 kg-ot meghaladó alkatrészek általában mechanikus segédeszközöket vagy két-személyes kezelést igényelnek, ami megzavarja a ciklus egyenletességét.
- Állomás magasság optimalizálása:A szerszámfelületeknek könyökmagasságban kell elhelyezkedniük (kb. 900-1100 mm-re a padlótól), hogy minimálisra csökkentsék a hajlítást és a fej feletti kinyúlást. Az állomások közötti nem megfelelő magasság miatt a kezelő folyamatosan változtatja a testtartást.
- Ismétlődő mozgáshalmozódás:A percenkénti 4 ciklussal működő öt-állomásos vágóléc azt jelenti, hogy a kezelő nagyjából 20 különböző pick-és-mozdulatot hajt végre percenként, vagyis több mint 9000-et nyolc-órás műszakonként. Ez az ismétlés fokozza a csukló, az alkar és a vállak stresszét.
- A műszak időtartamának hatása a minőségre:A tanulmányok következetesen azt mutatják, hogy a fáradtság rontja a finommotoros kontrollt és az éberséget. A ciklusidő változékonysága a műszak előrehaladtával nő, az elhelyezés pontossága és a hibaészlelési arány csökken a folyamatos működés negyedik vagy ötödik órája után.
A gyártók többféle stratégiával enyhítik ezeket a hatásokat: a kezelőket a présállomások között forgatják a mozgási minták megváltoztatása érdekében, a kötelező mikro{0}}szüneteket 60-90 percenként ütemezik, a kezelői állomásokon kifáradásgátló szőnyegeket-használnak, valamint a mechanikus emelési segédeszközöket kiváltó részsúly küszöbértékeket állítanak be. Egyes üzletek a kézi átvitelt hat{5}órára korlátozzák egy nyolcórás műszakon belüli hatékony gyártási ablakban, így a költségvetésben a pihenésre, nyújtózkodásra és állomásváltásra szánt időt.
Az ergonómia és az alkatrészminőség közötti kapcsolat közvetlen. A csuklófáradást tapasztaló kezelő kevésbé pontosan helyezi el az alkatrészeket. A megerőltetett hátú személy öntudatlanul rohan ciklusokat, hogy csökkentse a hajlítási időt. Ezek a finom viselkedésbeli eltolódások olyan módon növelik a selejtezési arányt és a méretváltoztatást, ami csak akkor jelenik meg, ha az SPC diagramok a gyártási folyamat késői szakaszában kezdenek el sodródni. Ennek a valóságnak a felismerése elengedhetetlen mindazok számára, akik kézi átviteli műveleteket terveznek, mert ez nemcsak az emberi biztonságot érinti, hanem a sajtóból származó termékek tényleges költségét és minőségét is.
Ez az embertől{0}}függő gyártási valóság azt is meghatározza, hogy a mérnöki csapatok hogyan gondolkodnak a bélyegzett alkatrész tágabb életciklusáról. Egy folyamat, amely ezt nagymértékben támaszkodik a kezelői következetességre, természetesen felveti a kérdést: mikor érik a termék eléggé ahhoz, hogy indokolttá tegye ennek a változatosságnak az automatizálással történő megszüntetését?
A prototípustól a gyártásig
Az a kérdés, hogy mikor kell automatizálni, nem hirtelen döntési pontként érkezik. Fokozatosan jelenik meg, ahogy gyűlnek a termelési adatok, a keresleti előrejelzések megszilárdulnak, és mérhetővé válik a szakadék a kézi műveletek és az üzleti igények között. Az intelligens mérnöki csapatok nem kezelik a kézi átviteli szerszámbélyegzést állandó megoldásként vagy ideiglenes kompromisszumként. Úgy kezelik, mint egy bizonyítási szakaszt, a termelési életciklus szándékos szakaszát, amely a sorozatok kialakításától az anyagi viselkedésig mindent érvényesít, mielőtt tőkét fektetne az automatizálásba.
Prototípuskészítés és tervezési ellenőrzés kézi átvitellel
Képzeld el, hogy egy új szerkezeti konzolt tervezett, amely mélyhúzást, két újrarajzolást, átszúrási mintát és végső díszítést igényel. A geometria megvalósíthatónak tűnik a szimulációban, de a szimuláció nem rögzíti, hogyan viselkedik az anyag ténylegesen öt alakító állomáson, hogyan halmozódik fel a visszafutás állomásról állomásra, vagy hogy a javasolt üres méret egyenletes élminőséget biztosít-e a vágás után. Fizikai alkatrészekre van szükség ahhoz, hogy megválaszolja ezeket a kérdéseket, és a prototípuskészítéshez szükséges kézi átviteli szerszámbélyegzés pontosan ezt a képességet biztosítja a teljes automatizálás költségei és átfutási ideje nélkül.
A prototípus és a kis mennyiségű{0}}ellenőrzés során a mérnöki csapatok kézi átvitelt alkalmaznak, hogy több dolgot hajtsanak végre egyszerre:
- Alakítási sorrend ellenőrzése:Valóban működik a tervezett állomásrend? Túlélhet-e az anyag minden húzást anélkül, hogy túlzott elvékonyodna? Megfelelően fészkelődnek-e a köztes formák a következő állomásokon?
- Állomások számának optimalizálása:A kezdeti szerszámtervezés hat állomást tartalmazhat, de a manuális futtatások azt mutatják, hogy a harmadik és a negyedik állomás egyetlen találattá kombinálható anélkül, hogy az anyagi integritást veszélyeztetné. Ez a felfedezés egy egész állomásnyi szerszámköltséget takarít meg a termelési verzióban.
- Anyagáramlás ellenőrzése:A valós-rajzi viselkedés gyakran eltér a FEA előrejelzéseitől, különösen a sugarak átmeneteinél és a pereméleknél. A tényleges nyersdarabok kézi állomásokon való futtatása mérhető elvékonyodási adatokat, ráncosodási mintákat és rugózási értékeket eredményez, amelyek finomítják a szimulációs modellt.
- Tűrési verem megerősítése:A több állomáson átívelő jellemzők helyzeti eltéréseket halmoznak fel. Az állomások közötti gondos méréssel végzett kézi futtatások feltárják, hol fogy el a tűrésköltségvetés, lehetővé téve a mérnökök számára, hogy helymeghatározási funkciókat adhassanak hozzá vagy megszakítsák a műveleteket, mielőtt elköteleznék magukat a végső szerszámozás mellett.
Ez az érvényesítési megközelítés mit tükrözgyártási ütemezési ütemtervekIsmertesse meg az összes gyártási módszert: bizonyítsa be a folyamatot alacsony mennyiségben rugalmas szerszámokkal, mielőtt nagy mennyiségű gyártási infrastruktúrába fektetne be. A kézi átviteli fázis úgy működik, mint egy DVT (Design Validation Test) szakasz, amely kifejezetten a bélyegzésre szolgál, és olyan fizikai bizonyítékokat állít elő, amelyek alátámasztják vagy megkérdőjelezik a mérnöki feltételezéseket.
Egy alulértékelt előny: a kézi futtatás lehetővé teszi az alkatrészkezelési jellemzők értékelését, mielőtt meghatározná a megfogó tervezését az automatizáláshoz. Felfedezi, hogy az alkatrész hajlamos beragadni a második állomás üregébe, vagy meghajlik, amikor megfogják a tervezett felvételi ponton, vagy a trimmelés sorja zavarja a fészek elhelyezését a negyedik állomáson. Ezek a betekintések közvetlenül tájékoztatják az ezt követő automatizált átviteli rendszer tervezését, megelőzve a költséges, közepes -integrációs meglepetéseket.
Méretezés kézi átvitelről automatikus átvitelre
Az automatizálás tervezésének legjobb ideje az, amikor még mindig manuálisan fut. Azok a dizájnok, amelyek a jövőbeni robotkezelést előrevetítik, némileg többe kerülnek előzetesen, de tízezreket takarítanak meg az utólagos felszereléstől, amikor a mennyiségi igények megérkeznek.
A manuálisról az automatizált átviteli bélyegzésre való skálázás nem bináris kapcsoló. Ez egy tervezett átmenet, amely akkor történik, amikor az egyes mutatók igazodnak. Azok a mérnöki csapatok, amelyek ezt közelítik, szándékosan építik fel manuális-fázisukat az automatizálási kompatibilitást szem előtt tartva, és a manuális időszakot adatgyűjtésként kezelik az esetleges automatizálási specifikációhoz.
Hogyan néz ki a gyakorlatban az automatizálási -ready die design? A kézi szerszámozási szakaszban hozott néhány kulcsfontosságú döntés később megtérül:
- Szabványos állomási hangmagasság:Konzisztens középpont----középpont-távolságok kialakítása az összes állomás között, még akkor is, ha a kézi kezelés ezt nem követeli meg szigorúan. A robotátviteli rendszerek előnyben részesítik az egységes hangmagasságot, mert leegyszerűsíti a mozgásprogramozást, és minden állomáspár között azonos átviteli mechanizmusokat tesz lehetővé.
- Meghatározott átvételi és leadási{0}}zónák:Annak ellenére, hogy a kezelő ott markol, ahol kényelmes, a lapos referenciafelületek vagy a kijelölt érintkezési területek hozzáadása a szerszám kialakításához kész-megfogó interfészpontokat hoz létre a későbbi-a-kar szerszámozásához.
- Az érzékelő felszerelésére vonatkozó rendelkezések:Menetes lyukak beépítése vagy rögzítési jellemzők a fészkek közelében, és olyan csapok elhelyezése, ahol a jelenléti érzékelők egy részét végül felszerelik. Ezek az érzékelők megerősítik a megfelelő elhelyezést, mielőtt a prés automatizált üzemmódban ciklusba lépne.
- Konzisztens alkatrészmagasság átadási magasságban:Az emelőmagasságok beállítása úgy, hogy az alkatrész ugyanarra a magasságra emelkedjen az összes állomáson, illeszkedve a robotkarok által előnyben részesített rögzített átviteli síkhoz.
Ezeknek a kiegészítőknek a többletköltsége a kezdeti szerszámgyártás során szerény, jellemzően 5-10%-kal növeli a kézi szerszám árát. Utólagos felszerelésük, miután a matrica megkeményedett, bevált és gyártásba került, lényegesen többe kerül, és gyakran hetekig tartó módosítást igényel.
Befektetések tervezése a hosszú távú{0}}termelésnövekedés érdekében
Az átviteli szerszámok gyártási életciklusának tervezése őszinte mennyiségi előrejelzést igényel, kombinálva az átállási döntések egyértelmű kiváltó pontjaival. A legtöbb csapat azt a hibát követi el, hogy a manuális -automatizálási{2}}döntést jövőbeli problémaként kezeli. Mire az igény meghaladja a kézi kapacitást, Ön már lemaradt, és az automatizálás megadására törekszik, miközben túlórázik a rendelések teljesítése érdekében.
Négy jelzőfény jelzi, hogy készen áll az automatizálásra:
- Következetes minőségi mutatók:A kézi futtatások 1,33 feletti Cpk-értékeket eredményeznek a kritikus méreteknél több gyártási tételben. A folyamat stabil és a szerszám bevált. Egy instabil folyamat automatizálása gyorsabban állítja elő az automatizált hulladékot.
- Stabil ciklusidők:A ciklusidőben a kezelők-to{1}}operátorok közötti eltérése 10% alá csökkent. Ez azt jelenti, hogy a formázási folyamat jól-érthető és megismételhető, ami kiszámítható robotmozgásprofilokat jelent.
- A kézi kapacitást meghaladó mennyiségi előrejelzések:Amikor a kereslet túlszárnyalja azt, amit két{0}}műszakos kézi működtetés tud nyújtani (figyelembe véve az ergonomikus szünetek ütemezését és a reális napi teljesítményt), az áteresztőképesség plafonja rákényszeríti a beszélgetést.
- Az alkatrészköltség-, amely átlépi az automatizálási-kiegyenlítési küszöböt:A költségelemzési szakasz keretrendszerét használva a darabonkénti halmozott munkaerőköltség szorozva az éves mennyiséggel most meghaladja az automatizálási tőke amortizált költségét. A matek megfordult.
Azok a csapatok, amelyek ezeket a mutatókat az első kézi gyártási futtatástól követik, inkább adat{0}}vezérelt átmeneti pontokkal rendelkeznek, mintsem gusztusos-döntésekkel. Pontosan tudják, mikor következik be a keresztezés, mert végig mérték a bemeneteket.
Még egy megfontolás: a kézi{0}}fázisú szerszám gyakran még az automatizálás megérkezése után is betölti a szerepét. Ez a mérnöki minták, a tervezési iterációk és a kis-volumen változatok gyártásának eszközévé válik, miközben az automatizált vonal kezeli a nagy-mennyiségű alaprészt. A tapasztalt gyártók ahelyett, hogy teljesen megszüntetnék a manuális képességet, párhuzamos erőforrásként tartják fenn a rugalmasságot, amelyet az automatizált vonalak programozott merevségükkel nem tudnak biztosítani.
Ez az életciklus-perspektíva átfogalmazza, hogyan olvassa el a szerszámokra vonatkozó idézetet. A kézi átvitelhez kínált matrica nem csak egy gyártási eszköz a mai mennyiségekhez. Lehetséges, hogy ez az első befektetés egy több-fázisú termelési stratégiába. Ez a stratégia csak akkor nyújt teljes értéket, ha tudja, hogyan kell értékelni azokat a partnereket, akik a növekedés minden szakaszában kiépítik és támogatják ezt az eszközt.
A megfelelő transzfer szerszámbélyegző partner kiválasztása
A termelési életciklus-stratégia csak annyira erős, mint amennyire a beszállító végrehajtja. Megtervezheti a tökéletes szakaszos megközelítést a kézi prototípus futtatástól az automatizált, nagy mennyiségű{1}}gyártásig, de ha a szerszámokat építő partner nem rendelkezik megfelelő mérnöki mélységgel ahhoz, hogy támogassa ezt a fejlődést, akkor a lehető legrosszabb pillanatokban ütközik a képességek falaiba. Az átviteli szerszámbélyegző beszállító kiválasztásának ismerete elválasztja a zökkenőmentesen skálázódó csapatokat azoktól, akik újraindítják a szállítók értékelését a projekt közben-.
Kulcsfontosságú képességek, amelyeket egy transzfervágó partnernél értékelni kell
Nem minden transzfernyomóval rendelkező bélyegzőműhely minősül valódi transzferszerszám-partnernek. A különbség a mérnöki képességekben rejlik, nem csak a gyártási kapacitásban. Előfordulhat, hogy az üzletek hozzáértően kezelik az átrakószerszámokat, de a több-állomásos szerszámok kialakítása, amelyek egyensúlyban tartják a formázási nehézségeket, az anyagáramlást, valamint a kezelői vagy robotkezelést öt vagy több állomáson, olyan speciális tapasztalatot igényel, amely az általános munkaboltoktól gyakran hiányzik.
A szállítószerszám-beszállítói minőségértékelés során a következő értékelési kritériumokat részesítse előnyben:
- Több-állomásos szerszámtervezési szakértelem:Képes-e a szállító igazolni a négy vagy több alakítóállomással végzett mérnöki szerszámok tapasztalatait? Kérjen esettanulmányokat, amelyek bemutatják, hogyan határozták meg az állomások számát, a formázási sorrendet és az anyagáramlást összetett geometriák esetén. Azok a beszállítók, akik valódi több-állomásos átviteli szerszámgyártói képességekkel rendelkeznek, folyékonyan beszélnek a fogyasztáscsökkentési arányokról, a köztes formastabilitásról és az állomások közötti tolerancia felhalmozódásáról.
- Kézi és robotos átviteli konfigurációkban szerzett tapasztalat:Azok a partnerek, akik mindkét módszerhez szerszámokat terveztek, tisztában vannak az elrendezési különbségekkel, a helymeghatározási jellemzőkkel és az ergonómiai szempontokkal, amelyek a szerszám architektúráját alakítják. Ez a kettős tapasztalat különösen akkor fontos, ha az életciklus-terve a kézi működésről az automatizált műveletekre való átállást tervezi.
- Szimuláció és virtuális validálás:Használ-e a szállító FEA-t formázási szimulációhoz ésátviteli szimulációs szoftverhogy ellenőrizze a szabaddá válási útvonalakat és az SPM-képességet a kocka megépítése előtt? Amint azt az iparági szakértők hangsúlyozzák, sokkal könnyebb megváltoztatni egy CAD-tervet, mint egy teljesen felépített szerszámot. Azok a beszállítók, akik kihagyják ezt a lépést, áthárítják a hibakeresési költséget a próba során.
- Anyagkezelés nagyobb vagy összetett alkatrészekhez:A szállítás során hajlamos megereszkedésre hajlamos nagyobb nyersdarabok, a több ponton megfogóbilincset igénylő panelek és az állomások közötti átirányítást igénylő alkatrészek mind speciális transzfertechnikai ismereteket igényelnek. Értékelje, hogy a szállító a projekt által igényelt méretű és összetettségű alkatrészeket kezelt-e.
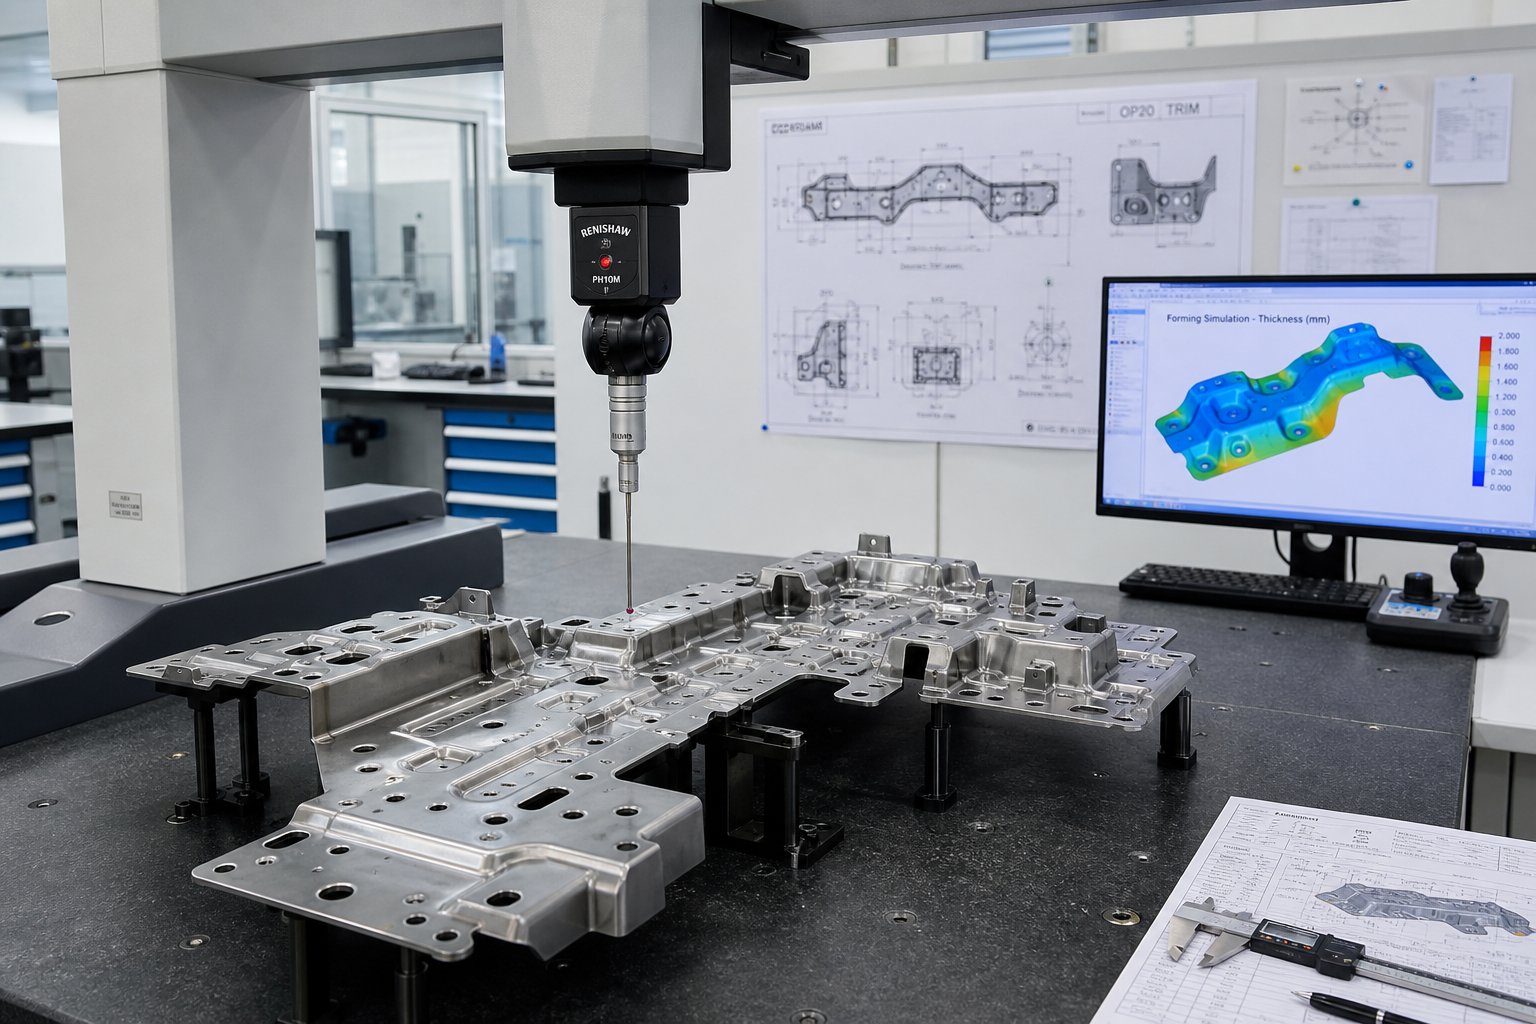
- Tolerancia-ellenőrzési lehetőségek:Győződjön meg arról, hogy a szállító olyan CMM-berendezéseket, funkcionális mérőeszközöket és SPC-programokat üzemeltet, amelyek ellenőrizni tudják az alkatrész által megkövetelt méretkövetelményeket. A szigorú tűréshatárokat idéző beszállító a mérési infrastruktúra nélkül ezek ellenőrzésére olyan ígéreteket tesz, amelyeket nem tud alátámasztani.
- Próba sajtó elérhetősége:Azok a beszállítók, akiknek házon belüli{0}}próbaprésgépei megfelelnek a gyártási prés tonnatartalmának és ágyméretének, hibakeresést végezhetnek a szerszámokon, mielőtt azok kiszállításra kerülnek. Enélkül a termelési nyomda lesz a próbaplatform, ami a hibakeresésükhöz emészti fel a padlóidőt.
A komplex több{0}}állomásos formázás tervezési támogatásának felmérése
A transzfer sajtoló sajtoló partnerek értékelési kritériumai túlmutatnak azon, amit a szállító gyárthat. Ugyanilyen fontos, hogy mit tudnak megtervezni. A mélyhúzást, többszöri újrarajzolást, a formált felületek átszúrását és a különböző állomásokon létrehozott jellemzők közötti szűk helyzeti tűréseket igénylő összetett alkatrészek együttműködési tervezési támogatást igényelnek a szerszámbeszállítótól.
Tegye fel a következő kérdéseket leendő partnereinek az értékelés során:
- Hogyan határozható meg az adott alkatrész geometriájához és anyagához szükséges minimális állomások száma?
- Milyen formázási szimulációs eszközöket használ, és meg tud-e osztani mintajelentéseket, amelyek bemutatják a várható elvékonyodást, a ráncosodás kockázatát és a visszafutási kompenzációt?
- Hogyan terveznek olyan helymeghatározó rendszereket, amelyek kompenzálják a kezelő elhelyezésének változékonyságát a kézi átvitel során, és hogyan változnak ezek a robotkezelésre való átálláskor?
- Mi az első{0}}cikkellenőrzés és a gyártási alkatrész jóváhagyásának folyamata (PPAP vagy azzal egyenértékű)?
- Támogathatja-e a tervezési-gyárthatósági visszajelzést-, mielőtt a geometria lefagy?
A valódi mérnöki partnerséget kínáló beszállítók inkább technikailag foglalkoznak ezekkel a kérdésekkel, nem pedig az értékesítési nyelvvel. Például,YICHENAz átviteli bélyegző szerszámok képességeit úgy strukturálja, hogy segít a mérnököknek értékelni a több-állomásos formázást nagyobb vagy összetett alkatrészekhez, a támogatás a robotizált átviteli konfigurációkra és az ismételhetőség ellenőrzésére is kiterjed. Ez a fajta mérnöki -előremutató pozicionálás, ahol a beszállító folyamata az együttműködésen alapuló értékeléssel kezdődik, nem pedig pusztán az ár megjelölésével, jelzi, hogy milyen mélységű tervezési támogatást kell várnia minden komoly transzfer partnertől.
Az értékelés során a piros zászlók közé tartoznak a következők: beszállítók, akik az állomáson számolnak anélkül, hogy rákérdeznének az anyag formálhatósági adataira, a partnerek, akik nem tudják elmagyarázni a helymeghatározási stratégiájukat az Ön konkrét alkatrészgeometriájára vonatkozóan, valamint azok az üzletek, amelyek egy{0}}napos eseményként kezelik a próbatestet, nem pedig a mérés, beállítás és újraérvényesítés iteratív folyamataként.
Miért fontos a stabil ismételhetőség a termelési bizalom szempontjából?
Végső soron az, ami elválaszt egy funkcionális transzfer szerszámot a nyereségestől, az a gyártási tételek megismételhetősége. Az a szerszám, amely a kipróbálás során jó alkatrészeket produkál, de 5000 találat után elsodródik, rejtett költségeket generál a fokozott ellenőrzés, az elszigetelési tevékenységek és a vevők minőségi kiesése révén. Az értékelésnek meg kell vizsgálnia, hogy a szállító hogyan biztosítja a méretstabilitást a szerszámok teljes gyártási élettartama alatt.
Az értékelendő fő ismételhetőségi tényezők:
- Szerszámacél kiválasztása és hőkezelése:A megfelelő edzéssel és megeresztéssel rendelkező D2, A2 és M2 szerszámacélok ellenállnak az alakító felületek és a vágóélek kopásának. Kérdezze meg, hogy a szállító milyen anyagokat ír elő a nagy-kopásálló állomásokhoz, és hogyan határozzák meg, hogy mikor kell cserélni a betéteket.
- Megelőző karbantartás tervezése:A szállító a találatok számához kötött ajánlott karbantartási ütemtervet biztosít? Az ITD Precision dokumentumokból származó minőség-ellenőrzési kutatások szerint a proaktív szerszámkarbantartás ütemezése a gyártási ciklusokon, nem pedig a meghibásodáson alapul, meghosszabbítja a szerszám élettartamát, és megőrzi az alkatrész minőségét hosszabb futásokon keresztül.
- SPC adatok a kipróbálásból és a kezdeti gyártásból:Azok a beszállítók, akik az első{0}}cikkrészek mellett szállítják a Cpk-adatokat, inkább folyamatképességet mutatnak be, nem csupán a méretmegfelelőséget néhány mintán.
- Dokumentált alakítási folyamat ablakok:Az űrtartalom-beállításokat, a kenési specifikációkat, a nyersdarab elhelyezési kritériumait és az elfogadható anyagtulajdonság-tartományokat dokumentálni kell, és a szerszámokkal együtt szállítani kell. Ezek nélkül a gyártó csapat olyan paramétereket találgat, amelyeket a szerszámkészítő már a fejlesztés során optimalizált.
A gyártási bizalom abból fakad, hogy tudjuk, hogy a 10 000-es cikkszám megegyezik a 10-es alkatrészszámmal az Ön tűréshatárán belül. Ez a bizalom a szállító kiválasztása során épül fel, és nem fedezhető fel azután, hogy a szerszámok megérkeznek az Ön padlójára. Az Ön által választott transzfer sajtolószerszám-partner nemcsak azt formálja meg, amit ma a szerszámozásért fizet, hanem azt is, hogy az alkatrész teljes gyártási élettartama alatt milyenek a minőségi költségei, a selejtezési aránya és a vevői elégedettség.
Gyakran ismételt kérdések a kézi átviteli szerszámbélyegzéssel kapcsolatban
1. Mi a különbség a kézi transzfer szerszámbélyegzés és a progresszív szerszámbélyegzés között?
A progresszív sajtolásnál egy folytonos fémszalag halad át az állomásokon, miközben a végső levágásig a hordozószalaghoz rögzítve marad. A kézi átviteli szerszámbélyegzés egyedi, szabadon álló-nyersdarabokat használ, amelyeket a kezelő fizikailag mozgat a különálló szerszámállomások között. Ez lehetővé teszi a munkadarab elforgatását, átfordítását vagy áthelyezését a műveletek között, lehetővé téve olyan összetett geometriák kialakítását, mint a mélyhúzás és a több-tengelyes kialakítás, amelyet a szalag-adagolású progresszív szerszámok nem tudnak előállítani. A progresszív matricák kiválóak a nagy-térfogatú, kisebb alkatrészeknél, míg a kézi átvitel a közepes---nagy alkatrészeket, összetett geometriájú alkatrészeket kezeli kisebb mennyiségeknél.
2. Milyen gyártási mennyiségek indokolják a kézi transzfer szerszámbélyegzést az automatizált transzfer helyett?
A kézi átviteli szerszámbélyegzés általában 1000 és 50 000 alkatrész közötti éves mennyiségek esetén a leggazdaságosabb. Az a kiegyenlítési pont, amikor az automatizált átvitel költséghatékonyabbá válik, általában évi 50 000 és 150 000 alkatrész közé esik, az alkatrész bonyolultságától, a ciklusidőtől, a munkadíjtól és az automatizálási integrációs költségektől függően. A kézi átvitel alacsonyabb tőkebefektetéssel jár, de magasabb{12}}részenkénti munkaerőköltséggel jár, így a mennyiség növekedésével a felhalmozott munkaerőköltség végül meghaladja az automatizálási befektetést, amely több darabra oszlik.
3. Milyen tűrések érhetők el a kézi átviteli szerszámbélyegzéssel?
A kézi átviteli szerszámbélyegzés körülbelül ±0,05 mm-es tűréseket érhet el a formált alakzatokon és ±0,03 mm-es tűréseket az átlyukasztott lyukak helyén, a precíziós kidolgozó állomások pedig elérhetik a ±0,02 mm-t a kritikus felületeken. A kezelő elhelyezésének változékonysága azonban bevezet egy olyan tényezőt, amelyet az automatizált rendszerek kiküszöbölnek. A jól-megtervezett helymeghatározási funkciók, mint például a vezetőcsapok, fészekblokkok és mérősínek kompenzálják a munkadarab pontos pozícióba vezetését, függetlenül a kezelő elhelyezésének csekély eltéréseitől, így a gyártási folyamatok során szigorú méretszabályozást biztosítanak.
4. Milyen biztonsági rendszerek szükségesek a kézi átviteli szerszámos sajtolási műveletekhez?
A kézi átviteli szerszámbélyegzéshez az OSHA 1910.217 szabvány szerinti réteges biztonsági rendszerekre van szükség. Az alapvető elemek közé tartozik a két-kézi kezelőszervek, amelyek biztosítják, hogy mindkét kéz szabadon maradjon a préselés közben, a jelenlét-érzékelő fényfüggönyök, amelyek leállítják a sajtót, ha a kezelő megtöri az érzékelő síkját, a fizikai matricavédők vagy az akadályozó eszközök, az ismétlődés elleni mechanizmusok, amelyek megakadályozzák a nem szándékos második löketeket, a fékfelügyeleti rendszerek és a karbantartási/kijelölési eljárások. Ezek a redundáns biztosítékok biztosítják, hogy az átviteli folyamat során egyetlen hiba sem okozhat kezelői sérülést.
5. Hogyan értékeli és választja ki a transzfer szerszámbélyegző szállítóját?
Értékelje a beszállítókat a több-állomásos szerszámtervezési szakértelem (négy vagy több alakítóállomás), a kézi és robotizált átviteli konfigurációkkal kapcsolatos tapasztalat, az FEA-formázási szimulációs képességek, a nagyobb vagy összetett alkatrészek anyagkezelési ismeretei, a tolerancia-ellenőrzési infrastruktúra, például a CMM-berendezések és az SPC-programok, valamint a házon belüli próbasajtó elérhetősége alapján. Az olyan beszállítók, mint a YICHEN, mérnöki-előzetes értékelési támogatást kínálnak a több-állomásos átviteli szerszámokhoz, segítve a mérnököket a formázás megvalósíthatóságának felmérésében, mielőtt elköteleznék magukat a szerszámozás mellett. A piros zászlók közé tartozik az állomások számának idézése anélkül, hogy rákérdeznénk az anyag formálhatóságára vagy arra, hogy képtelenné magyarázni az adott geometria helymeghatározási stratégiáját.


