


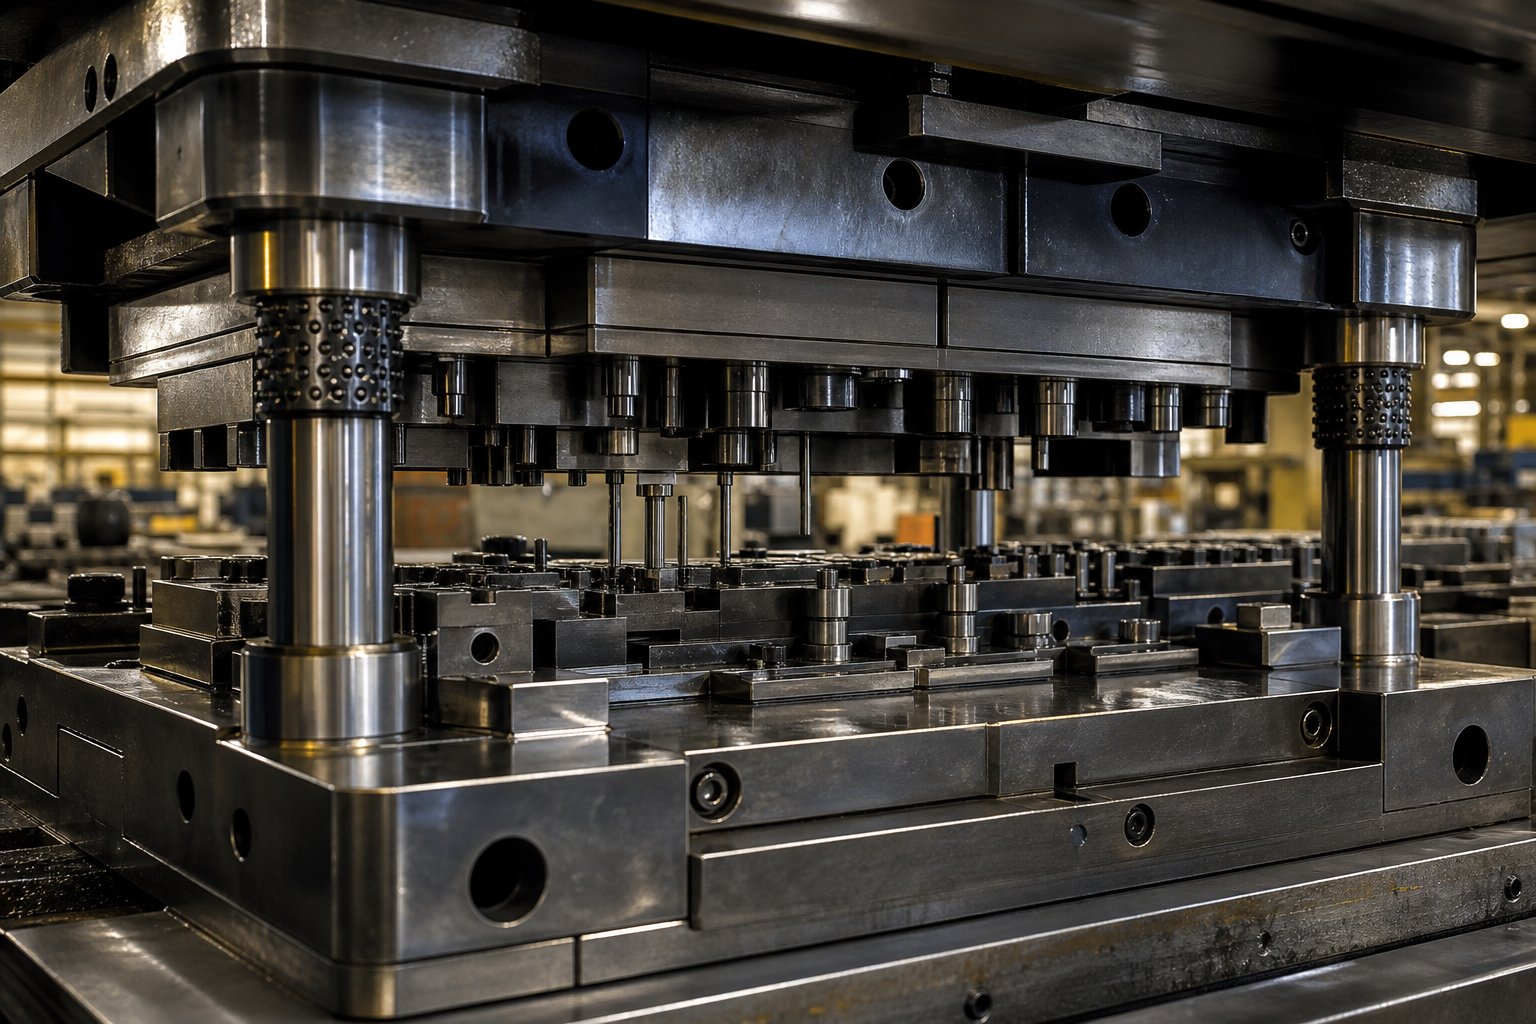
Mit jelent valójában a sajtolószerszámozás, és miért számít?
Ha valaha is elgondolkozottmi az a fémbélyegzés, a válasz egy dologgal kezdődik: a présgépen belüli szerszámokkal. Minden bélyegzővonalról legördülő konzol, kapocs, kivezetés és panel alakját, pontosságát és konzisztenciáját egy pontosan megtervezett szerszámkészletnek köszönheti, amely óránként több száz-néha több ezer-lökettel működik együtt. Megfelelő szerszámok nélkül a legerősebb présgép is csak egy drága gép, amely az acélt az acélnak csapja.
Tehát mik azok a matricák, és hogyan illeszkednek a nagyobb összképbe? Íme egy tiszta bélyegzési meghatározás, amelyet egyenesen a boltba vihet:
A sajtolószerszámok a komplett szerszámkészlet,-beleértve a lyukasztókat, matricablokkokat, lehúzólemezeket és vezetőrendszereket,-melyek a sajtolóprésbe vannak beszerelve a fémlemez vágásához, hajlításához, húzásához és kész alkatrészekké alakításához gyártási sebességgel.
Ez az egyetlen mondat megragadja a terjedelmet, de a részletek számítanak. A sajtolószerszám nem egyetlen acéldarab. Ez egymásra épülő komponensek összeállítása, amelyek mindegyike meghatározott mechanikai feladattal rendelkezik. Az összetevők közötti különbség megértése az első lépés a minőség, a költségek és az üzemidő szabályozása felé.
A sajtolószerszámok meghatározása a modern gyártásban
Három kifejezés fordul elő folyamatosan{0}}, és gyakran felcserélhetően használják őket, ami zavart okoz. Íme, miben különböznek valójában:
- Meghal:A szerszámkészlet női fele. Ez tartalmazza azt a formázott üreget vagy vágóélt, amelybe az anyagot benyomják vagy hozzá nyírják. Tekintsd úgy, mint az egyenlet formaoldalát.
- Puncs:A férfi megfelelője. A fémlemezt a szerszámüregbe vagy azon keresztül tolva alakító vagy vágóerőt biztosít. A lyukasztónak és a matricának rendkívül szűk hézaggal- kell illeszkednie, gyakran ezredhüvelyken belül.
- Szerszámkészlet (szerszámcsomag):A teljes szerelvény, amely tartalmazza a lyukasztót, a szerszámblokkot, a lehúzólemezt, a vezetőcsapokat, a perselyeket, a hátlapokat és az összes tartóelemet a felső és alsó matricapapukra szerelve. Ez az, ami be van csavarozva a sajtóba.
Amikor valaki azt kérdezi, hogy "mi az, hogy meghal a gyártásban", valójában erről az egész rendszerről kérdez. A matricablokk önmagában semmi hasznot nem hoz anélkül, hogy a lyukasztó anyag beleütközik, a lehúzólemez laposan tartja a készletet, és a vezetőrendszer nem tart mindent löketről löketre. A kiváló minőségű-szerszámok lehetővé teszik a gyártók számára, hogy a tűréshatárokat olyan szigorúan betartsák0,0002 hüvelykmilliónyi cikluson keresztül,{0}}olyan szintű megismételhetőség, amelyhez hasonló sebességgel és költséggel egyetlen más formázási módszer sem képes.
Miért a présszerszám minden bélyegzett alkatrész alapja?
Képzelje el, hogy egy sajtológépet percenként 400 ütéssel működtet. Minden egyes találatnak pontosan ugyanabba a pozícióba kell esnie, pontosan ugyanolyan erőt kell kifejtenie, és pontosan ugyanazt az alkatrészgeometriát kell létrehoznia. A szerszámok teszik ezt lehetővé. Ez az alkatrészminőség, a méretkonzisztencia és a{4}}darabonkénti költség egyetlen legnagyobb meghatározója a nagy mennyiségű fémbélyegzésnél.
A rossz szerszámtervezés vagy kivitelezés problémák sorozatát vezeti be: inkonzisztens alkatrészek, nagyobb selejt arány, nem tervezett présleállások és drága másodlagos műveletek, mint például a sorjázás, amelyekre eleve nem lett volna szükség. A jól-megépített sajtolószerszám ezzel szemben tiszta vágást, szűk tűrést és egyenletes alkatrészáramlást biztosít,-ami gyakran teljesen kiküszöböli a későbbi megmunkálás szükségességét.
Ez a cikk pontosan ezt a kapcsolatot fejti ki a szerszámminőség és a gyártási gazdaságosság között. Az előttünk álló szakaszokban részletes összehasonlítást találhat a szerszámtípusok között, és ha mindegyiknek van pénzügyi értelme, a sajtolószerszámok tényleges működéséről-alkotórészenkénti lebontást-, útmutatást a szerszámacél kiválasztásához és a felületkezelésekhez, egy pillantást a modern szimulációkra és a szalagelrendezés optimalizálására, hibaelhárítási hivatkozást a leggyakoribb meghibásodási módok megértéséhez, gyakorlati költségértékelési tanácsokat a beszállítókhoz, reális megoldásokat. Minden szakasz úgy készült, hogy megadja a mérnöki mélységet és a döntési -tisztaságot, hogy a felszíni-szintű áttekintések teljesen kihagyjanak.
Logikus kiindulópont? Elsősorban annak megértése, hogy melyik típusú szerszám tartozik a nyomdába,{0}}mert ez az egyetlen döntés befolyásolja az ezt követő költségeket és lehetőségeket.
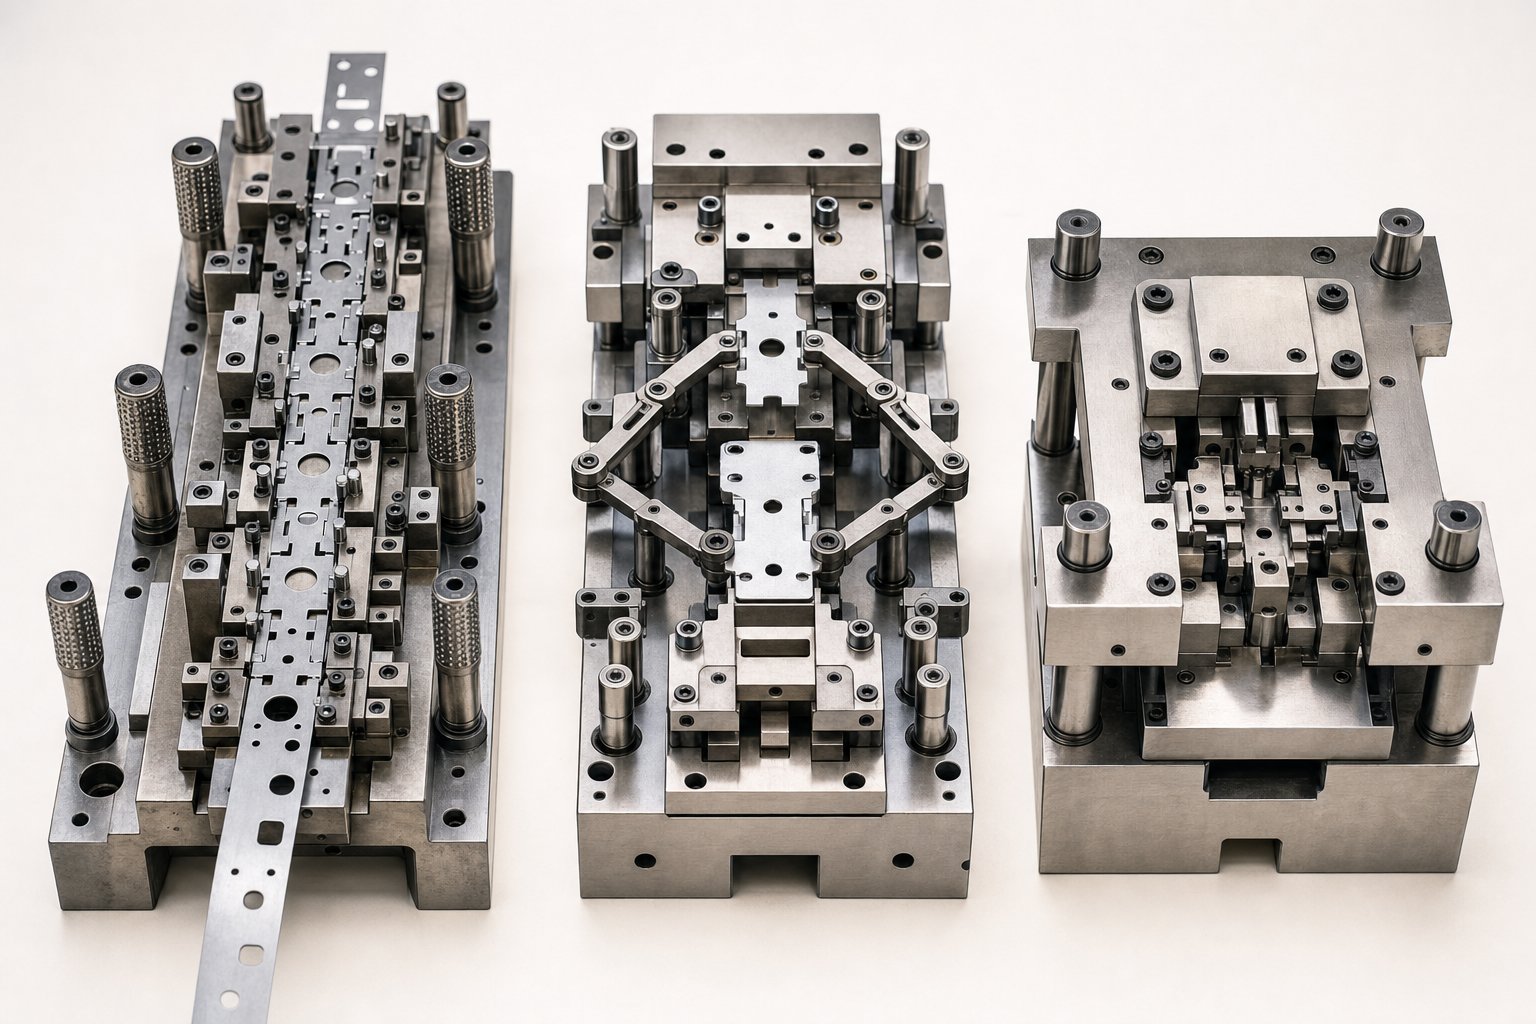
A bélyegző szerszámok típusai és a megfelelő kiválasztása
A nem megfelelő szerszámtípus kiválasztása a fémbélyegzés egyik legdrágább hibája. Belezárja Önt a költségstruktúrába, a ciklusarányba és geometriai korlátok készletébe, amelyek követik a projektet annak teljes gyártási élettartama alatt. A kihívás az, hogy a négya bélyegzőszerszámok főbb típusaiA -progresszív, az átvitel, az összetett és a kombináció-elég átfedésben van ahhoz, hogy valódi zavart keltsen, ugyanakkor eléggé különbözik ahhoz, hogy a helytelen választás megduplázza a szerszámköltséget, vagy csökkentse az áteresztőképességet.
Szóval hogyan döntesz? A szerszámfolyamatot három változóhoz igazíthatja: az alkatrész geometriája, az éves térfogat és a tűréskövetelmények. Helyezze ezt a hármat, és minden későbbi döntés -anyagminőség, karbantartási ütemezés, sajtókiválasztás-természetesebben a helyére kerül.
Progresszív matricák vs. transzfer matricák vs. összetett matricák
A matricák mindegyik fő típusa alapvetően más elven működik, és ez az elv határozza meg, hogy mit tud hatékonyan és mit nem.
Progresszív meghalegy folytonos fémcsíkot vezessenek át egy sor állomáson, amelyek mindegyike más-más műveletet végez -lyukasztás, bevágás, hajlítás, formázás-, amíg a kész alkatrészt ki nem vágják a végső állomáson. A szalag saját szállítószalagként működik, amely kiküszöböli az alkatrészkezelést a műveletek között, és lehetővé teszi a löketszámot, amely rutinszerűen meghaladja a percenkénti 200 ütést kis alkatrészeknél. Emiatt a progresszív szerszámok-választék a kis és közepes méretű-komponensek, például elektromos csatlakozók, konzolok és kapcsok nagy-mennyiségű futtatásához.
Transzfer meghalvegyen más megközelítést. Az egyes nyersdarabokat korán leválasztják a szalagról, majd mechanikusan továbbítják állomásról állomásra egy dedikált szállítórendszerrel,{1}}jellemzően ujjszerkezetekkel vagy járógerendákkal. Ez elengedhetetlen azoknál az alkatrészeknél, amelyek túl nagyok, túl mélyen-húzottak vagy túl bonyolultak geometriailag ahhoz, hogy a hordozószalaghoz rögzítve maradjanak.Átviteli bélyegzésgyakori a készülékházakban, az autókarosszéria-panelekben és a szerkezeti elemekben, ahol a háromdimenziós formázási mélység miatt a szalag-alapú adagolás nem praktikus.
A vegyület meghalhajtson végre több vágási műveletet-kivágás és szúrás, például-egyetlen megnyomással. Mivel minden funkció egyidejűleg készül, a műveletek összehangolása szinte tökéletes. A kompromisszum a sebesség: az összetett vágószerszámok általában lassabban futnak, mint a progresszív szerszámok, és a legalkalmasabbak lapos vagy közel -lapos alkatrészekhez, ahol a méretpontosság fontosabb, mint a ciklussebesség. Az alátétek, a tömítések és a lapos elektromos érintkezők klasszikus összetett{6}alkalmazások.
A kombináció meghala vágási és alakítási műveleteket egy mozdulattal keverje össze{0}}gondoljon úgy, hogy a kivágás és a hajlítás egyszerre történik. Ezek egy rést foglalnak el az összetett és a progresszív szerszámozás között, mérsékelt bonyolultságot kínálva mérsékelt mennyiség mellett, kevesebb szerszámbefektetéssel, mint egy teljes progresszív beállítás.
| Die Type | Működési elv | Legjobb-alkatrész-összetettség | Ideális hangerő tartomány | Relatív költség | Ciklus sebessége |
|---|---|---|---|---|---|
| Progresszív | Csupa előrehaladást több állomáson keresztül; minden állomás egy műveletet hajt végre | Kis és közepes méretű{0}}alkatrészek több jellemzővel (hajlítások, lyukak, formák) | 100,000+ alkatrész/év | Magas | Gyors (200-1, 500+ SPM) |
| Átruházás | Az egyes nyersdarabokat mechanikusan mozgatják a különálló állomások között | Nagy, mély{0}}rajzolt vagy 3D{2}}összetett részek | 25 000-500,000+ alkatrész/év | Magastól nagyon magasig | Közepes (15-80 SPM) |
| Összetett | Több vágási művelet egyetlen mozdulattal egy állomáson | Lapos vagy közel{0}}lapos alkatrészek, amelyek szoros kialakítást igényelnek-a-pontosság érdekében | 10.000-250.000 alkatrész/év | Mérsékelt | Közepes (40-200 SPM) |
| Kombináció | Vágási és alakítási műveletek egy mozdulattal kombinálva | Közepesen összetett részek vágott és formált jellemzőkkel egyaránt | 10.000-150.000 alkatrész/év | Mérsékelt | Közepes (30-150 SPM) |
A szerszám típusának és a gyártási térfogatnak és alkatrészgeometriának megfelelő illeszkedése
A mennyiségi küszöbök azok, ahol az elmélet találkozik a költségvetési valósággal. Egyetlen-állomásos szerszám a progresszív beállítás töredékébe kerülhet, de a részköltsége-a hangerőtől függetlenül változatlan marad. Ezzel szemben a progresszív matrica meredek kezdeti befektetést igényel, amely csak akkor térül meg, ha a gyártási mennyiség elég magas ahhoz, hogy elegendő alkatrészen amortizálja a szerszámokat. A gyakorlatban ez a keresztezési pont általában valahol 50 000 és 100 000 éves alkatrész között van,{9}}bár az alkatrész összetettsége és a ciklusidő felfelé vagy lefelé tolja ezt a számot.
Mikor van értelme a transzferbélyegzésnek, mint a progresszívnek? A döntő tényező általában az alkatrész geometriája, nem csak a térfogat. Ha az alkatrész mélyhúzást, nagy panelfelületeket vagy olyan alakítási műveleteket igényel, amelyek eltorzíthatják vagy eltörhetik a hordozószalagot, az átviteli szerszámok az egyetlen járható út. Azt is látni fogja a transzfer szerszámokat, amikor a kész alkatrészeket el kell forgatni vagy át kell helyezni az állomások között,-amit egy progresszív szalag egyszerűen nem képes befogadni.
Kisebb mennyiségek vagy prototípusok esetén az összetett vagy kombinált fém sajtolószerszámok gyakran a legokosabb befektetést jelentik. Kezelhetővé teszik a szerszámköltségeket, miközben továbbra is biztosítják azt a méretkonzisztenciát, amelyet a kézi{1}}egy-állomásos beállítások nehezen tudnak fenntartani.
Az A, B és C osztályú szerszámbesorolás megértése
A szerszámtípuson túl a szerszámosztály határozza meg, hogy a sajtolószerszámok mennyi ideig tartanak,{0}}és mennyit kell költenie a karbantartásukra. Az osztályozási rendszer közvetlenül kapcsolódik az összes találatban mért várható élettartamhoz:
- A osztályú szerszámok:Hosszú távra készült. Ezek a matricák prémium szerszámacélokat, keményfém lapkákat a nagy-kopási állomásokon és edzett alkatrészeket használnak. A szerszám várható élettartama gyakran meghaladja az 1 000 000 találatot, így az A osztály a szabvány az autógyártásban és más nagy mennyiségű{6}} programokban, ahol a megszakítás nélküli üzemidő kritikus.
- B osztályú szerszámok:Praktikus középút. A minőségi szerszámacélokból, de kevesebb prémium lapkából készült B osztályú szerszámok általában 250 000-1 000 000 ütést adnak. Alkalmasak a közepes mennyiségű-gyártáshoz, ahol a szerszámköltségnek arányban kell maradnia a rendelés összértékével.
- C osztályú szerszámok:Rövid futásokhoz, prototípusokhoz vagy hídgyártáshoz tervezték. Az anyagok és a felépítés leegyszerűsödött, hogy minimálisra csökkentsék az előzetes költségeket, és a várható élettartama 250 000 találat alatt van. A C osztály a megfelelő hívás, ha gyorsan kell alkatrészekre, és a teljes élettartamra szóló mennyiség nem indokolja a nagyobb befektetést.
A megfelelő osztály kiválasztása nem a „legjobb” lehetőség kiválasztásáról szól,{0}}hanem a szerszámberuházás és a termelési valóság összehangolásáról. Az A osztályú szerszám túlzott megadása 50 000-rész élettartamra, tőkepazarlás. Ha nem adjuk meg a C osztályú szerszámokat egy millió részből álló programhoz, akkor az idő előtti kopás, újracsiszolás és esetleges újjáépítés ciklusa jön létre, amely hosszú távon sokkal többe kerül.
Ezek a szerszámtípusok és besorolások azonban csak annyira jók, mint a szerszámon belüli egyes alkatrészek. A lyukasztó, a matricablokk, a csupaszító és a vezetőrendszer mindegyike külön mechanikai szerepet tölt be,-és amikor bármelyikük kopni kezd, a hatások végiggyűrűznek minden alkatrészen, amely a présről leszakad.
A bélyegző szerszám belsejében található kritikus alkatrészek magyarázata
A sajtolószerszám kívülről úgy néz ki, mint egy tömör acéltömb, de törje fel, és találja meg az egyes alkatrészek gondosan megtervezett összeállítását-, amelyek mindegyikét úgy tervezték, hogy minden nyomólöket során meghatározott mechanikai funkciót hajtson végre. Ezeknek a bélyegzőszerszám-alkatrészeknek a megértése nem csak akadémikus. Ez a különbség aközött, hogy percek alatt diagnosztizálják a problémát, és órákat töltenek a tünetek kergetésével, miközben a sor végén felhalmozódik a hulladék.
Íme egy gyors funkcionális áttekintés a fő fémbélyegző alkatrészekről, mielőtt megvizsgálnánk, hogyan működnek együtt:
- Puncs:Vágó- vagy alakítóerőt ad a munkadarab anyagába való beleütközéssel.
- Die blokk:Olyan illeszkedő üreget vagy vágóélt biztosít, amely formálja vagy nyírja az anyagot a lyukasztó ellen.
- Lehúzó lemez:Laposan tartja a szalagot a szerszám felületén, és lehúzza a lyukasztóról a visszatérési löket során.
- Vezetőcsapok és perselyek:Minden löket során tartsa fenn a pontos igazítást a felső és az alsó szerszámfelek között.
- Pilóták:Regisztrálja a csíkot egy pontos pozícióba minden állomáson, biztosítva, hogy minden elem oda kerüljön, ahol kell.
- Hátlapok:Ossza el az ütési terhelést a szerszámpapucson, hogy elkerülje a helyi sérüléseket és deformációkat.
Mindegyik résznek világosan meghatározott feladata van. Az igazi összetettség-és a minőségi problémák valódi forrása- abban rejlik, hogy hogyan hatnak egymásra terhelés alatt, sebességgel, ütésről löketre.
Hogyan működik együtt a lyukasztó, a matricablokk és a lehúzólemez
Képzeljen el egyetlen vágási löketet lassított felvételben. A nyomószár leereszkedik, lefelé mozdítva a felső szerszámpapucsot. A rugók által megterhelt lehúzólemez először érintkezik a fémlemez szalaggal, és erősen rányomja a szerszám alsó felületére. Ez kritikus,-ha a csíkot nem tartják laposan és biztonságosan, mielőtt a lyukasztó hozzáérne az anyaghoz, a vágás eltorzul, az alkatrész elmozdul, és sorja keletkezik az él rossz oldalán.
A másodperc töredékével később az ütés áthatol a csíkon. A lyukasztó sajtolási művelet során a lyukasztó átnyírja az anyagot azáltal, hogy az alatta lévő szerszámblokk nyílásába ütközik. A lyukasztó és a szerszámblokk közötti hézag -tipikusan az anyagvastagság százalékában- kifejezve határozza meg a vágási él minőségét. Túl szoros, és a szerszám idő előtt elkopik. Túl laza, és túlzott sorjás és borulás következik be. Enyhe acél esetén a hézagok gyakran az anyagvastagság oldalankénti 5-10%-a közé esnek, bár a keményebb anyagok, például a rozsdamentes acél szigorúbb értékeket igényelnek.
A visszatérő löketnél a rugó{0}}terheltlehúzó lemezteljesíti második funkcióját: lenyomva tartja a csíkot, miközben a lyukasztó visszahúzódik. Enélkül az anyag hozzátapadna a lyukasztó testéhez,-különösen átszúráskor, ahol a fém szorosan összeesik a lyukasztószár körül. A sztripper szó szerint lecsupaszítja az anyagot, lehetővé téve, hogy a csík tisztán haladjon a következő állomásra.
A szerszámblokk eközben nem csak egy passzív nyílás. Vágóéleit precíz geometriára és keménységre kell csiszolni, hogy tiszta nyírófelületet kapjunk. Az alakítóállomásokon a szerszámtömb az a üreg, amely meghatározza a fémbélyegzett alkatrész végső formáját, így annak felületi minősége és méretpontossága ugyanolyan fontos, mint a felette lévő lyukasztó geometriája.
Vezetőrendszerek, pilóták és igazítási pontosság
A lyukasztók és matricák önmagukban is tökéletesek lehetnek, de még mindig rossz alkatrészeket produkálnak, ha a beállítás akár néhány ezred hüvelyknyire is eltolódik. Ez az útmutatórendszer feladata,{1}}és vitathatatlanul ez a leginkább alulértékelt elem az egész eszközben.
Vezetőcsapok és perselyekaz elsődleges igazítási mechanizmus. Az egyik matricafélre szerelt edzett acélcsapok a másik fél precíziós-fúrt perselyébe csúsznak, így a felső és az alsó cipő egyetlen, megismételhető útvonalon haladhat. A nagy sebességű, több száz löket/perc sebességgel működő progresszív szerszámokban a vezetőrendszer elnyeli az oldalirányú erőket és a hőnövekedést, miközben az igazítást mikronon belül tartja. A golyóscsapágy-vezető szerelvények gyakoriak a precíziós alkalmazásokban, mivel csökkentik a súrlódást és jobban ellenállnak a kopásnak, mint a sima perselyek.
Pilótákegy másik igazítási kihívás kezelése: szalagregisztráció. Ahogy a fémszalag állomásról állomásra halad előre egy progresszív szerszámban, a felső szerszámra szerelt kisméretű, kúpos csapok-a felső szerszámra -előre-átszúrt lyukakba lépnek a szalagon, és a pontos helyzetbe húzzák, mielőtt bármilyen vágás vagy formázás megtörténne. A kúpos kialakítás lehetővé teszi a szalag ön-központosítását, kijavítva a kisebb adagolási hibákat, mielőtt a prés elérné az alsó holtpontot. Pontos vezetés nélkül a lyukak--távolsága, a hajlítások helye és a jellemzők helyzete állomásról állomásra eltolódik, és a kumulatív hiba jóval azelőtt kiszoríthatja a szaggatott fémalkatrészeket a tűréshatáron, hogy a vágóélen látható kopás mutatkozna.
Hátsó lemezekcsendesebb, de lényeges szerkezeti szerepet töltenek be. A ütésrögzítők és a szerszámpapucs között elhelyezett edzett lemezek az egyes ütések koncentrált erejét szélesebb területen osztják szét. Hagyja ki a hátlapot, és az egyes ütések fokozatosan felborítják a szerszámpapucs felületét-, kis bemélyedéseket hozva létre, amelyek idővel megváltoztatják a lyukasztás helyzetét, és csendesen rontják az alkatrész pontosságát.
Az alkatrészek kopásának felismerése, mielőtt az befolyásolná az alkatrész minőségét
A bélyegzőszerszám minden alkatrésze kopóelem. Soha nem az a kérdés, hogy elhasználódik-e, hanem az, hogy milyen gyorsan észleli a kopást, mielőtt megjelenne az alkatrészekben.
Lyukasztó kopása leginkább látható. Az éles vágási lyukasztó tiszta nyírási zónát eredményez keskeny sorjával. Ahogy a vágóél eltompul, a sorja magassága növekszik, a nyírószalag beszűkül, és a vágóerő -néha észrevehetően megnövekszik ahhoz, hogy a préskezelők meghallják a különbséget. Az újraköszörülés és a teljes csere közötti döntés attól függ, hogy mennyi anyagot távolítottak el már a lyukasztó hosszából. A legtöbb lyukasztó többször is újraköszörülhető, mielőtt elérné azt a minimális hosszküszöböt, amely alatt a lyukasztó már nem érintkezik elég mélyen a szerszámblokkba a tiszta vágás elvégzéséhez.
Die blokk élkopáshasonló mintát követ, de nehezebben látható anélkül, hogy a szerszámot levennénk a présről. A tapasztalt szerszámkészítők másodlagos jelzéseket keresnek: az alkatrész növekvő sorja, a szerszám nyílásába tapadt tömb vagy a nyersdarab méreteinek fokozatos eltolódása, amely jelzi, hogy a vágóprofil kissé megnőtt az élerózió miatt.
Vezetőcsap és persely kopásamásként{0}}és alattomosabban nyilvánul meg. Hirtelen meghibásodás helyett lassú méretsodródást fog észrevenni több alkatrész jellemző között. A furatok helyzete enyhén eltolódik, a hajlítási vonalak elvándorolnak, és a jellemzők-a-elemek méretei a tűréssáv széle felé kezdenek emelkedni. Ha a CMM-adatok progresszív tendenciát mutatnak, nem véletlenszerű szórást, akkor a kopott vezetőelemek az elsődleges gyanúsítottak.
A pilóta kopása vagy sérülésecsík téves regisztrációt hoz létre, amely véletlenszerű variációnak tűnik, de valójában követi az adagolási ciklust. A részek váltakozhatnak a jó és a marginális között, mivel a csík valamivel - fölé vagy alá-halad bizonyos állomásokon. Az ütemezett karbantartás során az előtétátmérők és a kúp állapotának ellenőrzése észleli ezt, mielőtt a hulladékarány megugrik.
A mag átvétele egyszerű: az alkatrészek pontossága és a végső alkatrész tűrése közvetlenül összefügg. A bélyegzőszerszám nem hanyatlik el homályos, nehezen--nyomon követhető módon. Minden alkatrész jellegzetes mintázatban kopik, amely egy meghatározott, azonosítható aláírást hoz létre a kész alkatrészen. Az aláírások olvasásának megtanulása-a dimenziós trendekkel, vizuális ellenőrzéssel és erőfigyeléssel-az az, ami elválasztja a reaktív tűzoltást a proaktív szerszámkarbantartástól.
Természetesen az, hogy ezek az alkatrészek milyen gyorsan kopnak, nagyban függ attól, hogy miből készültek. A szerszámacél minőségének, keménységi szintjének és felületkezelésének megválasztása az egyes alkatrészeknél az egyik legkevésbé megvitatott-és legkövetkezményesebb-döntés a teljes szerszámozási folyamatban.
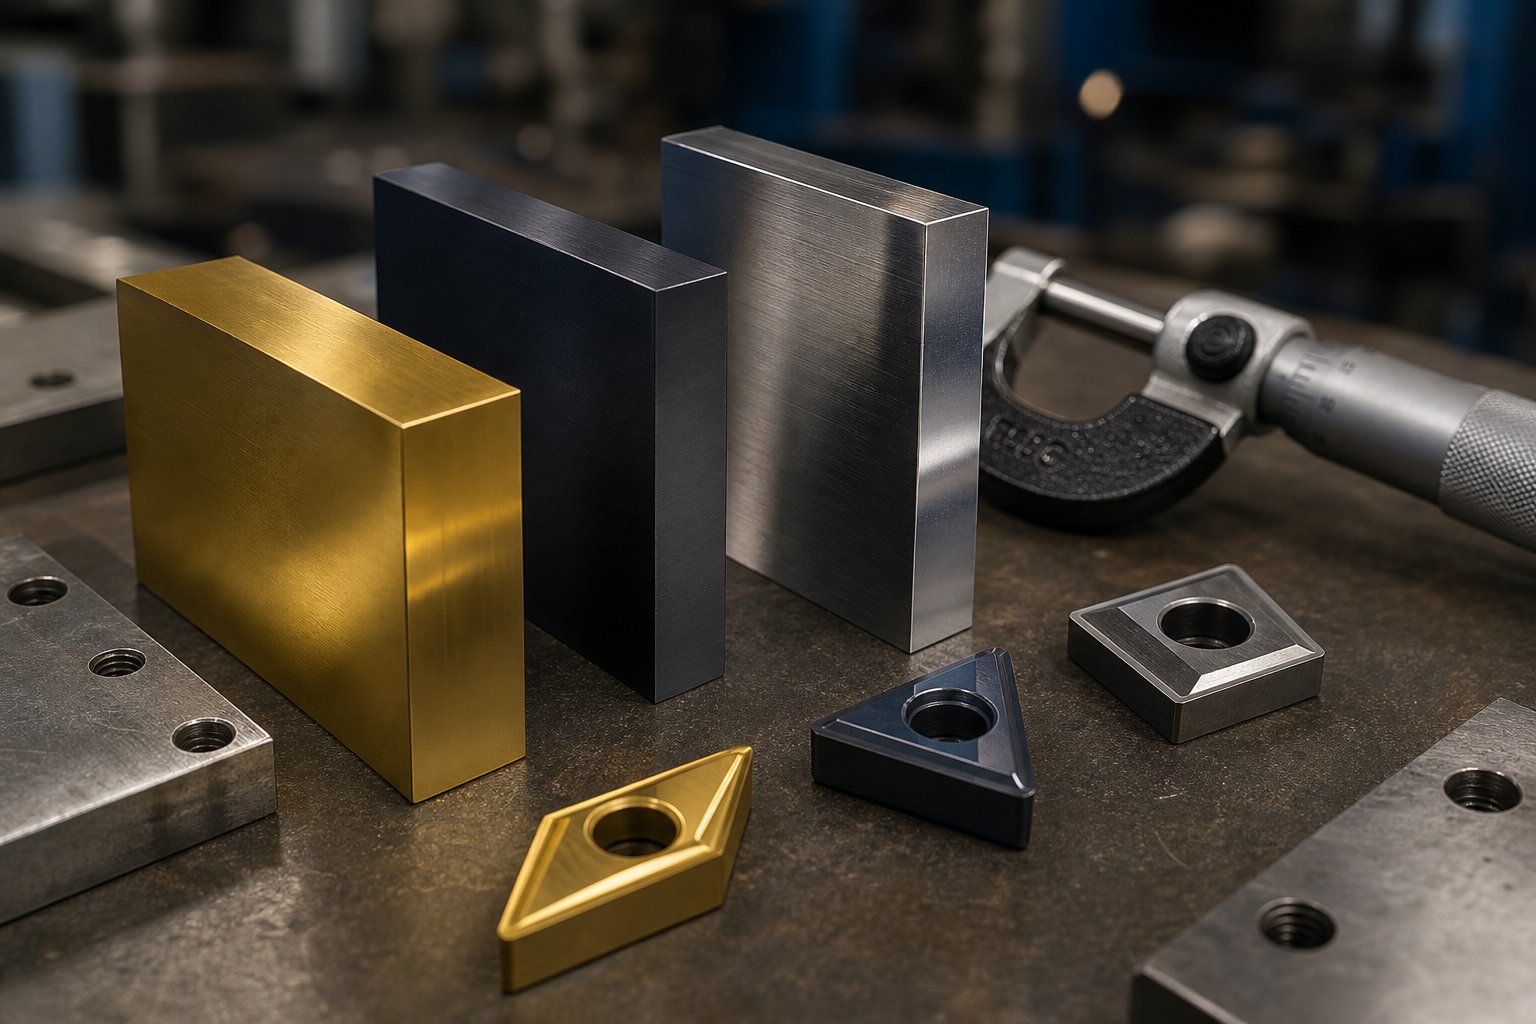
Bélyegző szerszám anyagválasztási és felületkezelési útmutató
A sajtolószerszám belsejében lévő szerszámacél határozza meg, hogy hány alkatrészt tud futtatni az újraköszörülés előtt, mennyire tart a tűréshatár a hosszú gyártási kampányok során, és hogy a szerszám kecsesen vagy katasztrofálisan tönkremegy-e. Ennek ellenére az anyagkiválasztás az egyik leginkább figyelmen kívül hagyott döntés a szerszámozási folyamatban,{1}}gyakran az alapértelmezett választásokra vagy a beszállítói preferenciákra hagyják a szándékos mérnöki elemzés helyett.
A különböző sajtolószerszámok a keménységi -a-szilárdság spektrum különböző pontjain helyezkednek el, és az adott spektrum rossz pontjának kiválasztása az alkalmazáshoz gyorsítja a szerszám idő előtti meghibásodását. Íme, hogyan hasonlítják össze a leggyakoribb osztályzatokat, és hogy mikor szerezte meg mindegyik a helyét a kockaépítésben.
Szerszámacél minőségek sajtolószerszámokhoz és teljesítményük kompromisszumai
Öt szerszámacél-minőség fedi le a ma gyártott acélbélyegző szerszámok túlnyomó részét. Mindegyik más kohászati családhoz tartozik, és ezek a családi jellemzők határozzák meg a teljesítményt:
- D2 (magas-széntartalmú, magas-króm):Az igásló a hosszútávú-nyíráshoz és piercinghez. A D2 magas krómtartalma kemény karbid részecskéket képez, amelyek kivételes kopásállóságot biztosítanak. Edzés és temperálás után a D2 eléri62-64 HRC-Elég kemény ahhoz, hogy éles élvonalat tartson több százezer találatnál. A kompromisszum az ütközés alatti ridegség; A D2 nem a megfelelő választás nehéz alakításhoz vagy lökésterheléssel járó műveletekhez.
- A2 (levegős{1}}edzés):Az 5% krómtartalom és a hőkezelés során kiváló méretstabilitás révén az A2 63-65 HRC-t ér el, miközben jobb szívósságot kínál, mint a D2. Általában lyukasztó lyukasztásokhoz, alakító lyukasztásokhoz és stancolási alkalmazásokhoz használják, ahol a mérsékelt kopásállóság és közepes ütésállóság találkozik. Az A2 egy erős, mindenre kiterjedő választás-a közepes volumenű sajtolószerszám-acél szerkezetekhez.
- S7 (ütésálló-):Ha a szerszámállomások erős húzással, mélyalakítással vagy ismételt mechanikai ütésekkel járnak, az S7 lép be. 60{5}}62 HRC-ig keményedik, de az ütésállóságot előnyben részesíti a kopásállósággal szemben. Gondoljon az S7-re úgy, mint egy olyan minőségre, amely meghajlik, mielőtt eltörne – ideális olyan alkatrészekhez, mint a húzólyukasztók és a formázó lapkák, amelyek minden löketnél jelentős dinamikus terhelést vesznek fel.
- M2 (gyorsacél-):Úgy tervezték, hogy megőrizze a keménységét magas hőmérsékleten is, az M2 eléri a körülbelül 62-64 HRC-t, és kiváló a nagy-löket-sebességű alkalmazásokban, ahol a súrlódás-kelt hő meglágyítaná a hagyományos hidegen megmunkált acélokat. Látni fogja az M2-t a 600+ ütés/perc sebességű vágási ütésekben, ahol a hőstabilitás közvetlenül az él élettartamát jelenti.
- O1 (olaj{1}}keményedés):A leggazdaságosabb opció, az O1 viszonylag könnyen megmunkálható, és temperálás után 57-62 HRC-t ér el. A szívósság és a kopásállóság ésszerű egyensúlyát kínálja a rövid távú gyártáshoz, a prototípus-szerszámokhoz és az olyan alkalmazásokhoz, ahol a teljes találati szám nem indokolja a prémium acélminőségeket.
A mögöttes kompromisszum mindig ugyanaz: a keményebb acélok hosszabb ideig ellenállnak a kopásnak, de hajlamosabbak az ütés hatására berepedésre vagy repedésre. A keményebb acélok jobban elnyelik az ütéseket, de gyorsabban eltompulnak. A tapasztalt szerszámgyártók egyetlen szerszámon belül-keverik a minőségeket D2 vagy keményfém használatával a nagy-kopású vágóállomásokon, és S7-et olyan alakítóállomásokon, ahol az ütésállóság fontosabb, mint az élek megtartása.
Ha már a keményfémről beszélünk, a keményfém lapkák külön említést érdemelnek. A progresszív sajtolószerszámok legnagyobb-kopási állomásaihoz-különösen a csiszolóanyagokat, például magas szilíciumtartalmú sajtolt acélt vagy rozsdamentes ötvözeteket használó-karbidbetétek akár a D2-t is öt-tízszeresen bírják. Ezek lényegesen drágábbak és törékenyebbek, ezért jellemzően meghatározott állomásokra vannak fenntartva, nem pedig az egész szerszámban.
Hőkezelés és felületi bevonatok, amelyek meghosszabbítják az élettartamot
A megfelelő acélminőség kiválasztása csak a fele az egyenletnek. Az, hogy az acélt hogyan kezelik-hővel, és milyen bevonatokkal hordják fel a munkafelületeit, drámaian megkétszerezheti vagy akár többszörösére csökkentheti az élettartamot.
Hőkezelésmeghatározza az egyes alkatrészek alapkeménységét és szívósságát. Az -edzéssel-a teljes alkatrész kritikus hőmérséklete fölé történő hevítése és kioltása- az olyan hideg-acéloknál, mint a D2 és az A2, szabványos. A tok-edzés ezzel szemben kemény külső héjat hoz létre, miközben megőrzi a kemény magot, ami hasznos azoknál az alkatrészeknél, amelyeknek felületi kopásállóságra van szükségük, de törés nélkül kell elnyelnie az ütéseket. A vákuumos hőkezelés a módszertől függetlenül erősen ajánlott; mintmegjegyzik az iparági szakértők, a nem-vákuumfolyamatok által okozott oxidáció gátolja a bevonat tapadását, és veszélyeztetheti a felület integritását, még mielőtt a matrica az első részét kifutná.
Felületi bevonatokadjon hozzá egy másodlagos védőréteget, amely drámaian csökkenti a súrlódást és a ragasztókopást. A leggyakoribb lehetőségek a következők:
- Titán-nitrid (TiN):2400 HV körüli keménységű PVD bevonat. A TiN jó általános célú-védelmet nyújt a csiszoló- és ragasztókopás ellen, és széles körben használják vágási lyukasztókhoz. Arany színének köszönhetően a bevonat fedettsége vizuálisan könnyen ellenőrizhető.
- Titán-karbonitrid (TiCN):A TiN-hez képest, körülbelül 3200 HV-nál, a TiCN-t többrétegű bevonatként alkalmazzák, és jól -alkalmas a szorosan tűrhető bélyegzési alkalmazásokhoz, ahol a keménység és a méretszabályozás egyaránt számít.
- Króm-nitrid (CrN):1800 HV-nál puhább, mint a TiN, de kisebb belső feszültsége vastagabb bevonatokat tesz lehetővé. A CrN jól működik olyan alakítási műveleteknél, ahol az alacsony súrlódási tényező fontosabb, mint az extrém keménység.
- Nitridálás:Inkább termokémiai diffúziós folyamat, mint lerakódott bevonat. A nitridálás magát az acél felületi rétegét keményíti meg, jellemzően 65-70 HRC-egyenértékre, anélkül, hogy külön bevonatréteget adna hozzá. Ez hasznossá teszi a nagy szerszámelemekhez, ahol a bevonat vastagságának tűrése aggodalomra ad okot.
- Krómozás:Egy régebbi, de még mindig releváns lehetőség a húzószerszámok kioldási tulajdonságainak javítására és az alakítási műveletek során az anyagfelvétel csökkentésére.
A bevonatos és bevonat nélküli szerszámok közötti teljesítménykülönbség nem elhanyagolható,{0}}ez átalakulhat. Egy 1074-es rugóacélból készült összetett lyukasztóval kapcsolatos dokumentált eset azt mutatta, hogy a termelés 10 000 bevonatlan részről 100 000 részre ugrott AlTiN bevonattal, és 250 000 alkatrészre, amikor száraz kenőanyag filmet helyeztek az AlTiN réteg tetejére. Ezek a számok azt mutatják, hogy a bevonat kiválasztása miért érdemel ugyanolyan mérnöki figyelmet, mint az alapacél minőség kiválasztása.
Egy fontos figyelmeztetés: nem minden bevonási eljárás működik minden acéllal. A durván 1900 °F-on felvitt CVD-bevonatok a felhordás során lágyítják a szerszám aljzatát. Az olyan acélokat, mint az A2 és az S7, nem szabad CVD{6}}bevonattal ellátni ütőterheléssel járó alkalmazásokhoz, mert a magas folyamathőmérséklet rontja a mikroszerkezetüket és csökkenti az ütési szilárdságot. A 900 F alatti hőmérsékleten működő PVD-folyamatok teljesen elkerülik ezt a problémát,-hogy a PVD biztonságosabb alapértelmezett legyen a legtöbb bélyegzőszerszámhoz, hacsak az alkalmazási igények nem indokolják a CVD- vagy TRD-alternatívákat.
A szerszám anyagának és a munkadarab anyagának illeszkedése
Íme egy valóság, amely sok első-szerszámvásárlót megbotránkoztat: az Ön által bélyegzett anyag határozza meg, hogy milyen anyagból kell a szerszámot elkészítenie. A szénacél bélyegzésére épített matrica jelentős módosítások nélkül nem bírja túl hosszú ideig a rozsdamentes acélt, és az acéllemez bélyegzésére tervezett szerszámok túlságosan-tervezhetők-és túl-árasak- az alumínium sajtolási eljáráshoz.
Miért? A keményebb munkadarabok nagyobb vágási és alakító erőket hoznak létre, felgyorsítják a kopásos kopást a szerszámfelületeken, és szorosabb lyukasztást-szükséges-a szerszámhézag a tiszta élek eléréséhez. A lágyabb anyagok, mint például az alumínium és a réz, kevesebb szerszámkopást okoznak, de különböző kihívásokkal-nehezedik az anyag felszedése, és hajlamosak a szakadásra, mint a tiszta nyírásra, ha a hézagok nem csökkennek megfelelően.
| Munkadarab anyaga | Ajánlott vágóacél minőségek | Távolsági irányelv (oldalonkénti vastagság %-a) | A szerszám relatív várható élettartama |
|---|---|---|---|
| Enyhe/alacsony{0}}széntartalmú acél | D2, A2; keményfém lapkák a nagy-volumen érdekében | 5-10% | Alapvonal (1x) |
| Rozsdamentes acél (300-as sorozat) | D2, M2 vagy karbid; TRD/PVD bevonatok használata erősen ajánlott | 3-6% | 0,4x - 0.6x az alapvonal |
| Nagy-szilárdságú acél (HSLA, AHSS) | Keményfém, D2 TiCN vagy AlTiN bevonattal | 4-8% | 0,3x - 0.5x az alapvonal |
| Alumíniumötvözetek | A2, D2; CrN- vagy DLC-bevonatok a foltosodás megelőzésére | 3-5% | 1,5x - 2.5x az alapvonal |
| Réz / sárgaréz ötvözetek | A2, O1 rövid futásokhoz; D2 hosszabb kampányokhoz | 3-6% | 1,5x - 2x az alapvonal |
Figyelje meg a mintát: a rozsdamentes és nagyszilárdságú acélok a felére vagy többre csökkentik a várható élettartamot az enyhe szénacél sajtoláshoz képest, míg a lágyabb, színesfém anyagok jelentősen meghosszabbítják azt. Pontosan ez az oka annak, hogy a szerszámozási árajánlatok nagyon eltérőek az alkatrészrajzon megadott munkadarab anyagától függően. Az alumíniumhoz kínált szerszámok A2-es acélt használhatnak CrN bevonattal. Ugyanez a 304-es rozsdamentes alkatrész geometriája megkövetelheti a keményfém lapkákkal és TRD vanádium-karbid bevonattal ellátott D2-t, -hogy megkétszerezzék vagy megháromszorozzák a szerszámberuházást, de biztosítsák a gyártás indokolásához szükséges találatszámot.
A hézagbeállítások ugyanilyen fontosak. A rozsdamentes acél munka-keményedési hajlama azt jelenti, hogy a túlzott hézag nemcsak rossz élminőséget okoz,- hanem felgyorsítja az ütések kopását, mivel az anyag ellenáll a nyírásnak, és ehelyett a vágóél körül deformálódik. Az alumínium viszont szigorúbb hézagokat igényel, hogy elkerülje a szakadást és a túlzott sorjásodást, amely az anyag hajlékonyságából és folyási hajlamából fakad, nem pedig tiszta repedésből.
A szerszám anyagának, a hőkezelésnek, a bevonatnak és a hézagnak az adott munkadarab anyagához igazítása az, ami elválasztja a tartós szerszámokat a gyártás során sántító szerszámoktól. De még egy tökéletesen meghatározott szerszámot is helyesen kell megtervezni,-és ez az, ahol a modern szimuláció és a szalagelrendezés optimalizálása alapvetően megváltoztatta azt, ahogyan a szerszámgyártók az alkatrészrajzot gyártásra{2}}kész eszközzé alakítják.
Bélyegző szerszám tervezése, szimulációja és szalagelrendezés optimalizálása
A tökéletes anyagválasztás és felületkezelés semmit sem jelent, ha maga a szerszám geometriája hibás. A TiCN-bevonatú, prémium D2-ből készült lyukasztó továbbra is ráncos, repedezett vagy-kihagyott a -specifikációkkal rendelkező alkatrészeket, ha a húzóperem helytelenül van elhelyezve, a nyersdarab tartójának nyomása rosszul van kiszámítva, vagy az elrendezés a szalag 30%-át selejtben pazarolja. Ez az oka annak, hogy a bélyegzőszerszámok tervezése az elmúlt két évtizedben olyan erősen eltolódott a digitális szimuláció felé,{6}}ezek a problémák szoftverben történő észlelése nagyságrendekkel olcsóbb, mint a préspadlón történő kipróbálás során.
Hogyan csökkenti a bélyegzési szimuláció a próbaidőszakokat és a költségeket
A számítógéppel támogatott mérnöki (CAE) szimuláció lehetővé teszi a mérnökök számára, hogy a teljes bélyegzési folyamatot gyakorlatilag-futtatják a nyersdarab pozicionálásától a végső alkatrész geometriájáig-, mielőtt egyetlen szerszámacél blokkot megmunkálnának. A szoftver lépésről lépésre modellezi az anyagáramlást, előre jelezve, hogy pontosan hol jelennek meg a problémák.
Mit fog valójában a szimuláció? A kritikus hibamódok, amelyek egyébként csak a fizikai próba során jelennének meg:
- Vékonyodás és szakadás:A szimuláció az anyagvastagságot a teljes alkatrészen feltérképezi, megjelölve azokat a zónákat, ahol a fémlemez a biztonságos határokon túlnyúlik. A mérnökök az acél vágása előtt beállítják a húzási sugarakat, húzóperemeket adnak hozzá, vagy módosítják a nyersdarab alakját az anyagáramlás újraelosztása érdekében.
- Gyűrődés:Az elégtelen nyersdarabtartó nyomás vagy a nem megfelelő anyagáramlási utak kompressziós ráncokat okoznak a karimákban és az oldalfalakban. A szimuláció azonosítja ezeket a zónákat, és lehetővé teszi a nyersdarabtartó erők és a peremgeometria iteratív beállítását.
- Springback:A formázási erők felszabadulását követően az alkatrész rugalmasan{0}}visszapattan, néha eléggé ahhoz, hogy a méreteket túllépje a tűréshatáron.Fejlett FEA módszerekfigyelembe veszi az anyag anizotrópiáját, a Bauschinger-effektust és a maradék feszültségeket a visszarugózási nagyság előrejelzéséhez, lehetővé téve a mérnökök számára, hogy kompenzációs stratégiákat alkalmazzanak, például túlhajlítást vagy módosított szerszámgeometriát a matrica megépítése előtt.
- Erőelemzés:A teljes űrtartalom-igény kiszámítása biztosítja, hogy a szerszám a megfelelő présszerszámhoz illeszkedjen, és hogy a szerszámelemek úgy vannak méretezve, hogy a tényleges alakító terhelést idő előtti meghibásodás nélkül kezeljék.
A gyakorlati megtérülés jelentős. A hagyományos fémbélyegzés tervezési munkafolyamatai gyakran három-öt-vagy több-fizikai próba iterációt igényelnek az elfogadható alkatrészek eléréséhez. Minden iteráció a szerszám szétszerelését, a korrekciók megmunkálását, az összeszerelést és az újbóli futtatást jelenti. A szimuláció-vezérelt bélyegzési tervezés drámaian ciklikusan tömöríti, gyakran a felére csökkenti a próbaidőszakot, és hetekkel csökkenti a fejlesztési idővonalat.
A szalagelrendezés optimalizálása a maximális anyagfelhasználás érdekében
A progresszív szerszámtervezésben a szalagelrendezés az, ahol a költségtervezés történik. Minden egyes milliméternyi elpazarolt anyag az alkatrészek között, minden túlméretezett hordozóhíd és minden szuboptimális beágyazási szög fémhulladék tonnáját jelenti több millió löketnyi gyártási folyamat során. A hagyományos szerszámkialakítások rutinszerűen 25-40%-os selejt arányt produkálnak, míg az optimalizált elrendezések ezt a számot 15% alá tudják szorítani.
A mérnökök a sajtolószerszám tervezési fázisában számos, egymással összefüggő döntéssel ellenőrzik a hulladékot:
- Beágyazási stratégiák:Az alkatrészek lehető legközelebbi elhelyezése-vagy a geometria alapján-reteszelve közvetlenül maximalizálja a tekercs anyagfelhasználását. Az alkatrésznek a szalag tengelyéhez viszonyított orientációjának kisebb módosításai is 10-20%-os nyersanyagköltség megtakarítást eredményezhetnek.
- Hangmagasság és sávszélesség szabályozás:A haladási távolságot (osztástávolságot) és a csík szélességét szub-milliméteres pontossággal kell kiszámítani. Az állomások közötti szükségtelen hézagok minden egyes löketnél elpazarolják az anyagot.
- A szállítóhíd kialakítása:Az egyes részeket a szalaggal összekötő hidaknak elég keskenynek kell lenniük ahhoz, hogy minimálisra csökkentsék a selejt mennyiségét, ugyanakkor elég szélesnek kell lenniük ahhoz, hogy az adagolás során megőrizzék a szerkezeti integritást. Ha ezt rosszul csinálja, a szalag becsatolja vagy elszakad-futás közben.
- Gyakori{0}}vágási technikák:A löketenként több alkatrészt előállító szerszámoknál a szomszédos nyersdarabok közötti megosztott vágási vonalak teljesen kiküszöbölhetik az alkatrészek közötti selejteket-.
A csíkok elrendezése nem kozmetikai gyakorlat-, hanem a mérnökök egyik leghatékonyabb eszköze az alkatrészenkénti költség-csökkentésére. Az anyagfelhasználás 10%-os javulása egy millió-rész éves 1 mm-es rozsdamentes acélból, több ezer dolláros megtakarítást jelent, mindezt az első gyártás megkezdése előtt.
A megvalósíthatósági tanulmánytól a CNC{0}}megmunkált szerszámalkatrészekig
A fémbélyegző szerszámok tervezése olyan strukturált munkafolyamatot követ, amely az alkatrészrajzot gyártásra{0}}kész eszközzé alakítja. Minden szakasz az előzőre épül, és a lépések átugrása-vagy a rajtuk való rohanás-a költséges hibák forrása.
- Alkatrész megvalósíthatósági értékelése:A mérnökök értékelik az alkatrész geometriáját, anyagát, tűréseit és térfogati követelményeit, hogy megállapítsák, életképes-e a bélyegzés, melyik szerszámtípus a megfelelő, és hol vannak potenciális formázási kihívások.
- 2D szalag elrendezés:A haladási sorrend, az állomások hozzárendelése és az anyagfelhasználási stratégia egy lapos elrendezésben van leképezve, meghatározva, hogy mi történik az egyes vágóállomásokon, és hogyan mozog a szalag a szerszámon.
- 3D kockamodellezés:A teljes szerszámszerelvény--lyukasztók, matricablokkok, lehúzók, vezetőrendszerek és az összes támogató hardver-CAD-ban lettek megtervezve, pontos illesztésekkel, hézagokkal és rögzítőelemekkel.
- Szimuláció érvényesítése:A CAE szoftver virtuálisan futtatja az alakítási folyamatot, ellenőrzi az anyagáramlást, ellenőrzi az elvékonyodást és a gyűrődést, megjósolja a visszarugaszkodást és megerősíti a tonnaszükségletet. A 3D modellt iteratívan finomítják, amíg a szimulációs eredmények el nem érik az elfogadási feltételeket.
- A szerszám alkatrészek CNC megmunkálása:Az érvényesített tervek áttérnek a precíziós huzalos szikraforgácsolásra, a CNC marási és köszörülési műveletekre, hogy minden egyes alkatrészt a specifikációnak megfelelően állítsanak elő.
- Összeszerelés és próbaüzemek:Az elkészült szerszámot összeszerelik, próbaprésbe szerelik, és fokozatosan finomított iterációkon futnak végig, amíg a mintadarabok el nem érik a méret- és minőségi célokat.
Ez a végponttól{0}}végig{1}}folyamat szoros koordinációt igényel a tervezőmérnökök, a szimulációs elemzők, a CNC-gépészek és a próbatechnikusok között. A teljes körű-szerszámgyártók, akik minden szakaszt egy fedél alatt tartanak,-végső ellenőrzés révén-megszüntetik az átadás-átvételi késéseket és a félreértéseket, amelyek a több-szállító munkafolyamatait sújtják.YICHENpéldául ezt a teljes munkafolyamatot belsőleg hajtja végre, a kezdeti CAE-szimulációtól és a szerszámtervezéstől a precíziós CNC-megmunkáláson át a próbaüzemekig és az alkatrész-ellenőrzésig, így a gyártók egyetlen felelősségi pontot biztosítanak az ötlettől a gyártásra{0}}kész szerszámokig.
Egy jól-megtervezett, szimulációval-validált kocka drámaian csökkenti a próbatételek meglepetéseit. De ez nem szünteti meg őket teljesen. Az anyagok változékonysága, a préselhajlás és a valós súrlódási körülmények továbbra is olyan problémákat okoznak, amelyek csak akkor derülnek ki, amikor az acél ütközik az acéllal,-ezért elengedhetetlen a leggyakoribb meghibásodási módok, azok kiváltó okainak és korrekciós intézkedéseinek megértése, mielőtt bármely matrica teljes gyártásba kezd.
Bélyegző szerszám hibaelhárítás és próba érvényesítés
A szimuláció sok mindent megfog, de nem képes minden változót megismételni a sajtóban. Az anyagadag inkonzisztenciái, a prés elhajlása terhelés alatt, a kenőanyag film lebomlása hőmérsékleten, hőtágulás hosszú futás közben-ezek a valós-tényezők olyan hibákat okoznak, amelyek csak akkor derülnek ki, amikor a szerszám nagy sebességgel jár. A különbség a problémákat órákon belül megoldó és a tüneteket hajszoló műszakokon át égető üzlet között egyetlen készségben rejlik: a kiváltó ok pontos diagnosztizálásában az első alkalommal.
A fémbélyegzési folyamat minden hibája nyomot hagy maga után. A sorja mást árul el, mint a szaggatott nyomok. A repedt karima más kiváltó okra mutat, mint a ráncos húzófal. Ha megtanulja olvasni ezeket az aláírásokat, akkor a reaktív tűzoltás szisztematikus hibaelhárítássá válik,-és megóvja a szerszámok befektetését és a gyártási ütemtervet.
Gyakori bélyegzési hibák és kiváltó okaik
Hét meghibásodási mód okozza a présbélyegzés minőségi problémáinak túlnyomó többségét. Mindegyiknek vannak azonosítható tünetei, a valószínű kiváltó okok rövid listája, és olyan speciális korrekciós intézkedések, amelyek a tényleges problémát kezelik, nem pedig a tünetet. Itt a teljes referencia:
| Disszidál | Tünetek | Kiváltó okok | Javító intézkedések |
|---|---|---|---|
| Sorjázás | Kiemelkedő, éles szélek a letakart vagy áttört felületeken; a sorja magasságának növelése az idő múlásával; durva él{0}}érzés | Kopott vagy összeesett vágóélek; túlzott ütések-a-kivágáshoz; rossz kivitel a vágófalon | Köszörülje meg vagy cserélje ki a vágóéleket; csökkentse a távolságot az új lapkák huzal{0}}vágásával; polírozó szerszámvágó fal; ellenőrizze, hogy a hézag oldalanként az anyagvastagság 5-10%-a lágyacél esetén |
| Bosszantó | Anyagfelszedés lyukasztó- vagy szerszámfelületeken; karcolás vagy karcolás a formált részfelületeken; progresszív romlás minden egyes találattal | elégtelen vagy helytelen kenés; nem kompatibilis szerszám/munkadarab anyagpárosítás (pl. rozsdamentes bevonat nélküli szerszámacélon); túl nagy felületi érdesség a szerszámképző felületeken | Alkalmazzon megfelelő bélyegző kenőanyagot, vagy javítsa az EP{0}}besorolású folyadékot; hordjon fel epedésgátló bevonatot (TiN, CrN vagy DLC) az alakító felületekre; polírozó szerszámfelületek; váltson egy kompatibilisebb szerszámacél minőségre |
| Csigahúzás | Csigák (kilyukasztott-törmelékdarabok), amelyek a szalag tetején találhatók vagy a következő részekben vannak beágyazva; időszakos piercing hibák | Vákuumhatás az ütési arc és a csiga között; elégtelen szerszámbemeneti mélység; mágnesezett lyukasztó vagy matrica alkatrészek; túlzott olaj a szalag felületén | Adjon hozzá vákuum-mentesítési hornyokat vagy kilökőcsapokat a lyukasztófelülethez; növelje a szerszám belépési mélységét; rendszeresen lemágnesezze a szerszámokat; ellenőrizze a csigák csúszda hézagát és kúposságát, hogy biztosítsa a csigák tiszta kilökését |
| Lyukasztó törés | Az ütés testének vagy hegyének hirtelen törése; rendellenes nyomóhang vagy erőkiütés; hiányzó jellemzők a bélyegzett részeken | Eltérés a lyukasztó és a szerszám nyílása között; a prés tonnatartalma meghaladja a lyukasztó kapacitást; a munkadarab anyaga a megadottnál keményebb; ütési keménység túl magas (törékeny); elégtelen csupaszító erő | Igazítsa újra-a felső és alsó szerszámfelet; ellenőrizze, hogy az anyagtanúsítványok megfelelnek a szerszám tervezési feltételezéseinek; csökkentse a lyukasztó keménységét vagy váltson keményebb fokozatra (pl. S7); ellenőrizze és cserélje ki a fáradt csupaszító rugókat; ellenőrizze a vezetőcsapok és a perselyek kopását |
| Repedés a hajlítási vonalaknál | Látható törések vagy mikro{0}}repedések a hajlítások külső sugara mentén; karimás éleknél hasad | A hajlítási sugár túl szűk az anyagvastagsághoz és minőséghez; hajlítási vonal párhuzamosan az anyag szemcse irányával; másodlagos feszültséget okozó anyagvisszaugrás; munka-edzett anyag a korábbi műveletekből | Növelje a hajlítási sugarat az anyaghoz ajánlott minimálisra; a hajlításokat szemcseirányon át orientálja, ha lehetséges; lágyítsa meg az anyagot formázás előtt, ha a munka{0}}edzése a probléma; állítsa be az alakító lyukasztó R-szögét |
| Gyűrődés (rajzolási műveletek) | Kompressziós ráncok vagy csatok a karimákon, oldalfalakon vagy húzott elemek; egyenetlen anyageloszlás | Nem elegendő a nyersdarab tartó nyomása; nem megfelelő húzógyöngy kialakítás vagy elhelyezés; az üres mérete túl nagy az üreghez; egyenetlen anyagáramlás a kenési inkonzisztencia miatt | Növelje a nyersdarab tartó erejét; adjon hozzá vagy állítson be húzógyöngyöket az anyagáramlás szabályozására; csökkentse az üres méreteket; egyenletes kenőanyag felvitel biztosítása; ellenőrizze a préspárna nyomásának konzisztenciáját |
| Méretbeli eltolódás | Progresszív, irányeltérés az alkatrészméretekben a gyártás során; jellemzői a tűréshatárok felé irányulnak, nem pedig véletlenszerűen szétszóródva | Vezetőcsap és persely kopása, amely lehetővé teszi a felső/alsó szerszám eltolódását; a szerszám alkatrészeinek hőtágulása hosszú futások során; pilotcsap kopása, ami a szalag hibás rögzítését okozza | Cserélje ki a kopott vezetőcsapokat és perselyeket; ütemezett hűtési szüneteket hajtson végre a hosszabb futamok során, vagy adjon hozzá hűtőcsatornákat; ellenőrizze és cserélje ki a kopott vezérlőcsapokat; ellenőrizheti a dimenziótrendeket{0}}folyamat közbeni SPC-ellenőrzésekkel |
Észrevesz egy mintát a táblázatban? E hibák közül soknak átfedő okai vannak.Egyedül a távolság kiválasztásabefolyásolja a sorjázást, a csigák húzását, a lyukasztási kopási sebességet és még az anyag torzulását is a sajtolási folyamat során. Az indokolatlan távolság -akár túl szoros, akár túl laza-problémák sorozatát váltja ki, amelyek elfedhetik egymást, és annál nehezebbé teszi a pontos diagnózist, minél hosszabb ideig nem kezelik a kiváltó okot.
Javító intézkedések sorjás, szaggatott és csigahúzás esetén
Ez a három hiba külön figyelmet érdemel, mert a precíziós présbélyegzésnél messze ezek a leggyakoribb problémák, és mindegyiket gyakran rosszul diagnosztizálják, mint a többit.
Sorjázása legkönnyebben azonosítható, de a legnehezebb véglegesen kijavítani. A gyors újraköszörülés visszaállítja a vágóélt, de ha a mögöttes ok a helytelen hézag, a sorja több ezer találaton belül visszatér. A teljes szerszámhézagra vonatkozó általános irányelv az anyagvastagság 20-25%-a, de ez a munkadarab anyagától és a kívánt élminőségtől függően változik. Az újracsiszolás előtt mindig ellenőrizze, hogy a hézag megfelelő-e a futtatott anyaghoz-nem csak az eredetileg megadott anyaghoz. Az anyagcserék a tekercsszinten gyakoribbak, mint azt a legtöbb üzlet gondolná, és az alacsony szén-
Bosszantófelületesen úgy néz ki, mint a kopás, de a mechanizmusa teljesen más. Ahol a kopás lassan erodálja a matrica felületét, a sápadtság a tapadás meghibásodása-mikroszkopikus varratok képződnek a munkadarab és a szerszám felülete között nyomás hatására, elszakítva az anyagot az egyik felületről, és lerakva azt a másikra. Különösen agresszív rozsdamentes acél vagy alumínium bevonat nélküli szerszámacélhoz való bélyegzésekor. A korrekciós út nem az újracsiszolás, hanem inkább a felületkezelés: vigyen fel PVD-bevonatot, például TiN-t vagy CrN-t, polírozza a formáló felületeket a súrlódási kezdési pontok csökkentése érdekében, és javítsa a kenést olyan filmre, amely fenntartja a szétválást a szerszám által generált speciális nyomás és hőmérséklet mellett.
Csigahúzása három közül a legszaggatottabb és legfrusztrálóbb. Egy csigát visszahúz a szalag felületére a vákuum, amely akkor keletkezik, amikor a lyukasztó visszahúzódik a szerszám nyílásából. Ez megtörténhet száz ütésenként vagy ezer-egyszer, éppen elég gyakran ahhoz, hogy a következő löketnél hibákat okozzon, vagy magát a matricát károsítsa, amikor egy csiga beszorul az ütés és a szerszámblokk közé. A megoldások közé tartozik a kis kereszt-sraffozási hornyok csiszolása a lyukasztó felületén a vákuumtömítés feltörése érdekében, rugós-kidobócsapok hozzáadása, a szerszám bemeneti mélységének növelése, hogy a csigák erősebben illeszkedjenek a nyílásba, valamint a lyukasztó és a szerszám alkatrészeinek rendszeres -kritikus-demagnetizálása. A csiszolási műveletekből származó maradék mágnesesség az egyik leginkább figyelmen kívül hagyott tényező a csigahúzási problémákban.
Die Próba és rész Validálási folyamat
Minden bélyegzőszerszám -függetlenül attól, hogy mennyire alaposan szimulálva-megy egy fizikai próbafolyamaton, mielőtt jóváhagyják a gyártásra. A próba az a hely, ahol a virtuális modell találkozik a valós-világ fizikával, és ez az egyik legkészségigényesebb-szakasz a teljes szerszáméletciklusban.
Íme, mi történik valójában a présszerszámon való kipróbálás során:
- Kezdeti beállítás és lassú{0}}sebességű kerékpározás:A szerszám próbaprésbe van beszerelve, és nagyon alacsony sebességgel működik, -gyakran egylöketes üzemmódban-, hogy ellenőrizni lehessen a mechanikai hézagot, a szalag adagolását és az alapvető alkatrészképzést a szerszámok károsodásának kockázata nélkül.
- Progresszív sebességnövekedés:A löketszám fokozatosan növekszik a gyártási sebesség felé, miközben a technikusok figyelik a szokatlan zajt, az erőkiütéseket, a szalag adagolási problémáit és az alkatrészminőség-változásokat, amelyek csak magasabb ciklusszám esetén jelentkeznek.
- Mintagyűjtés és mérés:Az alkatrészeket rendszeres időközönként kihúzzák, és koordinátamérő gépek (CMM-ek), optikai komparátorok, go/no -go mérőeszközök és működésellenőrző rögzítők segítségével mérik az alkatrészrajzhoz. A méreteket a rendszer a GD&T feliratok alapján ellenőrzi,{2}}nemcsak a névleges értékeket, hanem a tűréssávokat, a valós pozíciót és a profil specifikációit is.
- Iteratív korrekció:A mérési adatok alapján a szerszámgyártók célzott korrekciókat hajtanak végre: alakítási sugarak beállítása, a szerszám állomások illesztése, hézagok módosítása vagy meghatározott lyukasztások átdolgozása. Minden beállítást egy újabb mintafutás és mérési ciklus követ.
- Gyártási-arány ellenőrzése:Amint az alkatrészek következetesen megfelelnek a specifikációknak a céllöketszám mellett, a hosszan tartó futás statisztikailag jelentős mennyiségű mintadarabot eredményez, -gyakran 300-500 egymást követő alkatrész-a Cpk-elemzés és az ügyfél-beküldés céljából.
Hány iterációra számíthat reálisan? Mérsékelten összetett progresszív kocka esetén tervezzen két-négy próbakört alaphelyzetként. Az egyszerű kiürítő szerszámok egy vagy két iterációban érvényesülhetnek. Az összetett több-állomásos progresszív vagy átviteli szerszámok mélyhúzással, szűk tűréssel vagy fejlett, nagyszilárdságú acélokkal-öt vagy több kört igényelhetnek, mielőtt az összes állomás egyidejűleg megfelelő alkatrészeket állítana elő.
A matrica sikeres átvételéhez általában három dologra van szükség: minden kritikus méretre a meghatározott tűréshatárokon belül egy tartós mintadarabon, a felületkezelésre és az élminőségre, amely megfelel a megmunkálási szabványoknak, valamint a konzisztens szalagadagolásra és a csigák kilökésére gyártási sebességgel a kezelő beavatkozása nélkül. Amíg mindhárom feltétel egyidejűleg nem teljesül, a szerszám nem -készen áll a gyártásra-, függetlenül attól, hogy az egyes mérések milyen közel állnak egymáshoz.
A próba felfedi azt, amit egyetlen szimuláció sem képes teljes mértékben megjósolni: a kocka üzemeltetésének valós költségeit idővel. Minden beállítás, minden újracsiszolás, minden rugós csere összeadódik-, és ezeknek a költségeknek a holisztikus megértése az, ami elválasztja az intelligens szerszámberuházást a több-éves gyártási program során csendben árrést kihordó beruházástól.
A sajtolószerszámozási költségek és a gazdasági döntési keretrendszer
Az előző szakaszban szereplő minden újravágás, minden tavaszi csere, minden próba-iteráció árcédulával jár,{0}}és ezek a költségek nem különíthetők el. Felhalmozzák a kezdeti szerszámberuházást, a találatonként felhasznált nyersanyagot és az alkatrészenként szükséges préselési időt. Az igazi kérdés, amellyel a legtöbb mérnök és beszerzési menedzser birkózik, nem az, hogy "mennyibe kerül a kocka?" hanem inkább "mikor kezd megtérülni valójában ez a befektetés?" Ennek megválaszolásához világosan meg kell nézni, hogy mi okozza a sajtolószerszámok költségeit, hogyan amortizálódnak ezek a költségek a gyártási mennyiségben, és mikor van gazdaságosabb az alternatív gyártási mód.
Mi okozza a sajtolószerszámok költségeit
A fémlemez bélyegzési projektekre vonatkozó szerszámajánlatok 5000 USD-tól az egyszerű vágószerszámok esetében 100 000 USD-ig vagy még többig terjedhetnek a több alakítóállomással rendelkező, összetett progresszív szerszámok esetében. Ez a hatalmas terjedés nem önkényes. Hat elsődleges tényező különböző irányba húzza az árat:
- Az alkatrészek összetettsége és a funkciók száma:Minden lyuk, hajlítás, domborítás és kontúr egy állomást vagy műveletet ad a szerszámhoz. Egy lapos alátét egy simítási művelettel alapvetően más szerszámozási kihívást jelent, mint a tizenkét áttört elemmel rendelkező, több-kanyarú autókonzol. A több funkció több állomást, precízebb -földi alkatrészeket és több mérnöki órát jelent.
- A szerszám típusa:Amint azt korábban említettük, a progresszív szerszámok lényegesen többe kerülnek, mint az egy{0}}állomásos vagy összetett szerszámok, mivel több műveletet egyetlen eszközbe csomagolnak. Az alkatrészek állomások közötti mozgatásához szükséges mechanikus szállítórendszerek miatt az átviteli szerszámok még magasabbra emelik a költségeket.
- Állomások száma:A progresszív szerszámozás során minden állomás vágóbélyegeket, formázó lapkákat, lehúzókat és vezérlőelemeket ad hozzá,{0}}melyeket meg kell dolgozni, meg kell edzni és be kell igazítani. Egy hat-állásos matrica nem kerül kétszer annyiba, mint egy három-állomásos matrica, de a kapcsolat közelebb áll a lineárishoz, mint azt a legtöbb vásárló elvárja.
- Szerszámacél minőség és felületkezelés:Az O1 acélból készült, bevonat nélküli szerszám sokkal olcsóbb, mint a keményfém betétekkel és TiCN{2}}bevonatú lyukasztókkal D2-t használó szerszám. De amint az az anyagválasztással foglalkozó részben is szerepel, az olcsóbb acél gyakran rövidebb szerszámélettartamot és magasabb alkatrészköltséget jelent a gyártás során.
- Tűrési követelmények:A szigorúbb tűrések finomabb megmunkálást, precízebb köszörülést és több próba-iterációt igényelnek.A lapos elemek ±0,005 hüvelyk befogadására alkalmasakvagy szorosabb a jól-felépített szerszámokkal, de a formált jellemzők-hajlítások, karimák, húzott falak-további mérnöki erőfeszítéseket és gyakran bonyolultabb szerszámgeometriát igényelnek a visszarugaszkodás és az anyagáramlás szabályozásához az előírásokon belül.
- Várható gyártási mennyiség:A mennyiség nem változtatja meg közvetlenül a szerszám árát, de meghatározza, hogy milyen típusú szerszámra van szüksége. Az 50 000{4}}darab élettartama indokolhatja a C osztályú szerszámok használatát egyszerűbb acélokkal. Az öt-milliós- darab autóipari program A osztályú konstrukciót követel meg prémium anyagokkal, és a költségkülönbség jelentős.
A legtöbb fémbélyegzési gyártási projekt a 15 000 és 50 000 dollár közötti tartományba esik közepes bonyolultságú alkatrészek esetében. Ha megérti, hogy e hat tényező közül melyik befolyásolja a konkrét árajánlatot, akkor -nem vakon tárgyalhat, hanem megalapozott kompromisszumot köthet a szerszámok befektetése, a szerszám élettartama és az alkatrészköltség között.
Alkatrészköltségenkénti amortizáció és-egyenletes gondolkodás
Itt válik érdekessé a bélyegzésgyártás gazdaságtana. Egy 40 000 dolláros progresszív matrica drágán hangzik mindaddig, amíg ezt a költséget nem osztja szét millió alkatrészre-egyszer csak a szerszámkomponensért darabonként négy centet keres. Csak 10 000 alkatrészt futtasson át ugyanazon a szerszámon, és a szerszámok 4,00 dollárral növelik minden egyes egységet. A matematika egyszerű, de a következményei óriásiak.
Képzeld ezt így: a kocka fix költség. A préselési idő, az anyag és a munkaerő változó költségek. A mennyiség növekedésével a darabonkénti fix szerszámköltség gyorsan csökken, miközben a változó költségek lényegében változatlanok maradnak. Egyes keresztezési pontokon a bélyegzett alkatrészek teljes alkatrészenkénti költsége-alul múlja az alternatív módszereket, amelyek nem járnak előzetes szerszámterheléssel, de magasabbak a darabonkénti feldolgozási költségek.
Hol fordul elő általában ez a keresztezés? A válasz az alkatrész geometriájától, anyagától és attól függ, hogy melyik alternatívával hasonlítja össze. De az iparág gyakorlati referenciaértékei hasznos útmutatást kínálnak:
- A jelenleg lézervágással gyártott alkatrészek esetében a bélyegzés általában 3000-10 000 egység felett-költséghatékonyabbá válik, az összetettségtől függően. E tartomány alatt a lézervágás nulla-szerszámelőnye nyer.
- A CNC-megmunkált fémalkatrészek bélyegzésének cseréje esetén a keresztezés még kisebb térfogatoknál is megtörténhet, ha az alkatrészgeometria jól-alkalmas az alakításra,-mivel a megmunkálásnak magas a darabonkénti-ciklusideje, amit a bélyegzés kiküszöböl.
- Az ipari fémbélyegzési alkalmazások egyszerű geometriáinál az évi 10 000 alkatrész feletti mennyiségek a gazdaságosságot határozottan a bélyegzés javára fordítják, különösen akkor, ha az optimalizált szalagelrendezésből származó általános rendelési árakat és az anyaghatékonyságot is figyelembe veszik.
A vevők által elkövetett kritikus hiba az, hogy a szerszámköltséget elszigetelten értékelik, ahelyett, hogy a teljes éves költség-szerszámamortizáció plusz-darabonkénti változó költség szorozva a mennyiséggel. Egy 5000 dolláros, egyenként 0,80 dolláros alkatrészeket előállító állomásos szerszám olcsóbbnak tűnhet, mint egy 35 000 dolláros progresszív szerszámgép, amely darabonként 0,25 dollárért{10}}adja el az éves mennyiségi számítást, és rájön, hogy a progresszív szerszámmal évi 50 000 dollárt takarít meg a gyártási költségen.
Bélyegző szerszámok vs. alternatív gyártási módszerek
A bélyegzés nem mindig a helyes válasz. Kis mennyiségek, gyors tervezési iterációk vagy kiterjedt háromdimenziós megmunkálást igénylő alkatrészgeometriák esetén más módszerek jobb teljes gazdaságosságot eredményezhetnek. Az alábbi döntési keret segít eldönteni, hogy a sajtolószerszámok mikor éri el a tartást, szemben az alternatívákkal, amelyek komoly megfontolást érdemelnek:
- Válassza a bélyegzést, ha:Az éves mennyiség meghaladja a 10 000-50 000 alkatrészt; a rész túlnyomórészt lapos lemezanyagból van kialakítva; a méretkonzisztencia nagy mennyiségek esetén kritikus; az alkatrészenkénti költségnyomás az elsődleges hajtóerő; és a kialakítás elég stabil ahhoz, hogy igazolja a rögzített szerszámok befektetését.
- Fontolja meg a lézervágást, ha:A kötetek 3000 egység alatt vannak; a kialakítás még mindig alakul, és a gyártási tételek között változhat; az alkatrészek laposak, vagy csak egyszerű utó-hajlítást igényelnek; és15 000 USD vagy több kiküszöbölése az előzetes szerszámozásbólmeghaladja a magasabb darabonkénti feldolgozási költséget-.
- Fontolja meg a CNC megmunkálást, ha:Az alkatrészekhez szorosan megmunkált jellemzők-menetek, precíziós furatok, összetett 3D felületek,-melyek bélyegzés nem tud kialakulni; a mennyiség elég alacsony ahhoz, hogy a darabonkénti megmunkálási költség versenyképes legyen; vagy az anyagvastagság meghaladja a gyakorlati bélyegzési határokat.
- Fontolja meg a hidroformálást, ha:Az alkatrészek mély, összetett háromdimenziós alakzatokat{0}}igényelnek sima kontúrokkal, amelyek többszörös rajzolási műveletet igényelnek egy hagyományos szerszámban; mennyisége mérsékelt; az anyaghasznosítást pedig jobban szolgálja a cső vagy lemez hidroformázó geometriája.
Ezen alternatívák egyike sem olcsóbb vagy jobb. Mindegyik egy-egy térfogat-és-geometria édes pontot foglal el. A fémbélyegzés gyártási értéke kifejezetten abban rejlik, hogy képes geometriailag egységes alkatrészeket előállítani a legalacsonyabb-darabköltséggel, ha a mennyiségek indokolják a szerszámozást-, amely a fent tárgyalt minden tényezőtől függően változik.
A teljes tulajdonlási költség azonban jóval meghaladja az eredeti beszerzési rendelést. A megelőző karbantartás-ütemezett újraköszörülés meghatározott találati-számlálási időközönként, a rugó időszakos cseréje a csupaszító erő csökkenésével, a kenőrendszer karbantartása és a szerszám esetleges felújítása-folyamatos költséget jelent, amely közvetlenül befolyásolja a hosszú távú-gazdaságot. Egy jól karbantartott,-A osztályú, élettartama során 1 500 000 találatot elérő kocka a teljes tulajdonlási költségét jóval nagyobb nevezőre osztja, mint egy elhanyagolt kocka, amely 400 000 találatnál teljes újjáépítést igényel. A karbantartási beruházás valós, de a kihagyás költsége mindig magasabb.
Ezen közgazdaságtan megértése erősebb pozícióba helyezi Önt az idézőasztalnál. De az, hogy tudjuk, mit kell kérdezni, milyen dokumentumokat kell készíteni, és hogyan kell értékelni az Önnel szemben ülő szerszámkészítőt, egy teljesen más készségkészlet{1}}, amely elválasztja a megbízható szerszámokat kapó vásárlókat azoktól, akik a következő két évben minőségi menekülésekkel és rendelések módosításával töltik.
Hogyan szerezzünk be és értékeljünk bélyegzőszerszám-szállítókat
Érted a közgazdaságtant. Tudja, hogy milyen típusú szerszám illik a gyártási mennyiségéhez, mely szerszámacélok felelnek meg a munkadarab anyagának, és nagyjából hol kell a szerszámberuházásnak megérkeznie. A következő kihívás teljesen más: találni egy olyan szerszámgyártót, aki ténylegesen teljesíteni tudja ezeket a specifikációkat anélkül, hogy eltemetné Önt a változtatási rendelések, a kihagyott határidők és az olyan alkatrészek, amelyek egy jó napon alig mennek át az ellenőrzésen.
A fémbélyegző szerszám beszerzése nem olyan, mint egy katalógusból rendelni egy árualkatrészt. Minden szerszám egyedi tervezésű-, és ennek a tervezésnek a minősége láthatatlan mindaddig, amíg az eszközt meg nem építik, fel nem szerelik és nagy sebességgel be nem forgatják. Ez az aszimmetria,-amikor a vevő nem tudja ellenőrizni a minőséget addig, amíg a pénzt nagyrészt el nem költötték,-az elülső-folyamatot kritikus fontosságúvá teszi. Az, hogy mit tartalmaz az ajánlatkérési csomag, hogyan értékeli a válaszokat, és milyen kérdéseket tesz fel a beszállítói látogatások során, meghatározza, hogy egy gyártásra kész-eszközt vagy hat{8}}számjegyű fejfájást kap-e.
Mit tartalmazzon a bélyegző szerszámok ajánlatkérési csomagja
A homályos ajánlatkérés homályos idézeteket{0}}, a homályos idézetek pedig meglepetéseket okoznak. Minél pontosabban határozza meg a projektet előzetesen, annál szorosabb az összhang a várt és a szerszámgyártó által szállított dolgok között. Íme a beszerzési munkafolyamat lépésről lépésre:
- Készítsen alkatrészrajzokat GD&T-vel és anyagfeliratokkal.Tartalmazzon egy teljesen méretezett rajzot geometriai méretezéssel és tűréssel, anyagminőséggel, vastagsággal és bármilyen speciális körülménysel, mint például a bejövő tekercs temperálása vagy felületkezelése. Mintiparági esettanulmányok következetesen azt mutatják, a nem-kritikus jellemzőkre vonatkozó kétértelmű vagy túl szigorú tűréshatárok a szükségtelen szerszámköltségek egyik fő oka. Határozza meg, mely méretek kritikusak funkcionálisan, és melyek képesek a szélesebb sávokat elviselni-a szerszámgyártónak szüksége van erre a megkülönböztetésre a hatékony tervezéshez.
- Határozza meg az éves mennyiségi követelményeket és a rámpa ütemezését.Ne csak a teljes élettartamra vonatkozó mennyiséget adja meg, hanem az év -egy kötetét, az éves csúcsigényt, valamint a tervezett-fel- vagy lefutást{2}} is. Ez közvetlenül befolyásolja a szerszámosztály kiválasztását-a szerszámgyártó, aki az A osztályú konstrukciót idézi egy 20 000 -részes programhoz, túltervezi a munkát.
- Adja meg a tűrés- és felületminőségi követelményeket.A minőség szempontjából kritikus--CTQ-dimenziókat az általános tűréshatároktól elkülönítve hívja elő. Ha a meghatározott felületeknek meg kell felelniük az Ra-értékeknek a későbbi bevonat vagy bevonat esetében, akkor ezeket kifejezetten jelezze. Az itteni feltételezések hetekbe kerülnek a próba során.
- Kérjen megvalósíthatósági visszajelzést, mielőtt elkötelezi magát a szerszámtípus mellett.Egy erre alkalmas bélyegzőszerszám és szerszámbeszállító konstruktívan visszaszorítja ebben a szakaszban-a nehezen formálható geometria megjelölését, olyan tervezési módosításokat javasolva, amelyek csökkentik a szerszámozás bonyolultságát, vagy az Ön által feltételezetttől eltérő szerszámtípust javasolva. Ha egy szállító egyszerűen „igen”-t mond mindenre, az nem válaszkészség. Ez egy vörös zászló.
- Értékelje a beszállítói képességeket a tervezés, a megmunkálás, a kipróbálás és az ellenőrzés során.Kérés részletei: Milyen CAD/CAM platformokat használnak? Futtatnak szimulációt-házon belül? Mekkora a próbaprések űrtartalma? Milyen metrológiai berendezések állnak rendelkezésre alkatrészérvényesítéshez?
- Tekintse át a próbaverzióból származó mintadarabokat a specifikációknak megfelelően.Igényeljen először{0}}cikkellenőrzési jelentéseket, amelyek teljes CMM-adatokat tartalmaznak a GD&T-feliratokhoz kötve. A vizuális jóváhagyás önmagában nem elegendő,-a méretadatoknak támogatniuk kell a megfelelőséget a teljes tűréstérképen.
- Erősítse meg a szerszám elfogadási kritériumait és a karbantartási dokumentációt.Az első forgács levágása előtt állapodjon meg írásban arról, hogy mi minősül sikeres matrica elfogadásnak: hány egymást követő megfelelő alkatrész, milyen löketszámmal, mely méretekhez képest mérve. Kérjen továbbá egy karbantartási kézikönyvet, amely dokumentálja az újraköszörülési időközöket, a pótalkatrészek listáját és az ajánlott kenési ütemterveket.
Ezen lépések bármelyikének kihagyása nem takarít meg időt. A probléma a későbbiekben-kipróbálási késésekre, specifikációs vitákra és olyan részekre tolódik ki, amelyek szinte megfelelnek a nyomtatott adatoknak, de soha nem jutnak el egészen következetesen.
Az áron túli szerszámbeszállítók értékelése
Az ár természetesen számít. Ám a fémbélyegzőszerszámok legalacsonyabb-költségű ára gyakran a legdrágább projekt lesz, ha figyelembe veszi a hosszabb próba-, átdolgozási és gyártási állásidőt. A fémszerszám- és szerszámbeszállító értékeléséhez meg kell nézni a megadott számon, és meg kell vizsgálni a mögötte álló infrastruktúrát, mérnöki mélységet és folyamatfegyelmet.
Öt lehetőség választja el a komoly szerszámgyártókat azoktól az üzletektől, amelyek egyszerűen csak árajánlatot kérnek, hogy megnyerjék a rendelést:
- Házon belüli tervezési és szimulációs képességek:Azok a beszállítók, akik belsőleg terveznek progresszív szerszámokat,{0}}és hitelesítik azokat CAE-szimulációval a megmunkálás előtt-gyorsabban reagálnak a problémákra, hatékonyabban iterálnak a próba során, és szigorúbb ellenőrzést tartanak fenn a teljes összeállítás felett. A kiszervezett tervezés kommunikációs hézagokat teremt, és ujjal{3}}mutat, ha minőségi problémák merülnek fel.
- Precíziós megmunkáló berendezések:A huzal szikraforgácsolása, a szúrócsiszolás, a CNC-marás -mikron alatti pozicionálással és a felületi csiszolási kapacitás alapkövetelményei minden műhelyépület-gyártási{1}}minőségű szerszámnak. Kérdezzen a gépek életkoráról és a karbantartási ütemezésekről-A nem rendszeresen kalibrált precíziós berendezések olyan alkatrészeket gyártanak, amelyek eltérnek a specifikációtól.
- Helyszíni próbanyomások:-A házon belüli kipróbálási lehetőség nélküli beszállító{0}}nem tesztelt szerszámot szállít Önnek. Olyan próbapréseket szeretne látni, amelyek megfelelnek a termelési prés űrtartalmának, ágyméretének és löketszámának, vagy szorosan megismétlik azt. A nem megfelelő próbakörülmények elfedik azokat a problémákat, amelyek azonnal megjelennek, amikor a kocka a létesítménybe kerül.
- Metrológiai és ellenőrzési kapacitás:A CMM-berendezések, az optikai mérőrendszerek és a kalibrált mérőeszközök nem-tárgyalhatók. Kérdezze meg, hogy az ellenőrzés beépült-e a próbamunkafolyamatba, vagy csak a végén hajtják végre. A próba során végzett folyamatos mérés korábban észleli a sodródást, és csökkenti az összes iterációt.
- Kézbesítési-támogatás és módosítási hajlandóság:A vágószerszámok ritkán futnak{0}}problémamentesen egész életükben, változtatás nélkül. Az a beszállító, aki a szerszámos szállítást az érintettség végeként kezeli, nem partner,- hanem eladó. Keressen olyan szerszámgyártókat, akik nyilvántartást vezetnek a szerszámról, fontos tartalék alkatrészeket raktároznak be, és vállalják a módosítások támogatását, amikor az alkatrésztervezés fejlődik vagy a gyártási feltételek megváltoznak.
Az autóipari bélyegzőszerszám-programok és más nagy{0}}tétekkel rendelkező alkalmazások esetében ezek a feltételek nem kötelezőek,-ezek a minimális küszöbértékek a komoly megfontoláshoz. A fémbélyegző szerszámok vállalati áttekintése, amely nem foglalkozik ezekkel a képességekkel, mélyebb kérdéseket vet fel, nem feltételezéseket.
A teljes körű-szolgáltatók, akik egy fedél alatt kezelik a megvalósíthatósági értékeléstől a CAE-szimuláción át a precíziós megmunkáláson, a próbaüzemekig és a végső ellenőrzésig minden szakaszt,-megszüntetik a több-szállító szerszámprogramjait sújtó koordinációs kockázatot, és egyetlen felelősségi pontot biztosítanak a vásárlóknak az első koncepciótól a gyártás átadásáig.
YICHENezt az integrált modellt szemlélteti, amely egyetlen műveleten belül magában foglalja a megvalósíthatósági elemzést, a CAE{0}}vezérelt szerszámtervezést, a CNC-megmunkálást, a házon belüli-próbát és a méretellenőrzést. Azon gyártók és beszerzési menedzserek számára, akik készek áttérni a kutatásról az ajánlatkérésre kész -beszélgetésre, a végponttól-végig-végig tartó képességstruktúrájuk közvetlenül megfelel a fent vázolt értékelési kritériumoknak,-csökkentve az átadás kockázatát és megszilárdítva az elszámoltathatóságot ott, ahol ez a legfontosabb.
Az RFQ-tól a Die elfogadásig és a gyártási átadásig
A beszerzési folyamat nem ér véget a szállító kiválasztásával. A tervezési áttekintéseken, a szimuláció{1}}kijelentkezéseken, a próbapróbákon való részvételen és a formális kockák elfogadásán keresztül folytatódik,-és a mérföldkövek kezelése határozza meg, hogy a szerszámfejlesztésről a gyártásra való átmenet zökkenőmentesen megy-e vagy akadozik-e.
Néhány gyakorlati útmutató az átadási fázishoz:
- Lehetőség szerint személyesen vegyen részt a próbán.Ha a próbanyomaton figyeli a kockafutást, olyan információkat kaphat, amelyekről egyetlen jelentés sem képes valós időben rögzíteni a -szalag viselkedését, a csigák kilökésének konzisztenciáját, a zajmintákat és a szerszámgyártó hibaelhárítási folyamatát. Kiépíti azt a munkakapcsolatot is, amelyre támaszkodni fog, ha módosításokra lesz szükség az úton.
- Ragaszkodj egy komplett kockakönyvhöz.Ennek tartalmaznia kell a végleges szerszámtervezési rajzokat, az acélminőségekkel és hőkezelési nyilvántartásokkal minden alkatrészre vonatkozó anyagjegyzéket, a pótalkatrész-készletlistát, a karbantartási ütemtervet az újraköszörülési időközökkel, valamint az első{0}}cikk-ellenőrzés teljes adatait. A dokumentáció nélküli matrica olyan szerszám, amelyet nem lehet hatékonyan karbantartani.
- Határozza meg egyértelműen a termelési átadás feltételeit.Előzetesen állapodjon meg abban, hogy a gyártási löketszámmal hány egymást követő megfelelő alkatrész jelenti a sikeres átvételi futást. Az ipari szabványok 300 és 500 alkatrész között mozognak az automatizálási szerszám- és szerszámalkalmazások esetében, de az összetett programok nagyobb mintaméretet igényelhetnek a Cpk-érvényesítéshez.
- Tervezze meg a műszaki változtatási megbízásokat (ECO).Az alkatrészek fejlődnek. Ügyfele módosíthatja a geometriát, módosíthatja a tűréseket vagy megváltoztathatja az anyagokat a szerszám felépítése után. Beszélje meg az ECO-eljárásokat és az árstruktúrákat, mielőtt szüksége lenne rájuk,{2}}ha a kapcsolat inkább együttműködésen alapul, mintsem ellenséges.
A sajtolószerszámok beszerzése végső soron kockázatkezelési gyakorlat. A folyamat minden lépése-az ajánlatkérési csomag teljességétől a beszállítói értékelés szigorúságán át az elfogadási kritériumok betartásáig-csökkenti vagy növeli a termelési problémák kockázatát. Ugyanazok a vásárlók, akik előre fektetnek időt ezeknek a részleteknek a helyes beállítására, ugyanazok, akik zökkenőmentesen futnak a gyártósorokon tizenkét hónappal később, miközben társaik még mindig méretproblémákat kergetnek, és olyan szerszámok átalakítási költségeiről tárgyalnak, amelyeket eleve nem megfelelően határoztak meg vagy ellenőriztek.
Gyakran ismételt kérdések a sajtolószerszámokkal kapcsolatban
1. Mennyibe kerül általában a sajtolószerszámozás?
A sajtolószerszámok költségei széles skálán mozognak az alkatrész összetettségétől, a szerszám típusától, a szerszámacél minőségétől és a tűréskövetelményektől függően. Az egyszerű kinyomószerszámok 5000 dollár körül indulhatnak, míg az összetett progresszív szerszámok több alakítóállomással meghaladhatják a 100 000 dollárt. A legtöbb mérsékelt-összetettségű projekt 15 000 és 50 000 dollár közé esik. A kulcs a teljes birtoklási költség értékelése, nem pedig önmagában az előzetes ár,{10}}a szerszám élettartamát, a karbantartást, az újraköszörülési időközöket és a várható gyártási mennyiség{11}}részenkénti amortizációját figyelembe véve. Egy olyan teljes körű szolgáltatást nyújtó partner, mint a YICHEN, segíthet a szerszámok befektetésének megfelelő{14}}méretezésében azáltal, hogy felméri a megvalósíthatóságot, lefuttatja a CAE-szimulációkat, és javasolja az optimális szerszámosztályt az acél vágása előtt.
2. Mi a különbség a progresszív matricák, a transzfer szerszámok és az összetett szerszámok között?
A progresszív matricák egy folyamatos fémcsíkot vezetnek át több állomáson, amelyek mindegyike más-más műveletet hajt végre, így ideálisak nagy-kis---közepes méretű-alkatrészekhez, percenkénti 200 löketet meghaladó sebességgel. Az átviteli szerszámok mechanikusan mozgatják az egyes nyersdarabokat különálló állomások között, amelyek alkalmasak a nagy vagy mélyen húzott{6}}részekhez, amelyek nem maradhatnak a hordozószalagon. Az összetett vágószerszámok több vágási műveletet hajtanak végre egyetlen löket alatt a kiváló jellemzők -–-pontossága érdekében lapos részeken, de lassabb ciklussebességgel. A megfelelő típus kiválasztása az alkatrész geometriájának, az éves mennyiségnek és az egyes matricák erősségeihez való toleranciaigénytől függ.
3. Mi okozza a sorját a lenyomott fém alkatrészeken, és hogyan javítja ki őket?
A lenyomott részek sorjása leggyakrabban a lyukasztó vagy a matricablokk elkopott vagy összeesett vágóélei miatt, vagy a túlzott lyukasztás-a-aprítási hézag miatt következik be. Amint az élek eltompulnak, a sorja magassága megnő, és a nyírószalag szűkül. A korrekciós megközelítés azzal kezdődik, hogy ellenőrizzük, hogy a hézag megegyezik-e a munkadarab anyagával,-enyhe acél esetén jellemzően oldalanként az anyagvastagság 5-10%-a, rozsdamentes acél esetén pedig szorosabb. Az újraköszörülés helyreállítja a vágóélt, de ha a hézag a kiváltó ok, új, megfelelő méretű lapkák szükségesek. A sorjamagasság rendszeres ellenőrzése a gyártási folyamatok során megoldja a problémát, még mielőtt a hulladékarány megugrik.
4. Hogyan válasszuk ki a megfelelő szerszámacélt a sajtolószerszámhoz?
A szerszámacél kiválasztása a munkadarab anyagától, a gyártási mennyiségtől és az egyes sajtolóállomások által végzett műveletek típusától függ. A D2 acél kiváló kopásállóságot biztosít a lágyacélok hosszú távú-kivágásához. Az A2 a szívósság és a keménység kiegyensúlyozott keverékét{5}}adja közepes volumenű munkákhoz. Az S7 megbirkózik a nehéz alakító- és lökésterhelésekkel. Az M2 megőrzi keménységét magas hőmérsékleten a gyors löketszámok érdekében, az O1 pedig megfelel a rövid távú{11}}vagy prototípus-szerszámoknak. Sok gyártási szerszám többféle minőségű,{13}}keményebb acélt használ a vágóállomásokon és szívósabb minőségű acélokat az alakítóállomásokon-, valamint olyan felületi bevonatokat, mint a TiN vagy a TiCN, hogy jelentősen meghosszabbítsák a szerszám élettartamát.
5. Mikor van pénzügyileg értelmesebb a sajtolószerszámokba való befektetés, mint a lézervágás vagy a CNC megmunkálás?
A sajtolószerszámok általában költséghatékonyabbak-, mint a 3000-10 000 alkatrész feletti lézervágás, és gazdaságosabb, mint a CNC-megmunkálás még kisebb térfogatú lapformázott geometriák esetén. A keresztezési pont az alkatrész összetettségétől, az anyagköltségtől és a tűréskövetelményektől függ. A bélyegzés magas fix szerszámköltséggel jár, amely gyorsan amortizálódik a mennyiség növekedésével, míg az alternatíváknak alacsonyabbak az előzetes költségei, de magasabbak a darabonkénti feldolgozási költségek. A 10 000-50 000 alkatrészt meghaladó, stabil kialakítású éves mennyiség esetén a bélyegzés szinte mindig a legalacsonyabb alkatrészenkénti összköltséget eredményezi. Ha konzultál egy teljes körű{16}}szerszámgyártóval, mint például a YICHEN, a megvalósíthatósági felméréshez, segít meghatározni az adott projekt pontos megtérülését.


