


A megkerülő bevágások és szerepük a progresszív kocka teljesítményben
Minden szerszám- és szerszámmérnök, aki futottprogresszív bélyegzési műveletismeri az érzést: a csík simán táplálkozik ezer ütésig, aztán hirtelen elkap, rosszul regisztrál, vagy lóg egy emelőn. Leggyakrabban a tettes egy apró, de kritikus jellemzőre vezet vissza a szalagelrendezésben. Ez a funkció a bypass bevágás.
A bypass hornyok szándékos anyagmódosítások a szalag szélén egy progresszív sajtolószerszámban. Céljuk, hogy a szalag hogyan kommunikáljon az emelőkkel, pilótákkal és más szerszámalkatrészekkel, miközben állomásról állomásra halad. A negatív és pozitív bypass hornyokkal ellátott fémlemez sajtoló szerszámban ezek a domborítási jellemzők határozzák meg, hogy a szalag tisztán eltávolítja-e a belső akadályokat, vagy olyan felületekhez húzódik, amelyek idővel rontják a menetemelkedés pontosságát.
A koncepció egyértelmű. A végrehajtás az, ahol a dolgok érdekessé válnak.
Mik azok a bypass bevágások a progresszív szerszámokban
Képzeljen el egy fémszalagot, amely egy nyolc vagy tíz állomással rendelkező progresszív matricán megy keresztül. Az egyes nyomási löketek között a szalagnak fel kell emelkednie, egy lépésnyit előre kell haladnia, és vissza kell ülnie a helyére a következő művelethez. Az emelők felemelik a szalagot, hogy megtisztítsák az alsó szerszámfelületeket, a pilóták pedig behúzzák a szalagot a végső regisztrációba. A megkerülő hornyok lehetővé teszik, hogy a szalag áthaladjon ezeken az emelőkön és pilótákon anélkül, hogy lógnának, húzódnának vagy ütköznének.
Gyakorlatilag a bypass bevágás a szalag elrendezéséhez hozzáadott helyi dombormű vagy kivágás, amely megakadályozza az interferenciát az adagolás, az alakítás, a vágás vagy az alkatrészátvitel során. Ez nem kozmetikai részlet vagy utólagos gondolat. Ez egy szándékos szalagvezérlő mechanizmus, amelyet a tervező határoz meg az elrendezési szakaszban, jóval az acél vágása előtt.
Két alapvető típus létezik: a pozitív bypass hornyok, amelyek fülszerű formában tartják a szalagon az anyagot, és a negatív bypass bevágások, amelyek teljesen eltávolítják az anyagot a szalag széléről. Mindegyik típus más-más mechanikai kapcsolatot hoz létre a szalag és a szerszámelemek között, amelyeken át kell haladnia.
Miért fontos a bevágás típusának kiválasztása a szalagvezérléshez?
Itt sok mérnök alábecsüli a döntést. A bemetszés geometriai tájolása közvetlenül szabályozza a szalag adagolóerejét, a hangmagasság pontosságát és az állomásról- az állomások közötti regisztrációt. A pozitív bevágás érintetlenül tartja az anyagot, megőrzi a szalag merevségét, de megköveteli, hogy a megtartott fül áthaladjon az emelőfelületeken. A negatív bevágás levágja az anyagot, így biztosítva az emelő hézagát, de csökkenti a szalag helyi merevségét.
A rossz választás nem csupán kisebb kellemetlenségeket okoz. Bevezeti a betáplálási hibákat, amelyek minden utána következő állomáson előfordulnak, rontja a regisztrációt, amely a kész alkatrészek méretbeli eltéréseként jelenik meg, és felgyorsítja a szerszám kopását, ami lerövidíti a karbantartási intervallumokat. A lemezbélyegző szerszámok negatív és pozitív bypass bevágásaiban ez az egyetlen geometriai döntés végiggyűrűzik a teljes gyártási folyamaton.
A pozitív és negatív bypass bevágások közötti választás nem kozmetikai. Alapvetően megváltoztatja azt, ahogy a szalag kölcsönhatásba lép az összes alsó állomással, befolyásolva a betáplálási ellenállást, a pilóta bekapcsolódását és a kumulatív helyzetpontosságot a teljes szerszámon.
Ez az útmutató azoknak a szerszámmérnököknek íródott, akik már értik a progresszív szerszám alapjait, de világosságra van szükségük a vágási geometriával kapcsolatos döntésekben. Nem talál bevezető magyarázatot arra vonatkozóan, hogy mi az a progresszív kocka, vagy hogyan működik a csíkos etetés. Ehelyett azokra a konkrét geometriai, funkcionális és anyagvezérelt tényezőkre kell összpontosítani, amelyek meghatározzák, hogy melyik bevágástípus tartozik a szalagelrendezéshez.
A megkülönböztetés a geometriával kezdődik. Az, hogy az egyes bevágások fizikailag hogyan lépnek kapcsolatba a szalaggal, és ez mit jelent az etetési mechanika számára, teljes mértékben attól függ, hogy az anyag marad-e vagy elmegy.
Pozitív bypass bemetszés geometria és funkcionális mechanika
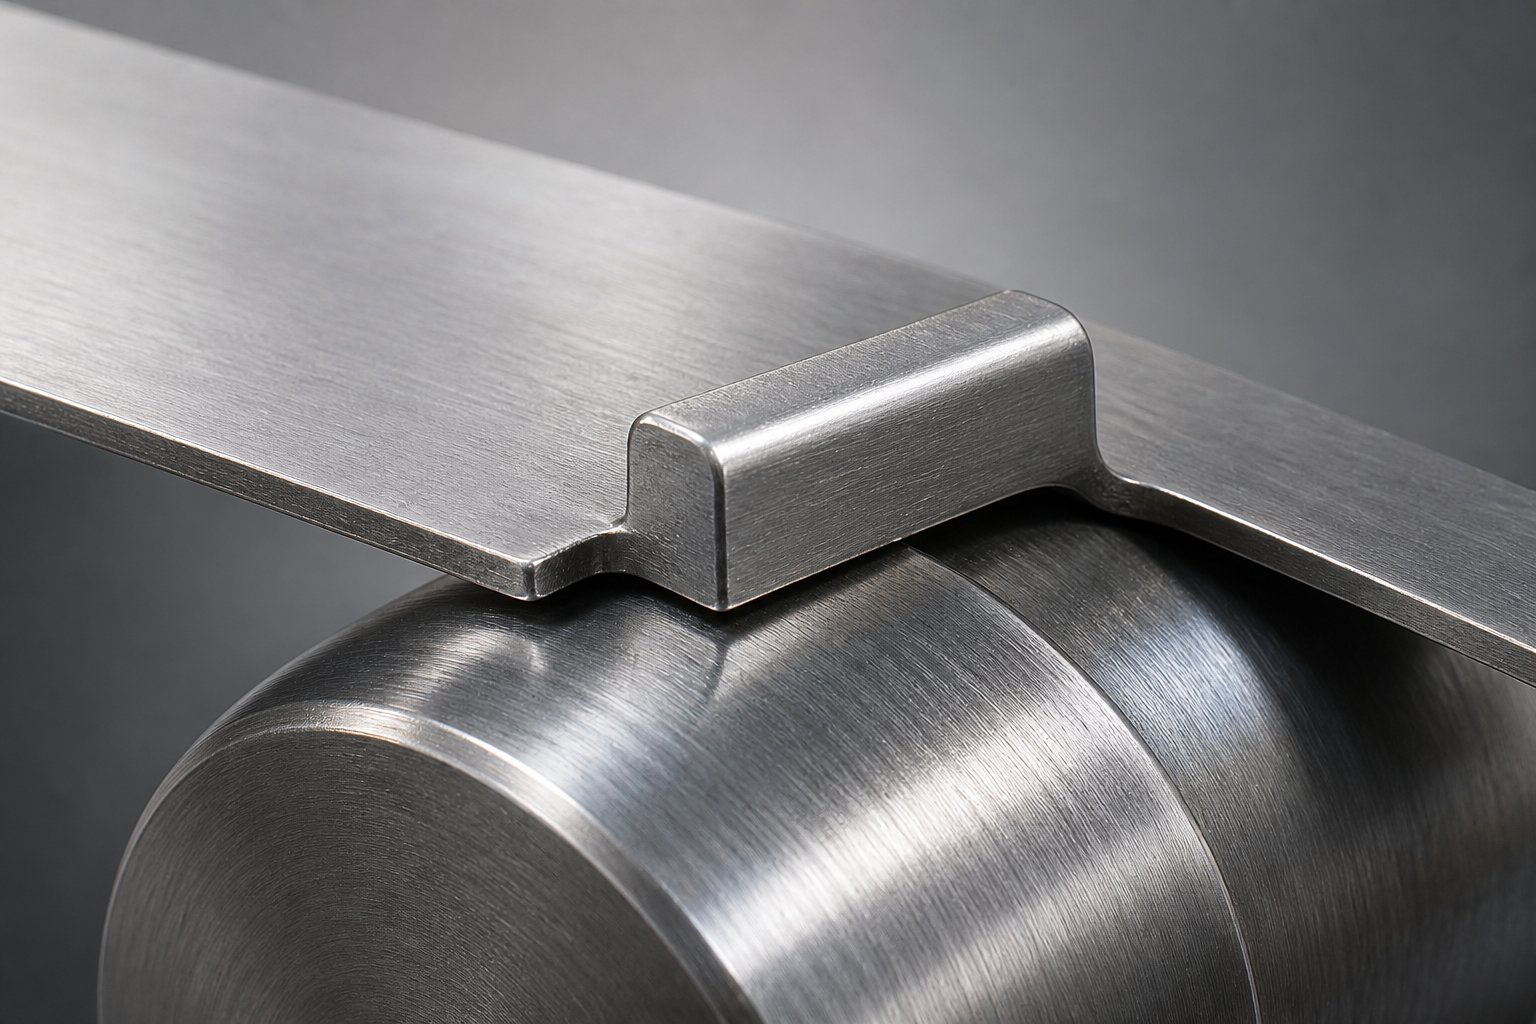
Egy pozitív bypass bevágás anyagot hagy a szalagon. Ahelyett, hogy levágná a szalag szélének egy részét, és törmelékként eldobná, a matrica fülhöz hasonló kiemelkedést hoz létre, amely fizikailag rögzítve marad a szalaghoz. Ez a visszatartott fül a szalag szélétől befelé vagy kifelé nyúlik, és egy kicsi, de szándékosan kialakított elemet képez, amelyet a szalag minden következő állomáson keresztül visz.
A praktikus eredmény: a szalag szélessége a bevágás helyén lényegében érintetlen marad. Anyag nem vész el. Nem kell csigát kezelni. A szalag megőrzi szerkezeti folytonosságát, és ez a folytonosság közvetlen szerepet játszik abban, hogy a szalag hogyan viselkedik etetés közben.
Pozitív bevágás geometria és anyagmegtartás
A pozitív bevágás vágott profilja jellemzően egy részleges nyírás, amely három oldalról felszabadítja a fület, miközben az egyik szélén rögzítve marad. Képzeljen el egy kis téglalap vagy trapéz alakú nyelvet, amelynek elülső élén, hátsó élén és egyik oldalsó élén le van vágva, de a szemközti oldalsó él mentén zsanérszerűen össze van kötve. A fül kissé meghajolhat a szalag síkjához képest, de nem válik szét.
Sok tervező szögletes domborítást ad a fül elülső éléhez, hogy csökkentse az adagolási ellenállást. Ez az anyagvastagságtól függően általában 5 és 15 fok közötti domborítás megakadályozza, hogy a fül elülső sarka beakadjon az emelőfelületekbe, amikor a szalag előrehalad. A geometria úgy működik, mint alándzsa és karima dőlésszögű ütköző, ahol egy lándzsás szakasz meg van hajlítva, hogy ütközést és merevítést hozzon létre a hordozószalagon.
Mivel a fül rögzítve marad, a szalag merevsége a bevágás helyén megmarad. Ez leginkább a vékony{1}}vastagságú anyagoknál számít, ahol az adagolási feszültség alatti megnyúlás helyi kihajlást vagy hullámosodást okozhat. A nagy nyúlási jellemzőkkel rendelkező szalagok különösen érzékenyek a torzulásokra minden olyan ponton, ahol a keresztmetszeti terület -csökken. Az anyag helyén tartása révén a pozitív bevágások teljesen elkerülik a gyenge pont létrejöttét.
Hogyan hatnak a pozitív bevágások az emelőkre és a pilótákra
Amint a szalag egy lépéshosszt előrehalad, a megtartott fül áthalad az emelőkoronán. A fül végighalad az emelő felső felületén, és a csík zavarás nélkül halad előre. Amikor a prés bezárul, a pilóták a vezetőlyukakon keresztül kapcsolják be a szalagot a végső rögzítés érdekében, és a szalagot a formázási vagy vágási műveletek megkezdése előtt pontosan egy vonalba húzzák.
A kölcsönhatás sima, mert a csík egyik szélének sem kell beleesnie a résbe, vagy megtisztítania azt. A fül lényegében áthidalja az emelőt, állandó érintkezést és kiszámítható engedőerőt tartva az emelő felületével szemben. Ez alacsonyabb adagolási ellenállást eredményez azokhoz a konfigurációkhoz képest, ahol a vágott élnek a szerszám alkatrészei körül kell mozognia.
A megkerülő hornyos lemezalakító alkalmazásoknál ez az alacsony{0}}ellenállási viselkedés közvetlenül jobb hangmagasság-konzisztenciát és csökkentett kumulatív hibát eredményez a több-állomásos szerszámok között.
- Az anyag a szalagon egy csatolt fül-kiemelkedésként marad meg
- A fül geometriája jellemzően három-oldalas vágás, egy éllel és szögletes domborművel a bevezető felületen
- Az adagolási ellenállás kisebb, mivel a vágott él nem akad be az emelő vagy a szerszám felületén
- A csík merevsége megmarad a bevágás helyén, ami előnyös a vékony, kihajlásra hajlamos anyagból
- Nem keletkezik csigák, így megszűnik a csigával kapcsolatos aggályok a bevágási állomáson
Ez a tartáson{0}}alapú megközelítés jól működik, ha a szalag merevsége a prioritás. De mi történik akkor, ha nem a merevség, hanem a távolság lesz az irányító tényező? Ez az ellenkező irányba tolja el a geometriát, inkább az anyag eltávolítása, mint az anyagmegőrzés irányába.
Negatív bypass bemetszés geometria és funkcionális mechanika
Ahol egy pozitív bemetszés tartja az anyagot a szalagon, a negatív bypass bevágás elviszi az anyagot. Egy erre a célra kialakított lyukasztó eltávolít egy meghatározott részt a szalag széléről, űrt vagy kivágást hozva létre, amely lehetővé teszi, hogy a szalag fizikai érintkezés nélkül eltávolítsa az emelőket és a szerszám többi alkatrészét. Az eltávolított csiga egy szerszámnyíláson keresztül leesik, és eldobják. Marad egy szalagél, ahol egy szándékos rés van ott, ahol egykor az anyag létezett.
Ez a megközelítés egy másik problémát old meg. Ahelyett, hogy áthidalná az emelőket, a szalag egyszerűen teljesen elkerüli őket. Az üreg függőleges és oldalsó teret biztosít az emelő mozgásához, kiküszöbölve annak lehetőségét, hogy a szalag elkapjon, elhúzódjon vagy rajta lógjon az emelőkoronán az adagolási ciklus során. Azoknál a matricáknál, amelyeknél jelentős az emelőmagasság, vagy ahol a szalagvastagság nem teszi lehetővé a felületeken való áthaladást, ez a hézag-első filozófia az anyageltávolítás irányába tereli a tervezést.
Negatív bevágás geometria és anyageltávolítás
A vágott profil egyszerű. A lyukasztó leereszkedik a szalag szélén, és eltávolít egy meghatározott területet, jellemzően téglalap vagy trapéz alakú. A csiga tisztán lenyírja a szalagot, és lefelé löki ki a megfelelő szerszámnyíláson keresztül. Az eredmény egy bevágás éles belső sarkokkal és szabadon vágott élekkel a kerülete mentén.
A hornyok méreteit a szükséges hézag határozza meg. A szélességnek igazodnia kell az emelőtesthez, valamint az etetés közbeni oldalirányú szalagmozgáshoz. A mélységnek elegendő függőleges távolságot kell biztosítania ahhoz, hogy a szalag éle a préselési ciklus során egyetlen ponton se érintkezzen az emelővel. A mélyebb bevágások nagyobb hasadékot biztosítanak, de több anyagot távolítanak el a szalag keresztmetszetéből.
A sorja iránya itt gyakorlati szemponttá válik. Mivel a lyukasztó átnyírja a szalagot, a bypass hornyok sorjaképződése megemelt élt hoz létre a vágás szerszám oldalán. Ha a sorja felfelé néz az adagolás során, beakadhat a vezetősínekbe, az emelőfelületekbe vagy a szerszám egyéb alkatrészeibe. A tervezők általában úgy állítják be a szerszámot, hogy a sorja iránya lefelé nézzen, távol a csúszó érintkezési felületektől. Ha ez a tájolás nem lehetséges, egy másodlagos sorjázási művelet vagy a szerszámfelületek lesarkított élének domborítása csökkenti az interferenciát.
Ellentétben a progresszív vágószerszám-irodalomban leírt lándzsa-és-perem alternatívával, ahol egy lándzsás szakaszt lehajlítanak, hogy ütközést hozzanak létre és merevítsék a tartót, a negatív bevágás nem jár másodlagos szerkezeti előnyökkel. Ennek egyetlen hozzájárulása az elszámolás. A csiga kilép a rendszerből, és a szalag ezen a helyen könnyebben, de kevésbé mereven halad tovább.
Hogyan befolyásolják a negatív bevágások a csíkok adagolását és regisztrációját
Az anyag eltávolítása a szalag széléről egyenes következményekkel jár: lokális merevségcsökkenés. Az anyagmodulus nem változik, de a bevágás helyén a hajlítóerőknek ellenálló keresztmetszeti terület-csökken. Nagyon vékony vagy keskeny csíkok esetén ez a redukció egy csuklópontot hozhat létre, ahol a szalag elhajlik az adagolási feszültség hatására, ami következetlen hangmagasság-eltolódást és az állomások közötti regisztrációs eltolódást okozza.
Vastagabb vagy szélesebb állomány esetén azonban a fennmaradó keresztmetszet{0}}több mint elegendő szerkezeti támogatást nyújt. Ezekben az alkalmazásokban az emelőkkel való csökkentett interferencia tisztább adagolást biztosít. A csík nem lovagol át semmin. Egyszerűen előrehalad a nyílt téren, az emelők pedig felemelkednek és süllyednek az üregben anélkül, hogy megérintenék a szalag szélét. Ez különösen hatásossá teszi a negatív bevágásokat a magas emelőmagasságú szerszámoknál, ahol a visszatartott fülnek túlzottan meg kell hajlania az emelőkorona megtisztításához.
Egy kompromisszumos-a mérnökök szembesülnek vele: a negatív bevágások valamivel nagyobb adagolási ellenállást generálhatnak, mint pozitív társaik. Az ok mechanikus. A vágott élek a bevágás kerületén, különösen, ha sorja keletkezik a gyártási élettartam során, megakadhat a szerszám felületén, a készletvezetőkön vagy a sínátmeneteken. Ha ezek az élek nincsenek megfelelően tehermentesítve letörésekkel vagy sugarakkal, a szalag minden előtolási lépésnél tétovázik. A vágási él folyási feszültsége nagyobb, mint az alapanyagé a nyírási műveletből eredő munkakeményedés miatt, ami merevebbé és kevésbé rugalmassá teszi az élt, amikor más felületekkel érintkezik.
A regisztrációs viselkedés is eltér a pozitív beosztásoktól. Mivel a szalag szélét egy üreg szakítja meg, a pilótáknak olyan helyeken kell a szalagot felvenniük, ahol teljes anyag van jelen. Maga az üreg nem járulhat hozzá az oldalirányú elhelyezéshez. HolA pitch stopok a pilóták mellett működnek a szalagregisztráció érdekében, a bevágás helyzetét gondosan össze kell hangolni, hogy az üresség ne essen egybe semmilyen regisztrációs vagy érzékelési jellemzővel.
- Az anyagot eltávolítják a szalag széléről, űrt vagy kivágást hozva létre
- Az üres geometria jellemzően téglalap vagy trapéz alakú, úgy méretezve, hogy az emelők testét és mozgását letisztítsa
- A lokális csík merevsége csökken a bevágás helyén a kisebb keresztmetszeti{0}} miatt
- Az emelőhézag tisztább és megbízhatóbb, különösen vastag állományú vagy magas{0}}felvonó alkalmazásoknál
- A vágott élek érzékenyek a sorjaképződésre, ami növelheti az adagolási ellenállást a szerszám élettartama során
- Csigák kezelése szükséges, az eltávolított anyag az alatta lévő szerszámnyíláson keresztül kilökődik
Mindkét bevágástípus ugyanazt az alapvető problémát oldja meg, de geometriai megközelítésük határozottan eltérő teljesítményprofilokat hoz létre. A valódi kérdés minden szalagelrendezésnél nem az, hogy melyik típus a jobb elkülönítve, hanem az, hogy melyik kompromisszumkészlet igazodik az adott anyaghoz, a préselési sebességhez és a szerszám konfigurációjához.
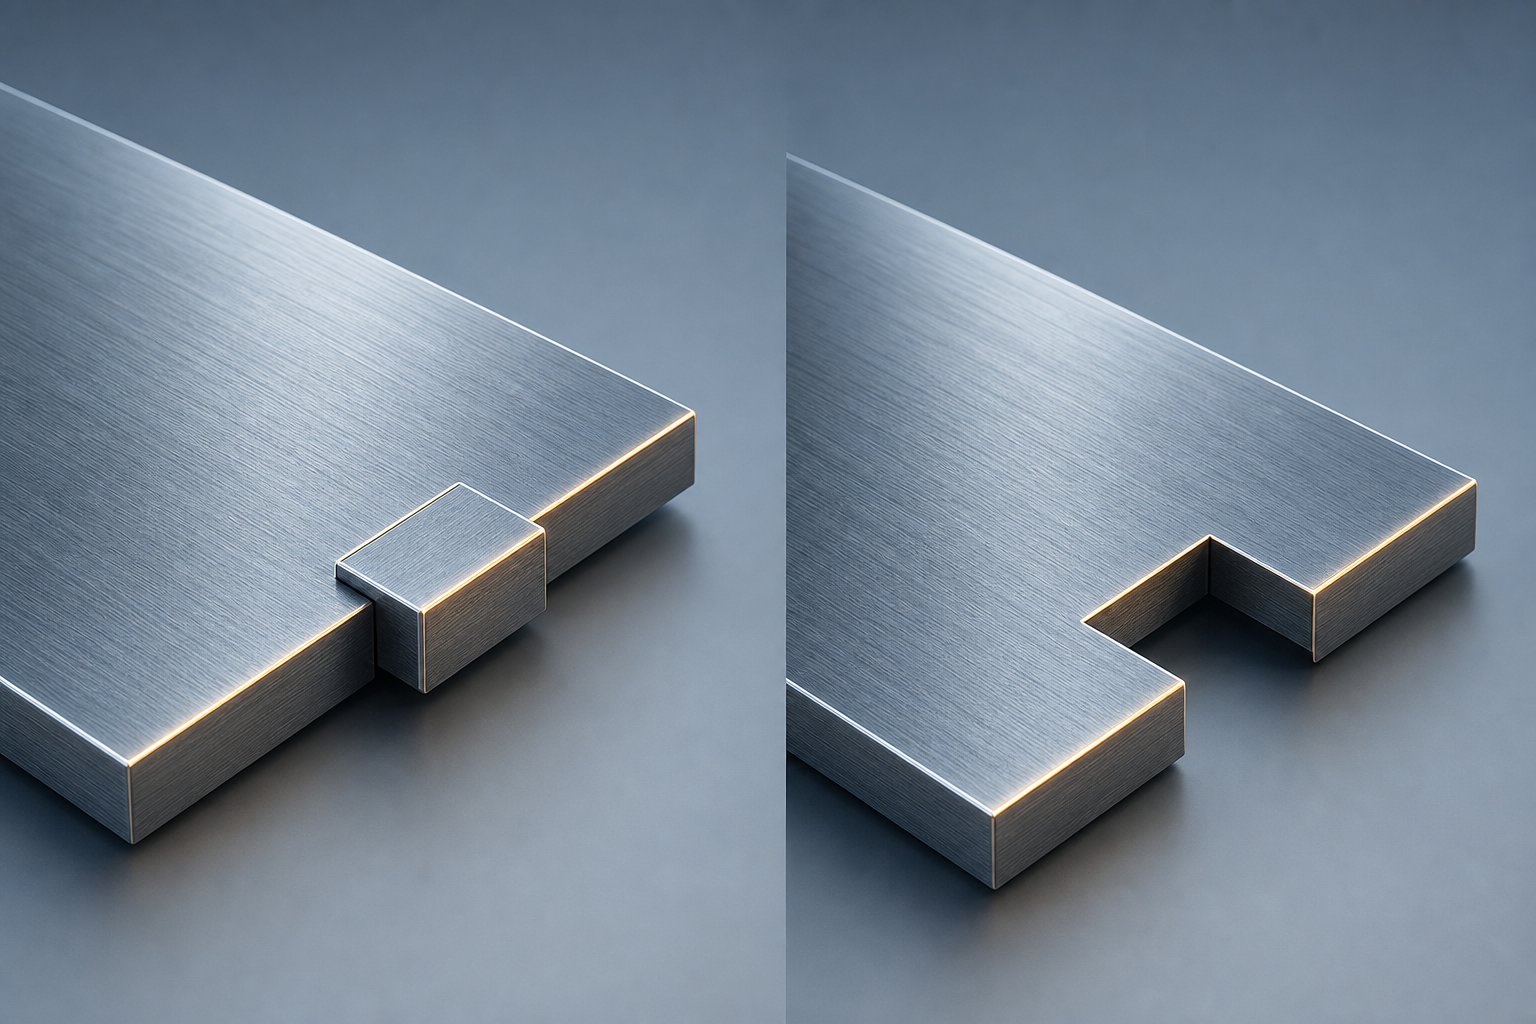
A pozitív és negatív elkerülő bevágások egymás melletti--összehasonlítása
Mindegyik bevágástípust külön-külön írták le, de a szalagelrendezési döntések ritkán történnek elszigetelten. Ön egyidejűleg több attribútumon-mér kompromisszumot: a szalag merevségével szembeni betáplálási ellenállást, az emelőtávolság a csigák kezelésének bonyolultságával szemben, a sorja iránya a regisztrációs viselkedéssel szemben. A szerszámmérnököknek egyetlen hivatkozásra van szükségük, amely minden releváns attribútumot a megfelelője mellé helyez, így a döntés egy pillantással láthatóvá válik.
Jelenleg egyetlen széles körben elérhető forrás sem mutatja be ezt az összehasonlítást strukturált formában. A megkerülő hornyok fémlemezek alakításának célja általánosságban jól érthető, de az attribútum{1}}szintű lebontás, amely a szalagelrendezés során a geometria kiválasztását vezérli, továbbra is szétszórva marad a törzsi ismeretek és a belső tervezési szabványok között. Az alábbi táblázat összevonja ezeket a tényezőket egy olyan formátumba, amelyre közvetlenül hivatkozhat, amikor egy új vágóprogram bevágástípusát értékeli.
Attribútum-a-bevágástípusok attribútum-összehasonlítása
| Attribútum | Pozitív bypass bevágás | Negatív bypass bevágás |
|---|---|---|
| Csíkkötési módszer | Anyagvisszatartás: egy fül a szalag szélén marad, áthidalva a szerszám alkatrészeit | Anyageltávolítás: a szalag széléről egy tömlőt lyukasztanak ki, ami egy űrt képez, amely megtisztítja a szerszám alkatrészeit |
| Takarmányozási ellenállási profil | Alacsonyabb általános ellenállás; a fül simán áthalad az emelőfelületeken, szögletes domborítással, csökkenti a légellenállást | Kissé nagyobb ellenállási potenciál; a vágott élek megakadhatnak a szerszám felületén, ha sorja keletkezik, vagy a tehermentesítés nem elegendő |
| A regisztráció pontosságának viselkedése | A bemetszés helyén megtartott egyenletes sávszélesség támogatja a stabil pilóta kapcsolódását és az oldalirányú pozicionálást | Megszakított szalagél a bevágás helyén; a pilótáknak az üregtől távolabb, teljes{0}}anyagi szakaszon kell nekifogniuk |
| A szalag merevségének hatása | Minimális csökkentés; a megtartott fül megőrzi a keresztmetszeti területet-, és ellenáll az adagolási feszültség alatti kihajlásnak | A bevágás mélységével és szélességével arányos lokalizált csökkentés; vékony vagy keskeny csíkok elhajolhatnak a bevágás helyén |
| Lift interakciós mechanika | A fül áthalad az emelőkoronán; az érintkezést a fül elülső élén lévő domborműgeometria kezeli | Nincs érintkezés az emelővel; Az üreg teljes teret biztosít az emelő mozgásához, függetlenül az emelő magasságától |
| A meztelen csigával kapcsolatos követelmények | Egyik sem; semmilyen anyag nem válik le a szalagról, kiküszöbölve a csigák kilökődését és az ártalmatlanítási problémákat | Kívánt; a csigának tisztán kell kilöknie a szerszám nyílásán, és a felhalmozódás vagy elakadás leállíthatja a termelést |
| A sorja irányának megfontolások | Sorja képződik a fül lenyírt élein; jellemzően a csúszó felületektől eltérve, minimális hatással az etetésre | Sorja képződik a bevágás teljes kerülete mentén; a tájolás kritikus fontosságú, mert a felfelé{0}}felfelé néző sorja megakad a vezetőkön és az emelőkön |
| Ideális használati esetek | Vékony átmérőjű anyagok, keskeny csíkok, kumulatív pontosságot igénylő hosszú előremenetű matricák, szalag kihajlásra érzékeny alkalmazások | Vastag állomány, széles csíkok nagy maradék merevséggel, magas emelőmagasság, nagy{0}}sebességű alkalmazások, amelyek nulla emelő interferenciát igényelnek |
Amikor mindegyik típus jobban teljesít, mint a másik
A táblázat világos mintát mutat. A pozitív bevágások védik azt, ami a szalag már rendelkezik: merevséget, szélességi konzisztenciát és sima felületi érintkezést. A negatív hornyok megteremtik azt, amire a szalagnak szüksége van: nyitott teret, függőleges távolságot és mentességet az emelő érintkezésétől. A teljesítményelőny attól függően változik, hogy melyik tényező korlátozza az adott alkalmazást.
Vékony-méretű anyagoknál, ahol a folyáshatár alacsony a betáplálási erőkhöz képest, és a szalag hajlamos a kihajlásra, a pozitív bevágások jobban teljesítenek, mert elkerülik a keresztmetszeti terület eltávolítását az amúgy is törékeny szalagról. Ha egy szalag csak 0,5 mm vastag és 30 mm széles, egy több milliméter mély bevágás kivágásával csuklópont keletkezhet, amely etetés közben elkalandozik. A visszatartott fül megakadályozza ezt azáltal, hogy megőrzi a szalag integritását a teljes szélességben.
Vastagabb anyag esetén a kalkulus megfordítja. A 2,0 mm-es, 100 mm széles szalag jelentős hajlítási ellenállással rendelkezik még anyag eltávolítása esetén is. A bevágások a teljes keresztmetszet-kis százalékát teszik ki, és a merevség csökkenése elhanyagolható. Itt az elsőbbség az emelőmagasságra helyeződik át. Az emelőkoronán áthaladó vastag anyag nagy érintkezési erőket és felgyorsult kopást eredményez mind a fülön, mind az emelő felületén. Az anyag eltávolítása teljesen megszünteti ezt a kopási mechanizmust. Egy adott anyag folyáshatára és szakítószilárdsága közötti kapcsolat megértése segít előre megjósolni, hogy a megtartott fül plasztikusan deformálódik-e az emelő érintkezési terhelése alatt, vagy rugalmas marad-e és tisztán jár.
A keskeny csíkok vastagságtól függetlenül követik a vékony{0}}anyag logikáját. Egy keskeny szalag széle korlátozott anyaggal rendelkezik, így minden eltávolítás aránytalanul befolyásolja szerkezeti viselkedését. A pozitív bemetszések megőrzik azt a kis keresztmetszetet,{3}}ahogy létezik. A széles csíkok a vastag{5}}anyag logikáját követik, ahol a bőséges fennmaradó szélesség kompenzálja a lokális merevségveszteséget.
A nagy sebességű{0}}alkalmazások dinamikus elemet vezetnek be. Magasabb préselési sebességeknél a szalag tehetetlensége az adagolás során megnöveli az ellenállási forrásokat. Ha a fül egy pillanatra megakad egy emelőn percenként 60 ütéssel, az kellemetlen. Ugyanaz a fogás percenkénti 400 ütésnél hibás regisztrációs esemény lesz, amely minden alsó állomáson átterjed. Azoknál a nagy sebességű szerszámoknál, ahol az emelő hézaga szűk, a negatív bevágások teljesen kiküszöbölik a változót azáltal, hogy eltávolítják az interferenciaforrást.
Válassza ki azt a bevágástípust, amely a legjobban megőrzi az adott alkalmazás szempontjából legkritikusabb szalagjellemzőket. Ha a merevség a korlátozó tényező, tartsa meg az anyagot. Ha a távolság a korlátozó tényező, távolítsa el.
Ez a döntési elv egyszerűnek hangzik, de hatékony alkalmazásához pontosan tudni kell, milyen mélyen, milyen szélesen és milyen szögben kell vágni a bevágás geometriáját. Ezek a méretparaméterek azok, ahol az elmélet találkozik a gyakorlattal, és ahol az anyagvastagsággal és a szalagszélességgel arányos összefüggések határozzák meg, hogy a választott bemetszéstípus valóban biztosítja-e a kívánt teljesítményelőnyt.
Tervezési paraméterek a bevágás mélységéhez, szélességéhez és szögdomborzatához
A bevágás típusának kiválasztása csak a döntés fele. A másik fele helyesen méretezi. Pozitív bevágás rossz fülmélységgel csatok az emelő érintkezése alatt. A túl sekélyre vágott negatív bemetszés nem biztosít szabad helyet, amikor az emelő eléri a teljes mozgást. Mindkét hiba ugyanarra a kiváltó okra vezethető vissza: a geometria nem volt arányos az anyag- és szalagjellemzőkkel, amelyek a valós teljesítményt{4}}szabják meg.
A kihívás az, hogy egyetlen univerzális formula sem fed le minden alkalmazást. A bevágások dimenzióit az egymással összefüggő tényezők hierarchiája határozza meg, és annak megértése, hogy melyik tényező élvez prioritást az adott szerszámnál, megakadályozza a próba-és-hibaciklusokat, amelyek végigégetik a próbaidőt és a költségkeretet.
Bevágás mélysége és szélessége az anyagvastagsághoz viszonyítva
A bevágásmélység az a méret, amely szabályozza a hézagot a negatív bevágások és a fül vetítési hosszát a pozitív bevágások esetén. Mindkét esetben az anyagvastagság rögzíti a kiindulási arányt. Egy általános elv érvényesül: a bevágásmélységnek funkcionális hézagot kell biztosítania vagy a fül összekapcsolódását anélkül, hogy veszélyeztetné a szalag azon képességét, hogy feszültség alatt folyamatosan adagoljon.
Negatív bevágások esetén a mélységnek meg kell haladnia az emelő mozgási magasságát, plusz az előtolási ciklus alatti függőleges szalagmozgást. Ha az emelő 4 mm-t emelkedik, és a szalag 0,5 mm-t oszcillál az előrehaladás során, az 5 mm-es minimális bevágásmélység megbízható hézagot biztosít. A lényegesen mélyebbre hatolva eltávolítjuk azokat az anyagokat, amelyeket nem kellett eltávolítani, így szükségtelenül csökken a szalag merevsége. A túlságosan sekély negatív bevágások viszont veszélyesen közel hagyják a csík szélét az emelőkoronához az ütés tetején-}-, ahol még a kisebb csík megereszkedése is érintést és lógást okoz.
Pozitív bevágások esetén a fülmélység határozza meg, hogy a visszatartott anyag milyen messze áll ki a szalagtesttől. Az anyagvastagsághoz képest túl mély fülek konzolos gerendákká válnak, amelyek képlékeny deformációra hajlamosak az emelő érintkezési terhelése alatt. Amikor a fül tartósan meghajlik, a következő löketeknél már nem törli az emelőt. Itt a szalaganyag rugalmassági modulusa szab határt. A rugalmas tartományon belül elhajló fül minden érintkezés után visszatér a helyére. Amelyik túllépi az acél vagy bármilyen más használt anyag folyáshatárát, az állandó készletet vesz fel, és visszatérő etetési akadály lesz.
A bevágásszélesség hasonló logikát követ. Negatív bevágások esetén a szélességnek alkalmazkodnia kell az emelőtesthez, valamint az oldalsó szalag vándorlásához az etetés során. Pozitív bevágások esetén a szélesség határozza meg a fül oldalsó méretét, és közvetlenül befolyásolja a hajlítási merevséget. A szélesebb fül több területen osztja el az emelő érintkezési erőit, csökkentve a helyi feszültségkoncentrációt. A keskenyebb fül koncentrálja az erőt, és hajlamosabb a fáradtságra a hosszú gyártási sorozatok során.
A következő prioritási sorrend vezérli a méretezési döntéseket, ha több tényező verseng:
- Anyag vastagság:Meghatározza a mélység és a szélesség alaparányait. A vastagabb állomány merevségveszteség nélkül tolerálja a mélyebb negatív bevágásokat; a vékonyabb állomány sekélyebb geometriát igényel a szerkezeti folytonosság megőrzése érdekében.
- Csík szélessége:Meghatározza, hogy mekkora{0}}keresztmetszeti terület marad a bevágás után. A keskeny csíkok az anyagvastagságtól függetlenül korlátozzák a legnagyobb megengedett bevágásmélységet.
- Állomások száma:A hosszabb szerszámok helyzeti hibát halmoznak fel. Minden bevágás helyének meg kell őriznie a szalag sértetlenségét, amely elegendő ahhoz, hogy a szalagot az összes fennmaradó állomáson progresszív elhajlás nélkül továbbítsa.
- Etetési pálya:A hosszabb osztáshossz növeli a nyomatékkart a támaszpontok között. Az emelők közötti középső -bevágások maximális lehajlást tapasztalnak, ami sekélyebb bevágásokat vagy merevebb fülgeometriát igényel.
- Emelő magasság:Közvetlenül beállítja a minimális hézagkövetelményt a negatív bevágásokhoz és a minimális -átfutási képességet a pozitív bevágásokhoz.
Szögmentesítés és élkezelés az etetési teljesítmény érdekében
A mélység és a szélesség a megfelelő tartományba helyezi a geometriát. A szögletes megkönnyebbülés az, ami miatt ellenállás nélkül táplálkozik.
Pozitív bevágások esetén a fül elülső éle az a felület, amely először érintkezik az emelőkkel a szalag előretolásakor. Megkönnyebbülés nélkül ez a szél négyzet alakú vállat jelent, amely megragadja az emelő koronáját, és pillanatnyi habozást okoz a szalag mozgásában. 5-15 fokos letörés vagy szögletes dombormű hozzáadása a fül elülső felületéhez lehetővé teszi, hogy simán rámpáljon az emelőfelületen. A fül gyakorlatilag ékké válik, amely ahelyett, hogy nekiütközne, felemelkedik az akadályon.
Negatív bevágásoknál a vágás kerülete a kritikus felület. A bevágás falai mentén sorja és éles élek megakadhatnak a szalagvezetőkön, a szerszámfelületeken vagy a sín átmeneteken, amikor a szalag áthalad. A törésélek, jellemzően 0,1-0,3 mm-es letörések, amelyeket a szerszám építése során alkalmaznak, vagy a szerszám kialakításának másodlagos sorjázása révén csökkentik ezt az interferenciát. Ahol az acél rugalmassági modulusa a vágott élnél megemelkedett a nyírási-munka által kiváltott keményedés következtében, az él merevebb és kevésbé rugalmas az érintkező felületekkel szemben. A letörés lágyítja a geometriai átmenetet anélkül, hogy az anyag tulajdonságait megváltoztatná.
Ezek a szögparaméterek az anyagvastagsághoz skálázódnak. A vékonyabb anyagnak, alacsonyabb hajlítási ellenállásával, kevésbé agresszív tehermentesítő szögekre van szüksége, mivel az érintkezési erők eleve kisebbek. A vastagabb állomány nagyobb erőket generál az emelővel való interakció során, meredekebb domborítási szögeket igényelve, hogy megakadályozzák a légellenállás olyan pontig történő fokozódását, ahol a szalag előrehaladása tétova vagy a dőlésszög pontossága csökken.
Amikor a mérnöki kézikönyvek vagy az elfogadott vállalati szabványok meghatározott méretarányokat írnak elő egy adott anyagcsaládhoz, ezek az értékek érvényes kiindulási pontokat jelentenek. Az acél rugalmassági modulusa, az acél folyáshatára az adott minőséghez, valamint az anyagtanúsítványokból származó fém rugalmassági modulus adatai megadják azokat a mechanikai tulajdonságokat, amelyek szükségesek annak kiszámításához, hogy egy adott fül geometriája rugalmas marad-e a várható emelőterhelések mellett. Azok a tervezők, akik ezekkel a kiszámított arányokkal kezdik és finomítják a próba során, következetesen gyorsabban érik el a stabil termelést, mint azok, akik csak vizuális becsléssel méreteznek.
A geometria önmagában azonban nem árulja el a teljes történetet. Ugyanazok a hornyok méretei eltérőek az alumíniumban, mint a rozsdamentes acélban. Az anyagspecifikus viselkedés, beleértve a megmunkálási keményedést, a nyúlási határokat és a vágási élek húzódási keménységét, a tervezési beállítás egy másik rétegét vezeti be, amely eltolja az imént létrehozott paramétereket.
Anyag-Speciális szempontok a bevágás típusának kiválasztásához
A lágyacélhoz tökéletesen méretezett bevágás elszakadhat az alumíniumban, vagy a rozsdamentes{0}}adagolás megakadását okozhatja. Az előző részben meghatározott geometriai paraméterek általános anyagreakciót feltételeznek, de a valódi szalagkészlet nem viselkedik általánosan. Minden anyagcsalád a folyáshatár, a nyúlási kapacitás és a nyúlási keményedési viselkedés saját kombinációjával rendelkezik, amely megváltoztatja a hornyok geometriájának teljesítményét a gyártási körülmények között.
Ez az a hiányosság, amelyet a legtöbb tervezési hivatkozás nyitva hagy. Elismerik, hogy az anyag számít, majd továbblépnek anélkül, hogy elmagyaráznák, hogyan számít. A valóság az, hogy a bevágástípus preferenciája, a fül geometriája, a domborítási szögek és még a karbantartási intervallumok is jelentős mértékben eltolódnak, amikor kicseréljük a tekercset a decoileren. Ha megérti ezeket az eltolásokat a kipróbálás előtt, elkerülhető a futó alkatrészek költséges iterációs ciklusa, a hibák megfigyelése, a geometria módosítása és az újrafutás.
Bevágásos viselkedés alumíniumban és lágyacélban
Az alumínium sajátos kihívást jelent a bypass hornyok kialakításában: az acélegyenértékekhez képest alacsonyabb folyási feszültsége miatt az anyag kisebb betáplálási erők hatására plasztikusan deformálódik, nagyobb nyúlása pedig jelentős nyúlást tesz lehetővé a törés előtt. Vékony{1}}alumínium esetén általában előnyösebb a pozitív bevágás. A visszatartott fül ellenáll az adagolás közbeni szakadásnak, mivel az anyag rugalmassága lehetővé teszi, hogy a fül az emelőfelületeken áthajoljon anélkül, hogy a rögzítési pontnál eltörne. A fül rugalmas és enyhe képlékeny deformáció révén nyeli el az érintkezési terheléseket, nem pedig repedést.
Ugyanez a rugalmasság azonban kockázatot jelent. Ha a fül geometriája túlzott elhajlást tesz lehetővé, az alumíniumfülek már néhány száz ütés után állandó készletet kaphatnak. Az alumíniumban könnyen túlléphető alacsony hozamú nyúlású acél, ami azt jelenti, hogy a rugalmassági határuk fölé hajlított fülek hajlítva maradnak. A tervezők ezt a pozitív bevágású fülek szélesebbé és sekélyebbé tételével kompenzálják az alumíniumban, és az emelő érintkezési erőit nagyobb területen osztják el, hogy a helyi feszültségek az anyag arányos határa alatt maradjanak.
A vékony alumínium negatív bevágásai problémásak. Az anyag eltávolítása a már puha, rugalmas szalagról egy csuklópontot hoz létre, amely etetés közben elkalandozik. A csík az üres helyen elhajlik, ami hangmagasság-inkonzisztenciát okoz, amely felhalmozódik az állomások között. Vastagabb, jellemzően 1,5 mm feletti alumíniumszalag esetén a fennmaradó keresztmetszet megfelelő alátámasztást biztosít, és a negatív bevágások életképessé válnak.
Ezzel szemben az enyhe acél a legmegnézőbb környezetet kínálja a bevágásos kialakításhoz. Az acél mérsékelt folyáshatárának (tipikusan 200-350 MPa), az ésszerű nyúlásnak (20-30 százalék) és a kiszámítható munkaedzési viselkedésnek kiegyensúlyozott kombinációja mindkét horonytípussal szemben toleránssá teszi. Az enyhe acél pozitív hornyolt fülei megőrzik geometriájukat az emelővel érintkezve, mert az anyag elég merev ahhoz, hogy ellenálljon a tartós elhajlásnak, ugyanakkor elég rugalmas ahhoz, hogy repedés nélkül elnyelje az alkalmi túlterheléseket. A negatív bevágások tisztán vágnak minimális sorjával, és a vágott élek nem keményednek meg túlzottan a nyírási művelet során.
Ez a tűrés szabadságot ad a tervezőnek, hogy más tényezőkre optimalizáljon. Az enyhe acél bélyegzésekor a bevágás típusát pusztán a szerszámelrendezési korlátok, az emelő konfigurációja vagy a préselési sebesség követelményei alapján választhatja ki, nem pedig az anyagi korlátok miatt.
Bevágásos tervezési beállítások rozsdamentes és nagyszilárdságú{0}}acélhoz
A rozsdamentes acél, különösen a 300-as sorozatú ausztenites minőség, egy olyan komplikációt okoz, amelyet az enyhe acél és az alumínium nem: agresszív munkakeményedés. MintMetalForming Magazinelmagyarázza, a húzószilárdság és a munkaedzés megerősíti az anyagot, ahogy a deformáció folytatódik, és az újabb acélminőségek nagyobb mértékben{0}}keményednek, mint a hagyományos, nagy szilárdságú{1}}minőségek. A 3XX-sorozatú ausztenites rozsdamentes acélok különösen nagy munkaedzhetőséget mutatnak.
A rozsdamentes acél negatív bevágásainál a bevágást létrehozó nyírási művelet maga is formázási művelet. A vágott élek a lyukasztás során jelentős képlékeny deformáción mennek keresztül, és az ausztenites rozsdamentes acélnál ez a deformáció jóval az alapszalag folyáshatárán túl keményíti az élanyagot. Több ezer ütésből álló gyártási sorozat alatt a kumulatív hatás mérhető: a vágott élek a bevágás kerületén fokozatosan keményebbé és merevebbé válnak. Ahol a hagyományos HSLA acélok szilárdsága 20 százalékkal nőhet a munkaedzés következtében, ott a rozsdamentes acélok megközelíthetik az 50 százalékot vagy még többet is az erősen megmunkált zónákban. Ez az edzett él növeli a betáplálási ellenállást a szerszám élettartama alatt, mivel a merevebb él agresszívebben megragadja a vezetőfelületeket és a szerszám alkatrészeit.
Az acél húzómodulusa nem változik a munkaedzéssel, de az acél folyási feszültsége a vágási élnél jelentősen megnő. Ami az érintkezés hatására enyhén elhajló, engedelmes élnek indul, az lesz egy merev él, amely ellenáll az elhajlásnak, és közvetlenül a szalagtestbe továbbítja az adagoló terhelést. A rozsdamentes acél hosszú gyártási sorozatainál ez a fokozatos edzés azt jelenti, hogy a negatív bevágásos adagolási teljesítmény előre láthatóan romlik a szerszám élettartama során, ami gyakoribb karbantartási intervallumokat vagy agresszívebb kezdeti tehermentesítést tesz szükségessé a várható keményedés kompenzálásához.
A rozsdamentes acél pozitív bevágásai elkerülik a vágóél keményedési problémáját a szalag szélén, de saját problémát okoznak. A fül rögzítési pontja, ahol három nyírt oldal találkozik az egy összefüggő éllel, egy feszültségkoncentrációs zóna. A rozsdamentes acél esetében az ismétlődő emelőérintkezős terhelések ezen a ponton kifáradási repedést okozhatnak, mivel a munka -edzett anyaga a fül csatlakozásánál törékennyé válik a környező alapanyaghoz képest. A fül belső sarkainál található nagy sugarak és a kissé szélesebb rögzítési szélességek csökkentik ezt a kockázatot azáltal, hogy nagyobb területen oszlatják el a feszültséget.
A nagyszilárdságú acélok, köztük a két-fázisú (DP), a komplex fázisú (CP) és a préselve{2}}edzett acélok az alumíniummal ellentétes problémát jelentenek. Ezek az anyagok nagy folyáshatárral rendelkeznek, de csökkent a nyúlásuk. A DP1000 minőség például kiváló szilárdságot kínál, de korlátozott a képlékeny deformáció képessége repedés nélkül. A nagyszilárdságú acél pozitív hornyolt fülei a rögzítési ponton eltörhetnek, ha a fül geometriája feszültségkoncentrációt hoz létre. Az acél rugalmassági modulusa nagyjából állandó marad minden minőségben (körülbelül 200 GPa), de a folyáshatár és a végső szilárdság közötti szűk rés ezeknél a minőségeknél nagyon kevés teret hagy a plasztikus deformációnak, mielőtt meghibásodás következik be.
A nagy -szilárdságú acél vágott élekkel kapcsolatos kutatások megerősítik, hogy a nyírás során fellépő hibák feszültségnövelőként és repedés keletkezési pontként működnek. Aa Metals folyóiratban megjelent tanulmányazt találta, hogy a nagyszilárdságú acélok kifáradási teljesítménye akár 40 százalékkal is csökkenhet a lyukasztási és vágási műveletekből eredő gyártási hibák miatt. Ez azt jelenti, hogy a bypass hornyos alkalmazásoknál mindkét horonytípus gondos élminőség-kezelést igényel a nagyszilárdságú acélból. A negatív hornyolt éleknek tisztáknak kell lenniük minimális törési zónamélységgel, hogy elkerüljék a repedés keletkezési helyek kialakulását. A pozitív bevágású fül csatlakozásoknak kerülniük kell az éles belső sarkokat, amelyek a feszültséget az anyag korlátozott rugalmasságán túlra koncentrálják.
| Anyagi család | Ajánlott bevágás típus | Kulcsfontosságú gond | Útmutató a paraméterek beállításához |
|---|---|---|---|
| Alumínium (vékony átmérőjű) | Pozitív előnyben | Tab maradandó alakváltozás alacsony folyáshatártól; csík kihajlás az üres helyeken | Szélesebb, sekélyebb fülek; csökkentett emelő érintkező terhelések; kerülje a negatív bevágásokat az 1,5 mm alatti csíkokban |
| Lágyacél | Mindkét típus életképes | Minimális anyagi{0}}korlátozások; optimalizálja helyette a szerszámelrendezést és a sebességtényezőket | Szabványos arányok érvényesek; Az anyag mindkét geometriát tolerálja a közös vastagságtartományokban |
| Ausztenites rozsdamentes acél | Pozitív előnyben részesítik hosszú távon | Progresszív megmunkálási edzés a negatív bevágással vágott éleknél növeli az adagolási ellenállást a szerszám élettartama alatt | Agresszív kezdeti domborítási szögek a negatív bevágásokon; nagy sugarak a pozitív fülek csomópontjainál; rövidebb karbantartási intervallumok |
| Nagyszilárdságú{0}}acél (DP, CP, AHSS) | Negatív előnyben részesített vastag szelvénynél | A csökkentett nyúlás a fül törését okozza a feszültségkoncentrációs pontokon a pozitív horonygeometriában | Nagy belső sugarak minden bevágássarkon; tiszta vágott élek minimális törési zónával; kerülje az éles fülelágazásokat |
| Edzett acél-présel (22MnB5) | Negatív előnyben | Nagyon alacsony rugalmasságú utókeményedés; a fülek eltörnek az emelő érintkezéséből származó ismételt ciklikus terhelés hatására | Maximális élminőség; vegye figyelembe a két-fokozatú nyírást a negatív bevágáséleknél; kerülje a pozitív fülgeometriát |
A táblázatban szereplő minta egy olyan alapelvről árulkodik, amelyet érdemes beépíteni: a nagy nyúlású és alacsony folyáshatárú anyagok a pozitív bevágásokat részesítik előnyben, mivel a megtartott fül maradandó deformáció nélkül képes felvenni az érintkezési terheléseket. Az alacsony nyúlású és nagy folyáshatárú anyagok előnyben részesítik a negatív bevágásokat, mivel ezekben az anyagokban a visszatartott fülek inkább eltörnek, mint meghajlanak. Az adott ötvözet húzószilárdsági és munkaedzési jellemzői határozzák meg, hogy a bevágás geometriája hogyan öregszik a gyártási élettartam során.
Az anyagválasztás önmagában azonban nem zárja be a hurkot a rovátkolt kialakításban. Ugyanaz az anyag, amely egy hat-állomásos szerszámon 100 ütés/perc sebességgel fut át, másképpen viselkedik, mint egy húsz-állomásos szerszámban 500 ütés/perc sebességgel. A szalagelrendezés bonyolultsága és a préselési sebesség olyan dinamikus tényezőket vezet be, amelyek felerősítik vagy tompítják az imént leírt anyagspecifikus viselkedéseket.
Strip Layout és Press Speed Factors in Notch Selection
Az a bevágásgeometria, amely hibátlanul táplál egy hat-állomásos, percenkénti 80 ütési sebességgel működő szerszámmal, visszatérő hibás regisztrációs forrás lehet egy húsz-állomásos, 400-as sebességgel működő szerszámban. A különbség nem maga a bevágás. Ez a körülötte lévő rendszer kontextusa: hány állomáson kell áthaladnia a szalagnak, mekkora utat kell megtennie löketenként, és milyen gyorsan mozog a prés az adagolási események között. Ezek a változók felerősítik vagy elnyomják az egyes bevágástípusok erősségeit és gyengeségeit oly módon, amit az anyagtulajdonságok önmagukban nem jelezhetnek előre.
A szalag haladási iránya és az állomások számának hatása
A hosszabb progresszív szerszámok helyzeti hibát halmoznak fel. Minden állomás, amelyen a szalag áthalad, egy kis regisztrációs eltérést vezet be, és ezek az eltérések halmozódnak. Mire a sáv eléri a tizenöt vagy húsz állomást, az eredeti pilóta regisztrációhoz viszonyított kumulatív eltolódás meghaladhatja az elfogadható tűréseket, ha a sáv oldalirányú helyzetét nem tartják fenn következetesen minden közbenső ponton.
A pozitív bypass bevágások itt előnyt jelentenek. Mivel a visszatartott fül megőrzi a szalag szélességét a bevágás helyén, a szalag egyenletes élt biztosít a vezető érintkezéséhez és a vezetősín érintkezéséhez a teljes folyamat során. Nincsenek üregek, amelyek megzavarják az oldalsó referenciafelületet. Vezetők és érzékelők, beleértve bármilyeninduktív közelségérzékelőa szalag helyzetének figyelésére használjuk, lásd a szalag egyenletes élét, függetlenül a bevágás helyétől. Ez a konzisztencia segít megőrizni a kumulatív pontosságot a hosszú szerszámfejlődés során, ahol még az állomásonkénti 0,02 mm-es sodródás is jelentős hibává válik a vágóállomáson.
A rövidebb, kevesebb állomással rendelkező szerszámok kevesebb felhalmozott hibával szembesülnek. Egy négy- vagy hat-állomásos vágószerszámban a szalag korlátozott betáplálási eseményeken megy keresztül, mielőtt a rész szétválik. Itt a negatív bevágások megfelelő regisztrációs pontosságot biztosítanak egyszerűbb szerszámozás mellett, mivel egyszerűen kevesebb lehetőség van a pozícióhibák összetettségére. Az anyageltávolításból származó hézag-előny meghaladja a kisebb merevségveszteséget, amikor a szalagnak csak néhány állomáson kell megőriznie a pontosságot. A tapasztalt formatervezők gyakran kihasználják a modernanyagbeágyazó szoftver az anyag hosszáhozOptimalizálás a szalagelrendezés során, de a bevágás típusú döntés továbbra is azon múlik, hogy az optimalizált elrendezés hány állomást igényel, és mennyi kumulatív hibát képesek elnyelni az alkatrésztűrések.
A sajtó sebességével és a gyártási mennyiséggel kapcsolatos megfontolások
A sebesség megváltoztatja a szalagetetés fizikáját. Alacsony préselési sebességnél a szalag szabályozott, kvázi{1}}statikus mozgással halad előre, ahol a tehetetlenségi hatások elhanyagolhatók. Nagy sebességnél a szalagdinamika válik uralkodóvá. A szalag agresszíven gyorsul és lassul minden egyes adagolási ciklus során, ami oszcillációt, ugrálást és a vezetőkkel való érintkezés pillanatnyi elvesztését okozza. Az adagolási ellenállás bármely forrása, függetlenül attól, hogy kis sebességnél csekély, nagy sebességnél mérhető hangmagasság-inkonzisztenciává erősödik.
A 250 löket/percnél nagyobb sebességű-fémformázási műveleteknél az előtolási ellenállást minimalizáló bemetszéstípus élvez elsőbbséget. Ha a szerszám geometriája bármelyik típust megengedi, és az anyag tulajdonságai nem kényszerítik ki a döntést, akkor gyakran a préselési sebesség válik a döntő tényezővé. A pozitív bevágások jól-könnyített fülekkel kisebb légellenállást eredményeznek a sebességnél, mivel nincs vágási él, amely elakadna. A negatív bevágások nulla emelőinterferenciát biztosítanak, ami akkor számít, ha az agresszív emelőidőzítés nagy sebességnél szinte nem hagy szabad mozgást a szalag és az emelőkorona között.
A termelési mennyiség még egy dimenziót ad. A nagy mennyiségű-futtatások feltárnak minden olyan kopási mechanizmust, amelyet rövidebb futtatások soha nem tárnak fel. Az 50 000 ütést tökéletesen tápláló bemetszett konfiguráció 500 000 ütésnél progresszív ellenállást fejthet ki, ahogy az élek kopnak, sorja nő, és a fül geometriája romlik. Hosszú gyártási kampányok esetén a jobb kopásállóságú hornyok kiválasztása az adott anyagban csökkenti a nem tervezett állásidőt és meghosszabbítja a karbantartási intervallumokat.
Az elsőbbségi sorrend attól függően változik, hogy az alkalmazás gyorsaságot vagy pontosságot igényel:
- Nagy{0}}sebességű alkalmazásprioritások (250 SPM felett):Először minimalizálja az etetési ellenállást; biztosítsa, hogy az emelő hasmagassága meghaladja a szalag dinamikus oszcillációját; válassza ki a legalacsonyabb légellenállási együtthatójú bevágás típusát; előnyben részesítse az adott anyag kopásállóságát; optimalizálja a szögmentességet az inerciális etetőerőkhöz
- Alacsony-sebességű precíziós alkalmazási prioritások (150 SPM alatt):Először maximalizálja a regisztrációs pontosságot; válasszon olyan bemetszéstípust, amely megőrzi a szalag merevségét a folyamatos pilótakapcsolat érdekében; minimalizálja a kumulatív helyzeti hibát az összes állomáson; a bevágás geometriájának méretstabilitását előnyben részesíti a szerszám élettartamával szemben; biztosítsa a bevágások elhelyezésének koordinátáit az összes érzékelési és regisztrációs funkcióval
A közös szál a kiszámíthatóság. Függetlenül attól, hogy gyorsan vagy lassan fut, a bevágásnak ugyanúgy kell viselkednie egymillió ütésnél, mint az elsőnél. Ez a kiszámíthatóság attól függ, hogy a hornyok geometriája hogyan romlik az idő múlásával, ami egyenesen a kopási viselkedésre és a szerszám élettartamának kezelésére viszi a vitát.
Viselési minták és életre gyakorolt hatás a bevágás típusa szerint
Az a bevágás, amelyik tökéletesen táplálkozik az első napon, nem fog tökéletesen táplálkozni a háromszáz napon. Minden gyártási löketnél a lyukasztó és a szerszám felülete nyomóütésnek, a szalag anyagával való koptató érintkezésnek és mikro-léptékű kifáradásnak van kitéve. Több ezer vagy millió találaton keresztül ezek az erők finom, de halmozott módon alakítják át a vágási geometriát. A szerszámmérnökök kritikus belátása az, hogy a pozitív és negatív bevágások nem ugyanúgy kopnak. Lebomlási mintáik helyükben, progressziójuk sebességében és megfigyelhető tüneteiben különböznek, ami azt jelenti, hogy a fenntartási stratégiájuknak is különböznie kell.
Ezeknek a különbségeknek a figyelmen kívül hagyása reaktív hibaelhárításhoz vezet: a szalag elkezd hibásan regisztrálni, valaki meghúzza a kockát, és a csapat csak ezután fedezi fel a hetek óta romló kopott horonygeometriát. Az egyes típusok speciális kopási jeleinek megértése ezt a reaktív ciklust prediktív ciklussá alakítja.
A kopás előrehaladása a pozitív bevágású szerszámoknál
A pozitív bevágású füleket alkotó lyukasztóélek kopást tapasztalnak a három nyírt oldal mentén, amelyek kiszabadítják a fület a szalagtestből. Ezek az élek azok a munkafelületek, amelyek megőrzik a fül éles geometriáját, és előre látható sorrendben fokozatosan romlanak.
A szerszám élettartamának korai szakaszában a vágóélek élesek, és minimális sorja mellett tiszta fület választanak el. A fül kerülete jól-definiált, szögletes domborműve pedig érintetlen. Ahogy a gyártás folytatódik, a tapadó- és kopásálló mechanizmusok fokozatosan körbejárják a lyukasztó éleit. A lyukasztás és a szerszám kopási mintáinak megértése megmutatja, hogy az ismétlődő feszültségi ciklusok mikroszkopikus repedéseket okoznak, amelyek végül nagyobb hibákká terjednek a kifáradási kopás következtében, amely mechanizmus különösen fontos a fül kerületén lévő vékony szakaszok esetében.
A romlást egy meghatározott tünetláncon keresztül fogja észrevenni:
- A fülek élei olyan sugarakat alakítanak ki, ahol az éles sarkok egykor léteztek, csökkentve a fülprofil definícióját
- Sorja keletkezik a fül nyírt élein, ami megemelkedett anyagot hoz létre, amely megakad az emelőfelületeken a szalag előrehaladása során
- A fül szögletes domborműve hatékonyan ellaposodik, amikor a vezető él kerekedik, növeli az emelőkkel való érintkezési felületet és növeli a légellenállást
- A betáplálási ellenállás fokozatosan növekszik, ami a sávok hibás rögzítésének növekedésével mérhető a lenti pilótaállomásokon
- Az alkatrészek elkezdenek dimenziós eltolódást mutatni, összhangban a progresszív hangmagasság-hiba-halmozódással
A kulcsszó itt fokozatosan. A pozitív hornyos kopás nem okoz hirtelen meghibásodásokat. Lassú, lineáris növekedést eredményez az etetési ellenállásban, amely gyakran észrevétlen marad, amíg a regisztrációs tűrés túllépi. A szalagregisztrációs adatokat idővel figyelő mérnökök azonosítani tudják a növekvő tendenciát, és ütemezhetik a karbantartást, mielőtt a degradáció eléri a meghibásodási küszöböt.
Mivel a füleket a nyírt élükön megmunkálták a kezdeti formázási művelet során, az ezeken a vágott felületeken végzett deformációs keményedés kezdetben némi ellenállást biztosít a kopásállósággal szemben. Azonban, amint a megkeményedett réteg elhasználódik, az alatta lévő puhább anyag gyorsabban erodálódik, és néha olyan inflexiós pontot hoz létre, ahol a kopás felgyorsul a kezdeti stabil időszak után.
A kopás előrehaladása a negatív bevágású szerszámoknál
A negatív lyukasztók kopnak a vágási kerületen, a téglalap vagy trapéz alakú élen, amely lenyírja az anyagot a szalagról. Ahogy ez a kerület kerekedik, a funkcionális következmény eltér a pozitív hornyos kopástól: az eltávolított terület hatékonyan zsugorodik.
Íme, miért számít ez. Amikor a lyukasztó éle kerekedik, többé nem vág tiszta, teljes szélességű űrt. A bevágás kissé keskenyebb és sekélyebb lesz, mint az eredeti tervezési geometria. Minden egyes ezredmilliméter, amely az éllekerekítés miatt elveszik, csökkenti a szalag éle és az emelőtest közötti távolságot. Több tízezer ütés után a rés addig szűkül, amíg a csík ismét érintkezni nem kezd az emelővel, és ugyanazokat a leakasztási problémákat okozza,{5}}amit a bevágást meg kellett akadályozni.
Ezzel egyidejűleg a sorja felhalmozódása súlyosbítja a problémát. Ahogy az ütés eltompul, a sorja megnő a szalag vágott élein.A Mate Precision Technologies ajánljaélesítő szerszámok, amikor az élek 0,01 hüvelykes (0,25 mm) sugarú kopásban vannak, megjegyezve, hogy a gyakori érintések-jobban működnek, mintha megvárnák, amíg a lyukasztó nagyon tompa lesz. A negatív bevágású szerszámoknál ez az elv különösen kritikus, mivel a sorja nem csak minőségi probléma. Közvetlenül zavarják az etetést azáltal, hogy megakadnak a vezetősíneken, a szerszámfelületeken és az emelőkoronákon, ahogy a szalag előrehalad. Kutatás aoldalsó sorjaképződés a bevágási műveleteknélmegerősíti, hogy a sorja súlyossága növekszik, amikor a lyukasztó/matrica hézag kapcsolatok eltérnek az eredeti tervezési értékektől, pontosan mi történik az élek kopásával és a tényleges hézag meghúzásával.
A negatív bevágások meghibásodási módja általában hirtelenebb, mint a pozitív bevágásoknál. Az adagolási ellenállás viszonylag stabil marad, amíg van megfelelő hézag, majd élesen kiugrik, amikor a csökkentett bemetszésgeometria végre lehetővé teszi, hogy a szalag-megemelje az érintkezést. Ez megnehezíti a negatív hornyok kopásának észlelését a fokozatos trendfigyeléssel, és nagyobb valószínűséggel jelentkezik hirtelen gyártási megszakításként.
Karbantartási stratégiák bevágás típusa szerint
Az újraköszörülési protokollok különböznek, mivel a kopási hely és a funkcionális célok különböznek.
A pozitív bevágású szerszámok esetében az újraköszörülés az éles fülelválasztó élek helyreállítására összpontosít. A cél az, hogy{1}}éles nyírási vonalakat hozzon létre a fül három felszabadult oldalán, hogy a fül geometriája visszatérjen a tervezett profilhoz. Ez általában a lyukasztófelület felületi csiszolását jelenti, hogy eltávolítsa a kopott réteget, visszaállítva a vágóél geometriáját. Ha a szerszámot eredetileg szikraforgácsoló huzalmegmunkálással fejezték be a bonyolult fülprofilokhoz, akkor az újraköszörülésnek meg kell őriznie ezeket a kontúrokat, nem pedig egyszerűen a lyukasztófelületet.
Negatív bevágású szerszámoknál az újraköszörülés visszaállítja a teljes hézaggeometriát. A cél az, hogy a lyukasztó kerületét visszaállítsák az eredeti méretekre, hogy a csíkba vágott üreg megfeleljen a tervezett szélességnek és mélységnek. Mivel a kopás funkcionális következménye a hézag csökkenése, még kis mennyiségű utánköszörülés is visszaállítja az értelmes teljesítményt. A matrica nyílásának sorjázása ugyanilyen fontos, mivel a csigák áthaladása és kilökődése romolhat a szerszámüregben felhalmozódó kopással.
Mindkét esetben a teljes újracsiszolási költségvetés véges. Minden élezés eltávolítja az anyagot a lyukasztó felületéről, fokozatosan lerövidítve azt. Amikor a kumulatív újraköszörülés megközelíti a lyukasztó hossztűrését, a folyamatos élezés helyett csere válik szükségessé.
Az egyes bevágástípusok eltérő kopási mintázatának megértése lehetővé teszi az előrejelző karbantartási ütemezést, nem pedig a reaktív hibaelhárítást. A pozitív bevágások fokozatosan lebomlanak az etetési ellenállás növekedésével. A negatív bevágások a hézagcsökkentés következtében leépülnek, ami végül a szalag hirtelen lefagyását váltja ki. Ennek megfelelően figyeljen.
A kopási viselkedés teljessé teszi azt a képet, hogy az egyes bevágástípusok hogyan teljesítenek a teljes életciklusuk során. A kezdeti geometria-kiválasztástól az anyag--specifikus méretezésen, a szalagelrendezés-integráción és végül a karbantartási tervezésen át a bypass hornyok tervezésének döntési kerete a teljes szerszámprogramot felöleli. Ha ezeket a szálakat egy végrehajtható megvalósítási szekvenciává egyesíti, a szerszámmérnökök világos utat kapnak a tervezési szándéktól az érvényesített gyártásig.
Megvalósítási munkafolyamat és egyedi tervezési erőforrások
Minden eddig tárgyalt koncepció – a geometria kiválasztásától az anyagviselkedésen át a kopáskezelésig – egyetlen ponton konvergál: abban a pillanatban, amikor a rovátkolt tervezést az acél felé alakítja. Ez az elkötelezettség egy munkafolyamaton belül történik, és a munkafolyamatot végrehajtó mérnökök szisztematikusan jobb eredményeket produkálnak, mint azok, akik az ötlettől a vágásig ugrálnak anélkül, hogy strukturált útvonal lenne közöttük.
A fémlemez-formázó sajtolószerszámok negatív és pozitív bypass hornyainak valósága az, hogy egyetlen tényező sem vezérli a döntést elszigetelten. Az anyag típusa jelzi a bevágás preferenciáját. A csík szélessége korlátozza a mélységet. A préselési sebesség a merevség és a hézag közötti prioritást váltja át. Az állomások száma határozza meg, hogy mekkora kumulatív hibát tud elviselni. Ezek a tényezők kölcsönhatásban állnak egymással, és a megvalósítási munkafolyamatnak mindegyiket figyelembe kell vennie a megfelelő sorrendben.
Döntési keretrendszer szerszámmérnökök számára
Amikor leül egy új szalagelrendezésre, a bevágás típusa logikus folyamatot követ. A lépések kihagyása vagy átrendezése hiányosságokat okoz, amelyek a próba során felszínre kerülnek, gyakran rejtélyes etetési problémákként, amelyek ellenállnak a gyors javításoknak. A következő szekvencia azt tükrözi, hogy a tapasztalt szerszám- és matricagyártó szakemberek hogyan közelítik meg a megkerülő hornyok tervezését az első elvek alapján:
- Mérje fel az anyag típusát és vastagságát.Azonosítsa az ötvözetcsaládot, a mérőt, a folyáshatárt, a nyúlást és a keményedési jellemzőket. Ez határozza meg, hogy az anyagi{1}}megszorítások pozitív vagy negatív bevágások felé kényszerítik-e, mielőtt bármilyen más tényezőt figyelembe vennénk.
- Értékelje a sáv szélességét és az állomások számát.Számítsa ki a fennmaradó keresztmetszeti{0}}területet a bevágásgeometria alkalmazása után. Határozza meg, hány állomáson kell áthaladnia a sávnak, és becsülje meg a kumulatív helyzeti hibatűrést a végső állomáson.
- Határozza meg az emelő követelményeit.Határozza meg az emelő típusát (kerek, rúd vagy szalag), az emelő magasságát és az emelő helyét a szalag széléhez képest. A potenciális interferenciazónák azonosítása érdekében a préselési ciklus minden pontján feltérképezze az emelő mozgását a szalag pozíciójával szemben.
- Válassza ki a bevágás típusát a prioritási tényező alapján.Ha a merevség megőrzése a korlátozó feltétel (vékony anyag, keskeny szalag, hosszú matrica, precíziós tűrés), válasszon pozitívat. Ha a hézag a korlátozó tényező (vastag szár, magas emelők, nagy-sebességű működés, széles szalag bőséges merevségi résszel), válassza a negatív lehetőséget.
- Méretbevágás geometriája arányos a készlet paramétereivel.Állítsa be a mélységet, a szélességet és a szögdomborzatot az anyagvastagság, az emelőút és a szalag merevsége által meghatározott arányos összefüggések segítségével. Alkalmazzon anyagspecifikus kiigazításokat a keményedési viselkedés, a nyúlási határértékek és az élminőségi elvárások tekintetében.
- Érvényesítse kipróbálással és állítsa be.Futtassa a kockát progresszív sebességnövekedéssel. Figyelje a szalag regisztrációját a pilótaállomásokon. Mérje meg a dőlésszög pontosságát a szerszám teljes hosszában. Győződjön meg arról, hogy az adagolási ellenállás stabil marad, és hogy az emelőciklus során ne érintkezzen szalag-az-emelővel. Finomítsa a domborítási szögeket, a bevágás mélységét vagy az élkezelést a megfigyelt teljesítmény alapján.
Ez a sorrend nem merev. Egyes projektek olyan megszorításokat jelentenek, amelyek több lépést egyetlen nyilvánvaló következtetéssé csuknak össze. Egy 0,3 mm-es alumínium szalag egy húsz-állomásos szerszámban gyakorlatilag pozitív bevágásokat igényel, mielőtt még felmérné az emelő magasságát. Egy 3,0 mm magas-szilárdságú acél egy négy-állomásos zárószerszámban negatív bevágásokra mutat, mielőtt a szalagszélesség bekerülne a számításba. De az e szélsőségek közé eső számos alkalmazás esetében az egyes lépések végigdolgozása megakadályozza azt a gyakori hibát, hogy az egyik tényezőt optimalizálják, miközben figyelmen kívül hagyják a másikat, amely végső soron a teljesítményt szabályozza.
A dokumentáció itt is számít. A szerszámgyártó, aki rögzíti az egyes geometriai döntések mögött meghúzódó indokokat, nem csak a végső méreteket, referenciát hoz létre, amely felgyorsítja a jövőbeni programokat hasonló anyagokban és elrendezésekben. Amikor hat hónappal később egy hasonló alkalmazás érkezik a boltba, a dokumentált érvelés kiküszöböli annak szükségességét, hogy minden paramétert újra-az első elvekből származtassunk.
A tervezési szándék összekapcsolása az egyedi szerszámmal készült megoldásokkal
A bypass bevágás kialakítása nem létezik vákuumban. Ez az egyik eleme egy összetett szerszámszerkezetnek, amely magában foglalja a lyukasztókat, emelőket, vezetősíneket, vezetősíneket, hordozószalagokat és általános szalagkezelő rendszereket. A hornyok geometriájának integrálódnia kell ezen összetevők mindegyikéhez. A tökéletesen méretezett bemetszés, amely ütközik a pilóta elhelyezésével, megzavarja az emelősín geometriáját, vagy csigák kilökődési problémákat okoz a szerszámpapucsban, nulla értéket ad, függetlenül attól, hogy arányai mennyire egyeznek a mérnöki számításokkal.
Ez az integrációs kihívás az, ahol sok szerszámprogram elakad. Az egyes tervezési paraméterek külön-külön is logikusak, de egy működő szerszám-szerelvénybe való kombinálásuk tapasztalatot igényel az alkatrészek közötti térbeli és időbeli kapcsolatok kezelésében. Az emelő mozgásának összhangban kell lennie a bevágással. A kísérleti belépési időzítésnek meg kell egyeznie a csík pozíciójával a rovátkolt-szabályozott adagolás után. A bevágásos vágási műveletekből származó sorja iránya nem zavarhatja a folyásirányban lefelé haladó alakító állomásokat. A negatív bevágásokból származó csigák kilökődési pályáinak akadálymentesen kell megtisztítaniuk a párhuzamosságokat és meg kell szabadítaniuk a sarunyílásokat.
A tapasztalt szerszámmérnöki csapatokkal való együttműködés biztosítja, hogy ezek az integrációs részletek megkapják a szükséges figyelmet.A YICHEN egyedi sajtolószerszám-megoldásaipontosan ezt a tervezési -nehéz kihívást kell megoldani, ahol a megkerülő bevágások optimalizálásának összhangban kell lennie a szerszámszerkezettel, az emelő integrációjával, a hézagkezeléssel és az anyagáramlás szabályozásával a teljes szerszámszerelvényben. Azon szerszámmérnökök számára, akik végigdolgozták a tervezési elméletet, és készek a geometriai döntéseket termelési szerszámokká alakítani, a teljes integrációs hatókört kezelő csapattal való együttműködés megakadályozza az iteratív utómunkálatokat, amelyek átégetik a próbaköltségvetéseket.
A munkafolyamat bezár egy kört. A szalagelrendezés a bevágás típusának kiválasztását hajtja végre. Bevágás-geometria meghajtók méretezése. Méretezési meghajtók érvényesítése. Az érvényesítés vagy megerősíti a tervet, vagy visszaadja a korrekciókat a geometriába. A gyártás során pedig a kopásfigyelés biztosítja, hogy az érvényesített geometria a teljesítményen belül maradjon mindaddig, amíg a következő ütemezett karbantartási esemény vissza nem állítja a specifikációra.
Minden bélyegző kocka egy történetet mesél el a csíkján keresztül. A bevágások, akár pozitívak, akár negatívak, a történet fejezetei. Meghatározzák, hogyan mozog az anyag, hol áll meg, és hogyan regisztrálódik. A megfelelő beállítás azt jelenti, hogy a szalag zökkenőmentesen táplálkozik az első ütéstől az utolsóig. Ha tévednek, az azt jelenti, hogy a szalag minden állomáson megküzd a kockával. Az eredmények közötti különbség nem a szerencse. Ez mérnöki, szisztematikusan alkalmazott tervezési szándéktól a gyártás validálásáig.
Gyakran ismételt kérdések a bélyegzőszerszámok elkerülő bevágásaival kapcsolatban
1. Mi a különbség a pozitív és negatív bypass hornyok között egy progresszív bélyegző szerszámban?
A pozitív bypass horony megtartja az anyagot a szalagon fülként{0}}, amely az emelőkön áthalad az adagolás során, megőrzi a szalag merevségét. A negatív bypass bevágás eltávolítja az anyagot a szalag széléről, űrt hozva létre, amely szabad teret biztosít az emelők számára fizikai érintkezés nélkül. A választás attól függ, hogy az alkalmazás a szalag merevségét (pozitív) vagy az emelő hézagát (negatív) részesíti előnyben. A vékony anyagok és a keskeny csíkok általában előnyösek a pozitív bevágásoknak, míg a vastag anyag és a nagy sebességű{4}} műveletek gyakran jobban teljesítenek negatív bevágásokkal.
2. Hogyan határozhatom meg a megfelelő bevágásmélységet és -szélességet a szalagelrendezésemhez?
A bevágás mélysége és szélessége elsősorban az anyagvastagsággal, az emelő mozgási magasságával és a szalag szélességével arányos. Negatív bevágások esetén a mélységnek meg kell haladnia az emelő útját, plusz az adagolás közbeni függőleges szalagoszcillációt. Pozitív bevágások esetén a fül mélységének az anyag rugalmas elhajlási tartományán belül kell maradnia az emelő érintkezési terhelése esetén. A szélességben elfér az emelőtest, valamint az oldalsó szalagsáv. A méretezési prioritási sorrend az anyagvastagsággal kezdődik, majd ebben a sorrendben veszi figyelembe a szalagszélességet, az állomások számát, az adagolási osztásközt és az emelőmagasságot.
3. Melyik bypass bemetszéstípus működik a legjobban rozsdamentes acél bélyegzéshez?
A pozitív bevágásokat általában előnyben részesítik az ausztenites rozsdamentes acél hosszú gyártási ciklusaihoz. Ennek oka a vágott éleknél a keményedés. Amikor a negatív bevágásokat rozsdamentes acélba lyukasztják, a nyírt élek a gyártás során fokozatosan megkeményednek, növelve az adagolási ellenállást a szerszám élettartama során. A rozsdamentes minőségek akár 50 százalékos szilárdságnövekedést is tapasztalhatnak az erősen megmunkált zónákban. A pozitív hornyok elkerülik ezt a problémát a szalag szélén, bár a tervezőknek nagy sugarakat kell megadniuk a fülek csomópontjainál, hogy megakadályozzák az emelő ismételt érintkezési terhelései miatti kifáradásos repedéseket.
4. Hogyan befolyásolják a bypass hornyok kopási mintái a szerszám karbantartási ütemezését?
A pozitív és negatív bevágások eltérően kopnak, és eltérő megfigyelési megközelítést igényelnek. A pozitív bevágású szerszámok fokozatosan lebomlanak, ahogy a lyukasztó élei lekerekednek, és a füleken sorja keletkezik, amely lassan növeli az adagolási ellenállást. Ez lehetővé teszi a trend-alapú előrejelző karbantartást. A negatív bemetszésű szerszámok az élek lekerekítésével csökkentik az üregek méretét, és végül hirtelen szalaglefagyásokat okoznak, amikor a hézag nem lesz elegendő. A negatív hornyok kopását nehezebb korán észlelni, ezért az intervallumon{6}} alapuló élezési ütemezés megfelelőbb, mint az állapotfigyelés önmagában.
5. Használhatok pozitív és negatív bypass hornyokat is ugyanabban a progresszív szerszámban?
Igen, a tapasztalt szerszámmérnökök néha mindkét típust kombinálják egyetlen szalagelrendezésen belül, amikor a különböző állomások eltérő megszorításokat jelentenek. Például a magas emelőkkel felszerelt állomások negatív bevágásokat használhatnak a szabad térhez, míg a folyásirányban egy keskeny hordozószakaszon lévő állomások pozitív bevágásokat használnak a merevség megőrzése érdekében. A kulcs a következetes táplálkozási viselkedés biztosítása a teljes progresszió során. A YICHEN (yichen-group.com/stamping-die/) olyan egyedi szerszámmérnöki csapatokkal való együttműködés segít több-notch- típusú elrendezések összehangolásában, ahol az emelők, pilóták és a hornyok geometriája közötti integrációnak egységes rendszerként kell működnie.


