


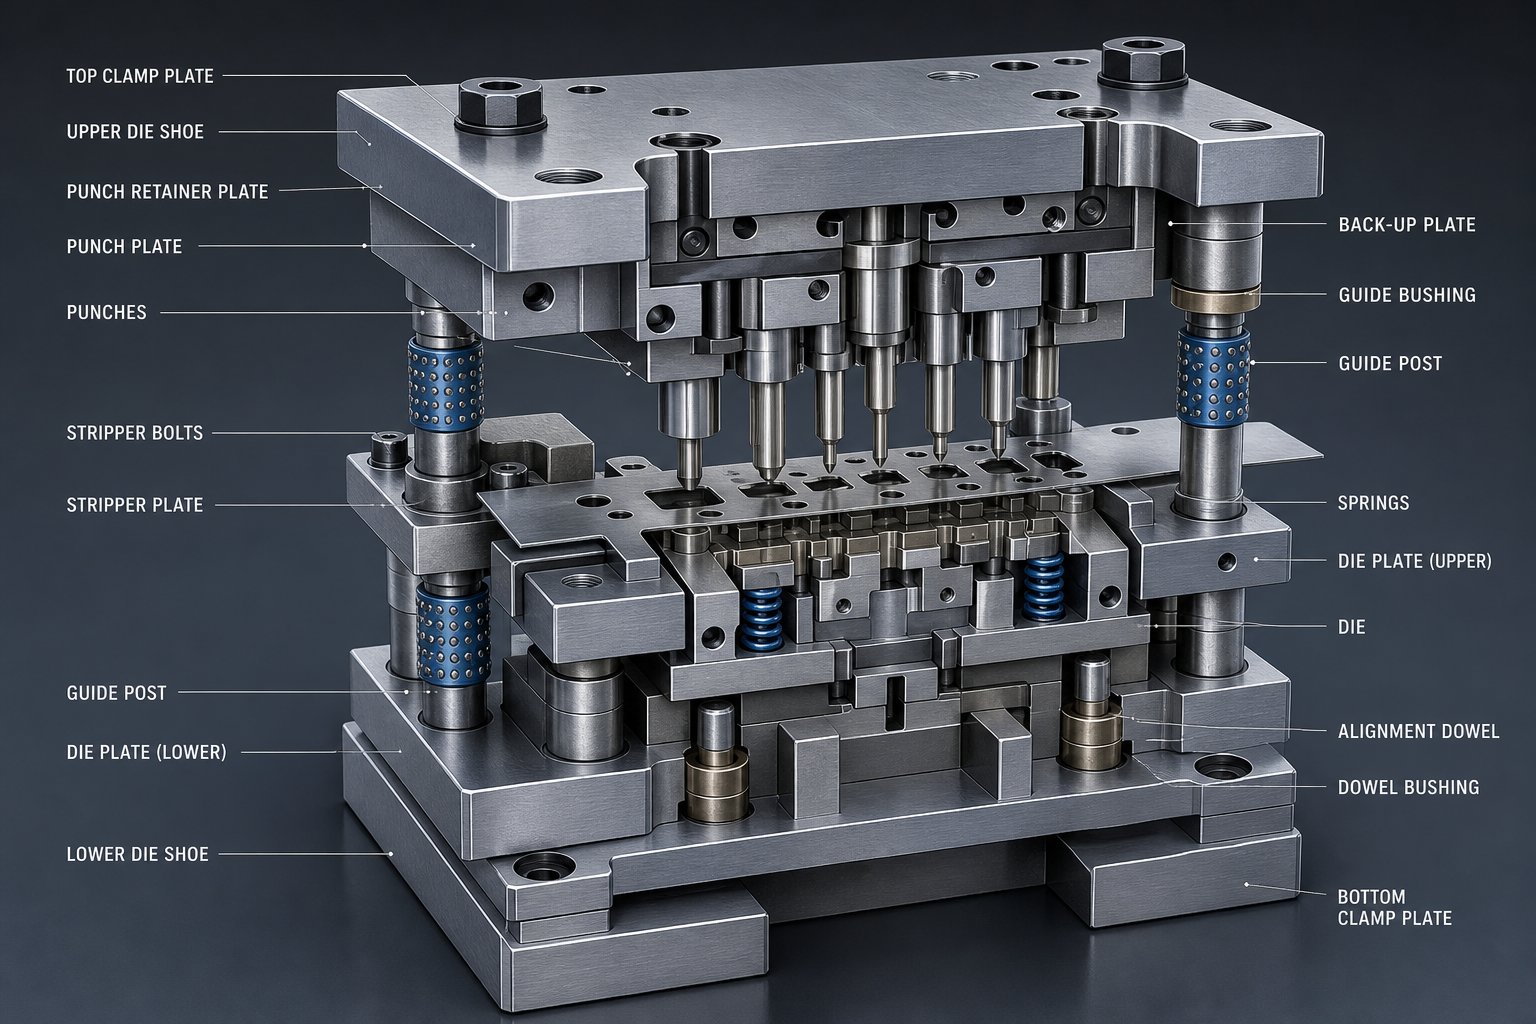
Mik azok a sajtolószerszám-alkatrészek és miért fontosak
A sajtolószerszám-alkatrészek a sajtolószerszámban található egyedi precíziós alkatrészek, amelyek együtt dolgoznak a fémlemezek vágására, formázására és kész alkatrészekké való formázására. Maga a bélyegző szerszám aegyedi tervezésű{0}}eszközprésbe szerelt szerelvény, de valódi képessége tucatnyi, egymástól függő elemből adódik, amelyek mindegyike egy-egy mechanikai funkcióért felelős minden préslöket során. A tonnát elnyelő szerkezeti cipőktől kezdve a szalag helyzetét ezredhüvelyken belül rögzítő vezetőcsapokig minden alkatrész meghatározott szerepet játszik annak meghatározásában, hogy a bélyegzett részei tiszták vagy hibásak-e.
Mi a bélyegző szerszám és mik a részei
Tehát mi a matrica a fémbélyegzés összefüggésében? Ez az a speciális szerszám, amelyet az erőgépen belül használnak ellenőrzött erő kifejtésére, amely a nyers fémlemezt a kész alkatrészbe vágja, hajlítja, húzza vagy átszúrja. Tekintsd úgy, mint két felet, felsőt és alsót, amelyek hatalmas nyomás alatt összezáródnak. A felső fele a préshengerre, az alsó fele a préságyra rögzíthető, és közöttük egy precízen megtervezett vágóél-rendszer helyezkedik el, amely felületeket, vezetőket, rugókat és lehúzókat képez.
Itt válik fontossá a terminológia. Amikor a mérnökök azt mondják, hogy "a matrica", akkor az a teljes szerszámszerelvényre, vagy egy adott vágólapkára utalhat. A szerszámot egy vagy több művelet végrehajtására használják fémlemezen, de maga a szerszám sok különálló alkatrészből épül fel, amelyek mindegyike saját anyagspecifikációval, tűréshatárral és kopásmintával rendelkezik. A reaktív karbantartás és a proaktív szerszámkezelés közötti különbség a reaktív karbantartás és a proaktív szerszámkezelés közötti különbség megértése, ha megértjük, hogy a rendszerszinten mire használják a szerszámot, illetve az egyes belső összetevők egyéni hozzájárulásait.
A szerszámmérnökök és a szerszámtervezők számára az összes alkatrész funkciójának ismerete gyorsabb gyökér-ok{0}}elemzést jelent, ha a minőség romlik. A karbantartó csapatok számára ez a megfelelő alkatrész megfelelő időközönkénti cseréjét jelenti a tünetek üldözése helyett. Mit ér a szerszámszerszám tudás? Ez az alapja a selejt csökkentésének, a szerszám élettartamának meghosszabbításának és a prések folyamatos működésének.
Miért számít a rendszerszintű-szintű megértés?
A legtöbb hivatkozás a bélyegzőszerszámokat lapos alkatrészlistaként kezeli. Kapsz egy nevet, egy képet, esetleg egy mondatot a funkcióról. Ez a megközelítés figyelmen kívül hagyja a lényeget. Ezek az alkatrészek nem működnek elszigetelten. A kopott vezetőpersely befolyásolja a lyukasztó-a-a lyukasztószerszám közötti igazítást, ami megváltoztatja a vágási hézagot, ami sorja kialakulását idézi elő, ami idő előtti lyukasztó újraköszörülést vált ki. Az egyik leromlott alkatrész rendszerszintű minőségromlásba{7}}torzul.
Ez az útmutató más megközelítést alkalmaz. Ahelyett, hogy darabonként felsorolná, miből készülnek a szerszámok, minden alkatrészt funkcionális szerepe szerint csoportosít, és megmutatja, hogy ezek a szerepek hogyan kapcsolódnak egymáshoz a préselés során. Az eredmény egy olyan rendszerszintű keretrendszer-, amely segít a problémák gyorsabb diagnosztizálásában és az összetevők intelligensebb meghatározásában.
Íme az útmutatóban szereplő hat funkcionális kategória:
- Szerkezeti elemek- A merev alapot képező és préselési terhelést elnyelő sajtolócipők, lemezek és párhuzamok.
- Vágó és szúró alkatrészek- Lyukasztók, szerszámgombok és betétek, amelyek fémlemezt nyírnak meghatározott geometriákba.
- Alakító és hajlító alkatrészek- Lyukasztók formázása, acél törlése és húzópárnák, amelyek plasztikusan deformálják az anyagot eltávolítás nélkül.
- Vezető és beállító alkatrészek- Vezetőcsapok, perselyek, pilóták és készletvezetők, amelyek fenntartják az ismételhető pozicionálást.
- Csupaszító és emelő alkatrészek- Csupaszítók, emelők és bypass hornyok, amelyek kezelik a szalag mozgását és az alkatrészek kilökését.
- Rugó- és erőelemek- Nitrogén hengerek, uretán és tekercsrugók, amelyek szabályozott reaktív erőket adnak le a löket során.
Minden kategória közvetlenül a következőbe kerül. A szerkezeti integritás pontos vezetést tesz lehetővé. A pontos vezetés megőrzi a vágási távolságot. A megfelelő távolság csökkenti a csupaszítási terhelést. A megfelelő csupaszító erő pedig biztosítja az anyag megbízható áramlását minden állomáson. Pontosan ez a kölcsönös függés az oka annak, hogy egyetlen kopott alkatrész csendesen leronthatja a teljes bélyegzési műveletet, és a teljes rendszer megértése az, ami elválasztja a nagy teljesítményű{5}}szerszámtermeket a reaktív javítási ciklusokban megrekedtektől.
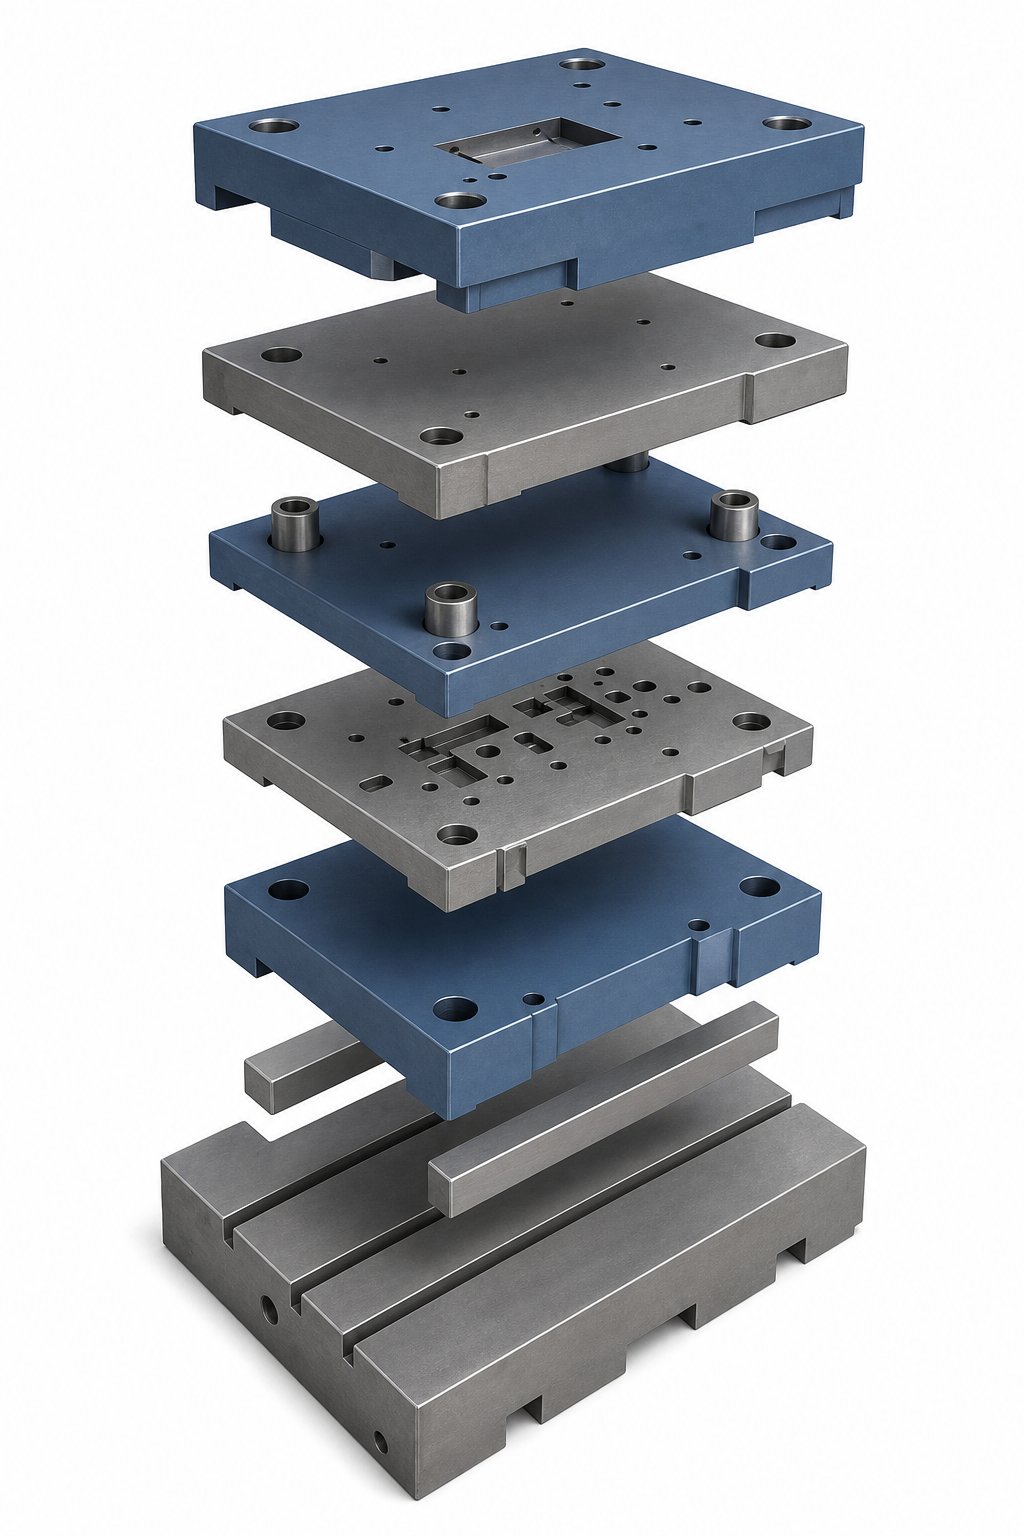
A Die Foundationt alkotó szerkezeti elemek
A sajtolószerszámok minden funkcionális kategóriája először egy dologtól függ: egy merev, stabil platformon, amely mindent egy vonalban tart az ismétlődő nagy{0}}tömegű behatások alatt. Ennek az alapnak a nélkül a vágási hézagok eltolódnak, a formáló geometria torzul, és a vezetőrendszerek idő előtt elkopnak. A szerkezeti elemek a szerszámszerelvény csendes munkalovai. Ritkán kapnak figyelmet addig, amíg valami el nem tér, megreped, vagy kimegy a helyéről, és akkor már selejtezi az alkatrészeket.
Die Shoes és szerepük, mint a szerkezeti gerinc
Képzeljen el egy precíziós vágószerszámot egy olyan platformhoz csavarozva, amely minden alkalommal meghajlik, amikor a préselés ciklusba lép. Pontosan ez történik, ha a szerszámcipő alulméretezett vagy nem megfelelő anyagból készült. A felső és az alsó szerszámpapucsok a szerszám minden más alkatrészének rögzítési felületeként szolgálnak. A felső saru a préshengerhez, az alsó sarucsavarok a préságyhoz vagy a támasztólemezhez csatlakozik, és együtt hordozzák a teljes sajtolási terhelést a teljes löket során.
Itt számít az anyagválasztás. Az öntöttvas cipők jó rezgéscsillapítást biztosítanak, és költséghatékonyak-könnyebb-terhelésű alkalmazásokhoz, míg az acélcipők nagyobb merevséget és nagyobb nyomásállóságot biztosítanak az elhajlással szemben. A legtöbb fémbélyegző szerszámkészletet acélsarukkal szerelik fel, ha a tonnatartalom meghaladja a mérsékelt szintet, vagy ha a szűk tűrések minimális hajlítást igényelnek a szerszám lábnyomában.
A cipő vastagsága közvetlenül a prés űrtartalmához és fesztávjához van kötve. A széles préságyat áthidaló vékony saru középen meghajlik, kihúzza a vezetőcsapokat a vonalból, és egyenlőtlenül nyitja meg a teret a vágóállomásokon. A szerszámtervezők a minimális cipővastagságot a terheléseloszlás, a nem támasztott fesztáv és az elfogadható elhajlási határértékek alapján számítják ki, jellemzően jóval az alatt a pont alatt tartják a hajlítást, ahol az befolyásolná a lyukasztó -a-hézagot.
A szabványos katalógusos szerszámpapucsméretek a gyakori préságy-méreteket és csavarmintákat fedik le, így praktikus választás az általános-célú szerszámokhoz. Egyedi-megmunkált cipőkre akkor van szükség, ha a prés nem-szabványos rögzítéssel rendelkezik, ha a szerszám alapterülete szabálytalan, vagy ha a súlycsökkentés kritikus fontosságú a kezelés és a beállítás szempontjából. Akárhogy is, a szerszámpapucs a szerkezeti kiindulópont, amelytől minden más alkatrész függ.
Vonólemezek, hátlapok és rögzítőrendszerek
Ezekre a cipőkre szerelve egy köteg precíziós{0}}megmunkált lemez található, amelyek mindegyike meghatározott szerkezeti szerepet tölt be. A szerszámlap az a hely, ahol a tényleges vágási és alakítási geometria él. Tartalmazza a zsebeket, a nyílásokat és a profilozott éleket, amelyek meghatározzák minden művelet női felét. Mivel minden löketnél elnyeli a közvetlen forgácsolási erőket, a szerszámlemez jellemzően szerszámacélból készül, és kopásállóságra edzett.
Közvetlenül a bélyegcsúcsok mögött található a hátlap. Feladata egyszerű, de kritikus: ossza el a koncentrált ütési terhelést a cipő szélesebb területén, hogy megakadályozza a gombásodást, ami a puha cipőanyag fokozatos hámlása ismételt pontterhelés hatására. Edzett hátlap nélkül a lyukasztófejek lassan besüllyednek a cipő felületébe, megváltoztatva a zár magasságát, és több ezer ütéssel rontva a vágás minőségét.
A rögzítőlemezek rögzített helyzetben tartják a lyukasztókat, a pilótákat és más munkadarabokat. Precíziós-fúrt lyukakat alkalmaznak a lyukasztószárhoz, gyakran golyós-zárral, kulcsos vagy fej-rögzítési módszerekkel kombinálva, amelyek lehetővé teszik a gyors cserét a teljes felső fél szétszerelése nélkül. Ahogy a Moeller Precision Tool megjegyzi, a jól{5}}megtervezett rögzítők csökkentik a szerszám összeszerelési idejét, és segítenek kiküszöbölni a több lemez érintettsége esetén felhalmozódó halmozási tűréshibákat.
Ezeket a lemezeket egymásra rakják és egymáshoz rögzítik edzett tiplikcsapok segítségével, amelyek rögzítik egymáshoz viszonyított helyzetüket. A dübelezés után a lemezköteg karbantartás céljából szétszerelhető, és minden alkalommal ugyanabba az elrendezésbe szerelhető. Ez az ismételhetőség az, amitől a bélyegzőszerszám-készlet több százezer préselési cikluson át megbízható, nem csak az első százon.
Párhuzamok, felszállók és távtartó blokkok
Az alsó matricalemez alatt párhuzamokat talál: edzett acélrudak, amelyek kiemelik a szerszámtömböt a támasz felületéről. Miért számít ez a szakadék? A hulladékcsigáknak és a kész alkatrészeknek el kell kerülniük valahova. A vágóállomások alatti megfelelő távolság hiányában a csigák felhalmozódnak a szerszám nyílásaiba, beszorítják a szerszámot, és katasztrofális összeomlást okoznak. A párhuzamosok létrehozzák ezt a kilépési útvonalat, miközben az alsó cipőt egyenletesen támasztják a préságyon.
A felszállók más célt szolgálnak. A több állomással rendelkező progresszív szerszámoknál előfordulhat, hogy a különböző műveleteket a szalagvonalhoz képest eltérő magasságban kell elvégezni. A felszállók megemelnek bizonyos állomásokat vagy részletterületeket, hogy megfeleljenek a szükséges munkamagasságnak, különösen akkor, ha az egyik állomáson kialakított elemeknek meg kell tisztítaniuk a szerszámokat a következő állomásokon, ahogy a szalag halad előre.
Távtartó blokkok és ütközőblokkok teszik teljessé a szerkezeti rendszert. A távtartó blokkok pontos zárási magasságot állítanak be a szerszámfelek között, míg az ütközők kemény mechanikai korlátként működnek, amelyek megakadályozzák a túlzott-elmozdulást a préselés ütközésekor, megóvva a kényes vágást és a formáló részleteket a katasztrofális sérülésektől.
Ezen szerkezeti elemek bármelyikének megadása három megkötéshez vezet: a préságy mérete határozza meg a lábnyomot és a párhuzamos távolságot, a zárási magasság határozza meg a teljes köteg-vastagságot, és az adagolás iránya határozza meg, hogy hol kell elhelyezni a szabad csatornákat a hulladék evakuálásához.
| Szerkezeti komponens | Elsődleges funkció | Tipikus anyag | Közös vastagsági tartomány |
|---|---|---|---|
| Felső/alsó vágócipő | Szerelje fel az összes alkatrészt, nyelje el a présmennyiséget | Öntöttvas vagy acél | 25 mm - 100 mm+ |
| Die Plate | Vágási/formázó geometriát tartalmaz | Szerszámacél (edzett) | 19 mm - 50 mm |
| Hátsó lemez | Elosztja a puncsterhelést, megakadályozza a gombásodást | Edzett acél | 6 mm - 19 mm |
| Rögzítő lemez | Helyben tartja az ütéseket és a pilótákat | Ötvözött acél vagy szerszámacél | 19 mm - 38 mm |
| Párhuzamok | Hulladékhézagot hoz létre a szerszám alatt | Edzett acél | 38 mm - 75 mm magasság |
| Felszálló/távtartó blokkok | Megemeli az állomásokat, beállítja a zárási magasságot | Acél | Alkalmazás-függő |
| Stop blokkok | Megakadályozza a túl{0}}utazást az összeomlási események során | Acél | A vágószalag magasságához igazítva |
A szerkezeti elemek ritkán kopnak olyan drámai módon, mint az ütések vagy a vágógombok. Meghibásodási módjuk finomabb: fokozatos elhajlás, dübelek meglazulása, elkopott csavarlyukak és felületi hézagolás, amely lassan eltolja a beállítást az egész szerszámon. Ez a csendes leromlás pontosan az, ami miatt érdemes figyelni őket, mert mire felbukkan egy szerkezeti probléma a bélyegzett alkatrészekben, az már több ezer löket óta érinti a szerszám minden vágó- és alakítóállomását. És ezeken a vágóállomásokon, ütéseikkel, szerszámgombjaikkal és hézagkapcsolataikkal, az alkatrészminőség közvetlenül nyer vagy veszít.
Az ürességet formáló alkatrészek vágása és szúrása
A szerkezeti merevség mindent egy vonalban tart, de az igazítás csak azért számít, mert mi történik a vágóélen. A bélyegzőszerszám belsejében található lyukasztók és szerszámgombok azok az alkatrészek, amelyek ténylegesen érintkeznek a fémlemezzel, és egy meghatározott geometriára nyírják azt. Minden lyuk, bevágás, rés és üres körvonal létezik, mert egy edzett lyukasztó áthatolt az anyagon, és az alatta lévő pontosan illeszkedő nyílásba került. Rendelje meg ezeket a fröccsöntött alkatrészeket, és tiszta éleket készít nagy sebességgel. Tévedje el őket, és már az első találattól kezdve harcol a sorja, a törött ütések és a méretek eltolódása ellen.
Lyukasztótípusok és vágási funkcióik
Ha belenéz egy progresszív vagy összetett szerszámba, több bélyegzőszerszám-lyukasztást észlel, amelyek mindegyike egy adott profilra van köszörülve, amely meghatározza a vágást. Íme a leggyakoribb stílusok:
- Piercing ütések- Hozzon létre belső lyukakat úgy, hogy egy csigát teljesen átfúr az anyagon. A kerek, hosszúkás vagy formázott profilok mind gyakoriak.
- Üres ütések- Vágja le a kész alkatrész teljes külső kerületét. A csigából nem törmelék, hanem munkadarab lesz.
- Vágó ütések- Távolítsa el az anyagot a szalag széléről, csak az egyik oldalon vágja le. Mivel az erő kiegyensúlyozatlan, ezekhez a vágóéllel szemben lévő saroktömbre van szükség, hogy ellenálljon az oldalirányú elhajlásnak.
- Trim ütések- Nyírja le a felesleges anyagot vagy hordozófüleket egy majdnem kész alkatrészről, jellemzően egy progresszív szerszám végső állomásán.
A geometria határozza meg, hogy a lyukasztó mit vág, de a megőrzési módszer határozza meg, hogyan maradjon a szerszámban. A fej-típusú az ülést a rögzítőlemez egy ellenfuratú zsebébe lyukasztja, amelyet a fenti hátlap tartja a helyén. A golyós-rögzítő lyukasztók a gyorsan-cserélhető tartóba pattannak, így a felső matricafél szétszerelése nélkül lehet cserélni. A kulcsos lyukasztók lapos vagy hornyot használnak, amely megakadályozza az elfordulást, ami kritikus a nem -kerek profiloknál, ahol a szögirány számít.
A polc-katalógus-lyukasztói a szokásos méretű, kerek és egyszerű formákat fedik le. Ha az alkatrész geometriája szabálytalan profilokat, szűk tűréseket vagy szokatlan anyagokat kíván, egyéni -köszörülésre van szükség. Ezek jellemzően huzal-EDM-vágás vagy precíziós-földelés, hogy pontosan megfeleljenek a kívánt jellemzőnek.
Vágószerszám gombok, szerszámbetétek és vágóélek
Minden fémlemez lyukasztó és matrica pár illeszkedő rendszerként működik. A lyukasztó biztosítja az apa vágóprofilt, a szerszámgomb pedig az azt befogadó anyanyílást. A matricagombok edzett, precíziós-fúrt hengerek a szerszámlemezbe nyomva. Belső geometriájuk meghatározza az előállított furat vagy nyersdarab pontos méretét, élállapotuk pedig közvetlenül meghatározza a vágás minőségét.
A szabványos kerek furatok esetében a hagyományos köszörülés a legtöbb alkalmazáshoz kellő pontosságú szerszámgombokat állít elő. Ha a tűrések néhány ezred hüvelyk alá csökkennek, vagy ha a profil éles belső sarkokat és bonyolult formákat tartalmaz, a huzal{1}}EDM megmunkálás válik az előnyben részesített módszerré. A huzalos szikraforgácsolás +/-0,0001 és +/-0,0003 hüvelyk közötti tűréseket tesz lehetővé, és akár 0,0005 hüvelyk belső sugarakat is képes előállítani, így ideális a progresszív szerszámok által igényelt összetett vágógomb geometriák létrehozásához.
A szekcionált szerszámbetétek tovább viszik ezt a koncepciót. Ahelyett, hogy a bonyolult forgácsológeometriát közvetlenül a szerszámlemezbe megmunkálnák, a mérnökök az egyes edzett lapkákat a lemezen belüli zsebekbe illesztik. Ha egy él elkopik vagy betörik, akkor az egyetlen betétet ki kell cserélni ahelyett, hogy a teljes lemezt átdolgozná vagy leselejtezné. Ez a moduláris megközelítés jelentősen csökkenti a karbantartási költségeket és az állásidőt, különösen a nagy mennyiségű-gyártásnál, ahol elkerülhetetlen a helyi kopás.
Hogyan határozzák meg a vágás minőségét az ütések{0}}meghalásához{1}}
A fémlyukasztók és a szerszámnyílások nem működnek önállóan. Összeillesztett párként működnek, amelyeket egy gondosan ellenőrzött rés választ el, amelyet vágási hézagnak neveznek. Ez a rés, az oldalankénti anyagvastagság százalékában kifejezve, az egyetlen legbefolyásosabb változó az élminőség, a sorja magassága és a szerszám élettartama szempontjából.
Ha a hézag megfelelő, a lyukasztó és a szerszámnyílás által kezdeményezett törésvonalak tisztán találkoznak az anyagvastagság közepén. Az eredmény egy vágott él, a fényezés (a sima, nyírt rész) és a törés (durvább törési zóna) arányával. A megfelelő hézaggal rendelkező alacsony-széntartalmú acélok esetében ez nagyjából egy-nyírási, két-szakadási mintát követ, amint azt a MetalForming Magazine kifejti az anyagtulajdonságok és a hézag kiválasztása közötti kapcsolat elemzésében.
Ha a hézag túl szűk, a lyukasztónak több anyagon kell áthatolnia, mielőtt a törés bekövetkezne. Ez növeli a vágási erőket, több hőt termel, felgyorsítja a lyukasztó kopását, és másodlagos nyírást vagy kettős{1}}törési élt eredményezhet. Ha a hézag túl laza, az anyag begördül a nyílásba, mielőtt megrepedne, és túlzott sorja és nagy borulási zóna keletkezik.
Az igazi kihívás? Az engedély nem univerzális. A nagyobb -szilárdságú anyagok hamarabb törnek, és jellemzően több hézagot igényelnek, míg a puhább anyagok jobban elviselik a szűkebb hézagokat. Ha minden anyagnál egyetlen ürítési értékre támaszkodik, az általános bolti padló{3}}szokása garantálja az optimálisnál alacsonyabb eredményeket legalább néhány szerszám és lyukasztó esetében. Az anyagtípusonkénti ürítési útmutatás az útmutató későbbi részében található.
A szabadon túlmenően a fémlemez lyukasztók és matricák kiszámítható mintázatokban meghibásodnak. Ezeknek a meghibásodási módoknak a korai felismerése segít a karbantartó csapatoknak beavatkozni az alkatrészminőség romlása előtt:
- Élek forgácsolása- A leggyakrabban előforduló meghibásodás, amelyet az ütés miatti túlzott-pattanás, az elégtelen hézag vagy az elmozdulásból eredő oldalirányú elhajlás okoz.
- Csiszoló kopás- A vágóél fokozatos eltompulása a munkadarabhoz való súrlódás miatt, amelyet a csiszolóanyagok, például a rozsdamentes acél és az AHSS minőségek gyorsítanak fel.
- Gépelés és anyagfelvétel- A munkadarab anyaga hő és nyomás hatására a lyukasztó felületére hegesztésre kerül, ami az alumíniumnál és a rozsdamentes acélnál megszokott.
- Fejtörés- A lyukasztófej lenyílik a tartó belsejében a bepattanó-ütés vagy a hátlaphoz való helytelen illeszkedés miatt.
- Oldalirányú elhajlás és hajlítás- A karcsú ütések meghajolnak a középső terhelés alatt-, különösen a megfelelő saroktámasz nélkül végzett bevágásoknál.
Minden meghibásodási mód egy adott kiváltó okra vezethető vissza a távolságban, az igazításban, az anyagválasztásban vagy a tartási módszerben. A vágórendszer attól függ, hogy ezeket a változókat milyen pontosan szabályozzák, és abban a pillanatban, amikor a lyukasztó ráakad a szalagra, a szerszámban lévő összes vezetőelem pontossága határozza meg, hogy az összekapcsolódás ott történik-e, ahol kell.
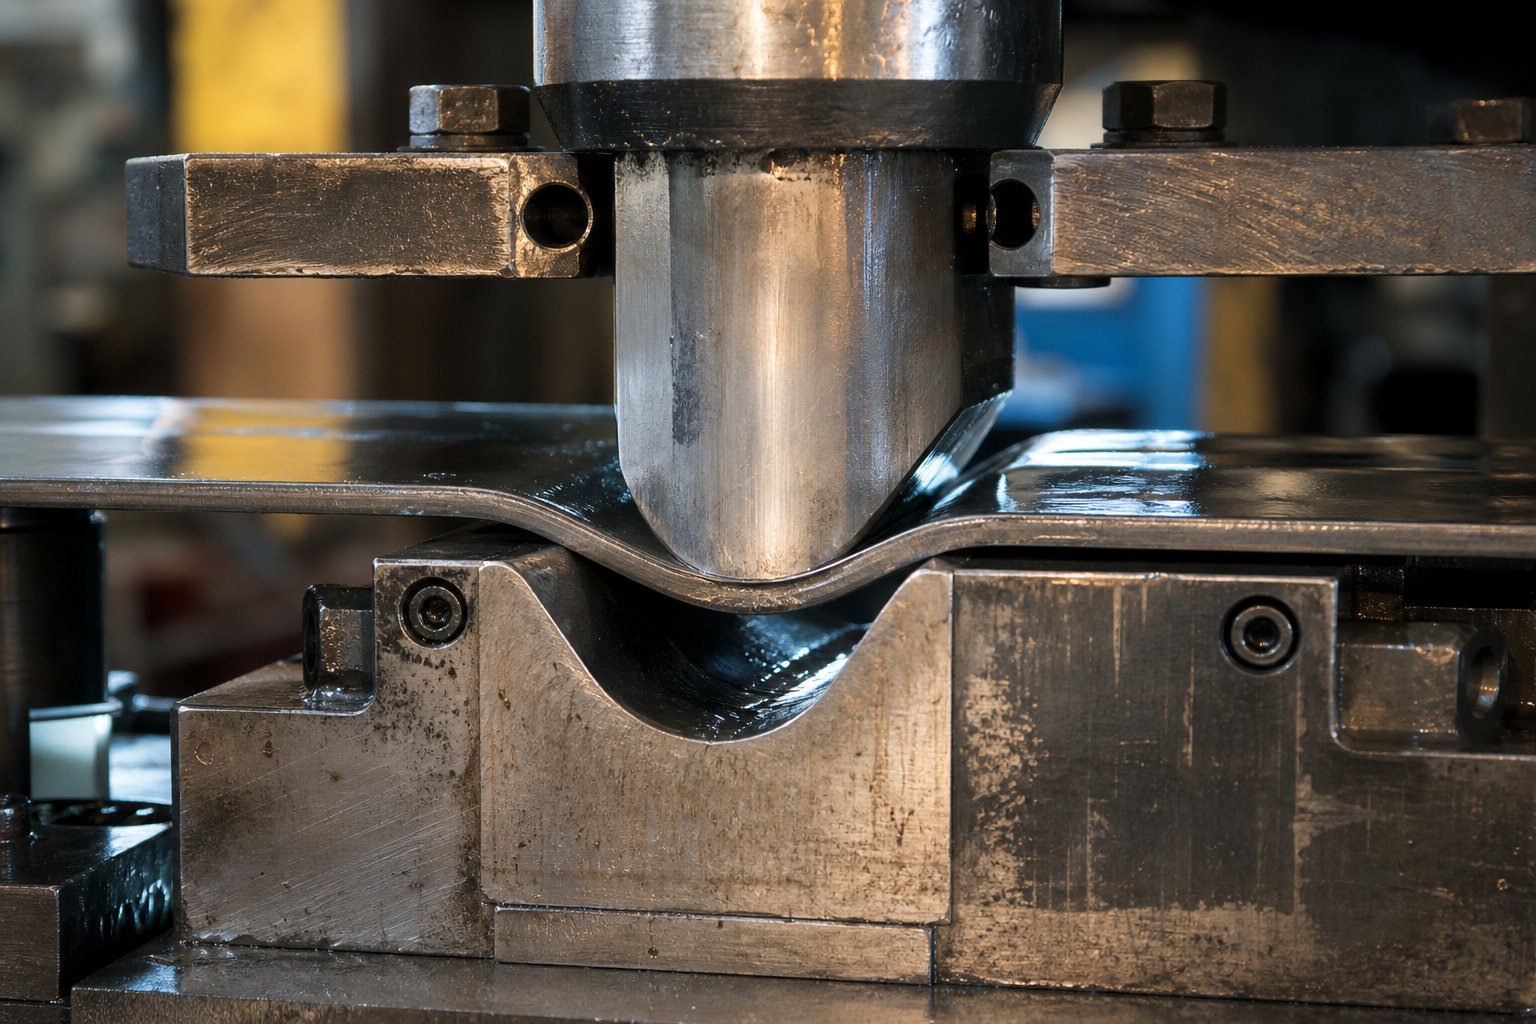
Alakító és hajlító alkatrészek műanyag deformációhoz
A vágás eltávolítja az anyagot. A formálás átformálja azt. Míg a lyukasztók és a szerszámgombok a fémlemezt lapos profilokká nyírják, az alakító és hajlító alkatrészek ezeket a profilokat veszik, és plasztikusan háromdimenziós alakzatokká alakítják anélkül, hogy bármilyen anyagot eltávolítanának. A hajlítások, húzások, domborítások, lándzsák, bordák és karimák mind a fémbélyegző szerszámok ebbe a kategóriájából származnak, és az ezek előállításáért felelős alkatrészek teljesen más mérnöki kihívásokkal néznek szembe, mint vágótársaik.
Ahol a vágás élességet és hézagszabályozást igényel, az alakítás precíz geometriát, szabályozott anyagáramlást és gondosan kalibrált reaktív nyomást igényel. Állítsa be az egyensúlyt, és az alkatrészek konzisztens méretpontossággal-gyűrődésmentesek lesznek. Ha rosszul csinálja, akkor a hasadások, a visszaugrás és a felületi hibák ellen küzd, amelyeket semmilyen korrekció nem tud kijavítani.
Lyukasztók alakítása, acélok hajlítása és törlőszerszámok
A formázó lyukasztók úgy működnek, hogy a fémlemezt egy anyaüregbe vagy egy edzett élre tolják, így az anyagot engedni és tartósan új formát ölteni. Ellentétben az átszúró lyukasztókkal, amelyek tisztán vágják át a csíkot, a formáló lyukasztók széles felülettel érintkeznek, és a préslöket hosszabb szakaszán fejtik ki az erőt. Geometriájuktól és a lenti megfelelő női szerszámoktól függően hajlításokat, húzott csészéket, dombornyomott elemeket és lándzsás füleket készítenek.
A hajlító acélok és a törlőszerszámok szögletes hajlításokat hoznak létre azáltal, hogy áttörlik az anyagot egy rögzített élen vagy egy V{0}}alakú zsebbe. A hajlítás módja határozza meg a szerszám alkatrészeinek kialakítását:
- Levegő hajlítás- A lyukasztó részben belenyomja az anyagot egy V- alakú nyílásba anélkül, hogy hozzáérne az aljához. A hajlítási szög teljes mértékben a lyukasztás mélységétől függ. Ez kisebb préselési tonnát igényel, és kevesebb szerszámkopást eredményez, de a visszarugózást nehezebb szabályozni.
- Aljazás- A lyukasztó teljesen a V-alakú szerszámfelülethez kényszeríti az anyagot, így szilárd érintkezést hoz létre a hajlított lábak mentén. Ez nagyobb pontosságot és kisebb visszarugózást eredményez, mint a léghajlítás, mivel az anyag teljesen alkalmazkodik a szerszám geometriájához.
- Coining- A lyukasztó extrém erőt fejt ki, amely akár 30-szor nagyobb, mint a léghajlítás, összenyomja az anyagot a hajlítási zónában, amíg az plasztikusan nem folyik, és állandó kötést nem vesz fel. Az éremelés gyakorlatilag kiküszöböli a visszarugózást, de lényegesen nehezebb préselő alkatrészeket és nagyobb préselési űrtartalmat igényel.
Az alakító alkatrészek elrendezése attól függ, hogy milyen típusú sajtolószerszámokat épít. A progresszív matricákban az alakítás fokozatosan történik több állomáson keresztül. Az egyik állomáson lévő sekély elő-kanyar több állomással később teljes 90 fokos karimává válik, és a csík minden további művelet során részben formált vonásokat hordoz. A transzfereszközként konfigurált fémlemez sajtolószerszámok más megközelítést alkalmaznak. Mivel az alkatrész el van választva a szalagtól, és fizikailag mozgatható az állomások között, a transzfer szerszámok összetett mélyhúzásokat hajthatnak végre egyetlen ütéssel anélkül, hogy aggódnának a szalag folytonossága miatt. Az összes műveletet egy lökettel végrehajtó összetett szerszámok ritkán tartalmaznak alakítóelemeket, mivel geometriájuk a lapos vágóprofilokra korlátozódik.
Ez a megkülönböztetés fontos az alkatrészek tervezésénél. A progresszív szerszámformázó lyukasztóknak rövidebbeknek kell lenniük, és figyelembe kell venniük az állomások közötti szalagemelést. A transzfer szerszámformázó lyukasztások mélyebbek és agresszívabbak lehetnek, mivel nem korlátozza őket a szalag-adagolás mechanikája. A nagy -szilárdságú anyagokhoz tervezett acél sajtolószerszámokhoz nagyobb sugarú alkatrészeket is kell alakítani a repedés megelőzése érdekében, mivel a nagyobb -szilárdságú lemezek kisebb deformációt viselnek el repedés előtt.
Húzóbetétek, nyomópárnák és nitrogénrugók
Az alakító lyukasztók formálják az alkatrészt, de a nyomórendszerek szabályozzák az anyag áramlását az alakítás során. Itt jönnek be a húzólapok. A húzólap, amelyet üres tartónak vagy nyomólapnak is neveznek, egy nyomás{2}}terhelt lemez, amely körülveszi az alakító lyukasztót, és szabályozott tartó-lenyomó erőt fejt ki a fémlemezre, amikor az üregbe kerül.
Egyszerűen hangzik? A valóság árnyaltabb. Ahogy Art Hedrick présbélyegző szakértő elmagyarázza, a húzólap valódi funkciója azne szorítsa össze a fémet és ne hozzon létre ellenállást az áramlással szemben, hanem hogy az anyag ne gyűrődjön befelé áramlás és összenyomódás közben. Megfelelő tartó-nyomás nélkül az anyag befelé húzása során keletkező nyomóerők a karima ráncosodását okozzák. Túl nagy nyomás, és az anyag egyáltalán nem tud folyni, ami hasadásokhoz vezet a lyukasztó sugaránál.
Az ezeket a párnákat mozgató erő a három rugórendszer egyikéből származik, amelyek mindegyike eltérő tulajdonságokkal rendelkezik, amelyek alkalmassá teszik őket különböző alkalmazásokhoz:
| Rugós típus | Erőtartomány | Várható élettartam | Tipikus alkalmazás |
|---|---|---|---|
| Nitrogén gázrugók | Magas (több tonna egységenként) | 1-3 millió ciklus megfelelő karbantartás mellett | Mély húzások, nagy-erős tartás-lehúzások, egyenletes nyomás a löket során |
| Uretán rugók | Alacsony vagy közepes | 100 000-500 000 ciklus a tömörítési aránytól függően | Csupaszítók, könnyű{0}}formázó párnák, zárt terek |
| Mechanikus tekercsrugók | Alacsony vagy közepes | 500 000-1 millió ciklus ajánlott eltérítés mellett | Általános csupaszítás, mérsékelt visszatartás-lezárások, költség-érzékeny alkalmazások |
A megfelelő rugórendszer kiválasztása közvetlenül kapcsolódik az anyagvastagsághoz és a szakítószilárdsághoz. Egy 1,5 mm-es lágyacél húzás 270 MPa szakítószilárdság mellett sokkal kisebb tartóerőt- igényel, mint egy 1,5 mm-es rozsdamentes acél húzás 600 MPa húzóerő mellett. A nitrogéngázrugók gyakran az egyetlen praktikus megoldás a nagy szilárdságú anyagokhoz, mivel nagyobb erőt tudnak kifejteni kisebb burokban, és egyenletesebb nyomást biztosítanak a löket során, mint a mechanikus alternatívák.
Az anyag típusa az alkotóelemek geometriája is változik. Az alumínium agresszíven ellenáll a bevonat nélküli szerszámacélnak, ami polírozott felületet vagy{1}}kopásgátló bevonatot igényel az alakító lyukasztókon és húzólapokon. A rozsdamentes acél-gyorsan megkeményedik, ami azt jelenti, hogy a sugarak kialakításának elég nagyvonalúnak kell lennie ahhoz, hogy az első ütéskor ne repedjen meg. Az enyhe acél a legmegbocsátóbb, jobban elviseli a szűkebb sugarakat, és kevesebb tartó-erőt igényel, pontosan ezért marad az alapanyag, amelyre az alakító alkatrészek specifikációi először hivatkoznak.
Az alakítási geometria és a nyomásszabályozás közötti kölcsönhatás az, ami elválasztja a megbízható gyártási szerszámot az inkonzisztens alkatrészeket előállító szerszámtól. És ez a kölcsönhatás csak akkor működik, ha a formázó lyukasztó minden egyes löketben pontosan a megfelelő helyen érinti az anyagot, ami a vezető- és beállítórendszer feladata, amely a szerszám következő funkcionális rétegében várakozik.
Vezető és igazító rendszerek precíziós regisztrációhoz
A formázó ütések szabályozott erővel formálják az anyagot, de az erő önmagában semmit sem jelent, ha rossz helyen landol. A sajtolószerszámban végzett minden művelet, legyen az vágás vagy alakítás, attól függ, hogy a felső és az alsó fele minden egyes löketnél pontosan ugyanabban a helyzetben találkozik. A mindössze néhány ezred hüvelyk hibája a lyukasztást-a-a lyukasztó hézagát optimálisról destruktívra tolja el, a tiszta vágásokat sorja élekké változtatja, és jelentősen lerövidíti a szerszám élettartamát. Ennek a forgatókönyvnek a megakadályozásáért felelős sajtolószerszám-alkatrészek a vezető- és beállítórendszerek, és két különböző szinten működnek: a szerszámfeleket egymáshoz igazítják, és a szalaganyagot a szerszámokhoz igazítják.
Vezetőcsapok, vezetőperselyek és{0}}golyóscsapágy ketrecek
A vezetőcsapok, más néven vezetőcsapok, edzett, hengeres oszlopok, amelyek az egyik szerszámfélbe vannak szerelve, és amelyek a másik félben lévő precíziós -fúrt perselyekhez kapcsolódnak. Ahogy a préshenger leereszkedik, ezek az oszlopok becsúsznak egymáshoz illeszkedő perselyeikbe, és a felső és alsó szerszámot ismételhető egyvonalba kényszerítik, mielőtt bármilyen lyukasztó érintkezne a munkadarabbal. Nélkülük a présszán belső hézaga a hornyok között lehetővé tenné, hogy a felső szerszám oldalirányban elmozduljon minden egyes löket során, ami egyenetlen kopást és inkonzisztens alkatrészeket eredményez.
A vezető-oszlop- és perselyrendszerek két alapvető típusa kapható a kereskedelemben, ahogyan a MetalForming Magazine részletesen ismerteti a szerszámkészlet-vezetőrendszerek elemzését:
- Sikló{0}}csapágyrendszerek- A vezetőoszlop tömör perselyben fut, jellemzően bronz-bevonatú acél vagy tömör alumíniumbronz, és a felületek között kis futási hézag van. Ezekben a perselyekben gyakoriak az önkenő-grafitdugók. A siklócsapágy-rendszerek jól kezelik az oldalsó terheléseket, mivel a persely teljes felülete támogatja az oszlopot.
- Golyós{0}}ketrecrendszerek- A precíziós acélgolyókból álló ketrec az oszlop és a persely között halad előre terhelt állapotban, negatív hézaggal (általában 0,0001-0,0021 hüvelyk előfeszítés a gyártótól és az átmérőtől függően). A gördülő érintkező jelentősen csökkenti a súrlódást, így ezek ideálisak a nagy sebességű,{4}}rövid löketű progresszív szerszámokhoz.
Az illeszkedési osztály kiválasztása határozza meg, hogy az oszlop hogyan csatlakozik a szerszámpapucshoz. Az alsó saruba tartósan be van szerelve egy prés{1}}illesztőoszlop, amely nem távolítható el hidraulikus prés nélkül. A csúszó-szerelhető vagy leszerelhető oszlop egyszerűbb össze- és szétszerelést tesz lehetővé, ami leegyszerűsíti a hosszú progresszív szerszámok karbantartását, amelyeket részben le kell bontani az újraköszörülési műveletekhez.
Az egyik kritikus tervezési elvet gyakran figyelmen kívül hagyják: a vezetőperselynek a szerszám munkaszintjében kell a vezetőoszlophoz kapcsolódnia, amikor csak lehetséges. Ez nyírással terheli az oszlopot, annak legerősebb állapotát, és megakadályozza a hajlítási nyomatékokat, amelyek elhajlást okoznak. Ha a perselyt kényelmi okokból magasan helyezi el a felső cipőben, akkor olyan nyomatékkar jön létre, amely lehetővé teszi, hogy az oszlop terhelés hatására meghajoljon, ami rontja azt a beállítást, amelyre tervezték. A vezetőoszlopnak zárt szerszámmal is meg kell kerülnie a persely végét, biztosítva az egyenletes kopást a persely teljes hosszában.
A golyós{0}}csapágyas rendszerek kompromisszumot vezetnek be. Csökkentik a súrlódást és remekül teljesítenek a sebességben, de ki vannak téve az oldalsó-terhelésnek. Az alakítási vagy bevágási műveletek során fellépő túlzott oldalirányú erők az egyes golyókat pontszerű -érintkezési feszültségbe nyomják, és idővel ezek a golyók nyomvonalakat vájnak az oszlop vagy a persely felületébe. A vezetőoszlop egyik oldalán látható nyomvonalak egyértelműen jelzik, hogy a matrica nagyobb oldalterhelést generál, mint amennyit a golyóscsapágy-rendszert terveztek.
Próbacsapok és készletvezetők a szalagvezérléshez
A vezetőcsapok igazítják a szerszámfeleket, de mi igazítja a csíkot a matricához? A progresszív sajtolószerszámban az anyag több állomáson halad keresztül, és minden állomáson a tervezett helyétől ezredhüvelyken belül kell elhelyezkednie. A vezérlőcsapok kezelik ezt a regisztrációt azáltal, hogy a szalagon korábban átszúrt lyukakat rögzítenek, és az anyagot a pontos pozícióba húzzák, mielőtt az adott állomáson bármilyen vágás vagy formázás megkezdődik.
Képzelje el a szekvenciát: az adagoló egy lépésnyivel előretolja a csíkot, a vezetőcsap hegyei először belépnek a lyukakba, hogy kezdeti útmutatást adjanak, majd a helymeghatározó átmérők összekapcsolódnak, és a csíkot a valódi pozícióba húzzák. A pilóták mérete általában 0,0005 és 0,001 hüvelyk közötti távolságra van a vezetőlyukaktól, az anyag típusától és vastagságától függően. A túl nagy hézag lehetővé teszi a szalag elkalandozását. A túl kis távolság miatt a pilóták elhúzzák és megnyújtják a lyukakat az idő múlásával.
A pilóta hossza szintén kritikus. MintUlintz Péter elmagyarázza, a pilótáknak elég hosszúnak kell lenniük ahhoz, hogy belépjenek a vezérlőnyílásba, mielőtt más ütések bekapcsolnának, és a csupaszító hozzáérne az alsó matricához, de elég rövidnek ahhoz, hogy ne ragadja meg vagy húzza felfelé a szalagot, amikor a szerszám kinyílik. Ennek az egyensúlynak a tévedése progressziós hibákat eredményez, amelyek a termelési sebességnél rosszabbodnak.
A tekercsidőzítés-bevezetése közvetlenül a pilot funkcióba. A helyes sorrend megköveteli, hogy az adagolóhenger felemelkedjen (elengedje a szalagot), mielőtt a vezetőhely-átmérők belépnek a furatokba. Ha a tekercs még mindig megragadja a szalagot, amikor a pilóták bekapcsolódnak, az adagoló harcol a pilótákkal, meghajlítja őket, meghosszabbítja a pilótanyílásokat, és előre nem látható szalageltolódásokat vezet be. Ez az időzítési ablak rendkívül keskeny lehet, különösen a rakodóemelőkkel felszerelt matricáknál, ahol az adagolóhengernek nyitva kell maradnia, amíg az emelők el nem érik a teljes mozgást.
A pilótákon kívül számos más szerszámelem korlátozza a szalagot oldalirányban és hosszirányban:
- Stock útmutatók- Csatorna-alakú sínek a szerszámlemezre szerelve, amelyek korlátozzák a szalag oldalsó-oldalsó-irányú mozgását, miközben áthalad a szerszámon.
- Alagútvezetők- Zárt vezetők, amelyek rögzítik a csíkot mindkét oldalon és felül, megakadályozva, hogy felemelkedjen vagy elmozduljon az állomások közötti területeken.
- Sarokblokkok- A szerszám kerülete mentén elhelyezett edzett acéltömbök, amelyek elnyelik a kiegyensúlyozatlan vágási vagy alakítási műveletekből származó oldalirányú tolóerőt, megakadályozva, hogy a teljes felső szerszám elmozduljon az alsóhoz képest.
- Az ujj megáll- Mechanikus ütközők, amelyek a szalag széléhez kapcsolódnak, vagy egy bevágással szabályozzák a kézi adagolású szerszámok adagolási hosszát.
- Automatikus készletleállás- Rugós-rugós-vagy bütykös-ütközők, amelyek pontosan korlátozzák a szalag előrehaladását az elektromos-adagolású alkalmazásokban, másodlagos betáplálás-hosszszabályozást biztosítva az elektronikus adagoló mögött.
Időzítés és beállítás a szerszámtípusok között
Az irányadó követelmények lényegesen eltolódnak a működő sajtolószerszám típusától függően. A progresszív vágószerszámnak folyamatosan fenn kell tartania a szalagszabályozást a belépéstől a kilépésig minden állomáson, ami azt jelenti, hogy több helyen vannak pilóták, teljes hosszon készletvezetők, és emelők, amelyek egyenletesen emelik fel a csíkot a löketek között. A vezetőrendszerben minden présszerszám-alkatrész összehangoltan működik, hogy egy folyamatos csíkot pontosan indexelve tartson több tucat állomáson keresztül.
Az átviteli formák más kihívással néznek szembe. Az alkatrészt korán leválasztják a szalagról és fizikailag mozgatják az állomások között mechanikus ujjak vagy átvivő rudak segítségével. Itt a regisztráció a fészekblokkoktól, az egyes állomásokon található csapok elhelyezkedésétől és magának az átviteli mechanizmusnak a helymeghatározási pontosságától függ, nem pedig a folytonos sávban lévő pilotfuratoktól. Az irányító bonyolultság a szerszámtól az átviteli rendszer felé tolódik el.
Az összetett szerszámoknak ez a legegyszerűbb. Minden művelet egyetlen állomáson, egyetlen lökettel történik, így az igazítás teljes mértékben attól függ, hogy a vezetőcsap és a perselyrendszer konzisztens felső-–-rögzítést biztosít. Nincsenek pilóták és nincs irányítható szalagfejlődés.
Függetlenül a szerszám típusától, a vezetőrendszer kopása gyakran a legkorábbi észlelhető jel, amely arra utal, hogy a beállítás romlik a szerszámon. A szerszámfeleket vezető és rögzítő présszerszám-alkatrészek fokozatosan halmozzák fel a kopást, és ez a kopás már jóval azelőtt mérhető tünetekben nyilvánul meg, hogy nyilvánvaló selejt keletkezne. Íme, mire kell figyelni:
- Egyenetlen sorjamagasság a szalag szélességében- Azt jelzi, hogy a vezetőcsapok és a perselyek túl nagy hézagot alakítottak ki, ami lehetővé teszi a felső szerszám oldalirányú elmozdulását. Javító intézkedés: mérje meg az utó-–-persely hézagát, és cserélje ki a specifikációt meghaladó perselyeket.
- Egy-oldali vezetőcsap kopás- Azt mutatja, hogy a szalag folyamatosan az egyik oldalra húzódik a regisztráció során, ami gyakran a vezetőoldali vezetőpersely elhasználódása vagy a helytelen adagolási-tekercsemelési idő miatt következik be. Javító intézkedés: ellenőrizze a perselyeket nyomkövetésekre, ellenőrizze a gurulás -emelési időzítését egy forgó bütykös kapcsolóval.
- Növekvő méretváltozás az első és az utolsó állomás között- Kumulatív szalagregisztrációs hibát javasol a szerszám hosszában. Javító intézkedés: ellenőrizze a vezetőlyuk nyúlását, ellenőrizze a vezetőnyílások hézagát, és ellenőrizze a készletvezetőket a kopással kapcsolatos lazaság szempontjából.
- Labdakövetési jelek a vezetőoszlopokon- Felfedi a golyóscsapágy{1}}vezetőrendszerek túlzott oldalterhelését, jellemzően kiegyensúlyozatlan alakító erőkből. Javító intézkedés: adjon hozzá vagy állítson be sarokblokkokat, hogy elnyelje az oldalsó tolóerőt, vagy alakítsa át sikló-csapágyperselyekké, ha az oldalterhelés krónikus.
- Hallható csattanás vagy csiripelés a gyártás során- Azt jelzi, hogy a pilóták harcolnak az adagolóval a gördülési-emelési időzítés elsodródása vagy a kopott gurulás-emelő mechanizmusok miatt. Javító intézkedés: újrakalibrálja a betáplálás-kioldási időzítést, ellenőrizze a guruló-emelés útját, és ellenőrizze, hogy a pilóták nem hajlottak-e meg.
- Progressziós hibák, amelyek a sajtó sebességével romlanak- Jelzési késleltetésre utal a betáplálás-kioldó rendszerben, ahol a vezérlő jelétől a tényleges tekercsemelésig eltelt idő nagyobb sebességnél jelentőssé válik. Javító intézkedés: a késleltetés kompenzálásához állítsa előre a pilóta-kioldó jelet, és ellenőrizze, hogy a késleltetési idő újrakalibrálásra kerül-e, ha sebesség változik.
Ezen tünetek mindegyike egy olyan szerszámelemre vezethető vissza, amely túllépte a tervezett működési tűréshatárát. A vezetőrendszer tulajdonképpen a kocka idegrendszere. Amikor leromlik, a pozícióra vonatkozó információ elveszik, és minden downstream művelet szenved. Ez az elveszett precizitás leginkább azokat az alkatrészeket érinti, amelyek irányítják a szalag mozgását a löketek között: a csupaszítókat, emelőket és megkerülő hornyokat, amelyek fizikailag szabályozzák az anyag bejutását, áthaladását és kilépését a szerszámon.
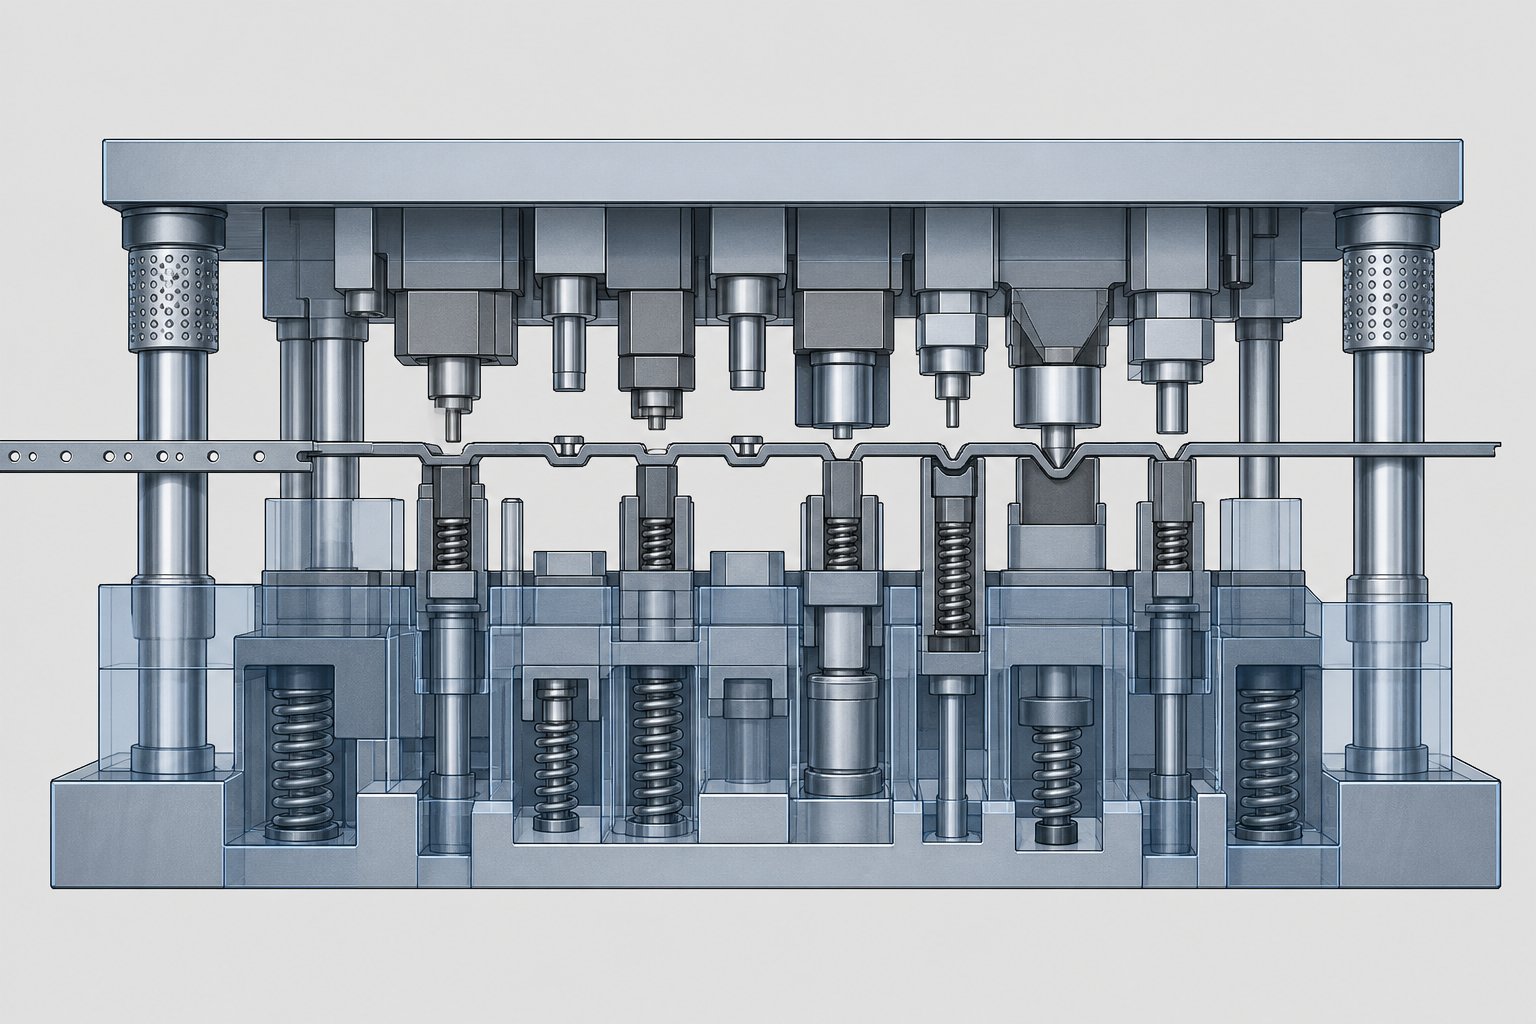
Csupaszító, emelő és megkerülő hornyos alkatrészek
A vezetőrendszerek megmondják a szerszámnak, hogy hol kell lennie az anyagnak. A csupaszító és emelő alkatrészek fizikailag szabályozzák, hogy eljut-e oda. Minden alkalommal, amikor egy lyukasztó elvágja vagy kialakítja a csíkot, az anyag a kihúzás során megragadja a lyukasztót. Minden alkalommal, amikor a prés kinyílik, a csíknak tisztán fel kell emelkednie a szerszám felülete fölé, hogy tovább tudjon haladni a következő állomásra anélkül, hogy az éles széleken vagy formált elemeken áthúzódna. És minden alkalommal, amikor egy előző állomásról kialakított elem áthalad egy alsó folyási állomáson, engedélyre van szüksége ahhoz, hogy ütközés nélkül haladjon. A mindhárom funkcióért felelős bélyegzőelemek a csupaszítók, az emelők és a megkerülő hornyok, és ezek együttesen alkotják minden progresszív szerszám anyag{5}}kezelési gerincét.
Sztripperek és kettős funkciójuk
Egy sztriptíztáncosnő két munkát végez egyetlen mozdulattal. Lefelé menet vágás közben a fémlemezt a szerszám alsó felületéhez simulva tartja. Felfelé menet lenyomja az anyagot a lyukasztóról, ahogy visszahúzódik. Megfelelő csupaszítás nélkül az áttört fém természetes hajlama arra, hogy a lyukasztó teste körül összeessen, felfelé húzza a szalagot, eltorzítja a vezetőlyukakat, és néhány mozdulattal elakad a szerszám.
Ezeket a funkciókat két alapvetően eltérő csupaszító kialakítás szolgálja, és a rossz választás katasztrofális szerszámhibákhoz vezethet.
Tavaszi sztriptíz (úszó)
A rugós lehúzók rugóval{0}}terhelt lemezek, amelyek a felső szerszámpapucsra vannak felszerelve, amelyek körülveszik a vágólyukakat. Minden egyes löketnél az ütések elé ereszkednek, lelapítják az anyagot, és szilárdan az alsó szerszámrészhez tartják, mielőtt bármilyen vágás megkezdődik. Ahogy Art Hedrick elmagyarázza, ez megakadályozza, hogy az anyag megtapadjon a vágási ütések között a be- és kihúzás során, mivel a szalag már laposan van tartva, nem pedig szabadon meghajol a tekercskészlet vagy számszeríj alatt.
A visszatérő löketnél a rugós{0}}lehúzó az anyaghoz nyomva marad, miközben a lyukasztók teljesen kihúzódnak a fémlemezből. Csak a teljes lyukasztás után enged el a rugónyomás, így a szalag szabadon felemelkedhet a következő adagoláshoz. Ez a szabályozott sorrend kiküszöböli a kalapácsütést és a lökésszerű terhelést, amely akkor jelentkezik, amikor a laza anyag nekiütközik egy merev lehúzólemeznek.
A rugós csupaszítók állítható nyomást biztosítanak a rugóválasztáson keresztül, alkalmazkodnak az anyagvastagság változásához, és tisztább csupaszítási hatást biztosítanak. A kompromisszum a magasabb gyártási költség, az időszakos rugócsere és a pontos csavar-előfeszítési számítások szükségessége.
Szilárd eltávolítók (híd eltávolítók)
A tömör lehúzók, más néven hídcsupaszítók vagy lemezlehúzók, merev lemezek, amelyek közvetlenül az alsó szerszámhoz vannak csavarozva. Leválasztják az anyagot a lyukasztásról, amikor a felső matrica visszahúzódik, és a lemez és a szerszám felülete közötti rögzített résre támaszkodva lehúzza a lapot a lyukasztószárakról.
Egyszerűek, olcsók és szinte nem igényelnek karbantartást. De alapvető problémákat vetnek fel. Mivel vágás közben nem tartják síkban az anyagot, a szalag szabadon hajolhat, oldalirányban eltolódik, és az ütések között megkötődhet. A kiegyensúlyozatlan nyírási szögek a lyukasztókon oldalra lökhetik az anyagot, és a kihúzás során a fém a lemez alsó oldalához csapódik, és lökésterhelést küld vissza a lyukasztókba. A több lyukasztóállomással rendelkező progresszív matricáknál a hídcsupaszítók elegendő ütési elhajlási kockázatot jelentenek ahhoz, hogy a legtöbb tapasztalt matricatervező a legegyszerűbb alkalmazások kivételével teljesen elkerülje ezeket.
Csupaszcsavar előfeszítése és utazása
A rugócsupaszító teljesítménye a csavar helyes előfeszítésétől és az útszámítástól függ. A lehúzócsavarok (vállcsavarok) felfüggesztik a lehúzólemezt a felső saruról, vállhosszuk pedig meghatározza, hogy a lemez milyen messzire tud elmozdulni a lyukasztókhoz képest. A legfontosabb tervezési paraméterek a következők:
- Előtöltés- A rugókra alkalmazott kezdeti összenyomás teljesen nyitott szerszámmal, jellemzően a teljes rugó elhajlásának 10-15%-a. Ez biztosítja, hogy a lehúzó azonnali erővel érintkezzen az anyaggal, ahelyett, hogy szabadon úszna.
- Munkautazás- A rugó további elhajlása, amely akkor jelentkezik, amikor az ütések áthaladnak a csupaszítón és az anyagba. Ennek elegendőnek kell lennie ahhoz, hogy lehetővé tegye a lyukasztás teljes behatolását, valamint az alatta lévő szerszámgombba való behatolást.
- Maximális elhajlási határ- A rugókat soha nem szabad összenyomni a névleges maximális értékükön túl, ez a rugók szabad hosszának általában 50%-a. Ennek a határértéknek a túllépése idő előtti fáradtság meghibásodását okozza.
Ha ezeket a számításokat hibásan hajtják végre, akkor vagy elégtelen leszorítóerő (a lyukasztók felfelé húzzák a szalagot), vagy túl{0}}összenyomják a rugókat (a rugók eltörnek, a csupaszító alja kikerül a szerszám felületére, és a lyukasztók soha nem kapcsolják be teljesen az anyagot).
Emelők, iratadók és kilökőrendszerek
A löketek között a csíknak a szerszám felülete fölé kell emelkednie, hogy anélkül tudjon haladni, hogy áthúzódna a vágóéleken, az emelősíneken vagy a korábbi állomásokon kialakított elemeken. Az emelők kezelik ezt a kritikus funkciót.
Az emelők az alsó szerszámba szerelt rugós{0}}csapok vagy sínek, amelyek felfelé tolják a szalagot abban a pillanatban, amikor a felső szerszám visszahúzódik. Egyenletes előtolási magasságra emelik a szalagot, így hézag keletkezik a szalag alsó része és a szerszám felülete között. A rúd-stílusú emelők átnyúlnak a szalag szélességén, hogy megőrizzék a síkságot és megakadályozzák a támaszpontok közötti megereszkedést, ami különösen fontos vékony, könnyen becsavarható anyagok esetén.
Az emelőmagasságnak meg kell haladnia a szalag legmagasabban kialakított elemét. Ha bármely lefelé néző forma, domborítás vagy húzott elem alacsonyabban helyezkedik el, mint az emelő magassága, a csík a szerszám felületén húzódik az adagolás során, ami hibás-adagolást, szalag kihajlást és fokozatos károsodást okoz mind a szerszámban, mind a munkadarabban.
Ez az elv nyilvánvalónak hangzik, de ez az egyik leggyakoribb progresszív szerszámbeállítási hiba. Ha a szerszámgépészeti változtatások során alakítóállomást adnak hozzá vagy módosítanak, az emelőmagasságokat újra- kell értékelni minden alsó állomáson, hogy biztosítsák a megfelelő távolságot.
A lehúzók és a pozitív kiütések ellentétes funkciót töltenek be: a kész alkatrészeket vagy a selejt csigákat kinyomják a szerszámból, nem pedig a szalagot. Amikor egy lyukasztó levág egy részt a szalagról, az a rész a szerszám nyílásában maradhat súrlódás, olajtapadás vagy vákuum miatt. A shedder egy rugóval-terhelt csap vagy lemez a szerszámüregben, amely a következő löketnél lefelé (vagy felfelé) nyomja az alkatrészt vagy a csigát, biztosítva, hogy a következő ciklus előtt megtisztítsa a szerszámot.
Kétféle kilökési megközelítés általános:
- Rugós{0}}kidobás- Mechanikus tekercsrugókat vagy uretán párnákat használ az alkatrészek kiszorításához az üregekből. Egyszerű, megbízható és elegendő a legtöbb olyan alkalmazáshoz, ahol az alkatrészek a gravitáció hatására leesnek a kezdeti elmozdulás után.
- Pneumatikus kilökődés- Időzített légfúvásokat használ az alkatrészek vagy csigák eltávolítására a szerszám üregéből. Nagy sebességű-alkalmazásokhoz szükséges, ahol a gravitáció önmagában nem képes elég gyorsan evakuálni az alkatrészeket a löketek között, vagy a gravitáció ellen felfelé történő kilökődéshez.
A nem megfelelő kilökődés a csigák egymásra rakódását, a visszatartott alkatrészek dupla ütését és a későbbi sajtolások felületi károsodását okozza. Ezek a legelkeserítőbb időszakos meghibásodások a gyártás során, mert véletlenszerűnek tűnnek mindaddig, amíg vissza nem vezetjük őket egy legyengült kilökőrugóra vagy egy eltömődött légjáratra.
Kikerülő bevágások és szerepük az anyagáramlásban
Íme a progresszív szerszámok számára egyedülálló kihívás: a harmadik állomáson kialakított elemnek át kell haladnia a negyedik, ötödik, hatodik állomáson és azon túl is anélkül, hogy ütközne az alsóbb állomásokon lévő szerszámokkal. Ez az elengedés nem véletlenül történik. Ez megköveteli az anyag szándékos eltávolítását vagy hozzáadását a szalag szélei mentén, és pontosan ezt biztosítják a bypass bevágások.
A fémlemez sajtolószerszámok negatív és pozitív bypass bevágásainak megértése elengedhetetlen mindenki számára, aki progresszív szerszámokat tervez vagy hibaelhárítást végez. Mindegyik típus külön célt szolgál a szalag áthaladásának szabályozásában:
- Negatív bypass bevágások- Az anyagot egy adott állomáson eltávolítják a szalag széléről, így egy kivágás vagy dombormű keletkezik, amely szabad teret biztosít a korábban kialakított elemek számára, hogy interferencia nélkül áthaladhassanak a következő szerszámszakaszokon. Képzeljünk el egy lefelé irányuló lándzsát, amely a második állomáson van kialakítva. A 3-6 állomáson az alsó szerszámblokkok a szalagvonalon vagy felett helyezkednek el. A lándzsa melletti negatív bemetszés nélkül a kialakított fül beleütközne a folyásirányban elhelyezett szerszámacélokba minden alkalommal, amikor a szalag előrehalad.
- Pozitív bypass hornyok- Az anyag eltávolítása helyett a pozitív bevágások olyan területek, ahol szándékosan többletanyag maradt a szalag széle mentén, és a normál vágási vonalon túlnyúlnak. Ez a hozzáadott anyag megerősíti a hordozót azokon a területeken, ahol az alakítási műveletek gyengítik a szalag keresztmetszetét, megakadályozva a hordozó megnyúlását, elszakadását vagy merevségének elvesztését az állomások között.
A bélyegzőszerszámokban lévő bypass hornyok célja túlmutat az egyszerű ürítésen. Kialakításuk három gyártási{1}}kritikus eredményt érint közvetlenül:
- Csík stabilitása- A bevágás szélessége, mélysége és elhelyezése határozza meg, hogy a tartó elég merev marad-e az egyenes adagoláshoz. A túl-agresszív negatív bevágások gyengítik a hordozót, és a csík vándorlását okozzák.
- Takarmánymegbízhatóság- Ha egy kialakított elem az adagolás során érintkezik a későbbi szerszámokkal, a csík leáll, elferdül vagy becsavarodik. A megfelelő méretű bypass hornyok teljesen megszüntetik ezt az érintkezést.
- Selejt arány- Minden negatív bevágás eltávolítja a hulladékká váló anyagot. A szélesebb bevágások több hulladékot jelentenek. A tervezők egyensúlyban tartják a hézagszükségletet az anyagfelhasználással, a bevágás szélességét a minimális szinten tartják, ami megbízható hézagot és biztonsági ráhagyást biztosít az előtolás ingadozására.
A bypass bevágás tervezése a szalagelrendezés során történik, jellemzően a tervezés legkorábbi fázisában. Amint a Talan Products megjegyzi, a rosszul megtervezett szalagelrendezés növeli a selejt mennyiségét, egyenetlen erőhatásokat okoz, és a szerszámkopáshoz vagy a szalag felborulásához vezet, és a megkerülő hornyok kialakítása központi tényező ebben az egyenletben. A mérnökök gyakran többször felülvizsgálják a hornyok geometriáját a mintabélyegzési próbák során, mielőtt véglegesítenék a gyártási szerszámokat.
Az ebben a szakaszban tárgyalt minden alkatrész, a csupaszítók, emelők, lehúzók és a megkerülő hornyok, azért vannak, hogy az anyag kiszámíthatóan áramoljon át a szerszámon. Nem közvetlenül alakítják az alkatrészt. Lehetővé teszik, hogy az alakító alkatrészek elvégezzék feladatukat azáltal, hogy biztosítják, hogy az anyag a megfelelő pozícióba érkezzen, a műveletek során sík maradjon, a műveletek után kitisztítja a szerszámokat, és a befejezés után tisztán kiürül. A megbízható anyagáramlás azonban csak a fele a minőségi egyenletnek. A másik fele az, hogy maguk a vágási és alakítási műveletek a specifikáción belüli éleket és méreteket hoznak-e létre, és ez attól függ, hogy a szerszám minden egyes munkaelemén milyen pontosan szabályozzák a hézagot és a tűrést.
Hézag- és tűrésszabványok, amelyek szabályozzák az alkatrész minőségét
Az anyagáramlás oda juttatja a csíkot, ahol lennie kell. A hézag és a tűrés határozza meg, hogy mi történik, amikor a szerszámok fémmel találkoznak. Minden vágási él, minden méretmérés egy bélyegzett alkatrészen a lyukasztó és a szerszám közötti hézagra, valamint az azt fenntartó alkatrészek kumulatív pontosságára vezet vissza. A sajtolószerszám-tervezésben itt válik az elmélet mérhető minőséggé, és ahol a kis specifikációs hibák nagy gyártási fejfájást okoznak.
Szerkezetileg tökéletes fémlemez szerszámot kaphat hibátlan vezetőrendszerekkel és optimalizált szalagelrendezéssel, de ha rosszak a vágási hézagok, vagy az alkatrészek tűrései elcsúsztak, a présről leszálló alkatrészek azonnal jelzik a sorja, a méretváltozás és a szerszám idő előtti kopása miatt.
A lyukasztás-a-alakítási távolság az anyagvastagság százalékában
A hézag a lyukasztó vágóéle és a szerszámgomb vágóéle közötti vízszintes távolság, oldalankénti anyagvastagság százalékában kifejezve. Ez az „oldalonkénti” megkülönböztetés számít. A 10%-os hézag-specifikáció a lyukasztó mindkét oldalán a készletvastagság 10%-át jelenti, nem a teljes. A rés úgy lett kialakítva, hogy a törési síkokat a lyukasztó és a matrica éleiből is kiindulva igazítsa egymáshoz, így azok tisztán találkoznak az anyag keresztmetszetén belül.
A hasmagasság kiválasztásának alapvető kapcsolata az anyag szilárdsága. MintA MISUMI mérnöki csapatamagyarázata szerint az erősebb, keményebb anyagok nagyobb hézagot igényelnek a gyengébb, lágyabb anyagokhoz képest. Ennek az az oka, hogy a keményebb anyagok korábban és meredekebb szögekben törnek, így több hely kell a vágóélek között ahhoz, hogy a repedési útvonalak megfelelően konvergáljanak. A puhább anyagok jobban deformálódnak a repedés előtt, elviselik a szűkebb réseket anélkül, hogy másodlagos nyírást okoznának.
A munkadarab vastagsága a második változó. Mivel a hézag százalékban van megadva, a vastagabb állomány természetesen nagyobb abszolút hézagot igényel. A 10%-os hézag 1,0 mm-es anyagon oldalanként 0,10 mm. 3,0 mm-es anyagnál ugyanez a százalék oldalanként 0,30 mm-t igényel, ami jelentős különbség a szerszámbeállítás során szükséges pontosságban.
Mi történik, ha a távolság elkerüli a célt?
- Nem megfelelő távolság- A törési síkok az ütésből és a szerszámból nem közelednek egymáshoz. Az anyag kétszer nyíródik, ami kettős-törési élfeltételt hoz létre egy másodlagos csiszolási zónával. A vágási erők kiugranak, a hőképződés megnő, és az ütések kopása drámaian felgyorsul. A szerszámszerszám lényegében az anyag ellen küzd, ahelyett, hogy tisztán nyírná.
- Túl nagy távolság- Az anyag begördül a szerszám nyílásába, mielőtt elrepedne, és nagy borulási zónákat és szembetűnő sorja keletkezik a kimeneti oldalon. Az él minősége romlik, és a lyuk vagy a nyersdarab méretszabályozása romlik, mert az anyag oldalirányban deformálódik a vágás befejezése előtt.
Az általános ipari alapérték oldalanként 10% körül kezdődik lágyacélnál, de a modern szerszámfejlesztés azt sugallja, hogy a 11-20% tartományban valamivel magasabb értékek jelentősen csökkenthetik a szerszám igénybevételét és növelhetik az élettartamot. Speciális alkalmazások esetén mindig hivatkozzon az anyagszállítói adatlapokra és a bevált szerszámok kézikönyveire, mint plICFG Handbook of Process Data for Stampingvagy a szerszámalkatrész-beszállító műszaki táblázataiban. A hézagértékek jelentősen eltérnek az anyagcsaládonként, az alumíniumötvözetektől a fejlett, nagyszilárdságú acélokig{1}}, és egyetlen univerzális érték alkalmazása minden munkában nem optimális eredményt garantál.
A szerszámok állapota is befolyásolja a vámkezelési döntéseket. A kopott lyukasztók és szerszámgombok hatékonyan változtatják a funkcionális hézagot az élsugár növekedésével. A friss szerszámokon szűk hézaggal felállított szerszám az élek kopása miatt az elfogadható tartományba sodródhat, míg az új alkatrészek névleges hézagával felállított szerszám túlzott mértékű effektív hézagot alakíthat ki jóval a következő ütemezett utánköszörülés előtt.
Hogyan befolyásolja a hézag a sorja magasságát és az élek minőségét
A bélyegzőmérnökök számára az engedély nem egy elvont szám. Közvetlenül vezérli a mérhető minőségi jellemzőket, amelyek meghatározzák, hogy az alkatrészek átmennek-e az ellenőrzésen vagy elutasításra kerülnek. Bármely bélyegzett alkatrész nyírt éle négy különálló zónát tartalmaz, pla The Fabricatorban megjelent kutatásrészletek:
- Görgetés- Képlékeny alakváltozás a belépési oldalon, ahol a lyukasztó kezdetben lefelé hajlítja az anyagot.
- Burnish zóna- A sima, függőleges sáv, amelyet a lyukasztó az anyaghoz csúszva hozott létre, mielőtt a törés megkezdődik.
- Törési zóna- Az a durva, szögletes felület, ahol az anyag szétesett, ahogy a lyukasztó és a szerszám éleiből repedések terjedtek.
- Burr- Maradék megemelkedett anyag a kimeneti oldalon, nemkívánatos melléktermék, amely a hézag és a szerszámkopás következtében növekszik.
A csiszolási és törési zónák közötti arány előre láthatóan eltolódik a hézag növekedésével. A szorosabb hézag növeli a csiszolási zónát, mivel a lyukasztó mélyebbre hatol, mielőtt a törés megindulna. A lazább hézag csökkenti a csiszolást és növeli a törési zónát, mivel a repedések korábban keletkeznek, és több anyagon keresztül terjednek. Bármelyik szélsőség elfogadhatatlan éleket hoz létre: a túl szoros dupla nyírást, a túl laza pedig túlzott sorját és borulást okoz.
Ez a diagnosztikai jel, amelyre a tapasztalt fémbélyegzőszerszám- és szerszámtechnikusok figyelnek: a sorja irányának megfordítása. Normál körülmények között sorja következetesen képződik a bélyegzett rész szerszám -oldalán (alján). Ha a hézag messze az optimális tartományon kívül esik, sorja jelenhet meg a lyukasztó oldalon, vagy szabálytalanul képződhet a vágási kerület körül. Ez a visszafordítás azt mutatja, hogy a törésmechanika alapvetően megváltozott, és a hézag azonnali korrekciót igényel.
A fejlett, nagy szilárdságú acélokon, például a DP980-on végzett kutatások azt mutatják, hogy a sorja magassága nő a hézag növekedésével és a szerszámkopással egyidejűleg. A forgácsolási ciklusok felgyülemlésével és a szerszámélek tompulásával az effektív hézag még a szerszám geometriájának fizikai megváltoztatása nélkül is nő. A kopás előrehaladtával mind a sorjamagasság, mind a csiszolási mélység növekszik, mérhetően jelzi a szerszám karbantartásának közeledtét.
Az alkotóelemek toleranciája és annak kumulatív hatása
A hézagot a lyukasztó-a-alak felületén határozzák meg, de ennek a hézagnak a fenntartása a préshenger és a szerszám felülete közötti lánc minden alkatrészének méretpontosságától függ. Itt válik kritikussá a tolerancia halmozása a szerszámtervezésben.
Fontolja meg, hogy egy tipikus progresszív szerszámban mi található a lyukasztó hegye és a szerszámgomb között: a préshenger, a felső saru, a hátlap, a rögzítőlemez, a lyukasztótest, a vezetőcsapok, a vezetőperselyek, az alsó saru és a matricalemez. Minden alkatrésznek megvan a maga mérettűrése. A vezetőcsap átmérőjének tűréssávja van. A persely furatának tűréssávja van. A lyukasztótest átmérőjének tűréssávja van. A vágólemez furatpozíciójának tűréssávja van. Amikor ezek a változások ugyanabba az irányba igazodnak, a legrosszabb esetükben a kumulatív eltolódás a tényleges távolságot jóval a megadott értéken kívülre tolhatja.
A legrosszabb-betűtűrés-elemzés azt feltételezi, hogy az összes funkció egyidejűleg a szélsőséges határokon van. Ez garantálja a 100%-os összeszerelési sikert, de rendkívül szigorú egyéni tűréseket igényel, ami megnöveli a gyártási költségeket. Az olyan statisztikai módszerek, mint a négyzetgyökösszeg, normál eloszlás alapján számítják ki a valószínű eltéréseket, lehetővé téve szélesebb egyéni tűréseket, miközben fenntartják az elfogadható összeállítási szintű teljesítményt. A legtöbb gyártószerszám hibrid megközelítést alkalmaz: a kritikus jellemzők, például a lyukasztó-a-persely illesztései szűk tűréseket kapnak, míg a kevésbé érzékeny funkciók szabványos gyártási korlátokat alkalmaznak.
A gyártási sorozatok során a tűréshatárok nem csak az összeszereléskor halmozódnak fel. Nőnek. Vezetik a perselyek kopását és fejlesztik a hézagot. A lyukasztótestek a névleges átmérő alatt kopnak. A vágólemez furatai megnövekednek az ismételt lyukasztás miatt. A dübelcsapok furatai megnyúlnak a ciklikus terheléstől. Ezen változtatások mindegyike eltolja a tényleges hasmagasságot a vágóélnél, és a kumulatív sodródás felgyorsul, ahogy a találatok száma emelkedik.
Íme a gyakori bélyegzett{0}}alkatrészhibák, valamint az ezeket okozó tűrés- vagy hézagfeltételek:
- Túlzott sorja csak az egyik oldalon- Egyenetlen hézag, amelyet a vezetőpersely kopása vagy a szerszámpapucs elhajlása okoz, ami a lyukasztót oldalirányban eltolja a szerszám nyílásához képest.
- Fokozatosan növekvő sorjamagasság a gyártás során- Progresszív lyukasztásos élkopás, amely növeli a tényleges hézagot a beállítás változtatása nélkül.
- Kettős{0}}nyíró él állapota- Túl szűk a távolság, jellemzően a tolerancia halmozásából adódóan, ahol több alkatrész egyidejűleg a tartományuk kis oldalán található.
- Lyuk--lyuk méretbeli eltolódása az állomások között- A vezetőcsap elhasználódása vagy a persely furatának megnagyobbodása, amely kumulatív rögzítési hibát okoz a szalagon.
- Időszakos csigahúzás- A nyomógomb furatkopása csökkenti a csigák visszatartási súrlódását, lehetővé téve, hogy a csigák visszahúzódjanak az anyagon a lyukasztó segítségével.
- Rész---változat, amely a sebességgel romlik- A szerszám alkatrészeinek hőtágulása nagy löketszám mellett, megváltoztatva a tényleges hézagokat és illeszkedéseket.
- Az éltörési zóna arányának eltolódása az idő múlásával- A lyukasztó és a szerszámgomb kombinált kopása megváltoztatja a törés kezdőpontját és a repedés terjedési útvonalát.
E hibák mindegyikének megvan a sajátos korrekciós útja, de mindegyiknek van egy közös gyökere: az illeszkedő alkatrészek közötti pontossági kapcsolat az elfogadható határok fölé sodródott. Ennek az eltolódásnak a sorjaméréssel, a mérettrendekkel és az időszakos hézagellenőrzéssel történő figyelése választja el a proaktív szerszámkarbantartást a reaktív tűzoltástól.
Azok a mérnökök, akik összetett hézagoptimalizálási és sorjaszabályozási kihívásokon dolgoznak, különösen a több-állomásos progresszív szerszámokon, ahol a tolerancia kölcsönhatások több tucat alkatrész között jönnek létre, előnyt jelent, ha olyan szerszámozási szakértőkkel dolgoznak együtt, akik rendszerszinten megértik ezeket a kölcsönös függőségeket.A YICHEN egyedi sajtolószerszám-megoldásaicsatlakoztassa a mérnököket a tervezéshez-a hézag-specifikáció, az anyagáramlás-optimalizálás és az alkatrész--szintű precizitás erős támogatása, amely a tolerancia-halmozást szabályozható határokon belül tartja a nagy-mennyiségű gyártás során.
A hézag és a tolerancia határozza meg, hogy milyen minőséget képes produkálni a matrica. De az, hogy mennyi ideig tartja fenn ezt a minőséget, attól függ, amivel a szerszám megszületett: az anyagtulajdonságoktól, a hőkezeléstől és a felületi bevonatoktól, amelyeket az egyes munkadarabokra alkalmaznak, mielőtt azok a présbe kerülnének.
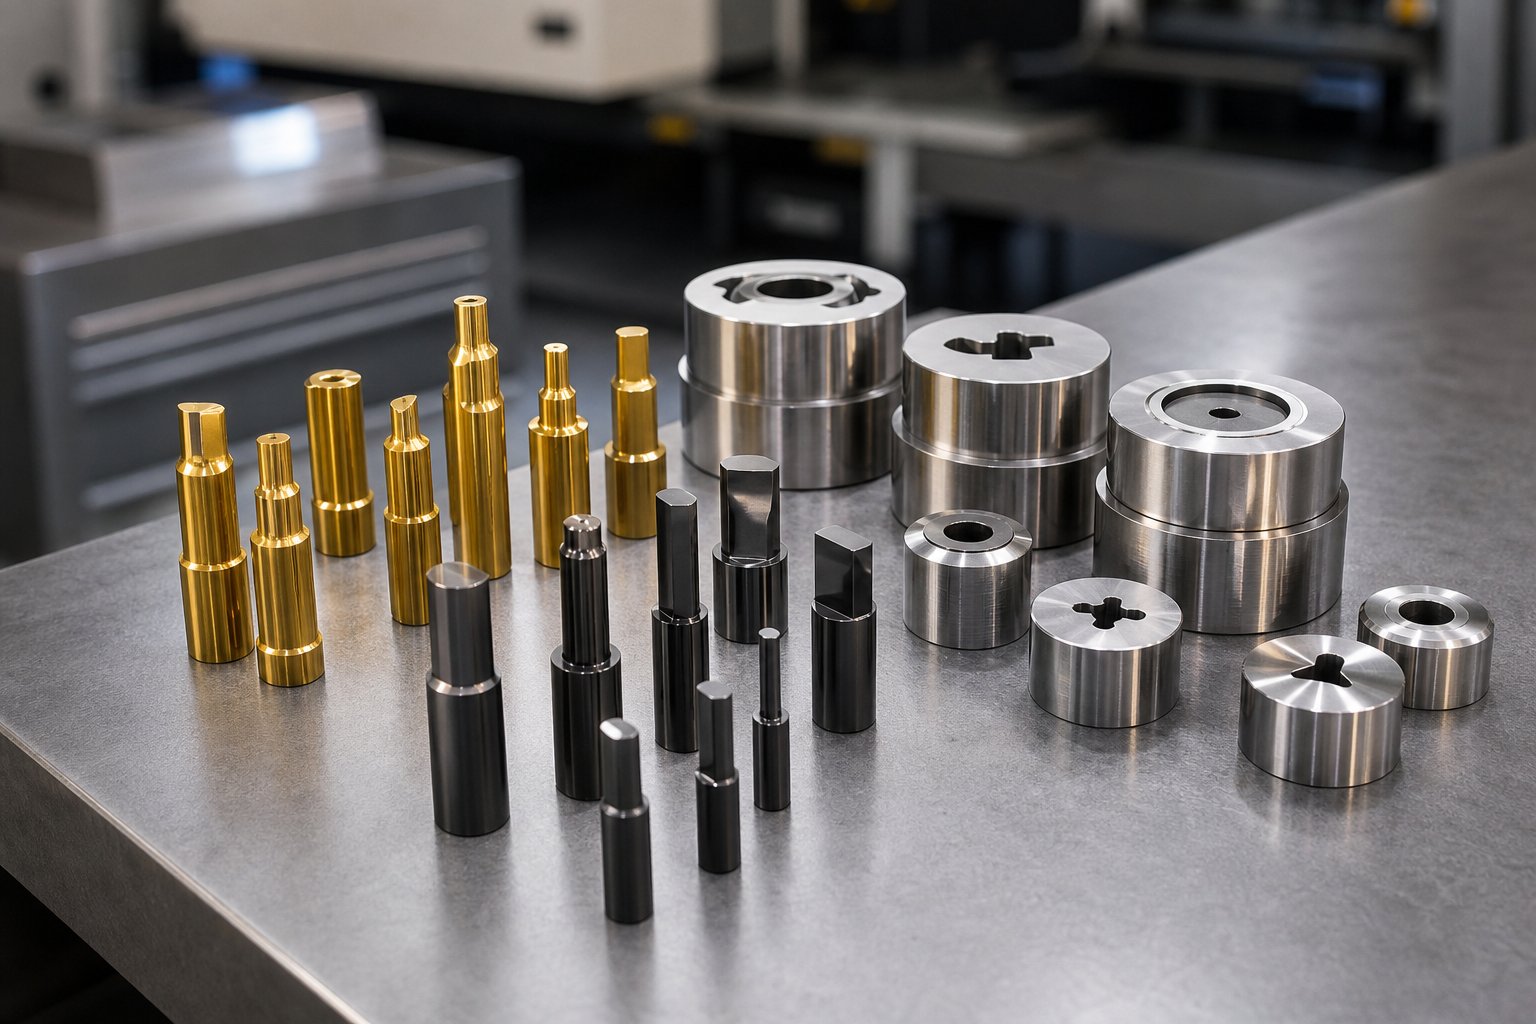
Anyagok, bevonatok és hőkezelés a szerszámalkatrészekhez
A hézag és a tűrés határozza meg az illeszkedő alkatrészek közötti pontossági kapcsolatot. De az a fizikai anyag, amelyből ezek az alkatrészek készülnek, meghatározza, hogy mennyi ideig tart ez a pontosság gyártási körülmények között. A tökéletesen köszörült, ideális hézaggal rendelkező lyukasztó még mindig idő előtt meghibásodik, ha nem megfelelő szerszámacélból készült, nem megfelelően hőkezelték, vagy felületvédelmet igénylő alkalmazásnál bevonat nélkül hagyják. Az anyagválasztás, a hőkezelés és a bevonási technológia különválasztja a több millió ciklust futtató szerszámot azoktól, amelyeket 50 000 ütésenként újra kell köszörülni.
Szerszámacél kiválasztása alkatrész funkció szerint
A sajtolószerszámban nem minden alkatrész néz szembe ugyanazzal a feszültségprofillal, így nem minden alkatrészre van szüksége ugyanarra az anyagra. A szerszámacél kiválasztása a megszokás helyett a funkció alapján az egyik leghatásosabb döntés, amelyet a szerszámtervező hoz.
Gondolja át, hogy az egyes funkcionális csoportok valójában mit tapasztalnak a gyártás során:
- Vágó alkatrészek (lyukasztók, szerszámgombok, betétek)- Ezek az anyagok ismételt nyírásából adódó kopásos kopással, az áttörés-ütődésével és a vágóélen felhalmozódó hővel szembesülnek. Maximális keménységre és kopásállóságra van szükségük. A D-sorozat hidegmegmunkálási szerszámacéljai, mint például a magas krómtartalmú D2, kiválóak itt, mert a keményfém részecskék képesek ellenállni a kopásnak és az ismételt érintkezésnek, meghosszabbítva a szerszám élettartamát a hosszú gyártási folyamatok során.
- Szerkezeti elemek (alakú cipők, hátlapok)- Ezek elnyelik a tonnát, ellenállnak az elhajlásnak, és megőrzik a méretstabilitást ciklusok milliói során. A szívósság és a merevség többet számít, mint a rendkívüli felületi keménység. A közepes-szénacélok vagy az előedzett ötvözött acélok biztosítják a szükséges merevséget anélkül, hogy a nagy -keménységű osztályok által okozott ridegség fennállna.
- Alkatrészek alakítása (alakító lyukasztók, húzólapok, törlőacélok)- Ezek nagy nyomóterhelés és csúszósúrlódás hatására széles anyagfelületekkel érintkeznek. A kopásállóság és a szívósság egyensúlyára van szükségük, hogy ellenálljanak az ütés hatására bekövetkező repedéseknek. Az olyan légkeményedési fokozatok, mint az A2, biztosítják ezt az egyensúlyt, ötvözve az ésszerű kopásállóságot a kellő szívóssággal a mérsékelt -terhelésű formázási alkalmazásokhoz.
- Sokk{0}}terhelt alkatrészek (bevágások, erős ütések)- Ezek elnyelik az ismétlődő ütközési terheléseket, amelyek a törékeny acélokat széttörik vagy megrepednek. Ütésálló -S- sorozatú típusok, mint például az S7, ütésállóságra készültek, és repedés nélkül képesek elnyelni az ismétlődő ütési terheléseket.
A hőkezelési folyamat a nyers szerszámacélt három lépésben alakítja működőképessé: ausztenitizálás (hevítés a kristályszerkezet átalakítására), kioltás (gyors hűtés martenzit képződéséhez) és temperálás (újramelegítés a ridegség csökkentése érdekében, miközben megtartja a keménységet). Az edzési módszer, legyen szó vízről, olajról vagy levegőről, meghatározza a szerszámacél sorozatot, és meghatározza a méretstabilitást az edzés során. A levegővel edzett acélok kevésbé torzulnak, mint a vízzel-edzett acélok, ami nagyon fontos a szűk geometriai tűrésekkel rendelkező összetett szerszámok esetében.
A pontos HRC-értékek és temperálási protokollok érdekében mindig olvassa el az acélszállító adatlapjait. A keménységi tartományok fokozatonként változnak: a puhább-előedzett minőségek, mint a P20, 28-32 HRC körül működnek a könnyű megmunkálás érdekében, míg a teljesen edzett, hidegen megmunkált acélok meghaladhatják a 60 HRC-t. A minőség és a hőkezelés megfelelő kombinációjának megadása az egyes alkatrészek funkcióihoz, ahelyett, hogy egyetlen minőséget használnánk a teljes szerszámon, optimalizálja a teljesítményt és a költségeket.
Felületi bevonatok, amelyek meghosszabbítják az alkatrészek élettartamát
Még a legjobb szerszámacél is elhasználódik. A felületi bevonatok egy másodlagos védőréteget adnak hozzá, amely csökkenti a súrlódást, megakadályozza az anyag tapadását, és meghosszabbítja az újracsiszolás közötti intervallumokat. A PVD (Physical Vapor Deposition) bevonatok a legelterjedtebb technológia, amelyet mérnöki alkalmazásokban alkalmaznak a stancolásra, és vékony, rendkívül kemény filmeket visznek fel az alkatrészek felületére viszonylag alacsony hőmérsékleten, ami nem befolyásolja az aljzat hőkezelését.
Íme, hogyan illeszkednek a leggyakoribb bevonatok a sajtolószerszám-alkalmazásokhoz:
- TiN (titán-nitrid)- Az arany-szabványos univerzális-bevonat. Körülbelül 2200 HV mikro-keménységével a TiN jó általános kopásállóságot biztosít a lyukasztásokhoz és a lágyacélok kivágási műveleteihez. Széles körben elérhető, költséghatékony,{7}}és praktikus első lépés a szerszám élettartamának meghosszabbításában a szabványos szerszámalkatrészeken.
- TiCN (titán-karbonitrid)- Keményebb, keményebb frissítés a TiN-hez képest, körülbelül 3400 HV mikro-keménységgel és 0,2-es alacsonyabb súrlódási tényezővel, szemben a TiN 0,6-os súrlódási tényezőjével. A TiCN kiválóan teljesít a nagy -teljesítményű vágási műveletekben, és különösen hatékony a rozsdamentes acél fémalakításánál, ahol fokozott szívóssága ellenáll a nagyobb forgácsolóerőknek.
- DLC (Diamond{0}}Like Carbon)- Az elérhető legalacsonyabb súrlódású bevonat, 0,1 alatti együtthatóval és a 4000 HV-hoz közelítő keménységgel. A DLC a legjobb megoldás az alumínium megmunkálására szolgáló lyukasztók-alakítására, mivel kopásgátló tulajdonságai megakadályozzák az anyagtapadást, amely megsérti a bevonat nélküli szerszámokat lágy fémeken. Amikor az alumínium egy formáló lyukasztófelülethez hegeszt, minden következő alkatrész felületi hibákat észlel. A DLC kiküszöböli ezt a hibamódot.
- CrN (króm-nitrid)- Alacsony belső feszültség, kiváló tapadás az aljzathoz és magas korrózióállóság. Szívóssága és közepes keménysége (körülbelül 2000 HV) alkalmassá teszi szerszámok alakítására és műanyag fröccsöntő alkalmazásokra, ahol a kopás helyett a ragasztókopás az elsődleges gond.
- Nitridálás- Inkább diffúziós folyamat, mint lerakódott bevonat. A nitrogénatomok áthatolnak az acél felületén, kemény tokot hozva létre anélkül, hogy mérhető vastagságot adnának hozzá. Ez ideálissá teszi a nitridálást olyan szűk méretigényű alkatrészekhez, amelyek nem férnek hozzá a bevonóréteghez, mint például a szorosan illeszkedő vezetőcsapok vagy precíziós szerszámgombok.
A bevonat kiválasztása nem csak a keménységtől függ. A súrlódási együttható, a bevonat vastagsága és a tapadási jellemzők mind befolyásolják, hogy egy adott kezelés valóban javítja-e a teljesítményt az adott alkalmazáson. A nagy-keménységű, gyenge tapadású bevonat a sajtolószerszámon belüli ismétlődő ütések hatására szétválik, és olyan törmeléket képez, amely károsítja a szerszámokat és a sajtolt részeket is.
Mikor válasszon szabványos katalógus-alkatrészeket az egyedi alkatrészekhez képest?
A mérnöki területen minden embernek meg kell néznie ezzel a döntéssel: szerezzen be szabványos katalógus-összetevőket, vagy fektessen be egyéni-alternatívákba. Egyik válasz sem általánosan helyes. A megfelelő választás a gyártási mennyiségtől, az alkatrész összetettségétől, valamint attól függ, hogy a polcra szerelt--specifikációk valóban megfelelnek-e a teljesítménykövetelményeknek.
Egy katalógusbeszállítótól származó szabványos stancolt lyukasztó érkezik ismert anyagtanúsítvánnyal, dokumentált hőkezeléssel és megállapított teljesítményadatokkal. Hétfőn rendel, csütörtökön átveszi, és magabiztosan telepíti, hogy a specifikációk megegyeznek a gyártó által közzétettekkel. Ennek a kiszámíthatóságnak valódi értéke van, különösen a karbantartási cserék esetében, ahol az állásidő költsége eltörpül az alkatrészköltségekkel.
Az egyedi alkatrészek hosszabb ideig tartanak, és egységenként többe kerülnek, de lehetővé teszik a geometria, az anyag, a bevonat és a tűrés optimalizálását a pontos alkalmazáshoz. Egy szabadalmaztatott profilra csiszolt, alkalmazás--specifikus DLC-vel bevont, és szigorúbb-, mint-szabványos tűréshatárok mellett nagyságrendekkel felülmúlhatja a katalógussal egyenértékű szerszám élettartamát, különösen olyan igényes anyagokon, mint a fejlett nagyszilárdságú acél vagy vastag rozsdamentes acél.
| Kritériumok | Szabványos katalógus-összetevők | Egyedi-Műszaki alkatrészek |
|---|---|---|
| Átfutási idő | Napoktól 1-2 hétig raktárról | Bonyolultságtól függően 4-14 hét |
| Egységköltség | Alsó darabonként; méretgazdaságosság a gyártásban | darabonként magasabb; tükrözi a tervezési, programozási és beállítási költségeket |
| Teljesítmény | Jó általános{0}}teljesítmény a közzétett specifikációkon belül | Speciális alkalmazásra optimalizálva; potenciálisan 2-5x hosszabb szerszámélettartam |
| Anyaglehetőségek | A beszállító szabványos minőségeire és hőkezeléseire korlátozódik | Bármilyen minőség, egyedi hőkezelés, szabadalmaztatott bevonatok kaphatók |
| Geometriai rugalmasság | Katalógusformákra és méretekre korlátozva | Korlátlan; pontosan illeszkedik az alkatrész geometriai követelményeihez |
| Legjobb-Fit alkalmazás | Szabványos furatméretek, általános műveletek, karbantartási cserék, prototípus szerszámok | Egyedi alkatrészgeometriák,{0}}nagy mennyiségű gyártás, igényes anyagok, szűk tűrések |
| A Design tulajdonjoga | Megosztott; bármelyik versenytárs megvásárolhatja ugyanazt az alkatrészt | Szabadalmazott; a szerszámok előnye egyedül az Öné |
A legtöbb szerszámterem gyakorlati megközelítése hibrid. Szabványos katalógus-alkatrészek kezelik az egyszerű műveleteket: kerek lyukasztó lyukasztók, közös pilótaátmérők, szabványos vezetőcsapok és perselyek. Az egyedi alkatrészek oda kerülnek, ahol a teljesítmény a legfontosabb: az elsődleges simítóállomás, a kozmetikai felületet formáló kritikus formáló lyuk, vagy a szűk -tűrési jellemzőt meghatározó szerszámgomb. Ez a stratégia kezelhetően tartja a költségeket, miközben a beruházásokat oda összpontosítja, ahol a legnagyobb megtérülést nyújtja a szerszám élettartama és az alkatrészminőség tekintetében.
Amint a Jennison Corporation megjegyzi, az egyedi szerszámokat úgy tervezték, hogy megtartsák az Ön specifikus tűréseit, és olyan konzisztenciát biztosítsanak, amelyhez az adaptált vagy szabványos szerszámok nem felelnek meg, ha az alkatrészgeometria egyedi vagy a méretkövetelmények szigorúak. A gazdaságosság döntően az egyedi igények felé tolódik el nagyobb mennyiségeknél, ahol az előzetes befektetés több ezer vagy millió ciklus alatt amortizálódik, és az alkatrészenkénti költségelőny minden megnyomással összenő.
A megfelelő anyag, bevonat és beszerzési stratégia kiválasztása minden egyes komponenshez megadja a szerszámok fizikai tulajdonságait a minőség megőrzéséhez hosszú gyártási kampányok során. Az összetevőszintű tulajdonságok azonban csak akkor jelentenek rendszerszintű eredményeket, ha ezeket az összetevőket a konkrét működési, anyag- és mennyiségi követelményekhez kötött koherens stratégia részeként határozzák meg, szerzik be és tartják karban.
A megfelelő szerszám-alkatrészek kiválasztása és beszerzése
Az anyagtulajdonságok és a bevonatok megadják az egyes alkatrészeknek a fizikai ellenálló képességet. Az alkatrészszintű rugalmasság azonban csak akkor válik termelési szintű megbízhatósággá, ha a szerszám minden alkatrésze egy egységes stratégia részeként van meghatározva, beszerezve és karbantartva. A több millió ütést előreláthatóan működő szerszám és az állandó tűzoltást igénylő szerszámok közötti különbség általában nem egy rossz összetevő. Ez az alkatrészek specifikációi és a bélyegzési művelet, a feldolgozott anyag vagy a megcélzott gyártási mennyiség tényleges igényei közötti eltérés.
A bélyegzési művelethez igazodó alkatrészek specifikációi
A gyártási mennyiség az alkatrészminőségi döntések egyetlen legerősebb mozgatórugója. Képzeljen el egy prototípus szerszámot 500 mintadarabhoz. A prémium szerszámacélok, az egzotikus bevonatok és az egyedi-földrészletek olyan költségekkel járnak, amelyek ilyen rövid távon soha nem térülnek meg. A puhább, olcsóbb anyagok, például az előedzett P20-as{5}}vagy akár a lágyacél lapkák tökéletesen működnek itt, mert a szerszám soha nem halmoz fel annyi ütést, hogy a kopás számítson. Az alkatrészek prototípuskötetekben való bélyegzése a geometria érvényesítéséről szól, nem a gyártás túléléséről.
Mérje be ugyanezt a geometriát egy autóipari sajtolószerszámra, amely várhatóan évi 2 millió alkatrészt fog gyártani, és a kalkulus teljesen megfordul. A matrica- és bélyegzőrendszer minden alkatrészét meg kell határozni a maximális tartósság érdekében: prémium hideg-munka- vagy gyorsacél-acélok, PVD- vagy CVD-bevonatok, precíziós-köszörült illesztések és edzett tartalék alkatrészek. A kiváló sajtolószerszámokba és a szerszámalkatrészekbe való kezdeti befektetés sokszorosan megtérül a lecsökkent állásidő, a hosszabb utánköszörülési időközök és az egyenletes alkatrészminőség révén a teljes kampány során.
A bélyegzett anyag ugyanilyen fontos. Az enyhe acél elnéző: mérsékelt szerszámkopást okoz, elviseli a szabványos hézagokat, és nem epekedik könnyen a bevonat nélküli felületeken. A rozsdamentes acél megmunkálása-agresszíven megkeményedik, és keményebb szerszámacélokat, valamint súrlódásgátló bevonatot{3}} igényel. Alumínium epek a bevonat nélküli acéllal érintkezve, DLC-t vagy polírozott felületet igényelnek minden formázási részleten. A fejlett nagyszilárdságú acélok (AHSS), például a DP600 és a DP980 erős kopásállóságot okoznak,a The Fabricatorban megjelent kutatásmegerősíti, a hagyományos szerszámanyagok meghibásodását okozza az erős sápadtság miatt néhány száz, megfelelő bevonat nélküli sajtolás után. Az AHSS alkalmazásokhoz olyan kombinációk javasoltak, mint a D2 PVD CrN vagy CVD TiC bevonattal, hogy elfogadható szerszámélettartamot érjenek el a présfém-bélyegzési műveleteknél.
Ezek a lényeges-döntések minden funkcionális kategóriát egyszerre érintenek. Előfordulhat, hogy a szerkezeti elemek korszerűsített acélra szorulnak az AHSS által igényelt nagyobb alakító erők kezelésére. A vágási alkatrészek keményebb minőséget és bevonatot igényelnek. A formázó szerszámok-epesedés elleni kezelést igényelnek. A vezetőrendszereknek szorosabb illesztésekre van szükségük, hogy fenntartsák a nagy-szilárdságú anyagokhoz szükséges csökkentett távolságokat. Egy kategória elkülönített meghatározása anélkül, hogy figyelembe vennénk, hogy a bélyegzett anyag milyen feszültséget okoz az egész rendszerben, a leggyengébb láncszem tönkremeneteléhez vezet először, és visszahúzza a termelést.
Karbantartási időközök és kopásfigyelési stratégia
Még a tökéletesen meghatározott alkatrészek is kopnak. A cél nem a karbantartás megszüntetése, hanem annak elég pontos előrejelzése, hogy soha ne veszítse el a gyártási időt nem tervezett hibák miatt. MintA Stansomatic karbantartási irányelveihangsúlyozzuk, hogy minden bélyegzőszerszám-karbantartási program célja a nem tervezett leállás nulla, amelyet mérhető mutatókhoz kötött proaktív ellenőrzéssel érnek el, nem pedig önkényes naptári ütemezéseket.
Három mérhető jel jelzi, ha a bélyegzett alkatrészek kilépnek a specifikációból:
- Sorja mérése- A legközvetlenebb és legelérhetőbb jelző. A sorja magassága növekszik, ahogy a lyukasztó élei eltompulnak és a hatékony hézag növekszik. Határozzon meg egy alapvonali sorjamagasságot friss szerszámokon, és kövesse azt rendszeres időközönként. Amikor a sorja magassága megközelíti az ügyfél által megengedett maximális specifikációt, ütemezze be az újraköszörülést, mielőtt túllépné a határértéket.
- Dimenziós trend- Mérje meg meghatározott időközönként (a tűrésérzékenységtől függően 10 000 vagy 50 000 találatonként) a kritikus részek jellemzőit, és ábrázolja az eredményeket. Az egyirányú méreteltolódás egy adott alkatrész progresszív kopását jelzi. A több funkció között korreláló sodródás rámutat a rendszer leromlására vagy a termikus növekedésre.
- Szemrevételezéses ellenőrzés- A formázó lyukasztásokon látható nyomok, a vezetőoszlopokon lévő nyomvonalak, a szerszámgombok polírozási kopása és a lehúzólemezeken lévő felületi horzsolások mind korai figyelmeztetést jelentenek, mielőtt mérhetően befolyásolnák az alkatrész minőségét.
A lyukasztások utánköszörülési időközei az anyagtól, a bevonattól és a gyártási sebességtől függően nagymértékben változnak, de az alapelv konzisztens marad: az utánköszörülés azelőtt, hogy az él állapota annyira leromlik, hogy befolyásolja az alkatrész minőségét, nem pedig utána. A vezetőperselyeket ki kell cserélni, ha a vezetőoszloptól mért hézag meghaladja a rendszer eredeti specifikációját a vágási hézag követelményei szerint megengedett tűrésnövekedésnél. A 0,001 hüvelyk hézagot megnövelt persely ugyanennyivel ténylegesen eltolja az ütést-a-halálhoz.
A találatok számához kötött megelőző karbantartási ütemterv kialakítása, ahogyan azt a Ming Chiang Precision javasolja, 100 000 ciklusonkénti ellenőrzést és élezést végez, kiszámítható ritmust biztosít a karbantartó csapatoknak. A konkrét intervallum az Ön szerszám-, anyag- és minőségi követelményeitől függ, de a keret általánosan érvényes.
Az alábbiakban felsoroljuk a karbantartási prioritásokat a legkritikusabbtól a legkevésbé figyelhetőig, az alkatrészminőségre gyakorolt közvetlen hatásuk és a nem tervezett leállások kockázata alapján:
- Vágó lyukasztó és matrica gomb él állapota- Közvetlenül szabályozza a sorja magasságát és az él minőségét minden bélyegzett alkatrészen. A Wear itt a leggyorsabb út a hulladékhoz.
- Vezetőcsap és persely hézag- Minden vágási és alakítási művelet egyidejű igazítását érinti. Degradációs vegyületek minden állomáson.
- A pilótacsap átmérője és állapota- Szabályozza a csík regisztrációs pontosságát. A kopott pilóták progresszív mérethibát okoznak a teljes bélyegzett mechanikus alkatrész-szerelvényben.
- Rugóerő (nitrogén hengerek, szerszámrugók, uretán)- Az erőhatás megváltoztatja a csupaszítási viselkedést, az alaknyomást és az anyagtartást-. A rugók fáradása látható figyelmeztetés nélkül.
- Csupaszító és emelősín állapota- A kopott emelők adagolási problémákat és szalaghúzást okoznak. Az elhasználódott lehúzógépek csigát húznak és ütéseket okoznak.
- Szerkezeti igazítás (dübelcsapok, cipősíkság, hátlapok)- A leglassabban bomlik, de a legnehezebben észlelhető szétszerelés nélkül. Az ütemezett karbantartás során végzett időszakos ellenőrzés megakadályozza a halmozott sodródást.
Partnerség a megfelelő szerszámbeszállítóval
Az alkatrészek minősége a mögöttük lévő szállítóval kezdődik. Amikor értékel egy szerszámot és sajtoló partnert, akkor nem csak fémet vásárol. Mérnöki megítélést, gyártási precizitást, anyagok nyomon követhetőségét és olyan problémák megoldásának lehetőségét vásárolja meg, amelyekre a -katalógusok -polcról nem tudnak válaszolni. A megfelelő partner tisztában van azzal, hogy a sajtolószerszám egy integrált rendszer, nem pedig független alkatrészek gyűjteménye.
Íme a legfontosabb értékelési kritériumok a sajtolószerszám-alkatrész-partner kiválasztásához:
- Teljes körű{0}}rendszermérnöki támogatás - A YICHEN egyedi sajtolószerszám-megoldásaiCsatlakoztassa a szerszámmérnököket a tervezési-szintű szakértelemhez a szerszámszerkezet, az alkatrészek kiválasztása, a lyukasztók, az emelők, a megkerülő hornyok, a sorjaszabályozás, a hézagoptimalizálás és az anyagáramlás terén. Ez a rendszerszintű-támogatás azt jelenti, hogy a mérnökök az egymástól függő kihívásokra kapnak megoldást, nem pedig elszigetelt katalógusválasztékot.
- Egyedi gyártási lehetőség- Nem-szabványos geometriák, szabadalmaztatott profilok és alkalmazás--specifikus összetevők előállításának képessége, ha a katalógus opciói nem felelnek meg a teljesítménykövetelményeknek.
- Anyagkövethetőség és tanúsítás- Dokumentált acélminőségek, hőkezelési nyilvántartások és keménységellenőrzés minden szállított alkatrészhez. A nyomon követhetőség nem alku tárgya az autóipari bélyegzőszerszám-alkalmazások esetében, ahol a minőségellenőrzések a hibákat az egyes szerszámalkatrészekre vezetik vissza.
- Mérnöki válaszidő- Ha egy szerszám leáll, és a gyártás leáll, milyen gyorsan tud a szállítója műszaki útmutatást, cserealkatrészeket vagy tervezési módosításokat adni? Az órák többet számítanak, mint a napok{1}}nagy mennyiségű bélyegzési környezetben.
- Bevonási és felületkezelési együttműködések- Hozzáférés a PVD-, CVD- és diffúziós kezelések teljes skálájához az Ön konkrét anyagának és alkalmazásának megfelelően, nem korlátozódik egyetlen bevonóházra.
- Prototípus-gyártás-méretezhetősége- Egy partner, aki támogatja Önt a kezdeti mintaszerszámozástól a gyártásoptimalizálásig és a folyamatos karbantartási cseréig, fenntartva a mérnöki ismeretek folyamatosságát a szerszám teljes életciklusa során.
A bélyegzőipar továbbra is a könnyebb anyagok, a szigorúbb tűréshatárok és a nagyobb gyártási sebesség felé törekszik. Ezek a trendek nem kevésbé, hanem igényesebbé teszik az alkatrészek kiválasztását. A szerszámacél minőségével, a bevonat típusával, a hézag specifikációjával és a karbantartási intervallumokkal kapcsolatos minden döntés az alapvető mérnöki kihíváshoz kapcsolódik: több tucat precíziós alkatrész integrált rendszerként való együtt tartása, löketről löketre, több millió cikluson keresztül. Azok a mérnökök, akik a szerszámaikat ezzel a rendszerszintű -szintű perspektívával közelítik meg, az azt megosztó partnerek támogatásával, folyamatosan felülmúlják azokat, akik cserélhető árubeszerzésként kezelik a szerszámalkatrészeket.
Gyakran ismételt kérdések a szerszámalkatrészek bélyegzésével kapcsolatban
1. Melyek a sajtolószerszám fő alkotóelemei?
A sajtolószerszám hat funkcionális kategóriájú komponenst tartalmaz: szerkezeti részek (matricapapucsok, lemezek, párhuzamok), vágó alkatrészek (lyukasztók, szerszámgombok, betétek), alakító alkatrészek (alakító lyukasztók, húzólapok, nitrogénrugók), vezető alkatrészek (vezetőcsapok, perselyek, vezetőcsapok), lehúzó és emelő részek (lehúzó, feszítőelemek, emelők), uretán, tekercsrugók). Mindegyik kategória a többitől függ, hogy egységes bélyegzett alkatrészeket állítsanak elő. Amikor ezeket az összetevőket összetett alkalmazásokhoz határozza meg, az olyan szakértőkkel való partneri együttműködés, mint a YICHEN (https://www.yichen-group.com/stamping-die/), rendszerszintű mérnöki támogatást biztosít minden funkcionális kategóriában.
2. Hogyan befolyásolja a lyukasztás-a-hézag a bélyegzett alkatrészek minőségét?
A lyukasztó-–-hézag, a lyukasztó és a vágóélek közötti rés az anyagvastagság oldalankénti százalékában kifejezve, közvetlenül szabályozza a sorja magasságát, az éltörési arányt és a méretpontosságot. Az elégtelen hézag kettős-nyíró éleket, megnövekedett vágóerőt és felgyorsult ütési kopást okoz. A túlzott hézag nagy sorját és borulási zónákat eredményez. Az optimális érték anyagtípusonként változik: a keményebb anyagok nagyobb hézagot igényelnek, mert meredekebb szögeknél hamarabb törnek, míg a puhább anyagok a szűkebb réseket tolerálják. A sorja irányváltásának figyelése kulcsfontosságú diagnosztikai jel, amely arra utal, hogy a távolság az elfogadható tartományon kívülre került.
3. Mi a különbség a rugós csupaszító és a tömör lehúzó között a sajtolószerszámban?
A rugócsupaszító egy úszólemez, amely a felső szerszámpapucsra van felszerelve rugóval, amely az anyagot síkban tartja a vágás megkezdése előtt, és lehúzza az ütésektől a kihúzás során. Állítható nyomást biztosít, alkalmazkodik a vastagság változásához, és szabályozott sztrippelést eredményez. A tömör (híd) lehúzó egy merev lemez, amely az alsó szerszámhoz van csavarozva, amely pusztán a visszatérő löket során csupaszítja az anyagot anélkül, hogy vágás közben megfogná. Míg a tömör lehúzók olcsóbbak és egyszerűbbek, lehetővé teszik az anyag meghajlását és elmozdulását vágás közben, ami az ütés elhajlásának kockázatát okozza. A legtöbb progresszív szerszámtervező a rugós lehúzókat részesíti előnyben a kiváló szalagszabályozás miatt.
4. Mik azok a bypass hornyok, és miért fontosak a progresszív bélyegzőszerszámokban?
A megkerülő bevágások szándékos anyagmódosítások a szalag széle mentén, amelyek szabályozzák, hogy a kialakított elemek ütközés nélkül haladjanak át a folyásirányban elhelyezkedő állomásokon. A negatív bypass hornyok eltávolítják az anyagot, hogy helyet teremtsenek a korábban kialakított elemek számára, amelyek áthaladnak a következő szerszámszakaszokon. A pozitív bypass hornyok extra anyagot hagynak a szalag szélén, hogy megerősítsék a hordozót ott, ahol a formázási műveletek egyébként gyengítenék azt. A megfelelő bypass hornyok kialakítása közvetlenül befolyásolja a szalag stabilitását, az adagolás megbízhatóságát és a selejt arányát. A mérnökök a mintapróbák során általában többször felülvizsgálják a hornyok geometriáját, mielőtt véglegesítenék a gyártási szerszámokat.
5. Hogyan választhatok a szabványos katalógusos szerszámalkatrészek és az egyedi{1}}alkatrészek között?
A döntés a gyártási mennyiségtől, az alkatrész összetettségétől és a teljesítménykövetelményektől függ. A szabványos katalógus-alkatrészek gyors szállítást (naptól két hétig), alacsonyabb egységköltséget és ismert specifikációkat kínálnak, így ideálisak karbantartási cserékhez, prototípus-szerszámozáshoz és általános műveletekhez. Az egyedi alkatrészek hosszabb átfutási időt (4-14 hét) és magasabb-egységköltséget igényelnek, de optimalizált geometriát, szabadalmaztatott bevonatokat és potenciálisan 2-5x hosszabb szerszámélettartamot biztosítanak. A legtöbb eszközszoba hibrid megközelítést alkalmaz: katalógus alkatrészeket a standard műveletekhez és egyedi alkatrészeket a kritikus állomásokhoz. A nagy mennyiségű{11}}autóipari alkalmazásokhoz a YICHEN egyedi sajtolószerszám-megoldásai (https://www.yichen-group.com/stamping-die/) biztosítják a mérnöki mélységet az alkatrészek optimalizálásához, ahol a teljesítmény a legfontosabb.


