


Mire jó a sajtóbélyegzés, és miért számít
Mi is pontosan a bélyegzés, és miért áll mindennek egy speciális eszköz a középpontjában? Képzelje el, hogy egy lapos acéllapot adagol a gépbe, és másodpercekkel később kihúz egy kész konzolt, csatlakozót vagy autóipari panelt. Az átalakításért felelős eszköz egy sajtolószerszám -, és működésének megértése feltárja a modern, nagy mennyiségű{2}}gyártás mögött meghúzódó logikát.
A sajtóbélyegző szerszám meghatározása
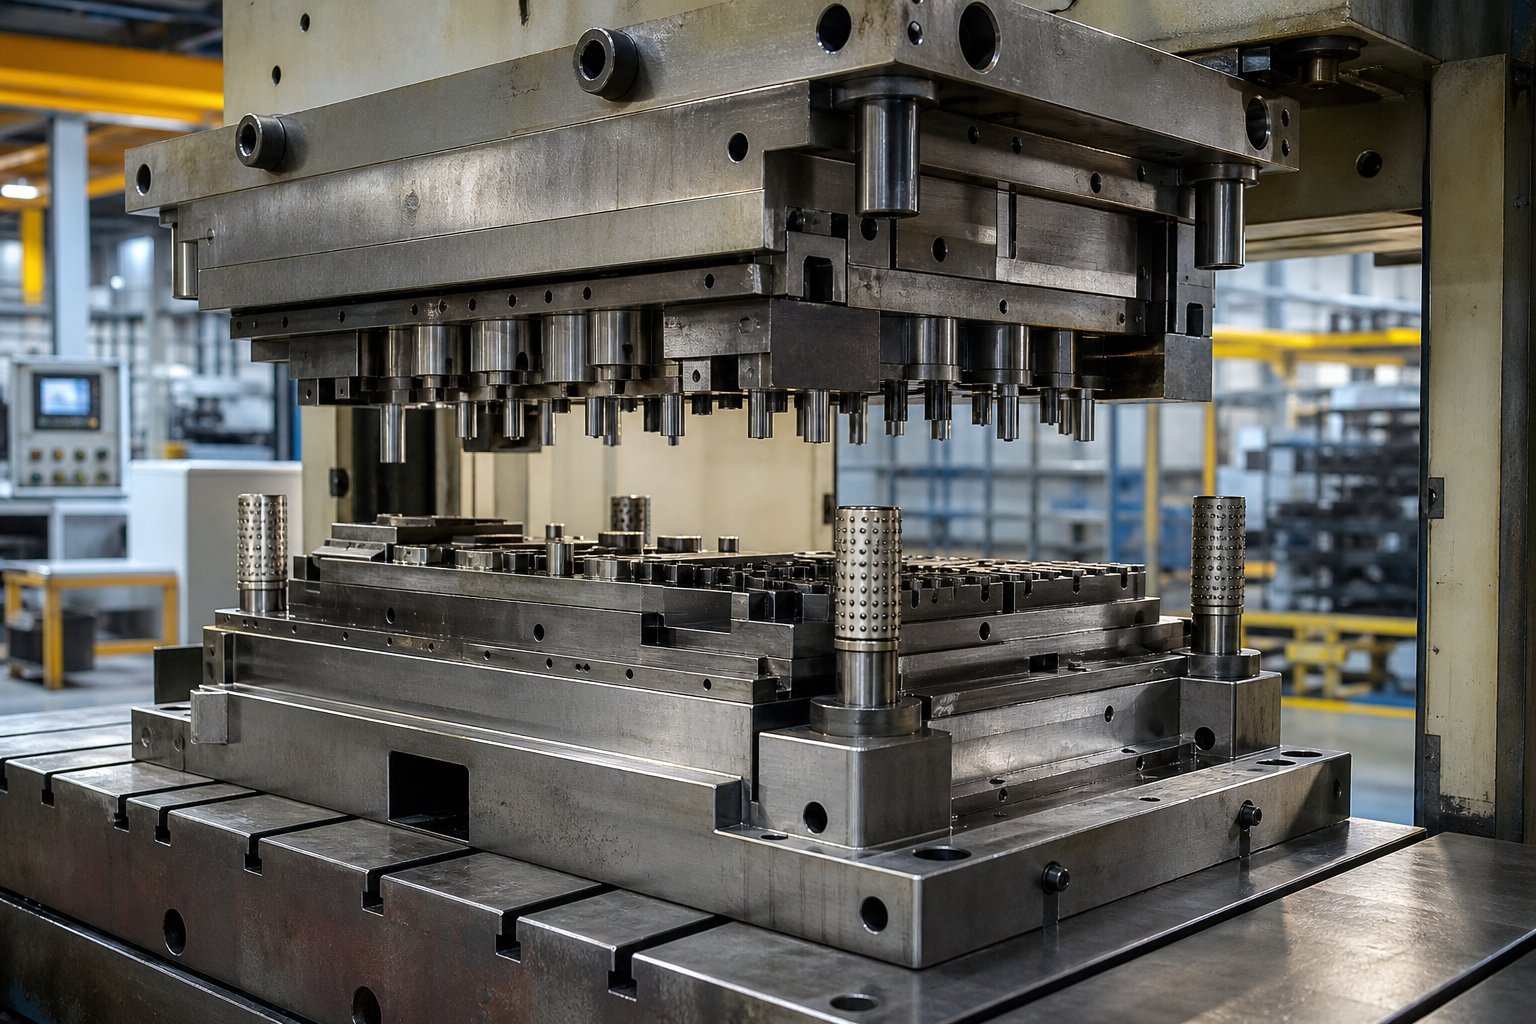
A sajtolószerszám egy precíziós-megmunkált szerszámegység, amelyet egy sajtolóprésbe szerelnek fel, és amely irányított nyírási, hajlítási, húzási és alakítási műveletekkel kész alkatrészekké alakítja a lapos fémlemezt.
Gyakorlatilag a sajtolószerszám testreszabott berendezés, amely felső és alsó félből (-) áll, amelyek mindegyike edzett acél alkatrészeket tartalmaz, amelyeket úgy terveztek, hogy a nyersanyagot meghatározott geometriára vágják, hajlítsák vagy alakítsák. A két fél a présen belül egy vonalba kerül, és amikor a gép csúszdája hatalmas erővel összehajtja őket, megtörténik a fémlemez sajtolási művelete. A tűréshatárok olyan szűkek, mint0,0002 hüvelykminőségi szerszámokkal és megfelelő beállítással elérhetők.
Miért a kocka a fémbélyegzés szíve?
Tehát mi a fémbélyegzés a szerszám nélkül? Lényegében csak egy sajtó, semmi hasznos dologgal. A prés biztosítja az erőt és a mozgást, de a szerszám határozza meg az alkatrész geometriáját, a méretpontosságot és a gyártási hatékonyságot. A bélyegzett alkatrészen - lyukak, hajlítások, domborítások, rajzolt formák - minden jellemzője a matrica kialakításából származik. A szerszámok összetettsége az egyszerű, egy{5}}állomásos eszközöktől, amelyek löketenként egy kiürítési vagy átszúrási műveletet hajtanak végre, egészen a több-állomásos progresszív rendszerekig, amelyek több tucat műveletet hajtanak végre egymás után, miközben egy fémcsík halad előre a szerszámon.
Miben különböznek a matricák a formáktól és más szerszámoktól
Gyakori félreértés:mik a matricák a formákhoz képest? A sajtolás meghatározása a mechanikai deformációra összpontosít - a fém szilárd marad, és a lyukasztó és a szerszámüreg közötti erő hatására vágják vagy formálják. Ezzel szemben a fröccsöntő formáknak megolvadt anyagra van szükségük ahhoz, hogy egy zárt üregbe folyjanak és megszilárduljanak. A sajtolószerszámok nem változtatják meg a fémanyag állapotát, így szerkezetükben, hűtési követelményekben és ciklusmechanikában alapvetően különböznek egymástól. A tágabb gyártási terminológiában a "szerszámozás" az a gyűjtőfogalom, amely magában foglalja a matricákat, lyukasztókat, rögzítéseket és a kapcsolódó berendezéseket - maga a présszerszám a rendszer egyik kritikus eleme.
Az, hogy ezen az alapszinten megértjük, mi a matrica a gyártásban, megalapozza annak mélyebb megismerését, hogy a különböző szerszámkonfigurációk hogyan szolgálják a különböző gyártási célokat -, és miért kerülhet időbe, pénzbe és az alkatrészminőségbe a rossz típus kiválasztása.
A sajtolószerszámok típusai és ideális alkalmazásaik
A rossz szerszámkonfiguráció kiválasztása nem csak a hatékonyságot csökkenti -, hanem gazdaságilag életképtelenné tehet egy projektet. A rendelkezésre álló bélyegzőszerszám-típusok mindegyike egy-egy mérnöki problémát old meg, és a megfelelő választás a mennyiségi célok, az alkatrész összetettsége és az anyag viselkedése keverékétől függ. Íme, hogyan oszlanak meg a főbb kategóriák, és mikor nyeri el mindegyik a helyét a sajtóban.
Egyetlen-állomások az egyszerű műveletekhez
Az egy{0}}állomásos szerszámok egy műveletet hajtanak végre nyomólöketenként. Ezek a legegyszerűbb konfigurációk a tervezéshez, megépítéshez és karbantartáshoz, ezért praktikussá teszik őket kis mennyiségű-munkához, prototípus-készítéshez vagy olyan alkatrészekhez, amelyek egyetlen műveletet igényelnek. Egy simítószerszám lapos formát vág ki a lemezből. Egy átszúró szerszám -, amelyet néha lyukasztószerszámnak is neveznek -, belső lyukakat vagy réseket hoz létre. A hajlítási, alakítási és húzási szerszámok mindegyike újraformázza az anyagot anélkül, hogy eltávolítaná azt.
Az egyállomásos{0}}szerszámok által kezelt tipikus műveletek a következők:
- Kiürítés - lapos rész körvonalának lenyírása szalagról vagy lapról
- Bélyegzőlyukak, rések vagy hornyok beszúrása - a munkadarabba
- Hajlítás - szögletes elemek létrehozása egy egyenes mentén
- Kontúros formák, például bordák, lamellák vagy domborítások létrehozása -
- Rajz -, lapos állományt csésze vagy kagyló alakúra húzva
Mivel minden egyes löket csak egy funkciót hoz létre, az összetett alkatrészek több szerszámot és külön présbeállításokat igényelnek -, ami megnöveli a munka- és kezelési költségeket nagyobb mennyiségeknél.
Progresszív szerszámok nagy{0}}térfogatú összetett alkatrészekhez
Amikor az éves kereslet százezrekre vagy milliókra kúszik, a progresszív halak válnak az igáslóvá. Egy fémtekercs egy folytonos szalagban halad át a szerszámon, és minden egyes nyomólökettel egy rögzített távolságot (a menetemelkedést) halad előre. A szalag mentén minden állomáson más-más művelet történik - a vágás, a bélyegzési jellemzők lyukasztása, a fülek hajlítása vagy az alakító szerszámok geometriájának hozzáadása - mindaddig, amíg a kész alkatrészt le nem választják a hordozószalagról a végső állomáson.
Miért ez a konfiguráció uralja a nagy mennyiségű{0}}gyártást? A munkadarab soha nem hagyja el a szerszámot. Ez kiküszöböli az alkatrészkezelést a műveletek között, a ciklusidőt egy másodperc alatt tartja a kis alkatrészeknél, és szűk tűréseket biztosít nagy megismételhetőség mellett több millió alkatrésznél. A kompromisszum a szerszámköltség és az átfutási idő - a progresszív matricák tervezése bonyolult, gyártásuk költséges, ezért mennyiségre van szükségük ahhoz, hogy igazolják a beruházást.
Transzfer és összetett szerszámok speciális alkalmazásokhoz
Nem minden alkatrész illik a progresszív modellhez. A transzferbélyegzés az első állomáson elválasztja az egyes nyersdarabokat a szalagtól, majd mechanikus ujjak vagy robotok mozgatják az egyes darabokat az egymást követő sajtolóállomásokon. Ez a megközelítés alkalmas nagy alkatrészekre, mélyen{2}}húzott héjakra és csőalkalmazásokra, ahol a munkadarab nem maradhat rögzítve a hordozószalaghoz. A transzfer szerszámok tervezési rugalmasságot kínálnak olyan bonyolult geometriákhoz, mint a recézések, bordák és menetek, bár lassabban forognak, mint a progresszív beállítások.
Az összetett szerszámok teljesen más utat járnak be. Több vágási műveletet hajtanak végre - vakolást és átszúrást, például - egyetlen mozdulattal egy állomáson. Az eredmény egy lapos, méretpontos alkatrész, amelyet gyorsabban állítanak elő, mintha különálló, egyetlen állomáson működő eszközöket futtatnának. Az összetett szerszámok kevésbé költségesek és gyorsabban megépíthetőek, mint a progresszív szerszámok, így praktikus középút a közepes{6}} és nagy-térfogatú lapos alkatrészekhez, amelyek nem igényelnek formázást vagy hajlítást.
A megfelelő szerszámtípus kiválasztása a gyártási igények alapján
A konfigurációk közötti választás négy változóból áll: éves mennyiség, alkatrész összetettsége, anyagjellemzők és tűréskövetelmények. Az alábbi összehasonlítás egy pillantással keretezi a döntést:
| Die Type | Tipikus hangerő tartomány | Relatív szerszámköltség | Alkatrész összetettsége | Ciklus sebessége | Ideális használati esetek |
|---|---|---|---|---|---|
| Egy{0}}állomás | Prototípus 50 000/év | Alacsony | Egyszerű (egy funkció) | Mérsékelt | Prototípusok, rövid futások, egyszerű blankok vagy kanyarok |
| Összetett | 50 000-500,000+/év | Alacsonytól közepesig | Közepes (lapos részek, többszörös vágás) | Magas | Alátétek, lapos, több{0}}funkciós alkatrészek, szűk-tűrések |
| Progresszív | 100 000-től millióig/év | Magas | Magas (több{0}}funkció, 3D geometria) | Nagyon magas | Autóipari klipek, csatlakozók, elektronikai konzolok |
| Átruházás | 50 000-500,000+/év | Magas | Magas (nagy vagy mélyen{0}}húzott) | Mérsékelt | Kagylók, csészék, nagy szerkezeti panelek, csőformák |
Egy egyszerű konzolon egy sekély dombornyomást kezelő alakító szerszámnak csak egyetlen-állomás beállítására van szüksége. Az autóipari kábelkötegbe szánt többfunkciós csatlakozó szinte biztosan progresszív szerszámozást igényel. És egy mélyen-húzott rozsdamentes acél ház? Az átviteli bélyegzés valószínűleg az egyetlen praktikus út.
A matrica típusa határozza meg a terepet, de valójában a belső alkatrészek - lyukasztók, szerszámlemezek, lehúzók, pilóták - végzik el a munkát. Az, hogy ezek az alkatrészek hogyan működnek együtt az egyes préslöketek során, meghatározza, hogy a szerszámok biztosítják-e a tervezés által ígért pontosságot és hosszú élettartamot.
Főbb alkatrészek a présbélyegző szerszám-szerelvény belsejében
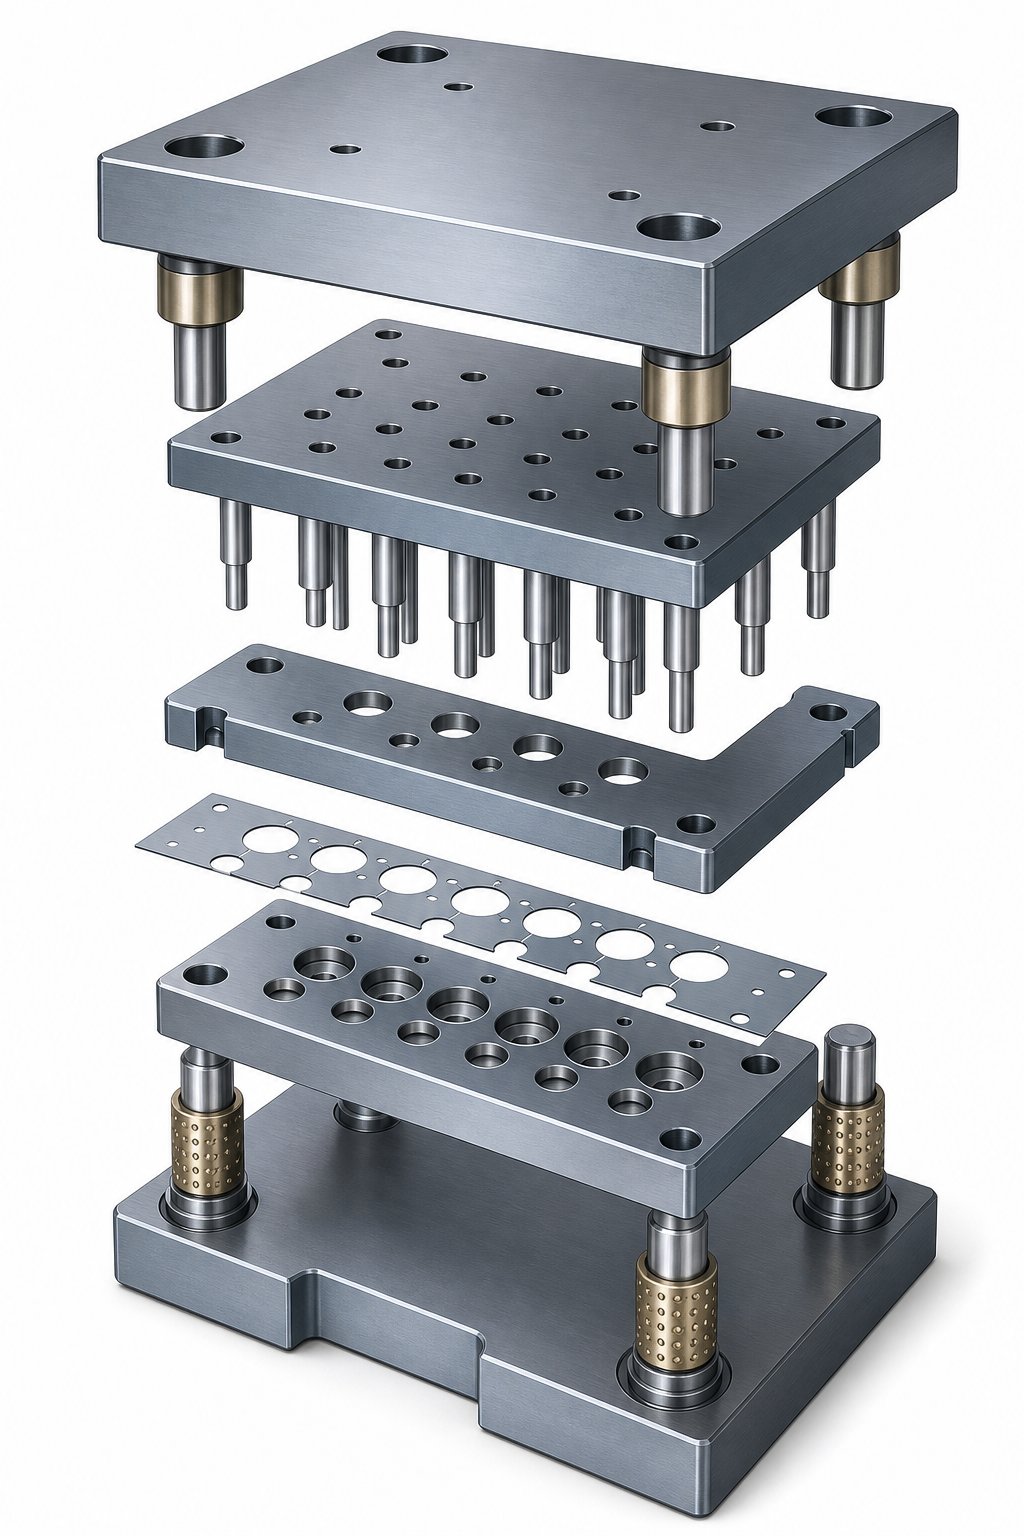
Minden nyomószerszám -, a - típustól függetlenül, közös anatómiával rendelkezik. A konkrét műveletek szerszámonként eltérőek, de a szerkezeti logika konzisztens marad: a merev keretben a precíziós-alapmegmunkálási komponensek pontosan illeszkednek, és ezek az alkatrészek szorosan ellenőrzött sorrendben lépnek kapcsolatba a fémlemezzel. Az egyes sajtolószerszám-alkatrészek és szerepük megértése világos képet ad arról, hogyan lesz egy lapos szalag kész alkatrész.
Felső és alsó vágócipők és a vezetőrendszer
A matricapapucsok alkotják az egész szerelvény szerkezeti gerincét. Gondoljon rájuk úgy, mint az alvázra - minden más rácsavarodik ezekre a nehéz acéllemezekre. A felső cipő a préshengerre, az alsó saru pedig a préstámaszra rögzíthető. A vezetőcsapokkal és perselyekkel együtt alkotják az úgynevezett szerszámkészletet.
A vezetőcsapok és perselyek a felső és alsó felét 0,0001 hüvelykes tűréshatáron belül egymáshoz igazítják. Két fő stílus létezik: súrlódó (egyenes) csapok és golyós{2}}csapágycsapok. A golyóscsapágy-vezetőcsapok a kalitkás csapágyakon helyezkednek el, így a szerszámfelek könnyebben szétválaszthatók és összeszerelhetők a karbantartás során. A stílustól függetlenül ezek az alkatrészek megakadályozzák az oldalirányú eltolódást több száz tonnát is elérő - tonnaterhelés mellett, még a mikro-szintű eltérés is egyenetlen kopást, sorját vagy közvetlen szerszámkárosodást okoz.
A présszerszám megfelelő merevsége nem-megtárgyalható. Ha a cipők meghajlanak vagy a vezetőrendszer játékot alakít ki, akkor minden, az áramlás irányában működő alkatrész szenved. Ez az oka annak, hogy a nagy-tömegű alkalmazásokhoz készült szerszámkészletek vastagabb cipőket és nagyobb-átmérőjű vezetőoszlopokat használnak, hogy ellenálljanak az elhajlásnak.
Lyukasztólemez, vágólemez és vágóhézagok
A lyukasztólemezen és a szerszámlemezen történik a tényleges munka. A lyukasztók és a matricák egyező párként működnek - a présszerszám lyukasztó belép a megfelelő szerszámnyílásba, hogy elnyírja, meghajlítsa vagy formálja az anyagot közöttük. A lyukasztólemez (felső) tartja és pozícionálja a lyukasztókat, míg a szerszámlemez (alsó) tartalmazza az illeszkedő üregeket vagy gombokat.
Ehhez a kapcsolathoz kritikus fontosságú a vágási távolság - a lyukasztó orra és a szerszám nyílása között. A megfelelő hézag az anyag típusától és vastagságától függ, jellemzően oldalanként az anyagvastagság 5-10%-a a legtöbb acél esetében. Íme, mi történik, ha az engedély meghibásodik:
- Túl szoros- túlzott vágóerő, felgyorsult ütés- és szerszámkopás, másodlagos nyírás, amely durva éleket eredményez
- Túl laza- nagy sorja keletkezik az alkatrészen, a borulás megnő, és a furat minősége romlik
- Egyenetlen- egyoldali sorjaképződés, ki-a középső csigahúzás és idő előtti forgácsolás a szűk oldalon
A kezdetektől fogva szabaddá válás meghosszabbítja a szerszám élettartamát, és folyamatos utómunkálat nélkül tartja az alkatrészeket a nyomtatási előírásokon belül.
Csupaszítók, pilóták és szalagvezérlő alkatrészek
Miután a lyukasztó áthatol az anyagon, valaminek ki kell húznia a szalagot a visszatérő löketnél. Ez a lehúzólemez dolga. Vágás közben a lapot a szerszám felületén tartja, majd lenyomja az anyagot a szerszám lyukasztóiról, amikor a felső fele visszahúzódik. A rugós-csupaszítók lefelé irányuló nyomást is fejtenek ki, ami csökkenti az anyag torzulását a vágási elemek körül.
A progresszív szerszámkészletekben két további komponens tartja nyilván mindent:
- Pilóták- precíziós csap, amely a szalagon lévő előre-lyukasztott lyukakba kerül, és minden egyes vonás előtt a pontos pozícióba húzza azt. Pilóták nélkül a kumulatív előtolási hiba állomásról állomásra halmozná fel, tönkretéve az alkatrész pontosságát.
- Tőzsdeemelők- rugóterhelésű-sínek, amelyek a csíkot a szerszám felülete fölé emelik az ütések között, lehetővé téve, hogy szabadon haladjon a következő emelkedési pozícióba anélkül, hogy a vágóéleken áthúzódna.
Az alkatrészek kölcsönhatása az egyes megnyomások során
Képzelje el a préselési ciklust négy fázisban:
- Megközelítés- a felső cipő leereszkedik, a vezetőcsapok a perselyekhez kapcsolódnak, a pilóták pedig belépnek a sávba, hogy rögzítsék a regisztrációt.
- Érintkezés- a lehúzólemez érintkezik az anyaggal, és laposan rászorítja a szerszámlemezre.
- Munka- lyukasztó és nyomószerszám nyírja, hajlítja vagy formálja a fémet. A maximális tonnatartalom itt történik.
- Visszatérés- a felső fele visszahúzódik, a lehúzó lenyomja a csíkot az ütésekről, a szalagemelők pedig felemelik a csíkot, hogy az előre tudjon haladni a következő pozícióba.
Ez a sorozat óránként több száz vagy akár több ezer alkalommal ismétlődik. Minden alkatrésznek meg kell tartania a tűréshatárát a teljes ciklus élettartama alatt -, és ez a tartósság nagymértékben függ az anyagoktól, amelyekből az alkatrészek készülnek.
Anyagválasztási és felületkezelési lehetőségek
A matrica tökéletesen megtervezhető, és még korán meghibásodik, ha nem megfelelő acélból készül. A geometria, a hézagok és a szalag elrendezése mind számít -, de az Ön által választott sajtolószerszám határozza meg, hogy a szerszám hány alkatrészt gyárt, mielőtt újracsiszolni, felújításra vagy cserére szorulna. Az anyagválasztás az a pont, ahol a mérnöki tervezés és a gazdaságosság találkozik, és a tévedés idő előtti élkitörésként, kopásként vagy katasztrofális repedésként jelenik meg a futás közben.
Szerszámacél minőségek sajtolószerszámokhoz
A legtöbb acélbélyegző szerszám hidegmegmunkáló szerszámacélokból - készült ötvözetekből, amelyeket kifejezetten úgy alakítottak ki, hogy ellenálljanak a kopásnak, megőrizzék a keménységet a munkahőmérsékleten, és megtartsák a hőkezelés utáni szűk tűréshatárokat. Négy fokozat fedi le az alkalmazások túlnyomó részét:
D2 szerszámacéla nagy mennyiségű-simítások és átszúrások útja, ahol a kopásállóság a legfontosabb. Magas szén- (1,40-1,60%) és króm (11,00-13,00%) tartalma kivételes éltartást biztosíttemperált keménységi tartomány 54-61 HRC. A D2 gyakori utánköszörülés nélkül kezeli az ismétlődő vágási műveleteket, így ideális a progresszív stancoláshoz és a nagy sebességű szénacél sajtolási alkalmazásokhoz. A kompromisszum? Kevésbé kemény, mint más opciók, és nehezebb megmunkálni és csiszolni.
A2-es szerszámacélkiegyensúlyozott középutat kínál. A mérsékelt széntartalommal (0,95-1,05%) és krómmal (4,75-5,50%) az A2 légkeményedést és Keménysége eléri az 57-62 HRC közötti értéket, és jól működik a kidolgozásban, a vágásban, a nagy vágószerszámoknál és a hosszú lyukasztásoknál, ahol a kopásállóság és a szívósság keverékére van szükség. Az egymillió alkatrész alatti közepes volumenű gyártásnál gyakran az A2 biztosítja a legjobb költség-teljesítmény arányt.
S7 szerszámacélkitölti azt a rést, ahol az ütésállóság felülmúlja az élek megtartását. Alacsonyabb széntartalma (0,45-0,55%) és krómja (3,00-3,50%) a legkeményebb a három közül, 48-58 HRC munkakeménységgel és kiváló ütésállósággal. Az S7 előnyben részesített hajlító szerszámok, formázó szerszámok, hidegalakítási műveletek és minden olyan alkalmazás esetében, ahol a fémszerszám hirtelen vagy ismétlődő ütési terheléseket vesz fel, amelyek keményebb acélokat forgácsolnának.
M2 gyorsacél-extrém{0}}kopási forgatókönyvek esetén szerepel a képben. Az eredetileg forgácsolószerszámokhoz kifejlesztett M2 megőrzi keménységét magas hőmérsékleten, és jobban ellenáll a kopásnak, mint a hidegen megmunkált minőségek. Csiszoló lemezanyagokat feldolgozó vagy olyan sebességgel működő sajtolószerszám-alkatrészek bélyegzésére használják, amelyeknél a súrlódásos hevítés tényezővé válik -, bár magasabb költsége és alacsonyabb szívóssága miatt a teljes szerszámlemezek helyett bizonyos lapkákra korlátozódik.
| Acél minőség | Keménység (HRC) | Kopásállóság | Szívósság | Megmunkálhatóság | Tipikus alkalmazások |
|---|---|---|---|---|---|
| D2 | 54-61 | Nagyon magas | Alacsony vagy közepes | Nehéz | Üresítő matricák, átszúró ütések, vágószerszámok, hasítószerszámok |
| A2 | 57-62 | Magas | Mérsékelt | Mérsékelt | Formázási matricák, nagy vágószerszámok, hosszú ütések, vágás |
| S7 | 48-58 | Mérsékelt | Nagyon magas | Közepestől jóig | Hajlító szerszámok, alakító szerszámok, szegecselő szerszámok, hidegalakítás |
| M2 (HSS) | 60-65 | Rendkívül magas | Alacsony | Nehéz | Nagy-kopású betétek, csiszolóanyag-bélyegzés, nagy-sebességű műveletek |
Keményfém betétek és mikor indokolják a költségeket
Ha még a D2 vagy az M2 sem tud elfogadható élettartamot biztosítani az újraköszörülések között, a keményfém sajtoló szerszámok - vagy pontosabban a kritikus kopási pontokon keményfém betétes szerszámok - jelentik a megoldást. A volfrám-karbid 500-1000%-kal nagyobb kopásállóságot biztosít, mint a hagyományos szerszámacélok bizonyos alkalmazásokban. A keményfém lapkákat a koptató rozsdamentes acélból, a nagyszilárdságú, fejlett acéloknál vagy az ultra-nagy mennyiségű, egymillió találatot meghaladó gyártásnál találja, ahol a karbantartási állásidő csökkenése közvetlenül befolyásolja a jövedelmezőséget.
A fogás a ridegség. A keményfém az alacsony-ütésű műveleteknél - finom simításnál, sekély rajzolásnál és precíziós átszúrásnál - teljesít a legjobban, ahol a terhelések kiszámíthatók és a rázkódás minimális. Használja nehéz formázási alkalmazásoknál, hirtelen ütésekkel, és fennáll a veszélye, hogy a betét teljesen eltörik. A költség a másik szempont; A keményfém lapkák a szerszámacél egyenértékű árának 5-10-szeresét is képesek futtatni, ezért szükség van a térfogatra vagy az anyagi kihívásra, hogy indokolttá tegye a beruházást.
Felületi bevonatok, amelyek meghosszabbítják az élettartamot
A felületi bevonatok vékony, kemény réteget adnak a kész szerszámalkatrészekhez - csökkentik a súrlódást, ellenállnak a kopásnak, és meghosszabbítják a karbantartások közötti intervallumokat anélkül, hogy megváltoztatnák az alapacél ömlesztett tulajdonságait. A leggyakoribb lehetőségek a következők:
- TiN (titán-nitrid)- általános-célú PVD-bevonat, amely növeli a felületi keménységet és enyhe kenést biztosít. Hatékony azonban a vágásoknálA korai tapasztalatok azt mutatták, hogy az alakítószerszámok korlátozott védelmet nyújtanakextrém nyomás alatt.
- TiCN (titán-karbonitrid)- keményebb és kopásállóbb-, mint a TiN, jobb teljesítményt nyújt a koptató anyagokkal szemben. Előrelépés a nagyobb -szilárdságú munkadarabokat igénylő acéllemez sajtolási műveleteknél.
- CrN (króm-nitrid)- kiváló tapadás és kisebb belső feszültség, mint a TiN, így jól-alkalmas formázásra. Alacsony-hőmérsékletű PVD-n keresztül alkalmazva elkerüli a vékony vagy hornyolt szerszámszakaszok elhajlását -. Ez egy igazi előny, hogy az egyik gyártó az alkalmazástól függően 3-10-szeres élettartam-növekedést eredményezett.
- DLC (Diamond{0}}Like Carbon)- rendkívül alacsony súrlódási együttható, ideális alumínium és egyéb-epesedésnek kitett anyagok alakításához. A DLC bevonatok 30-50%-kal meghosszabbíthatják a szerszám élettartamát a rozsdamentes és alumínium sajtolásnál, miközben javítják az alkatrészek felületi minőségét is.
Mikor van értelme a bevonatnak? A gyakorlati megközelítés az, hogy a fémlemez szerszámot először bevonat nélkül próbálják ki, optimalizálják a geometriát, majd bevonják a bevált mintát. Ahogy az egyik tapasztalt szerszámfelügyelő elmagyarázta, nincs értelme bevonatokra költeni csak azért, hogy rájöjjön, le kell csiszolni az anyagot a méretbeállításhoz a próba során.
Hőkezelés és hatása a szerszám teljesítményére
A szerszámacél nyersanyaga még nem áll készen a gyártásra -, hőkezelésre szorul a működési tulajdonságainak fejlesztéséhez. A folyamat három alapvető szakaszból áll:
- Edzés (ausztenitizálás + kioltás)- az acélt a kritikus átalakulási hőmérsékletre hevítik, majd gyorsan lehűtik (levegős oltás A2 és D2 esetén, olajos oltás egyes minőségeknél). Ez kemény, de törékeny martenzites szerkezetet eredményez.
- Edzés- egy vagy több temperálási ciklus szabályozott hőmérsékleten csökkenti a ridegséget, miközben megtartja a keménység nagy részét. A fajlagos temperálási hőmérséklet határozza meg a végső egyensúlyt: a magasabb tempó keményebb, de lágyabb; Az alacsonyabb vérmérséklet keményebb, de hajlamosabb a chips{2}}ra.
- Kriogén kezelés- egy opcionális lépés, amely lehűti az acélt nulla alatti-hőmérsékletre (gyakran -120 C vagy az alatt), hogy a visszatartott ausztenitet martenzitté alakítsa, javítva a méretstabilitást és a kopásállóságot a szerszám teljes élettartama alatt.
Ezek a fokozatok jellemzőenvákuumkemencékben edzett át-a tiszta, sima felületi profilok megőrzésére -, amelyek kritikusak a szerszámelemek számára, ahol a felületi hibák feszültségkeltővé válnak. A hőkezelési folyamat általában a végső megmunkálás előtt történik huzalos szikraforgácsolással, amely az edzett acélt hőtorzulás nélkül vágja le.
Maga a munkadarab anyaga határozza meg a kiválasztási logika nagy részét. Az enyhe, alacsony szén- De növelje a lemezvastagságot, ugorjon a nagy -szilárdságú vagy rozsdamentes minőségekre, vagy adjon hozzá csiszolóbevonatokat, például horganyzott cinkréteget, és a fémszerszámnak keményebb acélokkal, keményfém betétekkel vagy védőbevonatokkal kell reagálnia a túléléshez. A szerszám anyagának és a munkadarab viselkedésének összehangolása nem kötelező, - ez a kiszámítható szerszámélettartam és az állandó alkatrészminőség alapja.
Az anyagválasztás meghatározza a plafont arra vonatkozóan, hogy mennyi ideig bírja a szerszám. De még a legjobb sajtolószerszám sem tud teljesíteni, ha a matrica nem illeszkedik a présszerszámhoz -, és a szerszám és a préselés közötti mechanikai kapcsolat olyan kényszereket támaszt, amelyek az egész kialakítást alakítják.
A megfelelő préselés megfeleltetése a szerszám követelményeinek
A sajtolóprés nem csak erőt ad -, hanem meghatározza, hogy milyen szerszámmal tud futni, milyen gyorsan tud mozogni, és mennyire irányíthatja az anyag viselkedését az alakítás során. A prés és a szerszám közötti kapcsolat mindkét irányban halad: a prés korlátozza, hogy a kocka mit tehet, és a sajtolószerszám határozza meg, hogy a sajtónak mit kell szállítania. A hibás párosítás vagy alulméretezett berendezést jelent, amely-közepesen leáll, vagy túlméretezett beruházást, amely kapacitásának nagy részét tétlenül tölti.
Mechanikus, hidraulikus és szervopréselési lehetőségek
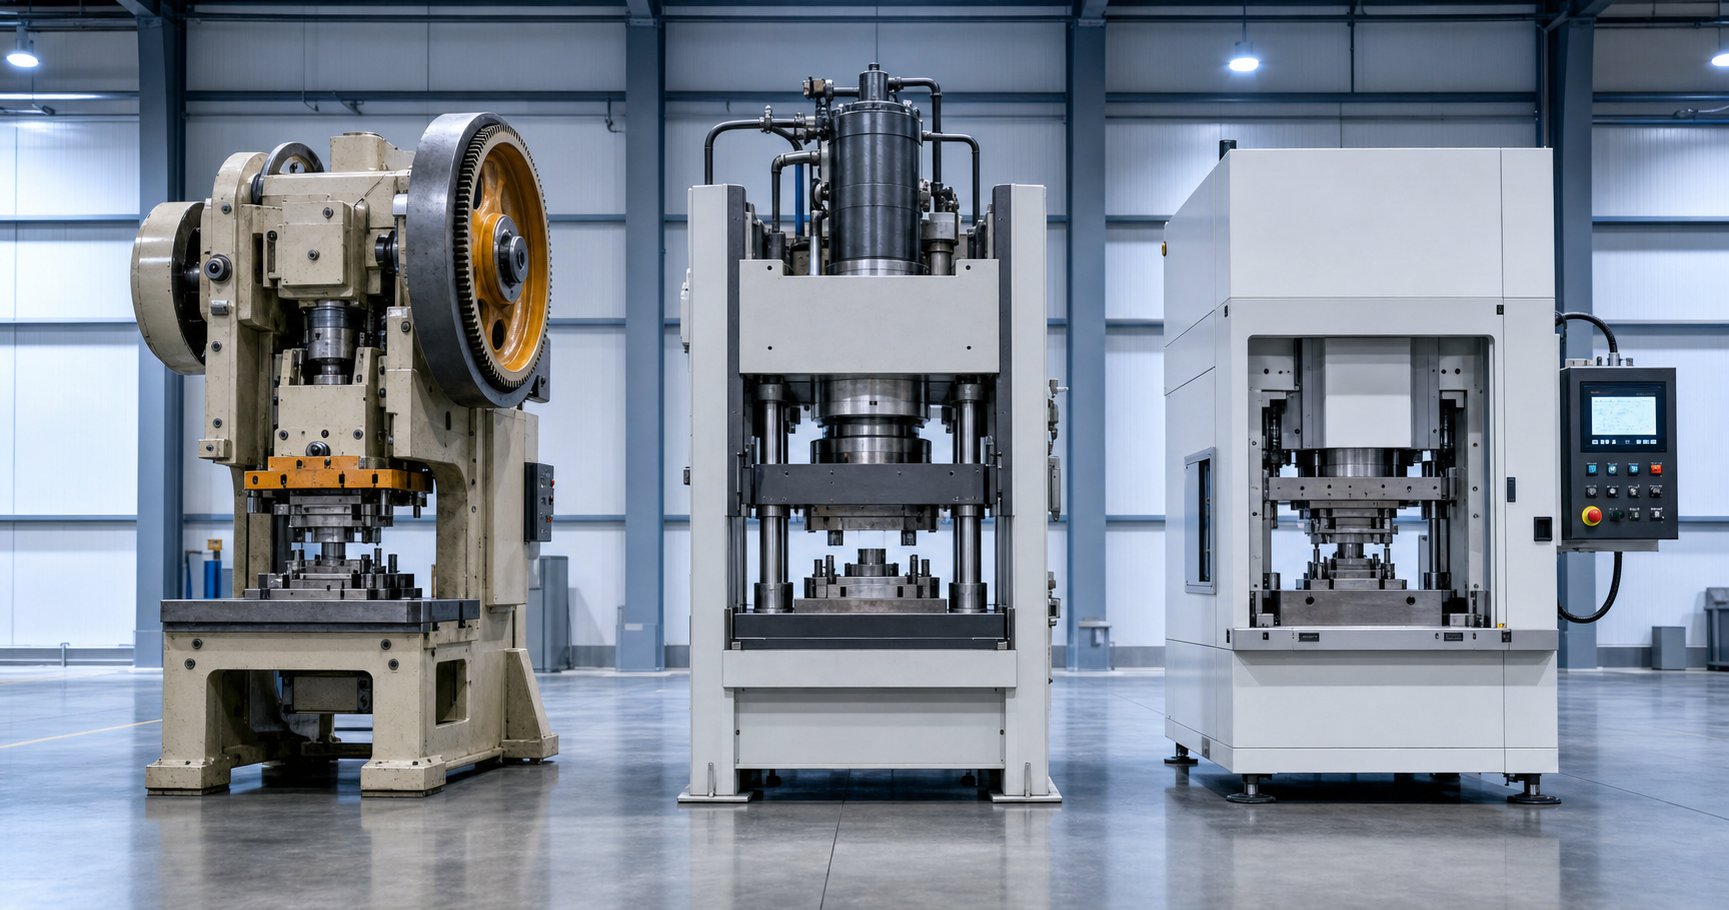
Három présarchitektúra uralja a fémbélyegzést, és mindegyik alapvetően más módon ad erőt. E különbségek megértése a kiindulópont a lyukasztó présszerszámok megfelelő géphez való illesztéséhez.
Mechanikus présekenergiát tárolnak egy lendkerékben, és egy főtengelyen vagy egy excenteres fogaskerekes mechanizmuson keresztül engedik fel. Rögzített löketpályán adják le az erőt - a szán ugyanazt a mozgásgörbét követi minden ciklusban, a csúcs tonnatartalommal csak az alsó holtpont (BDC) közelében érhető el. Ez ideálissá teszi őket a nagy sebességű-simításhoz és a sekély alakításhoz, ahol a löket munkarésze rövid. A ciklussebesség meghaladhatja az 1000 löket/perc értéket kis-keretes gépeken, ezért a progresszív matricák szinte mindig mechanikus préseken működnek.
Hidraulikus présekhasználjon nyomás alatt álló folyadékot, amely a dugattyúkra hat az erő létrehozására. A legfontosabb előny? A teljes tonnatartalom a löket bármely pontján elérhető, nem csak a BDC közelében. A nyomószár fordulatszámát pozíciótól függetlenül is beállíthatja, így a hidraulikus présszerszámok természetes módon illeszkednek a mélyhúzáshoz, ahol az anyagnak fokozatosan kell áramolnia tartós nyomás alatt. A kompromisszum az, hogy a sebesség - hidraulikus rendszerek lassabbak, mint a mechanikusok, és a változó sebesség, amely rugalmassá teszi őket, kevésbé hatékonyak az egyszerű, nagy mennyiségű-lyukasztáshoz vagy blankoláshoz.
Szervo présekcserélje ki a lendkereket és a tengelykapcsolót nagy{0}}nyomatékú szervomotorokra, amelyek közvetlenül hajtják a főtengelyt. Ez lehetővé teszi a kezelő számára, hogy teljes mértékben programozható legyen a csúszási sebesség felett, és bárhol maradjon a munkalöketben. Az alakítás során lelassíthatja a nyomószárat a súrlódás és a hőfelhalmozódás csökkentése érdekében, a BDC-nél megállíthat egy domborítást, majd felgyorsíthat a nem -működő részen a nagy átvitel érdekében. A szervotechnológia lényegében egyesíti a mechanikus présben rejlő sebességpotenciált a hidraulikus présszerszámok irányíthatóságával -, bár magasabb tőkeköltséggel.
| Funkció | Mechanikus prés | Hidraulikus prés | Szervo Press |
|---|---|---|---|
| Kényszer kézbesítés | Energia-alapú, csúcsok a BDC közelében | Állandó minden lökethelyzetben | Programozható, teljes vezérlés |
| Sebesség | Leggyorsabb (fix ciklus) | Leglassabb (változó) | Állítható (inga üzemmód elérhető) |
| Stroke Control | Fix útvonal és sebesség | Állítható sebesség, fix irány | Teljesen programozható sebesség, tartózkodás és irányváltás |
| Erővezérlés | Korlátozott | Kiváló | Kiváló |
| Energiahatékonyság | Magas | Alacsonyabb | Magas (regeneratív) |
| Ideális Die Pairings | Progresszív matricák, blanking, piercing | Mélyhúzás, alakítás, nagy panelek | AHSS formázás, több{0}}módusú progresszív, összetett húzás |
Tonnakövetelmények és kiszámításuk módja
Mielőtt bármilyen prést választana, tudnia kell, hogy valójában mekkora erőt igényel a szerszám. Alulbecsülje az űrtartalmat, és a prés leáll vagy megsérti a szerszámot. Ha túlbecsüli, akkor a soha nem használt kapacitásért kell fizetnie.
A forgácsolóerő kiszámításának szabványos képlete három változót használ:
P=L xtx S (ahol P=vágóerő, L=vágás kerülete hüvelykben, t=anyagvastagság hüvelykben, S=anyag nyírószilárdsága PSI-ben)
Ez a kapcsolat,széles körben használják a bélyegzőiparban, sík{0}}felületű lyukasztószerszámokra vonatkozik, amelyek a megfelelő betétekkel szembeni préselésekhez használhatók. Több állomással rendelkező progresszív vágószerszám esetén külön-külön számítja ki az erőt minden egyes ütésre, és összeadja őket, hogy megkapja a teljes pillanatnyi terhelést -, kivéve, ha az ütések hosszában lépcsőzetesen elosztják az erőt az időben.
Az anyagvastagság lépésenkénti lépcsőzetes lyukasztása azt jelenti, hogy egyidejűleg kevesebb ütés éri a szalagot. A teljes löket alatt szükséges összerő változatlan marad, de a pillanatnyi csúcsterhelés jelentősen csökken. Ez csökkenti a tonnacsúcsot, csökkenti a vibrációt, és meghosszabbítja a szerszám és a préskeret élettartamát. Nyírási szögek alkalmazásakor a lyukasztófelületeken 0,5 és 0,95 közötti korrekciós tényezőt lehet alkalmazni a csökkentett pillanatnyi érintkezési felület figyelembevételére.
A forgácsolási erőn túl az alakítási és húzási műveletek hozzáadják a saját űrtartalomigényüket. A progresszív sorrendben üres, átlyukasztó és formáló matricákhoz az összes figyelembe vett erő összegére - plusz egy biztonsági ráhagyásra van szükség, amely általában 10-20%-kal meghaladja a számított értékeket. Mindig ellenőrizze, hogy a préselési teljesítmény meghaladja-e ezt a teljes értéket a tényleges munkamagasságon a löketben, ahol az erő tetőzik.
Fizikai korlátok, amelyek formálják a dizájnt
A tonnatartalom nem az egyetlen megfelelési kritérium. A prés számos fizikai mérete közvetlenül korlátozza, hogy milyen fémprésszerszámokat telepíthet és működtethet:
- Zárt magasság- a távolság a csúszófelület és a támasz felülete között, amikor a nyomószár BDC-n van. A szerszám zárt magasságának a prés zárási magasság beállítási tartományába kell esnie. Túl magas, és a kocka nem záródik be teljesen; túl rövid, és nem érheti el a munkadarabot.
- LökethosszA - határozza meg, milyen messzire haladjon a dia. A mély-húzó szerszámoknak hosszú ütésekre van szükségük, hogy a lyukasztó teljesen leereszkedjen az anyagba, és kihúzódjon a húzott héjból. A sekély munkavégzés progresszív szerszámai gyakran rövidebb löketeket is alkalmazhatnak nagyobb sebesség mellett.
- Az ágy és a párna méretei- az alsó szerszámpapucs felszereléséhez rendelkezésre álló fizikai lábnyom. Egy nagy átadószerszámhoz szélesebb ágyazatú présre lehet szükség, mint egy kompakt progresszív szerszámhoz, amely azonos alkatrészmennyiséget termel.
- Feed ablak- progresszív műveleteknél a csíknak a visszatérő löket során kell beadnia. A présnek a csúszófelület és a matrica felülete közötti nyílásnak a felső holtponton meg kell szabadulnia a szalagtól és az emelőelemektől.
Ezek a megszorítások nem utólagos gondolatok, - hanem a kezdeti koncepcióból formálják a kockát. Egy 24- hüvelykes löketű hidraulikus présszerszámon dolgozó szerszámtervező teljesen más szabadságot élvez, mint egy 6 hüvelykes, 400 fordulat/perc sebességgel működő mechanikus présszerszám.
A sebesség is számít. A percenkénti több száz lökettel működő progresszív vágószerszámok állandó, magas{1}}frekvenciás ciklust követelnek meg, amelyet csak a mechanikus vagy szervoprések biztosítanak megbízhatóan. Ezzel szemben a mélyhúzási műveleteknél előfordulhat, hogy a nyomószárnak le kell lassulnia, amikor behatol az anyagba, nehogy elszakadjon - olyasmi, amit egy hagyományos mechanikus prés egyszerűen nem tud megtenni a löket közepén-. A szervoprések ezt úgy oldják meg, hogy engedélyezikprogramozható csökkentett sebesség a löket munkarészébenmiközben fenntartja a nagy sebességet a nem{0}}munka közbeni utazás során, gyakran 30%-kal vagy még többel is növeli a hatékony áteresztőképességet az inga üzemmódban.
Ez a programozhatóság különösen fontos a fejlett, nagyszilárdságú acéloknál, ahol a présnek és a matricának együtt kell működnie a nagyobb alakítási terhelések, a megnövekedett rugózás és a szűkebb folyamatablakok kezelése érdekében. A szervotechnológia lehetővé teszi a szerszámok kialakítását - dwell-alapú kidolgozást, több-lépéses formázást egyetlen mozdulattal, és adaptív sebességprofilokat -, amelyek fizikailag lehetetlenek rögzített-mozgóberendezéseken.
A megfelelő megnyomás-a-kivágáshoz biztosítja, hogy a szerszámok a tervezettnek megfelelően működjenek a teljes gyártási élettartam alatt. De eljutni idáig - a kezdeti alkatrész-koncepciótól a bizonyított, gyártásra-kész szerszámig - egy több-lépcsős mérnöki munkafolyamat, amely meghatározza, hogy egy szerszám eléri-e a padlót, vagy heteket tölt-e átdolgozással.
Die Design munkafolyamat a megvalósíthatóságtól az első cikkig
A présbélyegző szerszám nem ugrik egy lépésben az ötletről a gyártási szintre. A „szükségünk van erre az alkatrészre” és „az eszköz jó alkatrészeket futtat” között egy strukturált mérnöki munkafolyamat - található, amely elválasztja a megbízható, hosszú élettartamú-szerszámokat azoktól a szerszámoktól, amelyek hónapokat töltenek átdolgozással. Minden szakasz az utolsóra épül, és a lépések kihagyása szinte mindig több időbe kerül, mint amennyit megtakarít. Így néz ki a teljes bélyegzőszerszám-tervezési folyamat, ha megfelelően történik.
- Alkatrész megvalósíthatósági elemzése
- CAE/FEA formálhatósági szimuláció
- Csík elrendezés tervezése és optimalizálás
- A szerszám alkatrészek 3D CAD modellezése
- CAM programozás és szerszámmegmunkálás
- Huzal szikraforgácsolás, köszörülés és befejező műveletek
- Összeszerelés, illesztés és foltozás
- Próbafuttatások iteratív korrekciókkal
- Az első-cikk ellenőrzése és jóváhagyása
Mindegyik szakasznak meghatározott célja van, és együtt képviselik azt a fémbélyegző szerszám tervezési tudományát, amely az alkatrészrajzot gyártásra{0}}kész szerszámokká alakítja.
Megvalósíthatósági elemzés és CAE szimuláció
Mielőtt bármilyen acélt rendelne vagy bármilyen CAD-modell elindulna, az első kérdés egyszerű: valóban lebélyegezhető-e ez az alkatrész? A megvalósíthatósági elemzés értékeli az alkatrész geometriáját az anyag viselkedése alapján -, figyelembe véve a húzási mélység arányait, a vastagsághoz viszonyított hajlítási sugarakat, a jellemzők távolságát, és azt, hogy a nyomatokon feltüntetett tűréshatárok egyáltalán elérhetőek-e bélyegzéssel.
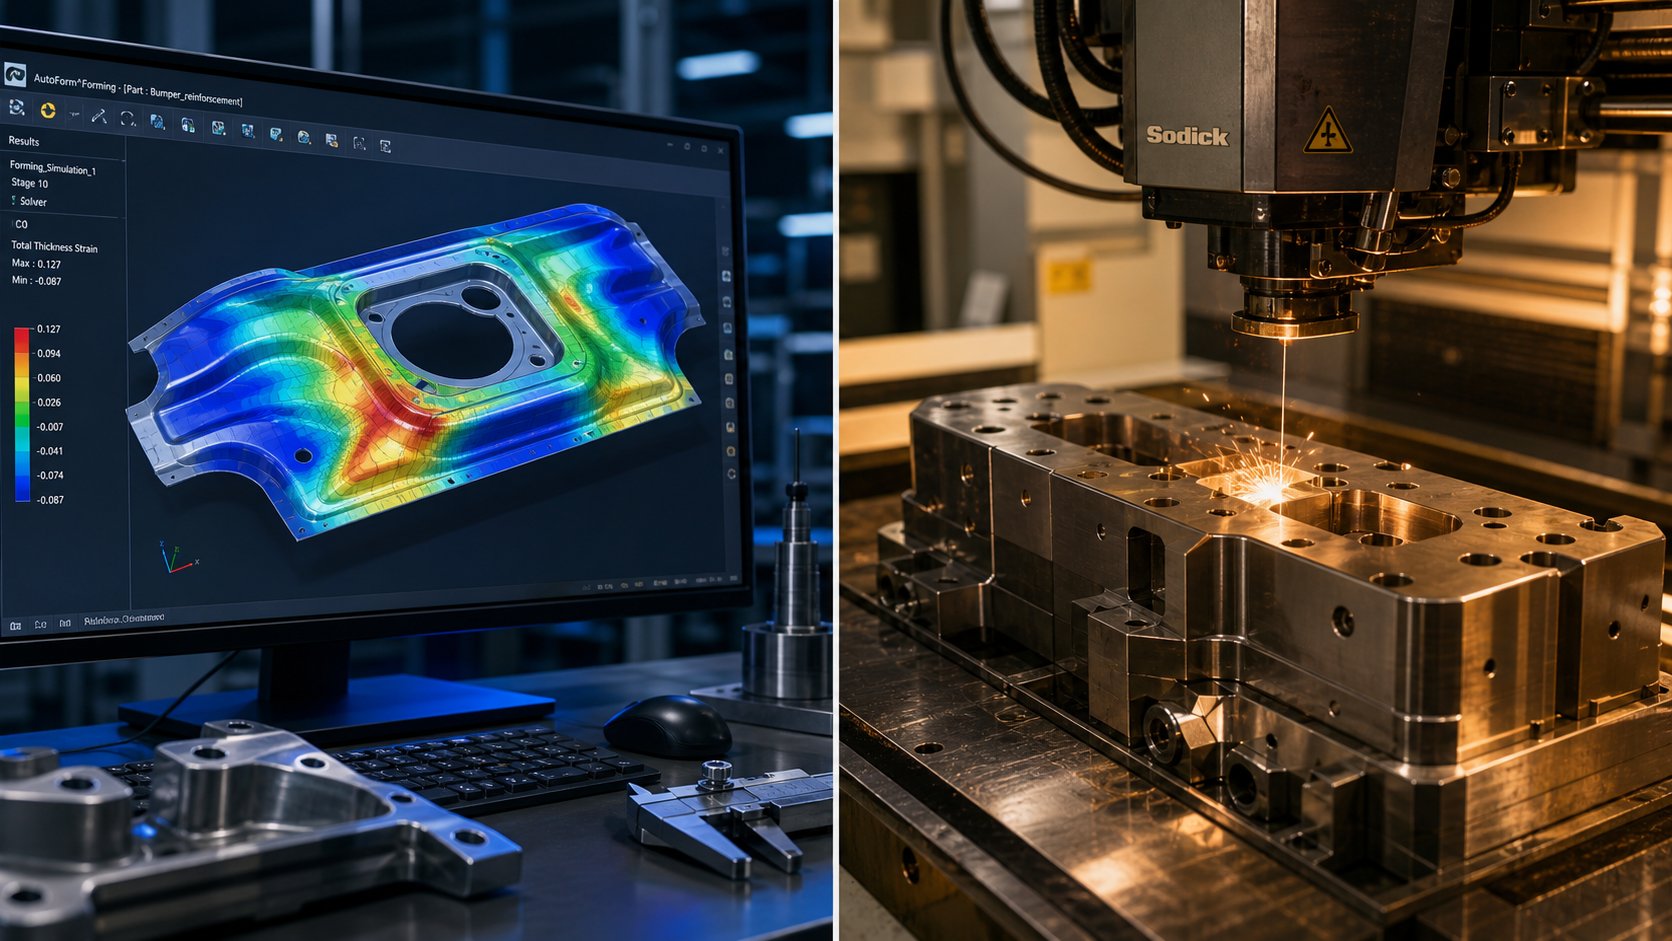
Ez nem találgatás. A modern bélyegzéstervezés nagymértékben támaszkodik a CAE (Computer{1}}Aided Engineering) szimulációra annak előrejelzésére, hogy a fémlemez hogyan fog viselkedni a szerszám belsejében. A végeselem-elemzés modellezi a nyersdarabot, amint érintkezik a lyukasztóval, átnyúlik a szerszám sugarain, és az üregekbe áramlik. A szoftver azonosítja a lehetséges problémákat, mielőtt bármilyen fizikai eszköz létezne:
- Vékonyodás- olyan területek, ahol az anyag túlnyúlik a biztonságos határokon, ami a gyártás során repedések vagy szakadások kockázatát okozhatja
- Gyűrődés- zóna a felesleges anyagból, amely összenyomódik és becsavarodik, jellemzően mélyen-húzott sarkokban vagy nem támogatott karimákban
- Springback- a rugalmas helyreállítás, amely a formázott elemek "megnyílását" okozza a lyukasztó visszahúzódása után, ami befolyásolja a végső alkatrész méreteit
- Anyagáramlási minták- hogyan mozog a nyersdarab az alakítás során, megmutatva, hol van szükség húzógyöngyökre vagy a nyersdarabtartó nyomásának beállítására
A szimulációk korai futtatása kiküszöböli a költséges meglepetéseket. A tervezési iteráció a szoftverben órákig tart. Ugyanez a felfedezés a fizikai próba során hetekig és több ezer dollár feldolgozásig tart. Kutatás aprogresszív szerszámoptimalizálásmegerősíti, hogy a szisztematikus, -szimuláció által vezérelt tervezés drámai módon csökkenti a szükséges állomások számát és a szerszámok teljes költségét -, különösen az összetett több-funkciós alkatrészek esetében.
Csík elrendezés tervezése és anyaghasználat
A progresszív és összetett szerszámok esetében a szalagelrendezés vitathatatlanul a legkövetkezményesebb tervezési döntés. Meghatározza, hogy az alkatrész hogyan fészkelődik a tekercs szélességén belül, milyen műveletek történnek az egyes állomásokon, és mennyi nyersanyag kerül hulladékként a késztermékhez képest.
A sávelrendezés több, egymással összefüggő döntést foglal magában:
- Fészkelési tájolás- az üres alkatrész elhelyezése a szalag szélességén belül a hulladék minimalizálása érdekében. Az alkatrész elforgatása, a váltakozó sorok tükrözése, vagy több alkatrész szalagszélességben való futtatása 10-20%-kal javíthatja a kihasználtságot.
- A híd szélessége- a szomszédos elemek között vagy az alkatrész és a szalag széle között hagyott anyag. A hidaknak elég szélesnek kell lenniük ahhoz, hogy a szalagot szakadás nélkül átvigyék a szerszámon, de elég keskenynek, hogy elkerüljék az anyagpazarlást. A tipikus minimumok az anyagvastagság 1,0-1,5-szeresére futnak.
- Állomássorrend- annak meghatározása, hogy mely műveletek történjenek először és melyek következnek. A kísérleti lyukakat az első állomáson szinte mindig átlyukasztják, hogy az összes downstream művelethez regisztráljanak. A vágás és átszúrás általában megelőzi a hajlítást és az alakítást, hogy a nyírás során megőrizze a síkságot.
- Hulladékkezelés- a csigák utak és a selejtvágó pozíciók megtervezése, hogy a hulladék tisztán távozzon, anélkül, hogy elakadna vagy felhalmozódna a szerszám belsejében.
A cél egy optimalizált elrendezés, amely egyensúlyban tartja az anyagköltséget, a szerszám összetettségét és a gyártási sebességet. A kevesebb állomást tartalmazó elrendezés kevesebbe kerül megépítése, de feláldozhatja a beágyazási hatékonyságot, vagy nagyobb nyomótonnát igényel löketenként. Több állomás terjeszti a munkát, de növeli a szerszám hosszát és a megmunkálási időt. Ez a kompromisszum központi szerepet játszik a szerszámgyártás gazdaságosságában.
A CAD-modelltől a megmunkált szerszámalkatrészekig
Zárolt szalagelrendezéssel megkezdődik a részletes 3D CAD modellezés. Minden lyukasztó, matricablokk, lehúzó betét, pilóta és vezetőelem a pontos méretekre - kerül modellezésre, beleértve a hézagokat, a préskötéseket, a dübelek helyét és a rögzítőelem-mintákat. A CAD modell az igazság egyetlen forrásaként szolgál az összes downstream folyamat számára.
A sajtolószerszám-megmunkálás több-folyamatsort követ, amely az egyes alkatrészek geometriájához és keménységéhez igazodik:
- CNC marás- szerszámos saruk, lyukasztólemezek és matricalemezek nagyolása és félfinomítása-előedzett vagy puha acéllemezekből. A nagy sebességű-maróközpontok kezelik a kontúros felületeket és a zsebelemeket.
- Huzal EDM- a precíziós igásló edzett szerszámacélokhoz. A huzalos szikraforgácsolás bonyolult lyukasztó- és szerszámprofilokat vág +/-0,0001 hüvelyk tűréshatárig, hőhatástól mentes zónák nélkül, így elengedhetetlen az egyedi fémbélyegző szerszámokhoz, ahol a profilpontosság határozza meg az alkatrész minőségét.
- Felületi csiszolásA - párhuzamosságot és síkságot hoz létre az illeszkedő felületeken. Az egyenletes érintkezés és a terheléseloszlás érdekében a sajtolópapucsok, a lyukasztólemezek és a hátlapok köszörültek.
- Fúrócsiszolás és koordinátacsiszolásA - a precíziós lyukakat és furatokat a megállapított nullapontokhoz viszonyítva határozza meg, így biztosítva, hogy a vezetőcsap furatok, dübelfuratok és a szerszámgombzsebek tökéletesen illeszkedjenek a felső és az alsó fél között.
A CAM-programozás a 3D-s modellt géppel{1}}olvasható szerszámpályákká alakítja. A programozó kiválasztja a marókat, meghatározza a léptetési távolságokat, és a program megközelítő szögeket - dönt, amelyek befolyásolják a felületi minőséget, a ciklusidőt és a szerszám élettartamát a megmunkáló központban. Az összetett progresszív szerszám- és szerszámösszeállítások esetében egyetlen projekt több száz egyedi CAM-programot hozhat létre több gépplatformon.
Próbaüzemek, módosítások és első{0}}cikk jóváhagyása
Az összeszerelés az összes megmunkált alkatrészt első alkalommal egyesíti a szerszámkészletben. Az illesztés magában foglalja az illeszkedő felületek kék-pontozását, a lyukasztás-a-alakvonal beállításának ellenőrzését, a csupaszító időzítésének ellenőrzését, valamint annak ellenőrzését, hogy az összes mozgó alkatrész zavartalanul mozog-e. Tekintsd úgy, mint egy ruhapróbát, mielőtt a szerszám valódi anyagot látna.
A próbaüzemek - próbaüzemnek vagy mintavételnek is nevezik - az összeszerelt szerszámot egy présbe helyezik a tényleges gyártási anyaggal. Az első slágerek ritkán adnak tökéletes részeket. A mérnökök a mintákat értékelik:
- Méretpontosság a GD&T specifikációi szerint
- Sorja magassága és élek állapota a vágási jellemzőknél
- Visszafutás a formált jellemzőkre
- Felületi minőség, kopásnyomok vagy szemtanúk
- A szalagtáplálás konzisztenciája és a kísérleti elkötelezettség
A beállítások követik az - alátéteket a hézagok korrigálása érdekében, az alakító felületek újra-profilálását a visszarugaszkodás kompenzálására, a rugós-alkatrészek időzítésének beállítását. Ez az ismétlődő ciklus két vagy három kört vehet igénybe egyszerű szerszámok esetén, vagy egy tucat iterációt összetett, egyedi fémbélyegző szerszámok esetén szűk tűrésű kötegekkel és több alakítóállomással.
Az első-cikkellenőrzés lezárja a kört. A jóváhagyott próbaüzemből származó alkatrészeket CMM-en (Coordinate Measuring Machine) mérik a teljes GD&T rajz alapján. Minden méretet, pozíciót és profiltűrést ellenőriznek és dokumentálnak. Csak ha az ellenőrzési jelentés megerősíti a megfelelőséget, a szerszám kibocsátja a gyártást.
Ez a munkafolyamat -végig- a megvalósíthatóságtól az első cikkig - az, ami elválasztja a professzionális szerszámgyártást azoktól az üzletektől, amelyek egyszerűen vágják az acélt és remélik a legjobbat. Szállítók szeretikYICHENa folyamatot e teljes életciklus köré strukturálják: CAE-szimuláció a bélyegzési terv érvényesítéséhez, mielőtt a kemény szerszámozáshoz folyamodna, teljes{0}}házi CNC- és huzal-EDM-képesség a szerszámmegmunkáláshoz, valamint dokumentált próbaüzemek méretvizsgálattal a szállítás előtt. Ez a fajta integrált munkafolyamat az, amire a gyártóknak számítaniuk kell az egyedi fémbélyegző szerszámok beszerzésekor - ez nem luxus, ez egy alapminősítés a gyártási -kritikus szerszámokat kezelő présszerszámok kezelésére.
A jól{0}}kidolgozott tervezési munkafolyamat olyan eszközt biztosít, amely az első naptól kezdve fut. Ám az „első nap” csak a szerszámgép élettartamának kezdete -, és az eszköz karbantartásának módja a következő hónapokban és években meghatározza, hogy a részköltségek kiszámíthatóak maradnak-e, vagy kicsúszik-e az irányítás alól.
Karbantartási stratégiák és gyakori meghibásodási módok
A fémbélyegző szerszámok nem mennek tönkre figyelmeztetés nélkül. Eleinte lassan - degradálódnak, majd katasztrofálisan, ha senki sem nézi. A több millió konzisztens alkatrészt szállító szerszám és a futás közben összeomló szerszámok közötti különbség általában abban rejlik, hogy a csapat felismeri-e a korai jelzéseket, és egy strukturált karbantartási terv szerint jár el. A reaktív „javítsd meg, ha elromlik” gondolkodás csábító, de a kutatások következetesen azt mutatják, hogy a teljesen reaktív megközelítés 25-30%-kal többe kerül, mint egy proaktív megelőző stratégia, ha figyelembe vesszük a sürgősségi munkaerőt, a rohanásban megrendelt alkatrészeket és a termeléskiesést.
A karbantartási költségek mindig alacsonyabbak, mint a nem tervezett leállási költségek. A halasztott megelőző karbantartás minden dollárja négy dolláros tőkepótlást válthat ki a jövőben.
Gyakori meghibásodási módok és kiváltó okok
A gyártási bélyegzés során felmerülő szerszámproblémák túlnyomó többségét öt meghibásodási mód okozza. Mindegyik felismerése a vizuális aláírásról - és a mögöttük rejlő kiváltó ok megértése - az első lépés a kiküszöbölés felé, nem pedig az ismétlés.
- Élvonalbeli forgácsolás- apró törékeny töredékek szakadnak le a lyukasztó- vagy matricagombok éléről, szaggatott profilt hagyva. A kiváltó okok közé tartozik az anyaghoz túl szűkre szabott hézagok, a lemezanyag kemény zárványai vagy a szerszámacél, amelyet az alkalmazáshoz szükséges szívóssági határon túl edzettek. Figyelmeztető jelek: inkonzisztens sorjamagasság, apró fémszemcsék a hulladékcsatornában és lokalizált durva foltok a vágott éleken.
- Galling (ragasztó kopás)- a munkadarabból származó anyag nyomás hatására mikroszkopikusan a szerszám felületére heg, majd leszakad, durva elkenődött foltokat és lerakódott{1}}lerakódásokat hagyva maga után. Ez akkor fordul elő, ha a kenés sikertelen, a bevonatok elkopnak, vagy kémiai affinitás van a szerszám és a munkadarab anyagai között. Figyelmeztető jelek: karcolások a formált részeken, növekvő alakító erő, és látható anyaglerakódás a lyukasztó- vagy matrica sugarakon.
- Elhasználódott vezetők miatti eltolódás- ahogy a vezetőcsapok és perselyek több millió cikluson keresztül alakítják ki a játékot, a felső és az alsó fele oldalirányban eltolódik. Már 0,001 hüvelyk elsodródás is egyenetlen hézagot, egy-oldali sorját és felgyorsult kopást okoz a szűk oldalon. Figyelmeztető jelek: sorja, amely csak az egyik oldalon jelenik meg, egyenetlen csigaforma, és egyre nehezebb a szerszámbeállítás során.
- Fáradtság repedés- ismétlődő feszültségciklusok éles sarkoknál, szűk sugaraknál vagy felületi hibáknál végül magokat képeznek a repedések, amelyek folyamatos terhelés mellett továbbterjednek a szerszámszerszámokon. Figyelmeztető jelek: hajszálrepedés nagyításkor vagy festékbehatoláskor látható, méretbeli eltolódás a formált vonásokban és szokatlan zaj a préselés során.
- Lyukasztó törés- a lyukasztás teljes meghibásodása, jellemzően a túlzott tonnatartalom, a középső-terhelés vagy a csigák húzása miatt, amikor a levágott csigát felfelé szállítják, és a következő löketnél megduplázza az anyagvastagságot. Figyelmeztető jelzések: növekvő présterhelési áram, nem tisztán leeső csigák, valamint olyan ütések, amelyek hajlítást vagy felületi kifáradás nyomokat mutatnak az ellenőrzés során.
Mindegyik módban van egy közös szál: kicsiben kezdődnek és fokozódnak. A letört él túlméretezett sorja keletkezik, ami elakad a sztripperben, ami rosszul adagolja a szalagot, ami túlterheli a következő állomást. Az ehhez hasonló lépcsőzetes hibák azok, amelyek egy kisebb karbantartási feladatot teljes vágószerszám-újraépítéssé - és nem tervezett gyártási leállássá változtatnak.
Megelőző karbantartási ütemtervek és ellenőrzési pontok
Strukturált karbantartási intervallumok, amelyek a gyártási mennyiséghez és az anyag nehézségi fokához skálázhatók, a szerszámmatricákat a biztonságos működési ablakban tartják. A gyakorlati karbantartási ütem több rétegre oszlik:
- Minden műszakban- tisztítsa meg a forgácsokat és csigákat, ellenőrizze a kenési pontokat, ellenőrizze, hogy a selejtezési útvonalak szabadok-e, és szemrevételezéssel ellenőrizze, nincsenek-e látható repedések vagy hiányzó alkatrészek.
- Heti- mérje meg a vezetőhézagot és a rögzítőcsap kopását, ellenőrizze a csupaszító lemezeket és a rugókat, és rögzítse a méretbeli eltéréseket, hogy a trendek láthatóvá váljanak, mielőtt a tűréshatárok elvesznek.
- Havi vagy rögzített ütésszám (100-300 ezer találat)- csiszolja vagy alakítsa ki a vágóéleket a sorja magasságának mérése alapján, ellenőrizze a szerszámbeállítást és a lemezek síkságát, töltse fel vagy cserélje ki a kenést, és kalibrálja a szerszámvédő érzékelőket (elakadási érzékelők, alkatrész{1}}kimeneti érzékelők, túlterhelés-figyelők).
- Nagyjavítás (a várható élettartam 70-80%-ánál)- teljes lebontás, az összes kopóalkatrész méretellenőrzése, szükség esetén a vezetőcsap és a persely cseréje, valamint az eredeti specifikációk szerinti újraminősítés-.
A nem tervezett karbantartás kiváltója nem lehet elromlott eszköz -, hanem mérhető mutatóknak kell lenniük. Kövesse nyomon a sorja magasságát, a nyírási sávszélességet{2}}, a kritikus furatátmérőket és a nyomóerő görbéit. Ha az SPC-adatok azt mutatják, hogy a Cp/Cpk átlépi a szabályozási küszöbértékeket, állítsa le és vizsgálja meg ahelyett, hogy folytatná a gyártást, amíg valami elromlik. A présterhelés vagy a löketenkénti energia folyamatos emelkedése a fűrészlap eltompulását vagy megnövekedett súrlódását jelzi - mindkét jel arra, hogy a megmunkálás visszaáll a specifikációra, már túl esedékes.
Újraköszörülés, felújítás és cseretervezés
Minden újraköszörülés eltávolítja az anyagot a szerszámok munkafelületéről, és minden szerszámacél alkatrésznek véges mennyiségű anyag áll rendelkezésére, mielőtt elérné a működési határát. A valóság körüli tervezéssel a karbantartást olyan költségből, amelyre reagál, olyan költséggé változtatja, amelyet Ön irányít.
A szerszámgép teljes birtoklási költsége a kezdeti vételáron túl több változóban is szerepet játszik:
- Kezdeti szerszámberuházás- a szerszám tervezésének, megmunkálásának és minősítésének előzetes költsége
- Újraköszörülési gyakoriság- milyen gyakran kell újraélezni a vágóéleket az anyag koptatóképessége és a gyártási mennyiség miatt
- Lövések a nagyobb felújítások között- a várható találati szám, mielőtt a vezetőelemek, rugók és kopólemezek teljes cserét igényelnének
- Csere időzítése- amikor a halmozott újraköszörülések elegendő anyagot emésztettek fel, hogy a matrica már nem tudja megtartani a specifikációkat, ezért új lapkákra vagy teljes újraépítésre van szükség
Nagy{0}}pontosság,A jól-megtervezett szerszámok magasabb előzetes költséggel járhatnak, de gyakran csökkentik a hosszú távú TCO-t{1}}a teljesítmény növelésével, a selejt mennyiségének csökkentésével és a karbantartási gyakoriság csökkentésével. A megfelelő bevonattal ellátott, prémium minőségű szerszámacélból készült matrica kezdetben 30%-kal többe kerülhet, de háromszor tovább bírja az újraköszörülések között, - így az alkatrészenkénti szerszámköltség lényegesen alacsonyabb a program élettartama során.
A gyakorlati megközelítés? Ütemezze be a megelőző nagyjavításokat a várható élettartam 70-80%-ára, ahelyett, hogy a meghibásodást taszítaná. Kövesse nyomon a kumulatív újraköszörüléseket az összetevő teljes elérhető anyagához viszonyítva. És amikor egy szerszámszerszám eléri azt a pontot, ahol minden szervizintervallum kevesebb jó alkatrészt eredményez, mint az előző, a matematika a cserét részesíti előnyben a folyamatos javítással szemben. A kiszámítható karbantartási kiadások minden alkalommal felülmúlják a sürgősségi tőkeigényeket.
A vágószerszámok egészségének megőrzése meghosszabbítja a termelési élettartamát, de a matricák építéséhez és felügyeletéhez rendelkezésre álló eszközök és technikák folyamatosan fejlődnek -, és a legújabb fejlesztések megváltoztatják mind a szerszám hosszú élettartamát, mind a préselésből kikerülő alkatrészek pontosságát.
Modern vívmányok a sajtolószerszám-technológiában
A bélyegzési technológia messze túlmutat a jobb acélokon és a szigorúbb megmunkálási tűréseken. A precíziós szerszámok legújabb generációja integrálja a beágyazott elektronikát, kihasználja az űrkutatásból kölcsönzött gyártási módszereket, és digitális szimulációra támaszkodik a teljesítmény előrejelzésére, mielőtt bármilyen fizikai eszközt megépítenek. Ezek nem futurisztikus koncepciók a kutatólaboratóriumokban, - hanem a bélyegzési gyártási folyamatot alakítják át jelenleg az első-szintű autóipari beszállítóknál és a nagy-mennyiségű elektronikai gyártóknál.
In-Die Sensing és valós{1}}idejű folyamatfigyelés
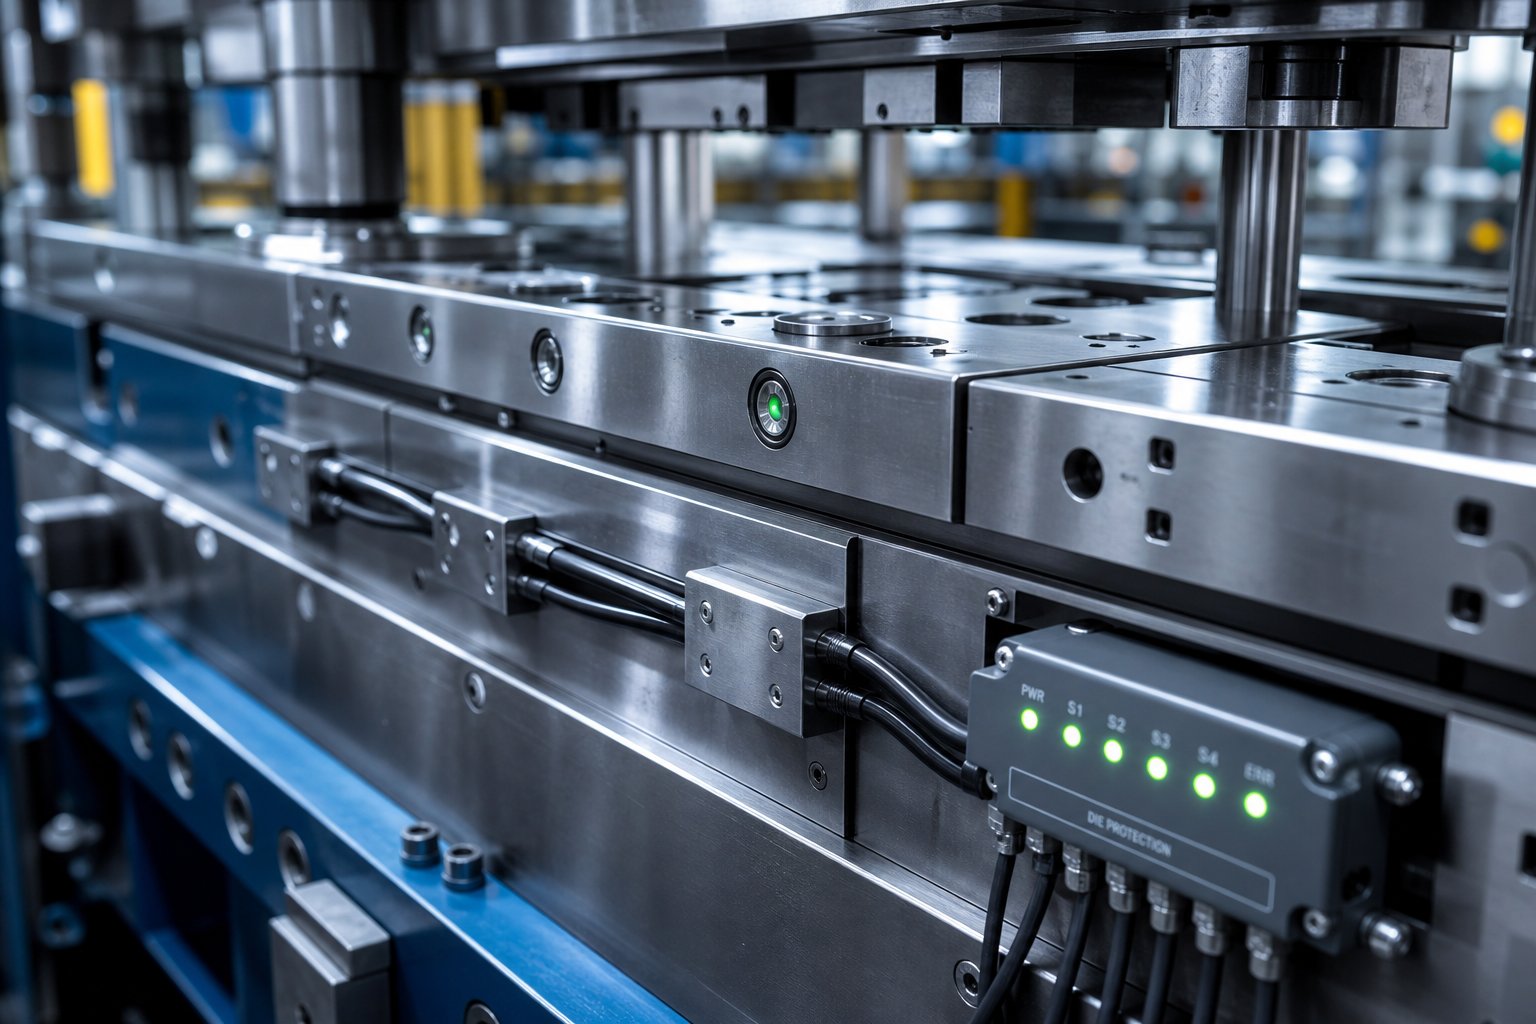
Képzelje el, hogy percenként 600 ütési sebességgel fut egy progresszív kocka anélkül, hogy tudná, hogy minden alkatrész tisztán kilökődött-e, vagy hogy a szalag valóban a megfelelő emelkedést mutatta-e. Ez a valóság az in-die sensing - nélkül, és ez a katasztrofális károk receptje. A modern színpadi szerszámok érzékelőket integrálnak közvetlenül a szerszámszerelvénybe, hogy egyetlen löketcikluson belül észleljék a problémákat, és leállítsák a prést, mielőtt az elakadás 50 000 dolláros javítási számlává válna.
A gyártási bélyegzés során leginkább számító érzékelőkategóriák:
- Induktív közelségérzékelők a takarmányfigyeléshez- észleli a rugós{1}}terhelt blokk helyzetét, amelyet a végső helyére tolva a betáplálás-végén- lévő csík. Ha a szalag nem halad előre teljesen, az érzékelő kimenete megváltozik, és a prés leáll a következő löket előtt.Eagle Bend gyártás, a Magna Cosma divízió, amely évente 104 000 tonna acélt dolgoz fel, ezt a megközelítést alkalmazza a 500+ szerszámokon, mint a hibaellenőrzés nem-megtárgyalható alapjaként.
- Fényvisszaverő fotoelektromos érzékelők az alkatrészek kilökésére- erősítse meg, hogy a kész darab kiürítette a kockát, mielőtt a következő vonás záródik. A bélyegző olajködből származó hamis jelek ismert hibaüzemmódok, ezért a minősített érzékelőprogramok olajos környezetben tesztelik az észlelés megbízhatóságát a telepítés előtt.
- Cam{0}}pozíció figyelése- induktív érzékelők ellenőrzik, hogy a formáló bütykök teljesen kinyúltak-e, és teljesen visszatértek-e. A beragadt bütyök, amely nem húzódik vissza, olyan interferencia-állapotot hoz létre, amely a következő ciklusban tönkreteszi mind a bütykös, mind a matrica szakaszt.
- Erőfigyelés (terhelésmérő cellák és nyúlásmérők)- valós idejű,-űrtartalom mérése a löket során. A hirtelen tüske csigahúzást, dupla anyagot vagy törött ütést jelez. A hetek alatti fokozatos emelkedés azt jelzi, hogy az élek fokozatos eltompulása - értékes prediktív karbantartási adatok.
- Akusztikus emissziós érzékelők- észleli a nagy-frekvenciás hangjelzéseket, amelyek a vágószerszám-alkatrészek repedéseinek kialakulásához kapcsolódnak. Ezek az érzékelők már a legkorábbi szakaszukban észlelik a fáradási hibákat, jóval azelőtt, hogy a repedés elég messzire terjedne ahhoz, hogy törést okozzon.
Az érzékelő védelme ugyanolyan fontos, mint az érzékelő kiválasztása. A megmunkált csatornákon átvezetett és védőlemezekkel borított kábelek túlélik a nagy sebességű-bélyegzés rezgéseit és ütéseit. Az érzékelők összes vezetékének egyetlen robusztus, - katonai-stílusú, kerek vagy téglalap alakú - csatlakozóba való központosítása biztosítja a megismételhető csatlakoztatást a szerszámcsere során, és kiküszöböli a laza-vezetékhibákat. Az elv egyértelmű: a megsemmisült vagy leválasztott érzékelő nulla értéket ad, így a telepítési fegyelem nem -tárgyalható.
A nagy sebességű-bélyegzés és annak hatása a matrica tervezésére
A kocka 1200 ütés/perc sebességgel történő futtatása olyan fizikát vezet be, amely 200 SPM-nél egyszerűen nem számít. A fémbélyegzés emelt sebességű gyártási folyamata olyan szerszámkialakítást igényel, amelyek figyelembe veszik:
- Megnövekedett dinamikus erők- a présszán, a szalag tömege és a szerszámelemek tehetetlensége mind erőt ad a statikus vágási vagy alakítási terhelésen túl. A nyomópapucsoknak és a vezetőrendszereknek merevebbeknek kell lenniük ahhoz, hogy ellenálljanak az elhajlásnak ezredmásodpercben mért ütközési sebességnél.
- Hőtágulás- a szalag és a szerszám felületei közötti súrlódás hőt termel, amely a folyamatos gyártás során felhalmozódik. Nagy sebességnél a szerszám alkatrészei több ezred hüvelyknyire nőhetnek kritikus méretekben, eltolódnak a hézagok és rontják az alkatrészek minőségét. A nagy sebességű{3}}munkához szükséges precíziós szerszámok gyakran tartalmaznak hűtőfolyadék-csatornákat, vagy kiszámított hőnövekedési ráhagyással készülnek.
- A munkadarab alakváltozási sebességének-érzékenysége- sok fém eltérően viselkedik nagy nyúlási sebesség mellett. A folyáshatár hatékonyan növekszik, a hajlékonyság csökkenhet, és a rugózási jellemzők eltolódnak. Ezen hatások kompenzációját kezdettől fogva be kell építeni a formázási geometriába.
- Csigák visszatartása és kilökése- nagy sebességnél a vákuumhatások és az olajfelületi feszültség jelentős erőkké válnak, amelyek a tömített csigákra hatnak. Ha a csigák nem kilökődnek tisztán, felhalmozódnak a matrica üregében, vagy felhordják őket a lyukasztó - mindkét forgatókönyv, amely egy vagy két ütésen belül károsítja a szerszámokat.
Az autóipari fémbélyegzési folyamat folyamatosan feszegeti ezeket a határokat. A járműplatformok csatlakozói, konzoljai és szerkezeti megerősítései milliókat számlálnak, és a ciklusidőből a másodperc minden töredéke az éves mennyiségben összeadódik. Az ezen a piacon kiszolgáló szerszámtervezők olyan megoldásokat építenek be -, amelyek vákuumcsigák kilökése, pozitív kiütőcsapok, továbbfejlesztett kenés és hőkezelési funkciók -, amelyekre mérsékelt sebességnél nem lenne szükség.
Fejlett gyártási módszerek a szerszámgyártáshoz
Az alkatrészek gyártásához használt fémbélyegzési technikák csak annyira jók, mint maguk a matricák előállításához használt technikák. Számos fejlett gyártási módszer határozza meg újra, hogy mi lehetséges a szerszámgyártásban:
- Kemény marás- Teljesen edzett szerszámacélok (55-65 HRC) CNC megmunkálása kerámia vagy CBN bevonatú szármaró segítségével. Ez csökkenti vagy kiküszöböli a hőkezelés utáni külön köszörülési műveletek szükségességét, összenyomja az átfutási időt, miközben 16 Ra alatti felületi minőséget ér el. A kemény marás összetett 3D kontúrok készítését is lehetővé teszi olyan felületeken, amelyeket nem lenne praktikus csiszolni.
- Micro-EDM- elektromos kisülésű megmunkálás kicsinyítve, hogy akár 0,001 hüvelykes elemeket is előállítson. Hasznos az ultrafinom-lyukasztásokhoz, az elektronikai bélyegzéshez használt miniatűr szerszámgombokhoz és olyan bonyolult részletfunkciókhoz, amelyeket a hagyományos huzalos szikraforgácsoló nem ér el.
- 5 tengelyes CNC megmunkálásA - lehetővé teszi a vágó számára, hogy gyakorlatilag bármilyen szögből megközelítse a munkadarabot, így összetett alámetszések, összetett-szögfelületek és formázott formázási geometriák hozhatók létre egyetlen beállításban. Ez kiküszöböli a fixture változtatásokat és az ezekkel járó kumulatív pozicionálási hibát.
- Additív gyártás a konform hűtéshez- talán a legjelentősebb újonnan kialakuló képesség a matricák alakítására. A hagyományos fúrt hűtőcsatornák olyan egyenes vonalakat követnek, amelyek ritkán illeszkednek a szerszám felületének kontúrjához. Az olyan additív módszerek, mint a szelektív lézerolvasztás (SLM) vagy a lézeres fémleválasztás (LMD) olyan hűtőcsatornákat építenek, amelyek pontosan követik a munkafelület geometriáját.Az additív gyártású melegsajtoló szerszámok kutatásabemutatja, hogy az optimalizált rácsszerkezetű konform hűtőcsatornák akár 45%-kal is csökkenthetik a tartási időt, miközben homogénebb hőmérséklet-eloszlást biztosítanak -, ami közvetlenül nagyobb áteresztőképességet és jobb alkatrésztulajdonságokat eredményez.
Az additív gyártás lehetővé teszi a rácsszerkezetek szerszámtestekbe való integrálását is. Ezek a porózus belső geometriák csökkentik a termikus tömeget, lehetővé téve a szerszám gyorsabb lehűlését a ciklusok között, és alacsonyabb üzemi hőmérsékletet tartanak fenn a tartós gyártás során. A szerkezeti integritás és a hűtési hatékonyság közötti kompromisszumot szimulációval -vezérelt optimalizálás - kezelik, a rácssűrűség, a csatornaátmérő és a munkafelülettől való távolság beállításával, hogy megtalálják azt a kialakítást, amely maximalizálja az oltási teljesítményt a feszültséghatárok túllépése nélkül.
Mindezen hardverfejlesztések mögött a digitális ikerkoncepció áll: a szerszám virtuális modellje, amely tükrözi a fizikai szerszám geometriáját, anyagtulajdonságait és működési feltételeit. A mérnökök több millió préselési ciklust szimulálnak digitálisan, azonosítják a kopási mintákat, megjósolják a termikus viselkedést, és optimalizálják a karbantartási intervallumokat, mielőtt költséges fizikai próbákat végeznének. A valós idejű szenzoradatokkal kombinálva a modellbe, a gyártási bélyegzési folyamat egyre inkább zárt-hurkú rendszerré válik, ahol a szerszám digitális megfelelője folyamatosan finomítja az előrejelzéseket a tényleges gyártási teljesítmény alapján.
Ezek a technológiák nem egyformán hozzáférhetők minden üzlet számára. Az additív berendezésekbe, az 5-tengelyes platformokba és a szimulációs szoftverbe való tőkebefektetés jelentős. Ez a valóság még kritikusabbá teszi a beszállító kiválasztását – a szerszámpartnere által az asztalra hozott képességek közvetlenül meghatározzák, hogy az Ön szerszámai ezek közül a fejlesztések közül melyiket tudja hasznosítani.
Egyedi bélyegzőszerszám-partner értékelése és kiválasztása
A fejlett szerszámtechnológia csak akkor biztosít értéket, ha a mögötte álló beszállító rendelkezik a következetes végrehajtáshoz szükséges mérnöki mélységgel, berendezésekkel és folyamatfegyelemmel. Az egyedi sajtolószerszámok beszerzése rendszerdöntés -, nem egyszerű megrendelés a megmunkált acél esetében. Az Ön által értékelt bélyegzőszerszám-gyártók nagymértékben eltérnek egymástól abban, hogy valójában mit irányítanak-házon belül, szemben azzal, amit kiszerveznek, és ez a megkülönböztetés mindent meghatároz az átfutási időtől az első -cikk minőségéig.
A szerszámbeszállító kulcsfontosságú értékelési képességei
Mi különbözteti meg a képzett szerszámkészítőket azoktól az üzletektől, amelyek egyszerűen fémet vágnak? A fémbélyegző szerszámok gyártóinak értékelésekor ezeket a képességeket tekintse nem{0}}megtárgyalható alapkövetelményeknek:
- YICHEN- egy teljes életciklusú bélyegzőszerszám-gyártó, amely megvalósíthatósági elemzést, CAE-szimulációt,-házi CNC-megmunkálást és huzalos szikraforgácsolást, dokumentált próbaüzemeket és CMM-ellenőrzést kínál egy fedél alatt. Munkafolyamatuk a teljes utat lefedi a kezdeti koncepciótól a gyártási-kész egyedi szerszámkiszállításig, így erős vetélytárssá válik a gyártók számára, akik integrált partnert keresnek, nem pedig darabos szállítót.
- Házon belüli CAE szimulációs képességAzok a - beszállítók, akik az acél vágása előtt alakítási szimulációkat futtatnak, 30-50%-kal csökkentik a próbaidőszakot, és digitálisan észlelik a vékonyodási, gyűrődési és visszaugrási problémákat. Kérdezze meg, hogy a szimuláció standard gyakorlat vagy kiegészítő szolgáltatás.
- Teljes CNC megmunkálási és huzalos EDM kapacitásA - szerszámkészítő szerszámoknak, mint például az 5-tengelyes megmunkálóközpontoknak, az edzett profilokhoz való huzalos szikraforgácsolónak és a precíziós felületcsiszolóknak mind létezniük kell a helyszínen. A kiszervezett megmunkálás növeli az átfutási időt, a kommunikációs hiányosságokat és a tolerancia halmozási kockázatát.
- Klíma{0}}ellenőrzött ellenőrzés CMM berendezésselA - méretellenőrzés koordináta-mérőgépen, hőmérséklet-stabil-környezetben az egyetlen módja annak, hogy megbízhatóan érvényesítse a GD&T megfelelőséget. Kérje meg a legutóbbi első-cikkjelentések megtekintéséhez.
- Hajlandóság az iterációra a próbaüzemek során- egy minősített beszállító nem ad le kockát egyetlen találat után. Lefuttatják az anyagot, mérik az eredményeket, beállítják és addig ismétlik, amíg a szerszám megfelel a specifikációnak. Ez az ismétlődő elkötelezettség választja el az egyedi fémbélyegzőszerszám-partnereket az áruboltoktól.
- iparágspecifikus{0}}tapasztalat- Az autóipar, az elektronika és a készülékek bélyegzése különböző anyagi kihívásokat, tűréshatárokat és minősítési szabványokat támaszt (olyan tanúsítványok, mint az ISO 9001 és az IATF 16949 jelkészültség a szabályozott piacokon). Győződjön meg arról, hogy a szállító az Ön ágazatához gyártott szerszámokat.
- Mérnöki átláthatóság- a folyamat során a szalag elrendezéséről szóló áttekintéseket, szimulációs jelentéseket és tervezési-gyárthatósági visszajelzéseket kell kapnia-, nem csak egy kész eszközt, amelyhez nincs alátámasztó dokumentáció.
Kérdések, amelyeket fel kell tenni az ajánlatkérés elküldése előtt
Mielőtt rajzokat küldene bármely bélyegzőszerszám-gyártónak, kapjon egyértelmű választ a következő pontokra:
- Milyen CAD/CAM és szimulációs platformokat használ, és kapok-e majd szimulációs jelentéseket a tervezés során?
- Mely szerszámacél-minőségek és -bevonatok szabványosak, és mi váltja ki a keményfém-ajánlást?
- Hány próbaidőszakot tartalmaz, mielőtt további költségek merülnének fel?
- Mennyi az Ön dokumentált élettartama hasonló alkalmazások esetén - ütés az újraköszörülés és a teljes várható élettartam között?
- Folyamatos gyártástámogatást, újracsiszolási szolgáltatásokat vagy pótalkatrész-csomagokat biztosít a kiszállítás után?
- Milyen nyomdamárkát és specifikációkat használnak a kipróbáláshoz, és megfelelnek-e a gyártóberendezéseimnek?
Ezek a kérdések megmutatják, hogy a beszállító valóban átöleli-e a teljes életciklust - a megvalósíthatóságtól a gyártástámogatásig -, vagy elsősorban olyan megmunkáló műhelyről van szó, amely mélyebb mérnöki elkötelezettség nélkül készít présszerszámokat. A hosszú távú partnerségi egyeztetés legalább annyira számít, mint a kezdeti árajánlat, mivel az alacsonyabb költségű, több hónapos utómunkát igénylő egyedi szerszám törli az előzetes megtakarításokat.
A kutatástól az ajánlatkérő-kész beszélgetés irányába
Most bemutatta, hogyan működik a présbélyegző szerszám, mi kerül bele, hogyan befolyásolják az anyagok és a présillesztés a teljesítményt, és milyen karbantartási munkák biztosítják a működést. Ez a tudás erősebb pozícióba helyezi Önt abban, hogy a beszállítókat a tartalom alapján értékelje, nem pedig az értékesítési terep alapján.
A következő lépés egyszerű: vigye el az alkatrészrajzokat, a térfogat-kivetítéseket és az anyagspecifikációkat egy képzett partnerhez, és kezdjen el egy megvalósíthatósági beszélgetést.YICHEN bélyegző szerszám csapatapontosan ez a munkafolyamat köré épül fel - a gyártókat a korai-kutatási szakaszból az RFQ-kész egyéni bélyegzőszerszám-megoldások felé irányítja, beleértve a szimulációt, a megmunkálást, a próbaüzemeket és a méretellenőrzést. Ha projektjéhez termelésre kész-szerszámokra van szüksége, teljes körű mérnöki támogatással, lépjen kapcsolatba igényeivel, és kezdje meg a megvalósíthatósági vitát.
Gyakran ismételt kérdések a sajtolószerszámokkal kapcsolatban
1. Mi az a sajtolószerszám, és hogyan működik?
A préssajtoló szerszám egy precíziós{0}}megmunkált szerszámegység, amely felső és alsó félből áll, amelyek a sajtolóprés belsejébe vannak felszerelve. Amikor a préshenger nagy erővel egymáshoz hajtja a két felét, az edzett acél alkatrészek - kilyukasztják a szerszámlemezeket és az alakító felületeket - sík fémlemezt vágnak, hajlítanak, húznak vagy formáznak kész részekre. A szerszám határozza meg az alkatrész geometriáját és méretpontosságát, míg a prés egyszerűen biztosítja az erőt és a mozgást. Minőségi szerszámokkal akár 0,0002 hüvelyk tűrések is elérhetők. Az egyedi bélyegzőszerszám-megoldásokat igénylő gyártók számára az olyan beszállítók, mint a YICHEN (https://www.yichen-group.com/stamping-die/), teljes munkafolyamatot kínálnak a megvalósíthatósági elemzéstől és a CAE-szimulációtól kezdve a megmunkáláson, próbafuttatásokon és méretellenőrzésen át.
2. Melyek a sajtolószerszámok fő típusai, és mikor kell mindegyiket használni?
Az öt fő típus az egy{0}}állomásos matricák, az összetett sajtolószerszámok, a kombinált matricák, a progresszív matricák és a transzfer szerszámok. Az egy-állomásos matricák löketenként egy műveletet hajtanak végre, és megfelelnek a prototípusoknak, vagy kis mennyiségben évente 50 000 alkatrész alatt futnak. Az összetett sajtolószerszámok több vágási műveletet hajtanak végre egy mozdulattal a lapos, többfunkciós alkatrészekhez közepes és nagy hangerő mellett. A progresszív szerszámok nagyon nagy sebességgel kezelik az összetett, többfunkciós alkatrészeket azáltal, hogy egy szalagot több állomáson - továbbítanak, ideális az évi 100 000 alkatrészt meghaladó mennyiségekhez. A transzfer szerszámok nagy vagy mélyen{14}}húzott alkatrészeket szolgálnak ki, amelyek nem maradhatnak a hordozószalaghoz rögzítve. A kiválasztás az éves mennyiségtől, az alkatrész összetettségétől, az anyagtípustól és a tűréskövetelményektől függ.
3. Hogyan számítja ki a sajtolószerszámhoz szükséges űrtartalmat?
A szabványos forgácsolóerő képlet: P=L xtx S, ahol P a forgácsolóerő, L a vágás teljes kerülete hüvelykben, t az anyagvastagság hüvelykben, S pedig az anyag nyírószilárdsága PSI-ben. Több állomással rendelkező progresszív matricák esetén minden egyes lyukasztóhoz külön számítsa ki az erőt, és adja össze a teljes pillanatnyi terhelést. A lyukasztó hosszának eltolódása csökkenti a csúcsterhelést azáltal, hogy időben elosztja az érintkezést. Az alakítási és húzási műveletek a forgácsolóerőkön felül saját űrtartalomigényeiket is hozzáadják. Mindig adjon hozzá 10-20%-os biztonsági ráhagyást a számított összérték fölé, és ellenőrizze, hogy a préselési érték meghaladja ezt az értéket a tényleges munkamagasságon, ahol az erő tetőzik.
4. Milyen szerszámacél a legalkalmasabb a szerszámok bélyegzésére?
A legjobb szerszámacél az alkalmazástól függ. A D2 (54-61 HRC) kivételes kopásállóságot biztosít a szénacélok nagy mennyiségű-kivágásához és átszúrásához. Az A2 (57-62 HRC) egyensúlyban tartja a kopásállóságot és a szívósságot, így sokoldalúan használható közepes-térfogatú vágásokhoz, vágásokhoz és nagy méretű vágószerszámokhoz. Az S7 (48-58 HRC) maximális szívósságot biztosít az ütési terhelést elnyelő szerszámok hajlításához és alakításához. Az M2-gyorsacél (60-65 HRC) megbirkózik a koptató anyagok extrém kopásával. A keményfém lapkák 500-1000%-kal nagyobb kopásállóságot biztosítanak, mint a szerszámacélok, de törékenyek és költségesek, ezért a legjobban az ultranagy mennyiségű vagy csiszolóanyag-alkalmazásokhoz használhatók, ahol az állásidő csökkentése indokolja a befektetést.
5. Milyen gyakran kell karbantartani a bélyegzőszerszámokat a meghibásodás megelőzése érdekében?
A strukturált megelőző karbantartási ütemterv több szinten működik: minden műszakban (tisztítás, kenésellenőrzés, szemrevételezés), hetente (vezetőhézagmérés, lehúzó- és rugóellenőrzés, méretbeli eltolódás rögzítése), havonta vagy 100-300 ezer löketenként (élvonalbeli újracsiszolás a sorjamagasság alapján, beállítás ellenőrzése, érzékelő-túlkalibrálás 7%-a) és 0%-os teljes élettartamú. bontás, méretellenőrzés, vezetőelem csere). A sorjamagasság, a présteljesítmény-görbék és az SPC-adatok figyelése objektív kiváltó okokat ad a nem tervezett karbantartáshoz. A teljesen reaktív megközelítés általában 25-30%-kal többe kerül, mint a proaktív megelőző karbantartás, ha figyelembe vesszük a sürgősségi munkaerőt, a rohanó alkatrészeket és az elveszett gyártási időt.


