


Mit csinálnak a bypass bevágások a progresszív bélyegzésben
Ha gyártási sebességgel futtat egy progresszív kockát, minden löketnek pontosan a megfelelő helyen kell megérkeznie. A néhány ezred hüvelyknyire is sodródó szalag hulladékot termel, megrongálja a szerszámokat, és leállítja a prést. A megkerülő bevágások jelentik az egyik elsődleges mechanikai biztosítékot ez ellen, de sokkal kevesebb figyelmet kapnak, mint a pilóták vagy az automatikus adagolórendszerek a legtöbb vágószerszám-tervezési megbeszélés során.
Ez az útmutató kiterjednegatív és pozitív bypass hornyok a fémlemez sajtoló szerszámokbanteljes részletességgel, az alapvető mechanikától a kiválasztási kritériumokig, az anyaghatásokig, a meghibásodási módokig és a tervezési szabályokig. Legyen szó dőlésszögű bevágásokról, francia bevágásokról vagy megkerülő ütközőkről, a pozitív vagy negatív geometria kiválasztásának alapelvei határozzák meg, hogy a bélyegzőszerszámkészlet mennyire megbízhatóan teljesít több millió cikluson keresztül.
Mik azok a bypass bevágások a progresszív szerszámokban
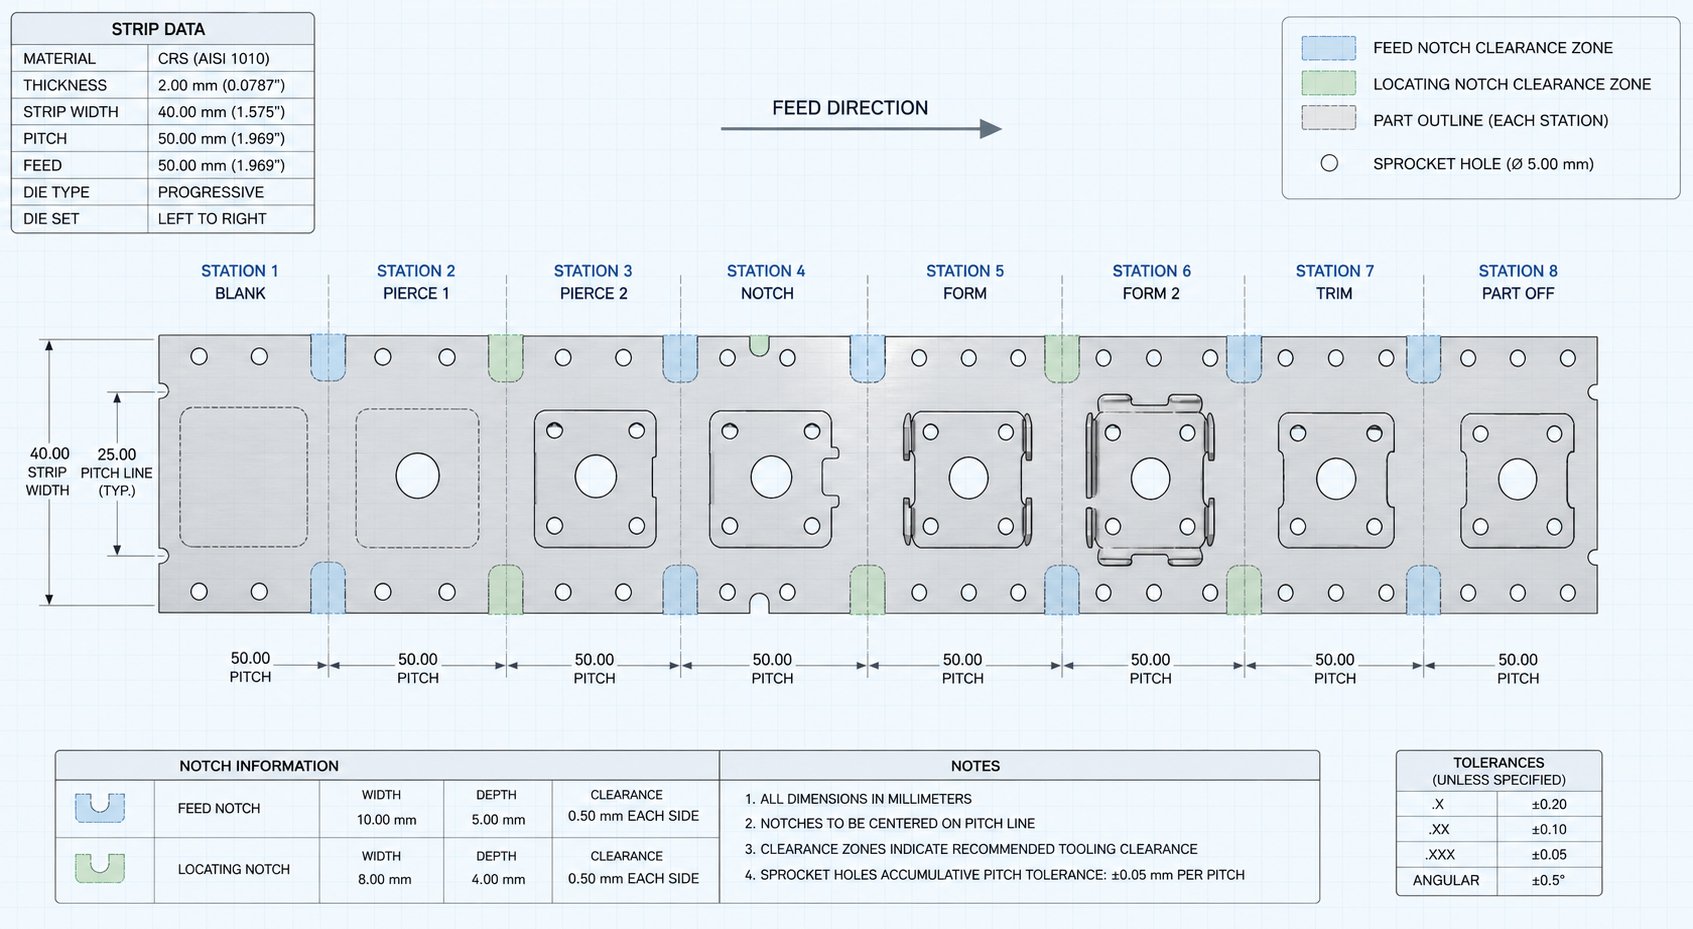
A megkerülő hornyok szándékosan a hordozószalagba vágott vagy arra kialakított geometriai elemek, amelyek a szerszám belsejében lévő megfelelő alkatrészekhez kapcsolódnak. Céljuk, hogy fizikailag szabályozzák a szalag előrehaladását, megakadályozva a túladagolást, és biztosítva, hogy minden állomás a megfelelő pozícióban fogadja a munkadarabot.
Képzeljen el egy szalagot, amely egy tíz{0}}állomásos progresszív matricán halad előre. Az automatikus adagoló löketenként egy lépéssel előre tolja. Egy bypass horony, akár a csíkon maradt fül, akár a szalag szélébe vágott zseb, találkozik a matricában lévő illeszkedő blokkal vagy vállal. Ez a mechanikus érintkezés kemény ütközést hoz létre, egy fizikai határt, amelyet a szalag nem tud átlépni, függetlenül az adagoló túllövésétől vagy a kezelő hibájától.
Miben különböznek a pilot furatoktól? A pilóták kerek tűk, amelyek előre-szúrt lyukakba lépnek, hogy finoman-hangolják a csík helyzetét, miután a feed befejezte a körvonalát. Kijavítják az apró regisztrációs hibákat. Ezzel szemben a megkerülő hornyok megakadályozzák a túltáplálást, mielőtt a pilóták még bekapcsolódnának. Egy pilot tű méretű0,0005 és 0,001 hüvelyk közötti távolságnem tudja kompenzálni azt a csíkot, amelyik fél hangmagassággal túllőtt. Ez a bypass bevágás feladata: a szalag mozgási távolságának kemény mechanikai megszorítása.
Miért fontosak a bypass bevágások a szalagregisztrációhoz?
Gyenge szalagregisztráció gyorsan zuhan. A rosszul beállított ütközések meghosszabbítják a vezérlőnyílásokat, ami tovább rontja a regisztrációt az alsó állomásokon. Az alkatrészek kicsúsznak a tűréshatárból. Rossz helyen lyukasztja ki az érintkező anyagot, egyenetlen oldalterhelést hozva létre, amely a vágóéleket letöri vagy teljesen kipattintja a lyukasztást. Súlyos esetekben egyetlen túltáplálási esemény egy egész szerszámszakaszt összeomolhat, ami olyan javítási költségeket eredményezhet, amelyek eltörpülnek a több hónapos anyagmegtakarítás mellett.
A bélyegzőszerszámokban lévő bypass hornyok célja túlmutat a túltáplálás megakadályozásán. Ahogy azt Art Hedrick, a formatervezési specialista megjegyezteA Gyártó, a dőlésszögű bevágások az élhajlást is eltávolítják a hasított tekercskészletből, tiszta referencia élt hozva létre, amely lehetővé teszi a szalag zökkenőmentes áthúzását a vezetőkön. Az egyenes él nélkül a bütykös anyag hozzátapad a papírvezetőkhöz, és még a modern szervo adagolóknál is ingadozó előtolási hosszt okoz.
A megkerülő hornyok fizikailag korlátozzák a szalag mozgását, így minden állomás a megfelelő pozícióban fogadja a munkadarabot, függetlenül az adagoló pontosságától, a tekercs állapotától vagy a kezelői képzettségi szinttől.
Három rendszer működik együtt a megbízható előrehaladás érdekében: az automatikus adagoló névleges előrehaladást biztosít, a bypass hornyok érvényesítik a maximális mozgási határokat és eltávolítják a dőlést, a vezetőcsapok pedig a végső precíziós regisztrációt biztosítják. Az egyik elem eltávolítása a kockázatot a többire hárítja. Amikor mindhárom összehangoltan működik, a bélyegzőszerszám-készlet megőrzi az ismételhetőséget a hosszú gyártási folyamatok során, még a beállítás során is, amikor a legtöbb matrica összeomlik.
Nem az a kritikus kérdés minden szerszámtervező számára, hogy használjon-e megkerülő bevágásokat, hanem az, hogy melyik típust használja. Ez a döntés attól függ, hogy a szalagon hagyja-e az anyagot (pozitív) vagy eltávolítja (negatív), és minden geometria külön előnyökkel jár a szalag szélességétől, a gyártási sebességtől és az anyag viselkedésétől függően.
Hogyan működnek a pozitív bypass bevágások, és mikor kell őket használni
Ha az anyagot a szalagon hagyjuk ahelyett, hogy levágnánk, az ellentmondásosnak tűnhet az előrehaladás szabályozására szolgáló funkció szempontjából. Mégis pontosan ezt teszi a pozitív bypass bemetszés, és a mögötte lévő geometria számos olyan problémát megold, amelyeket a hagyományos slug{1}}termelő hornyok okoznak.
Hogyan szabályozzák a pozitív bypass bevágások a szalag előrehaladását
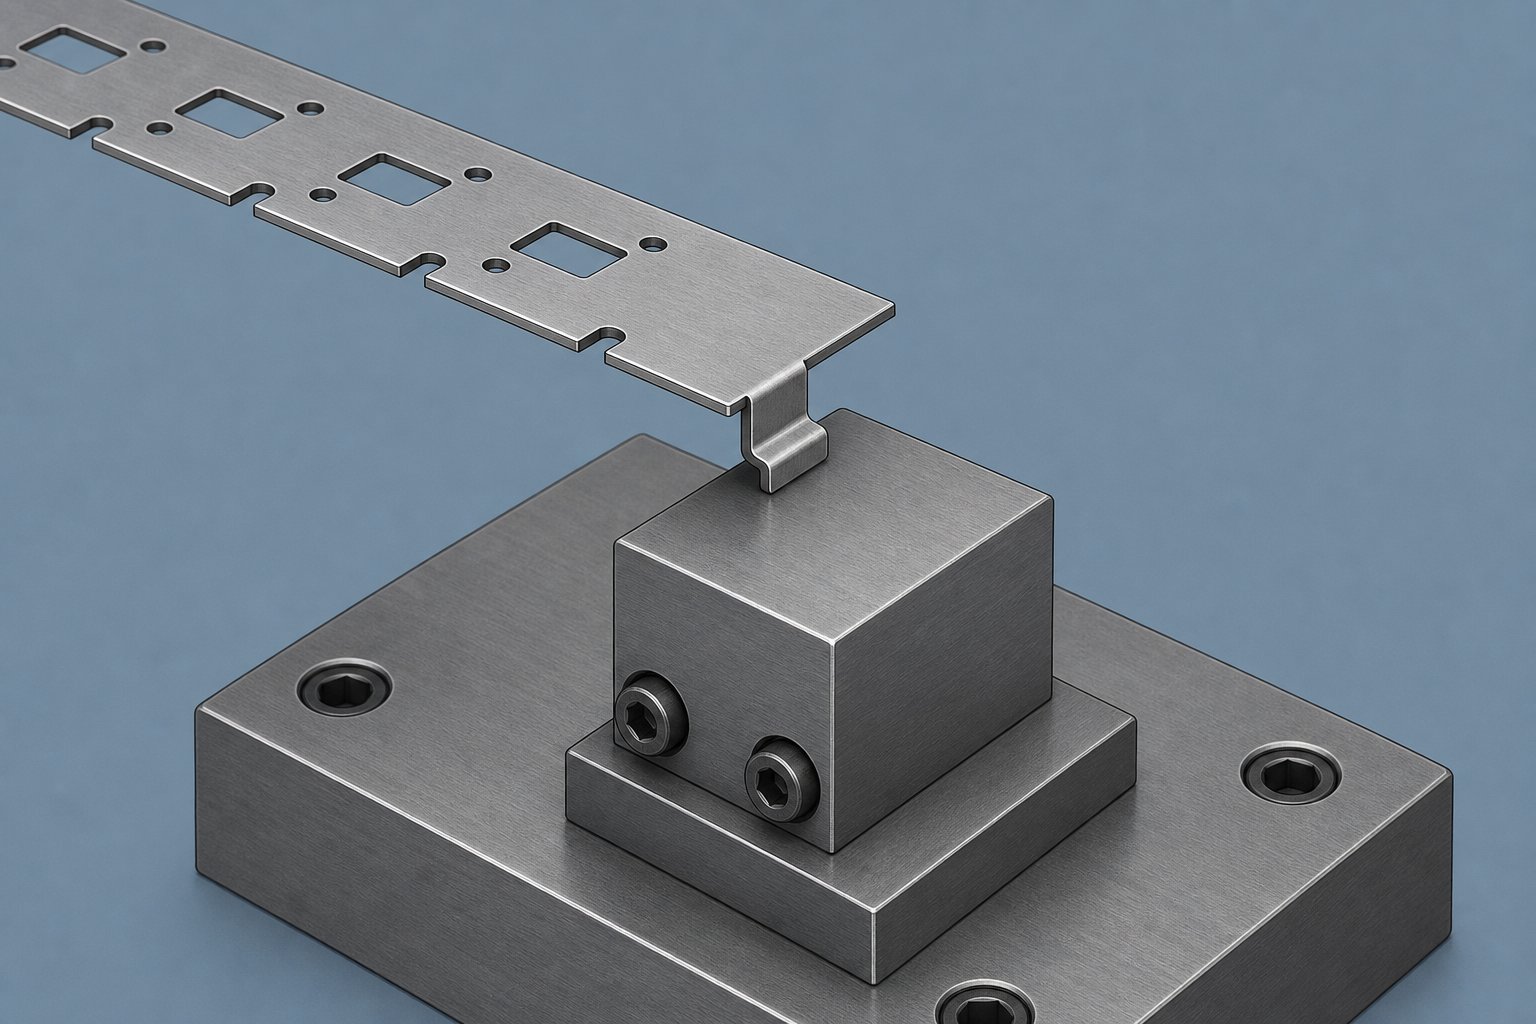
Pozitív megkerülő bevágás jön létre a hordozószalag egy kis részének szúrásával, és lefelé (vagy esetenként felfelé) történő formálásával, hogy a szalag síkjából kiálló fület hozzon létre. Képzeljen el egy téglalap alakú nyelvet, amely jellemzően 3-6 mm széles, és az anyagvastagság 1-1,5-szeresével nyúlik ki a szalag felülete alá, merőlegesen az adagolási irányra. A fül az egyik végén a hordozóhoz rögzítve marad, és konzolos karimát hoz létre a szalag széle mentén.
Az előtolás előrehaladása során ez a kialakított fül előrehalad a szalaggal, amíg érintkezésbe nem kerül egy edzett ütközőtömbbel vagy az alsó szerszámpapucsba megmunkált vállal. Ez a fizikai ütközés pontosan a megfelelő osztástávolságnál állítja le a szalag mozgását. A geometria önkorlátozó-: a fül nem tud áthaladni az ütközőblokkon, így a túladagolás mechanikailag lehetetlenné válik, függetlenül attól, hogy mekkora erőt fejt ki az adagoló.
Miért hagyja az anyagot rögzítve, ahelyett, hogy kilyukasztotta volna? A válasz magában foglalja mind a megbízhatóságot, mind a szalag integritását. A lándzsás-és -formázott fül nem hoz létre csigát. Nincs olyan kis törmelék, amelynek a szerszámnyíláson keresztül kell kilépnie, nem áll fenn annak a veszélye, hogy egy csigát visszahúzzanak a szerszámüregbe a visszatérési löket során. Mindenki számára, aki ismeri a csigahúzás okozta fejfájást a lyukasztásos sajtolási műveletekben, ez az előny önmagában igazolja a megközelítést.
A fül szöghelyzete is számít. A legtöbb pozitív bypass bevágás 90 fokos szögben van kialakítva a szalag felületéhez képest, de enyhe, 80-85 fokos szögbeállítások ékelő hatást válthatnak ki az ütközőblokkba. Ez növeli a tartóerőt és javítja az előtolás szabályozását vastagabb anyagoknál, ahol a szalag impulzusa nagyobb.
Tipikus alkalmazások pozitív bevágásokkal
Pozitív bypass hornyok fémlemezbenExcel létrehozása olyan speciális forgatókönyvekben, ahol a szalag integritása és a selejtkezelés prioritást élvez. Vegyünk egy keskeny, mondjuk 25 mm széles hordozószalagot, amely egy kis csatlakozórészt táplál. Ha hagyományos bevágást vág az élről, eltávolítja a keresztmetszeti területet az amúgy is minimális hordozóról. Ez az elveszett anyag pontosan azon a ponton gyengíti a csíkot, ahol az előtolási erők koncentrálódnak, és nagy sebességű{5}}működés közben kihajlást vagy szakadást okoz.
Egy lándzsa-és-forma bevágása ezt teljesen elkerüli. Az anyag a hordozóban marad. A keresztmetszeti szilárdság változatlan marad. A kialakított karima helyileg merevíti a szalagot, ami elősegíti az emelősínek zökkenőmentes áthúzását, ami az egyoldalas hordozóelrendezésekkel dolgozó szerszámtervezők által tapasztalt előny.
A lemezalakításnál a bypass bevágások célja a hulladékgazdaságra is kiterjed. A matrica által termelt minden egyes csiga növeli az anyaghulladékkal kapcsolatos számításokat. A nagy-mennyiségű gyártás során, ahol az anyagköltség dominál az alkatrészárakban, még egy kis bevágás eltávolítása is az egyes folyamatokból, több mint egymillió-löketnyi mérhető megtakarítást eredményez.
- Nincs szükség csigakezelésreA - kiküszöböli a meztelen csigák behúzásának kockázatát, és szükségtelenné teszi a csigaeltávolító csatornákat a szerszámban
- Megőrzi a szolgáltató keresztmetszetét-- kritikus a keskeny csíkoknál, ahol az anyag eltávolítása veszélyeztetné az adagolás stabilitását
- Helyben merevíti a csíkot- a kialakított karima merevséget ad a bevágás helyén, elősegítve az emelősíneken való sima mozgást
- Csökkenti a selejt mennyiségét progressziónként- nem távolítanak el anyagot a szalagról, ami javítja az anyagfelhasználást a költségérzékeny munkáknál-
- Egyszerűbb szerszámkonstrukció a bevágási állomáson- egy lándzsás lyukasztó és formázó rész helyettesíti a teljes átvágást-a lyukasztónyílással
A pozitív tervek korlátokat hordoznak magukban. A kialakított fülnek meg kell szabadítania az emelő mechanizmusokat, ahogy a csík felemelkedik a löketek között. A 600 löket/perc feletti-sebességű vágószerszámokon a lefelé-kiálló fül az emelősíneken megakadhat, vagy megzavarhatja a szalag magasságának időzítését. Ezek az interferenciakockázatok bizonyos alkalmazásokat az alternatíva felé tolnak el: az anyagot teljesen eltávolítják, hogy negatív horonygeometriát hozzanak létre, amely az ellenkező irányból kapcsolja be a szerszámot.
A negatív bypass bevágások működése és erősségeik
Ha egy, a szalag alá kiálló fül nagy sebességnél hézagproblémákat okoz, a megoldás teljesen átfordítja a geometriát. Ahelyett, hogy anyagot hagyna a szalagon, egy negatív megkerülő bevágás eltávolít egy kis részt a szalag széléről, és egy zsebet hoz létre, amely a szerszámba épített edzett kiemelkedéshez kapcsolódik. A csík maga hordozza az űrt; a kocka viszi az ütközőt.
A negatív bypass hornyok mechanikája és az anyageltávolítás
A negatív bypass bemetszés egy kis téglalap vagy trapéz alakú szakasz bélyegzésével állítható elő a hordozószalag egyik vagy mindkét széléről. Az ehhez a művelethez használt sajtolószerszámok jellemzően keskenyek, szélességük 3-8 mm, és a hordozó szélességétől és az anyagvastagságtól függően 2-5 mm-re hatolnak be a szalag szélébe. A vágási művelet ugyanazt a nyírási mechanikát követi, mint bármely simítási művelet: a lyukasztó leereszkedik egy illeszkedő szerszám nyílásába, az anyag egy nyírási-és-törési folyamaton keresztül eltörik, és egy csigák válnak le a szalagról.
Ez a csiga figyelmet igényel. A rovátkolt csiga jellemzően vékony szelet, néha a legszűkebb méretében az anyagvastagság kétszerese. Egy ilyen kis darab megbízható leadása ismert kihívás. A matrica nyílása alatti csigát tároló lyuknak megfelelő behúzási szöget kell biztosítania, általában oldalanként 0,5-1 fokot, hogy megakadályozza a csigák egymásra rakódását. A vákuum-asszisztens vagy a rugós{6}}rugóval terhelt csigák kilökése szükségessé válik a nagy-sebességű alkalmazásoknál, ahol a gravitáció önmagában nem képes elég gyorsan eltávolítani a csigákat.
Miután a bemetszett zsebet kivágták, a szalaggal együtt halad előre, amíg el nem éri az edzett kulcsblokkot, amely egy precíziós-csiszolt acél kiemelkedés, amely a szerszámpapucsba van szerelve. A kulcsblokk belép a hornyos zsebbe, és a bevágás hátsó fala érintkezik a kulcsblokk felületével, megállítva a szalag előrehaladását a megfelelő osztástávolságnál. A geometria itt számít: a bevágás mélységének 0,3-0,5 mm-rel meg kell haladnia a kulcsblokk vetületét, hogy tiszta érintkezést biztosítson kötés nélkül, míg a bevágás szélességének figyelembe kell vennie a rendszer előtolási tűrését, valamint a szalag hőtágulását a hosszú gyártási folyamatok során.
A bevágás elülső élének szögletes domborulata, jellemzően 3-5 fok, lehetővé teszi, hogy a szalag áthaladjon a kulcsblokkon az előtolás előtolása közben anélkül, hogy megakadna. A hátsó él szögletes vagy enyhén alámetszett marad, létrehozva a pozitív ütközőfelületet, amely megállítja a szalag mozgását. A kulcsblokk oldalai és a bevágásfalak közötti hézag általában oldalanként 0,05–0,10 mm, elég szoros ahhoz, hogy megakadályozza az oldalirányú elsodródást, de kellően laza ahhoz, hogy elkerülje a beékelődést, mivel a megkerülő hornyok sorjaképződést okozó bélyegzési maradékok halmozódnak fel az érintkezési felületeken hosszú futás közben.
A bevágás geometriája és a sorjamagasság közötti kapcsolat közvetlen. A tompa bevágás a vágás bemeneti oldalán felborul, a szerszám oldalán pedig markáns sorja keletkezik. Ez a sorja benyúlik a bevágás zsebébe, hatékonyan csökkentve annak funkcionális mélységét. Több ezer ütés alatt a fokozatos sorjaképződés megakadályozhatja, hogy a kulcsblokk teljesen beüljön, ami rontja a regisztrációs pontosságot. A megfelelő lyukasztó-a-hézag fenntartása, amely lágyacél esetében jellemzően oldalanként az anyagvastagság 5-10 százaléka, az elfogadható határokon belül tartja a sorját, és meghosszabbítja a karbantartási intervallumokat.
Ahol a negatív bevágású minták a legjobban teljesítenek
A negatív bevágások inkább a szalag szélét foglalják el, nem pedig a szalag síkja alá nyúlnak ki. Semmi sem áll ki. A csík lapos marad, ami azt jelenti, hogy az emelősínek, a légfúvó-rendszerek és a csíkérzékelő érzékelők zavartalanul működnek. A percenkénti 600 löketnél nagyobb sebességű szerszámoknál ez a lapos profil elengedhetetlenné válik.
Képzeljen el egy széles, legalább 75 mm átmérőjű hordozószalagot, amely egy nagy autókonzolt táplál. Ha 4 mm-t távolítunk el az egyes élekről a hornyolt zsebek számára, az alig befolyásolja a hordozó teher- teherbírását. A szalag megőrzi szerkezeti integritását, miközben agresszív előtolásszabályozást nyer a kulcsblokkokkal való pozitív mechanikai érintkezés révén. Az eltávolított anyag egy mélyedést hoz létre, amelybe a szerszám kiálló része belép, lényegében az ütközőgeometriát a szerszámba építve, nem pedig a szalagba.
Ez a megközelítés határozottabb leállítási műveletet is eredményez. A megmunkált zsebbe belépő kulcsblokk teljes felülettel érintkezik a bevágás falán keresztül, és nagyobb területen osztja el a takarmánymegtartó erőket, mint egyetlen fül, amely a vállát érinti. Ez az elosztott érintkező jobban ellenáll a deformációnak egy nehéz szalag hirtelen lelassulása során.
- Lapos szalagprofil- nincsenek kiálló fülek, amelyek zavarják az emelőket, az érzékelőket vagy a nagy-sebességű szalagszállító mechanizmusokat
- Agresszív takarmányleállás- teljes felületű érintkezés a kulcsblokk és a bevágás fala között elosztja a megállító erőket, csökkentve a helyi deformációt
- Eltávolítja az élhajlítást- a vágási művelet levágja a szabálytalan hasítási éleket, tiszta referenciafelületet hozva létre a papírvezetők számára
- Kettős{0}}bevágásos regisztráció- vágási hornyok mindkét szalagélen és a páros kulcsblokkok használata megakadályozza a szalag oldalirányú eltolódását a bélyegzési lyukasztási műveletek során
- Kompatibilis a nagy sebességű{0}}automatizálással- nincsenek megfogható, hajlítható vagy kifáradó alakzatok magas löketszám mellett
- Első-leütési lehetőség- a bevágásütköző él-élhelymeghatározóként szolgál a szerszám kezdeti beállítása során, csökkentve a fél-ütések vagy a kilazulás kockázatát indításkor
A kompromisszum-egyértelmű: a negatív hornyok felemésztik a szalaganyagot, csigákat termelnek, amelyeket kezelni kell, és olyan vágóéleket vezetnek be, amelyek idővel elhasználódnak. A szélesebb sávok esetében, ahol ezek a büntetések kezelhetők maradnak, ennek a kialakításnak a megbízhatósága és gyorsasággal való kompatibilitása miatt ez a domináns választás a nagy-volumenű progresszív szerszámmal végzett műveleteknél. A kérdés nem az, hogy melyik típus a jobb általánosságban, hanem az, hogy az adott alkalmazás milyen megszorításokat támaszt, ez a döntés világosabbá válik, ha a két geometriát egymás mellé helyezzük.
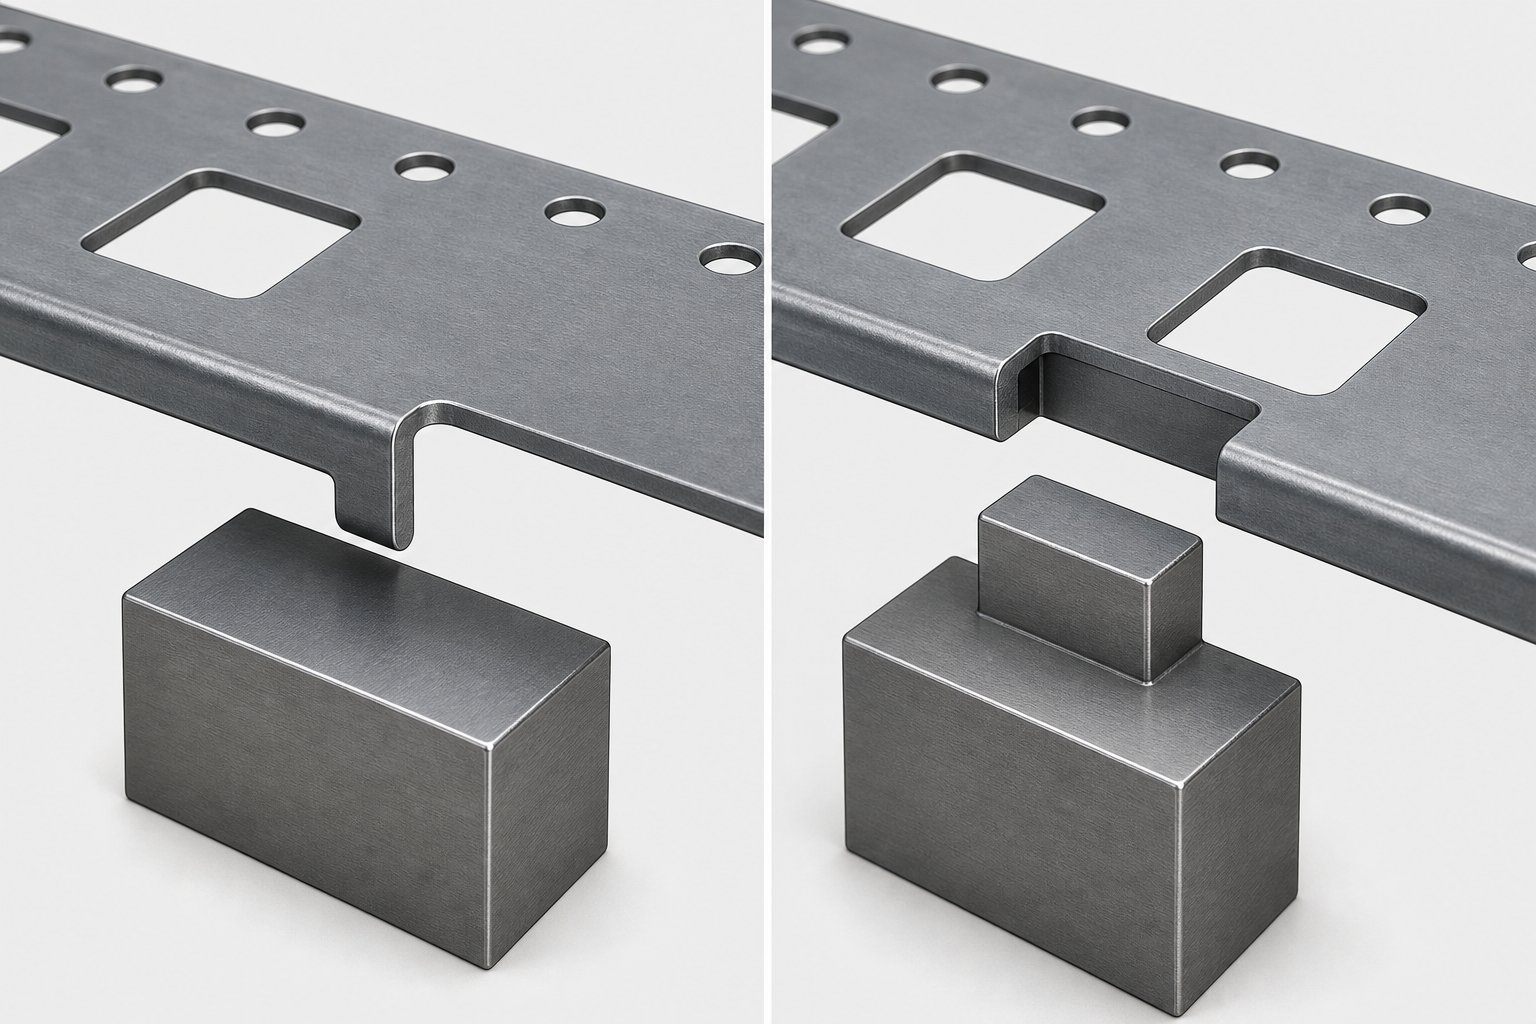
Pozitív és negatív bypass bevágások kiválasztásának útmutatója
Ha mindkét bevágás-geometriát egymás mellé helyezzük, akkor kiderül, hogy a választás között ritkán az egyik jobb, mint a másik. Arról van szó, hogy a bevágás kialakítását a szalagszélesség, a gyártási sebesség, az anyagviselkedés és a hulladékkezelési korlátok meghatározott kombinációjához kell igazítani. Az alábbi táblázat egyetlen hivatkozásba foglalja össze a mechanikai és működési különbségeket, amelyeket a szerszám- és présbélyegzési tervezési felülvizsgálatok során használhat.
Pozitív és negatív bypass bevágások összehasonlítva
| Tervezési méret | Pozitív bypass bevágás | Negatív bypass bevágás |
|---|---|---|
| Hatásmechanizmus | A szalag alatt kialakított lándzsás fül érintkezik a szerszám ütközőblokkjával | A vágott zseb a szalag szélén kap egy kulcsblokk kiemelkedést a szerszámból |
| Anyag eltávolítás | Nem maradt - anyag a hordozószalaghoz tapadva | Igen, - egy csigát levágtak a szalag szélétől |
| A szalag szilárdsági hatása | A minimális - vivőkeresztmetszet megmarad; helyi merevség növekszik a kialakult fülnél | A mérsékelt - keresztmetszet minden bevágás helyén csökken a vágás mélységével |
| Csigák kezelése | Egyik sem kötelező | Csigák szabad lyukak, huzatszögek és lehetséges vákuum vagy rúgó kilökődés szükséges |
| Tipikus szalagszélesség tartomány | Keskeny és közepes csíkok (50 mm alatt), ahol az anyag eltávolítása veszélyeztetné a hordozó integritását | Közepes és széles szalagok (40 mm és afeletti), ahol az él eltávolítása minimális szerkezeti hatást gyakorol |
| Sebesség-alkalmasság | Alacsony és közepes sebességek (általában 600 SPM alatt); lap interferencia kockázata növekszik a sebességgel | Közepestől nagyig terjedő sebesség (600+ SPM); a lapos szalagprofil elkerüli az emelő és az érzékelő interferenciáját |
| Sorjaveszély | Az alacsony - lándzsavágás szabályozott törést eredményez egyetlen élen; nincs csigakimeneti sorja | A nagyobb - nyírási hatás sorja keletkezik a vágószerszám oldalán, ami idővel csökkentheti a funkcionális bevágásmélységet |
| Éldőlés korrekció | Nem, a - nem távolítja el a peremanyagot, így megmarad a tekercs hasításából származó hajlás | Igen - vágási művelet levágja a szabálytalan éleket, javítva a szalagvezetést a szalagsíneken keresztül |
| Gyakori hibamódok | A fül elhajlása vagy nyírása a túlzott előtolási erő miatt; fül interferenciája emelők; progresszív fáradásos repedés a lándzsa gyökerénél | Csigahúzás, amely kitölti a hornyos zsebet; sorja felhalmozódása megakadályozza a kulcsblokk bekapcsolását; rovátkás élrepedés a munkakeményedéstől |
Ebben a táblázatban több megkülönböztető is túlméretezett hatással van a végső tervezési döntésre. A csíkszélesség gyakran az első szűrő. Ha 30 mm-nél keskenyebb tartóval dolgozik, a peremtől akár 3-4 mm-es negatív bevágás eltávolítása a keresztmetszet jelentős százalékát elhasználja. Az előtolási erők a csökkentett területen összpontosulnak, és a fáradásos repedés valódi termelési kockázattá válik. Egy pozitív bevágás ezt teljesen megkerüli azáltal, hogy az anyagot a helyén tartja.
A sebesség a második kritikus szűrő. A 600 löket/perc feletti nagy-sebességű fémalakítási műveletekhez lapos szalagprofil szükséges. Az emelő mozgásának minden ezredmásodperce számít, és a szalag alá kiálló fül képes megragadni, elhajolni vagy kifárasztani oly módon, hogy magas löketszám mellett gyorsan összeáll. A negatív bevágások mindent egy szinten tartanak, ezért dominálnak az autóipari és csatlakozóbélyegző vonalakon, ahol a ciklusidőket a másodperc törtrészeiben mérik.
A hulladékkezelés a harmadik megkülönböztető tényező, amely gyakran megbillenti az egyensúlyt. A negatív bevágás minden löketnél csigát okoz. Több mint egymillió-gyártási ciklusban gyűlnek össze ezek az apró szilánkok. Ha a csigamentesítő rendszer akár csak rövid időre is meghibásodik, a csigák a szerszám nyílásába rakódnak, blokkolják a kulcsblokk bekapcsolását, és adagolási hibát okoznak. A kiváló csigakezelési fegyelmet alkalmazó üzletek könnyen elnyerik ezt a büntetést. Azok az üzletek, amelyek soványan működnek, minimális szerszám-karbantartási időközönként, elnézőbbnek találhatják a pozitív bevágásokat.
Az élhajlás, a hasított tekercskészlet miatt gyakori fejfájás, további szempontot ad. Negatív bypass hornyok a fémlemez-formázó bélyegzésben, eleve levágják a szalag szélét, eltávolítva a tekercs hasítása során keletkezett görbületet. A pozitív bevágások nem kínálnak ilyen korrekciót, ezért ha a bejövő anyag nem egyenetlen élekkel érkezik, szükség lehet egy külön vágóállomás hozzáadására, vagy el kell fogadnia a dőlésszög okozta adagolási instabilitást.
Kiválasztási kritériumok ellenőrző listája szerszámtervezők számára
Ahelyett, hogy minden tényezőt egyidejűleg mérlegelnének, a tapasztalt szerszám- és présbélyegzőmérnökök szekvenciális döntési folyamaton dolgoznak. Mindegyik feltétel vagy kizár egy lehetőséget, vagy szűkíti a mezőt. Használja ezt az ellenőrzőlistát a csík elrendezésének áttekintése során, hogy szisztematikusan megtalálja a megfelelő horonygeometriát.
- A szalag szélessége és a hordozó keresztmetszete- Mérje meg a rendelkezésre álló hordozószélességet az alkatrészgeometria beágyazása után. Ha a hordozó mindkét oldalon kisebb, mint a tervezett bevágásmélység kétszerese, a pozitív bevágás megőrzi a szerkezeti integritást. A szélesebb, bőséges anyagú hordozók elviselik a negatív hornyok által igényelt eltávolítást.
- Anyag típusa és vastagsága- A keményebb anyagok nagyobb sorját képeznek a negatív bevágásoknál, ami felgyorsítja a kulcsblokk kopását. A 0,5 mm alatti vékony anyagok a pozitív kialakítású, kialakított füleknél elszakadhatnak. Igazítsa a bevágás típusát ahhoz, hogy az adott ötvözet hogyan viselkedik nyírás vagy hajlítás hatására gyártási hőmérsékleten.
- Gyártási sebesség- Ha a cél meghaladja az 500–600 ütés/perc értéket, a lapos profil negatív bevágásai felé tolja el. Ez alatt a küszöbérték alatt bármelyik típus megbízhatóan teljesít, feltéve, hogy az emelő időzítése alkalmazkodik a fülek vetületéhez.
- Alkatrészgeometriai kényszerek- Ellenőrizze, hogy a szalag széle közelében kialakított elemek, rajzolóállomások vagy cam{1}}műveletek ütköznek-e a bevágás helyével. A pozitív fülek a szalag alá nyúlnak ki, és zavarhatják a szerszám alsó részeit. A negatív zsebek a szalagsíkon belül helyezkednek el, de olyan éles ingatlanokat fogyasztanak, amelyekre a formált elemeknek szüksége lehet.
- Hulladékkezelési követelmények- Értékelje csigakezelési képességét. Ha a szerszám felügyelet nélkül vagy minimális kezelői beavatkozással működik, a slug{2}}mentes pozitív bevágás csökkenti a hibamódot. Ha a többi ürítőállomáson már működnek robusztus csigamentesítő rendszerek, akkor csigák hozzáadása a hulladékáramhoz triviális.
- Szerszámkarbantartási szempontok- A pozitív bevágásütközők olyan rögzített blokkok, amelyeknek nincs újraélezhető vágóéle. A negatív lyukasztások rendszeres utánköszörülést igényelnek, ahogy a sorja nő. A döntésben vegye figyelembe a tervezett karbantartási intervallumokat. Az élezés közötti hosszabb időközök kedveznek a pozitív terveknek; A rövidebb, fegyelmezett intervallumok probléma nélkül támogatják a negatív geometriákat.
Ha ezt a hat kritériumot egymás után dolgozzuk fel, akkor kiküszöböljük a találgatásokat. Sok esetben az első két szűrő önmagában egyértelműen egy geometriára mutat. Ha a válasz mind a hat után is kétértelmű, akkor valószínűleg olyan zónába kerül, ahol bármelyik típus működik, és olyan másodlagos preferenciák, mint a tervezői ismeret, az üzletek szokásos gyakorlata vagy az ügyfél specifikációi veszik át az uralmat.
Amit azonban sem az ellenőrzőlista, sem az összehasonlító táblázat nem rögzít, az az, hogy a kiválasztott bevágást hogyan kell méretezni és pozícionálni a pilótákhoz, az állomástávolsághoz és az emelő geometriához képest. A mechanikai elv akkor érvényesül, ha kiválasztja a pozitív vagy negatív. A dimenziós végrehajtás, a bevágás hol helyezkedik el, milyen mélyre vág, és milyen hézagokra van szüksége, meghatározza, hogy ez az elv megbízható gyártást vagy tartós elakadási problémákat jelent-e.
Tervezési irányelvek a megkerülő hornyok méretéhez és elhelyezéséhez
A megfelelő bevágástípus kiválasztása fél siker. A másik fele a méretezés és pozicionálás, hogy a szalag megbízhatóan megálljon, ütésről löketre, anélkül, hogy túlzottan- korlátozná az előtolást vagy kiéheztetné a szerkezeti anyag hordozóját. Ezek a méretezési szabályok a tervezési szándékot a bolti-padló valóságává teszik.
A bevágás mélységére és szélességére vonatkozó hüvelykujjszabályok
A bevágásmélység az első rögzítendő méret, és közvetlenül a hordozószélességhez igazodik. Távolítson el túl sokat, és a szalag becsavarodik az adagolási erő hatására. Túl keveset távolítson el, és a kulcsblokk rögzítése elég sekély lesz ahhoz, hogy a sorjaképződés vagy a hőtágulás néhány ezer ütésen belül legyőzze az ütközőt.
A negatív bypass bevágásoknál a közös kiindulási pont a szalagszélesség 15-25 százaléka mindkét oldalon. Egy 60 mm széles hordozó például 9-15 mm-es hornyolt zsebeket támogat minden élről, miközben elegendő keresztmetszetet tart a stabil adagoláshoz. A keskenyebb sávok konzervatívabb százalékokat igényelnek. A szalag teljes szélessége 30 mm alatt általában jobban jár, ha pozitív lándzsa-és-formája teljesen elkerüli az anyag eltávolítását.
Az előtolás irányában mért bevágásszélességnek igazodnia kell a rendszer előtolási tűréséhez, valamint egy kis tartalékhoz a szalag termikus növekedéséhez a gyártás során. Egy tipikus szervo adagoló, amely 0,05 mm-en belüli osztási pontosságot biztosít, lehetővé teszi a kulcsblokk méretének bevágását és összesen 0,15-0,25 mm-t. Ennél szorosabb, és a kulcsblokk a zsebben kötődik. Szélesebb, és a csík túllendül a letartóztatás előtt.
Figyelmet érdemelnek a hornyolt zseb belsejében lévő saroksugár. Az éles belső sarkok feszültségnövelőként működnek. Még a 0,3-0,5 mm-es sugár a bevágás sarkainál is megakadályozza a fáradásos repedéseket, amelyek egyébként több százezer előtolási ütközés után keletkeznének. A kulcsblokkokhoz használt edzett szerszámacélokon a hozzáillő léc egyenletesebben osztja el az érintkezési feszültséget.
E precíz belső geometriák elérése, különösen a kulcsblokkokon és a szerszámbetéteken, az EDM huzalvágás nélkülözhetetlennek bizonyul. Egy gyakorlott szerszám- és matricakészítő képes plusz-mínusz 0,0005 hüvelyk tűréssel programozni a kulcsblokk-profilokat, így szabályozott sebességgel finom huzallal akár 0,050 mm-es belső saroksugarakat is előállíthat. Mivel az EDM huzal a hőkezelés után elvágódik, a kulcsblokk megőrzi méretstabilitását a keményedés okozta torzulások nélkül, ami kritikus előny, ha a kapcsolódási geometriának konzisztensnek kell maradnia több millió cikluson keresztül. Az EDM huzalon keresztül alkalmazott 0,25-0,5 fokos kúpos tehermentesítés lehetővé teszi a kulcsblokkok újraköszörülését anélkül, hogy megváltoztatná a munkafelület kapcsolódási méretét.
Elhelyezés az állomástávolsághoz és a pilótákhoz viszonyítva
Az, hogy a bevágás hol helyezkedik el a szalag hosszában, hatással van arra, hogy hogyan működik együtt a pilótákkal, az emelőkkel és az adagolórendszerrel. Egy általános megközelítés szerint a bevágás{1}}vágó állomás a progresszív matrica első vagy második állomására kerül, így minden következő állomás részesül a bevágás által biztosított előtolási kényszerből és dőlésszög-korrekcióból.
A bevágás helyzete és a pilóta helye közötti kapcsolat szekvenciális, nem redundáns. A pilóták általában a második vagy harmadik állomáson kapcsolják be a szalagot, miután a bevágás már korlátozta a bruttó túltáplálást. A MetalForming Magazine részlete szerint az adagolóhengernek el kell engednie a szalagot, mielőtt a vezetőhely átmérői belépnének a vezetőlyukakba. A megkerülő bevágás biztosítja a durva ütközőt, amely a csíkot a pilot-rögzítési tartományon belülre helyezi, majd a pilóta elvégzi a végső precíziós regisztrációt, gyakran kijavítva az utolsó 0,05-0,10 mm-es helyzethibát.
Az állomástávolság határozza meg, hogy a hornyos zseb vagy fül milyen messzire haladjon a kulcsblokk vagy ütköző bekapcsolása előtt. A bevágást úgy kell levágni, hogy a kifutó éle pontosan egy emelkedési távolságra legyen a kapcsolódási ponttól. Bármilyen itt előforduló hiba az állomásokon áthalad. Ha a bevágás 0,02 mm-rel van eltérve a valódi emelkedéstől, akkor ez a hiba minden alsó állomáson átterjed, progresszív regisztrációs eltolódást okozva, amelyet a pilóták önmagukban nem korrigálhatnak teljesen.
Az emelő interakció további korlátot jelent. Rugós{1}}emelősínekkel rendelkező matricákon a szalag a löketek között felemelkedik a szerszám felületéről, hogy lehetővé tegye az előtolás előrehaladását. A szalag alá kiálló pozitív bypass fülnek teljes emelési magasságban meg kell szabadítania az emelősínt. Ha a tabulátor elakad, a csík nem tud előrehaladni, és a következő körvonal dupla-ütést produkál. Negatív bevágások esetén a kulcsblokknak teljesen vissza kell húzódnia a szalag síkja alá, mielőtt az emelők felemelnék a szalagot, vagy a bevágás fala megfogja a blokk szélét, és egy másodlagos forgácsot benyír a kapcsolódási zsebbe.
- Vágjon bevágásokat az első vagy a második állomásona betáplálás szabályozásának létrehozására, mielőtt a formázási vagy simítási műveletek megkezdődnének
- Fenntartja a bevágást-a-pilot térköznek a hangmagasság pontos többszöröseinhogy mindkét rendszer ugyanarra a progressziós alapvonalra hivatkozzon
- Ellenőrizze a kulcsblokk magasságát az emelő mozgásához képestannak megerősítésére, hogy a blokk eltávolítja a csíkot az emelési fázis alatt, és csak az adagolás leállítása közben kapcsol be
- A bevágásokat legalább 1 mm-rel tolja el az állományvezető sínektőlhogy megakadályozza az interferenciát a bevágás éle és a vezetőcsatorna falai között
- Helyezzen szimmetrikusan kettős bevágásokat a szalag mindkét széléreamikor az oldalirányú szabályozás kritikus fontosságú, különösen a bélyegzés során oldalirányú eltolódásra hajlamos széles szalagoknál
- Koordinálja a bevágások időzítését a feed{0}}kioldási jeleivelígy az adagoló kinyílik, mielőtt a szalag hozzáérne a kulcsblokkhoz, és megakadályozza, hogy a motor megküzdjön a mechanikus ütközéssel
Ha a vezérlőelemeket és a megkerülő hornyokat együtt használják, a szerszám és a szerszám kialakításának biztosítania kell, hogy a pilóta ne ütközzen bele a bevágásba. Ha a bevágás megállítja a csíkot 0,05 mm-rel a valódi pozíciótól, majd a pilóta előrehúzza, a bevágás fala minden egyes löketnél nyírófeszültséget tapasztal a kulcsblokkon. Idővel az ismételt terhelés kifárasztja a bevágás szélét. A megoldás az, hogy a bevágást úgy méretezzük, hogy az a csíkot kissé megállítsa a pilóta rögzítési ablaka mellett, és hagyja, hogy a pilóta visszahúzza a csíkot a végső helyzetbe, nem pedig előre tolja. Ez a finom irányeltolódás, amelyet a vágószerszám építése során beépítettek a bevágás helyére, kiküszöböli az ütközést, és meghosszabbítja a bevágás és a pilóta élettartamát.
Azoknál a projekteknél, ahol a szalaggeometria, a sebességkövetelmények vagy az anyagok viselkedése korlátok közé szorítja ezeket az irányelveket, egy tapasztalt szerszámmérnöki partnerrel együttműködve elkerülhető a költséges próba{0}}és-a sajtóhibák. Csapatok ittYICHENolyan egyedi bélyegzőszerszám-megoldásokra specializálódtak, amelyek a bypass hornyok, emelőrendszerek és precíziós alkatrészek, például kulcsblokkok és lyukasztók közötti interakciót kezelik, különösen olyan összetett elrendezéseknél, ahol a szabványos hüvelykujjszabályok projektspecifikus ellenőrzést igényelnek.
A bevágások geometriájának és elhelyezésének megfelelő kialakítása végső soron a mechanikai kényszerek összehangolásának kérdése. De ezek a korlátozások attól függően változnak, hogy milyen anyagot táplálunk át a szerszámon. Az 1,0 mm-es hidegen hengerelt acélban hibátlanul működő bemetszés-megrepedhet, deformálódhat, vagy elveszítheti kapcsolatát, ha ugyanaz a szerszám 0,5 mm-es foszforbronzból fut, ezt a valóságot teljes mértékben az anyagok eltérő reakciói határozzák meg a megkerülő hornyok által kifejtett erőkre.
Anyagtulajdonságok, amelyek megkerülik a bemetszéssel kapcsolatos tervezési döntéseket
A megkerülő bevágás nem csupán egy geometriai jellemző. Ez egy mechanikus interfész, amely ismétlődő ütési terhelésnek, nyírófeszültségnek és ciklikus deformációnak van kitéve minden alkalommal, amikor a szalag nekiütközik a kulcsblokknak vagy ütközésnek. Az interfész működése teljes mértékben attól függ, hogy a szalag miből készül. Két azonos vastagságú és szalagszélességű anyag folyáshatáruk, keményedési viselkedésük és hajlékonyságuk alapján teljesen eltérő horonykialakítást igényelhet.
Hogyan befolyásolják az anyagtulajdonságok a bevágások teljesítményét
Kezdje a folyáshatárral. A tervezett sajtolás az anyag folyáshatárát meghaladó alakító erők által okozott képlékeny alakváltozásból adódik, mint pl.MetalForming Magazinmagyarázza. Ugyanez az elv szabályozza a bemetszéseket. Amikor egy szalag nagy sebességgel érintkezik egy kulcsblokkkal, a bevágás fala koncentrált nyomó terhelést szenved. A nagyobb folyáshatárú anyagok ellenállnak a deformációnak ezen az érintkezési ponton, megőrizve a hornyok geometriáját hosszabb gyártási ciklusokon keresztül. A lágyabb ötvözetek, mint például az izzított réz vagy alumínium, fokozatosan deformálódnak, és a bevágás fala minden egyes löketnél enyhén megnövekszik, amíg a kapcsolódási mélység elveszik.
Az acél folyáshatára a minőségek között drámaian változik. A 250 MPa nyomású lágyacél egészen másképpen viselkedik a bevágási ponton, mint a kétfázisú acél 600 MPa-nál. A nagyobb -szilárdságú anyagok élesebb bemetszéséleket tartanak fenn, de nagyobb ütőerőt is továbbítanak a kulcsblokkba, felgyorsítva a szerszám alkatrészének kopását, nem pedig a szalagot. Lényegében Ön választja ki, hogy hol fordul elő a kopás: egy cserélhető szalagon vagy egy olyan szerszámelemen, amely karbantartási állásidőt igényel.
A szalag anyagának rugalmassági modulusa határozza meg, hogy a bevágás mekkora visszarugózást tapasztal a vágási művelet után. A nagy rugalmassági modulusú anyagok, mint például a körülbelül 200 GPa nyomású acél, kevésbé rugósodnak vissza, miután a lyukasztó visszahúzódik, így a horonyzseb közelebb kerül a tervezett geometriához. A 70 GPa körüli rugalmassági modulusú alumíniumnak úgy tűnhet, mintha kevésbé kellene visszarugaszkodnia az alacsonyabb merevség miatt, de az alacsonyabb folyási nyúlású acél jellemzői miatt korábban lép plasztikus deformációba, ami a rugalmas visszanyerés és a tartós kötődés eltérő egyensúlyát eredményezi. A gyakorlati hatás az, hogy a bemetszés geometriáját az egyes anyagcsaládoknál eltérően kell kompenzálni, hogy ugyanazt a végső bevágás méretet érjük el.
A húzószilárdság és a munkaedzés egy időtől{0}}függő változót vezet be, amelyet a statikus anyagtulajdonságok nem tudnak rögzíteni. Minden alkalommal, amikor a szalag hozzáér a kulcsblokkhoz, a bevágás fala helyi képlékeny deformációt tapasztal. Ez a deformáció megerősíti az anyagot az érintkezési zónában. Több ezer ciklus alatt a bevágás éle fokozatosan keményebbé és törékenyebbé válik, mint a környező hordozóanyag. Hagyományos nagyszilárdságú-kisszilárdságú-ötvözött acélok esetében ez a szilárdság elérheti a 20%-ot a kapott állapot felett. A fejlett, nagy szilárdságú{10}}minőségek, például a kétfázisú acélok esetében a durva számítások azt mutatják, hogy még néhány százalékos alakváltozás is 50 százalékkal növelheti a helyi szilárdságot a síklapok tulajdonságaihoz képest.
Ez a helyi keményedés végül repedést okoz. A bevágás széle, amely most törékeny a munkakeményedéstől, inkább eltörik a következő ütközési terhelés hatására, mintsem deformálódik. Az apró forgácsok elszabadulnak, beszennyezik a szerszámot, és rontják a kapcsolat minőségét. Azok az anyagok, amelyek nyúlási értéke magas, enyhe acélok esetében 30 százalék felett, több ciklust tolerálnak, mielőtt elérnék ezt a tönkremeneteli pontot, mivel képesek elnyelni az ismétlődő deformációkat anélkül, hogy kimerítenék a rugalmasságukat. Az alacsony-nyúlású anyagok, mint például a rugóacélok vagy a teljesen edzett rozsdamentes minőségek, sokkal hamarabb érik el a repedési küszöböt, és gyakrabban kell cserélni a rovátk{6}}állomást, vagy át kell váltani a pozitív bevágásos kialakításokra, amelyek nagyobb fülterületen osztják el a takarmánymegtartó erőket.
A bevágás kialakításának figyelembe kell vennie az anyag nyúlási -keményedési viselkedését a teljes gyártási folyamat során, nem csak a kapott mechanikai tulajdonságait, mivel a bevágások érintkezési zónája minden egyes adagolási ciklussal fokozatosan megerősödik és rideggé válik.
Vastagság és szalagszélesség beállítása
Az anyagvastagság közvetlenül meghatározza a minimális bevágási mélységet. A kulcsblokknak elég mélyen be kell nyúlnia a hornyos zsebbe, hogy megakadályozza, hogy a szalag rácsússzon az adagolás során. A 0,5 mm alatti vékony anyagoknál ez azt jelenti, hogy a kulcsblokk magassága a szalag vastagságához viszonyítva kritikus hányadossá válik. Túl sekély, és a csík a tömb fölé hajlik. Túl mély, és a blokk érintkezik a horonyzseb aljával, másodlagos nyíróhatást hozva létre, amely mindkét alkatrészt károsítja.
A 2,0 mm feletti vastagabb anyagok lényegesen nagyobb lendületet generálnak az előtolás során. A kinetikus energia, amelyet a bevágásnak el kell nyelnie, minden egyes löketnél a tömeggel és a sebességgel egyaránt skálázódik. Egy 2,5 mm-es szalag mérsékelt előtolási sebesség mellett lényegesen nagyobb erővel üti a kulcsblokkot, mint egy 0,8 mm-es szalag azonos sebesség mellett. A nagyobb érintkezési felületű mélyebb bevágások elosztják ezt az erőt, de a mélyebb vágások több hordozóanyagot is eltávolítanak.
A csíkszélesség meghatározza a mennyezetet, hogy egy negatív bevágás milyen mélységig mehet biztonságosan. Minthordozószalag tervezési elvekdiktálja, a hordozónak elég erősnek kell maradnia ahhoz, hogy ellenálljon az etetés közbeni hajlításnak. Ha egy 40 mm-es szalag minden éléről 25 százalékot eltávolít, 20 mm-es hordozókeresztmetszet marad. Nagy szilárdságú acélon{5}}ez megfelelő lehet. Egy-harmados folyáshatárral rendelkező lágy alumíniumötvözeten ugyanaz a geometria behajlik az előtolási erő hatására. A bevágás mélységét az anyag szilárdságával fordítottan kell skálázni: a lágyabb ötvözetek sekélyebb bevágásokat kapnak, és jobban támaszkodnak a billentyűblokk pontos geometriájára, mint a nyers kötési mélységre.
A nagyszilárdságú{0}}acélok saját beállítással rendelkeznek. Az ezekből a minőségekből származó bevágások nyírásához szükséges erők erősebb ütéseket, robusztusabb szerszámszakaszokat és szűkebb hézagokat igényelnek az anyagok által keltett markáns sorja kezeléséhez. A rézötvözetek és az alumínium tisztán vágják kisebb erővel, de deformálódnak a kapcsolódási ponton. Mindegyik anyagcsalád más-más irányba tolja el a bemetszések kialakítását, és az egyetlen univerzális szabály az, hogy egyetlen geometria sem működik mindegyiken változtatás nélkül.
Ezek az anyagi -vezérelt viselkedések nem csak a kezdeti tervezést érintik. Megjósolják, hogy egy bevágás hogyan romlik az idő múlásával, mely hibamódok jelennek meg először, és milyen gyakran van szükség karbantartásra. Ez az előrejelző kapcsolat az anyagtulajdonságok és a meghibásodási minták között pontosan az, ami elválasztja a proaktív hornyok karbantartását a reaktív hibaelhárítástól, miután a szerszám már hulladékot termelt.
Hibaüzemmódok és a bypass bevágási problémák hibaelhárítása
A százezres löketnél tökéletesen működő bypass bevágás ötszázezer löketnél teljesen meghibásodhat. A degradáció fokozatos, ugyanazon anyagviselkedések miatt, amelyeket fent tárgyaltunk: lokális nyúlási keményedés az érintkezési felületeken, progresszív sorja-akkumuláció és ciklikus ütközési erők, amelyek kifárasztják a szalag és a szerszám alkatrészeit is. Ha felismerjük, hogy mi hibázik és miért nem, azelőtt, hogy a hulladék felhalmozódna, elválasztja az üzemidőt fenntartó üzleteket a reaktív tűzoltásban rekedtektől.
Gyakori hibamódok minden bevágástípushoz
A negatív és pozitív bypass bevágások alapvetően eltérő módon hibáznak, mert eltérő a mechanika. A negatív bevágás egy vágott zseben és egy kiálló kulcsblokkon alapul. A pozitív bevágás egy kialakított fülön és egy rögzített ütközőn alapul. Mindegyik geometria saját kopási mintázatot mutat be, és mindegyik más diagnosztikai megközelítést igényel.
A negatív bevágások esetében a legzavaróbb hiba a csigák húzása. A szalag széléről levágott kis szelet a kihúzás során a lyukasztófelülethez tapad, és visszakerül a szerszámba. Ez a csiga végül lerakódik a bemetszett zsebben egy alsó állomáson, részben vagy teljesen blokkolva a kulcsblokkot, hogy bejusson. A csík letartóztatás nélkül halad át, és a következő találat rossz helyen landol.Progresszív szerszám hibaelhárítási adatokmegerősíti, hogy a lyukasztó és a csigák közötti vákuumhatások, valamint az elégtelen hézag vagy az elhasználódott kilökőrendszerek az elsődleges hajtóerő. A rugós kilökők, a léglefúvás-és a megfelelő légterelő huzat csökkenti a kockázatot, de a kopott, leromlott felületkezelésű lyukasztók maradnak a gyökér kiváltó oka.
A sorjaképződés a lassú{0}}égési hiba mód. Minden egyes löket egy apró sorja keletkezik a bevágás szerszám oldalán. Ez a sorja a zsebbe nyúlik, hatékonyan csökkentve a funkcionális bekapcsolódási mélységet ezer ütésenként néhány mikronnal. Végül a kulcsblokk nem tud teljesen beülni, és az ütköző megbízhatatlanná válik. Azok az anyagok, amelyeket a korábbi alakítási műveletek során edzettek, vagy az 500 MPa folyási feszültséget meghaladó -szilárdságú anyagok magasabb sorját képeznek, és felgyorsítják ezt a lebomlást.
A bevágások élei repedések jelentkeznek hosszú gyártási folyamatok során, különösen azoknál az anyagoknál, amelyek hajlamosak a nyúlási edzésre. A kulcsblokk ismételt ütközése a bevágás falával fokozatosan megkeményedik és rideggé teszi ezt a zónát. Amint a helyi rugalmasság kimerült, mikro-repedések keletkeznek és terjednek. A forgácsok kiszakadnak a bevágás széléről, szennyezik a szerszám üregét, és tovább rontják a kapcsolódási minőséget.
Pozitív bevágásoknál a domináns hiba a fül hajlítása vagy nyírása. Ha a szalag lendülete által kifejtett engedőerő meghaladja a fül ellenállását, a fül inkább előre deformálódik, mintsem megállítja a szalagot. Ez akkor fordul elő, ha az előtolási sebesség túl nagy az anyagvastagsághoz képest, vagy ha a lándzsa gyökérben fáradási repedések keletkeznek, amelyek gyengítik a fül rögzítési pontját. Amint egy fül akár csak enyhén is meghajlik, többé nem érintkezik a megfelelő szögben az ütközőblokkkal, és minden további löket tovább fokozza a deformációt.
A tabulátor interferenciája az emelőkben a beállítással kapcsolatos-hiba. Ha az emelősín magassága nincs összehangolva a fül vetítési mélységével, akkor a fül a sínen megakad a szalagmagasság során. A szalag nem tud szabadon haladni, és a következő adagolási löket során az anyagot az adagoló és az akadályozási pont között kihajtja. Az ismétlődő ütközésekből adódó progresszív fül-deformáció megváltoztatja a kapcsolódási időt is: ahogy a fül gomba az érintkezési felületén, az effektív leállítási pozíció a deformáció mértékével előre tolódik, ami egy kis, de halmozott regisztrációs hibát okoz.
| Bevágás típusa | Hiba mód | Tünetek | Kiváltó ok | Javító intézkedés |
|---|---|---|---|---|
| Negatív | Zsebbe húzható csiga | Időszakos túltáplálás; az alkatrészek méretei hosszúak; véletlenszerű elakadás riasztások | Az ütési kopás növeli a csigák tapadását; elégtelen meztelenségi huzat; nincs vákuummentesség | Élesítse újra vagy cserélje ki a lyukasztót; adjunk hozzá rugós kidobót vagy légfúvást; növelje a szerszám nyitási huzatát oldalanként 1 fokra |
| Negatív | A sorja felhalmozódása csökkenti a kapcsolódási mélységet | Fokozatos méreteltolódás az alkatrészeken; a kulcsblokk nyomai sekélyebbé válnak a csíkon; az elakadás gyakoriságának növelése a műszak alatt | A lyukasztó-a-metszet a specifikáción túl kopott; az anyag folyáshatára nagyobb, mint az eredeti tervben feltételezett; nincs ütemezett újraköszörülés | Állítsa vissza a lyukasztót-a -matrica hézagának oldalanként az anyagvastagság 5-10%-ára; löketszám-alapú élesítési ütemezés-végrehajtása |
| Negatív | Bevágás él repedése | Fémforgács a szerszámüregben; szabálytalan bevágás fal látható a szalagon; a regisztráció hirtelen elvesztése | Húzás keményedés az érintkezési zónában hosszú távon; éles belső sarkok, amelyek feszültségkoncentrátorként működnek; rideg anyagminőségek | 0,3-0,5 mm-es saroksugár hozzáadása a bevágás geometriájához; csökkentse a kulcsblokk bekapcsolódási erejét a hézag optimalizálásával; fontolja meg az anyagcserét vagy a rövidebb karbantartási intervallumokat |
| Negatív | Kulcsblokk kopása | Az elköteleződés mélysége idővel csökken; stop pozíció sodródása; billentyűblokk felülete, amely kerekítést vagy kiütést mutat | A kulcsblokk nem megfelelő keménysége a szalag anyagához képest; nem megfelelő kenés az érintkezési felületen; a tervezési feltételezéseket meghaladó ütközőerők | Cserélje ki a kulcsblokkot keményfém{0}}végű betétre; vigyen fel TiN bevonatot az érintkezési felületre; ellenőrizze, hogy az előtolási sebesség a tervezési paramétereken belül van |
| Pozitív | Fülhajlítás vagy nyírás | Csík túletetés; deformált fülek láthatók a kilépő szalagon; inkonzisztens alkatrészhosszak | Az előtolási erő meghaladja a fül ellenállását; fáradásos repedések a lándzsa gyökerénél; anyagvastagság nem megfelelő | A fül szélességének vagy vastagságának növelése; csökkentse az adagolási sebességet; ellenőrizze a lyukasztót, hogy nem kopott-e, ami elvékonyítja a fül gyökerét |
| Pozitív | Tabulátor interferenciája az emelőknek | A csíkok elakadása az ütések között; kihajlás az adagoló és a szerszám között; hallható elkapó hang a szalag emelése közben | Az emelősín magassága nincs összehangolva a fül vetületével; lapon túl -a tervezési mélységen túl alakult ki | Állítsa be az emelő magasságát a szabad fülhöz legalább 0,5 mm-rel; ellenőrizze a formázási mélységet a nyomtatással szemben; retime emelő működtetése, ha állítható |
| Pozitív | A fül progresszív deformációja | Az alkatrészek fokozatosan eltolódnak méretben; leállítási pozíció előrekúszása a gyártás során; gombásodást mutató laparc | Ismétlődő ütközés, amely meghaladja a fül anyagának helyi folyási feszültségét; a munkavégzés során megkeményedett zóna törékennyé és törékennyé válik | Az ütközőblokk felületének keményítése a fül deformációjának csökkentése érdekében; vegye figyelembe a nehezebb{0}}szelvénysávot, ha megengedett; lerövidíteni az ellenőrzési időközöket |
A szalag elakadásának és kihajlásának hibaelhárítása
A szerszámkezelők ritkán látják, hogy maga a bevágás meghibásodik. Amit észrevesznek, azok a későbbi következmények: a nem következetesen mért alkatrészek, az állomások között meghajló csíkok és az ütemezés előtt elhasználódó ütések. A diagnosztikai kihívás ezeknek a tüneteknek a bevágási rendszerhez való visszacsatolása.
Az inkonzisztens alkatrészméretek, különösen akkor, ha az alkatrész hossza kis mértékben változik egy gyártási folyamat során, általában a bemetszés romlása által okozott regisztrációs eltolódást jelzik. A billentyűblokk már nem tartja meg teljesen a csíkot, így minden egyes ütés kissé előre vagy a névleges pozíciótól elmarad. A szalag osztásközének a bevágás kapcsolódási pontjában történő mérése, ahelyett, hogy kizárólag az alkatrészméretekre hagyatkozna, elkülöníti, hogy a rögzítési hiba a bevágásnál vagy az utána lévő alakító állomáson származik-e. Egyes-nagy hangerősségű műveleteknél a kulcsblokk közelében induktív közelségérzékelőt építenek be, amely minden egyes löketnél észleli, hogy a szalag teljesen az ütközőhöz illeszkedik-e, és ha a kapcsolódás sikertelen, leáll.
Az állomások közötti csík kihajlás túlzottan-korlátozott adagolási állapotra utal. Ez akkor fordul elő, amikor a megkerülő bevágás leállítja a szalagot, mielőtt az adagoló befejezte volna a löketét, és az anyagot a szerszám és az adagolóegység közé szorítja. MintPeter Ulintz magyarázza a MetalFormingban, a felesleges anyag beszorul és becsavarodik, amikor a szerszám kinyílik, és az emelők felemelik a csíkot. A gyökérrögzítés nem a bevágás meglazítása, hanem az adagoló kioldásának újraidőzítése, hogy az kinyíljon, mielőtt a szalag hozzáérne az ütközőhöz. A pneumatikus adagolórendszerek a nyomási sebességtől függően 35–45 ezredmásodperces késleltetési kompenzációt igényelhetnek, hogy elkerüljék ezt a túlzottan-korlátozott állapotot.
A szerszámok ismétlődő{0}}hibás ütései miatti idő előtti kopása egy kiszámítható láncot követ: a leromlott bevágás lehetővé teszi, hogy a szalag kissé elmozduljon-, így az érintkező anyagot nem megfelelő helyeken lyukasztja ki, ami egyenetlen oldalterhelést eredményez. Ezek az oldalsó terhelések felgyorsítják az élek leforgácsolását, és egyidejűleg több állomáson vezetik a kopást. Ha egyszerre több állomáson is felgyorsult ütési kopást észlel, a közös nevező szinte mindig a regisztrációs probléma, és a bypass hornyos rendszer az első, amelyet ki kell vizsgálni.
A rovátkás rendszer alkatrészeinek ellenőrzési időközeit a löketszám alapján kell meghatározni, nem pedig a vizuális értékelést. A negatív geometriát produkáló bemetszések általában 200 000-500 000 ütésenként kiértékelést igényelnek, az anyag keménységétől és a hézagviszonyoktól függően. A kulcsblokkokat azonos időközönként kell ellenőrizni, hogy nem kopott-e és nem kopott-e, és a csere akkor indul el, amikor a rögzítési mélység a névlegeshez képest 15-20 százalékkal csökken. Pozitív bevágásos rendszerek esetén a szalagmintákon 100 000 ütésenként mért fül vetítési mélysége felfogja a progresszív deformációt, mielőtt az a regisztrációs eltolódássá válna. A szalag érkezési helyzetének figyelésére szerelt induktív közelségérzékelő folyamatos, valós idejű visszajelzést ad kézi mintaellenőrzés nélkül, ami különösen értékes a hosszan tartó, felügyelet nélküli műszakokat futtató vonalakon.
Ezeknek a meghibásodási mintáknak és korrekciós intézkedéseiknek dokumentálásával minden egyes szerszámra jellemző karbantartási tudásbázis jön létre. Idővel ezek az adatok megmutatják, hogy egy adott bevágás-terv jól illeszkedik-e az alkalmazáshoz, vagy egy alapvető geometriai változás – pozitívról negatívra vagy fordítva – kiküszöbölné az ismétlődő hibákat a forrásnál. Ez a döntés visszahat a szalagelrendezés és az anyagfelhasználás képébe, ahol a bevágás típusa és elhelyezése nemcsak a regisztráció megbízhatóságát, hanem az alkatrészenkénti összköltséget is befolyásolja.
A szalagok elrendezésének optimalizálása és egyedi tervezési támogatás
A meghibásodási mód adatai közvetlenül bekerülnek a szalagelrendezési döntésekbe, mivel minden bevágás-geometria helyet foglal, akár fizikailag az anyageltávolítás révén, akár funkcionálisan a fülek számára fenntartott élhézag miatt. Ez az elhasznált hely ugyanazon szalagingatlan esetében versenyez az alkatrész geometriájával, így a bevágások kialakítása elválaszthatatlan az anyagfelhasználástól és az alkatrészenkénti költség-per{2}}számításoktól.
A megkerülő bevágás hatása a szalag elrendezésére és az anyaghasználatra
Tekintsük az aritmetikát. A 60 mm-es hordozón a szalag mindkét szélétől 4 mm-re levágott negatív bypass bevágás 8 mm teljes szélességet fogyaszt, ami egyébként hozzájárulhatna az alkatrészek egymásba ágyazásához. Egy 500 000 fokozatot adó tekercsnél ez a 8 mm jelentős nyersanyagköltséget jelent, különösen olyan drága ötvözeteknél, mint a berillium réz vagy a rozsdamentes minőségek, ahol a kilogrammonkénti ár minden millimétert számít.
A pozitív bevágások elkerülik ezt a szélességi büntetést, de más megszorítást vezetnek be. A kialakított fül a szalag síkja alá nyúlik, ami azt jelenti, hogy a szerszámkészítőnek figyelembe kell vennie az alsó saruban lévő függőleges hézagot. Ez a távolsági követelmény korlátozhatja az állomások közötti szoros távolságot, időnként hosszabb osztást kényszerítve ki, és csökkentheti a tekercshosszonkénti alkatrészek számát. Költségérzékeny-nagy térfogatú{4}}futtatásoknál akár 2 mm-es osztásemelkedés is több millió löketet eredményez.
A modern anyagbeágyazó szoftver az anyaghossz-optimalizáláshoz érvényesíti ezeket a kompromisszumokat- az acél vágása előtt. A szalagelrendezésű platformok a hornyok geometriáját modellezik a hordozó szilárdsági követelményeihez képest, és ellenőrzik, hogy a fennmaradó keresztmetszet kihajlás nélkül ellenáll-e az előtolási erőknek. Mintszalagelrendezés tervezési alapelveierősítse meg, hogy az iparág legalább 75 százalékos anyagfelhasználást céloz meg, és a bevágások kialakítása közvetlenül befolyásolja, hogy ez a referenciaérték elérhető-e egy adott alkatrészgeometriánál.
A szimulációs eszközök azt is megjósolják, hogy a bevágások elhelyezése hogyan működik együtt az üres beágyazással. A szögletes-átmenetelrendezés, amely megdönti az alkatrészeket a szorosabb csomagolás érdekében, eltolhatja az optimális bevágás helyét, hogy elkerülje a szalag széle közelében lévő alkatrészek jellemzőit. Ezeket az interakciókat nehéz manuálisan megoldani, ezért a CAD{3}}alapú érvényesítés általános gyakorlattá vált. A mérnökök a bevágásmélységen, a pozíción és a típuson keresztül iterálnak a szoftverkörnyezeten belül, összehasonlítva az anyagfelhasználás százalékos arányát az egyes konfigurációkban, mielőtt elköteleznék magukat a szerszámozás mellett.
Az érvényesítési munkafolyamat általában ezt a sorrendet követi: határozza meg az alkatrész geometriáját és a beágyazási tájolást, határozza meg a hordozó szélességét és a híd méreteit, helyezze el a bemetszés jellemzőit a javasolt helyeken, futtassa le a tartókeresztmetszet szerkezeti ellenőrzését minden bevágási ponton, és ellenőrizze, hogy a kulcsblokk vagy az ütközőblokk pozíciói nem ütköznek-e az alakító állomásokkal vagy emelőmechanizmusokkal. A szoftver megjelöl minden olyan konfigurációt, ahol a hordozófeszültség meghaladja a megengedett határértékeket, és arra készteti a tervezőt, hogy csökkentse a vágásmélységet, szélesítse a csíkot, vagy váltson negatív bevágásról pozitívra, amely megőrzi az anyagot.
Egyedi vágószerszám-megoldások használata összetett bemetszéssel
A szabványos tervezési szabályok tisztán kezelik a legtöbb alkalmazást. A kihívás akkor jelentkezik, amikor az alkatrészgeometria, az anyag viselkedése vagy a sebességkövetelmények negatív és pozitív bypass-bevágásokat nyomnak a fémlemezbélyegzés során olyan területre, ahol a hüvelykujj-szabályok ütköznek egymással. Egy keskeny csík például egy 800 SPM-es nagysebességű{2}}présnél egy negatív bevágás lapos profilját igényli, de nem kíméli az élanyagot. A vastag, nagy szilárdságú acél{5}}mély befogást igényel, de olyan ütési erőket generál, amelyek heteken belül megrepednek a szabványos kulcsblokkokon.
Ezek az éles tokok speciális szerszámgépészeti támogatást élveznek. Csapatok ittYICHENszerszámmérnökökkel dolgozzon olyan egyedi sajtolószerszám-megoldásokon, amelyek pontosan ezeket a tervezési konfliktusokat kezelik, így a szerszámszerkezet, a lyukasztó és az emelő integrációja, a megkerülő bevágások optimalizálása, a sorja szabályozása és az anyagáramlás terén szerzett szakértelmet olyan projektekbe hozva, ahol a szabványos megközelítések elmaradnak.
- Ellentmondó sávszélesség- és sebességkövetelmények-, amikor az alkalmazás keskeny hordozót és nagy-sebességű, lapos-profilú betáplálást is igényel, ami hibrid hornyos geometriákat vagy alternatív regisztrációs stratégiákat igényel
- Agresszív anyagtulajdonságok- nagy szilárdságú- vagy keményedő
- Több-soros vagy összetett egymásba ágyazó elrendezések- szalagkonfigurációk, ahol a bevágások elhelyezésének több alkatrész körvonala körül kell navigálnia, állomásokat kell rajzolnia és cam{1}}vezérelt műveleteket kell végrehajtania a regisztráció veszélyeztetése nélkül
- Szigorú anyagfelhasználási célok- olyan projektet, ahol az anyagköltség határozza meg a tervezést és a bevágásmélység minden milliméterét igazolni kell a szimulációval hitelesített hordozószilárdsági számításokkal
- Meghosszabbított felügyelet nélküli gyártási sorozatok- szerszámok, amelyeknek fenn kell tartaniuk a regisztrációs megbízhatóságot több százezer löketen keresztül a karbantartás, az igényes bevágás és a kulcsblokk kialakítása között, amelyet a maximális kopási élettartamra terveztek
A cél nem az, hogy lecserélje a szerszámtervező megítélését, hanem az, hogy kiegészítse azt alkalmazás--specifikus tervezéssel, ha egy projekt meghaladja az általános irányelvek által nyújtott teljesítményt. Legyen szó geometriaváltásról, a szerszámalkatrészek anyagcseréjéről vagy a bevágás és a kísérleti koordinációs stratégia teljes újragondolásáról, a tapasztalt szerszámkészítői erőforrásokhoz való hozzáférés lerövidíti a tervezési koncepciótól a validált gyártási szerszámokig vezető utat.
Gyakran ismételt kérdések a bélyegzőszerszámok elkerülő bevágásaival kapcsolatban
1. Mi a különbség a pozitív és negatív bypass hornyok között a progresszív szerszámokban?
Egy pozitív megkerülő bevágás az anyagot a szalagon hagyja lándzsával, és lefelé egy fület képez, amely érintkezik a szerszám ütközőblokkjával. A negatív bypass bevágás eltávolítja az anyagot a szalag széléről, és egy zsebet hoz létre, amely megkapja a megkeményedett kulcsblokk kiemelkedését a szerszámból. A pozitív típus nem okoz csigát, és megőrzi a hordozó keresztmetszeti -szilárdságát, így ideális keskeny csíkokhoz. A negatív típus egy lapos szalagprofilt hoz létre, amely alkalmas a 600 löket/perc feletti nagy-sebességű műveletekre, de szükség van a csigák kezelésére, és csökkenti a hordozó szélességét minden bevágás helyén.
2. Miben különböznek a bypass hornyok a progresszív sajtolószerszámok vezetőfurataitól?
Az áthidaló bevágások és a vezetőfuratok egymás után különböző regisztrációs funkciókat látnak el. A bypass hornyok kemény mechanikai ütközőt biztosítanak, amely megakadályozza a szalag túladagolását, korlátozva a maximális haladási távolságot, függetlenül az adagoló viselkedésétől. Ezzel szemben a vezérlőfuratok precíziós csapokat kapnak, amelyek finom-beállítják a szalag helyzetét az előtolás befejezése után, általában kijavítva az utolsó 0,05–0,10 mm-es pozícióhibát. A pilóták nem tudják kompenzálni azt a sávot, amelyik fél magassággal túllőtt, ezért a bypass bevágások durva korlátként működnek, míg a pilóták a végső pontosságot biztosítják.
3. Mikor használjak pozitív bypass bevágásokat negatívak helyett?
A pozitív bypass hornyok a jobb választás, ha a hordozószalag keskeny (30-50 mm alatti), és az élek anyagának eltávolítása veszélyeztetné a szerkezeti integritást, ha a csigák kezelése aggodalomra ad okot a minimális kezelői beavatkozás vagy karbantartási ütemezés miatt, amikor a gyártási sebesség 600 löket/perc alatt marad, és ha a selejt csökkentése prioritás, mivel nem távolítanak el anyagot a szalagról. Jól működnek olyan anyagokon is, amelyek hajlamosak a csigák húzására, ahol a csigák eltávolítása teljesen eltávolítja a folyamatból a gyakori meghibásodási módot.
4. Mi okozza a bypass bevágás meghibásodását a bélyegzőszerszámokban, és hogyan lehet ezeket kijavítani?
A negatív bevágások esetében a leggyakoribb hibák közé tartozik a csigák húzása, amely blokkolja a kulcsblokk bekapcsolását, a sorja felhalmozódása, amely idővel csökkenti a funkcionális bevágás mélységét, és a hornyok élének repedése a hosszú futások során végzett keményedés miatt. Pozitív bevágásoknál a túlzott előtolási erő miatti fülelhajlás és az emelősínekkel való érintkezés az elsődleges probléma. A korrekciós intézkedések közé tartozik a bevágások újraélezése egy löket-számlálási ütemterv szerint (minden 200 000-500 000 ütés), a megfelelő ütések közötti távolság fenntartása oldalanként az anyagvastagság 5-10%-ánál, a saroksugár hozzáadása a feszültségkoncentráció elkerülése érdekében, valamint a projekt emelőmagasságának összehangolása.
5. Hogyan befolyásolják az anyagtulajdonságok a bypass hornyok kialakítását progresszív szerszámokban?
Az anyag folyáshatára, a nyúlási -keményedési hajlam, a nyúlás és a vastagság egyaránt befolyásolja a vágás geometriájával kapcsolatos döntéseket. A nagyobb folyáshatárú anyagok hosszabb ideig megtartják a bevágás élformáját, de nagyobb ütőerőt továbbítanak a kulcsblokkokra, felgyorsítva a szerszám alkatrészeinek kopását. Munka -keményedő anyagok fokozatosan rideggé válnak a bevágás érintkezési zónájában, ami végül az élek repedését okozza. Az alacsony-nyúlású anyagok hamarabb meghibásodnak, és pozitív bevágásokra lehet szükség, amelyek elosztják az erőket a nagyobb fülterületeken. A vastagabb anyagoknak mélyebb érintkezésre van szükségük, hogy megakadályozzák az átfutást,{7}}míg a lágyabb ötvözeteknél, például az alumíniumnál, sekélyebb bevágásokra van szükség, és szűkebb kulcsblokk-tűréssel, hogy kompenzálják az érintkezési pont deformációját.


