


Mit jelent a szerszám- és szerszámprototípus-készítés fémbélyegzett alkatrészekhez
Képzeld el, hogy hat számjegyet fektetsz egy gyártási kocka mellé, csak akkor fedezd fel, hogy az alkatrész két fokkal visszaugrik a tűréshatáron túl az első ütésnél. Ez a forgatókönyv gyakrabban játszódik le, mint kellene, és szinte mindig megelőzhető. A fémbélyegzett alkatrészek szerszám- és matrica-prototípusa éppen azért létezik, hogy ezeket a problémákat még azelőtt feltárják, mielőtt azok drága problémákká válnának.
Eszköz és szerszám prototípusának meghatározása
A fémbélyegzett alkatrészek szerszám- és szerszámprototípus-készítése egy olyan mérnöki gyakorlat, amely ideiglenes vagy csökkentett{0}}élettartamú szerszámok tervezését, gyártását és érvényesítését jelenti a mintabélyegzett alkatrészek előállításához, igazolva az alakíthatóságot, a méretpontosságot és az anyag viselkedését, mielőtt a teljes gyártási szerszámokba fektetne be.
Gyakorlatilag a fémbélyegzés prototípusa egy olyan fizikai alkatrész, amelyet egy célra -épített szerszámból állítanak elő, amely tükrözi a tervezett gyártási geometriát, de kevésbé tartós anyagokat vagy egyszerűsített felépítést használ. A cél nem a tömegtermelés. Tanulásról van szó: annak ellenőrzése, hogy az alkatrész helyesen formálódik, megfelel-e a méretcéloknak, és a valós préskörülmények között előre jelzett módon viselkedik.
Miért külön mérnöki szakág a prototípuskészítés?
A fémbélyegzés prototípusa nem csupán a gyártás kisebb változata. Ez egy külön mérnöki tudományág, saját tervezési logikával. A gyártási szerszámok, amelyeket gyakran kemény szerszámoknak neveznek, prémium szerszámacélokat, például SKD11-et vagy keményfém lapkákat használnak, amelyek több százezer préselési ciklust túlélnek. Ezzel szemben a prototípus-szerszámok előnyben részesítik a sebességet, az alkalmazkodóképességet és az információgyűjtést a hosszú élettartammal szemben.
Az alumíniumból vagy előedzett acélból{0}} készült puha szerszámok gyorsabban elkészíthetők és könnyebben módosíthatók, így ideálisak a geometria iterációjához és az anyagválasz teszteléséhez. Ez a rugalmasság lehetővé teszi a mérnökök számára, hogy feltárják a tervezési variációkat anélkül, hogy az edzett acél újrafeldolgozásával járó idő- és költségbüntetést kellene fizetniük. A diszciplína középpontjában a minimális szerszámbefektetésből a maximális tanulás kinyerése áll.
A prototípus fázis kihagyásának fő kockázatai
A prototípus bélyegzésének megkerülése és az egyenes gyártási szerszámokhoz való ugrás súlyosbítja a kockázatokat:
- Költséges vágószerszám-átdolgozás, ha a tűrések kimaradnak az első-cikkrészeknél, és egyedül a kipróbálás és az érvényesítés számítA szerszám teljes költségének 10-15%-a
- Késleltetett termékbevezetés, miközben az edzett acélt újra{0}}megmunkálják vagy selejtezik
- Anyaghulladék a prototípus-bélyegzésekből, amelyeket először egy olcsó{0}}puha szerszámmal meg lehetett volna fogni
- Rejtett tervezési hibák, például feszültségi pontok, anyagdeformáció vagy illesztési problémák, amelyek csak a tényleges formázási körülmények között mutatkoznak meg
Amikor egy progresszív kocka átlagosan 15 000 és 30 000 dollár között van, és az összetett transzferkockák jóval meghaladja az 500 000 dollárt, a matematika előnyben részesíti a költségvetés töredékét az előzetes ellenőrzésre költeni. A prototípuskészítés nem előzetes udvariasság. Ez a fémlemez alakítására alkalmazott kockázatkezelés.
A valódi kérdés nem az, hogy prototípust készítsünk-e, hanem az, hogyan. A válasz az alkatrész összetettségétől, az anyagválasztástól és magának a szerszámnak az elkészítéséhez használt módszertől függ.
A lépésenkénti--eszköz- és szerszám-prototípuskészítési folyamat
Minden prototípus-készítési tevékenység strukturált munkafolyamatot követ, de minden szakasz visszajelzést generál, amely visszacsatolhatja és átalakíthatja a korábbi döntéseket. A teljes gyártási bélyegzési folyamat megértése a tervezési átvételtől a jóváhagyott alkatrészekig segít előre megjósolni, hol fognak előfordulni az iterációk, és ennek megfelelően megtervezni az ütemtervet.
Az alkatrésztervezéstől a prototípus szerszámelrendezésig
A sajtolási folyamat jóval azelőtt megkezdődik, hogy a fém megérintené a prést. Amikor egy szerszámos partner megkapja az alkatrésztervet, az első lépés egy alapos tervezési áttekintés. A mérnökök értékelik a 3D CAD-modellt és a 2D-s rajzokat az alakíthatósági problémák miatt: szűk sugarak, mély húzások, vékony falak és olyan jellemzők, amelyeket nehéz lehet fémlemezbe bélyegezni. Korán jelzik a lehetséges problémákat, így a javítások nem kerülnek többe, mint egy átdolgozott fájl.
Innentől kezdve a CAD-modellt egy prototípus szerszámelrendezéssé fordítják le. Ez magában foglalja az állomások számának meghatározását (ha progresszív megközelítést alkalmazunk), a szalagok elrendezését, az anyagadagolás irányát és a nyersdarab méretét. A sajtolószerszám elrendezése figyelembe veszi, hogy a fémbélyegzési folyamat löketről löketre bontakozik ki, előre jelezve, hogy az anyagáramlás, a nyújtás és az összenyomás hol fogja megkérdőjelezni a geometriát.
A prototípus szerszám gyártása
A szerszámgyártás az, ahol a koncepció fizikai eszközzé válik. A bonyolultságtól és a tűréskövetelményektől függően a gyártás magában foglalhatja a szerszámblokkok CNC-megmunkálását, a bonyolult profilokhoz való huzal szikraforgácsolását vagy a kettő kombinációját.Huzal EDMkülönösen értékes a prototípus szerszámok esetében, mivel a programok könnyen korrigálhatók, hogy hatékonyan módosíthassák az iteráció során, és a program létrehozása után 0,0002 hüvelyk megismételhetőséget ér el. Az ipari fémbélyegző megmunkáló központok a sajtolópapucsok nagyolását és alakítását végzik, míg az EDM a precíziós profilokat és a szűk belső sugarakat.
Íme a szekvenciális munkafolyamat az elejétől a kijelentkezésig-:
- A bejövő alkatrészmodell tervezési áttekintése és alakíthatósági értékelése
- CAD-előkészítés, beleértve a szalagelrendezést, az üres fejlesztést és a szerszámarchitektúrát
- Prototípus szerszámtervezés állomássorrenddel és távolságszámításokkal
- Szerszámgyártás CNC megmunkálással, huzalos szikraforgácsolással vagy hibrid módszerekkel
- A szerszám összeszerelése, a beállítás ellenőrzése és a présbeállítás
- A kezdeti mintadarabok első-cikkbélyegzése
- Méretmérés, ellenőrzés és összehasonlítás a specifikációkkal
- Iteráció: szerszámbeállítások, újra-bélyegzés és újra-mérés
- Végső érvényesítés és gyártási eszközök átadása
Az első-cikkbélyegzési és iterációs ciklusok
Amikor először futtat egy prototípus szerszámot, akkor adatokat gyűjt, nem pedig készterméket állít elő. A cikk első-részei megmutatják, hogyan viselkedik az anyag ténylegesen nyomás alatt. A mérnökök az egyes jellemzőket a tűréshatárhoz mérik, keresik a visszarugaszkodási eltéréseket, a húzott sarkok elvékonyodását vagy a tömörítési zónák gyűrődését.
Az első próbálkozás ritkán eredményez minden dimenziónak megfelelő alkatrészeket. Az iteráció be van építve a folyamatba. Előfordulhat, hogy a szerszámlap újra-megmunkálásra szorul a visszaugrás kompenzálásához. Előfordulhat, hogy a húzási sugár kinyitása szükséges a repedés elkerülése érdekében. A fémlemez bélyegzésének, mérésének, beállításának és újra{5}}bélyegzésének minden egyes ciklusa csökkenti a különbséget a tényleges és a célgeometria között. A mérsékelt bonyolultságú részeken kettő-négy iterációs ciklusra számítson.
Validálás és gyártási eszközök átadása
A végső érvényesítés akkor történik meg, ha a prototípus alkatrészek következetesen megfelelnek a méretbeli és funkcionális követelményeknek egy kis mintafutás során. Ebben a szakaszban a mérnöki csapat mindent dokumentál, amit tanult: a tényleges rugózási értékeket, az optimális présparamétereket, az anyag viselkedésére vonatkozó megjegyzéseket és az iteráció során végrehajtott geometriai változtatásokat.
Ez az adatcsomag lesz a gyártási eszközök tervrajza. Ahelyett, hogy feltételezésekből indulna ki, a gyártási formatervező megerősített, empirikusan hitelesített információk alapján dolgozik. Az átadás a prototípus-készítési tudást termelési biztonsággá alakítja, és a prototípus-készítési módszer megválasztása közvetlenül meghatározza, hogy ebből a tudásból mennyit nyerhet ki.
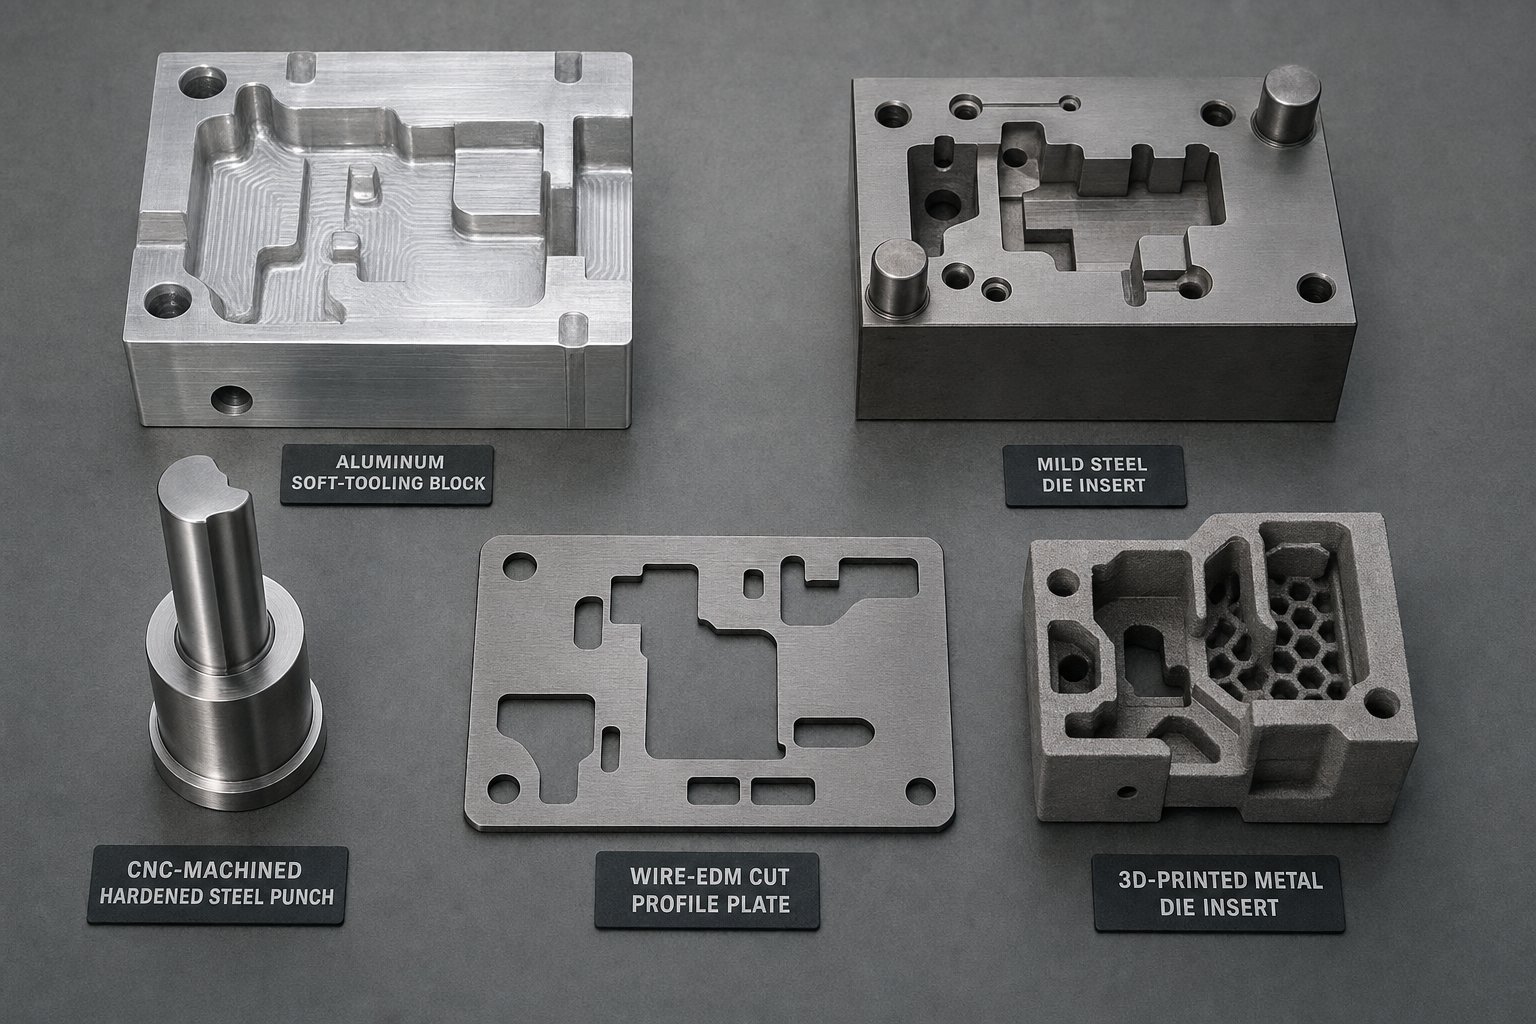
A prototípuskészítési módszerek összehasonlítása, és mikor kell mindegyiket használni
Nem minden prototípus matrica készül egyformán, és a rossz módszer kiválasztása az Ön számára időt és költségvetést is vesztegethet. A megfelelő fémbélyegzőszerszám-megközelítés néhány változótól függ: mennyire összetett a geometriája, milyen anyagot és idomot alakít, milyen szorosnak kell lennie a tűréseknek, és hány mintadarabra van szüksége a gyártás megkezdése előtt.
Íme a leggyakoribb módszerek gyakorlati lebontása, amelyekben mindegyik kiváló, és hol marad el.
Soft Tooling alacsony{0}}mennyiségű ellenőrzéshez
A puha szerszámok alumíniumötvözeteket (általában 6061 vagy 7075) vagy lágyacélt használnak a szerszámalkatrészek előállításához. Mivel ezek az anyagok gyorsan megmunkálhatók és olcsóbbak, mint a szerszámacél, a puha szerszámozás biztosítja a leggyorsabb átfutási időt a legalacsonyabb előzetes befektetés mellett. A kompromisszum az élet halála. Az alumínium matricák általában 500–5000 ütést is túlélnek, mielőtt a kopás rontaná az alkatrészek minőségét, így alkalmassá válik a korai-szakasz validálására, nem pedig a kiterjesztett prototípus futtatásra.
A puha szerszámozás akkor működik a legjobban, ha ellenőrizni kell az alapvető alakíthatóságot, tesztelni kell egy új szalagelrendezést, vagy meg kell győződnie arról, hogy a progresszív présbélyegzési folyamat a kívánt geometriát hozza létre. Kevésbé alkalmas olyan alkatrészekhez, amelyek +/-0,05 mm alatti tűréshatárt igényelnek, mivel a puhább szerszámanyagok jobban elhajlanak a présterhelés hatására, és gyorsabban kopnak a vágóéleknél. Az egyszerű hajlítások, sekély húzások és négycsúszású bélyegzési geometriák esetében azonban a puha szerszámozás gyorsan választ ad.
CNC{0}}Megmunkált és huzalozott EDM prototípus szerszámok
Ha az alkatrésze nagyobb tűrést igényel, vagy bonyolultabb alakítási műveleteket igényel, a CNC{0}}megmunkált prototípus szerszámok előedzett-szerszámacélból (gyakran D2 vagy A2 45-55 HRC-nél) áthidalják a szakadékot a lágy szerszámok és a teljes gyártású szerszámok között. Ezek a szerszámok kisebb hézagokat kezelnek, és hosszabb ideig ellenállnak a kopásnak, jellemzően 10 000-50 000 lövésig tartanak, a formált anyagtól és a szerszám keménységétől függően.
A huzalos szikraforgácsolás kiegészíti a CNC megmunkálást bonyolult belső profilok, éles sarkok és olyan jellemzők érdekében, amelyeket a hagyományos marás nem ér el. Gyakori gyakorlat, hogy a két folyamatot egyetlen kockafelépítésen belül kombinálják. A modern szerszámtermekben található gyors prototípuskészítő berendezések bonyolultságtól függően két-négy hét alatt képesek elkészíteni ezeket a szerszámokat. Ez a módszer a mérsékelt és a nagy geometriai bonyolultságú alkatrészekre alkalmas, ahol a prototípuskészítés során a méretpontosságnak pontosan meg kell felelnie a gyártási feltételeknek.
Amikor van értelme a 3D-nyomtatott matricabetéteknek
Az additív gyártás belépett a prototípus-készítési beszélgetésbe, bár szerepe továbbra is speciális. Kutatás aOakland Egyetembebizonyította, hogy a bevont 3D-nyomtatott szerszámbetétek 50 000 alkatrészt képesek préselni 1-mm-vastagságú DP980 ultra-nagyszilárdságú acélból a hagyományos D2-es szerszámacél lapkákhoz hasonló kopással. Mindkét konfiguráció jó felületi állapotú alkatrészeket produkált a futás során.
A 3D{1}}nyomtatott lapkák elsődleges előnye a geometriai szabadság. A hosszú CNC-időt vagy több EDM-beállítást igénylő összetett szerszámfelület-kontúrok közvetlenül kinyomtathatók, csökkentve a bonyolult formák gyártási idejét. A technológia a legmegfelelőbb olyan fémbélyegzések gyors prototípus-készítéséhez, ahol a szerszámgeometria erősen kontúrozott, és a hagyományos megmunkálás költséges- lenne. Kevésbé praktikus a nagy lapos szerszámlapokhoz vagy az egyszerű geometriákhoz, ahol a CNC megmunkálás gyorsabb és gazdaságosabb marad.
Módszer illesztése az alkatrész jellemzőihez
A prototípus-készítési módszer kiválasztása végső soron döntési mátrix. Kiegyensúlyozza a sebességet a pontossággal, a költségeket a szerszám élettartamával, valamint a geometriai összetettséget a gyártási képességgel. Az alábbi táblázat ezeket a tényezőket egyetlen referenciakeretbe foglalja össze:
| Módszer | Die Material | Tipikus élet (lövés) | Tolerancia képesség | Átfutási idő tartomány | Legjobb-használható tok |
|---|---|---|---|---|---|
| Puha szerszámozás (alumínium) | 6061/7075 Alumínium | 500 - 5,000 | +/- 0.08 - 0.13 mm | 1 - 2 hét | Korai alakíthatósági ellenőrzések, egyszerű hajlítások, alacsony mennyiség{0}}ellenőrzés |
| Puha szerszámozás (enyhe acél) | 1018/1045 Acél | 2,000 - 10,000 | +/- 0.05 - 0.10 mm | 2 - 3 hét | Mérsékelt geometria, vastagabb idomok, rövid prototípus futások |
| CNC{0}}megmunkált (előre edzett szerszámacél) | D2/A2 45-55 HRC-nél | 10,000 - 50,000 | +/- 0.025 - 0.05 mm | 2 - 4 hét | Szigorú-tűrésű alkatrészek, gyártási-reprezentatív ellenőrzés |
| Huzalos EDM Prototype Dies | D2/A2 szerszámacél | 10,000 - 50,000 | +/- 0.013 - 0.025 mm | 3 - 5 hét | Bonyolult profilok, éles belső sarkok, finom vakolás |
| 3D-Nyomtatott szerszámbetétek | Maraging acél / szerszámacél por | 5,000 - 50,000+ | +/- 0.05 - 0.10 mm | 1 - 3 hét | Összetett kontúros felületek, gyors iteráció a geometrián |
Kirajzolódik néhány minta. Ha vékony alumíniumot vagy sárgarézet bélyegez egyszerű hajlítási geometriákkal, a puha szerszámokkal napokon belül választ kaphat. Ha az Ön alkatrésze több-állomásos progresszív szerszámbélyegzési folyamatot foglal magában, szigorú pozíciótűréssel, az előedzett CNC-megmunkálású szerszámok megérik a plusz átfutási időt. És ha a geometriája olyan összetett, hogy a megmunkálási költségek spirálszerűen emelkednek, akkor a 3D{7}}nyomtatott lapkák valójában a gyorsabb és gazdaságosabb út lehet.
A választott módszer azt is meghatározza, hogy a prototípus eredményei mennyire reprezentatívak lesznek. A puhább szerszámanyagok eltérően hajlanak el, gyorsabban kopnak, és előfordulhat, hogy nem reprodukálják az edzett gyártási szerszámok felületi minőségét. Ez a különbség a prototípus és a gyártási viselkedés között a leginkább akkor számít, amikor az anyagtulajdonságok bekerülnek a képbe, különösen, hogy a különböző fémek hogyan reagálnak a formáló erőkre oly módon, amit a CAD-modellek önmagukban nem tudnak teljes mértékben megjósolni.
Az anyagválasztás és annak hatása a prototípusok eredményeire
Az alacsony szén- Minden fémlemez-bélyegzőanyag a saját személyiségét hordozza az alakító nyomás alatt: egyedi visszarugózási viselkedés, különböző hajlamok a sápadtság felé, és a megmunkálás különböző mértéke, amelyek megváltoztatják az alkatrész és a szerszám felületeinek kölcsönhatását ütésről löketre. A nem megfelelő anyaggal vagy megfelelő helyettesítővel készített prototípusok félrevezető adatokat generálhatnak, amelyek kisiklik a gyártási szerszámokkal kapcsolatos döntéseket.
Hogyan befolyásolják az anyagtulajdonságok a prototípusok tervezését
Amikor egy prototípus szerszámot tervez, a sajtolószerszámok anyagválasztásának és hézagainak tükrözniük kell azt az ötvözetet, amelyet a gyártás során használni kíván. A különböző fémek alapvetően eltérő módon áramlanak, nyúlnak és préselődnek a hideglemez sajtolás során. Az enyhe acél viszonylag elnéző: közepes folyáshatárral, jó alakíthatósággal és kiszámítható viselkedéssel rendelkezik a húzási műveleteknél. Ezzel szemben a rozsdamentes acél munka-gyorsan megkeményedik, ami azt jelenti, hogy a formálás során jelentősen megerősödik, ami nagyobb préselési űrtartalmat és eltérő kivágási stratégiákat igényel. Az alumíniumötvözetek agresszívebben ugrálnak vissza az alakítás után, és hajlamosak a bevonat nélküli szerszámfelületek ütődésére.
Ezek a különbségek a szerszámkialakítás minden dimenzióját érintik, a lyukasztástól-a-a vágási sugárig és a húzási sugár méretezéséig a felületkezelési követelményekig és a kenési stratégiáig. Az anyagspecifikus viselkedés figyelembevétele nélkül megépített prototípus szerszámok olyan alkatrészeket állítanak elő, amelyek nagyon keveset árulnak el arról, hogyan fog kinézni a gyártás.
Visszaugró viselkedés a gyakori fémbélyegzéseknél
A visszarugaszkodás a fémlemez azon tendenciája, hogy az alakító terhelés feloldása után részben visszatér eredeti lapos alakjához. Ez azért van így, mert a hajlítás során a képlékeny deformáció mellett a rugalmas helyreállítás is megtörténik. A rugózás nagysága jelentősen változik az ötvözet és a szelvény vastagsága szerint.
A összehasonlító tanulmány a V{0}}hajlítási rugórólA 6061-T6 alumíniumötvözet, a 304 rozsdamentes acél és az alacsony szén- A kutatás azt is feltárta, hogy az anyagvastagság nagyjából 54%-ban, míg az anyagtípus körülbelül 37%-ban befolyásolja a visszarugózást. A vékonyabb lemezek jobban visszanyúlnak, mint a vastagabbak az összes vizsgált ötvözetnél.
Mit jelent ez a prototípuskészítés szempontjából? Ha a gyártási alkatrésze 0,5 mm-es alumíniumból készül, akkor a prototípus szerszámot úgy kell megtervezni, hogy a túlhajlítás kompenzációja megfeleljen az adott ötvözet és idomkombinációnak. Vastagabb mérőeszköz vagy más ötvözet használata a prototípuskészítés során torzítja a visszafutási adatokat, és kevésbé hasznosítja az iterációs ciklusokat. Az autóipari alkalmazásokban használt melegsajtolási eljárás a visszarugózást azáltal oldja meg, hogy megemelt hőmérsékleten alakítanak ki, ahol az anyag hajlékonyabb, de a legtöbb hidegen alakított prototípusmunkához a kompenzációt be kell építeni a szerszámgeometriába.
Miért kell a prototípus anyagának egyeznie a gyártási szándékkal?
Képzelje el, hogy a prototípus szerszámot lágyacéllal futtatja, mert olcsóbb és könnyebben beszerezhető, miközben a gyártási szándéka 304-es rozsdamentes. Az enyhe acél alkatrészek méretre tökéletesek. Ön aláírja a szerszám tervezését, és elkötelezi magát a gyártási szerszámok mellett. Aztán amikor a gyártás megindul a rozsdamentes acélból, az alkatrészek tovább ugrálnak, a matrica néhány száz ütésen belül elkopik, és a falvastagság a húzósarokban eltér a specifikációtól. A prototípuskészítés során érvényesített minden feltételezés megbízhatatlannak bizonyul.
Ez az oka annak, hogy a tapasztalt szerszámmérnökök ragaszkodnak a prototípus elkészítéséhez a tényleges gyártási{0}}anyagból a megfelelő méretben. A mélyhúzás különösen érzékeny az anyagválasztásra, mivel a peremben fellépő nyomóerők ötvözetenként változó anyagvastagodást okoznak. MintMetalForming Magazinmegjegyzi, hogy a mélyhúzás során a síkbeli tömörítés-megnöveli a lap vastagságát a húzósarkokban, és ha a szerszámhézagokat nem igazítják az adott anyag vastagodási viselkedéséhez, elkerülhetetlenné válik a domborodás.
Íme a kulcsfontosságú{0}}anyagspecifikus formázási szempontok, amelyeket a prototípuskészítés során értékelnie kell:
- Springback magnitúdó:Az alumíniumötvözetek és a nagy -szilárdságú acélok lényegesen jobban visszarugaszkodnak, mint az enyhe acélok, ezért túlhajlítás kompenzációt igényel a szerszám geometriájában
- Nyűgös tendencia:A rozsdamentes acélok és az alumínium nagyon hajlamosak a szerszámfelületek tapadókopására, igénylik a polírozott szerszámokat, a megfelelő hézagokat és a megfelelő bevonatokat vagy kenést.
- Munka keményedési sebessége:Az ausztenites rozsdamentes acélok (304, 316) gyorsan megkeményednek az alakítás során, növelve a szükséges űrtartalmat és az anyagáramlási jellemzőket a löket közepén
- Felületi érzékenység:A réz és sárgaréz könnyen kozmetikai jelöléseket mutat, ami tükörfényes{0}}matricafelületet és ellenőrzött kenést igényel a látható hibák elkerülése érdekében
- Vastagságváltozás terhelés alatt:Az egyes ötvözetek eltérő módon vastagodnak és vékonyodnak a húzás során, ami közvetlenül befolyásolja a lyukasztási-a-a lyukasztási hézag követelményeit
A vastagságmérő mindegyik tényezőt összeadja. Az 1,5 mm-es alacsony-szénacélhoz megfelelő hézaggal tervezett szerszám becsípődik és becsípődik, ha 2,0 mm-es rozsdamentes acélt alakítanak ki rajta, mert a vastagabb, keményebb anyag nagyobb súrlódást és nagyobb vastagságnövekedést okoz a tömörítési zónákban. A prototípus-szerszámok ezeket a kölcsönhatásokat fizikailag tárják fel, oly módon, hogy még a jól{5}}kalibrált CAD-szimulációk is csak közelíteni tudják. A valós formázási környezet olyan változókat vezet be, mint a hőmérséklet-emelkedés, a kenés meghibásodása és a mikro-léptékű felületi kölcsönhatások, amelyeket a digitális modellek nehezen tudnak teljes mértékben rögzíteni.
Pontosan ez a szakadék a szimuláció és a valóság között az oka annak, hogy a fizikai prototípus készítés továbbra is nélkülözhetetlen, még akkor is, ha a számítási eszközök egyre kifinomultabbak.
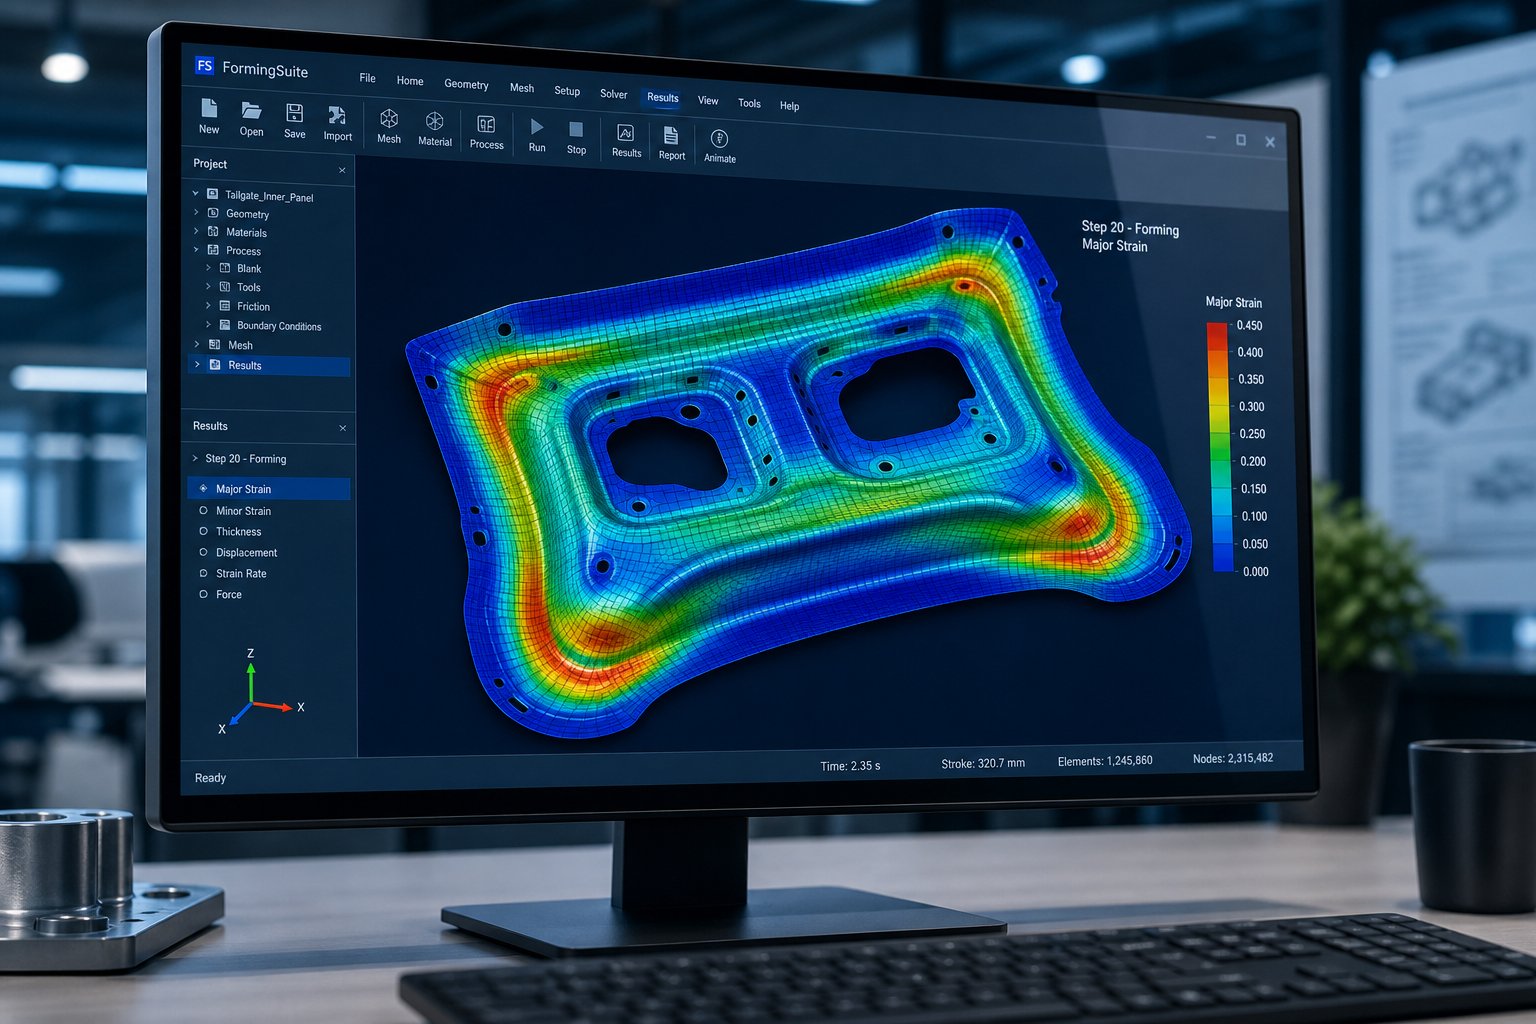
CAE-szimuláció, mint{0}}Prototípus-ellenőrzés előtti lépés
Bármilyen kifinomult is, a fizikai prototípuskészítés minden iterációs ciklusban valós pénzbe és valós időbe kerül. Mi lenne, ha egy vagy két ciklust megszüntetne az acél vágása előtt? A CAE szimuláció pontosan itt illeszkedik a munkafolyamatba. A lemezalakításhoz használt végeselemes elemzés virtuális próbatereként működik, lehetővé téve a mérnökök számára, hogy digitálisan teszteljék a szerszámterveket, az üres formákat és a feldolgozási paramétereket, mielőtt elköteleznék magukat a fizikai szerszámozás mellett. Nem helyettesíti a prototípustechnológiát, de drámaian leszűkíti azt a bizonytalansági ablakot, amelyet az első fizikai kockapróbának meg kell oldania.
Mit jósol a CAE szimuláció az acél vágása előtt?
A modern formázási szimulációs szoftver figyelemre méltó hűséggel reprodukálja a fizikai présműhely környezetét. A nyersdarabot elemek hálójaként modellezzük, a szerszámgeometriát merev felületként definiáljuk, és a préslöketet inkrementálisan szimuláljuk, minden időlépésben kiszámítva a deformációt. Az eredmény egy részletes térkép arról, hogy a fémlemez hogyan fog viselkedni a tényleges alakítási körülmények között.
SzerintAHSS Insights, ezek a programok pontosnak bizonyultak a vak mozgásának, a feszültségnek, a vakon belüli elvékonyodásnak, a ráncoknak, a csatoknak és a formáció súlyosságának előrejelzésében, ahogy azt a hagyományos formázási határgörbék határozzák meg. Pontosabban, a szimuláció a hibák három kategóriáját azonosítja, mielőtt bármilyen fém keletkezik:
- Vékonyodás és hasadás:A függőleges falak túlzott nyújtása vagy a szűk sugarak felett vastagságcsökkenést okoz. A durván 20%-ot meghaladó elvékonyodás a tényleges bélyegzés során nagy repedésveszélyt jelez.
- Gyűrődés és kihajlás:A karimákban vagy a nem alátámasztott területeken fellépő nyomóerők olyan bordákat okoznak, amelyek rontják az alkatrész minőségét. A szimuláció megmutatja, hogy hol kell módosítani a nyersdarabtartó nyomását vagy a húzóperem elhelyezését.
- Rugós eltérés:A formázás utáni rugalmas helyreállítást irányszerűen előrejelzik, megmutatva, hogy mely jellemzők lépnek ki a tűréshatáron, és körülbelül mennyivel.
A bonyolult geometriákat vagy fejlett anyagokat tartalmazó műszaki bélyegzési alkalmazásoknál ezek az előrejelzések felbecsülhetetlen értékűek. Lehetővé teszik a szerszámtervezők számára a sugarak beállítását, a húzógyöngyök áthelyezését vagy a nyersdarab alakjának módosítását a gyártás megkezdése előtt.
Szimulációs kimenetek, amelyek irányítják a prototípusok tervezését
Egy jól{0}}végzett formázási szimuláció számos olyan eredményt hoz létre, amelyek közvetlenül tájékoztatják a prototípus szerszám tervezési és építési módját:
- Határérték diagramok (FLD) kialakítása:Ábrázolja a nagyobb és kisebb alakváltozásokat a vakminta minden pontján az anyag képződési határgörbéje alapján, pontosan megmutatva, hogy az alkatrész hol biztonságos, marginális vagy meghibásodásveszélyes
- Vastagsági eloszlási térképek:Vizualizálja a vékonyodást és vastagodást a teljes alkatrészen, kiemelve azokat a területeket, ahol a szerszámhézagokat módosítani kell, vagy ahol az anyag becsípődik
- Springback előrejelzések:A névleges geometriától való alakváltozás utáni-alakítási alakváltozás, a szerszámfelületekbe épített túlhajlítási kompenzáció irányítása
- Üres alakzat optimalizálás:Határozza meg az ideális kezdő nyersdarab kontúrt, hogy a formált rész minimális vágást igényeljen, és az anyagfelhasználás hatékony legyen
- Nyomási terhelési görbék:Becsülje meg a löket során szükséges mennyiséget, biztosítva, hogy a kiválasztott prés megfelelő kapacitással rendelkezzen a prototípus elkészítéséhez
Ezek a kimenetek tervezetként szolgálnak a prototípus szerszámtervező számára. Ahelyett, hogy pusztán a tapasztalatokra és a hüvelykujjszabályokra hagyatkozna, a mérnök számszerűsített előrejelzésekkel kezdi a problémák előfordulásának helyét. A FEA-eszközök, például az AutoForm, a PAM{2}}STAMP és az LS-DYNA órák vagy napok alatt generálják ezeket az eredményeket, sokkal gyorsabban, mint egy fizikai próbaciklus. A fémalkatrészek gyors prototípusgyártásának gyakorlati előnye, hogy kevesebb meglepetés éri az első préseléskor.
A szimuláció korlátai és miért elengedhetetlen a fizikai prototípuskészítés?
A szimuláció erőteljes, de idealizált bemeneteken működik. Afémalakító iparfelismeri, hogy minden szimuláció csak annyira jó, mint az előrejelzések generálásához használt adatok. Előfordulhat, hogy az anyagkártyák nem rögzítik a kötegelt-kötegelt-változatokat. A súrlódási modellek közelítik a valós kenési viselkedést. És amint az AHSS Insights megjegyzi, a helyi formálhatósági aggályok, például a nyírt él nyújthatóságának előrejelzése továbbra is hiányzik az összes gyártási élhatás modellezésének nehézségei miatt.
A Springback előrejelzés egy másik olyan terület, ahol a szimuláció irányvezetést biztosít, de nem mindig abszolút pontosságot. A felhasználók arról számolnak be, hogy a szimuláció tizenkettőről vagy többről háromra vagy négyre csökkenti a vágószerszámok számát, ami jelentős előrelépés, de nem szűnik meg. A virtuális és a fizikai eredmények közötti maradék szakadék pontosan az, amit a prototípus-szerszámok feloldanak.
Képzelje el a kapcsolatot a következőképpen: a szimuláció kiküszöböli az egyértelműen rossz ötleteket, és leszűkíti a tervezést egy nagy{0}}valószínűségű kiindulási pontra. A fizikai prototípuskészítés ezt követően megerősíti, hogy mit jósol a szimuláció, felfogja, hogy mit hagyott ki, és előállítja a gyártási szerszámok magabiztos véglegesítéséhez szükséges empirikus adatokat. Együtt sokkal hatékonyabban tömörítik az idővonalakat és csökkentik az iterációs költségeket, mint bármelyik módszer önmagában.
A szimuláció és a fizikai prototípus-felületek kombinálásának valódi haszna a tervezés-a-gyárthatóság felülvizsgálata során, ahol a prototípusok eredményei olyan problémákat tárnak fel, amelyekre sem a CAD-geometria, sem a virtuális modellek nem számítottak, és közvetlenül visszacsatolnak az alkatrészek tervezési felülvizsgálataiba.
A DFM visszacsatolási hurok, amely megtakarítja a gyártási szerszámköltségeket
A szimuláció szűkíti az ablakot. A prototípus szerszámozás tovább szűkíti azt. A prototípuskészítés legmagasabb értékű-értéke azonban nem egyszerűen egy méretben helyes alkatrész. Ez az a tervezési tudás, amely a présműhelyből visszafelé áramlik a CAD-modellbe. Minden prototípus bélyegzési futtatása empirikus bizonyítékot generál arról, hogy mi működik, mi hibásodik meg, és mit kell változtatni magában az alkatrésztervezésben, nem csak a szerszámokban. Ez a visszacsatolási hurok a fizikai prototípusok eredményei és a fémlemez bélyegzési tervezési átdolgozásai között választja el az egyetlen költséges próbaverziót a szisztematikus úttól a gyártható, költséghatékony gyártási rész felé{6}}.
Hogyan hajtják végre a prototípusok a tervezési felülvizsgálatokat
Amikor a prototípus alkatrészek lekerülnek a présről, olyan információkat hordoznak, amelyeket a szimuláció vagy a rajz áttekintése nem képes teljes mértékben megjósolni. A CAD-ban megfelelőnek tűnő saroksugár mikro{1}}repedést mutat mikroszkóp alatt. Egy 12 mm magasnak szánt karima kidudorodik az átmenetnél, mert az anyagáramlás nem volt egyenletes. A hajlítási vonal közelében lévő lyuk ovális alakra torzul, mert túl közel volt a deformációs zónához.
Ezen eredmények mindegyike egy adott tervezési felülvizsgálatot vált ki. A mérnök nem egyszerűen arra kéri a szerszámkészítőt, hogy javítsa meg a szerszámokat. Ehelyett maga az alkatrészgeometria frissül: a sugár 1,0 T-ról 1,5 T-ra nyílik, a karima magassága 2 mm-rel csökken, a lyuk 4 mm-rel távolabb kerül a hajlítási vonaltól. Ezek a változtatások az összeállítási modellen keresztül terjednek, és a frissített terv újra-érvényesítésre kerül a prototípus következő iterációjában.
Ez a DFM visszacsatoló hurok működésben. A fizikai eredmények megmutatják, hogy valójában milyennek kell lennie a tervnek a megbízható bélyegzés érdekében, és az alkatrészrajz egy olyan geometria felé konvergál, amely megfelel a funkcionális követelményeknek, és tiszta formákat ölt. A hurok általában két-négy ciklust fut le közepesen összetett részeken, mielőtt elérné a stabil, gyártható kialakítást.
Gyakori DFM megállapítások a prototípus bélyegzés során
Bizonyos problémák többször is felmerülnek a bélyegzési prototípus-készítési projektekben, függetlenül az iparágtól vagy az alkatrész összetettségétől. Ezeknek a gyakori mintáknak a felismerése segít a mérnököknek előrelátni a revíziókat, és toleranciát építenek ki az idővonalak iterációjára.
- Minimális hajlítási sugarak megsértése:Az anyagvastagság 1,0-1,5-szerese alatt meghatározott belső sugarak repedést vagy túlzott elvékonyodást okoznak a külső szálon, különösen a rozsdamentes acél és a nagy szilárdságú ötvözetek esetében
- Funkcióközi ütközések:Az anyagvastagság kétszeresénél közelebb elhelyezett lyukak, rések vagy domborítások hajlítási vonalból, élből vagy szomszédos jellemzőkből a formázás során torzulnak, mivel a környező anyag nem tudja elviselni a deformációt
- Anyaghígítás a húzósarkoknál:A mélyhúzó koncentrált feszültséget a lyukasztási sugaraknál csökkenti, a falvastagságot a minimális specifikáció alá csökkenti, és gyenge pontokat hoz létre, amelyek üzemi terhelés alatt meghibásodhatnak
- A tolerancia halmozásával kapcsolatos problémák:{0}}Többféle kialakítású elem, amely a szerelvény által elnyelhető méretváltozást meghaladó méretváltozást halmoz fel, ami szükségessé teszi a nullapont átstrukturálását vagy olyan beállítási funkciók hozzáadását, mint a hornyolt furatok
- Huzatszög elégtelensége:A megfelelő domborítási szög nélküli függőleges falak miatt az alkatrész a lyukasztóhoz rögzül a visszahúzás során, ami károsítja mind az alkatrészt, mind a szerszámot
- Áthidalás méretezési hibák:A fémlemez-formázó sajtolószerszámok negatív és pozitív bypass-bevágásai szabályozzák a szalag előrehaladását, és megakadályozzák az anyag kihajlását az állomások között, de a nem megfelelő méretű hornyok vagy megköthetik a szalagot, vagy téves rögzítést tehetnek lehetővé, méretbeli eltolódást okozva a progresszív szerszámsorozaton keresztül.
A bélyegzőszerszámokban lévő bypass hornyok célja különösen nyilvánvalóvá válik a prototípus futtatása során, ahol olyan szalagadagolási problémák merülnek fel, amelyek nem voltak nyilvánvalóak a szerszám elrendezésében. A megkerülő hornyok fémlemez-formázási viselkedésének korai fizikai ellenőrzése jelentős utómunkálatokat takarít meg a gyártási szerszámokon, ahol a szalagvezérlési problémák megsokszorozódnak a nagy sebességű{1}}présciklusok során.
Együttműködő DFM-ellenőrzés szerszámpartnerével
A visszacsatolási hurok akkor működik a leggyorsabban, ha a tervezőmérnök és a szerszámkészítő partner együtt tekinti át a prototípus eredményeit, és nem továbbítja a jelentéseket e-mail-láncokon keresztül. Az együttműködésen alapuló DFM-ellenőrzés azt jelenti, hogy mindkét fél egy asztalhoz ül, legyen az akár fizikai, akár virtuális, és minden eltérésen végigmennek, és közösen megértik, mi a szerszámjavítás, szemben az alkatrésztervezési változtatással.
Itt különböztetik meg magukat a modern prototípuskészítő partnerek. Az a bolt, amely egyszerűen lebélyegzi az alkatrészt, és átadja a mérési jelentést, egyedül az eredmények értelmezésére hagyatkozik. A DFM szakértelmét közvetlenül a prototípus-készítési ciklusba integráló partner gyorsabban azonosítja a kiváltó okokat, és olyan tervezési módosításokat javasol, amelyek az alkatrészfunkciók veszélyeztetése nélkül oldják meg az alakítási problémákat. A YICHEN például a munkafolyamatokat köré szervezigyors CNC prototípuskészítés integrált DFM visszajelzéssel, amely a prototípus gyártását mérnöki felülvizsgálattal ötvözi, így minden iterációs ciklus alkatrészt és használható tervezési útmutatást is tartalmaz.
A hatékony együttműködésen alapuló DFM felülvizsgálat gyakorlati mintát követ. A szerszámmérnök azonosítja az alakítási hibát és megmagyarázza annak mechanikai okát. A tervezőmérnök értékeli, hogy az érintett jellemző módosítható-e az illeszkedés vagy a funkció befolyásolása nélkül. Együtt egy olyan felülvizsgálathoz közelednek, amely kielégíti mind a gyárthatóságot, mind a teljesítményt. Néhány kulcsfontosságú bélyegzéstervezési tipp felgyorsítja ezt a folyamatot: mindig egy közös alappontból méretezze meg a kritikus jellemzőket, tegye lehetővé a nem -funkcionális sugarak rugalmasságát, és adja meg az anyagszemcse irányát a rajzon, hogy a szerszámtervező el tudja orientálni a hajlításokat a maximális alakíthatóság érdekében.
A DFM visszacsatoló hurok nem csak javítja az aktuális részt. Intézményi tudást épít ki arról, hogy mi működik a bélyegzésben és mi nem. A prototípuskészítés során dokumentált minden felfedezés a következő projekt tervezési irányvonalává válik, és idővel növeli a megtérülést. A prototípus iterációinak költségeit értékelő beszerzési menedzserek pedig vegyék fontolóra a következőket: minden prototípuskészítés során észlelt DFM-revízió elkerüli a gyártási szerszámmódosítást, amely 5-20-szor többe kerülhet, ha megerősített szerszámokat készítenek.
A DFM{0}}validált geometriával a következő gyakorlati kérdés a befektetés számszerűsítése: mennyibe kerül valójában a prototípus-szerszámozás a termelési szerszámokhoz képest, és hogyan mérhető a megtérülés?
Költség- és idővonal-kontextus a prototípus-szerszámokkal kapcsolatos döntésekhez
A DFM megállapításai megmondják, mit kell javítani. A következő kérdés praktikus: valójában mibe kerül ez az ellenőrzés, mennyi ideig tart, és mikor indokolja a matematika a ráfordítást? Ezeket a kérdéseket teszik fel leggyakrabban a beszerzési vezetők és a tervezőmérnökök, mégis meglepően nehéz konkrét válaszokat találni. A valóság az, hogy a prototípus-szerszámok befektetése megfelel az elvárt eredményeknek, és a megfelelő választás a fémbélyegzési gyártási mennyiségtől függ.
A prototípus és a gyártási szerszámok relatív költsége
A prototípus-szerszámozás általában az egyenértékű gyártási szerszámköltség 10–35%-át teszi ki, a módszertől és a bonyolultságtól függően. Egy puha alumínium szerszám egy egyszerű konzolhoz néhány ezer dollárba kerülhet, míg egy teljesen edzett progresszív gyártási szerszám ugyanazon alkatrészért elérheti a 25 000 és 50 000 dollár közötti árat. A különbség tovább nő az összetett transzfer szerszámok esetében, ahol a gyártási szerszámok meghaladhatják az 500 000 dollárt, és egy reprezentatív prototípus matrica továbbra is 100 000 dollár alatt marad.
Miért ilyen széles a választék? A prototípusok hosszú élettartamát gyorsaságra és alkalmazkodóképességre cserélik. Kihagyják a hőkezelési lépéseket, olcsóbb anyagokat használnak, és leegyszerűsítik azokat a funkciókat, amelyek csak nagy{1}}volumen esetén számítanak. Elegendő élettartamért fizetsz azért, hogy érvényesítsd a terved, nem pedig azért, hogy túlélj egy milliónyi nyomást. Pontosan ez a kompromisszum teszi gazdaságilag életképessé a fémalkatrészek prototípusát, mint kockázatcsökkentő befektetést-, nem pedig gyártási költségként.
Elvárások átfutási idővel prototípuskészítési módszerrel
Az átfutási idő szorosan követi a szerszám anyagát és a gyártás összetettségét.A puha szerszámozás kisebb befektetést és rövidebb átfutási időt igényelmint a kemény szerszámozás, mert a lágyabb anyagok gyorsabban megmunkálhatók, és nincs szükség hőkezelésre vagy kiterjedt csiszolásra. Ha módosításokra van szükség, a lágy szerszámokkal hamarabb visszatérhet a gyártáshoz, mivel az edzetlen anyagok utómunkálata egyszerű.
Íme, mire számíthatunk a gyakori megközelítéseknél:
- Puha szerszámok (alumínium):1-2 hét a tervezés jóváhagyásától az első gyors prototípus-alkatrészek nyomtatásáig
- Puha szerszámozás (enyhe acél):2-3 hét, kicsit hosszabb az anyagkeménység és a megmunkálási idő miatt
- CNC{0}}megmunkált, előedzett{1}}szerszámacél:2-4 hét, plusz idő a hőkezelésre és a felületkezelésre
- Huzal EDM prototípus meghal:3-5 hét bonyolult geometriák esetén, amelyek több EDM beállítást igényelnek
- 3D-nyomtatott szerszámbetétek:1-3 hét, a felépítési idő a beillesztés mennyiségétől és az utófeldolgozási követelményektől{2}} függ
Minden iterációs ciklus hozzávetőlegesen 3-7 napot vesz igénybe a szerszám módosításainak hatókörétől függően. A közepesen összetett alkatrészekhez két-négy iterációs ciklust szánjon, ami azt jelenti, hogy a teljes prototípus-készítési idő az indulástól az érvényesített alkatrészekig általában 4 és 10 hét közé esik.
Prototípuskészítés ROI-ja a gyártásra való átugrással szemben
A prototípus-készítés pénzügyi oka egy egyszerű elven nyugszik. A tervezési hiba kijavításának költsége a gyártás minden szakaszában tízszeresére nő. Ha egy geometriai probléma kijavítása 500 dollárba kerül a prototípus iterációja során, ugyanez a korrekció 5000 dollárba kerül a gyártási szerszámok levágása után, és 50 000 dollár vagy több, ha a hibás alkatrészek az összeszerelő sorokhoz vagy a vásárlókhoz érnek. A prototípusgyártás az az akadály, amely megállítja ezt az exponenciális költségemelkedést.
A bélyegzett alkatrészek prototípus-készítési képességeinek gyakorlati megtérülési képlete a következőképpen néz ki: (az elkerült gyártás költsége + a gyorsabb indítás értéke) osztva a teljes prototípus-befektetéssel. Amikor egyetlen gyártási szerszámmódosítás 8 000 és 20 000 dollár közötti újra-megmunkálást,-edzést és újra-ellenőrzést hajt végre, akkor a prototípuskészítéssel akár egyetlen ilyen módosítás elkerülése gyakran kifizetődő a teljes prototípus-szerszámprogramot.
Az alábbi táblázat egyetlen döntési keretbe foglalja össze a költségeket, az átfutási időt és a mennyiségi iránymutatást:
| Prototípuskészítési módszer | Relatív költség (a termelési szerszámok %-a) | Tipikus átfutási idő | Célgyártási mennyiség |
|---|---|---|---|
| Puha szerszámozás (alumínium) | 5% - 15% | 1 - 2 hét | Kis mennyiség: 10 000 alkatrész alatt |
| Puha szerszámozás (enyhe acél) | 10% - 20% | 2 - 3 hét | Alacsony és közepes mennyiség: akár 50 000 alkatrész |
| CNC-megmunkált (előre edzett acél) | 15% - 30% | 2 - 4 hét | Közepes és nagy hangerő: 10,000 - 500,000+ rész |
| Huzalos EDM Prototype Dies | 20% - 35% | 3 - 5 hét | Közepes és nagy hangerő: precíziós{0}}kritikus alkalmazások |
| 3D-Nyomtatott szerszámbetétek | 10% - 25% | 1 - 3 hét | Bármilyen térfogat: összetett geometria érvényesítése |
Egy minta rajzolódik ki akötet{0}}alapú döntési logika: a 10 000 alkatrész alatti, kis mennyiségű-gyártásnál a puha szerszámozás vagy az alternatív módszerek gyakran költséghatékonyabbak-, mint a tartós kemény szerszámokba való befektetés. A 10 000 és 100 000 alkatrész közötti közepes -volumen esetén az alkatrészenkénti költség tartósabb, a gyártási körülményeket szorosan tükröző prototípus szerszámokat indokol. A 100 000 alkatrészt meghaladó, nagy mennyiségű{11}}programok esetében a prototípus-beruházás kerekítési hibává válik a gyártási szerszámköltségekhez képest, és a prioritás teljes mértékben az eredmények pontossága és reprezentativitása felé tolódik el.
Végső soron nem az a kérdés, hogy megengedheti-e magának a prototípus elkészítését. Az, hogy megengedheti-e magának, hogy ne tegye. A gyártási szerszámköltség 10–30%-át kitevő prototípus-költség rutinszerűen megakadályozza az eredeti szerszámköltségvetést teljes mértékben meghaladó utómunkálati számlákat. A megtakarítás még tovább fokozódik, ha figyelembe vesszük, hogy a hitelesített prototípus adatok közvetlenül bekerülnek a gyártási szerszámok tervezésébe, kiküszöbölve a találgatásokat és csökkentve a kipróbálási ciklusokat az edzett szerszámokon.
A költségek és az idővonal keretezi az üzleti döntést. De ha már kézben vannak a prototípus-alkatrészek, egy másik kihívás jelenik meg: hogyan értékeli azokat elég szigorúan ahhoz, hogy bízzon abban, hogy az ezekből az eredményekből épített gyártóeszközök a várt módon fognak működni?
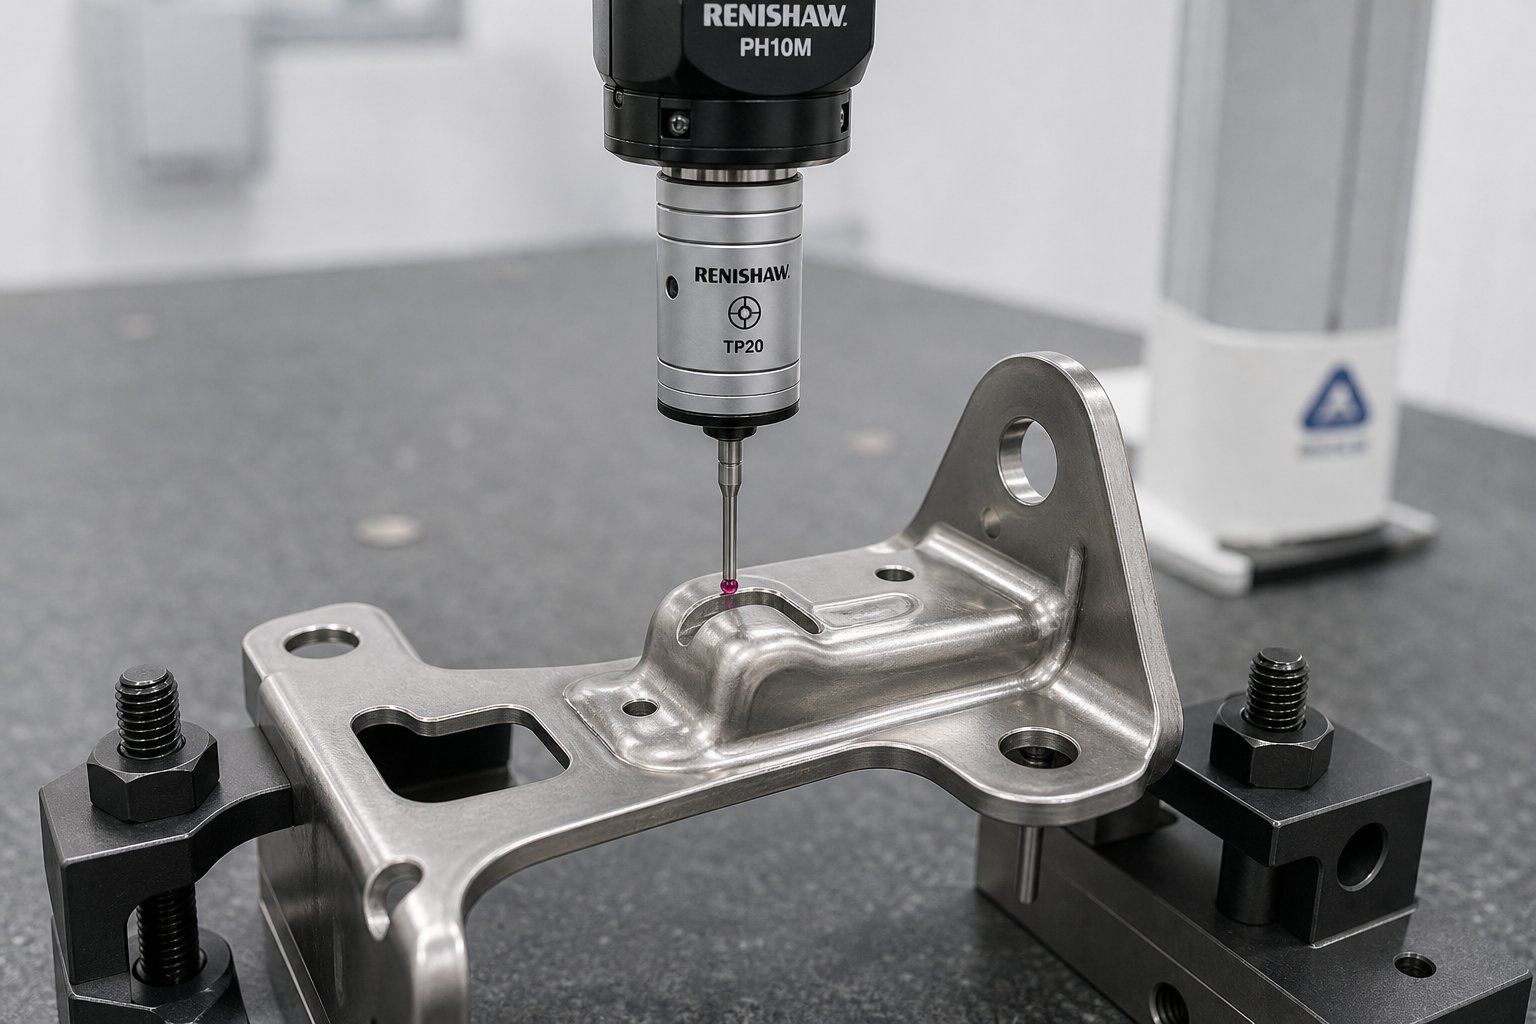
Prototípusbélyegzett alkatrészek értékelése és minősítése
Prototípus alkatrészek vannak a kezében. A mérések az első-cikk jelentésére nyomtatódnak. De itt van a kérdés, ami még a tapasztalt csapatokat is megzavarja: honnan tudhatod, hogy ezek az eredmények elég jók ahhoz, hogy a gyártási eszközöket megvilágítsa? A próbaprésen egy puha prototípus szerszámból előállított bélyegzett alkatrész másként viselkedik, mint az edzett szerszámban gyártási sebességnél kialakított azonos geometria. A nyers mérések megbízható mérnöki döntésekké válnak, ha megértjük, hogy mit kell mérni, milyen elfogadási kritériumokat kell alkalmazni az egyes szakaszokban, és hogyan lehet áthidalni a prototípus és a gyártási adatok közötti szakadékot.
Prototípus-bélyegzett alkatrészek vizsgálati módszerei
A választott vizsgálati módszer attól függ, hogy mit kell tanulnia. A korai iterációs ciklusok gyorsaságot és széles körű lefedettséget igényelnek. A végső érvényesítés pontosságot és nyomon követhetőséget igényel. A legtöbb prototípus bélyegzőprogram a módszerek kombinációját használja, amelyek mindegyike más-más kérdésre alkalmas.
- Koordináta mérőgép (CMM):A nagy-pontos-pontos mérés szabványa. A CMM-ek néhány mikronos pontossággal mérik az egyes jellemzőket, például a furatok helyzetét, hajlítási szögeit és profilméreteit. Legjobb a végső érvényesítéshez és a GD&T megfelelőségi ellenőrzésekhez, ahol a kalibrációs szabványokig való visszakövethetőség számít.
- 3D optikai szkennelés (lézeres vagy strukturált fény):Percek alatt rögzíti a teljes-felületi geometriát, és pontfelhőt hoz létre, amely közvetlenül összehasonlítható a CAD modellel.3D lézeres szkenneléskiváló a rugózás elemzésében, a vágási vonal ellenőrzésében és a felületi eltérések azonosításában a teljes alkatrészen, nem csak a különálló pontokon. Különösen értékes az iteráció során, amikor gyorsan kell látni a teljes deformációs képet.
- Go/no{0}}go műszerek:Funkcionális mérőeszközök, amelyek ellenőrzik, hogy a kritikus jellemzők, például a lyukátmérők, résszélességek vagy kialakított profilok a tűréstartományba esnek-e. Gyors sikeres/nem megfelelő válaszokat adnak a műhelyben anélkül, hogy szükség lenne metrológiai laborra, így ideálisak az alkatrészek iterációs ciklusok közötti ellenőrzésére.
- Optikai komparátorok és látórendszerek:Hasznos a lapos profilok, az élek állapotának és a sorjamagasság vizsgálatához prototípus fémbélyegzéseken. Gyors 2D-s összehasonlítást tesznek lehetővé a tűrésfedvényekkel szemben, és jól működnek olyan funkciók esetében, amelyeket a CMM-ek nehezen vizsgálnak meg, mint például a vékony élek vagy az éles sarkok.
- Funkcionális illeszkedés tesztelése:A bélyegzett alkatrész összeszerelése az illeszkedő alkatrészekbe vagy rögzítőelemekbe az illeszkedés, a hézag és az interfész geometriájának ellenőrzése érdekében. Semmilyen méretjelentés nem helyettesíti ezt a tesztet annak igazolására, hogy az alkatrész valóban működik-e a tervezett környezetben.
A gyártási prototípusok bélyegzésének gyakorlati mintája így néz ki: használja a 3D-s szkennelést a korai iterációk során az átfogó trendek és a visszafutási minták azonosítására az egész alkatrészen, váltson CMM-mérésre a kritikus adatok és GD&T-feliratok végső érvényesítéséhez, és használja a go/no{1}}go mérőműszereket a préselések közötti gyors ellenőrzésekhez, amikor csak a várt beállítást kell megerősítenie.
Elfogadási kritériumok az iteráció és a végső érvényesítés során
A prototípuskészítés során az egyik leggyakoribb hiba az, hogy a gyártási{0}}szintű elfogadási feltételeket alkalmazzák a korai iterációs részekre. Amikor az első vagy a második kockán van, a cél a tanulás, nem a minősítés. A prototípus-alkatrészek végső gyártási tűréshatárának megtartása ebben a szakaszban frusztrációhoz és szükségtelen újrafeldolgozási ciklusokhoz vezet, amelyek lassítják a projektet, nem pedig felgyorsítják azt.
Az iterációs ciklusok során a tapasztalt csapatok laza kritériumokat alkalmaznak, amelyek a trendértékelésre összpontosítanak, nem pedig az abszolút megfelelésre. Az Ön által feltett kérdések irányadóak: a visszaugró az előre jelzett irányba halad? Javul a húzósarok elvékonyodása az utolsó iterációhoz képest? Csökken a lyuk torzítása, ha távolabb helyezzük a tereptárgyat a hajlítási vonaltól? Ha a trend a cél felé közeledik, az iteráció akkor is működik, ha az egyes dimenziók kívül maradnak a végső specifikáción.
A végső érvényesítés eltérő szabályokat alkalmaz. Ebben a szakaszban az alkatrészeknek következetesen meg kell felelniük a rajzi tűréseknek a prototípus szerszámból legalább 5-10 egymást követő találatból álló mintán. A kritikus méreteknek, különösen azoknak, amelyek az összeállításban való illeszkedést és működést szabályozzák, a gyártási -egyenértékű sávok közé kell esniük. A nem-kritikus jellemzők enyhén enyhe tűréseket hordozhatnak, feltéve, hogy dokumentálja a várható javulást a szűkebb hézagokkal és stabilabb szerszámfelületekkel rendelkező edzett, gyártási szerszámokra való áttéréskor.
Egy egyszerű keret különbözteti meg a két fázist:
| Kritériumok | Iteráció közben | Végső érvényesítés |
|---|---|---|
| Tolerancia sáv | 1,5x - 2x névleges tűrés | Névleges rajztűrés |
| Minta mérete | Korrekciónként 1 - 3 rész | 5 - 10 egymást követő rész |
| Fókusz | A trend iránya és a javulás mértéke | Abszolút megfelelőség és ismételhetőség |
| Dokumentáció | Eltérési megjegyzések, összehasonlítás az előző iterációval | Teljes első{0}}cikk-ellenőrzési jelentés a GD&T-vel |
| Döntés eredménye | Folytassa az iterációt vagy változtassa meg a megközelítést | Jóváhagyni a gyártási szerszámok tervezését |
Prototípus eredmények értelmezése gyártási előrejelzésekhez
Még akkor sem, ha a végleges érvényesítési alkatrészek megfelelnek a rajzi tűréseknek, a prototípus eredményei nem jósolják meg tökéletesen a gyártási teljesítményt. Számos tényező szisztematikus szakadékot hoz létre a prototípus és a gyártási alkatrész minősége között, amelyet figyelembe kell vennie az előrejelzések során.
A prototípus szerszámok gyorsabban kopnak, mert lágyabb anyagokat használnak. Mivel a puha alumínium vagy az előedzett acél matrica felhalmozódik, a vágóélek eltompulnak, a formáló felületeken kopásnyomok keletkeznek, és megnyílnak a hézagok. A prototípus futtatásának végén gyártott alkatrészek több sorját, valamivel nagyobb lyukakat vagy kisebb méretkonzisztenciát mutathatnak az első találatokhoz képest. A teljesen edzett D2-es vagy keményfém{5}}betétes szerszámok szűkebb méreteket tartanak fenn sokkal hosszabb futamokon.
A sajtókülönbségek is számítanak. A prototípus szerszámok gyakran olyan próbapréseken futnak, amelyek űrtartalma, löketsebessége és zárási magassága eltér a gyártópréstől. A sebesség befolyásolja az anyagok viselkedését, különösen a sebességre érzékeny ötvözetek esetében. A prototípuskészítés során percenként 30 ütéssel kialakított alkatrész 120 ütés/perc sebességnél kissé másképp viselkedik a gyártás során a szerszámban felhalmozódó hő és az anyagban jelentkező alakváltozási sebesség miatt.
Ennek a hiányosságnak a kiküszöbölése érdekében dokumentálja a prototípus eredményeit az azokat létrehozó körülmények mellett. Rögzítse a préselési sebességet, a mennyiséget, a kenés típusát, a szerszám hőmérsékletét a futás közben, és a mérés időpontjában a szerszámon már elért találatok számát. Ez a kontextus lehetővé teszi a gyártószerszám-tervező számára, hogy előre jelezze, mely méretek feszülnek meg (jobb matricapontosság), melyek tolódnak el (eltérő présdinamika), és melyeket kell ellenőrizni a gyártási szerszám kipróbálása során.
A gyártás során használt fémlemez-bélyegző berendezések olyan változókat is bevezetnek, mint a tekercs{0}}betáplálású anyagváltoztatás, az automatikus kenőrendszerek és az in-a nyomófej-érzékelés, amelyek miatt előfordulhat, hogy a prototípus-környezet nem replikálódik. Ha megjelöli ezeket a különbségeket az érvényesítési dokumentációban, megakadályozza a hamis bizalmat. Ön nem állítja, hogy a prototípus pontosan reprezentálja a gyártást. Ön dokumentálja, amit tanult, és amit még meg kell erősíteni a gyártási kísérlet során.
A prototípus eredményeinek alapos dokumentálása hozza létre a hidat a gyártás felé. Amikor minden mérés folyamatkontextussal párosul, a termelési szerszámok tervezője valós adatok alapján dolgozik, nem pedig feltételezésekből. Ez az adatcsomag, amely egyesíti az ellenőrzési eredményeket, az iterációs előzményeket és a folyamatkörülményeket, a megfelelő gyártási partner kiválasztásának alapjává válik, és biztosítja, hogy az érvényesített prototípusról a megbízható gyártási kimenetre való átállás visszalépés nélkül történjen.
Gyártásra való átállás és a megfelelő partner kiválasztása
Az ellenőrzött prototípus adatok, a részletes vizsgálati jelentések és a DFM{0}}finomult alkatrészterv a projekt mappájában található. A mérnöki kockázat nagyrészt megszűnt. Marad a végrehajtás: minden, amit a prototípuskészítés során tanult, gyártási eszközzé alakítja, amely megbízhatóan teljesít nagy mennyiségben. Ebben az átmenetben a projektek vagy zökkenőmentesen felgyorsulnak, vagy elakadnak, és a különbség szinte mindig arra vezethető vissza, hogy kivel volt partner a prototípuskészítésben, és hogy az adott partner tovább tudja-e vinni a tudást a gyártásba.
Mit kell keresni egy prototípuskészítő partnernél
Nem minden szerszámüzlet, amely vágószerszámot tud vágni, támogatja a teljes prototípus-készítést-a gyártásig{1}}. Az ideális partner ötvözi a gyártási képességet a mérnöki megítéléssel, a gyors átfutást módszeres dokumentációval, a prototípus-készítési agilitást a termelési-léptékű gondolkodással. Az ipari fémbélyegzési megoldások szolgáltatóinak értékelésekor vegye figyelembe a következő kritériumokat:
- Integrált gyors CNC prototípus és fémlemez gyártás egy fedél alatt:A partnerek szeretikA YICHEN gyors prototípus-készítési szolgáltatásaiA CNC-megmunkálás, a fémlemezgyártás és a korai DFM-visszacsatolás egyetlen munkafolyamatban kombinálható, kiküszöbölve az átadás-átvételi késéseket a különböző szállítók között, és érintetlenül hagyva az intézményi tudást az iterációs ciklusok során
- Házon belüli DFM-szakértelem a prototípus-készítési folyamatba ágyazva:Partnerének nem csak az alkatrészeket kell bélyegeznie, és mérési jegyzőkönyvet kell átadnia. Meg kell határozniuk a formázási problémák kiváltó okait, javaslatot kell tenniük a tervezési revíziókra, és segíteniük kell abban, hogy gyorsabban konvergáljon egy gyártható geometriához.
- Világos kommunikáció az iterációs elvárásokról:Egy hiteles partner előre reális elvárásokat fogalmaz meg azzal kapcsolatban, hogy hány iterációs ciklust kell megtennie a költségvetésnek, mennyibe kerül az egyes ciklusok, és mi váltja ki a hatókör változását a szokásos korrekcióhoz képest.
- Prototípus-a-gyártás folytonossága:Az Ön alkatrészének prototípusát készítő műhelynek vagy meg kell építenie a gyártó szerszámait, vagy át kell adnia egy teljes adatcsomagot (rugózási értékek, présparaméterek, anyagjegyzetek, szerszámmódosítási előzmények) annak, aki ezt csinálja.
- Anyagbeszerzési lehetőség a{0}}intent ötvözetek gyártásához:Prototípus-alkatrészekre van szüksége, amelyeket a tényleges gyártási anyagból kell bélyegezni a megfelelő méretben. A kiépített ellátási csatornákkal rendelkező partner elkerüli a speciális ötvözetek beszerzésének késedelmét
- Ellenőrzési és dokumentációs infrastruktúra:A CMM-képesség, a 3D-s szkennelés és a strukturált első{1}}cikk-jelentések biztosítják, hogy a prototípus-leletek gyakorlati termelési eszközökké váljanak, nem pedig anekdotikus bolti{2}}padlón végzett megfigyelésekké.
A közös szál e kritériumok között a tudás folytonossága. A prototípuskészítés során minden iterációs ciklus betekintést ad arról, hogy az alkatrész hogyan viselkedik valós formázási körülmények között. Ha ez a tudás egyetlen szervezeten belül marad a fémlemez gyors prototípus-gyártásától a gyártási szerszámtervezésig, semmi sem vész el a szállítók közötti fordítás során.
A sima prototípus--gyártás-átmenet biztosítása
Az átadás az érvényesített prototípustól a termelési eszközök iránti elkötelezettségig folytatásnak, nem pedig újrakezdésnek tűnhet. Néhány gyakorlati lépéssel ez visszalépés nélkül valósul meg:
Először zárja le az alkatrésztervet a gyártási szerszámozás megkezdése előtt. A DFM visszacsatoló huroknak egy stabil geometriához konvergálnia kellett volna a prototípuskészítés során. Ha még mindig az alkatrésztervezésen iterál, amikor elkezdődik a gyártási szerszámok gyártása, akkor pontosan azokat az utómunkálati költségeket kéri meg, amelyeket a prototípusgyártásnak meg kellett akadályoznia.
Másodszor, vigye át a teljes folyamatkörnyezetet a dimenziós adatok mellé. A gyártási formatervezőknek többre van szükségük, mint egy végső ellenőrzési jelentésre. Szükségük van az iterációs előzményekre: mi hibásodott meg, mit igazítottak, milyen rugós kompenzációt alkalmaztak, milyen nyomóűrtartalom és sebesség produkált megfelelő alkatrészeket. Ez a kontextus határozza meg a gyártási szerszámok tervezési döntéseit a hőkezelési specifikációk, a felületkezelési követelmények és a kiürítési stratégiák körül.
Harmadszor, határozza meg, hogy mely prototípus-leletekhez van szükség a gyártási szerszámok módosítására, szemben azzal, hogy melyek azok, amelyek maguktól{0}}korrigálódnak keményebb szerszámanyagokkal és gyorsabb préselési sebességgel. A lágy prototípus-szerszámoknál megfigyelt bizonyos méreteltérések eltűnnek, ha a gyártószerszámokat teljesen edzett acélból, szűkebb hézagokkal építik. Mások kitartanak vagy eltolódnak. Az Ön prototípuskészítő partnerének tapasztalata a hasonló geometriákon és anyagokon átívelő, gyors alkatrészek prototípusgyártásában segít megkülönböztetni a kettőt.
A következő lépés megtétele az érvényesített bélyegzett alkatrészek felé
Az Ön előtt álló döntések tömör sorrendben állnak össze: válassza ki az alkatrész összetettségének és tűréskövetelményeinek megfelelő prototípus-készítési módszert, ragaszkodjon a gyártási-szándékokhoz az első bélyegzési futtatástól kezdve, használja ki a szimulációt a fizikai iterációs ciklusok csökkentése érdekében, használja a DFM-ellenőrzést az alkatrész geometriájának finomításához, mielőtt elkötelezi magát a megerősített partnerszerszámok mellett, és válasszon egy olyan prototípust, amely a teljes íves gyártási képességeket tartalmazza.
Ezen lépések bármelyikének kihagyása nem takarít meg időt. A költségeket és a kockázatot lefelé tolja el, ahol a korrekciók exponenciálisan drágábbak. A fémbélyegzett alkatrészek szerszám- és szerszámprototípus-készítése nem költséges. Ez az a mérnöki tudományág, amely a bizonytalan terveket számszerűsített magabiztossággal-gyártásra kész geometriává alakítja. A beruházás kicsi a gyártási eszközökhöz képest. A megtérülést az elkerült utómunkálatokban, a gyorsabb indításokban és azokban az alkatrészekben mérik, amelyek a gyártási prések első indításakor megfelelően működnek.
Gyakran ismételt kérdések a fémbélyegzett alkatrészek szerszám- és szerszámprototípus-készítésével kapcsolatban
1. Mennyibe kerül a prototípus szerszámozás a gyártási szerszámokhoz képest?
A prototípus-szerszámozás általában az egyenértékű gyártási szerszámok 10%-a és 35%-a közé kerül, a választott módszertől függően. Az egyszerű geometriájú lágy alumínium matricák akár a gyártási költség 5-15%-át is elérhetik, míg a CNC{5}}megmunkálású, előedzett acélból készült prototípus présformák szigorúbb tűréssel elérhetik a 20-35%-ot. A befektetés indokolt, mert egyetlen gyártási szerszámmódosítás általában 8-20 000 dollárba kerül, ami azt jelenti, hogy egy elkerült átdolgozási ciklus gyakran kifizeti a teljes prototípus szerszámozási programot.
2. Mennyi a tipikus átfutási idő a prototípus bélyegzőszerszámok esetében?
Az átfutási idő 1-5 hét között van a prototípus-készítési módszertől függően. A puha alumínium szerszámok 1-2 hét alatt biztosítják a leggyorsabb átfutási időt. Az enyhe acél lágy szerszámozása 2-3 hétig tart, a CNC-vel megmunkált-előedzett szerszámacél 2-4 hétig tart, a huzalos EDM-prototípus matricákhoz pedig 3-5 hét szükséges a bonyolult geometriákhoz. Minden iterációs ciklus hozzávetőlegesen 3-7 napot ad hozzá. A legtöbb projekt összesen 4–10 héten belül éri el az érvényesített részeket, beleértve a 2–4 iterációs hurkot a közepesen összetett részekhez.
3. Miért kell a prototípus anyagának egyeznie a gyártási -intent ötvözetével?
A különböző fémek egyedi visszarugózási viselkedést, ingerlékeny hajlamot és keményedési sebességet mutatnak, amelyek közvetlenül befolyásolják a dimenziós eredményeket. Ha lágyacélból készít prototípust, de rozsdamentes acélból kíván gyártani, akkor a hitelesített szerszámgeometria gyártási körülmények között másképp fog működni, mivel a rozsdamentes acél jobban visszarugaszodik, gyorsan megkeményedik az alakítás során, és megütközik a bevonat nélküli szerszámfelületeken. A tényleges gyártási ötvözettel és mérőeszközzel végzett tesztelés biztosítja, hogy minden iterációs ciklus értelmes adatokat generáljon, amelyek megbízhatóan továbbíthatók a gyártási szerszámok tervezésébe.
4. A CAE szimuláció helyettesítheti a bélyegzett alkatrészek fizikai prototípusát?
Nem. A CAE-szimuláció és a fizikai prototípus-készítés kiegészítő szerepet tölt be. A szimuláció előrejelzi az elvékonyodást, a gyűrődést és a visszaugrást az acél vágása előtt, szűkíti a tervezési ablakot és kiküszöböli az egyértelműen kivitelezhetetlen megközelítéseket. A szimuláció azonban idealizált bemenetekre támaszkodik, és nem tudja teljes mértékben rögzíteni a köteg-–-anyag-változtatást, a valós-súrlódási viszonyokat vagy az él-állapot-hatásokat. A fizikai prototípuskészítés megerősíti a szimulációs előrejelzéseket, felderíti a digitális modellek által kihagyott problémákat, és empirikus adatokat generál, amelyek szükségesek a gyártási eszközök véglegesítéséhez. Együtt csökkentik az iterációs ciklusokat tizenkettőről vagy többről háromra vagy négyre.
5. Hogyan értékeli, hogy a prototípus-bélyegzett alkatrészek készen állnak-e a gyártási szerszámozásra?
A végső érvényesítéshez olyan alkatrészekre van szükség, amelyek következetesen megfelelnek a rajzi tűréseknek a prototípus szerszám 5-10 egymást követő találata során. Az illeszkedést és a funkciót meghatározó kritikus méreteknek a gyártási-egyenértékű tűréshatárokon belül kell lenniük. A mérnökök CMM-mérést használnak a GD&T-megfelelőséghez, 3D optikai szkennelést a teljes -felületi visszarugózási elemzéshez, valamint funkcionális illeszkedés tesztelését az illeszkedő alkatrészekkel. Az eredményeket dokumentálni kell a folyamat körülményei mellett, beleértve a préselési sebességet, a mennyiséget, a kenés típusát és a ütésszámot, hogy a gyártóeszköz-tervező figyelembe tudja venni a prototípus és a gyártási környezet közötti szisztematikus különbségeket.


