


Mi az a progresszív szerszám, és miért bíznak benne az OEM-gyárak?
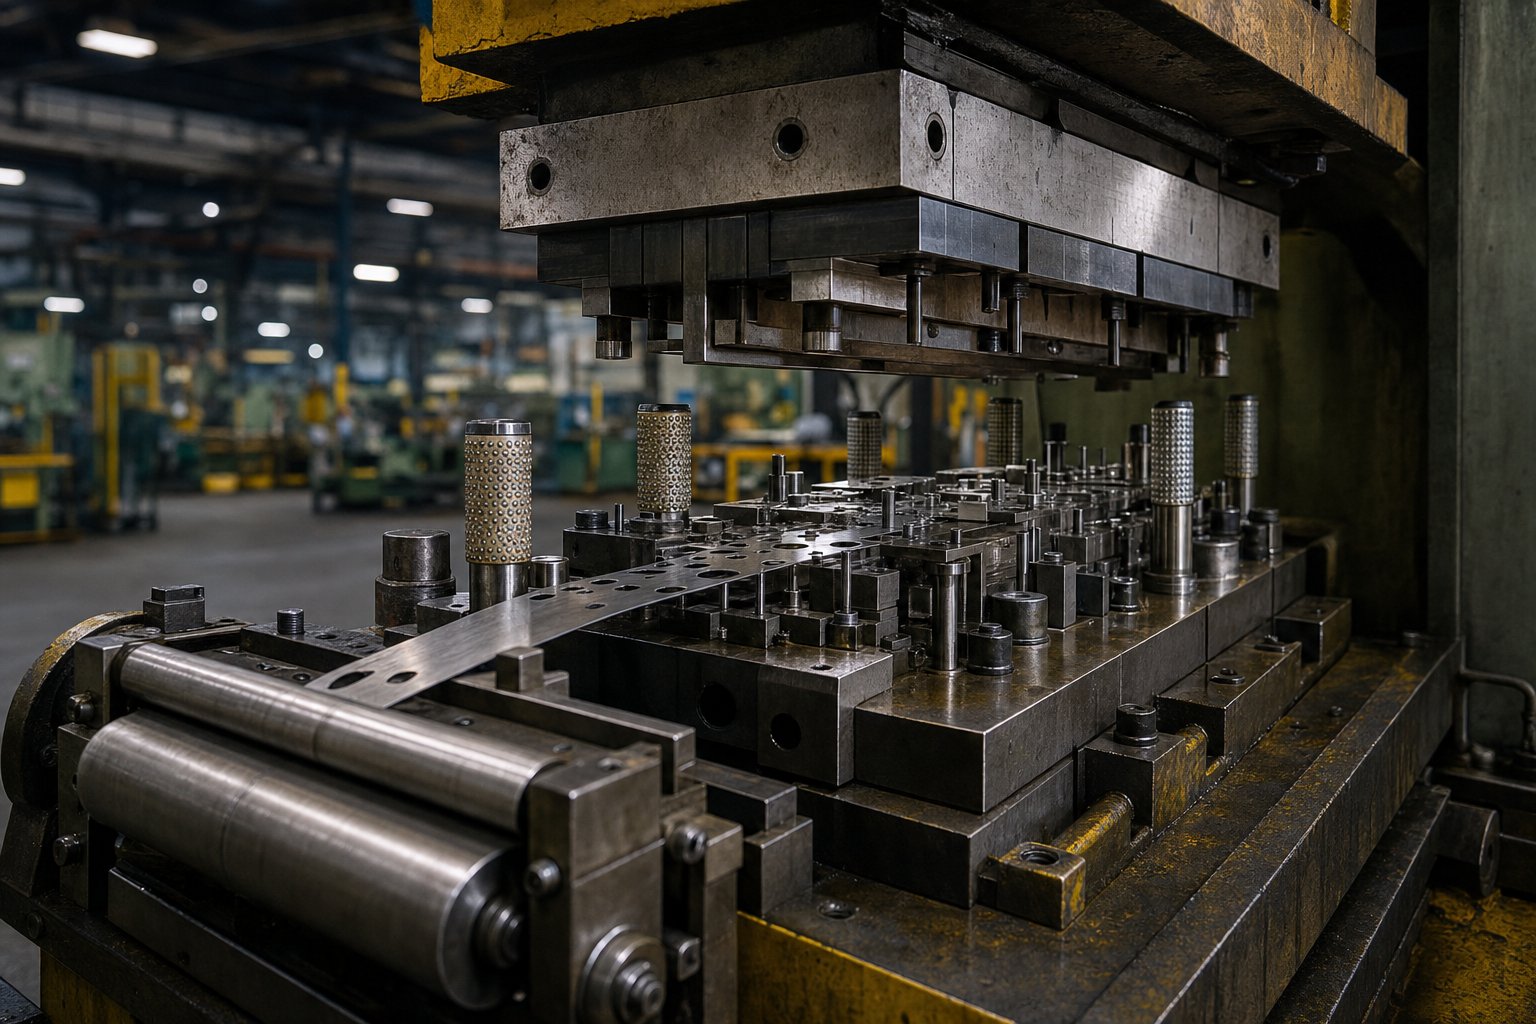
Képzeljen el egyetlen szerszámot, amely gyors egymásutánban lyukaszt, hajlít, formál és vág egy fémrészt anélkül, hogy emberi kéz érintené a munkadarabot a lépések között. Ez az eszköz egy progresszív matrica, és ez a szíve minden nagy-tömegű OEM progresszív matrica- és bélyegzőgyárnak, amellyel precíziós fémalkatrészek beszerzésekor találkozni fog.
Mi az a progresszív kocka
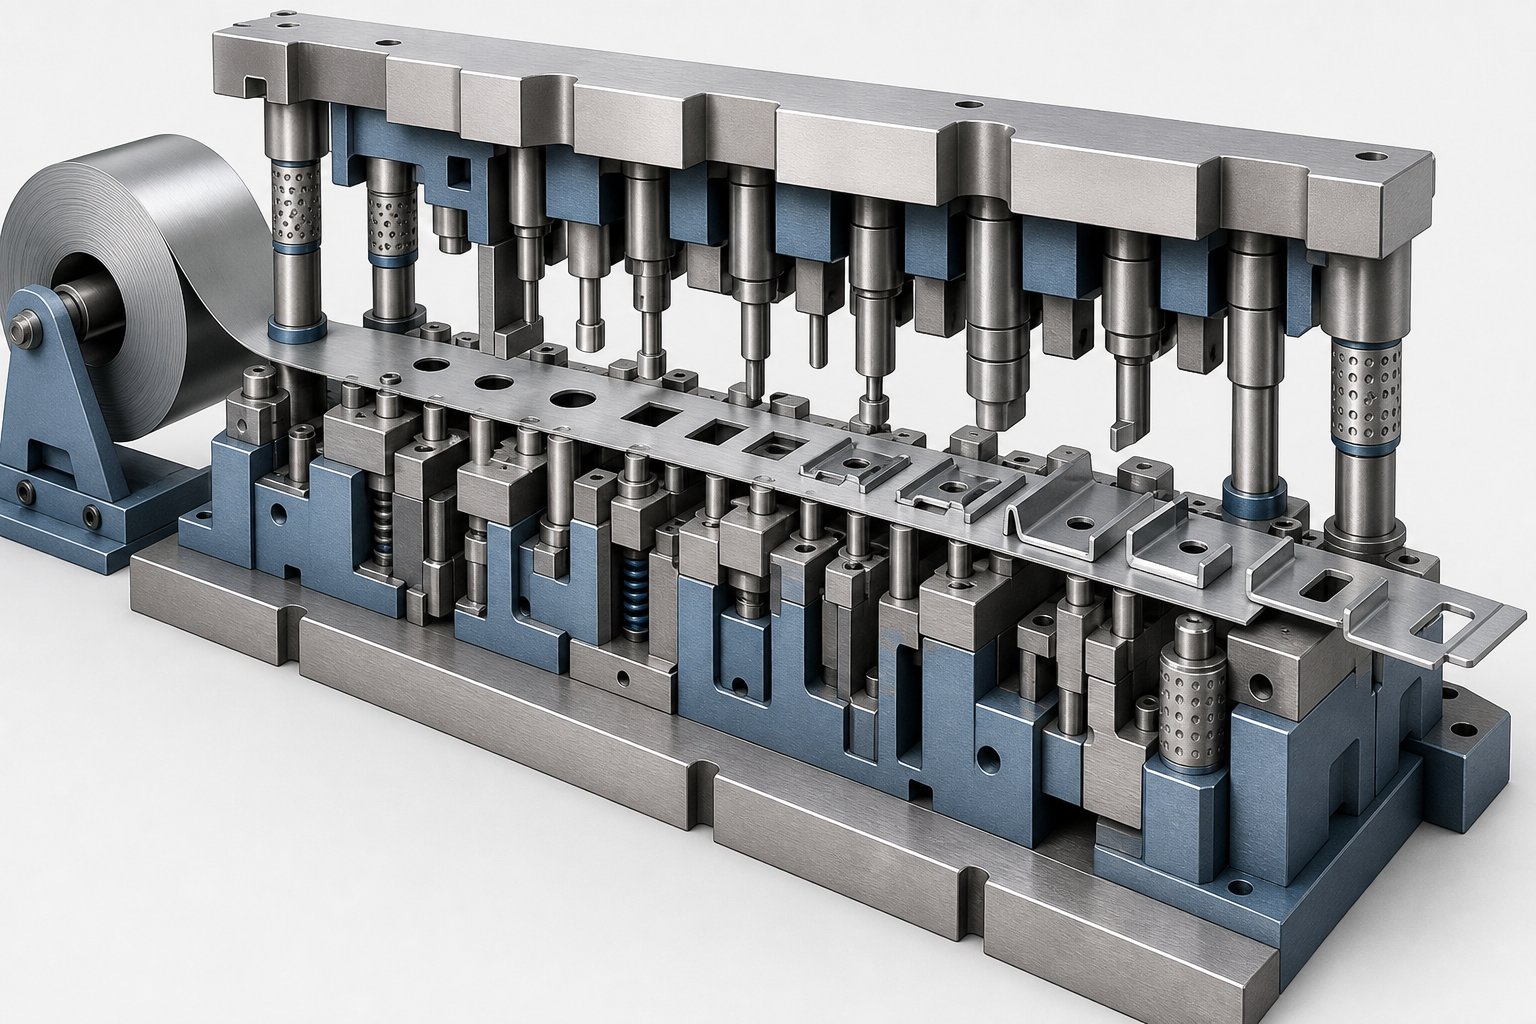
A progresszív matrica egy speciális bélyegzőeszköz, amely több állomást tartalmaz, amelyek egymás után vannak elrendezve egyetlen szerszámkészleten belül. Egy tekercs-betáplált fémszalag halad át ezeken az állomásokon minden egyes nyomóütésnél, és minden állomás külön műveletet hajt végre, például átszúrást, kivágást, hajlítást, formázást vagy kivágást, amíg a kész alkatrészt el nem választják a végső állomáson.
A kulcsfogalom mögöttprogresszív présbélyegzésegyidejű, egymást követő cselekvés. Míg a sáv egyik szakaszát az első állomáson áttörik, egy másik szakaszt a harmadik állomáson hajlítanak meg, és egy másik a végső állomáson éri el a levágást. A prés minden egyes löketével kész alkatrész jön létre, miután a szalag az összes állomáson áthaladt. Ez a folyamatos ciklus teszi olyan hatékonysá a progit a nagy gyártási sorozatokhoz.
Hasonlítsa össze ezt egy-fokozatú szerszámmal, amely egyetlen állomáson csak egy műveletet hajt végre megnyomásonként. Egy öt elemet, mondjuk két lyukat, egy hajlítást, egy formát és egy kárpitot igénylő alkatrészhez öt különálló szerszámra, öt présbeállításra és az egyes lépések közötti kézi kezelésre van szükség. A progresszív présbélyegzés az összes műveletet egyetlen szerszámba és egy préselési ciklusba tömöríti, kiküszöböli az alkatrészkezelést, csökkenti a ciklusidőt, és drámaian javítja a méretkonzisztenciát darabról darabra.
Néhány kifejezés, amellyel ismételten találkozni fog, amikor bélyegzőgyárakkal dolgozik:
- Állomások- Egyedi pozíciók a szerszámon belül, ahol egy adott vágási vagy alakítási művelet zajlik.
- Szalag- Egy tekercsről letekert, folytonos fémlemez szalag, amely áthalad a szerszámon.
- Pilot lyukak- A szalag elején áttört precíziós lyukak, amelyek minden következő állomáson pontosan meghatározzák az anyagot a vezérlőcsapokon keresztül.
- Hordozószalag- Az az anyagrész, amely a részlegesen kialakított részeket összeköti és a szerszámon keresztül szállítja a végső levágásig.
Hogyan használják az OEM-gyárak a progresszív szerszámokat?
Amikor egy márkatulajdonosnak vagy termékgyártó cégnek több ezer vagy millió bélyegzett fémalkatrészre van szüksége, ritkán készíti el és üzemelteti saját maga a szerszámokat. Ehelyett együttműködnek egy OEM progresszív stancolási és sajtológyárral, amely a nevükben kezeli a szerszámtervezést és a mennyiségi gyártást is.
Ebben a kapcsolatban az OEM-vevő, jellemzően gyártási mérnök vagy beszerzési csapat, alkatrészrajzokat, mennyiségi követelményeket és alkalmazási környezetet biztosít. A bélyegzőgyár ezután megtervezi a progresszív szerszámot, megépíti a szerszámokat, érvényesíti az első cikkeket, és folytatja a folyamatos gyártást. A gyár rendelkezik a folyamatokkal kapcsolatos szakértelemmel; a vevő a terméktervezési és teljesítményspecifikációk tulajdonosa.
Ez a munkamegosztás azért létezik, mert a progresszív szerszámtervezés és -működtetés mély specializációt igényel. A szalagelrendezés optimalizálása, az állomások sorrendbe állítása, az erőkiegyenlítés és a pilóta regisztrációja sok éves gyakorlati{1}}tapasztalattal rendelkező szerszámmérnököket igényel. A beszerző szervezet számára egy dedikált bélyegzőgyárba történő kiszervezés azt jelenti, hogy hozzáférnek ehhez a szakértelemhez házon belüli szerszámszoba, sajtóflotta vagy szerszámkarbantartó csapat nélkül.
A megtérülés egyértelmű: nagy megismételhetőség, alacsony darabonkénti költség-volumen, és egyenletes minőség a gyártási sorozatok során, amelyek több millió löketet ölelhetnek fel. De ezeknek az előnyöknek a megragadása teljes mértékben attól függ, hogy mi történik a szerszám belsejében és a gyárban, ahol a legtöbb vásárló nem látja pontosan.
Hogyan működik a progresszív sajtolási folyamat
Mi történik valójában abban a néhány száz ezredmásodpercben, amely az egyik lenyomás és a következő ütés között eltelt? Aprogresszív sajtolási eljárásmegtévesztően egyszerű koncepció, de mélyen precíz a kivitelezése. Minden ciklus a nyers tekercskészletet kész komponenssé alakítja a mechanikai események szorosan koreografált sorozatán keresztül.
Lépésről--az állomássorrend
Képzeljen el egy lapos fémszalag tekercset, amelyet egy letekercselőre töltenek, kiegyenesítenek egy szintezőn keresztül, és betáplálják a szerszám nyílásába. Ettől a ponttól kezdve a progresszív bélyegzési folyamat rögzített sorrendben bontakozik ki minden egyes nyomóütésnél:
- Tekercses adagolás és egyengetés- A szalag letekercselődik a tekercsről, áthalad egy egyengetőn, hogy eltávolítsa a görbületet, és egy szervo vagy mechanikus adagoló egy pontos távolságra (az előtolási emelkedés) továbbítja a szerszámba.
- Pilóta regisztráció- A vezetőcsapok a korábban átlyukasztott lyukakba ereszkednek, hogy a csíkot a pontos pozícióban rögzítsék, mielőtt bármilyen vágás vagy formázás megkezdődik. Ez kiküszöböli a halmozott adagolási hibát.
- Piercing és blankolás- Lyukasztó lyukakat, réseket vagy profilrészeket vág. Ezek a korai állomások gyakran alapjellemzőket hoznak létre, amelyekre a későbbi műveletek hivatkoznak.
- Alakítás és hajlítás- Az állomások hajlítások, húzások vagy domborítások révén fokozatosan háromdimenziós geometriává alakítják a lapos lapot.
- Coining és restrike- Ahol szűk tűrésekre vagy speciális felületkezelésre van szükség, a kidolgozó állomások a végső méretre tömörítik az anyagot.
- Vágás és levágás- A kész alkatrészt leválasztják a hordozószalagról, és kidobják a szerszámból, míg a hevederhulladékot a prés alatti csúszdákba irányítják.
Ezen műveletek mindegyike egyszerre hajtódik végre a szalag különböző pontjain egyetlen megnyomási löket alatt. Ez az átfedés a fő oka annak, hogy a progresszív présbélyegzés olyan átviteli sebességet ér el, amelyhez egyetlen-műveleti módszer nem tud illeszkedni.
A csíkelrendezés optimalizálása itt kritikus szerepet játszik. A mérnökök meghatározzák, hogy az alkatrészek hogyan helyezkedjenek el a szalagon, milyen szélesnek kell lenniük a hordozófüleknek, és mennyi anyag kerülhet az elemek közé. A jól-megtervezett elrendezés 80% fölé tolhatja az anyagfelhasználást, míg a rosszul megtervezett elrendezés túlzott selejtet termel, és megnöveli a darabköltséget, amit az OEM vásárlók ritkán látnak, amíg nem vizsgálják meg részletesen a szalagkialakítást.
Nyomja meg a Mechanics és Cycle Speed gombot
Az ezt a folyamatot végrehajtó progresszív szerszámprés úgy van méretezve, hogy megfeleljen a szerszám igényeinek. Az OEM vásárlóknak meg kell érteniük néhány alapvető specifikációt:
- Űrtartalom- A löketenként rendelkezésre álló teljes erő, amely jellemzően 30 tonnától kis csatlakozó szerszámok esetén egészen 600 tonnáig vagy még nagyobb az autószerkezeti alkatrészekhez. Az űrtartalomnak meg kell haladnia az összes állomási erő és a biztonsági ráhagyás összegét.
- Löket/perc (SPM)- A ciklus sebességét határozza meg. A szabványos gyártás gyakran 60 és 150 SPM között fut, de a nagy sebességű progresszív présbélyegzés a kisebb részeken meghaladhatja a 300-500 ütést percenként, különösen az elektromos csatlakozók és a vékony{6}}alkatrészek esetében.
- Ágyméret és szalagszélesség kapacitás- A préságynak el kell fogadnia a szerszám teljes hosszát, amely az állomások számának növekedésével nő.
Íme az összefüggés, amit szem előtt kell tartani: az összetettebb alkatrészgeometriához több állomásra van szükség, ami hosszabb szerszámot jelent, ami nagyobb préságyat igényel. Egy 6- állomásos szerszám egy egyszerű konzolhoz egy kompakt présgéphez illeszkedik, míg egy 20- állomásos szerszám több hajlítású csatlakozószerelvényhez egy széleságyas, szervo adagolási képességgel rendelkező sajtolóprést igényelhet.
A nagyobb állomások egyenletesebben osztják el az alakító erőket a szalagon, csökkentve a feszültséget bármely állomáson, és meghosszabbítva a szerszám élettartamát. De növelik a szerszámköltséget és meghosszabbítják a szerszám felépítését. Az OEM-vásárlók számára az alkatrészek bonyolultsága, a préselési követelmények és a szerszámberuházás közötti kompromisszum az egyik legkorábbi mérnöki döntés, amely meghatározza a projekt gazdaságosságát. Ez a téma közvetlenül arra vonatkozik, hogy az anyagválasztás hogyan befolyásolja tovább a szerszámok tervezését és a gyártási eredményeket.
Anyagválasztási útmutató progresszív sajtoláshoz
A választott fém nem csak az alkatrész teljesítményét határozza meg. Meghatározza a szerszámkopási arányt, a kenési stratégiákat, a préselési sebességkorlátokat és végső soron a darabonkénti költséget. A legtöbb OEM-vásárló azonban pusztán a végfelhasználási-követelmények alapján határozza meg az anyagot, anélkül, hogy figyelembe venné, hogyan viselkedik az ötvözet, amikor átfolyik egy több-állomásos progresszív szerszámon. A progresszív sajtolóanyagok mögött meghúzódó mérnöki indokok nagyobb figyelmet érdemelnek, mert közvetlenül befolyásolják a szerszámok élettartamát és a gyártás hatékonyságát.
Két nagy kategória dominál: a vasfémek (szénacélok és rozsdamentes acélok) és a nem{0}}vasfémek (réz, sárgaréz és alumíniumötvözetek). Mindegyik különálló formázási jellemzőkkel rendelkezik, amelyek befolyásolják, hogy a sajtológyár hogyan tervezi és karbantartja a szerszámot.
Vastartalmú anyagok progresszív bélyegzéshez
A szénacél továbbra is az acél progresszív sajtolás igáslója. Rendelkezésre állása, költséghatékonysága és mechanikai tulajdonságaik széles skálája miatt ez a szerkezeti konzolok, kapcsok és alvázalkatrészek alapértelmezett kiindulópontja. A fő változó a széntartalom:
- Alacsony-széntartalmú acél (1008, 1010)- Rendkívül képlékeny és könnyen alakítható. Ideális mélyhúzáshoz, összetett ívekhez és jelentős anyagáramlást igénylő alkatrészekhez. A szénacél progresszív bélyegzése ezekkel a minőségekkel nagyobb préselési sebességgel fut, mivel a puha anyag kisebb ütési kopást eredményez.
- Közepes-szénacél (1045, 1050)- Nagyobb szakítószilárdság és keménység, alkalmas teherhordó-konzolokhoz és funkcionális hardverekhez. A csökkentett rugalmasság szűkebb hajlítási sugarakat és nagyobb figyelmet jelent a visszarugózási kompenzációra a matrica tervezésénél.
- Magas-széntartalmú acél (1070, 1095)- Rugókhoz, kapcsokhoz és vágóélekhez használják. Az alakíthatóság korlátozott, ezért az állomási szekvenálásnak óvatosan kell elosztania a feszültséget a repedés elkerülése érdekében.
A rozsdamentes acél progresszív sajtolás nagyobb alakítóerőt és nagyobb szerszámkopást eredményez a szénacélhoz képest. A 300-as sorozat (304, 316) kiváló korrózióállóságot kínál, és nem-mágneses, így kiváló választás az orvosi eszközök, élelmiszer-feldolgozó berendezések és tengeri alkatrészek számára. A 400-as sorozat (410, 430) mágneses tulajdonságokat és mérsékelt korrózióállóságot biztosít alacsonyabb költségek mellett, felszerelve a készülékpaneleket és az autókárpitozási alkalmazásokat. Mindkét sorozat -gyorsan megkeményedik az alakítás során, ami azt jelenti, hogy a rozsdamentesen futó szerszámokhoz keményebb szerszámacélokra vagy keményfém lapkákra van szükség a nagy-kopási állomásokon, valamint agresszívebb kenésre, hogy megakadályozzák a pattanást.
A vasalapú progresszív sajtolás tipikus mérőtartománya 0,15 mm és 6,0 mm közé esik, bár a legtöbb nagy-sebességű gyártás a 0,3 mm és 3,0 mm közötti tartományba koncentrálódik, ahol a préselési sebesség és a szerszám élettartama továbbra is kedvező.
Nem{0}}vastartalmú anyagok és alkalmazásaik
Amikor az elektromos vezetőképesség, a hőteljesítmény vagy a súlycsökkentés befolyásolja a tervezést, a nem{0}}vasfém ötvözetek lépnek közbe. Mindegyik sajátos formázási viselkedést hoz, amelyek hatással vannak a szerszámtervezésre:
- Réz (C110, C101)- Rendkívül magas elektromos és hővezető képesség. A progresszív rézbélyegzés kapcsokat, gyűjtősíneket és akkumulátorcsatlakozókat állít elő. A tiszta réz lágysága csekély ütési kopást jelent, de hajlamos az anyag megtapadására a felületekhez (felszedő), amely speciális bevonatokat vagy kenést igényel.
- Sárgaréz (C260, C280, C360)- Réz-cinkötvözet, amely egyensúlyt kínál az erő, a korrózióállóság és a látványosság között. A sárgaréz progresszív bélyegzés elektromos érintkezőket, dekoratív hardvereket és vízvezeték-szerelvényeket szolgál ki. A jó alakíthatóság és az acélnál alacsonyabb rugózás miatt elnéző a több-hajlítású szerszámoknál.
- Alumínium (3003, 5052, 6061)- Könnyű, jó korrózióállósággal. Az alumínium progresszív bélyegzés gyakori az autóipari hőpajzsokban, a HVAC bordákban és a fogyasztói elektronikai burkolatokban. Az alumínium puhasága lehetővé teszi a nagy-sebességű gyártást, de a szerszámacélhoz való epedési hajlama gondos szerszámfelület-kezelést és egyenletes kenést igényel.
Az alábbi táblázat összefoglalja azokat a mérnöki szempontokat, amelyeket az OEM vásárlóknak és a gyártómérnököknek mérlegelniük kell a progresszív bélyegzőanyagok kiválasztásakor:
| Anyag | Tipikus vastagsági tartomány | Közös alkalmazások | Kulcsfontosságú formálási szempontok |
|---|---|---|---|
| Alacsony szén--széntartalmú acél (1008-1010) | 0.3 - 4.0 mm | Autóipari konzolok, szerkezeti kapcsok, burkolatok | Kiváló rugalmasság; alacsony szerszámkopás; minimális rugózás |
| Közepes -szénacél (1045-1050) | 0.5 - 5.0 mm | Teher{0}}csapágytartók, fogaskerekek, vasalat | Nagyobb alakító erők; visszaugrási kompenzáció szükséges |
| Rozsdamentes acél 300-as sorozat | 0.15 - 3.0 mm | Orvosi eszközök, élelmiszer-felszerelések, tengeri alkatrészek | A munka-gyorsan megkeményedik; keményfém szerszámozást és erős kenést igényel |
| Rozsdamentes acél 400-as sorozat | 0.3 - 3.0 mm | Készülékpanelek, autóburkolatok, mágneses alkatrészek | Mérsékelt munka-edzés; olcsóbb, mint a 300-as sorozat |
| Réz (C110, C101) | 0.1 - 2.0 mm | Elektromos kapcsok, sínek, akkumulátor csatlakozók | Puha; hajlamos az anyagfelvételre a szerszámokon; kiváló vezetőképesség |
| Sárgaréz (C260, C360) | 0.15 - 3.0 mm | Elektromos érintkezők, dekoratív vasalat, vízvezeték szerelvények | Alacsony rugózás; jó alakíthatóság; mérsékelt kopás |
| Alumínium (3003, 5052, 6061) | 0.2 - 4.0 mm | Hőpajzsok, HVAC alkatrészek, elektronikai házak | Könnyűsúlyú; epedő kockázat bevonatos szerszámokat igényel; nagy préselési sebesség érhető el |
Figyeljen egy mintára: a lágyabb, rugalmasabb anyagok gyorsabb ciklussebességet és hosszabb időközt tesznek lehetővé a szerszámok karbantartása között, míg a keményebb ötvözetek robusztusabb szerszámokat és szigorúbb folyamatszabályozást igényelnek. Ez a kompromisszum pontosan az, ami alakítja a szerszámtervezési fázist, ahol az állomássorrend, a betétanyag kiválasztása és az erőszámítások az anyagválasztást működő gyártóeszközzé alakítják át.
Die Design Engineering and Tooling Economics
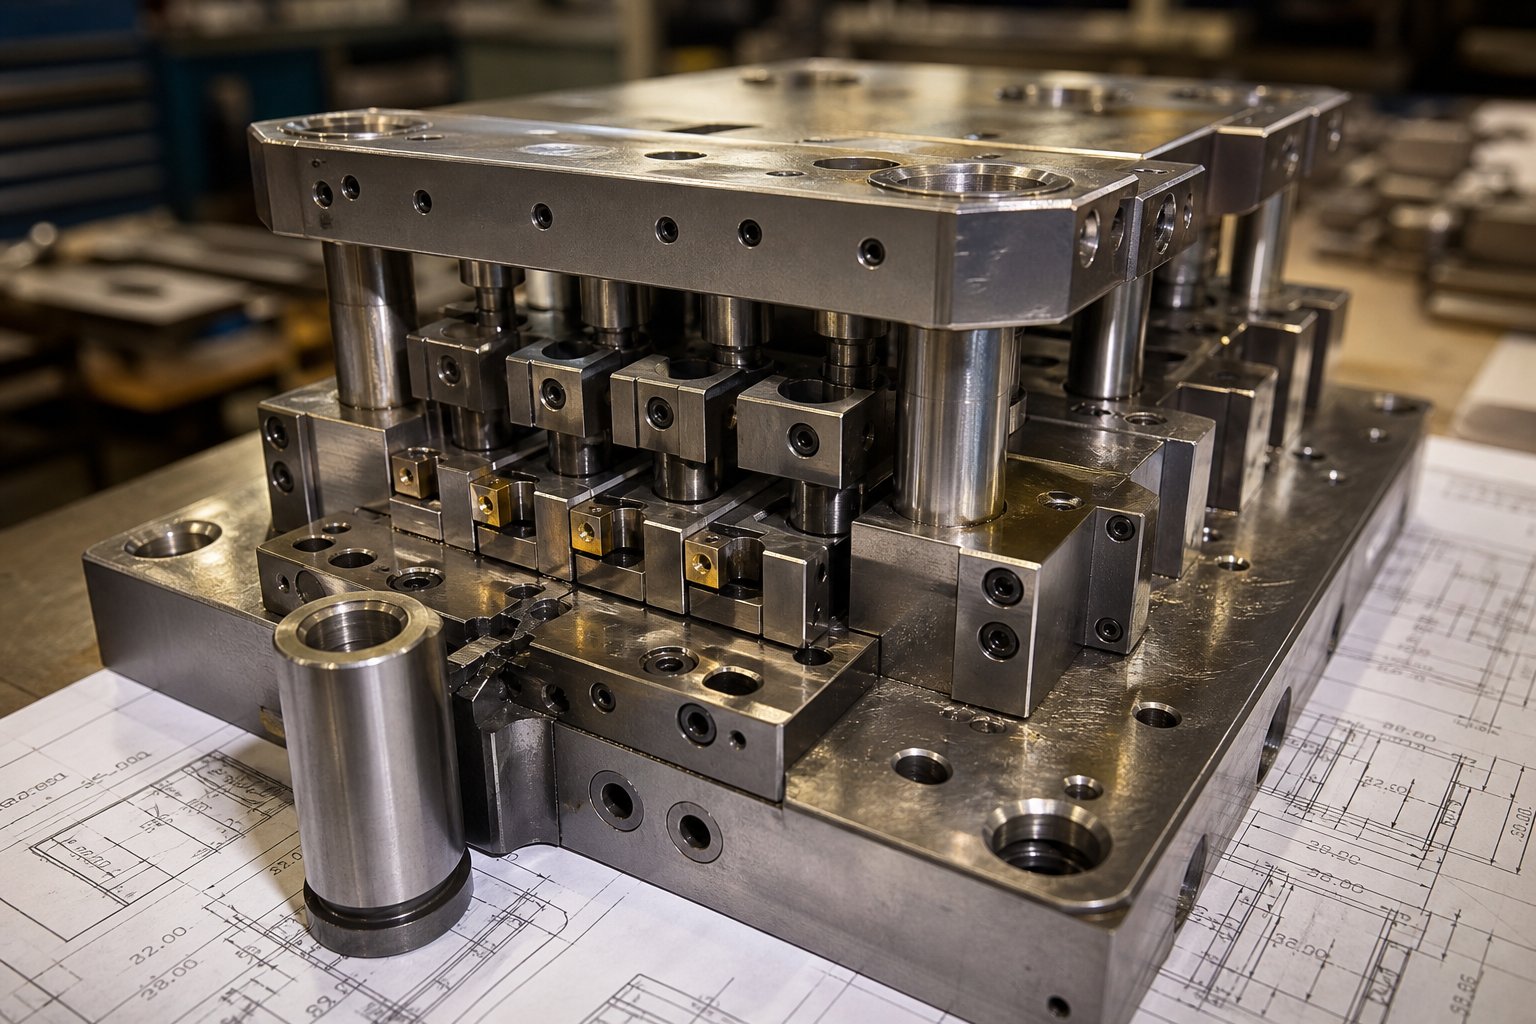
A progresszív bélyegzőszerszám-tervezési projekt vagy sikeres, vagy kudarcot vall jóval az első gyártási löket előtt. A mérnöki munkafolyamat, amely egy alkatrészrajzot működőképes, többállomásos eszközzé alakít át, szoros együttműködést foglal magában az OEM-vevő mérnöki csapata és a bélyegzőgyár formatervezői között, és ez az a hely, ahol a projekt költségszerkezetének nagy része be van zárva.
Ez az együttműködés általában a Tervezés a gyárthatóság szempontjából felülvizsgálatával kezdődik. A gyár szerszámmérnökei megvizsgálják az alkatrész geometriáját, azonosítják azokat a jellemzőket, amelyek a szalag instabilitását okozhatják, olyan módosításokat javasolnak, amelyek leegyszerűsítik a szerszámot a funkció veszélyeztetése nélkül, és megjelölik a tűrésfeliratokat, amelyek növelik a szerszámok bonyolultságát. Az ebben a szakaszban végrehajtott DFM-módosítások nem kerülnek semmibe. Ugyanazok a változtatások, amelyeket azután kértek, hogy a progresszív szerszámozás már elkészült, költséges utómunkálatokká váltak.
Strip elrendezés és állomás tervezés
A csíkos elrendezés az a hely, ahol a progresszív sajtolószerszám-tervezés művészeti és mérnöki fegyelemmé válik. A szerszámmérnöknek számos, egymástól függő kérdést kell megválaszolnia: Hogyan kell a műveleteket az állomások között sorrendbe állítani? Hol kell a tartószalag megerősítése a részben kialakított elemek megtartásához? Milyen szélesnek kell lennie a hordozófüleknek, hogy a szalag merevsége megmaradjon az anyagpazarlás nélkül?
Számos tényező befolyásolja ezeket a döntéseket:
- Erőkiegyenlítés- A vágó- és alakítóerőket minden állomáson úgy kell elosztani, hogy a présterhelés középen maradjon. A kiegyensúlyozatlan erők egyenetlen szerszámkopást és szalagelhajlást okoznak.
- Anyagáramlás menedzsment- Az alakítóállomásoknak figyelembe kell venniük, hogy a fém hogyan nyúlik és vékonyodik. Az állomások sorrendje befolyásolja, hogy egy hajlítás vagy húzás torzítja-e a korábbi állomásokon létrehozott jellemzőket.
- Scrap optimalizálás- A hordozószalag szélessége, osztástávolsága és a szalagon lévő alkatrész iránya meghatározza az anyagfelhasználást. Egy jól-megtervezett elrendezés több százalékponttal csökkentheti a selejt mennyiségét egy naiv elrendezéshez képest.
- Állomások száma- Az összetettebb alkatrészgeometriához több állomásra van szükség. Minden további állomás növeli a szerszám hosszát, növeli a szerszámköltséget, és nagyobb préságyat igényel, de fokozatosan elosztja a feszültséget és javítja az alkatrész minőségét.
Egy alkatrész egyszerűnek tűnhet a rajzon, mégis tizenkét vagy több állomásra van szükség, ha a mérnökök figyelembe veszik a pilótafuratokat, az üresjárati állomásokat a szalag stabilizálásához és a progresszív formázási szekvenciákat, amelyek megakadályozzák az anyag repedését. A szalagelrendezés következetesen az egyik legnagyobb költségtényező minden progresszív stancolási programban, mivel szinte mindent ez diktál lefelé.
Szerszámozási átfutási idők és költségtényezők
A progresszív présszerszámozás jelentős előzetes befektetést jelent, de a gazdaságosság drámai változást mutat a mennyiségben. Gondoljunk csak bele: egy több tízezer dollárba kerülő szerszám 5000 darabnál jelentős alkatrészenkénti költséget jelent, de 500 000 darabnál ugyanez a befektetés a cent töredékével járul hozzá minden egységhez. Az iparági adatok azt mutatják, hogy a progresszív szerszámok ára az egyszerűbb szerszámok durván 10 000 USD-tól a bonyolult, több{10}}állású összeállítások 350 000 USD-ig terjedhet, és a jól karbantartott szerszámok több millió préselési cikluson át tartanak.
Számos tényező tolja a progresszív bélyegző szerszámokat a tartomány felső határa felé:
- A magasabb állomások összetett geometriák esetén számítanak
- Szigorúbb tűréshatárok, amelyek precíziós köszörülési alkatrészeket és{0}}folyamatbeli beállítási funkciókat igényelnek
- Keményebb szalaganyagok, amelyek felgyorsítják a vágási és alakítási felületek kopását
- Követelmények a -befúró érzékelő, az automatikus hulladékfelismerő vagy alkatrészkidobó rendszerekkel szemben
A szerszámok tulajdonlása egy másik szempont, amelyet az OEM vásárlók gyakran figyelmen kívül hagynak. Egyes gyárak megtartják a szerszám tulajdonjogát, és a költségeket darabárra amortizálják, míg mások olyan szerszámokat gyártanak, amelyek a vevő tulajdonában vannak. Mindegyik modell hatással van a hosszú távú -rugalmasságra, különösen akkor, ha a termelést a szállítók között mozgatja.
A nagy{0}}kopású állomásokon a betétanyagok kiválasztása közvetlenül befolyásolja a szerszám hosszú élettartamát. A hagyományos szerszámacél (D2, A2, M2) jól használható mérsékelt gyártási mennyiségeknél és lágyabb szalaganyagoknál. A progresszív keményfém sajtolószerszámok esetében azonban a lyukasztócsúcsokon és az alakító felületeken lévő volfrám-karbid betétek többszörösére növelhetik az élettartamot a szerszámacélhoz képest, különösen koptató rozsdamentes ötvözetek bélyegzésekor vagy nagy sebességgel történő futáskor. A kompromisszum a költség és a törékenység: a keményfém lapkák drágábbak, és kevésbé tűrik az oldalirányú erőket, ezért szorosabb présbeállítást és merevebb szerszámszerkezetet igényelnek.
A progresszív vágószerszámok átfutási ideje nagymértékben változhat a bonyolultságtól, a gyári lemaradástól és attól függően, hogy a prototípus kipróbálása is benne van-e. Az egyszerűbb szerszámok heteken belül kiszállításra kerülhetnek, míg az összetett, több{1}}állomásos eszközök kiterjedt kipróbálással és érvényesítéssel több hónapig is eltarthatnak. Azok az OEM-vásárlók, akik már a tervezési fázisban bevonják a gyárakat, és befejezik a DFM-együttműködést, mielőtt elköteleznék magukat a végleges szerszámspecifikációk mellett, hajlamosak az idővonalak tömörítésére, és elkerülni a költséges középső{3}}verziókat.
Mindezek a mérnöki erőfeszítések és a szerszámberuházás egyetlen célt szolgálnak: a lehető legalacsonyabb összköltséggel gyártani az alkatrészeket a mennyiség növekedése után. A progresszív szerszámokba való befektetésre vonatkozó döntésnek azonban csak az alternatív bélyegzési módszerekhez képest van értelme, és annak megértéséhez, hogy hol van a fedezet, a folyamatok világos -szemű összehasonlítására van szükség.
Progresszív présbélyegzés vs egyéb módszerek
Tehát tudja, hogy a progresszív matricák alacsony{0}}darabköltséget biztosítanak a mennyiség mellett. De vajon a progresszív stancolási és sajtolási megközelítés valóban megfelelő-e az Ön részéről? Ez függ a geometriától, a futás méretétől, az anyagvastagságtól és attól, hogy mennyit hajlandó előre befektetni a szerszámokba. Négy elsődleges bélyegzési módszer verseng az OEM-projekt dollárjaiért: progresszív matrica, transzfer matrica, összetett sajtolószerszám és négycsúszás (multislide). Mindegyik különleges helyet foglal el, és a rossz választás azt jelenti, hogy túl sokat kell fizetni darabonként, vagy túl sokat kell fizetni a szerszámért, amely soha nem térül meg a befektetéséből.
Progresszív Die vs Transfer Die vs Compound Die
A folyamatok közötti különbségek abból fakadnak, hogy a munkadarab hogyan mozog, milyen alkatrészgeometriákat kezelnek jól az egyes módszerek, és a gazdaságosság hol részesíti előnyben egymást. A transzfer szerszámok például korán leválasztják a nyersdarabot a szalagról, és mechanikus ujjak segítségével mozgatják a független állomások között. Ez ideálissá teszi őket a nagyobb alkatrészekhez, amelyek mélyebb húzást és bonyolultabb formákat igényelnek, amelyek nem maradnak a hordozószalaghoz csatlakoztatva. Az összetett sajtolószerszámok teljesen más megközelítést alkalmaznak: az összes vágási és alakítási műveletet egyetlen nyomómozdulattal, egyetlen síkban hajtják végre, ami gyorssá és olcsóvá teszi őket egyszerű lapos geometriák esetén, de nem alkalmasak bármire, amely több hajlítást vagy háromdimenziós formázást igényel.
A négycsúszású bélyegzés további lehetőséget kínál. A függőleges préserő helyett négy vízszintes szerszámcsúszkát használ az anyag több szögből történő formálására. Ez a módszer kiváló a kis, bonyolultan hajlított alkatrészeknél, mint például a rugós kapcsok, csatlakozóérintkezők és huzalformák, ahol a többirányú hajlítást nehéz lenne elérni a hagyományos progresszív fémbélyegzési rendszerben.
Az alábbi táblázat lebontja, hogy ezek a matricák és bélyegzési módszerek hogyan viszonyulnak az OEM-döntéshozók számára legfontosabb{0}}kritériumokhoz:
| Kritériumok | Progresszív Die | Transzfer Die | Összetett Die | Fourslide / Multislide |
|---|---|---|---|---|
| Alkatrész összetettsége | Közepestől magasig (több-funkció, több-hajlat) | Magas (mély rajzolás, nagy 3D-s formák) | Alacsony (lapos, egysíkú{0}}műveletek) | Közepestől magasig (összetett több-szögű hajlítás) |
| Ideális hangerő-tartomány | Nagy mennyiség (százezertől millióig) | Közepestől nagy hangerőig | Alacsony vagy közepes hangerő | Alacsony vagy közepes hangerő |
| Anyagvastagság tartomány | 0.1 - 6.0 mm jellemző | 0.5 - 10+ mm | 0.2 - 6.0 mm | 0.1 - 2.5 mm |
| Tolerancia képesség | Feszes (konzisztens állomásról{0}}állomásra{1}}regisztrálás) | Feszes (független állomásbeállítás) | Egyrepülős{0}}funkciókhoz jó | Közepes (több{0}}tengelyes változékonyság) |
| -darabonkénti költség a mennyiségtől függően | A legalacsonyabb nagy hangerőn | Mérsékelt | Alacsony az egyszerű alkatrészekhez | Mérsékelt |
| Szerszám beruházás | Magas | Magas (plusz átviteli mechanizmus) | Alacsony vagy közepes | Mérsékelt |
| Ideális alkalmazások | Csatlakozók, konzolok, sorkapcsok, motor laminálások | Nagy karosszériapanelek, mélyen{0}}húzott házak, szerkezeti részek | Alátétek, egyszerű lapok, lapos alátétek | Rugós kapcsok, huzalformák, kis hajlított érintkezők |
Amikor a progresszív présbélyegzés a megfelelő választás
A progresszív matricák akkor érik el a befektetést, ha több feltétel összhangba kerül. Szüksége van rájuk, ha az alkatrésze több műveletet igényel, például átszúrást, formázást és vágást, szoros sorrendben, olyan tűréshatárok mellett, amelyek megismételhető állomás--regisztrálást igényelnek. Szüksége van rájuk, ha az éves mennyiségek indokolják a magasabb szerszámköltséget a drámaian alacsonyabb darabárak révén. És szüksége van rájuk, ha a ciklusidő számít, mert a hosszú távú progresszív bélyegzés egy jól megtervezett szerszámon gyorsabban állít elő alkatrészeket, mint bármely átviteli vagy összetett alternatíva hasonló összetettség mellett.
A mennyiségi küszöb, ahol a progresszív szerszámozás megtérül, az alkatrész összetettségétől és anyagától függően változik. Egy általános iparági elv érvényesül: minél több műveletet igényel az Ön alkatrésze, annál kisebb lesz a megtérülési mennyiség a műveletek különálló beállításokban történő végrehajtásához képest. Egy egyszerű konzol, amely csak két jellemzőt igényel, nem feltétlenül indokolja a progresszív kockát, amíg a mennyiség el nem éri a százezreket. A nyolc funkcióval rendelkező több-hajlítású csatlakozó sokkal hamarabb elérheti a megtérülést, mert az alternatíva, amely nyolc egyszeres-működési beállítást futtat, és mindegyik között alkatrészkezelést végez, nagy munka- és minőségi kockázatot rejt magában bármilyen hangerőn.
Mikor érdemes máshol keresni?
- Transzfer meghalakkor előnyösek, ha az alkatrészek fizikailag túl nagyok ahhoz, hogy a hordozószalagon maradjanak, nagyon mély húzást igényelnek (a mélység meghaladja az anyag szélességét), vagy olyan felületeken kell műveleteket végezni, amelyek nem hozzáférhetők, miközben az alkatrész a hevederhez van csatlakoztatva.
- A vegyület meghalelegendő, ha az alkatrész lapos, a geometria egyszerű, és a tűrések egyetlen mozdulattal elérhetők. Ide esnek az alátétek, alátétek és az első-műveletekhez.
- Négycsúás bélyegzésnyer, ha az alkatrészek kicsik, több-irányú hajlítást igényelnek, és a térfogatok az alacsony---közepes tartományba esnek, ahol a progresszív vágószerszám nem tudja megtéríteni költségeit.
Az OEM-vásárlók számára a döntés gyakran egy egyszerű kérdésre vezethető vissza: a hosszú távú progresszív bélyegzés darabonkénti megtakarítása ellensúlyozza-e a tervezett mennyiségi életcikluson belüli kezdeti befektetést? Ha a válasz igen, és az alkatrésznek kettőnél több alakítási műveletre van szüksége, a progresszív matricák szinte mindig a legjobb teljes birtoklási költséget biztosítják.
A megfelelő módszer kiválasztása azonban csak a fele az egyenletnek. Még a legmegfelelőbb folyamatválasztás is elveszíti értékét szigorú minőségellenőrzés nélkül, amely biztosítja, hogy a szerszámot elhagyó minden alkatrész löketről löketre megfeleljen a specifikációnak, több millió cikluson keresztül.
Minőség-ellenőrzési és toleranciai szabványok a progresszív bélyegzésben
A progresszív sajtolószerszám kiválóan megtervezhető, és még mindig hulladékot termel, ha a minőség-ellenőrzési rendszerek nem felelnek meg a szerszámokba épített pontosságnak. Az OEM vásárlók számára annak megértése, hogy egy gyár hogyan figyeli, méri és dokumentálja az alkatrészek minőségét, ugyanolyan fontos, mint a nyomdamennyiség vagy az állomások számának értékelése. A legjobb progresszív présfém-bélyegzési szolgáltatások nem marketing állításokon, hanem ellenőrizhető folyamatszabályozásokon keresztül válnak el egymástól, amelyek szorosan tartják a méretváltozást a ciklusok milliói között.
Tolerancia képességek anyag és összetettség szerint
Milyen toleranciákra számíthatsz reálisan? A válasz három egymással összefüggő változótól függ: az anyag típusától, az alkatrész összetettségétől és a projekt által indokolt szerszámberuházás mértékétől. A szabványos progresszív fém sajtolás általában ±0,05 mm és ±0,10 mm közötti tűréseket tart a legtöbb gyártási munkánál. Szigorúbb specifikációk érhetők el, a vezető gyárak a kritikus jellemzők esetében akár ±0,005 mm-es pozíciótűrést is elérnek, bár ez a fokú pontosság jelentősen megnöveli a szerszámköltséget, a karbantartási gyakoriságot és az élezési követelményeket.
Az alábbi táblázat az elérhető tűréstartományokat anyag és összetettség szerint rendezi, gyakorlati hivatkozást adva az OEM gyártó mérnökeinek a specifikációk meghatározásakor:
| Anyag kategória | Egyszerű lapos (csak átszúrva/üres) | Mérsékelt formázás (1-2 hajlítás) | Összetett több{0}}hajlítás (3+ hajlítás, húzás) |
|---|---|---|---|
| Alacsony-széntartalmú acél | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| Rozsdamentes acél (300/400) | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
| Rézötvözetek | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| Alumíniumötvözetek | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
Figyelje meg a mintát: a nagyobb munka{0}}edzési sebességű anyagok (rozsdamentes acél, alumínium) nagyobb rugalmasságot biztosítanak a visszarugózáshoz, és szélesítik az elérhető tűréseket összetett geometriák esetén. A lágyabb anyagok, például az alacsony szén-
A tűréshatárok a jellemző típusától függően is meghúzódnak vagy lazulnak. Az áttört furatok pozíciói továbbra is nagymértékben megismételhetők, mert merev lyukasztó-és -matrica-hézag határozza meg őket. A formált vagy hajlított méretek nagyobb változékonyságot mutatnak a tekercsek közötti anyagtulajdonságok ingadozása miatt. Egy alkalmas bélyegzőgyár ezeket a valóságokat fogja megvitatni a DFM felülvizsgálata során, ahelyett, hogy olyan általános tűréseket ígérne, amelyek csak ideális körülmények között érvényesülnek.
A -Folyamatminőség-figyelésben
Hogyan tartja fenn ezeket a tűréseket egy modern progresszív bélyegzőgép több százezer alkatrészből álló gyártási sorozaton? A válasz a réteges érzékelési és statisztikai rendszerekben rejlik, amelyek felfogják az eltéréseket, mielőtt azok hulladékká alakulnának.
In-szenzorokképviselik az első védelmi vonalat. Tapasztalt bélyegzőmérnökök írják lehárom szabványos kimutatási módszeramelynek minden gyártási progresszív bélyegző szerszámban jelen kell lennie:
- Pilóta hiányzás észlelése- A rugóval{1}}terhelt pilóta visszahúzódik, ha a szalag nem halad előre megfelelően, és kiold egy érzékelőt, amely leállítja a préselést, mielőtt a szerszám bezáródik a rosszul beállított anyagon.
- Mikron (távolság) érzékelők- Mérje meg a rést, amikor a kocka zárva van. Ha egy csiga behúzódik a szerszám üregébe vagy a szalag becsatolódik, az érzékelő azonnal észleli az anomáliát.
- Tonnatartalom monitorok- Folyamatosan mérje meg a szükséges erőt minden egyes löket során. A fokozatos űrtartalom-növekedés a katasztrofális meghibásodás bekövetkezte előtt meghúzza a csigazsebeket vagy a szerszámkopást.
Ezeken az alapokon túlmenően a fejlett gyárak előtolási ciklus érzékelőket helyeznek el a matrica mentén több helyen, hogy ellenőrizzék a szalag előrehaladását az előtolási ciklus 50-70%-ánál, nem csak a záráskor. Ez elegendő időt biztosít a présvezérlő rendszernek, hogy leállítsa a nyomószárat felfelé löketnél, jóval azelőtt, hogy a szerszámok nekiütődnének a rosszul elhelyezett anyagnak. A matrica bejáratánál lévő csatérzékelők észlelik a szalag akadályait, még mielőtt az adagoló mechanizmus megkísérelné az anyagot előre vinni.
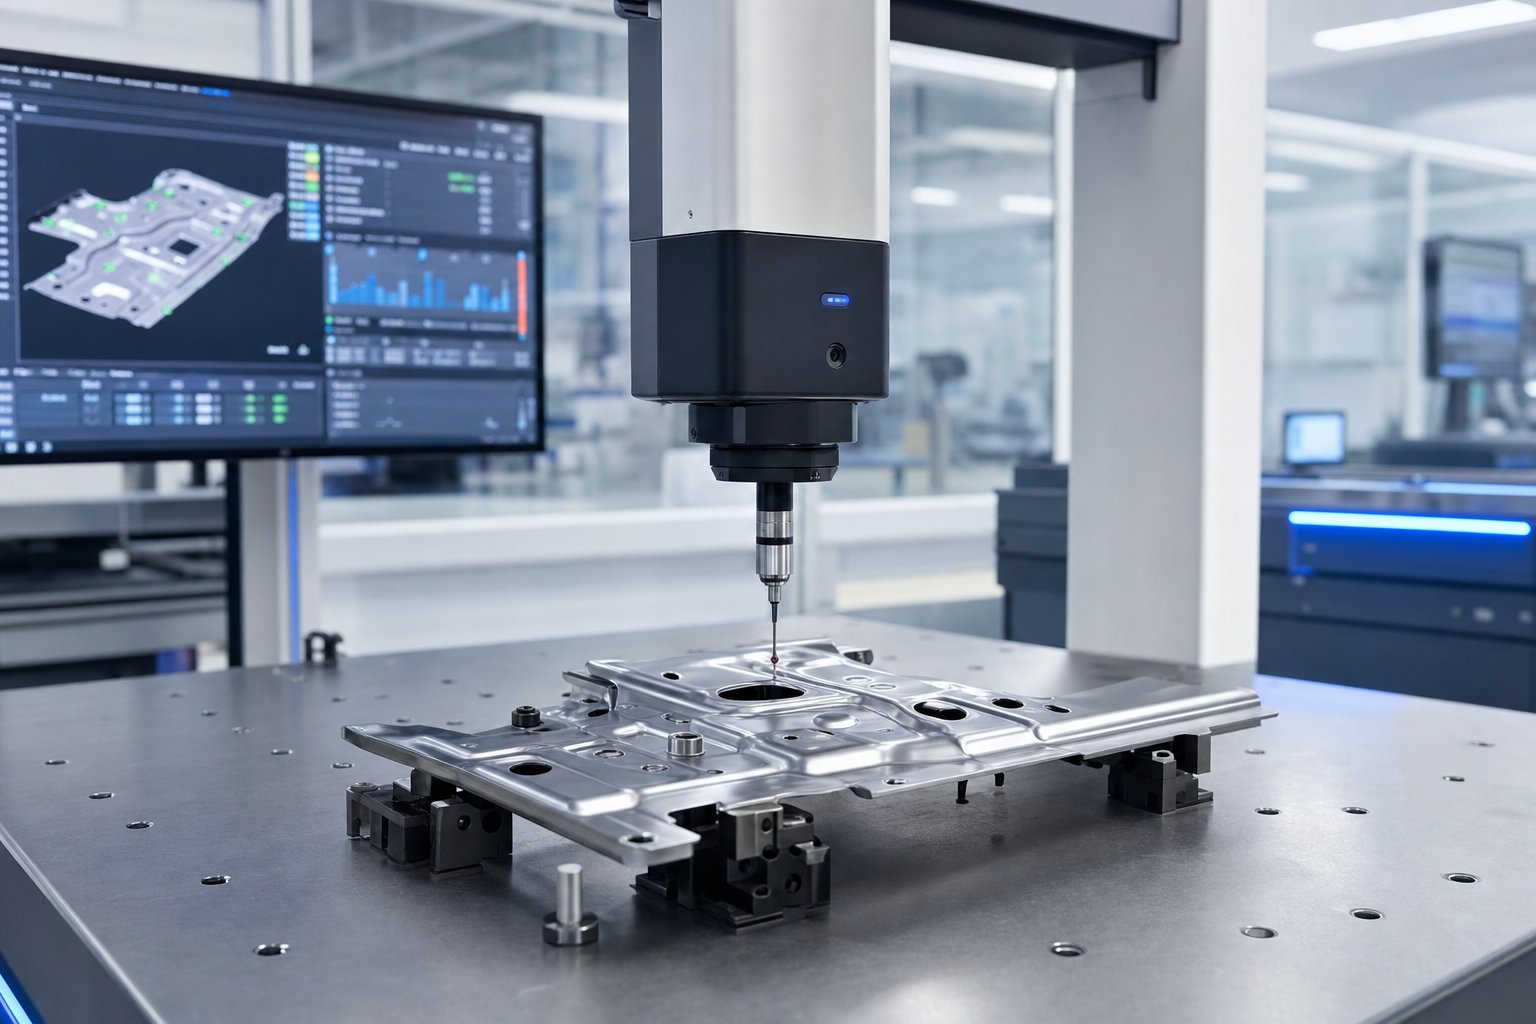
Automatizált ellenőrző rendszerekközvetlenül integrálható a présműveletekkel a méretteljesítmény ellenőrzéséhez a gyártás lassítása nélkül. A látórendszerek a szerszám kijáratánál elhelyezett kamerákat használnak a jellemzők jelenlétének, orientációjának és a durva méretmegfelelőségének ellenőrzésére teljes nyomási sebességgel. A lézeres mérőállomások meghatározott időközönként mintát vesznek a kidobott alkatrészek kritikus méreteiről, és közvetlenül az SPC szoftverbe táplálják az adatokat. A CMM (Coordinate Measuring Machine) vizsgálat biztosítja a legnagyobb pontosságot az első-cikkellenőrzés és az időszakos audit mérések során, általában ±0,002 mm alatti mérési bizonytalanságot érve el.
Statisztikai folyamatvezérlés (SPC)összekapcsolja ezeket az adatokat. Az SPC ahelyett, hogy megvizsgálná az egyes alkatrészeket és meghozná a megfelelő/nem megfelelő döntéseket, nyomon követi a folyamatok időbeli alakulását. A vezérlődiagramok megmutatják, hogy a változás stabil, sodródó, vagy a specifikációs határok felé halad. Ez a megkülönböztetés azért fontos, mert egy stabil folyamat elfogadható variációkkal felügyelet nélkül futhat, míg egy sodródó folyamat beavatkozást igényel, mielőtt hibákat produkálna.
Az autóipari és orvosi OEM-ügyfelek számára ezek a vezérlők a PPAP (gyártási rész jóváhagyási folyamat) keretrendszerbe kerülnek. A PPAP előírja, hogy a gyár bizonyítania kell a folyamatképességet a gyártási alkatrészek szállítása előtt, a Cpk (folyamatképességi index) tanulmányokkal dokumentálva. AAz AIAG szabvány minimum 1,33 Cpk-t ír előa kritikus jellemzők esetében, ami azt jelenti, hogy a folyamat a rendelkezésre álló tűrés legfeljebb 75%-át használja fel, és a specifikáció határain belül jó -központú marad. Sok OEM 1,67 vagy magasabb Cpk-t ír elő a biztonsági -kritikus komponensekhez, ami gyakorlatilag azt követeli meg, hogy a folyamat a tűréstartomány kevesebb mint 60%-át használja fel.
A Cpk vizsgálat során statisztikailag szignifikáns mintát mérnek, jellemzően 30 vagy több egymást követő részből, kiszámítják a folyamat átlagát és a szórást, és igazolják, hogy az eloszlás jól illeszkedik mind a felső, mind az alsó specifikációs határokon. Azok a gyárak, amelyek a valós idejű SPC-be fektetnek be, folyamatosan figyelhetik a Cpk-t, perceken belül észlelve a képességromlást, nem pedig a műszak végi auditálások során-.
Azoknak az OEM vásárlóknak, akik potenciális bélyegzőpartnerüket értékelik, tegyenek fel egy közvetlen kérdést: meg tudja mutatni a gyár a hasonló gyártási programok korábbi Cpk-adatait? A folyamatképességi adatokat figyelő és archiváló gyár alapvetően más minőségi kultúrával rendelkezik, mint az, amelyik kizárólag a végső ellenőrzésre támaszkodik. Ez a minőségi infrastruktúra még kritikusabbá válik, amikor az alkatrészek szabályozott iparágakat szolgálnak ki, ahol az alkalmazás-specifikus követelmények a szabványos bélyegzési gyakorlatok mellett további ellenőrzéseket is tartalmaznak.
Ipari alkalmazások progresszív préselt sajtolt alkatrészekhez
A szabályozott iparágak nem csak szigorúbb tűréshatárokat követelnek. Teljes minőségirányítási ökoszisztémákat írnak elő, amelyek meghatározzák a bélyegzőgyár működését a nyersanyag átvételétől a végső kiszállításig. Ezek a követelmények drámaian változnak attól függően, hogy a kész alkatrész hova kerül, és minden vertikális piac meghozza az anyagpreferenciák, a méretigények és a dokumentációs elvárások saját kombinációját, amelyeknek egy OEM progresszív prés- és bélyegzőgyárnak meg kell felelnie.
Autóipari és HVAC alkalmazások
Az autóipari alkatrészek progresszív bélyegzése világszerte a progresszív szerszámgyártás jelentős részét teszi ki. Az ok egyértelmű: a modern járművek több száz bélyegzett fém alkatrészt tartalmaznak, és a platformonkénti mennyiségek könnyen indokolják a progresszív szerszámberuházást. A progresszív bélyegzett autóalkatrészek a kis elektromos csatlakozóktól a nagy szerkezeti megerősítésekig terjednek, és mindegyik olyan sebességgel és konzisztenciával készül, amelyet egyetlen alternatív eljárás sem tud gazdaságosan elérni.
A gyakori progresszív préselt alkatrészek az autóiparban:
- Progresszív préselt konzolok motorrögzítéshez, karosszériaszerkezethez és belső részegységekhez
- Motor laminálások elektromos járművek hajtómotorjaihoz és indítómotorjaihoz
- Elektromos csatlakozók, kivezetések és sínek a kábelköteg-rendszerekben
- Szerkezeti kapcsok és rögzítők a testhez-fehérben-
- Üléskeret alkatrészek és beállítási mechanizmusok
Mitől egyedi az autóipar, mint piac? IATF 16949 tanúsítvány. Ez a minőségirányítási szabvány az ISO 9001 szabványra épül, de speciális autóipari követelményeket ad hozzá a fejlett termékminőség-tervezés (APQP), az ellenőrzési tervek és a hibamód-elemzés (FMEA) köré. A gyári bélyegző autóipari matricáknak fenn kell tartaniuk a nyomon követhetőséget a tekercs felmelegítésétől a kész alkatrészig, a folyamatképességet a folyamatos Cpk-ellenőrzéssel kell igazolniuk, és a minőségi riasztásokra órákon belül, nem pedig napokon belül kell reagálniuk. Egy autóipari OEM-nél a sorleállás költsége több ezer dollárba kerül percenként, ami megmagyarázza, hogy az autógyártók miért tartják be a bélyegző beszállítóikat a gyártás legszigorúbb minősítési szabványaihoz.
A HVAC progresszív fémbélyegzése más mérnöki helyet foglal el. Itt a kritikus követelmény a konzisztens síkság és a méretek egységessége a nagy populációkban, nem pedig az egyetlen jellemző pontossága. A hőcserélő bordái például lehetnek geometriailag egyszerűek, de még a kisebb síksági eltérések is rontják a hőátadási hatékonyságot, amikor több ezer borda halmozódik fel egy kondenzátor vagy elpárologtató magban.
A tipikus HVAC progresszív bélyegzett alkatrészek a következők:
- Hőcserélő bordák és lamellák minták
- Rögzítőkonzolok és házelemek légkezelő egységek számára
- Ventilátor motor laminálások
- Szellőztető csappantyúk
- Hűtőközeg-vezeték kapcsok és tartókonzolok
A HVAC alkatrészek gyakran alumíniumból vagy bevonatos acélból készülnek nagy sebességgel, ahol a szerszámkopási mintázatokat szorosan figyelemmel kell kísérni, hogy megakadályozzák a fokozatos formaromlást a hosszú gyártás során. A percenként több száz löketet produkáló bordaszerszám több millió alkatrészt gyárt a karbantartás előtt, így a keményfém lapkák és a nyomóerő-ellenőrzés elengedhetetlenek a tartós minőséghez.
Elektromos és orvosi eszközök alkalmazásai
Az elektromos csatlakozók gyártása nagymértékben támaszkodik a progresszív szerszámokra, mivel az alkatrészek kicsik, bonyolultak és óriási mennyiségben szükségesek. Egyetlen csatlakozóház több tucat egyedi bélyegzett érintkezőt tartalmazhat, amelyek mindegyike pontos rugógeometriát és állandó érintkezési erőt igényel. Vezetőképességük miatt a réz- és sárgarézötvözetek dominálnak ezen a téren, és a szerszámkialakítások gyakran meghaladják a 20 állomást, hogy elérjék az ezekhez az érintkezőkhöz szükséges összetett több-hajlítási geometriát.
A gyakori progresszív bélyegzett elektromos alkatrészek a következők:
- Kivezetések és érintkezők autóipari és ipari csatlakozókhoz
- Gyári sínek az elektromos járművek akkumulátoraiban található áramelosztáshoz
- Árnyékoló dobozok és EMI-házak RF elektronikához
- Ólomkeretek félvezető csomagoláshoz
- Akkumulátor érintkezők szórakoztató elektronikai cikkekhez
Az orvosi progresszív bélyegzés a legszigorúbb folyamatszabályozást vezeti be bármely vertikális közül. A sebészeti eszközökhöz, beültethető eszközökhöz vagy diagnosztikai berendezésekhez szánt alkatrészeknek meg kell felelniük a biológiai kompatibilitási követelményeknek, és fenn kell tartaniuk a tétel teljes nyomon követhetőségét. Maga a gyártási környezet kerül górcső alá:ISO 14644 szabványnak megfelelő tisztatereka levegőben lebegő szemcsés szennyeződés ellenőrzése a betegekkel érintkező alkatrészek bélyegzése és kezelése során. A 21 CFR Part 820 szerinti FDA-előírások olyan validált folyamatokat, dokumentált eljárásokat és környezeti felügyeletet követelnek meg, amelyek jóval túlmutatnak a szokásos ipari bélyegzési gyakorlaton.
A progresszív bélyegzett orvostechnikai eszközök részei a következők:
- Sebészeti pengedarabok és vágóműszer-alkatrészek
- Implantátumrögzítő klipek és horgonyok
- Diagnosztikai készülékház és árnyékolás
- Katétererősítő gyűrűk
- A gyógyszeradagoló mechanizmus rugók és érintkezők
Az orvosi OEM-eket kiszolgáló gyáraknak minden tekercshez anyagtanúsítványt kell fenntartaniuk, minden egyes gyártási tételhez rögzíteniük kell a folyamatparamétereket, és hosszabb ideig meg kell őrizniük a mintákat a -piaci nyomon követhetőség támogatása érdekében. A minőségbiztosítási rendszer költsége jelentős, de az orvostechnikai eszközök mennyisége és a{2}}darabonkénti ár tükrözi ezt a befektetést.
In-Die Assembly and Secondary Process Integration
Az egyik lehetőség, amely elválasztja a fejlett bélyegzőgyárakat az alapvető présműhelyektől, az in-szerszámba szerelés, amely az alakításon és a vágáson túlmenő műveletek végrehajtására is alkalmas anélkül, hogy az alkatrészt eltávolítanák a progresszív szerszámból. Képzeljen el egy konzolt, amelyhez egy menetes furat, egy szegecselt betét vagy egy hegesztett anya kell. Hagyományosan ezek a funkciók másodlagos műveleteket igényelnek: a bélyegzett rész elhagyja a prést, külön munkaállomásra kerül, és további kezelésen esik át. Minden átvitel költséget, ciklusidőt és minőségi kockázatot jelent.
Az in-szerszám kiküszöböli ezeket az átviteleket azáltal, hogy a másodlagos műveleteket közvetlenül a szerszám állomássorába integrálja:
- In-koppintásA - menetformázó- vagy menet-vágófejek, amelyek a szerszámba vannak szerelve, a préselési ciklus során menetes lyukakat hoznak létre, így a szerszám kilépésénél készen áll-a-szerelhető alkatrész.
- In-szerszámos hegesztés- Az ellenállás- vagy lézerhegesztő állomások a másodlagos alkatrészeket (anyák, csapok, érintkezők) csatlakoztatják a bélyegzett részhez, miközben az a hordozószalagon marad.
- In-beszúrás- A préselhető-perselyek, szegecsek vagy érintkezőcsapok a vágóállomásokon belül vannak betáplálva és beszerelve, így a nyers bélyegzés helyett részegységet állítanak elő-.
- In-öntvényhajlítás és szegecselés- A több csíkkal-adagolt alkatrészt összeillesztik, egymásra formálják, és mechanikusan rögzítik a szerszámon belül.
Az OEM-vásárlók számára az in{0}}beszerelés közvetlenül alacsonyabb összköltséget jelent. Például egy másodlagos lefúrási művelet kiiktatása eltávolít egy gépet, egy operátort, egy fixture-t és egy folyamatok közötti -folyamatsort az értékfolyamból. Szorozza meg ezt több funkcióval és több százezer alkatrészrel évente, és a megtakarítás jelentős lesz. A minőséget is javítja, mivel az alkatrész soha nem hagyja el a matrica ellenőrzött környezetét, így a bélyegzett jellemzők és a hozzáadott alkatrészek közötti pozíció pontosságát továbbra is a szerszám pontossága határozza meg, nem pedig a rögzítés megismételhetősége.
A kiszolgált iparágak szélessége és az egyetlen progresszív szerszámon belül elérhető folyamatintegráció mélysége rávilágít arra, hogy miért olyan fontos a gyárválasztás. Az IATF 16949 szerint autóipari szerszámokat, tisztatéri protokollok szerint orvosi alkatrészeket és az elektromos csatlakozókhoz való in-matrica-szerelvényeket működtetni képes beszállító alapvetően más képességszinten működik, mint egy egyszerűen présgépet üzemeltető műhely. A legtöbb OEM-vásárlónak szüksége van a legvilágosabb útmutatásra ahhoz, hogy megértse, hogyan értékelje ezt a képességet, és mire kell figyelnie a minősítés során.
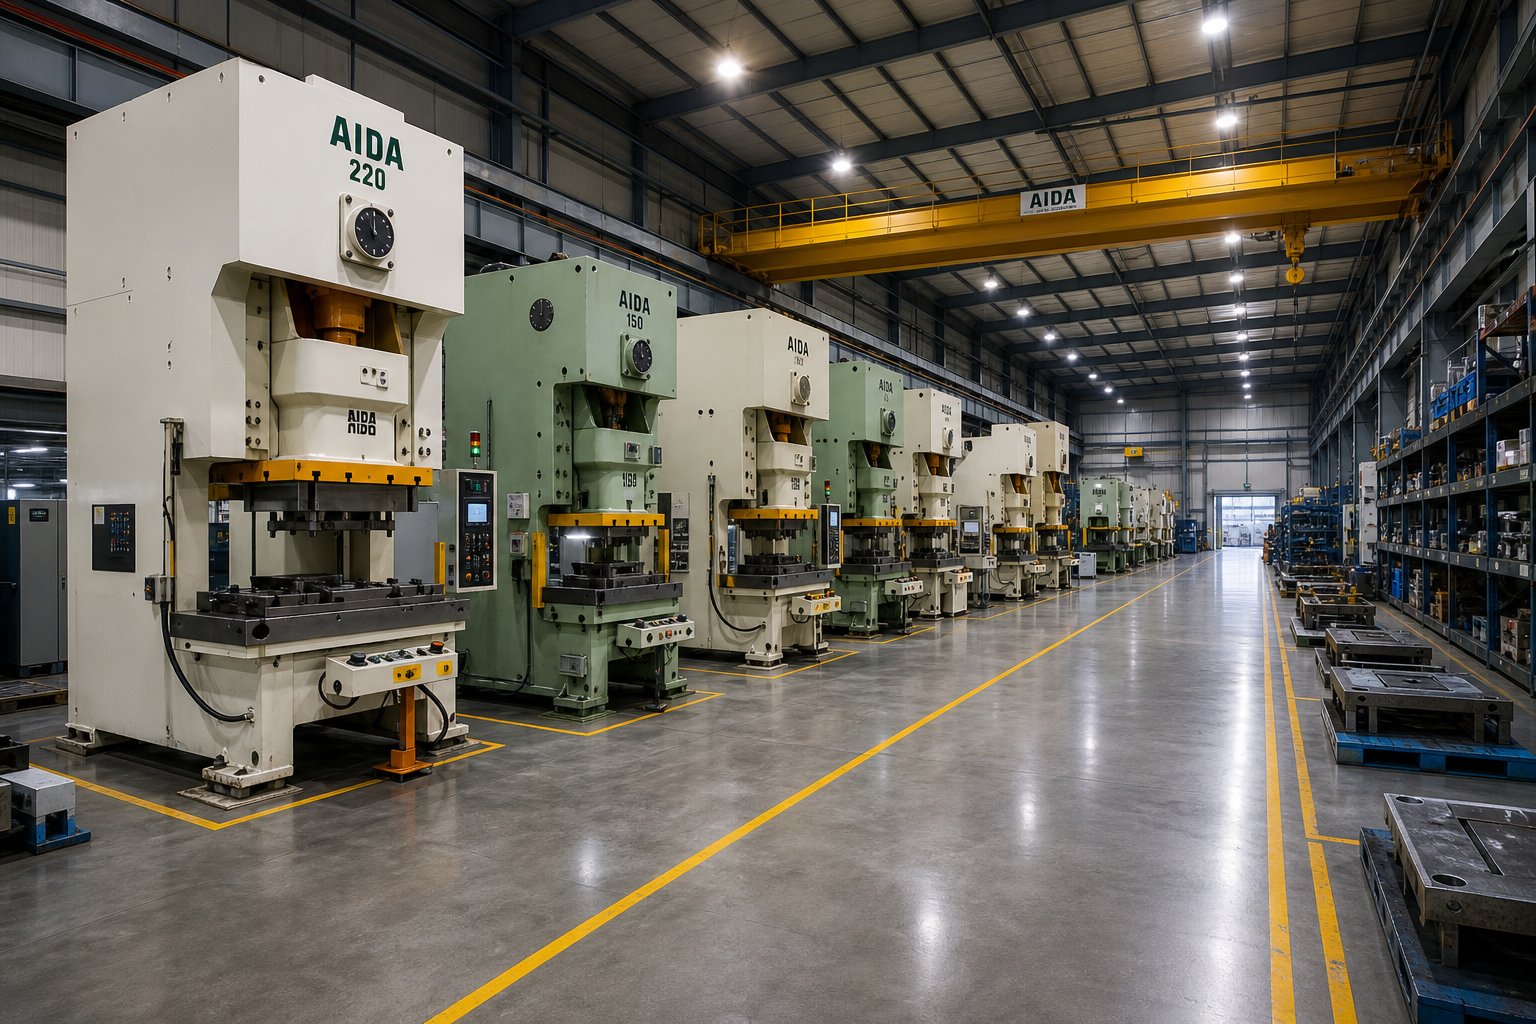
Hogyan értékeljük és válasszuk ki az OEM progresszív sajtológépgyárat
Nem sokat segít annak ismerete, hogy melyik bélyegzési módszer illik az Ön alkatrészéhez, és milyen minőségi szabványok érvényesek, ha a kiválasztott gyár nem tudja következetesen teljesíteni ezeket a követelményeket. A legtöbb OEM-vásárló azonban pusztán a darabár alapján értékeli a progresszív szerszámgyártókat, kihagyva a technikai és relációs átvilágítást, amely meghatározza, hogy egy program valóban sikeres-e a gyártási életciklusa során. A strukturált képesítési keretrendszer kiküszöböli a találgatásokat, és a kezdetektől fogva védi a szerszámberuházást.
Műszaki képességértékelés
Amikor egy gyárban sétál, vagy áttekinti egy beszállító képességcsomagját, bizonyítékot keres arra vonatkozóan, hogy felszerelésük, szerszámozási szakértelmük és infrastruktúrájuk megfelel az Ön konkrét programjának követelményeinek. Egy agresszíven árt állító, de a megfelelő préselési tartomány vagy szerszámmélység hiányában a bélyegzőszerszám-beszállító sokkal többe kerül a késések, a minőségi problémák és a középső -programátvitel miatt, mint egy valamivel magasabb darabár valaha.
A következőket kell értékelni bármely progresszív bélyegző cég műszaki értékelése során:
- Press tonnatartomány- Lefedi a flotta jelenlegi programját és az előrelátható növekedést? Keressen szélességet, ne csak egyetlen nyomást, amely alig fér el a kockán. Egy 30-tól 300+ tonnáig terjedő gyári prések képesek alkalmazkodni a tervezés fejlődéséhez anélkül, hogy új beszállítóra lenne szükség.
- Maximális szalagszélesség és ágyméret- Megerősíti, hogy a gyár képes-e fizikailag működtetni a szerszámot, különösen fontos a nagy állomásszámú alkatrészek esetében, amelyek hosszú szerszámokat gyártanak.
- Állomásszámláló képesség- Kérdezze meg a jelenleg éles üzemben futó legösszetettebb szerszámot. A 20+ állomásszerszámokkal kényelmesen működő gyár más műszaki szinten működik, mint egy nyolcasnál.
- Házi szerszámszoba-- Komoly programok esetén ez nem alku tárgya-. Azok a gyárak, amelyek belsőleg terveznek, építenek és karbantartanak szerszámokat, gyorsabban reagálnak a mérnöki változásokra, szigorúbban ellenőrzik a minőséget, és csökkentik az átfutási idő kockázatát a szerszámozási munkák kiszervezéséhez képest.
- Másodlagos műveletek és{0}}beszerelés- Szállíthat a gyár kész részegységeket-, vagy további szállítókra van szüksége a menetfúráshoz, hegesztéshez, bevonathoz vagy behelyezéshez?
- Anyagmozgató rendszerek- A tekercs tárolókapacitása, a szervo betáplálási pontossága és az automatizált alkatrészkezelés a szerszámkilépésnél minden jelgyártási érettségnél.
- Ellenőrzési infrastruktúra- A CMM-berendezések, a látórendszerek, az SPC-szoftver és az in-die-szensing megerősítik, hogy a gyár a minőséget figyeli, nem csak a kész alkatrészeket.
A helyszíni auditok során tekintsen túl a bemutató sajtóvonalon. Ellenőrizze a szerszámszobát, hogy vannak-e aktív megelőző karbantartási naplók. Tekintse át a szerszámok tárolási feltételeit az ügyfél -tulajdonában lévő szerszámokhoz. Ellenőrizze, hogy a mérőeszközökön lévő kalibrációs matricák aktuálisak-e. Ezekből az adatokból derül ki, hogy a minőségbiztosítási rendszer naponta működik-e, vagy csak iratgyűjtőkben létezik. Az export-minőségű bélyegzőüzemek, amelyek megelőzési-alapú rendszereket működtetnek, jellemzően 50-200 PPM tartományban érik el a hibaarányt, míg a sorvégi-végi-válogatásra támaszkodó üzletek lényegesen magasabb szintet fogadnak el.
Partnerségi struktúra és kommunikáció
A műszaki képességek önmagukban nem jelentenek megbízható OEM fémbélyegzési szolgáltató partnert. A kapcsolati struktúra, vagyis az, hogy a gyár hogyan működik együtt az Ön csapatával a program teljes életciklusa során, meghatározza, hogy ez a képesség következetes szállítást jelent-e. A legjobb progresszív présbélyegző beszállítók a programokat együttműködésként kezelik, nem pedig tranzakciókként.
A teljes OEM-partnerség életciklusa általában ezt a folyamatot követi:
- Kezdeti tervezési konzultáció- A gyár áttekinti az alkatrész-koncepciót, az alkalmazási követelményeket és a térfogat-előrejelzéseket, mielőtt idézne. Itt nyíltan megvitatják a progresszív bélyegzési és gyártási alternatívákat.
- DFM felülvizsgálat- A szerszámmérnökök jelzik a gyártási aggályokat, geometriai módosításokat javasolnak, és olyan anyagokat javasolnak, amelyek javítják a szerszám élettartamát és csökkentik a darabköltséget.
- Prototípuskészítési megközelítés- Puha szerszámozás vagy huzal-Az EDM-minták ellenőrzik az alkatrész geometriáját, mielőtt elkötelezik magukat a keményített gyártási szerszámok mellett.
- Szerszámkészítés és kipróbálás- A gyár elkészíti a progresszív szerszámot, lefuttatja az első mintákat, méri az eredményeket a nyomtatáshoz képest, és addig iterál, amíg a méretek és a formázási minőség megfelel a specifikációnak.
- PPAP benyújtása- A dimenziós jelentések, a Cpk-tanulmányok, az ellenőrzési tervek és a folyamatfolyamat-dokumentációk a termelési készenlétet bizonyítják.
- A termelés felfutása-- A kezdeti alacsony-arányú gyártás ellenőrzi az ellátási lánc logisztikáját, a csomagolást és a szállítási ütemet a teljes mennyiség -kiadása előtt.
- Folyamatos termelésirányítás- A Kanban-feltöltés, a JIT-szállítási ütemezések, az időszakos újra-ellenőrzés és a folyamatos fejlesztési tevékenységek fenntartják a minőséget és a rendelkezésre állást a program teljes élettartama alatt.
Hol szakadnak meg az OEM{0}}bélyegzőgyári kapcsolatok? Három gyakori hibamód jelenik meg ismételten:
- Kommunikációs hiányosságok- A gyár nem partnerségként, hanem megrendelés teljesítéseként kezeli az Ön programját. Nincs külön mérnöki kapcsolat, nincs proaktív frissítés a szerszám állapotáról vagy az anyagcseréről. Amint azt az iparági szakemberek megjegyzik, azok a beszállítók, amelyek proaktívan kommunikálnak, jelezve a lehetséges késéseket vagy lényeges problémákat, mielőtt azok eszkalálódnak, bizalmat építenek, és gyorsabb problémamegoldást tesznek lehetővé.
- Szerszámozás elhanyagolása- A megelőző karbantartást elhalasztják, hogy a prések folyamatosan működjenek, és a vágószerszám progresszív kopása fokozatosan rontja a méretteljesítményt mindaddig, amíg az alkatrészek ellenőrzése nem sikerül az összeszerelő üzemben.
- Rugalmatlan méretezés- A kereslet növekedése vagy a mérnöki változtatások falba ütköztek, mert a gyárnak nincs préskapacitása, nincs szerszámtér sávszélessége, vagy nem hajlandó a szerszámok módosításaiba fektetni.
E hibák megelőzése a minősítés során egyértelmű elvárások kialakításán múlik. Határozza meg a kommunikációs ütemet, a karbantartási jelentési követelményeket és a kapacitáspuffereket a szállítási szerződésben, ahelyett, hogy azt feltételezné, hogy ezek szervesen történnek.
Azok a gyárak, amelyek támogatják a teljes életciklust a DFM konzultációtól kezdve a méretezhető tömeggyártáson keresztül, mint plYICHEN, a gyártási mérnökök és a beszerzési csapatok egyetlen kapcsolati pontot biztosítanak a több-állomásos formázást, szigorú ismételhetőséget és mennyiségi rugalmasságot igénylő, progresszív bélyegző szerszámokhoz. Ez az integrált modell, amely a progresszív bélyegzést és a gyártást egyetlen működési keretben öleli fel, csökkenti az átadás kockázatát, és leegyszerűsíti az elszámoltathatóságot, amikor a programok méretezhetők vagy mérnöki változtatások merülnek fel.
Végső soron a megfelelő gyár kiválasztása nem a legolcsóbb ajánlat megtalálásáról szól. Arról van szó, hogy a technikai mélységet, a kommunikációs fegyelmet és a partnerségi elkötelezettséget a program komplexitásának és életciklusának követelményeihez igazítsa, majd ezeket a tulajdonságokat strukturált értékeléssel igazolja, mielõtt eszközdollárokat kötne le.
Következő lépések az OEM-vásárlók számára, akik készen állnak a progresszív szerszámok beszerzésére
Az értékelési keretek és a technikai ismeretek csak akkor teremtenek értéket, ha tettekké válnak. Az OEM progresszív bélyegzési programjait mérlegelő gyártómérnökök és beszerzési szakemberek számára a továbblépéshez az ebben az útmutatóban tárgyalt döntési kritériumokat olyan konkrét projektindítási sorrenddé kell alakítani, amely megvédi mind a szerszámberuházást, mind a hosszú távú gyártási eredményeket{1}}.
Költség-–-értékhatározati keretrendszer
Minden progresszív stancolási és sajtolási projekt négy egymással kölcsönhatásban lévő változón nyugszik: szerszámbefektetés,{0}}darabonkénti költség, minőségi követelmények és mennyiségi előrejelzések. Ezek nem működnek önállóan. A keményfém lapkákba és további állomásokba történő nagyobb szerszámbefektetés növeli az előzetes költségeket, de csökkenti a -darabonkénti árat és meghosszabbítja a karbantartási intervallumokat. A szigorúbb tűréskövetelmények növelik a szerszámok bonyolultságát, de kiküszöbölhetik a rejtett költségekkel járó későbbi összeszerelési problémákat. A mennyiségi előrejelzések meghatározzák, hogy a szerszámok milyen gyorsan amortizálódnak, de a túl optimista előrejelzések a tőkét olyan kockákba zárják, amelyek soha nem érik el a nullszaldót.
A megfelelő progresszív szerszámgyártó csökkenti a teljes birtoklási költséget a darabáron túl. Azok a gyárak, amelyek a DFM együttműködését, a szerszámon belüli összeszerelést és az integrált minőségbiztosítási rendszereket kínálják, kiküszöbölik az átadás-átvételeket, a másodlagos szállítókat és a minőségi kihagyásokat, amelyek megnövelik a szállítási költségeket. Az árajánlatok összehasonlításakor értékelje a program teljes költségét a várható gyártási életciklus során, ahelyett, hogy egyetlen sort különítene el. Egy magasabb darabár árajánlatot tevő, de PPAP-kész alkatrészeket Kanban-utánpótlással és nulla szortírozással szállító beszállító három év alatt kevesebbe kerülhet, mint a legalacsonyabb ajánlatot tevő, aki állandó minőségi beavatkozást igényel.
Progresszív présbélyegzési projekt elindítása
Készen áll a kutatásról az elköteleződésre? Ezek a gyakorlati lépések a program zökkenőmentes elindítását biztosítják:
- Készítsen teljes alkatrészrajzokat GD&T feliratokkal- Adja meg a kritikus méreteket, a nullapontszerkezeteket és a felületkezelési követelményeket. A hiányos nyomatok olyan feltevésekre kényszerítik a beszállítókat, amelyek árajánlatok eltéréseit és közepes -meglepetéseket generálnak.
- Határozza meg az éves volumenbecsléseket és az életciklus-előrejelzéseket- Tartalmazza a felfutási-menetrendeket, a csúcsigényi forgatókönyveket és a program várható időtartamát. Ez az információ formálja a szerszámok tervezési döntéseit a szerszám élettartama és a karbantartás tervezése körül.
- Az anyag- és kivitelezési követelmények meghatározása- Adja meg az ötvözet minőségét, temperálását, vastagságát és az utólagos-bélyegzési kezeléseket (bevonat, bevonat, hőkezelés). Az anyagválasztás befolyásolja a szerszám kialakítását, így a korai reteszeléssel elkerülhető a költséges szerszámfelülvizsgálat.
- Vegye fel a potenciális gyári partnereket korán a DFM-bemenethez- A legnagyobb-hatású költségcsökkentés a szerszámtervezés megkezdése előtt következik be. Speciális progresszív szerszámgyártók, mint plYICHENDFM-tanácsadást kínál, amely segít a gyártómérnököknek optimalizálni az alkatrészgeometriát a hatékony több-állomásos alakítás és a méretezhető tömeggyártás érdekében.
- Kérjen dokumentált bizonyítékot a képességről- Kérjen Cpk-adatokat hasonló programokból, PPM-előzményeket és hasonló iparágak referenciáit. A progresszív présbélyegzési szolgáltatások minőségi infrastruktúrája rendkívül eltérő, és a bizonyítékok minden alkalommal felülmúlják az állításokat.
Az OEM progresszív bélyegzési programjainál a legkritikusabb kiválasztási kritérium nem a darabár, hanem a bizonyított feldolgozási képesség, vagyis egy olyan gyár, amely képes statisztikailag igazolni az Önéhez hasonló alkatrészeket, fenntartani ezt az ellenőrzést több millió löketen keresztül, és átláthatóan kommunikálni, ha a körülmények megváltoznak.
A jól-strukturált beszállítói elkötelezettség, amely a teljes specifikációkra, a reális mennyiségekre és a korai DFM-együttműködésre épül, lerövidíti az átfutási időt, megakadályozza a program közbeni-meglepetéseket, és megalapozza azt a partnerséget, amely évről évre állandó értéket biztosít. Azok a gyárak, amelyek hosszú távú -OEM-kapcsolatot szereznek, azok, amelyek az Ön programját az első naptól kezdve mérnöki együttműködésként kezelik, nem pedig beszerzési megrendelésként.
Gyakran ismételt kérdések az OEM progresszív prés- és bélyegzőgyárakkal kapcsolatban
1. Mi az a progresszív kocka, és miben különbözik az egy-lépcsős kockafejtől?
A progresszív matrica egy több-állomásos bélyegzőszerszám, amelyben a fémszalag minden egyes préslökettel szekvenciális műveleteken (szúrás, hajlítás, formázás, vágás) halad előre, és minden ciklusban kész alkatrészt készít. Ellentétben az egy-fokozatú szerszámmal, amely löketenként egy műveletet hajt végre, és a lépések között kézi kezelést igényel, a progresszív szerszám az összes műveletet egyetlen szerszámba és egy préselési ciklusba tömöríti. Ez kiküszöböli az alkatrészkezelést, csökkenti a ciklusidőt és javítja a méretkonzisztenciát, így ideális a nagy mennyiségű-gyártáshoz, ahol az OEM-gyáraknak több ezer vagy millió azonos fémalkatrészt kell hatékonyan előállítaniuk.
2. Mennyibe kerül a progresszív szerszámozás és mikor térül meg a befektetés?
A progresszív szerszámozás általában körülbelül 10 000 USD-tól az egyszerűbb szerszámok esetében a 350 000 USD-ig terjed az összetett több-állomásos összeállítások esetében. A befektetés megtérül a drasztikusan alacsonyabb darabonkénti-mennyiségi költségek révén. Egy több tízezerbe kerülő szerszám 5000 darabnál jelentős alkatrészenkénti költséget jelent, de 500 000 darabnál ugyanez a befektetés egy cent töredékével járul hozzá egységenként. A fedezeti pont az alkatrész összetettségétől, az állomások számától, az anyagtól és az éves mennyiségtől függ. A többszörös alakítási műveletet igénylő alkatrészek hamarabb érik el a megtérülést, mivel a különálló, egyetlen műveleti{14}}beállítások futtatása nagy munka- és minőségi kockázattal jár. Az olyan gyárak, mint a YICHEN (https://www.yichen-group.com/stamping-die/progressive-stamping-die/), segítenek az OEM-vásárlóknak optimalizálni a szerszámkialakítást, hogy maximalizálják a szerszámberuházás megtérülését a hatékony több{{22}állomás kialakításával.
3. Milyen tűréseket érhet el a progresszív présbélyegzés?
Az elérhető tűréshatárok az anyag típusától és az alkatrész összetettségétől függenek. Az olyan egyszerű lapos műveletekhez, mint a szúrás és a kivágás, az alacsony széntartalmú acél és a rézötvözetek ±0,03–±0,05 mm-t tartanak. Mérsékelt alakítás egy-két hajlítással általában ±0,05-±0,10 mm-t ér el. A három vagy több hajlítású összetett, több-hajlítási részek ±0,08 és ±0,15 mm között vannak. A nagyobb keménységű{12}anyagok, mint például a rozsdamentes acél és az alumínium, nagyobb rugalmasságot biztosítanak. A vezető gyárak akár ±0,005 mm-es pozíciótűrést is elérhetnek a kritikus jellemzőknél, bár ez nagyobb szerszámbefektetést, keményfém lapkákat és gyakoribb karbantartási ciklusokat igényel.
4. Milyen anyagok a legalkalmasabbak progresszív sajtoláshoz?
A legelterjedtebb anyagok közé tartozik az alacsony széntartalmú acél (1008-1010) autóipari konzolokhoz és házakhoz, a 300-as és 400-as sorozatú rozsdamentes acél a korrózióálló orvosi és készülékalkatrészekhez, a rézötvözetek (C110, C101) elektromos kivezetésekhez és gyűjtősínekhez, valamint dekorációs csatlakozókhoz (C306, melltartók) alumínium (3003, 5052, 6061) könnyű autóipari és HVAC alkatrészekhez. Az anyagválasztás befolyásolja a szerszám kopását, a kenési igényeket, a préselési sebességet és az elérhető tűréseket. A puhább anyagok, például a réz nagyobb sebességet és hosszabb karbantartási intervallumot tesznek lehetővé, míg a keményebb ötvözetek, például a rozsdamentes acél keményfém szerszámokat és agresszív kenést igényelnek az epedés elkerülése érdekében.
5. Hogyan kell az OEM vásárlóknak értékelniük és kiválasztaniuk a progresszív présbélyegző gyárat?
Értékelje a gyárakat a műszaki képességek és a partnerségi struktúra alapján. A kulcsfontosságú műszaki kritériumok közé tartozik a présmennyiség-tartomány, a maximális szalagszélesség, az állomásszámlálási képesség (kérdezze meg a legbonyolultabb gyártási szerszámot), a házon belüli szerszámtér a szerszámok tervezéséhez és karbantartásához, a másodlagos műveletek és a szerszámon belüli összeszerelési képesség, valamint az ellenőrzési infrastruktúra, beleértve a CMM-et, a látórendszereket és az SPC-szoftvert. A berendezéseken túl mérje fel a kommunikációs fegyelmet, a DFM együttműködési hajlandóságát, a PPAP-dokumentáció minőségét és a kapacitás-puffereket a kereslet ingadozásaihoz. Cpk-adatok kérése hasonló programokból és PPM-előzmények. A megelőzésen{6}} alapuló gyárak általában 50-200 PPM hibaarányt érnek el. A legkritikusabb tényező a bizonyított folyamatképesség, nem csak a darabár.


