


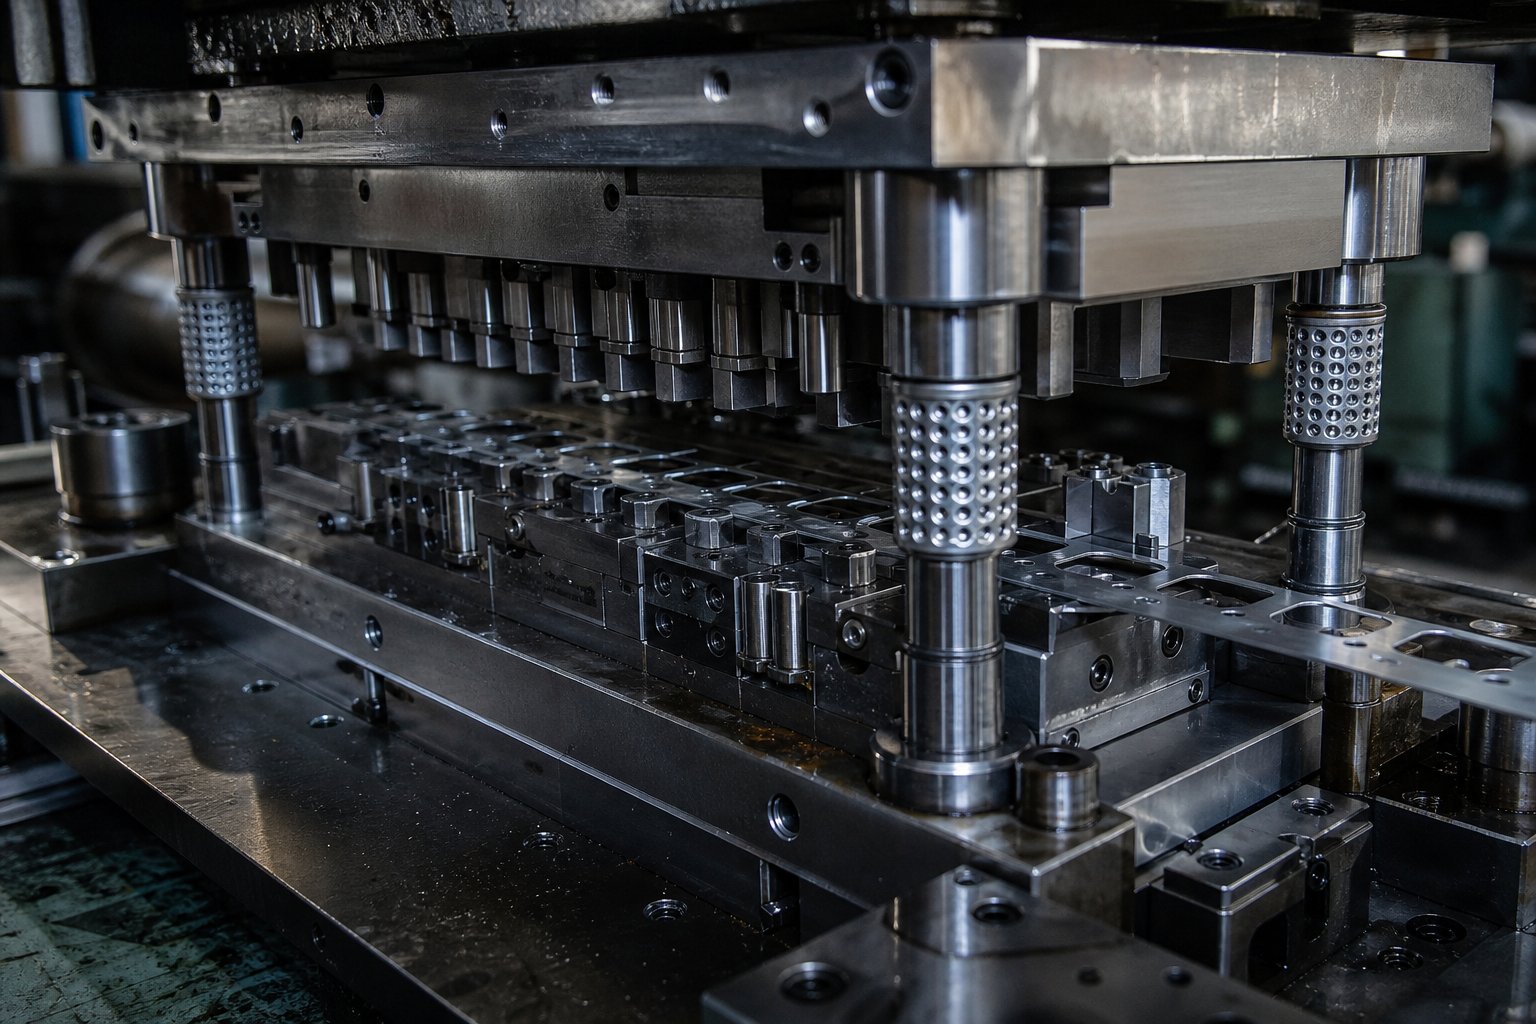
Milyen valójában egy progresszív bélyegzőszerszám?
A progresszív bélyegző szerszámegy precíziós -mérnöki eszköz, egy speciális berendezés fizikai darabja, amely több fémformázási műveletet hajt végre egymás után, miközben a fémszalag egy sor állomáson halad előre. A szerszámon belül minden állomás egy meghatározott feladatot hajt végre, például vágást, hajlítást vagy formázást. Mire a szalag eléri a végső állomást, egy kész részt leválaszt és kidob.
A progresszív sajtolószerszám egy sajtolóprésbe szerelt, több{0}}állású, egyedi szerszám, amely a lapos fémtekercset kész alkatrészekké alakítja át összehangolt vágási, hajlítási és alakítási műveletekkel, mindezt egyetlen szerszámkészleten belül.
Egyszerűen hangzik, de van egy olyan zavar, amelyet azonnal érdemes tisztázni.
A szerszám a szerszám, nem a folyamat
Az emberek gyakran használják felváltva a „progresszív stancolást” és a „progresszív szerszámbélyegzést”. Nem ugyanaz a dolog. A progresszív matrica a fizikai szerszám, egy edzett acél blokk, amely lyukasztókat, üregeket és alakítóelemeket tartalmaz, amelyeket egy adott alkatrészhez terveztek. A progresszív bélyegzés az a gyártási folyamat, amely ezt az eszközt egy présben használja az alkatrészek méretarányos előállításához. Képzeld el így: a bélyegző szerszám a műszer, a progresszív bélyegzés pedig a vele végzett művelet.
Miért számít ez a megkülönböztetés? Mert amikor a szerszámköltségeket, az átfutási időt vagy a beszállítói képességeket értékeli, tudnia kell, hogy magának az eszköznek a tervezéséről és megépítéséről, vagy a gyártási folyamat lefutásáról van-e szó. Nagyon eltérő idővonalakat, költségvetéseket és mérnöki döntéseket hordoznak magukban.
Hogyan illeszkedik a progresszív szerszám a gyártásba
Mire való tehát egy progresszív kocka? Létezik, hogy lehetővé tegye összetett fémalkatrészek nagy mennyiségű, megismételhető gyártását a műveletek közötti kézi kezelés nélkül. Egy fémlemez tekercs, legyen az acél, alumínium vagy réz, betáplálódik a présbe. A szalag minden nyomási löketnél precízen rögzített lépésekkel halad előre a szerszámon. Minden állomás végrehajtja a neki szánt műveletet, és minden ciklusban egy kész alkatrész lép ki a szerszámból. A prések percenként 25 és 200 ütés között vagy még ennél is nagyobb sebességgel működhetnek, ami ideálissá teszi a progresszív bélyegzést évente több ezer vagy több millió azonos alkatrész előállításához.
A sebesség, a következetesség és az automatizálás ezen kombinációja az oka annak, hogy a progresszív matricák uralják az olyan iparágakat, mint az autóipar, az elektronika, a HVAC és a fogyasztási cikkek. Az egész értékajánlat egy dologtól függ: magának a szerszámnak a minőségén és pontosságán. Minden tűrés, minden felületkezelés, minden méretbeli eredmény az adott szerszám tervezési és építési módjára vezethető vissza, ami fontos kérdést vet fel azzal kapcsolatban, hogy valójában mi történik az egyik szerszám belsejében.
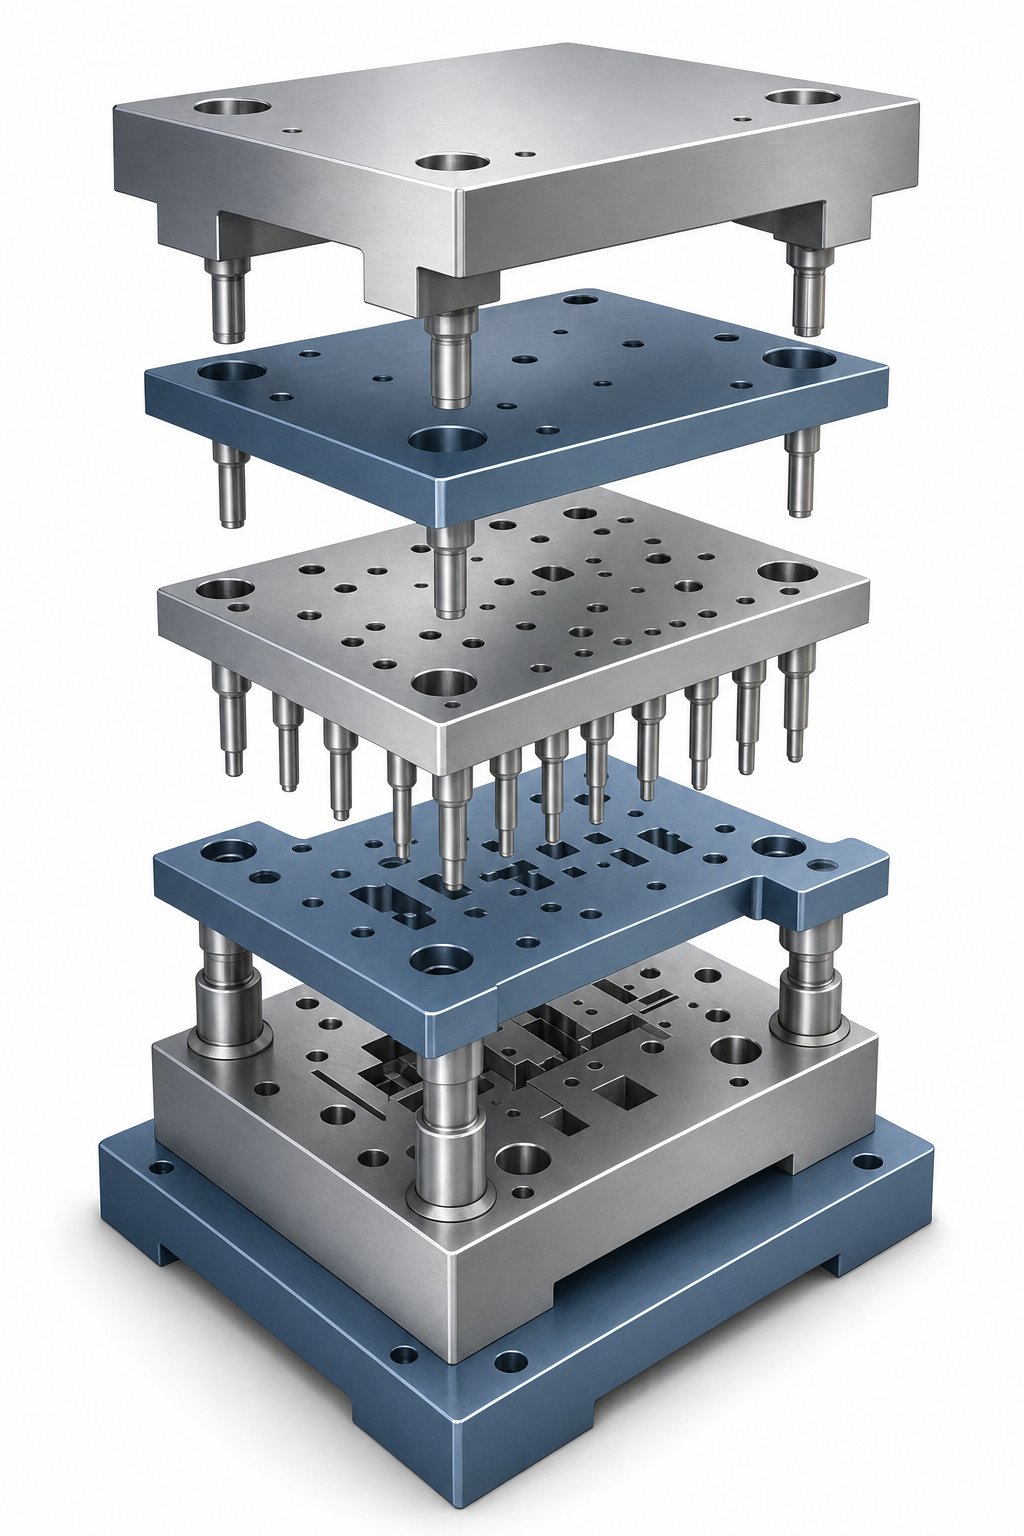
A progresszív szerszám anatómiája és kulcselemei
Minden progresszív matrica egy sajtolószerszám, amely két részre van osztva: egy felső egységre (a nyomóhengerre szerelve) és egy alsó szerelvényre (a préságyhoz csavarozva). Ezek a felek minden egyes mozdulattal kinyílnak és záródnak, és minden bennük lévő alkatrésznek meghatározott feladata van. Kihagy egy darabot, vagy rosszul illeszkedik, és az egész rendszer meghibásodik. Íme, mit találhat a progresszív sajtolószerszámok belsejében, ha rétegről rétegre bontja őket.
Szerkezeti elemek, amelyek mindent egyben tartanak
Bármely bélyegzőszerszámkészlet alapja a szerszámpapucs, egy nehéz acél- vagy alumíniumlemez, amely mindkét fél rögzítési alapjaként szolgál. A felső matricapapucs a lyukasztószerelvényt hordozza, míg az alsó matricapapucs a szerszámblokkot és annak betéteit támasztja alá. Ezek a cipők ütésről ütésre elnyelik az ütközési erőket, és mindent a helyén tartanak.
A felső cipőhöz csatlakozik a lyukasztólemez, amely aütések vágása és alakításapontos beállításban. Közvetlenül alatta található a hátlap, egy edzett acéllemez, amely egyenletesen osztja el az ütési erőket a cipőben. Enélkül az edzett lyukasztóbetétek fokozatosan benyomódnának a puhább cipőanyagba, és elmozdulnának a helyükről. Ahogy a Wisconsin Metal Parts elmagyarázza, a hátlap-védi a szerszámot, mert az edzett betétek egyébként ismételt ütközés hatására a puhább szerszámkészletbe nyomulnának.
Működő alkatrészek, amelyek formálják a fémet
A matricablokk az alsó szerelvényben helyezkedik el, és tartalmazza a vágóüregeket, a formáló zsebeket és a felső lyukasztókkal párosuló szerszámgombokat. A vágógombok az ellentétes vágóélt biztosítják minden egyes lyukasztó számára, és általában az anyagvastagság 5-10%-ával nagyobbak, mint a lyukasztó orra, hogy megfelelő nyírási távolságot hozzanak létre.
A lehúzólemez az egyik legkritikusabb sajtolószerszám-alkatrész. Két alapvető funkciót lát el: az anyagot laposan a szerszámblokkhoz szorítja a műveletek során, és eltávolítja az alapanyagot az ütésekről a felfelé löketnél. Enélkül az anyag hozzátapadna az ütésekhez, felfelé húzódna, és elakadna a szerszám. A rugók, akár mechanikus tekercsek, akár nitrogéngáz, táplálják a csupaszító lemezt, és biztosítják a párnák kialakításához és a sajtolószerszámemelők kialakításához szükséges nyomást is, amelyek a szalagot a löketek közötti adagoláshoz emelik.
A rögzítők biztonságosan tartják a lyukasztókat és gombokat a megfelelő lemezeikben. A labda-zár, a váll és a trombita-fej stílusok mindegyike különböző előnyöket kínál a karbantartás során a hozzáférhetőség tekintetében. A nagy-tömegű progresszív szerszámok gyakran behelyezett vágó- és alakítóállomásokat használnak az egy-darabból készült szerszámblokkok helyett, ami gyorsabbá teszi a cserét, ha egy lapka kitörik vagy elkopik.
Igazító és regisztrációs rendszerek
A progresszív matricák pontossága két összehangolási rendszertől függ. A vezetőoszlopok és a perselyek minden egyes löketnél igazítsák a felső és az alsó szerszámpapucsot. Ezeket 0,0001 hüvelyken belüli tűréshatárig gyártják, és jellemzően golyós{3}}kereteket használnak a sima, ismételhető mozgás érdekében.
A vezérlőcsapok más feladatot látnak el: minden állomáson regisztrálják a szalag pozícióját. A golyó-orr alakja behatol az előre-szúrt lyukakba a szalagcsíkon, és egy pontos helyre rögzíti, mielőtt bármilyen művelet végrehajtásra kerülne. Ez biztosítja, hogy a lyukak, élek és formák pontosan ott érjenek el, ahol az alkatrésznyomtatás megköveteli, kompenzálva az esetleges kis adagolási pontatlanságokat.
Az alábbi táblázat leképezi az egyes alkatrészeket a helyükre és a sajtolószerszámkészleten belüli szerepükre:
| Összetevő | Elhelyezkedés | Funkció |
|---|---|---|
| Die Shoe (Die Set) | Felső és alsó alapozás | Felszereli az összes alkatrészt; elnyeli a nyomóerőket |
| Lyukasztólemez | Felső szerelvény | Egyben tartja a vágó- és alakító ütéseket |
| Hátsó lemez | A lyukasztólemez és a felső cipő között | Elosztja az ütközési erőket; védi a die cipőt |
| Die Block / Die Chase | Alsó szerelvény | Vágóüregeket, formáló zsebeket és betéteket tartalmaz |
| Sztripper lemez | Lyukasztólemez alatt, érintkezőszalag | Lapos anyag bilincsek; csíkok tőzsdei kiütések |
| Vezetőoszlopok és perselyek | A szerszám sarkai | A felső és alsó felét 0,0001"-en belül igazítja |
| Pilot Pins | Felső szerelvény, belépő szalagfuratok | Pontosan regisztrálja a szalag pozícióját minden állomáson |
| Forgácsrugók (mechanikus/nitrogén) | Felső és alsó szerelvények | Támogatja a csupaszítókat, nyomóbetéteket és sajtolószerszám-emelőket |
| Tartók | Lyukasztólemez és matricablokk | Rögzíti az ütéseket és a gombokat |
| Stop blokkok | Alsó szerelési élek | Beállítja a nyomózár magasságát; segíti az időzítést |
Ezen sajtolószerszám-alkatrészek mindegyikének integrált rendszerként kell működnie. A felső és az alsó feleknek mikronon belül kell egymáshoz igazodniuk több ezer löket óránként. A vezetőoszlopok közötti eltolódás a lyukasztó-a-hézagot tolja el, ami azonnal sorjaként, méreteltolódásként vagy törött szerszámként jelenik meg. Ez a rendszerszintű-pontosság az, ami elválasztja a jól-megépített progresszív szerszámot az állandó gyártási fejfájást okozótól.
Egy dolog megérteni, mi van a kocka belsejében. Ha megnézzük, hogyan halad át rajta a szalag, állomásról állomásra, kiderül, miért számít a műveletek sorrendje éppúgy, mint maguk az alkatrészek.
Hogyan működik egy progresszív szerszám állomásonként?
Képzeljen el egy több száz vagy akár több ezer font súlyú lapos fémanyag tekercset, amely a prés mögötti letekercselőre van felszerelve. Egy szervo adagoló megragadja a szalag elülső élét, és pontos, ismétlődő távolságban nyomja be a szerszámba minden nyomóütésnél. Ezt a rögzített növekményt progressziós távolságnak nevezzük, és ez a teljes kockafolyamat szívverése. A kocka belsejében minden állomás pontosan ilyen távolságra van elhelyezve, így amikor a szalag egy lépést előrelép, mindegyik állomás kap egy friss anyagszakaszt, hogy egyszerre dolgozzon rajta.
Hogyan táplálkozik és halad a fémszalag
A progresszív sajtolási folyamat jóval azelőtt megkezdődik, hogy a fém belépne a szerszámba. A tekercs bölcsője vagy lecsavarója kifizeti a csíkot, amely áthalad egy egyengetőn, hogy eltávolítsa a természetes göndörséget a tekercsre tekercselésből. A szalag ezután eléri a szervo adagolót, egy programozható egységet, amely az anyagot a pontos haladási távolsággal haladja előre, jellemzően +/-0,025 mm pontossággal. Ez az előtolási pontosság kritikus fontosságú, mert még egy kis helymeghatározási hiba is több állomáson áthalad, és tönkreteszi az alkatrészt.
Hogyan működik a sajtolóprés ezzel az adagolórendszerrel? A nyomóhenger a beállított sebességgel fel-le mozog, percenkénti löketben (SPM) mérve. Minden egyes löket nyitott része alatt az adagoló előreviszi a csíkot. A zárt rész alatt a felső matrica leereszkedik, a műveletek végrehajtásra kerülnek, és a szalag a helyén marad. Ez a szinkronizált ritmus a prés és az adagoló között folyamatosan, megszakítás nélkül futásban tartja a progresszív stancolási folyamatot.
A löketek között a vezetőcsapok leereszkednek a szalagon lévő előre-lyukasztott lyukakba, mielőtt a vágó- vagy alakítószerszámok hozzáérnek. Ezek a kúpos csapok az anyagot a pontos elméleti helyzetébe nyomják, kijavítva az esetleges kisebb adagolási hibákat. Ez a kísérleti regisztrációs rendszer minden ciklusban nullára állítja a szalagot, ezért a progresszív matricák még nagy sebességnél is szűk tűréseket tudnak tartani a progresszív bélyegzőprésen.
Vágási műveletek a szerszám belsejében
A legtöbb progresszív szerszámban az első néhány állomás kezeli a vágási műveleteket. Ezek eltávolítják az anyagot, hogy lyukakat, réseket és alkatrészprofilokat hozzanak létre, mielőtt bármilyen formázás megtörténne. A színpadi szerszámozáson belül minden vágóállomás egy meghatározott feladatot lát el:
- Piercing- A lyukasztók belső lyukakat és nyílásokat vágnak ki a szalag átnyírásával. A csigák az alatta lévő szerszámnyílásokon esnek át. A kísérleti lyukakat általában a legelső állomáson átszúrják, hogy minden további művelethez regisztrálni lehessen.
- Kiürítés- Levágja az alkatrész külső kerületét. A progresszív matricáknál az üresítés gyakran több állomáson több szakaszban történik, és nem egyszerre, hanem fokozatosan távolítja el a kerület egyes szakaszait.
- Lancing- Részleges vágásokat hoz létre, ahol az anyag egyes éleinél levágásra kerül, de a többinél rögzítve marad. A szúrás füleket, lamellákat vagy domborműves részeket képez, amelyeket később hajlítanak vagy alakítanak ki a szalag síkjából.
- Bevágás- Eltávolítja az anyagot a szalag széleiről, hogy helyet teremtsen a soron következő alakítási műveletekhez vagy meghatározza az alkatrész körvonalait.
A vágási műveletek gyakorlati okokból állnak az első helyen: a lyukak közelében kialakuló hajlítások vagy húzások torzíthatják a lyukat, ha a lyukat nem lyukasztották előre, miközben a fém még lapos és teljesen alátámasztva volt.
Alakítási műveletek és végső levágás
Miután a vágóállomások létrehozták a lapos profilt, az alakítóállomások a kétdimenziós alakzatot háromdimenziós résszel alakítják át. Mindegyik alakítóállomás csak növekményes változtatást alkalmaz, lehetővé téve az anyag fokozatos deformálódását repedés vagy szakadás nélkül:
- Hajlítás- Szögalakítás, amely karimákat, csatornákat vagy konzolokat hoz létre. A hajlítóállomások lyukasztó-és-matrica geometriát használnak az anyag meghatározott vonal mentén történő hajtogatására.
- Coining- Olyan tömörítési művelet, amely vékonyítja vagy simítja az anyagot egy ellenőrzött területen. A coining Mfg technikák nagyon nagy helyi nyomást alkalmaznak a pontos vastagságszabályozás eléréséhez, betűk létrehozásához vagy a hajlítási sugarak élesítéséhez.
- Domborítás- Sekélyen magasított vagy süllyesztett elemeket, például merevítő bordákat, logókat vagy azonosító jeleket hoz létre anélkül, hogy teljesen átvágná az anyagot.
- Rajz- Mélyalakítás, amely az anyagot egy üregbe húzza, hogy -csésze alakú vagy süllyesztett geometriákat hozzon létre. A rajzolóállomások gyakran több progresszív ütést igényelnek a végső mélység eléréséhez anélkül, hogy a csík elszakadna.
A végső állomás végzi alevágás, amely teljesen elválasztja a kész részt a hordozószalagtól. Az elkészült alkatrész átesik a szerszámon, vagy egy csúszdán keresztül távozik, míg a megmaradt csontváz-törmelék a prés hátulján kerül ki az újrahasznosításra.
Íme a teljes progresszív bélyegzési folyamat sorban az elejétől a végéig:
- A tekercskészlet letekercselődik, és egy egyengetőn keresztül táplálja.
- A szervo adagoló egy előrehaladási távolsággal előreviszi a csíkot a szerszámba.
- A vezérlőcsapok az előre{0}}lyukasztott lyukakhoz kapcsolódnak, és rögzítik a szalagot a helyére.
- A piercing állomások lyukakat, belső funkciókat és nyílásokat lyukasztanak ki.
- A bemetsző és szúró állomások eltávolítják a peremanyagot, és részlegesen{0}}vágott füleket hoznak létre.
- A záróállomások fokozatosan levágják az alkatrész kerületének szakaszait.
- A hajlítóállomások szögeket és karimákat képeznek.
- A kidolgozó vagy dombornyomó állomások finomítják a vastagságot, hozzáadnak funkciókat vagy élesítik a részleteket.
- A rajzállomások bármilyen mélyen{0}}formázott geometriát hoznak létre.
- A vágóállomás elválasztja a kész részt a szalagtól.
- A kész alkatrész kilökődik; a csontváz törmelék előrehalad, és összegyűjtik újrahasznosítás céljából.
Ezen lépések mindegyike egyidejűleg történik a szalag különböző pontjain minden egyes nyomóütésnél. Az 1. állomás áttör egy új szakaszt, míg az ötös állomás egy olyan szakaszt kanyarít, amely négy ütéssel ezelőtt lépett be a szerszámba, a 10. állomás pedig egy kész részt vág le. Ez a párhuzamos végrehajtás az, ami miatt a progresszív szerszámbélyegzési folyamat olyan felgyorsul: a prés minden egyes mozdulatával egy kész alkatrész lép ki a szerszámból, függetlenül attól, hogy az alkatrész hány műveletet igényel.
Az állomások sorrendje nem önkényes. Mérnöki logikát követ, amely egyensúlyban tartja az anyagáramlást, az erőeloszlást és a geometriai pontosságot. Az, hogy a mérnökök hogyan határozzák meg ezt a sorrendet, optimalizálják az anyagfelhasználást, és érvényesítik a tervezést az acél vágása előtt, teljesen saját fegyelem.
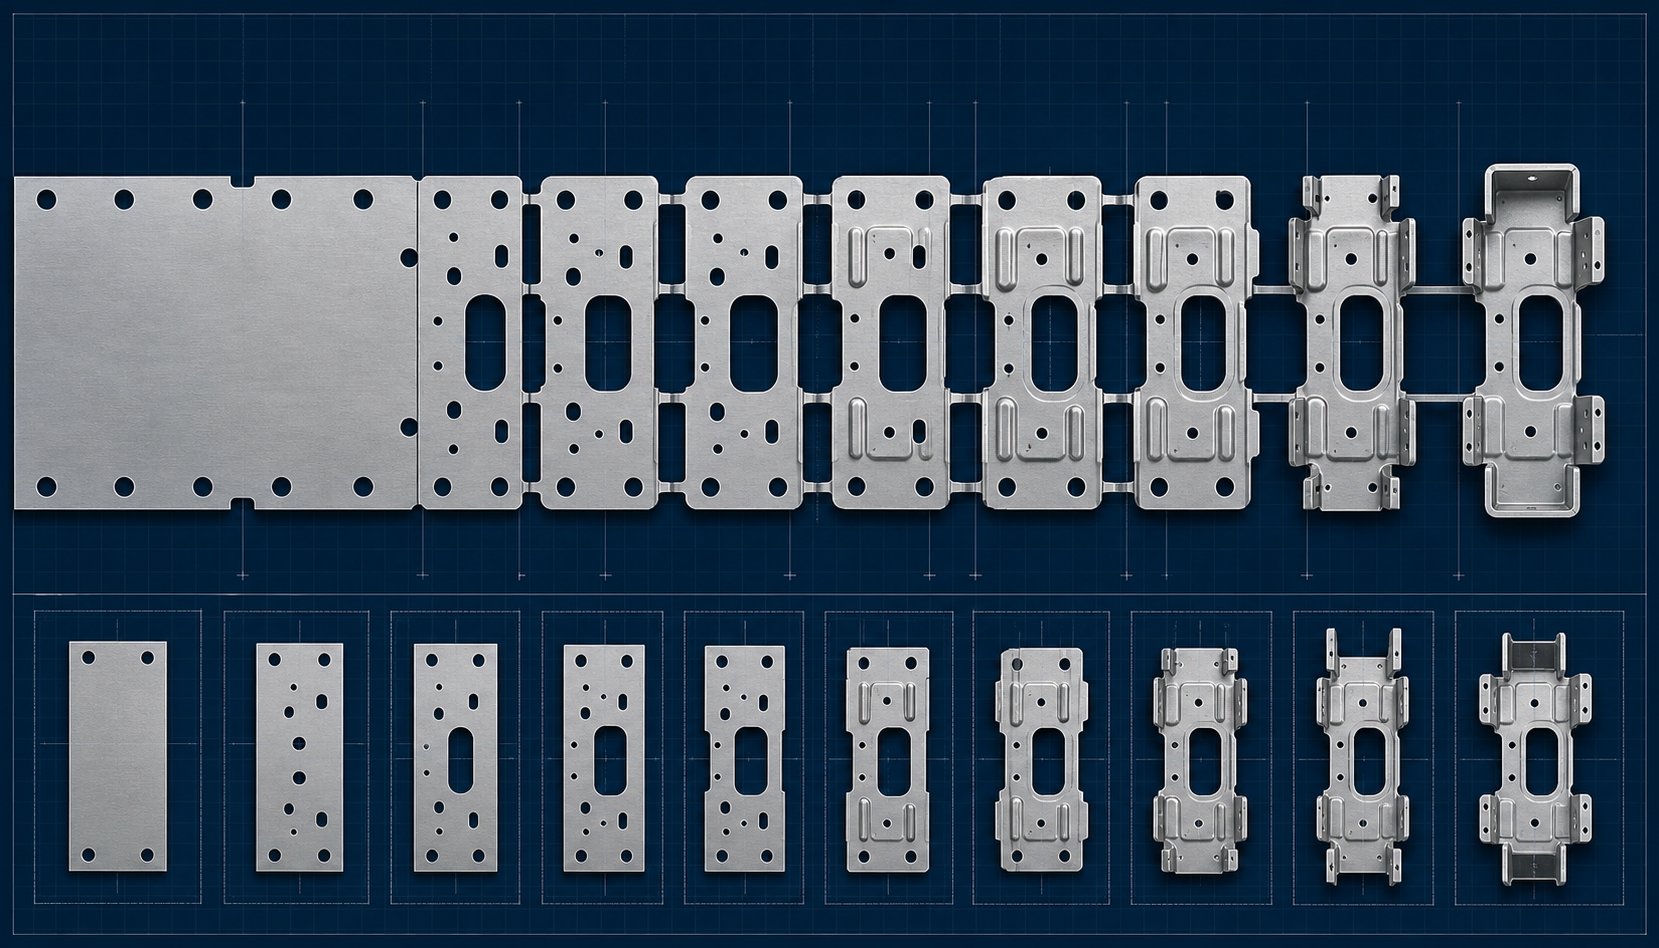
Progresszív Die Design alapelvei és szalagelrendezés
Minden progresszív bélyegzőeszköz alkatrésznyomtatásból indul ki, egy 2D-s vagy 3D-s mérnöki rajzból, amely bemutatja a kész alkatrész geometriáját, tűréseit és anyagkiírását. A nyomattól a gyártásra kész edzett, összeszerelt szerszámig strukturált mérnöki munkafolyamat, amely mindent meghatároz: a ciklus sebességét, az anyagköltséget, az alkatrész minőségét és a szerszámok élettartamát. A progresszív szerszámtervezés az, ahol a gyártás sikere vagy kudarca be van zárva.
Strip Layout fejlesztés és anyaghasználat
Az első jelentős mérnöki döntés a szalagelrendezés. Hogyan kell az alkatrészt elhelyezni a sávon belül, és hány állomásra van szükség az összes művelet végrehajtásához? A mérnökök először az elhajlított vagy formált elemeket lapos üres alakra hajtják vissza, majd több tájolást is tesztelnek a szalagon, hogy megtalálják azt az elrendezést, amely a legkevesebb anyagot pazarolja, miközben a szalag mechanikailag stabil marad az adagolás során.
Elsődleges tervezési cél az anyagfelhasználás, amely a felhasználható alkatrészekké váló szalagterület százalékában van kifejezve a hulladékkal szemben. Egy jól-optimalizált progresszív sajtolószerszám-kialakítás 70-85%-os anyagfelhasználást érhet el egyszerű geometriák esetén, bár a nagy peremfelületekkel rendelkező összetett formák 60% alá eshetnek. Már néhány százalékpontnyi fejlesztés is számít a méretarányban: ha 0,3 mm-es rozsdamentes acélból havonta egymillió alkatrészt gyártanak, a selejt mennyiségének 15%-os csökkentésével havi több ezer dollárt takaríthat meg csak nyersanyagon.
A szalagon lévő egyes részek közé a mérnökök hulladékhidakat terveznek, vékony anyagszalagokat, amelyek összekötik a szomszédos állomásokat, és megőrzik a szalag integritását, miközben áthalad a szerszámon. Ezeknek a hidaknak elég szélesnek kell lenniük ahhoz, hogy ellenálljanak a betáplálási erők hatására szakadásnak és a feszültség kialakulásának, de elég keskenyeknek kell lenniük ahhoz, hogy minimálisra csökkentsék az anyagpazarlást. A hordozó stílusa (egyoldalú, kétoldali vagy köztes) függ az alkatrész geometriájától, az anyagvastagságtól és attól, hogy hány alakítási művelet igényel támogatást.
Állomássorrendezési logika és mérnöki döntések
Az állomássorrend nem csak a műveletek balról-jobbra-jobbra történő elrendezését jelenti. Szigorú mérnöki logikát követ, amely abban gyökerezik, hogy a fém hogyan viselkedik deformáció alatt:
- Szúrja ki a lyukak közelében hajlítás előtt- A lapos anyagon lyukasztott lyukak megtartják geometriájukat. A piercing utáni hajlítás elkerüli ezen jellemzők torzulását.
- Bevágás és lándzsa formázás előtt- A hajlítási zónák melletti anyag eltávolítása az alakítás előtt lehetővé teszi a fém szabad áramlását repedés nélkül.
- Levágás előtt formázzuk- A hordozószalag merevséget biztosít az alakítás során. Ha az alkatrészt túl korán leválasztja, az támasz nélkül marad, és hajlamos a méreteltolódásra.
- Érme vagy forma a kezdeti hajlítás után- Az alakítóállomások az elsődleges forma létrehozása után finomítják a geometriát és meghúzzák a szögtűréseket.
A mérnökök azt is meghatározzák, hogy hol helyezzenek el üres állomásokat, szerszámok nélküli hézagokat, hogy szerkezeti helyet biztosítsanak a robusztus szerszámbetétek számára, vagy lehetővé tegyék a jövőbeni tervezési módosításokat a teljes szerszám átépítése nélkül. Mintrészletesen a több-állomásos elrendezési módszertanban, az üres állomások is segítenek fenntartani a szerszám szilárdságát, ha a lépéstávolság kicsi, jellemzően 8 mm alatti.
A szimulációtól a kész szerszámbeállításig
Mielőtt bármilyen acélt vágnának, a progresszív szerszámtervező szoftver végeselem-elemzés (FEA) segítségével validálja a teljes alakítási folyamatot. A szimuláció minden állomáson feltárja az elvékonyodást, a repedésveszélyt, a visszafutást és az anyagáramlási problémákat. A mérnökök gyakorlatilag a lyukasztási sugarakat, a mélységet és a nyersdarabtartó nyomását iterálják, elkerülve a költséges utómunkálatokat a fizikai próba során.
A terv érvényesítése után az építési folyamat egy pontos sorrendet követ:
- CNC megmunkálás- Cipőket, lyukasztólemezeket és matricatömböket szinte-hálóformára vágnak.
- Huzal EDM- Bonyolult lyukasztó- és szerszámprofilokat 0,002 mm-es tűréshatárig vág.
- Felületi csiszolás- Simaságot ér el az illeszkedő felületeken, ami kritikus az egyenletes szalagszorításhoz.
- Hőkezelés- A kopásállóság érdekében megkeményíti a szerszámacél alkatrészeket (általában 58-62 HRC-ig).
- Szerelés- Minden alkatrészt beilleszt a szerszámkészletbe, ellenőrzi az igazításokat és beállítja az időzítést.
- Próba (T1-T3)- A kezdeti mintákat futtatja a sajtóban, megméri az alkatrészeket, és addig állítja be, amíg a méretek megfelelnek a nyomtatási előírásoknak.
A jól felépített progresszív bélyegzőszerszámok által elérhető tűrések az alkatrész geometriájától, az anyagától és a szerszámszerkezet minőségétől függenek. A szabványos fém sajtolószerszám-kialakítás jellemzően +/-0,05 mm és +/-0,10 mm közötti pozíciótűréssel rendelkezik, míg a keményfém betétekkel és szűk szerszámhézagokkal végzett nagy pontosságú alkalmazások kritikus méretek esetén elérhetik a +/-0,005 mm-t. A szögtűrések általában +/-0,5 fokon belülre esnek a szabványos kanyarokban.
A komplett progresszív matrica, a kezdeti bélyegző szerszám tervezési koncepciójától a validált T3 mintákig, általában 12-20 hetet vesz igénybe. Ez az idővonal tükrözi az egyes eszközök mögött meghúzódó mérnöki intenzitást: a szalagelrendezést, a sorrendi logikát, a szimulációt, a precíziós megmunkálást és az iteratív próbafolyamatot, amely bizonyítja, hogy a tervezés gyártási sebességgel működik. Az ebben a fázisban hozott minden döntés közvetlenül befolyásolja a szerszám teljesítményét több millió cikluson keresztül, ami felveti a kérdést, hogy milyen anyagokból készül majd az a több millió alkatrész.
Progresszív sajtoláshoz alkalmas anyagok
A progresszív szerszámon áthaladó fémszalag nem passzív utas. Mechanikai tulajdonságai, hogyan nyúlik, hogyan ellenáll a szakadásnak, hogyan rugó vissza hajlítás után, közvetlenül megszabják, hogy hány állomásra van szüksége a szerszámnak, milyen hézagokat igényel a lyukasztás, és hogy a kész alkatrész bírja-e a tűréshatárt. A nem megfelelő progresszív bélyegzőanyagok kiválasztása nem csak rossz alkatrészeket eredményez. Károsítja magát a szerszámot.
Közönséges fémek és progresszív bélyegzési jellemzőik
Nem minden fém reagál jól a nagy sebességű-több-állomásos alakításra. A progresszív fémbélyegzés legjobb jelöltjei néhány tulajdonsággal rendelkeznek: egyenletes vastagság, kiszámítható nyúlás és stabil mechanikai tulajdonságok a tekercsen keresztül. Íme, hogyan teljesítenek a leggyakoribb anyagcsaládok:
- Alacsony-széntartalmú acél (C1008-C1020)- A legszélesebb körben használt anyag a progresszív fémpréselésben. Az alacsony széntartalmú acél kiváló alakíthatóságot, nagy nyúlást (általában 25-40%) és alacsony költséget kínál. Tisztán hajlik, minimális sorjával áttör, repedés nélkül tűri az agresszív formálást. A szénacél progresszív bélyegzés uralja az autóipari konzolok, HVAC alkatrészek és építőipari hardverek alkalmazását.
- Rozsdamentes acél (300-as és 400-as sorozat)- Élelmiszer-kezelési, orvosi és tengeri környezetben történő korrózióállóság miatt választották ki. Azonban a rozsdamentes munka -gyorsan megkeményedik az alakítás során, ami azt jelenti, hogy a fém sajtolószerszámnak nagyobb erőket kell kifejtenie, és előfordulhat, hogy a szalagnak több állomásra lesz szüksége ugyanazon geometria fokozatos eléréséhez. A szerszámhézagok általában szűkebbek (az anyagvastagság körülbelül 3-5%-a) a sorja szabályozása érdekében.
- Alumíniumötvözetek (3003, 5052, 6061)- Könnyű és vezetőképes alumínium progresszív bélyegzés repüléstechnikai, elektronikai és hőkezelési alkalmazásokat szolgál ki. Az alumínium puha, de gumiszerű, ami azt jelenti, hogy hajlamos rátapadni a lyukasztó felületekre, és epedést okoz. Az alumíniumból készült vágószerszámok gyakran csiszolt szerszámfelületeket, PVD- vagy DLC-bevonatot, valamint gondos kenést igényelnek az anyag felszedésének megakadályozása érdekében.
- Réz- Az elektromos és hővezető képességéért díjazott progresszív rézbélyegzés gyűjtősíneket, sorkapcsokat és hőcserélő alkatrészeket állít elő. A réz nagyon hajlékony, de puha, ami azt jelenti, hogy az ütések sorját hagyhatnak, ha a hézagok nincsenek optimalizálva. A szerszámozáshoz való ragaszkodása miatt a bevonatos lyukasztók szinte-követelménye a gyártási sebességnél.
- Sárgaréz (C26000, C27400)- A réz és cink ötvözetéből álló sárgaréz progresszív sajtolás kiváló alakíthatóságot és természetes korrózióállóságot biztosít. A sárgaréz tisztán megmunkálható, minimális sorja keletkezik, és széles körben használják csatlakozókhoz, dekoratív hardverekhez és vízvezeték-szerelvényekhez. Megbocsátó természetének köszönhetően az egyik könnyebben nagy sebességgel bélyegezhető színesfém-.
- Nagy-szilárdságú alacsony-ötvözött acél (HSLA)- Autószerkezeti alkatrészekben használják, ahol a súlycsökkentés és az ütközési teljesítmény számít. A HSLA minőségek kialakításához lényegesen nagyobb űrtartalomra van szükség, és gyorsabb ütési kopást okoznak, ami azt jelenti, hogy a szerszámoknak keményfém lapkákra és robusztusabb hátlapokra van szükségük az erők kezelésére.
| Anyag | Tipikus alkalmazások | Alakíthatóság | Különleges szempontok |
|---|---|---|---|
| Alacsony-széntartalmú acél | Tartók, kapcsok, HVAC alkatrészek, hardver | Kiváló | Szabványos hézagok (a vastagság 5-10%-a); minimális kenés szükséges |
| Rozsdamentes acél | Orvosi, élelmiszeripari berendezések, tengeri | Mérsékelt | Szigorúbb hézagok (3-5%); nagyobb prés tonnatartalom; TiN vagy DLC bevonat ajánlott |
| Alumíniumötvözetek | Elektronikai házak, hűtőbordák, repülőgépipar | Jó | Polírozott lyukasztófelületek; kopásgátló bevonatok; szabályozott kenés |
| Réz | Gyűjtők, sorkapcsok, csatlakozók | Kiváló | Bevonatos lyukasztók; szűk hézagok a puha anyagok sorja szabályozására |
| Sárgaréz | Csatlakozók, szelepek, dekoratív vasalat | Nagyon jó | Minimális speciális követelmények; a szabványos szerszámok gyakran elegendőek |
| HSLA acél | Gépjármű szerkezeti, biztonsági alkatrészek | Korlátozott | Keményfém betétek; nagyobb tonnatartalmú prés; több alakító állomás az inkrementális kanyarokhoz |
Vastagsági tartományok és alakíthatósági szempontok
A progresszív matricák a 0,1 mm-es szalagvastagságot (gyakran az elektronikai csatlakozókban) körülbelül 6 mm-es vastagságig kezelik nehéz szerkezeti konzolok esetében. A legtöbb nagy sebességű, -progresszív sajtolás édes pontja 0,3 mm és 3,0 mm közé esik, ahol az adagolórendszerek megtartják a pontosságot, és az alakító erők a szabványos préselési kapacitáson belül maradnak.
Három anyagjellemzővel rendelkező meghajtóállomás kialakítása minden másnál jobban:
- Megnyúlási százalék- Megméri, hogy a fém milyen mértékben nyúlik meg a repedés előtt. A nagyobb nyúlás (20% felett) szűkebb hajlítási sugarakat és mélyebb húzást tesz lehetővé kevesebb állomáson. A kis-nyúlású anyagoknak fokozatosabb, több-állomásos formázásra van szükségük a repedések elkerülése érdekében.
- Szakítószilárdság- Meghatározza a nyíráshoz és a szalag kialakításához szükséges erőt. A nagyobb szakítószilárdság növeli a tonnaigényt és felgyorsítja a lyukasztási kopást.
- Termőerő- Meghatározza, hogy a fém mikor deformálódik tartósan. A folyáshatár és a szakítószilárdság (a műanyag tartomány) közötti nagy különbség több teret ad a szerszámmérnöknek, hogy összetett formákat alakítson ki az anyag törése nélkül.
A keményebb, erősebb progresszív sajtolóanyagok, mint például a rozsdamentes acél vagy a HSLA minőségek, több állomás, nehezebb préskeretek és prémium szerszámacélok felé tolják a szerszámot. A puhább fémek, például a sárgaréz és a réz gyorsabb ciklusokat és egyszerűbb szerszámozást tesznek lehetővé, de felületkezelést igényelnek a tapadás megakadályozása érdekében. Minden anyagválasztás a szerszámköltségre, a présválasztásra és a karbantartási intervallumokra épül, ami azt jelenti, hogy a döntés soha nem csak a fémen múlik. Arról szól, hogy ez a fém hogyan lép kölcsönhatásba a formálásához kiválasztott szerszámtípussal.
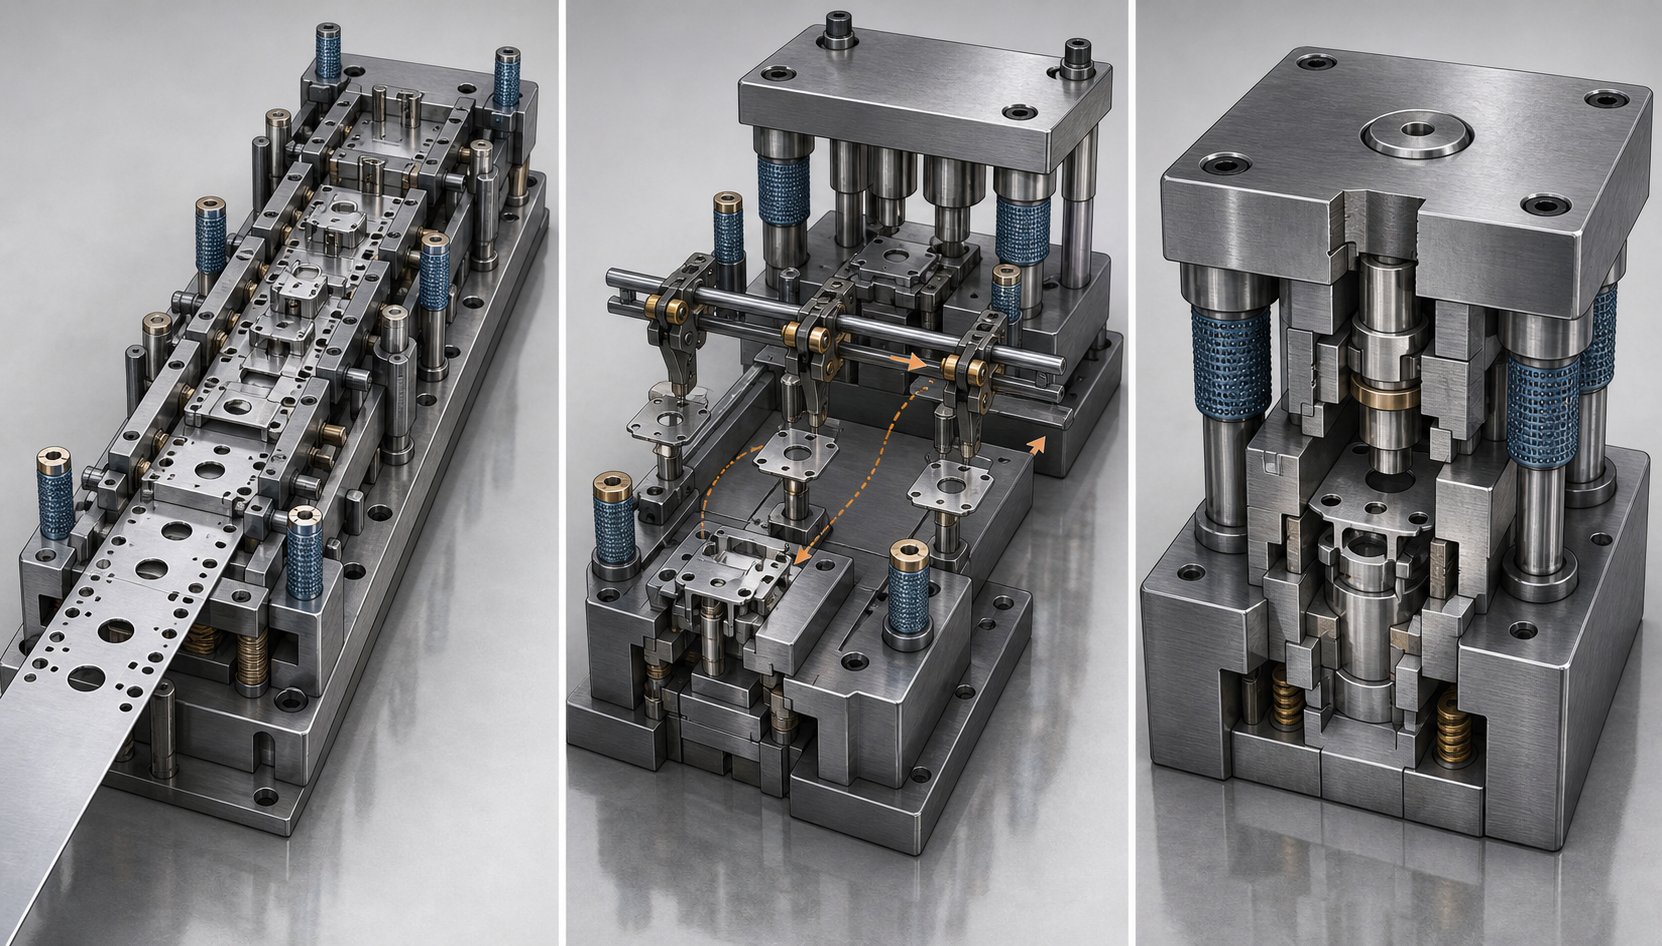
Progresszív matricák vs transzfer matricák vs összetett matricák
A különböző alkatrészek geometriája, gyártási mennyisége és méretbeli korlátai különböző típusú bélyegzőszerszámokat igényelnek. A progresszív matrica az egyik lehetőség a szerszámbélyegző szerszámok szélesebb családjában, és az egyes típusok kiemelkedésének ismerete segít elkerülni a túlzott-befektetést olyan szerszámokba, amelyek nem felelnek meg az alkalmazásnak. Íme, hogyan kell összehasonlítani a négy fő matricatípust, melyik a legjobb, és mikor válasszuk az egyiket a többihez képest.
Progresszív Die vs Transfer Die vs Compound Die
Mindegyik szerszámtípus alapvetően más gyártási problémát old meg. Mielőtt egymás mellett összehasonlítaná őket, világosan meg kell határoznia, hogy mindegyik valójában mit csinál:
- Progresszív kocka- Több-állomásos eszköz, ahol a fémszalag végig a tekercshez kötve marad. A szalag löketenként egy lépést lép előre, és minden állomás más-más műveletet hajt végre (szúrás, hajlítás, formázás), amíg a végső állomás ki nem vágja a kész részt. Minden löketből egy kész alkatrész lép ki.
- Transzfer kocka- Az egyes nyersdarabok vagy részlegesen kialakított alkatrészek mechanikusan kerülnek állomásról állomásra a megfogó ujjak vagy sínek segítségével. Az alkatrészt korán leválasztják a szalagról (vagy előre kivágott nyersdarabként adagolják), és függetlenül mozgatják az ugyanabba a présbe szerelt sajtolóállomások között. A transzfer szerszámos bélyegző nagyobb vagy összetettebb alkatrészeket kezel, amelyek nem maradhatnak a hordozószalaghoz rögzítve.
- Összetett szerszám- Egyszerre több vágási műveletet hajt végre egyetlen megnyomással. Egy állomáson belül egyszerre történik az üresedés és az átszúrás, így lapos kész alkatrész jön létre, szoros koncentrikus belső és külső jellemzőkkel. Az összetett szerszámbélyegzés lapos geometriára korlátozódik, de kiváló pozicionálási pontosságot biztosít.
- Egylépcsős{0}}kocka- Vonásonként egy műveletet hajt végre: egyetlen átszúrást, egyetlen hajlítást vagy egyetlen blankot. Az alkatrészek a különálló szerszámok és prések között mozognak (vagy ugyanazon présszerszámok között a szerszámcserékkel) az összes szükséges művelet végrehajtásához. Egyszerű, alacsony költségű-szerszámok prototípusokhoz vagy nagyon kis mennyiségekhez.
A különbségek sokkal egyértelműbbé válnak, ha összehasonlítja őket a szerszámokkal kapcsolatos döntéseket ténylegesen meghatározó kritériumok között.
Döntési kritériumok a megfelelő szerszámtípus kiválasztásához
Képzelje el, hogy van nyomtatott része, mennyiségi célja és költségvetése. Melyik szerszámtípus illik hozzá? A válasz hat tényező együttes működésétől függ:
| Kritériumok | Progresszív Die | Transzfer Die | Összetett Die | Single -Stage Die |
|---|---|---|---|---|
| Alkatrész összetettsége | Magas (több{0}}művelet: átszúrás, hajlítás, formázás, húzás) | Nagyon magas (lehetővé teszi a rész elforgatását, billentését és összetett 3D formázást) | Alacsony vagy közepes (lapos részek többféle vágási tulajdonsággal) | Alacsony (műveletenként egy funkció) |
| Gyártási mennyiség alkalmassága | Nagy mennyiség (100, 000+ rész/év) | Közepestől nagy hangerőig | Közepes hangerő | Alacsony mennyiség vagy prototípus |
| Anyagi hulladék | Közepes (a hordozószalag selejtté válik) | Alacsony (az üresek beágyazhatók a nagyobb kihasználtság érdekében) | Alacsony vagy közepes | Működésenként változó |
| Szerszámköltség | Magas (sok állomás, precíziós alkatrészek) | Magas (több vágóállomás plusz átviteli mechanizmus) | Mérsékelt (egy állomás, összetett belsők) | Alacsony (egyszerű, egy{0}}célú eszköz) |
| Ciklussebesség (rész/perc) | Nagyon gyors (30-200+ SPM jellemző) | Közepes (15-40 SPM tipikus) | Mérsékelttől gyorsig (nyomástól függ) | Lassú (kézi kezelés a műveletek között) |
| Alkatrészméret korlátozások | Kicsitől közepesig (a szalagszélességen belül kell lennie, jellemzően 300 mm alatti) | Közepestől nagyig (nincs sávszélesség{0}}korlátozás) | Kicsitől közepesig (csak lapos geometria esetén) | Bármilyen méretben |
Ebből az összehasonlításból kirajzolódik néhány minta. A progresszív matricák dominálnak, ha összetett, kis{1}}--közepes alkatrészekre van szüksége nagy mennyiségben, maximális ciklussebességgel. A szalag végig csatlakoztatva marad, ami kiküszöböli az alkatrészeket{4}}kezelő berendezéseket az állomások között, és magas sebességet tart fenn. MintA MetalForming Magazin megjegyzi, a progresszív szerszámok löketenként több alkatrészt is képesek előállítani, potenciálisan magas anyagfelhasználással, és viszonylag nagy sebességgel működnek, így gyakran a legjobb megoldás a nagy{0}}volumen gyártáshoz.
Az átviteli kockák ott lépnek be, ahol a progresszív kockák elérik határaikat. Ha egy alkatrész túl nagy ahhoz, hogy a hordozószalagon maradjon, ha forgatni vagy át kell fordítani a műveletek között, vagy ha az anyagfelhasználás javítható nyersdarabok egymásba ágyazásával a folyamatos tekercs betáplálása helyett, a transzfer szerszámbélyegzés válik a jobb útnak. Az átviteli szerszámok könnyebb szervizelhetőséget és beállítást tesznek lehetővé az egyes állomásokon, mivel minden szerszámrész jobban hozzáférhető, mint egy szorosan csomagolt progresszív szerszám.
Az összetett présbélyegzés szűkebb rést foglal el. Ha lapos alkatrészre van szüksége, gondoljon alátétekre, tömítésekre, elektromos laminálásokra, ahol a belső furatoknak tökéletesen koncentrikusnak kell lenniük a külső profillal, ezt egy összetett szerszámmal egy mozdulattal eléri. Minden egyszerre vág, így nulla a helyzetbeli eltérés a funkciók között. A kompromisszum az, hogy az összetett szerszámok nem hajthatnak végre hajlítást, húzást vagy bármilyen formázási műveletet.
Az egyfokozatú{0}}szerszámok az alapvonal. Szerszámonként ezek költsége a legkevesebb, de térfogatonként a legtöbb alkatrészenként, mivel minden művelet külön préselési ciklust és gyakran kézi alkatrészkezelést igényel. Ezek prototípusok, hídgyártás vagy olyan alkatrészek esetében hasznosak, amelyek valóban csak egyetlen műveletet igényelnek.
Íme egy gyakorlati döntési keret a választás egyszerűsítésére:
- Ha az alkatrész belefér a szalagszélesség-korlátokba (általában 250-300 mm alatt), többszöri műveletet igényel, és az éves mennyiség meghaladja a 100 000 darabot, akkor a progresszív matrica szinte mindig optimális.
- Ha az alkatrész túl nagy egy szalaghoz, forgatásra van szüksége az állomások között, vagy az anyagfelhasználás előnyt jelent az üres beágyazásból, fontolja meg a transzfer szerszámot.
- Ha az alkatrész lapos, kritikus koncentrikus a lyukasztott elemek és a mérsékelt térfogat között, akkor az összetett szerszám biztosítja a legszigorúbb -a-elempontosságot.
- Ha a mennyiség alacsony, a geometria egyszerű, vagy ha a gyártási szerszámok elköteleződése előtt ellenőrzi a tervet, az egyfokozatú matricák és a bélyegzés minimálisra csökkenti az előzetes befektetést.
A bélyegzéssel kapcsolatos döntések ritkán csak egyetlen tényezőn múlnak. A mennyiség indokolja a szerszámköltséget. Az alkatrész mérete határozza meg a szalag megvalósíthatóságát. A geometria határozza meg, hogy az alkatrész maradhat-e egy hordozón, vagy önállóan kell áthelyezni. Ha mindhárom tényező a progresszív matrica irányába igazodik, a -részenkénti gazdaságossági méreteket nehéz felülmúlni, de az alternatívák megértése biztosítja, hogy az alkatrészt ne kényszerítse a rossz szerszámok és bélyegzési megközelítésre.
Ez a per-alkatrészenkénti közgazdasági érv fontos nyomon követést-vet fel: ha a progresszív szerszámok a legalacsonyabb darabonkénti költséget adják, akkor valójában mi hajtja ilyen magasra az előzetes szerszámberuházást?
Mi vezeti a progresszív szerszámozási költségeket
A progresszív szerszámozás drága. Egy egyszerű konzolszerszám 15 000 dollár körül kezdődik, míg egy összetett több-állomásos szerszám szűk tűréssel és keményfém betétekkel meghaladhatja a 100 000 dollárt. Ezek a számok meglepik azokat, akik csak CNC-vel megmunkált vagy lézerrel{6}}vágott alkatrészeket áraznak. De a költség nem önkényes. Minden dollár konkrét mérnöki és gyártási döntésekre vezethető vissza, amelyek meghatározzák, hogy a szerszám hány alkatrészt tud gyártani, milyen gyorsan fut, és mennyi ideig tart, mielőtt újra kell dolgozni.
A szerszámozási költséget meghatározó kulcstényezők
Számos változó kölcsönhatásban határozza meg a progresszív szerszámozás végső árát. Egyesek nagyobb súlyt hordoznak, mint mások. Íme, nagyjából a teljes költségre gyakorolt hatás alapján rangsorolva:
- Állomások száma- Mindegyik állomáson megmunkált lyukasztók, szerszámbetétek, lehúzónyílások és hátlapzsebek találhatók. A 6 állomásos matrica nagyjából fele annyi megmunkált alkatrészt tartalmaz, mint egy 12 állomásos szerszám, ami közvetlenül csökkenti a CNC-időt, a huzal-szikraforgácsolási időt és az összeszerelési munkát. A nehéz geometriájú vagy szűk tűrésű alkatrészek megnövelik a szükséges állomások számát, ami növeli a vezetési költségeket.
- Alkatrész-bonyolítási és tűréskövetelmények- Az összetett kontúrok 0,002 mm-es tűréshatáron belüli huzal szikraforgácsolást igényelnek. A szigorú helyzeti specifikációk precíziós köszörülést, gondos próba-iterációkat és potenciálisan több mintafuttatást (T1, T2, T3) követelnek meg a szerszám betárcsázásához. Minden próbakör sajtóidőbe, anyagba és mérnöki órákba kerül. Egy +/-0,05 mm-es kritikus jellemzőkkel rendelkező alkatrésznek három vagy négy próbaciklusra lehet szüksége, míg egy +/-0,2 mm-es alkatrész átmegy az első futtatásra.
- Anyagminőség- A szerszámacél kiválasztása közvetlenül befolyásolja mind a költségeket, mind az élettartamot. A szabványos D2 vagy A2 szerszámacél a legtöbb progresszív sajtolószerszám alapja. A nagy mennyiségű-alkalmazások vagy a csiszolóanyagok, például a rozsdamentes acél vagy a HSLA-minőségek garantálják a tömör keményfém lapkákat vagy a porított fémacélokat, például a CPM-10V-t, amelyek beszerzése lényegesen többe kerül, és speciális megmunkálást igényelnek. Mintdie mérnöki szakértők megjegyzik, a nagy gyártási mennyiség jobb-minőségű szerszámacél profilokat, alternatív anyagokat, például tömör keményfémet, és hosszabb{1}}élettartamú gázrugókat garantál, amelyek gyártása több időt vesz igénybe, és többe kerül.
- A termelési volumen elvárásai (a szerszámok besorolása)- Egy várhatóan 50 millió ütést lefedő kocka másképp készül, mint az 500 000-et megcélzó. A nagy-mennyiségű A osztályú szerszámok vastagabb szerszámpapucsokat, edzett vezetőrendszereket, keményfém vágóállomásokat és prémium rugókat használnak. A kis térfogatú B vagy C osztályú szerszámok lágyabb acélokat, egyszerűbb rugórendszereket és kevesebb tartalék alkatrészt használhatnak. Az előzetes különbség 2-3-szoros is lehet, de a löketenkénti költség a matrica élettartama alatt drámaian csökken a robusztus felépítésnek köszönhetően.
- Szállítási idővonal- A tömörített ütemezések túlórákat kényszerítenek ki, és gyorsított anyagbeszerzést tehetnek szükségessé. A szabványos 12-16 hetes felépítés lehetővé teszi a hatékony ütemezést a CNC-, köszörülés-, szikraforgácsolás- és összeszerelési részlegek között. Ennek 6-8 hétre való csökkentése általában 15-25%-kal növeli a szerszámköltséget, mivel a stancolt műhelynek át kell helyeznie a prioritásokat a többi munkára.
Ezek a tényezők nem működnek függetlenül. Egy összetett geometriájú alkatrész természetesen több állomást, szorosabb szerszámanyagot és további próbaciklusokat igényel. Ez az összetett hatás az oka annak, hogy a látszólag kis tervezési változtatások, még egy lyuk hozzáadása vagy egy tűrés meghúzása, több ezer dollárral eltolhatják a kocka árajánlatát.
A Die{0}}sajtó{1}}kapcsolat megértése
A progresszív kocka nem működik elszigetelten. A sajtolóprés belsejében fut, és a szerszámot úgy kell megtervezni, hogy megfeleljen a présgép képességeinek. Ha félreérti ezt az összefüggést, akkor olyan szerszámot kap, amely fizikailag nem tud működni a tervezett progresszív bélyegzőgépben, vagy ami még rosszabb, egy olyan szerszámhoz, amely fut, de alulteljesít, mert a prés az alkalmazás szempontjából marginális.
Négy présparaméter alakítja ki a formatervezési döntéseket:
- Űrtartalom- A présnek elegendő erőt kell kifejtenie ahhoz, hogy az összes vágási és alakítási műveletet egyidejűleg elvégezze minden állomáson. A mérnökök a teljes erőt úgy számítják ki, hogy összeadják az összes vágóállomás nyíróerőit (kerület x vastagság x nyírószilárdság), plusz az egyes hajlító- vagy húzóállomásokon fellépő alakító erőket. A sajtolóprésnek általában 20-30%-kal nagyobb kapacitásra van szüksége, mint a számított csúcserőnél, hogy figyelembe vegye a folyamat változásait és a biztonsági ráhagyást.
- Lökethossz- A préshenger függőleges mozgási távolságának meg kell haladnia a matrica szalagemelésére, az alkatrészformázási mélységre és a hulladékkidobási távolságra vonatkozó követelményeit. A mélyen húzott vagy magas alakzatú kockáknak hosszabb löketre van szükségük, mint a csak sekély kanyarokat végrehajtó kockáknak.
- Zárt magasság- A préságy és a nyomószár közötti távolság az alsó holtpontban. Az összeszerelt szerszám zárt magasságának meg kell egyeznie ezzel a mérettel. Ha a kocka túl magas, nem fér el. Ha túl rövid, alátétezés válik szükségessé, ami befolyásolja a merevséget.
- Ágy mérete- A préstámasz fizikai méreteinek alkalmazkodniuk kell a szerszámpapucs lábnyomához, és elegendő helyet kell biztosítani a befogáshoz. Egy 12 állomásos matrica nagy részéhez progresszív sajtolóprést igényelhet, amelynek ágymérete meghaladja a 2000 mm-t az adagolás irányában.
Amikor a meglévő préskapacitás diktálja a szerszám kialakítását, a mérnökök néha állomásokat adnak hozzá, hogy csökkentsék a löketenkénti csúcserőket, vagy felosztják a műveleteket több lépésre. Ez több állomást, nagyobb szerszámot és magasabb progresszív szerszámozási költséget jelent, mindezt a préselési kényszerek vezérlik, nem pedig az alkatrész geometriája.
Itt van az a rész, amely teljesen átfogalmazza a költségekről szóló beszélgetést: amortizáció. Egy 60 000 dollárba kerülő progresszív matrica, amely évente 2 millió alkatrészt gyárt, csak 0,03 dollárral növeli darabonként a szerszámköltséget. Futtassa ugyanazt a szerszámot három évig nagy mennyiségben, és az alkatrész-szerszámozási hozzájárulás egy százalék alá csökken. Hasonlítsa össze ezt a CNC megmunkálással vagy akár az egyszerű, egy-lépcsős bélyegzéssel kézi kezeléssel, és a gazdaságosság egyértelművé válik. A progresszív szerszámozásba való magas előzetes befektetés nem jelent költségproblémát. Ez egy alkatrészenkénti költségű megoldás, de csak olyan mennyiségben, amely indokolja a kezdeti ráfordítást.
A sajtolószerszám kiválasztása, az állomások száma, az anyagminőség és a toleranciaköteg együttesen meghatározza, hogy mennyit kell fizetnie egy progresszív szerszámért. Az okos kérdés nem az, hogy "miért olyan drága ez az eszköz?" hanem inkább "mekkora termelési mennyiség térül meg ez a befektetés, és hány ciklust fog ez a matrica teljesíteni, mielőtt figyelmet igényel?" Ez a második kérdés közvetlenül annak megértéséhez vezet, hogyan kopnak a progresszív szerszámok, mikor van szükségük szervizre, és mi határozza meg teljes termelési élettartamukat.
Progresszív szerszámkarbantartás és élettartam
A 60 000 dollárba kerülő progresszív kocka tönkretehető egyetlen kihúzott csigával vagy egy törött ütéssel, amely egyetlen ütésig észrevétlen marad. A sajtolószerszám-karbantartás nem egy visszaégető-feladat. Ez az, ami elválasztja azt a szerszámot, amely több millió minőségi alkatrészt szállít, és egy olyan szerszámot, amely az első évben kivérzi a selejteket és az állásidőt. A progresszív szerszámok karbantartási gyakorlatát azonban ritkán tárgyalják olyan részletességgel, mint a tervezést vagy az anyagválasztást. Ez az, ami tulajdonképpen az acél sajtolószerszámok csúcsteljesítményű működését tartja teljes termelési élettartamuk alatt.
Kopásjelzők és mikor kell élesíteni
A progresszív szerszámkopás egyetlen drámai kudarccal sem jelentkezik. Fokozatosan alakul ki, és a legkorábbi jelek finomak. Észre fogja venni ezeket a mutatókat, mielőtt bármi katasztrofális történne:
- Sorja magasságának növelése- A legmegbízhatóbb korai figyelmeztetés. Ahogy a szerszámlyukasztók elveszítik élélességüket, a nyírási zóna leromlik, és a vágott éleken a sorja megnő. A legtöbb precíziós présbélyegzési műveletnél a maximális megengedett sorjamagasságot (az alkalmazástól függően gyakran 0,05-0,10 mm-t) állítják be az élezés kioldójaként.
- Méretbeli eltolódás- A furatok helyzete, hajlítási szögei vagy profilméretei fokozatosan eltolódnak a tűréshatáron kívül, ahogy a kopástól a lyukasztó-a-a lyukasztó hézagok megnyílnak.
- Felületi minőség változásai- A vágott élek tisztaról és fényesről érdesre és szakadtra változnak. A formált felületeken karcolás vagy kopásnyomok jelennek meg.
- Megnövekedett csupaszító erő- A kopott élek nagyobb súrlódást okoznak, ami megnöveli a csupaszítási ellenállást. A kezelők észrevehetik, hogy a prés hangja eltérő, vagy a szalag adagolása kevésbé egyenletes.
Mikor érdemes élesíteni? Ha megvárja, amíg hibák jelennek meg a kész alkatrészeken, az azt jelenti, hogy a kopás már túlságosan előrehaladott. Mintprecíziós bélyegző gyártók jelentése, a leghatékonyabb programok az élezési intervallumokat a tényleges löketszám alapján határozzák meg, nem pedig pusztán szemrevételezéssel. A tipikus ütemterv szerint a sajtolt anyagtól függően 100 000–250 000 ütésenként köszörülésre van szükség, a rozsdamentes acél és a HSLA minőségek gyakoribb szervizelést igényelnek, mint a puha réz vagy sárgaréz.
Minden élezés kis mennyiségű anyagot távolít el a lyukasztó felületéről és a szerszámbetét felületéről, jellemzően 0,05-0,10 mm-t köszörülésenként. A vágószerszámokat beépített teljes élezési ráhagyással tervezték, így a halmozott anyageltávolítás nyomon követése elengedhetetlen annak előrejelzéséhez, hogy az alkatrészeket mikor kell teljes cserére cserélni, nem pedig újabb köszörülést.
Gyakori hibamódok és megelőzés
A fokozatos kopáson túl a progresszív szerszámok számos meghibásodási móddal szembesülnek, amelyek azonnal leállíthatják a gyártást, ha figyelmen kívül hagyják:
- Lyukasztó törés- A kis{1}}átmérőjű lyukasztók különösen sérülékenyek. Az oldalirányú terhelés a szalag elcsúszásából, a nem megfelelő alátámasztásból vagy a dupla -vastagságból (a szalag felhajtásából-) azonnali ütést okozhat. Az irányított csupaszító lemezek és a megfelelő pilóta rögzítés csökkenti az oldalirányú erőket a keskeny ütéseknél.
- Csigahúzás- Amikor egy vágott csiga hozzátapad a lyukasztó felületéhez, és visszahúzódik a szerszámba, beszorulhat a lyukasztó és a lehúzó közé, vagy beágyazódhat a következő részbe.Közös ellenintézkedésekIde tartoznak a rugós-kidobócsapok, átfúrt szellőzőnyílások, vákuumos tehermentesítő szerkezetek és fordított-kúpos szerszámgombok, amelyek összenyomják a csigákat.
- Elakadások- A csík túl messzire, túl rövidre vagy ferdén halad előre. A kopott vezetőcsapok, az adagoló inkonzisztens kioldási időzítése vagy az elromlott szalagvezetők egyaránt hozzájárulnak. A nagy sebességű, precíziós sajtoló- és sajtolási műveletek során még 0,1 mm-es előtolási hiba is áthatol az állomásokon, és hulladékot termel.
- Időzítési problémákA - bütyök-műveletek, a nitrogénrugók nyomásvesztése vagy a féknyomó-bekapcsolás eltolódása eltolhatja a szerszám belső időzítését. Azok a műveletek, amelyeknek bizonyos főtengely-szögeknél be kell fejeződniük, korán vagy későn kezdődnek, interferenciát okozva a mozgó alkatrészek között.
Ezek a hibák összefüggenek egymással. Az ütési kopás növeli a sorja magasságát. A magasabb sorja növeli a csupaszítási ellenállást. A nagyobb csupaszító erők hatására a csigák a lyukasztóhoz tapadnak. A csigahúzás károsítja a szomszédos állomásokat. Egy elhanyagolt kopási zóna egyszerre több meghibásodási módba torkollik.
A precíziós présbélyegzési műveletek minőségellenőrzése azon múlik, hogy a problémákat még azelőtt elkapják, mielőtt elérnék ezt a kaszkádpontot. A modern vágószerszám-védelmi rendszerek belső -matrica-érzékelőket használnak a kritikus állapotok valós időben történő figyelésére:
- Tonnatartalom-ellenőrzés- A mérőcellák érzékelik az erőváltozásokat, amelyek a lyukasztás eltompulását, az anyag változását vagy a vastagság kétszeresét{1}} jelzik.
- Elakadás észlelése- A közelségérzékelők minden egyes löketnél ellenőrzik a szalag helyzetét, leállítják a prést, mielőtt egy rosszul elhelyezett szalag elérné a vágóállomásokat.
- Alkatrész kilökődés érzékelése- A fotoelektromos érzékelők megerősítik, hogy a kész alkatrészek kitisztították a szerszámot a következő löket előtt.
- A lehúzó helyzetének figyelése- A rugós csupaszító alatti érzékelők észlelik a kihúzott csigákat azáltal, hogy azonosítják a lehúzó rendellenes mozgását.
Az in-a nyomóérzékelésen túl az SPC méretfigyelése, az optikai komparátor ellenőrzései és az inline látásellenőrzés segít a fokozatos eltolódás nyomon követésében és annak ellenőrzésében, hogy az alkatrészek a gyártási folyamat során a specifikáción belül maradnak.
A szerszám várható élettartama a sajtolt anyagtól, a szerszám alkatrészeinek acélminőségétől, a felületi bevonatoktól és a karbantartási fegyelemtől függ. Az enyhe acélon futó szabványos D2-es acél sajtolószerszámok 1-3 millió löketet adnak a nagyobb utómunkálati ciklusok között. A keményfém -betétes szerszámok, amelyek lágy anyagokat bélyegznek, meghaladhatják a 10 millió löketet. A nagy sebességű rozsdamentes acélalkalmazások általában rövidebb időközönként igényelnek nagyobb karbantartást, néha 500 000-1 millió ütést, mivel a csiszolóanyag felgyorsítja az élek lebontását.
A strukturált bélyegzőszerszám-karbantartási program ezeket az elemeket előre kiszámítható ütemtervben köti össze:
- Műszakonkénti ellenőrzés- Vizuálisan ellenőrizze az alkatrész minőségét, ellenőrizze a sorja magasságát a mintadarabokon, ellenőrizze, hogy nem gyűlt-e fel csigák, figyelje meg a rendellenes nyomáshangokat, ellenőrizze a kenés áramlását.
- Ütemezett élezési triggerek- Csiszolja meg a vágóállomásokat előre meghatározott löketszámmal. Élezésenként eltávolított rönkanyag. Cserélje ki az alkatrészeket, ha az összesített eltávolítás eléri a tervezett ráhagyást.
- Havi szolgáltatás- Ellenőrizze a vezetőoszlopok és a perselyek kopását. Ellenőrizze a rugónyomást (a nitrogénpalackok idővel elveszítik a töltést). Ellenőrizze a vezetőcsap átmérőjét és állapotát. Tisztítsa meg a hulladékelvezető csatornákat.
- Éves nagyjavítás- Teljes lebontás, az összes kritikus alkatrész méretellenőrzése, a kopott vezetők és rugók cseréje, a szerszámhézagok újra-minősítése és friss próbaminták az alkatrész minőségének újra-ellenőrzéséhez.
A megfelelő karbantartás közvetlenül összefügg az alkatrészek minőségével és a teljes birtoklási költséggel. Az ütemterv szerint kiélezett és rendszeresen ellenőrzött matrica sokkal hosszabb ideig megőrzi eredeti méretképességét, mint az, amelyik addig működik, amíg a meghibásodás reakciót nem kényszerít ki. A megelőző gondozás fegyelme az, ami a magas-költségű, precíziós eszközt megbízható, hosszú távú-termelő eszközzé alakítja, és annak megértése, hogy az eszköz karbantartási szükségletei ugyanolyan fontosak, mint az, hogy tudjuk, hogyan kell először beszerezni a megfelelőt.
A megfelelő progresszív szerszám beszerzése a nagy{0}}volumenű gyártáshoz
A progresszív szerszám működésének, mennyibe kerül és karbantartásának ismerete csak akkor számít, ha a kapott szerszám valóban a rendeltetésének megfelelően működik. A beszerzési döntés, hogy melyik progresszív szerszámgyártóval válasszon partnert, évekre rögzíti a gyártás minőségét, az átfutási idő kockázatát és a teljes birtoklási költséget. A rosszul felépített szerszám nem csak rossz alkatrészeket termel. A nem tervezett leállások, a túlzott karbantartás és a selejtezési arányok miatt pénzt vérzik el, amelyek lerontják az eszköz által elérni kívánt hatékonyságnövekedést.
Hogyan lehet tehát elválasztani egy alkalmas progresszív szerszám- és szerszámbeszállítót egy olyantól, amely hosszú távon többe kerül?
Mit kell értékelni egy progresszív szerszámbeszállítónál
A gyártómérnököknek és a beszerzési csapatoknak fel kell mérniük a potenciális progresszív présbélyegzési szolgáltatókat számos olyan kritérium alapján, amelyek messze túlmutatnak a jegyzett árakon. Amint azt az iparági beszerzési útmutatók hangsúlyozzák, a rossz beszállító kiválasztásának sokkal mélyebb következményei vannak, mint a kezdeti befektetés, ami befolyásolja az alkatrészek minőségét, a gyártás hatékonyságát és a hosszú távú folytonosságot{1}}.
- Mérnöki képesség- A beszállító optimalizálhatja a szalagok elrendezését, minimalizálhatja az állomások számát a minőség feláldozása nélkül, és javaslatot tehet a tervezési fejlesztésekre? Egy erős, progresszív bélyegző cég konstruktívan megkérdőjelezi az Ön feltételezéseit, nem csak azt építi, amit átad nekik. Keressen olyan házon belüli szimulációs eszközöket-, mint a FEA és az alakító elemző szoftver, amelyek az acél vágása előtt észlelik a problémákat.
- Építési minőség és anyagok- Kérdezze meg, hogy milyen szerszámacél minőséget használnak a lyukasztókhoz és a betétekhez, kínálnak-e keményfém opciókat a nagy-kopású állomásokhoz, és milyen hőkezelési eljárásokat követnek. Ezek a részletek határozzák meg, hogy a kocka 500 000 ütésig vagy 5 millióig tart-e.
- A próbafolyamat alapossága- A tapasztalt szerszámkészítők több próba-iterációt hajtanak végre (T1-től T3-ig), megmérik a mintadarabokat a nyomtatási tűrésekhez képest, és addig finomítják az eszközt, amíg az egyenletesen megfelelő alkatrészeket állít elő gyártási sebességgel. Kérdezze meg, hány mintakört tartalmaz, és milyen mérési módszereket alkalmaznak az érvényesítéshez.
- Kommunikáció a fejlesztés során- A legjobb progresszív fémbélyegzési szolgáltatók több érintkezési pontot tartanak fenn a tervezési és építési fázisban. A szalagelrendezés jóváhagyása, az összetevők áttekintése és a próbajelentések mind-mind be kell, hogy vonják az ügyfelet. Ahogy az egyik úttörő szerszámkészítő fogalmaz, a következetes együttműködés elengedhetetlen a minőségi szerszám elkészítéséhez és az elvárások teljesítéséhez.
- Post{0}}kézbesítési támogatás- Kínál a szállító karbantartási útmutatást, élesítési javaslatokat, pótalkatrész-ellátást és hibaelhárítási támogatást a vágószerszám kiszállítása után? Egy progresszív szerszám és szerszámtárs, amely a szülés után eltűnik, egyedül marad a kopási problémák kezelésében.
- Skálázhatóság és rugalmasság- A mennyiségek növekedhetnek, vagy az alkatrészterve fejlődhet. Mérje fel, hogy a beszállító módosíthatja-e a meglévő szerszámokat, hozzáadhat-e állomásokat, vagy építhet-e olyan szerszámokat-, amelyek integrálhatók a jelenlegi gyártási rendszerbe.
A sajtolószerszám-képességek és a gyártási követelmények összehangolása
A nagy mennyiségű{0}}alkalmazások többet követelnek meg egy szállítótól, mint pusztán megmunkálási ismereteket. Olyan partnerre van szüksége, aki közvetlen tapasztalattal rendelkezik, amely szigorú ismételhetőségi követelményeket teljesít több millió cikluson keresztül, nem pedig olyan boltra, amely elsősorban prototípusokat vagy kis mennyiségű{2}}szerszámokat készít, és időnként gyártási szerszámot vesz fel.
Amikor a progresszív szerszámgyártókat értékeli a nagy mennyiségű{0}}munka szempontjából, keressen bizonyítékot a következőkre:
- Több-állomásos alakítási szakértelem, különösen olyan alkatrészek esetében, amelyek 8 vagy több állomást igényelnek kombinált vágási és alakítási műveletekkel.
- Tapasztalat az adott anyagtípussal és vastagságtartományban, mivel a szerszámhézagok, a bevonatok és az állomás kialakítása anyagcsaládonként jelentősen eltér.
- Házon belüli próbaprések, amelyek megfelelnek vagy megközelítik a gyártási prés tonnatartalmát és sebességét, biztosítva, hogy a szerszám reális körülmények között érvényesüljön.
- Minőségügyi rendszerek és dimenziós jelentések, amelyek összhangban vannak az Ön belső szabványaival, legyen szó PPAP-dokumentációról, Cpk-tanulmányokról vagy egyéni vizsgálati protokollokról.
A hatékony több-állomásos formázásra és a méretezhető tömeggyártásra orientált progresszív sajtolószerszámokat beszerző csapatok számára a beszállítók, mint pl.YICHENnagy mennyiségben{0}}progresszív szerszámgyártásra specializálódtak, különös tekintettel a szűk megismételhetőségre és a több{1}}állomásos képességre. Progresszív bélyegzőszerszám-oldaluk hasznos hivatkozási alapot nyújt a beszállítói portfóliók és a gyártási fókuszterületek összehasonlításához.
Végső soron a megfelelő beszerzési döntés egyensúlyt teremt a mérnöki mélység, az építési minőség, a kommunikáció átláthatósága és a hosszú távú{0}}támogatás között. Az ár számít, de csak összefüggésben. Az a matrica, amely 15%-kal kevesebbe kerül előzetesen, de 200 000 löket után újra kell dolgozni, sokkal drágább, mint a több millió cikluson át tartó megbízható működésre épített szerszám. Kezelje progresszív szerszámbeszállítóját gyártási partnerként, ne pedig beszerzési rendelést teljesítő szállítóként, és a szerszámok évekig visszahozzák.
Gyakran ismételt kérdések a progresszív bélyegző szerszámokkal kapcsolatban
1. Mi a különbség a progresszív matrica és a progresszív szerszámbélyegzés között?
A progresszív matrica maga a fizikai szerszám, egy precíziós,{0}}megmunkált edzett acél blokk, amely lyukasztókat, üregeket és alakítóelemeket tartalmaz, amelyeket egy adott alkatrészhez terveztek. A progresszív présbélyegzés az a gyártási folyamat, amely ezt az eszközt sajtolóprésben használja nagy mennyiségű alkatrészek előállításához. A különbségtétel fontos a szerszámköltségek és a gyártási költségek értékelésekor, mivel ezek eltérő idővonalat, költségvetést és mérnöki döntéseket hordoznak. Az olyan beszállítók, mint a YICHEN, mind a szerszámokat, mind a gyártási folyamatot tervezik a szigorú ismételhetőséget igénylő,{4}}nagy volumenű alkalmazásokhoz.
2. Hány alkatrészt tud percenként előállítani egy progresszív sajtolószerszám?
A progresszív sajtolószerszámok jellemzően egy kész alkatrészt állítanak elő préslöketenként, és a prések percenként 25 és több mint 200 löket között futnak, az alkatrész bonyolultságától, az anyagvastagságtól és az alakítási követelményektől függően. A puha anyagokból, például sárgarézből vagy rézből készült egyszerű alkatrészek a tartomány felső határán futhatnak, míg az összetett alkatrészek, amelyek mélyhúzást vagy többszörös alakítási műveletet igényelnek rozsdamentes acél vagy HSLA minőségben, lassabban futnak. Ez a sebességelőny a transzfer szerszámokkal (15{5}}40 SPM) és az egyfokozatú műveletekkel szemben ideálissá teszi a progresszív szerszámokat 100 000 darabot meghaladó éves mennyiséghez.
3. Mennyi ideig tart egy progresszív bélyegző szerszám, mielőtt ki kell cserélni?
A szerszám élettartama jelentősen változik a sajtolt anyag, a szerszámacél minősége, a felületi bevonatok és a karbantartási fegyelem függvényében. A szabványos D2-es acélszerszámok enyhe acélból készülnek, és általában 1-3 millió löketet adnak le a nagyobb utómunkálati ciklusok között. A lágy anyagok, például a réz vagy a sárgaréz sajtoló keményfém{5}}szerszáma meghaladhatja a 10 millió ütést. A nagy kopású-alkalmazások, mint például a rozsdamentes acél, jelentős javítást igényelhetnek, 500 000-1 millió löketig. A következetes megelőző karbantartás, beleértve az ütemezett élezést, a rugónyomás-ellenőrzést és a vezető utóellenőrzést, jelentősen meghosszabbítja a termelési élettartamot.
4. Milyen anyagok használhatók a progresszív sajtoláshoz?
A leggyakoribb anyagok az alacsony-szénacél (legjobb alakíthatóság, a legalacsonyabb költség), a rozsdamentes acél (korrózióállóság, de nagyobb alakító erők), az alumíniumötvözetek (könnyű, de -kopásgátló bevonatot igényelnek), a réz (kiváló vezetőképesség, bevonatos lyukasztás szükséges), a sárgaréz (alakítható szerkezetileg, minimális speciális követelmények) és a nagyszilárdságú{{2}acél használat, keményfém lapkákat igényel). A szalagvastagság általában 0,1 mm-től elektronikai csatlakozók esetén egészen 6 mm-ig terjed nehéz konzolok esetén, a nagy sebességű bélyegzés optimális tartománya pedig 0,3 mm és 3,0 mm között van.
5. Mennyibe kerül egy progresszív bélyegző szerszám, és mi határozza meg az árat?
A progresszív szerszámköltségek az egyszerű konzolszerszámok körülbelül 15 000 USD-tól a szűk tűréssel és keményfém betétekkel rendelkező összetett több{{4} állomásos szerszámok 100 000 USD felettiig terjednek. Az elsődleges költségtényezők az állomások száma (több állomás több megmunkált alkatrészt jelent), az alkatrészek bonyolultsága és toleranciakövetelményei (a szigorúbb specifikációk több próba iterációt igényelnek), a szerszám anyagminősége (keményfém vs. szabványos szerszámacél), a gyártási mennyiségre vonatkozó elvárások (a nagyobb mennyiségek robusztusabb konstrukciót indokolnak) és a szállítási idővonal tömörítése. Ha azonban a gyártási mennyiséghez képest amortizálják, az alkatrészenkénti szerszámköltség drámaian csökken, évente 2 millió alkatrésznél gyakran darabonként 0,03 USD alá.


