


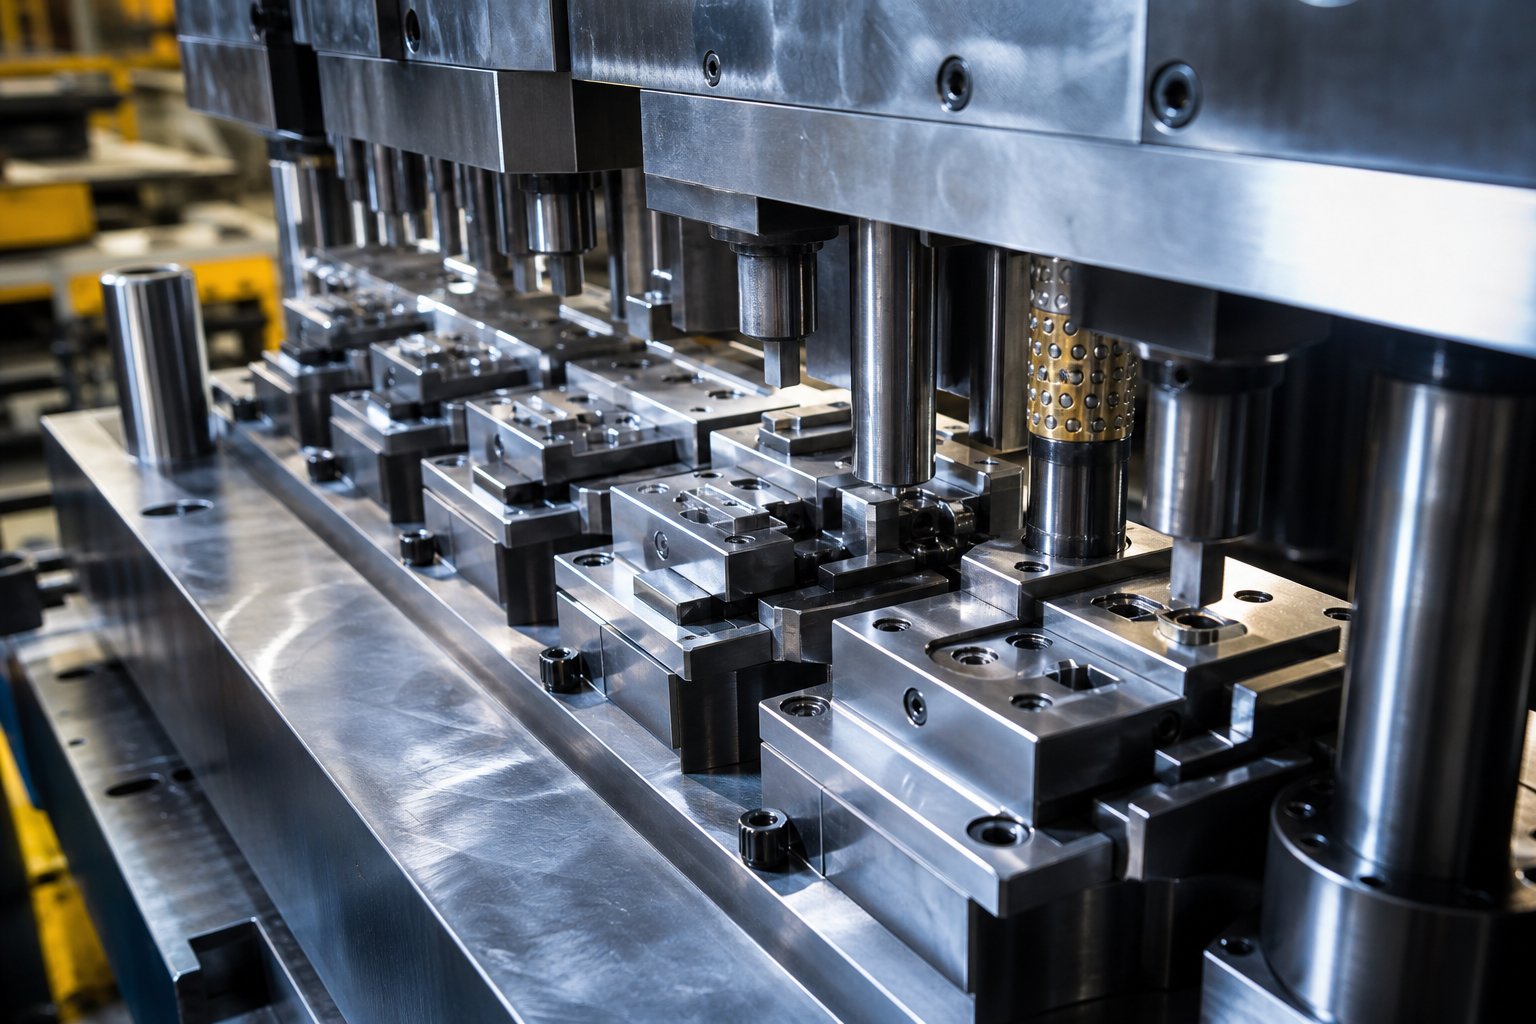
Mi határozza meg a precíziós bélyegző szerszámot
A precíziós sajtolószerszám egy speciális szerszám, amelyet vágásra, formázásra ésfémlemezt kész alkatrészekké formáznimiközben a mérettűréseket ±0,0002 hüvelyken belül tartja több millió préselési cikluson keresztül. Ez a küszöb választja el a precíziós szerszámokat a szabványos szerszámoktól, ahol az elfogadható eltérések ötször-tízszer szélesebbek lehetnek.
A precíziós sajtolószerszám egy nagymértékben kalibrált szerszámrendszer, amelyet ±0,0002 hüvelyk (±0,005 mm) vagy ennél szorosabb tűréshatárok közötti összetett fém alkatrészek előállítására terveztek, megismételhető pontossággal a nagy mennyiségű gyártás során.
Mitől lesz egy bélyegzőszerszám precíziós-minőségű
A szabványos bélyegzőszerszámok elvégzik az olyan alkatrészeket, ahol a ±0,005 hüvelyk elfogadható. A precíziós szerszámok egy másik mérnöki valóságban működnek. Három tényező határozza meg ezt a hézagot: az ellenőrzött lyukasztó-a-alakú hézag (általában az anyagvastagság 5-10%-a oldalanként), a mikrométeres-szintű pozicionálási pontosság az állomások között, valamint a folyamatos gyártási mennyiségek mellett igazolt állandó ismételhetőség. Ezek a paraméterek szigorúbb anyagspecifikációkat, szigorúbb megmunkálási folyamatokat és szigorúbb minőségellenőrzést igényelnek, mint az általános célú szerszámok.
Tűrési küszöbök, amelyek meghatározzák a precíziós szerszámozást
Mikro-csatlakozók, elektromos terminálok vagy orvosi eszközalkatrészek gyártásakor a tizedezrelékben mért tűréshatárok nem kötelezőek. A kiváló-minőségű szerszámozási gyakorlat lehetővé teszi a gyártók számára, hogy a gyártás minden lépése során ±0,0002 hüvelykes tűréseket tartsanak fenn. A méretszabályozásnak ez a szintje azt jelenti, hogy a lyukasztó geometriájának, a szerszámblokk-hézagoknak és a szalag rögzítésének a névlegestől néhány mikronon belül kell működnie a szerszám teljes élettartama alatt.
Standard vs Precision Die Classification
A bélyegzőszerszámok három széles építészeti kategóriába sorolhatók, amelyek mindegyike méretezhető a precíziós -minőségű specifikációkhoz:
- Egyetlen{0}}állomás meghal- nyomóvonásonként egy műveletet hajtson végre. Egyszerű geometria, alacsonyabb szerszámköltség, korlátozott komplexitású mennyezet.
- A vegyület meghal- több műveletet hajthat végre egyszerre egy állomáson. Ideális lapos, szimmetrikus részekhez, amelyek szoros koncentrikusságot igényelnek az elemek között.
- Progresszív meghal- szekvenciális műveleteket hajt végre több állomáson, miközben egy fémcsík halad előre az eszközön. A legalkalmasabb olyan összetett,-nagy térfogatú alkatrészekhez, amelyek folyamatos folyamatban kombinálják a vágásokat, hajlításokat és formákat.
Mindegyik típus más-más gyártási stratégiát szolgál ki, de a progresszív szerszám dominál a precíziós alkalmazásokban. Több-állomásos architektúrája lehetővé teszi a mérnökök számára, hogy összetett geometriákat osszanak szét a szekvenciális műveletek között, és minden szakaszban szigorúbb irányítást biztosítanak, mint amit egyetlen találattal elérhetne. Az állomássorrend mögött meghúzódó logika, valamint az, hogy a szalagelrendezési döntések hogyan befolyásolják az alkatrészek minőségét és költségeit, az, ahol a szerszámtervezés valóban érdekessé válik.
Progresszív szerszámtervezési alapelvek és állomáslogika
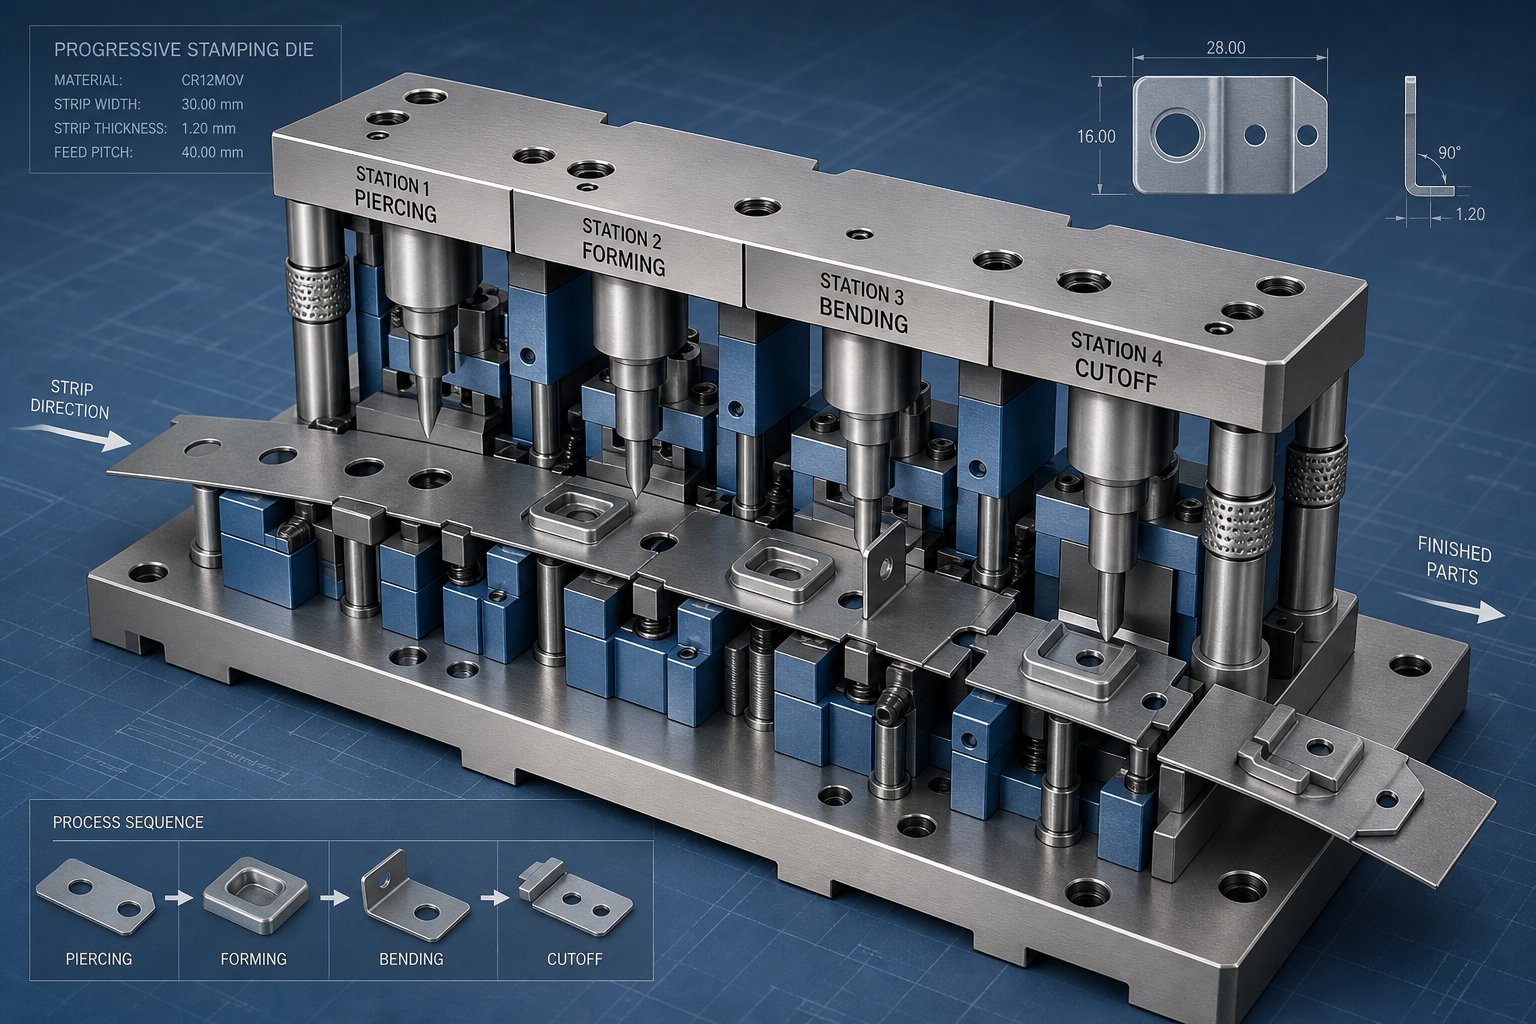
Progresszív bélyegző szerszámfolyamatos fémtekercset alakít át kész alkatrészekké egy koreografált műveletsoron keresztül. Minden egyes megnyomási mozdulat egy lépésnyivel előre viszi a csíkot, és minden állomás egyszerre hajtja végre a rájuk rendelt feladatot. Az eredmény: egy kész alkatrész minden ciklusban kiesik, függetlenül attól, hogy az a ciklus 0,5 másodpercig vagy 0,05 másodpercig tart.
Ami ezt az architektúrát hatékonysá teszi a precíziós alkalmazásokhoz, az az állomásfüggetlenség. Minden művelet egy dedikált állomáson történik, ahol a lyukasztási geometria, a távolság és az igazítás az adott feladathoz optimalizálva van. Hat, tizenkét vagy akár harminc egymást követő állomás között elosztva, elérhetővé válnak azok az összetett alkatrészjellemzők, amelyek egy találattal lehetetlenek lennének.
Progresszív Die Station szekvenálás és szalagelrendezés
A progresszív sajtolószerszám-tervezés a szalagelrendezéssel kezdődik, a tervezett tervrajzzal, amely megszabja, hogyan áramlik át az anyag a szerszámon. Képzelje el a fémcsíkot idővonalként. Az idővonal minden állomásán valami konkrét történik: egy lyukat fúrnak ki, egy fület meghajlítanak, formát alakítanak ki, vagy egy tereptárgyat levágnak. A sorrend nem önkényes. Az anyag viselkedésében és a méretszabályozásban gyökerező mérnöki logikát követi.
Egy tipikus állomássorozat így néz ki:
- Pilotlyuk piercing- az első állomáson, ezek a lyukak minden további művelet regisztrációs hivatkozásává válnak.
- Feature piercing- belső lyukak, rések és kivágások keletkeznek, miközben az anyag lapos és stabil marad.
- Alakítás és hajlításA - anyag az összes sík-síkvágás befejezése után formálódik, megelőzve a korábban kialakított elemek torzulását.
- Coining vagy dombornyomásA - lokalizált tömörítés finomítja a vastagságot, vagy felületi részleteket hoz létre.
- Levágás vagy részleválasztás- a kész alkatrész le van választva a hordozószalagról.
A pilóta regisztráció külön figyelmet érdemel. A vezérlőcsapok minden állomáson rögzítik a hordozószalagon lévő előre kilyukasztott lyukakat-, javítva az esetleges kisebb adagolási pontatlanságokat. Mintmegjegyzik az iparági szakértők, az előtolás kioldását úgy kell időzíteni, hogy a pilóta golyó orra a szalagba kerüljön, mielőtt az adagológörgők teljesen kioldódnának. Ha rosszul időzíti, megnyúlt vezetőlyukakat, nem illeszkedő vágásokat és progresszív dimenziósodródást fog látni az állomások között.
Magának a hordozószalagnak, az Ön részét az egyes állomásokon keresztül összekötő csontváznak egyensúlyban kell lennie az erővel és a rugalmassággal. A tömör hordozók alapvető vágásoknál és egyszerű hajlításoknál működnek, de minden progresszív húzószerszámhoz szükség van egy feszített szalagtartóra: egy tervezett anyaghurokra, amely deformálódik az alkatrész kialakításakor, és egyenletes osztástávolságot tart fenn az állomások között.
Hogyan befolyásolja az állomások kiosztása az alkatrészminőséget
A progresszív sajtolószerszám-kialakításban minden állomáskiosztási döntés lefelé hullámzik. Adjon hozzá több állomást, és lehetősége nyílik arra, hogy az alakító erőket kisebb lépésekben osztja el, csökkentve a visszarugózást és javítva a méretkonzisztenciát. De a több állomás hosszabb szalagot, szélesebb szerszámpapucsot és több karbantartandó alkatrészt is jelent.
Három szalagelrendezési paraméter közvetlenül befolyásolja az alkatrészenkénti költséget és a karbantartási intervallumokat:
- Csík szélessége- a részszélesség és a híd anyaga határozza meg mindkét oldalon. A híd (általában 1,25-1,5-szeres anyagvastagság) megakadályozza, hogy a törmelék elcsavarjon és elakadjon a szerszámban, miközben megőrzi a hordozó épségét.
- Hangtávolság- a haladási távolság ütésenként. A szűkebb osztás anyagtakarékos, de nagyobb pozicionálási pontosságot követel meg az adagolórendszertől. A több millió találat során megtakarított milliméter minden töredéke közvetlenül csökkenti az anyagköltséget.
- Állomások számaTovábbi - állomás teszi lehetővé a fokozatos alakítást, amely javítja a minőséget, de növeli a szerszámköltséget és a szerszám hosszát. A mérnöki cél az állomások minimális száma, amely megbízhatóan eléri a célgeometriát és a tűréshatárt.
A 75% feletti anyagfelhasználási cél az iparági mérce a jól-megtervezett szalagelrendezéshez. Ennek az alaknak az elérése megköveteli az alkatrész geometriájának gondos egymásba ágyazását a sávon belül, és a szögirányok stratégiai alkalmazását, amikor az alkatrészformák ezt lehetővé teszik. A selejt mennyisége, a szerszámköltség és a préselési sebesség ezekre a tervezési fázisban hozott elrendezési döntésekre vezethető vissza.
A szerszámtípusok összehasonlítása alkalmazási illeszkedés szerint
A die-architektúrák közötti választás nem pusztán az alkatrészek bonyolultságán múlik. A gyártási mennyiség, a tűréskövetelmények és a költségvetés egyaránt szerepet játszik. A következő összehasonlítás az egyes típusokat leképezi azokkal az attribútumokkal, amelyek a legfontosabbak az adott alkalmazáshoz szükséges szerszámok meghatározásakor:
| Attribútum | Single{0}}Station Die | Összetett Die | Progresszív Die |
|---|---|---|---|
| Alkatrész összetettsége | Alacsony vagy közepes; löketenként egy művelet | Mérsékelt; több egyidejű művelet egy állomáson | Magas; szekvenciális állomásokon elért összetett geometriák |
| Gyártási sebesség | lassabb; több beállítást igényelhet a több{0}}funkciós részekhez | Mérsékelt; egyetlen mozdulattal kiegészíti a lapos részeket | Legmagasabb; löketenként egy kész alkatrész 1,500+ SPM sebességig |
| Tolerancia képesség | Jó az egyéni tulajdonságokhoz; halmozott hiba a beállítások között | Kiváló koncentrikusság az egyidejű jellemzők között | Kiváló; a pilóta regisztrációja biztosítja az állomások közötti pontosságot |
| Beállítási költség | A legalacsonyabb kezdeti szerszámberuházás | Mérsékelt; bonyolultabb szerszámszerkezet | Legmagasabb; de amortizálódik a nagy{0}}mennyiségű gyártási sorozatok alatt |
| Ideális hangerő tartomány | Alacsony vagy közepes hangerő; prototípus elkészítése | Közepes hangerő; lapos szimmetrikus részek | Nagy hangerő; 100,000+ alkatrész évente |
| Anyagfelhasználás | Változó; az üres alaktól függ | Jó; lapos részek esetén szoros egymásba ágyazás lehetséges | Optimalizált; szalagelrendezés 75%+ kihasználtságra tervezve |
A nagy volumenű, összetett funkciókat igénylő precíziós alkalmazásoknál a progresszív szerszámok folyamatosan a legalacsonyabb alkatrészköltséget biztosítják a magasabb előzetes befektetés ellenére. Az ezekhez az állomásokhoz használt szerszámacél és az edzésükre alkalmazott hőkezelés határozza meg, hogy ez a költségelőny meddig marad fenn, mielőtt a karbantartás erodálná azt.
Anyagkiválasztás és hőkezelés tervezése
A progresszív szerszám állomásszáma és szalagelrendezése határozza meg, hogy a szerszám mit tud produkálni. Az ezeken az állomásokon belüli acél határozza meg, hogy mennyi ideig termel pontosan. Az anyagválasztás a precíziós présbélyegzésben nem katalógusos gyakorlat. Ez egy kudarc-módra vonatkozó döntés: az alapján választ, hogy végül melyik mechanizmus fogja megölni az eszközt, és mennyi ideig késleltetheti az eredményt.
Minden lyukasztó, matricablokk és alakító lapka a kopás, a nyomóterhelés és a ciklikus ütés kombinációjával szembesül. Az erők közötti arány állomásonként, munkadarab anyagánként és gyártási sebességenként változik. A megfelelő szerszámacél kiválasztása azt jelenti, hogy azonosítani kell, hogy melyik meghibásodási mechanizmus dominál az alkalmazásban, és olyan minőséget kell választani, amely ellenáll az ennek ellenállónak.
Szerszámacél minőségi kiválasztási keretrendszer
Gondoljon a szerszámacél kiválasztására diagnosztikai folyamatként. Nem a "legjobb" acélt választod. Az anyagtulajdonságokat azokhoz a speciális feszültségekhez igazítja, amelyekkel a szerszám alkatrészei szembesülnek. Így igazodnak a főbb minőségek a valós termelési feltételekhez:
- AISI D2 (SKD11)- Osztályozás-, amikor a csiszolóanyag vagy a ragasztókopás korlátozza a szerszám élettartamát. Magas króm-karbid-tartalma lehetővé teszi a vágóélek geometriájának megőrzését hosszú gyártási folyamatok során. Ideális kemény vagy koptató szalaganyagok feldolgozására szolgáló blankoló- és lyukasztóállomásokhoz. Amikor a progresszív kopás helyett az élek letöredezését tapasztalja, a D2 elérte a határait, és keményebb minőségre van szükség.
- AISI A2 (SKD12)- Akkor van kiválasztva, ha kopás, deformáció és ütés egyaránt jelen van, de egyik sem dominál egyértelműen. Az A2 biztosít akiegyensúlyozott oldat vegyes körülmények között, így alkalmas olyan állomásokhoz, ahol több hibamód verseng. Megőrzi az élek állapotát, miközben ellenáll a repedésnek az ismételt terhelés során.
- AISI M2 (SKH51)- Ott alkalmazzák, ahol mind a kopás, mind a nyomófeszültség jelentős. Az M2 lyukasztók megőrzik az élszilárdságot ismételt terhelés mellett, miközben jobban ellenállnak a kopásnak, mint a szívósságra{3}}fókuszált fokozatoknak. A D2-vel összehasonlítva jobban ellenáll a deformációnak. Az S7-hez képest nagyobb kopásállóságot biztosít. Ez a választás, ha a kopás és a terhelés egyszerre járul hozzá a szerszám meghibásodásához.
- AISI S7- A keménység specialistája. Ha a meghibásodás töredezettség, repedés vagy ismétlődő ütések miatti kifáradás miatt következik be, az S7 elnyeli azokat a ciklikus feszültségeket, amelyek a nagyobb -keményfém acélokat eltörhetik. Gyakori a nagy-nyomtávú bélyegzéseknél vagy az olyan állomásokon, ahol nagy a lyukasztási terhelés. Ilyen körülmények között a szívósság növelése hatékonyabbnak bizonyul, mint a keménység növelése.
- Keményfém betétek- Olyan állomásoknak fenntartva, ahol a szerszámacél kopási aránya elfogadhatatlan karbantartási intervallumokat eredményez. A keményfém akár 30-szor nagyobb kopásállóságot biztosít, mint a szerszámacél, és megőrzi a pontos méreteket több millió cikluson keresztül.
A gyakorlati kiválasztási logika így működik: amikor a vágóélek fokozatosan kopnak és a sorja mérete nő, a D2 a megfelelő. Amikor a lyukasztók deformálódnak vagy elvesztik a méretpontosságukat terhelés hatására, az M2 jobb ellenállást biztosít. Ha az élek töredezettek vagy repedések jelennek meg ismételt ütközés hatására, S7 szükséges. Ha ezek a feltételek átfedésben vannak, az A2 kiegyensúlyozott teljesítményt kínál.
| Szerszámacél minőség | Ideális alkalmazás | Munkakeménység | Várható halálozási élet (relatív) |
|---|---|---|---|
| D2 (SKD11) | nagy-hangerősség és átszúrás; csiszoló munkadarab anyagok | 58-60 HRC | Magas - kiváló éltartás kopásállóság esetén |
| A2 (SKD12) | Több-állomásos progresszív matricák vegyes hibamódokkal | 58-62 HRC | Közepestől magasig - kiegyensúlyozott teljesítmény minden körülmények között |
| M2 (SKH51) | Ütések kombinált nagy kopás és nyomóterhelés mellett | 60-65 HRC | Magas - kiváló kopással és alakváltozással szembeni ellenállás |
| S7 | Erős{0}}piercing; nagy hatású-állomások | 56-58 HRC | Mérsékelt -, a kopásállósághoz képest szívósságra optimalizálva |
| Volfrámkarbid | Ultra-nagy hangerejű-állomások; koptató anyagok; szűk tűrésjellemzők | 88-92 HRA (>70 HRC egyenértékű) | Nagyon magas - 10-30-szoros szerszámacél hasonló alkalmazásokban |
A hőkezelési paraméterek és hatásuk a teljesítményre
A megfelelő fokozat kiválasztása az egyenlet fele. A hőkezelés a nyers szerszámacélt funkcionális szerszámkomponenssé alakítja, és a használt paraméterek határozzák meg, hogy az alkatrész eléri-e teljes potenciálját, vagy elmarad.
A folyamat egy ellenőrzött sorrendet követ: ausztenitizálás, kioltás és temperálás. Mindegyik szakasz mérhető hatással van a hal életére.
Ausztenitesítőfeloldja a karbidokat az acélmátrixba, előkészítve azt az átalakulásra. A hidegen sajtolt sajtolóacélok esetében az ausztenitesítési hőmérséklet általában 1020 és 1080 Celsius fok között van. Túl alacsony, és a karbidok feloldatlanok maradnak, ami korlátozza az elérhető keménységet. A túl magas és a túlzott szemcsenövekedés veszélyezteti a szívósságot. Az áztatási idő a metszet vastagságától függ, általában 1 és 25 óra között van a nagyobb szerszámtömbök{10}}megkeményedéséig. A vákuum- vagy védőatmoszférájú kemencék megakadályozzák a felületi szénmentesítést, ami rontja a munkafelület kopásállóságát.
Kioltásaz ausztenitet martenzitté alakítja, létrehozva az alapkeménységet biztosító túltelített szerkezetet. A hűtőközeg kiválasztása (olaj, polimer oltóanyag vagy gáz nagyobb részekhez) szabályozza a hűtési sebességet. A túl gyors és a maradék feszültségek repedést okozhatnak. A túl lassú és nem teljes átalakulás csökkenti a keménységet. A precíziós sajtoló- és sajtolási alkalmazásoknál a méretstabilitás az edzés során kritikus fontosságú, mivel minden vetemedés további köszörülést igényel, ami veszélyeztetheti a felület integritását.
Edzésközvetlenül a kioltás után következik, hogy enyhítse a belső feszültségeket és optimalizálja a keménységi{0}}szívóssági egyensúlyt. Az 58-64 HRC-t célzó hidegsajtoló szerszámok jellemzően 400-550 Celsius fokon temperálódnak. Több temperálási ciklus (általában 2-3, egyenként 2-4 órás ciklus) biztosítja a teljes feszültségmentességet és az egyenletes tulajdonságokat a keresztmetszetben. Minden ciklus finom karbidokat csap ki, miközben fokozatosan csökkenti a ridegséget.
A mérhető eredmény: a megfelelően hőkezelt{0}}alkatrészek elérik a megcélzott keménységi tartományt, miközben maximalizálják a törési szívósságot (szerszámacéloknál jellemzően 15-35 MPa négyzetgyökméterenként). Hagyjon ki egy temperálási ciklust, vagy ítélje meg rosszul az ausztenitesítési hőmérsékletet, és idő előtti forgácsolást vagy repedést fog tapasztalni a gyártás során, amelyet semmilyen élezés nem javít ki.
Amikor a keményfém betétek indokolják a befektetést
A progresszív keményfém sajtolószerszámok jelentős előzetes költségprémiumot jelentenek, gyakran az egyenértékű szerszámacél alkatrészek árának 3-5-szörösét. Mikor van tehát gazdaságilag értelme ennek a befektetésnek?
A döntés három tényezőn múlik:
- Gyártási mennyiség- Ha az éves mennyiség meghaladja a több millió találatot, a Carbide meghosszabbított karbantartási intervallumai drámaian csökkentik az alkatrészenkénti költséget. Az a kiegyenlítési pont, ahol a keményfém élettartama ellensúlyozza a prémiumát, az alkatrész összetettségétől és a préselési sebességtől függ, de a nagy-mennyiségű folyamatos gyártás szinte mindig előnyben részesíti a keményfémet a kritikus kopási állomásokon.
- A munkadarab koptatóképessége- A rozsdamentes acél, a szilícium-acél rétegek vagy más csiszolóanyagok kialakítása olyan mértékben felgyorsítja a szerszámacél kopását, hogy a karbantartás gyakorisága a gyártás szűk keresztmetszetévé válik. A keményfém kivételes kopásállósága megőrzi a méretpontosságot ott, ahol az acélminőségek nem.
- Toleranciakritikusság- Azoknál a funkcióknál, ahol a méretbeli eltolódás közvetlenül a funkcionális elutasítást okozza (csatlakozócsapok szélessége, orvosi eszközök érintkezési felületei), a keményfém azon képessége, hogy több millió cikluson keresztül megtartja a geometriát, kiküszöböli az acél fokozatos kopásával járó minőségi kockázatot.
A hibrid megközelítés uralja a modern precíziós szerszám- és sajtolási gyakorlatot. Ahelyett, hogy egész matricát keményfémből építenének, a mérnökök keményfém lapkákat helyeznek el azokon az állomásokon, ahol a legagresszívebb a kopás, vagy ahol a tolerancia a legkritikusabb. A környező szerszámszerkezet keményebb szerszámacél minőségeket használ, amelyek elnyelik az ütési terheléseket és egyszerűsítik a módosítást. A keményfém teljesítményt ott érheti el, ahol számít, a keményfém költsége nélkül mindenhol, ahol nem.
Az anyagválasztás és a hőkezelés meghatározza a szerszám minden alkatrészének alapteljesítményét. De még az optimálisan edzett szerszámacélnak is olyan ellenféllel kell szembenéznie, amelyet a keménység önmagában nem tud legyőzni: olyan felületi kopási mechanizmusok, mint a kopás, tapadás és súrlódás, amelyek minden löketnél megtámadják a lyukasztó és a munkadarab közötti felületet.
Felületkezelések és bevonatok a meghosszabbított szerszámélettartam érdekében
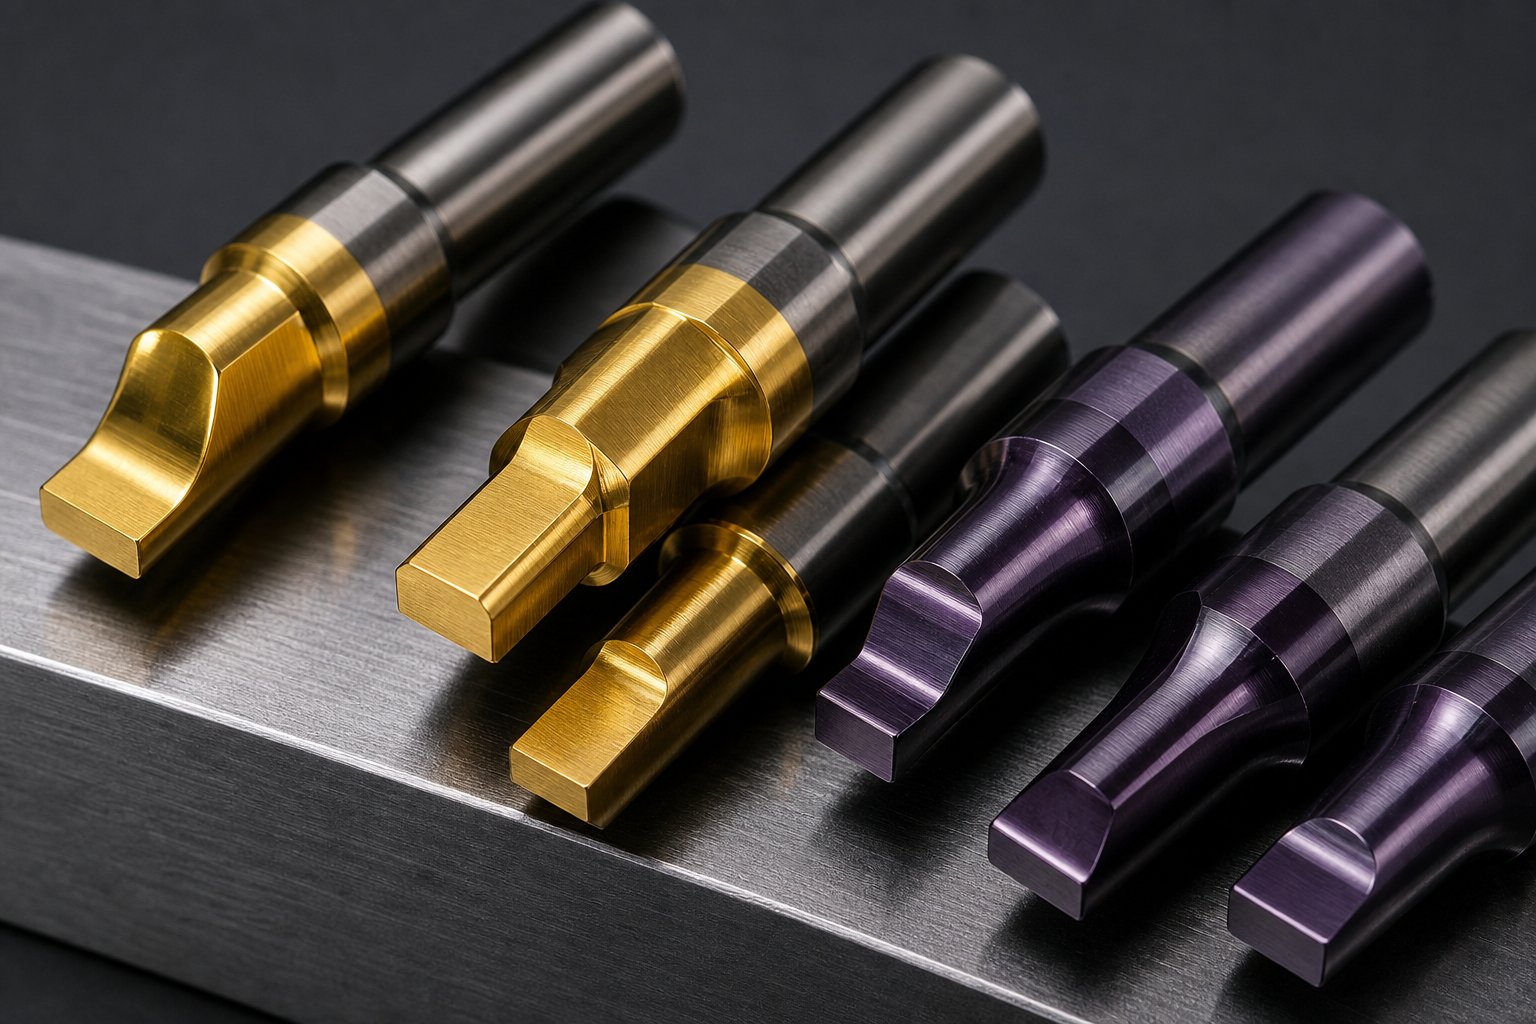
A súrlódás, a tapadás és a koptató súrlódás mind a felületen, a mikroszkopikus határrétegen keletkezik, ahol a lyukasztó extrém nyomás és sebesség mellett találkozik a munkadarab anyagával. A keménység önmagában nem oldja meg ezeket a problémákat, mert a meghibásodási mechanizmus nem a tömeges deformáció. Ez anyagátadás a felületen. A felületi bevonatok ezt közvetlenül kezelik azáltal, hogy megváltoztatják az érintkezési zóna tribológiai viselkedését, csökkentik a súrlódási együtthatókat, megakadályozzák a tapadást, és hőszigetelőt hoznak létre a szerszám és a szalag között.
A nagy sebességgel végzett precíziós stancolási és sajtolási műveleteknél a megfelelő bevonat nagyságrenddel meghosszabbíthatja a szerszám élettartamát, miközben megőrzi a szűk{0}}tűrésű alkatrészek által megkövetelt méretkonzisztenciát.
Bevonattípusok és kopási mechanizmusaik
Mindegyik bevonat kémia a kopási mechanizmusok eltérő kombinációját célozza meg. A köztük való választás azt jelenti, hogy megértjük, mi roncsolja valójában a szerszámfelületeket. Itt van az elsődleges lehetőségek összehasonlítása:
- TiN (titán-nitrid)- Szabványos univerzális-bevonat jellegzetes arany színnel. Mikro-keménysége körülbelül 2200 HV, maximális bevonatvastagság 10 mikrométer. A legalkalmasabb általános fémformázó és műanyag fröccsöntési alkalmazásokhoz, ahol a mérsékelt kopásállóság elegendő. Magasabb súrlódási tényezője (0,6 száraz az acélhoz képest) korlátozza az agresszív alakítási műveletek hatékonyságát.
- TiCN (titán-karbonitrid)- Körülbelül 3400 HV-ra növeli a keménységet, lényegesen alacsonyabb, 0,2-es súrlódási együtthatóval. Maximális vastagsága 6 mikrométer körül. A megnövelt szívósság és a kopásállóság ideálissá teszi a nagy teljesítményű vágáshoz és fémformázáshoz, különösen rozsdamentes acél munkadarabokon, ahol a kopás a domináns meghibásodási mód.
- TiAlN (titán-alumínium-nitrid)- Nagy keménységet biztosít (körülbelül 3200 HV), kiváló oxidációs ellenállással magas hőmérsékleten. Maximális vastagsága 10 mikrométer. A legjobban teljesít nagy-sebességű műveleteknél vagy fél-száraz megmunkálási körülmények között, ahol jelentős a hőterhelés. Hőállósága miatt előnyben részesített választás, amikor a préselési sebességek jelentős súrlódási hőmérsékletet hoznak létre a lyukasztófelületeken.
- DLC (Diamond{0}}Like Carbon)- Az elérhető legkisebb súrlódási lehetőség, 0,1 alatti együtthatóval és 4000 HV keménységgel. Normál alkalmazásokban a vastagság körülbelül 4 mikrométerre korlátozódik. A DLC kiváló a nem-vasfémek tapadásának megakadályozásában és a csupaszító erők csökkentésében olyan alakítási műveleteknél, ahol az anyag meg akarja fogni a lyukasztót a visszatérő löketnél.
- Nitridálás- Inkább termokémiai diffúziós folyamat, mint lerakódott bevonat. A nitrogénatomok behatolnak a szerszámacél felületébe, így edzett tokot hoznak létre, határozott réteghatár nélkül. Legjobb nagy formázó felületekhez, ahol a bevonat adhéziója problémás lehet, vagy PVD-bevonatok alatti előkezelésként-a teherbíró képesség növelése érdekében.
A felületkezelések és a munkadarab anyagok hozzáigazítása
A munkadarab anyaga határozza meg, hogy melyik kopási mechanizmus dominál, és ez határozza meg az optimális bevonat kiválasztását.
Rozsdamentes acéljelenti a legagresszívebb sértő kihívást. A nagy-szilárdságú kategóriák, mint például a 301-es típusú, negyed-kemény temperálású, erős ragasztókopást okoznak az alakító és kovácsolt felületeken. Kutatás aPenn United Technologieskimutatták, hogy a PVD-króm-nitrid bevonatok keményfém szerszámokon 15 000 ütésről meghosszabbították a szerszám élettartamát az újrafestés között több millió ütésre a szerszám meghibásodása előtt. Ez nem fokozatos javulás. Ez a karbantartási modell átalakítása. A TiCN itt is ugyanolyan hatékony, mivel a nagy keménység és az alacsony súrlódási együttható kombinációja közvetlenül ellensúlyozza az ausztenites rozsdamentes minőségek tapadási hajlamát.
Alumíniumhírhedt anyagfelhalmozódásáról a szerszámfelületeken. A puha fém könnyen átjut a bevonat nélküli lyukasztókhoz, fokozatosan rontva az alkatrész felületi minőségét. A DLC bevonatok rendkívül alacsony súrlódási és tapadásgátló -tulajdonságaikkal gyakorlatilag kiküszöbölik ezt a meghibásodási módot az alumínium takaró alkalmazásoknál.
Réz és sárgarézmás kihívást jelent a réz csatlakozók és csatlakozók progresszív bélyegzésében. Ezek a puhább anyagok kevésbé koptatnak, de nagyobb sebességnél tapadási problémákat okoznak. A DLC vagy TiCN bevonatok csökkentik a csupaszító erőket és megakadályozzák az anyag felszedését, amely egyébként gyakori polírozást igényelne. A 800+ ütés/perc sebességgel futó progresszív rézbélyegzési műveletek különösen erős előnyöket mutatnak az alacsony-súrlódású bevonatoknál, mivel az ismételt nagy sebességű{5}} érintkezés felerősíti a tapadási hajlamot.
A tesztelés időpontjaDeakin Egyetema Forddal együttműködve megerősítette, hogy a TiCN bevonatok több mint 20-szorosára növelték a szerszám élettartamát a csak polírozott felületekhez képest, míg a keménykróm 12-szeres javulást eredményezett. A tanulmány azt is feltárta, hogy az alapfelület minőségének 2,4 mikrométerről simább előkészítésre való egyszerű javítása hétszeresére növelte a szerszám élettartamát a bevonat felhordása előtt. A bevonat teljesítménye a felület-előkészítés minőségén alapul.
Bevonatgazdaságosság és újrafestési intervallumok
A PVD és a CVD jelenti a két elsődleges alkalmazási módot, és a köztük lévő választás a precíziós szerszámozás szempontjából fontos. A PVD (Physical Vapor Deposition) lényegesen alacsonyabb hőmérsékleten, jellemzően 500 Celsius-fok alatt működik. Ez megakadályozza a mérettorzulást és a keménységveszteséget, amelyet a magasabb hőmérsékletű folyamatok okozhatnak. A pontos előírásoknak megfelelően hőkezelt-kritikus szerszámalkatrészek toleranciája érdekében a PVD érintetlenül megőrzi ezeket a tulajdonságokat.
A CVD (Chemical Vapor Deposition) 1800 Fahrenheit fokot meghaladó hőmérsékleten alkalmazza a bevonatokat. Míg a CVD kiváló tapadást és egyenletes fedést biztosít összetett geometriákon, a hőciklus megváltoztathatja az aljzat keménységét és méretváltozásokat okozhat, amelyek után köszörülést igényelnek. A legtöbb precíziós sajtoló- és bélyegzőalkalmazás emiatt a PVD-t részesíti előnyben.
Az újrafestési időközök a bevonat típusa, a munkadarab anyaga, a préselési sebesség és a kenési stratégia közötti kölcsönhatástól függenek. Általánosságban:
- Bevonat nélküli polírozott matricák rozsdamentes acélon: fényezés minden 1000-7000 ütésenként a felület előkészítésének minőségétől függően
- Kemény króm rozsdamentes acélon: körülbelül 12 000 találat a szervizelések között
- PVD TiCN vagy CrN rozsdamentes acélon: több százezertől millióig terjedő ütés az újrafestés előtt
- DLC alumíniumon vagy rézön: a meghosszabbított intervallumokat elsősorban a bevonat vastagságának csökkenése korlátozza, nem pedig a ragasztó hibája
A kenés nem mindig intuitív módon kölcsönhatásba lép a bevonat kiválasztásával. A nagy teljesítményű-bevonat minimális kenéssel felülmúlhatja a bélyegzőolajban úszó bevonat nélküli szerszámot. Ez megnyitja az ajtót a csökkentett kenőanyag-felhasználás, a tisztább alkatrészek és az alacsonyabb hulladékkezelési költségek előtt. Progresszív rézbélyegzés esetén, ahol a maradék olajszennyeződés befolyásolja a forrasztást vagy a bevonatot, a DLC ultra-alacsony súrlódása lehetővé teszi a száraz vagy közel{5}}száraz működést, amely teljesen kiküszöböli az utólagos-bélyegzőtisztítást.
A gazdaságosság előnyben részesíti a bevonatot, ha egyetlen, nem tervezett szerszámmeghibásodás költsége, beleértve a selejtezést, az állásidőt és a gyors javítást, meghaladja a szerszám minden kopó{0}}kritikus alkatrészének bevonásának költségeit. A legtöbb nagy-mennyiségű progresszív matrica esetében ez a matematika döntően a bevonat mellett dönt. A fennmaradó kérdés az, hogyan építsük be ezt a bevonási döntést a tágabb értelemben vett szerszámfejlesztési folyamatba, a kezdeti alkatrészelemzéstől a validált gyártási kiadásig.
A Die fejlesztési életciklusa a koncepciótól a gyártásig
Az acélminőség, a hőkezelés és a felületi bevonatok határozzák meg, hogy egy precíziós sajtolószerszám mit bír el. De a döntések és folyamatok sorozata, amelyek egy mérnöki koncepciót validált gyártási eszközzé alakítanak át, meghatározza, hogy ezek az anyagválasztások ténylegesen kiaknázzák-e a benne rejlő lehetőségeket. Egy progresszív szerszámgyártó nem csak gépalkatrészeket gyárt. Olyan fejlesztési életciklust alakítanak ki, amelyben minden fázis pontosan rögzítődik, amelytől a további fázisok függenek.
Íme a valóság: a tervezési szabadság a legnagyobb a projekt elején, amikor a legalacsonyabb a gyártási tudás az adott alkatrészről. A bélyegzési szimuláció és a virtuális érvényesítés pontosan azért létezik, hogy felszámolja ezt a hiányosságot, és a tudományosan{1}}alapú tudást elérhetővé tegye, mielőtt elkötelezi magát a kemény szerszámok mellett. Az alábbi életciklus azt tükrözi, hogy a modern progresszív stancolási és bélyegzőprogramok hogyan kezelik a szabadság és a tudás közötti feszültséget.
Az alkatrésznyomtatástól a szalagelrendezési szimulációig
Minden prog die projekt egy strukturált fejlődési utat követ. Hagyjon ki egy fázist, vagy rohanjon át rajta, és felfedezheti a költségeket az utómunkálatokban, a selejtezésben vagy a megrongálódott szerszám élettartamában. A teljes életciklus a következő sorrendben bontakozik ki:
- Alkatrészelemzés és megvalósíthatóság- A mérnökök értékelik az alkatrésznyomatot a gyárthatóság szempontjából. Felmérik az anyagtulajdonságokat, a geometriai összetettséget, a tűréskövetelményeket és az éves mennyiséget, hogy megállapítsák, alkalmas-e az alkatrész progresszív szerszámgyártásra. A kritikus kérdések itt kapnak választ: Meg lehet-e alakítani ez a hajlítási sugár repedés nélkül? Ehhez a tűréshatárhoz kell keményfém szerszám? Indokolja-e az éves mennyiség a szerszámberuházást?
- Csík elrendezése és szimulációja- A szalag elrendezése határozza meg az állomások sorrendjét, a hangmagasság távolságát, a hordozó kialakítását és az anyagfelhasználást. A CAE szimuláció ezután validálja az anyagáramlást, előrejelzi az elvékonyodás vagy repedés kockázatát, és optimalizálja az alakítási nyomást az acél vágása előtt. Ez a virtuális próba azonosítja a lehetséges hibákat a digitális környezetben, jelentősen csökkentve a fizikai próba-és-hiba költségeit.
- Részlettervezés és 3D modellezés- Minden lyukasztó, matricablokk, betét, csupaszító lemez és vezetőelem a pontos specifikációk szerint kerül modellezésre. A távolságokat, az interferencia ellenőrzéseket és az összeszerelési sorrendet digitálisan ellenőrzik. Az üresjárati állomások a jövőbeli műszaki változtatásokhoz vannak fenntartva, így elkerülhetetlen a költséges szerszám-újraépítés, amikor elkerülhetetlenül megérkeznek az alkatrészek felülvizsgálatai.
- Huzalos EDM és CNC megmunkálás- Az alkatrészeket precíziós megmunkálási technológiával gyártják a tűréskövetelményeiknek megfelelően. A szerszámlemezeket és a cipőket CNC marással marják. A lyukasztóprofilokat és a szerszámnyílásokat huzal szikraforgácsolással vágják. A kritikus formázó felületek CNC csiszolással készülnek a végső geometria érdekében.
- Összeszerelés és kiszúrás- Az alkatrészek a szerszámpapucsba vannak szerelve, és a foltosodás igazolja, hogy az illeszkedő felületek megfelelően érintkeznek terhelés alatt. Beállítják a zárási magasságokat, megerősítik az időzítést, és minden állomáson ellenőrzik a szalag áthaladását.
- Kipróbálás és érvényesítés- A kocka mintadarabokat futtat egy próbaprésen. Mérik a méreteket, számszerűsítik a visszarugózást, és módosítják a formázási geometriát. A folyamatos mintavétellel végzett CPK-analízis megerősíti a méretstabilitást.
- Gyártás kiadása- A szerszám teljes-sebességű gyártásra engedélyezett, miután megfelelt az összes méretre, kozmetikai és folyamatképességi követelménynek. A dokumentációs csomagok, beleértve a karbantartási SOP-okat és az élezési időközöket, véglegesítésre kerülnek.
A gyárthatóságra való tervezés-a{1}}gyárthatósági gondolkodásmód minden fázison áthalad. A mérnökök lyukasztó geometriákat terveznek, amelyek bonyolult rögzítés nélkül újraélezhetők. Meghatározzák a lapka felépítését a nagy-kopási állomásokon, így az egyes alkatrészek a teljes szerszám szétszerelése nélkül cserélhetők ki. Vezetőcsapokat és tipliket találnak a karbantartás után ismételhető összeszereléshez. Ezek a döntések nem teszik olcsóbbá a kezdeti összeállítást, de drámaian csökkentik az eszköz élettartamra szóló üzemeltetési költségeit.
Precíziós megmunkálási technológiák a modern sajtolásban
A kész precíziós sajtolószerszámban elérhető tűréseket végső soron az alkatrészeinek előállításához használt megmunkálási technológiák korlátozzák. Három képesség határozza meg a technika jelenlegi állását:
Huzal EDMedzett szerszámacélt vág egy vékony, elektromosan feltöltött huzal segítségével, ±0,0001 és ±0,0003 hüvelyk közötti tűréseket érve el akár 0,0005 hüvelykes rádiuszokkal. Ez az eljárás lyukasztó és lapkageometriát hoz létre a progresszív szerszámokban termikus igénybevétel vagy mechanikai erő nélkül, ami azt jelenti, hogy az edzett alkatrészek hőkezelés után a végső méretre megmunkálhatók. A lassú-huzalvágás, a finomabb huzalt és többszörös átmenetet használó finomított változat, a felületminőséget 0,2 mikrométer Ra alá szorítja, miközben a pozicionálási pontosságot egyetlen mikronon belül tartja.
CNC csiszolás0,001 mm-en belüli pozicionálási pontosságot ér el furatmintákon és kontúros felületeken. Azoknál a matricáknál, ahol több üregpozíciónak is pontosan kapcsolódnia kell egymáshoz, a csiszolócsiszolás biztosítja azt a koordinátapontosságot, amely biztosítja az állomások -állomások közötti igazítását a progresszív szerszám teljes hosszában.
Sinker EDMbonyolult háromdimenziós üregeket kezel, és olyan lyukasztó geometriákat alakít ki, amelyeket a huzalos szikraforgácsoló nem ér el. A ±0,0002 és ±0,0005 hüvelyk közötti tűrések bonyolult belső geometriákat, mély üregeket és alámetszéseket tesznek lehetővé, amelyek csökkentik az összeszerelt alkatrészek számát azáltal, hogy az összetett formákat egyetlen betétbe tömörítik.
Ezek a technológiák együtt működnek. A CNC-marás gyorsan és gazdaságosan nagyítja az alkatrészeket majdnem{1}}háló alakra. A huzalos szikraforgácsoló ezután mikron{3}}pontossággal vágja le a végső profilokat és hézagokat. A szúrócsiszolás befejezi a kritikus alapfelületeket. A kombináció azt jelenti, hogy egy progresszív szerszámgyártó szigorúbb tűréseket tud tartani a szerszámok általános tűrésével kapcsolatban, mint amennyit egyetlen eljárás egyedül képes elérni.
Érvényesítési és gyártási kiadási kritériumok kipróbálása
Egyszerűen hangzik? A próba szakaszban a mérnöki feltételezések találkoznak a fizikai valósággal. Egy matrica tökéletesen megmunkálható, és még mindig -speciális alkatrészekből -előállíthat, ha a szimuláció során nem jósolták meg megfelelően az anyag visszaugrását, a súrlódási viszonyokat vagy a prés elhajlását.
Az érvényesítés egy strukturált protokoll szerint történik:
- T0 minták- A kocka első részei. Nyomtatási méretekhez képest mérve a névlegestől való eltérést. Itt az elsődleges szempont a formált jellemzők visszafutása.
- Geometria korrekció- A szerszám geometriája úgy van beállítva, hogy kompenzálja a megfigyelt visszaugrást. Az alakító lyukasztók újracsiszolhatók vagy alátétezhetők. A túlhajlítási szögeket addig hangolják, amíg az alkatrészek a rugalmas helyreállítás után a tűréshatáron belülre esnek.
- T1 minták- Javítások után gyártott alkatrészek, amelyek annak megerősítésére szolgálnak, hogy a kiigazítások elérték a célt. Több minta is ellenőrzi a konzisztenciát, nem csak az egy-alkatrész pontosságát.
- CPK érvényesítés- Folyamatos mintavétel hosszabb futáson keresztül (általában 30+ egymást követő rész) megerősíti a folyamatképességet. A kritikus méreteknél 1,33 vagy magasabb CPK azt jelzi, hogy a folyamat elég stabil a gyártási kiadáshoz.
A gyártási kiadás nem egyszerűen „az alkatrészek jók”. Ez azt jelenti, hogy a szerszám megbízhatóan állítja elő a megfelelő alkatrészeket, dokumentálják a folyamat ablakát, és meghatározzák a karbantartási paramétereket. A találatok-számlálása-alapú ellenőrzési időközök, az élesítési küszöbértékek és az alkatrészcsere kritériumai ebben a fázisban kerülnek meghatározásra, létrehozva azt a karbantartási keretet, amely védi a szerszám teljesítményét a gyártási élettartam alatt.
Karbantartási stratégia és hibaüzemmód elemzés
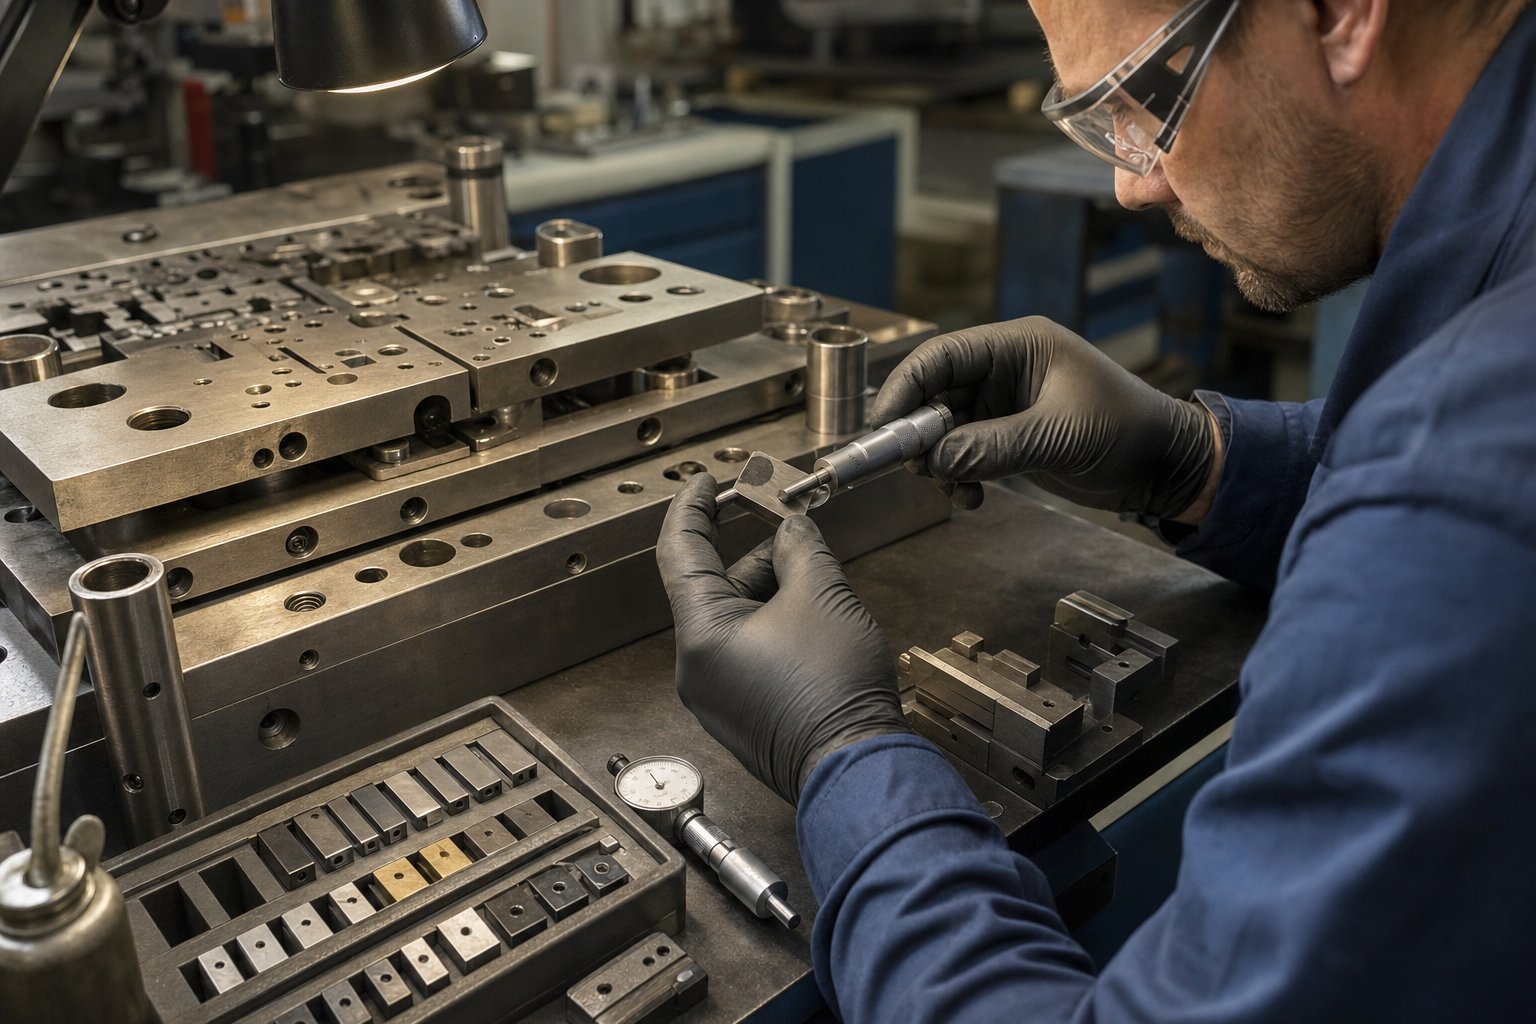
A gyártási kiadás kritériumai határozzák meg a karbantartási keretet, de a precíziós bélyegzőszerszámok több millió cikluson át tartó specifikáción belüli tartása valamivel többre van szükség, mint egy falra rögzített ütemezésre. Strukturált stratégiát igényel, amely összekapcsolja a megfigyelhető tüneteket a kiváltó okokkal, összekapcsolja a szervizintervallumokat a tényleges kopási adatokkal, és figyelembe veszi, hogy a préselés dinamikája hogyan befolyásolja a szerszámok leromlását. Meglepő módon sok szerszámprogram itt alulmarad. A szerszámot kivételes szabványoknak megfelelően építik, majd a reaktív karbantartási kultúra hatására elromlik, amely csak a selejtezési arány megugrása után reagál.
Egy jobb megközelítés a karbantartást mérnöki tudományágként kezeli, nem pedig házmesteri feladatként. Ez azt jelenti, hogy meg kell érteni, miért hibásodnak meg az alkatrészek, mikor kell beavatkozni, és hogyan gyorsítja vagy mérsékli az Ön által használt présgép bizonyos kopási mechanizmusokat.
Gyakori hibamódok és a kiváltó ok azonosítása
Amikor egy progresszív kocka selejt alkatrészeket kezd termelni, a látható tünet ritkán árulja el a teljes történetet. A lenyomott élen lévő sorja tompa lyukasztásnak tűnik, de a valódi ok a hőtágulás miatt a lyukasztó-módosítása-hézaggá, egy laza rögzítőelem, amely lehetővé teszi az oldalirányú mozgást, vagy a nem megfelelő kenés, ami ragasztóképződést okoz.MetalForming Magazinhangsúlyozza, hogy a teljes hibaelemzés minták gyűjtését, háttéradatok összeállítását és a törésfelületek vizsgálatát igényli, mielőtt következtetéseket vonna le.
Fontolja meg a gyártási hibák és a szolgáltatási{0}}hibák közötti különbséget. Gyártási hiba az a lyukasztó, amely leforgácsolja, mert egy meghatározott saroksugár éles maradt a köszörülés során. Az a keményfém betét, amely megreped, mert a klórozott kenőanyag megtámadta a kobalt kötőanyagát, a szolgáltatási állapot-hibája. Mindkettő ugyanazt a tünetet okozza, a repedést, de teljesen eltérő korrekciós intézkedéseket igényel.
A tervezési hibák is jelentősen hozzájárulnak. A vékony metszetekkel szomszédos vastag szakaszok, a hirtelen keresztmetszeti-változások és a nem megfelelő méretű szelet sugarak feszültségkoncentrátorokat hoznak létre, amelyek végül ciklikus terhelés hatására repedéseket képeznek. Ezek nem karbantartási problémák. Ezek olyan műszaki problémák, amelyeket a karbantartás önmagában nem képes megoldani.
Az alábbi táblázat feltérképezi a precíziós progresszív szerszámok leggyakoribb meghibásodási módjait, azok kiváltó okait és a megfelelő korrekciós válaszokat:
| Hiba mód | Megfigyelhető tünet | Kiváltó ok | Javító intézkedés |
|---|---|---|---|
| Lyukasztó forgácsolás | Szabálytalan éltöredékek hiányoznak a lyukasztó hegyéről; következetlen sorjaminta | Anyagfáradtság ciklikus terhelés miatt; elégtelen szívósság az alkalmazáshoz; éles belső sarkok feszültségnövelőket hoznak létre | Az acélminőség értékelése (szívósság szempontjából vegye figyelembe az S7-et); növelje a filé sugarait; ellenőrizze, hogy a hőkezelés elérte a cél keménységi{1}}szívóssági egyensúlyát |
| Bosszantó | Anyag felhalmozódása a lyukasztó vagy matrica felületén; karcolások és karcolásnyomok a bélyegzett részeken | Nem megfelelő kenés; nem megfelelő távolság az anyagtípushoz; rossz felületkezelés a szerszámokon; nagy-súrlódású munkadarab anyaga (rozsdamentes, alumínium) | Vigyen fel PVD bevonatot (TiCN vagy DLC); javítja a felület minőségét; ellenőrizze a hézagot anyagvastagságonként; frissítse a kenőanyag szállítást |
| Megreped | Látható törésvonalak a szerszámblokkban vagy betétben; hirtelen katasztrofális kudarc | Termikus kerékpározási stressz; nem megfelelő hőkezelés (nem megfelelő temperálás); tervezési jellemzők, amelyek stresszkoncentrációt eredményeznek; túlterhelés a csigarakásból | A hőkezelési nyilvántartások áttekintése; temperálási ciklusok hozzáadása; feszültségkoncentrátorok újratervezése; ellenőrizni kell a tonnakapacitást és a meztelen csigák kiürítését |
| Túlzott sorjaképződés | Fokozatosan növekvő sorjamagasság a bélyegzett éleken | Kopott vágóélek (normál kopás); lyukasztó-a-alkatrészek lazasága miatti hézagsodródáshoz; hőtágulás megváltoztatja a távolságot | Élesítés dokumentált küszöbértékenként; ellenőrizze a rögzítő biztonságát és átvizsgálását; ellenőrizze a hőkezelési problémákat a préselési sebességnél |
| Időzítési eltérés | Hosszúkás vezetőlyukak; progresszív dimenziós sodródás az állomások között; elakadás események | Feed{0}}roll-emelkedési időzítési hiba; kopott vagy hajlott pilóták; sajtó párhuzamosság elvesztése; szalagemelő hibás működése | Az előtolás időzítésének újrakalibrálása; ellenőrizze a pilóták kopását (0,0005-0,001 hüvelyk hézagtűrés); ellenőrizni kell a nyomógombokat és a párhuzamosságot; szervizemelő sínek |
| Csigahúzás | A meztelen csigákat visszahúzták az arcba; tanúnyomok a szalag alsó oldalán | Megnövelt lyukasztó-a-metszés hézaga, amely lehetővé teszi a vákuumhatást; ragasztóként működő olajfilm; kopott csigamegtartó tulajdonságok | Állítsa vissza a megfelelő távolságot; adjon hozzá csigát rögzítő hornyokat vagy módosítsa a lyukasztó geometriáját; állítsa be a kenési mennyiséget a piercing állomásokon |
A kritikus betekintés bármilyen hibaelemzésből: észreveheti, hogy a legtöbb kiváltó ok a tervezés és az építés során hozott döntésekre vezethető vissza, nem csak az üzemi kopásra. Az iparági adatok megerősítik, hogy az ismétlődő hibák diagnosztizálása során a szerszámok tervezése, az anyagválasztás és a hőkezelés azonos vizsgálati súlyt érdemel a szolgáltatási feltételek mellett.
Megelőző karbantartás ütemezése találatszám alapján
A naptár{0}}alapú karbantartási ütemezések nem veszik figyelembe a szerszámok bélyegzését. A két műszakban 600 löket/perc sebességgel működő szerszám alapvetően másképpen halmoz fel kopást, mint egy egyetlen műszakban, 200 fordulat/perc sebességgel futó szerszám, még ugyanazon a naptári héten is. A hatékony megelőző karbantartás az ellenőrzési triggereket a tényleges termelési számokhoz köti.
A keret több rétegben működik:
- Műszakonkénti ellenőrzések (minden futás kezdete)- Szemrevételezéses ellenőrzés a beszorult csigák, törmelék és nyilvánvaló sérülések szempontjából. Ellenőrizze, hogy a kenőanyag-szállítás eléri-e a kívánt pontokat. Erősítse meg az előtolási emelkedés és a csík követését. Azonnal jelölje meg a sorjával{4}} kapcsolatos minőségi változásokat. Ezek az ellenőrzések percekig tartanak, de felfogják azokat a körülményeket, amelyek többórás nem tervezett leállásig terjednek.
- Lütés-szám-alapú ellenőrzés (általában minden 50 000-250 000 találat)- Az intervallum a munkadarab anyagának koptatóképességétől, a préselési sebességtől és az adott szerszám korábbi kopási adataitól függ. Ennél a triggernél mérje meg a vágóél állapotát, ellenőrizze a hézagokat hézagmérőkkel, ellenőrizze a pilóták egyik-oldali kopását, és ellenőrizze, hogy a rugómentes-hossz nem romlott-e 10%-nál nagyobb mértékben. Az iparági útmutatás a lyukasztás utáni csiszolás felülvizsgálatát javasolja, ha az élkopás meghaladja a 0,1 mm-t.
- Élesítési küszöb- A rögzített ütemezés szerinti élezés helyett mérje meg a tényleges sorjamagasságot a gyártott alkatrészeken. Ha a sorja meghaladja az alkatrész specifikációját (precíziós alkalmazásoknál gyakran 0,05-0,10 mm), ütemezze be az élezést. Minden élesítési eseménynél dokumentálja a találatok számát. Idővel ez prediktív modellt hoz létre az egyes szerszámok tényleges kopási arányára vonatkozóan.
- Alkatrészcsere kritériumai- A rugókat akkor kell kicserélni, ha a szabad hosszúság 10%-kal csökken, vagy repedések jelennek meg. A pilótákat ki kell cserélni, ha a vezetőnyílások közötti távolság meghaladja a tervezési szándékot. A vezetőperselyeket akkor kell cserélni, ha a horzsolás látható, vagy ha a vezetőcsapok közötti távolság meghaladja a dokumentált határértékeket. Ezek nem ítélkezési felhívások. Ezek mérhető küszöbök.
A dokumentáció összekapcsolja az egész rendszert. Minden karbantartási eseménynek rögzítenie kell a következőket: találatok száma szervizeléskor, talált hibák, végrehajtott intézkedések, alkatrészek cseréje, valamint az első-minőségi eredmény, miután a szerszám visszatér a gyártásba. Az autóipari stancolási programokat kiszolgáló progresszív sajtolószerszám-beszállítók ösztönösen megértik ezt a fegyelmet, mivel az IATF 16949 minőségbiztosítási rendszerek nyomon követhető karbantartási nyilvántartást követelnek meg a szállító jóváhagyásának feltételeként.
Találat{0}}számlálási adatok nélkül csak találgat. Segítségével megjósolhatja, hogy mikor lesz szükség a következő szervizre, előre megtervezheti a cserealkatrészeket, és azonosíthatja azokat az állomásokat, amelyek aránytalanul magas karbantartási költségeket okoznak.
Hogyan befolyásolja a sajtó típusa a viselési mintákat
A sajtó nem csak energiaforrás. Ez az a dinamikus környezet, amelyben a kocka él, és jellemzői közvetlenül meghatározzák, hogy mely hibamódok jelennek meg először, és milyen gyorsan fejlődnek. Három présarchitektúra uralja a precíziós bélyegzési gyártást, és mindegyik egyedi kopásjelet hoz létre.
Mechanikus présekerőt adjon le egy forgattyús mechanizmuson keresztül, ami azt jelenti, hogy a sebesség és a rendelkezésre álló tonnatartalom folyamatosan változik a löket során. A csúcssebesség a löket középső -középső szakaszában jelentkezik, és a tonnatartalom csak az alsó holtpontban a legnagyobb. Ez nagyon rövid ciklusidőket hoz létre, amelyek ideálisak a nagy-térfogatú blankoláshoz és átszúráshoz, de a rögzített löketprofil azt jelenti, hogy a formázási műveletek különböző feszültségeket tapasztalnak attól függően, hogy a löket hol történik. A mechanikus préseken előforduló kopásmintázatok hajlamosak az ütközéssel összefüggő meghibásodásokra: lyukasztó berepedezés az érintkezéskor, pattanás-lökéskor a kivágás során, és az ismételt dinamikus terhelésből eredő fáradási repedés. A HVAC progresszív bélyegzési műveletei, amelyek hőcserélő bordáit 1,000+ SPM-nél állítják elő mechanikus préseken, felgyorsult kopás tapasztalható a lyukasztóállomásokon, pusztán az ilyen ciklussebességeknél fellépő kumulatív ütési energia miatt.
Szervo présekHasználjon programozható szervomotorokat a munkahenger sebességének, helyzetének és erőjének független szabályozására a löket során. Lelassíthatja a nyomószárat az anyaggal való érintkezés során, hogy csökkentse az ütközési ütést, fokozatosan alkalmazza a teljes tonnát az alakítás során, és maximális sebességgel húzza vissza a ciklusidő minimalizálása érdekében. Az eredmény: jelentősen csökkent a szerszámkopás. A szerszám kisebb csúcserőket, alacsonyabb hőciklust és kevesebb ütést{3}}kipattan. Azok az alkatrészek, amelyek mechanikus présen 200 000 ütés után forgácsolódnak, 500 000 vagy még többet futhatnak az ugyanazon alkatrészt alkotó szervoprésen. A karbantartási intervallumok arányosan nyúlnak.
Hidraulikus présekállítható sebességgel teljes űrtartalmat biztosítanak a löket bármely pontján, így kiválóan alkalmasak mélyhúzásra és összetett alakítási műveletekre. A lassabb ciklusidejük azonban korlátozza az átviteli sebességet a nagy-mennyiségű progresszív szerszámmal végzett munka során. A hidraulikus préseken kialakuló szerszámkopási mintázatok a tartós -érintkezési mechanizmusokat részesítik előnyben: a hosszan tartó szerszámozás-a munkadarab érintkezéséből adódó kopás az alakító állomásokon, a lassabb hőelvezetésből adódó hőhatások és a terhelés alatti hosszabb tartózkodási idő miatti felületromlás. A mélyhúzott szerkezeti elemekhez készült autószerszámok gyakran hidraulikus préseken működnek, mivel a szabályozott sebesség megakadályozza a repedéseket és szakadásokat, amelyeket a nagy sebességű mechanikus löketek mélyhúzásnál okoznának.
A gyakorlati megoldás: a karbantartási ütemtervnek figyelembe kell vennie a sajtó típusát, nem csak a találatok számát. Előfordulhat, hogy egy szervoprésen 400 SPM-en futó szerszám ritkábban szorul szervizbe, mint a mechanikus présen 300 SPM-en futó szerszám, mivel a szervo ellenőrzött bekapcsolása csökkenti a löketenkénti halmozott károsodást. Ellenkezőleg, a hidraulikus présformázási műveleteknél gyakoribb felületvizsgálatra lehet szükség, ha kisebb sebességgel fut, mert minden löket hosszabb ideig tart fenn az érintkezést.
E meghibásodási mechanizmusok és karbantartási stratégiák megértése precíziós szerszámot biztosít, amely megfelelő alkatrészeket állít elő. De az ezeket a tűréseket meghatározó specifikációk, az elfogadható sorját meghatározó hézagok és a szigorú karbantartási fegyelmet indokoló gyártási mennyiségek mind magából az alkalmazásból származnak. Az, hogy a bélyegzett alkatrész mit csinál a végső összeszerelésben, meghatározza mindazt, amit a szerszámnak szállítania kell.
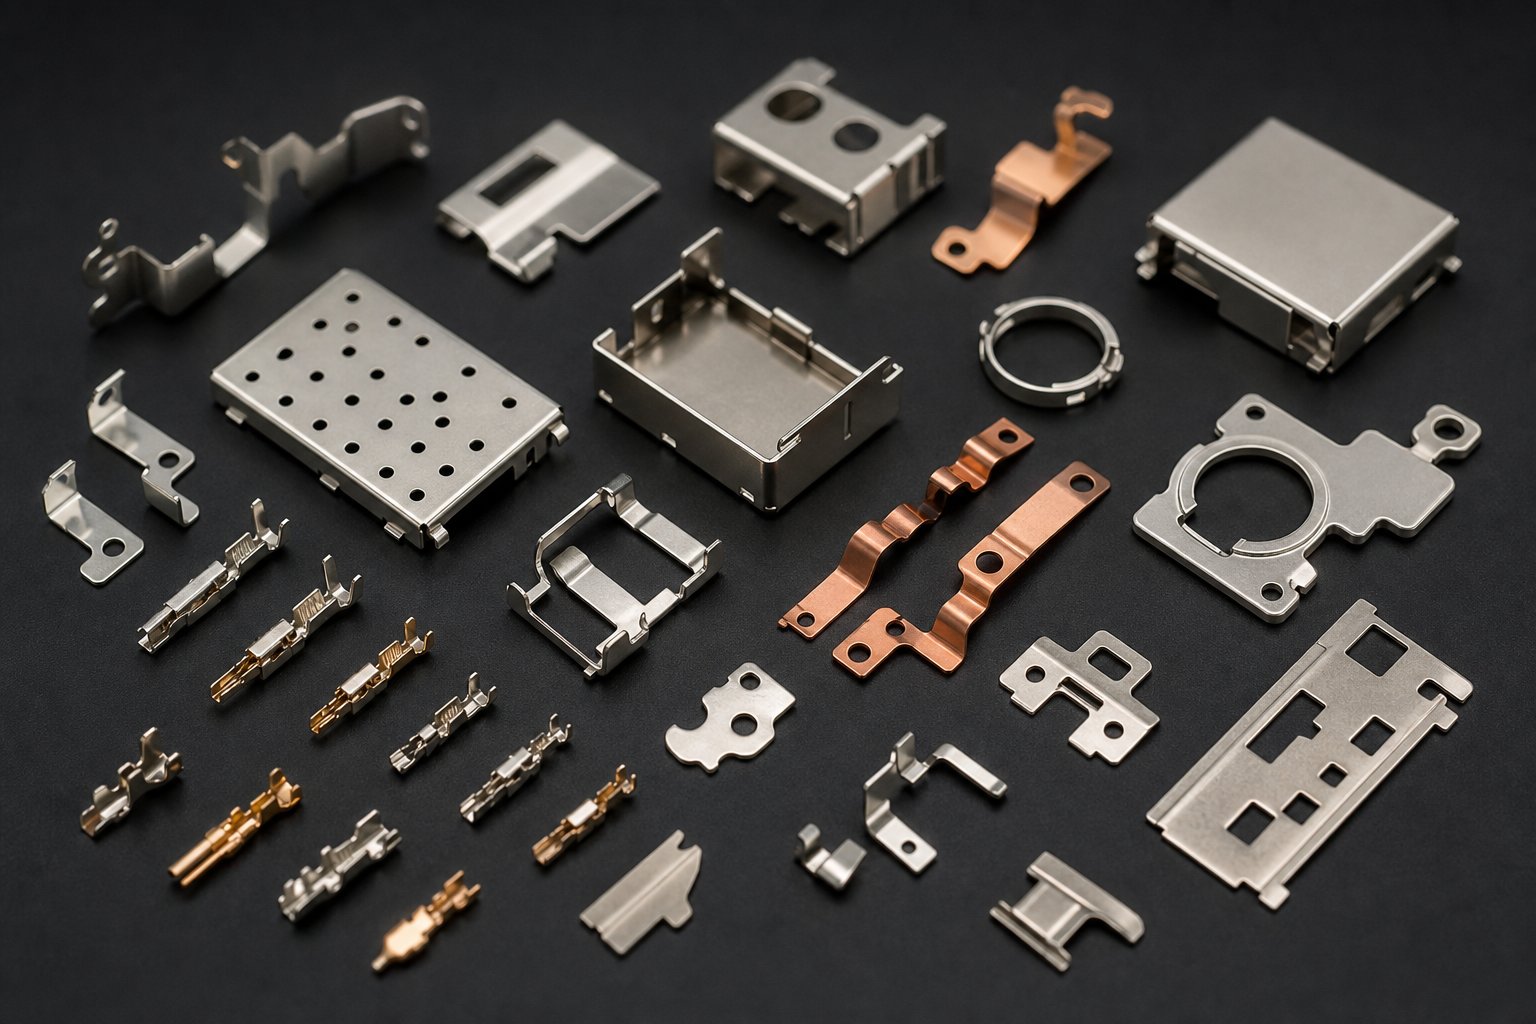
Ipari alkalmazások és szerszámspecifikációs döntések
A tűréshatárok, a karbantartási intervallumok és a bevonatválasztás nem léteznek vákuumban. Az vezérli őket, hogy a kész alkatrész valójában mit csinál, miután elhagyja a nyomdát. Az autóipari csatlakozó kábelkötegében lévő réz csatlakozó különböző mechanikai, elektromos és termikus korlátozások mellett működik, mint a hőcserélőben lévő alumínium borda. Ezek a végfelhasználási követelmények visszafelé áramlanak a mérnöki láncon keresztül, és mindent megszabnak az acélminőségtől az alkatrészt előállító progresszív szerszámban az állomások számáig.
Ennek a kapcsolatnak a megértése segít a mérnöki csapatoknak az alkalmazásuknak megfelelő szerszámok meghatározásában, ahelyett, hogy a túlzott-tervezést a szükségtelen haszonkulcs érdekében, vagy ami még rosszabb, a feltétlenül szükséges tűréshatárok alul-meghatározása helyett.
Autóipari és elektromos csatlakozóalkalmazások
Az autóipari alkatrészek progresszív bélyegzése a precíziós szerszámozás egyik legigényesebb ágazata. Az OEM-eket kiszolgáló 1. szintű beszállítóknak olyan szerszámokra van szükségük, amelyek évente milliónyi azonos alkatrészt állítanak elő, miközben olyan tűréseket tartanak fenn, amelyek biztosítják a megbízható elektromos érintkezést és a mechanikai tartást.
Képzeljen el egy több{0}}tűs csatlakozóházat, amelynek rugóérintkezői 1,27 mm távolságra vannak egymástól. Minden érintkezőnek egy meghatározott normál erőt kell fenntartania az illeszkedő csapra, és ez az erő az anyagvastagságtól, a hajlítási geometriától és az egyes alkatrészek méreteinek konzisztenciájától függ. Az érintkezőkar hosszának 0,05 mm-es eltérése eléggé megváltoztatja a rugóerőt ahhoz, hogy szakaszos csatlakozásokat okozzon. Ez az OEM progresszív bélyegzési specifikációinak tolerancia-valósága.
Az elektromos és hibrid járművek progresszív matricái ma már nagy{0}}precíziós motorrétegeket, gyűjtősíneket és csatlakozókat állítanak elő akár 1400 löket/perc gyártási sebességgel. Ezek az alkalmazások szűk tűréshatárokat egyesítenek az agresszív, gyakran 10 millió darabot meghaladó éves mennyiségekkel. Ennek a szegmensnek a specifikációi általában keményfém betéteket írnak elő a kritikus lyukasztóállomásokon, TiCN- vagy DLC-bevonatokat az alakító lyukasztókon, és szervoprésekkel kompatibilisek, hogy csökkentsék az ütési kopást ezen a ciklussebességen.
Az autóelektromos alkalmazások legfontosabb specifikációs meghajtói:
- Anyag- 0,1-0,8 mm vastagságú foszforbronz, berillium réz vagy-előre bevont rézötvözetek
- Tűrések- Jellemzően ±0,02–±0,05 mm a kritikus érintkezési méreteknél; helyzeti pontosság ±0,03 mm-en belül a jellemzők között
- Kötet- Több-millió éves mennyiség, amely indokolja a keményfém szerszámozást és a teljes bevonási programokat
- Die komplexitás- 20 - 40+ állomások, amelyek beépítettek-szerelvénybe, szelektív-öntőbetétekkel, vagy be-metszéssel az integrált alkatrészekhez
HVAC és rézbélyegzés nagy sebességgel
A HVAC progresszív fémbélyegzés a komplexitási spektrum ellentétes végét foglalja el, de a sebességhatárokat erősebben feszegeti, mint szinte bármely más alkalmazás. A hőcserélő bordái geometriailag egyszerű, vékony alumínium alkatrészek, amelyeket rendkívüli sebességgel, gyakran 1200-1500 löket/perc sebességgel gyártanak erre a célra erre a célra szolgáló nagy sebességű{5}}préseken.
Ennél a sebességnél a szerszámkopás gyorsan felhalmozódik. A három műszakban 1400 fordulat/perc sebességű bordás matrica több mint 2 millió találatot produkál naponta. Még az alumínium viszonylag alacsony koptatóképessége mellett is, ez a kumulatív érintkezés gyorsan rontja a szerszámfelületeket megfelelő bevonási és kenési stratégia nélkül. A HVAC progresszív bélyegzésére vonatkozó szerszámspecifikációk prioritást adnak:
- Anyag- Vékony alumínium szalag (0,08–0,15 mm), amely rendkívül éles vágóéleket és minimális sorját igényel
- Sebesség- 1,000-1,500+ SPM igényes könnyű szerszám alkatrészek, robusztus pilot regisztráció és tapadásgátló bevonatok- (a DLC előnyben részesített)
- Die életvezetés- Gyakori élezési ciklusok az extrém találati számok miatt; moduláris betétkonstrukció a gyors állomásszervizhez anélkül, hogy a présből a szerszámot teljes mértékben eltávolítaná
- Csík szélessége- Széles tekercskészlet (akár 500 mm-es vagy nagyobb) több sor egyidejű adagolása a maximális teljesítmény érdekében
Az elektromos kapcsok és gyűjtősínek progresszív rézbélyegzése eltérő igényeket támaszt. A rézmegmunkálás-megkeményedik az alakítás során, ami a gyártás előrehaladtával növeli a présterhelést. A sajtolószerszám-specifikációknak figyelembe kell venniük az alakítóállomásokon a nagyobb űrtartalom-igényt és a réznek a bevonat nélküli szerszámacélhoz való tapadási hajlamát. Az ezekre az alkatrészekre vonatkozó OEM-tűrési követelmények rutinszerűen ±0,001 és ±0,005 hüvelyk közé esnek, és a felületkezelési korlátokat a későbbi bevonat- vagy forrasztási folyamatok okozzák.
Orvosi és elektronikai precíziós követelmények
Az orvosi eszközök alkatrészei és a fogyasztói elektronikai árnyékolók a precíziós szerszámokat a legszűkebb tűrési képességük felé tolják. Az okostelefonokhoz készült bélyegzett EMI-pajzsnak el kell férnie a milliméter töredékeiben mért üregben, olyan síkossági követelményekkel, amelyek megakadályozzák az elektromágneses szivárgást lehetővé tévő réseket. Az orvosi érintkezőrugók, a sebészeti műszerelemek és a beültethető készülékházak nemcsak méretpontosságot igényelnek, hanem teljes nyomon követhetőséget és folyamatérvényesítést is.
Ami ezeket az alkalmazásokat megkülönbözteti az autóipari munkától, nem feltétlenül a szigorúbb tűréshatárok. A szűk tűréshatárok egzotikus anyagokkal és kisebb mennyiségekkel való kombinációja változtatja meg a gazdasági egyenletet:
- Elektronikai árnyékolás- Vékony rozsdamentes acél vagy nikkelezüst (0,1–0,3 mm); összetett hajlítási geometriák, amelyek több alakítóállomást igényelnek; 0,05 mm-en belüli síkság az árnyékolás felületén; mérsékelt mennyiség (évente 500 000-5 M)
- Orvosi eszközök- Titán, sebészeti rozsdamentes acél vagy speciális ötvözetek, amelyek speciális anyagtanúsítványokat igényelnek; tűrések ±0,01-±0,025 mm; teljes tétel nyomon követhetőség CPK-dokumentációval gyártási menetenként; alacsonyabb mennyiségek (50 000 és 500 000 között), amelyeknek továbbra is igazolniuk kell a progresszív beruházást
- Mikro-csatlakozók- 0,5 mm alatti osztástávolságok az érintkezők között; a jellemzők mérete megközelíti a huzal szikraforgácsolási képességének határait; 20 mm alatti szalagszélességek egy-soros haladással; A keményfém szerszámok kötelezőek a méretstabilitás érdekében a gyártási élettartam során
Az orvosi és elektronikai alkalmazások esetében a matricák specifikációival kapcsolatos döntések a minőségbiztosítási infrastruktúra irányába tolódnak el, éppúgy, mint a mechanikai képességek. A szerszámnak nemcsak megfelelő alkatrészeket kell készítenie, hanem ezt egy hitelesített, dokumentált folyamaton belül kell megtennie, amely megfelel a szabályozási követelményeknek. Ez az érvényesítési szigor közvetlenül kapcsolódik a szerszám kifejlesztéséhez, ki építette, és milyen minőségbiztosítási rendszerek irányították a gyártást – olyan kérdések, amelyek természetesen elvezetnek ahhoz, hogy a mérnöki csapatok hogyan értékelik és választják ki szerszámpartnerüket.
Precíziós bélyegzőszerszám-partner kiválasztása kritikus alkatrészekhez
A szabályozási nyomon követhetőség, az érvényesített folyamatok és a dokumentált képesség nem a bélyegzett részből származik. A szerszámot tervező és építő szervezettől származnak. A tolerancia -kritikus alkalmazásokhoz szerszámokat meghatározó mérnöki csapatok számára a megfelelő progresszív szerszámgyártó kiválasztása nem a legalacsonyabb árajánlat megtalálása, hanem egy olyan partner azonosítása, akinek műszaki infrastruktúrája megfelel az alkalmazás követelményeinek. Az általános konzolbélyegzésre felszerelt beszállító alapvetően más mérnöki környezetben működik, mint a mikro-csatlakozók, vékony-rézkapcsok vagy ±0,01 mm-es megismételhetőséget igénylő orvosi eszköz-alkatrészek köré épülő szállító.
Hogyan lehet tehát megkülönböztetni a progresszív szerszámgyártókat, akik valóban felkészültek a precíziós-minőségi munkára, a képességeiket meghaladó marketinggel foglalkozóktól? A válasz konkrét műszaki benchmarkok, ellenőrzött minőségbiztosítási rendszerek és bizonyított folyamatfegyelem értékelésében rejlik.
Technikai képességek referenciaértékei a szerszámbeszállítók számára
Ha precíziós sajtolószerszámot vásárol kis, összetett alkatrészekhez nagy mennyiségben, a beszállító felszereléslistája többet mond, mint az értékesítési bemutató. Az általános CNC-kapacitáson túl kell tekintenie, és meg kell vizsgálnia azokat a konkrét megmunkálási technológiákat, amelyek lehetővé teszik a mikron{1}}szintű pontosságot.
Íme egy gyakorlati értékelési keret. A kritikus, progresszív sajtolás toleranciájára alkalmas beszállítónak bizonyítania kell:
- Huzalos szikraforgácsolási képesség ±0,001 mm vagy jobb pontossággal- Ez nem- alku tárgya a lyukasztó- és szerszámbetétprofiloknál, ahol a hézagokat egy-számjegyű mikronban mérik. Kérdezd meg, hogy lassan vezetnek-e{4}}a vezetékek többszörös átfutással a végső felületeken.
- CNC csiszolás a koordináta pontosságért- Kritikus az állomások-–-pozíciós kapcsolatainak fenntartásához a hosszú progresszív matricák között. Jig-köszörülés nélkül elkerülhetetlenné válnak a kumulatív pozícióhibák 20+ állomáson.
- Házon belüli hőkezelés- vagy ellenőrzött alvállalkozói irányítás- A hőkezelés közvetlenül meghatározza, hogy a szerszámacél eléri-e teljesítménypotenciálját. Azok a beszállítók, akik ezt a folyamatot dokumentált paraméterellenőrzés nélkül kiszervezik, ellenőrizetlen változót vezetnek be.
- Bélyegző szimulációs szoftver (AutoForm, DYNAFORM vagy ezzel egyenértékű)- A szimuláció-vezérelt fejlesztés csökkenti a próba-iterációk számát, és megjósolja a visszafutást, az elvékonyodást és az anyagáramlást a kemény szerszámok vágása előtt. Azok a beszállítók, akik kizárólag a tapasztalaton alapuló-próbákra-és-hibákra hagyatkoznak, nagyobb kockázatot jelentenek az összetett geometriák esetében.
- A gyártási feltételeknek megfelelő nyomda elérhetőségének kipróbálása- A szállítónak ellenőriznie kell a szerszámokat egy olyan présgépen, amely lemásolja az Ön gyártási környezetét: a tonnatartalom, a löketszám és az adagolórendszer típusának megfelelő. Ha egy 400 SPM-es progresszív szerszámot egy 60 SPM-es próbapréssel érvényesít, a sebességtől{4}}függő hibamódok felfedezetlenek maradnak.
- Házon belüli felületkezelés vagy bevonási együttműködés- A PVD bevonattal kapcsolatos döntéseket integrálni kell a tervezési fázisba, nem pedig utólagos elgondolásként kezelni. Azok a beszállítók, akik összehangolják a bevonat kiválasztását a munkadarab anyagával és a préselési sebességgel, hosszabb -tartós szerszámot biztosítanak.
- Metrológiai berendezéseket úgy kalibráltak, hogy mérjék, mit építenek- CMM képesség, optikai mérőrendszerek és felületi profilometria, amely megfelel az általuk elérni kívánt tűréstartománynak.
Egy általános bélyegzőháznak lehet egy huzalos szikraforgácsológépe. Egy precíziós szerszám- és bélyegző szakember hajtja végre egy olyan folyamatirányon belül, amely magában foglalja a dokumentált programokat, az ellenőrzött eltolásokat és a mért kimenetet, amelyet a névleges CAD-értékhez kell igazítani. A berendezés kevésbé számít, mint a használatukat szabályozó rendszer.
Minőségi szabványok és tanúsítási követelmények
A tanúsítványok külsőleg auditált bizonyítékként szolgálnak arra vonatkozóan, hogy a beszállító strukturált minőségirányítási rendszerben működik. A precíziós szerszámalkalmazásoknál két tanúsítványnak van a legnagyobb súlya.
ISO 9001:2015megállapítja az alapvonalat. Megerősíti, hogy léteznek dokumentált folyamatok a tervezési ellenőrzés, a kalibrálás, a belső audit, a korrekciós intézkedések és a beszállítói menedzsment számára. Minden jó hírű precíziós szerszám- és bélyegző beszállítónak ezt a minimumot kell betartania. Jelzi a folyamatok fegyelmezettségét és nyomon követhetőségét, bár nem írja elő azt az autóipari-specifikus szigort, amelyet a nagy-mennyiségű gyártási programok megkövetelnek.
IATF 16949:2016az ISO 9001 szabványra épít, és lényegesen szigorúbb követelményeket támaszt az autóipari ellátási lánc gyártásában. Alapvető minőségi eszközként írja elő az APQP-t (Advanced Product Quality Planning), a PPAP-t (gyártási rész jóváhagyási folyamat), az FMEA-t, az SPC-t és az MSA-t. Az autóipari matricákat vagy bármilyen biztonsági -kritikus bélyegzett alkatrészt beszerző csapatok számára az IATF 16949 tanúsítvány nem előnyben részesítendő. Ez előfeltétel. A szabvány megköveteli a folyamatképesség-vizsgálatokat, amelyek 1,33-as vagy magasabb Cpk-t céloznak meg a kritikus méreteken, és a beszállítókat a statisztikai szigor felé tolják, amely megakadályozza a méretek eltolódását a hosszú gyártási sorozatok során.
A tanúsítványon kívül ellenőrizze a hatókört. Egy szállító rendelkezhet az IATF 16949 tanúsítvánnyal az összeszerelési műveletekhez, de nem a szerszámgyártáshoz. A tanúsítás hatályának kifejezetten ki kell terjednie a szerszámok és szerszámok tervezésére, kivitelezésére és érvényesítésére azon a helyen, ahol a szerszámokat gyártják. Kérje a tényleges tanúsítványt, és erősítse meg aIATF felügyeleti adatbázisahelyett, hogy egy webhelyen megjelenített logóra hagyatkozna.
Szerszámpartnerek értékelése a tolerancia{0}}kritikus termelés érdekében
A műszaki képesség és a tanúsítványok határozzák meg, hogy a beszállító el tudja-e végezni a munkát. A fennmaradó kérdés az, hogy vajon megfelelnek-e az Ön konkrét gyártási valóságának.
A nagy{0}}mennyiségű, szűk-tűrésű alkalmazásokat kínáló progresszív szerszámgyártók közös jellemzőkkel rendelkeznek, amelyek megkülönböztetik őket az általános szerszámházaktól:
- Alkalmazás--specifikus tapasztalat- Az a beszállító, aki az Ön anyagtípusának, alkatrészméret-tartományának és iparágának megfelelő szerszámokat épített, ismeri az Ön alkalmazására jellemző meghibásodási módokat és tervezési megoldásokat. Kérjen esettanulmányokat vagy referencia alkatrészeket hasonló anyagból és tűréssávokból.
- Tervezés-a-karbantartási filozófia szerint- A több-millió-lekéréshez készült precíziós szerszámoknak használhatónak kell lenniük. Értékelje, hogy a beszállító moduláris betétekkel, hozzáférhető élezőfelületekkel és dokumentált karbantartási eljárásokkal tervez-e szabványos gyakorlatként.
- Mérnöki együttműködés a fejlesztés során- A legjobb szerszámpartnerek az alkatrésztervezés során vesznek részt, nem a nyomat lefagyása után. A szerszámgyártótól származó gyártási adatokra vonatkozó tervezés csökkentheti az állomások számát, javíthatja az anyagfelhasználást, és kiküszöbölheti a tolerancia-halmozódást a szerszámberuházás megkezdése előtt.
- Ellenőrzött folyamat a szimulációtól a gyártási kiadásig- A teljes fejlesztési életciklus dokumentált érvényesítési kapukkal (szimuláció, T0 próba, CPK megerősítés) csökkenti a kockázatot az építési-és-igazítási megközelítésekhez képest.
- Reszponzív szolgáltatás és módosítási lehetőség- A gyártási alkatrészek fejlődnek. Mérnöki változások érkeznek. A saját-megmunkálási mélységgel rendelkező beszállító gyorsan végrehajthatja a módosításokat anélkül, hogy újraindítaná a szerszámprogramot a semmiből.
Azon mérnöki csapatok számára, akik értékelik a precíziós{0}}minőségű progresszív matricákra szakosodott partnereket a nagy-mennyiségű, szűk{2}}tűrésű alkalmazásokhoz,A YICHEN precíziós bélyegző szerszámaprogram forrásként szolgál, érdemes megvizsgálni. A YICHEN kifejezetten a kisméretű, nagy pontosságú{1}}alkatrészekre összpontosít, amelyeket megismételhető tömeggyártáshoz építettek. Ez a szegmens, ahol a szerszám pontossága közvetlenül meghatározza, hogy a kész alkatrészek megfelelnek-e a funkcionális követelményeknek a végső összeállításukban.
A szállítóválasztási döntés végső soron kockázatszámítást tükröz. A precíziós szerszámmal és bélyegzővel foglalkozó szakember és az általános rendeltetésű bolt közötti költségkülönbség általában szerény a program teljes költségéhez viszonyítva. De egy olyan szerszám ára, amely nem bírja a tűréshatárt a gyártási sebességnél, vagy amely havi beavatkozást igényel, mivel a kopáskezelést kezdettől fogva nem tervezték meg, a szerszám élettartama alatt minden ütésre kiterjed. Fektessen be előre kiértékelési időt, és a szerszámok megtérülnek az évekig tartó stabil, kiszámítható termelés révén.
Gyakran ismételt kérdések a precíziós bélyegző szerszámokkal kapcsolatban
1. Milyen tűrésre képes egy precíziós sajtolószerszám?
A precíziós sajtolószerszámok általában ±0,0002 hüvelyk (±0,005 mm) vagy ennél kisebb mérettűréseket tartanak fenn több millió préselési cikluson keresztül. Ezt a pontossági szintet az oldalanként 5-10%-os anyagvastagság 10%-os, ellenőrzött lyukasztó---hézagok, az állomások közötti mikrométeres-szintű pozicionálási pontosság, valamint az etetési pontatlanságokat minden állomáson kijavító pilóta-nyilvántartó rendszer biztosítja. Ezen tűréshatárok fenntartásához speciális, HRC 58-64-re edzett szerszámacél-minőségekre, ±0,0001 hüvelykes huzalos szikraforgácsolási megmunkálásra, valamint a naptári időközök helyett a találatszámláló adatokhoz kötött, hitelesített karbantartási ütemtervekre van szükség.
2. Mi a különbség a progresszív matrica és az összetett szerszám között?
A progresszív matrica szekvenciális műveleteket hajt végre több állomáson, miközben egy fémszalag nyomólöketenként egy emelkedési távolságot halad előre, és ciklusonként egy kész alkatrészt hoz létre akár 1,500+ SPM sebességgel. Bonyolult geometriákat kezel a vágások, hajlítások és formák elosztásával a dedikált állomásokon. Az összetett sajtolószerszámok több műveletet hajtanak végre egyidejűleg egyetlen állomáson, egyetlen nyomómozdulattal, így ideális lapos, szimmetrikus alkatrészekhez, amelyek között szoros koncentrikusság szükséges. A progresszív matricák nagy-tömegű összetett alkatrészekhez (évente 100,000+), míg az összetett szerszámok a közepesen-térfogatú lapos alkatrészekhez a legjobbak, ahol a jellemzők---koncentrikussága kritikus.
3. Melyik szerszámacél a legmegfelelőbb a stancolások bélyegzéséhez?
A legjobb szerszámacél az alkalmazásában uralkodó meghibásodási mechanizmustól függ. A D2 (SKD11) kiváló, ha a kopásos kopás korlátozza a szerszám élettartamát, és 58{11}}60 HRC mellett magas éltartást biztosít. Az M2 (SKH51) 60-65 HRC mellett ellenáll a kopásnak és a nyomódeformációnak, ideális nagy terhelés alatti lyukasztásokhoz. Az S7 maximális szívósságot biztosít 56-58 HRC-nél a nagy ütésű állomásokon, ahol forgácsolás vagy repedés fordul elő. Az A2 (SKD12) kiegyensúlyozott teljesítményt nyújt, ha több hibamód verseng egymással. A keményfém lapkák 3-5-szörös költségprémiumot igazolnak az ultra-nagy volumenű állomásokon, ahol a szerszámacél karbantartási időközei a gyártás szűk keresztmetszetévé válnak.
4. Milyen gyakran kell karbantartani a precíziós sajtolószerszámot?
A karbantartás gyakoriságát a naptári ütemezés helyett a tényleges találatszámokhoz kell kötni. A műszakonkénti vizuális ellenőrzések felderítik a beszorult csigákat és a kenési problémákat. A löket-számláláson- alapuló ellenőrzések 50 000-250 000 találatonként mérik az élek állapotát, a hézagokat, a vezetőkopást és a rugómentes{10}}hosszt. Az élezés akkor aktiválódik, ha a sorja magassága meghaladja az alkatrész specifikációit, általában 0,05-0,10 mm-t a precíziós munkavégzés érdekében. A rugókat cserélni kell, ha a szabad hossza 10%-kal csökken. A prés típusa az intervallumokat is befolyásolja: előfordulhat, hogy a szervoprések vágószerszámait ritkábban kell szervizelni, mint a mechanikus préseken lévő azonos szerszámokat, mivel az ellenőrzött kapcsolódás csökkenti a löketenkénti halmozott ütközési sérüléseket.
5. Milyen bevonatok hosszabbítják meg a precíziós sajtolószerszám élettartamát?
A PVD-bevonatok, mint például a TiCN (3400 HV keménység, 0,2 súrlódási együttható) és a DLC (4000 HV, 0,1 alatti súrlódás) biztosítják a legjelentősebb szerszámélettartam-javítást a precíziós alkalmazásokhoz. A TiCN kiváló a rozsdamentes acél kopás ellen, több mint 20-szor meghosszabbítja a szerszám élettartamát a csak polírozott felületekhez képest. A DLC megakadályozza az alumínium és a réz tapadását, lehetővé téve a majdnem-száraz sajtolást, amely kiküszöböli az utólagos-tisztítást. A TiAlN nagy sebességű,{11}}hőterhelést generáló műveletekhez alkalmas. Az 500 Celsius-fok alatti PVD-felhordás megőrzi a hordozó keménységét és a méretpontosságot, így előnyben részesítik a CVD-vel szemben a kritikus komponensek toleranciája szempontjából. A bevonat kiválasztásának meg kell felelnie az adott munkadarab anyagának és a domináns kopási mechanizmusnak.


