


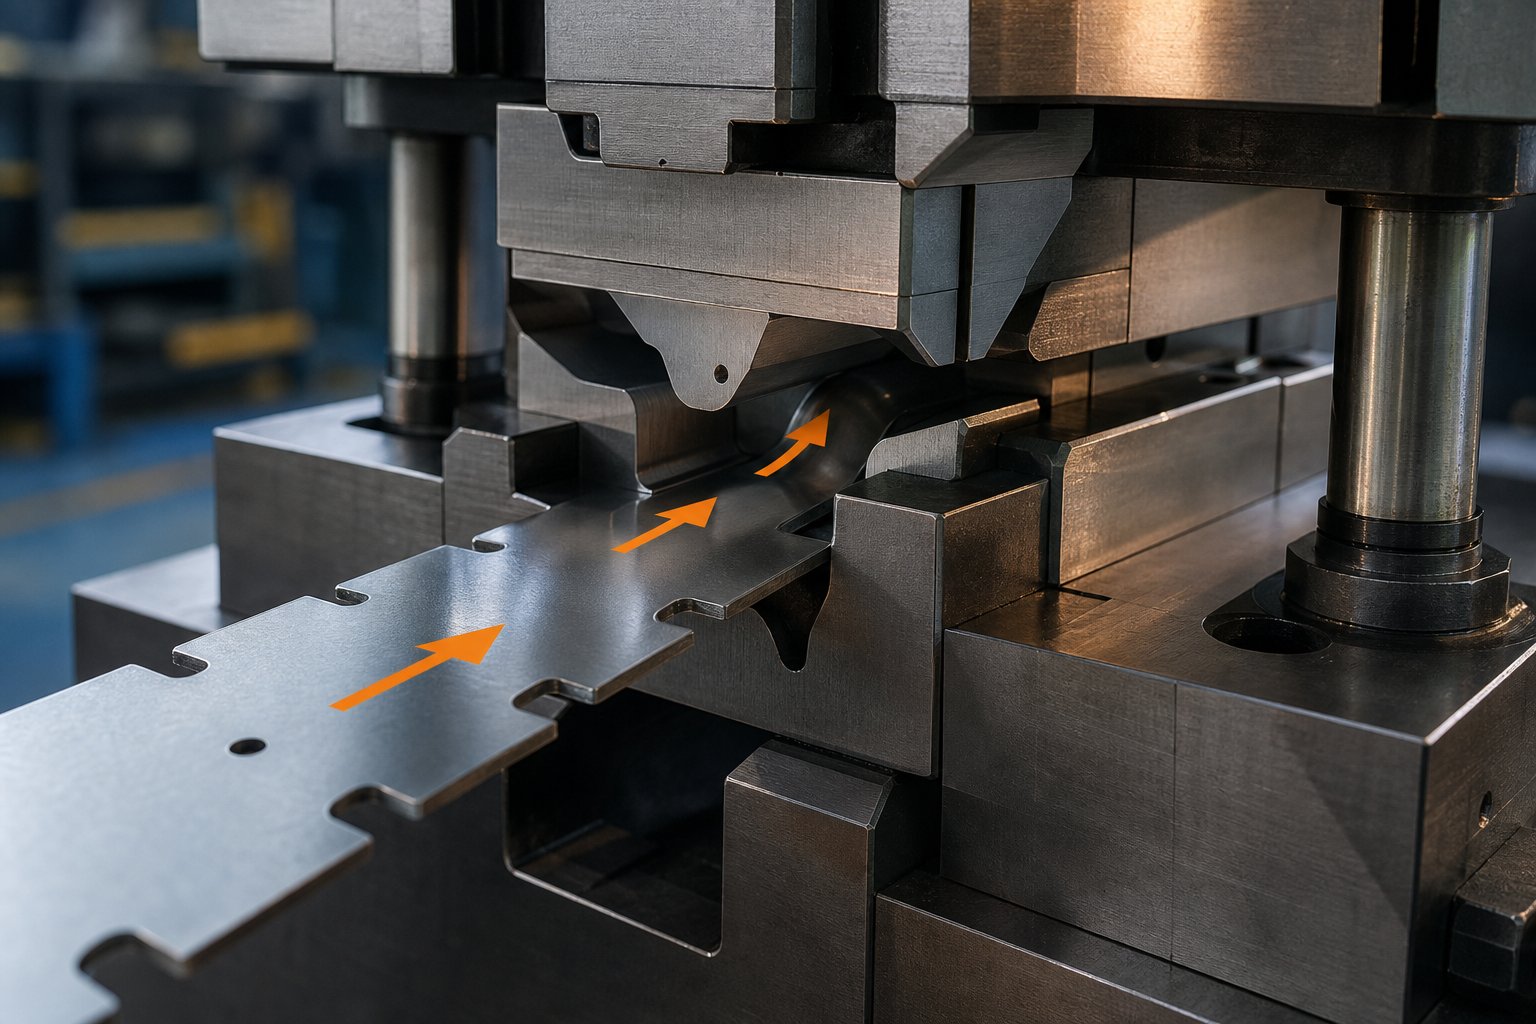
Mit csinálnak a bypass bevágások, és miért fontosak a bélyegzőszerszámoknál
Amikor hallod, hogy valaki megkérdezi"mi az a fémbélyegzés"" a rövid válasz a lapos fémlemezek háromdimenziós alkatrészekké történő átalakítását jelenti sajtolószerszámok és prések segítségével. Az igazi mérnöki kihívás azonban a részletekben rejlik, különösen az anyagmozgás szabályozásában az alakítás során. Pontosan itt jönnek szóba a bypass bevágások.
Mik azok a bypass bevágások a bélyegzőszerszámokban
A megkerülő bevágás egy szalag vagy nyersdarab kerületére tervezett szándékos kivágás, amely szabályozza, hogy a fémlemez hogyan áramlik a sajtolószerszám üregébe az alakítás során. Tekintsd úgy, mint egy kaput, amely irányítja a forgalmat. Enélkül az anyag egyenetlenül jut be az alakító zónába, olyan hibákat hozva létre, amelyek tönkreteszik a kész részt.
A bypass horony egy szándékos domborművágás a szalag szélén vagy az üres határvonalon, amely szabályozza az anyag beáramlását, megakadályozza a szerszám interferenciáját, és lehetővé teszi a fém megjósolható eloszlását a bélyegzési műveletek során.
Ezek a bevágások kettős célt szolgálnak a sajtolószerszámban. Először is kezelik a hordozószalag előrehaladását a progresszív szerszámokban azáltal, hogy hézagot hoznak létre, így a korábban kialakított elemek ütközés nélkül áthaladhatnak a következő állomásokon. Másodszor, szabályozzák a húzási viselkedést az alakítás során azáltal, hogy korlátozzák, hogy adott irányból mennyi anyag kerüljön a szerszámüregbe. A bypass hornyok bélyegzési definíciója tehát túlmutat egy egyszerű kivágáson. Ez egy áramlás-vezérlő eszköz, amelyet a tervezés legkorábbi szakaszától kezdve a szalagelrendezésbe terveztek.
Miért fontos az anyagbeáramlás az alkatrészminőség szempontjából?
Képzelje el, hogy egy terítőt egyszerre minden oldalról az asztal közepe felé húz. Egyes területek csomósodnak, mások vékonyra nyúlnak. Ugyanez történik a bélyegzési műveleteknél, amikor az anyagbeáramlás nem szabályozott. A felesleges anyag összenyomódása során ráncosodik, túlságosan megnyúlik, és egyenetlen falvastagságot tapasztal, ami veszélyezteti a szerkezeti integritást.
A mélyrajzi{0}}műveletek gondosan kiegyensúlyozott tartóerőket igényelnekszabályozza az anyagáramlásta kocka üregébe. Az erőnek elég kicsinek kell lennie ahhoz, hogy lehetővé tegye a behúzást,{1}}de elég nagynak kell lennie ahhoz, hogy megakadályozza a gyűrődést. A megkerülő bevágások geometriai eszközt adnak a mérnököknek, amelyek kiegészítik ezeket az erőket. Azáltal, hogy a szalag széle mentén meghatározott helyeken szelektíven eltávolítják az anyagot, megszabják, hogy hol és mennyi fémlemez kerüljön az alakítási zónába. Az eredmény kiszámítható nyúláseloszlás, egyenletes falvastagság és olyan alkatrészek, amelyek túlzott próbálkozás és hiba nélkül megfelelnek a mérettűréseknek.
Az anyagáramlás-szabályozás megragadása nélkül megérteni, mi a bélyegzési folyamat, olyan, mint megtanulni vezetni a kormányzás megértése nélkül. A bélyegzőszerszámok bypass-bevágásainak célja alapvetően a precizitás, amely a mérnöknek irányítja a fémmozgást, hogy minden kialakított elem megfelelő legyen.
Hogyan különböznek a megkerülő bevágások a többi bemetszéstípustól
A fémlemez sajtolószerszámok csíkos elrendezésű nyomatai fél tucat különböző rovátkát mutathatnak, és első pillantásra mindegyik kis kivágásnak tűnik. A zavar érthető. Minden bemetszéstípus azonban más célt szolgál, és ha a sajtolószerszám-folyamat tervezése során összetévesztik egymást, az olyan szerszámhibákhoz vezet, amelyek a műhelyben alkatrészként jelennek meg.
Kikerülő bevágások vs tehermentesítő bevágások vs kísérleti bevágások
A bélyegzőszerszám minden bevágása egy adott probléma megoldására szolgál. A tehermentesítő bevágások csökkentik a feszültségkoncentrációt a hajlítási vonalaknál, így az anyag tisztán, repedés nélkül hajtódik. A pilóta bevágások nyílásokat hoznak létre, amelyek lehetővé teszik a vezetőtüske-bevezetést a sáv pontos rögzítéséhez állomásról állomásra. A hézagbevágások megakadályozzák a szomszédos állomások közötti interferenciát, és megakadályozzák, hogy a kialakított elemek ütközésbe kerüljenek a szerszámmal, amikor a szalag halad előre. Ezzel szemben a megkerülő hornyok kifejezetten szabályozzák az anyag beáramlását az alakítás során, vagy lehetővé teszik, hogy a szalagszakaszok kapcsolódás nélkül áthaladjanak az állomásokon.
A kritikus megkülönböztetés a funkció. Ha megnézi, hogy mik a matricák egy progresszív konfigurációban, észreveheti, hogy a pilot- és a pitch hornyok a szalag pozicionálásával foglalkoznak, míg a bypass bevágások azzal foglalkoznak, hogy a fém hogyan viselkedik maga az alakítási löket során. Apitch bevágás(néha francia bevágásnak nevezik) le van vágva az egyik vagy mindkét szalag széléről, hogy szilárd ütközőt biztosítson, amely megakadályozza a túladagolást. Egy bypass horony azonban úgy van kialakítva, hogy szabályozza vagy megszakítsa az anyagáramlást a húzóüregbe.
| Bevágás típusa | Elsődleges funkció | Tipikus helyszín | Anyagáramlásra gyakorolt hatás |
|---|---|---|---|
| Bypass Bevágás | Szabályozza az anyag beáramlását a formázó zónákba, vagy lehetővé teszi, hogy a szalag érintkezés nélkül áthaladjon az állomásokon | A húzó vagy formáló állomások melletti csík éle | Közvetlenül korlátozza vagy átirányítja a fém mozgását a szerszámüregbe |
| Hangmagasság (francia) Bevágás | Szilárd ütközőt biztosít a túletetés megelőzésére és segíti a csík rögzítését | Az egyik vagy mindkét szalagél a kezdőállomásokon | Minimális közvetlen hatás; elsősorban etetési és helymeghatározási funkció |
| Relief Bevágás | Csökkenti a feszültségkoncentrációt a hajlítási vonalaknál, hogy megakadályozza a repedést | A kanyarulatok sarkai és metszéspontjai | Helyi stresszoldás; nem szabályozza az ömlesztett anyagok mozgását |
| Pilot Notch | Lehetővé teszi a pilótacsap bemenetét a szalag pontos pozicionálása érdekében | Hordozószalag vagy törmelék az alkatrészek között | Egyik sem; csak regisztrációs funkcióként szolgál |
| Hézagbevágás | Megakadályozza, hogy a kialakított elemek megzavarják a szomszédos szerszámokat | Közel a korábban kialakított geometriához a downstream állomásokon | Közvetett; eltávolítja az anyagokat, amelyek egyébként a szerszám alkatrészeivel ütköznének |
Észre fogja venni, hogy csak a bypass horonynak van közvetlen, szándékos befolyása arra, hogy a fém hogyan oszlik el az alakító löket során. A bevágással kapcsolatos többi bélyegzőszerszám-alkatrész a szalagkezelésre, a rögzítésre vagy a feszültségkezelésre összpontosít az aktív áramlásszabályozás helyett.
A megkerülő bevágások azonosítása a szerszám dokumentációjában
A szalagelrendezési nyomatokon a megkerülő bevágások jellemzően sraffozott vagy árnyékolt kivágási zónákként jelennek meg a szalag széle mentén, kifejezetten az alakító állomások mellett. Ezeket a vágási bevágásoktól a szerszámfolyamatban elfoglalt helyük különbözteti meg. A hangmagasság-bevágások az első vagy a második állomáson jelennek meg, és előrehaladási távolság-feliratokkal vannak ellátva. A megkerülő bevágások a vonó- és formáló állomásokon vagy azok közelében jelennek meg, és megjegyzéseik az anyagáramlás irányára vagy a formázási mélységre vonatkoznak, nem pedig a betáplálási hosszra.
A gyakori megjegyzéskonvenciók közé tartozik a bevágás mélységének és szélességének méretmegjelölése, néha az anyagvastagság arányában kifejezve. A mérnökök gyakran olyan megjegyzésekkel látják el őket a szalag elrendezésén, mint például „bypass” vagy „flow control notch”, valamint a korlátozott behúzás irányát jelző nyilak{1}}. A bonyolult formázási szekvenciával rendelkező sajtolószerszámtípusok részletesebb dokumentációjában külön folyamatlapon találhatja meg az áthidaló hornyok specifikációit, amelyek minden bevágást egy adott formázási szimulációs eredményhez kötnek.
A szerszám összeállítási rajzainak áttekintése során a megkerülő bevágás részleteit a húzógyűrű vagy az irattartó felületének nézetei közelében keresse, nem pedig az adagoló{0}}végállomások közelében. Ez a helyzeti kontextus a leggyorsabb módja annak, hogy megkülönböztessük őket a hangmagasság- vagy pilotjellemzőktől, még a kommentár szövegének elolvasása előtt.
Ha tudjuk, hogy melyik beosztás mit csinál, az ugyanazon a nyelven tartja a beszélgetést a tervező, építő és kipróbáló csapatok között. Ez a közös megértés különösen fontossá válik, amikor elkezdi feltárni, hogy az egyes hornyok fizikailag hogyan lépnek kapcsolatba a fémlemezzel a szemcseszinten az alakítás során.
Az anyagbeáramlás szabályozásának fizikája a bypass bevágásoknál
A csík elrendezésű nyomat bevágása csak egy forma. De a formáló löket során ez a forma alapvetően megváltoztatja a fém szemcseszintű viselkedését. A fémlemez-alakítás megkerülő bevágásai mögött meghúzódó fizika megértése elválasztja azokat a mérnököket, akik próbálgatással és hibával tervezik a hornyokat, és azoktól, akik az első próba alkalmával megszerzik azokat.
Fém viselkedése a bevágás határánál sorsolás közben
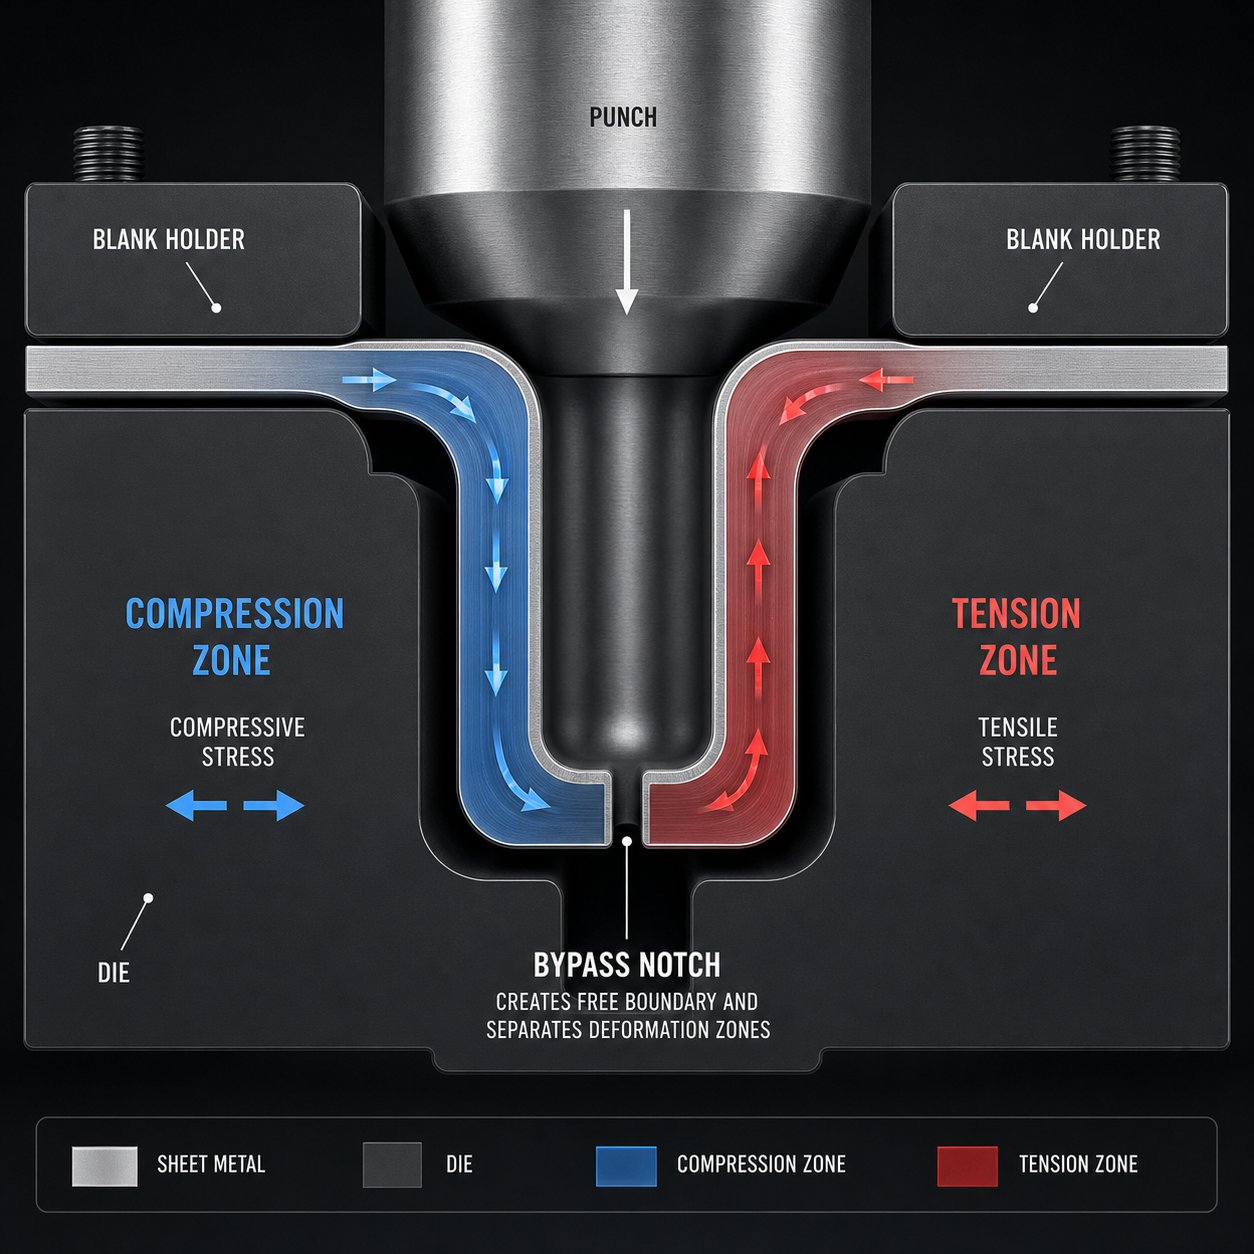
Képzeljen el egy folyamatos üres élt, amely egy húzóüregbe táplál. A megszakítás nélküli él mentén az anyag a húzógyűrűs feszültséget egyik régióról a másikra továbbítja. A karima minden szakasza meghúzza a szomszédját, összekapcsolt feszültségmezőt hozva létre, amely az anyagot befelé hajtja a lyukasztó felé. A nyomóköri feszültség egyszerre keletkezik, és amikor az meghaladja az anyag kihajlási küszöbét, ráncok alakulnak ki.
Egy bypass bevágás megszakítja ezt a folyamatos élt. Szabad határt hoz létre, egy pontot, ahol a feszültségátvitel egyszerűen leáll. A bevágás egyik oldalán lévő fém már nem tud mechanikusan "kommunikálni" a másik oldalon lévő fémmel. Szemcseszinten ez azt jelenti, hogy a krisztallográfiai szerkezet mindkét oldalon egymástól függetlenül deformálódik. Azok a nyomóerők, amelyek a karima teljes szélességében felhalmozódtak volna, most kisebb, jobban kezelhető zónákra korlátozódnak.
Ez a megszakítás két dolgot csinál egyszerre afémbélyegzési eljárás. A nem alátámasztott karima hosszának lerövidítésével enyhíti a ráncosodást okozó összenyomódást. És megakadályozza a túlzott beszívást-a távoli régiókból, amelyek egyébként az elfogadható határokon túl vékonyítanák a falat. A bevágás határa lényegében feszültséggátként működik, elválasztva az egyik áramlási zónát a másiktól, így minden szakasz csak a saját helyi tározójából vonja be az anyagot.
Hogyan szabályozza a bevágás mélysége és pozíciója a feszültségeloszlást
A mélyebb bevágások teljesebb szigetelést biztosítanak a szomszédos anyagzónák között. A sekély bevágás csökkenti a feszültségátvitelt, de nem szünteti meg teljesen, mert a megmaradt ínszalag még mindig hordoz némi terhelést a zónák között. Egy mélyebb bevágás, amely tovább nyúlik a karimába, szűkíti ezt az ínszalagot addig, amíg minden zóna szinte független blankként viselkedik a bélyegzési folyamat során.
A pozíció éppúgy számít, mint a mélység. A mély-húzási terület és a sekély{2}}formaterület közötti átmenetnél elhelyezett bevágás megakadályozza, hogy az egyik területen a nagy húzóerő kiéheztesse a szomszédos anyagterületet. A fémlemez-formázó sajtolószerszámokban negatív és pozitív bypass-bevágásokkal dolgozó mérnökök pozíciót használnak a szimuláció vagy a kör{4}}rács elemzésével feltárt specifikus nyúlási koncentrációk megcélzására.
A megfelelően elhelyezett bypass hornyok mechanikai hatásai a következők:
- Csökkentett gyűrődési hajlam a rövidebb, alátámasztatlan karimaszegmensek miatt
- Szabályozott falritkítás azáltal, hogy korlátozza, hogy az egyes zónáktól milyen távol kerüljön az anyag
- Egyenletes anyageloszlás az összetett alkatrészgeometriák között
- Minimalizált visszarugózási eltérés, mivel a deformációs gradiensek konzisztensek maradnak a régiókban
Ezek a hatások kombinálva előre látható méretpontossággal és állandó mechanikai tulajdonságokkal rendelkező, préselt fém alkatrészeket hoznak létre. A határszinten az áramlást szabályozó bypass hornyok nélkül ugyanaz az alkatrészgeometria lényegesen nagyobb kötőerőt vagy agresszívabb húzóperemeket igényelne az egyenértékű eredmények eléréséhez, gyakran megnövekedett szerszámkopás és csökkent anyagfelhasználás árán.
A fizika egyértelmű: a hornyok geometriája közvetlenül szabályozza az alakváltozás eloszlását. De ennek az elvnek a tényleges szerszámméretekre való átültetéséhez, a megfelelő mélység, szélesség, sugár és profilforma kiválasztásához olyan strukturált tervezési megközelítésre van szükség, amely figyelembe veszi az alkatrész geometriáját és az anyag viselkedését.
Kerülje meg a bemetszés geometriáját és tervezési paramétereit
Egy dolog tudni, hogy a hornyok geometriája szabályozza a feszültségeloszlást. Egy másik kihívást jelent a pontos méretek megadása a gyártási bélyegzőszerszám-tervhez. Minden kiválasztott geometriai változó, a mélység, a szélesség, az alak és a saroksugár, eltolja az egyensúlyt a túl sok és a túl kevés anyag között. Rossz a geometria, és a ráncokat hasadásra cseréli, vagy fordítva.
Bevágás alakja és mélysége az anyagvastagsághoz viszonyítva
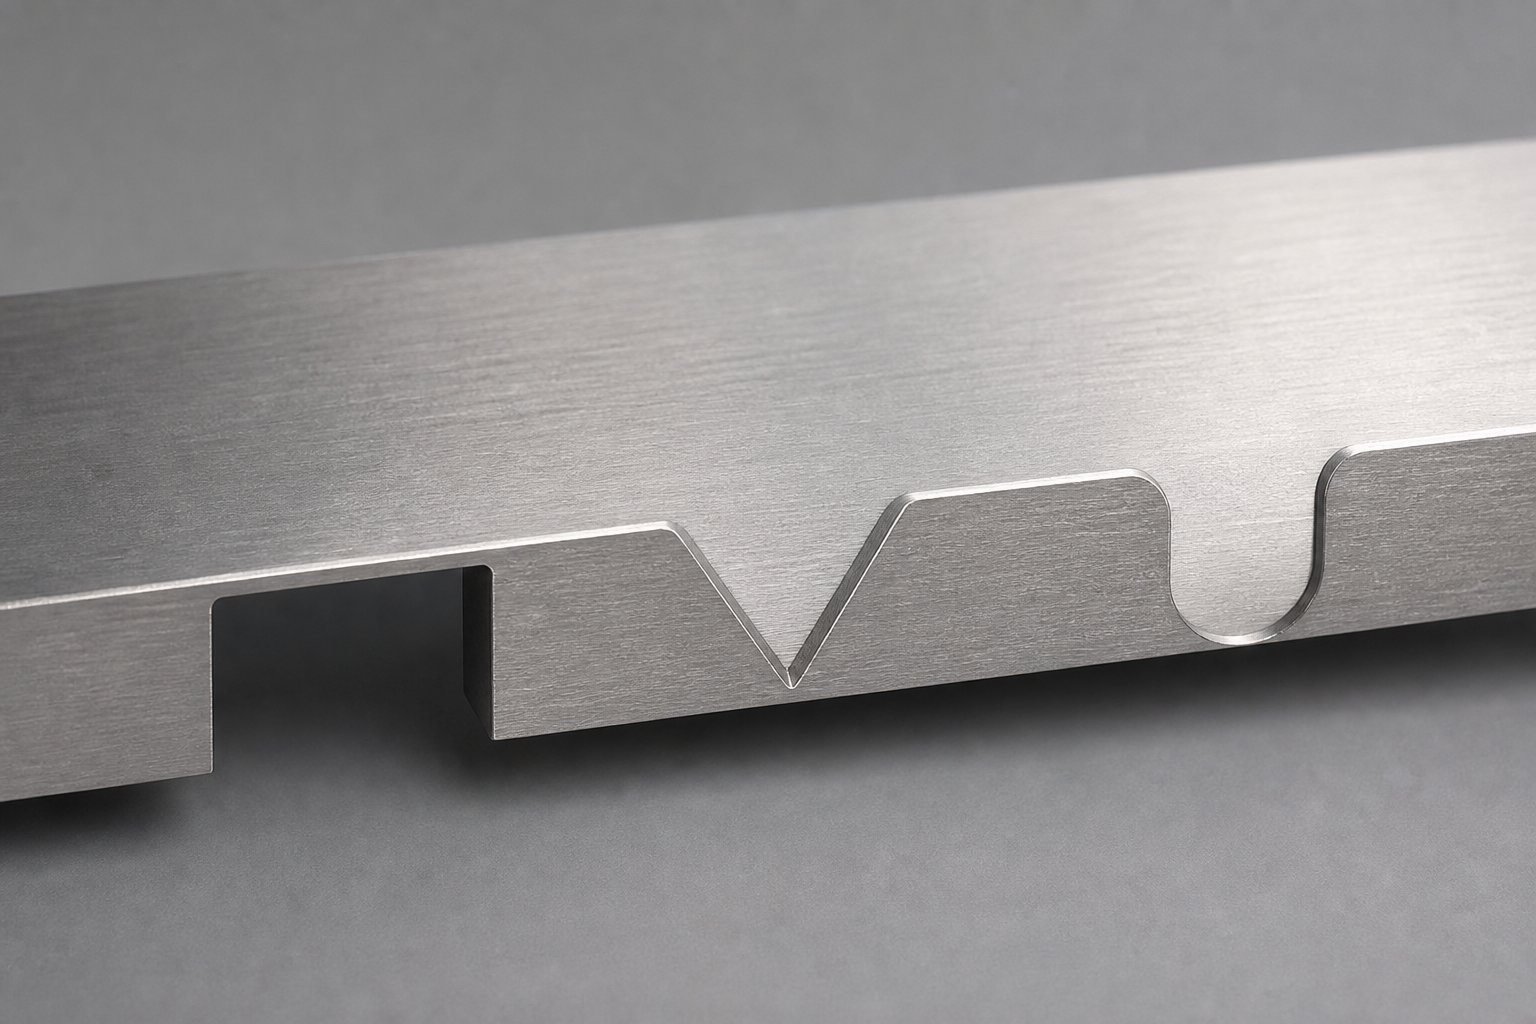
A fémbélyegző szerszámok tervezési gyakorlatában három hornyolt profil dominál: téglalap, V{0}}alakú és sugár-végű (néha horony-végnek vagy U-alakúnak nevezik). Mindegyik más-más áramláskorlátozási gradienst hoz létre a szalag szélén.
- Téglalap alakú bevágásokhirtelen átmenetet eredményez a teljes anyagból az anyag nélküli állapotba. Maximális áramláskorlátozást biztosítanak minimális horonyszélesség mellett, így hatékonyak ott, ahol korlátozott a hely a szalagon. A kompromisszum a nagyobb feszültségkoncentráció a bevágás sarkainál.
- V-alakú bevágásokfokozatos korlátozási gradienst hozzon létre. Az anyagáramlás elkeskenyedik, ahogy a bevágás kiszélesedik az alapja felé, így a mérnökök pontosabban szabályozhatják, hogy milyen gyorsan csökken a beáramlás az alakítási zónában. A bevágási szög közvetlenül szabályozza ezt a gradienst: a keskeny V élesen korlátozza az áramlást, míg a széles V enyhébb átmenetet eredményez.
- Sugár-végű bevágásokötvözi a téglalap alakú profil helyhatékonyságát a sarkok csökkentett feszültségkoncentrációjával. A lekerekített végek ellenállnak a repedés kialakulásának az alakítás során, így a nagyobb -szilárdságú anyagok gyakori választása.
A bevágás mélységét általában a húzási mélységhez vagy a szalagszélességhez viszonyítva határozzák meg. A bélyegzési tervezés általános kiindulópontjaként a bevágás mélysége a helyi húzási mélység 50%-a és 100%-a közé esik. A sekély bevágások részben korlátozzák az áramlást, lehetővé téve az anyag átjutását a határon. A mélyebb bevágások megközelítik a teljes szigetelést, független deformációs zónákat hozva létre, amint azt a fenti fizikai részben tárgyaltuk.
Mérettűrések és méretezési irányelvek
Összetettnek hangzik? Segít a méretezési döntéseket egyedi paraméterekre bontani, amelyek mindegyike saját tervezési logikával rendelkezik. Az alábbi táblázat azokat a fő geometriai változókat rendezi, amelyeket a szerszámmérnököknek ellenőrizniük kell, amikor fémbélyegzési tervezési alkalmazásokhoz a bypass hornyok méreteit határozzák meg.
| Paraméter | Tervezési szempont | Anyagáramlásra gyakorolt hatás |
|---|---|---|
| Bevágás szélessége | Minimum 1,5-2-szeres anyagvastagság a nyírási -repedés elkerülése érdekében a vakolás során | A szélesebb bevágások megszakítják a karima élének nagyobb részét, csökkentve a beáramlást egy szélesebb zónából |
| Bevágás mélység | Jellemzően a helyi húzási mélység 50-100%-a; mélyebbre a teljes zónaszigetelés érdekében | Szabályozza a teljesen szomszédos zónák leválasztását; A mélyebb bevágások kiküszöbölik a zónák közötti anyagátvitelt |
| Saroksugár | Az anyagvastagság legalább 0,5-szeres sugára, hogy megakadályozza a repedés kialakulását a bevágás gyökerénél | A nagyobb sugarak szélesebb területen osztják el a feszültséget, csökkentve az élek repedését anélkül, hogy jelentősen megváltoztatnák az áramlási korlátozást |
| Mélység-–-szélesség arány | Általában 3:1 alatt kell tartani az ütési szilárdság megőrzése és a bevágások eltörésének megakadályozása érdekében | A nagyobb arányok keskeny, mély vágásokat hoznak létre, amelyek élesen elszigetelik a zónákat, de a szerszám meghibásodásának és a sorjaképződésnek a kockázata áll fenn |
| Bevágási szög (V{0}}típus) | 30 és 90 fok közötti szögek a kívánt áramlási gradienstől függően | A szűkebb szögek meredekebb áramláskorlátozást eredményeznek; a szélesebb szögek fokozatos átmeneteket eredményeznek, amelyek alkalmasak a sekély rajzolásra |
| Pozíciótűrés | Jellemzően plusz-mínusz 0,1 mm-en belül tartva az egyenletes áramlási viselkedés fenntartása érdekében a gyártási folyamatok során | A helyzeteltolás elmozdítja a feszültséghatárt, ami helyi elvékonyodást vagy ráncosodást okozhat az egyik oldalon |
Ezek az értékek kiindulópontként szolgálnak. A tényleges méretek az alkatrész geometriájától, az anyagminőségtől és az alakzatszimulációs eredményektől függenek. A fő elv az, hogy minden paraméter kölcsönhatásban van a többivel. A nagy szilárdságú-anyagban lévő éles sarkokkal rendelkező mély bevágás megreped, míg a lágy anyagban lévő, nagy sugarú sekély bevágás nem korlátozza eléggé az áramlást ahhoz, hogy az anyag legyen.
Pozitív vs negatív bypass bevágások
Amikor a mérnökök megvitatják a negatív és pozitív bypass hornyokat a fémlemez bélyegzőszerszámairól, akkor a különbség az, hogy a hornyok geometriája melyik irányba terjed ki a névleges szalag éléhez képest.
Negatív bypass bevágásoktávolítsa el az anyagot a szalag szélétől befelé. A bevágás belevág a hordozóba vagy az üres határvonalba, csökkentve ezzel a helyi szalagszélességet. Ez a gyakoribb konfiguráció, mert csak egy egyszerű lyukasztási műveletet igényel a kivágás létrehozásához. A negatív bevágások jól működnek, ha a szalag elrendezése elegendő hordozószélességet biztosít ahhoz, hogy az adagolási stabilitás veszélyeztetése nélkül felszívja az eltávolított anyagot.
Pozitív bypass hornyokadjon hozzá anyagot a szalag névleges élén túl. A bevágás helyett a nyersdarabot vagy szalagot extra anyaggal alakítják ki, amely túlnyúlik azon a helyen, ahol egyébként a széle lenne. Az alakítás során ez a hozzáadott anyag helyi tartályként működik, amely szabályozott módon betáplál a szerszámüregbe. A pozitív bevágások akkor előnyösek, ha a szalag már a minimális hordozószélességben van, és nem lehet további anyagot eltávolítani a szalag gyengítése nélkül.
A negatív és pozitív bypass hornyok közötti választás a fémlemez sajtolószerszámban három tényezőtől függ: a rendelkezésre álló szalagszélességtől, az adagoláshoz szükséges hordozószilárdságtól és a bátorítani vagy korlátozni kívánt anyagáramlás irányától. A gyakorlatban sok összetett progresszív szerszámelrendezés a két típus kombinációját használja a különböző állomásokon, hogy egyensúlyba hozza az áramlásszabályozást a szalag integritásával a formázási folyamat során.
A geometria önmagában nem határozza meg, hogy egy bypass bevágás hogyan teljesít a termelésben. Ugyanazok a méretek másképpen viselkednek lágyacélban, mint alumíniumban vagy rozsdamentes acélban, ezért az anyag tulajdonságait minden bevágásméretezési döntésnél figyelembe kell venni.
Hogyan befolyásolja az anyagtípus a bypass bevágás tervezési döntéseit
A lágyacélban hibátlanul működő 2 mm mély téglalap alakú bevágás megrepedhet egy rozsdamentes acélszalagon, vagy nem korlátozza az áramlást a lágy rézötvözetben. Az anyagtulajdonságok, különösen a folyáshatár, a megmunkálási keményedési sebesség és a hajlékonyság határozzák meg, hogy milyen agresszívan lehet bemetszeni, és még mindig tiszta élt tartani a gyártás során. A megkerülő hornyok geometriájának kiválasztása az adott ötvözet figyelembevétele nélkül olyan, mint egy fékrendszer méretezése a jármű tömegének ismerete nélkül.
Acélminőségek és bevágásuk tervezési következményei
Az enyhe acél (jellemzően 200-300 MPa folyáshatár tartományban) kiszámíthatóan viselkedik az acéllemez sajtolási műveletei során. Viszonylag alacsony folyáshatára és nagy nyúlása azt jelenti, hogy az anyag könnyen befolyik a szerszámüregbe, és a húzási mélység 50-100%-os szabványos bevágásmélysége a várt módon működik. A hidegen hengerelt lágyacél egységes szemcseszerkezetet kínál, amely következetesen reagál a bevágások elhelyezésére, így ez a legkönnyebb anyag a megkerülő bevágási paraméterek kialakításához a kezdeti szerszámpróbák során.
A nagy-szilárdságú, alacsony-ötvözött acélok (HSLA) és az Advanced High-Strength Steels (AHSS) jelentősen megváltoztatják az egyenletet. Ezek a minőségek jobban ellenállnak a behúzásnak-a megnövekedett hozamuk és szakítószilárdságuk miattlényegesen magasabb munkakeményedési arány. A 400 és 800 MPa közötti tartományban lévő acél sajtolása során az anyag nem akar olyan szabadon mozogni a szerszámüregbe. Az eredmény az, hogy az egyenértékű áramlásszabályozás gyakran szélesebb vagy mélyebb bevágásokat igényel a lágyacélhoz képest. Az AHSS megkerülő bevágásai az élek minőségére is gondos figyelmet igényelnek, mivel ezek a fokozatok fokozott érzékenységet mutatnak az él által kiváltott törésekre. Az AHSS Forming irányelvei kifejezetten megjegyzik, hogy a feszített vagy összenyomott élekben elhelyezett bypass hornyok feszültségemelőként működhetnek, ami éltörésekhez vezethet húzási vagy karimaműveletek során.
A rozsdamentes acél egy másik változót ad hozzá: a nagy munkaedzést. Az ausztenites minőségek, mint a 304, gyorsan megkeményednek az alakítás során, ami azt jelenti, hogy az anyag megmerevedik, ahogy áthalad a bevágás határán. Előfordulhat, hogy a bevágásmélységnek valamivel nagyobbnak kell lennie, mint az egyenértékű -szilárdságú szénacéloknál, és a saroksugárnak nagynak kell lennie, hogy megakadályozza, hogy az edzett él repedéseket okozzon a sajtolt acél alkatrészekre jellemző nagy alakítási terhelések hatására.
Alumínium és rézötvözet szempontjai
Az alumínium sajtolási folyamat másfajta kihívásokat jelent. Az alumíniumötvözetek szakadási nyúlása általában kisebb, mint az enyhe acélé, és sok edzett minőség (például a 6061-T6) különösen hajlamos az élrepedésre. Ez azt jelenti, hogy a megkerülő bevágás kialakításának konzervatívabbnak kell lennie: kisebb mélységek, szélesebb bevágásszélességek és különösen nagyobb saroksugár, hogy a feszültséget eloszlassa a bevágás gyökerétől.
A szemcse iránya erősen kölcsönhatásba lép az alumínium bemetszésének irányával. A hengerlési irányra merőleges bemetszés a horonycsúcs feszültségkoncentrációját a leggyengébb törési út mentén helyezi el. A bevágás elforgatása vagy a jobb kereszt-szemcsés hajlékonyságú ötvözetek (például az 5052-H32) választása csökkentheti a repedés kockázatát az áramlásszabályozás feláldozása nélkül. A rugós visszahúzás az alumíniumban is kifejezettebb, így a bevágások által kiváltott alakváltozási határvonalak kissé eltolódhatnak az alakítási löket után, ami ritkán számít acélnál, de befolyásolhatja az alumínium panelek méretpontosságát.
A rézötvözetek a spektrum ellenkező végén helyezkednek el. A nagy rugalmasság és az alacsony megmunkálási keménység azt jelenti, hogy az anyag könnyen, néha túl könnyen folyik. A kevésbé agresszív hornyok geometriája jellemzően elegendő, mert még egy szerény bevágás is jelentős áramlási korlátozást hoz létre olyan anyagban, amely önmagában csekély ellenállást -ad be a behúzásra. A réz kockázata nem a bevágásnál a repedés, hanem az elégtelen áramlásszabályozás, ha a bevágás mélysége alulméretezett.
A következő anyagspecifikus{0}beállítások segítenek a megkerülő hornyok kialakításában a gyakori ötvözetcsaládokban:
- Lágyacél:Szabványos bevágásmélységek és saroksugár; az élek állapota helyett a pozíció pontosságára összpontosítson
- HSLA és AHSS:Növelje a bevágás mélységét 10%-kal 25%-ra a lágyacél értékekhez képest; sugár{2}}végű profilok használata az éltörés kockázatának csökkentése érdekében; tartsa szorosan a sorja-szabályozást a bevágás szélein
- Rozsdamentes acél:Nagy saroksugár (minimum 1x anyagvastagság); figyelembe veszi a gyors megmunkálási keményedést a vágásmélység enyhe növelésével; polírozza a hornyolt éleket, hogy megakadályozza a repedés kialakulását
- Alumíniumötvözetek:Csökkentse a bevágás mélységét a húzási mélység 40-70%-ára; növelje a sarok sugarait minimum 1,5-szeres anyagvastagságra; lehetőség szerint igazítsa a hornyokat a gördülési irányhoz, hogy elkerülje a kereszt-szemcsetörést
- Rézötvözetek:Sekélyebb bevágások elegendőek az áramlás szabályozásához; szabványos saroksugár elfogadható a nagy rugalmasság miatt; figyelje a túlzott behúzást-ahelyett, hogy repedne-e
Minden anyag megköveteli, hogy a vágási geometriát formázási szimulációval vagy prototípus-próbával érvényesítse, mielőtt elkötelezi magát a gyártási szerszámok mellett. A fenti paraméterek kiindulási pontként szolgálnak, nem pedig végső méretként. A valós helyzet megerősítése még kritikusabbá válik, ha figyelembe vesszük, hogy az áthidaló hornyok elhelyezési stratégiája nemcsak az anyagtól függ, hanem a szerszám típusától és az állomások sorrendjétől is függ a teljes szalagelrendezésben.
Kerülje el a bemetszéssel történő elhelyezési stratégiát a progresszív szerszámelrendezésekben
Az anyagválasztás megmutatja, milyen agresszív lehet a bevágás geometriája. De az, hogy ez a bevágás hol helyezkedik el a szalagelrendezésben, és melyik állomáson vágják el, meghatározza, hogy valóban megoldja-e az áramlási problémát, vagy újat hoz létre. Az elhelyezési stratégia az, amikor a szalagelrendezés tervezése, az alakítási szekvencia logika és a színpadi szerszámokkal kapcsolatos döntések egyetlen koordinált tervben konvergálnak.
Csík elrendezési stratégia és állomássorrend
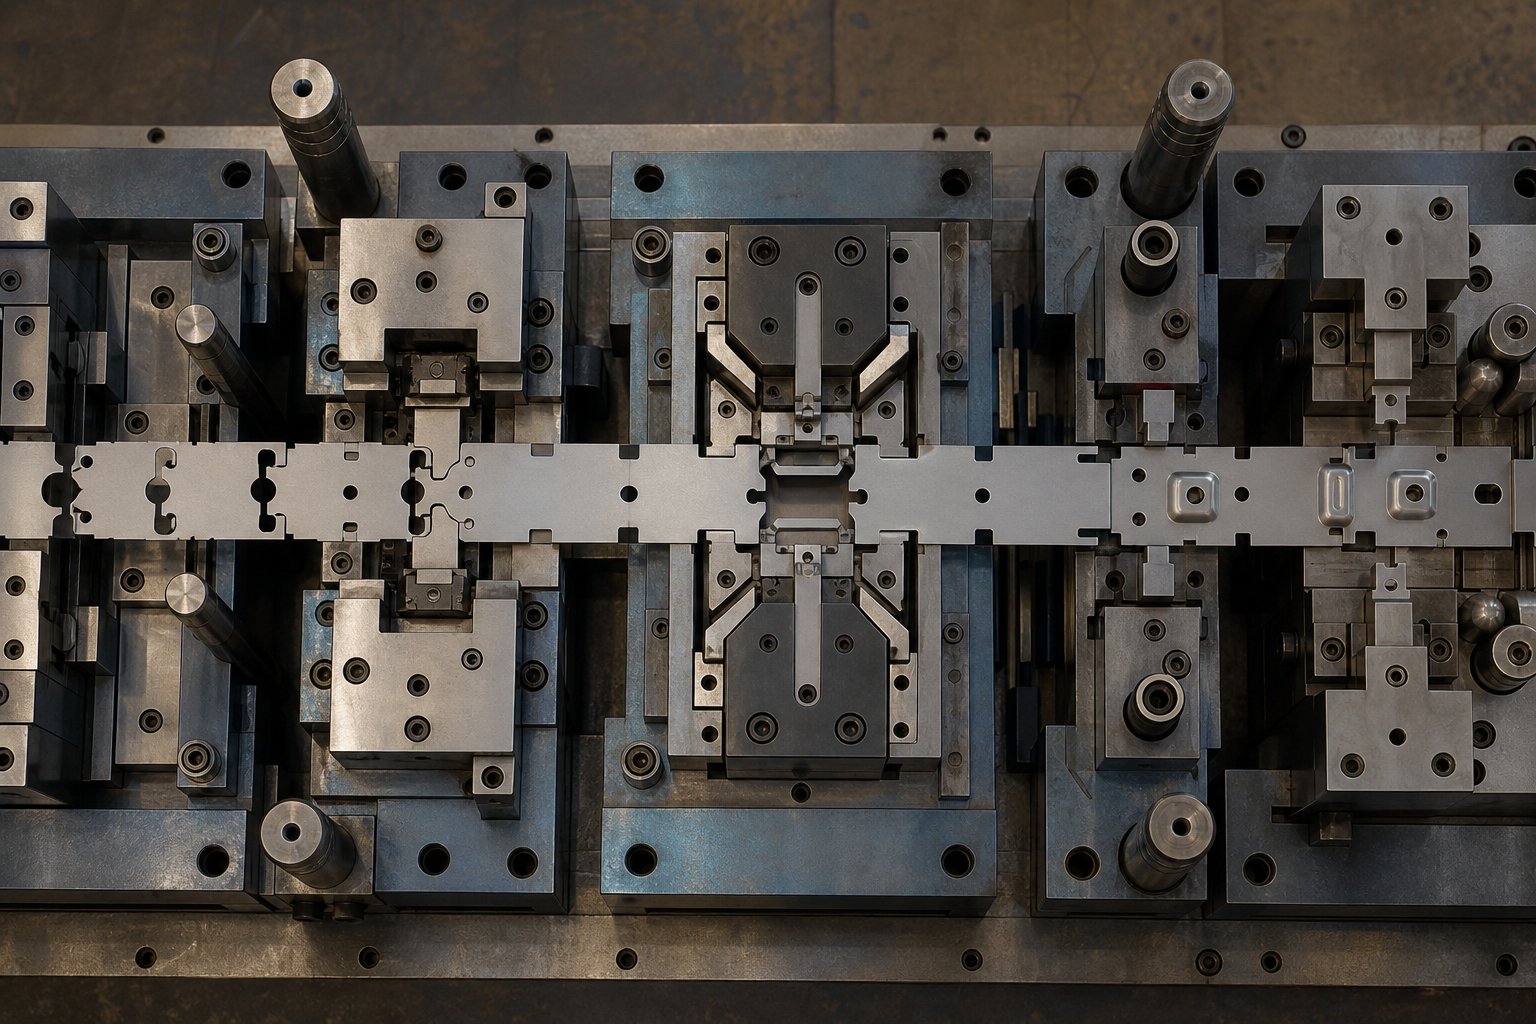
A bypass hornyok elhelyezése egy egyszerű kérdéssel kezdődik: mely állomásokon van szükség lokalizált anyagáramlás-szabályozásra, és mely állomásokon kell áthaladnia a szalagnak interferencia nélkül? A mérnökök erre úgy válaszolnak, hogy feltérképezik a teljes képződési szekvenciát, és két szükségleti kategóriát azonosítanak.
Az első kategória a hordozószalag-kezelés. A progresszív sajtolószerszámoknál a szalagnak minden állomáson keresztül kell haladnia anélkül, hogy az előzőleg kialakított elemek ütköznének a lyukasztókkal, nyomóbetétekkel vagy betétekkel. A korábbi állomásokon kivágott bypass hornyok hézagot hoznak létre, így a megemelt karimák, dombornyomott elemek vagy levágott profilok biztonságosan haladhatnak lefelé. Ezeket a hornyokat a hézagolásra méretezték, nem az áramlás szabályozására. Mélységüket és szélességüket a kialakított elem magassága és alapterülete határozza meg, amelyhez alkalmazkodniuk kell.
A második kategória az áramlásszabályozás kialakítása. Itt a bevágás aktívan korlátozza vagy átirányítja az anyagmozgást a húzás vagy formavonás során. Az elhelyezés attól függ, hogy a karima mely régióiban tapasztalható túlzott beáramlás (gyűrődést okozva) vagy elégtelen beáramlás (hasadásokat okozva). A mérnökök jellemzően formázási szimulációval azonosítják ezeket a régiókat, majd bevágásokat helyeznek el a formázási műveletet közvetlenül megelőző vagy azzal egybeeső állomásokon.
A szekvenálási logika egy egyszerű szabályt követ: vágja le a bypass hornyot a lehető legkorábbi szakaszban, anélkül, hogy gyengítené a hordozót az upstream műveletekhez. A túl késői vágás azt jelenti, hogy az anyag már olyan feszültség alá került, amelyet a bevágás nem tud korrigálni. A túl korai vágás a szalag destabilizálódását kockáztatja, mielőtt elérné a kritikus alakítóállomásokat. A legtöbb szalagelrendezés a bypass vágási műveleteket egy-három állomással az általuk kiszolgált alakítóállomás előtt helyezi el.
Progresszív matricák vs. transzfer szerszámok vs egy{0}}állomásos alkalmazások
A szerszám típusa alapvetően megváltoztatja a bypass hornyok működését. A progresszív fémbélyegző szerszámokban a bevágások kettős szerepet töltenek be: szalaghézag és áramlásszabályozás, mivel az alkatrész a folyamat során a hordozószalaghoz rögzítve marad. Minden állomás, amelyen a sáv áthalad, potenciális interferenciapont, ezért a bevágások elhelyezésének figyelembe kell vennie a teljes lefelé irányuló utat.
Az átviteli bélyegzés másként működik. A nyersdarabot korán leválasztják a szalagról, majd szabad részként mechanikusan szállítják az állomások között. A megkerülő bevágások az átadó szerszámokban szinte kizárólag az üres -élek áramlásának szabályozására összpontosítanak az egyes alakítási műveletek során. Nincs kezelhető hordozószalag, így az ürítési funkció teljesen eltűnik. A bevágás geometriája pusztán annak szabályozására irányul, hogy a nyersdarab kerületén lévő anyag hogyan táplálkozik be a húzóüregbe.
Az egy-állomásos matricák a legegyszerűbb esetet képviselik. Egyetlen üres belép, egy alakítási művelet történik, és az alkatrész kilép. A megkerülő bevágásokat itt közvetlenül az üres fejlesztési alakzatba tervezték, és a formázási szimulációs kimenet alapján vannak elhelyezve, nem kell figyelembe venni több-állomásos szekvenálást.
Az autóipari sajtolószerszámok gyakran használnak átviteli konfigurációkat a nagy karosszériapanelekhez, ahol az üres él mentén elhelyezett kihagyásos hornyok szabályozzák az anyag beszívását- az összetett görbületeken keresztül. Ezzel szemben a kisebb autóipari konzolok és csatlakozók progresszív szerszámokban futnak, ahol a bevágások kiegyensúlyozzák az áramlásszabályozást és a szalag előrehaladását több tucat állomáson keresztül.
| Die Type | Bevágás funkció | Tipikus elhelyezés | Tervezési komplexitás |
|---|---|---|---|
| Progresszív Die | Kettős szerep: hordozószalag hézag és formázási áramlásszabályozás | Egy-három állomással a formázási művelet előtt; húzózónákkal szomszédos szalagél | Magas, összhangban kell lennie a teljes állomásszekvenciával, a pilóta helyeivel és a vivőerővel |
| Transzfer Die | Csak üres-szél áramlásvezérlés; nincs szükség hordozókezelésre | Üres periféria azokon a régiókon, amelyeket a szimuláció kialakítása a hasadások vagy ráncok kialakulásának magas-kockázataként azonosított | Mérsékelt, a formázási mechanikára összpontosít, a szalag haladási megkötései nélkül |
| Single{0}}Station Die | Lokalizált áramlási korlátozás az üres határon | Üres fejlesztési formába integrálva; szimuláció vagy kör{0}}rács eredményei szerint elhelyezve | Alacsony, egyetlen művelet, több{0}}állomásfüggőség nélkül |
Észre fogja venni, hogy a tervezés bonyolultsága közvetlenül arányos az állomások számával és a szalag épségben tartásának szükségességével. A progresszív formák a legiteratívabb bevágás-elhelyezési munkát igényelnek, mivel az egyik állomáson végrehajtott minden változás átgyűrűzik az elrendezés többi részén.
Egyedi szerszámmegoldások használata összetett elrendezésekhez
Az összetett alkatrészgeometriák, különösen azok, amelyek az autóipari bélyegzőszerszámokban és a több-funkciós csatlakozókban találhatók, ritkán engedik meg az egy-bevágásos elhelyezési megközelítést. A valóság iteratív: szimuláljon, tekintse át a nyúlási térképeket, állítsa be a bevágás helyzetét vagy mélységét, és szimuláljon újra. Minden ciklus finomítja az egyensúlyt az áramlásszabályozás, a hordozó erőssége és az állomástávolság között, amíg az elrendezés tiszta nem lesz.
Ez az ismétlődő folyamat jelentős előnyökkel jár a tapasztalt vágószerszám-építőkkel való együttműködésből, akik a megkerülő bevágás tervezését integrálják a szélesebb szalagelrendezési tervezési munkafolyamatba, nem pedig utólagos gondolatként kezelik. Speciális szerszámozó partnerek, mintYICHENegyedi sajtolószerszám-megoldásokat kínál, ahol a bevágások elhelyezését, a szerszámszerkezetet, az alkatrészek kiválasztását és az anyagáramlási stratégiát egységes rendszerként dolgozzák ki. Megközelítésük a színpadi szerszámokkal kapcsolatos kihívások teljes skáláját lefedi, a lyukasztó és emelő tervezésétől a hézagoptimalizáláson és a bypass bemetszés specifikáción át, biztosítva, hogy minden elem támogassa a többit, ahelyett, hogy későbbi ütközéseket okozna.
Azon mérnökök számára, akik olyan elrendezésekben navigálnak, ahol a hornyok elhelyezése kölcsönhatásba lép a szűk hordozószélességekkel, többszörös formázási mélységgel vagy vegyes pozitív és negatív horonykonfigurációkkal, a szerszámos szakemberrel végzett munka tömöríti az iterációs ciklust. Ahelyett, hogy az egyes változókat egymástól függetlenül oldaná meg, és azt remélné, hogy konvergálnak, az integrált szerszámtervezés párhuzamosan kezeli őket, csökkentve ezzel a próbaköröket, és gyorsabban -készítve a termelésre kész szerszámokat.
Az elhelyezési stratégia a megfelelő helyre helyezi a bevágásokat. De még egy jól-elhelyezett bevágás is alulteljesíthet, ha a gyártási feltételek megváltoznak, vagy ha a kezdeti tervezési feltételezésekből hiányzik egy változó. Itt jön be a próbapróba-diagnosztika, amely leolvassa a tényleges alkatrésztüneteket a nyomdagép teljesítményének finom-hangolásához.
Kipróbálási hibaelhárítás a bypass bevágások beállításához
A képernyőn tökéletesnek tűnő szalagelrendezés még akkor is hibás alkatrészeket eredményezhet, amikor első alkalommal ütközik a sajtolóprésbe. A tekercsek közötti anyagtulajdonságok eltérései, a kenési inkonzisztenciákból eredő súrlódási különbségek és a szerszámok kis eltérései mind összejátszanak a bypass bevágási teljesítményének eltolódását a szimulált ideálistól. A jó hír? A formált részek pontosan megmondják, mi a baj, ha tudja, hogyan kell elolvasni őket.
Az alkatrészminőségi tünetek olvasása a bevágási problémák diagnosztizálásához
Minden hiba a bypass bevágás határa közelében üzenet. A ráncok, a szakadások és a vastagságváltozások mindegyike a bevágás geometriája és az anyag tényleges viselkedése közötti specifikus eltérésre utal. A diagnosztikai logika egyértelmű: igazítsa a tünetet a kiváltó okhoz, majd alkalmazza a célzott korrekciót.
Gondold ezt így. Ha az anyag egy megkerülő bevágás mellett gyűrődik, akkor a bevágás nem elég mély. Még mindig túl sok anyag folyik át a határon, összenyomódik a karimában és felfelé görbül. A bevágás nem tudta elszigetelni a deformációs zónát, így a felesleges fémlemez olyan területről kerül az alakítási területre, ahol nem lenne szabad. MintA Gyártómegjegyzi, a ráncos fém áramlási ellenállást okoz, különösen, ha beszorul az oldalfalba, és az eredeti problémát az áramlási hibákká tetézi.
A bevágás közelében elszakadás az ellenkező állapotot jelzi. A bevágás túl mély vagy túl széles, ami megszakítja az anyagellátást az alakító zónába. A lemez túlnyúlik a nyúlási határán, mert a szomszédos területekről nem tud további fém beszívni. A kialakuló zóna éhezik, elvékonyodik és felhasad.
Az egyenetlen falvastagság egy kialakított elemen aszimmetrikus hornyolásra utal. Az alakító zóna egyik oldala több anyagot kap, mint a másik, így vastag fal jön létre, ahol a beáramlás nem korlátozódik, és egy vékony fal, ahol a bevágás korlátozza{1}}. Ez az aszimmetria azt is okozza, hogy az alkatrész elcsavarodik a rugózás során, ami méretbeli problémákat okoz, amelyek az összeszerelés során továbbterjednek.
- Gyűrődés a bevágás határa közelében:Ennek oka a nem megfelelő bevágásmélység, amely lehetővé teszi a felesleges anyag beáramlását. Rögzítse a bevágás mélységének növelésével 0,5 mm-es lépésekben, amíg a ráncok eltűnnek anélkül, hogy szakadást okoznának.
- Szakadás vagy hasadás a bevágás mellett:Ennek oka a túlzott áramláskorlátozás, amely kiéhezteti az anyag formáló zónáját. Rögzítse a bevágás mélységének csökkentésével vagy a bevágás sarok sugarainak szélesítésével az átmenet megkönnyítése érdekében.
- Egyenetlen falvastagság az alkatrészen:Ennek oka az aszimmetrikus bevágások elhelyezése vagy a szemközti oldalak egyenlőtlen mélységei. Rögzítse a hornyok geometriájának kiegyenlítésével a húzási tengely mindkét oldalán, vagy az egyes bevágások mélységének beállításával a beáramlás kiegyensúlyozása érdekében.
- A bevágás hegyéből kisugárzó élrepedés:Ennek oka a nem megfelelő saroksugár, amely feszültség-emelőt hoz létre az anyagban. Rögzítse úgy, hogy a bevágás gyökerénél nagyobb sugarat kever, általában az anyagvastagság minimum 1,5-szeresére növelve.
- Ellentmondásos eredmények a gyártási sorozatok között:Az ok a hornyok élének állapotának romlása a kopás vagy felhalmozódás miatt. Javítsa ki a bevágások éleinek ellenőrzésével és{1}}újraélezésével egy ütemezett karbantartási ciklus során.
Itt érvényesül a precíziós présbélyegzés alapelve: egyszerre csak egy beállítást végezzen, mérje meg az eredményt, majd döntse el a következő lépést. Több változó egyidejű módosítása lehetetlenné teszi annak azonosítását, hogy melyik korrekció működött valójában.
Gyakori meghibásodási módok a helytelen bevágásból eredően
Az alkatrészszintű tüneteken túlmenően számos szisztémás meghibásodási mód jelenik meg, amikor a megkerülő hornyok kialakítása nem veszi figyelembe a célt. Ezek a problémák általában nem egyedi hibás alkatrészekként jelennek meg, hanem krónikus gyártási problémákként, amelyek a teljes futtatás során fennállnak.
A bevágások túl kicsik az áramlás szabályozásához.Az alulméretezett bevágásnak úgy tűnik, hogy működnie kell a csík elrendezési nyomatán, de nem szakítja meg a feszültségátvitelt a határon a tényleges formázás során. A bemetszés csúcsa és a szerszámüreg éle között fennmaradó szalag továbbra is elegendő terhelést hordoz ahhoz, hogy lehetővé tegye a zónák közötti anyagmozgást. Az eredmény az, hogy a bevágás fizikailag létezik, de funkcionálisan nem járul hozzá semmihez. Ezt akkor látja, amikor a ráncos minták a formált részen ugyanúgy néznek ki, mint amit várna, ha nincs bevágás.
A rossz állomásokon elhelyezett bevágások interferenciát okoznak.A túl korai megkerülő bevágás meggyengíti a hordozószalagot, mielőtt elérné a kritikus alakító állomásokat, és előtolási instabilitást vagy szalag kihajlást okoz az előrehaladás során. Túl későn vágja, és az anyag már behúzódott az alakító zónába, mielőtt a bevágás korlátozhatná azt. Egy szűk progresszív elrendezésben akár egy állomás pozícióhibája is egy funkcionális bevágást szerkezeti gyengeséggé vagy időzítési hibává változtathat.
Eltérés a szemcseiránytól váratlan repedést okoz.Amikor egy bevágás hegye a hengerlési irányra merőlegesen igazodik, a gyökér feszültségkoncentrációja a szemcseszerkezeten keresztül a leggyengébb törési útvonalon helyezkedik el. Ez különösen problematikus az AHSS-en vagy alumíniumon végzett sajtolási műveleteknél, ahol az élek hajlékonysága korlátozott. Az alkatrészek probléma nélkül futhatnak az egyik tekercsen, és megrepedhetnek a következőn, ha a szemcse orientációja az anyagtételek között változik.
A bypass bemetszi a sorjaképződést bélyegző hatásokat.Minden bevágást vágási művelet hoz létre, és minden vágási művelet bizonyos fokú sorja keletkezik a nyírt élen. Ha a sorja magassága meghaladja az elfogadható határokat, a megemelt él ütközik a kötőanyag felületével az alakítás során, egyenetlen nyomáseloszlást hoz létre, és akár megkarcolhatja a szerszám felületét. Az iparági hibaelhárítási útmutatók megerősítik, hogy a lyukasztó és a matrica közötti hézag közvetlenül szabályozza a sorja súlyosságát, és hogy az indokolatlan szerszámhézag a túlzott sorjaképződés egyik elsődleges oka. Kifejezetten a bypass hornyok esetében a bevágás szélén lévő sorja lokális magas pontként működik, amely megzavarja az egyenletes anyagáramlást, amelyre a bevágást tervezték.
Vásároljon{0}}padlóbeállítási technikákat
A die próba az, ahol az elmélet találkozik a valósággal. Amikor az formázott részek bevágásokkal kapcsolatos hibákat észlelnek, a próbaszerelőnek praktikus fémbélyegzési technikákra van szüksége, hogy módosítsa a hornyok geometriáját anélkül, hogy a teljes szerszámot újjá kellene építeni. A következő módosítások a szokásos bolti-padlói gyakorlatok, a legkevésbé invazívtól a legjelentősebbig sorolva.
Bevágásos csiszolás a mélység növelése érdekében.A legegyszerűbb és leggyakoribb beállítás. A technikus szerszámcsiszolóval vagy precíziós felületi csiszolóval eltávolítja az anyagot a lyukasztóból, hogy elmélyítse a vágást a szalagban. Ez növeli az áramlás korlátozását ezen a határon. A legjobb gyakorlat az, ha kis lépésekben, jellemzően 0,25–0,5 mm-es lépésekben köszörüli meg, minden egyes lépés után futtat egy tesztpanelt. A köszörülés gyors, csak hegesztéssel visszafordítható, és hatékony a finom-bevágások finomhangolására, amelyek közel vannak a helyeshez, de valamivel nagyobb szigetelést igényelnek a zónák között.
Hegesztés és újra{0}}megmunkálás a mélység csökkentése érdekében.Ha a bevágás túl mély, ami azt jelenti, hogy túlságosan korlátozza az áramlást-, és szakadást okoz, a korrekcióhoz anyagot kell visszaadni a lyukasztóba. A szerszámgyártó kompatibilis töltőfémet hegeszt a lyukasztó felületére, majd megmunkálja vagy csiszolja a kívánt csökkentett mélységig. Ez hatékonyan sekélyebbé teszi a bevágást, így több anyag képes átlépni a határt az alakítás során. A hegesztést megfelelően temperálni kell, hogy elkerüljük a keménységi szakadásokat, amelyek idő előtti kopást okoznának az újjáépített élnél.
Áthelyezés betétcserével.Néha a bevágás mélysége és szélessége megfelelő, de a helyzet rossz. Ahelyett, hogy a teljes szerszámpapucsot módosítanák, a tapasztalt szerszámkészítők cserélhető lapkákat használnak a bevágásos vágóállomáson. A meglévő betétet eltávolítják, egy újat megmunkálnak, a lyukasztót a korrigált helyzetbe helyezve, és a szerszámot újra összeszerelik. Ez a megközelítés érintetlenül tartja a matrica szerkezetét, miközben lehetővé teszi a pontos helyzetbeállítást, gyakran egyetlen műszakon belül a sajtolószerszámon.
Alátéttárcsa használata a geometriai változások érvényesítésére a végleges módosítás előtt.Mielőtt elkötelezné magát bármilyen tartós változtatás mellett, az intelligens kipróbálási gyakorlat alátétkészletet vagy ideiglenes szerszámmódosításokat használ a korrekció tesztelésére. A lyukasztó mögött elhelyezett vékony alátét megváltoztatja a tényleges kiemelkedést, szimulálva a mélységnövekedést köszörülés nélkül. A ragasztós-háttájú alátétanyag a kötőanyag felületén a bevágás közelében szimulálhatja a helyzetváltozás hatását az anyagáramlásra. Miután az alátét{4}}ellenőrzött geometria elfogadható alkatrészeket produkál, a végleges módosítást magabiztosan hajtják végre, nem pedig találgatásokkal.
Ebben a folyamatban a dokumentáció ugyanolyan fontos, mint a fizikai munka. Minden beállítást, annak mért méretét és az eredményül kapott alkatrészminőséget fel kell jegyezni. Ezek az adatok visszacsatolnak a jövőbeli tervekbe, és intézményi ismereteket építenek ki arról, hogy az adott anyagok és geometriák hogyan reagálnak a vágásmódosításokra. Ez a visszacsatolási hurok, amely összekapcsolja a kipróbálási tapasztalatokat a korábbi mérnöki döntésekkel, az elszigetelt javításokat szisztematikus tervezési-a gyártási{4}}munkafolyamattá alakítja.
A tervezéstől a gyártásig
Ez a visszacsatolás a kipróbálási tapasztalat és a korábbi döntések között nem véletlenül alakul ki. Strukturált munkafolyamatot igényel, amely a megkerülő bevágások tervezését már a kezdetektől beágyazza a fémbélyegzés gyártási folyamatába, nem pedig az utolsó pillanatban, miután az alkatrészek szétválnak a présben.
Amikor a megkerülő bevágások belépnek a szerszám tervezési folyamatába
A bypass hornyok tervezése a szalagelrendezés fejlesztésekor kezdődik, miután az alkatrészgeometriát és az alakítási sorrendet rögzítik. Nem tudja eldönteni, hol korlátozza az anyagáramlást, amíg nem tudja, hogy az alkatrész mely részein esik át mélyhúzás, melyik nyújtáson megy keresztül, és amelyeken egyszerűen szabadon kell hagyni a szalag előrehaladásához. A döntési pontok sorrendje egy logikai láncot követ:
- Azonosítsa az áramlási{0}}kritikus régiókat:Tekintse át az alkatrész geometriáját a ráncosodásra (túlzott beáramlás) vagy repedésre (elégtelen beáramlás) hajlamos területek tekintetében. Ezek jelölt zónák lesznek a bevágások elhelyezésére.
- Válassza ki a bevágás típusát és geometriáját:Válasszon a pozitív és negatív bevágások közül a rendelkezésre álló szalagszélesség alapján. Válassza ki a profil alakját (téglalap, V vagy sugár{1}}végű) az anyagminőség és a kívánt áramlási gradiens alapján.
- Állomások sorrendjének meghatározása:Határozza meg, hogy melyik állomás vágja el a bevágást az általa kiszolgált alakító állomáshoz képest. Helyezze el elég korán az áramlás szabályozásához, de elég későn a hordozó integritásának fenntartásához.
- Érvényesítés szimulációval vagy prototípussal:Futtassa le a formázási szimulációt, hogy megbizonyosodjon arról, hogy a nyúláseloszlás megfelel a célértékeknek a javasolt bevágás-konfigurációval.
- Gyártási szerszámok véglegesítése:Állítsa be a hornyok geometriáját a vágószerszám-rajzokhoz és rendelje meg a vágólapkákat az érvényesített méretek alapján.
Ez a sorozat azt tükrözi, hogy a tapasztalt mérnökök hogyan közelítik meg azt, ami a gyártás lényegében rejlik: egy olyan rendszerhez, amelyben minden jellemzőnek igazolnia kell létezését egy egyértelmű funkcionális céllal, amely az eredmények kialakításához kapcsolódik.
Validálási módszerek és műszaki dokumentáció
A szimuláció önmagában nem garantálja a gyártás sikerét. A bélyegzés gyártási folyamata fizikai ellenőrzést igényel, mivel a valós változókat, például a súrlódást, az anyagtétel-változásokat és a préselhajlást nehéz tökéletesen modellezni. A mérnökök többrétegű megközelítéssel érvényesítik a bypass rovátkák tervezését.
A CAE formázási szimuláció kezeli az első lépést, azonosítja a lehetséges repedéseket, gyűrődéseket vagy túlzott elvékonyodást egy virtuális környezetben, mielőtt bármilyen acélt vágnának. Ez a digitális próba optimalizálja a nyomáseloszlást és a bevágások geometriáját, jelentősen csökkentve a fizikai próba-és-hiba költségeit. Miután a szimuláció megerősítette a tervezési irányt, a prototípusbetétekkel végzett puha{4}}szerszámpróba a fém tényleges viselkedését vizsgálja préselési körülmények között. A T0 és T1 ellenőrzési körök során végrehajtott iteratív korrekciók finom{8}}hangolják a geometriát a valódi rugózási és alakváltozási mérések alapján.
A dokumentációs szabványok biztosítják, hogy az érvényesített bevágás-specifikációk túléljék a tervezéstől a műhelyig terjedő átadást. A megkerülő bevágás részletei három helyen jelennek meg egy tipikus présbélyegzési dokumentációs csomagban:
- Csík elrendezésű nyomatok:A bevágás helyzetének, mélységének, szélességének és állomás-hozzárendelésének megjelenítése méretkijelzésekkel és áramlási irány nyilakkal
- Szerelési rajzok:Részletesen adja meg a bevágásos vágólapka geometriáját, rögzítési helyét a szerszámpapucsban, valamint a lyukasztó és a szerszámmátrix közötti hézag specifikációit
- Folyamatlapok:Rögzítse az érvényesített bevágás méreteket a kipróbálásból, a T0/T1 során végzett minden módosítást és az eredményül kapott alkatrészminőségi mutatókat az egyes konfigurációkhoz kötve
Ez a dokumentáció lezárja a hurkot a matricák és a bélyegzési gyakorlat között. Ha egy jövőbeli projekt hasonló anyagokat és geometriát használ, a mérnökök ezekből a rekordokból húzzák ki az érvényesített bevágási paramétereket ahelyett, hogy nulláról kezdenének. Idővel a dokumentáció olyan intézményi tudásbázissá válik, amely minden új programot felgyorsít.
Együttműködés szerszámozási szakértőkkel a nehéz alkalmazásokhoz{0}}
A fent leírt munkafolyamat lineárisnak hangzik, de az összetett alkatrészgeometriák iteratív spirállá alakítják. Több hornyolási hely kölcsönhatásba lép egymással, a hordozószélesség-korlátok korlátozzák a lehetőségeket, és az anyagáramlási viselkedés egy zónában befolyásolja a szomszédos zónák feszültségeloszlását. A tervezési-nehéz alkalmazások, ahol a bypass rovátkák optimalizálása, a fémbélyegző alkatrészek és a szerszámszerkezet tervezése mind egyidejű figyelmet igényelnek, profitálnak a speciális szerszámépítőkkel való együttműködésből, akik alapvető munkafolyamataik részeként kezelik ezeket az interakciókat.
A szerszámos szakemberek kedvelikYICHENösszekapcsolja a mérnököket olyan egyedi sajtolószerszám-megoldásokkal, amelyek a bypass hornyok kialakítását a teljes szerszámrendszer integrált elemeként kezelik. Alkalmazási körük kiterjed a szerszámelemekre, a lyukasztókra, az emelőkre, a hézagoptimalizálásra és az anyagáramlási stratégiára, amelyeket együtt fejlesztettek ki, így a bevágások elhelyezési döntései az első naptól kezdve figyelembe veszik a szerszám minden más változóját. Azon mérnökök számára, akik a teljes fémbélyegzés gyártási folyamatában navigálnak olyan alkatrészeken, ahol az áramlásszabályozás bonyolultsága meghaladja az egyszerű szimulációt, ez az integrált megközelítés összenyomja a fejlesztési ütemtervet, és csökkenti a gyártásra kész szerszámok eléréséhez szükséges próba iterációk számát.
A bypass bevágás tervezése nem önálló készség. Az anyagtudomány, a formázási mechanika, a szalagelrendezési stratégia és a gyártásellenőrzés metszéspontjában helyezkedik el. Ennek elsajátítása azt jelenti, hogy a munkafolyamatot korán be kell építeni a folyamatba, dokumentálni kell, hogy mi működik, és felismerni, ha egy projekt összetettsége miatt olyan partnerre van szükség, aki minden nap abban a kereszteződésben él.
Gyakran ismételt kérdések a bélyegzőszerszámok elkerülő bevágásaival kapcsolatban
1. Mi a célja a bélyegzőszerszámok bypass hornyainak?
A bypass hornyok szándékos kivágásként szolgálnak a szalag vagy az üres szél mentén, amelyek szabályozzák, hogy a fémlemez hogyan áramlik a szerszámüregbe az alakítás során. Két kulcsfontosságú funkciót látnak el: kezelik a hordozószalag előrehaladását a progresszív matricákban, hogy a korábban kialakított elemek ütközés nélkül haladjanak át az állomásokon, és szabályozzák a behúzást-a formázási műveletek során, hogy megakadályozzák az olyan hibákat, mint a gyűrődés és a szakadás. A feszültségátvitelt megszakító szabad határvonalak létrehozásával a bypass hornyok lehetővé teszik a mérnökök számára, hogy megszabják, hol és mennyi anyag kerüljön be az alakítási zónába, ami egyenletes falvastagságot és kiszámítható alkatrészméreteket eredményez.
2. Mi a különbség a pozitív és negatív bypass hornyok között?
A negatív bypass hornyok eltávolítják az anyagot a névleges szalag szélétől befelé, csökkentve a helyi szalagszélességet egy egyszerű lyukasztási művelettel. Akkor működnek a legjobban, ha elegendő hordozószélesség áll rendelkezésre az etetési stabilitás fenntartásához. A pozitív bypass hornyok a szalag névleges élén túl kifelé juttatják az anyagot, és egy helyi tartályt hoznak létre, amely szabályozott módon betáplál a szerszám üregébe. A mérnökök akkor választanak pozitív bevágásokat, amikor a szalag már a minimális hordozószélességben van, és nem tolerálja a további anyageltávolítást. A YICHEN-hez hasonló szakértőktől származó összetett progresszív szerszámelrendezések mindkét típust kombinálják különböző állomásokon, hogy egyensúlyba hozza az áramlásszabályozást a szalag integritásával a formázási folyamat során.
3. Hogyan oldja meg a megkerülő bevágásokkal kapcsolatos problémákat a kockapróba során?
A formált alkatrészek hibái konkrét bevágási problémákat mutatnak fel. A bevágás határa közelében lévő gyűrődés azt jelenti, hogy a bevágás túl sekély, és lehetővé teszi a felesleges anyag beáramlását, ezért növelje a mélységet 0,5 mm-es lépésekben. A szakadás a túlzott-korlátozást jelzi, amely kiéhezteti az alakító zónát, ami csökkentett bevágásmélységet vagy nagyobb saroksugarakat igényel. Az egyenetlen falvastagság aszimmetrikus hornyolásra utal, amely kiegyenlítést igényel. A bemetszés csúcsából eredő élrepedések nem megfelelő saroksugárra utalnak. A bolti-padlójavítások közé tartozik a köszörülés a mélység növelése érdekében, a hegesztés és{8}}újramegmunkálás a mélység csökkentése érdekében, a lapkacsere az áthelyezéshez, valamint az alátétlemez készlet tesztelése a végleges módosítások előtt.
4. Hogyan befolyásolja az anyag típusa a bypass hornyok kialakítását?
Minden anyag másképp reagál az áramláskorlátozásra. Az enyhe acél kiszámíthatóan viselkedik a húzási mélység 50-100%-ának megfelelő szabványos bevágásmélységgel. A nagy -szilárdságú acélok jobban ellenállnak a behúzásnak-, és általában 10-25%-kal mélyebb bevágásokat igényelnek sugaras végű profilokkal, hogy megakadályozzák az éltörést. Az alumínium konzervatív kialakítást igényel, kisebb mélységgel (a húzási mélység 40-70%-a) és nagyobb saroksugárral (minimum 1,5-szeres anyagvastagság) az alacsonyabb nyúlási és repedési hajlam miatt. A rézötvözetek kevésbé agresszív geometriát igényelnek, mivel nagy rugalmasságuk azt jelenti, hogy még a szerény bevágások is jelentős áramláskorlátozást eredményeznek. A bevágáshoz viszonyított szemcseirányú orientáció szintén jelentősen befolyásolja a törés kockázatát.
5. Hova kell elhelyezni a bypass hornyokat progresszív szerszámcsík-elrendezésben?
Az elhelyezés attól függ, hogy mely állomásokon van szükség helyi anyagáramlás-szabályozásra, és mely állomásokon kell a szalagnak interferencia nélkül áthaladnia. Az általános szabály az, hogy az általuk kiszolgált alakító állomás előtt egy-három állomással vágják ki az elkerülő bevágásokat. A túl korai vágás azt kockáztatja, hogy destabilizálja a hordozószalagot a kritikus műveletek előtt, míg a túl késői vágás azt jelenti, hogy az anyag már olyan feszültségi állapotba került, amelyet nem tud kijavítani. A mérnökök úgy határozzák meg az elhelyezést, hogy feltérképezik a teljes formázási szekvenciát, szimulációval azonosítják a repedésekre vagy ráncokra hajlamos régiókat, és összehangolják a bevágások pozícióit a pilóta helyeivel és a hordozó szilárdsági követelményeivel.


