


Mi a bélyegző matrica és miért számít
Amikor kinyitja az autó ajtaját, csatlakoztatja a telefontöltőt, vagy kihúz egy tálcát a sütőből, egy sajtolószerszám által formált alkatrészeket érint. Tehát mi is az a sajtolószerszám pontosan, és miért támaszkodik rá szinte minden nagy-volumen gyártó?
Mi a bélyegző szerszám a gyártásban
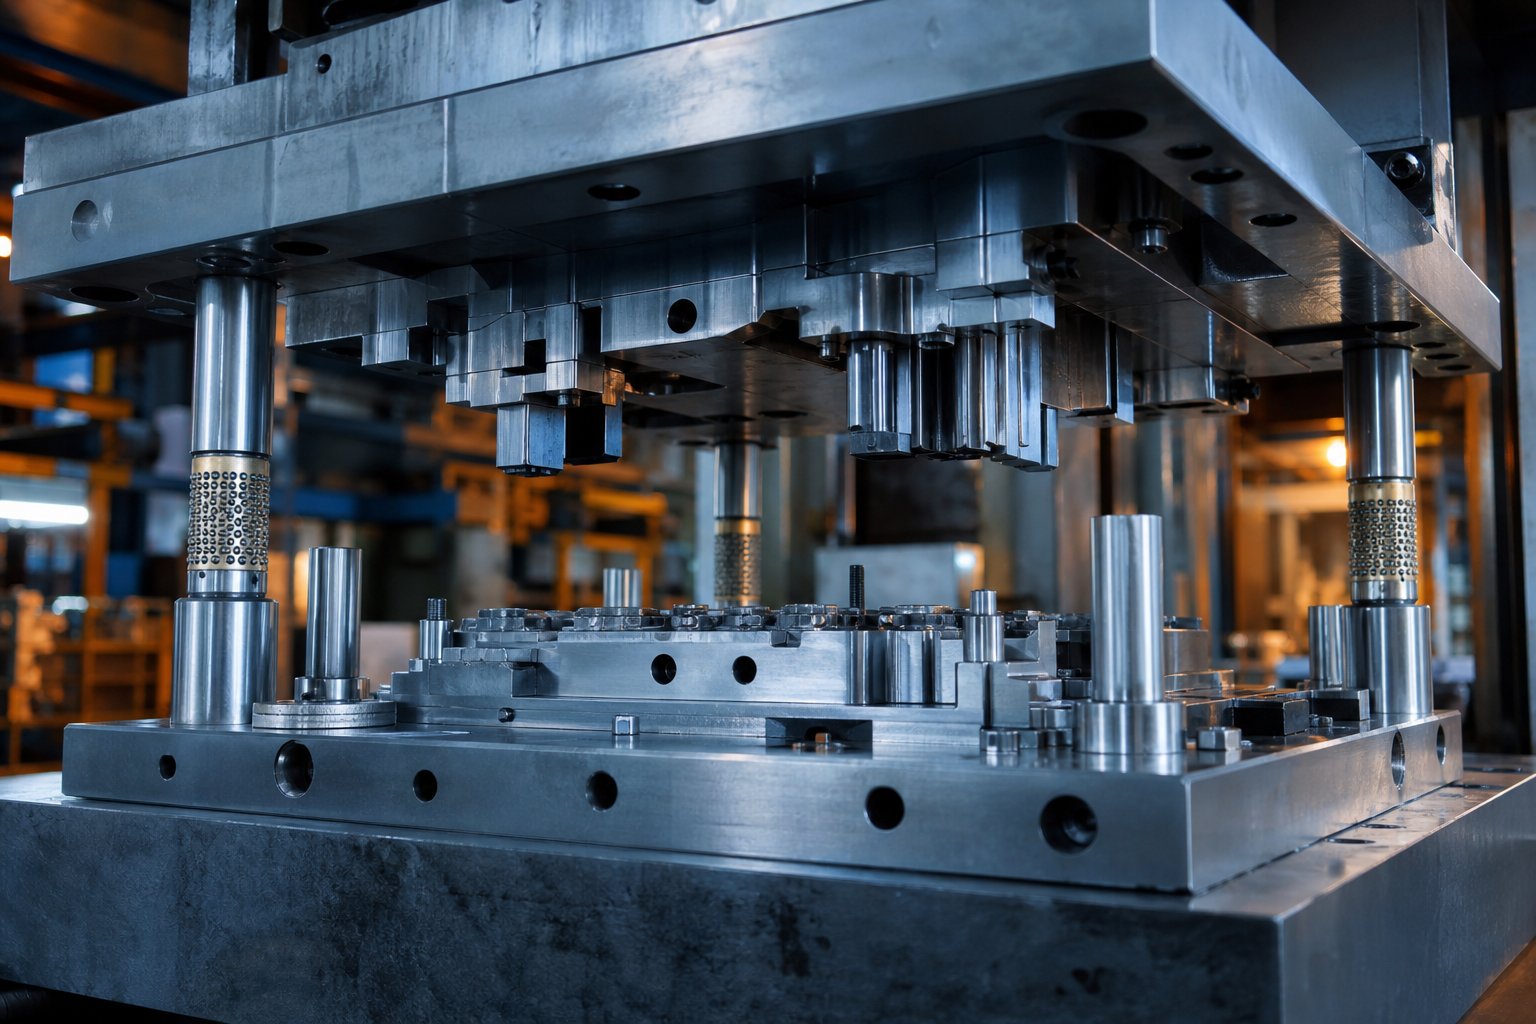
A sajtolószerszám egy présbe szerelt, precíziós{0}}megmunkált szerszám, amely sík fémlemezt vág, hajlít vagy kész alkatrészsé alakít. A szerszám felső és alsó fele ellenőrzött erő hatására működik együtt, megismételhető pontosságú alkatrészekké alakítva a nyersanyagot.
Ez a bélyegzési meghatározás lefedi az alapötletet, de a valós{0}}világ képében három játékos szinkronban dolgozik: a szerszám (a szerszám), a prés (az erő) és a munkadarab (a közéjük betáplált fémlemez). Minden préslöket során a szerszám edzett acélprofiljai érintkeznek az anyaggal, nyíró vagy alakító feszültséget fejtenek ki, amíg a fém fel nem veszi a kívánt profilt. MintA Gyártómegjegyzi, a bélyegzés hidegalakítási művelet-, ami azt jelenti, hogy nem lép fel külső hő, bár a vágás és alakítás közbeni súrlódás miatt a kész alkatrészek felmelegedhetnek.
Ebben az összefüggésben megérteni, hogy mi a matrica, azt jelenti, hogy többnek tekintjük, mint egyetlen acéltömböt. Vágóélekből, formafelületekből, vezetőelemekből és rugós{1}}elemekből álló rendszer, mindezt mikron-szintű tűréshatárig megmunkálva. Ha azt kérdezi, hogy mi a matrica a gyártásban tágabb szinten, a válasz mindent átfog a mikroelektronikai szerszámoktól, amelyek elég kicsik ahhoz, hogy elférjenek a tenyerében, egészen a masszív autóipari matricákig, amelyek a teljes karosszériaelemeket formálják.
Miért központi szerepet töltenek be a sajtolószerszámok a fémformázásban?
Mi a fémbélyegzés legnagyobb előnye a megmunkálással vagy a kézi gyártással szemben? Skála. Ha egy matricát megépítenek és hitelesítenek, percenként több száz vagy akár több mint ezer löketet tud megtenni, és minden alkalommal gyakorlatilag azonos alkatrészeket állít elő. Ez a megismételhetőség olyan költség-per-gazdaságosságot eredményez, amelyhez semmilyen más fémformázó módszer nem tud hasonló mennyiségben.
Vegye figyelembe a számokat:egyetlen progresszív kockatöbb millió alkatrészt tud gyártani, mielőtt nagyobb karbantartást igényelne, és mindegyik alkatrész kellően szigorú tűréssel rendelkezik a biztonsági -kritikus autó- vagy repülőgép-szerelvényekhez. A kezdeti szerszámberuházás jelentős, de gyorsan megtérül a nagy gyártási folyamatok során a csökkentett munkaerő, minimális selejt és egyenletes minőség révén.
Ez a cikk túlmutat egy egyszerű szószedeten. Az előttünk álló szakaszokban látni fogja, hogyan hatnak egymásra az egyes szerszámelemek rendszerként, hogyan diktálják az anyagtulajdonságok a tervezési döntéseket, és hogyan akadályozzák meg közvetlenül a hézagszámítások azokat a hibákat, amelyek növelik a selejtezési arányt és az állásidőt.
Alapelemek a bélyegző szerszám belsejében
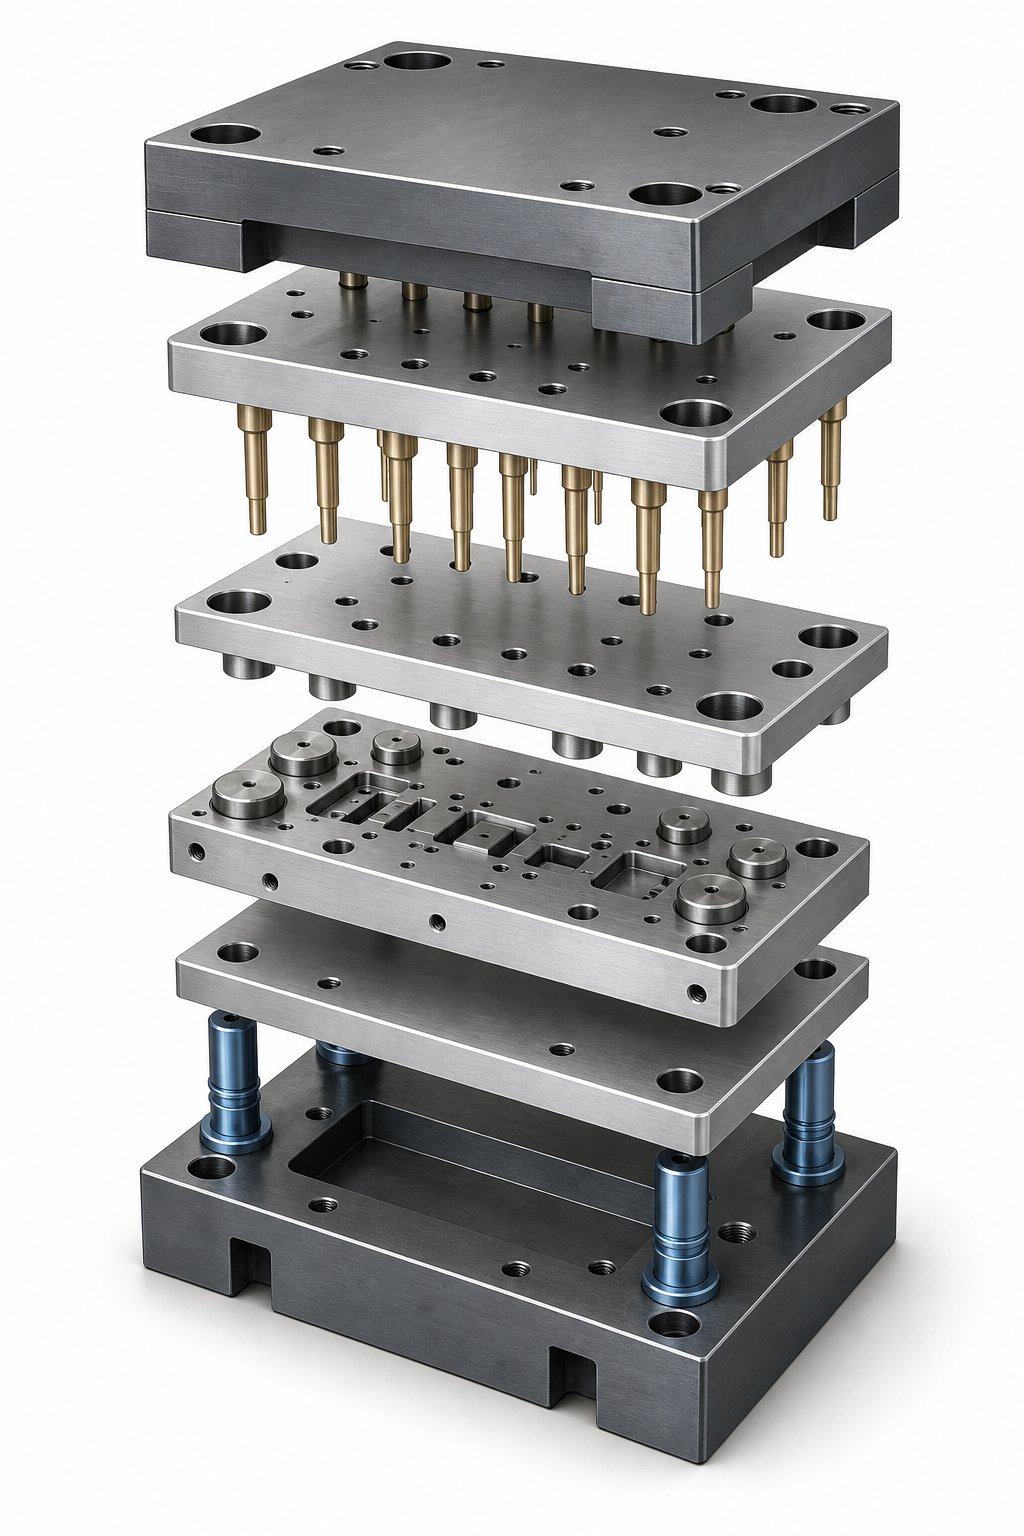
A sajtolószerszám kívülről úgy néz ki, mint egy tömör acéltömb. Nyissa fel, és több tucat egymástól függő alkatrészt fog találni, mindegyiket arra tervezték, hogy egy adott feladatot végezzenek el a préslöket egy adott pillanatában. A megbízható szerszám és a selejtet{2}}keltő fejfájás közötti különbség gyakran abból fakad, hogy ezek a bélyegzőszerszám-alkatrészek mennyire működnek együtt rendszerként, nem pedig elszigetelt darabként.
A felső és alsó vágószerszámok magyarázata
Minden sajtolószerszám-készlet két nehéz acéllemezzel kezdődik, amelyeket matricapapucsnak neveznek. Az alsó szerszámpapucs a préságyhoz, míg a felső szerszámpapucs a préshengerhez rögzíthető. Együtt alkotják a szerkezeti vázat, amely minden más alkatrészt a helyén tart ismételt tonnatartalom mellett.
A felek közötti igazodást edzett vezetőcsapok és precíziós-földelt perselyek tartják fenn. A Moeller Precision Tool szerint ezeket 0,0001 hüvelyk tűréshatáron belül gyártják, így biztosítva, hogy a felső és az alsó fele pontosan ugyanabban a viszonyban találkozzon löketenként. A golyós-vezetőcsapok iparági szabvánnyá váltak alacsony súrlódásuk és könnyű szétválasztásuk miatt, bár a súrlódó-típusú csapok továbbra is jól használhatók olyan alkalmazásokban, ahol a költség a prioritás.
A szerszámpapucsra szerelve találhat lyukasztólemezeket (amelyek a vágó- és alakítószerszámokat tartják), a szerszámlemezeket (amelyek biztosítják az illeszkedő üregeket) és az edzett szerszámacélból készült hátlapokat. A hátlapok megakadályozzák, hogy nagy terhelés mellett ütések ütközzenek a puhább szerszámpapucs anyagába, így a koncentrált erők szélesebb területen oszlanak el.
Az alkatrészt formáló funkcionális alkatrészek
Aprésszerszám alkatrészekamelyek ténylegesen érintkeznek a munkadarabbal, a matricák és lyukasztók, szerszámgombok, csupaszítók, emelők, pilóták és nyomóbetétek. Mindegyik hozzájárul az anyagszabályozáshoz az alakítási ciklus különböző fázisaiban.
Az ütések a hím vágó vagy formáló elemek. Az orr alakja meghatározza a vágás vagy hajlítás geometriáját: kerek, hosszúkás, négyzet alakú vagy teljesen egyedi. A vágógombok női megfelelőként szolgálnak, biztosítva az ellentétes vágóélt. A lyukasztó és a szerszámgombja közötti hézag az egyik legkritikusabb paraméter a teljes szerszámszerelvényben, amely közvetlenül befolyásolja az élminőséget és a szerszám élettartamát.
A csíkozók eltávolítják az alapanyagot a lyukasztóból az emelésnél. Nélkülük az anyag rugalmassága megfogná a lyukasztót, és elakadna a szerszámban. Az emelők, általában rugós{2}}csapok vagy sínek, minden egyes löket után felemelik a szalagot a szerszám alsó felületéről, hogy az szabadon haladhasson a következő állomásra. A pilótacsapok a korábban átlyukasztott lyukakba esnek, hogy a szalag végleges, pontos rögzítését biztosítsák a következő művelet előtt. A nyomópárnák simán tartják az anyagot vágás és alakítás közben, megakadályozva a torzulást, amely a későbbi állomásokon keresztül torkollik.
Hogyan működnek együtt az alkatrészek egy nyomás alatt
Képzelj el egyetlen ciklust egy progresszív kockában. Ahogy a nyomó kos leereszkedik, íme a sorrend:
- A rugóval{0}}terhelt csupaszítólemez először érintkezik a szalaggal, laposan rászorítja a szerszámlapra, és szabályozza az anyag mozgását.
- A vezérlőcsapok az előre{0}}lyukasztott lyukakba illeszkednek, és a csíkot pontosan az adott állomáshoz rögzítik.
- A lyukasztók lefelé haladnak, behatolnak az anyagba, és az alatta lévő szerszámgombokkal szemben hajtják végre a vágási vagy formázási műveleteket.
- Az alsó holtponton az összes formázási és vágási művelet egyszerre fejeződik be minden állomáson.
- Felfelé ütésnél a lehúzó lenyomva tartja az anyagot, miközben az ütések visszahúzódnak. Az emelők ezután felemelik a csíkot a szerszám felületéről, hogy az adagoló a következő pályára tudja vinni.
Ez az egész sorozat a másodperc töredéke alatt játszódik le, percenként több százszor ismétlődik. Minden alkatrésznek szűk időzítésen és helyzetablakon belül kell ellátnia funkcióját, különben a hibák azonnal következnek.
Az alábbi táblázat az egyes főbb összetevőket a szerepükhöz köti, és azt, hogy mi megy rosszul, ha meghibásodik. Ez a hiba-következmény-nézet az, ami elválasztja a rendszerszintű-szintű gondolkodást attól, hogy az összetevőket elszigetelt katalógustételként kezeljék.
| Összetevő neve | Funkció | Meghibásodás következménye |
|---|---|---|
| Die Shoe (felső/alsó) | Szerkezeti szerelési platform az összes többi alkatrészhez | A terhelés alatti elhajlás eltolódást okoz, ami felgyorsítja az összes működő alkatrész kopását |
| Vezetőcsapok és perselyek | A löket során tartsa fenn a vágószerszám-felek pontos beállítását | A kopás vagy kopás hézagsodródást okoz, ami inkonzisztens sorját és lerövidíti a lyukasztási élettartamot |
| Hátsó lemezek | Akadályozza meg, hogy az ütések benyomják a szerszámpapucsot ismételt ütések hatására | Ezek nélkül az ütések idővel belesüllyednek a cipőbe, megváltoztatva a zár magasságát és rontva a vágás minőségét |
| Ütések | Vágja, szúrja ki vagy formálja a munkadarab anyagát | A töredezett vagy elkopott élek túlzott sorját eredményeznek, növelik a tonnaszükségletet, és katasztrofális törést kockáztatnak |
| Die Buttons | Biztosítsa az illeszkedő vágóélt és a csigák tehermentesítését | A kopott gombok a tűréshatáron túl növelik az alkatrészek jellemzőit, és csigát húznak |
| Sztripper lemez | Laposra szorítja az anyagot, és leválasztja az ütésektől az emelésnél | A meghibásodás az anyag megemelését okozza a vágás során, ami torz alkatrészeket és a szerszám összeomlását eredményezi |
| Emelők | Emelje le a csíkot az alsó matricáról, hogy a következő állomásra továbbítsa | Az elakadt emelők szalaghúzást, elakadást és pilótakárosodást okoznak a következő állomáson |
| Pilot Pins | Pontosan keresse meg a csíkot minden állomáson, mielőtt a műveletek tüzet kapnának | A kopott vagy hiányzó pilóták lehetővé teszik a félreregisztráció törlését, ami minden állomáson nem{0}}helymeghatározást eredményez |
| Nyomóbetétek | Tartsa stabilan az anyagot az alakítás során, hogy szabályozza az áramlást és megakadályozza a gyűrődést | Az elégtelen betétnyomás lehetővé teszi az anyag gyűrődését vagy elmozdulását, ami mérethibákat okoz a formált elemekben |
Figyelje meg a mintát: egyetlen meghibásodott összetevő ritkán okoz egyetlen problémát. A kopott vezetőpersely hézagsodródáshoz vezet, ami felgyorsítja az ütések kopását, ami növeli a sorja magasságát, ami végül nem tervezett állásidőt vált ki a teljes vonalon. Ez a láncreakció az oka annak, hogy a tapasztalt szerszámtervezők rendszerekben gondolkodnak, és minden egyes alkatrészt a körülöttük lévő terhelésekhez, időzítésekhez és tűrésekhez viszonyítva határoznak meg.
Ez az összekapcsolt valóság azt is jelenti, hogy a szerszámtípusok közötti választás, legyen az progresszív, transzfer vagy összetett, megváltoztatja, hogy mely alkatrészek viselik a legnagyobb terhet, és hol koncentrálódik a meghibásodás kockázata.
Progresszív vs transzfer vs összetett szerszámtípusok
Minden sajtolószerszám ugyanazokat az alapvető alkatrészeket használja, de az, hogy ezek az alkatrészek hogyan vannak elrendezve, és hogyan mozog rajtuk a munkadarab, külön kategóriákra osztja a szerszámvilágot. A bélyegzőszerszámok közötti választás kevésbé azon múlik, hogy melyik a „legjobb”, hanem inkább arra, hogy melyik illik az alkatrész geometriájához, éves mennyiségéhez és költségvetéséhez. Ha ezt az egyezést rosszul értelmezi, fizetnie kell érte a másodlagos műveletek, a selejtezés vagy a szerszámok újratervezése során.
Progresszív vágószerszámok nagy-volumenű szalagos-táplálékgyártáshoz
Egy progresszív matrica egy folytonos fémszalagot vezet át egy sor állomáson egyetlen szerszámon belül. Minden állomás egy műveletet hajt végre, vágást, hajlítást, formázást, miközben a szalag egy-egy hangmagasságot előre indexel. Az alkatrész egy hordozószalaghoz rögzítve marad, amíg a végső állomás el nem választja.
Ez a matrica-eljárás olyan sebességet biztosít, amelyhez más típusú szerszámok egyszerűen nem férnek hozzá. A progresszív szerszámozást futtató nagy sebességű-prések meghaladhatják a 200-600 löket/perc sebességet, így folyamatos áramlásban, minimális kezelés mellett kész alkatrészeket állítanak elő. A vezérlőcsapok fenntartják a regisztrációt az állomások között, és még ilyen sebességeknél is szigorúan tartják a tűréshatárokat.
Hol van gazdasági értelme a progresszív halnak?Fictiv mérnöki elemzéseaz életképességi küszöböt nagyjából évi 50 000-100 000 darabra helyezi, bár az egyszerűbb alkatrészek 30 000 darabos beruházást indokolhatnak. Ezen mennyiségek alatt az előzetes szerszámköltség, amely általában 30 000 USD és 250 000 USD felett van, nem amortizálható hatékonyan. Ezek felett az alkatrészenkénti költség olyan meredeken csökken, hogy az alternatívák versenyképtelenné válnak.
A progresszív sajtolószerszámok ideális geometriái közé tartoznak a kis és közepes méretű{0}}részek, a viszonylag sekély formák és a lineáris állomássorrendben létrehozható jellemzők. A mélyhúzások, a többirányú formák és a nagyon nagy részek ellentmondanak a módszer korlátainak, mivel a hordozószalag korlátozza a formázás irányát és mélységét.
Transzfer szerszámok nagy vagy összetett alkatrészekhez
Az átviteli bélyegzés más megközelítést alkalmaz az alkatrészmozgáshoz. A munkadarabot a folyamat korai szakaszában leválasztják a szalagról, majd ujjak, sínek vagy robotkarok segítségével mechanikusan szállítják az állomások között. Mindegyik állomás szabadon-álló üresen működik, nem pedig lekötött szalagszakaszon.
Ez a szabadság megváltoztatja azt, ami lehetséges. Az anyagáramlást korlátozó hordozószalag nélkül a szállítószerszámok mélyen húzott-házakat, nagy autóipari paneleket és több irányból alakítást igénylő részeket kezelnek. A Die-Matic folyamat-összehasonlítása szerint az átviteli bélyegzés kiváló ott, ahol a méretpontosság és a mélyhúzás kritikus fontosságú, mivel minden szakaszban precízen szabályozható az anyag deformációja.
A transzfer szerszámok csökkentik az anyagpazarlást is. Mivel a nyersdarabot a formázás előtt közel -háló alakra vágják, nincs olyan hordozószalag, amely a szerszám teljes hosszában többletanyagot fogyasztana. Drága ötvözetek esetében ez a selejtcsökkentés jelentősen csökkentheti a darabonkénti költséget a lassabb ciklusidő ellenére is.
Az átváltás-? Az átviteli rendszerek pontos szinkronizálást igényelnek a présidőzítés és az alkatrészmozgás között. A beállítás bonyolultabb, a karbantartási igények magasabbak, és a ciklussebesség lassabb, mint a progresszív szerszámozás. Ezek a szerszámtípusok indokolttá teszik magukat, ha az alkatrészek bonyolultsága vagy mérete fizikailag lehetetlenné teszi a progresszív bélyegzést, vagy ha az anyagmegtakarítás ellensúlyozza a sebességbüntetést.
Összetett szerszámok egyszerű, nagy pontosságú{0}}alkatrészekhez
A vegyülettestek a komplexitási spektrum ellenkező végét foglalják el. Több vágási műveletet hajtanak végre egyetlen préslökettel egy állomáson. Nincs csík progresszió és nincs átviteli mechanizmus. Az alkatrész teljesen ki van alakítva és egy ütéssel kilökődik.
Korlátozottan hangzik? Igen, de ez az egyszerűség egy sajátos előnnyel jár: a lapossággal. Mivel az összes forgácsolóerő egyidejűleg és szimmetrikusan hat, az összetett szerszámok jobb laposságú alkatrészeket hoznak létre, mint a progresszív alternatívák, ahol a kumulatív állomások -–- feszültségei torzulást okozhatnak. Az alátétekhez, alátétlemezekhez, tömítésekhez és egyszerű blankolt formákhoz, ahol az élminőség és a síkság a legfontosabb, a kombinált matricák a megfelelő válasz.
A szerszámozási költségek alacsonyabbak, az átfutási idők rövidebbek, és a szerszám karbantartása egyszerű. A korlátozás az, hogy az összetett szerszámok nem támogatják a többirányú alakítást, hajlítást vagy összetett geometriákat. Ezek egy precíziós eszköz egy adott munkához, nem pedig univerzális megoldás.
A megfelelő szerszámtípus kiválasztása az alkalmazáshoz
A matrica és a bélyegzési módszer közötti döntés gyakorlati kiválasztási logikán múlik:
- Ha az alkatrész kicsi, nagy mennyiségben gyártják, és lineáris sorrendben alakíthatók ki, a progresszív szerszámok a legalacsonyabb darabonkénti költséget biztosítják.
- Ha az alkatrésze mélyhúzást, többirányú alakítást- igényel, vagy túl nagy a hordozószalaghoz, a transzferbélyegzés biztosítja a szükséges rugalmasságot.
- Ha az alkatrésze lapos, geometriailag egyszerű, és szoros él---pontosságot igényel, akkor az összetett szerszámmal minimális szerszámbefektetéssel megcsinálja.
Az alábbi táblázat leképezi ezeket a szerszámokat és sajtolási módszereket azon kulcsfontosságú döntési tényezők függvényében, amelyeket a mérnökök mérlegelnek a folyamatválasztás során.
| Die Type | Legjobb For | Hangerő küszöb | Alkatrész összetettsége | Relatív költség | Tipikus alkalmazások |
|---|---|---|---|---|---|
| Progresszív | Kis és közepes alkatrészek nagy sebességű-gyártása | 50,000+ egység/év | Alacsony vagy közepes (lineáris képződési sorrend) | Magas előre, a legalacsonyabb -részenként hangerőn | Elektromos csatlakozók, konzolok, hőpajzsok, kapcsok |
| Átruházás | Nagy vagy mélyen húzott alkatrészek összetett geometriával | 25,000+ egység/év | Magas (több-irányú kialakítás, mély húzás) | Magas előre, közepes -részenként | Autókarosszéria panelek, szerkezeti házak,{0}}mélyhúzott burkolatok |
| Összetett | Egyszerű lapos alkatrészek, amelyek pontosságot és laposságot igényelnek | 5,000+ egység/év | Alacsony (csak egysíkú{0}}vágási műveletek) | Közepes előre, mérsékelt -részenként | Alátétek, alátétek, tömítések, laminálások, egyszerű blankok |
Figyelje meg a gazdasági fejlődést: ahogy az alkatrészek bonyolultsága növekszik, az összetettről a progresszívre vált az átvitel felé. A mennyiség növekedésével a progresszív szerszámok az amortizáció révén nyerik el költségelőnyüket. Az évi 500 000 darabot gyártott lapos alátét még mindig egy összetett szerszámhoz tartozik, mert a geometria nem igényel progresszív állomásokat. Eközben egy közepesen összetett zárójel ugyanazon a köteten egy tankönyvi progresszív alkalmazás.
A rossz választás nem mindig jelentkezik azonnal. Később megjelenik a hozzáadott másodlagos műveletek, a nagyobb selejt arány vagy a szerszámok idő előtt elhasználódásaként, mert az alkatrész geometriájával küzd, nem pedig dolgozik vele. Az egész bélyegzési programban a legköltséghatékonyabb-döntés a szerszámfolyamatnak az első naptól az alkatrészhez való hozzáigazítása.
Természetesen a megfelelő szerszámtípus kiválasztása csak az egyenlet fele. Az az anyag, amelyet a szerszámon keresztül présel, szinte minden tervezési paramétert megváltoztat, a hézagoktól a visszarugózási kompenzáción át a várható szerszámélettartamig.
Hogyan alakítják az anyagtulajdonságok a formatervezési döntéseket
A nem megfelelő anyagot futtató, tökéletesen megtervezett szerszám ugyanolyan megbízhatóan okoz hibákat, mint egy rosszul megtervezett szerszám, amely a megfelelőt használja. Az anyag tulajdonságai nem csak befolyásolják a sajtolószerszám kialakítását, hanem meg is határozzák azt. Minden kritikus paraméter, a lyukasztó-a-matrica hézagától a visszarugózási kompenzáción át a várható szerszámélettartamig, a fémlemez feszültség alatti viselkedésére vezethető vissza. Hagyja figyelmen kívül ezeket a tulajdonságokat, és találgat. Rosszul tippel, és a selejtezési arány nő.
A szerszám teljesítményét befolyásoló legfontosabb anyagtulajdonságok
Négy anyagjellemző dominál a sajtolószerszám-mérnöki döntéseknél:
- Termőerőaz a feszültségszint, amelynél az anyag tartósan deformálódni kezd. A sajtolásnál az alakító erőknek meg kell haladniuk az alkatrész alakításához szükséges folyáshatárt. Az acél folyáshatára fokozatonként drámaian változik, az enyhe, alacsony széntartalmú acél körülbelül 200 MPa-tól a fejlett, nagy szilárdságú acélok 1000 MPa-ig terjedő -MPa-ig. Az acél nagyobb folyási feszültsége nagyobb préselési tonnát, nehezebb rugókat és robusztusabb szerszámelemeket jelent.
- Szakítószilárdságazt a maximális feszültséget jelöli, amelyet az anyag ellenállhat a nyakolás megkezdése előtt. A folyáshatár és a szakítószilárdság közötti különbség azért számít, mert ez határozza meg a munkatartományt, azt az ablakot, ahol az anyag tönkremenetel nélkül plasztikusan deformálódik. Az értékek közötti nagy eltérés azt jelenti, hogy az anyag jobban elviseli a formázást a repedés előtt.
- Megnyúlásazt méri, hogy az anyag mennyire nyúlik meg a törés előtt, százalékban kifejezve. A nagyobb nyúlás nagyobb alakíthatóságot, mélyebb húzást és feszesebb hajlítási sugarat jelent repedés nélkül. Az enyhe acél jellemzően 25-45%-os nyúlást biztosít, míg egyes rozsdamentes acélminőségek 40-60%-ra csökkennek annak ellenére, hogy a keményedési viselkedés miatt nehezebben bélyegezhetők.
- Rugalmassági modulusleírja az anyag merevségét, lényegében azt, hogy mennyire ellenáll a terhelés hatására bekövetkező deformációnak, mielőtt megenged. A fémek, például az acél rugalmassági modulusa körülbelül 200 GPa, míg az alumínium nagyjából egyharmada, körülbelül 70 GPa. Ez a merevségkülönbség közvetlenül szabályozza, hogy az anyag mennyit rugózik vissza az alakító erők felszabadulását követően.
Képzelje el a feszültség{0}}húzódási görbét, mint egy ütemtervet arra vonatkozóan, hogy mi történik az ütés alatt. A rugalmassági modulus által szabályozott rugalmas tartomány az energiát tároló anyagot rugószerűen mutatja. Amint a feszültség átlépi a folyáshatárt, megkezdődik a maradandó alakváltozás. A képlékeny tartomány lejtése munkakeményedési viselkedést mutat. A meredek lejtő azt jelenti, hogy az anyag jelentősen megerősödik a formázás során, és minden következő állomáson nagyobb erőt igényel.
Hogyan változtatják meg a különböző fémlemezek a szerszám tervezési paramétereit
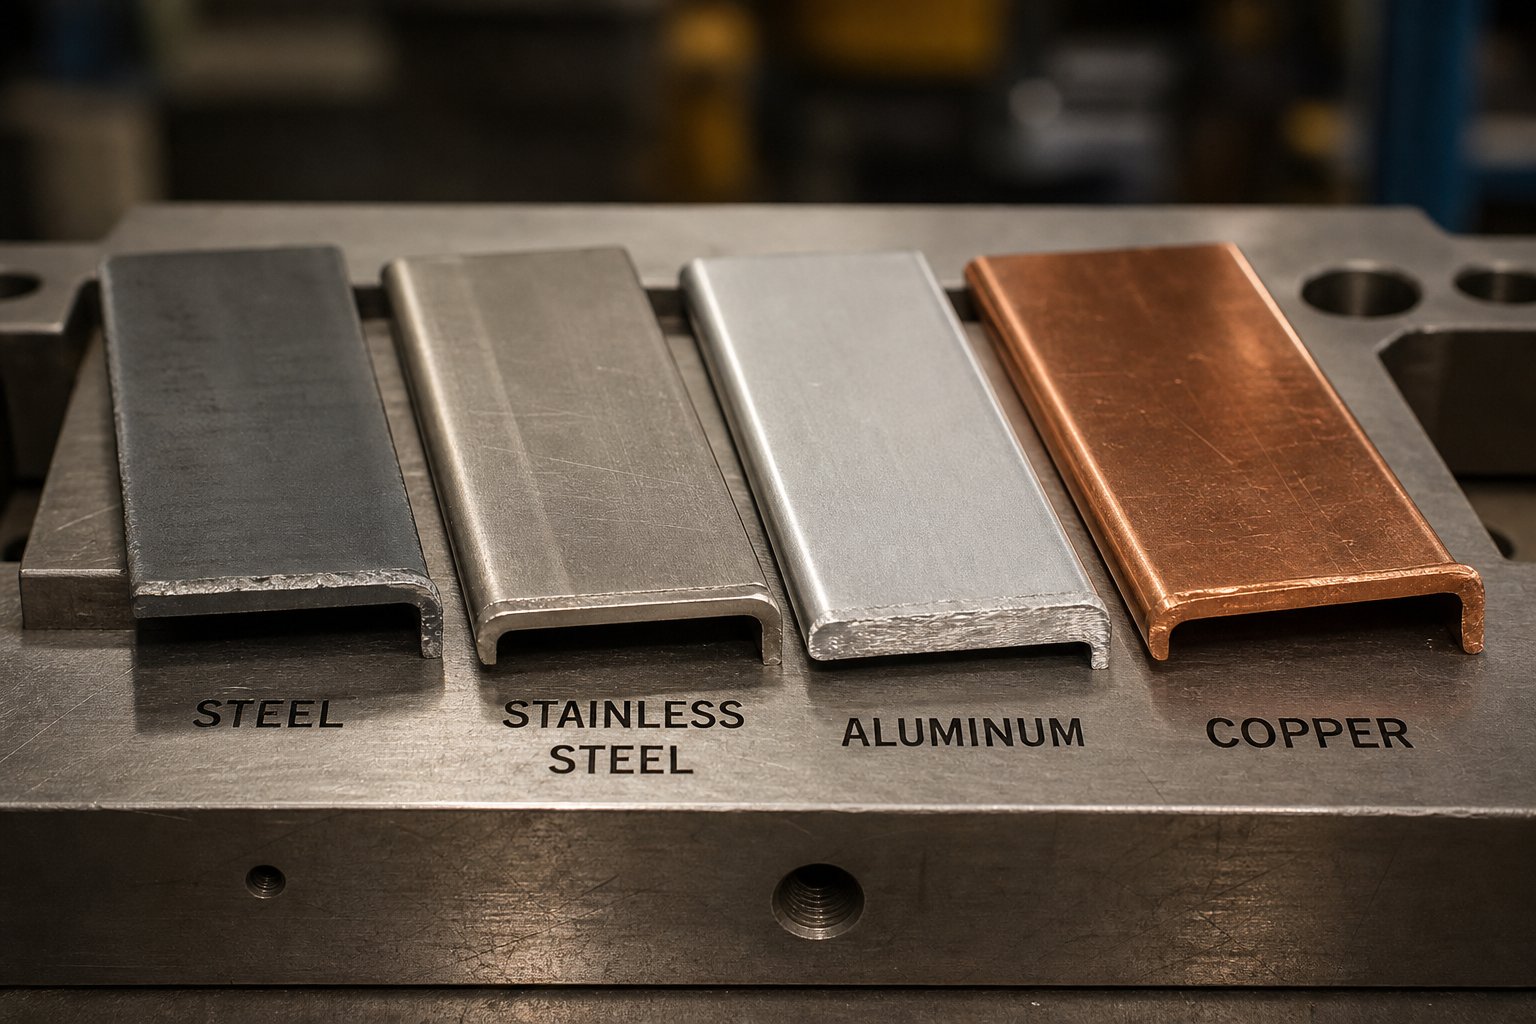
Mindegyik anyagcsalád e tulajdonságok egyedi kombinációját mutatja be, és arra kényszeríti a szerszámtervezőket, hogy egyszerre több paramétert állítsanak be. Így hasonlítják össze a gyakorlatban a leggyakoribb fémlemezeket:
Lágyacél (alacsony-karbon, HSLA minőségű)a legelnézőbb anyag a bélyegzéshez. Mérsékelt folyáshatár, jó nyúlás és kiszámítható viselkedés teszi ezt az alapvonalat, amelyhez képest más anyagokat mérnek. A préselési hézagok a szabványos százalékos értékeket követik, a visszaugrás kezelhető, és a szerszámkopás a várt ütemben halad előre.
Rozsdamentes acél (300-as sorozatú ausztenites)komoly munkakeményítő kihívásokat vet fel. MintMetalForming Magazinkiemeli, hogy a 3XX-sorozatú ausztenites rozsdamentes acélokat nagy munkaedzés jellemzi, ami azt jelenti, hogy minden egyes alakítási művelet jelentősen növeli az anyag szilárdságát a deformált zónákban. A progresszív szerszám következő állomásainak le kell győzniük ezt a megnövekedett szilárdságot, ami nagyobb erőt és tartósabb szerszámot igényel. A rozsdamentes acél nagyobb hézagot igényel, mint az azonos vastagságú lágyacél, mivel nagyobb szilárdsága ellenáll a nyírásnak és nagyobb feszültséget ad át a vágóélekre.
Alumíniumötvözetekmutasson be egy másik rejtvényt. Alacsonyabb rugalmassági modulusuk, nagyjából egyharmada az acélnak, azt jelenti, hogy a visszarugaszkodás arányosan nagyobb egy adott hajlítási geometriánál. A vágószerszám-tervezők túlhajlítással kompenzálják, néha 2-3 fokkal a célszögön túl, hogy a rugalmas helyreállítás után a tűréshatáron belülre essen. Az alumínium hajlamos a szerszámacél felületekre is, ami speciális bevonatokat vagy felületkezelést igényel a lyukasztókon és a szerszámgombokon.
Rézötvözetek (sárgaréz, foszforbronz)jellemzően kiváló nyúlást és mérsékelt keményedést biztosítanak, így viszonylag könnyen alakíthatók összetett formákká. A lágyságuk azonban más aggodalmat kelt: megfelelő hézag hiányában a rézanyagok túlzott sorját képeznek, ami megnehezíti a későbbi összeszerelést. A szerszámkopás kisebb, mint az acélnál, de a szalagkezelés és az előtolás pontossága kritikusabbá válik, mivel az anyag könnyen nyomot hagy.
A keményítés különös figyelmet érdemel a több{0}}állomásos progresszív szerszámtervezésben. Amikor egy szalag több alakítóállomáson halad át, minden egyes művelet megerősíti a deformált területeket. A MetalForming Magazine szerint, ahol a hagyományos HSLA acélok szilárdsága 20 százalékkal nőhet a munkaedzés következtében, a kétfázisú acélok 50 százalékkal növelhetik szilárdságukat néhány százalékos igénybevétel után is. Ez az eszkaláció túlterhelheti a préskapacitást és felgyorsíthatja a szerszámkopást a későbbi állomásokon, ha a szerszámtervező nem vette figyelembe az állomás tervezése során.
Az alábbi táblázat összefoglalja, hogyan változnak a kulcsfontosságú szerszámok tervezési paraméterei a gyakori anyagtípusok között. Használja iránymutatásként, szem előtt tartva, hogy a konkrét értékeknek mindig a bélyegzendő ötvözetre és temperálásra vonatkozó anyagadatlapokon kell származniuk.
| Anyag | Tipikus hézagtartomány (vastagság %-a) | Springback faktor | Munka keményedési aránya | Szerszámkopási hatás |
|---|---|---|---|---|
| Enyhe acél (alacsony-szén-dioxid) | 5-8% | Alacsony | Mérsékelt | Mérsékelt, kiszámítható fejlődés |
| HSLA / Advanced High Strength Steel{0}} | 8-12% | Közepestől magasig | Magas (20-50%-os szilárdságnövekedés) | Magas, korszerűsített szerszámanyagokat igényel |
| Rozsdamentes acél (300-as sorozat) | 8-12% | Közepestől magasig | Nagyon magas | Nagy igényű bevonatos vagy keményfém szerszámok |
| Alumíniumötvözetek | 6-10% | Magas (az alacsony rugalmassági modulus miatt) | Alacsony vagy közepes | Alacsony kopás, de kopásveszély bevonat nélkül |
| Rézötvözetek (sárgaréz, bronz) | 4-7% | Alacsony vagy közepes | Alacsony vagy közepes | Alacsony, de a sorjaérzékenység éles szerszámot igényel |
Figyelje meg, hogy a táblázat milyen kompromisszumokat{0}}mutat az egyszerű rangsor helyett. Az alumínium kevesebb szerszámkopást okoz, de agresszívabb visszarugózási kompenzációt igényel. A rozsdamentes acél erős alkatrészeket produkál, de keményedési viselkedésével megbünteti a szerszámokat és a préseket. Minden anyagválasztás tervezési korlát, amely a távolságszámításokon, az állomáselrendezéseken, a présválasztáson és a karbantartási intervallumokon keresztül hullámzik.
Ezek az anyagi{0}}vezérelt paraméterek nem léteznek elszigetelten. Közvetlenül beépülnek a vágószerszám-tervezés egyik legkövetkezményesebb számításába: a lyukasztás-a-bevágásba. Ha az adott anyaghoz és vastagsághoz nem megfelelő távolságot talál, a sorja, a túlzott kopás és a rossz élminőség a napi gyártási valósággá válik, nem pedig alkalmi kellemetlenséggé.
Hézagmérési számítások és sorjaszabályozás
A megfelelő anyagot és szerszámtípust választotta ki. A következő kérdés megtévesztően egyszerű: mekkora helynek kell lennie a lyukasztó és a szerszámgomb között? Ez a rés, a lyukasztás-a-a szerszámhoz való hézag, vitathatatlanul az egyetlen legfontosabb paraméter a sajtolószerszám-tervezésben. Helyesen állítsa be, és tiszta vágásokat, hosszú szerszámélettartamot és minimális sorját kap. Ha rosszul állítja be, és minden sajtóból kikerülő rész a hibára utal.
A lyukasztás-a-alakítás közötti távolság kiszámítása anyag és vastagság szerint
A hézag a bélyeg vágóéle és a szerszámgomb vágóéle közötti távolság. Az oldalankénti anyagvastagság százalékában van kifejezve, ami azt jelenti, hogy a megadott hézagnak meg kell lennie a lyukasztó mindkét oldalán a szerszámnyíláshoz képest. A 10%-os hézag például 1,0 mm-es készleten 0,10 mm-t jelent mindkét oldalon.
AMISUMI mérnöki csapatmegjegyzi, hogy az oldalankénti{0}}hézag ajánlott szabványa a készletvastagság körülbelül 10%-a, bár a modern fejlesztések azt sugallják, hogy a 11-20%-os tartományban lévő értékek jelentősen csökkenthetik a szerszám feszültségét a szúrás során, és meghosszabbíthatják az élettartamot. A megfelelő százalék három elsődleges változótól függ:
- A munkadarab anyaga:Az erősebb, keményebb anyagok nagyobb távolságot igényelnek. Az anyag szakítószilárdsága és keménysége közvetlenül befolyásolja a törési síkok terjedését a lemezen a nyírás során.
- Munkadarab vastagsága:A vastagabb állomány arányosan nagyobb abszolút hézagot igényel, bár maga a százalékos arány hasonló maradhat egy anyagcsaládon belül.
- Szerszám állapota:A fémlyukasztókon és a szerszáméleken felhalmozódott kopás idővel hatékonyan csökkenti a munkahézagot, így a kezdeti hézag kiválasztása előremutató-döntéssé válik.
Mi történik, ha rossz az engedély? Az elégtelen hézag arra kényszeríti a lyukasztót, hogy a szükségesnél erősebben dolgozzon, ami másodlagos nyírást okoz, ahol a lyukasztó és a szerszám oldaláról érkező törési síkok nem találkoznak tisztán. Ez durva, kettős-nyírt éleket hoz létre, felgyorsítja az ütések kopását, és akár el is törheti a szerszámokat ismételt terhelés esetén. A túlzott hézag az ellenkező problémát okozza: az anyag felborul, mielőtt repedne, és nagy sorja keletkezik, és erős felborulás a vágott élen. Mindkét körülmény rontja az alkatrész minőségét, és lerövidíti a szerszámok karbantartása közötti intervallumokat.
A megfelelő hézag célja a szemcsehatár törési síkjainak összehangolása a munkadarab tetején és alján, tiszta hasítási helyet hozva létre, ahol a két nyírási zóna a lemezvastagság közepén találkozik. Amikor ezek a síkok egy vonalba esnek, a vágási élen jól látható csiszolt zóna, tiszta törési zóna és minimális sorja látható, ami a jól hangolt szerszámozás jellemzői.
Sorjaképződés és hogyan vezérli a dizájn kialakítása
A sorja a lyukasztás vagy kivágás után a vágott élen visszamaradt kis kimagasló bordák. A nyírás elkerülhetetlen melléktermékei, de magasságuk és konzisztenciájuk közvetlenül szabályozható tervezési és karbantartási döntésekkel.
A vágási művelet során a lyukasztó behatol az anyagba, és a felső felületről nyírási zónát kezdeményez, míg a szerszámgomb alulról indít egy megfelelő zónát. Ha a távolság optimalizált, ezek a zónák egymás felé terjednek, és tisztán találkoznak a lapon belül. Amikor a hézag elsodródik, a zónák hiányoznak egymásból, és a fennmaradó anyag inkább elszakad, mintsem tisztán törik, és kifejezett sorja keletkezik a vágás szerszám oldalán.
Három tényező határozza meg a sorja magasságát egy futó fém sajtolószerszámban:
- Térítési pontosság:Amint azt fentebb tárgyaltuk, a túlságosan- és a túl-túl széles hézag sorja keletkezik, bár különböző mechanizmusok révén.
- Ütésélesség:A tompa ütés nem indíthat el tiszta nyírási zónát. Ahelyett, hogy belevágna az anyagba, nyomja és deformálja azt, növelve az anyag térfogatát, amely inkább szakad, mintsem törik.
- A vágógomb állapota:A kopott vagy letöredezett vágóélek a túlzott hézaghoz hasonlóan viselkednek, lehetővé téve az anyag felborulását, nem pedig tisztán nyírást.
A gyártási sebességgel működő fémlemez sajtolószerszámok esetében a sorja magassága a szerszám állapotának vezető mutatója. Azok a kezelők, akik nyomon követik a sorjamérést az idő múlásával, megjósolhatják, hogy a sajtolószerszám-alkatrészeket mikor kell újraélezni, mielőtt a sorja túllépné a tűréshatárokat, így a nem tervezett állásidőt tervezett karbantartásokká alakítják át.Fractory mérnöki referenciájamegerősíti, hogy a sorját gyakran időigényes-másodlagos kézi-feldolgozási módszerekkel kell eltávolítani, így a megfelelő tisztítással történő megelőzés sokkal költséghatékonyabb-, mint a-a-tényleges sorjázás után.
Bypass hornyok és anyagáramlás-szabályozás
A progresszív szerszámoknál a csík áthaladásának szabályozása az egyes állomásokon ugyanolyan fontos, mint annak ellenőrzése, hogy mi történik az egyes állomásokon. Itt lépnek be a képbe a bypass bevágások, amelyeket néha pitch bevágásoknak vagy francia bevágásoknak neveznek.
A bypass horony egy kis anyagrész, amelyet a szalag egyik vagy mindkét széléről vágnak le a progresszív szerszám kezdeti állomásainál.A Gyártószámos kritikus funkciót azonosít, amelyeket ezek a bevágások szolgálnak:
- Szilárd mechanikus ütközőt biztosítanak, amely megakadályozza a túltáplálást, ami súlyos sérüléseket okozhat a szerszámban, és biztonsági kockázatokat okozhat.
- Eltávolítják az élhajlást a tekercs hasítási folyamatából, lehetővé téve a szalag zökkenőmentes áthaladását a szerszámon.
- Az első -találat referenciát akkor hoznak létre, amikor az anyagot először befűzik a szerszámba, csökkentve a laza törmeléket és a fél{1}}ütéseket a beállítás során.
- Ha mindkét szélen használják, akkor alkatrész regisztrációt biztosítanak, amely kiegészíti a vezetőcsap helyét.
A fémlemez sajtolószerszámokban található negatív és pozitív bypass hornyok két különböző megközelítésre utalnak ezen ütközők létrehozására. Egy hagyományos (pozitív) bypass bemetszés levágja a szalag szélét, és egy zsebet hoz létre, amelyet egy edzett ütköző blokk rögzít, hogy megakadályozza az előrehaladást{1}}. A negatív bypass bemetszés vagy a lándzsa-és-perem stílusa egy kis fület lándzsa alátámaszt, és lefelé hajlítja, hogy ütközőfelületet hozzon létre az anyag eltávolítása nélkül. A lándzsa-és-perem alternatívája kiküszöböli a csigák kezelésével kapcsolatos kihívásokat, és merevíti a hordozószalagot, javítva az adagolás stabilitását az egy-oldalas tartószerkezeteknél.
A bevágástípusok közötti választás kompromisszumokat{0}}tartozik: a hagyományos bevágások biztosítják a legpozitívabb ütközést, de nagyobb anyagszélességet fogyasztanak, és megbízható csigák eltávolítását igényelnek. Az anyagvastagság kétszeresének megfelelő vékonyságú anyagcsíkot problémás lehet egyenletes kilökődés, ami elakadási kockázatot jelent, ami ellensúlyozza a bevágás védelmi célját. A szár-és
A komplex hézagoptimalizáláson, a megkerülő bevágások tervezésén és az anyagáramlási kihívásokon dolgozó mérnökök számára az egyedi progresszív szerszámok terénA YICHEN sajtolószerszám-mérnöki csapataerőforrást biztosít a fémlemez lyukasztó- és stancolási projektekhez, ahol ezek az összekapcsolt tervezési döntések integrált szakértelmet igényelnek a sorjaszabályozás, a hézagmeghatározás és a szalagstabilitás terén.
Ezek a hézag- és anyagáramlási paraméterek nem jelennek meg elszigetelten a rajzon. Ezek egy strukturált tervezési folyamat kimenetei, amely jóval az acél vágása előtt kezdődik, kezdve azzal, ahogy a szerszámmérnök beolvassa az alkatrésznyomatot, és a geometriát állomáslogikává alakítja.
A Die tervezési folyamata a koncepciótól a gyártásig
A bélyegző szerszám nem katalógusból származik. Tervezése megfontolt döntések sorozatán keresztül történik, mindegyik az utolsóra épít, attól a pillanattól kezdve, hogy egy résznyomat a tervező asztalára kerül, egészen addig a napig, amíg az eszköz elkészíti az első jóváhagyott gyártási darabot. Ennek a fémbélyegzőszerszám-tervezési munkafolyamatnak a megértése feltárja, hogy a szerszámok átfutási ideje miért nyúlik hetekig vagy hónapokig, és miért válnak a korai szakaszban végrehajtott parancsikonok később költséges korrekcióvá.
Az alkatrésznyomtatás elemzésétől a Die Conceptig
Minden formatervezési projekt egy résznyomattal és egy sor kérdéssel kezdődik. A szerszámmérnök tanulmányozza az alkatrész geometriáját, a mérettűréseket, az anyagspecifikációt, a felületkezelési követelményeket és a várható éves gyártási mennyiséget. Ezek a bemenetek határozzák meg az alapvető döntéseket: melyik szerszámtípus illeszkedik a geometriához, hány állomást igényel a szerszám, és hova tartoznak a sorrendben a kritikus alakítási és forgácsolási műveletek.
A sávelrendezés fejlesztése következik. A tervező úgy helyezi el az alkatrészt a szalagszélességen belül, hogy maximalizálja az anyagfelhasználást, miközben elegendő hordozóanyag marad a stabil adagoláshoz. SzerintAz RCO Engineering folyamati útmutatója, a mérnökök CAD-szoftver segítségével pontos modelleket és rajzokat készítenek, amelyek meghatározzák a méreteket, a tűréseket és az anyagáramlási útvonalakat ebben az elvi fázisban. Az anyagfelhasználási számítások közvetlenül befolyásolják a -darabonkénti költséget, így a tapasztalt tervezők több egymásba ágyazási lehetőséget is átgondolnak, mielőtt elköteleznék magukat egy elrendezés mellett. Néhány százalékpontos selejtcsökkentés több millió alkatrésznél ellensúlyozhatja a szerszámok bonyolultságát.
Részletes tervezés és szimuláció
A zárolt koncepció mellett a bélyegzési tervezés a részletes tervezésbe költözik. A modern CAD/CAM platformok lehetővé teszik a tervezők számára, hogy minden lyukasztót, szerszámgombot, csupaszítót, emelőt és vezetőelemet teljes 3D-s összeszerelési környezetben modellezzenek. Az interferencia-ellenőrzések, a mozgástanulmányok és az időzítés ellenőrzése digitálisan történik az acél megrendelése előtt.
A szimulációs szoftver kialakítása egy újabb érvényesítési réteget ad hozzá. Ezek az eszközök előrejelzik, hogyan viselkedik az anyag lyukasztásos terhelés alatt, azonosítva a lehetséges elvékonyodási zónákat, a ráncosodás kockázatát és a visszaugrás mértékét, mielőtt egyetlen forgácsot levágnának. A MetalForming Magazine visszafutási előrejelzéssel kapcsolatos kutatása azt mutatja, hogy a fejlett szimulációs modellek, beleértve a kinematikus keményedést (a Yoshida-Uemori-modell) és a változó terhelési modulus viselkedését, előre jelezhetik azokat a csavarásokat és hullámokat, amelyek egyébként csak a fizikai próba során jelennének meg. Ezen adatkészletek nélkül a visszafutási előrejelzés szinte mindig nagymértékben eltér az üzlethelyiség valóságától.
A szimuláció nem helyettesíti a fizikai kipróbálást, de drámaian csökkenti a korrekciós hurkok számát. A szimulációval ellenőrzött fémbélyegzési terv általában kevesebb próbaidőszak alatt éri el a gyártásra{1}}kész állapotot, így heteket és több ezer dollárt takarít meg az átdolgozástól.
Die Manufacturing and Triout
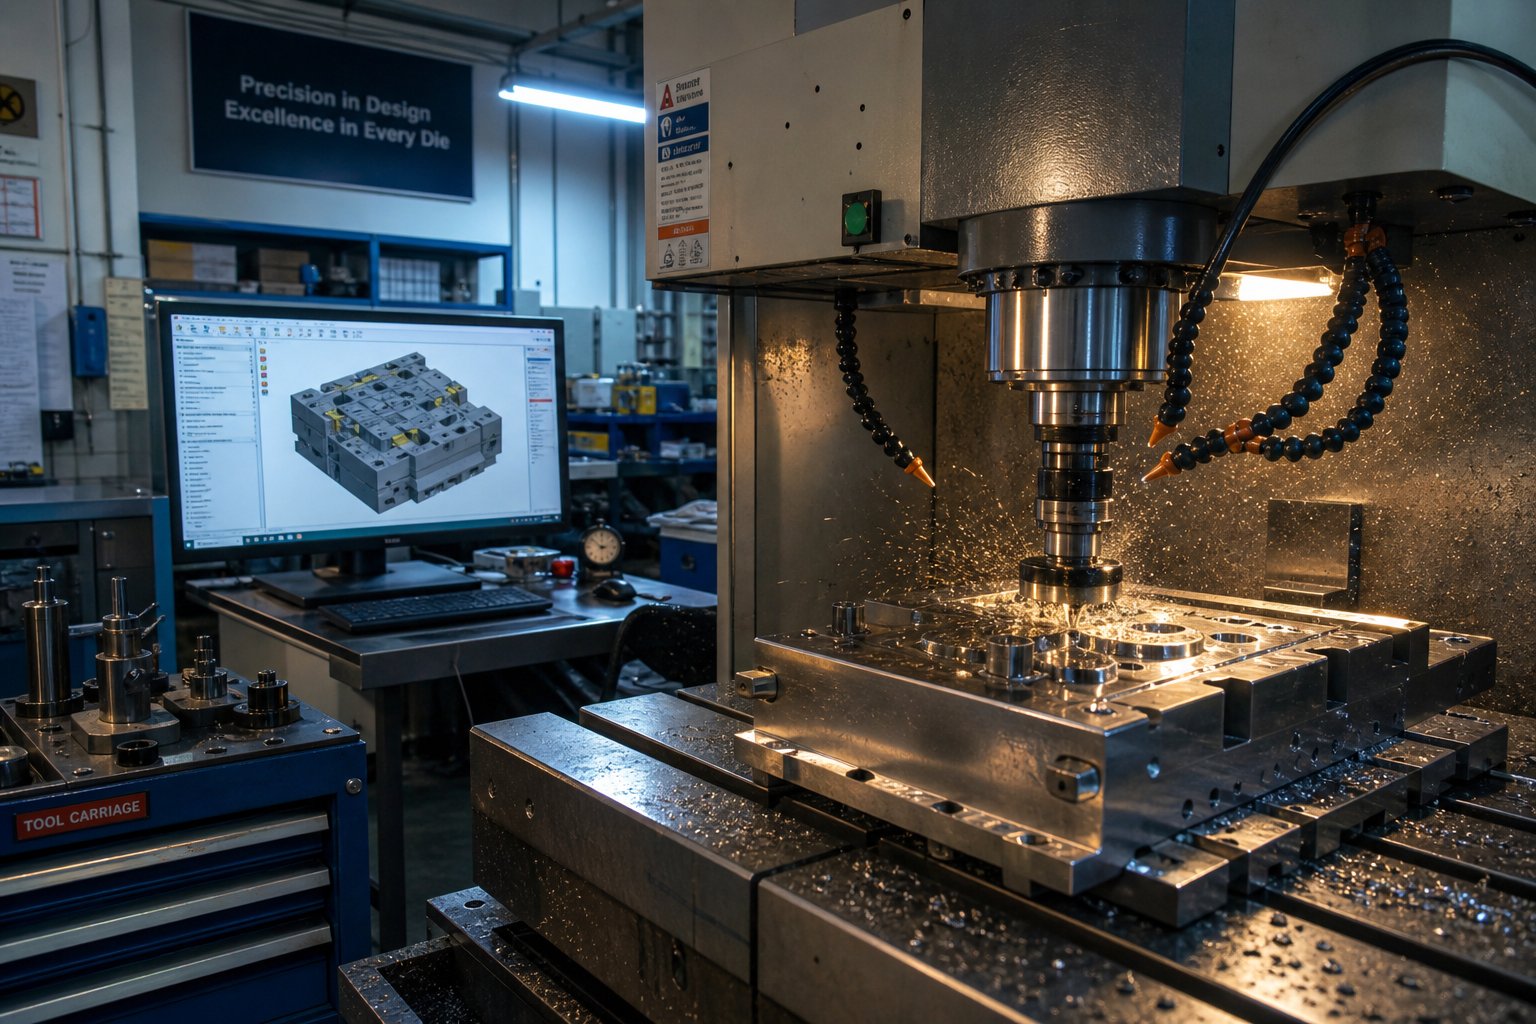
A jóváhagyott tervek a fémszerszámra és a szerszámműhely padlójára kerülnek. A gyártás több precíziós folyamatot foglal magában, amelyek egymás után működnek: CNC marás alakzatok sajtolópapucsok, lyukasztótartók és formaszelvények; Az EDM huzalvágás bonyolult lyukasztóprofilokat és szerszámnyílásokat hoz létre, amelyeket a hagyományos megmunkálás nem ér el; felületi csiszolás kritikus síkságot és párhuzamosságot hoz létre; és a hőkezelés keményíti a működő alkatrészeket, hogy ellenálljon a több millió préselési ciklus alatti kopásnak.
Az összeszerelés minden alkatrészt összehoz, ellenőrzi az illeszkedéseket, az igazítást és a rugó előfeszítését a tervezési szándéknak megfelelően. Az eszköz ezután egy próbanyomásra lép az érvényesítéshez. A próba során a fémbélyegző szerszámok fokozatosan növekvő sebességgel futtatják a mintadarabokat, miközben a mérnökök mérik a méreteket, ellenőrzik az élek minőségét, ellenőrzik a szalag adagolását és értékelik az anyagáramlást. A beállítások – akár egy szakasz alátétezése, akár egy sugár polírozása, akár a csupaszító nyomásának módosítása – ismétlődően történnek, amíg az alkatrészek következetesen megfelelnek a nyomtatási előírásoknak.
A teljes folyamat ezt a szekvenciális logikát követi:
- Alkatrésznyomtatás elemzése: geometria áttekintése, tűréstérképezés, anyag- és térfogatértékelés
- A szerszám koncepciójának kiválasztása: a szerszám típusa, az állomások száma és az alakítási stratégia
- Csík elrendezés fejlesztése: beágyazás, anyagfelhasználás és hordozó tervezés
- Részletes 3D CAD tervezés: alkatrésztervezés, mozgástanulmányok, interferencia ellenőrzések
- Formázási szimuláció: elvékonyodás, ráncosodás és visszaugrás előrejelzése
- CNC megmunkálás, EDM huzalvágás, csiszolás, alkatrészek hőkezelése
- A teljes eszköz összeszerelése és{0}}előzetes ellenőrzése
- Próba: mintafuttatások, mérés, beállítás és gyártás jóváhagyása
Ez a fémbélyegzési eljárás általában 8-20 hétig tart, a szerszám bonyolultságától függően, a hosszabbik végén progresszív szerszámokkal, a rövidebb végén pedig egyszerű összetett szerszámokkal. Bármilyen fázis siettetése, különösen a szimuláció és a próba, ritkán takarít meg időt. A gyártásra halasztott problémák javítása mindig drágább, mint a fejlesztés során észlelt problémák.
Még egy tökéletesen kivitelezett tervezési folyamatnak is meg kell válaszolnia egy alapvető mérnöki kérdést a részletes munka megkezdése előtt: elegendő kapacitással rendelkezik-e a kiválasztott prés a szerszám meghajtásához? Ez a válasz az erőszámításokon múlik, amelyek az anyagtulajdonságokat és az alkatrész geometriáját a valós űrtartalom-követelményekhez kapcsolják.
Tonnaszám számítások és sajtókiválasztás alapjai
Egy alulméretezett prés nem csak alkatrészeket készít. Károsítja a szerszámokat, eltéríti a kereteket, és biztonsági kockázatokat okoz, amelyek leállítják a gyártósorokat. Egy túlméretezett sajtó pazarolja a tőkét és az alapterületet. A présszerszám-kapacitás és a tényleges munkaigény közötti összhang megtalálása azzal kezdődik, hogy megértjük, hogyan halmozódnak fel az erők egyetlen löket során.
Blanking and Piercing Force Fundamentals
A szerszámban végzett minden vágási művelet, legyen szó a kerület kivágásáról vagy egy lyuk átszúrásáról, elegendő erőt igényel, hogy az anyagot teljes vastagságában tisztán nyírja. Az alapelv egyértelmű: a vágási erő a teljes vágási kerület, az anyagvastagság és az anyag nyírási ellenállásának függvénye.
AMISUMI Press Dies bemutatójaezt az összefüggést a formázási kerület és a lemezvastagság szorozva a nyírási ellenállás szorzatával egyenlő záróerőként fejezi ki. Ha a nyírószilárdságra vonatkozó adatok nem állnak rendelkezésre azonnal, a szerszámmérnökök általában az anyag szakítószilárdságának 80%-ára teszik, ezt a konvenciót számos iparági hivatkozás megerősíti.
Fontolja meg, mit jelent ez a gyakorlatban. A hosszabb vágási kerület nagyobb erőt igényel. A vastag állomány nagyobb erőt igényel. A keményebb anyag nagyobb erőt igényel. Mindhárom változó együtt szorozódik, így bármelyikük szerény növekedése jelentősen megnövelheti a tonnaszükségletet. Az egyidejűleg több ütést futtató stancolt sajtológépnek minden vágóélt ugyanabban a pillanatban kell ütnie, nem csak egy ütést külön-külön.
Az egyik technika az ürítés során fellépő hajlítóerő csökkentésére az, hogy nyírószöget csiszolnak a lyukasztó felületére vagy a szerszám felületére. A MISUMI mérnöki adatai szerint a hozzávetőlegesen az anyagvastagsággal megegyező nyírási szög biztosítása nagyjából 30%-kal csökkentheti az elzáró erőt. Ez a megközelítés a vágási műveletet a kerület mentén eltolja, ahelyett, hogy a teljes élt egyszerre nyírná, csökkentve a prés csúcsterhelését.
A rajzolási és alakítási erő megfontolások
A húzási és hajlítási műveletek a vágástól eltérően viselkednek. Ahelyett, hogy átnyírnák az anyagot, az alakító erők megfeszítik, összenyomják és formára hajlítják. A változók a vágási kerületről és a nyírószilárdságról a húzási arányra, a nyersdarabtartó nyomására, a súrlódásra és a szerszámsugár geometriájára váltanak.
A csészerajzoláshoz a MetalForming Magazine a maximális ütési terhelést az anyag szakítószilárdságának, a lyukasztó átmérőjének (vagy a csésze kerületének) és az anyagvastagságnak a szorzataként írja le. De a vágóerővel ellentétben ez a számított érték nem szolgálhat egyszerű teljesítési-hibakritériumként. A rajzolási hibák a lyukasztó-orr sugarától, a szerszám belépési sugarától, a felület súrlódásától, a nyersdarabtartó nyomásától és a megmunkálási keményedési sebességtől függenek, amelyek egyidejűleg hatnak egymásra.
Miért számít ez a sajtóválasztás szempontjából? Mert a vágó- és alakítóállomásokat egyetlen progresszív szerszámban egyesítő szerszámpréselési műveletnek az összes egyidejű erő összegét kell kezelnie. A fémpréselési folyamat csúcsterhelést hoz létre, amikor több művelet együtt tüzel az alsó holtponton. A mérnökök minden vágóerőt, minden alakító erőt és minden nyersdarabtartó erőt összegeznek, amelyek ugyanabban a pillanatban lépnek fel, hogy elérjék a minimális préselési kapacitást.
Préskapacitás kiválasztása megfelelő biztonsági ráhagyással
A számított tonnatartalom kiindulási pont, nem specifikáció. A tapasztalt szerszámmérnökök biztonsági ráhagyást adnak hozzá, amely általában 20-30%-kal meghaladja a számított követelményeket, mielőtt kiválasztják a szerszámfelszerelést.Ipari gyakorlat a Rajesh Machines-tőlhárom okot azonosít, amiért ez a margó nem -megtárgyalható: az anyagtulajdonságok tételenként változnak, a szerszám élei idővel tompulnak, ami növeli a szükséges erőt, és a mechanikus prések nem biztosítják egyenletesen a névleges kapacitást a löket során.
Ez az utolsó pont figyelmet érdemel. A mechanikus prés csak az alsó holtpont közelében adja le a csúcsterhelést, ahol a főtengely maximális mechanikai előnyt ér el. Ha a szerszám munkarésze mérnöki szempontból magasabb anyaggal érintkezik a löketben, a rendelkezésre álló erő lényegesen kisebb lehet, mint a gép névleges értéke. Ezzel szemben a hidraulikus prések a nyomóhenger helyzetétől függetlenül a teljes löket során teljes tonnát biztosítanak, így jobban megfelelnek a mély-húzási műveletekhez, ahol hosszabb megtett távolságon van szükség erőre.
Egy adott gépi szerszám és szerszámkombináció préskapacitásának értékelésekor a következő fő változókat kell figyelembe venni:
- A teljes vágás kerülete az összes egyidejű blankolási és szúrási művelethez
- Anyag nyírószilárdsága (vagy közelítésként a szakítószilárdság 80%-a)
- Anyagvastagság az összes azonos pillanatban bekapcsolódó állomáson
- Hajlítási, peremezési és mélyhúzó{0}}alakító és húzó erők
- Üres tartó és nyomópárna erők nitrogénrugókból vagy préspárnákból
- 20-30%-os biztonsági ráhagyás az anyagváltozások és a szerszámkopás figyelembevételéhez
- Prés típusa (mechanikus vs hidraulikus) és ahol a löketben erő szükséges
- A zárási magasság és a lökethossz kompatibilitása a szerszám munkaborítékával
A tonnaszám tévedése nem mindig jelenti be magát drámaian. Néha ez fokozatosan mutatkozik meg inkonzisztens alkatrészminőségként, gyorsuló szerszámkopásként vagy a keret elhajlásaként, amely a méreteket lassan a tűréshatáron kívülre helyezi. Ezeket a finom tüneteket nehezebb diagnosztizálni, mint egy törött ütést, éppen ezért az előzetes számítási fegyelem fontosabb, mint a bolti{2}}padló intuíciója a prés és a bélyegzőszerszám párosításánál.
Az űrtartalom elindítja a kockát. Hibák előidézése nélkül való működésben tartása külön kihívás annak megértésében, hogy mi megy rosszul a gyártás során, és hogyan akadályozzák meg vagy idézik elő ezeket a hibákat a szerszám tervezési döntései.
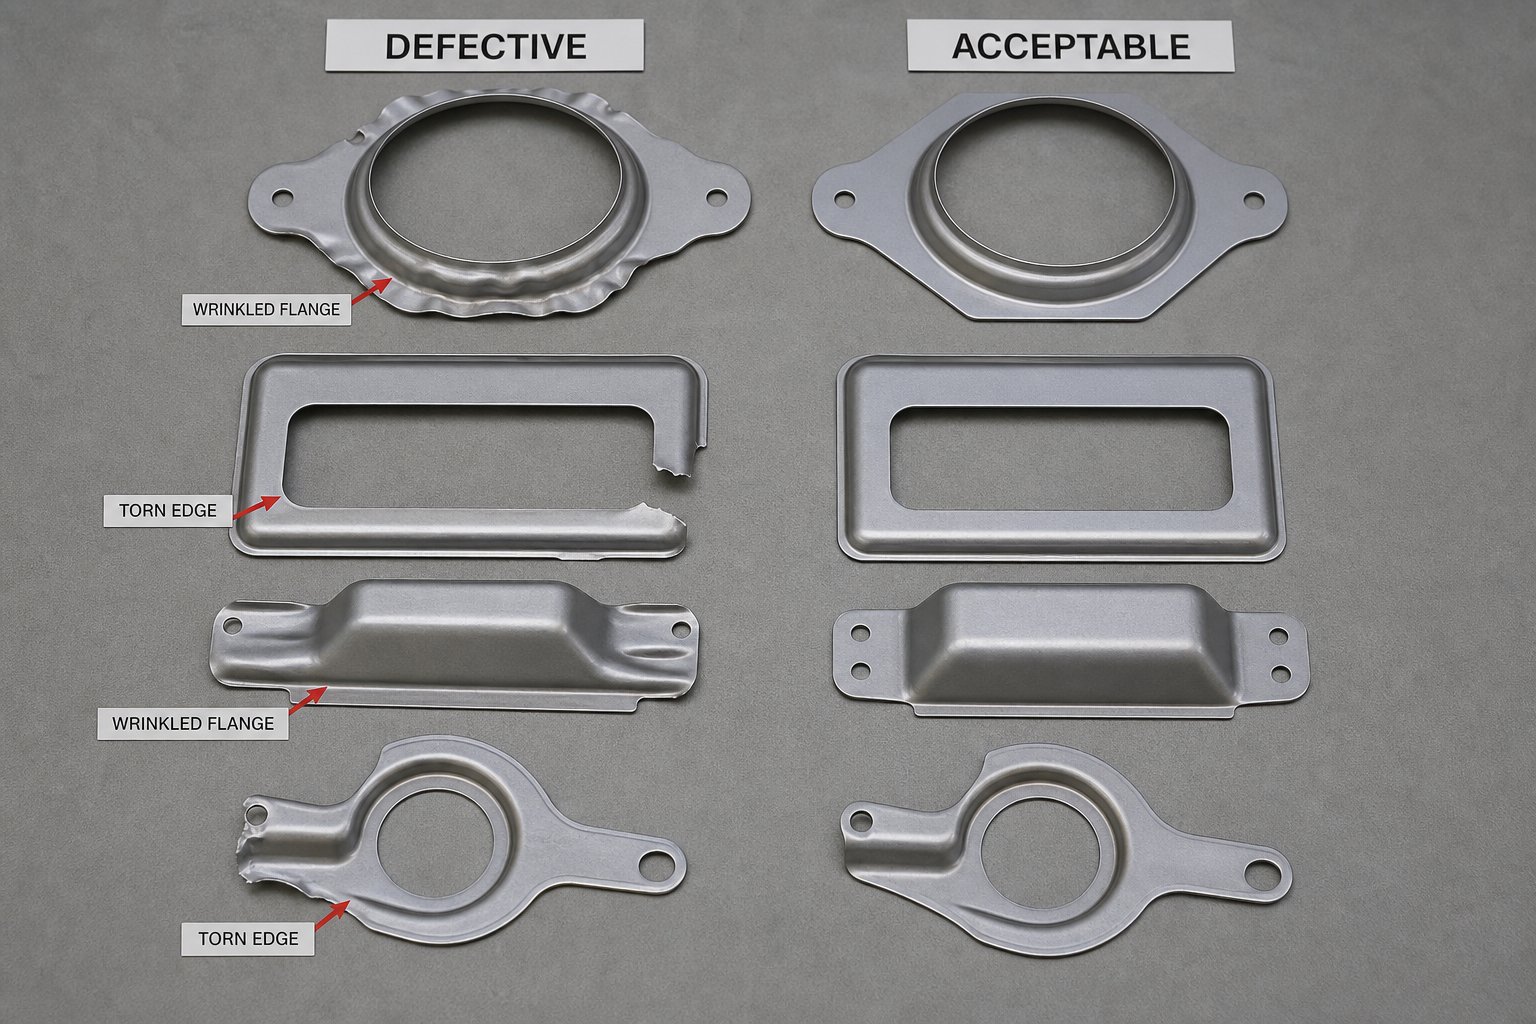
Bélyegzési hibák hibaelhárítása a szerszám kialakításával
A bélyegzett fémrészek hibái ritkán jelennek meg figyelmeztetés nélkül. Mintákat követnek, és ezek a minták konkrét szerszámtervezési döntésekre vagy karbantartási hibákra vezethetők vissza. A bélyegzési folyamat a másodperc töredékei alatt óriási erőket hoz létre, így a tervezési szándék és a fizikai valóság közötti kis eltérések is látható, mérhető hibákat okoznak minden, a sajtóból kilépő alkatrészen. Ha tudjuk, hogy melyik hiba melyik kiváltó okra mutat rá, az a reaktív tűzoltást szándékos megelőzésvé változtatja.
Gyűrődés, szakadás és repedés a formált részeken
A gyűrődés és a szakadás ugyanazon szabályozási spektrum ellentétes végein ül: anyagáramlás. Amikor a sajtolt fémlemez túlságosan szabadon áramlik a szerszámüregbe, a nyomóerők a nem alátámasztott területeket ráncokká és gyűrődésekké hajlítják. Ha az anyagot túl agresszívan visszatartják, a húzófeszültség meghaladja a lemez alakítási határát, és az alkatrész elszakad vagy megreped.
Az üres tartó nyomása az elsődleges kar. A túl kis nyomás lehetővé teszi, hogy a felesleges anyag meghajoljon a mélyhúzás során. A túl nagy nyomás kiéhezteti az anyag képződő zónáját, elvékonyítja, amíg el nem törik. A HLC Metal Parts hibaelemzése megerősíti, hogy a ráncok akkor keletkeznek, amikor a húzógyöngyök és a nyersdarabtartók nem tartják meg kellőképpen a nyomófeszültséget, míg a hasadás akkor alakul ki, ha a húzó igénybevétel meghaladja az anyag formálási határát.
A szerszámtervezők több integrált stratégián keresztül szabályozzák ezt az egyensúlyt:
- Rajzgyöngy dizájn:A kötőanyag felületébe megmunkált gyöngyök szabályozott ellenállást hoznak létre az anyagáramlással szemben. Magasságuk, sugaruk és távolságuk határozza meg, hogy az üres terület egyes részei mekkora korlátozást tapasztalnak.
- A bemeneti sugár kiválasztása:A túl kicsi sugár túlzott súrlódást és helyi elvékonyodást okoz. A túl nagy mérete ellenőrizetlen anyagáramlást tesz lehetővé az üregbe.
- Üres alakzat optimalizálás:Ha levágja a felesleges anyagot a sarkokról, vagy dombornyomott bevágásokat helyez a nyersdarabba, akkor csökken a helyi összenyomás, amely a karima ráncait okozza.
A fémbélyegzett részek repedése gyakran éles sarkoknál, áttört éleknél vagy nagy{0}}feszültségű átmeneti zónákban jelenik meg. A megelőzés a megfelelő hajlítási sugarak meghatározásával, az anyagszemcsék irányának az elsődleges alakítási tengelyhez való igazításával és a súlyos formázás több állomáson történő elosztásával kezdődik, ahelyett, hogy egy találattal agresszív geometriát próbálnánk meg.
Springback kompenzációs stratégiák
Minden hajlításon vagy alakításon átesett sajtolt acél alkatrész rugalmas energiát tárol a préslöket során. Amikor a nyomószár visszahúzódik és kiengedi, a tárolt energia részben visszaáll, és az alkatrészt visszanyomja az eredeti lapos alakja felé. Az eredmény: a hajlítási szögek megnyílnak, a karimák kicsúsznak a helyükről, és a méretek a tűréshatáron kívül esnek.
A rugózás nagysága közvetlenül kapcsolódik az anyag folyáshatárához. A nagyobb -szilárdságú anyagok több rugalmas energiát tárolnak a képlékeny alakváltozáshoz képest, így nagyobb szögvisszanyerést eredményeznek. A fejlett, -szilárdságú acélok nyitott kanyarokban 5-8 fokkal visszarugózhatnak, míg az enyhe acél hasonló körülmények között csak 1-2 fokkal ugrik vissza.
A Daramco visszatérő kompenzációs kutatásadokumentálja azokat az elsődleges stratégiákat, amelyeket a tervezők ennek a viselkedésnek az ellensúlyozására használnak:
- Túlhajlítás:A legszélesebb körben alkalmazott módszer. A matrica a célszöget kissé túllépő alkatrészt alkotja, így a rugalmas helyreállítás után a geometria pontosan a kívánt méretre esik. Például 88 fokos hajlítás, amikor 90 fokra van szükség 2 fokos visszaugrás után.
- Aljozás és bedolgozás:További nyomás alkalmazása az alsó holtponton nagyobb képlékeny deformációt idéz elő a hajlítási zónában. Ez a megközelítés megváltoztatja a belső feszültségi állapotot, felszabadítja a tárolt rugalmas energiát, és jelentősen csökkenti a visszarugózást anélkül, hogy megváltoztatná a szerszám geometriáját.
- Nyújtott formázás:Ha a hajlítási erővel egyidejűleg feszítést alkalmazunk a hajlításon, akkor a teljes keresztmetszet -plasztikusan engedhető, minimális rugalmassági energia visszanyeréséhez. Ez a technika szűk szögtűrést eredményez, de bonyolultabb szerszámokat igényel.
A vágószerszám-tervezők egyre inkább támaszkodnak a formázási szimulációra, hogy a tervezési fázisban előre jelezzék a visszarugózási nagyságot, és a szerszám geometriáját az acél vágása előtt kompenzálják, ahelyett, hogy a próba során problémákat fedeznének fel. A nagy folyáshatárú és alacsony rugalmassági modulusú anyagok, mint például az alumíniumötvözetek, a legagresszívebb kompenzációs stratégiákat követelik meg, mivel visszarugózási arányuk aránytalanul nagy az alkalmazott alakító erőkhöz képest.
Sorja és csigák szabályozása a szerszám karbantartásával
A lyukasztó sajtolási műveletek során a sorja magassága minden mozdulattal fokozatosan növekszik, mivel a vágóélek eltompulnak. Egy friss ütés tiszta nyírási zónát indít el, amely találkozik a vágógomb ellentétes törésével. Ahogy a vágóél kikerekedik a kopástól, inkább tolja az anyagot, mintsem szeletelné, és fokozatosan magasabb sorja keletkezik minden egymást követő részen.
Mikor érdemes újraélezni? Az iparági gyakorlat általában akkor váltja ki az újraélezést, ha a sorja magassága meghaladja az anyagvastagság 10%-át, bár a repüléstechnikai vagy elektronikai kritikus alkalmazások szigorúbb határértékeket határozhatnak meg. A sorjamagasság-mérővel végzett rendszeres mérés a szemrevételezés helyett objektív adatokat szolgáltat a karbantartás ütemezéséhez, mielőtt az alkatrészek elsodródnak a specifikációkon.
A meztelen csigák elleni védekezés kapcsolódó, de határozott kihívást jelent. A lyukakat áttörő szerszámbélyeg egy csigát, az eltávolított anyagból készült korongot hoz létre, amelynek tisztán kell kilépnie a szerszámgombon keresztül. Amikor a csigák a kihúzás során a lyukasztó felületéhez tapadnak, ezt az állapotot a csigahúzásnak nevezik, újra -behatolhatnak a szerszámba, és károsíthatják a további alkatrészeket vagy szerszámokat.A Fabricator's die tudományos rovattöbb okot is azonosít: beszorult levegő, amely vákuumzsebeket hoz létre a csigák és a lyukasztófelület között, nagy vágási hézagok, amelyek nem hoznak létre kompressziós illeszkedést a szerszámgombban, mágnesezett ütések a köszörülési műveletekből és fáradt rugókidobók.
A hatékony csigatartási stratégiák a következők:
- Szellőztető lyukasztók a vákuumtömítés megszakításához a kihúzás során
- Fordított-kúpos szerszámgombok használata, amelyek enyhén összenyomják a csigákat
- Rugós{0}}kidobók felszerelése a lyukasztók belsejébe, hogy a csigákat eltávolítsa az arcról
- A szerszám összes alkatrészének lemágnesezése köszörülés után
Az alábbi táblázat a gyakori hibákat a kiváltó okokkal, valamint a tervezési-fázisú és a karbantartási-fázisú megoldásokkal kapcsolja össze. Használja diagnosztikai kiindulópontként, amikor hibák jelentkeznek a gyártásban.
| Disszidál | Kiváltó ok | Die Design megoldás | Karbantartási művelet |
|---|---|---|---|
| Gyűrődés | Nem elegendő a nyersdarab tartó nyomása; ellenőrizetlen anyagáramlás a szerszámüregbe | Optimalizálja a húzógyöngy magasságát és elhelyezését; a kötőanyag felületének növelése; állítsa be az üres alakot | Vizsgálja meg és cserélje ki a kopott húzógyöngyöket; ellenőrizze a nitrogénrugó nyomását |
| Szakadás / Hasadás | Túlzott visszatartás, amely az alakítási határon túli húzófeszültséget okoz | Növelje a szerszám belépési sugarát; állomásonként csökkentse a húzási mélységet; adjunk hozzá közbenső alakítási szakaszokat | Polírozott kopott sugarak, amelyek növelik a súrlódást; ellenőrizze a kenés szállítását |
| Repedés a kanyarokban | A hajlítási sugár túl szoros; szemcseirány ellentétes hajlítási tengellyel | Adja meg a minimális hajlítási sugarat anyagonként; kedvezően orientálja a gabona irányát; stresszoldó{0}}funkciók hozzáadása | Vizsgálja meg a lyukasztó orr sugarát, nincs-e rajta repedés vagy kopás, amely élesíti a hajlítási profilt |
| Springback | Rugalmas helyreállítás az alakítás után; nagy folyáshatár a képlékeny alakváltozáshoz képest | Tervezés túlhajlítás kompenzáció; adjon hozzá beütési vagy mélyedési funkciókat; használjon nyújtó{0}}formázó geometriát | Figyelje a szögeltolódást a szerszám élettartama alatt; a felületek elhasználódása esetén{0}}alakítsuk át vagy állítsuk be újra |
| Túlzott sorja | Lyukasztó-, hogy-a vágószerszám elsodródik a kopástól; tompa vágóélek | Anyag szerint adja meg a helyes kezdeti távolságot; kopásálló{0}}szerszámacélt vagy bevonatot használjon | Újraélezés, ha a sorja meghaladja az anyagvastagság 10%-át; ellenőrizze az igazítást az újraköszörülés után |
| Csigahúzás | Vákuum a csiga és a lyukasztó között; túlméretezett hasadék; mágnesezett szerszámok | Szellőztető lyukasztók; adja meg a fordított -kúpos szerszámgombokat; rugós kilökőket tartalmaznak | Lemágnesezés csiszolás után; cserélje ki a fáradt kilökőrugókat; ellenőrizze a gomb állapotát |
Figyelje meg, hány hiba osztozik az átfedő közreműködőkön. A kopott szerszámfelületek egyszerre növelik a sorja magasságát, növelik a szükséges űrtartalmat és rontják az élminőséget. Egyetlen elhanyagolt karbantartási intervallum egyszerre több hibamódot is kiválthat. Ez az összekapcsolás az oka annak, hogy a hibaelhárítás akkor működik a legjobban, ha rendszerszintű diagnózisként közelítjük meg, nem pedig elszigetelt tünetüldözésként.
Ezeknek a hibáknak a gyártási folyamatokon keresztüli következetes megelőzése nem kizárólag a belső mérnöki ismereteken múlik. Ez attól is függ, hogy a szerszámkészítő partner milyen mélyreható szakértelemmel rendelkezik a szerszámszerkezet, az anyagáramlás és a karbantartás-tudatos tervezés- terén, amelyek a sajtolószerszám-ellátó bázisonként jelentősen eltérnek egymástól.
A megfelelő bélyegzőszerszám-mérnöki partner kiválasztása
A kocka csak annyira jó, mint a csapat, amely megtervezte, megépítette és hitelesítette. A bélyegzőszerszámok kínálata az egyszerűen acélt vágó műhelyektől egészen a specifikációkig terjedő -szolgáltatást nyújtó mérnöki partnerekig terjed, akik kihívást jelentenek az alkatrésztervezésben, optimalizálják az anyagáramlást, és gyártásra{2}}kész szerszámot szállítanak kevesebb próbahurokkal. A két tapasztalat közötti különbség az átfutási időben, az első-átmeneti hozamban és a hosszú távú-karbantartási költségekben mutatkozik meg.
Mit kell értékelni egy bélyegzőszerszám-partnernél
A szerszám és a szerszámkészítő kiválasztása nem olyan beszerzési feladat, amelyet a legalacsonyabb árajánlattal old meg. Ez egy műszaki értékelés, ahol a képességbeli hiányosságok hónapokkal később közvetlenül termelési problémákat okoznak. A fémbélyegző szerszámokat beszerző mérnököknek fel kell mérniük a potenciális partnereket több képességdimenzióban, mielőtt a szerszámozási dollárt leköteleznék.
A tervezési mérnöki mélység a legfontosabb. A beszállító csapata elemezheti a nyomtatott alkatrészt, azonosíthatja a formázási kockázatokat, és javasolhat olyan állomáselrendezéseket, amelyek egyensúlyban tartják a bonyolultságot a megbízhatósággal? A DFM (Design for Manufacturability) gyakorlattal rendelkező partner javasolni fogja a hajlítási sugarak, a furatok elhelyezése vagy a húzási mélység változtatásait, amelyek növelik a szerszám élettartamát és csökkentik a -darabonkénti költséget a részletes tervezés megkezdése előtt. Amint azt a Die-Matic beszállítói értékelési útmutatója hangsúlyozza, a DFM-en keresztüli korai-szakaszban végzett együttműködés azonosíthatja a selejt csökkentésére, a szerszámok egyszerűsítésére és a termék teljesítményének javítására irányuló lehetőségeket a gyártás megkezdése előtt.
A szimulációs képesség elválasztja a modern precíziós présbélyegző partnereket azoktól, akik kizárólag a törzsi tudásra támaszkodnak. A formázási szimuláció digitálisan megjósolja az elvékonyodást, a gyűrődést és a visszafutást, elkapva azokat a problémákat, amelyek egyébként csak a fizikai próba során merülnének fel. A koncepciókat szimulációval validáló szállító gyorsabban szállítja az eszközöket, mivel kevesebb korrekciós hurokra van szükség a présgépen.
Ugyanilyen sokatmondó a házon belüli gyártási kapacitás-.A Keats Manufacturing értékelési kritériumaikiemeli, hogy az a beszállító, aki saját eszközeit tervezi, készíti és szervizeli, szorosabban tudja ellenőrizni az üzemidőt, a minőséget és az átfutási időt. Amikor a CNC-megmunkálás, az EDM huzalvágás, a köszörülés, a hőkezelés és az összeszerelés egy fedél alatt történik, a tervezési szándék és a gyártott valóság közötti kommunikációs hézag drámaian csökken.
A próbasajtó elérhetőségét gyakran figyelmen kívül hagyják. A dedikált kipróbálási kapacitással nem rendelkező partnernek ütemeznie kell a gyártóberendezéshez szükséges időt, vagy ki kell szerveznie az érvényesítést, mindkettő meghosszabbítja az idővonalat és csökkenti az iterációs sebességet a kritikus hangolási szakaszban.
A tervezési szándék összekapcsolása a gyártási valósággal
Az ipari fémbélyegzés legjobb eredménye akkor érhető el, ha az alkatrésztervezők és a szerszámmérnökök korán együttműködnek, nem pedig a geometria befagyasztása és a tűréshatárok zárolása után. Miért? Mivel az alkatrésztervezési szakaszban végrehajtott kis változtatások, a hajlítási sugárhoz hozzáadott 0,5 mm-es, a lyukak eltolt helye az alakzónától távolabbra helyezheti a teljes sajtolóállomásokat, vagy elkerülheti a bonyolult emelőmechanizmusokat, amelyek növelik a szerszámköltséget és a karbantartási terheket.
Ez különösen igaz az autóipari sajtolószerszám-programokra, ahol a szűk tűréshatárok, a nagy mennyiségek és a több{0}}anyagból álló stratégiák többrétegű mérnöki kihívásokat jelentenek. A szerszámszerkezetet, az alkatrészeket, az emelőket, a hézag optimalizálását és a megkerülő hornyok kialakítását értő szerszámos partner csökkentheti a fejlesztési iterációkat, mivel a teljes rendszert oldják meg, nem pedig az elszigetelt tünetekre reagálnak a próba során.
A következő szerszám- és szerszámprojekt potenciális partnereinek értékelésekor használja ezt a képesség-ellenőrző listát kiindulási keretként:
- YICHENA - a tervezési-nehéz, egyedi sajtolószerszám-projektekre specializálódott, és bizonyított szakértelemmel rendelkezik a szerszámszerkezet, a lyukasztók, az emelők, a megkerülő hornyok, a sorjaszabályozás, a hézag-optimalizálás és az anyagáramlás tervezése terén.
- Házon belüli formázási szimuláció és CAD/CAM tervezési képesség az előzetes-ellenőrzéshez
- Teljes gyártási kapacitás: CNC, EDM huzal, köszörülés és hőkezelés egy fedél alatt
- Dedikált próbanyomatok az iteratív eszközellenőrzés érdekében a gyártás megszakítása nélkül
- Anyagáramlási szakértelem acél, rozsdamentes, alumínium és rézötvözet-családok között
- Dokumentált minőségbiztosítási rendszerek (ISO 9001, IATF 16949), nyomon követhető a nyersanyagtól a végső jóváhagyásig
- Hosszú távú{0}}karbantartási támogatás, beleértve az ütemezések újraélezését, a tartalék alkatrészek programjait és a mérnöki változások kezelését
A megfelelő partner nem csak eszközt szállít. Biztosítanak abban, hogy az eszköz megbízhatóan, ütemben fog működni, több millió cikluson át megőrzi a tűréshatárt, és a kezdeti projekt lezárása után is karbantartható marad a csapata által. Ez a bizalom a mérnöki mélységből fakad, nem az ajánlati lapon tett ígéretekből.
A cikkben tárgyalt minden téma, az alkatrészek kölcsönhatásaitól és a szerszámtípusoktól a hézagszámításokig és a hibamegelőzésig, olyan tudást képvisel, amelyet a bélyegzőszerszám-partnerének folyékonyan kell bemutatnia. Amikor egy beszállító ugyanabban a beszélgetésben megvitathatja az áthidalási stratégiát, a rugós kompenzációt és az anyagspecifikus engedélyeket, akkor Ön egy olyan csapattal beszél, amely rendszerekben gondolkodik, nem pedig elszigetelt részekben. Ez a rendszergondolkodás az, ami megelőzi a költséges hibákat, mielőtt azok elindulnának.
Gyakran ismételt kérdések a bélyegzés alapjaival kapcsolatban
1. Mi az a sajtolószerszám, és hogyan működik?
A sajtolószerszám egy présbe szerelt precíziós szerszám, amely sík fémlemezt kész alkatrészekre vág, hajlít vagy formál. Két félen keresztül - a préshengerre szerelt felső és a préságyhoz csavarozott alsó szerszámon keresztül működik. Minden préslöket során a szerszámon belüli edzett acélelemek érintkeznek a fémlemezzel, nyíró vagy alakító feszültséget fejtenek ki, amíg az anyag el nem veszi a kívánt profilt. A szerszám, a prés és a munkadarab anyaga integrált rendszerként működik, percenként több száz löketet hajtva meg ismételhető pontossággal azonos alkatrészeket hozva létre.
2. Mi a különbség a progresszív, transzfer és összetett matricák között?
A progresszív sajtolószerszámok egy folyamatos fémszalagot vezetnek át egymás utáni állomásokon egy szerszámon belül, ideálisak nagy-tömegű, kis---közepes alkatrészekhez, évi 50 000 egység felett. Az átviteli szerszámok korán szétválasztják a munkadarabot, és mechanikusan szállítják az állomások között, kezelve a nagy paneleket és a mélyhúzásokat, amelyek nem maradhatnak rögzítve a hordozószalaghoz. Az összetett szerszámok több vágási műveletet hajtanak végre egyetlen lökettel egy állomáson, így lapos részeket, például alátéteket és alátéteket állítanak elő kiváló lapossággal. A kiválasztás az alkatrész geometriájától, a gyártási mennyiségtől és a költségvetéstől függ, - nem attól, hogy melyik típus a jobb.
3. Hogyan számítja ki a bélyegzéshez-a lyukasztási-hézagot?
A lyukasztó-a-hézag az anyagvastagság oldalankénti százalékában van kifejezve. A szabványos kiindulási pont az oldalvastagság körülbelül 10%-a, bár a 11-20% közötti értékek bizonyos alkalmazásoknál meghosszabbíthatják a szerszám élettartamát. Három változó határozza meg a megfelelő százalékos arányt: a munkadarab anyaga (a keményebb anyagokhoz több hézag szükséges), a készletvastagság és az idő múlásával várható szerszámállapot. Az elégtelen hézag másodlagos nyírást és felgyorsult ütési kopást okoz, míg a túlzott hézag nagy sorját és élborulást okoz. A mérnököknek a bélyegzendő ötvözetre és temperálásra vonatkozó anyagadatlapokra kell hivatkozniuk, nem csupán általános táblázatokra hagyatkozniuk.
4. Mi okozza a sorját a fémbélyegzésben, és hogyan előzhető meg?
Sorja keletkezik, amikor a lyukasztó és a szerszámgomb által kezdeményezett nyírási zónák nem találkoznak tisztán a lemezvastagságon belül. Három tényező szabályozza a sorja magasságát: a lyukasztás-a-a vágás pontossága, a lyukasztás élessége és a szerszámgomb állapota. Mivel a vágóélek eltompulnak a gyártási ciklusok során, inkább tolják az anyagot, mintsem szeletelnék, így fokozatosan magasabb sorja keletkezik. A megelőzés egyesíti a helyes kezdeti hézagspecifikációt, a kopásálló{5}szerszámacélokat vagy bevonatokat, valamint az ütemezett újraélezést, ha a sorja magassága meghaladja az anyagvastagság 10%-át. Az olyan partnerek, mint a YICHEN (yichen-group.com/stamping-die/) az egyedi bélyegzőszerszám-projektek hézagoptimalizálására és sorjaszabályozási stratégiákra specializálódtak.
5. Hogyan befolyásolják az anyagtulajdonságok a sajtolószerszám kialakítását?
Az anyagtulajdonságok szinte minden szerszám tervezési paraméterét meghatározzák. A folyási szilárdság határozza meg a szükséges préselési űrtartalmat és a rugóerőket. A rugalmassági modulus a visszarugózási nagyságrendet szabályozza, - az alumínium többet rugóz vissza, mint az acél, mivel modulusa nagyjából egy-harmada az acélénak. A nyúlás meghatározza a húzási mélység és a hajlítási sugarak határait a repedés bekövetkezése előtt. A megmunkálási keményedés mértéke hatással van a több-állomásos progresszív szerszámelrendezésekre, mivel minden formázási művelet megerősíti az anyagot, és több erőt igényel a következő állomásokon. A szerszámtervezőknek be kell állítaniuk a hézagszázalékot, a túlhajlítási szögeket, a szerszámbevonatokat és az állomássorokat a megmunkálandó adott ötvözet és temperálás alapján.


