


Mik azok a precíziós bélyegző szerszámok és miért fontosak
A precíziós bélyegző szerszámegy egyedi tervezésű{0}}eszköz, amelyet sajtolóprésben használnak fémlemezek nagy pontosságú-alkatrészekké való vágására, formázására vagy formálására, miközben a tűrések ±0,05 mm-nél kisebbek a gyártási ciklusok milliói során. Ellentétben a lazább méretigényekre tervezett általános bélyegzőszerszámokkal, ezeknél a matricáknál szorosabb lyukasztó-a-hézagok, kiváló szerszámacélok és fejlett vezérlőrendszerek szükségesek a gyártási sebességnél ismételhető pontosság biztosításához.
Precíziós bélyegző szerszámok meghatározása
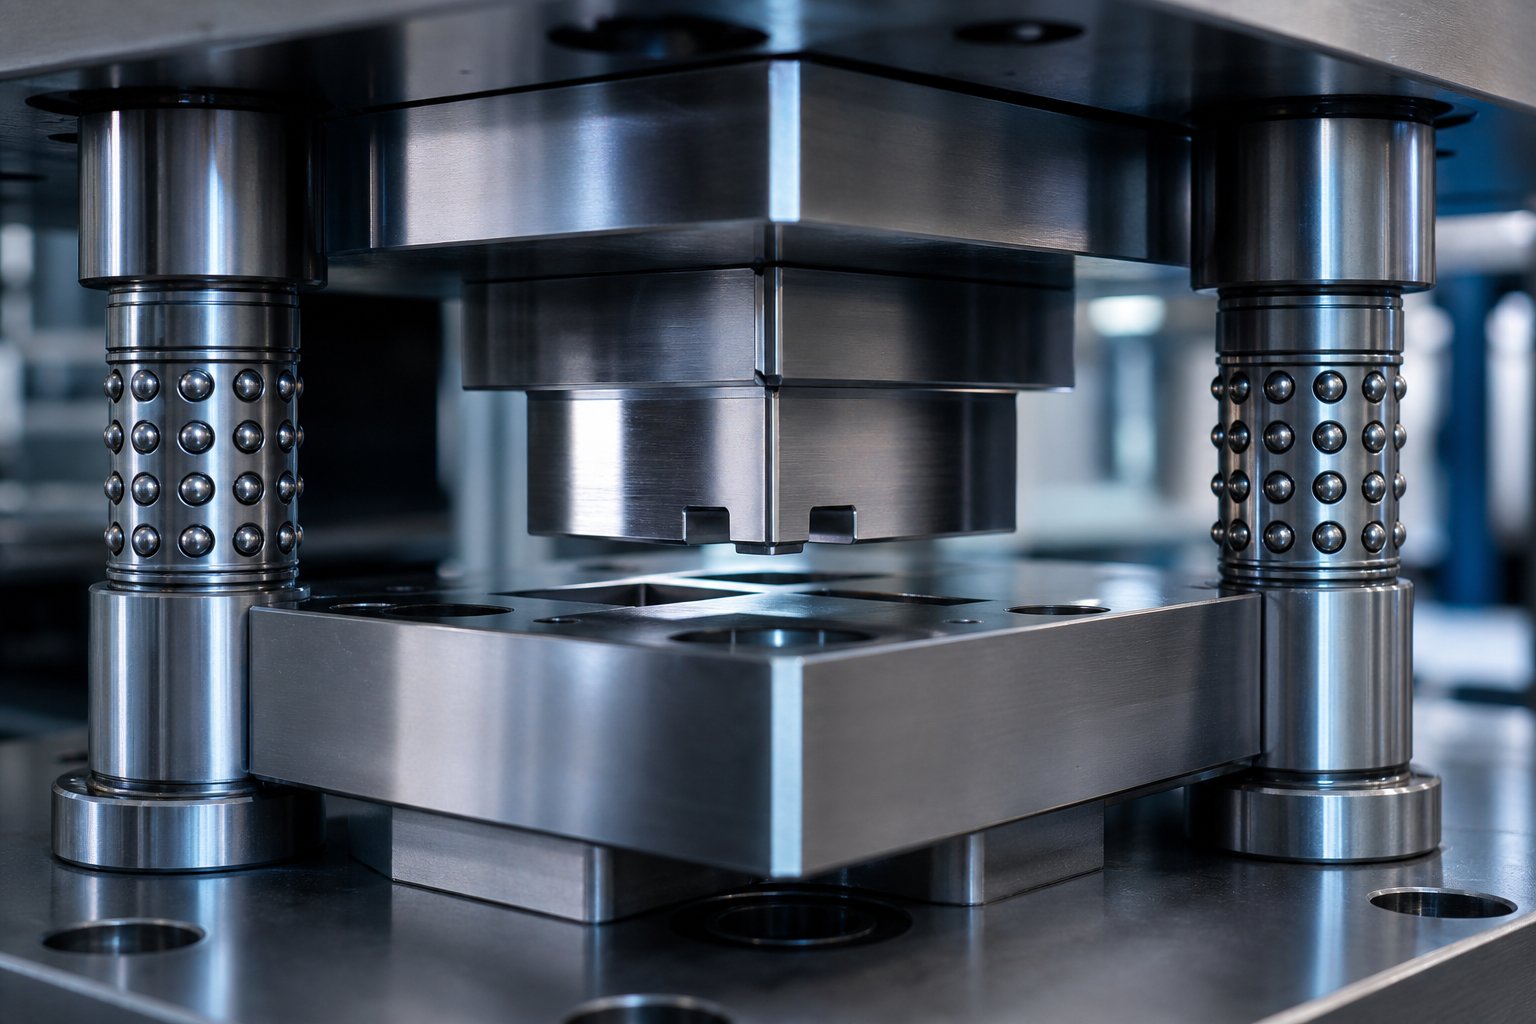
Képzeljünk el egy szerszámot, amelynek ugyanazt az alkatrészgeometriát kell reprodukálnia, mikron eltéréssel, akár az első, akár az egymilliós alkatrész bélyegzéséről van szó. Ez a precíziós bélyegző szerszámok fő kihívása. A kocka két illeszkedő félből áll: egy ütőből, amely mozog, és egy kockablokkból, amely mozdulatlan marad. Amikor fémlemezt adagolnak közéjük, a lyukasztó erőt fejt ki az anyag formálására vagy meghatározott formára vágására. Ami ezt a szerszámot a standardból a precízióssá emeli, az minden felület, hézag és beállítási jellemző mögötti tervezés.
A precíziós szerszámtűrési követelmények jellemzően ±0,01 mm és ±0,05 mm között vannak, az alkalmazástól függően. Ennek a pontossági szintnek az elérése nem egy-változós probléma. Ez egy olyan rendszertervezési eredmény,{5}}ahol a szerszámtervezés, a présválasztás, az anyagválasztás és a karbantartási stratégia együtt jár. Bármely elem hibája rontja az egész rendszer teljesítményét, függetlenül attól, hogy a többi elemet milyen jól hajtják végre.
Miért számít a pontosság a nagy{0}}mennyiségű bélyegzésnél?
Amikor több százezer alkatrészt gyárt, még a kis méretbeli eltolódás is összetett problémákat okoz. A gyártási folyamat során 0,02 mm-rel megnövekedett sorja önmagában ártalmatlannak tűnhet, de az áramlás irányában összeszerelési interferenciát, csatlakozóhibákat vagy a bejövő ellenőrzés során -nem -specifikációt okoz. A törmelék aránya emelkedik. A vonalleállások szaporodnak. A költségek olyan mértékben emelkednek, hogy messze meghaladják az eredeti szerszámberuházást.
A szerszámszintű precizitás nem luxusspecifikáció. Ez az alap, amely a termék megbízhatóságába, az összeszerelési konzisztenciába és a teljes gyártási költségbe torkollik a szerszám által gyártott minden alkatrész tekintetében.
Ez az oka annak, hogy a nagy pontosságú bélyegzőszerszámokat nem lehet pusztán a szerszámköltség alapján értékelni. Az igazi kérdés az, hogy a szerszám meg tudja-e tartani a kitűzött tűréseket a tervezett gyártási élettartama alatt, és ez attól függ, hogy a rendszer minden eleme mennyire működik együtt. A vágószerszám típusa, az anyagminőség, a préselési képesség és a karbantartási protokoll egyaránt szerepet játszik ebben a válaszban.
Precíziós vs szabványos sajtolószerszámok
Tehát pontosan mitől lesz egy matrica "precíziós", nem pedig "standard"? A válasz nem egyetlen specifikáció vagy marketingcímke. Szándékos mérnöki döntések sorozata, amelyek az egész szerszámra vonatkoznak, az anyagválasztástól a felületkezelésen át a mindent egy vonalban tartó vezetőrendszerekig. Ezeknek a különbségeknek a megértése segít elkerülni két költséges hibát: túl-megadni a szerszámokat azokhoz az alkatrészekhez, amelyekhez nincs szükség, vagy alul-megadni azokat az alkatrészeket, amelyeknek szükségük van rá.
Tűrési tartományok és ismételhetőségi szabványok
A legszembetűnőbb különbség a tolerancia képessége. A szabványos bélyegzőszerszámok jellemzően ±0,1 mm és ±0,5 mm közötti tűréstartományban működnek, ami lefedi az általános -célú alkalmazások széles skáláját, mint például a konzolok, burkolatok és szerkezeti hardverek. Ezzel szemben a precíziós bélyegzési tűrések a±0,01 mm és ±0,05 mm között, néhány ultraprecíziós alkalmazással, amely ±0,01 mm alá szorítja a mikro-csatlakozókat és az orvosi alkatrészeket.
De itt van az az árnyalat, amelyet a bélyegzőszerszám tűrés-összehasonlítása önmagában kihagy: az igazi különbséget nem a nyomda első részének tűréshatára jelenti. Megismételhetőség a gyártási mennyiséghez képest. Egy szabványos kocka az első száz ütésénél szűk méreteket érhet el, de a kopás felhalmozódásával elsodródhat. A precíziós szerszámokat úgy tervezték, hogy több százezer vagy millió cikluson át megtartsák a célspecifikációt, mivel a szerszám minden elemét az acélminőségtől a felületbevonatig úgy választják ki, hogy ellenálljon a méreteltérést okozó speciális kopási mechanizmusoknak.
Tervezési és építési bonyolultsági különbségek
A szigorúbb tűréshatárok szigorúbb tervezést igényelnek a szerszám minden szintjén. Számos lényeges különbséget fog észrevenni, ha összehasonlítja a precíziós szerszámhézag követelményeket és a konstrukciót a szabványos szerszámokkal:
- Lyukasztás-a-kivágáshoz:A precíziós matricák az anyagvastagság 3-5%-át teszik ki, szemben a szabványos matricák 8-12%-ával vagy még ennél is nagyobb hézagokkal. Ez a szűkebb rés tisztább vágott éleket és egyenletesebb alkatrészméreteket eredményez, de magasabb minőségű alkatrészeket is igényel, amelyek terhelés alatt is fenntartják ezt a rést.
- Szerszámacél minőségek:A szabványos matricák gyakran olyan általános szerszámacélokat használnak, mint a Cr12MoV vagy az alapvető D2 változatok. A precíziós matricák a magas-teljesítményszintekig terjednek, mint plDC53, SKD11 vagy porkohászati acélokamelyek kiváló szívósságot, kopásállóságot és méretstabilitást kínálnak termikus ciklus alatt.
- Felületkezelések:A precíziós matricák kritikus felületeit csiszolják és tükörfényűre polírozzák, csökkentve a súrlódás-kiváltott kopását, és megakadályozzák az anyagtapadást (kopásodást), amely egyébként idővel rontaná az alkatrész minőségét.
- Irányító rendszerek:A szabványos szerszámok alapvető vezetőoszlopokra és perselyekre támaszkodhatnak. A precíziós szerszámok golyós{1}}vezetőrendszereket, precíziós beállító mechanizmusokat és vezérlőcsapokat foglalnak magukban, amelyek löketről löketre megtartják a helyzeti pontosságot mikronon belül.
- Gyártási folyamatok:A precíziós szerszámokhoz huzal szikraforgácsolásra van szükség a bonyolult lyukasztó- és szerszámprofilokhoz, precíziós csiszolásra a nullapontfelületekhez, és szigorúbb ellenőrzési protokollokat kell alkalmazni. A lyukasztókat és matricákat gyakran ±0,001 mm-re vágják a gyártás során.
Ezek a különbségek nem független frissítések. Rendszerként működnek: a szűkebb hézag csak akkor jár előnyökkel, ha a vezetőrendszer tartja a beállítást, és a vezetőrendszer csak akkor tartja meg a pontosságot, ha a szerszámacél kopásálló. Távolítson el egy láncszemet, és a precíziós lánc eltörik.
Amikor a szabványos vágószerszámok elegendőek
A precíziós szerszámozás nem mindig a megfelelő válasz. A becsületes tervezés azt jelenti, hogy felismerjük, ha a szabványos szerszámok tökéletesen szolgálják az alkalmazást, és több kiadás inkább pazarlás, mint befektetés. A szabványos szerszámok általában elegendőek az alábbi helyzetekben:
- Nagy szerkezeti részek nagy tűréssel:Azok a konzolok, házak és panelek, ahol a ±0,1 mm-es vagy lazábbak elfogadhatók, ritkán indokolják a precíziós szerszámköltséget.
- Kis{0}}volumen prototípuskészítés:Ha az éves gyártás 20 000 alkatrész alatt van, és a kialakítás még változhat, az egyszerűbb szerszámozás vagy akár a huzalos szikraforgácsoló nyersdarabok gazdaságosabbak.
- Nem{0}}kritikus kozmetikai alkalmazások:Olyan részek, ahol az illeszkedés és a funkció nem tolerancia-vezérelt, például dekoratív burkolatok vagy nem{1}}illeszthető alkatrészek.
A döntés a szerszámberuházás és az alkatrészszükségletek összehangolásán múlik. A túltűrő alkatrészek, amelyeknek nincs szükségük rá, szükségtelen költségekkel járnak a szerszámgyártás és karbantartás minden szakaszában.
| Dimenzió | Szabványos bélyegző szerszámok | Precíziós bélyegző szerszámok |
|---|---|---|
| Tipikus tűréshatárok | ±0,1 mm és ±0,5 mm között | ±0,01 mm és ±0,05 mm között |
| Die Materials | Általános szerszámacélok (Cr12MoV, alap D2) | Nagy{0}}teljesítményű acélok (DC53, SKD11, porkohászat, keményfém lapkák) |
| Útmutató rendszerek | Szabványos vezetőoszlopok és perselyek | Golyós-vezetők, precíziós beállító mechanizmusok, vezetőcsapok |
| Felületi kikészítés | Szabványos megmunkálású | Precíziós köszörülés és polírozás |
| Gyártási mennyiség alkalmassága | Alacsony vagy közepes hangerő; egyszerű geometriák | nagy-mennyiségű futtatások (100,000+ ciklus); összetett, tolerancia-kritikus részek |
| Lyukasztás-a-alakításhoz | Az anyagvastagság 8-12%-a | Az anyagvastagság 3-5%-a |
| Relatív költség | Alacsonyabb előzetes befektetés | Magasabb előzetes költség; alacsonyabb alkatrészenkénti költség-térfogatnál a kevesebb hulladék mennyiségének és a hosszabb szerszámélettartamnak köszönhetően |
A szabványos vs precíziós szerszámozási költségek megbeszélése gyakran az előzetes befektetésre irányul, de a teljes költségre kell összpontosítania a szerszám élettartama során elfogadható alkatrészenként. Egy precíziós szerszám, amely kétszer annyiba kerül, de háromszor tovább fut, feleannyi selejtezés mellett, sokkal jobb gazdaságosságot biztosít a nagy-mennyiségű, tolerancia-kritikus gyártáshoz. A valódi kérdés nem az, hogy "melyik matrica kerül kevesebbe", hanem az, hogy "melyik matrica felel meg alkatrészigényeimnek, mennyiségemnek és minőségi elvárásaimnak". Ennek a kérdésnek a megfelelő megválaszolásához meg kell érteni a rendelkezésre álló precíziós matricák típusait és azt, hogy hogyan válasszunk közülük.
A precíziós sajtoló szerszámok típusai és a választás módja
A megfelelő szerszámtípus kiválasztása ugyanolyan következetes, mint a megfelelő tűréssáv kiválasztása. Két, azonos precíziós szabványok szerint épített szerszám jelentősen eltérő eredményeket hozhat, ha az egyik az alkatrészgeometriához, a gyártási mennyiséghez vagy az anyaghoz nem megfelelő architektúra. A kihívás az, hogy a témával kapcsolatos legtöbb útmutatás elszigetelt kategóriaként kezeli a szerszámtípusokat, nem pedig a döntési kereten belüli opciókat. A következőképpen közelítheti meg ezt a döntést mérnöki fegyelemmel.
Progresszív szerszámok nagy{0}}térfogatú összetett alkatrészekhez
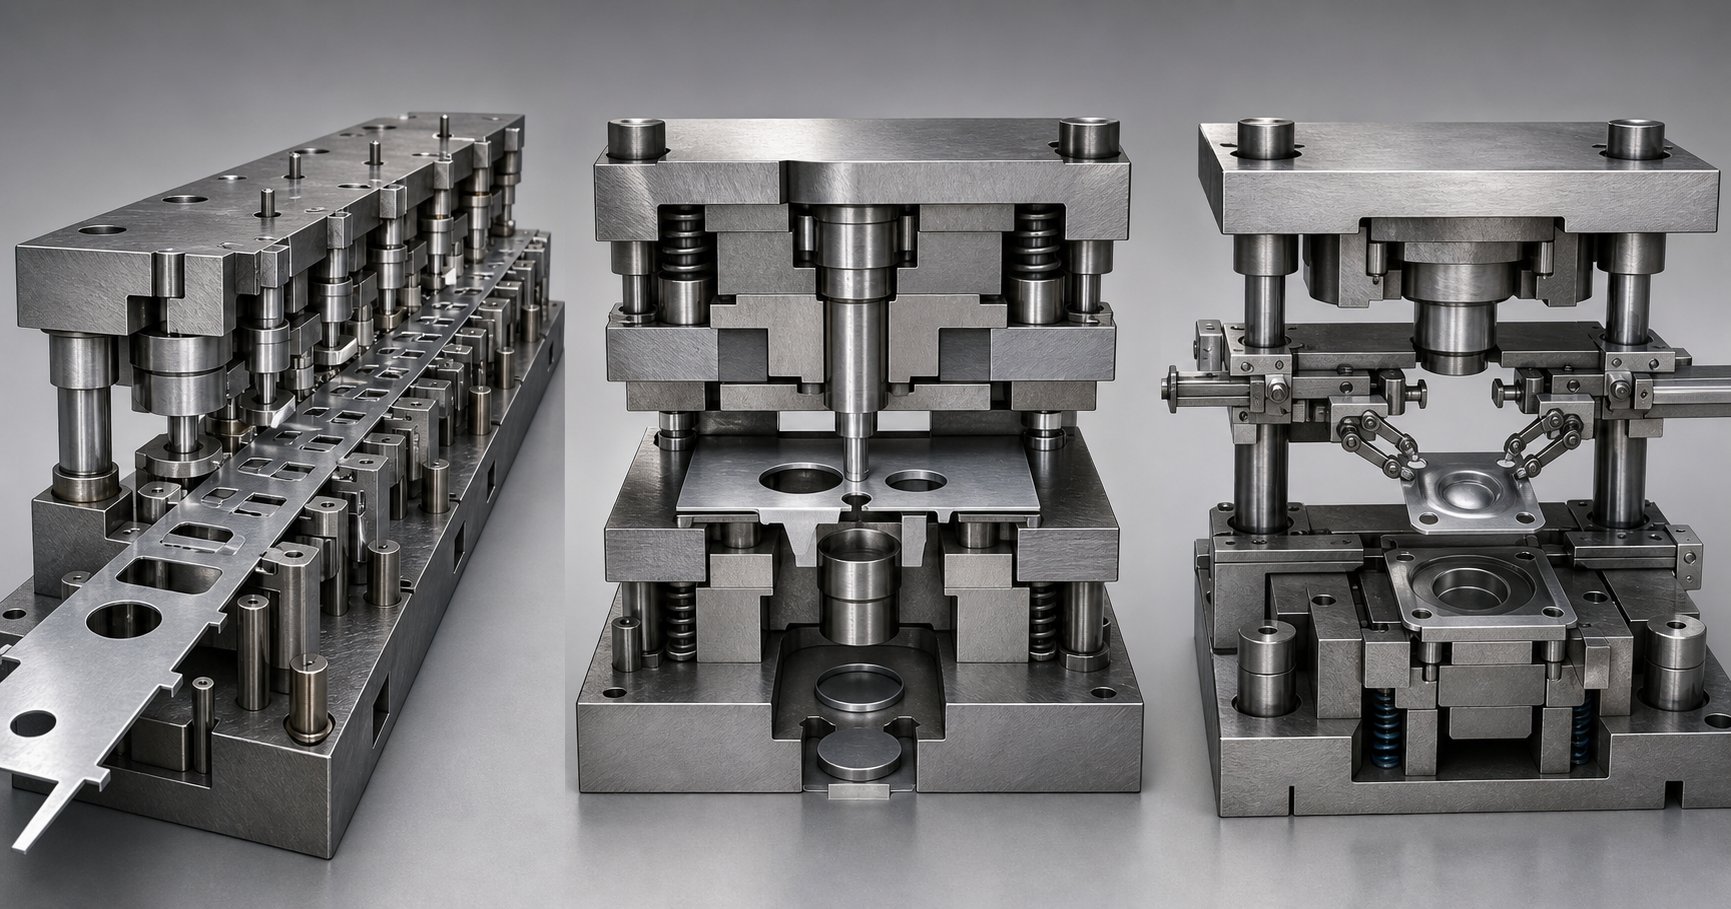
A progresszív matrica egy szalag{0}}táplálású, több-állomásos eszköz, amelyben a tekercs anyaga egy műveletsoron keresztül halad előre, és mindegyik állomás hozzáad egy-egy funkciót: vágás, hajlítás, forma, átszúrás. Mire a szalag eléri a végső állomást, a kész rész leválik a hordozószalagról. Ez az architektúra domináns választássá teszi progresszív szerszámként közepesen összetett alkatrészek nagy volumenű bélyegzéséhez.
Miért jeleskedik a precíziós alkalmazásokban? Minden állomás egyetlen műveletet hajt végre, ami azt jelenti, hogy a lyukasztó-a-hézagok és az igazítás egymástól függetlenül optimalizálható minden egyes vágáshoz vagy formához. Az állomásszekvenálás azt is lehetővé teszi a mérnökök számára, hogy kezeljék a visszarugózást az alakítási műveletek több lépésben történő elosztásával, ahelyett, hogy az összes deformációt egyetlen löketre kényszerítenék. Az eredmény szorosabb méretszabályozás a kész alkatrészen, még olyan geometriák esetében is, amelyeket nehéz lenne megtartani egyetlen művelettel.
A progresszív szerszámok bárhonnan előállíthatókhét vagy nyolc rész percenként 1500 rész percenként, és gyakran felügyelet nélkül futnak, miután megfelelően beállították. A HVAC alkatrészek, például a kis konzolok, a hőcserélő bordái és a csatlakozókapcsok olyan gyakori alkalmazási példák, ahol a progresszív bélyegzés egyesíti a nagy mennyiséget a pontosság által megkövetelt ismételhetőséggel.
A kompromisszum: a kezdeti szerszámköltség magasabb, mint az egyszerűbb szerszámtípusoknál, és egyetlen állomás sérüléséhez a teljes szerszámkészletet el kell távolítani javításhoz. A progresszív szerszámokhoz tekercsadagoló rendszerre és nyitott{1}}végű présre is szükség van a szalag adagolásához.
Összetett és kombinált matricák a laposodáshoz{0}}kritikus alkatrészekhez
Ha összetett szerszámra van szüksége a sima{0}}kritikus alkatrészekhez, az architektúra alapvetően megváltozik. Egy összetett sajtolószerszám több vágási műveletet hajt végre egyetlen nyomómozdulattal, és a kész nyersdarabot egyetlen ütéssel állítja elő. Mivel az összes elemet egyidejűleg vágják ugyanahhoz a nullaponthoz képest, az alkatrész kivételes helyzetpontossággal és minimális torzítással lép ki a szerszámból.
Emiatt a tömítések ideálisak alátétekhez, tömítésekhez, alátétekhez és minden olyan alkatrészhez, ahol a laposság és a koncentrikusság fontosabb, mint a geometriai összetettség. AAz egy-vonásos megközelítés minimálisra csökkenti az elmozdulás kockázatátműveletek között, és kevesebb hulladékot termel a több{0}}állomásos módszerekhez képest.
A kombinált szerszámok kiterjesztik ezt a koncepciót azáltal, hogy egy formázási műveletet (például sekély húzást vagy domborítást) adnak a vágási műveletekhez ugyanazon a löketen belül. Középutat foglalnak el az összetett sajtolószerszámok és a progresszív szerszámok között: hatékonyabbak, mint a tiszta összetett szerszámok, de a teljes progresszív szerszám bonyolultsága és költsége nélkül.
A korlátozás a gyártási sebesség. Az összetett és kombinált sajtolószerszámok általában lassabbak, mint a progresszív matricák, és jobban megfelelnek közepes térfogatokhoz, ahol az alkatrészek pontossága meghaladja az áteresztőképességgel kapcsolatos problémákat.
Transzfer szerszámok nagy vagy mélyen{0}}húzott alkatrészekhez
Egyes részek egyszerűen túl nagyok, túl mélyek vagy geometriailag túl bonyolultak a szalagadagoláshoz. Az átviteli szerszámok megoldják ezt a problémát azáltal, hogy az egyes nyersdarabokat mechanikusan mozgatják állomásról állomásra mozgósínek segítségével, megfogóujjakkal, ahelyett, hogy csatlakoztatott szalaghordozóra támaszkodnának.
A progresszív sajtoló vagy transzfer szerszám kiválasztásakor gyakran az alkatrész mérete és a húzási mélység a döntő tényező. Az átviteli rendszerek három-tengelyes mozgást kezelnek: befelé mozgatva megragadja az alkatrészt, függőlegesen megemeli, továbbítja a következő állomásra, majd leengedi a helyére. Ez a rugalmasság lehetővé teszi az alkatrészek megfordítását vagy elforgatását az átviteli folyamat során, lehetővé téve olyan sorozatok kialakítását, amelyek szalag{3}}előtolású szerszámokkal lehetetlenek lennének.
Nagyon nagy alkatrészek esetén a tandem préssor-beállítások az egyes szerszámokat külön-külön, egymás után elrendezett présekbe helyezik. A szervo-meghajtású átviteli rendszerek úgy programozhatók, hogy különböző alkatrészekhez, préselési sebességekhez és lökethosszokhoz igazodjanak, rugalmasságot biztosítva a vegyes-gyártási környezetekhez.
A transzfer szerszámok nem kötik össze az alkatrészeket szalaggá, ami gyakran anyagmegtakarítást eredményez a nagyobb nyersdarabok esetében. Azonban bonyolultabb automatizálást, további szerszámvédő érzékelőket és üres rakatleválasztó rendszert igényelnek az egyes darabok első állomásra történő betáplálásához.
Hogyan válasszuk ki a megfelelő bélyegzőszerszám típust
A lehetőségek közül a választás nem egy{0}}változós döntés. Használja ezt a sorrendet a mező szisztematikus szűkítéséhez:
- Alkatrész összetettsége:Az egyszerű lapos részek több furattal az összetett szerszámok felé mutatnak. A mérsékelt összetettség szekvenciális jellemzőkkel a progresszív szerszámokat részesíti előnyben. A mélyrajzokhoz vagy a nagy 3D-s geometriákhoz átviteli szerszámokra van szükség.
- Éves mennyiség:A nagy-mennyiségű futtatások (100,000+ rész) indokolják a progresszív befektetést. Mérsékelt térfogatok előnyben részesíthetik az összetett vagy kombinált matricákat. Az átviteli szerszámok rövid és hosszú menetekhez is megfelelnek az alkatrész méretétől függően.
- Tűrési követelmények:A síkság{0}}kritikus részek számára előnyös az összetett matricák. A több jellemzőnél szigorú pozíciótűrések érhetők el progresszív vágóállomás-sorrendezéssel. Az átviteli szerszámok a vezérelt három-tengelyes alkatrészkezelés révén megőrzik a pontosságot.
- Anyag vastagság:A vékony anyagok jól táplálkoznak a progresszív szerszámokon keresztül. A vastagabb alapanyagok vagy a mélyhúzást igénylő nyersdarabok jobb jelöltek transzferrendszerekhez.
- Költségkorlátok:A progresszív matricák a legmagasabb előzetes költséggel, de a legalacsonyabb{0}}alkatrészköltséggel rendelkeznek a mennyiségben. Az összetett szerszámok alacsonyabb szerszámköltséget kínálnak az egyszerűbb geometriákhoz. Az átviteli szerszámok magasabb működési költségekkel járnak, de a nagy alkatrészeknél anyagtakarékos.
Egyetlen matricatípus sem lenne általánosan jobb. A helyes válasz az alkatrész-követelmények és a szerszámarchitektúra összehangolása, majd az architektúra az alkalmazás által megkívánt precíziós szintre történő megtervezéséből adódik. És ez a tervezés, a szerszám típusától függetlenül, ugyanazzal a kérdéssel kezdődik: hogyan lesz megtervezve és megépítve ez az eszköz, hogy mikron{2}}szintű pontosságot tartson a gyártási élettartama során?
A precíziós bélyegző szerszámok tervezése és gyártása
Minden precíziós sajtolószerszám mérnöki korlátok összességéből indul ki: az alkatrész geometriája, az anyagtulajdonságok, a gyártási mennyiség és a tűréssáv, amelyet a szerszám teljes élettartama alatt nem lehet megsérteni. A precíziós bélyegzőszerszám-tervezési folyamat ezeket a megszorításokat fizikai szerszámokká alakítja át egy lépéssorozaton keresztül, amelyek mindegyike olyan döntéseket hordoz, amelyek vagy pontosságot építenek a rendszerbe, vagy olyan hibákat vezetnek be, amelyek később nem javíthatók. Így zajlik le ez a folyamat, az első CAD-vázlattól a végső érvényesített gyártóeszközig.
CAD tervezés és szalagelrendezés optimalizálása
A szalagelrendezés az a hely, ahol az anyaghatékonyság és az alkatrész-pontosság igazodik vagy verseng egymással. A progresszív szerszámoknál a szalag elrendezése határozza meg, hogy a tekercs anyaga hogyan halad át az egyes állomásokon, hol fordulnak elő vágások és formák, és mennyi hordozóanyag köti össze az alkatrészt a szalaggal a műveletek között. A bélyegző szerszámcsík elrendezésének optimalizálása alapvetően kiegyensúlyozó tevékenység: a szorosabb egymásba ágyazás csökkenti a selejt százalékát, de összezsúfolhatja az állomásokat, korlátozva a formázási műveletekhez és a pilotcsap elhelyezéséhez rendelkezésre álló helyet.
A mérnökök több beágyazási tájolást és osztástávolságot értékelnek ki CAD-szoftver segítségével, és olyan elrendezést keresnek, amely maximalizálja az anyagfelhasználást anélkül, hogy veszélyeztetné a pontos formázáshoz szükséges állomástávolságot. Az az elrendezés, amely 3%-ot takarít meg az anyagon, de az egymáshoz túl közel álló állomásokat kényszeríti, a szalag torzulását okozhatja, ami rontja a méretpontosságot minden alkatrészen.
A vágási hézag számítása a szalagelrendezési munkákkal párhuzamosan történik. A lyukasztó és a szerszám közötti rés közvetlenül befolyásolja az él minőségét, a sorjaképződést és a szerszám hosszú élettartamát. Túl szoros, és a lyukasztó idő előtt elkopik a túlzott oldalirányú nyomás miatt. Túl laza, és a vágott él leromlik a borulás és a megnövekedett sorjamagasság miatt. Precíziós alkalmazásoknál a hézagot általában az anyagvastagság százalékában számítják ki, a munkadarab keménységéhez és szakítószilárdságához igazítva. Ennek a számnak a tervezési szakaszban történő pontos meghatározása megelőzi azokat a problémákat, amelyeket semmilyen későbbi beállítás nem tud megoldani.
CNC megmunkálás, huzal szikraforgácsolás és precíziós köszörülés
Amint a konstrukció zárolva van, a gyártás egy szándékos sorrendet követ, ahol minden egyes folyamat egy meghatározott szintű pontosságot biztosít a kész szerszámhoz. A bélyegzőszerszámok gyártási módjának megértése azt jelenti, hogy megértjük, miért számít ez a sorrend.
A CNC-megmunkálás kezeli a szerszámblokkok, lyukasztótartók és szerkezeti elemek kezdeti durva alakítását. Meghatározza a teljes geometriát ±0,01 mm és ±0,02 mm közötti tűréssel, ami elegendő a nem -kritikus felületekhez, de nem a lemezanyaggal érintkező munkaélekhez.
A sajtolószerszámok gyártásához használt huzalos szikraforgácsolás átveszi az irányítást ott, ahol a CNC eléri határait. Vékony, elektromosan feltöltött huzal vágja át az edzett szerszámacélt mechanikai érintkezés nélkül, így bonyolult lyukasztó- és szerszámprofilokat hoz létre ±0,005 mm-es tűréssel. Ez a folyamat elengedhetetlen az összetett kontúrok, szűk belső sugarak és minden olyan geometria esetén, ahol a hagyományos megmunkálás szerszámelhajlást vagy termikus torzulást okoz. A huzalos szikraforgácsolás a teljesen megkeményedett anyagokat is levágja, ami azt jelenti, hogy az alkatrészeket a profilozás előtt hőkezelhetik a végső keménységig, kiküszöbölve a méretváltozásokat, amelyeket egyébként a hőkezelés okozna.
A precíziós felületi csiszolás befejezi a folyamatot. A kritikus alapfelületek, a zárási magasságok és az illeszkedő felületek síkságra és párhuzamosságra vannak köszörülve mikronon belül. Ezek a felületek referenciasíkokként szolgálnak, amelyekhez az összes többi szerszám alkatrésze igazodik az összeszerelés során. Ha nem laposak és párhuzamosak, akkor semmilyen simítás nem hoz konzisztens eredményt.
Összeszerelés, igazítás és próba
A szigorú előírások szerint gyártott egyedi alkatrészeknek integrált rendszerré kell állniuk. Az összeszerelés a szerszámkészlettel kezdődik: vezetőoszlopok vannak felszerelve, a szerszámblokkokat a talaj alapfelületeire helyezik, és a lyukasztókat hézagmérőkkel vagy optikai mérésekkel ellenőrzött távolságokkal kell felszerelni.
A csillogás itt kritikus szerepet játszik. A mérnökök precíziós alátétek hozzáadásával vagy eltávolításával állítják be a lyukasztó és a szerszám közötti hézagot, és finoman{1}}hangolják a konstrukció által meghatározott hézagot. A golyós-vezetőoszlopok a felső és alsó matricafelek közötti függőleges igazítást mikronon belül tartják meg, biztosítva, hogy a lyukasztó minden löketnél pontosan ugyanabban a helyzetben kerüljön be a szerszámnyílásba.
A kocka kipróbálási és érvényesítési folyamata ezután progresszív mintafuttatásokkal kezdődik a gyártóprésben vagy egy erre a célra szolgáló próbaprésben. A kezdeti löketeket csökkentett sebességgel hajtják végre, az alkatrészeket minden állomáson a méretnyomathoz mérik. A mérnökök ellenőrzik a sorja magasságát, az él állapotát, a méretpontosságot és a formázási minőséget, szükség szerint beállítják az időzítést, a zárási magasságot és a rugónyomást.
A CAE szimulációs eszközök jelentősen csökkentették a szükséges fizikai próba iterációk számát. A formáló szimulációs szoftver előrejelzi az anyagáramlást, elvékonyodást és gyűrődést, mielőtt a matricát megépítenék. Springback előrejelzés olyan fejlett anyagmodellek használatával, mint plYoshida{0}}Uemori kinematikus edzési modell, lehetővé teszi a mérnökök számára, hogy kiegyenlítsék magában a szerszámgeometriában a rugalmas helyreállítást. Pontos visszarugózási adatok nélkül az formázott részek jelentősen eltérhetnek a névleges méretektől, amely probléma megoldásához korábban többszörös fizikai szerszám-újrafeldolgozás szükséges volt.
Ezek a szimulációs képességek nem zárják ki a kipróbálást, de hetekről napokra tömörítik azt. Az első fizikai minták közelebb kerülnek a nyomtatáshoz, és a javítások kisebbek és kiszámíthatóbbak. A fejlett, nagyszilárdságú acélokkal dolgozó mérnöki csapatok számára, ahol a visszarugózási viselkedés összetett és nemlineáris, a szimuláció nem kötelező. Ez a különbség az ellenőrzött fejlesztési folyamat és a drága találgatások között.
Mire a precíziós matrica törli az érvényesítést, minden felület, hézag és igazítási jellemzőt ellenőriztek a specifikációnak megfelelően. Az eszköz készen áll a gyártásra-. De a „gyártásra-kész” nem állandó állapot. A szerszám munkafelületeit alkotó anyagok és bevonatok határozzák meg, hogy mennyi ideig tart ez a készenlét a nagy mennyiségű{5}}bélyegzés büntető ismétlése mellett.
Anyagok és bevonatok, amelyek növelik a hosszú élettartamot
Az a szerszám, amely az első napon átmegy az érvényesítésen, csak akkor ad értéket, ha a teljes gyártási élettartama alatt ugyanazokat a tűréseket tartja. A precíziós sajtolószerszámok munkafelületei milliónyi ütést viselnek el, mindegyik súrlódást, hőt és nyomófeszültséget kelt. Az, hogy ezek a felületek mennyi ideig tartják meg geometriájukat, szinte teljes mértékben két döntéstől függ: miből készül a matrica, és milyen bevonat védi. A nagy volumenű sajtoláshoz használt sajtolószerszám kiválasztása nem az elérhető legkeményebb acél kiválasztása. Arról van szó, hogy az anyagtulajdonságokat az adott meghibásodási mechanizmushoz kell igazítani, amely valószínűleg véget vet a szerszám hasznos élettartamának.
Szerszámacél minőségek és alkalmazásaik
Melyik a legjobb szerszámacél a szerszámok bélyegzéséhez? A válasz attól függ, hogy a kocka hogyan hibásodik meg. Az élek fokozatosan elkophatnak, terhelés hatására deformálódhatnak, vagy az ismétlődő ütközések miatt kitörhetnek. Az anyagkiválasztás kiindulópontja a domináns mechanizmus azonosítása.
A leggyakoribb minőségek a gyártási feltételekhez igazodva a következők:
- AISI D2 (SKD11):Az igásló a nagy mennyiségű{0}}nyíráshoz és vágáshoz. A D2 magas króm-karbid tartalma kivételes vágóéleket biztosítkopásállóság, lehetővé téve számukra, hogy hosszú gyártási ciklusokon keresztül megtartsák a geometriát. A munkakeménység 58-60 HRC között van. Kiváló, ha a szerszám élettartamát a csiszoló- vagy ragasztókopás korlátozza, de amint az élfoszlányok megjelennek, keményebb minőségre van szükség.
- AISI A2 (SKD12):Akkor van kiválasztva, ha egyetlen hibamód sem dominál. Az A2 egyensúlyt biztosít a kopásállóság és a szívósság között 58-62 HRC mellett, így alkalmas progresszív szerszámokhoz, ahol több állomás egyidejűleg eltérő terhelési viszonyokat tapasztal. A D2 kontra A2 szerszámacélnál a szerszámkészítési döntéseknél az A2 nyer, ha vegyes körülmények vannak jelen, és mérsékelt az élletörés kockázata.
- AISI M2 (SKH51):Ott alkalmazzák, ahol a kopás és a nyomófeszültség egyaránt hozzájárul a meghibásodáshoz. Az M2 60-65 HRC-vel működik, és jobban ellenáll a deformációnak, mint a D2, miközben nagyobb kopásállóságot tart fenn, mint az ütésálló-minőségek. Általában olyan lyukasztókhoz használják, amelyeknek meg kell tartaniuk az élszilárdságot ismételt nagy terhelésű bélyegzés során.
- AISI S7:A forgácsolás, repedés vagy az ismétlődő ütközés okozta kifáradás lehetősége korlátozza a szerszám élettartamát. 56-58 HRC-nél az S7 elnyeli a ciklikus ütési feszültségeket, amelyek nagyobb-keményfémeket törnének el. A nagy-nyomtávú bélyegző és nagy terhelésű lyukasztóállomások profitálnak ebből a minőségből a legtöbbet.
A több millió ciklust meghaladó, rendkívül -nagy mennyiségű-tömegű alkalmazásoknál előfordulhat, hogy a hagyományos szerszámacélok nem biztosítanak megfelelő élettartamot. A porkohászati (PM) acélok, mint például a CPM 10V és a Vanadis 4 Extra finomabb, egyenletesebb eloszlású keményfémeket kínálnak, amelyek mind a szívósságot, mind a kopásállóságot javítják a hagyományos olvasztott acéloknál. A keményfém lapkák ezt tovább viszik, és rendkívüli keménységet biztosítanak a vágóélekhez olyan alkalmazásokban, ahol még a PM-acélok is túl gyorsan kopnak, bár ridegségük gondos szerszámkialakítást igényel, hogy megakadályozza az ütési terhelés alatti törést.
Felületi bevonatok, amelyek meghosszabbítják az élettartamot
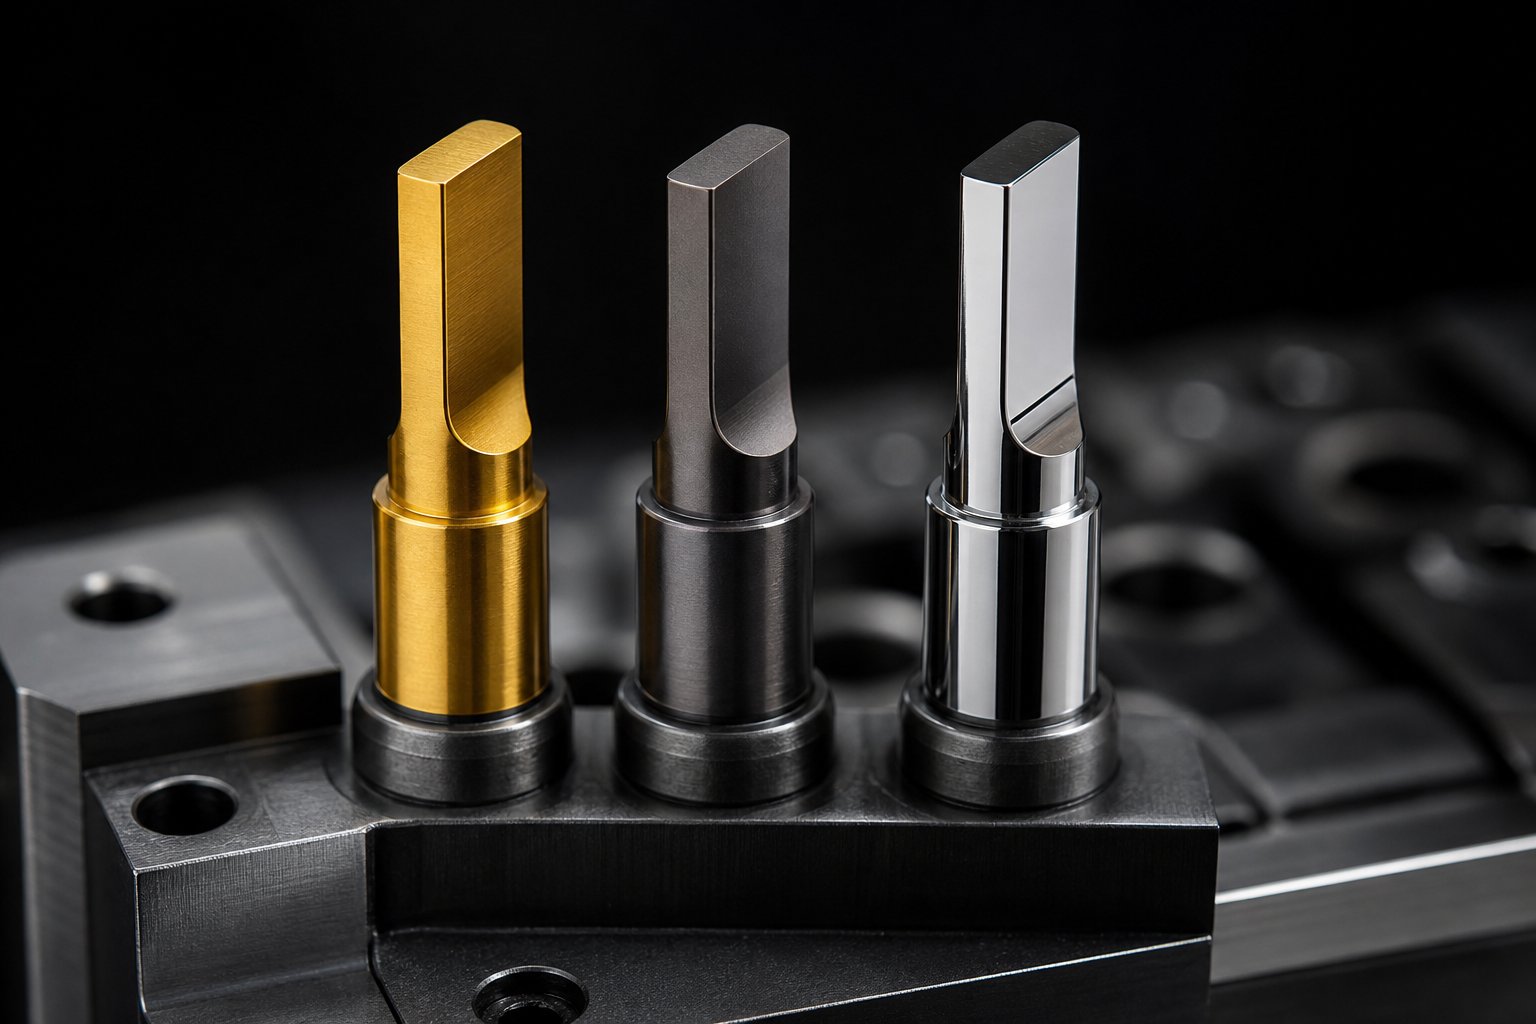
Még a legjobb szerszámacélnak is előnye származik a felületkezelésből, amely kezeli a szerszámot támadó speciális kopási mechanizmust. A kopásállóságot biztosító sajtolószerszám bevonat lehetőségei jelentősen bővültek, mindegyik más-más hibamódot céloz meg:
- TiN (titán-nitrid):Általános-célú PVD-bevonat, amely növeli a felületi keménységet és csökkenti a súrlódást. Mérsékelt javulást biztosít a kopásállóság ellen, és költséghatékony- a szabványos alkalmazásokhoz, bár a teljesítményt felülmúlják az újabb bevonatok az igényes környezetben.
- TiCN (titán-karbonitrid):Keményebb, mint a TiN, jobb kopásállósággal. A TiCN jól teljesít olyan anyagokkal szemben, amelyek nagy csúszósúrlódást okoznak, így alkalmas keményebb fémlemezeken végzett alakítási műveletekre.
- TiAlN (titán-alumínium-nitrid):Kiváló azokban az alkalmazásokban, ahol a ragasztókopás és a kopás az elsődleges meghibásodási módok. Aa Micromachines-ban megjelent tanulmánykimutatták, hogy a TiAlN{0}}bevonatú AISI D2 sajtolószerszámok 500%-ot meghaladó becsült élettartam-növekedést értek el a bevonat nélküli szerszámokhoz képest, így a felújítási intervallumok 80 000 ciklusról 500 000 ciklusra nőttek. A bevonat a súrlódási együtthatót is 0,18-ra csökkentette, ami lényegesen alacsonyabb, mint a bevonat nélküli acél-a bádog{11}}érintkező esetén regisztrált 0,74.
- DLC (Diamond{0}}Like Carbon):Rendkívül alacsony súrlódási együttható (gyakran 0,15 alatti) és kiváló ellenállás a ragasztókopással szemben. A DLC bevonatok különösen hatékonyak alumínium, réz és más lágy fémek bélyegzésére, amelyek hajlamosak a bevonat nélküli szerszámfelületekre.
- Nitridálás:A diffúziós kezelés, nem pedig a lerakódott bevonat, a nitridálás egy megkeményedett felületi réteget hoz létre, amely behatol az acél hordozóba. Javítja a fáradtságállóságot és mérsékelt kopásvédelmet biztosít anélkül, hogy külön filmréteget adna hozzá, amely szélsőséges ütések hatására rétegesedhet.
Annak megértése, hogyan lehet meghosszabbítani a bélyegzőszerszám élettartamát bevonatokkal, a hibamód diagnosztizálásával kezdődik. A csiszolókopás TiCN-t vagy TiAlN-t igényel. A ragasztókopás és epedés reagál a DLC-re vagy a TiAlN-re. A nitridálás jótékony hatással van a kifáradásra{3}} kapcsolatos felületi repedésre. A nem megfelelő bevonat nem megfelelő problémára való felhordása pénzt pazarol anélkül, hogy meghosszabbítaná a szerszám élettartamát.
A sajtolószerszámok és a munkadarab-tulajdonságok illesztése
Maga a munkadarab korlátozza az anyagválasztást. A stancolt puha rézfóliák egészen más követelményeknek néznek elébe, mint a nagy szilárdságú rozsdamentes acélok -vágása. A szakítószilárdság, a felületi keménység, a hajlékonyság és az anyagvastagság mind befolyásolja, hogy a szerszámacél minősége és a bevonat kombinációja milyen hosszú élettartamot biztosít.
A keményebb munkadarab-anyagok nagyobb kopást okoznak a vágóéleken, ami magasabb -keményfém acélt igényel. A lágyabb, képlékenyebb anyagok általában ragasztókopást és anyagátvitelt okoznak, ahol a munkadarab anyaga a szerszám felületéhez kötődik. A vastagabb alapanyag növeli a lyukasztó nyomóterhelését, előnyben részesítve a nagyobb deformációállóságú minőségeket.
| Szerszámacél minőség | Munkakeménység | Ajánlott munkadarab anyagok | Várható Die Life Range | Tipikus alkalmazások |
|---|---|---|---|---|
| AISI D2 | 58-60 HRC | Szénacél, rozsdamentes acél, rugóacél | 500 000-2 000,000+ ütés | Nagy mennyiségű-kivágás, hosszú-futási vágási műveletek |
| AISI A2 | 58-62 HRC | Vegyes anyagok, közepes{0}}keménységű ötvözetek | 300 000-1 000 000 ütés | Progresszív szerszámok többféle művelettípussal |
| AISI M2 | 60-65 HRC | Nagy-szilárdságú acél, koptató ötvözetek | 500 000-1 500 000 ütés | Nagy-terhelésű ütések, nagy-sebességű ürítés |
| AISI S7 | 56-58 HRC | Nehéz-acél, vastag anyag | 200 000-800 000 ütés | Ütésveszélyes állomások-, erős{1}}nyomóbélyegzés |
| Porkohászat (CPM 10V) | 60-63 HRC | Csiszolóanyagok, magas{0}}szilíciumtartalmú acélok | 2 000 000-5 000,000+ ütés | Ultra-nagy mennyiségű-gyártás, csiszoló munkadarabok |
| Volfrámkarbid | 85-92 HRA | Minden fémlemez, különösen a koptató ötvözetek | 5 000 000-10 000,000+ ütés | Betétek vágása extrém{0}}volumen alkalmazásokhoz |
A szerszám anyaga, a bevonat és a munkadarab közötti kapcsolat nem egy vakon alkalmazott keresőtábla. Ez mérnöki kompromisszumok halmaza. Egy keményebb acél kemény bevonattal néha felülmúlja a keményebb acélt, mivel a bevonat kezeli a kopást, míg az aljzat elnyeli az ütést. Ennek a kombinációnak a helyes alkalmazása az, ami elválasztja az éveken át működő szerszámokat a hónapok alatt meghibásodó szerszámoktól, és ez teszi olyan kritikussá a sajtó- és útmutatási alrendszereket. Még a legjobb anyagpárosítás is alulteljesít, ha a prés nem egyenletes erőt ad ki, vagy a vezetőrendszer lehetővé teszi a pozíciósodródást.
Nyomja meg a Selection and Die Subsystems gombot a szűk tűréshatárok eléréséhez
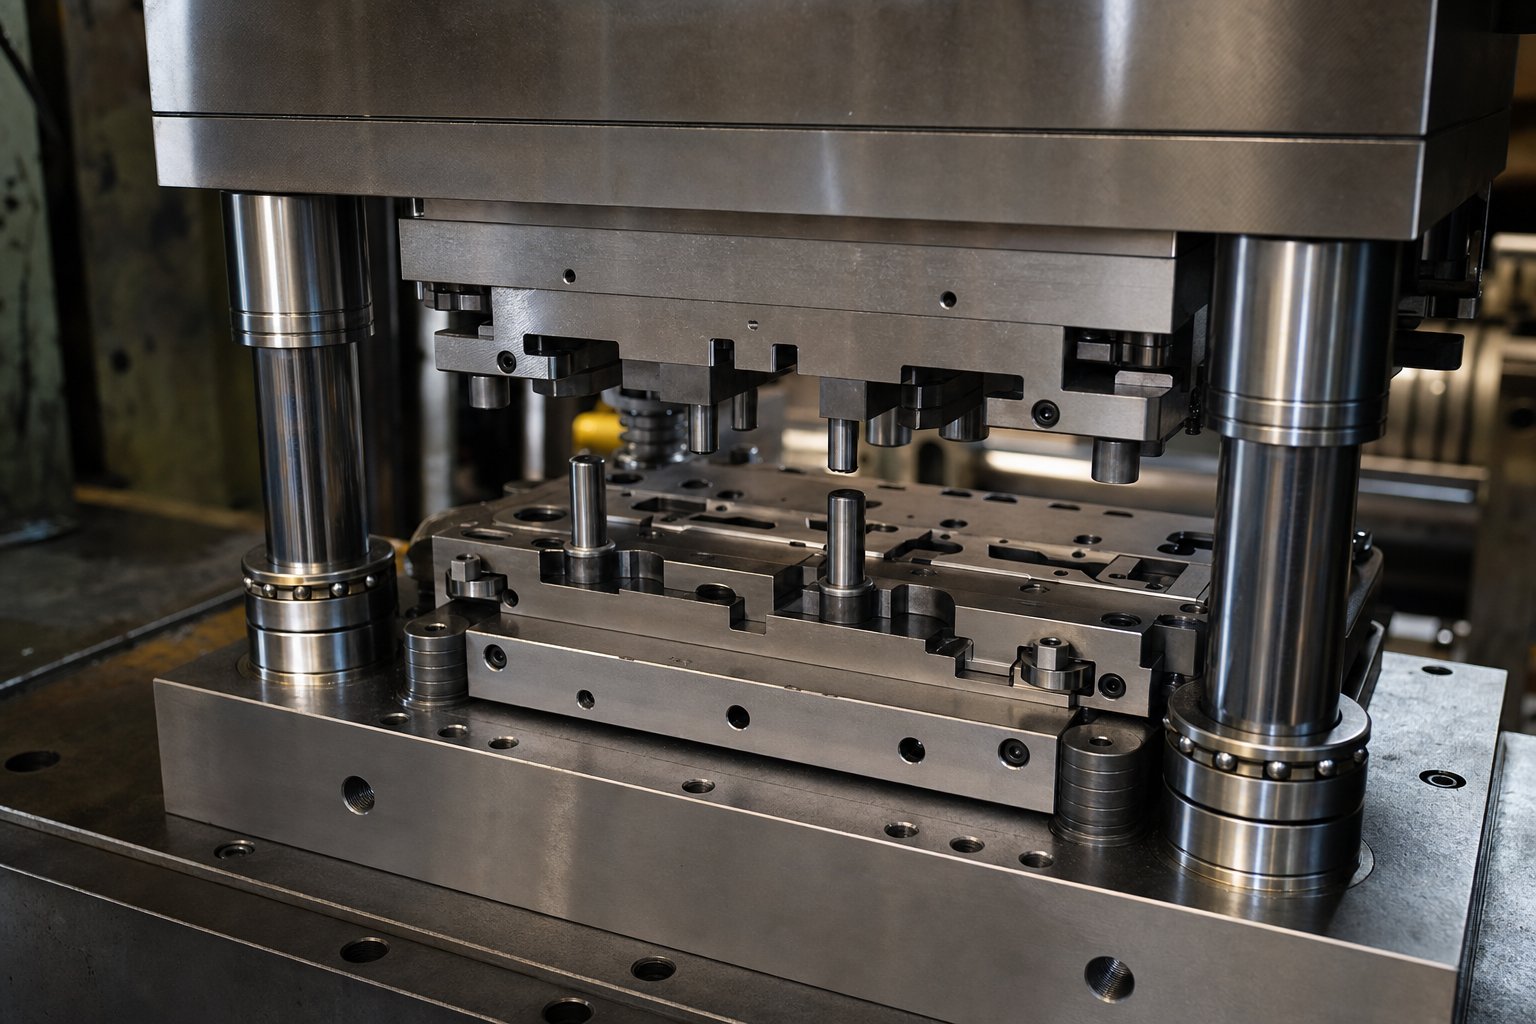
A precíziós szerszám csak annyit képes leadni, amit az alatta lévő prés lehetővé tesz. Képzeljen el egy sebészeti műszert egy légkalapácsba: a szerszám tervezése irrelevánssá válik, ha az erőt kiadó gép nem tudja megfelelő finomítással szabályozni a sebességet, a pozíciót és a terhelést. A préstípus kiválasztása a szűk tűrésbélyegzéshez nem mellékes. Ez egy olyan megkötés, amely meghatározza az elérhető pontosság felső határát, függetlenül attól, hogy maga a matrica milyen jól épül fel.
Mechanikus, hidraulikus és szervopréselési lehetőségek
Minden présarchitektúra más-más korlátot szab arra vonatkozóan, hogy az erő pontosan milyen mértékben éri el a munkadarabot. Ezeknek a határoknak a megértése segít a préselési képességek és a szerszámszükségletek összehangolásában, ahelyett, hogy a gyártás során fedezné fel az eltéréseket.
Mechanikus présekhajtsa át a szánt egy főtengelyen vagy egy excenteres fogaskerekes mechanizmuson, így a lendkerék forgási energiája által meghatározott rögzített löketprofilt állít elő. Kimagaslóak a sebességben és a következetességben: beállítása után ugyanazt a löketmozgást biztosítják ciklusról ciklusra minimális eltérésekkel. A mechanikus prések kiváló ismételhetőséget biztosítanak a nagy sebességű, progresszív szerszámmal végzett műveletekhez, ahol a kivágás és a lyukasztás dominál. Korlátjuk a mozgásprofil merevsége. A csúszási sebességet az alsó holtpontban (BDC) a geometria határozza meg, nem a programozás. Az olyan alakítási műveletek során, ahol az anyagnak időre van szüksége az áramláshoz, ez a rögzített sebesség bepattanó-ütközést, fordított tonnacsúcsokat, amelyek mind a szerszámot, mind a préskeretet megterhelik, és az oldalirányú ütési elhajlást, amely rontja a pozicionálási pontosságot.
Hidraulikus présekhasználjon folyadéknyomást a szán mozgatásához, biztosítva a teljes tonnát a löket bármely pontján. Ez ideálissá teszi őket a mélyhúzáshoz, ahol elengedhetetlen az állandó erőszabályozás a formázási mélységben. Lehetővé teszik a BDC-n való tartózkodást is, időt adva az anyagnak a formált alak kialakítására. A kompromisszum a sebesség. A hidraulikus rendszerek lassabban forognak, mint a mechanikus prések, és enyhe pozícióváltozásokat okozhatnak az olajhőmérséklet-változások és a szelepválasz-késleltetés miatt, ami korlátozza az ultra-szoros-tűrés, a nagy{6}}sebességű gyártásra való alkalmasságot.
Szervo préseka precíziós formázáshoz leginkább alkalmas architektúrát képviselik. A precíziós bélyegzést szolgáló szervoprés a lendkereket és a tengelykapcsolót egy közvetlen-hajtású szervomotorra cseréli, így a kezelő programozhatóan szabályozhatja a csúszási sebességet, és a löket munkarészében bárhol tartózkodhat. Lelassíthatja a csúsztatást kúszásig abban a pillanatban, amikor a lyukasztó érintkezik a munkadarabbal, csökkentve az ütések által okozott-pattanást, és minimalizálva az oldalirányú lyukasztási mozgást, amely eltolódást okoz. Programozhat egy pillanatnyi tartózkodást a domborítás vagy profil beállításához. Futhat inga üzemmódban, ahol a szán csak a löket munkarészén oszcillál, ahelyett, hogy teljes 360 fokos elforgatást hajtana végre, és a gyártási sebességet 30%-kal vagy többel növeli ugyanazon motorfordulatszám mellett.
Fejlett, nagy szilárdságú acélokat megmunkáló precíziós sajtolószerszámok esetén ez a programozható mozgás nem kötelező. Ezek az anyagok több alakítási energiát igényelnek, és nagyobb fordított terhelést generálnak. A sebesség szabályozása közvetlenül az anyag érintkezési pontján minimalizálja a súrlódás felhalmozódását, csökkenti az áttörési erőket, és meghosszabbítja a szerszám élettartamát azáltal, hogy korlátozza a lyukasztók oldalirányú feszültségét. Az eredmény szorosabb méretszabályozás a kialakított elemeken és hosszabb karbantartási időközök.
Vezetési és helymeghatározó alrendszerek
A sajtó erőt ad. A kocka belső alrendszerei szabályozzák, hogy az erő hol száll le. Még egy tökéletesen beállított szervoprés sem tudja kompenzálni a hanyag vágószerszám-vezetést. Ahogy Art Hedrick szerszámtervező szakértő megjegyzi, a vezetőcsapok célja a felső és az alsó cipők pontos elhelyezkedése, hogy a szerszám összes alkatrésze megfelelő hézaggal érintkezzen, de nem tudják rögzíteni a rosszul karbantartott prést. Mindkét rendszernek a mérnök szándéka szerint kell működnie.
Golyós{0}}vezetőoszlopokezek az alapjai a szerszámvezető tüske beállítási pontosságának. Ellentétben a súrlódó-stílusú vezetőcsapokkal, amelyek vékony olajrétegen haladnak, és nagy sebességgel hőt termelnek, a golyós-csapágycsövek edzett acélgolyókat használnak egy precíziós ketrecben, hogy elérjék azt, amit a gyártók "negatív lejtésnek" neveznek: a csap-és-csapágyegység körülbelül 0.0002-es, mint a teljes szabad játék. Ez a nulla -hézagú illesztés biztosítja, hogy a felső és az alsó szerszámfelek pontosan ugyanabba a relatív pozícióba térjenek vissza minden löketnél, még nagy gyártási sebességnél is, ahol a súrlódó csapok túlmelegednének és megtapadnának.
Pilotcsapokmás funkciót töltenek be. Míg a vezetőoszlopok a szerszámfeleket egymáshoz igazítják, a vezetőcsapok a szalaganyagot a szerszámhoz igazítják. Elő-furatokat vezetnek be a szalagon, mielőtt az adott állomáson bármilyen formázás vagy vágás megtörténne, így az anyagot pontosan rögzítik. A percenkénti száz lökettel futó progresszív vágószerszámokban még 0,02 mm-es csíkok is eltolják az állomásokat, és a tűréshatáron túl -a-részeket termelik. A vezérlőcsapok kiküszöbölik ezt az elsodródást azáltal, hogy minden előrelépéskor mechanikusan viszonyítják a csíkot a szerszám geometriájához.
Tőzsdeemelőkemelje fel a csíkot az ütések között, hogy szabadon tudjon haladni anélkül, hogy áthúzódna a szerszám felületén. Ez megakadályozza a szalag eltorzulását, a csigák elhúzását és a felület sérülését.Speciális raktáremelő hengerekA progresszív matricákhoz tervezték, elnyeli az oldalsó tolóerőt, és közvetlenül a raktársínekre szerelhető, egyenletes emelési magasságot tartva még oldalirányú terhelés esetén is.
E látható alkatrészek alatt arugalmas rendszercsendesen szabályozza, hogyan oszlanak meg az erők a kockán belül. A rugók, az uretán párnák és a nitrogéngázpalackok biztosítják az ellennyomást-, amely szabályozza a csupaszítókat, az üres laptartókat és a betétnyomást. A rugó nem megfelelő megválasztása az egyik leggyakoribb helyzeti hibaforrás az egyébként jól-felépített matricáknál. A túl gyenge lehúzó rugó lehetővé teszi a szalag egyenetlen felemelkedését, ami dőlést okoz. A nem megfelelően feltöltött sajtolószerszámok nitrogénrugós rendszere inkonzisztens nyersdarab-tartó erőt biztosít, ami fémáramlási ingadozásokat okoz, amelyek méretszóródásként jelennek meg a kialakított részeken. A nitrogénelosztók, amelyek több hengert egyesítenek az összekapcsolódó gázcsatornákon keresztül, a nyomásemelkedést körülbelül 15%-ra korlátozzák teljesen összenyomva, így egyenletesebb és kiszámíthatóbb erőt biztosítanak, mint az egyes rugók.
Ezek az összetevők együtt alkotják a precíziós{0}}fenntartó alrendszerek taxonómiáját. Mindegyik egy adott pozícióhiba-forrással foglalkozik:
- Irányító rendszer(golyós-vezetőoszlopok, saroktömbök, kopólemezek): Fenntartja a felső és alsó vágószerszám-felek közötti igazodást mikronokon belül, megakadályozva az oldalirányú eltolódást, amely megváltoztatná a lyukasztó-a-a vágószerszám közötti távolságot.
- Pozícionáló rendszer(Próbacsapok, regisztrációs jellemzők, helymeghatározási adatok): A munkadarab anyagát a szerszám geometriájához igazítja minden állomáson, biztosítva, hogy minden művelet ugyanarra a helyzeti origóra hivatkozzon.
- Elasztikus rendszer(rugók, uretán, nitrogénhengerek, elosztók): Szabályozza az ellennyomást-, amely megtartja, csíkozza és párnázza az anyagot az alakítás során, megakadályozva az egyenetlen terhelést, amely méretváltozást okoz.
- Takarmányrendszer(szervo adagolók, készletvezetők, előtolási hosszszabályzók): Pontos, megismételhető lépésekben továbbítja az anyagot a szalag osztásközéhez igazítva, biztosítva, hogy minden állomás a megfelelő pozícióban fogadja az anyagot.
- Érzékelő rendszer(in-szerszámérzékelők, elakadásérzékelők, terhelésfigyelők): Valós időben észleli a helyzeti hibákat, az anyag kihajlást vagy a rendellenes erőhatásokat, leállítja a prést, mielőtt a helytelen hely megsérült szerszámmá vagy selejt alkatrészcsomaggá válna.
Ezek az alrendszerek nem működnek elszigetelten. Az érzékelőrendszer által nem észlelt előtolási hiba helyzeti hibává válik, amelyet a vezérlőrendszer nem tud kijavítani. A kopott nitrogénhenger, amelyre az elasztikus rendszer támaszkodik, inkonzisztens betétnyomást okoz, amely méretbeli szóródásként jelenik meg a kész alkatrészben. A precizitás mind az öt alrendszer terméke, amely egyidejűleg működik a tervezési szándékukon belül, ütemről löketre, a teljes gyártási folyamat során.
Ez a kölcsönös függés megmagyarázza azt is, hogy a pontosság miért romlik az idő múlásával. A kopás, a fáradtság és a szennyeződés fokozatosan rontja az egyes alrendszerek teljesítményét, és az ebből eredő minőségromlás ritkán jelentkezik hirtelen. Csendesen halmozódik fel, amíg az alkatrészek elkezdenek kicsúszni a tűréshatárból. Ha felismerjük ezeket a korai figyelmeztető jeleket, és tudjuk, hogyan kell reagálni a pontosság elvesztése előtt, ez a különbség a több millió jó alkatrészt szállító szerszám és a növekvő hulladékot termelő szerszám között.
Meghibásodási módok és karbantartás, amely megőrzi a pontosságot
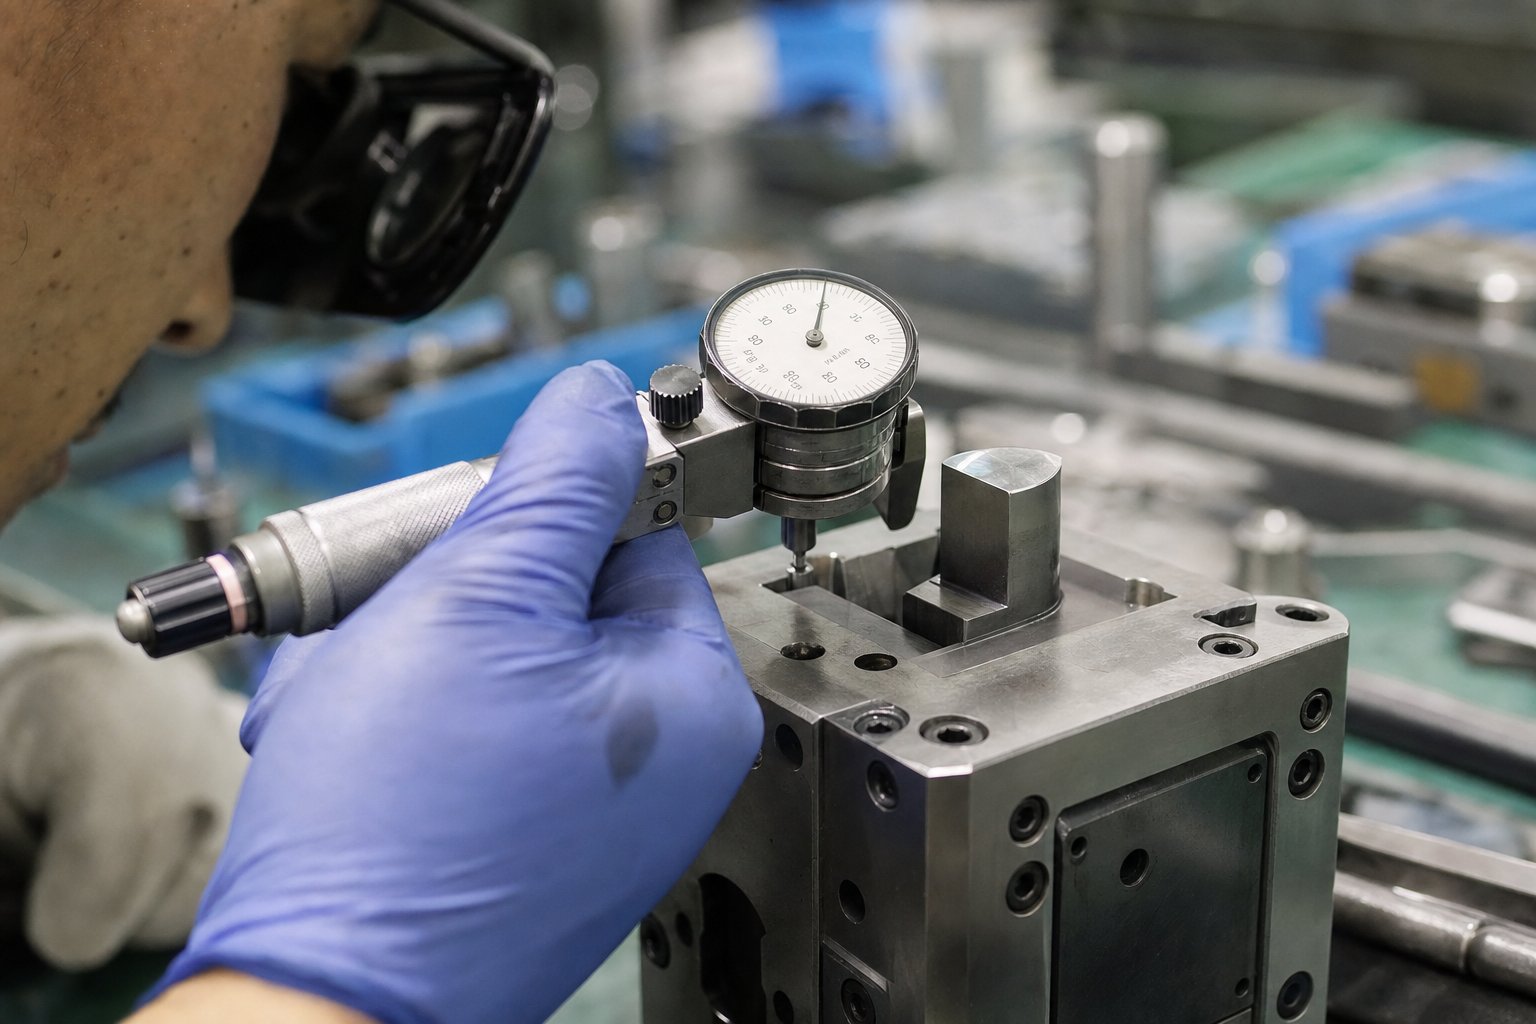
A pontosság nem múlik el egyik napról a másikra. Egyszerre ütésenként erodálódik a kopási mechanizmusokon keresztül, amelyek finom ujjlenyomatokat hagynak az alkatrészek minőségén jóval azelőtt, hogy maga a matrica látható sérülést észlelne. Egy sorja, amely tízezer ütésenként 0,01 mm-rel nő. Kialakult dimenzió, amely az alsó szabályozási határ felé sodródik a gyártás egy hete alatt. Felületi karc, amely minden ötödik részen megjelenik. Ezek a jelek pontosan elmondják, mi történik a kocka belsejében, ha tudod, hogyan kell olvasni őket.
A bélyegző szerszám meghibásodási módjainak és okainak kiszámítható mérnöki jelenségként való kezelése véletlenszerű balszerencse helyett, a karbantartást reaktív javításból proaktív életciklus-menedzsmentté alakítja. A cél nem csak a kocka futásban tartása. Megőrzi a mikron{2}}szintű pontosságot, amelybe a tervezés és a gyártás során befektetett, a szerszám teljes termelési élettartama alatt.
Gyakori hibamódok és kiváltó okok
Négy elsődleges meghibásodási mechanizmus támadja meg a precíziós bélyegző szerszámokat a gyártás során. Mindegyik más-más fizikát követ, más-más vágószerszámot céloz meg, és külön jelet hagy a nyomdából kikerülő részeken. Az aktív mechanizmus felismerése határozza meg, hogy a helyes válasz az élesítés, újrafestés, átigazítás vagy csere.
Forgácsolás:A kis töredékek letörnek a vágóélekről, jellemzően éles sarkoknál, szűk sugaraknál vagy bonyolult lyukasztóprofiloknál. A kiváltó ok szinte mindig a keménység és a szívósság közötti egyensúly felborulása: a szerszámacél, amely túl törékeny az ütési terhelésekhez képest, vagy a vágóélek, amelyek ki vannak téve a rosszul beállított alapanyagból származó oldalirányú erőknek. Az alkatrészeken a forgácsolás szabálytalan sorjaként jelenik meg, amelyek magassága és elhelyezkedése löketenként változik, ellentétben az egyszerű élkopás által okozott egyenletes sorjanövekedéssel. A szerszámhibákra vonatkozó diagnosztikai keretrendszer a forgácsolást a sajtolószerszámok „négy gyilkosa” egyikeként azonosítja, és megjegyzi, hogy a keletkező él szaggatottnak vagy fogazottnak tűnik a nagyítás alatt.
Bosszantó:Amikor a munkadarab anyaga nyomás alatt mikroszkóposan a szerszám felületéhez hegeszt, majd szétváláskor elszakad, durva, elkenődött foltokat és{0}}lerakódásokat hoz létre a formáló felületeken. Az epedés gyorsan felgyorsul, mert az átvitt anyag növeli a súrlódást, ami több hőt termel, ami elősegíti a nagyobb anyagátvitelt. Az alkatrészeken a kopás karcolásokat, horzsolási nyomokat és felületi érdességeket okoz, amelyek fokozatosan romlanak. Leggyakrabban rozsdamentes acél, alumínium vagy más, a szerszámacélhoz kémiailag rokon anyagok bélyegzésekor fordul elő, különösen akkor, ha a kenés nem megfelelő, vagy a húzási távolságok túl szűkek.
Fáradt repedés:Az ismétlődő feszültségciklusok végül meghaladják a szerszámacél tartóssági határát, és mikro{0}}repedéseket képződnek olyan nagy igénybevételű jellemzőknél, Ezek a repedések lassan terjednek át az anyagon, amíg el nem érik a kritikus hosszúságot, és hirtelen törést okoznak. A fáradtság alattomos aspektusa az időzítés: egy kocka 800 000 ütésig hibátlanul futhat, mire a 200 000 ütésnél kezdődő repedés végül eléri az élvonalat. Az alkatrészminőségi hatások szaggatott méretváltozásként, felületi nyomokként a szomszédos anyag meghajlásából- vagy hirtelen katasztrofális élhibákként jelennek meg, a fokozatos sorjanövekedés miatti előzetes figyelmeztetés nélkül.
Eltérés{0}}kiváltotta kopás:Amikor a vezetőrendszerek leromlanak, a felső és az alsó matrica fele már nem találkozik pontosan ugyanabban a relatív helyzetben minden löketnél. Már a 0,01 mm-es oldalirányú eltolódás is azt jelenti, hogy a lyukasztó a szerszámnyílásba -középen kívül kerül, és a kopást a vágóél egyik oldalán koncentrálja. Ez aszimmetrikus sorját, egy-oldali éllekerekítést és progresszív méreteltolódást eredményez egyetlen irányba. Ez a leggyakoribb meghibásodási mód a súrlódó -stílusú vezetőcsapokkal rendelkező szerszámoknál vagy a kopott horonnyal rendelkező préseknél, és gyakran észrevétlen marad, mert a kezelők a fokozatos minőségeltolódást a normál élkopásnak tulajdonítják.
Megelőző karbantartási stratégiák
A bélyegzőszerszámok hatékony megelőző karbantartása olyan strukturált ritmust követ, amely egyesíti az időalapú{0}}ellenőrzést a gyártási-kioldókkal. Ha csak a naptári időközökre hagyatkozik, akkor elkerülhető az a valóság, hogy a kopás az ütések, az anyagkeménység és a működési feltételek alapján történik, nem pedig a polcon töltött napok száma.
Ütemezett élezési intervallumok:A bélyegzőszerszám élezési ütemezését a tényleges löketszámoknak kell vezérelniük, nem pedig tetszőleges időtartamoknak. Az iparági gyakorlat az élesítést a kopástörténet alapján megállapított, dokumentált -per-szolgáltatási intervallumokhoz köti. Atermelés{0}}alapú PM megközelítésjavasolja a présszámlálás használatát az élezés áttekintésére, a lapkaellenőrzésre és a kiválasztott cserepontokra. A precíziós matricáknál a triggert általában óvatosan állítják be: az élesítés akkor következik be, amikor a sorja magassága megközelíti a maximálisan megengedett specifikáció 50-70%-át, nem pedig akkor, ha az alkatrészek már túlléptek a tűréshatáron. Minden élezést erre a célra kialakított felületi csiszolóval kell elvégezni, megfelelő hűtőfolyadékkal és rögzítőelemekkel. A kézi kézi köszörülés vagy a nem megfelelő csiszolókorongok a vezető okok az élek idő előtti károsodásához és az edzett felületek hőkárosodásához.
Ellenőrzési protokollok a kopásméréshez:A mennyiségi ellenőrzés elválasztja az objektív karbantartási döntéseket a találgatásoktól. Mikrométerekkel és optikai komparátorokkal mérje meg a lyukasztó átmérőjének csökkenését, a szerszámnyílás megnagyobbodását és a hézagváltozásokat minden egyes PM intervallumon belül. A hézagmérő hézagellenőrzésével ellenőrizni kell, hogy a lyukasztó-a-alak közötti eltérés nem haladja meg a 0,02 mm-t a specifikációtól. Kövesse nyomon ezeket a méréseket az idő múlásával. A löketszám függvényében ábrázolva a kopási trendek kiszámíthatóvá válnak, lehetővé téve a karbantartás ütemezését a tervezett állásidő alatt, ahelyett, hogy a gyártás során a minőségi riasztásokra reagálna.
Állapot-alapú karbantartás belső érzékelőkkel-:A modern precíziós szerszámok terhelésérzékelőket, közelségérzékelőket és elakadásérzékelőket tartalmaznak, amelyek valós idejű{0}}folyamatadatokat szolgáltatnak. Amikor a mennyiségi jelek eltolódnak, vagy ha a szalagpozícionáló érzékelők növekvő eltérést észlelnek, a kocka azt jelzi, hogy valami megváltozott. Az állapot-alapú karbantartás ahelyett, hogy a következő ütemezett intervallumra várna, reagál ezekre a jelekre, és még azelőtt észleli a problémákat, mint a rugófáradtság, a vezetőkopás és a fokozatos eltolódás, mielőtt hulladékot termelnének. Ez a megközelítés áthidalja a szakadékot a megelőző és az előrejelző karbantartás között, és a becslések helyett a tényleges viselkedést használja a szolgáltatás kiváltására.
A kutatások folyamatosan azt mutatják, hogy a teljesen reaktív karbantartási megközelítés 25-30%-kal többe kerül, mint egy proaktív, megelőző stratégia. A többletköltség abból adódik, hogy kétszer-háromszor többet kell fizetni a sürgősségi munkáért, 25-50%-kal többet kell fizetni a sürgősen rendelt pótalkatrészekért, és el kell viselni a megszakításból származó jóval nagyobb veszteségeket.
Döntések a felújításról és az élet{0}}végéről-
A precíziós matrica élettartamának meghosszabbítása végső soron annak ismerete kérdése, hogy a karbantartás mikor tudja visszaállítani az eredeti képességet, szemben azzal, hogy a matrica már túl van a helyreállításon. Ez a különbség határozza meg, hogy felújításba fektet-e be, vagy csereszerszámok beszerzésébe kezd.
Újraköszörülés és újrafestés során állítsa vissza a pontosságot:Ha a kopás a vágóélekre és az alakítófelületekre korlátozódik, és a szerszám szerkezeti geometriája, vezetőrendszerei és rögzítési felületei a specifikáción belül maradnak, az újracsiszolás és az újrafestés visszaállíthatja a szerszámot a gyártásra{0}}kész állapotba. Minden újraköszörülés kis mennyiségű anyagot távolít el a lyukasztó felületéről, lerövidítve a vágási hosszt. A legtöbb precíziós szerszámot 1-3 mm-es utáncsiszolási ráhagyással tervezték, így többszörös helyreállítási ciklust tesznek lehetővé, mielőtt a lyukasztó túl rövid lesz a működéshez. Újraköszörülés után a PVD bevonatok, például a TiAlN vagy a TiCN újrafelvitele visszaállítja a felület keménységét és kopásállóságát.
Ha a kocka elérte a mérethatárokat:Az újraköszörülés nem javíthat meg mindent. Ha a vezetőcsap furatai oválisak, ha a szerszámblokkokon kifáradási repedések alakultak ki a szerkezeti szakaszokon, vagy ha a halmozott újraköszörülés felemésztette a rendelkezésre álló ráhagyást, akkor a szerszám elérte az --élettartam végét. Ha a szerszámot ezen a ponton túl folytatják, akkor olyan alkatrészek keletkeznek, amelyek nem tudják megbízhatóan tartani a specifikációt, így olyan hulladék keletkezik, amely többe kerül, mint a csereszerszámok.
A felújítás és a csere közötti döntésnek a karbantartási feljegyzésekből és a folyamatképességi adatokból, nem pedig az intuícióból kell következnie. Ha az ellenőrzött karbantartás ellenére a Cpk trendje 1,33 alatt van, vagy ha a szükséges szervizelések közötti intervallum egyre rövidül, a kocka azt jelzi, hogy elérte az életciklus-végi-fázisát.
Figyelje ezeket a figyelmeztető jeleket, amelyek arra utalnak, hogy a kocka elveszti a pontosságát:
- Sorjamagasság növelése:Az egyes élezési ciklusok után gyorsabban visszanövő sorja azt jelzi, hogy az újraköszörülés már nem állítja vissza teljesen az élgeometriát, vagy a hézag megnyílt azon a ponton, ahol az élezés önmagában kompenzálni tudja.
- Méreteltérés a Cpk küszöbértékeken túl:Ha a folyamatképességi indexek a karbantartás és a beállítás ellenőrzése után is 1,33 alá esnek, a szerszám mechanikai állapota már nem tudja támogatni a szükséges tűréssávot.
- Inkonzisztens szalag adagolás:A szerszámfelületek fokozatos érdesítése, a kopott vezetőlyukak vagy a leromlott vezetőrendszerek változó csíkpozicionálást hoznak létre, amely állomások közötti méretszórásként nyilvánul meg.
- Látható kopási minták az ütési arcokon:Egyenetlen kopás, aszimmetrikus polírozási nyomok vagy tanús vonalak a lyukasztási lapokon azt jelzik, hogy a tisztítás és az élezés nem javítja a beállítást vagy a vezetőrendszer leromlását.
Ha ezeket a megfigyeléseket minden karbantartási időközönként dokumentálják, akkor létrejön az az adatsor, amely az életvégi--életvégi döntéseket objektív, nem pedig érzelmi jellegűvé teszi. A kétmillió ütést megbízhatóan kiszolgált vágószerszám megfelelő tervezéssel cserét érdemel, nem pedig válság-vezérelt tülekedést, amikor a gyártás során végül katasztrofálisan meghibásodik.
Az életciklus-kezelés egyik oldala annak ismerete, hogy egy kocka elérte a határait. A másik oldal ugyanilyen fontos, hogy tudjuk, honnan szerezzük be a cserét, és hogyan értékeljük, hogy egy beszállító képes-e az alkalmazás által megkívánt pontosságot, konzisztenciát és gyártási támogatást nyújtani.
Precíziós szerszámbeszállító értékelése és kiválasztása
Egy elhasználódott matrica cseréje vagy egy új bélyegzett alkatrész forgalomba hozatala olyan beszerzési döntéssel szembesül-a-, amely hosszú távú következményekkel jár. Az a beszállító, amelyik el tudja érni a tűréshatárát egy mintadarabon, nem ugyanaz, mint az, amelyik egymillió-darabos éves futást képes tartani, miközben reagáló támogatást nyújt, ha valami elsodródik. A két képesség közötti szakadék elválasztja a tranzakciós szállítót a valódi szerszámos partnertől, és e szakadék áthidalása olyan strukturált értékelést igényel, amely jóval túlmutat az ajánlatkérésen.
Kulcsfontosságú értékelési kritériumok a szerszámbeszállítók számára
A precíziós sajtolószerszám-beszerzési ellenőrzőlista összeállításakor a képességek három kategóriája számít leginkább: a műszaki mélység, a minőségi rendszerek és a gyártást támogató infrastruktúra. Bármelyik terület gyengesége végül méretproblémákként, szállítási késésekként vagy karbantartási fejfájásként jelentkezik.
Műszaki képességekhatározza meg, hogy egy szállító valójában mit építhet. Általánosságok helyett inkább konkrétumokat keressen:
- Elérhető tűréshatárok:Kérjen dokumentált bizonyítékot a gyártás során betartott tűrésekre vonatkozóan, ne csak azt, amit a bolt állítása szerint egyetlen mintán el tud érni. A ±0,01–±0,05 mm-es beszállítónak képesnek kell lennie a tényleges gyártási folyamatokból származó Cpk-adatok megjelenítésére, nem csak az első -cikkmérésekre.
- Házon belüli megmunkálási erőforrások:A huzalos szikraforgácsolásnak, a precíziós felületcsiszolásnak, a CNC-fúrásnak és az optikai profilcsiszolásnak egy fedél alatt kell működnie. A kritikus folyamatok kiszervezése olyan átadás-átvételi eltéréseket vezet be, amelyeket a precíziós munka nem képes elnyelni. Azok az üzletek, amelyek saját huzal szikraforgácsolási és köszörülési részlegüket tartják fenn, szigorúbb ellenőrzést tartanak fenn az iteratív illeszkedés-és-ellenőrzése felett, amely a precíziós szerszámszerelést megköveteli.
- Szimulációs eszközök:Formázási szimuláció, rugózás előrejelzése és szalagelrendezés-optimalizáló szoftverek jelzik azt a szállítót, amely digitálisan oldja meg a problémákat az acél vágása előtt. Ez a képesség közvetlenül csökkenti a próba iterációit és tömöríti az átfutási időt.
Minőségi rendszerekel kell különíteni az alkatrészeket ellenőrző üzleteket a folyamatokat irányító üzletektől. A megkülönböztetés rendkívül fontos a precíziós szerszámok esetében:
- Első cikkvizsgálat (FAI):A szigorú FAI-folyamat igazolja, hogy a gyártási folyamat következetesen képes minden tervezési követelménynek megfelelő alkatrészeket előállítani a teljes gyártás megkezdése előtt. Keressen olyan beszállítókat, akik teljes FAI-jelentéseket szállítanak minden kritikus jellemzőre leképezett méretadatokkal, anyagtanúsítványokkal és folyamatdokumentációkkal. Ez az ellenőrzési lépés rögzíti a méret-, anyag- vagy folyamathibákat, mielőtt azok elérnék a gyártási szintet.
- Statisztikai folyamatvezérlés (SPC):Az SPC-t a gyártás során és a bélyegzett alkatrészek gyártása során a kritikus szerszámméreteken futtató beszállítók folyamatismeretről tesznek tanúbizonyságot, nem csak ellenőrzési képességet. Kérjen ellenőrzési diagrammintákat és Cpk-dokumentációt hasonló korábbi projektekből.
- Tanúsítványok:Az ISO 9001 tanúsítás megalapozza a minőségirányítási alapszabályt. Az autóipari alkalmazásoknál az IATF 16949 jellemzően kötelező. Ezekprecíziós szerszámkészítő minőségi tanúsítványokgyőződjön meg arról, hogy a szállító dokumentált rendszereket tart fenn a folyamatok ellenőrzésére, nem csak a végső ellenőrzési eredményekre.
Gyártási támogatásmeghatározza, hogy mi történik a kocka elszállítása után. A precíziós szerszámok nem a vásárlás-és-feledkezés:
- Próba szolgáltatások:Futtathat-e a szállító reprezentatív gyártási{0}}próbákat olyan préseken, amelyek megfelelnek az Ön űrtartalmának, sebességének és löketprofiljának? Az alulméretezett vagy nem megfelelő nyomógépen végzett próba elfedi a csak az éles környezetben megjelenő problémákat.
- Folyamatban lévő karbantartási programok:Kínál a szállító ütemezett karbantartást, újracsiszolási szolgáltatásokat és sürgősségi javítási támogatást? Az a beszállító, aki megépíti a szerszámot és elmegy, minden életciklus-kockázatot magára hagy.
- Mérnöki válaszkészség:Ha a szerszámot anyagi változtatás vagy műszaki átdolgozás miatt módosítani kell, a válaszidő számít. A dedikált szerszámmérnöki személyzettel rendelkező beszállítók gyorsabban alkalmazkodnak, mint azok az üzletek, ahol a szerszámgyártók tervezők is.
A beszállítói képességek és a projektkövetelmények összehangolása
Nem minden projekthez kell ugyanaz a beszállítói profil. A sajtolószerszám-szállító értékelési kritériumainak prioritást kell adniuk az adott alkalmazási paraméterek alapján. Egy enyhe acélból ±0,1 mm-es nagyméretű szerkezeti konzol teljesen más beszerzési igényeket támaszt, mint egy miniatűr elektromos csatlakozókapocs, amelyet ±0,02 mm-re tartanak 5 millió éves darabon.
Négy projektváltozónak kell vezetnie a szűkített listát:
- Alkatrész mérete és geometriája:A beszállítók a mérettartományok körül fejlesztenek szakértelmet. A nagy autóipari panelekre optimalizált üzlet másként működik, mint a kis, bonyolult alkatrészekre összpontosító üzlet. Az alkatrész-boríték és a beszállító „sweet spot” összeegyeztetése biztosítja, hogy felszerelésük, rögzítési és ellenőrzési képességeik természetesen igazodjanak az Ön igényeihez.
- Tolerancia sáv:A szigorúbb tűréshatárok olyan beszállítókat követelnek meg, amelyek bizonyított folyamatképességgel rendelkeznek ezen a szinten, nem csak az elméletileg alkalmas berendezéseket. A gyártási sorozatokból kérjen bizonyítékot, ne prototípusokat.
- Éves mennyiség:A nagy{0}}volumenű programok megkövetelik a beszállítóktól a kapacitástervezési fegyelmet, a tartalék szerszámozási stratégiákat és a termelési infrastruktúrát, hogy fenntartsák az átviteli teljesítményt a minőségromlás nélkül a hosszabb futamokon.
- Anyag típusa:Az egzotikus ötvözetek, a fejlett nagyszilárdságú{0}acélok vagy a vékony-rézötvözetek egyedi alakítási kihívásokat jelentenek. Az Ön konkrét munkadarab-anyagában tapasztalt beszállítók elkerülik a tanulási-görbe hibáit, amelyek időbe és szerszámokba kerülnek.
A kisméretű, nagy-pontosságú, tolerancia-kritikus alkatrészekhez szerszámokat beszerző mérnöki csapatok számára a szakosodott beszállítók gyakran jobb eredményeket biztosítanak, mint az általános üzletek. Ezen a téren a szakemberek, mint plYICHEN, berendezéseiket, folyamatfejlesztésüket és minőségbiztosítási rendszereiket kifejezetten a szűk -tűrésű alkatrészek megismételhető tömeggyártására összpontosítják. Ez a koncentrált szakértelem rövidebb fejlesztési ciklusokat, kevesebb próba-iterációt és kiszámíthatóbb gyártási eredményeket jelent azokhoz az üzletekhez képest, amelyek az alkatrészméretek és toleranciaosztályok széles skálájára osztják szét a figyelmet.
Az alábbi értékelési szekvencia megismételhető keretet biztosít a követelmények meghatározásától a beszállító kiválasztásáig való elmozduláshoz:
- Határozza meg a tűrés- és térfogatkövetelményeket:A beszállítókkal való kapcsolatfelvétel előtt dokumentálja a méretspecifikációkat, amelyek a minőség szempontjából kritikus-jellemzők-, az éves mennyiség és a várható élettartam. A homályos követelmények homályos idézeteket eredményeznek.
- A bizonyított képességekkel rendelkező beszállítók listája:Szűrje ki a jelölteket a toleranciasáv összehasonlítható mennyiségben történő elérésének dokumentált bizonyítékai alapján. Távolítsa el azokat a beszállítókat, akiknek hiányoznak a házon belüli-huzal szikraforgácsolásból, köszörülésből vagy megfelelő szimulációs eszközökből.
- Kérjen első{0}}cikkmintákat:Kérje meg a kiválasztott beszállítókat, hogy a megadott anyag felhasználásával készítsenek mintaalkatrészeket a termelési{0}}intent szerszámokból. Értékelje a méretmegfelelőséget, az élminőséget, a felületi minőséget és a konzisztenciát egy mintadarabon, ne csak egy darabon.
- Ellenőrizze az SPC dokumentációt:Tekintse át a mintafutásból származó folyamatképességi adatokat. A kritikus méreteknél az 1,33 feletti Cpk-értékek azt a folyamatot jelzik, amely a tűréssávon belül van, a normál eltérések határával. Az 1,0 alatti értékek olyan folyamatot jeleznek, amely nem tudja megbízhatóan tartani a specifikációt.
- Értékelje a folyamatos támogatási és karbantartási feltételeket:Erősítse meg, hogy mi történik a szerszám kiszállítása után. Értékelje az újracsiszolási szolgáltatásokat, a pótalkatrészek elérhetőségét, a műszaki változtatások átfutási idejét és a garanciális feltételeket. Az utópiaci támogatás nélküli beszállító alacsonyabb szerszámára gyakran többe kerül a szerszám élettartama során.
Ez a strukturált megközelítés eltávolítja a szubjektivitást abból, ami végső soron mérnöki döntés. Az ár számít, de ez egy változó a sok közül. Az a beszállító, aki a legalacsonyabb árajánlatot adja, de nem tudja bizonyítani a folyamatképességet, nem tud teljes körű FAI-dokumentációt nyújtani, vagy nem tudja támogatni a szerszámot a gyártási élettartam alatt, ritkán a legalacsonyabb költségű választás, ha a szerszám teljes életciklusa során mérjük. A precíziós bélyegzőszerszám beszállítójának kiválasztása az igazolt képességek dokumentált követelményekhez való igazításán múlik, majd a gyártási mennyiség lekötése előtt fizikai bizonyítékkal igazolja az egyezést.
A precíziós bélyegzőszerszám-stratégia felépítése
A megfelelő beszállító kiválasztása az utolsó láncszem egy sokkal korábban induló láncban. Az ebben a cikkben tárgyalt minden döntés – a szerszámtípus kiválasztásától az anyagspecifikáción át a présillesztésig – egyetlen eredményhez vezet: hogy a bélyegzett alkatrészek következetesen megfelelnek-e a specifikációnak olyan költség mellett, amely üzletileg ésszerű. A mérnöki csapatok, akik megkapják ezt a jogot, a precíziós bélyegzést rendszerproblémaként kezelik, nem alkatrészvásárlásként.
Elkerülendő specifikációs hibák
A legtöbb költséges hiba az acél darabolása előtt történik. Ezek a gyakori bélyegzőszerszám-tervezési hibák csendesen felduzzasztják a költségvetést és lerövidítik a szerszám élettartamát anélkül, hogy teljesítménybeli előnyökkel járnának:
- A nem-kritikus funkciók túl-tűrése:A rajzon minden tizedespontnak ára van. Amint azt az ipari mérnökök következetesen megfigyelik, a ±0,02 mm-es ±0,1 mm-nél tökéletesen működő funkció szűkebb szerszámhézagokat, keményebb szerszámacélokat és gyakoribb élezést tesz lehetővé, mindezt a termék javítása nélkül. Tartson fenn szigorú tűréseket azokra a funkciókra, amelyek valóban igénylik őket.
- -A gyártási mennyiséghez tartozó szerszámanyagok megadása alatt:Az A2-ből épített matrica, amikor az élettartam D2-t vagy porkohászati acélt igényel, idő előtt elkopik, és korai felújítást igényel, ami csökkenti az olcsóbb szerszámok költségmegtakarítását.
- A sajtókompatibilitás figyelmen kívül hagyása:A sajtolószerszám tervezése a prés tonnatartalmának, a zárási magasságnak, az ágyfelületnek és a csúszó mozgási profilnak a megerősítése nélkül olyan próbalehetőségekhez vezet, amelyek késleltetik a gyártást, és néha a szerszám módosítását teszik szükségessé.
- A karbantartás tervezésének elmulasztása a tervezési szakaszban:Az utánköszörülési ráhagyás, a hozzáférhető kopóalkatrészek vagy az érzékelők felszerelése nélkül tervezett matricák megkövetelik a reaktív karbantartást, amely 25-30%-kal többe kerül, mint egy proaktív megközelítés.
Itt kezdődik annak ismerete, hogyan csökkenthető a bélyegzési szerszámok költségei a pontosság elvesztése nélkül: fordítson mérnöki időt a rajzolás szakaszában annak meghatározására, hogy melyik tűrések hajtják ténylegesen a funkciót, majd minden későbbi döntést igazítson a valós követelményekhez az önkényes specifikációk helyett.
Precíziós bélyegzési stratégia felépítése
A mérnöki csapatok sajtolószerszám-stratégiája egy logikai sorrendet követ, amely összehangolja az alkatrészkövetelményeket a szerszámokkal kapcsolatos döntésekkel:
- Kezdje az alkatrész funkcióval. Határozza meg, hogy mely méretek kritikusak az összeszerelés, a teljesítmény vagy a biztonság szempontjából, és melyek engedélyezik a szabványos tűréseket.
- Válassza ki azt a szerszámtípust, amely megfelel geometriájának, térfogatának és tűrésprofiljának: progresszív a nagy-térfogat bonyolultságához, összetett a sima-kritikus alkatrészekhez, transzfer a nagy vagy mély{2}}geometriákhoz.
- Határozza meg a szerszám anyagokat és bevonatokat a várható élettartam és a munkadarab tulajdonságai alapján, ne csak az előzetes költségek alapján.
- Illessze a préselési képességet a matrica alakítási követelményeihez, különösen a csúszó mozgásvezérlést a szűk -tűrésformázási műveletekhez.
- A gyártás megkezdése előtt határozzon meg karbantartási protokollokat, élesítési időközöket, ellenőrzési feltételeket és -végi-élettartam-küszöböket, ne pedig a problémák megjelenése után.
A precíziós bélyegző szerszám teljesítménye a rendszer eredménye, nem pedig az alkatrész specifikációja. Egyetlen elem sem, legyen szó anyagról, bevonatról, préselésről vagy karbantartási ütemtervről, külön-külön is biztosít pontosságot. Integrált döntésekből jön létre, amelyek megerősítik egymást a szerszámok teljes életciklusa során.
A precíziós bélyegzőszerszám-specifikáció bevált gyakorlatainak követése azt jelenti, hogy elfogadjuk, hogy minden döntés korlátozza a következőt. A tűréscél határozza meg az anyagminőséget. Az anyagminőség befolyásolja a bevonat kiválasztását. A bevonat teljesítménye a présdinamikától függ. A nyomás viselkedése határozza meg a karbantartás gyakoriságát. Minden kapcsolatot megszakít, és a rendszer alulteljesít, függetlenül attól, hogy a többi elem milyen jól van megtervezve.
Olyan mérnöki csapatok számára, akik készen állnak arra, hogy a kutatásból az aktív beszerzés felé mozduljanak el, különösen a kisméretű, toleranciával{0}}kritikus alkatrészek esetében, amelyek megismételhető tömeggyártáshoz készültek,A YICHEN precíziós sajtolószerszám-megoldásaigyakorlati kiindulópontot kínálnak a fent vázolt értékelési keretrendszeren alapuló beszállítói beszélgetésekhez.
Gyakran ismételt kérdések a precíziós bélyegző szerszámokkal kapcsolatban
1. Mi a különbség a precíziós sajtolószerszám és a szabványos sajtolószerszám között?
A precíziós sajtolószerszámok ±0,01 mm és ±0,05 mm közötti tűréseket céloznak meg, több millió cikluson át ismételhetők, míg a szabványos sajtolószerszámok ±0,1 mm-rel vagy lazábban működnek. A precíziós matricák szorosabb lyukasztó---hézagot igényelnek (az anyagvastagság 3-5%-a vs. 8-12%), jobb-minőségű szerszámacélok, mint például a DC53 vagy SKD11, golyóscsapágy-vezetőrendszerek és tükörfényes felületek. Az igazi megkülönböztető tényező nem az első alkatrész tűréshatára, hanem a méretpontosság megtartásának képessége a szerszám teljes gyártási élettartama alatt.
2. Mennyi ideig tartanak a precíziós sajtoló szerszámok?
A szerszám élettartama a szerszámacél minőségétől, a felületi bevonatoktól, a munkadarab anyagától és a karbantartási fegyelemtől függ. Az AISI D2 szerszámok általában 500 000–2 000,000+ ütést érnek el az üresítési műveleteknél. A porkohászati acélok, mint például a 10 V CPM, 2 000 000-5 000,{13}} löketre növelik az élettartamot, míg a volfrámkarbid betétek elérhetik az 5 000 000-10 000,000+ löketet. A bevonatok, például a TiAlN felhordása több mint 500%-kal meghosszabbíthatja a felújítási időközöket. A megfelelő megelőző karbantartás, beleértve az ütemezett élezést és állapotfigyelést, elengedhetetlen ezeknek a számoknak a következetes eléréséhez.
3. Hogyan válassz a progresszív és a transzfer kocka között?
A döntés az alkatrész méretétől, geometriájától és térfogatától függ. A progresszív matricák kiválóak a közepesen összetett, kis és közepes alkatrészekhez, nagy mennyiségben (évente 100,{2}}), szalagos-táplálású több-állomásos szekvenálás használatával a szűk tűréshatárok hatékony elérése érdekében. Az átadó szerszámokra akkor van szükség, ha az alkatrészek túl nagyok a szalagadagoláshoz, mélyhúzást igényelnek, vagy az állomások között kell forgatni. Az átviteli rendszerek a megfogó ujjain keresztül mozgatják az egyes nyersdarabokat, nagyobb rugalmasságot kínálva összetett 3D geometriákhoz, de több automatizálási infrastruktúrát igényelnek.
4. Milyen bevonatok a legmegfelelőbbek a sajtolószerszám élettartamának meghosszabbítására?
A legjobb bevonat a domináns hibamódtól függ. A TiAlN rendkívül hatékony a ragasztókopás és -kopás ellen, a vizsgálatok szerint a D2-es matricák élettartama meghaladja az 500%-ot. A DLC-bevonatok rendkívül alacsony súrlódást biztosítanak (0,15 alatt), és megakadályozzák a súrlódást alumínium vagy réz sajtolásánál. A TiCN kiváló kopásállóságot biztosít a keményebb fémlemezekhez. A nitridálás javítja a fáradással szembeni ellenállást a diffúziós{7}}edzett réteg révén, amely ellenáll a felületi repedéseknek. A bevonatnak az adott kopási mechanizmushoz való hozzáigazítása kritikus fontosságú, mivel a rossz bevonat minimális haszonnal jár, függetlenül a költségektől.
5. Mire kell figyelni a precíziós bélyegzőszerszám szállítójának kiválasztásakor?
Értékelje a beszállítókat három dimenzióban: műszaki képességek (dokumentált tűréshatárok a gyártási folyamatoktól,{0}}házi huzal szikraforgácsolás és köszörülés, szimulációs szoftver), minőségbiztosítási rendszerek (első-cikkellenőrzés teljes méretleképezéssel, SPC adatok 1,33 feletti Cpk-vel, ISO 9001 vagy IATF 16949-es karbantartási tanúsítványok, gyártási támogatási tanúsítványok (16949) mérnöki változásokra való reagálás). A kisméretű, toleranciakritikus{6}}alkatrészek esetében az olyan szakemberek, mint a YICHEN, kifejezetten a megismételhető tömeggyártási szerszámokra összpontosítanak, és olyan koncentrált szakértelmet kínálnak, amely hiányozhat az általános üzletekből. A kötet véglegesítése előtt mindig ellenőrizze a képességet fizikai mintákkal.


