


A lapos szalag rozsdamentes acél bélyegzésének megértése
Megadhatja a megfelelő minőséget, a szerszámkialakítást, és még a préselési sebességet is, és még mindig hulladék alkatrészeket kaphat. Miért? Mivel a rozsdamentes acél sajtolású lapos szalag nem csak egy tudományág. Az anyagtudomány, a szalaggeometria és a folyamattechnika metszéspontjában helyezkedik el. Ezek bármelyikét kezelje elkülönítve, és valami elromlik.
Ez az útmutató teljes egészében lefedi ezt a kereszteződést. Akár anyagot ad meg, akár szerszámokat tervez, akár gyártási problémákat keres, itt találja meg a döntések közötti összefüggéseket, nem pedig külön referenciák között.
Mi az a lapos szalagos bélyegzés
A lapos szalagos sajtolás egy hidegalakítási folyamat-, ahol a keskeny tekercses rozsdamentes acél szalag progresszív vagy egy{1}}állomásos szerszámon keresztül precíziós alkatrészeket állít elő. Minden egyes nyomóütés levágja, meghajlítja vagy kész alkatrészekké formálja a szalagot. A szalag állomásról állomásra haladva egy hordozószalaghoz rögzítve marad, és az elkészült rész a végső szakaszban elválik.
A szalagos rozsdamentes acél fémbélyegzés ugyanazt az alapvető mechanikát követi, mint a szélesebb lapbélyegzés: a lyukasztó leereszkedik a szerszámtömbbe, nagy nyomás alatt nyíró vagy deformálódik az anyag. A különbség a léptékben, a tűrésekben és az anyag viselkedésében rejlik, ha keskeny és vékony.
A lapos szalagos bélyegzés az a folyamat, amikor keskeny-szélességű tekercselt rozsdamentes acélt adagolnak, jellemzően 50 mm-nél szélesebb, precíziós szerszámozással, hogy nagy-térfogatú alkatrészeket állítsanak elő szekvenciális kivágási, lyukasztási és alakítási műveletekkel.
Miért különbözik a szalagkészlet a szabványos laptól?
Képzelje el, hogy egy 12 mm-széles, fél-kemény 301-es rozsdamentes csíkot fut át egy 20- állomásos progresszív matricán percenként 300 ütéssel. Azok a kihívások, amelyekkel szembe kell nézniük, nem hasonlítanak egy 600 mm széles ívlap bélyegzéséhez.
A szalagkészlet egyedi változókat vezet be. A szélességi tűrések fontosabbak, mert még az enyhe eltérés is befolyásolja, hogy a szalag hogyan halad át a vezetősíneken és a vezetőcsapokon.Edge állapot, legyen az hasított, nyírt vagy sorjázott, közvetlenül befolyásolja a sorja kialakulását és a szerszám kopását. És a tekercskészlet, az orsóra való tekercselés során megmaradt görbület, adagolási hibákat okozhat, ha a laposságot nem szabályozzák, mielőtt az anyag belép a szerszámba.
Kifejezetten a rozsdamentes bélyegzésnél a munkaedzés fokozza ezeket a problémákat. Egy szalag, amely tisztán táplálkozik az 1. állomáson, nagyon eltérően viselkedhet a 15. állomásonként, mivel a kumulatív alakváltozás megváltoztatja mechanikai tulajdonságait. Ez az oka annak, hogy az anyagok viselkedését, a szalaggeometriát és a szerszámtervezést egyetlen rendszernek kell tekinteni, nem pedig egy specifikációs lap három különálló sorát.
A kiválasztott minőség, a megadott temperálás és a beszerzési rendelésnél megadott tűréshatárok mind előrevetítik a szerszám élettartamát, az alkatrészminőséget és a gyártási sebességet.
Rozsdamentes acél minőség kiválasztása szalagbélyegzéshez
Az osztályzat kiválasztása mindent meghatároz, ami a bélyegzési folyamatban következik. Válassza ki a rossz ötvözetet a szalag alkalmazásához, és minden állomáson megküzdhet a visszaugrással, a korai szerszámkopással vagy a repedéssel. A kihívás az, hogy az osztályzatok másképp viselkednek vékony szalagos formában, mint a nehezebb lapokon, így az egyikkel szerzett tapasztalat nem mindig jelenti a másikat.
Ausztenites minőségek szalagbélyegzéshez
Az összes rozsdamentes alkalmazások közel háromnegyede{0}}ausztenites 300-as sorozatú minőségek, és a szalagos bélyegzés sem kivétel. A kulcsjátékosok itt a 301, 304 és 316, mindegyikük eltérő viselkedést mutat az ütés alatt.
A 301-es rozsdamentes acél bélyegzés előnyben részesíti azokat az alkalmazásokat, amelyek alakítás után nagy szilárdságot igényelnek. Alacsonyabb nikkeltartalommal (6-8%) a 301-es munka gyorsan megkeményedik, vagyis deformáció közben gyorsan szilárdságot nyer. Ez ideálissá teszi a rugós tulajdonságokat igénylő szalagrészekhez, mint például az érintkező ujjak és a klipszes rögzítők. A kompromisszum az, hogy a progresszív szerszámoknak minden állomáson figyelembe kell venniük a növekvő keménységet.
A 304-es rozsdamentes acél bélyegzés mélyebb húzáshoz és bonyolultabb formázáshoz is megfelel. Magasabb nikkeltartalma (8-10%) lelassítja a munka-keményedési sebességét, lehetővé téve az anyag szakadás nélküli áramlását. Ha a szalagrész jelentős megnyúlással vagy többlépcsős húzással jár, a 304 nagyobb teret biztosít az alakítás során, mielőtt az anyag megmerevedne.
A 316-os rozsdamentes acél bélyegzés akkor lép életbe, ha a korrózióállóság határozza meg a specifikációt, különösen tengeri, vegyi vagy egészségügyi környezetben. A hozzáadott molibdén (körülbelül 2%) javítja a lyukasztó ellenállást, de nem változtatja meg drámai módon az alakíthatóságot a 304-hez képest. A szalagrészekhez 316 ss bélyegzést előíró mérnököknek a 304-hez hasonló nyúlási viselkedésre kell számítaniuk, a molibdén hozzáadásával kapott oldat erősödése miatt valamivel magasabb erőigényekkel.
Martenzites és speciális fokozatok
Nem minden szalagrésznek van szüksége az ausztenites acél rugalmasságára. Ha az alkalmazás nagy keménységet, kopásállóságot vagy magas hőmérséklet-stabilitást{1}}követel meg, a martenzites és a speciális minőségek bekerülnek a beszélgetésbe.
A 410 ss bélyegzés jól működik olyan szalagalkatrészeknél, mint a szelepülések, rugós alátétek és kopószalagok, ahol a hőkezelés utáni keménység az elsődleges követelmény. A 11,5-13,5% krómot tartalmazó martenzites minőségű 410 közepes korrózióállóságot biztosít, de lényegesen nagyobb keménységet érhet el, mint bármely ausztenites minőség. A korlát a formálhatóság. A vékony 410-es szalag összetett hajlításai vagy mélyhúzásai repedést okozhatnak, ezért az alkatrészgeometriának viszonylag egyszerűnek kell maradnia.
A 321-es rozsdamentes acél bélyegzés teljesen más igényt elégít ki. A króm-karbid kiválás megelőzése érdekében titánnal stabilizált 321 magas hőmérsékletű-hőmérsékletű alkalmazásokra szolgál, ahol az érzékenység rontaná a szabványos 304 vagy 316 működését. Gondoljon a tartós hőciklusnak kitett kipufogó-alkatrészekre, érzékelőházakra vagy repülőgép-tartókra.
A temper kiválasztása és hatása a szerszám teljesítményére
Az osztályzat kiválasztása csak a fele az egyenletnek. A szalagos beszerzési rendelésen megadott temperációs feltétel megváltoztatja az adott minőség viselkedését a szerszám alatt.
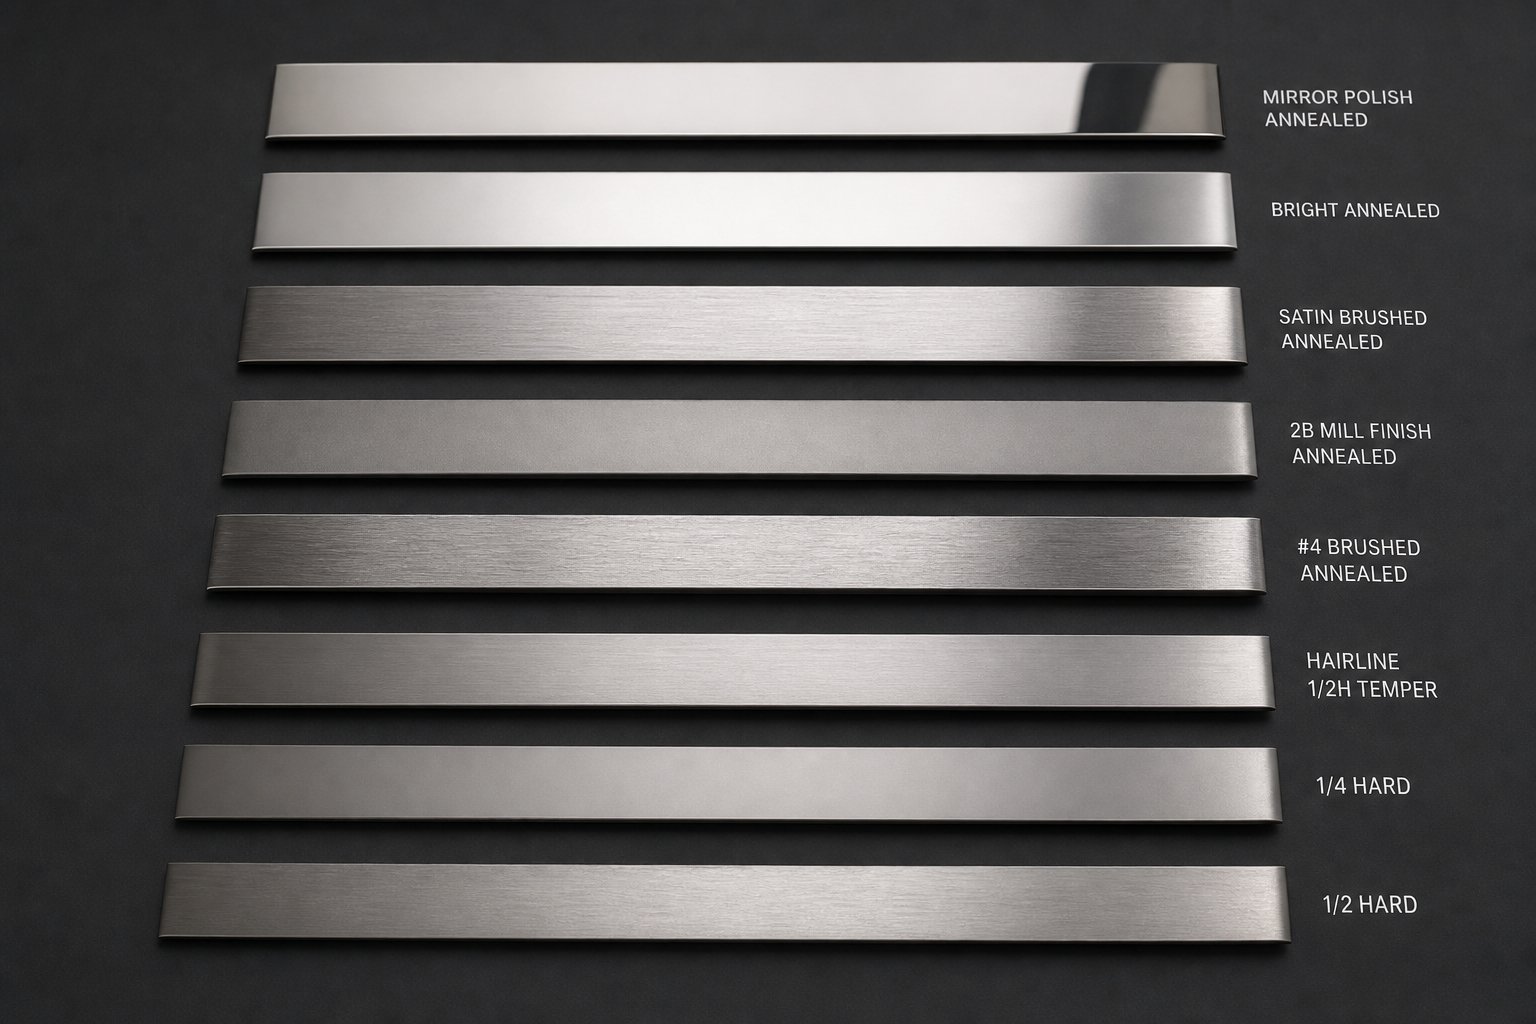
A lágyított szalag maximális rugalmasságot és a legalacsonyabb alakítóerőt kínál, így alkalmas szűk hajlítási sugarú vagy mélyhúzó alkatrészekhez. A negyed-kemény és fél{2}}kemény feltételek némi alakíthatóságot váltanak ki a kész alkatrész nagyobb szilárdságáért, csökkentve vagy kiküszöbölve az utólagos-bélyegzési hőkezelést. A teljes -kemény szalag, amely elsősorban 301-es és 302-es változatban érhető el, rugószerű tulajdonságokat biztosít, de a formázást a finom hajlításokra és az egyszerű simításra korlátozza.
Íme a gyakorlati hatás: ahogy az indulat növekszik, a visszarugaszkodás növekszik, mivel a feszültség{0}}alakulási görbe nagyobb része rugalmas marad. A szerszámtervezőnek szigorúbb hajlítási szögekkel vagy-befúrással kell kompenzálnia. Mindeközben a keményebb indulatok megnövelik a nyíróerőt a vakolóállomásokon, felgyorsítva a lyukasztást és a szerszámkopást.
| Fokozat | Alakíthatósági minősítés | Tipikus keménységi tartomány | Gyakori szalagalkalmazások |
|---|---|---|---|
| 301 | Jó (magas munka{0}}keményedési arány) | Tekintse meg a beszállítói adatlapot a HRB/HRC temper szerint | Rugók, kapcsok, érintkező ujjak, rögzítőelemek |
| 304 | Kiváló (közepes munka{0}}keményedési sebesség) | Tekintse meg a beszállítói adatlapot a HRB/HRC temper szerint | Húzott alkatrészek, konzolok, árnyékolások, orvosi alkatrészek |
| 316 | Kiváló (hasonló a 304-hez) | Tekintse meg a beszállítói adatlapot a HRB/HRC temper szerint | Tengerészeti hardver, vegyi feldolgozás, sebészeti műszerek |
| 410 | Korlátozott (alacsony nyúlás) | Tekintse meg a beszállítói adatlapot a HRC-hez a hőkezelési állapot szerint{0}} | Szelep alkatrészek, kopószalagok, pengék, rugós alátétek |
| 321 | Jó (hasonló a 304-hez) | Tekintse meg a beszállítói adatlapot a HRB/HRC temper szerint | Kipufogó alkatrészek, érzékelőházak, magas hőmérsékletű{0}}tartók |
Gyakorlati szabály: mindig kérjen mechanikai tulajdonságok tanúsítását a szalagtekercsekhez. Az ingadozási tartományon belüli eltérések normálisak, és ha tudjuk, hogy az adott tétel hova esik, akkor előre láthatja, hogy a formálási viselkedés a folyamatablak szűk vagy megbocsátó vége felé fog-e irányulni.
A fokozat és az indulat rögzíti az anyag személyiségét. De maga a szalag, az élek állapota, lapossága és mérettűrése határozza meg, hogy ez a személyiség jó részeket vagy frusztráló selejtezési arányt jelent-e.
Szalagkészlet-specifikációk, amelyek javítják a bélyegzés minőségét
Anyagszállítója olyan tekercset szállít, amely megfelel az Ön által megrendelt minőségnek és minőségnek. Átmegy a bejövő ellenőrzésen. És mégis, a nyolcas állomáson kezdenek meghibásodni az alkatrészek. A sorják ott jelennek meg, ahol nem kellene. A takarmányelakadások néhány száz ütésenként leállítják a termelést. Mi történt rosszul?
A válasz leggyakrabban azokban a szalagkészlet-specifikációkban rejlik, amelyeket nem hívott fel a beszerzési megrendelésénél. Az élek állapota, a síkság, a dőlésszög, a szélességtűrés, a vastagságtűrés és a felületi minőség azok a változók, amelyek elválasztják a gyönyörűen futó szalagacélt azoktól az anyagoktól, amelyek minden mozdulatnál megküzdenek a szerszámmal. Ezek nem másodlagos részletek. Közvetlen kapcsolatot teremtenek a beszerzési döntések és a gyártási eredmények között.
Peremfeltételek és bélyegzési következményeik
Amikor egy mestertekercset keskeny szalaggá hasítanak, a vágási folyamat egy élprofilt hagy maga után, amely valódi következményekkel jár a szerszámra nézve. Három gyakori éltípus jelenik meg a bélyegzett lemezgyártás során, és mindegyik eltérően viselkedik a lyukasztó alatt.
Hasított élekaz alapértelmezettek. A hasítókések átvágják az alaptekercset, és négyzet alakú élt hoznak létre, egyik oldalán jellegzetes sorjával. Ez a sorja orientáció számít. Ha a bélyegzés során a szerszám felé néz, nem pedig a lyukasztó felé, akkor a vakoló állomásokon inkonzisztens nyírási minőséget tapasztal, és felgyorsul a szerszámblokk belépési sugarainak kopása. A hasított élek sok alkalmazásnál működnek, de megkövetelik, hogy a szerszámtervező tudja, melyik oldalon ül a sorja, és figyelembe veszi a hézagbeállításnál.
Nyírt élekegy másik vágómechanizmus eredménye, amely tisztább felületet eredményez, de keményebb intenzitás esetén mikro{0}}repedést okozhat a szélén. Az utólagos élformázással vagy peremezéssel járó bélyegzési alkalmazásokhoz használt acélok esetében ezek a mikro-repedések feszültség hatására repedés keletkezési pontokká válnak.
Sorjázott vagy kondicionált élekegy másodlagos folyamaton megy keresztül, amely teljesen eltávolítja a vágási sorját, és lekerekítheti vagy négyszögletessé teheti az élprofilt egy szabályozott geometriára. Ez az éltípus meghosszabbítja a szerszám élettartamát, mivel kiküszöböli a vezetősíneket és előtoló mechanizmusokat jelentő koptató sorját. Amint a precíziós újratekercselés szakemberei megjegyzik, a kondicionált élek az alakíthatóságot is javítják, mivel megakadályozzák az élek repedését a hajlítási műveletek során, ami jelentős előny, ha a szalagrész szűk -sugarú karimákat tartalmaz.
A hasított és kondicionált élek közötti költségkülönbség valós, de az elhasználódott szerszámok cseréjének vagy az él{0}}repedések miatti leselejtezésének költsége is. Alkalmazása a helyes választást segíti elő.
Lapossági és hajlási specifikációk
Képzeljen el egy szalagtekercset, amely az adagolóba teker. Ha ez az anyag a tekercselésből származó maradék görbületet hordozza (tekercs-készlet) vagy oldalirányban meghajlik a szélességében (keresztíj), akkor nem halad egyenesen a vezetősíneken és a vezetőcsapokon. Az eredmény elakadás,{3}}elütési hiba és a szerszámregisztráció fokozatos károsodása.
A szalagfólia és szalag lapossága arra utal, hogy az anyag mennyire sík, ha feltekercseljük és sík felületre helyezzük. A szélességen átívelő hullámosság vagy a hosszirányú hullámosságok hatására a szalag leemelkedik a szerszámlapról az állomások között, eldobja a formamélységet és eltünteti az igazítást. A sebességgel futó progresszív vágószerszámoknál még a kisebb hullámosság is húsz állomáson keresztül olyan részekre képződik, amelyek kicsúsznak a tűréshatárból.
A dőlésszög az oldalirányú görbület a szalag hosszában. Képzelje el, hogy a csík finoman oldalra görbül, mint egy sekély ív. Szűk készletben még egy kis ívelési érték is azt jelenti, hogy a hordozószalag oldalra halad át a szerszámon, lehúzza a vezetőcsapokat-középről, és aszimmetrikus sorja keletkezik. Minél keskenyebb a szalag, annál érzékenyebb lesz a folyamat a dőlésre, mert kisebb az anyagszélesség az oldalsó sodródás elnyeléséhez, mielőtt a pilóták elveszítenék az elkötelezettséget.
A precíziós bélyegzésnél nem kötelező megadni a laposságot és a hajlásszöget a megrendelésben. Ez a különbség egy olyan szerszám között, amelyik-elhagyja a kezeket egy egész tekercsért, és aközött, amelyik néhány percenként kezelői beavatkozást igényel.
A precíziós alkatrészek szélességi és vastagsági tűrései
A szigorúbb bejövő anyagtűrések nagyobb teret biztosítanak a szerszámtervezőnek. Ennek oka: a szerszámhézag, a lyukasztó és a matricatömb közötti hézag az anyagvastagság százalékában van beállítva. Ha a szalag vastagságának változásával érkezik a tekercsen keresztül, a gondosan kiszámított hézag bizonyos területeken túl szűk lesz, máshol pedig túl laza. A túl szoros túlzott ütési kopást és kopást okoz. A túl laza élek-gördülését és nehéz sorját eredményezi.
A szélesség változása párhuzamos problémát okoz. A vágószerszám vezetősínjei és emelői fix méretre vannak megmunkálva. A névlegesnél szélesebbre futó szalag a vezetőkben kötődik. A keskenyebben futó szalag oldalra vándorol, rontva a regisztrációs pontosságot.
Ipari-standard tűréshatárokA precíziós szalagok tartománya +/-0,0001" nagyon vékony átmérőjű (0,002"-0,003") és +/-0,001" 0,031" feletti vastagabb anyag esetén A szélességi tűréshatárok hasonló mintát követnek, a szalag szűkülése szerint húzódnak meg. A +/-0,001" és +/-0,005" közötti gyakori a szélességi tartománytól függően.
Ha a bélyegzett fémlemez vagy szalag alkalmazása szigorú alkatrésztűréseket követel meg, ezeket nem érheti el a bejövő anyagok ugyanolyan szigorú ellenőrzése nélkül. A szerszám csak olyan méreteket tarthat, amelyeket a nyersanyag megenged.
A precíziós présbélyegzéshez szükséges szalag beszerzésekor a következő dolgok tartoznak a vásárlási megrendeléshez:
- Élfeltétel típusa (hasított, sorjázott, lekerekített vagy egyéni) sorja-oldaltájolással
- Maximális sorjamagasság, ha a hasítékélek elfogadhatók
- Lapossági tűrés (hosszegységenkénti maximális eltérés)
- Hajlástűrés (hosszegységenkénti maximális oldalsó íj)
- Szélességtűrés megadott mérési módszerrel
- Vastagsági tűrés a mérés helyével (középpel, élekkel vagy mindkettővel)
- Felületminőségi követelmény (érdesség érték vagy vizuális szabvány)
- A tekercs belső átmérője és a maximális külső átmérő az adagoló kompatibilitása érdekében
- Tekercs-beállítási irány (sorja-be- vagy sorja-tekercselés)
- Mechanikai tulajdonságok tanúsítása tekercsenként vagy hőnként
Ha ezek közül bármelyik hiányzik a beszerzési dokumentumokból, az azt jelenti, hogy a beszállítója hozza meg a döntést Ön helyett, és előfordulhat, hogy az alapértelmezett érték nem egyezik meg az Ön szerszámai által elvárttal. Minden meghatározatlan paraméter egy változó, amely válthat a tekercs tételek között, csendesen tolva a folyamatot a hibahatár felé.
Az anyagspecifikációk rögzítése korlátozza a bejövő variációkat. A következő kihívás az olyan szerszámhézagok és szerszámok megtervezése, amelyek az ellenőrzött burkolaton belül működnek, különösen akkor, ha a vékony szalag alapvetően más megközelítést igényel a hézagszámításhoz, mint a nehezebb szelvényű munka.
Vékony szalagkészlet tervezési szempontjai
A vastagabb anyag megbocsátja a hanyag hézagokat. Vékony szalag nem. Ha 0,5 mm-nél kisebb vastagságú rozsdamentes acél szalagot bélyegzel, a tiszta nyírás és a rongyos él közötti margó drámaian csökken, és minden szerszámozási döntés megerősített következményekkel jár az alkatrész minőségére és a szerszám élettartamára nézve.
A rozsdamentes acél precíziós bélyegzés elvei nem változnak vékonyabb idomoknál, de alkalmazásuk igen. Azok a hézagok, amelyek tökéletes alkatrészeket hoznak létre az 1,0 mm-es lemezben, túlzott sorját vagy lyukasztást okozhatnak a 0,1 mm-es szalagban. A miértek megértéséhez alaposabban meg kell vizsgálni, hogyan skálázódik a nyírási mechanika a vastagsággal.
Vékony szalag hézagmérési számításai
A vágóhézag a lyukasztó vágóéle és a szerszámgomb vágóéle közötti rés, kifejezve aoldalankénti anyagvastagság százaléka. Az 1,0 mm-es készlet 10%-os hézaga 0,1 mm-es helyet jelent a lyukasztó mindkét oldalán. Elég egyszerű. De ha ugyanazt a 10%-tól 0,05 mm-ig terjedő szalagot alkalmazza, oldalanként 0,005 mm-t kap, amely méret még a precíziós -földszerszámok számára is kihívást jelent a folyamatos karbantartás érdekében.
Ez teszi a vékony szalagot ellentétessé: magát a százalékot gyakran kissé növelni kell a normál lapmunkához képest. Miért? Mivel a törési síknak a munkadarab tetején és alján egy vonalba kell esnie, hogy tiszta nyírási törés keletkezzen. Nagyon vékony anyagban a nyírási zóna arányosan megnő a teljes vastagsághoz képest, ami azt jelenti, hogy a repedés terjedési útja kisebb mélységgel dolgozik. A túl szűk hézag ezeknél a mérőeszközöknél nem eredményez tisztább vágásokat. Ehelyett túlzott vágóerőt hoz létre, felgyorsítja a lyukasztó kopását, és a lyukasztó bepattanását okozhatja behatolás közben.
A vékony szalagos bélyegzésnél a szűkebb abszolút hézagok nem jelentenek automatikusan tisztább vágást. A vastagsági hézag százalékos--értékét gyakran gondosan felfelé kell hangolni a megfelelő törési igazítás érdekében, mivel a nyírási-/-törési arány az anyagvastagság csökkenésével eltérően viselkedik.
Kifejezetten rozsdamentes acél bélyegzésére,iparági útmutatás javasoljaoldalanként 12% és 15% közötti hézag lágy ausztenites minőségeknél, skálázás akár 20%-ig teljes -kemény körülmények között. Ezek az értékek általános kiindulási pontokat jelentenek a szabványos ívszelvényekhez. Ha 0,25 mm-nél kisebb szalaggal dolgozik, olvassa el a szerszámmérnöki kézikönyveket a -fajlagos{7}} és a vastagság{8}}hézag-specifikus hézag-ajánlásokért, majd próbafuttatásokon keresztül érvényesítse, mivel a valós viselkedés ezeknél a méreteknél nagyon érzékeny a szerszámok állapotára és a présbeállításra.
A pontosság itt olyan módon számít, mint a nehezebb mérőeszközöknél. A 0,02 mm-es nyomószár-elhajlású prés nem számít 2,0 mm-es szál vágásakor, de ugyanez az elhajlás 40%-os hézageltolást jelent a 0,05 mm-es szalagon. Ez az oka annak, hogy a rozsdamentes acél szalag fémbélyegzése gyakran egyenes-oldalsajtolást igényel minimális elhajlás mellett, nem pedig rés{7}}vázas gépeket, függetlenül a tonnatartalomtól.
Szerszámanyag és bevonat kiválasztása
A rozsdamentes acél természeténél fogva koptató hatású. Krómtartalma, ugyanaz az elem, amely korrózióállóságot biztosít, felgyorsítja a szerszám kopását mind a koptató, mind a tapadó mechanizmusok révén. A szalagos bélyegzésnél ez a probléma felerősödik, mert egységnyi anyagtömegre vonatkoztatva nagyobb löketszámot hajtanak végre, ami azt jelenti, hogy a lyukasztók és a matricák gyorsabban halmozódnak fel, mint a nehezebb{2}}műveleteknél.
A hagyományos D-2 szerszámacél, bár népszerű az általános bélyegzésben, speciális problémát jelent a rozsdamentes szalaggal. A D-2 magas krómtartalma érintkezhet a rozsdamentes acél krómjával, ami hideghegesztést vagy felület-felület migrációt okozhat. Ez a "felszedő" rozsdamentes anyagot rak le a lyukasztó felületére, ami rontja a vágás minőségét, és végül pattanást okoz, amely károsítja a szerszámot és a munkadarabot is.
A bélyegzőszerszámok gyártásához jobb választási lehetőségek a következők:
- Porított fém (PM) szerszámacélokmint például a CPM minőségek vagy a vanádium{0}}karbid acélok, amelyek kiváló szívósságot és kopásállóságot biztosítanak a hagyományos kovácsolt szerszámacélokhoz képest
- Alumínium bronzalakító állomásokhoz, mivel teljesen eltér a rozsdamentes acéltól és ellenáll a ragasztó felszedésének
- Tömör keményfémlyukasztó lyukasztáshoz hosszú-üzemidőben, kivételes kopási élettartamot biztosítva, de gondos présbeállítást igényel a lökésterhelés alatti ridegsége miatt
A bevonatok tovább bővítik az egyenletet. A fizikai gőzleválasztásos (PVD) bevonatok, például a titán-nitrid (TiN) vagy az alumínium-titán-nitrid (AlTiN) egy vékony réteg nagy-keménységű anyagot adnak hozzá, amely csökkenti a súrlódást, és megakadályozza a króm---króm kölcsönhatást, amely epedést okoz. A kémiai gőzleválasztásos (CVD) bevonatok hasonló előnyöket kínálnak, mivel összetett geometriákon jobban tapadnak. A szalagbélyegzéshez, ahol a lyukasztó keresztmetszete kicsi és törékeny, általában a PVD-t részesítik előnyben, mert alacsonyabb hőmérsékleten rakódik le, és nem kockáztatja a finom szerszámok jellemzőinek torzulását.
A prémium szerszámacélokba és bevonatokba való befektetés az élezések közötti futási hosszban megtérül. Ha a progresszív kocka 15-25 záró- és lyukasztóállomással rendelkezik, megszorozva a gyártási menetenkénti ütések millióival, még az élesítési intervallum 30%-os javulása is jelentős üzemidőnövekedést jelent.
Csupaszítási és alkatrészkidobási kihívások
Tisztán levágtad az alkatrészt. Tökéletesen néz ki. De ez nem hagyja el a hatást. Ez a forgatókönyv gyakori a vékony szalagos bélyegzésben, és a fizikából ered, amely kis léptékben dominánssá válik.
A vékony szalagrészek két okból tapadnak az ütésekhez. Először is, a felület-/tömeg aránya nagyon magas. A gramm töredékeit sújtó apró, vakolt korong viszonylag nagy sík felületekkel rendelkezik, amelyek vákuumot és felületi feszültséget okoznak a lyukasztó felületén. Másodszor, az átlyukasztott lyukban történő visszaugrás azt okozza, hogy a csigát vagy alkatrészt oldalirányban megragadja a lyukasztó, különösen keményebb körülmények között, ahol a rugalmas visszanyerés jelentős.
A legegyszerűbb és legolcsóbb megoldás, a hídcsupaszítók gyakran kudarcot vallanak ebben a szalaganyaggal. Amint azt a szerszámmérnökök dokumentálták, a hídcsupaszítók nem tartják le az anyagot a vágási folyamat során, lehetővé téve az oldalirányú mozgást, amely megterheli a lyukasztást. A kihúzás során a csík nekiütközik a lehúzó lemeznek, és vékony ütéseket küld, amelyek ismételt ütközés hatására eltörhetnek.
A nyomás{0}}terhelt (rugós) eltávolítók mindkét problémát megoldják. A szalagot laposan a szerszám felületéhez szorítják a lyukasztás előtt és közben, megakadályozva az oldalirányú mozgást. A visszatérő löketnél a csíkot fokozatosan húzzák le az ütésről, nem pedig hirtelen ütéssel. A magasabb kezdeti költség könnyen indokolható a kisebb ütési törésekkel és a beragadt alkatrészek miatti kevesebb gyártási leállással.
A szalagmunkák során a megbízható kilökődés további technikái a következők:
- Pozitív levegőfújás a lyukasztó felületén, hogy megtörje a vákuumot a csigák visszatartásán
- Rugós{0}}kidobócsapok a lyukasztótesten belül a blankolt alkatrészekhez
- Polírozott lyukasztófelületek (a felületi érdesség Ra 0,2 mikrométer alatti) a tapadás minimalizálása érdekében
- A kopásállósághoz használt PVD bevonatok alkalmazása, amelyek szintén csökkentik a súrlódási együtthatót a csupaszítás során
Minden elakadt alkatrész potenciális halálos baleset. A nagy sebességgel futó progresszív szerszámozásnál egyetlen visszatartott csiga néhány ütésen belül elgörbült pilótákba, törött ütésekbe és sérült szerszámrészekbe zuhanhat. A megbízható csupaszításba való befektetés nem a kényelemről szól. Az egész kocka védelméről szól.
A vágási hézag és a szerszámok kezelik az egyedi vágást. A csupaszítás kezeli az utóhatásokat. De az a tágabb kérdés, hogy hogyan lehet több műveletet sorba rendezni egy folyamatosan adagolt szalagon, és hogy a progresszív szerszámozás egyáltalán a megfelelő választás-e az Ön kötetéhez, másfajta mérnöki döntést igényel.
Progresszív présbélyegzés és rövid{0}}futású szerszámok szalagalkatrészekhez
A hangerő mindent megváltoztat. Egy évi tízmillió darabra szánt szalagrész alapvetően más szerszámstratégiát igényel, mint az ötszáz darab azonos geometriája. A szerszámköltség, az átfutási idő és a folyamatvezérlési infrastruktúra ennek megfelelően skálázódik, és a rossz választás mindkét irányban pénzt éget el: túl sok pénzt fektet be a progresszív szerszámokba rövid távon, vagy sántikál a nagy mennyiségben egyetlen-állomásos módszerekkel, amelyek nem tudnak lépést tartani.
Kifejezetten a rozsdamentes acél szalag esetében ez a döntés extra súlyt hordoz. Az anyag munkavégzési -keményedési viselkedése és koptató jellege azt jelenti, hogy a szerszámválasztásnak túlméretezett következményei vannak a szerszám élettartamára és a méretarányos{2}}alkatrészköltségre.
Progresszív présbélyegzés nagy{0}}volumenű szalaggyártáshoz
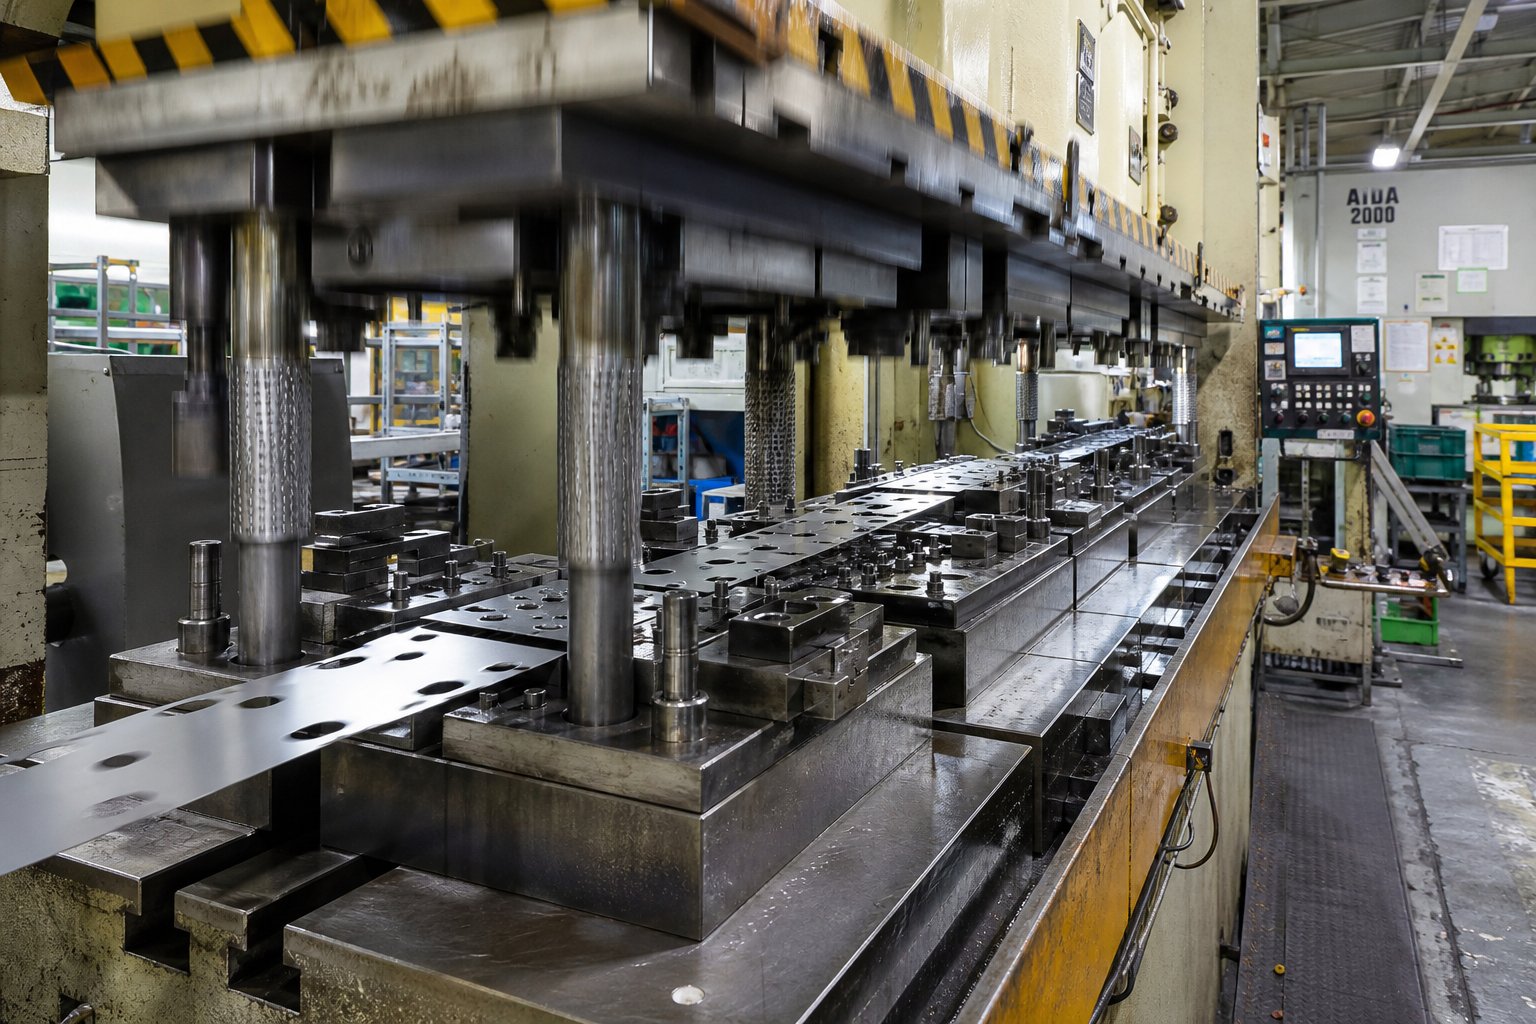
A progresszív présbélyegzés a hosszú távú,{0}}szalagos progresszív bélyegzés igáslova. Egyetlen matricakészlet több, egymás után elrendezett állomást tartalmaz, amelyek mindegyike egy műveletet hajt végre: egy vezetőlyuk kiürítése, átszúrás, ívek kialakítása, kritikus méretek meghatározása, és végül a kész alkatrész elválasztása a hordozószalagtól. A szalag megnyomásonként egy lépéshosszt tesz előre, így minden ciklus egy kész alkatrészt hoz létre.
Mi teszi ezt a módszert dominánssá a{0}}nagy volumenű szalagos munka során? Sebesség és következetesség. Egy jól-megtervezett, progresszív szerszámon futó rozsdamentes szalag percenként 200-600 vagy több ütést képes elviselni, az alkatrész összetettségétől és az anyagvastagságtól függően. Ilyen sebesség mellett egyetlen nyomógomb eltolása több tízezer azonos alkatrészt tud előállítani olyan méretmegismételhetőség mellett, amelyet az egyes állomások közötti -állomások közötti{7}}kezelés egyszerűen nem tud.
A gazdaságosság megerősíti a sebességelőnyt. A progresszív szerszámozás általában 30 000 dollártól 250 000 dollárig terjed, de ez a költség a teljes gyártási mennyiségben amortizálódik. 500 000 alkatrésznél még egy 100 000 dolláros szerszám is csak 0,20 dollárt ad hozzá darabonként a szerszámköltséghez. Körülbelül 50 000 éves egység alatt azonban ez az amortizációs matematika ellened kezd dolgozni. Ez a küszöb az oka annak, hogy a progresszív présbélyegzési szolgáltatások általában a tartósan nagy keresletű programokat célozzák meg, nem pedig az egyszeri rendeléseket.
A rozsdamentes szalagok esetében a progresszív matricák a sebességen túli folyamatelőnyt is kínálnak. Mivel a szalag soha nem hagyja el a szerszámot a műveletek között, az alkatrészregisztráció rögzítve marad a pilot-csap pontosságához a formázási folyamat során. Ez akkor számít, ha a halmozott munkakeményítés megváltoztatja az anyag viselkedését az állomások között. Megjósolhatja és kompenzálhatja ezeket az eltolódásokat a szerszám tervezése során, ahelyett, hogy küzdene a véletlenszerű variációk ellen, amelyeket az alkatrészkezelés okoz a különböző műveletek között.
Tekercskezelés és betáplálás keskeny állomány számára
Az 50 mm alatti szalag nagy sebességgel történő futtatása olyan kihívásokat jelent az adagolás során, amelyekkel a szélesebb tekercskészlet nem néz szembe. A szalag szélességében kisebb merevséggel rendelkezik, így hajlamos a kihajlásra, csavarodásra és oldalirányú elsodródásra az adagolási útvonalon. Oldja meg ezeket a problémákat, és megszakítás nélküli termelést kap. Ha figyelmen kívül hagyja őket, elakadásokat, összeomlást és törmeléket kap.
Szervo adagolóka standard indexelési megoldás a precíziós szalagbélyegzéshez. A szervomotor meghajtja az adagológörgőket, amelyek megragadják a szalagot, és egy programozható osztáshosszal előremozdítják, a présciklushoz szinkronizálva. A programozhatóság azért fontos, mert a rozsdamentes szalag, különösen keményebb tempójú viszonyok között, fogási nyomás hatására változhat az előtolás -hosszában. A szervovezérlés valós idejű-kompenzációt tesz lehetővé, amelyet a mechanikus vagy pneumatikus adagolók nem tudnak biztosítani.
A próbacsapok maradnak a végső regisztrációs hatóság a kocka belsejében. Még egy tökéletesen hangolt szervo adagoló esetén is a csapok kijavítják a fennmaradó helyzeti hibákat azáltal, hogy a csíkot pontosan egy vonalba húzzák az egyes állomások bekapcsolása előtt. Keskeny szalag esetén a vezetőfurat átmérőjének és a csap-–-hézagnak elég szorosnak kell lennie ahhoz, hogy az oldalsó helyzetet lekötés nélkül szabályozza, általában 0,01–0,02 mm teljes hézag a precíziós munkához.
Az adagoló és a szerszámbemenet közötti vezetőrendszerek is figyelmet igényelnek. A széles szár természetesen egyenesen halad, mert tehetetlenségi nyomatéka ellenáll az oldalirányú mozgásnak. A keskeny szalag nem rendelkezik ezzel a luxussal. A görgős-stílusú élvezetők vagy a csatorna-típusú készletvezetők a csíkot a betáplálási útvonal közepén tartják. A rugós-konstrukciók alkalmazkodnak a hasított szalagban rejlő kisebb szélességi ingadozásokhoz anélkül, hogy olyan szorosan rögzítenék, hogy kicsavarják a szalagot, vagy növelik a húzást, ami befolyásolja az adagolás pontosságát.
Egy gyakran-elhagyott részlet: a tekercs kifizetési feszültsége. A szalagtekercsek a szélességükhöz képest kis belső átmérővel rendelkeznek, ami azt jelenti, hogy az anyag nagyobb tekercsbe{2}}görbülettel tekercsel le, mint a nagyobb tüskékre tekercselt szélesebb anyag. A decoiler és az adagoló között egy egyenesítő vagy simító elengedhetetlen. Enélkül a maradék görbület leemeli a szalagot a szerszám homloklapjáról az állomások között, ami inkonzisztens formamélységeket és eltolódást okoz.
Prototípus és rövid{0}}futású megközelítések
A progresszív szerszámozásnak akkor van értelme, ha a mennyiség indokolja a befektetést, és a tervezés lefagyott. Ha egyik feltétel sem teljesül, olyan alternatív módszerekre van szükség, amelyek tőkekötelezettség nélkül is elfogadható rozsdamentes szalag alkatrészeket állítanak elő.
A vegyület meghaltöbb műveletet hajthat végre egyetlen megnyomással egy állomáson. Olcsóbbak, mint a progresszív szerszámok, mivel kevesebb állomást igényelnek, és nincs szalagtartó kialakításuk. A kompromisszum az áteresztőképesség: az alkatrészeket egyenként kell kezelni a műveletek között, ha több összetett szerszámra van szükség, és a löketszám alacsonyabb marad, mivel minden ütés egyszerre több munkát végez.
Szerszámok átvitelekorán leválasztja az alkatrészt a szalagról és mechanikusan mozgatja az állomások között. Ez a megközelítés olyan részekhez illik, amelyek geometriája elszakítaná a hordozócsíkot, például a mélyen-húzott szalagos csészékhez. A mechanikus átviteli mechanizmus azonban korlátozza a sebességet a progresszív matricák folyamatos -áramlási logikájához képest, és a további kezelési kockázat nő a vékonyabb, sérülékenyebb szalagrészekkel.
Huzal szikraforgácsolás és lézervágásbypass bélyegzés teljes egészében prototípus mennyiségekre. Ezekkel a módszerekkel közvetlenül a szalagból vágják le az alkatrészeket kemény szerszámok nélkül, így hetek helyett órák alatt pontos profilokat készítenek. Az alkatrészenkénti költség nagyságrendekkel magasabb, mint a bélyegzésé, de ha ötven alkatrészre van szüksége a funkcionális teszteléshez, mielőtt elkötelezné magát egy 150 000 dolláros progresszív szerszám mellett, ez a költség triviális a hibás tervezés szerszámozásának kockázatához képest.
Érdemes megjegyezni, hogy a döntési keret kissé eltér, ha a szénacél progresszív bélyegzés gazdaságosságát összehasonlítjuk a rozsdamentes acéllal. A rozsdamentes szalag magasabb anyagköltsége és nagyobb szerszámkopási sebessége valamivel magasabbra tolja a fokozatos szerszámberuházás térfogati küszöbét, mint a hasonló szénacél programok. A szerszámok löketenkénti növekményes karbantartási költsége egyszerűen nagyobb a rozsdamentes acél esetében, vagyis több alkatrészre van szüksége, amelyeken szétterítheti.
Íme egy strukturált döntési munkafolyamat a szerszámozási stratégia kiválasztásához:
- Határozza meg az éves mennyiséget és a teljes élettartamra vonatkozó mennyiséget. Ha az éves mennyiség meghaladja az 50 000 egységet több-éves kereslet mellett, valószínűleg indokolt a progresszív szerszámozás.
- Mérje fel az alkatrész összetettségét. Számolja meg a különböző műveletek számát (piercing, formázás, vágás). Az öt vagy több egymást követő műveletet igénylő alkatrészek erősen előnyben részesítik a progresszív szerszámokat.
- Értékelje a tolerancia követelményeket. Ha a kritikus méretek +/-0,05 mm-t vagy ennél szűkebbet igényelnek több funkciónál, a vezetőtűs regisztrációs progresszív matricák jobban teljesítenek, mint az alternatívák.
- Erősítse meg a tervezés érettségét. A progresszív szerszámberuházás fagyasztott kialakítást igényel. Ha az alkatrész még mindig iterál, először használjon huzal szikraforgácsolószerszámot vagy összetett szerszámokat az érvényesítési futtatáshoz.
- Számítsa ki a teljes birtoklási költséget. Hasonlítsa össze a progresszív szerszámköltséget az élettartam alatt amortizált mennyiségben a rövid távú-üzemmódok részköltségével, szorozva ezzel a mennyiséggel. Tartalmazza a szerszám karbantartását, az élezési intervallumokat és a becsült selejt arányt minden megközelítéshez.
- Tényező átfutási idő. A progresszív szerszámok megépítéséhez 12-20 hét szükséges. Ha a gyártást négy héten belül el kell kezdeni, a rövid-futtatású módszerek áthidalják a szakadékot, miközben a hosszú távú-folyamatos bélyegzőszerszámokat gyártják.
A helyes válasz gyakran nem pusztán az egyik vagy a másik módszer. Sok sikeres program összetett szerszámmal vagy dróttal{1}}vágott prototípusokkal kezdődik a tervezés ellenőrzéséhez, majd áttérnek a progresszív szerszámozásra, amint a térfogat emelkedik és a geometria rögzül. Ez a szakaszos megközelítés megvédi a tőkét, miközben minden fázisban{3}}a termelésre alkalmas alkatrészeket szállít.
A szerszámozási stratégia határozza meg, hogyan készülnek az alkatrészek. De annak megértése, hogy ezek a részek hova kerülnek, és hogyan hatnak vissza az alkalmazási követelmények az anyag- és folyamatdöntésekhez, kiegészíti a mérnöki képet.
Főbb alkalmazások a sajtolt-rozsdamentes acélszalaghoz
Minden eddig tárgyalt anyagi döntés és szerszámválasztás végső soron egy dolgot szolgál: a kész alkatrész feladatát a való világban. Az alkalmazási követelmények nem csak a minőség és az indulat kiválasztását befolyásolják. Ők diktálják. Egy érintkező rugó, amelynek több millió hajlítási ciklust kell túlélnie, más szalagtulajdonságokat igényel, mint egy sebészeti penge, amely érintkezik az emberi szövetekkel, bár mindkettő keskeny, rozsdamentes tekercsként indul, amelyet progresszív szerszámon keresztül táplálnak.
Annak megértése, hogy a bélyegzett rozsdamentes acél alkatrészek hova kerülnek, segít a mérnököknek a teljesítménykövetelményektől a megfelelő anyag-, temperálás- és folyamatkombinációig visszamenni.
Elektromos érintkezők és csatlakozórugók
Ha olyan apró alkatrészre van szüksége, amely ismétlődően meghajlik anélkül, hogy állandó készletet venne fel, ellenáll a korróziónak nedves környezetben, és megőrzi méretbeli stabilitását az évekig tartó használat során, akkor egy érintkezőrugót ír le. Itt a 301-es rozsdamentes szalag dominál.
Miért pont a 301? Alacsonyabb nikkeltartalma (6-8%) okozzagyorsabban keményednekmint a többi ausztenites minőség, ami azt jelenti, hogy a fél-kemény vagy három-negyed-kemény temperáció olyan rugótulajdonságokat biztosít, amelyek vetekszik a speciális rugóacélokkal, miközben hozzáadja a korrózióállóságot. Az elektromos vezetőképesség másodlagos ezekben az alkalmazásokban, mivel az érintkezési erő és a felületi interfész kezeli az elektromos csatlakozást. Ami számít, az a fáradtsági élettartam: az a képesség, hogy milliószor meghajoljon repedés nélkül.
A csatlakozórugók, az akkumulátorérintkezők, az RF árnyékoló kapcsok és a SIM-kártya kilökő mechanizmusai mind a tulajdonságok ezen kombinációján alapulnak. A szalagforma tökéletesen illeszkedik ezekhez az alkatrészekhez, mert a kész alkatrészek jellemzően keskenyek, vékonyak és hatalmas mennyiségben készülnek, pontosan az a profil, ahol a progresszív présbélyegzés kiemelkedik.
Orvosi eszközök és repülőgép-alkatrészek
Az orvosi és űrrepülési alkalmazásokban közös a szál: a meghibásodás nem lehetséges, és az anyagok nyomon követhetősége kötelező. Ezen túlmenően az igényeik élesen eltérnek.
Az orvosi szalag alkatrészek, gondoljunk csak a sebészeti kapcsokra, a visszahúzó rugókra, az implantátum horgonyokra és a diagnosztikai érzékelőházakra, mindenekelőtt biológiai kompatibilitást igényelnek. A 316L fokozat (alacsony szén-dioxid) a szabvány, mivel molibdéntartalma ellenáll a testnedvek által okozott lyukacsosodásnak, míg az alacsony széntartalom megakadályozza az érzékenységet a hegesztési vagy sterilizálási ciklusok során. A felületkezelés itt nagyon fontos. A pácienssel való érintkezésre szánt bélyegzett szalagrészeknek meg kell felelniük a szigorú felületi érdesség-előírásoknak, hogy megakadályozzák a bakteriális adhéziót és a szöveti irritációt.
A repülés különböző prioritásokat hajt végre. A rozsdamentes acél repüléstechnikai alkatrészek bélyegzése azt jelenti, hogy olyan minőségekkel dolgozunk, amelyek megőrzik a mechanikai tulajdonságait magas hőmérsékleten és szélsőséges hőciklus mellett is. A 321-es fokozatú, titánnal stabilizált króm-karbid kiválás ellen, a kipufogórendszer alkatrészeit és a motortér-tartókat szolgálja ki. A szerkezeti kapcsokhoz és rögzítőelemekhez a 304-es rozsdamentes acél sajtolt, lágyított vagy negyed{6}}keménységű részek biztosítják az összetett geometriákhoz szükséges alakíthatóságot, miközben megfelelő szilárdság-/-súly arányt biztosítanak mérsékelt üzemi hőmérsékleten.
Mindkét iparág megköveteli a teljes anyagtanúsítványt, a tételek nyomon követhetőségét és a folyamatellenőrzést, amelyeket a progresszív présbélyegzés jól támogat a benne rejlő ismételhetőség és a statisztikai folyamatvezérlési képesség révén.
HVAC és ipari érzékelő alkatrészek
Nem minden bélyegzett szalagrész él egy nagy-profilú alkalmazásban. A HVAC-rendszerek és az ipari érzékelők több millió bélyegzett rozsdamentes szalag-alkatrészt fogyasztanak évente, a bimetál működtetőelemektől és termosztátrugóktól az árnyékoló kapcsokig, rögzítőkonzolokig és precíziós érzékelőházakig.
A HVAC progresszív bélyegzés olyan komponenseket állít elő, mint a csappantyú-rögzítő kapcsok, a lángérzékelő konzolok és a csatorna{0}}csatlakozórugós kapcsok olyan mennyiségben, amely indokolja a dedikált progresszív szerszámozást. Ezek az alkatrészek jellemzően a 304-et lágyított vagy negyed{3}}kemény állapotban használják, egyensúlyba hozva a nedves környezetben való megfelelő korrózióállóságot az összetett konzolgeometriákhoz szükséges alakíthatósággal. A HVAC progresszív fémbélyegzési műveletei gyakran folyamatosan, több műszakban futnak, így a szerszám élettartama és az anyagállandóság különösen fontos az alkatrészenkénti költség-per-gazdaságosság szempontjából.
Az ipari érzékelők precíziós réteget adnak hozzá. A bélyegzett szalagrészek membránelemként szolgálnak a nyomásátalakítókban, rugóérintkezőkként a hőmérséklet-szondákban és az elektromágneses{1}}érzékeny elektronika árnyékoló burkolataként. Ezek az alkalmazások gyakran szigorúbb tűréshatárokat követelnek meg, mint a HVAC-munka, és speciális fokozatokat is megadhatnak, például 321-et a magas hőmérsékletű érzékelőházakhoz vagy 316-ot a vegyi anyagoknak kitett környezetekhez.
Íme egy összefoglaló a gyakori alkalmazási kategóriákról, tipikus besorolási és besorolási párosításukkal:
- Érintkezőrugók és csatlakozókapcsok:301 vagy 302, fél-nehéztől teljesig-kemény indulat
- Akkumulátor érintkezők és RF árnyékolások:301, három-negyed-nehezen rugózó temperamentum
- Sebészeti műszerek és implantátum alkatrészek:316L, izzított
- Repülési tartókonzolok és kipufogóelemek:321 vagy 304, negyed-keményre lágyítva
- HVAC csappantyúk és lángérzékelő konzolok:304, negyed{1}}keményre lágyítva
- Nyomásérzékelő membránok:316 vagy 304, lágyított (maximális hajlékonyság mélyhúzáshoz)
- Termosztát és működtető rugók:301, fél-nehéz – három-negyed-nehéz
- EMI árnyékoló burkolatok:304 vagy 301, negyed-kemény
Figyelje meg a mintát: az alkalmazási követelmények közvetlenül visszamennek a specifikáció minőségi és temperációs oszlopába. Az alkatrész szervizkörnyezete, mechanikai követelményei és szabályozási környezete már jóval azelőtt leszűkíti az anyagválasztást, hogy a szerszámtervező egyetlen állomáselrendezést rajzolna meg.
Értékes tudni, hová kerülnek az alkatrészek. Ha tudjuk, hogy mi megy rosszul a gyártás során, és hogyan lehet gyorsan kijavítani, ez biztosítja az alkatrészek áramlását. A visszaugrás, a munka megkeményedése, a kenési hibák és a sorjaképződés azok a visszatérő ellenségek, amelyek elakadnak a szalagbélyegző vonalakban, és mindegyiknek azonosítható kiváltó okai vannak, bizonyított korrekciós intézkedésekkel.
A rozsdamentes acél szalag bélyegzésével kapcsolatos gyakori problémák elhárítása
Egy progresszív szerszám hetekig tökéletesen működhet, majd látszólag egyik napról a másikra elkezdhet hulladékot termelni. A rugós szögek eltolódnak. Az űrlapállomásokon repedések jelennek meg. A sorja meghaladja a specifikációt. A részek epekednek az ütések arcán. Ezeknek a kudarcoknak ritkán van egyetlen drámai oka. Fokozatosan épülnek fel, ahogy a kopás, az anyagok változása és a folyamatok eltolódása kölcsönhatásba lép az állomások között.
A nyereségesen működő bélyegzővonal és a selejt és az állásidő miatt pénzt kivérző bélyegzősor közötti különbség gyakran abban rejlik, hogy milyen gyorsan azonosítja a kiváltó okokat. A rozsdamentes acél sajtolás szűkebb hibahatárt kínál, mint az enyhe acél, mivel az anyag nagy szilárdsága, gyors keményedése és króm{1}}dús felülete olyan összetett tönkremeneteli módokat hoz létre, amelyeket a lágyabb fémek egyszerűen nem mutatnak.
Springback kezelése a formált szalagrészekben
A visszarugaszkodás az anyag rugalmas visszanyerése a hajlítóerő eltávolítása után, aminek következtében a hajlítási szög enyhén kinyílik. Minden fém bizonyos mértékben visszaugrik, de a rozsdamentes szalag felerősíti a problémát. A nagyobb folyáshatár nagyobb visszarugózást eredményez, és a rozsdamentes minőségek lényegesen nagyobb folyáshatárt mutatnak, mint az enyhe acél azonos temperáció mellett. Minél vékonyabb a szalag a hajlítási sugárhoz képest, annál rosszabb lesz.
Mennyi visszafutásra kell számítani? Rozsdamentes acélnál szűk ívben, ahol a belső sugár megegyezik az anyagvastagsággal, a visszarugaszkodás jellemzően 2-4 fokos tartományba esik. Ahogy a sugár-/vastagság aránya növekszik, ez a szám gyorsan növekszik. Mérsékelt sugaraknál (6 t és 20 t között) a lágyított 304 4-15 fokkal visszaugrik. A félkemény 301, amelyet általában sajtolt rozsdamentes acél rugóalkatrészekhez használnak, a légalakítás során nagy sugaraknál meghaladhatja a 40 fokot.
Három gyakorlati stratégia szabályozza a szalagszerszám-bélyegzés visszaugrását:
- Túlhajlítás-:Tervezze meg az alakító lyukasztót úgy, hogy az előre jelzett visszarugózással túlhajolja a célszöget. Ha az alkatrésznek 90 fokra van szüksége, és az anyag 5 fokkal visszaugrik, a lyukasztás 85 fokra alakul. Ez a legelterjedtebb megközelítés, és akkor működik jól, ha a rugózás konzisztens az anyagtételek között.
- In-kidolgozás:A kezdeti hajlítás utáni bedolgozási lépés hozzáadása plasztikusan deformálja az anyagot a hajlítási csúcson, és a rugalmas alakváltozást maradandó alakváltozássá alakítja. A bedolgozás csökkenti a visszarugózási változékonyságot, mivel az anyagot helyileg túllépi a folyáshatárán, függetlenül a bejövő keménységváltozástól. A kompromisszum a nagyobb préstérfogat azon az állomáson.
- Temperválasztás:A lágyított szalag kevesebb visszarugózást produkál, mint a fél{0}}kemény vagy a teljesen{1}}kemény körülmények. Mintanyagi adatok megerősítik, a félkemény 301 4–43 fokos visszarugózást mutat ugyanabban a sugártartományban, ahol a lágyított 304 csak 2–15 fokot mutat. Ha az Ön alkatrésze nem igényel magas rugótulajdonságokat a használat során, a lágyabb temper megadása a probléma nagy részét kiküszöböli a forrásnál.
A szalagra jellemző egy finomság: a szemcse iránya számít. A gördülési irányra merőleges hajlítás csökkenti a visszarugózást és javítja a konzisztenciát. Keskeny szalaganyagban a hengerlési irány a szalag hosszában halad, így a keresztirányú hajlítások (a szélességben) kiszámíthatóbban viselkednek, mint az előtolási irány mentén kialakuló hosszanti ívek.
A munkakeményedés és annak kumulatív hatása
Az ausztenites rozsdamentes acél meta{0}}stabil szerkezet. Amikor deformálják, különösen az alacsonyabb nikkeltartalmú 301-es minőségeknél, az ausztenit egy része martenzitté alakul. Ezstrain{0}}indukált fázistranszformációkeményebbé és ridegebbé teszi az anyagot minden formázási művelettel. Egyetlen-állomáson ez a hatás korlátozott. Egy 20 állomásos progresszív szerszámban felhalmozódik.
Képzelje el, hogy a szalag izzított állapotban, 55%-os nyúlással lép be a szerszámba. A hármas állomás pilótalyukakat szúr ki, a hatodik állomás sekély húzást, a tizedik állomás karimát ad, a tizenöt állomás pedig egy jellemzőt. Minden művelet felhasználja az anyag fennmaradó rugalmasságának egy részét. A tizenötödik állomásra a szalag az alakítási zónában elveszítheti eredeti nyúlási képességének felét vagy többet. Nyomja tovább, és a feszültségkoncentrációnál repedések keletkeznek.
Az ausztenites rozsdamentes acél keményedési sebessége (hidegedzési indexe) körülbelül 0,34, ami jelentősen magasabb, mint a szénacélé. Ez azt jelenti, hogy a maradék feszültség gyorsabban fejlődik minden deformációs lépésnél. Minél nagyobb a felhalmozott martenzittartalom, annál nagyobb a maradó feszültség, és annál valószínűbb a repedés a későbbi alakítási műveletek során.
A gyakorlati ellenintézkedések a következők:
- Állomássorrend:A legsúlyosabb alakítási műveleteket a szerszámfejlődés korai szakaszában végezze el, amikor az anyag megtartja a maximális rugalmasságot. Foglaljon le későbbi állomásokat könnyű műveletekhez, mint például a vágás, a vágás vagy a végső levágás.
- Köztes könnyítés:A különösen igényes alkatrészgeometriákhoz tervezzen üresjárati állomásokat (működés nélkül), amelyek lehetővé teszik a szalag ellazulását a nehéz alakítási szakaszok között. Miközben ez meghosszabbítja a szerszámot, megakadályozza, hogy a kumulatív feszültség elérje a kritikus szintet.
- Osztály beállítás:Ha a repedés az állomásoptimalizálás ellenére is fennáll, fontolja meg a 301-ről 304-re vagy 305-re való váltást. A magasabb nikkeltartalom stabilizálja az ausztenit fázist, csökkenti a martenzites átalakulás sebességét, és állomásonként nagyobb alakítóképességet biztosít, mielőtt az anyagmunka meghibásodna.
- Rajzmélység kezelése:Ossza el a teljes húzási mélységet több állomás között, ahelyett, hogy agresszív egyetlen állomáson{0}}húzna. Minden egyes növekményes húzás az anyag pillanatnyi rugalmasságán belül marad, ahelyett, hogy egy művelettel kimerítené.
Ha a repedések szórványosan, semmint következetesen jelentkeznek, gyaníthatóan anyagi eltérések vannak a tekercstételek között. Sok, ami a lágyított specifikáció kemény végére érkezik, kisebb rugalmassággal kezdődik, és a lágyabb tételeken jól működő folyamat ugyanazokon az állomásokon túllépheti a keményebb anyagok határait. Ez az oka annak, hogy a korábbi szakaszokban tárgyalt tekercsenkénti mechanikai tulajdonságok tanúsítása megtérül a gyártási hibaelhárítás során.
Kenési és felületvédelmi stratégiák
A rozsdamentes fémbélyegzésben végzett kenés kettős célt szolgál: csökkenti a súrlódást a munkadarab és a szerszámok között, és megakadályozza a súrlódást, ahol a krómban{0}}dúsított felületek hidegen-hegesztenek a szerszámacélhoz nyomás alatt. Rosszul használja a kenőanyagot, és vagy megrongálja az alkatrészeket, vagy károsíthatja azokat vegyi támadás következtében. Egyik eredmény sem elfogadható.
Történelmileg a rozsdamentes acél bélyegzés nagymértékben támaszkodottklórozott paraffinos kenőanyagokmert rendkívüli{0}}nyomási teljesítményük hatékonyan akadályozta meg az epedést. A probléma? A klórmaradványok lyukas korróziót okoznak a rozsdamentes felületeken, ha nem távolítják el teljesen a bélyegzés után. A nagy felület-felület-/-térfogat arányú szalagos részek esetében a formált rész minden résének tisztítása nehéz és költséges. Minden visszamaradt klórozott film korróziót kiváltó hely lesz a használat során.
A modern alternatívák teljesen kiküszöbölik ezt a kockázatot. A kifejezetten rozsdamentes aljzatokhoz kifejlesztett olajmentes, teljesen szintetikus kenőanyagok biztosítják a szükséges határkenést, klórozott kémia nélkül. Ezek a készítmények további előnyöket kínálnak a szalagos bélyegzési műveletekhez:
- Kevésbé agresszív vizes tisztítási kémia szükséges a bélyegzés utólagos-eltávolításához
- Javítsa a hegesztés minőségét a tisztább felületeknek köszönhetően
- Jobb biológiai lebonthatóságot kínál, mint az olaj{0}}alapú vagy klórozott alternatívák
- Csökkentse az energiafogyasztást a tisztítási folyamat során
Maga a rozsdamentes acél felület a kémiai kiválasztást meghaladó kenési kihívásokat is jelent. A szénacélhoz képest a rozsdamentes keményebb, simább felületi profillal rendelkezik, amely nem tartja meg olyan könnyen a kenőanyagot. Olajmedencék találhatók a durvább felületek mikroszkopikus völgyeiben, de a rozsdamentes szalag sima felülete lehetővé teszi a kenőanyag kinyomódását formáló nyomás alatt. Ez azt jelenti, hogy az alkalmazás módja legalább annyira számít, mint a kenőanyag típusa. A hengerbevonat vagy csepegtető rendszerek, amelyek friss kenőanyagot visznek fel közvetlenül a szerszám belépése előtt, jobban teljesítenek, mint az olyan elárasztó rendszerek, amelyek a betáplálási útvonal korábbi szakaszából származó maradék filmre támaszkodnak.
A bélyegzés utáni tisztítást- a gyártási folyamat részeként kell megtervezni, nem pedig utólagos elgondolásként kezelni. A kész rozsdamentes acél sajtolásokon maradt kenőanyag-maradványok megzavarhatják a további folyamatokat, például hegesztést, passziválást vagy összeszerelést. Az orvosi és élelmiszer--kontaktus alkalmazásoknál a tisztítás érvényesítése egy újabb folyamatszabályozási szinttel bővül, amely a kenőanyag kiválasztásával kezdődik.
Ezeket a meghibásodási módokat összevonva íme egy diagnosztikai referencia a rozsdamentes acél szalagbélyegzés során előforduló leggyakoribb hibákhoz:
| Disszidál | Valószínű kiváltó okok | Javasolt korrekciós intézkedések |
|---|---|---|
| Túlzott rugózás | Anyag temperamentuma a vártnál keményebb; a hajlítási sugár a vastagsághoz képest túl nagy; lég-formázó geometria | Hajlítási szög növelése-; add hozzá a pénzverő állomást; lágyabb temper megadása; csökkentse a hajlítási sugarat, ahol az alkatrész kialakítása lehetővé teszi |
| Repedés a formaállomásokon | kumulatív munkakeményedés meghaladja a rugalmasságot; agresszív húzási mélység; szemcse{0}}irányeltérés; anyagtétel magas keménységi határértéken | A formázás újraelosztása több állomás között; üresjárati segélyállomások hozzáadása; magasabb{0}}nikkelminőségűre váltani; ellenőrizze a beérkező anyagok tulajdonságait tételenként |
| Vágás az ütések vagy ütések arcán | Króm{0}}–-króm kölcsönhatás a rozsdamentes munkadarab és a D-2 szerszámacél között; elégtelen kenés; túlzott ütési tartózkodási idő | Váltson PM szerszámacélra vagy keményfémre; alkalmazzon PVD bevonatot (TiN vagy AlTiN); frissítse a kenőanyagot szintetikus, nem{0}}klórozott formulára; fényes lyukasztófelület Ra 0,2 mikrométer alá |
| Túlzott sorjaképződés | Túl laza a szerszámhézag; lyukasztó vagy matrica éle kopott; anyagvastagság a névlegesnél nagyobb; helytelen távolság az indulati állapothoz képest | Újra-csiszolja vagy cserélje ki a kopott szerszámokat; ellenőrizze és állítsa be a szerszámhézagot; erősítse meg a bejövő vastagságtűrést; újraszámolja a távolságot, ha megváltozik az indulat |
| Az ütéshez tapadt alkatrész | Vákuumhatás vékony részeken; rugós megfogó ütés; durva ütési felület; nem megfelelő csupaszító erő | Adjon hozzá levegőt a lyukasztón keresztül; növelje a csupaszító rugó nyomását; lengyel ütési arc; alacsony súrlódású -PVD bevonatot alkalmazzon |
| Az adagoló hibája vagy elakadása | Túlzott dőlésszög a bejövő szalagban; tekercs-készlet nincs lelapítva; a vezetősínek túl szorosak vagy túl lazák; pilótacsap kopása | Húzza meg a dőlésszög specifikációját a vásárlási rendelésen; adjon hozzá vagy állítson be egyengetőt; újrakalibrálja a vezetőhézagot; cserélje ki a kopott vezérlőcsapokat |
| Felületi karcolás vagy jelölés | Törmelék a szerszámban; durva szerszámfelületek; elégtelen kenés az alakító állomásokon; emelőkön húzó csík | Végezze el a szerszám tisztítási ütemtervét; polírozza az összes érintkező felületet; állítsa be a kenőanyag alkalmazási helyét és mennyiségét; ellenőrizze az emelő magasságát és időzítését |
| Pöttyös korrózió a kész alkatrészeken | Klórozott kenőanyag-maradványok; nem megfelelő utó{0}}bélyegzés tisztítás; szénacél szerszámozásból vagy kezelésből származó szennyeződés | Váltson klór-mentes szintetikus kenőanyagra; érvényesített tisztítási folyamat végrehajtása; különítse el a rozsdamentes acél kezelését a szénacél műveletektől |
Ebben a táblázatban minden hiba a folyamatláncban korábban hozott döntésekre vezethető vissza: anyagspecifikáció, szerszámkialakítás, szerszámválasztás vagy kenőanyagválasztás. A hibaelhárítás gyorsabbá válik, ha felismeri ezeket az összefüggéseket, ahelyett, hogy az egyes tüneteket külön kezelné.
A gyártási problémák megoldása ma is fenntartja az alkatrészek áramlását. A reaktív tűzoltást a proaktív folyamattervezéstől egy olyan teljes specifikációs csomag felépítése választja el, amely megakadályozza, hogy ezek a problémák új programokban ismétlődjenek, és ehhez minden döntési pontot egyetlen koherens munkafolyamatba kell kapcsolni.
Az anyagválasztástól a gyártásig-a kész szalagalkatrészek
Az elszigetelt döntések elszigetelt problémákat okoznak. Az a mérnök, aki úgy választ ki egy minőséget, hogy nem veszi figyelembe a szerszámhézagot, vagy meghatároz egy temperamentumot anélkül, hogy megértené annak visszaugró hatásait a szerszámozásra, ugyanazokat a hibákat keresi, amelyeket az előző részben tárgyaltunk. Az ellenszer egy szekvenciális specifikációs munkafolyamat, amely minden döntést összekapcsol az előtte és utána történtekkel, így egy rozsdamentes acél bélyegzett alkatrészcsomag jön létre, amelyben minden elem megerősíti a többit.
Gondoljon erre a következőképpen: az alkalmazás megmondja, mit kell tennie az alkatrésznek. Ez a teljesítménykövetelmény leszűkíti a fokozatot és az indulatot. A fokozat és az indulat megszabja, hogy mit kell követelnie a szalagszállítótól. Ezek a bejövő anyagtulajdonságok szabják meg a határokat a szerszámhézag, a szerszámanyag és a csupaszítási stratégia tekintetében. A teljes kép, a komplexitás, a mennyiség és a tolerancia pedig meghatározza, hogy a progresszív szerszámokba fektet-e be, vagy rövid távú-alternatívákkal kezd.
Kihagy egy linket a láncban, és már találgat. A találgatás pénzbe kerül.
Szalagbélyegzési specifikációs csomag összeállítása
Minden sikeres szalagbélyegző program ugyanazt a logikai sorrendet követi, legyen az alkatrész akkumulátor érintkező rugó vagy repülőgép-érzékelő konzol. Íme a döntéshozatali munkafolyamat, amely számozott úton halad az alkalmazáskövetelményektől az éles{1}}kész eszközökig:
- Határozza meg az alkalmazás követelményeit.Kezdje a végével: a szervizkörnyezet, a mechanikai terhelések, a fáradási ciklusok, a korróziónak való kitettség, a hőmérséklet-tartomány, a szabályozási korlátok és az elektromos vagy termikus teljesítményigények. Ezek a követelmények nem-tárgyalhatók, és minden más rugalmasan megfelel ezeknek.
- Válassza ki a fokozatot és az indulatot.Igazítsa az alkalmazási igényeket a megfelelő rozsdamentes ötvözethez. Korrózióálló rugótulajdonságokra van szüksége? 301 fél-kemény. Mély alakíthatóságra és biokompatibilitásra van szüksége? 316L izzított. Magas{6}}hőmérsékletű stabilitásra van szüksége? 321 izzított. Győződjön meg arról, hogy a kiválasztott temper nyúlása és folyáshatára azon tartományok közé esik, amelyeket az alkatrészgeometria repedés vagy túlzott visszarugaszkodás nélkül képes használni.
- Adja meg a szalag beszerzési paramétereit.Írjon egy beszerzési rendelést, amely szabályozza az összes olyan változót, amelyre a szerszám érzékeny lesz: élek állapota sorja tájolással, síksági tűrés, dőléskorlát, szélességi és vastagsági tűrés, felületkezelés, tekercs ID/OD és mechanikai tulajdonságok tanúsítása tételenként. Bármi, ami meghatározatlan marad, változóvá válik, amely a tekercs szállítások között vált.
- Tervezze meg a szerszámhézagokat és a szerszámokat.Számítsa ki a lyukasztás-a-hézagát a megadott vastagságtartomány százalékában, figyelembe véve a minőségi keménységet és az edzettséget. Válasszon olyan szerszámacélt vagy keményfémet, amelyek ellenállnak a króm-–-króm kopásnak. Határozza meg a PVD-bevonatokat a kritikus alakító- és vakolóállomásokhoz. Tervezze meg a szalagvastagságnak megfelelő csupaszító rendszereket (rugós lehúzók, légfúvós, kidobócsapok).
- Válassza ki a termelési mennyiségi stratégiát.Igazítsa a szerszámberuházást a kereslethez. Az 50 000 feletti éves mennyiség fagyasztott kivitel esetén a progresszív szerszámok a legalacsonyabb alkatrészköltséget biztosítják. Prototípusokhoz vagy tervezési{5}}iterációs fázisokhoz használjon huzalos szikraforgácsolószerszámot vagy összetett szerszámokat. Közepes volumenű{7}}átmeneti munkák esetén fontolja meg az átviteli eszközök használatát. Tervezze meg a szakaszos befektetést: érvényesítse a geometriát rövid-futású módszerekkel, mielőtt elkötelezi magát a hosszú távú-progresszív bélyegző szerszámok mellett.
- Hozzon létre folyamatszabályozást.Határozza meg a kenés típusát és alkalmazási módját (nem -klórozott szintetikus rozsdamentes acélhoz), a bélyegzés utáni tisztítási protokollt, az ellenőrzési kritériumokat, az SPC paramétereket és a szerszám karbantartási időközeit. Dokumentálja ezeket az alkatrészrajz mellett, hogy a gyártócsapatok teljes gyártási csomaggal rendelkezzenek, ne csak egy geometriai specifikációt.
Ez a sorrend nem önkényes. Minden lépés korlátozza a következő lépésben elérhető lehetőségeket. Az előreugrás, például a progresszív szerszámelrendezés kiválasztása az anyagi tempó megerősítése előtt, költséges utómunkálatokat kényszerít ki, amikor a valóság nem felel meg a feltételezéseknek.
Az izzított acél sajtolási alkalmazásoknál, ahol a maximális alakíthatóság az elsődleges, a sorrend még fontosabb. A lágyított szalag alacsonyabb folyáshatára azt jelenti, hogy szűkebb szerszámhézagok érhetők el, de a sorja tapadásra és a gumiszerű vágási viselkedésre való hajlama speciális szerszámbevonatokat és kenőanyagokat igényel, amelyeket a kezdetektől fogva integrálni kell, nem pedig a problémák megjelenése után.
Anyagválasztási források bélyegzett alkatrészekhez
A specifikációs csomag elkészítéséhez megbízható anyagadatokra van szükség. Több forrásból is kutathat attól függően, hogy a döntés melyik szakaszában van.
A szállítói adatlapok továbbra is a mérvadó források a szalaganyagra jellemző mechanikai tulajdonságok, elérhető temperációk és mérettűrések tekintetében. Kérje ezeket az osztályzatválasztási folyamat elején{1}}, mert a közzétett tartományok gyártónként és hengerműenként eltérőek.
Az olyan iparági kézikönyvek, mint az ASM Metals Handbook és az SSINA tervezési irányelvei minőségi{0}}összehasonlítási adatokat, alakíthatósági minősítéseket és vágószerszámok kiindulási pontjait nyújtják, amelyek segítenek a kezdeti megvalósíthatósági felmérések során, mielőtt egy adott szállítót bevonna.
Mérnökök és beszerzési csapatok számára, akik értékelik a bélyegzett acéllemez- és szalagopciókat több ötvözetcsaládban,A YICHEN Anyagok oldalagyakorlati kiindulópontot kínál. Lefedi a rozsdamentes acélt, alumíniumot, sárgaréz és egyéb, a bélyegzett és megmunkált fémalkatrészekben gyakran használt ötvözetek, oly módon rendezve, hogy segít szűkíteni a jelölteket, mielőtt belemerülne a részletes szállítói specifikációkba. Az anyagcsaládokon átívelő összevont referenciával időt takaríthat meg, ha az alkalmazási követelmények még nem zárták be egyetlen ötvözetrendszerbe.
Kombinálja ezeket az erőforrásokat, ahelyett, hogy egyetlen különállóra hagyatkozna. Az összevont anyagok hivatkozása segít a jelöltek kiválasztásában. A beszállítói adatlapok megerősítik az adott szalagűrlap pontos tulajdonságait. A szerszámozási kézikönyvek pedig ezeket a tulajdonságokat használható szerszámtervezési paraméterekké alakítják át.
Ennek a munkafolyamatnak a végén egy olyan specifikációs csomag a cél, amellyel szemben a szerszámgyártó, az anyagszállító és a préskezelő félreérthetetlenül végrehajthat. Amikor minden érdekelt fél ugyanabból az integrált dokumentumból dolgozik, a rozsdamentes acél sajtolós lapos szalagos eljárás úgy fut, ahogyan azt tervezték: kiszámíthatóan, nyereségesen és minőségileg.
Gyakran ismételt kérdések a rozsdamentes acél bélyegző lapos szalaggal kapcsolatban
1. Miben különbözik a lapos szalagos bélyegzés a szabványos fémlemez bélyegzéstől?
A lapos szalagos bélyegzés során keskeny, tekercselt rozsdamentes acélt adagolnak, jellemzően 50 mm alatti, progresszív vagy egy{1}}állomásos szerszámon keresztül. Ellentétben a szélesebb lapbélyegzéssel, a szalaganyag egyedi kihívásokat jelent, beleértve a szűkebb szélességi tűréseket a vezetősíneken keresztüli követéshez, az élek állapotának érzékenységét, amely befolyásolja a sorjaképződést, és a tekercs{3}} görbületét, amely elakadást okoz. A megmunkálási edzés a progresszív sajtolóállomásokon is összeáll, mivel a keskeny szalag másképp halmoz fel feszültséget, mint az egyedileg feldolgozott lapok.
2. Melyik rozsdamentes acélminőség a legjobb szalagos bélyegzési alkalmazásokhoz?
A legjobb minőség az alkalmazási követelményektől függ. 301 kiváló a rugós alkatrészek és az érintkező ujjak esetében a gyors munkavégzésnek köszönhetően-keményedési sebessége. 304 alkalmas mélyebb húzásokra és a komplex formázásra nagyobb nyúlásával. 316 kiszolgálja a korróziós-kritikus környezeteket, például orvosi eszközöket és tengeri hardver alkatrészeket. 410, míg a 3 kemény kopású fogantyú{2} magas hőmérsékletű-alkalmazások. Az optimális bélyegzési eredmények elérése érdekében minden minőséget a megfelelő temperációs feltételekkel kell párosítani, a maximális alakíthatóság érdekében lágyítotttól a rugós tulajdonságokért teljesen keményig.
3. Hogyan számítja ki a vékony, rozsdamentes acél szalag hézagát?
A vékony szalag hézagát az oldalankénti anyagvastagság százalékában fejezzük ki. Az iparági útmutatások oldalanként 12–15%-ot javasolnak a lágy ausztenites minőségeknél, a teljes -kemény feltételeknél pedig akár 20%-ot is, szabványos lapméreteknél. A 0,25 mm-nél kisebb szalagok esetében a százalékos arányt gyakran kissé növelni kell, mert a nyírási -/-törési arány eltérően viselkedik csökkentett vastagságnál. A vékony idomokon túl szűk hézag túlzott vágási erőt generál, és inkább felgyorsítja az ütések kopását, nem pedig tisztább vágásokat eredményez. Olvassa el a szerszámmérnöki kézikönyveket a fokozatspecifikus értékekért, és érvényesítse próbafuttatásokkal.
4. Mikor érdemes a progresszív présbélyegzést választani a rövid-futású szerszámokkal szemben a szalagos alkatrészekhez?
A progresszív présbélyegzés akkor indokolt, ha az éves mennyiség meghaladja a körülbelül 50 000 egységet, több éves kereslet mellett, és az alkatrésztervezés lefagyott. A progresszív matricák ára 30 000 dollártól több mint 250 000 dollárig terjed, de nagy mennyiségben amortizálódnak, és alkatrészenként néha kevesebb mint 0,20 dollárt adnak hozzá. A prototípusok vagy a tervezési{10}iterációs fázisok esetében a huzalos szikraforgácsoló vagy összetett szerszámok gyorsabb átfutást tesznek lehetővé jelentős tőkekötelezettség nélkül. Sok program lépcsőzetes megközelítést alkalmaz: először a geometriát kell érvényesíteni{12}}rövid futású módszerekkel, majd áttérni a progresszív szerszámozásra, miután a térfogat felfutása és a tervezés zárol.
5. Hogyan előzheti meg a rozsdamentes acél szalag bélyegzésekor az elakadást és a visszaugrást?
A kopásmegelőzés érdekében kezelni kell a króm{0}}–-króm kölcsönhatást a rozsdamentes munkadarabok és a szerszámacél között. Váltson D-2-ről porított fém szerszámacélokra vagy keményfémekre, alkalmazzon PVD-bevonatokat, például TiN vagy AlTiN, és használjon nem-klórozott szintetikus kenőanyagokat, amelyeket rozsdamentes felületekhez terveztek. A rugózás szabályozásához használjon túl-hajlítási stratégiákat, ahol a lyukasztás a célszögön túl alakul, adjon hozzá-szerszámfejtő állomásokat a hajlítási zónák plasztikus deformálásához, vagy adjon meg lágyabb temperációs feltételeket, ha az alkalmazási követelmények lehetővé teszik. A YICHEN anyagokat tartalmazó oldala a yichen-group.com/materials címen segíthet a mérnököknek összehasonlítani az olyan ötvözetek opcióit, amelyek egyensúlyban tartják az alakíthatóságot a rugózási viselkedéssel.


