


Mi az a gyártási futtatású bélyegzőszerszám, és miért számít?
A gyártási folyamatban lévő sajtolószerszám egy edzett acél- vagy keményfém lapkákból készült, precíziós{0}}tervezésű szerszám, amelyet arra terveztek, hogy azonos fémalkatrészeket állítson elő nagy mennyiségben, több százezer vagy millió préslöketen keresztül megismételhető pontossággal. Ellentétben a prototípusokkal vagy a rövid-távú puha szerszámokkal, ez hosszú távú-tőkebefektetést jelent a gyártási konzisztenciába.
Gyártási menet Bélyegző szerszám meghatározása
Amikor egy gyártási kontextusban „bélyegzési szerszámokat” hall, a beszélgetés olyan eszközökre összpontosít, amelyek túlélik az extrém terhelési ciklusokat anélkül, hogy kikerülnének a tűréshatárból.Gyártott fém sajtoló szerszámjellemzően edzett szerszámacél szerkezettel (mint például D2, A2 vagy keményfém lapkák), precíziós-köszörülési és alakítási részletekkel, valamint megtervezett szalagvezető rendszerekkel rendelkezik, amelyek állomásról állomásra egy ezred hüvelyk pontossággal tartják az anyagot.
Ezek a matricák pilótaelemeket, pozitív csupaszítókat és robusztus rugórendszereket tartalmaznak, amelyek fenntartják az igazítást folyamatos nagy sebességű{0}}működés mellett. Minden alkatrész úgy készült, hogy ellenálljon a kopásnak, az elhajlásnak és a hőtorzulásnak több millió ütés során, így a szabványos szerszám az ismételhető teljesítmény alapját képezi, nem pedig eldobható prototípus eszköz.
Hogyan különböznek a gyártási szerszámok a prototípus szerszámoktól
A prototípus és a rövid{0}}futású szerszámok más célt szolgálnak. Gyorsan és olcsón érvényesítik az alkatrészgeometriát, gyakran lágyabb anyagokat, például alumíniumot, cink-alapú ötvözetek vagy nem -hőkezelt{4}}acélt használva. A kompromisszum az élettartam és a pontosság. Egy prototípus bélyegző- és szerszámkészlet 1000–10 000 találatot képes kezelni, mielőtt a kopás befolyásolná az alkatrészek minőségét, míg a gyártási minőségű szerszámok 100 000 és jóval több mint 1 000 000 ciklusra vannak tervezve teljes tűréshatár mellett.
| Attribútum | Prototípus / Short{0}}Run Die | Termelés Run Die |
|---|---|---|
| Elsődleges anyag | Alumínium, lágyacél, lágy ötvözetek | D2, A2, M2, keményfém lapkák |
| Várható élettartam (találatok) | 1,000 – 10,000 | 100,000 – 1,000,000+ |
| Tolerancia képesség | Közepes (±0,005" tipikus) | szoros (±0,001" vagy jobb) |
| Tipikus átfutási idő | 1-4 hét | 8-16 hét |
A különbségek túlmutatnak az anyagkeménységen. A gyártási szerszámok cserélhető betéteket, precíziós-földi vezetőoszlopokat és in-matrica-érzékelést tartalmaznak, amelyek mindegyike hiányzik a gyors ellenőrzési futtatáshoz épített szabványos szerszámból.
Amikor egy termelési csőből lesz a megfelelő befektetés
Mikor van tehát értelme lekötni a költségvetést? Három tényező vezet a döntéshez:
- Mennyiségi elvárások- Ha programja több tízezer vagy több alkatrészt igényel, a szerszámok és a gyártási fokozatú bélyegzés darabonkénti gazdaságossága- messze felülmúlja az ismétlődő, rövid -futású szerszámozási ciklusokat.
- Rész kritikusság- A biztonsági alkatrészek, a konzisztens illeszkedést igénylő szerelvények vagy az automatizált későbbi folyamatokat tápláló alkatrészek megkövetelik azt az ismételhetőséget, amelyet csak az edzett szerszámok biztosítanak.
- Tűrési követelmények- Ha a specifikációk ±0,002" alá szűkülnek, a lágyabb szerszámok egyszerűen nem képesek jelentős mennyiségek méretét megtartani.
Az előzetes költség magasabb, az átfutási idő pedig hosszabb, de a megfelelően meghatározott gyártási szerszám megtérül azáltal, hogy kiküszöböli a selejteket, csökkenti a sajtó leállási idejét, és biztosítja a részegységek közötti konzisztenciát, amelytől a későbbi műveletek függenek. A valódi kérdés nem az, hogy megengedheti-e magának a gyártási eszközöket, hanem az, hogy a mennyiségi és minőségi célok fennmaradnak-e nélküle.
Ez a költség-/-képesség kompromisszum mélyebb kérdést vet fel: melyik típusú szerszám architektúra illik legjobban az Ön konkrét gyártási forgatókönyvéhez?
A bélyegző szerszámok típusai a gyártási mennyiségekhez igazítva
A bélyegzőszerszám típusok közötti választás nem pusztán mérnöki gyakorlat. Ez egy gyártástervezési döntés, amely rögzíti a ciklus sebességét, a fajlagos költséggörbét és a kapacitáskorlátokat a program élettartama alatt. Mindegyik vágószerszám-architektúra a térfogat, az alkatrész összetettsége és a sajtógazdaságosság eltérő egyenletét oldja meg.
Progresszív szerszámok nagy{0}}volumenű folyamatos futáshoz
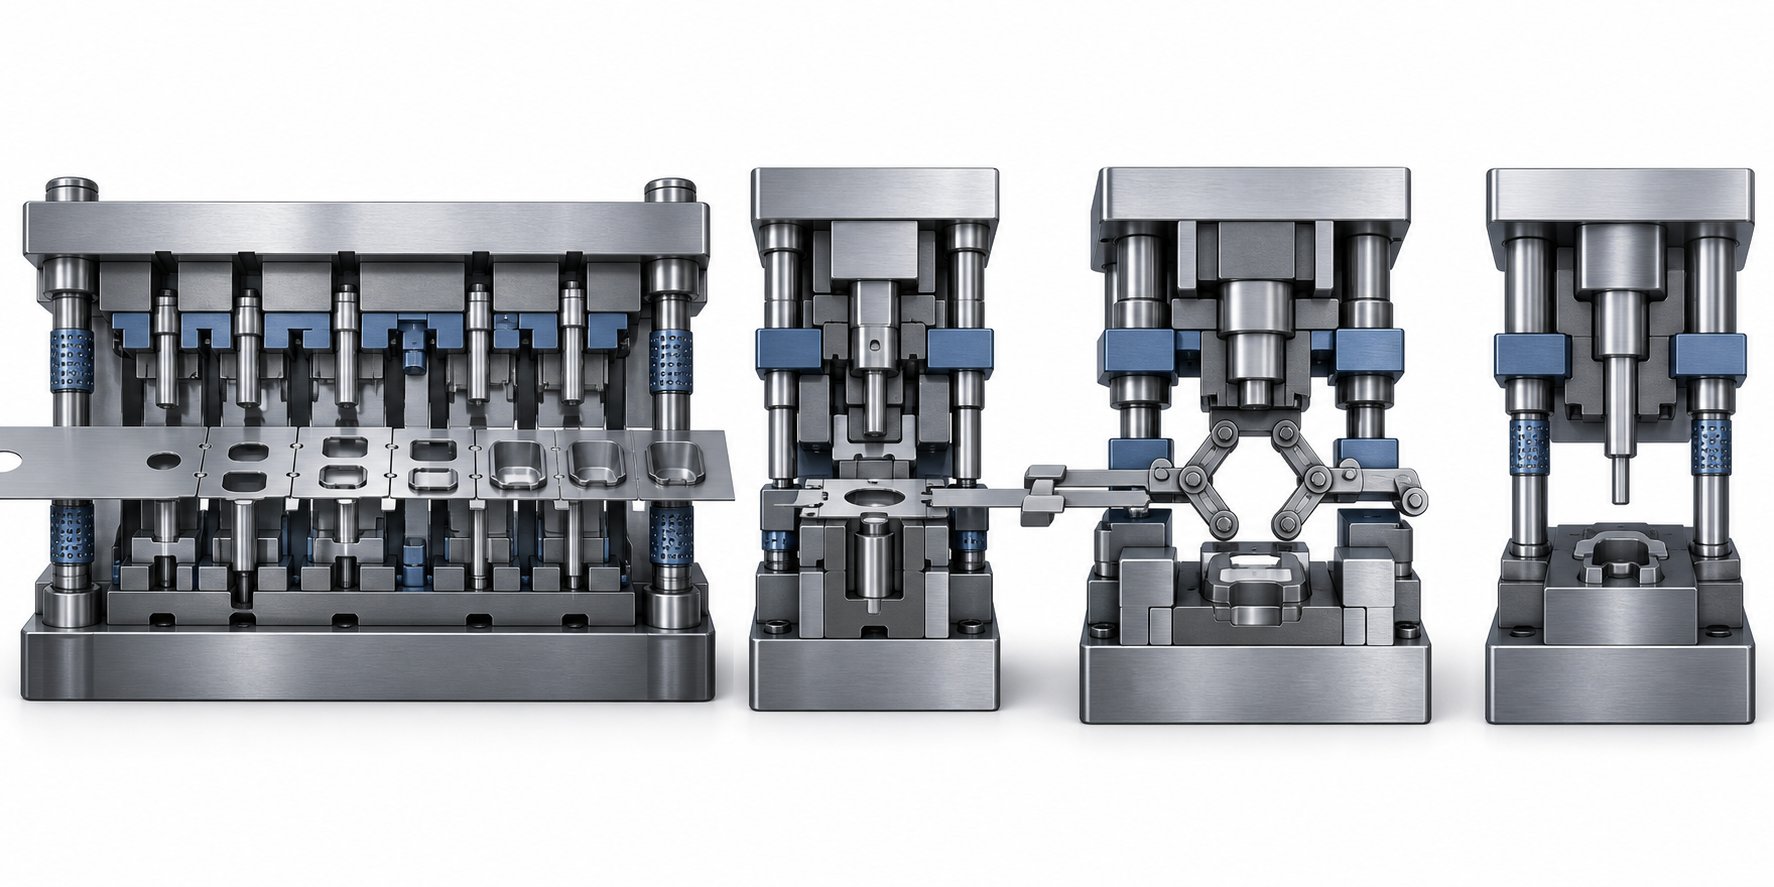
Képzeljen el egy folytonos fémszalagot, amely egyetlen szerszámkészleten halad keresztül több állomáson, amelyek mindegyike külön műveletet hajt végre - lyukasztás, hajlítás, vágás, vágás - egyetlen nyomómozdulattal. Ez egy hosszú távú progresszív bélyegzés működés közben. A munkadarab az első ütközéstől a végső leválasztásig a hordozószalaghoz rögzítve marad, kiküszöbölve az alkatrészkezelést a műveletek között.
Ez az architektúra valamiért uralja a nagy mennyiségű{0}}gyártást.Progresszív bélyegző és gyártási vonalakpercenként 200-600+ lökettel tud működni, és minimális munkaerő-beavatkozás mellett összetett kész alkatrészeket állít elő. A kompromisszum az előzetes szerszámköltség - a progresszív szerszámok 30 000 USD és több mint 250 000 USD között mozognak az állomások számától és a tűrésigényektől -, de az alkatrészenkénti költség drámaian csökken, amint a mennyiségek indokolják ezt a befektetést. A gazdasági életképesség általában 50 000-100 000 éves egység körül kezdődik.
A hosszú-futású progresszív bélyegzés emellett csökkenti az anyagpazarlást az optimalizált szalagelrendezések révén, és kiküszöböli a másodlagos műveleteket azáltal, hogy több formázási lépést közvetlenül a szerszámba épít.
Összetett matricák a szoros{0}}tűrési laposság érdekében
Az összetett szerszámbélyegzés más megközelítést alkalmaz: több vágási és alakítási művelet történik egyszerre egyetlen préslöketben, de az állomás egymás utáni haladása nélkül. A teljes rész egyszerre elkészül.
Ez ideálissá teszi az összetett formázószerszámokat lapos alkatrészekhez - alátétekhez, alátétekhez, elektromos laminálásokhoz -, ahol a kiváló laposság és koncentrikusság többet jelent, mint a geometriai összetettség. Mivel minden művelet egy síkban történik egy löket alatt, az alkatrészek laposabbak, mint a progresszív módszerekkel előállítottak, ahol a szalagfeszesség enyhe torzulást okozhat.
A szerszámozási költségek alacsonyabbak, mint a progresszív matricáknál, és az egyszerűbb szerkezet kevésbé intenzív karbantartást jelent. Az összetett matricák azonban viszonylag egyszerű geometriákra korlátozódnak, és nem alkalmasak mély-húzott vagy többszörösen hajlított{2}}részekhez.
Átviteli és egyetlen-állomásos szerszámok nagy vagy mélyen{1}}húzott alkatrészekhez
Ha az alkatrész geometriája túl nagy a hordozószalaghoz, vagy ha a mélyhúzás elszakítaná a csatlakozási pontokat, az átvivő szerszámok adják a választ. Itt a nyersdarabot korán leválasztják a szalagról, és mechanikus ujjak vagy automatika segítségével mozgatják a független állomások között. Ez olyan tervezési lehetőségeket nyit meg -, amelyeket a progresszív módszerek nem képesek befogadni - menetvágás, bordázás, recézés és mélyhúzás -.
Az egy{0}}állomásos szerszámok dedikált műveleteket szolgálnak ki nagyobb alkatrészeken, vagy ha a gyártási mennyiség nem indokolja a több-állomásos összetettséget. Alacsonyabb szerszámköltséget kínálnak, de több kezelést és lassabb ciklusidőt igényelnek.
| Die Type | Legjobb hangerő-tartomány | Alkatrész összetettsége | Tipikus ciklussebesség | Relatív szerszámköltség |
|---|---|---|---|---|
| Progresszív | 50 000 – 1 000,000+ alkatrész/év | Magas (több{0}}művelet) | 200 – 600+ SPM | Magastól nagyon magasig |
| Összetett | 10.000 – 500.000 alkatrész/év | Alacsony vagy közepes (lapos részek) | Magas (egy ütés) | Alacsonytól közepesig |
| Átruházás | 25.000 – 500.000 alkatrész/év | Magas (nagy vagy mélyen{0}}húzott) | Mérsékelt | Magas |
| Egy{0}}állomás | 1.000 – 50.000 alkatrész/év | Alacsony vagy közepes | Alacsony vagy közepes | Alacsony |
A szerszámtípus kiválasztása gyártástervezési döntés, nem csupán mérnöki preferencia. A választott architektúra meghatározza a költséggörbét, az átviteli plafont és a karbantartási terhet a program teljes életciklusára vonatkozóan.
A matricák típusainak és térfogati édes foltjainak megértése csak az első réteg. A következő változó, - a konkrét gyártási mennyiségi cél - tovább finomítja magának a szerszámnak a meghatározását, az állomások számától a benne lévő szerszámacél minőségéig.
Gyártási mennyiségi küszöbértékek, amelyek meghozzák a tervezési döntéseket
Az éves alkatrészszám nem csak egy sort tölt ki a beszerzési rendelésen. Megszabja a szerszám anyagát, az állomások számát, a préskompatibilitást, és végső soron a szerszámról leválasztott minden darab költségszerkezetét. A fémbélyegzés mennyiségi besorolása azonban meglepően homályos marad az iparágban. Itt van egy gyakorlati keret, amely összekapcsolja a gyártási mennyiséget a szerszámon belüli mérnöki döntésekkel.
Rövid távú gyártás és hídszerszámok
A rövid távú bélyegzés jellemzően 10 000 és 50 000 alkatrész alatti gyártási mennyiségekre vonatkozik. Ennél a mennyiségnél a teljesen megerősített, több{5}}állomásos progresszív szerszámozás melletti elköteleződésnek ritkán van gazdasági értelme. Az előzetes szerszámberuházás a legyártott alkatrészek számához képest továbbra is magas, így a tervezők, ahol csak lehetséges, egyszerűsítenek.
Hogy néz ki ez a gyakorlatban? Kevesebb matricaállomás, lágyabb lapkaanyagok (nem -hőkezelt-acél vagy akár cink-alapú ötvözetek) és áramvonalas geometriák, amelyek csökkentik a megmunkálási időt. Ebbe a kategóriába tartoznak az ideiglenes gyártásra alkalmas - hídszerszámok-a végső eszköz fejlesztése közben készült szerszámok - is. Az alkatrészek piacra kerülnek anélkül, hogy 12-20 hetet kellene várniuk az edzett progresszív szerszámozásra.
A rövid -futtatású fém sajtolószerszámok kézi vagy félig{1}}működhetnek, és előnyben részesítik a sebességet-a gyártáshoz-, mint a hosszú élettartamhoz. Elég jók a piaci bevezetésekhez, a mérnöki validációs buildekhez vagy olyan programokhoz, ahol a kereslet még nem stabilizálódott eléggé ahhoz, hogy teljes termelési beruházást indokoljanak.
Közepes és hosszú távú hangerő-küszöbök
A közepes -futtatású gyártás általában 10 000–100 000 alkatrészt ölel fel. Ezen a tartományon a gazdaság megváltozik. Az edzett acélszerszámok azért válnak indokolttá, mert az alkatrészenkénti költség jelentősen csökken, ha több tízezer egységre osztják. A szerszámkialakítások bonyolultabbá válnak - progresszív módon, vagy az átviteli architektúrák életképessé válnak, és a szűkebb tűrések fenntarthatóak, mivel a szerszámacél ellenáll a halmozott kopásnak.
A hosszú távú fémbélyegzés átlépi a 100 000 részből álló küszöböt, és milliókra terjed ki. Itt a szerszámköltségek abszolút értékben magasak, de darabonként alacsonyak, és a hangsúly teljes mértékben a gyártási hatékonyság maximalizálására, a préselési üzemidőre és az alkatrész-konzisztenciára helyeződik át az extrém munkaciklusok mellett.
Ennél a mennyiségnél a nagy sebességű bélyegzés a norma. órakor működő prések800+ ütés percenként demand dies engineered specifically for that duty cycle - extra-thick die shoes, large roller guide pins, minimized strip lift, and robust part ejection systems. A high speed stamping press at those rates feeds material more than 13 times per second, meaning every component inside the die must tolerate extreme inertia forces without flexing, shifting, or breaking.
A nagy sebességű gyártás ezen a szinten a szerszám és a segédberendezések közötti szorosabb integrációt is megköveteli: a szervo betáplálásoknak, egyengetőknek, kifizető orsóknak és{0}}a szerszámban lévő érzékelőknek szinkronizált rendszerként kell működniük, nem pedig független alkatrészeknek.
Hogyan alakítja ki a térfogatcélok a szerszám specifikációját
Az Ön által vállalt gyártási mennyiség a szerszám minden tervezési paraméterén keresztül hullámzik. Fontolja meg, hogyan változnak ezek a kulcsfontosságú specifikációk a hangerő növekedésével:
- Állomások száma- Alacsony-hangerőműveletek 3-5 állomást használhatnak; A nagy-mennyiségű progresszív szerszámok általában 10-től 20+ állomásig futnak a műveletek megszilárdítása és a másodlagos feldolgozás megszüntetése érdekében.
- Anyagminőség- A rövid távú{1}}szerszámok edzetlen vagy félig{2}}edzett acélokat használnak; közepesen-futású szerszámok a keményített D2-re vagy A2-re lépnek fel; A hosszú futású-szerszámok M2-es gyorsacél- vagy
- Felületi kezelések- A nagy mennyiségű-szerszámok gyakran TiN-, TiCN- vagy más PVD-bevonatot kapnak, hogy csökkentsék a súrlódást, ellenálljanak az epedésnek, és több százezer találatnál meghosszabbítsák az élezési intervallumokat.
- Sajtókompatibilitás- A nagyobb példányszámok indokolják a dedikált préssorokat szervo betáplálásokkal, szerszámvédő rendszerekkel és automatizált hulladékeltávolítással. A rövid-futású nyomószerszámok általános-célú préseken működhetnek kézi adagolási beállításokkal.
- A szalagok elrendezésének optimalizálása- Nagy mennyiségek esetén az anyagfelhasználás kismértékű javítása is (szorosabb egymásba ágyazás, keskenyebb hordozócsíkok) több ezer dollárt takarít meg nyersanyagon a program élettartama alatt.
Az anyag típusa és vastagsága szintén nagymértékben befolyásolja a szerszám specifikációját. A gyártási sorozatok általában szénacélt (0,005-0,250 hüvelyk), rozsdamentes acélt, alumíniumot, rézötvözeteket és sárgarézet dolgoznak fel. A keményebb és vastagabb munkadarabok keményebb sajtolóacélokat, nagyobb hézagokat és gyakoribb karbantartási intervallumokat igényelnek. A rozsdamentes acél és a nagy szilárdságú
Ezek a mennyiség-vezérelt specifikációk nemcsak azt határozzák meg, hogy a szerszám hogyan teljesít az első napon, hanem azt is, hogyan bírja a teljes élettartama alatt. Ez a tartóssági kérdés közvetlenül elvezet a szerkezeti döntésekhez - az edzett konstrukció, a lapkatervezés és az alkatrésztervezés -, amelyek elválasztják a gyártási szerszámot a rövid élettartamú- prototípus szerszámtól.
A hosszú élettartamú gyártási szerszámok gyártási módszerei
Kívülről hasonlónak tűnhet egy kocka, amely egy hétig és egy három évig működik. A különbség abban rejlik, hogy az építési döntések - az egyes lyukasztók acélminőségébe vannak eltemetve, hogy a forgácsolási részletek szilárdak-e, vagy betétszerűek-e{2}}, és abban, hogy minden alkatrész hogyan áll ellen a több millió préselési ciklus halmozott fáradásának. Ezek a szerkezeti választások azok, amelyek elválasztják a gyártás hosszú élettartamát biztosító acélbélyegző szerszámokat a rövid validálási cikluson áteső szerszámoktól.
Edzett szerszámacél és keményfém betétszerkezet
A gyártási szerszámon belüli anyagválasztás nem egyetlen döntés. Ez egy állomáson-az-állomáson alapuló mérnöki döntés, amely az egyes részletek feszültségi környezetét a megfelelő sajtolószerszámhoz igazítja.
A leggyakoribb választási lehetőségek a következőképpen oszlanak meg:
- D2 (magas-szén-, magas-krómtartalmú)- Az ipari benchmark a vakoló- és piercingállomások terén. A D2 kivételes kopásállóságot biztosít HRC 60{5}}62-nél, így ez az alapértelmezett vágási műveletek szénacélon és lágyabb ötvözeteken. Gyengesége a törékenység – a durva karbidok feszültségkoncentrátorként működnek erős ütések hatására.
- A2 (levegős{1}}edzés)- Kiegyensúlyozott profilt kínál, kisebb kopásállósággal, mint a D2, de jelentősen nagyobb szívóssággal. Az A2 emellett nagyjából 40%-kal kisebb méretváltozáson megy keresztül a hőkezelés során, mint az olaj{5}}edző acéloknál, így ideális a részletes lyukasztógeometriákhoz, ahol az utólagos -hőkezelés{7}}pontossága számít.
- M2 (gyorsacél{1}})- Olyan állomásokon használják, ahol a nagy sebességű{1}}súrlódási melegítés meglágyítaná a hagyományos hideg{2}acélokat. Az M2 megőrzi keménységét magas hőmérsékleten is, így alkalmas 600+ löket/perc sebességgel működő szerszámokhoz.
- DC53 (javított hideg{1}}megmunkálású acél)- A D2 modern evolúciója, amely eléri a 62-64 HRC-t, miközben nagyjából kétszer akkora szilárdságot biztosít, mint a D2. A DC53 magas hőmérsékletű temperálási kompatibilitása kiváló hordozóvá teszi a PVD bevonatokhoz, mint például a TiN vagy a DLC.
- Keményfém lapkák- Fenntartva a legmagasabb-kopási állomások számára, vagy koptató anyagok, például rozsdamentes acél és nagy-szilárdságú ötvözetek feldolgozásakor. A keményfém 90 HRA feletti keménységet biztosít, és 5-10-szer hosszabb élettartammal rendelkezik, mint a szerszámacél, bár gondos alátámasztást igényel, hogy elkerülje az ütési terhelés hatására bekövetkező repedést.
A kiválasztási logika egyértelmű: a sajtolószerszám acélminőségét illessze a munkadarab anyagának koptatóképességéhez, az állomás domináns igénybevételi módjához (kopás vs. ütés), és a karbantartás előtt várható találatszámhoz. A 0,040"-os, 400 ütés/perc sebességű rozsdamentes lyukasztó vágás teljesen más kopási környezettel néz szembe, mint egy 0,020"-os rezet - hajlító alakítóállomás, és az egyes állomásokon lévő szerszámacéloknak tükrözniük kell ezt a különbséget.
Beszúrás-Stílus vs. Szilárd nyomószerkezet
Itt élesen eltér a termelési gondolkodás a prototípus logikájától. Tömör matricák -, ahol a lyukasztó vagy matricarészletet közvetlenül egyetlen blokkból - megmunkálják, kiváló merevséget és pontosságot kínálnak. Rövid futásoknál ez az egyszerűség jól működik. De amikor egy élvonal eltompul 80 000-nél a milliós{7}}darabos programban, nem akarja a teljes szerszámrészt kihúzni az újraköszörüléshez.
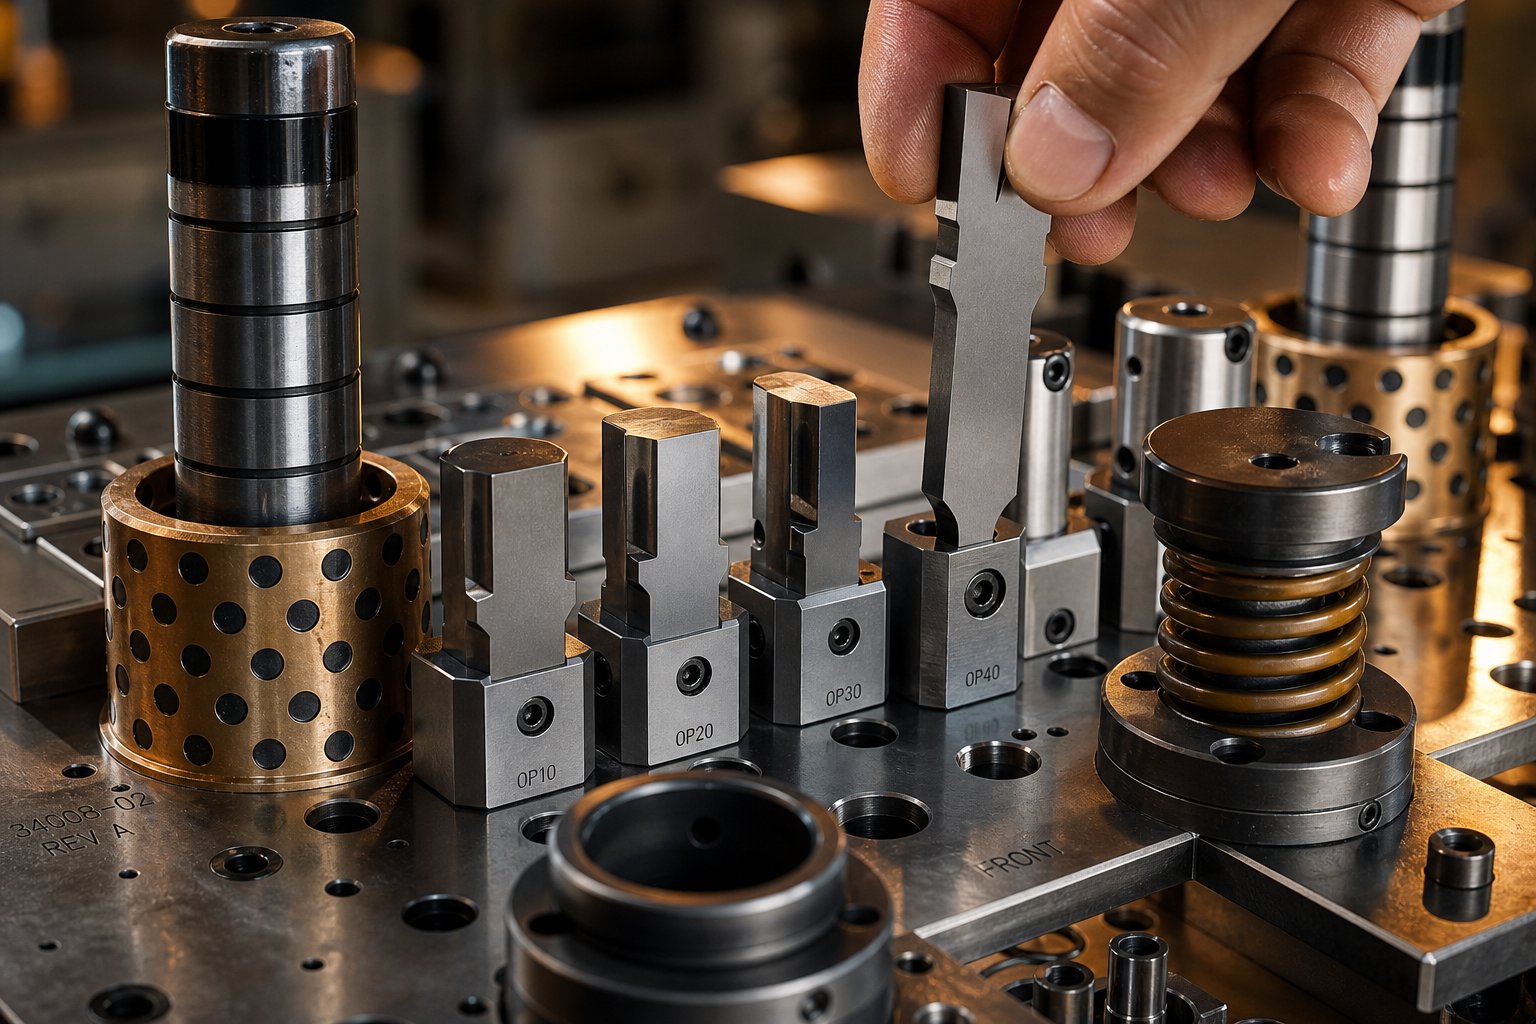
A betét{0}}stílusú konstrukció ezt úgy oldja meg, hogy elválasztja a kopó alkatrészeket a szerkezeti szerszámtesttől. A lyukasztó vagy vágó részlet egy cserélhető darab, amely egy tartóba vagy zsebbe van préselve vagy csavarozva, amely lehetővé teszi a cserét anélkül, hogy megzavarná a szerszámszerelvény többi részét.
A gyártási előnyök jelentősek:
- Gyorsabb karbantartás- A kopott betét órák helyett percek alatt kicserélhető vagy újraköszörülhető, majd újra beszerelhető. A kocka tovább marad a présen.
- Alacsonyabb utánköszörülési költség- Inkább egy kis lapkát élesít meg, mint egy nagy monolit tömböt, így csökkenti az anyagleválasztást és a gépi időt.
- Csökkentett állásidő- A készletben tartott tartalék betétek nulla várakozási időt jelentenek az újraköszörüléshez. Cserélje ki, folytassa és élesítse a kopott betétet offline módban.
- Anyagoptimalizálás- A drága keményfém vagy PM-acél csak ott használható, ahol a kopás megköveteli. A tartórögzítő lehet keményebb, olcsóbb acél, amely ellenáll az ütéseknek anélkül, hogy rendkívüli keménységre lenne szüksége.
A tömör sajtolószerszámok továbbra is szerepet játszanak a gyártásban, ha a merevség a legfontosabb - nehéz alakító állomások vagy nagy blankolási műveletek, ahol a betétfelületek elhajlást okozhatnak. Ám a több-állomásos progresszív matricák átszúrásához, kivágásához és részletvágásához a lapkaszerkezet a gyártási szabvány, mivel közvetlenül csökkenti az -ütésenkénti-költséget a szerszám életciklusa során.
Kritikus sajtolószerszám-alkatrészek, amelyek lehetővé teszik a gyártás hosszú élettartamát
A gyártási szerszám egy rendszer, nem egyetlen eszköz. Minden alkatrész szerepet játszik a pontosság fenntartásában több millió cikluson keresztül. Ha egy elem meghibásodik vagy elsodródik, az alkatrész minősége azonnal romlik. Íme a kritikus bélyegzőszerszám-alkatrészek és ezek hozzájárulása:
- Matricakészlet (felső cipő, alsó cipő, vezetőoszlopok)- Az alap, amelyre az összes többi szerszám és alkatrész fel van szerelve. A precíziós-köszörült szerszámpapucsok fenntartják a párhuzamosságot a felső és az alsó felek között, míg a vezetőoszlopok és a perselyek (0,0001"-on belüli tűréshatárig gyártva) gondoskodnak a megismételhető löketről löketről.
- Ütések- A vágó- és alakítószerszámok, amelyek közvetlenül érintkeznek a munkadarabbal. A gyártási lyukasztók jellemzően -edzett és precíziós-köszörüléssel készülnek, szabványos vagy egyedi orr-geometriával, hogy illeszkedjenek az alkatrészprofilhoz.
- Die gombok- Az ütések megfelelője, amely az ellentétes vágóélt biztosítja. A megfelelő vágási hézag kialakítása érdekében a szerszámgombok valamivel nagyobbra vannak tolva, mint a lyukasztó orr (általában az anyagvastagság 5-10%-a oldalanként).
- Sztripperek- Tartsa a szalagot laposan a szerszám homloklapjához, és húzza le az anyagot a lyukasztóról a visszahúzás során. A gyártási szerszámok irányított csupaszítókat (rugós{2}}lemezeket) használnak az egyszerű rögzített csupaszítók helyett, javítva a szalagszabályozást, és megakadályozva a nagy sebességű csigák húzását.
- Pilóták- Precíziós csapok, amelyek minden állomáson regisztrálják a csíkot a korábban átlyukasztott lyukakba. Kompenzálják az enyhe adagolási pontatlanságokat, és biztosítják, hogy minden állomás megfelelően elhelyezett anyagon működjön.
- Nyomórugók (mechanikus vagy nitrogéngáz)- Adja meg azt az erőt, amely szabályozza a csupaszító nyomását, a betét tartóerejét és az alkatrész kilökését. A nitrogén gázrugók egyenletesebb erőt biztosítanak hosszabb út során, és gyakoriak a nagyobb lehúzóerőt igénylő gyártási szerszámoknál.
- Tartók- Tartsa a lyukasztókat és a szerszámgombokat a helyükön a szerszámlemezeken belül. A golyós-rögzítők lehetővé teszik a gyors ütéscserét anélkül, hogy a szerszámot le kellene venni a présről.
- Hátsó lemezek- Edzett lemezek a lyukasztófejek mögött, amelyek elosztják az ütési erőt, és megakadályozzák, hogy az ütések idővel puhább matricacipőkbe kerüljenek.
Ezen összetevők mindegyikét úgy tervezték, hogy megakadályozza az olyan meghibásodási módokat, amelyek elkerülhetetlenné válnak a hosszabb gyártás során. Az irányított csigák megakadályozzák a csigák húzását -, ahol a levágott csiga hozzátapad a lyukasztó felületéhez, és visszaszáll, elakadva a szerszámmal vagy megjelölve a következő részt. A megfelelő méretű pilóták megakadályozzák, hogy a hibásan-indexelt csíkok-a tűréshatáron túli{5}}alkatrészek keletkezzenek. A hátsó ütések megakadályozzák a fej gombásodását, ami az ütés pozícióját ezred hüvelyknyivel megváltoztatná több százezer találatnál.
A bélyegzőszerszám-készlet egészében véve precíziós gépként működik, nem pedig statikus szerszámként. Minden hézagot, rugósebességet és felületminőséget úgy terveztek, hogy stabil maradjon a szerszám teljes gyártási élettartama alatt -, és ha valami elkopik, a betét-alapú konstrukciós filozófia biztosítja, hogy gyorsan helyreállítható legyen a teljes szerelvény újraépítése nélkül.
Mindezen strukturális döntések helyes meghozatala nem a műhelyben történik. Sokkal korábban kezdődik, a mérnöki fázisban, amikor a megvalósíthatósági elemzés, a szimuláció és a precíziós megmunkálás egyesül, hogy a gyártási szerszámot a koncepciótól az első jóváhagyott alkatrészig hozzuk.
Die Engineering folyamat a megvalósíthatóságtól az első cikkig
A gyártási menet sajtolószerszám nem a megmunkáló központban kezdődik. Kérdésként kezdődik: meg lehet-e ezt a részt megbízhatóan kialakítani, ennél a tűrésnél, ebben az anyagban, gyártási sebességgel? Az erre a kérdésre választ adó mérnöki életciklus hónapokon át ível, és több ellenőrzési szakaszból áll, mielőtt az acél valaha is találkozik a szalaggal a gyártóprésben. Mindegyik fázis csökkenti a kockázatot, és bármelyikük kihagyása megsokszorozza a költségeket.
Megvalósíthatósági elemzés és DFM együttműködés
Minden bélyegzőszerszám- és szerszámprojekt megvalósíthatósági felméréssel kezdődik. A mérnökök értékelik az alkatrészgeometriát a formázási határértékek - minimális hajlítási sugaraihoz képest az anyagvastagsághoz, a húzási mélységarányokhoz, valamint ahhoz, hogy másodlagos megmunkálás nélkül is előállíthatók-e jellemzők a sajtolási művelet során.
Itt kifizetődő a DFM (Design for Manufacturability) együttműködés a terméktervező és a szerszámmérnök között. Egy átfogó DFM-elemzés megerősíti, hogy a hajlítási sugarak elérik vagy meghaladják az anyagvastagságot, a lyukasztó átmérői elég nagyok a törés megelőzéséhez, és hogy a tűrésstratégiák középértékeket céloznak meg, hogy kompenzálják a szerszám természetes kopását a szerszám életciklusa során.
A progresszív szerszámok esetében ez a fázis határozza meg a szalag elrendezését is - az állomások sorrendjét, az anyagfelhasználást, a hordozószalag szélességét és a kísérleti stratégiát. Az üresjárati állomásokat gyakran előre megtervezik, hogy a jövőbeli mérnöki változtatásokhoz alkalmazkodjanak anélkül, hogy teljes vágószerszám-újraépítést igényelnének. A szalagelrendezéssel kapcsolatos döntések a teljes program alkatrészenkénti anyagköltségét rögzítik, így ez az egyik legnagyobb-kiegyenlítő mérnöki tevékenység a folyamatban.
CAE szimuláció és Virtual Die próba
Képzeld el, hogy tesztelheted a kockadarabodat, mielőtt az fizikailag létezne. A CAE (Computer{1}}Aided Engineering) szimuláció pontosan ezt biztosítja. A végeselem-elemzés segítségével a mérnökök modellezik, hogyan viselkedik a fémlemez az alakító erők hatására -, előre jelezve, hol keletkezhetnek repedések, hol alakul ki a gyűrődés, hol hoz létre gyenge pontokat a túlzott elvékonyodás, és mennyi visszarugaszkodás várható a prés nyitása után.
Virtuális halálpróbáklehetővé teszi a gyártók számára a lehetséges hibák azonosítását és kijavítását a gyártás megkezdése előtt, jelentősen csökkentve ezzel a fizikai próba{0}}és-hiba költségeit. A szimuláció a nyersdarab kontúrjait is optimalizálja az anyagfelhasználás maximalizálása érdekében, és megjósolja a minimálisan szükséges nyomóerőt - kritikus adatokat a megfelelő présgép és préssor kiválasztásához.
Az olyan kihívást jelentő anyagok esetében, mint a fejlett nagyszilárdságú acélok és alumíniumötvözetek, a szimuláció különösen értékes, mivel ezek az anyagok nagy visszarugózási erejűek, amelyeket nehéz ellenőrizni pusztán fizikai iterációval. A digitális rugózás kompenzáció a megmunkálás előtt módosítja a szerszám geometriáját, így az első fizikai próba közelebb kerül a végső specifikációhoz.
Precíziós megmunkálás, összeszerelés és próbaüzemek
A szimuláció érvényesítésével és a szerszámtervezés véglegesítésével megkezdődik a gyártás. A gyártási szerszámok megmunkálási sorrendje a gyártás során általában ezt a folyamatot követi:
- CNC marás- Matricapapucsok, rögzítőlemezek és formarészletek durva és félig{1}}megmunkálása a közeli-nettó geometriához.
- Hőkezelés- Szerszámacél alkatrészek edzése és megeresztése a HRC-értékek eléréséhez, majd feszültségmentesítés.
- Huzal EDM- Bélyegprofilok, szerszámnyílások és összetett geometriák precíziós vágása 0,0001"-on belüli tűréshatárig, ahol a hagyományos marással nem lehet elérni.
- Felületi csiszolás- Az illeszkedő felületek, a szerszámlapok és a stancolt lapok végső simítása a párhuzamosság és a felületminőségi előírások elérése érdekében.
- Összeszerelés és szerelés- Az alkatrészek fokozatos összeszerelése a szerszámkészletbe, a kritikus felületek kék-illesztésével és a hézagok ellenőrzésével minden állomáson.
Az összeszerelés után a kocka próbaprésekbe kerül a kezdeti mintavételhez. A próbaüzemek ellenőrzik az anyagáramlást, megerősítik a méretpontosságot, és feltárnak minden olyan problémát, amelyet a szimuláció nem tudott teljes mértékben előre megjósolni - az állomások közötti finom kölcsönhatásokat, a szalagemelési viselkedést vagy a hulladékkidobási problémákat, amelyek csak valós préselési körülmények között jelentkeznek.
Az első cikkvizsgálat a végső kapu. A próbaüzemből származó alkatrészek teljes dimenziós jelentésen mennek keresztül az alkatrésznyomtatással szemben, gyakran beleértve a CMM mérést, az optikai szkennelést és a GD&T ellenőrzést. Az autóipari szerszámbélyegzési programok esetében ez közvetlenül a PPAP (gyártási alkatrész-jóváhagyási folyamat) beadványba kerül, amely felszabadítja a szerszámot a teljes gyártáshoz.
Szállítók szeretikYICHENvégpontokig-to{1}}a teljes életciklusra kiterjedő képességet kínálnak - a kezdeti megvalósíthatóságtól és a CAE-szimulációtól a precíziós megmunkáláson, próbafuttatásokon és végső méretellenőrzésig -, így a beszerzési csapatok egyetlen felelősségi pontot biztosítanak az ötlettől a gyártásig{4}}a kész szerszámokig.
A mérnöki beruházás ebben a folyamatban jelentős, de közvetlenül meghatározza a szerszám gyártási gazdaságosságát. Minden elkerült szimulációs iteráció, minden próbakör kiiktatása, és minden első -a cikk ütemezett teljesítése alacsonyabb teljes programköltséget jelent -, ami egyértelműbbé válik, ha megvizsgálja, hogyan amortizálódik a szerszámberuházás a termelési mennyiségben.
Költség-per-A termelés gazdaságossága
Íme a matematika, amely minden szerszámmal kapcsolatos döntést vezérel: egy 100 000 dolláros szerszám, amely 1 000 000 alkatrészt gyárt, darabonként 0,10 dollárt ad hozzá. Ugyanaz a szerszám, amely csak 5000 alkatrészt gyárt, darabonként 20,00 dollárt ad hozzá. Maga a kocka nem változott - csak a rajta átfolyó térfogat. Ez az amortizációs logika határozza meg, hogy a termelési minőségű szerszámok okos befektetés-e vagy költséges hiba, és ennek megértése elválasztja a stratégiai beszerzést a találgatásoktól.
Hogyan amortizálódik a die Cost a termelési mennyiségben
Képzelje el a gyártási folyamatban lévő bélyegzőszerszámot fix költségként, amely megoszlik minden gyártott alkatrész között. Minél több alkatrészt futtat, annál kisebb a szerszámok hozzájárulása az egyes egységekhez. Alacsony mennyiség esetén ez a hozzájárulás uralja a darabárát. Nagy mennyiségek esetén elhanyagolhatóvá válik - gyakran csak fillérek alkatrészenként -, így a nyersanyag és a préselési idő az elsődleges költséghajtó.
Ez az oka annak, hogy a nagyobb kezdeti szerszámberuházás gyakran alacsonyabb teljes programköltséget eredményez nagy sorozatú bélyegzéseknél. Egy 15 állomással rendelkező, 150 000 dolláros progresszív szerszám drágának tűnhet egy 40 000 dolláros egyszerűsített szerszám mellett, de ha a progresszív szerszám kiküszöböli a három másodlagos műveletet (sorjázás, menetfúrás és egy külön formázási lépés), akkor minden előállított egységben a feldolgozás utáni megtakarítás a komponensenkénti megtakarítás. Az alkatrészenkénti megtakarítást megszorozzuk 500 000 darabbal, és a drága eszköz lesz az olcsóbb program.
A kapcsolat a gyakorlatban nem{0}}lineáris. A korai gyártás gyorsan elnyeli a szerszámköltséget - az első 10 000 alkatrész egységenkénti terhelése nehéz. De ahogy a mennyiség 50 000, majd 100 000 fölé emelkedik, az amortizált szerszámköltség a nulla felé csökken, miközben a kiesett másodlagos műveletek alkatrészenkénti megtakarítása tovább nő. Ez a gazdasági motor minden olyan döntés mögött, amely a termelési{13}}minőségű szerszámokba való befektetésre irányul a rövid távú{14}}alternatívák helyett.
A termelést befolyásoló tényezők
Az árképzés nem egyetlen katalógusból származó szám. Tükrözi az eszközbe beépített összes elem kumulatív összetettségét. Amikor árajánlatot kap a gyártási szerszámokra, az árat a következő elsődleges költségtényezők alakítják:
- Állomások száma- A progresszív szerszámban minden állomás tervezési időt, megmunkálást, hőkezelést és illesztést ad hozzá. Egy 6 állomásos szerszám lényegesen kevesebbe kerül, mint egy 16 állomásos szerszám, amely ugyanazokat a műveleteket optimalizált sorrendben hajtja végre.
- Anyagminőség- A D2-es szerszámacél kevesebbe kerül, mint az M2-es gyorsacélé-, ami kevesebb, mint a keményfém lapkáké. A munkadarab anyagának koptatóképessége és az élezések közötti célütésszám határozza meg, hogy a szerszámgyártó melyik fokozatot határozza meg.
- Alkatrész összetettsége- A szűk sugarak, a mély húzások, a szűk-tűrési jellemzők és a többszörös hajlítási tengelyek mind növelik a megmunkálási időt és a szerszámon belüli diszkrét alkatrészek számát.
- Tűrési követelmények- A ±0,001" tartás precíziós köszörülést, szorosabb alkatrészek illeszkedést és szigorúbb ellenőrzést igényel, mint a ±0,005" Minden egyes lépéssel szorosabb költséget jelent mind a kezdeti építés, mind a folyamatos karbantartás során.
- A szerszámba beépített másodlagos műveletek- Az in-metszőfúrás, az in-szerszámba szerelés, az érintkezőhegesztés vagy az érzékelőintegráció kiküszöböli a későbbi folyamatokat, de bonyolultabbá (és költségesebbé) teszi magát az eszközt.
- Présűrtartalom-követelmények- Nagyobb, vastagabb vagy nagyobb szilárdságú{1}}alkatrészekhez olyan szerszámok szükségesek, amelyek ellenállnak a nagyobb alakító erőknek. A nehezebb matricacipők, a nagyobb vezetőoszlopok és a robusztusabb rugórendszerek növelik az anyag- és megmunkálási költségeket.
A progresszív szerszámozás általában 30 000 dollártól 250 000 dollárig terjed, attól függően, hogy ezek a tényezők hogyan kombinálódnak. A nagy-tűrésű rozsdamentes acél alkatrészek sok alakítóállomással a tartomány tetején helyezkednek el, míg az egyszerű szénacél geometriák kevesebb művelettel az alsó végén landolnak.
Szerszám ROI összehasonlítása a futási hosszok között
A megtérülési kérdés egyértelmű: a drágább gyártási szerszám mekkora mennyiségnél ad alacsonyabb összköltséget, mint az ismételt rövid{0}} szerszámozási ciklusok? A válasz az Ön konkrét költségszerkezetétől függ, de a minta egységes az egyes iparágakban.
| Tényező | Röviden-Run Soft Tooling | Gyártás-Keményített szerszámok futtatása |
|---|---|---|
| Előzetes költségtartomány | $5,000 – $30,000 | $30,000 – $250,000+ |
| Várható Die Life | 1000 – 50000 találat | 500 000 – 2 000,000+ találat |
| -Alkatrészköltség-trend szerint | Továbbra is magas (korlátozott amortizáció) | A hangerő növekedésével élesen csökken |
| Karbantartási gyakoriság | Gyakori csere vagy átépítés | Ütemezett élezés hosszú időközönként |
Rövid -futtatású fémbélyegzésnél - mondjuk 5000–20 000 alkatrész - a matematika gyakran előnyben részesíti a puha szerszámozást. Kevesebbet költesz előre, elfogadod a rövidebb életet, és továbblépsz. De amikor a kereslet meghaladja az 50 000 darabot, a gazdaságosság megfordul. A rövid-futtatású szerszámok elhasználódnak, cserét vagy újjáépítést igényelnek, ami növeli a költségeket és az átfutási időt is. Eközben egy gyártási szerszám továbbra is az eredeti élezési ütemterv szerint fut, olyan alkatrészekkel-per-percenként, amelyekhez a lágyszerszámok nem férnek hozzá.
Van egy rejtett költségelőny is, amelyet a fenti táblázat nem mutat be: az in{0}}die műveletek. A gyártási szerszámok közvetlenül a préslöketbe integrálhatják a menetfúrást, a hardverbehelyezést, az érintkezők összeszerelését vagy akár a folyamat közbeni érzékelést. A szerszámba konszolidált minden egyes művelet kiküszöböli a későbbi kezelési lépést, a különálló gépet és a folyamatok között mozgó alkatrészek minőségi kockázatát. A nagy példányszámú, nagy éves volumenű bélyegzéseknél ezek az értékek -alkatrészenkénti borotválkozási centeket adnak hozzá, ami jelentős megtakarítást jelent a program időtartama alatt.
Az alkatrészenkénti költség-per-egyenlet azonban csak a történet felét mondja el. Az a szerszám, amely az első napon kiváló gazdaságosságot biztosít, de 200 000 találat után - leépül, és nem tervezett újjáépítést vagy törmeléket eredményez -, gyorsan törli ezeket a megtakarításokat. A gazdasági kép másik fele az, hogy a matrica mennyire tartja meg teljesítményét a teljes tervezett élettartama alatt, ami teljes mértékben a karbantartási stratégiától és attól függ, hogy képesek-e elkapni a meghibásodási módokat, mielőtt azok leállásba torkollnak.
Élettartam és karbantartás a gyártási életcikluson keresztül
Hány találatig tart valójában egy produkciós halom? A válasz 250 000-től jóval több mint 7 millióig terjed - tudományos szakértőkéntArt Hedrick megjegyzi, egyes kockák napi 7 millió találatot érnek el öt éven keresztül a nyugdíj előtt. Ez a hatalmas választék nem bizonytalanság -, hanem a szerszámacél minősége, a munkadarab anyaga, a préselés körülményei és a karbantartási fegyelem közötti valós különbségeket tükrözi. A szerszámok élettartamát szabályozó változók megértése és a körülöttük lévő karbantartási stratégia felépítése az, ami elválasztja azokat az üzleteket, amelyek maximális értéket szorítanak ki a szerszámberuházásból, a folyamatosan tűzoltó, nem tervezett leállásoktól.
A szerszám várható élettartama szerkezet és anyag szerint
Nincs olyan univerzális találatszám, amely meghatározná a kocka élettartamát. Ehelyett az élettartam több, egymással kölcsönhatásban lévő változó eredménye, amelyek mindegyike képes a szerszám élettartamának felére - vagy megduplázására:
- Présacél minőség- A tömör keményfémből készült szerszámok alapvetően eltérő élettartamot biztosítanak, mint a hagyományos szerszámacélok, például az A2 vagy D2. A CPM (porkohászati) acélokra vagy keményfém lapkákra való frissítés a nagy-kopású állomásokon 3-10-szer meghosszabbíthatja az élettartamot a normál hideg{6}}acélokhoz képest.
- Munkadarab anyaga- A keményebb, vastagabb és koptatóbb anyagok drámaian lerövidítik a szerszám élettartamát. Az alumínium sajtolószerszámok például paradoxonnal szembesülnek: az alumínium puha, de oxidrétegének köszönhetően erősen koptató hatású. A szerszámacél felületekhez tapad, felgyorsítva a kopást, ahogy a lágyacél nem. A nagyszilárdságú acélok és rozsdamentes ötvözetek nagyobb forgácsolóerőt fejtenek ki, növelve az élek letörési sebességét.
- Nyomtatási sebesség és stabilitás- A jól karbantartott-prés, szorosan párhuzamos munkahengerrel, meghosszabbítja a szerszám élettartamát. A túlzott elhajlást, rezgést vagy inkonzisztens zárási magasságot mutató kopott présgép lassú mozgású-roncsként hat a szerszámokon. Még a precíziós -beépített szerszám is idő előtt meghibásodik egy olyan présben, amely terhelés alatt nem tudja tartani a beállítást.
- Metszet geometriája- A nagyobb, erősebb sajtolószerszám-alkatrészek jobban ellenállnak a halmozott kifáradásnak, mint a kicsi, törékeny lapkák. A vékony lyukasztók vagy a keskeny vágási jellemzők koncentrálják a feszültséget, és hajlamosabbak a repedésre hosszabb futás közben.
- A hőkezelés pontossága- A megfelelően hőkezelt-szerszámszakaszok rendelkeznek a keménység és a szívósság egyensúlyával, amely a hosszú távú -teljesítményhez szükséges. A rosszul hőkezelt alkatrészek -, ahol az oltás egyenetlen volt, vagy a temperálási hőmérséklet eltolódott, - gyártási terhelés alatt idő előtt meglágyulnak vagy megrepednek.
Mindezeket a tényezőket figyelembe véve a legmegbízhatóbb módja egy adott szerszám várható élettartamának becslésének az, ha hivatkozunk a hasonló szerszámok gyártási történetére, amelyek hasonló anyagokat hasonló sebességgel futtatnak. E viszonyítási alap nélkül - tippel, a fémbélyegzésnél pedig a találgatás vagy a szerszám idő előtti cseréjéhez (kidobott pénz) vagy váratlan meghibásodáshoz (-elpazarolt gyártás) vezet.
Megelőző karbantartási és újracsiszolási ütemtervek
A valódi megelőző karbantartás biztosítja, hogy a szerszám az előírásoknak megfelelően teljesítsen. Ez nem ugyanaz, mint a szerszámjavítás -, ami akkor történik, ha elhanyagolják a karbantartást, és valami elromlik. A megkülönböztetés számít.Megelőző karbantartásütemezett tevékenységeket foglal magában, függetlenül attól, hogy a szerszámnak szüksége van-e rájuk, mivel a kopás halmozódik, és gyakran láthatatlan, amíg hulladékot nem termel.
A termelési karbantartási program általában a következőket tartalmazza:
- Élezési intervallumok- A vágóélek fokozatosan tompulnak, sorja keletkezik és adagolási problémák lépnek fel. Az élezési ütemezések a találati számok alapján vannak beállítva (például 50 000-150 000 ütésenként az anyagtól és acélminőségtől függően), nem kell megvárni, amíg sorja megjelenik a kész alkatrészeken.
- Tavaszi csere- A tekercsrugók és a gázpalackok több millió ciklus alatt elfáradnak. Cserélje ki őket a névleges életciklusukban, ne azután, hogy a törés a szerszám összeomlását okozza.
- Meglazult alkatrészek ellenőrzése- Minden ütemezett húzásnál ellenőrizze az összes csavart, tiplikcsapszeget és rögzítőt. Egyetlen laza dübel lehetővé teheti a szerszámrész elmozdulását, ami károsíthatja az összes állomást.
- Felületi állapot ellenőrzése- Vizsgálja meg a kopólemezeket, a bütykös felületeket és a formázási részleteket, hogy nem kopott-e vagy nem tönkrement a felület. Szükség szerint köszörülje meg és szerelje vissza, mielőtt a méretsodródás elérné az alkatrészt.
- Tisztítás és kenés- Távolítsa el a lerakódott csigát, a kenőanyag-maradványokat és a törmeléket. Kenje meg az összes illeszkedő felületet a gyártási sorozatok közötti korrózió elkerülése érdekében.
A vágószakaszok élezésekor a köszörülési technika számít. Nem megfelelő köszörűkorong - használata, amely inkább feltöltődik, mint szabadon letörne -, túlzott hőt termel, ami meglágyíthatja vagy megrepedhet a szerszámrész. Az elöntött hűtőfolyadék és a megfelelő kerékválasztás (az adott szerszámacélhoz igazítva) megakadályozza a hőkárosodást az újraélezés során. A megfelelő nyírási szögeket a köszörülés során is fenn kell tartani, hogy a vágóerők egyensúlyban legyenek a szerszámon.
Bármilyen csiszolási művelet után lemágnesezzen minden alkatrészt. A felületi csiszolók erős mágneseket használnak a munkadarabok rögzítésére, a mágnesezett lyukasztók pedig magukhoz vonzzák a fémtörmeléket, és hozzájárulnak a csigák húzásához a gyártás során.
Gyakori meghibásodási módok és mérséklés tervezésen keresztül
Még fegyelmezett karbantartás mellett is a gyártási szerszámok olyan meghibásodási módokkal szembesülnek, amelyeket a legjobb a tervezési szakaszban kezelni, nem pedig a műhelyben. Annak tudatában, hogy mi hibásodik meg - és miért -, lehetővé teszi a szerszámgépek számára, hogy a kezdetektől fogva megelőző funkciókat építsenek be:
- Csigahúzás- A vágott csigák rátapadnak az ütési felületre, és visszakerülnek a szalagba, megsértve az alkatrészeket és a szerszámot. Az okok közé tartozik a beszorult levegő (vákuum), a nagy vágási távolságok, a mágnesezett lyukasztók és a ragadós kenőanyagok. Tervezési enyhítések: lyukasztófelület szellőztetés (levegőmentesítő lyukak), fordított-kúpos szerszámgombok, amelyek a csigákat összenyomva tartják, rugós-csigák kilökők, valamint megfelelő vágási hézag specifikáció a csigák és a mátrix közötti interferencia-illesztés fenntartásához.
- Csík elakadások- A csík túl messzire, túl rövidre halad előre, vagy oldalra ferdül, így az anyag kikerül a következő állomásra. Enyhítő intézkedések: túlméretezett pilóták, amelyek ön-javítják a kisebb adagolási hibákat, pozitív szalagemelők, amelyek megakadályozzák a húzást, be-elakadási érzékelők, amelyek leállítják a prést, mielőtt a sérülés bekövetkezne, és az adagolás-hosszát figyelő rendszerek.
- Lyukasztó törés- Kis-átmérőjű lyukasztók vagy nagy hossz-/-átmérő arányú lyukasztók koncentrálják a hajlítási feszültséget, és bepattannak a gyártási terhelés alatt. Enyhítések: vezetett lehúzók, amelyek a vágási ponthoz közel támasztják a lyukasztót, lépcsős lyukasztófejek, amelyek növelik a keresztmetszetet a hegytől, nyírási szögek, amelyek csökkentik az áttörési -erőt, és megfelelő hátlapok, amelyek megakadályozzák a fej gombásodását.
- Bosszantó- A munkadarab anyaga nyomás és hő hatására felhegeszti magát a szerszám felületére, elszakítva az alkatrészt és bemetszve a szerszámot. Rozsdamentes acélnál, alumíniumnál és titánnál közös. Enyhítések: PVD bevonatok (TiN, TiCN, DLC) az alakító felületeken, polírozott szerszámsugár, megfelelő kenés, valamint magas króm- vagy vanádiumtartalmú, tapadásálló szerszámacélok kiválasztása.
- Menetszakasz repedés- A köszörülésből, a túlzott erőkoncentrációból vagy a nem megfelelő hőkezelésből adódó termikus igénybevétel repedés továbbterjedéséhez vezet a megkeményedett szerszámrészekben. Csökkentő intézkedések: feszültségmentesítés-csiszolás után, megfelelő szeletsugár a geometriai átmeneteknél, valamint az éles belső sarkok elkerülése, amelyek repedések keletkezési pontjaként működnek.
Ezen hibák mindegyikének költsége messze meghaladja magát a törött alkatrészt. Egy progresszív matricán keresztül vitt egyetlen húzott csiga károsíthatja a szerszám minden állomását. Egy törött ütés összetörheti a szerszámot, ami napokig tartó javítást és több ezer dolláros cserealkatrészt igényel. A termelési módok kezdettől fogva ellentétes tervezése - ahelyett, hogy felbukkanásuk után javítaná őket, - az, ami lehetővé teszi, hogy a termelési eszköz a teljes tervezett élettartama alatt nyereségesen működjön.
Ugyanilyen fontos tudni, hogy egy kocka mikor ér-az-élete végéhez. A visszavonási kritériumok eltérőek, de a gyakori mutatók a következők: méreteltolódás, amely nem korrigálható újraélezéssel, kumulatív alátét, amely meghaladja a tervezési tűréshatárt, ismétlődő meghibásodások ugyanazon az állomáson a megfelelő javítás ellenére, vagy anyagállapot-romlás, ahol a hőellenőrzés vagy a mikrorepedések további kockázatossá teszik a gyártást.
A teljesítmény fenntartása több millió cikluson keresztül a hosszú élettartam egyenletének egyik oldala. A másik oldal azt ellenőrzi, hogy a szerszámból kikerülő alkatrészek valóban megfelelnek-e a specifikációnak - nemcsak az első cikknél, hanem folyamatosan a gyártási folyamat során. Ez az ellenőrzés a közvetlenül a szerszámba beépített minőségi rendszerektől függ.
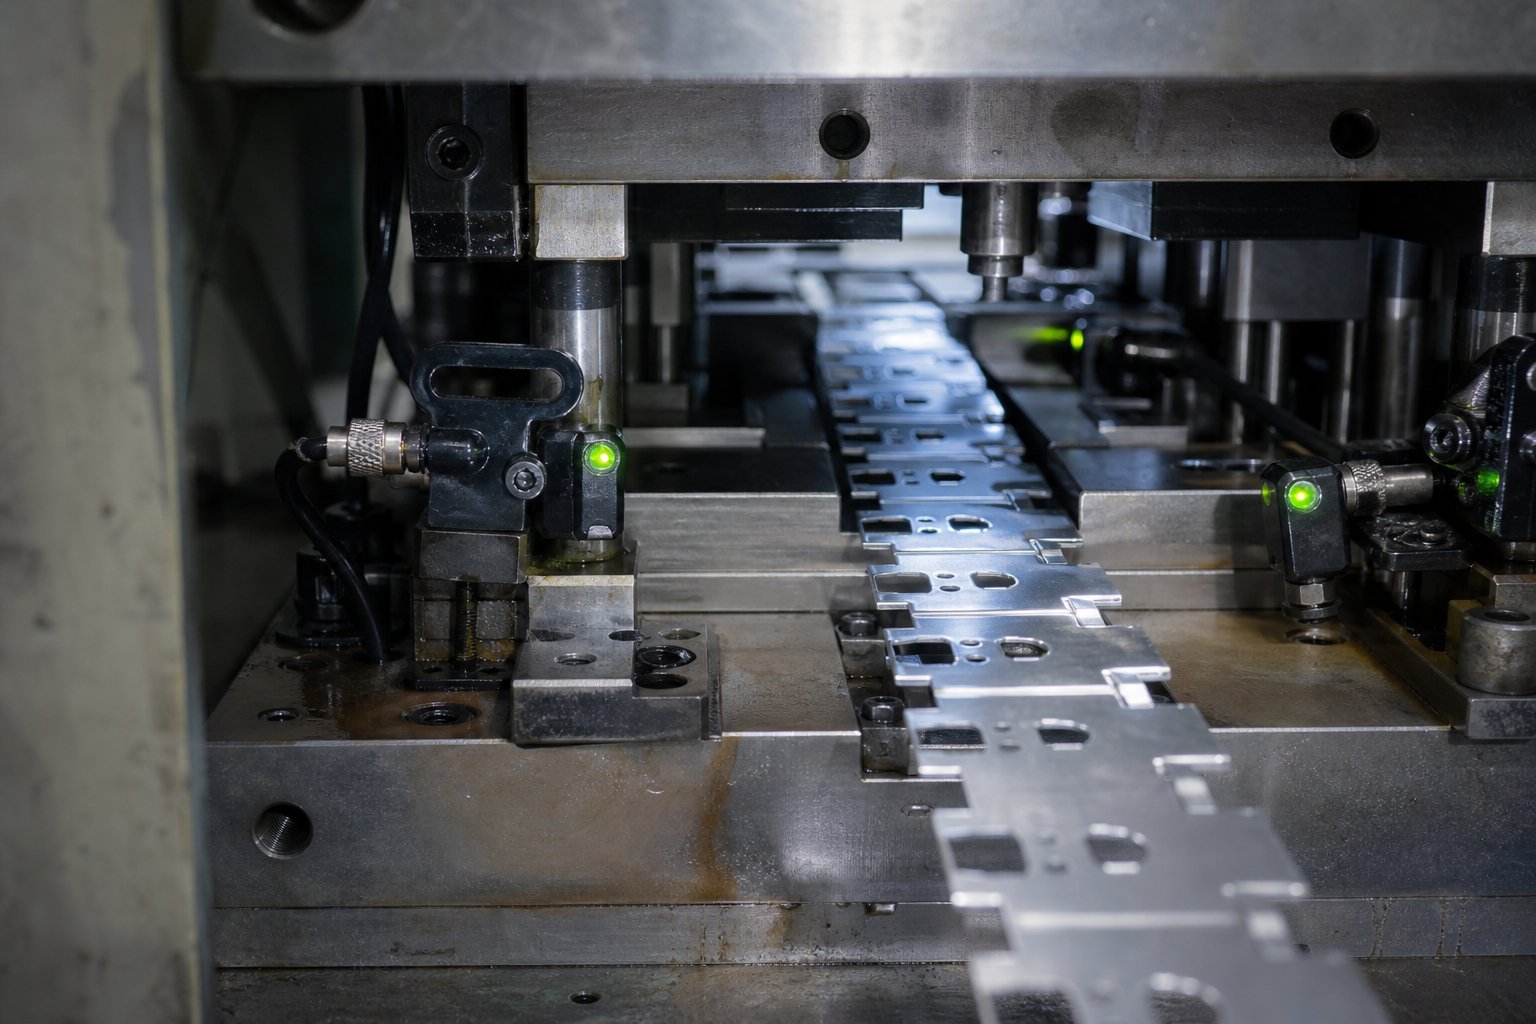
Minőségellenőrzés a gyártási futási bélyegző szerszámokba beépített
A minőség nem a gyártósor végén jön létre. Egy jól-megtervezett fémlemez-bélyegzőszerszámban magába a szerszámba van beépítve, - érzékelőkbe, szalagvezérlő funkciókba és érvényesítési protokollokba ágyazva, amelyek felismerik a problémákat, mielőtt azok hulladékot termelnének. A megkülönböztetés fontos: az alkatrészek utólagos ellenőrzése észleli a hibákat, de a minőségi rendszerben-megakadályozza őket.
In-Szenzorok és automatikus felügyelet
Amikor egy nagy sebességű-sajtológép percenként 400 vagy több lökettel működik, egyetlen adagolási hiba ezredmásodperceken belül a szerszám összeomlásához vezethet. Az emberi reakcióidő nem tudja megvédeni a szerszámot. Ez az oka annak, hogy a gyártási szerszámok olyan elektronikus érzékelőrendszereket tartalmaznak, amelyek minden löketet felügyelnek, és leállítják a prést, amint valami eltér a normálistól.
A gyakori{0}}die-szenzoros technológiák a következők:
- Elakadás észlelése- A közelség- vagy fotoelektromos érzékelők ellenőrzik, hogy a szalag a megfelelő emelkedési szögben haladt-e előre, mielőtt a prés befejezné a következő löketet. Ha az előtolás elmarad vagy túllép, a prés leáll, mielőtt a pilóták a rosszul beállított anyagot a vágóállomásokra kényszerítik.
- Alkatrész kilökő érzékelők- A fotoelektromos szemek megerősítik, hogy a kész alkatrészek és a selejtdarabok kitisztították a szerszámot a következő ciklus előtt. A szerszámba visszahurcolt elakadt alkatrész azonnali károsodást okoz.
- A lehúzó helyzetének figyelése- A rugós lehúzó alatti érzékelők minden egyes löket után érzékelik, hogy a lehúzó teljesen visszatért-e. A lehúzó pozíciójának figyelése minden sarkon a kihúzott csigákat is észleli -, ha az egyik sarok a vártnál magasabbra emelkedik, akkor valószínűleg beszorult alatta egy csiga.
- Dupla{0}}üres észlelés- Az érzékelők mérik az anyagvastagságot a szerszámbemenetnél, és leállítják a prést, ha két réteg anyag egyidejűleg adagol.
- A kamera visszaküldésének ellenőrzéseAz - oldalsó-akciós bütyköknek teljesen vissza kell húzódniuk, mielőtt a présgép kinyílik. Az érzékelők megerősítik a bütyök helyzetét, hogy megakadályozzák a mozgó alkatrészek közötti interferenciát.
A modern szerszámvédő vezérlők feloldó-alapú időzítést használnak, amely a főtengely forgási fokának egy-harmadáig pontos, lehetővé téve a 10 ezredmásodpercnél rövidebb események észlelését. A vezérlő figyeli az egyes érzékelőket a programozott időzítési ablakokkal szemben - egyes jeleknek pillanatnyinak kell lenniük (alkatrész kilökődés), másoknak folyamatosnak (anyag jelenléte), másoknak pedig ciklikusnak (szalagtáplálás) kell lenniük. A meghibásodás-biztonsági logika a hibásan működő érzékelőket is észleli: ha egy ciklikus érzékelő egy teljes löketig aktív marad, a rendszer megjelöli azt ahelyett, hogy normál működést feltételezne.
A legjobb gyakorlat az, ha az összes szerszámmal -szerelt érzékelőt tartósan az alsó szerszámpapucson lévő csatlakozódobozhoz kell csatlakoztatni, amely egyetlen főkábellel csatlakozik a présbe{1}}szerelt interfészhez. Ez kiküszöböli a vezetékezési hibákat a beállítás során, és megakadályozza a kábelkopást, amely a legtöbb érzékelő meghibásodását okozza gyártási környezetben.
Bypass hornyok és szalagvezérlő funkciók
Az érzékelők nagy adag elakadásokat észlelnek, de mi a helyzet a finom indexelési hibákkal, amelyek az érzékelő tűréshatárán belül vannak, de mégis hibás alkatrészeket produkálnak? Itt a bypass hornyok mechanikus minőségi kapuként szolgálnak a fémlemez sajtoló szerszám belsejében.
A bélyegzőszerszámokban található bypass hornyok célja egyértelmű: fizikai interferenciát okoznak, amely megakadályozza, hogy egy rosszul{0}}indexelt csík a későbbi állomások felé haladjon. A progresszív szerszámoknál a negatív és pozitív bypass bevágások együtt dolgoznak, hogy minden löketnél mechanikusan ellenőrizzék a szalag helyzetét.
- Pozitív bypass hornyok- Egy korai állomáson a csíkba lyukasztott kis fül vagy kiemelkedés. Ha a csík megfelelően adagol, ez a fül a későbbi állomásokon ártalmatlanul áthalad egy domborműn. Ha a szalag fölé- vagy alul-táp, a fül érintkezik a tömör fröccsöntött acéllal, és fizikailag blokkolja az előrehaladást - leállítja a prést vagy elakad a szalag, mielőtt egy hibás alkatrészt előállíthatna.
- Negatív bypass bevágások- A csíkba vágott bevágás vagy rés, amelynek egy vonalba kell esnie a megfelelő érzékelővel vagy mechanikai jellemzővel az áramlás irányában. Ha az igazítás sikertelen, a csík nem tud továbblépni.
A fémlemez sajtolószerszámokban található negatív és pozitív bypass hornyok együttesen egy hibabiztos indexelés-ellenőrző rendszert hoznak létre, amely az elektronikus érzékelőktől függetlenül működik. Még akkor is, ha egy érzékelő meghibásodik vagy kiiktatják, a mechanikus bemetszésrendszer megakadályozza a legkárosabb következményeket: a helytelenül elhelyezett anyagból alkatrészek előállítását. Ez a redundancia kritikus fontosságú a nagy-sebességű bélyegzőpréseken, ahol egyetlen rosszul indexelt találat egyszerre több állomást is károsíthat.
Die Validation és PPAP jóváhagyás
Mielőtt egy gyártási szerszámot teljes -volumenre bocsátanak, át kell mennie egy formális ellenőrzési szekvencián, amely bizonyítja, hogy nem csak egyszer, hanem rendes gyártási körülmények között folyamatosan, ismételhetően - képes a megfelelő alkatrészeket előállítani.
Az érvényesítési folyamat általában a következő sorrendet követi:
- Halj próba- Kezdeti mintavétel próbaprésen az anyagáramlás, a szalagadagolás és az alkatrészképzés ellenőrzésére. A mérnökök megfigyelik az egyes állomásokat, és ellenőrzik az olyan rendellenességeket, mint a gyűrődés, elvékonyodás vagy kilökődési problémák.
- Első cikkvizsgálat (FAI)- A próbaüzemből származó alkatrészek teljes méretben mérésen esnek át az alkatrészrajz alapján. Minden GD&T felirat, furatpozíció, hajlítási szög és felületminőségi követelmény ellenőrizve van, jellemzően CMM és optikai mérőrendszerek használatával.
- Dimenziós jelentés- Az eredményeket formális méretezési elrendezésben dokumentálják, amely minden kritikus jellemzőnél a tényleges mért értékeket mutatja a névleges és a tűrés függvényében.
- Gyártási rész jóváhagyási folyamat (PPAP)- Az autóiparban és más szabályozott iparágakban a PPAP-csomagok igazolják a beszállító azon képességét, hogy megbízhatóan tudjon olyan alkatrészeket gyártani, amelyek megfelelnek az ügyfelek minden követelményének. AA PPAP benyújtása 18 elemet tartalmaz: tervezési feljegyzések, folyamatábrák, szabályozási tervek, mérőrendszer-elemzés, SPC-tanulmányok, méreteredmények, anyagtanúsítványok stb.
A PPAP nem egyszeri-esemény. Újra szükséges, ha a szerszámokat egy évnél hosszabb ideig módosítják, áthelyezik vagy inaktívak. Ez biztosítja, hogy minden változtatás -, bármilyen csekély is legyen is -, a termelés folytatása előtt újra érvényesüljön.
A minőség a szerszám tervezésénél kezdődik, nem a végső ellenőrzésnél. Az érzékelők, a bypass bevágások és az érvényesítési protokollok olyan mérnöki döntések, amelyeket hónapokkal az első gyártási alkatrész szállítása előtt hozzák meg.
Ezek a minőségi rendszerek védik a szerszámot és az általa gyártott alkatrészeket. De még a legjobban megtervezett, a legjobb érzékelőkkel felügyelt eszköz is végül egy szélesebb körű döntéstől függ: ki építette, milyen képességeket vitt be a projektbe, és képes-e támogatni a szerszámozást a teljes gyártási életciklusa során. Ez a kérdés közvetlenül a beszállító értékeléséhez vezet.
A megfelelő gyártási partner kiválasztása
A gyártási folyamatban lévő sajtolószerszám csak annyira megbízható, mint a mögötte álló partner. A világ legjobb vágószerszáma szétesik, ha a beszállító nem rendelkezik megmunkálási pontossággal, nem tudja végrehajtani a megfelelő próbaverziót, vagy hetekre elhallgat az építés közben{1}}. A szerszám- és bélyegzőbeszállítókat értékelő beszerzési menedzserek számára - különösen az autóipari bélyegzőszerszámokat vagy más nagy -kritikus alkalmazásokat - tartalmazó programok esetében a kiválasztási kritériumok jóval túlmutatnak a jegyzett árakon.
A szerszámbeszállító kulcsfontosságú értékelési képességei
Nem minden bolt egyforma. Vannak, akik a tervezésre specializálódtak, de a megmunkálást kiszervezik. Mások szépen dolgoznak, de nincs szimulációs képességük. A legerősebb gyártószerszám-partnerek vertikálisan integráltak -, és egy fedél alatt kezelik a teljes folyamatot a megvalósíthatóságtól a végső ellenőrzésig. Ez az integráció kiküszöböli az átadás-átvételi hibákat, tömöríti az idővonalakat, és egyetlen pontot biztosít az elszámoltathatósághoz, ha problémák merülnek fel.
A fémlemez sajtolószerszámok lehetséges beszállítóinak értékelésekor rangsorolja őket a következő kritériumok szerint:
- Függőlegesen integrált tervezés-az-ellenőrzési képesség révén- A beszállító belsőleg kezeli a CAE szimulációt, a DFM együttműködést, a precíziós megmunkálást, az összeszerelést, a szerszámpróbát és a méretellenőrzést. Ez a folyamatirányítás és az ütemezés megbízhatóságának legerősebb mutatója.
- Házon belüli precíziós megmunkálási kapacitás- Huzalos szikraforgácsolás, CNC marás és felületi csiszolás ahelyett, hogy- kitermelt volna. Keresse meg a szerszámok összetettségének megfelelő felszereléslistákat és gépspecifikációkat.
- Die próbaprések- Dedikált próbaprések (nem a futtatások között kölcsönzött termelési prések), amelyek mennyisége megfelel az Ön gyártási körülményeinek. Az alulméretezett présgépen történő kipróbálás elfedi a későbbi gyártás során felmerülő problémákat.
- Metrológiai és ellenőrző berendezések- CMM-ek, optikai komparátorok és felületmérő eszközök, amelyek képesek az alkatrészrajzon lévő minden GD&T-felirat érvényesítésére. Kérjen minta méretjelentéseket a korábbi programokból.
- Anyagbeszerzés átláthatósága- Minősített fröccsöntött acél, ismert malomokból, teljes nyomon követhetőség mellett. Ellenőrizze, hogy a szállító szabványos dokumentációként biztosítja-e az anyagvizsgálati jelentéseket és a hőkezelési jegyzőkönyveket.
- Mérnöki kommunikáció fegyelem- Rendszeres frissítések az előrehaladásról, DFM-visszajelzés napokon (nem heteken belül) és egyértelmű változás{1}}kezelési protokollok. A szerszámozási fázis alatti csend figyelmeztető jel arra, hogy a problémák megoldás nélkül súlyosbodnak.
- Életciklus támogatás- Hajlandóság támogatni az újraköszörülést, a tartalék lapka-ellátást és a mérnöki változtatásokat a gyártás elindítása után. Egy szállító, aki a szállítás után eltűnik, magára hagyja a karbantartás irányítását.
Az autóipari matricák és más szabályozott{0}}ipari programok esetén az értékeléshez adja hozzá az IATF 16949 tanúsítványt, a PPAP benyújtási képességet és az ügyfél-specifikus minőségi követelményekkel kapcsolatos tapasztalatokat. Ezek nem alkuképesek az autóipari bélyegzési zónában, ahol különösen szigorúak a nyomon követhetőség és a folyamatdokumentáció szabványai.
A kutatástól az ajánlatkérési-kész specifikációig
Ön azonosította a megfelelő beszállítókat. A következő lépés a gyártási követelmények lefordítása egy ajánlatkérési csomaggá, amely pontos, összehasonlítható árajánlatokat (-) kap, nem pedig becsléseket, amelyek az információk hiánya miatt vannak kitömve az esetlegességekkel.
A fémbélyegző szerszámra vonatkozó teljes ajánlatkérésnek a következőket kell tartalmaznia:
- Alkatrész rajzok- 2D nyomatok teljes GD&T felirattal és 3D CAD modellel (STEP vagy natív formátum). Tartalmazza a felülvizsgálati szintet és a függőben lévő ECN-módosításokat.
- Anyagspecifikáció- A bejövő tekercs vagy nyersdarab ötvözete, edzettsége, vastagsága és bármilyen felületkezelési követelmény.
- Éves mennyiségi célok- Adja meg a felfutási-előrejelzést, ha van. Az 50 000 és 500 000 éves alkatrész közötti különbség a szerszámon belül minden specifikációt megváltoztat.
- Tolerancia-feliratok- Emelje ki a kritikus méreteket az általános tűrésektől elkülönítve. Hívjon fel minden olyan funkciót, amely Cpk tanulmányokat igényel.
- Másodlagos műveletek- Adja meg, hogy a koppintást, a hardverbehelyezést, a bevonat előkészítését vagy az
- Sajtóinformációk- Ha rendelkezik kijelölt préssorral, adja meg az ágyméretet, a tonnát, a zárási magasságot és az adagolóberendezés adatait, hogy a szerszámot az Ön konkrét gyártási környezetéhez tervezzék.
Szállítók szeretikYICHEN, akik a CAE-szimulációból és a DFM-együttműködésből a precíziós megmunkáláson, próbafutásokon és méretellenőrzésen keresztül a végpontokig-végig Ez a konzultatív megközelítés, amikor a szerszám- és bélyegzőpartnere az árajánlatkészítés során jelzi a lehetséges problémákat, nem pedig a próba során fedezi fel őket, a legvilágosabb jele annak a szállítónak, aki védi a program ütemtervét és költségvetését.
Akár az első autóipari bélyegző szerszám beszerzése, akár egy öregedő szerszám cseréje{0}}nagy mennyiségben, a keret ugyanaz marad: értékelje a képességeket a költségek előtt, ellenőrizze az integrációt a kárigények benyújtása előtt, és válasszon olyan partnert, akinek a folyamatfegyelme megfelel a matricától elvárt pontosságnak.
Gyakran ismételt kérdések a gyártási futású bélyegző szerszámokkal kapcsolatban
1. Mennyi ideig tart a gyártási sorozat bélyegző szerszáma?
Egy gyártási sorozat bélyegzőszerszáma általában 500 000 és több mint 2 000 000 találat között tart, néhány jó minőségű -matrica pedig éveken át napi 7 millió találatot ér el. Az élettartam függ a szerszámacél minőségétől, a munkadarab anyagának keménységétől, a préselési sebességtől, a karbantartási fegyelemtől és a hőkezelés minőségétől. A keményfém lapkák 5-10-szer kitartanak a hagyományos szerszámacéloknál a nagy{11}}kopási állomásokon. A rendszeres megelőző karbantartás, beleértve az 50 000-150 000 löketenkénti ütemezett élezést, a rugócserét és a felületellenőrzést, maximalizálja a szerszámok befektetésének megtérülését.
2. Mi a különbség a progresszív matrica és az összetett szerszám között?
A progresszív szerszámmal egy folytonos fémszalagot egymás után több állomáson mozgatnak, és minden állomáson egy nyomóütésben különböző műveleteket hajtanak végre (lyukasztás, hajlítás, vágás). Kiválóan teljesít a nagy-hangerős, összetett részeknél, amelyek percenkénti 200–600+ ütést tesznek lehetővé. Az összetett sajtolószerszámok minden vágási és alakítási műveletet egyidejűleg, egyetlen löketben hajtanak végre, az állomás előrehaladása nélkül, így ideális olyan lapos alkatrészekhez, mint az alátétek és a laminálások, ahol a kiváló síkság és koncentrikusság kritikus. A progresszív matricák többe kerülnek, de bonyolultabbak, míg az összetett matricák egyszerűbb felépítést és alacsonyabb karbantartási igényt kínálnak a geometriailag egyszerű alkatrészekhez.
3. Mennyibe kerül egy gyártási folyamatban lévő bélyegző szerszám?
A gyártási folyamat során a bélyegzőszerszámok általában 30 000 dollártól 250 000 dollárig terjednek, az állomások számától, a szerszám anyagminőségétől, az alkatrész összetettségétől, a tűréskövetelményektől és attól függően, hogy a másodlagos műveletek, például a menetfúró vagy a hardver behelyezése be van-e építve a szerszámba. A legfontosabb gazdasági meglátás az amortizáció: egy 100 000 dolláros szerszám, amely 1 000 000 alkatrészt gyárt, csak 0,10 dollárt ad hozzá darabonként. A magasabb előzetes befektetés gyakran alacsonyabb teljes programköltséget eredményez a másodlagos műveletek kiiktatásával és a részköltségek jelentős csökkentésével. Az olyan beszállítók, mint a YICHEN, megvalósíthatósági felméréseket készítenek az árajánlatok mellett, hogy segítsenek a vevőknek megérteni a valódi költség-{14}}érték viszonyt, mielőtt elköteleznék magukat.
4. Milyen anyagokat használnak a gyártási sajtolószerszámok készítéséhez?
A gyártási sajtolószerszámok edzett szerszámacélokat használnak, amelyeket állomásonként--állomásonként választanak ki a kopási és ütési igények alapján. A gyakori választások közé tartozik a D2 (magas-szén, magas{5}}króm, HRC 60-62 a blankoláshoz), A2 (légkeményítés kiváló szívóssággal és méretstabilitással), M2 (nagy{11}}sebességű acél az emelt-sebességű acél megemelt-hőmérsékletű, DC05PM feletti hőmérsékleten (60 dp3PM). hidegen megmunkált acél a D2-nél kétszer nagyobb szívóssággal) és tömör keményfém lapkák (90 HRA felett a koptató anyagok, például rozsdamentes acél feldolgozásához). A PVD bevonatokat, például a TiN-t és a TiCN-t gyakran alkalmazzák a súrlódás csökkentésére és az élezési intervallumok meghosszabbítására.
5. Mit kell szerepeltetnem egy gyártási bélyegző szerszám ajánlatkérésében?
A teljes ajánlatkérési csomagnak tartalmaznia kell a 2D alkatrészrajzokat teljes GD&T feliratokkal és egy 3D CAD-modellel, anyagspecifikációt (ötvözet, temperálás, vastagság), éves mennyiségi célokat felfutási -felfutási előrejelzésekkel, kritikus tűrésfeliratokat a Cpk-követelményekkel, másodlagos működési igényeket és sajtóinformációkat (ágyméret, tonnatartalom, zármagasság, adagolóberendezés). A teljes körű információk előzetes megadása lehetővé teszi a beszállítók számára, hogy pontos árajánlatokat adjanak vissza, ahelyett, hogy a váratlan helyzetekkel megtöltött becsléseket. Az olyan teljes körű szolgáltatást nyújtó partnerek, mint a YICHEN, ezt a csomagot nem csak árképzésre, hanem megvalósíthatósági értékelésre is használhatják, amely azonosítja a kockázatokat, még mielőtt a szerszámokkal kapcsolatos kötelezettségvállalás megkezdődik.


