


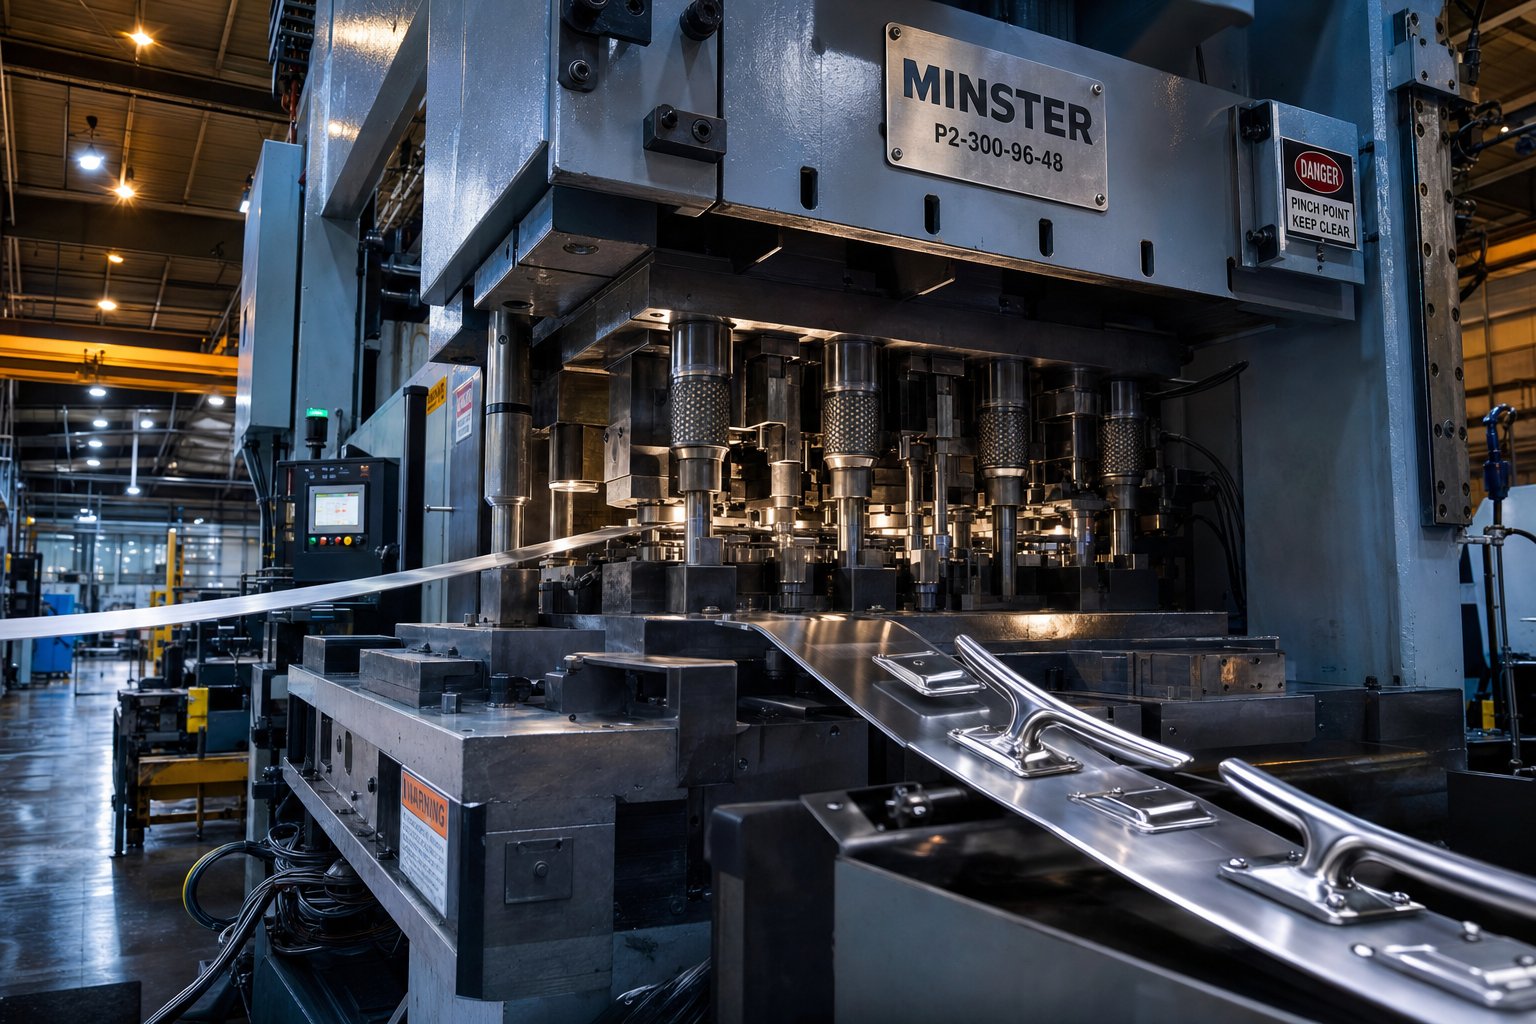
Mit jelent a progresszív fémbélyegzés a tengeri hardver számára
Képzelje el, hogy egy folyamatos korrózióálló -rozsdamentes acél csíkot adagol egy présbe, és egy kész fedélzetet kap a másik végéből, formázva, áttörve és egy másodperc alatt bevágva. Ez a progresszív fém sajtolás a munkában. Ez a gyártási gerinc a számtalan tengeri hardverelem mögött, amelyeknek egyetlen dimenziós kompromisszumok nélkül kell túlélniük a sópermetet, a dinamikus terheléseket és az UV-sugárzást.
A progresszív fémbélyegzés olyan fémmegmunkálási folyamat, amelyben egy fémcsík egy sor egymás utáni sajtolóállomáson halad keresztül, amelyek mindegyike egy meghatározott műveletet hajt végre, mint például kivágás, átszúrás, hajlítás, formázás vagy fémforgácsolás, hogy egyetlen folyamatos préselési ciklusban kész alkatrészt állítsanak elő.
A tengeri hardverek esetében ez a folyamat nem csak hatékony. Ez elengedhetetlen. A tengeren használt ötvözetek, gondoljunk csak a 316-os rozsdamentes acélra, a haditengerészeti sárgarézre és a tengeri minőségű-alumíniumra, megkövetelik a szerszámok pontosságát, amely kompenzálja egyedi alakítási viselkedésüket. Maguknak az alkatrészeknek, a szerkezeti kapcsoktól a süllyesztett{5}}zsanérokig pedig szigorú tűréseket kell tartaniuk az ezres vagy milliós gyártási sorozatokban.
Hogyan működik a progresszív présbélyegzés állomásonként
Ígymi az a progresszív kocka, pontosan? Képzeljen el egy kockakészletet, amely 4-20 különálló állomást tartalmaz egymás után. Egy fémlemez tekercs betáplál a présbe, és minden egyes lökettel a szalag egy állomással előrehalad. Az alkatrész a teljes folyamat során egy hordozószalaghoz rögzítve marad, ami egy vonalban tartja azt, és szükségtelenné teszi a kézi kezelést a műveletek között.
Minden állomás egy feladatot hajt végre: az első lyukakat lyukaszthat ki az igazításhoz, a következő kivágja a külső profilt, a harmadik meghajlítja a karimát, és így tovább. A végső állomásra a kész alkatrészt levágják a hordozószalagról, készen áll a befejezésre vagy az összeszerelésre. A progresszív présbélyegzési folyamat egyszerűen leírva a következő: egy préslöket egy kész alkatrésznek felel meg, minden jellemző pontos sorrendben kialakítva.
Miért van szüksége a tengeri hardvernek ilyen szintű pontosságra?
A tengeri alkatrészek nem dekoratívak. A biztonság-kritikusak. Az egységek között fél milliméterrel változó korláttartó talp olyan feszültségkoncentrációt eredményez, amelyet a sósvízi korrózió megtalál és kihasznál. Az inkonzisztens furattávolságú tartókonzol nem illeszkedik az átmenő-csavarozott hajótest szerelvényeihez.
A progresszív présbélyegzés méretkonzisztenciát biztosít minden egyes alkatrésznél, mivel a folyamat teljesen eltávolítja az operátortól{0}}függő eltéréseket. Minimalizálja az anyagkezelést is, ami csökkenti a felületi szennyeződést azokon az ötvözeteken, ahol a passzív oxidréteg a korrózió elleni védelem első vonala. És mivel egy szerszámkészleten belül több művelet is megtörténik, a másodlagos megmunkálási lépések lecsökkennek vagy megszűnnek, így az alkatrészköltség nagyságrendileg kiszámítható marad.
Ez a cikk a progresszív présbélyegzés és a tengeri hardvertervezés teljes metszetét ismerteti, az anyagválasztástól és a szerszámtervezéstől a gyártási gazdaságosságig és az utólagos{0}}bélyegzési befejezésig. A cél: a tengeri hardvertervezőket és a beszerzési csapatokat felszerelni a folyamat hatékony kiaknázásához szükséges műszaki mélységgel. A beszélgetés azzal a kritikus kérdéssel kezdődik, hogy miért válasszuk a progresszív présbélyegzést a CNC megmunkálás, az öntés vagy az egyszeri-leütési módszer helyett a sósvízi szolgáltatásra szánt alkatrészeknél?
Miért jobb a progresszív présbélyegzés a tengeri alkatrészek alternatíváinál?
A tengeri hardvergyártóknak van lehetőségük. A CNC megmunkálás bonyolult geometriákat tud vágni a tuskóból. A befektetési öntés jól kezeli az organikus formákat. Az egy-ütéses bélyegzés egyszerű lapos nyersdarabokhoz működik. Miért támaszkodnak tehát a hajóépítők és a tengeri kiegészítők OEM-jei egyre inkább a progresszív fémpréselési szolgáltatásokra gyártási hardvereikhez? A válasz három pillérre vezethető vissza, amelyek fontosabbak a tengeren, mint bármely más működési környezetben: megismételhetőség, költséghatékonyság a térfogatban, valamint a korrózióálló -ötvözetekkel való konzisztencia.
Ismételhetőség és biztonság tengeri alkalmazásokban
Tekintsünk egy rozsdamentes acél stoplit az előfedélzetre szerelve. Dinamikus terhelést visel a dokkoló vezetékekből korrozív sósvízi környezetben, napról napra, évszakról szezonra. Ha a méretbeli eltérések bekúsznak az egységek között, akkor egyes kapcsok feszültségkoncentrációit kissé eltérő pontokon hordozzák, és a réskorrózió kihasználja ezeket az inkonzisztenciákat.
A progresszív présbélyegzés és a CNC-megmunkálás a következőből adódik: a CNC a szerszámkopás-kompenzációra és a kezelői programozásra támaszkodik, és hosszú távon bevezeti a finom alkatrész--alkatrész--sodródást. Ezzel szemben a progresszív szerszámozás minden alkatrészt azonos mechanikai mozgásokkal állít elő, amelyeket edzett acél állomások irányítanak. Nincs operátorfüggő-változat. Minden stopli, zsanér és fedélzeti szerelvény ugyanolyan méretekkel jön elő, mint az első, akár 100-as, akár 100 000-es cikkszámú húzásról van szó. A dinamikus terhelést hordozó, biztonság szempontjából kritikus hajóalkatrészek esetében ez a fajta állandó minőség és pontosság nem luxus. Ez szerkezeti követelmény.
Költséghatékonyság a Marine OEM Volumesnél
A progresszív szerszámozás jelentős előzetes befektetést igényel. te fizetsztöbb-állomásos szerszámgépészet, edzett szerszámacél és precíziós köszörülés egyetlen gyártási alkatrész szállítása előtt. Szóval hol a nyeremény?
Az amortizációban van. A szerszám felépítése után minden egyes préslöket másodpercek alatt kész alkatrészt készít minimális munkaráfordítás mellett. Azon hajóépítők számára, akik gyártott mennyiségű konzolt, reteszt vagy szerelőlemezt használnak, ez a több ezer vagy millió azonos alkatrész csökkenti a szerszámköltséget. Az alkatrészenkénti ár drámaian csökken a CNC-megmunkáláshoz képest, amely mennyiségtől függetlenül egységenként számítja fel a gépi időt. Az egyszeri-leütési bélyegzés eleve olcsóbbnak tűnik, de több szerszámot és inter-műveletkezelést igényel a lapos nyersdarabon kívül bármihez, ami rejtett munkát és minőségi kockázatot jelent. A progresszív présbélyegzési szolgáltatások mindent egyetlen folyamatos préselési ciklusba tömörítenek, és ebben a konszolidációban találják meg a tengeri OEM-ek árrésüket.
Konzisztencia kialakítása korrózióálló{0}}ötvözetekkel
Itt válik technikai jellegűvé az összehasonlítás. A tengeri-minőségű ötvözetek szerszámnyomás alatt nem enyhe acélként viselkednek. 316 a rozsdamentes acél-agresszíven megkeményedik, ami azt jelenti, hogy formálás közben merevebbé válik. A haditengerészeti sárgaréz különböző rugózási tulajdonságokkal rendelkezik, amelyek a szemcse irányától függően változnak. Ezek az anyagok kiszámíthatatlanul visszaszorulnak egy-állomásos műveletek során.
A progresszív matricák ezt úgy oldják meg, hogy az egyes állomásokat úgy hangolják, hogy kompenzálják az anyag viselkedését a formázási szekvencia adott pontján. A hajlítóállomások 3-5 fokos túlhajlítási kompenzációval is kialakíthatók a rozsdamentes acél rugózás ellensúlyozására, és mivel a szalag rögzített sorrendben mozog az állomásokon, ez a kompenzáció minden alkatrészre azonos. Az eredmény a méretpontosság szűk tűréseken belül a teljes gyártási folyamat során, még olyan ötvözetek esetében is, amelyek kevésbé ellenőrzött alakítási módszereket jelentenek.
Ez a három előny egyesül, amikor sós vízre szánt hardvert gyárt. Az ismételhetőség és a költséghatékonyság azonban keveset jelent, ha rossz ötvözet kerül először a szerszámba. A következő kritikus döntés a tengerészeti hardvermérnökök számára az anyagválasztás, és minden ötvözetcsalád meghozza a saját bélyegzhetőségi kihívásait a progresszív szerszámmal.
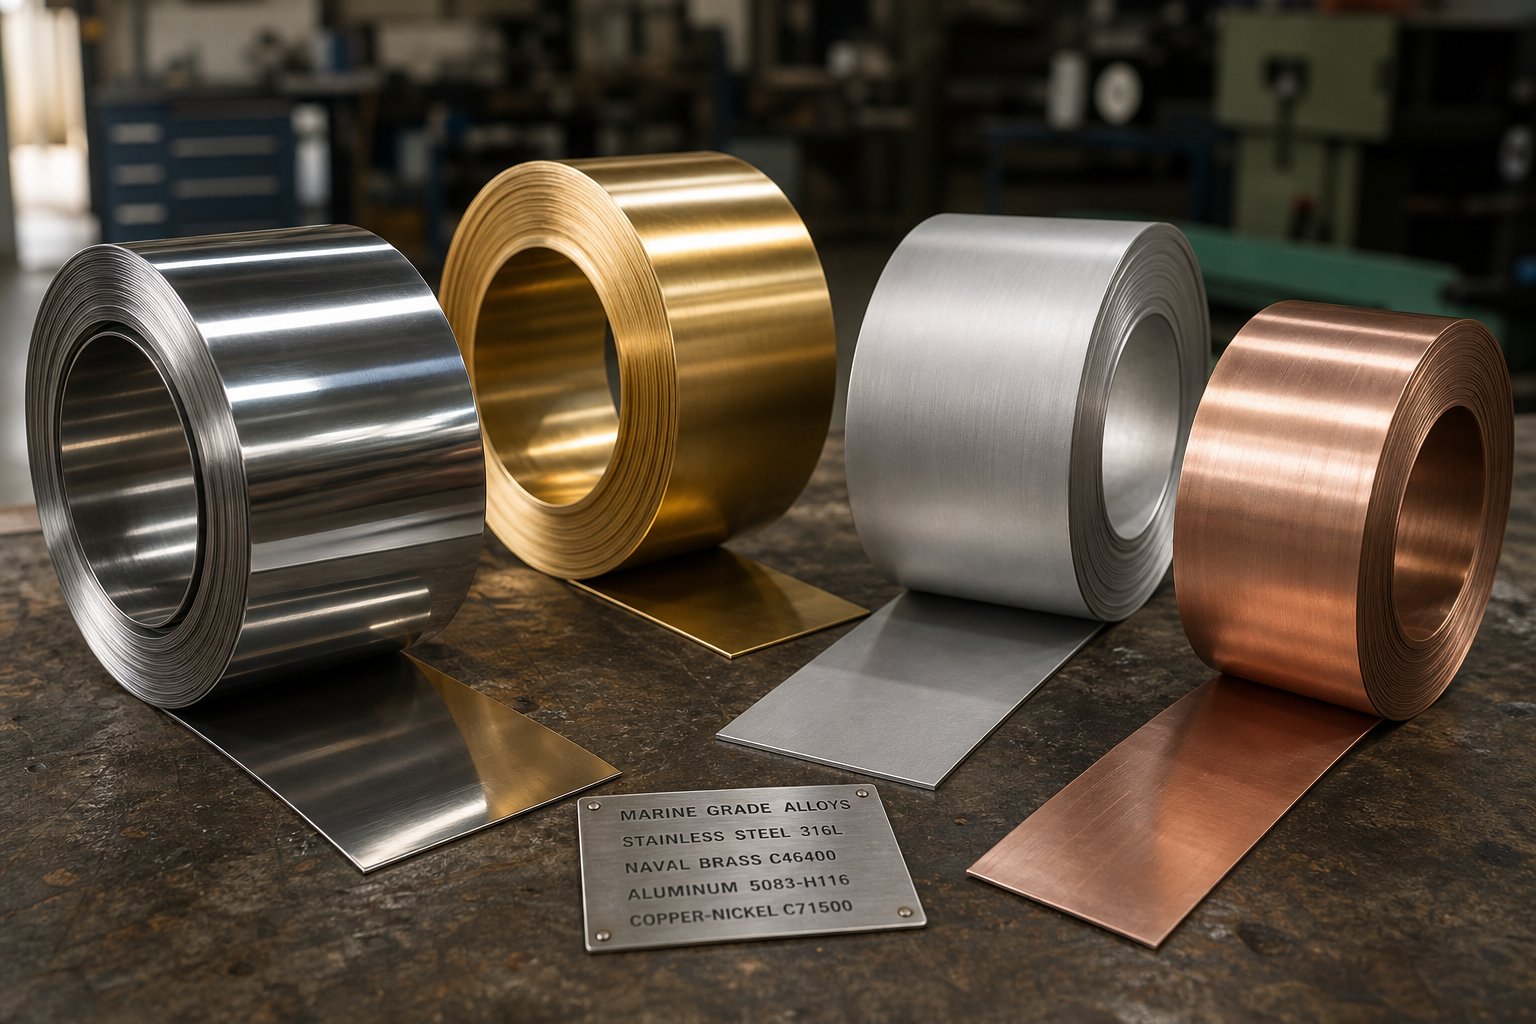
Tengerészeti-minőségű anyagok és fokozatos bélyegzhetőségük
Minden tengeri hardverprogram ugyanazzal a kérdéssel kezdődik: melyik ötvözet képes túlélni több évtizedes sósvízi expozíciót, miközben gyártási sebességgel formálható? A válasz az alkalmazástól függ, de ennek a választásnak a bélyegzési következményei azok, ahol a legtöbb tervezőcsapat megbotlik. A tengeri-minőségű ötvözetek nagyon eltérően viselkednek, mint az enyhe acél progresszív sajtolóműveletek során. A munka-edzési sebessége megugrik, az űrtartalomigény ugrásszerűen megugrik, és a visszaugrás csökkenti a hajlítási szögeket, ha a szerszámot nem a rajta áthaladó konkrét anyaghoz tervezték.
Íme, hogyan teljesítenek a tengeri hardverekben használt elsődleges ötvözetcsaládok, ha egy több-állomásos progresszív szerszámon keresztül táplálják őket.
Rozsdamentes acél 316 és 316L a maximális klorid ellenállás érdekében
Amikor a mérnökök tengeri minőségű rozsdamentes acél bélyegzést írnak elő, akkor szinte mindig a 316-ot vagy annak alacsony szén-dioxid-kibocsátású változatát,{1}} a 316L-t értik. Az ezekben a minőségekben hozzáadott molibdén kiváló ellenállást biztosít a klorid-kiváltotta lyukkorrózióval és réskorrózióval szemben, így minden olyan hardver alapértelmezése, amely közvetlenül érintkezik a sós vízzel. Ez a korrózióállóság azonban valódi formációs kihívásokkal jár.
Az ausztenites rozsdamentes acélok, mint például a 316, agresszív munka{1}}keményedést mutatnak a deformáció során. Ahogy a fém áthalad a progresszív sajtolóállomásokon, minden formázási művelet növeli az anyag keménységét, ami azt jelenti, hogy a következő állomások exponenciálisan nagyobb űrtartalmat igényelnek ugyanazon deformáció eléréséhez. Egy 2 mm-es konzolhoz, amely 100 tonnás lágyacél présen működik, könnyen szükség lehet 200 tonnára ugyanazon a geometrián rozsdamentes acélból. Ez az űrtartalom-növekedés határozza meg a sajtó kiválasztását, az állomások közötti távolságot és az általános szerszám architektúráját.
A Springback ugyanolyan igényes. A rozsdamentes acél nagy folyáshatára azt jelenti, hogy a fém minden hajlítás után megpróbál visszatérni lapos állapotába. A szerszámmérnökök általában 93 fokos gépi lyukasztást-és-a vágási szöget 90 fokos tűréshatár betartása mellett végzik el, így az anyagot a specifikációnak megfelelően ellazítják. Progresszív sávban ennek a kompenzációnak minden hajlítóállomáson pontosnak kell lennie, mert a halmozott hiba a fennmaradó előrehaladást fokozza.
Az állomások távolsága is számít. Mivel a 316 munka-olyan gyorsan megkeményedik, az alakítóállomások túl közel egymáshoz helyezése a szalagban idő előtti repedést okozhat. A szerszámtervezők gyakran adnak üresjárati állomásokat a nehéz alakítási műveletek közé, így a szalag szerkezeti légzését biztosítják, és a hordozót a teljes folyamat során érintetlenül hagyják.
A Galling egy másik, a rozsdamentes acél progresszív bélyegzésével kapcsolatos probléma. Az anyag króm-oxid rétege nagy súrlódás hatására lecsupaszítható a szerszám sugaránál, ami hideg{1}}hegesztéshez vezet a munkadarab és a szerszámacél között. Ennek enyhítése érdekében PVD{3}}bevonatú szerszámokra (például TiCN vagy AlTiN) és ausztenites minőségekhez készült, extrém-nyomású kenőanyagokra van szükség. Ezen intézkedések nélkül a szerszámkarbantartási intervallumok drámaian csökkennek.
Haditengerészeti sárgaréz és bronzötvözetek hagyományos tengeri szerelvényekhez
Nem minden tengeri szerelvény igényel rozsdamentes acélt. A hagyományos csónak hardverek, dekoratív szerelvények, forgócsavarok és a propellertengely-alkatrészek több mint egy évszázada réz-alapú ötvözetekre támaszkodnak. Ezek közöttC46400 haditengerészeti sárgarézkiemelkedik a sósvízi korrózióállóság, a közepes szilárdság és a kiváló alakíthatóság kombinációjával.
Az acél progresszív bélyegzés összehasonlítása szempontjából a tengeri sárgaréz sokkal elnézőbb a szerszámban. A munka-lassabban megkeményedik, mint az ausztenites rozsdamentes acél, lényegesen kisebb préselési mennyiséget igényel, és összetett formákká alakul anélkül, hogy ugyanaz a repedési kockázat lenne. Természetes kopásállósága azt is jelenti, hogy a szerszámkopás kevésbé agresszív, meghosszabbítva a szerszám karbantartási intervallumait. A dekoratív szerelvényeket, kötőelemeket vagy szelepelemeket előállító tengeri hardverprogramokhoz a C46400 az alakíthatóság és a korróziós teljesítmény vonzó egyensúlyát kínálja.
A bronzötvözetek azonban bonyolultabbá teszik. A foszforbronz és alumíniumbronz minőségek keményebbek és kevésbé hajlékonyak, mint a tengeri sárgaréz, így a szűk -sugárú hajlítások problémásak. A bronz alkatrészeket alkotó progresszív sajtolóállomásoknak nagy hajlítási sugarakra van szükségük, jellemzően az anyagvastagság 1,5-2-szeresére, hogy elkerüljék az élek repedését. A bronz mélyhúzási műveletei is gondos üres-tartó nyomásbeállítást igényelnek, hogy megakadályozzák a karimák gyűrődését.
Tengeri-minőségű alumínium és réz-nikkelötvözetek
A könnyebb hajók és a tüzelőanyag-hatékonyság iránti törekvések egyre inkább elterjedtek5000-sorozatú tengeri minőségű alumíniumhardveres alkalmazásokban. Az olyan ötvözetek, mint az 5052 és 5083, magnéziumot és krómot tartalmaznak a korrózióállóság érdekében, és jól használhatók bélyegzett konzolokhoz, szerelőlapokhoz és könnyű fedélzeti szerelvényekhez.
A progresszív matricáknak alkalmazkodniuk kell az alumínium alsó nyúlási határértékéhez a rozsdamentes acélhoz képest. Észreveheti, hogy az 5000-sorozatú ötvözetek agresszív húzás vagy nyújtás hatására hamarabb eltörnek, ezért a matricák kialakítása a sekélyebb húzási mélységet és a szélesebb hajlítási sugarakat részesíti előnyben. Előny: az alumínium lényegesen kisebb préselési mennyiséget igényel, ami gyorsabb löketszámot és nagyobb áteresztőképességet tesz lehetővé. Az állomások távolsága szűkebb lehet, mivel a munka{6}}edzése kevésbé súlyos. A kompromisszum az, hogy az alumínium lágyabb felülete könnyebben karcolódik a szalag előrehaladása során, ami gondos polírozást és kenőanyag-választást igényel.
A réz-nikkelötvözetek, különösen a 90/10 (C70600) és a 70/30 (C71500) speciális rést szolgálnak a tengervíz-csővezetékek komponenseiben, a-hajótest szerelvényei és hőcserélő hardverei révén. Ezek az ötvözetek kiemelkedően ellenállnak a bioszennyeződésnek és az eróziós{9}}korróziónak az áramló tengervízben. Alakíthatóságuk a tengeri sárgaréz és a rozsdamentes acél közé esik, mérsékelt munka{11}}edzés és ésszerű űrtartalom mellett. A réz{13}}nikkellel végzett progresszív szerszámműveletek a mélyhúzás helyett a sekély formáknál és a nagy simításoknál{14}} a legjobbak.
| Ötvözet család | Tipikus tengeri alkalmazások | Alakíthatósági minősítés | Korrózióállósági osztály | Progresszív Die megfontolások |
|---|---|---|---|---|
| 316/316L rozsdamentes acél | Kapcsok, zsanérok, korláttalpok, tartókonzolok, fedélzeti szerelvények | Mérsékelt | Kiváló (klorid/gödrös) | Nagy űrtartalom, agresszív rugózás, PVD{0}}bevonatú szerszámok és EP-kenőanyagok, szélesebb állomástávolság szükséges |
| C46400 Naval Brass | Díszszerelvények, forgócsavarok, kötőelemek, szelepszárak, légcsavar vasalat | Kiváló | Jó (sós víz) | Kisebb tonnatartalom, lassabb munka-keményedés, természetes kopásállóság, hosszabb szerszámélettartam |
| Foszfor/alumínium bronz | Csapágyak, perselyek,{0}}nagy teherbírású tengeri rögzítők | Igazságos | Jótól Kiválóig | Nagy hajlítási sugarat (1,5-2T), korlátozott mélyhúzási képességet, gondos blank-tartó hangolást igényel |
| 5000-es sorozatú alumínium (5052, 5083) | Könnyű konzolok, szerelőlapok, fedélzeti hardverek, díszítőelemek | Jó | Jó (légköri/fröccsenő zóna) | Kisebb tonnatartalom, gyorsabb löketszám, korlátozott nyúlás korlátozza a húzási mélységet, karc{0}}felszín |
| Réz-Nikkel 90/10, 70/30 | A hajótest-szerelvényein, csőkarimákon, tengervízrendszer-alkatrészeken keresztül | Közepestől jóig | Kiváló (folyó tengervíz, bioszennyeződés) | Mérsékelt tonnatartalom, alkalmas -erős előrehaladások kiküszöbölésére, korlátozott mélyhúzási alkalmasság |
Galvanikus kompatibilitás az összeszerelt tengeri hardverben
A megfelelő ötvözet kiválasztása a bélyegzés szempontjából csak a fele az egyenletnek. Amikor a különböző ötvözetcsaládokból származó bélyegzett alkatrészek egy összeszerelt hajóidomban érintkeznek egymással, a galvanikus korrózió valós veszélyt jelent. Az alumínium nagymértékben aktív a galvanikus skálán, és gyorsan korrodálódik, ha közvetlenül érintkezik réz-alapú ötvözetekkel vagy rozsdamentes acéllal sós vizes elektrolitban. A rozsdamentes acél és a bronz galvanikusan közelebb vannak egymáshoz, de a kritikus alkalmazásokban mégis el kell különíteni.
A progresszív préselt alkatrészeket meghatározó tengerészeti hardvermérnökök számára ez azt jelenti, hogy az anyagválasztás során figyelembe kell venni a teljes összeszerelési kontextust. Ha egy sajtolt alumínium konzol egy rozsdamentes acélból készült-szerelvényhez csatlakozik a hajótesten keresztül, akkor szigetelő gátat vagy feláldozó anód stratégiát kell beépíteni a telepítésbe. A szerszámtervező ezt nem ellenőrzi, de a hardvertervezőnek számolnia kell vele, mielőtt az ötvözetben reteszelné a bélyegzéshez.
Az anyagválasztás mindent formál az áramlási irányban egy progresszív sajtolóprogramban, a prés tonnatartalmától a szerszámok bevonatán át minden állomás geometriájáig. Ezek az állomásgeometriák pedig meghatározzák, hogy mely tengeri hardverkategóriák állíthatók elő progresszív szerszámmal, és melyek igényelnek alternatív módszereket.
Progressive Die Stamping által gyártott tengeri hardver alkatrészek
Valójában mely tengeri részek válnak le egy progresszív matricáról? A válasz többet takar, mint a legtöbb ember gondolná. A korlátrendszereket összefogó szerkezeti hardverektől a kabinpanelek mögött drótszövőket rögzítő apró kapcsos rögzítőkig a progresszív présbélyegzés a hajó szinte minden rendszerét érinti. A legfontosabb különbség a térfogat és a geometriai összetettség. Ha egy tengeri fémbélyegző alkatrésznek több elemre van szüksége egymás után, és évente néhány ezernél nagyobb mennyiségben kerül szállításra, akkor progresszív szerszámozásra alkalmas.
Íme, hogyan oszlanak meg a főbb tengeri hardverkategóriák a bélyegzés összetettsége és a szerszámkövetelmények szerint.
Szerkezeti tengeri hardver és{0}}teherhordó szerelvények
Gondoljon csak azokra a hardverekre, amelyek biztonságban tartják az embereket a fedélzeten: a rögzítőelemek, amelyek elnyelik a dokkoló ütési terheléseit, az ékek, amelyek dörzsölés nélkül vezetik a kikötési vezetékeket, a futókötélzetet átirányító ékek, a fedélzeten átcsavarozott korláttartók, és a számtalan rögzítőkonzol, amelyek mindezt összekötik. Ezek a részek közös vonást mutatnak. Dinamikus terhelést viselnek korrozív környezetben, ezért minden gyártott egységnél mechanikai szilárdságra és méretpontosságra is szükségük van.
A bélyegzés szempontjából a szerkezeti hajószerelvények kombinálják a kivágást és a mélyhúzást nehezebb anyagmérőkkel, jellemzően 2–4 mm-es rozsdamentes acéllal. Például egy kapcsos kürtnek több állomáson keresztüli fokozatos alakítása szükséges ahhoz, hogy 3D-s profilját egy lapos szalagból alakítsa ki anélkül, hogy az anyagot a biztonságos teherviselési küszöbök alá-vékonyítaná. Az állványalapokhoz tömített rögzítőfuratokra van szükség szűk pozíciótűrésekkel, mivel ezeknek egyezniük kell a különböző hajómodellek elő-fúrt fedélzeti mintáival.
A kihívás ebben a kategóriában a prés tonnatartalom. A 3 mm-es 316-os rozsdamentes profil kivágása lényegesen nagyobb erőt igényel vágási vonalonként, mint a tipikus lemezmegmunkálás, és mélyhúzó állomások hozzáadása ugyanazokhoz a szerszámkeverékekhez, amelyek a terhelési igényt is megkövetelik. A szerszámtervezők gondosan egyensúlyozzák az erőket, hogy elkerüljék a prés túlterhelését egyetlen löketnél.
Zárás és artikulációs hardver
Nyissa ki a gyártóhajón lévő tetszőleges nyílást, szekrényajtót vagy motorteret, és zsanérokat, reteszeket, reteszeket és reteszeket talál, amelyek mindegyike ezerszer megfordul a hajó élettartama során, miközben ellenáll a sópermetű korróziónak. Az ebbe a kategóriába tartozó tengeri hardver szerelvények bélyegzése az, ahol a progresszív szerszámtechnológia a legelegánsabb hatékonyságát mutatja.
Képzeljen el egy rozsdamentes acél zsanérlapot. Szüksége van egy lapos rögzítési felületre süllyesztett csavarlyukakkal, az egyik szélén görgetett csuklós hengerre, és esetleg egy rögzítőelemre, amelyet a szárnyba nyomnak a nyitott súrlódás megtartása{1}} érdekében. Hagyományos gyártási megközelítésben ki kell üríteni a lapos felületet, megmunkálni a lyukakat, majd a csuklót egy külön alakítási műveletben feltekerni. Három beállítás, három kezelési lépés, három lehetőség a méretsodródásra.
A progresszív matrica mindezeket a műveleteket integrálja a szalag progressziójába. A korai állomások üresek és kilyukasztják a rögzítési lyukakat. A középső -progresszív állomások fokozatosan felgöngyölítik a csuklócső hengerét, két vagy három lépésben görgetve, hogy elkerüljék a rozsdamentes acél külső szálának megrepedését. A végső állomások kialakítják a rögzítőelemet, és levágják a kész zsanérlapot a tartószalagról. Az eredmény egy teljes csuklós alkatrész egyetlen préselési ciklusban, a csukló geometriája minden egyes darabon azonos.
A nyíláskeretek és a lámpaelőlapok egy másik artikulációs{0}}szomszédos kategóriát képviselnek. Ezekhez gyűrűs tömítésre van szükség, amelyet sekély húzás vagy peremezés követ a tömítés anyagához illeszkedő ajak létrehozásához. A progresszív matricák hatékonyan kezelik ezt a geometriát, ha a keret átmérője a préságy méretein belül marad.
Fedélzeti szerelvények és rögzítőelemek
Ez a kategória képviseli a legnagyobb mennyiségben progresszív préselt konzolokat és alkatrészeket a tengeri iparban. A fedélzeti szerelvényeket és rögzítőelemeket mindenhol használják a hajókon, a hajótest szerkezeti rendszereitől a belső szekrényeken át az elektromos panelek felszereléséig. Közös száluk a viszonylag egyszerűbb geometria, amelyet nagyon nagy mennyiségben gyártanak, így ideális jelöltek a nagy-sebességű progresszív vágószerszámokhoz.
A tipikus tengeri fedélzeti szerelvény- és rögzítőelem-családok a következők:
- Párna szemek- kivágás, átszúrás és rajz a csatolási hurok kialakításához; gyakran teherhordó felület-kidolgozása céljából
- Hátsó lemezek- ürítés és átszúrás több lyukmintával; minimális alakítás, nagy méretpontosság szükséges
- A hajótesten keresztül-- gyűrű alakú kivágás, rajz a gallérmélység létrehozásához, átszúrás csavaros körökhöz
- Kapcsos rögzítők és rugós kapcsok- kivágás, hajlítás és szegés a rugófeszítés érdekében a kész formában
- Kábel és cső tartókonzolok- kivágás, átszúrás, összetett hajlítás U-csatorna- vagy nyeregprofilok létrehozásához
- Elektromos szerelőlapok- blanking, piercing arrays, könnyű domborítás a bordák merevítéséhez
- Szekrény és asztalosipari konzolok- kivágás, több-tengelyes hajlítás, díszítő élek kivágása
A progresszív stancolt konzolok uralják a tengeri termelési volument, mivel egyetlen hajónak több száz konzolváltozatra lehet szüksége a hajótestrendszereken, a belső asztalosokon és az elektromos infrastruktúrán keresztül. Még akkor is, ha minden változatnak külön vágószerszáma van, a tengeri OEM-gyártók alkatrészenkénti gazdaságossága-a progresszív szerszámozást egyértelmű választássá teszi a gyártott vagy megmunkált alternatívákkal szemben.
Ami ezeket a rögzítőelemeket különösen jól-alkalmassá teszi a progresszív bélyegzésre, az az ismétlődő geometria és a kritikus furat-pozíció-pontosság kombinációja. A 0,3 mm-es csavarfuratokkal rendelkező hátlap-nem illeszkedik az általa támogatott fedélzeti hardverhez. A progresszív matricák megtartják ezt a pozicionálási pontosságot löket után, mivel a vezetőcsapok minden állomáson újra regisztrálják a csíkot, kiküszöbölve a kumulatív pozicionálási hibát.
Ezen alkatrészkategóriák mindegyike más-más követelményeket támaszt magával a szerszámmal szemben. A szerkezeti hardver megfeszíti a mennyiségi korlátokat. Az artikulációs hardver kreatív állomássorrendet igényel. A fedélzeti szerelvények gyorsaságot és pozícionálási pontosságot igényelnek. Ezek a változó igények azt jelentik, hogy a szerszámtervezési filozófiának a végfelhasználási környezettől függően változnia kell, a tengerészeti szolgáltatás pedig olyan tervezési korlátokat vezet be, amelyekkel a legtöbb általános bélyegzőszerszám soha nem találkozik.
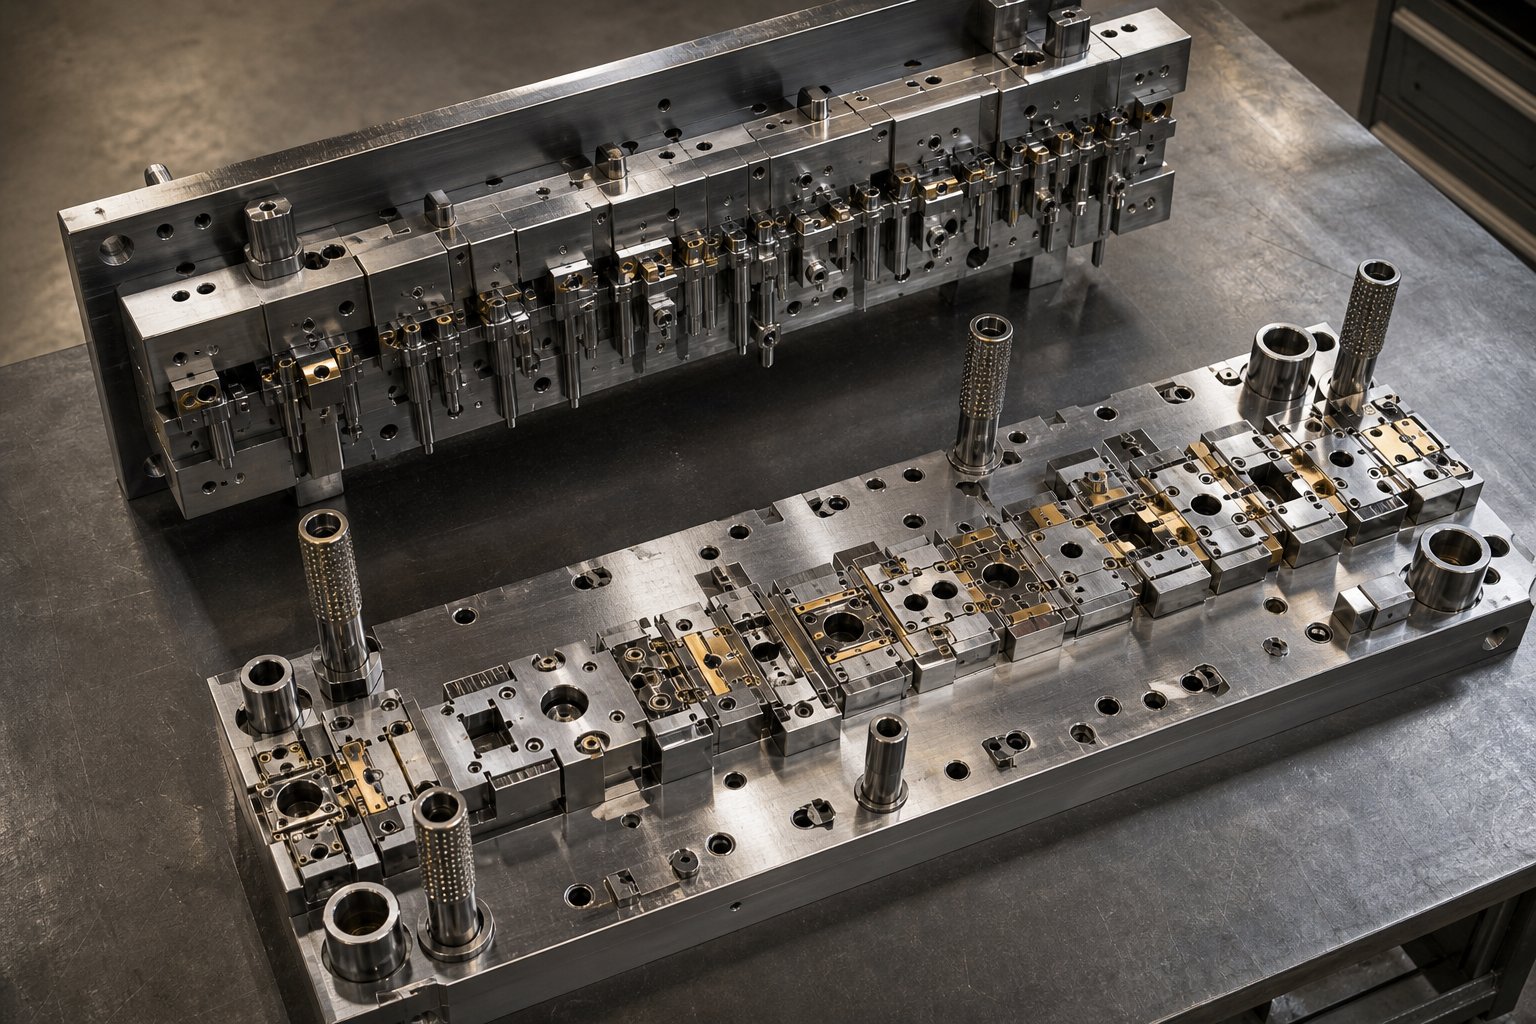
Tengeri környezetben egyedülálló tervezési szempontok
Az autóipari konzolokhoz vagy elektronikus házakhoz épített progresszív matrica nem alkalmas tengeri hardverre. A szerszámok papíron hasonlónak tűnhetnek, ugyanaz a több-állomásos elrendezés, ugyanazok az üresítési és formázási műveletek, de az egyes állomások mögött meghúzódó tervezési filozófiának figyelembe kell vennie, hogy mi történik azután, hogy az alkatrész elhagyja a nyomdagépet. A sópermet, az állóvíz, a hullámhatásból eredő ciklikus terhelés és a hajótulajdonosok esztétikai elvárásai mind olyan konkrét szerszámgépészeti döntéseket diktálnak, amelyekkel az általános bélyegzőműhelyek ritkán találkoznak.
A tengeri hardverek progresszív szerszámozásának tervezése nem a saját kedvéért bonyolultabbá teszi. Ez a korrózió kialakulásának megakadályozásáról, a felület minőségének a forrásnál történő ellenőrzéséről és a tengeri alkalmazások által igényelt nehezebb mérőeszközök kezeléséről szól. Ezen követelmények mindegyike átformálja a szerszámállomások konfigurálását, elosztását és karbantartását.
Sugár- és élkialakítás a korrózió megelőzésére
Íme egy forgatókönyv, amely a dokkon mindenhol érvényesül: a bélyegzett rozsdamentes idomokon két szezonon belül rozsdacsíkok jelennek meg, nem azért, mert rossz volt az ötvözet, hanem azért, mert a matrica éles belső sarkot hagyott, vagy egy sorjás{0}}nyírt élt, amelyréskorrózióbeavatási hely. Sós vízben a mechanizmus agresszív. A kloridionok keskeny hasadékokba vándorolnak, a helyi pH csökken az oxigén elfogyasztásával, és amint a passzív króm-oxid réteg átszakad, a támadás önfenntartóvá válik.
A tengeri programokat kiszolgáló progresszív keményfém sajtolószerszámok esetében ez azt jelenti, hogy minden vágási élt és formált sugarat úgy kell megtervezni, hogy megakadályozza a korróziót. Pontosabban:
- Nagy belső sugarak- Ahol az általános bélyegzés elfogadja az anyagvastagsággal (1T) megegyező hajlítási sugarat, a tengeri szerszámok kialakítása gyakran 1,5-2 tonna minimumot ír elő. Ez kiküszöböli a szűk résgeometriát, amely a kanyar átmeneteknél felfogja a pangó elektrolitot.
- Éremelő állomások élkezeléshez- Ahelyett, hogy a nyírt éleket a-sűrített állapotukban hagynák (ami mindig törési zónát és potenciális mikro-sorját tartalmaz), a tengeri szerszámok speciális fémforgácsoló- vagy vasalóállomásokat foglalnak magukban, amelyek összenyomják a vágott élt, lezárják a mikro-repedéseket és kisimítják a sorja oldalát.
- Ellenőrzött szerszámhézag- Szorosabb lyukasztás-a-aprítási hézagok (általában az anyagvastagság 5-8%-a rozsdamentes acél esetén) tisztább nyírási zónát hoznak létre, kevesebb töréssel, csökkentve a durva élterületet, ahol korrózió indulhat meg.
A korróziótechnika alapelve egyértelmű: tartsa a csomópontokat a lehető legszélesebb körben nyitva, és kerülje a hasadékokba való betervezést-. Progresszív módon kifejezve, ez olyan állomássorozatokat jelent, amelyek aktívan eltávolítják azokat a geometriai sebezhetőségeket, amelyeket más iparágak tolerálnak.
Felületkezelési követelmények a szerszámtervezésben
Észreveheti, hogy a gyártóhajók tengerészeti hardverei gyakran tükörfényezést vagy finom irányított kefét tartalmaznak. Ez nem csak kozmetika. A sima felületek jobban ellenállnak a sókristály tapadásának, mint a durva felületek, gyorsabban öntik ki a vizet, és könnyebben karbantarthatók az edény élettartama alatt. A sajtolószerszámok gyártásánál a kritikus pont az, hogy az alkatrész felületi minőségét nagymértékben maga a szerszám felülete határozza meg. A szerszámlap minden tökéletlensége közvetlenül átkerül a bélyegzett alkatrészre.
A tengeri{0}}minőségű progresszív matricák esetében ez azt jelenti, hogy az alakító- és fémforgácsoló állomásokon polírozott keményfém betétekkel kell dolgozni. A keményfém szerszámelemek precíziós polírozhatók egészen Ra 0,005 finomságú felületre, gyémántpaszta-progressziós technikákkal, amelyek a durva csiszolástól a metallográfiai csiszolópapíron át a végső tükörfényezésig terjednek. Ezeken a befejezési szinteken a bélyegzett rész olyan felületi minőséggel jön ki, amely minimális utólagos-bélyegzési polírozást igényel.
A vágószerszám-karbantartási intervallumok jelentősen szűkülnek a tengeri munkák során. Ahol az autóipari sajtolószerszámok 500 000 löketet futhatnak az újra-polírozás között, a tükörbevonatú rozsdamentes alkatrészeket előállító tengeri vasalatszerszámok- gyakran 50 000–100 000 löketenként felületkezelést igényelnek, az anyagtól és a kenési stratégiától függően. Bármilyen beütés vagy kopás a matrica felületén azonnal hibavonalként jelenik meg a kész tengeri szerelvényen.
A polírozott szerszámfelületek csökkentik a súrlódást is a szalag előretolásakor, ami számít az olyan munkavégzés során,{0}}mint az olyan keményítő ötvözetek, mint a 316 rozsdamentes. Az alacsonyabb súrlódás kevesebb hőfejlődést jelent a szerszám-munkadarab felületén, kisebb a súrlódás veszélye, és egyenletesebb anyagáramlást biztosít az alakító állomásokon. Ez egy esztétikai követelménynek álcázott funkcionális előny.
Anyagvastagság és terheléselosztás
A tengeri hardverek más súlycsoportba tartoznak, mint a szórakoztatóelektronikai bélyegek vagy a vékony{0}}autóipari panelek. A fedélzeti kapcsok, oszlopalapok és szerkezeti konzolok rutinszerűen 1,5–4 mm-es rozsdamentes acélt igényelnek, néha vastagabbak a nagy teherbírású kereskedelmi hajók szerelvényeihez. Ez a nehezebb nyomtáv alapvetően megváltoztatja a szerszámgépészeti egyenletet.
Az egyes állomások űrtartalmának kiszámítása közvetlen összefüggést követ:kerülete szorozva az anyagvastagság és a nyírószilárdság szorzatávalmegadja az üresítő erőt, és az alakítási műveletek további terhelést adnak a végső szakítószilárdság és az alakváltozási geometria alapján. Ha megduplázza az anyagvastagságot, akkor nagyjából megduplázza a szükséges mennyiséget minden forgácsoló és alakító állomáson. A 3 mm-es 316-os rozsdamentes acélból készült, 12 állomásból álló szerszám könnyen 200-400 tonnás préselési kapacitást igényel, szemben az 1 mm-es lágyacél azonos geometriájú 60-80 tonnával.
Ez az űrtartalom-növekedés három későbbi tervezési kihívást jelent:
- Csík haladó erő- A nehezebb szalaganyag ellenáll az etetésnek. A vezérlőcsapoknak minden állomáson pozitívan kell kapcsolódniuk, és az adagoló mechanizmusoknak nagyobb markolóerőre van szükségük a vastagabb anyag pontos mozgatásához. A szerszámtervezők gyakran nagyobb pilótaátmérőt és mélyebb bekapcsolási mélységet adnak meg a tengeri idomszerekhez.
- Állomástávolság- A vastagabb anyagoknak több helyre van szükségük az állomások között, hogy megakadályozzák a csík torzulását a szomszédos formáló terhelések miatt. A hordozószalag összekötő állomásoknak elég szélesnek kell lenniük ahhoz, hogy fenntartsák a szerkezeti integritást az összes aktív állomás együttes oldalirányú erői hatására.
- Préselhajlás-kezelés- A szerszám teljes tonnáját ki kell egyensúlyozni a préságyon az egyenetlen nyomószár elhajlás elkerülése érdekében. A néhány alakító állomáson koncentrált nagy terhelésű tengeri szerszámok esetében a tervezők áthelyezik a szerszám középvonalát a prés középvonalához képest, hogy kiegyenlítsék a terheléseloszlást.
Az egyik, a tengeri hardverrel kapcsolatos különlegesség a lefolyónyílások átszúrása. A telepített tengeri szerelvények gyakran felfogják az állóvizet a zsebekben vagy mélyedésekben, felgyorsítva a korróziót és elősegítve a biológiai növekedést. A kis, jellemzően 3-5 mm átmérőjű lyukak lehetővé teszik a víz szabad elfolyását ezekről a területekről. Egy progresszív szerszámban triviális egy lefolyólyuk-lyukasztó állomás hozzáadása. Csak még egy ütés a folyamatban. De a megfelelő furatátmérő, helyzet és élminőség meghatározása a szerszám tervezési szakaszában megakadályozza a korróziós problémát, amely egyébként a telepítés utáni fúrást igényelne, ami sokkal drágább és kevésbé precíz megoldás.
Ezek a tengeri-szerszámok tervezési korlátai, nagy sugarú sugarak, polírozott felületek, nehezebb mérőtávolság és integrált vízelvezető jellemzők formálják a szerszámokat, mielőtt egyetlen alkatrész futna. Azt is befolyásolják, hogy mely bélyegzési műveletek sorakoznak a folyamatba, és hogy ezek a műveletek hogyan illeszkednek a tengeri részek által igényelt konkrét geometriákhoz.
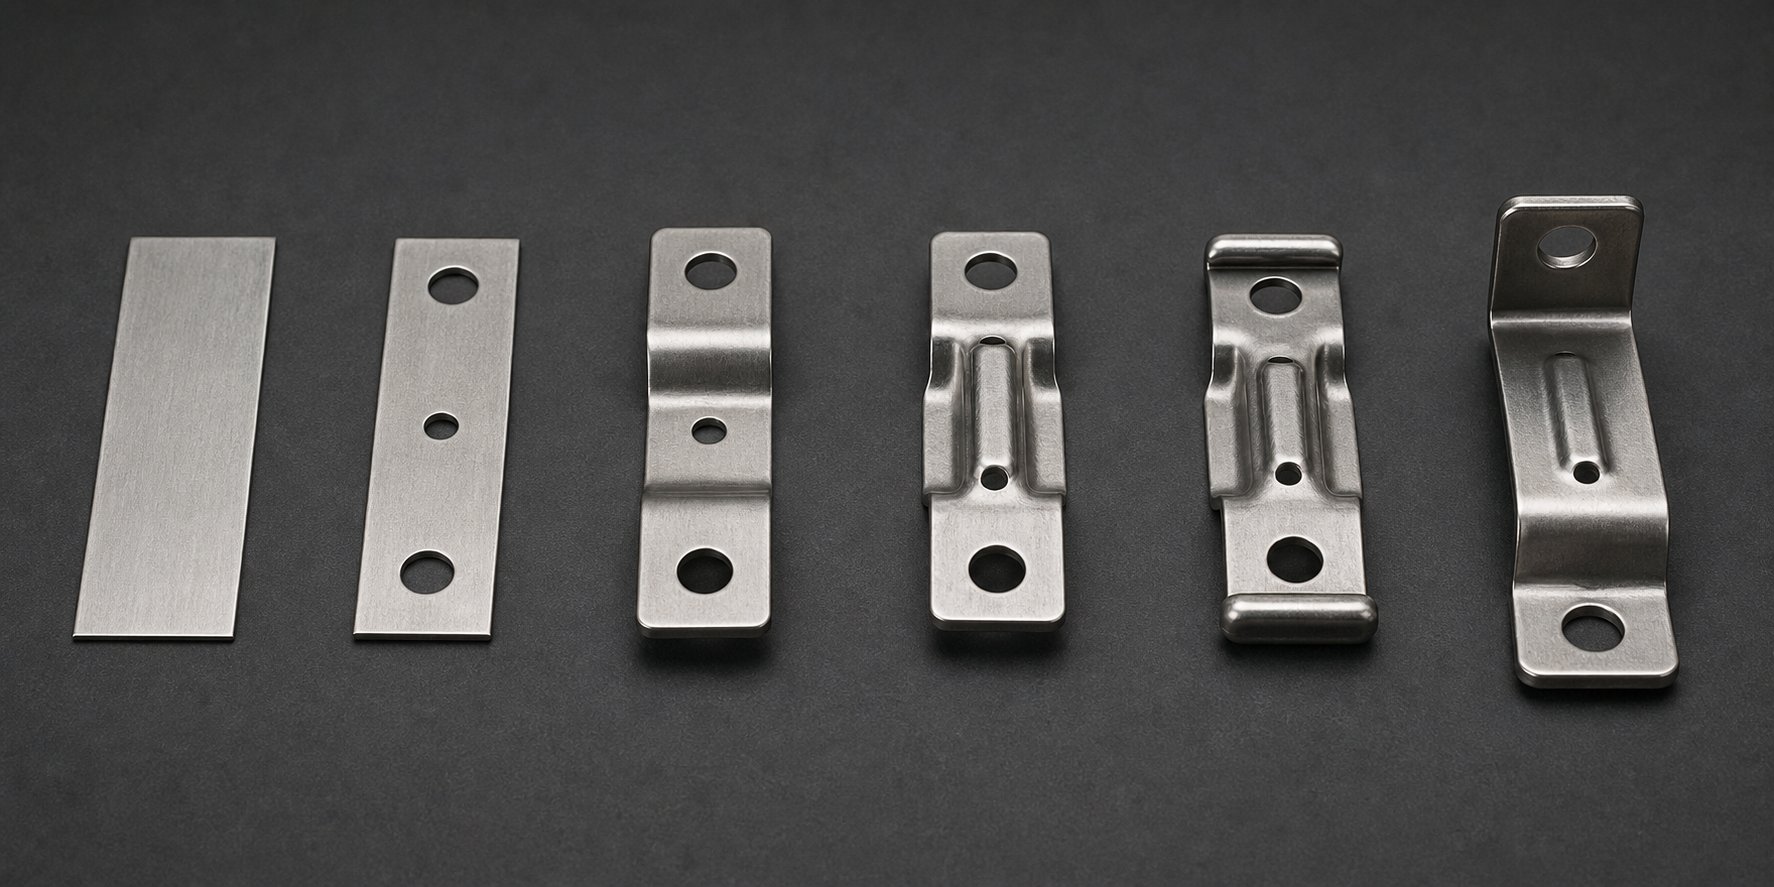
A tengeri alkatrészek geometriájához igazodó legfontosabb bélyegzési műveletek
Az általános bélyegzési útmutatók olyan műveleteket sorolnak fel, mint a kivágás, átszúrás és hajlítás, mintha vákuumban lennének. De egy tengeri rúdtartó geometriája egészen más progresszív szerszámformázási műveleteket igényel, mint például egy lapos elektromos csatlakozóé. A folyamatban lévő minden műveletet hozzá kell rendelni a kész tengeri alkatrész egy adott funkcionális követelményéhez: szerkezeti merevség, vízelvezetés, szerelési pontosság vagy terheléselosztás. Ez a feltérképezés választja el a tengeri precíziós alkatrészek fémbélyegzését az árubélyegzési munkáktól.
Az alábbiakban bemutatjuk, hogy az alapvető bélyegzési műveletek valódi tengeri hardvergeometriákká válnak, és miért számít a sorrend ugyanolyan fontos, mint maguk az egyes műveletek.
Alakítási és rajzolási műveletek tengeri geometriához
A tengeri vasalat háromdimenziós formák széles skáláját öleli fel, a lapos tartókonzolokon lévő sekély merevítésektől a teljesen zárt, süllyesztett-szerelvényű csészeformákig. A progresszív sajtolóalakítási műveletek úgy kezelik ezt a spektrumot, hogy a teljes deformációt több állomás között elosztják, amelyek mindegyike hozzájárul az inkrementális alakváltozáshoz, anélkül, hogy túlfeszítené az anyagot.
A mélyhúzás a csésze{0}}alakú tengeri szerelvények igáslóműve. A rúdtartók, a süllyesztett süllyesztett húzók és a kábelátvezetők{2}} mind megkívánják, hogy a fém egy lapos nyersdarabból egy hengeres vagy kúpos zsebbe folyjon. Amint azt a mélyhúzási folyamatokkal kapcsolatos kutatások megállapították, amikor a húzási mélység meghaladja az alkatrész átmérőjének nagyjából a felét, több progresszív húzóállomás válik szükségessé a szakadás megakadályozása érdekében. A 316-os rozsdamentes acélból készült tengeri bottartók esetében ez általában három-négy növekményes húzóállomást jelent, figyelembe véve a szakaszok közötti izzítást, mivel az anyagmunka -megkeményedik az egyes húzáscsökkentések között.
A sekély rajz teljesen más tengeri célt szolgál. A lapos szerkezeti konzolok jelentős merevséget kapnak a felületükön futó dombornyomott bordáktól vagy sekélyen húzott csatornáktól. Egy 1 mm-mély borda, amelyet egy 2 mm-es rozsdamentes tartóba préselnek, legalább 30%-kal növelheti a hajlítási ellenállást az anyag súlyának növelése nélkül. A progresszív matricák ezeket a merevítési jellemzőket egyetlen-állomásos domborítási műveletként integrálják az elsődleges simítási és átszúrási szakasz után.
Az összetett 3D formák, mint a stoplis szarvak, a progresszív formázást a korlátokig feszegetik. A kürtprofil az alaptól felfelé és kifelé görbül olyan összetett geometriában, amely egyetlen formázási mozdulattal nem érhető el. Ehelyett a progresszív szerszámbélyegzés három vagy négy állomáson keresztül alakítja ki a szarv alakját: egy kezdeti sekély forma határozza meg az alapgörbületet, egy második állomás mélyíti a profilt, egy harmadik finomítja a csúcs geometriáját, és egy végső állomás határozza meg az érintkezési felületet, ahol a dokkvonalak fognak tartani. Minden állomás ott veszi fel, ahol az utolsó abbamaradt, és a hordozószalag végig fenntartja az igazítást.
Üres és piercing konfigurációk tengeri elrendezésekhez
A blankolás levágja a tengeri rész külső profilját a szalagról. A piercing kilyukasztja a belső funkciókat, például a rögzítési lyukakat, a lefolyónyílásokat és a világító kivágásokat. Mindkét művelet egyszerűnek tűnik, de a tengeri hardver két bonyolító tényezőt tartalmaz: a drága ötvözet tekercseket és a több-lyukú rögzítési mintákat, amelyek abszolút helyzetpontosságot követelnek meg.
A beágyazási stratégia közvetlenül befolyásolja az anyagköltséget. A tengeri-minőségű, 316-os rozsdamentes tekercskészlet lényegesen többe kerül fontonként, mint a lágyacél, így az anyagfelhasználás minden százalékpontja számít. A szerszámtervezők fejlett egymásba ágyazási algoritmusokat használnak, amelyek elforgatják és tükrözik az alkatrészprofilokat a szalagon belül, hogy minimalizálják az alkatrészek közötti szalagszélességet. A cél az anyagvastagság körülbelül 1,2-szeresére való csökkentése a cél, ahol szerkezetileg kivitelezhető, olyan anyag visszanyerése, amely egyébként drága hulladékká válna. A szimmetrikus tengeri részek, például a hátlapok vagy a kerek karimák esetében a szalag szomszédos részei közötti közös -vonalvágás 85% fölé emelheti az anyagfelhasználást.
A tengeri szerelőperemek átszúrási mintái szigorúbb helyzetszabályozást igényelnek, mint a legtöbb ipari bélyegzés. Az átmenő-törzskarimának hat csavaros körrel kell minden furatot 0,05 mm-en belül elhelyezni a valódi pozíciótól, hogy illeszkedjen a különböző hajógyártók szabványos csavarmintázataihoz. A progresszív matricák ezt úgy érik el, hogy minden állomáson pilot pin-regisztrációt végeznek. A legelső állomáson kilyukasztott pilot lyukak a nullapont referenciapontjává válnak, amelyből minden további szúrási és alakítási művelet indexel. A kumulatív hiba fizikailag lehetetlen, mivel a szalag minden egyes nyomási löket előtt újra{7}}regisztrál az edzett vezetőcsapokhoz.
Azoknál az alkatrészeknél, amelyeknél nagy blankolt profilokat és finoman áttört részleteket is igényelnek, az állomássorrend megfontolt logikát követ: először a kis elemeket szúrja át, amíg a szalag még lapos és teljesen alátámasztott, majd hajtson végre nagyobb vágási és alakítási műveleteket, amelyek torzíthatják a környező anyagot. Ez a megközelítés megőrzi a furat pontosságát a kész tengeri alkatrészben.
Hajlítás és szegés a szerkezeti integritás érdekében
A hajlítás háromdimenziós szerkezeti alakzatokká alakítja a lapos vakolt profilokat. A szegés egy élt visszahajt magára, hogy megduplázza az anyagvastagságot a kritikus feszültségi pontokon. Mindkét művelet központi szerepet játszik a tengeri hardverben, ahol a szilárdság-/-súly aránya számít, és a csavaros szerelvényeknek ellenállniuk kell a hullámhatás okozta ciklikus kifáradásnak.
A szegett élek különösen értékesek tengeri alkalmazásokban. Ahogy a fémlemez szegési elvek leírják, az él visszahajtása önmagára megerősíti azt, miközben kiküszöböli az éles szabad felületeket. A tengeri korlátkonzolon a szegett felső él megduplázza az effektív anyagvastagságot a legnagyobb hajlítási feszültség pontján anélkül, hogy vastagabb kiindulási szelvényre lenne szükség. Eltávolítja az éles nyírt élt is, amely egyébként korróziót kiváltó hely lenne, és biztonsági kockázatot jelentene a fedélzeti hardvereken. A progresszív matricák két szakaszban alakítanak ki szegélyeket: egy elő-hajlítási állomás körülbelül 145 fokra hajtja az élt, majd egy záróállomás az alapanyaghoz simítja.
Az összetett hajlítások doboz{0}}profilokat hoznak létre, amelyek kivételes merevséget biztosítanak a vékony lemezanyagból. Az U-csatornába hajlított, majd a nyitott élek mentén beszegett lapos-faragatlan szalag zárt téglalap alakú metszetet hoz létre, minden sarkon négy anyagvastagsággal. A tengeri korláttartók és szerkezeti támasztékok ezt a technikát alkalmazzák a sokkal nehezebb tömör szakaszok merevségének eléréséhez, miközben a fedélzetre{5}}szerelt hardveren is kezelhető marad a súly.
Annak megértése, hogy az egyes műveletek miként szolgálnak egy adott tengeri funkciót, lehetővé teszi egy teljes folyamat célzott sorrendjét. Vegyünk egy tipikus tengeri tartókonzolt, amely szerkezeti merevséget, pontos rögzítési lyukakat, korrózióálló -szegélyeket és lefolyó funkciót igényel. Íme, hogyan építi fel egy 8 állomásos progresszív szerszám ezt a részt egy lapos szalagból:
- 1. állomás: Pilot pierce- Precíziós pilotfuratokat lyukaszt, amelyek minden következő állomáson regisztrálják a csíkot, és létrehozza az összes dimenziós jellemző alappontját.
- 2. állomás: Bevágás- Eltávolítja az anyagot a szalag széleiről, hogy meghatározza a konzol külső profilhatárait, és helyet teremtsen a következő hajlítások számára.
- 3. állomás: Első kanyar- 90 fokban kialakítja az elsődleges szerkezeti karimát, túl-hajlítási kompenzációval a rozsdamentes acél rugós visszacsatolás érdekében, létrehozva a konzol függőleges rögzítési felületét.
- 4. állomás: Második kanyar- Kialakítja a másodlagos visszatérő karimát, amely biztosítja a doboz-rész merevségét, és létrehozza a vízszintes rögzítési felületet.
- 5. állomás: Domborítás- A merevítő bordákat a konzol lapos felületébe préseli, növelve a hajlítási ellenállást további anyag vagy súly nélkül.
- 6. állomás: Lefolyónyílás átszúrása- Kis lyukakat (3-5 mm) lyukaszt a zsebes területeken, amelyek egyébként felfognák az állóvizet, és felgyorsítanák a réskorróziót a telepített hardvereken.
- 7. állomás: Hem- Két-lépcsős zárással visszahajtja magukra a szabadon lévő éleket, megkétszerezi az élvastagságot a feszültségi pontokon, és kiküszöböli az éles nyíró felületeket.
- 8. állomás: Levágás- Tiszta nyírással leválasztja a kész konzolt a hordozószalagról, így az elkészült alkatrész készen áll a befejező műveletekre.
Mindegyik állomás olyan okból létezik, amely közvetlenül a konzol tengeri élettartamához kötődik. A domborítás megakadályozza a flex{1}}kifáradás okozta repedést. A leeresztő lyukak megakadályozzák a beszorult sós víz okozta korróziót. A szegély megerősíti azokat az éleket, amelyeket a hajótulajdonosok megragadnak a hardver ellenőrzése során. Ebben a folyamatban semmi sem önkényes.
A műveletek tengeri követelményekhez való igazításának kumulatív hatása az a rész, amely miatt a sajtónak minimális másodlagos munkára van szüksége. De a "minimális" nem azt jelenti, hogy "nincs". Az a gazdaságosság, hogy hány alkatrész indokolja a szerszámtervezésnek ezt a szintjét, és hogy az egyszerűbb módszereknek nagyobb pénzügyi értelme van, meghatározza, hogy mely tengeri hardverprogramok tartoznak a progresszív szerszámozáshoz és melyek nem.
Gyártási volumen-gazdaságosság tengeri hardvergyártók számára
Egy progresszív matrica, amely hibátlan tengeri konzolokat állít elő percenként 200 ütéssel, semmit sem ér, ha csak 500 alkatrészre van szüksége. A szerszámberuházásnak csak akkor van értelme, ha a gyártási mennyiség elég magas ahhoz, hogy az előzetes költséget az egyes kész darabok elhanyagolható részében amortizálja. A tengeri hardverprogramok esetében a nyereséges gyártási döntések és a költséges hibák elválasztása a nyereséges gyártási döntések és a drága hibák között.
Mennyiségi küszöbök, ahol a progresszív halak költséghatékonyak lesznek-
A progresszív szerszámozás jelentős tőkekötelezettséget jelent. Az alkatrész bonyolultságától, az állomások számától és az anyagtípustól függően a progresszív szerszámgyártók szerszámköltségei általában az egyszerűbb szerszámok 10 000 USD-tól a bonyolult több{5}állású szerszámok 350 000 USD-ig terjednek. A tengerészeti hardverek ezt kiegészítik, mivel a korrózióálló -ötvözetek, mint például a 316 rozsdamentes acél, felgyorsítják a szerszámkopást, ami gyakran keményfém lapkákat és speciális bevonatokat igényel, amelyek a szerszámköltséget a tartomány felső határa felé tolják.
Szóval mikor működik a matek? Az alkatrészenkénti progresszív présbélyegzési költség drámaian csökken a mennyiség növekedésével, mivel a szerszámozás fix egyszeri költség, amely minden gyártott egységre kiterjed. Egy 50 000 dolláros szerszám 5000 alkatrésznél darabonként 10 dollárt ad, de 500 000 alkatrésznél csak 0,10 dollárt. Az iparági referenciaértékek azt sugallják, hogy a fokozatos bélyegzés gazdaságilag életképessé válik, az évi 50 000-100 000 darabtól kezdve a közepes összetettségű alkatrészek esetében. Az egyszerűbb tengeri hardverek, mint például a lapos hátlapok vagy a klipszes rögzítőelemek indokolhatják a kisebb, néha 25 000 és 30 000 darab közötti szerszámok használatát, mivel a kevesebb vágóállomás alacsonyabb előzetes költséget jelent.
Hasonlítsa össze ezt a CNC-megmunkálással, amely közel{0}}nulla szerszámköltséggel jár, de minden egyes egységnél gépi időt számol fel. Alacsony hangerő esetén a CNC nyer. De a költséggörbéje lineáris: az 50.000. rész pontosan ugyanannyiba kerül, mint az első. A progresszív bélyegzés görbéje az ellenkezője. A kezdeti szerszámcsúcs után az alkatrészenkénti határköltség megközelíti a nyersanyag- és a préselési időt. Azon tengeri OEM-ek számára, amelyek szabványos hardvert használnak a gyártóhajó-vonalakon, ez a keresztezési pont gyorsan megérkezik.
Teljes tulajdonlási költség az -részáron túl
Csak a darabár-kihagyásokra összpontosítva, ahol a progresszív présbélyegzés biztosítja a legnagyobb megtakarítást a tengeri programok számára. A valódi gazdasági előny több olyan tényezőből áll, amelyek ritkán jelennek meg egyetlen sorban:
- Csökkentett másodlagos műveletek- A jól-megtervezett folyamat egyetlen préselési ciklusba integrálja a hajlítást, szegést, dombornyomást és a lefolyólyuk-szúrást. Minden egyes művelet, amelyet egy külön downstream beállításból eltávolítanak, eltávolítja a munkát, a kezelést és a várakozási időt a termelési folyamatból.
- Alacsonyabb selejtezési arány optimalizált beágyazással- A drága tengeri ötvözet tekercsekhez tervezett progresszív szalagelrendezések maximalizálják az anyagfelhasználást, minden tekercsfutásnál megtérülnek a költségek a kevésbé hatékony gyártási módszerekhez képest.
- Az inter{0}}műveletkezelés megszüntetése- Az alkatrészek a hordozószalagon maradnak az első állomástól az utolsóig. Nincs sok munka-a folyamatban- a gépek között. Nincs kézi betöltés a másodlagos szerelvényekbe. A kevesebb kezelhetőség kevesebb felületi karcolást jelent az ötvözeteken, ahol a minőség számít.
- Az állandó minőség csökkenti az ellenőrzési terheket- Ha minden alkatrész méretben azonos, a statisztikai folyamatvezérlés egyszerűbbé válik. Az első-cikkjóváhagyás és az időszakos SPC-ellenőrzések helyettesítik azt a 100%-os ellenőrzést, amelyet a gyártott vagy manuálisan alakított hajóalkatrészek gyakran megkövetelnek.
Ezek a megtakarítások kombinálják a térfogatot. Egy éves 200 000 egységet futtató tengeri konzolprogram alkatrészenként 30 másodpercet takaríthat meg a másodlagos kezeléstől. Ez 1667 megszerzett munkaóra, ami elegendő ahhoz, hogy igazolja a befektetések kezelését a kezelés csökkentésére.
| Volume Tier | Gyártási módszer | Relatív szerszámköltség | -Alkatrészköltség-trend szerint | Tipikus átfutási idő |
|---|---|---|---|---|
| Prototípus (1-100 egység) | CNC megmunkálás vagy lézervágás | Nagyon alacsony vagy semmi | Magas (egységenként rögzített) | Napoktól 2 hétig |
| Alacsony-kötet (100-10 000 egység) | CNC megmunkálás, revolverlyukasztás vagy egy{0}}ütéses bélyegzés | Alacsony vagy közepes | Közepes (lineáris hangerővel) | 2-4 hét |
| Közepes -kötet (10 000-100 000 egység) | Progresszív présbélyegzés vagy transzferbélyegzés | Magas (futás során amortizálva) | Alacsony (élesen csökken a hangerővel) | 12-20 hét a szerszámozáshoz, majd napok gyártásonként |
| Nagy-kötet (100,000+ egység) | Progresszív présbélyegzés | Magas (méretarányosan alkatrészenként elhanyagolható) | Nagyon alacsony (anyag + préselési idő) | Szerszámozásnál 12-20 hét, ezt követően folyamatos gyártás |
A kritikus megoldás a tengeri hardvergyártók számára: a progresszív gazdaságosság jutalmazza az elkötelezettséget. Minél tovább fut a gyártási program és minél több egységet gyárt, annál inkább elenyészik a kezdeti szerszámberuházás az alkatrészenkénti megtakarítással szemben. Tapasztalttal dolgozniprogresszív szerszámgyártóA YICHEN-hez hasonlóan a tervezési szakasz korai szakaszában segít a gyártási mérnököknek értékelni ezeket a volumengazdaságosságokat a tőke lekötése előtt, biztosítva ezzel, hogy a szerszámberuházás összhangban legyen a tervezett gyártási sorozatokkal, és hogy a több{0}}állomásos formázási követelmények optimalizálva legyenek a megcélzott tengeri hardvermennyiségekhez.
Természetesen az a rész, amelynek bélyegzése fillérekbe kerül, de a sósvíznek való kitettség után két szezonon belül meghibásodik, negatív értéket ad. A közgazdaságtan csak akkor érvényes, ha a bélyegzett komponens túléli szolgáltatási környezetét. Ez a tartósság nagymértékben függ attól, hogy mi történik azután, hogy az alkatrész elhagyja a nyomdagépet: az utólagos-bélyegzési befejezési folyamatoktól, amelyek a közel -nettó-formájú bélyegzést tengeri-minőségű komponenssé alakítják, amely képes több éven át tartó sópermet kitettségre.
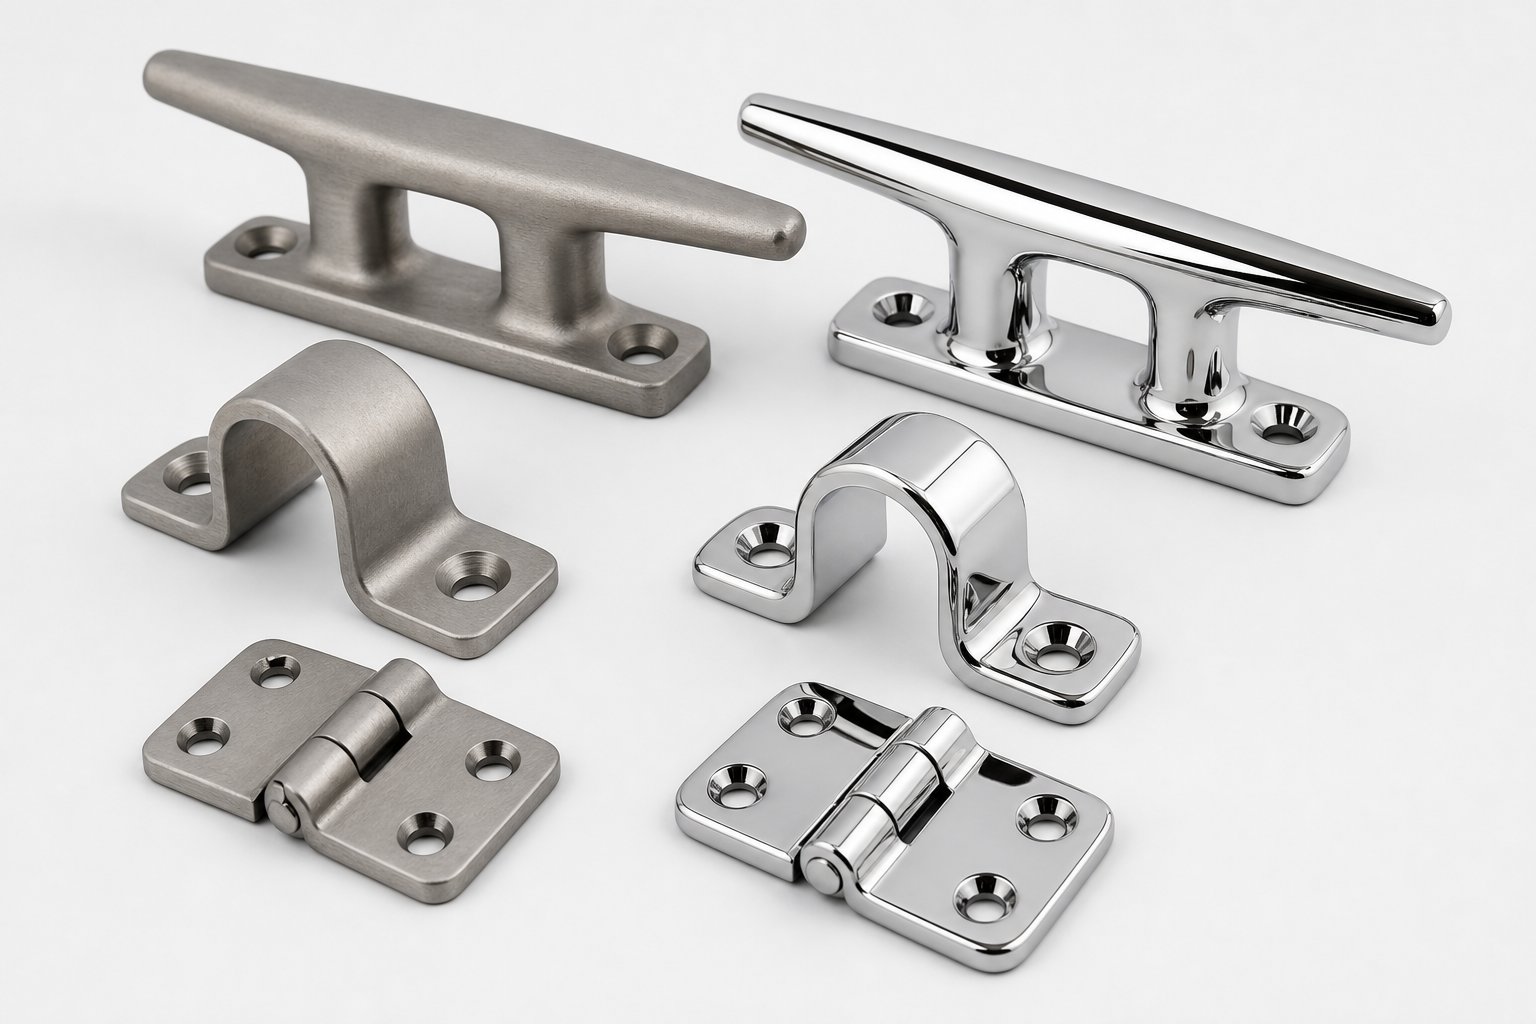
Utólagos-bélyegzési befejezési eljárások a sósvíz tartósságáért
A progresszív szerszám dimenziósan teljes alkatrészt biztosít, de a dimenziós teljesség nem ugyanaz, mint a tengeri készenlét. A sajtolási folyamat olyan felületi feltételeket hoz létre, amelyeket a sós víz kihasznál: a szerszám érintkezéséből átkerülő szabad vas, a nyírt élek mikro-sorja, valamint a passzív oxidréteget veszélyeztető visszamaradó formázási feszültség. A tengeri hardver felületkezelése a bélyegzés után nem kozmetikai polírozás. Ez a különbség a tizenöt évig tartó szerelvény és az olyan szerelvény között, amelyik két évszakon belül rozsdafoltot mutat.
A befejezési stratégia az alapötvözettől, a tengeri környezet súlyosságától és a végfelhasználó vizuális elvárásaitól függ. A rozsdamentes alkatrészek passzív rétegét helyre kell állítani. Az alumínium alkatrészeknek akadályvédelemre van szükségük. És minden specifikációt kellően világosan közölni kell ahhoz, hogy a progresszív sajtolószerszámok beszállítói és a befejező felületek szállítói egyenletes eredményeket érjenek el a gyártás során.
Rozsdamentes hajóalkatrészek passziválása és elektropolírozása
Minden rozsdamentes acél alkatrész, amely egy progresszív szerszámon megy át, felveszi a vasszennyeződést. Ez elkerülhetetlen. A szerszámacél lyukasztók, formázó betétek, sőt a préságy is mikroszkopikus méretű vasrészecskéket visz át a munkadarab felületére a kivágási, hajlítási és formázó műveletek során. Ezek a vaslerakódások anódos helyekké válnak, ahol a korrózió elsősorban kloridban-dús környezetben indul meg. Kezelés nélkül a 316-os rozsdamentes stoplis tea színű rozsdacsíkokat hoz létre, nem az alapanyag korrodálódásától, hanem a felületén oxidálódó beágyazott vasrészecskéktől.
A passziváció megoldja ezt. A folyamat egyszerű: merítse a sajtolt részt citromsav vagy salétromsav fürdőbe, amely feloldja a szabad vasat anélkül, hogy megtámadná az alap rozsdamentes acélt. Marad egy olyan felület, amelynél magasabb a króm-/-vas arány, mint az alatta lévő ötvözetnél, elősegítve a sűrű, egyenletes króm-oxid réteg kialakulását. A 304-es vagy 316-os fokozatú tengeri alkatrészek fémbélyegzéséhez a passziválás a szükséges minimális utóbélyegzés{7}}kezelés, nem pedig opcionális frissítés. A passziválás nélkül szállított bélyegzett rozsdamentes tengeri hardver funkcionálisan befejezetlen.
Az elektropolírozás tovább megy. Ez az elektrokémiai eljárás 0,0001-0,001 hüvelyknyi felületi fémet távolít el azáltal, hogy az alkatrészt elektrolitfürdőben anóddá teszi. A fém elsősorban a mikro-csúcsokról és magas pontokról oldódik fel, simítja a felületet és teljesen eltávolítja a szennyezett réteget. Az eredmény egy geometriailag simább, metallurgiailag tisztább és a felületén krómban gazdagabb alkatrész, mint egy befejezetlen vagy passzivált alkatrész. Prémium tengeri szerelvények esetén, gondoljunk csak a kormányrúd hardvereire, a látható T-felső alkatrészekre vagy bármire, amely folyamatos sósvízzel érintkezik, az elektropolírozás maximális korrózióállóságot és olyan fényes, egyenletes megjelenést biztosít, amelyet passziválással önmagában nem lehet elérni.
Mikor kell megadni az egyiket a másikkal szemben? Vegye figyelembe ezeket a tényezőket:
| Tényező | Passziválás | Elektropolírozás |
|---|---|---|
| A folyamat típusa | Vegyi kezelés (savas fürdő) | Elektrokémiai fémeltávolítás |
| Amit eltávolít | Csak felületi szennyeződések, nem nemesfém | 0,0001-0,001 hüvelyk nem nemesfém plusz szennyeződések |
| Felületkezelési eredmény | Passzív réteg helyreállítva; megjelenése változatlan | Simább, világosabb felület; fokozott passzív réteg |
| Korrózióállóság növelése | Jelentős vs. passzivált felület | Magasabb, mint a passziváció önmagában |
| Költséghatás | Alacsony vagy közepes | Közepestől magasig |
| A legjobb | Szabványos tengeri rozsdamentes hardver (az alkatrészek többsége) | Prémium exponált hardver, összetett geometriák, maximális sósvízi teljesítmény |
Egy fontos figyelmeztetés: egyik eljárás sem kompenzálja a rossz rozsdamentes minőség megadását. Az elektropolírozott 304 a közvetlen sósvíz szolgáltatásban még mindig alulmúlja a megfelelően passzivált 316-ot, mert a felületkezelés javítja az alapötvözet által nyújtott teljesítményt, nem pedig a molibdén által biztosított klorid ellenállást.
Bevonórendszerek nem{0}}rozsdamentes tengeri hardverekhez
Nem minden bélyegzett hajóalkatrész rozsdamentes acél. Az alumínium tartókonzolok, a szénacél kötőelemek és az enyhe acél szerkezeti elemek mindegyike záróbevonatot igényel, hogy túlélje a sós víz hatását. A bevonatrendszernek megbízhatóan kell tapadnia a bélyegzett felülethez, el kell viselnie a tengeri környezet hőciklusát és UV-sugárzását, és elegendő sópermet ellenállást kell biztosítania a tervezett élettartamhoz.
Porbevonata domináns választás a sajtolt acél és alumínium hajózáshoz. Az elektrosztatikusan felvitt száraz por 350-400 Fahrenheit-fokon általában folytonos polimer filmmé keményedik2-4 mil (50-100 mikrométer) vastag. Az előkezelt acélra megfelelően felhordva a porbevonat 1000 vagy több órányi sópermetezési ellenállást ér el az ASTM B117 szerint. Bármilyen RAL színben kapható, jobban ellenáll a repedésnek és az UV-sugárzásnak, mint a nedves festék, és nem termel VOC-kibocsátást az alkalmazás során. A bélyegzett tengeri konzolok és szerelőlapok esetében, ahol a megjelenés számít, de a teljes rozsdamentes acél költsége nem indokolt, a szénacél porbevonata kiváló teljesítmény-/-arányt kínál.
Eloxálása szabványos befejező kezelés a bélyegzett alumínium tengeri szerelvényekhez. Az elektrokémiai eljárás kemény alumínium-oxid réteget növeszt az alkatrész felületén, ami jelentősen javítja mind a korrózióállóságot, mind a felületi keménységet. A II-es típusú eloxálás (0,3{5}}1,0 mil vastagság) megfelel a legtöbb tengeri alumínium vasalatnak, és elfogadja a festék színezését. A III-as típusú keménybevonatú eloxálás (1,0-3,0 mil) kiváló kopási és korróziós teljesítményt biztosít a nagy igénybevételt jelentő alkalmazásokhoz, mint például a stoplis betétek vagy sínszerelvények. A progresszív préselt alumínium alkatrészek esetében ügyeljen arra, hogy az eloxálás növeli a méretvastagságot. A III-as típus hozzávetőlegesen 50%-kal nő kifelé, így a szűk tűréssel rendelkező elemeket kissé alul kell bélyegezni, hogy a bevonat után elérjék a végső méretet.
Cink{0}}nikkelezésa tengeri rögzítőelemek piacát szolgálja ki. A fenékvíz- vagy motortérben történő használatra szánt, bélyegzett szénacél rögzítőelemek, rugós anyák és ketrec anyák a cink-nikkel áldozati védelem és a sópermettel szembeni mérsékelt ellenállás kombinációja előnyeit élvezik. Az ASTM B633 szabvány szerinti, kromát konverziós szabvány szerinti horganyzás 96-240 órányi sópermet elleni védelmet biztosít a vastagságtól és az utókezeléstől{6}} függően, míg a cink-nikkelötvözet bevonat lényegesen magasabb tartományt biztosít az agresszívebb tengeri zónákban lévő kötőelemeknél.
A kidolgozási követelmények meghatározása a bélyegző-szállítónak
Sok tengeri hardverprogram itt találkozik súrlódásokkal: a mérnöki csapat tudja, hogy az alkatrésznek „korrózióvédelemre” van szüksége, de ezt a követelményt homályos kifejezésekkel közli, ami a befejező gyártót találgatásokra hagyja. A "passziválás a bélyegzés után" feliratú specifikáció semmit sem mond az eladónak a savas kémiáról, a merítési időről, az elfogadási kritériumokról vagy a várható teljesítményről. Az eredmény a gyártási tételek közötti következetlenség és végül a helyszíni hibák.
A tengeri hardvertervezőknek az elismert vizsgálati szabványokhoz kötődő, számszerűsíthető paraméterek használatával kell közölniük a befejezési követelményeket.ASTM B117meghatározza a berendezést, a sóoldat-koncentrációt (5% NaCl), a kamra hőmérsékletét (35 Celsius fok) és a ködsűrűséget a semleges sópermet vizsgálathoz, biztosítva az univerzális keretet, amelyre a termékspecifikus korróziós követelmények épülnek. Ha megadja a „minimum 500 óra ASTM B117-et vörös rozsda nélkül”, az ellátási lánc minden befejező gyártója pontosan tudja, hogy mi várható, és hogyan fogják ellenőrizni.
A tengeri bélyegzett alkatrészek teljes kiviteli specifikációs csomagjának tartalmaznia kell:
- Anyagi alapállapot- Adja meg, hogy az alkatrész a -bélyegzett állapotban, sorjázva-sorjázva vagy elő-tisztítva érjen-e el. A sajtoló kenőanyagok felületi szennyeződése befolyásolja a bevonat tapadását.
- Felület-előkészítési módszer- Határozza meg a tisztítási és előkezelési-folyamatot: lúgos mosás, foszfátátalakító bevonat, kromát előkezelés vagy mechanikai kopás (szemcseszórással végzett szemcse és háló specifikációja).
- A bevonat típusa és vastagsága- Hívja ki az adott felületkezelési rendszert mérhető vastagságtartományokkal. Példa: "Porbevonat, poliészter TGIC, RAL 9005, 2,5-3,5 mil DFT" vagy "Passziválás ASTM A967 szerint, citromsav módszer."
- Sópermet vizsgálati órák és elfogadási kritériumok- Adja meg a minimálisan szükséges ASTM B117 óraszámot, és határozza meg, hogy mi számít meghibásodásnak: vörös rozsda, fehér rozsda, hólyagosodás, a korrodált terület százalékos aránya az ASTM D610 szerint vagy a bevonat leválása a csíknyomokból.
- Felületi érdességre vonatkozó célok- A különleges esztétikai kidolgozást igénylő alkatrészeknél adja meg az Ra értékeket. A tükör-kidolgozású tengeri szerelvényekhez általában Ra 4-8 mikroinch (0,1-0,2 mikrométer) szükséges, ami elektropolírozással érhető el. A szatén kivitelű hardver az Ra 16-63 mikroinch (0,4-1,6 mikrométer) méretű.
- Ellenőrzési kritériumok és mintavételi terv- Határozza meg az ellenőrzési módszert (vizuális, sóspray-kupon vizsgálat, tapadási húzóvizsgálat az ASTM D3359 szerint) és a tétel mintavételi gyakoriságát.
Az ilyen szintű részletezés megszünteti a kétértelműséget a tervezési szándék és a késztermék között. Lehetővé teszi azt is, hogy a progresszív sajtolószerszámok beszállítói korán figyelembe vegyék a befejezési követelményeket a szerszámtervezési döntéseikben, ahelyett, hogy az utólagos-bélyegzés során felfedeznék, hogy a felület állapota nem felel meg a bevonat tapadási előfeltételeinek.
A kidolgozási költségeket csökkentő szerszámmal-
Az intelligens szerszámkialakítás áthelyezheti a munkát a befejező vonalról a présbe, csökkentve ezzel a teljes utó{0}}bélyegzési költséget. Számos belső művelet közvetlenül javítja a bélyegzett alkatrész tengeri kidolgozásra való felkészültségét:
Pénzverő állomásokösszenyomja a nyírt éleket és lesimítja a mikro{0}}sorját, amelyek egyébként a passziválás vagy a bevonat előtt sorjázást igényelnének. A kidolgozott él sima, zárt felületet kölcsönöz a befejező fürdőnek, javítva a fedés egyenletességét és megszüntetve a résgeometriát, ahol a bevonatok alatt a korrózió megbújik.
Égető állomásokhasználjon polírozott szerszámacélt az alkatrész felületének nyomás alatti vasalásához, csökkentve a felület érdességét és a formázási műveletek során visszamaradt mikro{0}}porozitást. A polírozó állomásból kilépő alkatrészek kevesebb mechanikai polírozást igényelnek az elektropolírozás előtt, így időt és fogyóeszközöket takaríthatunk meg a befejező részlegben.
Polírozott szerszámbetéteka végső formáló állomásokon tükörfelületüket közvetlenül a bélyegzett részre helyezik át. Ha a matrica felülete Ra 4 mikrohüvelykes vagy finomabb, a bélyegzett felület a végső kozmetikai specifikációhoz közel esik, és csak vegyi kezelést igényel, nem pedig kiterjedt mechanikai polírozást a passziválás vagy elektropolírozás előtt.
Ezen in{0}}stratégiák mindegyike valamivel magasabb szerszámköltséget jelent, és lényegesen alacsonyabb alkatrészenkénti kidolgozási költséget. A nagy-mennyiségű tengeri programoknál a matematika minden alkalommal előnyben részesíti a kivitelezés minőségét a szerszámban. A passzivált, bevonattal ellátott és beszerelésre kész kész alkatrész csak annyira jó, mint az azt létrehozó gyártási rendszer. És ennek a rendszernek a minősége a megfelelő gyártó partner kiválasztásától függ, akinek a képességei a teljes láncot felölelik a szerszámtervezéstől a bélyegzésen át a sósvízi szolgáltatáshoz szükséges befejezésig.
A megfelelő progresszív sajtolószerszám-partner beszerzése tengeri programokhoz
Az a sajtolóüzem, amely lágyacél konzolokat használ a HVAC légcsatornákhoz, nem azonos a tengeri hardverek progresszív présbélyegző partnerével. Lehet, hogy a sajtó ugyanaz. A szalagadagoló ugyanúgy működik. Ám a korrózióálló
A rossz szállító kiválasztása nem csak késedelmes szállítást jelent. Ez olyan alkatrészeket jelent, amelyek a szerszámban epekednek, élek, amelyek beépítés után réskorróziót okoznak, vagy olyan méreteltolódást jelentenek, amely három hónapig felszínre kerül a gyártás során, amikor a szerszám a kompenzációs ablakon túl kopik. Az értékelési folyamat ugyanolyan mérnöki szigort érdemel, mint maga az alkatrésztervezés.
Kritikus képességek egy tengeri bélyegzőpartnernél
Nem minden progresszív bélyegzési művelet rendelkezik az ötvözettel kapcsolatos tapasztalattal, préselési kapacitással vagy minőségi infrastruktúrával a tengeri{0}}minőségű munkák elvégzéséhez. Amikor értékeli a potenciális szállítókat, a cél az, hogy elkülönítse azokat az üzleteket, amelyek valóban támogatják a korrózióálló -ötvözetek bélyegzését, és azokat, amelyek megtanulják a program költségvetését.
Ahogy a tapasztalt, progresszív bélyegzőszerszám-gyártók iparági útmutatása is sugallja, a vállalat webhelyén túlmutató közvetlen, képességspecifikus kérdések{0}}feltevése az, ami megmutatja, hogy egy bolt valóban tud-e szállítani. Kifejezetten a tengeri programok esetében a szerszámmal és bélyegzéssel kapcsolatos kihívások sokfélesége, a nehéz -gauge 316 rozsdamentes formázástól a tükör-bevonatú keményfém szerszámok karbantartásáig olyan szállítót igényel, akinek képességei egyszerre igazodnak az Ön ötvözet-, térfogat- és felületi követelményeihez.
Használja ezt az ellenőrző listát a potenciális partnerek szűréséhez:
- Korrózióálló{0}}ötvözet tapasztalat- Az üzletben 316/316L-es rozsdamentes acél, tengeri sárgaréz vagy tengeri alumínium a progresszív szerszámozás? Kérjen konkrét példákat, ne csak anyaglistát. Hogyan kezelték a munkát-, a keményítést, az ingerlékenységet és a visszafutást ezeken a programokon?
- Házon belüli szerszámtervezés és szimulációs képesség- Végezhetnek-e alakítási szimulációt (FEA vagy szalagprogresszív modellezés) az állomásszekvenciák érvényesítésére az acél vágása előtt? A házon belüli tervezés gyorsabb iterációt jelent, ha a tengeri alkatrész geometriája módosítást igényel.
- Press tonnatartomány- A 2–4 mm-es rozsdamentes acélból készült tengeri vasalat lényegesen nagyobb űrtartalmat igényel, mint a tipikus lemezmegmunkálás. Győződjön meg arról, hogy az üzlet présgépei képesek kezelni az anyagvastagságot az összes alakítóállomáson anélkül, hogy megközelítenék a kapacitáskorlátokat.
- Házon belüli szerszámkarbantartás és újjáépítés- A tengeri ötvözetek progresszív matricái gyorsabban kopnak, mint az enyhe acélból készültek. A szerszámokat házon belül karbantartó üzletek órákon belül, nem pedig heteken belül reagálhatnak a kopással- kapcsolatos minőségi változásokra. Érdeklődjön a megelőző karbantartási ütemtervekről és a csiszolási időközökről a{5}}tengeri felületkezelésre.
- Másodlagos működési kapacitás- A szállító kínál sorjázást, passziválást, elektropolírozást vagy bevonatolást házon belül-, vagy van-e kidolgozási partneri kapcsolata dokumentált minőségi megállapodásokkal? Minél kevesebb az átadás a bélyegzés és a befejezés között, annál kisebb a felületminőség kockázata.
- Minőségi tanúsítványok és folyamatellenőrzés- Az ISO 9001 az alapérték. A biztonsági-kritikus tengeri hardverekkel kapcsolatban érdeklődjön az SPC implementációjáról, a-folyamatbeli ellenőrzés gyakoriságáról, az első-cikkellenőrzési protokollokról és az anyagok nyomon követhetőségéről a tekercs tanúsítványától a kész alkatrészig.
- Prototípus-gyártás-méretezhetősége- Támogathatják-e a kezdeti mintafuttatásokat a hajóépítő képesítéshez, majd a teljes gyártási mennyiségre méretezést újra-szerszám nélkül? Egyes szállítók ennek a spektrumnak az egyik végén kiválóak, de a másikon küzdenek.
Gyártómérnökök és beszerzési csapatok számára, akik nagy mennyiségű,{0}}progresszív bélyegzőszerszámokat keresnek szűk ismételhetőségű és méretezhető tömeggyártási kapacitással, a gyártók, mint pl.YICHENtöbb{0}}állomás-alakítási szakértelmet kínál, amely megfelel a hatékony szerszámmegoldást igénylő tengeri hardverprogramoknak. Az összetett, -tömegű fémalkatrészek progresszív szerszámozására való összpontosításuk miatt ezek releváns beszerzési lehetőséget jelentenek a regionális beszállítókkal együtt történő értékeléshez, különösen akkor, ha a program egyenletes teljesítményt követel meg a kiterjesztett gyártási sorozatok során.
A tengeri hardverkövetelmények hatékony kommunikációja
Még a legtehetségesebb bélyegzőpartner sem tudja teljesíteni azt, amit Ön nem határoz meg egyértelműen. A tengeri hardverprogramok gyakrabban hibáznak a kommunikációs szakaszban, mint a gyártási szakaszban. A „rozsdamentes acél konzol, tengeri felhasználás” kifejezést tartalmazó homályos ajánlatkérés a kritikus döntések meghozatalát az eladó értelmezésére hagyja, és előfordulhat, hogy alapértelmezett feltételezései nem felelnek meg az Ön korróziós teljesítményére vonatkozó elvárásoknak.
Az Ön által biztosított specifikációs csomagnak mindent meg kell adnia progresszív présbélyegző partnerének a pontos árajánlathoz, a szerszámok helyes megtervezéséhez, és olyan alkatrészek szállításához, amelyek az első benyújtáskor megfelelnek a minősítési tesztnek. Tartalmazza:
- Anyagfelirat tengeri{0}}minőségi jelöléssel- Adja meg a pontos ötvözetet (316 liter az ASTM A240 szerint, C46400 haditengerészeti sárgaréz az ASTM B171 szerint, 5052-H32 alumínium az ASTM B209 szerint), az edzettségi állapotot és a vastagságot a tűréshatárral.
- Fejezd be a specifikációt a sópermet követelményeivel- Adja meg az utólagos-bélyegzési kezelést (passziválás ASTM A967 citromos módszer szerint, elektropolírozás, porfestés ASTM B117 órákkal), az elfogadási kritériumokat és a felületi érdesség célértékeit Ra értékekben.
- Terhelési értékek és biztonsági tényezők- Ha az alkatrész teherbíró-, közölje az üzemi terhelési határértéket és a tervezett biztonsági tényezőt. Ez tájékoztatja a szállító anyagvastagságának ellenőrzését és a súlyossági határok kialakítását.
- Mérettűrések GD&T-vel- Ne csak névleges méreteket, hanem geometriai méretezést és tűréshatárokat tartalmazó 2D-s rajzokat biztosítson. Emelje ki a kulcsfontosságú-a-funkciós jellemzőket (szerelési furatok helyzete, illeszkedő felület síksága), amelyek szigorúbb szabályozást igényelnek, mint az általános profiltűrés.
- Éves mennyiségi előrejelzések és a program időtartama- Az őszinte mennyiségi előrejelzések lehetővé teszik a szállító számára a szerszámok megfelelő méretezését. Az évi 100 000 alkatrészre tervezett sajtolószerszám más építési szabványokkal rendelkezik, mint a várhatóan 2 millió darabot gyártani élettartama során.
- Összeszerelési összefüggések és galvanikus megfontolások- Határozza meg, hogy a bélyegzett alkatrész milyen anyagokkal érintkezik a végső összeállítás során. Ha egy bélyegzett alumínium konzol a rozsdamentes átmenő{2}}testhez csatlakozik, az eladónak tudnia kell, hogy tanácsot tudjon adni a szigetelési jellemzőkkel vagy a bevonat kompatibilitásával kapcsolatban.
Az ilyen szintű részletesség előzetes megadása két dolgot ér el. Lehetővé teszi a pontos árajánlatot, ami kevesebb költségmeglepetést jelent a szerszámozás után. És mérhető elfogadási kritériumokat határoz meg, amelyekben mindkét fél megállapodik a gyártás megkezdése előtt, kiküszöbölve a szubjektív minőségi vitákat, amelyek a tengeri hardverprogramokat kisiklik-.
A megfelelő progresszív présbélyegző partner a tengeri hardverek számára nem egyszerűen a legalacsonyabb ajánlatot tevő vagy a legnagyobb sajtóval rendelkező üzlet. Ez az a szállító, akinek az ötvözettel kapcsolatos tapasztalata, szerszámozási képessége, minőségi rendszerei és kommunikációs átláthatósága megfelel a sósvízi szolgáltatás speciális igényeinek. Ha az anyagkiválasztás, a szerszámtervezés, a gyártási gazdaságosság, a befejezési folyamatok és a szállítói képességek egyetlen tengeri hardverprogram köré összpontosulnak, az eredmény olyan alkatrészeket eredményez, amelyek megbízhatóan haladnak a szerszámmal a dokkig, és a hajó élettartama alatt teljesítenek.
GYIK a Progresszív fémbélyegzésről tengeri hardverekhez
1. Mely anyagok a legalkalmasabbak a tengeri vasalat progresszív présbélyegzéséhez?
A 316 és 316L rozsdamentes acél a legelterjedtebb választás kiváló klorid- és lyukállóságuk miatt. A haditengerészeti sárgaréz (C46400) kiváló alakíthatósága és kisebb szerszámkopása miatt jól használható dekoratív szerelvényekhez és kötőelemekhez. A tengeri alumínium sorozat könnyű konzolokhoz és fedélzeti vasalatokhoz illeszkedik, míg a réz-nikkelötvözetek (90/10, 70/30) kiválóak a tengervíz csővezeték-alkatrészeiben. Minden ötvözethez speciális szerszámbeállítások szükségesek az űrtartalom, a rugózás kompenzáció és az állomástávolság tekintetében, hogy egységes tengeri minőségű alkatrészeket állítsanak elő.
2. Hány alkatrészre van szükségem, hogy igazoljam a tengeri hardver progresszív szerszámozását?
A progresszív présbélyegzés általában 50 000–100 000 egység éves mennyiségnél{0}} költséghatékony a közepesen összetett tengeri alkatrészek esetében. Az egyszerűbb alkatrészek, mint a lapos hátlapok vagy klipek, indokolttá tehetik a 25 000-30 000 darabos szerszámozást a kevesebb szerszámállomás miatt. A kulcstényező az amortizáció: egy 50 000 dolláros kocka 5000 egységnél alkatrészenként 10 dollárt ad, de 500 000 egységnél csak 0,10 dollárt. Egy tapasztalt, progresszív matricagyártóval, például a YICHEN-nel való együttműködés segít a mérnököknek értékelni ezeket a kiegyenlítő{20}gazdaságosságokat, mielőtt a szerszámtőkét lekötnék.
3. Miért van szükség a tengeri hardvernek passziválásra a progresszív présbélyegzés után?
A sajtolás során a szerszámacél lyukasztók és formázóbetétek mikroszkopikus méretű szabad vasrészecskéket visznek át a rozsdamentes acél felületekre. Sós vizes környezetben ezek a vaslerakódások anódos helyekké válnak, ahol korrózió indul meg, ami rozsdafoltot okoz még a 316-os minőségi acélon is. A passziválás során citromsavat vagy salétromsavat használnak a beágyazott vas feloldására anélkül, hogy megtámadnák az alapötvözetet, visszaállítva a krómban-dús passzív oxidréteget. Passziválás nélkül a bélyegzett rozsdamentes tengeri hardver funkcionálisan befejezetlen, és használat közben idő előtti korróziót mutat.
4. Hogyan akadályozza meg a progresszív szerszámkialakítás a tengeri alkatrészek korrózióját?
A tengeri-specifikus szerszámkialakítás számos korróziógátló-stratégiát tartalmaz közvetlenül a szerszámokba. A nagy belső sugarak (minimum 1,5-2 T) megszüntetik a szűk réseket, ahol a kloridionok koncentrálódnak. A kidolgozó állomások összenyomják a nyírt éleket, hogy lezárják a mikro-sorját és a törési zónákat, amelyek réskorróziót okoznak. A szorosabb lyukasztás-a-a vágási hézagok (az anyagvastagság 5-8%-a) tisztább vágásokat eredményeznek, kevesebb durva élfelülettel. A lefolyólyuk-lyukasztó állomások lyukakat helyeznek el, amelyek megakadályozzák a víz felgyülemlését a felszerelt szerelvényeken. Ezeket a funkciókat a szerszámfejlécbe építették be, nem pedig költséges utóbélyegzési műveletekkel.
5. Mire kell figyelnem, amikor progresszív présbélyegző-szállítót választok tengeri alkatrészekhez?
Értékelje a szállítókat a korrózióálló -ötvözetek tapasztalatairól (konkrétan 316-os rozsdamentes, tengeri sárgaréz vagy tengeri alumínium a progresszív szerszámozásban), házon belüli szerszámkialakítás formázási szimulációs képességgel, elegendő préselési tonnatartalom a nehéz-méretű tengeri anyagokhoz, a -beépített ISO-teljesítmény, a másodlagos kivitelezési kapacitás vagy a dokumentumokkal végzett karbantartás 9001-es tanúsítvány SPC implementációval és prototípus-gyártásra{7}}skálázhatósággal. Az olyan gyártók, mint a YICHEN, amelyek több-állomásos progresszív bélyegzőszerszámokra specializálódtak a nagy mennyiségű{10}}gyártás érdekében, a tengeri hardverprogramok által megkívánt szűk megismételhetőséget és méretezhető teljesítményt kínálják.


