


Mit jelent a progresszív présbélyegzés a nagykereskedelmi vásárlók számára
Amikor a beszerzési csapatok értékelik a nagy{0}}mennyiségű fémalkatrészek beszerzési lehetőségeit, az egyik gyártási módszer következetesen a legalacsonyabb méretarányos alkatrészenkénti költséget biztosítja: progresszív matrica és sajtolás. Ennek ellenére a legtöbb vevő anélkül tárgyalja az árakat, hogy teljesen megértené a folyamat működését, így minden árajánlat-ellenőrzésnél árrés marad az asztalon.
Mi az a progresszív sajtolás
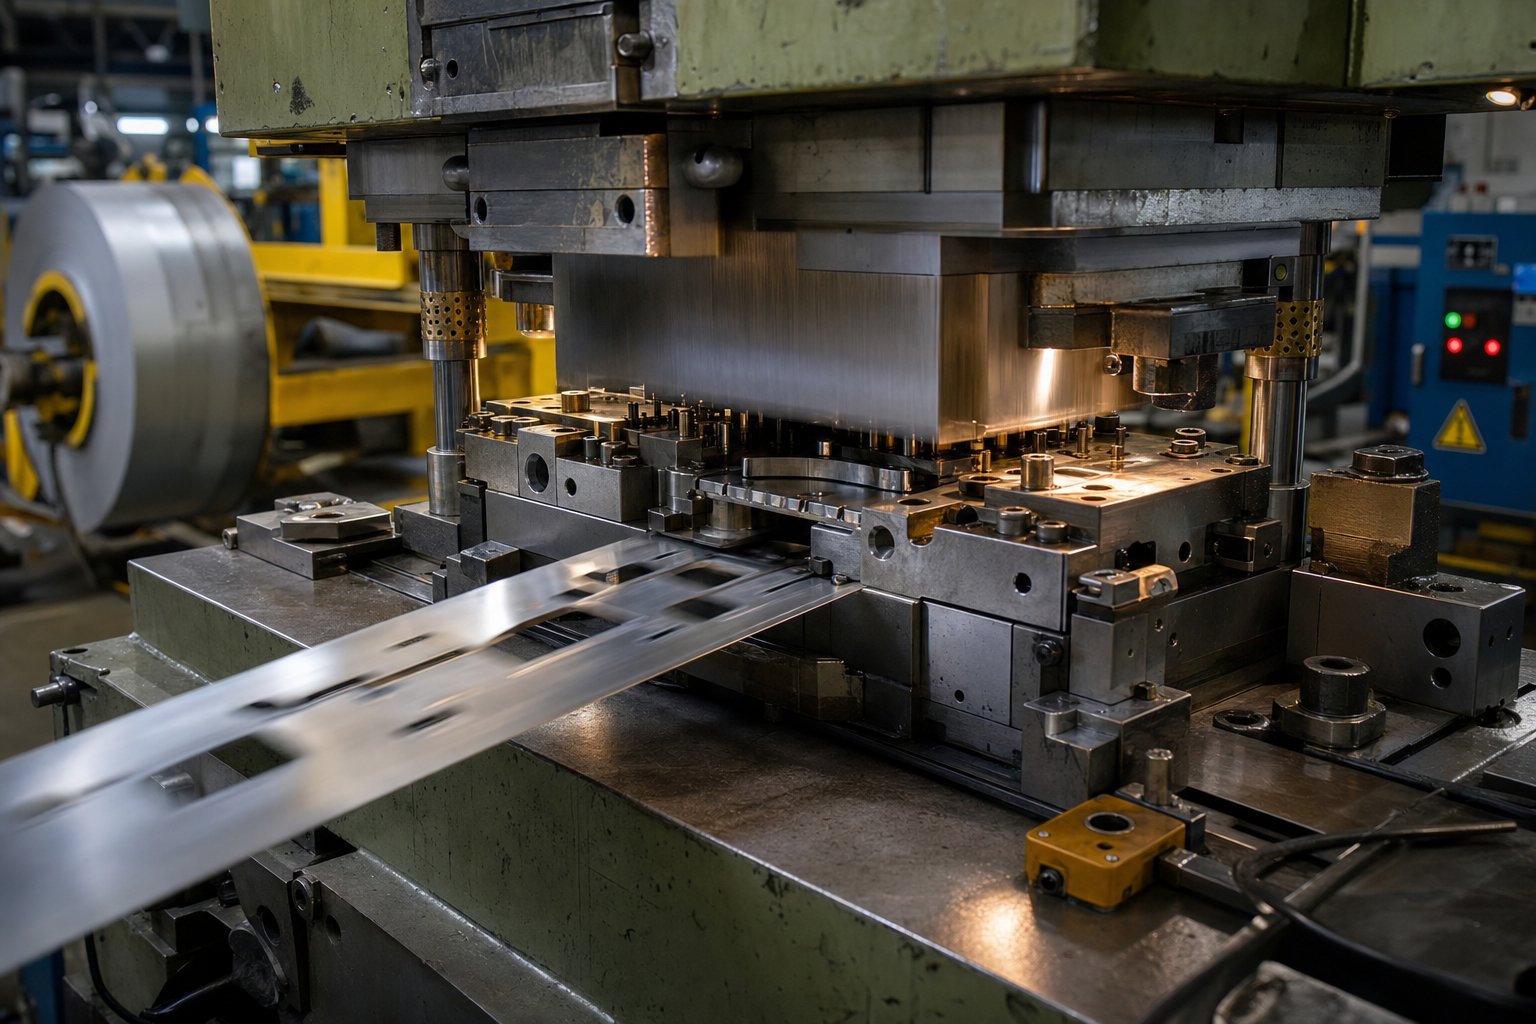
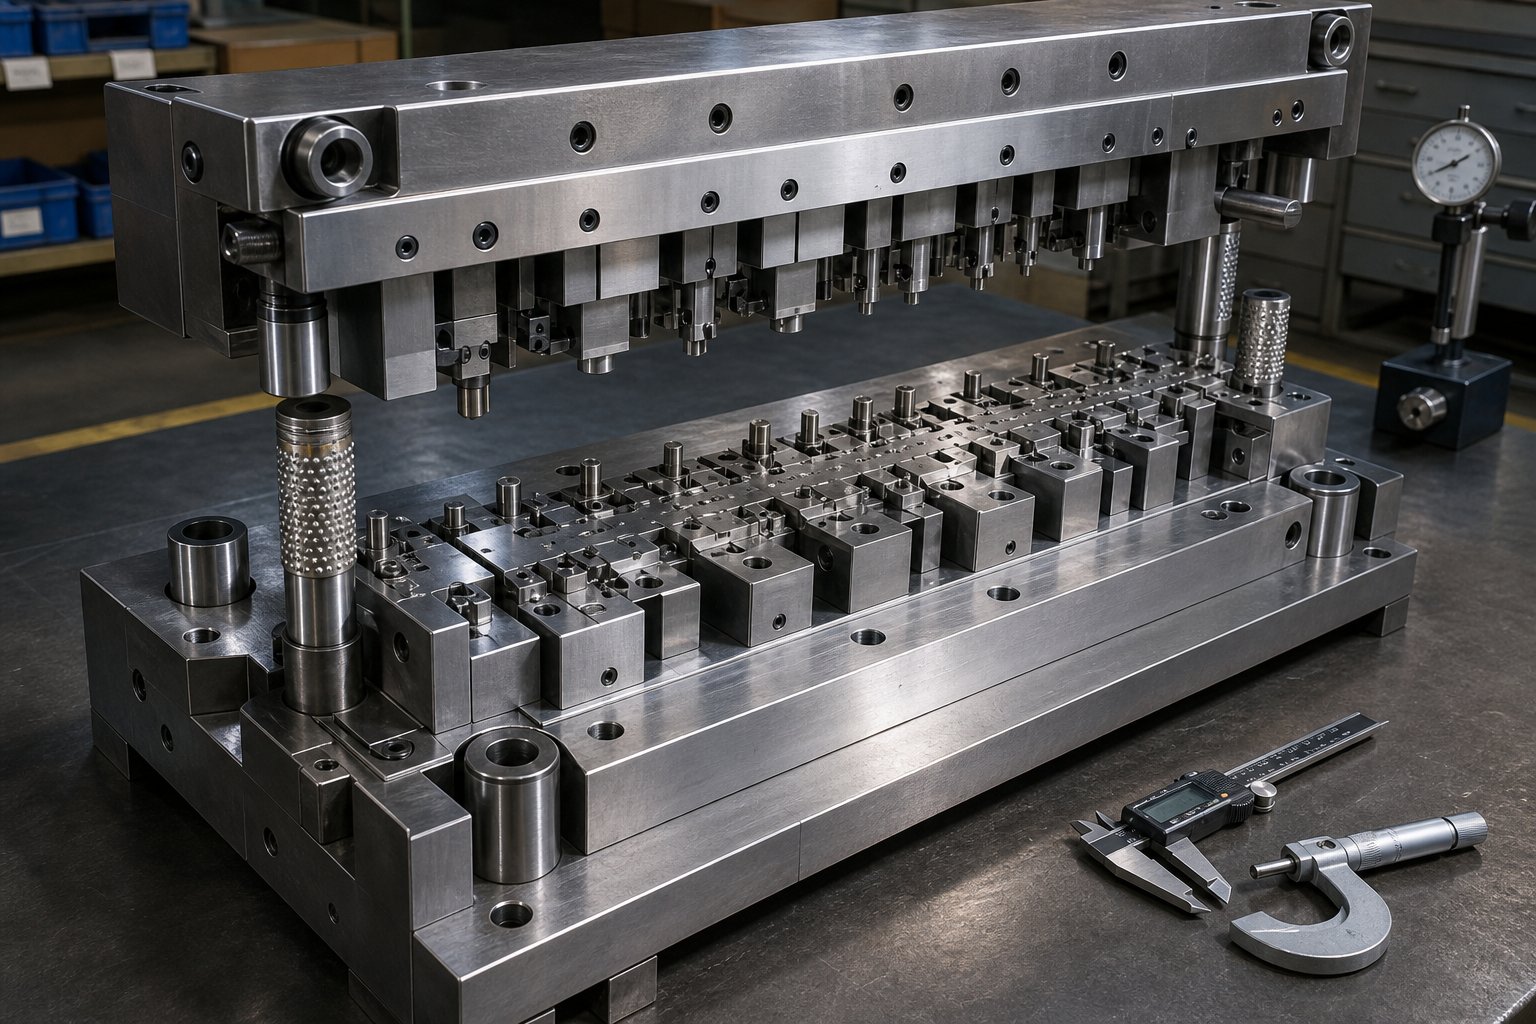
Ígymi az a progresszív kocka, pontosan? Képzeljen el egy hosszú, precíziós{0}}megtervezett szerszámot, amelyet egy bélyegzőprés belsejében helyeznek el. Egy tekercsről betáplált, folyamatos fémszalag halad át ezen a szerszámon minden egyes préslöketnél. Minden állomás egy meghatározott formázási műveletet - lyukaszt ki, karimát hajlít, felületet alakít, vagy profilt vág. Mire a szalag a végső állomásra ér, egy kész alkatrész válik le, és használatra készen kiesik.
A „progresszív” szó a szalag útját írja le: szekvenciális műveleteken keresztül halad, mindegyik az utolsóra épít. Nincs áthelyezés, nincs kezelői beavatkozás a lépések között. Egyetlen nyomóütéssel kész alkatrész jön létre, miközben a következő anyagszakaszt a helyére viszi. Gyártási sebesség mellett ez a progresszív bélyegzési ciklus percenként több százszor ismétlődik, és óránként több ezer azonos alkatrészt állít elő, néhány ezred hüvelyk tűrése mellett.
A sebesség, az ismételhetőség és a minimális munkaerő-ráfordítás ezen kombinációja teszi a progresszív szerszámot a domináns módszerré a fémalkatrészek nagykereskedelmi gyártásában.
Miért kell a nagykereskedőknek megérteniük a folyamatot?
Ez a cikk döntéstámogató-forrásként készült, amely áthidalja a szakadékot a technológiai folyamatismeret és a kereskedelmi beszerzési stratégia között. Akár autóipari csatlakozók, HVAC-tartók vagy elektromos alkatrészek beszerzését kezeli, programja gazdaságossága a jóval a présgép működése előtt meghozott döntéseken múlik.
A progresszív matricák működésének megértése közvetlenül befolyásolja a vevő azon képességét, hogy alkudjon meg az árakról, értékelje a beszállítói képességeket, és optimalizálja a program teljes költségét a szerszámberuházástól a -alkatrészenkénti árig.
A következő szakaszok végigvezetik az anyagok kiválasztását, a tervezést-a-a gyárthatóság érdekében, a szerszámköltségek amortizációját, a szállító minősítési kritériumait és a minőségbiztosítási módszereket -, amelyek mindegyike annak körébe tartozik, amit a nagykereskedelmi vásárlóknak tudniuk kell árréseik védelme érdekében. A cél a gyakorlati tőkeáttétel, nem pedig egy műszaki kézikönyv.
Hogyan működik a progresszív présbélyegzési folyamat lépésről lépésre
Egy dolog tudni, hogy mit csinál a progresszív kockák. A mögöttes mechanikai sorrend megértése megadja a szókincset, hogy jobb kérdéseket tegyen fel a beszállítói beszélgetések során, és észrevegye az idézett programok hatékonyságát. Íme, hogyan bontakozik ki a szerszám folyamata a nyers tekercstől a kész alkatrészig.
Csík elrendezése és állomássorrend
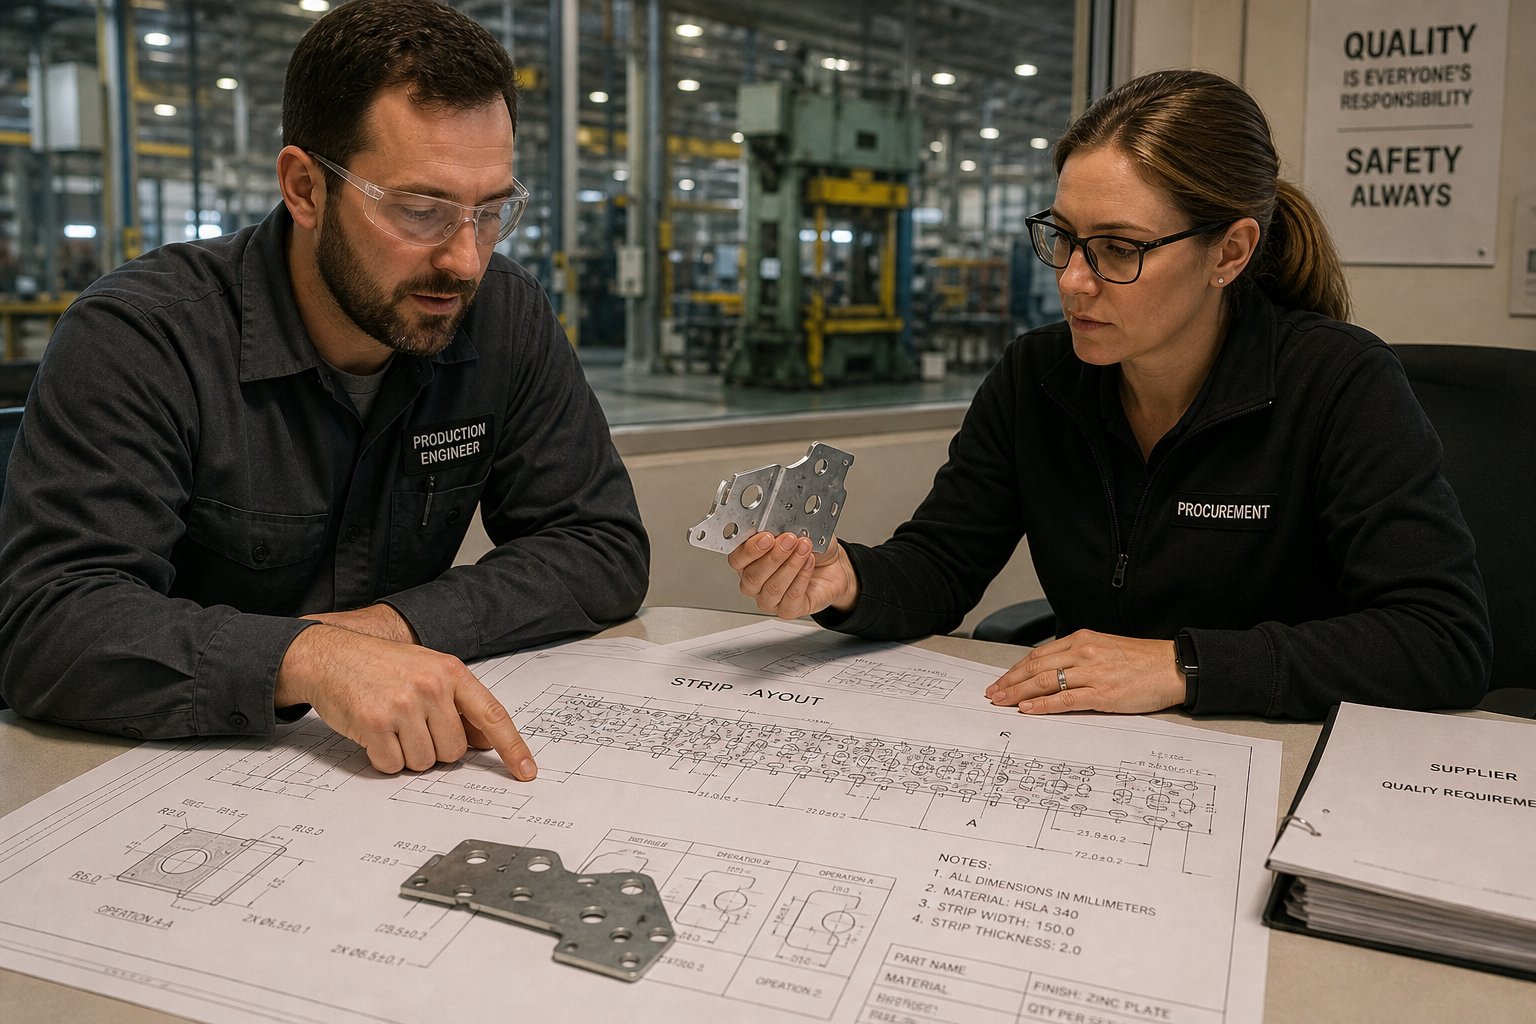
Minden progresszív matrica szalagelrendezésként kezdődik - egy mérnöki terv, amely minden formázási műveletet leképez egy adott állomásra az eszköz mentén. Képzelje el, hogy egy fémszalagot leteker, és pontosan megjelöli, hol történik az egyes ütések, hajlítások és vágások, amikor az anyag balról jobbra mozog a szerszámon keresztül.
A mérnökök először a szalag széleihez vezető furatokat helyeznek el. Ezek a kis, precízen lyukasztott lyukak minden állomáson rögzítik a csíkot, így biztosítva, hogy minden további művelet pontosan oda kerüljön, ahol kell. Innentől kezdve az alakító szakaszok egymás után épülnek fel: a második állomáson lyukasztott lyuk az ötödik állomáson meghajlított karima referenciapontja lesz. A végállomás választja el az elkészült részt a hordozószalagtól.
Az állomások száma közvetlenül befolyásolja a szerszám összetettségét és a ciklusidőt. Egy egyszerű lapos alátétnek három vagy négy állomásra lehet szüksége. Egy több-hajlítású, dombornyomott jellemzőkkel rendelkező elektromos csatlakozóhoz tizenkettőre vagy többre lehet szükség. A több állomás hosszabb és drágább kést jelent -, de azt is jelenti, hogy minden egyes művelet egyszerű és megismételhető marad, ami biztosítja, hogy a minőség egyenletes marad a ciklusok milliói során.
Nyomja meg a Művelet és a Löketszám gombot
A sajtolóprés a felső szerszámot félig lefelé hajtja a löketén keresztül, minden állomás műveletét egyszerre hajtja végre. Minden alkalommal, amikor a nyomószár felemelkedik, a csík egy pontos lépést - halad előre, amelyet progressziónak - neveznek, és a következő löket megismétli a teljes sorozatot.
Itt ölt testet a volumengazdaságosság. A nagy sebességű progresszív sajtolóprések percenként több száz vagy akár több ezer lökettel működnek, és minden egyes ciklussal kész alkatrészt készítenek. A percenkénti 400 löketnél ez 24 000 alkatrész óránként egyetlen megnyomással. Ez az áteresztőképesség az, ami a progresszív bélyegzési folyamatot gazdaságilag meghatározóvá teszi a nagykereskedelmi mennyiségek esetében - az egy-alkatrészenkénti munka- és gépidőköltség szinte elhanyagolhatóvá válik.
A koncepciótól a kész részig
Összetettnek hangzik? A teljesprogresszív sajtolási eljárásmeglepően lineáris utat követ. Íme a sorrend a nyersanyagtól a dobozos alkatrészekig:
- Egy lapos fémanyag tekercs töltődik be a lecsavarozóba, és egy egyengetőbe kerül, amely eltávolítja a szalag természetes hullámosságát.
- A kiegyenesített csík belép a présbe, és a vezetősínek segítségével igazodik a szerszám első állomásához.
- A présciklusok és a próbalyukasztók rögzítik a szalagot a pontos pozícióban.
- Minden egymást követő löketnél a csík egy előrehaladási hosszt mutat előre, áthaladva a lyukasztási, alakítási, hajlítási és éremelési állomásokon.
- A végállomáson a kész alkatrész levágási művelettel válik le a hordozószalagról.
- Az elkészült részek a szerszámon keresztül egy gyűjtőtartályba vagy szállítószalagba esnek, míg a csontváz anyaga az ellenkező oldalon távozik.
Ez a folyamatos áramlású - tekercs be, részek ki - megszakítás nélkül működik órákon vagy napokon keresztül, amelyet csak a tekercs hossza és a szerszám ütemezett karbantartása korlátoz. Az eredmény egy olyan gyártási módszer, amelyben a konzisztencia nem ellenőrzött,
Ez a mechanikai megismételhetőség azonban nagymértékben függ egy upstream döntéstől, amelyet sok vásárló figyelmen kívül hagy: milyen anyagot táplál be először a sajtóba.
Anyagválasztási útmutató progresszív bélyegzési projektekhez
A választott fém nem csak azt határozza meg, hogy a kész alkatrész mire képes -, hanem a program minden költségváltozóját is alakítja. A progresszív bélyegzőanyagok eltérően viselkednek a folyamatos nagy sebességű-alakítás során, és ezek a különbségek a szerszám élettartamán, a löketszámon, a selejtezési arányon és végső soron a nagykereskedelmi egységáron is átgyűrűznek. A rossz ötvözet kiválasztása csendesen erodálhatja a margókat, jóval azelőtt, hogy bárki észrevenné.
Közönséges fémek progresszív bélyegzéshez
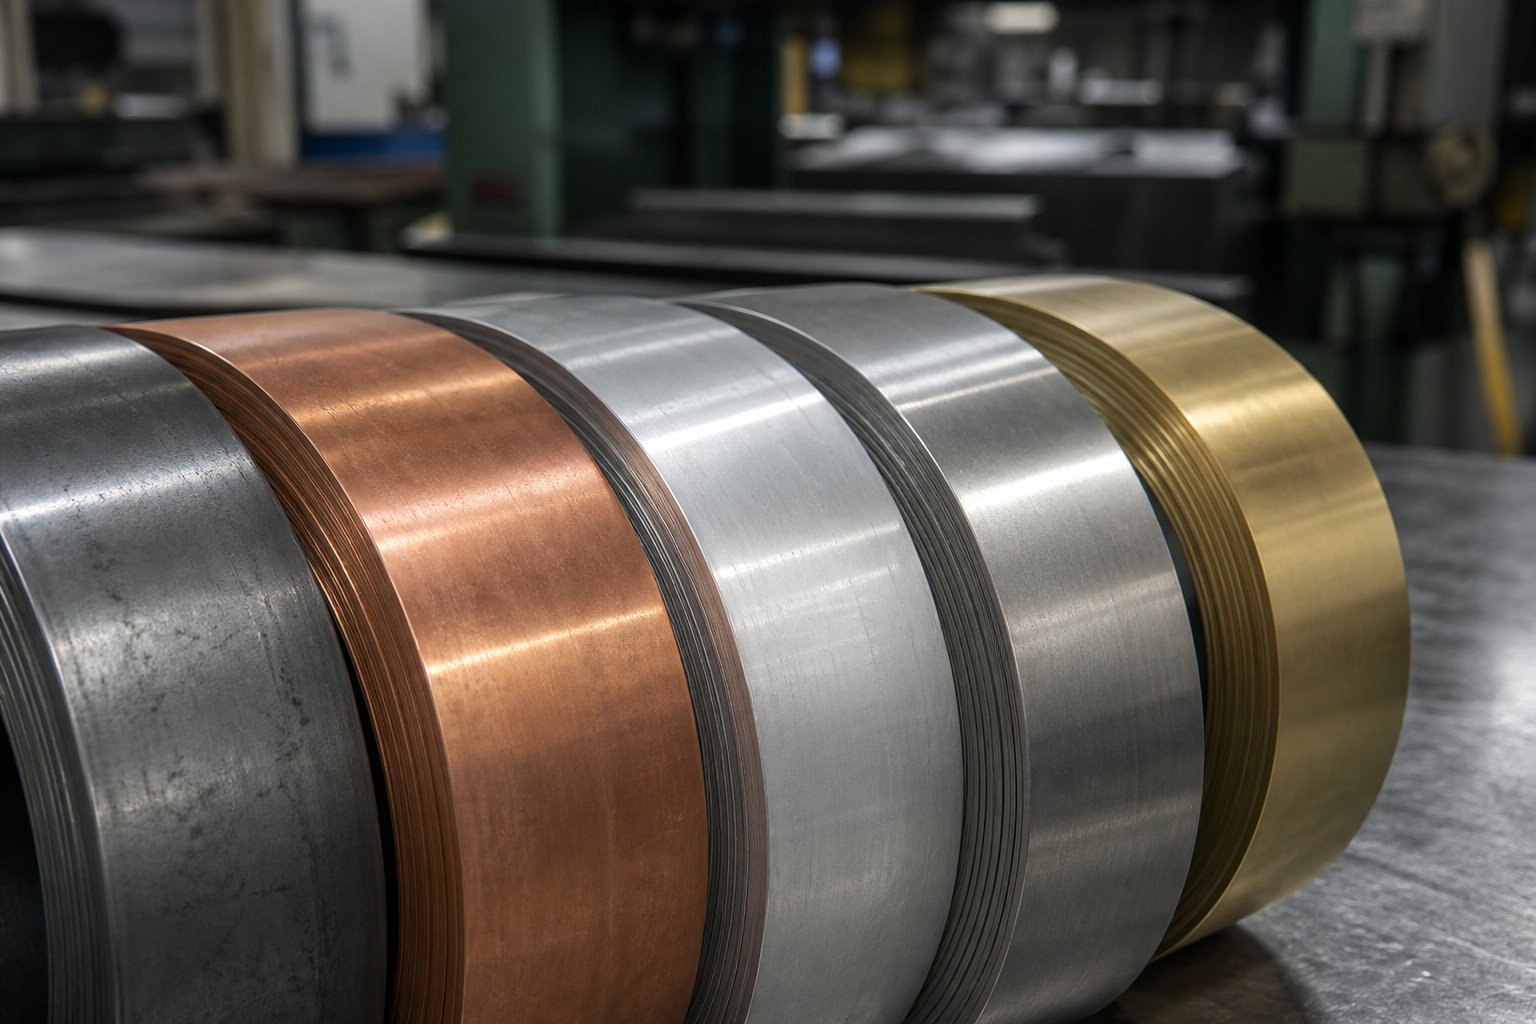
Öt anyagi család fedi le a progresszív sajtolómunkák túlnyomó részét. Mindegyik a formálhatóság, a szilárdság és a költség külön egyensúlyát hozza létre, amely alkalmassá teszi bizonyos alkalmazásokhoz. A következőképpen hasonlítható össze, ha több-állomáson keresztül gyártási sebességgel táplálják őket:
| Anyag | Tipikus alkalmazások | Relatív költség | Alakíthatóság | Die Wear Impact |
|---|---|---|---|---|
| Szénacél | Tartók, házak, szerkezeti elemek | Alacsony | Magas | Alacsony vagy közepes |
| Rozsdamentes acél | Orvosi eszközök, élelmiszeripari berendezések, készülékek | Magas | Közepes | Magas |
| Alumínium | Tokozatok, hűtőbordák, könnyű szerelvények | Közepes | Nagyon magas | Alacsony |
| Réz | Elektromos csatlakozók, sorkapcsok, gyűjtősínek | Közepes-magas | Magas | Alacsony |
| Sárgaréz | Elektromos érintkezők, dekoratív vasalat, szelepek | Közepes-magas | Magas | Alacsony |
A szénacél progresszív bélyegzés uralja a szerkezeti és általános{0}}célú alkatrészeket, mivel az alacsony nyersanyagköltséget kiváló alakíthatósággal és az alakítóállomásokon keresztül kiszámítható viselkedéssel párosítja. Ezzel szemben a rozsdamentes acél ellenáll a deformációnak - kiválóan ellenáll a korróziónak, de nagyobb alakítóerőt és keményebb szerszámot igényel. A progresszív rézbélyegzés és a sárgaréz a stabil szalagadagolás és a kíméletes szerszámérintkezők hírnevét képviseli, ezért a precíziós elektromos alkatrészek alapfelszereltsége. Az alumínium progresszív bélyegzés kiválóan teljesít a könnyű alkalmazásokban, és támogatja a nagy-sebességű ciklusokat, bár a visszaugrásra való hajlam gondos szerszámkiegyenlítést igényel a szűk -tűrésű részek esetében.
Hogyan hat az anyagválasztás a termelési gazdaságosságra
Itt válik érdekessé a nagykereskedelmi költségek képe. A puhább, rugalmasabb anyagok - réz, alumínium és alacsony-széntartalmú acél - gyorsabb löketszámot tesznek lehetővé, mivel kisebb ellenállással áramlanak át az alakítóállomásokon. A kisebb ellenállás kisebb feszültséget jelent a lyukasztókon és a szerszámszakaszokon, ami közvetlenül a szerszám hosszabb élettartamát jelenti a karbantartási intervallumok között. A szerszámon futó alumínium két-háromszor hosszabb ideig tarthat az élezési ciklusok között, mint ugyanazon szerszámmal, amely rozsdamentes acélt készít.
A keményebb anyagok megfordítják ezt az egyenletet. A nagy -szilárdságú vagy rozsdamentes ötvözetekkel végzett progresszív acélbélyegzés minden állomáson növeli az alakítóerőt, felgyorsítja az ütések kopását, és gyakran keményfém vagy bevonattal ellátott szerszámok szükségesek a szerszám elfogadható élettartamának fenntartásához. A beszállítók lassabb préselési sebességgel és gyakoribb karbantartási ütemezéssel kompenzálnak -, ami mindkettő növeli a feltüntetett alkatrészenkénti költséget.
Az anyagvastagság újabb réteget ad hozzá. A vastagabb állomány löketenként több tonnát igényel, és korlátozza a prés mozgási sebességét. A legtöbb progresszív bélyegzés a 0,010" és 0,250" közötti vastagságtartományban működik hatékonyan, bár minden anyagnak megvan a maga édes pontja. Az anyag kényelmes vastagságú ablakának túllépése nemcsak lelassítja a gyártást -, hanem veszélyeztetheti az állomások méretpontosságát és növelheti a selejt mennyiségét.
Anyagspecifikációk, amelyeket a vevőknek kérniük kell
Amikor ajánlatot ad ki egy progresszív bélyegzőprogramra, a homályos anyagfeliratok változatosságot idéznek elő. A bejövő tekercs változása a kész alkatrészek változását, a nagyobb selejtezési arányt és az esetleges selejt tételeket jelenti. A beszerzési csapatoknak előre meg kell határozniuk ezeket a részleteket:
- Ötvözet minőségű- a pontos megnevezés (pl. C26000 sárgaréz, 304 rozsdamentes, 5052-H32 alumínium), nem pedig általános családnevek
- Temper vagy keménység állapota-, amely szabályozza az alakíthatóságot és a visszafutási viselkedést a szerszámon keresztül
- Vastagság toleranciaA - szűkebb sávok csökkentik az állomások-állomások közötti eltéréseket-, de korlátozhatják a beszerzést a speciális malmok számára
- Felületkezelés- marási felület, polírozott vagy-előre bevont, attól függően, hogy másodlagos kikészítést terveznek-e
- A tekercs szélessége és élei állapota- résszélesség-tűrés és éltípus (résél vs. sorjázott) befolyásolja a szalagadagolás stabilitását
A szigorúbb bejövő anyagspecifikációk csökkentik a kész alkatrészek ingadozását, és minimálisra csökkentik a selejt mennyiségét, de ezek a termékek kiválóak. A kompromisszum egyértelmű: a konzisztens tekercskészletért valamivel többet fizetni általában összességében kevesebbe kerül, mint a selejtezések, a szerszámbeállítások és a gyártási megszakítások kezelése, amelyeket a nem -nem-speciális anyag okoz. Együttműködjön beszállítójával, hogy megtalálja azt a specifikációs szintet, amely egyensúlyba hozza a nyersanyagköltséget és a folyamatstabilitást az Ön konkrét éves mennyisége esetén.
Az anyagválasztás szabja meg a határokat, de az alkatrész e határokon belüli tervezése határozza meg, hogy teljes értéket nyer-e ki a progresszív szerszámból -, vagy kihasználatlanul hagyja-e a hatékonyságnövekedést egy túl-bonyolult szalagelrendezésben.
Hogyan növeli az alkatrésztervezés a progresszív szerszámozási költségeket és a hatékonyságot
Az alkatrésznyomtatásra rajzolt minden jellemzőnek közvetlen árkövetkezménye van a progresszív matricán belül. Egy lyuk két milliméterrel közelebb került az élhez, a hajlítási sugár a szükségnél nagyobb mértékben meghúzott, a +/-0,001"-nél megadott tűrés, amikor +/-0,005" tökéletesen működne - minden döntés állomásokat ad, lerövidíti a szerszám élettartamát vagy lassabb préselési sebességet kényszerít ki. A Manor Tool mérnöki elemzése szerint a nagykereskedelmi vásárlók számára ez azt jelenti, hogy a CAD szakaszban meghozott progresszív szerszámtervezési döntések a teljes gyártási költség akár 80%-át is kiadhatják. A tervezés{11}}gyártása szempontjából való megértése valódi befolyást biztosít a beszerzési csapatoknak az árajánlattétel során – nem csak az ártárgyalások során, hanem a költségek megelőzésében is.
Funkcióköz és csíkelrendezés optimalizálása
Képzeld el a részed, mint egy kis darab egy hosszú fémszalag, amely előrehalad egy prog-szerszámon. Ennek a csíknak elég erősen össze kell tartania - ahhoz, hogy egy tucatnyi vagy több állomáson keresztül lehessen tolni és húzni anélkül, hogy kihajlás, elszakadás vagy helytelen helyzetbe kerülne. Az elemek közötti anyag (úgynevezett híd vagy háló) az, ami fenntartja ezt a szerkezeti integritást.
Ha az elemek túl közel helyezkednek el egymáshoz, a közöttük lévő háló veszélyesen vékony lesz. A vékony szövedékek deformálódnak az adagoló erő hatására, ami hibás rögzítést okoz a későbbi állomásokon, és -nem-a tűréshatáron kívüli részek keletkeznek. A tervezők a feszültség újraelosztása érdekében üresjárati állomások hozzáadásával vagy a préselési sebesség lelassításával - kompenzálnak, mindkettő növeli az alkatrészenkénti költséget-.
Az általános mérnöki szabály aminimális hídvastagságaz anyagvastagság 1,25-1,5-szerese. 1,5 mm-es lap esetén ez azt jelenti, hogy legalább 1,875–2,25 mm-es anyagot kell hagyni a lyukasztott elemek, valamint a csíkok és a szalag széle között. A lyuk-élek közötti távolságok hasonló elvet követnek: a lyukak középpontjainak az anyag vastagságának legalább kétszeresét kell elhelyezniük bármely éltől vagy formált elemtől, hogy elkerüljük a torzulást a lyukasztás során.
Miért számít ez a nagykereskedelmi árak szempontjából? Az optimalizált térköz közvetlenül javítja az anyagfelhasználást - a tekercskészlet azon százaléka, amely kész alkatrészekké válik, nem pedig törmelékvázból. Az iparági referenciaértékek legalább 75%-os anyagfelhasználást céloznak meg a jól-megtervezett szalagelrendezés érdekében. Ha évente több millió alkatrészt vásárol, még a 3-5%-os kihasználtság javulása is jelentős nyersanyag-megtakarítást jelent, amely belefolyik a jegyzett darabárba.
Geometriai összetettség és állomások száma
Íme a kapcsolat, amely szabályozza a progresszív bélyegzőszerszám-tervezés gazdaságtanát: minden olyan különálló alakítási művelet, amelyre a részedre van szükség, legalább egy sajtolószerszám-állomásra fordítódik. Egyszerű lapos alkatrészek - egy kétlyukú alátét, például - lehet, hogy csak három vagy négy állomásra van szüksége. Egy több-hajlítási tartó dombornyomott elemekkel, húzott mélyedésekkel és szűk helyzeti tűrésekkel tizenkét vagy több állomást igényelhet.
Minden további állomás megnöveli a szerszám fizikai hosszát, precízebb -földi szerszámelemeket igényel, és megnöveli a tervezési és építési időt. A nagy-kopású állomásokhoz használt progresszív keményfém sajtolószerszámok további költségekkel járnak, de jelentősen meghosszabbítják a karbantartási intervallumokat -, ami egy érdemes kompromisszum a hosszú távú{4}}programoknál. Az eredmény magasabb előzetes szerszámbefektetés.
Az ellenpont azonban az, hogy az állomások száma nem rontja az alkatrészenkénti hatékonyságot, ahogyan azt elvárná. Függetlenül attól, hogy a kocka hat vagy tizenhat állomásból áll, a prés továbbra is löketenként egy kész alkatrészt készít ugyanazzal a ciklussebességgel. Több állomás azt jelenti, hogy minden egyes művelet egyszerű és fokozatos marad, - csökkentve az anyagfeszültséget, minimalizálva a visszarugaszkodást és javítva a hozamot. Ez az oka annak, hogy az állomások számának növelése növeli a szerszámköltséget, de fenntartja vagy akár javítja az alkatrészenkénti gyártási gazdaságosságot a nagykereskedelmi mennyiségek mellett.
A vásárlók számára felmerülő gyakorlati kérdés az, hogy az alkatrésztervezés geometriai összetettsége valóban szükséges-e a működéshez, vagy olyan tervezési döntéseken keresztül csúszott be, amelyeket a DFM felülvizsgálata egyszerűsíthet?
Tervezési változtatások, amelyek csökkentik a nagykereskedelmi költségeket
A szerszámtervezővel való együttműködés a termékfejlesztés korai szakaszában a legnagyobb{0}}megtérülési tevékenység, amelyet egy beszerzési csapat végezhet. A rajzolás szakaszában végrehajtott DFM-módosítások nem kerülnek semmibe. Ugyanezek a változtatások egy edzett progresszív matrica megépítése után több tízezer dollárba kerülhetnek az utómunkálatok során -, vagy teljesen új szerszámot igényelnek.
Íme a gyakorlati DFM ajánlások, amelyek következetesen csökkentik a szerszámok bonyolultságát és a nagykereskedelmi alkatrészköltséget:
- Tartsa az egyenletes anyagvastagságotA - olyan jellemzők tervezése, amelyek helyi vékonyítást vagy vastagítást igényelnek, további kidolgozó állomásokat kényszerít ki, és megnehezíti a szalag viselkedését a szerszámon keresztül.
- Kerülje a másodlagos műveleteket igénylő funkciókat- Ha egy menetfúró, egy hegesztési varrat vagy egy megmunkált felület kiküszöbölhető vagy helyettesíthető egy in-szerszámmal (például extrudált lyukakkal vagy kidolgozott menetekkel), akkor eltávolítja az utólagos-préskezelést és a kapcsolódó költségeket.
- Tervezés a szalag haladását szem előtt tartva- orientálja a hajlításokat és formákat, így azok a szalag haladási irányával, nem pedig ellentétes irányban működnek. A szalag függőleges emelését vagy deformálását igénylő funkciókhoz rugalmas szalagtartókra van szükség, ami bonyolultabbá teszi.
- A tűréshatárokat csak olyan szorosan adja meg, amennyire a funkció megköveteliA - mindenhol +/-0,001"-et hív ki, amikor csak egy kritikus interfész igényli, a teljes szerszámot az adott szabványnak megfelelően kell megépíteni és karbantartani. A szelektív tolerancia lehetővé teszi a szerszámkészítő számára, hogy ott optimalizáljon, ahol a pontosság a legfontosabb.
- Tartsa be a minimális hajlítási sugarakatA - belső hajlítási sugaraknak meg kell egyeznie vagy meg kell haladniuk az anyagvastagságot. Az élesebb hajlítások növelik a repedések kockázatát, felgyorsítják a lyukasztás kopását, és további alakító állomásokra lehet szükség a fokozatos eléréshez.
- Konszolidálja az alkatrészeket, ahol lehetséges- Ha egy összeállítás három különálló bélyegzést használ, amelyekből egy progresszív szerszámrész lehet, a szerszámokba fektetett befektetés gyakran megtérül a kezelés, a csomagolás és az összeszerelési munka hiánya miatt.
Észre fog venni egy mintát: minden ajánlás csökkenti az állomások számát, kiküszöböli a másodlagos kezelést, vagy meghosszabbítja a szerszám élettartamát. Ezek nem elvont mérnöki preferenciák, - hanem közvetlen költséghatékonyságok. A korai beszállítói bevonást vagy formális DFM-felülvizsgálatot kínáló beszállító, mielőtt az eszközöket idézné, azt jelzi, hogy a program teljes költségében gondolkodik, nem csak a kiárusítási árban.
Az alkatrész geometriája határozza meg, hogy mit kell tennie a szerszámnak. De az, hogy ez a szerszám mennyibe kerül -, és hogy ezek a dollárok hogyan amortizálódnak a termelési mennyiségek között -, attól függ, hogy megérti-e a nagyarányú szerszámberuházás gazdaságosságát.
Progresszív présbélyegzési költséggazdaságosság megértése nagykereskedelmi mennyiségben
A szerszámköltség az a szám, amely a progresszív fémbélyegzésről - kapcsolatos minden kezdeti beszélgetést dominál, és az a szám, amelyet az első alkalommal értékelő vásárlók a leginkább félreértenek. Egy hat-számjegyű befektetés önmagában is óriásinak tűnik. A több százezer vagy több millió alkatrészt futtató több-éves gyártási programra kiterjedően ugyanaz a befektetés az egységköltség kerekítési hibája lesz. A jó nagykereskedelmi program és az árrés{6}}kimerülése közötti különbség gyakran azon múlik, hogy a vásárlók mennyire értik ezt az amortizációs számítást.
Előzetes szerszámberuházás vs{0}}alkatrészköltséggel
A progresszív szerszámok jelentős tőkebefektetést jelentenek. A szerszámok általában 30 000 dollártól 250 000 dollárig terjednek, az állomások számától, a tűréskövetelményektől, az anyag típusától és az alkatrész összetettségétől függően. Egyszerű szénacél geometriák kevés alakítóállomással az alsó végén. Magas-tűrésű rozsdamentes acél alkatrészek tizenkét-plusz állomással, keményfém betétekkel és a felső tartomány felé -nyomószerszámmal.
Íme a keretrendszer, amely a nagykereskedelmi vásárlók számára fontos: a szerszámköltség megoszlik minden alkatrész között, amelyet a szerszám élettartama során gyárt. Egy 50 000 dollár értékű szerszám, amely 500 000 alkatrészt gyárt, mindössze 0,10 dollárt ad hozzá a szerszámok amortizációjához darabonként. Ugyanaz a matrica, amely mindössze 5000 alkatrészt gyárt, darabonként 10,00 USD-t ad - százszoros{11}}különbséget a szerszámterhelésben a mennyiséghez képest. Emiatt válik nagyobb mennyiségeknél gazdaságilag meghatározóvá a progresszív présbélyegzés, és ezért a beszállítók árajánlattétel előtt rákérdeznek az éves mennyiségi kötelezettségvállalásra.
A hosszú távú progresszív bélyegzés gazdasági életképessége általában 50 000–100 000 éves egységnél kezdődik, bár a nagyon egyszerű alkatrészek indokolhatják az alacsonyabb küszöbértékeken történő szerszámozást. A kritikus kérdés nem csak az idei év mennyisége -, hanem a teljes élettartamra szóló programmennyiség. Az egymillió vagy több ütésre garantált matrica egy öt-éves programot szolgálhat, és az amortizációs számításnak tükröznie kell ezt a teljes horizontot. Azok a vevők, akik a szerszámberuházást egyetlen év termeléséhez viszonyítják, gyakran idő előtt elutasítják a progresszív présbélyegzést, és figyelmen kívül hagyják azt a költségelőnyt, amely akkor jelenik meg, amikor a matematika figyelembe veszi a teljes gyártási programot.
Mi vezeti a progresszív bélyegzés nagykereskedelmi árképzését
Amikor árajánlatot kap nagykereskedelmi bélyegzett alkatrészekre, az egységár több mögöttes költségtényezőt egyesít.Iparági bontásokjellemzően a darabonkénti költség 45-55%-át használó anyagokat, 15-25%-ot a munkaerőt, 10-20%-ot a rezsiköltséget, 2-8%-ot a minőségi rendszereket és 2-5%-ot a csomagolást használnak fel. De ezek a százalékok az adott program paramétereitől függően változnak. Íme, mi mozgatja leginkább a tűt:
| Költségtényező | Mit befolyásol | Az egységárra gyakorolt hatás |
|---|---|---|
| A szerszám összetettsége (állomások száma, tűrés) | Szerszám amortizáció alkatrészenként, karbantartási gyakoriság | A több - állomás és a szűkebb tűréshatárok növelik a szerszámköltséget és a karbantartási időközöket is |
| Anyag típusa és vastagsága | Nyersanyagköltség, löketszám képesség, szerszámkopási sebesség | A magas - keményebb vagy vastagabb anyagok lassítják a gyártást és lerövidítik a szerszám élettartamát |
| Alkatrész geometriája | Selejt arány, anyagfelhasználás, alakítási műveletek száma | A közepestől a magasig terjedő - összetett alakzatok csökkentik a kihasználtságot és növelik az állomások számát |
| Éves mennyiségi kötelezettségvállalás | Szerszám amortizációs ráta, beállítási költségkülönbség, anyagvásárlóerő | A magas - magasabb lekötött mennyiség csökkenti az egységenkénti fix költségelosztást- |
| Másodlagos műveletek szükségesek | Posta-sajtókezelés, további folyamatlépések, munka | Közepes - bevonat, menetfúrás vagy összeszerelés növeli a darabonkénti közvetlen költséget |
| Minőségi és ellenőrzési követelmények | Mérési gyakoriság, dokumentálás, hitelesítés rezsi | Alacsony és közepes - autóipari vagy repülőgépipari specifikációk 2-8%-kal növelik a darabonkénti költséget |
Ezen tényezők mindegyike kölcsönhatásba lép a többiekkel. Egy rozsdamentes acélból készült alkatrész szűk tűréssel és alacsony éves mennyiséggel drasztikusan eltérő egységárat fog fizetni, mint az azonos geometriájú lágyacél tízszeres mennyiségben. Ha a beszállítók közötti árajánlatok vadul eltérőnek tűnnek, az gyakran azért van, mert minden szállító különböző feltételezéseket tesz egy vagy több ilyen változóról -, ezért az ajánlatkérésnek minden paramétert egyértelműen le kell szögeznie.
A program teljes költsége az alkatrészáron túl
Az egységár a vásárlók által rögzített szám. Az összköltség az a szám, amely ténylegesen meghatározza a haszonkulcsot. A progresszív bélyegző nagykereskedelmi programok gyakran másodlagos műveleteket foglalnak magukban a jegyzett árba -, vagy ami még veszélyesebb, kizárják abból. A gyakori sajtó-folyamatok a következők:
- Felületi kezelések- horganyzás, nikkelezés, eloxálás, e-bevonat vagy passziválás az anyagtól és a végfelhasználási{2}}környezettől függően
- Hőkezelés- keményedés vagy feszültségmentesítés-mechanikai tulajdonságokat igénylő részek tehermentesítése
- Sorjázás és kikészítés- simítás, vibrációs felületkezelés vagy kézi sorjázás az éles peremek eltávolítására a lyukasztott elemekről
- Összeszerelési műveletek- PEM rögzítőelemek behelyezése, részegységek-hegesztése vagy sajtolt alkatrészek integrálása más alkatrészekkel
- Csomagolás és címkézés- export-minőségű csomagolás, készlet, tételek szétválasztása vagy egyedi csomagolás a kész felületek védelmére
A 2,00 dolláros bélyegzett alkatrész reálisan megközelíti a 2,85 dollárt, ha hozzáadják a felületkezelést, a csomagolást és a szállítmányozást. Ezek a sorok csendben eltolják a program teljes gazdaságosságát, ha nem veszi figyelembe őket az ajánlatok összehasonlítása során.
A közvetlen gyártási költségeken túl a nagykereskedelmi vevőknek figyelembe kell venniük a logisztikai költségeket (különösen a nemzetközi beszerzések esetében), a minőségi költségeket (beérkező ellenőrzés, selejtkezelés, garanciális kitétel), valamint a minimális rendelési mennyiségekhez vagy általános kiadási ütemezéshez kötött készlettartási költségeket. Előfordulhat, hogy a legalacsonyabb darabár árat ajánló szállító nem szállítja a legalacsonyabb teljes programköltséget, ha hosszabb átfutási idővel, magasabb selejtezési arányokkal vagy biztonsági készlet szükségességével számol.
A teljes földköltségre vonatkozó árajánlatok összehasonlítása önmagában az egységár helyett elválasztja a stratégiai beszerzést a tranzakciós beszerzéstől -, és ez az a keret, amely megvédi a nagykereskedelmi árrést egy több-éves progresszív bélyegzési program élettartama alatt.
A költséggazdaságosság megmondja, mire költ. De nem adnak választ egy alapvetőbb kérdésre: valóban a progresszív présbélyegzés a megfelelő gyártási módszer az adott alkalmazáshoz, vagy egy másik formázási megközelítés szolgálna jobban?
Döntse el, hogy a progresszív présbélyegzés mikor felel meg az Ön követelményeinek
A progresszív szerszámok páratlan -alkatrészenkénti gazdaságosságot biztosítanak - léptékben, de a méretezés nem minden program. A térfogat, az alkatrészméret vagy a tervezési stabilitás szempontjából nem megfelelő alakítási módszer megválasztása olyan szerszámköltségekbe zárhatja be, amelyeket soha nem fog megtérülni, vagy olyan gyártási sebességet, amelyre soha nem lesz szüksége. Az alternatívák őszinte értékelése gyakran több pénzt takarít meg a nagykereskedelmi vásárlóknak, mint amennyit az agresszív ártárgyalások valaha is megtehetnének.
Progresszív Die vs Transfer Die vs Compound Die
Négy elsődleges bélyegzési módszer verseng a termelési dollárért. Mindegyik különálló rést foglal el, amelyet térfogat, összetettség és alkatrészgeometria határoz meg. A beszerzési döntések szempontjából legfontosabb kritériumok összehasonlítása a következőképpen történik:
| Kritériumok | Progresszív Die | Transzfer Die | Összetett Die | Egy{0}}állomásos bélyegzés |
|---|---|---|---|---|
| Ideális hangerő tartomány | 100,000+ évente | 25 000-500 000 évente | 10 000-250 000 évente | 500-25.000 évente |
| Alkatrészméret korlátozások | Kicsitől közepesig (a préságy és a szalag szélessége korlátozza) | Közepestől nagyig (az alkatrészeket egyenként kell kezelni) | Kicsitől közepesig (csak lapos geometria esetén) | Bármilyen méretű, amit a prés el tud fogadni |
| Összetettség képessége | Magas - több-hajlítás, több-funkciós részek egymás után | Nagyon magas - mélyhúzás, szabad-állapot-manipuláció, kivágások, befűzés | Alacsony - egysíkú-műveletek (vágás + forma egy vonással) | Alacsony - egy művelet vonásonként |
| Szerszámköltség | Magas (30 000 USD – 250 000 USD+) | Magas (40 000 USD – 300 000 USD+) | Közepes (10 000–60 000 USD) | Alacsony (2000–20000 USD) |
| -Alkatrészköltség mennyiségenként | Legalacsonyabb | Alacsonytól közepesig | Közepes | Legmagasabb |
| Átállási rugalmasság | Az alacsony - kocka projekt-specifikus | Mérsékelt - egyéni állomás módosítható | Alacsony vagy közepes | Magas - gyors kockaváltás a futások között |
A progresszív présszerszám kiváló, ha összetett alkatrészekre van szüksége nagy mennyiségben, minimális kezelői beavatkozás mellett. A szalag végig csatlakoztatva marad, így olyan sebességet és regisztrációs pontosságot biztosít, amelyhez más módszerek nem férnek hozzá. Az átviteli szerszámok akkor ragyognak, ha az alkatrészeknek szabad -állapot-manipulációra - van szükségük a forgatásra, mélyhúzásra vagy olyan műveletekre, amelyek a munkadarab több felületéhez való hozzáférést igénylik. Csökkentik az anyagpazarlást is azáltal, hogy megszüntetik a hordozószalagot, ami akkor számít, ha magas az alapanyagköltség. Az összetett sajtolószerszámok hatékonyan kezelik az egyszerűbb lapos részeket, egyetlen nyomómozdulattal végeznek vágást és formázást, nagy pontossággal az egysíkú{6}}geometriához. Az egy-állomásos bélyegzésnek van értelme prototípuskészítéshez, kis-mennyiségű futtatáshoz vagy olyan nagyméretű alkatrészekhez, hogy egyszerre csak egy művelet fér bele a sajtolóprésbe.
Amikor a progresszív présbélyegzés nem a megfelelő választás
Ha felismeri, hogy hol nem férnek el a progresszív matricák, megkímélheti Önt a beszerzés bélyegzésének legdrágább hibájától: fizetni kell olyan szerszámokért, amelyek soha nem érik el a fedezeti mennyiséget. Itt vannak azok a forgatókönyvek, amelyekben az alternatívák jobban szolgálnak:
Alacsony éves mennyiségek.Ha az Ön tervezett kereslete évi 50 000 alkatrész alatt van növekedési pálya nélkül, a szerszámok amortizációs matematikája ritkán működik. Fizetsz egy progresszív gépi szerszámért, amelyet több millió ciklus futtatására terveztek, majd kapacitásának töredékét használja fel. Egy-állomásos vagy összetett matricák - vagy akár lézervágás és CNC-alakítás - alacsonyabb programköltséget eredményezhet.
Gyakori tervezési változtatások.A progresszív matricák lényegében fagyasztott geometriájúak. Az edzett szerszámacél vágása után a módosítások átdolgozást vagy teljes újraépítést jelentenek. Ha a terméke még mindig fejlődik, vagy ha félévente mérnöki változtatásokra számít, a progresszív szerszámbeállítás állandósága inkább kötelezettséggé válik, mintsem eszközzé. Az átviteli szerszámok több modularitást kínálnak a folyékony alkatrészekhez.
Rendkívül vastag anyagok.A legtöbb progresszív bélyegzőprés hatékonyan működik 0,010" és 0,250" közötti méretű raktáron. Ezen túlmenően, az állomásonkénti alakító erők fokozódnak, a szalagadagolás problémássá válik, és a gazdaságosság a hidraulikus préselési műveletek vagy a nehéz méretű{3}}munkák kezelésére kialakított transzferformázó eljárások irányába tolódik el.
Nagyon nagy alkatrészek.A progresszív sajtolóprés szekvenciális állomásokon - továbbítja az anyagot, ami azt jelenti, hogy a szerszám hosszának minden állomáshoz és a szalag szélességéhez igazodnia kell. A nagy részek, például szerkezeti panelek, héjak vagy keretek gyakran meghaladják a gyakorlati szerszám méreteit. Az átviteli szerszámok úgy kezelik ezeket, hogy az egyes nyersdarabokat a független állomások között mozgatják, teljesen eltávolítva a szalag{3}}méretkorlátozást.
Mennyiségi küszöbök és döntési kritériumok
A megfelelő formázási módszer kiválasztása nem egy{0}}változós döntés. Ez egy mátrix, ahol a térfogat, a geometria, a stabilitás és az idővonal metszi egymást. Mielőtt elkötelezné magát egy progresszív befektetés mellett, válaszoljon őszintén ezekre a kérdésekre:
- Mennyi a tervezett éves mennyiség?- 50 000 egység alatt alaposan ellenőrizze, hogy a szerszámok amortizációja versenyképessé teszi-e a progresszív bélyegzési költségeket-. 100 000 felett szinte biztosan megteszi.
- Mennyire stabil az alkatrészterve?- Ha a tervet véglegesítették és ellenőrizték, a progresszív szerszámozás biztonságos. Ha a revíziók az első évben valószínűek, fontolja meg a rugalmasabb módszereket, amíg a terv lefagy.
- Milyen tűréshatárok szükségesek?- A progresszív matricák szorosan tartják a tűrést, több millió alkatrész megismételhető. Ha az alkalmazás nem követeli meg ezt a következetességet, akkor előfordulhat, hogy túlságosan- fektet be a képességekbe.
- Szükség van másodlagos műveletekre?- Olyan funkciók, mint a menetvágás, mély kivágások vagy több-tengelyes alakítás, amelyek nem történhetnek meg egy progresszív szerszámon belül, add post{2}}nyomtatási költséget. A transzfer szerszámok néha sorban hajthatják végre ezeket-.
- Mennyi ideig várható a gyártási program?- Egy öt-éves program, évi 75 000 alkatrészből, összesen 375 000 egységet - a progresszív fajok területén belül. Előfordulhat, hogy egy-éves projekt azonos éves ütemben önmagában nem indokolja a szerszámgyártás átfutási idejét.
Amikor a válaszok a nagy hangerő, a stabil kialakítás és a hosszú programélettartam felé irányulnak, a progresszív matricák széles körben a legjobb gazdaságosságot biztosítják. Amikor - kis mennyiséget szórnak ide, tervezési instabilitást, máshol nagy alkatrészméretet -, a döntési keret az átviteli, összetett vagy hibrid megközelítések felé mutat. A helyes válasz nem mindig a leggyorsabb vagy legolcsóbb formázási módszer. Ez az, amelyik megfelel a kereskedelmi valóságnak.
Miután megbizonyosodott arról, hogy a progresszív présbélyegzés összhangban van az Ön mennyiségi és tervezési követelményeivel, a következő kihívás ugyanolyan kritikussá válik: olyan beszállítót kell találni, amely képes évről évre következetesen teljesíteni ezeket a követelményeket.
Progresszív bélyegző nagykereskedelmi szállító értékelése és kiválasztása
A progresszív matrica csak annyira megbízható, mint az azt működtető bolt. Megadhatja a tökéletes anyagot, optimalizálhatja az összes jellemzőt a gyárthatóság érdekében, és lekötheti azt a mennyiséget, amely lehetővé teszi a szerszámok matematikai munkáját -, de ha a beszállítója nem rendelkezik megfelelő felszereléssel, minőségbiztosítási rendszerrel vagy kereskedelmi fegyelemvel a következetes végrehajtáshoz, akkor ez az alapozás nem védi meg a haszonkulcsot. A beszállítók minősítése az OEM progresszív bélyegzőprogramokhoz nagyobb szigort igényel, mint néhány árajánlat összegyűjtése és a legalacsonyabb szám kiválasztása. Íme egy strukturált keret az igazi progresszív szerszám- és szerszámpartnerek elválasztására azoktól az üzletektől, amelyek egyszerűen csak nyomdagéppel rendelkeznek.
Tanúsítványok és ellenőrizendő minőségi szabványok
A tanúsítványok nem csak fali táblák. Ellenőrzött, dokumentált rendszereket képviselnek, amelyek szabályozzák, hogy a beszállító hogyan kezeli a minőséget, a nyomon követhetőséget és a folyamatos fejlesztést. Azok a nagykereskedelmi vásárlók, akik az ellátási lánc kockázatát több ezer vagy millió alkatrészen kezelik, ezek a hitelesítő adatok szolgálnak első szűrőként.
ISO 9001:2015megállapítja az alapvonalat. Ez a szabvány megerősíti, hogy a beszállító formális minőségirányítási rendszert működtet, amely magában foglalja a folyamatdokumentációt, a korrekciós intézkedések eljárásait és a vezetői felülvizsgálatot. Minden progresszív bélyegző- és gyártási üzletnek, amely nagykereskedelmi programokat idéz, ezt a minimumot kell tartania. Ha nem, akkor teljes mértékben az informális ellenőrzésekre hagyatkozik, amelyek túlélhetik a személyzeti változásokat vagy a termelési nyomást, vagy nem.
IATF 16949:2016jelentősen számít az autóalkatrészek progresszív bélyegzésénél. Az ISO 9001 autóipari-specifikus kiterjesztése a hibamegelőzésre, a gyártási alkatrész-jóváhagyási folyamatra (PPAP), az Advanced Product Quality Planning (APQP) és a főbb OEM-ek ügyfélspecifikus követelményeire{3}}adja meg a követelményeket. Ahogy aFabcon beszállítói értékelési keretrendszerhangsúlyozza, hogy az ISO 9001 önmagában nem tartalmazza az autóipari-specifikus PPAP- és APQP-követelményeket -, így bármely Tier-1 vagy Tier-2 autóipari program esetében az IATF 16949 hatóköre, amely a bélyegzési és szerszámozási műveletekre vonatkozik, az alapelvárás, nem pedig megkülönböztető.
ágazatspecifikus tanúsítványokadjon hozzá még egy réteget a végpiactól függően. Az AS9100D szabályozza az űrhajózási ellátási láncokat. Az ISO 13485 az orvostechnikai eszközök alkatrész-beszállítóira vonatkozik. A NADCAP olyan speciális folyamatokat takar, mint a hőkezelés vagy a bevonat. Egy potenciális partner értékelésekor győződjön meg arról, hogy a tanúsítási hatókör kifejezetten magában foglalja az Ön programjához kapcsolódó műveleteket - az összeszerelési munkára minősített beszállító, de a bélyegzés nem bizonyította, hogy présműveletei megfelelnek a szabványnak.
Miért számít ez kereskedelmi szempontból? A tanúsított beszállítók kisebb kockázatot vállalnak a minőségi kihagyásért, ami azt jelenti, hogy kevesebb a selejt tétel, kevesebb a beérkező ellenőrző munka, és csökken a garanciális kitettség a későbbiekben. A több éven át tartó nagykereskedelmi programok esetében ez a kockázatcsökkentés valódi árrésvédelmet eredményez.
Értékelendő műszaki képességek
A tanúsítványok megmondják, hogyan kezeli a beszállító a minőséget. A műszaki képességek megmutatják, hogy ténylegesen képesek-e hatékonyan elkészíteni a részét a szükséges mennyiségben. Amikor körbejár egy létesítményt vagy áttekint egy képességbemutatót, a következőket kell értékelnie:
- Press tonnatartomány- a beszállító flottája fedezi az Ön alkatrészgeometriája és anyaga által megkívánt alakítási erőket? Egy olyan üzletben, ahol csak könnyű{1}}nyomók találhatók, nem lehet hatékonyan megmunkálni a vastag rozsdamentes acél alkatrészeket, míg a nehéz{2}}tömegű létesítmények nem biztos, hogy optimalizálva vannak a vékony rézszalagok kényes, nagy sebességű-munkájára.
- Ágyméret és takarmányhossz- nagyobb alkatrészekhez és több állomással rendelkező szerszámokhoz hosszabb préságyakra van szükség. Győződjön meg arról, hogy a beszállító fizikailag el tudja fogadni a szerszám méreteit anélkül, hogy a berendezés burkolatának szélén futna.
- Löketsebesség képességA - nagy sebességű, -percenkénti 400+ löketet számláló progresszív szerszámprések más gazdaságosságot biztosítanak, mint a lassabb, 60-100 fordulat/perc sebességű mechanikus prések. Igazítsa a szállítói sebességet a mennyiségi igényeihez.
- Házon belüli szerszámtervezés és gyártási kapacitás- beszállítók, akik egy fedél alatt terveznek, építenek és karbantartanak progresszív matricákat, teljes ellenőrzést gyakorolnak a szerszámok minősége felett, és megváltoztatják a fordulatszámot. A kiszervezett szerszámtermek növelik az átfutási idő kockázatát, csökkentik az elszámoltathatóságot és lassítják a mérnöki változtatásokat.
- Anyagmozgató rendszerekA - tekercskezelő berendezéseknek (decoilerek, egyenesítők, szervo betáplálások) meg kell felelniük az anyag típusának, vastagságának és a tekercs súlyának. A nem megfelelő anyagkezelés inkonzisztenciát okoz a szalag adagolásában, ami a kész alkatrészek méretváltozásaként jelenik meg.
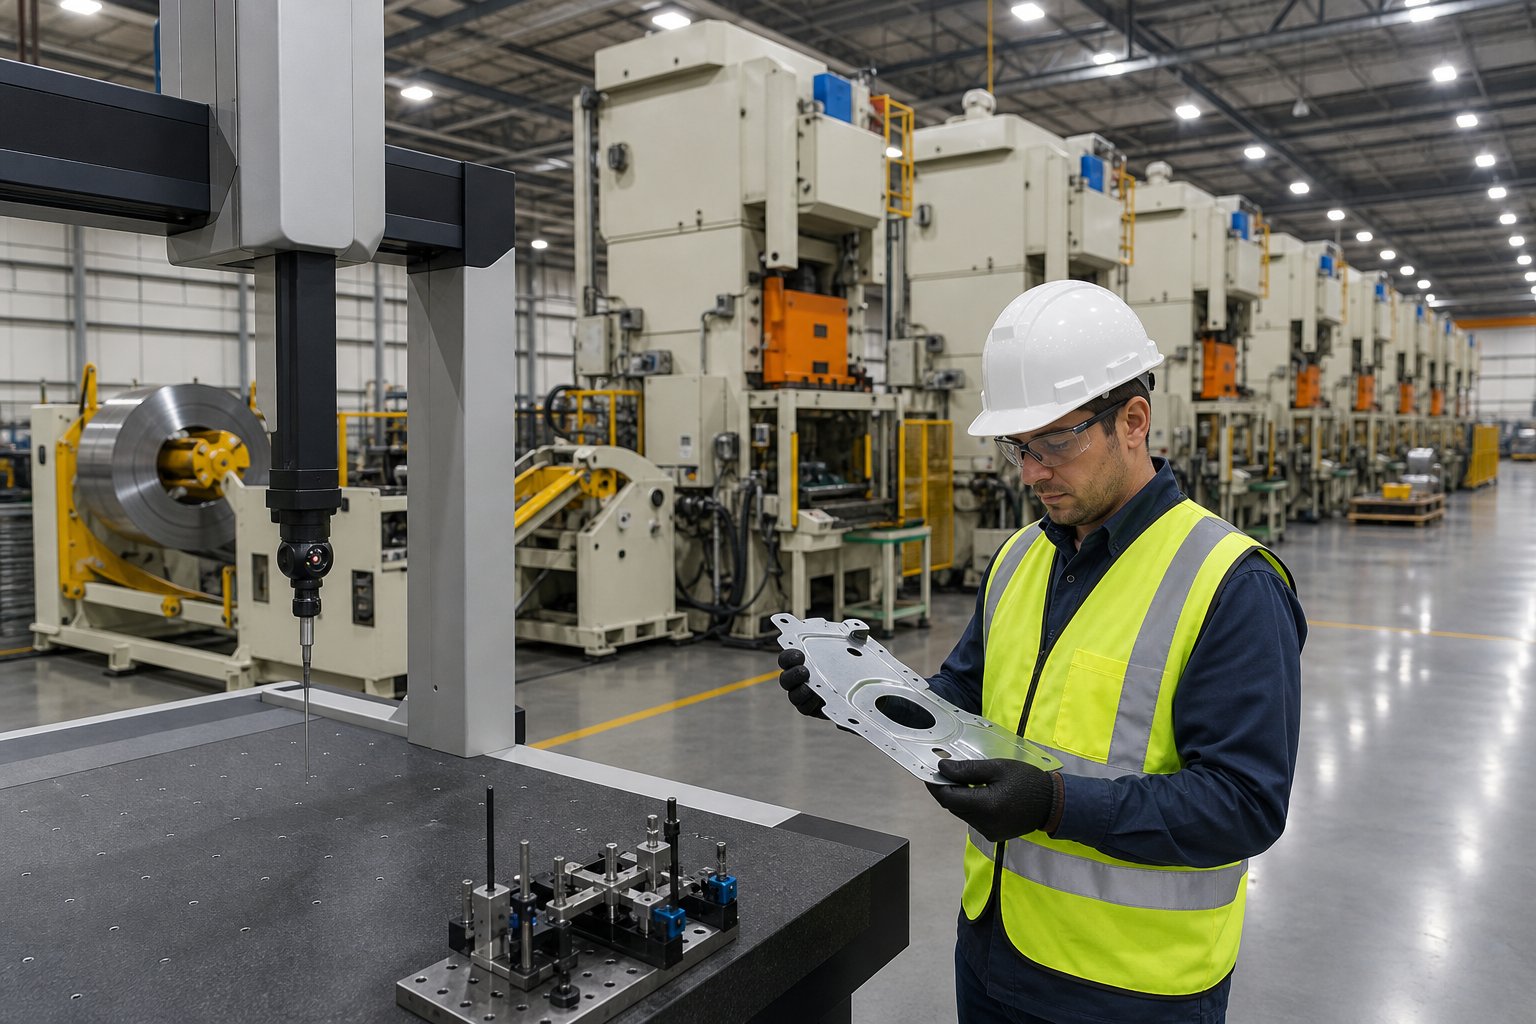
- Ellenőrző berendezésA - koordináta mérőgépek (CMM), optikai komparátorok, látórendszerek, felületi profilométerek és az aktív SPC-figyelés mind azt jelzik, hogy a beszállító inkább ellenőrzi, mint feltételezi a minőséget. Kérdezze meg, hogy az ellenőrzés integrálva van-e a termelési folyamatba, vagy csak utólagos-ellenőrzésként hajtják végre.
Gyakorlati tipp: kérjen olyan létesítménybejárást, amely az eszközszobát és az aktív sajtóvonalakat is magában foglalja, nem csak konferenciatermi bemutatót. A szerszámkarbantartási naplók, a préssorokon lévő aktív SPC-táblázatok és az aktuális matricákkal ellátott kalibrált mérőeszközök többet árulnak el a napi -napra A működésükben bízó beszállítók üdvözlik az ilyen szintű ellenőrzést.
Kapcsolati és kereskedelmi tényezők
A műszaki képességek megfelelő alkatrészeket biztosítanak Önnek. A kereskedelmi struktúra határozza meg, hogy ezek az alkatrészek akkor érkeznek-e meg, amikor szüksége van rájuk, olyan áron, amelyről megállapodott, anélkül, hogy a beszerzési csapat sávszélesség-kezelési kivételeit igénybe venné. A nagykereskedelmi kapcsolat életciklusa jóval túlmutat az első beszerzési rendelésen.
Átfogó rendelések és ütemezett kiadásoka legtöbb progresszív bélyegző nagykereskedelmi program gerincét alkotják. Atakaró rendeléslehetővé teszi az éves mennyiség lekötését alkudott árak mellett, miközben a szállításokat kisebb lépésekben ütemezheti, a termelési fogyasztásnak megfelelően. Ez a struktúra lehetővé teszi a beszállító tervező számára, hogy hatékonyan vásárolhasson anyagot és ütemezze a sajtóidőt, ugyanakkor rugalmasságot biztosít a szállítási időzítésben anélkül, hogy minden egyes szállítmányra vonatkozóan újra kellene tárgyalni a feltételeket.
Kanban és JIT szállítási lehetőségekvigye tovább ezt a rugalmasságot. Azok a beszállítók, akik éppen--időben szállítanak kiszállítási programokat, késztermék-készletet tartanak fenn az Ön nevében, és nem rögzített menetrendek, hanem hívásjelzések ellenében szállítják. Ez csökkenti a készlettartási költségeket és az elavulás kockázatát -, különösen értékes az autóipari alkatrészek fokozatos bélyegzésekor, ahol a kereslet az OEM-gyártási ütemtervekkel változhat. A kompromisszum az, hogy a JIT képesség megköveteli a szállítótól, hogy pufferkészletet hordozzon, ami valamivel magasabb egységárban vagy minimális kötelezettségvállalási küszöbben is tükröződhet.
Az átfutási idő átláthatóságaelválasztja a megbízható partnereket az optimista ajánlattevőktől. Kérdezd meg kifejezetten: mennyi az átfutási idő a kezdeti szerszámkészítéshez? A szerszám jóváhagyása utáni első gyártáshoz? Meglévő szerszámokra vonatkozó ismételt megrendelésekhez? Egy olyan szállító, aki világos, reális határidőket ad meg -, majd teljesíti azokat -, többet ér, mint egy két héttel gyorsabb, de következetesen késedelmes árajánlatot. A szerszámozás és a gyártási átfutási idők átláthatósága a működési érettség egyik legerősebb mutatója.
Mérnöki támogatás az árajánlatkészítés soránhosszú távú{0}}partnerségi minőségről árulkodik. A beszállító átnézi a rajzait, és megjelöli a DFM aggályait az árképzés előtt, vagy egyszerűen csak idézi az Ön által küldöttet, és a próba során a problémákat adják felszínre? Egy progresszív bélyegzőpartner, aki előre mérnöki időt fektet be -, és tűrésmódosításokat, anyagalternatívákat vagy szalagelrendezés-optimalizálást javasol -, nem csak a rendelés megnyerésére, hanem a teljes programköltségre gondol. Ez a korai együttműködés, amint azt a DFM részben korábban tárgyaltuk, megakadályozza a legdrágább meglepetéseket minden bélyegzőprogramban.
Értékelje együtt ezeket a tényezőket egy súlyozott pontozókártya segítségével, amely tükrözi a program prioritásait. A tanúsítási és minőségbiztosítási rendszerek súlya 20%, a szerszámképesség 25%, a toleranciateljesítmény 20%, az értéknövelt szolgáltatások 15% és a kereskedelmi feltételek 20%. Az egyes jelöltek objektív pontozása ezeknek a kritériumoknak megfelelően eltávolítja a kidolgozott értékesítési prezentációból vagy egyetlen alacsony árajánlatból származó torzítást, amely nem veszi figyelembe a rejtett kockázatot.
A megfelelő szállító kiválasztása megalapozza. De még a legjobb partnerkapcsolathoz is egyértelmű megállapodásokra van szükség a minőség mérésére, ellenőrzésére és fenntartására a nagykereskedelmi gyártási programot meghatározó ciklusok milliói során.
Minőségbiztosítási módszerek, amelyek megőrzik a konzisztenciát a méretekben
A megfelelő tanúsítvánnyal és felszereléssel rendelkező, minősített beszállítónak továbbra is szüksége van egy olyan rendszerre, amely felismeri a problémákat, mielőtt azok megszaporodnának a gyártás során. Amikor egy progresszív bélyegzőgép percenként több száz lökettel forog, egyetlen észleletlen szerszámkopási esemény percek alatt több ezer nem megfelelő alkatrészt generálhat. A minőség a nagykereskedelmi mennyiségnél nem a hibák kivizsgálásáról szól, - hanem a valós idejű-figyelésről, strukturált mintavételről és dokumentált megállapodásokról, amelyek nem hagynak feltételezést.
A -Folyamatminőség-ellenőrzések részben
A modern progresszív matricák az érzékelőket közvetlenül a szerszámba integrálják. Ezek a rendszerek figyelik a szalag adagolási pontosságát, a kritikus állomásokon kialakuló erőt, valamint a lyukasztás állapotát valós időben - észlelve az eltérést, mielőtt a hibás alkatrészek felhalmozódnának. Képzeljen el egy szerszámot, amely progresszív préselt konzolokat állít elő egy autóipari szerelvényhez. Ha a vezetőcsap enyhén elkopik, és a csík regisztrációja akár 0,05 mm-rel is eltolódik, a lejjebb lévő jellemzők eltolódnak a tűréshatáron. Az in-sajtolószerszám-érzékelők néhány mozdulattal felfogják az elsodródást, és automatikus présleállítást indítanak el, mielőtt több száz alkatrész felhalmozódna.
Ugyanilyen fontos az erőfigyelés. A kocka minden állomása jellemző erőjelet produkál normál működés közben. Amikor az ütés eltompul, egy csiga visszahúzódik, vagy az anyagvastagság változik, ez az aláírás megváltozik.Statisztikai folyamatvezérlés (SPC)a diagramok folyamatosan nyomon követik ezeket az erőértékeket és a kulcsfontosságú alkatrészek méreteit, és olyan adatpontokat ábrázolnak, amelyek felfedik a trendeket -, például a fokozatos szerszámkopást vagy a nyomássodródást - jóval azelőtt, hogy átlépnék a tűréshatárokat. Az évente több millió zárójelet vagy klipet futtató hvac progresszív bélyegzőprogramok esetében az SPC a minőséget a reaktív válogatásból prediktív karbantartássá alakítja át. Az okot még a hibák fennállása előtt orvosolja, nem pedig a gyártási folyamat kiszállítása után fedezi fel őket.
Ellenőrzési módszerek nagy mennyiségű{0}}futtatásokhoz
Egyetlen ellenőrzési technika sem fed le minden minőségi kockázatot. A hatékony nagykereskedelmi programok több módszert is egymásra helyeznek, és mindegyik azt találja meg, amit a többiek esetleg kihagynak:
- Első-cikkellenőrzés (FAI)- a kezdeti gyártási minták átfogó méretellenőrzése a CAD-modellhez képest CMM és funkcionális mérőeszközök segítségével. Ez megerősíti, hogy a szerszám megfelelő alkatrészeket állít elő a teljes-sebességű gyártás megkezdése előtt.
- Folyamatban lévő-mintavételi tervek- meghatározott időközönként (pl. 2000 alkatrészenként vagy tekercscserénként) meghatározott időközönként (pl. 2000 alkatrészenként vagy tekercscserénként) húzza ki a futóprést annak ellenőrzésére, hogy a kritikus méretek az SPC ellenőrzési határain belül maradnak.
- Automatizált látórendszerek- kamera beépített a szerszámkimenetbe vagy szállítószalagokra, amelyek teljes gyártási sebességgel megvizsgálják az összes alkatrészt hiányzó elemek, sorja, repedés vagy méretbeli rendellenességek szempontjából. Különösen értékes az alumínium alkatrészek progresszív bélyegzéséhez, ahol a felületi kozmetikumok számítanak.
- CMM-ellenőrzésA - koordináta-mérőgép ellenőrzi a mintavételezett alkatrészeket, hogy ellenőrizzék az összetett geometriai tűréseket, a helyzetviszonyokat és a valódi-pozíciós jellemzőket, amelyeket a kézi mérőműszerek nem képesek rögzíteni.
- Végső ellenőrzési jegyzőkönyvek- véletlenszerű mintavétel a kész tételmennyiségekből a szállítás előtti elszigetelési ellenőrzésként, annak ellenőrzésére, hogy a futás utolsó szakaszában nem történt-e minőségi eltolódás.
Ezek a módszerek réteges védekezést alkotnak. Az in-szenzorok és az SPC kezelik a valós-idejű megelőzést. A mintavételi tervek és a látási rendszerek folyamatos ellenőrzést biztosítanak. A végső auditok az utolsó kapuként működnek, mielőtt az alkatrészek elérik a fogadó dokkot. Ha mind az öt réteg együtt működik, drámaian lecsökken annak a valószínűsége, hogy egy nem megfelelő tétel eléri a gyártósort.
Amit a vevőknek meg kell követelniük a minőségi megállapodásokban
A csak beszélgetésben létező minőségi elvárások végül minőségi vitákká válnak. A követelmények formalizálása az első gyártási löket előtt mindkét felet védi - és aGyártási rész jóváhagyási folyamat (PPAP)pontosan ehhez nyújtja az iparági{0}}szabványos keretet.
A PPAP dokumentáció igazolja, hogy a szállító megértette-e az összes mérnöki specifikációt, és a gyártási folyamat képes-e azokat következetesen teljesíteni a megadott termelési sebesség mellett. A folyamat legfeljebb 18 elemes - tervdokumentációt, folyamatábrákot, szabályozási terveket, mérési rendszerelemzést, méretezési eredményeket és kezdeti folyamatképesség-tanulmányokat tartalmaz. A legtöbb nagykereskedelmi progresszív bélyegzőprogram esetében a 3. szintű benyújtás (alkatrészminták teljes alátámasztó adatokkal) elegendő bizonyítékot ad a vásárlóknak arra vonatkozóan, hogy a szerszámot, a prést és a folyamatot ellenőrizték, mielőtt a teljes mennyiségre lekötnék.
Három PPAP-elem érdemel különös figyelmet a beszerzési csapatoktól:
- Ellenőrzési tervek- ezek pontosan dokumentálják, hogy mely jellemzőket mérik, milyen gyakran, milyen berendezéssel, és milyen korrekciós műveletet hajtanak végre az értékek eltolódása esetén. A konkrét részhez kötött ellenőrzési terv biztosítja, hogy az ellenőrzést ne bízzák a kezelő megítélésére.
- Measurement System Analysis (MSA)- A Gage R&R tanulmányok igazolják, hogy az alkatrészek ellenőrzéséhez használt mérőeszközök és rögzítők megismételhető, reprodukálható eredményeket adnak. Validált mérőrendszerek nélkül az ellenőrzési adatok megbízhatatlanná válnak.
- Folyamatképesség-tanulmányok (Cpk)A - kezdeti gyártási futtatásoknak be kell mutatniuk, hogy a kritikus dimenziók 1,33-as vagy magasabb Cpk-értéket érnek el, ami megerősíti, hogy a folyamat elegendő tartalékkal rendelkezik ahhoz, hogy a tűréshatáron belül maradjon, még akkor is, ha az idő múlásával normális eltérések fordulnak elő.
Ha ezeket az elvárásokat egy formális minőségi megállapodásban rögzíti a szerszámgyártás megkezdése előtt - és nem az első, problémás szállítmány - megérkezése után, megakadályozza a legdrágább vitákat a nagykereskedelmi bélyegzőprogramokban. A törmelék utómunkálata, az elszigetelési szortírozás és a le{3}}elszámolás a kétértelműségre vezethető vissza, amelyet a dokumentált PPAP-folyamat előzetesen kiküszöböl.
A minőségbiztosítási rendszerek meghatározása és a beszállítói képesség megerősítése esetén a fennmaradó változó a végrehajtás -, amely a kezdeti lekérdezéstől a szerszámok jóváhagyásáig az állandó-állapotú gyártási ütemig, amely hétről hétre szállít alkatrészeket a dokkolóba.
A megkereséstől a teljes gyártásig a megfelelő Progressive Die partnerrel
Minden nagykereskedelmi bélyegzőprogram előre látható ívet követ - az első e-mailtől a csatolt alkatrészrajzokkal a dokkba érkező, ütemezett szállítmányok egyenletes ritmusáig. Az egyes fázisok kinézetének ismerete segít reális idővonalak felállításában, a megfelelő pillanatokban felteheti a megfelelő kérdéseket, és elkerülheti azokat a késéseket, amelyek mindkét oldal tisztázatlan elvárásaiból adódnak.
A nagykereskedelmi vásárló utazása a megkereséstől a gyártásig
Akár progresszív bélyegzőszerszámokat vásárol egy új termék bevezetéséhez, akár egy meglévő alkatrészt állít át egy másik formázási módszerről, a koncepciótól a teljes{0}}volumen gyártásig általában a következő sorrendet követi:
- Első megkeresés alkatrészrajzokkal- nyújtson be 2D nyomatokat vagy 3D CAD-modelleket az anyagspecifikációkkal, az éves mennyiségi előrejelzésekkel és a célárakkal együtt. Minél teljesebb a csomag, annál gyorsabb és pontosabb a válasz.
- A DFM áttekintése és elrendezési javaslata- a beszállító mérnöki csapata elemzi az Ön alkatrészgeometriáját, javaslatokat tesz a tervezés optimalizálására, és javaslatot tesz az állomássorrendet és az anyagfelhasználást bemutató szalagelrendezésre. Itt két-három iterációra kell számítani.
- Progresszív vágószerszámok tervezési jóváhagyása- a csík elrendezésének véglegesítése után megkezdődik a részletes szerszámtervezés. Az acél vágása előtt át kell tekinteni és jóváhagyni a szerszámkoncepciót, az állomások számának rögzítését, az anyagáramlást és a kritikus alakítási stratégiákat.
- Szerszámépítés- a progresszív bélyegző szerszám precíziós megmunkálása, összeszerelése és belső kipróbálása. Az idővonal a bonyolultságtól és az állomások számától függően 8 és 16 hét között változik.
- Az első-cikkminták- kezdeti gyártási mintát méretadatokkal küldünk el felülvizsgálatra. Ez a lehetőség, hogy ellenőrizze az illeszkedést, a működést és a befejezést, mielőtt elkötelezi magát a mennyiségre.
- PPAP jóváhagyás- hivatalos dokumentációs csomag, amely megerősíti a folyamatképességet, a mérési rendszereket és az ellenőrzési terveket, amelyek megfelelnek az Ön minőségi követelményeinek.
- Gyártási felfutás-a teljes mennyiségig- a nyomda gyártási sebességgel működik, ütemezett kiadásokkal az Ön általános megrendelése ellenében. A folyamatos SPC-figyelés megőrzi a konzisztenciát a program teljes élettartama alatt.
Minden fázis az utolsóra épül. A DFM áttekintésének rohanása, hogy egy hetet megspóroljon, gyakran hónapokba kerül a szerszámok későbbi átdolgozásával. Azok a beszállítók, akik világos mérföldkövekkel és őszinte időbeosztással - ahelyett, hogy elmondanák, mit szeretne hallani -, végigvezetik Önt ezen az előrehaladáson, azok megbízható progresszív présbélyegzési szolgáltatásokat nyújtanak több-éves programokon keresztül.
A következő lépés megtétele egy minősített szerszámbeszállítóval
A gyártási mérnökök és a beszerzési csapatok számára, akik készek a kutatásról a cselekvésre áttérni, az a prioritás, hogy olyan partnert találjanak, amely képes támogatni a fent leírt teljes utat - a korai DFM-együttműködéstől a méretezhető nagykereskedelmi gyártásig. Ez azt jelenti, hogy egy beszállító bizonyítottan képes a több-állomásos progresszív bélyegzőszerszámok terén, bizonyítottan megismételhető a nagy-mennyiségű futtatások során, és rendelkezik a mérnöki mélységgel a program optimalizálásához a szerszámozás megkezdése előtt.
A YICHEN progresszív bélyegző szerszámaA képességek pontosan ez a modell köré épülnek: segítve a vásárlókat abban, hogy progresszív szerszámszerszámokat szerezzenek nagy-tömegű fémalkatrészekhez, amelyek hatékony több-állomásos alakítást, szoros ciklusú---megismételhetőséget, valamint a program növekedéséhez igazodó gyártási rendszereket igényelnek. Ha a mennyiségek indokolják a progresszív szerszámozást, és a tervezése a stabilitás felé közeledik, az alkatrészadatok elérése elindítja egy olyan folyamatot, amely - jól kezelve - a legalacsonyabb fenntartható alkatrészenkénti költséget biztosítja a fémalakításban.
Gyakran ismételt kérdések a progresszív matricák és bélyegzők nagykereskedelmével kapcsolatban
1. Mennyi a minimális rendelési mennyiség ahhoz, hogy a progresszív présbélyegzés költséghatékony legyen?
A progresszív présbélyegzés általában 50 000–100 000 éves egységnél válik gazdaságilag életképessé, bár a nagyon egyszerű alkatrészek indokolhatják az alacsonyabb küszöbértékeken történő szerszámozást. A kulcsfontosságú számítás az, hogy az előzetes szerszámberuházást (általában 30 000–250 USD,000+) a teljes élettartamra vetített programmennyiségre osztják szét, nem pedig egyetlen éves termelésre. Egy ötéves, évi 75 000 alkatrészt futtató program összesen 375 000 egységet jelent, ami kényelmesen indokolja a progresszív szerszámozást még akkor is, ha egyetlen év mennyisége határnak tűnik. A vásárlóknak értékelniük kell a teljes termelési horizontot, beleértve a tervezett növekedést is, amikor ezt a döntést meghozzák.
2. Miben különbözik a progresszív présbélyegzés a nagykereskedelmi vevők transzfer sajtolásától?
A progresszív présbélyegzés összekötve tartja a fémszalagot az összes alakítóállomáson, ami lehetővé teszi a legnagyobb gyártási sebességet (percenként több száz löket) és a legalacsonyabb alkatrészköltséget a kis---közepes alkatrészeknél évi 100 000 feletti mennyiségnél. Az átviteli szerszámbélyegzés szétválasztja az egyes nyersdarabokat és mozgatja őket a független állomások között, így jobban megfelel a nagyobb részekhez, mélyen{6}}rajzolt geometriákhoz vagy szabad-állapotmanipulációt igénylő alkatrészekhez. A szállítószerszámok az anyagpazarlást is csökkentik a hordozószalag eltávolításával, de jellemzően lassabb ciklussebességgel működnek. A választás az alkatrész méretétől, geometriai összetettségétől és attól függ, hogy a szalaggal összekapcsolt megközelítés fizikailag megfelel-e az alkatrészméreteknek.
3. Milyen anyagok a legalkalmasabbak a nagy mennyiségű,{1}}progresszív bélyegzéshez?
Szénacél, alumínium, réz, sárgaréz és rozsdamentes acél fedi a progresszív bélyegzési alkalmazások többségét. A puhább anyagok, például a réz és az alumínium gyorsabb löketszámot és hosszabb szerszámélettartamot tesznek lehetővé a karbantartási intervallumok között, ami alacsonyabb alkatrészköltséget eredményez. A szénacél a legjobb egyensúlyt kínálja az alacsony nyersanyagköltség és a nagy alakíthatóság között a szerkezeti részek számára. A rozsdamentes acél korrózióállóságot biztosít, de keményebb szerszámozást, lassabb sebességet és gyakoribb karbantartást igényel. A vevőknek pontos ötvözetminőségeket, temperálási feltételeket, vastagsági tűréseket és felületminőségi követelményeket kell megadniuk ajánlataikban, hogy minimalizálják a gyártási eltéréseket és a selejteket.
4. Mennyi időbe telik az első megkereséstől a teljes gyártásig egy progresszív szerszámbeszállítónál?
Az első megkereséstől a gyártás{0}}felfutásáig tartó tipikus idővonal 14-28 hétig tart, az alkatrész összetettségétől függően. Ez magában foglalja a DFM-ellenőrzést és a szalagelrendezési iterációkat (2-4 hét), a szerszámterv jóváhagyását (2-3 hét), a szerszámkészítést (8-16 hét), az első cikk szerinti minta beküldését és felülvizsgálatát (1-2 hét), valamint a PPAP jóváhagyását (1-3 hét). Összetett alkatrészek tizenkét vagy több állomással, szűk tűréssel vagy keményfém betétekkel a hosszabb vége felé nyomódnak. A vevők lerövidíthetik a határidőket azáltal, hogy előzetesen megadják a teljes alkatrészadatokat, gyorsan reagálnak a jóváhagyási szakaszokban, és házon belüli szerszámtervezési és -építési képességekkel rendelkező beszállítókat választanak ki, nem pedig azokat, akik a szerszámokat kiszervezik.
5. Milyen minőségi tanúsítványokkal kell rendelkeznie egy progresszív bélyegző nagykereskedelmi szállítónak?
Az ISO 9001:2015 a minimális alapérték, amely megerősíti, hogy formális minőségirányítási rendszerek működnek. Az autóipari ellátási lánc programjainál az IATF 16949:2016 elengedhetetlen, mert olyan követelményeket támaszt a PPAP-ra, APQP-re és hibamegelőzésre vonatkozóan, amelyekre az ISO 9001 önmagában nem terjed ki. A repülési programokhoz AS9100D, míg az orvosi eszközök összetevőihez az ISO 13485 szabvány szükséges. A tanúsítványokon túl a vevőknek ellenőrizniük kell, hogy a szállító tanúsított hatóköre kifejezetten lefedi a bélyegzési és szerszámozási műveleteket, és hogy érvényesített mérési rendszereket tartanak fenn (amit a Gage R&R tanulmányok erősítenek meg), dokumentált vezérlési terveket1, valamint a kritikus méretezési terveket1 (C3ppk, magasabb folyamatméretek).


