


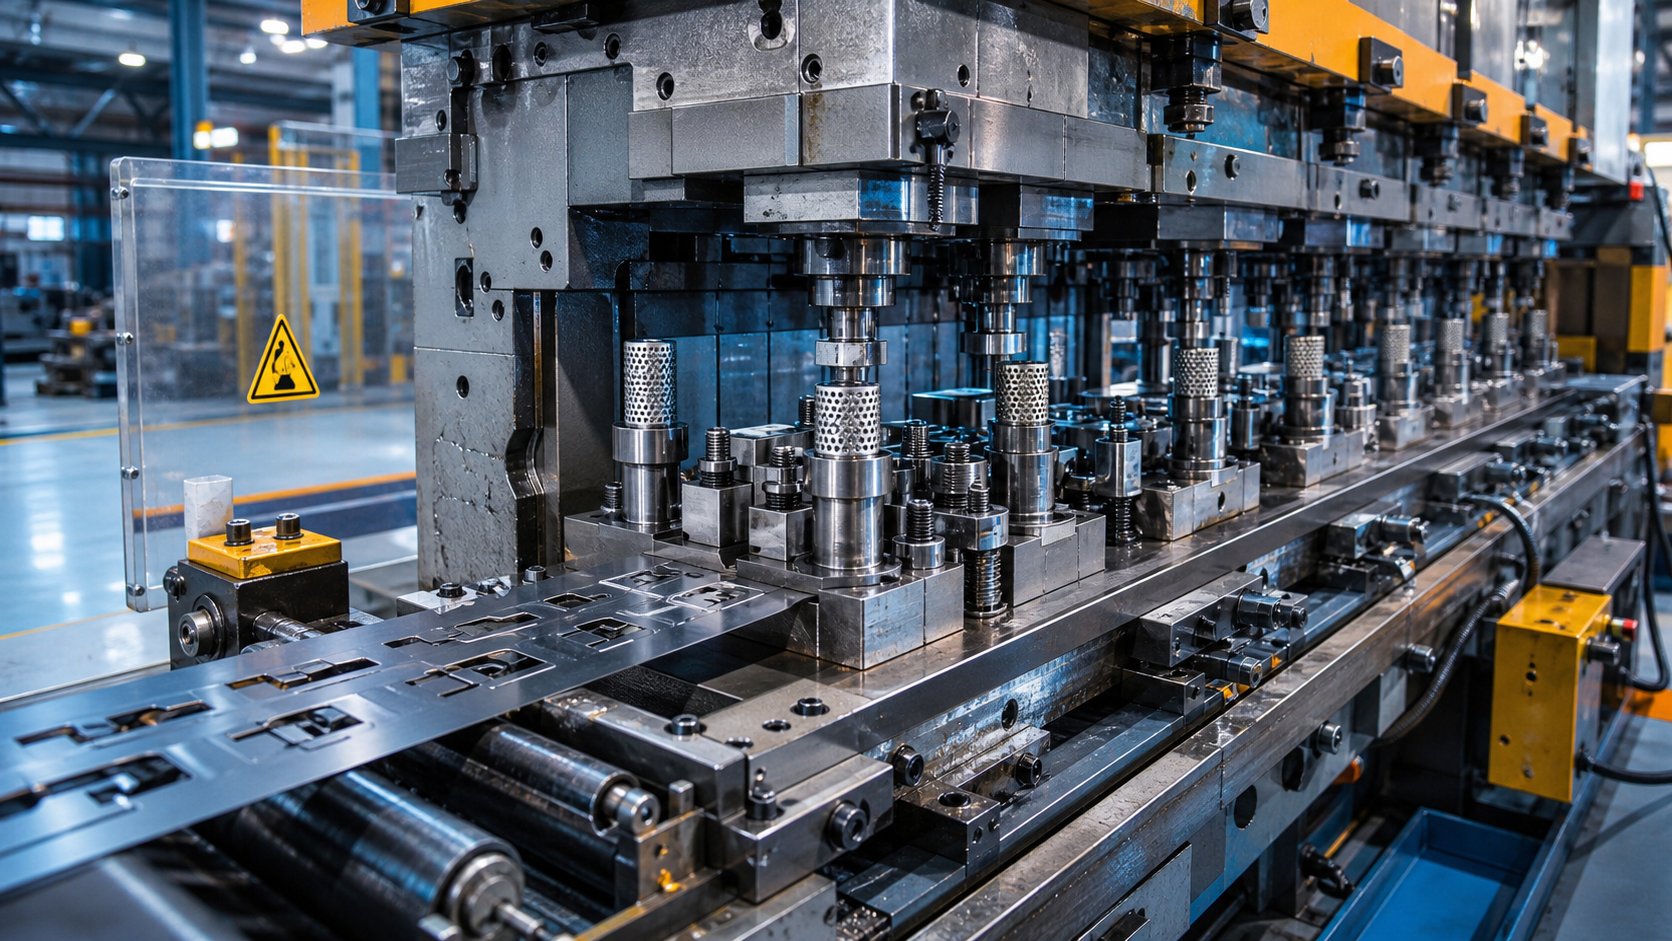
Mit jelent a progresszív présbélyegzés a nagy{0}}volumenű gyártásnál?
Ön nagy mennyiségben szerzi be a fém alkatrészeket. Talán több ezer konzolról van szó havonta, vagy milliónyi elektromos érintkezőről évente. Egy ponton minden beszerzési mérnök ugyanazon a kérdésen merül fel: melyikprogresszív présbélyegző gyártókvalóban azt tudja teljesíteni, amire a projektemnek szüksége van?
Mielőtt elkezdene árajánlatkéréseket kérni, alaposan meg kell értenie, mi ez a folyamat, hogyan működik, és miért dominál a nagy mennyiségben{0}}a fémalkatrészgyártásban. Ez az alap formál minden beszélgetést, amelyet a potenciális beszállítókkal folytat, és segít elválasztani a megfelelő partnereket azoktól az üzletektől, amelyeknek csak egy nyomdája van.
Mi az a progresszív sajtolás
A progresszív présbélyegzés egy fémalakítási eljárás, amelyben egy folyamatos anyagcsík halad előre egy sor munkaállomáson egyetlen szerszámkészleten belül, és minden egyes préslöket más-más műveletet hajt végre, amíg a kész alkatrészt elő nem állítják és leválasztják a szalagról.
Képzeljen el egy fémtekercset, amely egy sajtolóprésbe táplál. A csík minden egyes ütésnél egy pontos lépésközzel halad előre. Minden állomás, amelyen áthalad, egy meghatározott feladatot hajt végre: lyukasztást, kanyart alakít ki, kidolgozott elemet ad hozzá, vagy a felesleges anyagot vágja le. Mire a szalag a végállomásra ér, az elkészült rész szabadon esik. Egy ütés, egy kész alkatrész, percenként több százszor ismételve.
A „progresszív” kifejezés erre a fokozatos átalakulásra utal. A progresszív matrica lényegében egy egyedi tervezésű-eszköz, amely egyetlen automatizált műveletben egyesíti azt, ami egyébként több gépre, több beállításra és több kezelési lépésre lenne szükség. A fémszalag a saját szállítószalagjaként működik, és emberi beavatkozás nélkül viszi-a folyamatban lévő-alkatrészeket egyik állomásról a másikra.
Miért használnak a gyártók progresszív szerszámokat mennyiségi gyártáshoz?
A progresszív bélyegzés azért nyeri el helyét a gyártósorokon, mert egyszerre három problémát old meg: a sebességet, a konzisztenciát és az egységenkénti költséget. órakor működő prések25-200 ütés percenként vagy többolyan sebességgel tudja kiadni a kész alkatrészeket, mint a kis{0}}--közepes{2}}alkatrészek formázási módszere.
Minden ütés azonos eredményt hoz, mert ugyanazok a lyukasztók és a szerszámfelületek ugyanabban a sorrendben, azonos körülmények között alakítják az anyagot. Ez kiküszöböli azt a halmozott ingadozást, amely az alkatrészek különböző gépek közötti áthelyezése során jelentkezik. Az eredmény szűk tűrések, egységes jellemzők és minimális selejt a több millió cikluson átívelő gyártási folyamat során.
Az olyan iparágak, mint az autóipar, az elektronika, a HVAC, a világítás és a fogyasztási cikkek támaszkodnak erre a folyamatra a konzolok, csatlakozók, kötőelemek, érintkezők és házak esetében. Ezek olyan részek, ahol a dimenziókonzisztencia nem kötelező, és ahol az egységenkénti gazdaságosság nagymértékben számít.
A progresszív nyomógombos bélyegzés megértése ezen a szinten nem akadémikus. Ez az a lencse, amelyen keresztül felmérheti, hogy a gyártó mérnöki mélysége, préselési képességei és szerszámozási szakértelme megfelel-e az Ön alkatrészének összetettségéhez. A folyamat részletei közvetlenül tájékoztatják a felteendő kérdéseket és a piros zászlókat, amelyekre figyelnie kell.
Hogyan működik a progresszív présbélyegzési folyamat lépésről lépésre
Egy dolog tudni, hogy egy szalag az állomásokon keresztül halad. Ha megérti, hogy valójában mi történik az egyes állomásokon, és miért számít a sorrend, akkor élesebb objektívet kaphat annak értékeléséhez, hogy egya gyártó progresszív szerszámozásamegfelel a részed összetettségének.
A fokozatos--progresszív szerszámműveletek szakaszos bontása
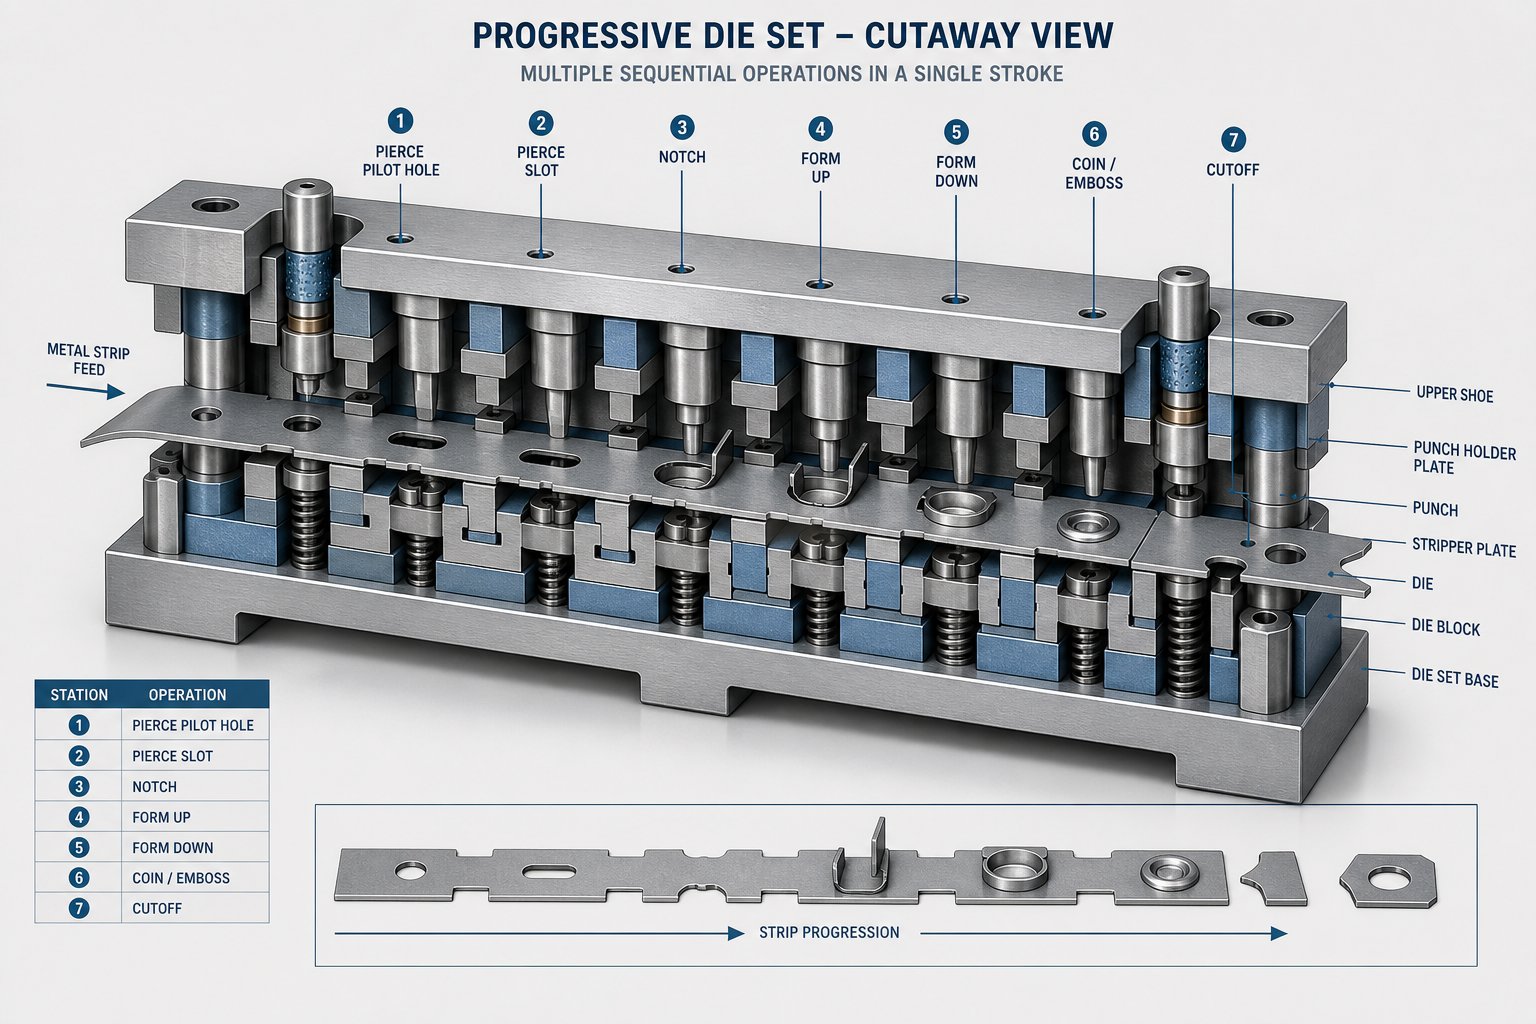
A progresszív bélyegzőszerszám minden állomása egy meghatározott műveletet hajt végre, amely az áramlás előtt végzett munkára épül. Ha kihagy egy lépést, rendezi át a sorrendet, vagy hibásan számítja ki a távolságokat bármely ponton, és a kész rész meghiúsul. Így alakul a folyamat a nyers tekercstől a kész alkatrészig:
- Etetés és feltekercselés- Egy fémlemez tekercs egy letekercselőre van felszerelve, és a préslökettel szinkronizált pontos időközönként betáplálódik a progresszív sajtolóprésbe. A görgős adagolók vagy szervo adagolók a szalag előrehaladását (az úgynevezett osztásközt) ezred hüvelyk pontossággal szabályozzák, így biztosítva, hogy minden állomás pontosan a megfelelő helyzetben fogadja az anyagot.
- Piercing- Az első alakító állomások jellemzően vezetőlyukakat és funkcionális nyílásokat lyukasztanak ki. A pilótafuratok igazítási referenciaként szolgálnak minden alsó állomáshoz, míg a funkcionális furatok a kész geometria részévé válnak. A piercing korán megtörténik, mert az anyag formázás előtti eltávolítása megakadályozza a lyuk szélei körüli torzulást.
- Kiürítés- A szalag egyes részeit levágják az alkatrész külső profiljának meghatározásához vagy belső jellemzők létrehozásához. A lefedő állomások részben levághatják a körvonalat, miközben füleket hagynak, amelyek rögzítik az alkatrészt a hordozószalaghoz a folyamatos szállításhoz a szerszámon keresztül.
- Alakítás- A hajlítási, rajzolási és peremezési műveletek a lapos nyersdarabot háromdimenziós geometriájúvá alakítják-. Az alakító állomások szabályozott erőt fejtenek ki a fém plasztikus deformálására, szögeket, csatornákat, bordákat vagy kontúrokat hozva létre. A sorozat az egyszerű hajlításoktól a bonyolultabb formák felé halad, hogy fokozatosan kezelje az anyagfeszültséget.
- Coining- A nagynyomású-kompresszió finomítja a konkrét jellemzőket, simítja a felületeket, élesíti a sugarakat vagy kidomborítja azokat a részleteket, amelyek szigorúbb méretszabályozást igényelnek, mint a szabványos formázás. A coining formázás után kerül elhelyezésre, mert finoman-hangolja a már alapformát öltött geometriát.
- Cutoff- A végső állomás leválasztja az elkészült részt a hordozószalagról. A kész alkatrész szabadon leesik, gyakran egy tartályba vagy egy szállítószalagra, míg a megmaradt vázcsík újrahasznosításra kerül.
Figyelje meg, hogy az egyes szakaszok mennyire függenek az előtte lévő pontos végrehajtásától. A második állomáson fúrt kísérleti furatok vezetnek minden további műveletet. A formázás olyan anyagra támaszkodik, amelyet megfelelően blankoltak. A Coining feltételezi, hogy az alatta lévő hajlítási geometria már a specifikáción belül van. Pontosan ez a lépcsőzetes függőség az oka annak, hogy a progresszív sajtolószerszám mögötti tervezés pontosságot követel meg a tervezési szakaszban, nem csak a gyártás során.
Hogyan éri el a több-állomásos formázás az alkatrészek bonyolultságát
A szerszámban lévő állomások száma közvetlenül tükrözi az alkatrész összetettségét. Egy egyszerű lapos konzol két lyukkal csak négy vagy öt állomást igényel. Egy három-dimenziós, több hajlítású, dombornyomott elemekkel és szűk-tűrési nyílásokkal rendelkező csatlakozóhoz tizenkettőre vagy többre lehet szükség. Minden további állomás növeli a szerszámköltséget, megnöveli a szerszám hosszát, és nagyobb, megfelelő ágymérettel és űrtartalommal rendelkező présszerszámot igényel.
Nyomja be a sebességkötőket közvetlenül az állomás kialakításába is. A nagy sebességű, több mint 200 ütés/perc sebességű bélyegzésre épített szerszámhoz olyan állomásokra van szükség, amelyeket úgy terveztek meg, hogy gyors szalagtovábbítást, hatékony selejteltávolítást és minimális tartózkodási időt biztosítsanak. Kevesebb, egyszerűbb állomás támogatja a gyorsabb ciklust. Az összetettebb állomások mélyhúzással vagy erős ütéssel megkövetelhetik a prés lassítását, a sebesség kereskedelmét az erő kialakításához.
Amikor egy gyártót értékel, kérdezze meg, hány állomáson futnak a tipikus szerszámaik, és milyen préselési sebességet érnek el az Önéhez hasonló alkatrészeknél. Egy olyan bolt, amely kényelmesen tervez 15-állomásos szerszámokat bonyolult geometriákhoz, percenként 100+ ütéssel, és más mérnöki szinten működik, mint egy hat-állomásos szerszámot a lapos nyersdarabokhoz. Ez a megkülönböztetés közvetlenül befolyásolja, hogy képesek-e kezelni az alkatrész összetettségét költséges próba{6}}és hiba nélkül az eszközfejlesztés során.
Az állomások száma, a préselési képesség és az elérhető alkatrészgeometria közötti kapcsolat szintén befolyásolja a szerszámberuházást. A több állomás magasabb kezdeti költséget jelent, de felszabadítja az olyan műveletek konszolidálásának lehetőségét, amelyek egyébként másodlagos folyamatokat, különálló gépeket és további kezelést igényelnének. A gazdaságosság a mennyiség függvényében tolódik el, ami természetes kérdést vet fel: milyen termelési mennyiségek mellett térül meg valójában ez a beruházás?
Amikor a progresszív présbélyegzés a megfelelő választás projektjéhez
A progresszív szerszámok felszerelése nem olcsó. Jelentős tőkekiadásra számít, mielőtt egyetlen gyártási rész kikerül a nyomdából. A valódi kérdés tehát nem az, hogy a folyamat működik-e, hanem az, hogy a kötetek indokolják-e a befektetést az egyszerűbb alternatívák, például az összetett sajtolószerszámok, a transzferszerszámok vagy az egy-leütéses bélyegzés helyett.
Mennyiségi küszöbök, ahol a progresszív halak felülmúlnak más módszereket
A progresszív fémbélyegzés külön költséggörbét követ. Az első tüske meredek, de az alkatrészenkénti költség-a mennyiség növekedésével gyorsan ellaposodik. A progresszív szerszámok gazdasági életképessége általában évi 50 000–100 000 egységnél kezdődik, bár az ultra-egyszerű geometriák indokolhatják a 30 000–50 000 darabos befektetést. E küszöbértékek alatt az alacsonyabb szerszámköltséggel járó módszerek, mint például a CNC lézervágás vagy az egylépcsős bélyegzés{13}}, gyakran pénzügyileg ésszerűbbek.
Ezzel szemben a transzferbélyegzéssel, amely közepes---nagy mennyiségekhez (körülbelül 25 000 egység és afölötti) alkalmas, de nagyobb vagy mélyen{4}}húzott részeket szolgál ki, amelyek nem maradhatnak rögzítve a hordozószalaghoz. Az összetett szerszámok középutat foglalnak el: mérsékelt szerszámköltség, nagy pontosság lapos alkatrészekhez, de az egyszerűbb geometriákra és kisebb futásokra korlátozódik. Az egyszeri-leütéses bélyegzés költsége a legkevesebb előre, de magasabb munkaerő- és kezelési költségekkel jár, amelyek lineárisan skálázódnak a mennyiséggel.
A több százezer vagy több millió alkatrészt felölelő, hosszú távú progresszív bélyegzőprogramoknál az egységenkénti szerszámköltség elhanyagolhatóvá válik. Itt válik meggyőzővé a gazdaságosság: a nyersanyag és a préselési idő uralja az alkatrészenkénti költséget, és a nagy volumenű sajtolás olyan sebességgel fut, amilyen sebességgel semmilyen más módszer nem tud megfelelni a kis{2}}--közepes alkatrészeknek.
A szerszámok befektetésének megértése az -alkatrészenkénti gazdaságosság összehasonlításával
A progresszív matricák összehasonlítása az alternatív módszerekkel a vásárlók számára legfontosabb méretekben:
| Tényező | Progresszív Die | Transzfer Die | Összetett Die | Egy-leütés bélyegzése |
|---|---|---|---|---|
| Szerszámozás/beállítási költség | Nagyon magas | Magas | Mérsékelt | Alacsony |
| -Alkatrészenkénti költség (alacsony mennyiség) | Nagyon magas | Magas | Mérsékelt | Alacsony vagy közepes |
| -Alkatrészenkénti költség (nagy mennyiség) | Nagyon alacsony | Alacsony | Mérsékelt | Magas |
| Alkatrészkomplexitási képesség | Magas (több{0}}funkció, 3D geometria) | Magas (nagy vagy mélyen{0}}húzott részek) | Alacsony (lapos, egy{0}}síkú) | Alacsony (löketenként egy művelet) |
| Gyártási sebesség | Nagyon gyors (200-600+ SPM) | Mérsékelt | Mérsékelttől gyorsig | Lassú |
| Ideális éves mennyiség | 50,000+ egység | 25,000+ egység | 5000-50000 egység | 1-10 000 egység |
A minta egyértelmű: a progresszív szerszámok több tőkét igényelnek, de a legalacsonyabb -alkatrészköltséggel és a leggyorsabb ciklusidővel jutalmazzák. Az átviteli szerszámok hasonló bonyolultságú kezelést kínálnak a nagyobb alkatrészekhez, de lassabban futnak. Az összetett szerszámok jól használhatók precíziós lapos alkatrészekhez mérsékelt mennyiségben. Az egytalálatú-műveletek egyszerűvé és megfizethetővé teszik a dolgokat rövid távon, de drágábbakká válnak, ha a mennyiség emelkedik.
Ha potenciális beszállítókat vesz igénybe, kérjen egy megtérülési elemzést, amely megmutatja, hogy a progresszív szerszámok pontosan hol térülnek meg a tervezett mennyiségekhez képest. Egy erre alkalmas gyártó modellezi ezt Ön helyett, figyelembe véve az éves mennyiséget, a szerszám várható élettartamát és az esetleges másodlagos műveleteket. Ha a számok nem keresztezik egymást a termelési horizonton belül, akkor egy másik módszer jobban szolgálhat, és ezt egy megbízható bolt meg fogja mondani.
A mennyiség azonban önmagában nem dönti el a döntést. A bélyegzendő anyag és a szükséges tűréshatárok is befolyásolják a szerszám kialakítását és a teljes költséget, és nem minden gyártó kezeli egyformán jól az anyagokat.
Anyagok és tűrések a progresszív présbélyegzésben
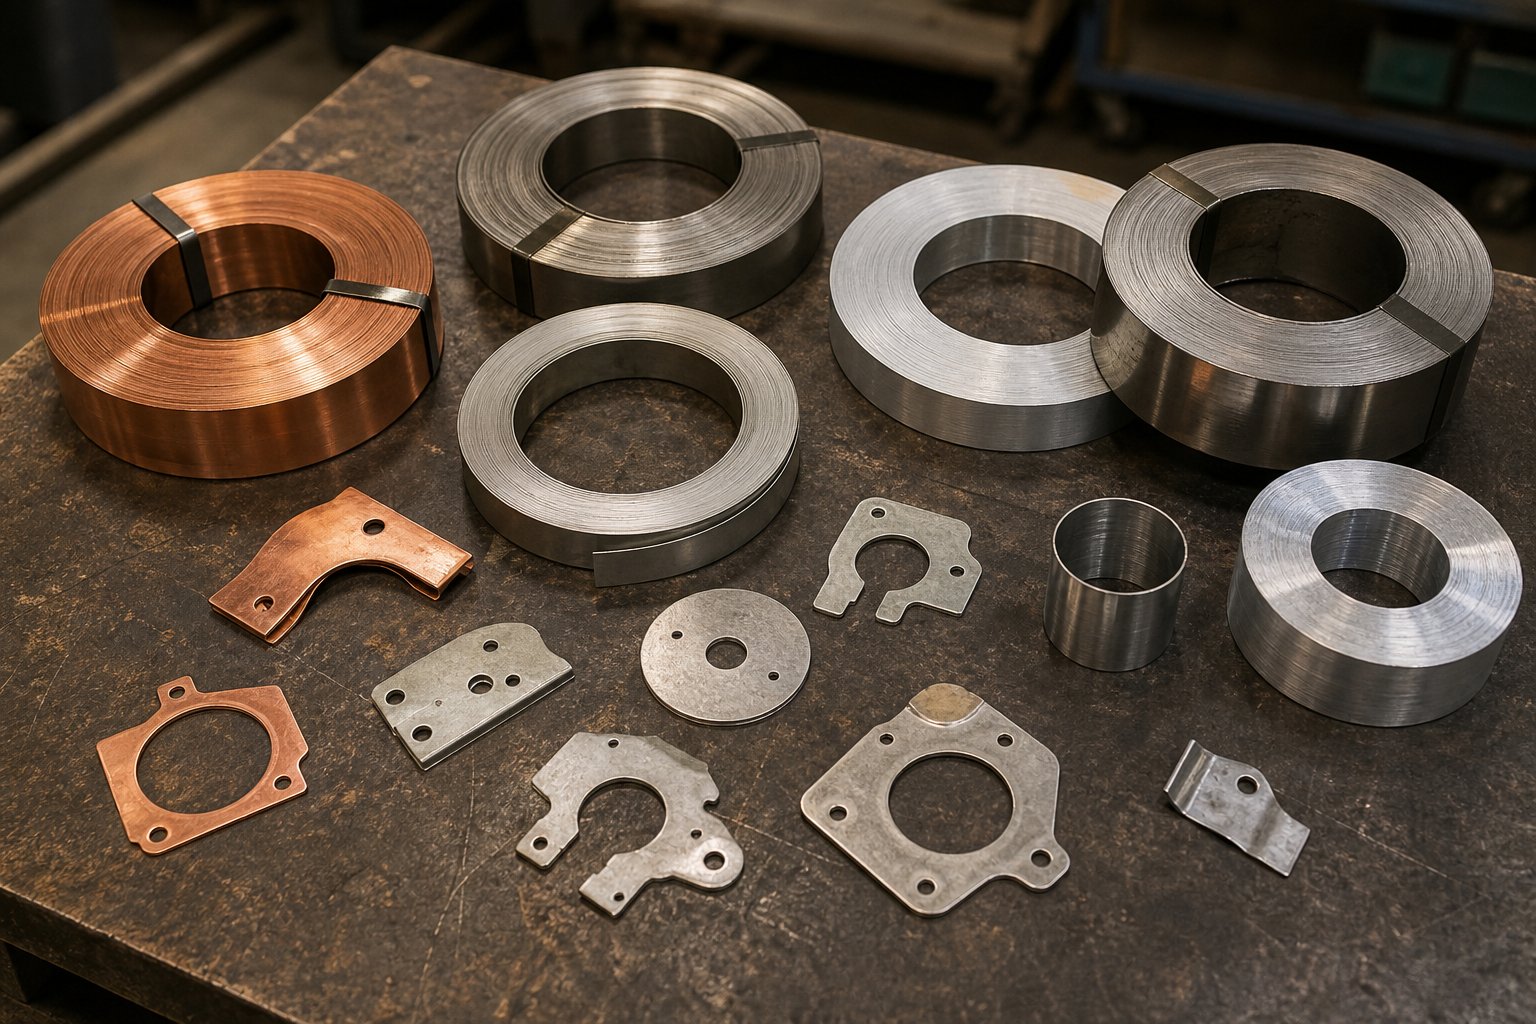
Az anyagválasztás nem csak azt határozza meg, hogy a kész alkatrész hogyan néz ki. Alapvetően meghatározza a szerszám kialakítását, milyen gyorsan futhat a prés, milyen gyorsan kopnak a szerszámok, és milyen tűrések érhetők el reálisan. Két azonos geometriájú, de eltérő hordozóanyagú alkatrészhez teljesen eltérő állomáskonfigurációk, lyukasztóanyagok és présbeállítások szükségesek. Éppen ezért a progresszív bélyegző anyagok komoly figyelmet érdemelnek, mielőtt ajánlatkérést küldenének.
Hogyan befolyásolják az anyagtulajdonságok a szerszám kialakítását és az eredményeket
Minden fém a keménység, a hajlékonyság, a szakítószilárdság és a rugózási viselkedés egyedi kombinációját hozza a sajtolási folyamatba. Ezek a tulajdonságok határozzák meg, hogy a szerszám milyen agresszíven tudja kialakítani a szalagot, hány állomásra van szükség, és mennyi ideig tart a szerszám a karbantartás vagy csere előtt.
Fontolja meg a visszarugózást: amikor egy fémet meghajlítanak, az alakító erő megszűnése után részben visszaáll eredeti alakjába. A keményebb, nagyobb folyáshatárú anyagok jobban visszarugaszkodnak. A szerszámmérnökök túlhajlítással, ütőállomások hozzáadásával vagy alakítási sugarak beállításával kompenzálnak. A rozsdamentes acél progresszív sajtolásában tapasztalt gyártó például tudja, hogy a 300-as sorozatú rozsdamentes acél lényegesen nagyobb visszafutási kompenzációt igényel, mint az enyhe szénacél, ami gyakran több állomást és összetettséget ad a szerszámnak.
A hajlékonyság ugyanilyen fontos. Az erősen képlékeny fémek, mint a réz és az alumínium repedés nélkül tolerálják az agresszív alakítást, ami kevesebb köztes állomást és enyhébb sugarakat jelent. A keményebb anyagokat, például a rugóacélt vagy az edzett rozsdamentes -megmunkálású rozsdamentes acélt, több lépésben fokozatosan kell alakítani, hogy elkerüljék a töréseket, ami hosszabb szerszámberuházást és hosszabb szerszámbefektetést jelent.
A szerszámkopás az anyagválasztás másik közvetlen következménye. A koptató vagy nagy szilárdságú{1}}hordozók felgyorsítják a lyukasztást és a szerszámlapka leromlását. A szénacél progresszív bélyegzési menetei általában kíméletesebbek a szerszámozáshoz, mint a rozsdamentes vagy nagy -szilárdságú, alacsony-ötvözött acél (HSLA), ami hosszabb élezési ciklusokat és idővel alacsonyabb karbantartási költségeket jelent.
| Anyag | Kulcstulajdonságok | Viselkedés kialakítása | Tipikus alkalmazások |
|---|---|---|---|
| Szénacél (alacsony vagy közepes) | Nagy szilárdság, jó rugalmasság,{0}}költséghatékony | Mérsékelt rugózás, könnyen alakítható, kisebb szerszámkopás | Tartók, szerkezeti alkatrészek, autóipari alkatrészek, kötőelemek |
| Rozsdamentes acél (300/400 sorozat) | Korrózióálló, nagy keménységű, munka{0}}gyorsan megkeményedik | Magas rugózás, több alakító állomást igényel, gyorsítja a szerszámkopást | Orvosi eszközök, élelmiszer-feldolgozás, tengeri hardver, vízvezeték |
| Réz | Kiváló vezetőképesség, nagyon rugalmas, puha | Minimális visszaugrás, könnyen formálható, csekély szerszámkopás | Elektromos érintkezők, gyűjtősínek, csatlakozók, hőcserélők |
| Alumínium (1100, 3003, 5052) | Könnyű, jól alakítható, korrózióálló | Alacsony---közepes rugózás, hajlamos az epedésre megfelelő kenés nélkül | Tokozatok, hűtőbordák, EMI-pajzsok, könnyű szerkezeti részek |
| Sárgaréz (C260, C360) | Jó megmunkálhatóság, közepes szilárdság, dekoratív kivitel | Alacsony rugózás, kiváló alakíthatóság, minimális szerszámkopás | Kivezetések, csatlakozók, dekoratív vasalat, szelepek |
| Berillium réz | Nagy kifáradási szilárdságú, vezetőképes, nem{0}}szikrázó | Mérsékelt visszaugrás, gondos formázást igényel | Rugók, repülőgép-alkatrészek, nagy{0}}feszültségű elektromos érintkezők |
Figyelje meg, hogy a progresszív bélyegzőanyagok nem cserélhetők fel a szerszámok szempontjából. A progresszív rézbélyegzéshez tervezett szerszám nem fog megfelelően működni, ha rozsdamentes acél középső áramlásra vált. A hézagok, a lyukasztó geometriája, a kenési követelmények és az állomások száma mind anyag--specifikus. Pontosan ez az oka annak, hogy a potenciális beszállítókkal folytatott beszélgetések korai szakaszában meg kell beszélnie az aljzatválasztást.
Tolerancia képességek különböző anyagokkal és összetettségekkel szemben
A progresszív szerszámokon keresztül végzett nagy pontosságú fémbélyegzés szoros méretszabályozást érhet el, de az elérhető tűréshatárok kölcsönhatásban álló tényezők hálójától függenek. Az anyagi viselkedés ennek a hálónak a középpontjában áll.
Általánosságban elmondható, hogy a progresszív présbélyegzés plusz-mínusz 0,001 és 0,005 hüvelyk közötti tűréseket tart a legtöbb funkciónál, és egyes műveletek, például a piercing még szigorúbb ellenőrzést tesz lehetővé. De ezek a számok több változó alapján változnak:
- Anyagvastagság- A vékonyabb anyag érzékenyebb a formáló erőkre, és könnyebben torzít, ami potenciálisan kiszélesíti a tűréssávokat.
- Anyagkeménység és rugózás- A magasabb rugózás megnehezíti a szögtűrések betartását a kanyarokban. Minden hajlítás kissé eltérhet, hacsak a szerszám nem kompenzálja pontosan.
- Alkatrészgeometria összetettsége- A többszörös hajlítású, mély formájú vagy élközeli jellemzőkkel rendelkező részek több variációt halmoznak fel, mint a lapos, egyszerű alkatrészek.
- Az állomások száma és a kocka állapota- Több állomás több kumulatív helymeghatározási hibát vezet be, bár a jól-karbantartott pilotrendszerek ezt minimalizálják. A szerszámkopás hosszú távon fokozatosan lazítja a tűréseket, amíg a karbantartás vissza nem állítja az élességet.
- Press konzisztenciaA nyomóhenger - löket-–-löket ismételhetősége közvetlenül befolyásolja a méretkonzisztenciát. A szervo-meghajtású prések jellemzően felülmúlják a mechanikus préseket a tolerancia{5}}érzékeny munkavégzés során.
Az alumínium progresszív bélyegzés például képes megtartani a szűk lapos tűréseket, de hajlamos a felületi foltosodásra, ami befolyásolja a felület minőségét, ha a kenést vagy a szerszámbevonatokat nem megfelelően kezelik. A rozsdamentes acél progresszív bélyegzés kiváló méretstabilitást ér el az áttört elemeknél, de gondos figyelmet igényel a hajlítási szögek az agresszív visszaugrás és a munkakeményedés miatt.
A praktikus elvitel? Ne feltételezze, hogy a rajzra nyomtatott tűrés automatikusan elérhető a választott anyagban. Amikor értékeli a gyártókat, kérdezze meg, hogyan kezelik a tűréskezelést az adott hordozóra vonatkozóan. Az Ön anyagában nagy tapasztalattal rendelkező szaküzlet elmagyarázza, hogyan kompenzálják a visszarugaszkodást, hogyan kezelik a szerszámkopási ütemterveket, és érvényesítik a méretstabilitást a gyártás során. Amelyikből hiányzik ez a tapasztalat, agresszívan idézhet, de nehezen tudja megtartani a specifikációkat, ha a termelés felpörög.
Az anyagismeret a gyártó mélységének egyik mutatója. A tanúsítások és a folyamatellenőrzések még többet árulnak el arról, hogy minőségi rendszereik következetesen teljesítenek-e, különösen azokban a szabályozott iparágakban, ahol a nyomon követhetőség és az ismételhetőség nem csupán preferenciák, hanem követelmények.
Iparági tanúsítványok, amelyek jelzik a gyártó minőségét
A tanúsítási logó a szállító honlapján megnyugtatónak tűnik. De mit árul el ez valójában arról, hogy képesek az alkatrészeket konzisztensen, nyomon követhetően és a specifikáción belül több millió cikluson keresztül előállítani? A bélyegzőszerszám-gyártókat értékelő vásárlók számára a tanúsítványok nem trófeák. Ezek a dokumentált folyamatirányítási rendszerek bizonyítékai, amelyeket függetlenül auditáltak és ellenőriztek.
Nem minden tanúsítványnak van egyforma súlya minden alkalmazás esetében. Az, hogy melyikre van szükség a projektjéhez, az iparágától, a végfelhasználási-környezettől és az alkatrészek szabályozási környezetétől függ.
A legfontosabb tanúsítványok, amelyeket minden vásárlónak ellenőriznie kell
Íme, mit takarnak az egyes főbb tanúsítványok, és mely ágazatok követelik meg:
- ISO 9001- A minőségirányítási rendszer alapszabványa. Dokumentált folyamatokat hoz létre a termelés ellenőrzéséhez, a korrekciós intézkedésekhez, a belső auditokhoz és a folyamatos fejlesztéshez. Bármely progresszív sajtolószerszám-szállítónak ezt a minimumot kell betartania. Nem garantálja a kiválóságot, de hiánya az alapvető folyamatfegyelem hiányát jelzi.
- IATF 16949- Az ISO 9001-re épül, és az autóipari-specifikus követelményeket támasztja a hibák megelőzésére, az eltérések csökkentésére és a hulladék kiküszöbölésére az ellátási láncban. Ha gépjármű-alkatrészek progresszív bélyegzését szerzi be, ez a tanúsítvány nem-tárgyalható. Megköveteli a beszállítóktól a folyamatképességi tanulmányok, az ellenőrzési tervek és a fejlett termékminőség-tervezés (APQP) bemutatását.
- AS9100- Az űrrepülés megfelelője, a konfigurációkezelésre, a kockázatkezelésre, a termékbiztonságra és az alkatrészek hamisításának megelőzésére vonatkozó követelményekkel. Az űrrepülési ellátási láncok megkövetelik az anyagok teljes nyomon követhetőségét és az első -cikk-ellenőrzési jelentéseket. Az AS9100 nélküli gyártó egyszerűen nem tud részt venni a legtöbb repülési programban.
- ISO 13485- Az orvostechnikai eszközök minőségirányítási szabványa. Ellentétben azzal, hogy az ISO 9001 a vevői elégedettségre és a folyamatos fejlesztésre összpontosít,Az ISO 13485 a szabályozási megfelelést és a kockázatkezelést hangsúlyozzaaz orvostechnikai eszközök biztonságának és hatékonyságának biztosítása érdekében. Fokozott nyomon követhetőséget, szennyeződés-ellenőrzést, panaszkezelési folyamatokat és hosszabb nyilvántartási időszakot igényel. Az orvosi progresszív bélyegzési alkatrészeket beszerző vásárlók számára ez a tanúsítvány azt bizonyítja, hogy a gyártó az FDA, az EU MDR és más globális szabályozási keretekhez igazodó ellenőrzések alatt működik.
Észre fogja venni, hogy ezek a tanúsítványok egymásra épülnek. Az IATF 16949 szabványt birtokló gyártó alapja már az ISO 9001. Az ISO 13485 szerint tanúsított egyikük adaptálta ezt a keretrendszert az orvostechnikai eszközök kockázatkezelésére. A rétegezés azért fontos, mert fokozatosan mélyebb folyamatszabályozást tükröz, amely az iparág--specifikus meghibásodások következményeihez igazodik.
Miért fontos a PPAP és a folyamatérvényesítés a szabályozott iparágakban?
A tanúsítványok határozzák meg a rendszert. A PPAP, a gyártási rész jóváhagyási folyamata érvényesíti a kimenetet. Eredetileg aAutóipari Akciócsoport (AIAG), A PPAP egy szabványos eljárás, amely biztosítja, hogy a beszállító alkatrészei megfeleljenek az összes műszaki előírásnak a tömeggyártás megkezdése előtt. Dokumentált bizonyítékokra van szükség, beleértve a folyamatábrákot, képességtanulmányokat (CpK-elemzés), mérési rendszerelemzést, ellenőrzési terveket és anyagtanúsítványokat.
Miért számítana ez neked? Mert a PPAP a bizonyítási terhet a gyártóra hárítja. Adatokkal kell bizonyítaniuk, hogy eljárásuk során megismételhetően megfelelő alkatrészeket állítanak elő, mielőtt egyetlen gyártóegységet szállítanak. Az autóipari alkatrészek progresszív bélyegzésére és az űrrepülési alkalmazásokra a PPAP 3. vagy magasabb szintű szabvány. Az orvostechnikai eszközök programjai egyenértékű érvényesítési dokumentációt igényelhetnek a Tervezési előzmények fájlok alatt.
A gyakorlati előny a kockázat csökkentése. A PPAP-beküldéseket rutinszerűen teljesítő gyártó rendelkezik azzal az infrastruktúrával, hogy felfogja a folyamatok eltolódását, érvényesítse a szerszámváltozásokat, és minden nem megfelelő alkatrészt a kiváltó okig visszavezet. Az egyikből, amely nem tud kérésre PPAP-csomagot előállítani, valószínűleg hiányzik az iparágak által megkövetelt statisztikai folyamatellenőrzések és dokumentációs szigor.
Van egy másik tényező, amelyet a vásárlók gyakran figyelmen kívül hagynak: a vertikális integráció. Egy sajtolószerszám-gyártó, saját -szerszámtervezéssel, huzal-EDM-mel és CNC-csiszolással, egyetlen minőségbiztosítási rendszerben szabályoz minden olyan változót, amely befolyásolja az alkatrész minőségét. Ha a szerszámokat egy külön műhelybe helyezik ki, nyomon követhetőségi hiányosságok jelennek meg. A szerszámok módosításai a tanúsított QMS-en kívül történnek, az ellenőrzési szabványok eltérhetnek, és az iterációs ciklusok lelassulnak. Ez nem jelenti azt, hogy a kiszervezett szerszámozás mindig problémás, de azt igen, hogy meg kell kérdezni, hol készülnek a szerszámok, és hogy ez a folyamat ugyanabba az auditált minőségi keretbe tartozik-e, mint a gyártás.
A tanúsítványok és a PPAP készenlét megbízható szűrőt ad a beszállítói listához. Megmondják, hogy mely gyártók működnek az alkalmazás által megkövetelt dokumentációval, nyomon követhetőséggel és folyamatfegyelemmel. A tanúsítványok azonban önmagukban nem árulják el, hogy egy üzlet rendelkezik-e a megfelelő présgépekkel, a megfelelő tervezési mélységgel vagy kapacitással az adott projekthez. Ez az értékelés teljesen más kérdéssort igényel.
A megfelelő progresszív sajtolószerszám-gyártó értékelése és kiválasztása
Megerősítette, hogy a progresszív présbélyegzés megfelel a projekt volumen-, anyag- és tűréskövetelményeinek. A potenciális beszállítókat az iparág által megkövetelt tanúsítványok alapján szűrte. A következő kihívás nehezebb: kitalálni, hogy melyik progresszív szerszámgyártó rendelkezik valójában a mérnöki mélységgel, felszereltséggel és kapacitással ahhoz, hogy az alkatrészeket megbízhatóan, nagy méretekben szállítsa.
Az ár önmagában ezt nem árulja el. Egy csiszolt weboldal sem. Az, hogy mi választja el a rátermett partnert a kockázatos fogadástól, az ellenőrizhető technikai kritériumokon és a beszélgetés elején feltett helyes kérdéseken múlik.
Alapvető kritériumok a gyártói képességek értékeléséhez
Tekintse ezt az átvilágítási{0}}ellenőrző listának. Minden kritérium elárul valamit arról, hogy egy szállító képes-e kezelni az Ön alkatrészének összetettségi, mennyiségi és minőségi követelményeit költséges meglepetések nélkül a program közepén:{2}}
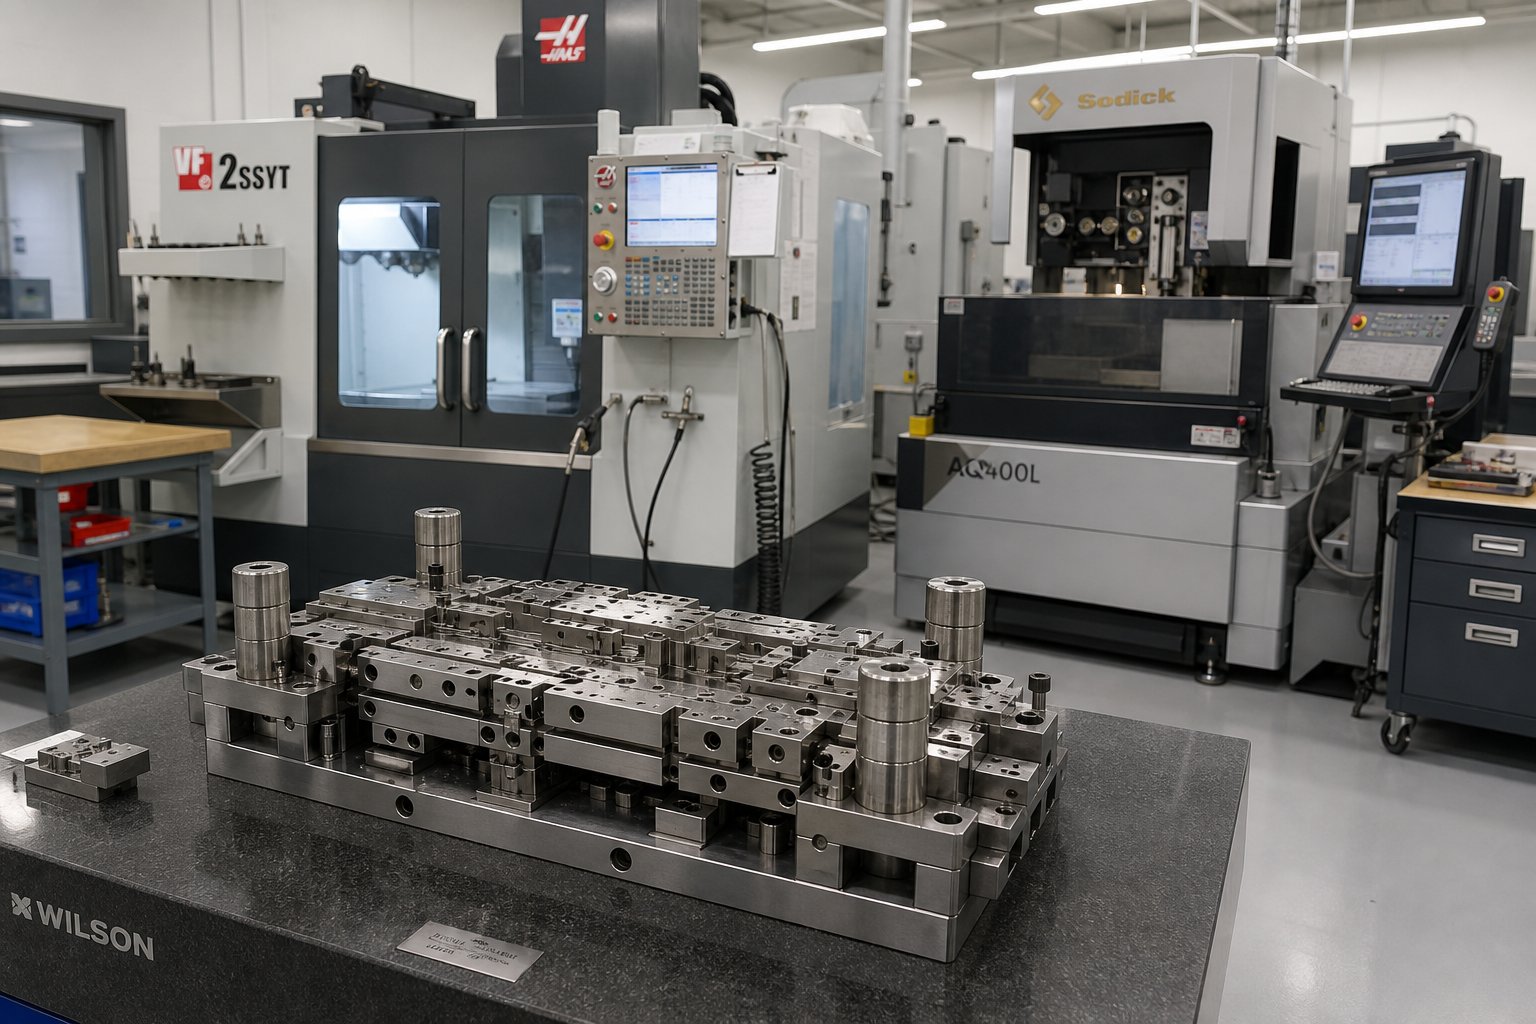
- Házon belüli progresszív szerszám és szerszám- A gyártó belsőleg tervez és gyárt matricákat huzal szikraforgácsolással, CNC megmunkálással és felületi csiszolással? A függőlegesen integrált szerszámok gyorsabb iterációs ciklusokat, szigorúbb minőség-ellenőrzést jelentenek a szerszámalkatrészek felett, és gyorsabban hajtják végre a módosításokat. Ha a szerszámbeállítások egy fedél alatt történnek, megszünteti a kommunikációs hézagokat és az ütemezési késéseket a különálló szerszámműhelyek között.
- Nyomja meg a tonnatartományt és a löket sebességét- A préskapacitás határozza meg, hogy a műhely milyen alkatrészméreteket, anyagvastagságot és alakítási erőket tud elviselni. A 45 tonnától 400+ tonnáig terjedő préseket gyártó gyártó a finom csatlakozókapcsoktól a nehezebb szerkezeti konzolokig mindent lefed. A löket sebessége (löket/perc) megmutatja az átviteli potenciált, és azt, hogy a berendezés megfelel-e a hangerő-céloknak.
- Anyagspecifikus{0}}tapasztalat- Nem minden üzlet kezeli egyformán az összes hordozót. Kérjen példákat a gyártási folyamatokra az anyagában. A rozsdamentes acélban jártas gyártó a szerszám tervezési szakaszában másképp viselkedik, mint a rézre vagy alumíniumra szakosodott gyártó. Az anyagok ismerete közvetlenül a szerszámok kevesebb átdolgozásában és szorosabb első-kihozatalban jelent.
- Mérnöki támogatás és DFM együttműködés- A legjobb progresszív matricagyártók mérnöki partnerként működnek, nem csak szállítóként. A szerszámozás megkezdése előtt keresse meg azokat a beszállítókat, akik gyártóképességi tervezést ajánlanak. A korai-fázisú DFM-együttműködés csökkentheti a selejt mennyiségét, egyszerűsítheti a szerszámokat, és javíthatja az alkatrész teljesítményét a gyártás megkezdése előtt.
- Másodlagos műveletek és kikészítés- El tudják végezni a bevonatolást, hőkezelést, menetfúrást, hegesztést vagy összeszerelést-házon belül vagy menedzselt partnereken keresztül? A préselésen túlmutató progresszív fémbélyegzési szolgáltatások csökkentik az ellátási lánc bonyolultságát és lerövidítik az átfutási időt.
- Prototípuskészítés a termelési méretezhetőségen keresztül- A korai prototípus-szerszámok támogatására, majd a keményített gyártási szerszámokra való átállásra képes gyártó egyetlen partnert biztosít Önnek a program teljes életciklusa során, az érvényesítéstől a nagy{1}}mennyiségű futtatásokig.
A házon belüli,{0}}progresszív szerszámtervezési képességgel rendelkező gyártók, mint plYICHEN, csökkentheti az iterációs ciklusokat, mivel a szerszámok tervezése, megmunkálása, összeállítása és érvényesítése egy műveleten belül történik. A szűk megismételhetőséget és méretezhető tömegtermelést kereső gyártómérnökök számára ez az integrált megközelítés kiküszöböli az átadás-átvételi késéseket és a félreértéseket, amelyek általában sújtják a több gyártótól származó szerszámok elrendezését.
Kérdések, amelyeket fel kell tenni, mielőtt elkötelezné magát egy szállító mellett
Egy hozzáértő bolt habozás nélkül válaszol ezekre. A homályos vagy eltérõ válaszok önmagukban is adatpontot jelentenek:
- Mennyi a tipikus átfutási idő a szerszámtervezés jóváhagyásától az első cikkgyártásig?
- Általában hány állomást tervez az enyémhez hasonló geometriájú és anyagú alkatrészekhez?
- Az összes progresszív szerszámot házon belül birtokolja és karbantartja,{0}}vagy bármely részét kiszervezik?
- Tud PPAP-dokumentációt biztosítani az iparágam által megkívánt szinten?
- Milyen nyomóűrtartalom és sebesség fog működni, és mi az Ön jelenlegi kapacitáskihasználása?
- Ad-e visszajelzést a DFM-nek a szerszámtervezés véglegesítése előtt, és részt vesz a mérnöki csapata az árajánlattételben?
- Hogyan kezeli a szerszámok karbantartását, az élezési ütemterveket és a hosszú gyártási ciklusokhoz szükséges pótalkatrészeket?
Ezek a kérdések konkrétságot kényszerítenek ki. Gyorsan megkülönbözteti a progresszív présbélyegzési szolgáltatásokat, amelyek valóban a mérnöki munkába fektetnek be, azoktól, amelyek egyszerűen a szerszámozást és a préselési időt közvetítik.
Piros zászlók, amelyek potenciális minőségi vagy szállítási problémákat jeleznek
Ügyeljen ezekre a figyelmeztető jelekre az értékelés során. Bármelyikük mélyebb vizsgálatot igényel. Több zászló együtt azt sugallja, hogy tovább kell lépnie:
- Nincs házon belüli{0}}szerszám- Ha egy beszállító az összes szerszámgyártást kiszervezi, nincs közvetlen irányítása a program legkritikusabb változója felett. A módosítások tovább tartanak, a minőségi felügyelet szétoszlik a szervezetek között, és elmosódik az elszámoltathatóság.
- Nem hajlandó megosztani a folyamatképességi adatokat- A folyamataiban bízó gyártó készséggel nyújt CpK-adatokat, SPC-diagramokat vagy vizsgálati jelentésmintákat. Az ellenállás itt gyakran elfedi a következetlenséget.
- Idézés anélkül, hogy részletesen átnézné az alkatrész geometriáját- A pontos progresszív stancolási idézethez alaposan át kell tekinteni a CAD-adatokat, a tűréseket és az anyagspecifikációkat. A minimális információn alapuló gyors árajánlat általában a megrendelés későbbi módosításához vezet.
- Nincs tiszta DFM visszacsatoló hurok- Ha a beszállító elfogadja a rajzát anélkül, hogy bármilyen fejlesztést javasolna, vagy megjelölné a lehetséges kihívásokat, mérnöki tevékenysége valószínűleg felületes.
- Homályos válaszok a kapacitással és az átfutási idővel kapcsolatban- Előfordulhat, hogy a gyártók kapacitással vagy ahhoz közeli kapacitással elfogadják a megrendelését, és nehézségekbe ütköznek a határidőn belüli szállítással. Kérdezzen a gépek jelenlegi kihasználtságáról és arról, hogyan kezelik a kereslet ingadozásait.
Az értékelés nem csak arról szól, hogy olyan beszállítót találjunk, aki ki tudja venni a részét. Ez egy olyan progresszív szerszámgyártó azonosításáról szól, amelynek infrastruktúrája, mérnöki kultúrája és minőségi rendszerei megfelelnek a program követelményeinek annak teljes gyártási élettartama alatt. A legolcsóbb árajánlat ritkán jelenti a legalacsonyabb összköltséget, és ez a valóság fájdalmasan világossá válik, amikor a szerszámok átdolgozása, szállítási csúszások és minőségi kihagyások bonyolódnak.
Gyakori hibák a progresszív présbélyegző partner kiválasztásakor
Az egyenlet fele, ha tudjuk, mit kell keresni egy szállítónál. A másik fele felismeri azokat a félrelépéseket, amelyek csendesen felduzzasztják a költségeket, kisiklik a határidőket, és hónapokig költséges pályakorrekciókat kényszerítenek a programba. Ezek a hibák ismétlődően felbukkannak az egyes iparágakban, és a legtöbbjüknek közös a gyökere: a hiányos információk alapján hozott döntések vagy a rossz prioritások.
Hibák, amelyek költséges szerszám-átdolgozáshoz vezetnek
A következő buktatók a program teljes költségére gyakorolt hatás súlyossága szerint vannak felsorolva. Mindegyik az áramlási irányban lefelé épül, így korai elkapása megtérül:
- A szállító kiválasztása kizárólag a feltüntetett darabár alapján- A legalacsonyabb árajánlat gyakran a legkevesebb előzetes mérnöki befektetést tükrözi. Ha a progresszív bélyegzőszerszám-tervezés kezdetben hiányzik a szigorúságból, a rés később a szerszámok átdolgozásaként, méretbeli eltolódásként és gyártási leállásként jelenik meg. A progresszív szerszámtervezés mérnöki döntései a teljes gyártási költség akár 80%-át is megszabhatják, ami azt jelenti, hogy a DFM-elemzést takarékoskodó akciós árajánlat szinte mindig többe kerül a program élettartama során.
- A tervezés kihagyása a gyártási együttműködés érdekében- Az alkatrészgeometria véglegesítése a bélyegzőpartner bevitele nélkül olyan problémákat zár le, amelyeket a progresszív szerszámozás nem tud könnyen orvosolni. A nem-kritikus jellemzők túlságosan szűk tűrése, az anyag szemcseirányával ellentétes hajlítási geometriák, vagy a furatok túl közeli elhelyezése az élek kialakításához mind további préselési állomásokat, lassabb préselési sebességet és nagyobb selejtezési arányt kényszerítenek ki. A korai DFM-műhelyek hetekig tartó késedelmet és több ezer dollárt takarítanak meg azáltal, hogy a szerszámacél vágása előtt megoldják ezeket a problémákat.
- A szerszámok átfutási idejének alábecsülése- A 10 vagy több állomással rendelkező, összetett progresszív sajtolószerszámok tervezése, megmunkálása, összeszerelése és kipróbálása 12-20 hetet igényel. Azok a vevők, akik azt feltételezik, hogy a szerszámok feleannyi idő alatt érkeznek meg, végül nyomást gyakorolnak a gyártókra az érvényesítés gyorsbillentyűire, ami minőségi problémákat vet fel a gyártásba.
- Az anyagtanúsítványok és a vizsgálati jelentések ellenőrzésének elmulasztása- Előfordulhat, hogy az a beszállító, aki nem tud malomtanúsítványokat, mechanikai vizsgálati eredményeket vagy anyagkövetési dokumentációt készíteni, minőségeket helyettesít, vagy nem ellenőrzött raktárkészletre hagyatkozik. Ez megfelelési kockázatot jelent a szabályozott iparágakban, és kiszámíthatatlanul megváltoztathatja a formák viselkedését.
- A másodlagos működési lehetőségek figyelmen kívül hagyása- Ha az alkatrésze menetfúrásra, bevonatolásra vagy hőkezelésre szorul, és a bélyegző beszállítója mindezt felügyelet nélkül kiszervezi, akkor minőségi hiányosságokat és átfutási időbeli bizonytalanságot vezetett be, amely csak akkor jelenik meg, ha az alkatrészek hiányosan vagy a specifikációkon kívül megérkeznek.
- Nem erősíti meg a szükséges mennyiségek gyártási kapacitását- Előfordulhat, hogy egy 90%-os kihasználtsággal üzemelő üzlet elfogadja a megrendelését, de nincs elég sávszélessége a szállítási időszakok teljesítéséhez. Kérdezze meg közvetlenül a kapacitást és azt, hogyan kezelik a keresletcsúcsokat.
- Mintafuttatások vagy kísérleti gyártás kihagyása- A szerszámpróbáról a teljes-sebességű gyártásra való átállás ellenőrzött kísérleti futtatás nélkül, kiküszöböli az utolsó lehetőséget a méreteltolódásra, a felületi problémákra vagy a folyamatok instabilitására, mielőtt több ezer alkatrészt szállítanának.
Figyelmen kívül hagyott tényezők, amelyek befolyásolják a teljes birtoklási költséget
A minta mind a hét hibánál ugyanaz: a látható költségek optimalizálása a rejtett költségek figyelmen kívül hagyása mellett. A bélyegzett alkatrészek teljes birtoklási költsége jóval meghaladja a látható alkatrészenkénti árat, beleértve a szerszámok karbantartását, a selejt ártalmatlanítását, az utómunkálatokat, a szállítási késéseket és az összeszerelősort vagy az ügyfelet elérő minőségi kihagyásokat.
A progresszív bélyegzőszerszám-kialakítás, amely 15%-kal többe kerül előzetesen, de kiküszöböli a szerszámok két átdolgozását, felére csökkenti a selejt mennyiségét, és az első naptól kezdve stabil alkatrészeket szállít, alacsonyabb összköltséget jelent, mint a három hónapos mérnöki változtatásokon át tartó költségvetési alternatíva. Azok a vásárlók, akik döntésüket a TCO, nem pedig a darabár alapján határozzák meg, következetesen több képességű partnerre és gördülékenyebb gyártásindításra szállnak rá.
Az elvitel nem olyan, hogy a költség nem számít. A költségekhez kontextus kell. Az Ön értékelési keretrendszere, a tanúsítványok ellenőrző listája és a műszaki kérdései mind hozzájárulnak a beszerzési döntéshez, amely figyelembe veszi a progresszív szerszámok és az általuk gyártott alkatrészek teljes életciklusát. Ezzel az egyértelműséggel készen áll a cselekvésre.
A következő lépés megtétele a megfelelő gyártópartner felé
Feltérképezte a folyamatot, megértette a közgazdaságtant, azonosította az iparág által megkövetelt tanúsítványokat, és felépített egy keretet a képes beszállítók és a kockázatos beszállítók elkülönítésére. A hátralévő lépés a végrehajtás: ezt a tudást strukturált beszerzési cselekvési tervvé alakítja, amely a projektet az értékelésről a termelésre kész -elkötelezettségre viszi.
Gyártói szűkített lista összeállítása
Álljon ellen az impulzusnak, hogy egy tucat szállítónak küldje el ajánlatát egyidejűleg. A három-öt fémbélyegzőszerszám-gyártó megcélzott listája, amely elő-minősítette az Ön műszaki és minőségi kritériumait, jobb eredményeket hoz, mint a széles körű megkeresések. Átgondoltabb mérnöki visszajelzéseket kap, gyorsabban teljesíti a részletes árajánlatokat, és világosabb jelzéseket kap arról, hogy mely üzletek szeretnék valóban az Ön programját, szemben azokkal, akik széles hálót vetnek ki.
Szűrje ki a jelölteket úgy, hogy megerősíti, hogy rendelkeznek a jelentkezése által megkövetelt tanúsítvánnyal, a préseket az alkatrész által igényelt mennyiség- és sebességtartományban működtetik, és dokumentált tapasztalattal rendelkeznek az anyaggal kapcsolatban. Ezután előnyben részesítse a házon belüli-szerszámokat és DFM-együttműködést kínálókat, mivel ezek a képességek közvetlenül csökkentik az iterációs időt és a program kockázatát.
Következő lépések a gyártás felé{0}}Kész beszerzés
Innentől kezdve használja ezt az ellenőrzőlistát műveleti sorrendként:
- Érvényesítse a kötet indoklását- Erősítse meg, hogy a tervezett éves mennyiségek átlépik a megtérülési küszöböt, ahol a progresszív szerszámozás alacsonyabb alkatrészköltséget biztosít, mint az alternatívák. Ha 50 000 egység alatt van, gondolja át, hogy egy egyszerűbb módszer jobban szolgál-e.
- A zár anyaga és a tűrés jellemzői- A beszállítók bevonása előtt véglegesítse az aljzatot, a vastagságot és a kritikus méreteket. A kétértelműség itt homályos idézeteket generál, és későbbi eltolódást idéz elő.
- Határozza meg a szükséges tanúsítványokat- Igazítsa iparága szabályozási környezetét a megfelelő minőségi szabványhoz (ISO 9001 alapvonal, IATF 16949 az autóiparhoz, AS9100 az űrhajózáshoz, ISO 13485 az orvosi szabványokhoz). Távolítson el minden beszállítót, akinek hiányzik a tiéd.
- Hozzon létre egy kritérium{0}}súlyozott szűkített listát- Pontozza a jelölteket az értékelési keretrendszerhez képest:-házon belüli szerszámok, sajtóképesség, anyagi tapasztalat, DFM-támogatás, másodlagos műveletek és kapacitási kapacitás.
- A kötelezettségvállalás előtt kérjen DFM-felülvizsgálatot- Ossza meg CAD-adatait, és kérjen visszajelzést a kiválasztott beszállítóktól a gyárthatósággal kapcsolatban. DFM válaszaik minősége többet árul el a tervezési mélységről, mint bármely brosúra.
- Kísérleti gyártási futtatást igényel- Mielőtt engedélyezné a teljes-arányú termelést, ragaszkodjon egy ellenőrzött mintafuttatáshoz a méretellenőrzés és a feldolgozási képesség adatokkal. Ez az utolsó ellenőrzési pont a mérleg előtt.
A nagy{0}}tömegű, több-állású alakítást és szoros ismételhetőséget igénylő fémalkatrészekhez progresszív sajtolószerszámokat beszerző beszerzési csapatok és gyártómérnökök számára egy progresszív bélyegző cég, amely integrált képességekkel rendelkezik a szerszámtervezéstől a méretezhető tömeggyártásig, leegyszerűsíti a teljes folyamatot. A gyártók kedvelikYICHENezt a végpontok közötti--megközelítést kínálja, amely egyetlen művelet alatt lefedi a nagy sebességű progresszív présbélyegző szerszámok fejlesztését és a mennyiségi gyártást. Tekintse őket más minősített beszállítókkal együtt, amelyeket a fent vázolt kritériumok{3}}alapú értékelés alapján azonosítottak.
A cél nem a legolcsóbb árajánlat megtalálása. Ennek célja, hogy megtalálja azt a progresszív fémbélyegző partnert, akinek mérnöki kultúrája, minőségi infrastruktúrája és gyártási kapacitása illeszkedik a program teljes életciklusához. Tegye fel a nehéz kérdéseket korán, ellenőrizze az állításokat adatokkal, és hagyja, hogy az értékelési keretrendszer végezze el a szűrést. A megfelelő gyártó üdvözölni fogja ezt a vizsgálatot, mert a képességeik világosan beszélnek alatta.
Gyakran ismételt kérdések a progresszív présbélyegző-gyártókkal kapcsolatban
1. Mennyi a minimális rendelési mennyiség ahhoz, hogy a progresszív présbélyegzés költséghatékony legyen?
A progresszív présbélyegzés általában 50 000 és 100 000 egység közötti éves vagy nagyobb mennyiség mellett válik gazdaságilag életképessé. E küszöb alatt az egyszerűbb módszerek, mint például az egyszeri-ütős sajtolás vagy a CNC lézervágás, gyakran jobb alkatrész-gazdaságosságot biztosítanak, mivel kevesebb előzetes szerszámbefektetést igényelnek. Az ultra-egyszerű alkatrészgeometriák esetében egyes gyártók 30 000–50 000 egységnél indokolhatják a progresszív szerszámozást. A kulcs az, hogy a beszállítótól kérjen egy fedezeti elemzést, amely figyelembe veszi a tervezett mennyiséget, a várható szerszámélettartamot és az esetleges másodlagos műveleteket, hogy pontosan meghatározza, hol térül meg a beruházás az adott projektben.
2. Mennyi ideig tart egy progresszív bélyegző szerszám megépítése?
A 10 vagy több állomással rendelkező összetett progresszív sajtolószerszámok tervezése, megmunkálása, összeszerelése és kipróbálása általában 12-20 hetet vesz igénybe. Az egyszerűbb, kevesebb állomással rendelkező szerszámok gyorsabban megjelenhetnek, de a validálási fázis elsietése gyakran minőségi problémákat vet fel a termelésben. A saját -szerszámozási képességekkel rendelkező gyártók, beleértve a huzal-szikraforgácsolást, a CNC-megmunkálást és a felületcsiszolást, gyakran össze tudják szorítani az idővonalakat, mint a szerszámgyártást kiszervező műhelyek. Az olyan vállalatok, mint a YICHEN, amelyek egy fedél alatt végzik a szerszámtervezést a gyártás során, kiküszöbölik az átadás-átvételi késéseket a különálló szerszámüzletek között, ami hetekkel csökkentheti a teljes átfutási időt.
3. Milyen tanúsítványokkal kell rendelkeznie egy progresszív présbélyegző gyártónak?
A szükséges tanúsítványok az Ön iparágától függenek. Az ISO 9001 minőségirányítási alapszabványként szolgál minden beszállítónak. Az autóipari alkalmazásokhoz szükség van az IATF 16949 szabványra, amely kiegészíti a hibamegelőzést és az ellátási lánc ellenőrzését. A repülési programok AS9100-at igényelnek a konfigurációkezeléshez és az alkatrészek hamisításának megelőzéséhez. Az orvostechnikai eszközök összetevőinek ISO 13485 szabványra van szükségük a szabályozási megfeleléshez és a kockázatkezeléshez. A tanúsítványokon túl ellenőrizze, hogy a beszállítók el tudják-e készíteni a PPAP (Production Part Approval Process) dokumentációt, amely adatokkal alátámasztott bizonyítékot szolgáltat arra vonatkozóan, hogy folyamatuk megismételhetően szállítja a megfelelő alkatrészeket a tömeggyártás megkezdése előtt.
4. Milyen anyagok használhatók a progresszív sajtoláshoz?
A gyakori anyagok közé tartozik a szénacél, a rozsdamentes acél (300-as és 400-as sorozat), a réz, az alumínium, a sárgaréz és a berillium réz. Mindegyik anyag másként viselkedik a sajtolás során a keménység, a hajlékonyság és a rugózás változásai miatt. Például a réz könnyen formálódik minimális szerszámkopással, így ideális elektromos érintkezőkhöz, míg a rozsdamentes acél több alakítóállomást igényel, és felgyorsítja a szerszámkopást a munkaedzés miatt. Nem minden gyártó kezeli egyformán jól az összes anyagot, ezért győződjön meg arról, hogy a leendő beszállító dokumentált gyártási tapasztalattal rendelkezik az adott aljzattal kapcsolatban, mielőtt elkötelezi magát a szerszámozás mellett.
5. Hogyan válasszunk a progresszív sajtolószerszám és az átviteli szerszámbélyegzés között?
A választás az alkatrész méretétől, geometriájától és térfogatától függ. A progresszív présbélyegzés kiváló a kis---közepes alkatrészeknél, összetett több-funkciós geometriájú, nagyon nagy mennyiségben (évente 50,000+), percenkénti 200-600+ ütési sebességgel. A transzfer szerszámos bélyegzés nagyobb vagy mélyen húzott-részekhez illeszkedik, amelyek nem maradhatnak a hordozószalaghoz rögzítve, általában évi 25,000+ egységnyi mennyiségben, de lassabb ciklussebességgel. A progresszív matricák az összes műveletet egyetlen folyamatos szalagtáplálási folyamatba tömörítik, míg a transzfer szerszámok mechanikus ujjak segítségével mozgatják az egyes nyersdarabokat különálló állomások között. Ha az alkatrész elfér egy szalagon, és nagy a térfogata, a progresszív szerszámok alacsonyabb alkatrészköltséget és gyorsabb átvitelt biztosítanak.


